


Что на самом деле представляет собой штамп для штамповки металла, напечатанный на 3D-принтере
Представьте себе, что вы пропускаете недели обработки на станке с ЧПУ и вместо этого печатаете точную геометрию штампа, которая вам нужна, в одночасье. Этот сценарий вызывает серьезный интерес к аддитивным технологиям.изготовление оснастки для штамповкиот гаражных мастерских, изготавливающих алюминиевые кронштейны, до автомобильных исследовательских лабораторий, штампующих сверхвысокую-сталь.
Но сам этот термин может означать очень разные вещи в зависимости от того, кого вы спрашиваете. Итак, давайте четко обосновам это, прежде чем идти глубже.
Что такое штамп для штамповки металла, напечатанный на 3D-принтере?
Штамп для штамповки металла, напечатанный на 3D-принтере, — это формовочный инструмент, изготовленный методом аддитивного производства - либо из конструкционных полимеров, либо из металлических порошков -, предназначенный для придания формы деталям из листового металла под действием силы прессования, заменяющий или дополняющий традиционные обрабатываемые инструменты.
Это определение охватывает широкий спектр. С одной стороны вы найдете любителей и команды разработчиков прототипов, печатающих полимерные штампы из таких материалов, как PLA, нейлон или композиты из углеродного-волокна, на настольных машинах FDM. Эти штампы для листового металла, напечатанные на 3D-принтере, хорошо подходят для формовки тонкого алюминия или меди с небольшим-силовым усилием. С другой стороны, промышленные пользователи производят настоящие металлические штампы с помощью процессов лазерной сварки в порошковом слое -, обычно называемых DMLS или SLM -, с использованием порошков инструментальной стали или мартенситностареющей стали. Как объясняет Protolabs, DMLS и SLM, по сути, представляют собой одну и ту же технологию лазерного синтеза в порошковом слое, несмотря на разные аббревиатуры; оба полностью расплавляют металлический порошок слой за слоем, создавая плотные функциональные детали.
Это различие имеет значение, поскольку штамп из полимерного листового металла и штамп с металлической-печатью выполняют принципиально разные роли. Полимерные штампы действуют как инструменты быстрого формования для проверки геометрии и небольших тиражей. Металлические 3D-матрицы функционируют как производственные-вставки, с помощью которых можно штамповать тысячи деталей. Например, в Оклендском университете ученые протестировали металлические вставки с покрытием, напечатанные на 3D- принтере, в сравнении с традиционными вставками из инструментальной стали D2.штамповка 50 000 деталей из сверхвысокопрочной стали DP980 толщиной 1-мм--, и оба показали хорошие результаты, без каких-либо значительных царапин на сформированных образцах.
Почему аддитивные инструменты набирают популярность
Традиционное изготовление штампов включает в себя ковку заготовки, а затем удаление значительного количества материала посредством обработки на станке с ЧПУ - — дорогостоящий и трудоемкий-процесс, особенно для изделий сложной геометрии. Аддитивное производство переворачивает это уравнение. Вы строите только ту геометрию, которая вам нужна, слой за слоем, устраняя большую часть отходов материала.
Преимущества выходят за рамки экономии материалов. По словам Томаса Эбериуса изАхенский центр аддитивного производства, AM приводит к сокращению времени цикла и снижению энергопотребления, помогая производителям увеличивать объемы производства и быстрее выводить продукцию на рынок. По его оценкам, по мере развития стратегии внедрения технология может проникнуть на 50-60% немецкого рынка инструментов, а другие регионы Европы, Азии и Северной Америки будут двигаться по аналогичной траектории.
Для небольших команд привлекательность еще более очевидна. 3D-принтер для изготовления оснастки устраняет необходимость в аутсорсинге простых инструментов для штамповки металла, сокращая время выполнения заказа с недель до часов. Независимо от того, проверяете ли вы геометрию штампованной детали перед тем, как приступить к изготовлению оснастки, или запускаете небольшую партию формованных компонентов, аддитивные инструменты предлагают более быстрый путь.
В этом руководстве рассматривается весь спектр - от настольных полимерных штампов для любителей 3D-формования листового металла до промышленных печатных вставок из металла-, рассчитанных на десятки тысяч обращений. Настоящий вопрос не в том, работает ли технология. Это тот подход, который соответствует вашим конкретным требованиям к материалу, объему и качеству.
Технологии 3D-печати, используемые для штампов
Какой аддитивный процесс на самом деле позволяет получить матрицу, способную выдерживать усилия формовки и не растрескиваться при первом ударе? Ответ зависит от того, нужен ли ваминструмент для быстрого 3D-формированияза несколько деталей или прочную металлическую матрицу, рассчитанную на тысячи циклов прессования. Этим потребностям удовлетворяют две различные категории технологий, которые работают принципиально по-разному.
Технологии полимерной 3D-печати для формовочных инструментов
3D-печать на основе полимеров- обеспечивает самый быстрый путь от файла САПР к функциональному инструменту для штамповки. В этом пространстве доминируют два процесса:
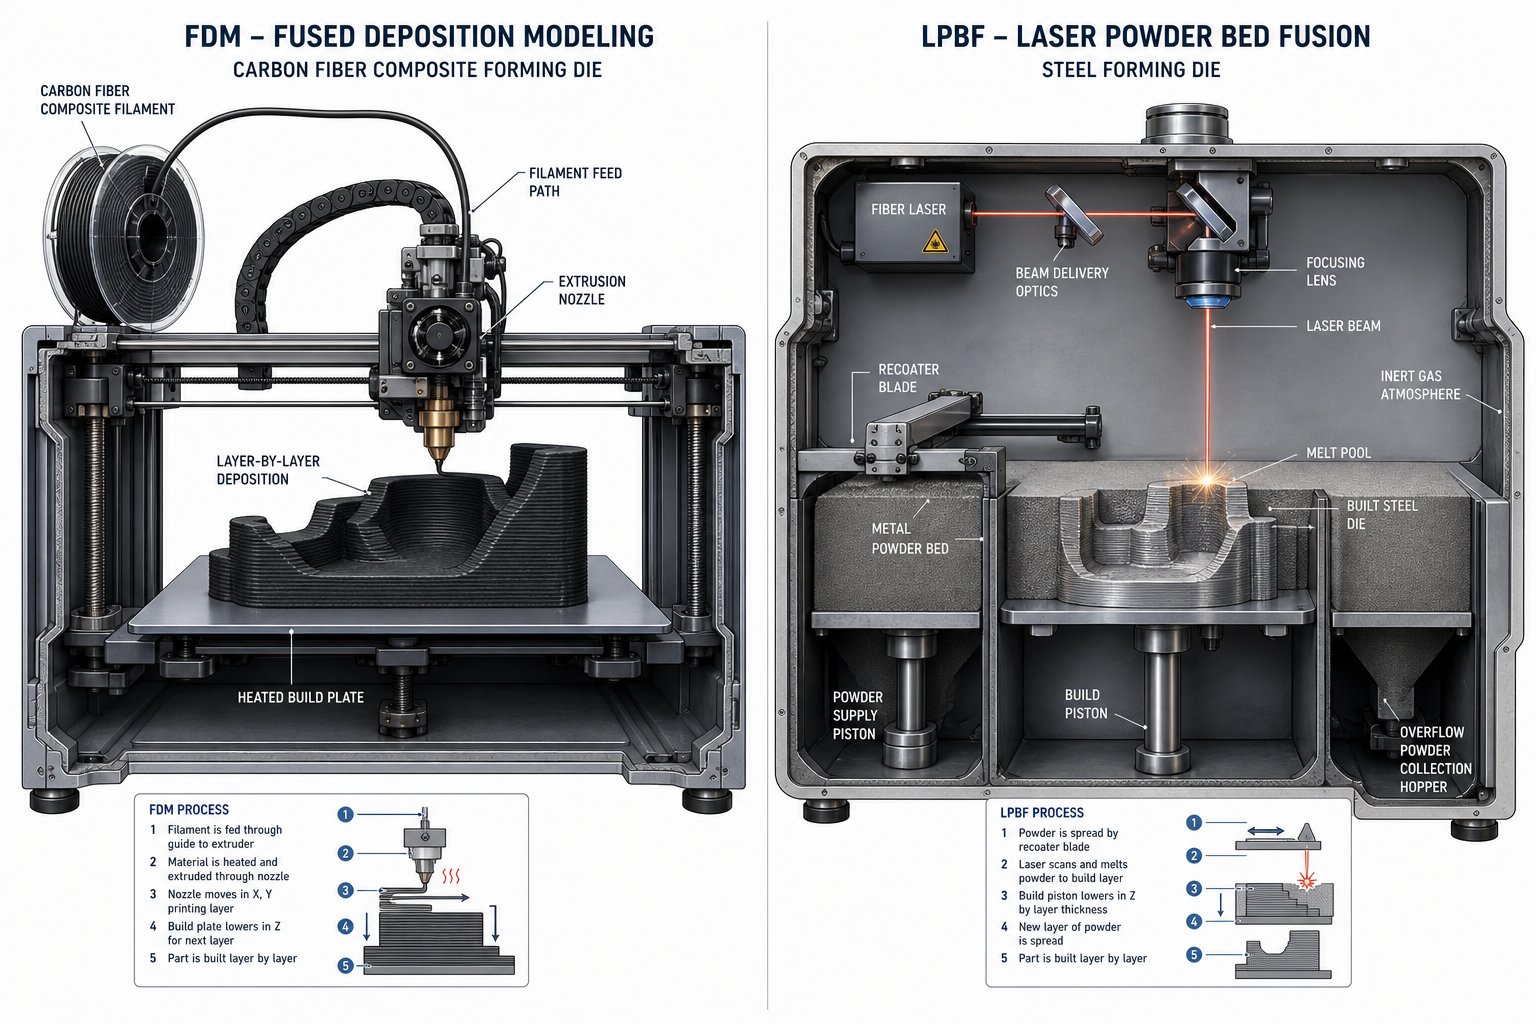
FDM (Моделирование наплавленным осаждением)плавит термопластическую нить через нагретое сопло, нанося ее слой за слоем. Для изготовления штампов такие материалы, как нейлон, АБС-пластик, ПЭТГ и композиты, армированные углеродным-волокном-, обеспечивают прочность на сжатие, необходимую для формирования тонкого-листового металла. КакПроизводитель отмечаетFDM обеспечивает наилучший баланс стоимости, скорости, прочности и доступности инструментов для формовки. Вы можете укрепить печатные инструменты встроенными металлическими пластинами, дюбелями или болтами и получить готовую матрицу за несколько часов, а не дней.
Компромисс? Детали FDM анизотропны - сильнее вдоль линий слоя (оси X и Y), но слабее поперек них (ось Z). Ориентация печати имеет огромное значение для инструментов для 3D формовки листового металла. Совместите самое сильное направление с осью, воспринимающей нагрузку при формовке, и вы значительно продлите срок службы штампа.
SLA (стереолитография)использует УФ-лазер для отверждения жидкой смолы, производя детали с исключительной чистотой поверхности и жесткими допусками (±0,05–0,13 мм согласно сравнению процессов MakerStage). Это качество поверхности передается непосредственно на формованные детали. Однако большинство смол SLA хрупкие при повторяющихся сжимающих нагрузках, что делает их плохо подходящими для штамповки, связанной с ударами или высокой грузоподъемностью. SLA лучше всего подходит для тиснения с небольшим-силовым усилием или одноразовой-проверки геометрии, где детализация поверхности имеет большее значение, чем долговечность.
Технологии 3D-печати металла для производства штампов
Когда полимер не выдерживает воздействия действующих сил, в дело вступает аддитивное производство металлов. Эти процессы производят полностью плотные металлические штампы, способные к реальной производственной работе.
DMLS/SLM (лазерная сварка в порошковом слое)использует-лазер высокой мощности - (обычно от 200 до 1000 Вт -) для полного расплавления металлического порошка в камере инертного газа, создавая матрицу слой за слоем с разрешением 20–60 мкм. Как объясняет Содик, DMLS и SLM, по сути, представляют собой один и тот же класс технологий -, различия в названиях во многом носят исторический характер. Современные системы достигают плотности более 99,5%, производя штампы с механическими свойствами, которые соответствуют или превосходят деформируемые эквиваленты. Для производителей инструментов LPBF поддерживает материалы инструментального-класса, такие как H13, мартенситностареющая сталь и инконель, и позволяет создавать сложные внутренние детали, которые невозможно обрабатывать традиционными методами.
Связующее струйноеиспользует более быстрый, но менее прямой подход. Вместо лазерного-наплавления порошка он слой за слоем наносит жидкое связующее, создавая «сырую» деталь, которая затем подвергается удалению связующих и спеканию в печи. Этап печати выполняется быстро, и машины стоят дешевле. Компромиссом является более высокая пористость и потенциальная усадка размеров во время спекания, что затрудняет соблюдение жестких допусков. Для штамповочных штампов, требующих повторяющихся ударов с высокой-силой, струйная обработка связующим обычно неэффективна без обширной последующей-обработки.
Metal FFF (Нанесение связанного металла)выдавливает металлическую-композитную нить из полимера, затем отделяет и спекает деталь в твердый металл. Системы Desktop Metal и Markforged работают в стандартных условиях цеха без сыпучего порошка или инертного газа. Детали стоят в 5–10 раз дешевле, чем DMLS, при сравнимой геометрии, хотя плотность (96–99%) и допуск ниже. В качестве 3D-принтера для изготовления оснастки по доступным ценам Metal FFF предлагает практический выход на производство металлических штампов для небольших-объемов штамповки.
| Технология | Тип материала | Формирование силового потенциала | Чистота поверхности (Ra) | Типичный диапазон объема |
|---|---|---|---|---|
| ФДМ (Полимер) | PLA, ABS, нейлон, CF-Нейлон | От низкого до среднего | 10–25 µm | 1–100 частей |
| SLA (Полимер) | Прочные/высокотемпературные-смолы | Низкий | 1–3 µm | 1–10 частей |
| DMLS/SLM (Металл) | Инструментальная сталь, мартенситностареющая сталь, инконель | Высокий | 6–20 µm | 1000–100,000+ частей |
| Связующее струйное (металл) | Нержавеющая сталь, Инструментальная сталь | Середина | 6–15 µm | 100–5000 деталей |
| Металл ФФФ | Х13, 17-4 ПХ, 316Л | От среднего до высокого | 8–20 µm | 100–10 000 деталей |
Каждая технология занимает разные зоны в спектре соотношения стоимости-и-долговечности. Правильный выбор зависит не столько от того, какой процесс звучит наиболее впечатляюще, сколько от того, какой листовой металл вы формуете, сколько деталей вам нужно и какое качество поверхности требуется для вашего применения. - Факторы, которые сводятся к выбору материала.
Критерии выбора материала для штампов, напечатанных на 3D-принтере
Выбор технологии 3D-печати — это только половина дела. Материал, который вы загружаете в эту машину, определяет, выдержит ли ваш кубик десять ударов или десять тысяч. Вместо того, чтобы сортировать варианты по марке или модели принтера, имеет смысл упорядочить их по тому, что на самом деле требуется для вашего приложения: какому усилию должна противостоять матрица, какое качество поверхности вам нужно на формованной детали и сколько деталей вы планируете штамповать.
Варианты полимерных материалов и их ограничения
Полимерные матрицы работают как быстрая формовка листового металла, когда усилия остаются низкими, а объемы небольшими. Каждый материал имеет свой уровень производительности:
НОАКЭто самая простая для печати и самая жесткая обычная нить с прочностью на разрыв 50–60 МПа и модулем упругости 3,5 ГПа. Эта жесткость помогает ему сохранять форму при сжимающих нагрузках. Подвох? PLA хрупкий -, он скорее разбивается, чем деформируется - и размягчается при температуре около 55 градусов. Тепло трения от повторяющихся циклов прессования быстро ухудшит его. Используйте его только для однозначных производственных партий тонкой алюминиевой или медной фольги.
АБСвместо сырой прочности (35–40 МПа) приходится на лучшую ударную вязкость и более высокую температуру теплового отклонения (около 95 градусов). Он поглощает удары, не растрескиваясь, как PLA, что делает его более устойчивым к повторяющимся нагрузкам при формовке. Разумный выбор для легких-металлических штампов, которые должны выдерживать скромные производственные циклы.
ПЭТГнаходится между PLA и ABS; - более жесткий, чем ABS, с модулем упругости примерно 2,0–3,0 ГПа, более прочный, чем PLA, и на нем легко печатать. Тепловое отклонение на 70 градусов делает его подходящим для штампов, которые не подвергаются значительному нагреву от трения.
Нейлон (PA6/PA12)является рабочей лошадкой в области функциональных инструментов для полимеров. Обладая прочностью на разрыв 60–80 МПа, превосходной ударопрочностью и тепловой деформацией более 120 градусов, нейлон выдерживает повторяющиеся циклы сжатия гораздо лучше, чем PLA или ABS. Самосмазывающаяся поверхность- уменьшает трение о листовой металл. Обратной стороной является поглощение влаги. - Высушите нить перед печатью, иначе штамп будет работать хуже.
Композиты из углеродного-волокна (CF-нейлон)подтолкните полимерные штампы к потолку. Жесткость подскакивает до 6–10 ГПа, предел прочности достигает 80–100+ МПа, а тепловая прогиба достигает 150–160 градусов. Эти композитные штампы устойчивы к деформации под нагрузками, которые могут раздавить стандартный нейлон. Для печати им требуется сопло из закаленной стали, и они стоят значительно дороже, но для формовки мягкой стали толщиной примерно до 0,6 мм они представляют собой верхний предел того, с чем могут справиться штампы для формовки полимерного металла.
SLA-смолыпревосходят качество поверхности, а не долговечность. Жесткая смола 10K достигает прочности на разрыв 88 МПа и жесткости 10 ГПа, но ее чрезвычайная хрупкость (надрез по Изоду всего 20 Дж/м) делает ее склонной к растрескиванию-при многократной штамповке. Зарезервируйте штампы SLA для тиснения, чеканки или одноразовых-проверок геометрии, когда детали поверхности переносятся непосредственно на формованную деталь.
Выбор металлического порошка для долговечных штампов
Когда полимер не выдерживает воздействия действующих сил, металлические порошки, напечатанные с помощью лазерного плавления или осаждения связанного металла, становятся инструментами производственного-класса. Материальный ландшафт здесь напрямую соответствует традиционным штамповым сталям:
мартенситностареющая сталь (МС1/18Ни-300)является наиболее распространенным выбором для печатных штампов. После термической обработки с возрастным-упрочнением он достигает твердости 50–55 HRC и превосходной ударной вязкости. Он обрабатывает и электроэрозионную обработку-легко выполняет-послепечатную обработку, что делает его практичным для штампов, требующих жестких допусков на поверхность. Стареюще-стареющая сталь подходит для штамповки в средних-–-больших-объемах мягкой стали и алюминия.
Инструментальные стали (H13, H11)обеспечить износостойкость, знакомую любому производителю инструментов.H13 и H11 сочетают в себе высокую прочность и отличную коррозионную стойкость., что делает их идеальными для горячей-обработки или штамповки абразивных высокопрочных-сталей. Печать H13 требует тщательного управления температурным режимом, чтобы предотвратить растрескивание, но полученный штамп работает сравнимо с его кованым эквивалентом.
Нержавеющая сталь (316L, 17-4 PH)обеспечивает коррозионную стойкость и хорошие механические свойства при более низкой стоимости, чем инструментальные стали.. 17-4 PH, дисперсионно-твердеющая марка-, достигает твердости до 40 HRC после термообработки. Она хорошо подходит для формовки нержавеющих листов или работы в агрессивных средах, хотя ее износостойкость уступает специальным инструментальным сталям, предназначенным для больших-серийных объемов производства.
Инконель (718/625)подходит для экстремальных условий -высоко-штамповки, формовки листов из суперсплавов или применений, связанных с агрессивными средами. Его высокая-прочность и коррозионно-стойкие-свойства делают его пригодным для использования там, где другие штамповые стали размягчаются или подвергаются коррозии. Компромисс — стоимость и обрабатываемость; Штампы из инконеля дороги в печати и сложны в отделке.
Соответствие материала требованиям применения
Вместо того, чтобы по умолчанию выбирать самый надежный или дешевый вариант, сопоставьте материал с четырьмя ключевыми факторами принятия решения. Используйте этот контрольный список в качестве отправной точки:
- Усилие формовки менее 5 кН, тонкая алюминиевая или медная фольга:PLA или PETG (самая низкая стоимость, самый быстрый срок выполнения)
- Усилие формовки 5–20 кН, мягкая сталь толщиной до 0,6 мм:Нейлон или CF-Нейлоновые композиты (наилучшее соотношение прочности-к-цены среди полимеров)
- Качество поверхности критично, очень низкий объем:SLA Rigid 10K Resin (передаёт мелкие детали, одноразовое-использование)
- Усилие формовки более 20 кН, средний-–-объем:Мартенситностареющая сталь или инструментальная сталь H13 (производственный-класс прочности)
- Коррозионная среда или формирование листов из нержавеющей стали:Нержавеющая сталь 17-4 PH или инконель (химическая стойкость без ущерба для твердости)
- Объем производства до 100 деталей:Полимерные матрицы обеспечивают наилучшее экономическое преимущество.
- Объем производства 100–10 000 деталей:Металлические-печатные штампы становятся экономичными благодаря частоте замены.
- Объем производства более 10 000 деталей:Оцените металлические-печатные штампы по сравнению с обычными механическими инструментами для каждой-детали.
Имейте в виду, что выбор материала напрямую влияет на то, как долго прослужит ваша матрица и как она в конечном итоге выйдет из строя. С помощью матрицы из CF-нейлона можно изготовить 200 идеальных деталей до того, как износ поверхности ухудшит качество, а матрица из мартенситностареющей стали сохраняет допуск в течение 50 000 циклов. Эти различия в сроке службы - и конкретные виды отказов, которые их вызывают -, определяют, был ли ваш выбор материала правильным для будущего производства.
Совместимость листового металла с инструментами, напечатанными на 3D-принтере
Материал вашего штампа расскажет только половину истории. Другая половина? Что вы на самом деле формируете. Матрица из углеродного-нейлонового волокна, проходящая через алюминий толщиной 0,5 мм, треснет при первом же контакте с нержавеющей сталью толщиной 1,0 мм. Сам листовой металл -, его твердость, толщина и упругие свойства - определяют, является ли 3D-печатная матрица практичным инструментом для формования листового металла или рецептом напрасной траты времени и поломки пластика.
Как твердость листового металла влияет на возможность изготовления штампа
Твердость определяет, какой силе сопротивляется лист во время формовки, и эта сила передается непосредственно на штамп. Мягкие металлы, такие как мертвая-мягкая медь и алюминий серии 1100-, имеют предел текучести около 35–70 МПа. Мягкая сталь (AISI 1018/1020) достигает предела текучести 250–350 МПа. Нержавеющая сталь (304/316) идет еще дальше: предел текучести составляет 200–290 МПа в отожженном состоянии, но значительно более высокие скорости деформационного упрочнения, что увеличивает нагрузку по мере процесса формовки. Высокопрочные-стали -, такие как DP980 и борсодержащие стали, используемые в автомобильной промышленности, достигают предела текучести выше 600 МПа.
Что это означает для выбора кубика? Полимерная матрица может выдерживать формовочные нагрузки, создаваемые мягким алюминием, поскольку лист поддается деформации до того, как матрица испытывает опасное сжимающее напряжение. Мягкая сталь требует значительно большей силы для деформации, что приводит к тому, что полимерные матрицы приближаются к предельным нагрузкам даже при тонких толщинах. Нержавеющая сталь и высокопрочные стали-генерируют усилия формовки, которые превышают сжимающую способность полимера практически в любом практическом сценарии.
КакПроизводитель объясняет, мягкие стали и мягкий алюминий гораздо более пластичны, чем высокопрочные-материалы, что напрямую влияет на усилия формовки и минимальный радиус изгиба. Более высокое содержание углерода в стали или более высокая твердость алюминия снижает пластичность и формуемость, увеличивая требуемое усилие и минимальный радиус, который можно получить. Именно это увеличение силы подталкивает вас от использования полимерных инструментов к металлическим-печатным или обычным штампам.
Калибровочная толщина и соотношение сил формирования
Толщина умножает требования к усилию нелинейно-. Удвоение толщины листа не просто удваивает тоннаж -, а примерно в четыре раза увеличивает его для операций гибки, поскольку в большинстве уравнений штамповки металла на прессе сила масштабируется пропорционально квадрату толщины материала. Полимерная матрица, которая легко формирует алюминий толщиной 0,5 мм, может катастрофически выйти из строя при толщине 1,5 мм из того же материала, даже если тип металла не изменился.
Вот практический способ подумать об этом. Толщина листового металла, обычно используемая при штамповке, варьируется примерно от 0,005 до 0,249 дюйма (около 0,13–6,3 мм). На тонком конце силы формовки остаются достаточно низкими для обработки полимерными инструментами большинства металлов. На толстом конце даже алюминиевая пластина требует усилий, которые могут выдержать только металлические штампы из-напечатанной или закаленной стали.
Критический порог для полимерных штампов FDM обычно находится в районе:
- Алюминиевые сплавы:до 1,0–1,5 мм (в зависимости от твердости сплава и сложности геометрии)
- Медь и латунь:до 0,8–1,0 мм
- Мягкая сталь:до 0,5–0,8 мм (с высокопрочными композитными нитями)
- Нержавеющая сталь:как правило, невозможно с использованием полимерных матриц, независимо от плотности заполнения
За этими пороговыми значениями сжимающие и сдвиговые силы во время формования превышают то, что может выдержать даже 100% наполнитель из углеродного -нейлона без разрушения поверхности или расслаивания слоев. Вы заметите, что матрица начинает деформироваться еще до того, как лист покажет - явный признак того, что вы превысили возможности инструмента.
Весенние-стратегии обратной компенсации
Каждая сформированная металлическая деталь возвращается к своей первоначальной плоской форме после ослабления давления. Пружинное-обратное сжатие – это освобождение от упругой деформации, которая напрямую зависит от предела текучести материала. Мягкий алюминий может отклоняться на 1–2 градуса при простом изгибе, а нержавеющая сталь или-высокопрочная сталь может отскакивать на 5–10 градусов и более при одинаковой геометрии.
Для 3D-печатных штампов пружинная-обратная компенсация означает чрезмерный-изгиб -, позволяющий формировать лист таким образом, чтобы он выходил за заданный угол и возвращался в правильное положение. Заготовка из листового металла с упругим-возвратом в 2 градуса требует угла пуансона как минимум на 2 градуса острее целевого, чтобы учесть это упругое восстановление. По мере увеличения радиуса по отношению к толщине материала упругость- увеличивается еще больше, иногда значительно.
Стратегии компенсации различаются в зависимости от типа штампа:
- Полимерные штампы:Поскольку они дешевы и быстро перепечатываются, вы можете быстро выполнять итерации. Распечатайте, сформируйте, измерьте-обратный угол пружины, затем откорректируйте модель САПР и повторите печать. Этот подход проб-и-ошибок работает хорошо, поскольку каждая итерация требует минимальных затрат времени и материалов.
- Металлические-печатные штампы:Сначала выполните итерацию с полимером, чтобы обеспечить-обратную компенсацию пружины, а затем переходите к отпечатку металла с исправленной геометрией. Переработка металлического-печатного штампа стоит дорого, поэтому важно заранее определить правильный угол.
- Высоко-высокопроизводительные-материалы:Рассмотрите возможность использования облегченной геометрии матрицы с углами 78 или 73 градуса, которые обеспечивают более глубокое проникновение пуансона для преодоления упругого-обратного хода без взаимодействия между поверхностями матрицы и материалом.
Направление волокон листового металла также влияет как на силу формовки, так и на упругость-. Формовка с использованием волокон (продольная) требует меньшего усилия изгиба, поскольку пластичность легко растягивается в этом направлении, но продольный изгиб увеличивает риск растрескивания поверхности и требует большего радиуса изгиба. Формовка поперек волокон (поперечная) увеличивает тоннаж, но допускает более узкие радиусы. При проектировании штампа, напечатанного на 3D-принтере, проверьте, будут ли ваши заготовки ориентированы вдоль или против волокон, и соответствующим образом определите радиус штампа и угол компенсации.
| Тип листового металла | Типичный предел текучести | Полимерная матрица FDM | Полимерная матрица SLA | Металлический-штамп с печатью |
|---|---|---|---|---|
| Алюминий 1100 (мягкий), до 1,0 мм. | 35–105 МПа | Да | Да (только низкая сила) | Да |
| Алюминий 6061-Т6, до 1,0 мм | 240–275 МПа | Маргинальный (только CF-нейлон) | Нет | Да |
| Медь/Латунь, до 0,8 мм | 70–200 МПа | Да | Да (только тиснение) | Да |
| Мягкая сталь (1018), до 0,6 мм | 250–350 МПа | Маргинальный (только CF-нейлон) | Нет | Да |
| Мягкая сталь (1018), 0,6–1,5 мм | 250–350 МПа | Нет | Нет | Да |
| Нержавеющая сталь (304), любой толщины. | 200–290 МПа (нагар-твердеет) | Нет | Нет | Да |
| Высокопрочная-сталь (DP980/бор), любой толщины | 600–1,000+ МПа | Нет | Нет | Да (старение/H13) |
Будьте честны с самим собой, читая эту таблицу. Записи «На полях» означают, что успех во многом зависит от простоты геометрии, настроек печати и скорости формования. Неглубокий канал из мягкой стали толщиной 0,5 мм с использованием нейлоновой матрицы CF-? Возможно, при консервативных параметрах. Глубокая ничья при том же калибре? Кубик не выживет. Нержавеющая сталь и высокопрочные-материалы требуют металлических-печатных или обычных инструментов -, никакие уловки с заполнением или толщиной стенок не меняют физику.
Настоящая ценность понимания этих ограничений совместимости заключается в том, чтобы избежать ненужных отпечатков и поломок деталей. С самого начала подберите тип и толщину листового металла подходящему классу штампа, и вы потратите свое время на совершенствование геометрии, а не на перепечатку сломанного инструмента. Этот процесс уточнения - от первоначального проектирования САПР до печати, последующей-обработки и формирования первого изделия - — вот где начинается практический рабочий процесс.
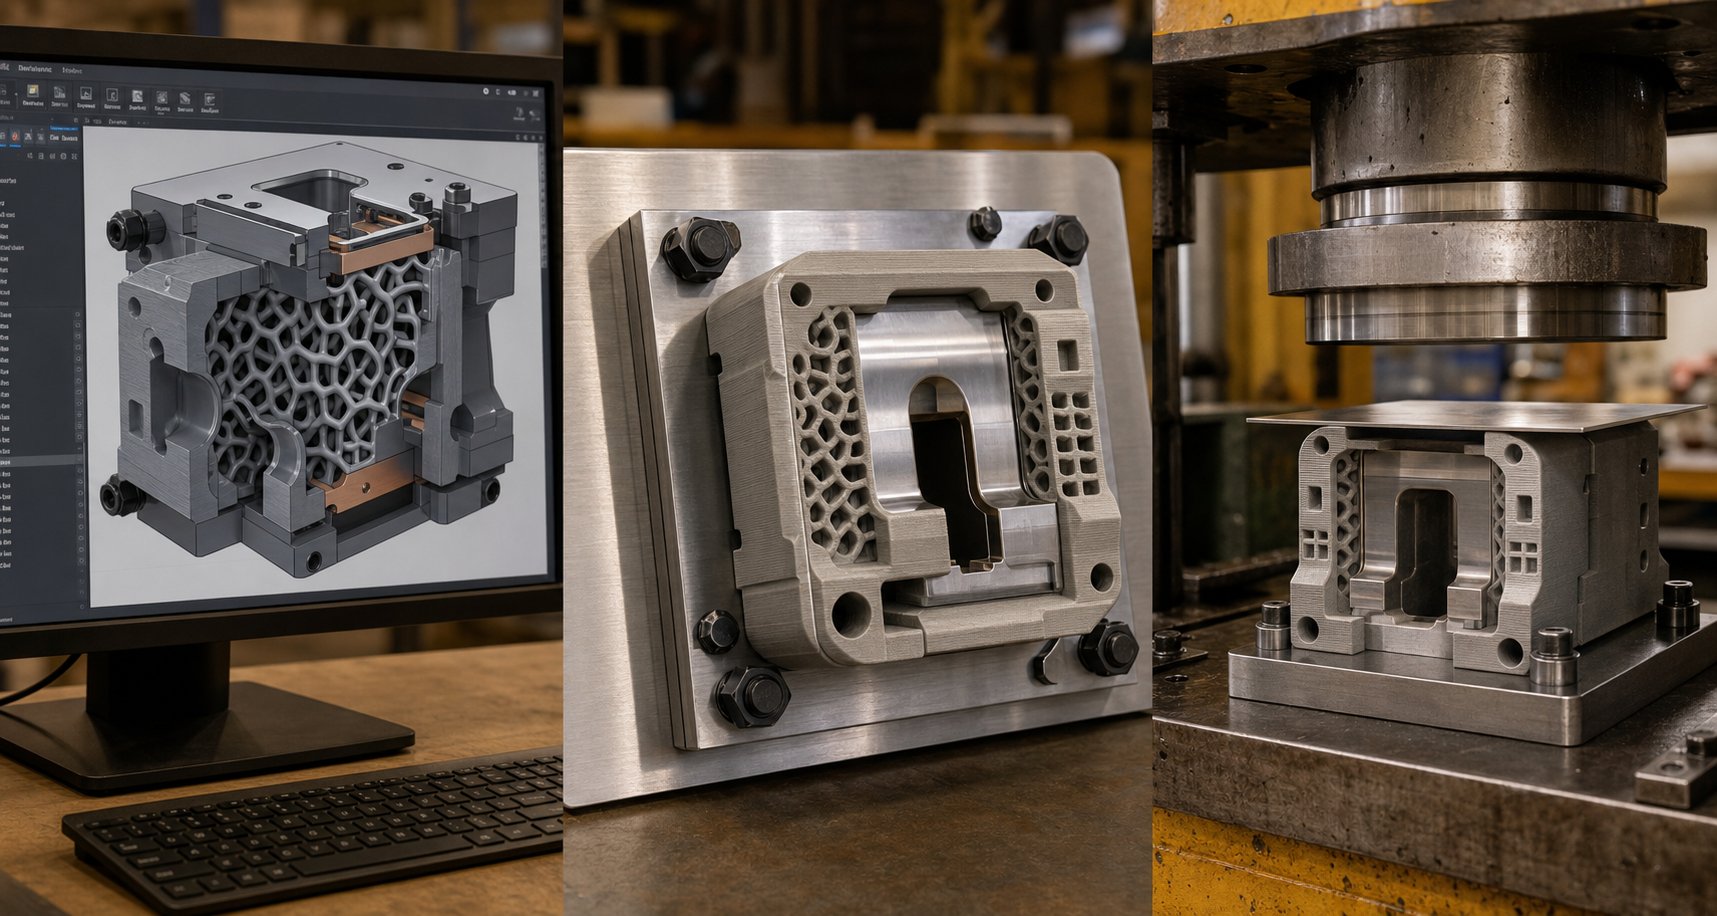
Полный рабочий процесс от CAD-проектирования до формованной детали
Знание того, какие материалы и листы металла работают вместе, очень важно, но это не поможет вам, пока вы действительно не изготовите функциональный штамп и не отштампуете с его помощью хорошую деталь. Полный рабочий процесс проектирования штампа, напечатанного на 3D-принтере, включает шесть отдельных этапов, каждый из которых принимает решения, которые напрямую влияют на то, выживет ли ваш инструмент в производстве или выйдет из строя в первом цикле.
- Проектирование САПР с учетом дополнительных-специфических особенностей
- Настройка параметров нарезки и печати
- Печать штампа
- Пост-обработка и проверка размеров
- Настройка пресса и формирование первого изделия
- Планирование обслуживания и замены штампов
Давайте пройдемся по каждому этапу с практическими подробностями, которые помогут вам сделать все правильно с первого раза.
Рекомендации по CAD-проектированию и аддитивному производству
Когда вы подходите к CAD-проектированию штамповки в аддитивном контексте, вы проектируете одновременно две реальности: операцию формования и процесс печати. Игнорируйте любой из них, и в итоге вы получите штамп, который либо невозможно будет напечатать чисто, либо он не выдержит нагрузки на пресс.
Толщина и масса стенки.Полимерные штампы для штамповки требуют значительно большего объема, чем вы могли ожидать. Минимальная толщина стенок инструментов FDM должна составлять 8–12 мм в зонах нагрузки-, несущих нагрузку. Тонкие поперечные сечения-менее 2 мм быстро деформируются под действием сжимающей нагрузки и нагрева, так какИсследования Formlabs подтверждают- Толщина поверхности менее 1–2 мм будет деформироваться под воздействием тепла при формовке. Для металлических-печатных штампов секции стенки толщиной 3–5 мм обычно обеспечивают достаточную жесткость, поскольку сам материал выдерживает значительно более высокие нагрузки на единицу площади.
Углы уклона.Обеспечьте уклон 3–5 градусов на всех вертикальных стенках полости матрицы. Это служит двойной цели: облегчает выброс детали после формовки (предотвращая застревание листового металла в штампе) и улучшает качество печати за счет уменьшения выступов, требующих опорных конструкций. Особенно в случае полимерных штампов углы уклона уменьшают силы выемки из формы, которые могут привести к сколам или растрескиванию поверхности инструмента.
Стратегии подкрепления.Полимерные штампы редко работают как самостоятельные монолитные инструменты под нагрузками пресса. Спроектируйте свою матрицу так, чтобы она интегрировалась с опорной пластиной -, обычно это алюминиевая или стальная пластина, которая распределяет силу по задней поверхности матрицы. Запланируйте выемки или отверстия для болтов в вашей CAD-модели для крепления печатной матрицы к этой опорной конструкции. Некоторые дизайнеры встраивают стальные дюбели или болты в отпечаток, приостанавливая середину-печати и вставляя крепеж, создавая композитный инструмент, который выдерживает гораздо большую нагрузку, чем один полимер.
Шаблон заполнения для инструментов, напечатанных на 3D-принтере.Именно здесь решения внутренней геометрии напрямую определяют срок службы матрицы. В инструментальных приложениях доминируют три модели:
- Гироид:Обеспечивает почти-изотропную прочность, то есть примерно одинаково сопротивляется силам во всех направлениях.Непрерывная изогнутая геометрия Gyroidтакже обеспечивает превосходную устойчивость к силам сдвига. Для штампов, которые испытывают внеосевые нагрузки или имеют сложную геометрию формы, рекомендуется использовать гироид с плотностью 60–80 % по умолчанию.
- Кубический:Создает трехмерную-структуру сетки, которая превосходно выдерживает вертикальное сжатие. Если формовочная нагрузка проходит в основном прямо через матрицу (простые V-изгибы, канальные формы), кубическое заполнение с плотностью 50–70% обеспечивает высокую производительность с меньшим количеством материала, чем гироид при эквивалентной прочности.
- Сетка:Самый простой и быстрый-шаблон печати: перпендикулярные линии образуют квадраты. Сетка хорошо выдерживает прямое вертикальное сжатие, но плохо работает при сдвиговых или-осевых нагрузках. Используйте его только для матриц с плоским-дном и исключительно сжимающей нагрузкой - никогда для матриц с наклонными формообразующими поверхностями.
Для большинства применений штамповочных штампов гироид с плотностью заполнения 70 % или выше обеспечивает наилучшее сочетание прочности на сжатие и стабильных характеристик во всех направлениях нагрузки. Переход к 100-процентному заполнению редко оправдывает добавленное время печати - исследования показывают снижение отдачи от прочности при плотности выше 60–80 %, в то время как время печати увеличивается линейно.
Пособие по запасам.Запланируйте дополнительный материал (минимум 0,5 мм) на критических формовочных поверхностях. Вы удалите это во время пост-обработки, чтобы получить окончательные размеры. Гораздо проще отшлифовать или удалить лишний материал, чем перепечатывать штамп меньшего размера.
Параметры печати и пост-обработка
После оптимизации вашей CAD-модели настройки нарезки преобразуют проектные замыслы в физическую реальность.
Высота слоя:Для формирования поверхностей, контактирующих с листовым металлом, используйте слои толщиной 0,1–0,15 мм. Более тонкие слои означают более гладкие поверхности и лучшую точность размеров, и оба этих фактора напрямую влияют на качество формованной детали. Для не-критических участков (подложки, монтажные поверхности) слои толщиной 0,2–0,3 мм ускоряют процесс без каких-либо потерь.
Ориентация печати:Ориентируйте матрицу так, чтобы формовочные нагрузки сжимали слои вместе, а не пытались разъединить их. Для штампа V- это означает печать с формовочной полостью вверх и укладкой слоев параллельно поверхности штампа. Расслоение слоев под действием растягивающих нагрузок является наиболее распространенным видом разрушения инструментов FDM, - правильная ориентация предотвращает его.
Количество периметров:Увеличьте количество слоев наружных стен минимум до 4–6 периметров. Эти твердые внешние оболочки воспринимают большую часть сжимающих нагрузок и защищают внутреннее наполнение от прямого контакта с листовым металлом. Увеличение периметра также повышает долговечность поверхности.
Постобработка 3D-печатных штампов устраняет разрыв между необработанной печатью и функциональным инструментом:
- Поддержка удаления и очистки:Удалите весь поддерживающий материал, уделив особое внимание образующим поверхностям. Любые оставшиеся выступы или следы отразятся на ваших сформированных деталях.
- Отделка поверхности:Отшлифуйте формовочные поверхности зернистостью от - 120 до 220 до 400 -, чтобы устранить линии слоев. В полимерных штампах эпоксидное покрытие на формовочной поверхности создает более твердую оболочку, которая дольше сопротивляется износу. Для матриц SLA пескоструйная очистка стеклянными шариками сглаживает поверхность и может фактически улучшить механические свойства.
- Проверка размеров:Измерьте критические размеры штангенциркулем или КИМ. Сравните со своей моделью САПР и обратите внимание на отклонения. Типичная размерная точность для проходов инструмента FDM ±0,1–0,3 мм; SLA достигает ±0,05 мм. Если критические формообразующие поверхности не соответствуют техническим требованиям, обработайте или отшлифуйте их до допуска, используя припуск, который вы запланировали ранее.
- Термическая обработка (только металлические штампы):Металлические-штампы для печати требуют снятия напряжений и зачастую-старения. Например, мартенситностареющая сталь требует старения при температуре примерно 490 градусов в течение 6 часов, чтобы достичь полной твердости (50–55 HRC). Пропустите этот шаг, и ваша металлическая матрица будет значительно хуже работать.
Настройка пресса и формирование первой статьи
Ваша матрица распечатана, обработана и проверена по размерам. Правильная установка в пресс определяет, получится ли при первом попадании качественная деталь или инструмент будет разрушен.
Интеграция опорной пластины:Никогда не размещайте полимерную матрицу непосредственно на станине пресса без металлической опорной пластины. Пластина распределяет силу удара по всей площади матрицы, предотвращая локальное раздавливание. Используйте шлифованную плоскую алюминиевую пластину толщиной не менее 6 мм для малотоннажных-приложений или стальную пластину для нагрузок свыше 10 кН. Закрепите матрицу на опорной пластине с помощью болтов, зажимов или углубленного кармана, который предотвращает боковое смещение во время формовки.
Выравнивание:Установите центрирующие штифты или используйте элементы совмещения, напечатанные на половинках штампа, чтобы обеспечить выравнивание пуансона-по-матрице. Несоосность всего в 0,5 мм приводит к неравномерной нагрузке, которая ускоряет износ штампа с одной стороны и приводит к получению нестабильных деталей.
Настройки скорости и силы:Начните консервативно. Уменьшите скорость пресса до 50% от той, которую вы бы использовали при использовании обычного инструмента. Полимерные штампы не выдерживают ударов, как закаленная сталь, - более медленные скорости поршня позволяют материалу постепенно поглощать формовочные нагрузки, а не испытывать удары. По той же причине уменьшите тоннаж до минимума, обеспечивающего полную формовку, а затем постепенно увеличивайте его, если деталь не получила полную форму.
Первая проверка изделия:Сформируйте одну деталь, удалите ее и измерьте по заданным размерам. Проверьте:
- Отклонение пружины- назад (сравните фактический угол с заданным углом)
- Поверхностные следы или царапины, перенесенные с линий слоя штампа
- Точность размеров критически важных элементов
- Любые признаки деформации штампа (блестящие пятна, следы сжатия на поверхности штампа)
Если пружина-превышает допуск, отрегулируйте геометрию штампа в соответствии со стратегиями компенсации, описанными ранее, и перепечатайте. Если на поверхности появляются следы, их можно устранить с помощью дополнительной шлифовки или покрытия. Если на штампе после одного удара появляются следы сжатия, значит, выбранный вами материал или плотность заполнения не подходят для задействованных формовочных сил, - перейдите к более жесткому классу материала, а не перепечатывайте его с той же спецификацией.
Цикл обслуживания:Проверяйте поверхность штампа каждые 10–20 деталей для полимерных инструментов и каждые 500–1000 деталей для металлических-печатных штампов. Характер износа проявляется в виде потускнения поверхности, скругления кромок или микро-трещин при концентрациях напряжений. Легкая шлифовка между проходами может продлить срок службы полимерной матрицы, в то время как металлическая матрица выигрывает от периодической полировки формуемых поверхностей. Отслеживайте отклонения размеров формованных деталей -, когда измерения приближаются к пределам допуска, срок службы штампа приближается к концу.
Этот сквозной--процесс - проектирования, печати, отделки, настройки, формирования и обслуживания - обычно занимает 24–72 часа для полимерных штампов и 1–2 недели для металлических-печатных штампов, включая термообработку. Сравните это с 4–8 неделями для инструментов, обработанных традиционным способом, и преимущество во времени станет очевидным. Но скорость имеет значение только в том случае, если матрица действительно прослужит достаточно долго, чтобы завершить производственный цикл, что поднимает критический вопрос о том, почему эти инструменты выходят из строя и что вы можете сделать, чтобы предотвратить это.
Анализ срока службы матрицы и режима отказа
Скорость от САПР до первого изделия впечатляет, но это не имеет значения, если кубик сломается на полпути. Как долго служат штампы, напечатанные на 3D-принтере? Честный ответ: это полностью зависит от того, как они выходят из строя, и каждый кристалл, напечатанный на 3D-принтере, в конечном итоге выходит из строя по одному из четырех предсказуемых механизмов. Понимание этих режимов отказа штамповочного штампа - и проектирование с их учетом - – это то, что отличает успешный короткий тираж от кучи разбитого пластика и бракованных деталей.
Распространенные виды отказов в штампах, напечатанных на 3D-принтере
Каждый кристалл, изготовленный аддитивным способом, имеет присущие ему недостатки, связанные с процессом послойного --послойного построения. Эти слабости проявляются в виде отдельных моделей отказов, каждый из которых имеет разные предупреждающие знаки и разные последствия для ваших формованных частей.
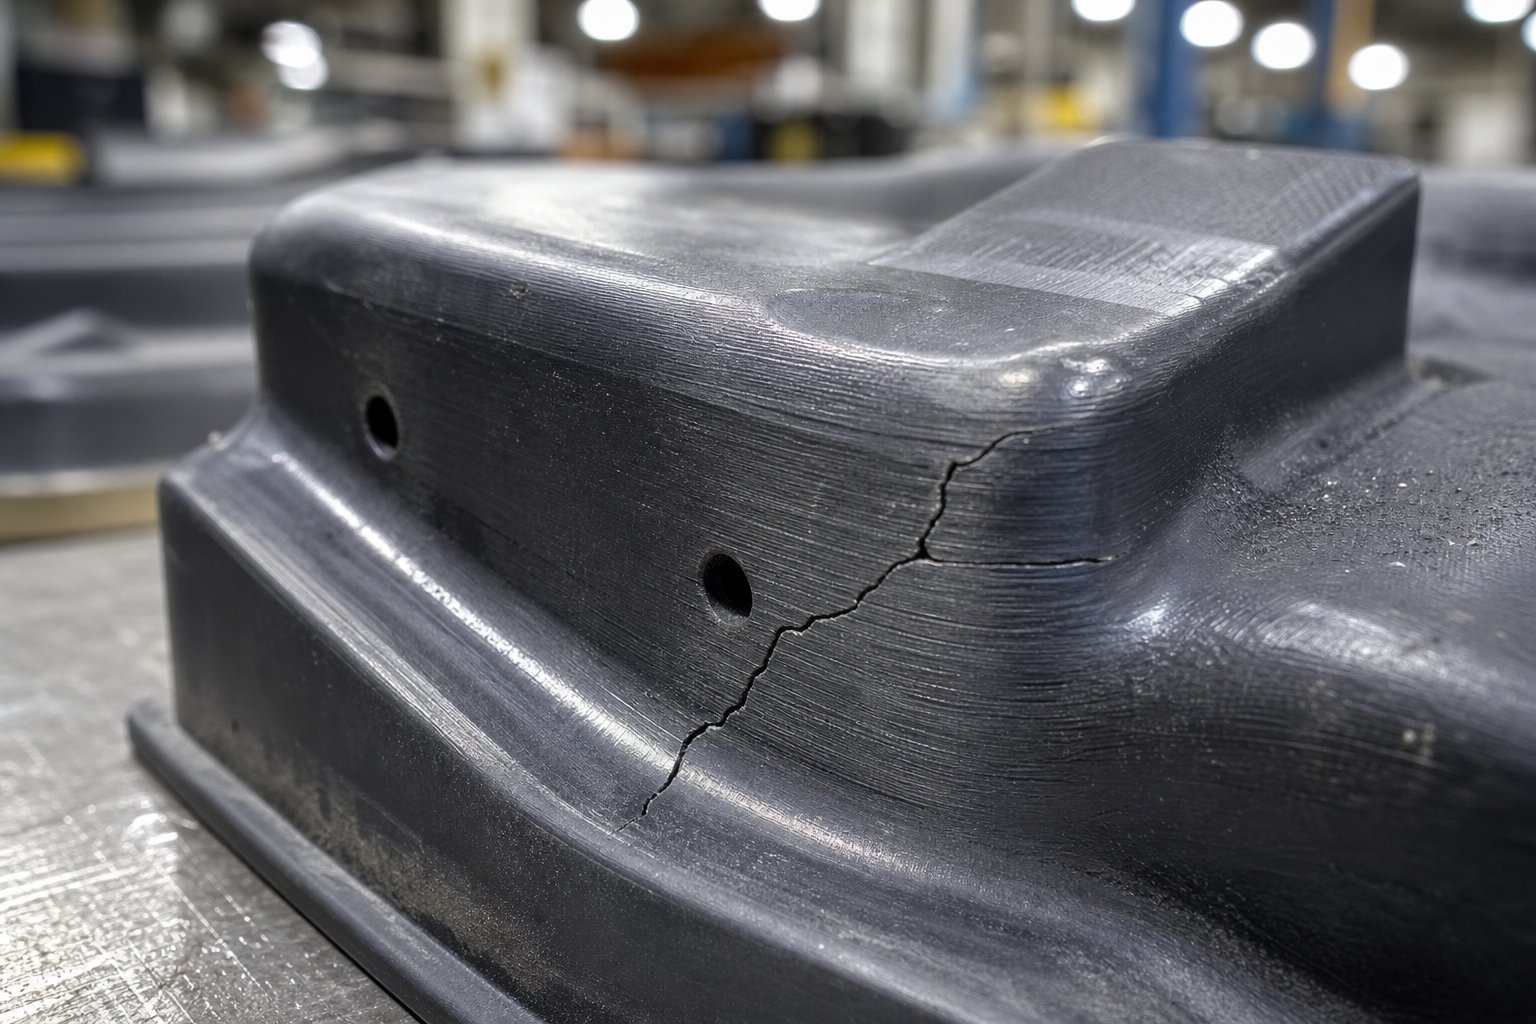
- Расслоение слоев при многократных сжимающих нагрузках.Это наиболее распространенный и наиболее внезапный вид отказа полимерных матриц FDM. Каждый напечатанный слой соединяется с находящимся под ним посредством термического сплавления, но эта связь слабее, чем сам объемный материал. Повторяющиеся циклы прессования создают циклические сжимающие и растягивающие напряжения на границах слоев. Со временем вдоль этих границ зарождаются микротрещины, которые распространяются до тех пор, пока целые участки не отслоятся. Исследования по3D-композитные конструкции, напечатанные на 3D-принтереподтверждает, что межламинарное растягивающее напряжение на границах слоев приводит к инициированию расслоения -, как только межламинарная прочность на растяжение (ILTS) превышена, разрушение происходит внезапно, а не постепенно. Часто вы слышите резкий треск, и матрица без предварительного предупреждения раскалывается по линии слоя.
- Ухудшение износа поверхности, влияющее на качество обработки детали.Каждый цикл штамповки включает в себя скольжение листового металла по поверхности штампа под действием силы. Это скольжение постепенно истирает поверхность матрицы, сглаживая мелкие детали и увеличивая допуски. В полимерных матрицах износ проявляется в виде полированного блеска на участках с большим-контактом, за которым следует потеря размеров по мере физического удаления материала. Металлические-печатные штампы сопротивляются этому гораздо дольше, но все же ухудшают качество -, особенно если на поверхности после печати остаются микро-выступы, которые действуют как начальные точки износа.
- Термическая деградация из-за накопления тепла при трении.Трение между листовым металлом и поверхностью штампа генерирует тепло при каждом цикле прессования. На высоких скоростях производства это тепло накапливается быстрее, чем матрица успевает его рассеять. Полимерные штампы особенно уязвимы, поскольку их температура теплового отклонения относительно низка. - PLA размягчается при 55 градусах, ABS - при 95 градусах, даже CF-Нейлон начинает терять жесткость при температуре выше 150 градусов. Как только температура поверхности штампа приближается к этим пороговым значениям, формующая поверхность пластически деформируется под нагрузками, с которыми ранее она справлялась нормально. Вы заметите, что формованные детали становятся все менее точными по мере того, как матрица становится «грибом» в высоких-точках контакта.
- Разрушение сжатия из-за превышения предела текучести материала.Это самая простая ошибка: сила формования просто превышает то, чему может противостоять материал штампа. Матрица раздавливается, трескается или необратимо деформируется при первом же ударе или в течение первых нескольких циклов. В отличие от других режимов, отказ сжатия не является прогрессирующим -, он происходит немедленно и приводит к катастрофе. Такое случается, когда операторы недооценивают усилия формовки, используют листовой металл толще, чем рассчитана матрица, или пропускают интеграцию опорной пластины.
Эти четыре режима не работают изолированно. Матрица, испытывающая термическое размягчение, будет расслаиваться при более низких нагрузках. В матрице с поверхностным износом возникают концентрации напряжений, которые ускоряют отделение слоев. На практике большинство полимерных штампов выходят из строя из-за комбинации - термическое размягчение ослабляет структуру, а затем расслоение наносит последний удар.
Стратегии смягчения последствий посредством проектирования и выбора материалов
Каждый вид отказа реагирует на конкретные контрмеры. Вы не можете полностью устранить сбой, но можете отодвинуть его дальше по графику производства.
- Против расслоения:Ориентация на печать — ваша самая сильная защита. Ориентируйте штампы таким образом, чтобы формовочные нагрузки сжимали слои вместе, а не пытались их разделить. Используйте заполнение гироида с плотностью 70%+, чтобы равномерно распределить межламинарные напряжения. Увеличьте периметр оболочки до 5–6 стен, создав толстую твердую границу, препятствующую распространению трещин. Для ответственных штампов рассмотрите возможность армирования непрерывным волокном (композиты CF-нейлон) - внедренными углеродными волокнами, перекрывающими границы слоев и значительно увеличивающими прочность на межламинарный сдвиг.
- От поверхностного износа:Нанесите тонкое эпоксидное или уретановое покрытие на поверхности полимерных штампов. Эта твердая оболочка принимает на себя истирание вместо основного материала, и ее можно повторно наносить между пробегами. Для металлических-печатных штампов завершите-процесс полировкой поверхности, чтобы устранить-пики шероховатостей при печати, которые ускоряют первоначальный износ. Рассмотрите возможность дробеструйной обработки металлических поверхностей матрицы, чтобы создать остаточное сжимающее напряжение, которое препятствует возникновению трещин в местах износа.
- Против термической деградации:Замедлите цикл прессования. Добавление даже нескольких секунд между ударами позволяет рассеять тепло от трения. Используйте материалы с более высокой теплоотдачей - CF-Нейлон вместо обычного нейлона, нейлон вместо ABS, ABS вместо PLA. Для операций с высокой-циклической-интенсивностью включите паузы на охлаждение в производственную последовательность (штампуйте 10 деталей, пауза 30 секунд). Металлические-печатные штампы в значительной степени устраняют эту проблему, поскольку инструментальные стали сохраняют свои свойства значительно выше любой температуры трения, возникающей во время штамповки при комнатной-температуре.
- Против сбоя сжатия:Всегда используйте металлическую опорную пластину, которая распределяет усилие прессования по всей площади матрицы. Никогда не превышайте 60–70 % заявленной прочности на сжатие материала штампа во время работы. - Этот запас прочности учитывает меньшую прочность напечатанных деталей по сравнению с эквивалентами, полученными методом литья под давлением- или коваными изделиями. Если вы сомневаетесь, запустите расчет усилия перед первым циклом прессования: если требуемое усилие штамповки превышает 50 % номинальной мощности вашей матрицы, перейдите к более прочному классу материала.
Практика эксплуатации имеет такое же значение, как и дизайн. Смажьте листовой металл легким штамповочным маслом или сухой-пленочной смазкой, чтобы одновременно уменьшить силы трения и температуру поверхности. Проверяйте матрицу через регулярные промежутки времени - каждые 10–25 циклов на наличие полимера и каждые 500–1000 на предмет металла. Заменять, а не ремонтировать полимерные матрицы; они дешевы и достаточно быстры, чтобы перепечатать, что использование поврежденного инструмента может привести к поломке формованных деталей.
Ожидаемый срок службы матрицы в зависимости от класса материала
Так как же долго служат штампы, напечатанные на 3D-принтере, в реальном-мировом производстве? Вот чего следует ожидать от всего спектра материалов при условии правильной конструкции, ориентации и методов эксплуатации:
| Материал штампа | Типичный срок службы (циклы формования) | Основной режим отказа | Лучшее приложение |
|---|---|---|---|
| НОАК | 5–30 частей | Термическая деградация/сжатие | Проверка единого прототипа |
| АБС/ПЭТГ | 20–75 частей | Поверхностный износ/расслоение | Краткое подтверждение--концепции |
| Нейлон (PA6/PA12) | 50–200 частей | Поверхностный износ/расслоение | Малосерийное-производство |
| CF-Нейлоновый композит | 100–500 деталей | Поверхностный износ (постепенный) | Функциональный инструмент для небольших-объемов |
| SLA жесткая смола | 5–20 частей | Хрупкий перелом/сжатие | Только проверка детализации поверхности |
| Металлическая-стареюще-стареющая сталь с принтом | 10 000–100,000+ частей | Поверхностный износ (очень постепенный) | Среднее-и-высокое-объемное производство |
| Металл-Инструментальная сталь H13 с печатным рисунком | 50 000–500,000+ частей | Усталостное растрескивание (очень долгосрочное) | Крупносерийное-производство |
Эти диапазоны предполагают изготовление тонкого-алюминия или мягкой стали. Более твердые листовые металлы значительно сокращают срок службы - при изготовлении нержавеющей стали с помощью CF--нейлоновой матрицы можно получить всего 10–30 деталей, прежде чем поверхность ухудшится за пределы приемлемого допуска. Protolabs сообщает, что даже для литьевых форм (сравнимое приложение с нагруженной-инструментальной оснасткой) полимерные инструменты, напечатанные на 3D- принтере, обычно становятся неэффективными в течение 100 снимков, в то время как металлические инструменты могут достигать 10 000 снимков и более. Штамповочные штампы имеют аналогичную физику, хотя профиль нагрузки отличается.
Износ и долговечность штампа в конечном итоге зависят от объема производства. Полимерные штампы имеют экономический смысл, когда вам нужно менее 100–500 деталей и вы можете допускать периодическую перепечатку. Металлические-печатные штампы оправдывают свою более высокую первоначальную стоимость, когда объемы достигают сотен или тысяч, когда один отпечаток заменяет десятки повторных отпечатков полимера. И традиционные механические инструменты остаются правильным ответом для объемов, превышающих 100 000 деталей, когда амортизированная стоимость детали падает ниже того, что может обеспечить любой аддитивный подход.
Зная, где ваша матрица выйдет из строя - и примерно когда -, вопрос о сроке службы 3D-печатной матрицы превратится из догадок в планирование. Вы можете запланировать замену отпечатков, составить бюджет затрат на материалы для всего производственного цикла и сделать осознанный звонок о том, действительно ли экономичность аддитивной оснастки в расчете на деталь превосходит традиционные методы. Такое сравнение затрат-выгод заслуживает отдельной структурированной схемы.
Структура затрат-выгод для принятия решений по инструментам
Знание режима отказа подскажет вамкогдаматрица требует замены. Но сколько циклов замены вы можете себе позволить, прежде чем экономика обернется против вас? Настоящий вопрос, лежащий в основе споров о стоимости каждой 3D-печатной матрицы по сравнению с традиционными инструментами, заключается не в том, какой метод дешевле в расчете на штамп -, а в том, какой метод обеспечивает общий производственный цикл с наименьшими затратами на формованную деталь.
Этот расчет включает в себя больше переменных, чем думает большинство людей. Давайте разберемся.
Факторы стоимости 3D-печатных инструментов по сравнению с обычными инструментами
Сравнение стоимости штамповочного штампа должно учитывать шесть различных факторов, влияющих на стоимость, а не только цену самого инструмента:
- Стоимость материала штампа:Полимерная матрица FDM может стоить 5–30 долларов за нить. Штамп SLA стоит примерно 30 долларов США за-собственную печать. Металлический-штамп, напечатанный из мартенситностареющей стали, стоит около 200–500+ долларов в зависимости от размера и сложности. Матрица из инструментальной стали, изготовленная традиционным способом, обычно стоит 450–2 доллара США000+ за эквивалентную геометрию.
- Время печати или обработки:Полимерные штампы печатают за 10–24 часа. Для печати металлических-штампов требуется 1–5 дней плюс термообработка. Обычная механическая обработка и аутсорсинг занимают 15–25 рабочих дней. Время — деньги, если срок производства установлен.
- Трудозатраты на пост-обработку:Шлифование, нанесение покрытия, проверка размеров и интеграция опорной пластины добавляют 1–4 часа на полимерную матрицу. Металлические-печатные штампы требуют снятия напряжений, обработки поверхности и, возможно, дополнительных затрат на электроэрозионную обработку -, которые могут составлять 15–40 % от общей стоимости деталей для металлических компонентов AM.
- Влияние времени цикла прессования:Для полимерных матриц требуется более низкая скорость поршня, чтобы избежать ударных нагрузок, что снижает производительность на 30–50% по сравнению с инструментами из закаленной стали. При изготовлении сотен деталей этот штраф за скорость суммируется с трудозатратами и машинным временем.
- Частота замены матрицы:Штамп из CF-нейлона, рассчитанный на 200 деталей, означает пять перепечаток на тираж в 1000-деталей. Каждая замена увеличивает стоимость материала, время печати и трудозатраты на установку. Металлическая штамповка покрывает тот же тираж без замены.
- Альтернативная стоимость времени выполнения заказа:Ожидание обычных инструментов в течение 4–6 недель означает задержку доходов, пропущенные рыночные окна или простаивание сборочных линий. Штамп, напечатанный за ночь, позволит вам начать формовать завтра. В проектах,-срочно критичных по времени, преимущество в скорости может перевесить более высокую-стоимость детали.
Анализ безубыточности объема производства
Анализ безубыточности штампов для штамповки металла следует предсказуемой схеме.. 3D-печать имеет почти-нулевые затраты на установку, но при примерно линейном масштабировании затрат - 50 детали стоят примерно в 50 раз дороже одной детали. Обычные инструменты имеют высокие фиксированные затраты, но они быстро снижаются на-цену за единицу, поскольку инвестиции распространяются на большее количество деталей. Выбор кроссовера зависит от класса материала матрицы и скорости замены.
Вот как экономика меняется на разных уровнях объема для сценариев затрат на штамповку при небольших объемах:
| Объем производства | Полимерная матрица FDM | Металлический-штамп с печатью | Обычная матрица | Самый дешевый вариант |
|---|---|---|---|---|
| 1–10 частей | Всего 35–60 долларов (1 кубик) | Всего 300–600 долларов (1 кубик) | $500–2, всего000+ (1 кубик) | Полимер ФДМ |
| 10–100 частей | 50–150 долларов (1–2 кубика) | 300–600 долларов (1 кубик) | 500–2000 долларов (1 кубик) | Полимер до 50 лет; металл-печать выше 50 |
| 100–1000 деталей | 150–900 долларов (3–10 штампов) | 300–600 долларов (1 кубик) | 500–2000 долларов (1 кубик) | Металлический-печатный или обычный |
| 1,000+ частей | Непрактично (слишком много замен) | 300–600 долларов США (1 кристалл, может потребоваться 1 замена) | 500–2000 долларов (1 кубик, хватает на весь пробег) | Обычный (самая низкая стоимость за деталь) |
Обратите внимание на зону пересечения между 50 и 200 частями. Ниже этого диапазона доминируют полимерные матрицы, поскольку сама матрица стоит настолько дешево, что даже несколько замен обходятся дешевле, чем один инструмент, обработанный традиционным способом. Выше этого диапазона долговечность традиционного инструмента означает нулевую стоимость замены, а высокие капитальные вложения распределяются по достаточному количеству деталей, так что аддитивная экономия на деталь становится ниже уровня аддитивной-экономии.
Металлические-штампы для печати занимают стратегическую золотую середину. Они стоят дороже, чем полимеры, но исключают цикл замены, который подрывает экономику полимеров при больших объемах. Для партий из 100–10 000 деталей они часто представляют собой золотую середину -, достаточно прочные, чтобы избежать замены, достаточно быстрые, чтобы избежать 4–6-недельного времени выполнения заказа при традиционной механической обработке, и достаточно способные выдерживать силы формования, которые полимер не может выдержать.
Математика меняется еще больше, если учесть нестабильность конструкции. Если геометрия вашей детали может измениться после первых 50 деталей, трата 1500 долларов на традиционные инструменты становится проблемой. Полимерная матрица стоимостью 30 долларов, которую вы можете перепечатать с обновленной геометрией в одночасье, практически не несет в себе риска, если конструкция будет развиваться. Эта премия за гибкость не проявляется в простом расчете затрат на-деталь, но она реальна, - особенно во время циклов разработки продукта, когда проверка и итерация происходят параллельно.
В конечном счете, анализ затрат сам по себе не отражает полной картины. Наиболее практичная стратегия часто сочетает в себе методы: полимерные матрицы для первоначальной проверки геометрии и сначала -испытания изделия, затем металлические-печатные или обычные матрицы, как только конструкция стабилизируется для производства. Такой поэтапный подход сводит к минимуму как финансовый риск, так и время выполнения заказа -, обеспечивая дешевую проверку концепции перед серьезными инвестициями в инструментарий.
Стратегии быстрого прототипирования для проверки деталей
Поэтапный подход - сначала умирает полимер, затем производственное оборудование - работает только в том случае, если вы действительно можете убедиться, что деталь подходит, прежде чем выделять бюджет. Именно здесь проверка деталей перед изготовлением оснастки становится настоящим привратником. Печать штампа и формирование нескольких деталей покажет вам, достижима ли данная геометрия физически. Он не обязательно говорит вам, подходит ли деталь к сборке, соответствует ли она техническим характеристикам под нагрузкой или может ли она быть изготовлена в большом масштабе без дорогостоящих доработок.
Для проверки штампованного компонента требуется более одного метода. Это требует правильного сочетания методов, применяемых на нужном этапе разработки.
Использование 3D-печатных штампов для проверки деталей
3D-печатные штампы превосходно справляются с одной конкретной задачей проверки: доказывают, что заданная геометрия листового металла может быть сформирована, что пружинение-можно компенсировать и что заготовка развивается правильно. Когда вы создаете прототип листового металла с помощью -полимерной матрицы собственного производства, вы отвечаете на вопросы о формуемости, - можно ли штамповать эту форму без разрывов, складок или чрезмерного упругого-возврата?
Это действительно ценно. Он позволяет выявить проблемы проектирования, которые в противном случае всплыли бы только после создания дорогостоящего производственного оборудования. Команды могут итеративно проверять конструкцию штампа, перепечатывать скорректированные штампы за несколько часов и тестировать несколько версий геометрии за один день. На ранних-этапах концептуальной работы ничто другое не может сравниться с такой скоростью.
Но проверка формуемости имеет ограничения. Деталь, изготовленная на полимерной матрице, может отличаться по размерам от той же детали, изготовленной на инструменте из закаленной стали - другое поверхностное трение, различное упругое отклонение самой матрицы, различное термическое поведение. Сформированный прототип подтверждаетприблизительныйгеометрия, а не производственные-точные размеры. Для проверки посадки жестких сборок, интерфейсов с критическими-допусками или функциональных испытаний под реальными нагрузками вам нужны детали, изготовленные методами, близкими к конечным производственным условиям.
Интеграция нескольких методов быстрого прототипирования
Быстрое прототипирование металлических штампованных деталей лучше всего работает как последовательность действий, а не как один этап. Каждый метод охватывает различные потребности в проверке:
- Штампы, напечатанные на 3D-принтере (собственные-):Проверьте формуемость,-возвратное поведение и развертывание заготовки. Быстрый, дешевый, идеально подходит для исследования геометрии.
- Прототипы,-обработанные на станке с ЧПУ:Производите детали из цельного материала, которые точно соответствуют окончательным размерам. Полезно для проверки соответствия, проверки сборки и функционального тестирования, когда свойства материала должны соответствовать производственному замыслу.
- Изготовление листового металла (лазерная резка + листогибочный пресс):Создавайте детали, используя реальные производственные-листовые материалы и процессы формовки. Подтверждает технологичность с использованием реальных материалов и предоставляет детали, пригодные для испытаний на воздействие окружающей среды или нагрузочных испытаний.
- Отзыв ДФМ:Экспертная проверка геометрии детали на предмет ограничений процесса штамповки - радиусов изгиба, ориентации зерен, пределов глубины вытяжки - перед тем, как вложение оснастки зафиксирует конструкцию.
Команды, комбинирующие эти методы, выявляют проблемы на самой дешевой стадии. Проблема с формуемостью, обнаруженная с помощью печатной матрицы стоимостью 30 долларов, позволяет сэкономить на доработке обычного инструмента стоимостью 1500 долларов. Проблема с посадкой, обнаруженная в прототипе,-обработанном на станке с ЧПУ, позволяет избежать недельных задержек производства. Ранняя обратная связь DFM предотвращает и то, и другое.
Для команд-разработчиков продуктов, которым требуется профессиональная проверка-класса, выходящая за рамки возможностей-собственных инструментов, напечатанных на 3D-принтере,Услуги YICHEN по быстрому прототипированиюустранить разрыв между проверкой концепции и обязательствами по производству. Объединив быстрое прототипирование с ЧПУ, изготовление листового металла и раннюю обратную связь DFM в одном рабочем процессе, YICHEN помогает командам проверять металлические штампованные детали с производственной -репрезентативной точностью -, подтверждая форму, посадку и функциональность до того, как начнутся полные инвестиции в оснастку.
Этот многоуровневый подход к проверке не только снижает риск. Это создает уверенность в том, что проект, который вы собираетесь использовать в производстве, на самом деле является именно тем проектом, который вам нужен -, а не тем, который потребует экстренных доработок после первого пилотного запуска. Остается вопрос, как решить, какой путь нужен вашему конкретному проекту.
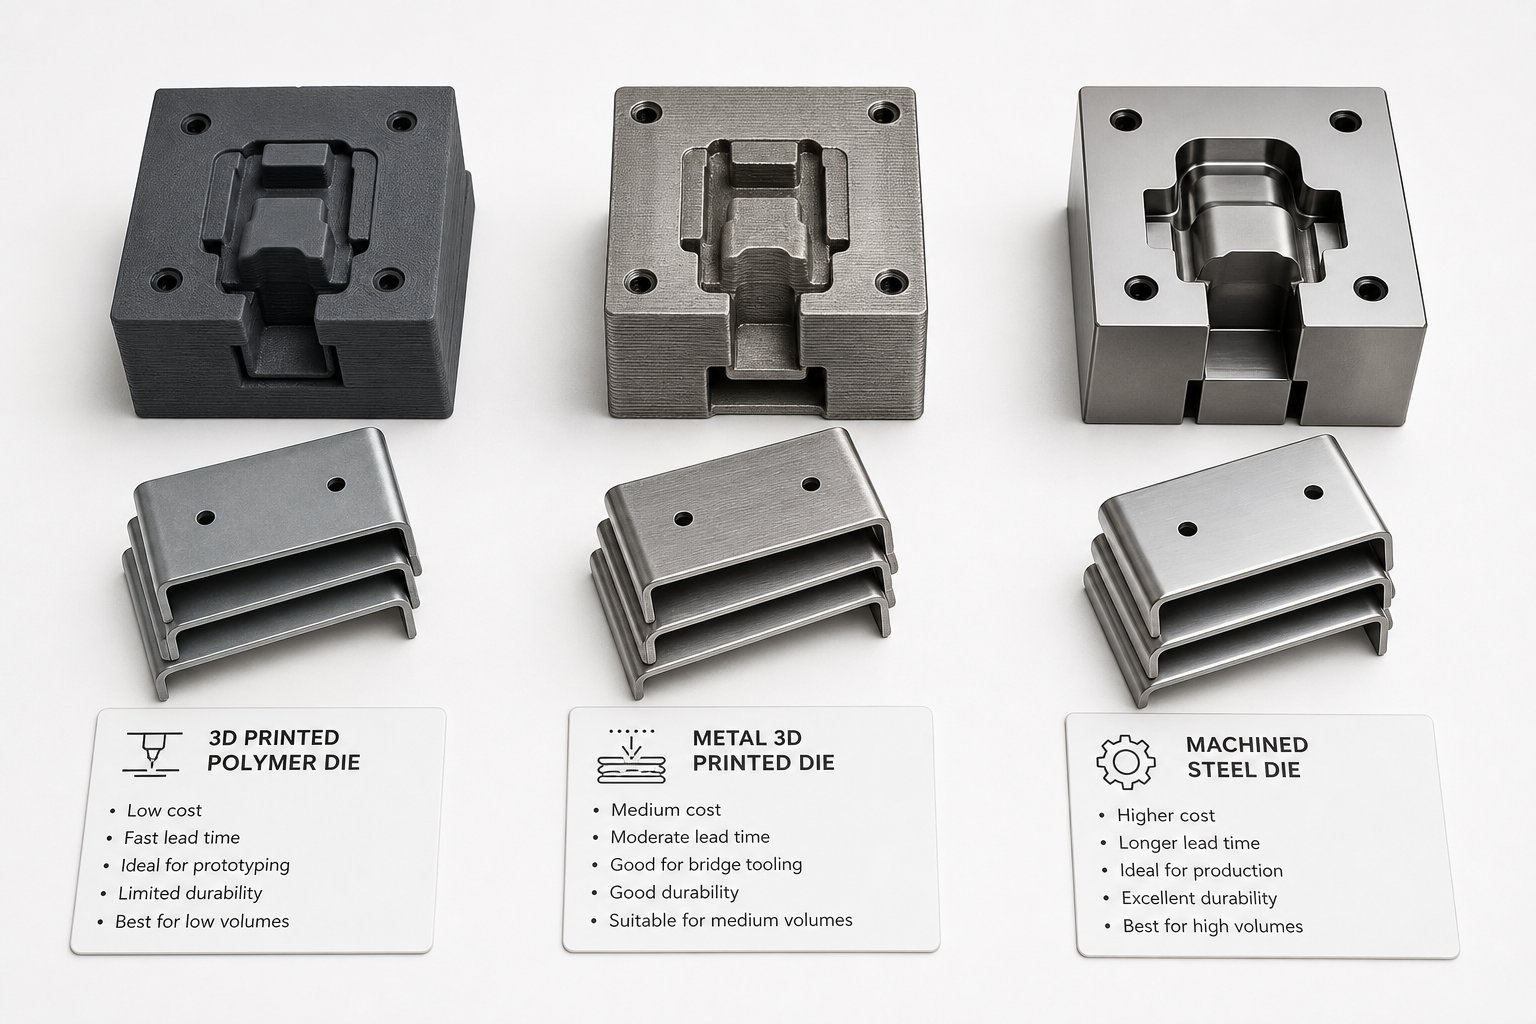
Выбор правильного пути инструмента для вашего проекта
Каждое решение по выбору инструмента сводится к нескольким переменным: сколько деталей вам нужно, как быстро они вам нужны, насколько стабильна ваша конструкция и насколько жесткими должны быть ваши допуски. Вместо того чтобы рассматривать 3D-печатные штампы по сравнению с обычными штампами как выбор «или» или «или», думайте о них как о разных инструментах для разных этапов. Вот инфраструктура принятия решений по инструментам, которую производственные группы могут применить немедленно.
Когда штампы, напечатанные на 3D-принтере, являются правильным выбором
Знание того, когда использовать штампы для 3D-печати, экономит время и бюджет. Они полностью вписываются в следующие сценарии:
- Проверка геометрии:Прежде чем инвестировать в производственную оснастку, вам необходимо убедиться, что штампованная форма физически достижима.
- Мелкосерийное производство (менее 100–500 деталей):Экономия на-детали отдает предпочтение печати, а не механической обработке, если частота замены остается управляемой.
- Нестабильность конструкции:Геометрия вашей детали все еще развивается, и перепечатка штампа за 30 долларов важнее переделки станка за 1500 долларов.
- Критические по времени-проекты:Формованные детали нужны завтра, а не через четыре-шесть недель.
- Мягкие металлы тонкой толщины:Алюминий, медь или мягкая сталь толщиной менее 0,8 мм -, материалы, которые не выходят за рамки полимерной нагрузки.
- Образовательная или любительская работа:Бюджет и доступность важнее, чем долговечность-промышленного уровня.
Это настоящие решения для штамповки металла в небольших объемах, которые позволяют изготавливать реальные детали без финансовых затрат, связанных с обычными инструментами. Ключом является честное признание их ограничений - и понимание того, когда ваш проект их перерос.
Когда инвестировать в профессиональную поддержку инструментов
3D-печатные штампы подтверждают концепции. Производство требует чего-то большего. Если какое-либо из этих условий применимо, пришло время выйти за рамки собственных-инструментальных аддитивных инструментов:
- Дизайн завершена объемы превышают 500–1000 частей.
- Допуски менее ±0,2 мм.требуются на формируемых объектах.
- Листовой металл – это нержавеющая сталь, высокопрочная-сталь или низкоуглеродистая сталь толщиной более 1,0 мм.
- Детали должны пройти функциональные или экологические испытания.с производственной-репрезентативной точностью.
- Проверка посадки сборкитребуют точного соответствия размеров сопрягаемых компонентов.
Для команд на этой позицииУслуги YICHEN по быстрому прототипированиюобеспечить логический мост между 3D-печатным прототипированием штампов и полным набором инструментов для производства -, сочетая в себе быстрое прототипирование с ЧПУ, изготовление листового металла и раннюю обратную связь DFM для проверки деталей на производственную точность-класса, прежде чем вкладывать серьезные капиталовложения. Один только этот ранний обзор DFM может предотвратить дорогостоящие модификации инструментов, от которых страдают команды, которые пропускают проверку и сразу переходят к производству штампов.
Самый разумный путь обычно не тот или иной метод -, а прогресс. Начните с 3D-печатной матрицы, чтобы доказать ее формуемость. Проверьте соответствие и функциональность с помощью профессионального прототипирования. Затем приступайте к изготовлению оснастки с уверенностью, что конструкция зафиксирована. Такой поэтапный подход сводит к минимуму как финансовый риск, так и время-вывода-на рынок, позволяя формовать детали на каждом этапе, не тратя свой инструментальный бюджет на непроверенную геометрию.
Часто задаваемые вопросы о 3D-печатных штампах для штамповки металла
1. Сколько деталей может изготовить штамп для 3D-печати, прежде чем он выйдет из строя?
Срок службы матрицы существенно зависит от класса материала. Штампы из PLA обычно служат 5-30 деталей до термического разрушения или разрушения при сжатии. Композиты из нейлона и CF-нейлона увеличивают это число до 50-500 деталей при соответствующих условиях. Металлические-штампы из мартенситностареющей стали выдерживают от 10 000 до 100000+ циклов формования, тогда как штампы из инструментальной стали H13, напечатанные с помощью DMLS, могут достигать 500 000 циклов. Эти цифры предполагают, что в качестве заготовки используется тонкий алюминий или мягкая сталь — более твердые листы значительно сокращают срок службы.
2. Можно ли использовать 3D-матрицу для штамповки нержавеющей стали?
Полимерные 3D-печатные штампы не могут надежно формовать нержавеющую сталь любого практического размера. Высокий предел текучести нержавеющей стали (200-290 МПа в отожженном состоянии) в сочетании с агрессивным деформационным-упрочнением создает усилия формовки, которые превышают сжимающую способность полимера. Металлические-печатные штампы, изготовленные из мартенситностареющей стали или инструментальной стали H13 методом лазерной сварки в порошковом слое, позволяют эффективно штамповать нержавеющую сталь. Исследования Оклендского университета показали, что металлические вставки с 3D-печатью с покрытием успешно отштамповали 50 000 деталей из сверхвысокопрочной стали без существенного ухудшения поверхности.
3. Какой рисунок заполнения лучше всего подходит для штампов, напечатанных на 3D-принтере?
Заполнение гироида с плотностью 70% или выше является рекомендуемым по умолчанию для большинства применений штамповочных штампов. Его непрерывная изогнутая геометрия обеспечивает почти -изотропную прочность, одинаково сопротивляясь силам во всех направлениях и хорошо выдерживая сдвиговые нагрузки. Кубическое заполнение подходит для штампов с чисто вертикальной сжимающей нагрузкой, таких как простые V-изгибы, тогда как сетку следует использовать только для штампов с плоским-дном и без вне-осевых сил. Если плотность заполнения превышает 80 %, это означает снижение отдачи от прочности по сравнению с дополнительным временем печати.
4. Является ли 3D-печатный штамп дешевле, чем штампованный штамп?
При производстве менее 100 деталей полимерные штампы, напечатанные на 3D-принтере, стоят примерно 35 долларов США-150, включая замену, по сравнению с 500 долларами США-2,000+ за инструменты, обработанные традиционным способом. Точка безубыточности обычно составляет от 50 до 200 деталей в зависимости от материала матрицы и частоты замены. Металлические-печатные штампы (300–600 долларов США) занимают золотую середину, становясь экономически эффективными при производстве 100–10 000 деталей, когда они устраняют как цикл замены полимерных штампов, так и длительное время выполнения заказа при обычной механической обработке. При производстве более 10 000 деталей традиционные инструменты обычно выигрывают по экономичности в расчете на деталь.
5. Как компенсировать пружинение-возврата при использовании 3D-печатных штампов?
Компенсация пружинного-возврата требует чрезмерного-изгибания геометрии штампа, чтобы листовой металл вернулся к заданному углу после пресс-релиза. Самый быстрый подход к использованию полимерных штампов — итеративный: распечатайте, сформируйте тестовую деталь, измерьте фактическое отклонение пружины-обратного хода, скорректируйте модель САПР на эту величину и перепечатайте. Поскольку полимерные штампы стоят всего несколько долларов, а печать занимает несколько часов, практично использование нескольких итераций. Для металлических-печатных штампов сначала проверьте компенсацию упругого-возврата в полимере, а затем примените исправленную геометрию к металлическому отпечатку. Для высокопрочных-материалов может потребоваться угол штампа 73–78 градусов, чтобы преодолеть значительное упругое восстановление.


