


Что такое обходные выемки и почему они важны для штампов
Когда тызапустить прогрессивную штамповочную матрицу на производственной скорости, каждая сформированная деталь на полосе должна пройти через нижележащие станции, не врезаясь в оснастку. Это единственное требование лежит в основе одного из наиболее практичных проектных решений, с которым сталкивается изготовитель инструментов и штампов: где и как вырезать обходные пазы.
Определение обходных пазов в прогрессивных матрицах
Обходной паз — это преднамеренное удаление материала на несущей полосе прогрессивной матрицы, которое создает зазор для прохождения ранее сформированных элементов через последующие станции без столкновения с пуансонами, блоками штампов, съемниками или подъемниками.
Назначение обходных пазов в штампах очень простое. По мере продвижения полосы вперед такие элементы, как пики, тиснения, нарисованные чашки и изогнутые выступы, выступают над или под плоскостью полосы. Без свободного пути эти элементы врезаются в последующие компоненты инструмента, и пресс застревает. Обходные выемки при формовке листового металла обеспечивают каждому выступающему элементу безопасный коридор для перемещения, обеспечивая движение полосы и работу пресса.
Почему предотвращение помех является основной задачей проектирования кристаллов
Взаимодействие между сформированными элементами и компонентами матрицы не является незначительной неприятностью. Это приводит к застреванию полосы, браку деталей, поломке пуансонов и незапланированным простоям, что отрицательно сказывается на производственных целях. Каждому специалисту по инструментам и штампам, занимающемуся проектированием, настройкой или обслуживанием, необходимо четкое понимание того, как обходные пазы предотвращают помехи в штамповочном штампе, поскольку альтернативой является оперативное устранение неисправностей при остановленном прессе.
В этой статье рассказывается о механике, типах, процессе проектирования, материалах и способах отказа обходных надрезов при штамповке листового металла. Цель состоит в том, чтобы дать вам полное практическое руководство по предотвращению помех прямо на этапе проектирования, а не искать проблемы в производстве.
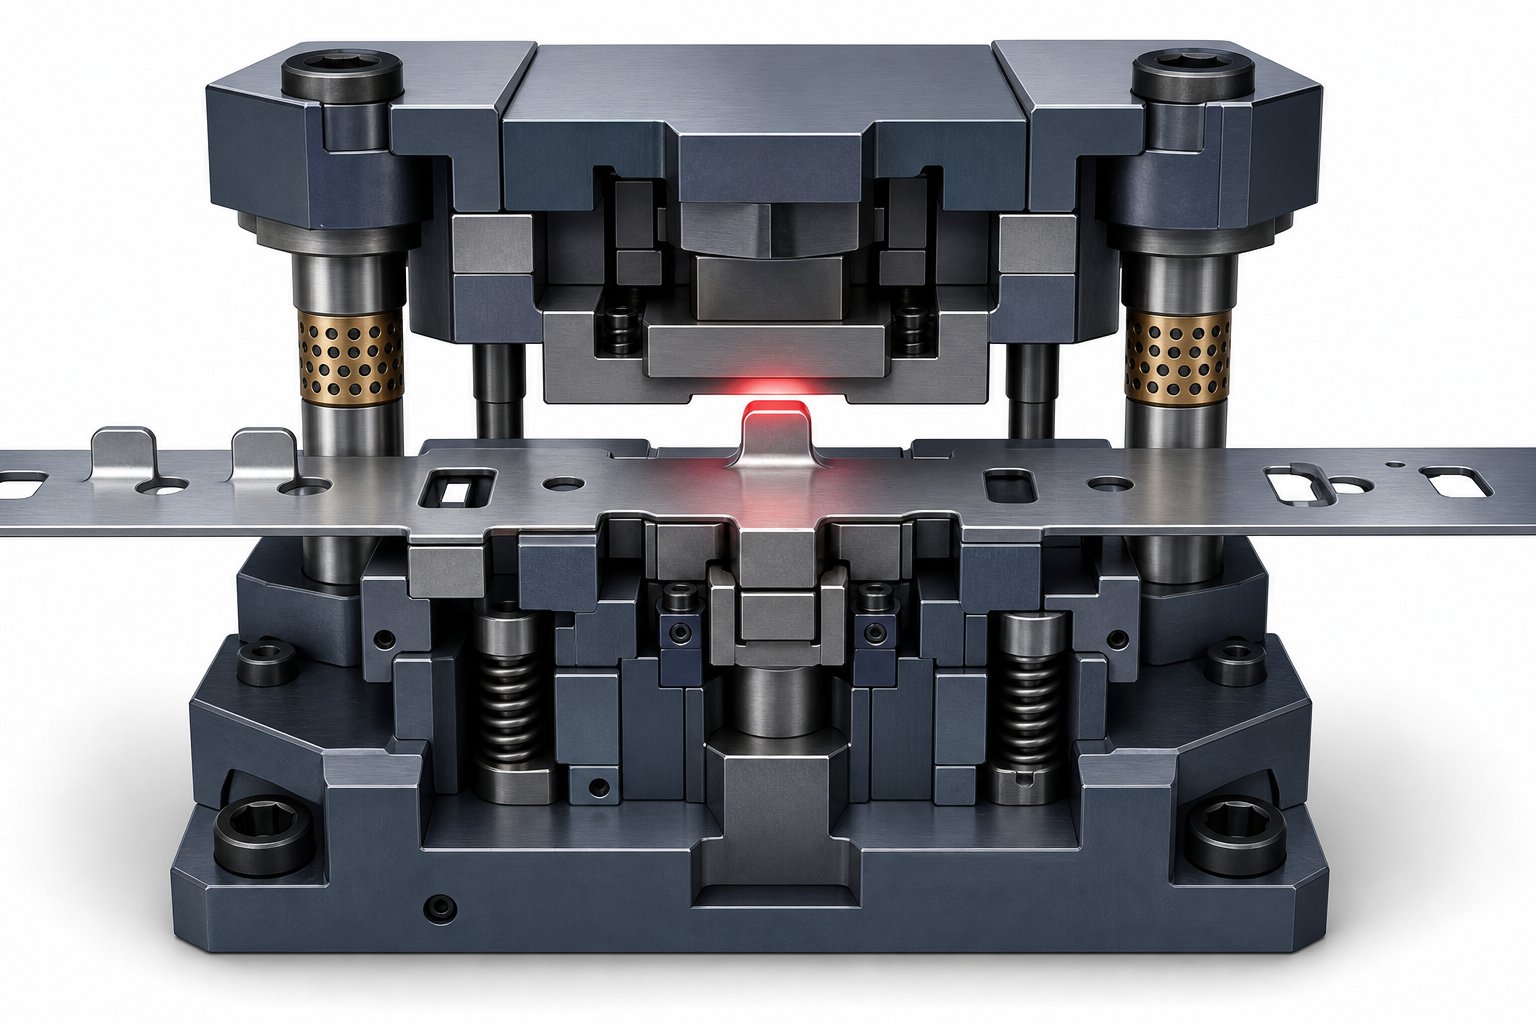
Понимание того, как возникают помехи в полосе на станциях формовки
Представьте себе полосу листового металла, продвигающуюся через прогрессивную матрицу шаг за шагом со скоростью сотни ударов в минуту. Каждая станция выполняет определенную операцию обработки металла: одна пробивает копье, следующая вытягивает чашку, третья сгибает выступ. Каждая из этих операций постоянно перемещает материал выше или ниже плоскости полосы. Полоса продолжает двигаться вперед, увлекая за собой эти выступающие элементы, и именно здесь начинается риск столкновения.
Как сформированные элементы создают риски столкновения во время продвижения полосы
В прогрессивной матрице полоса перемещается вперед на один шаг за каждый цикл прессования. Элементы, сформированные выше по технологической цепочке, теперь занимают пространство, необходимое также последующим компонентам инструментов. Нарисованная чашка, расположенная под плоскостью полосы, движется прямо к грани блока матрицы следующей станции. Изогнутый язычок, стоящий над полосой, попадает прямо в пластину съемника. Податливая сила, приложенная во время формовки, навсегда изменила форму материала, и эта новая геометрия не сжимается, чтобы аккуратно пройти следующую станцию.
Проблема усугубляется тем, что штампы имеют множество станций. Каждая дополнительная операция формования добавляет еще один выступающий элемент, который должен очищать каждую последующую станцию, через которую он проходит.Производитель штамповПри разработке прогрессивного инструмента с двенадцатью-станциями может потребоваться отслеживать пути пересечения объектов, созданных уже со второй станции, вплоть до одиннадцатой.
Вот наиболее распространенные сценарии помех, которые развиваются во время продвижения полосы:
- Формы, обращенные вверх-(копья, тиснения, изогнутые выступы), сталкиваются с пластинами съемника или верхними пуансонами при закрытии матрицы.
- Направленные вниз-вытяжки или выдавленные элементы, контактирующие с поверхностями матрицы или нижней оснасткой во время продвижения полосы
- Боковые изгибы или штампованные фланцы зацепляются за направляющие, что препятствует плавному перемещению полосы между станциями.
- Формованные элементы ударяются о подпружиненные-подъёмные штифты, которые поднимают полосу для подачи.
Последствия неустраненного вмешательства в производственные процессы
Когда сформированный элемент сталкивается с нижестоящим компонентом, результат оказывается немедленным и дорогостоящим. Полоса застревает, и печатная машина останавливается в середине-цикла. Детали, находящиеся в процессе обработки, раздавливаются или деформируются за пределы допуска. Пуансоны ломаются, штампы блокируют скалывание, а съемники сгибаются. В соответствии сЖурнал металлообработкиДаже, казалось бы, незначительные проблемы с синхронизацией или зазором в прогрессивных матрицах могут привести к возникновению ненужного тоннажа, который повредит как матрицу, так и сам пресс.
Незапланированные простои из-за помех,-застреваний, связанных с ремонтом, не ограничиваются часами ремонта. Это нарушает производственные графики, бракует материалы и требует оперативного устранения неполадок под давлением. Более разумный путь — это предотвращение путем проектирования, устраняющее каждое потенциальное столкновение в макете полосы еще до того, как матрица попадет в пресс. Именно такое мышление на этапе проектирования- и является движущей силой принятия решений об обходе геометрии, размещения и размеров вырезов.
Как обходные вырезы механически предотвращают помехи
Интерференция полос — это проблема геометрии, а обходные вырезы решают ее с помощью геометрии. Принцип обманчиво прост: удалите часть полосового материала в точном месте, чтобы при продвижении полосы выступающий сформированный элемент занимал пространство, где раньше находился материал. Отсутствие материала на пути означает отсутствие столкновений с расположенными ниже инструментами. Задача состоит в том, чтобы точно рассчитать, сколько материала нужно удалить, где его удалить и как это удаление влияет на структурное поведение полосы при ее прохождении через матрицу.
Создание зоны зазора посредством удаления материала
Подумайте о зазоре как о трехмерном-коридоре, по которому сформированный элемент должен пройти, ничего не касаясь. Обводная выемка определяет пол, стены и потолок этого коридора, устраняя полосу материала, которая в противном случае занимала бы ее.
Геометрия выреза должна учитывать три измерения формируемого элемента:
- Высота или глубина- насколько объект выступает над или под плоскостью полосы
- След- план-область обзора, которую объект занимает вдоль и поперек полосы
- Зазорная маржа- дополнительное пространство за пределами конструктивного элемента для обеспечения вариаций точности подачи, упругости материала и отклонения пресса.
Выемка не обязательно должна быть значительно больше, чем очищаемый ею объект, но она должна учитывать реальные-условия мира. Поведение материала под напряжением соответствует кривой s-s (кривая напряжения-деформации), которая показывает, как полоса упруго деформируется до достижения постоянного предела текучести. Это важно, поскольку модуль упругости материала полосы определяет, насколько носитель прогибается под действием сил подачи, которые могут слегка сместить сформированный элемент относительно его номинального положения. Выемка, размер которой соответствует только теоретической характеристике, без запаса на упругое отклонение, может привести к прерывистому контакту в производственных условиях.
Запас зазора обычно составляет от 0,5 мм до 2,0 мм за границей элемента, в зависимости от жесткости материала, скорости пресса и точности системы подачи. Более толстые и жесткие полосы с более высокими значениями предела текучести и предела текучести имеют тенденцию более стабильно удерживать положение, обеспечивая более узкие запасы по зазору. Для более тонких и гибких материалов требуется больший запас, поскольку полоса может провисать или колебаться между подъемниками во время подачи на высокой-скорости.
Как шаг полосы и геометрия элемента определяют размещение выреза
Расположение выемки неотделимо от шага полосы - — фиксированного расстояния, на которое полоса продвигается при каждом ходе пресса. Когда полоса перемещается вперед на один шаг, сформированный элемент, созданный на станции N, достигает станции N+1.. Если инструмент на станции N+1 занимает то же вертикальное пространство, что и этот элемент, обходной вырез уже должен существовать в полосе точно в том месте, где будет располагаться элемент, когда он достигнет этой станции.
Вот логика в практическом плане. Представьте себе вытянутую чашку, образовавшуюся на станции 3, выступающую из-под полосы на 8 мм. На станции 4 нижний блок матрицы поднимается на расстояние не более 2 мм от нижней стороны полосы. Без вмешательства чашка врезается в этот блок матрицы, когда полоса подается вперед. Решение: на станции 2 или 3 вырубной пуансон удаляет материал с полосы на расстоянии одного шага от места, где будет формироваться чашка. После того, как чашка вытягивается на станции 3, полоса продвигается вперед, и чашка перемещается в выемчатое отверстие -, свободно проходя через блок матрицы станции 4.
Взаимосвязь между шагом полосы, размером элемента и размерами надреза подчиняется четкой иерархии. Шаг полос задает пространственные рамки. Огибающая сформированного элемента, включая любую упругую отдачу, прогнозируемую на основе поведения кривой s- материала, определяет минимально необходимое отверстие. Программное обеспечение для раскроя материалов по длине материала и расположению полос помогает инженерам визуализировать, как размещение надрезов взаимодействует с соседними элементами, направляющими отверстиями для штифтов, несущими стержнями и связующими точками по всей длине матрицы. Это программное-планирование компоновки предотвращает конфликты между обходным вырезом и другой важной геометрией полосы.
Размеры выреза также должны соответствовать направлению движения. Слишком узкая выемка в направлении подачи не обеспечит достаточного зазора, когда элемент войдет в нее. Слишком широкая выемка ослабляет несущую полосу сверх допустимых пределов. Уравновешивание этих ограничений – это то, что отличает функциональный байпасный вырез от такого, который либо не может предотвратить помехи, либо создает новые проблемы с подачей на выходе.
Объяснение положительных и отрицательных байпасных вырезов
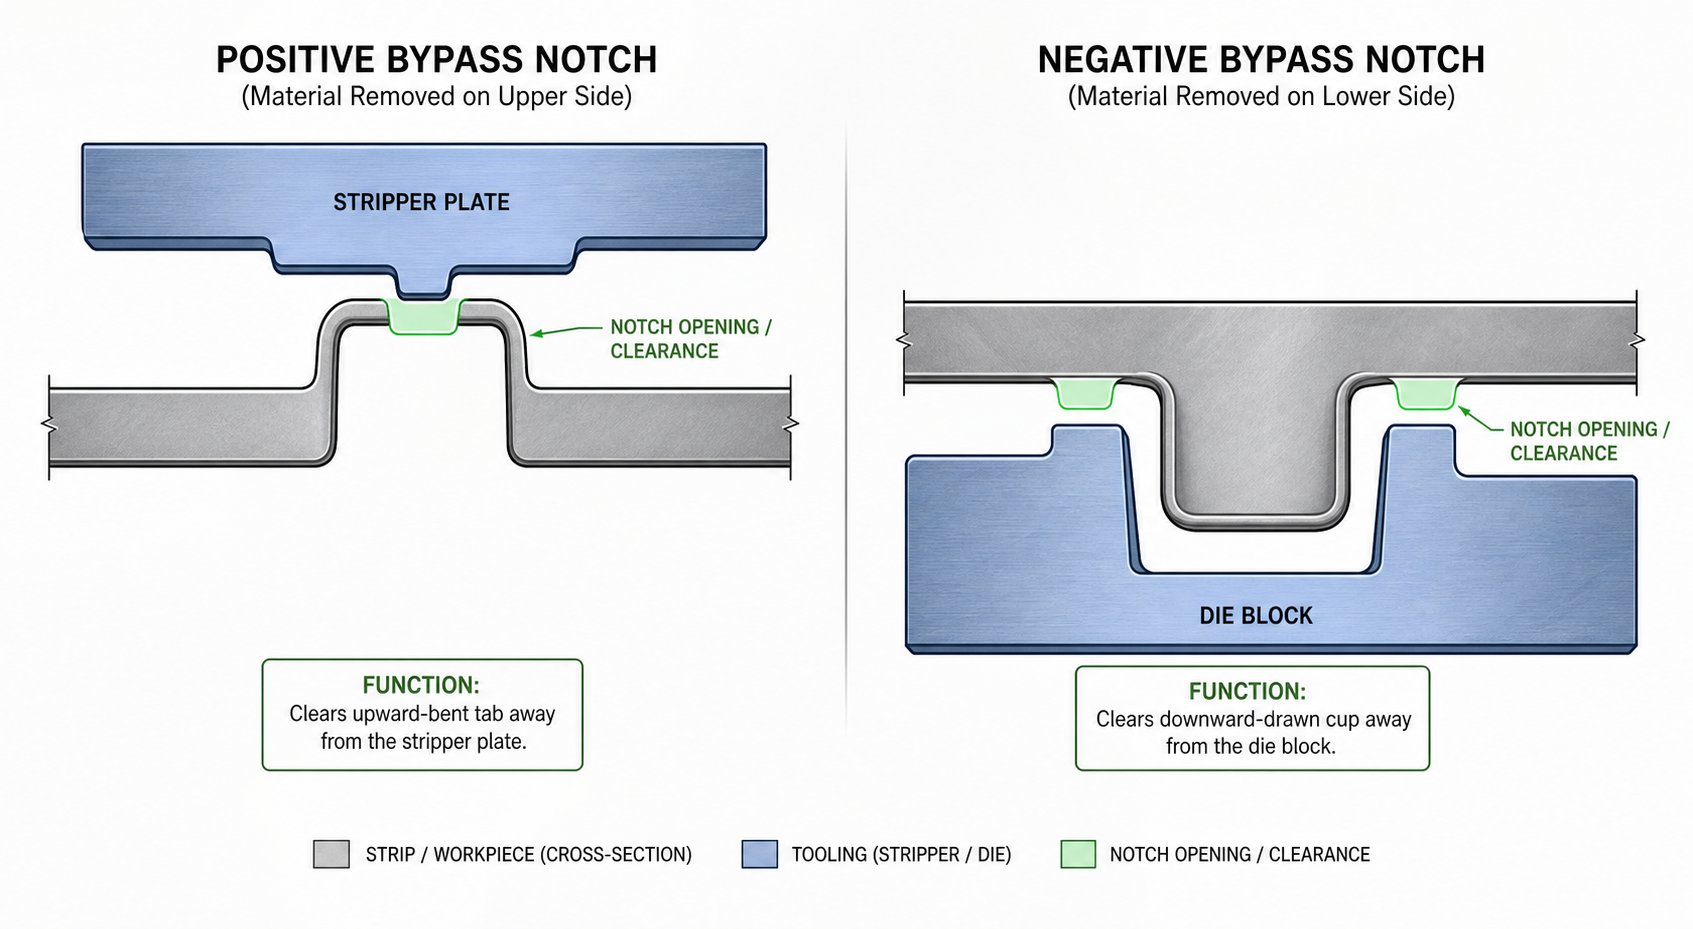
Соблюдение баланса между размерами надреза и целостностью полосы порождает очевидный последующий-вопрос: в каком направлении должен открываться надрез относительно сформированного элемента? Ответ разделяет объездные выемки на две основные категории - положительные и отрицательные -, и это различие определяет, находится ли коридор зазора выше или ниже плоскости полосы. Понимание отрицательных и положительных обходных вырезов в штампах для штамповки листового металла необходимо для выбора правильного решения по интерференции на каждой станции.
Позитивные обходные вырезы для обращенных вверх-функций
Положительный обходной паз удаляет материал с полосы на той же стороне, где находится выступ формованного элемента. Когда копье, тиснение или изогнутый выступ выступает вверх над полосой, выемка открывается вверх, создавая зазор против верхних компонентов матрицы, таких как пластины съемника, кулачковые приводы или холостые пуансоны на следующей станции.
Представьте себе язычок, согнутый на 90 градусов вверх на станции 4. На станции 5 опускается съемная пластина, удерживающая полосу плоской во время операции вырубки. Без зазора кончик язычка врезается в нижнюю часть съемника. Положительная обводная выемка -, вырезанная в полосе в индексированном положении выступа относительно станции 5 -, удаляет материал, который в противном случае вызвал бы столкновение на верхней стороне. Выступ проходит через открытое пространство, съемник контактирует только с плоской полосой, а пресс продолжает работать.
Негативные обходные вырезы для элементов, обращенных вниз-
Отрицательный обходной паз работает в противоположном направлении. Он удаляет материал на стороне, противоположной выступу элемента, создавая зазор под плоскостью полосы. Этот тип предназначен для обращенных вниз-особенностей, таких как вытянутые чашки, выдавленные выступы или углубления в форме монеты-, которые в противном случае могли бы соприкасаться с нижними блоками матрицы, поверхностями подъемников или выталкивающими штифтами на последующих станциях.
Поначалу терминология может показаться нелогичной. «Отрицательный» не означает, что надрез менее важен -, он относится строго к ориентации относительно направления формования. На практике отрицательные и положительные обходные насечки в штампах для штамповки листового металла появляются примерно с одинаковой частотой, поскольку большинство прогрессивных матриц имеют элементы, выступающие в обоих направлениях.
Сочетание обоих типов в сложных планировках полос.
Сложные детали с разно-направленной формовкой часто требуют обоих типов надрезов в одной и той же полосе. Рассмотрим деталь, имеющую выпуклость вверх на одной станции и выемку вниз на другой. Каждый объект создает свой собственный риск помех на разных нисходящих станциях, поэтому полосе может потребоваться положительный вырез для одного и отрицательный вырез для другого - иногда в одном и том же положении шага вдоль несущей.
Когда оба типа появляются вместе, жесткость полосы становится критическим ограничением. Каждая выемка удаляет материал, а комбинированное удаление с обеих сторон ленты в соседних местах может привести к утончению носителя до такой степени, что он коробится или застревает. Инженеры, работающие с отрицательными и положительными обходными пазами в штампе для штамповки листового металла, должны убедиться, что полное удаление материала в любом поперечном- сечении все еще оставляет достаточную прочность несущей, чтобы надежно протянуть полосу через штамп.
В таблице ниже приведены основные различия между положительными и отрицательными байпасными вырезами:
| Характеристика | Положительный обходной вырез | Отрицательный обходной вырез |
|---|---|---|
| Направление сформированного элемента | Вверх (над плоскостью полосы) | Вниз (под плоскостью полосы) |
| Типичная точка пересечения | Съемные пластины, верхние пуансоны, кулачковые направляющие | Штампы, подъемные штифты, выталкивающие механизмы |
| Положение выреза относительно полосы | Открывается сверху (с той же стороны, что и выступ) | Открывается снизу (противоположная сторона выступа) |
| Общие приложения | Копья, изгибы вверх, тиснения, выступы | Вытянутые чашки, выдавленные выступы, форма монеты вниз. |
Выбор правильного типа выреза является простым решением, когда один элемент выступает в одном направлении. Сложность возрастает при наличии разнонаправленных деталей, где сосуществуют оба типа, и несущая способность полосы должна пересчитываться на каждом участке. Расчет несущей-прочности во многом зависит от свойств материала -, толщины, характеристик текучести и того, как полоса реагирует на прогрессивное нагартование вокруг каждой зоны надреза.
Факторы материала и толщины, определяющие конструкцию выреза
Выполнение-вычислений силы — это не абстрактные математические упражнения. Они напрямую зависят от того, из чего изготовлена полоса, какой ее толщины и как изменяются ее механические свойства при последовательном формовании. Обходной паз, который отлично работает в холоднокатаной стали толщиной 1,0 мм, может вызвать коробление полосы в HSLA толщиной 0,5 мм или оставить недостаточный зазор в алюминии толщиной 1,5 мм. Каждая переменная материала влияет на размер, размещение и разницу между штампом, который работает чисто, и штампом, который застревает при скорости производства.
Влияние толщины и предела текучести на размер надреза
Толщина материала влияет на конструкцию обходного паза двумя взаимосвязанными способами. Во-первых, более толстая заготовка дает более высокие детали формы. Вытяжка, смещающая материал вниз, будет выступать дальше под полосой на заготовке толщиной 1,2 мм, чем на заготовке толщиной 0,6 мм, просто потому, что материала для смещения больше. Для этой более высокой детали требуется больший зазор, а для этого требуется более широкая или глубокая выемка. Во-вторых, более толстые полосы лучше сопротивляются изгибу и провисанию во время подачи, а это означает, что сформированный элемент более устойчиво сохраняет свое номинальное положение. На толстой заготовке часто можно обойтись меньшим зазором, потому что полоса не так сильно трепещет и не отклоняется между подъемниками.
Предел текучести представляет собой переменную упругого возврата. Когда вы формируете элемент из высокопрочного-материала -, скажем, двух-фазного 590 или HSLA 420 -, металл пружинит более агрессивно после втягивания пуансона. Изгиб, предназначенный для достижения 90 градусов, может ослабнуть до 87 или 85 градусов. Нарисованная чашка может приоткрыться. Это эластичное восстановление меняет эффективный диапазон функций, который должен очистить вырез. Если вы выбрали размер паза на основе предполагаемой геометрии, а не -исходной геометрии подрессоренной части, вы можете получить либо избыточный зазор (растрачивание материала полосы), либо, что более опасно, недостаточный зазор на определенных краях элемента, где упругая сила выталкивала профиль наружу.
Взаимосвязь между пределом текучести и упругим возвратом хорошо документирована в науке о штамповке. КакАрт Хедрик отмечает в «Фабрикаторе», если у вас нет достаточной деформации металла, чтобы достичь предела текучести -, произойдет точка, в которой он постоянно пластически деформируется -, произойдет упругое восстановление. Для конструкции обходного выреза это означает, что огибающая элемента, используемая для определения размера выреза, всегда должна отражать геометрию пост-упругого возврата, а не теоретическую геометрию пуансона. Предел текучести стали широко варьируется в зависимости от марки, и каждая марка имеет свой профиль упругого возврата, который напрямую влияет на зазор, необходимый для вашей выемки.
Рассмотрим практический пример. Вы формируете восходящее копье из стали DP780 толщиной 0,8 мм. Угол пуансона составляет 45 градусов, но предел текучести в этом классе заставляет копье отскакивать назад примерно до 42 градусов. Кончик копья теперь находится немного выше над плоскостью полосы, чем можно было бы предсказать с помощью геометрии под углом 45 градусов. Ваша байпасная выемка должна соответствовать положению в 42 градуса, а не проектному замыслу в 45 градусов. Игнорирование этой разницы приводит к прерывистому контакту на скорости производства.
Ограничения ширины полосы и пределы целостности несущей
Каждая обходная выемка удаляет материал с несущей ленты, и это удаление напрямую снижает способность ленты сопротивляться изгибу во время подачи. Держатель должен оставаться достаточно прочным, чтобы плавно протягивать всю полосу - со всеми ее формованными элементами - через матрицу без коробления, перекручивания или неправильной подачи. Это устанавливает жесткий верхний предел размера выреза.
Ширина полосы является основным ограничением. Узкая полоса требует меньше материала для работы, поэтому каждая выемка представляет собой больший процент доступного сечения-. Представьте себе полосу шириной 40 мм с вырезанным на одной стороне обходным вырезом 12 мм. Эта единственная выемка уменьшает эффективную ширину держателя до 28 мм в поперечном-сечении -, то есть на 30 процентов. В более широкой полосе шириной 80 мм тот же вырез означает уменьшение лишь на 15 процентов, оставляя гораздо больший структурный запас.
Размеры несущей балки имеют одинаковое значение. Как отмечено вруководство по проектированию носителя от The Fabricator, для перемещения ее по горизонтали требуется примерно 10 процентов веса детали, и если задействовано несколько перемещений, держатель должен противостоять совокупной силе, не сгибаясь. Обводная выемка, которая слишком глубоко врезается в несущую планку, может снизить сопротивление полосы изгибу ниже этого порога, что приведет к провисанию полосы между станциями и ее застреванию.
Практическое правило: ширина паза никогда не должна превышать 60–70 процентов ширины несущего стержня в любом отдельном-сечении. Когда на полосе появляются многочисленные насечки близко друг к другу, их совокупное влияние на несущую способность следует оценивать как систему, а не по отдельности.
Соображения по упрочнению и упругому восстановлению
Операции формовки не просто изменяют форму металла -, они локально изменяют его свойства. Нагартование увеличивает предел текучести и предел прочности деформированной зоны при одновременном снижении пластичности. Это имеет значение для конструкции обходного выреза по двум различным причинам.
Во-первых, сама операция надреза приводит к наклепу по краям надреза. Сдвиговое действие, создающее надрез, пластически деформирует узкую полосу материала по периметру разреза. Эта закаленная зона более жесткая и хрупкая, чем окружающая полоса. Если на последующей станции формования требуется, чтобы полоса согнулась возле края надреза, затвердевший материал сопротивляется этому изгибу и может треснуть. Инженерам необходимо располагать выемки так, чтобы их закаленные края не совпадали с областями, где носитель должен деформироваться во время подачи -, особенно при планировке полос, в которой используются гибкие полотна или растягивающиеся держатели.
Во-вторых, нагартование формованных элементов влияет на их окончательную геометрию. Деталь, которая подвергается значительному деформационному упрочнению во время формовки, может иметь несколько иной окончательный профиль, чем идентичная деталь, полученная в отожженном материале. Модуль упругости металлов не меняется при наклепе, но эффективный предел текучести повышается, а это означает, что в сильно обработанных зонах происходит менее упругое восстановление. Это фактически может локально уменьшить упругость, благодаря чему элемент будет сохранять заданную геометрию. Взаимодействие между модулем модуля материала (который остается постоянным) и повышенным пределом текучести, пределом текучести (который увеличивается с деформацией) определяет чистое положение элемента после формирования после -.
Отдельного внимания заслуживает упругое восстановление после формовки. Даже после того, как сформированный элемент достигает своего конечного положения, полоса продолжает испытывать упругие движения микро-масштаба, проходя через последующие станции. Вибрация пресса, действие подъемника и силы ускорения во время индексации создают временные нагрузки. Модуль упругости стали - обычно составляет около 200 ГПа для углеродистых сталей и 70 ГПа для алюминиевых сплавов - и определяет, насколько полоса прогибается под этими переходными нагрузками. Полоса с более низким значением модуля упругости металлов (например, алюминия) будет больше отклоняться под действием той же силы подачи, потенциально смещая сформированные элементы ближе к поверхностям инструмента. Такое динамическое поведение усиливает необходимость обеспечения адекватных запасов зазора при проектировании обходных пазов, особенно для более мягких материалов, работающих на высоких скоростях прессования.
Эти переменные,-зависимые от материала -, толщина, текучесть, зоны деформационного упрочнения и упругое отклонение - образуют основу, на которой покоится каждый размер надреза. Без их учета выемка, спроектированная только по геометрии бумаги, в конечном итоге будет создавать помехи в производственном цеху. Преобразование этих материальных реалий в надежную конструкцию требует структурированной последовательности проектирования, и именно здесь начинается поэтапный--процесс реализации.
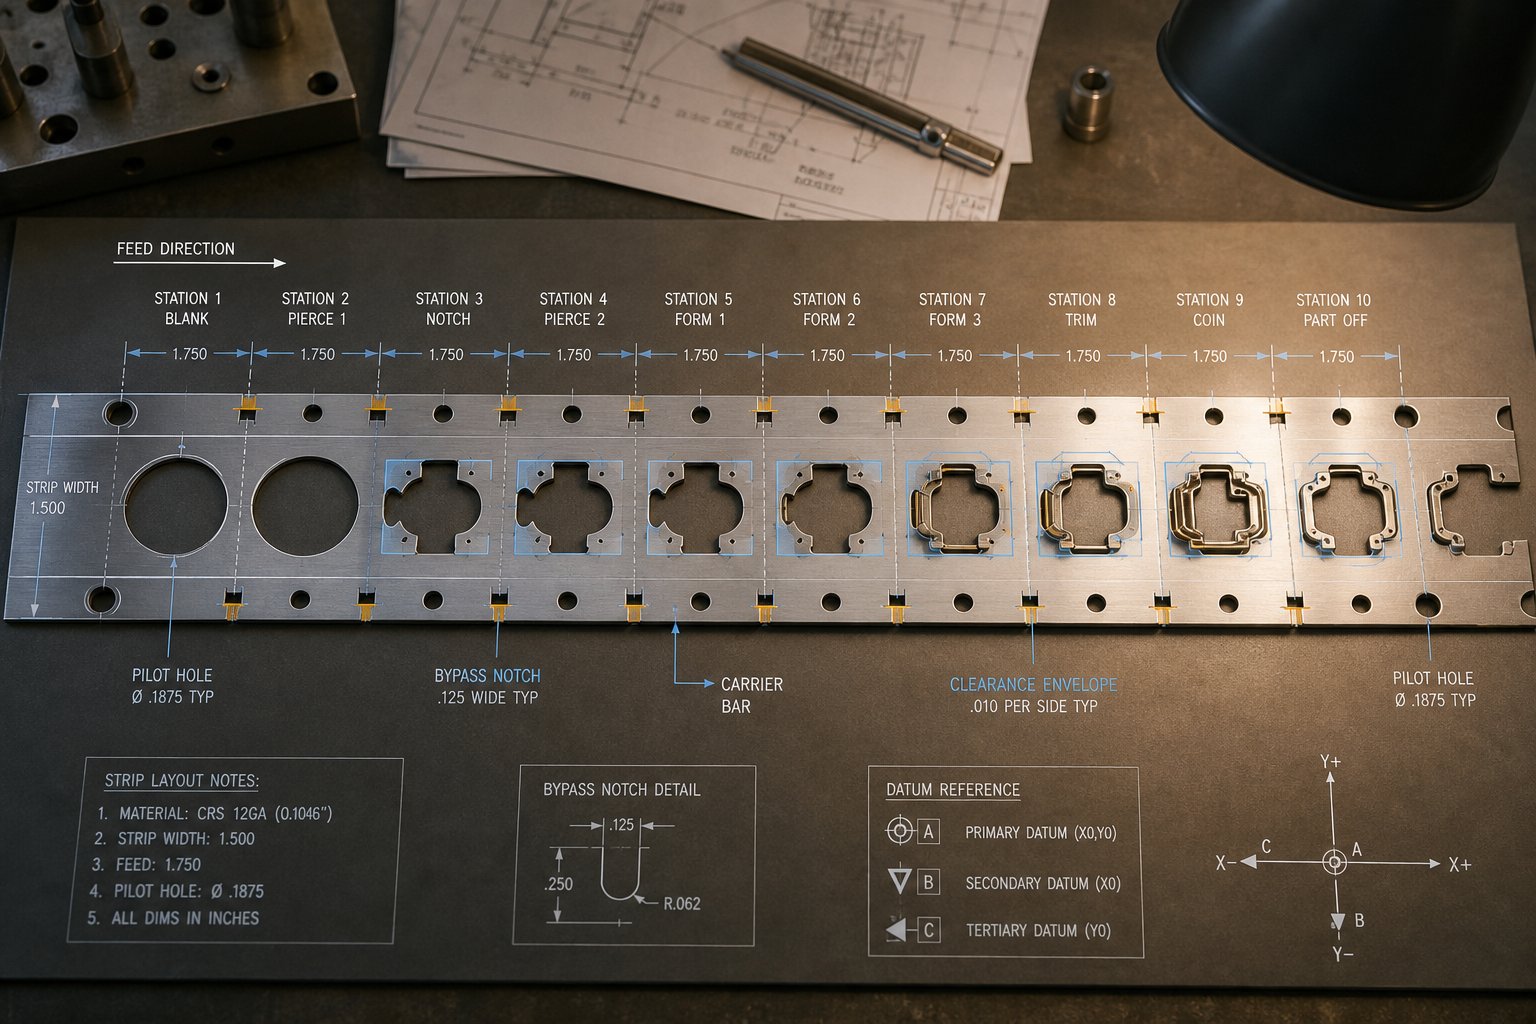
Пошаговый--процесс проектирования для реализации обходного выреза
Свойства материала подскажут вам, какое место должна разместить выемка. Последовательность проектирования расскажет вам, как перейти от риска возникновения помех к проверенной геометрии надреза, которая надежно работает на скорости производства. Инженеры-инструментальщики не управляют этим процессом -, они следуют структурированной логике, основанной на выявлении проблемы и проверке размеров, и каждый шаг зависит от предыдущего.
Сопоставление рисков помех по всей компоновке полосы
Процесс начинается со -по-проверки всей схемы полосы. Вы ищете каждую сформированную деталь, выступающую над или под плоскостью полосы, и отслеживаете ее путь через все станции, расположенные ниже по течению. Копье, сформированное на станции 3, нуждается не только в зазоре на станции 4 -, оно нуждается в зазоре на каждой станции, через которую оно проходит, пока деталь не отделится от держателя.
Вот логическая последовательность проектирования, которой следуют большинство опытных инженеров-инструментальщиков:
- Определите станции,-производящие помехи- Просмотрите каждую станцию формования и запишите все особенности, которые вытесняют материал из плоскости полосы. Обратите внимание на направление (вверх или вниз), высоту и площадь каждого объекта.
- Сопоставьте сформированную оболочку объекта, включая пружинение- Рассчитайте фактическую геометрию-пружинящей опоры, а не полагайтесь на номинальные размеры пуансона. Предел текучести стали для конкретной марки материала определяет степень упругого восстановления, и это восстановление определяет истинные требования к зазору.
- Определить необходимый зазор- Добавьте запас прочности (обычно от 0,5 до 2,0 мм) к границе объекта. Этот запас учитывает допуск подачи, отклонение пресса и динамическое движение полосы на скорости.
- Определить геометрию выреза- Укажите форму, ширину, длину и точное положение выреза внутри полосы. Прямоугольные вырезы подходят для большинства применений. Для элементов неправильной формы могут потребоваться контурные профили насечек, часто получаемые с помощью электроэрозионной обработки для углов с узкими-радиусами, которые обычными пуансонами не могут быть получены чисто.
- Убедитесь, что надрез не ослабляет полосу ниже минимальной несущей способности.- Рассчитайте оставшееся поперечное-сечение в месте надреза и убедитесь, что оно может противостоять силам подачи, необходимым для протягивания полосы через все последующие станции без коробления.
- Убедитесь, что размещение надрезов не противоречит пилотам, тягам или функциям управления полосой.- Перекрестите-место выемки с отверстиями для направляющих штифтов, точками крепления держателя, зонами контакта подъемника и любыми другими элементами, которые зависят от материала, присутствующего в этом месте.
Пропуск любого шага в этой последовательности приводит к производственным проблемам. На этапе 2 возникает большинство ошибок: - инженеры, которые определяют размеры вырезов на основе геометрии САПР, а не учитывают-реальную реальность, в конечном итоге получают зазоры, которые хорошо выглядят на экране, но вызывают периодические удары при печати.
Расчет геометрии выреза на основе огибающей элемента
Определение формы и размеров выреза — это, по сути, задача-по сопоставлению конвертов. Вы берете трехмерную границу сформированного объекта -высоту -, ширину в направлении подачи и ширину поперек полосы - и проецируете ее на плоскость полосы, чтобы определить минимальное отверстие.
Особенно важен параметр направления-потока. Выемка должна быть достаточно длинной (в направлении движения полосы), чтобы сформированный элемент полностью находился в открытом пространстве, когда полоса перемещается на следующую станцию. Если шаг вашей полосы составляет 25 мм, а площадь элемента составляет 10 мм вдоль оси подачи, то для выреза потребуется не менее 10 мм плюс запасы зазора как на передней, так и на задней кромке. На практике большинство инженеров добавляют от 1 до 1,5 мм с каждой стороны, в результате чего длина надреза в направлении подачи- для этого примера составляет примерно 12–13 мм.
Глубина надреза (измеренная перпендикулярно краю полосы) зависит от того, насколько элемент выступает по ширине полосы. Опять же, в расчетах используется фактическая геометрия пост-формирования. Для высокопрочных материалов-, где предел текучести в стали достигается при относительно небольшом удлинении, упругая отдача может сместить границу элемента наружу на измеримую величину. Модуль упругости стали - примерно 200 ГПа для большинства марок углерода и сплавов - является причиной этого упругого восстановления, поэтому расчет глубины должен учитывать его.
Сложные профили вырезов, повторяющие не-прямоугольные границы элементов, требуют более жестких допусков на обработку в вырубном пуансоне и штамповом блоке. Электроэрозионная резка проволокой является стандартным методом изготовления этих прецизионных профилей из закаленной инструментальной стали, обеспечивающим острые внутренние углы и гладкие поверхности среза, что предотвращает появление заусенцев во время производственных циклов.
Проверка целостности полосы и надежности подачи после надреза
Выемка идеального размера, которая предотвращает помехи, но приводит к короблению или сбою ленты, не решила проблему -, она заменила один режим отказа на другой. При проверке вы подтверждаете, что обходной вырез и несущая полоса могут структурно сосуществовать.
В принципе проверка проста: вычислите минимальную-площадь поперечного сечения держателя в месте надреза и сравните ее с усилием, необходимым для подачи полосы. Как отмечает Talan Products в своем руководстве по проектированию прогрессивных штампов, ширина носителя должна быть как минимум в два раза больше толщины материала, а полоса должна выдерживать совокупные силы подачи без изгиба. Обводная выемка, нарушающая этот минимум, создает слабое место, где держатель сгибается под натяжением или провисает между подъемниками.
Помимо прочности, инженеры проверяют, чтобы выемка не прилегала к отверстию направляющего штифта и не прилегала к нему. Пилоты поддерживают регистрацию полосы на каждой станции, а насечка, которая удаляет материал слишком близко к позиции пилота, подрывает способность полосы точно определять местоположение. Аналогично, выемка не должна перекрываться с зонами контакта подъемника -, где подпружиненные-штифты толкают полосу вверх, поднимая ее для подачи. Если подъемник вставляется в открытую выемку вместо твердого материала, полоса в этом месте падает и застревает.
Для сложных компоновок прогрессивных штампов, в которых множество обходных пазов, направляющих отверстий, подъемников и стяжных стержней конкурируют за ограниченную площадь полосы, инженеры-инструментальщики, работающие над этими проблемами, могут проконсультироватьсяРешения для штамповки YICHENдля индивидуальных проектов, которые решают оптимизацию обводных пазов наряду с планированием несущей полосы, координацией подъемников и проблемами потока материала.
Когда проверка подтвердит, что целостность полосы, регистрация пилота и функция подъемника остаются неизменными после надреза, конструкция готова к сборке инструмента. Но даже хорошо спроектированная-выемка не существует изолированно, - она должна работать вместе с другими методами-предотвращения помех, которые служат различным целям в пределах одной и той же матрицы. Понимание того, как обходные пазы сравниваются с этими альтернативами, помогает инженерам выбрать правильный инструмент для каждой конкретной проблемы с зазором.
Обходные вырезы по сравнению с альтернативными методами предотвращения помех
Обходные выемки – это наиболее прямое решение проблемы помех - удалите материал, создайте зазор, проблема решена. Но это не единственный инструмент в наборе конструктора штампов. В зависимости от геометрии детали, ограничений полосы и производственных требований другие методы могут достичь той же цели с другими компромиссами. Выбор между ними – это не догадки; он следует схеме принятия решений, основанной на геометрии объектов, ограничениях компоновки полос и реалиях стоимости.
Обходные выемки и шаговые выемки для прогрессивных матриц
Шаговые и обходные насечки часто путают, поскольку оба требуют резки материала с полосы. Однако их цели принципиально различны. Ашаг ступеней(иногда называемый «французской насечкой») удаляет небольшой участок кромки полосы, прежде всего, чтобы обеспечить надежную остановку от перегрузки и устранить выпуклость кромки, которая нарушает плавность хода полосы. Он контролирует регистрацию, а не оформление. Обходной вырез, напротив, существует исключительно для создания зазора для сформированного элемента, проходящего через следующую станцию.
Эти два подхода пересекаются в их влиянии на прочность полосы. Оба удаляют материал и оба уменьшают поперечное сечение носителя-в месте разреза. В штампах, где присутствуют оба компонента, инженеры должны учитывать совокупные потери материала. Шаговые вырезы, как правило, меньше -, часто всего в два-три раза превышающие толщину материала по ширине -, в то время как обходные вырезы масштабируются по огибающей сформированного элемента и могут быть значительно больше. Совместное влияние на жесткость носителя имеет большее значение, чем любой надрез по отдельности, особенно в высокопрочных материалах, где деформационное и нагартовочное упрочнение вокруг кромок реза делают оставшуюся полосу более жесткой, но более хрупкой.
Одним из ключевых преимуществ шаговых насечек является их второстепенная функция-защитного механизма. В сочетании с датчиками приближения ограничитель шага может сигнализировать печатной машине о том, что полоса сдвинулась правильно, прежде чем произойдет следующий ход. Обходные вырезы не служат этой цели - это просто функции очистки, не имеющие никакой роли регистрации или защиты.
Когда пропуск станций или подъем полосы являются лучшей альтернативой
Не каждая проблема с помехами требует удаления материала. Две распространенные альтернативы полностью исключают удаление материала.
Пропуск станцииоставляет одну или несколько пустых (неработающих) станций между операциями формования. Логика проста: если сформированный элемент не встречает никаких инструментов на следующей станции, потому что эта станция намеренно пуста, то не с чем конфликтовать. Этот метод хорошо работает, когда выступ элемента небольшой и риск помех существует только в одном месте ниже по потоку. Компромиссом является длина матрицы -, каждая простаивающая станция увеличивает физическую площадь матрицы, увеличивает длину полосы, потребляемую на деталь, и повышает стоимость материала. При больших-объемных тиражах дополнительный расход материала быстро увеличивается.
Пропуск станции подходит для ситуаций, когда предел текучести стали или другие материальные факторы делают формируемый элемент относительно неглубоким, и только одна станция, расположенная ниже по течению, представляет собой конфликт. Это становится непрактичным, когда деталь должна проходить через несколько станций или когда длина штампа уже ограничена размером станины пресса.
Стрип-лифтингиспользует подпружиненные-подъёмные штифты или направляющие для поднятия всей полосы над поверхностью матрицы во время индексации. Когда полоса поднимается выше, элементы,-обращенные вниз, получают зазор над нижними блоками штампов и эжекторами без какого-либо удаления материала. Полоса опускается только тогда, когда пресс закрывается и подъемники сжимаются. Этот подход сохраняет полную целостность полосы -, материал не теряется - и особенно хорошо работает для неглубоких вытяжек или форм монет.
Ограничение – высота. Подъемники могут поднять ленту только до тех пор, пока верхние компоненты матрицы не станут проблемой помех. Для глубоко вытянутых элементов или высоких-форм, обращенных вверх, подъем полосы сам по себе не может обеспечить достаточный зазор. Это также усложняет нижний башмак матрицы и требует обслуживания подъемных пружин и штифтов в течение длительных производственных циклов.
Переориентация деталипринимает совершенно другой ракурс. Вместо того, чтобы учитывать столкновение после того, как оно возникло, проектировщик меняет ориентацию детали в макете полосы, чтобы проблемный элемент больше не конфликтовал с последующим инструментом. Поворот детали на 90 или 180 градусов или другое вложение иногда может полностью исключить путь столкновения. Этот подход наиболее эффективен на ранней стадии проектирования, еще до того, как будут созданы инструменты. Это становится непрактичным для деталей со сложной геометрией -, таких как те, которые сочетают прогрессивную штамповку с вторичными операциями, такими как гидроформовка или центрифугирование -, где ориентация детали блокируется требованиями последовательности процессов, которые нельзя изменить без фундаментального изменения производственного процесса.
Схема принятия решений для выбора правильного метода
Решая, какой метод-предотвращения помех подходит для конкретной ситуации, учитывайте эти четыре фактора по порядку:
- Геометрия объекта- Высокие или глубокие выступы требуют обходных вырезов или пропуска станций. Неглубокие объекты часто можно устранить только с помощью подъема полосы.
- Ограничения компоновки полосы- Если держатель уже узкий или имеет большие надрезы, добавление еще одного обходного паза может привести к тому, что прочность полосы станет ниже минимальной. Пропуск или подъем станции могут быть безопаснее.
- Объем производства- Большие-объемные перевозки увеличивают потери материала из-за пропуска станций. Обходные вырезы потребляют меньше полосы на деталь, чем добавление простаивающих станций.
- Стоимость и сложность- После реализации переориентации детали ничего не требует материалов и инструментов, но требуется перепроектирование компоновки полос. Обходные выемки добавляют станции перфорации. Подъемники добавляют механические компоненты и интервалы технического обслуживания.
Модуль стали и соотношение предела текучести материала к пределу прочности на растяжение также влияют на решение. Материалы с высоким соотношением текучести-к-растяжению больше пружинят, создавая более высокие эффективные конверты функций, с которыми один только подъем зачистки может не справиться. Материалы с более низкими значениями модуля больше прогибаются под нагрузкой подачи, что делает узкие-выемки обхода более опасными на высокой скорости.
В таблице ниже представлено структурированное сравнение всех пяти методов:
| Метод | Механизм | Лучший вариант использования | Сила удара полосы | Сложность штампа | Ограничения |
|---|---|---|---|---|---|
| Обходные вырезы | При удалении материала создается зазорная зона | Высокие или глубокие объекты, проходящие через несколько станций | Умеренный - уменьшает поперечное сечение операторов- | Добавляет набор вырубных пуансонов/матриц. | Не может превышать пределы силы авианосца; при выборе размера необходимо учитывать пружинистость |
| Шаг насечек | Удаление кромочного материала для контроля подачи и регистрации | Регистрация полосы, предотвращение перегрузки, устранение выпуклостей кромок. | Низкая - небольшая область удаления | Минимальная стандартная обрезка кромок - | Не обеспечивает зазор для сформированных элементов; другое основное назначение |
| Пропуск станции | Пустые станции исключают инструменты из траектории объекта | Мелководные объекты с помехами от одной-станции | Нет - ни один материал не удален | Увеличивает длину матрицы и количество станций. | Отходы полосового материала; непрактично для нужд расчистки нескольких-станций |
| Стрип-лифтинг | Пружинные штифты или направляющие поднимают полосу над нижним инструментом. | Неглубокие выступы вниз над блоками штампов или эжекторами. | Нет - ни один материал не удален | Добавляет компоненты подъемника и техническое обслуживание. | Ограниченная высота подъема; не помогает при помехах в верхней-матрице |
| Переориентация детали | Изменение схемы расположения полос для устранения путей столкновений. | Ранняя-стадия проектирования, на которой можно избежать конфликтов функций. | Нет - ни один материал не удален | Требуется полная переработка макета | Блокируется за счет последовательности процессов в нескольких-частях операций (например, второстепенные этапы гидроформовки или центрифугирования) |
На практике во многих прогрессивных штампах используется комбинация этих методов. Обводные вырезы предназначены для работы с критически важными элементами,-выступающими. Лифтеры справляются с мелкими. Неиспользуемая станция может появиться там, где позволяет длина матрицы, а стоимость материала второстепенна по сравнению с простотой. Наилучшей планировкой полос является та, в которой каждый метод применяется там, где он лучше всего подходит, а не навязывает единый подход на каждой станции.
Даже самый-выбранный метод может потерпеть неудачу, если его не поддерживать и не контролировать в течение длительного времени. В частности, байпасные пазы подвержены прогрессирующему износу -, накоплению заусенцев и смещению размеров, которые постепенно разрушают запасы зазора до тех пор, пока помехи не возобновятся. Распознавание этих видов отказов до того, как они остановят печатную машину, является различием между плановым техническим обслуживанием и аварийным ремонтом.
Распространенные режимы отказа обходного канала и способы их предотвращения
Обводная выемка может быть идеально спроектирована на бумаге, но при производстве все равно не удастся. Изнашивание накапливается, размеры смещаются, а заусенцы незаметно растут в течение тысяч ходов пресса, пока однажды полоса не заклинивает, и пресс останавливается в середине-цикла. Эти виды отказов предсказуемы и предотвратимы -, но только если вы знаете, на что обращать внимание, и предусмотрели меры противодействия как в конструкции кристалла, так и в графике технического обслуживания.
Вот пять наиболее распространенных неисправностей байпасных вырезов, их основные причины и методы, которые не позволяют им достичь производственного цеха.
Недостаточный зазор и периодические помехи на скорости
Это наиболее обманчивый режим отказа, поскольку он не сразу заявляет о себе. Матрица может работать чисто на скорости наладки или во время испытаний, а затем начать производить прерывистые удары, как только производительность достигнет полных ходов в минуту. Почему? На более высоких скоростях динамические силы возрастают. Полоса слегка подпрыгивает между подъемниками во время быстрого перемещения, формованные детали колеблются в пределах диапазона упругости, а прогиб пресса под нагрузкой смещает положение инструмента на доли миллиметра.
Выемка размером с едва достаточным зазором на низкой скорости теряет этот запас при динамике производства. Сформированный элемент задевает компонент штампа каждые пятьдесят или сто ходов -, чего недостаточно для немедленного заклинивания пресса, но достаточно, чтобы поцарапать поверхность элемента, образовать мусор и в конечном итоге привести к полной остановке.
- Первопричина:Зазор рассчитывается на основе статической геометрии без учета динамического движения полосы, отклонения пресса на скорости или, в худшем случае, -сложения допусков подачи- вверх.
- Профилактика:Зазоры по размерам для условий скорости производства, а не для условий испытаний. Добавьте минимум 0,5 мм за пределы статического диапазона для стандартных-скоростных применений и от 1,0 до 1,5 мм для высокоскоростных-прессов, работающих со скоростью более 200 ходов в минуту. Подтвердите зазор с помощью наблюдения за замедленным-движением во время первоначального наращивания добычи-, наблюдая за следами на сформированных элементах, указывающими на близкий-контакт.
Устраните недостатки из-за слишком больших вырезов
Инстинкт избегания недостаточного зазора иногда слишком сильно колеблется в другом направлении. Увеличенная выемка обеспечивает большой зазор, но удаляет так много материала-носителя, что лента больше не может надежно подаваться. Симптомы проявляются в виде деформации между станциями, бокового сноса или непоследовательного взаимодействия пилота -, все из которых приводит к ошибкам регистрации и частично-к-изменениям размеров частей.
Эта проблема усугубляется при работе с упрочненным полосовым материалом. Когда полоса уже подверглась деформационному упрочнению в результате предшествующих операций формования, она становится более жесткой, но более хрупкой в зоне деформации вокруг надреза. Надрез увеличенного размера в области, где деформационное упрочнение снижает пластичность, концентрирует напряжение изгиба в суженном поперечном- сечении во время подачи. Вместо того, чтобы мягко сгибаться, держатель трескается или перегибается в слабом месте.
- Первопричина:Размеры выемки указаны без проверки требований к минимальному поперечному сечению-несущей основы или без учета совокупного удаления материала, когда в соседних местах вдоль полосы появляется несколько выемок.
- Профилактика:Соблюдайте правило, согласно которому ширина паза никогда не должна превышать 60–70 процентов ширины несущего стержня в любом отдельном-сечении. Когда несколько насечек собираются вместе, оцените их совокупное влияние на сопротивление изгибу. Если требования к зазору требуют наличия паза большего размера, чем может выдержать держатель, измените конструкцию полосы -, увеличьте ширину держателя, добавьте второй держатель или объедините обходной паз с подъемником так, чтобы меньший вырез и небольшой подъем полосы вместе обеспечивали одинаковый зазор.
Прогрессирующий износ и образование заусенцев в процессе производства
Пуансоны с байпасными насечками и кнопки матрицы изнашиваются, как и любой другой режущий инструмент. Разница в том, что износ надреза часто остается незамеченным, поскольку надрез не является видимым элементом детали -, это технологический элемент, который исчезает вместе с полосой лома. За сотни тысяч ударов края пуансона с насечкой тускнеют, а зазор между пуансоном и кнопкой матрицы увеличивается. В результате размеры надреза немного уменьшаются, поскольку закругленные края пуансона не могут аккуратно срезать материал, и отверстие надреза оказывается меньше, чем предполагалось.
Эта потеря размеров может составлять всего от 0,1 до 0,3 мм на сторону, но когда первоначальный запас зазора был мал, даже такое небольшое уменьшение может привести к тому, что сформированный элемент снова войдет в прерывистый контакт с последующим инструментом. КакОтчеты журнала MetalForming, сколы представляют собой наиболее распространенный механизм отказа при резке материалов повышенной-прочности, а возникающая в результате этого деградация кромки напрямую снижает точность каждого разреза -, включая обходные надрезы.
Нарастание заусенцев создает второй уровень риска. Образование заусенцев при штамповке обходных вырезов происходит по той же механике, что и при любой операции резки: материал смещается вдоль кромки разреза, и на одной стороне полосы образуется небольшая приподнятая кромка. Эта кромка заусенца выступает в зазор, который должна была создать выемка. На длинных дистанциях высота заусенцев увеличивается по мере дальнейшего затупления пуансона, постепенно уменьшая эффективный зазор от кромки внутрь.
Направление заусенца имеет значение. В стандартной конфигурации штампа со сквозной-сквозной-матрицей заусенцы образуются на стороне полосы со стороны штампа. Если обходная выемка является положительной выемкой (очистка восходящего элемента), заусенец выступает вниз и обычно не мешает элементу, для очистки которого он предназначен. Но если направление заусенца совпадает с выступом элемента -, что может произойти при отрицательных насечках или перевернутой настройке инструмента -, сам заусенец становится вторичной поверхностью взаимодействия.
- Первопричина:Отсутствие планового осмотра надреза-пуансона в программе профилактического обслуживания и неспособность учесть направление заусенцев относительно коридора зазора во время первоначального проектирования.
- Профилактика:Включите заточку пуансона в тот же цикл технического обслуживания, что и штамповку пуансонов. Отслеживайте размеры надрезов через регулярные промежутки времени с помощью датчиков годности/не годности-или визуального контроля полосок образцов. Во время проектирования ориентируйте пуансон и матрицу так, чтобы направление заусенцев было направлено в сторону от коридора зазора. Если невозможно правильно сориентировать направление заусенцев, увеличьте запас зазора на ожидаемую максимальную высоту заусенца -, обычно от 5 до 10 процентов толщины материала для стандартных зазоров при резке. Некоторые цеха используют индуктивный датчик приближения, установленный рядом с вырубной станцией, для обнаружения изменений высоты полосы-, вызванных чрезмерным ростом заусенцев, и выдачи предупреждения о необходимости технического обслуживания до возникновения помех.
Конфликты пилотных контактов и ошибки регистрации
Обходные выемки и направляющие штифты конкурируют за одну и ту же площадь ограниченной полосы. Пилотам требуется твердый, плоский материал, чтобы точно зацепить и расположить полосу на каждой станции. Обводная выемка, расположенная слишком близко к направляющему отверстию, может нарушить регистрацию двумя способами: он удаляет материал, на который пилот должен опираться, или ослабляет зону вокруг пилотного отверстия, так что пилот деформирует край своего отверстия во время зацепления, а не надежно позиционирует полосу.
Когда регистрация смещается, вместе с ней изменяются и все последующие операции. Профили заглушки смещаются-от центра, местоположения отверстий смещаются, а сформированные элементы больше не совпадают с предполагаемыми отверстиями обходных вырезов на последующих пикетах. Исходная проблема с интерференцией возвращает - не потому, что размер выреза слишком мал, а потому, что полоса больше не расположена там, где предполагалось проектом.
- Первопричина:Геометрия выемки указана без перекрестных-связей с расположением направляющих штифтов и зонами их взаимодействия по всей длине полосы.
- Профилактика:Соблюдайте минимальное расстояние не менее двух толщин материала (или 2 мм, в зависимости от того, что больше) между любым краем надреза и периметром ближайшего направляющего отверстия. Во время планирования схемы полосы нанесите на карту зоны взаимодействия пилотов как запретные зоны, на которые не может посягать граница выемки. Если пространственные ограничения вынуждают сделать выемку близко к направляющей, укрепите пилотную зону с помощью местной несущей вкладки или переместите направляющую на свободный участок полосы.
У каждого из этих режимов сбоев есть общая черта: они развиваются постепенно и незаметно во время производства, редко заявляя о себе, пока пресса не остановится. Включение обнаружения и предотвращения как в первоначальный проект, так и в программу текущего обслуживания позволяет выявить деградацию на ранней стадии -, прежде чем она достигнет точки застревания полосы и аварийного ремонта. Такой проактивный подход применяется не только для предотвращения сбоев, но и для внедрения более широкого набора лучших практик, которые обеспечивают надежную работу обходных пазов на протяжении всего срока службы матрицы.
Рекомендации по обеспечению надежной работы обходного канала
Предотвращение сбоев – это не то же самое, что достижение стабильной и долгосрочной-эффективности. Обсуждаемые выше виды отказов подскажут вам, чего следует избегать. Передовой опыт подсказывает вам, что необходимо активно встраивать в каждую конструкцию матрицы, в каждый анализ компоновки полосы и в каждый цикл технического обслуживания, чтобы обходные насечки продолжали тихо выполнять свою работу в течение всего срока службы инструмента. Разница между кубиком, который совершает 500 000 ударов без остановки,-связанной с помехами, и кубиком, который требует экстренного внимания при 50 000 ударов, почти всегда связана с тем, насколько сознательно эти методы соблюдались с первого дня.
Стандартизация зазоров по классам материалов
Одно из самых простых улучшений, которое может сделать группа по разработке инструментов, — это прекратить перерасчет запасов на зазор с нуля для каждой новой работы. Вместо этого создайте стандартные таблицы зазоров, организованные по классам материалов, диапазонам толщин и типам элементов. Когда вы знаете, что такое предел текучести для данной марки и как эта марка ведет себя при формовании, вы можете назначить запасы по умолчанию, которые отражают реальные производственные условия, а не теоретические минимумы.
Практическая классификация может выглядеть так:
| Класс материала | Типичный диапазон предела текучести | Рекомендуемый запас зазора в пазе байпаса |
|---|---|---|
| Мягкая сталь (CRS, 1008/1010) | 170 - 250 МПа | 0.5 - 1.0 мм на сторону |
| HSLA / конструкционная сталь | 340 - 550 МПа | 1.0 - 1.5 мм на сторону |
| Усовершенствованная высокопрочная-сталь (DP, TRIP) | 590 - 980 МПа | 1.5 - 2.0 мм на сторону |
| Алюминиевые сплавы (5ххх, 6ххх) | 100 - 310 МПа | 1.0 - 1.5 мм на сторону |
| Нержавеющая сталь (301, 304) | 250 - 500 МПа | 1.0 - 1.5 мм на сторону |
Эти запасы учитывают модуль упругости стали (около 200 ГПа для марок углерода и сплавов) и альтернативных сталей с более низким модулем растяжения, таких как алюминий (около 70 ГПа), которые больше прогибаются под нагрузками подачи и требуют более широкого зазора. Материалы с более высоким пределом текучести-пружинят более агрессивно, выталкивая формованные элементы за пределы их предполагаемой оболочки. Предел текучести стали в усовершенствованных высокопрочных- марках может смещать эффективную границу элемента на 0,5 мм и более по сравнению с геометрией пуансона, и именно поэтому для этих марок необходимы большие запасы.
Стандартизация не означает игнорирования переменных,-специфичных для конкретной работы. Это означает, что нужно начинать с проверенной базовой линии и корректировать ее только тогда, когда этого требует конкретная геометрия -, а не каждый раз гадать заново. Документируйте таблицу, обновляйте ее по мере того, как производственные данные подтверждают или уточняют значения, и делайте ее доступной для каждого дизайнера в команде.
Согласование дизайна надреза с планированием расположения полос
Обводные вырезы не существуют изолированно на полосе. Они делят пространство с отверстиями для направляющих штифтов, несущими стержнями, соединительными петлями, контактными зонами подъемника и наклонными насечками. Если рассматривать вырез как запоздалую мысль -, добавленную после завершения формирования последовательности -, почти гарантированы конфликты. Лучший подход включает планирование обводных вырезов в схему полосы с самой первой итерации.
Вот наиболее важные точки координации:
- Зоны исключения пилотных контактов- Сначала нанесите на карту каждую пилотную локацию. Ни одна кромка обходного выреза не должна заходить на расстояние двух толщин материала за периметр направляющего отверстия. Пилоты являются основой регистрации полосы, и ослабление окружающего их материала ухудшает качество каждой последующей операции.
- Целостность несущей планки- Оцените сечение держателя-в каждом месте надреза. Если несколько насечек группируются вблизи одного и того же шага, при их совместном удалении все равно должно оставаться достаточно материала, чтобы противостоять силам подачи. Несущие стержни, сопротивление изгибу которых падает ниже минимального, требуют изменения конструкции - более широких несущих, двойных-схем несущих или перераспределения положений надрезов.
- Контактные площадки подъемника- Подъемники толкают полосу вверх, поднимая ее для индексации. Подъемник, который вставляется в открытую выемку, не обеспечивает поддержки. Сопоставьте-расположение подъемников с положениями выемок и убедитесь, что твердый материал находится под каждым штифтом подъемника.
- Стяжки и гибкие полотна- В макетах полос, в которых для соединения детали с держателем используются стяжки, размещение выреза не должно прерывать эти соединения. Выемка, которая случайно разрывает тягу, приводит к преждевременному освобождению детали, что приводит к застреванию или потере деталей в штампе.
Не менее важно документировать назначение надрезов в записях о конструкции штампа. Когда два года спустя техник по техническому обслуживанию затачивает пробойник с насечкой, ему необходимо знать, почему существует эта насечка, какие особенности она очищает и каковы критические размеры. Без этой документации благо-техническое обслуживание может непреднамеренно уменьшить зазор ниже требуемого уровня -, восстанавливая те самые помехи, для предотвращения которых этот паз был предназначен. КакАрт Хедрик подчеркивает, каждая деталь на отпечатке должна быть четко определена, без возможности интерпретации, а характеристики обходного выреза заслуживают такой же строгости, как и любые размеры формования.
Включите эти данные в отпечаток штампа или в дополнительную документацию по техническому обслуживанию для каждого паза байпаса:
- Станция и функция очистки метки
- Минимально допустимые размеры выреза (ширина, глубина, длина в направлении подачи-)
- Максимально допустимая высота заусенцев до необходимости повторной заточки
- Интервал заточки пуансона (в штрихах или производственных часах)
- Направление заусенцев и его связь с коридором зазора
Партнерство с опытными поставщиками решений для штампов
При простых-проблемах с оформлением отдельных элементов опытный-дизайнер без труда справится с планированием обходных вырезов. Проблема усложняется, когда вы работаете со сложными многопозиционными прогрессивными штампами, где десятки сформированных элементов проходят через множество последующих станций, где сила несущей ограничена и где подъемники, пилоты и поперечные тяги конкурируют за одну и ту же полосу. В таких сценариях усилия по координации умножаются, а проектные решения распространяются на всю планировку полосы.
Инженеры, работающие над такими сложными проектами, получают выгоду от партнерства с поставщиками, специализирующимися на индивидуальных решениях для прогрессивных штампов. - Команды, которые решили проблемы оптимизации надрезов в сотнях конструкций инструментов и понимают, как геометрия надрезов взаимодействует со структурой штампа, конструкцией компонентов, контролем заусенцев, расчетом зазоров и потоком материалов в единой системе.Решения для штамповки YICHENпредлагают такого рода интегрированную поддержку, особенно для проектов прогрессивных штампов, где несколько функций управления полосой должны работать вместе без компромиссов. Доступ к такому богатому опыту сокращает цикл проектирования, уменьшает количество итераций разработки и обеспечивает бесперебойную работу штампов от первого попадания до конца срока службы.
Философия предотвращения-по-проектированию охватывает все передовые методы, описанные в этой статье: стандартизируйте зазоры, координируйте размещение надрезов со всей компоновкой полос, документируйте свои намерения относительно будущего обслуживания и привлекайте специалистов, когда сложность превышает рутинную работу. Обводные пазы предотвращают помехи в штампе только в том случае, если они спроектированы сознательно, тщательно проверены и постоянно обслуживаются. Правильно установите эти три элемента, и полоса подается чисто, пресс продолжает работать, а помехи становятся проблемой, которую вы решаете на чертежной доске, а не той, с которой вы боретесь в производственном цеху.
Часто задаваемые вопросы об обходных выемках в штампах
1. Каково назначение обходных пазов в штампе прогрессивной штамповки?
Обходные выемки — это преднамеренные вырезы материала в несущей полосе, которые создают зазоры для ранее сформированных элементов -, таких как копья, вытянутые чашки, тиснения и изогнутые выступы -, чтобы они могли проходить через последующие станции без столкновения с пуансонами, штамповочными блоками, съемниками или подъемниками. Они устраняют застревание ленты, повреждение деталей и поломку инструмента, устраняя риски столкновений на этапе проектирования, а не реагируя на помехи в производственном цеху.
2. В чем разница между положительным и отрицательным байпасным вырезом?
Положительный обходной паз удаляет материал полосы на той же стороне, что и направление выступания формованного элемента, обычно очищая обращенные вверх-элементы, такие как копья или изогнутые выступы, от пластин съемника. Отрицательный обходной паз удаляет материал на противоположной стороне, создавая зазор под плоскостью полосы для обращенных вниз-деталей, таких как вытянутые чашки или выдавленные бобышки. Сложные детали с разнонаправленной формовкой часто требуют использования обоих типов в одной компоновке полос, и инженеры должны убедиться, что комбинированное удаление материала не нарушает целостность несущей полосы.
3. Как определить правильный размер обходной канавки?
Выбор размера выемки начинается с трехмерной-оболочки сформированного элемента -, включая геометрию после-пружинения, а не с номинальных размеров пуансона. Добавьте запас по зазору от 0,5 до 2,0 мм с каждой стороны в зависимости от класса материала, скорости пресса и точности системы подачи. Вырез должен быть достаточно длинным в направлении подачи, чтобы полностью вместить площадь объекта, а также ведущие и конечные поля. Крайне важно, чтобы ширина паза никогда не превышала 60–70 процентов ширины несущего стержня в любом поперечном- сечении, чтобы обеспечить надежность подачи полосы.
4. Что является причиной выхода из строя обводных пазов во время производства?
Наиболее распространенные виды отказов включают недостаточный зазор, который вызывает прерывистый контакт на скорости производства, слишком большие насечки, которые ослабляют держатель и вызывают сбои в подаче, прогрессирующий износ пуансона, который постепенно уменьшает размеры насечек при длительных пробегах, скопление заусенцев на краях надрезов, что уменьшает эффективный зазор, а также размещение надрезов, которое конфликтует с расположением направляющего штифта, что приводит к ошибкам регистрации. Каждый отказ развивается постепенно и незаметно, поэтому плановая проверка состояния и размеров выреза должна быть частью каждой программы профилактического обслуживания.
5. Когда следует использовать обходные насечки вместо подъема полосы или пропуска станции?
Обходные пазы являются предпочтительным решением для высоких или глубоко сформированных элементов, которые должны проходить через несколько последующих станций, где подъем полосы не может обеспечить достаточную высоту зазора, а пропуск станции приведет к излишней трате материала полосы и увеличению длины штампа. Подъем полосы лучше всего подходит для пологих нисходящих элементов, а пропуск станций подходит для одиночных-станций с небольшими выступами. Для проектирования-тяжелых прогрессивных штампов со сложными проблемами взаимодействия такие поставщики, как YICHEN (https://www.yichen-group.com/stamping-die/), предлагают специальные решения для штамповочных штампов, которые оптимизируют сочетание обводных пазов, координации подъемников и планирования несущей полосы как единую систему.


