


Что такое обходные пазы и почему они важны при проектировании штампа
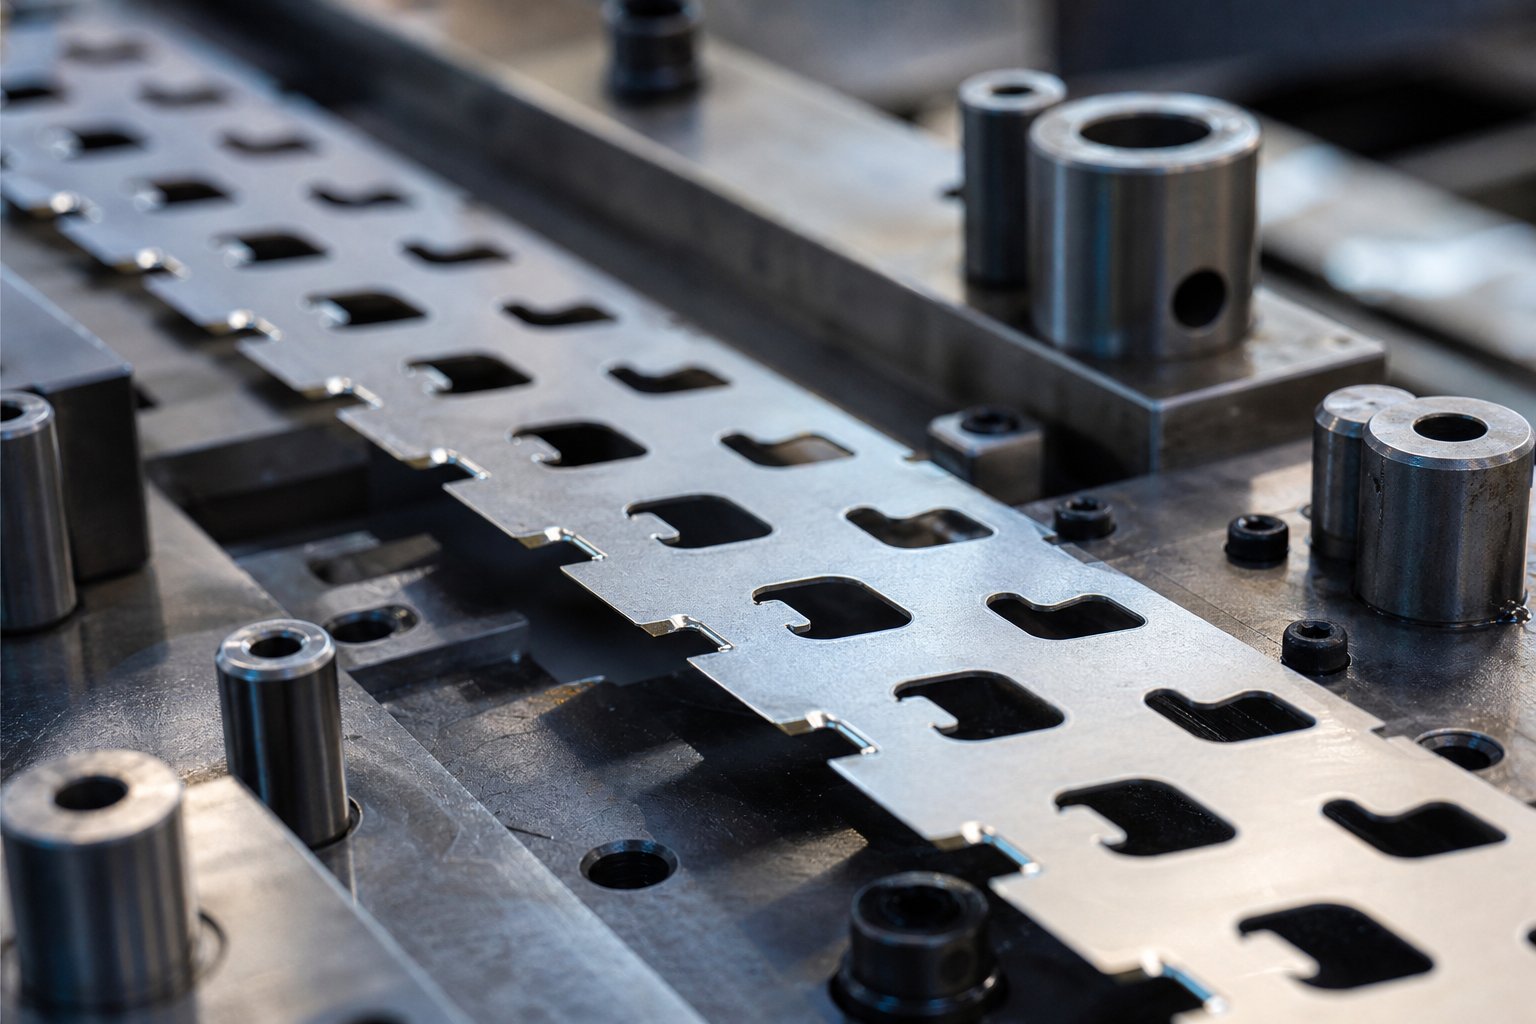
Когда слышишь, как кто-то спрашивает: «что такое штамповка«В контексте прогрессивных штампов ответ всегда возвращается к одной реальности: полоса материала проходит через несколько станций, и каждый элемент, вырезанный или сформированный на одной станции, должен безопасно пройти через каждую последующую станцию. Для этого существуют обходные насечки.
Что такое обходные пазы в прогрессивных матрицах
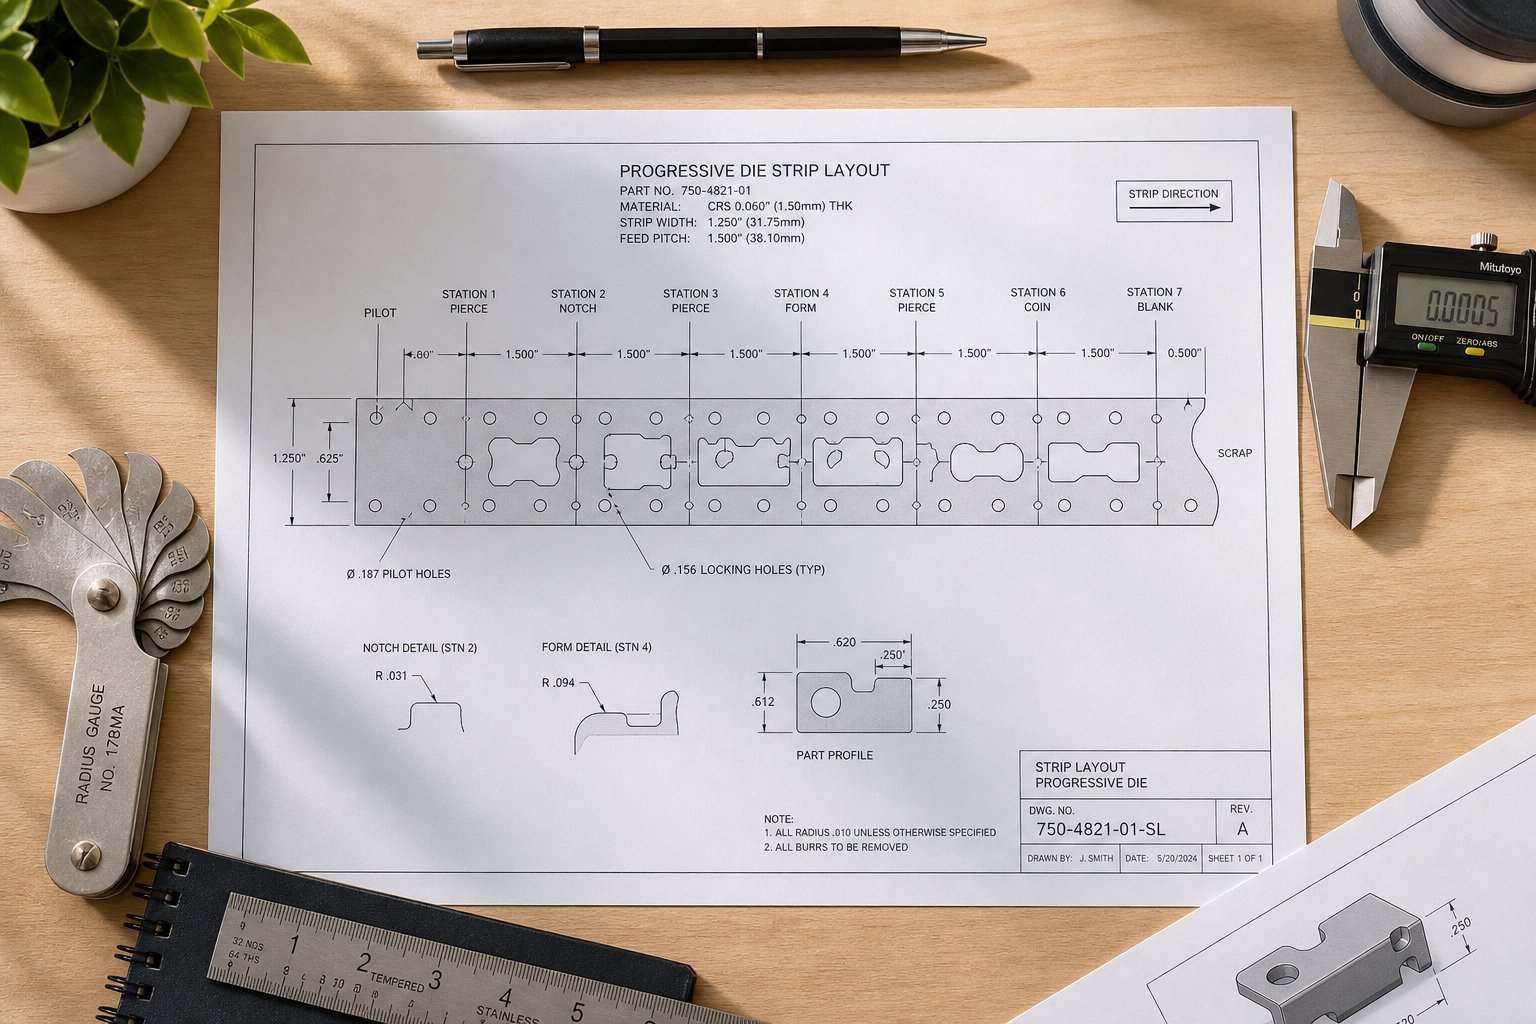
Обходные вырезы — это небольшие преднамеренные удаления материала в определенных местах несущей ленты. Их работа проста: позволить ранее заготовленным, проколотым или формованным участкам полосы очистить компоненты матрицы - пуансоны, кнопки матрицы, подъемники и сформированную геометрию - по мере продвижения полосы вперед на один шаг.
Представьте себе прогрессивную штамповочную матрицу с восемью станциями. Каждый ход пресса подает полосу вперед на фиксированное расстояние. Элементы, созданные на второй станции, должны физически проходить через третью, четвертую, пятую и последующие станции, не сталкиваясь с инструментами. Обходные выемки создают зазор, который делает это возможным.
Обходной вырез — это рельефный вырез в несущей ленте штампа для прогрессивной штамповки, который предотвращает попадание ранее обработанных элементов в работу последующего инструмента при подаче полосы вперед.
Почему каждая прогрессивная матрица нуждается в обходных пазах
Основное инженерное обоснование сводится к предотвращению помех. При штамповке листового металла несущая полоса -, которая содержит дополнительный материал, скрепляющий детали по мере их перемещения от станции к станции -, должна оставаться структурно прочной при чистой подаче через каждую станцию матрицы. Без обходных пазов полоса сталкивается с пуансонами или формованной геометрией на соседних станциях, что приводит к нарушению подачи, короблению, вытягиванию заготовки или полному повреждению штампа.
Простое штамповочное определение проблемы: полоса идет вперед, ранее обработанный материал попадает в пространство, занимаемое активной оснасткой, и что-то ломается. Целью обходных пазов в штампах является предотвращение столкновения до его начала.
КакАрт Хедрик отмечает в «Фабрикаторе»Неправильная подача полосы в прогрессивных матрицах приводит к повреждению матрицы и пресса, образованию отходов, угроз безопасности и простоям. Обходные пазы являются одним из основных инструментов проектирования, которые предотвращают эти сбои на этапе компоновки полосы - задолго до того, как штамп будет запущен в производство.
Что такое штамповка металла без надежного продвижения полосы? Это лом, переделка и сломанный инструмент. Правильное проектирование байпасной выемки с самого начала устраняет категорию проблем, которые никакая регулировка пресса не может решить постфактум.
Как обходные вырезы контролируют продвижение полосы в прогрессивных матрицах
Каждый прогрессивный кубик работает по одному не-необсуждаемому принципу: полоска движется вперед на фиксированное расстояние - шаг -, и каждый уже вырезанный или сформированный элемент должен пройти через каждую следующую станцию, ни с чем не задев.процесс штамповки металлазависит от этого ритма. Когда вы сломаете его, вы сломаете кубик.
Обходные вырезы — это механизм, который сохраняет этот ритм нетронутым. Они удаляют материал с несущей ленты в точных местах, так что ранее обработанная геометрия очищает последующие инструменты. Логика проста, но ее реализация требует тщательного анализа диапазона инструментов каждой станции относительно траектории движения полосы.
Механика подачи полосы и зазор на станции
В процессе штамповки устройство подачи рулонов продвигает полосу ровно на одно шаговое расстояние за ход пресса. Этот шаг – это расстояние от-до-центров между соседними частями макета полосы. Каждый раз, когда полоса перемещается вперед, каждая деталь выше по течению - направляющие отверстия, заглушки, сформированные выступы, вытянутые чашки - смещается на одну станцию ближе к выходу.
Вот критический момент: сформированный элемент, созданный на третьей станции, физически займет пространство на четвертой станции во время следующего хода пресса, на пятой станции после этого и так далее. Если на какой-либо последующей станции есть пуансон, кнопка штампа или подъемная направляющая, занимающая то же вертикальное или поперечное пространство, что и элемент выше по течению, полоса не может пройти без столкновения.
При планировании компоновки полосы разработчик штампа намечает диапазон инструментов на каждой станции - трехмерное пространство, которое занимают штампы, штампованные стали и прижимные подушки во время полного хода пресса. Везде, где поступающий материал полосы перекрывает эту оболочку, существует зона интерференции. Для каждой зоны помех требуется обходной вырез.
Ширина несущей полосы здесь играет прямую роль. Более широкие держатели позволяют вырезать больше материала без ущерба для структурной целостности, но они потребляют больше рулонов. Более узкие держатели ограничивают глубину надреза, прежде чем ослабить способность ленты подавать. Процесс изготовления штампа уравновешивает эти ограничения на ранних этапах проектирования.
Как обходные пазы предотвращают коробление и застревание ленты
Что произойдет, если обходные пазы отсутствуют или имеют слишком малый размер? Виды отказов быстро усугубляются:
- Снимите полосу с подъемников.Когда во время подачи материал сталкивается с расположенным ниже пуансоном или кнопкой штампа, полоса сдвигается вверх или в сторону. Он отрывается от направляющих подъемника, теряя направляемый путь через матрицу.
- Перекосы между станциями.Устройство подачи толкает полосу вперед, но полоса не может пройти через препятствие. Материал сжимается и коробится между линией подачи и точкой блокировки. Как объясняет Арт Хедрик вПроизводитель, круглые подъемники, которые не поддерживают полосу должным образом, позволяют ей провисать и сгибаться -, эффект усиливается, когда зазор для перепуска недостаточен.
- Вытягивание слизней.Частичное вмешательство может привести к перетаскиванию отрезанных заготовок вверх во время хода подачи. Эти заготовки попадают на поверхность штампа и впечатываются в последующие детали, повреждая как инструмент, так и изделие.
- Прогрессирующие ошибки подачи.Небольшие помехи на одной станции приводят к небольшому прерыванию-передачи. Эта ошибка сохраняется и усугубляется на каждой последующей станции, вызывая несовпадение пилотных отверстий, несовпадение разрезов и отклонение сформированных объектов от-цели. В операциях трансферной штамповки применяется аналогичный принцип - детали должны очищаться от оснастки между станциями, хотя механизм транспортировки отличается.
Эти сбои редко проявляются как один драматический крах. Чаще всего они проявляются в виде постепенно увеличивающихся заусенцев, периодических сигналов тревоги о неправильной подаче или необъяснимых изменений размеров детали - — все это симптомы помех, которые можно было бы устранить при правильной конструкции обходного паза.
Логика размещения в процессе компоновки полос
Определение места расположения обходных вырезов является последовательной инженерной задачей. Вы не можете сократить его. Процесс принятия решения проходит через каждую станцию, проверяя каждый компонент оснастки на соответствие входящему профилю полосы.
- Составьте карту инструментов каждой станции.Для каждой станции штампа задокументируйте все трехмерное пространство, занимаемое всеми пуансонами, кнопками штампа, формообразующими сталями, подъемниками и прижимными площадками в течение всего хода пресса -, а не только в нижней мертвой точке.
- Наложите профиль полосы в каждой позиции подачи.Отслеживайте, как несущая полоса со всеми ранее вырезанными и сформированными элементами выглядит по мере прибытия на каждую станцию. Включите полную ширину полосы, существующие вырезы и любую сформированную геометрию, выступающую выше или ниже плоскости полосы.
- Определить зоны помех.Везде, где профиль входящей полосы пересекается с огибающей инструмента станции, отметьте зону помех. Обратите внимание как на поперечные (по ширине полосы), так и на вертикальные (выше и ниже плоскости подачи) конфликты.
- Определите геометрию выреза для каждой зоны взаимодействия.Для каждого выявленного конфликта определите минимальный объем удаления материала, необходимый для устранения. Добавьте запас прочности, чтобы учесть допуск подачи, боковое смещение полосы и любой перебег, связанный с -скоростью-прессования.
- Проверьте целостность несущей ленты.После размещения всех обходных пазов убедитесь, что оставшийся материал-носитель структурно достаточен для подачи полосы через матрицу без коробления или чрезмерного отклонения.
- Назначьте резку надреза соответствующей станции.Решите, какая станция выше по течению прорежет каждую обводную прорезь. Операция штамповки, создающая надрез, должна произойти до того, как полоса достигнет станции, где необходим зазор -, в идеале - на первой или второй станции штампа.
Этот рабочий процесс применим независимо от того, разрабатываете ли вы матрицу с десятью-станциями для простого кронштейна или матрицу с тридцатью-станциями для сложного автомобильного разъема. Процесс производства штамповки требует, чтобы каждое решение о размещении надреза проверялось на всем пути перемещения полосы, а не только на непосредственно прилегающей станции.
Однако геометрия — это только половина дела. Форма и размер каждого выреза - прямоугольного, углового или закругленного - зависит от конкретного профиля натяга, штампуемого материала и конструктивных требований к несущей полосе в этом месте.
Типы обходных пазов и когда использовать каждый из них
Не все зоны помех выглядят одинаково, поэтому не все обходные вырезы также должны выглядеть одинаково. Геометрия каждого паза -, его профиль, ориентация и обработка кромок - напрямую влияет на поведение подачи полосы, целостность несущей ленты и длительный- срок службы инструмента. Тем не менее, среди различных типов штампов, обсуждаемых в инструментальной литературе, классификация обходных надрезов редко получает то внимание, которого она заслуживает.
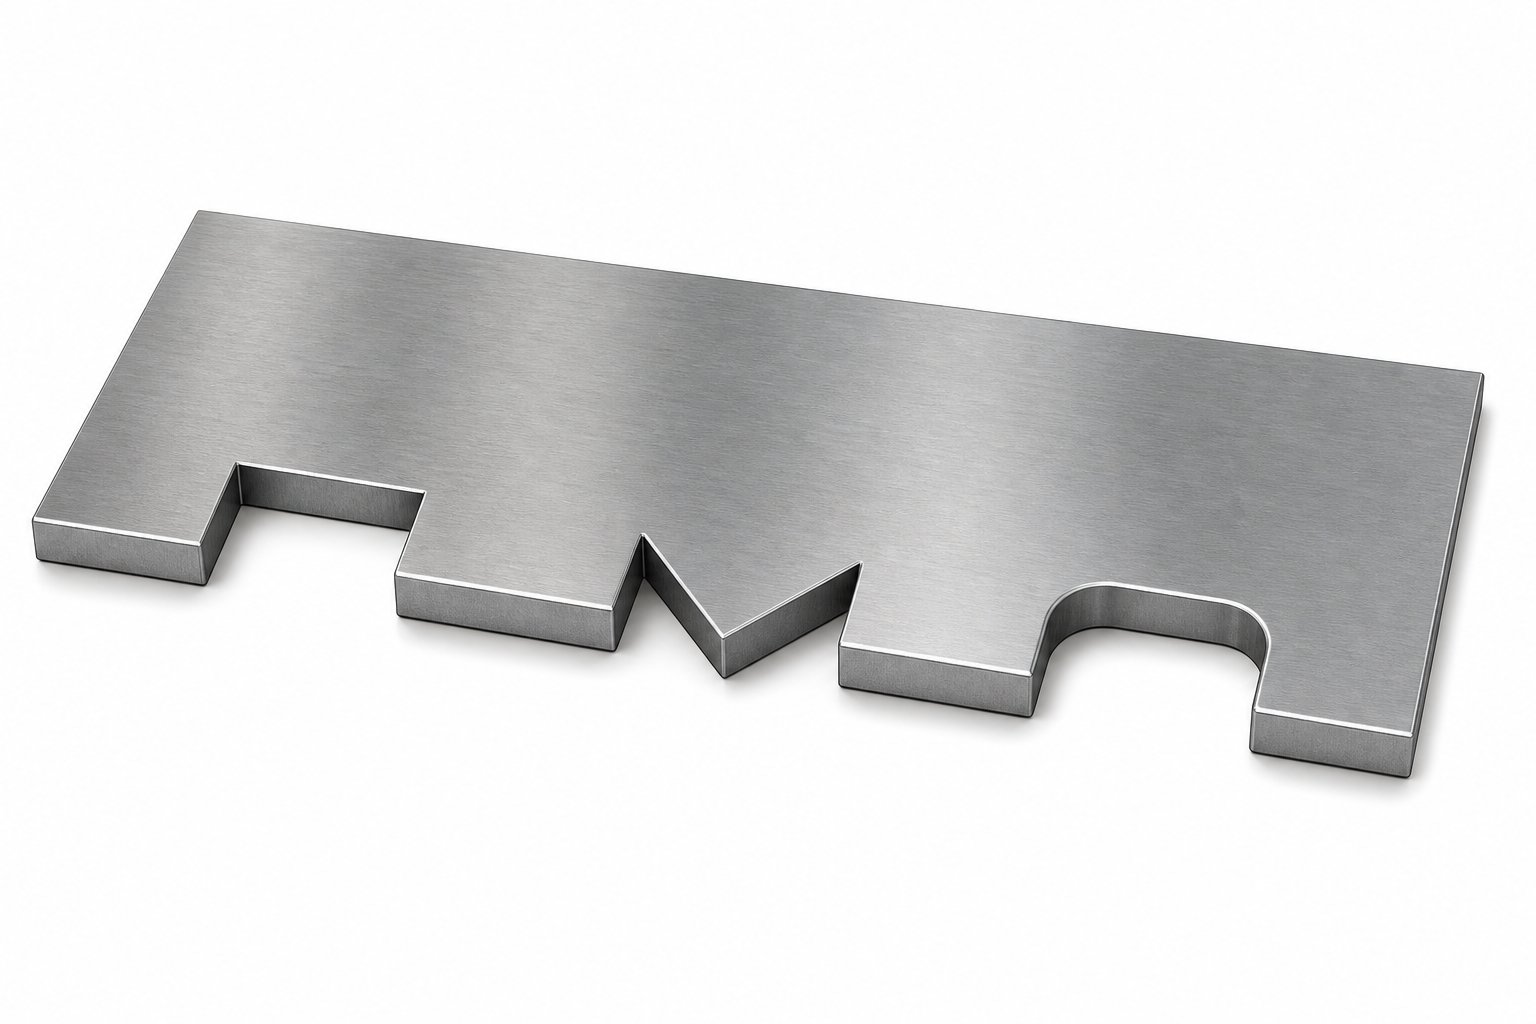
Три основных профиля насечек охватывают подавляющее большинство применений прогрессивных штампов: прямоугольный, угловой (V-образный) и закругленный. Поверх этого выбора геометрии лежит решение о конфигурации -, является ли вырез положительным или отрицательным относительно несущей полосы. Каждая комбинация решает отдельную проблему.
Прямоугольные и угловые профили с обходными вырезами
Прямоугольные обводные вырезы — это рабочие лошадки при проектировании разводки полос. Они имеют прямые параллельные стенки, ориентированные перпендикулярно направлению подачи, образующие аккуратный коробчатый-вырез в несущей полосе. Вы найдете их в большинстве штампов для штамповки, где зона взаимодействия имеет простой, однородный профиль -, например, цилиндрический пуансон или кнопку с плоской- поверхностью, для которой требуется зазор по одинаковой ширине.
Почему они так распространены? Прямоугольные выемки легко обрабатываются в штампах из стали, их легко контролировать по размерам, а поведение зазора предсказуемо. Пуансон, создающий их, представляет собой простую геометрию без наклонных поверхностей, которые нужно поддерживать или затачивать. Для стандартных требований к зазору, когда препятствие четко-определено и материал полосы щадящий, прямоугольный профиль позволяет выполнить работу с минимальной сложностью оснастки.
Угловые или V-образные вырезы служат другой цели. Когда геометрия взаимодействия является направленной -, например, формованная лапка, выступающая под углом относительно пути подачи, или ситуация, когда зазор необходим только на одной стороне держателя -, угловая выемка обеспечивает целевую разгрузку, не удаляя больше материала, чем необходимо. Наклонные стенки также распределяют напряжение более плавно, чем острые углы прямоугольного выреза, что снижает риск возникновения трещин на границе надреза.
Подумайте об этом так: прямоугольные вырезы отвечают на вопрос «сколько места мне нужно?» а угловые насечки отвечают: «В каком направлении мне нужно это пространство?» Когда ширина полосы мала и важен каждый миллиметр несущего материала, эффективность направленного V-образного выреза может сохранить структурную целостность, которую может поставить под угрозу полностью прямоугольный вырез.
Конфигурации положительного и отрицательного обходного выреза
Помимо формы профиля, обходные выемки делятся на две основные конфигурации, которые описывают, как достигается зазор относительно самой несущей ленты.
Большинство инженеров представляют себе отрицательные обходные пазы в первую очередь -, материал удаляется из несущей полосы, чтобы создать отверстие, через которое может пройти инструмент. Полоса поступает на станцию с уже имеющимся вырезом, и следующий по ходу пуансон или штамп занимает это теперь-пустое пространство во время хода пресса. Отрицательные вырезы являются подходом по умолчанию, когда возникают помехи в пределах существующего контура полосы.
Положительные байпасные насечки работают противоположным образом. Вместо удаления материала с держателя схема полосы включает дополнительные выступы или выступы материала -, которые выходят за пределы номинального пустого контура - специально для направления носителя вокруг препятствия. Полоса в этом месте шире или имеет другую форму, что позволяет ей двигаться по пути, полностью избегающему зоны помех.
Когда вы предпочитаете одно другому? Отрицательные и положительные обходные насечки в штампах для штамповки листового металла выполняют одну и ту же функцию зазора, но сценарии проектирования, которые благоприятствуют каждому, существенно различаются:
- Отрицательные насечкилучше всего работать, когда зона помех мала по отношению к ширине несущей ленты, и удаление материала не влияет на стабильность подачи. Их проще реализовать и они не добавляют дополнительной ширины полосе.
- Положительные отметкистановятся необходимыми, когда зона помех велика или расположена в центре, что делает нецелесообразным удаление материала без разрушения носителя. Они требуют дополнительной ширины катушки -, что увеличивает стоимость материала -, но сохраняет непрерывность несущей.
- Использование материалачасто подсказывает решение. При крупносерийном производстве-, где стоимость рулона доминирует, конструкторы отдают предпочтение отрицательным насечкам, чтобы ширина полосы была минимальной. Для сложных деталей, где целостность держателя имеет решающее значение, использование положительной конфигурации насечек оправдывает добавление материала.
Понимание отрицательных и положительных обходных насечек в штампах для штамповки листового металла имеет важное значение для принятия обоснованных решений по компоновке полос. Выбор никогда не бывает чисто геометрическим - он отражает баланс между стоимостью материала, прочностью несущей конструкции и конкретным препятствием, требующим устранения.
Радиальная геометрия вырезов для снижения напряжения
Острые внутренние углы — враг высокоскоростной-подачи ленты. Каждый резкий угол обходной выемки действует как источник напряжения - — точка, в которой циклическая нагрузка во время быстрой подачи-и-остановочного движения концентрируется до тех пор, пока материал не устанет и не растрескается. Во время испытаний на низких скоростях печати эти углы прекрасно сохраняются. При 600 ударах в минуту в производстве они становятся точками зарождения разрушения.
Радиальные переходы в углах вырезов распределяют это напряжение по большей площади, значительно продлевая усталостную долговечность полосы на скорости. Радиус не обязательно должен быть большим - даже небольшое скругление в каждом внутреннем углу может увеличить количество циклов подачи до выхода из строя. Конкретный радиус зависит от толщины материала, прочности на разрыв и скорости пресса, но принцип универсален: никогда не оставляйте острый внутренний угол на обходной выемке, которая будет работать с производительностью.
Радиальная геометрия также улучшает выброс заготовки из пуансона, уменьшает образование заусенцев на краях надреза и продлевает срок службы пуансона за счет устранения острых углов, которые быстрее всего изнашиваются на самом режущем инструменте.
| Тип выреза | Геометрия | Типичное применение | Стрессовое поведение | Сложность оснастки |
|---|---|---|---|---|
| Прямоугольный | Прямые параллельные стенки, плоское дно. | Стандартный зазор для однородных зон помех | Высокое напряжение в углах без радиусов | Низкая - простая геометрия пуансона |
| Угловой/V-образный | Угловые стены, сходящиеся в точку или плоскость | Направленный зазор, ситуации с узкой шириной полосы | Умеренное - постепенное распределение напряжений вдоль наклонных стенок | Лица пуансона со средним углом - требуют точной шлифовки. |
| Радиусный | Любой профиль со скругленными внутренними углами | Высокоскоростное-производство, материалы, чувствительные к усталости- | Низкое напряжение -, распределенное по изогнутым переходам | Средний радиус - должен быть постоянным и доступным для проверки. |
| Положительная конфигурация | Добавлена маршрутизация материала вокруг препятствия. | Большие зоны помех, целостность несущей критическая | Низкий - отсутствие удаления материала ослабляет носитель | Более высокая компоновка полосы - требует более широкой катушки и модифицированной заглушки. |
| Отрицательная конфигурация | Материал удален изнутри несущей ленты | Зоны помех от малых до умеренных | Переменная - зависит от размера выреза относительно ширины держателя. | Стандартный - пуансон-и-штамповочный вырез от низкого до среднего |
На практике большинство штампов для штамповки сочетают в себе эти подходы. В макете одной полосы могут использоваться прямоугольные отрицательные выемки для простых зазоров пуансона, угловые выемки, где ширина полосы ограничена, и закругленные углы на всех из них, чтобы выжить на скорости. Тип выреза не является глобальным решением -, это определение станции-по-станции, помехи-по-интерференции, определяемое конкретной геометрией, которую должен устранить каждый вырез.
Выбор правильного профиля и конфигурации насечки дает вам разрешение. Но сам по себе зазор еще не вся картина - размеры каждой выемки, допуски ее положения и ее отношение к пилотным отверстиям и границам станций определяют, действительно ли этот зазор надежно работает при миллионах ходов пресса.
Объяснение геометрии и размерных параметров байпасного паза
Зазор без точности – это всего лишь предположение. Обводная выемка, которая находится примерно в нужном месте и примерно нужного размера, может выдержать испытание -, но производство на скорости наказывает за аппроксимацию. Каждый геометрический параметр обходной канавки существует по инженерным причинам, и неправильный выбор любого из них будет стоить вам количества ходов в минуту, целостности полосы или того и другого.
При проектировании штампов размерные характеристики обходных пазов следуют логике, напрямую связанной с зоной взаимодействия, которую они обслуживают, материалом, через который они прорезаются, и системой позиционирования, которая сохраняет все на месте. Вот чем управляет каждый параметр и почему это важно.
Критические размеры и допуски для проектирования обходного паза
Каждый обходной вырез определяется тремя основными размерами: глубиной, шириной и угловым радиусом. Каждый из них реагирует на разные инженерные ограничения, и каждый из них влечет за собой разные последствия при недостаточном размере.
Глубина вырезаизмеряется перпендикулярно направлению подачи -, насколько далеко в несущую полосу простирается надрез от края полосы. Этот размер должен охватывать самую широкую точку зоны помех плюс запас безопасности, учитывающий боковое смещение полосы во время подачи. Если полоска хотя бы немного отклоняется от-центра (а это так и есть), выемка с нулевым краем становится выемкой, которая не полностью четкая. Типичная практика добавляет запас за пределы максимального диапазона инструментов, масштабируемый в зависимости от скорости пресса и точности устройства подачи. Более быстрые прессы и менее точные устройства подачи требуют большего запаса глубины.
Однако глубина ограничена шириной несущей полосы. В конструкции штампа для штамповки металла носитель должен сохранять достаточное количество материала поперечного-сечения после надреза, чтобы обеспечить подачу без коробления или разрыва. Общее правило: глубина надреза не должна превышать 60-70% ширины несущей полосы, хотя фактический предел зависит от толщины материала, прочности на разрыв и количества насечек по длине полосы.
Ширина вырезапроходит параллельно направлению подачи. Он должен быть достаточно широким, чтобы препятствие преодолевало выемку на протяжении всего хода подачи -, включая любой перебег. Ключевой переменной здесь является толерантность к корму. Если механизм подачи немного выскакивает при любом ходе хода, паз все равно должен обеспечивать полный зазор при максимальном перебеге. Ширина также должна учитывать физический размер обходимого компонента инструмента, измеренный вдоль оси подачи.
Рассмотрим пуансон, занимающий 8 мм в направлении подачи. Ширина паза должна охватывать эти 8 мм плюс двойной допуск подачи (один раз для потенциальной избыточной-подачи, один раз для потенциальной недостаточной-подачи при предыдущем ходе), а также любой дополнительный запас для заусенцев или скоплений мусора на поверхности пуансона.
Угловой радиусна внутренних переходах надрезов предотвращает усталостное растрескивание. КакРуководство по дизайну штамповки XometryОбратите внимание: все углы заготовки должны иметь радиус не менее половины толщины материала. Для обходных пазов применяется тот же принцип: - острые внутренние углы концентрируют циклическое напряжение во время-скоростной подачи, вызывая трещины, которые распространяются до тех пор, пока несущая полоса не сломается. Минимально допустимый радиус увеличивается с толщиной материала и прочностью на разрыв и уменьшается с увеличением пластичности.
Угловая ориентацияприменяется к профилям не-прямоугольных вырезов. При использовании V--образной или наклонной выемки угол стенок выемки относительно направления подачи определяет эффективный зазор в различных точках хода подачи. Правильная ориентация гарантирует, что максимальный зазор совпадает с моментом прохождения препятствия через выемку.
Вот ключевые геометрические параметры, которые каждый инженер-инструментальщик должен определить в характеристиках обходного паза в своих штампах для штамповки листового металла:
- Глубина (перпендикулярно подаче):Обеспечивает боковой зазор за пределами самой широкой зоны помех, включая запас на смещение полосы.
- Ширина (параллельно корме):Обеспечивает полный зазор по всему ходу подачи, включая перебег и допуск подачи.
- Внутренний угловой радиус:Предотвращает концентрацию напряжений и усталостное растрескивание на производственных скоростях. Минимум половина толщины материала.
- Угловая ориентация:Выравнивает направленный зазор с траекторией движения препятствия относительно полосы.
- Отношение глубины-к-несущей-ширине:Сохраняет структурную целостность несущей ленты после удаления материала. Ограничения зависят от марки материала.
- Состояние кромки и качество поверхности:Контролирует размер заусенцев и качество кромки на границе надреза, предотвращая застревания во время подачи.
Позиционные связи с пилотными скважинами и границами станции
Выемка идеального размера в неправильном месте ничего не даст. Точность позиционирования обходных пазов зависит от двух анкеров в каждой схеме прогрессивной матрицы: центры пилотных отверстий и центральные линии станций.
Пилотные отверстия являются основной базой для всей полосы. Каждый элемент - заглушенных отверстий, формованной геометрии и обходных пазов - позиционируется относительно центров направляющих отверстий. Это важно, поскольку направляющие штифты физически притягивают полосу к точному совмещению при каждом ходе пресса. Если обходная выемка смещается от своего предполагаемого положения относительно пилотного отверстия, она смещается относительно инструмента, который она должна очищать.
На практике позиционные допуски на обходных пазах более жесткие, чем можно было бы ожидать от элемента, который «просто» обеспечивает зазор. Причина связана с управлением маржой. Если запас глубины выреза рассчитан на определенное значение, предполагающее идеальное положение, а положение выреза изменяется хотя бы на долю этого запаса, эффективный зазор сжимается ниже безопасного порога на некотором проценте ходов.
Размещение станций-на-станциях следует аналогичной логике. Каждый обходной паз должен быть расположен так, чтобы полностью устранять целевое препятствие на протяжении всего хода подачи. Это означает, что передняя кромка выреза (в направлении подачи) должна полностью выйти за пределы препятствия, прежде чем полоса остановится, а задняя кромка не должна достичь препятствия до того, как полоса начнет двигаться. При размещении в направлении подачи- учитывается номинальное расстояние шага плюс максимальный допуск подачи в обоих направлениях.
Как обсуждалось вАнализ полосы журнала MetalForming Magazine, неправильное время подачи-отпуска может привести к соскальзыванию ленты вперед или назад после открытия захвата. Это означает, что ширина паза перепускного канала должна учитывать не только механический перебег, но и возможность смещения после-отпускания перед включением пилота. Если надрез слишком узкий, это мгновенное смещение возвращает материал-носитель обратно в зону взаимодействия на тот момент, когда направляющие штифты фиксируют полосу в конечном положении.
Для сложных компонентов штамповочного штампа, таких как кулачки, штампованные стали с угловыми гранями или многоуровневые пуансоны, позиционное соотношение между выемкой и препятствием становится трехмерным. Выемка должна закрывать самое широкое поперечное-сечение детали в определенном вертикальном положении, которое полоса занимает во время хода подачи -, которое определяется высотой подъемника, а не геометрией нижней мертвой точки. Инженеры, определяющие зазор обводного паза относительно матрицы при полном закрытии, а не на возвышении плоскости подачи, в конечном итоге получают насечки, которые на бумаге выглядят адекватно, но мешают на практике.
Эти размерные и позиционные параметры составляют количественную основу каждой спецификации обходного паза. Но сами по себе цифры не могут объяснить, как различные материалы реагируют на надрезы - набор параметров, который идеально работает с мягкой сталью, может расколоть высокопрочную сталь-или галловый алюминий по краям надреза.
Особенности конструкции-конкретных обводных вырезов
Выемка, рассчитанная для мягкой стали, не будет вести себя одинаково в двухфазной стали или алюминии. Марка материала, толщина и механические свойства напрямую влияют на то, как несущая полоса реагирует на удаление материала -, как она подается, как она устает и как кромки среза выдерживают сотни тысяч ударов. Одинаковый подход ко всем материалам — один из самых быстрых способов превратить сплошную раскладку полос в производственную головную боль.
Каждый материал имеет свое собственное сочетание пластичности, прочности на разрыв, деформационного-упрочнения и характеристик поверхности. Эти свойства определяют минимальные радиусы углов, запасы по глубине, требования к состоянию кромок и даже необходимую чистоту поверхности самого инструмента для надреза. Вот как меняются параметры наиболее распространенных материалов при штамповке стального листа и за его пределами.
Параметры надрезов из мягкой стали и холоднокатаной стали
Мягкая сталь и стандартные марки холоднокатаной стали для штамповки (CRS, например 1008, 1010, 1018) являются наиболее щадящими материалами для конструкции обходных надрезов. Их сочетание умеренной прочности на разрыв, хорошей пластичности и предсказуемого поведения на сдвиг означает, что стандартные правила проектирования работают без специальных приспособлений.
Для штамповки углеродистой стали этих распространенных марок базовые параметры полностью применимы:
- Минимальный внутренний угловой радиус:0,5x толщины материала. Это стандартное соотношение,-утвержденное в отраслевых руководствах по выемкам, предотвращает концентрацию напряжений, не требуя при этом больших галтелей, занимающих дополнительное пространство.
- Запас глубины выреза:Стандартные запасы безопасности за пределами диапазона инструментов достаточны. Мягкая сталь не пружинит агрессивно, поэтому во время подачи полоса предсказуемо сидит на направляющих подъемника.
- Состояние края:Допускается чистый срез с нормальной высотой заусенцев. В мягкой стали трещины не распространяются легко от стандартного срезанного края.
- Обработка поверхности инструмента:Стандартные инструментальные стали (D2, A2) с обычной отделкой поверхности обрабатывают эти марки без специальных покрытий.
Мягкая сталь служит основой, поскольку она предсказуема. Скорость -упрочнения умеренная, удлинение перед разрушением значительное, и материал не бьется по границам надреза. Если вы разрабатываете свою первую компоновку полосы и хотите проверить логику обходного выреза, штампованная сталь этих марок выявит ошибки компоновки без дополнительных усложнений-поведения материала.
Рекомендации по использованию высокопрочной{{0}стали стали и AHSS
Усовершенствованные высокопрочные стали-стали существенно меняют расчеты. Такие материалы, как двух-фазные (DP600, DP780, DP980), стали TRIP и мартенситные марки, обладают значительно более высокой прочностью на разрыв, но меньшими удлинением и пластичностью. Несущая полоса ведет себя более жестко, быстрее утомляется в местах повышенного напряжения и подвергается воздействию острой геометрии, которую допускает мягкая сталь.
Что изменится в конструкции обходного выреза?
Радиусы углов должны увеличиться.Там, где мягкая сталь допускает радиус, равный 0,5x толщины материала, AHSS требует значительно большего - часто как минимум 1,0-1,5x толщины. Как отмечается в исследованиях надрезов в автомобилестроении, AHSS требует больших радиусов углов, чтобы предотвратить раскалывание деталей во время циклов усталости. Тот же принцип применим к насечкам на несущей ленте: острые внутренние углы, которые в мягкой стали сохраняются неопределенно долго, в DP980 вызывают появление трещин в течение тысяч ударов.
Ширина выреза требует расширения.AHSS восстанавливается более агрессивно после каждого цикла подачи-и-остановки. Полоса не так ровно сидит на направляющих подъемника, и ее позиционное поведение менее предсказуемо. Более широкие обходные насечки компенсируют это снижение постоянства положения, обеспечивая зазор, даже если полоса не установлена идеально.
Возможно, потребуется увеличить ширину несущей полосы.Поскольку AHSS менее пластичен, несущая полоса более склонна к разрушению в местах надрезов под действием циклической нагрузки при высокой-скоростной подаче. Чтобы сохранить ту же структурную целостность, которую обеспечивает мягкая сталь при заданной ширине держателя, для полос AHSS часто требуется более широкий держатель -, что означает больший запас рулонов и более высокие затраты на материал. Это прямой компромисс между надежностью полосы и использованием материала.
Изнашивание инструмента ускоряется.Более высокая ударная нагрузка при штамповке надрезов AHSS приводит к более быстрому разрушению кромок пуансона. Порошковая металлургическая сталь или пуансоны с твердосплавными-наконечниками становятся необходимыми для вырубных станций, которые режут-высокопрочные материалы в больших объемах производства.
Адаптации из алюминия и нержавеющей стали
Алюминий и нержавеющая сталь создают уникальные проблемы, которых нет у мягкой стали и даже AHSS.
Алюминиймягче и пластичнее стали, что, похоже, должно облегчить проектирование надрезов. Это не так. Процесс штамповки алюминия создает специфическую проблему-взаимодействия с поверхностью: истирание. Исследования Центра перспективного производства и материалов Оклендского университета показали, что частицы алюминия прилипают к поверхностям матрицы во время скользящего контакта, вызывая царапины на заготовке и адгезионный износ оснастки. В местах обводных пазов, где срезанный край полосы неоднократно скользит мимо компонентов матрицы во время подачи, образуются отложения истирания, которые со временем уменьшают эффективный зазор.
Для предотвращения необходимо полировать поверхности инструментов и часто наносить твердое-хромовое или TiCN-покрытие на компоненты матрицы, прилегающие к областям надрезов. Исследование показало, что шероховатость поверхности напрямую влияет на порог истирания. - более гладкие поверхности матрицы (например, твердо-хромированный чугун D6510) сопротивляются истиранию при значительно более высоких контактных давлениях, чем более шероховатые альтернативы. Для инструментов с обходным надрезом в алюминии это означает, что пуансон, прорезающий надрез и любую поверхность штампа, по которой скользит полоса с надрезом, должен сохранять более чистую поверхность, чем требуется для стали.
Угловые радиусы алюминиевых пазов должны быть большими не из-за усталостного растрескивания (алюминий достаточно пластичен при типичной толщине), а потому, что острые углы создают заусенцы и разрывы, которые образуют рыхлые частицы, ответственные за истирание на выходе.
Нержавеющая стальпредставляет собой задачу-закалки работы. Каждый цикл подачи слегка деформирует несущую полосу на границах надрезов. В мягкой стали эта незначительная деформация быстро стабилизируется. В аустенитных нержавеющих марках (304, 316) каждый цикл деформации увеличивает местную твердость и хрупкость на кромке надреза. В ходе производственного цикла, состоящего из сотен тысяч ударов, края надреза постепенно становятся хрупкими, пока не образуются и распространяются микротрещины.
Проектирование обходных пазов для нержавеющей стали означает учет этого кумулятивного упрочнения. Большие радиусы замедляют скорость закалки в углах. Полированные и покрытые насечки создают более чистые кромки среза с меньшими первоначальными повреждениями, необходимыми для последующего затвердевания. А запасы по глубине должны учитывать тот факт, что наклеенные кромки надрезов- ведут себя по-разному при ходе 500 000, чем при ходе 5 000.
| Материал | Мин. Угловой радиус | Запас глубины | Требование к краевому состоянию | Обработка поверхности инструментов |
|---|---|---|---|---|
| Мягкая/холоднокатаная сталь | 0,5x толщина | Стандарт (допуск подачи + блуждание) | Допустима нормальная срезанная кромка | Стандартная инструментальная сталь (D2, A2), обычная обработка. |
| Высокопрочная-сталь / AHSS | Толщина 1,0–1,5 раза | Повышенное (пружинение + изменение положения) | Минимальный заусенец, чистая зона излома критически важна | инструментальная сталь ПМ или твердый сплав; Рекомендуется покрытие TiCN |
| Алюминий | 0,5x–1,0x толщина | Стандарт + надбавка за депозит | Плавный сдвиг, минимальное образование частиц | Твердый-хром или TiCN; отполирован до низкого Ra |
| Нержавеющая сталь (аустенитная) | Толщина 1,0–1,5 раза | Увеличение (прогресс-укрепления работы) | Полированная кромка среза для минимизации начала затвердевания. | Инструментальная сталь высокой-твёрдости; TiAlN или подобное покрытие |
Характеристика для всех этих материалов одинакова: чем дальше материал отклоняется от поведения мягкой стали -, будь то более высокая прочность, склонность к адгезии или механическое упрочнение --, тем более консервативными должны быть параметры обходного выреза. Радиус увеличивается, прибыль увеличивается, требования к качеству поверхности ужесточаются, и соответственно растут затраты на оснастку.
Правильные параметры-специфического материала обеспечивают чистоту подачи полосы. Но даже идеально параметризованный вырез вызовет проблемы, если проект содержит одну из нескольких распространенных инженерных ошибок, которые неоднократно проявляются на производственных площадках, - ошибок, которых легко избежать, если знать, на что обращать внимание.
Распространенные ошибки при изготовлении байпаса и их производственные последствия
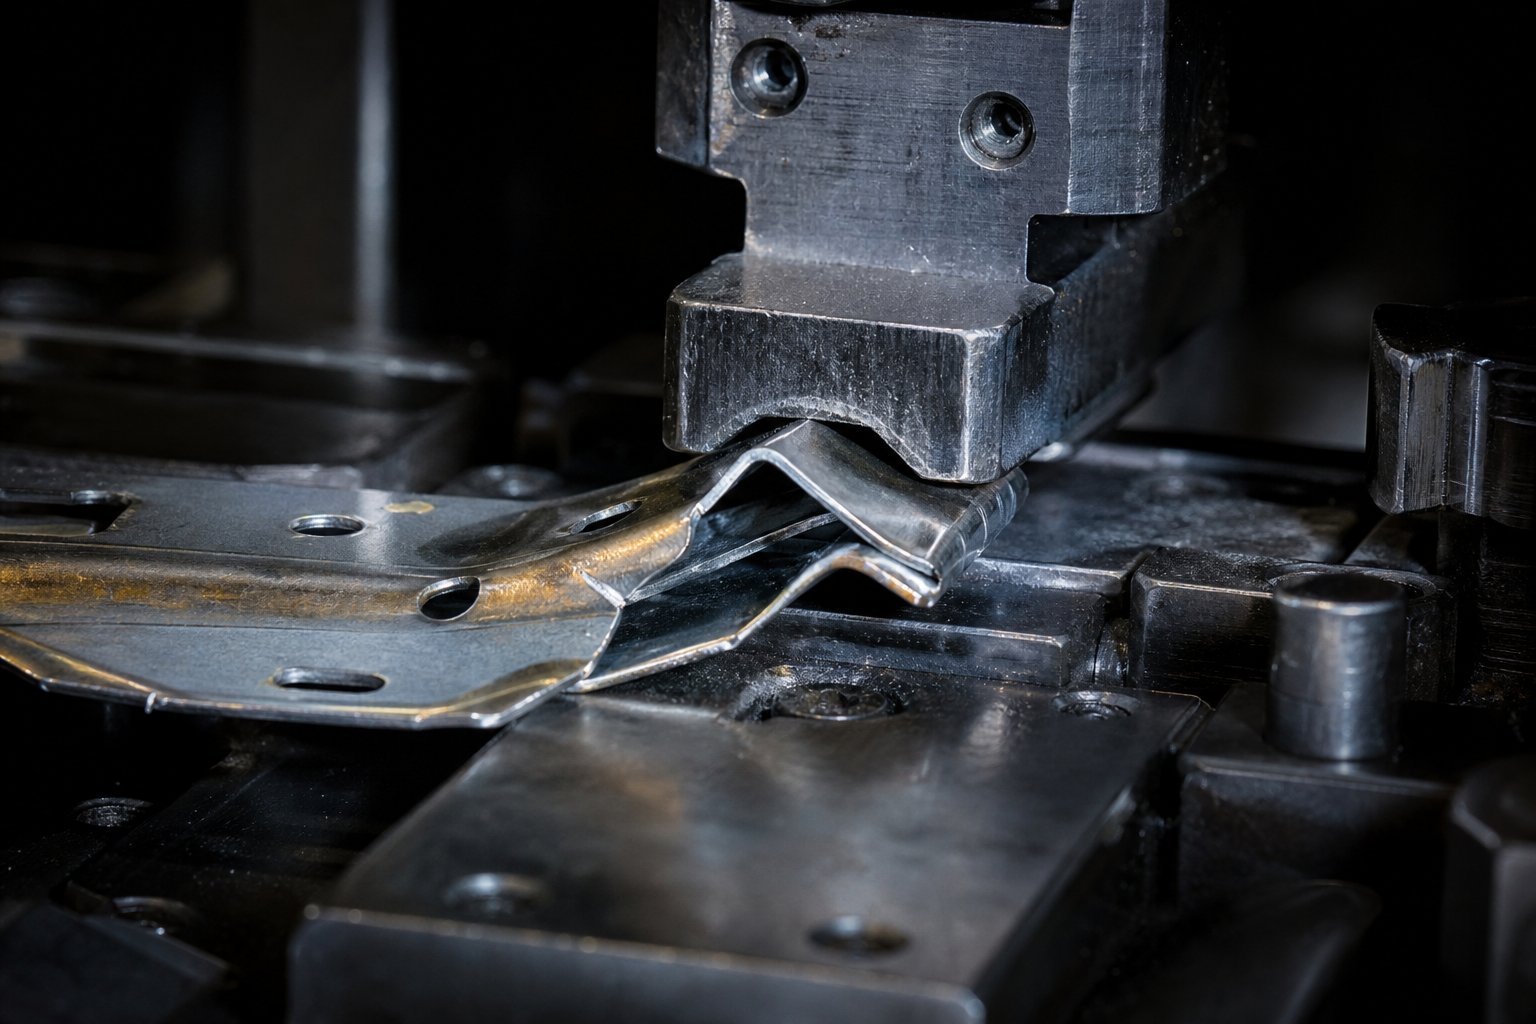
Знать правильные параметры и знать, что пойдет не так, если вы их игнорируете, — это два разных вида знаний. Первый живет в конструкторском бюро. Второй живет в производственном цеху в 2 часа ночи, когда в третий раз за смену печатная машина срабатывает из-за сигнала тревоги о застревании бумаги. Большинство сбоев в обходном узле не проявляются во время проверки. Они ждут, пока пресс не наберет производственную скорость и полоса не проработает достаточно долго, чтобы износ, тепловое расширение и совокупная погрешность позволили выявить все решения о предельном зазоре.
Ошибки, приведенные ниже, неоднократно проявляются в штамповочных операциях, производящих все: от автомобильных кронштейнов до прецизионной штамповки разъемов. Каждый из них следует одной и той же схеме: выбор конструкции, который выглядит приемлемым на бумаге или на медленной скорости, создает механизм отказа, который активируется только в реальных производственных условиях.
Недостаточные выемки и сценарии аварии штампа
Недостаточная глубина или ширина выреза — наиболее распространенная ошибка обхода выреза - и одна из самых дорогостоящих. Механизм разрушения обманчиво постепенный. Выемка меньшего размера не приводит к немедленному сбою. Вместо этого создается частичное столкновение: край полосы едва касается кнопки пуансона или матрицы во время подачи. Каждый удар оставляет крошечный след, образует небольшой заусенец на мешающей поверхности и смещает полосу вбок на доли миллиметра.
За сотни или тысячи ударов заусенцы растут. Боковое смещение соединений. Полоса начинает короткую-подачу на количество, слишком маленькое, чтобы сработать датчик застревания, но достаточно большое, чтобы ухудшить регистрацию направляющего отверстия. После штамповки деталей начинается изменение размеров -, угол стенки меняется, отверстие смещается, размер кромки выходит за пределы допуска.
Затем происходит сбой. Накопленная ошибка позиционирования достигает переломного момента, когда полоса больше не может продвигаться мимо препятствия. Питатель толкает, полоса сгибается, а пресс вдавливает верхнюю матрицу в сплющенную массу материала. Результат: сломанные пуансоны, поврежденные кнопки штампов, задиры на формовочной стали и часы незапланированных простоев, связанных с разборкой, проверкой и ремонтом.
Что делает этот отказ особенно неприятным, так это то, что прогрессирующие отказы матрицы редко начинаются с одного катастрофического события -, которое развивается в результате совокупного износа и нестабильности ленты. Обходной вырез меньшего размера ускоряет именно это движение. Исправить это просто во время проектирования: добавьте достаточный запас по глубине за пределами диапазона инструмента и запас по ширине за пределами допуска подачи. Исправление после сбоя обходится дорого: отремонтируйте матрицу, повторите проверку зазоров и, возможно, доработайте инструмент надрезной станции.
Нарушения концентрации напряжений при высоких скоростях производства
Острые внутренние углы обходных пазов — вторая по распространенности ошибка, которая приводит к наиболее серьезным сбоям в производстве. Вот почему они выдерживают испытание, но уничтожают производственные циклы: во время испытания штампа пресс работает со скоростью 20-40 ходов в минуту. Полоса подается медленно, плавно замедляется и испытывает минимальные циклические нагрузки в углах надрезов. Все выглядит нормально. Полоса подается чисто, детали получаются в соответствии со спецификациями, а матрица одобрена для производства.
При скорости производства - 200, 400, 600 ударов в минуту - физика полностью меняется. Каждый цикл подачи ускоряет и замедляет всю массу полосы за доли секунды. Эта циклическая нагрузка концентрируется в каждом остром внутреннем углу каждой обходной выемки, в каждом отдельном ходе. Механизм представляет собой классический усталостный разрушение: микро-трещины возникают в точках концентрации напряжений, распространяются на небольшую величину каждый цикл и в конечном итоге достигают критической длины. Полоса ломается.
Когда во время производственного цикла несущая полоса ломается в обводной выемке, последствия сразу же рушатся. Задняя часть полосы -, все еще прикрепленная к частично завершенным металлическим штампованным компонентам -, перестает двигаться. Верхняя часть, все еще толкаемая питателем, прижимается к матрице. Пресс может сделать еще один или два хода, прежде чем среагирует датчик тоннажа или датчик неправильной подачи, вбивая пуансоны в неправильно расположенный материал и потенциально разрушая твердосплавные вставки.
Связь между острыми углами и растрескиванием при высокоскоростной-штамповке хорошо известна - неправильная конструкция матрицы с острыми углами или внезапными-изменениями поперечного сечения создает точки концентрации напряжений, которые приводят к образованию трещин. Углы с обходными вырезами не являются исключением. Решением является закругленный переход в каждом внутреннем углу, размер которого зависит от толщины материала и прочности на растяжение, как подробно описано в главе о геометрии выше. Небольшие затраты на шлифование радиусов во время изготовления штампа предотвращают катастрофический разрушение полосы в процессе производства.
Ослабление несущей полосы и нестабильность подачи
Не менее опасна и противоположная крайность - вырезы меньшего размера: вырезы, которые слишком глубоки по сравнению с шириной несущей полосы. Когда проектировщик сталкивается с большой зоной помех и в ответ вырезает агрессивную выемку, которая занимает большую часть поперечного сечения- держателя, оставшемуся материалу может не хватать структурной жесткости для надежной подачи.
Как отмечает The Fabricator, несущие ленты, которые слишком слабы, чтобы выдержать вес полосы, не могут подаваться плавно, а если полоса не может подаваться плавно, это, скорее всего, приведет к поломке штампа. Обходные выемки, которые удаляют слишком много материала, создают именно это состояние - локально ослабленные секции, которые провисают между направляющими подъемника, колеблются во время быстрой подачи или прогибаются вбок, чтобы не попасть в зацепление с пилотом.
Симптомы ослабления носителя поначалу незаметны. Пилоты работают непоследовательно, что приводит к небольшому изменению размеров штампованных деталей. Датчики подачи могут периодически срабатывать без четкой закономерности. Следы подъемников появляются на полосе в неожиданных местах, поскольку ослабленные участки опускаются на поверхности матрицы во время подачи. Со временем в ослабленных секциях несущего элемента появляются усталостные трещины из-за многократного изгиба, что в конечном итоге приводит к разрушению - того же конечного результата, что и разрушение концентрации напряжений, но по совершенно другой основной причине.
Две дополнительные ошибки усугубляют эти основные ошибки и заслуживают внимания. Игнорирование упругости материала при расчете зазора надреза - особенно часто встречается при переходе конструкции штампа от мягкой стали к AHSS -, что приводит к получению надрезов, которые обеспечивают достаточный статический зазор, но недостаточный динамический зазор, когда полоса отскакивает после каждого цикла подачи. И если не учитывать направление заусенцев при позиционировании выемок, возникает ситуация, когда обводные выемки создают кромки штамповки с образованием заусенцев, обращенные к компонентам штампа, захватывая и перетаскивая их во время подачи. Заусенцы всегда образуются на одной стороне срезанной кромки; если эта сторона обращена к препятствию, для устранения которого была разработана выемка, эффективный зазор уменьшается на высоту заусенца -, иногда настолько, чтобы вызвать помехи.
Вот краткий-справочный обзор каждой ошибки и ее производственных последствий:
- Недостаточная глубина выреза:Прогрессирующее образование заусенцев, постепенное смещение положения, возможное разрушение штампа из-за коробления полосы.
- Недостаточная ширина выреза:Частичные помехи во время перебега, периодические сигналы тревоги о неправильной подаче, непоследовательная регистрация пилота.
- Острые внутренние углы:Циклическое усталостное растрескивание на скорости производства, катастрофический разрыв полосы, каскадное повреждение нескольких штамповочных станций.
- Чрезмерная глубина надреза (ослабление несущей):Провисание ленты между толкателями, нестабильность подачи, прерывистое изменение размеров, возможный усталостный перелом.
- Игнорирование пружинения при зазоре:Динамические помехи при отскоке, повышенное сопротивление полосы, ускоренный износ пуансонов на соседних станциях.
- Неправильная ориентация фрезы:Обработка боковой поверхности инструмента с заусенцами- уменьшает эффективный зазор, создает сопротивление при подаче, ускоряет износ компонентов штампа.
- Без радиуса на углах выреза:Преждевременное разрушение кромки пуансона, рост заусенцев на кромках надреза, снижение усталостной долговечности полосы из-за плохого качества кромки.
Глядя на эти примеры неудач штамповки, вырисовывается закономерность: каждая ошибка включает в себя либо удаление слишком малого количества материала (создание помех), удаление слишком большого количества материала (нарушение целостности носителя) или удаление материала с неправильной геометрией (создание повышенных напряжений или проблем с заусенцами). Задача проектирования состоит в том, чтобы найти золотую середину -, и эта золотая середина меняется в зависимости от того, как обходной паз взаимодействует с другими элементами прогрессивной матрицы, такими как направляющие отверстия, подъемники и системы управления ломом.
Как обходные пазы интегрируются с другими функциями прогрессивной матрицы
Обводная выемка никогда не существует изолированно. Он находится в системе взаимозависимых функций: - направляющие отверстия, которые определяют местонахождение полосы, подъемники, которые поднимают ее, несущие ленты, которые ее транспортируют, и пути управления металлоломом, которые аккуратно удаляют отходы. Измените одну из этих функций, и требования к обходному вырезу изменятся вместе с ней. Именно эта взаимосвязь делает штампы для штамповки металла не просто набором пуансонов и кнопок штампов -, они представляют собой интегрированные механические системы, в которых каждый компонент связан друг с другом.
Проектировать обводные вырезы без учета соседей — это все равно, что определять размеры фундамента, не зная здания над ним. В промышленной штамповке металлов, где прогрессивные штампы выполняют миллионы циклов на высокой скорости, такое разделение мышления приводит к созданию штампов, которые работают в теории и терпят неудачу на практике.
Обходные вырезы и координация пилотных отверстий
Пилотные отверстия являются позиционной основой всей схемы полосы. Местоположение каждого элемента на полосе - заглушенных отверстий, формованной геометрии и обходных вырезов - определяется базой направляющего отверстия. Когда направляющие штифты входят в контакт с полосой при каждом ходе пресса, они исправляют незначительные неточности подачи и вытягивают все до точного выравнивания, прежде чем произойдет резка или формовка.
Это означает, что обходные вырезы должны быть упорядочены так, чтобы пилотная регистрация произошла до того, как любая проблема,-связанная с вырезом, может накопить ошибку. Если на первой станции вырезается выемка, а пилотное отверстие не пробивается до второй станции, любая неточность подачи на этом первом ходе остается некорректированной -, и выемка немного отклоняется от заданного положения. Эта ошибка позиционирования сохраняется на каждой последующей станции, потенциально уменьшая эффективный зазор, который должна была обеспечить выемка.
Практическое правило: пилотные отверстия следует пробивать как можно раньше, в идеале на той же станции или до того, как будет выполнена обходная выемка. Когда оба объекта конкурируют за место на первой станции, приоритет имеет пилотная скважина. Как отмечается в практике прогрессивного проектирования штампов, пилоты выравнивают полосу перед каждой операцией - без них, незначительные ошибки подачи накапливаются и создают смещение допуска между станциями. Точность позиционирования обходного выреза полностью зависит от того, какая регистрация пилотного сигнала установлена в первую очередь.
Кроме того, физическое расстояние между обходным вырезом и ближайшим к нему направляющим отверстием влияет на локальную жесткость полосы в точке регистрации. Если глубокая выемка находится непосредственно рядом с пилотным отверстием, материал носителя между ними может прогибаться под действием силы зацепления пилота. Это создает условия, при которых пилот точно регистрирует свое местоположение, но выемка - в ослабленном материале, расположенная всего в миллиметрах, - слегка отклоняется от-положения. Опытные инженеры по штамповочному инструменту и штампам поддерживают минимальное расстояние между краями надреза и направляющими отверстиями, обычно не менее чем в два раза превышающее толщину материала.
Взаимодействие с лифтерами и стабильность полосы
Подъемники поднимают полосу над поверхностью матрицы между ходами пресса, позволяя ей свободно продвигаться к следующему положению шага. Их размещение должно учитывать место, где обводные выемки удалили материал носителя -, поскольку подъемнику, расположенному под вырезом в выемке, нечего поддерживать.
Представьте себе подъемную направляющую, расположенную прямо под глубокой отрицательной обводной выемкой. Когда полоса продвигается вперед, секция с надрезом проходит над подъемником с минимальным контактом с материалом или вообще без него. В этом месте полоса провисает, теряя заданную высоту. Если она провисает достаточно сильно, сформированные элементы на полосе могут тянуться по поверхностям штампа во время подачи, вызывая царапины, накопление заусенцев или - на высокой скорости - трение, достаточное для короткой- подачи полосы.
Координация проектирования работает в обоих направлениях:
- Расстояние между подъемниками должно соответствовать конструктивно прочным несущим секциям.После размещения всех обводных пазов нанесите на карту оставшийся твердый носитель вдоль пути подачи. Подъемники должны находиться под этими сплошными секциями, а не под вырезами.
- Места выемок могут нуждаться в корректировке для поддержки подъемника.Если зона пересечения совпадает с единственным доступным положением подъемника, проектировщику придется пойти на компромисс -: либо переместить подъемник (что может повлиять на устойчивость полосы в другом месте), либо изменить геометрию выреза, чтобы оставить узкую опорную перемычку в точке контакта подъемника.
- Вес полосы между подъемниками создает отклонение.В матрицах с длинным-шагом и тяжелыми несущими полосами расстояние между подъемниками определяет, насколько полоса провисает под собственным весом. Обходные насечки, которые уменьшают поперечное сечение держателя,-увеличивают это отклонение. Для автомобильных штампов с большими шагами этот прогиб может стать достаточно значительным, чтобы повлиять на постоянство высоты подачи.
Планирование технологической схемы, описанное Артом Хедриком в книге «Фабрикатор», подтверждает этот момент: - сила несущей должна быть достаточной для перемещения детали от станции к станции без коробления, сильного изгиба или деформации. Решение о размещении обходной выемки напрямую влияет на то, будет ли поддерживаться этот порог прочности на каждом пролете подъемника вдоль полосы.
Управление ломом и утилизация материалов
Каждая байпасная выемка образует кусок лома. Эта заготовка должна быть аккуратно выброшена из матрицы - вниз через блок матрицы или вбок от поверхности матрицы - без заедания, отскока или помех последующим ходам пресса. Управление металлоломом не является второстепенной мыслью; это проектное требование, которое влияет на геометрию паза, выбор станции и расположение башмака матрицы.
Лом надреза интегрируется с общей стратегией лома полосы несколькими способами:
- Путь выброса пули.В блоке матрицы под каждым пуансоном должно быть достаточно большое отверстие, чтобы заготовка могла свободно упасть. Если заготовка слишком велика для доступного зазора, возможно, потребуется изменить геометрию выреза - или, возможно, потребуется разрезать заготовку за две отдельные операции на соседних станциях.
- Параллельное расположение башмака матрицы.Параллели, поддерживающие башмак матрицы на опоре пресса, не могут располагаться под путями выброса лома. Расположение обводных вырезов влияет на то, где могут проходить параллели, что, в свою очередь, влияет на жесткость башмака матрицы. Как отмечается в серии статей The Fabricator «Основные элементы штампа», только определенные области могут включать параллели для поддержки башмака штампа, когда металлолом должен свободно падать в систему сбора.
- Помехи в мусоропровод.Множественные потоки отходов от операций вырубки, прошивки и надрезки выходят из матрицы одновременно. Если заготовка с обводной насечкой и прошивная заготовка имеют одну и ту же выходную зону под матрицей, они могут столкнуться и застрять -, особенно на высоких скоростях производства, когда время выброса заготовки становится критическим.
Использование материалов – это обратная сторона этого уравнения. Обходные вырезы потребляют материал, который в противном случае мог бы стать частью готового продукта или, по крайней мере, минимизировать ширину рулона. Интеллектуальная конструкция выемки сводит к минимуму добавление отходов без ущерба для функции очистки. Методы включают в себя:
- Использование угловых профилей вырезов, которые удаляют материал только внутри фактического интерференционного конуса, а не полного прямоугольного выреза, обеспечивающего зазор в тех областях, где он не нужен.
- Сочетание обходных надрезов с соседними операциями вырубки таким образом, чтобы один пуансон создавал и профиль детали, и обходной зазор -, устраняя необходимость в отдельной станции надрезки и уменьшая общее количество отходов.
- Оптимизация глубины надреза до минимально необходимого зазора плюс запас вместо выполнения по умолчанию резов на всю-глубину, при которых удаляется больше несущего материала, чем требует зона пересечения.
При больших-применениях инструментов для штамповки металлов, - особенно в автомобильной промышленности и производстве бытовой техники, - даже небольшая экономия материала на-детали приводит к значительному снижению затрат на миллионы единиц. Обводная выемка на 2 мм глубже, чем необходимо, на полосе, выпускаемой 50 миллионами деталей в год, представляет собой измеримые потери. Задача инженера по штамповочному оборудованию состоит в том, чтобы найти минимальную границу надреза, которая обеспечивает зазор, сохраняет целостность держателя и обеспечивает чистый выброс лома.
Для инженеров, решающих сложные задачи по компоновке полос, когда размещение обводных вырезов пересекается с координацией подъемников, оптимизацией потока материала и планированием пути лома.Команда инженеров по штамповке YICHENпредлагает поддержку проектирования прогрессивных штампов, требующих интегрированных решений для всех этих взаимодействующих функций.
Каждая из этих взаимосвязей - координация пилотов, взаимодействие подъемников и управление отходами - демонстрирует, почему проектирование обходных вырезов является деятельностью-уровня системы. Вырез не существует в вакууме. Его геометрия, положение и последовательность резки зависят от решений, принятых в отношении каждого другого компонента штампа для штамповки металла в компоновке полосы. Правильный выбор означает правильную настройку системы -, а это требует структурированного рабочего процесса для принятия этих взаимозависимых решений в правильном порядке.
Рекомендации по проектированию обходных вырезов для инженеров-инструментальщиков
Понимание уровня системы-полезно только в том случае, если оно приводит к повторяемым действиям. Все рассмотренное до сих пор - типы пазов, параметры геометрии, адаптация материалов, интеграция с подъемниками и направляющими - сводится к одному практическому вопросу: как на самом деле выглядит рабочий процесс проектирования от начала до конца? Ответом является структурированная последовательность действий, которая исключает догадки и создает обходные надрезы, на которые можно положиться при обработке листового металла на полной производственной скорости.
Пошаговый--шаговый рабочий процесс проектирования выреза
Независимо от того, собираете ли вы матрицу для кронштейна на двенадцать-станций или инструмент для подключения сорока-станций, последовательность принятия решений следует одной и той же логике. Вот рабочий процесс, который неизменно дает надежные результаты в процессе производства штамповки металла:
- Сначала выполните раскладку деталей и последовательность станций.Решения об обходе выреза зависят от знания того, какие операции происходят на каких станциях. Завершите назначение станций вырубки, прошивки, формовки и холостого хода, прежде чем приступать к проектированию надрезов.
- Нанесите на карту зоны помех на каждой станции.Для каждой станции матрицы наложите профиль входящей полосы (включая все элементы выше по потоку) на всю оболочку инструмента -, пуансоны, кнопки матрицы, формовочные стали и прижимные площадки на протяжении всего хода пресса, а не только в нижней мертвой точке.
- Выберите тип выреза для каждой зоны взаимодействия.Выбирайте прямоугольную, угловую или положительную/отрицательную конфигурации в зависимости от геометрии каждого препятствия, доступной ширины держателя и марки материала. Используйте угловые профили там, где ширина полосы мала; используйте положительные конфигурации, если целостность носителя не позволяет удалить материал.
- Измерьте каждую выемку с соответствующими полями.Установите глубину, чтобы очистить самую широкую точку пересечения плюс запас бокового отклонения. Установите ширину, чтобы покрыть длину препятствия плюс допуск подачи в обоих направлениях. Применяйте угловые радиусы в зависимости от толщины материала и свойств растяжения.
- Проверьте структурную целостность несущей ленты.После размещения всех выемок убедитесь, что оставшиеся поперечные сечения-несущей опоры могут выдерживать вес полосы между пролетами подъемника без чрезмерного провисания или изгиба. Убедитесь, что никакие две соседние отметки не создают совокупного недостатка, который не был бы упущен при индивидуальном анализе.
- Координируйте работу с направляющими отверстиями и положениями подъемников.Убедитесь, что направляющие перфорируются до или одновременно с надрезами. Убедитесь, что подъемники расположены под сплошными секциями несущей конструкции, а не под вырезами.
- Проверьте пути выброса лома.Убедитесь, что каждая заготовка с надрезом имеет свободный путь падения через матрицу, не мешая соседним потокам лома или параллелям башмака матрицы.
- Задокументируйте характеристики выемки на отпечатке штампа.Укажите глубину, ширину, радиус, позиционный допуск от опорной точки и направление заусенца для каждого обходного паза. КакЗаконы дизайна журнала MetalForming Magazineподчеркните: если это необходимо сделать, то это должно быть на отпечатке - каждая деталь четко определена, без возможности интерпретации.
Эта последовательность работает, потому что каждый шаг основывается на подтвержденных решениях предыдущего шага. Пропуск - определения размеров вырезов перед картографированием зон пересечения или выбор типов вырезов перед завершением последовательности станций - приводит к допущениям, которые теряются во время проверки.
Проектирование-с учетом-принципов технологичности, применяемых для обходных вырезов
Хорошо спроектированные-обходные вырезы не только предотвращают помехи. Они напрямую влияют на три последующих результата, которые определяют производственную ценность штампа:
- Интервалы технического обслуживания.Выемки с правильным радиусом и достаточными краями уменьшают износ прилегающего инструмента. Когда полоса подается без перетаскивания или частичного контакта, кромки пуансона дольше остаются острыми, формовочная сталь остается чистой, а матрица дольше работает между остановками обслуживания. Конструктивные решения по штамповке металла, принятые во время компоновки, напрямую определяют сроки технического обслуживания.
- Умереть долголетие.Катастрофические отказы -, разрушение пластины, разрушение матрицы из-за коробления материала - — это события, которые резко сокращают срок службы матрицы. Существуют все вышеперечисленные лучшие практики для предотвращения таких событий. Игральная кость, которая никогда не разбивается, служит на несколько порядков дольше, чем та, которая ломается даже время от времени.
- Достижимая скорость печати.Стабильность полосы на скорости — это окончательный тест качества обходной насечки. Полоса, которая подает чисто при 400 ударах в минуту, но ломается при 500, ограничена самой слабой насечкой. Правильные радиусы, адекватная целостность держателя и правильные размеры — вот что отличает матрицу, которая работает с заданной скоростью, от той, которую нужно набрать обратно. Передовые методы штамповки металла в условиях высокоскоростного-производства зависят от того, насколько эти детали продуманы с самого начала.
Цель обходных вырезов при формовке листового металла сводится к следующему: они существуют для того, чтобы полоса могла свободно двигаться, чтобы матрица могла выполнять свою работу на полной скорости без само-саморазрушения. Каждый параметр, каждый радиус, каждый позиционный допуск служат этой единственной цели.
Целью каждого обходного паза является обеспечение минимального удаления материала, обеспечивающего полный зазор, сохранение целостности держателя и сохранение работоспособности при производственной скорости -, ни больше, ни меньше.
Инженерные ресурсы для решения сложных задач по компоновке полос
Стандартные правила байпасного выреза охватывают большинство применений. Но когда компоновка полос включает в себя сложные последовательности формования, многоуровневую геометрию носителя, жесткие требования к использованию материала или классы AHSS, которые наказывают любые упрощения проектирования, принимать решения становится сложнее. Производственный процесс штамповки металла на этом уровне требует специального опыта работы со структурой матрицы, потоком материалов и интегрированным управлением зазорами на десятках станций.
Для задач проектирования штамповки, выходящих за рамки стандартных рекомендаций, - особенно прогрессивных штампов, где размещение обходного паза пересекается со сложными конфигурациями подъемников, требованиями к контролю за заусенцами и агрессивными целями использования материала -Индивидуальные решения для штамповки YICHENоказывать инженерную поддержку при разработке-тяжелых приложений. Их команда работает над полным спектром интеграции компоновки полос: конструкция штампа, компоненты, пуансоны, подъемники, оптимизация зазоров и анализ потока материалов для прогрессивных сборок штампов, которые требуют большего, чем просто ответы из учебников.
Независимо от того, решаете ли вы эти проблемы самостоятельно или привлекаете специализированного партнера, принцип остается тем же: разработка обходных вырезов – это дисциплина-уровня системы. Правильно организуйте рабочий процесс, документируйте каждое решение, проверяйте каждый шаг, и насечки будут незаметно выполнять свою работу -, а именно так они и должны работать на протяжении миллионов производственных циклов.
Часто задаваемые вопросы об обходных пазах при проектировании штамповочных штампов
1. Каково назначение обходных пазов в штампе прогрессивной штамповки?
Обходные выемки — это преднамеренные удаления материала на несущей ленте, которые создают зазор для ранее вырубленных, прошивных или формованных элементов для прохождения через последующие станции матрицы без столкновения с пуансонами, кнопками матрицы или подъемниками. Без них полоса будет коробиться, застревать или врезаться в активный инструмент при продвижении на одно шаговое расстояние за ход пресса. Они являются одними из первых функций, встроенных в схему полосы, поскольку каждая последующая станция зависит от прохождения полосы-без помех.
2. В чем разница между положительными и отрицательными байпасными вырезами?
Отрицательные обводные насечки удаляют материал изнутри несущей ленты, создавая отверстие, через которое проходит следующий инструмент. Позитивные обводные насечки добавляют дополнительный материал за пределы номинального контура заготовки, прокладывая держатель вокруг препятствия, не разрезая существующую ширину полосы. Отрицательные насечки подходят для небольших зон взаимодействия и сохраняют минимальную ширину полосы, тогда как положительные насечки сохраняют прочность носителя, когда зона взаимодействия слишком велика для безопасного удаления материала. Выбор зависит от требований к целостности несущей, стоимости ширины катушки и размера препятствия.
3. Как определить, где разместить обводные вырезы на схеме полосы?
Размещение следует за последовательным процессом: сначала нанесите на карту полный диапазон инструментов каждой станции на протяжении всего хода пресса, затем наложите профиль входящей полосы в каждой позиции подачи, чтобы определить, где материал перекрывается с инструментом. Каждое перекрытие представляет собой зону интерференции, требующую выреза. Выемка должна быть вырезана на станции выше по течению до того, как полоса достигнет точки конфликта. Размещение опирается на исходные данные направляющего отверстия и должно учитывать допуск на подачу, боковое смещение полосы и перебег. Положение подъемников также влияет на расположение выемок, поскольку подъемникам необходим твердый материал-носитель под ними для поддержки.
4. Почему для обходных вырезов нужны закругленные углы, а не острые края?
Острые внутренние углы действуют как точки концентрации напряжений при циклической нагрузке. При высокоскоростном-производстве со скоростью сотни ударов в минуту каждый цикл подачи быстро ускоряет и замедляет полосу, концентрируя нагрузку на каждом остром углу надреза. В этих точках возникают микротрещины, которые распространяются с каждым ударом и в конечном итоге приводят к катастрофическому разрушению полосы. Закругленные углы распределяют нагрузку по большей площади, значительно продлевая усталостную долговечность. Минимальный радиус обычно составляет 0,5x толщины материала для мягкой стали и от 1,0x до 1,5x для высокопрочных сталей. Инженеры-инженеры таких фирм, как YICHEN (yichen-group.com/stamping-die/), учитывают угловые радиусы в каждой спецификации выемки как стандартную практику для обеспечения-скоростной надежности производства.
5. Как тип материала влияет на параметры конструкции обходной выемки?
Каждый материал по-разному реагирует на удаление материала-носителя. Мягкая сталь допускает стандартные параметры с угловыми радиусами толщиной 0,5x. Для высокопрочных-сталей (AHSS) требуются большие радиусы (толщина в 1,0x-1,5x), более широкие выемки для обеспечения упругости и потенциально более широкие несущие полосы для предотвращения усталостного разрушения. Алюминий требует полировки и покрытия поверхностей инструментов, чтобы предотвратить истирание по краям надрезов, в то время как нержавеющая сталь постепенно затвердевает на границах надрезов, требуя больших радиусов и превосходного качества кромок для предотвращения охрупчивания в ходе длительных производственных циклов.


