


Что делают обходные вырезы и почему они существуют
Когда слышишь, как кто-то спрашивает: «что такое штамповка металла», ответ обычно касается прессов, штампов и операций формования. Редко упоминаются небольшие, но важные функции, которые обеспечивают плавную работу прогрессивной матрицы между станциями. Обходные насечки являются одной из таких функций, и их игнорирование – один из самых быстрых путей к дорогостоящему простою.
Что такое обходные насечки в штампах
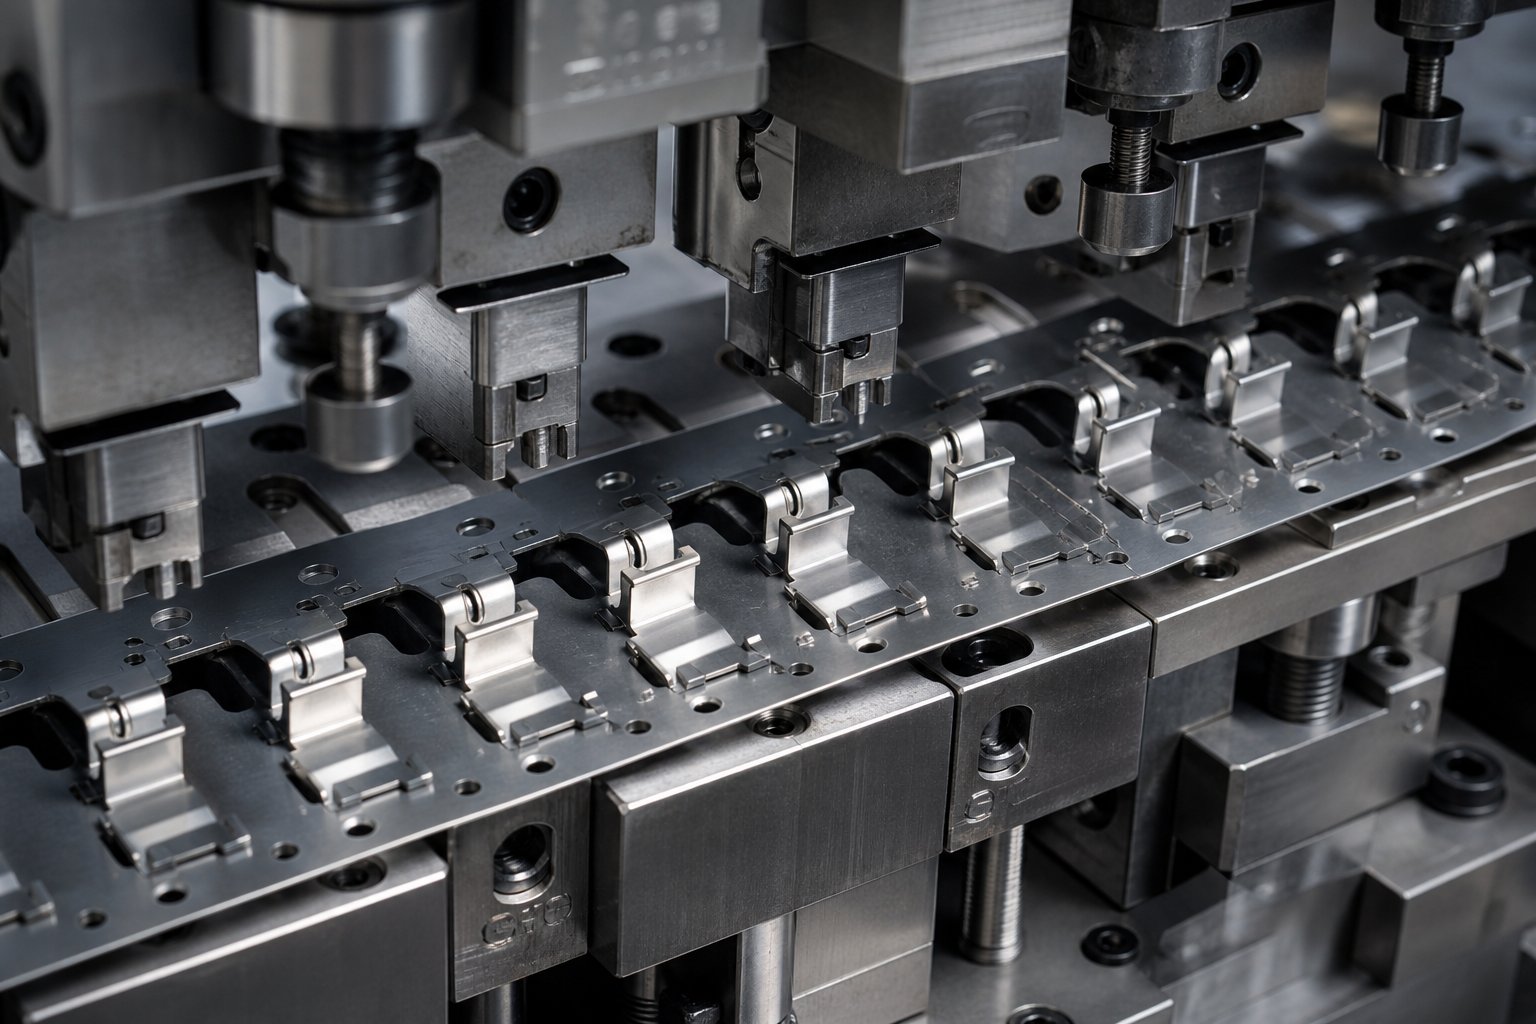
Обходной паз – это намеренно-вырезанный участок несущей полосы в штампе прогрессивной штамповки. Его цель проста: предотвратить столкновение сформированных или частично заготовленных элементов с компонентами последующей матрицы по мере продвижения полосы. При штамповке листового металла каждая станция сгибает, вытягивает или прокалывает материал таким образом, что части полосы выступают над или под исходной плоскостью. Без обводных пазов эти выступающие элементы врезались бы в съемные пластины, подъемные рельсы или поверхности холостых станций уже при следующем ходе пресса.
Цель обходных пазов в штампах для штамповки сводится к одной задаче: расчистке пути, чтобы полоса могла свободно перемещаться от одной станции к другой, не зацепляясь, не перетаскивая и не отклоняясь.
Почему эта тема заслуживает специального освещения
Если вы ищете определение штамповки или пытаетесь понять, что такое штампы в производстве, вы найдете множество общих руководств по штампам. Такие ресурсы, как серия «Основы штампов» журнала MetalForming Magazine, подробно описывают типы резки, формовки и штампов. Тем не менее, обходные вырезы почти всегда появляются в виде сноски, скрытой внутри более широкого обсуждения схемы расположения полос. Этот пробел заставляет производителей инструментов и конструкторов штампов собирать воедино важные детали из разрозненных источников.
Данная статья восполняет этот пробел. Вы узнаете, как действуют обходные насечки во время продвижения полосы, какие типы геометрии существуют, как свойства материала влияют на их размер и что происходит, когда они выходят из строя. Независимо от того, разрабатываете ли вы новую штамповочную матрицу или устраняете неполадки в существующей, это целенаправленный справочник, который не учитывается в более широких руководствах «Что такое штамповочная матрица».
Обходные насечки гарантируют беспрепятственное перемещение полосы и сохранение точности размеров на каждой станции прогрессивной матрицы.
Настоящая сложность начинается, когда вы рассматриваете, как на самом деле полоса движется через многостанционную матрицу и где именно начинают возникать помехи.
Как действуют обходные вырезы во время продвижения полоски
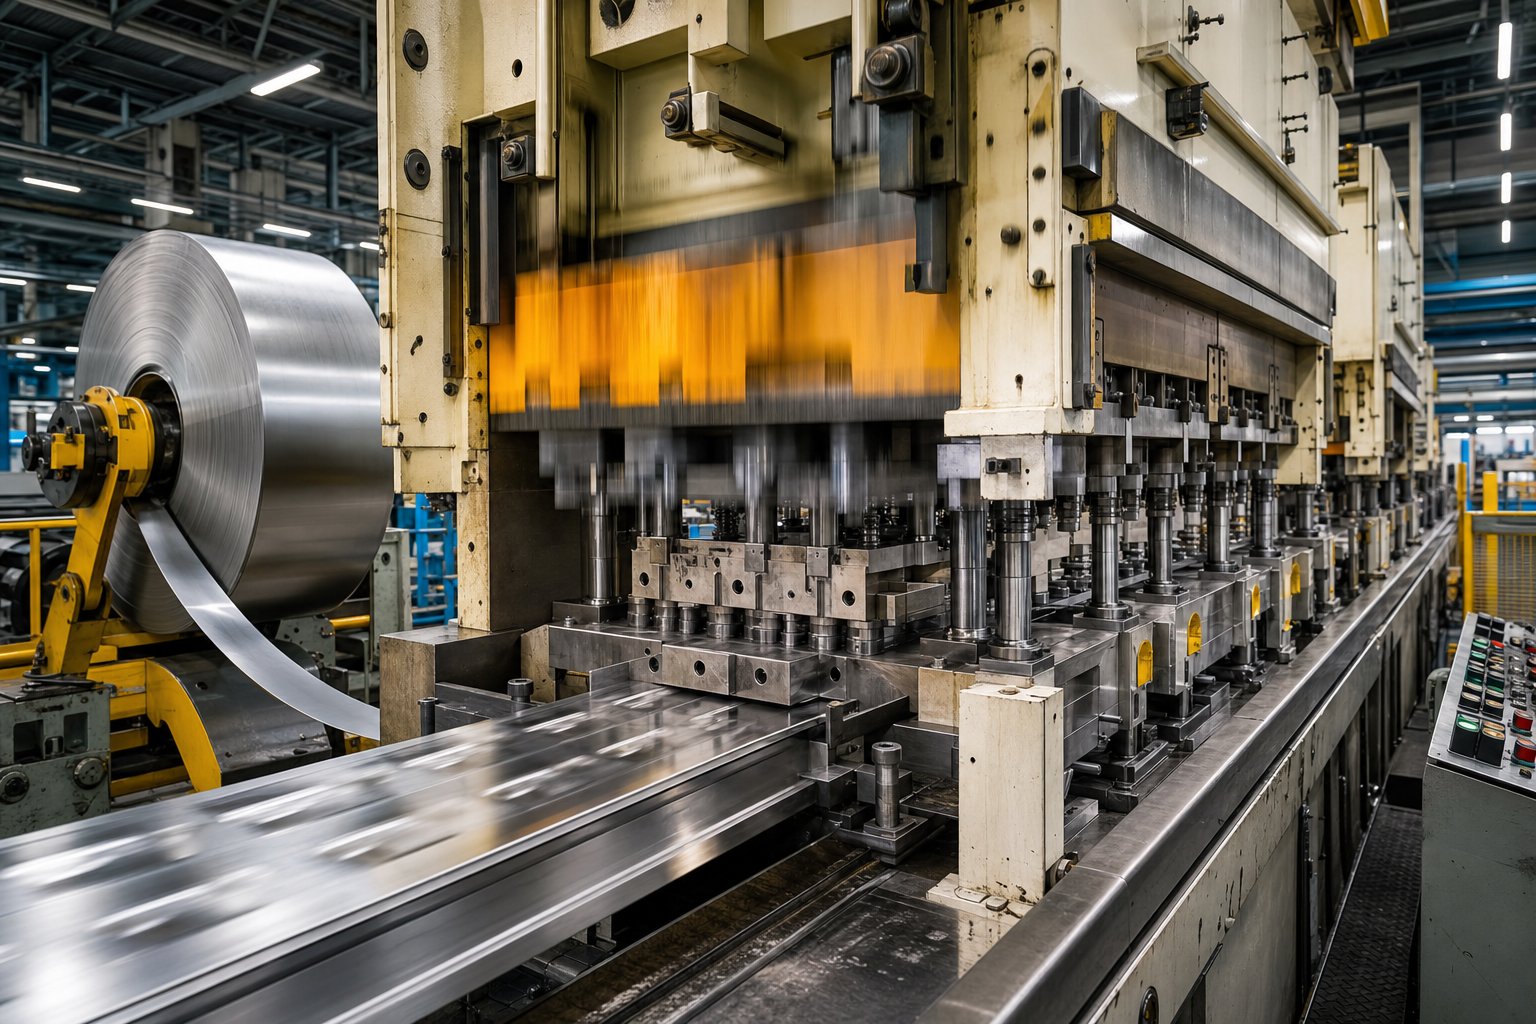
Представьте себе полосу,-подаваемую с рулона, идущую в прогрессивную матрицу с правой стороны печатной машины. С каждым ходом эта полоса продвигается на одно фиксированное расстояние шага, проходя через последовательность станций, которые постепенно режут, протыкают, сгибают ипревратить материал в готовую деталь. Процесс штамповки металла полностью зависит от этой упорядоченной последовательности -по-станциям. Все, что нарушает плавность хода полосы, угрожает точности размеров и, в конечном счете, сокращению времени безотказной работы пресса.
Прогрессирование полосы и проблема интерференции
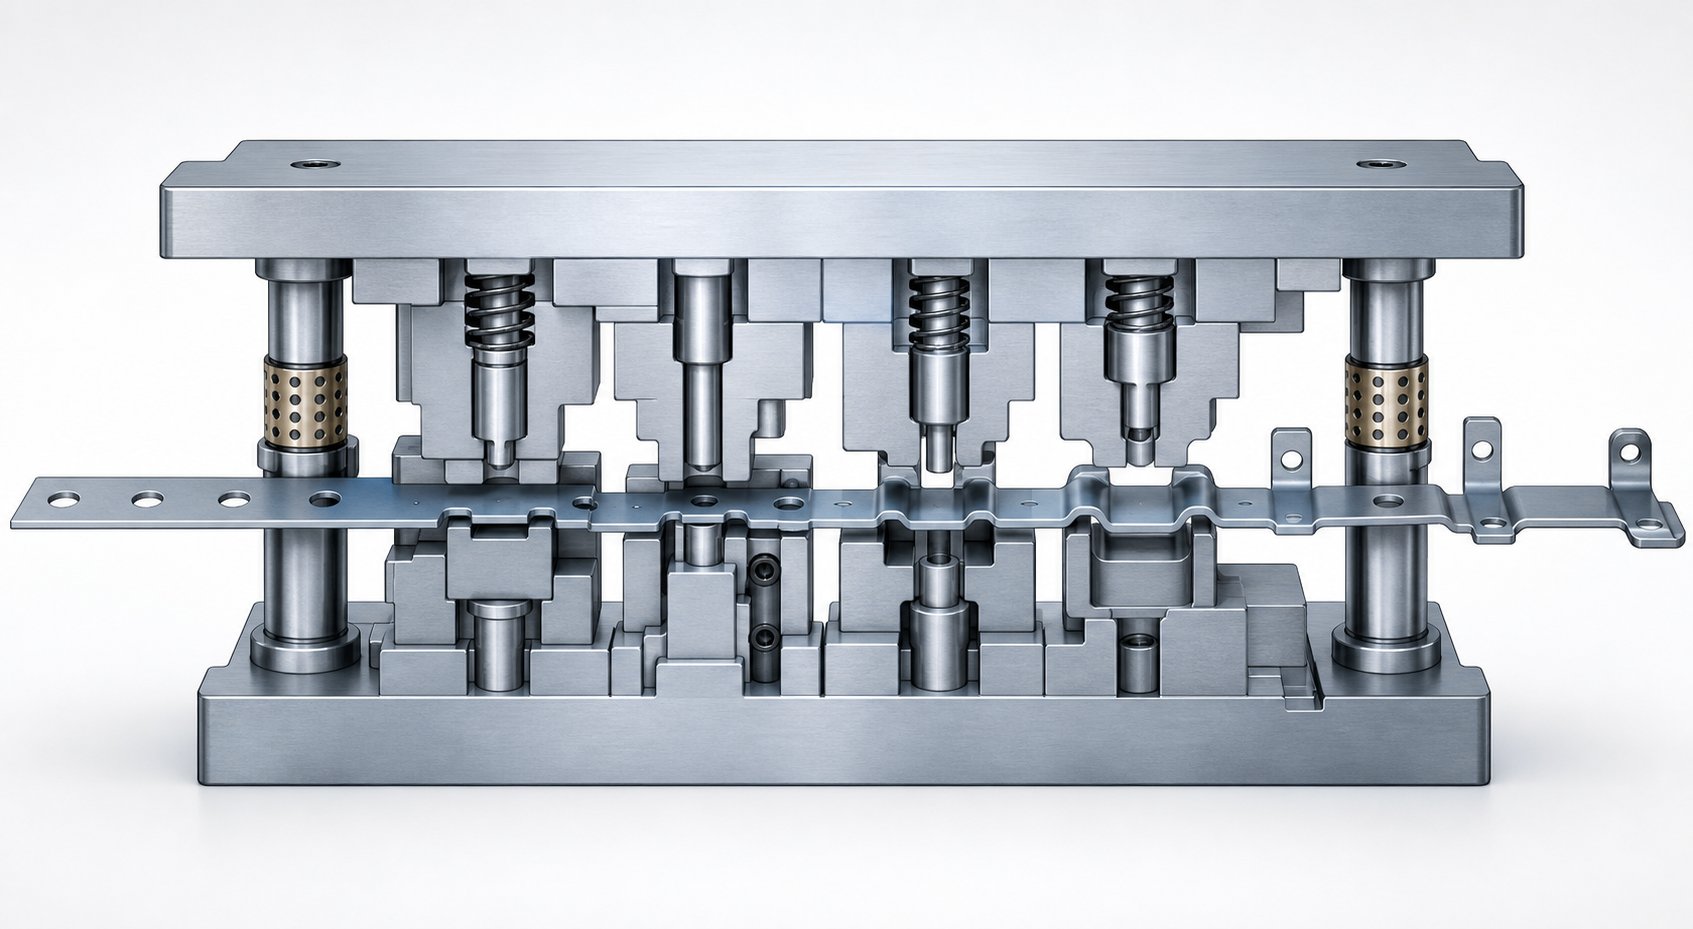
Вот основной цикл штамповочного пресса: полоса продвигается на один шаг, направляющие штифты попадают в предварительно-просверленные отверстия, чтобы зафиксировать полосу в нужном положении, плунжер опускается, а операции резки или формовки выполняются одновременно на всех станциях. Затем плунжер втягивается, подъемники поднимают полосу с нижней поверхности матрицы, а устройство подачи снова толкает полосу вперед.
Каждая станция меняет геометрию полосы. Станция прокалывания удаляет материал. Станция для прокалывания разрезает и загибает язычок вверх. Станция вытягивания тянет материал вниз, придавая ему форму чашки. Станция гибки сгибает фланец под углом. Уже после двух-трех формовочных операций полоса уже не похожа на плоскую ленту. Он имеет элементы, выступающие над и под исходной плоскостью, создавая вертикальные и боковые препятствия.
По мере продвижения полосы эти выступающие элементы должны проходить через каждую станцию ниже по течению или над ней. Представьте себе, что копье диаметром 3 мм движется вверх по холостому ходу, где съемная пластина находится всего на 1,5 мм над плоскостью полосы. Без вмешательства это копье врезается в съемник при следующем цикле подачи. Процесс штамповки останавливается, полоса застревает, матрица повреждается.
Как обходные выемки очищают путь
Именно здесь обходные насечки делают свое дело. Удаление материала с несущей ленты в расчетных местах обеспечивает свободное прохождение выступающих элементов через последующие станции. Выемка создает зазор, окно зазора, поэтому сформированная геометрия никогда не соприкасается с компонентами, для взаимодействия с которыми она не предназначена.
Обводные насечки обычно вырезаются на ранней станции, часто во время того же хода, что и направляющие отверстия. Они едут по полосе, прибывая на каждую последующую станцию уже на позиции для оформления пропуска. Результатом является бесперебойное перемещение полосы на полной скорости пресса, даже когда операции штамповки и формовки создают агрессивные трехмерные детали.
Общие сценарии помех, предотвращающие обход вырезов, включают:
- Направленные вверх копья ударяются о пластины съемника или верхние поверхности матрицы во время подачи полосы.
- Нарисованные чашки или рельефные элементы цепляются за направляющие подъемника, когда полоса поднимается между движениями.
- Погнутые выступы контактируют с поверхностями холостого участка или соседними держателями пуансона.
- Частично заглушенные элементы зацепляются за направляющие или корпуса направляющих пальцев, расположенные ниже по потоку.
Каждый из этих сценариев приводит к одному и тому же результату: полоска колеблется, смещается вбок или прогибается. Пилотные штифты не могут полностью исправить полосу, которая уже была смещена силами сопротивления. Ошибка увеличивается с каждым ходом, пока детали не выходят за пределы допуска или полоса полностью не застревает.
Геометрия самой выемки, ее форма, глубина и ширина определяют, какой зазор она обеспечивает и какой силой несущей жертвует. Именно в этом компромиссе-дизайн выреза становится интересным.
Типы геометрии вырезов обхода и когда использовать каждый из них
Не все обходные вырезы выглядят одинаково. Форма, которую вы вырезаете на несущей ленте, напрямую влияет на то, какой зазор получит сформированный элемент, насколько структурную целостность сохранит носитель и насколько чисто заготовка выйдет из матрицы. При проектировании штампа выбор неправильной геометрии насечки подобен выбору неправильного инструмента для работы: это может сработать, но создаёт проблемы, которые вам не нужны.
Так что же движет выбором? Все зависит от помех, которые вы устраняете, материала, который вы используете, и того, какой несущей способностью вы можете позволить себе пожертвовать. Давайте разберем пять основных геометрий обходных пазов, используемых при штамповке листового металла, и узнаем, что делает каждый из них подходящим для конкретных условий.
Распространенные формы обводных вырезов и их характеристики
У каждого профиля выреза есть свои преимущества и недостатки.- Вот что вам нужно знать об основных опциях:
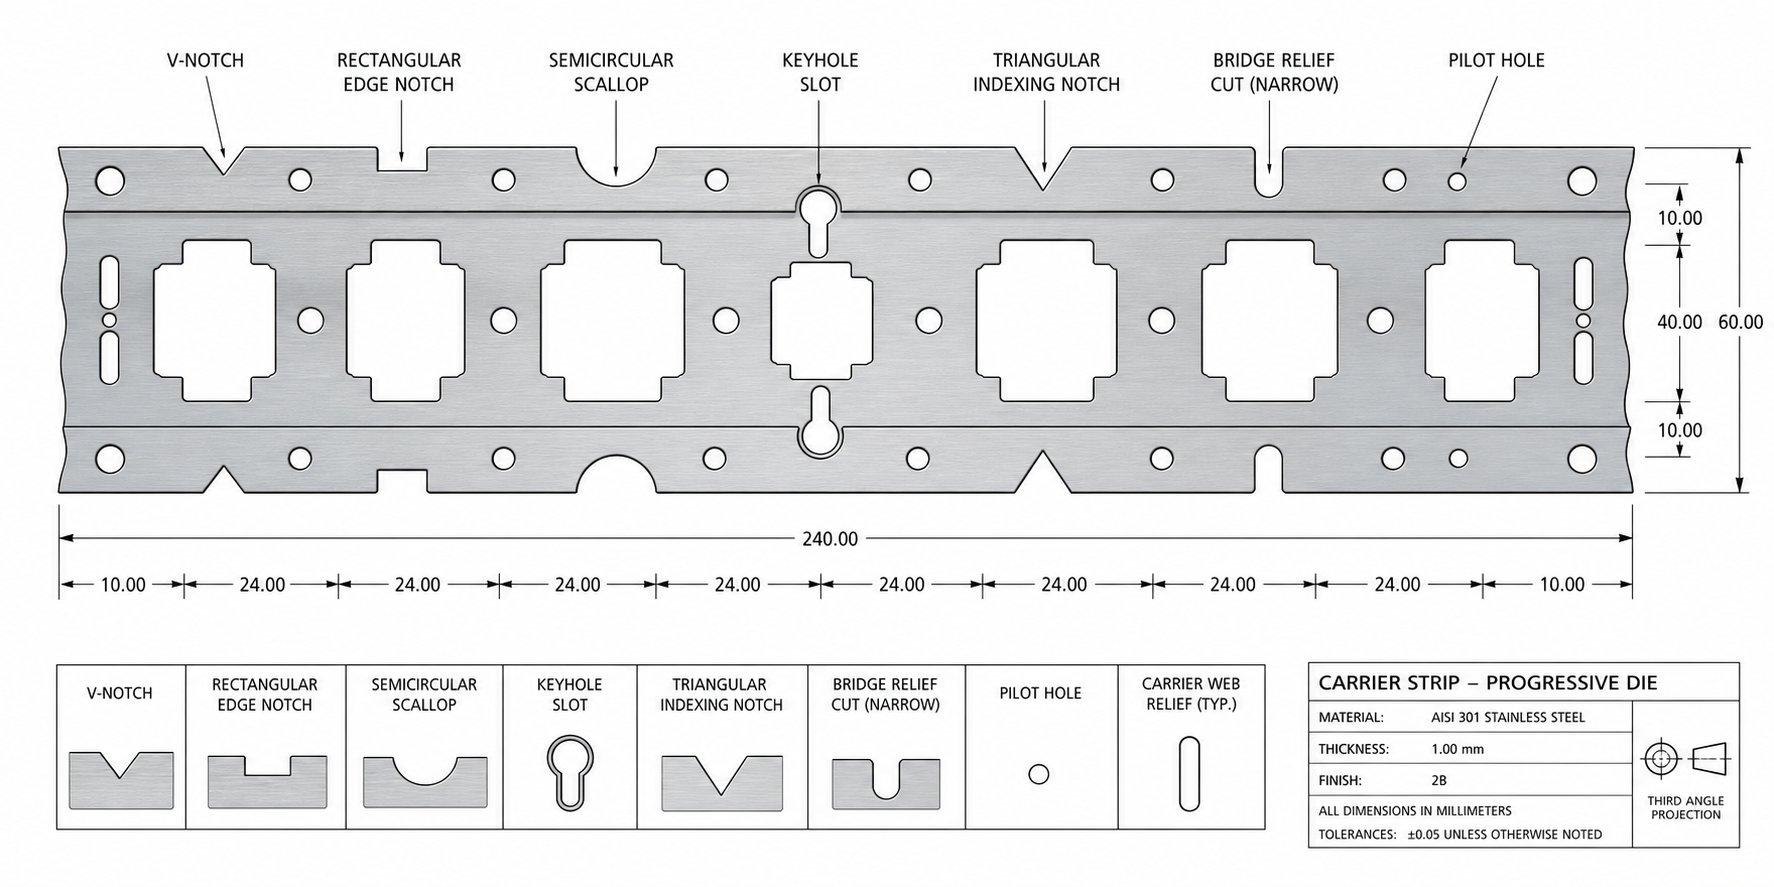
V-Вырез.Такая геометрия удаляет наименьшее количество несущего материала, сохраняя при этом достаточный зазор для узких выступающих элементов. Сходящиеся стенки V-образной формы концентрируют проем именно в той точке, где возникает помеха. V-насечки распространены в штампах, где жесткость полосы является приоритетом, а формируемый элемент относительно небольшой, например, короткая направленная вверх копья или неглубокое тиснение. Полученная пуля компактна и предсказуемо выбрасывается.
У-Нотч.Когда формируемый элемент шире, U-выемка обеспечивает равномерный зазор на более широкой площади. Параллельные стороны и закругленное дно более равномерно распределяют нагрузку в держателе по сравнению с альтернативами с острыми-углами. U-выемки можно встретить там, где вытянутые чашки или широкие изогнутые выступы требуют постоянного зазора при движении вниз по потоку. Они эффективно балансируют съем материала и прочность носителя.
Прямоугольный вырез.Самая простая в обработке геометрия: прямоугольный паз обеспечивает максимальный зазор при заданной ширине. Он удаляет больше несущего материала, чем другие профили, что делает его идеальным выбором для-глубокой-прорисовки элементов или ситуаций, когда требуется большое вертикальное окно. Недостаток очевиден: острые внутренние углы действуют как концентраторы напряжений в несущей полосе, увеличивая риск растрескивания при натяжении подачи. Это имеет большее значение для тонких или высокопрочных материалов.
Полукруглая выемка.Закругленный профиль полностью исключает возникновение источников напряжения. Полукруглые обходные пазы идеальны, когда несущая полоса узкая, материал склонен к растрескиванию или для формованного элемента требуется только небольшой зазор. Мягкие сплавы, такие как медь и алюминий, выигрывают от такой геометрии, поскольку она снижает вероятность разрыва кромки во время циклов подачи на высокой-скорости. Компромисс-это ограниченная глубина зазора по отношению к ширине паза.
Угловая (трапециевидная) выемка.Этот профиль сочетает в себе элементы V-образной и прямоугольной формы. Наклонные стенки позволяют расширить отверстие на поверхности полосы, сохраняя при этом материал дальше от края. Угловые вырезы хорошо работают, когда сформированный элемент входит в зону взаимодействия под углом, например, выступ с полкой, который проходит как вверх, так и вбок. Выброс пули, как правило, надежен, поскольку коническая форма направляет пулю вниз.
Выбор геометрии на основе требований к детали и штампу
Сопоставление формы выреза с конкретными помехами, которые необходимо устранить, — это то, где опытная конструкция штампа отличается от догадок. Обратите внимание на следующие практические рекомендации:
Для элементов неглубокой формы, таких как низкопрофильное-тиснение или частичное копье толщиной менее 1,5 кратной толщины, обычно требуется только полукруглый рельеф. Держатель сохраняет почти всю свою прочность, а небольшой объем заготовки обеспечивает возможность обращения с ломом. Глубоко-вытянутые элементы, которые выступают значительно ниже или выше плоскости полосы, требуют полного прямоугольного отверстия или отверстия с U-вырезом, поскольку окно зазора должно вмещать всю высоту элемента плюс запас прочности для изменения упругости.
Форма насечки также влияет на контроль пули и силу резания. V-надрезы и угловые профили обычно приводят к образованию заготовок, которые легко ломаются и падают через матрицу, не прилипая. Прямоугольные выемки, особенно широкие, могут привести к образованию плоских заготовок, которые с помощью вакуума -прилипнут к поверхности пуансона. Опытные производители инструментов часто добавляют к пуансону небольшой угловой рельеф или выпуклость, чтобы уменьшить присасывание.
Различие между отрицательными и положительными обходными насечками в штампах для штамповки листового металла добавляет еще один слой. Положительные обводные насечки отводят материал от внешнего края несущей ленты внутрь. Негативные перепускные насечки представляют собой внутренние вырезы в несущем полотне. Положительные насечки проще изготавливать и проверять, тогда как отрицательные насечки сохраняют внешний край несущего элемента для контакта с направляющей. При изготовлении обходных вырезов штамповочные штампы из листового металла с жесткими допусками направляющих рельсов, сохранение неповрежденного внешнего края может быть решающим фактором.
В таблице ниже каждая геометрия сравнивается по четырем критическим критериям, что поможет вам выбрать правильный профиль для вашего применения:
| Геометрия выреза | Пропускная способность | Сохранение силы несущей | Легкость контроля слизней | Типичные случаи использования |
|---|---|---|---|---|
| V-вырез | Умеренный (узкие характеристики) | Высокий | Отлично (компактная пуля) | Короткие копья, небольшие тиснения, узкие выступы. |
| U-Выемка | Хороший (широкие возможности) | От умеренного до высокого | Хорошо (однородная форма пули) | Широкие изогнутые выступы, умеренная вытяжка, широкие копья. |
| Прямоугольный | Максимум | От низкого до среднего | Нормально (плоская пуля может прилипнуть) | Глубокая вытяжка, высокая форма, необходимость большого зазора. |
| Полукруглый | Ограниченный (неглубокие функции) | Очень высокий | Хорошо (закругленная пуля) | Низкопрофильное-тиснение, тонкие/мягкие полосовые материалы |
| Угловой/Трапециевидный | Хорошо (угловые элементы) | Умеренный | Очень хорошо (управляемый выброс) | Угловые фланцы, особенности с боковым расширением |
Одна деталь, которую часто упускают из виду: цель обводных вырезов при формовке листового металла выходит за рамки простого устранения вертикальных помех. Геометрия паза также влияет на поведение несущей ленты под натяжением подачи. Держатель, ослабленный слишком большими прямоугольными выемками, может растягиваться или прогибаться между станциями, вызывая ошибки шага, которые с трудом исправляют даже пилотные штифты. И наоборот, полукруглая выемка меньшего размера на глубоко-прорисованном элементе создает силы сопротивления, о которых говорилось ранее.
Правильная геометрия уравновешивает все эти требования одновременно. Но сама по себе геометрия не рассказывает всей истории. Материал, проходящий через матрицу, его толщина, твердость и пластичность меняют требования к размерам для каждого профиля насечки таким образом, что это может застать врасплох даже опытных проектировщиков.
Чем обходные вырезы отличаются от других типов вырезов
Каждая выемка на несущей полосе удаляет материал, но на этом сходство заканчивается. На чертежах штампов, в цеховых беседах и даже в каталогах компонентов штампов используются такие термины, как «выемка», «несущая выемка», «обрезная выемка» и «пилотная выемка» наряду с обводной выемкой, часто без четкого различия. Если вы когда-либо искали «что такое штампы» или исследовали типы штампов, вы, вероятно, сталкивались с тем, что эти термины используются свободно или даже взаимозаменяемо. Эта двусмысленность вызывает реальные проблемы, когда изготовитель инструментов создает что-то отличное от того, что задумал дизайнер.
Обходные выемки, рельефные выемки и несущие выемки
Каждый тип насечки существует по определенной механической причине. Вот как они ломаются:
Обходные вырезыудалите материал с несущей ленты так, чтобы сформированные детали, пики, вытяжки, изогнутые выступы свободно проходили через последующие станции, не контактируя с компонентами матрицы. Их единственная задача — устранение помех во время продвижения полосы.
Рельефные насечкислужат принципиально иной цели. Разгрузка изгиба — это зазор, расположенный на конце фланца, позволяющий сгибать без деформации или разрыва соседнего материала. Рельефные насечки управляют нагрузкой на материал, а не перемещают полосу. Они появляются на линиях сгиба, а не вдоль траектории несущей.
Несущие насечкиопределить саму несущую полосу. Эти разрезы определяют ширину и профиль перемычки, которая соединяет отдельные заготовки деталей при их прохождении через матрицу. Они являются структурными и формируют структуру полосы, а не устраняют препятствия.
Обрезать насечкиудалить прогрессивный мусор с краев полосы. Они являются частью процесса вырубки, удаляя материал, который больше не нужен по мере появления геометрии детали. Обрезные насечки постепенно уменьшают полосу до ее окончательного контура на всех станциях.
Пилотные насечкипредставляют собой небольшие вырезы или элементы, служащие точками регистрации направляющих штифтов. Они обеспечивают точное расположение полосы на каждой станции. Их функция позиционная, а не связанная с зазором-.
Все пять представляют собой удаление материала из полосы, однако каждый из них работает в разных функциональных областях: устранение помех, управление напряжением, структура полосы, удаление отходов или регистрация положения.
Почему терминология важна для коммуникации при проектировании штампов
Представьте себе такой сценарий: разработчик штампа указывает обходной паз на второй станции, чтобы очистить сформированный выступ, который будет создан на четвертой станции. Изготовитель инструментов, интерпретируя выноску как обрезку, срезает материал с неправильного края держателя. Полоса теряет структурную целостность с одной стороны, начинает смещаться от-центра во время подачи, и направляющие штифты не могут это компенсировать. Детали выходят из допуска уже после первых ста ходов.
Такое недопонимание между дизайнером, изготовителем инструментов и оператором пресса встречается чаще, чем признает большинство магазинов. Разбивка терминологии в штампах и штамповочных работах становится критической, когда над одним и тем же проектом работают несколько человек. Дизайнер может неофициально использовать слово «рельеф», когда имеется в виду «обход», или оператор печатной машины может назвать каждый вырез «выемкой», не различая цели.
Решение простое: последовательно используйте точную терминологию и подкрепляйте ее справочной информацией, доступной всем членам команды. В таблице ниже приведена эта справочная информация, в которой перечислены все типы насечек, их основное назначение, типичное расположение на полосе и общая геометрия.
| Тип выреза | Основная цель | Расположение на Стрипе | Типичная геометрия |
|---|---|---|---|
| Обходной вырез | Четкое взаимодействие-элементов во время движения полосы | Несущая сеть перед формовочными станциями | V, U, прямоугольные, полукруглые или угловые |
| Рельефная выемка | Уменьшите напряжение материала перед изгибом, чтобы предотвратить разрыв. | Рядом с линиями сгиба на геометрии детали | Небольшой прямоугольный или закругленный вырез. |
| Перевозчик Нотч | Определите ширину и профиль несущей полосы | Внешние края полосы между деталями | Прямоугольная или контурная планировка полос |
| Обрезать вырез | Удаляйте прогрессивные отходы по мере появления контура детали. | Зачистка кромок на станциях вырубки | Повторяет контур детали, нестандартные формы |
| Пилот Нотч | Обеспечить регистрацию пилотных пинов | Край носителя или внутри несущего полотна | Круглое отверстие или D-образный вырез |
Когда каждый компонент штампа на чертеже имеет правильную маркировку, в цехе создается то, что задумал дизайнер. Когда этикетки расплывчаты, удаляется неправильный материал, носители ослабевают в непредусмотренных местах, а возникающие в результате сбои часто ошибочно диагностируются как проблемы с настройкой печатной машины, а не как ошибки связи.
Однако терминология приведет вас лишь на полпути к правильному обходному пазу. Материал, проходящий через матрицу, его толщина, прочность на разрыв и пластичность меняют требования к размерам для каждого выреза таким образом, что обычные этикетки не могут это уловить.
Существенные-конкретные факторы, влияющие на решения об обходе ограничений
Геометрия насечки, которая безупречно работает при штамповке холоднокатаной стали толщиной 1,0 мм, может полностью выйти из строя, если та же матрица работает из нержавеющей стали толщиной 1,5 мм. Свойства материала не просто влияют на размер обходного паза, они его диктуют. Толщина определяет, насколько выступают высокие сформированные элементы. Твердость определяет, насколько непредсказуемо эти элементы возвращаются после формирования. Ширина полосы определяет, каким количеством несущего материала можно пожертвовать. Если что-то из этого произойдет неправильно, полоса либо застрянет из-за недостаточного зазора, либо прогнется из-за слишком-ослабленного держателя.
Влияние толщины и твердости на размер надреза
Толщина материала задает базовую линию. Более толстый лист дает более высокие фурмы, более глубокие вытяжки и более заметные изогнутые выступы, и все это требует пропорционально более глубоких перепускных выемок для очистки расположенных ниже по ходу компонентов матрицы. Штамповочная заготовка из углеродистой стали толщиной 2,0 мм с копьем, направленным вверх под углом 90 градусов, создает примерно вдвое больший вертикальный выступ, чем тот же элемент в заготовке толщиной 1,0 мм. Обводная выемка должна соответствовать этой полной высоте плюс запас по высоте.
Твердость усложняет картину. Более твердые материалы, такие как штампованные стали из нержавеющей стали или высокопрочные-низко-сплавы (HSLA), демонстрируют более сильное и менее предсказуемое пружинение после формовки.Данные Springback от The Fabricatorпоказывает, что нержавеющая сталь 304 пружинит на 2–3 градуса при соотношении радиуса-к-толщине 1:1, тогда как холоднокатаная-сталь возвращает только 0,75–1,0 градуса в тех же условиях. Эта разница означает, что формованный элемент из нержавеющей стали может располагаться под немного другим конечным углом или высотой, чем предполагалось, что требует дополнительного обходного зазора для учета отклонения.
При штамповке листовой стали более высоких-классов прочности предел текучести приближается к пределу прочности гораздо ближе, чем у мягкой стали. Перед разрушением происходит очень небольшая деформация, которая изменяет как профиль кромок разреза, так и элементы формы. Обходные вырезы для этих материалов требуют более широких полей, поскольку сформированная геометрия менее щадящая и более изменчива от удара к удару.
Ширина полосы и вопросы стабильности носителя
Каждая обходная выемка ослабляет несущую полосу. Всегда возникает вопрос: какое ослабление может выдержать носитель, прежде чем он потеряет жесткость, необходимую для надежной подачи?Принципы проектирования несущей полосыподчеркните, что держатель должен сопротивляться изгибу под действием совокупных сил подачи на всех станциях. Широкий обходной паз в узкой полосе может уменьшить поперечное сечение водила-до такой степени, что оно отклонится во время подачи, вызывая ошибки шага.
Узкие полоски требуют компромисса в дизайне. Когда одна большая выемка занимала слишком большую ширину носителя, дизайнеры разделяли ее на две меньшие выемки на противоположных сторонах полосы. Это распределяет съем материала симметрично, сохраняя сбалансированные силы подачи. Более широкие полосы предлагают больше средств для агрессивного размера надреза, но даже у них есть ограничения, когда несколько формованных элементов требуют зазора на одной и той же станции.
Более мягкие материалы создают свои проблемы. Процесс штамповки алюминия обеспечивает более узкие обходные зазоры, поскольку формованные элементы из алюминия сохраняют более близкую к предполагаемой геометрии с меньшим упругим возвратом (обычно от 1,5 до 2 градусов). Однако алюминиевые и медные сплавы более склонны к образованию заусенцев на кромке надреза во время резки. Эти заусенцы могут зацепиться за подъемные направляющие или съемные пластины, создавая именно те помехи, для предотвращения которых была разработана выемка. Контроль качества кромки имеет большее значение для мягких сплавов, чем для более твердых сталей.
Вот практическое описание того, как распространенные категории материалов влияют на решения по проектированию обходных пазов:
- Низко-углеродистая сталь (мягкая сталь):Умеренная упругость (0,5–1,0 градуса), предсказуемая высота формованных элементов, применяются стандартные размеры насечек. Хорошее сохранение прочности носителя даже при умеренной ширине насечек.
- Холодно-прокатная сталь (средне-углеродистая):Упругость немного выше, работа-затвердевает на сформированных краях. Зазоры надрезов должны увеличиваться на 10–15 % по сравнению со значениями для мягкой стали для той же геометрии элемента.
- Нержавеющая сталь (304, 316):Высокая упругость (2-3 градуса), значительное деформационное-упрочнение. Требует самых широких зазоров и преимуществ U-образной или прямоугольной геометрии, обеспечивающей большие окна.
- HSLA и современные высокопрочные-стали:Соотношение текучести-к-растяжению около 1:1 приводит к резкому разрушению. Сформированные элементы могут иметь острые, непредсказуемые края. Увеличьте размер байпасных насечек на 15-20% в качестве базовой линии.
- Алюминиевые сплавы:Низкая упругость обеспечивает более узкий зазор, но мягкий материал легко заусенцев. Используйте полукруглую или закругленную геометрию насечек, чтобы уменьшить образование заусенцев на кромках реза. Следите за краями надрезов на наличие отложений во время производства.
- Медь и латунь:Минимальное пружинение (0,0-0,5 градуса), очень пластичный. Малые зазоры возможны, но тонкие держатели из этих материалов растягиваются под действием натяжения подачи. Сохраняйте ширину выреза относительно ширины держателя.
Выбор материала редко контролируется разработчиком штампа. Инженер по деталям определяет сплав и калибр на основе функциональных требований. Разработчик штампа наследует эти ограничения и должен соответствующим образом определить размер каждой обходной канавки. Когда материал увеличивает размер надреза до крайности, будь то из-за чрезмерной упругости или ограниченной прочности несущей части, последствия проявляются в виде производственных сбоев, которые на первый взгляд совсем не похожи на проблему с надрезами.
Что происходит, когда обходные отверстия выходят из строя или опускаются
Неисправности, вызванные неадекватными байпасными вырезами, редко проявляются явно. Вместо этого они маскируются под несвязанные проблемы со штампами, заставляя производителей инструментов гоняться за износом направляющего штифта, отклонением синхронизации пресса или несоответствием материала, в то время как настоящий виновник находится на виду на макете полосы. Распознавание реальных симптомов экономит часы ошибочного поиска и устранения неисправностей и предотвращает каскадные повреждения, которые превращают незначительное исправление в серьезную реконструкцию.
Признаки неправильной конструкции выреза байпаса
Когда сформированный элемент притягивается к следующему компоненту матрицы, полоса не прекращает движение полностью. Он сопротивляется, отклоняется и искажает тонкими способами, которые создают специфическую картину наблюдаемых сбоев. Вы заметите эти предупреждающие знаки на штампованных металлических деталях и состоянии полосы задолго до того, как матрица полностью заклинит:
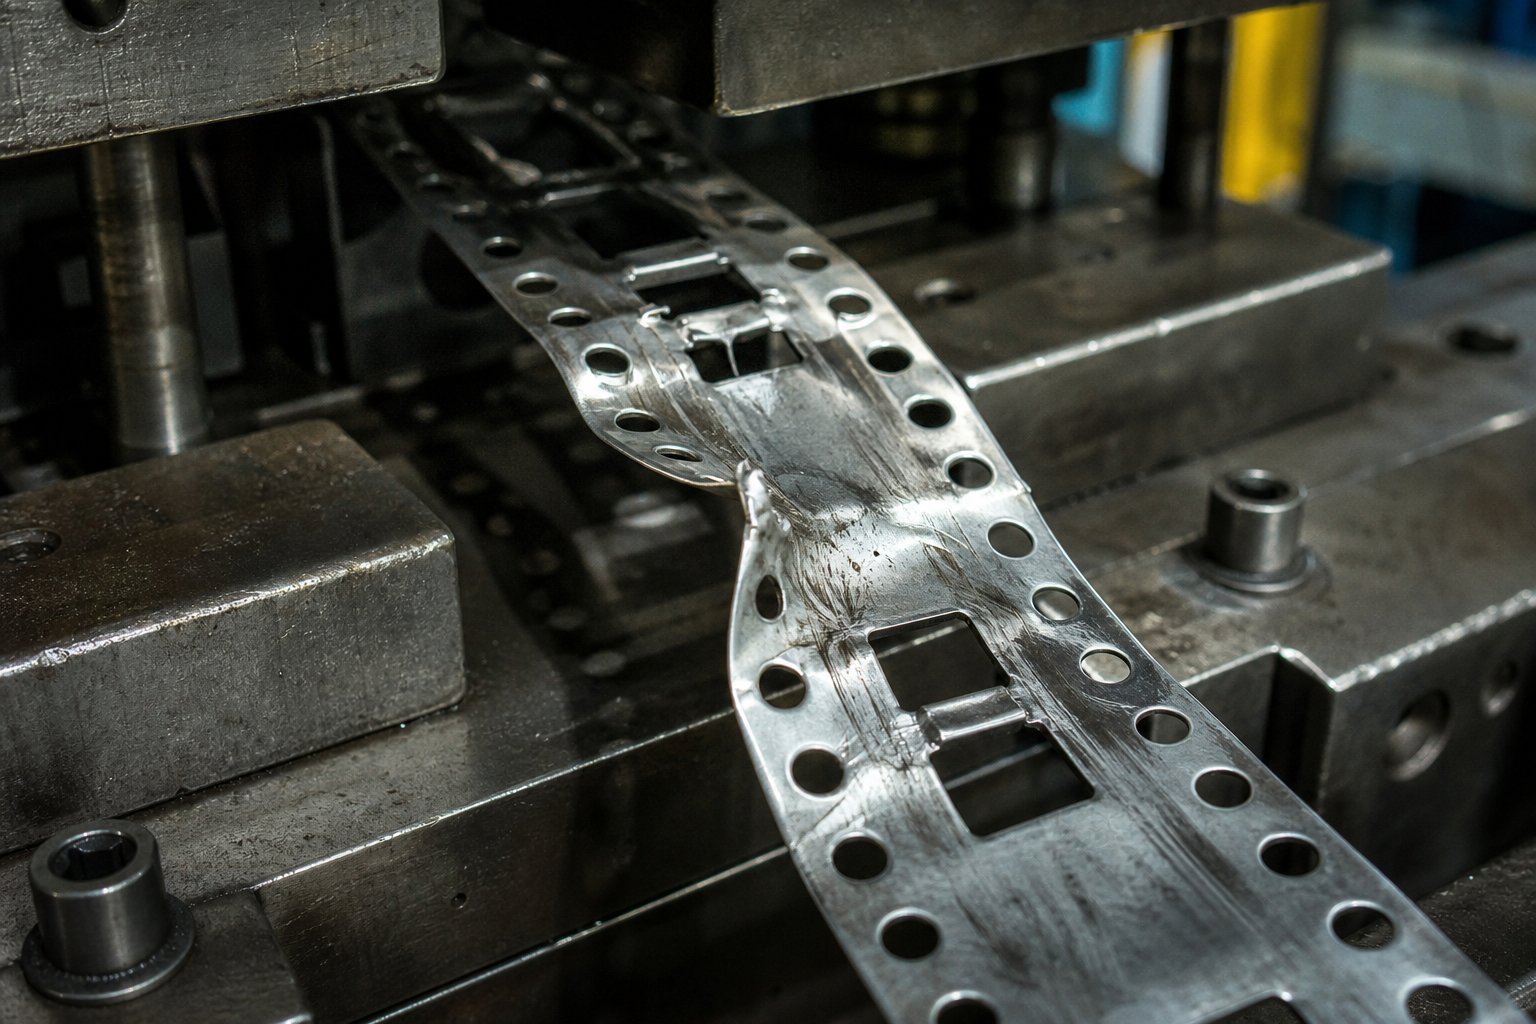
- Зачистка коробления между станциями.Формованный элемент, цепляющийся за съемную пластину или подъемную направляющую, создает локальное сопротивление. Устройство подачи продолжает толкать полосу вперед, но заблокированная секция сопротивляется. Держатель прогибается вверх или вниз между устройством подачи и точкой препятствия, создавая видимую волну на ленте.
- Повреждение направляющего пальца из-за смещения боковой полосы.Силы сопротивления не всегда действуют вертикально. Сформированный язычок, цепляющийся за поверхность матрицы под углом, толкает полосу в сторону. Пилотные штифты поглощают боковую нагрузку при следующем ходе, что приводит к изгибу или поломке пилотов. КакОсновы устранения неполадок Арта ХедрикаПодчеркните, пилоты должны найти полосу, прежде чем закрепить ее. Когда боковые силы уже сместили полосу, пилоты входят под углом, увеличивая отверстия и ускоряя износ.
- Непостоянные размеры детали, вызванные перетаскиванием полосы.Даже незначительное сопротивление смещает положение полосы на несколько тысячных дюйма. Эта ошибка позиционирования сохраняется при каждой последующей операции резки и формовки. Вы получаете перфорированные отверстия, отклоняющиеся от-центра, блуждающие линии сгиба и обрезку кромок, которые различаются от детали к детали. При прецизионной штамповке с допусками менее 0,05 мм этот уровень вариаций приводит к тому, что процент брака постоянно растет на протяжении всего производственного цикла.
- Повышенное образование заусенцев на последующих станциях резки.Когда полоса не сидит ровно и не прилегает должным образом к поверхности штампа, соотношение между пуансоном и отверстием штампа меняется. Проблемы с образованием заусенцев при штамповке обходных выемок следуют предсказуемой схеме: полоса движется немного высоко или смещается вбок, пуансон входит под неравномерным углом относительно зазора матрицы, и в результате сдвига на одной стороне реза образуются заусенцы слишком большого размера. Операторы часто реагируют заточкой пуансонов, но заусенцы тут же возвращаются, поскольку основная причина связана с расположением, а не с кромкой-.
Вот что разочаровывает: у каждого из этих симптомов есть альтернативное объяснение, которое кажется более очевидным. Испугивание полосы выглядит как ошибка длины подачи. Повреждение пилотного клапана выглядит как износ пилотного отверстия или недостаточный диаметр пилотного клапана. Изменение размеров выглядит как смещение времени прессования. Рост заусенцев выглядит как затупление инструмента. Опытные операторы печатной машины могут провести несколько этапов настройки, заменив пилотов, изменив-время подачи, заточив пуансоны, прежде чем кто-либо додумается осмотреть полосу между станциями на наличие признаков сопротивления.
Производственные последствия и затраты простоя
Помехи, связанные с обходом-, не привели ни к одному катастрофическому событию. Это приводит к прогрессирующему повреждению, которое увеличивается с каждым нажатием. Небольшую отметину на полосе при попадании под номером 100 легко не заметить. К моменту попадания 2000 то же самое вмешательство привело к изнашиванию канавки на направляющей подъемника, увеличению направляющих отверстий на 0,02 мм и смещению размеров вниз по потоку настолько, что сработала сигнализация SPC. При достижении 5000 полоса застревает настолько сильно, что производство полностью прекращается.
Рост затрат следует по крутой кривой. Прогрессивный анализ отказов штампов последовательно показывает, что взаимосвязанные зоны износа возникают, когда нестабильность полосы не устраняется. Формованная деталь, тянущаяся за съемную пластину, нагревает обе поверхности за счет трения. Это тепло ускоряет износ съемника, что приводит к изменению его зазора, что еще больше увеличивает сопротивление полосы. Между тем, боковые силы сопротивления нагружают направляющие пальцы неравномерно, ускоряя износ направляющей втулки во вторичном режиме отказа, который кажется совершенно не связанным.
При крупносерийном-производстве деталей для штамповки металлов даже короткие незапланированные остановки обходятся дорого. Устранение застревания ленты, проверка на наличие повреждений матрицы, замена сломанных направляющих или треснувших формовочных вставок, а также повторная-продевание ленты через матрицу может занять от 30 минут до нескольких часов в зависимости от серьезности. Умножьте это на почасовую стоимость простоя пресса, брака деталей с-не-допуском, изготовленных до застревания, и потенциального повреждения закаленных формовочных вставок, замена которых обходится в тысячи долларов. Единственная байпасная выемка меньшего размера может привести к затратам, которые затмевают время, необходимое для ее правильного проектирования.
Если вы подозреваете проблемы с обводной канавкой на рабочем штампе, систематический подход к диагностике экономит время и предотвращает ненужную замену компонентов. Следуйте следующей последовательности:
- Осмотрите полосу между станциями на наличие следов перетаскивания.Остановите печатную машину с установленной полосой и осмотрите поверхность носителя и формованные элементы на наличие блестящих потертостей, царапин или размазывания материала. Следы сопротивления проявляются в виде полированных полос на поверхностях, которые не должны иметь контакта.
- Измерьте высоту сформированного элемента относительно глубины обходного выреза.Используйте измеритель высоты или циферблатный индикатор, чтобы измерить фактическое выступание каждой сформированной детали, а затем сравните его с глубиной обходного выреза на соответствующей станции. Учитывайте изменение упругости, измеряя несколько частей. Если запас зазора на каком-либо элементе составляет менее 0,5 мм, размер выемки занижен.
- Проверьте, нет ли скоплений пробок, уменьшающих эффективный зазор.Пробки от предшествующих операций резки могут накапливаться в отверстиях обводных вырезов, частично заполняя их и уменьшая эффективный зазор. Осмотрите нижнюю пластину матрицы под каждой надрезной станцией на предмет удержания или укладки заготовок.
- Проверьте совмещение выреза со сформированными элементами.Убедитесь, что обходной паз расположен по центру сформированного элемента, который он предназначен для очистки. Выемка, даже слегка смещенная, может обеспечить полный зазор с одной стороны, в то время как противоположный край формованного элемента все еще контактирует с компонентом матрицы. Продвижение полосы в течение тысяч циклов может изменить кажущееся выравнивание по мере удлинения направляющих отверстий.
Каждая металлическая штампованная деталь, отделяющаяся от штампа с помехами обходного канала, несет в себе свидетельство этого контакта. Следы перетаскивания, сдвиги размеров и заусенцы — все это указывает на одну и ту же первопричину, если вы знаете, где искать. Приведенная выше диагностическая последовательность обычно выявляет проблему в течение нескольких минут, по сравнению с часами, потраченными на поиск фантомных проблем с синхронизацией прессов или замену пилотов, которые никогда не были реальной проблемой.
Очень важно распознавать эти сбои после того, как они произошли. Предотвратить их за счет правильного размещения надрезов и стратегической координации с пилотными штифтами на этапе проектирования гораздо эффективнее и гораздо дешевле.
Рекомендации по проектированию и стратегия размещения обходных вырезов
Правильная геометрия обводной выемки ничего не значит, если выемка расположена не на той станции или не совмещена с элементом, который она должна очистить. При проектировании штампов для штамповки металла размещение — это место, где теория встречается с реальностью цеха. Надрез правильной-формы, сделанный на одну станцию слишком поздно, все равно приводит к такому же застреванию полосы, как и отсутствие надреза вообще. Задача проектирования заключается не только в том, что резать, но и где и когда относительно любой другой операции в компоновке полос.
Правила размещения относительно штамповочных станций
Обходные насечки почти всегда вырезаются на первой или второй станции прогрессивной матрицы, обычно рядом с прокалыванием пилотного отверстия. Такое раннее размещение гарантирует, что надрез уже присутствует на несущей ленте еще до того, как материал достигнет любой формовочной станции. Думайте об этом как о расчистке дороги до прибытия транспорта.
Расположение полос определяет точное положение надреза. Каждая операция формовки, при которой создается вертикальный выступ, будь то пика, вытяжка или изгиб, требует соответствующего обходного выреза на входе. В практике проектирования штамповки вы прослеживаете путь назад от каждой станции формования, спрашивая: куда будет перемещаться этот элемент после того, как он будет создан, и с чем он столкнется на своем пути? Ответы определяют, где должны быть вырезы.
Для матриц со многими станциями этот подход-отслеживания в обратном направлении иногда показывает, что одна обходная выемка должна удовлетворять нескольким потребностям в зазорах на выходе. В таких случаях ширина и глубина выреза должны учитывать самый крупный элемент в серии, а не только первый, с которым он сталкивается. Здесь также применимы концепции инструментов этапа: каждая станция в прогрессии зависит от того, что произошло до нее, и обходные вырезы являются частью этой последовательной цепочки зависимостей.
Координация обходных пазов со стратегией пилотного штифта
Пилотные штифты и обходные пазы образуют скоординированную систему, хотя на схеме полосы они выглядят как независимые элементы. Пилоты регистрируют полосу на каждой станции. Обводные насечки защищают эту регистрацию, устраняя силы сопротивления, которые в противном случае могли бы сместить полосу между пилотными взаимодействиями.
Вот механизм: когда формованный элемент притягивается к следующему компоненту матрицы, он создает боковую или вертикальную силу на несущей полосе. Эта сила немного смещает полосу, прежде чем следующий набор направляющих штифтов сможет зацепиться. Даже хорошо-пилоты не могут полностью скорректировать полосу, которая уже сместилась на несколько тысячных дюйма. Позиционная ошибка сохраняется, накапливаясь на последующих станциях. Обходные вырезы устраняют основную причину этого смещения, а не полагаются на то, что пилоты исправят его постфактум.
Это соотношение особенно важно для инструментов для штамповки металла с высокой-станцией, где полоса проходит 10 или более операций. Каждая станция добавляет еще одну возможность ошибки, вызванной сопротивлением-. Без достаточного обходного зазора совокупный позиционный дрейф конечной станции может превысить допуски детали, даже если каждый отдельный направляющий штифт функционирует идеально.
Следующие принципы размещения определяют надежное позиционирование обходного паза в штампах для штамповки листового металла:
- Перед первой операцией формовки, создающей выступающий элемент, вырежьте обходные вырезы по крайней мере за одну полную станцию. Две станции упреждения являются предпочтительными, если это позволяет планировка полосы.
- Размер ширины надреза должен превышать ширину формируемого элемента на минимальный зазор от 1,5 до 2,0 мм с каждой стороны, скорректированный вверх для материалов с высокой-упругой упругостью.
- По возможности совместите выемки симметрично с обеих сторон несущей ленты. Симметричное удаление уравновешивает боковые силы подачи и предотвращает смещение полосы к одной направляющей.
- Расположите края надреза на расстоянии не менее 2,0 мм от центров пилотных отверстий, чтобы вокруг пилотного отверстия оставалось достаточно материала для надежной регистрации.
- Если для нескольких формованных элементов требуется зазор в разных местах полосы, используйте отдельные специальные выемки, а не одно отверстие увеличенного размера, которое чрезмерно ослабляет носитель.
Эти принципы взаимодействуют друг с другом. Симметричное расположение вырезов, расположенное слишком близко к направляющим отверстиям, противоречит целям обеих функций. Увеличенная выемка, которая сохраняет расстояние пилота, но снижает прочность держателя, приводит к короблению подачи. Успешная конструкция штамповки металла уравновешивает все ограничения одновременно, рассматривая размещение надрезов, пилотную стратегию и последовательность станций как интегрированную систему, а не изолированные решения.
Для инженеров-инструментальщиков, работающих над сложными прогрессивными штампами с жесткими допусками и большим количеством станций, такой комплексный подход дает измеримую ценность поддержки специалистов. Изготовленные на заказ решения для штамповки от таких производителей, какЙИЧЕНгеометрия обходного выреза, пилотная стратегия и последовательность этапов оснастки рассматриваются как единое упражнение по проектированию. Их команды инженеров оценивают, как каждая функция влияет на каждую другую функцию во всей компоновке полосы, что уменьшает количество повторяющихся проб-и-ошибок, которые часто продлевают сроки испытаний штампа.
Даже при оптимальном размещении обходные пазы не требуются повсеместно. Определенные конфигурации штампов и геометрии деталей полностью исключают необходимость в них, что поднимает практический вопрос: как вы решаете, нужны ли в данном проекте обходные пазы вообще?
Практическое применение и следующие шаги для инженеров-инструментальщиков
Ответ полностью зависит от того, что кубик делает с полоской. В некоторых приложениях обходные отверстия не-не подлежат обсуждению. Другие полностью исключают в них необходимость. Знание того, к какой категории относится ваш проект, еще до того, как вы приступите к планировке полос, сэкономит время на перепроектирование и предотвратит дорогостоящие ошибки, связанные с помехами, о которых говорится в этой статье.
Области применения, в которых необходимы байпасные вырезы
В некоторых производственных условиях риск помех полоски достигает самого высокого уровня. Если ваш проект соответствует любому из следующих профилей, обводные вырезы должны быть включены в компоновку полос с первого дня.
Штамповочные штампы автомобильные.Кронштейны, соединители, компоненты седла и детали трансмиссии, производимые в прогрессивных штампах, обычно включают в себя от 8 до 15 станций с несколькими операциями формовки. Штамповочные штампы для автомобильной промышленности работают на средних и высоких скоростях с жесткими допусками на размеры, часто менее 0,1 мм. Сочетание многочисленных формованных элементов и строгих требований к точности означает, что даже незначительное сопротивление полосы приводит к созданию деталей, -выходящих за пределы-допусков, которые не проходят последующие проверки сборки. Обходные насечки на каждом переходе штамповки являются стандартной практикой в этом сегменте.
Производство электрических разъемов.Разъемы для бытовой электроники и промышленного оборудования имеют плотный набор контактов, изогнутые контактные пальцы и сформированные удерживающие зажимы, иногда все это находится в одном прогрессивном кристалле. Эти детали небольшие, но геометрически сложные, со сформированными элементами, выступающими в разных направлениях из плоскости полосы. Малый шаг между станциями в штампах для штамповки соединителей практически не оставляет допусков на смещение полосы, что делает зазор обводного канала критически важным на каждой станции формовки.
Прогрессивные матрицы с более чем четырьмя формовочными станциями.По мере увеличения количества станций увеличивается и количество сформированных объектов, проходящих через последующие операции. Штамп с шестью-станциями и тремя операциями формования предоставляет три отдельные возможности взаимодействия. Для штампа с двенадцатью-станциями и семью операциями формования могут потребоваться обходные вырезы в пяти или более отдельных местах держателя. Совокупный риск масштабируется нелинейно-линейно, поскольку каждый неучтенный объект добавляет силу сопротивления, которая увеличивается с каждым последующим объектом.
Высокоскоростная-промышленная штамповка металлов.Скорость пресса выше 600 ударов в минуту усугубляет все проблемы с помехами. На высокой скорости у полосы меньше времени на стабилизацию между ударами, и любая сила сопротивления, которая могла бы вызвать постепенный позиционный дрейф при скорости 200 об/мин, становится резким смещением при скорости 800 об/мин. В рекомендациях по штамповке на высоких-скоростях подчеркивается, что на повышенных скоростях съемники пружин могут подпрыгивать, а подъемники не могут полностью встать на место, что снижает запас для любой детали, расположенной близко к поверхности штампа. Обводные вырезы компенсируют это за счет наличия больших зазорных окон, которые выдерживают эти динамические изменения.
В высокоскоростных-применениях даже контроль пробок внутри обводных вырезов имеет большее значение. Слизни, которые не выбрасываются чисто при скорости 200 выстрелов в минуту, могут исчезнуть только под действием силы тяжести. При скорости 800 об/мин эффекты вакуума и турбулентность воздуха могут задерживать пробки в вырезе, частично закрывая зазорное окно. Производители инструментов, использующие высокоскоростные- штампы для штамповки металла, часто устанавливают конические или рифленые кнопки штампа под станциями обходных надрезов специально для обеспечения точного выброса заготовки на скорости.
Когда обходные вырезы можно опустить
Не каждая матрица нуждается в обходных пазах. Указание их там, где они бесполезны, добавляет ненужную сложность к компоновке полос, увеличивает объем лома и ослабляет носитель без пользы. В следующих ситуациях вы можете смело пропускать обходные вырезы:
Плоские вырубные штампы без формованных элементов.Если штамп выполняет только операции резки, прокалывания, вырубки и обрезки, без изгиба, волочения, прокалывания или тиснения, то из плоскости полосы ничего не выступает. Нет никаких препятствий для очистки, поскольку полоса остается плоской на протяжении всего своего движения. Простая вырубка-В эту категорию попадают только штампы.
Одна-станция умирает.Штамповка, которая выполняет все операции за один ход, не имеет продвижения полосы за пределы формовочных элементов. Полоса подается, пресс закрывается, все происходит сразу, и готовая деталь отделяется. Нет никаких препятствий для движения вниз по течению.
Трансферные штамповочные операции.В передаточных штампах отдельные заготовки заранее отделяются от полосы и перемещаются между станциями с помощью механических пальцев или передаточных рельсов. Поскольку заготовка больше не прикреплена к несущей полосе, она не проходит мимо последующих станций, как это происходит с прогрессивной полосой. При штамповке переноса каждая деталь обрабатывается независимо, устраняя помехи, связанные с носителем-, которые обходят адрес надрезов.
Прогрессивные штампы, перед получением окончательной формы выполняются только операции резки.В некоторых схемах полос все операции формования упорядочены на самых последних станциях, при этом в первую очередь выполняются все прошивки и резки. Если сформированным элементам никогда не требуется проходить мимо другой станции, поскольку они создаются в конечной позиции перед обрезкой, обходные вырезы не приносят никакой пользы.
Если какой-либо пикет создает элементы, выступающие из плоскости полосы, и полоса должна проходить мимо последующих пикетов, необходимы обходные вырезы. Если ни одно из условий не существует, их можно опустить.
Это правило принятия решения охватывает подавляющее большинство случаев. Когда вы находитесь на границе, например, неглубоком рельефе, который едва выступает, или сформированном элементе, который проходит только через одну незадействованную станцию, наклонитесь в сторону включения выемки. Стоимость материала незначительна, а страховка от помех намного перевешивает дополнительную сложность прокладки полосы.
Для инженеров-оснастщиков, сталкивающихся со сложными задачами по компоновке полос, решение которых не является однозначным-, работа с опытным партнером по разработке штампов сокращает цикл оценки.Решения для штамповки YICHENохватывают весь спектр работ по проектированию-тяжелых прогрессивных штампов, включая конструкцию штампа, размер обходного паза, контроль заусенцев, оптимизацию зазоров и анализ потока материала. Их команда оценивает риск возникновения помех по всей компоновке полосы, что особенно ценно для многопозиционных штампов, где решения обводных пазов взаимодействуют со всеми другими конструктивными особенностями инструмента.
Основной вывод из всего этого обсуждения прост: обходные вырезы — это небольшая особенность с огромными последствиями. Спроектируйте их правильно, и они будут невидимы, полоса подается чисто, детали сохраняют допуск, а матрица работает без перебоев. Занизьте их размер, разместите их неправильно или опустите там, где они необходимы, и возникающие в результате сбои распространятся по всему кристаллу способами, которые дорого диагностировать и еще дороже исправлять. Относитесь к ним как к первоклассному-проектному соображению, начиная с самого раннего эскиза компоновки полос, а не как к второстепенной мысли, когда во время испытаний всплывают проблемы с помехами.
Часто задаваемые вопросы об обходных выемках в штампах
1. Каково назначение обходных пазов в штампе прогрессивной штамповки?
Обходные выемки представляют собой преднамеренное удаление материала с несущей ленты, которое предотвращает столкновение формованных элементов, таких как пики, вытянутые чашки и изогнутые выступы, с компонентами матрицы, расположенными ниже по потоку, во время продвижения полосы. Они обеспечивают беспрепятственное перемещение полосы и сохраняют точность размеров на всех станциях. Без них выступающие элементы врезались бы в пластины съемника, подъемные рельсы или поверхности холостых станций, вызывая застревание полосы и дефекты деталей.
2. Как сделать выбор между различной геометрией обходного паза?
Выбор зависит от трех факторов: размера и формы очищаемого сформированного элемента, требуемой прочности несущей ленты и необходимости выброса пробок. V-выемки подходят для узких деталей, сохраняя при этом жесткость держателя. U-выемки позволяют обрабатывать более широкие области, обеспечивая сбалансированное сохранение прочности. Прямоугольные выемки обеспечивают максимальный зазор при глубокой затяжке, но больше всего ослабляют водило. Полукруглые профили устраняют возникновение напряжений в тонких материалах или материалах,-предрасположенных к растрескиванию. Угловые профили лучше всего подходят для объектов, которые простираются как вертикально, так и вбок.
3. Где следует разместить обводные пазы в последовательности штамповочной станции?
Обходные выемки должны быть вырезаны по крайней мере за один полный участок перед первой операцией формования, создающей выступающий элемент, при этом предпочтительным является два шага шага. Обычно их пробивают на первой или второй станции рядом с пилотными скважинами. Такое раннее размещение гарантирует наличие зазора еще до того, как полоса достигнет какой-либо станции формования. Ширина надреза должна превышать ширину формируемого элемента на 1,5–2,0 мм с каждой стороны, с поправкой вверх для материалов с высоким-упругостью. Такие специалисты, как YICHEN (https://www.yichen-group.com/stamping-die/), разрабатывают размещение обходных пазов, пилотную стратегию и последовательность станций как интегрированную систему для сложных прогрессивных штампов.
4. Каковы признаки того, что байпасные пазы имеют заниженный размер или отсутствуют?
Ключевые симптомы включают коробление полосы между станциями, повреждение направляющего штифта из-за бокового смещения полосы, несоответствие размеров детали, вызванное силами сопротивления, и повышенное образование заусенцев на последующих станциях резки. Эти проблемы часто ошибочно принимают за проблемы с синхронизацией пресса или затупившийся инструмент. Диагностический подход включает в себя осмотр полосы между станциями на наличие блестящих следов перетаскивания, измерение высоты формованных элементов в зависимости от глубины надрезов, проверку наличия пробок в отверстиях надрезов и проверку поперечного выравнивания между надрезами и формованными элементами.
5. Как свойства материала влияют на размер обходного паза?
Толщина материала напрямую определяет высоту формируемого элемента, определяющую минимальную глубину надреза. Более твердые материалы, такие как нержавеющая сталь, имеют упругий возврат на 2–3 градуса по сравнению с 0,75–1,0 градуса для мягкой стали, что требует более широких запасов зазора на 15–20 % выше базовой линии. Более мягкие материалы, такие как алюминий, допускают более узкие зазоры, но создают заусенцы на краях надрезов, которые могут создавать вторичные помехи. Ширина полосы ограничивает количество удаляемого материала-носителя, поэтому конструкторам иногда приходится разделять одну большую выемку на две меньшие симметричные выемки для обеспечения стабильности подачи.


