


Обходные вырезы и их роль в потоке материала штампа
Что такое обходные насечки в штампах
Если отбросить жаргон, что же такое штамповка в своей основе? Это процесс холодной-формовки, при котором листовой металл режется и формируется с помощью прецизионного инструмента, называемогоштамповка умереть. При использовании прогрессивных штампов непрерывная полоса материала проходит через несколько станций, и каждая станция выполняет операцию резки или формовки. Проблема в том, что каждый разрез и каждая форма вытесняют материал, и этот вытесненный объем должен куда-то деваться.
Именно здесь на помощь приходят обходные насечки. В отличие от геометрии вспомогательной обрезки, которая просто отделяет лом от заготовки, обходные насечки представляют собой инженерные элементы, предназначенные для конкретной цели обходных насечек в штампах: контролировать, где и как материал перемещается во время продвижения полосы.
Обходные насечки — это специально сделанные вырезы в несущей ленте прогрессивной штамповочной матрицы, которые снимают напряжение материала, компенсируют объемное смещение и предотвращают коробление или деформацию при продвижении полосы через станции формования.
Это определение штамповки имеет значение, поскольку оно отделяет обходные вырезы от всех остальных разрезов в макете полосы. Они не предназначены для создания профиля детали или удаления отходов. Они существуют исключительно для управления поведением материала под нагрузкой.
Почему контроль потока материала имеет значение при прогрессивной штамповке
Представьте себе полосу, проходящую через восемь формовочных станций со скоростью 250 ударов в минуту. Каждая станция создает напряжение, смещает металл и -упрочняет окружающий материал. Без преднамеренного управления потоком накопленное напряжение проявляется в виде выпучивания полосы, деформации держателя, несоответствия пилотного элемента и отклонения размеров готовой детали.
Пониманиечто такое штампы в производствеосознание того, что матрица — это не просто режущий инструмент. Это система, в которой взаимодействуют все функции. Обходные насечки обеспечивают контролируемый путь материала для снятия сжатия и напряжения, поэтому полоса остается плоской, обеспечивает постоянную подачу и обеспечивает повторяемость размеров в течение миллионов циклов. Для любого, кто занимается штамповкой металла на профессиональном уровне, это фундаментальные знания, которые отличают стабильные производственные инструменты от штампов, которые непредсказуемо выходят из строя.
Настоящая путаница начинается, когда инженеры объединяют байпасные вырезы с другими функциями управления полосой, которые выглядят похоже, но выполняют совершенно разные механические функции.
Чем обходные вырезы отличаются от других функций управления полосой
Прогрессивная матрица имеет вырезы различной формы, и все они могут показаться неподготовленному глазу простыми насечками. Проблема в том, что каждый из них служит принципиально разной механической цели в процессе штамповки. Отношение к ним как к взаимозаменяемым приводит к недостаточному размеру рельефа, нестабильности полосы и часам поиска и устранения неисправностей, которые связаны с неправильно идентифицированной особенностью.
Обходные выемки против рельефных выемок и обрезки
Рельефные насечки предотвращают разрывы материала в местах изгибов. Вы найдете их на пересечении линии сгиба и свободного края, где их задача — остановить распространение трещин во время формовки. С другой стороны, обрезки определяют внешнюю границу готовой детали, отделяя ее от окружающих отходов. Оба необходимыштамповка компонентов штампа, но ни один из них не обеспечивает объемного смещения во время подачи полосы.
Обходные вырезы делают совершенно другое. Они поглощают сжимающие силы и смещение материала, возникающие при прогрессирующей деформации полосы. Там, где рельефная насечка предотвращает локальный перелом, а обрезка формирует геометрию детали, обводная насечка перенаправляет поток, обеспечивая плоскостность полосы и точность шага на всех участках.
Функции копья-и-формы добавляют еще одну путаницу. Прокалывание разрезает и сгибает язычок из полосового материала, не удаляя заготовку. Он создает сформированный элемент внутри самой детали. Вырезы в язычках несущей служат противоположной цели. Они определяют точки крепления, которые удерживают деталь на несущем полотне до окончательного разделения. Ни одна из этих функций не учитывает совокупное напряжение материала, для снятия которого предназначены обходные пазы.
Как каждая функция управления полосой выполняет свою функцию
В любой операции по штампованию вы столкнетесь со всеми этими функциями, сосуществующими в одной полосе. Риск заключается в разработке одного, когда вам действительно нужен другой. Штампы, используемые в крупных-промышленных производствах, требуют, чтобы каждая геометрия выреза выбиралась с учетом ее предполагаемой механической роли, а не просто ее визуального сходства с другими элементами.
В таблице ниже представлены различия, которые важны для всех, кто занимается дизайном штампов и штампов. Это примеры штамповки, когда неправильная идентификация вызывает наибольшее количество последующих проблем.
| Имя функции | Основная функция | Логика размещения | Типичная геометрия |
|---|---|---|---|
| Обходной вырез | Поглощает объемное смещение и снимает сжимающее напряжение во время подачи полосы. | Рядом с формовочными станциями, где перемещение материала максимальное | V-вырез, U-вырез или прямоугольный вырез на краю держателя |
| Рельефная выемка | Предотвращает разрывы в местах пересечения сгибов-с-краями. | На стыке линий сгиба и свободных краев | Малый радиус или прямоугольная прорезь, перпендикулярная оси изгиба. |
| Обрезка | Отделяет готовый профиль детали от металлолома. | Вдоль последней границы участка, обычно на более поздних станциях. | Контурная линия сдвига, соответствующая контуру детали |
| Копье-и-форма | Создает выступ или элемент формы без удаления слизней. | Внутри геометрии детали, где требуется приподнятая или изогнутая лапка. | Одиночная линия сдвига со сформированным изгибом на соединенном крае |
| Вырез несущей вкладки | Определяет ширину крепления, удерживающую часть на держателе до отделения | Между границей детали и несущей полосой | Узкий соединительный мост, часто с отрывным профилем. |
Критическое различие – это цель. Обходные вырезы существуют для управления поведением материала между станциями. Любая другая функция, перечисленная выше, либо создает геометрию, предотвращает разрушение или облегчает освобождение детали. Смешение этих ролей является одной из наиболее распространенных ошибок проектирования штампов и штамповок, и обычно она проявляется только после того, как инструмент изготовлен, и полоса начинает плохо себя вести во время испытаний.
Знать, какая функция вам нужна, — это половина проблемы. Другая половина — это выбор правильного геометрического профиля для вашего конкретного применения байпаса, который зависит от сложности формовки, марки материала и типа работы станции.
Типы геометрии вырезов обхода и когда использовать каждый из них
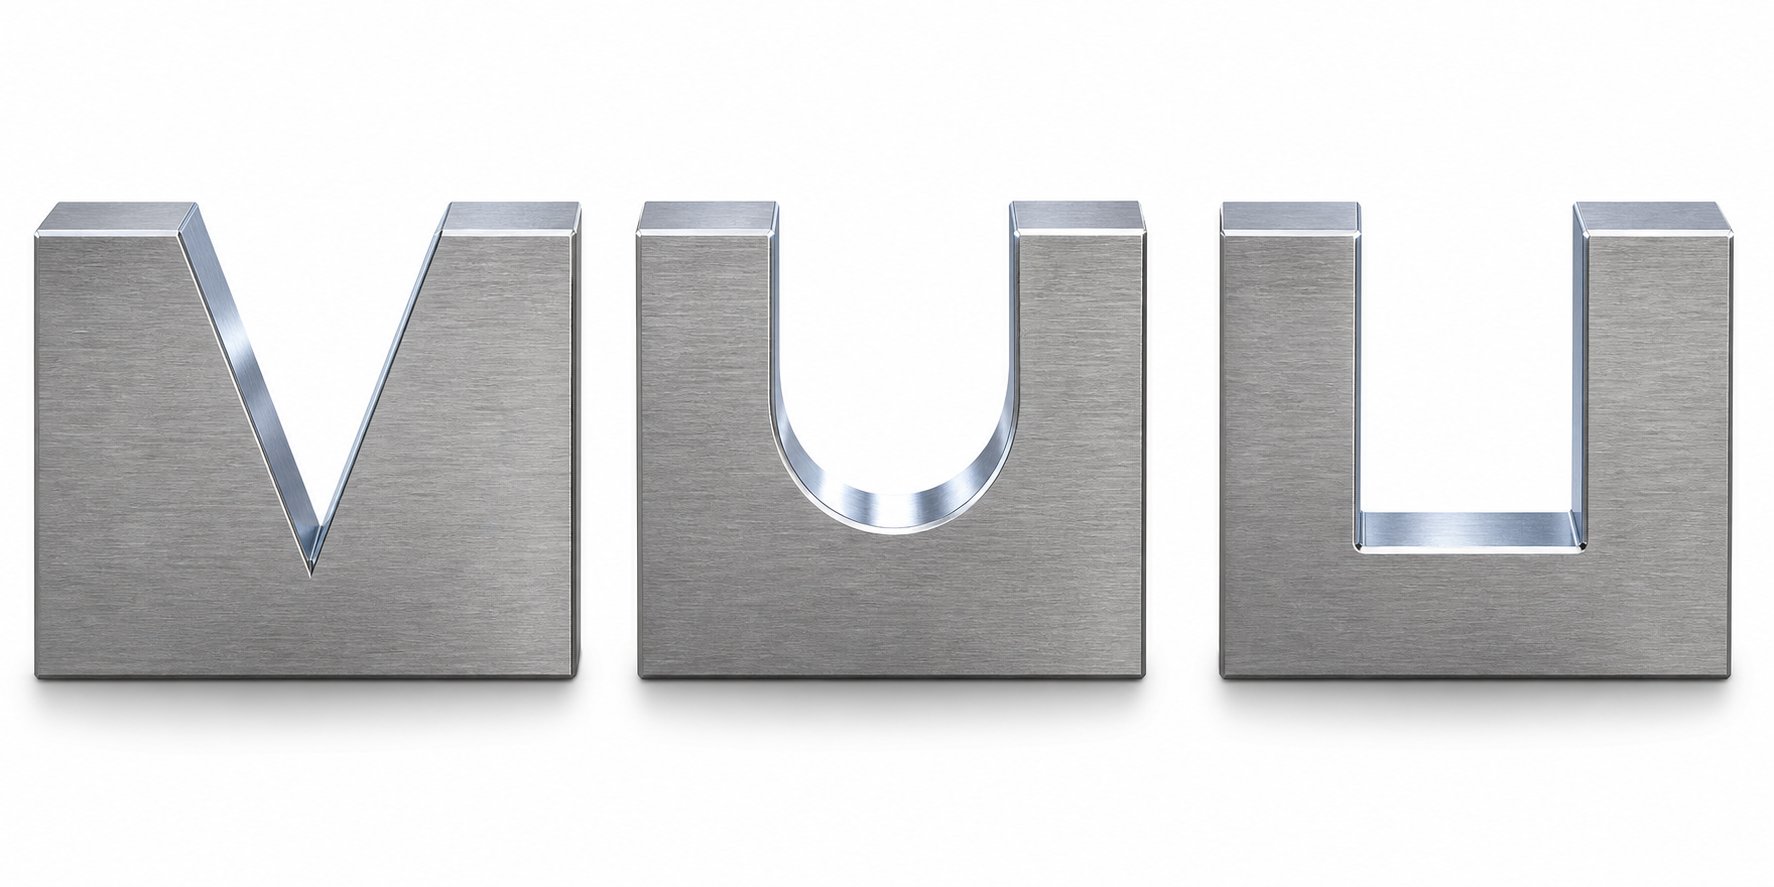
В штампах для штамповки листового металла преобладают три геометрических профиля: V-надрез, U-надрез и прямоугольный вырез. Каждый из них по-разному распределяет напряжение, выдерживает разные формовочные нагрузки и вносит разные компромиссы-в прочность несущей конструкции. Выбор неправильного профиля для вашего применения — один из самых быстрых способов создать проблемы с полосой, которые кажутся не связанными с дизайном насечек.
Профили с V-вырезом, U-вырезом и прямоугольной геометрией
V-выемка представляет собой клиновидный-вырез со сходящимися сторонами, сходящимися на определенном радиусе кончика. Он концентрирует напряжение в узкой точке, что делает его эффективным для контролируемого локализованного снятия нагрузки в ограниченном пространстве. Исследования поГеометрия U-вырезов и V-вырезовподтверждает, что V-надрезы создают высоко локализованные поля деформации на кончике, при этом деформация ограничивается небольшой зоной, а не распространяется вбок на окружающий материал. Такое целенаправленное поведение подходит для приложений, где требуется точное, направленное снятие напряжения, не затрагивая соседние элементы.
U--вырез имеет полукруглое основание с параллельными или слегка расходящимися боковыми стенками. Больший радиус кончика расширяет поле деформации наружу, что исследователи описывают как картину деформации крыла бабочки-. Такое более широкое распределение снижает пиковую концентрацию напряжений в любой отдельной точке, что делает U-надрез более щадящим при штамповке листового металла, который склонен к растрескиванию кромок под действием локализованных нагрузок.
Прямоугольный вырез – самый простой профиль: прямые стенки с плоским дном. Он удаляет равномерный объем материала и относительно равномерно распределяет нагрузку по дну надреза. Компромисс- заключается в том, что острые углы на переходе от стены-к-полу создают двойные точки концентрации напряжений, которые могут инициировать микро-трещины в более твердых материалах, если радиусы углов не контролируются тщательно.
Положительные и отрицательные обходные вырезы при проектировании полос
Понимание отрицательных и положительных обводных вырезов в штампах для штамповки листового металла требует размышления с точки зрения объема материала, а не только формы. Отрицательный обходной паз удаляет материал с носителя, создавая пространство для стекания смещенного металла. Это более распространенный подход: вы отрезаете материал полосы так, чтобы формируемое-сжатие могло куда-то деваться без коробления носителя.
Положительный байпас работает в противоположном направлении. Он сохраняет или расширяет местный выступ материала, который направляет поток вокруг сформированного элемента, сохраняя при этом поддержку несущей. Думайте об этом как о намеренном оставлении материала на месте, чтобы управлять перемещением, а не просто приспособиться к нему. Практическое различие состоит в том, что положительные насечки защищают прочность несущей конструкции при одновременном управлении зазором, а отрицательные насечки отдают приоритет объемному рельефу за счет уменьшения поперечного- сечения.
На практике в большинстве случаев обработки листового металла обходными вырезами используется комбинация обоих типов на разных станциях в одной полосе. На ранних станциях с легкой формовкой могут потребоваться только отрицательные вырезы для основного зазора. На более поздних станциях, где кумулятивное упрочнение и жесткость формовки увеличиваются, может потребоваться положительная геометрия байпаса для поддержания целостности полосы, одновременно направляя поток.
Соответствие геометрии выреза жесткости формования
Выбор геометрии не является личным предпочтением. Это соответствует физике вашего конкретного приложения. Степень формовки, ширина полосы, марка материала и тип работы станции — все это позволяет определить, какой профиль действительно будет работать. Среди различных типов штампов, используемых в производстве, прогрессивные штампы требуют наиболее строгого соответствия геометрии, поскольку полоса должна последовательно выдерживать каждую станцию.
Критерии выбора для каждого типа геометрии:
- V-вырез:Лучше всего подходит для узких несущих полос, неглубоких выемок и станций, требующих точного направленного рельефа. Выбирайте, когда доступная ширина держателя ограничена и вам требуется концентрированное снятие напряжения без необходимости использования широкого выреза.
- U-вырез:Предпочтителен для умеренной и тяжелой формовки, более толстого штампованного листового металла и материалов с меньшим удлинением. Распределенная структура напряжений снижает риск растрескивания-краев при высоких уровнях напряжения.
- Прямоугольный:Подходит для широких носителей с несколькими формовочными станциями, где равномерное удаление объема имеет большее значение, чем распределение напряжения. Хорошо подходит для мягкой стали и материалов с хорошей пластичностью, но требует большого радиуса углов для более твердых марок.
| Тип геометрии | Схема распределения напряжений | Лучший вариант использования | Ограничения |
|---|---|---|---|
| V-вырез | Высокая концентрация на кончике; узкая зона деформации, приуроченная к основанию выреза | Плотная укладка полос, неглубокая формовка, направленный рельеф при ограниченной ширине носителя | Риск растрескивания кромок материалов с низкой-пластичностью; требует точного контроля радиуса кончика |
| U-Выемка | Широко распространены с рисунком крыльев-бабочки; более низкое пиковое напряжение у корня | Формовка от умеренной до тяжелой, AHSS или наклепанные-материалы, станции с большим смещением | Большая занимаемая площадь уменьшает доступную ширину носителя; менее точный контроль направления |
| Прямоугольный | Равномерно распределен по ровному полу; двойная концентрация в углах стен-пола | Широкие держатели, легкая и умеренная формовка в пластичных материалах, равномерный объемный съем. | Угловые стояки напряжения требуют больших радиусов; плохая производительность при работе с твердыми или хрупкими сортами |
Выбранная вами геометрия также зависит от того, имеете ли вы дело с отрицательными или положительными обходными вырезами в штампах для штамповки листового металла. V-выемки и прямоугольные профили чаще всего используются в качестве отрицательных вырезов для объемного рельефа. U-выемки хорошо выполняют как положительную, так и отрицательную роль, поскольку их закругленная геометрия основания сводит к минимуму возникновение трещин независимо от того, удаляется или сохраняется материал.
Геометрия определяет структуру напряжений, но не определяет размер. Следующее важное решение — насколько глубоко, широко и под каким радиусом вырезать эти надрезы в зависимости от толщины вашего материала и размеров полосы.
Выбор размеров обводных пазов в зависимости от толщины материала и ширины полосы
Выемка правильной формы и неправильного размера выходит из строя так же сильно, как и полностью неправильная форма. При проектировании штампа для штамповки металла размерные параметры обходного паза (глубина, ширина, угол и радиус кромки) должны быть откалиброваны в соответствии с конкретной толщиной материала, шириной полосы и расстоянием между станциями вашего прогрессивного инструмента. Если вы ошибетесь хотя бы на одно передаточное число, вы либо оставите напряжение без снятия, либо будете резать настолько агрессивно, что перевозчик сломается, прежде чем достигнет конечной станции.
Соотношение глубины и ширины относительно толщины материала
Глубина выреза является основной переменной, определяющей степень снятия напряжения, обеспечиваемую обходным вырезом. Общее правило проектирования штамповки заключается в том, что глубина надреза должна составлять от 1,5 до 3 раз толщину материала для стандартных применений из мягкой стали. Если значение меньше 1,5x, вырез окажется слишком мелким, чтобы можно было существенно ослабить сжимающие силы, возникающие во время формовки. Если превысить значение 3x, вы начнете снижать-силу поперечного сечения держателя, что может привести к поломке полосы или нестабильности подачи при высоких скоростях хода.
Для штамповки стальных листов более высоких-классов прочности это соотношение ужесточается. Носители AHSS допускают меньшее удаление материала без потери структурной целостности, поэтому более распространены глубины в 1,5–2 раза больше толщины материала. Между тем, для более мягких алюминиевых сплавов может потребоваться глубина, приближающаяся к 3,5x, поскольку материал легче смещается под формовочными нагрузками.
Ширина выреза напрямую зависит от объемного смещения, ожидаемого на каждой станции формования. Для глубокой вытяжки, при которой перемещается значительный объем материала, требуется более широкое перепускное окно, чем для мелкого тиснения. Базовая ширина должна быть не менее0,040 дюйма или толщина материала, в зависимости от того, что больше. Для прогрессивных станций с тяжелым формованием типична ширина в 2–4 раза больше толщины материала, чтобы выдержать большие объемы смещения.
Как расстояние между станциями влияет на размеры выреза
Расстояние между станциями создает вторичное ограничение. Меньшее расстояние между станциями означает меньшую длину держателя для поглощения напряжений между операциями формования. Когда расстояние между станциями небольшое, обводные вырезы часто должны быть глубже или шире на каждую станцию, поскольку между операциями остается меньше базового материала для естественного распределения остаточных сил.
И наоборот, большое расстояние между станциями (более 16 мм) позволяет частично рассеивать совокупное напряжение через сам держатель, что позволяет использовать более консервативный размер выреза. Практическое правило при проектировании штамповочного штампа заключается в том, что размеры выемок должны масштабироваться обратно пропорционально доступной длине держателя между станциями: меньше места означает более агрессивный рельеф в каждой точке.
Инженеры, определяющие размеры обходных пазов для новой компоновки полос в штампах для штамповки стали, могут следовать этой пошаговой логике -за-, чтобы установить начальные размеры перед моделированием или испытанием:
- Определите толщину и марку материала. Запишите значения предела текучести и удлинения из сертификата материала.
- Определить тяжесть формования на каждой станции. Классифицируйте каждую операцию как легкую (неглубокая штамповка, прошивка), умеренную (частичная вытяжка, отбортовка) или тяжелую (глубокая вытяжка, тяжелая форма).
- Установите начальную глубину надреза в 1,5 раза больше толщины материала для мягких станций, в 2 раза для средних и в 2,5–3 раза для тяжелых операций формовки.
- Установите начальную ширину надреза на основе объемного смещения: 1,5-кратную толщину материала для легких станций, 2,5-кратную для умеренных и от 3,5-кратной до 4-кратной для тяжелых станций.
- Проверьте сечение держателя-, оставшееся после удаления насечки. Убедитесь, что самое узкое место сохраняет не менее 60 % исходной ширины держателя, чтобы обеспечить стабильность подачи.
- Отрегулируйте размеры в соответствии с расстоянием между станциями. Уменьшите глубину на 10–15 %, если расстояние превышает 16 мм; увеличьте на 10-15%, если расстояние меньше 10 мм.
- Укажите радиус кромки на границах вырезов (описано ниже) и подтвердите его с помощью моделирования полосы или постепенной проверки.
Конструкция с радиусом кромки для минимизации распространения заусенцев
Образование заусенцев в обходных вырезах при штамповке является последующим источником дефектов, который многие инженеры упускают из виду при первоначальном проектировании штампа для штамповки металла. Каждая выемка создает срезанный край. Отраслевые данные отСтандарты штамповки Xometryуказывает на то, что заусенцы размером примерно 10 % толщины материала являются нормальным и ожидаемым результатом вырезания. Проблема в том, что в держателе имеется обходной паз, который проходит через каждую последующую станцию. Заусенцы на краях выреза тянутся к подъемникам, направляющим и прижимным площадкам, образуя мусор, который загрязняет формовочные поверхности.
Смягчением является проектирование радиуса края. Вместо того, чтобы оставлять резкие переходы под углом 90 градусов на стенах и полу выреза, укажите минимальный радиус, равный 0,5 толщины материала, во всех внутренних углах. Для штамповки стали более твердых марок увеличьте это значение до 0,75x. Эти радиусы уменьшают пиковое напряжение сдвига во время хода пуансона, что обеспечивает более чистый рез с меньшим отрывом и меньшей высотой заусенцев.
Не менее важен угол входа в верхней части выемки, где она открывается на край держателя. Небольшая фаска или радиус на этом переходе предотвращает зацепление полосы за выемку во время подачи. Без этого деформация кромки полосы накапливается по узлу, и то, что началось с незначительного заусенца, становится проблемой несоосности, которая проявляется в размерах готовой детали.
Размер позволит вам попасть в правильный диапазон. Но то, где вы размещаете эти выемки на макете полосы (относительно несущих полос, направляющих отверстий и направления волокон), определяет, действительно ли размер обеспечивает снятие напряжений, для которого он был разработан.
Стратегия размещения в прогрессивной компоновке матриц
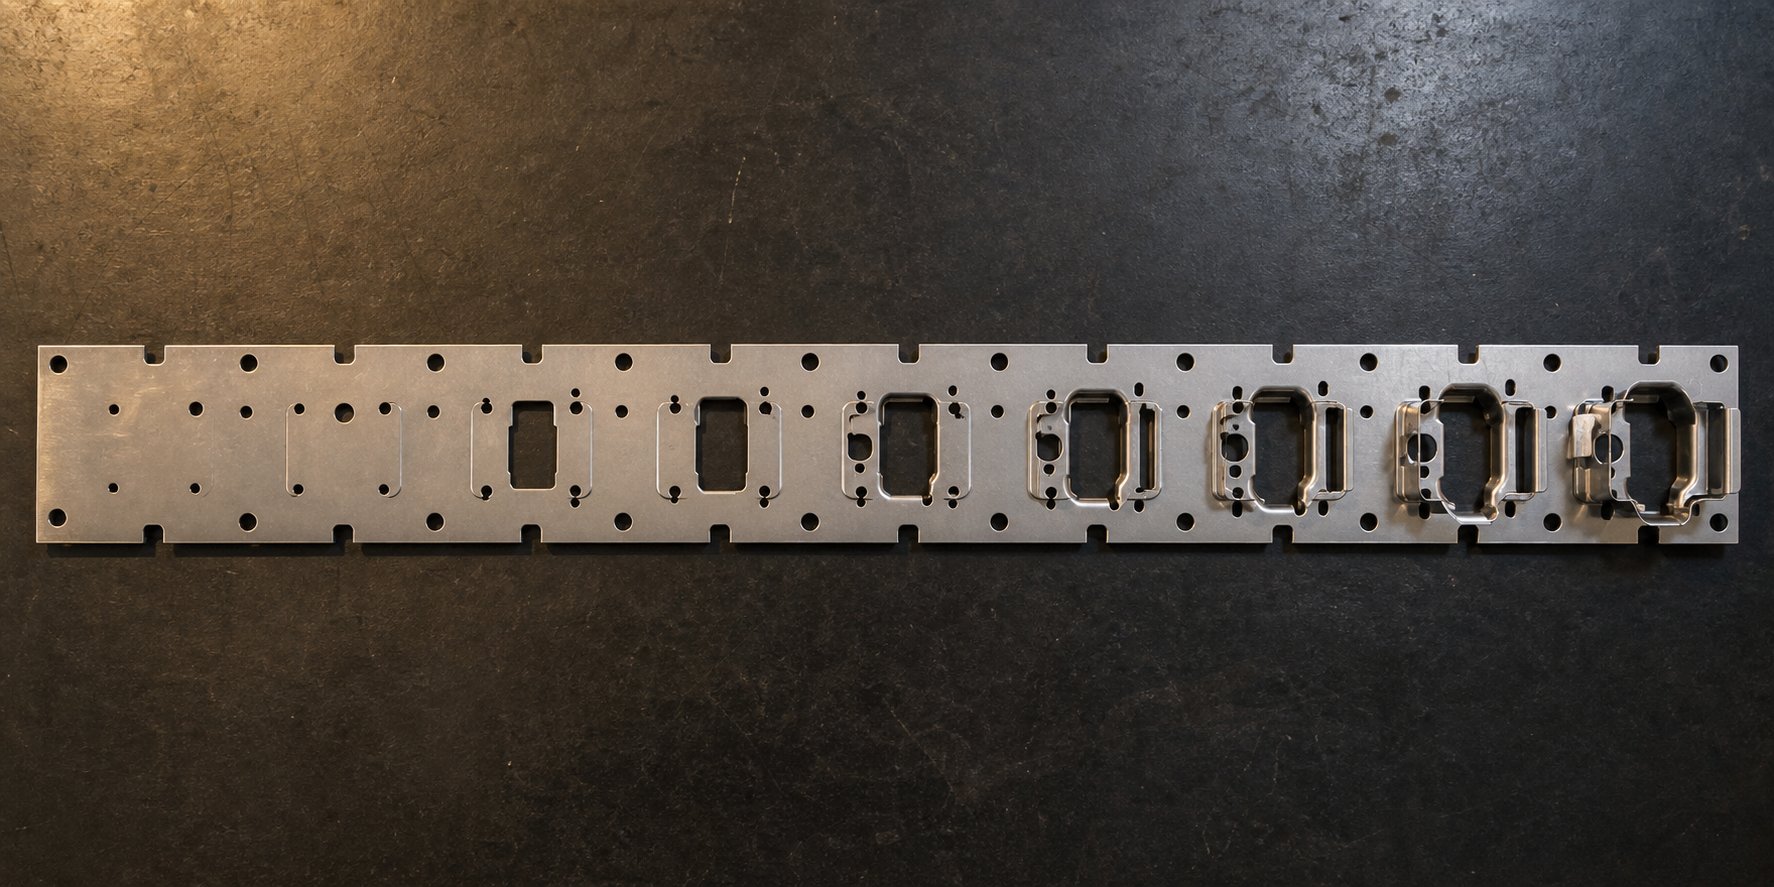
Обходной вырез идеального размера в неправильном месте не принесет никакой пользы. При штамповке листового металла размещение — это место, где теория встречается с реальностью. Выемка должна взаимодействовать с реальным полем напряжений, создаваемым станцией формовки, которую она обслуживает, а не просто находиться в удобном открытом месте держателя. Решения о размещении учитывают три взаимозависимые переменные: близость к станциям формования, пространственное соотношение с пилотными скважинами и выравнивание по направлению зерен материала.
Расположение выемок относительно несущих полос и направляющих отверстий
Обходные выемки относятся к несущей ленте, ленте материала, которая соединяет детали штамповки по мере их продвижения через каждую станцию. Их положение на этом пути должно сбалансировать две конкурирующие потребности. Во-первых, они должны находиться достаточно близко к формовочной станции, чтобы фактически перехватывать напряжения смещения и сжатия, возникающие во время операции. Во-вторых, они не могут посягать на пилотные отверстия или вмешиваться в систему регистрации полосы.
Пилотные отверстия являются ориентиром позиционирования всей полосы. КакЖурнал МеталлоформингСледует отметить, что пилоты должны войти в полосу до того, как вступят в бой другие удары, и точность их определения местоположения зависит от постоянной геометрии отверстия. Обводная выемка, расположенная слишком близко к пилотному отверстию, деформирует окружающий материал, удлиняя отверстие и ухудшая точность позиционирования станция за станцией. Практическое правило в инструментах для штамповки металла заключается в том, чтобы поддерживать зазор как минимум в 2 раза толщине материала между любой границей надреза и ближайшим краем направляющего отверстия.
По бокам выемки должны располагаться на стороне держателя, ближайшей к операции формования, обеспечивающей наибольшее смещение. Если вытяжная станция тянет материал к центру детали, обводная выемка на этой стороне держателя поглощает возникающее натяжение полотна. Размещение его на противоположной стороне заставляет напряжение распространяться по всей ширине держателя, прежде чем найти разгрузку, что приводит к короблению между ними.
Настройка стратегии обхода на нескольких станциях
Полоса, поступающая на первую станцию штамповочного пресса, находится в самом мягком и пластичном состоянии. К тому времени, когда он достигает шестой или восьмой станции, совокупное нагартование локально повышает предел текучести на 20-40%, в зависимости от марки материала и сложности формовки. Этот закаленный материал более агрессивно сопротивляется смещению, а это означает, что та же глубина надреза, которая обеспечивала достаточную разгрузку на второй станции, может оказаться недостаточной на седьмой станции.
Именно здесь при проектировании штамповочного инструмента необходимо мыслить прогрессивно, а не только с точки зрения отдельных станций. Ранние станции с легкой пробивкой и штамповкой (пробивание, легкое тиснение) обычно требуют только неглубокого обходного рельефа или иногда могут использовать одну выемку между соседними станциями. На последующих станциях, выполняющих глубокую вытяжку или тяжелую отбортовку, требуются специальные насечки большей глубины и ширины, отражающие повышенное напряженное состояние на-упрочненной полосы.
Здесь применима логика поэтапной оснастки: на каждой стадии формовки возникает накопительная деформация, которая сохраняется и дальше. Полоса не сбрасывается между операциями. Исследования методом конечных элементовпрогрессивная конструкция последовательности штамповподтверждает, что распределения толщины и деформационное упрочнение необходимо прогнозировать для каждой стадии и переносить на последующую стадию. Размещение байпасной выемки происходит по тому же принципу. То, что вам нужно на восьмой станции, напрямую зависит от того, что произошло на станциях с первой по седьмую.
Вопросы ориентации зерен и анизотропии
Листовой прокат не изотропен. Зернистая структура преимущественно выравнивается в направлении прокатки, создавая измеримые различия в пределе текучести, удлинении и характеристиках течения между продольной, поперечной и 45-градусной ориентациями. Как при трансферной штамповке, так и при прогрессивных операциях эта анизотропия напрямую влияет на то, как материал реагирует на обходной рельеф надреза.
Когда полоса подается параллельно направлению прокатки (наиболее распространенная ориентация), материал легче течет вдоль волокон, чем поперек. Обходные вырезы, ориентированные перпендикулярно направлению подачи, используют это, позволяя смещению перемещаться по пути наименьшего сопротивления. И наоборот, если полоса проходит поперек волокон, вы заметите более высокое сопротивление течению на границах надрезов, что может потребовать более глубоких вырезов или профилей U-надрезов для достижения эквивалентного рельефа.
Размещение обходного выреза — это решение-уровня системы, привязанное ко всей схеме полосы, а не к изолированному элементу. Каждое положение надреза должно одновременно учитывать историю формования выше по потоку, накопление напряжений ниже по потоку, требования к пилотной регистрации и анизотропию материала.
Игнорирование влияния зерна особенно дорого обходится в материалах с более высокой-прочностью, где разница в значении r-(степени пластической деформации) между направлениями прокатки и поперечным направлением может превышать 30 %. Это смещение направления означает, что одна и та же геометрия насечек приводит к различному поведению потока в зависимости от ориентации полосы, и решения по размещению должны соответствующим образом компенсировать это.
Размещение и размер вместе определяют геометрическую оболочку вашей стратегии обхода. Но сам материал определяет, действительно ли эти геометрические решения обеспечивают желаемое поведение потока. Предел текучести, пластичность и скорость наклепа налагают свои собственные ограничения на то, чего может достичь тот или иной надрез.
Свойства материала, которые определяют решения по проектированию обводных вырезов
Геометрия и размещение задают структурную основу для обходного рельефа, но материал, проходящий через вашу матрицу, определяет, действительно ли эти решения работают. Две полосы с одинаковыми размерами и расположением надрезов будут вести себя совершенно по-разному, если одна из мягкой стали с пределом текучести 210 МПа, а другая из DP780 с пределом текучести 500 МПа. Сопротивление материала деформации, его способность растягиваться перед растрескиванием и то, насколько быстро он затвердевает под напряжением, — все это определяет, чего реально может достичь обходной паз на каждой станции.
Как предел текучести и пластичность влияют на размер надреза
Предел текучести — это уровень напряжения, при котором материал начинает пластически деформироваться. В конструкции обходного выреза он определяет порог силы, которую полоса должна преодолеть, прежде чем материал фактически переместится в рельефную зону. Более высокий предел текучести стали означает большее сопротивление на границах надреза, что приводит к меньшему потоку материала при той же геометрии надреза. Практическим следствием является то, что более высокие-классы прочности требуют более глубоких или широких насечек для достижения эквивалентного снятия напряжений.
Здесь важно понять соотношение предела текучести и прочности на разрыв, поскольку обходные насечки работают в пластическом режиме между этими двумя значениями. Предел прочности ограничивает максимальное напряжение, которое полоса может выдержать перед разрушением, а предел текучести отмечает место, где начинается необратимая деформация. Зазор между ними, количественно определяемый удлинением, представляет собой рабочий диапазон материала для контролируемого потока. КакИсследование формуемости УльбрихаПримечания: высокие значения удлинения указывают на хорошую пластичность, что делает материалы пригодными для изготовления сложных форм и операций глубокой вытяжки. С точки зрения байпаса, более высокое удлинение означает, что держатель может выдерживать более агрессивную геометрию надрезов без растрескивания кромок.
Модуль упругости стали (около 210 ГПа для всех марок) определяет упругое восстановление после каждого хода пресса. Хотя это значение остается постоянным для всех марок стали, для алюминиевых сплавов оно падает примерно до 70 ГПа. Эта трехкратная разница означает, что алюминиевые полосы пружинят в три раза сильнее, чем стальные при эквивалентных уровнях напряжения, как документально подтверждено данными пружинения AHSS Insights. Для конструкции с обходным вырезом большее упругое восстановление означает, что материал частично закрывается после смещения, уменьшая эффективный рельеф, обеспечиваемый заданной глубиной надреза. Поэтому изделия из алюминия требуют пропорционально большего объема надрезов, чтобы компенсировать этот упругий возврат-обратный ход.
Скорость упрочнения и ее влияние на требования к байпасу
Наклеп — это механизм, с помощью которого металл укрепляется при деформации. Каждая станция формования увеличивает локальное напряжение течения в несущей полосе, и эта повышенная прочность передается на следующую станцию. Скорость, с которой это происходит, количественно выраженная показателем степени деформационного упрочнения (значение n-), напрямую определяет, насколько быстро обходные вырезы становятся неадекватными по мере прохождения полосы через матрицу.
Взаимосвязь между деформационным и деформационным упрочнением является кумулятивной при прогрессивных операциях. Материал с высоким значением n- (например, стали DP при 0,15–0,20 в более низких диапазонах деформации) быстро упрочняется во время ранней деформации.Исследование журнала MetalFormingподтверждает, что улучшенные высоко-прочные стали, такие как двух-фазные марки, имеют высокое значение n-в более низких диапазонах деформации, а затем выравниваются до значений, приближающихся к значениям сталей HSLA при том же входном пределе текучести. Такое упрочнение с фронтальной-нагрузкой означает, что полосы DP быстрее достигают повышенных напряжений текучести, что требует более раннего вмешательства в схему обхода полосы.
Материалы с высоким показателем деформационного упрочнения накапливают остаточные напряжения в ускоренном темпе. На четвертой или пятой станции материал-носитель, прилегающий к зонам формования, может иметь нагартованный -на 30-50 % превышающий предел текучести на входе. Обходной паз, размер которого соответствует-полученным свойствам материала, теперь обращен к значительно более жесткому металлу, который более агрессивно сопротивляется смещению. Инженерная реакция заключается в постепенном расширении: глубина и ширина надреза должны увеличиваться от станции к станции, чтобы соответствовать растущему напряжению течения наклепанной полосы.
Адаптация конструкции надреза для AHSS, алюминия и мягкой стали
Каждая категория материалов представляет собой определенное сочетание проблем. Мягкая сталь обладает высокой пластичностью и умеренным пределом текучести, что делает ее наиболее щадящей основой для конструкции байпаса. Сорта AHSS меняют это уравнение: они обладают высокой прочностью, но меньшим удлинением и более агрессивной упругой отдачей. Алюминий имеет совершенно другой модуль упругости, который меняет фундаментальную механику смещения на границах надрезов.
Форма кривой напряжения-деформации показывает, будет ли материал течь предсказуемо или не будет соответствовать геометрии надреза. Мягкая сталь дает плавную, постепенно возрастающую кривую с четкой платформой текучести, что означает, что смещение на границах надрезов предсказуемо и стабильно. Марки AHSS демонстрируют резкий начальный подъем при постоянной текучести (без плато), создавая узкое рабочее окно, в котором материал быстро переходит от эластичного к сильно наклепанному-наклеенному. Кривые алюминия по форме находятся между этими крайностями, но более низкий модуль упругости означает значительно большее восстановление упругой деформации в каждой точке.
| Категория материала | Типичный диапазон предела текучести | Поведение при удлинении | Тенденция к упрочнению работы | Обход последствий выреза |
|---|---|---|---|---|
| Мягкая сталь (марки CR, DR) | 140-280 МПа | общее удлинение 26-42%; высокое равномерное удлинение с четким плато текучести | Умеренное значение n- (0,18–0,22); постепенное, предсказуемое усиление во всем диапазоне деформаций | Стандартные размеры вырезов (толщина 1,5-3) работают надежно; Допускаются U-образные или прямоугольные профили; прощаем мелкие ошибки в размерах |
| AHSS (классы DP, TRIP, CP) | 350-1000+ МПа | общее удлинение 10-25%; ограниченное равномерное удлинение с постоянной текучестью | Высокое значение n- при низких деформациях (0,15–0,20), снижающееся при более высоких деформациях; быстрое раннее укрепление | Уменьшен диапазон глубины надреза (толщина в 1,5-2 раза) для сохранения целостности держателя; U-образный вырез предпочтителен для минимизации концентрации напряжения; необходимо более раннее шунтирование из-за быстрого затвердевания |
| Алюминий (серии 5xxx, 6xxx) | 90-350 МПа | общее удлинение 12-30%; широко варьируется в зависимости от сплава и состояния отпуска | Меньшее значение n- (0,10-0,25 в зависимости от сплава); умеренное укрепление, но высокое эластичное восстановление | Необходимы более глубокие насечки (толщина в 2,5-3,5 раза), чтобы компенсировать упругий возврат; большой радиус кромки важен из-за более низкой вязкости разрушения; более широкие насечки для объемной компенсации пружинения |
В частности, для применений AHSS сочетание высокого напряжения текучести и ограниченной пластичности создает более узкое окно безопасного проектирования. КакИсследование пружинящего эффекта AHSSВ документах величина упругого возврата является функцией напряжения текучести в исходном-формированном виде, которое сочетает в себе начальный предел текучести и деформационное упрочнение, происходящее во время формовки. Оба значения выше у AHSS по сравнению с мягкими сталями. Эта повышенная упругость напрямую влияет на эффективность обходного канала, поскольку упругое восстановление частично сводит на нет разгрузку смещения, которую обеспечивает вырез. Несущий материал, прилегающий к выемке, возвращается в исходное-предварительно сформированное положение, уменьшая эффективный зазор.
Практический вывод: невозможно спроектировать обходные вырезы, основываясь только на геометрии. Свойства материала накладывают жесткие ограничения на то, что может обеспечить тот или иной размер и форма насечки. Стратегия надрезов, проверенная на мягкой стали, будет неэффективной при AHSS и снова будет вести себя по-другому при обработке алюминия. Для каждой категории материалов требуется свой собственный диапазон размеров, выбор геометрии и логика укрупнения станций-по-станциям.
Когда эти ограничения,-навязанные материалом, нарушаются, возникающие дефекты следуют предсказуемым закономерностям. Растрескивание кромок, поломка держателя, смещение полосы и сморщивание каждого следа указывают на конкретное несоответствие между дизайном надреза и поведением материала.
Устранение дефектов, вызванных неправильной конструкцией паза байпаса
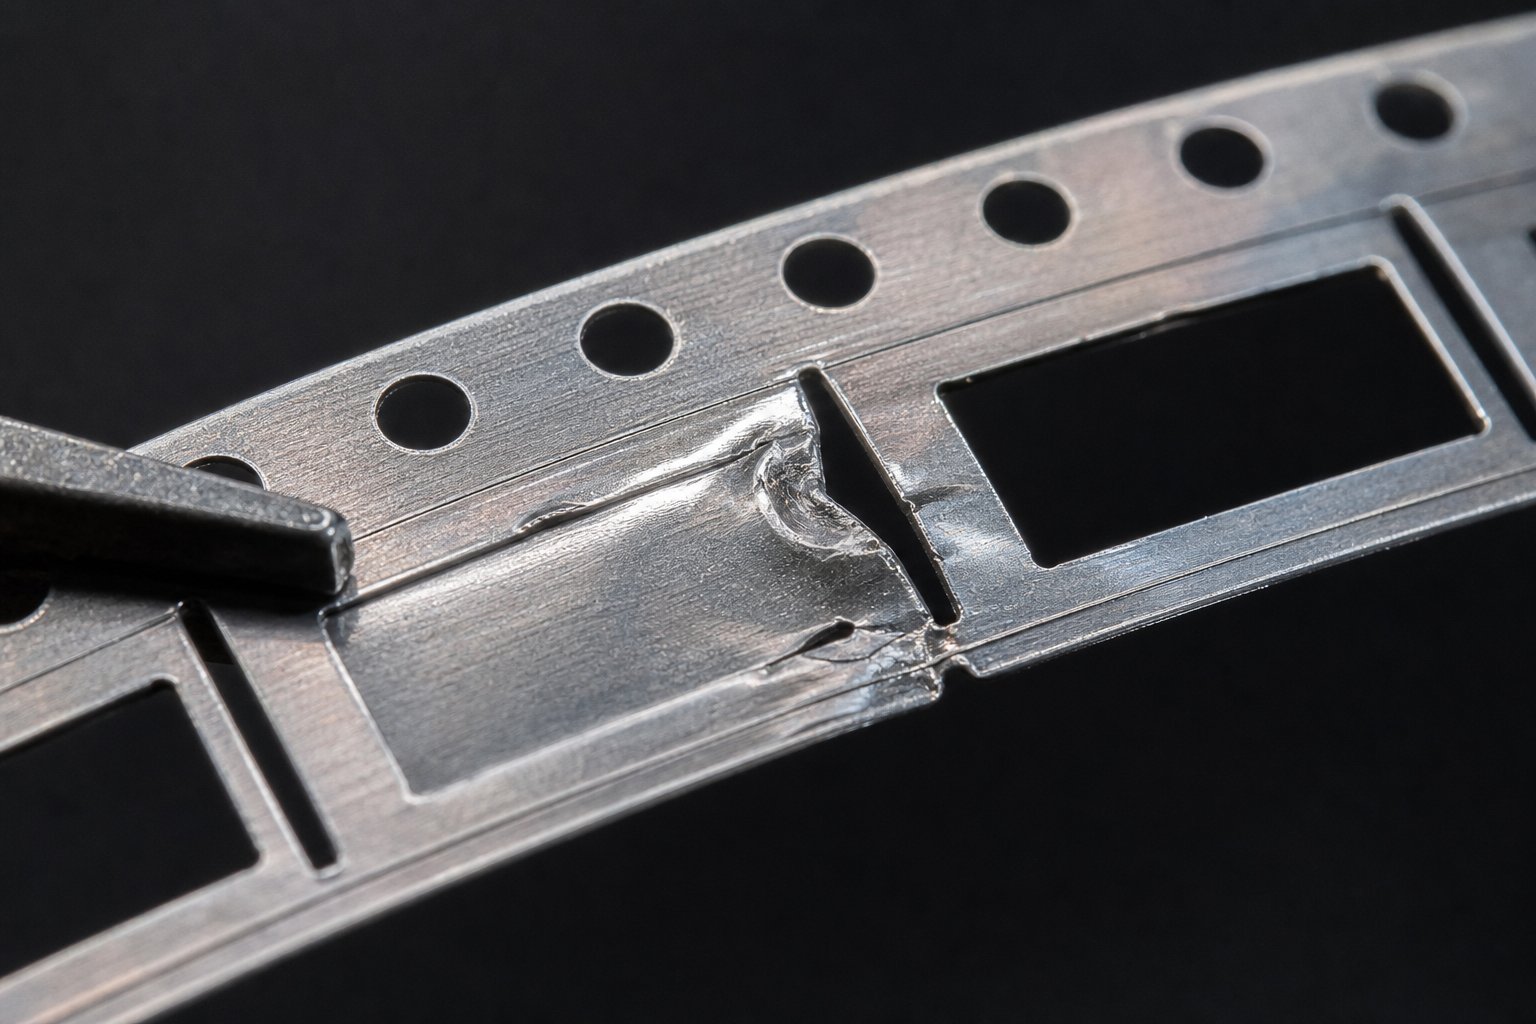
Именно эти предсказуемые закономерности отказов делают диагностику возможной. Каждый тип дефекта оставляет на полосе свой след, указывающий на определенное несоответствие между геометрией, размером или размещением надреза и фактическим поведением материала под нагрузкой. Задача состоит в том, чтобы отличить дефекты, связанные с байпасом-, от проблем, вызванных другими параметрами кристалла, поскольку симптомы часто совпадают.
Растрескивание кромок и концентрация напряжений на границах надрезов
Растрескивание кромок по границам надрезов — наиболее распространенный вид разрушения несущих полос,-упрочненных нагартом. Механизм прост: каждая обходная выемка создает геометрический разрыв, а геометрические разрывы концентрируют напряжение. Когда локализованное напряжение в основании надреза превышает порог разрушения материала, возникают микротрещины, которые распространяются наружу с каждым ходом пресса.
Кривая s-s (кривая напряжения-деформации) точно указывает вам, где находится этот порог. После нескольких станций формования деформационное упрочнение повышает локальное напряжение течения и одновременно снижает остаточную способность к удлинению. Корень надреза, который на второй станции находился в безопасных пределах, может работать на границе разрушения на шестой станции, поскольку деформационное упрочнение израсходовало большую часть запаса пластичности материала.
- Недостаточный радиус края:Острые внутренние углы у основания надреза создают коэффициент умножения напряжения от 3x до 5x. Материал трескается в точке концентрации, даже если уровень объемного напряжения остается умеренным.
- Чрезмерная глубина выреза:Уменьшение сечения носителя-менее 40 % от исходной ширины повышает номинальное напряжение в оставшемся материале выше предела текучести, ускоряя возникновение трещин при любом геометрическом дефекте.
- Берр-инициировал взлом:Неровные кромки из-за изношенного штампа действуют как уже существующие дефекты. При циклическом нагружении эти заусенцы становятся местами зарождения трещин, которые с каждым ударом распространяются внутрь держателя.
Корректирующие действия включают увеличение радиуса основания надреза как минимум до 0,75-кратной толщины материала, уменьшение глубины надреза для восстановления поперечного сечения- держателя и поддержание остроты пуансона для минимизации высоты заусенцев на кромках выреза.
Сценарии смещения полосы и поломки носителя
Несоосность полосы из-за асимметричной конструкции байпаса менее выражена, но не менее опасна. Когда выемки на одной стороне держателя обеспечивают больший рельеф, чем на другой, материал течет преимущественно в сторону освобожденной стороны. Полоса развивает изгиб, смещаясь вбок по мере продвижения.Анализ полосы журнала MetalForming Magazineподтверждает, что когда только одно несущее полотно растягивается или деформируется, возникающий в результате изгиб заставляет полосу отклоняться в одну сторону, застревая в направляющих и вызывая короткие подачи.
Поломка носителя представляет собой крайний случай. Это происходит, когда обходные пазы снимают настолько большую часть поперечного-сечения, что оставшийся держатель не может выдерживать растягивающие силы, возникающие во время подачи. Предел текучести стали в утонченной несущей секции падает ниже напряжения подачи, и полоса разрушается в середине-прогресса. Высокие-скорости, превышающие 200 ударов в минуту, усиливают этот риск, поскольку динамические силы подачи добавляют импульсную нагрузку помимо состояния статического напряжения.
Сморщивание и коробление между станциями возникают из-за противоположной проблемы: недостаточного сброса байпаса. Когда сжимающему напряжению от операций формовки некуда деваться, держатель выгибается из плоскости. Это искажение отрывает полосу от подъемников, смещает ее относительно направляющих и вносит ошибки в размерах на каждой нижестоящей станции. Основная причина заключается в том, что объем надреза слишком мал, чтобы вместить фактическое объемное смещение, возникающее в результате операции формования.
Логика диагностики обходных-дефектов, связанных с
Трудность устранения неполадок заключается в том, что дефекты выреза обходного канала имитируют симптомы, вызванные другими параметрами. Несоосность полосы также может быть результатом проблем с давлением подающих-валков или прогиба рулона. Трещина может возникнуть из-за дефектов материала или чрезмерной жесткости формования. Инженерам нужна структурированная последовательность действий для выявления основной причины.
При появлении дефекта, связанного с полосой-, выполните следующую диагностическую последовательность, чтобы определить, является ли причиной дефект конструкции обходного канала:
- Осмотрите расположение дефекта относительно обводных вырезов. Если растрескивание, коробление или смещение происходят в пределах двух толщин материала от границы надреза, то надрез является основным подозреваемым.
- Проверьте, является ли дефект-специфичным для станции или прогрессирующим. Дефект, который ухудшается от станции к станции, указывает на накопление кумулятивного напряжения из-за недостаточного рельефа, указывая на зазубрины недостаточного размера. Дефект, изолированный на одной станции, предполагает локальную проблему геометрии или зазора.
- Проверьте оба края держателя на предмет симметрии. Если на одной стороне наблюдается деформация, удлинение или растрескивание, а другая остается неповрежденной, вероятной причиной является асимметричное расположение байпаса.
- Измерьте оставшееся поперечное сечение-несущего держателя в самом узком месте. Если она упадет ниже 50 % от исходной ширины, целостность носителя будет нарушена независимо от других факторов.
- Сравните предел текучести входящего материала с сертифицированными значениями, использованными при проектировании штампа. Материал, попадающий в верхний предел допуска спецификации, будет сопротивляться байпасному потоку более агрессивно, чем предполагается в номинальной конструкции.
- Исключите причины, не связанные с-зазубринами: проверьте давление подающего-ролика, состояние направляющей, развал катушки и смазку, прежде чем изменять геометрию насечки. Если эти параметры находятся в пределах спецификации и дефект пространственно коррелирует с расположением надрезов, приступайте к модификации надрезов.
Если диагностика указывает на необходимость обхода конструкции, путь исправления зависит от типа дефекта. Растрескивание кромок требует увеличения радиуса корня и уменьшения глубины. Несоосность требует повторной балансировки рельефа паза симметрично на обоих держателях. Для выпучивания требуется увеличение объема надрезов (глубины или ширины) для обеспечения неослабевающего сжатия. Поломка носителя требует либо уменьшения глубины надреза, либо расширения носителя в компоновке полосы.
В этих сценариях дефектов вырезы обхода рассматриваются как отдельные функции. В производстве оснастки они редко работают в одиночку. Натяжные валики, прижимные подушки и силы связующего вещества взаимодействуют с геометрией выреза, управляя всей системой потока материала, и понимание этого взаимодействия определяет, действительно ли ваши корректирующие действия решают проблему или просто смещают ее вниз по потоку.
Интеграция обходных пазов с другими функциями управления потоком штампа
Ни один обходной паз не работает изолированно внутри штамповочного инструмента и штампа. Он разделяет ответственность за управление потоком с тяговыми валками, прижимными площадками, держателями заготовок и системами связующего усилия, каждая из которых оказывает свое собственное влияние на то, как материал движется через матрицу. Взаимодействие между этими функциями определяет, будет ли ваша полоса вести себя предсказуемо или исправление одной проблемы с геометрией выреза создаст новую проблему где-то еще в системе.
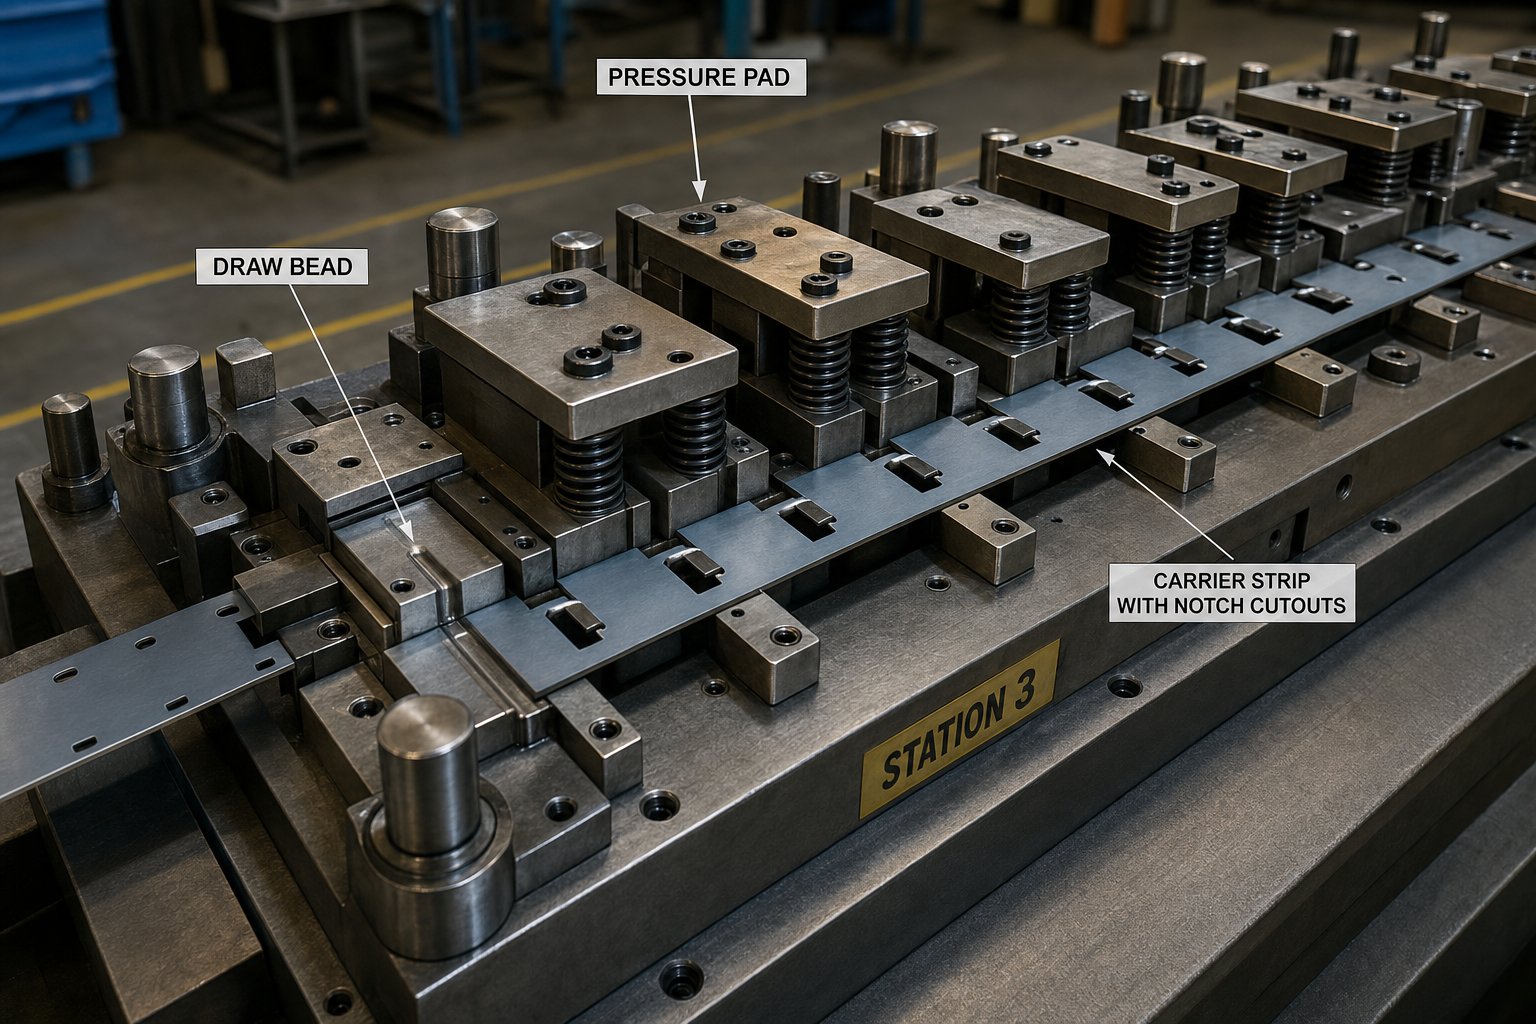
Обходные выемки, работающие с вытяжными бортиками и прижимными подушечками
Вытяжные валики создают сдерживающую силу, заставляя материал сгибаться и разгибаться вокруг выпуклой формы, прежде чем он попадет в полость матрицы. Какисследование геометрии бусинокподтверждает, что сочетание наклепа из-за изгиба листового металла по радиусам борта, а также трения скольжения создает сдерживающую силу, которая контролирует поток металла от кромки заготовки. Этот сдерживающий эффект напрямую уменьшает объем материала, который должен разместиться в обход выемок. Когда вытяжные валики успешно ограничивают входящий поток, меньше смещенного материала достигает несущей ленты, а это означает, что глубину и ширину выреза можно уменьшить без ущерба для стабильности полосы.
Обратное утверждение столь же верно. Когда радиусы валиков волочения изнашиваются или поверхность связующего разрушается, удерживающая сила падает, и больше материала свободно поступает в зоны формования. Избыточное смещение, которое когда-то содержали бусинки, теперь попадает в пазы обхода, размер которых может не соответствовать этому размеру. Вот почему опытные специалисты по изготовлению инструментов и штампов проверяют состояние бортов при устранении-неисправностей, связанных с байпасом. Дефект насечки, появившийся внезапно после нескольких месяцев стабильного производства, часто связан с износом борта, а не с дефектом оригинальной конструкции насечки.
Нажимные подушечки добавляют еще один слой. Они удерживают материал ровно на поверхности штампа во время формовки, предотвращая локальное поднятие или образование складок между держателем заготовки и пуансоном. В прогрессивных штампах, производящих детали для штамповки металлов, подпружиненные-нажимные подушки контролируют поведение полосы в непосредственной близости от каждой формовочной станции. Достаточное давление колодки удерживает материал на месте, что снижает боковые сжимающие силы, которые необходимо ослаблять в обход выемок. Недостаточное давление позволяет полосе локально подниматься и изгибаться, что увеличивает нагрузку на геометрию надреза.
Сила держателя заготовки (BHF) определяет общее удержание материала на периферии операций вытяжки.Исследования от ФабрикатораВ документах указано, что чрезмерная текучесть материала и низкая сила держателя заготовки могут вызвать образование складок, а недостаточная текучесть приводит к разрывам или переломам. В операциях прецизионной штамповки BHF и обходные насечки выполняют дополняющую роль: держатель заготовки удерживает материал глобально, а насечки обеспечивают локализованный объемный рельеф на определенных станциях. Когда BHF увеличивается, в носитель перемещается меньше материала, что снижает требования к надрезам. Когда BHF уменьшается (намеренно или из-за деградации амортизации), полоса поглощает больше неограниченного потока, и надрезы должны это компенсировать.
Структура принятия решений для объединения средств управления материальными потоками
Инженерный вопрос заключается не в том, использовать ли байпасные вырезы или другие средства контроля потока. Это то, какую ответственность несет каждая функция за данную сложность детали. Для простых геометрических форм с мелкими формами и пластичными материалами могут потребоваться только обходные насечки и базовое давление держателя заготовки. Сложные автомобильные штампы с глубокой вытяжкой, острыми радиусами и сплавами AHSS требуют согласованной работы всей комбинации.
Используйте эту логику принятия решений, чтобы определить правильную комбинацию для вашего приложения:
- Если тяжесть формования легкая и удлинение материала превышает 30%:Сами по себе байпасные вырезы обычно обеспечивают достаточный контроль потока. Вытяжные валики не нужны, а стандартные пружинные накладки поддерживают плоскостность полосы.
- Если формирование предполагает умеренную вытяжку с утонением более 15%:Объедините обходные выемки с вытяжными желобками, чтобы разделить управление потоком между держателем ленты и периферией заготовки. Размер насечек на 20-30% меньше, чем у отдельных требований, поскольку борта несут часть удерживающей нагрузки.
- Если деталь требует глубокой вытяжки из-высокопрочного материала:Разверните полную систему. Вытяжные валики ограничивают периферийный поток, регулируемые элементы управления BHF обеспечивают-скорость втягивания во время хода, прижимные подушки поддерживают локальную плоскостность, а обходные выемки справляются с остаточным смещением, которое другие элементы не могут компенсировать. Размер выреза здесь соответствует остаточному объему после учета других элементов управления, а не общему объему смещения.
- Если асимметричная геометрия детали создает несбалансированный поток:Выборочно используйте вытяжные валики на стороне высокого-потока, размещая обводные вырезы напротив, чтобы выровнять напряжение несущей. Эта комбинация предотвращает прогиб полосы, возникающий в результате одного-одного рельефа.
Ключевым принципом любого штамповочного инструмента и штампа является то, что каждая функция управления потоком имеет эффективный диапазон. Натяжные шарики превосходно удерживают периферию, но не могут устранить накопление напряжения глубоко внутри держателя. Держатели заготовок контролируют глобальную силу, но им не хватает точности,-специфичной для станции. Обводные вырезы создают локальный рельеф,-специфичный для станции, но не могут сдерживать поток сыпучего материала через фланец. Система работает, когда каждая функция работает в пределах своих возможностей, а не компенсирует сбой другой функции.
Для металлических инструментов и штампов, включающих сложную геометрию, много-наслоение материалов или промышленную штамповку металла с жесткими допусками, взаимодействие между этими функциями становится трудно предсказать только с помощью ручных расчетов. Моделирование FEA помогает, но проверка производства остается важной. Инженеры, решающие эти многофункциональные-задачи по управлению потоком, в которых конструкция обходного паза пересекается с общими решениями по архитектуре кристалла, часто получают выгоду от партнерства со специалистами, создающими прогрессивные инструменты по индивидуальному заказу.Решения для штамповки YICHENсоедините инженеров-технологов с опытом проектирования штампов, охватывающим весь спектр интеграции управления потоком, от геометрии надреза и взаимодействия валиков вытяжки до оптимизации системы связующего вещества во всей конструкции штампа.
Правильная реализация этих эффектов взаимодействия во время проектирования позволяет избежать повторяющихся циклов проб, которые отнимают недели времени печати. Последним шагом является объединение всех этих принципов в повторяемый рабочий процесс проектирования, который проходит от компоновки полос до производственной проверки.
Инженерные принципы эффективной реализации обходного выреза
Каждое решение, описанное в этой статье, от выбора геометрии до-размеров на основе материала и взаимодействия нескольких-функций, сводится к единой инженерной реальности: проектирование обходного выреза не является отдельной задачей. Это неотделимо от планирования компоновки полосы, выбора материала и более широкой архитектуры управления потоком вашей матрицы. Если относиться к этому как к второстепенной мысли или копировать-детали из предыдущего инструмента, возникает большинство сбоев в процессе штамповки.
Консолидированная логика принятия решений для проектирования обходных вырезов
Процесс штамповки металла требует, чтобы каждое решение об обходе логически вытекало из предыдущего. Невозможно определить размер выемки, не зная материала. Вы не сможете разместить его, не разобравшись в схеме расположения полос. И вы не можете подтвердить это, не измерив результаты производства. Эта последовательная логика применима независимо от того, разрабатываете ли вы инструменты для штампованных стальных автомобильных кронштейнов или прецизионные штампованные металлические детали для сборок электроники.
Следуйте этому контрольному списку при проектировании обходных пазов для любого нового применения прогрессивной матрицы:
- Сначала определите расположение полос. Прежде чем принимать какие-либо решения, определите тип носителя, ширину полосы, количество станций, расстояние между станциями и шаг.
- Охарактеризуйте материал. Запишите предел текучести, удлинение, значение n- и модуль упругости из сертифицированных данных. Определите, является ли марка мягкой стали, AHSS или алюминия, и выберите соответствующий размерный диапазон.
- Карта формирования серьезности по станциям. Классифицируйте каждую операцию и отметьте, где объемное перемещение достигает максимума. Это ваши основные места обхода.
- Выбирайте геометрию выреза в зависимости от пластичности материала и ширины держателя. V-выемка для плотной компоновки и направленного рельефа, U-выемка для формовки от средней-до-тяжелой или ограниченной-степени пластичности, прямоугольная для широких держателей из пластичных материалов.
- Измерьте глубину и ширину, используя соотношение толщины материала. Начните с толщины в 1,5 раза для умеренных станций, масштабируйте до 3х для тяжелых операций и корректируйте ограничения по расстоянию между станциями.
- Разместите выемки относительно формовочных станций, направляющих отверстий и направления волокон. Соблюдайте зазор минимум в 2 раза по толщине материала от направляющих. Расположите на стороне держателя, ближайшей к максимальному смещению.
- Учитывайте взаимодействие с вытяжными бусинами, прижимными подушечками и силой держателя заготовки. Пропорционально уменьшите размер паза, когда другие регуляторы расхода несут часть удерживающей нагрузки.
- Укажите радиусы кромок на всех границах надрезов (минимум 0,5 толщины материала), чтобы минимизировать распространение заусенцев и возникновение трещин.
- Подтвердить прогрессивным испытанием. Запускайте станок на производственной скорости и проверяйте наличие растрескивания кромок, прогиба полосы, утонения держателя и отклонения размеров готовых деталей.
- Выполняйте итерации на основе измеримых данных, а не предположений. Корректируйте параметры надреза только после подтверждения того, что дефекты пространственно и временно коррелируют с местоположениями надрезов.
Измерение эффективности обходного выреза в производстве
Хорошо продуманная-стратегия обхода обеспечивает три измеримых результата в процессе производства штамповки металлов. Надежность подачи полосы – это прежде всего: постоянная точность шага на всех станциях без коротких подач, пропусков зажигания или заеданий,-вызванных развалом. Если частота срабатываний сигнализации на питателе падает ниже 0,1% за смену, байпасная система эффективно контролирует накопление напряжения.
Вторым показателем является размерная стабильность готовой металлической штампованной детали. Когда обходные насечки должным образом снимают формообразующее напряжение, держатель сохраняет совмещение с направляющими отверстиями, что сохраняет размеры элементов-в-элементах при миллионах ходов. Статистические данные управления процессом (значения Cpk выше 1,33 по критическим измерениям) подтверждают, что управление потоком стабильно.
Снижение уровня брака является третьей точкой проверки. Поломка держателя, растрескивание кромок и коробление,-вызванное несоосностью, — все это приводит к образованию брака. При штамповке металлических деталей с оптимизированной конструкцией байпаса доля лома, связанного с транспортером,-не должна превышать 0,5 % от общего объема производства. Если количество отходов со временем увеличивается, причиной часто являются изношенные тяговые борта или изношенные пружины нажимных подушек, а не первоначальная конструкция насечки.
Эти показатели замыкают связь между замыслом проекта и реальностью производства. Инженеры, готовые перейти от теории к производству инструментов, где обходные пазы, зазор, контроль заусенцев и поток материала должны быть оптимизированы вместе как целостная система, могут подключиться кИндивидуальные решения для штамповки YICHENдля поддержки проектирования, которая устраняет разрыв между планированием компоновки полос и проверенной,-готовой к производству архитектурой штампа.
Часто задаваемые вопросы об обходных выемках в штампах
1. Каково назначение обходных насечек в штампах прогрессивной штамповки?
Обводные выемки служат в качестве преднамеренных вырезов в несущей ленте, которые снимают сжимающее напряжение, компенсируют объемное смещение в результате операций формовки и предотвращают коробление или коробление полосы во время подачи. В отличие от рельефных насечек, которые предотвращают разрывы на переходах сгиба или обрезки, определяющие профили детали, обходные насечки специально управляют поведением материала между станциями, чтобы поддерживать плоскостность полосы, постоянную точность шага и стабильность размеров в течение миллионов циклов прессования.
2. Как определить правильную глубину обходного паза?
Глубина обходного паза определяется как отношение толщины материала, обычно в диапазоне от 1,5x до 3x в зависимости от сложности формовки и марки материала. Станции легкой формовки начинаются с толщины 1,5x, умеренные операции требуют толщины 2x, а тяжелые вытяжки требуют толщины от 2,5x до 3x. Для марок AHSS диапазон сужается до 1,5x-2x, поскольку более высокая прочность снижает допуск на потери в поперечном-сечении. Алюминию может потребоваться глубина до 3,5x, чтобы компенсировать упругое отскакивание-обратно. Оставшееся поперечное сечение держателя должно сохранять не менее 60 % первоначальной ширины после удаления насечки, чтобы обеспечить стабильность подачи.
3. В чем разница между положительными и отрицательными байпасными вырезами?
Отрицательные обводные пазы удаляют материал с несущей ленты, создавая открытое пространство, куда может течь смещенный металл во время операций формования. Они являются более распространенным типом и отдают предпочтение объемному рельефу. Вырезы с положительным обходом сохраняют или расширяют местный выступ материала, который направляет поток вокруг сформированных элементов, сохраняя при этом поддержку держателя. Они защищают структурную целостность при перемещении рулевого управления. В большинстве прогрессивных компоновок матриц используется комбинация того и другого: отрицательные насечки используются на ранних стадиях мягкой формовки, а положительная геометрия поддерживает прочность носителя на более поздних, более тяжелых станциях формования.
4. Почему обходные насечки вызывают растрескивание кромок при штамповке?
Растрескивание кромок на границах обходных надрезов возникает в результате концентрации напряжений на геометрических неоднородностях, превышающих порог разрушения материала. Три основные причины приводят к этому отказу: недостаточный радиус кромки у основания надреза, создающий увеличение напряжения в 3x-5x, чрезмерная глубина надреза, уменьшающая поперечное сечение держателя- ниже безопасных пределов, и растрескивание из-за заусенцев из-за изношенного пуансона. Нагартование на нескольких станциях усугубляет проблему, повышая локальное напряжение течения и одновременно потребляя запас пластичности. Корректирующие действия включают увеличение радиуса корня до минимальной толщины материала, равной 0,75x, уменьшение глубины и поддержание остроты пуансона.
5. Как обходные насечки взаимодействуют с вытяжными валиками и силой держателя заготовки?
Обходные пазы разделяют ответственность за управление потоком с натяжными валиками, прижимными подушками и усилием держателя заготовки в дополнительной системе. Вытяжные валики ограничивают периферийный поток материала за счет изгиба и трения, уменьшая объем смещения, с которым должны справляться выемки. Когда борта несут часть удерживающей нагрузки, размер выреза можно уменьшить на 20-30 %. Усилие держателя заготовки контролирует глобальное удержание материала, а насечки обеспечивают локальную-разгрузку, специфичную для конкретной станции. Инженеры, работающие со сложными многофункциональными-системами потока, могут сотрудничать с такими специалистами, как YICHEN (https://www.yichen-group.com/stamping-die/), чтобы получить поддержку в разработке индивидуальных штампов, которая оптимизирует взаимодействие между всеми функциями управления потоком.


