


Что такое обходные насечки и почему они важны для штампов
Когда тызапустить прогрессивную штамповочную матрицу на производственной скорости, плавная подача ленты – это все. Одно-единственное застревание может привести к повреждению матрицы, браку деталей и дорогостоящему простою. Обходные насечки являются одним из наиболее эффективных, но часто упускаемых из виду решений, встроенных в штампы для штамповки и обеспечивающих чистое перемещение полосы от станции к станции.
Что такое обходные насечки в прогрессивных штампах для штамповки
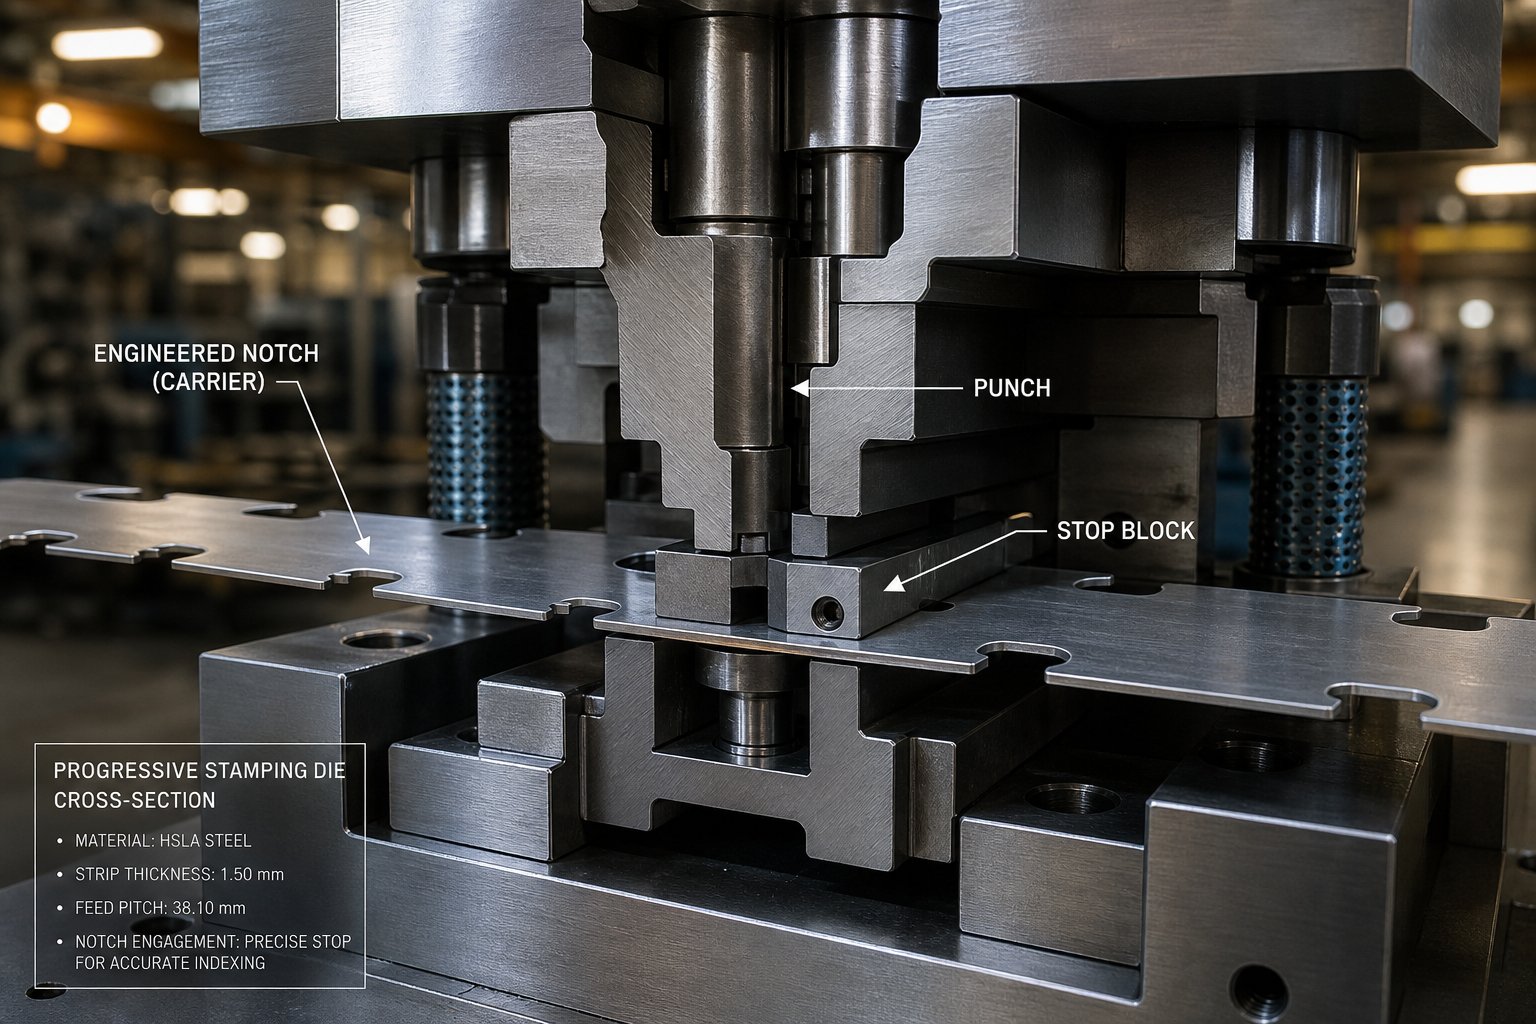
Обходные насечки представляют собой специальные рельефные вырезы, выполненные в несущей полосе прогрессивных штампов. Их цель состоит в том, чтобы предотвратить избыточную подачу, совместить контрольную полоску и обеспечить зазор, чтобы сформированные элементы могли беспрепятственно проходить через последующие станции матрицы.
Если вы новичок в этой области и вам интересно, что такое штамповка металла, это производственный процесс, в котором используются штампы, установленные в прессах, для формирования из плоского листового металла готовых деталей. Пластины для прогрессивной штамповки идут еще дальше, выполняя несколько операций последовательно по мере продвижения полосы через инструмент. Несущая полоса связывает заготовки вместе и перемещает их вперед на один шаг за раз.
Обходные выемки вырезаются на одном или обоих краях этой несущей ленты, обычно на первых позициях матрицы. Они создают ссылку с прямыми-краями, которая взаимодействует с твердыми упорами внутри инструмента, давая полосе точный механический предел для каждого этапа подачи. Профессионалы отрасли иногда называют ихшаговые насечки или французские насечки, хотя существуют контекстуальные различия, которые стоит понять.
Решение проблемы подачи полосы. Обходные пазы.
Представьте себе, что непрерывную рулонную полосу пропускают через прогрессивную матрицу без какого-либо механического упора. Что происходит? Рулонный питатель продвигает материал, но даже питатели с точностью до 0,0005 дюйма не могут учитывать выпуклость кромок, возникающую в процессе резки. Из-за этого изгиба полоса смещается, прогибается или перегружается. Результатом является неправильная регистрация между станциями, половина-попаданий при ударах и, в худшем случае, полный сбой кубика.
Цель обходных насечек в штампах для штамповки – решить именно эту проблему. Удаляя небольшой участок материала с кромки полосы, выемка создает прочную упорную поверхность и устраняет сильный изгиб кромки за одну операцию. Назначение этой обводной выемки для формовки листового металла выходит за рамки простой защиты от перегрузки. Прямая-линия разреза также обеспечивает плавную подачу полосы через направляющие, а в сочетании с направляющими штифтами обеспечивает надежную регистрацию деталей-в-деталях на каждой станции.
Понимание того, что такое штамповка на этом уровне, означает признание того, что точность подачи — это не только проблема устройства подачи. Это проблема конструкции штампа. А байпасные вырезы представляют собой продуманный, продуманный ответ на проблемы контроля полосы, которые никакая электронная защита матрицы не может полностью заменить сама по себе.
Терминология, связанная с этими насечками, различается в зависимости от магазина и региона, что часто создает путаницу для инженеров, проверяющих конструкции кристаллов от разных поставщиков.
Обходные вырезы и шаговые вырезы и отраслевая терминология
Спросите пять дизайнеров штампов, как они называют рельефные вырезы в полосе держателя прогрессивной матрицы, и вы можете получить пять разных ответов. «Обходная выемка», «шаговая выемка», «французская выемка», «выемка подачи» - терминология меняется в зависимости от того, кто вас обучал, где вы работаете и в каком регионе страны (или мира) работает ваш магазин. Это несоответствие — не просто пустяк. Это создает настоящую путаницу при выборе штампов у разных поставщиков или при просмотре макетов полос в незнакомых магазинах.
Объяснение терминологии Bypass Notches и Pitch Notches
В самом широком смысле оба термина описывают схожую геометрию - участок материала, удаленный с края полосы или сформированный в нем для управления подачей. Функциональное совпадение существенно, и многие профессионалы в области штампов и штамповки без проблем используют эти термины как синонимы. Тем не менее, стоит отметить контекстуальные различия.
Термин «выемка тональности», как правило, используется для обозначения геометрии выемки, специально связанной с повышением тональности и контролем-первого удара. Его основная роль, согласно определению штамповки, используемому большинством инженеров-инструментальщиков, заключается в обеспечении надежного упора, который предотвращает избыточную подачу и дает наладчику точное начальное положение для передней кромки полосы.Арт Хедрик из Dieology LLCописывает шаговую насечку как небольшой участок материала, отрезанный от одного или обоих краев полосы на начальных позициях прогрессивной матрицы, действующий одновременно как механический упор и элемент-коррекции развала.
С другой стороны, «обходной вырез» часто имеет более широкое значение. Некоторые специалисты используют его для описания любой геометрии рельефа, которая позволяет полосовому материалу - особенно сформированным элементам - проходить через последующие станции или обходить их без помех. В этом контексте, что штампы делают по-другому? Разница невелика: выемка шага контролирует, где полоса останавливается, а выемка обхода контролирует, что полоса очищает при движении вперед.
На практике многие штампы имеют геометрию, которая одновременно выполняет обе функции. Та же самая выемка, которая обеспечивает надежный ограничитель шага, может также создавать зазор для изгиба или вытягивания вниз по потоку. Эта двойная функция отчасти является причиной того, что эти термины вошли в повседневный язык магазинов.
Как региональные и корпоративные соглашения влияют на именование
География и корпоративная культура играют большую роль в терминологии, чем думает большинство инженеров. Магазины на верхнем Среднем Западе США, где прогрессивная штамповка имеет глубокие корни, склонны отдавать предпочтение «основной насечке» или «французской насечке». Европейские и азиатские производители штампов чаще используют «обходную выемку» или эквивалентные переводы. Крупные OEM-производители с глобальными цепочками поставок иногда стандартизируют один термин в своих спецификациях конструкции кристаллов, но этот стандарт варьируется в зависимости от компании.
Понимание того, что такое штампы в производстве, означает признание того, что номенклатура не является универсальной. При рассмотрении пакета проектирования штампа от незнакомого поставщика самый безопасный подход — посмотреть на геометрию и ее положение в макете полосы, а не полагаться только на этикетку.
В таблице ниже показано, как эти термины обычно соотносятся с конкретными контекстами использования:
| Срок | Типичный контекст использования | Функциональное описание |
|---|---|---|
| Высота тона | Североамериканские цеха прогрессивных штампов; обсуждение настройки штампа и управления подачей | Материал удален с края полосы, чтобы создать надежную остановку для продвижения шага, предотвратить перегрузку и устранить прогиб кромки. |
| Французский Нотч | Устаревший термин, распространенный в старой литературе по инструментам и опытным производителям штампов. | Синоним высоты тона; относится к той же заготовке,-производящей рельефный разрез по краям полосы |
| Обходной вырез | Более широкое глобальное использование; формирование-тяжелых прогрессивных штампов; раздевание обсуждений | Геометрия рельефа, позволяющая образовавшимся объектам очищать последующие станции; также может служить остановкой питча |
| Копье-и-выемка фланца | Приложения, требующие работы без пробок-или усиления жесткости держателя | Прорезанный и изогнутый материал, который действует как прочный стопор, не образуя отдельной пробки. |
Независимо от того, как их называет ваш магазин, основная механическая функция остается неизменной. Эти функции обеспечивают надежную подачу ленты изащитить дорогие компоненты матрицыот повреждений в результате аварии. Реальные различия проявляются, когда вы смотрите на то, как они физически взаимодействуют с последовательностью полос, направляющими штифтами и формируемой геометрией на каждой станции.
Как работают обходные пазы при прогрессивной подаче матриц
Знать, как называются обходные насечки, это одно. Понимание того, что на самом деле происходит внутри штампа во время каждого хода пресса, — вот в чем заключается настоящая инженерная ценность. Механическая функция этих рельефных надрезов выходит далеко за рамки простого предотвращения перекармливания. Они активно участвуют в контроле полосы, формировании зазора и точности совмещения на протяжении всего процесса штамповки.
Как обходные вырезы контролируют движение полосы
Представьте себе прогрессивную штамповочную матрицу, работающую со скоростью 200 ударов в минуту. Полоса продвигается на один шаг между каждым ударом, и весь процесс штамповки зависит от того, что это движение происходит с повторяемой точностью. Обходные насечки служат механической основой этой точности.
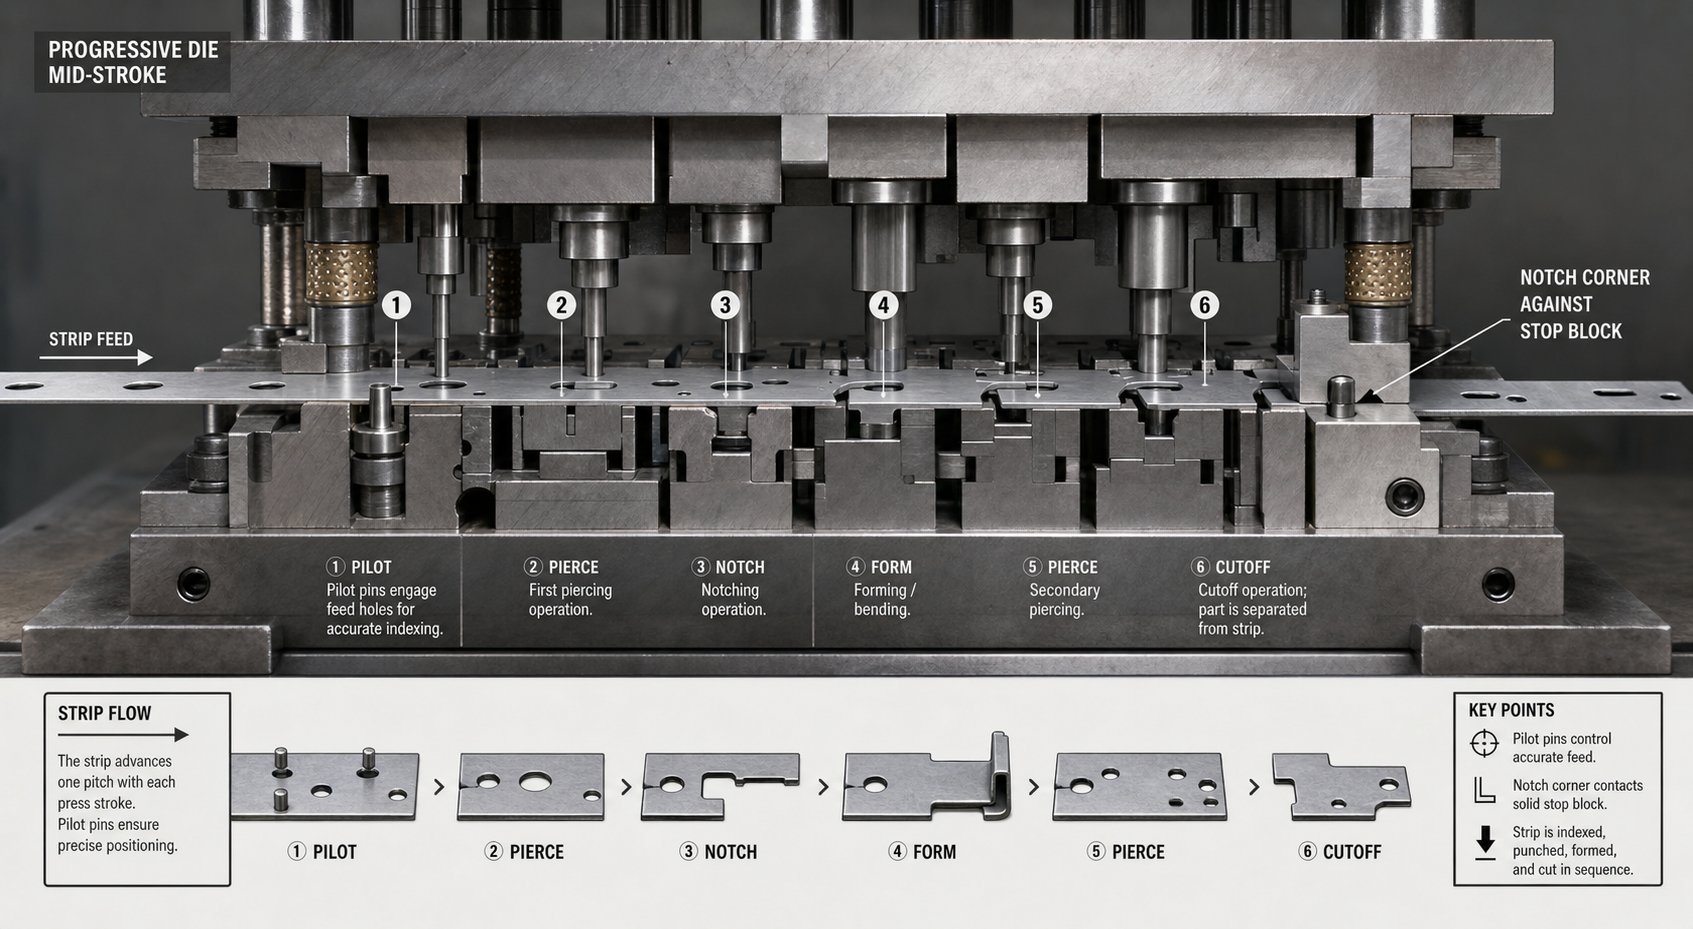
Когда устройство подачи отпускает полосу, оно движется вперед до тех пор, пока угол выреза не коснется твердого стопорного блока, установленного в матрице. Эта жесткая остановка устраняет любые совокупные ошибки кормления, которые могут накапливаться в течение сотен этапов. В отличие от электронных датчиков, которые обнаруживают застревания после того, как они произошли, физический стопор, создаваемый геометрией паза, предотвращает возникновение проблемы в первую очередь.
Вырез также удаляет кромочный материал, который в противном случае мог бы помешать плавной подаче через направляющие. Рулонная продукция часто поставляется с небольшими заусенцами или выпуклостями по краям, возникшими в процессе продольной резки. За счет вырезания в полосе чистого- эталонного образца с прямыми краями обходная выемка обеспечивает матрице надежную поверхность для индексации независимо от состояния поступающего материала.
Для штампов, которые выполняют операции штамповки на ранних станциях, пуансон с обходной насечкой обычно срабатывает одновременно с пробивкой направляющего отверстия. Это означает, что полоса получает как свои регистрационные отверстия, так и геометрию контроля кромок за один удар, устанавливая все привязки местоположения до того, как материал достигнет каких-либо формовочных станций ниже по потоку.
Взаимодействие между обходными вырезами и регистрацией пилотного контакта
Обходные насечки и пилотные штифты работают вместе, но они отвечают за разные аспекты контроля полосы. Направляющие штифты обеспечивают точное расположение X-Y, входя в предварительно-отверстия и вытягивая полосу в точное положение при закрытии матрицы. Между тем, обходные вырезы задают предел грубой подачи и обеспечивают зазор по оси Z- для формованных элементов.
Вот как последовательность действий происходит во время одного цикла нажатия:
- Устройство подачи продвигает полосу вперед на один шаг. Полоса свободно перемещается через открытую матрицу до тех пор, пока угол обходного паза не коснется твердого упора, предотвращая перегрузку.
- Пресс-цилиндр начинает движение вниз. Когда верхняя матрица опускается, направляющие штифты входят в предварительно-просверленные отверстия в полосе, вытягивая материал в точное конечное положение и исправляя любое незначительное боковое смещение.
- Пластина съемника контактирует с поверхностью полосы, прижимая ее к нижней поверхности матрицы. На станциях формовки подъемники могут удерживать полосу в приподнятом положении, чтобы очистить ранее сформированные элементы внизу.
- Операции штамповки и штамповки выполняются одновременно на всех станциях. На первой станции во входящей полосе вырезаются новые перепускные насечки и пилотные отверстия. На нижестоящих станциях формируются изгибы, вытяжки и тиснения.
- Баран меняет направление. Стриптизерши держат полосу, пока удары отходят. Подъемники поднимают полосу обратно на высоту подачи, а геометрия обходной выемки обеспечивает зазор, необходимый для сформированных элементов, чтобы освободить компоненты нижней части матрицы при подъеме полосы.
- Устройство подачи снова включается, продвигая полосу к следующему положению шага, и цикл повторяется.
Без обходных пазов, обеспечивающих начальную грубую остановку, всю нагрузку по исправлению любой ошибки подачи будут нести только направляющие штифты. Пилоты представляют собой прецизионные штамповочные компоненты, предназначенные для точного расположения, а не для поглощения силы перегруженной полосы. Использование их в качестве основных упоров ускоряет износ пальцев и в конечном итоге приводит к неправильному совмещению на всех станциях.
Предотвращение подъема полоски и неправильной подачи во время продвижения
Стрип-лифтинг – одна из самых постоянных головных болей при использовании прогрессивных штампов. Когда формовочная станция сгибает материал вниз, окружающая несущая полоса в ответ пытается отклониться вверх. Если поднятый материал зацепится за компонент матрицы при подаче полосы вперед, произойдет нарушение подачи или коробление, которое может привести к поломке инструмента.
Обходные вырезы решают эту проблему двумя способами. Во-первых, удаляя материал с края носителя, примыкающего к формовочным станциям, они уменьшают жесткость носителя в этой зоне. Менее жесткий держатель более податлив, то есть он может слегка изгибаться, не передавая подъемную силу по всей ширине полосы. Это согласуется спринципы проектирования несущей полосыкоторые балансируют гибкость со структурной целостностью.
Во-вторых, геометрия выемки сама по себе создает физический зазор. Когда формованный элемент, такой как согнутый выступ или вытянутая чашка, должен пройти через следующую станцию, обводная выемка обеспечивает наличие открытого пространства на краю полосы, чтобы этот элемент мог перемещаться, не контактируя со сталью штампа. Это особенно важно в конструкциях штампов, где станции расположены близко друг к другу, а формованные элементы располагаются ниже или выше плоскости полосы.
Взаимосвязь между размещением надреза и стабильностью полосы представляет собой балансирующий акт. Отрежьте слишком много материала от носителя, и вы потеряете структурную прочность, необходимую для надежного проталкивания полосы через матрицу. Вырежьте слишком мало, и сформированные элементы столкнутся с последующим инструментом. Для достижения правильного баланса требуется понимание конкретных доступных вариантов геометрии выреза и того, когда каждая конфигурация лучше всего подходит для конкретного применения.
Типы байпасных вырезов и когда использовать каждую конфигурацию
Балансирование между клиренсом и силой несущей конструкции не имеет универсального--решения, подходящего-всем. Различная геометрия детали, толщина материала и глубина формовки требуют разных форм надрезов. Среди различных типов штамповочных штампов, используемых в производстве, прогрессивные инструменты имеют самое большое разнообразие конфигураций обходных пазов, поскольку каждая станция предъявляет уникальные требования к зазору. Выбор правильной геометрии – это не косметическое решение. Это напрямую влияет на стабильность полосы, поведение лома и срок службы пуансона.
Конфигурация V-Notch и типичные области применения
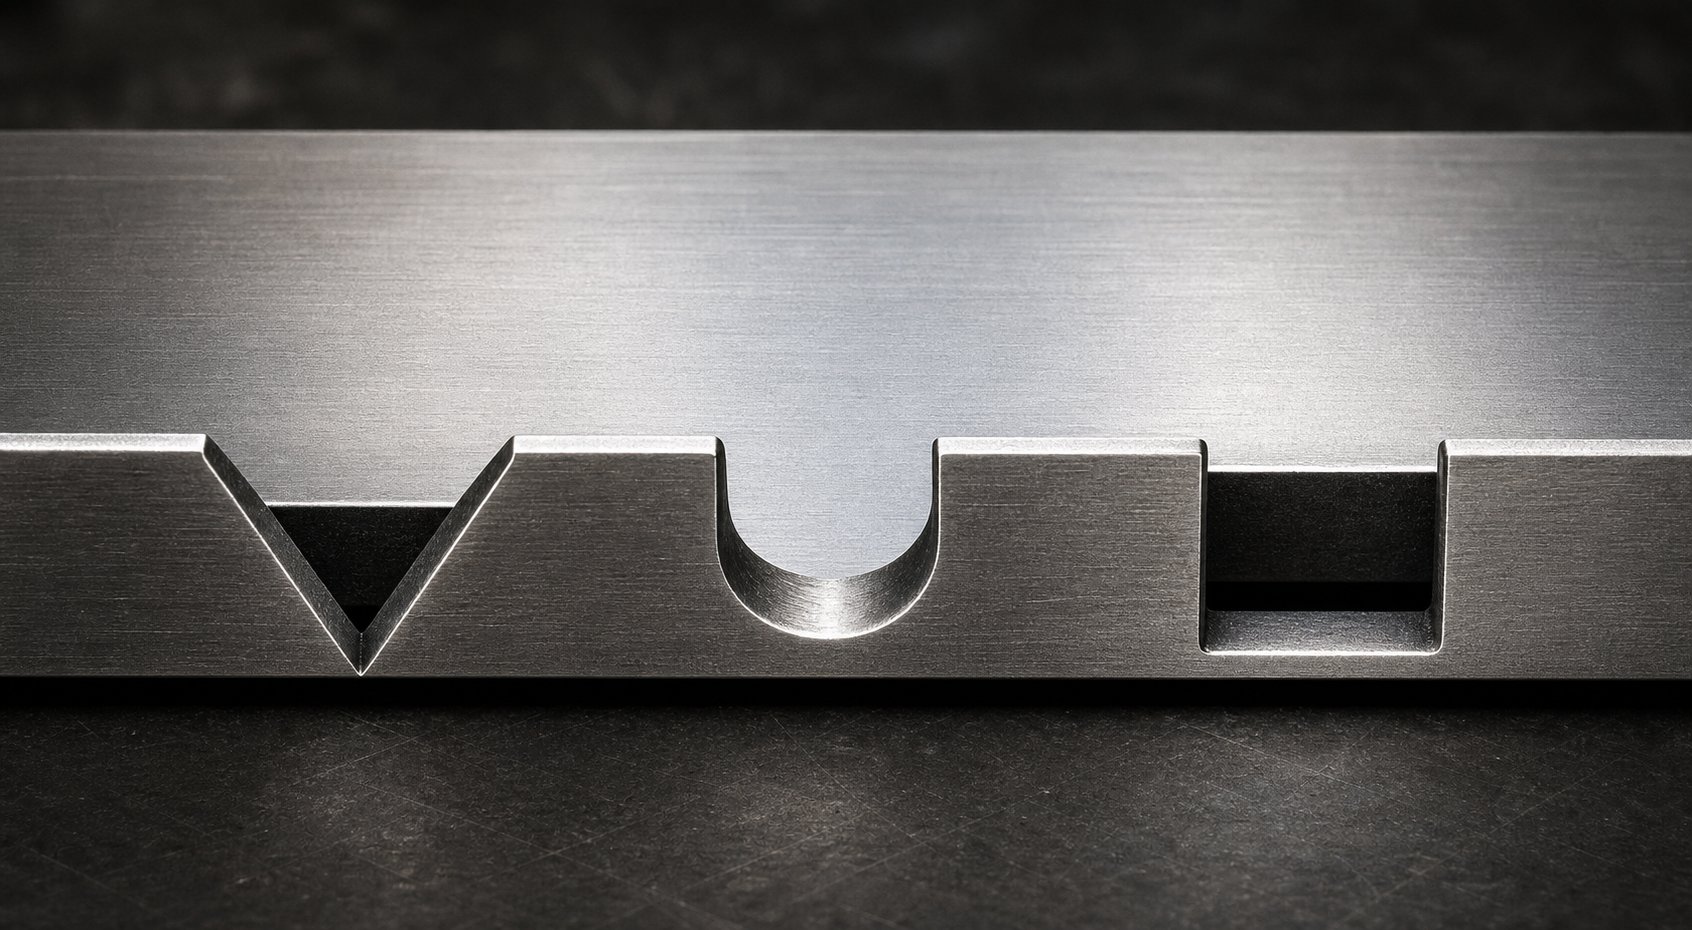
V-надрез – это наиболее распространенная геометрия обходного паза при штамповке. Он имеет два угловых разреза, которые встречаются в одной точке, создавая треугольный рельеф на краю полосы. Угол V обычно составляет от 60 до 90 градусов, хотя в некоторых случаях используются более узкие или более широкие профили в зависимости от необходимого зазора.
Почему V-вырез так популярен? Его коническая форма естественным образом направляет полосу к твердому упору по мере подачи материала вперед. Наклонные края действуют-в качестве входа, центрируя полосу по бокам и уменьшая вероятность того, что угол надреза зависнет на стопорном блоке. Такое самоцентрирующееся-поведение делает V-надрезы особенно эффективными в высокоскоростных-прогрессивных матрицах, где полоса должна перемещаться быстро и чисто.
V-надрезы лучше всего подходят для применений с умеренными требованиями к зазору и тонкой полосовой заготовкой, обычно менее 2,0 мм. Они производят компактную пулю, которая надежно выбрасывается, а заостренная геометрия концентрирует меньше напряжения на краю держателя по сравнению с острыми прямоугольными углами. Однако V-выемки имеют ограниченную ширину зазора на краю полосы, что может стать ограничением, когда сформированным элементам требуется более широкое окно для прохождения.
Конструкции с U-вырезом и прямоугольным обходным вырезом
Когда V-выемка не может обеспечить достаточную ширину зазора, на помощь приходят U-выемка и прямоугольная конфигурация. Такая геометрия удаляет более широкую часть материала с края держателя, создавая более широкое рельефное окно для сформированных элементов, которые могут пройти ниже по течению.
U-выемка имеет полукруглое или закругленное дно, которое распределяет нагрузку более равномерно, чем карман с острыми-углами. Это делает его отличным выбором для обходных пазов при штамповке листового металла, где несущая полоса испытывает повторяющиеся изгибающие нагрузки во время работы подъемника. Радиус у основания надреза снижает вероятность усталостного растрескивания, особенно в материалах, склонных к наклепу.
Прямоугольные вырезы, напротив, максимально увеличивают площадь зазора при заданной глубине выреза. Их легко врезать в матрицу и получить заготовку простой формы. Компромисс- заключается в том, что острые внутренние углы создают точки концентрации напряжения. В более твердых или тонких материалах эти углы могут привести к появлению трещин после тысяч циклов прессования. Добавление небольших угловых радиусов (даже от 0,5 до 1,0 мм) существенно снижает этот риск, не жертвуя при этом значительным зазором.
Как U-вырез, так и прямоугольная конструкция часто встречаются в прогрессивных штампах с глубокими формовочными станциями, большими рельефами или многочисленными изгибами, которые проходят значительно ниже плоскости полосы. Если сформированному элементу требуется значительное пространство для перемещения, эта более широкая геометрия обеспечит его.
Положительная и отрицательная геометрия обходного выреза
Помимо формы самого разреза, конструкция обходной выемки делится на две основные категории в зависимости от способа обращения с материалом: положительная и отрицательная. Понимание отрицательных и положительных обходных надрезов в штампах для штамповки листового металла имеет важное значение, поскольку выбор по-разному влияет на прочность держателя, управление пробками и общее поведение полосы.
A отрицательный обходной вырезэто то, что большинство инженеров представляют себе в первую очередь. Материал физически удаляется с края полосы, создавая вырез, обеспечивающий зазор. Удаленную заготовку необходимо удалять с помощью надлежащей вентиляции матрицы и желобов для лома. Негативные насечки являются стандартным подходом в большинстве случаев штамповки, поскольку они обеспечивают предсказуемую, постоянную геометрию зазора с первого удара.
A положительная байпасная выемкаиспользует другой подход. Вместо удаления материала он сохраняет или перенаправляет материал полосы для создания рельефа. Представьте себе операцию копья-и-формы, при которой выступ выгибается из несущей плоскости, а не отрезается полностью. Материал остается прикрепленным к полосе, но выходит из зоны интерференции. При этом методе сохраняется большее поперечное сечение- держателя, что повышает жесткость полосы и стабильность подачи. Это также полностью исключает заготовку, решая проблемы с утилизацией отходов при плотной компоновке штампов.
Практическое значение этих терминов может варьироваться в зависимости от компании и разработчиков штампов, поэтому определения всегда следует сверять с используемым стандартом чертежей штампов и компоновки полос. В таблице ниже отражены основные различия:
| Тип геометрии | Типичный случай использования | Преимущества | Ограничения |
|---|---|---|---|
| V-Вырез (отрицательный) | Высокоскоростные-прогрессивные штампы с умеренными требованиями к зазору; тонкая полоса толщиной менее 2,0 мм | Самоцентрирующееся-действие подачи; компактная пуля; более низкая концентрация напряжений на краю держателя | Ограниченная ширина просвета; не идеален для элементов глубокой-формы, требующих широких рельефных окон. |
| U-Вырез (отрицательный) | Применение с повторяющимися изгибающими нагрузками; материалы, склонные к наклепу или усталостному растрескиванию | Радиусный корень равномерно распределяет нагрузку; хорошая усталостная устойчивость; умеренная ширина просвета | Чуть более сложная геометрия пуансона; форма пробки может потребовать специальной конструкции желоба |
| Прямоугольный (негативный) | Станции глубокой формовки; большие тиснения или изгибы, простирающиеся значительно ниже плоскости полосы | Максимальная площадь просвета для заданной глубины; простота обработки; предсказуемая геометрия пули | Острые углы создают повышенное напряжение; требует дополнительных радиусов в более твердых или тонких материалах |
| Позитив (копье-и-форма) | Плотное расположение штампов, где проблематично управление пробками; приложения, требующие максимальной жесткости носителя | Пули не производятся; поддерживает поперечное сечение-несущего; улучшает стабильность кормления | Ограниченная глубина зазора; прорезанная вкладка может мешать, если ее не полностью контролировать; добавляет сложность формования |
Выбор правильной конфигурации для отрицательных и положительных обводных вырезов в штампах для штамповки листового металла сводится к четырем переменным: толщина полосы, свойства материала, зазор, который требуется для формованных элементов, и глубина формовки на соседних станциях. Для неглубокой монеты или тиснения может потребоваться только узкая V-выемка для зазора. Глубоко-вытянутая чашка, проходящая через несколько станций, вероятно, потребует наличия прямоугольного-рельефа или U-выемки на всю ширину, чтобы пройти без контакта.
Выбранная вами геометрия также влияет на то, как насечка изнашивается с течением времени и как матрица ведет себя на скорости производства. Более острые профили насечек режут чисто, но концентрируют износ на меньших участках пуансона. Более широкие профили распределяют нагрузку, но удаляют больше несущего материала. Эти компромиссы-непосредственно связаны с параметрами конструкции и правилами размещения, которые определяют расположение каждой выемки относительно направляющих, геометрии детали и расстояния между станциями.
Параметры конструкции выреза байпаса и рекомендации по его размещению
Каждая конфигурация выреза, описанная выше, живет или умирает в зависимости от стоящих за ней чисел. Сама по себе форма не гарантирует производительность. AV-вырез, сделанный слишком мелко, все равно может привести к столкновению сформированных элементов с расположенным ниже инструментом. Слишком глубокая прямоугольная выемка приводит к разрушению несущей ленты под нагрузкой. Эффективная конструкция матрицы для штамповки требует точного контроля над четырьмя критическими параметрами геометрии и четкого размещения относительно остальной части компоновки полосы.
Критические параметры геометрии для проектирования обходного выреза
Когда вы садитесь за размер обходного паза в штампе для штамповки металла, эти переменные определяют, будет ли ваша полоса подавать чисто на производственной скорости или доставлять вам головную боль с первого дня:
- Глубина выреза- Расстояние, на которое выемка простирается внутрь от края полосы. Оно должно превышать максимальную высоту (или глубину) любого сформированного объекта, который должен пройти через последующие станции. Обычно рекомендуется устанавливать глубину надреза в 1,5–2,0 раза больше высоты формованного элемента, обеспечивая запас рабочего зазора, который учитывает пружинение материала и небольшое смещение полосы во время подачи.
- Ширина выреза- Размер, измеренный вдоль края полосы в направлении подачи. Ширина выреза должна соответствовать всей длине сформированного элемента при его прохождении мимо стопорного блока, а также иметь достаточный запас для предотвращения контакта в худших-условиях подачи. Ширина обычно относится к шагу станции -, выемка, уже 40–60 процентов расстояния шага, может не обеспечить достаточного зазора для объектов, охватывающих переходную зону между станциями.
- Угол надреза (зависит от V-выемки)- Внутренний угол между двумя гранями среза V-выемки. Углы от 60 до 90 градусов обеспечивают наилучший баланс самоцентрирующегося-действия и объема зазора. Более острые углы ниже 60 градусов приводят к более хрупким кончикам насечек, которые могут сломаться при натяжении полосы, а углы, превышающие 90 градусов, снижают эффективность центрирования и приводят к потере материала носителя в поперечном направлении.
- Интервал и повторение- Обходные насечки повторяются на каждом шаге вдоль полосы. Расстояние между ними точно равно шагу матрицы, гарантируя, что каждая прогрессия создает идентичную точку остановки. В некоторых конструкциях штампов для штамповки металла на обоих краях полосы (двух-}) появляются выемки для улучшения боковой регистрации, особенно при использовании широких рулонов, где односторонние-выемки позволяют полосе слегка поворачиваться во время подачи.
Эти параметры взаимодействуют друг с другом. Увеличение глубины выемки без расширения ее отверстия создает узкую прорезь, которая задерживает пули и препятствует их выбросу. Расширение выемки без регулировки глубины может обеспечить боковой зазор, не решая проблемы вертикальных помех. Эффективный дизайн штамповки рассматривает их как систему, а не как независимые размеры.
Рекомендации по размещению относительно пилотных скважин и расстояния между станциями
Расположение выемки на полосе имеет такое же значение, как и сама форма выемки. Размещение штампов для штамповки листового металла следует нескольким основным принципам:
Обходные вырезы следует вырезать на самой ранней станции, в идеале на первой или двух станциях. Это гарантирует, что полоса получит контрольную точку контроля кромки до того, как она столкнется с какими-либо операциями формования на последующих этапах. Раннее вырезание выреза также означает, что линейка доступна для максимального количества последующих станций для индексации.
По возможности пробойник с надрезом должен стрелять в той же точке, что и направляющее отверстие. Это позволяет установить как остановку грубой подачи, так и точную-привязку местоположения за одно нажатие, устраняя любую ошибку позиционирования, которая могла бы накопиться, если бы эти элементы были вырезаны на разных станциях. На практике большинство производителей прогрессивных штампов размещают пуансон с насечкой рядом с пилотным пуансоном в одном блоке матрицы.
Сбоку выемки должны быть расположены достаточно далеко от геометрии детали, чтобы держатель сохранял структурную непрерывность между выемкой и ближайшей кромкой заготовки. Общим правилом при проектировании штамповки металла является сохранение минимальной ширины перемычки между надрезом и соседними вырезами, равной не менее 1,5 толщины полосы. Если опуститься ниже этого значения, водило станет слабым звеном, склонным к разрыву под натяжением подачи.
Балансировка глубины зазора с целостностью несущей полосы
Вот с какими трудностями сталкивается каждый конструктор штампов: более глубокие выемки обеспечивают больший зазор для формованных элементов, но они также удаляют больше материала с края держателя. Удалите слишком много, и держатель потеряет-силу поперечного сечения, необходимую для надежного проталкивания полосы через направляющие и через подъемники.
Представьте себе стальную полосу толщиной 1,0 мм с несущей шириной 12 мм с каждой стороны. Если байпасная выемка выступает внутрь на 8 мм, в этом поперечном- сечении останется неповрежденным только 4 мм несущего материала. Этот оставшийся мост должен выдерживать все силы подачи, нагрузки подъемника и динамические нагрузки, связанные с работой высокоскоростного-пресса. В более тонких или мягких материалах остаточной секции может быть недостаточно.
Инженерный принцип, определяющий этот баланс, прост: глубина выреза никогда не должна занимать более 60–70 процентов ширины держателя. Пребывание в этом диапазоне позволяет сохранить достаточно конструкционного материала для поддержания надежности подачи, сохраняя при этом значительный зазор для формованных элементов. Если ваша формованная геометрия требует более глубокого рельефа, чем позволяет это соотношение, правильным ответом будет расширение несущей полосы в исходной компоновке полосы, а не вдавливание выемки глубже в носитель меньшего размера.
Здесь пересекаются конструкция штамповочного штампа и оптимизация расположения полос. Штамповочный штамп по металлу, который выглядит эффективным с точки зрения использования материала, но оставляет недостаточно ширины держателя для правильной глубины обходного паза, в конечном итоге обходится дороже из-за неправильной подачи, поломок штампа и брака. Расположение полос должно быть спроектировано с учетом геометрии надреза с самого начала, а не модифицироваться после изготовления штампа.
Свойства материала добавляют еще один уровень к этому расчету. Высоко-стали допускают более глубокие надрезы, поскольку их более высокий предел текучести сохраняет жесткость носителя при меньшем-сечением. Мягкие алюминиевые или медные сплавы требуют более консервативных ограничений по глубине, поскольку оставшийся держатель легче деформируется под нагрузкой. Эти корректировки,-специфичные для конкретного материала, заслуживают отдельного подробного рассмотрения, чтобы избежать чрезмерного упрощения процесса проектирования.
Обходные вырезы и альтернативные методы управления полосой
Обходные насечки — не единственный способ контролировать движение полосы в прогрессивной матрице. Направляющие штифты, боковые фрезы, гладкие несущие планки и системы на основе подъемников- — все они играют важную роль в инструментах для штамповки металла. Так почему же выбирать одно, а не другое? Ответ зависит от требований к регистрации, целей по бракованию и сложности, которую может выдержать ваш бюджет на штамповочные инструменты. У каждого метода есть свои преимущества, и понимание компромиссов-поможет выбрать правильную комбинацию для конкретного приложения.
Обходные пазы по сравнению с одними пилотными штифтами
Пилотные штифты — это точные рабочие лошадки при совмещении полос. Они входят в предварительно-отверстия и при каждом движении тянут полосу точно в положение X-Y. КакПитер Улинц из PMA отмечаетнаправляющие должны иметь зазор всего от 0,0005 до 0,001 дюйма до отверстий и должны входить в зацепление до того, как любые другие пуансоны коснутся материала. Они обеспечивают выдающуюся точность позиционирования, часто в пределах нескольких тысячных дюйма.
Но использование только пилотных штифтов для управления подачей имеет существенный недостаток. Пилоты предназначены для точного расположения, а не для поглощения силы перекормленной ленты. Если питатель выходит за пределы хотя бы на долю миллиметра, направляющий штифт принимает на себя сторону ударной нагрузки-. За тысячи циклов штамповочного пресса, работающего на производственной скорости, повторяющаяся боковая нагрузка изгибает направляющие, удлиняет направляющие отверстия и ухудшает совмещение на каждой станции.
Обходные пазы устраняют эту проблему, обеспечивая грубую механическую остановку перед зацеплением пилота. Угол выемки первым контактирует со стопорным блоком, поглощая силу избыточной подачи с помощью прочной кромки, а не прецизионного штифта. Затем пилоты выполняют только точную коррекцию, работая в пределах своих проектных возможностей. Такое разделение труда продлевает жизнь пилота и обеспечивает точность регистрации гораздо дольше, чем пилоты, работающие в одиночку.
Означает ли это, что каждому прогрессивному кубику помимо направляющих необходимы обходные насечки? Не обязательно. Простые вырубные или перфорационные штампы без операций формования, с минимальным подъемом полосы и короткими проходами могут хорошо работать только с направляющими. Риск рассчитывается по-другому для больших-производств на штамповочной машине, где тысячи ударов в час усиливают каждую небольшую ошибку.
Альтернативные методы контроля полосы и их компромиссы-
Помимо комбинации обходного паза и направляющего штифта, существует несколько других методов штамповки металла для контроля продвижения полосы:
Гладкие несущие ленты без насечекполностью полагаться на фидер и пилотные штифты для управления положением. Держатель просто соединяет заготовки деталей и обеспечивает поверхность для размещения направляющих. Этот подход работает для простых деталей без формования, изменяющих высоту полосы, но не обеспечивает нулевую защиту от механической перегрузки. Любое проскальзывание механизма подачи или ошибка синхронизации остаются неисправленными до тех пор, пока направляющий штифт (или удар матрицы) не зафиксирует их.
Бокорезыотрежьте небольшое количество материала с одного или обоих краев полосы на первой станции. Свежесрезанный край фиксируется до упора, чтобы установить прогресс. Боковые фрезы выполняют ту же функцию грубой-остановки, что и обходные насечки, но они создают непрерывную ленту обрезков кромок, а не отдельные заготовки. Этот подход распространен в штамповочных инструментах и штампах, где состояние кромки входящей рулонной ленты ненадежно или где необходимо выверить ширину полосы перед входом в направляющие.
Системы на базе подъемников-между проходами поднимите полосу над поверхностью матрицы, позволяя образовавшимся элементам очистить нижние компоненты матрицы во время подачи. Подъемники решают проблему вертикального зазора, минуя выемки сбоку. На практике в наиболее сложных прогрессивных матрицах используются оба: подъемники для вертикального зазора и обходные пазы для контроля кромки и ограничения подачи. Лифтеры сами по себе не могут предотвратить перекорм или исправить боковую регистрацию.
Конфигурации инструментов сценыразбить прогрессивную операцию на отдельные станции на отдельных наборах штампов. Каждая станция получает отдельную заготовку, а не непрерывную полосу, что полностью устраняет проблемы с подачей полосы. Компромисс-значительно снижает пропускную способность, увеличивает затраты на обработку и усложняет механизмы передачи деталей между этапами.
Влияние на оптимизацию схемы полос и сокращение отходов
Каждый метод контроля полосы влияет на то, сколько материала превращается в годные к использованию детали по сравнению с ломом. Обходные насечки удаляют небольшие отдельные пробки с края держателя, добавляя предсказуемый компонент лома к каждому ходу. Этот лом минимален, обычно несколько квадратных миллиметров на паз, и он вполне оправдывает надежность подачи, которую он обеспечивает.
Бокорезы производят больше отходов за один ход, поскольку они непрерывно обрезают весь край полосы. Если стоимость вашего материала высока или геометрия вашей детали уже превышает пределы использования материала, дополнительная обрезка кромок может неблагоприятно повлиять на экономику. И наоборот, если ваша входящая катушка имеет плохое качество кромки, брак боковых резцов может быть неизбежен в любом случае.
Обычные держатели без выемок не производят никаких дополнительных отходов из-за самого метода контроля, но сбои в подаче, которые они вызывают, приводят к гораздо большему количеству отходов в бракованных деталях и простоям при ремонте штампов. «Экономия» от устранения отходов с надрезами будет иллюзорной, если процент брака хотя бы немного увеличится.
В таблице ниже эти компромиссы-показаны рядом для быстрого ознакомления:
| Метод управления | Точность регистрации | Воздействие лома | Сложность оснастки | Лучшее-приложение |
|---|---|---|---|---|
| Обходные вырезы + направляющие штифты | Высокий. Грубая остановка предотвращает перегрузку; пилоты обеспечивают точное местоположение X-Y с точностью до 0,001 дюйма. | Низкий. Небольшие дискретные пули за ход; предсказуемый и управляемый. | Умеренный. Помимо направляющих, требуется пробойник, стопорный блок и путь выброса пули. | Много-подвижные штампы с формовочными операциями, высокая-скорость производства, жесткие допуски. |
| Пилотные штифты одни | Высокий для точного местоположения, но уязвим к совокупной ошибке подачи и перегрузке пилота. | Ничего из самого метода управления; более высокий риск неправильной подачи-отходов. | Низкий. Только стандартное пилотное оборудование. | Простые вырубные или перфорационные штампы без формовки; приложения с коротким-пробегом или низкой-скоростью. |
| Боковые ножи + направляющие штифты | Высокий. Свежая- кромка обеспечивает четкую остановку; пилоты справляются с точным позиционированием. | Умеренный. Непрерывная лента для обрезки кромок увеличивает постоянный объем отходов. | От умеренного до высокого. Бокорезы, а также сбор и утилизация отходов ленты. | Плашки, работающие по катушке, с ненадежным качеством кромки; приложения, требующие выверенной ширины полосы. |
| Обычный держатель (без вырезов) | Полностью зависит от точности подачи и возможности коррекции пилота. | Ничего из самого метода; повышенный риск неправильной подачи увеличивает брак деталей. | Низкий. Никаких дополнительных инструментов, кроме направляющих и направляющих. | Очень простая плоская вырубка без формовки; Детали с низким-риском, в которых случайные застревания допустимы. |
| Подъемные системы (вертикальное управление) | Управляет только зазором по оси Z-; нет бокового или{1}}управления направлением подачи. | Ни одного из лифтеров; необходимо сочетать с другим методом контроля подачи. | Умеренный. Пружинные или пневматические подъемники, синхронизация времени с выпуском подачи. | Штампы с формованными элементами, выступающими ниже плоскости полосы; всегда используется вместе с направляющими и насечками. |
| Оснастка сцены (отдельные станции) | Высокий уровень на каждую станцию, но точность передачи между станциями вводит новые переменные. | Переменная. Никаких отходов от носителя, но обработка и передача заготовок могут привести к браку. | Высокий. Несколько комплектов штампов, передаточные механизмы, отдельные ходы пресса за операцию. | Очень сложные детали, которые невозможно изготовить за одну прогрессивную полосу; от низкой-до-средней громкости. |
В большинстве производственных сред комбинация обходного паза и направляющего штифта обеспечивает наилучший баланс точности, контроля брака и удобства обслуживания. Боковые фрезы являются логичной альтернативой, когда состояние кромок является проблемой. Лифтеры дополняют, а не заменяют контроль на основе надрезов-. А этапная оснастка — это совершенно другая парадигма, предназначенная для деталей, геометрия которых просто не может пройти через одну полосу.
Оптимизация компоновки полосы в конечном итоге означает выбор метода управления, который минимизирует общие затраты, а не только затраты на материалы. Несколько дополнительных квадратных миллиметров обрезков за один удар ничтожны по сравнению с простоями, ремонтом штампов и качественным браком, возникающим из-за недостаточного контроля полосы. Реальная экономия достигается за счет создания правильной комбинации функций управления в штамповочном инструменте и штампе с самого начала, а не за счет модернизации после того, как проблемы с подачей всплывают на производстве.
Тем не менее, не каждый материал одинаково реагирует на эти методы контроля. Толщина, твердость и пластичность полосы фундаментально меняют поведение держателя под нагрузками подачи и взаимодействие кромок надреза с материалом во время резки и продвижения.
Особенности конструкции-конкретных обводных вырезов
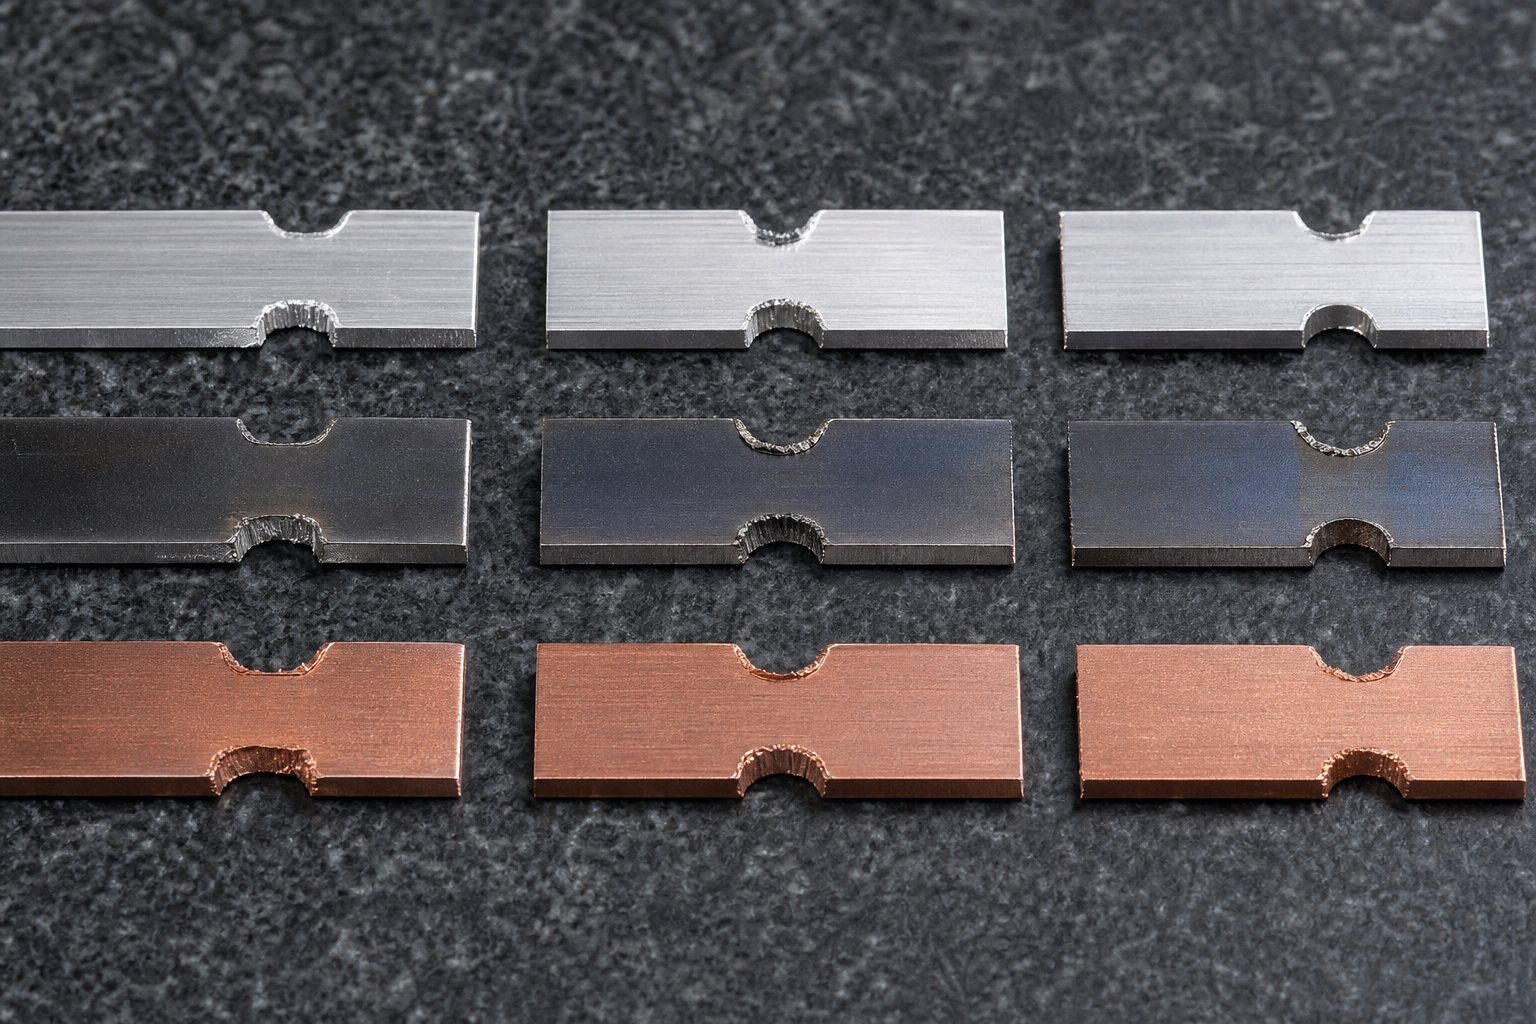
Обходной паз, который идеально подходит для холоднокатаной стали толщиной 1,0 мм, может треснуть держатель, исцарапать пуансон или повредить отделку поверхности при переходе на алюминий или-высокопрочный сплав. Свойства материала влияют не только на станции формования. Они определяют, как ведет себя сам вырез во время резки, как оставшийся держатель справляется с подаваемыми нагрузками и как края выреза выдерживают тысячи циклов прессования. Рассматривать конструкцию надрезов как-независимую от материала – это один из самых быстрых путей к возникновению производственных проблем при штамповке листового металла.
Как толщина полосы влияет на глубину и ширину надреза
Толщина полосы является единственной переменной, наиболее непосредственно влияющей на геометрию обходного паза. Более толстый материал требует более глубоких надрезов, чтобы очистить сформированные элементы, которые естественным образом выступают ниже или выше плоскости полосы. Изгиб 0,5 мм на ложе толщиной 0,4 мм обеспечивает скромную высоту элемента. Тот же самый угол изгиба в ложе толщиной 2,0 мм создает сформированный выступ в четыре-пять раз выше, что требует пропорционально более глубокого рельефа.
Толщина также определяет, сколько прочности останется после выемки. Выемка глубиной 10 мм в держателе шириной 15 мм оставляет 5 мм материала моста. В тонкой заготовке (менее 0,8 мм) эта перемычка имеет очень малую-площадь поперечного сечения и может прогнуться или порваться под действием натяжения подачи. В более толстых штампованных стальных полосах толщиной более 2,0 мм тот же мост толщиной 5 мм сохраняет достаточный момент сопротивления для комфортной работы с производственными нагрузками.
Ширина ведет себя аналогично. Для более толстых полос требуются более широкие вырезы, поскольку формованные элементы занимают больше линейного пространства вдоль направления подачи. Пуля, полученная из более широкой и глубокой выемки в толстом материале, также тяжелее, и ее труднее выбросить. Разработчики штампов, работающие со стальными штампами для штамповки тяжелых-заготовок, часто добавляют вакуум или подачу воздуха, чтобы гарантировать, что заготовки выходят из матрицы, а не скапливаются в отверстии для пробки.
Влияние твердости и пластичности материала на геометрию надреза
Твердость и пластичность определяют, что происходит на краях и углах надреза после резки. Мягкие, пластичные материалы, такие как медь и отожженный алюминий, пластически деформируются вокруг надреза, не растрескиваясь. Твердые материалы с низкой-пластичностью концентрируют напряжение в острых углах и могут вызвать образование микро-трещин, которые распространяются под действием циклических питающих нагрузок.
Вот как различные категории материалов реагируют на геометрию обходного выреза:
- Низко-углеродистая сталь (CRS, 1008/1010)- Хорошо переносит острые V-выемки и прямоугольную геометрию. Хорошая пластичность позволяет перераспределять напряжения в углах. Умеренная упругость означает, что сформированные элементы предсказуемо сохраняют свою форму, поэтому расчет зазора надрезов не вызывает затруднений. Это базовый материал для большинства конструкций штампов для штамповки стальных листов.
- Высокопрочная-сталь (HSLA, DP, AHSS)- Более высокая твердость означает, что пробойник изнашивается быстрее и силы резания увеличиваются. Пониженная пластичность делает острые внутренние углы опасными. Прямоугольные вырезы в этих материалах требуют углового радиуса, по крайней мере, в 1,0–1,5 раза превышающего толщину полосы, чтобы предотвратить усталостное растрескивание на кромке несущего элемента. Упругость значительно выше, поэтому сформированные элементы могут выступать дальше номинального, что требует дополнительной глубины зазора в выемке.
- Алюминиевые сплавы (3003, 5052, 6061)- Мягкие закалки легко формируются и режутся, но имеют тенденцию истираться от ударов инструментальной стали. Процесс штамповки алюминия требует полированных поверхностей пуансона или инструментов с покрытием (TiN, DLC), чтобы предотвратить скопление материала на кромках пуансона. Алюминий также -затвердевает на кромках разреза, что может сделать носитель хрупким в зоне надреза после повторяющихся циклов нагрузки. Профили U-с вырезами большого радиуса снижают этот риск. Сплавы типа 6061-T6 тверже, но менее пластичны и ведут себя как высокопрочная сталь с точки зрения чувствительности к растрескиванию в углах надрезов.
- Медные и латунные сплавы- Отличная пластичность, но склонна к наклепу при работе с большим-циклом. Обходные насечки на медной полосе обычно хорошо работают с любой геометрией, хотя мягкость материала означает, что образование заусенцев на кромке надреза более выражено. Более узкие зазоры между пуансоном-и-матрицей (около 5–7 процентов толщины с каждой стороны) помогают контролировать высоту заусенцев.
- Нержавеющая сталь (серии 300 и 400)- Аустенитные марки (304, 316) работают-агрессивно затвердевают во время резки. Край выреза становится значительно тверже основного материала, что может привести к растрескиванию, если держатель неоднократно сгибается над подъемниками. Ферритные и мартенситные марки менее склонны к наклепу, но имеют меньшую пластичность, что делает их чувствительными к концентрации напряжений в острых углах надрезов.
Материал пружинной защиты заслуживает отдельного внимания. Как в процессе штамповки алюминия, так и при изготовлении высокопрочных сталей пружинение означает, что сформированные детали не остаются точно там, где их оставил пуансон. Изгиб, который должен выступать на 3 мм ниже плоскости полосы, может отскочить назад до 2,5 мм или вытолкнуться наружу до 3,3 мм в зависимости от предела текучести материала. Глубина надреза должна учитывать проекцию наихудшего-случайного случая, а не только номинальный формованный размер.
Нагар на краях надреза — более тонкая проблема, которая проявляется со временем, а не сразу. Каждый ход пресса слегка холодный-обрабатывает срезанный край выемки. В таких материалах, как нержавеющая сталь и некоторые алюминиевые сплавы, кумулятивное упрочнение в конечном итоге делает кромку хрупкой. Когда несущая полоса изгибается над подъемным рельсом в этой закаленной зоне, образуются микро-трещины, которые растут, пока несущая часть не сломается в середине-хода. Выбор U-надреза или прямоугольных профилей с большим радиусом распределяет изгибающее напряжение по более широкой области и задерживает этот вид отказа.
Особые соображения в отношении материалов с покрытием и высокопрочных-материалов
Штампованный листовой металл все чаще поставляется с предварительно-нанесенными покрытиями: слоями оцинкованного цинка, предварительно-окрашенными поверхностями или органическими пленками, нанесенными перед штамповкой. Эти покрытия добавляют ограничения, которых нет у голого металла. Режущее действие надреза прорезает покрытие на кромке разреза, обнажая основной металл. Что еще более важно, когда полоса проходит через матрицу, необработанные края надреза могут царапать направляющие и стопорные блоки, образуя остатки покрытия, которые загрязняют матрицу.
Для оцинкованных и отожженных сталей, распространенных в автомобильной промышленности, отслаивание цинка по краям надрезов является известной проблемой. Слой цинка хрупкий по сравнению с подложкой и имеет тенденцию растрескиваться и отслаиваться от срезанного края. Эти частицы цинка мигрируют на станции формовки и вызывают дефекты поверхности готовых деталей. Стратегии управления этим включают в себя:
- Использование немного большего зазора между пуансоном-и-матрицей (от 8 до 12 процентов с каждой стороны) для получения более чистого среза с меньшим разрушением покрытия.
- Добавление станций продувки воздухом-после пуансона для очистки оторвавшихся частиц покрытия до того, как они достигнут областей формования.
- Выбор геометрии выреза, которая минимизирует общий срезанный периметр. Одна широкая выемка создает меньшую кромку среза, чем две узкие выемки, обеспечивающие одинаковый объем зазора.
Предварительно-окрашенные или ламинированные полосы представляют собой другую проблему. Край выреза сам по себе не является проблемой. Скорее всего, любые заусенцы или выступы на кромке среза могут поцарапать окрашенную поверхность соседних витков ленты на рулоне или повредить покрытие во время контакта с подъемником. Резка этих материалов без заусенцев-без заусенцев требует высококачественного контроля-к-зазора пуансона и частого обслуживания пуансона для поддержания остроты режущих кромок.
Высокопрочные-материалы с пределом прочности на растяжение выше 980 МПа выводят инструменты для вырубки на предел своих возможностей. Сила резания на единицу длины периметра надреза увеличивается примерно пропорционально прочности материала на разрыв. Пробойник с насечкой, выдерживающий 500 000 ударов в мягкой стали, возможно, потребует переточки после 150 000 ударов в двухфазной стали 980. Разработчики штампов компенсируют это за счет использования инструментальных сталей премиум-класса (марки порошковой металлургии, таких как CPM-10V или твердосплавные пластины) для надрезов в этих случаях, а также за счет упрощения геометрии надрезов для уменьшения общего периметра резания и точек сосредоточения напряжений.
Эти существенные-специфические факторы не существуют изолированно. Они взаимодействуют со скоростью производства, выбором смазки и графиками технического обслуживания, чтобы определить реальные-производительные характеристики. Когда обводная выемка начинает вызывать проблемы в прессе, основная причина часто кроется в одном из этих взаимодействий материалов, а не в фундаментальном недостатке конструкции.
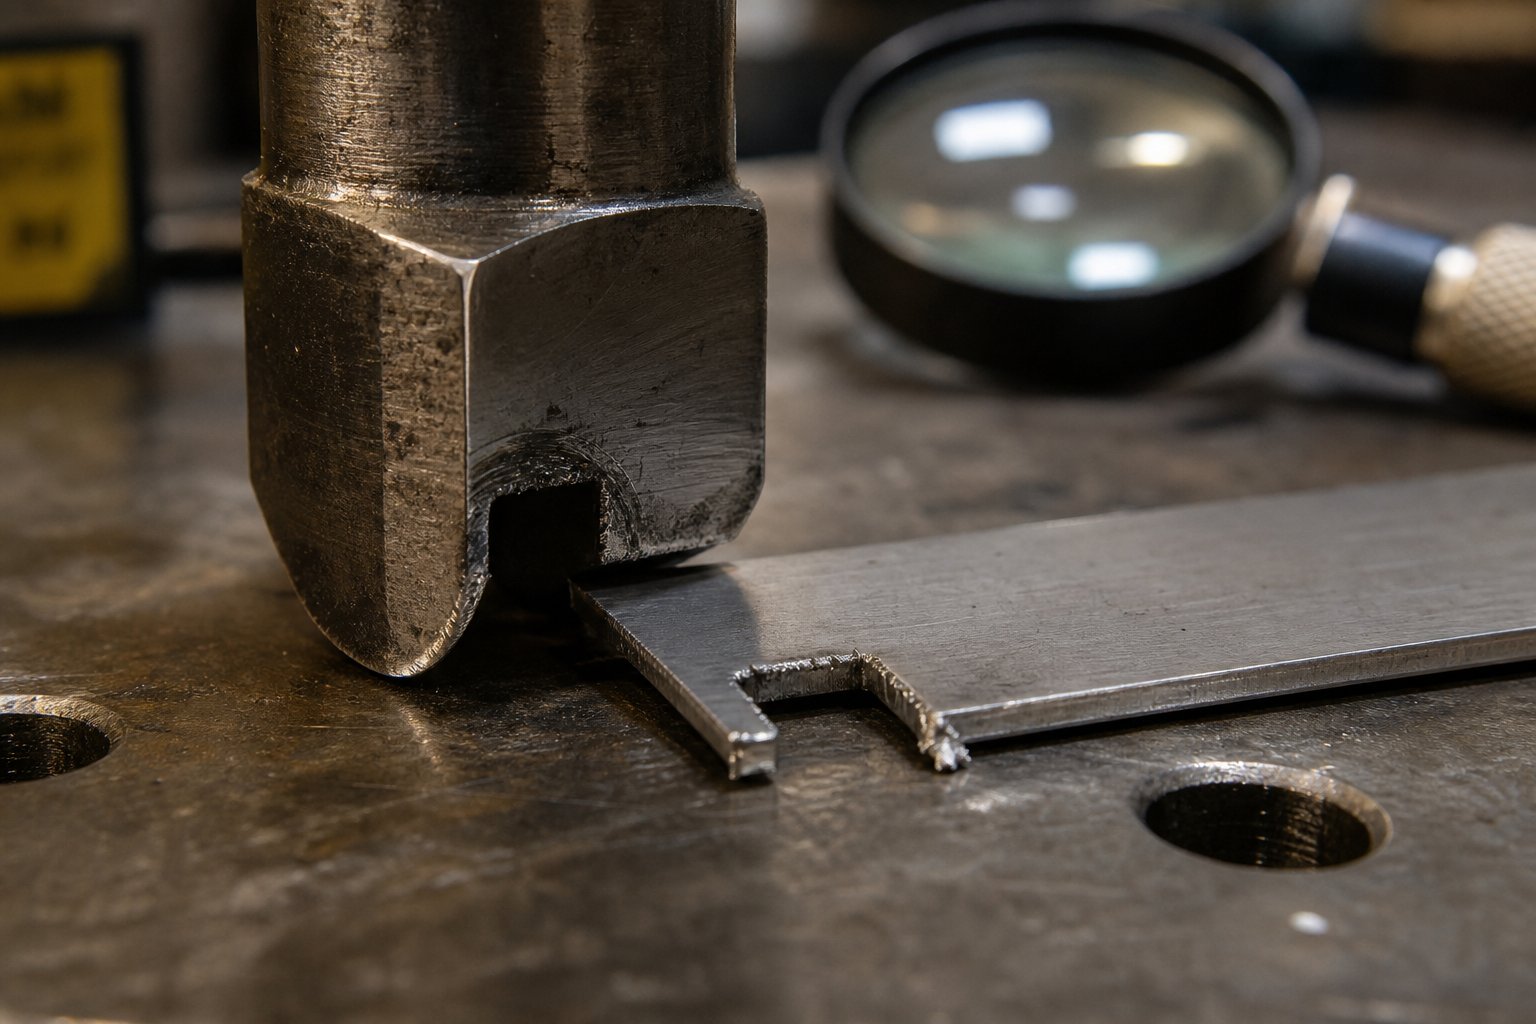
Устранение проблем с обходным вырезом в производстве
Когда байпасная канавка начинает плохо себя вести в печатном цехе, операторы часто замечают симптом задолго до того, как определяют причину. На готовых деталях появляются заусенцы. Слизни возвращаются в матрицу. Полоса неправильно фиксируется, хотя геометрия выреза на бумаге выглядит нормально. Эти сбои редко случаются изолированно. Как подтверждают прогрессивные исследования по устранению неисправностей штампов, рост заусенцев, вытягивание заготовок и нестабильность подачи часто являются симптомами одного и того же основного прогресса износа, а не отдельными дефектами. Понимание основной причины каждого симптома — это то, что отличает быстрое решение проблемы от повторяющейся головной боли в любой операции точной штамповки.
Распространенные виды отказов обходного канала и их основные причины
Представьте, что ваша штамповочная матрица работает на полной скорости и внезапно производит неправильно расположенные отверстия на пятой станции. Вашим первым порывом может быть проверка пилотных штифтов или времени подачи. Но если пуансон с обводной насечкой изношен неравномерно, опорная точка упора, которую он создает, сместится. Полоса по-прежнему контактирует со стопорным блоком, но точка контакта больше не является квадратной, что позволяет полосе слегка перекоситься перед тем, как пилоты вступят в контакт. Эта крошечная угловая ошибка умножается на каждой нижестоящей станции.
Это один из менее очевидных видов отказа. Другие более заметны, но не менее разрушительны. Вот основные симптомы, с которыми сталкиваются операторы, и основные причины каждого из них:
Устраните несовмещение, несмотря на наличие насечки.Выемка существует и контактирует с упором, однако детали по-прежнему имеют позиционное смещение. Основные причины включают изношенные или сколы на кромках пуансона, приводящие к нестабильной геометрии выемки, стопорный блок с изношенной контактной поверхностью или скопление мусора на упорной поверхности. В каждом случае исходная геометрия ухудшилась, хотя система выглядит работоспособной. Корректирующее действие заключается в осмотре кромки пуансона с насечкой под увеличением, измерении износа контактной поверхности упорного блока и очистке кармана упора от скопившегося мусора.
Преждевременный износ пуансона.Пуансон тупится или скалывается быстрее, чем ожидалось для данного материала и объема. Это часто связано с недостаточным зазором между пуансоном--матрицей, что увеличивает силу сдвига и выделяет тепло на режущей кромке. Использование высокопрочных-материалов без перехода на штамповочную сталь премиум-класса (марки порошковой металлургии, такие как CPM-10V или M4) усугубляет эту проблему. Корректирующие действия включают проверку зазора с каждой стороны по толщине материала, модернизацию материала пуансона для требовательных применений и нанесение покрытий TiN или TiAlN для уменьшения трения.
Перелом несущей полосы в местах надрезов.Во время подачи полоса рвется в зоне надреза, что приводит к остановке производства. Этот отказ указывает либо на чрезмерную глубину надреза, занимающую слишком большую ширину держателя, либо наклепан на кромке надреза из-за многократного изгиба над подъемниками, либо на острые внутренние углы, действующие как концентраторы напряжений в материалах с низкой-пластичностью. Исправление включает в себя пересмотр глубины выреза по отношению к ширине держателя (оставаясь ниже 60–70 процентов), добавление угловых радиусов или переключение на профиль U-выемки, который распределяет нагрузку более равномерно.
Вытягивание пробки и образование заусенцев на кромках надрезов
Вытягивание заготовок и образование заусенцев в обходных надрезах при штамповке — две наиболее распространенные проблемы, с которыми операторы ежедневно сталкиваются-в-при работе с инструментами для надрезов. Они тесно связаны, поскольку оба связаны с тем, как пуансон взаимодействует с материалом во время резки и извлечения.
Вытягивание заготовки происходит, когда отрезанная заготовка прилипает к поверхности пуансона во время хода вверх и возвращается в полость штампа. При следующем ударе пуля может застрять между пуансоном и полосой, что приведет к двойному-поражению или повреждению. В основе лежит вакуумное давление между пуансоном и заготовкой в сочетании с шероховатостью поверхности или масляной пленкой на пуансоне, что увеличивает адгезию. Изношенные пуансоны со слегка вогнутыми гранями ухудшают вакуумный эффект. Стратегии исправления включают в себя добавление канавки для сброса вакуума на поверхность пуансона, установку подпружиненных-выталкивателей заготовок, проверку того, позволяет ли отверстие матрицы свободно падать заготовкам, а также обеспечение функционирования систем продувки воздухом и их правильное время.
По мере затупления пуансона на краях надрезов образуются заусенцы. Острый удар обеспечивает чистый срез с минимальным опрокидыванием. По мере износа кромки материал рвется, а не разрезается чисто, оставляя на кромке полосы выступающие заусенцы. Затем этот заусенец задевает направляющие и стопорные блоки, увеличивая сопротивление подачи и ускоряя износ других металлических штамповочных инструментов и компонентов штампа, расположенных ниже по потоку.взаимосвязь между зазором и сроком службы инструментаздесь имеет решающее значение: специально спроектированные зазоры между пуансоном и матрицей уменьшают усилия зачистки, одновременно продлевая срок службы инструмента и улучшая качество кромки.
Ключевыми корректирующими действиями по контролю за заусенцами являются поддержание остроты пуансона путем плановой переточки, проверка того, что зазор между пуансоном-и-матрицей не изменился из-за износа или несоосности, а также подтверждение того, что марка стали штамповочного штампа соответствует объему производства и твердости материала.
Характер износа надрезов и интервалы технического обслуживания
Пуансоны с обходными насечками изнашиваются по предсказуемым закономерностям, которые, как только вы их распознаете, точно подскажут вам, что происходит внутри матрицы. Закругление кромки является наиболее распространенной схемой: острая режущая кромка постепенно приобретает радиус, который увеличивает высоту заусенцев и силу резания. Угловые сколы появляются в более твердых материалах, где ударные нагрузки превышают прочность материала пуансона. Износ торца (вогнутое углубление на кончике пуансона) возникает в результате неоднократного контакта с пулей и непосредственно способствует выдергиванию пули.
Как часто следует затачивать? Универсального ответа не существует. Как отмечает Wilson Tool International, обслуживание инструмента так же уникально, как и само применение: возраст, тип материала, скорость и смазка влияют на график. Ожидание появления видимых заусенцев означает, что износ уже зашел слишком далеко. Самый надежный подход к операциям прецизионной штамповки — установить интервалы заточки на основе количества ходов, а не только визуального контроля.
Практическая стартовая основа:
- Мягкая сталь толщиной менее 1,0 мм: затачивайте пуансоны каждые 200 000–300 000 ходов.
- Нержавеющая сталь или HSLA: перетачивайте каждые 80 000–150 000 ходов.
- Алюминий (склонен к истиранию-): каждые 100 000 ходов проверяйте на предмет отложений материала; перешлифовать по мере необходимости
- Материалы с покрытием (оцинкованные, предварительно-окрашенные): проверяйте каждые 150 000 проходов на предмет скопления остатков покрытия на поверхностях пуансона.
Эти интервалы являются отправными точками. Фактические цифры зависят от скорости пресса, эффективности смазки и конкретной стали для штамповки, используемой для пуансона. Отслеживание высоты заусенцев через регулярные промежутки времени с помощью простого карманного манометра позволяет подобрать оптимальный цикл заточки для вашего конкретного применения.
В таблице ниже наиболее распространенные проблемы с обходными пазами представлены в виде краткой-справочной таблицы для операторов прессов и персонала по техническому обслуживанию штампов:
| Симптом | Вероятная основная причина | Корректирующие действия |
|---|---|---|
| Чрезмерный заусенец на краях надреза. | Тупая кромка пуансона; недостаточный зазор-к-матрице; смещение пуансона | Переточить пуансон; проверить и исправить зазор; проверьте выравнивание пуансона в фиксаторе |
| Вытягивание пули (пуля поднимается вверх с ударом) | Вакуум между пуансоном и заготовкой; изношенная вогнутая поверхность пуансона; неадекватный выброс пули | Добавьте канавку для сброса вакуума; переточить плоскую поверхность пуансона; установить пружинные эжекторы или продуть воздухом |
| Устранить рассогласование на нижестоящих станциях | Изношенный пуансон с нестабильной геометрией; остановить износ торца блока; мусор на стопорной поверхности | Осмотрите и заточите пуансон; отремонтировать или заменить стопорный блок; чистый стоп-карман |
| Преждевременная поломка пуансона | Недостаточный клиренс; материал пуансона слишком хрупкий для применения; чрезмерный разброс толщины полосы | Увеличить клиренс; перейти на более прочную сталь или твердосплавный пуансон; проверьте характеристики входящей катушки |
| Перелом несущей ленты в зоне надреза | Глубина выреза превышает безопасное соотношение ширины носителя; острые углы из материала с низкой-пластичностью; упрочнение от многократного сгибания подъемника | Уменьшите глубину выреза или расширьте держатель; добавить угловые радиусы; переключиться на профиль с U-вырезом |
| Укладка заготовок с надрезом в отверстии матрицы | Сливное отверстие слишком маленькое или смещено; снарядные помехи от геометрии соседней станции; нет механизма положительного выброса | Увеличить и выровнять пробковое отверстие; убедитесь, что путь пули свободен; добавить воздушный или гравитационный парашют |
| Непостоянная глубина надреза (меняется от удара к удару) | Ослабление фиксатора пуансона; осадка штампового блока; нажмите кнопку отклонения высоты | Замените-фиксатор крутящего момента; проверить посадку матрицы; проверить и сбросить высоту нажатия при закрытии |
Для магазинов с большим-объемным производствомИндивидуальные решения для штамповки YICHENУстраните многие из этих видов отказов на этапе проектирования, указав оптимизированные материалы пуансона, значения зазоров и пути выброса пробок, адаптированные к конкретному применению. Проактивные проектные решения устраняют повторяющиеся проблемы технического обслуживания, которые отнимают время оператора во время производственного цикла.
Своевременное распознавание этих закономерностей отказов и принятие соответствующих мер позволит сохранить производительность вашего штамповочного штампа. Но остается более важный вопрос: действительно ли каждая прогрессивная матрица нуждается в обходных выемках или существуют ситуации, когда их можно безопасно не использовать? Это решение зависит от сложности детали, технологии прессования и конкретных требований к управлению полосой в вашем приложении.
Когда использовать обходные пазы и сотрудничать с экспертами по проектированию штампов
Не каждая прогрессивная матрица требует обходных насечек. Плоская вырубная матрица, выполняющая простые резы по периметру на умеренной скорости, сталкивается с совершенно иными проблемами управления полосой, чем автомобильная штамповка с 20 станциями, с глубокими вытяжками, многочисленными изгибами и жесткими допусками на штампованные металлические детали. Решение о включении или отсутствии обводных вырезов должно следовать четкому инженерному обоснованию, а не привычке или предположению.
Схема принятия решений, когда требуются обходные вырезы
Подумайте о необходимости обходного выреза как о спектре, обусловленном четырьмя факторами: сложностью детали, глубиной формовки, скоростью производства и состоянием поступающего материала. Когда несколько факторов совпадают с верхним пределом этого спектра, обходные вырезы становятся необходимыми. Когда все факторы находятся на нижнем уровне, вы можете смело их опустить.
Сценарии, в которых обычно требуются обходные вырезы:
- Многостанционные прогрессивные штампы с операциями формовки- Любая матрица, сгибающая, вытягивающая или тиснящая материал на промежуточных станциях, создает элементы, которые должны очищать последующие инструменты во время подачи. Обходные выемки обеспечивают боковой рельеф, который эти элементы должны проходить без помех.
- Высокоскоростное-производство: более 150 ударов в минуту.- На скорости даже небольшие несоответствия в кормлении быстро усугубляются. Механический стопор, обеспечиваемый обходной выемкой, предотвращает совокупную ошибку подачи, которую пилоты не могут устранить без ускоренного износа.
- Широкий рулонный материал или материал большой толщины.- Более широкие и толстые полоски создают большую инерцию во время кормления, и их труднее точно остановить. Инерция тяжелой полосы делает перегрузку более вероятной, а единичный случай перегрузки при работе с толстым материалом ударяет с достаточной силой, чтобы повредить компоненты штампа.
- Катушка с известными проблемами развала кромок- Материал из некоторых источников резки поступает с выраженной волнистостью краев. Как отмечает Арт Хедрик, обходные насечки срезают прямую опорную кромку, что устраняет сильный развал и обеспечивает плавную подачу независимо от состояния входящей катушки.
- Штампы с разным уровнем квалификации оператора- В цехах с частой сменой персонала, занимающегося настройкой, механическая защита от перегрузки в пазе байпаса обеспечивает защиту, которую никакая электронная защита матрицы не сможет заменить, если датчики будут обойдены или неправильно настроены во время настройки.
Сценарии, в которых обходные вырезы можно безопасно опустить:
- Простые плоские вырубные или прошивные штампы без формовки.- Если каждая станция выполняет только операции-резки по толщине и никакие элементы не выходят выше или ниже плоскости полосы, то очищать нечего и риск подъема полосы минимален.
- Краткосрочные-прототипы или инструменты для небольших-объемов- Когда общий объем производства не превышает 50 000 деталей и скорость не имеет решающего значения, риск случайных застреваний достаточно низок, чтобы можно было справиться с помощью направляющих штифтов и тщательной настройки.
- Узкая, тонкая полосовая лента с надежным качеством кромки.- Тонкие, узкие полосы имеют низкую инерцию подачи и минимальный развал. Фидер может точно ими управлять, а пилоты могут исправить любую небольшую ошибку без перегрузки.
Включите обходные пазы, если ваша матрица выполняет операции формовки, работает со скоростью более 150 об/мин, использует широкую или толстую полосу или зависит от операторов с разным уровнем опыта. Пропускайте их только в том случае, если детали имеют плоскую-заготовку, объемы невелики и качество поступающего материала постоянно контролируется.
Как технология серво-прессования влияет на требования к обходному пазу
Современные прессы с сервоприводом-изменили дискуссию об управлении полосой. В отличие от обычных механических прессов с фиксированным циклом вращения, сервопрессы предлагают программируемые профили движения плунжера. Они могут замедлять подъемник во время окон подачи, давая питателю больше времени для точного продвижения полосы. Возникает справедливый вопрос: устраняет ли сервотехнология необходимость в обходных пазах?
Короткий ответ — нет, но это меняет расчет.
Сервопрессы определенным образом снижают риск застревания. Их переменные-профили скорости позволяют расширить окна подачи в критических точках цикла хода, давая устройствам подачи с ЧПУ больше времени для точного ускорения и замедления полосы. КакОтчеты журнала MetalForming, сервопрессы требуют динамической подачи с высокими скоростями ускорения и замедления, а система подачи должна обмениваться точными сигналами синхронизации с прессом, чтобы обеспечить правильную последовательность запуска-отпускания. Такой уровень координации повышает точность подачи по сравнению с тем, чего достигают обычные механические прессы.
Однако сервотехнология не решает ряд проблем, которые обходные вырезы решают механически:
- Развал краявсе еще существует во входящем рулоне независимо от типа пресса. Никакое сервоуправление не выпрямит волнистый край полосы.
- Регистрация первого-обращенияво время настройки по-прежнему требуется твердая опорная точка остановки. Электронная синхронизация не помогает оператору правильно расположить передний край полосы при заправке нового рулона.
- Сформированный зазоростается проблемой физической геометрии. Сервопресс не уменьшает размер изогнутой пластины и не перемещает стальную матрицу с пути полосы.
- Защита матрицы во время настройки- Наибольшее прогрессирующее повреждение кубика происходит в первые 10 ударов во время установки кубика, часто потому, что защита кубика еще не подключена или отключена. Механический стопор работает независимо от того, активна ли электроника.
Практическое влияние сервотехнологии на принятие решений об обходном вырезе скромное. Вы можете немного уменьшить глубину надреза, поскольку повышение точности подачи снижает вероятность возникновения случаев чрезмерной перегрузки. Вы можете выбрать положительное копье-и-сформировать насечку вместо пули-, создав отрицательную насечку, поскольку более медленные скорости подхода уменьшают силы удара на стопорные блоки. Однако полное устранение надрезов на сложной промышленной штамповочной машине остается рискованным даже при наличии сервоуправления. Механическое резервное копирование, которое они обеспечивают, почти ничего не стоит по сравнению с предоставляемой ими защитой.
Сотрудничество со специалистами по проектированию штампов для оптимального управления полосой
Проектирование обводной выемки находится на пересечении оптимизации компоновки полосы, поведения материала, планирования последовательности формования и требований к скорости производства. Одновременная корректировка всех этих факторов – это не то, с чем обычно справляется-оператор САПР общего назначения. Это требует опыта проектирования штампов, особенно в области прогрессивных инструментов для штамповки металлов.
Когда вы привлекаете специалиста по автомобильным штампам или другим прогрессивным инструментам высокой-сложности, обсуждение обходного выреза должно происходить на ранних этапах процесса проектирования, а не после того, как макет полосы зафиксирован. Геометрия паза влияет на ширину держателя, что влияет на использование материала, что влияет на стоимость детали. Откладывание обработки надрезов до тех пор, пока не будет завершена последовательность формования, часто приводит к компромиссам: либо держатель слишком узок для надлежащей глубины надреза, либо положение надреза конфликтует с близлежащими направляющими отверстиями.
Опытные проектировщики штампов оценивают требования к обходным пазам в рамках первоначального исследования компоновки полосы. Они учитывают высоту формованных элементов на каждой станции, характеристики упругости материала, целевую скорость производства, а также конкретные возможности пресса и устройства подачи на предприятии клиента. Благодаря этому целостному подходу создаются штампы для штамповки металла, в которых все элементы управления работают вместе, а не борются за пространство.
Для инженеров-инструментальщиков, которым требуются специальные решения для штамповки штампов, которые включают в себя правильную конструкцию обходного паза, оптимизацию расположения полос и учет потоков материала,Решения YICHEN для штамповки штамповпредоставить практический ресурс. Их подход рассматривает структуру штампа, спецификацию компонентов, конструкцию пуансона и оптимизацию зазора как интегрированную систему, а не изолированные решения. Просматривая обзор любой компании, занимающейся штамповкой металлов, обратите внимание на такую интегрированную методологию проектирования. Это указывает на то, что поставщик понимает, что характеристики обходного паза зависят от всего, что находится вокруг него в матрице, а не только от геометрии паза в отдельности.
Независимо от того, создаете ли вы новую прогрессивную матрицу с нуля или устраняете проблемы с подачей в существующем инструменте, принципы остаются теми же. Определите требования к контролю полосы на основе реальных производственных условий. Выбирайте геометрию и расположение выреза, которые отвечают этим требованиям без ущерба для целостности держателя. И убедитесь, что вся система управления, от упоров до направляющих штифтов и подъемников, работает как единое целое на заданной скорости и объеме. Именно такой дисциплинированный подход отличает надежные штампы для штамповки металла от инструментов, которые мешают вам в каждом производственном цикле.
Часто задаваемые вопросы об обходных выемках в штампах
1. Каково назначение обходных насечек в штампах прогрессивной штамповки?
Обходные насечки представляют собой специальные рельефные вырезы на несущей полосе прогрессивных штампов. Они выполняют три основные функции: предотвращение избыточной подачи полосы путем создания механического ограничителя, обеспечение зазора, позволяющего формованным элементам проходить через последующие станции штампов без помех, и устранение выпуклости кромок рулонной заготовки для обеспечения плавной подачи через направляющие. Без них полосы могут подниматься, деформироваться или застревать, что приводит к поломке штампа и браку деталей. Они работают вместе с направляющими штифтами: насечка обеспечивает грубую подачу, а направляющие обеспечивают точное позиционирование по оси X-Y.
2. В чем разница между байпасными насечками и шаговыми насечками?
Эти термины часто используются как взаимозаменяемые, но существуют контекстуальные различия. Под выемкой шага обычно понимается геометрия выемки, специально связанная с продвижением по шагу и контролем первого-удара, действующая как надежный упор, предотвращающий перегрузку. Обходной вырез имеет более широкое значение, описывая любую геометрию рельефа, которая позволяет материалу полосы или сформированным элементам проходить через последующие станции или обходить их без помех. Во многих прогрессивных штампах одна выемка выполняет обе функции одновременно. Терминология варьируется в зависимости от региона и традиции компании: магазины в Северной Америке отдают предпочтение шаговой насечке, а глобальные поставщики чаще используют байпасную насечку.
3. Каковы различные типы геометрии обходных вырезов?
Существуют четыре основные конфигурации. В-выемках используются наклонные разрезы, сходящиеся в одной точке, обеспечивающие самоцентрирующуюся подачу-и наилучшие результаты при работе с тонкими заготовками толщиной менее 2,0 мм. U-выемки имеют закругленное дно, которое равномерно распределяет нагрузку, что идеально подходит для материалов, склонных к наклепу. Прямоугольные выемки увеличивают площадь зазора для станций глубокой формовки, но требуют угловых радиусов для предотвращения растрескивания. Позитивные пики-и-образные насечки удерживают материал, выгибая его из зоны взаимодействия, а не удаляя его, устраняя пробки и сохраняя жесткость держателя. Выбор зависит от толщины полосы, свойств материала, требований к зазору и глубины формования на соседних станциях.
4. Насколько глубокой должна быть обводная выемка по отношению к ширине несущей ленты?
Глубина выреза никогда не должна занимать более 60–70 процентов ширины держателя. Обычное начальное руководство устанавливает глубину надреза в 1,5–2,0 раза превышающую высоту формованного элемента, чтобы обеспечить рабочий зазор, который учитывает упругость материала и несоосность полосы. Если сформированная геометрия требует более глубокого рельефа, чем позволяет соотношение 60-70 процентов, правильным подходом будет расширение несущей полосы в исходной компоновке, а не углубление выемки. Высокопрочные стали допускают более высокие соотношения из-за более высокого предела текучести, в то время как мягкие алюминиевые или медные сплавы требуют более консервативных ограничений, поскольку оставшийся носитель легче деформируется под нагрузками подачи.
5. Может ли технология серво-прессования устранить необходимость в обходных пазах?
Нет. Прессы с сервоприводом снижают риск неправильной подачи, предлагая программируемое движение плунжера и более широкие окна подачи, что повышает точность подачи по сравнению с обычными механическими прессами. Однако они не учитывают выпуклость кромок входной катушки, регистрацию первого-удара во время настройки, физический зазор для сформированных элементов или защиту матрицы во время критических первых ударов, когда электроника может быть неактивна. Сервотехнология может позволить немного уменьшить глубину насечек или отдать предпочтение конструкции с положительными насечками из-за меньших сил удара, но полное исключение насечек на сложных прогрессивных матрицах остается рискованным. Механическое резервное копирование, которое они обеспечивают, почти ничего не стоит по сравнению с предоставляемой защитой.


