


Что такое компоненты твердосплавных штамповочных штампов
Представьте себе, что прогрессивная матрица работает со скоростью 800 ударов в минуту и производит миллионы деталей в год. При таких темпах обычные пуансоны и кнопки из инструментальной стали быстро изнашиваются, размеры выходят за пределы допусков, а незапланированные простои съедают прибыль. Именно по этому сценарию инженеры обращаются к твердосплавным сплавам.
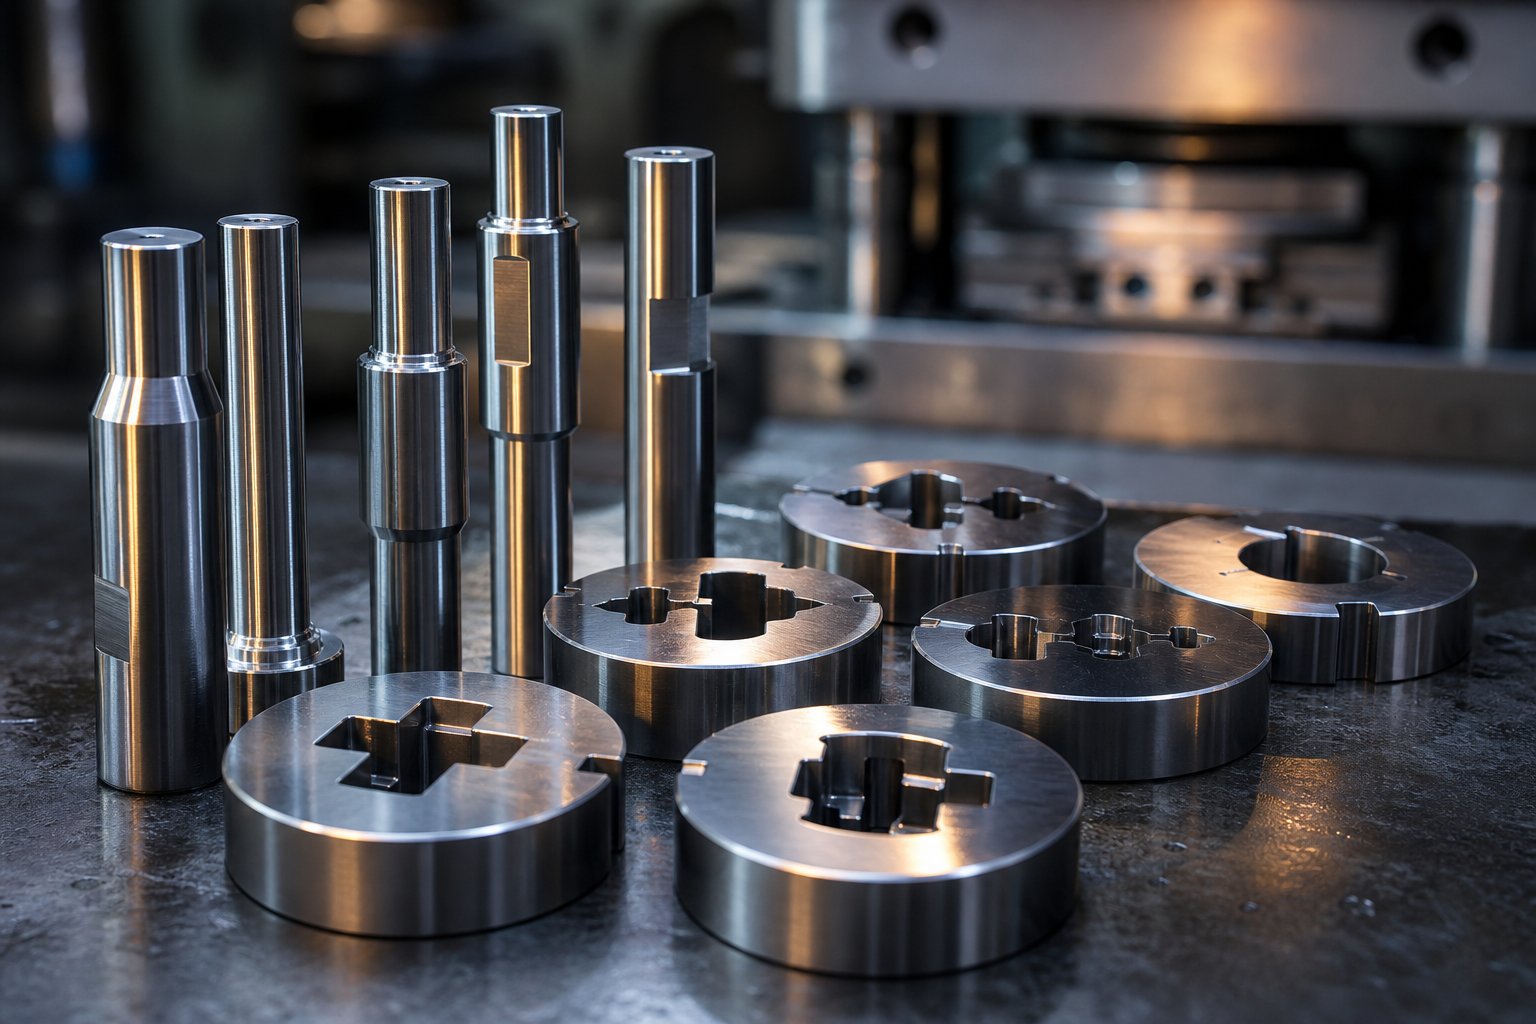
Компоненты штампов для штамповки из твердого сплава представляют собой прецизионные-элементы инструментов, такие как пуансоны, кнопки матрицы, направляющие, съемники и износостойкие пластины, изготовленные из цементированного карбида вольфрама (WC), связанного металлическим связующим, например кобальтом или никелем. Они заменяют обычные детали из инструментальной стали внутри штамповочного штампа, обеспечивая превосходную твердость, износостойкость и стабильность размеров при больших-серийных производствах.
Определение компонентов твердосплавных штамповочных штампов
Цементированный карбид производят методом порошковой металлургии: порошок-карбида вольфрама смешивают со связующим, уплотняют в форме и спекают под сильным нагревом и давлением до тех пор, пока не образуется твердый кусок. В результате получается материал, значительно более твердый, чем термообработанная инструментальная сталь. Для сравнения: 6-процентный карбид кобальта имеет твердость примерно 92 HRA, в то время как закаленная инструментальная сталь имеет максимальную твердость около 62 HRC, что является существенно более низким значением твердости в сопоставимой шкале преобразования.
Эта твердость напрямую влияет на стойкость к истиранию. При штамповке, включающей формовку, штамповку и резку на высоких скоростях, твердосплавные детали остаются острыми и стабильными по размерам гораздо дольше, чем их стальные аналоги. Такие задачи, как пробивание небольших отверстий в твердых материалах, могут быть даже невыполнимы без инструментов из карбида вольфрама.
Где находится твердый сплав в матрице
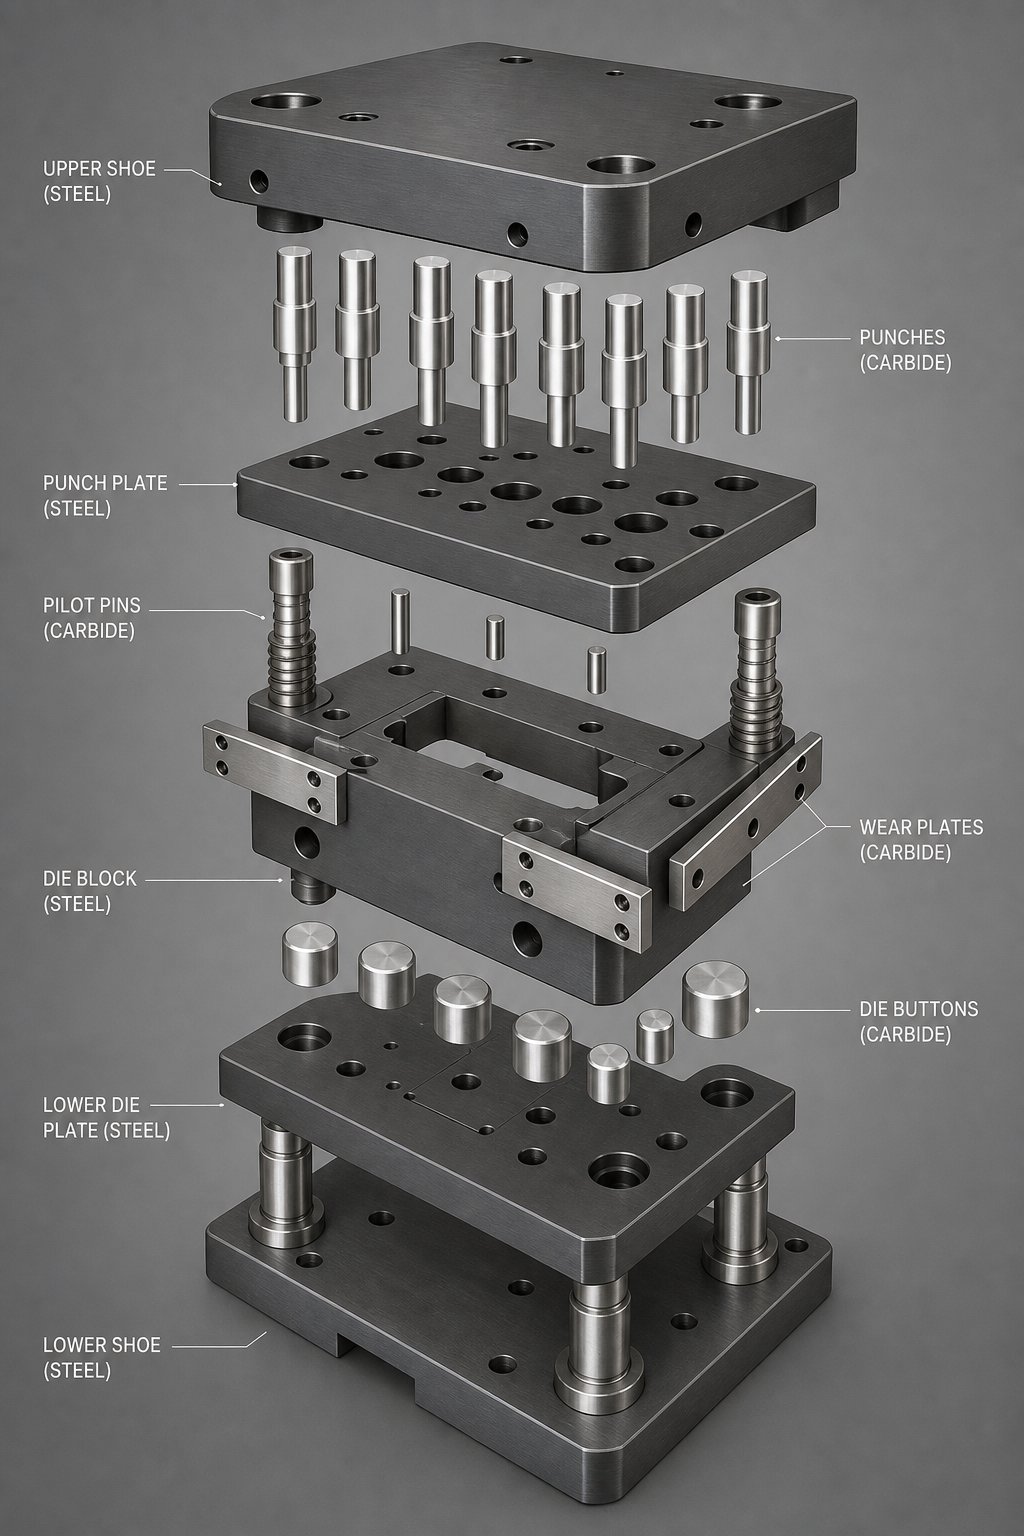
В штамповочном штампе карбид не заменяет всю структуру. Верхняя и нижняя пластины матрицы, или башмак, обычно изготавливаются из средне-углеродистой стали, например стали 45, закаленной и отпущенной до твердости 25–30 HRC для обеспечения структурной поддержки. Твердосплавные компоненты располагаются внутри этого каркаса в качестве рабочих элементов, которые непосредственно контактируют с материалом полосы: режущие пуансоны, формовочные вставки, кнопки штампа, направляющие, определяющие положение полосы, и изнашиваемые пластины, обеспечивающие скользящий контакт.
Подумайте об этом так: стальная рама поглощает и распределяет нагрузку пресса, а твердосплавные элементы выполняют фактическую резку, формовку и направление в местах наибольшей концентрации истирания и ударов. Использование твердосплавных пуансонов и кнопок в штампах сохраняет остроту инструмента в течение более длительного периода времени, что максимизирует качество выпускаемой продукции и может продлить срок службы инструмента до 10 раз по сравнению со сталью.
Так зачем же использовать твердый сплав в сборках штампов вместо того, чтобы использовать инструментальную сталь? Ответ сводится к экономике производства.Компоненты твердосплавных штампов для штамповки больших объемовСократите циклы заточки, поддерживайте более жесткие допуски при длительных пробегах и минимизируйте брак из-за изношенного инструмента. При штамповке миллионов деталей разница в производительности между твердым сплавом и инструментальной сталью не является незначительной; в этом разница между прибыльными пробегами и постоянными пожарами в пресс-центре.
Компромисс- заключается в том, что карбид по своей природе более хрупкий, чем пластичные инструментальные стали. Концентрация напряжений в острых углах или неправильные зазоры могут привести к быстрому распространению трещин. Успешное применение твердого сплава зависит от подбора правильного сплава, геометрии и опорной конструкции в соответствии с конкретными требованиями каждого положения компонента в штампе. Этот процесс выбора, от свойств материала до классификации марок и принятия решений по конкретным-типам-матрицам, является именно тем, что подробно рассматривается в следующих разделах.
Свойства твердосплавного материала, повышающие производительность штампа
Выбортвердосплавный компонент для штампане является универсальным-размером-подходящим-решением для всех. Производительность, которую вы получаете, зависит от измеримых свойств материала, и понимание этих свойств дает вам возможность подобрать правильную рецептуру для каждой роли в штампе. Наибольшее значение имеют четыре показателя: твердость, прочность на поперечный разрыв (TRS), прочность на сжатие и плотность.
Твердость и износостойкость в условиях штамповки
Твердость карбида для штампов измеряется по шкале Роквелла A (HRA), которая лучше подходит для чрезвычайно твердых материалов, чем шкала HRC, используемая для инструментальной стали. Для всех марок, обычно используемых для штамповки, твердость варьируется от примерно 82 HRA на самом жестком конце до 94 HRA для ультрадисперсных составов, оптимизированных для максимальной износостойкости. Для контекста,6% кобальт ультрамелкий (зерно 0,4 микрона)достигает примерно 94 HRA с прочностью на поперечный разрыв 3700 МПа, в то время как среднезернистая марка с содержанием кобальта 20% составляет около 82 HRA с TRS выше 2600 МПа.
Почему это имеет значение для прессы? Твердость напрямую влияет на стойкость к абразивному износу. При каждом ходе пресса полосовой материал перемещается по режущей кромке или формующей поверхности детали матрицы. Более высокие значения HRA означают более медленную потерю материала на этой границе раздела, что приводит к увеличению интервалов между циклами заточки и более строгому постоянству размеров в течение всего производственного цикла.
Прочность на поперечный разрыв измеряет, какую изгибающую силу может поглотить твердосплавная деталь перед разрушением. При штамповке TRS имеет значение для таких компонентов, как тонкие пуансоны или направляющие, которые испытывают боковую нагрузку. Марка с TRS 3700 МПа выдерживает значительно большее внеосевое напряжение, чем марка с давлением 1700 МПа, что снижает риск внезапной поломки во время работы на высокой-скорости. Между тем прочность на сжатие определяет устойчивость к сдавливающим нагрузкам. Марки твердого сплава с более мелким зерном и меньшим содержанием связующего обеспечивают исключительно высокую прочность на сжатие, что делает их подходящими для станций, где тяжелый тоннаж концентрируется на небольших поверхностях.
Плотность дополняет картину. Стандартный кобальт-связанный карбид варьируется от примерно 13,5 г/см3 при содержании кобальта 20% до почти 15,0 г/см3 при содержании кобальта 6%. Хотя плотность напрямую не определяет характер износа, она служит быстрым индикатором качества: отклонения от ожидаемой плотности для данного сорта могут сигнализировать о проблемах с пористостью или распределением связующего, которые ухудшают эксплуатационные характеристики.
Влияние содержания связующего и размера зерна на производительность
Две переменные определяют, где марка твердого сплава находится в спектре твердости-против-твердости: содержание кобальтовой связки и размер зерна карбида вольфрама.
Кобальт действует как «клей», скрепляющий твердые частицы WC. Увеличение содержания кобальта повышает ударную вязкость за счет добавления пластичной металлической фазы, которая поглощает энергию удара и препятствует распространению трещин. Компромиссом- является снижение твердости, поскольку более мягкое связующее занимает больший объем. Содержание кобальта 6% при среднем размере зерна составляет около 91 HRA с TRS 1700 МПа, тогда как повышение содержания кобальта до 15% снижает твердость до 86.5 HRA, но повышает TRS выше 2800 МПа. Для компонентов матрицы, подвергающихся повторяющимся ударам, таких как тяжелые-вырубные пуансоны, дополнительная прочность предотвращает катастрофическое сколы кромок. Для изнашиваемых пластин или формовочных вставок, работающих из более легкого-материала, более низкое содержание кобальта сохраняет твердость, необходимую для сопротивления постепенному истиранию.
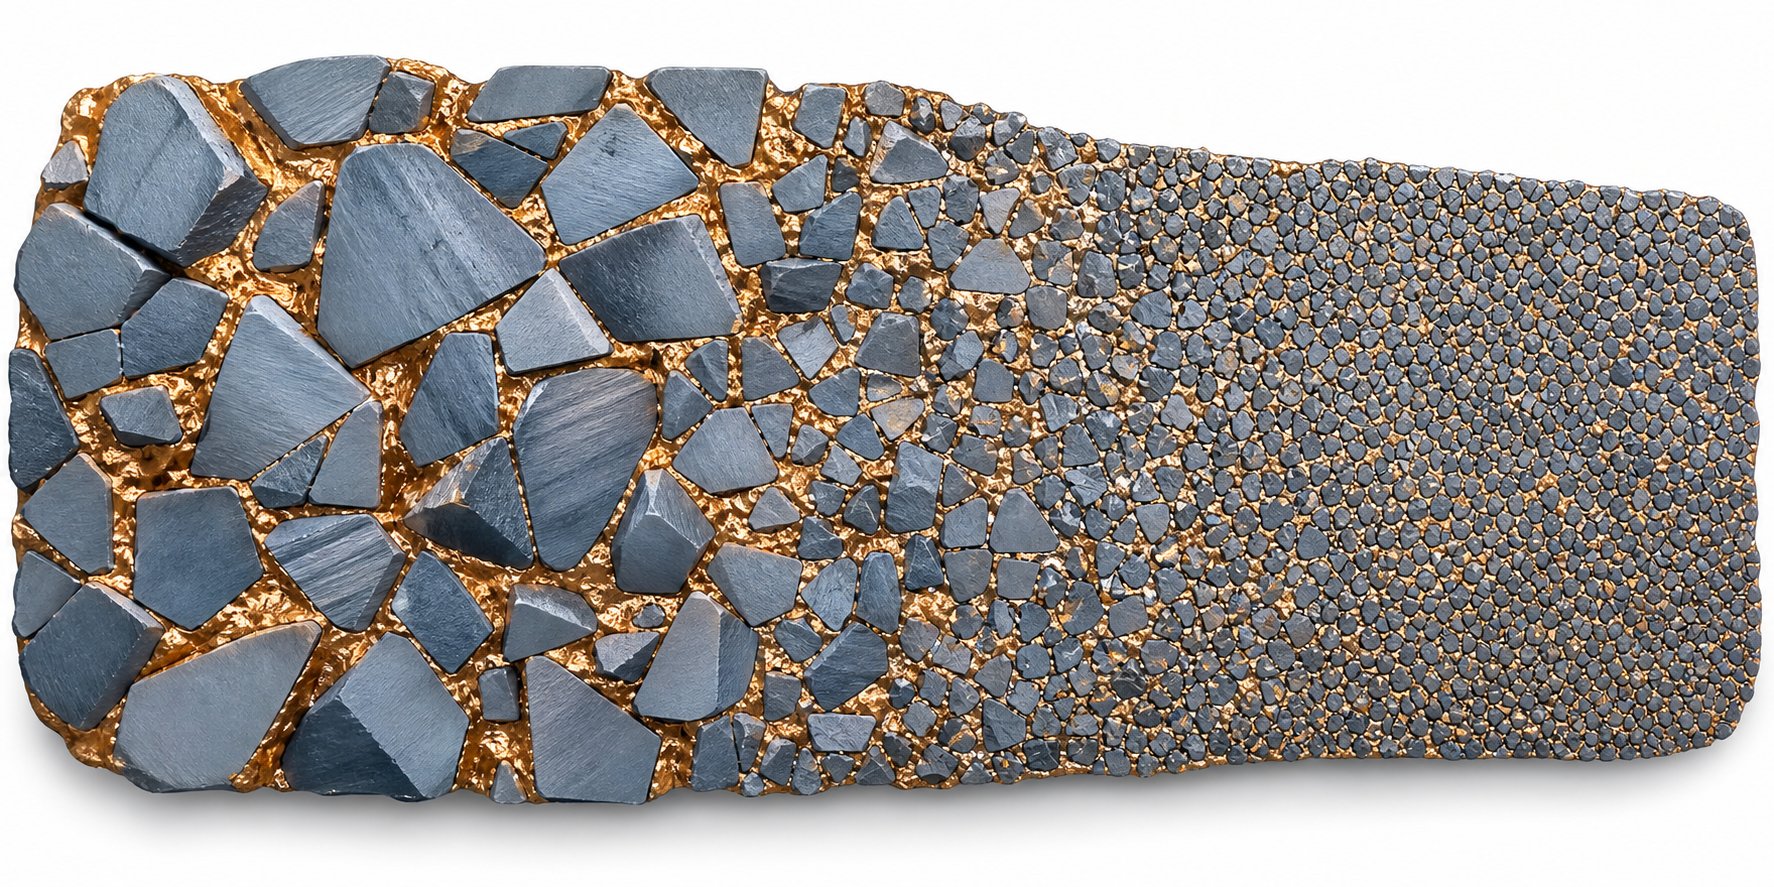
Размер зерна имеет столь же сильное влияние. Более мелкие зерна WC упаковываются вместе более плотно, оставляя меньше места для более мягкого связующего вещества, чтобы доминировать на поверхности. Результатом является более высокая твердость и лучшее удержание кромки при эквивалентном содержании связующего. Износостойкость сверхмелкозернистого карбида значительно выше, чем у среднезернистых составов с тем же процентом кобальта, поэтому операции прецизионной штамповки все чаще используют субмикронные и сверхмелкозернистые сплавы для компонентов, где острота кромок и чистота поверхности имеют решающее значение.
В таблице ниже четыре основные категории размеров зерна сопоставлены с их общими характеристиками при работе с штампами:
| Категория размера зерна | Типичный диапазон зерна | Относительная твердость | Относительная прочность | Износостойкость | Лучше всего подходит для |
|---|---|---|---|---|---|
| Стандартный (средний) | 1.2 - 3.5 микрон | Умеренный (82-91 HRA) | Высокий | Хороший | Тяжелые вырубные пуансоны, ударные-матрицы, инструменты для холодной высадки |
| Отлично | 0.8 - 1.2 микрон | Высокий (91-92 HRA) | Умеренная-Высокая | Очень хороший | Пуансоны общего-назначения, формовочные вставки, пуансоны с прогрессивной матрицей |
| Ультратонкий/Субмикронный | 0.4 - 0.8 микрон | Очень высокий (92-94 HRA) | Умеренный | Отличный | Прецизионные пуансоны, пилотные направляющие, резка тонких-материалов, пластины с жесткими-допусками |
| Нано | Ниже 0,4 микрона | Самый высокий | Ниже | Исключительный | Микро-штамповка, сверх-прецизионные компоненты, штампы для электронных разъемов |
Обратите внимание на закономерность: по мере уменьшения размера зерна вы получаете твердость и износостойкость, но жертвуете некоторой вязкостью разрушения. В штамповке это означает, что сверхмелкий сплав лучше всего подходит там, где основным видом разрушения является постепенный износ и скругление кромок, тогда как средний-сорт зерна является лучшим выбором, когда ударная нагрузка или риск смещения могут вызвать хрупкое разрушение.
Практический вывод для инженеров, оценивающих компоненты твердосплавных штампов, заключается в том, что ни одно свойство не дает полной информации. Пуансон, который должен выдерживать миллионы ударов по тонкой нержавеющей стали, требует другого баланса размера зерен карбида и удержания кромки, чем штамп, вырубающий толстую мягкую сталь при умеренных объемах. Ключевым моментом является определение того, против какого режима разрушения вы проектируете: абразивного износа или ударного разрушения, а также выбора комбинации зерен связующего-, которая устраняет эту конкретную угрозу. Это решение ведет непосредственно к выбору одной из установленных классификаций классов, каждая из которых разработана для обеспечения определенного баланса этих конкурирующих свойств.
Марки твердого сплава и их применение в штампах
Классификации марок существуют именно потому, что ни один твердый сплав не может справиться с любой задачей штамповочного штампа. Система класса ANSI C- группирует цементированные карбиды по предполагаемым условиям эксплуатации, и понимание этой системы поможет вам выбрать правильный химический состав для каждой позиции в штампе, не переплачивая и не теряя при этом производительности.
Объяснение распространённых классификаций карбидов
Система оценок ANSI C-делит карбид вольфрама на функциональные категории. Для штамповки штампов вы встретите два основных семейства: прямые марки C1-C4 (WC, связанные с кобальтом, без легирующих добавок) и износостойкие и ударные марки C9-C14, разработанные специально для операций формовки и вырубки. Марки C5-C8, легированные карбидом титана или карбидом тантала для обработки стали, иногда используются в штампах, связанных с полосами черных металлов, но чаще встречаются в режущих пластинах.
Вот как распределяются наиболее подходящие марки для выбора компонентов матрицы:
- C2 (6-10% Co, 90-92 HRA, средне-мелкое зерно):Прямой сплав общего-назначения с высокой твердостью и хорошей износостойкостью. Первоначально предназначенный для обработки цветных-черных металлов, C2 хорошо работает с компонентами штампов, которые подвергаются абразивному износу с минимальными ударными нагрузками, такими как износостойкие пластины и формовочные вставки, обрабатывающие алюминиевые или медные полосы.
- C10-C11 (8-13% Co, 88-91 HRA, от мелкого до среднего):Специально-создан для изнашиваемых поверхностей, испытывающих легкие и средние удары. Эти сплавы подходят для операций вырубки и вытяжки и обычно используются для изготовления пуговиц и более легких-пуансонов.
- C12-C13 (13-16% Co, 87-89 HRA, среднекрупное зерно):Более высокое содержание кобальта обеспечивает прочность, необходимую для тяжелых штампов, чеканки и штамповки, которые поглощают значительную энергию удара при каждом ударе.
- Микрозернистые и субмикронные сорта (3-10% Co, 92-95 HRA, размер зерна менее 0,8 микрона):Эти формулы премиум-класса содержат ультрамелкие частицы WC, обеспечивающие максимальную остроту кромок и износостойкость. Они превосходны там, где точность размеров и качество поверхности имеют наибольшее значение, особенно в направляющих, прецизионных пуансонах и вставках штампов с жесткими-допусками.
Важнейший момент, который может скрыть нумерация класса C-: более высокие номера C не просто означают более твердый материал. Как поясняют отраслевые справочники, система классификации группирует марки по типу эксплуатации, а не по линейной прогрессии твердости. C13 на самом деле мягче, чем C2, но намного прочнее, а это именно то, что нужно тяжелому пробойнику.
Соответствие марок конкретным компонентам штампа
Выбор класса меняется в зависимости от того, какой компонент вы указываете. Пилот, устанавливающий полосу со скоростью 600 ударов в минуту, сталкивается с совершенно иными нагрузками, чем кнопка штампа, вырубающая 2-миллиметровую нержавеющую сталь. В таблице ниже марки карбидов сопоставлены с типами компонентов, связывая химический состав с функциональными требованиями:
| Компонент штампа | Рекомендуемый диапазон оценок | Типичное совместное содержание | Ключевой атрибут производительности | Почему это совпадение работает |
|---|---|---|---|---|
| Прецизионные пуансоны (малый диаметр, тонкий материал) | Субмикронный/микрозернистый | 3-8% | Максимальная твердость, сохранение кромки | Устойчивость к скруглению кромок при миллионах ударов; сохраняет качество отверстия |
| Тяжелые вырубные пуансоны (толстого калибра) | C12 - C13 | 13-16% | Высокая ударная вязкость | Поглощает удары без сколов при тяжелых-порезах. |
| Кнопки матрицы (режущие вставки) | C10 - C11 | 8-13% | Сбалансированная износостойкость и ударопрочность | Выдерживает повторяющиеся напряжения сдвига с умеренным воздействием. |
| Пилоты и локаторы | Субмикронный/мелкозернистый | 6-10% | Стабильность размеров, износостойкость | Обеспечивает плотную посадку в отверстиях ленты на протяжении длинных пробегов. |
| Износные пластины и направляющие | C2 - C10 | 6-10% | Устойчивость к истиранию, низкое трение | Устойчивость к скользящему износу в результате продвижения полосы без ударной нагрузки. |
| Стрипперы и специальные вставки | C10 - C12 | 10-15% | Прочность при хорошем износе | Выдерживает боковые силы и повторяющиеся контакты. |
В каких случаях микрозернистые и субмикронные сорта оправдывают свое преимущество перед стандартными составами? Разница в затратах оправдана в трех сценариях: когда вы штампуете тонкие материалы толщиной менее 0,5 мм, где высота заусенцев строго задана, когда диаметр пуансона падает ниже 1,5 мм, а целостность кромки напрямую определяет срок службы инструмента, или когда объемы производства превышают несколько миллионов ударов, а увеличенные интервалы заточки приводят к значительной экономии времени простоя. В этих случаяхсубмикронные степени, достигающие 93-95 HRAобеспечить значительно более длительный срок службы между переточками.
Во всем остальном стандартные и мелкозернистые-сорта серии C10-C12 предлагают практичный баланс. Они стоят меньше за заготовку, лучше переносят несовершенства соосности и предсказуемо перетачиваются. Разумный подход заключается в том, чтобы указывать сорта премиум-класса только на тех станциях, где их конкретные преимущества приводят к измеримому приросту производства, а не применять их повсеместно на каждой позиции в штампе.
Однако выбор оценок рассказывает только половину истории. Одна и та же марка C11 ведет себя по-разному с круглым пуансоном и с фигурной пуговицей, поскольку геометрия, зазор и направление нагрузки взаимодействуют со свойствами материала. Каждый тип компонента имеет свой собственный набор функциональных требований и режимов отказа, которые определяют, как этот класс работает на практике.
Компонентный-по-анализ карбидов компонентов для штамповочных штампов
Твердый сплав обеспечивает свои номинальные характеристики только в сочетании с правильной геометрией компонента, опорной структурой и настройкой зазора. Каждое положение штампа предъявляет уникальные механические требования, и рассматривать твердый сплав как замену-инструментальной стали без корректировки окружающей конструкции — это быстрый путь к растрескиванию пуансонов и преждевременному выходу из строя. Вот что требуется для каждого типа компонента.
Твердосплавные пуансоны и пилотные компоненты
Пуансоны поглощают самые сильные силы в любой штамповочной машине. При каждом ударе пуансон проходит через материал полосы, подвергает режущую кромку напряжению сдвига, а затем втягивает ее через заготовку. Твердый сплав здесь превосходит других, поскольку его твердость препятствует скруглению кромки, которое постепенно ухудшает качество отверстий в пуансонах из инструментальной стали. В некоторых конфигурациях с нулевым-зазором твердосплавные пуансоны могут сохранять допуски-без заусенцев до 10 раз дольше, чем их стальные аналоги.
Вопросы проектирования твердосплавных пуансонов для штамповки выходят за рамки выбора материала. Поскольку твердый сплав хрупкий, геометрия и детали опоры имеют огромное значение. Виды отказов, которые предотвращает карбид, такие как прогрессирующий износ кромки и размерный сдвиг, могут быть заменены катастрофическим разрушением, если в конструкции игнорируются ограничения твердого сплава.
- Избегайте острых внутренних углов на профилях пуансонов. Используйте радиусы не менее 0,1 мм, чтобы уменьшить концентрацию напряжений, вызывающих появление трещин.
- Задние пуансоны с закаленной подкладкой (56-60 HRC) не менееОт 1,2 до 1,25 раза больше толщиныстандартной стальной опорной пластины для распределения сжимающей нагрузки.
- Соблюдайте консервативное соотношение длины-к-диаметра пуансона. Тонкие твердосплавные пуансоны усиливают боковое отклонение, а твердый сплав не сгибается перед разрушением.
- Укажите направленную зачистку, чтобы предотвратить боковую нагрузку во время втягивания. Неконтролируемая зачистка является одной из наиболее частых причин разрушения пуансона.
- Используйте механические или горячие-методы крепления рукавов. При сборке с горячей- втулкой используется разница в тепловом расширении между стальными держателями и твердосплавными пластинами, что обеспечивает посадку с натягом при температуре 500–600 градусов Цельсия с натягом 0,6–1 % по диаметру.
Пилоты сталкиваются со схожей, но отдельной проблемой. Их работа — расположение полосы, а не резка, поэтому они испытывают преимущественно абразивный износ при скольжении при входе в предварительно-перфорированные отверстия на высокой скорости. Твердосплавные направляющие детали предотвращают отказы, от которых страдают стальные направляющие: уменьшение диаметра из-за абразивного износа приводит к неправильному совмещению полосы, что приводит к ошибкам размеров на всех последующих станциях. Субмикронная твердосплавная направляющая сохраняет свой диаметр в течение миллионов циклов, сохраняя соосность-между-станций в пределах спецификации гораздо дольше, чем альтернативы из закаленной инструментальной стали.
- Укажите субмикронные или сверхтонкие сорта (92–94 HRA) для пилотных образцов, где допуски на регистрацию полосок жесткие.
- Создавайте пилотные наконечники с небольшими конусами или радиусами, а не с плоскими концами, чтобы уменьшить силу удара при входе.
- Убедитесь, что направляющие отверстия в полоске очищены от заусенцев, чтобы предотвратить асимметричную нагрузку на направляющий наконечник.
Кнопки матрицы и износостойкие пластины из твердого сплава
Кнопки штампа представляют собой охватывающие режущие элементы, на которые приходится удар. Они воспринимают те же силы сдвига, но в противоположном направлении, а их режущие кромки должны противостоять как абразивному износу при прохождении полосы, так и микро-стружкам, которые накапливаются на острых режущих поверхностях. При сравнении пуговиц из твердосплавной матрицы и пуговиц из инструментальной стали разница в производительности наиболее заметна в сроке службы кромки: кнопки из инструментальной стали обычно требуют перезаточки каждые 50 000–200 000 ударов в зависимости от материала полосы, в то время как твердосплавные пуговицы в одном и том же приложении обычно достигают от 500 000 до более миллиона ударов между интервалами обслуживания.
Карбидный сплав здесь исключает прогрессирующий износ земли, который увеличивает зазор при резании, создает заусенцы и приводит к незапланированным остановкам для заточки. Вид отказа карбида, если он плохо указан, - это сколы кромки из-за чрезмерного зазора или несоосности.
- Подбирайте марку штампа в соответствии с материалом полосы: более твердые составы с низким-содержанием кобальта для алюминия и меди; более прочные марки с более высоким-кобальтом для нержавеющей стали и высоко-низких-сплавов.
- Поддерживайте зазор при резке в пределах 5-10% толщины полосы с каждой стороны. Слишком большой зазор создает растягивающее напряжение на режущей кромке, которое карбид плохо переносит.
- Нанесите кромочные фаски или заточите радиусы на режущие площадки. Острые, незащищенные кромки особенно уязвимы к сколам твердого сплава, а небольшая фаска значительно снижает риск перелома, не влияя при этом на качество детали.
- Нажмите-вставьте кнопки штампа в закаленные фиксаторы с надлежащим натягом, чтобы обеспечить равномерную поддержку по всей окружности.
Твердосплавные изнашиваемые пластины для штампов выполняют принципиально иную роль. Они не режут материал; они противостоят скользящему истиранию при движении полосы по направляющим поверхностям и подъемным рельсам. Поскольку изнашиваемые пластины работают в чисто абразивных условиях без ударных ударов, они являются идеальными кандидатами для марок с низким-кобальтом и высокой-твердостью (диапазон C2, 6–8 % Co), которые максимизируют твердость поверхности. Полированная поверхность твердого сплава также снижает трение и предотвращаетАдгезионный износ или истираниеЭто приводит к отложению материала на стальных поверхностях.
- Отполируйте поверхности изнашиваемых пластин до зеркального блеска (Ra менее 0,1 микрона), чтобы минимизировать трение и предотвратить перенос материала.
- Убедитесь, что изнашиваемые пластины полностью поддерживаются снизу; неподдерживаемые пролеты создают изгибающее напряжение, которое карбид не может выдержать.
- Используйте прямые марки с низким-кобальтом (6-10 % Co), если присутствуют коррозионно-активные смазочные материалы или кислотные среды, или рассмотрите возможность использования марок с никелевой связкой для повышения коррозионной стойкости.
Стрипперы и специальные вставки
Съемники отталкивают полосовой материал от пуансона после каждого хода. Они испытывают повторяющиеся контакты, боковые силы от натяжения ленты и случайные удары, когда подача полосы прерывается. Твердосплавные съемники менее распространены, чем твердосплавные пуансоны или пуговицы, но они заслужили свое место в высокоскоростных прогрессивных матрицах, где стальные съемники изнашиваются, попадая в канавки и зацепляя полосу.
Приоритетом конструкции здесь является прочность при достаточной износостойкости, поэтому стандартным выбором являются марки C10-C12 с содержанием кобальта 10–15%. Подпружиненная выталкивающая пластина должна сохранять зазор, превышающий максимальную толщину полосы как минимум на 0,05 мм, чтобы предотвратить удары о твердосплавную режущую кромку во время работы.
- Используйте направляющие съемники с направляющими шариковыми-типами, чтобы предотвратить боковой контакт с режущими кромками пуансона.
- Укажите средне-зернистые и более высокие-классы кобальта, которые выдерживают повторяющиеся воздействия без микро-трещин.
- В сценариях модернизации твердосплавные вставки для съемника могут заменить контактную поверхность существующего стального съемника без изменения конструкции всего узла пластины.
Этот подход к модернизации применяется широко. При принятии решения о замене компонентов матрицы на твердосплавные не всегда требуется полная перестройка матрицы. Отдельные пуансоны, кнопки, направляющие или износостойкие пластины можно заменять на твердосплавные независимо на станциях, где наблюдается самый быстрый износ или наиболее частые отказы. Начните с компонентов, вызывающих самые длительные простои, измерьте увеличение срока службы и оттуда расширяйте использование твердого сплава на основе фактических производственных данных.
Каждый компонент рассказывает вам кое-что о том, как работает матрица в целом. Но тип штампа (прогрессивный, трансферный или составной) определяет, какие компоненты подвергаются наибольшему совокупному напряжению и где размещение твердого сплава обеспечивает наибольшую отдачу.
Как тип штампа влияет на выбор твердосплавных компонентов
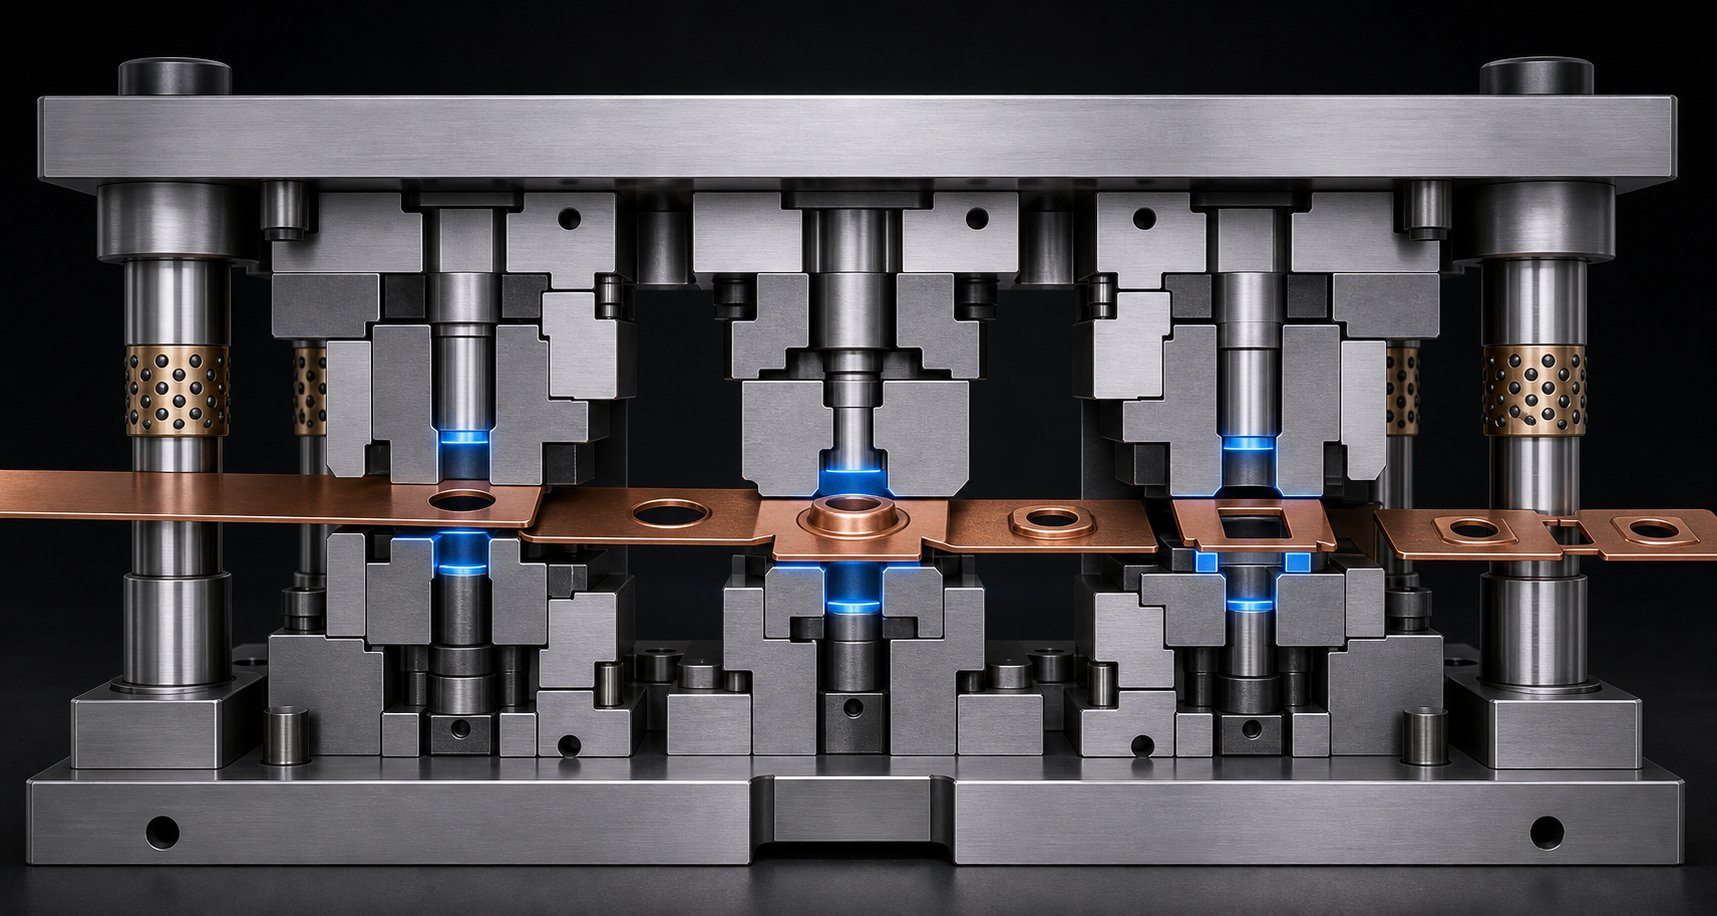
Не каждая матрица прожигает инструмент с одинаковой скоростью и в одних и тех же местах. Клеммы соединителя с прогрессивной матрицей, работающие со скоростью 1200 ходов в минуту, концентрируют износ совершенно иначе, чем передаточный штамп, формирующий глубокие-автомобильные корпуса со скоростью 40 ходов в минуту. Сама архитектура штампа определяет, где твердосплавный сплав обеспечивает максимальную отдачу, а где это будет излишним.
Типы штампов, ранжированные по типичной интенсивности использования твердого сплава, располагаются в четкой иерархии:
- Прогрессивные штампы- Самый высокий спрос на твердый сплав из-за большого количества ходов, совокупного-накопительного износа на нескольких станциях и требований к плотной регистрации полосы.
- Соединение умирает- От умеренного-до-высокого спроса, поскольку одновременные операции резки концентрируют нагрузку на ограниченном количестве компонентов, которые вместе должны поддерживать качество кромки.
- Трансферные матрицы- выборочный спрос на твердые сплавы, ориентированный на конкретные-станции с высоким износом, а не на общее применение всего инструмента.
- Комбинированные матрицы- переменный спрос, зависящий от того, какие станции выполняют резку, а не формовку, при этом твердосплавный сплав нацелен на режущие элементы.
Требования к прогрессивному твердосплавному сплаву
Прогрессивные штампы – это рабочие лошадки при-штамповке больших объемов. Полоса проходит через несколько станций в одном непрерывном цикле, при этом каждая станция выполняет уникальную операцию. В соответствии сотраслевые данные, скорость производства может достигать 1200 ходов в минуту с допусками менее плюс-минус 0,001 дюйма. На таких скоростях даже незначительный износ на одной станции распространяется вниз по течению. Пилот, теряющий 0,01 мм в диаметре, сбивает регистрацию на каждой последующей станции, усугубляя размерные ошибки по всей детали.
Вот почему твердосплавные компоненты для штампов прогрессивной штамповки имеют тенденцию появляться почти на каждой критической станции. Пилоты, режущие пуансоны, кнопки штампов и направляющие ленты — все они сталкиваются с неумолимым накопительным износом. Логика выбора твердосплавной матрицы с высокой частотой хода здесь проста: кандидатом является любой компонент, который контактирует с полосой на скорости и должен сохранять размер в течение миллионов циклов.
Сложность прогрессии полосы добавляет еще один уровень. Прогрессивная матрица с 20-станциями для изготовления автомобильных разъемов может включать станции прошивки, высечки, формовки и обрезки. Станции прошивки и резки испытывают чистое напряжение сдвига и используют твердые субмикронные сплавы с низким содержанием кобальта. Формовочные станции, напротив, нуждаются в более прочных марках, устойчивых к воздействию операций гибки. Разумное размещение твердого сплава в прогрессивных матрицах означает повышение или понижение качества в зависимости от станции, а не указание одной рецептуры для всех.
Рекомендации по переносу и составному штампу
Передающие штампы заранее отделяют заготовку от полосы и свободно перемещают ее между станциями с помощью механических систем переноса. Эта архитектура обычно работает с более низкой скоростью хода, и каждая станция работает с отдельной деталью, а не с связанной полосой. Результатом является меньший совокупный позиционный износ направляющих и направляющих, поскольку не требуется регистрировать полосу, но более высокая локализованная нагрузка при формировании пуансонов и волочильных вставок, которые формируют сложную геометрию.
Решения по размещению твердосплавных штампов для переноса сосредоточены на пуансонах глубокой-вытяжки, станциях обрезки и любых формовочных вставках, которые работают с высокопрочными-материалами. Трансферные штампы отлично подходят для обработки деталей сложной геометрии и крупных деталей, часто в кузовных панелях автомобилей и в конструкциях, где полосы из нержавеющей стали или усовершенствованной высокопрочной-стали ускоряют абразивный износ. Сами по себе направляющие и передаточные механизмы редко оправдывают твердосплавный сплав, поскольку контактное давление ниже и замена проще.
Комбинированные матрицы выполняют несколько операций резки за один ход на одной станции. Поскольку все происходит одновременно, каждая режущая кромка матрицы должна оставаться заточенной. Если один элемент выйдет из строя, вся деталь выйдет из строя. Требования к составным твердосплавным сплавам ориентированы на единый выбор сплавов для всех режущих компонентов. Например, плоская шайба с вырубными и протыкающими элементами лучше всего работает с подобранными твердосплавными пластинами, так что все кромки достигают предела срока службы с одинаковым интервалом, что позволяет выполнить однократную переточку, а не проводить техническое обслуживание в шахматном порядке.
Применение в промышленности еще больше формирует эти решения. Твердосплавные штампы для автомобильной штамповки часто включают в себя высокопрочные стали и алюминиевые сплавы в объемах, превышающих один миллион деталей в год, что подталкивает прогрессивные и передаточные штампы к широкому использованию твердосплавных сплавов на станциях резки. В то же время при штамповке HVAC часто используются более тонкие медь и алюминий на экстремальных скоростях, в результате чего упор делается на направляющие и пуансоны небольшого-диаметра, которые в противном случае изнашивались бы за несколько дней. Штамповаемый материал взаимодействует с типом штампа, чтобы точно определить, где имеет смысл вложение карбида, что непосредственно приводит к более широкому вопросу о том, оправдан ли вообще твердосплавный сплав с точки зрения затрат-для данного применения.
Выбор подходящего твердого сплава для вашего применения при штамповке
Знать, что карбид превосходит инструментальную сталь, — это одно. Другое дело – понять, имеет ли это финансовый смысл для вашей конкретной работы. Не каждая штамповочная станция нуждается в твердом сплаве, и не каждый производственный цикл оправдывает первоначальные взносы. Вопрос не в том, «лучше ли карбид?» а скорее «где карбид окупается, учитывая то, что я штампую, сколько деталей мне нужно и что делает мой пресс?»
Параметры применения, которые оправдывают выбор твердого сплава
Пять переменных взаимодействуют, чтобы определить, сохранятся ли твердосплавные компоненты в данной матрице. Оценивайте их вместе, а не по отдельности, поскольку один благоприятный фактор редко оправдывает инвестиции сам по себе.
Материал штампуется.Это самый сильный гонщик. Абразивные материалы, такие как нержавеющая сталь, пластины из кремнистой стали и высоко-низко-легированные стали, значительно ускоряют износ инструментальной стали. Критерии выбора твердого сплава для штамповки нержавеющей стали в значительной степени ориентированы на субмикронные марки, поскольку содержание хрома в полосе действует как тонкая наждачная бумага на режущие кромки. Более мягкие материалы, такие как низко-углеродистая сталь, медь и алюминий, менее опасны, но даже алюминий может вызвать адгезионный износ (истирание), которому полированная поверхность твердого сплава противостоит гораздо лучше, чем инструментальной стали. При оценке того, как материалы подложки влияют на выбор инструментов,Ресурс материалов YICHENобеспечивает полезную отправную точку для сравнения свойств штампованных материалов, которые влияют на требования к компонентам штампов при производстве алюминия, стали, нержавеющей стали, латуни и магния.
Объем производства.Пороговый объем производства твердосплавных штампов обычно находится в диапазоне от 500 000 до 1 000 000 общих попаданий для большинства применений. Ниже этого диапазона качественная инструментальная сталь часто обеспечивает приемлемый срок службы при более низких первоначальных затратах. Помимо этого, увеличенные интервалы технического обслуживания твердосплавных станков приводят к значительной экономии за счет сокращения времени простоя, меньшего количества циклов переточки и более стабильного качества деталей на протяжении всего цикла. Высокоскоростные- прогрессивные штампы, в которых штыри разъема или электрические контакты выполняются за миллионы ходов, значительно преодолевают этот порог в течение нескольких недель, что делает твердосплавный сплав практически обязательным.
Тоннаж пресса и толщина полосы.Более высокий тоннаж, сосредоточенный на небольших участках резания, создает сжимающее напряжение, которое быстрее превышает рабочие пределы инструментальной стали. Толстый материал полосы (более 2 мм в стали) создает пропорционально более высокие силы сдвига на режущей кромке. Оба условия благоприятствуют исключительной прочности твердого сплава на сжатие, но для толсто-применения также требуются более прочные сплавы (с более высоким содержанием кобальта), чтобы поглощать энергию удара без образования сколов.
Сложность детали.Детали со множеством близко расположенных отверстий, узкими угловыми радиусами или мелкими деталями подвергают риску удары небольшого-диаметра. Эти пуансоны изнашиваются быстрее, поскольку меньшая площадь поверхности распределяет силу сдвига. Твердый сплав часто является единственным практическим решением, когда диаметр пуансона падает ниже 1,5 мм или когда характеристики заусенцев очень жесткие.
Используйте этот контрольный список, чтобы определить, когда использовать твердый сплав в штампах для конкретного применения:
- Вы штампуете абразивные или-высокопрочные материалы (нержавеющую сталь, HSLA, кремниевую сталь)?
- Общий объем вашего производства превышает 500 000 деталей на комплект штампов?
- Диаметр пуансона менее 2 мм или отношение длины-к-диаметру превышает 4:1?
- Требуют ли современные детали из инструментальной стали заточки чаще одного раза на 100 000 ударов?
- Является ли незапланированный простой из-за изношенного инструмента более дорогостоящим, чем плановое техническое обслуживание?
- Требует ли ваша спецификация детали постоянную высоту заусенцев менее 0,05 мм?
- Частота гребков превышает 400 в минуту постоянно?
Если соблюдаются три или более из этих условий, твердосплавные компоненты, скорее всего, обеспечат более низкую стоимость детали в течение всего производственного цикла, даже при более высоких первоначальных инвестициях.
Модернизация и новые решения по сборке
Инженеры, сталкивающиеся с выбором модернизации твердосплавного штампа или новой сборкой, имеют большую гибкость, чем многие думают. Цельнотвердосплавная матрица имеет смысл при разработке нового инструмента для подтвержденной крупносерийной-программы. Вы можете с самого начала оптимизировать зазоры, размеры опорной пластины и геометрию державки в соответствии с конкретными требованиями твердого сплава, включая более толстые опорные пластины (стандарт 1,2–1,25x) и более жесткие допуски направляющих, которые требуются твердосплавным сплавам.
Модернизация — более разумный путь, когда существующая матрица из инструментальной стали работает, но на определенных станциях ее производительность неудовлетворительна. Вам не нужно перестраивать всю матрицу, чтобы воспользоваться преимуществами твердосплавного сплава. Общие цели модернизации включают в себя:
- Замена самых быстроизнашивающихся-пуансонов на твердосплавные эквиваленты с сохранением существующей пластины и держателя пуансона.
- Замена кнопок матрицы из инструментальной стали на твердосплавные пластины на станциях резки, которые определяют график заточки.
- Модернизация пилотных направляющих на твердосплавные, когда несовпадение полосы приводит к отклонению качества на выходе.
- Добавление твердосплавных износостойких пластин для направляющих поверхностей, на которых имеются видимые канавки или скопления материала.
Подход к модернизации работает, потому что твердосплавные компоненты часто можно отшлифовать до тех же внешних размеров, что и их предшественники из инструментальной стали, вписываясь в существующие фиксаторы и держатели. Ключевым ограничением является обеспечение адекватной поддержки существующей структуры штампа. Твердосплавный штамповочный пресс-, устанавливаемый в держатель, предназначенный для пластин из более мягкой стали, может потребовать модернизации опорной пластины, чтобы предотвратить растрескивание под нагрузкой.
Начните с данных. Отслеживайте, на каких станциях происходит больше всего простоев и отходов, а затем в первую очередь нацеливайте эти позиции на модернизацию твердосплавных станков. Перед расширением измерьте увеличение срока службы за два или три цикла заточки. Такой поэтапный подход ограничивает риск и создает внутренний набор данных о затратах-на-деталь, который оправдывает более широкое внедрение твердого сплава на основе реальных условий производства, а не общих оценок.
Независимо от того, выбираете ли вы модернизацию или новую сборку, реальная отдача от карбида материализуется только тогда, когда вы учитываете его полный экономический эффект на протяжении всего жизненного цикла производства, а не только по позиции заказа на поставку.
Общая стоимость владения твердосплавными компонентами штампа
Заказ на поставку твердосплавных компонентов всегда вызывает шок. Первоначальная цена может быть в 3–5 раз выше, чем у эквивалентной детали из инструментальной стали, а для сложных геометрических форм, требующих электроэрозионной обработки, множитель увеличивается еще больше. Эта цифра, стоящая одна в прайс-листе, убивает твердосплавные проекты еще до их начала. Но он почти ничего не говорит о том, сколько на самом деле будет стоить компонент в течение срока его службы.
Первоначальная стоимость и пожизненная ценность
Общая стоимость владения компонентом твердосплавной матрицы составляет каждый доллар, потраченный с момента установки компонента в матрицу и до момента окончания его срока службы. Да, это включает в себя закупочную цену, а также затраты на перешлифовку, время простоя пресса во время каждого технического обслуживания, отходы, образующиеся в результате износа кромок, работу по контролю качества, связанную с отклонением размеров, и альтернативную стоимость деталей, которые не были произведены, пока пресс простаивает.
Представьте, что происходит с кнопкой штампа из инструментальной стали, которую необходимо затачивать каждые 100 000 нажатий. Каждое событие переточки означает остановку пресса, вытягивание штампа, транспортировку его в инструментальный цех, выполнение шлифовки, повторную установку штампа и проведение первой-проверки изделия перед возобновлением производства. Твердосплавная кнопка в том же положении может выдержать от 500 000 до более миллиона нажатий, прежде чем потребуется обслуживание. Это означает исключение четырех или более мероприятий по техническому обслуживанию, каждое из которых влечет за собой затраты на рабочую силу, логистику и потери-производства.
Сравнение срока службы штампов из твердого сплава и инструментальной стали становится еще более однобоким, если учесть качество детали. По мере износа кромки инструментальной стали высота заусенцев увеличивается, размеры изменяются, а процент брака постепенно увеличивается. Вы можете не заметить ухудшение качества до тех пор, пока проверка не отметит партию, после чего доработка или бракованные детали добавят затрат, которые никогда не появляются в строке бюджета на инструменты. Стабильность размеров карбида подавляет эту ползучесть, обеспечивая стабильное качество детали на протяжении всего производственного цикла.
| Фактор стоимости | Компонент из инструментальной стали | Твердосплавный компонент |
|---|---|---|
| Первоначальная стоимость покупки | Нижний (базовый уровень) | В 3-5 раз выше, чем у инструментальной стали |
| Ожидаемая жизнь между перешлифовками | 50 000 - 200 000 обращений (зависит от приложения) | 500,000 - 1,000,000+ просмотров |
| Количество переточек перед заменой | Множество, но каждое постепенно сокращает жизнь | Меньше общего количества доизмельчений по сравнению с эквивалентным производством. |
| Частота простоев при техническом обслуживании | Выше (более частые остановки нажатия) | Значительно ниже |
| Тенденция процента брака в течение срока службы | Постепенное увеличение по мере износа кромки. | Остается стабильным дольше до деградации |
| Согласованность размеров детали | Смещается раньше в производственном цикле | Сохраняет допуск при длительных пробегах |
| Требования к специализированному обслуживанию | Стандартное шлифование инструментального цеха | Требуется алмазная шлифовка или электроэрозионная обработка. |
| Риск катастрофического отказа | Нижний (режим пластичного разрушения) | Выше, если неправильно поддерживается или смещено |
Расчет безубыточности при модернизации карбида
Анализ безубыточности твердосплавных штампованных деталей не требует сложного финансового моделирования. Вам нужны четыре точки данных о вашей текущей деятельности: стоимость каждого мероприятия по техническому обслуживанию инструментальной стали (включая рабочую силу, время простоя и производственные потери), частота возникновения этих событий, затраты на брак и доработку, связанные с износом кромки между интервалами технического обслуживания, а также общий объем производства, который должен обеспечить штамп.
Расчет следует простой структуре:
- Общая стоимость инструментальной стали=(начальная стоимость) + (затраты на одно событие технического обслуживания x количество событий в течение производственного срока) + (затраты на списание/переработку, связанные с износом)
- Общая стоимость твердого сплава=(начальная стоимость) + (стоимость одного мероприятия по техническому обслуживанию x уменьшенное количество событий) + (сниженная стоимость брака/переделки)
- Точка безубыточности=объем производства, при котором общая стоимость твердого сплава падает ниже общей стоимости инструментальной стали.
Точка безубыточности наступает быстрее, когда любое из этих условий усиливается: штампуемый материал обладает высокой абразивностью, затраты на один час простоя высоки из-за нагрузки на пресс, затраты на отходы значительны, поскольку сам штампованный материал дорог, или матрица работает непрерывно с высокой частотой хода, что сокращает интервалы технического обслуживания до дней, а не недель.
Твердосплавная матрица сокращает время простоя. Экономия средств со временем увеличивается, поскольку каждая предотвращенная остановка пресса влечет за собой фиксированные накладные расходы, независимо от того, длится ли остановка 30 минут или два часа. На прессовой линии, обеспечивающей -своевременную-сборочную операцию, одна незапланированная смена инструмента может нарушить графики последующих операций, выходя далеко за пределы окна прямого технического обслуживания. Эта каскадная стоимость редко проявляется в простых сравнениях-срока службы инструментов, но доминирует в реальной-мировой экономике.
Честное предостережение: карбид не всегда выигрывает при расчете совокупной стоимости владения. Низкие-серии, менее 500 000 деталей, мягкие полосовые материалы, которые едва нагружают инструментальную сталь, или прототипы штампов, которые, как ожидается, претерпят конструктивные изменения, могут никогда не достичь точки безубыточности. Ценность этих чисел заключается в том, чтобы точно определить, какие компоненты и матрицы пересекают пороговое значение, поэтому вы вкладываете карбидные доллары туда, где прибыль является реальной, а не предполагаемой.
Однако правильный экономический расчет имеет значение только в том случае, если твердосплавные компоненты действительно на практике обеспечивают номинальный срок службы. Это полностью зависит от того, как с ними обращаются, обслуживают и контролируют после их установки в штамп.
Поддержание и продление срока службы твердосплавных компонентов
Твердосплавный пуансон, рассчитанный на миллион ударов между переточками, не достигнет этого числа, если его уронить на стальной стол, установить в смещенную матрицу или запустить без соответствующей смазки. Свойства материала – это только половина уравнения. Другая половина — это эксплуатационная дисциплина: от того, как вы обращаетесь, настраиваете, контролируете и обслуживаете эти компоненты, зависит, получите ли вы полную отдачу от инвестиций в твердосплавные сплавы или сожжете их преждевременно.
Рекомендации по техническому обслуживанию и перешлифовке
Карбид тверд, но и хрупок. Эта комбинация требует другого подхода к техническому обслуживанию, чем тот, который большинство мастерских применяют к инструментальной стали. Вы не можете втиснуть твердосплавный пуансон в фиксатор с помощью молотка, бросить его в ящик с другим инструментом или заточить на стандартном круге из оксида алюминия. Каждое из этих сокращений приводит к повреждению, которое сокращает срок службы или вызывает внезапный отказ.
Начните с обработки. Всегда обращайтесь с твердосплавными компонентами как с точными инструментами. Храните их по отдельности в мягких контейнерах с четкой маркировкой и отдельно, чтобы они не могли соприкасаться друг с другом или с твердыми поверхностями. Даже жиры от отпечатков пальцев могут со временем создать проблемы, поэтому работайте с ними в чистых перчатках и держите места хранения сухими, чтобы предотвратить коррозию любых стальных частей узла.
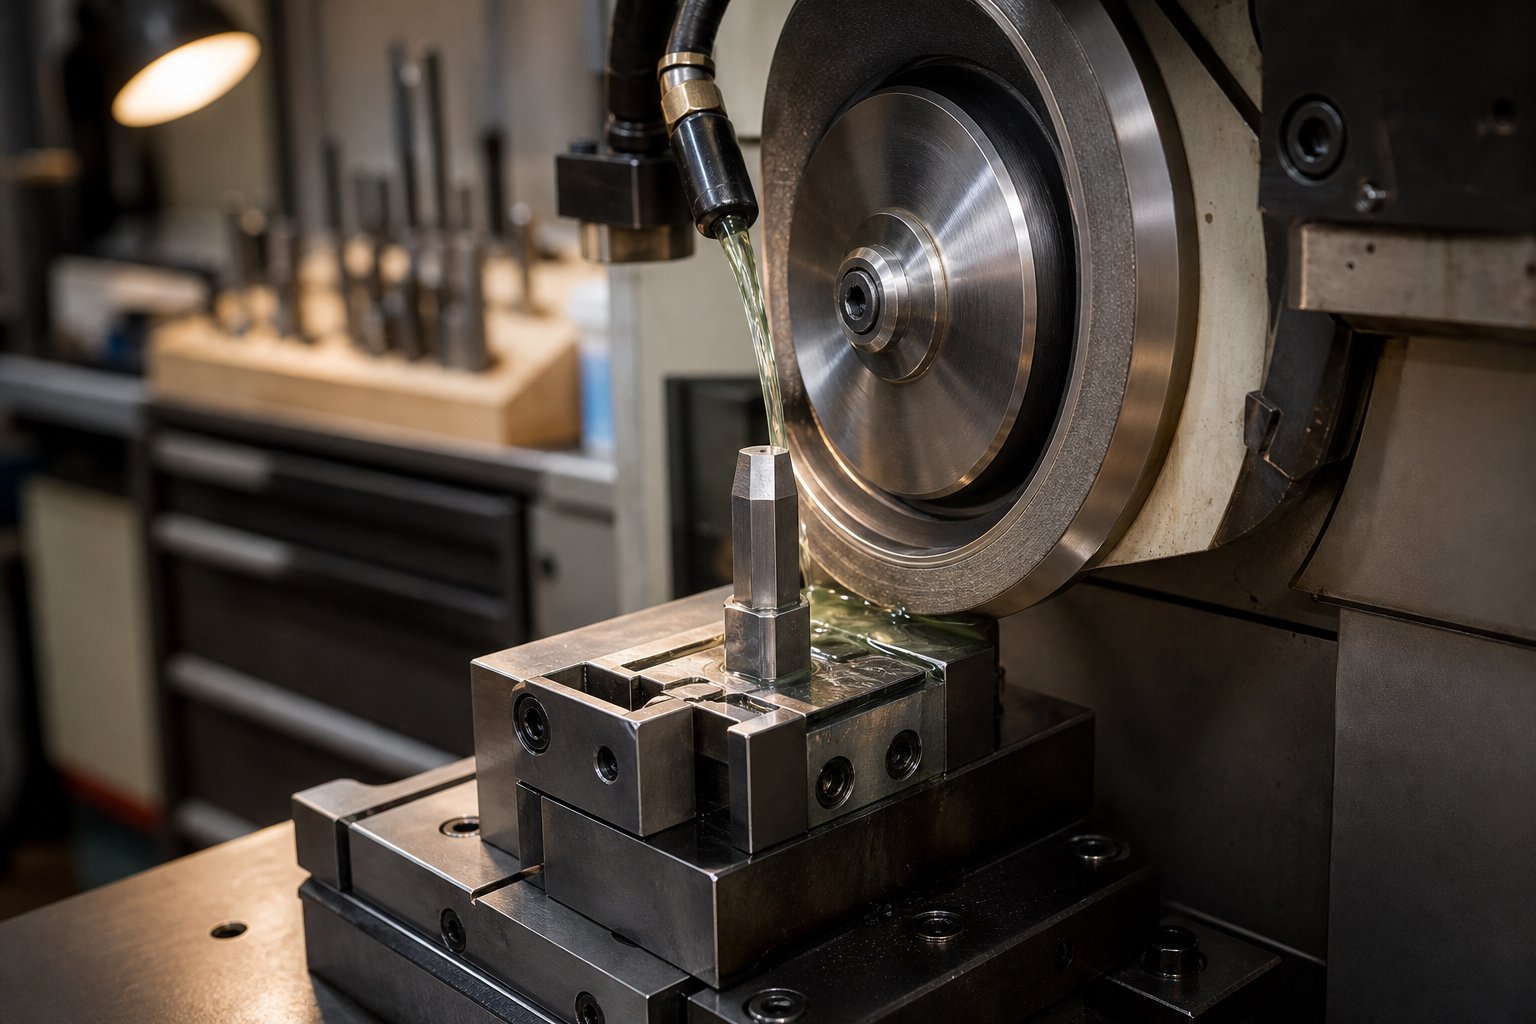
Для переточки твердосплавных штамповочных пуансонов требуются алмазные круги, а не обычные абразивы. Твердость карбида просто разрушает круги из оксида алюминия или карбида кремния, прежде чем они начнут эффективно резать. Используйте алмазный круг со смоляной-связкой или остеклованный алмазный круг с достаточным потоком охлаждающей жидкости, чтобы предотвратить термическое растрескивание. Помните об этих параметрах:
- Удалите минимум материала, необходимого для восстановления чистой режущей кромки, обычно от 0,02 до 0,05 мм за проход заточки.
- Поддерживайте равномерную чистоту поверхности по всей режущей поверхности. Неравномерное шлифование приводит к образованию повышенных напряжений, которые приводят к сколам кромок во время эксплуатации.
- Точно сохраните исходную геометрию. Углы сдвига, обратные конусы и рельефные элементы выполняют определенные функции, и их изменение во время заточки сводит на нет преимущества в производительности, которые они обеспечивают.
- После шлифования проверьте плоскостность и перпендикулярность. Даже наклон на 0,01 мм поперек поверхности пуансона создает неравномерную нагрузку, которую карбид плохо переносит.
- Размагничивайте компоненты после любой операции шлифовки, чтобы предотвратить прилипание металлических частиц во время хранения или повторной установки.
Поддержание чистоты поверхности не ограничивается перешлифовкой. Полированные кнопки матрицы и изнашиваемые пластины следует периодически-полировать повторно, чтобы сохранить их низкие-характеристики трения. Скопление материала или микро-царапины от прохода ленты увеличивают трение, ускоряют выделение тепла и способствуют истиранию. Быстрая полировка алмазной пастой во время планового технического обслуживания обеспечивает надлежащее функционирование поверхностей.
Стратегия смазки также играет непосредственную роль в продлении срока службы компонентов твердосплавной матрицы. Правильная смазка создает барьерную пленку между материалом полосы и твердосплавной поверхностью, уменьшая как абразивный износ, так и перенос клея. Выбирайте смазочные материалы, специально разработанные для вашего материала полосы, и обеспечьте равномерное нанесение по всей ширине полосы. Недостаточная смазка на одном краю полосы концентрирует износ на одной стороне компонентов матрицы, создавая асимметричную деградацию, которая сокращает срок службы и ухудшает качество детали.
Проверка выравнивания необходима при каждой настройке матрицы, а не только во время первоначальной установки.Несоосность — тихий убийца срока службы твердосплавных штампов., вызывая неравномерное распределение напряжений, из-за которого нагрузка на одну сторону пуансона или пуговицы превышает порог разрушения. Используйте циферблатные индикаторы, чтобы убедиться в концентричности пуансона-к-матрице перед запуском производства. Несколько минут проверки предотвращают часы незапланированного простоя из-за взломанного компонента.
Контроль износа и сроки замены
Знание того, когда твердосплавный компонент требует внимания, — это разница между запланированной 30-минутной переточкой и аварийным разбором, когда отработанные детали остаются в контейнере. Карбид не дает таких постепенных предупреждений, как инструментальная сталь. Стальные кромки постепенно перекатываются, образуя медленно ухудшающиеся заусенцы. Твердосплавные кромки имеют тенденцию оставаться острыми гораздо дольше, а затем быстро разрушаются, когда износ достигает критического порога. Такое поведение делает необходимым упреждающий мониторинг.
Следите за этими предупреждающими знаками, которые указывают на необходимость обслуживания твердосплавного компонента:
- Высота заусенцев на штампованных деталях превышает нормативы, особенно внезапное увеличение, а не постепенная тенденция.
- Видимые износные ленты или полированные кольца на режущей поверхности пуансонов или кнопок матрицы.
- Микро-сколы вдоль режущих кромок, видимые под увеличением, даже если размеры деталей все еще находятся в пределах допуска.
- Повышенное усилие зачистки или проблемы с подъемом полосы, указывающие на шероховатость поверхности или прилипание материала к боковым стенкам пуансона.
- Отклонение размеров штампованных деталей, особенно диаметров отверстий, стремящихся к верхнему пределу допуска.
- Слышимые изменения звука пресса во время штамповки, которые могут сигнализировать о появлении трещин или ослаблении вставок.
Когда вы обнаруживаете эти индикаторы, возникает вопрос, целесообразно ли восстановление или срок службы компонента истек. Восстановление работает, когда износ ограничен режущей поверхностью, а оставшаяся длина детали позволяет удалить материал, не опускаясь ниже минимальных функциональных размеров. Большинство твердосплавных пуансонов допускают многократную переточку, пока общая длина остается в пределах диапазона регулировки набора штампов. Точно так же кнопки штампа можно многократно перетачивать на режущей поверхности, прежде чем ширина контактной площадки превысит допустимые пределы.
Замена становится необходимой, когда сколы выходят за пределы режущей кромки в корпус, когда в любой точке детали видны трещины или когда совокупные переточки укорачивают деталь за пределы ее полезного размера. Попытка спасти треснувшую твердосплавную деталь никогда не стоит риска. При появлении трещин матрица становится небезопасной и ее необходимо немедленно заменить, чтобы предотвратить катастрофический отказ, который может привести к повреждению держателя матрицы, пресса или окружающих компонентов.
Распространенные ошибки, которые повреждают детали твердосплавных штампов и сокращают срок их службы, часто связаны с обращением с ними как с инструментальной сталью:
- Чрезмерный зазор матрицы.Слишком большой зазор между пуансоном и кнопкой матрицы приводит к натяжению твердосплавной режущей кромки во время прорыва, а твердый сплав плохо справляется с условиями нагрузки. Поддерживайте зазоры в пределах спецификации и проверяйте их во время установки.
- Чрезмерный тоннаж.Использование большего усилия прессования, чем необходимо, не улучшает качество резки, но ускоряет усталость при сжатии. Подберите размер пресса для конкретной работы и избегайте слишком-тоннажа, чтобы избежать затупления инструмента.
- Неправильная зачистка.Пуансоны, которые убираются без направляемой зачистки, подвергаются воздействию боковых сил, вызывающих выкрашивание боковин. Пружинные съемники должны прикладывать достаточное усилие, чтобы полоска не прилипала к пуансону во время втягивания.
- Пропуск проверок выравнивания.Даже смещение в 0,02 мм между пуансоном и пуговицей создает асимметричную сдвиговую нагрузку, которая концентрирует нагрузку на одном крае, резко увеличивая риск перелома.
- Неправильная твердость опорной пластины.Опорная пластина, более мягкая, чем пуансонная головка, позволяет карбиду проникать в пластину, создавая концентрации напряжений, которые способствуют распространению трещин.Сопоставьте твердость опорной пластины с твердостью головки пуансона.чтобы равномерно распределить нагрузку.
- Шлифование без СОЖ.Сухое шлифование приводит к термическому удару, который создает подповерхностные микротрещины, изначально невидимые, но гарантированно распространяющиеся под эксплуатационными нагрузками.
Ведение подробных записей обслуживания для каждого твердосплавного компонента, включая количество обращений между переточками, количество удаленного материала при каждом сервисном обслуживании и любые наблюдаемые закономерности износа, формирует набор данных, необходимый для точного прогнозирования сроков технического обслуживания. За два-три цикла обслуживания выявляются закономерности, которые позволяют заранее планировать перешлифовку, а не реагировать на проблемы с качеством. Благодаря этой предсказуемости совокупное преимущество твердосплавных сплавов становится эксплуатационной реальностью, превращая теоретическое продление срока службы в фактическое время безотказной работы в печатном цехе.
Следующие шаги по выбору компонентов твердосплавной матрицы
Данные прогнозного технического обслуживания, сопоставление классов-с-компонентами и расчеты безубыточности указывают на один и тот же вывод: компоненты штампов для штамповки из твердого сплава приносят измеримую отдачу, когда процесс выбора основан на данных применения, а не на предположениях. Вопрос для вашей команды заключается не в том, работает ли твердый сплав, а в том, в каком конкретном штампе он окупается быстрее всего.
Ключевые выводы для инженеров и групп снабжения
Каждое решение, описанное в этом руководстве, сводится к нескольким основным принципам. Держите их в центре внимания при оценке следующей инвестиции в твердосплавные сплавы:
- Выбор класса должен соответствовать доминирующему виду отказа компонента. Абразивный износ требует использования мелкозернистых- составов с низким содержанием кобальта. Ударная нагрузка требует более высокого содержания кобальта и более крупной зернистой структуры.
- Тип штампа определяет, где твердосплавный сплав приносит наибольшую отдачу. Прогрессивным штампам он нужен во всех пилотах, пуансонах и кнопках. Трансферные штампы выигрывают от целевого размещения на станциях формовки и обрезки с высоким-износом.
- Объем производства устанавливает экономический порог. Большинство применений пересекают точку безубыточности в диапазоне от 500 000 до 1 000 000 общих ударов, но абразивные материалы ленты или высокая скорость хода снижают это число.
- Модернизация — допустимый путь. Чтобы воспользоваться преимуществами твердого сплава, вам не потребуется полная реконструкция штампа. Начните со станций, на которых больше всего простоев и отходов, а затем расширяйте свою деятельность на основе измеренных результатов.
- Дисциплина технического обслуживания защищает инвестиции. Алмазное шлифование, проверка правильности соосности и упреждающий контроль износа не подлежат обсуждению,-если вы ожидаете, что твердосплавный сплав достигнет номинального срока службы.
Карбид обеспечивает максимальную рентабельность инвестиций при штамповке абразивных материалов в больших объемах с жесткими размерными допусками, когда стоимость каждой незапланированной остановки пресса превышает премию, которую вы заплатили за компонент, который помешал этому.
Начало оценки твердосплавного материала
Готовы перейти от исследований к действиям? Эта приоритетная последовательность дает инженерам и группам поставщиков практический контрольный список выбора компонентов штампа для штамповки твердого сплава, который необходимо выполнить:
- Проверьте текущие данные о производительности штампа.Определите, на каких станциях происходит наибольшее количество перешлифовок, самый высокий уровень брака и самые продолжительные незапланированные простои. Это ваши первые кандидаты на карбиды.
- Опишите ваши требования к полосовому материалу.Проверьте механические свойства и абразивность материалов, которые вы штампуете.Ресурс материалов YICHENпредлагает практическую отправную точку для сравнения свойств подложек из алюминия, стали, нержавеющей стали, латуни и магния, помогая вам понять, как ваш штампованный материал влияет на требования к инструментам.
- Сопоставьте химический состав с каждым целевым компонентом.Используйте соотношение размера зерна и содержания связующего, описанное ранее, для выбора рецептур, учитывающих ваши конкретные виды отказов, а не общие рекомендации.
- Проведите расчет безубыточности для трех лучших кандидатов.Укажите фактические затраты на простой, частоту технического обслуживания и данные о браке. Если цифры подходят для этих станций, они, вероятно, подойдут и для других, столкнувшихся с аналогичными условиями.
- Укажите надлежащую инфраструктуру поддержки.Прежде чем заказывать компоненты, убедитесь, что опорные пластины, фиксаторы и системы выравнивания соответствуют требованиям твердосплавных сплавов. Премиум-класс, установленный в неподходящий держатель, выходит из строя быстрее, чем инструментальная сталь в исправном держателе.
- Установите базовый уровень измерений.Документируйте количество обращений, показатели качества деталей и интервалы технического обслуживания с первого дня, чтобы вы могли количественно оценить улучшения и обосновать дальнейшее внедрение твердосплавных сплавов реальными производственными данными.
Руководство инженера по выбору твердосплавных штампов в конечном итоге сводится к рассмотрению каждой позиции компонента как отдельной инженерной проблемы. Уклон, геометрия и конструкция опоры, подходящие для одной станции, могут оказаться неправильными для другой. Позвольте своим производственным данным определять решения, инвестируйте туда, где гарантирована прибыль, и развивайте свою деятельность оттуда. Такой дисциплинированный,-подход, основанный на данных, позволяет вам не платить дважды: один раз за твердосплавный сплав, который вышел из строя из-за неправильного применения, и второй раз за замену, которая наконец-то работает правильно.
Часто задаваемые вопросы о компонентах твердосплавных штамповочных штампов
1. Что такое твердосплавные штамповочные детали и почему они используются?
Детали штамповочного штампа из карбида представляют собой прецизионные элементы инструментов, изготовленные из цементированного карбида вольфрама, связанного кобальтом или никелем. К ним относятся пуансоны, кнопки матрицы, направляющие, съемники и износостойкие пластины, которые заменяют детали из инструментальной стали внутри матрицы. Инженеры выбирают их, поскольку твердость твердого сплава имеет твердость примерно 92 HRA по сравнению с твердостью инструментальной стали примерно 62 HRC, что обеспечивает до 10 раз более длительный срок службы инструмента при крупносерийном-производстве. Этот увеличенный срок службы сокращает время простоя пресса, обеспечивает более жесткие допуски при больших тиражах и снижает стоимость штампованной детали.
2. Как выбрать правильный сплав твердого сплава для штамповки?
Выбор класса зависит от основного режима отказа компонента. Для пуансонов, режущих тонкие материалы или отверстия небольшого-диаметра, субмикронные сплавы с содержанием кобальта 3-8 % и твердостью по шкале HRA 92–94 обеспечивают максимальное удержание кромки. Тяжелые вырубные пуансоны, работающие с толстыми материалами, требуют марок C12-C13 с содержанием кобальта 13-16% для обеспечения ударной вязкости. Штампы, обеспечивающие умеренный сдвиг, хорошо работают с марками C10-C11 с содержанием кобальта 8-13%. Износостойкие пластины изготовлены из марок C2 с низким содержанием кобальта, оптимизированных для стойкости к истиранию. Сопоставьте химический состав марки с тем, проектируете ли вы продукцию для защиты от постепенного абразивного износа или внезапного ударного разрушения.
3. Когда экономически-эффективно использовать твердый сплав вместо инструментальной стали в штампах?
Твердый сплав обычно становится-оправданным с точки зрения затрат, когда общий объем производства превышает 500 000–1 000 000 ударов. Окупаемость достигается быстрее при штамповке абразивных материалов, таких как нержавеющая сталь или кремниевая сталь, при скорости хода более 400 в минуту, использовании пуансонов диаметром менее 2 мм или когда незапланированные затраты на простой превышают расходы на плановое техническое обслуживание. Хотя твердый сплав стоит в 3-5 раз дороже на начальном этапе, его увеличенные интервалы обслуживания между переточками, снижение процента брака и стабильная производительность часто обеспечивают более низкую общую стоимость детали в течение всего производственного цикла.
4. Могу ли я переоборудовать существующие компоненты матрицы из инструментальной стали в твердосплавные, не перестраивая всю матрицу?
Да, модернизация — это практичный и распространенный подход. Твердосплавные компоненты можно отшлифовать, чтобы они соответствовали внешним размерам их предшественников из инструментальной стали, и вписываются в существующие фиксаторы и держатели. Начните с определения станций, генерирующих наибольшее количество простоев и отходов, а затем замените эти конкретные пуансоны, кнопки штампов, направляющие или изнашиваемые пластины твердосплавными эквивалентами. Ключевым требованием является обеспечение адекватной опорной инфраструктуры, особенно опорных пластин толщиной в 1,2–1,25 раза от стандартной, а также надлежащей проверки соосности, поскольку карбид требует более жесткой поддержки, чем пластичная инструментальная сталь.
5. Как обслуживать твердосплавные детали матрицы, чтобы продлить срок их службы?
Для обслуживания твердосплавных изделий требуются алмазные шлифовальные круги с подачей СОЖ для переточки, снимающие всего 0,02-0,05 мм за проход с сохранением исходной геометрии. Храните компоненты по отдельности в мягких контейнерах, чтобы предотвратить контакт стружки. Проверяйте выравнивание пуансона-по-матрице с помощью циферблатных индикаторов во время каждой настройки, поскольку даже смещение на 0,02 мм концентрирует напряжение и приводит к разрушению. Обеспечьте надлежащую смазку по всей ширине полосы, следите за зазорами в пределах 5–10 % толщины полосы с каждой стороны и следите за предупреждающими знаками, такими как внезапное увеличение высоты заусенцев или видимые микросколы вдоль режущих кромок.


