


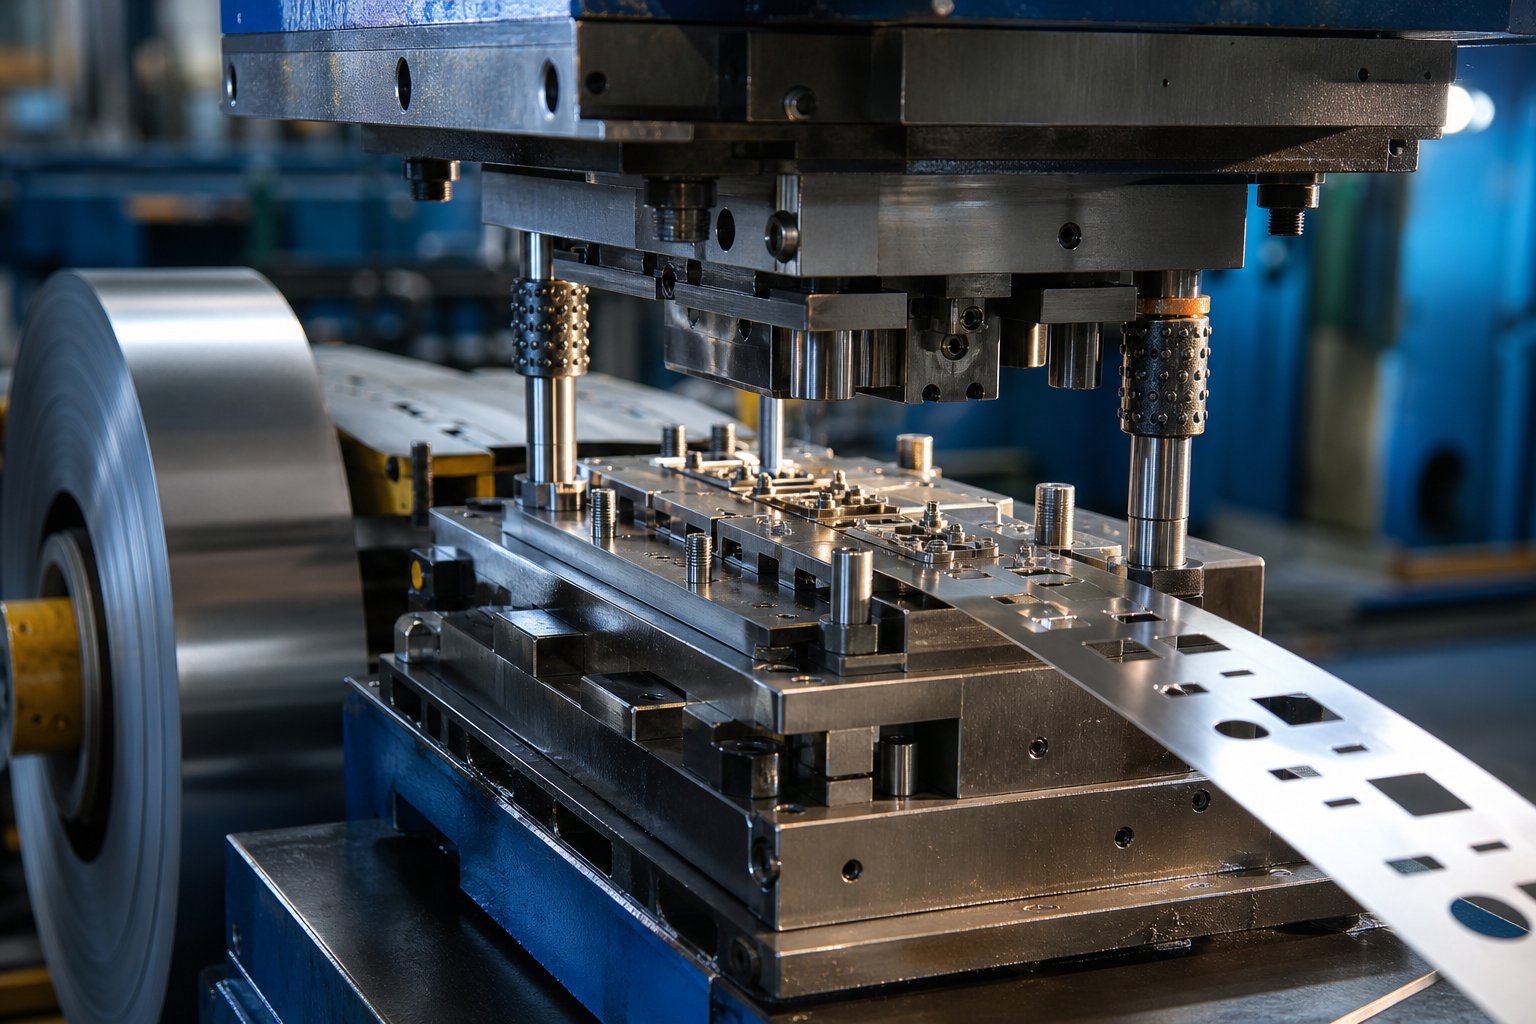
Что на самом деле означает индивидуальная штамповка
Когда вы слышите «штамповка металла», вы можете представить, как пресс штампует стандартные формы из листового металла.Штамповка на заказэто что-то другое. Все начинается с оснастки, разработанной с нуля для конкретной детали, ее материала и производственных требований, а не полагаться на готовые штампы, геометрия которых приближается к нужной вам.
Штамповка на заказ – это процесс обработки металлов давлением, в котором используются специальные-инструменты, предназначенные для конкретной геометрии детали, материала и производственных требований, что позволяет производить прецизионные компоненты в больших масштабах с повторяемой точностью.
Это различие имеет большее значение, чем может показаться на первый взгляд. Стандартным штампом можно штамповать шайбу или простой кронштейн. Но как только ваша деталь имеет собственные размеры, жесткие допуски или функции, которые взаимодействуют с другими компонентами в сборке, вам нужны специальные штампы для штамповки металла, созданные на основе вашей конструкции, а не конструкция, изогнутая для соответствия существующим инструментам.
Что делает штамп индивидуальным
Штамп становится «индивидуальным», когда его геометрия, компоновка станции и характеристики материалов разрабатываются исключительно для одной детали. Представьте себе разницу между покупкой готового костюма и костюмом, сшитым по вашим меркам. Вне--стойки можно использовать для простых нужд. Штамповочные штампы изготавливаются по индивидуальному заказу: каждый профиль пуансона, каждый зазор, каждая станция формовки рассчитываются с учетом конкретной толщины материала, пластичности и целевых размеров, которые требуются для вашей детали.
Это предварительное проектирование включает в себя выбор марок инструментальной стали, проектирование расположения полос для прогрессивных операций и компенсацию таких свойств материала, как пружинение. В результате получается штамп, который производит практически идентичные детали, ход за ходом, независимо от того, производите ли вы десять тысяч или десять миллионов штук.
Кому выгодна индивидуальная штамповка
Инженеры и отделы закупок инвестируют в специальные инструменты по нескольким основным причинам:
- Более жесткие допуски- специальные штампы разработаны с учетом ваших конкретных требований к размерам, а не просто «достаточно близко».
- Уникальная геометрия- фирменные особенности деталей, много-профили изгиба и сложные вырезы, которые невозможно выполнить ни с одним штампом из каталога.
- Более высокая пропускная способность в масштабе- штампы, оптимизированные для вашей детали, работают быстрее и требуют меньше отходов, чем адаптированные инструменты.
- Повторяемое качество- Каждая деталь матрицы практически идентична, что очень важно, когда компоненты должны взаимозаменяться в сборках.
Отрасли промышленности, от автомобильной до электронной и аэрокосмической, полагаются на подход индивидуального штампования всякий раз, когда производительность, безопасность или точность детали не могут быть оставлены в рамках ограничений универсального инструмента. Если вы спроектировали деталь самостоятельно, велика вероятность, что для ее изготовления вам понадобится специальный инструмент.
Как этот процесс соответствует более широкому ландшафту обработки металлов давлением
Штамповка на заказ относится к семейству методов обработки металлов давлением, которое включает в себя обработку на станках с ЧПУ, лазерную резку, литье и гидроформовку. Что отличает штампы для штамповки от этих альтернатив, так это экономика повторения. Изготовление специального штампа требует значительных первоначальных вложений, но после его изготовления можно производить детали за долю-затрат на механическую обработку или резку за единицу. Это ценовое преимущество усугубляется объемом, что делает его доминирующим выбором для средних---производственных объемов практически во всех отраслях промышленности.
Эта статья создана как ресурс для-принятия решений. Независимо от того, являетесь ли вы инженером, оценивающим технико-экономическое обоснование, или специалистом по снабжению, сравнивающим методы изготовления, следующие разделы охватывают типы процессов, операции формовки, отраслевые требования, допуски, факторы затрат и выбор поставщиков - все, что покупатели хотели бы понять перед своим первым проектом по изготовлению нестандартных инструментов.
Первое решение, с которым сталкивается большинство команд, простое: действительно ли моему проекту нужны специальные инструменты или с этой задачей справятся стандартные штампы?
Индивидуальная и стандартная штамповка и когда выбирать каждую из них
На полке стоит стандартный штамп, готовый штамповать обычные формы: плоские шайбы, простые кронштейны, базовые зажимы. Это стоит немного или вообще ничего, потому что инструменты уже существуют. С другой стороны, специальный штамп для штамповки металла разрабатывается с нуля для вашей конкретной детали. Выбор между этими двумя путями влияет на экономику вашего проекта, свободу проектирования и долгосрочные-производственные затраты способами, которые не всегда очевидны на первый взгляд.
Когда стандартная смерть не оправдывает ожиданий
Стандартные штампы работают, когда ваша деталь соответствует геометрии, для которой кто-то уже создал инструменты. Подумайте об обычных отверстиях для крепежа, прямоугольных вырезах или кронштейнах-технических характеристиках каталога. В тот момент, когда в вашем проекте появляются собственные размеры, взаимодействие нескольких-функций или проблемы с формованием,-специфичные для материала, стандартная матрица становится ограничением, а не сокращенным способом.
Вот что обычно заставляет переходить на нестандартные инструменты:
- Ваша деталь имеет уникальные требования к размерам или запатентованные характеристики, которые не может обеспечить ни один существующий штамп.
- Жесткие допуски требуют, чтобы инструменты были разработаны специально для ваших допустимых отклонений, а не для общего-приближения.
- Поведение материала, такое как пружинение в-высокопрочной стали или истирание алюминия, требует зазоров матрицы и компенсаций, адаптированных к этому сплаву.
- Для деталей,-выполняющих несколько операций, вырубка, прошивка и формовка должны выполняться в контролируемой последовательности в течение одного цикла штамповки.
Когда вы вставляете деталь в существующий инструмент, вы проектируете в обратном направлении. Инструменты диктуют, что вы можете сделать, а ваши инженеры в конечном итоге идут на компромисс с геометрией, ослабляют допуски или разделяют операции на несколько установок. Эта потеря гибкости в долгосрочной перспективе часто обходится дороже, чем изначально пришлось бы заплатить за изготовление индивидуального штампа.
Свобода дизайна с помощью специальных инструментов
При использовании индивидуального подхода к штампованию металлическими штампами отношения меняются. Конструкция вашей детали управляет оснасткой, а не наоборот. Конструктор штампов строит каждую станцию, каждый зазор и каждый профиль формовки на основе геометрии САПР и спецификации материала. Вы получаете именно ту деталь, которая вам нужна, без компромиссов, вызванных тем, что имеется на полке.
Это особенно важно для компонентов, которые должны точно сочетаться в сборках, соответствовать строгим критериям производительности или иметь фирменные функции, которые отличают ваш продукт.Изготовленный на заказ штамп для штамповкитакже позволяет оптимизировать расположение полос и последовательность формования, что снижает количество отходов и увеличивает скорость прессования — преимущества, которые вы никогда не получите с помощью адаптированного стандартного инструмента.
Вопрос безубыточности-между стандартным и пользовательским
Самое стойкое заблуждение относительно нестандартных инструментов состоит в том, что это всегда дорого. На самом деле, первоначальные инвестиции амортизируются по каждой детали, которую производит штамп. Согласно данным реального-мирового проекта от Jennison Corporation, нестандартная матрица стоимостью 12 000 долларов США, производящая 20 000 деталей, добавляет всего 0,60 доллара США за деталь к стоимости оснастки, в то время как та же конструкция, обработанная без инструментов, может стоить 3,50 доллара или больше за деталь.
Математика безубыточности-проста: разделите стоимость матрицы на экономию на-детали по сравнению с альтернативным процессом. Выше этого порога объема каждая дополнительная деталь обходится значительно дешевле. Ниже этого уровня стандартные подходы или обработка на станках с ЧПУ в целом могут стоить дешевле.
| Измерение | Стандартная матрица | Пользовательский штамп |
|---|---|---|
| Гибкость дизайна | Ограничено существующей геометрией | Разработан в точном соответствии с вашей спецификацией детали |
| Первоначальная стоимость | Низкий или нулевой | 8 долларов США,000 - 50 долларов США,000+ в зависимости от сложности |
| Стоимость за-единицу при объеме | Высшее (ограниченный процесс) | Значительно ниже по масштабу |
| Геометрическая сложность | Только простые формы | Многофункциональные-детали с жесткими-допусками |
| Время выполнения | Немедленно (инструмент имеется) | 8 - 14 недель на проектирование и сборку. |
| Право собственности | Поставщик сохраняет инструменты | Покупатель обычно владеет кубиком |
Настоящий вопрос не в том, можете ли вы позволить себе специальные инструменты. Вопрос в том, пересечет ли ваш общий объем продаж по всем повторным заказам в течение следующих трех-пяти лет эту-линию безубыточности. Если это так, кубик становится активом, который продолжает приносить ценность еще долгое время после того, как окупил себя. Если этого не произойдет, стандартные или альтернативные процессы останутся более разумными инвестициями.
Однако объемная экономика является лишь частью уравнения. Тип штампа, который вы выберете: прогрессивный, трансферный, составной или четырехползунковый, определяет, насколько эффективно работает этот объем и какая геометрия детали становится возможной.
Объяснение типов процессов индивидуальной штамповки
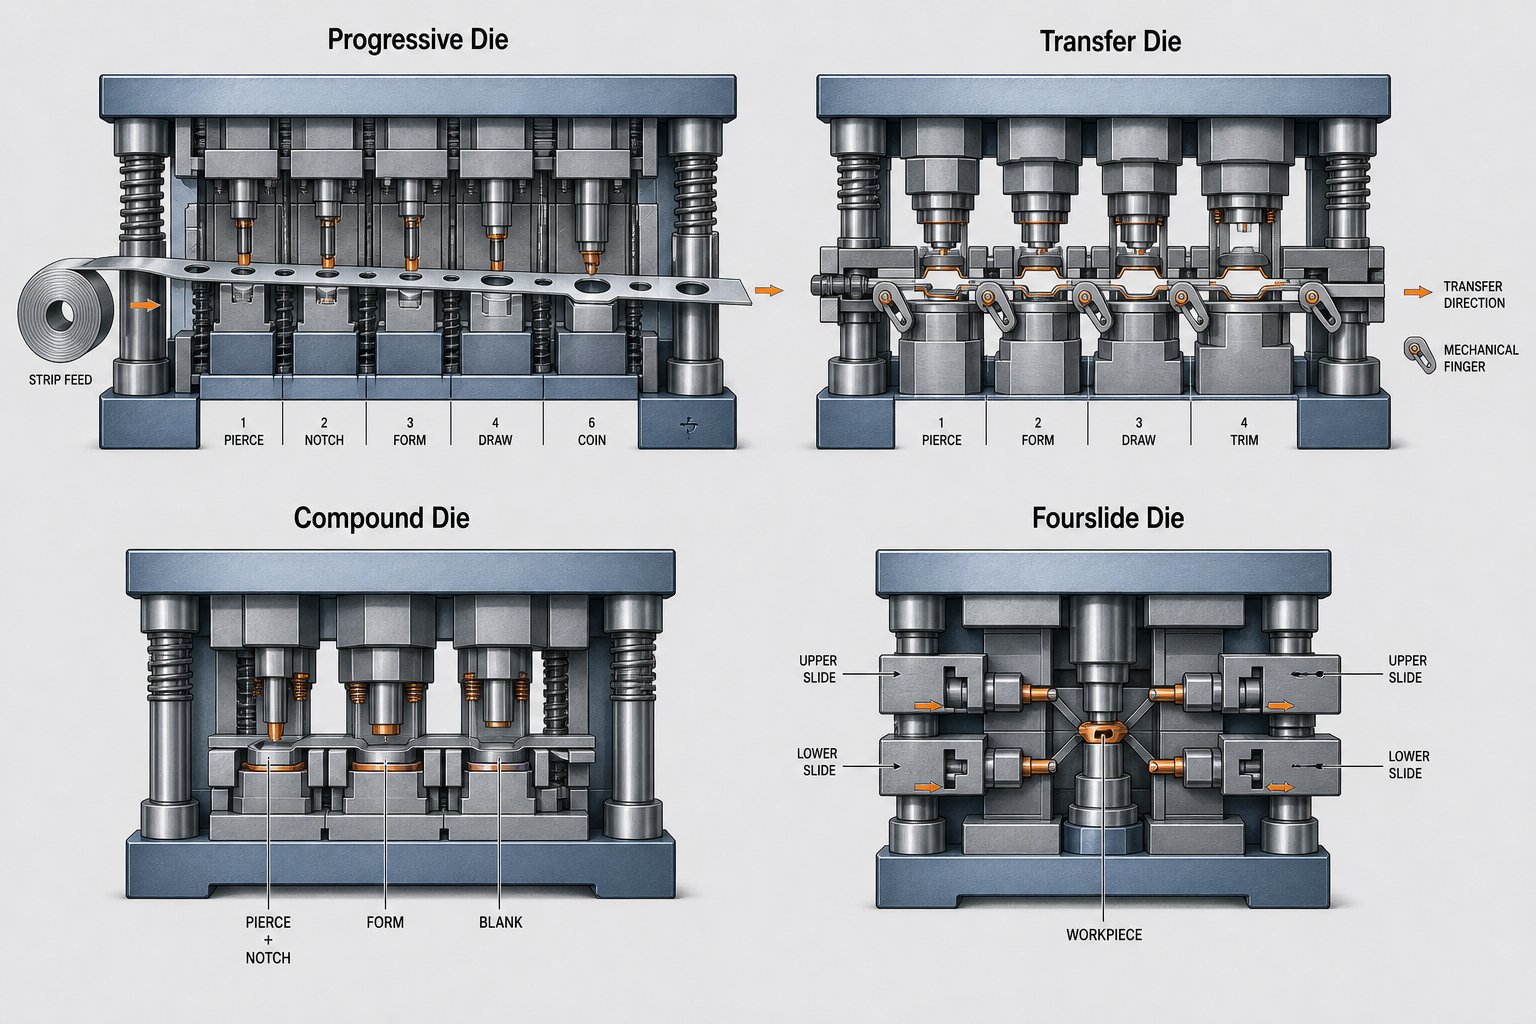
Выбор правильного типа штампа – немаловажная деталь. Он определяет скорость производства, достижимую сложность детали, процент брака и экономичность единицы продукции. В индивидуальной работе преобладают четыре основных типа штампов, каждый из которых занимает свою нишу. Понимание того, в чем они превосходны, а где нет, поможет вам избежать дорогостоящего несоответствия между вашими требованиями к деталям и инвестициями в инструменты.
Прогрессивные штампы для-сложных деталей большого объема
Прогрессивные штампы — это рабочая лошадка-крупных штампов для штамповки металла. Рулон листового металла непрерывно проходит через ряд станций внутри одной матрицы, при этом каждая станция выполняет определенную операцию: пробивание отверстия, надрезание края, формирование изгиба. Полоса переносит деталь от станции к станции до тех пор, пока на заключительной операции не будет отделена готовая деталь.
Представьте себе сборочную линию, сжатую в один инструмент. По сути, именно этого достигают прогрессивные штампы и штамповка. Поскольку материал никогда не покидает штамп до тех пор, пока деталь не будет готова, время цикла чрезвычайно быстрое, часто производя сотни деталей в минуту. Это делает прогрессивные инструменты идеальными для компонентов малого-и-среднего-размера, таких как электрические разъемы, кронштейны, выводные рамки и защитные банки.
Компромисс? Прогрессивные штампы требуют более высоких первоначальных инвестиций в оснастку и производят некоторое количество отходов от несущей полосы. Они также лучше всего подходят для деталей, которые остаются относительно плоскими или имеют неглубокую форму. Глубокая-геометрическая форма или очень большие детали выходят за рамки возможностей прогрессивной полосы.
Трансферные штампы для крупных и-деталей глубокой вытяжки
Когда детали слишком велики, слишком глубоки или слишком сложны, чтобы оставаться прикрепленными к полосе, на помощь приходят трансферные штампы. В этом процессе заготовка заранее отделяется от сырья, а затем механически перемещается между станциями с помощью пальцев или челночных систем. Каждая станция выполняет этап формовки, такой как глубокая вытяжка, отбортовка или обрезка отдельной заготовки.
Трансферные штампы часто используются в кузовных панелях автомобилей, конструктивных компонентах и корпусах приборов, где размеры деталей превышают пределы, допускаемые прогрессивной подачей полосы. Они обеспечивают более глубокие вытяжки и более агрессивные последовательности формования, поскольку заготовка свободно перемещается между станциями без геометрических ограничений, связанных с тем, чтобы оставаться прикрепленной к несущей полосе. Стоимость оснастки находится в диапазоне от среднего-до-высокого, а скорость производства ниже, чем у прогрессивных штампов, но геометрические возможности существенно выше.
Составные и четырехползуновые матрицы для специальной геометрии
В составных штампах используется совершенно другой подход. Вместо последовательного выполнения операций на нескольких станциях они выполняют несколько операций резки одновременно за один ход пресса. Составная матрица может одновременно заготавливать внешний профиль и пробивать внутренние отверстия, производя плоские детали штампов для штамповки из листового металла, такие как шайбы, прокладки и электрические пластины, с исключительной точностью и плоскостностью. Они сокращают время производства на 25-30% по сравнению с последовательными операциями, хотя обычно ограничиваются деталями, не требующими формовки или гибки.
В четырехползуновых штампах, иногда называемых много-скользящими штампами, используются горизонтально установленные ползуны, расположенные вокруг центральной зоны формования, а не полагающиеся исключительно на вертикальное усилие прессования. Эти металлические штампы для прессов перемещаются в разных направлениях, что позволяет им создавать сложные изгибы, превышающие 90 градусов, плотные зажимы и сложные формы из проволоки, чего не могут достичь обычные вертикальные прессы. Согласно производственным данным Keats Manufacturing, станки с четырьмя направляющими производят до 375 деталей в минуту, при этом образуя на 31% меньше отходов, чем при прогрессивной штамповке, поскольку они устраняют необходимость в направляющих отверстиях и несущих полосах.
Инструмент с четырьмя направляющими лучше всего подходит для небольших, тонких деталей со сложными-многонаправленными изгибами, таких как зажимы, зажимы, разъемы и пружинные контакты. Ограничением является размер: для более крупных или толстых материалов обычно требуются обычные металлические пресс-формы в прогрессивной или трансферной конфигурациях.
Выбор среди этих типов штампов сводится к нескольким измеримым критериям. Задайте себе эти вопросы по порядку:
- Каков ваш годовой объем производства?Большие объемы отдают предпочтение прогрессивным штампам. Объёмы от низких-до-средних могут оправдать перенос или комбинированный подход.
- Каковы размеры и глубина детали?Для больших или-деталей глубокой вытяжки требуются переносные матрицы. Маленькие плоские детали подходят для составных штампов. Мелкие детали со сложными изгибами указывают на форсайд.
- Насколько сложна геометрия?Разнонаправленные-повороты и узкие радиусы способствуют плавному скольжению. Многофункциональные-плоские детали с режущими и прошивными штампами. Детали, требующие последовательной формовки и резки по множеству элементов, соответствуют прогрессивным инструментам.
- Какой материал и толщину вы штампуете?Тонкие гибкие материалы подходят для всех типов. Более толстые или более твердые материалы могут исключить возможность использования четырехползунков и отдать предпочтение прогрессивным или передаточным конфигурациям с более высоким усилием пресса.
- Какие требования к допускам и плоскостности применяются?Составные матрицы обеспечивают превосходную плоскостность вырезанных деталей. Трансферные штампы обеспечивают более строгий контроль размеров при глубокой-геометрической форме.
| Тип штампа | Диапазон громкости | Ограничения размера детали | Сложность | Типичное время выполнения |
|---|---|---|---|---|
| Прогрессивный | Высокий (100 тыс. - миллионов) | Малый и средний | Многофункциональные-последовательные операции; ограниченная глубина вытяжки | 10 - 16 недели |
| Передача | От среднего до высокого (50 тыс.+) | От среднего до большого | Глубокие вытяжки, сложные трехмерные формы, крупная геометрия. | 12 - 20 недели |
| Сложный | От среднего до высокого (50 тыс.+) | От малого до среднего (обычно менее 150 мм) | Одновременные операции резки; только плоские детали | 6 - 10 недели |
| Четыре слайда | Высокий (100 тыс. - миллионов) | Маленький (тонкий) | Разнонаправленные-изгибы, превышающие 90 градусов; сложные формы | 8 - 14 недели |
Ни один тип матрицы не является универсальным. Правильный выбор зависит от соответствия геометрии вашей детали, прогноза объема и требований к материалам тому, что каждая конфигурация делает лучше всего. Правильно выбранный тип штампа-сводит к минимуму стоимость-детали и максимально увеличивает время безотказной работы пресса, а неправильный выбор приводит к чрезмерному количеству брака, медленному времени цикла или деталям, которые просто невозможно сформировать правильно.
Конечно, тип матрицы — это всего лишь контейнер. То, что происходит внутри этого контейнера, конкретные операции формовки, которые выполняет каждая станция, фактически обеспечивают точность размеров и качество детали.
Операции формования стержня внутри индивидуальной матрицы
Каждая штамповка металла, независимо от типа, выполняет свою работу посредством определенного набора формовочных операций. Думайте об этих операциях как о словаре, которым говорит игральная кость. В прогрессивном кубике может быть последовательно использовано пять или шесть из них; составная игральная кость может выполнить два действия одновременно. Сложность индивидуального штампа для штампа из металла обусловлена тем, как эти операции комбинируются, упорядочиваются и настраиваются так, чтобы взаимодействовать без возникновения дефектов.
Понимание того, что происходит с точки зрения механики каждой операции, поможет вам общаться с конструкторами штампов, предвидеть потенциальные проблемы и оценивать, действительно ли геометрия вашей детали осуществима в штампованной форме.
Основы вырубки и пирсинга
Вырубка и прошивка — это операции резки, составляющие основу почти каждой штампованной детали. Они звучат одинаково, и механически это так. Разница в том, что вы сохраняете.
При вырубке пуансон проталкивает материал через отверстие матрицы, и вырезанная-заготовка становится вашей деталью (или заготовкой, которая будет формоваться дальше). При прокалывании, также называемом штамповкой, пробойник создает отверстие, а вырезанная-заготовка превращается в металлолом. Оба метода основаны на контролируемом сдвиге: края пуансона и матрицы не совпадают точно. Вместо этого намеренный зазор между ними, обычно 5-10% толщины материала с каждой стороны, позволяет материалу аккуратно разрушаться, а не деформироваться или тянуться.
Сделайте этот зазор неправильным, и вы сразу увидите проблемы. Слишком туго, и пуансон преждевременно изнашивается. Слишком свободный — вы получите чрезмерные заусенцы, неровные края и размерный сдвиг на деталях штампа. Оптимальный зазор также зависит от материала: для мягкой меди требуется меньше, чем для высокопрочной-стали, а для нержавеющей стали требуется больше усилий и более жесткий контроль, чем для марок с мягким углеродом.
- Минимальный диаметр отверстиядолжен быть как минимум равен толщине материала для круглых отверстий или 80% толщины для фасонных отверстий, чтобы предотвратить поломку пуансона.
- Расстояние от края-до-отверстиядолжна быть как минимум в 1,0–2,0 раза толще материала для сохранения структурной целостности окружающего полотна.
- Направление заусенцеввсегда формируется на стороне кубика-блока. Укажите, какая грань имеет значение для соответствия и функциональности вашей сборки.
- Пуансон-до-зазора штампадолжны рассчитываться для каждого конкретного сплава и толщины, а не приниматься по типовым таблицам.
Компенсация изгиба, вытягивания и упругого возврата
Изгиб преобразует плоскую заготовку в трехмерную-форму путем приложения силы по прямой линии до тех пор, пока материал не деформируется пластически. Звучит просто, но каждый изгиб вызывает пружинение: упругую тенденцию материала частично возвращаться к своей первоначальной форме после устранения формирующей силы. Штамп, рассчитанный на изгиб на 90 градусов, на самом деле может сформироваться под углом 92 или 93 градуса, зная, что материал вернется к заданному углу.
Степень упругости зависит от предела текучести материала, толщины и радиуса изгиба. Высокопрочные-стали и нержавеющая сталь пружинят более агрессивно, чем мягкая сталь или медь. Как отметилПроизводительНаправление зерна относительно линии изгиба также играет решающую роль: изгиб перпендикулярно волокнам приводит к более сильным изгибам, которые гораздо менее склонны к растрескиванию, тогда как изгиб параллельно волокнам требует больших радиусов для предотвращения разрушения на внешней поверхности.
Рисование требует более глубокого формирования. Пуансон проталкивает заготовку в полость матрицы, создавая полые формы, такие как чашки, раковины или корпуса. Материал течет внутрь из области фланца, а не просто сгибается по линии. Когда глубина превышает диаметр, процесс переходит в глубокую вытяжку и часто требует нескольких стадий, чтобы избежать разрывов или складок материала.
- Внутренний радиус изгибадолжна быть как минимум в 1,0–1,5 раза толще материала. При понижении температуры ниже 1,0T возникает риск растрескивания, особенно параллельно направлению волокон.
- Ориентация зернадолжно быть указано в макете полосы. Критические изгибы по возможности должны проходить перпендикулярно волокнам.
- Компенсация пружинистостивстроено в саму геометрию матрицы. Матрица-намеренно сгибается, чтобы деталь расслабилась до заданного угла.
- Глубина рисованияна ступень не должно превышать примерно 40-60% диаметра заготовки. Для более глубоких деталей требуется несколько станций вытяжки с отжигом между этапами, если материал затвердевает.
- Давление держателя заготовкипри черчениях контролирует поток материала. Слишком мало вызывает появление морщин; слишком много вызывает разрывы.
Чеканка и тиснение для точных функций
И чеканка, и тиснение включают сжатие или перемещение материала для создания поверхностных элементов, но они служат разным целям и действуют с разными уровнями силы.
При чеканке применяется чрезвычайно высокое давление для пластической деформации материала в точные полости штампа. Сила настолько велика, что материал точно прилегает к поверхности штампа, полностью устраняя пружинение в области чеканки. Это делает чеканку идеальной для задания критических размеров, выравнивания определенных зон или создания элементов, требующих допусков, превышающих те, которые могут быть достигнуты при стандартном изгибе. Компромиссом является тоннаж пресса: чеканка требует значительно большего усилия, чем другие операции, что влияет на выбор пресса и долговечность штампа.
Тиснение создает рельефные или утопленные узоры путем растягивания материала в полость штампа, не разрезая его. В отличие от чеканки, тиснение скорее смещает, чем сжимает материал, создавая соответствующий элемент на противоположной стороне. Функциональное использование включает в себя ребра жесткости, элементы размещения для сборки и маркировку, например номера деталей или коды даты. Эстетические приложения добавляют текстуру или фирменный стиль к видимым поверхностям.
- Чеканочная силаможет быть в 3-5 раз больше, чем стандартное формование. Тоннаж пресса должен учитывать это, если в вашем штампе для штамповки металла имеются станции для монетирования.
- Глубина тисненияобычно не должна превышать толщину материала в 2–3 раза, чтобы избежать чрезмерного утончения или разрушения.
- Расстояние между объектамидля рельефных деталей необходим соответствующий окружающий материал, чтобы не допустить искажения прилегающих участков.
- Пластичность материалаограничивает обе операции. Хрупкие или сильно закаленные материалы-могут треснуть, а не растекаться в полости для чеканки или тиснения.
Что делает нестандартную матрицу по-настоящему сложной, так это не какая-то отдельная операция в отдельности. Это взаимодействие между операциями, выполняемыми последовательно или в комбинации. Проколотое отверстие рядом с последующим изгибом может деформироваться, если зазоры недостаточны. Нарисованный объект, примыкающий к придуманной зоне, может непредсказуемо утончаться. Разработчик штампа должен учитывать, как работа каждой станции влияет на состояние материала на каждой последующей станции и как свойства материала, такие как пластичность, твердость и толщина, ограничивают то, что физически достижимо без дефектов.
Эти ограничения не существуют в вакууме. Они существенно меняются в зависимости от отрасли, в которой работают ваши детали, сплавов, которые требуются в этой отрасли, и стандартов качества, которые они обеспечивают.
Отраслевые-Специфические аспекты индивидуальной штамповки
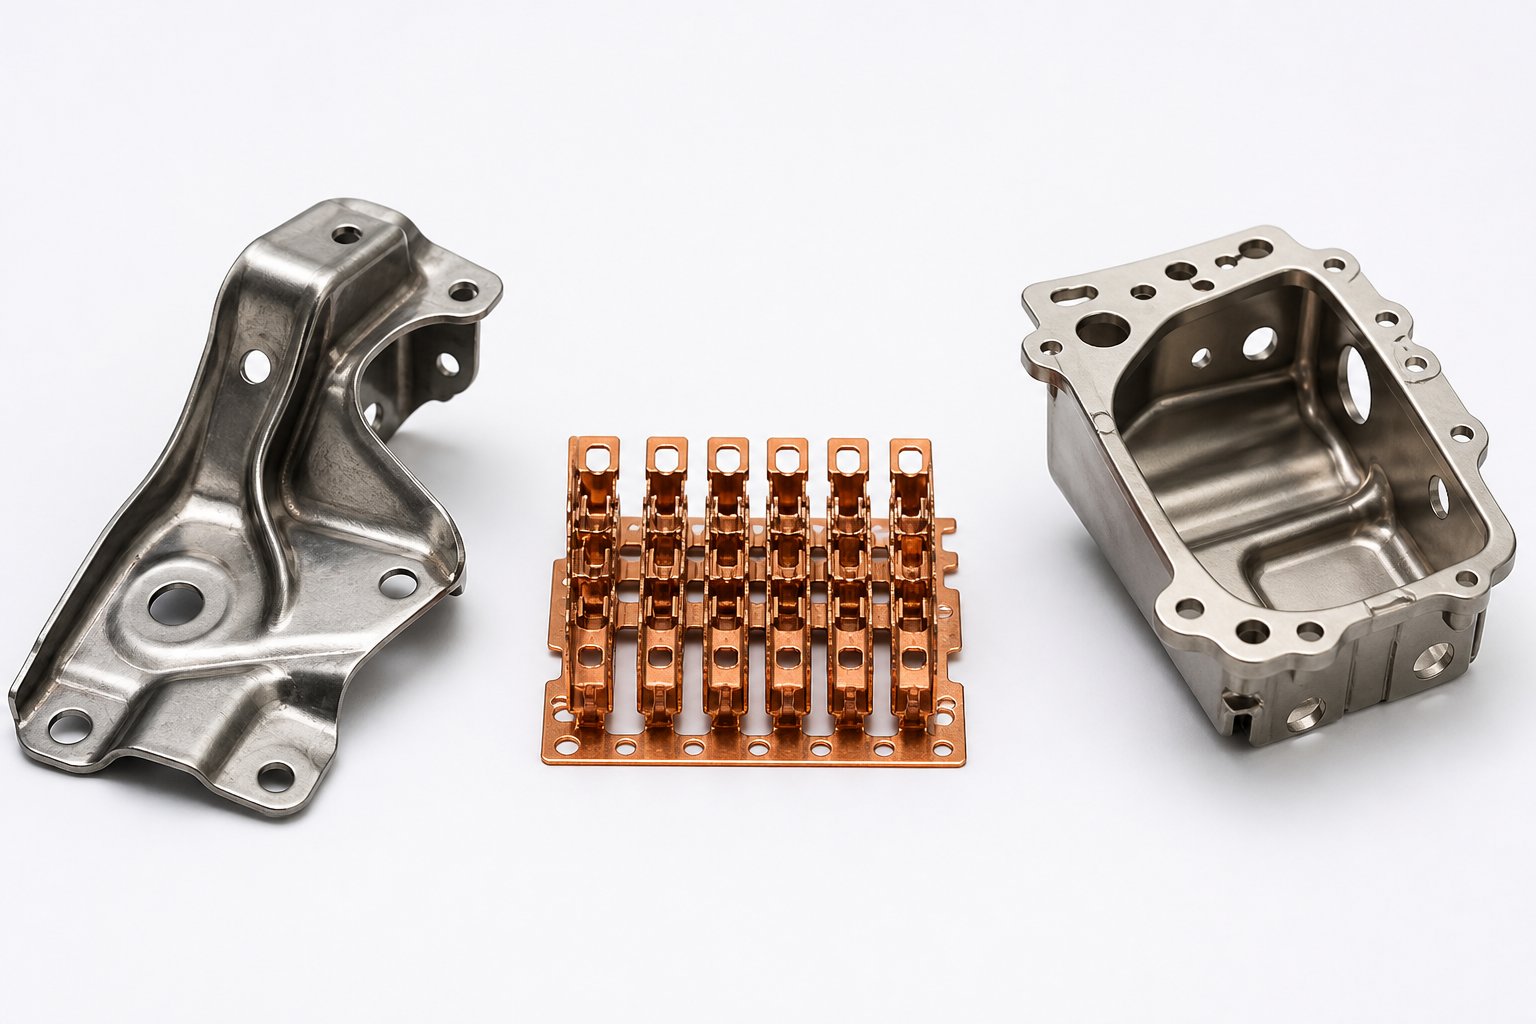
Штамповочный штамп, который безупречно подходит для автомобильного кронштейна, может совершенно не подходить для корпуса аэрокосмического датчика или штыря миниатюрного разъема. Сами операции формования универсальны, но материалы, объемы, системы качества и допуски, необходимые каждой отрасли, меняют способ применения этих операций. Знание того, где в этом спектре находятся ваши детали, поможет вам точно определить требования и оценить, действительно ли поставщик понимает ожидания вашего сектора.
Требования к штампам для автомобильной штамповки
Автомобильная промышленность – король объемов. Структурное усиление, панели кузова, компоненты трансмиссии и тормозные узлы производятся от сотен тысяч до миллионов единиц в год. Этот масштаб определяет все, что касается автомобильных штамповочных штампов: инструменты должны выдерживать десятки миллионов циклов прессования, процесс должен сохранять согласованность на протяжении многолетних-производственных циклов, а системы качества должны соответствовать сертификации IATF 16949.
IATF 16949 — это не бумажное задание. Он требует от поставщиков внедрения расширенного планирования качества продукции (APQP), проведения процесса утверждения производственных деталей (PPAP) и поддержания документированных систем корректирующих действий. Для инженеров и отделов закупок, занимающихся поиском металлических штамповок по индивидуальному заказу в автомобильной отрасли, это означает, что вашему поставщику необходима живая документация процесса,-мониторинг SPC в реальном времени и подтвержденные значения Cpk 1,33 или выше для критических размеров.
Требования к материалам сосредоточены на высоко-низко-легированных сталях, двух-фазных сталях и все чаще алюминиевых сплавах для снижения веса. Стальные штампы для штамповки деталей автомобильных конструкций должны учитывать агрессивное пружинение в современных высокопрочных-сталях, что иногда требует мульти-физического моделирования для предварительной-компенсации геометрии штампа. Алюминиевые штампы для штамповки сталкиваются с различными проблемами: истиранием, более низкими пределами формуемости и чувствительностью поверхности, что исключает агрессивные стратегии смазки, характерные для стали.
Штамповочная машина для автомобилей также находится под постоянным давлением, требующим оптимизации времени цикла. Каждая секунда, полученная в результате цикла прессования, умножается на миллионы деталей. Прогрессивные штампы доминируют в этом секторе для изготовления более мелких компонентов, тогда как переносные штампы обрабатывают более крупные детали конструкции и элементы кузова глубокой-вытяжки.
Требования индустрии электроники и разъемов
Электроштамповка металла занимает противоположный конец размерного спектра. Соединительные штыри, защитные кожухи, рамки выводов и контактные пружины имеют элементы размером в десятые доли миллиметра, отштампованные из материалов толщиной до 0,1 мм. Допуски здесь обычно достигают ±0,025 мм по критическим размерам контакта, а материалы — фосфористая бронза, бериллиевая медь и тонкие медные сплавы — ведут себя совсем иначе, чем стали и алюминии, используемые в автомобильной промышленности.
Точность такого масштаба требует суб-зазоров в штампе-до-матрицы, прессов с сервоприводом-с повторяемостью-уровня, а также 100 % систем визуального контроля, которые проверяют каждую деталь на соответствие геометрии САПР. Прогрессивные штампы доминируют, поскольку компоненты соединителей производятся в объемах от миллионов до десятков миллионов в год, а детали достаточно малы, чтобы оставаться на несущей ленте на всех станциях формовки.
Проблема с электрической штамповкой металла заключается не в грубой силе, а в контроле. Бериллиевая медь, распространенный материал для пружинных контактов, благодаря своей проводимости и усталостной стойкости, как известно, трудно сформировать без микро-трещин. Фосфорная бронза, хотя и более щадящая, все же требует точного управления направлением волокон и радиусами изгиба. Эти материалы также имеют тенденцию-быстро затвердевать, что ограничивает количество операций формовки, возможных без промежуточного отжига.
Разработчики штампов для сектора электроники также сталкиваются с необходимостью миниатюризации. По мере того, как устройства уменьшаются, шаг разъемов уменьшается, а элементы, отштампованные на выводных рамах и массивах контактов, становятся тоньше. Согласно отраслевым данным производителей прецизионной штамповки, микро-штампованные детали толщиной менее 0,1 мм требуют применения электроэрозионной обработки и микро{4}}методов шлифования, которые обеспечивают зазоры пуансона и штампа на уровне однозначных-микронов, расширяя границы изготовления обычных инструментов-.
Аэрокосмическая промышленность и приложения высокой-надежности
Аэрокосмическая промышленность переворачивает уравнение объема. Производственные циклы могут варьироваться от 500 до 50 000 единиц, но каждую деталь можно полностью проследить от партии сырья до окончательной проверки. Сертификация AS9100, котораяоснован на ISO 9001 с более строгими требованиями, требует документированных процедур хранения материалов, записей о термообработке, анализа химического состава и хранения записей о качестве в течение семи или более лет.
Материалы для аэрокосмической штамповки часто бывают экзотическими: титановые сплавы, инконель, дисперсионно--упрочненные нержавеющие стали и специальные марки алюминия, такие как 6061 и 7075. Эти сплавы устойчивы к формованию, быстрее изнашивают инструменты и требуют тщательного контроля параметров процесса, чтобы избежать микро-трещин или остаточных напряжений, которые могут снизить усталостную долговечность в критически важных для полета-применениях. Разработчики штампов должны учитывать ограниченные окна формуемости, часто требующие более значительных радиусов изгиба, дополнительных стадий формования и операций по снятию напряжений после-формования.
Специальная металлическая штамповка 316/316L также применяется в корпусах датчиков аэрокосмической отрасли и компонентах, работающих с жидкостями, где важна устойчивость к коррозии. Аустенитные марки нержавеющей стали-значительно затвердевают во время формовки, поэтому требуются штампы с оптимизированными зазорами и пристальное внимание к последовательности операций, чтобы избежать преждевременного выхода материала из строя.
Протоколы проверок выходят далеко за рамки отбора проб SPC. Первая-проверка изделия с полным отчетом о КИМ, функциональные испытания в смоделированных условиях эксплуатации и проверка размеров каждой партии — это стандартные ожидания. Стоимость-за-детали вторична по отношению к документальному подтверждению того, что каждый компонент соответствует спецификации.
Потребительские товары занимают еще одну зону: умеренные объемы, требования к косметической отделке поверхности, разнообразные материалы — от нержавеющей стали до алюминия и металлов с предварительно-покрытием, а также интенсивное время-до-рыночного давления. При проектировании штампов здесь приоритет отдается быстроте выполнения работ, гибким подходам к инструментам и стратегиям защиты поверхности, которые предотвращают появление царапин или следов на видимых поверхностях. Системы качества обычно представляют собой ISO 9001, а не отраслевые-сертификаты, но стандарты отделки могут быть более требовательными к внешнему виду, чем все, что требуется для аэрокосмической отрасли.
| Промышленность | Типичные материалы | Диапазон громкости | Ключевые сертификаты | Критические допуски |
|---|---|---|---|---|
| Автомобильная промышленность | Сталь HSLA, двухфазная-сталь, алюминий серии 5000/6000. | 100 тыс. - миллионов в год | ИАТФ 16949, ИСО 9001. | От ±0,05 мм до ±0,1 мм по конструктивным особенностям |
| Электроника | Фосфористая бронза, бериллиевая медь, тонкие медные сплавы. | Миллионы - десятки миллионов в год | ISO 9001, стандарты МПК | ±0,025 мм по контактным размерам |
| Аэрокосмическая промышленность | Титан, инконель, нержавеющая сталь 316/316L, алюминий 6061/7075 | 500 - 50 000 в год | АС9100, НАДКАП | От ±0,025 мм до ±0,05 мм с полной отслеживаемостью |
| Потребительские товары | Нержавеющая сталь 304, алюминий, сталь с предварительным-покрытием | 10 тыс. - 500 тыс. в год | ИСО 9001 | ±0,1 мм размерный; косметическая отделка критическая |
Эти различия не академические. Они напрямую определяют, какие поставщики подходят для вашей работы, какую инспекционную документацию вам следует ожидать при поставках и как конструкция вашей матрицы должна быть адаптирована для работы с материалами и стандартами, специфичными для вашего сектора. Поставщик автомобильных штамповочных штампов, не имеющий сертификата IATF 16949, не является-стартером для программ уровня 1. Производитель штампов для электроники, не имеющий возможности микро-штамповки и визуального контроля, не может производить необходимые прецизионные компоненты разъемов.
Независимо от отрасли, всех покупателей объединяет один вопрос: насколько жесткими могут быть допуски на самом деле и какие системы качества обеспечивают соблюдение этих допусков во всем объеме производства?
Допуски и стандарты качества при прецизионной штамповке
Номера допусков на отпечатке ничего не значат, если процесс, лежащий в их основе, не может удерживать эти значения часть за деталью, смену за сменой. Прецизионная штамповка позволяет обеспечить чрезвычайно жесткий контроль размеров, но то, чего вы действительно можете достичь, зависит от цепочки переменных: свойств материала, состояния штампа, механики пресса и инфраструктуры качества, поддерживающей все это. Знание того, где находятся эти границы, поможет вам определить достижимые допуски, не платя за точность, которая вам не нужна.
Достижимые допуски при индивидуальной штамповке
То, что раньше было стандартным допуском ±0,005 дюйма (±0,127 мм) в штамповочной промышленности, постепенно ужесточается. Сегодня операции прецизионной штамповки и штамповки обычно выполняются±0,002 дюйма (±0,05 мм) для критически важных функций, в некоторых приложениях достигает ±0,001 дюйма (±0,025 мм). Разъемы для электроники и микро-штампованные выводные рамки расширяют возможности, работая в диапазоне менее-0,025 мм, где зазоры между пуансоном-до-матрицы падают до однозначных микронов.
Эти цифры реальны, но они имеют свои условия. Для фиксации ±0,001 дюйма требуется прецизионная матрица с прочными инструментальными рамами, увеличенными направляющими системами и малыми зазорами направляющих. Когда в штамповочном штампе используется направляющий зазор 0,0005 дюйма, общее изменение размеров детали остается в пределах того же окна 0,0005 дюйма, поэтому специальные прецизионные инструменты для штамповки должны проектироваться с учетом повторяемости с первого эскиза САПР.
Достижимая точность также зависит от типа объекта. Плоские размеры вырубки и прошивки легче удерживать, чем углы изгиба или глубину вытяжки, где пружинение и течение материала вносят дополнительные переменные. Покупатели должны указывать самые жесткие допуски только для функционально важных элементов и допускать стандартные производственные допуски в других местах, чтобы сохранить разумную стоимость инструментов.
Что ISO 9001 и IATF 16949 означают для ваших деталей
Сертификаты перечислены на веб-сайтах поставщиков, но что они на самом деле требуют?
ИСО 9001является базовой линией. Он применим к любой отрасли и устанавливает систему управления качеством, основанную на документированных процессах, внутреннем аудите, анализе со стороны руководства и системах корректирующих действий. Для покупателей прецизионной штамповки сертификат ISO 9001 означает, что ваш поставщик формализовал контроль над процессами и может демонстрировать постоянное улучшение. Однако он не предписывает конкретную частоту проверок, индексы возможностей или глубину прослеживаемости.
ИАТФ 16949основывается непосредственно на ISO 9001 и добавляетособые требования-автомобильной отрасли к предотвращению дефектов, качеству цепочки поставок и полной прослеживаемости деталей.. На практике это означает расширенное планирование качества продукции (APQP), процесс утверждения производственных деталей (PPAP), обязательные значения Cpk 1,33 или выше для критических размеров и официальное отслеживание гарантии. Cpk, равный 1,33, эффективно сокращает диапазон допуска вдвое с практической точки зрения, поскольку он требует, чтобы процесс был центрирован и работоспособен в пределах спецификаций.
АС9100обслуживает аэрокосмическую отрасль с еще более строгой документацией. Это требует полной прослеживаемости материалов, хранения записей о качестве в течение семи или более лет и документированных процедур обработки несоответствий. В каждой партии должно быть прослежено происхождение сырья, записи о термообработке и результаты проверки.
Практический вывод: сопоставьте требования к сертификации с особенностями вашей отрасли. ISO 9001 достаточен для общепромышленного и потребительского применения. IATF 16949 не-не подлежит обсуждению в цепочках поставок автомобильной продукции. AS9100 является обязательным для-критических компонентов полета. Просьба о большем, чем вам нужно, увеличивает стоимость, не увеличивая ценность ваших деталей.
Методы контроля и статистический контроль процессов
Даже идеально спроектированная прецизионная матрица со временем смещается. Края пуансона изнашиваются, направляющие штифты имеют люфт, а партии материалов незначительно различаются по толщине или твердости. Инспекционная инфраструктура, окружающая печатную машину, — это то, что выявляет ошибки до того, как она становится дефектной продукцией.
Высокопроизводительные-штамповщики используют многоуровневый подход к проверке:
- Первая-проверка товара (FAI)проверяет новую установку на соответствие чертежу перед началом производства. Каждый критический параметр измеряется и документируется.
- Выборка в-процессетянет детали через определенные промежутки времени во время работы. Критические характеристики измеряются штангенциркулем, микрометром или оптическими системами в зависимости от требований к допускам.
- Координатно-измерительные машины (КИМ)обрабатывать сложные 3D-геометрии, недоступные для ручного измерения. КИМ проверяют габаритные размеры, расположение отверстий, углы изгиба и плоскостность отобранных деталей.
- Оптические и видеоизмерительные системыобеспечивают бесконтактную проверку, идеально подходящую для тонких или деликатных штамповок. Системы высокоскоростных камер-могут выполнять 100 % проверку микро-штампованных деталей на производственной скорости.
- Статистический контроль процессов (СПК)отслеживает измерения размеров с течением времени, отображает тенденции и обнаруживает отклонения процесса до того, как детали выйдут за пределы допуска. Диаграммы SPC показывают, является ли процесс стабильным и работоспособным, а не просто проходят ли отдельные его части.
SPC заслуживает особого внимания. Одно измерение подтверждает одну часть. SPC подтверждает, что ваш процесс прецизионной штамповки по своей сути способен производить детали соответствующего качества в течение длительного периода времени. Это смещает качество с обнаружения на предотвращение, а это именно то, что-нужно крупным покупателям.
Даже при наличии такой инфраструктуры допуски ухудшаются в процессе производства, если не устранить коренные причины. К наиболее распространенным факторам, которые со временем снижают точность, относятся:
- Износ кромок пуансона и матрицы, что постепенно увеличивает зазоры и высоту заусенцев.
- Износ направляющего пальца и втулки, приводящий к перекосу верхней---нижней матрицы
- Сгибание башмака штампа при повторяющемся тоннаже, особенно в конструкциях башмаков меньшего размера или тонкой конструкции.
- Изменение толщины, твердости или состояния поверхности партии материала при смене рулонов
- Отклонение плунжера пресса или износ выступов, приводящий к позиционному смещению
- Разрушение смазки, увеличение трения и изменение потока материала во время формовки.
- Тепловое расширение во время продолжительной-скоростной работы, зазоры переключения по мере нагрева компонентов матрицы.
Программа упреждающего технического обслуживания, своевременная заточка режущих кромок, периодическая проверка соосности и мониторинг тенденций SPC на предмет ранних тревожных признаков — вот что отличает поставщиков, которые сохраняют точность на протяжении миллионов циклов, от тех, кто начинает уверенно и постепенно выходит за пределы допуска.
Допуски и системы качества подскажут вам, сможет ли поставщик правильно изготовить вашу деталь. Следующий вопрос не менее практичен: сколько это будет стоить и как объем повлияет на экономику?
Факторы затрат и объемная экономика для индивидуальной штамповки
Вот вопрос, который определяет каждое решение по выбору инструмента: в какой момент первоначальные инвестиции в нестандартную матрицу окупаются? Ответ – не одно число. Это зависит от множества переменных: от того, насколько сложен ваш кубик, до того, сколько частей вы планируете выполнить за его срок службы. Понимание каждого рычага затрат дает вам основу для сравнения штамповки с альтернативами и ведения переговоров с поставщиками с позиции знаний, а не догадок.
Основные факторы затрат в проектах изготовления нестандартных штампов
Цена на нестандартную матрицу не является произвольной. Он отражает измеримые инженерные и производственные затраты. Вот факторы, которые больше всего двигают иглу:
- Сложность штампа- Количество станций в прогрессивной матрице, жесткость допусков и количество отдельных операций формовки - все это влияет на время проектирования и время обработки. Штамповочный штамп с четырьмя-позиционами стоит гораздо меньше, чем штамп с шестнадцатью-станциями, выполняющий вырубку, прошивку, многократные изгибы и-нарезание резьбы в штампе.
- Штамповочная штамповая сталь и вставки- Марка инструментальной стали имеет значение. Матрица, изготовленная из инструментальной стали D2 или A2 для средних циклов, стоит дешевле, чем матрица, изготовленная из быстрорежущей стали S7 или M2 для увеличения срока службы. Штамповочные штампы из твердого сплава, в которых используются вставки из карбида вольфрама в частях пуансона и матрицы с высоким-изнашиванием, служат значительно дольше, но увеличивают стоимость оснастки на 30–50 %. Выбор зависит от общего объема производства: твердый сплав окупается за миллионы циклов, в то время как стандартная инструментальная сталь требует многократной заточки или замены.
- Затраты на материалы детали- сырье обычно составляет 60–70 % общей стоимости штампованной детали. Экзотические сплавы, такие как бериллиевая медь или инконель, стоят во много раз дороже за килограмм, чем мягкая сталь, и они быстрее изнашивают инструменты, что увеличивает расходы.
- Требования к тоннажу пресса- Для изготовления более крупных и толстых деталей требуются более мощные прессы с более высокими эксплуатационными расходами в час. Матрица с усилием 200 тонн работает дешевле, чем матрица, требующая усилия 600 тонн.
- Вторичные операции- этапы термообработки, нанесения покрытия, удаления заусенцев, нарезания резьбы или сборки, выполняемые после штамповки, добавляют стоимость за-штук. Интеграция некоторых из них в сам штамп (например, при нарезании резьбы в штампе) увеличивает стоимость оснастки, но часто снижает общую стоимость детали за счет исключения обработки и настройки для отдельных операций.
Производство инструментов и штампов по своей сути является прецизионной механической обработкой. Матрица должна быть-фрезерована на станке с ЧПУ,-вырезана проволокой, отшлифована и-монтирована вручную, и все это должно быть изготовлено из закаленной стали или твердого сплава. Каждый час этой квалифицированной работы отображается в стоимости инструмента. Но эта стоимость фиксирована. Не изменится, штампуете ли вы 10 000 деталей или 10 миллионов.
Пороговые значения объема, при которых окупается использование нестандартных инструментов
Детали, изготовленные по индивидуальному заказу, имеют два уровня затрат: единоразовые-инвестиции в оснастку и затраты на производство-штамповки. При небольших объемах стоимость инструмента доминирует над-экономикой единицы продукции. При больших объемах затраты на деталь становятся незначительными, и на смену приходит низкая стоимость штамповки единицы.
Рассмотрим практический пример. Изготовленный на заказ прогрессивный штамп стоимостью 25 000 долларов США, который производит деталь по 0,12 доллара США за штуку, выглядит дорого, если вам нужно всего 1000 деталей (25,12 доллара США за единицу с амортизированной оснасткой). При изготовлении 100 000 деталей инструмент добавляет всего 0,25 доллара за единицу, в результате чего общая стоимость составляет 0,37 доллара. При изготовлении 1 000 000 деталей стоимость инструмента снижается до 0,025 доллара США за единицу, а общая стоимость составляет примерно 0,145 доллара США за деталь. Обработка той же геометрии на станке с ЧПУ может обойтись в 3–5 долларов за деталь независимо от объема, поскольку каждая деталь требует отдельного машинного времени.
Согласно данным экономики производства, полученным в результате сравнения металлообработки, точка пересечения, когда штамповка становится дешевле, чем обработка на станках с ЧПУ, обычно составляет от 5 000 до 20 000 деталей, в зависимости от сложности детали и стоимости штампа. Для более простой геометрии и меньших инвестиций в инструмент окупаемость-наступает раньше. Для очень сложных наборов штампов для штамповки металла с множеством станций могут потребоваться более высокие объемы, чтобы окупить затраты на оснастку.
Общая структура объема из руководств по отраслевым инструментам выглядит следующим образом:
| Уровень тома | Штамповка на заказ | Обработка с ЧПУ | Лазерная резка | Кастинг |
|---|---|---|---|---|
| Менее 1000 деталей | Неэкономичен (преобладает стоимость оснастки) | Экономически-эффективный; никаких инструментов не требуется | Экономичность-эффективность для плоских 2D-профилей | Умеренный (требуются вложения в модель/форму) |
| 1000 - 10000 деталей | Жизнеспособно с упрощенными мягкими инструментами | По-прежнему конкурентоспособны, но стоимость-единицы не изменилась. | Конкурентоспособен только для простой геометрии. | Экономическая-эффективность 3D-форм |
| 10 000 - 100 000 деталей | Явное ценовое преимущество; использование инструментов из закаленной стали оправдано | Дорого (большое совокупное машинное время) | Непрактично для формованных деталей такого объема. | Конкурентоспособен для сложных 3D-геометрий |
| Более 100 000 деталей | Доминирующий выбор; самая низкая-цена за единицу с большим отрывом | Непомерно дорогая за деталь | Не масштабируемый | Конкурентноспособен только для очень сложных литых форм. |
Ключевой вывод: не оценивайте стоимость оснастки изолированно. Оцените общую стоимость программы по прогнозируемому объему за весь срок службы, включая повторные заказы. Наборы штампов для штамповки металла, окупившиеся в первый год, продолжают приносить прибыль в течение многих лет, тратя только затраты на техническое обслуживание, что делает их ценным активом, а не единовременными-затратами.
Ожидаемые сроки выполнения заказа и что влияет на оборот
Стоимость – это только половина уравнения. Другая половина — это время. Проекты штамповки на заказ следуют последовательному пути разработки, и каждый этап имеет диапазон продолжительности, который зависит от сложности:
- Проверка проекта и моделирование CAE- 1 до 3 недель. Включает технико-экономическое обоснование, моделирование формовки и оптимизацию компоновки полос.
- Детальный дизайн штампа- 2 до 4 недель. Полное CAD-моделирование всех компонентов штампа, спецификация материалов и рассмотрение проекта совместно с заказчиком.
- Производство штампов- 4 до 10 недель. Обработка на станках с ЧПУ, электроэрозионная обработка проволоки, шлифование, термообработка деталей из инструментальной стали и изготовление твердосплавных пластин. Это самая длинная фаза, которая напрямую зависит от сложности кубика.
- Сборка и примерка- 1 до 2 недель. Ручная-установка компонентов, проверка соосности и сборка полного набора штампов.
- Пробные запуски (отбор проб Т1)- 1 до 2 недель. Первые образцы штампуются, измеряются и сравниваются со спецификациями. Некоторые производители достигают T1 всего за 4-5 недель для штампов средней сложности за счет перекрытия этапов проектирования и обработки.
- Изменения и повторные-испытания- 1 до 3 недель, если необходимы корректировки. Большинство штампов требуют хотя бы одного раунда тонкой-настройки после первоначальных испытаний.
Общее время выполнения типичного индивидуального прогрессивного штампа колеблется от 10 до 20 недель, при этом более простые составные штампы доставляются быстрее (6-10 недель), а сложные переносные штампы занимают больше времени (12-20+ недель).
Что ускоряет или задерживает этот график? Обращают на себя внимание несколько факторов. Завершенные и замороженные конструкции деталей предотвращают циклы пересмотра. Ранняя спецификация материала позволяет разработчику штампа окончательно определить стратегии зазоров и компенсации, не дожидаясь принятия решений. Поставщики, имеющие-собственные электроэрозионные станки, станки с ЧПУ и шлифовальные станки, исключают задержки при заключении субподрядных работ. А реалистичные допуски позволяют избежать ненужной точности, которая увеличивает время обработки каждого компонента матрицы.
Самая распространенная ошибка покупателей — недооценка циклов пересмотра. Кубик, требующий трех пробных-и-итераций корректировки вместо одной, может добавить от первоначальной оценки на четыре-шесть недель. Фронтальная-инженерная загрузка посредством моделирования и проверки DFM — это наиболее надежный способ сократить время выполнения заказа без снижения качества.
Понимание этой экономики поможет вам составлять бюджет и планировать. Но структура затрат лишь говорит вам, чего ожидать. Рабочий процесс, который фактически доставляет ваш штамп, от первой технико-экономического обоснования до утверждения производства, определяет, станут ли эти ожидания реальностью.
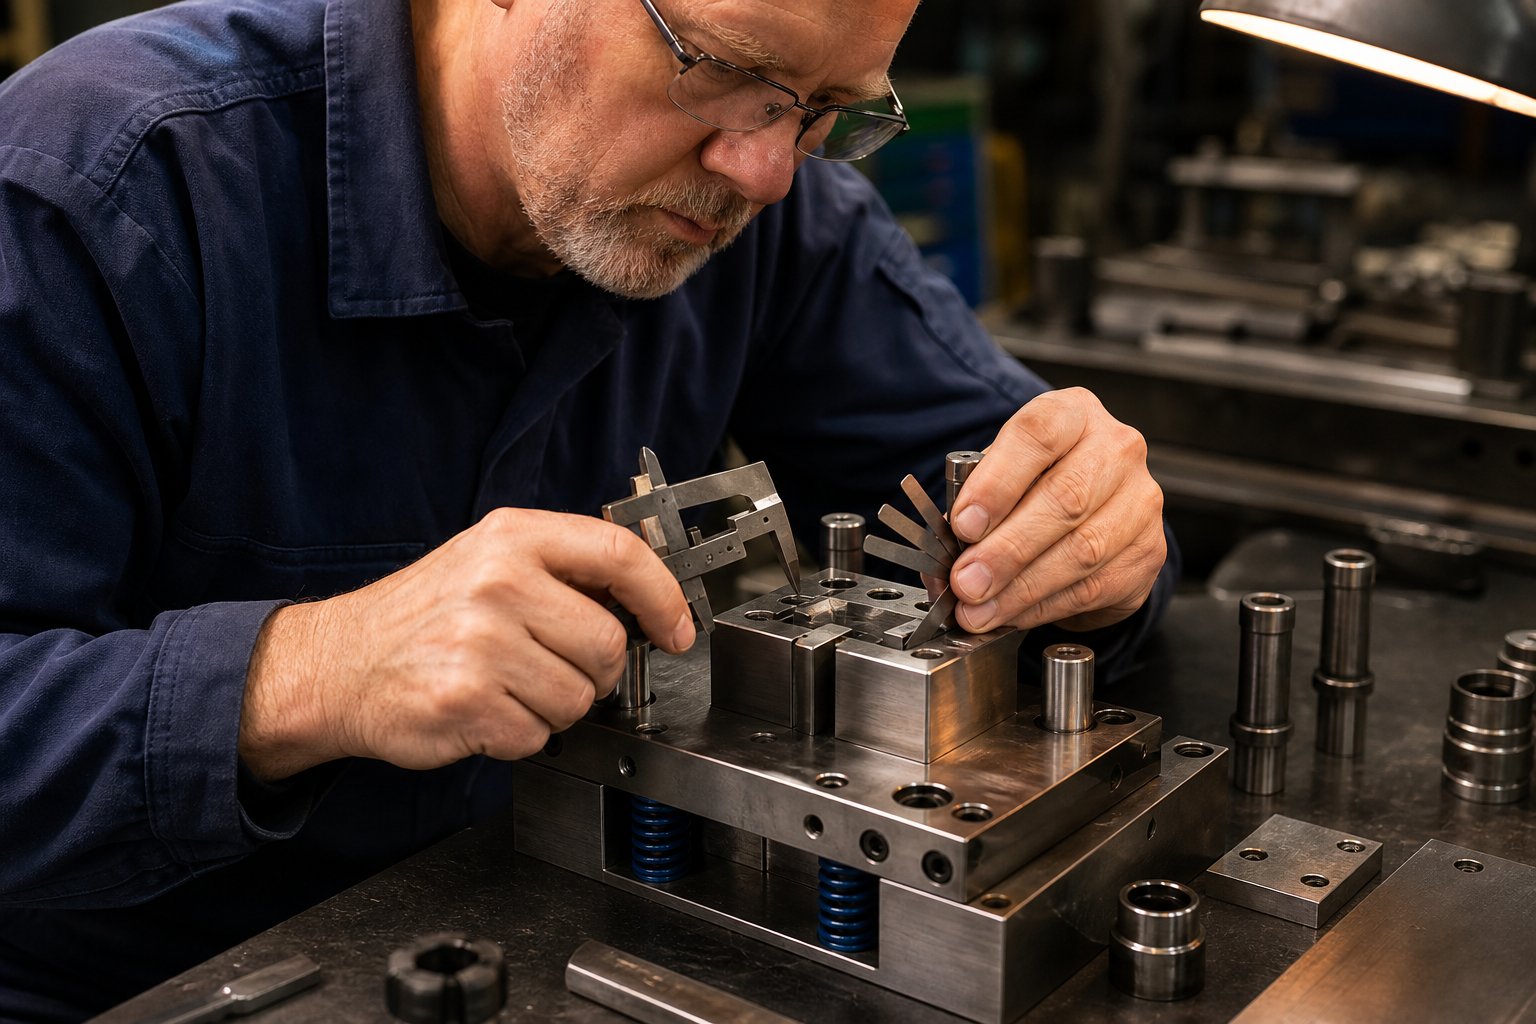
Рабочий процесс индивидуальной штамповки от проектирования до поставки
Знать экономику – это одно. Большинство покупателей сталкиваются с сюрпризами, наблюдая, как матрица действительно оживает: от 3D-модели на экране до закаленной стали, быстро производящей готовые детали. Рабочий процесс является последовательным и управляемым-: каждый этап должен пройти до начала следующего, а пропуск шагов почти всегда требует больше времени, чем экономит. Независимо от того, включает ли ваш проект простой составной штамп или сложный прогрессивный инструмент с двадцатью станциями, линия разработки следует одной и той же фундаментальной структуре.
Вот полная последовательность действий, которой следует большинство проектов по изготовлению инструментов для штамповки металлов:
- Технико-экономическое обоснование- Можно ли вообще поставить штамп на этой детали?
- CAE-моделирование- Прогнозируйте поведение формовки, выявляйте риски, оптимизируйте геометрию в цифровом виде.
- Детальный дизайн штампа- Полное CAD-моделирование каждого компонента, компоновки станции и хода полосы.
- Производство штампов- Механическая обработка на станках с ЧПУ, электроэрозионная обработка проволоки, шлифование и термообработка деталей из инструментальной стали.
- Сборка и примерка- Ручная-подгонка, проверка соосности и полная сборка штампа.
- Пробные запуски (отбор проб Т1)- Первые детали штампуются, измеряются и сравниваются со спецификациями.
- Корректировки и повторные-испытания- Точная-настройка на основе данных о размерах исходных образцов.
- Одобрение производства- Официальное подтверждение- того, что штамп соответствует всем требованиям для серийного производства.
- Текущее обслуживание- Плановый профилактический уход и ремонт штамповочного инструмента для сохранения точности на протяжении миллионов циклов.
Каждые ворота содержат конкретные результаты и точки принятия решений. Понимание того, что происходит на каждом этапе и какие вопросы задавать, позволяет избежать неожиданностей, которые могут нарушить сроки и бюджеты.
Оценка осуществимости и CAE-моделирование
Рабочий процесс начинается до того, как будет разрезана сталь или открыт файл САПР для проектирования штампа. Оценка осуществимости отвечает на обманчиво простой вопрос: можно ли изготовить эту геометрию детали штамповкой с учетом заданного материала, толщины и допусков?
Опытная группа инженеров по штамповочному инструменту и штампам оценит вашу деталь на предмет ограничений формуемости, проблем с потоком материала и потенциальных рисков дефектов. Они учитывают соотношение глубины вытяжки, радиусы изгиба в зависимости от толщины материала, расстояние между деталями, а также возможность изготовления детали с помощью одной матрицы или требует нескольких этапов. Именно здесь на ранней стадии отмечаются непрактичные геометрии. Элемент, который идеально работает при обработке на станках с ЧПУ, может быть невозможно штамповать без трещин, или может потребоваться дополнительная станция формовки, что полностью меняет экономику проекта.
Вопросы, которые следует задать на этом этапе: определил ли поставщик какие-либо особенности, выходящие за рамки стандартных ограничений формуемости? Существуют ли альтернативные геометрии, которые обеспечивают ту же функцию при большей технологичности? Какой тип матрицы они рекомендуют и почему?
Как только технико-экономическое обоснование подтвердит, что деталь можно штамповать, вступает в силу CAE-моделирование. Используя программное обеспечение для анализа методом конечных элементов, такое как AutoForm или DEFORM, инженеры в цифровом виде копируют весь процесс формования, прежде чем переходить к физическому оборудованию. В соответствии сСпециалисты по CAE-моделированию в области проектирования штамповочных штамповЭтот шаг позволяет прогнозировать поведение потока материала, распределение напряжений и деформаций, изменение толщины, склонность к образованию складок и упругую деформацию, и все это до того, как на изготовление штампа будет потрачено хотя бы один доллар.
На этапе моделирования традиционный цикл «Проектирование, Производство, Опробование, Исправление, Повторение» сжимается в «Проектирование, Моделирование, Оптимизация, Производство, Минимальное опробование». Производители, использующие CAE, обычно сокращают количество итераций испытаний на 30-50 %, что напрямую приводит к экономии недель и меньшему количеству дорогостоящих модификаций кристаллов. Формирование предельных диаграмм (FLD) определяет зоны риска возникновения трещин, карты утонения показывают, где материал может выйти из строя, а компенсация упругого возврата рассчитывается математически, а не обнаруживается путем физических проб и ошибок.
Для покупателей практическая выгода очевидна: поставщик, который моделирует перед обработкой, поставляет штампы, которые с первого раза работают более точно. Пропуск моделирования ради экономии недели на предварительный запуск часто обходится в три-шесть недель пробного периода-и-коррекции последующих циклов.
Проектирование штампов, обработка и сборка
Когда данные моделирования подтверждают подход к формованию, начинается детальное проектирование штампа. Это полномасштабное-моделирование CAD каждого компонента: профилей пуансонов, блоков штампов, съемников, направляющих, систем направляющих, пружинных элементов и конструкции башмака штампа, которая удерживает все на одном уровне под нагрузкой. Для прогрессивных штампов здесь окончательно определяется расположение полосы, определяя шаг (продвижение за ход), последовательность станций и конструкцию перемычки.
Изготовленный на заказ инструмент для штамповки металла на этом этапе представляет собой не единую деталь, а совокупность от десятков до сотен прецизионных компонентов, каждый из которых рассчитан на совместную работу под динамическими нагрузками. Этап проектирования обычно занимает от двух до четырех недель и должен включать в себя формальную проверку конструкции, во время которой покупатель проверяет критические размеры, обозначения материалов и любые изменения по сравнению с исходной геометрией детали.
Изготовление штампа — самый длительный этап рабочего процесса, который длится от четырех до десяти недель в зависимости от сложности. К основным процессам относятся:
- Фрезерование с ЧПУ- черновая и получистовая-матрицы, держатели пуансонов и конструктивные элементы из заготовок инструментальной стали.
- Электроэрозионная обработка проволоки- резка точных профилей пуансонов и штампов, особенно для сложных контуров и узких внутренних углов, недоступных для фрезерования.
- Поверхностное шлифование- достижение плоскостности и параллельности сопрягаемых поверхностей, что критически важно для выравнивания матрицы и постоянной высоты закрытия.
- Термическая обработка- закалка компонентов инструментальной стали до рабочей твердости (обычно 58–62 HRC для режущих пуансонов), а затем отпуск для достижения баланса между твердостью и ударной вязкостью.
- Завершающая шлифовка и полировка- окончательное определение размеров закаленных компонентов и подготовка поверхности для формовки участков, где поток материала должен быть плавным.
Сборка и установка следуют за механической обработкой. Даже при наличии прецизионного станка с ЧПУ компоненты штамповочного инструмента требуют ручной-подгонки квалифицированными изготовителями штампов, которые проверяют зазоры между пуансоном-и-матрицами, проверяют выравнивание в моделируемых условиях прессования и гарантируют, что все движущиеся элементы (съемники, выбивные штифты, направляющие) работают свободно и без заеданий. Этот этап обычно занимает одну-две недели и завершается стендовой проверкой механического функционирования перед-прессованием штампа.
Пробные запуски, проверка и одобрение производства
Первое судебное разбирательство с прессой, часто называемое выборкой Т1, является моментом истины. Матрица устанавливается в пресс, соответствующий спецификациям по тоннажу и закрытой высоте на этапе проектирования, и первые детали штампуются. Инженеры измеряют каждый критический размер этих образцов по отпечатку детали, документируя отклонения и определяя, какие станции штампа нуждаются в настройке.
Редко при испытании Т1 получаются идеальные детали с первого хода. Типичные настройки включают в себя точную-настройку глубины проникновения пуансона, изменение компенсации пружинения на станциях гибки, регулировку давления держателя заготовки и станции установки прокладок, где размеры немного отклоняются от-целевого значения.Опытные сборщики штамповспланируйте эту итерацию, рассматривая T1 как этап проверки, а не ожидая немедленного-готового результата.
Второе испытание (Т2) подтверждает, что корректировки устранили отклонения, обнаруженные в Т1. Для сложных штампов может потребоваться Т3. Каждый раунд сокращает разрыв между фактическими деталями и целевыми спецификациями до тех пор, пока все размеры не попадут в пределы допуска. Описанная ранее работа по моделированию CAE с предварительной-загрузкой позволяет сократить этот итерационный цикл. Без моделирования обычно требуется от трех до пяти физических итераций. С его помощью большинство штампов достигают одобрения за один или два раунда.
Одобрение производства — это формальный этап, на котором измеренные детали, статистические данные и параметры процесса документируются и подписываются. Для автомобильных программ это осуществляется в форме подачи PPAP. Для аэрокосмической отрасли это означает полный-отчет о проверке первого изделия с записями отслеживания. Для общепромышленных деталей одобрение может представлять собой просто отчет о размерах, подтверждающий соответствие всех характеристик.
После одобрения штамп вступает в свой производственный цикл, и техническое обслуживание становится решающим фактором поддержания качества. Профилактическое обслуживание по определенному графику, проверка кромок пуансона на предмет износа, проверка выравнивания направляющих, замена упругих элементов и повторное-нанесение PVD-покрытий на формуемые поверхности позволяют поддерживать стабильные допуски на протяжении сотен тысяч или миллионов циклов. Ремонт штамповочного инструмента становится необходимым, когда профилактические меры показывают, что срок службы компонентов приближается к концу--: изношенные пуансоны перетачиваются или заменяются, направляющие втулки заменяются, а активные поверхности покрываются новым покрытием. Структурированная программа технического обслуживания, как профилактического, так и внеочередного, снижает процент брака, предотвращает незапланированные простои и продлевает срок службы штампа, значительно превосходя первоначальные прогнозы.
Поставщики, предлагающие комплексный--рабочий процесс под одной крышей, исключают риск координации, связанный с разделением технико-экономического обоснования, проектирования, обработки и испытаний между несколькими поставщиками.Решения для штамповки YICHENпроиллюстрируйте эту полную-модель процесса на практике: технико-экономическое обоснование и CAE-моделирование напрямую используются в-собственной штамповочной обработке, пробных запусках и проверке размеров, предоставляя производителям единую точку ответственности от первоначальной концепции до-готовых к производству инструментов. Для команд, переходящих от ранних исследований к запросам цен, этот интегрированный подход сокращает циклы коммуникации и обеспечивает предсказуемость сроков.
Хорошо-выполненный рабочий процесс обеспечивает надежную работу матрицы. Но эффективность рабочего процесса зависит от партнера, который его выполняет, что поднимает последний практический вопрос: как оценить, может ли поставщик действительно реализовать описанный им процесс?
Как выбрать подходящего партнера по штамповке по индивидуальному заказу
Каждый производитель штамповочных штампов может показать вам список машин. Прежде чем назвать цену, немногие смогут объяснить вам, как они будут решать вашу конкретную задачу формовки. Эта разница между поставщиком, который выполняет заказы, и партнером, который разрабатывает решения, определяет, будет ли ваш проект запущен в производство в соответствии с графиком или остановится в циклах доработок. Вот как разделить эти два понятия.
Критерии технических возможностей для оценки
Анализируя производителей штампов для штамповки металла, начните с того, что они на самом деле могут сделать, а не с того, что утверждает их веб-сайт. Обзор компании по производству штампов для штамповки металла расскажет вам их историю. Их список оборудования, команда инженеров и история проекта подскажут вам, смогут ли они выполнить вашу часть работы.
Используйте этот контрольный список, чтобы структурировать свою оценку:
- Диапазон тоннажа пресса- Соответствует ли их оборудование размеру вашей детали и толщине материала? Поставщик, имеющий только небольшие прессы, не может производить автомобильные компоненты глубокой-вытяжки.
- Собственный-проектирование штампов и CAE-моделирование- Поставщики, которые проектируют и моделируют внутренние проблемы, выявляют проблемы до начала обработки. Аутсорсинговый дизайн добавляет пробелы в общении и увеличивает время выполнения заказа.
- Опыт сложности штампов- Попросите примеры схожей геометрии деталей. Производитель штамповочных штампов, имеющий опыт работы с 20-позиционными прогрессивными штампами, работает на другом уровне, чем производитель простых вырубных инструментов.
- Сертификаты качества- Подберите сертификаты, соответствующие вашей отрасли: ISO 9001 для общего применения, IATF 16949 для автомобильной промышленности, AS9100 для аэрокосмической отрасли. Проверьте их, а не верьте поставщику на слово.
- Возможность тестирования и прототипирования- Могут ли они запустить образцы T1 самостоятельно-собственно и предоставить полные отчеты? Поставщики, которые передают субподряд на пробные испытания, теряют контроль над скоростью итерации.
- Экспертиза материалов- Убедитесь, что они производят продукцию из вашего конкретного сплава. Производитель штампов, имеющий опыт работы с мягкой сталью, может столкнуться с трудностями при использовании фосфористой бронзы или высокопрочных-двухфазных- марок стали.
- Географическое и логистическое соответствие- Учитывайте стоимость доставки, перекрытие часовых поясов для связи и системы защиты интеллектуальной собственности в юрисдикции поставщика.
- Прозрачное цитирование- В подробном ценовом предложении отдельно указаны инструменты, цена за штуку, материал и второстепенные операции. Расплывчатые паушальные расценки-не позволяют объективно сравнивать поставщиков или определять возможности-сокращения затрат.
Распространенные ошибки покупателей, которых следует избегать
Изучив сотни запросов предложений, опытные производители штампов для штамповки металлов постоянно отмечают одни и те же ошибки покупателей, которые приводят к завышению затрат или задержке реализации проектов:
Занижение допусков.Маркировка каждого размера как критического вынуждает производителя штампов повышать точность тех функций, которые в этом не нуждаются. Определите, какие функции функционально критичны, и допускайте стандартные допуски в других местах.
Не указаны характеристики материалов.Сказать «нержавеющая сталь» без указания 304 против 316 против 430 оставляет поставщика в догадках. Каждый сорт формируется по-разному и требует разных зазоров матрицы. Как подчеркивается в руководствах по составлению ценовых предложений,-точная марка материала является одной из наиболее частых недостающих деталей, которая задерживает составление цен на несколько дней.
Выбор исключительно по цене.Самая дешевая стоимость штамповочного штампа часто отражает упрощенные методы: более тонкие башмаки штампа, инструментальную сталь более низкого-класса или пропуск этапов моделирования. Эта экономия снова проявляется в виде более длительных циклов испытаний, преждевременного износа штампов и несовместимости деталей после увеличения производства.
Не запрашиваются данные пробного запуска.Запросите образцы отчетов о размерах T1 и данные о возможностях обработки из аналогичных прошлых проектов. Поставщик, который не может этого обеспечить, либо не проводит строгих измерений, либо не ведет учет, что является тревожным сигналом для стабильности производства.
Переход от исследований к запросам-готовых предложений
Вы ознакомились с типами процессов, операциями формовки, отраслевыми стандартами, факторами затрат и этапами рабочего процесса. Разрыв между исследованиями и действиями – это хорошо-запрос предложений, отправленный квалифицированному партнеру. Подготовьте полный пакет: файл 3D CAD плюс PDF-файл с размерами, точный сорт материала, годовой прогноз объема, обозначения допусков для критически важных элементов, требования к качеству поверхности или покрытию, а также целевой график.
Для производителей и менеджеров по снабжению, которые ищут партнера-производителя штамповочных штампов, который будет проводить технико-экономическое обоснование, моделирование CAE, обработку штампов, пробные запуски и окончательный контроль под одной крышей,Решения для штамповки YICHENпредложить весь-спектр возможностей. Их интегрированная модель позволяет перейти от первоначального обсуждения концепции к готовому к RFQ-решению для индивидуальной штамповки без координации между несколькими поставщиками, что сокращает как накладные расходы на коммуникацию, так и сроки разработки.
Лучшие отношения с поставщиками начинаются с ясности с обеих сторон. Точно определите, что вам нужно, оцените партнеров по глубине разработки, а не только по цене, и выберите производителя штампов для штамповки металла, чей рабочий процесс, сертификаты и стиль общения соответствуют тому, как работает ваша команда. Именно такое согласование превращает покупку оснастки в производственное преимущество.
Часто задаваемые вопросы по штамповке на заказ
1. В чем разница между индивидуальной штамповкой и стандартной штамповкой?
При стандартной штамповке используются уже существующие-инструменты для изготовления изделий стандартных форм, таких как шайбы или простые кронштейны. Штамповка на заказ предполагает разработку инструментов с нуля для конкретной геометрии детали, материала и требований к допускам. Индивидуальный подход позволяет вашей конструкции детали управлять инструментом, а не принуждать к компромиссам в конструкции, чтобы соответствовать имеющимся штампам. В то время как стандартные штампы не требуют первоначальных затрат, специальные инструменты амортизируются в зависимости от объема производства и обеспечивают значительно более низкие затраты на-единицу при масштабировании, обычно выходя на уровень безубыточности при производстве от 5 000 до 20 000 деталей в зависимости от сложности.
2. Сколько стоят специальные инструменты для штамповки?
Стоимость нестандартной штамповой оснастки обычно варьируется от 8000 до 50 000 долларов и более в зависимости от факторов сложности, таких как количество станций, требования к допускам, марка инструментальной стали и необходимость в твердосплавных пластинах. Прогрессивная матрица с четырьмя-станциями стоит намного меньше, чем матрица с шестнадцатью-станциями, выполняющая вырубку, прошивку, многократные изгибы и-нарезание резьбы в матрице. Однако эти первоначальные инвестиции амортизируются в зависимости от каждой произведенной детали. Например, штамп стоимостью 25 000 долларов, производящий 1 000 000 деталей, добавляет всего 0,025 доллара за единицу к стоимости оснастки, что делает его значительно дешевле, чем обработка на станках с ЧПУ при больших объемах.
3. Каких допусков можно достичь при индивидуальной штамповке?
Современная прецизионная штамповка обычно обеспечивает точность ±0,002 дюйма (±0,05 мм) на критически важных элементах, а в некоторых случаях достигает ±0,001 дюйма (±0,025 мм). Микро-штамповка электроники еще больше расширяет возможности размеров менее-0,025 мм. Достижимая точность зависит от типа элемента, материала, состояния штампа и характеристик пресса. Плоские размеры вырубки и прошивки легче удерживать, чем углы изгиба или глубину вытяжки. Такие поставщики, как YICHEN, используют CAE-моделирование и SPC-мониторинг, чтобы постоянно поддерживать эти допуски при крупносерийном производстве.
4. Сколько времени занимает изготовление индивидуального штампа для штамповки?
Общее время выполнения типичного индивидуального прогрессивного штампа колеблется от 10 до 20 недель. Сюда входит технико-экономическое обоснование (1-3 недели), детальное проектирование штампа (2–4 недели), изготовление штампа с помощью ЧПУ, электроэрозионной обработки проволоки и шлифование (4–10 недель), сборка и установка (1–2 недели), а также пробные запуски с корректировками (2–5 недель). Более простые составные штампы прибывают быстрее - через 6-10 недель, тогда как сложные переносные штампы могут занять 12-20 недель. Первоначальные инженерные усилия посредством CAE-моделирования и полных спецификаций деталей — это наиболее надежный способ сократить сроки.
5. Какие типы штампов для штамповки доступны и как их выбрать?
Четыре основных типа служат различным потребностям. Прогрессивные матрицы пропускают полосу через несколько станций для изготовления деталей большого-малого объема-и-среднего объема. Передаточные матрицы перемещают отдельные заготовки между станциями для крупных или-деталей глубокой вытяжки. Составные матрицы выполняют несколько операций резки одновременно для плоских деталей с высочайшей точностью. В матрицах с четырьмя направляющими используются разнонаправленные направляющие для сложных изгибов мелких деталей. Выбор зависит от годового объема, размеров и глубины детали, геометрической сложности, толщины материала и требований к допускам. Квалифицированный партнер, такой как YICHEN, оценивает эти факторы во время технико-экономического обоснования, чтобы рекомендовать оптимальный тип матрицы для вашего конкретного применения.


