


Что такое компания по штамповке и почему это важно
Представьте, что вам нужны тысячи одинаковых металлических брекетов, каждый с точностью до нескольких тысячных долей дюйма. Подается плоский листовой металл, выходят готовые прецизионные детали. Именно эта трансформация и происходит внутри компании, занимающейся штамповкой, каждый день.
Компания, занимающаяся штамповкой штампов, использует штампы из закаленной инструментальной стали, установленные в штамповочных прессах, для резки, сгибания и формирования из плоского листового металла прецизионных-компонентов посредством контролируемых операций холодной штамповки.
Чем на самом деле занимается компания по штамповке штампов
По своей сути штамповка и штамповка представляют собой метод холодной штамповки. Полоса или заготовка металла помещается между специально изготовленными штампами, а сила пресса изменяет форму материала, придавая ему определенную геометрию. Такие операции, каквырубка, штамповка, гибка, чеканка и волочениепроисходят с высокой скоростью, производя детали, начиная от крошечных электронных разъемов и заканчивая большими автомобильными панелями. Сами штампы представляют собой прецизионные инструменты, изготовленные из закаленной стали и спроектированные с учетом жестких допусков на протяжении миллионов циклов.
Что отличает прецизионную штамповку и штамповку от общего производства, так это повторяемость. После того как инструмент проверен, каждая деталь, сходящая с пресса, по размерам идентична предыдущей, что делает этот процесс идеальным для крупносерийного производства, где стабильность не-не подлежит обсуждению.
Кто полагается на услуги штамповки
Короткий ответ: почти во всех отраслях, где в больших масштабах используются металлические компоненты. Производители автомобилей полагаются на штампованные детали для панелей кузова, кронштейнов и компонентов трансмиссии. Аэрокосмическим фирмам требуются штамповки с жесткими-допусками для структурных и электронных узлов. Компании-производители электроники используют микроштампованные разъемы и экраны, а производителям медицинского оборудования необходимы биосовместимые штампованные компоненты, производимые под строгим контролем качества. Строительная промышленность, производство бытовой техники и оборудования завершают список.
Этоткомпания по штамповке металлаОбзор создает основу для более глубокого взгляда на то, что на самом деле происходит за дверями пресс-центра. В следующих разделах описаны типы процессов, выбор материалов, сертификаты качества, факторы затрат и способы оценки поставщика, прежде чем тратить деньги на инструменты.
Объяснение типов процессов штамповки
Не каждая штампованная деталь проходит через пресс один и тот же путь. Геометрия вашего компонента, объем производства и требования к допускам — все это определяет, какой процесс штамповочная компания выберет для вашего проекта. Четыре основных метода охватывают подавляющее большинство производственных сценариев, и понимание того, как каждый из них работает механически, поможет вам говорить на одном языке с вашим инженером-инструменталистом при составлении цен.
Прогрессивная штамповка для больших-тиражей
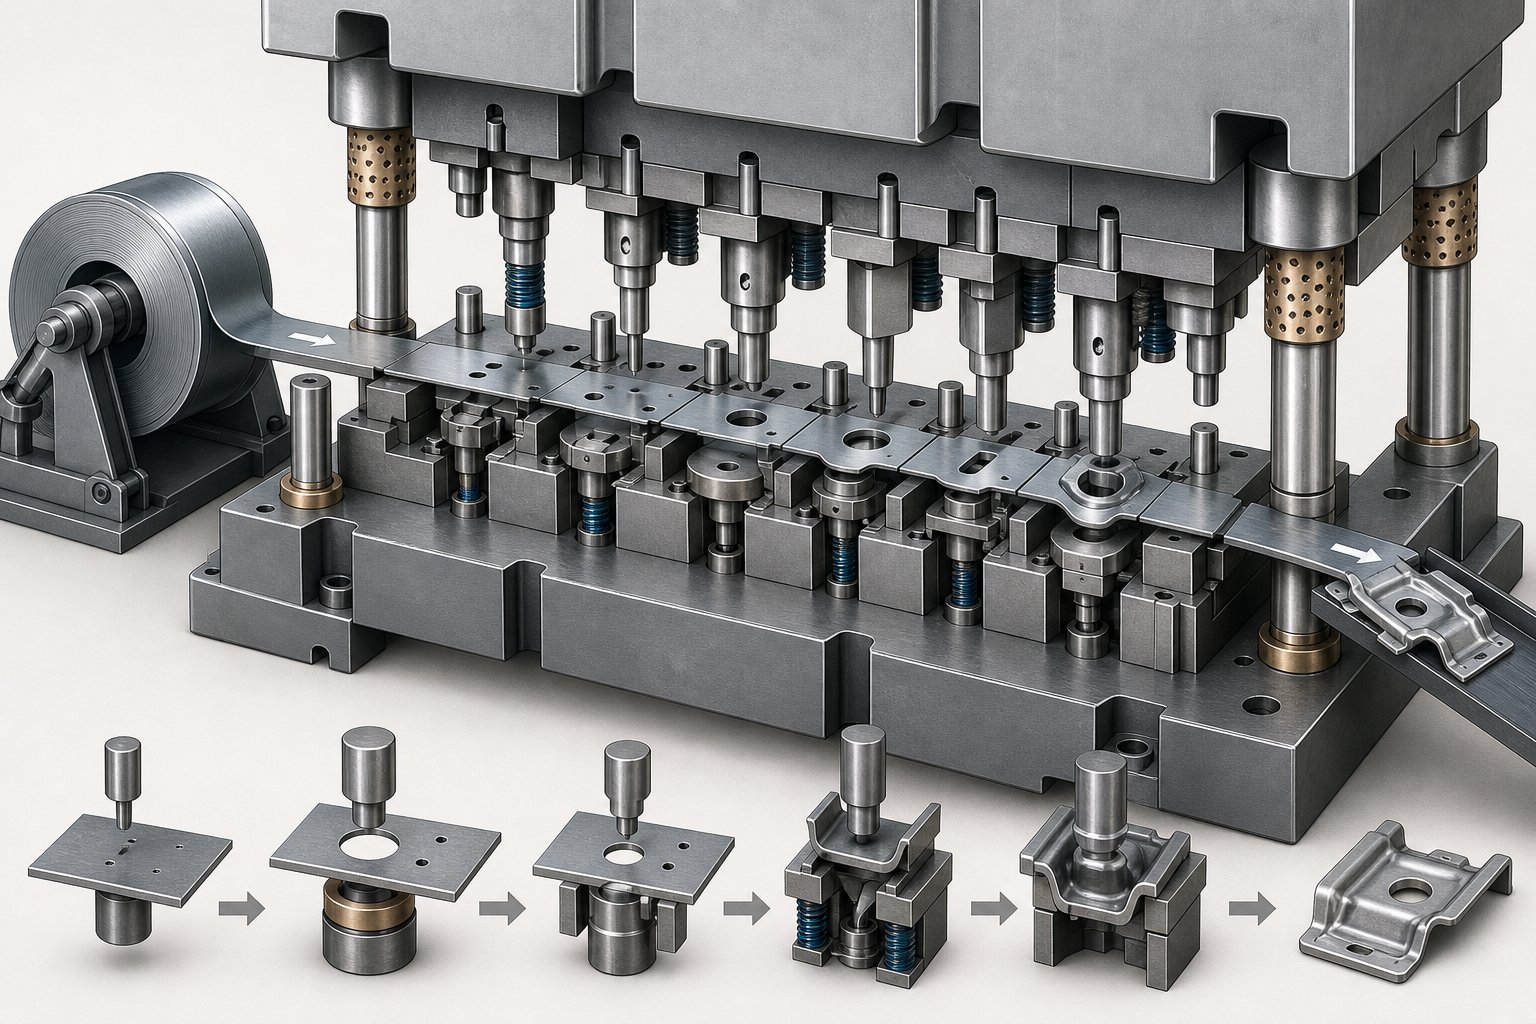
Представьте себе рулон листового металла, непрерывно подаваемый в пресс, в котором находится одна матрица с несколькими станциями, расположенными последовательно. На каждой станции полоса подвергается разным операциям: пробивается отверстие, надрезается край, формируется изгиб или чеканится элемент поверхности. Заготовка остается прикрепленной к несущей ленте на всем протяжении, продвигаясь на одну длину шага за ход пресса. Только на конечной станции готовая деталь отделяется от полосы основного металла.
Такой подход с непрерывной-подачей делает прогрессивную штамповочную компанию такой эффективной при производстве больших-объемов. Поскольку полоса никогда не выходит из матрицы, время наладки минимально, трудозатраты остаются низкими, а скорость прессования может достигать сотен ходов в минуту. Услуги прогрессивной штамповки металла превосходны, когда вам нужны детали сложной геометрии от малого-до-среднего-размера с допусками до +/- 0,05 мм.
Компромисс? Инвестиции в оснастку значительны. Прогрессивные штампы — это прецизионные инструменты с несколькими станциями, каждая из которых изготовлена в соответствии со строгими стандартами. Они также испытывают трудности с глубокой-прорисовкой элементов, поскольку деталь остается прикрепленной к полосе, что ограничивает степень растяжения материала в полость.
Трансферная штамповка для крупных деталей
Когда детали слишком велики для прогрессивных методов или ваша конструкция требует глубокой вытяжки, ребер, накаток или резьбы, на смену приходит штамповка с переносом штампов. Ключевое механическое отличие: уже первая операция отделяет заготовку от металлической полосы. С этого момента автоматические «пальцы» или механические системы транспортировки физически перемещают отдельную заготовку со станции на станцию.
Поскольку деталь стоит отдельно-, пресс может пробивать настолько глубоко, насколько позволяет сырье, без несущей полосы, ограничивающей глубину формования. Это делает трансферную штамповку популярным-методом для изготовления труб, цилиндрических корпусов и компонентов со сложными-мерными элементами. Поставщики трансферной штамповки обычно обслуживают покупателей, которым нужны средние объемы более крупных или более сложных деталей, которые прогрессивные инструменты просто не могут вместить.
Универсальность достигается за счет скорости. Механизм механической передачи увеличивает время цикла, которого можно избежать при последовательной подаче, а оснастка по-прежнему требует значительных инвестиций. Однако передаточные штампы сокращают или исключают вторичные операции для специальной геометрии, что часто компенсирует разницу в скорости на-детали.
Составные методы и методы с одной-станцией
Сложная штамповказанимает особую нишу. Представьте себе матрицу, которая выполняет несколько операций резки и формовки за один ход пресса, а не проходит через последовательные станции. Например, в плоской шайбе одновременно пробивают внутреннее отверстие и вырубают внешний диаметр. В результате получается высокоэффективный процесс производства простых плоских деталей в средних-–-больших объемах.
Составные инструменты обходятся дешевле и быстрее в изготовлении, чем прогрессивные инструменты, а подход с одним-ходом позволяет получать исключительно плоские детали. Ограничением является геометрическая сложность. Детали с изгибами, глубокими формами или сложными деталями лучше обрабатывать прогрессивными или переносными методами.
Штамповка с одной-станцией представляет собой простейшую конфигурацию: одна матрица выполняет одну операцию за ход. Вы обнаружите, что его используют для вырубки, прошивки или простой гибки, когда объемы настолько малы, что инвестиции в многостанционные инструменты не оправданы. Это также часто встречается на этапах создания прототипа, когда покупателю необходимо проверить-концептуальные детали, прежде чем переходить к полному производству инструментов.
| Метод | Лучший диапазон громкости | Сложность детали | Типичная толерантность | Идеальные приложения |
|---|---|---|---|---|
| Прогрессивная матрица | Высокий (более 100 тыс. деталей) | От среднего до высокого (многофункциональное-от маленького до среднего-размера | От +/-0,05 мм до +/-0,1 мм | Электрические контакты, кронштейны, разъемы, зажимы |
| Трансферная матрица | Средний (10–100 тыс. деталей) | Высокая (глубокая вытяжка, 3D формы, резьба) | от +/-0,05 мм до +/-0,2 мм | Трубные детали, корпуса, крупные конструктивные детали |
| Составная матрица | От среднего до высокого (более 50 тыс. деталей) | Низкий (плоский, простая геометрия) | От +/-0,05 мм до +/-0,1 мм | Шайбы, заготовки колес, прокладки, плоские кольца |
| Одна-станция | От низкого до среднего (до 50 000) | Низкий (одна операция за ход) | От +/-0,1 мм до +/-0,2 мм | Прототипы, простые заготовки, детали с одним-сгибом |
Выбор правильного процесса — это, в конечном счете, баланс между геометрией детали, годовым объемом и бюджетом. Производитель прогрессивных штампов предложит вам использовать много-инструментальную оснастку, когда объемы оправдывают вложения, тогда как для более простых деталей в меньшем количестве может потребоваться только составная установка или установка одной-станции. Реальный вопрос заключается в следующем: какие металлы и сплавы лучше всего сочетаются с каждым методом и как свойства материала влияют на решения по проектированию штампа?
Материалы, лучше всего подходящие для операций штамповки
Выбор материала определяет все в дальнейшем. От выбранного вами сплава зависит геометрия штампа, мощность пресса, срок службы инструмента и, в конечном итоге, стоимость детали. Производитель штампов для штамповки металла разрабатывает инструменты с учетом конкретного механического поведения выбранного вами материала, поэтому правильное решение на ранней стадии позволяет избежать доработок, брака и бюджетных сюрпризов в дальнейшем.
Распространенные металлы и сплавы для штамповки
Компании, занимающиеся штамповкой, обрабатывают широкий спектр металлов. Каждый из них обеспечивает различный баланс прочности, формуемости, коррозионной стойкости и стоимости. Вот основные категории, с которыми вы столкнетесь при предложении продукции для точной штамповки:
- Углеродистая сталь (1008, 1010, 1045, 1095)- Рабочая лошадка штамповки. Сплавы с низким-углеродом обеспечивают превосходную формуемость кронштейнов, корпусов и автомобильных компонентов. Марки со средним и высоким-углеродом меняют пластичность на твердость, подходящую для пружин и-износостойких деталей.
- Высоко-низко-легированная сталь (HSLA)- Такие марки, как HSLA 50 и HSLA 70, обеспечивают более высокую прочность на разрыв при меньшем весе, что делает их популярными в автомобильных конструкциях и тяжелом оборудовании.
- Нержавеющая сталь (серии 300 и 400, 17-4 PH)- Серия 300 (304, 316) обеспечивает превосходную коррозионную стойкость для использования в медицине, пищевой промышленности и морской среде. Серия 400 (410, 430) повышает износостойкость деталей бытовой техники и автомобильной отделки.
- Алюминий (1100, 3003, 5052, 6061)- Легкий и-устойчивый к коррозии. Марка 1100 превосходно подходит для глубокой вытяжки, а марки 5052 и 6061 используются в морской, транспортной и аэрокосмической промышленности, где соотношение прочности-к-весу имеет значение.
- Медь и медные сплавы (C110, C260, C510)- Ценится за электро- и теплопроводность. Чистая медь подходит для электрических разъемов, латунь (медь-цинк) обеспечивает баланс между обрабатываемостью и устойчивостью к коррозии, а фосфористая бронза (C510) обеспечивает усталостную прочность пружинных контактов.
- Специальные сплавы- Никелевые сплавы (инконель, монель) выдерживают экстремальные температуры в аэрокосмической отрасли. Титан используется в медицинских имплантатах и оборонной промышленности, где требуется биосовместимость или сверх-высокая прочность-до-веса.
Как свойства материала влияют на конструкцию штампа
Когда производители штампов для штамповки металлов разрабатывают инструменты, их решения определяют четыре механических свойства:
Предел прочностиопределяет тоннаж пресса, необходимый для резки или формования материала. Для более-сплавов, таких как HSLA или нержавеющая сталь 17-4 PH, требуются более тяжелые прессы и более прочная конструкция матрицы.Пластичностьопределяет, насколько материал может растянуться, прежде чем растрескается. Высокопластичные металлы, такие как низко-углеродистая сталь и чистый алюминий, выдерживают глубокие вытяжки и сложные изгибы, которые могут привести к разрушению более твердых сплавов.
Твердостьнапрямую влияет на износ инструмента. Штамповка абразивных нержавеющих марок или высоко-углеродистых сталей ускоряет разрушение матрицы, а это означает, что для изготовления инструментов могут потребоваться инструментальные стали высшего качества или покрытия поверхности, что увеличивает первоначальные затраты, но продлевает срок службы.
Пружинный возврат– упругое восстановление, которое происходит после снятия формообразующей нагрузки. Исследования отПроизводительподтверждает, что упругая отдача увеличивается по мере уменьшения модуля Юнга и увеличения анизотропии материала. Например, алюминий и сталь HSLA пружинят более агрессивно, чем мягкая сталь. Разработчики штампов компенсируют это чрезмерным-изгибом или корректировкой радиусов штампа, но эти поправки должны быть точно рассчитаны на этапе CAE-моделирования.
Диапазоны толщины и вопросы формуемости
Большинство операций по штамповке обрабатывают материалы толщиной примерно от 0,020 до 0,625 дюйма (примерно от 0,5 до 16 мм). Тонкие-материалы толщиной менее 0,030 дюйма обычно используются в электронике и разъемах, где процессы микроштамповки формируют миниатюрные элементы на высокой скорости. Заготовки средней- толщины (от 0,030 до 0,125 дюйма) охватывают основную часть штамповочных изделий общепромышленного, автомобильного и приборостроительного назначения. Штамповка больших-толщин выше 0,125 дюйма требует применения прессов-большей грузоподъемности и типична в секторах грузоперевозок, обороны и распределения электроэнергии.
Более тонкие материалы легче формуются, но более подвержены складкам и деформации. Более толстая заготовка противостоит этим дефектам, но требует большей силы прессования и ускоряет износ штампа. Нахождение правильного баланса между калибром, маркой сплава и конструкцией штампа — это то, где опытная инженерная поддержка окупается, и это одна из причин, почему рабочий процесс от концепции до производства включает в себя так много продуманных шагов.
Рабочий процесс штамповки от проектирования до поставки
Выбор материала и тип процесса — это всего лишь две части головоломки. Что часто застает покупателей врасплох, так это количество этапов проектирования между отправкой чертежа детали и получением производственных компонентов. Типичная фабрика по производству штампов следует структурированной последовательности этапов, каждый из которых опирается на предыдущий, чтобы обеспечить безупречную работу вашего инструмента на полной скорости. Пропуск или спешка на каком-либо этапе обычно означает переработку, задержки или списание проекта.
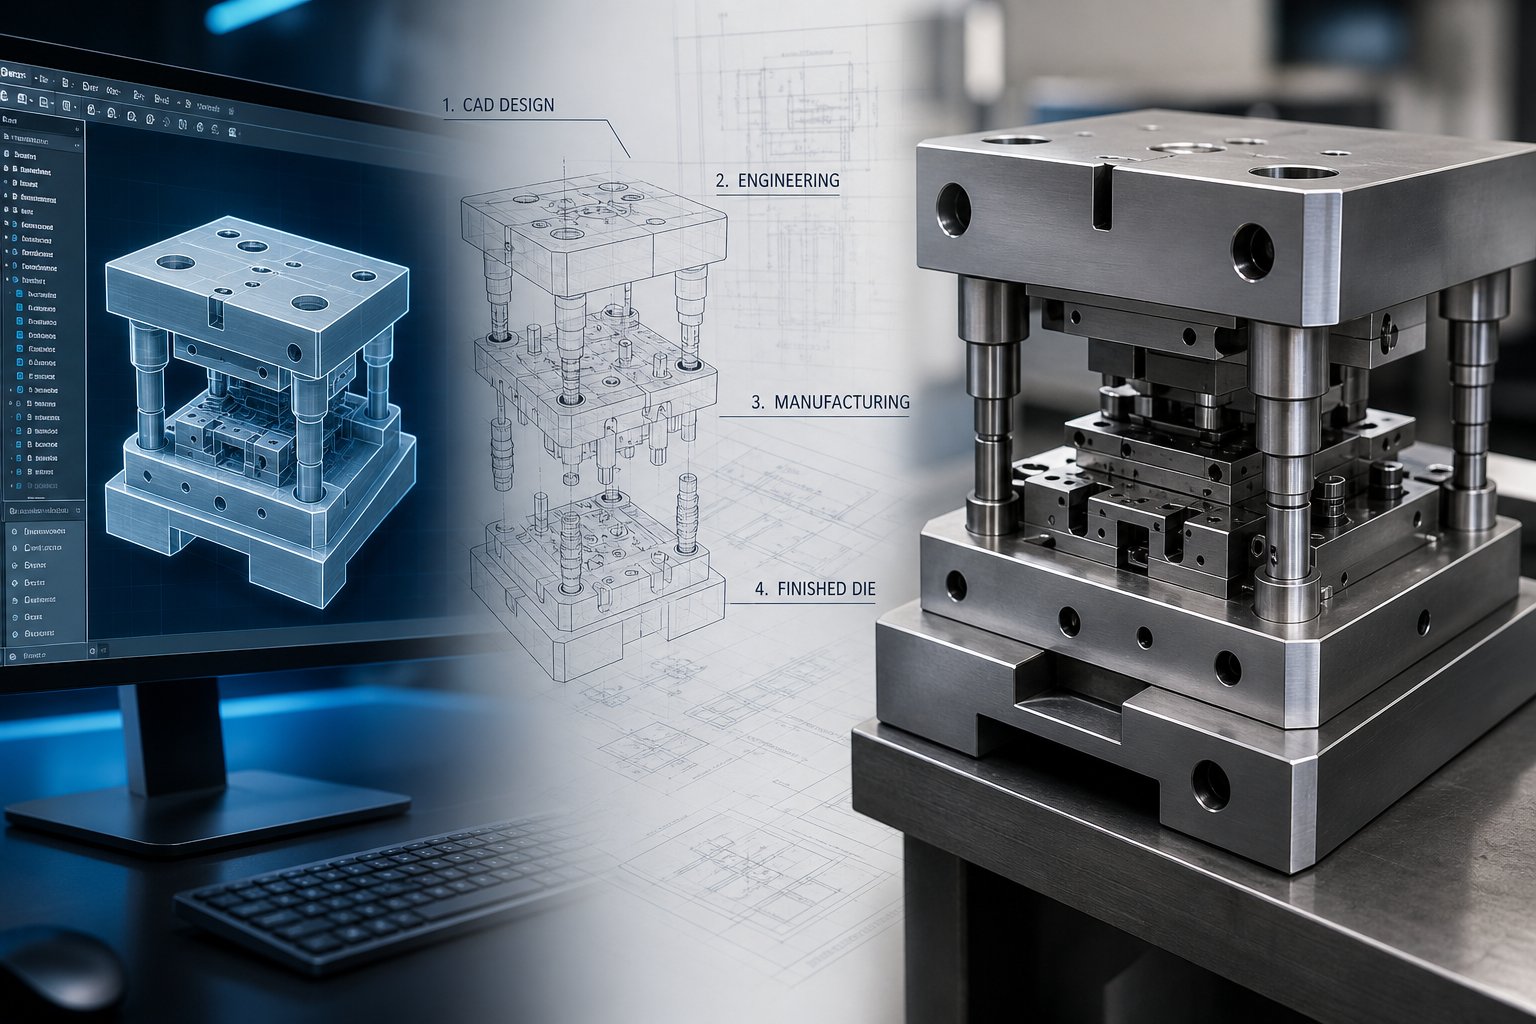
Вот полный-до-рабочий процесс, которому следуют большинство проектов по штамповке:
- Технико-экономическое обоснование- Первоначальная оценка геометрии детали, допусков, требований к объему и выбора материала.
- Проектирование для технологичности (DFM)- Группа инженеров рекомендует внести изменения, чтобы упростить формовку, сократить количество инструментальных станций или исключить второстепенные операции.
- CAE-моделирование- Анализ методом конечных элементов моделирует течение металла, прогнозирует утончение и выявляет потенциальные трещины и морщины перед резкой стали.
- Дизайн штампа- Подробное 3D-моделирование компонентов матрицы в формате CAD: пуансоны, блоки штампов, съемники, направляющие системы и подача материала.
- Обработка инструментальной стали- Фрезерование, шлифование и электроэрозионная обработка закаленной стали на станках с ЧПУ для получения прецизионных компонентов штампов.
- Штамповка в сборе- Все компоненты установлены, выровнены с помощью направляющих штифтов и втулок и проверены на зазор.
- Пробные запуски- Матрица устанавливается в пресс и работает на пониженной скорости для изготовления образцов деталей для оценки.
- Первая инспекция изделия (FAI)- Подробная проверка размеров подтверждает, что первая производственная деталь соответствует всем спецификациям чертежа.
- Одобрение производства- Клиент проверяет данные FAI и дает согласие на полное-производство.
- Текущее производство- Полноценная-штамповка начинается со статистического контроля процесса и контроля качества в режиме реального времени.
От концепции к технико-экономическому обоснованию
Процесс начинается, когда вы отправляете чертеж детали или 3D-модель. Инженеры производителя штампов для штамповки металла оценивают, достижима ли геометрия в пределах заявленного допуска, объема и параметров материала. Они ищут элементы, которые могут быть проблематичными: чрезвычайно узкие радиусы, глубокая вытяжка относительно толщины материала или элементы, которые потребуют чрезмерных станций в прогрессивной матрице.
Обратная связь DFM обычно приходит в течение нескольких дней. Представьте, что вы разработали кронштейн с фланцем под углом 90 градусов, в котором есть отверстие, пробитое слишком близко к линии сгиба. Команда инженеров отмечает это и предлагает переместить отверстие или отрегулировать радиус фланца, что сэкономит вам недели на доработку инструмента в дальнейшем. Затем CAE-моделирование проверяет эти изменения в цифровом виде, моделируя, как металл течет под действием силы пресса, и прогнозируя такие проблемы, как пружинение или утончение материала, еще до того, как появится какой-либо физический инструмент.
Проектирование штампов, обработка и сборка
Используя данные моделирования, подтверждающие стратегию формования, конструкторы штампов создают подробные 3D-модели каждого компонента. Например, производитель прогрессивных штампов намечает каждую станцию вдоль макета полосы: где происходит вырубка, где изготавливаются формы и где готовая деталь отделяется от несущей полосы.
Изготовление оснастки воплощает эти модели в жизнь. Нестандартные штампы изготавливаются с использованием фрезерования на станках с ЧПУ, прецизионного шлифования и электроэрозионной обработки из высококачественных-материалов, таких как закаленная сталь или карбид вольфрама, чтобы выдерживать повторяющиеся нагрузки при производственной штамповке. Сборка включает установку пуансонов в фиксаторы, выравнивание башмаков матрицы с направляющими штифтами и втулками и проверку зазоров на каждой станции. Этот этап обычно представляет собой самый длительный период выполнения проекта, часто варьирующийся от шести до двенадцати недель в зависимости от сложности.
Пробные запуски, проверка и запуск производства
Пробные запуски — это место, где теория встречается с реальностью. Собранная матрица устанавливается в пресс, и операторы запускают ее на пониженной скорости для получения исходных образцов. Инженеры проверяют правильную подачу полосы, сбалансированность сил формовки и чистоту кромок среза. Регулировка высоты пуансона, времени или смазки происходит здесь, а не во время полного производства.
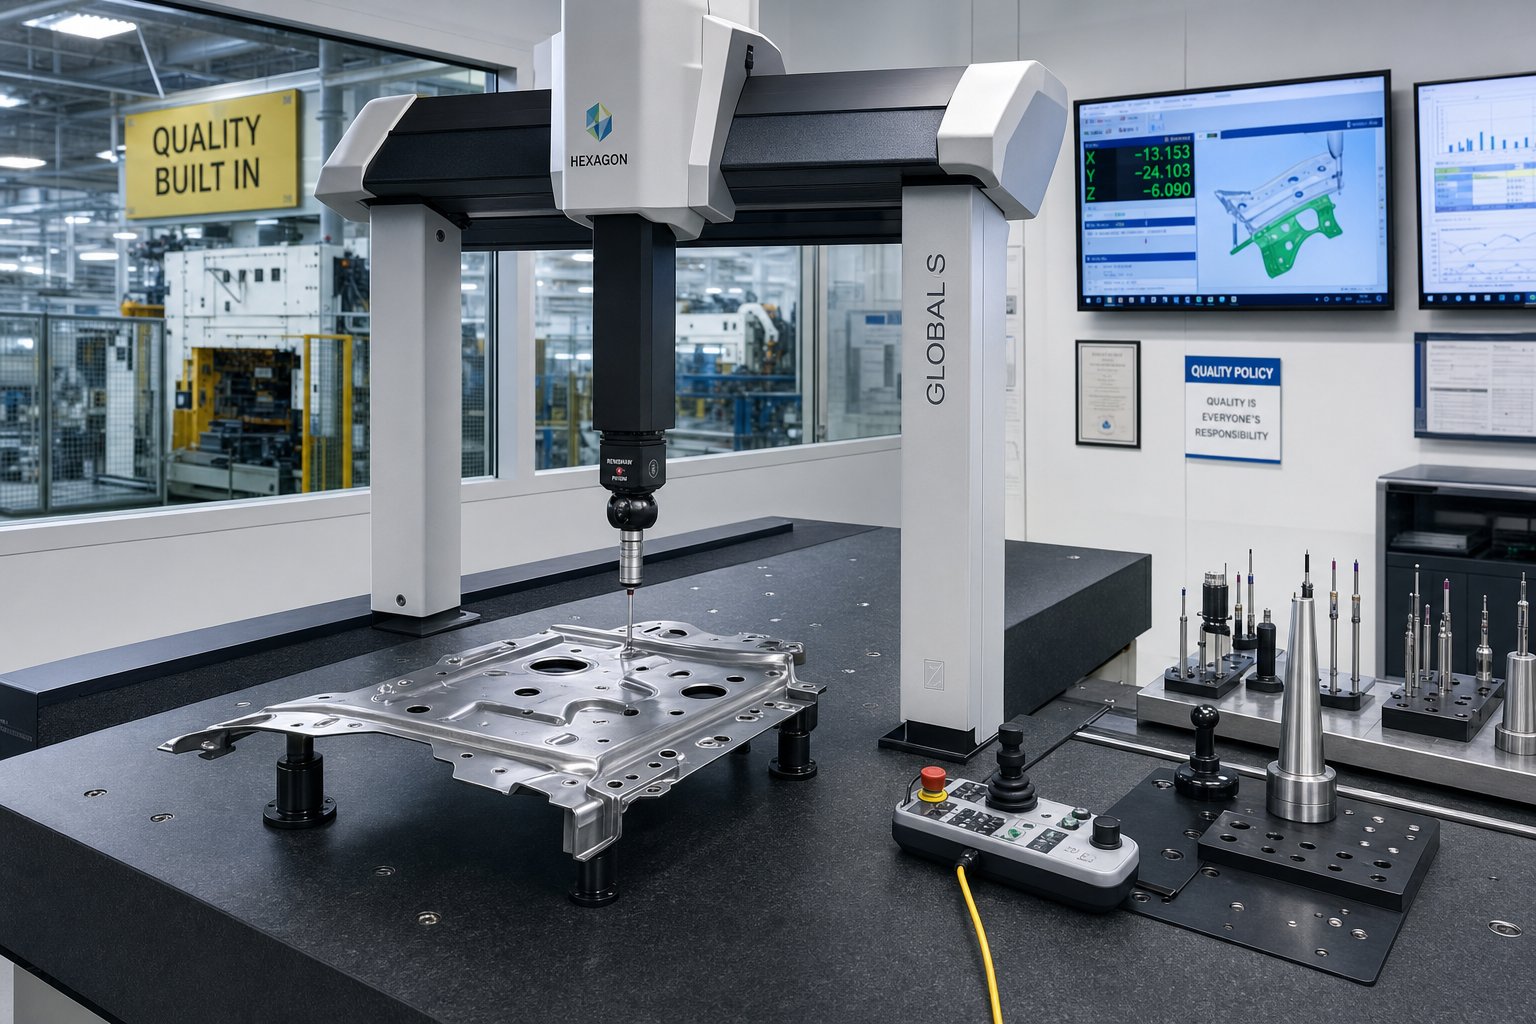
Первая проверка изделияэто формальные ворота между испытанием и производством. Инспекторы измеряют критические размеры с помощью КИМ, штангенциркуля или лазерных сканеров, а затем документируют результаты на чертежах с выносками. FAI выявляет такие проблемы, как неправильные углы изгиба или несоосность отверстий, еще до того, как будут произведены сотни тысяч деталей. Это особенно важно при выпуске новой детали, смене оснастки или использовании новых материалов.
После того как вы просмотрите и одобрите отчет FAI, производство начнется на полной скорости. Статистический контроль процесса контролирует соответствие размеров в режиме реального времени, а периодические проверки гарантируют, что штамп сохраняет свою точность на протяжении всего производственного цикла.
Такие компании, какЙИЧЕНструктурируйте свой рабочий процесс так, чтобы помочь покупателям пройти каждый из этих этапов: от технико-экономического обоснования и моделирования CAE до механической обработки, пробных запусков и проверок, давая командам поставщиков четкое представление о сроках и затратах на каждом этапе.
Каждый из этих этапов рабочего процесса увеличивает время и затраты на ваш проект, и понимание того, куда идут эти деньги, имеет важное значение для принятия обоснованных решений по бюджету, прежде чем вы приступите к использованию инструментов.
Сертификация и контроль качества в штамповке
Этапы рабочего процесса рассказывают вам, как изготавливается деталь. Сертификаты покажут вам, можно ли доверять результатам. Когда вы оцениваете любого производителя штампов, имеющиеся у него сертификаты раскрывают гораздо больше, чем просто логотип на их веб-сайте. Они представляют собой проверенные системы, документированные процессы и стремление к стабильному результату, который был проверен независимо.
Что означает каждая отраслевая сертификация для покупателей
Не все сертификаты качества одинаковы. Каждый из них ориентирован на нормативно-правовую базу конкретной отрасли и предъявляет свои собственные эксплуатационные требования. Вот как складываются основные сертификаты для покупателей, приобретающих штампованные компоненты:
| Сертификация | Отраслевой фокус | Ключевые требования | Почему это важно для покупателей |
|---|---|---|---|
| ИСО 9001:2015 | Общее производство (все отрасли) | Документированная система управления качеством,-ориентированная на процессы структура, мышление,-ориентированное на риски, механизмы обратной связи с клиентами, внутренний аудит | Устанавливает базовую дисциплину качества; подтверждает, что поставщик использует структурированную, повторяемую систему |
| ИАТФ 16949 | Автомобильная промышленность | Документация PPAP, планирование APQP, анализ FMEA, анализ измерительной системы, особые требования-клиентов | Обязательно для поставщиков автомобилей Уровня 1 и Уровня 2; гарантирует соответствие деталей спецификациям OEM в течение миллионов циклов |
| АС9100 | Аэрокосмическая и оборонная промышленность | Управление конфигурацией, первая проверка изделия в соответствии с AS9102, отслеживание партий материала, управление рисками, предотвращение подделки деталей | Подтверждает, что поставщик может обеспечить критические-допуски и полную генеалогию материалов. |
| ИСО 13485 | Медицинские приборы | Средства контроля проектирования с проверкой и валидацией, документация по биосовместимости, контроль загрязнения, обработка жалоб, системы пост-рыночного надзора. | Требуется для регулируемых медицинских рынков по всему миру; особое внимание уделяется безопасности пациентов и соблюдению нормативных требований, а не только постоянному совершенствованию. |
Производитель штамповки металлов, имеющий сертификат IATF 16949, уже доказал, что может управлять процессами утверждения производственных деталей, контролировать системы измерения и реагировать на конкретные требования-клиентов. Тому же поставщику, желающему обслуживать покупателей медицинского оборудования, необходимо будет добавить ISO 13485 поверх своих существующих систем, добавив предписывающую документацию, более длительное хранение записей, контроль загрязнения и формальную отчетность о нежелательных явлениях.
Что это означает практически? Когда вы видите список сертификатов, вы не просто смотрите на табличку на стене. Вы ищете доказательства того, что поставщик проходит регулярные-проверки третьей стороной, поддерживает калиброванное оборудование в соответствии с документально оформленными графиками, отслеживает каждую партию материала на производстве и использует системы корректирующих действий, которые замыкают цикл дефектов до того, как они достигнут вашей сборочной линии.
Методы контроля качества и процессы проверки
Сертификаты определяют систему управления. Методы контроля качества определяют, как эта система работает в цехе. В процессе прецизионной штамповки и штамповки обычно используются несколько уровней контроля, чтобы выявить отклонения до того, как они станут дефектом:
- Входная сертификация материалов- Проверка качества, состояния, твердости и толщины покрытия сырья на соответствие спецификациям закупки до того, как полоса попадет в пресс.
- Первая инспекция изделия (FAI)- Комплексная проверка размеров первых деталей из нового инструмента или производственной партии, измеренная по модели САПР с использованием КИМ, штангенциркуля и микрометра. Это формальный этап между испытанием и одобрением производства.
- Статистический контроль процессов (СПК)- Непрерывный мониторинг основных размеров деталей во время производственного цикла, нанесение точек данных на контрольные диаграммы для выявления тенденций, сигнализирующих об износе инструмента или смещении пресса, прежде чем будут произведены детали, выходящие за пределы--допусков.
- Измерение координат КИМ- Программируемое измерение сложной геометрии, проверка таких характеристик, как истинное положение отверстия, допуски профиля и угловые соотношения, которые ручные инструменты не могут надежно измерить.
- Оптический и автоматизированный контроль- Системы технического зрения и автоматизированный оптический контроль (AOI) обеспечивают объективное,-высокоскоростное обнаружение поверхностных дефектов на наличие царапин, заусенцев и следов от инструментов, устраняя субъективность визуальной проверки вручную.
- Разрушающий контроль- Периодическая проверка механических свойств посредством испытаний на твердость (методы Роквелла или Виккерса), испытаний на растяжение и поперечного-сечения для подтверждения целостности материала после формования и любой последующей термообработки.
Ключевой принцип здесь заключается в том, что качество встроено в производственную последовательность, а не проверяется впоследствии. SPC обнаруживает дрейф в реальном времени. КИМ проверяет геометрию через определенные промежутки времени. Разрушающее испытание подтверждает соответствие механических характеристик техническим характеристикам. Вместе эти методы создают замкнутую-систему, в которой отклонения выявляются и исправляются до того, как они приведут к браку или сбоям на месте.
Понимание достижимых допусков
Допуски варьируются в зависимости от материала, геометрии и уровня применяемого контроля процесса. Вот общая основа того, чего покупатели могут ожидать от операций прецизионной штамповки:
- Общие коммерческие допуски- Обычно от +/-0,1 мм до +/- 0,25 мм для таких размерных характеристик, как диаметры отверстий, ширина фланцев и общая длина. Подходит для кронштейнов, корпусов и некритических узлов.
- Жесткие допуски- Достижимо в диапазоне от +/-0,025 мм до +/-0,05 мм для критически важных функций. Требует более прочной конструкции инструмента, контролируемых свойств материала и более частого отбора проб SPC. Часто встречается в контактах разъемов, деталях аэрокосмической конструкции и компонентах медицинского оборудования.
- Допуски плоскостности и формы- Штампованные детали могут сохранять плоскостность в пределах 0,05 мм на каждые 25 мм диапазона, если оснастка оснащена станцией для чеканки или выравнивания. Детали, требующие уплотняющих поверхностей или монтажа заподлицо, выигрывают от этих дополнительных операций формования.
В автомобильной промышленности обычно предусмотрены допуски в диапазоне от +/-0,1 мм до +/-0,25 мм для выравнивания сварных приспособлений, в то время как в аэрокосмической и медицинской технике применяются более узкие границы спектра. Чем жестче вы указываете, тем больше требуется контроля процесса, частоты проверок и точности инструментов, и все это влияет на стоимость проекта.
Сертификация и системы качества дают вам уверенность в том, что ваш поставщик сможет постоянно соблюдать эти допуски. Но допуски, протоколы контроля и сложность оснастки напрямую влияют на экономику вашего проекта, что поднимает практический вопрос: что на самом деле влияет на цену программы штамповки?
Факторы стоимости, определяющие ценообразование на проекты штамповки
Вы получаете две расценки на один и тот же штампованный кронштейн. Один возвращается по цене 0,50 доллара за штуку, другой — по 5,00 доллара. Ни один из поставщиков не прав. Разрыв отражает различные предположения о сложности инструментов, объеме, марке материала и вторичных операциях, каждое из которых тянет итоговое число в разном направлении. Понимание этих факторов затрат позволит вам найти более разумный компромисс, а не просто гоняться за самой низкой ценой.
Вот основные факторы, которые формируют ценообразование в любой компании, занимающейся штамповкой:
- Инструментальные инвестиции- Сложность штампа, количество станций, марка инструментальной стали и ожидаемый срок службы инструмента. Простая вырубная матрица может стоить 5000 долларов, а сложная прогрессивная матрица с несколькими формовочными станциями может стоить более 100 000 долларов. Большинство проектов средней сложности стоят в диапазоне от 15 000 до 50 000 долларов.
- Материальные затраты- Выбор сплава, процент брака и эффективность раскроя. Углеродистая сталь находится на нижнем уровне; Нержавеющая сталь, медные сплавы и специальные металлы имеют все более высокие премии. Неправильная планировка полосы приводит к тому, что материал попадает прямо в мусорный бак.
- Объем производства- Фиксированные затраты на инструменты амортизируются в зависимости от количества деталей. Более высокие объемы распределяют эти инвестиции меньше, что приводит к резкому снижению-цены за штуку.
- Вторичные операции- Удаление заусенцев, термообработка, гальваническое покрытие, нарезание резьбы и вставка оборудования — все это увеличивает время обработки и затраты, помимо самого штамповочного пресса.
- Сложность детали- Жёсткие допуски, сложные вырезы, глубокие формы и функции с несколькими-слайдами добавляют к штампу дополнительные станции или требуют более низких скоростей пресса, что увеличивает как затраты на оснастку, так и производственные затраты.
Инвестиции в оснастку и затраты на сложность штампа
Инструменты почти всегда являются самой крупной статьей первоначальных затрат. Каждое отверстие, изгиб, тиснение и вырез преобразуются в дополнительную станцию или более сложную геометрию штампа. Прогрессивная матрица с двенадцатью станциями требует значительно больше затрат на проектирование и обработку, чем матрица с четырьмя станциями, но она также исключает последующую обработку, поскольку все операции выполняются за один проход через пресс.
Марка инструментальной стали также имеет значение. Стандартные штамповые стали D2 или A2 подходят для большинства объемов производства, но для штамповки абразивных нержавеющих сплавов или выполнения программ на несколько-миллионов-деталей могут потребоваться твердосплавные пластины или высококачественные марки, такие как быстро-режущая сталь M2. Эти обновления продлевают срок службы инструмента и сокращают частоту технического обслуживания, но при этом увеличивают первоначальные инвестиции. Решение сводится к экономии срока службы: более дорогая матрица, которая выполняет два миллиона ударов перед повторной заточкой, может стоить меньше за деталь, чем более дешевая матрица, требующая обслуживания каждые 200 000 циклов.
Структура оплаты обычно распределяется в соотношении 50/50: половина выплачивается при заказе инструмента, а оставшаяся часть — после утверждения образца. Поставщики штамповочных прессов и производители инструментов структурируют его таким образом, чтобы покрыть затраты на обработку, одновременно давая покупателям гарантию качества до окончательного платежа.
Объем производства и экономика на-детали
Объем является великим уравновешивающим фактором в экономике штамповки. Представьте себе прогрессивную матрицу стоимостью 30 000 долларов, производящую 10 000 деталей. Это составляет 3 доллара США за штуку только с учетом амортизации инструмента. Масштабируйте до 300 000 деталей, и цена упадет до 0,10 доллара. Сырье и время прессования на единицу продукции остаются примерно постоянными, поэтому увеличение объема почти полностью достигается за счет распределения постоянных затрат.
Эта математика объясняет, почему штамповка становится-конкурентоспособной по стоимости по сравнению с лазерной резкой или обработкой на станках с ЧПУ при объемах производства, обычно превышающих 10 000 деталей в месяц. Ниже этого порога альтернативные процессы позволяют избежать инвестиций в тяжелое оборудование. Сверх этого трудно превзойти экономичность каждой детали штамповочного пресса, работающего со скоростью сотни ударов в минуту.
Комплексные заказы еще больше усиливают преимущество. Ежегодные обязательства по объемам позволяют поставщикам планировать график производства, закупать материалы оптом и сокращать административные накладные расходы. В свою очередь, покупатели получают более выгодные цены и более предсказуемые сроки выполнения заказов. Компромиссом является точность прогнозирования: чрезмерные обязательства связывают капитал с запасами, а недостаточные обязательства оставляют сбережения на столе.
Стратегии снижения затрат на проект штамповки
Оптимизация затрат начинается задолго до первого хода пресса. Наиболее эффективным рычагом являетсядизайн для технологичности. Простые изменения геометрии, такие как использование стандартных радиусов изгиба, размещение отверстий на расстоянии не менее 1,5 толщины материала от изгибов и поддержание одинаковых сечений стенок, могут исключить станции с инструментами и снизить процент брака без ущерба для функциональности.
Другие практические стратегии включают в себя:
- Замена материала- Переход от нержавеющей стали к углеродистой стали с покрытием, если это позволяют требования к коррозии, может значительно сократить затраты на материалы и одновременно упростить конструкцию штампа.
- Объединение второстепенных операций- Интеграция с-нарезанием резьбы в штампе или вставкой крепежа PEM повышает первоначальные затраты на оснастку, но снижает-цену за штуку за счет устранения раздельной обработки и штамповки операций на нескольких рабочих станциях.
- Оптимизация расположения полос- Лучшее размещение деталей на катушке позволяет свести к минимуму брак. Умная прогрессивная конструкция штампа позволяет получить максимальную отдачу от каждого дюйма материала.
- Многолетние-соглашения- Более долгосрочные обязательства обеспечивают стабильность цен и позволяют поставщикам инвестировать в оптимизированные инструменты, зная, что объемы их оправдывают.
- Раннее взаимодействие с поставщиками- Привлечение партнера по штамповке к этапу проектирования дает ему возможность предлагать изменения, которые уменьшают сложность, еще до того, как будут внедрены инструменты.
Основной принцип прост: каждое решение, которое вы принимаете во время проектирования и поиска поставщиков, влияет на структуру затрат. Геометрия детали, которая хорошо выглядит на экране САПР, может потребовать дорогостоящего инструмента, а незначительное изменение радиуса или перемещение отверстия может сэкономить тысячи долларов при изготовлении матрицы и повысить долгосрочную-эффективность производства.
Однако осознание затрат само по себе не гарантирует хорошего результата. Одна и та же деталь по одинаковой цене может работать по-разному в зависимости от отрасли, в которой она работает, требуемых сертификатов и документации, ожидаемой при поставке. Автомобильная, аэрокосмическая, электронная и медицинская отрасли имеют свои собственные требования к экономике штамповки.
Отраслевые применения и требования каждого из них
Кронштейн, предназначенный для дверной панели минивэна, и защитный кожух внутри хирургического робота могут начинаться с плоского листового металла, но стандарты, документация и средства управления процессом, окружающие каждый из них, совершенно разные. Ваша отрасль диктует гораздо больше, чем просто выбор материала. Он определяет, какие сертификаты должен иметь ваш поставщик, какая инспекционная документация поставляется с каждой партией и насколько жесткие допуски должны соблюдаться на протяжении всего производственного цикла.
Требования к автомобильной штамповке
Автомобильные программы работают на громкости. Ежегодные объемы, исчисляемые сотнями тысяч или миллионов, являются обычными, и каждая деталь должна соответствовать спецификациям OEM на протяжении всего срока службы. Сертификация IATF 16949 фактически обязательна для поставщиков уровня 1 и уровня 2 и требует формальной документации PPAP, планирования APQP и анализа системы измерения перед отправкой отдельной производственной детали.
Вы также столкнетесь с особыми требованиями-клиентов, расположенными сверху. Каждый OEM-производитель добавляет уникальные стандарты упаковки, протоколы маркировки и процедуры управления инженерными изменениями. Допуски обычно находятся в диапазоне от +/-0,1 мм до +/-0,25 мм для штампованных кронштейнов, зажимов и структурного усиления. Например, региональные поставщики в коридоре штамповки металлов Великих озер накопили глубокий опыт в этих автомобильных рабочих процессах, поскольку этого требует близость к OEM-производителям Детройта.
Аспекты аэрокосмической и оборонной промышленности
Аэрокосмическая отрасль поднимает планку точности и отслеживаемости. Допуски обычно сокращаются до +/- 0,001 дюйма, и каждый штампованный компонент должен соответствовать конкретной партии материала. Сертификация AS9100 регулирует управление конфигурацией, предотвращение появления поддельных деталей и первую проверку изделия в соответствии с протоколами AS9102.
Выбор материалов также существенно меняется. В аэрокосмических программах часто используются титан, инконель и специальные алюминиевые сплавы, которые обеспечивают превосходные показатели прочности-по-весу, но создают уникальные проблемы при формовке, включая растрескивание, истирание и агрессивное пружинение. Для обработки этих сплавов часто требуются специальные покрытия штампов и тщательно рассчитанная мощность пресса для сохранения целостности материала. Объемы, как правило, ниже, чем в автомобилестроении, и варьируются от нескольких тысяч до десятков тысяч штук, но нагрузка на документацию и проверку каждой детали существенно выше.
Электроника, медицинские и общепромышленные нужды
Штамповка электроники работает совершенно в другом масштабе. Для таких компонентов, как экранирующие банки от электромагнитных помех, зажимы заземления, контакты аккумуляторов и корпуса разъемов, требуется материал толщиной от 0,001 до 0,032 дюйма, а отдельные элементы иногда имеют толщину-или два волоса в поперечнике. Такие материалы, как фосфористая бронза, бериллиевая медь, нейзильбер и мю-металл, широко распространены, поскольку они сочетают электропроводность с износостойкостью. Детали часто поставляются в ленточной-и-упаковке на катушках для автоматического захвата-и-установки сборки на печатные платы.
Требования ISO 13485 к штамповке медицинских устройств в процессе производства. Биосовместимые материалы, такие как нержавеющая сталь 316L или титан, являются стандартными, а контроль загрязнения может распространяться на обработку в чистых помещениях и специальную упаковку. В требованиях к документации особое внимание уделяется контролю за проектированием, записям о валидации и после-наблюдению за рынком, при этом сроки хранения записей намного превышают сроки хранения в других отраслях.
Общепромышленные приложения отдают предпочтение гибкости, а не сложности регулирования. Покупателям из строительной отрасли, систем отопления, вентиляции и кондиционирования, сельского хозяйства и тяжелого оборудования необходимо экономичное-эффективное производство с широким диапазоном материалов и объемов. Производители промышленного оборудования в таких регионах, как Оксфорд, Мичиган и на Среднем Западе, часто обслуживают эти рынки, предлагая универсальные печатные возможности и более короткие сроки выполнения заказов, поскольку бремя сертификации меньше, а диапазоны допусков более щадящие.
| Промышленность | Ключевая сертификация | Типичные объемы | Критические характеристики | Общие материалы |
|---|---|---|---|---|
| Автомобильная промышленность | ИАТФ 16949 | От 100 тысяч до миллионов в год | PPAP, допуск от +/- от 0,1 до +/- 0,25 мм, особые требования OEM | Углеродистая сталь, HSLA, алюминий, нержавеющая сталь |
| Аэрокосмическая и оборонная промышленность | АС9100 | От 1 до 50 тысяч в год | Допуски +/-0,025 мм, отслеживание партии партии, AS9102 FAI | Титан, инконель, аэрокосмические алюминиевые сплавы |
| Электроника | ISO 9001 (минимум) | От 10 тысяч до миллионов в год | Возможность микроштамповки, материал толщиной 0,001 дюйма-0,032 дюйма, упаковка на ленте- и в катушках. | Фосфористая бронза, BeCu, нейзильбер, медь, MuMetal |
| Медицинское оборудование | ИСО 13485 | От 5 до 500 тысяч в год | Биосовместимость, контроль загрязнения, расширенная отслеживаемость | Нержавеющая сталь 316L, титан, кобальт-хром |
| Общепромышленный | ИСО 9001 | От 5 до 500 тысяч в год | Экономическая эффективность, гибкие объемы, более короткие сроки выполнения заказов. | Углеродистая сталь, алюминий, латунь, нержавеющая сталь |
Уникальные требования каждой отрасли создают механизм фильтрации. У поставщика, хорошо подходящего для производства автомобильных кронштейнов в больших объемах-, может не хватать инфраструктуры отслеживания для аэрокосмической отрасли, а у специалиста по микроштамповке может не хватить тоннажа прессов для производства тяжелых-промышленных деталей. Осознание того, где ваш проект находится в этом спектре, — это первый шаг к сужению списка поставщиков, но знание того, на что обращать внимание в ходе фактического процесса оценки, — это то, что отличает хорошее решение о выборе поставщика от дорогостоящего урока.
Как оценить и выбрать подходящего партнера по штамповке
Вы сузили свой список до нескольких поставщиков прогрессивной штамповки. Их веб-сайты выглядят профессионально, сертификаты проверены, а указанные цены находятся в аналогичном диапазоне. Так как же отличить поставщика, который будет обеспечивать стабильное качество в течение многих лет, от того, который заставит вас гоняться за задержкой поставок и принимать жалобы клиентов через шесть месяцев?
Разница редко проявляется при сравнении цен. Это зависит от деталей: насколько глубока их инженерная база, как они общаются на этапе ценообразования и действительно ли их оборудование соответствует вашим требованиям к деталям. Вот практическая основа, которую менеджеры по снабжению и инженеры по инструментам могут использовать для уверенной оценки кандидатов.
Контрольный список технических возможностей для покупателей
Техническое соответствие — это не-необсуждаемая отправная точка. У поставщика может быть безупречная система качества, но если его прессы не могут удовлетворить требования к геометрии или тоннажу вашей детали, все остальное не имеет значения. При проверке возможностей проверьте следующие характеристики:
- Диапазон тоннажа пресса- Использует ли поставщик прессы, соответствующие вашим требованиям к материалам и размерам? Штамповка нержавеющей стали толщиной 0,060 дюйма требует значительно большего тоннажа, чем штамповка алюминия толщиной 0,020 дюйма. Запрашивайте полный диапазон тоннажа, а не только самый большой пресс в зале.
- Размер кровати и закрытая высота- Для изготовления более крупных деталей или сложных прогрессивных штампов с множеством станций необходимы адекватные размеры станины. Если ваша матрица превышает доступный размер станины, поставщик не сможет ее использовать, независимо от других требований.
- Диапазон скорости пресса-Программам с разъемами большого объема-может потребоваться 400+ ходов в минуту, тогда как тяжелые-конструкционные детали работают со скоростью 30–60 об/мин. Убедитесь, что поставщик работает со скоростью, совместимой с вашим объемом и сложностью детали.
- Возможность использования-собственных инструментов- Поставщики, которые проектируют и изготавливают штампы, самостоятельно контролируют сроки выполнения заказов и могут вносить коррективы быстрее, чем те, кто передает инструменты третьим лицам. Ищите станки с ЧПУ, электроэрозионную обработку проволоки и прецизионное шлифование под одной крышей.
- Вторичные операции- Могут ли они выполнить зачистку, нарезание резьбы, гальваническое покрытие, сварку или сборку самостоятельно-на дому? Каждая операция, отправленная субподрядчику, увеличивает время транспортировки, риски обработки и сложность координации.
- Погрузочно-разгрузочные работы и емкость рулонов- Убедитесь, что они подходят для рулонов вашей ширины, веса и типа материала. Для операций с прогрессивной подачей рулонной- полосы необходимы соответствующие разматыватели, правильные устройства и устройства подачи, соответствующие размерам вашей полосы.
- Сертификаты, соответствующие вашей отрасли- Как упоминалось ранее, для автомобилестроения требуется стандарт IATF 16949, для аэрокосмической отрасли – AS9100, а для медицины — ISO 13485. Прецизионная штамповка и штамповка без соответствующей сертификации для вашего рынка – это не-стартер, независимо от цены.
Похоже, нужно проверить много ящиков? Это. Но каждый из них устраняет риск, который в противном случае возник бы во время производства, когда стоимость смены поставщиков экспоненциально выросла бы.
Оценка инженерной поддержки и коммуникации
Технические характеристики в перечне возможностей расскажут вам, что может сделать поставщик. Инженерная поддержка расскажет вам, насколько хорошо они это делают. От глубины инженерной команды поставщика часто зависит, будет ли ваш проект запущен вовремя или застрянет в повторяющихся изменениях инструментов.
При привлечении потенциальных партнеров обратите внимание на такие показатели:
Качество обратной связи DFM.Отправьте чертеж детали и оцените реакцию поставщика. Цитируют ли они пассивно то, что вы прислали, или заранее выявляют потенциальные проблемы формовки, предлагают изменения радиуса и отмечают отклонения от допусков, которые приведут к ненужным затратам на инструменты? Поставщик, который предлагает содержательные рекомендации DFM на этапе ценообразования, демонстрирует ту же инженерную дисциплину, которую он привнесет в вашу производственную программу.
Возможность моделирования.CAE и анализ методом конечных элементов больше не являются обязательными для сложных штамповок. Спросите, запускает ли поставщик моделирование формования для проверки конструкции штампа перед началом обработки. Моделирование фиксирует пружинение, истончение и сморщивание в цифровом виде, экономя недели физических испытаний. Поставщикам нравитсяЙИЧЕНинтегрируйте CAE-моделирование в свой стандартный рабочий процесс, начиная с технико-экономического обоснования и заканчивая пробными запусками, сокращая разрыв между теоретической конструкцией матрицы и реальными-мировыми характеристиками печатной машины.
Варианты прототипирования.При выпуске на рынок новых продуктов может ли поставщик изготовить детали-прототипы, используя мягкие инструменты или методы с использованием одной-станции, прежде чем переходить к полному производству штампов? Эта возможность ускоряет сроки проверки вашего проекта без риска дорогостоящей доработки закаленного прогрессивного инструмента.
Каденция общения.Исследования динамики поведения покупателей-поставщиков в сфере штамповки металлов неизменно показывают, что предсказуемость в общении имеет такое же значение, как и предсказуемость в качестве деталей. Поставщик, который молчит во время сборки оснастки или не предоставляет обновленную информацию о ключевых этапах, сигнализирует о том, как он будет вести себя во время производства. Ищите структурированное управление проектами: определенные этапы, регулярные отчеты о состоянии и единое контактное лицо, которому принадлежит ваша программа.
Политика владения инструментами.Это застает покупателей врасплох. Кому принадлежит кубик после того, как за него заплатили? Стандартная отраслевая практика передает право собственности покупателю, но некоторые поставщики сохраняют за собой инструменты или взимают комиссию за передачу. Уточните права собственности, обязанности по техническому обслуживанию и то, что произойдет с вашим штампом, если вам понадобится переместить производство. Получите его в письменном виде на этапе цитирования, а не после возникновения спора.
Тревожные сигналы запроса ценовых предложений и положительные индикаторы
Сам процесс запроса цен является диагностическим инструментом. То, как ведет себя поставщик, когда пытается завоевать ваш бизнес, является лучшей версией того, как он будет вести себя, когда он у него появится. Вот на что следует обратить внимание:
Положительные показатели:
- Подробные вопросы о вашем приложении, среде конечного-использования и требованиях к сборке, а не строгое цитирование печатных материалов.
- Проактивные предложения DFM, которые снижают затраты или улучшают качество
- Четкая оценка времени изготовления инструмента с определенными этапами
- Прозрачная разбивка цен, разделяющая оснастку, цену за штуку и вторичные операции.
- Рекомендации от клиентов в вашей отрасли, с которыми вы действительно можете связаться
- Готовность предоставить данные пробного-прогона и образцы деталей, прежде чем переходить к объемам производства.
- Показатели финансовой устойчивости: годы работы, инвестиции в объекты, диверсифицированная клиентская база.
Красные флаги:
- Ценовые предложения возвращаются без каких-либо технических вопросов, что является признаком того, что поставщик догадывается, а не занимается разработкой.
- Неясные или отсутствующие обязательства по срокам выполнения заказа
- Нежелание предоставлять доступ к экскурсиям по объекту или предоставлять рекомендации клиентов
- Цены значительно ниже всех других предложений без четкого объяснения того, как сокращаются затраты.
- В предложении не упоминаются методы контроля, SPC или документация по качеству.
- Нежелание заранее определить условия владения инструментом
- Высокая текучесть кадров или частая смена контактного лица на этапе предложения
Географические соображения также имеют значение, особенно для программ, требующих частого сотрудничества во время разработки штампа. Поставщик, находящийся в нескольких минутах езды, позволяет-участвовать в испытаниях, ускорять инженерные изменения и снижать затраты на доставку для циклов утверждения образцов. Тем не менее, география не должна преобладать над возможностями. Удаленный поставщик, обладающий глубокими знаниями в вашей конкретной области применения, может превзойти местный магазин, которому не хватает соответствующего опыта.
Финансовая стабильность также заслуживает внимания. Многолетние отношения с поставщиками материалов и десятилетия непрерывной работы свидетельствуют об устойчивости компании к рыночным циклам. Поставщик, который пережил спад без ущерба для инвестиций в оборудование или персонал, с гораздо меньшей вероятностью создаст перебои в поставках в середине-программы, чем поставщик, работающий с низкой рентабельностью и устаревшим оборудованием.
В конечном счете, система оценки сводится к одному вопросу: демонстрирует ли этот поставщик технические возможности, инженерную глубину и коммуникативную дисциплину, чтобы быть настоящим производственным партнером, а не просто поставщиком, выполняющим заказы на поставку? Ответ обычно становится ясен задолго до того, как вы сделаете первый заказ на покупку, если вы знаете, на что обращать внимание во время обсуждения запроса предложения.
Принятие уверенных решений о выборе поставщиков для штамповки
Каждый раздел этого руководства указывает на одну и ту же основополагающую истину: успешные программы штамповки основаны на обоснованных решениях, принятых на ранней стадии, а не на реактивных исправлениях, применяемых позже. Независимо от того, приобретаете ли вы крупный-автомобильный кронштейн или аэрокосмический разъем с микро-допуском, принципы, отделяющие плавный запуск от дорогостоящих задержек, остаются неизменными.
Ключевые выводы для принятия решений о закупках
Вот что имеет наибольшее значение, когда вы переходите от исследований к активному взаимодействию с поставщиками и компанией по штамповке штампов:
- Сопоставьте тип процесса с геометрией и объемом детали.Прогрессивные штампы предназначены для-объемных, многофункциональных-деталей. Трансферные штампы позволяют обрабатывать детали большей или более глубокой геометрии. Методы составных и одно-станций позволяют изготавливать более простые детали в меньших количествах. Выбор неправильного метода увеличивает стоимость оснастки или ограничивает эффективность производства.
- Проверьте сертификаты для вашей конкретной отрасли.IATF 16949 для автомобилестроения, AS9100 для аэрокосмической отрасли, ISO 13485 для медицины. Это не дополнительные опции. Они представляют собой проверенные системы, обеспечивающие отслеживаемость, документирование и контроль процессов на уровне, требуемом вашим приложением.
- Ознакомьтесь с полным графиком рабочего процесса.Типичная программа, начиная с технико-экономического обоснования, обработки штампов, пробных запусков и первой проверки изделия, занимает от нескольких недель до месяцев, прежде чем будут отправлены производственные детали. Включение этого графика в план проекта предотвращает-давление в последнюю минуту, которое приводит к сокращению возможностей.
- Оценивайте инженерную глубину, а не только мощность печатной машины.Поставщик с сильной обратной связью DFM, возможностями CAE-моделирования и активным общением во время ценообразования превзойдет более крупный цех, который пассивно производит все, что вы ему передаете. Сотрудничество инженеров позволяет выявить проблемы в цифровом виде, прежде чем они станут дорогостоящей физической доработкой.
- Прежде чем переходить к увеличению объемов производства, запросите данные пробного-прогона.Отчеты о проверке первых изделий, данные SPC о пробных запусках и образцы деталей дают вам объективное подтверждение возможностей. Любой поставщик штампов, уверенный в своем процессе, без колебаний предоставит эти данные.
Наилучшие результаты поиска достигаются при раннем сотрудничестве между инженерными группами покупателей и производителями штампов, а не при выборе самой низкой цены после того, как проекты утверждены.
Следующие шаги для перехода от исследований к запросам цен
У вас есть основа. Реализация проекта означает привлечение потенциальных партнеров до того, как ваш проект будет завершен, а не после него. Раннее участие дает поставщикам различных штампов и штамповок возможность рекомендовать замену материалов, предлагать изменения геометрии, которые упрощают оснастку, и отмечать отклонения от допусков, которые влекут за собой ненужные затраты. Исследования неизменно показывают, что такой совместный подход сокращает циклы разработки, уменьшает количество итераций прототипа и создает более предсказуемый путь к производству.
Когда вы будете готовы отправить запрос на предложение, отправьте чертеж детали нескольким квалифицированным производителям штампов и сравните не только цены, но и качество их технических вопросов, отзывы DFM и предлагаемые сроки. Поставщик, который задает наиболее продуманные вопросы при составлении цен, обычно преподносит меньше всего сюрпризов во время производства.
Ищите партнера, предлагающего полную-сервисную поддержку, от технико-экономического обоснования до контроля производства, который будет рассматривать вашу программу как сотрудничество в области инженерных разработок, а не как транзакционный заказ на поставку. Именно это различие, а не тоннаж или географическое положение, является залогом долгосрочного-производственного успеха.
Часто задаваемые вопросы о компаниях, занимающихся штамповкой
1. В чем разница между прогрессивной штамповкой и трансферной штамповкой?
При прогрессивной штамповке непрерывная металлическая полоса проходит через несколько станций, в то время как заготовка остается прикрепленной к несущей ленте, что делает ее идеальной для больших-малых-и-деталей среднего объема со скоростью сотни ударов в минуту. При штамповке трансферной штамповкой заготовка отделяется от полосы на первой станции, затем механические пальцы перемещают отдельно стоящую-заготовку между станциями. Это позволяет выполнять более глубокие вытяжки, нарезание резьбы и более сложное трехмерное формование более крупных деталей. Прогрессивная оснастка подходит для объемов производства более 100 000 штук, тогда как передаточные штампы обычно служат для серий от 10 000 до 100 000 штук, когда геометрия детали превышает возможности прогрессивной обработки.
2. Сколько стоят инструменты для проекта штамповки?
Затраты на оснастку сильно различаются в зависимости от сложности штампа, количества станций и марки инструментальной стали. Простая вырубная матрица может стоить около 5000 долларов, а сложная прогрессивная матрица с несколькими формовочными станциями может стоить более 100 000 долларов. Стоимость большинства проектов средней-сложности составляет от 15 000 до 50 000 долларов США. Факторы, которые увеличивают стоимость инструмента, включают более жесткие допуски, дополнительные станции для дополнительных функций, инструментальные стали премиум-класса для абразивных материалов и твердосплавные пластины для расширенных производственных циклов. Оплата обычно составляет 50 % при заказе инструмента и 50 % после утверждения образца.
3. Какие сертификаты должна иметь компания по штамповке штампов?
Необходимые сертификаты зависят от вашей отрасли. ISO 9001 является основой для общих систем качества производства. Для автомобильных программ требуется стандарт IATF 16949, который требует документирования PPAP, планирования APQP и анализа измерительной системы. Приложениям в аэрокосмической и оборонной промышленности требуется AS9100, обеспечивающий отслеживание материалов до партий плавки, управление конфигурацией и предотвращение подделки деталей. Для маркировки медицинского оборудования требуется стандарт ISO 13485, в котором особое внимание уделяется документации по биосовместимости, контролю загрязнения и пост-рыночному надзору. Всегда проверяйте, имеет ли поставщик конкретную сертификацию, требуемую вашим конечным-рынком, прежде чем обращаться к нему.
4. Сколько времени занимает переход от проектирования к производству в компании по штамповке?
Типичная программа штамповки соответствует структурированному рабочему процессу: анализ технико-экономического обоснования, обратная связь DFM, моделирование CAE, проектирование штампа, обработка инструментальной стали, сборка штампа, пробные запуски, первая проверка изделия и одобрение производства. Один только этап изготовления оснастки часто занимает от шести до двенадцати недель в зависимости от сложности. Если добавить технико-экономическое обоснование, моделирование и пробные запуски, большинству программ требуется от трех до пяти месяцев от первоначального взаимодействия до первых серийных деталей. Покупатели, которые привлекают поставщиков на раннем этапе проектирования и учитывают рекомендации DFM, могут сократить этот срок за счет сокращения циклов пересмотра инструментов.
5. Какие материалы может обрабатывать компания, занимающаяся штамповкой?
Компании, занимающиеся штамповкой, обрабатывают широкий спектр металлов, включая углеродистую сталь (от 1008 до 1095), сталь HSLA, нержавеющую сталь (серии 300 и 400), алюминиевые сплавы (1100, 3003, 5052, 6061), медь, латунь, фосфористую бронзу и специальные сплавы, такие как инконель и титан. Толщина материала обычно колеблется от 0,020 дюйма до 0,625 дюйма. Свойства материала, такие как прочность на разрыв, пластичность, твердость и упругость, напрямую влияют на конструкцию штампа, требования к тоннажу пресса и скорость износа инструментов. Выбор правильного сплава на раннем этапе проектирования помогает оптимизировать как затраты на изготовление штампа, так и долгосрочную-экономику производства.


