


Что такое штамповка и почему каждый производитель должен это понимать
Представьте себе, что плоский, безликий лист стали превращается в автомобильный кронштейн точной формы, электрический разъем или корпус прибора - за доли секунды. Именно это и происходит миллионы раз в день при штамповке на фабриках по всему миру. Тем не менее, несмотря на свою распространенность, этот процесс часто неправильно понимают или путают с совершенно другими методами производства. Независимо от того, являетесь ли вы инженером-конструктором, определяющим детали, менеджером по снабжению, оценивающим поставщиков, или производителем, изучающим варианты производства, четкое понимание этого процесса дает вам реальное конкурентное преимущество.
Что означает штамповка в производстве
Итак, что же такое штамповка в производственном контексте? По своей сути штамповка – это процесс холодной-обработки металлов, при котором используетсяштамповочный прессоснащенный специализированным инструментом - набором пуансонов и штампов - для преобразования плоского листового металла или рулонного металла в готовые или почти-готовые детали. Пресс применяет силу, измеряемую тоннами, вбивая пуансон в полость матрицы, чтобы разрезать, сгибать, вытягивать или придавать заготовке точную форму. Все это происходит при комнатной температуре, что позволяет сохранить прочность материала и производить компоненты, соответствующие жестким допускам.
Штамповка – это высокоскоростной-холодный-производственный процесс, при котором матрица и пуансон, установленные внутри штамповочного пресса, формируют из плоского листового металла готовые детали с помощью таких операций, как вырубка, гибка, волочение и формовка -, создавая прочные, воспроизводимые компоненты в любом масштабе.
Вы можете задаться вопросом: «Что такое игральная кость?» В производстве матрица — это инструментальный блок из закаленной стали, содержащий полость или профиль, в который формуется или разрезается материал. Пуансон — это его аналог - — соответствующий инструмент, который опускается в матрицу для выполнения операции формования. Вместе эти две половины составляют набор штампов, и понимание того, что такое штампы в производстве, на самом деле означает понимание этого точного-сконструированного взаимодействия между пуансоном и полостью.
Распространенная путаница, которую стоит прояснить: штамповка — это не литье под давлением и не высечка. Литье под давлением включает заливку расплавленного металла в полость формы - — принципиально иной процесс, подходящий для сложных трехмерных-форм из цветных-сплавов железа. С другой стороны, высечка обычно подразумевает нарезку тонких плоских материалов, таких как бумага, резина или пенопласт. Штамповка находится в отдельной категории: она формирует твердый листовой металл с помощью механической силы, сочетая операции резки и формовки в одном цикле пресса или на нескольких последовательных станциях.
Кто использует штамповку и почему это важно
От кронштейнов под приборной панелью вашего автомобиля до защиты внутри вашего смартфона — штампованные металлические детали есть повсюду. Только автомобильная промышленность потребляет огромное количество штампованных компонентов для панелей кузова, структурного усиления и электрических систем. Производители электроники полагаются на этот процесс при изготовлении разъемов, клемм и радиаторов. Аэрокосмическая промышленность, медицинское оборудование и бытовая техника завершают список отраслей, в которых штамповка металла — это не просто академический вопрос -, это повседневная производственная реальность.
Почему он остается таким доминирующим? Экономика убедительна. После изготовления оснастки штамповочный пресс может производить идентичные детали со скоростью от сотен до тысяч ходов в час, при этом затраты на-единицу намного ниже, чем у альтернативных методов при больших объемах. Сама оснастка, изготовленная из закаленных материалов, выдерживает тысячи циклов без чрезмерного износа. Для производителей, решающих, в какую операцию штамповки стоит инвестировать, ответ часто сводится к объему: чем выше количество, тем больше ценовое преимущество.
В этой статье используется подход, ориентированный на практику,-описывающий весь процесс, типы штампов, особенности материалов, распространенные дефекты, факторы, влияющие на затраты, а также современные технологии - — все, что вам нужно для принятия обоснованных решений относительно вашего следующего проекта штамповки. Путь начинается с пошагового--рабочего процесса, который превращает концепцию детали в-готовые к производству инструменты и готовые компоненты.
Процесс штамповки от проекта до готовой детали
Каждая штампованная деталь начинает свою жизнь как концепция на экране и заканчивается готовым к производству компонентом,-выброшенным из пресса. От того, что происходит между этими двумя точками - и в каком порядке -, зависит, достигнет ли проект целевых показателей стоимости, качества и сроков. Процесс штамповки металла – это не единое мероприятие; это тщательно выстроенная цепочка решений и операций, где каждый шаг устанавливает условия для следующего.
От проектирования деталей до производства-Готовая оснастка
Самые ранние этапы любого процесса штамповки имеют непропорционально большой вес. Небрежно выбранный во время проектирования допуск на размер или материал, указанный без учета формуемости, могут привести к дорогостоящим модификациям штампа или хроническим проблемам с качеством спустя несколько месяцев. Вот полный рабочий процесс, изложенный в том порядке, в котором его фактически следуют опытные практики:
Проектирование деталей и обзор DFM- Инженеры определяют геометрию детали, допуски и функциональные требования. Тщательный анализ «Проектирование для технологичности» позволяет оценить, совместимы ли такие функции, как радиусы изгиба, расстояние между отверстиями и углы стенок, с процессом штамповки. Например, минимальный радиус изгиба обычно должен быть как минимум в 1,0–1,5 раза больше толщины материала, чтобы избежать растрескивания.
Выбор материала- Металл заготовки - холоднокатаная-сталь, нержавеющая сталь, алюминий, латунь или медь - выбирается с учетом прочности, формуемости, требований к коррозии и стоимости. Этот выбор напрямую влияет на зазоры матрицы, потребности в смазке и ожидаемый износ инструмента.
Моделирование штамповки и технико-экономический анализ- Программное обеспечение для анализа методом конечных элементов (FEA) моделирует течение материала, утончение, пружинение и возможное образование складок перед резкой стали. Этот этап цифровой проверки экономит недели физических испытаний.
Детальный дизайн штампа- Инженеры создают полную компоновку штампа, включая компоновку полос для прогрессивных штампов, последовательность станций и размещение направляющих штифтов. Каждая станция формовки, резки и холостого хода нанесена на карту, чтобы обеспечить беспрепятственный процесс штамповки листового металла.
Изготовление штампа, настройка пресса и производственные циклы
Когда конструкция зафиксирована, процесс изготовления штампа переходит в физическую реальность. Здесь точная обработка встречается с-мастерством:
Обработка на станках с ЧПУ и электроэрозионная обработка деталей штампов- Штамповочные блоки, пуансоны и формовочные вставки формируются с помощью высокоточной-механической обработки на штампах -, включая проволочную электроэрозионную обработку для сложных профилей и фрезерную обработку с ЧПУ для обработки полостей. Допуски на этом этапе измеряются тысячными долями дюйма.
Сборка штампа и установка на верстаке- Механики собирают верхнюю и нижнюю половины матрицы, тщательно совмещая направляющие штифты, съемные пластины и пружинные сборки. Ручная установка и-соответствие синего цвета обеспечивают одинаковые зазоры-к-пуансону на каждой станции.
Настройка пресса и расчет тоннажа- Готовый комплект штампов монтируется в штамповочном прессе, рассчитанном на требуемый тоннаж. Скорость пресса, высота закрытия и длина подачи выбираются в зависимости от геометрии детали и материала.
Пробные запуски и выборочная проверка- При первом обращении создаются образцы деталей, которые проходят проверку размеров, визуальную оценку и функциональные испытания. Инженеры сопоставляют критически важные функции со спецификациями и при необходимости корректируют матрицу -, иногда путем нескольких итераций испытаний.
Полная штамповка продукции- Как только образцы будут соответствовать всем требованиям, печатная машина начнет работать на производственной скорости. Внутри-инспекции процессов и статистический контроль процессов (SPC) обеспечивают согласованность на протяжении тысяч или миллионов циклов.
Вторичные операции- Перед отправкой готовых деталей может потребоваться удаление заусенцев, чистовая обработка поверхности, гальваническое покрытие, термообработка или сварка. Эти этапы после-штамповки улучшают края, повышают устойчивость к коррозии и интегрируют дополнительные-компоненты в окончательные сборки.
Почему важна последовательность рабочего процесса
Кажется, много шагов? Это -, и каждый заслуживает своего места. Процесс штамповки не зря является последовательным: на каждом этапе подтверждаются предположения, сделанные на предыдущем этапе. Пропуск или сжатие ранних стадий -, особенно моделирования и пробных запусков -, является наиболее распространенным источником дорогостоящих доработок, преждевременного выхода из строя кристалла и пропуска сроков запуска. Моделирование штамповки, позволяющее выявить проблему утончения, стоит лишь часть стоимости замены треснувшей вставки штампа в цехе.
Подумайте об этом так: на этапах проектирования и моделирования вы покупаете информацию по дешевке. На этапах обработки и испытаний ошибки обходятся дорого. Производители, которые уделяют достаточно времени технико-экономическому анализу и повторному выборочному контролю, последовательно достигают более коротких сроков выполнения заказов и более низкого уровня брака, чем те, кто сразу бросается резать сталь.
Однако сам рабочий процесс — это только половина уравнения. Не менее важным является тип штампа, выбранного для работы - прогрессивный, переносной, составной или комбинированный -, поскольку этот выбор определяет каждую станцию в макете полосы и каждый доллар в бюджете на инструмент.
Типы штамповочных штампов и как выбрать правильный
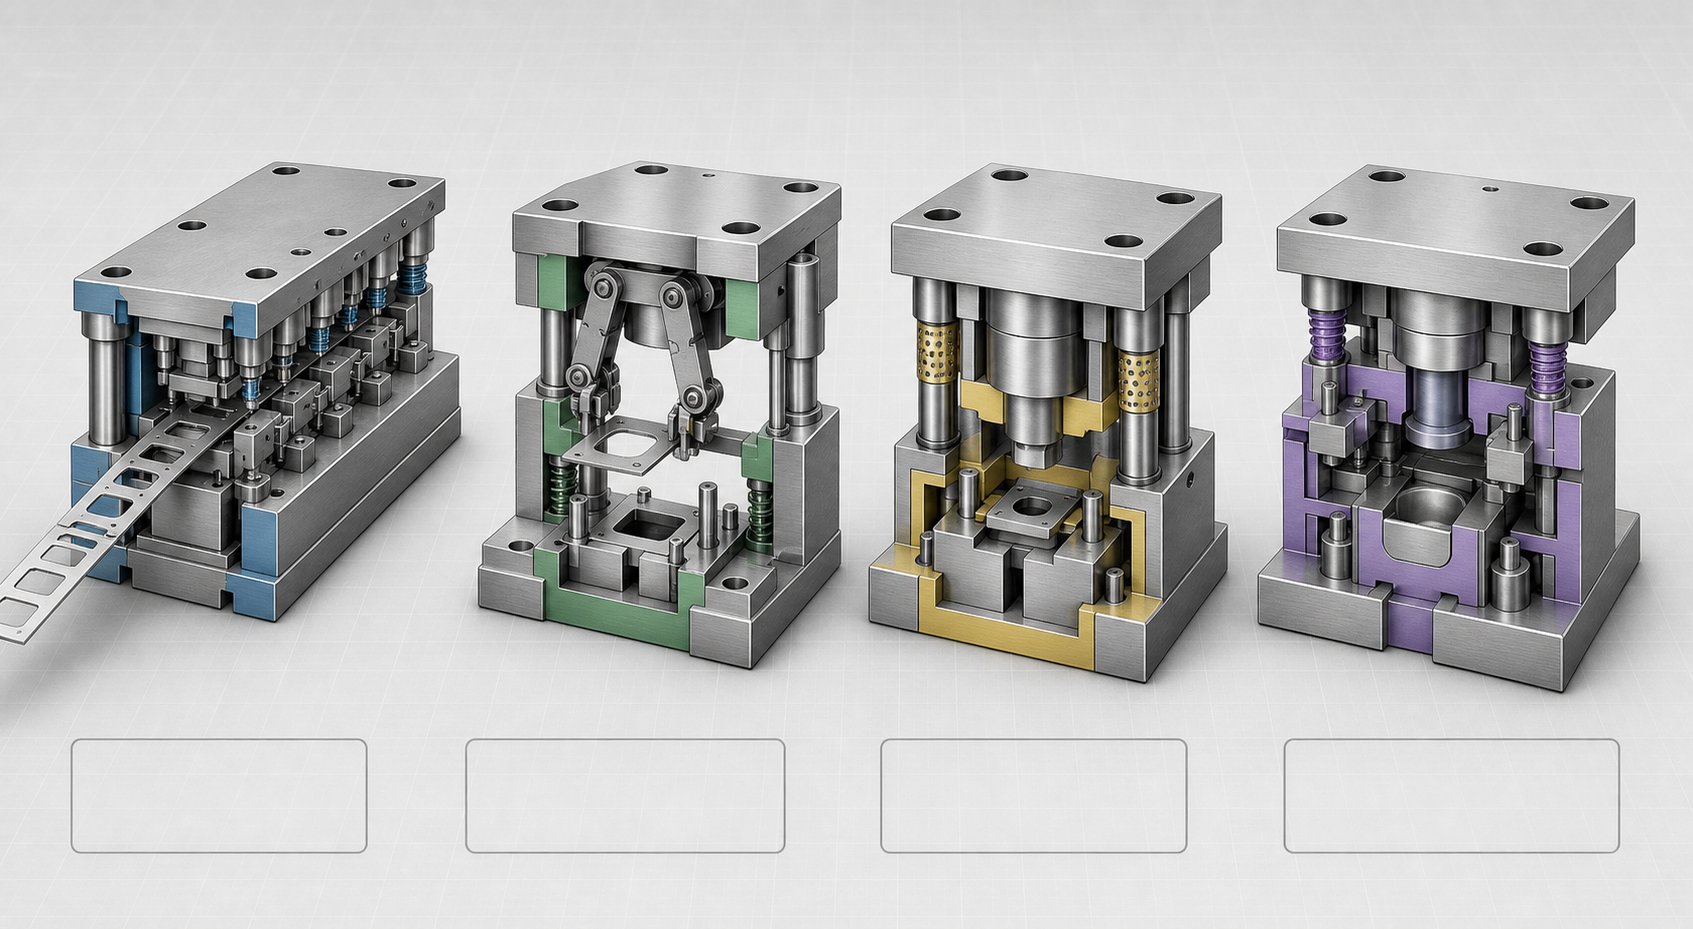
Выбор неправильного типа штампа — одна из самых дорогостоящих ошибок, которую может совершить команда проекта -, и одну из самых простых, которых можно избежать, обладая правильной информацией. Каждый из четырех основных типов штампов занимает свою золотую середину, определяемую геометрией детали, объемом производства и бюджетом. Однако найти четкое, параллельное--сравнение может быть на удивление сложно. В таблице ниже все четыре варианта собраны в одном месте, чтобы вы могли сравнить их с требованиями вашего конкретного проекта.
Прогрессивные, трансферные, составные и комбинированные матрицы
| Тип штампа | Как это работает | Типичные применения | Идеальный объем производства | Относительная стоимость инструмента | Уровень сложности | Ключевые преимущества/ограничения |
|---|---|---|---|---|---|---|
| Прогрессивная матрица | Непрерывная металлическая полоса проходит через ряд станций внутри одной матрицы. Каждая станция выполняет отдельную операцию - вырубки, прошивки, гибки или формовки -, и готовая деталь отделяется от полосы на конечной станции. | Автомобильные кронштейны и зажимы, электрические разъемы, клеммы, бытовая фурнитура | Высокий (100,000+ частей) | Высокий | Высокий | Преимущества:Быстрое время цикла, низкая-стоимость детали при большом объеме, минимальная обработка материалов.Ограничения:Дорогой первоначальный инструмент; изменения конструкции после сборки обходятся дорого. |
| Трансферная матрица | Сначала из полосы вырезается заготовка, затем механически перемещается между независимыми станциями с помощью автоматических пальцев или захватов. Каждая станция выполняет отдельную операцию формовки или резки. | Большие автомобильные кузовные панели, усиление конструкции, корпуса глубокой-вытяжки, корпуса-приборов для тяжелых условий эксплуатации. | От среднего до высокого (10 000–500,000+ частей) | Высокий | Высокий | Преимущества:Обрабатывает более крупные детали и обеспечивает более глубокую вытяжку, чем прогрессивные штампы; меньше отходов-полосы несущей.Ограничения:Более медленное время цикла; механизмы передачи усложняют настройку. |
| Составная матрица | Несколько операций резки -, таких как вырубка и прошивка -, выполняются одновременно за один ход пресса. Все элементы выполнены в одной плоскости. | Плоские шайбы, прокладки, простые электронные экраны, прецизионные плоские компоненты. | От низкого до высокого (гибкий) | От низкого до среднего | От низкого до среднего | Преимущества:Отличная плоскостность и концентричность; жесткие допуски между элементами.Ограничения:Ограничено плоскими деталями; не может выполнять операции гибки или волочения. |
| Комбинированная матрица | Сочетает операции резки и не-резания (формование, гибка, волочение) за один ход пресса, объединяя возможности составных и штамповочных штампов. | Небольшие формованные кронштейны с просверленными отверстиями, тянутые чашки с обрезанными фланцами, детали, требующие вырезания-и-формования за один прием. | От низкого до среднего (1 000–100 000 деталей) | Середина | От среднего до высокого | Преимущества:Сокращает вторичные операции; производит более сложные детали, чем только составные штампы.Ограничения:Более сложная конструкция штампа; не идеален для очень больших объемов печати, где прогрессивные штампы превосходны. |
Из этого сравнения бросаются в глаза несколько моментов.прогрессивный процесс штамповкидоминирует в крупнообъемном-производстве, поскольку полоса подается непрерывно и при каждом ходе пресса происходит несколько операций, что позволяет сократить время цикла и снизить-цены на деталь. Прогрессивные штампы — это рабочие лошадки для штампованных деталей малого---среднего-размера, которые требуют быстрой последовательной пробивки, формовки и вырубки.
Трансферная штамповкаВступает в действие, когда детали слишком велики, чтобы оставаться прикрепленными к несущей полосе, или когда глубокая вытяжка и сложные трехмерные формы превышают возможности прогрессивной компоновки. Поскольку деталь свободна от полосы, трансферная штамповка также снижает отходы материала -, устраняется несущая полоса, необходимая для прогрессивной матрицы, и захваты перемещают каждую деталь независимо через станции.
Сложная штамповказаслужил свое место всякий раз, когда допуски на плоскостность и точные-элементы-не подлежат обсуждению. Поскольку вся резка происходит за один ход, совокупная ошибка позиционирования при переходе от-станции к-станции отсутствует. Компромисс-простота: если ваша деталь требует сгибания или вытяжки, вам придется поискать в другом месте.
Комбинированные матрицы устраняют разрыв между составными и прогрессивными инструментами. Они обрабатывают детали, которые требуют как резки, так и формовки, но не оправдывают стоимость полного прогрессивного штампа - думают от низкого-до-производственного цикла, когда объединение двух операций в один рабочий ход значительно экономит время наладки.
Как выбрать правильный тип штампа для вашего проекта
Имея на столе четыре варианта, решение сводится к сопоставлению конкретных ограничений вашего проекта с сильными сторонами каждого типа штампа. Вот практическая основа:
Геометрия и размер детали:Для деталей малого-–-среднего размера, плоских или средней формы, предпочтительны прогрессивные штампы. Более крупные детали, глубокая вытяжка или сложные трехмерные формы указывают на необходимость трансферной штамповки. Чисто плоские детали,-вырезанные только для составных штампов.
Объем производства:Большие-серийные объемы (сотни тысяч и более) почти всегда оправдывают возрастающие затраты на инструменты. Для средних тиражей можно использовать переносные или комбинированные штампы. Для более коротких тиражей штампы для штамповки листового металла из составных или комбинированных материалов обычно обеспечивают более высокую окупаемость инвестиций.
Требования толерантности:Когда концентричность или точность-элементов-в одной плоскости имеет решающее значение, составные матрицы обеспечивают самый строгий контроль. Прогрессивные и переносные матрицы также обеспечивают отличные допуски, но за счет тщательной регистрации станций-к-станциям, а не за счет одного-хода.
Количество операций:Детали, требующие множества последовательных операций - прокалывания, надрезания, гибки, чеканки -, являются естественными кандидатами на прогрессивные или переносные штампы. Детали, требующие всего одной или двух операций, часто можно производить более экономично с помощью составных или комбинированных инструментов.
Бюджетные ограничения:Если первоначальный бюджет на инструменты ограничен, а объемы умеренные, составные или комбинированные штампы сохранят управляемость первоначальных инвестиций. Прогрессивные и трансферные штампы требуют большего капитала, но окупаются за счет более низких затрат на деталь в масштабе.
В конечном итоге правильный выбор уравновешивает все пять факторов вместе -, а не какой-либо отдельный фактор. Деталь, которая выглядит идеально для прогрессивного штампа только по объему, на самом деле может потребовать переносного штампа из-за функции глубокой-вытяжки. И наоборот, кажущаяся простой плоская деталь, производимая в больших количествах, может оправдать использование составной оснастки именно потому, что ее допуски слишком малы для прогрессивной подачи полосы.
Выбор типа матрицы – решающее решение, но оно рассказывает только половину истории. Отдельные компоненты внутри этой матрицы - пуансоны, блоки штампов, съемники, направляющие штифты - каждый играют определенную механическую роль, которая определяет, соответствует ли готовая деталь спецификациям или попадает в мусорный бак.
Основные компоненты штамповочного штампа и как они функционируют
Представьте себе набор штампов как тонко настроенную машину внутри машины. Каждый штифт, пластина и пружина выполняют определенную механическую функцию, и если хотя бы один элемент выходит из строя или изнашивается сверх допуска, штампованная деталь страдает. Независимо от того, выбираете ли вы новый штамп для запуска продукта или устраняете проблемы с качеством на существующей линии, знание того, что делает каждый компонент - и где он находится внутри сборки -, превращает абстрактные разговоры об инструментах в конкретные инженерные решения.
Компоненты сборки верхней и нижней матрицы
Полный комплект штамповых штампов делится на две половины: верхнюю матрицу (установленную на плунжере пресса) и нижнюю матрицу (привинченную к станине пресса). В каждой половине расположены компоненты, которые работают точно по центру, разрезая, формируя или удерживая листовой металл во время каждого движения. В таблице ниже показаны основные компоненты штамповочной матрицы, их расположение и конкретная роль, которую каждый из них играет.
| Имя компонента | Расположение | Основная функция |
|---|---|---|
| Башмак (верхний) | Верхняя матрица | Служит верхней монтажной пластиной и структурным фундаментом. Все верхние-компоненты матрицы - пуансоны, фиксаторы и опорные пластины - прикреплены к этому башмаку. Обычно изготавливается из стали или алюминиевого сплава для обеспечения жесткости и стабильности размеров. |
| Башмак штампа (нижний) | Нижняя матрица | Действует как нижняя опорная плита, удерживающая блок штампа, направляющие стойки и направляющие заготовки. Вместе верхний и нижний башмаки матрицы образуют структурную основу штамповочного штампа. |
| Ударить кулаком | Верхняя матрица | Режущий или формовочный инструмент, который опускается в штамп. Доступен широкий выбор форм носика - круглых, продолговатых, квадратных, прямоугольных или нестандартных профилей -, форма каждого из которых соответствует элементу, который он создает в заготовке. Пробойники могут пробивать отверстия, обрезать края или сгибать материал в зависимости от их геометрии. |
| Блок штампа (полость штампа/кнопка штампа) | Нижняя матрица | Обеспечивает противоположную режущую кромку или формирующий профиль, на который наносится удар. Отверстие кнопки матрицы смещено немного больше, чем носок пуансона -, обычно на 5–10 % толщины материала с каждой стороны -, создавая контролируемый зазор, обеспечивающий чистый рез. |
| Съемная пластина | Верхняя матрица (или нижняя матрица в некоторых конструкциях) | Удерживает листовой металл ровно напротив блока матрицы во время резки и снимает его с пуансона, когда верхняя матрица втягивается. Предотвращает подъем материала пуансоном и обеспечивает равномерное позиционирование детали. |
| Опорная пластина | Верхняя матрица (за пуансонами) | Закаленная пластина, расположенная между пуансонными головками и башмаком штампа. Распределяет силы удара по более широкой площади, чтобы предотвратить врезание хвостовиков пуансона в более мягкий материал обуви в течение тысяч циклов. |
| хвостовик | Верхняя матрица (вверху в центре) | Цилиндрический выступ, который вставляется в зажимное отверстие пресс-плунжера, центрируя верхний узел матрицы непосредственно под плунжером. Обычно используется в наборах штампов меньшего размера, где достаточно одной-точки соединения. |
| Направляющие штифты и направляющие втулки | Охват обеих половин (штыри обычно на нижней матрице; втулки на верхней матрице) | Выровняйте верхнюю и нижнюю половины матрицы с предельной точностью -, часто в пределах 0,0001 дюйма. Направляющие пальцы шарикового-подшипника стали отраслевым стандартом благодаря плавному отделению и постоянной точности, хотя пальцы фрикционного-типа по-прежнему используются там, где требуется более плотное наведение матрицы. |
| Пилотные штифты | Верхняя матрица | Введите предварительно-просверленные отверстия в полосовой заготовке, чтобы точно расположить материал на каждой станции перед началом операции формовки или резки. Крайне важен для обеспечения регистрации станций-между-станциями в прогрессивных штампах. |
| Пружинные сборки | Верхняя и/или нижняя матрица | Обеспечьте контролируемую силу, необходимую для зажима, снятия или выталкивания материала. Механические (проволочные) пружины выдерживают стандартные нагрузки, а азотные газовые пружины обеспечивают более высокую и постоянную силу в компактном корпусе - — ключевой выбор, влияющий на эффективность зачистки и срок службы матрицы. |
| Руководства по акциям | Нижняя матрица | Направьте поступающую полосовую заготовку так, чтобы она проходила через матрицу по прямой и постоянной траектории. Правильное ведение материала предотвращает сбои при подаче, которые в противном случае могли бы привести к неправильной совмещению, двойному попаданию или короблению ленты. |
Рассматривайте эту таблицу как справочник по полям, к которым вы можете вернуться всякий раз, когда изготовитель штампа или поставщик упоминает компонент по имени. Каждая деталь-создается специально, и взаимодействие между ними — это то, что отличает надежную матрицу для листового металла от той, которая производит металлолом.
Как компоненты штампа работают вместе во время хода пресса
Чтение списка деталей полезно, но настоящее понимание приходит после понимания того, как эти компоненты движутся вместе в одном цикле прессования. Представьте себе, что вы наблюдаете за прогрессивным кубиком в замедленной съемке -, вот что происходит примерно за -полсекунды реального времени:
Верхняя матрица опускается.Приводимый в действие плунжером пресса, верхний башмак матрицы движется вниз, увлекая пуансоны, съемную пластину и направляющие штифты к полосовой заготовке, лежащей на нижней матрице.
Пилотные штифты зацепляются за полосу.Прежде чем начнется резка или формовка, направляющие штифты входят в ранее пробитые отверстия в полосе. Это фиксирует материал в точном положении -, гарантируя, что каждый объект будет совмещен со станциями, на которых были созданы предыдущие операции.
Съемная пластина контактирует с материалом.Подпружиненная-очистительная пластина плотно прижимает полосу к поверхности фильерного блока. Это зажимное действие предотвращает подъем, смещение или деформацию металла во время резки.
Пуансоны выполняют операции резки или формовки.Когда материал надежно удерживается, пуансоны продолжают опускаться вниз в соответствующие кнопки матрицы или образуют полости. Колющие удары прорезают металл; формируя пуансоны, сгибайте, монетируйте или придавайте ему форму. Контролируемый зазор между каждым пуансоном и его штамповочным блоком - со смещением 5–10 % - определяет, будет ли кромка среза чистой или рваной.
Верхняя матрица убирается.Когда плунжер поворачивается назад, съемная пластина удерживает полосу, в то время как пуансоны аккуратно отделяются от материала. Пружины толкают съемник в выдвинутое положение, гарантируя, что полоса не прилипнет к поверхности пуансона.
Полоса продвигается вперед.Направляющие заготовки направляют полосу вперед ровно на один шаг - расстояние между станциями -, позиционируя следующую секцию материала для следующего хода. Вместо этого в передаточной матрице механические пальцы или захваты перемещают свободную заготовку на следующую станцию.
Вся эта последовательность повторяется сотни или даже тысячи раз в час. Вы заметите, что правильный зазор между пуансоном и штампом на протяжении всего цикла является единственным наиболее важным соотношением размеров. Если зазор слишком мал, пуансон будет испытывать чрезмерную силу, что приведет к ускоренному износу и риску перелома. Слишком большой зазор приводит к появлению на срезанной кромке сильных заусенцев, неровных линий разрыва и неточности размеров. Правильная калибровка этого зазора - в соответствии с конкретным типом и толщиной материала - — это одно из первых действий, которые проверяют опытные производители штампов во время сборки и испытаний.
Механическая элегантность этих наборов штампов впечатляет, но каждый компонент подвергается износу, нагреву и усталости в течение миллионов циклов. То, как долго прослужит каждая деталь - и насколько хорошо она будет работать под нагрузкой -, в конечном итоге зависит от материалов, из которых эти компоненты изготовлены, и применяемой к ним обработки поверхности.
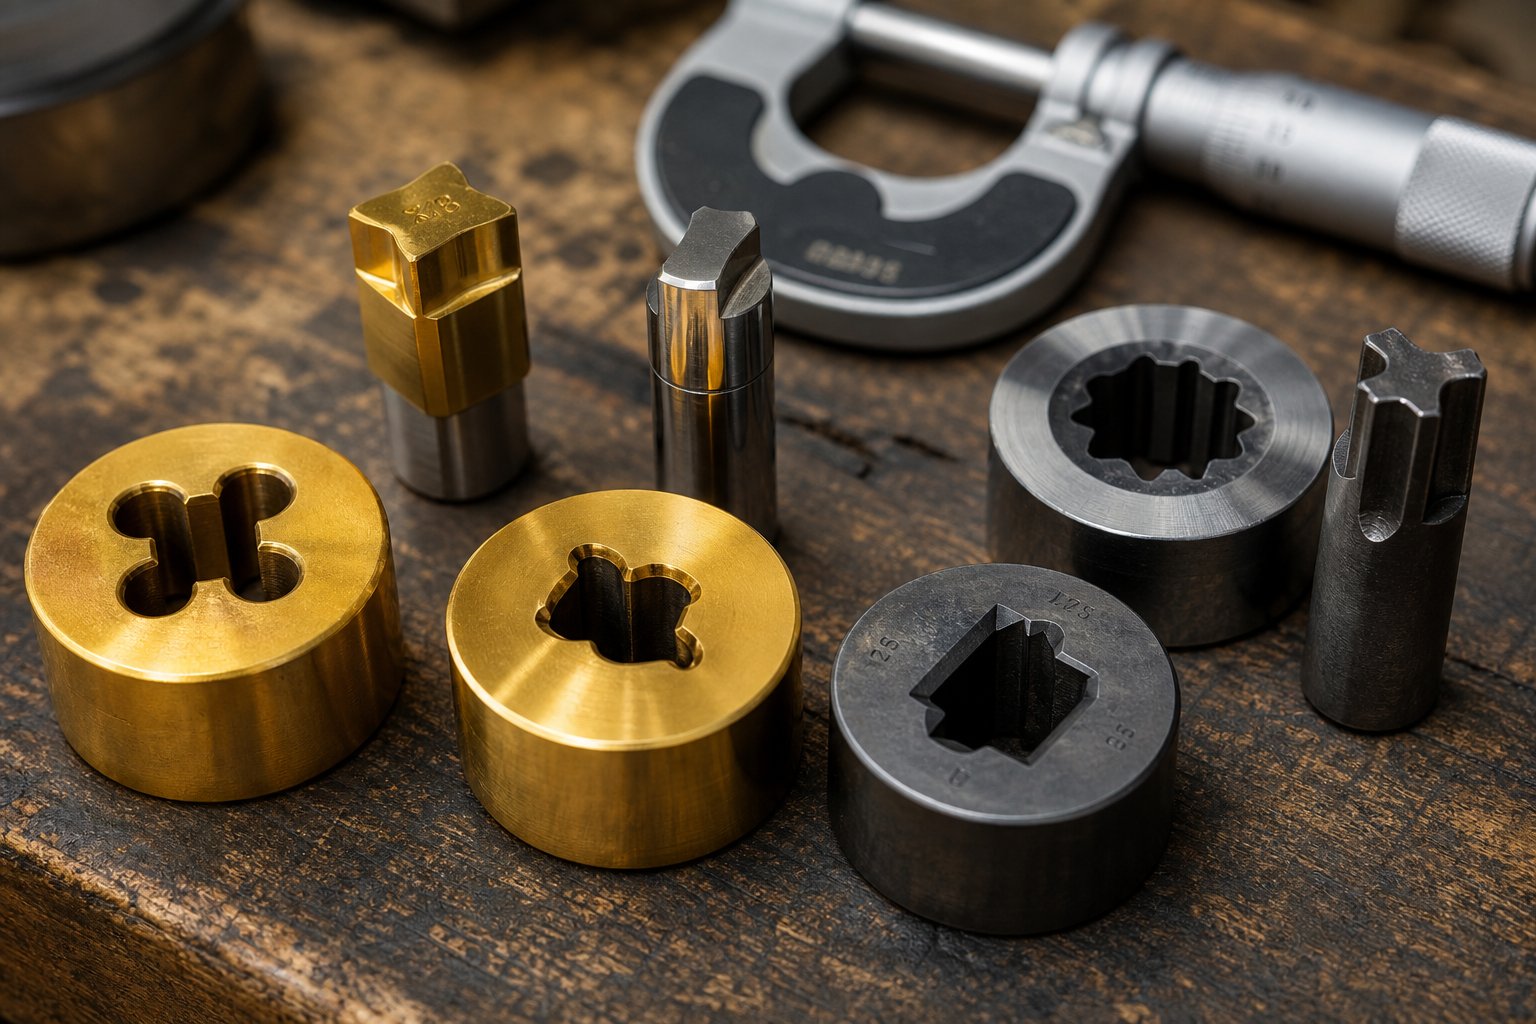
Выбор материала штампа и обработка поверхности, увеличивающая срок службы инструмента
Прочность штампа зависит от прочности стали, из которой он изготовлен, и защиты поверхности, нанесенной на него. Два штампа одинаковой конструкции - с одинаковой геометрией, одним и тем же прессом, одной и той же деталью - могут иметь совершенно разный срок службы, если использовать неправильную марку инструментальной стали или пропустить критический этап нанесения покрытия. Для инженеров и менеджеров по снабжению, оценивающих штампы, понимание материала, из которого изготовлены металлические штампы, не является обязательным; это одно из наиболее важных решений по стоимости и качеству во всем проекте.
Марки инструментальной стали для штамповки
Выбор марки инструментальной стали всегда предполагает компромисс-среди трех основных свойств:твердость(устойчивость к деформации и потускнению кромки),прочность(стойкость к сколам или растрескиванию при ударе), а такжеизносостойкость(способность выдерживать многократный абразивный контакт без потери размеров). Более твердая сталь дольше сохраняет острую режущую кромку, но становится более хрупкой -, а в штамповочной штампе, поглощающем тысячи ударов с высокой-скоростью в час, хрупкость может привести к катастрофическому разрушению. В таблице ниже сравниваются марки, наиболее часто используемые в штампах для штамповки стали.
| Оценка | Ключевые свойства | Типичные применения в штамповке | Относительная стоимость |
|---|---|---|---|
| D2 | Высокоуглеродистый (1,4–1,6%), высокохромистый (11–13%). Отличная износостойкость и сохранение кромки; максимальная твердость около HRC 62–65. Более низкая прочность, чем ударостойкие-сорта. | Вырубные и формовочные штампы-для длительной обработки, прошивные пуансоны, прогрессивные штамповочные станции, подверженные сильному абразивному износу в результате штамповки стального листа. | Середина |
| A2 | Воздушная-закалка с 5 % хрома. Очень мелкозернистая структура; отличная стабильность размеров во время термообработки. Максимальная твердость около HRC 62–65. Хороший баланс износостойкости и прочности. | Формы штампов, продольно-резательные станки, съемные пластины, металлические пресс-матрицы средней-длины, где деформация во время закалки должна быть сведена к минимуму. | Середина |
| S7 | Ударопрочность-, средний углерод. Сочетает в себе высокую ударную вязкость и умеренную износостойкость. Максимальная твердость около HRC 59–61. Выдающаяся прочность для поглощения повторяющихся ударных нагрузок. | Станции формовки и гибки, вырубка-толстых листов с большими ударными нагрузками, вставки с прогрессивной матрицей, подвергающиеся сильным ударам. | Средний-Высокий |
| M2 | Быстрорежущая-сталь с вольфрамом и молибденом. Сохраняет твердость при повышенных температурах (красная-твердость). Максимум HRC 65. Превосходная стойкость к истиранию, но более низкая прочность, чем у сталей для холодной-обработки. | Высокоскоростные-прошивные пуансоны, станции обрезки, работающие на повышенных скоростях пресса, компоненты штампов для штамповки металла, выделяющие значительное количество тепла при трении. | Высокий |
| DC53 | Модифицированная сталь холодной-деформации (Daido Steel). Примерно в два раза выше прочность D2 при сопоставимой твердости (HRC 62–63). Лучшая обрабатываемость и меньший риск выкрашивания по сравнению с обычными марками с высоким-хромом. | Станции прогрессивной штамповки для штамповки высокопрочной-стали или нержавеющей стали, ударной-вырубки, применений, в которых D2 преждевременно скалывается или трескается. | Средний-Высокий |
Практический вывод: D2 остается выбором по умолчанию для многих операций вырубки и прошивки из-за его доказанного срока службы и умеренной стоимости. Когда детали требуют тяжелой формовки или пресс испытывает высокие ударные нагрузки, преимущество S7 в прочности делает его более безопасным выбором. DC53 стал популярным вариантом модернизации для мастерских, где возникают проблемы со сколами при использовании D2, предлагая значительное повышение прочности без ущерба для твердости.
Для самых требовательных станций в прогрессивной штамповочной матрице - направляющие-пробивные пластины или тонкие-вырубные вставки, выдерживающие миллионы циклов -твердосплавные вставки(обычно карбид вольфрама) полностью заменяют инструментальную сталь. Твердый сплав обеспечивает твердость выше 80 HRC и износостойкость, которая может превзойти стальные пластины в пять-десять раз, хотя при значительно более высоких затратах на материал и обработку. Решение об использовании твердосплавного сплава обычно принимается-в зависимости от станции и зарезервировано для одной или двух позиций, где в противном случае скорость износа привела бы к неприемлемой частоте технического обслуживания.
Обработка поверхности и покрытия, продлевающие срок службы штампа
Даже лучшая марка инструментальной стали выигрывает от улучшения поверхности. Покрытия и обработки создают защитный слой - или изменяют химический состав поверхности стали - для борьбы со специфическими механизмами износа, которые сокращают срок службы матрицы. Каждый вариант нацелен на свой режим отказа:
Ионно-плазменное азотированиеДиффундирует азот на поверхность штампа, образуя чрезвычайно твердый составной слой без увеличения толщины. В отличие от покрытий, азотирование не скалывается и не отслаивается, поскольку становится частью самой подложки. Исследования, цитируемые Advanced Heat Treat Corp., показали, что азотированные поверхности штампов выдерживают более 850 000 ударов в условиях автомобильной штамповки, тогда как хромированные-эквиваленты выдерживают только 600 000 ударов. Азотирование особенно эффективно при обработке штампов из чугуна и литой стали, образуя современные высокопрочные стали (AHSS), где высокие контактные напряжения быстро разрушают более тонкие поверхностные покрытия.
Покрытие TiN (нитрид титана)наносится методом физического осаждения из паровой фазы (PVD), образуя тонкий слой золотого-цвета с поверхностной твердостью около 2300 HV. TiN снижает трение и противостоит абразивному износу, что делает его хорошо подходящим для пробивки пуансонов и формирования вставок при обработке мягких и средних-сталей. Его ограничением является толщина -, обычно от 2 до 5 микрометров -, что означает, что он лучше всего работает на уже закаленных основах из инструментальной стали.
Покрытие TiCN (карбонитрид титана)Изготовлен на основе TiN с добавлением углерода для более высокой твердости (около 3000 HV) и улучшенной стойкости к адгезии. TiCN – это подходящее средство-для модернизации, когда истирание - адгезионный износ, когда материал заготовки приваривается к поверхности штампа -, становится повторяющейся проблемой, особенно при штамповках из нержавеющей стали и алюминия.
Хромированиеуже давно используется в качестве рабочей лошадки для обработки поверхности штампов и ценится за свою гладкую поверхность с низким-трением, которая способствует потоку материала при глубокой вытяжке. Хромированная поверхность штампа хорошо работает с обычными сталями, но ее ограничения становятся более выраженными при обработке более твердых материалов. Поскольку хром осаждается электролитически, покрытие имеет тенденцию быть толще на выступающих участках и тоньше в углублениях, что потенциально может создавать небольшие несоответствия размеров. Кроме того, экологические нормы в отношении выбросов шестивалентного хрома увеличили стоимость и сложность операций хромирования.
Выбор правильного лечения не является универсальным-решением-подходящим-всем. Оптимальная стратегия поверхности зависит от нескольких взаимодействующих факторов:
Материал заготовки:Более твердые или липкие металлы (нержавеющая сталь, алюминий, AHSS) требуют покрытий с более высокой твердостью и лучшими противо-истиранными свойствами - TiCN или азотирования по сравнению со стандартным хромом.
Объем производства:Большие-серийные объемы оправдывают дополнительные расходы на азотирование или PVD-покрытие, поскольку экономия на-детали за счет увеличения срока службы штампа увеличивается за миллионы ходов.
Стратегия смазки:Операции штамповки с сухой-смазкой или с минимальной смазкой создают большую нагрузку на поверхность штампа, поэтому предпочтение отдается покрытиям с низким-фрикционным коэффициентом, таким как TiN или TiCN. Хорошо-процессы с хорошей смазкой могут адекватно работать с хромированной или даже закаленной сталью без покрытия.
Требуемая обработка поверхности штампованных деталей:Видимые или косметически важные детали нуждаются в гладких поверхностях матрицы. - Хромирование и полированное покрытие TiN уменьшают шероховатость поверхности готового компонента.
В конечном счете, выбор материала штампа и обработки поверхности является взаимосвязанным инженерным и экономическим решением. Менее дорогая инструментальная сталь в сочетании с оптимизированным покрытием может превзойти сталь премиум-класса без покрытия - и наоборот. Цель состоит в том, чтобы согласовать среду износа со стратегией защиты, чтобы штампы обеспечивали стабильное качество деталей на протяжении всего запланированного производственного срока, а не только после первых нескольких тысяч ударов.
Марка стали и покрытие защищают саму матрицу, но они не работают изолированно. Материал заготовки, проходящий через пресс, предъявляет свои собственные требования к зазорам, смазке и ограничивает форму -, соотношение, которое заслуживает отдельного детального изучения.
Руководство по совместимости металлов при проектировании штамповочных штампов
Каждый металл сопротивляется по-разному, когда его продавливают через штамп. Низко-углеродистая сталь легко сгибается при умеренной смазке, тогда как титан требует агрессивного охлаждения и наказывает инструменты, которые не справляются с поставленной задачей. Выбранный вами материал заготовки не только определяет механические свойства детали -, он определяет зазоры матрицы, стратегию смазки, выбор инструментальной стали и даже обработку поверхности, обсуждавшуюся в предыдущем разделе. Игнорирование этих-специфичных требований к материалам — один из самых быстрых путей к преждевременному износу матрицы, хроническим дефектам и увеличению затрат на-деталь.
Далее следует практический справочник по совместимости -, своего рода сводная таблица, которую инженеры и менеджеры по снабжению могут иметь под рукой при оценке штампованных металлических деталей для новых проектов.
Распространенные металлы и сплавы в штамповке
В таблице ниже шесть наиболее часто используемых штампованных материалов сопоставлены с наиболее важными параметрами конструкции штампа. Вы заметите, что значения зазора значительно изменяются от одного сплава к другому -, что отражает то, как твердость, пластичность и прочность на растяжение каждого металла влияют на поведение при сдвиге.
| Материал | Типичный зазор матрицы (% толщины материала, на сторону) | Требования к смазке | Формирование ограничений | Общие приложения |
|---|---|---|---|---|
| Низко-углеродистая сталь (1008/1010/1018) | 5–8% | Легкое мельничное масло или водо-растворимая смазка; стандартного приложения обычно достаточно. | Отличная формуемость с высоким удлинением (обычно 30–40%). Выдерживает глубокие вытяжки и малые радиусы изгиба с минимальным риском растрескивания. | Автомобильные кронштейны, усилители шасси, корпуса приборов, компоненты общего-штамповки из листового металла. |
| Нержавеющая сталь (304/316) | 6–8% | Требуются смазочные материалы-для тяжелых условий эксплуатации (противозадирные) (EP). Распространены хлорированные или сернистые соединения; сухие-смазочные материалы, используемые в чистых помещениях. | Высокая скорость-упрочнения ограничивает глубину вытяжки по сравнению с низко-углеродистой сталью. Типичен значительный пружинящий - перегиб на 2–5 градусов. Требуется более высокий тоннаж пресса на единицу толщины. | Пищевое оборудование, корпуса медицинского оборудования, морское оборудование, коррозионно--стойкие крепления, архитектурная отделка. |
| Алюминий (5052/6061) | 7–10% | Настоятельно рекомендуется использовать не-смазочные материалы, содержащие хлор, чтобы предотвратить образование пятен. Сухие-пленочные покрытия (например, Drycote) обеспечивают превосходную защиту от истирания по сравнению с обычными прокатными маслами. | Хорошее удлинение в отожженном состоянии, но склонность к образованию -текстуры поверхности "апельсиновой корки" при агрессивной глубине вытяжки. 6061-T6 значительно менее поддается формованию, чем 5052-O; Состояние темперамента имеет решающее значение для успеха формирования. | Автомобильные структурные панели, электронные корпуса, радиаторы, кронштейны для аэрокосмической отрасли, корпуса бытовой электроники. |
| Латунь (C26000/C27200) | 5–7% | Легкое минеральное масло или растворимое масло; латунь штампуется чисто с минимальной смазкой в большинстве случаев. | Отличные характеристики холодной-формовки со значениями удлинения более 50 % для патронной латуни (C26000). Подходит для сложных форм с низкой пружинистостью. | Электрические клеммы, разъемы, декоративная фурнитура, сантехническая арматура, штампованные детали музыкальных инструментов. |
| Медь (C11000/C10200) | 5–7% | Достаточно легкого масла; естественная смазывающая способность меди снижает трение на границе пуансона-матрицы. | Чрезвычайно пластичный, удлинение часто превышает 45%. Достижимы глубокие вытяжки и сложные формы. Мягкость увеличивает риск образования заусенцев, если зазоры чрезмерны. | Шины, электрические контакты, теплообменники, радиочастотное экранирование, заземляющие ленты. |
| Титан (класс 2 CP/класс 5 Ti-6Al-4V) | 8–12% | Обязательно использование агрессивных противозадирных смазок. Для некоторых операций требуются нагретые штампы или горячая формовка (200–400 градусов) для улучшения пластичности. Сухие пятна вызывают немедленное истирание. | Ограниченная способность к холодной штамповке -, удлинение обычно составляет 15–20 % для CP класса 2, ниже для класса 5. Высокая упругость, требующая значительной компенсации перегиба. Чувствительность к вырезам-; острые внутренние радиусы могут привести к растрескиванию. | Конструкционные элементы аэрокосмической отрасли, медицинские имплантаты, морские крепежи, высокоэффективное спортивное оборудование, детали химической обработки. |
Быстрый просмотр столбца «Оформление» позволяет обнаружить важную закономерность. Более мягкие и пластичные металлы, такие как латунь и медь, занимают нижнюю границу (5–7%), а титан приближается к 12%. Это соответствует фундаментальному принципу: более твердые и -прочные-материалы требуют увеличенного зазора, чтобы обеспечить правильное распространение трещин во время сдвига. Установите слишком малый зазор при работе с нержавеющей сталью или титаном, и силы удара резко возрастут -, что приведет к ускорению износа и риску поломки инструмента.
Как материал заготовки влияет на решения по проектированию штампа
В приведенной выше таблице представлены отправные точки, но в реальном-мире проектирование штампов требует более глубокого рассмотрения того, как каждый материал взаимодействует с оснасткой на протяжении всего процесса штамповки алюминия, штамповки стального листа и всего, что между ними. Три проблемы,-зависимые от материалов, определяют большинство проектных решений:
Компенсация пружинистости.Когда вы сгибаете кусок штампованной стали, он практически остается там, где вы его положили. Изогните ту же геометрию из нержавеющей стали 304 или титана Grade 2, и деталь вернется к своей первоначальной форме в момент сброса давления. Высокопрочные-материалы сохраняют больше упругой энергии во время формовки, и эта энергия пытается разогнуть деталь, как только пуансон втягивается. Конструкторы штампов компенсируют эточрезмерный изгиб- обработка формовочного пуансона и полости для изгиба детали на несколько градусов за заданный угол, чтобы упругий возврат привел ее в правильное конечное положение. Величина перегиба зависит от-материала и часто проверяется посредством моделирования перед вырезанием штампа.
Профилактика раздражения.Натирание - холодной сваркой материала заготовки на поверхности штампа - не является универсальной проблемой. В подавляющем большинстве случаев это связано с конкретными сочетаниями материалов. Алюминий является самым известным нарушителем: исследования, проведенные в Центре перспективного производства и материалов Оклендского университета, показали, что полосы из алюминиевого сплава натирают вставки из литой стали без покрытия при усилии зажима всего 13 кН, когда не применялась смазка. То же исследование показало, что соответствующие сухие -пленочные смазки значительно повышают порог истирания - с 7 МПа до 40 МПа среднего контактного давления на вставках из ковкого чугуна. Для любой операции штамповки листового металла с использованием алюминия компоненты матрицы обычно требуют покрытия TiCN, азотирования или полировки хромированных поверхностей специально для предотвращения накопления клея. Нержавеющая сталь имеет аналогичную, хотя и менее выраженную, тенденцию к истиранию, что также требует более тщательной обработки поверхности.
Сталь штампа и модернизация тоннажа.Более твердые материалы заготовок не просто меняют зазоры -, они требуют более прочной конструкции штампа по всем направлениям. Для штамповки нержавеющей стали 304 вместо низкоуглеродистой стали 1010 может потребоваться на 50–60 % больше мощности пресса для той же геометрии детали. Эта увеличенная сила проходит через каждый компонент: для пуансонов требуются более прочные сплавы, такие как DC53 или S7, а не стандартные D2, для штампов требуются твердосплавные вставки на станциях с высоким-изнашиванием, а пружинные сборки должны обеспечивать более высокие усилия зачистки. Игнорирование этих каскадных эффектов приводит к преждевременным отказам, которые выглядят как проблемы с инструментами, но на самом деле представляют собой материальные проблемы-совместимости.
Выбор материала должен происходить параллельно с проектированием штампа, а не как второстепенная мысль -, поскольку сплав заготовки напрямую определяет зазоры, требования к тоннажу, обработку поверхности и марки инструментальной стали во всем наборе штампов.
Если вы относитесь к выбору штампованного листового металла как к начальному инженерному решению, а не как к флажку для закупок, каждый следующий выбор становится более предсказуемым. Значения зазора сокращаются до утвержденных диапазонов, стратегии смазки ориентированы на конкретные виды отказов, а оценки срока службы матрицы становятся более точными. И наоборот, замена материалов на позднем этапе проекта -, скажем, переход с мягкой стали на нержавеющую для обеспечения коррозионной стойкости - может привести к недействительности всей конструкции штампа и вызвать дорогостоящий цикл переоснащения.
Совместимость материалов создает основу для стабильного производства, но даже идеально подобранные материалы и инструменты не могут предотвратить все проблемы. Дефекты по-прежнему возникают из-за износа, отклонения процесса и упущенных из виду переменных -, что делает структурированный подход к выявлению и устранению дефектов штамповки важным навыком для любой производственной команды.
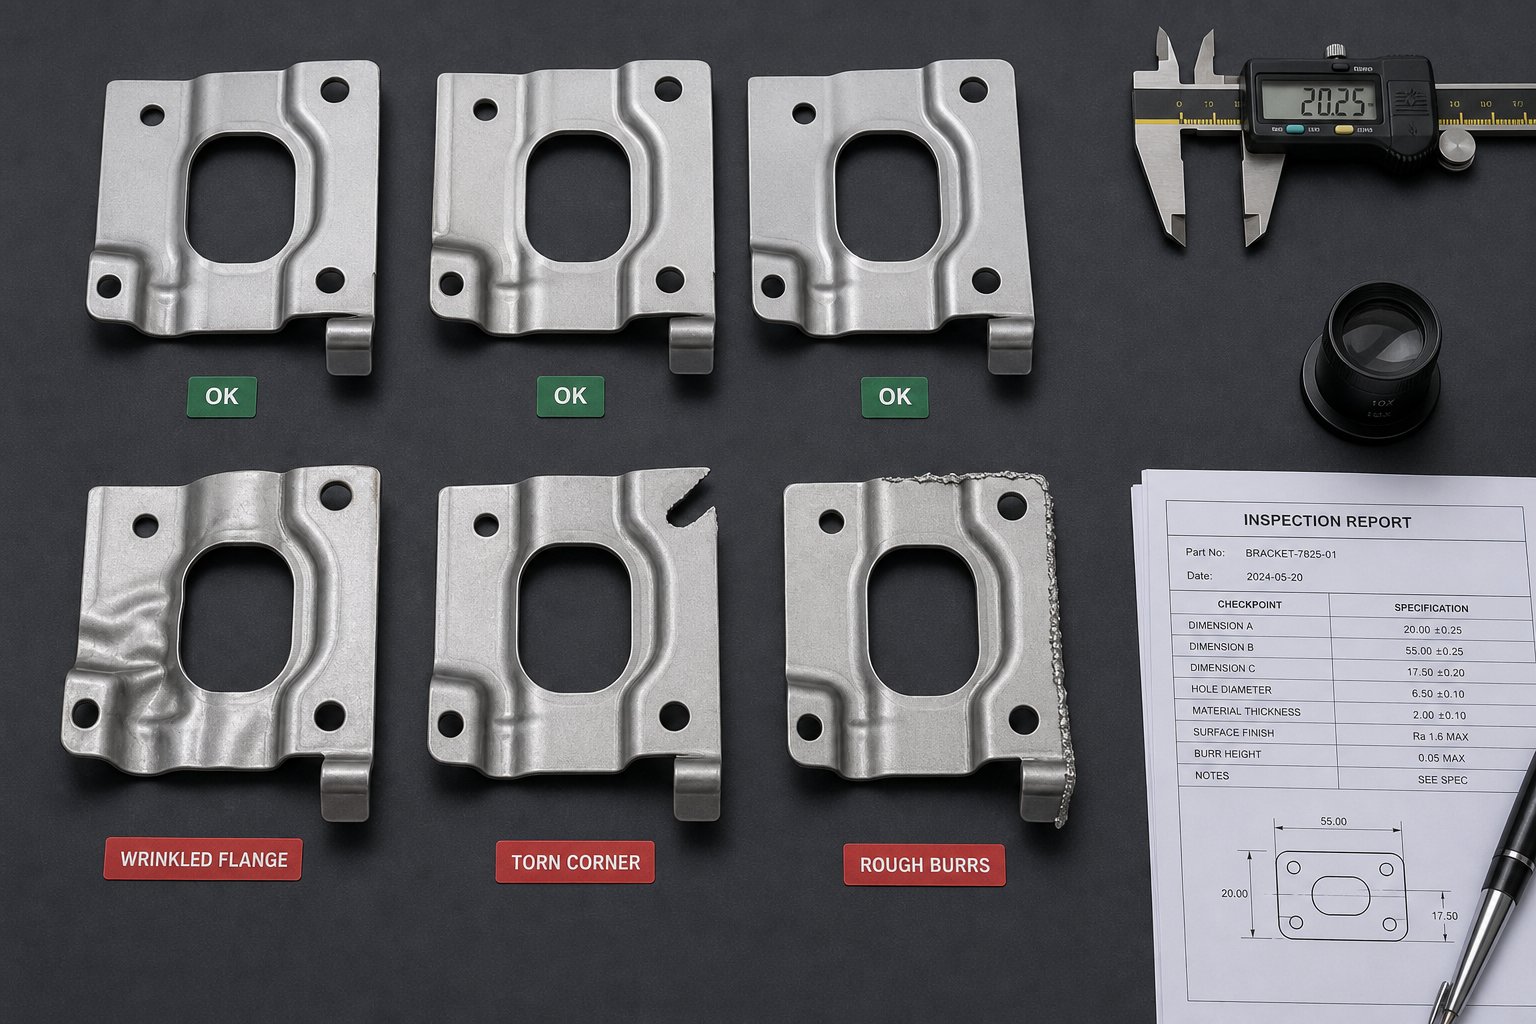
Распространенные дефекты штамповки и способы их предотвращения
Идеально спроектированная матрица, работающая с идеальным материалом, все равно может производить лом. Износ прогрессирует, настройки пресса смещаются, смазка иссякает, и вдруг на партии деталей появляются морщины, трещины или заусенцы, которых еще час назад не было. Проблемы штамповки редко проявляются в виде единичного серьезного сбоя - они возникают постепенно, и к тому времени, когда кто-то заметит проблему, уже могут скопиться сотни или тысячи дефектных деталей. Знание того, как выглядит каждый дефект, что его вызывает и как остановить его до того, как он возникнет, — вот что отличает реактивное тушение пожара от настоящего управления процессом.
Выявление наиболее распространенных дефектов штамповки
В таблице ниже перечислены шесть дефектов, которые являются причиной подавляющего большинства браков по качеству при прессовании и штамповке. Каждая запись включает визуальное описание, позволяющее определить проблему в цехе, а также основные причины и действенные стратегии предотвращения, основанные на реальном производственном опыте.
| Имя дефекта | Визуальное описание | Коренные причины | Стратегии профилактики |
|---|---|---|---|
| Морщины | Волнистые-складки или заломы на фланцах или боковых стенках вытянутых деталей. Материал скапливается, а не плавно течет в полость матрицы. | Недостаточная сила держателя заготовки; чрезмерная степень вытяжки, приводящая к слишком большой деформации за один ход; радиусы скруглений матрицы слишком малы, что создает трение, которое неравномерно перенаправляет поток материала. | Постепенно увеличивайте давление держателя заготовки, пока складки не исчезнут. Уменьшите коэффициент вытяжки на одном-этапе, разделив глубокие формы на несколько станций вытяжки. Отполируйте радиусы галтелей матрицы, чтобы уменьшить сопротивление и обеспечить равномерную подачу материала. |
| Разрыв/расщепление | Видимые трещины или расколы, обычно по нижнему радиусу вытянутых деталей или на резких переходах между сформированными элементами. Края кажутся неровными и рваными, а не аккуратно срезанными. | Материал растянулся за пределы своего формирования; коэффициент вытяжки слишком агрессивен для способности сплава к удлинению; недостаточная смазка, вызывающая чрезмерное трение; радиусы ударов слишком малы, концентрируя нагрузку на одной линии. | Выбирайте материалы с достаточным удлинением для заданной геометрии. Оптимизируйте радиусы пуансона и штампа, чтобы распределить нагрузку на более широкую область. Нанесите соответствующие противозадирные смазки -, особенно для нержавеющей стали и титана. Используйте программное обеспечение для моделирования штамповки, чтобы проверить глубину вытяжки перед резкой штампа. |
| Пружинный возврат | После отвода пуансона сформированная деталь частично возвращается к своей первоначальной плоской форме. Углы изгиба на несколько градусов шире угла полости матрицы, а фланцы не занимают заданное положение. | Упругое восстановление, свойственное металлу, - более выражено в высокопрочных-сталях, нержавеющей стали и титане. Недостаточное время пребывания в нижней мертвой точке. Угол матрицы разработан без компенсации пружинения. | Предусмотрите компенсацию перегиба в конструкции штампа (обычно 2–5 градусов для нержавеющей стали и больше для титана). Используйте корректирующий изгиб или чеканку на конечной станции, чтобы зафиксировать изгиб навсегда. Рассмотрим технологию сервопресса с программируемой задержкой в нижней части хода. |
| Чрезмерное заусенство | Острые, приподнятые металлические края или тонкие бакенбарды, выступающие по периметру среза закрашенных или проколотых элементов. На срезанном крае видна большая зона переката и грубая линия излома, а не чистая узкая полоса излома. | Износ или затупление режущих кромок пуансонов и кнопок матрицы. Неправильный зазор между пуансоном-к-матрице - либо слишком туго (чрезмерное усилие), либо слишком свободно (материал тянется, а не разрезается чисто). Неправильный процент зазора для материала заготовки. | Поддерживайте остроту режущих кромок посредством плановой переточки. Установите зазоры в процентах,-специфичных для конкретного материала, как указано в таблице совместимости (глава 6). Используйте износостойкие-покрытия, такие как TiN или TiCN, на штамповочных станциях, чтобы увеличить интервалы между циклами заточки. |
| Несоосность/неправильная регистрация | Элементы - отверстия, выемки, изгибы - смещены от предполагаемого положения относительно друг друга или базовой точки детали. Детали не проходят проверку размеров, даже если отдельные детали имеют правильную форму. | Изношенные или поврежденные направляющие штифты не позволяют точно расположить полосу. Износ направляющего пальца и втулки приводит к смещению верхней и нижней половин матрицы. Неправильная регулировка направляющей приклада, вызывающая смещение боковой полосы. Ошибки длины подачи в прессе или сервоподатчике. | Осматривайте и заменяйте направляющие штифты через определенные промежутки времени. Следите за зазором направляющего пальца-до-втулки и заменяйте втулки до того, как наклон превысит допуск. Откалибровать длину подачи по фактическому шагу полосы. Проверяйте ширину полосы в соответствии с настройками направляющих при каждой настройке. |
| Поверхностные царапины/истирание | На поверхности детали видны линейные насечки, потертости или скопления материала. В тяжелых случаях истирания материал заготовки холодным-приваривается к поверхности штампа, оставляя выступающие комки, которые передаются на каждую последующую деталь. | Грязные или поврежденные поверхности матрицы; недостаточная или неправильная смазка; присущая алюминию или нержавеющей стали тенденция прилипать к необработанной инструментальной стали; мусор, попавший в полость матрицы между ходами. | Поддерживайте чистоту поверхностей матрицы с помощью стандартизированных протоколов очистки-между прогонами. Нанесите материал-соответствующие смазочные материалы - сухие-пленочные покрытия для алюминия, EP-составы для нержавеющей стали. Покройте формовочные вставки TiCN или азотируйте их для предотвращения адгезионного износа. Удалите застрявшие слизни и мусор, прежде чем они попадут на поверхность матрицы. |
Вы заметите, что многие из этих дефектов имеют общие основные причины: - изношенный инструмент, неправильный зазор и плохая смазка появляются в нескольких рядах. Такое совпадение на самом деле является хорошей новостью: оно означает, что дисциплинированный подход к нескольким основным переменным процесса предотвращает одновременное появление широкого спектра сбоев.
Устранение дефектов в производстве
Если в середине работы-обнаруживается дефект, не поддавайтесь желанию немедленно отрегулировать матрицу. Опытные операторы печатных машин следуют систематической диагностической последовательности, которая выявляет реальную первопричину, прежде чем предпринимать какие-либо корректирующие действия. Переход сразу к настройке штампа без диагностики часто маскирует реальную проблему - или приводит к появлению новой.
Следуйте этому практическому контрольному списку устранения неполадок по порядку:
Сначала осмотрите полосу или заготовку.Проверьте поступающий материал на предмет разницы в толщине, загрязнения поверхности, повреждения кромок или неправильной температуры. Несоответствие материалов -, особенно в высоко-прочных сплавах -, является частым, но упускаемым из виду источником дефектов штамповки, вырубки и формовки. Убедитесь, что рулон или лист соответствуют сертификату материала, указанному в файле.
Проверьте зазоры матрицы и износ компонентов.Измерьте зазоры между пуансоном-кнопками-матрицы с помощью щупов или оптических измерений. Сравните текущие размеры со спецификациями сборки кристалла. Даже износ режущей кромки на несколько тысячных дюйма может привести к изменению высоты заусенцев с приемлемой до-недопустимой-технической.
Проверьте настройки мощности и скорости пресса.Убедитесь, что пресс работает с интенсивностью и ходами-в-минуту, указанными в таблице настройки. Неправильная высота закрытия, чрезмерный-тоннаж или чрезмерная скорость могут привести к дефектам, имитирующим проблемы с инструментами. Используйте тоннажный монитор, если таковой имеется.
Оцените тип и применение смазки.Убедитесь, что используется правильный состав смазки и что она достигает всех критических поверхностей -, особенно образуя радиусы и глубокие-полости вытяжки. Сухие пятна незаметны во время работы, но четко проявляются в виде царапин или потертостей на готовой детали.
Проверьте сертификацию материала на соответствие спецификации.Перекрестно-проверьте номер плавки, марку сплава, состояние отпуска и механические свойства в сертификате стана на соответствие техническим спецификациям. Замена материала или несоответствие--спецификации катушки может объяснить дефекты, которые не исправит никакая регулировка матрицы.
Эта последовательность переходит от самых простых и быстрых проверок к более сложным -, устраняя наиболее распространенные причины еще до того, как вы возьмете гаечный ключ и коснетесь матрицы. На практике проблемы с материалами и смазкой составляют удивительный процент дефектов, которые изначально выглядят как неисправности инструмента.
Профилактика посредством проектирования и обслуживания
Устранение неполадок — это реактивный навык. Настоящая выгода достигается за счет устранения дефектов в процессе до начала производства - и последующего поддержания этого базового уровня качества на протяжении всего срока службы штампа.
Если вы ознакомились с предыдущими разделами этой статьи, у вас уже есть большая часть инструментария для профилактики. Правильный выбор материала штампа (глава 5) напрямую снижает дефекты,-связанные с износом, такие как заусенцы и истирание. Выбор подходящей марки инструментальной стали и покрытия поверхности для конкретного материала заготовки означает, что режущие кромки дольше остаются острыми, а формообразующие поверхности устойчивы к накоплению клея. Правильный зазор для материала заготовки (глава 6) предотвращает как чрезмерные заусенцы, так и преждевременное разрушение - двух дефектов, расположенных на противоположных концах спектра зазора.
Плановое техническое обслуживание штампов объединяет все это воедино. Штампы не выходят из строя внезапно -, они постепенно изнашиваются. Режущая кромка постепенно затупляется, направляющий штифт изнашивается на несколько десятых тысячных за сто тысяч ударов, а пружинный блок теряет силу в течение миллионов циклов. Без программы профилактического обслуживания, которая отслеживает количество обращений и запускает заточку, замену компонентов и проверку размеров через определенные промежутки времени, качество снижается настолько постепенно, что операторы скорее приспосабливаются к этому, чем исправляют его. К тому времени, когда дефекты станут визуально очевидными, штампу может потребоваться гораздо более обширная - и дорогостоящая - доработка, которую можно было бы предотвратить простой переточкой неделями ранее.
Программное обеспечение для моделирования добавляет еще один уровень предотвращения. Современное моделирование штамповки на основе- FEA позволяет предсказать образование складок, утончений, расколов и пружинение еще до того, как матрица будет изготовлена, - улавливая методы штамповки металла, которые не работают с выбранным материалом и геометрией до того, как будет нарезана сталь. Такие элементы, как отрицательные и положительные обходные насечки в штампах для штамповки листового металла, используемые для управления потоком материала вокруг сложной геометрии, можно моделировать и оптимизировать в цифровом виде, а не с помощью дорогостоящих физических проб-и-ошибок. Инженеры, вкладывающие средства в моделирование на этапе проектирования, постоянно сообщают о меньшем количестве итераций испытаний и более быстром наращивании производства-.
Предотвращение дефектов в конечном итоге является стратегией управления затратами. Каждая смятая деталь, каждая порванная заготовка, каждая бракованная партия обходятся - в виде потраченного впустую материала, потерянного времени печати и задержки поставок. Инвестиции в правильную конструкцию,-подходящие инструменты и тщательное обслуживание многократно окупаются в течение всего производственного цикла. И эта связь между качеством и стоимостью, естественно, приводит к более широкому вопросу, на который в конечном итоге придется ответить большинству менеджеров по снабжению: сколько на самом деле стоит проект штамповки и куда идут деньги?
Понимание затрат на штамповку и экономики проекта
Целью обеспечения качества является-детали без дефектов-, но даже безупречные штампованные детали должны иметь финансовую выгоду. Удивительно, но подробная разбивка затрат на проекты штамповки редко обсуждается в технических ресурсах, в результате чего инженерам и менеджерам по снабжению приходится ориентироваться в бюджетах, имея неполную информацию. Независимо от того, представляете ли вы свой первый проект или сравниваете существующего поставщика, понимание того, куда идут деньги - и где вы можете их вернуть -, превращает расплывчатую оценку в уверенное деловое решение.
Что влияет на стоимость инструментов для штамповки
Оснастка представляет собой крупнейшую первоначальную инвестицию в любую программу производства штамповки металлов. Простая составная матрица для плоской шайбы может стоить несколько тысяч долларов, а сложная многопозиционная прогрессивная матрица для автомобильного кронштейна может стоить от 10 000 до 100 000 долларов и более в зависимости от уровня точности и сложности детали. Что движет этим диапазоном? Несколько взаимосвязанных факторов определяют место конкретного проекта в спектре затрат:
Сложность штампа и количество станций- Прогрессивная матрица с 12 позициями, выполняющая операции формовки, прошивки и обрезки, требует гораздо больше труда на проектирование, механическую обработку и сборку, чем инструмент с 3 станциями, выполняющий простую вырубку. Каждая дополнительная станция добавляет материал, время электроэрозионной обработки и работу по выравниванию.
Выбор материала штампа и обработки поверхности- Переход с инструментальной стали D2 на DC53 или установка твердосплавных пластин на станциях с высоким-изнашиванием увеличивает затраты на сырье и обработку. Покрытия PVD и обработка азотированием увеличивают расходы -, но часто окупаются за счет увеличения срока службы матрицы при длительных пробегах.
Допуски деталей и требования к качеству поверхности- Более жесткие допуски требуют более точной обработки компонентов штампа, более тонкой полировки формующих поверхностей и дополнительных этапов проверки во время изготовления штампа. Металлическая штампованная деталь, закрепленная на +/- 0,02 мм, обходится инструменту значительно дороже, чем деталь, указанная на +/- 0,10 мм.
Размер матрицы зависит от геометрии детали- Для изготовления более крупных деталей требуются более крупные башмаки матрицы, более длинные направляющие штифты, более тяжелые стальные блоки матрицы и прессы с большей-тоннажностью. Физический размер инструмента напрямую влияет как на стоимость материала, так и на машино-часы, необходимые для его изготовления.
Часы проектирования, включая моделирование- Технико-экономическое обоснование, проектирование схемы расположения полос, CAE-моделирование и повторяющиеся проверки DFM — все это требует квалифицированного инженерного времени. Эти часы представляют собой скромный процент от общей стоимости инструмента, но приносят огромную прибыль, предотвращая дорогостоящие доработки в дальнейшем.
Большинство поставщиков структурируют платежи за инструменты следующим образом: 50 % авансом и 50 % после утверждения образца -. Это стандартная схема, которая выравнивает стимулы вокруг успешных испытаний. Критическим моментом является то, что эти первоначальные инвестицииамортизированныйпо объему производства. Штамп стоимостью 50 000 долларов США, производящий 500 000 штампованных компонентов, добавляет всего 0,10 доллара США за деталь к стоимости оснастки. Одна и та же матрица, производящая всего 5000 деталей, несет в себе стократную разницу в 10 долларов США за-деталь -, что делает объем доминирующей переменной в экономике проекта.
По-экономике частей и анализу безубыточности-
Помимо инструментов, стоимость единицы-каждой металлической штампованной детали включает в себя несколько основных факторов. Отраслевые данные показывают типичную разбивку: материалы составляют примерно 45–55% себестоимости единицы продукции, рабочая сила 15–25%, накладные расходы 10–20%, контроль качества 2–8% и упаковка 2–5%. Расходы на установку, включающие установку штампа и калибровку пресса для каждого производственного цикла, распределяются по партии -, что означает, что меньшие заказы поглощают непропорционально более высокие затраты на-наладку детали.
Зависимость между объемом и-стоимостью детали резко обратная. При небольших объемах часто выигрывают альтернативы, такие как лазерная резка или обработка на станках с ЧПУ, поскольку они требуют небольших вложений в оснастку или вообще не требуют их вовсе. По мере роста объема математические расчеты решительно меняются. Рассмотрим упрощенное, но наглядное сравнение: если деталь, вырезанная лазером-без инструментов, стоит 4,50 доллара США за штуку, а штампованная версия стоит 0,30 доллара США за штуку с матрицей стоимостью 40 000 долларов США, точка безубыточности-падает около 9500 единиц. Ниже этого порога лазерная резка более экономична. Выше него штамповка вырывается вперед -, и разрыв резко увеличивается при более высоких объемах. При изготовлении 100 000 деталей общая стоимость штамповки в этом сценарии составит примерно 70 000 долларов США по сравнению с 450 000 долларов США при лазерной резке.
Для программ промышленной штамповки металлов, нацеленных на годовой объем производства более 100 000 деталей -, распространенных в секторах автомобилестроения, электроники и бытовой техники, - экономика на каждую деталь становится чрезвычайно благоприятной. Прогрессивные системы штампов, работающие с большим количеством ходов в минуту, могут поднять себестоимость единицы продукции до уровня, с которым не может сравниться ни один другой метод штамповки металлических деталей.
Стратегии снижения затрат на штамповку
Оптимизация затрат не означает сокращение затрат -, она означает принятие более разумных решений на каждом этапе. Следующие стратегии последовательно обеспечивают измеримую экономию без ущерба для качества деталей или надежности штампа:
Расставьте приоритеты по оптимизации DFM как можно раньше.Упрощение геометрии детали -, устранение ненужных элементов, использование симметричных конструкций и ослабление не-критических допусков - напрямую снижают сложность штампа. Меньшее количество станций, более простые профили пуансонов и более щадящие операции формовки — все это приводит к снижению стоимости оснастки и сокращению времени сборки. Как отмечается в одном отраслевом анализе, инвестиции в раннее прототипирование и проверку DFM помогают выявить потенциальные проблемы еще до массового производства, избегая впоследствии дорогостоящих модификаций и корректировок оснастки.
Консолидируйте операции на меньшем количестве штамповочных станций.Каждая станция прогрессивной матрицы увеличивает затраты на проектирование, механическую обработку и техническое обслуживание. Если две операции можно объединить в одну станцию без ущерба для качества -, например, пробивка и формовка за один проход с использованием комбинированного подхода -, экономия будет увеличиваться по всей конструкции инструмента.
Стандартизируйте материалы для всех продуктовых линеек.Использование нескольких компонентов для штамповки металлов из одного и того же сплава и калибра снижает сложность закупки материалов, обеспечивает оптовые закупки и позволяет конструкциям штампов использовать общие характеристики зазора и смазки. Стандартизация создает эффект масштаба, который снижает как материальные, так и инженерные затраты.
Планируйте обслуживание матрицы, а не преждевременную замену.Ухоженный-штамп позволяет изготовить миллионы деталей за свой срок службы. Планирование переточки, замены изношенных направляющих штифтов и пружин через определенные интервалы-количества обращений, а также повторное покрытие формовочных вставок до того, как износ станет критическим, значительно продлевает срок службы инструмента. Дополнительные затраты на профилактическое обслуживание составляют часть стоимости изготовления сменного штампа - или поглощения отходов, образующихся в результате износа.
Оптимизация использования материала при укладке полос.Опытные конструкторы штампов сводят к минимуму количество отходов за счет эффективного размещения деталей внутри полосы и использования пробивных заготовок для сокращения отходов. Даже небольшое улучшение использования материала - на несколько процентных пунктов - приводит к существенной экономии при больших-объемных тиражах, где сырье является крупнейшим компонентом затрат.
В совокупности эти стратегии затрагивают обе стороны уравнения затрат: сокращение затрат на создание инструмента и снижение затрат на производство каждой детали. Наиболее эффективное снижение затрат происходит, когда проектирование, закупки и производство сотрудничают на самых ранних стадиях проекта -, а не тогда, когда кто-то просматривает окончательный счет и спрашивает, куда пошел бюджет.
Дисциплина затрат сохраняет жизнеспособность проекта, но не продвигает процесс вперед. Технологии, меняющие облик штамповки сегодня, - сервопрессы, цифровое моделирование и сенсорная-автоматизация - делают именно это, открывая окна производительности, которые были невозможны даже десять лет назад.
Современные достижения, формирующие будущее штамповки
Десять лет назад штамповочный пресс представлял собой, по сути, грубую-машину -: маховик раскручивался, сцепление включалось, а плунжер опускался с фиксированной скоростью, определяемой механической связью. Матрица либо работала, либо нет, а главным рычагом оператора был грузоподъемность. Сегодня картина выглядит радикально иной. Программируемые профили движения, прогнозирующие цифровые модели и сенсорные сети, встроенные в сам штамп, переопределяют возможности технологии штамповки - и поднимают планку для каждого производителя, все еще использующего устаревшее оборудование.
Технология сервопрессования и прецизионное управление
Традиционные прессы с маховиком-обеспечивают единственную фиксированную кривую движения-слайдов. Шток ускоряется, достигает нижней мертвой точки на максимальной скорости и втягивает - тот же профиль при каждом ходе, независимо от геометрии детали или поведения материала. Прессы с сервоприводом-заменяют этот жесткий цикл программируемым движением ползуна, управляемым электродвигателями с высоким-крутящим моментом. Инженеры могут регулировать скорость, время задержки и ускорение в каждой точке хода.
Почему это имеет значение? Представьте себе корпус из-глубокотянутой нержавеющей стали. При использовании обычного пресса пуансон ударяет по материалу на полной скорости, и металл должен попасть в полость, прежде чем плунжер перевернет - узкое окно, которое часто приводит к образованию складок или разрывов. Штамповочная машина с сервоприводом позволяет оператору замедлять плунжер во время критической фазы формования, удерживать его в нижней мертвой точке на программируемую паузу для закрепления материала, а затем быстро втягивать. Результатом является более широкое окно формовки, меньше дефектов и значительно снижается уровень шума в цехе.
Преимущества умножаются со сложными материалами. Высокопрочные-стали, используемые в автомобильной штамповке, и легкие алюминиевые сплавы -, известные своей упругостью и раскалыванием -, резко реагируют на оптимизированные профили салазок. Сервопрессы также позволяют использовать прогрессивный процесс штамповки для объединения операций, которые раньше требовали отдельных станций, поскольку пресс может выполнять различные профили движения за один цикл хода. Для программ прецизионной штамповки, требующих строгой плоскостности или агрессивных коэффициентов вытяжки, сервотехнологии перешли от роскоши к базовым ожиданиям.
CAE-моделирование и разработка цифровых штампов
Вырезать сталь для штампа до того, как проверить его конструкцию в цифровом виде, — это все равно, что строить мост без проведения структурных расчетов - технически возможно, но финансово безрассудно. Современное программное обеспечение для анализа методом конечных элементов (FEA) и моделирования штамповки моделирует каждый аспект поведения материала во время формовки: структуру течения, распределение утончения, величину упругого возврата, зоны риска образования складок и минимально необходимое усилие прессования. Инженеры проводят виртуальные испытания кристалла - при необходимости сотни итераций - за несколько часов, а не недель, как требуют физические испытания.
Влияние на сроки проекта существенно. Моделирование предсказывает, где произойдет разделение, поэтому радиусы пуансона можно отрегулировать перед обработкой. Он рассчитывает упругую отдачу, поэтому компенсация перегиба закладывается в геометрию штампа с первого дня. Он даже оптимизирует форму заготовки, чтобы максимизировать использование материала - и обеспечивает прямую экономию затрат при каждом производственном цикле. При разработке штамповочного инструмента, предназначенного для работы с современными-сталями высокой прочности или сложной геометрией, моделирование стало разницей между трех-итерациями и десятью-итерациями.
Дальновидные-поставщики штампов теперь интегрируют CAE-моделирование в свой стандартный рабочий процесс, проводя технико-экономическое обоснование, прежде чем предлагать и проверять каждое изменение конструкции в цифровом виде, прежде чем разрезать один блок инструментальной стали. YICHEN, например, внедряет моделирование в процесс разработки: от первоначального технико-экономического обоснования до пробных запусков и окончательной проверки - сквозной-до-подход, который сокращает время выполнения заказа и выявляет проблемы проектирования, когда их устранение еще обходится недорого. Такой интегрированный цифровой-физический рабочий процесс отражает направление развития отрасли: моделирование больше не является отдельным этапом, порученным специалисту; оно вплетено в весь цикл разработки штампа.
Индустрия 4.0, датчики и автоматизация в штамповке
Разведка не прекращается, как только кубик попадает в пресс. Принципы Индустрии 4.0 – это внедрение-датчиков в режиме реального времени, возможности подключения и автоматического принятия решений-непосредственно в операции штамповки, - превращающие печатную машину из автономного станка в узел в-богатой данными производственной сети.
В-чувствовании штампапредставляет собой одно из самых-приложений. Тензодатчики и тензодатчики, установленные внутри набора штампов, контролируют тоннаж на каждой станции в режиме реального времени, обнаруживая аномалии -, например, застревание пули в кнопке матрицы, застрявшую полосу, изношенный пуансон, тянущий чрезмерную силу -, прежде чем они произведут дефектные детали или повредят инструмент. Датчики смещения проверяют, правильно ли верхняя и нижняя половины матрицы регистрируют ход за ходом, фиксируя износ направляющего-штифта или отклонение пресса, которые в противном случае остались бы незамеченными до тех пор, пока детали не выйдут из строя.
Автоматическая подача пресса и удаление деталейустранить изменчивость и риски безопасности при ручном обращении. Податчики рулонов с сервоприводом-приводом синхронизируют подачу полосы с циклом прессования с точностью до -миллиметра, а роботизированные системы захвата-и-размещения извлекают готовые детали и ориентируют их для последующих операций. Вместе эти системы позволяют штамповочному прессу работать на максимальной номинальной скорости без вмешательства оператора в момент работы.
Прогностическое обслуживаниесвязывает все это вместе. Прессы, подключенные к Интернету вещей,-передают данные о вибрации, показания температуры и показатели состояния смазочных материалов на облачные-аналитические платформы. Алгоритмы машинного обучения выявляют закономерности, которые предшествуют отказам оборудования - перегреву подшипников, потере давления в гидравлической системе - и вызывают оповещения о техническом обслуживании до того, как незапланированный останов нарушит производство. Как отмечается в одном отраслевом анализе, такой подход сводит к минимуму непредвиденные простои и продлевает срок службы критически важного оборудования, превращая техническое обслуживание из реактивных затрат в плановые инвестиции.
Эти технологии не являются изолированными инновациями -, они усиливают друг друга. Данные сервопресса поступают в симуляционные модели, повышая их точность для следующей конструкции штампа. Внутренние-датчики генерируют качественные данные, необходимые алгоритмам прогнозирования. Автоматизация позволяет квалифицированным операторам сосредоточиться на анализе и оптимизации, а не на ручной подаче и обработке деталей. Конечным результатом является то, что операция штамповки выполняется быстрее, производит меньше дефектов и требует меньших затрат, сохраняя - преимущества, которые увеличиваются с каждым производственным циклом.
Технологии создают возможности, но возможности дают результаты только в сочетании с правильным партнером. Последний вопрос, с которым сталкивается большинство производителей, заключается не в том, какую печатную машину или программное обеспечение использовать, а в том, какой поставщик может объединить все эти элементы - проектирование, моделирование, обработку, испытания и поддержку производства - в единые, подотчетные отношения.
Как выбрать подходящего партнера по штамповке для вашего проекта
Сервопрессы, CAE-моделирование и встроенные датчики-приносят пользу только тогда, когда они находятся в руках поставщика, который знает, как использовать их вместе. Для инженеров, менеджеров по снабжению и специалистов по инструментам настоящая задача заключается не в понимании технологии штамповки -, а в поиске производителя штампов, который объединит все это под одной крышей. Фрагментированная цепочка поставок, в которой проектирование происходит у одного поставщика, обработка — у другого, а испытания — у третьего, приводит к ошибкам передачи управления, пробелам в коммуникации и «слепым зонам» подотчетности, которые увеличивают стоимость и сроки. Правильный партнер полностью устраняет эти пробелы.
Ключевые возможности для оценки поставщика штамповочного оборудования
Если вы спрашиваете себя, какие возможности инструмента и штампа стоит оценить, ответ выходит далеко за рамки наличия в магазине станка с ЧПУ. Настоящая компетентность в производстве инструментов и штампов охватывает весь жизненный цикл проекта. Используйте этот контрольный список при проверке потенциальных поставщиков - любой серьезный кандидат должен продемонстрировать силу по каждому пункту:
Собственная-разработка штампов и возможности CAE-моделирования- Поставщик должен провести технико-экономическое обоснование и моделирование штамповки самостоятельно, а не передавать их сторонним организациям. Это позволяет объединить проектные замыслы и производственные знания в одной команде.
Обработка на станках с ЧПУ и возможности электроэрозионной обработки- Проволочная электроэрозионная обработка, электроэрозионная обработка с платинами и многоосевое фрезерование с ЧПУ не-не подлежат обсуждению при изготовлении прецизионных штампов. Спросите о возрасте машины, характеристиках точности и способности удовлетворить ваши требования к размеру штампа.
Опыт работы с материалами различных металлов- Квалифицированный партнер понимает, как сталь, алюминий, нержавеющая сталь, латунь, медь и титан взаимодействуют с штампами. Этот опыт определяет решения по зазору, смазке и покрытию, которые предотвращают дефекты, описанные ранее в этой статье.
Протоколы пробного запуска и выборочной проверки- Строгие процедуры испытаний, отчеты о размерах (КИМ, оптические измерения) и структурированные рабочие процессы утверждения образцов отделяют профессиональные операции по производству штампов от цехов, которые раздают вам детали и надеются на лучшее.
Сертификаты качества и измерительное оборудование- Сертификация ISO 9001 является базовой. Для автомобильных программ IATF 16949 демонстрирует зрелость процесса. Убедитесь, что поставщик поддерживает калиброванные манометры, КИМ и документированные системы отслеживания.
Прозрачность коммуникаций на протяжении всего проекта- Регулярные обновления прогресса, открытый доступ к данным испытаний и единое контактное лицо уменьшают трудности, которые сводят на нет сложные программные инструменты. Как подтверждает отраслевой опыт, единый-партнер-поставщик с четкой подотчетностью оптимизирует планирование, упрощает контроль качества и сокращает время выполнения заказов по сравнению с соглашениями с несколькими-поставщиками.
Переход от исследований к-готовому решению
Так как же на самом деле выглядит работа с инструментами и штампами, когда вы нанимаете способного поставщика? Типичный путь следует по предсказуемой дуге -, и лучшие партнерские отношения охватывают каждый этап, не передавая вас субподрядчику:
Первоначальный технико-экономический анализ- Поставщик оценивает геометрию, материал, допуски и объем вашей детали, чтобы подтвердить, что штамповка является правильным процессом, и определить потенциальные конструктивные-для-улучшения производства.
Проектирование инструментов на основе CAE-- Инженеры разрабатывают компоновку полосы (для прогрессивных штампов) или последовательность станций (для передаточных штампов), проверяя поток материала, утончение и упругость посредством моделирования перед началом любой обработки.
Обработка штампов и сборка- На станках с ЧПУ и электроэрозионной обработке производятся компоненты штампов, за которыми следует прецизионная сборка, установка на столе и проверка зазоров. - Практические-работы с инструментами и штампами, которые превращают цифровые конструкции в физические инструменты.
Пробные запуски с контролем размеров- Образцы деталей штампуются, измеряются в соответствии со спецификациями и оцениваются на качество поверхности и функциональное соответствие. Корректировки вносятся итеративно до тех пор, пока не будет пройдено каждое критическое измерение.
Передача производства- Утвержденная матрица поступает в серийное производство при наличии документированных параметров настройки, графиков технического обслуживания и постоянного контроля качества.
YICHEN является примером такого интегрированного подхода, охватывающего весь путь от технико-экономического обоснования и CAE-моделирования до точной обработки, пробных запусков и окончательной проверки -, и все это осуществляется собственными-собственными силами. Для производителей, менеджеров по снабжению и инженеров по инструментам, готовых перейти от исследований к действиям, их сквозной--процесс предлагает прямой путь к готовым к запросам ценовых предложений-готовым решениям для штамповки металлических деталей по индивидуальному заказу без проблем с координацией, связанных с фрагментированной цепочкой поставщиков.
Выбор партнера по штамповке — это, в конечном итоге, решение, которое объединяет все темы, рассмотренные в этой статье. Тип матрицы, марка инструментальной стали, обработка поверхности, материал заготовки, стратегия предотвращения дефектов и структура затрат, которые вы изучили, — все это зависит от поставщика, способного выполнить их с точностью и ответственностью. Успешные проекты основаны на обоснованных решениях - о процессах, материалах и партнерстве, которое объединяет все это. Начните с правильных знаний, применяйте их с помощью правильного партнера, и путь от необработанного металла до безупречных готовых деталей станет удивительно простым.
Часто задаваемые вопросы о штамповке
1. В чем разница между штамповкой и литьем под давлением?
Штамповка – это процесс холодной-формовки, при котором с помощью пуансона и матрицы внутри штамповочного пресса формируются плоские листы металла с помощью механической силы -, выполняющей такие операции, как вырубка, гибка, вытяжка и прошивка при комнатной температуре. Литье под давлением, напротив, предполагает впрыскивание расплавленного металла в полость формы под высоким давлением, в результате чего создаются сложные трехмерные формы, в основном из цветных-сплавов железа, таких как алюминий и цинк. Эти два процесса служат принципиально разным приложениям: штамповка превосходно подходит для изготовления плоских деталей из листового металла большого объема или средней формы, а отливка ручек имеет сложную трехмерную геометрию, которую невозможно сформировать из плоской заготовки.
2. Как мне выбрать между прогрессивным кубиком и передаточным кубиком?
Выбор зависит от размера детали, сложности геометрии и объема производства. Прогрессивные матрицы идеально подходят для деталей небольшого---среднего размера, требующих выполнения нескольких операций в больших объемах (100,000+ штук), поскольку полоса непрерывно подается через последовательные станции, что сокращает время цикла. Трансферные штампы подходят для более крупных деталей, компонентов глубокой-вытяжки или сложных трехмерных форм, которые не могут оставаться соединенными с несущей полосой. В установках для перемещения используются механические пальцы или захваты для перемещения свободных заготовок между независимыми станциями, что сокращает отходы материала, но сокращает время цикла. Если ваша деталь подходит для прогрессивной компоновки полос и объем оправдывает стоимость инструмента, прогрессивный вариант обычно является более экономичным-вариантом.
3. Какая инструментальная сталь лучше всего подходит для штамповки штампов?
Не существует единственного лучшего сорта -. Правильный выбор зависит от баланса твердости, ударной вязкости и износостойкости, который требуется для вашего применения. D2 является наиболее широко используемым сплавом для вырубки и прошивки из-за его превосходной износостойкости и умеренной стоимости. S7 предпочтителен для станций формовки и гибки, где высокие ударные нагрузки могут привести к сколам более твердых сталей. DC53 обеспечивает примерно вдвое большую прочность, чем D2 при сопоставимой твердости, что делает его отличным выбором для штамповки высокопрочных-сталей или нержавеющей стали. Для станций с экстремальным-износом в прогрессивных матрицах вставки из карбида вольфрама могут служить дольше, чем инструментальная сталь, в пять-десять раз, хотя и при значительно более высокой цене.
4. Сколько стоит штамп для штамповки?
Стоимость штамповочного штампа широко варьируется в зависимости от сложности, размера, материала и требований к допускам. Простая составная матрица для плоской детали может стоить несколько тысяч долларов, а многопозиционная прогрессивная матрица для автомобильных компонентов может стоить от 10 000 до более 100 000 долларов. Ключевые факторы затрат включают количество штамповочных станций, марку инструментальной стали и обработку поверхности, допуски деталей, физический размер матрицы, а также инженерно-технические затраты на проектирование и моделирование. Важно отметить, что стоимость оснастки амортизируется в зависимости от объема производства - штамп стоимостью 50 000 долларов США, производящий 500 000 деталей, добавляет всего 0,10 доллара США за штуку, что делает программы больших объемов-чрезвычайно экономически-эффективными.
5. Почему возникают заусенцы на штампованных металлических деталях и как их предотвратить?
Чрезмерные заусенцы на штампованных деталях в первую очередь возникают из-за изношенных или затупленных режущих кромок пуансонов и кнопок матрицы, а также из-за неправильного зазора-к-пуансона. Когда зазор слишком свободный, материал тянется и рвется, а не разрезается чисто, образуя неровные края и выступающие заусенцы. Когда зазор слишком мал, чрезмерная сила резания ускоряет износ инструмента, что в конечном итоге приводит к той же проблеме. Для предотвращения необходимо установить зазоры в процентах-специфических для материала (например, 5-8 % толщины на каждую сторону для низко-углеродистой стали, 6–8 % для нержавеющей стали), соблюдать плановую программу перешлифовки на основе количества обращений и наносить износостойкие покрытия, такие как TiN или TiCN, для увеличения интервалов заточки.


