


Что входит в изготовление штампа для штамповки
Создание штампа, способного выдержать миллионы циклов прессования, — непростая задача. Это последовательность взаимозависимых решений: анализ детали, выбор материалов, инженерные зазоры, обработка компонентов, термообработка, сборка и опробование. Пропустите или поторопитесь с любым шагом, и кость выпадет раньше времени. В этом руководстве описан весь рабочий процесс, поэтому вы можете с уверенностью подойти к каждому этапу, независимо от того, управляете ли вы магазином, состоящим из одного-человека, или управляете полным отделом инструментов.
Что такое штамп для штамповки и как он работает
Так что же такое штамповка на практике? Проще говоря, штамп для штамповки — это специализированный инструмент, установленный внутри пресса, который использует силу для резки, сгибания илипридать листовому металлу готовую форму. Верхняя половина (пуансон) опускается в нижнюю половину (штамповочный блок), и зажатый между ними материал принимает заданную форму. Это основное определение штамповки. Если вы когда-нибудь задавались вопросом, что такое штамповка металла, представьте себе формочку для печенья, приводимую в движение десятками тонн гидравлической или механической силы, которая производит идентичные детали с высокой скоростью.
Понимание того, что такое штампы в более широком контексте производства, помогает сформулировать проект. Штампы — это прецизионные-наборы инструментов, которые формируют сырье с помощью контролируемой силы. В частности, при штамповке металла матрица и пуансон работают вместе так же, как верхние и нижние зубы: один оказывает давление, другой создает соответствующую полость.
Ключевые компоненты, которые должен понимать каждый производитель штампов
Прежде чем резать сталь, вам необходимо знать, что делает каждая часть матрицы и почему это важно. Вот основные компоненты:
- Башмак матрицы (нижний башмак)- опорная пластина, которая фиксирует блок матрицы и сохраняет жесткость конструкции под нагрузкой.
- Держатель пуансона (верхний башмак)- устанавливает пуансон и равномерно распределяет усилие давления по режущим или формующим поверхностям.
- Съемная пластина- снимает листовой материал с пуансона после каждого удара, предотвращая застревание и деформацию детали.
- Направляющие пальцы и втулки- обеспечивает точное выравнивание верхней и нижней половин, обычно закалено до твердости 58 HRC или выше.
- Пружинная система- обеспечивает контролируемое давление зачистки и при штамповке применяет силу-держателя заготовки.
- Опорная пластина- расположен позади пуансона, чтобы предотвратить деформацию держателя пуансона при повторяющихся ударах.
Каждый компонент влияет на срок службы матрицы и качество детали. Слабые направляющие пальцы вызывают несоосность и преждевременный износ кромки. Опорная пластина меньшего размера позволяет пуансонам проникать в держатель, со временем нарушая концентричность.
В этом руководстве рассматриваются как методы ручной обработки (поверхностное шлифование, координатное растачивание, ручное фрезерование), так и методы, основанные на ЧПУ-(проволочная электроэрозионная обработка, фрезерование с ЧПУ, прецизионное шлифование), поэтому цеха с различным уровнем оборудования могут следовать этому руководству.
Выбор типа штампа, подходящего для вашего проекта
Не каждая деталь нуждается в прогрессивном штампе. Выбор типа штампов сводится к трем факторам: геометрии детали, объему производства и имеющемуся оборудованию.
A простая однопозиционная-матрицаобрабатывает одну операцию за один ход, например - вырубку или прокалывание. Он подходит для небольших-тиражей до 10 000 деталей, для работы с прототипами и для цехов без много-станционных прессов. Затраты на оснастку на 50-70% ниже, чем на прогрессивную оснастку.
A составной штампвыполняет несколько операций резания за один ход, например вырубку и прошивку одновременно. Он хорошо работает для плоских деталей, таких как шайбы или прокладки, где точность имеет значение, но геометрия остается в одной плоскости.
A прогрессивная матрицаподает полосовой материал через последовательные станции, каждая из которых добавляет новый элемент. Это рабочая лошадка для -штамповки металла в больших объемах -, например, автомобильных кронштейнов или электрических разъемов, производимых миллионами. Более высокие первоначальные затраты, но значительно более низкие затраты на-деталь при масштабировании.
Если ваша деталь плоская с простым расположением отверстий и вам нужно менее 10 000 деталей, начните с одной-станции или составной матрицы. Если вы производите объемы производства более 100 000 штук с множеством функций, инвестиции в прогрессивную штамповочную матрицу быстро окупаются за счет сокращения трудозатрат и сокращения времени цикла.
Правильный тип матрицы задает траекторию для каждого последующего решения -, из этого выбора вытекают марка материала, сложность обработки и требования к техническому обслуживанию.
Шаг 1. Проанализируйте свою деталь и выберите правильный тип штампа
Каждый штамп начинается с готовой детали на бумаге. Прежде чем рисоватьодиночный компонент матрицы, вам нужно проанализировать этот чертеж детали и позволить его геометрии, материалу и производственным требованиям определять подход к инструментарию. Если этот анализ будет неверным, вы либо переусердствуете (потратите время и деньги), либо недостроите его (приведет к преждевременному выходу из строя). Процесс штамповки металла требует тщательного предварительного подхода больше, чем любой другой этап.
Чтение геометрии детали для определения необходимых операций
Возьмите отпечаток детали и задайте простой вопрос: что эта матрица должна сделать с листовым металлом? Плоские профили с внешними контурами требуют вырубки. Внутренние отверстия и прорези требуют операций прокалывания или штамповки. Фланцы и выступы требуют изгиба. Глубокие чашки или корпуса нуждаются в рисовании. Большинство частей реального-мира сочетают в себе несколько из них, и именно поэтому понимание геометрии имеет первостепенное значение.
Обратите внимание на эти геометрические подсказки:
- Только плоский внешний профиль- вырубного штампа достаточно.
- Отверстия, прорези или внутренние вырезыТребуется - станций пирсинга.
- Изгибы с заданными радиусами- формовочные станции с контролируемой компенсацией пружинения.
- Отношение глубины-к-диаметру выше 0,5- операции рисования, возможно, многоэтапные-.
В приведенной ниже таблице показаны общие характеристики детали для процесса штамповки, который требуется для каждой из них, а также геометрические соображения, которые определяют конструкцию оснастки:
| Операция | Деталь | Требование к геометрии штампа |
|---|---|---|
| Гашение | Внешний контур/плоская форма | Соответствующие профили пуансона и матрицы с равномерным зазором по всему периметру |
| Пирсинг | Отверстия, прорези, отверстия | Размер пуансона соответствует размеру отверстия; Размер отверстия матрицы больше на величину зазора с каждой стороны |
| Гибка | Фланцы, вкладки, уголки | V-матрица или штамп с радиусом, соответствующим минимальному радиусу изгиба (обычно в 1,0–1,5 раза больше толщины материала) |
| Рисунок | Чашки, корпуса, глубокие формы | Вытяжной пуансон с радиусом, держатель заготовки для контроля потока материала, несколько ступеней обжатия для глубоких деталей |
Если деталь содержит элементы из нескольких строк в этой таблице, вы рассматриваете либо составную матрицу, либо прогрессивную матрицу -, и объем производства поможет вам решить, что именно.
Как свойства материала влияют на решения по проектированию штампов
Геометрия подсказывает вам, какие операции следует выполнять. Материал расскажет вам, насколько трудными будут эти операции. С точки зрения инструментов в процессе штамповки листового металла доминируют три свойства: прочность на сдвиг, пластичность и толщина.
Прочность на сдвигопределяет силу резания. Нержавеющая сталь (прочность на сдвиг около 50-55 фунтов на квадратный дюйм) требует значительно большей мощности пресса, чем мягкая сталь (около 35 фунтов на квадратный дюйм) или алюминий (около 15-20 фунтов на квадратный дюйм). Более высокая прочность на сдвиг также ускоряет износ матрицы, подталкивая вас к более твердым инструментальным сталям или твердосплавным пластинам.
Пластичностьопределяет, насколько далеко вы можете согнуть или вытянуть материал, прежде чем он треснет. Материалы с низкой-пластичностью ограничивают радиусы изгиба и глубину вытяжки, что, в свою очередь, влияет на количество станций в прогрессивной матрице.
Толщина листанапрямую устанавливает значения зазора.стандартная рекомендациядля большинства сталей составляет 5-10% толщины материала на сторону. Более мягкие материалы, такие как алюминий, требуют более узких зазоров (около 5% на сторону), тогда как более твердые материалы или более толстая заготовка требуют 10-12% на каждую сторону. Слишком маленький зазор увеличивает силу резания и ускоряет износ пуансона. Слишком большой зазор приводит к чрезмерным заусенцам и плохому качеству кромки.
Вот практическое руководство о том, как диапазон толщины влияет на зазор в процессе штамповки:
- Тонкая заготовка (0,5 мм или меньше)- допуск на зазор становится критическим; даже отклонение в 0,01 мм проявляется в виде дефектов кромок.
- Средний шток (0,5-3,0 мм)- стандартное процентное разрешение-работает надежно; сюда попадает большая часть штамповки листового металла.
- Толстая ложа (3,0-6,0 мм)- Увеличенный процент зазора (10–15 % на каждую сторону) снижает нагрузку на пуансон и продлевает срок службы инструмента.
Операции прессования металлов на более прочных материалах - нержавеющая сталь, высоко-низкая-легированная сталь - также требуют более сильного давления пружины в съемниках и держателях заготовок. Пружины недостаточного размера позволяют материалу подниматься во время подачи, вызывая застревание и вытягивание заготовок вниз по потоку.
Сопоставление объема производства со сложностью штампа
Для производства прототипа объемом 500-деталей и годового контракта на производство 2-миллионов-деталей требуются принципиально разные стратегии оснастки. Чрезмерное инвестирование в прогрессивную кость для краткосрочных периодов приводит к пустой трате капитала. Недостаточные инвестиции в одиночную матрицу для выполнения больших объемов работ приводят к потере рабочей силы и рабочего времени.
Используйте эти пороговые значения громкости в качестве практического руководства:
- Менее 5000 деталей- отдельные-штампы или даже мягкие инструменты. Низкая первоначальная стоимость, приемлемая стоимость-детали в этом масштабе.
- 5000-50000 деталей- составные матрицы или простые прогрессивные матрицы с меньшим количеством станций. Умеренные инвестиции в оснастку сбалансированы экономией труда.
- Более 50 000 деталей- цельные прогрессивные матрицы из закаленной инструментальной стали. Процесс штамповки в таком объеме оправдывает затраты на оснастку, поскольку стоимость детали резко снижается, а время цикла сокращается до секунд или долей секунды.
Подумайте также об оборудовании вашего магазина. Прогрессивная матрица бесполезна без пресса, поддерживающего подачу рулона, пилотную-индексацию и достаточную длину станины. Если производительность вашего пресса ограничивает количество станций, установка переносной матрицы может дать аналогичные результаты при обработке отдельных деталей между станциями.
Треугольник геометрии-материала-объема – это основа принятия решений. Сложная деталь из прочного материала в точках большого объема прямо на многопозиционной прогрессивной матрице, изготовленной из инструментальных сталей премиум-класса. Простая плоская деталь из низкоуглеродистой стали при небольшом объеме оправдывает использование базовой вырубной матрицы из A2 или даже предварительно -закаленной пластины. Правильное выравнивание с самого начала позволяет избежать доработок, перепроектирования и перерасхода бюджета после начала обработки.
Шаг 2. Выбор инструментальных сталей и материалов компонентов штампа.
Выравнивание геометрии-материала-объема из шага 1 подскажет вам, что должна делать матрица. Выбор материала определяет, как долго он сможет продолжать это делать. Различные компоненты штампа подвергаются разным нагрузкам - режущие кромки выдерживают абразивный износ, формовочные поверхности устойчивы к истиранию, а конструкционные пластины поглощают удары -, поэтому ни одна марка стали не выполняет все функции. Выбор правильных материалов для штамповки металла для каждого компонента — это то, в чем выигрывается или теряется долговечность штампа.
Выбор между инструментальными сталями D2, A2 и S7
В штамповочной штамповке преобладают три марки инструментальной стали, каждая из которых оптимизирована для разных видов отказов:
D2это идеальный вариант-для длительной-вырубки и прошивки штампов. Высокое содержание углерода (1,40-1,60%) и хрома (11,00-13,00%) создает большое количество твердых карбидов, которые исключительно хорошо противостоят абразивному износу. D2 достигает твердости 54-61 HRC, а объем производства штампованной стали исчисляется миллионами. Компромисс? Он менее прочный, чем другие варианты, его сложнее обрабатывать и шлифовать, поэтому он не лучший выбор для штампов, подвергающихся сильным ударным нагрузкам.
Когда вам нужна сбалансированная производительность - хорошая износостойкость плюс умеренная прочность -A2соответствует зазору. С меньшим количеством хрома (4,75-5,50%) и немного меньшим количеством углерода, чем D2, A2 достигает57-62 HRСоставаясь при этом более обрабатываемым. Он подходит для чеканки, обрезки, длинных пуансонов и больших вырубных штампов, где наряду с сохранением кромки важна некоторая ударопрочность. При среднем-серийном производстве менее 1 000 000 деталей A2 часто обеспечивает наилучшее соотношение цены-к-производительности.
S7обеспечивает ударопрочность, с которой не могут сравниться ни D2, ни A2. Низкое содержание углерода (0,45-0,55%) и пониженное содержание хрома (3,00–3,50%) придают ему превосходную ударную вязкость при рабочей твердости 48–58 HRC. Используйте S7 для тяжелой вырубки, холодной штамповки, гибки штампов и любых операций, при которых пуансон подвергается внезапным высокоэнергетическим нагрузкам. Он изнашивается быстрее, чем D2, но не скалывается и не трескается в условиях, которые могут разрушить более твердую сталь.
| Свойство | D2 | A2 | S7 |
|---|---|---|---|
| Диапазон твердости (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Прочность | От низкого до умеренного | Умеренный | Высокий |
| Износостойкость | Отличный | Высокий | Умеренный |
| Обрабатываемость | Трудный | Умеренный | Хороший |
| Типичные применения штампов | Длинные-вырубные, прошивные, обрезные и штамповочные штампы | Чеканка, обрезка, большая вырубка, длинные пуансоны. | Тяжелая вырубка, холодная штамповка, гибка штампов, клепка |
Материал заготовки здесь тоже имеет значение. Штамповка нержавеющей стали и высоко-прочные марки создают нагрузки, которые могут приближаться к твердости самой матрицы, что подталкивает вас к использованию сталей D2 или порошковой металлургии. Штамповка алюминия, напротив, приводит к меньшему износу, но к более высокому риску истирания, поэтому обработка поверхности становится более важной, чем исходная твердость.
Когда твердосплавные пластины и покрытия оправдают себя
Твердая инструментальная сталь подходит для большинства объемов производства, но твердосплавные пластины продлевают срок службы матрицы на 500-1000 % в определенных ситуациях, - особенно при тонкой вырубке, мелкой вытяжке и-объемной пробивке абразивных материалов. Их чрезвычайная твердость делает их идеальными для штамповки металлов из нержавеющей стали, где преобладает абразивный износ. Загвоздка заключается в хрупкости: карбид трескается при сильном ударе, поэтому оставьте его для станций с низким-ударом и высоким износом, а не для операций формовки.
Покрытия предлагают средний путь. Вместо замены всего материала вставки вы добавляете твердый поверхностный слой с низким-трением, который предотвращает истирание и увеличивает интервалы заточки. Общие варианты включают в себя:
- TiN (нитрид титана)- покрытие общего-назначения, снижающее трение и повышающее твердость поверхности; подходит для тиснения среднего-объема большинства материалов.
- TiCN (карбонитрид титана)- тверже, чем TiN, и обладает лучшей износостойкостью; подходит для работы с большими-объемными материалами или абразивными-материалами.
- TiAlN (нитрид титана и алюминия)- отличная термостойкость и износостойкость; эффективен при штамповке алюминия и высокоскоростных-операциях, где основным видом разрушения является истирание.
- CrN (нитрид хрома)- хорошая стойкость к адгезии; хорошо работает при формовке оцинкованной стали, где проблематично образование отложений цинка.
Нанесение PVD (физическое осаждение из паровой фазы) обычно предпочтительнее, поскольку оно работает при более низких температурах, что позволяет избежать деформации и необходимости повторного-отверждения подложки. Одинсравнение отраслейпродемонстрировала инструмент с -покрытием PVD и ионным-азотированием, производящий более 1,2 миллиона деталей по сравнению с всего лишь 50 000 для хромированного-инструмента из той же основной стали. Именно такая окупаемость инвестиций оправдывает затраты на покрытие больших-штампованных деталей из алюминия или нержавеющей стали.
Выбор материалов штампа и держателя
Не для каждого компонента требуется инструментальная сталь премиум-класса. Башмаки штампа, держатели пуансона и стопорные пластины выполняют структурные функции -, они поддерживают выравнивание и распределяют нагрузку, а не разрезают или формуют материал. Завышение спецификации этих деталей приводит к увеличению стоимости без увеличения срока службы кристалла.
Распространенный выбор компонентов набора штампов:
- Чугун (ковкие марки, такие как D4512 или D6510)- отличное гашение вибраций, экономичность-эффективность для больших башмаков штампов, хорошая обрабатываемость. Подходит для штампов, работающих в умеренных объемах со стандартной нагрузкой на пресс.
- Предварительно-закаленная сталь (AISI 4140 или эквивалент, твердость 28–34 HRC)- более высокая жесткость и грузоподъемность, чем у чугуна. Используется для башмаков с прогрессивной матрицей и тяжелых-контейнеров, где важен контроль прогиба.
- Средне-углеродистая сталь (AISI 1045, термообработанная до твердости 30–35 HRC)- стандартный выбор для фиксирующих пластин, фиксирующих пуансоны и вставки матрицы.
Руководящий принцип: потратьте свой бюджет на материалы премиум-класса на компоненты, которые контактируют с заготовкой, - пуансоны, штампы и формовочные вставки. Все остальное подкрепите конструкционной сталью или железом соответствующего назначения, обеспечивающими жесткость без ненужных затрат.
После выбора материалов для каждого компонента следующей задачей станет воплощение конструкции штампа в точные инженерные расчеты - зазоров, усилий резания и расположения полос -, которые гарантируют, что штамп будет работать точно так, как предполагалось, при реальных нагрузках пресса.
Шаг 3. Разработайте конструкцию штампа и рассчитайте силы.
Материалы придают штампу физическую основу, а инженерное дело придает ему точность. На этом этапе ваш анализ деталей и выбор материалов превращаются в точные цифры -, зазоры измеряются в сотых долях миллиметра, требования к тоннажу рассчитываются с точностью до тонны, а планировка полос по порядку, станция за станцией. Изучите математические расчеты конструкции штамповочного штампа прямо здесь, и обработка станет простым процессом. Сделайте это неправильно, и вы обнаружите ошибки во время проверки, после прожига дорогой инструментальной стали и машинного времени.
Расчет зазора матрицы для вашего материала и толщины
Зазор матрицы — это зазор между режущей кромкой пуансона и кромкой отверстия матрицы. Он контролирует, как материал разрушается во время резки: правильный зазор выравнивает плоскости излома сверху и снизу листа так, чтобы они соприкасались чисто, создавая гладкую кромку среза с минимальными заусенцами. Слишком туго, пуансон работает сильнее, быстрее изнашивается и может сломаться. Если кромка слишком свободна, вы получите чрезмерные заусенцы, перекат и плохое качество кромки.
Зазор матрицы на сторону=Толщина материала × Процент зазора. Для большинства мягких сталей используйте 5-10% на каждую сторону. Для более мягких материалов, таких как алюминий, требуется 5–7%, а для более твердых материалов, таких как нержавеющая сталь, — 10–12% и более.
Представьте, что вы вырубаете деталь из мягкой стали толщиной 1,5 мм. При 8% на каждую сторону зазор составит 1,5 мм × 0.08=0.12 мм с каждой стороны пуансона. Это означает, что общий диаметр отверстия матрицы на 0,24 мм больше диаметра пуансона. Для детали из нержавеющей стали той же толщины вы можете увеличить до 10-12% на каждую сторону -, получая от 0,15 до 0,18 мм на сторону, поскольку более твердый материал создает более высокие боковые силы во время резки.
Несколько практических фактов влияют на эти расчеты при проектировании штамповки листового металла. Более тонкая заготовка (менее 0,5 мм) требует более жестких абсолютных допусков на зазор, поскольку даже отклонение в 0,01 мм проявляется как дефекты кромок. Более толстая заготовка (более 3,0 мм) выигрывает от зазоров, сдвинутых к верхнему пределу диапазона, чтобы уменьшить нагрузку на пуансон. И, как отмечается в инженерном руководстве MISUMI, современная практика показывает, что значения зазора 11-20% могут значительно снизить нагрузку на инструмент и продлить срок службы для определенных применений, особенно когда требования к обработке кромок менее важны, чем долговечность штампа.
Определение тоннажа пресса посредством расчета силы
Для каждого проекта штамповки необходим пресс с достаточной силой, чтобы аккуратно разрезать материал, не перегружая машину. Недостаточная мощность пресса приводит к остановке, повреждению инструмента и несовместимости деталей. Чрезмерные мощности приводят к потере капитала. Расчет усилия штамповки пресса при операциях вырубки и прошивки прост:
Усилие резания (тонны)=Периметр разреза (дюймы) × Толщина материала (дюймы) × Прочность на сдвиг (тонны/дюйм²)
Например, вырубка прямоугольной детали размером 3 на 2 дюйма из мягкой стали толщиной 0,060 дюйма (прочность на сдвиг примерно 25 тонн/дюйм²) выглядит следующим образом: Периметр=2(3 + 2)=10 дюймов. Сила=10 × 0,060 × 25=15 тонн. Достаточно просто для одной станции.
Реальные-штамповочные операции усложняют процесс. Прогрессивная матрица выполняет несколько резов за один ход - каждый пробивной пуансон, каждая вырубная станция, каждая выемка одновременно прилагают усилие. Вы должны суммировать тоннаж по всем активным станциям за один ход. Затем добавьте силу съемных пружин, азотных баллонов и любых операций формовки или гибки. Стандартная отраслевая практика применяет коэффициент запаса в размере 15–20 % сверх расчетной суммы для учета изменений материала, износа инструмента и трения.
Значения прочности на сдвиг, лежащие в основе этих расчетов, значительно различаются в зависимости от материала:
| Материал | Приблизительная прочность на сдвиг (тонны/дюйм²) | Относительная потребность в силе |
|---|---|---|
| Алюминий (мягкий) | ~11 | Низкий |
| Латунь (полутвердая-) | ~20 | Умеренный |
| Мягкая сталь (CR/HR) | 25 – 27 | Умеренная-Высокая |
| Нержавеющая сталь (отожженная) | ~37 | Высокий |
| Нержавеющая сталь (полу-твердая) | ~50 | Очень высокий |
Обратите внимание, что полутвердая нержавеющая сталь требует почти в пять раз больше усилий, чем мягкий алюминий, для получения одинаковой геометрии. Именно поэтому выбор материала на этапе 1 напрямую влияет на производительность пресса и решения по проектированию матрицы для штамповки металла.
Прогрессивная компоновка матриц и последовательность станций
При проектировании объемной штамповки-компоновка полос — это сочетание инженерного творчества и экономики производства. Прогрессивная компоновка полосы штампа определяет, как деталь обрабатывается станцией за станцией по мере прохождения рулона через матрицу. Хорошая компоновка максимизирует использование материала (цель выше 75%), сохраняет жесткость полосы во время подачи и обеспечивает последовательность операций, чтобы избежать помех между станциями.
Расположение полос также определяет, будет ли ваша конструкция функционировать как компактная прогрессивная система или потребуется трансферная штамповка -, при которой отдельные заготовки механически перемещаются между отдельными станциями матрицы. Настройки переноса подходят для более крупных деталей, которые превышают практические ограничения по ширине полосы-, но усложняют механическую обработку.
Вот последовательный процесс создания эффективной раскладки полос:
- Ориентируем деталь на полосе- проверьте несколько углов и способов размещения, чтобы найти ориентацию, которая минимизирует ширину полосы и количество отходов. Угловое размещение может значительно улучшить использование материала для изделий неправильной формы.
- Определить прогрессию подачи (шаг)- вычисляет расстояние, на которое полоса продвигается за один ход. Это равняется длине детали в направлении подачи плюс ширина перемычки (обычно в 1,25–1,5 раза превышающая толщину материала), необходимая между деталями для обеспечения целостности полосы.
- Последовательность операций по станциям- выполните прошивку и надрез на ранних станциях, формовку и гибку на средних станциях и окончательную вырубку или обрезку на последней станции. Каждая станция должна выполнять работу, не искажающую характеристики, созданные выше по течению.
- Разместите пилотные отверстия на первой или второй станции.- эти отверстия зацепляются за направляющие штифты на каждой последующей станции, корректируя незначительную неточность подачи и обеспечивая точность-к-элементам во всех операциях.
- Спроектируйте несущую полосу- материал, соединяющий каждую деталь,-в-разрабатываемой детали, должен быть достаточно прочным, чтобы проходить через все станции без коробления, но при этом располагаться так, чтобы не мешать операциям формования. Держатели эластичного полотна позволяют перемещать детали по вертикали во время волочения.
- Проверьте свободные станции, где это необходимо.- вставляйте пустые станции между тяжелыми операциями, чтобы снизить пиковую нагрузку на один ход и обеспечить физическое пространство для сложного инструмента.
- Рассчитайте общую ширину полосы и подтвердите наличие рулонаШирина полосы - равна ширине части плюс два края. Убедитесь, что имеется стандартный запас рулонов необходимой ширины и толщины.
Программное обеспечение для моделирования CAE может проверить всю конструкцию штамповки перед резкой стали. Современные инструменты FEA моделируют поток материала, прогнозируют утонение и пружинение, а также отмечают проблемы с помехами на станции за станцией. Эта виртуальная проверка заменяет большую часть дорогостоящих физических проб-и-ошибок, которые исторически мешали прогрессивной разработке штампов -, что является значительным преимуществом, когда бюджет вашего штампа исчисляется пяти-шестизначными цифрами.
После расчета зазоров, подтверждения тоннажа и окончательной компоновки полос на экране этап проектирования завершен. Теперь цифры должны стать физической сталью -, а это означает переход к этапу обработки, где допуски в тысячных долях становятся реальностью.
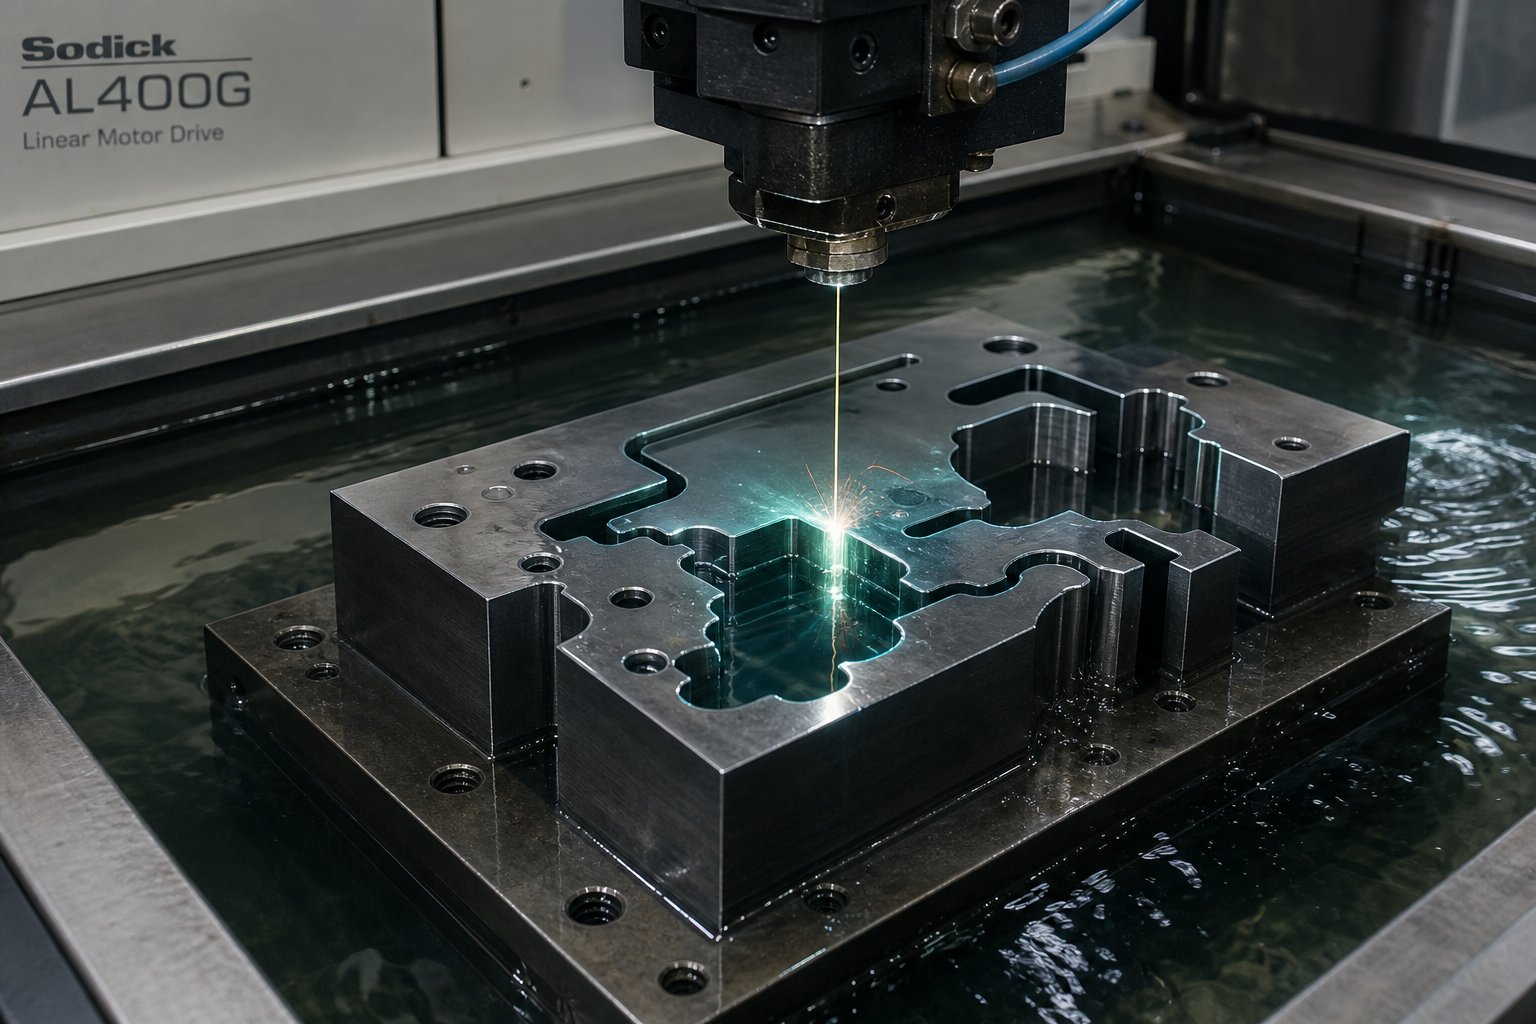
Шаг 4. Обработка компонентов штампа по спецификации
Технические чертежи определяют штамп на бумаге. Механическая обработка делает это реальным. На этом этапе заготовки из закаленной инструментальной стали превращаются в прецизионные компоненты, где допуски, измеряемые в микронах, отделяют штамп, который выполняет миллионы циклов, от штампа, который выходит из строя тысячами. Независимо от того, использует ли ваш цех ручные плоскошлифовальные станки или полноценный станок с ЧПУ, последовательность обработки следует одной и той же логике: сначала удаляется сыпучий материал, постепенно совершенствуется геометрия и в последнюю очередь завершается обработка рабочих поверхностей.
Каждый производитель инструментов и штампов признает этот рабочий процесс основой производства инструментов для штамповки металлов. Вот последовательность действий от черновой обработки до окончательной обработки:
- Черновые штампы и заготовки для пуансонов- удалите сыпучий материал, оставив припуск 0,5–1,0 мм на всех важных поверхностях для финишной обработки.
- Снятие стресса- термически ослабляет внутренние напряжения, возникающие во время черновой обработки (описанные в шаге 5), чтобы предотвратить деформацию во время окончательной обработки.
- Полуфабрикат-чистовой обработки- доведите размеры до конечного размера в пределах 0,05–0,10 мм с помощью фрезерования на станке с ЧПУ или обычного фрезерования с тщательной настройкой.
- Термическая обработка до заданной твердости- закалите и отпустите компоненты перед окончательным шлифованием (подробно описано в шаге 5).
- Завершите шлифовку всех базовых поверхностей.- отшлифовать поверхности штампа и лыски пуансона для обеспечения параллельности и опорных плоскостей.
- Профили электроэрозионной или координатной шлифовки- вырезаем окончательные контуры пуансона и матрицы до нужного размера с точностью до микрона-.
- Окончательная полировка и удаление заусенцев- доведите рабочие поверхности до требуемых значений Ra и сломайте все острые не-режущие кромки.
Штампы для черновой обработки и фрезерования с ЧПУ
Грубая механическая обработка закладывает основу. В цехах с ЧПУ трех-осевые фрезерные центры эффективно справляются с объемным удалением - вырубкой карманов, пошаговым-сверлением рельефных участков и профилированием внешних контуров с оставлением 0,5 мм и более на чистовую обработку. Скорость подачи здесь остается агрессивной, поскольку точность размеров еще не имеет решающего значения, но необходимо следить за термическими деформациями в больших блоках штампов. Подача СОЖ и сбалансированная глубина резания предотвращают накопление напряжений, которые в дальнейшем приводят к короблению детали.
Мастерские, использующие ручное оборудование, могут выполнить ту же работу с помощью обычного фрезерования, сверления и координатно-расточного станка. Ручные подходы занимают больше времени, но остаются жизнеспособными для одиночных-станций и составных штампов, где геометрия проста. В частности, координатно-расточное растачивание обеспечивает точность позиционирования в пределах 0,01-0,02 мм для отверстий направляющих штифтов и мест расположения дюбелей, что достаточно для стандартных штампов и обрабатывающих работ, когда расточка с ЧПУ недоступна.
Независимо от метода, точность черновой обработки при фрезеровании обычно находится в пределахДиапазон допуска IT11-IT13, с шероховатостью поверхности около 5-20 микрометров Ra. Это далеко не окончательная спецификация, но она устанавливает почти чистую форму, которую уточняют последующие операции.
Проволочная электроэрозионная обработка для прецизионных профилей штампов
Сложные контуры пуансона и матрицы - узкие радиусы, сложные формы вырезов, острые внутренние углы - часто выходят за рамки возможностей обычного фрезерования или шлифования. Проволочная электроэрозионная обработка решает эту проблему за счет использования электрических разрядов между тонкой латунной проволокой и заготовкой для эрозии материала без механического контакта. Проволока никогда не касается стали, что означает нулевую силу резания, отсутствие отклонения инструмента и возможность обработки полностью закаленной инструментальной стали (60+ HRC) с той же легкостью, что и отожженную заготовку.
При штамповке инструментов проволочная электроэрозионная обработка дает несколько важных преимуществ. Он держитдопуски ±0,002-0,01 ммв зависимости от возможностей и настроек машины. Внутренние угловые радиусы ограничены только диаметром проволоки (обычно 0,1–0,3 мм), а не геометрией фрезы. А поскольку этот процесс не вызывает механических напряжений, тонкие пуансоны и тонкие секции матрицы сохраняют стабильность размеров на протяжении всего процесса резки.
Типичный рабочий процесс электроэрозионной обработки профилей штампов включает в себя черновой проход, за которым следует один или несколько шлифовальных проходов. Каждый проход улучшает как точность размеров, так и качество поверхности, а на финальных проходах достигается значение Ra ниже 0,8 микрометра. Для прототипа штамповки металла, в котором вы проверяете посадку пуансона-на-матрицу перед тем, как переходить к полному производству оснастки, проволочная электроэрозионная обработка позволяет быстро - перепрограммировать траекторию, повторно вырезать профиль и снова протестировать, не снимая весь блок.
Команды, у которых нет-собственных возможностей электроэрозионной обработки или прецизионного шлифования, часто сотрудничают со специализированными производителями. Такие компании, как YICHEN, предлагают комплексные-до-услуги по изготовлению штампов-, охватывающие весь рабочий процесс обработки -, от проверки моделирования CAE до обработки на станках с ЧПУ и чистовой обработки поверхности. Ихиндивидуальные решения для штамповкианализ осуществимости, прецизионную обработку, пробные запуски и проверки под одной крышей, что упрощает процесс поиска менеджеров и инженеров по инструментам, которым нужны-готовые к производству штамповочные инструменты, без необходимости создания целого металлического инструмента и штамповочного цеха внутри компании.
Стандарты качества поверхности и их влияние на качество деталей
Чистота поверхности рабочих поверхностей штампа напрямую влияет на качество штампованной детали. Грубая поверхность штампа оставляет царапины на листовом металле при каждом ходе, создавая косметические дефекты и ускоряя истирание материала. Правильно обработанная поверхность снижает трение, увеличивает интервалы заточки и позволяет производить детали, которые постоянно соответствуют стандартам качества.
Целевые значения шероховатости поверхности деталей штамповочного инструмента:
| Компонент штампа | Целевое качество поверхности (Ra) | Почему это важно |
|---|---|---|
| Режущая поверхность пуансона | 0.2 - 0.4 микрометров | Предотвращает прилипание пробок и снижает усилие зачистки. |
| Открытие штампа (резка земли) | 0.2 - 0.8 микрометров | Контролирует образование заусенцев и качество выброса пробок. |
| Формирование поверхностей (изгиб, волочение) | 0.1 - 0.4 микрометров | Минимизирует истирание и царапание материала на готовых деталях. |
| Отверстия для направляющего пальца и втулки | 0.4 - 0.8 микрометров | Обеспечивает плавное перемещение штампа и предотвращает прерывистый-износ проскальзывания. |
| Лицевая сторона съемной пластины | 0.8 - 1.6 микрометров | Подходит для контакта с материалом без чрезмерных затрат на полировку. |
Достижение этих значений требует шлифовки в качестве заключительной операции на плоских поверхностях и полировки или притирки на контурных участках. Прецизионное поверхностное шлифование достигает точности IT5-IT8 со значениями Ra 0,16–1,25 микрометра, что вполне соответствует требованиям к штамповочным штампам по параллельности и плоскостности торцов штампа.
Помимо показателей шероховатости, два геометрических допуска определяют правильность работы штампа под нагрузкой пресса. Параллельность между верхней и нижней поверхностями матрицы должна сохраняться в пределах 0,01 мм по всей ширине матрицы, чтобы предотвратить неравномерный зазор и конические резы. Перпендикулярность отверстий направляющих пальцев относительно поверхности башмака матрицы позволяет верхней и нижней половинам двигаться прямо -, любая угловая ошибка усугубляется на всей длине хода, увеличивая смещение на закрытой высоте.
Для проверки этих допусков необходимо провести циферблатным индикатором по шлифованным поверхностям и проверить-изменения стержня в отверстиях направляющих пальцев. Мастерские, не имеющие доступа к КИМ, могут добиться надежных результатов, используя прецизионные меры, циферблатные индикаторы на магнитных основаниях и тщательную технику. Ключевым моментом является измерение после термообработки и окончательного шлифования -, никогда не предполагая, что размеры предварительной-закалки выдержали термический цикл без изменений.
Все компоненты обработаны, измерены и проверены на соответствие печати, поэтому они готовы к термической обработке, которая превращает необработанную инструментальную сталь в закаленные, -износостойкие поверхности штампов, способные выдерживать объемы производства.
Шаг 5. Термическая обработка стали для штампов для увеличения срока службы
Точная механическая обработка придает штампу его геометрию. Термическая обработка придает ему долговечность. Два пуансона могут иметь одинаковые размеры и одну и ту же марку инструментальной стали, но вести себя совершенно по-разному под нагрузкой пресса - один выдерживает миллионы ударов, а другой скалывается в течение нескольких недель. Разница заключается в микроструктуре, а микроструктура полностью формируется в результате термического цикла, применяемого к стали. Для штампов для штамповки стали, которые, как ожидается, выдержат крупносерийное-производство, термообработка не является обязательным этапом. Это единственный процесс, который определяет, окупятся ли вложения в штамповочный инструмент и штамп или преждевременно выйдут из строя.
Качество термообработки напрямую определяет срок службы штампа. Отклонение температуры аустенизации на 50 градусов по Фаренгейту или пропуск цикла отпуска могут значительно сократить срок службы инструмента, независимо от того, насколько точно была обработана матрица.
Полная последовательность термообработки штампов для штамповки листового металла следует определенному порядку, и пропуск или поспешность любого этапа приводит к сбою:
- Снятие стрессапосле черновой обработки для снятия остаточных напряжений перед закалкой.
- Разогретьпостепенно, чтобы снизить риск термического шока.
- Аустенизироватьпри правильной температуре для растворения карбидов и равномерного образования аустенита.
- закалкаиспользуя соответствующую среду (воздух, газ, масло или соляную ванну) в зависимости от марки стали и размера сечения.
- Криогенное удовольствие(необязательно) для преобразования остаточного аустенита для обеспечения стабильности размеров.
- Характер- двойной или тройной - для снятия закалочных напряжений и достижения оптимального баланса твердости-прочности.
- Окончательная шлифовкапосле завершения теплового цикла.
Правильная закалка и закалка штамповой стали
Закалка преобразует кристаллическую структуру стали из относительно мягких фаз в мартенситную - твердую, износостойкую-структуру, которая позволяет компонентам штампов резать и формовать листовой металл миллионы раз. Процесс начинается с предварительного нагрева, проходит аустенитизацию и заканчивается закалкой.
Предварительный нагревуменьшает температурный градиент между поверхностью матрицы и сердцевиной. Инструментальные стали имеют низкую теплопроводность, поэтому слишком быстрый нагрев создает внутреннее напряжение, вызывающее растрескивание или деформацию. Для D2 стандартный диапазон предварительного нагрева составляет1200–1250 градусов по Фаренгейту (649–677 градусов)и выдерживается до тех пор, пока-сечение не достигнет одинаковой температуры. Для тяжелых штампов требуется больше времени на выравнивание, чем для тонких пуансонов.
Аустенизациярастворяет карбиды сплава в стальной матрице и преобразует структуру в аустенит. Каждый сорт имеет свое критическое температурное окно:
- D2- 1795–1875 градусов по Фаренгейту (980–1025 градусов по Фаренгейту), причем 1850 градусов по Фаренгейту часто используется в качестве практической цели.
- A2- 1750–1800 градусов F (954–982 градусов), что немного ниже, чем у D2, из-за другого баланса сплава.
- S7- 1700–1750 градусов F (927–954 градусов), оставлено ниже для сохранения прочности.
Время выдержки начинается только после того, как вся секция достигнет заданной температуры -, обычно она составляет 45–60 минут на дюйм толщины. Слишком низкая температура или слишком короткая выдержка приводят к нерастворению карбидов, что снижает твердость и износостойкость. Слишком высокая или слишком большая длина вызывает укрупнение зерна, чрезмерный остаточный аустенит и повышенный риск растрескивания.
закалкафиксирует твердую мартенситную структуру за счет достаточно быстрого охлаждения, чтобы подавить образование мягкой фазы. D2 — это сталь, закаленная на воздухе-, что означает контролируемое воздушное охлаждение или закалку давлением газа, позволяющую достичь полной твердости с минимальной деформацией -, что является основным преимуществом при штамповке стальных деталей сложной геометрии. A2 также эффективно-затвердевает на воздухе. S7 может использовать закалку в масле для более тяжелых секций, где одно только воздушное охлаждение не позволяет достичь достаточной твердости по всему сердечнику.
После закалки компонент матрицы должен остыть примерно до 120–150 градусов F (50–66 градусов), прежде чем начнется отпуск. На этом этапе сталь представляет собой чрезвычайно твердый, но опасно хрупкий - свежий мартенсит под высоким внутренним напряжением. Отсрочка отпуска на ночь может привести к самопроизвольному растрескиванию, особенно в штампах сложной геометрии.
Циклы отпуска для оптимальной прочности и твердости
При отпуске закаленная сталь повторно нагревается до контролируемой температуры ниже критического диапазона, снимая внутренние напряжения и превращая хрупкий-закаленный мартенсит в более прочную и стабильную структуру. Без отпуска при производстве штампованного листового металла матрица разрушится в течение нескольких дней -, края будут скалываться, трескаться или раскалываться под циклическими нагрузками на пресс.
Двойной отпуск — стандартная практика для штамповых сталей для холодной-обработки. Первый цикл снимает основную часть закалочного напряжения и начинает стабилизировать микроструктуру. Охлаждение до комнатной температуры между циклами позволяет любому оставшемуся аустениту превратиться в свежий мартенсит, который затем стабилизирует второй отпуск. Для критически важных штампов или датчиков для штамповки стальных листов, требующих стабильности размеров, тройной отпуск обеспечивает дополнительную гарантию.
Температура отпуска определяет окончательный баланс твердости и ударной вязкости:
| Стратегия закалки | Типичная температура | Ожидаемая твердость | Лучше всего подходит для |
|---|---|---|---|
| Низкая-температура | ~400 градусов по Фаренгейту (205 градусов) | 60–62 HRС | Максимальная износостойкость; приложения с низким-эффектом |
| Высокотемпературный-двойной отпуск | 900–960 градусов по Фаренгейту (480–515 градусов) | 58–60 HRС | Стабильность размеров, снятие напряжений, долговечные-производственные штампы |
Для большинства компонентов штамповочных штампов, выпускаемых в больших объемах, более безопасный баланс дает-двойной отпуск при высокой температуре (900–960 градусов по Фаренгейту). Вы жертвуете 1-2 HRC по сравнению с низким-температурным отпуском, но получаете значительно лучшую стабильность размеров и устойчивость к растрескиванию - свойства, которые имеют гораздо большее значение, когда матрица подвергается миллионам ударов в течение своего срока службы.
Вот практический вывод: недостаточно-закаленная матрица (слишком агрессивная закалка или слишком низкая аустенизация) изнашивается преждевременно, поскольку режущие кромки не обладают достаточной твердостью, чтобы противостоять истиранию заготовки. Чрезмерно-закаленная матрица (недостаточная обработка или слишком холодный отпуск) дает сколы и трещины, поскольку она не может поглотить энергию удара при каждом ходе пресса. Целью является узкое окно между -, достаточно прочное, чтобы противостоять износу, достаточно прочное, чтобы поглощать удары, -, и правильная закалка - это то, как вы всегда попадете туда.
Снятие напряжения для предотвращения искажения размеров
Снятие стресса – это часто-упускаемый из виду шаг, который позволяет избежать дорогостоящих переделок. Черновая обработка создает в блоке матрицы остаточные напряжения из-за сил резания, выделения тепла и неравномерного удаления материала. Если вы закаляете блок, не сняв предварительно эти напряжения, они неконтролируемо высвобождаются во время цикла аустенизации-закалки, деформируя матрицу за пределы допуска. В результате получается компонент, который больше не подходит и требует повторной -механической обработки или утилизации - после того, как вы уже вложили средства в полный цикл термообработки.
В процессе снятия напряжений черновая-обработанная деталь нагревается до докритической температуры (обычно 1050–1200 градусов F / 565–650 градусов для большинства инструментальных сталей), удерживается достаточно долго, чтобы напряжение расслабилось равномерно, а затем медленно охлаждается в печи. Никакого закалки, никакого фазового превращения -, только контролируемая тепловая релаксация. Деталь получается стабильной по размерам и готовой к закалке с предсказуемой минимальной деформацией.
Когда снимать стресс:
- После тяжелой черновой обработки (особенно асимметричного удаления материала с крупных блоков).
- Послесварочный ремонт деталей штампа.
- Перед окончательной термообработкой крупных или геометрически сложных деталей штампов.
- После агрессивного шлифования закаленных поверхностей - низкотемпературное снятие напряжения на 25–50 градусов F ниже температуры окончательного отпуска предотвращает распространение трещин шлифования.
Криогенная обработка представляет собой противоположный конец температурного спектра. При охлаждении закаленной стали примерно до -196 градусов (-321 градусов по Фаренгейту) остаточный аустенит - мягкая, нестабильная фаза, захваченная во время закалки, - превращается в мартенсит. Это улучшает стабильность размеров с течением времени (нет медленной трансформации, приводящей к изменению размеров в процессе эксплуатации) и может повысить износостойкость.Криогенная обработканаиболее актуально для прецизионных штампов, пуансонов, датчиков и режущих инструментов, где размерный дрейф недопустим. Для штампов для штамповки листового металла общего-назначения правильный двойной отпуск часто обеспечивает достаточную стабильность без дополнительных затрат и сложности криогенной обработки.
Термический цикл завершается, когда компонент матрицы становится закаленным, стабильным и достигает заданной твердости -, готовый к заключительному проходу шлифования, который приводит все поверхности в соответствие со спецификациями. При любом шлифовании после термообработки необходимо использовать легкие проходы, подходящую охлаждающую жидкость и контролируемый съем материала, чтобы избежать повреждений при повторном нагреве, которые сводят на нет тщательную металлургию, в которую вы только что вложили средства.
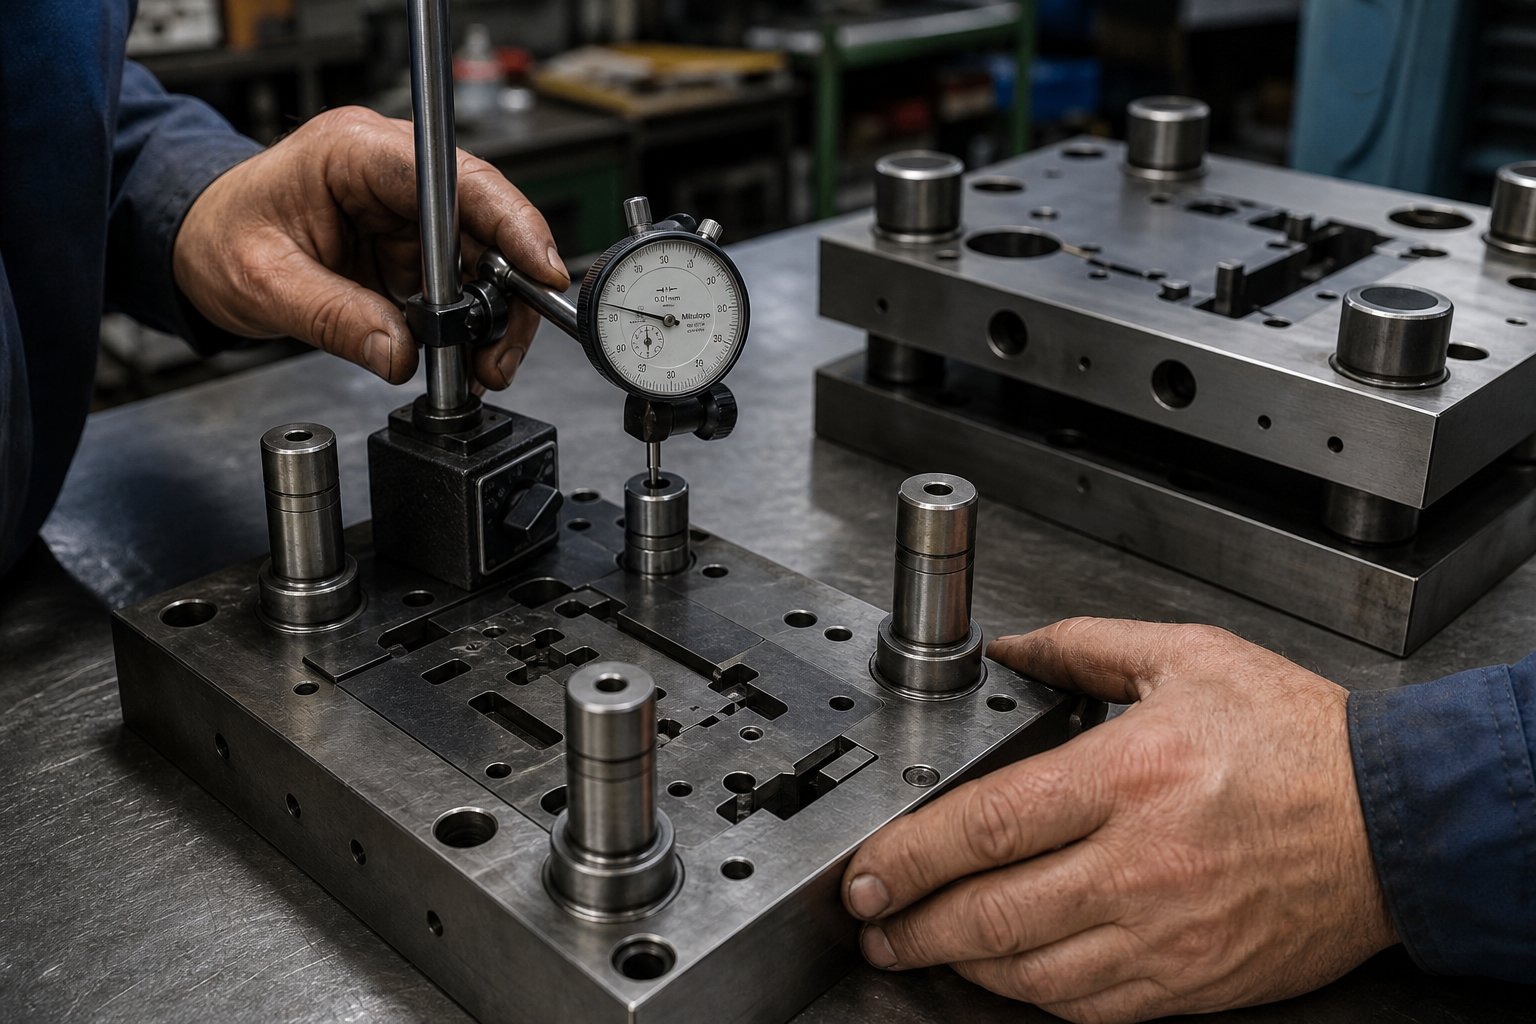
Шаг 6. Соберите и выровняйте все компоненты матрицы.
Компоненты вашего штампа теперь закалены, отпущены и отшлифованы до окончательных размеров. Каждый из них представляет собой прецизионную деталь в отдельности. При сборке отдельные детали становятся функционирующей системой - и где небрежная работа может свести на нет каждый час механической и термической обработки, который ей предшествовал. Несоосный направляющий штифт, неправильная высота закрытия или недостаточный-предварительный натяг пружины не только приводят к повреждению деталей. Это повреждает саму матрицу, ремонт которой иногда невозможен. Правильная сборка штампов для штамповки металла следует продуманной последовательности, в ходе которой проверяется посадка и выравнивание на каждом этапе, прежде чем пресс начнет работать.
Установка направляющих штифтов и проверка параллельности
Направляющие штифты являются основой выравнивания любого штампа. Они обеспечивают идеальное совмещение верхней и нижней половин при каждом ударе, поглощая боковые силы, которые в противном случае сместили бы пуансон от-центра относительно отверстия матрицы. Их правильная посадка не-не подлежит обсуждению.
В стандартной конфигурации используетсяпрессовая посадка (посадка с натягом)в одном ботинке - обычно нижний - искользящая посадка через закаленные втулкив противоположной обуви. Прессовая посадка постоянно фиксирует штифт в нужном положении с нулевым перемещением. Втулки обеспечивают направляемый ход с достаточным зазором (обычно 0,005-0,012 мм) для плавной езды без бокового люфта. Во время установки слегка смажьте втулки специальным маслом для штампов, чтобы предотвратить истирание при первых ходах.
Перед установкой любых других металлических штампованных компонентов проверьте перпендикулярность направляющего пальца. Поместите циферблатный индикатор на магнитное основание напротив стержня штифта и проведите его по всей длине. Допустимое биение составляет 0,01 мм или менее по рабочей длине. Любая угловая ошибка здесь умножается на ход - штифта, который наклоняется на 0,02 мм к поверхности башмака, что приводит к смещению 0,04–0,06 мм при полном выдвижении хода, что достаточно для повреждения режущих кромок или возникновения неравномерного сдвига.
Установив и проверив штифты, наденьте верхнюю колодку на направляющие. Он должен двигаться плавно, без заметного бокового люфта. В случае заедания проверьте, нет ли заусенцев на отверстии втулки или небольшого смещения центров направляющих пальцев, которое приводит к смещению башмаков из параллельности. Никогда не нажимайте на верхнюю колодку -, это означает, что что-то не так, и нажатие на нее повредит и втулку, и штифт.
Параллельность между верхними и нижними поверхностями колодок завершает проверку соосности. Поместите прецизионную параллельную планку поперек нижнего башмака и проведите циферблатным индикатором по поверхности верхнего башмака в закрытом положении. Отклонение должно находиться в пределах 0,0005 дюйма на дюйм ширины матрицы. Прежде чем продолжить, исправьте любое отклонение, слегка притерев поверхность колодки или отрегулировав расположение прокладок.
Настройка высоты закрытия матрицы и преднатяга пружины
Высота закрытой матрицы — это общая высота собранной матрицы в полностью закрытом положении. Этот размер должен находиться в пределах доступного пространства по высоте -пресса - расстояния от лицевой поверхности толкателя до верха балки в нижней мертвой точке минус толщина балки. Звучит просто, но путаница междуВысота закрытия пресса и высота закрытия матрицыпричиняет реальный ущерб. Если матрица слишком высока для диапазона регулировки пресса, рама растягивается, а соединения сжимаются под чрезмерным усилием. Если он слишком короткий, матрица никогда не закрывается полностью, и детали получаются неполными.
Измерьте высоту закрытия при полностью закрытой матрице, используя мягкую прокладку (подкладку по толщине материала) между поверхностями пуансона и матрицы. Общая высота штабеля -, включая все выступы и параллели, расположенные под башмаком матрицы -, представляет собой высоту закрытия матрицы. Прежде чем прикреплять что-либо болтами, убедитесь, что это значение находится между минимальной и максимальной высотой матрицы-пресса.
Далее идет предварительная нагрузка пружины. Независимо от того, используете ли вы винтовые пружины, уретановые подушки или баллоны с азотом, правило одно и то же: пружины должны сжимать только 15-25 % своей свободной длины при полном ходе. Превышение этого диапазона приводит к усталостному разрушению – пружины трескаются, газовые баллоны теряют давление, а уретановые колодки приходят в негодность. Измерьте длину каждой пружины в свободном состоянии, рассчитайте длину в сжатом состоянии на высоте закрытия и убедитесь, что степень сжатия находится в безопасных пределах. Если пружина при закрытии сжимается более чем на 25%, либо пружина слишком короткая, либо необходимо отрегулировать высоту закрытия.
В штампах, работающих в прогрессивном режиме, неравномерная предварительная нагрузка пружины на съемной пластине приводит к наклону во время подачи полосы, что приводит к неправильной подаче и повреждению направляющей. Убедитесь, что все пружинные карманы имеют одинаковую глубину и что пружины имеют одинаковую спецификацию - смешивание пружин от разных поставщиков — распространенная, но предотвратимая ошибка.
Последовательность сборки от колодки до съемной пластины
Сборка матрицы осуществляется снизу-вверх наружу-по логике. Сначала вы устанавливаете центровку (направляющую систему), затем монтируете рабочие компоненты (матрицу, пуансоны) и, наконец, устанавливаете вторичные системы (съемник, пружины, направляющие). Спешка при выполнении этих шагов или пропуск последовательности приводит к ошибкам, которые усугубляют срок службы матрицы.
Вот полная последовательность сборки штампов для штамповки:
- Очистите все компоненты- обезжирьте поверхности, удалите упаковочное масло и осмотрите каждую деталь при хорошем освещении на наличие трещин, заусенцев и повреждений при транспортировке.
- Установите направляющие штифты в нижний башмак.- запрессуйте посадку в расширенные отверстия, проверьте перпендикулярность с помощью индикатора.
- Закрепите матрицу на нижнем башмаке.- затяните болты с буртиками крест-накрест, чтобы избежать деформации. Убедитесь, что поверхность матрицы параллельна башмаку в пределах спецификации.
- Установите направляющие втулки в верхний башмак.- убедитесь, что направляющие штифты плавно скользят по посадке.
- Установите держатель пуансона и пуансоны на верхний башмак.- убедитесь, что каждый пуансон расположен концентрично относительно отверстия ответной матрицы, медленно закрывая матрицу и проверяя равномерность зазора.
- Установите опорную пластину- расположите между пуансонными головками и верхним башмаком, чтобы распределить силу удара и предотвратить попадание пуансона в более мягкий материал башмака.
- Установите съемную пластину с пружинами.- установите предварительную нагрузку пружины в диапазоне сжатия 15–25 %; убедитесь, что давление полосы по всей поверхности пластины равномерное.
- Установите пилоты, локаторы и компоненты подачи- для прогрессивных матриц убедитесь, что направляющие точно захватывают полосовой материал при заданном шаге подачи.
- Проверьте все зазоры с помощью прокладок.- скользящий материал-устанавливайте прокладки между каждым пуансоном и отверстием матрицы, чтобы обеспечить небольшое равномерное сопротивление без заеданий.
- Выполните медленный ручной цикл (пробный прогон)- медленно закрывайте матрицу без материала, прислушиваясь к контакту, царапанию или заеданию в любой точке хода.
Для прогрессивных штампов для штамповки металла здесь также можно установитьобходные выемки- небольшие рельефные вырезы в матрице, которые позволяют полосе продвигаться вперед, даже если направляющий штифт все еще частично зацеплен. Отрицательные и положительные обходные насечки в штампах для штамповки листового металла выполняют одну и ту же основную функцию, но различаются по геометрии. Отрицательный байпас имеет уменьшенный угол входа, который толкает полосу вбок при ее продвижении, тогда как положительный байпас обеспечивает приподнятую направляющую поверхность. Оба типа предотвращают коробление полосы и поломку направляющей во время подачи, особенно на более высоких скоростях пресса, когда время подачи становится критическим.
Даже при тщательном выборе последовательности определенные ошибки сборки сохраняются в мастерских, которые полагаются на опыт, а не на измерения. Вот наиболее распространенные неисправности и их причины:
- Неправильно расположенные направляющие штифты- вызывает истирание между втулками и штифтами, увеличивая трение до тех пор, пока матрица не заклинит в середине-хода. Прогрессирующее повреждение разрушает поверхности как втулки, так и пальца.
- Неправильная высота закрытия (матрица слишком высока для пресса)- создает чрезмерную нагрузку, которая перегружает раму пресса, ломает пуансоны и может треснуть башмак матрицы.
- Недостаточное давление пружины съемника- позволяет листовому металлу цепляться за пуансон при обратном ходе, вытягивая заготовки обратно через матрицу и заклинивая последующие ходы.
- Неравномерный момент затяжки болтов при креплении матрицы.- приводит к наклону поверхности штампа, что создает неравномерный зазор, приводящий к конусному сдвигу с одной стороны и чрезмерным заусенцам с другой.
- Отсутствует или неправильно установлена опорная пластина- позволяет головкам пуансонов врезаться в более мягкую сталь башмака, постепенно теряя концентричность и увеличивая зазор за пределы допуска.
Если вы проводите измерения, каждую из этих ошибок можно обнаружить до первого попадания в производственную среду -. 30 минут, потраченные на проверку индикаторов и проверку сопротивления прокладок, экономят дни на устранение неисправностей и недели ожидания замены компонентов.
Полностью собранная матрица, лежащая на верстаке, еще не является производственным инструментом. Он становится таковым только после того, как пропустит через него реальный материал, измерит результат и исправит неизбежные несоответствия между замыслом проекта и физической реальностью. В этом процессе проверки - пробная проверка - сборка либо доказывает свою эффективность, либо выявляет то, что нуждается в корректировке.
Шаг 7. Запустите опробование штампа и отрегулируйте качество продукции.
Полностью собранная матрица, находящаяся в прессе, еще не проверена. Пока через него не пройдет реальный материал и продукция не пройдет проверку, инструмент является гипотезой -, а не производственным инструментом. Опробование штампа — это процесс методической проверки этой гипотезы, начиная с совпадений с низким-риском и заканчивая переходом к полноценным производственным условиям, одновременно диагностируя и исправляя все недостатки на этом пути. Спешка на этом этапе ради соблюдения сроков приводит к тому, что цеха в конечном итоге отправляют плохо отштампованные металлические детали или уничтожают инструменты при третьем производственном цикле.
Пробное тестирование является итеративным по своей природе. Запланируйте несколько циклов проверки, измерения, корректировки и повторной-проверки. Предприятия, которые рассматривают проверку как один проход, постоянно сталкиваются с производственными сбоями, аварийным ремонтом штампов и нарушениями качества, которые обходятся гораздо дороже, чем дополнительный день тщательной проверки.
Проведение первых хитов от бумаги до производственного материала
Прогрессивный подход к первым попаданиям сводит к минимуму риск гибели и позволяет выявить проблемы на ранней стадии. Думайте об этом как о контролируемой эскалации:
- Бумажные хиты- закройте матрицу на листе бумаги или картона на пониженной скорости пресса. Оттиск показывает, все ли пуансоны прилегают равномерно, правильная ли высота закрытия и не вмешивается ли какой-либо компонент раньше, чем должен. Никакого металла, никакого риска повреждения инструмента.
- Удары по мягкому материалу (алюминию или меди).- выполните несколько штрихов по мягкому тонкому листовому материалу. Алюминий легко деформируется, поэтому возникают проблемы с выравниванием, неполной формовкой и зазорами, не подвергая закаленные пуансоны полной режущей нагрузке. Проверьте детали из мягкого-материала на предмет сдвига и симметрии.
- Производство материала на медленной скорости- подайте лист фактического производства-сорта в штамповочный пресс на пониженной скорости (режим одного-хода). Немедленно проверьте каждую металлическую штампованную деталь на предмет заусенцев, точности размеров, состояния кромок и дефектов поверхности.
- Скорость производства с загруженной полосой- Как только детали с низкой-скоростью пройдут проверку, увеличьте количество ходов в минуту. Некоторые проблемы -, застревание подачи, вытягивание заготовок, перегрев - появляются только при частоте производства.
КакЗаметки журнала MetalForming, первая готовая деталь прогрессивной матрицы с полной резьбой может не сразу соответствовать требованиям к размерам. Штамповщикам часто приходится обрабатывать несколько деталей с полностью загруженной полосой, прежде чем матрица установится на хорошую производительность, поскольку первые ходы могут привести к тому, что плунжер пресса будет разгружен в тех областях, где для правильного формирования требуется полное натяжение полосы.
Выявление и исправление распространенных проблем с матрицами
Каждая попытка что-то выявляет - вопрос в том, можете ли вы прочитать то, что вам говорят части. Каждый дефект на металлической штампованной детали связан с определенной основной причиной в штампе, и каждая основная причина требует целенаправленного устранения. Вот наиболее распространенные дефекты пробного тестирования с указанием их происхождения и исправлений:
| Дефект | Что ты видишь | Первопричина | Корректирующие действия |
|---|---|---|---|
| Чрезмерный заусенец | Приподнятая острая кромка, превышающая 10 % толщины материала. | Недостаточный зазор между пуансоном-и-матрицей или изношенные/тупые режущие кромки. | Пере-заточите режущие кромки; проверить и отрегулировать зазор с каждой стороны; проверить выравнивание |
| Вытягивание слизняков | Пули прилипли к лицу пуансона и вытащили его обратно через матрицу. | Недостаточная длина контактной площадки матрицы, недостаточный разрыв вакуума или эффект всасывания масла. | Увеличьте площадь штампа до толщины материала в 1,0–1,5 раза; добавить функции удержания пробок; уменьшить смазку на поверхности пуансона |
| Неравномерные следы сдвига | Ширина полосы полировки варьируется по периметру разреза. | Несовпадение штампа-к-матрице; не-непараллельные грани матрицы | Повторно-проверьте выравнивание направляющего пальца; пере-отшлифовать торцы матрицы для обеспечения параллельности; проверьте схему затяжки монтажных болтов |
| Пружинный возврат | Угол изгиба выходит за пределы заданного значения после формирования | Эластическое восстановление материала; недостаточная компенсация перегиба в геометрии штампа | Увеличьте угол перегиба (обычно 2-5 градусов для мягкой стали и больше для высокопрочной стали); добавьте чеканку или нижнюю часть на вершине изгиба |
| Треск на поворотах | Переломы по наружному радиусу изгиба | Радиус изгиба слишком велик для пластичности материала; направление волокон параллельно линии сгиба | Увеличить радиус изгиба; повернуть пустую ориентацию; используйте более пластичный материал |
| Неправильная подача/неправильное расположение элементов | Отверстия или элементы смещают положение детали-на-деталь | Повреждение пилота, ошибка-синхронизации выпуска подачи или проскальзывание полосы | Осмотр пилотов на предмет износа; отрегулируйте время выпуска-подачи так, чтобы ролики разжимались после входа пилота, но до полного включения; проверить расстояние прогрессирования |
Заусенцы заслуживают особого внимания, поскольку они чаще всего обнаруживаются при пробах. Согласно анализу отраслевых дефектов, заусенцы образуются, когда зоны излома пуансона и матрицы не соприкасаются четко - либо из-за неправильного зазора, изношенных режущих кромок, плохого выравнивания, либо из-за разницы в толщине материала. Если высота заусенцев превышает 10% толщины заготовки, матрица требует вмешательства до начала производства. Поддержание надлежащего зазора и острых кромок является основным контролем, а контроль высоты заусенцев во время производства обеспечивает раннее предупреждение до того, как детали выйдут за пределы технических характеристик.
Коррекция упругого возврата часто требует большего количества итераций. Высокопрочные-материалы и нержавеющая сталь агрессивно восстанавливаются, а угол компенсации не всегда можно предсказать только на основе расчетов. Ожидайте два-три цикла регулировки -, слегка перегните, измерьте, отрегулируйте, повторно-нажмите -, прежде чем сформированные элементы будут постоянно удерживать целевой угол.
Достижение стабильного качества деталей посредством итераций
Одна хорошая деталь не подтверждает кость. Стабильное качество в выборочной партии из 30-50 последовательных металлических штампованных деталей подтверждает стабильность инструмента. Измерьте критические размеры деталей первой-изделии с помощью штангенциркуля, калибра или оборудования КИМ, сопоставив их с допусками печати детали. Отслеживайте изменения во время пробега: если положение отверстия смещается на 0,05 мм за 30 ударов, что-то изнашивается или смещается, даже если отдельные детали все еще проходят проверку.
Ключевые измерения во время пробной валидации:
- Высота заусенца- убедитесь, что выноска ниже максимального значения (часто 0,05–0,10 мм для прецизионных штампованных металлических деталей).
- Размеры-от-функций- убедитесь, что расстояние между отверстиями, расстояния до краев и места сгиба находятся в пределах допуска печати.
- Углы изгиба- измерьте транспортиром или оптическим компаратором после полного упругого восстановления.
- Плоскостность- проверьте заглушки на поверхности пластины с помощью щупов; Набор катушек или остаточные напряжения могут привести к искривлению плоских деталей.
- Состояние поверхности- Проверьте, нет ли царапин, истираний или отпечатков штампа, указывающих на проблемы с контактом инструмента.
Когда все размеры сохранятся во время пробного цикла, задокументируйте настройки пресса - тоннаж, высоту закрытия, длину подачи, скорость и настройку смазки. Они станут вашей основой для запуска производства и будущей установки штампов на одной и той же штамповочной машине. Любое отклонение от этих настроек во время производства является отправной точкой для устранения неполадок при ухудшении качества.
Опробование также является моментом для подтверждения тоннажа пресса при фактической нагрузке. Многие мастерские выполняют остановку-считывания хода блока с полностью завинченной матрицей -, проверяя, не происходит ли разрыв или отклонение пресса под действием реальных сил, создаваемых всеми активными станциями одновременно. Если пресс отклоняется, плунжер должен слегка опуститься, чтобы сохранить правильную глубину формовки и качество резки, особенно на более толстых или-высокопрочных штампованных металлических деталях.
Штамповочные детали, проходящие контроль, последовательно знаменуют переход от разработки оснастки к готовности производства. Но готовность производства — это не финишная черта -, это отправная точка постоянного обслуживания, от которого зависит, выдержит ли эта матрица миллионы ударов, на которые вы ее спроектировали.
Шаг 8. Поддерживайте свой штамп и знайте, когда поручить аутсорсинг
Стабильные детали, сходящие с пресса во время испытаний, кажутся финишной чертой. На самом деле они знаменуют начало гораздо более продолжительной гонки. Штамповочный штамп по металлу, изготовленный из высококачественной инструментальной стали и прецизионно-обработанный с точностью до микрона, по-прежнему будет ухудшать ход за ходом - режущие кромки тускнеют, изнашиваются направляющие штифты, усталость пружин и отклонения при выравнивании. Разница между штампом, который выдерживает миллионы ударов, и штампом, который выходит из строя при 200 000 ударов, сводится к дисциплинированному,-плановому техническому обслуживанию, выполняемому до того, как в производственных деталях появятся дефекты.
Установление графиков заточки и интервалов проверок
Эффективное обслуживание напрямую связано с количеством обращений, а не только с календарными датами. Штамповка, выполняющая 50 000 ходов в неделю, изнашивается быстрее, чем 5 циклов,000 - это очевидно, однако многие магазины по-прежнему по умолчанию проводят еженедельные проверки, независимо от фактической интенсивности производства. Процесс штамповки требует планирования,-основанного на фактических данных: отслеживайте счетчик посещений, регистрируйте тенденции заусенцев и позволяйте данным сообщать вам, когда наступит срок обслуживания.
Практической отправной точкой для изготовления нестандартной штамповки по металлу при среднесерийном-серийном производстве является проверка заточки каждые 50 000-150 000 ударов, в зависимости от твердости материала и марки инструментальной стали. Нержавеющая сталь и высокопрочные материалы ускоряют износ кромок, сокращая интервалы между ними. Более мягкие материалы, такие как алюминий и латунь, расширяют их. Отрегулируйте оттуда на основе того, что вы наблюдаете во время проверок.
Вот что следует проверять при каждом интервале технического обслуживания:
- Состояние режущей кромки- проверьте наличие скруглений, сколов, микро-трещин и высоты заусенцев на образцах деталей, снятых непосредственно перед выключением.
- Износ направляющего пальца и втулки- Ощутите ослабление крепления, прислушайтесь к необычному шуму во время езды на велосипеде и обратите внимание на следы задиров или задиров на поверхностях штифтов.
- Весенняя усталость- измеряет свободную длину в соответствии с исходной спецификацией; замените любую пружину, которая потеряла более 10% своей свободной длины или имеет видимые трещины.
- Смещение выравнивания- проведите циферблатным индикатором по верхней и нижней граням матрицы в закрытом положении; отклонение более 0,01 мм указывает на смещение крепления или износ направляющей.
- Безопасность крепежа- проверьте все крепежные болты, установочные штифты и фиксаторы на предмет ослабления, вызванного циклической вибрацией.
- Пути эвакуации лома- Очищайте отложения, осколки и мусор, которые скапливаются в полостях матрицы и желобах между проходами.
- Подача смазки- убедитесь, что смазка достигает всех запланированных точек нанесения без засоров и сухих пятен.
Правильная техника заточки имеет такое же значение, как и время. Отшлифуйте поверхность пуансона и посадку штампа одинаково, чтобы сохранить первоначальную геометрию и соотношение зазоров. Удаляйте ровно столько материала, сколько необходимо для восстановления чистой режущей кромки -, обычно на 0,05–0,10 мм за цикл заточки. После шлифования отрегулируйте высоту закрытия на ту же величину, чтобы обеспечить правильное закрытие матрицы. Пропуск этой регулировки постепенно увеличивает зазор с каждой заточкой, что в конечном итоге приводит к тем же проблемам с заусенцами, которые вы пытались устранить.
КакЖурнал Металлоформингподчеркивает, магазины должны отслеживать затраты на техническое обслуживание отдельно от затрат на ремонт. Профилактическое обслуживание сохраняет текущее состояние штампа. Ремонт восстанавливает что-то уже сломанное. Когда эти два понятия смешиваются, руководство видит завышенные затраты на «техническое обслуживание» и заставляет команду сократить плановое обслуживание - — совершенно неправильный ответ. Увеличение объемов планового технического обслуживания должно соответствовать уменьшению аварийных ремонтов и скрытых затрат из-за простоев.
Как определить, когда матрица нуждается в доработке или замене
Заточка и замена компонентов позволяют справиться с обычным износом. Но когда та же самая станция продолжает выходить из строя вскоре после обслуживания или размерный дрейф возвращается в течение нескольких тысяч проверок проверенной установки, текущее обслуживание достигает своего предела. Эти закономерности сигнализируют о более глубоких проблемах -, накопленном изменении зазора по всей матрице, структурной усталости башмака или фундаментальном недостатке конструкции, который не исправит никакая шлифовка.
Следите за этими факторами эскалации в процессе производства штамповки металла:
- Повторяющиеся заусенцы или смещение размеров даже после проверенной корректировки заточки и соосности.
- Сколы или трещины на режущих кромках вместо постепенного закругления - указывают на перегрузку или усталость материала, выходящую за рамки заточки.
- Замена направляющего пальца или втулки на производственном штампе требуется более двух раз в год.
- В результате совокупной заточки было удалено достаточно материала (обычно 3–5 мм), поэтому диапазон регулировки высоты затвора исчерпан.
- Допуски деталей ужесточились из-за технических изменений, и существующая геометрия матрицы больше не соответствует новым спецификациям.
При появлении этих признаков решение принимается между ремонтом (восстановлением изношенных секций и восстановлением соосности) и полной заменой. Штампы для ремонтных костюмов, в которых башмак, направляющие и общая конструкция остаются исправными, но срок службы рабочих компонентов превысил свой срок. Замена является правильным решением, когда структурная целостность нарушена, когда совокупные затраты на доработку приближаются к стоимости новой-сборки или когда объем производства требует инструментов, способных выполнять прецизионную штамповку с соблюдением автомобильного-класса.
Когда стоит сотрудничать с профессиональным производителем штампов
Многие мастерские эффективно выполняют заточку, замену пружин и замену основных компонентов-на дому. Это справедливо для простых вырубных штампов и умеренных объемов производства. Но существует четкая граница, когда собственные-возможности исчерпаны, и лучшим путем становятся профессиональные штамповщики металла с полным набором инженерных ресурсов.
| Сценарий | -Этим занимается домашнее обслуживание | Требуется профессиональный штамповщик |
|---|---|---|
| Заточка кромок стандартной инструментальной стали | Да - Плоскошлифовальной машины и базового крепления достаточно. | Нет -, если только геометрия не сложна или не требуется изменение формы электроэрозионной обработки. |
| Замена пружин и компонентов | Да - запасные части и стандартная сборка | Нет -, если пользовательские компоненты не требуют реинжиниринга- |
| Прогрессивная реконструкция штамповочной станции | Возможно, если в цехе есть электроэрозионная и шлифовальная станки с ЧПУ. | Да -, если несколько станций нуждаются в перепроектировании или проверке CAE |
| Штамповочные штампы для автомобильной промышленности с требованиями PPAP | Редко - требования к документации и проверке превышают требования большинства внутренних магазинов. | Да - необходима полная система контроля качества, возможности моделирования и контроля |
| Новая матрица для измененной геометрии детали или увеличения объема. | Нет -, если магазин не является инструментальным цехом с полным-сервисом. | Да - Требуется технико-экономическое обоснование, проектирование, механическая обработка и опробование. |
| Анализ основной-причины отказа кристалла, требующий моделирования CAE | Нет, - большинству магазинов не хватает программного обеспечения FEA и опыта моделирования. | Да - моделирование выявляет проблемы формовки, невидимые при физическом осмотре |
Полезный обзор компании по производству штампов для штамповки металлов, который стоит задать любому потенциальному партнеру: охватывают ли они весь рабочий процесс, от технико-экономического обоснования до проверки производства, или только отдельные этапы обработки? Это различие важно, потому что матрица, которая неоднократно выходит из строя, часто требует повторной обработки всего процесса -, а не только повторной обработки одного компонента-.
Для команд, которые переросли свои-производственные мощности-по производству штампов или нуждаются в производственных-инструментах для выполнения крупных-объемных контрактов, партнерство с поставщиком полного-услуг устраняет накладные расходы на координацию, связанные с управлением отдельными поставщиками для проектирования, механической обработки, термообработки и испытаний. YICHEN, например, предлагаетГотовые к запросу предложения-решения для штамповки по индивидуальному заказукоторые охватывают технико-экономическое обоснование, моделирование CAE, прецизионную механическую обработку, пробные запуски и окончательную проверку - — тот же рабочий процесс, который описан в этом руководстве, и выполняется в рамках одной системы качества. Такой комплексный подход особенно ценен для автомобильных штампов и других прецизионных приложений, где отслеживаемость и уровень одобрения с первого-прохода напрямую влияют на сроки производства.
Независимо от того, обслуживаете ли вы штамп для штамповки металла дома-или у специалиста, принцип остается тем же: обслуживание сохраняет вложения, вложенные вами на каждом предыдущем этапе. Контролируйте количество попаданий, систематически проверяйте, затачивайте лезвия до того, как они сломаются, и честно повышайте уровень обслуживания, когда обычный уход перестает выполняться. Кубик, созданный для того, чтобы выдержать миллионы ударов, сможет выдержать это только в том случае, если программа обслуживания, стоящая за ним, будет столь же дисциплинированной.
Часто задаваемые вопросы об изготовлении штампа
1. Сколько времени занимает изготовление штампа с нуля?
Простая вырубная матрица с одной-станцией обычно занимает 4-8 недель от проектирования до испытания, тогда как для сложной прогрессивной матрицы может потребоваться 12–20 недель и более. Сроки зависят от сложности детали, выбора материала, метода обработки (ручная или ЧПУ/проволочная электроэрозионная обработка), циклов термообработки и количества пробных итераций, необходимых для достижения стабильного качества детали. Цеха, располагающие собственными мощностями электроэрозионной обработки и ЧПУ, могут значительно сократить сроки по сравнению с аутсорсинговыми этапами обработки.
2. Какая инструментальная сталь лучше всего подходит для штамповки?
Не существует одной лучшей инструментальной стали -, правильный выбор зависит от операции и объема производства. Инструментальная сталь D2 (54-61 HRC) превосходно подходит для длительной-вырубки и прошивки благодаря исключительной износостойкости. A2 предлагает сбалансированное сочетание твердости и прочности для штампов среднего-объема и более длинных пуансонов. S7 обеспечивает превосходную ударопрочность при тяжелых операциях вырубки и гибки. При работе с очень большими объемами-объемов или при работе с абразивными материалами твердосплавные вставки могут продлить срок службы матрицы на 500–1000 % по сравнению с твердой инструментальной сталью на определенных станциях.
3. Как рассчитать зазор пуансона и матрицы для штамповки листового металла?
Зазор матрицы на каждую сторону равен толщине материала, умноженной на процент зазора. Для мягкой стали используйте 5-10% на каждую сторону; для более мягких материалов, таких как алюминий, требуется 5–7%, а для более твердых материалов, таких как нержавеющая сталь, — 10–12% и более. Например, вырубка мягкой стали толщиной 1,5 мм при 8% на каждую сторону дает зазор 0,12 мм с каждой стороны, в результате чего отверстие матрицы на 0,24 мм больше, чем пуансон в целом. Правильный зазор обеспечивает чистое выравнивание трещин, минимальные заусенцы и увеличенный срок службы инструмента.
4. Что вызывает появление заусенцев на штампованных деталях и как их устранить?
Чрезмерные заусенцы - приподнятые острые кромки, превышающие 10 % толщины материала -, возникают из-за недостаточного зазора между пуансоном- и-матрицей, затупленными или изношенными режущими кромками или несоосностью пуансона и матрицы. Исправление включает в себя повторную-шлифовку режущих кромок для восстановления остроты, проверку и регулировку зазора с каждой стороны в соответствии со спецификациями материала, а также проверку выравнивания направляющего пальца и параллельности граней штампа. Мониторинг высоты заусенцев во время производства служит системой раннего предупреждения, которая запускает техническое обслуживание до того, как детали выходят за пределы технических характеристик.
5. Когда следует передать изготовление штампов на аутсорсинг вместо того, чтобы строить их- собственными силами?
Передайте на аутсорсинг, если ваш проект превышает-возможности собственного оборудования -, особенно если вам не хватает проволочной электроэрозионной обработки для сложных профилей, вам необходимо CAE-моделирование для проверки конструкции, требуется документация по PPAP автомобильного-класса или когда станции прогрессивной штамповки нуждаются в перепроектировании. Производители штампов с полным-обслуживанием, такие как YICHEN, выполняют технико-экономическое обоснование, моделирование, прецизионную обработку, пробные запуски и проверки в рамках единой системы качества, что исключает координацию работы нескольких-поставщиков. Этот интегрированный подход особенно ценен для контрактов с большими-объемами, где уровень одобрения с первого-прохождения напрямую влияет на сроки производства.


