


Понимание штампов для штамповки металла и их роли в производстве
Когда вы приобретаете штампованный компонент, инструменты, лежащие в его основе, определяют все: точность размеров, качество поверхности, время цикла и стоимость детали. Тем не менее, многие покупатели рассматривают выбор штампа как флажок для закупок, а не как стратегическое решение. Производитель, которого вы выбираете, формирует вашу производственную реальность на долгие годы вперед.
Что такое штампы для штамповки металла и почему они важны
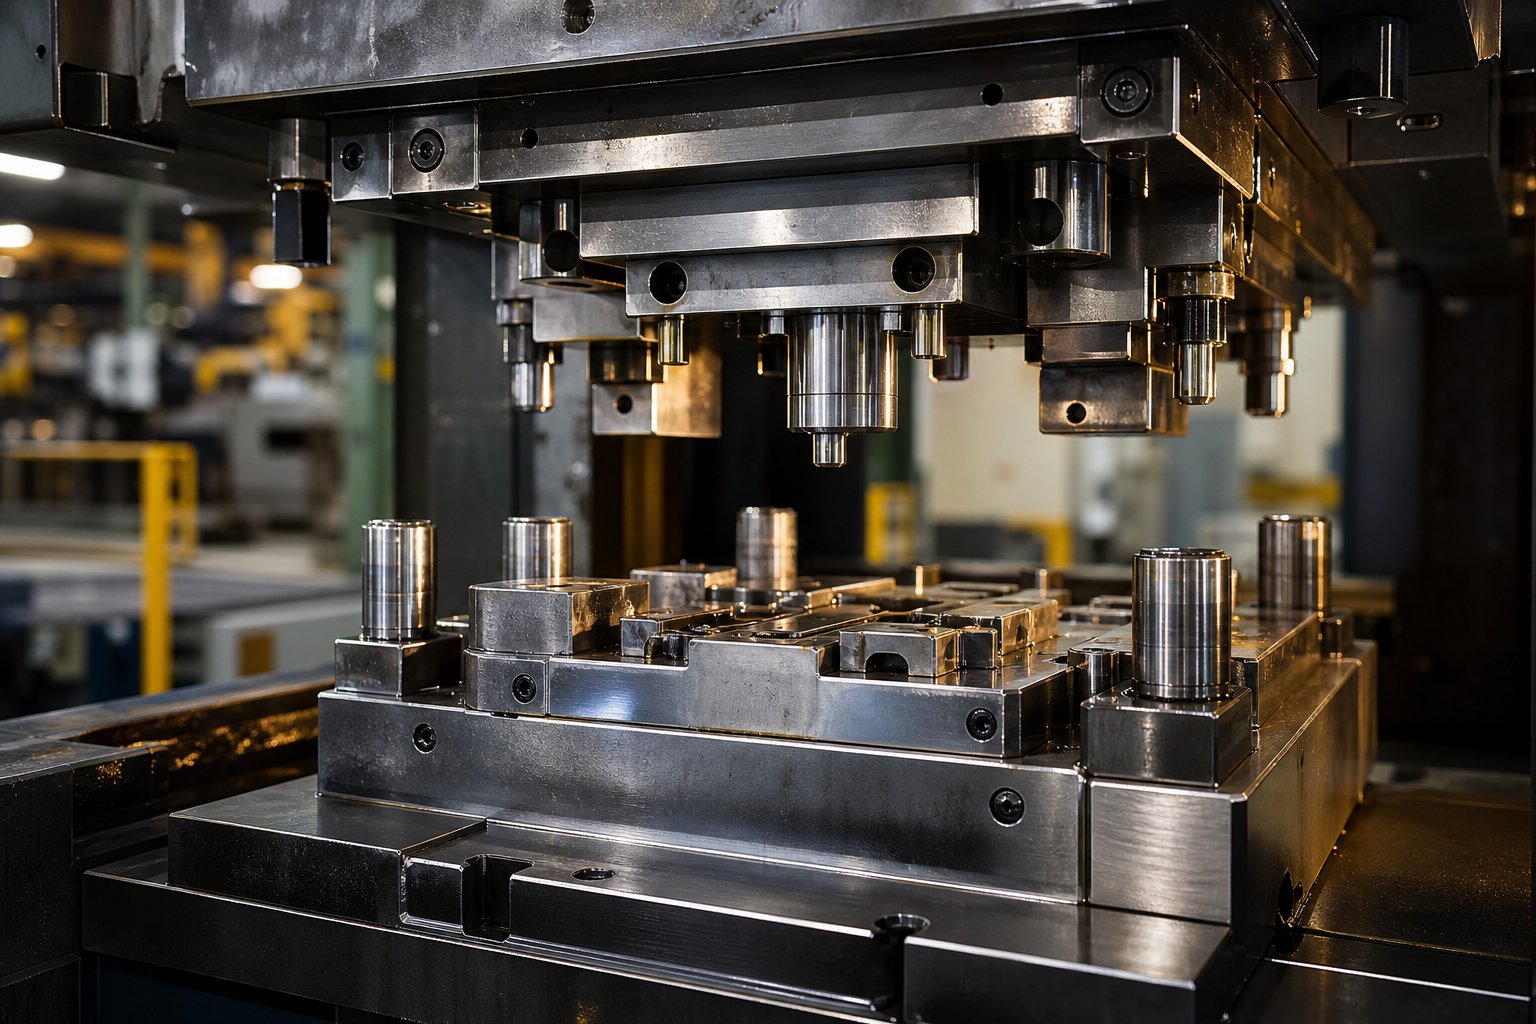
Штамповочная матрица – это прецизионный-инструмент, который режет, сгибает или формирует из плоского листового металла готовую деталь с помощью силы, прикладываемой штамповочным прессом.
Это единственное определение отвечает на вопрос, с которым многие инженеры сталкиваются в начале своей карьеры:что такое штампы в производстве? Проще говоря, штамп для штамповки – это изготовленная по индивидуальному заказу-сборка секций из закаленной инструментальной стали, установленная внутри пресса. Верхняя половина (пуансон) и нижняя половина (матрица) работают вместе, разрезая или деформируя металл при каждом ходе пресса. Штампы и штамповочные прессы могут работать сотни раз в минуту, производя одинаковые детали в миллионах повторений.
Точность штампа напрямую влияет на точность каждой детали, которую он производит. Хорошо изготовленная-матрица выдерживает жесткие допуски при длительных тиражах, сводит к минимуму количество отходов и обеспечивает работу печатного станка без незапланированных простоев. Плохо сконструированный вариант приводит к появлению заусенцев, отклонению размеров и частым остановкам технического обслуживания, что приводит к срыву сроков поставки.
Кому нужен производитель штамповочных штампов
Если вы менеджер по снабжению, оценивающий поставщиков, инженер по инструментам, определяющий новые штампы, или дизайнер продукции, готовящийся к серийному производству, ваш выбор производителей штампов для штамповки металла устанавливает потолок того, чего может достичь ваша производственная линия. Решение предполагает нечто большее, чем просто сравнение котировок. Это требует достаточного понимания типов штампов, материалов, технологических процессов и возможностей цеха, чтобы задавать правильные вопросы.
В этом руководстве эта структура строится шаг за шагом. Вы узнаете, как разные штампы для штамповки металла служат различным приложениям, какие детали конструкции влияют на долговечность и какие возможности отличают компетентную мастерскую от настоящего партнера по инструментам. Цель проста: дать вам достаточную техническую подготовку, чтобы с уверенностью оценить любого производителя штамповочных штампов и подать запрос на предложение, в котором вы получите правильный инструмент, а не только самый дешевый.
Типы штампов для штамповки и когда использовать каждый
Знать, что качество штампа имеет значение, — это одно. Знание того, какой тип матрицы на самом деле требуется вашему проекту, — это то, что отличает продуктивный разговор о запросе цен от разочаровывающего. Каждый из доступных типов штамповочных штампов решает различные производственные проблемы, а неправильный выбор приводит к перерасходу средств на оснастку или недостаточному сокращению времени цикла.
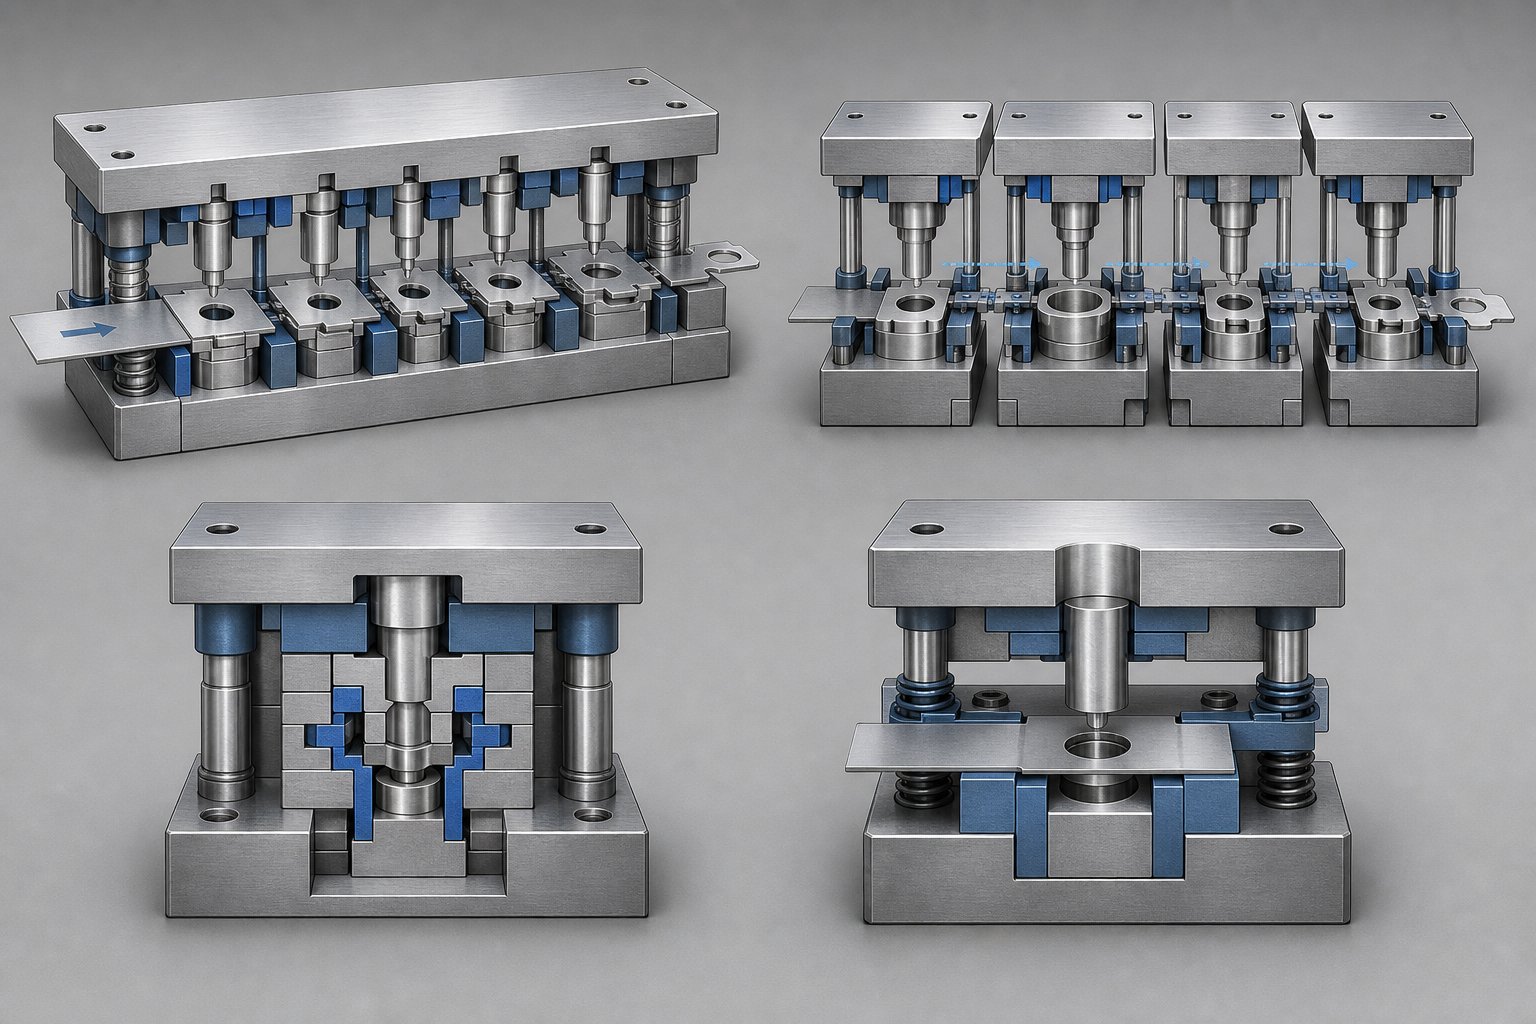
Четыре основные категории охватывают почти всеприменение штамповки листового металла: прогрессивный, переносной, составной и одноэтапный-. Каждый из них по-своему балансирует скорость, сложность и стоимость. Понимание того, как они работают, поможет вам говорить на одном языке с изготовителем штампов и без двусмысленности сообщать о требованиях.
Прогрессивные матрицы для больших-объемов
Представьте себе рулон металла, который непрерывно проходит через ряд станций внутри одной матрицы. На каждой станции выполняются разные операции: -пробивание, гибка, чеканка, обрезка-пока на заключительном этапе не отделится готовая деталь. Это прогрессивный кубик в действии.
Прогрессивные производители штампов создают эти инструменты для скорости. Хорошо спроектированная прогрессивная матрица может совершать от 200 до 1500 ходов в минуту, производя сложные детали с минимальной обработкой материала. Компромисс-? Высокие первоначальные затраты на инструмент и ограниченная гибкость в изменении конструкции после закалки инструмента. Для штамповки автомобильных штампов и крупных-компонентов бытовой электроники прогрессивная оснастка обеспечивает минимальную стоимость-детали при длительных производственных циклах.
Трансферные и составные штампы для сложной геометрии
Когда детали слишком велики или геометрически сложны для прогрессивной полосы, в дело вступают передаточные штампы. Сначала заготовка разрезается, затем механически перемещается между независимыми станциями, где операции формования, волочения и обрезки выполняются последовательно. Поставщики трансферных штампов обычно обслуживают отрасли, производящие более глубокие вытяжки или более крупные структурные компоненты,-например, автомобильные кронштейны, корпуса приборов или панели корпуса.
В составных штампах используется другой подход. Они выполняют несколько операций резки и формовки за один ход пресса на одной станции. Это делает их исключительно точными для плоских деталей, требующих точного выравнивания размеров, таких как шайбы, электрические пластины или прокладки. Ограничением является глубина: штампы для составных штампов хорошо справляются с одноплоскостной геометрией, но не могут обеспечить много-осевой изгиб или глубокую формовку.
Одноэтапные-матрицы для небольших-объемов или прототипирования
Одноступенчатая матрица выполняет одну операцию за один ход:-один изгиб, одну пробивку, одну заготовку. Инструменты просты, недороги и быстро собираются. Для прототипирования, пилотных запусков или мелкосерийного-производства, где ожидаются итерации конструкции, одноэтапные штампы для штамповки-обеспечивают гибкость, которую не могут обеспечить прогрессивные или переносные инструменты. Вы жертвуете скоростью цикла ради адаптивности.
Многие цеха используют одноэтапные-матрицы во время проверки перед переходом на полноценный прогрессивный инструмент, что снижает риск, если конструкция детали изменится во время разработки.
| Тип штампа | Лучшее приложение | Объем Пригодность | Уровень сложности | Относительная стоимость инструмента |
|---|---|---|---|---|
| Прогрессивный | Высокоскоростное-производство многофункциональных-деталей (компоненты автомобильных штампов, соединители, кронштейны) | Большой объем (более 100 тыс. деталей) | От умеренного до высокого | Высокий |
| Передача | Крупные или-детали глубокой вытяжки, требующие нескольких стадий формовки. | От среднего до большого объема | Высокий | Высокий |
| Сложный | Плоские, прецизионные детали, требующие многократной резки за один проход (ламинирование, шайбы). | Низкая и средняя громкость | От низкого до умеренного | Середина |
| Одноэтапный-этап | Прототипы, пилотные прогоны, простые операции (одна гибка или одна прошивка) | Низкая громкость | Низкий | Низкий |
Когда вы обращаетесь к производителю с четким пониманием того, какой тип штампа соответствует геометрии, объему и бюджету вашей детали, вы устраняете распространенный источник недопонимания. Вы также упростите оценку того, соответствуют ли возможности магазина вашим реальным потребностям-вопрос, который во многом зависит от материалов и методов изготовления, лежащих в основе самих инструментов.
Материалы и конструкция штампов, влияющие на долговечность
Тип матрицы дает вам правильный процесс. Материал внутри этого штампа определяет, как долго он прослужит, насколько стабильно он будет работать и как будет выглядеть общая стоимость владения при сотнях тысяч-или миллионах-ходов. Две штамповочные штампы одинаковой конструкции, изготовленные из разных инструментальных сталей, могут иметь совершенно разный срок службы, и большинство покупателей даже не задаются вопросом, почему.
Выбор стали для штамповки – это баланс между тремя конкурирующими свойствами: твердостью, ударной вязкостью и износостойкостью. Если вы зайдете слишком далеко, вы скомпрометируете остальные. Штамп из листового металла, изготовленный для автомобильной программы с 5-миллионами ходов, требует совершенно иной стратегии использования материалов, чем тот, который требует 20 000 штамповок из алюминия для прототипа кронштейна устройства.
Марки инструментальных сталей и их эксплуатационные характеристики
В большинстве наборов штампов для штамповки металлов используется несколько проверенных марок инструментальной стали. Каждый из них занимает разное место в спектре твердости-по сравнению с-прочностью, и знание того, где они расположены, поможет вам оценить, указывает ли производитель правильный материал для вашего применения.
- D2 (высокое-углерод, высокое-хром):Специалист по-износостойкости. При содержании углерода около 1,4-1,6% и хрома 11–13% твердость D2 достигает 54–61 HRC. Его плотная структура из карбида хрома исключительно хорошо противостоит абразивному износу, что делает его стандартом для вырубных, штамповочных, пуансонов и обрезков штампов. Компромисс: D2 относительно хрупок и уязвим к сколам при сильных ударных нагрузках.
- A2 (воздушная-закалка, средний сплав):Сбалансированный универсал-. A2 обеспечивает значительно лучшую прочность, чем D2, сохраняя при этом высокую износостойкость и превосходную стабильность размеров во время термообработки. Популярные диапазоны твердости составляют 57-62HRC. Он подходит для средних---серийных производств, где ударные нагрузки делают D2 рискованными операции пробивки, гибки и формовки со сложной геометрией матрицы.
- S7 (Удароустойчивый-):Создан для воздействия. S7 содержит меньше углерода (0,45-0,55%) и меньше хрома (3,0-3,5%), что обеспечивает рабочую твердость 48-58 HRC. Жертвуя износостойкостью, он выигрывает в исключительной амортизации. S7 — лучший выбор для штампов для клепки, надрезания и холодной штамповки, где повторяющиеся удары являются основным риском отказа.
- M2 (быстрорежущая-сталь):Когда скорость и термостойкость имеют значение. M2 сохраняет твердость при повышенных температурах, что делает его хорошо-подходящим для высокоскоростных-станций штамповки, где при трении выделяется значительное количество тепла. Он обеспечивает превосходный баланс прочности, износостойкости и красной-твёрдости для прецизионных режущих пластин.
Вот практическое правило: по мере увеличения ожидаемого объема производства вы, как правило, переходите к более твердым и-износостойким маркам. Штамповочные штампы из алюминия, работающие с короткими производственными циклами, могут хорошо работать со сталями из легированных сталей класса А2 или даже ниже-. Прогрессивная штамповая штамповка высокопрочной стали-со скоростью 800 ударов в минуту для автомобильной программы, скорее всего, потребует D2 или модернизацию порошковой металлургии, чтобы выжить.
Твердосплавные пластины и обработка поверхности для увеличения срока службы матрицы
Даже инструментальные стали премиум-класса со временем изнашиваются. Для станций внутри матрицы, которые подвергаются сильному истиранию,-режущие кромки на станциях заготовок из высокопрочной стали, например,-производители устанавливают пластины из карбида вольфрама. Штамповочные штампы из твердого сплава, или, точнее, штампы с компонентами с твердосплавными-напайками на станциях с высоким-износом, могут обеспечить срок службы в пять-десять раз дольше, чем одна инструментальная сталь в абразивных процессах. Обратной стороной является стоимость и хрупкость: карбид дорог, требует специальной алмазной шлифовки и трескается при сильных ударах, если его не поддерживает должным образом окружающая конструкция матрицы.
Обработка поверхности добавляет еще один уровень защиты без изменения основного материала. К наиболее распространенным вариантам относятся:
- Азотирование (газовое или ионно-плазменное):Атомы азота диффундируют в поверхность стали при относительно низких температурах (около 500 градусов C), создавая твердый,-стойкий к износу слой с минимальной деформацией. Ионное азотирование происходит быстрее и дает более тонкий хрупкий «белый слой», чем газовое азотирование. Исследования в области современной обработки-формовки высокопрочных сталей показывают, чтоиз инструментальной стали с ионным азотированием и PVD-покрытием выпущено более 1,2 млн деталей.по сравнению с 50 000 хромированных-инструментов.
- Покрытие TiN (нитрид титана):Это-покрытие золотистого цвета, нанесенное методом PVD, повышает твердость поверхности и снижает трение, снижая риск истирания. TiN хорошо работает с листовыми металлами без покрытия, но может вызвать накопление цинка при штамповке оцинкованной стали.
- Покрытия TiAlN/AlCrN:Превосходная термическая стабильность для-высокоскоростной штамповки или операций, вызывающих значительное нагревание инструмента-на границе с заготовкой.
Ключевой вывод для покупателей: выбор обработки поверхности должен соответствовать выбору основного материала, а не заменять его. Если матрица трескается или скалывается, прочность подложки недостаточна, и никакое покрытие это не исправит. Покрытия решают проблемы поверхностного износа и истирания штампов, которые уже имеют достаточную прочность сердцевины.
Оценивая любого производителя, спросите, какие марки стали для штамповочных штампов они рекомендуют для вашего конкретного материала, толщины и объема. Спросите, определяют ли они обработку поверхности на основе анализа-режимов отказа или просто выбирают по умолчанию один вариант для каждой работы. Ответы покажут, работаете ли вы с магазином, который обеспечивает долговечность инструмента-или с магазином, который производит самую дешевую матрицу, которая проходит первоначальную проверку и позволяет вам справиться с преждевременным износом в дальнейшем.
Решения о материалах и обработке также напрямую связаны с тем, что происходит дальше в процессе: как проектируется, моделируется и проверяется штамп перед резкой стали. Рабочий процесс проектирования определяет, будет ли выбранный материал воплощаться в инструмент, который будет работать так, как задумано, с первого производственного цикла.
Процесс проектирования и проектирования штампов от концепции до производства
Штамп, изготовленный из правильной стали, все равно выйдет из строя, если в его конструкции есть недостатки. Проектирование штампов для штамповки металла — это то место, где выбор материала соответствует геометрии, где производственное намерение преобразуется в инструкции по обработке, а дорогостоящие ошибки либо обнаруживаются в цифровом виде, либо обнаруживаются на собственном горьком опыте на испытательном прессе. Процесс следует структурированной последовательности, и каждый этап существует специально для снижения риска и затрат на последующих этапах.
Для покупателей понимание этого рабочего процесса дает две вещи. Это помогает вам оценить, имеет ли производитель зрелый технологический процесс или срезает углы. И это показывает, где ваше собственное участие-на ранней стадии, совместное сотрудничество и техническая информированность-может предотвратить дорогостоящие доработки в дальнейшем.
CAD-моделирование и моделирование штамповки при разработке штампов
Путь от концепции детали к проверенному инструменту следует определенной последовательности. Пропуск этапов или сжатие графика без надлежащего обоснования почти всегда приводит к доработкам после закалки инструмента, когда изменения обходятся в десять раз дороже, чем на цифровом этапе.
- Технико-экономическое обоснование детали и обзор DFM:Инженеры анализируют геометрию детали, допуски, тип материала и объем производства, чтобы определить, может ли процесс штамповки обеспечить требуемый результат. Такие особенности, как малый радиус изгиба, близость отверстий к краям и глубокая вытяжка, отмечаются заранее. Это коммуникационный цикл, в котором группы инженеров-покупателей и производители штампов договариваются о том, что достижимо, а что требует перепроектирования. Опытные мастерские с 15+-летним опытом работы с инструментами могут сразу выявить проблемные детали:-фаска, требующая специального инструмента, допуск, который приводит к ненужным затратам, или геометрия, склонная к растрескиванию.
- Расположение полосы и планирование процесса:Для прогрессивных и переносных штампов инженеры разрабатывают схему расположения полос-последовательную схему операций, которым подвергается металл при движении через штамп. Это включает в себя размещение деталей для повышения эффективности использования материала, последовательность пробивки перед формованием для предотвращения искажения элементов, проектирование несущих полос, достаточно прочных для надежного продвижения детали, а также определение местоположения направляющих отверстий для обеспечения точности между станциями-между-станциями. Здесь становится актуальным назначение обходных пазов в штампах для штамповки: эти рельефные особенности позволяют полосе плавно и без помех продвигаться мимо станций формования, предотвращая коробление или сбои в подаче, которые могли бы остановить производство.
- 3D CAD-моделирование и детализация компонентов:Используя такие платформы, как SolidWorks, Siemens NX или CATIA, дизайнеры создают подробные модели каждого компонента штампа:-пуансонов, блоков штампов, съемников, узлов направляющих и самого набора штампов. Специализированные надстройки-, такие как Logopress3 или NX Progressive Die Design, автоматизируют создание макета полосы, расчеты разгиба и выбор стандартных компонентов. На этом этапе каждый зазор резания, радиус формовки и значение компенсации упругого возврата встраиваются в геометрию.
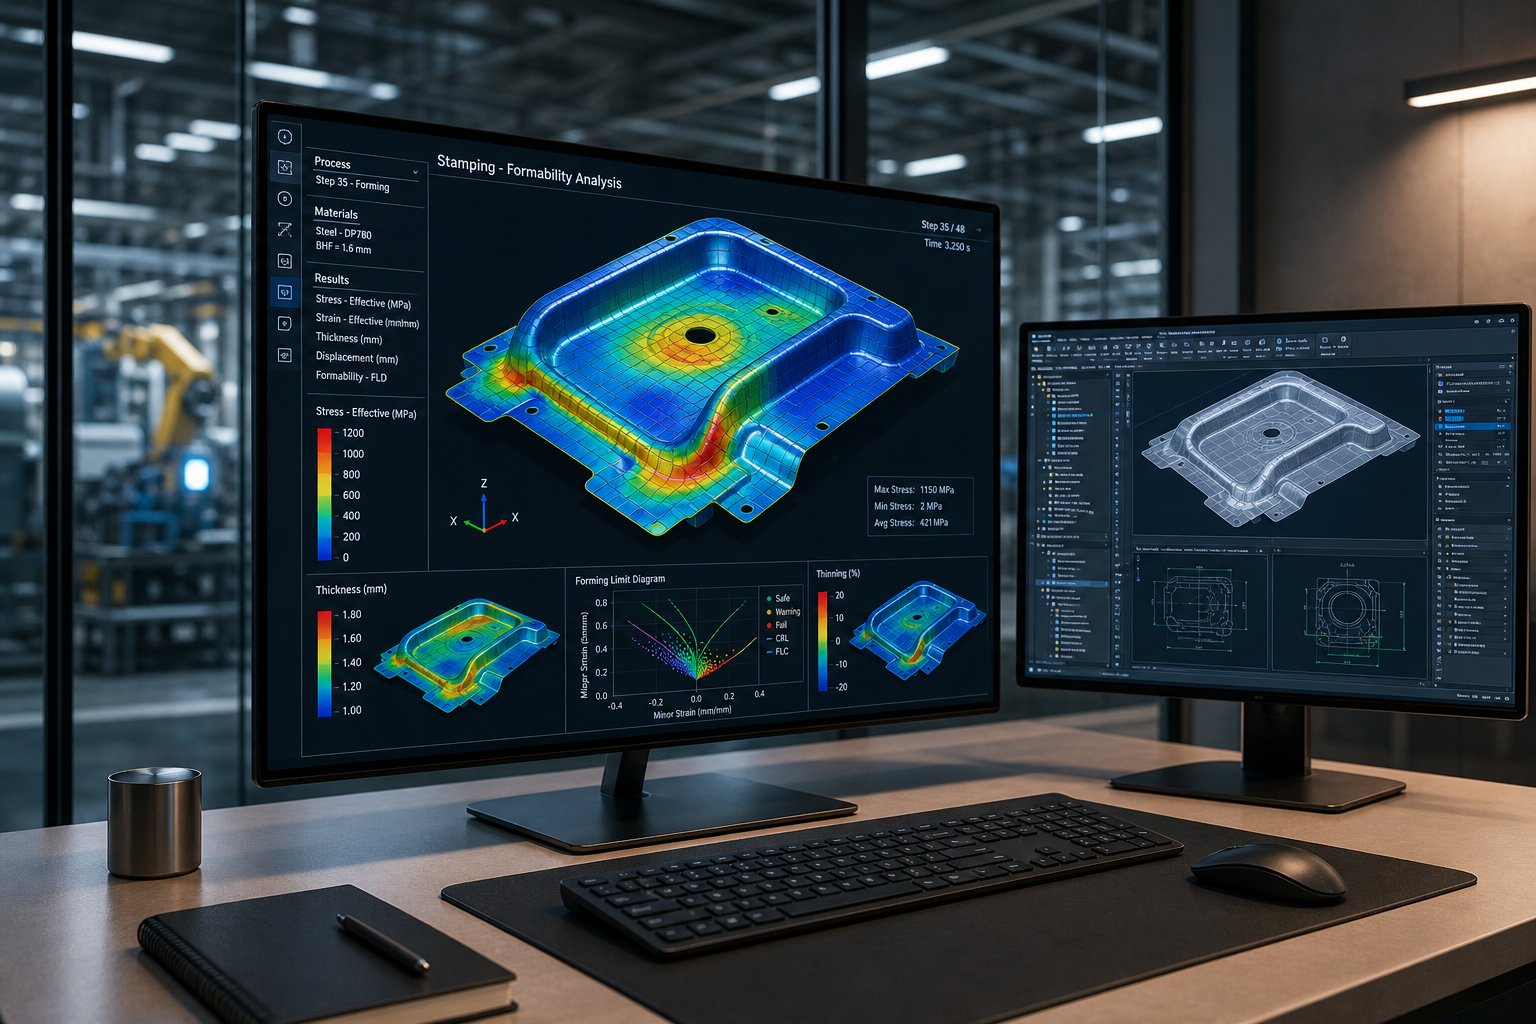
- Моделирование FEA и штамповки:Именно здесь современные разработки штампов отделяют производительные цеха от устаревших. Используя платформы CAE, такие как AutoForm или DYNAFORM, инженеры моделируют весь процесс штамповки листового металла в цифровом виде. Они прогнозируют поток материала в полости штампа, определяют точки отказа, такие как образование складок, расслоение или чрезмерное утончение, рассчитывают упругое отклонение и встраивают компенсацию в геометрию инструмента, а также оптимизируют формы заготовок, чтобы минимизировать отходы материала. АОпрос Мичиганского университетаOEM-производителей и штамповочных организаций уровня-1 обнаружили, что итерации доработки обычно стоят от 25 000 до 125 000 долларов США за цикл в зависимости от сложности панели. Респонденты назвали развитие программного обеспечения для моделирования штамповки своей первоочередной задачей, позволяющей сократить эти затраты.
- CAM-программирование и обработка:После того, как проект проходит виртуальную проверку, программное обеспечение CAM генерирует траектории движения инструмента для фрезерных станков с ЧПУ, электроэрозионной обработки проволоки и шлифовального оборудования. Цифровая модель преобразуется непосредственно в G-код, который обрабатывает каждый компонент в соответствии со спецификациями.
Этап моделирования заслуживает особого внимания. Гораздо дешевле повторить цифровую модель, чем повторно-закаливать инструментальную сталь. Каждый час, потраченный на моделирование, экономит дни на пробной печатной машине и тысячи затрат на доработку. При оценке поставщиков нестандартных штампов для штамповки металла конкретно спросите, какие платформы моделирования они используют, сколько виртуальных итераций они обычно выполняют перед резкой стали и делятся ли они результатами моделирования с вашей командой инженеров для проверки.
От испытаний прототипа до окончательной проверки
Цифровая валидация значительно снижает риск, но не устраняет необходимость физического подтверждения. Прежде чем поступить в производство, штамп для штамповки листового металла должен проявить себя в реальных условиях прессования.
Во время испытаний прототипа штамп обрабатывает образцы деталей на испытательном прессе, соответствующем тоннажу и скорости производства. Инженеры сначала измеряют-размеры изделия в соответствии со спецификациями печати, оценивают качество обработки поверхности, проверяют наличие заусенцев или состояния кромок, выходящих за пределы допуска, а также проверяют, дает ли процесс штамповки стабильные результаты при нескольких проходах. Любое отклонение требует анализа первопричин: не соответствует ли это допущению моделирования реальному поведению материала? Ошибка обработки? Компенсация упругого возврата, требующая регулировки?
Лучшие производители рассматривают тестирование как контролируемое инженерное мероприятие, а не как метод проб-и-ошибок. Они оснащают штамп датчиками, записывают параметры пресса и сопоставляют результаты измерений с прогнозами моделирования. Этот-подход с замкнутым циклом-при котором физические данные возвращаются в имитационную модель-сокращает путь от первого испытания до одобренного производственного инструмента.
Для нестандартных штампов, используемых в автомобильных или аэрокосмических программах, валидация выходит за рамки проверки размеров. Он включает в себя исследования возможностей (анализ Cpk), документацию PPAP, а иногда и ускоренные испытания на износ, чтобы подтвердить, что штамп будет поддерживать допуски в рамках контрактного объема производства.
Весь рабочий процесс-от технико-экономического обоснования до окончательной проверки-обычно занимает от 8 до 16 недель в зависимости от сложности. Сжатие сроков без адекватного моделирования и совместной работы DFM является наиболее распространенным источником перерасхода бюджета в программах штамповки. Покупатели, которые рано вовлекаются, предоставляют полные данные о деталях и активно участвуют в обсуждениях DFM, неизменно получают меньше инженерных изменений, более короткие циклы испытаний и более быстрое время запуска производства.
Проектирование и моделирование определяют, какой должна быть матрица. Следующий вопрос заключается в том, имеет ли цех, в котором находится здание, возможности механической обработки для выполнения этого проекта с уровнем точности, которого требует инженерное дело.
Производственные мощности, которые разделяют ведущие цеха штампов
Блестящая конструкция матрицы ничего не значит, если в цехе, ее выполняющем, нет оборудования, обеспечивающего допуски, требуемые конструкцией. Когда вы оцениваете производителей штампов, вы на самом деле задаете один вопрос: может ли это предприятие преобразовать CAD-модель в закаленные, собранные штамповочные инструменты, не передавая критически важные операции, которые приводят к задержкам и риску качества?
Каждый процесс, отправляемый стороннему поставщику, увеличивает время транспортировки, пробелы в коммуникации и передачу управления, при которой ответственность за измерения становится неясной. Самые профессиональные цеха по производству инструментов и штампов держат точные-важнейшие операции под одной крышей, и эта консолидация напрямую отражается на сроках выполнения заказов и качестве деталей.
Критические возможности обработки для прецизионного изготовления штампов
Не все станки в штамповочной мастерской имеют одинаковый вес. Некоторые операции определяют, соответствует ли готовый инструмент техническим характеристикам или требует доработки. Вот на что обратить внимание и почему каждая возможность важна:
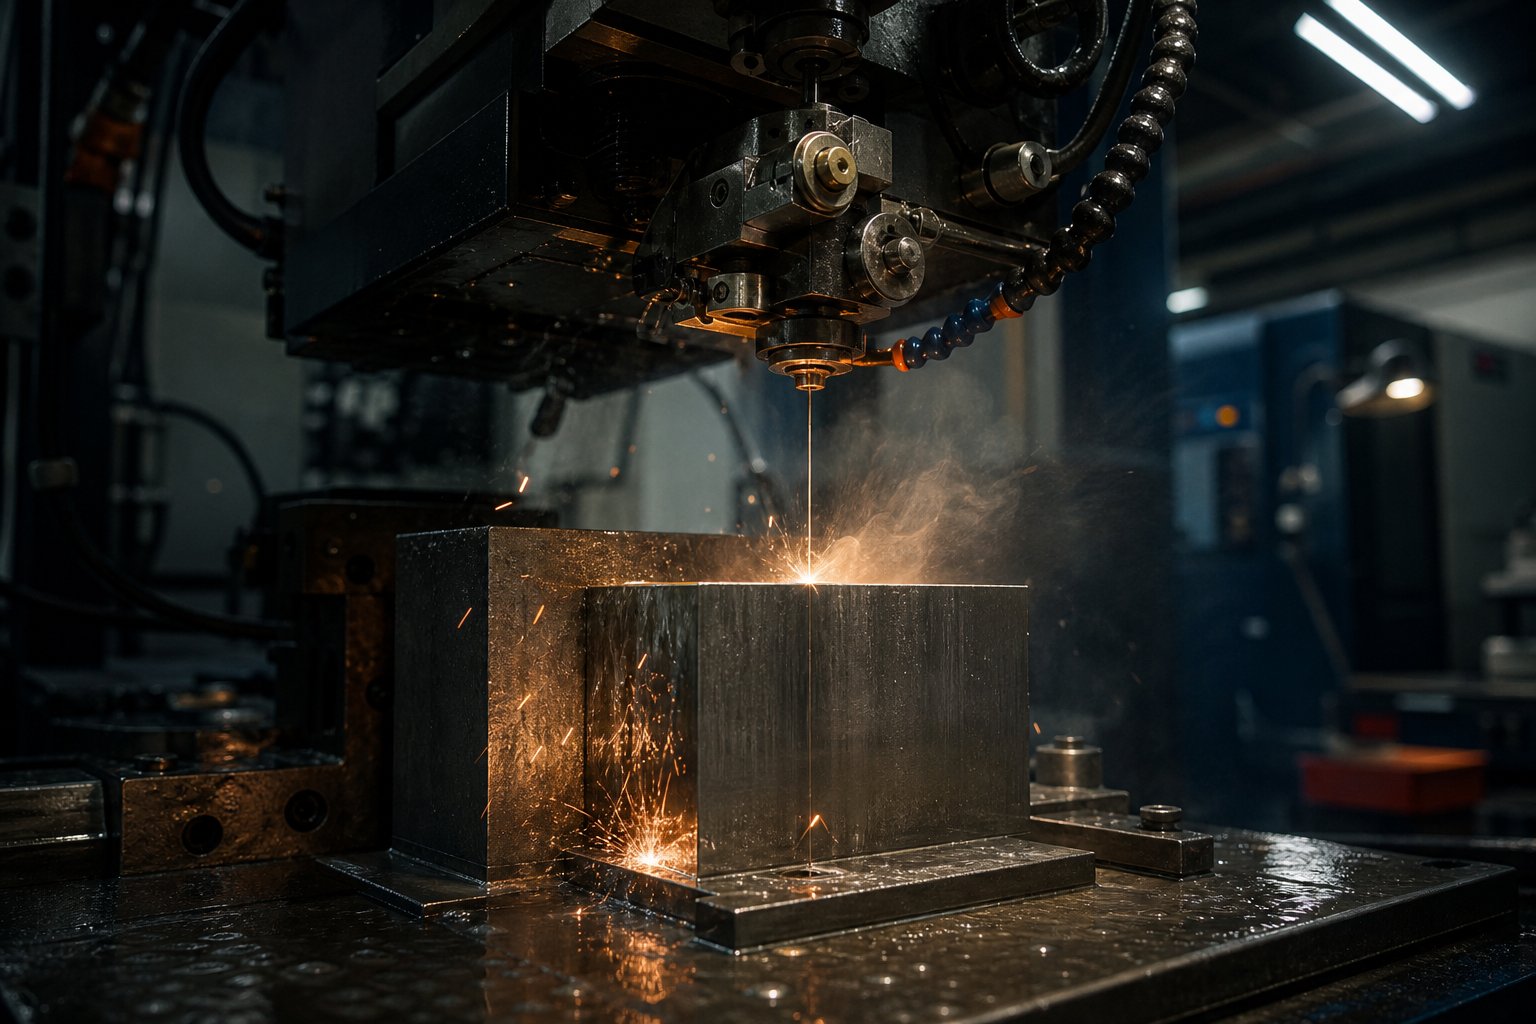
- Проволока электроэрозионная:Использует тонкую электрически заряженную проволоку для резки профилей из закаленной инструментальной стали с допусками до ±0,002 мм. Проволочная электроэрозионная обработка позволяет обрабатывать сложную внутреннюю геометрию, которую невозможно достичь обычным фрезерованием. Без этого сложные профили пуансонов и отверстия в штампах с малым зазором-должны быть переданы на аутсорсинг-, что увеличивает количество дней в графике и приводит к неопределенности измерений между цехами.
- Фрезерование с ЧПУ (3-осевое и 5-осевое):Основа штампового блока, черновой и получистовой-чистовой обработки. Возможности пяти-осей позволяют обрабатывать сложные формовочные поверхности за один установ, устраняя совокупные ошибки при перемещении. В цехе, ограниченном работой по трем-осям, возникнут проблемы с контурными поверхностями матрицы, и во время сборки потребуется больше ручной подгонки.
- Джиговое шлифование:Обеспечивает точность положения отверстия и геометрию профиля в пределах микронов на закаленных компонентах. Это операция, которая гарантирует точное совмещение отверстий направляющих штифтов, дюбельных отверстий и важных установочных элементов. В цехах, где не используется координатное шлифование, для чистовой обработки отверстий используют проволочную электроэрозионную обработку,-работающую, но более медленную и менее подходящую для геометрии глухих-отверстий.
- Поверхностное шлифование:Обеспечивает плоскостность и параллельность матриц и изнашиваемых поверхностей. Правильная шлифовка поверхности обеспечивает равномерный контакт закрытых поверхностей, предотвращая неравномерную нагрузку, которая ускоряет износ одной стороны матрицы. Он также устанавливает базовые поверхности, на которые ссылаются все остальные обработанные элементы.
- Токарная обработка с ЧПУ:Производит цилиндрические детали-направляющие штифты, втулки и круглые пуансоны-с точным диаметром и качеством поверхности. Токарная обработка собственными силами- означает, что эти компоненты соответствуют конкретной конструкции, а не полагаются на готовые--аппроксимации.
Когда какая-либо из этих возможностей отсутствует, время выполнения заказа увеличивается. Что еще более важно, каждая внешняя передача управления создает риск повышения допуска-. Профиль пуансона, вырезанный в одном цехе, закаленный в другом и отшлифованный в третьем, накапливает ошибки позиционирования, которые проявляются только во время сборки штампа-точно тогда, когда исправления становятся дорогостоящими.
Преимущества-термической обработки и испытательного пресса в домашних условиях
Две возможности, которые часто упускают из виду при оценке поставщиков, оказывают огромное влияние как на график, так и на качество: термообработка и испытательные прессы.
Внутренняя-термическая обработкадает заводу штамповочного штампа прямой контроль над процессом закалки. В соответствии сЛюцифер ПечиВнедрение термообработки-внутри компании устраняет задержки при доставке, устраняет необходимость ожидания внешнего планирования очереди и позволяет корректировать-процессы в режиме реального времени, с чем аутсорсинг просто не может сравниться. Это важно для производства штампов с жесткими требованиями к размерам, поскольку термообработка приводит к искажениям. Цех, который закаливает свои собственные компоненты, может измерить деформацию сразу после закалки и скорректировать стратегию окончательной -шлифовки в тот же день- вместо того, чтобы ждать неделю, пока детали вернутся из внешней термообработки, и обнаружить неожиданный сдвиг размеров.
Собственные-пробные прессызамкнуть цикл между обработкой и проверкой. После сборки штампа он устанавливается непосредственно на пресс соответствующего производственного тоннажа. Инженеры сначала запускают-детали изделия, измеряют результаты и вносят коррективы, не отправляя многотонную-матрицу на стороннее предприятие. Эта возможность сокращает цикл тестирования-до-утверждения с недель до дней. Это также означает, что люди, создавшие штамп, — это те же люди, которые отлаживают его на штамповочной машине-, что устраняет разрыв в общении между разработчиком и пользователем.
Для покупателей практический вывод прост: запросите список оборудования во время оценки. Опытный партнер по инструментам для штамповки металла покажет вам фрезерные станки с ЧПУ, электроэрозионные станки, координатно-шлифовальные станки, плоскошлифовальные станки, печи для термообработки и испытательные прессы под одной крышей. Пробелы в этом списке напрямую приводят к увеличению сроков, увеличению затрат на координацию и риску качества на каждом этапе передачи. Цеха, которые держат эти процессы внутри себя, не только быстрее,-они поддерживают непрерывную ответственность от необработанной стали до проверенного инструмента, а это именно то, что имеет значение, когда дата запуска вашего производства определена.
Как оценить и выбрать производителя штамповочного штампа
Списки оборудования расскажут вам, на что способен магазин. Сертификация, планирование мощности и схемы взаимодействия говорят вам, будут ли они делать это надежно, последовательно и в установленные вами сроки. Выбор производителя штампов для штамповки металла требует структурированной оценки, выходящей за рамки впечатлений от туров и торговых презентаций. Вам нужна структура, которая выявляет различия между компаниями-производителями штампов, прежде чем вы вкладываете деньги в оснастку.
Сертификация и системы качества для проверки
Сертификаты – это не просто украшение стен. Они представляют собой проверенное и документированное доказательство того, что на предприятии соблюдаются определенные технологические дисциплины. При оценке производителей штамповочных штампов вы чаще всего встретите два сертификата: ISO 9001 и IATF 16949.
ISO 9001:2015 является базовым. Он подтверждает, что в цехе металлических инструментов и штампов установлены документированные процессы управления качеством, графики калибровок, внутренние проверки и процедуры корректирующих действий. Любой авторитетный производитель штампов должен учитывать это как минимум. Однако ISO 9001 не требует статистического контроля процессов, формальных отчетов PPAP или методологий-предотвращения дефектов, таких как FMEA. Это обеспечивает дисциплину процесса, но не строгость, необходимую для приложений,-критических к безопасности.
IATF 16949:2016 основан на стандарте ISO 9001 и добавляет особые требования-автомобильной отрасли: расширенное планирование качества продукции (APQP), процесс утверждения производственных деталей (ППАП), статистический контроль процессов по критическим параметрам и требования к-защите от ошибок. Если ваши штампованные детали попадают в цепочку поставок OEM-автомобилей, IATF 16949 не является обязательным-практически все покупатели уровня 1 и уровня 2 требуют его. Сертификация также требует проведения надзорных проверок каждые 6–12 месяцев, включая возможные визиты без предварительного уведомления, что позволяет магазинам нести ответственность между проверками ваших собственных поставщиков.
При проверке сертификатов проверьте три вещи: орган по сертификации аккредитован, область его действия явно охватывает процессы штамповки металла или производства штампов, а адрес сайта соответствует тому, где на самом деле будет изготовлено ваше оборудование. Компания, сертифицированная для сборки на одном предприятии, не переносит эту сертификацию на штамповочную операцию в другом месте.
Планирование мощностей и оценка времени выполнения заказа
Поставщик штамповочных штампов с выдающимися техническими возможностями, но с перегруженным графиком, все равно не успеет к дате запуска. Оценка мощности требует конкретных вопросов: сколько активных программ штампов выполняется одновременно? Какой процент машино-часов будет использован в течение следующих 90 дней? Выделяют ли они специальное время для пробной печати или пробные версии конкурируют с производственным графиком?
Надежность сроков поставки важнее, чем обещания сроков поставки. Попросите данные об эффективности доставки за последние 12 месяцев. Производитель штампов, заявляющий о поставке в течение 10 -недель с 95 % историей выполнения-времени, является гораздо более безопасным вариантом, чем производитель, заявляющий о сроке поставки 8 недель без каких-либо данных, подтверждающих это. Также изучите их подход на случай непредвиденных обстоятельств.-Что происходит, если заказ материалов задерживается или в середине сборки вносятся изменения в конструкцию? Магазины с зрелым управлением проектами заранее корректируют графики, а не преподносят сюрпризы в последнюю минуту.
Отраслевые-критерии выбора, специфичные для отрасли
Ваша отрасль меняет самое важное. Автомобильная программа требует документации PPAP, исследований возможностей Cpk и полной прослеживаемости материалов, связывающих рулоны необработанной стали с готовыми компонентами штампов. Для применения в аэрокосмической отрасли требуется сертификация AS9100 и отчеты о первых-проверках изделий в соответствии с AS9102, при этом отслеживаемость распространяется на каждую партию плавки и операцию обработки. Программы по электронике,-особенно разъемы и микро-компоненты-отдают приоритет микро-допускам, часто требуют, чтобы зазоры-к-матрицы выдерживались в пределах ±0,002 мм и проверялись КИМ.
Программы по производству потребительских товаров и бытовой техники, как правило, уделяют больше внимания оптимизации затрат и скорости, где стандарта ISO 9001 обычно достаточно, а акцент смещается на производительность материала, проектирование-для-сотрудничества в области технологичности и быструю реализацию инженерных изменений.
В следующей таблице представлена структурированная основа для оценки любого поставщика штампов по критериям, которые наиболее важны для вашего приложения:
| Критерии оценки | Что проверить | Ключевые вопросы, которые следует задать |
|---|---|---|
| Сертификаты качества | ISO 9001, IATF 16949, AS9100 (в зависимости от обстоятельств) | Является ли область сертификации специфичной для штамповки/штамповочного производства? Когда была последняя контрольная проверка? |
| Производственная мощность | Количество одновременных программ, коэффициент использования машины | Сколько активных сборок кубиков находится в стадии разработки? Каков ваш показатель-своевременной доставки за последний год? |
| Экспертиза материалов | Опыт работы с конкретным материалом детали и диапазоном толщины | Какие марки инструментальных сталей вы рекомендуете для нашего применения и почему? Есть ли у вас опыт штамповки нашего материала такой толщины? |
| Надежность сроков выполнения | Исторические результаты поставок, процесс планирования проекта | Можете ли вы поделиться показателями реализации последних программ? Как вы справляетесь с влиянием на график изменений, вызванных изменениями в середине-сборки? |
| Качество связи | Скорость обратной связи DFM, оперативность реагирования на инженерные изменения, единая точка контакта | Кто наш основной технический контакт? Как быстро вы обычно получаете отзывы DFM о поданных новых деталях? |
| Опробование и проверка | Собственная-пробная печать, отчет о первой-статье, возможность PPAP | Вы проводите пробные занятия-на дому? Какая документация сопровождает-первую отправку статей? |
| Техническая поддержка | Обслуживание штампов после-поставки, инвентаризация запасных частей, программы переточки | Предлагаете ли вы соглашения на техническое обслуживание штампов? Каковы ваши типичные сроки заточки или ремонта? |
Используйте эту структуру в качестве инструмента оценки во время посещений поставщиков и оценки запросов предложений. Взвешивайте каждый критерий в соответствии с требованиями вашей отрасли.-Покупатели автомобилей будут высоко оценивать возможности PPAP и инфраструктуру SPC, в то время как покупатели электроники могут отдавать предпочтение допускам и оперативности инженерных решений превыше всего. Цель состоит не в том, чтобы получить идеальный результат по каждому ряду, а в том, чтобы определить, какие производители штамповочных штампов наиболее точно соответствуют конкретным требованиям вашей программы к качеству оснастки, доставке и долгосрочной-поддержке.
Основные вопросы, которые следует задать потенциальным производителям штампов
Система оценки дает вам критерии. Реальные разговоры с поставщиками дадут вам ответы. Разрыв между этими двумя понятиями заключается в том, чтобы точно знать, о чем спрашивать-и что ответы говорят о реальных возможностях магазина по сравнению с его рекламой. Специалисты по закупкам и инженеры по инструментам часто сталкиваются с жесткими сроками во время циклов запроса предложений, а это означает, что вопросы, которые вы решите задать, должны предоставить максимальную информацию за минимальное время.
Рассматривайте этот раздел как справочник, который вы можете использовать во время следующего визита или посещения предприятия с поставщиком штамповочного инструмента и штампа. Вопросы сгруппированы по категориям, чтобы вы могли сосредоточиться на том, что наиболее важно для вашей конкретной программы, будь то техническая глубина, надежность графика или долгосрочная-техническая поддержка штамповочного штампа.
Технические и инженерные вопросы
Эти вопросы показывают, действительно ли мастерская разрабатывает ваш штамп или просто обрабатывает его по чертежу, не понимая производственного контекста, стоящего за этим. Мощный инструмент для штамповки металла и партнер по штампам должны отвечать на эти вопросы конкретикой, а не общими фразами.
- Какие платформы моделирования вы используете и поделитесь ли вы результатами анализа форм с нашей командой инженеров?Предприятия, использующие AutoForm, DYNAFORM или эквивалентные инструменты CAE, могут прогнозировать утончение материала, упругость и образование складок перед резкой стали. Если они не могут назвать конкретное программное обеспечение или не решаются поделиться результатами, скорее всего, их процесс проектирования основан на методе проб и ошибок-, а это означает, что ваши затраты на тестирование возрастут.
- Какие отзывы DFM вы предоставляете по представленным геометриям деталей и как быстро?Опытный производитель обнаруживает проблемы с производительностью в течение нескольких дней после получения вашего файла САПР. Попросите привести примеры рекомендаций DFM, которые они дали по предыдущим программам. Магазины, которые отвечают: «Мы создаем по вашему запросу», говорят вам, что они не помогут вам избежать дорогостоящих проблем с дизайном.
- Какие марки инструментальной стали и методы обработки поверхности вы рекомендуете для нашего материала, толщины и объема?Послушайте конкретные аргументы:-D2 для абразивной вырубки, S7 для ударной-тяжелой формовки, твердосплавные пластины для станций сверх-высокого-объема. Расплывчатые ответы, такие как «мы используем высококачественную-сталь», указывают на ограниченную глубину материаловедения.
- Каков ваш стандартный допуск на зазор-к-матрице и как его проверить?Элитные магазины держат ±0,002 мм и проверяют с помощью КИМ или оптических измерений. Этот вопрос отделяет операции по прецизионной штамповке металлов от цехов общей механической обработки, которые погружаются в штамповочную работу без метрологии, поддерживающей ее.
- Какие детали штамповочного штампа вы производите-собственно, а не на стороне?Критические компоненты, такие как пуансоны, штампы и съемники, должны обрабатываться внутри. Интенсивный аутсорсинг основных элементов сигнализирует об ограниченности мощностей или отсутствии оборудования, что повлияет на ваши сроки и ответственность за качество.
Вопросы управления проектами и коммуникации
Технические возможности мало что значат, если магазин не может управлять сроками, сообщать об изменениях или информировать вас без постоянного-контроля. Эти вопросы показывают операционную зрелость.
- Кто является единственным контактным лицом нашей программы и каков его инженерный опыт?Вам нужен менеджер проекта, который разбирается в процессах штамповки инструментов и штампов, а не только в планировании. Техническая грамотность вашего основного контакта исключает телефонную игру между вами, координатором и реальными инженерами, собирающими ваш кубик.
- Как вы относитесь к техническим изменениям после утверждения проекта?Изменения в дизайне происходят. Вопрос в том, существует ли в магазине формальный процесс контроля версий,-отслеживающий текущие версии по сравнению с предыдущими, оценивающий влияние в течение нескольких дней и предотвращающий попадание на компьютер неправильной версии. Магазины, не имеющие документированных процессов контроля изменений, в конечном итоге будут строиться по устаревшим чертежам.
- Каков ваш показатель своевременных-доставок за последние 12 месяцев и как вы определяете «своевременную-своевременную доставку»?Некоторые магазины сравнивают первоначальные даты фиксации. Другие сбрасывают часы каждый раз, когда меняется расписание. Попросите метрику и определение. Показатель выше 90 % по сравнению с первоначальными обязательствами указывает на сильную дисциплину планирования.
- Как вы сообщаете о рисках или задержках графика, прежде чем они повлияют на доставку?Проактивные предприятия отмечают риски в тот момент, когда они их идентифицируют:-задержка материала, непредвиденная проблема при обработке, результат моделирования, требующий итерации проектирования. Реактивные магазины ждут, пока пройдет дата доставки, а затем объясняют, что пошло не так.
- Какая документация сопровождает готовый штамп?Вас ожидают файлы проекта, спецификация материалов для штамповки деталей штампа и изнашиваемых компонентов, отчеты о проверке-первых изделий, сертификаты материалов для инструментальных сталей и руководство по техническому обслуживанию. Отсутствие документации создает долгосрочную-головную боль, когда вам требуется ремонт штамповочного инструмента или запасные компоненты спустя годы после поставки.
Вопросы по обслуживанию и долгосрочному-партнерству
Штамповка – это не-купленная один раз-это производственный актив, требующий постоянного ухода. Эти вопросы определяют, исчезнет ли ваш поставщик после выставления счета или останется задействованным на протяжении всего срока службы штампа.
- Предлагаете ли вы плановые программы технического обслуживания штампов и что они включают?Обращайте внимание на конкретную информацию: рекомендации по частоте переточки, интервалы проверок, графики профилактической замены изнашиваемых компонентов и сроки выполнения ремонтных работ. Структурированная программа технического обслуживания продлевает срок службы матрицы на 30–50 % по сравнению с эксплуатацией до отказа.
- Каковы ваши типичные сроки ремонта штамповочного инструмента-как при плановой заточке, так и при аварийных поломках?Плановое техническое обслуживание должно завершиться в течение нескольких дней. Срочный ремонт в течение недели. Если производитель указывает несколько недель на базовую перешлифовку, его мощность или приоритеты не удовлетворят ваши потребности в бесперебойной работе производства.
- Имеете ли вы запасные части или быстро получаете запасные части штампов для инструментов, которые вы создали?Магазины, хранящие цифровые модели и записи материалов из оригинальных сборок, могут воспроизводить предметы износа -пуансоны, вставки, пружины, направляющие штифты-не начиная с нуля. Это значительно сокращает время простоя, когда компоненты изнашиваются в середине-производства.
- Может ли ваше оборудование масштабироваться в больших объемах, если наш спрос увеличится?Штампу, рассчитанному на 500 000 деталей в год, может потребоваться усиление станции, модернизация материалов или дополнительные полости для обработки 2 миллионов. Спросите, рассчитана ли первоначальная конструкция на будущий рост объема или для масштабирования потребуется полностью новый инструмент.
- Как будет выглядеть ваша техническая поддержка после-доставки, если у нас возникнут производственные проблемы?Лучшее партнерство — это поддержка в устранении таких проблем, как образование заусенцев, смещение размеров или проблемы с подачей-даже через несколько месяцев после поставки. Спросите, включена ли поддержка, оплачивается ли она или она недоступна.
Добавьте эти вопросы в закладки для следующего цикла запросов предложений. Полученные вами ответы расскажут о реальных возможностях производителя больше, чем любая брошюра или веб-сайт. Поставщики, которые отвечают уверенно, конкретно и прозрачно, сигнализируют именно о том партнерстве, которое позволяет производить надежные инструменты в долгосрочной перспективе. Те, кто отклоняется, обобщает или избегает деталей, говорят вам нечто столь же ценное-только в противоположном направлении.
Качество этих разговоров также сигнализирует о чем-то более широком: о том, как развивается сама индустрия производства штампов. Магазины, инвестирующие в моделирование, автоматизацию и поддержку жизненного цикла, опережают те, которые все еще работают на принципах «рукопожатия» и моделях реактивного обслуживания.
Тенденции меняют способы изготовления и поставки штампов производителями
Ответы, которые вы получаете сегодня от производителей штампов, звучат иначе, чем пять лет назад. Цеха, которые когда-то конкурировали в первую очередь за производительность обработки, теперь отличаются инженерными услугами, цифровой инфраструктурой и широтой поддержки, которую они оказывают на протяжении всего срока службы штампа. Этот сдвиг в производстве штамповки металлов стимулируется несколькими сходящимися силами, и покупатели, которые их понимают, будут принимать более четкие решения о выборе поставщиков.
Расширенное моделирование и автоматизация в производстве штампов
CAE-моделирование превратилось из конкурентного преимущества в базовое ожидание. Мировой рынок CAE оценивается почти в11 миллиардов долларов в 2024 годуи, по прогнозам, к 2032 году достигнет 25 миллиардов долларов, что отражает то, насколько глубоко моделирование стало внедрено в процесс производственной штамповки. В приложениях прецизионной штамповки моделирование с помощью искусственного интеллекта- уже сократило сроки проверки штампов на 31 процент в ведущих автомобильных предприятиях. Это означает меньшее количество итераций физических испытаний, меньше переделок закаленной стали и более быстрое получение разрешения на производство.
Разработка штампов с помощью моделирования-не заменяет физическую проверку-она устраняет большинство отказов еще до того, как сталь будет нарезана, сокращая количество итераций испытаний с недель проб-и-ошибок до нескольких дней целенаправленной доработки.
Автоматизация параллельно меняет цеха. Роботизированное обслуживание станков позволяет фрезерным станкам с ЧПУ и электроэрозионному оборудованию работать без присмотра в ночное время, повышая загрузку станков с типичных 30 процентов за одну смену до 80 процентов или выше. Для процесса штамповки это приводит к сокращению сроков выполнения заказов без ущерба для точности. В-технологическом процессе датчики и автоматизированные контрольные ячейки проверяют важные размеры во время обработки, а не после-выявления отклонений, прежде чем они перерастут в проблемы сборки. Эти инвестиции в средства автоматизации и штампы особенно полезны для применений электрической штамповки металлов, где микро-разъемы и экранирующие компоненты требуют допусков, измеряемых однозначными-микронами.
Партнерство на протяжении всего-жизненного цикла: от технико-экономического обоснования до технического обслуживания
Самый значительный сдвиг в отрасли носит структурный, а не технологический характер. Ведущие производители штампов больше не позиционируют себя как поставщики машинного-времени. Они предлагают комплексное партнерство, охватывающее технико-экономическое обоснование, анализ формовки CAE, детальное проектирование штампов, прецизионную обработку, инструментальные испытания, контроль размеров и постоянную поддержку в области технического обслуживания. Эта модель жизненного цикла меняет динамику поведения покупателя-поставщика с транзакционной на совместную.
Почему это имеет значение? Потому что производитель, вовлеченный в процесс от технико-экономического обоснования до производства, понимает, почему были приняты конкретные проектные решения. Когда нестандартную прецизионную штамповочную матрицу необходимо заточить на 500 000 ходов, команда, которая смоделировала поток материала, выбрала марку инструментальной стали и проверила первую статью, — это одна и та же команда, выполняющая техническое обслуживание.-Нет пробелов в знаниях, нет необходимости переобучения-.
ЙИЧЕНиллюстрирует этот подход к жизненному циклу, предлагая рабочий процесс, который проходит от первоначальной технико-экономического обоснования и моделирования CAE до обработки на станках с ЧПУ, пробных запусков и окончательной проверки под единой операционной системой. Для покупателей, готовых перейти от исследований к запросам цен, страница штампа предоставляет конкретный пример того, как производители полного-услуг структурируют свое взаимодействие от первого контакта до проверки продукции.
Эта эволюция в сторону интегрированного партнерства также переосмысливает то, как покупатели должны думать о последнем этапе: построении долгосрочных-отношений, обеспечивающих поддержание производительности штампа на протяжении миллионов производственных циклов, а не просто одобрение инструмента при доставке.
Построение успешного партнерства в производстве штампов
Каждый раздел этого руководства ориентирован на одну цель: предоставить вам техническую базу для соответствия вашим производственным требованиям с производителем, который может надежно поставлять инструмент на протяжении всего срока его службы. Разница между успешной и дорогостоящей программой штамповки редко сводится к одному фактору. Все сводится к тому, насколько хорошо вы согласовываете тип штампа, стратегию использования материалов, возможности цеха и качество связи, прежде чем тратить деньги на инструменты.
Сопоставление ваших требований с подходящим производителем
Вы оценили типы штампов, материалы, рабочие процессы проектирования, возможности обработки, сертификаты и вопросы поставщиков. Преобразование всего этого в повторяемый процесс принятия решений позволит вам получить единообразную оценку независимо от того, приобретаете ли вы специальную металлическую штамповку для автомобильного кронштейна или специальную металлическую матрицу для корпуса бытовой электроники. Вот сокращенный контрольный список:
- Сначала определите требования к типу матрицы.Прогрессивная, трансферная, составная или одноэтапная-этапная? Этот выбор зависит от геометрии вашей детали, годового объема и толщины материала. Предварительное сообщение отфильтровывает магазины, у которых нет соответствующего опыта.
- Проверьте возможности механической обработки и термообработки у себя-.Электроэрозионная обработка проволоки, координатное шлифование, 5-осевой станок с ЧПУ и закалка на месте под одной крышей означают более короткие сроки выполнения заказов и непрерывную ответственность за размеры.
- Убедитесь, что сертификаты соответствуют вашей отрасли.ISO 9001 как минимум. IATF 16949 для автомобилестроения. AS9100 для аэрокосмической отрасли. Проверьте объем, адрес объекта и дату последнего аудита.
- Оценивайте инженерную глубину, а не только производительность обработки.Спросите о платформах моделирования, скорости обработки DFM и о том, делятся ли они результатами анализа форм. Мастерские, которые проектируют ваши штампы,-а не просто обрабатывают их-, выявляют проблемы еще до того, как сталь будет нарезана.
- Оценивайте модели общения заранее.Как быстро они отвечают на технические вопросы? Назначают ли они единую точку контакта с инженерной грамотностью? Отзывчивость на этапе цитирования определяет оперативность во время сборки.
- Планируйте техническое обслуживание с первого дня.Спросите о программах переточки, наличии запасных компонентов и срочном ремонте. Изготовленный на заказ штамп – это долгосрочный-производственный актив, а не однократная- покупка. Производитель, создавший его, должен поддерживать его на протяжении всего срока службы.
- Запросить данные о производительности доставки.История выполнения-времени за последние 12 месяцев расскажет вам больше, чем любое обещанное время выполнения. Вес надежности выше скорости.
Этот контрольный список подойдет независимо от того, оцениваете ли вы местную мастерскую инструментов и штампов или глобального поставщика, производящего штамповки из листового металла в больших масштабах. Взвешивайте отдельные критерии на основе требований вашей отрасли.-Автомобильные программы в значительной степени опираются на возможности PPAP и инфраструктуру SPC, в то время как электронные приложения отдают приоритет точности микро-допусков и быстроте разработки.
Уверенный переход от исследований к запросам цен
Лучшие партнерские отношения не начинаются с заказа на поставку. Они начинаются с технически четкого разговора, в ходе которого обе стороны понимают требования к деталям, производственные намерения и долгосрочные-ожидания по объемам производства. Ваш запрос предложения должен включать полную 3D-модель, 2D-чертеж с размерами, спецификации материалов и допусков, прогнозы годового объема и любые второстепенные эксплуатационные требования. Чем полнее будет ваша первоначальная подача, тем более точные и сопоставимые котировки вы получите.-Устраняя необходимость перемотки туда-обратно-и-вперед, которая добавляет дни к каждому циклу ценообразования.
Если вы следовали этому руководству, то теперь вы достаточно разбираетесь в изготовлении индивидуальных металлических штамповок, конструкции штампов и возможностях цеха, чтобы с уверенностью оценить реакцию любого производителя. Вы знаете, какие вопросы задавать, какие ответы раскрывают реальные возможности и какие тревожные сигналы сигнализируют о том, что магазин будет работать хуже, когда сроки ужесточатся.
Для покупателей, готовых перейти от исследования к активному обсуждению ценовых предложений,Страница штамповки YICHENпредлагает практическую отправную точку,-охватывающую весь-рабочий процесс обслуживания: от технико-экономического обоснования и моделирования CAE до механической обработки, пробных запусков и проверок, которые в этой статье обозначены как стандарт для современных партнерств по производству штампов.
Четкая техническая коммуникация с первого взаимодействия задает траекторию всей программы. Начните с этого, и последующие инструменты отразят точность и намерение, которые вы привнесли в партнерство с первого дня.
Часто задаваемые вопросы о производителях штампов для штамповки металла
1. Что такое штампы в производстве и как они работают?
Штамп в производстве – это прецизионный-инструмент, установленный в штамповочном прессе, который использует силу для резки, сгибания или формования плоского листового металла в готовые детали. Матрица состоит из верхней половины (пуансона) и нижней половины (матрицы), которые работают вместе во время каждого хода пресса. Штампы могут совершать циклы сотни раз в минуту, производя одинаковые детали в миллионах повторений. Качество штампа напрямую влияет на точность детали, чистоту поверхности и стабильность производства на протяжении всего срока службы инструмента.
2. Как выбрать между прогрессивными, трансферными и составными штампами?
Выбор зависит от трех факторов: геометрии детали, объема производства и бюджета. Прогрессивные штампы подходят для больших-серийных партий (более 100 тысяч деталей) многофункциональных-компонентов, обеспечивая минимальную стоимость-детали, но требуя значительных первоначальных вложений в инструмент. Трансферные матрицы обрабатывают большие или-детали глубокой вытяжки, слишком сложные для прогрессивной полосы. Составные матрицы превосходно справляются с плоскими, прецизионными деталями, требующими нескольких резов за один ход, такими как пластины или шайбы. Одноступенчатые штампы лучше всего подходят для прототипирования или мелкосерийного производства, где гибкость конструкции важнее скорости цикла.
3. Какие сертификаты должен иметь производитель штамповочных штампов?
Как минимум, ищите сертификат ISO 9001:2015, который подтверждает документированные процессы управления качеством. Для цепочек поставок автомобильной продукции стандарт IATF 16949:2016 имеет важное значение, поскольку он добавляет требования к APQP, PPAP, статистическому управлению процессами и-защите от ошибок. Для аэрокосмических приложений требуется AS9100 с полной отслеживаемостью. При проверке сертификатов убедитесь, что орган по сертификации аккредитован, его объем охватывает конкретно производство штампов, а адрес сертифицированного объекта соответствует месту, где будет изготовлено ваше оборудование. Надзорные проверки каждые 6–12 месяцев помогают поддерживать постоянную подотчетность.
4. Какая инструментальная сталь лучше всего подходит для штамповки штампов?
Выбор лучшей инструментальной стали зависит от материала вашей детали, объема производства и риска отказа. D2 (с высоким-углеродом и высоким-хромом) обеспечивает превосходную износостойкость при вырубке и обработке больших-объемов при твердости 54-61 HRC. A2 обеспечивает сбалансированное сочетание прочности и износостойкости при средних-и-объемных операциях формовки. S7 обеспечивает исключительную амортизацию при работе с ударными штампами для -тяжелой холодной-формовки. Быстрорежущая сталь М2-сохраняет твердость при повышенных температурах для высокоскоростных-станций штамповки. По мере увеличения объемов производства производители обычно переходят на более твердые и износостойкие-сплавы или добавляют твердосплавные пластины на станциях с высоким износом.
5. Сколько времени занимает изготовление индивидуального штампа для штамповки?
Типичная программа штамповки по индивидуальному заказу занимает от 8 до 16 недель от технико-экономического обоснования до окончательной проверки, в зависимости от сложности. График включает в себя анализ DFM, планирование компоновки полос, 3D-моделирование CAD, моделирование FEA, программирование CAM, механическую обработку, термообработку, сборку и испытания. Сжатие этого графика без надлежащего моделирования и сотрудничества DFM является наиболее распространенным источником перерасхода бюджета. Покупатели, которые заранее предоставляют полные данные о деталях, участвуют в обсуждениях DFM и выбирают производителей, обладающих собственными-возможностями, такими как термообработка и испытательные прессы, последовательно достигают более коротких и более предсказуемых графиков поставок.


