


Что на самом деле включает в себя ремонт штампов и штампов по металлу
Ремонт инструментов для штамповки металла и штампов — это корректирующее восстановление поврежденных, изношенных или неисправных компонентов штампа до их первоначального рабочего состояния. Он варьируется от незначительных-регулировок пресса, таких как замена сколов пуансона на станции, до капитального стендового ремонта, требующего полной разборки, сварки, повторной-механической обработки и повторной сборки критических секций штампа. В отличие от планового профилактического обслуживания, ремонт осуществляется в случае неисправности, которая уже произошла или активно развивается.изготовление бракованных деталей.
Определение объема работ по ремонту штампа
Подумайте о ремонте штампа по шкале серьезности. С одной стороны, у вас есть быстрые корректирующие действия: замена сломанной направляющей, подкраска режущей кромки камнем или подстановка смещенного компонента. С другой стороны, вы переносите матрицу на стол для наплавки на треснувших секциях матрицы, электроэрозионной обработки точных деталей или полной перешлифовки формовочных станций, которые вышли за пределы допуска. Общей нитью является то, что что-то вышло из строя или ухудшилось за пределами допустимых пределов, и производство не может продолжаться, пока это не будет исправлено.
Профилактическое обслуживание сохраняет матрицу в ее текущем рабочем состоянии посредством плановых задач, таких как заточка, смазка и проверка. Ремонт штампа восстанавливает штамп, который уже вышел из строя или износился за пределы допустимых производственных допусков. Смешение этих двух факторов приводит к неточному отслеживанию затрат и недостаточному финансированию программ технического обслуживания.
Многие производителисмешать эти две категории затрат, что делает практически невозможным понять, куда на самом деле уходит их бюджет на инструменты. Отделение затрат на ремонт от затрат на техническое обслуживание штампа является первым шагом на пути к их сокращению.
Кто выполняет ремонт штампов и где это происходит
Ремонт штампов возлагается на производителей инструментов, техников по обслуживанию штампов, а в некоторых цехах опытные операторы прессов выполняют мелкие исправления на станке. Более сложная работа перемещается в инструментальный цех, где технические специалисты имеют доступ к плоскошлифовальным станкам, сварочному оборудованию и прецизионным измерительным инструментам. Крупный ремонт может осуществляться сторонними мастерскими по изготовлению инструментов и штампов со специализированными возможностями, такими как электроэрозионная обработка проволоки или вакуумная термообработка.
Почему навыки ремонта важны для стабильности производства
Каждый незапланированный отказ штампа влечет за собой скрытые затраты, помимо самого ремонта: простой станка, простой операторов, задержки качества, ускоренные поставки и брак. Квалифицированный специалист по ремонту, который может точно диагностировать причину неисправности и выполнить долгосрочное устранение, а не пластырь,-непосредственно защищает производительность. Разница между цехом, где постоянно происходят перестрелки, и цехом, работающим по стабильному графику, часто сводится к качеству выполнения ремонта штампов.
Однако настоящая задача — не просто починить то, что сломалось. Прежде всего, нужно понять, почему он сломался, и это начинается с знания того, как распознать сбой.
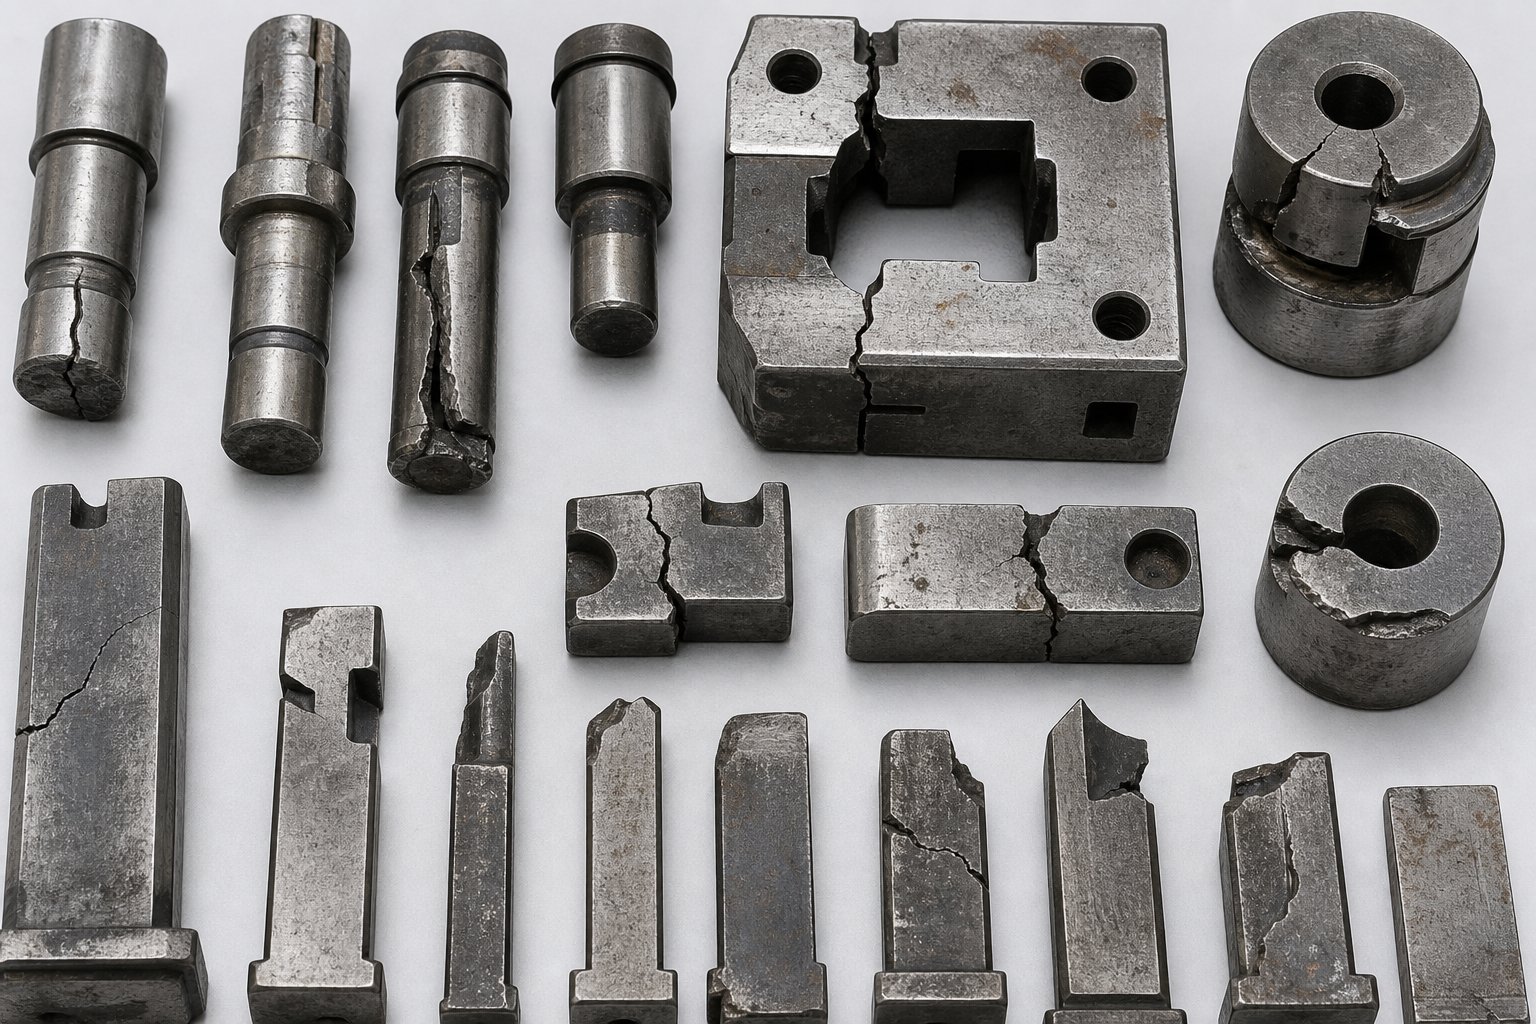
Распространенные виды отказов матрицы и диагностика первопричин
Треснувший пуансон или сломанная вытяжная станция не появляются из ниоткуда. За каждым режимом отказа стоит механизм, набор визуальных подсказок, которые он оставляет после себя, и типичное место, где он проявляется в геометрии кристалла. Когда вы сможете точно прочитать эти подсказки, вы перейдете от реагирования на пожаротушение к целенаправленному анализу первопричин отказов штампов, и именно здесь все становится реальностью.обслуживание штамповочного штампаначинается.
Подавляющее большинство повреждений инструментов при холодной штамповке приходится на пять основных видов отказов: износ, пластическая деформация, сколы, растрескивание и истирание. Каждый из них ведет себя по-разному в зависимости от материала штампа, обрабатываемого листового металла и эксплуатационных нагрузок. Давайте разберем их по отдельности.
Характер разрушения и растрескивания
Растрескивание возникает, когда уровни рабочих напряжений превышают вязкость разрушения материала инструмента. Представьте себе острый угол обрезной стали или пуансон с резким-изменением поперечного сечения. Эти геометрические концентраторы напряжений действуют как места зарождения трещин. Как только трещина зарождается, она распространяется под действием циклической нагрузки до тех пор, пока компонент не разрушится полностью, иногда катастрофически.
Обычно трещины можно обнаружить в острых внутренних углах, вокруг отверстий для болтов в тонких секциях штампа, на стыке толстых и тонких поперечных сечений-, а также вдоль следов шлифовки, оставшихся от предыдущей обработки. Визуальные индикаторы включают видимую линию трещины (часто выделенную проникающей краской во время проверки), чистую поверхность излома с характерными шевронными отметинами, указывающими на источник, или внезапный катастрофический разрыв во время хода пресса.
Чипирование связано, но отличается. Это происходит, когда эксплуатационные напряжения превышают усталостную прочность инструментальной стали на острых режущих кромках. Микротрещины образуются в зоне высокого-контакта, распространяются вбок и в конечном итоге поднимают небольшие кусочки материала по краю. Сколы особенно распространены при прокалывании пуансонов и отделочной стали, работающей с листовыми металлами более высокой-прочности, такими как двухфазные-стали или стали TRIP, где контактные силы могут быть значительными.до четырех раз вышечем с мягкой сталью.
В прогрессивных матрицах выкрашивание имеет тенденцию концентрироваться на первых нескольких станциях прожига, поскольку на них приходится наибольшее количество попаданий. В передаточных штампах чаще возникают трещины на станциях скручивания или формования, где механическая перегрузка из-за закаленного материала приводит к тому, что инструмент выходит за пределы его прочности. Составные штампы с их жесткой геометрией и одновременным режущим действием склонны к растрескиванию по краям выступов штампа, где сходятся многочисленные пути напряжения.
Механизмы износа и истирания
Износ – это постепенная потеря материала с поверхности инструмента, вызванная скользящим контактом с листовым металлом. В штамповочных операциях преобладают два типа:
- Абразивный износ- Твердые частицы или твердые фазы листового металла (оксиды, карбиды или упрочненные поверхностные слои) врезаются в поверхность инструмента, постепенно удаляя материал. Вы увидите это как равномерную полировку или образование канавок на радиусах вытяжки, поверхностях пуансона и съемных поверхностях.
- Адгезивный износ- Трение и тепло от скольжения листового металла по поверхности инструмента создают микро-сварные швы между выступами поверхности (неровностями). Продолжающееся движение отрывает мелкие фрагменты от более слабой поверхности. Эти фрагменты могут -откладываться на любой поверхности, создавая выпуклости, которые затем повреждают последующие детали.
Истирание представляет собой серьезный конец адгезионного износа. Это физическая и химическая адгезия листового металла к поверхности штампа, которая постепенно нарастает. Как только начинается истирание, оно ускоряется: наросты создают более грубый контакт, что приводит к большему трению, которое переносит больше материала. Вы заметите это по комковатым, неравномерным наростам на участках формы, радиусах вытяжки или в любом месте, где листовой металл скользит под высоким давлением.
Характер прогрессивного износа штампа зависит от функции станции. Пуансоны для прокалывания изнашиваются в первую очередь на режущих и боковых кромках. Формирующие станции изнашиваются по радиусам и контактным поверхностям. В передаточных штампах поверхности корпуса и фиксирующие элементы изнашиваются из-за многократной установки и извлечения детали. Операции вытяжки в любом типе штампа испытывают наиболее агрессивное истирание на радиусах бортов и вершинах пуансонов, где контактное давление и расстояние скольжения являются самыми высокими.
Несоосность и сбои синхронизации для разных типов штампов
Несоосность не связана с самим материалом штампа. Они возникают из-за ошибок позиционирования верхней и нижней половин матрицы, изношенных компонентов направляющих, отклонения пресса или неправильной настройки. Результатом является неравномерная загрузка, резание со смещением от-центра и ускоренный износ одной стороны станции.
В прогрессивных матрицах несоосность часто проявляется в виде неравномерной высоты заусенцев по кромке реза или в виде направляющих, которые начинают сбривать полосу. Малый шаг между станциями-между-станциями означает, что даже небольшие ошибки подачи приводят к сбоям в синхронизации, когда удары частично попадают в неподдерживаемый материал. Передаточные штампы сталкиваются с различными проблемами: расположение детали на каждой станции зависит от точного расположения пальцев, а изношенные или неправильно отрегулированные механизмы переноса создают ошибки позиционирования, которые нагружают штамп асимметрично. Составные штампы, в которых за один ход одновременно выполняются несколько операций, особенно чувствительны, поскольку внутренняя синхронизация между пуансоном и кнопкой штампа не допускает позиционного смещения.
Пластическая деформация, пятый вид разрушения, возникает, когда контактное напряжение листового металла превышает предел текучести при сжатии материала инструмента. Вы увидите это как локальное углубление, образование грибов или закругление острых элементов. Чаще всего это случается с пуансонами меньшего размера, недостаточно закаленными секциями матрицы или инструментами, работающими из более твердых материалов, чем указано изначально.
| Тип отказа | Распространенные причины | Визуальные индикаторы | Затронутые компоненты матрицы |
|---|---|---|---|
| Крекинг | Концентраторы напряжений, неправильная термическая обработка, перегрузки, резкие-изменения поперечного сечения. | Видимые линии трещин, чистые поверхности излома, катастрофическое разрушение. | Обрезка стали, фасонных профилей, штампов на острых углах |
| Чипирование | Циклическая усталость на острых кромках, недостаточная прочность,-высокопрочный листовой металл | Небольшие детали отсутствуют вдоль режущих кромок, шероховатый или зубчатый профиль кромки. | Пуансоны для прожига, обрезка стали, вырубные штампы |
| Абразивный износ | Твердые частицы в листе, высокое контактное давление, недостаточная твердость штампа. | Полированные или рифленые поверхности, постепенное закругление кромок, смещение размеров. | Рисование радиусов, граней пуансона, съемных пластин, формовочных станций. |
| Истирание/адгезивный износ | Высокое трение, недостаточная смазка, плохое качество поверхности, оцинкованные покрытия. | Неравномерное скопление материала, задиры, грубые комковатые отложения. | Нарисуйте буртики, выступы пуансонов, сформируйте радиусы, поверхности держателей заготовок. |
| Несоосность | Изношенные направляющие, прогиб пресса, неправильная настройка, ошибки подачи. | Неравномерные заусенцы,-следы смещения от центра,-односторонний износ | Направляющие штифты, втулки, пилоты, башмаки матрицы, передаточные пальцы |
| Пластическая деформация | Контактное напряжение превышает предел текучести, недостаточно-закаленный инструмент, обновление материала без проверки штампа | Грибообразные края, затопление, закругление ранее острых деталей. | Маленькие пуансоны, кнопки матрицы, радиусы форм |
Эти виды отказов редко существуют изолированно. Адгезивный износ может вызвать сколы, создавая неровности поверхности, где зарождаются микротрещины. Несоосность ускоряет односторонний-износ, что в конечном итоге приводит к сколам или трещинам. Правильное определение основного вида неисправности, а не просто лечение видимых симптомов — вот что отличает эффективный ремонт и обслуживание штампа от цикла повторяющихся поломок.
Инструменты подскажут вам, что пошло не так. Но детали, сходящие с пресса, говорят вам, что что-то пошло не так, часто еще до того, как кто-нибудь откроет матрицу. Связывание этих-сигналов качества деталей с конкретными состояниями штампа – это следующий диагностический навык, который стоит развивать.
Отслеживание дефектов детали до состояния штампа
Ваша команда по качеству отмечает проблему: заусенцы на обрезанной кромке, смещение отверстия или царапины, стекающие по вытянутой поверхности. Прежде чем кто-нибудь вытащит матрицу, сама деталь уже сообщает вам, что не так внутри инструмента. Хитрость в том, чтобы научиться его читать. Эффективное устранение дефектов штамповочного штампа начинается не на стенде, а на контрольном столе, где картина дефектов указывает непосредственно на состояние штампа, вызвавшее их.
Вот практическая схема диагностики, которой может следовать любой техник по обслуживанию штампов:
- Осмотрите дефект детали: определите его тип, серьезность и точное местоположение.
- Отследите дефект до ответственной станции, используя макет полосы или ориентацию детали.
- Осмотрите конкретную станцию на предмет соответствующего состояния штампа: изношенная кромка, незакрепленный компонент, наросты или смещение размеров.
Этот трехэтапный-этапный подход исключает догадки. Вместо того, чтобы вытаскивать всю матрицу для общего осмотра, вы приходите на станок инструментального цеха, уже зная, где и что искать.
Заусенцы и дефекты кромок как индикаторы износа
Заусенцы являются наиболее распространенным ранним сигналом о том, что ремонт штамповочного инструмента просрочен. Когда режущая кромка затупляется, закругляется или скалывается, она больше не может производить чистый срез, который дает гладкую кромку среза. Вместо этого материал рвется, а не разрезается, оставляя выступы на краях детали.
Эффективным ремонт штампа с дефектами заусенцев делает понимание того, что не все заусенцы указывают на одну и ту же первопричину. Характеристики заусенца точно говорят вам, что произошло:
- Равномерный заусенец по всей кромке реза- указывает на общий износ режущей кромки. Секция пуансона или матрицы нуждается в заточке. Это самый простой сценарий.
- Заусенцы только с одной стороны- сигнализирует о несовпадении пуансона и штампа. Зазор неравномерный: плотная сторона дает чистый край, а свободная сторона создает заусенцы. Проверьте направляющие штифты, втулки или выравнивание пресса.
- Прерывистый или локализованный заусенец- указывает на сколы или локальное повреждение кромки в этой конкретной области профиля резки. Осмотрите край под увеличением на наличие отсутствующего материала.
- Чрезмерная высота заусенцев более 0,1 мм с грубым надрывом.- предлагаетзазор между пуансоном и матрицей слишком велик, или край значительно разрушился. Одно только повторное-шлифование может не восстановить правильную геометрию, если потеря материала значительна.
- Борр с перекатом на противоположную сторону- указывает на вытягивание пробки или перетаскивание материала, что часто вызвано затупленной кромкой в сочетании с недостаточным давлением съемника или проблемами с удержанием пробки.
Каждая из этих сигнатур заусенцев соответствует определенному ремонтному действию. Заточка решает первое. Перестройка решает второе. Ремонт или замена кромки решает третий и четвертый вопросы. Если рассматривать все заусенцы как простую проблему заточки, то некоторые штампы возвращаются из инструментального цеха и снова выходят из строя в течение нескольких часов.
Размерный дрейф и его-побочные причины
Когда размеры детали начинают постепенно выходить за пределы допуска в ходе производственного цикла, вам необходимо выполнить диагностику износа штампа на основе данных о качестве детали. Дрейф размеров редко появляется внезапно. Оно накапливается в течение тысяч ударов, пока деталь не пересечет границу допуска, и к тому времени состояние штампа может значительно ухудшиться за пределы того места, где оно впервые вышло из приемлемой зоны.
Распространенные дефекты размеров и что они говорят о штампе:
- Смещение положения отверстия- изношенные или незакрепленные пилоты, которые не могут точно определить местоположение полосы, или несогласованность системы подачи, из-за которой полоса смещается между станциями.
- Угол изгиба увеличивается со временем- образует износ пуансона или вставки штампа по радиусу, снижая эффективный контакт. Также проверьте наличие незакрепленных пяточных блоков или опорных пластин, которые позволяют опалубочной станции прогибаться под нагрузкой.
- Общий профиль детали становится больше- заглушка или обрезка кромок, изнашивающихся внутрь, что фактически увеличивает профиль разреза. Полость матрицы подвергается эрозии и требует повторной-обработки или замены пластины.
- Укорочение длины фланца- Износ радиуса вытяжки увеличивает эффективный радиус, который втягивает в форму больше материала и укорачивает полученный фланец.
- Несоответствующие размеры штук-к- штукам- незакрепленные компоненты, а не износ. Болты выворачиваются, вставки смещаются или треснутая секция матрицы движется под нагрузкой. Эта картина требует немедленного внимания, поскольку обычно она быстро ухудшается.
Важнейшим моментом здесь является время. Постепенное смещение означает износ, а внезапное изменение означает, что что-то сломалось, ослабло или сдвинулось. Это различие определяет, будет ли ваш ремонт контролируемой переточкой или экстренным вмешательством.
Проблемы с качеством поверхности, которые сигнализируют об истирании или наростах
Дефекты поверхности формованных или вытянутых деталей позволяют напрямую понять, что происходит на границе раздела-матрица--материал. В отличие от проблем с размерами, проблемы с поверхностью часто заметны сразу и имеют тенденцию быстро ухудшаться, как только они возникают.
- Линейные царапины в направлении рисования- началось истирание на соответствующей поверхности штампа. Материал перешел с листа на оснастку и теперь надрезает каждую последующую деталь. Чем дольше бежишь, тем глубже становятся царапины.
- Случайные следы на поверхности или вмятины- мусора застряло между матрицей и полосой. Пули вырываются наружу, выпадают стружки из поврежденной кромки или загрязнение окружающей среды. Очистка кубика временно устраняет проблему, но необходимо найти источник.
- Текстура апельсиновой корки на сформированных поверхностях- Обычно проблема связана с материалом, а не с состоянием штампа, но если она появляется внезапно на ранее чистом-выполненном задании, проверьте, нет ли на поверхностях штампа шероховатостей, возникших в результате истирания или коррозии на ранней- стадии.
- Расщепление или разрыв на радиусах вытяжки- Радиус вытяжки стал слишком острым или слишком неровным, что ограничивает поток материала. Альтернативно, усилие держателя заготовки увеличилось из-за изношенных или загрязненных поверхностей бортов. В любом случае материал не может свободно течь в полость матрицы и вместо этого разрушается.
- Складки на фланцах или в неподдерживаемых областях- недостаточное давление держателя заготовки, часто вызванное износом прижимных подушек, усталостью пружин или потерей давления в азотном баллоне. Материал прогибается там, где его следует удерживать.
Проблемы с поверхностью быстро обостряются. Небольшая неприятная отметка сегодня завтра превратится в глубокую царапину, которая на следующей неделе станет треснувшей вытяжной станцией, как только накопление создаст достаточно локализованное напряжение. Раннее обнаружение и быстрый ремонт штамповочного инструмента при первых признаках разрушения поверхности предотвращает каскадные неисправности, которые превращают 30-минутную полировку в многодневный ремонт.
Считывание дефектов деталей таким образом преобразует данные о качестве в данные по техническому обслуживанию. Но знать, что не так, — это только половина уравнения. Другая половина — это знать, как исправить это правильно, используя правильную технику для каждого конкретного режима отказа, чтобы ремонт длился дольше, а не покупал вам еще несколько сотен обращений, прежде чем та же проблема вернется.
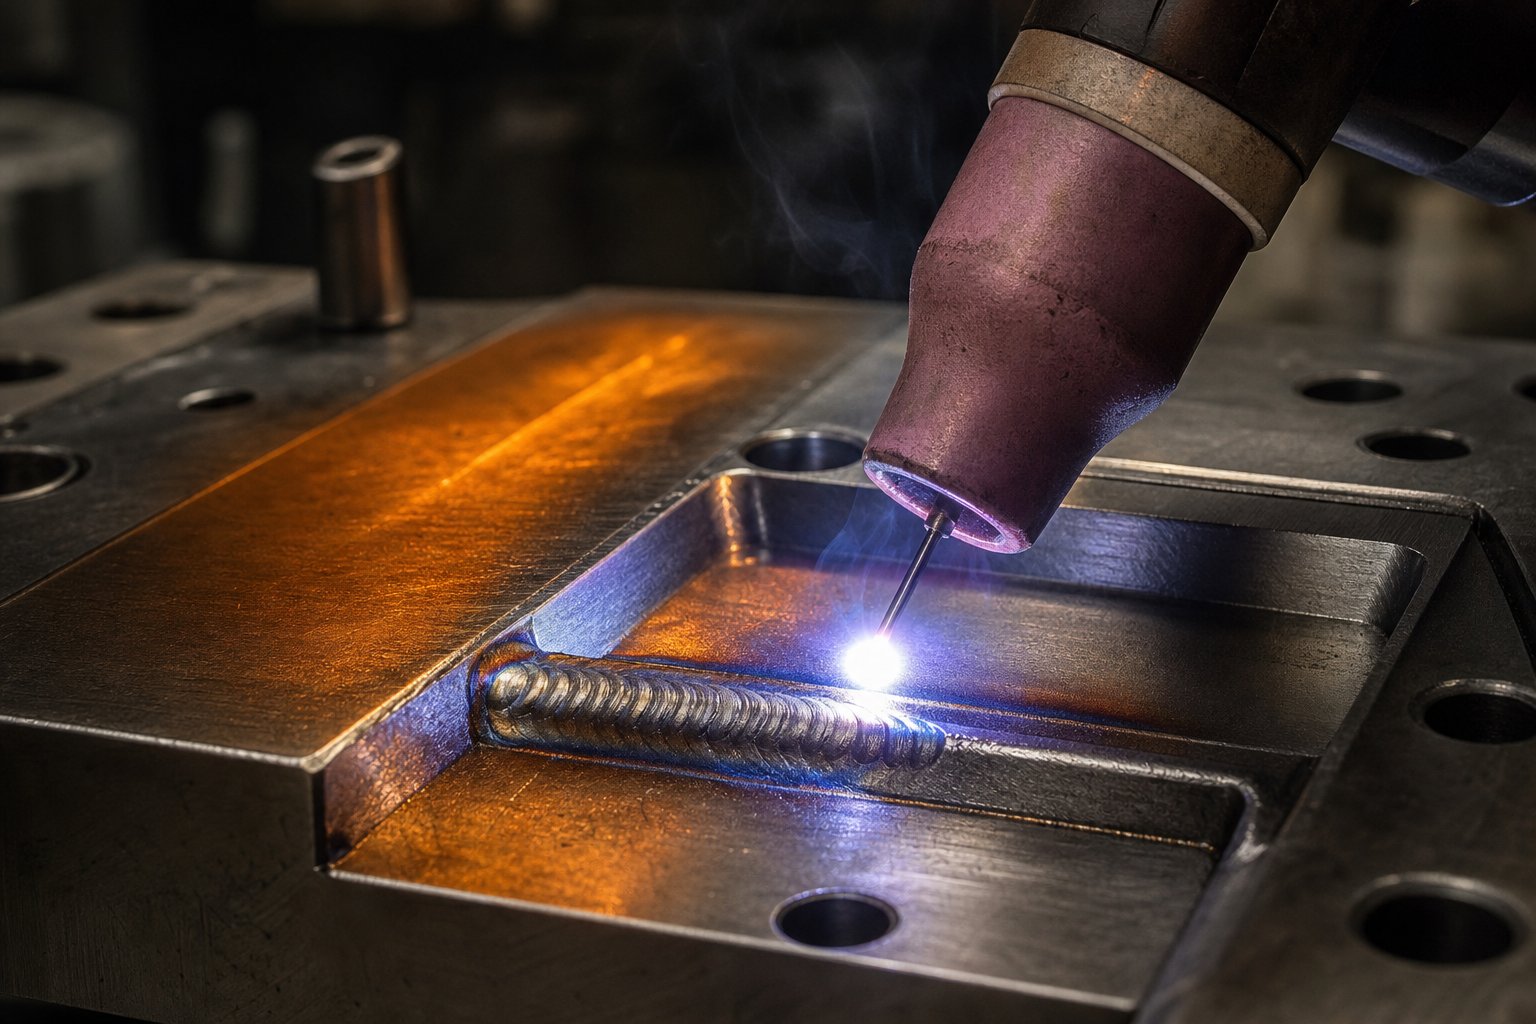
Пошаговые--методы устранения распространенных неисправностей матрицы
Правильная диагностика режима отказа — это половина пути к долгосрочному устранению проблемы. Другая половина — это использование правильной техники ремонта и правильной процедуры. Небрежно выполненный сварной ремонт создает более серьезную проблему, чем первоначальная трещина. Проход шлифования, выполненный без понимания того, сколько материала нужно удалить, приводит к тому, что матрица не выдерживает допусков. Выбор метода зависит от вида отказа, материала матрицы и допусков, которые должна соблюдать станция. Давайте рассмотрим основные методы восстановления штампов и узнаем, когда применяется каждый из них.
Один важный момент перед тем, как приступить к делу: временные исправления, выполняемые под плунжером, такие как забивание кромки камнями или установка прокладок изношенной секции без выдергивания матрицы, почти всегда требуют двойных работ по техническому обслуживанию. Они маскируют реальное состояние, способствуют дальнейшей деградации и часто создают новые проблемы, такие как неравномерность зазоров или повышение напряжений. Правильный ремонт стенда требует больше времени, но исключает цикл повторных быстрых исправлений, которые отнимают больше часов, чем выполнение одного правильного ремонта.
Процедуры сварного ремонта трещин и сколов компонентов
Ремонт сварным швом применяется, когда компоненты штампа имеют трещины, сколы или потерю материала, который невозможно восстановить простой шлифовкой. Это один из самых мощных доступных методов восстановления штампов, но при этом он чаще всего оказывается неудачным. Правильная процедура ремонта сварки штампа следует строгой последовательности, и пропуск этапов является причиной большинства отказов.
Когда сварка уместна? Используйте его для обработки треснутых секций штампа, замена которых невозможна немедленно, сколов режущих кромок с потерей материала глубже, чем можно устранить при шлифовании, радиусов изношенной формы, требующих накопления материала перед повторной-обработкой, а также поврежденных установочных поверхностей, требующих восстановления размеров.
Требуемое оборудование включает в себя установку для сварки TIG или микро-TIG для прецизионных наплавок, соответствующие присадочные стержни, подходящие к основной инструментальной стали, печь предварительного нагрева или горелку с контролируемым нагревом, а также мелки,-определяющие температуру, или пирометры для контроля. Согласно принципам, изложеннымЖурнал МеталлоформингУспешная сварка инструментальных сталей зависит от правильно разработанной технологии сварки и тщательного выбора электродов, соответствующих термической обработке ремонтируемой штамповой стали.
Основные методические рекомендации по ремонту сварным швом:
- Определить инструментальную сталь- невозможно выбрать правильный присадочный стержень, не зная основного материала. D2, A2, S7 и M2 требуют разных подходов.
- Подготовьте сустав.- зачистите весь потрескавшийся или поврежденный материал, пока не получите прочный основной металл. В случае изношенных режущих кромок зашлифуйте как минимум на 3 мм (1/8 дюйма) ниже конечной желаемой поверхности, чтобы обеспечить равномерную глубину сварного шва.
- Предварительно нагрейте заготовку- это не-не подлежит обсуждению для инструментальных сталей. Температура предварительного нагрева зависит от типа стали, но обычно колеблется от 200 до 540 градусов. Сварка холодной инструментальной стали гарантирует образование трещин в зоне термического-воздействия.
- Наплавка сварочного металла контролируемыми проходами- при глубоком ремонте, требующем нескольких проходов, начните снизу и заполняйте постепенно. Обрабатывайте сварной металл горячим, чтобы свести к минимуму усадку, деформацию и растрескивание.
- После-жары и настроения- после сварки дайте компоненту медленно остыть, затем повторно нагрейте его до температуры отпуска, рекомендованной для данной комбинации инструментальной стали и электрода.
Распространенные ошибки, приводящие к повторным сбоям: сварка без предварительного нагрева, использование неподходящего присадочного материала, неспособность отшлифовать весь поврежденный материал перед сваркой (дефекты локализуются под новыми отложениями) и пропуск отпуска после-сварки. Любой из этих ярлыков гарантирует, что ремонт снова сломается, часто раньше, чем первоначальный сбой.
Шлифование и повторная-обработка изношенных поверхностей
Шлифование и заточка штампов является наиболее частым ремонтным мероприятием в любом инструментальном цехе. Он направлен на устранение естественного износа, который накапливается на режущих кромках, поверхностях форм и контактных поверхностях в ходе производственного цикла. Ключевой вопрос, с которым сталкивается каждый техник, прост: сколько материала вы удаляете?
Ответ: продолжайте удалять материал до тех пор, пока все области,-пораженные износом, не исчезнут. Это звучит очевидно, но недостаточное-измельчение – одна из самых распространенных ошибок. Если вы оставите хотя бы тонкую полоску изношенного материала на режущей кромке, матрица почти сразу же снова затупится, потому что профиль закругленной кромки не был полностью восстановлен до острого пересечения.
Вот последовательная процедура для наиболее распространенного сценария ремонта — восстановления режущей кромки путем шлифования поверхности:
- Снимите компонент с матрицы и тщательно очистите его. Удалите все заусенцы, налеты и мусор, мешающие шлифовке.
- Осмотрите режущую кромку под увеличением, чтобы оценить глубину износа и выявить сколы, которые простираются глубже нормального износа.
- Установите компонент на плоскошлифовальный станок с помощью надлежащего крепления, чтобы гарантировать, что шлифованная поверхность будет параллельна исходной исходной точке.
- Делайте легкие проходы (0,01-0,025 мм за проход), используя шлифовальный круг, соответствующий твердости инструментальной стали. Смазочно-охлаждающая жидкость необходима для предотвращения термического повреждения закаленной поверхности.
- Продолжайте проходы до тех пор, пока визуальный осмотр не подтвердит, что все следы износа и закругления кромок удалены, обнажая свежую, острую геометрию резки по всему профилю.
- Снимите с детали заусенцы, проверьте критические размеры с помощью микрометров или мерных мер и проверьте плоскостность с помощью поверхностной пластины и индикатора.
- Если компонент был отшлифован ниже минимальной высоты (точка, где прокладки больше не могут компенсировать удаление материала), отметьте его для замены, а не возвращайте в эксплуатацию с недостаточным размером.
Помните, чтоматрица изнашивается медленнее перфоратора, поэтому количество материала, удаленного из сопрягаемых компонентов, не будет одинаковым. Каждую часть измельчите ровно настолько, насколько это необходимо. Чрезмерное удаление материала неоправданно сокращает срок службы компонентов.
Для пуансонов с выталкивающими штифтами либо снимите штифты и отшлифуйте компоненты по отдельности, либо вставьте ключ-держатель через боковое вентиляционное отверстие, чтобы удерживать штифт на правильном вылете во время шлифования. В любом случае после заточки выталкивающий штифт должен выступать на правильное расстояние от поверхности пуансона, иначе у вас сразу же возникнут проблемы с вытягиванием пули.
Одна из опасностей, которая портит хорошую шлифовку: чрезмерное перегрев. Если вы видите изменение цвета (синие или соломенные-пятна) на поверхности земли, значит, вы вытянули закалку из закаленной стали. Эта смягченная зона будет изнашиваться ускоренными темпами. Используйте достаточный поток охлаждающей жидкости, более легкие проходы и правильно заправленное колесо, чтобы предотвратить термическое повреждение.
Электроэрозионная обработка и специальные методы прецизионной реставрации
Когда традиционная механическая обработка не может достичь поврежденного участка или когда геометрия слишком сложна для ручного шлифования, методы ремонта штампа EDM становятся необходимыми. Электроэрозионная обработка удаляет материал посредством контролируемой искровой эрозии, работая независимо от твердости заготовки. Это делает его идеальным для полностью закаленных компонентов штампов, которые невозможно обработать традиционным способом без предварительного отжига.
Для ремонта матрицы применяются два метода электроэрозионной обработки:
- Грузило электроэрозионное- использует фигурный электрод (обычно графитовый или медный) для эрозии полости или профиля в заготовке. В ремонтных приложенияхЭлектроэрозионная обработка грузила позволяет восстанавливать полости сложной формы., удаляйте сломанные метчики или сверла, застрявшие в компонентах штампа, не вызывая дополнительных повреждений, и восстанавливайте детали сложной формы, к которым невозможно получить доступ при шлифовании.
- Электроэрозионная обработка проволоки- использует тонкий проволочный электрод для резки точных профилей по всей толщине заготовки. Идеально подходит для резки новых пластин, регулировки профилей обрезки или повторной-резки геометрии пуансона, износ которой превышает пределы шлифования.
Электроэрозионная обработка превосходна в ситуациях, когда вам нужны жесткие допуски (в пределах 0,005 мм) на закаленных поверхностях, сложные внутренние геометрии, до которых не может добраться ни один шлифовальный круг, или тонкие тонкие сечения, где механические силы резания могут вызвать деформацию. Компромисс- – скорость. Электроэрозионная обработка по своей природе медленнее, чем шлифовка, поэтому она предназначена для точных реставрационных работ, а не для обычной заточки.
Помимо сварки, шлифовки и электроэрозионной обработки, набор инструментов для ремонта штампов дополняют еще два метода:
- Повторное-покрытие- применение обработки поверхности, например нитрида титана (TiN) или карбонитрида титана (TiCN), после шлифования восстанавливает износостойкость и снижает склонность к истиранию. Повторное-покрытие увеличивает интервал между заточками, но требует, чтобы поверхность была правильно подготовлена и не имела повреждений при шлифовке.
- Повторная-обработка- для формообразующих станций, износ которых превышает восстановление после шлифования, фрезеровка с ЧПУ или координатное шлифование могут восстановить первоначальный профиль. Для этого необходимо сначала отжечь секцию матрицы, повторно-обработать ее, затем повторно-закалить и отпустить до эксплуатационной твердости. По сути, это восстановление компонента, и решение о переделке-машины вместо замены зависит от времени и стоимости выполнения заказа.
Выбор техники не произволен. Сопоставьте метод ремонта с видом разрушения: шлифовка для устранения поверхностного износа и притупления кромок, сварка для устранения потерь материала и растрескивания, электроэрозионная обработка для точных деталей и недоступной геометрии, повторное -покрытие для предотвращения истирания и повторная обработка для восстановления профиля за пределами пределов шлифования. Выбор неправильного метода или применение правильного метода с некачественной процедурой превращают единичный ремонт в повторяющийся сбой.
Правильное выполнение механического ремонта имеет важное значение, но это лишь часть достижения долговечного результата. То, что происходит с металлургией этой инструментальной стали во время и после ремонта, особенно термические циклы, вызванные сваркой и шлифовкой, определяет, выдержит ли ваш ремонт 500 000 ударов или снова выйдет из строя через 5 000.
Термическая обработка и учет материалов при ремонте
Сварной слой, который на поверхности выглядит чистым, все же может треснуть в течение нескольких тысяч нажатий. Плоская и острая шлифованная поверхность все равно может преждевременно изнашиваться, если во время ремонта ее подповерхностная твердость была нарушена. Механическая работа по фиксации детали матрицы видна и измерима. Металлургическая работа, обработка инструментов и штампов, происходящая на термическом уровне, невидима до тех пор, пока она не выйдет из строя. И это часто терпит неудачу, потому что этот шаг чаще всего пропускают под давлением производства.
Пропуск термообработки является самой распространенной причиной неудачного ремонта сварных швов в компонентах штампа. Металлургически необоснованный ремонт, который хорошо выглядит на верстаке, выйдет из строя быстрее, чем первоначальный ущерб, который он должен был исправить.
Понимание того, почему управление температурным режимом имеет значение и что происходит, когда вы его игнорируете, — это разница между ремонтом, который длится весь срок службы программы, и ремонтом, который дает вам неделю, прежде чем вы снова вытащите кость.
Термические протоколы перед-нагревом и после-сварки
Когда вы зажигаете дугу на закаленной инструментальной стали без предварительного нагрева, вы создаете экстремальный температурный градиент. Сварочная ванна расплавляется, в то время как окружающий основной металл остается при температуре, близкой к температуре окружающей среды. По мере остывания сварного шва он сжимается от жесткого холодного материала, который сопротивляется движению. Результат фиксируется-остаточным напряжением, сосредоточенным в узкой полосе, называемой зоной термического-воздействия (ЗТВ). В инструментальных сталях, закаленных до твердости 58-62 HRC, эта зона становится хрупким мартенситом, микроструктурой, которая чрезвычайно тверда, но практически не допускает растягивающих напряжений или ударов. Там возникают трещины, часто через несколько часов после возвращения штампа в эксплуатацию.
Предварительный-нагрев решает эту проблему за счет уменьшения температурного градиента между зоной сварки и окружающим материалом. КакПримечания Gateway MetalsПредварительный нагрев сводит к минимуму термический удар и снижает опасность чрезмерного искажения, деформации или растрескивания. Практический протокол ремонта штампа выглядит следующим образом:
- Инструментальная сталь D2- разогрейте до 400–540 градусов (750–1000 градусов F). D2 очень чувствителен к растрескиванию из-за высокого содержания углерода и хрома.
- Инструментальная сталь А2- разогрейте до 200–260 градусов (400–500 градусов F). Менее чувствителен, чем D2, но все же требует контролируемого нагрева.
- Инструментальная сталь S7- разогрейте до 150-200 градусов (300–400 градусов по Фаренгейту). Ударопрочный состав S7 более щадящий, но холодная сварка по-прежнему представляет риск.
- Инструментальная сталь H13- разогрейте до 370–540 градусов (700–1000 градусов F). Стали для горячей обработки требуют высоких температур предварительного нагрева из-за содержания в них легированных сплавов.
Термическая обработка после-сварки не менее важна. После сварки нельзя допускать бесконтрольного остывания детали до комнатной температуры. Вместо этого поддерживайте температуру предварительного нагрева или поместите непосредственно в печь для закалки. Цель состоит в том, чтобы превратить любой хрупкий мартенсит в ЗТВ в отпущенный мартенсит, который сохраняет твердость, но при этом восстанавливает некоторую ударную вязкость. Для большинства закаливаемых на воздухе инструментальных сталей, таких как A2 и D2, стандартной практикой является двойная закалка после сварки. Температура отпуска должна соответствовать исходной спецификации термообработки для этой марки стали, обычно 200–540 градусов в зависимости от желаемой конечной твердости.
Как на самом деле выглядит пропуск этих шагов на практике? Сам сварной шов может оказаться прочным. Но в течение первых нескольких тысяч ударов в ЗТВ, прилегающей к сварному шву, появляются микротрещины. Они распространяются под действием циклической нагрузки и в конечном итоге разрушаются при ремонте, часто унося с собой дополнительный основной материал. В итоге вы получите больший ущерб, чем изначально, плюс потраченное время и материалы из-за неудачного ремонта.
Снятие стресса после капитального ремонта
Термическая обработка после сварки штампом устраняет непосредственные термические повреждения в процессе сварки. Снятие напряжений отремонтированных компонентов штампа решает более широкую проблему: накопленные остаточные напряжения от механической обработки, шлифования, электроэрозионной обработки и сварки, которые накапливаются на протяжении всего процесса ремонта.
Представьте себе секцию штампа, которую сварили, затем отшлифовали, а затем проволокой выполнили электроэрозионную обработку профиля. Каждая из этих операций имела свою собственную модель стресса. Шлифование приводит к сжатию поверхности (что обычно полезно), а также к локализованному тепловому напряжению, если происходит накопление тепла. Электроэрозионная обработка создает восстановленный слой с высоким растягивающим напряжением на поверхности, который в промышленности называют «зоной белого слоя». Сварка создает глубокие остаточные напряжения по всей ЗТВ. Без снятия напряжений эти конкурирующие поля напряжений могут вызвать неожиданные деформации при повторном вводе компонента в эксплуатацию или, что еще хуже, создать концентраторы напряжений там, где возникают трещины.
Протокол снятия напряжения для отремонтированных компонентов матрицы следует простым правилам. Стали, прошедшие термообработку-, снимают напряжения примерно при температуре примерно на 25 градусов F (15 градусов) ниже температуры последнего отпуска. Это гарантирует, что вы снимете напряжение без изменения твердости, которая уже была установлена в результате первоначальной термообработки. Время выдержки аналогично отпуску: один час на дюйм толщины, минимум два-часа. Охлаждение должно быть медленным и равномерным, чтобы избежать повторного возникновения температурных градиентов.
В частности, для поверхностей, обработанных электроэрозионной обработкой, снятие напряжений особенно важно. Отлитый слой электроэрозионной обработки содержит микротрещины и чрезмерное поверхностное натяжение. Цикл снятия напряжений помогает расслабить эту зону и снизить риск распространения микротрещин под эксплуатационными нагрузками. Некоторые мастерские регулярно снимают нагрузку с любого компонента, подвергшегося электроэрозионной обработке, независимо от того, проводились ли другие ремонтные работы.
Когда следует снимать стресс, а когда можно это пропустить? Мелкий ремонт, такой как легкая шлифовка режущей кромки или небольшой сварной шов на не-критической поверхности, может не оправдать цикл печи. Крупный ремонт, включающий глубокие сварные швы, значительное удаление материала, несколько операций ремонта одного и того же компонента, а также любой ремонт сложной или тонкой-геометрии сечений всегда должен включать в себя снятие напряжений. Стоимость цикла печи незначительна по сравнению со стоимостью повторного отказа и связанного с ним простоя.
Проверка твердости и проверка целостности материала
Вы сварили,-термически обработали и зашлифовали компонент, вернув ему размеры. Как вы подтверждаете, что ремонт действительно сработал на металлургическом уровне? Проверка твердости инструментальной стали даст вам ответ. Если отремонтированная зона не соответствует исходной спецификации твердости, ремонт будет либо слишком быстро изнашиваться (слишком мягкий), либо преждевременно скалываться и трескаться (слишком твердый и хрупкий).
В проверке ремонта штампа преобладают два метода испытаний:
- Определение твердости по Роквеллу (шкала HRC)- стандарт для объемных проверок твердости компонентов из инструментальной стали. Это быстрое, прямое-считывание и практичное подтверждение того, что отремонтированная секция находится в ожидаемом диапазоне (обычно 58–62 HRC для сталей, подвергнутых холодной обработке).Роквелл работает лучше всегокогда у вас есть плоская, стабильная испытательная поверхность и достаточная толщина материала, чтобы выдержать отпечаток без влияния подложки.
- Микро-Твердость по Виккерсу- необходим, когда вам нужно сопоставить твердость зоны сварки, ЗТВ и основного металла. Micro-Vickers использует небольшой алмазный индентор при низкой нагрузке, что позволяет размещать несколько отступов по линии, пересекающей границу ремонта. Это показывает, была ли ЗТВ закалена должным образом, соответствует ли твердость наплавленного сварного покрытия твердости основного материала и существуют ли какие-либо мягкие или чрезмерно твердые зоны, которые могли бы создать слабое место при эксплуатационной нагрузке.
Правильно выполненный сварной ремонт инструментальной стали D2 должен показывать наплавку с твердостью 58-62 HRC, зону ЗТВ в пределах 2-3 точек от основного материала и отсутствие локальных мягких пятен с твердостью ниже 55 HRC, которые указывали бы на неполную закалку или переотпуск. Если микро-Виккерс обнаруживает узкую твердую полосу выше 65 HRC в ЗТВ, эта зона не прошла адекватную закалку и будет склонна к растрескиванию под действием циклической нагрузки.
Совместимость материалов во время сварки добавляет еще один уровень. Когда вы наносите присадочный материал на инструментальную сталь, вы создаете металлургическую связь между двумя потенциально разными составами. Наполнитель должен быть совместим с содержанием углерода и сплавов в основном материале и должен соответствующим образом реагировать на цикл термообработки после-сварки. Использование присадочного стержня, предназначенного для мягкой стали, на секции матрицы D2 создает разнородное металлическое соединение с непредсказуемой твердостью, плохой износостойкостью и высоким риском растрескивания на линии сварки. Подберите наполнитель к основной стали и проверьте результат с помощью испытания на твердость, прежде чем вернуть деталь в производство.
Управление температурой во время ремонта – работа не из гламурных. Он не дает видимых результатов, как чистый сварной валик или свежешлифованная поверхность. Но именно невидимый фундамент определяет, сохранится ли ваша видимая работа. Мастерская, которая контролирует предварительный-нагрев, отпуск-после сварки, снятие напряжений и проверку твердости, обеспечивает долговечный ремонт. Мастерская, которая пропускает эти этапы, производит ремонт, который хорошо смотрится на верстаке и выходит из строя под прессом.
Знать, как выполнить долговечный ремонт, — это одно. Знание того, следует ли вообще ремонтировать или достиг ли компонент точки, когда замена имеет больше экономического смысла, — это совершенно другое решение, которое большинство магазинов принимают на интуитивном уровне, а не на структурированном анализе.
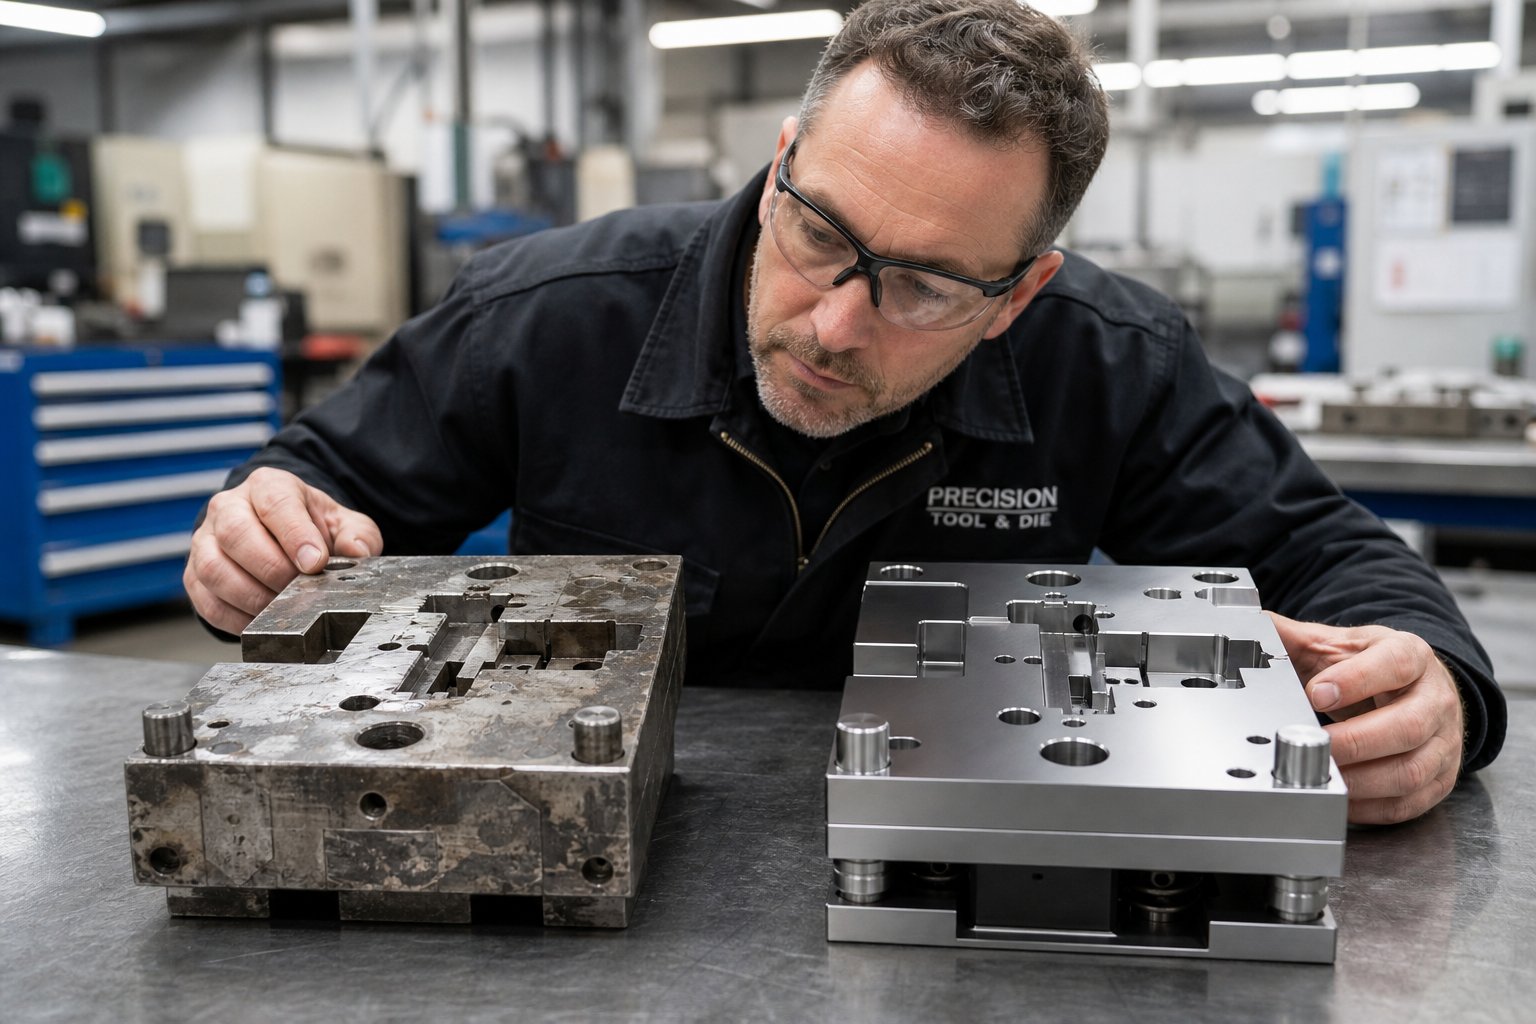
Схема принятия решений о ремонте и замене
На скамейке стоит вставка с треснутой формой. Вы уже сварили его дважды. Зона-пораженного тепла приближается к соседнему объекту, а последний ремонт выдержал всего 40 000 обращений вместо ожидаемых 200 000. Ремонтировать заново или врезать новую вставку? Большинство мастерских отвечают на этот вопрос, основываясь на том, кто кричит громче всех: производство хочет вернуть товар прямо сейчас, поэтому вы его свариваете. Управление оснасткой хочет сэкономить бюджет, поэтому вы свариваете его. Никто не спрашивает, имеет ли экономический смысл сварка в третий раз.
Замена интуитивного инстинкта структурированной матрицей решений по ремонту штампов исключает эмоции из решения, которое напрямую влияет на стоимость, время безотказной работы и качество детали. Приведенная ниже схема дает менеджерам по оснащению повторяемый процесс оценки стоимости ремонта штампа и замены на уровне компонентов.
Факторы стоимости и времени выполнения заказа при принятии решения о ремонте
Две цифры определяют решение больше, чем что-либо еще: стоимость ремонта по сравнению с заменой и время, которое занимает каждый вариант. Ремонт, стоимость которого составляет 60 % стоимости нового компонента и который восстанавливает только 50 % ожидаемого срока службы, является плохой инвестицией. Замена, которая стоит дешевле, но доставка занимает восемь недель, может оказаться нецелесообразной, когда вы завтра начнете производство.
Вот как можно честно провести сравнение:
- Стоимость ремонта- включает трудозатраты, материалы, термообработку, любые сторонние операции (эрозионную обработку, нанесение покрытий), а также время простоя, пока матрица находится на столе.
- Стоимость замены- включает сырье, механическую обработку, термообработку, установку и время испытаний для проверки нового компонента в штампе.
- Ожидаемый срок службы после ремонта- каждый последующий ремонт обычно дает уменьшающуюся отдачу. Первый ремонт сваркой может восстановить 80-90% первоначального срока службы. Третий ремонт на той же площади редко дает результат более 30-50%.
- Оставшийся объем программы- Если в программе обработки деталей осталось 100 000 деталей, то ремонт, рассчитанный на 100 000 обращений, вполне достаточен. Если программа продлится еще пять лет при годовом объеме 500 000, то короткий-ремонт просто отложит неизбежную замену.
Практический порог, который используют многие опытные инструментальные мастерские: если стоимость ремонта превышает 50 % стоимости замены, а ожидаемый срок службы после-ремонта составляет менее 60 % от срока службы нового компонента, замена является более выгодной инвестицией. Ниже этого порога ремонт обычно выигрывает как по стоимости, так и по времени.
Когда совокупный ущерб превышает возможность ремонта
Индивидуальный ремонт может быть вполне добротным. Проблема накопительная. Каждый сварной шов добавляет остаточное напряжение. При каждой шлифовке удаляется материал и уменьшается оставшийся диапазон прокладки компонента. Каждый термический цикл слегка меняет металлургию окружающего основного материала. В какой-то момент вы больше не будете ремонтировать исходный компонент. Вы поддерживаете лоскутное одеяло, которое мало похоже на первоначальный замысел проекта.
Следите за этими сигналами, которые подскажут вам, когда следует заменить компоненты штамповочного штампа, а не ремонтировать их снова:
- Деталь была сварена на одном и том же участке более двух раз, и каждый ремонт длится короче предыдущего.
- Совокупное шлифование привело к уменьшению высоты детали ниже минимальной, а комплекты прокладок приближаются к своему практическому пределу.
- Испытание на твердость выявило неоднородные зоны на рабочей поверхности из нескольких перекрывающихся участков,-подвергнутых тепловому воздействию.
- Деталь требует ремонта все чаще, хотя условия эксплуатации не изменились.
- Проверка размеров показывает, что отремонтированная геометрия все больше отклоняется от номинальной с каждым циклом доработки.
Этот последний пункт заслуживает особого внимания. Деградация толерантности прогрессирует.Рекомендации по профессиональной оценкепредполагают, что если функциональность не может быть восстановлена по крайней мере до 80% исходной спецификации после ремонта, подходящим вариантом является замена. Повторяющиеся ремонты, каждый из которых отклоняет компонент от идеала, создают совокупный риск качества, который в конечном итоге проявляется в виде деталей, выходящих за--допуски.
Также в частоте ремонта скрыт диагностический сигнал. Если компонент продолжает выходить из строя, несмотря на качественно выполненный ремонт, основная причина, скорее всего, не в износе или усталости. Это проблема проектирования: недостаточно материала, неправильная марка стали, недостаточная опора или рабочие нагрузки, превышающие возможности, которые может выдержать геометрия. Устранение недостатков конструкции похоже на ремонт шины, в которой все еще находится гвоздь. Вам нужна реконструкция высекального пресса этой станции с измененной конструкцией компонента, а не еще один ремонт существующего.
Конструктивные особенности, упрощающие решение о замене
Сложность принятия решения о ремонте-или-замене во многом зависит от того, как был изготовлен кубик. Конструкция вставки-, в которой отдельные рабочие компоненты удерживаются в карманах внутри большего фиксатора, упрощает замену. Вы вытаскиваете изношенную вставку, вставляете заранее-изготовленную запасную часть, проверяете соосность и возвращаетесь в производство. Решение практически принимается само собой, поскольку замена осуществляется быстро, а стоимость запасных частей является управляемой.
Конструкция штампа со сплошным-секцией, в которой рабочая геометрия обрабатывается непосредственно в монолитном блоке, делает замену намного более дорогостоящей и-отнимающей много времени. Ремонт становится методом по умолчанию, поскольку замена означает повторную-обработку всей секции матрицы. Этот выбор конструкции, сделанный несколькими годами ранее во время проектирования штампа, напрямую влияет на каждое будущее решение по техническому обслуживанию на протяжении всего срока службы штампа.
Как показывают принципы проектирования вставок матрицы, сменные вставки сокращают время простоя, поскольку меняется только изношенный элемент, а не весь узел. Они также обеспечивают стандартизацию: несколько станций, использующих пластины общей геометрии, означают, что на складе остается меньше уникальных запасных частей. Дополнительная стоимость изготовления пластины на этапе сборки приносит дивиденды в течение многих лет производства за счет более быстрой замены компонентов и принятия решений о более чистом ремонте-или-замене.
Следующая матрица решений по ремонту штампа объединяет эти факторы в структурированный инструмент оценки:
| Тяжесть состояния | Возможность ремонта | Ориентировочное соотношение затрат (ремонт и замена) | Рекомендуемое действие |
|---|---|---|---|
| Незначительный износ кромки или неглубокие сколы. | Высококачественная стандартная шлифовка - или легкая сварка | 10-25% | Ремонт. Заточите или сварите и переточите. |
| Умеренная трещина или значительная потеря материала | Умеренная - требует квалифицированного ремонта сварных швов и термической обработки. | 30-50% | Отремонтируйте, если это произошло впервые или во второй раз. Замените, если третий ремонт проводится на том же участке. |
| Глубокие трещины, многочисленные предыдущие ремонты или совокупная потеря допуска. | Ожидается низкая - убывающая доходность | 50-75% | Замените компонент. Ремонтируйте только как временный мост, если этого требует время выполнения работ. |
| Структурный отказ, деградация основного материала или повторяющийся системный отказ | Нежизнеспособен - ремонт не может надежно восстановить работоспособность | 75-100%+ | Немедленно замените. Выясните основную причину возможного изменения конструкции. |
| Любая серьезность, но оставшийся объем программы составляет менее 10 % от срока службы компонента. | Варьируется | Варьируется | Исправьте, чтобы завершить программу. Не вкладывайте средства в новый компонент из-за короткого оставшегося срока службы. |
Эта матрица не является жестким правилом. Это отправная точка, которая заставляет разговор включать все соответствующие переменные, а не выбирать по умолчанию самый быстрый или дешевый вариант на данный момент. Дисциплинированный подход к принятию решений о ремонте-или-замене, применяемый последовательно и отслеживаемый с течением времени, выявляет закономерности, которые помогут вам прогнозировать будущие сбои и соответствующим образом планировать бюджет.
Независимо от того, ремонтируете ли вы или заменяете, компонент все равно должен проявить себя, прежде чем возобновится полноценное производство. Отремонтированная матрица, которая не была должным образом проверена, — это всего лишь гипотеза. Подтверждение того, что это действительно работает, толерантность в реальных производственных условиях требует собственного структурированного процесса.
Проверка-после ремонта и контроль качества
Отремонтированный компонент штампа, который правильно измеряется на стенде, не гарантирует получение приемлемых деталей в производственных условиях. Динамика пресса, изменение материала и тепловые эффекты во время бега — все это представляет собой переменные, которые одни только стендовые работы не могут смоделировать. Обеспечение качества штампа после ремонта требует структурированной последовательности проверок, которая постепенно повышает уверенность, переходя от статических проверок через контролируемые испытания к мониторингу производства перед отправкой штампа обратно на производство.
Пропустите любой шаг в этой последовательности, и вы рискуете обнаружить проблему на полной скорости, когда процент брака увеличится, а пресс снова опустится. Вот этапы проверки штампа после ремонта, которым должен следовать каждый инструментальный цех в качестве стандартного протокола выпуска:
- Стендовый осмотр- Перед повторной сборкой проверьте размеры всех отремонтированных компонентов на соответствие печатным характеристикам. Подтвердите твердость, качество поверхности и геометрические допуски на повторно обработанных поверхностях.
- Обратная сборка и проверка соосности- Установите отремонтированные компоненты, проверьте правильность посадки, высоту прокладок и убедитесь, что все установочные элементы входят в зацепление без принудительной посадки.
- Сухая езда на велосипеде- Проведите штампом несколько медленных ходов без материала, чтобы убедиться в механическом зазоре, времени и свободном движении всех движущихся элементов. Слушайте помехи, следите за связыванием.
- Первая-проверка детали- Запустите первую часть на пониженной скорости. Измерьте все критические размеры, проверьте состояние заусенцев, проверьте качество поверхности и сравните результаты со спецификациями допусков детали.
- Короткий производственный цикл с проверкой размеров- Изготовление 20–50 последовательных деталей на нормальной скорости. Измерьте набор образцов (обычно 5–10 штук) на предмет стабильности размеров на протяжении всего цикла. Следите за дрейфом, непоследовательностью или прогрессирующей деградацией.
- SPC-мониторинг во время первоначального производства- Выпуск на полную мощность с повышенной частотой измерений для первых 500–1000 ходов. Нанесите ключевые параметры на контрольные карты, чтобы убедиться, что процесс стабилен и центрирован, а не находится в пределах допуска.
- Полный выпуск продукции- Как только первоначальный мониторинг подтвердит стабильность результатов, вернитесь к стандартным интервалам проверок и задокументируйте выпуск.
Стендовый контроль и проверка размеров
Прежде чем матрица вернется в пресс, каждая отремонтированная поверхность должна быть измерена в соответствии с ее исходной спецификацией. Это означает измерение микрометров или показаний КИМ на повторно-шлифованных режущих кромках, проверку профиля на повторно-опалубочных станциях, а также проверку плоскостности сваренных и-обработанных поверхностей. Вы отвечаете на один вопрос: восстановил ли ремонт геометрию в пределах рабочего допуска?
Особое внимание уделите брачным отношениям. Пуансон, который правильно измеряет по отдельности, все равно может производить плохие детали, если его отношение к отверстию штампа изменилось. Проверьте зазоры между сопрягаемыми компонентами, а не только отдельные размеры. При ремонте сваркой убедитесь, что выравнивание между направляющими, секциями и областями с прокладками не приводит к принудительной посадке, поскольку деформация сварного шва может изменить геометрию компонента тонкими способами, которые не могут быть упущены при отдельных измерениях.
Протоколы пробного запуска и квалификация первого-участника
Протокол проверки пробного запуска штампа устраняет разрыв между уверенностью на стенде и реальностью производства. Сухая езда позволяет выявить механические помехи, сорванную резьбу или ошибки сборки, которые могут привести к немедленному повреждению. При проверке-первой детали выявляются проблемы с размерами еще до того, как вы собрали корзину для мусора.
Когда вы запускаете первую деталь, измерьте все, а не только размер, который вы отремонтировали. Ремонт может сместить соседние элементы, изменить время продвижения полосы или изменить способ прохождения материала через станции формования. Ремонт сварным швом на стальной обвязке может быть идеальным по размерам, но вносить достаточную деформацию, чтобы повлиять на выравнивание следующей станции. При проверке только отремонтированной области эти вторичные эффекты не учитываются.
Во время короткого производственного цикла вам нужна стабильность, а не просто соответствие. Пять последовательных деталей в пределах допуска – это хорошо. Пять последовательных деталей, которые постепенно приближаются к одной границе допуска, говорят о том, что ремонт уже изношен или оседает, и вы можете не получить от него ожидаемого срока службы. Процессы квалификации штампов, используемые производителями инструментов, следуют тому же принципу: испытания штамповкой подтверждают не только исходное качество, но и функциональную стабильность в реальных производственных условиях.
Документирование и отслеживание после завершения ремонта
Валидация без документации — это напрасная трата интеллекта. Каждое событие ремонта, начиная с режима отказа, вызвавшего его, и заканчивая результатами проверки, вызвавшими его, должно передаваться в вашу систему отслеживания технического обслуживания штампа. Области, имеющие значение для восстановления штампа, включают в себя:
- Дата, количество попаданий при сбое и количество попаданий при возвращении в производство.
- Вид отказа и затронутая станция или компонент
- Используемая технология ремонта (сварка, шлифовка, электроэрозионная обработка, замена)
- Проведенная термообработка и результаты проверки твердости
- Результаты контроля размеров до и после ремонта
- Измерения первой-детали и пробного запуска
- Техник, выполняющий работу, и общее количество часов ремонта
- Ожидаемый срок ремонта и точка начала следующей проверки
Эта запись служит двум целям. В краткосрочной- перспективе он обеспечивает отслеживаемое подтверждение того, что штамп был проверен перед выпуском, что защитит вас, если впоследствии возникнут вопросы по качеству. В долгосрочной-срочной перспективе он создает историю ремонтов, которая помогает принимать более взвешенные решения. Завершенные рабочие задания должны документировать цель ремонта и предоставлять средства для отслеживания повторений, превращая отдельные ремонты в точки данных, которые выявляют закономерности. Когда вы видите, что конкретная станция ремонтировалась четыре раза за двенадцать месяцев, каждый раз с меньшим количеством наездов, у вас есть объективные доказательства решения о замене, обсуждавшегося ранее.
Данные SPC, собранные во время мониторинга после-ремонта, поступают в эту же систему. Если контрольные диаграммы показывают, что после ремонта процесс работает стабильно и центрировано, это подтверждение того, что метод сработал. Если они с самого начала демонстрируют отклонения или чрезмерные отклонения, ремонт может быть технически надежным, но функционально недостаточным, и вы уловите это до того, как это станет проблемой качества для клиента.
Дисциплинированный процесс проверки и документирования превращает ремонт штампа из изолированного события в источник данных, который постоянно совершенствует вашу программу технического обслуживания. Но вот неприятная правда: некоторые штампы просто труднее проверять, труднее ремонтировать и труднее поддерживать в рабочем состоянии, и не из-за выбора материала или навыков оператора, а из-за того, как они были спроектированы в первую очередь.
Как выбор конструкции штампа влияет-на ремонтопригодность в долгосрочной перспективе
Кубик, который сражается с вами каждый раз, когда он попадает на скамейку запасных, не был создан с учетом ремонта. Плотный доступ, не-стандартные крепления, монолитная конструкция, в которой должны быть вставки, а также геометрия, требующая полной разборки только для того, чтобы добраться до одного изношенного компонента. Это не случайные проблемы. Это проектные решения, принятые во время проектирования, которые отражаются на каждом будущем мероприятии по техническому обслуживанию инструмента и штампа на протяжении всего срока службы программы.
Конструкция штампа, обеспечивающая удобство обслуживания, не является второстепенным вопросом, который необходимо учитывать после окончательного определения геометрии штамповки. Это структурная философия, которая определяет, займет ли ремонт два часа или два дня, есть ли у вас в запасе пять запасных компонентов или пятьдесят, и смогут ли ваши специалисты заменить изношенную вставку во время планового перерыва или им придется вытащить всю матрицу для разборки на стенде.
Конструкция вставки и модульная конструкция для легкой замены
Модульная конструкция вставки штампа – это самый эффективный выбор конструкции, обеспечивающий долгосрочную-ремонтопригодность. Когда режущие кромки, детали формы и-изнашиваемые элементы выполнены в виде отдельных пластин, удерживаемых в карманах, а не обрабатываются непосредственно в монолитных блоках, каждое последующее решение по техническому обслуживанию становится проще.
Рассмотрим разницу на практике. Прогрессивная матрица с цельной- стальной отделкой сечения требует протягивания всей нижней половины матрицы к плоскошлифовальному станку при износе кромок. Одна и та же матрица с секционными вставками позволяет технику вынуть изношенную деталь, вставить предварительно-запасную деталь, проверить зазор и вернуться к производству. Матрица никогда не покидает пресс для регулярного обслуживания кромки.
Особенности конструкции, которые позволяют использовать этот модульный подход, включают в себя:
- Вставные карманы с ключами- прецизионные-притертые карманы с установочными ключами, которые гарантируют выравнивание вращения и положения во время повторной установки без утомительной подгонки.
- Доступные фиксаторы- Винты с головкой под торцевой ключ расположены так, чтобы их можно было достать гаечным ключом, не снимая соседние компоненты. Скрытые или засоренные крепежные детали требуют ненужных операций по разборке.
- Направляющие съемники с независимым монтажом- съемники, которые аккуратно снимаются, не повреждая другие компоненты, обеспечивая прямой доступ к пуансонам и поверхностям матрицы под ними.
- Изнашивайте пластины на поверхностях с высоким-контактом.- защитные пластины на пяточных блоках, направляющих и поверхностях держателей заготовок, которые поглощают износ скольжения и могут быть заменены без доработки основной конструкции.
- Компоненты на дюбелях с разгрузкой зазора- установочные штифты для повторяемости позиционирования в сочетании с прорезями, позволяющими легко извлекать их без ударов молотком или поддевания.
Какпрогрессивные принципы штамповкиКак подтверждают производители прецизионного инструмента, части с высокой-изнашиваемостью, такие как режущие кромки, часто проектируются как сменные вставки из прочных материалов, таких как карбид вольфрама, что позволяет избежать необходимости изготавливать совершенно новую матрицу при износе кромок. Эта модульная философия напрямую снижает затраты на техническое обслуживание и сводит к минимуму время простоя производства.
Стандартизированные компоненты, которые уменьшают сложность запасных частей
Представьте себе запасные вставки для прогрессивной матрицы с 20 позициями, где каждый режущий пуансон имеет уникальную геометрию, уникальный метод фиксации и уникальную конфигурацию прокладок. Ваш запас запасных частей стремительно растет, и ваши технические специалисты тратят время, проверяя, какой конкретный компонент подходит к какому конкретному карману. Стандартизация устраняет эту сложность.
В умной конструкции штампа везде, где это возможно, используется общая геометрия на нескольких станциях. Пилотные пуансоны имеют одинаковый диаметр хвостовика и способ крепления. В пробойниках для отверстий одинакового размера используются головки одинаковой конфигурации, которые подходят к стандартным фиксаторам с шаровым-замком или плечевым-фиксатором. Формовые вставки на симметричных станциях зеркально отражают друг друга, поэтому одна запасная часть обслуживает два места.
Характеристики ремонтопригодности штампов, связанные со стандартизацией, включают:
- Распространенные диаметры хвостовиков пуансонов и типы головок- сокращение количества фиксаторов и резервных конфигураций, необходимых для всего кристалла.
- Стандартизированные пружинные карманы и отверстия для азотных цилиндров.- позволяет использовать взаимозаменяемые силовые компоненты без специальной механической обработки во время замены.
- Равномерная толщина прокладок и классы материалов- упрощение компенсации высоты после шлифования без поиска не-стандартных прокладок.
- Постоянные размеры крепежных деталей по всей штампе- техническому специалисту не понадобится шесть разных шестигранных ключей для разборки одного инструмента. Два или три стандартных размера покрывают все, если дизайн обеспечивает единообразие.
Стандартизация также ускоряет закупки. Когда в ваших пластинах используются готовые--заготовки, которые любой компетентный цех по производству инструментов и штампов может выполнить-шлифовкой до профиля, время выполнения заказа сокращается с недель до дней. Пользовательские-геометрии с экзотическими схемами хранения создают зависимости от одного-источника, которые заставляют вас ждать, когда производство останавливается.
Как инженерное обеспечение ремонтопригодности снижает стоимость ремонта в течение всего срока службы
Каждая конструктивная особенность, перечисленная выше, стоит немного дороже во время первоначальной сборки кристалла. Карманы под вставки требуют большей механической обработки, чем сплошные секции. Стандартизированные компоненты требуют более предварительной технической координации. Доступное размещение крепежных элементов иногда приводит к необходимости использования штампов немного большего размера. Но на протяжении всего производственного цикла штампа, охватывающего миллионы обращений и десятки мероприятий по техническому обслуживанию, эти первоначальные инвестиции приводят к значительной экономии затрат.
Штампы, спроектированные с приоритетом ремонтопригодности, обеспечивают:
- Быстрая замена компонентов, которая сокращает время простоя печатной машины при каждом техническом обслуживании.
- Более простое выравнивание во время повторной сборки, исключающее установку методом проб-и-ошибок.
- Более предсказуемый характер износа, поскольку сменные элементы спроектированы как жертвуемые точки износа.
- Снижение затрат на запасные части за счет стандартизации
- Сокращение сроков обучения технических специалистов, поскольку последовательное построение учит закономерностям, а не исключениям.
Для команд, создающих или расширяющих программу ремонта штампов, использование штампов у производителей, которые разрабатывают конструкции с учетом ремонтопригодности, с первого дня дает структурное преимущество.ЙИЧЕН, например, сочетает изготовление штампов по индивидуальному заказу с инженерным вниманием к ремонтопригодности, долговечности и стабильным производственным характеристикам, поставляя инструменты, которые поставляются в производство-готовыми к ремонту, встроенными в конструкцию, а не рассматриваемыми как второстепенная мысль.
Расчет общей стоимости владения становится понятен со временем. Кубик, изготовление которого обходится на 15 % дороже, но сокращает каждый будущий ремонт на 40 % по времени и сложности, окупается в течение первого года производства. И наоборот, штамп, купленный по самой низкой начальной цене и требующий героических усилий каждый раз, когда что-то изнашивается, в конечном итоге обходится гораздо дороже в течение срока его производства в виде труда, простоев и разочарований.
Проектирование устанавливает потолок того, насколько эффективной может стать ваша программа технического обслуживания. Но даже самый лучший-сконструированный штамп по-прежнему нуждается в подходящих людях, оборудовании и системах для его поддержки. Для предприятий, которые в настоящее время выполняют все ремонтные работы за дверью, перенос этих возможностей-внутри компании, даже частично, увеличивает время реагирования и структуру затрат, с которыми один только аутсорсинг никогда не сможет сравниться.
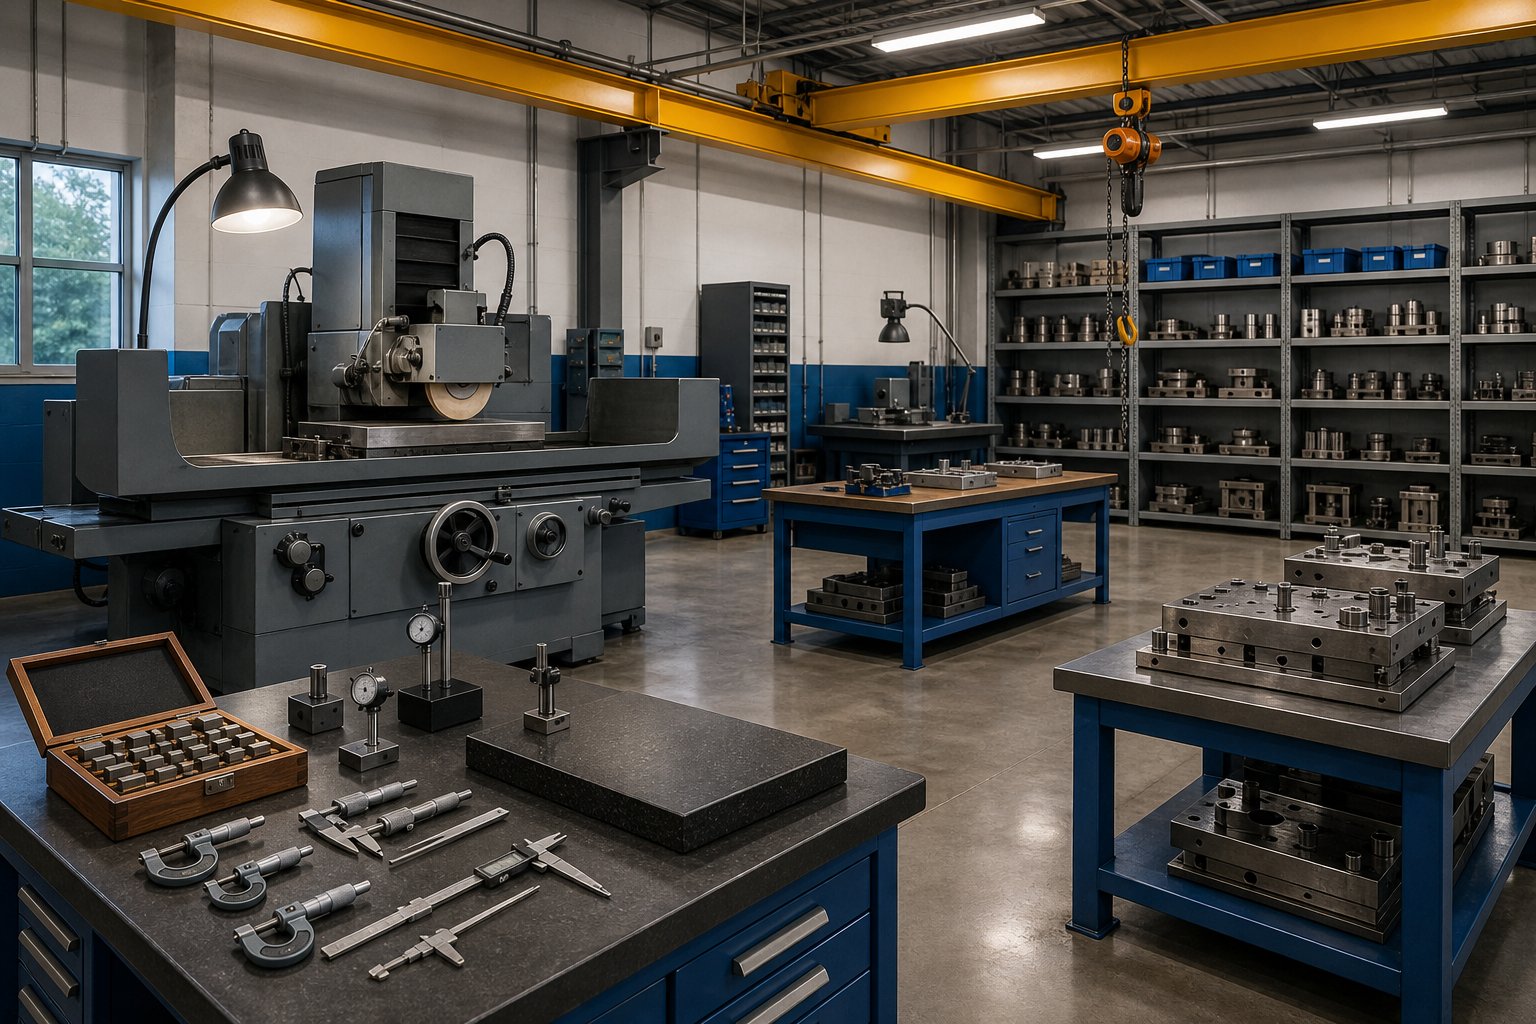
Создание программы ремонта штампов с нуля
Передача каждого ремонта стороннему инструменту и штамповочному цеху работает до тех пор, пока он не перестанет работать. Время на транспортировку, очереди у поставщиков, проблемы со связью и наценки незаметно накапливаются, пока однажды вы не поймете, что тратите больше на задержки выполнения работ, чем на техника и плоскошлифовальный станок. Создание программы ремонта штампов внутри-не означает создание полного-сервисного инструмента и цеха штампов в одночасье. Это означает создание внутренних возможностей для быстрого проведения текущего ремонта, а также стратегическую передачу на аутсорсинг крупных ремонтных работ, требующих специального оборудования или опыта, владение которым вы не можете оправдать.
Гибридная модель — это то место, где большинство штамповочных операций находят свое лучшее место. Вы выполняете заточку, замену пластин, мелкий ремонт сварных швов и замену компонентов самостоятельно. Электроэрозионная обработка проволоки, капитальный ремонт сварных швов, требующий вакуумной термообработки, а также полная модернизация станции выполняются внешними партнерами, имеющими капитальное оборудование и глубину металлургии, необходимые для выполнения этих работ. Ключевым моментом является создание внутреннего фундамента, который позволит рутинной работе работать быстро, а решения по аутсорсингу будут обдуманными, а не по умолчанию.
Оборудование инструментального цеха и необходимое кадровое обеспечение
Что на самом деле нужно функциональному-инструментальному цеху? Меньше, чем вы думаете в качестве отправной точки, и больше, чем верстак с тисками. Основное оборудование -инструментального цеха для ремонта штампов охватывает три категории: удаление материала, измерение и поддержка сборки.
Основное оборудование программы ремонта штампов, обеспечивающее текущее обслуживание и мелкий ремонт:
- Плоскошлифовальная машина (емкостью 6х12 или 6х18)- выполняет большую часть работ по заточке пуансонов, секций штампов и пластин. Эта единственная машина решает примерно 60% всех рутинных задач по ремонту.
- Установка сварки TIG или микро-TIG- для восстановления кромок, ремонта трещин и скопления материала на изношенных компонентах. Включите печь для предварительного нагрева или одеяла с-регулируемой температурой для надлежащего терморегулирования инструментальных сталей.
- Пьедестал-шлифовальный станок и настольный шлифовальный станок- быстрая подкраска-, удаление заусенцев и подготовительные работы, которые не требуют использования плоскошлифовальной машины.
- Сверлильный станок и возможности фрезерования- даже небольшой ручной фрезерный станок в стиле Бриджпорта- выполняет работу с отверстиями под дюбели, модифицирует карманы и корректирует расположение болтов.
- Прецизионные измерительные приборы- микрометры, штангенциркули, циферблатные индикаторы, измерительные блоки и поверхностная пластина. Не имея возможности измерения, вы догадываетесь, действительно ли ваш ремонт восстановил геометрию.
- Твердомер по Роквеллу- проверяет, что термообработанные-компоненты и ремонтные сварные швы соответствуют техническим требованиям по твердости, прежде чем снова вводить в эксплуатацию.
- Оборудование для обработки штампов- мостовой или консольный кран, тележки для штампов и подходящее подъемное оборудование. Для безопасного и эффективного перемещения половинок кубика весом 2000 фунтов требуется инфраструктура, а не импровизация.
- Ручные инструменты и приспособления для сборки- динамометрические ключи, прецизионные прокладки, параллельные наборы, v-блоки, зажимы, а также полный набор шестигранных ключей и торцевых головок.
Первоначальные инвестиции в эту базовую установку составляют примерно 150 000–300 000 долларов США в зависимости от того, покупаете ли вы новое или качественное бывшее в употреблении оборудование. Ориентировочные инвестиции в инструментальный цех, основанные на отраслевых данных, предполагают затраты примерно в 500 000 долларов США на полностью работоспособное предприятие, обслуживающее 50 станков, с окупаемостью, достижимой в течение 12 месяцев за счет удвоения срока службы инструмента и устранения наценок на аутсорсинг. Меньшая пусковая операция, ориентированная на текущий ремонт, может начаться за половину этой суммы.
Кадровое обеспечение – это то, из-за чего многие программы останавливаются. Вам нужен как минимум один опытный инструментальный мастер или техник по обслуживанию штампов, который разбирается в инструментальных сталях, умеет компетентно сваривать закаленные материалы, уверенно работает на плоскошлифовальном станке и точно читает отпечатки. Для операций с несколькими прессовыми линиями два-три технических специалиста в смену обеспечивают как профилактический ремонт, так и плановое профилактическое обслуживание. Модель укомплектования персоналом масштабируется в зависимости от количества штампов и интенсивности производства, но минимально жизнеспособная команда — это один квалифицированный человек с необходимым оборудованием и полномочиями принимать решения о ремонте, не дожидаясь многочисленных утверждений.
Обучение менее опытного персонала обычно происходит последовательно: начинается с очистки и проверки матрицы, переходит к заточке и замене компонентов, затем переходит к сварке и сложному стендовому ремонту под наблюдением. Обучение в форме ученичества-в сочетании с курсами обучения производителей конкретного оборудования ускоряет разработку, но ожидается, что пройдет 18–24 месяца, прежде чем новый техник самостоятельно выполнит капитальный ремонт.
Стратегия запасных частей и управление запасами
Возможность собственного-ремонта без наличия запасных частей для ремонта штампов – это когда техник смотрит на пустую полку, пока производство ждет. Стратегия инвентаризации не должна быть сложной, но она должна быть продуманной.
Начните с определения вашей модели потребления. Какие компоненты изнашиваются чаще всего? Какие из них имеют самый длительный срок замены? Какие неисправности вызывают наибольшее время простоя, когда запасной вариант недоступен? Эти три вопроса определяют ваши приоритеты в запасах.
Практический подход к управлению запасами запасных частей:
- Быстроизнашиваемые-предметы с коротким-свинцом- держите несколько штук на полке. Сюда попадают пуансоны, пилоты, стандартные кнопки штампов и пружины. Они недороги по сравнению с простоями, которые они предотвращают.
- Предметы со средним-износом и умеренным-свинцомУ - есть хотя бы один запасной. Формовочные вставки, отделочные стали, специальные пуансоны и направляющие втулки. Одна запасная означает, что вы можете немедленно заменить и отремонтировать изношенную деталь в удобном для вас темпе, а не в экстренных ситуациях.
- Товары с низким-изнашиванием и длительным-сроком эксплуатации- не обязательно имеет запасы, но имеет договоренности о поставках. Башмаки штампов, секции с большими полостями и отливки по индивидуальному заказу. Знайте своего поставщика, знайте время выполнения заказа и встройте эту информацию в структуру принятия решения о замене.
- Расходные материалы- шлифовальные круги, сварочные присадочные стержни (подходящие для конкретной инструментальной стали), регулировочные шайбы стандартной толщины, установочные штифты, винты с головкой под торцевой ключ стандартных размеров и уплотнения для баллонов с азотом. Отсутствие расходных материалов стоимостью 15 долларов никогда не должно быть причиной бездействия печатной машины стоимостью 200 000 долларов.
Стандартизированная конструкция матрицы приносит здесь дивиденды. Когда несколько штампов имеют одинаковые размеры пуансонов, геометрию пластин и крепежные приспособления, ваш инвентарь охватывает больше инструментов с меньшим количеством уникальных номеров деталей. Это одна из причин, почему сорсинг умирает от таких производителей, какЙИЧЕН, которые отдают приоритет ремонтопригодности в своих проектах, с первого дня дают программам ремонта структурное преимущество. Штампы, поставляемые со стандартизированными и доступными компонентами, с самого начала уменьшают сложность запасных частей, с которыми ваша программа должна справиться.
Отслеживайте потребление по количеству посещений. Если конкретный пуансон наносит в среднем 150 000 ударов, прежде чем потребуется замена, и вы выполняете 50 000 ударов в неделю по этому кубику, вы знаете, что запасной элемент должен быть готов каждые три недели. Этот прогнозный подход устраняет необходимость реагирования на обнаружение необходимости компонента после того, как он уже вышел из строя.
Системы документации и постоянное совершенствование
Именно здесь большинство программ внутреннего ремонта либо превращаются в нечто мощное, либо превращаются в цикл повторяющихся ошибок. Разница сводится к одному: документируете ли вы то, что делаете, и используете ли вы эту документацию, чтобы стать лучше.
Качество документации определяет, будет ли программа ремонта штампов улучшаться с течением времени или бесконечно повторять одни и те же ошибки.
Система документации по обслуживанию штамповочного штампа не обязательно должна представлять собой дорогостоящее программное обеспечение. Необходимо последовательно собирать нужную информацию. Как минимум, каждое событие ремонта должно фиксировать вид отказа, затронутую станцию и компонент, использованную технику ремонта, количество обращений при сбое, результаты проверки и техника, выполнившего работу. Это тот же набор полей, который описан при проверке после-восстановления, но теперь он организован в виде живой базы данных, а не одноразового-контрольного списка.
Реальная сила документации проявляется со временем. Когда ваша система показывает, что вставка формы Станции 4 ремонтировалась пять раз за восемнадцать месяцев, каждый раз из-за одного и того же истирания, у вас есть свидетельство обновления материала или замены покрытия, а не еще одного ремонта. Когда данные показывают, что сварные швы, выполненные одним специалистом, стабильно превосходят сварные швы, выполненные другим, у вас появляется возможность целевого обучения. Когда данные о количестве попаданий-количества-до-отказов показывают единообразную закономерность для аналогичных штампов, вы можете запланировать профилактическую замену до того, как возникнут сбои.
Именно это превращает реактивный ремонт в планирование технического обслуживания-на основе данных. Как подчеркивают опытные консультанты по управлению цехом штамповки, системы заказов на выполнение работ, которые документируют цели каждого ремонта и отслеживают повторения, создают цикл обратной связи, который постоянно улучшает как качество ремонта, так и точность планирования. Данные предыдущих заказов на выполнение работ позволяют улучшить планы профилактического обслуживания и показывают, привели ли предыдущие ремонты к непредвиденным последствиям.
Варианты реализации варьируются от простого отслеживания в электронных таблицах (подходящего для небольших операций с менее чем десятью активными штампами) до полноценных платформ CMMS, таких как MaintenanceX или UpKeep, которые предлагают сканирование штрих-кодов, мобильный доступ и триггеры автоматического планирования. Выберите уровень сложности, который ваша команда будет использовать постоянно. Простая система, используемая старательно, превосходит сложную систему, используемую время от времени.
Цикл непрерывного совершенствования выглядит следующим образом: ремонт матрицы, документирование события, проверка ремонта, мониторинг производительности, анализ закономерностей в событиях, корректировка процедур или графиков на основе полученных результатов и внесение уроков обратно в обучение. Каждый цикл делает вашу программу немного более прогнозирующей и немного менее реактивной. За двенадцать-восемнадцать месяцев дисциплинированная работа переходит от тушения пожаров к их предотвращению, и на производстве замечается разница в времени безотказной работы, стабильном качестве деталей и меньшем количестве вызовов службы экстренной помощи в инструментальный цех.
Создание возможностей внутреннего ремонта не означает полного устранения внешних поставщиков. Речь идет о контроле над работой, которая больше всего выигрывает от скорости и осведомленности, а также о привлечении внешнего опыта для работы, которая действительно этого требует. Гибридная модель, поддерживаемая обученными людьми, правильным оборудованием, продуманной стратегией запасных частей и документацией, которая фактически определяет решения, создает программу ремонта, стоимость которой увеличивается с каждым месяцем ее работы.
Часто задаваемые вопросы о инструментах для штамповки металла и ремонте штампов
1. В чем разница между обслуживанием штампа и ремонтом штампа?
Техническое обслуживание штампа является профилактическим и плановым, обеспечивая сохранение штампа в его текущем рабочем состоянии посредством таких задач, как заточка, смазка и проверка. Ремонт штампа является корректирующим, восстанавливая штамп, который уже вышел из строя или ухудшился за пределы допустимых производственных допусков. Техническое обслуживание направлено на предотвращение сбоев; ремонт осуществляется после возникновения сбоя. Разделение этих двух категорий затрат в вашей системе отслеживания имеет важное значение для точного составления бюджета и определения того, нужны ли вашей программе инструментов более эффективные процедуры предотвращения или более эффективные процедуры восстановления.
2. Как определить причину выхода из строя штампа?
Начните с изучения деталей, снятых с пресса. Заусенцы указывают на изношенные режущие кромки, точки смещения размеров из-за изношенных форм или незакрепленных компонентов, а царапины на поверхности указывают на истирание. Затем проследите дефект до ответственной штамповочной станции, используя схему полосы. Осмотрите эту станцию на наличие соответствующего состояния: износ кромок, скопление материала, растрескивание или несоосность. Эта трехэтапная-структура: наблюдение за дефектом детали, определение станции, проверка состояния матрицы исключает догадки и направляет ваши усилия по ремонту именно туда, где это необходимо.
3. Почему важна термообработка после сварки штампа?
При сварке инструментальных сталей без надлежащей предварительной-тепловой и после-термической обработки сварки в зоне термического-воздействия образуется хрупкий мартенсит. Эта хрупкая микроструктура почти не терпит циклических напряжений и трескается за тысячи ходов пресса, часто вызывая больший ущерб, чем первоначальный отказ. Предварительный-нагрев уменьшает температурные градиенты во время сварки, а после-отпуск после сварки превращает хрупкие структуры в отпущенный мартенсит, который сохраняет твердость и повышает ударную вязкость. Пропуск этих термических этапов является наиболее распространенной причиной неудачного ремонта сварных швов в компонентах штампа.
4. Когда следует заменить компонент матрицы вместо его ремонта?
Заменяйте, а не ремонтируйте, если компонент приваривался в одном и том же месте более двух раз, каждый раз сокращая срок службы, когда суммарная шлифовка снизила его высоту ниже минимальной, когда испытание на твердость показывает несогласованные зоны из-за перекрытия зон,-подверженных тепловому воздействию, или когда стоимость ремонта превышает 50 % от стоимости замены, а ожидаемый срок службы после-ремонта падает ниже 60 % от срока службы нового компонента. Также рассмотрите возможность замены, когда повторяющиеся отказы указывают на дефект конструкции, а не на нормальный износ, поскольку ремонт проблемы конструкции только отсрочивает неизбежное.
5. Какое оборудование необходимо для запуска-программы ремонта штампов собственными силами?
Функциональному стартовому инструментальному цеху необходим плоскошлифовальный станок для заточки, установка для сварки TIG или микро-TIG с возможностью предварительного нагрева для ремонта трещин и кромок, прецизионные измерительные инструменты, включая микрометры и поверхностную пластину, твердомер по Роквеллу для проверки ремонта, оборудование для перемещения штампов, такое как мостовой кран, и базовые возможности механической обработки, такие как сверлильный станок или ручной фрезерный станок. Первоначальные инвестиции варьируются от 150 000 до 300 000 долларов США в зависимости от нового или бывшего в употреблении оборудования. Сотрудничество с производителями штампов, такими как YICHEN, которые проектируют с учетом удобства обслуживания, дает вашей программе преимущество, поскольку штампы поставляются со стандартизированными, доступными компонентами, которые упрощают как ремонт, так и управление запасными частями.


