


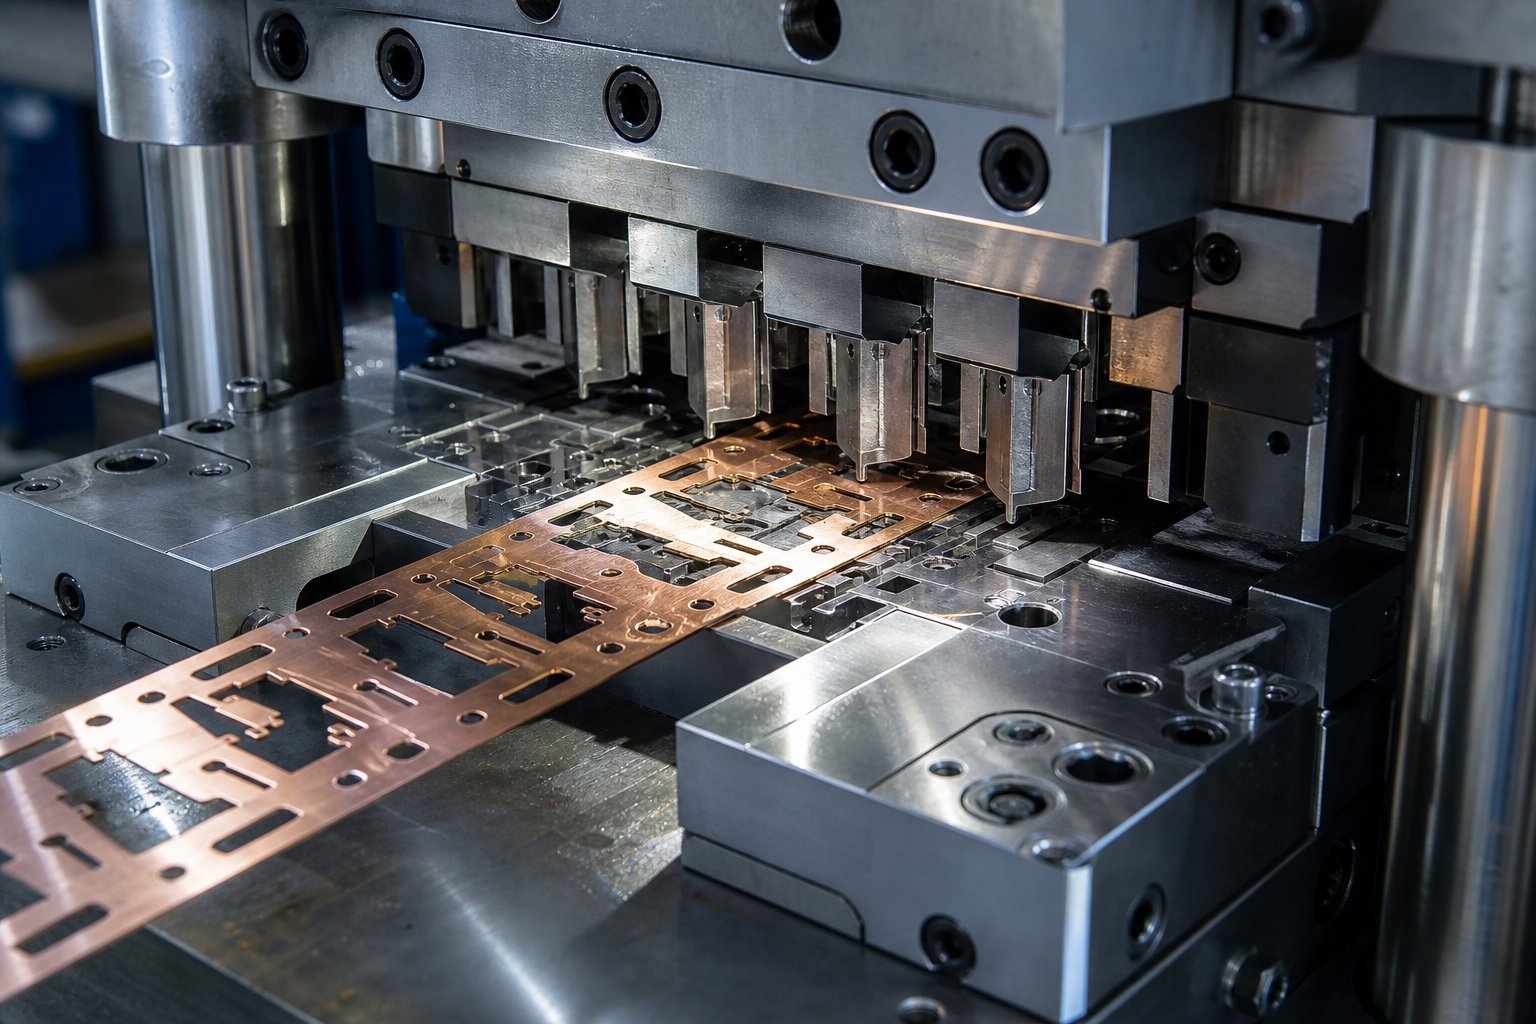
Что такое прецизионная штамповка и почему это важно
Когда вы проектируете компоненты, в которых несколько тысячных долей дюйма определяют, подойдет ли деталь или нет, стандартная штамповка металла не поможет.Прецизионная штамповкасуществует специально для таких сценариев, где допуски должны быть более жесткими, инструменты должны быть более острыми, а каждая переменная в процессе контролируется в такой степени, которую обычные производственные цеха просто не предлагают.
Прецизионная штамповка — это процесс формовки металлов, в котором используются специально разработанные штампы и контролируемые операции прессования для изготовления деталей с размерными допусками ±0,001 дюйма (±0,025 мм) или выше, что достигается за счет более узких зазоров между штампами-к-матрицам, современных инструментальных материалов и строгого-контроля процесса.
Что на самом деле означает прецизионная штамповка
Слово «точность» здесь не является маркетинговым языком. Это относится к измеримому порогу. В прецизионных штампах зазоры между пуансоном-между-матрицами значительно меньшие, чем при обычной штамповке, и часто уменьшаются до 5–10 % толщины материала вместо типичных 10–20 %. Этот более узкий зазор в сочетании с инструментами, изготовленными с использованием проволочной электроэрозионной обработки и прецизионного шлифования, обеспечивает более чистые кромки, более точное расположение отверстий и повторяемость размеров в течение миллионов циклов.
Для инженеров, проектирующих небольшие разъемы, корпуса датчиков или компоненты медицинского оборудования, этот уровень контроля является разницей между деталями, которые надежно собираются, и деталями, которые создают проблемы с качеством в дальнейшем.
Чем он отличается от стандартной штамповки
Стандартные операции штамповки и штамповки хорошо-подходят для деталей, для которых допустимы допуски от ±0,004 до ±0,008 дюйма. Инструменты дешевле, управление прессом проще, а интервалы проверки шире. Точная работа поднимает планку во всех измерениях:
- Точность инструмента:Компоненты штамповочных штампов шлифуются и обрабатываются до микронного-уровня, а износостойкие-покрытия продлевают срок их службы.
- Пресс-управление:Прессы с сервоприводом-регулируют скорость и усилие при каждом ходе, уменьшая отклонения, вызванные механическими несоответствиями.
- Обработка материалов:Полоса подается с точностью позиционирования, измеряемой микронами, а не десятыми долями миллиметра.
- Строгость проверки:Статистический контроль процесса и обратная связь от датчиков-в режиме реального времени заменяют периодические выборочные проверки.
Разрыв между стандартными и прецизионными штампами и возможностями штамповки наиболее четко проявляется в показателях брака и значениях Cpk. Цехи, выполняющие прецизионные операции, обычно поддерживают Cpk выше 1,33 для критических размеров, что означает, что процесс статистически центрирован в пределах допуска.
Эти различия не просто теоретические. Они определяют, что происходит внутри пресса при каждом ходе, с момента входа полосы в матрицу до момента выхода готовой детали.
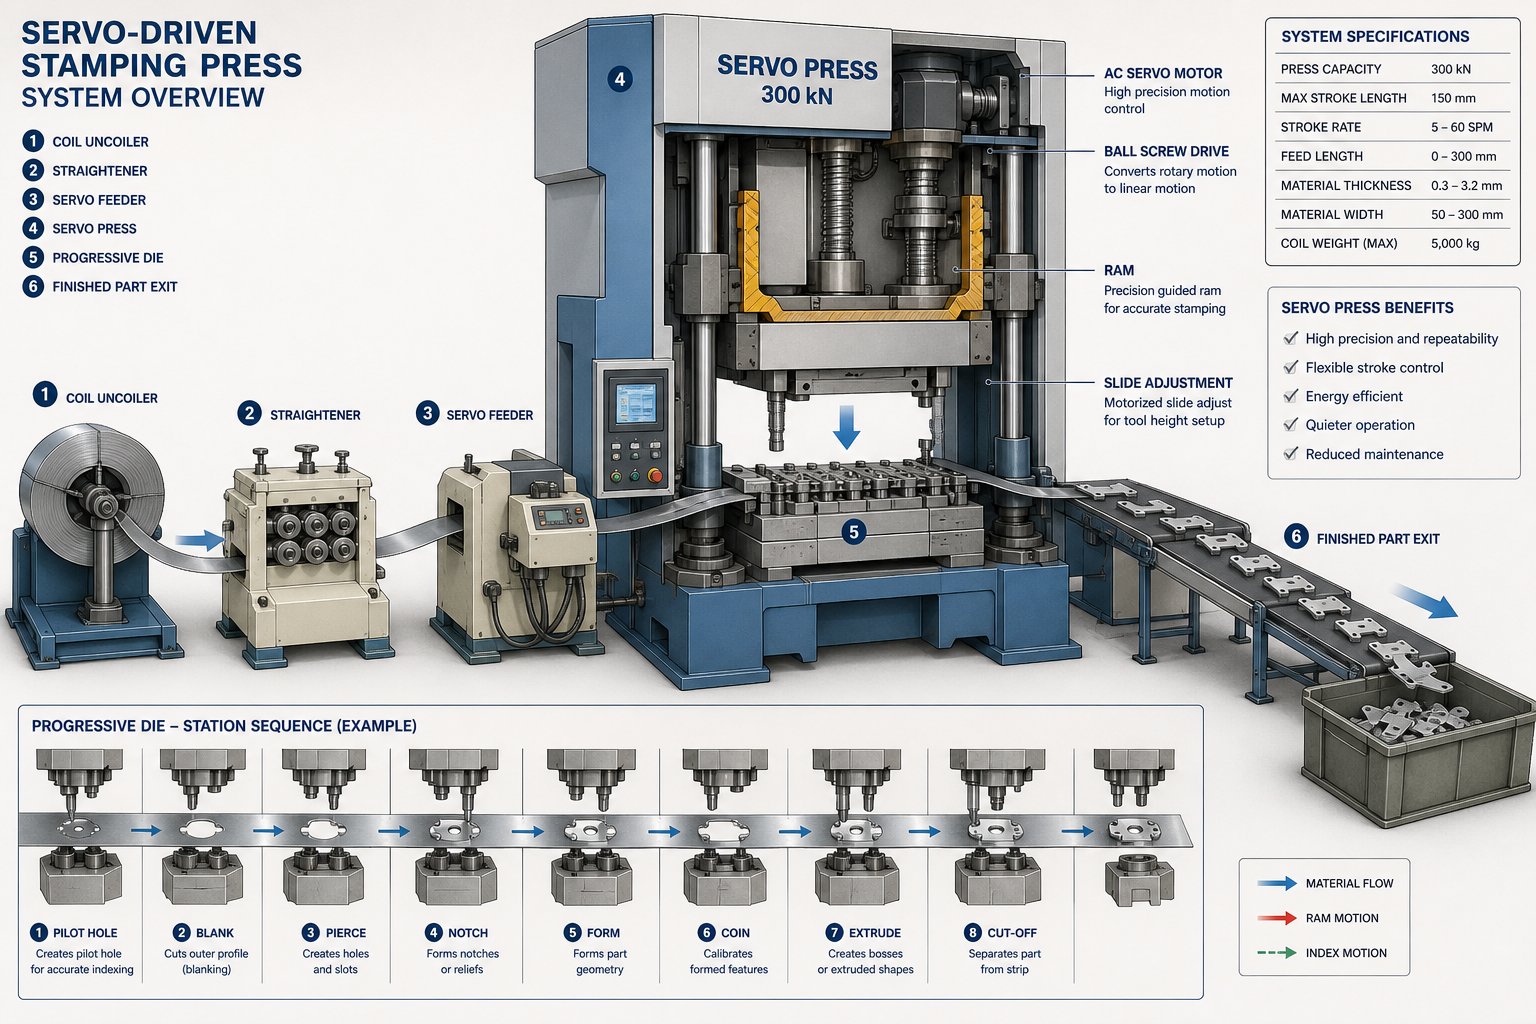
Как работает процесс прецизионной штамповки, шаг за шагом
Готовая прецизионная-штампованная деталь может весить доли грамма, однако процесс, стоящий за ней, включает в себя четко скоординированную последовательность инженерных работ, машин и контроля в-времени. Понимание того, как работает штамповочный пресс в прецизионной среде, означает выход за рамки базового цикла прессования. Каждый этап, от первоначального проектирования штампа до заключительного контрольного окна, влияет на то, сохранятся ли допуски ±0,001-дюйма при производстве миллиона деталей.
Вот какпрогрессивный процесс штамповкиразворачивается от начала до конца:
- Проектирование деталей и оснастки- Инженеры моделируют геометрию штампа с помощью программного обеспечения CAD/CAM, определяя расположение станций, зазоры и потоки материалов.
- Изготовление штампов- Прецизионное шлифование, электроэрозионная обработка и обработка на станках с ЧПУ позволяют изготавливать детали штампов с точностью до микрона-.
- Настройка и выравнивание пресса- Матрица установлена, ход пресса и тоннаж откалиброваны, а системы подачи синхронизированы.
- Подача материала- Полосовая заготовка продвигается через матрицу с контролируемым шагом и позиционируется с точностью до микрона-.
- Штамповочные операции- Последовательные станции производят заготовку, пробивку, изгиб и формование детали постепенно с каждым ходом пресса.
- Проверка в-процессе- Датчики и системы SPC проверяют размеры в режиме реального времени, улавливая смещение до того, как образуется металлолом.
- Разделение и сбор частей- Готовые компоненты вырезаются из несущей ленты и сортируются для упаковки или вторичных операций.
Проектирование оснастки и изготовление штампов
Точность начинается задолго до того, как металл ударяется о металл. На этапе проектирования оснастки инженеры преобразуют геометрию детали в функциональную матрицу, которая может поддерживать жесткие допуски на скорости производства. Используя программное обеспечение САПР, проектировщики планируют станции прогрессивной штамповки, рассчитывая зазоры между пуансонами-до-матрицы, расположение полос и расположение направляющих отверстий.CAM-программное обеспечениезатем преобразует эти проекты в инструкции по обработке для изготовления каждого компонента матрицы.
Представьте себе деталь с двенадцатью элементами: отверстиями, выступами, изгибами и окончательным отрезком. Каждому элементу соответствует своя позиция в штампе, а расстояние между позициями должно учитывать растяжение материала, упругость и тепловое расширение во время работы. Даже небольшой просчет на одной станции распространяется дальше по потоку, усугубляя ошибку по всей готовой детали.
Компоненты штампов изготавливаются с использованием проволочной электроэрозионной обработки для сложных профилей, прецизионного шлифования поверхностей для обеспечения плоскостности и параллельности, а также фрезерования на станках с ЧПУ для обработки полостей. Проволочная электроэрозионная обработка здесь особенно важна, поскольку она режет закаленную инструментальную сталь без термической деформации, обеспечивая чистоту поверхности и допуски, которые не могут быть воспроизведены при обычной механической обработке. Вставки для пуансонов и матриц обычно изготавливаются из карбида или быстрорежущей инструментальной стали, а затем доводятся до шероховатости поверхности менее Ra 0,2 микрометра.
Работа пресса и подача материала
Штамповочный пресс является двигателем процесса, но в точной работе он больше похож на тонко настроенный инструмент. Прессы с сервоприводом-доминируют в этом пространстве, поскольку они предлагают программируемую скорость штока, положение и время выдержки в любой точке хода. В отличие от механических прессов, привязанных к фиксированной кривой движения, сервопрессы могут замедляться во время формовки и ускоряться при возврате, уменьшая нагрузку на материал и улучшая стабильность размеров.
Точность подачи не менее важна. Полосовая заготовка, обычно поставляемая в рулонах, перед входом в матрицу проходит через правильную или правильную машину. Как отмечает журнал MetalForming Magazine, сервопрессы требуют динамических систем подачи с высокими скоростями ускорения и замедления, чтобы соответствовать скорости пресса в очень малых временных окнах. Если подача продвигается хотя бы на 0,05 мм слишком далеко или слишком коротко, направляющие штифты в матрице не смогут правильно зарегистрировать полосу, и каждый элемент при этом ударе смещается за пределы допуска.
Прогрессивная штамповка основана на этом точном цикле подачи-и-продвижения, повторяющемся сотни или тысячи раз в минуту. Полоса продвигается ровно на одну длину шага за ход, пилоты фиксируют ее в штампе, и несколько станций выполняют свои операции одновременно. Вы заметите, что матрица, пресс и система подачи функционируют как единый интегрированный механизм, а не как три отдельные машины.
В-Проверке и контроле процесса
Для соблюдения жестких допусков в течение длительного производственного цикла требуется нечто большее, чем просто хороший инструмент. Износ штампа, температурный дрейф, изменение материала и неравномерность подачи — все это приводит к постепенным изменениям, которые могут вывести детали за пределы технических характеристик. Именно здесь приобретает свою ценность мониторинг-в режиме реального времени.
Современные прецизионные линии прогрессивной штамповки объединяют несколько уровней внутри-управления процессом:
- Датчики контроля силы- Обнаружение аномальных скачков грузоподъемности, которые указывают на застревание подачи, скопление пробок или повреждение штампа.
- Встроенные-датчики- Измерьте наличие деталей, положение полос и формирование объектов на отдельных станциях.
- Статистический контроль процессов (СПК)- Отслеживает измерения размеров с течением времени, отмечая тенденции до того, как они достигнут пределов допуска.
- Системы технического зрения- Оптические камеры проверяют готовые детали на скорости линии, выявляя заусенцы, трещины и недостающие элементы.
- Проверка-длины фида- Подтверждает, что каждое продвижение соответствует запрограммированному шагу в пределах допустимого отклонения.
Эти системы не просто улавливают плохие детали. Они обеспечивают петлю обратной связи, которая удерживает процесс в центре. Когда данные SPC показывают, что размер приближается к верхнему контрольному пределу, операторы могут отрегулировать время подачи, заменить изношенный пуансон или компенсировать изменения свойств материала до того, как будет получен один брак.
Сочетание прецизионного инструмента, серво-управляемого пресса и замкнутого-контроля — вот что отличает настоящую прецизионную операцию штамповки от цеха, в котором просто есть штампы с жесткими-допусками. Матрица обеспечивает геометрию. Пресса обеспечивает силу. Элементы управления обеспечивают последовательность. Все трое должны работать согласованно, удар за ударом, чтобы процесс выполнил свои обещания.
Конечно, тип штампа, используемого в печатной машине, во многом определяет, какие детали возможны, какие объемы имеют смысл и какую геометрию достижимы, что подводит нас к выбору между последовательной, составной и переносной конфигурациями штампов.
Типы штампов, используемых в прецизионных работах
Не каждая деталь требует одинаковой конфигурации матрицы. Крошечный электрический контакт, работающий со скоростью 800 ударов в минуту, требует принципиально иного подхода к инструментарию, чем корпус датчика глубокой-вытяжки, производимый в умеренных объемах. Три основных типа штамповочных штампов, используемых в прецизионных приложениях: прогрессивные, составные и трансферные, каждый учитывает различные комбинации геометрии детали, объема производства и требований к допускам.
Прогрессивные матрицы для-серийного производства
Прогрессивные штампы – это рабочая лошадка-прецизионной штамповки больших объемов. Концепция проста: непрерывная полоса металла проходит через ряд станций внутри одной матрицы, причем каждая станция выполняет определенную операцию: вырубку, прошивку, гибку или формовку. На последней станции готовая деталь отделяется от несущей полосы.
Что делает прогрессивные штампы особенно подходящими для точной работы, так это их способность поддерживать тесную позиционную взаимосвязь между элементами. Пилотные контакты регистрируют полосу на каждой станции, поэтому каждая операция ссылается на одну и ту же датум. Для небольших деталей с множеством функций, таких как разъемы, выводные рамки или контактные пружины, этот последовательный подход создает сложную геометрию на скоростях, с которыми другие типы штампов не могут сравниться.
Компромисс? Более высокие первоначальные затраты на оснастку и ограниченная гибкость для внесения изменений в конструкцию после изготовления штампа. Но при тиражах, превышающих 100 000 деталей, экономию на единицу- трудно превзойти.
Составные матрицы для прецизионных плоских деталей
Штамповка сложной штамповкой использует другой подход. Вместо нескольких последовательных станций составная матрица выполняет вырубку и прошивку одновременно за один ход пресса. В результате получается плоская деталь, изготовленная за один удар, с превосходной точностью размеров и плоскостностью.
Это имеет значение, когда ваша деталь представляет собой шайбу, прокладку, ламинат или любой другой компонент, где плоскостность и концентричность между внутренними и внешними элементами имеют решающее значение. Поскольку все операции резки выполняются за один ход, совокупная ошибка позиционирования между станциями отсутствует. Вы получаете более тесную связь между отверстиями и внешними профилями, чем обычно можно достичь с помощью прогрессивной матрицы на плоских деталях.
Штамповочные штампы, как правило, дешевле в изготовлении и обслуживании, но они ограничиваются деталями, которые не требуют формовки, гибки или многоосных-осей.
Трансферные штампы для больших или сложных геометрических форм
Трансферная штамповка позволяет обрабатывать детали, которые слишком велики или геометрически сложны для прогрессивной оснастки. Вместо соединенной полосы, переносящей детали между станциями, отдельные заготовки механически передаются с одной станции на другую с помощью захватов или роботизированных манипуляторов.
Такая независимость между станциями позволяет осуществлять глубокую вытяжку,-многоосную формовку и операции, которые были бы невозможны, пока деталь остается прикрепленной к несущей полосе. Корпуса автомобильных датчиков, структурные кронштейны и защитные кожухи часто основаны на конфигурациях передаточных штампов. Устранение несущего полотна также снижает отходы материала, что компенсирует некоторые более высокие затраты на инструменты и настройку.
Системы переноса работают медленнее, чем прогрессивные системы, поэтому они лучше подходят для производства средних-объемов, где сложность детали оправдывает время цикла.
| Тип штампа | Лучшее для | Типичный объем | Толерантность | Относительная стоимость инструмента |
|---|---|---|---|---|
| Прогрессивная матрица | Мелкие детали с множеством функций | 100,000+ частей | ±0,001 дюйма достижимо | Высокий |
| Составная матрица | Плоские детали, требующие концентричности | 10 000 - 500 000 деталей | ±0,001 дюйма от плоскостности и положения отверстия. | Середина |
| Трансферная матрица | Крупная или глубокая-прорисованная геометрия. | 25 000 - 500 000 деталей | ±0,002 дюйма - ±0,005 дюйма типично | Высокий |
Выбор между этими конфигурациями — это не чисто техническое решение. Это еще и экономический вопрос. Правильный тип штампа позволяет сбалансировать геометрические требования вашей детали с объемом производства, стоимостью материала и окном допусков, которое фактически требуется для вашего приложения. И как только это решение принято, материал, который вы штампуете, накладывает свой собственный набор ограничений на то, какая точность реально достижима.
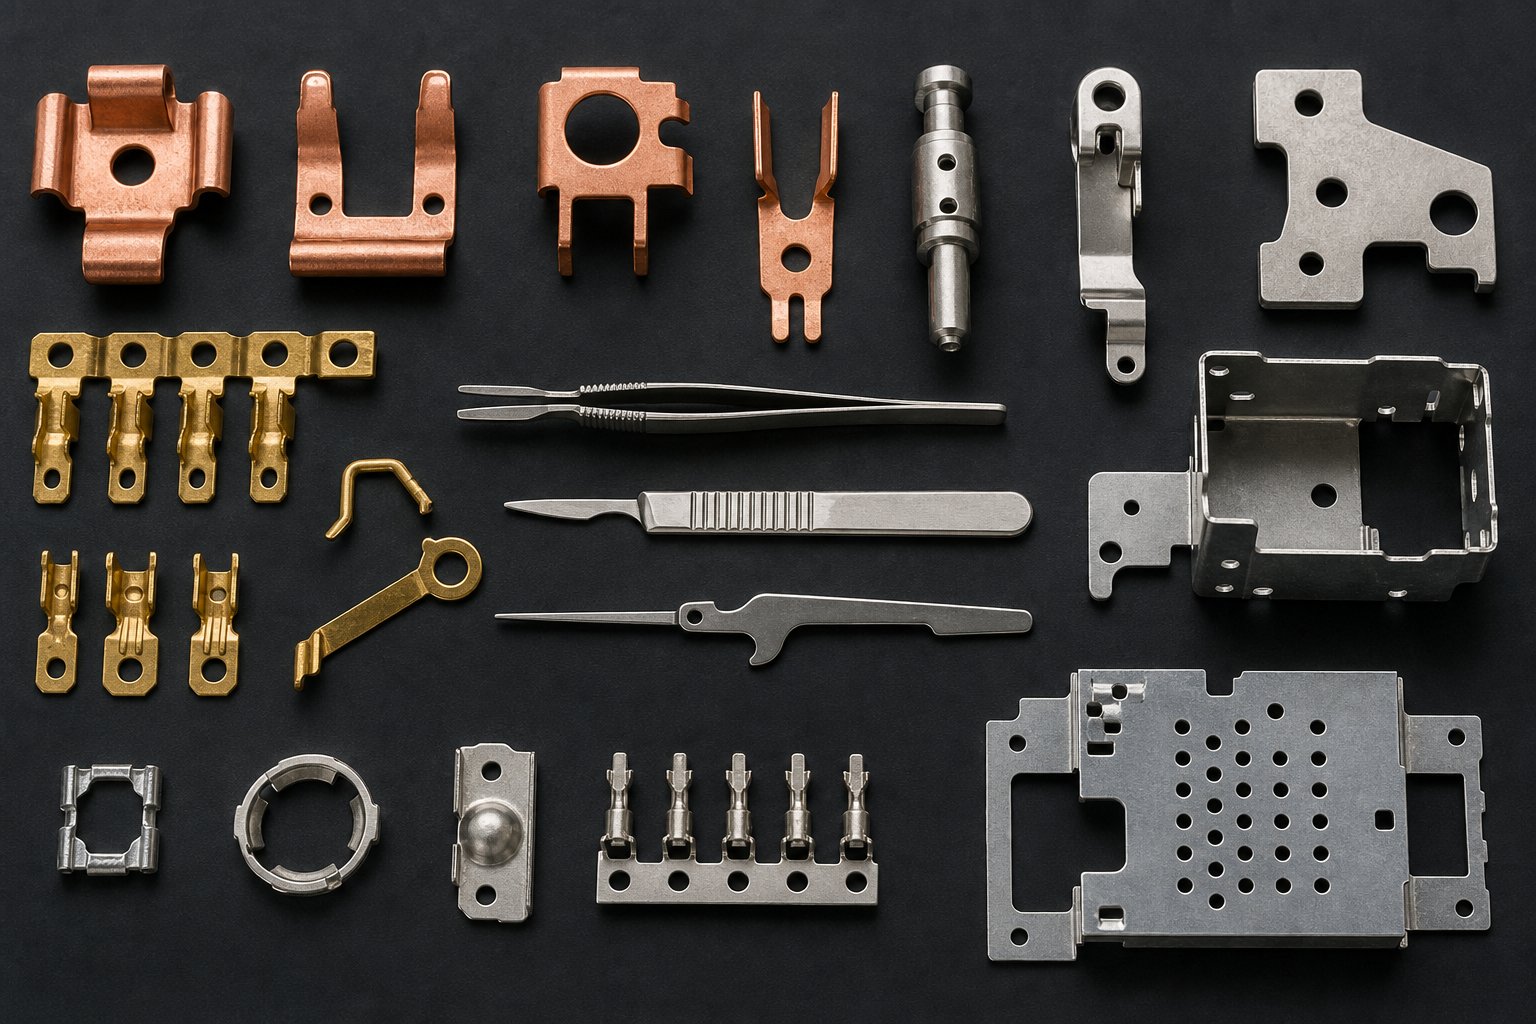
Материалы и допуски при прецизионной штамповке
Матрица может быть отшлифована с точностью до микрона-и установлена в сервопрессе с идеальной центровкой, однако готовая деталь все равно будет выходить за пределы допуска. Почему? Потому что сам материал отталкивается. У каждого сплава есть индивидуальность: он пружинит, растягивается, -затвердевает и по-разному течет под ударом. Понимание того, как прогрессивные штамповочные материалы ведут себя в прецизионных условиях, отличает реалистичные требования к допускам от тех, которые увеличивают стоимость или вызывают отказ.
Распространенные материалы и их штамповочные характеристики
Металлы, которые чаще всего обрабатываются методом прецизионной штамповки, имеют одну общую черту: они доступны в однородной, строго-форме полос. Помимо этого, каждый из них приносит определенные преимущества и проблемы.
Углеродистая сталь (мягкая сталь)— самый щадящий материал в линейке. Он обеспечивает высокую формуемость, предсказуемую упругость и относительно низкую силу прессования. Для кронштейнов, конструкционных зажимов и общих компонентов прогрессивная штамповка стали обеспечивает надежные результаты с точностью ±0,002 дюйма для пробитых элементов без каких-либо дополнительных мер. Умеренная скорость -закалки означает, что штампы изнашиваются равномерно, а детали ведут себя стабильно при длительных пробегах.
Нержавеющая сталь (в основном серия 300)требует большего от инструмента. Более высокий предел текучести приводит к большей формовочной нагрузке и более агрессивному пружинению, особенно в полу-твёрдых и полностью-твёрдых закалках. Точная работа с нержавеющей сталью требует компенсации чрезмерного-изгиба, встроенной в геометрию матрицы, и более пристального внимания к смазке. Допуски ±0,0025 дюйма достижимы для просверленных отверстий, но формованные элементы обычно требуют более широких припусков, если не добавляются вторичные операции по размеру.
Медные сплавыв том числе C110, C194 и фосфористая бронза, являются основными продуктами в электротехнике и электронике. Медная прогрессивная штамповка выгодна благодаря превосходной пластичности материала и низкой упругости, что делает его хорошо-подходящим для сложных контактных пружин и выводных рамок, где важен строгий контроль размеров мелких деталей. Компромиссом является мягкость: медь легко истирается о поверхности инструментов, поэтому для предотвращения накипи требуется полировка компонентов матрицы или покрытие.
Алюминий (5052, 6061, 1100)предлагает очень высокую формуемость и низкую плотность, но вносит свои сложности. Он более склонен к истиранию, чем сталь, имеет тенденцию образовывать более крупные заусенцы при одном и том же проценте зазора и демонстрирует непостоянное пружинящее поведение при разных закалках. Прецизионные штамповки из алюминия часто требуют немного более жестких допусков на формованные размеры, от ±0,003 до ±0,004 дюйма, хотя плоские прошивные детали без труда выдерживают ±0,002 дюйма.
Латунь (C260, C270)находится в наилучшем положении для прогрессивной прецизионной штамповки металла. Он легко формуется, минимально пружинит и чисто режет, обеспечивая превосходное качество кромок. По этим причинам электрические клеммы, декоративная фурнитура и компоненты приборов часто изготавливаются из латуни. Консистенция материала делает его одним из наиболее предсказуемых сплавов для штамповки с жесткими допусками.
| Материал | Типичный диапазон толщины | Относительная формуемость | Общие приложения |
|---|---|---|---|
| Углеродистая сталь (мягкая) | 0.010" - 0.125" | Высокий | Кронштейны, корпуса, зажимы, детали конструкции |
| Нержавеющая сталь (304/316) | 0.005" - 0.080" | Середина | Медицинское оборудование, пищевое оборудование, коррозионно--стойкие компоненты |
| Медные сплавы (C110, C194) | 0.004" - 0.040" | Очень высокий | Разъемы, выводные рамки, контактные пружины, шины |
| Алюминий (5052, 1100) | 0.008" - 0.100" | Очень высокий | Корпуса, радиаторы, радиочастотные экраны, автомобильные панели |
| Латунь (C260) | 0.005" - 0.060" | Высокий | Электрические клеммы, декоративные детали, компоненты приборов |
Достижимые допуски и что на них влияет
Звучит просто: более плотная оснастка означает более плотные детали. В действительности достижимый допуск зависит от взаимодействия свойств материала, геометрии детали и условий процесса. Вот что на самом деле определяет, можете ли вы удерживать ±0,001 дюйма для данной функции:
Толщина материаланапрямую влияет на поведение клиренса. Более тонкие материалы (менее 0,010 дюйма) допускают меньшие абсолютные зазоры, обеспечивают более чистый рез и более плотное расположение отверстий-к-отверстиям. Руководства по отраслевому проектированию подтверждают, что та же самая -плоскость прожига между отверстиями обычно выдерживает ±0,002 дюйма, а при использовании прецизионных инструментов на тонкой заготовке реалистично ±0,001 дюйма. Более толстые материалы усиливают отклонения, поскольку зона сдвига увеличивается, а поведение отрыва становится менее предсказуемым.
Пружинный возврат— это самая большая переменная в сформированных объектах. Твердая нержавеющая сталь или высокопрочные-сплавы могут отскакивать назад на 2-5 градусов после изгиба на 90-градусов, что требует компенсации штампом. Инженеры, имеющие опыт точной штамповки, проектируют формовочные станции с возможностью перегиба-на расчетную величину, но изменение предела текучести от партии к партии материала приводит к остаточным несоответствиям. Вот почему сформированные угловые допуски (обычно ±1 градус) всегда шире, чем размеры плоской перфорации.
Направление зернавлияет как на формуемость, так и на стабильность размеров. Изгибы, выполненные перпендикулярно волокнам, более прочные и менее склонны к растрескиванию, но они также демонстрируют несколько иное упругое поведение, чем изгибы, параллельные волокнам. Прецизионная компоновка полос ориентирует критические изгибы относительно направления прокатки, чтобы минимизировать эти эффекты.
Износ штампапостепенно расширяет зазоры-к-матрицам в ходе производственного цикла, изменяя размеры предсказуемым образом.Опытные инженеры-инструментальщикиОбратите внимание, что поддержание значений Cpk выше 1,33 с допуском ±0,001 дюйма требует надежных рам матриц, направляющих систем увеличенного размера и плановых интервалов технического обслуживания, основанных на количестве ходов, а не на календарном времени.
Размер элемента относительно толщины материаласоздает практические ограничения. Диаметр отверстия должен быть не меньше толщины материала, чтобы предотвратить поломку пуансона. Элементы, расположенные ближе, чем в 1,5 раза толщине материала, могут привести к деформации из-за соседних напряжений сдвига. Эти ограничения не исключают точности, но они определяют граничные условия, которые инженеры должны учитывать при указании допусков на своих чертежах.
Для групп закупок и инженеров-конструкторов этот вывод практичен: задавайте жесткие допуски только там, где этого требует функция. Общий размер ±0,001 дюйма по всей детали увеличивает стоимость оснастки и замедляет производство. Вместо этого определите две или три критические опорные точки и элементы, которые действительно требуют точности, и позвольте остальным размерам плавать в пределах стандартных допусков штамповки ±0,005 дюйма. Такой подход позволяет контролировать сложность оснастки, сохраняя при этом точность там, где это важно.
Материальное поведение и способность толерантности не существуют в вакууме. Они определяют, какие отрасли промышленности могут полагаться на прецизионную штамповку и какие конкретные компоненты эти отрасли доверяют производить этому процессу.
Промышленные применения, требующие точной штамповки
В некоторых отраслях без последствий допускаются отклонения в несколько тысячных. Другие не имеют такой роскоши. Когда разъем внутри тормозной системы автомобиля выходит из строя или корпус медицинского имплантата протекает из-за отклонения поверхности уплотнения на 0,002 дюйма, последствия варьируются от дорогостоящего отзыва до вреда для пациентов. Отрасли, которые больше всего полагаются на прецизионную штамповку, имеют общую нить: их детали малы, производятся в больших объемах и не имеют места для неопределенности размеров.
Автомобильные и аэрокосмические компоненты
Современные автомобили содержат тысячи штампованных металлических деталей, но не для всех из них требуется прецизионный-инструмент. Те, которые действительно имеют тенденцию группироваться вокруг электрических систем, сборок датчиков и механизмов,-критических для безопасности, где плотная посадка и надежный контакт не-не подлежат обсуждению.
Масштабное производство автомобильных компонентов прогрессивной штамповкой включает:
- Электрические разъемы и клеммы- Штыревые разъемы, контактные клеммы и многоконтактные-разъемы для жгутов проводов, передающих сигналы к модулям подушек безопасности, датчикам ABS и системам управления двигателем.
- Корпуса датчиков- Штампованные корпуса для датчиков приближения, датчиков скорости вращения колес и датчиков давления, точность размеров которых обеспечивает надлежащую герметизацию и одинаковые расстояния между датчиками.
- Прогрессивные штампованные кронштейны- Монтаж компонентов для электронных блоков управления, камер и радиолокационных модулей, которые должны сохранять точность позиционирования при термических циклах и вибрации.
- Контактные пружины и зажимы аккумулятора- Маленькие пружинные контакты внутри брелоков, кнопок запуска и разъемов управления аккумулятором электромобиля, которым требуется постоянное контактное усилие в течение миллионов циклов.
Переход автомобильного сектора в сторону электромобилей усилил спрос. Один аккумуляторный блок электромобиля может содержать сотни прецизионных-штампованных разъемов шин, прокладок элементов и кронштейнов термоинтерфейса, причем все они требуют допусков, которые обычная штамповка не может надежно выдержать при годовом объеме 500000+.
Аэрокосмическая промышленность идет еще дальше. Применение штамповки в аэрокосмической отрасли включает в себя конструкционные кронштейны, поддерживающие стойки авионики, корпуса реле для систем навигации и связи, прецизионные рамы для приборных панелей и экранирующие кожухи, защищающие чувствительную электронику от электромагнитных помех. Эти детали должны работать в экстремальных температурных диапазонах, при вибрационных нагрузках и с полной отслеживаемостью материала от сырья до установленного компонента. Объемы меньше, чем в автомобилестроении, но требования к допускам и документации являются одними из самых строгих в любой производственной среде.
Применение медицинского оборудования и электроники
Представьте себе корпус кардиостимулятора, отштампованный из титана. Он должен быть биосовместимым, герметично закрытым, иметь идеальные размеры и производиться с полной отслеживаемостью. Такова реальность прогрессивной штамповки медицинского оборудования, где ставки измеряются результатами лечения пациентов, а не гарантийными претензиями.
Медицинская прогрессивная штамповка производит компоненты для нескольких категорий устройств:
- Имплантируемые корпуса устройств- Корпуса из титана и нержавеющей стали 316L для кардиостимуляторов, нейростимуляторов, кохлеарных имплантатов и насосов для инфузии лекарств, обычно глубокой-вытяжки и обработки поверхности с точностью до микрона-.
- Компоненты хирургического инструмента- Ручки, зажимы и корпуса шарниров, требующие гладкой поверхности для совместимости со стерилизацией и точных размеров для механического функционирования.
- Элементы диагностического устройства- Штампованные контакты, экранирование и структурные каркасы внутри анализаторов крови, оборудования для визуализации и устройств для тестирования-в местах-обслуживания.
- Корпуса батарей и корпуса конденсаторов - Имплантируемые аккумуляторные корпусакоторые должны выдерживать процессы стерилизации, сохраняя при этом целостность размеров в течение десятилетий внутри человеческого тела.
Требования биосовместимости определяют выбор материалов в сторону специализированных сортов, которые организм не отторгает, а характеристики качества поверхности часто превосходят все, что можно найти в других отраслях. Заусенцы или неровные края — это не просто проблема качества; это потенциальное раздражение тканей или бактериальная гавань. Вот почему прецизионная штамповка с чистыми краями сдвига и повторяемостью состояния поверхности предпочтительнее механической обработки для многих компонентов имплантата-.
Приложения в области электроники представляют собой самый-объемный сегмент прецизионной штамповки.Электронная промышленностьпроводимость, возможность подключения и структурная целостность практически каждой категории устройств зависят от штампованных деталей. Конкретные компоненты включают в себя:
- Экраны RF и EMI- Тонкостенные-корпуса, изолирующие чувствительные цепи от электромагнитных помех, требующие строгой ровности и одинаковой толщины стенок для надлежащего заземляющего контакта.
- Выводные рамки- Носители из медного сплава, соединяющие полупроводниковые кристаллы с внешней схемой, имеют штампованную ширину элементов, измеряемую десятыми долями миллиметра.
- Контактные пружины- Пружины из бериллиевой меди или фосфористой бронзы внутри разъемов, переключателей и реле должны обеспечивать постоянную контактную силу в течение миллиардов циклов соединения.
- Клеммы разъема- Массивы контактов высокой-плотности для USB, HDMI и интерфейсов-между-платами, где точность позиционирования определяет, будет ли автоматизированная сборка успешной или застрянет.
- Радиаторы и распределители тепла- Штампованные алюминиевые или медные компоненты, которые выдерживают термические нагрузки в светодиодном освещении, силовой электронике и мобильных устройствах.
Эти электронные приложения объединяет тенденция к миниатюризации. По мере того, как устройства уменьшаются, штампованные компоненты внутри них становятся меньше и более плотными. Клемма разъема, ширина которой пять лет назад составляла 2 мм, теперь может иметь ширину 0,8 мм с пропорционально более жесткими допусками по каждому размеру. Прогрессивная штамповка эффективно масштабируется, поскольку основные принципы процесса, контролируемые зазоры, точная подача и повторяемая геометрия штампа работают так же хорошо в микро-масштабе, как и в более крупных деталях.
Каждая из этих отраслей предпочитает прецизионную штамповку альтернативам по одним и тем же основным причинам: она обеспечивает постоянную точность в объемах, где важна стоимость детали, и обеспечивает повторяемость, необходимую для приложений,-критичных к безопасности и производительности-. Но знать, что штамповка подходит для вашего применения, — это только половина дела. Другая половина — это понимание того, как оно сочетается с обработкой на станке с ЧПУ, лазерной резкой и другими методами изготовления, когда предъявляются ваши конкретные требования к геометрии, объему и допускам.
Прецизионная штамповка против альтернативных методов изготовления
Знание того, что ваша деталь требует жестких допусков, не означает автоматически, что штамповка является ответом. Инженеры и отделы снабжения сталкиваются с реальной матрицей решений: обработка на станках с ЧПУ, лазерная резка, тонкая вырубка, химическое травление и электроэрозионная обработка — все это позволяет производить точные металлические детали. Правильный выбор зависит от того, где ваш проект находится по пяти переменным: объему производства, требуемым допускам, геометрической сложности, бюджету отходов материала и целевой стоимости на-единицу.
В некоторых областях этой матрицы доминирует прогрессивная штамповка металлов. Но это не является универсальным преимуществом, и попытка доказать обратное приводит к принятию дорогостоящих решений, которые никогда не окупятся. Вот где стемпинг выигрывает, а где нет.
Когда прецизионная штамповка превосходит станки с ЧПУ и лазер
Экономика штамповки металлов зависит от объема. Прогрессивная матрица может стоить от 15 000 до 50 000 долларов в зависимости от сложности, но после ее запуска стоимость каждой детали падает до копеек. Обработка на станках с ЧПУ требует минимальных затрат на настройку, однако каждая деталь требует индивидуального машинного времени. Точка пересечения, когда штамповка становится дешевле за единицу, обычно составляет от 1000 до 5000 единиц в зависимости от сложности детали. При выпуске более 10 000 деталей ценовое преимущество штамповки становится подавляющим.
Скорость рассказывает аналогичную историю. Линия прогрессивной штамповки и штамповки, производящая 400 ударов в минуту, производит детали за один час быстрее, чем ячейка с ЧПУ производит за полную смену. Для программ, требующих 100 000 или более единиц в год, никакой субтрактивный процесс не может конкурировать по пропускной способности.
Лазерная резка кажется гибкой, но она накладывает ограничения, которые имеют значение в точном масштабе. На кромках-резки, обработанных лазером, имеется зона термического-воздействия, которая изменяет свойства материала вблизи линии разреза. Качество кромок ухудшается на более толстых материалах, а скорость резки резко падает ниже толщины 0,020 дюйма, где обычно живут прецизионные-штампованные компоненты. Лазер также не может формовать, сгибать или тянуть, а это означает, что для изготовления трехмерной-детали всегда требуются дополнительные операции.
Материальные отходы – еще один сепаратор. При прогрессивных операциях штамповки и изготовления расходуется только материал в пределах полосы, а отходы ограничиваются несущим полотном и направляющими заготовками. При обработке на станке с ЧПУ, напротив, 60-80% исходного блока может быть потрачено в виде стружки. Для дорогих сплавов, таких как бериллиевая медь или фосфористая бронза, этот множитель отходов делает обработку непомерно дорогостоящей при больших объемах.
Где альтернативные методы могут быть лучше
Честный выбор процесса означает признание того, что штамповка не подходит.
обработка с ЧПУвыигрывает, когда вам нужна сложная трехмерная-геометрия из твердого материала, количества менее 1000 или допуски более ±0,0005 дюйма на сопрягаемых поверхностях. Он также позволяет вносить изменения в конструкцию без доработки инструментов, что делает его выбором по умолчанию во время прототипирования и ранней разработки.
Химическое травлениепревосходно работает с чрезвычайно тонкими материалами (менее 0,005 дюйма), где механические силы штамповки могут деформировать деталь.края без заусенцев-без напряжений-без вложений в оснастку, что делает его идеальным для дисков энкодеров, мелкоячеистых сеток и элементов жесткости гибких цепей. Внесение изменений в дизайн почти ничего не стоит, поскольку геометрия определяется фотографиями, а не закаленной сталью.
Тонкое гашениезанимает нишу между стандартной штамповкой и механической обработкой. Он обеспечивает полностью срезанные кромки с почти-нулевой зоной отрыва, исключая вторичное шлифование таких деталей, как шестерни, звездочки и кулачковые пластины, которым необходимы функциональные поверхности кромок. Компромисс — более медленное время цикла и более высокая стоимость-детали, чем при обычной прогрессивной штамповке.
Электроэрозионная обработка проволокиобеспечивает самые жесткие допуски среди всех методов резки, часто ±0,0001 дюйма, но со скоростью, измеряемой в квадратных дюймах в час. Это процесс прототипирования и оснастки, а не метод производства. Если вам нужно десять деталей с предельной точностью, проволочная электроэрозионная обработка подойдет. Если вам нужно десять тысяч, то нет.
| Метод | Лучший диапазон громкости | Толерантность | Геометрические пределы | Тенденция стоимости-деталей |
|---|---|---|---|---|
| Прецизионная штамповка | 5,000 - миллионов | ±0.001" | 2D профили + сформированные 3D элементы; ограниченная глубина вытяжки | Очень низкий уровень громкости; высокая оснастка заранее |
| Обработка с ЧПУ | 1 - 5,000 | ±0.0005" | Полное 3D из твердого тела; внутренние полости; переменная толщина | Квартира за-деталь; нет амортизации инструмента |
| Лазерная резка | 1 - 10,000 | ±0.005" | Только 2D-профили; отсутствие формования; края,-пораженные теплом | Умеренный; плохо масштабируется по сравнению с штамповкой |
| Тонкое гашение | 5,000 - 500,000 | ±0.001" | Плоские профили с полностью-срезанными кромками; ограниченное формование | Выше прогрессивного; ниже, чем ЧПУ |
| Химическое травление | 100 - 50,000 | ±0,001 дюйма (в зависимости от материала) | только 2D; сложные узоры; формирование невозможно | Низкая установка; умеренный по-части; нет риска, связанного с инструментами |
Схема принятия решений проста. Если ваша деталь имеет тонкую- толщину, нуждается в формовке или гибке, требует допусков не более ±0,001 дюйма и выпускает более 5000 единиц в год, прецизионная штамповка почти наверняка является вашим наиболее экономичным путем. Ниже этого порогового значения объема или когда геометрия требует полной 3D-обработки или отсутствия напряжений на кромках-свободных кромок на ультра-тонкой заготовке, альтернативы заслуживают своего места.
Какой бы процесс вы ни выбрали, деталь все равно необходимо спроектировать для него. В частности, в прецизионной штамповке расстояние между технологической конструкцией и дорогостоящей головной болью часто сводится к нескольким правилам размеров, с которыми многие инженеры не сталкиваются, пока их первое предложение по инструментам не вернется с вопросами.
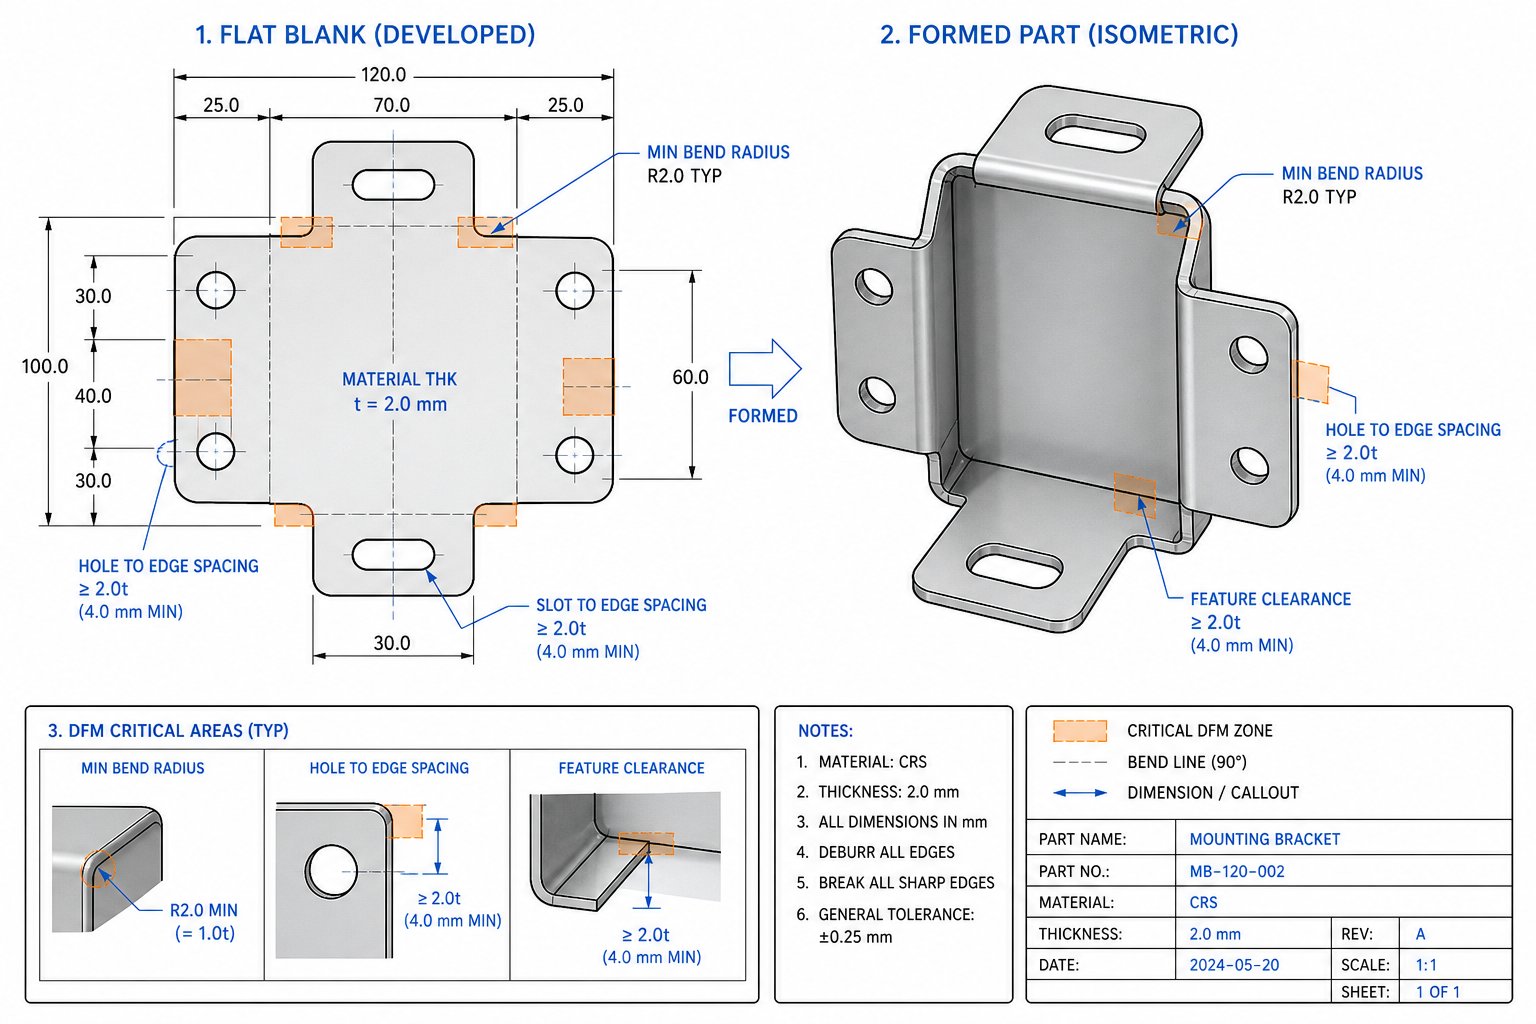
Проектирование для технологичности прецизионной штамповки
Деталь, которая в САПР выглядит чистой, может стать кошмаром при обработке. Расстояние между элементами, которое работает на экране, может треснуть под давлением пуансона. Радиус изгиба, который кажется консервативным, может привести к разрыву-высокопрочной нержавеющей стали на скорости производства. Это не гипотетические проблемы. Именно по этой причине прогрессивная конструкция штампов для штамповки требует определенного набора геометрических правил, с которыми многие инженеры никогда не сталкиваются, пока не придет предложение по инструментам, отмеченное красным.
Проектирование для технологичности (DFM) в точной штамповке не ограничивает творческий подход. Речь идет о понимании того, что физически могут обеспечить штамп, материал и пресс, а затем с самого начала проектировать в этих границах. Результатом является меньшее количество итераций оснастки, меньший процент брака и штамповка деталей, которые выходят из пресса сразу же.
Критические размеры и правила размещения элементов
Каждый элемент штампованной детали — отверстия, прорези, выступы, кромки — взаимодействует со своими соседями через материал. Размещение их слишком близко друг к другу концентрирует напряжение, ослабляет полотно материала и вызывает искажения, которые распространяются на соседние элементы. Вот где существуют жесткие ограничения:
Минимальный диаметр отверстиянапрямую зависит от типа и толщины материала. Для пластичных материалов, таких как алюминий или медь, минимальный диаметр отверстия должен составлять не менееВ 1,2 раза больше толщины материала(1,2Т). Для более твердых сплавов, таких как нержавеющая сталь, этот минимум возрастает до 1,5–2,0 Т, поскольку пуансон поглощает большие боковые силы во время резки. Уменьшите размер, и вы столкнетесь с частыми поломками пуансона и ускоренным износом матрицы.
Расстояние от отверстия-до-краяэто распространенная область ошибок. Разместите отверстие слишком близко к краю детали, и оставшаяся полоса материала будет выпирать наружу во время хода пробивки. Рекомендации ясны: расстояние между любым отверстием или прорезью и ближайшим краем должно составлять не менее 2Т. Это сохраняет структурную целостность материала во время штамповки и предотвращает деформацию, которую не могут полностью исправить никакие дополнительные работы.
Расстояние между отверстиями-до-отверстийследует той же логике. Минимальное расстояние между соседними отверстиями должно составлять не менее 2Т, чтобы стенка между ними не разрывалась и не деформировалась под действием срезающих усилий. Для инструментов с прогрессивной матрицей это ограничение также защищает пилотные отверстия от воздействия соседних операций прошивки.
Минимальная ширина фланцадля выступов и насечек составляет 1,5Т. Все, что уже, создает чрезмерную нагрузку на пуансон и создает элементы, которые могут согнуться или сломаться во время работы. Когда длина выступа превышает его ширину в пять раз, устойчивость конструкции значительно падает, и вы рискуете повредить его во время штамповки и последующей сборки.
Ограничения проектирования изгиба, рисования и формы
Операции формовки создают растягивающее напряжение снаружи изгиба и сжатие внутри. Если геометрия не учитывает эти силы, материал трескается, морщится или пружинит за пределами допустимых пределов.
Минимальный радиус изгибаэто самое часто нарушаемое правило. Для большинства материалов внутренний радиус изгиба должен быть как минимум в 1,0 раза больше толщины материала (1T). Для высокопрочных-сталей или закаленных сплавов 1,5Т безопаснее. Радиусы меньше 1Т концентрируют напряжение в вершине изгиба и значительно увеличивают вероятность растрескивания, особенно когда изгиб проходит параллельно направлению волокон. Какустановленные ссылки DFMПодтвердите, что изгибы, сделанные перпендикулярно волокнам, гораздо менее подвержены разрушению, чем изгибы, выровненные по ним.
Минимальная высота полки изгибадолжно быть не менее 2,5Т плюс радиус изгиба. Более короткие фланцы не могут быть должным образом захвачены формовочным пуансоном, что приводит к нестабильным углам и плохой повторяемости. Когда вы пытаетесь сформировать слишком короткий фланец, материал имеет тенденцию скользить, а не деформироваться.
Размещение элементов вблизи изгибовявляется еще одним критическим ограничением. Отверстия или прорези диаметром менее 0,100 дюйма должны располагаться на расстоянии не менее 2Т плюс радиус изгиба от любой линии изгиба. Для более крупных элементов требуется расстояние 2,5Т плюс радиус. Элементы, расположенные ближе этих минимумов, будут деформироваться, растягиваться или смещаться во время операции формования, поскольку материал в зоне изгиба активно течет.
Соотношения глубины прорисовкиограничить глубину формирования чашечки или раковины за одну операцию. Общее правило: первая вытяжка не должна превышать глубину, равную диаметру заготовки, умноженному на 0,4-0,5. Для более глубокой вытяжки требуется несколько последовательных станций с промежуточным отжигом или операциями перевытяжки, что усложняет конструкцию прогрессивного инструмента и матрицы.
Спецификация направления зернадолжен присутствовать на каждом рисунке со сформированными элементами. Изгиб перпендикулярно направлению прокатки обеспечивает более сильные изгибы и более предсказуемую упругую отдачу. Если пропустить эту выноску, решение остается за изготовителем инструментов, который может ориентировать расположение полос на эффективность использования материала, а не на производительность детали.
Поставщикам нравитсяЙИЧЕНработайте с командами инженеров на ранних этапах проектирования, чтобы оптимизировать геометрию детали для прецизионной штамповки, сокращая количество итераций и затраты на оснастку до того, как будет вырезан один блок инструментальной стали. Этот вид совместной проверки DFM выявляет нарушения, пока изменения еще свободны, на экране, а не в защищенных инструментах.
Прежде чем запрашивать расценки, проведите свой проект по следующему контрольному списку:
- Диаметры отверстий не менее 1,2Т (пластичные) или 1,5-2,0Т (твердые сплавы).
- Расстояние между отверстиями-до-края и отверстиями-до-отверстий соответствует или превышает 2T
- Внутренний радиус изгиба составляет не менее 1,0T (1,5T для высокопрочных-материалов).
- Высота изгиба фланца составляет не менее 2,5T плюс радиус изгиба.
- Элементы размещаются на расстоянии не менее 2T + радиус изгиба от любой линии изгиба.
- Ширина выступа и выреза не менее 1,5T, длина не более 5x ширины.
- Все внутренние углы имеют радиус не менее 0,5Т.
- Направление волокон указано на чертеже для критических изгибов.
- Направление заусенцев указывается там, где ориентация имеет значение для сборки.
- Глубина вытяжки не превышает 40-50% диаметра заготовки на станцию.
- Допуски применяются выборочно: жесткие только там, где этого требует функция.
Каждое правило в этом списке существует потому, что его игнорирование приводит к определенному, предсказуемому виду отказа: трещинам на изгибах, искривленным отверстиям, сломанным пуансонам или деталям, измерения которых в образце 1 отличаются от образца 100 000. Их следование не гарантирует идеальную матрицу при первой сборке, но устраняет наиболее распространенные причины переделки оснастки и брака в производстве.
Правила проектирования определяют, что осуществимо. Но даже идеально спроектированная деталь может выйти из строя, если инфраструктура качества, лежащая в основе пресса, не является столь же строгой, поэтому методы контроля и сертификаты, подтверждающие операцию точной штамповки, имеют такое же большое значение, как и сама геометрия инструмента.
Контроль качества и проверка прецизионной штамповки
Хорошо спроектированная-матрица, работающая на мощном прогрессивном штамповочном прессе, ничего не значит, если лежащая в ее основе система качества не может доказать, что детали действительно соответствуют техническим характеристикам. При скорости производства в несколько сотен тактов в минуту даже кратковременное отклонение процесса может привести к образованию тысяч несоответствующих деталей, прежде чем кто-либо это заметит. Вот почему инфраструктура контроля, измерительные инструменты, мониторинг процессов и сертификаты, лежащие в основе точной работы, важны не меньше, чем сами инструменты.
Методы контроля и инструменты измерения
Операции прецизионной штамповки основаны на многоуровневом подходе к измерениям. Ни один инструмент не охватывает все функции, поэтому опытные поставщики используют комбинацию методов, соответствующую критичности и геометрии каждого измерения.
Первая-проверка товара (FAI)проверяет новую установку перед началом производства. Образец детали измеряется по каждому размеру чертежа с помощью высокоточных-инструментов, подтверждая, что матрица, пресс и система подачи штамповки производят соответствующие детали, прежде чем приступить к полному циклу. На этом этапе выявляются ошибки настройки, когда их проще всего исправить.
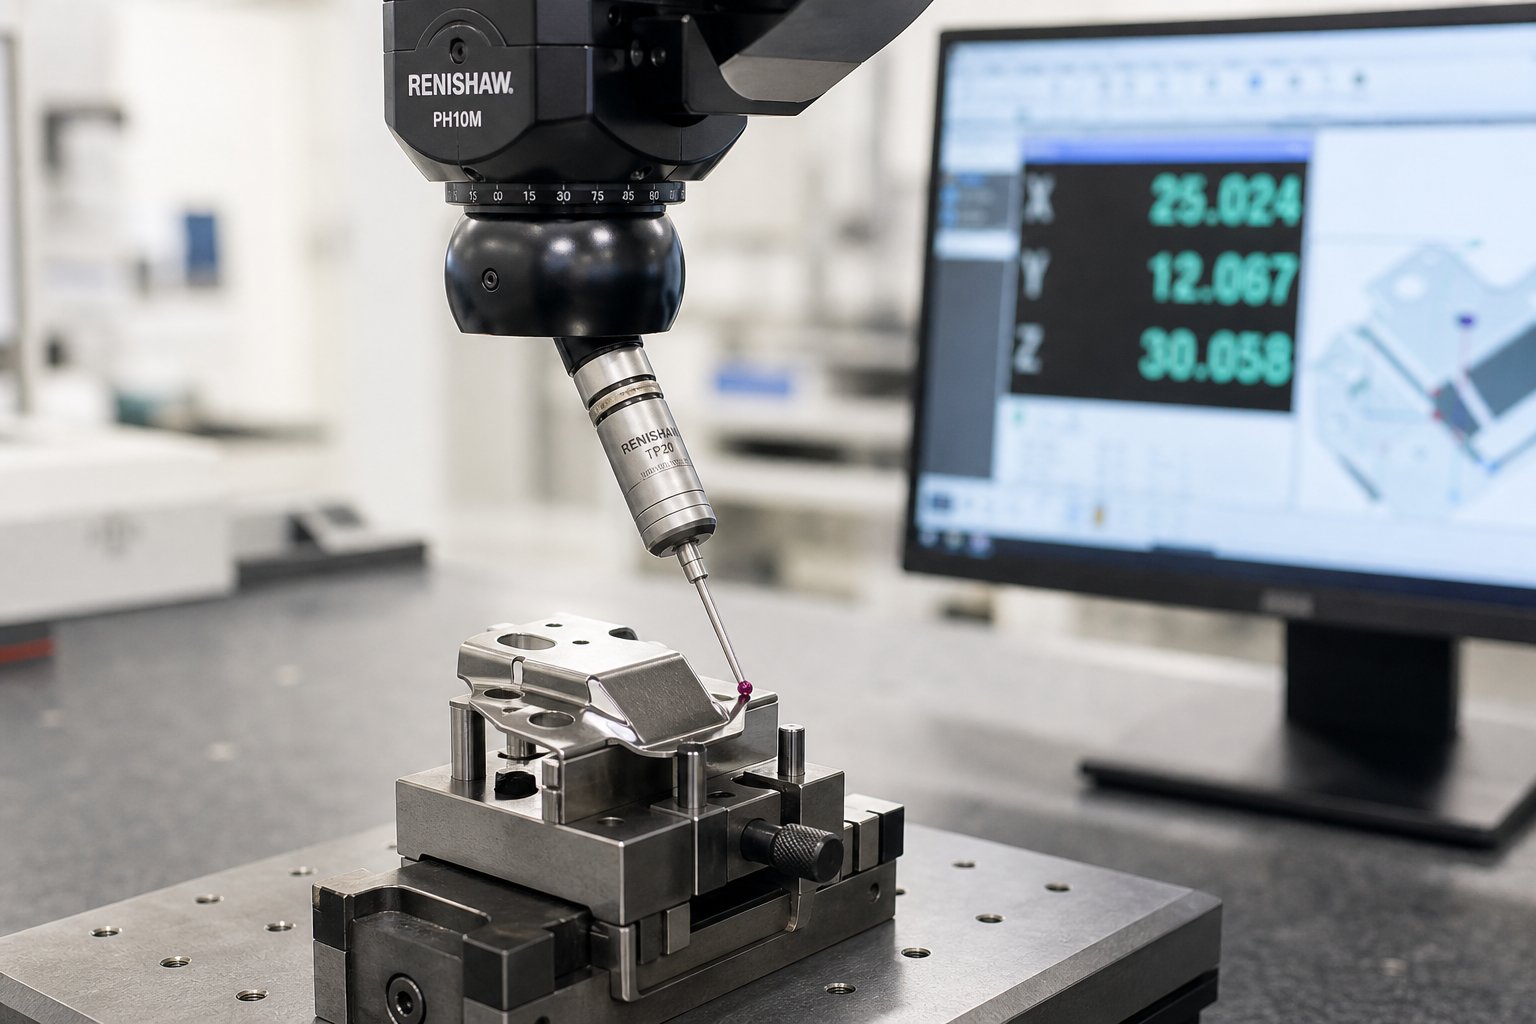
Координатно-измерительные машины (КИМ)обрабатывать сложную геометрию, когда несколько объектов должны относиться к общим базовым данным. Датчик КИМ касается или сканирует поверхности детали, чтобы построить трехмерную-модель измерения, проверяя положения отверстий, допуски профиля и плоскостность с точностью до микрона-уровня. Для деталей, работающих на высокоскоростной линии штамповки с прогрессивной штамповкой, данные КИМ, полученные из периодических образцов, подтверждают, что размерные соотношения остаются стабильными при длительных тиражах.
Оптические компараторы и системы технического зренияпроецируйте увеличенный силуэт детали на экран или датчик камеры, позволяя операторам быстро проверять профили, радиусы и состояние кромок. Автоматизированный визуальный контроль, встроенный в линию пресса с прогрессивной матрицей, позволяет оценить каждую деталь на скорости производства, выявить заусенцы, трещины или недостающие элементы без снижения производительности.
Датчики «годен/нет»-годенобеспечить быстрое двоичное подтверждение критически важных функций. Калибр либо подходит к отверстию, либо нет. Калибр прорези либо проходит, либо останавливается. Эти инструменты отлично подходят для часто-проверок производства, где скорость важнее, чем запись точных значений.
Статистический контроль процессов (СПК)связывает все эти измерения воедино с течением времени. КакПроизводительВ деталях мониторы нагрузки на штамповочных прессах могут отслеживать данные о силе для каждого хода и выражать их в виде X-линейчатых и сигма-диаграмм, выявляя тенденции до того, как детали выйдут за пределы допуска. SPC не просто выявляет дефекты. Он прогнозирует их, давая операторам время отрегулировать процесс, заменить изношенный пуансон или исправить отклонение подачи, пока детали еще соответствуют требованиям.
Сертификация и стандарты контроля процессов
Сертификаты сообщают вам, какую систему качества построил поставщик, что проверили внешние аудиторы и для каких отраслей поставщик имеет право обслуживать. Для инженеров, оценивающих партнеров по штамповке, вот что на самом деле означает каждая сертификация:
- ИСО 9001- Базовый стандарт системы менеджмента качества. Он устанавливает документированные процессы, процедуры корректирующих действий и рамки непрерывного совершенствования. Необходимо, но недостаточно для приложений с высокой-критичностью.
- ИАТФ 16949- Специальный автомобильный-стандарт, созданный на основе ISO 9001. Он добавляет требования к утверждению производственных деталей (PPAP), расширенному планированию качества продукции (APQP) и анализу режимов отказов (FMEA). Требуется большинству крупных производителей автомобильного оборудования и поставщиков первого уровня.
- ИСО 13485- Стандарт управления качеством медицинского оборудования.Примечания НФСчто ISO 13485 делает упор на соблюдение нормативных требований и управление рисками, а не на постоянное совершенствование, с требованиями к предписывающей документации, улучшенной отслеживаемостью имплантируемых устройств и формальными процессами рассмотрения жалоб. Он признан регулирующими органами по всему миру, включая FDA, Министерство здравоохранения Канады и органы ЕС по MDR.
- АС9100- Стандарт качества в аэрокосмической отрасли. Он добавляет требования к управлению конфигурацией, управлению рисками на каждом этапе процесса и строгому отслеживанию от сырья до конечной поставки. Ожидайте более строгих протоколов-первой проверки изделий и программ предотвращения появления поддельных деталей.
Поставщик, имеющий сертификат IATF 16949 или AS9100, уже продемонстрировал возможности, выходящие за рамки базового управления качеством, включая контроль процессов, анализ измерительных систем и проверку компетентности персонала. Добавление ISO 13485 требует дополнительных инвестиций в средства контроля-специфических устройств, такие как предотвращение загрязнения, процедуры гигиены персонала и системы после-рыночного надзора.
Оценивая поставщика прецизионной штамповки, не просто спрашивайте, есть ли у него сертификация. Спросите, каковы их целевые показатели Cpk по критическим параметрам, как часто они берут образцы во время производства и что происходит, когда SPC сигнализирует о тенденции. Сертификат на стене подтверждает существование системы. Ответы на эти вопросы покажут вам, действительно ли эта система работает в точке, где металл встречается со штампом, ход за ударом, через миллионы деталей.
Инфраструктура качества обеспечивает допуск деталей. Но толерантность — это только половина уравнения ценностей. Другая половина, стоимость, определяет, будет ли точная штамповка иметь финансовый смысл для вашей программы, и этот расчет зависит от переменных, которые большинство инженеров не видят, пока не начнут запрашивать расценки.
Факторы стоимости и экономика прецизионной штамповки
Цены на инструменты для прецизионной штамповки могут вызвать шок от наклейки. Прогрессивная матрица, предназначенная для работы с жесткими-допусками, может стоить от 30 000 до 250 000 долларов США в зависимости от количества станций, материала и сложности. Но эта цифра сама по себе вводит в заблуждение. Важно то, как эти инвестиции преобразуются в стоимость каждой детали в рамках вашего объема производства и превосходят ли общие экономические показатели альтернативы на протяжении всего срока действия программы.
Инструментальные инвестиции и объемная экономика
Подумайте о стоимости штампа как о фиксированном налоговом распределении по каждой детали, производимой инструментом. Прогрессивная матрица стоимостью 50 000 долларов США, состоящая из 500 000 деталей, добавляет всего 0,10 доллара США за деталь к амортизации оснастки. Одна и та же матрица, производящая всего 5000 деталей, добавляет 10 долларов за штуку, а это 100-кратная разница, которая определяет или разрушает экономическое обоснование прогрессивной штамповки металла.
Ожидаемый срок службы матрицы зависит от штампуемого материала, требований к допускам и выбора инструментальной стали. Хорошо изготовленный-твердосплавный инструмент для точной штамповки-вставок, работающий из медных сплавов, может обеспечить 10 или более миллионов ходов до капитального ремонта. Более твердые материалы, такие как нержавеющая сталь, сокращают этот интервал до 1-5 миллионов ходов, в зависимости от сложности конструкции и дисциплины обслуживания. Инструменты более низкого-уровня могут гарантировать только 100 000–500 000 ходов, прежде чем потребуется доработка, поэтому выбор квалифицированного производителя прогрессивных штампов имеет значение для долгосрочной экономики.
Порог объема, при котором штамповка превосходит альтернативы, обычно составляет от 10 000 до 50 000 единиц в год для деталей средней-сложности. Ниже этого диапазона обработка на станке с ЧПУ или лазерная резка полностью позволяют избежать инвестиций в оснастку. Более того, длительная прогрессивная штамповка обеспечивает затраты на-штук, которые не может достичь ни один субтрактивный процесс, часто оставляя ниже 0,05 доллара США для простых геометрических форм в больших объемах.
Факторы, влияющие на-рост или снижение стоимости детали
Помимо амортизации оснастки, на стоимость конечной продукции за штуку влияют несколько переменных. Понимание этих факторов поможет вам оптимизировать проекты и более эффективно договариваться о ценах.
Факторы затрат, ранжированные по типичному влиянию на цену за-деталь:
- Тип и толщина материала- Сырье составляет 45-55 % стоимости единицы продукции. Нержавеющая сталь и медные сплавы стоят в 3–5 раз дороже, чем мягкая сталь по весу, а более твердые материалы ускоряют износ матрицы, что увеличивает частоту технического обслуживания.
- Сложность детали и количество станций- Каждая станция формовки увеличивает стоимость оснастки, увеличивает потребность в обслуживании штампов и немного снижает скорость производства. Прогрессивная матрица с 12 станциями стоит примерно в два раза дороже, чем инструмент с 6 станциями.
- Требования к допускам- Более жесткие допуски требуют более частой заточки матрицы, снижения скорости пресса и дополнительных проверок. Переход от +/-0,005 дюйма к +/-0,001 дюйма для критически важных функций может увеличить стоимость детали на 20–40 %.
- Вторичные операции- Нанесение покрытия, термообработка, нарезание резьбы или сборка после штамповки добавляют 0,10 доллара США-$1.00+ за деталь в зависимости от операции. Операции в-матрице (нарезание резьбы, вставка оборудования) требуют больше затрат на оснастку, но сокращают объемы обработки и трудозатраты на каждую деталь.
- Объем производства и частота заказов- Плата за установку (200–1000 долларов США за запуск) распределяется на меньшее количество деталей небольшими партиями. Комплексные заказы с запланированным выпуском сокращают частоту настройки и повышают эффективность закупок материалов.
- Отходы материала (утилизация полосы)- Эффективная схема расположения полос позволяет достичь коэффициента использования материала на 70–85 %. Плохой раскрой приводит к сжиганию материала, а в случае дорогих сплавов эти отходы сильно сказываются на прибыли.
- Требования к качеству и документации- Такие сертификаты, как IATF 16949 или ISO 13485, добавляют дополнительные расходы на аудит, документацию и проверку. Поставщики, имеющие эти сертификаты, обычно взимают на 20-40 % больше, чем несертифицированные магазины, но они обеспечивают контроль процессов, необходимый для критически важных приложений.
Общая стоимость владения выходит за рамки первоначальной цены. Учитывайте интервалы технического обслуживания штампа, ожидаемые затраты на восстановление (обычно 10-}20 % от первоначальной цены инструмента за цикл), наличие запасных компонентов и время простоя производства, связанное с плановым техническим обслуживанием. Прогрессивная штамповочная компания, которая предоставляет прозрачные графики технического обслуживания и прогнозы срока службы штампов, помогает вам точно планировать бюджет, а не поглощать неожиданные расходы в середине программы.
Для команд, оценивающих партнеров по инструментам,ЙИЧЕНспециализируется на прецизионных штампах для серийного производства, помогая командам сбалансировать жесткие допуски с экономичной-объемной производительностью. Их внимание сосредоточено на небольших,-точных штамповках с прогрессивной штамповкой, что означает, что инструменты с самого начала разрабатываются с учетом количества ходов и интервалов технического обслуживания, которые требуются для длительных производственных программ.
Самая эффективная оптимизация затрат происходит не на этапе котирования. Это происходит во время проектирования. Ослабление не-критических допусков, объединение функций для сокращения количества станций, выбор материалов, обеспечивающих баланс между производительностью и износом штампа, а также принятие мер по объемам, которые оправдывают инвестиции в инструмент, — все это решения, которые приводят к значительной экономии на протяжении всего срока службы программы. Работайте с производителями прогрессивных штампов заранее, честно делитесь прогнозами объемов и проектируйте для процесса, а не заставляйте процесс приспосабливаться к конструкции, которая никогда не создавалась с учетом экономики штамповки.
Часто задаваемые вопросы о прецизионной штамповке
1. Каких допусков можно достичь при прецизионной штамповке?
Прецизионная штамповка обычно обеспечивает допуски на размеры ±0,001 дюйма (±0,025 мм) для пробивных элементов и размеров плоской-плоскости. Достижимая точность зависит от типа материала, толщины и геометрии элемента. Более тонкие материалы толщиной менее 0,010 дюйма позволяют более плотно позиционировать отверстия, в то время как формованные элементы, такие как изгибы, обычно выдерживают ± 1 градус из-за переменных пружинистости. Инженерам следует выборочно задавать жесткие допуски для критически важных исходных данных, а не применять общие обозначения по всем размерам, что приводит к увеличению стоимости инструментов без функциональной выгоды.
2. В чем разница между прогрессивной штамповкой и сложной штамповкой?
Прогрессивные штампы подают непрерывную металлическую полосу через несколько станций, каждая из которых выполняет разные операции, такие как вырубка, прошивка или гибка, создавая готовую деталь на последней станции. Они преуспевают в крупносерийном-производстве мелких деталей с множеством функций. Составные матрицы выполняют вырубку и прошивку одновременно за один ход пресса, производя плоские детали с превосходной концентричностью между внутренними и внешними деталями. Изготовление составных штампов обходится дешевле, но они не позволяют формировать трехмерные-элементы. Выбор зависит от того, требует ли ваша деталь операций формовки и какие уровни объема оправдывают прогрессивные инвестиции в инструмент.
3. Сколько стоят прецизионные инструменты для штамповки?
Стоимость прогрессивного штампового инструмента для точных работ обычно варьируется от 30 000 до 250 000 долларов США в зависимости от количества станций, твердости материала и требований к допускам. Однако эти первоначальные затраты амортизируются в зависимости от объема производства. Штамп стоимостью 50 000 долларов США, производящий 500 000 деталей, добавляет всего 0,10 доллара США за деталь к стоимости оснастки. Срок службы штампа варьируется от 1 до 10+ миллионов ходов в зависимости от штампуемого материала и дисциплины обслуживания. Твердосплавные-инструменты с пластинами, работающие с мягкими сплавами, такими как медь, служат дольше всего, тогда как применение нержавеющей стали значительно сокращает срок службы инструмента. Сотрудничество со специализированными поставщиками, такими как YICHEN, которые разрабатывают прецизионные штампы для серийного производства, помогает оптимизировать конструкцию оснастки для максимального срока службы и экономической эффективности.
4. Какие материалы лучше всего подходят для точной штамповки?
Наиболее часто штампованные материалы в прецизионных приложениях включают медные сплавы (C110, C194, фосфористую бронзу), латунь (C260), мягкую углеродистую сталь, нержавеющую сталь (304/316) и алюминий (5052, 1100). Медь и латунь предлагают наилучшее сочетание формуемости и предсказуемости размеров, что делает их идеальными для электрических разъемов и контактных пружин. Углеродистая сталь обеспечивает высокую формуемость при более низких затратах на конструкционные компоненты. Нержавеющая сталь требует большей компенсации упругого возврата, но может применяться в медицинских целях и-устойчивых к коррозии. Выбор материала напрямую влияет на достижимые допуски, степень износа матрицы и стоимость детали.
5. Когда мне следует предпочесть прецизионную штамповку обработке на станке с ЧПУ?
Прецизионная штамповка становится более экономичной, чем обработка на станке с ЧПУ, когда годовой объем производства превышает примерно 5 000–10 000 единиц деталей средней-сложности. Выше этого порога инвестиции в оснастку амортизируются до копейки за штуку, в то время как ЧПУ несет фиксированные затраты машинного времени на-деталь. Штамповка также выигрывает по скорости, производя сотни деталей в минуту по сравнению с отдельными циклами обработки. Однако ЧПУ остается лучшим выбором для объемов производства менее 1000 единиц, сложной трехмерной геометрии, изготовленной из цельного материала, или для допусков менее ±0,0005 дюйма. ЧПУ также позволяет вносить изменения в конструкцию без доработки инструментов, что делает его предпочтительным на этапах прототипирования.


