


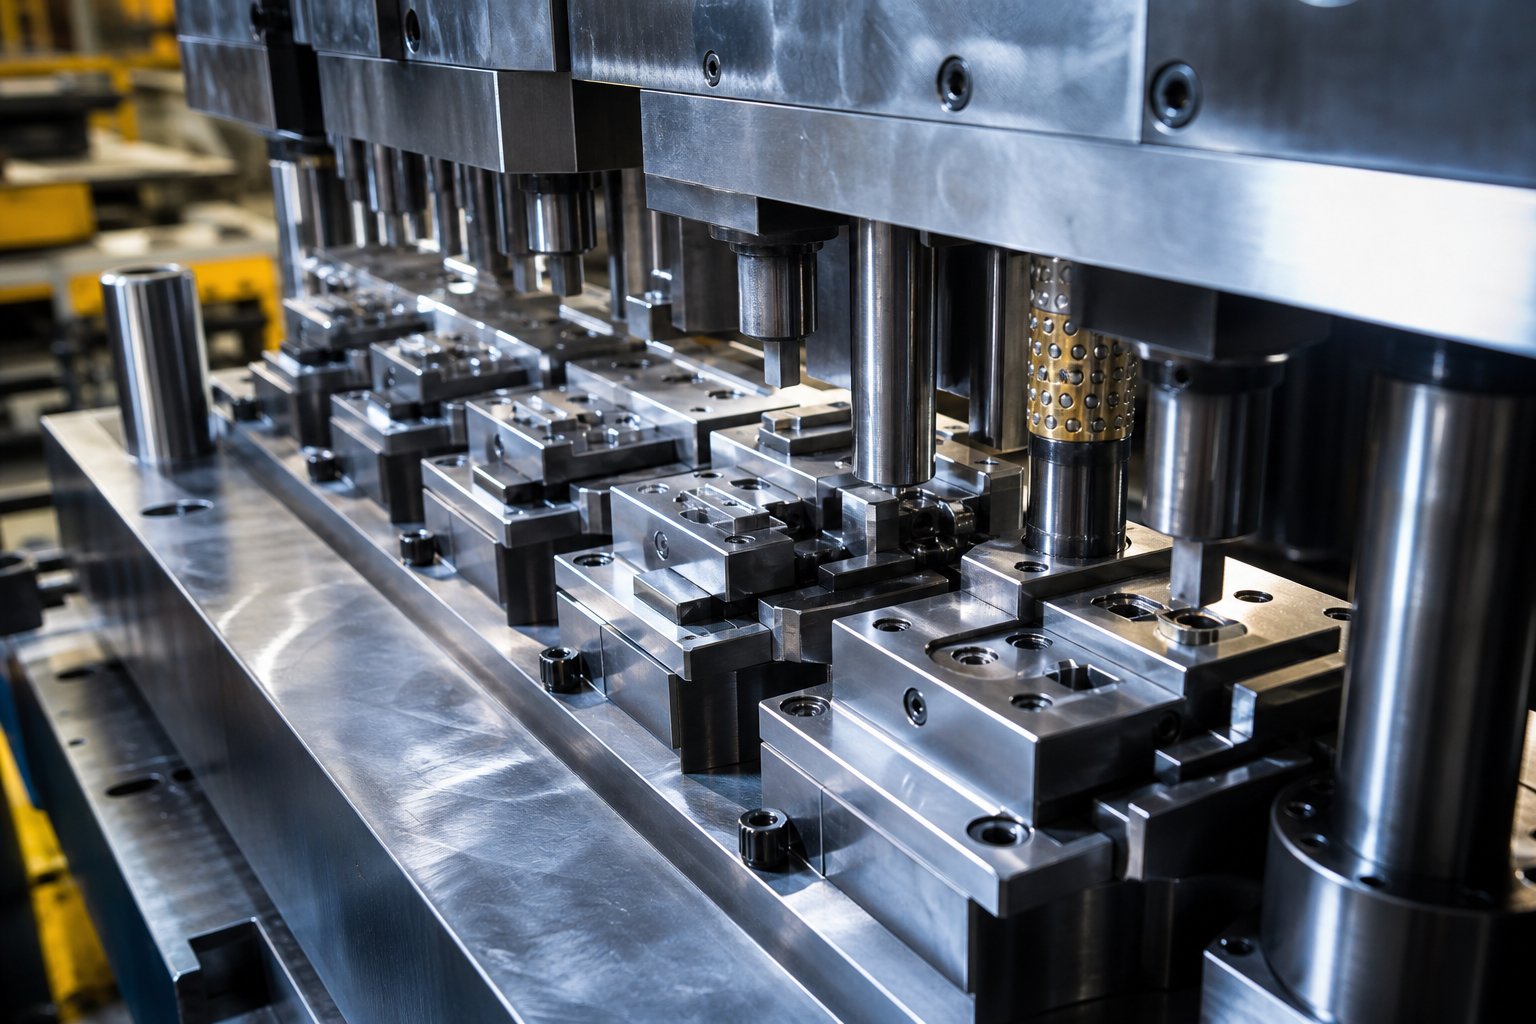
Что определяет прецизионную штамповочную матрицу
Прецизионная штамповочная матрица — это специализированный инструмент, предназначенный для резки, формовки и штамповки.формовать из листового металла готовые деталисохраняя при этом допуски на размеры в пределах ±0,0002 дюйма в течение миллионов циклов прессования. Этот порог отделяет прецизионные штампы от стандартных инструментов, где допустимые отклонения могут быть в пять-десять раз шире.
Прецизионная штамповочная матрица — это тщательно откалиброванная система инструментов, предназначенная для изготовления сложных металлических компонентов с допуском ±0,0002 дюйма (±0,005 мм) или меньше, с повторяемой точностью, поддерживаемой при больших-серийных производствах.
От чего зависит точность штампа-класса
Стандартные штампы для штамповки позволяют выполнять работу с деталями, для которых допустимо значение ±0,005 дюйма. Прецизионные штампы работают в другой инженерной реальности. Этот разрыв определяют три фактора: контролируемый зазор между пуансоном-до-матрицы (обычно 5-10 % толщины материала с каждой стороны), точность позиционирования на уровне микрометра- между станциями и постоянная повторяемость, подтвержденная при стабильных объемах производства. Эти параметры требуют более жестких спецификаций материалов, более строгих процессов обработки и более строгой проверки качества, чем требуется для инструментов общего назначения.
Пороги допуска, определяющие прецизионную оснастку
Когда вы производите микроразъемы-, электрические клеммы или компоненты медицинского оборудования, допуски, измеряемые в десятых тысячных, не являются обязательными. Высококачественная-инструментальная обработка позволяет производителям соблюдать допуски ±0,0002 дюйма на каждом этапе производства. Такой уровень контроля размеров означает, что геометрия пуансона, зазоры в блоке штампа и регистрация полосы должны работать в пределах нескольких микрон от номинального значения на протяжении всего срока службы штампа.
Классификация стандартных и прецизионных штампов
Штамповочные штампы делятся на три широкие архитектурные категории, каждая из которых масштабируется в соответствии с прецизионными-спецификациями:
- Одиночная-станция умирает- выполняет одну операцию за один ход нажатия. Простая геометрия, меньшая стоимость оснастки, потолок ограниченной сложности.
- Соединение умирает- выполняет несколько операций одновременно на одной станции. Идеально подходит для плоских, симметричных деталей, требующих строгой соосности между элементами.
- Прогрессивные штампы- выполняет последовательные операции на нескольких станциях по мере продвижения металлической полосы через инструмент. Лучше всего подходит для сложных,-деталей большого объема, в которых в непрерывном процессе выполняются разрезы, изгибы и формы.
Каждый тип служит различным производственным стратегиям, но прогрессивная матрица доминирует в прецизионных приложениях. Его многостанционная архитектура-позволяет инженерам распределять сложную геометрию по последовательным операциям, обеспечивая более строгий контроль на каждом этапе, чем можно было бы достичь при помощи одного удара. Логика, лежащая в основе последовательности станций, и то, как решения по расположению полос влияют на качество и стоимость деталей, — вот где конструкция штампа становится по-настоящему интересной.
Принципы прогрессивного проектирования штампов и логика станции
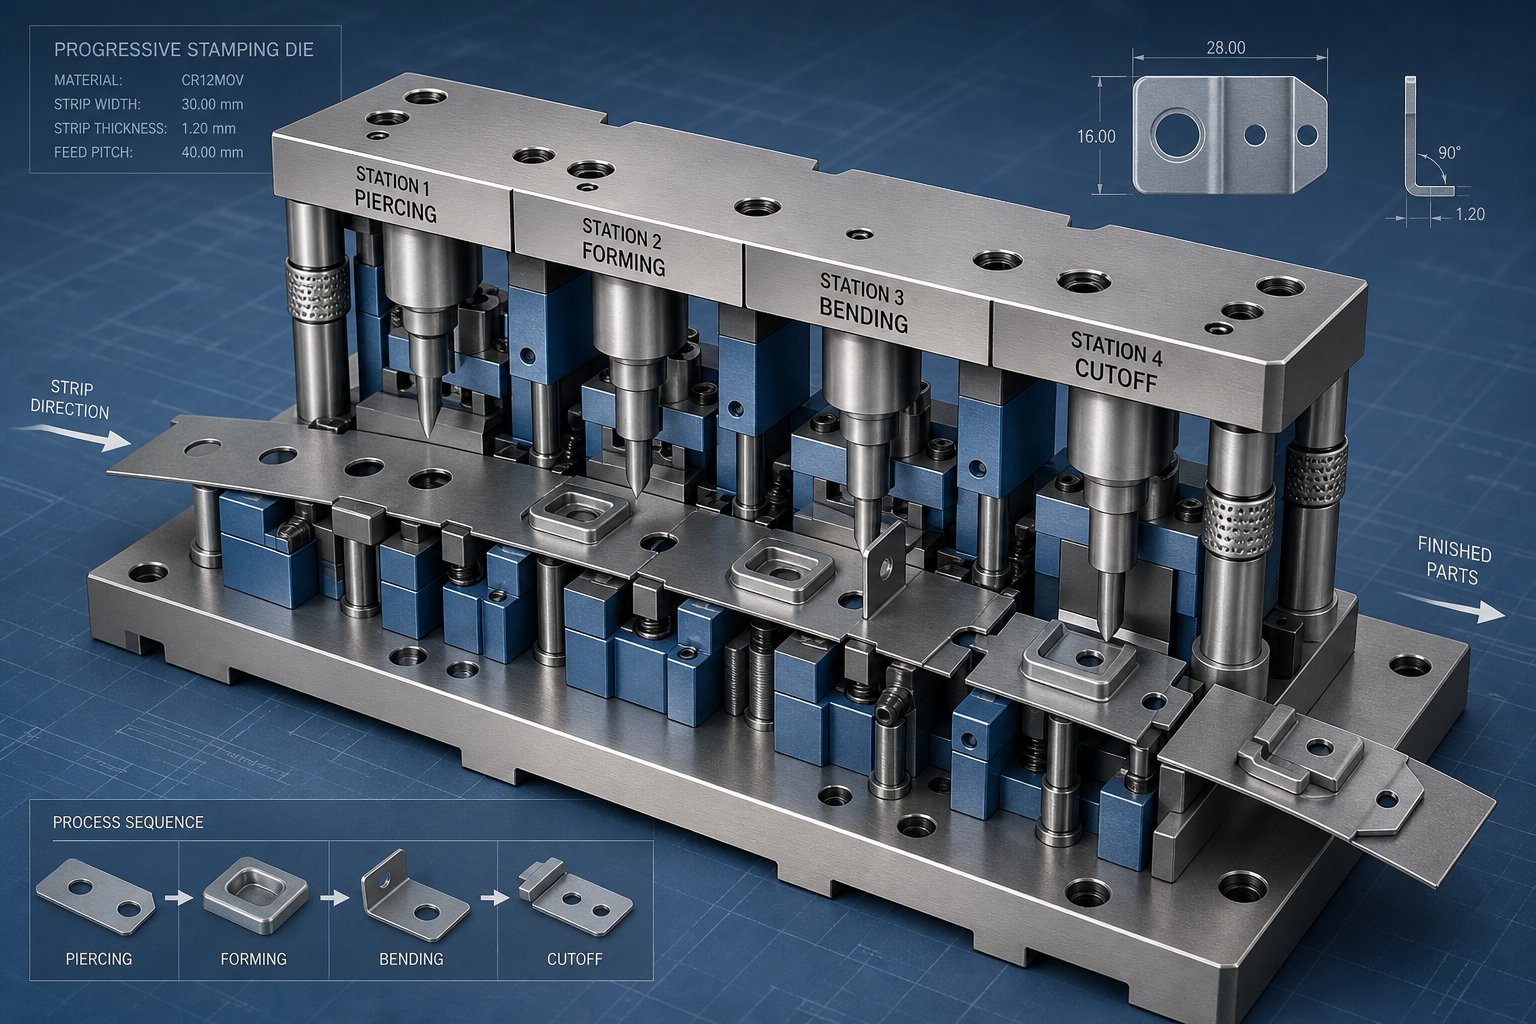
Прогрессивная штамповочная матрицапревращает непрерывный рулон металла в готовые детали посредством хореографической последовательности операций. Каждый ход пресса продвигает полосу на одно расстояние вперед, и каждая станция одновременно выполняет возложенную на нее задачу. Результат: готовый компонент выпадает с каждым циклом, независимо от того, занимает ли этот цикл 0,5 секунды или 0,05 секунды.
Что делает эту архитектуру мощной для прецизионных приложений, так это независимость от станции. Каждая операция происходит на специальной станции, где геометрия пуансона, зазор и выравнивание оптимизируются для этой единственной задачи. Сложные детали, которые были бы невозможны за один раз, становятся достижимыми при распределении по шести, двенадцати или даже тридцати последовательным станциям.
Прогрессивная матрица для секвенирования и компоновки полос
Проектирование штампов для прогрессивной штамповки начинается с компоновки полосы, разработанного чертежа, который определяет, как материал проходит через инструмент. Представьте себе металлическую полосу как шкалу времени. На каждой станции на этой временной шкале происходит что-то особенное: прокалывается отверстие, сгибается язычок, придумывается форма или обрезается элемент. Последовательность не произвольна. Он следует инженерной логике, основанной на поведении материалов и контроле размеров.
Типичная последовательность станций выглядит так:
- Пирсинг пилотного отверстия- пробита в первой станции, эти отверстия становятся ссылками на регистрацию для каждой последующей операции.
- Особенность пирсинга- Внутренние отверстия, прорези и вырезы создаются, пока материал остается плоским и устойчивым.
- Формирование и гибка- Материал приобретает форму после завершения всей плоской-резки, что предотвращает искажение ранее сформированных элементов.
- Чеканка или тиснение- Локализованное сжатие позволяет уточнить толщину или создать детали поверхности.
- Отрезка или разделение детали- готовая деталь отделяется от несущей полосы.
Особого внимания заслуживает регистрация пилотов. Направляющие штифты входят в предварительно-пробитые отверстия в несущей ленте на каждой станции, корректируя любую незначительную неточность подачи. Какэксперты отрасли отмечают, выпуск подачи должен быть рассчитан так, чтобы нос пули пилота вошел в полосу до того, как подающие ролики полностью разблокируются. Если вы ошибетесь в выборе времени, вы увидите удлиненные пилотные отверстия, несовпадающие разрезы и прогрессирующий пространственный дрейф между станциями.
Сама несущая полоса, скелетный каркас, соединяющий вашу деталь через каждую станцию, должна сочетать прочность и гибкость. Твердые держатели подходят для базовой резки и простых изгибов, но любая прогрессивная матрица, выполняющая операции вытяжки, нуждается в держателе с растягивающейся перемычкой: спроектированной петлей материала, которая деформируется по мере формирования детали, поддерживая постоянное расстояние между станциями.
Как распределение станций влияет на качество деталей
Каждое решение о размещении станции в конструкции штампа с прогрессивной штамповкой влияет на последующие этапы. Добавьте больше станций, и вы получите возможность распределять силы формовки на меньшие приращения, уменьшая упругость и улучшая размерную стабильность. Но большее количество станций также означает более длинную полосу, более широкий башмак матрицы и больше компонентов, требующих обслуживания.
Три параметра расположения полос напрямую влияют на стоимость детали и интервалы технического обслуживания:
- Ширина полосы- определяется шириной детали плюс материалом перемычки с каждой стороны. Перемычка (обычно в 1,25–1,5 раза превышающая толщину материала) предотвращает скручивание и застревание лома, сохраняя при этом целостность держателя.
- Шаговое расстояние- расстояние прогресса за гребок. Более узкий шаг экономит материал, но требует более высокой точности позиционирования от системы подачи. Каждая доля миллиметра, сэкономленная при миллионах ударов, напрямую приводит к снижению стоимости материалов.
- Количество станций- Дополнительные станции обеспечивают постепенную формовку, что повышает качество, но увеличивает стоимость инструмента и длину штампа. Инженерной целью является минимальное количество станций, которое надежно обеспечивает заданную геометрию и допуск.
Целевые показатели использования материала выше 75 % — это отраслевой стандарт для хорошо спроектированной компоновки полос. Достижение этой фигуры требует тщательного размещения геометрии детали внутри полосы и стратегического использования угловых ориентаций, когда форма детали позволяет это. Уровень брака, стоимость оснастки и скорость пресса — все это связано с решениями по компоновке, принятыми на этапе проектирования.
Сравнение типов штампов по размеру приложения
Выбор между архитектурой кристалла — это не просто вопрос сложности детали. Объем производства, требования к допускам и бюджет — все это учитывается. Следующее сравнение сопоставляет каждый тип с атрибутами, которые наиболее важны при выборе инструмента для конкретного применения:
| Атрибут | Одиночная-станция | Составная матрица | Прогрессивная матрица |
|---|---|---|---|
| Сложность детали | От низкой до умеренной; одна операция за ход | Умеренный; несколько одновременных операций на одной станции | Высокий; сложная геометрия, достигаемая на последовательных станциях |
| Скорость производства | Помедленнее; может потребоваться несколько настроек для многофункциональных-деталей | Умеренный; обработка плоских деталей за один ход | Высший; одна готовая деталь за один ход на скорости до 1,500+ об/мин. |
| Толерантность | Хорошо подходит для индивидуальных особенностей; совокупная ошибка в настройках | Отличная концентричность между одновременными функциями | Отличный; регистрация пилота обеспечивает точность между станциями-между-станциями |
| Стоимость установки | Самые низкие первоначальные инвестиции в оснастку | Умеренный; более сложная конструкция штампа | Высший; но амортизируется в ходе-серийного производства |
| Идеальный диапазон громкости | Низкая и средняя громкость; прототипирование | Средняя громкость; плоские симметричные детали | Большой объем; 100,000+ деталей в год |
| Использование материалов | Переменная; зависит от формы заготовки | Хороший; возможна плотная раскладка для плоских деталей | Оптимизированный; Расположение полос спроектировано с учетом коэффициента использования более 75 % |
Для прецизионных применений, требующих сложных функций в больших объемах, прогрессивные штампы неизменно обеспечивают самую низкую стоимость детали, несмотря на более высокие первоначальные инвестиции. Инструментальная сталь, используемая для строительства этих станций, и термическая обработка, применяемая для их закалки, определяют, как долго сохранится это преимущество в затратах, прежде чем техническое обслуживание его разрушит.
Выбор материала штампа и разработка термообработки
Количество станций прогрессивной матрицы и расположение полос определяют, что может производить инструмент. Сталь внутри этих станций определяет, насколько точно она производит. Выбор материала при прецизионной штамповке — это не работа по каталогу. Это решение-в режиме отказа: вы выбираете, исходя из того, какой механизм в конечном итоге уничтожит инструмент, и как долго вы можете отложить этот результат.
Каждый пуансон, матрица и формовочная вставка подвергаются сочетанию абразивного износа, сжимающей нагрузки и циклического воздействия. Соотношение между этими силами варьируется в зависимости от станции, материала заготовки и скорости производства. Выбор подходящей инструментальной стали означает определение того, какой механизм разрушения преобладает в вашем приложении, и выбор марки, предназначенной для борьбы с ним.
Схема выбора марки инструментальной стали
Рассматривайте выбор инструментальной стали как диагностический процесс. Вы не выбираете «лучшую» сталь. Вы сопоставляете свойства материала с конкретными нагрузками, с которыми сталкиваются ваши компоненты штампа. Вот как основные сорта соответствуют реальным условиям производства:
- АИСИ Д2 (СКД11)- Выбор-сплава, когда абразивный или адгезионный износ ограничивает срок службы инструмента. Высокое содержание карбида хрома позволяет режущим кромкам сохранять геометрию в течение длительного производственного цикла. Идеально подходит для станций вырубки и прошивки при обработке твердых или абразивных полосовых материалов. Когда вы начинаете видеть сколы кромок, а не прогрессирующий износ, значит, D2 достиг своего предела и требуется более прочный сплав.
- АИСИ А2 (СКД12)- Выбирается, когда присутствуют износ, деформация и удары, но ни один из них явно не преобладает. А2 обеспечиваетсбалансированное решение в смешанных условиях, что делает его подходящим для станций, где конкурируют несколько режимов отказа. Он сохраняет состояние кромок, сопротивляясь растрескиванию при повторяющихся нагрузках.
- АИСИ М2 (СХ51)- Применяется там, где значителен как износ, так и сжимающее напряжение. Пуансоны M2 сохраняют прочность кромки при повторяющихся нагрузках и при этом сопротивляются истиранию лучше, чем марки, ориентированные на-прочность. По сравнению с D2 обеспечивает лучшую устойчивость к деформации. По сравнению с S7 он обеспечивает более высокую износостойкость. Это выбор, когда износ и нагрузка одновременно способствуют выходу инструмента из строя.
- АИСИ S7- Специалист по прочности. Когда отказ происходит из-за сколов, трещин или усталости от повторяющихся ударов, S7 поглощает циклические напряжения, которые могут привести к разрушению сталей с более высоким-карбидом. Обычно применяется на штамповочных станках-большого калибра или на станциях с высокими нагрузками при штамповке. В этих условиях повышение ударной вязкости оказывается более эффективным, чем повышение твердости.
- Вставки из карбида вольфрама- Зарезервировано для станций, где скорость износа инструментальной стали приводит к неприемлемым интервалам технического обслуживания. Карбид обеспечивает износостойкость в 30 раз большую, чем инструментальная сталь, сохраняя точные размеры на протяжении миллионов циклов.
Практическая логика выбора работает следующим образом: когда режущие кромки постепенно изнашиваются и заусенцы увеличиваются в размерах, подходит D2. Когда пуансоны деформируются или теряют точность размеров под нагрузкой, M2 обеспечивает лучшую устойчивость. Если при повторяющихся ударах по краям появляются сколы или трещины, требуется S7. Когда эти условия совпадают, A2 обеспечивает сбалансированную производительность.
| Марка инструментальной стали | Идеальное применение | Рабочая твердость | Ожидаемый срок службы (относительный) |
|---|---|---|---|
| Д2 (СКД11) | Вырубка и прошивка в больших объемах-; абразивные материалы заготовки | 58-60 HRС | Высокая - отличная фиксация кромки при абразивном износе |
| А2 (СКД12) | Многопозиционные-подвижные штампы со смешанными режимами отказа | 58-62 HRС | От умеренного до высокого - сбалансированная производительность в разных условиях. |
| М2 (СХ51) | Пуансоны под комбинированной высокой изнашивающей и сжимающей нагрузкой | 60-65 HRС | Высокая - превосходная устойчивость к износу и деформации |
| S7 | Тяжелый-колющий удар; станции с высоким-воздействием | 56-58HRC | Умеренный -, оптимизированный для прочности, а не износостойкости |
| Карбид вольфрама | Станции сверх-высокой-объемности; абразивные материалы; характеристики жесткого допуска | 88-92 HRA (>эквивалент 70HRC) | Инструментальная сталь от очень высокой - 10 до 30x в сопоставимых применениях |
Параметры термообработки и их влияние на производительность
Выбор правильного класса – это половина дела. Термическая обработка превращает необработанную инструментальную сталь в функциональный компонент штампа, а используемые параметры определяют, достигает ли этот компонент своего полного потенциала или не достигает своих целей.
Процесс следует контролируемой последовательности: аустенизация, закалка и отпуск. Каждый этап оказывает измеримое влияние на жизнь.
Аустенизациярастворяет карбиды в стальной матрице, подготавливая ее к трансформации. Для штамповых сталей для холодной штамповки температура аустенизации обычно составляет от 1020 до 1080 градусов Цельсия. Слишком низкое значение приводит к тому, что карбиды остаются нерастворенными, что ограничивает достижимую твердость. Слишком высокая, чрезмерный рост зерен снижает прочность. Время выдержки зависит от толщины среза и обычно составляет от 1 до 25 часов при сквозной-закалке блоков штампов большего размера. Печи с вакуумом или защитной атмосферой предотвращают обезуглероживание поверхности, которое может привести к снижению износостойкости рабочей поверхности.
закалкапреобразует аустенит в мартенсит, создавая пересыщенную структуру, обеспечивающую базовую твердость. Выбор закалочной среды (масло, полимерная закалка или газ для больших секций) контролирует скорость охлаждения. Слишком быстрое и остаточные напряжения могут вызвать растрескивание. Слишком медленное и неполное превращение снижает твердость. Для прецизионных штампов и штамповки стабильность размеров во время закалки имеет решающее значение, поскольку любое коробление требует дополнительной шлифовки, которая может поставить под угрозу целостность поверхности.
Закалкаследует сразу после закалки, чтобы снять внутренние напряжения и оптимизировать баланс твердости-прочности. Штампы для холодной штамповки с твердостью 58-64HRC обычно отпускаются при температуре 400–550 градусов Цельсия. Многократные циклы отпуска (обычно 2-3 цикла по 2-4 часа каждый) обеспечивают полное снятие напряжений и однородность свойств по всему сечению. Каждый цикл выделяет мелкие карбиды, постепенно уменьшая хрупкость.
Измеримый результат: правильно-обработанные детали достигают заданного диапазона твердости при максимальной вязкости разрушения (обычно 15–35 МПа на квадратный корень метр для инструментальных сталей). Пропустите цикл отпуска или неправильно определите температуру аустенизации, и вы увидите преждевременные сколы или трещины на производстве, которые не исправит никакая заточка.
Когда твердосплавные пластины оправдывают инвестиции
Штамповочные штампы из прогрессивного твердого сплава требуют значительных первоначальных затрат, часто в 3–5 раз превышающих цену эквивалентных компонентов из инструментальной стали. Так когда же эти инвестиции имеют экономический смысл?
Решение зависит от трех факторов:
- Объем производства- Когда ежегодные объемы превышают несколько миллионов обращений, увеличенные интервалы технического обслуживания твердосплавных изделий значительно снижают стоимость детали. Точка безубыточности, при которой долговечность твердого сплава компенсирует его стоимость, зависит от сложности детали и скорости пресса, но при непрерывном-объемном производстве почти всегда предпочтение отдается твердому сплаву на станциях критического износа.
- Абразивность заготовки- Формирование пластин из нержавеющей стали, кремнистой стали или других абразивных материалов ускоряет износ инструментальной стали до такой степени, что частота технического обслуживания становится узким местом производства. Исключительная стойкость карбида к истиранию обеспечивает точность размеров там, где это невозможно для марок стали.
- Критичность допуска- Для элементов, где размерный сдвиг напрямую приводит к функциональному отказу (ширина контактов разъема, контактные поверхности медицинского устройства), способность твердого сплава сохранять геометрию в течение миллионов циклов устраняет риск качества, связанный с постепенным износом стали.
Гибридный подход доминирует в современной практике прецизионного штампования и штамповки. Вместо того, чтобы изготавливать целые штампы из твердого сплава, инженеры размещают твердосплавные пластины на определенных станциях и элементах, где износ наиболее агрессивен или допуск наиболее важен. В окружающей конструкции матрицы используются более прочные марки инструментальной стали, которые поглощают ударные нагрузки и упрощают модификацию. Вы получаете производительность твердого сплава там, где это важно, без затрат на твердый сплав там, где это не так.
Выбор материала и термическая обработка определяют базовые характеристики каждого компонента матрицы. Но даже оптимально закаленная инструментальная сталь сталкивается с противником, которого не может победить одна только твердость: механизмы износа на уровне поверхности, такие как истирание, адгезия и трение, которые при каждом ударе воздействуют на поверхность раздела между пуансоном и заготовкой.
Обработка поверхности и покрытия для увеличения срока службы матрицы
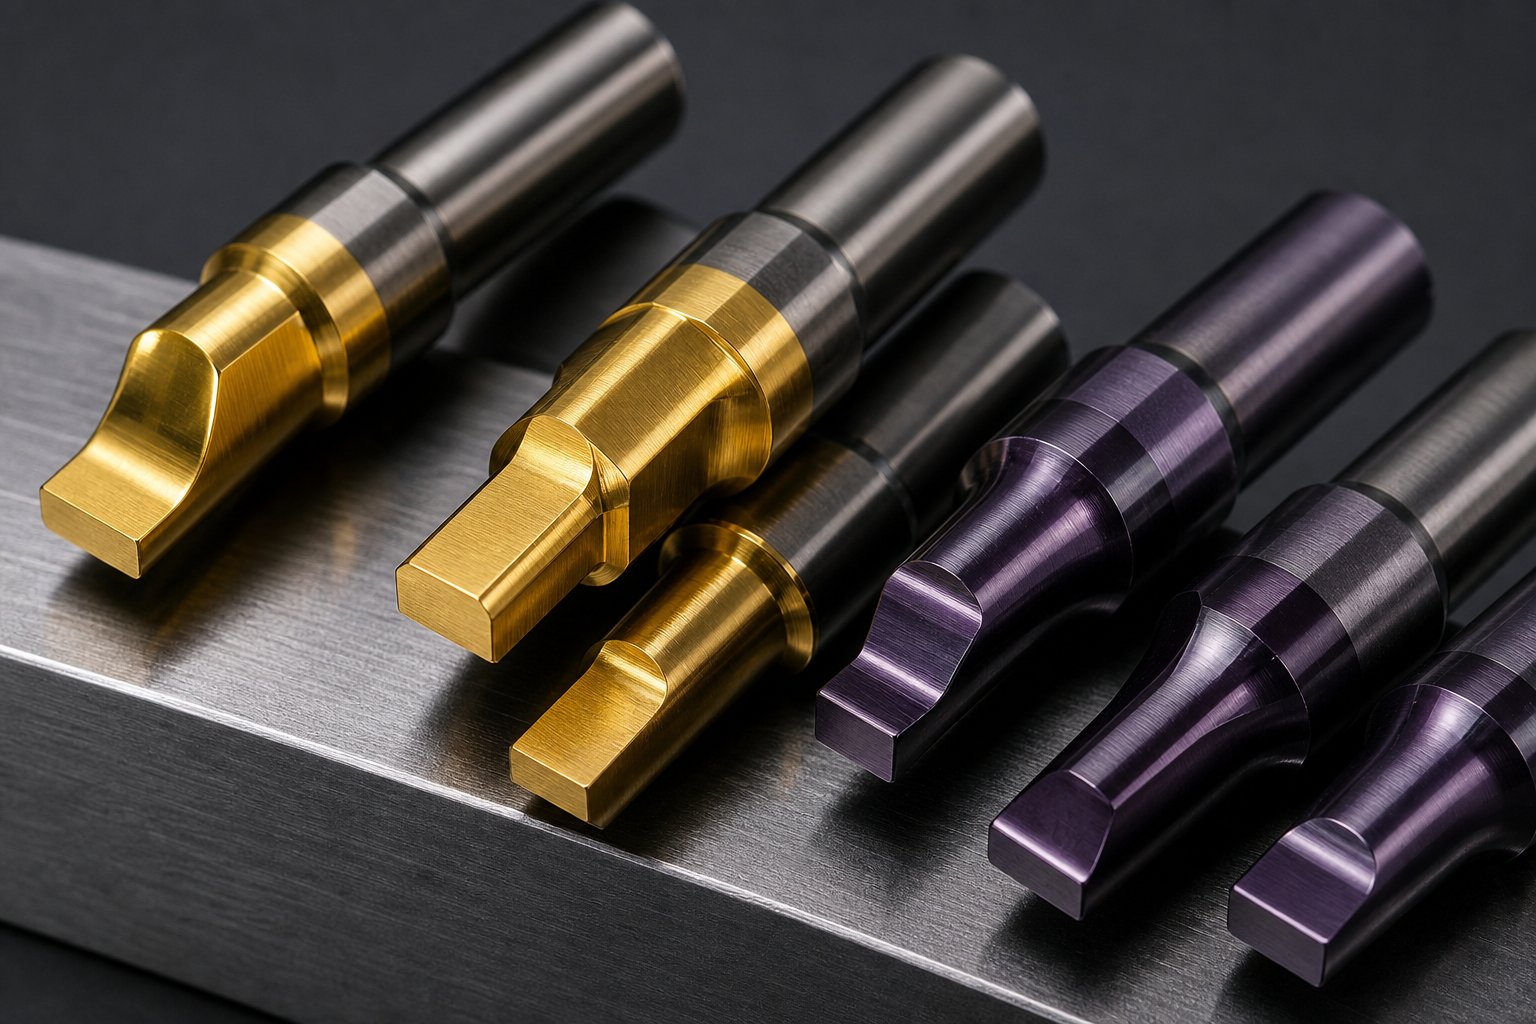
Истирание, адгезия и абразивное трение возникают на поверхности, в микроскопическом пограничном слое, где пуансон встречается с материалом заготовки под экстремальным давлением и скоростью. Сама по себе твердость не решает этих проблем, поскольку механизм разрушения не является объемной деформацией. Это передача материала на границе раздела. Поверхностные покрытия напрямую решают эту проблему, изменяя трибологическое поведение этой зоны контакта, снижая коэффициенты трения, предотвращая прилипание и создавая тепловой барьер между инструментом и полосой.
При прецизионных операциях штамповки и штамповки, выполняемых на высоких скоростях, правильное покрытие может продлить срок службы инструмента на порядок, сохраняя при этом постоянство размеров, которое требуется для деталей с жесткими-допусками.
Типы покрытий и механизмы их износа
Каждый химический состав покрытия нацелен на различную комбинацию механизмов износа. Выбор между ними означает понимание того, что на самом деле разрушает ваши рабочие поверхности. Вот как сравниваются основные варианты:
- TiN (нитрид титана)- Стандартное универсальное-покрытие характерного золотого цвета. Микро-твердость примерно 2200 HV, максимальная толщина покрытия 10 микрометров. Лучше всего подходит для общей обработки металлов давлением и литья пластмасс, где достаточна умеренная износостойкость. Его более высокий коэффициент трения (0,6 по сухой стали) ограничивает эффективность при агрессивных операциях формовки.
- TiCN (карбонитрид титана)- Повышает твердость примерно до 3400 HV при значительно более низком коэффициенте трения 0,2. Максимальная толщина около 6 микрометров. Повышенная прочность и устойчивость к абразивному износу делают его идеальным для высокопроизводительной-резки и обработки металлов давлением, особенно заготовок из нержавеющей стали, где истирание является основным видом разрушения.
- TiAlN (нитрид титана и алюминия)- Обеспечивает высокую твердость (около 3200 HV) и превосходную стойкость к окислению при повышенных температурах. Максимальная толщина 10 микрометров. Лучше всего работает в условиях высокоскоростной-скоростной обработки или полу-сухой обработки, когда термическая нагрузка значительна. Его термостойкость делает его предпочтительным выбором, когда скорость пресса приводит к значительным температурам трения на поверхностях пуансона.
- DLC (Diamond-Like Carbon)- Доступный вариант с самым низким коэффициентом трения: коэффициенты ниже 0,1 и твердость до 4000 HV. Толщина ограничена примерно 4 микрометрами в стандартных приложениях. DLC превосходно предотвращает прилипание к цветным-металлам и снижает усилия зачистки при операциях формовки, когда материал пытается захватить пуансон при обратном ходе.
- Азотирование- Процесс термохимической диффузии, а не нанесение покрытия. Атомы азота проникают в поверхность инструментальной стали, создавая закаленную оболочку без четкой границы слоя. Лучше всего подходит для больших формообразующих поверхностей, где адгезия покрытия может быть проблематичной, или в качестве предварительной-обработки под PVD-покрытиями для повышения-несущей способности.
Соответствие обработки поверхности материалу заготовки
Материал заготовки определяет, какой механизм износа будет доминировать, и это определяет оптимальный выбор покрытия.
Нержавеющая стальпредставляет собой наиболее агрессивную и неприятную проблему. Высокопрочные-марки, такие как Тип 301 в четверть-твердой закалке, вызывают сильный адгезионный износ формовочных и чеканочных поверхностей. Исследования вПенн Юнайтед Технологиипродемонстрировали, что PVD-покрытия из нитрида хрома на твердосплавных инструментах увеличивают срок службы матрицы с 15 000 ударов между нанесением нового покрытия до нескольких миллионов ударов до выхода инструмента из строя. Это не постепенное улучшение. Это трансформация модели обслуживания. TiCN одинаково эффективен и здесь, поскольку его сочетание высокой твердости и низкого коэффициента трения напрямую противодействует склонности к адгезии аустенитных марок нержавеющей стали.
Алюминийизвестен накоплением материала на поверхностях инструментов. Мягкий металл легко переносится на пуансоны без покрытия, постепенно ухудшая качество поверхности детали. Покрытия DLC с их чрезвычайно низким коэффициентом трения и анти-адгезионными свойствами практически исключают этот вид отказа при вырубке алюминия.
Медь и латуньпредставляют собой другую задачу в области прогрессивной штамповки медных клемм и разъемов. Эти более мягкие материалы вызывают меньший абразивный износ, но создают проблемы с адгезией на более высоких скоростях. Покрытия DLC или TiCN уменьшают усилия зачистки и предотвращают налипание материала, который в противном случае потребовал бы частой полировки. Операции прогрессивной штамповки меди, выполняемые со скоростью 800+ ударов в минуту, демонстрируют особенно большие преимущества от покрытий с низким-фрикционным коэффициентом, поскольку повторяющийся контакт с высокой-скоростью усиливает любую тенденцию к слипанию.
Тестирование проведено вУниверситет Дикинав сотрудничестве с Ford подтвердили, что покрытия TiCN увеличивают срок службы матрицы более чем в 20 раз по сравнению с полированными-поверхностями, а твердое хромирование обеспечивает увеличение срока службы в 12 раз. Исследование также показало, что простое улучшение качества базовой поверхности с 2,4 микрометра до более гладкой подготовки увеличивает срок службы матрицы в семь раз до нанесения какого-либо покрытия. Эффективность покрытия зависит от качества подготовки поверхности.
Экономика покрытия и интервалы перекрытия
PVD и CVD представляют собой два основных метода нанесения, и выбор между ними имеет значение для точного инструмента. PVD (физическое осаждение из паровой фазы) работает при значительно более низких температурах, обычно ниже 500 градусов Цельсия. Это предотвращает искажение размеров и потерю твердости, которые могут возникнуть при более высоких-температурных процессах. Для допусков-критических компонентов матрицы, которые уже прошли термообработку-в соответствии с точными спецификациями, PVD сохраняет эти свойства в неизменном виде.
CVD (химическое осаждение из паровой фазы) наносит покрытия при температурах, превышающих 1800 градусов по Фаренгейту. В то время как CVD обеспечивает превосходную адгезию и равномерное покрытие на поверхностях сложной геометрии, термический цикл может изменить твердость основы и вызвать изменения размеров, которые требуют перешлифовки. По этой причине большинство прецизионных штампов и штамповок отдают предпочтение PVD.
Интервалы нанесения повторного покрытия зависят от взаимодействия типа покрытия, материала заготовки, скорости пресса и стратегии смазки. В общих чертах:
- Полированные матрицы без покрытия для нержавеющей стали: полируйте каждые 1000–7000 ударов, в зависимости от качества подготовки поверхности.
- Твердый хром на нержавеющей стали: около 12 000 посещений между сервисными обслуживаниями.
- PVD TiCN или CrN на нержавеющей стали: от нескольких сотен тысяч до миллионов ударов перед нанесением нового покрытия.
- DLC на алюминии или меди: увеличенные интервалы времени ограничиваются в первую очередь уменьшением толщины покрытия, а не разрушением клея.
Смазка влияет на выбор покрытия не всегда интуитивно понятным образом. Высокоэффективное-покрытие с минимальным количеством смазки может превзойти матрицу без покрытия, плавающую в штамповочном масле. Это открывает путь к сокращению использования смазочных материалов, более чистым деталям и снижению затрат на утилизацию отходов. При прогрессивной штамповке меди, где остаточное загрязнение маслом влияет на последующую пайку или гальваническое покрытие, сверх-сверхнизкое трение DLC обеспечивает сухую или почти-сухую работу, что полностью исключает очистку после-штамповки.
Экономика предпочитает покрытие, когда стоимость одного незапланированного отказа матрицы, включая брак, время простоя и ускоренный ремонт, превышает стоимость покрытия каждого изнашиваемого -критического компонента инструмента. Для большинства прогрессивных штампов большого-объема этот математический расчет решительно работает в пользу покрытия. Остается вопрос, как включить решение о нанесении покрытия в более широкий процесс разработки штампа, от первоначального анализа детали до утвержденного выпуска продукции.
Жизненный цикл разработки штампа от концепции до производства
Марка стали, термическая обработка и покрытие поверхности определяют, на что способна выдержать прецизионная штамповка. Но последовательность решений и процессов, которые преобразуют инженерную концепцию в проверенный производственный инструмент, определяют, действительно ли выбранный материал реализует свой потенциал. Производитель прогрессивных штампов не просто обрабатывает компоненты. Они организуют жизненный цикл разработки, в котором каждая фаза фиксируется с точностью, от которой зависят последующие фазы.
Вот реальность: свобода проектирования максимальна в начале проекта, когда производственные знания о конкретной детали самые низкие. Моделирование штамповки и виртуальная проверка существуют именно для того, чтобы ликвидировать этот разрыв, делая научные-обоснованные знания доступными до того, как переходить к использованию жестких инструментов. Приведенный ниже жизненный цикл отражает то, как современные прогрессивные программы штамповки и штамповки справляются с этим противоречием между свободой и знаниями.
От печати детали к моделированию макета полосы
Каждый программный проект следует структурированному пути развития. Пропустите этап или пройдите его в ускоренном темпе, и вы обнаружите затраты на доработку, брак или снижение срока службы инструмента. Полный жизненный цикл разворачивается в такой последовательности:
- Анализ деталей и технико-экономическое обоснование- Инженеры оценивают отпечаток детали на технологичность. Они оценивают свойства материала, геометрическую сложность, требования к допускам и годовой объем, чтобы определить, подходит ли деталь для постепенного производства штампов. Здесь можно получить ответы на важные вопросы: можно ли сформировать такой радиус изгиба без образования трещин? Требует ли этот допуск твердосплавного инструмента? Оправдает ли годовой объем инвестиции в оснастку?
- Разметка и моделирование полосы- Схема полосы определяет последовательность станций, расстояние между ними, конструкцию держателя и использование материала. Затем моделирование CAE проверяет поток материала, прогнозирует риски утонения или растрескивания и оптимизирует давление формовки перед резкой стали. Эта виртуальная проверка выявляет потенциальные дефекты в цифровой среде, что значительно снижает затраты на физические испытания-и-ошибок.
- Детальное проектирование и 3D моделирование- Каждый пуансон, матрица, вставка, съемная пластина и направляющий компонент моделируются в соответствии с точными спецификациями. Зазоры, проверки на столкновение и последовательность сборки проверяются в цифровом виде. Свободные станции зарезервированы для будущих инженерных изменений, что позволяет избежать дорогостоящего ремонта штампов, когда неизбежно приходят изменения в деталях.
- Электроэрозионная обработка проволоки и обработка на станках с ЧПУ- Компоненты производятся с использованием технологий точной обработки, соответствующих их допускам. Пластины и башмаки матрицы фрезеруются на станке с ЧПУ. Профили пуансонов и отверстия штампов вырезаются проволочным электроэрозионным станком. Критические формовочные поверхности подвергаются координатному шлифованию на станке с ЧПУ для получения окончательной геометрии.
- Сборка и расстановка- Компоненты собираются в башмак матрицы, и методом точечной диагностики проверяется правильность контакта сопрягаемых поверхностей под нагрузкой. Устанавливается высота шлагбаума, подтверждается время и проверяется проход полосы через каждую станцию.
- Опробование и проверка- Штамповочный штамп обрабатывает образцы деталей на испытательном прессе. Измеряются размеры, количественно определяется упругость и вносятся коррективы в геометрию формования. Анализ CPK посредством непрерывного отбора проб подтверждает стабильность размеров.
- Производственный выпуск- Матрица одобрена для полномасштабного-производства после удовлетворения всех требований к размерам, внешнему виду и технологическим возможностям. Завершена подготовка пакетов документации, включая СОПы по техническому обслуживанию и интервалы заточки.
Проектирование-для-технологичности проходит через каждый этап. Инженеры разрабатывают пуансоны такой формы, которую можно затачивать без сложной фиксации. Они определяют конструкцию пластин для станций с высоким-износом, поэтому отдельные компоненты можно заменить, не разбирая весь инструмент. Они располагают направляющие штифты и дюбели для возможности повторной сборки после технического обслуживания. Эти решения не удешевляют первоначальную сборку, но значительно сокращают стоимость эксплуатации инструмента в течение всего срока службы.
Технологии прецизионной обработки в современном штампостроении
Допуски, достижимые в готовой прецизионной штамповке, в конечном итоге ограничиваются технологиями обработки, используемыми для создания ее компонентов. Текущее состояние техники определяют три возможности:
Электроэрозионная обработка проволокирежет закаленную инструментальную сталь с помощью тонкой электрически заряженной проволоки, обеспечивая допуски от ±0,0001 до ±0,0003 дюйма при радиусах всего 0,0005 дюйма. Этот процесс создает геометрию пуансона и вставки в прогрессивных штампах без термического напряжения или механической силы, а это означает, что закаленные компоненты можно обрабатывать до окончательных размеров после термообработки. Медленная-резка проволокой — усовершенствованный вариант, в котором используется более тонкая проволока и несколько проходов, — что позволяет добиться качества отделки поверхности менее 0,2 микрометра Ra, сохраняя при этом точность позиционирования в пределах одного микрона.
координатно-шлифовальное станок с ЧПУобеспечивает точность позиционирования в пределах 0,001 мм на рисунках отверстий и контурных поверхностях. Для штампов, в которых положения нескольких полостей должны точно совпадать друг с другом, координатное шлифование обеспечивает точность координат, которая обеспечивает выравнивание станций-между-станциями по всей длине прогрессивного инструмента.
Грузило электроэрозионноеобрабатывает сложные трехмерные полости и формирует геометрию пуансона, которую не может достичь электроэрозионная обработка. Допуски от ±0,0002 до ±0,0005 дюйма позволяют создавать сложную внутреннюю геометрию, глубокие полости и подрезы, что позволяет сократить количество собираемых компонентов за счет объединения сложных форм в отдельные пластины.
Эти технологии работают вместе. Фрезерование на станке с ЧПУ позволяет быстро и экономично доводить детали до почти-конечной формы. Затем проволочная электроэрозионная обработка вырезает окончательные профили и зазоры с точностью до микрона. Координатное шлифование завершает критически важные поверхности. Такое сочетание означает, что производитель прогрессивных штампов может обеспечить более строгие общие допуски штампов, чем любой отдельный процесс.
Критерии проверки проб и выпуска продукции
Звучит просто? На этапе испытаний инженерные предположения встречаются с физической реальностью. Штамповочная машина может быть обработана идеально и при этом производить детали, не соответствующие--спецификациям, если во время моделирования не были должным образом спрогнозированы упругость материала, условия трения или отклонение пресса.
Валидация следует структурированному протоколу:
- Образцы Т0- Первые детали. Измеряется по размерам печати для количественной оценки отклонения от номинала. Здесь основной проблемой является упругое отклонение сформированных элементов.
- Коррекция геометрии- Геометрия матрицы корректируется для компенсации наблюдаемого упругого возврата. Формирующие пуансоны можно переточить или установить прокладки. Углы перегиба регулируются до тех пор, пока после упругого восстановления детали не попадут в пределы допуска.
- Образцы Т1- Детали, изготовленные после исправлений, измеренные для подтверждения того, что корректировки достигли цели. Несколько образцов подтверждают согласованность, а не точность отдельных-деталей.
- Проверка ЦПК- Непрерывный отбор проб в течение длительного периода (обычно 30+ последовательных частей) подтверждает работоспособность процесса. CPK 1,33 или выше по критическим параметрам указывает на то, что процесс достаточно стабилен для выпуска в производство.
Серийный выпуск – это не просто «детали хорошие». Это означает, что штамп надежно производит соответствующие детали, окно процесса документировано и параметры обслуживания установлены. На этом этапе определяются интервалы проверки на основе -количества-, пороговые значения заточки и критерии замены компонентов, создавая структуру технического обслуживания, которая защищает производительность штампа на протяжении всего его производственного срока.
Стратегия обслуживания штампа и анализ режимов отказов
Критерии выпуска продукции определяют структуру технического обслуживания, но поддержание прецизионного штамповочного штампа в пределах технических характеристик на протяжении миллионов циклов требует чего-то большего, чем график, прикрепленный к стене. Это требует структурированной стратегии, которая связывает наблюдаемые симптомы с первопричинами, связывает интервалы технического обслуживания с фактическими данными об износе и учитывает, как динамика пресса влияет на деградацию штампа. Удивительно, но именно здесь многие инструментальные программы терпят неудачу. Штампы изготавливаются в соответствии с исключительными стандартами, а затем приходят в негодность под влиянием культуры реактивного обслуживания, которая реагирует только после резкого увеличения количества бракованных изделий.
Лучший подход рассматривает техническое обслуживание как инженерную дисциплину, а не задачу по уборке. Это означает понимание того, почему компоненты выходят из строя, когда следует вмешаться и как ваш тип пресса ускоряет или смягчает конкретные механизмы износа.
Распространенные виды отказов и идентификация коренных причин
Когда прогрессивная матрица начинает производить бракованные детали, видимый симптом редко рассказывает всю историю. Заусенец на штампованной кромке выглядит как тупой пуансон, но фактической причиной может быть тепловое расширение, изменяющее зазор пуансона-к-матрице, незакрепленный фиксатор, допускающий боковое перемещение, или недостаточная смазка, вызывающая накопление клея.Журнал Металлоформингподчеркивает, что полный анализ отказов требует сбора образцов, сбора исходных данных и исследования поверхностей разрушения, прежде чем делать поспешные выводы.
Учитывайте разницу между производственными ошибками и сбоями в обслуживании-. Пуансон, который скалывается из-за того, что заданный угловой радиус остался острым во время шлифования, является производственной ошибкой. Твердосплавная вставка, которая треснула из-за воздействия хлорированной смазки на ее кобальтовую связку, является дефектом при эксплуатации. Оба вызывают один и тот же симптом — сколы, но требуют совершенно разных корректирующих действий.
Ошибки проектирования также вносят значительный вклад. Толстые сечения, соседствующие с тонкими сечениями, резкие-изменения поперечного сечения и радиусы скруглений неправильного размера — все это создает концентраторы напряжений, которые в конечном итоге приводят к образованию трещин под действием циклической нагрузки. Это не проблемы с обслуживанием. Это инженерные проблемы, которые не решить одним лишь техническим обслуживанием.
В следующей таблице показаны наиболее распространенные виды отказов прецизионных прогрессивных штампов, их основные причины и соответствующие меры по их устранению:
| Режим отказа | Наблюдаемый симптом | Первопричина | Корректирующие действия |
|---|---|---|---|
| Вырубка пуансона | На кончике пуансона отсутствуют фрагменты неровных кромок; непоследовательный рисунок заусенцев | Усталость материала от циклического нагружения; недостаточная прочность для применения; острые внутренние углы, создающие повышенное напряжение | Оцените марку стали (для ударной вязкости рассмотрите S7); увеличить радиусы скруглений; проверить достигнутый термообработкой баланс твердости-твердости |
| раздражение | Накопление материала на поверхностях пуансона или штампа; царапины и задиры на штампованных деталях | Недостаточная смазка; недостаточный зазор для типа материала; плохая обработка поверхности инструмента; материал заготовки с высоким-трением (нержавеющая сталь, алюминий) | Нанести PVD-покрытие (TiCN или DLC); улучшить качество поверхности; проверить зазор по толщине материала; модернизировать подачу смазки |
| Растрескивание штампов | Видимые линии излома в матрице или вставке; внезапный катастрофический сбой | Термический циклический стресс; неправильная термическая обработка (недостаточный отпуск); конструктивные особенности, создающие концентрацию напряжений; перегрузка из-за укладки снарядов | Просмотрите записи термообработки; добавить циклы отпуска; модернизировать концентраторы напряжений; проверить грузоподъемность и эвакуацию пробок |
| Чрезмерное образование заусенцев | Постепенно увеличивающаяся высота заусенцев на штампованных кромках. | Изношенные режущие кромки (нормальный износ); смещение зазора-к-матрицы из-за ослабления крепления компонентов; зазор, изменяющий тепловое расширение | Повышение резкости в соответствии с документально подтвержденным порогом; проверить безопасность и зазор фиксатора; проверьте наличие проблем с терморегулированием на скорости печати |
| Рассогласование времени | Удлиненные пилотные отверстия; прогрессивный пространственный дрейф между станциями; события сбоя подачи | Ошибка синхронизации-ролика-подъёма; изношенные или погнутые пилоты; потеря параллельности пресса; неисправность подъемника ленты | Перекалибровать время подачи; проверить пилоты на предмет износа (допуск на зазор 0,0005–0,001 дюйма); проверить прижимные планки и параллельность; сервисные подъемные рельсы |
| Вытягивание слизняков | Слизни притянулись к лицу; следы на нижней стороне полосы | Увеличенный зазор между пуансоном-и-матрицей, обеспечивающий вакуумный эффект; масляная пленка, выполняющая роль клея; функции удержания изношенных пробок | Восстановить правильный зазор; добавить канавки для удержания пробок или изменить геометрию пуансона; отрегулировать объем смазки на станциях прокалывания |
Важный вывод любого анализа отказов: вы заметите, что большинство коренных причин связаны с решениями, принятыми во время проектирования и сборки, а не только с эксплуатационным износом. Отраслевые данные подтверждают, что конструкция инструмента, выбор материала и термическая обработка заслуживают равного следственного внимания наряду с условиями эксплуатации при диагностике повторяющихся отказов.
Планирование профилактического обслуживания по количеству обращений
Графики технического обслуживания,-основанные на календаре, упускают из виду штампы для штамповки. Инструмент, работающий в две смены со скоростью 600 ударов в минуту, накапливает износ принципиально иначе, чем инструмент, работающий в одну-смену со скоростью 200 об/мин, даже в течение одной и той же календарной недели. Эффективное профилактическое обслуживание связывает триггеры проверки с фактическими производственными показателями.
Фреймворк работает на уровнях:
- Проверка по-смене (каждый запуск)- Визуальный осмотр на предмет застрявших слизней, мусора и очевидных повреждений. Убедитесь, что подача смазки достигает намеченных точек. Подтвердите шаг подачи и отслеживание полосы. Немедленно отмечайте любые изменения качества,-связанные с заусенцами. Эти проверки занимают несколько минут, но позволяют выявить условия, которые перерастают в часы незапланированных простоев.
- Проверка на основе-подсчета-ударов (обычно каждые 50 000–250 000 обращений)- Интервал зависит от абразивности материала заготовки, скорости пресса и исторических данных об износе конкретного инструмента. При этом триггере измерьте состояние режущей-кромки, проверьте зазоры с помощью щупов, осмотрите направляющие на предмет-одностороннего износа и убедитесь, что свободная-длина пружины не ухудшилась более чем на 10 %. Отраслевые рекомендации рекомендуют запускать проверку переточки пуансона, когда износ кромки превышает 0,1 мм.
- Порог резкости- Вместо заточки по фиксированному графику измерьте фактическую высоту заусенцев на изготовленных деталях. Если заусенец превышает технические характеристики детали (часто 0,05–0,10 мм для прецизионных применений), запланируйте заточку. Задокументируйте количество попаданий на каждом этапе заточки. Со временем это создает прогнозирующую модель для фактической скорости износа каждой матрицы.
- Критерии замены компонентов- Пружины заменяются, когда длина в свободном состоянии уменьшается на 10 % или появляются трещины. Пилоты заменяются, когда зазор до пилотных отверстий превышает проектное значение. Направляющие втулки заменяются, когда видны задиры или когда измеренный зазор до направляющих пальцев превышает документированные пределы. Это не приговоры. Это измеримые пороги.
Документация связывает всю систему воедино. Каждое событие технического обслуживания должно фиксировать: количество посещений при обслуживании, обнаруженные дефекты, предпринятые действия, замененные компоненты и первый-результат качества после возврата штампа в производство. Поставщики прогрессивной штамповки, обслуживающие программы автомобильных штампов, понимают эту дисциплину инстинктивно, поскольку системы качества IATF 16949 требуют отслеживаемых записей о техническом обслуживании как условие одобрения поставщика.
Как вы догадываетесь, без данных-количества обращений. С его помощью вы можете предсказать, когда потребуется следующее обслуживание, заранее составить бюджет на замену компонентов и определить конкретные станции, которые несут непропорциональные затраты на техническое обслуживание.
Как тип пресса влияет на характер износа штампа
Пресса – это не просто источник энергии. Это динамическая среда, в которой живет ваш кристалл, и ее характеристики напрямую определяют, какие режимы отказа появляются первыми и как быстро они развиваются. В производстве прецизионной штамповки доминируют три архитектуры прессов, каждая из которых создает отчетливый след износа.
Механические прессыпередайте силу через кривошипно-шатунный механизм, а это означает, что скорость и доступный тоннаж постоянно изменяются в ходе хода. Пиковая скорость достигается в середине-хода, а грузоподъемность максимальна только в нижней мертвой точке. Это обеспечивает очень короткое время цикла, идеально подходящее для больших-объемов вырубки и прошивки, но фиксированный профиль хода означает, что операции формовки испытывают разные скорости деформации в зависимости от того, на каком этапе хода они происходят. Характер износа штампов на механических прессах склонен к отказам,-связанным с ударами: сколы пуансона при зацеплении, растрескивание-в результате ударов во время вырубки и усталостное растрескивание в результате повторяющихся динамических нагрузок. Операции прогрессивной штамповки HVAC, производящие ребра теплообменника со скоростью 1,000+ об/мин на механических прессах, приводят к ускоренному износу на прошивных станциях просто из-за кумулятивной энергии удара при таких скоростях цикла.
Сервопрессыиспользуйте программируемые серводвигатели для независимого управления скоростью, положением и усилием штока на протяжении всего хода. Вы можете замедлить работу плунжера во время взаимодействия с материалом, чтобы уменьшить ударную нагрузку, постепенно применять полный тоннаж во время формовки и втягивать его на максимальной скорости, чтобы минимизировать время цикла. Результат: значительное снижение износа матрицы. Матрица испытывает меньшие пиковые нагрузки, меньшее температурное циклирование и меньшую ударную силу-. Компоненты, которые откалываются после 200 000 ударов на механическом прессе, могут проработать 500 000 и более на сервопрессе, образуя ту же деталь. Интервалы технического обслуживания увеличиваются пропорционально.
Гидравлические прессыобеспечивают полный тоннаж в любой точке хода с регулируемой скоростью, что делает их идеальными для операций глубокой вытяжки и сложной формовки. Однако более медленное время цикла ограничивает производительность при больших-объемных работах с прогрессивными штампами. Характер износа штампов на гидравлических прессах благоприятствует механизмам устойчивого-контакта: истиранию из-за длительного контакта инструмента- с заготовкой на станциях формовки, термическим эффектам из-за более медленного рассеивания тепла и деградации поверхности из-за длительного времени пребывания под нагрузкой. Автомобильные штампы для структурных компонентов глубокой-вытяжки часто работают на гидравлических прессах именно потому, что контролируемая скорость предотвращает растрескивание и разрывы, которые могут возникнуть при механических ударах с высокой-скоростью при глубокой вытяжке.
Практический вывод: ваш график технического обслуживания должен учитывать тип печатной машины, а не только количество обращений. Матрица, работающая на сервопрессе со скоростью 400 об/мин, может нуждаться в менее частом обслуживании, чем та же матрица, работающая на механическом прессе со скоростью 300 об/мин, поскольку контролируемое зацепление сервопривода снижает совокупный ущерб за один ход. И наоборот, операция формования гидравлическим прессом может потребовать более частой проверки поверхности на предмет истирания, несмотря на то, что она работает на более низких скоростях, поскольку каждый ход сохраняет контакт дольше.
Понимание этих механизмов отказа и стратегий технического обслуживания позволяет прецизионному штампу производить соответствующие детали. Но спецификации, определяющие эти допуски, зазоры, определяющие допустимый уровень заусенцев, и объемы производства, которые оправдывают строгую дисциплину технического обслуживания, — все это зависит от самого применения. То, что делает штампованная деталь при окончательной сборке, определяет все, что должна обеспечить матрица.
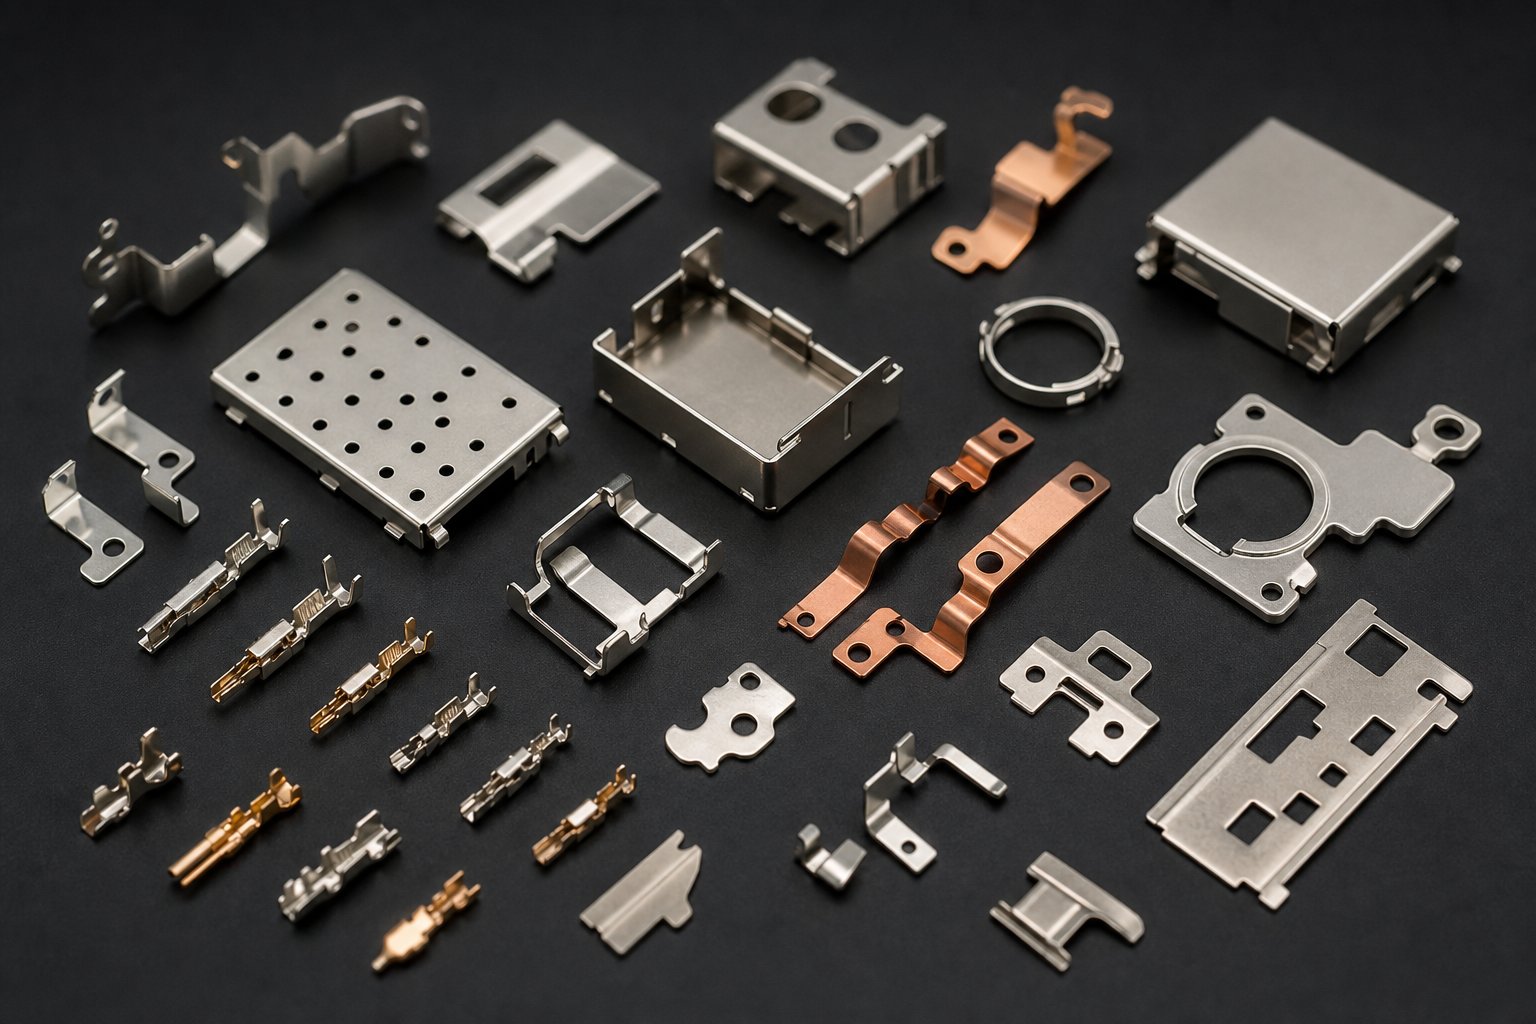
Отраслевые применения и решения по спецификациям штампов
Пороги допуска, интервалы технического обслуживания и выбор покрытия не существуют в вакууме. Их движет то, что на самом деле делает готовая деталь, когда она выходит из печатного станка. Медная клемма внутри автомобильного разъема работает в условиях других механических, электрических и тепловых ограничений, чем алюминиевое ребро в теплообменнике. Эти требования к конечному-использованию движутся в обратном направлении по всей цепочке проектирования, определяя все, от марки стали до количества станций на прогрессивном штампе, на котором производится деталь.
Понимание этой взаимосвязи помогает инженерным группам выбирать инструменты, соответствующие их приложению, а не переусердствовать-с учетом ненужного запаса или, что еще хуже, занижать-допуски, которые им абсолютно необходимы.
Применение автомобильных и электрических разъемов
Прогрессивная штамповка автомобильных компонентов представляет собой один из самых требовательных секторов для прецизионных инструментов. Поставщикам первого уровня, обслуживающим OEM-производителей, нужны штампы, которые ежегодно производят миллионы идентичных деталей, сохраняя при этом допуски, обеспечивающие надежный электрический контакт и механическое удержание.
Представьте себе корпус многоконтактного разъема-с пружинными контактами, расположенными на расстоянии 1,27 мм друг от друга. Каждый контакт должен сохранять определенную нормальную силу, воздействующую на ответный штифт, и эта сила зависит от толщины материала, геометрии изгиба и постоянства размеров каждой отдельной детали. Отклонение длины контактного рычага на 0,05 мм изменяет силу пружины настолько, что это приводит к прерывистому соединению при эксплуатации. Это реальность, определяющая прогрессивную штамповку OEM-производителей.
Прогрессивные штампы для электромобилей и гибридных автомобилей теперь производят высокоточные-ламинационные пластины для двигателей, шины и разъемы со скоростью производства до 1400 ходов в минуту. Эти приложения сочетают жесткие допуски с агрессивными годовыми объемами, часто превышающими 10 миллионов штук. Спецификации штампов для этого сегмента обычно предусматривают наличие твердосплавных вставок на критических станциях прошивки, покрытий TiCN или DLC на формовочных пуансонах, а также совместимости с сервопрессами для снижения ударного износа при таких скоростях цикла.
Ключевые характеристики автомобильной электротехники:
- Материал- Фосфористая бронза, бериллиевая медь или предварительно-медные сплавы толщиной от 0,1 до 0,8 мм.
- Допуски- Обычно от ±0,02 до ±0,05 мм для критических размеров контакта; точность позиционирования между элементами в пределах ±0,03 мм
- Объем- Много-миллионные ежегодные объемы, оправдывающие программы твердосплавного инструмента и полного покрытия
- Сложность штампаСтанции от - 20 до 40+, включающие в себя -сборку штампов, выборочные над-формовочные вставки или-нарезание резьбы в штампах для интегрированных компонентов
HVAC и штамповка меди на высокой скорости
Прогрессивная штамповка металла для систем отопления, вентиляции и кондиционирования воздуха занимает противоположный конец спектра сложности, но расширяет ограничения скорости сильнее, чем любое другое применение. Ребра теплообменника представляют собой геометрически простые тонкие алюминиевые детали, которые производятся с невероятной скоростью, часто от 1200 до 1500 ходов в минуту на специализированных высокоскоростных-прессах.
На таких скоростях быстро накапливается износ матрицы. Плавниковая матрица, работающая со скоростью 1400 об/мин в три смены, производит более 2 миллионов ударов в день. Даже несмотря на относительно низкую абразивность алюминия, этот кумулятивный контакт быстро разрушает поверхности инструментов без надлежащего покрытия и стратегии смазки. Спецификации инструментов для прогрессивной штамповки HVAC имеют приоритет:
- Материал- Тонкая алюминиевая полоса (от 0,08 до 0,15 мм), требующая чрезвычайно острых режущих кромок и минимального количества заусенцев.
- Скорость- 1000 к 1,500+ SPM требует легких компонентов матрицы, надежной регистрации пилотов и анти-адгезионных покрытий (предпочтительно DLC)
- Управление жизнью штампа- Частые циклы повышения резкости из-за большого количества попаданий; модульная конструкция вставки для быстрого обслуживания станции без полного снятия матрицы с пресса
- Ширина полосы- Широкий рулонный материал (до 500 мм и более), обеспечивающий одновременную подачу в несколько рядов для максимальной производительности.
Прогрессивная штамповка меди для электрических клемм и шин предъявляет различные требования. Медь-затвердевает во время формовки, увеличивая нагрузку на пресс по мере производства. Спецификации штампов должны учитывать более высокие требования к тоннажу на станциях формовки и склонность меди к адгезии к инструментальной стали без покрытия. Требования OEM к допускам для этих деталей обычно находятся в пределах от ±0,001 до ±0,005 дюйма, при этом ограничения на качество поверхности обусловлены последующими процессами нанесения покрытия или пайки.
Требования к точности в медицине и электронике
Компоненты медицинского оборудования и защита бытовой электроники подталкивают прецизионные матрицы к максимально жестким допускам. Штампованный экран от электромагнитных помех для смартфона должен помещаться в полость размером в доли миллиметра с требованиями к плоскостности, которые предотвращают зазоры, допускающие электромагнитную утечку. Медицинские контактные пружины, компоненты хирургических инструментов и корпуса имплантируемых устройств требуют не только точности размеров, но и полной отслеживаемости и проверки процесса.
Что отличает эти применения от автомобильных работ, так это не обязательно более жесткие допуски. Именно сочетание жестких допусков с экзотическими материалами и меньшими объемами меняет экономическое уравнение:
- Экранирование электроники- Тонкая нержавеющая сталь или нейзильбер (0,1–0,3 мм); сложная геометрия изгиба, требующая нескольких формовочных станций; плоскостность в пределах 0,05 мм по поверхности экрана; умеренные объемы (от 500 тыс. до 5 млн в год)
- Медицинские приборы- Титан, хирургическая нержавеющая сталь или специальные сплавы, для которых требуются специальные сертификаты на материалы; допуски от ±0,01 до ±0,025 мм; полная отслеживаемость партий с документацией CPK для каждого производственного цикла; меньшие объемы (от 50 000 до 500 000), которые все равно должны оправдывать инвестиции в прогрессивные штампы
- Микроразъемы-- Шаговые расстояния между контактами менее 0,5 мм; размеры элементов приближаются к пределу возможностей электроэрозионной обработки проволоки; ширина полосы до 20 мм с однорядной-прокладкой; твердосплавный инструмент обязателен для стабильности размеров на протяжении всего срока службы
Для медицинских и электронных приложений решения по спецификациям кристаллов смещаются в сторону инфраструктуры обеспечения качества, а также механических возможностей. Пресс-форма должна не только производить соответствующие детали, но и делать это в рамках проверенного и документированного процесса, который удовлетворяет нормативным требованиям. Эта строгость проверки напрямую связана с тем, как была разработана матрица, кто ее изготовил и какие системы качества управляли ее производством — вопросы, которые естественным образом приводят к тому, как команды инженеров оценивают и выбирают своего партнера по инструментам.
Выбор партнера по прецизионной штамповке для критически важных деталей
Нормативная прослеживаемость, проверенные процессы и документированные возможности не связаны с штампованной деталью. Они исходят от организации, которая спроектировала и изготовила игральную кость. Для инженерных групп, определяющих инструменты для критически важных приложений,-выбор подходящего производителя прогрессивных штампов заключается не столько в поиске самой низкой цены, сколько в поиске партнера, чья техническая инфраструктура соответствует требованиям приложения. Поставщик, имеющий оборудование для штамповки кронштейнов общего назначения, работает в принципиально иной инженерной среде, чем тот, который построен на микро-разъемах, тонких-медных клеммах или компонентах медицинского оборудования, требующих повторяемости ±0,01 мм.
Так как же отличить производителей прогрессивных штампов, действительно оснащенных для точной-работы, от тех, кто продвигает продукцию за пределами своих возможностей? Ответ заключается в оценке конкретных технических показателей, проверенных систем качества и продемонстрированной технологической дисциплины.
Контрольные показатели технических возможностей для поставщиков штампов
Когда вы приобретаете штамп для точной штамповки небольших и сложных деталей в больших объемах, список оборудования поставщика расскажет вам больше, чем его торговая презентация. Вам необходимо выйти за рамки общих возможностей ЧПУ и изучить конкретные технологии обработки, которые обеспечивают микронную-точность.
Вот практическая схема оценки. Поставщик, готовый к допуску-критической работы с прогрессивными штампами, должен продемонстрировать:
- Возможность электроэрозионной обработки проволоки с точностью ±0,001 мм или выше.- Это не-не подлежит обсуждению для профилей пуансонов и штампов, в которых зазоры измеряются в однозначных-микронах. Спросите, используют ли они медленный-кабель с несколькими проходами для финальных поверхностей.
- Координатное шлифование с ЧПУ для точности координат- Крайне важно для поддержания позиционных соотношений-между-станциями в длинных башмаках прогрессивной матрицы. Без координатного шлифования совокупные ошибки позиционирования на 20+ станциях становятся неизбежными.
- Внутренняя-термическая обработка или проверенный контроль субподрядчика- Термическая обработка напрямую определяет, достигнет ли инструментальная сталь своего потенциала производительности. Поставщики, передающие этот процесс на аутсорсинг без документированной проверки параметров, вводят неконтролируемую переменную.
- Программное обеспечение для моделирования штамповки (AutoForm, DYNAFORM или эквивалентное)- Разработка, основанная на моделировании-, сокращает число итераций испытаний и позволяет прогнозировать упругость, утончение и течение материала до того, как будет нарезан твердый инструмент. Поставщики, полагающиеся исключительно на -основанные на опыте пробы-и-ошибки, подвергаются более высокому риску возникновения сложной геометрии.
- Наличие испытательного пресса, соответствующего условиям производства- Поставщик должен проверить штампы на прессе, который повторяет вашу производственную среду: соответствие тоннажу, скорости хода и типу системы подачи. Проверка прогрессивной матрицы со скоростью 400 об/мин на пробном прессе со скоростью 60 об/мин оставляет необнаруженными-зависящие от скорости виды отказов.
- Обработка поверхности-собственными силами или установление партнерских соглашений по нанесению покрытий- Решения о покрытии PVD должны приниматься на этапе проектирования, а не рассматриваться как второстепенная мысль. Поставщики, которые согласовывают выбор покрытия с материалом заготовки и скоростью пресса, создают более долговечные-инструменты.
- Метрологическое оборудование, откалиброванное для измерения того, что они создают- Возможности КИМ, оптические измерительные системы и профилометрия поверхности соответствуют заявленному диапазону допусков.
Обычная штамповочная мастерская может иметь электроэрозионный станок. Специалист по прецизионным штампам и штамповке применяет его в рамках технологической дисциплины, которая включает в себя документированные программы, проверенные смещения и измеренные результаты, проверенные на соответствие номинальным значениям САПР. Оборудование имеет меньшее значение, чем система, регулирующая его использование.
Стандарты качества и требования сертификации
Сертификаты служат проверенным внешним аудитом доказательством того, что поставщик работает в рамках структурированной системы управления качеством. Для прецизионных штампов наибольшее значение имеют два сертификата.
ИСО 9001:2015устанавливает базовый уровень. Он подтверждает наличие документированных процессов контроля проектирования, калибровки, внутреннего аудита, корректирующих действий и управления поставщиками. Любой авторитетный поставщик точных штампов и штамповок должен соблюдать это как минимум. Это свидетельствует о дисциплине и отслеживаемости процесса, хотя и не требует особой строгости,-автомобильной, которую требуют программы крупносерийного производства.
ИАТФ 16949:2016основан на стандарте ISO 9001 со значительно более строгими требованиями, адаптированными к производству автомобильной цепочки поставок. Он требует APQP (расширенное планирование качества продукции), PPAP (процесс утверждения производственных деталей), FMEA, SPC и MSA в качестве основных инструментов качества. Для групп, закупающих автомобильные штампы или любые штампованные компоненты, -важные с точки зрения безопасности, сертификация IATF 16949 не является предпочтительным. Это обязательное условие. Стандарт требует проведения исследований возможностей процесса с целью достижения Cpk 1,33 или выше для критических размеров, что подталкивает поставщиков к строгому статистическому подходу, который предотвращает дрейф размеров при длительных производственных циклах.
Помимо самого сертификата, проверьте область действия. Поставщик может иметь сертификат IATF 16949 для операций сборки, но не для производства штампов. Область сертификации должна конкретно охватывать проектирование, изготовление и проверку инструментов и штампов на месте, где будет производиться ваш инструмент. Запросите действительный сертификат и подтвердите его черезБаза данных надзора IATFвместо того, чтобы полагаться на логотип, отображаемый на веб-сайте.
Оценка партнеров по производству инструментов на предмет допуска-критического производства
Технические возможности и сертификаты определяют, может ли поставщик выполнить работу. Остается вопрос, подходят ли они для вашей конкретной производственной реальности.
Производители прогрессивных штампов, обслуживающие большие объемы-применений с жесткими- допусками, имеют общие характеристики, которые отличают их от обычных инструментальных предприятий:
- Опыт применения-специфического приложения- Поставщик, который изготовил штампы для вашего типа материала, диапазона размеров деталей и отрасли, понимает режимы отказов и конструктивные решения, специфичные для вашего приложения. Запросите тематические исследования или эталонные детали из аналогичного материала и с одинаковыми допусками.
- Проектируйте-с учетом-философии обслуживания- Прецизионные инструменты, рассчитанные на производство нескольких-миллионов-ходов, должны быть исправными. Оцените, использует ли поставщик модульные пластины, доступные заточные поверхности и документированные процедуры технического обслуживания в качестве стандартной практики.
- Инженерное сотрудничество во время разработки- Лучшие партнеры по инструментам привлекаются к проектированию детали, а не после того, как печать заморожена. Проектирование с учетом технологичности, полученное от производителя штампов, может сократить количество станций, улучшить использование материала и исключить накопление допусков до того, как начнутся инвестиции в оснастку.
- Валидированный процесс от моделирования до выпуска продукции- Полный жизненный цикл разработки с документированными этапами проверки (моделирование, испытание T0, подтверждение CPK) снижает риск по сравнению с подходами построения-и-корректировки.
- Быстрое обслуживание и возможность модификации- Производственные детали развиваются. Приходят инженерные изменения. Поставщик, обладающий-собственной глубиной обработки, может быстро вносить изменения, не перезапуская программу оснастки с нуля.
Для инженерных групп, оценивающих партнеров, специализирующихся на прецизионных прогрессивных матрицах-класса для больших-объемных операций с жесткими-допусками,Прецизионная штамповочная матрица YICHENПрограмма служит ресурсом, заслуживающим изучения. YICHEN уделяет особое внимание небольшим,-деталям высокой точности, созданным для повторяемого массового производства, сегменту, где точность штампов напрямую определяет, соответствуют ли готовые компоненты функциональным требованиям в их окончательных сборках.
Решение о выборе поставщика в конечном итоге отражает расчет рисков. Разница в стоимости между специалистом по прецизионной штамповке и штамповке и мастерской общего-обычного назначения обычно незначительна по сравнению с общей стоимостью программы. Но стоимость штампа, который не может выдерживать допуск на скорости производства или требует ежемесячного вмешательства, поскольку управление износом не было предусмотрено с самого начала, увеличивается с каждым ударом на протяжении всего срока службы инструмента. Потратьте время на оценку заранее, и инструмент окупится за годы стабильного и предсказуемого производства.
Часто задаваемые вопросы о прецизионных штампах
1. Какой допуск может выдерживать штамп для точной штамповки?
Прецизионная штамповочная матрица обычно выдерживает допуски на размеры в пределах ±0,0002 дюйма (±0,005 мм) или меньше в течение миллионов циклов прессования. Такой уровень точности достигается за счет контролируемых зазоров между пуансонами-до-матрицы толщиной 5-10 % толщины материала с каждой стороны, точности позиционирования на уровне микрометра- между станциями и пилотных систем регистрации, которые корректируют неточности подачи на каждой станции. Для соблюдения этих допусков требуются специальные марки инструментальной стали, закаленные до HRC 58-64, электроэрозионная обработка с точностью ±0,0001 дюйма и утвержденные графики технического обслуживания, привязанные к данным количества обращений, а не к календарным интервалам.
2. В чем разница между прогрессивной игральной костью и сложной игральной костью?
Прогрессивная матрица выполняет последовательные операции на нескольких станциях, когда металлическая полоса продвигается на одно шаговое расстояние за ход пресса, производя одну готовую деталь за цикл со скоростью до 1 500+ об/мин. Он обрабатывает сложную геометрию, распределяя разрезы, изгибы и формы по выделенным станциям. Составная матрица выполняет несколько операций одновременно на одной станции за один ход пресса, что делает ее идеальной для плоских, симметричных деталей, требующих строгой соосности между элементами. Прогрессивные штампы подходят для сложных деталей большого-объема (100 штук,000+ в год), а составные штампы лучше всего подходят для плоских деталей среднего-объема, где концентричность-к-элементам имеет решающее значение.
3. Какая инструментальная сталь лучше всего подходит для штамповки штампов?
Выбор лучшей инструментальной стали зависит от доминирующего механизма разрушения в вашем приложении. D2 (SKD11) превосходно справляется с абразивным износом, ограничивающим срок службы штампа, обеспечивая высокую стойкость кромки при твердости 58-60HRC. M2 (SKH51) противостоит как износу, так и деформации сжатия при твердости 60-65 HRC, идеально подходит для штампов под тяжелыми нагрузками. S7 обеспечивает максимальную прочность 56-58 HRC для станций с высокими ударными нагрузками, где возникают сколы или трещины. A2 (SKD12) обеспечивает сбалансированную производительность при конкурировании нескольких режимов отказа. Пластины из карбида вольфрама оправдывают свою 3-5-кратную надбавку к стоимости на станциях со сверхвысокими объемами производства, где интервалы технического обслуживания инструментальной стали становятся узким местом производства.
4. Как часто следует обслуживать штамп для точной штамповки?
Частота обслуживания должна быть привязана к фактическому количеству посещений, а не к календарным графикам. Каждую-сменную визуальную проверку выявляют застрявшие пули и проблемы со смазкой. Проверки на основе -подсчета-каждых 50 000–250 000 ударов позволяют измерить-состояние режущей кромки, зазоры, износ направляющей и свободную-длину пружины. Заточка включается, когда высота заусенцев превышает спецификации детали, обычно на 0,05–0,10 мм для точных работ. Пружины требуют замены, когда свободная длина упадет на 10%. Тип пресса также влияет на интервалы: штампы на сервопрессах могут нуждаться в менее частом обслуживании, чем идентичные инструменты на механических прессах, поскольку контролируемое зацепление снижает совокупное повреждение от удара за один ход.
5. Какие покрытия продлевают срок службы матрицы для точной штамповки?
Покрытия PVD, такие как TiCN (твердость 3400 HV, коэффициент трения 0,2) и DLC (4000 HV, трение ниже 0,1), обеспечивают наиболее значительное увеличение срока службы штампа для прецизионных применений. TiCN превосходно защищает нержавеющую сталь от истирания, продлевая срок службы штампа более чем в 20 раз по сравнению с полированными-поверхностями. DLC предотвращает адгезию алюминия и меди, обеспечивая возможность почти-сухой штамповки, исключающей последующую-очистку. TiAlN подходит для высокоскоростных-операций, вызывающих тепловую нагрузку. Нанесение PVD при температуре ниже 500 градусов по Цельсию сохраняет твердость подложки и точность размеров, что делает его более предпочтительным по сравнению с CVD для допусков-критических компонентов. Выбор покрытия должен соответствовать конкретному материалу детали и доминирующему механизму износа.


