


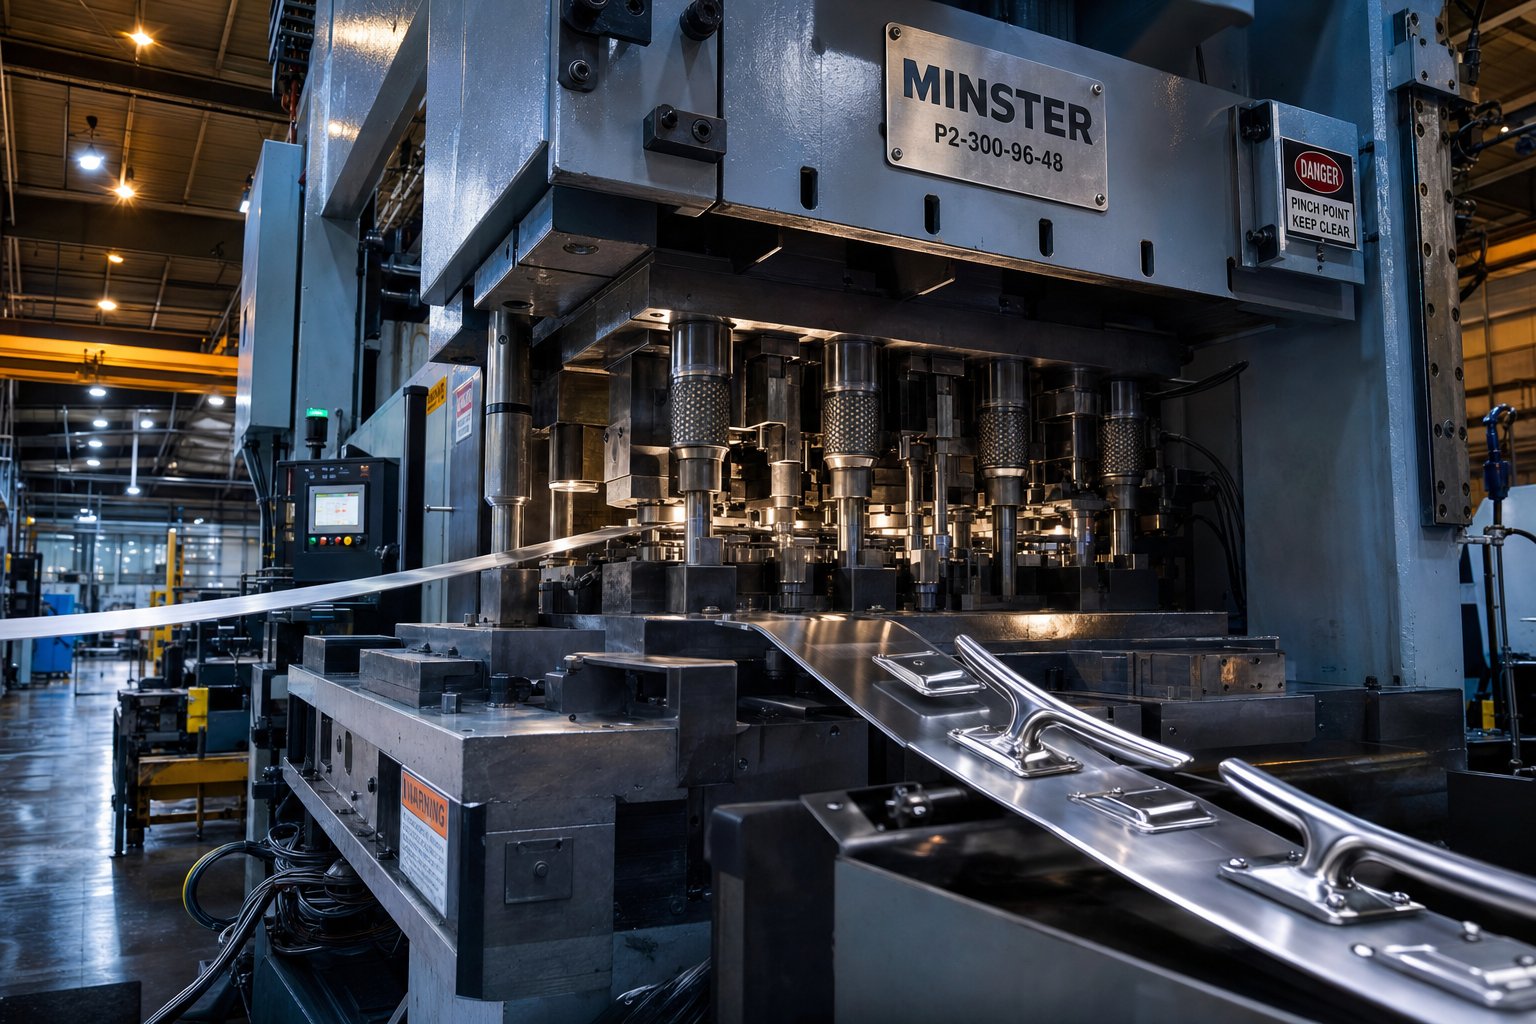
Что означает прогрессивная штамповка металла для морского оборудования
Представьте себе, что в пресс загружается непрерывная полоса коррозионно-стойкой-нержавеющей стали, а с другого конца получается готовый палубный шип, которому придается форма, прокалывается и обрезается менее чем за секунду. Это прогрессивная штамповка металла в действии. Это производственная основа бесчисленного количества компонентов морского оборудования, которые должны выдерживать солевые брызги, динамические нагрузки и годы воздействия ультрафиолета без каких-либо компромиссов в размерах.
Прогрессивная штамповка металла — это процесс металлообработки, при котором полоса металла проходит через ряд последовательных штамповочных станций, каждая из которых выполняет определенную операцию, такую как вырубка, прошивка, гибка, формовка или чеканка, для производства готовой детали в одном непрерывном цикле прессования.
Для морского оборудования этот процесс не просто эффективен. Это очень важно. Сплавы, используемые в море, например, нержавеющая сталь 316, морская латунь и морской-алюминий, требуют точности обработки, которая компенсирует их уникальное поведение при формовке. А сами детали, от структурных планок до петель, устанавливаемых заподлицо-, должны выдерживать жесткие допуски при тысячах или миллионах производственных партий.
Как работает прогрессивная штамповка, станция за станцией
Такчто такое прогрессивная кость, точно? Представьте себе один набор штампов, содержащий от 4 до 20 отдельных станций, расположенных последовательно. Рулон листового металла подается в пресс, и с каждым ходом полоса продвигается на одну станцию вперед. Деталь остается прикрепленной к несущей ленте на протяжении всего процесса, что обеспечивает ее выравнивание и устраняет необходимость ручного перемещения между операциями.
Каждая станция выполняет одну задачу: первая пробивает направляющие отверстия для выравнивания, следующая заготовляет внешний профиль, третья сгибает фланец и так далее. На последней станции готовый компонент отделяется от несущей ленты и готов к отделке или сборке. Процесс прогрессивной штамповки простыми словами объясняется так: один ход пресса равен одной законченной детали, при этом каждая деталь формируется в точной последовательности.
Почему морское оборудование требует такого уровня точности
Морские компоненты не являются декоративными. Они критически важны для безопасности-. Основание стойки перил, разница между элементами которого составляет полмиллиметра, создает концентрацию напряжений, которую обнаруживает и использует коррозия в соленой воде. Монтажный кронштейн с неодинаковым расстоянием между отверстиями не будет совмещен со сквозными-фитингами корпуса.
Прогрессивная штамповка обеспечивает единообразие размеров каждой детали, поскольку этот процесс полностью устраняет отклонения,-зависимые от оператора. Это также сводит к минимуму обработку материала, что снижает загрязнение поверхности сплавов, где пассивный оксидный слой является первой линией защиты от коррозии. А поскольку в одном наборе штампов происходит несколько операций, этапы вторичной обработки сокращаются или исключаются, что обеспечивает предсказуемость стоимости детали в масштабе.
В этой статье рассматриваются все аспекты прогрессивной штамповки и судового оборудования: от выбора материала и проектирования штампов до экономики производства и пост-послештамповочной обработки. Цель: снабдить разработчиков морского оборудования и группы закупок технической глубиной, необходимой для эффективного использования этого процесса. Этот разговор начинается с критического вопроса: почему для деталей, предназначенных для эксплуатации в соленой воде, следует выбирать прогрессивную штамповку вместо обработки на станке с ЧПУ, литья или-методов одиночного удара?
Почему прогрессивная штамповка превосходит альтернативы для морских деталей
У производителей морского оборудования есть варианты. Обработка на станках с ЧПУ позволяет вырезать из заготовок сложную геометрию. Литье по выплавляемым моделям хорошо обрабатывает органические формы. Штамповка с одним-ударом подходит для простых плоских заготовок. Так почему же производители лодок и производители морских аксессуаров все чаще полагаются на услуги прогрессивной штамповки металла для своего производственного оборудования? Ответ сводится к трем основным принципам, которые имеют большее значение в море, чем в любой другой рабочей среде: повторяемость, экономическая эффективность при больших объемах и соответствие формовки коррозионно--стойким сплавам.
Повторяемость и безопасность в морских приложениях
Рассмотрим утки из нержавеющей стали, установленные на носовой части палубы. Он выдерживает динамические нагрузки от стыковочных линий в агрессивной соленой воде день за днем, сезон за сезоном. Если между блоками возникают различия в размерах, некоторые планки будут нести концентрацию напряжений в несколько разных точках, и щелевая коррозия воспользуется этими несоответствиями.
Прогрессивная штамповка по сравнению с обработкой на станке с ЧПУ сводится к следующему: ЧПУ полагается на компенсацию износа инструмента и программирование оператора, что приводит к незначительному смещению деталей-за-деталями при длительных пробегах. Напротив, прогрессивная штамповая оснастка производит каждую деталь посредством идентичных механических движений, управляемых станциями из закаленной стали. Вариантов,-зависимых от оператора, нет. Каждая планка, петля и фитинг настила имеют те же размеры, что и первая, независимо от того, тянете ли вы деталь с номером 100 или деталь с номером 100 000. Для критически важных с точки зрения безопасности морских компонентов, несущих динамические нагрузки, такое стабильное качество и точность — не роскошь. Это структурное требование.
Экономическая эффективность при объемах производства морских OEM-производителей
Прогрессивная штамповая оснастка требует значительных первоначальных инвестиций. Вы платите замногостанционное-инжиниринг штампов, закаленная инструментальная сталь и прецизионное шлифование перед отправкой отдельной детали. Так где же отдача?
Это амортизация. После изготовления матрицы каждый ход пресса позволяет получить готовую деталь за считанные секунды с минимальными трудозатратами. Для судостроителей, производящих большое количество кронштейнов, защелок или монтажных пластин, эти тысячи или миллионы одинаковых деталей существенно снижают стоимость оснастки. Цена за-деталь значительно снижается по сравнению с обработкой на станке с ЧПУ, при которой машинное время взимается за единицу независимо от объема. Штамповка с одним-ударом на первый взгляд выглядит дешевле, но для нее требуется несколько штампов и меж-операционная обработка чего-либо, кроме плоской заготовки, что добавляет скрытые трудозатраты и риск качества. Прогрессивные услуги штамповки объединяют все в один непрерывный цикл прессования, и именно в этой консолидации OEM-производители морских судов находят свою выгоду.
Формирование однородности с помощью коррозионно--стойких сплавов
Здесь сравнение становится техническим. Сплавы морского-класса ведут себя не так, как мягкая сталь, под давлением инструмента.. 316 Изделия из нержавеющей стали-агрессивно затвердевают, то есть по мере формования они становятся жестче. Морская латунь имеет различные характеристики пружинения, которые зависят от направления волокон. Эти материалы непредсказуемо отталкиваются назад при работе на одной-станции.
Прогрессивные штампы решают эту проблему, настраивая каждую станцию так, чтобы компенсировать поведение материала в определенной точке последовательности формования. Станцию гибки можно спроектировать с компенсацией перегиба -от 3 до 5 градусов для противодействия пружинению нержавеющей стали, а поскольку полоса проходит через станции в фиксированной последовательности, эта компенсация применяется одинаково к каждой детали. Результатом является точность размеров в пределах жестких допусков на протяжении всего производственного цикла, даже при использовании сплавов, которые могут вызвать затруднения при менее контролируемых методах формовки.
Эти три преимущества суммируются, когда вы производите оборудование, предназначенное для работы в соленой воде. Но повторяемость и экономическая эффективность мало что значат, если изначально в матрицу поступает неправильный сплав. Следующим важным решением для инженеров морского оборудования является выбор материала, и каждое семейство сплавов создает свои собственные проблемы с штамповкой прогрессивного штампа.
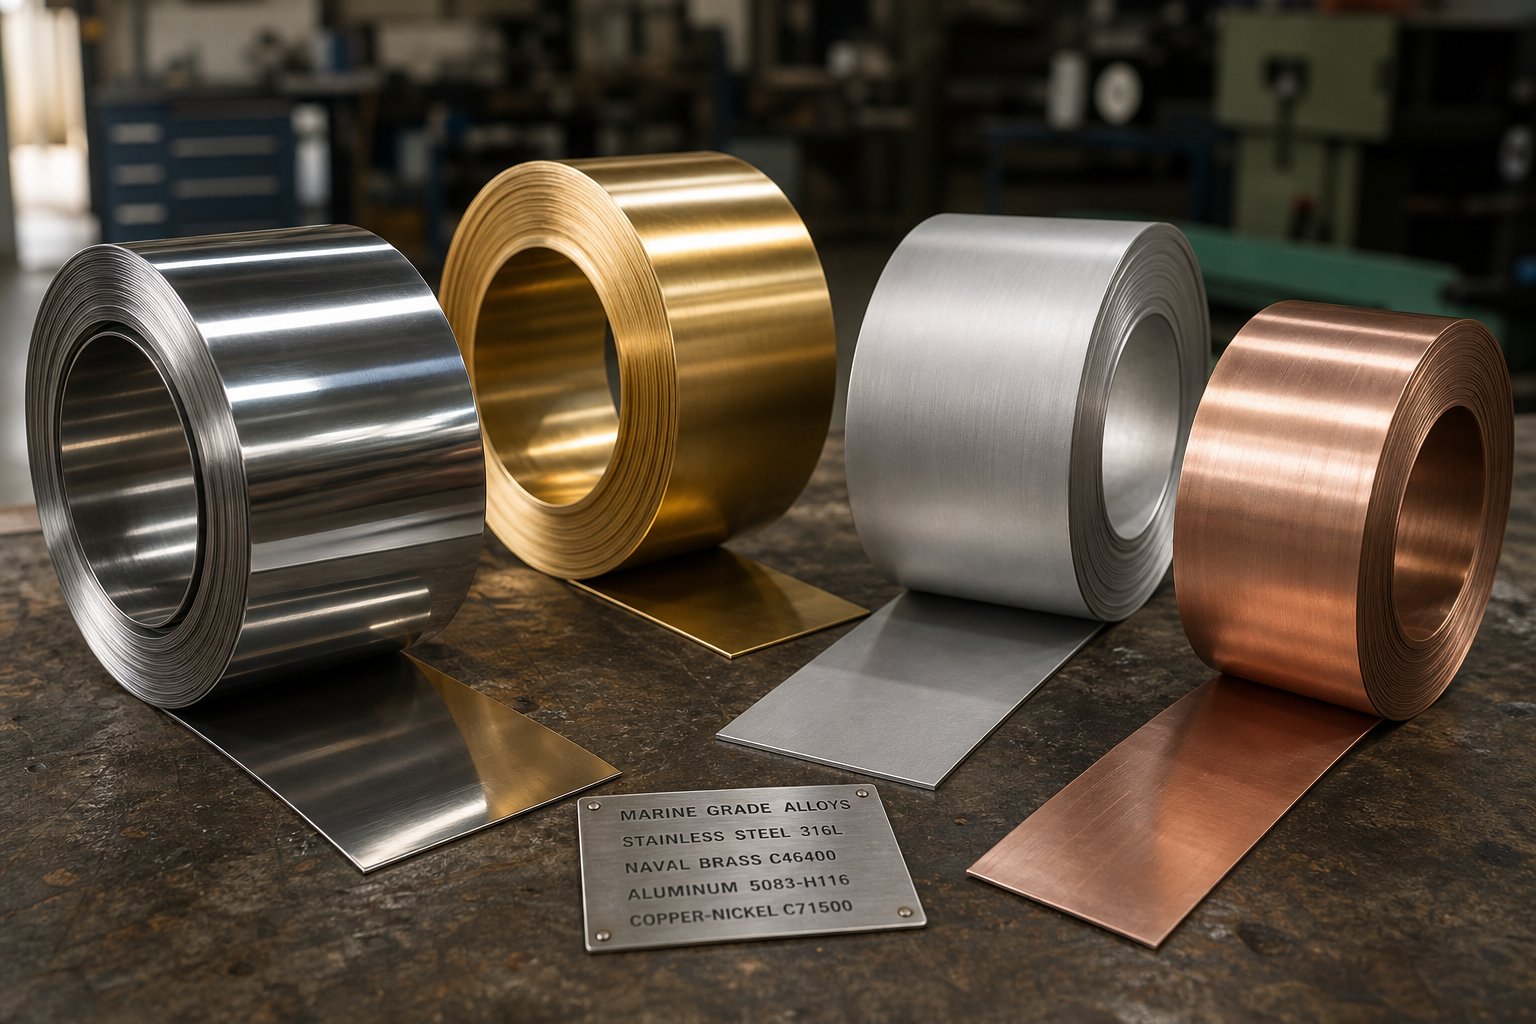
Материалы морского-класса и их прогрессивная штамповка
Каждая программа по производству морского оборудования начинается с одного и того же вопроса: какой сплав сможет выдержать десятилетия воздействия соленой воды, сохраняя при этом формуемость на производственной скорости? Ответ зависит от применения, но последствия этого выбора для штамповки — вот то, в чем спотыкается большинство проектных групп. Сплавы морского-класса ведут себя совсем иначе, чем мягкая сталь, при работе с прогрессивными штампами. Скорость рабочего-упрочнения резко возрастает, требования к тоннажу растут, а упругость приводит к изменению углов изгиба, если матрица не рассчитана на конкретный материал, проходящий через нее.
Вот как основные семейства сплавов, используемые в морской технике, ведут себя при прохождении через многопозиционную прогрессивную матрицу.
Нержавеющая сталь 316 и 316L для максимальной устойчивости к хлоридам
Когда инженеры выбирают штамповку из нержавеющей стали морского класса, они почти всегда имеют в виду 316 или его низкоуглеродистый вариант 316L. Добавленный в эти марки молибден обеспечивает превосходную стойкость к точечной и щелевой коррозии, вызванной хлоридами, что делает их стандартными для любого оборудования, находящегося в прямом контакте с соленой водой. Но эта коррозионная стойкость сопряжена с реальными проблемами формовки.
Аустенитные нержавеющие стали, такие как 316, демонстрируют агрессивное деформационное-упрочнение во время деформации. Когда металл проходит через станции прогрессивной штамповки, каждая операция формовки увеличивает твердость материала, а это означает, что последующие станции требуют экспоненциально большего тоннажа для достижения той же деформации. Кронштейн толщиной 2 мм, который работает на 100-тонном прессе из мягкой стали, легко может потребовать 200 тонн для той же геометрии из нержавеющей стали. Рост тоннажа диктует выбор пресса, расстояние между станциями и общую архитектуру штампа.
Springback одинаково требователен. Высокий предел текучести нержавеющей стали означает, что металл пытается вернуться в плоское состояние после каждого изгиба. Инженеры-инженеры обычно обрабатывают штампы-и-штампы под углом 93 градуса при соблюдении строгого допуска в 90 градусов, что заставляет материал расслабляться до соответствия техническим требованиям. В прогрессивной полосе эта компенсация должна быть точной на каждой станции гибки, поскольку любая совокупная ошибка накапливается в оставшейся прогрессии.
Расстояние между станциями тоже имеет значение. Поскольку сталь 316-затвердевает очень быстро, размещение формовочных станций слишком близко друг к другу в полосе может привести к преждевременному разрушению. Конструкторы штампов часто добавляют холостые станции между тяжелыми операциями формовки, давая полосе структурную передышку и сохраняя нетронутым держатель на протяжении всего процесса обработки.
Галлинг представляет собой еще одну проблему, характерную для прогрессивной штамповки нержавеющей стали. Слой оксида хрома материала может быть удален под действием сильного трения по радиусу матрицы, что приводит к холодной-сварке между заготовкой и инструментальной сталью. Чтобы смягчить эту проблему, необходимы инструменты с PVD-покрытием (например, TiCN или AlTiN) и смазочные материалы для экстремального-высокого давления, разработанные для аустенитных марок. Без этих мер интервалы технического обслуживания штампов резко сокращаются.
Морские латунь и бронзовые сплавы для традиционной морской арматуры
Не для каждого морского фитинга требуется нержавеющая сталь. Традиционная лодочная фурнитура, декоративная фурнитура, талрепы и компоненты гребного вала уже более века изготавливаются из сплавов на основе меди-. Среди нихC46400 морская латуньвыделяется сочетанием стойкости к коррозии в соленой воде, умеренной прочности и превосходной формуемости.
С точки зрения сравнения прогрессивной штамповки стали, морская латунь гораздо более щадит штампы. Она-затвердевает медленнее, чем аустенитная нержавеющая сталь, требует значительно меньшего усилия пресса и принимает сложные формы без такого же риска разрушения. Его естественная стойкость к истиранию также означает, что износ инструментов менее агрессивен, что увеличивает интервалы технического обслуживания штампов. Для программ морского оборудования, производящих декоративную арматуру, крепежные детали или компоненты клапанов, C46400 предлагает привлекательный баланс формуемости и коррозионной стойкости.
Однако бронзовые сплавы усложняют процесс. Фосфористая бронза и алюминиевая бронза тверже и менее пластичны, чем морская латунь, что делает изгибы-с малым радиусом проблематичными. Станции прогрессивной штамповки, формирующие бронзовые детали, требуют больших радиусов изгиба, обычно в 1,5–2 раза превышающих толщину материала, чтобы избежать растрескивания кромок. Операции глубокой вытяжки бронзы также требуют тщательной настройки давления держателя заготовки, чтобы предотвратить образование складок на фланцах.
Морские-алюминиевые и медные-никелевые сплавы
Стремление к более легким судам и топливной эффективности привело к растущему внедрениюМорской алюминий серии 5000-в аппаратных приложениях. Сплавы, такие как 5052 и 5083, содержат магний и хром для устойчивости к коррозии и хорошо подходят для штампованных кронштейнов, монтажных пластин и легкого палубного оборудования.
Прогрессивные матрицы должны соответствовать более низким пределам удлинения алюминия по сравнению с нержавеющей сталью. Вы заметите, что сплавы серии 5000-быстрее разрушаются при агрессивной вытяжке или растяжении, поэтому конструкции штампов предпочитают меньшую глубину вытяжки и более широкие радиусы изгиба. Положительная сторона: алюминий требует значительно меньшего тоннажа пресса, что позволяет увеличить скорость хода и повысить производительность. Расстояние между станциями может быть меньше, поскольку деформационное-упрочнение менее серьезное. Недостаток заключается в том, что более мягкая поверхность алюминия легче царапается во время продвижения полосы, что требует тщательной полировки штампа и выбора смазки.
Медно-{0}}никелевые сплавы, особенно 90/10 (C70600) и 70/30 (C71500), занимают специализированную нишу в компонентах трубопроводов морской воды, внутри-корпусной арматуры и теплообменного оборудования. Эти сплавы обладают исключительной устойчивостью к биообрастанию и эрозионной-коррозии в текущей морской воде. Их формуемость находится между морской латунью и нержавеющей сталью, с умеренной закалкой и разумными требованиями к тоннажу. Операции с прогрессивной штамповкой с использованием медно--никелевого сплава лучше всего подходят для неглубоких форм и вырубки-тяжелых последовательностей, а не для глубокой вытяжки.
| Семейство сплавов | Типичные морские применения | Рейтинг формуемости | Класс коррозионной стойкости | Рекомендации по прогрессивному штампу |
|---|---|---|---|---|
| Нержавеющая сталь 316/316L | Шипы, петли, основания перил, монтажные кронштейны, палубная фурнитура | Умеренный | Отлично (хлорид/питтинг) | Большой тоннаж, агрессивное пружинение, требуются инструменты с PVD-покрытием и противозадирные смазки, большее расстояние между станциями |
| C46400 Морская латунь | Декоративная фурнитура, талрепы, крепеж, стержни клапанов, фурнитура для гребных винтов | Отличный | Хорошо (соленая вода) | Меньший тоннаж, более медленная рабочая-закалка, естественная стойкость к истиранию, увеличенный срок службы штампа. |
| Фосфор/алюминиевая бронза | Подшипники, втулки,-морской крепеж для тяжелых условий эксплуатации | Справедливый | От хорошего до отличного | Требует больших радиусов изгиба (1,5-2T), ограниченной возможности глубокой вытяжки, тщательной настройки держателя заготовки. |
| Алюминий серии 5000 (5052, 5083) | Легкие кронштейны, монтажные пластины, палубная фурнитура, элементы отделки | Хороший | Хорошо (атмосфера/зона брызг) | Меньший тоннаж, более высокая скорость хода, ограниченное удлинение ограничивает глубину вытяжки, поверхность-предрасположена к царапинам |
| Медь-Никель 90/10, 70/30 | Сквозная-корпусная арматура, фланцы труб, компоненты системы забортной воды | От среднего до хорошего | Отлично (проточная морская вода, биообрастание) | Умеренный тоннаж, подходит для заглушки-тяжелых поступлений, ограниченная возможность глубокой вытяжки |
Гальваническая совместимость морского оборудования в сборе
Выбор правильного сплава для штамповки – это только половина дела. Когда штампованные детали из разных семейств сплавов контактируют друг с другом в собранном морском фитинге, реальной угрозой становится гальваническая коррозия. Алюминий очень активен в гальваническом масштабе и быстро подвергается коррозии при прямом контакте со сплавами на основе меди- или нержавеющей сталью в электролите с морской водой. Нержавеющая сталь и бронза гальванически ближе друг к другу, но в критических приложениях все же требуют изоляции.
Для инженеров морского оборудования, определяющих прогрессивные штампованные компоненты, это означает учет всего контекста сборки при выборе материала. Если штампованный алюминиевый кронштейн крепится к сквозному-фитингу корпуса из нержавеющей стали, в установке необходимо предусмотреть изоляционный барьер или жертвенный анод. Разработчик штампа не контролирует это, но разработчик оборудования должен это учитывать, прежде чем закрепить сплав для штамповки.
Выбор материала влияет на все последующие этапы программы прогрессивной штамповки: от тоннажа пресса до покрытия оснастки и геометрии каждой станции. А эта геометрия станции, в свою очередь, определяет, какие категории морского оборудования можно производить с помощью прогрессивного штампа, а какие требуют альтернативных методов.
Компоненты морского оборудования, производимые методом прогрессивной штамповки
Какие части морского корабля на самом деле получаются из прогрессивной матрицы? Ответ охватывает большую часть сосуда, чем думает большинство людей. От структурного оборудования, скрепляющего системы поручней, до крошечных зажимов, крепящих проволочные жгуты за панелями каюты, прогрессивная штамповка затрагивает почти каждую систему на лодке. Ключевым отличием является объем и геометрическая сложность. Если для штамповки морской детали требуется несколько элементов, сформированных последовательно, и она поставляется в количествах, превышающих несколько тысяч в год, она является кандидатом на использование прогрессивного инструмента.
Вот как основные категории морского оборудования распределяются по сложности штамповки и требованиям к штампам.
Конструктивное морское оборудование и нагрузочные-подшипниковые фитинги
Подумайте об оборудовании, которое обеспечивает безопасность людей на палубе: утки, которые поглощают ударные нагрузки при швартовке, колодки, которые направляют швартовые тросы без перетирания, направляющие, которые перенаправляют работающий такелаж, основания перил, закрепленные болтами на палубе, и бесчисленные монтажные кронштейны, связывающие все это вместе. Эти части имеют общую черту. Они выдерживают динамические нагрузки в агрессивной среде, поэтому им необходимы как механическая прочность, так и точность размеров каждой производимой единицы.
С точки зрения штамповки, конструкционная морская арматура сочетает в себе вырубку и глубокую вытяжку с более тяжелыми материалами, обычно толщиной от 2 до 4 мм из нержавеющей стали. Например, рожок шипа требует постепенного формования на нескольких станциях, чтобы получить трехмерный профиль из плоской полосы без утонения материала ниже пороговых значений -выдерживаемой нагрузки. Для оснований стоек требуются заглушенные монтажные отверстия с жесткими допусками положения, поскольку они должны совпадать с предварительно-просверленными рисунками палуб на разных моделях лодок.
Проблема с этой категорией – это пресс-тоннаж. Вырубка профиля из нержавеющей стали 316 толщиной 3 мм требует значительно большего усилия на погонный дюйм резки, чем типичная работа с листовым металлом, а также добавления станций глубокой вытяжки к тем же соединениям штампов, которые соответствуют требуемой нагрузке. Разработчики штампа тщательно балансируют силы станции, чтобы избежать перегрузки пресса в любом положении одиночного хода.
Оборудование для закрытия и сочленения
Откройте любой люк, дверцу рундука или моторный отсек на серийном судне, и вы обнаружите петли, защелки, запоры и защелки, которые циклически повторяются тысячи раз в течение срока службы судна, одновременно сопротивляясь коррозии солевым туманом. Штамповка морской фурнитуры для этой категории — это то место, где технология прогрессивных штампов демонстрирует свою наиболее элегантную эффективность.
Представьте себе петлевое полотно из нержавеющей стали. Для него необходима плоская монтажная поверхность с потайными отверстиями для винтов, поворотный кулак вдоль одного края и, возможно, фиксатор, вдавленный в створку для удержания-открытого трения. При традиционном производственном подходе вы заготавливаете плоскую поверхность, обрабатываете отверстия, а затем прокатываете сустав в рамках отдельной операции формования. Три настройки, три этапа обработки, три возможности для смещения размеров.
Прогрессивная матрица объединяет все эти операции в последовательность полос. Ранние станции зачищают и прокалывают монтажные отверстия. Станции средней-поступательной работы постепенно скручивают поворотный кулак, перекатывая его в два или три последовательных этапа, чтобы избежать растрескивания внешнего волокна нержавеющей стали. Конечные станции фиксируют фиксирующий элемент и отделяют готовую створку петли от несущей полосы. В результате получается полный компонент петли за один цикл прессования с идентичной геометрией шарнира на каждой детали.
Рамы иллюминаторов и лицевые панели иллюминаторов представляют собой еще одну-смежную категорию. Для этого требуется кольцевая заглушка с последующей неглубокой вытяжкой или отбортовкой для создания кромки, которая прилегает к материалу прокладки. Прогрессивные матрицы эффективно справляются с этой геометрией, когда диаметр рамы остается в пределах размеров станины пресса.
Палубная арматура и крепежные компоненты
Эта категория представляет собой самый большой объем прогрессивных штампованных кронштейнов и компонентов в морской промышленности. Палубная арматура и крепежные элементы используются на судне повсюду: от структурных систем корпуса до внутренней отделки и монтажа электрических панелей. Их общей чертой является относительно простая геометрия, производимая в очень больших количествах, что делает их идеальными кандидатами для высокоскоростных-проходных штампов.
Типичные семейства морских палубных фитингов и креплений включают:
- Подушечки глаз- вырубка, прокалывание и вытягивание для формирования петли крепления; часто используется для обозначения отделки-несущих поверхностей
- Опорные пластины- вырубка и прошивка с множеством отверстий; минимальная формовка, требуется высокая точность размеров
- Через-фланцы корпуса- кольцевая вырубка, прорисовка для создания глубины буртика, пробивка окружностей болтов
- Застежки-клипсы и пружинные зажимы- вырубка, изгиб и подшивка для создания напряжения пружины в готовом виде
- Монтажные кронштейны для кабелей и труб- вырубка, прошивка, комбинированная гибка для создания U-каналов или седельных профилей
- Электрические монтажные пластины- вырубка, прошивка массивов, легкое тиснение для ребер жесткости
- Кронштейны для шкафов и столярных изделий- вырубка, много-осевая гибка, чеканка декоративных кромок
Прогрессивные штампованные кронштейны доминируют в объемах морского производства, поскольку для одного судна могут потребоваться сотни вариантов кронштейнов для корпусных систем, внутренних столярных изделий и электрической инфраструктуры. Даже когда каждый вариант имеет свой собственный штамп, экономия на каждую деталь в объемах OEM-производителей морского оборудования делает прогрессивный инструмент очевидным выбором по сравнению с готовыми или механически обработанными альтернативами.
Что делает эти крепежные компоненты особенно хорошо-подходящими для прогрессивной штамповки, так это сочетание повторяющейся геометрии и критической точности расположения отверстий-. Опорная пластина с отверстиями для болтов, отстоящими на 0,3 мм от шаблона-, не будет совпадать с оборудованием деки, которое она поддерживает. Прогрессивные матрицы сохраняют точность позиционирования хода за ходом, поскольку направляющие штифты повторно-регистрируют полосу на каждой станции, устраняя совокупную ошибку позиционирования.
Каждая из этих категорий компонентов предъявляет разные требования к самой матрице. Структурное оборудование расширяет границы тоннажа. Артикуляционное оборудование требует творческого секвенирования станций. Палубное оборудование требует скорости и точности позиционирования. Эти различные требования означают, что философия проектирования штампов должна меняться в зависимости от условий конечного-использования, а морской сервис накладывает ряд конструктивных ограничений, с которыми никогда не сталкиваются большинство обычных штамповочных штампов.
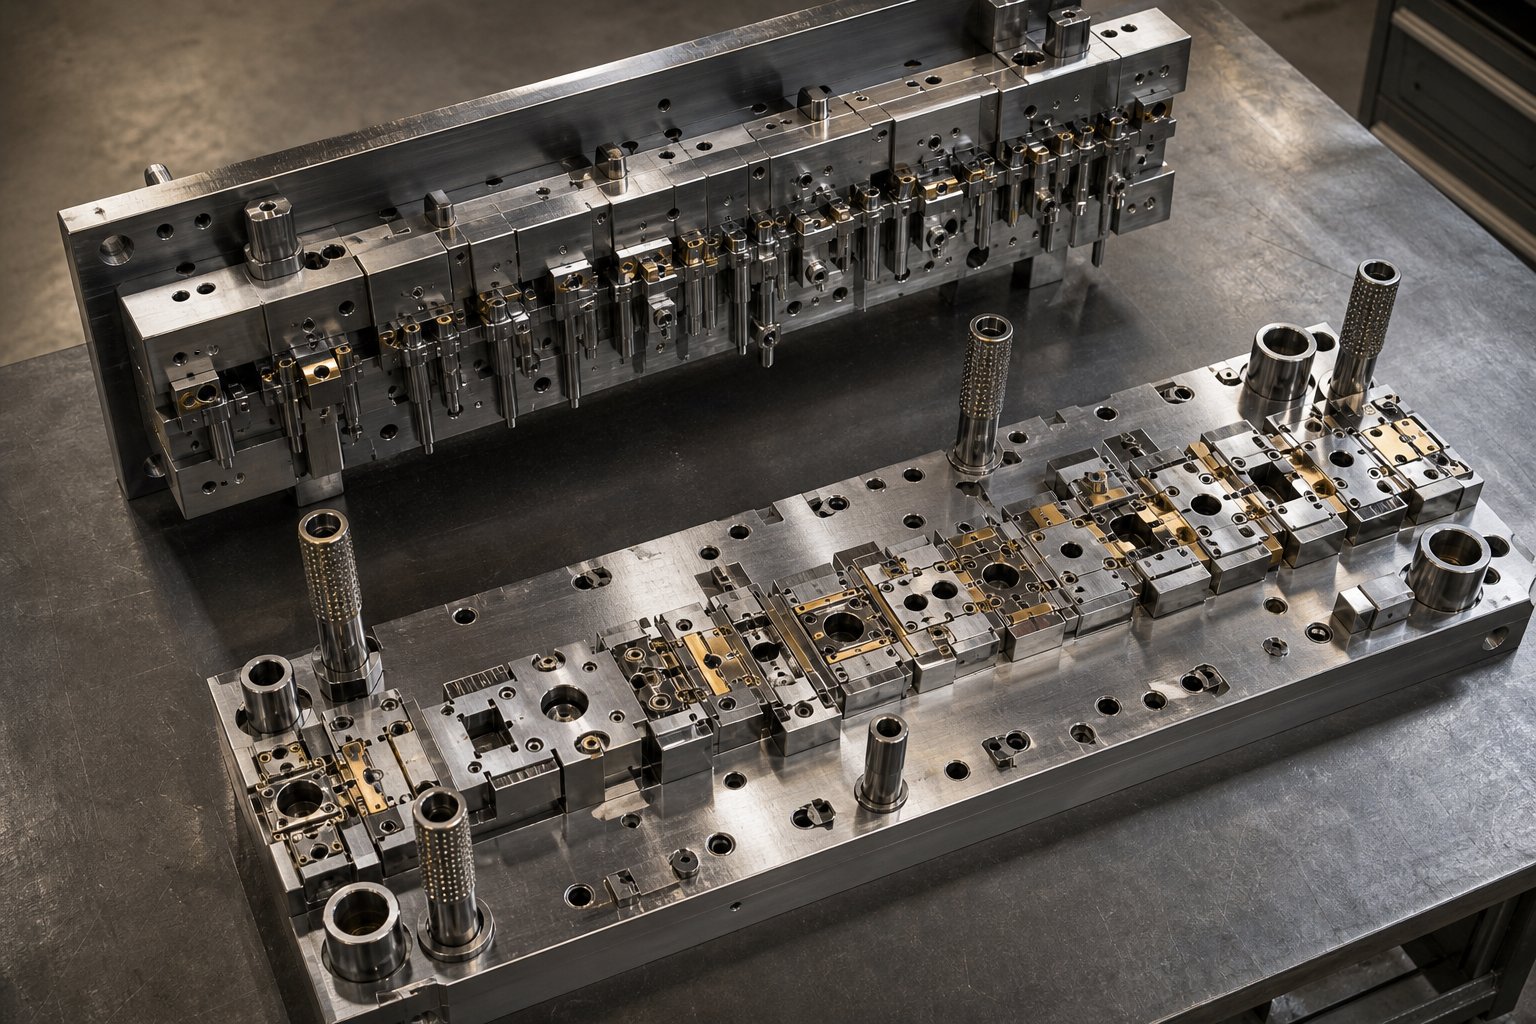
Особенности проектирования штампов, уникальные для морской среды
Прогрессивная матрица, предназначенная для автомобильных кронштейнов или электронных корпусов, не подойдет для морского оборудования. Инструменты могут выглядеть одинаково на бумаге, та же компоновка нескольких-станций, те же операции вырубки и формовки, но философия проектирования каждой станции должна учитывать то, что происходит после того, как деталь выходит из пресса. Солевые брызги, стоячая вода, циклические нагрузки от воздействия волн и эстетические ожидания владельцев лодок — все это диктует конкретные решения в области проектирования штампов, с которыми редко сталкиваются обычные штамповочные мастерские.
Прогрессивная разработка оснастки для морского оборудования не подразумевает усложнение само по себе. Речь идет о предотвращении возникновения коррозии, контроле качества поверхности в источнике и управлении более тяжелыми калибрами, которые требуются для морского применения. Каждое из этих требований меняет способ настройки, размещения и обслуживания станций.
Расчет радиуса и кромки для предотвращения коррозии
Вот сценарий, который реализуется повсюду в доках: на штампованном фитинге из нержавеющей стали в течение двух сезонов появляются полосы ржавчины, но не потому, что сплав был неподходящим, а потому, что матрица оставила острый внутренний угол или срезанный край, -предполагающий заусенцы, который сталщелевая коррозияместо инициации. В соленой воде механизм агрессивен. Ионы хлорида мигрируют в узкие щели, локальный pH падает по мере потребления кислорода, и как только пассивный слой оксида хрома разрушается, атака становится самоподдерживающейся-.
Для прогрессивных твердосплавных штампов, используемых в морских программах, это означает, что каждая кромка реза и формируемый радиус должны быть спроектированы таким образом, чтобы предотвратить коррозию. Конкретно:
- Большие внутренние радиусы- Там, где при обычной штамповке допустим радиус изгиба, равный толщине материала (1T), в судовых штампах часто указывается минимум от 1,5T до 2T. Это устраняет тесную геометрию щелей, которая удерживает застоявшийся электролит на переходах изгиба.
- Монетные станции для обработки кромок- Вместо того, чтобы оставлять срезанные кромки в-заготовленном состоянии (которые всегда содержат зону излома и потенциальные микро-заусенцы), морские штампы включают в себя специальные станции для чеканки или глажки, которые сжимают кромку среза, закрывая микро-трещины и сглаживая заусенцы.
- Контролируемый зазор матрицы- Более узкие зазоры между пуансоном-и-матрицей (обычно 5–8 % толщины материала для нержавеющей стали) создают более чистую зону сдвига с меньшим количеством трещин, уменьшая площадь шероховатой кромки, где может начаться коррозия.
Принцип коррозионной инженерии прост: держите точки соединения как можно более открытыми и избегайте размещения-в щелях. В терминах прогрессивного кубика это означает последовательность станций, которая активно устраняет геометрические уязвимости, допускаемые в других отраслях.
Требования к качеству поверхности при проектировании штампа
Вы заметите, что морское оборудование на серийном судне часто имеет зеркальную полировку или тонкую направленную щетку. Это не просто косметика. Гладкие поверхности лучше противостоят прилипанию кристаллов соли, чем шероховатые, быстрее теряют воду и их легче обслуживать в течение всего срока службы судна. Критическим моментом при производстве штампов является то, что качество поверхности детали во многом определяется самой поверхностью штампа. Каждый дефект на поверхности штампа переносится непосредственно на штампованную деталь.
Для прогрессивных штампов морского-класса это означает работу с полированными твердосплавными вставками на станциях формовки и чеканки монет. Детали инструментов из карбида вольфрама можно прецизионно отполировать до чистоты поверхности Ra 0,005, используя методы последовательной обработки алмазной пастой, которые переходят от грубого шлифования через этапы металлографической наждачной бумаги к окончательной зеркальной полировке. На этих уровнях отделки штампованная деталь имеет качество поверхности, требующее минимальной полировки после-штамповки.
Интервалы технического обслуживания штампов значительно сокращаются при морских работах. В то время как автомобильный штамп может совершать 500 000 ходов между повторной полировкой, штампы для морского оборудования, производящие детали из нержавеющей стали с зеркальной-отделкой, часто требуют ухода за поверхностью каждые 50 000–100 000 ходов, в зависимости от материала и стратегии смазки. Любая царапина или истирание на поверхности штампа мгновенно проявляется в виде линии дефекта на готовом морском фитинге.
Полированные поверхности матрицы также уменьшают трение при продвижении полосы, что важно при работе с закаленными сплавами, такими как нержавеющая сталь 316. Меньшее трение означает меньшее выделение тепла на границе раздела штампов-заготовок, меньший риск истирания и более равномерную подачу материала на станции формования. Это функциональное преимущество, замаскированное под эстетическое требование.
Толщина материала и балансировка нагрузки на станцию
Морское оборудование относится к другому весовому классу, чем штампы бытовой электроники или тонкие-автомобильные панели. Палубные утки, основания стоек и конструкционные кронштейны обычно требуют использования нержавеющей стали толщиной от 1,5 до 4 мм, а иногда и толще для фитингов-торговых судов, работающих в тяжелых условиях. Этот более тяжелый калибр фундаментально меняет уравнение проектирования штампов.
Расчет тоннажа для каждой станции находится в прямой зависимости:периметр, умноженный на толщину материала, умноженный на прочность на сдвигдает силу вырубки, а операции формовки добавляют дополнительную нагрузку в зависимости от предельной прочности на разрыв и геометрии деформации. Удвоив толщину материала, вы примерно удваиваете требуемый тоннаж на каждой станции резки и формовки. Для штампа с 12 позициями, формирующего нержавеющую сталь 316 толщиной 3 мм, может легко потребоваться от 200 до 400 тонн общей мощности пресса по сравнению с 60–80 тоннами для той же геометрии из мягкой стали толщиной 1 мм.
Такое увеличение тоннажа создает три проблемы проектирования последующих этапов:
- Сила продвижения полосы- Более толстая полоса сопротивляется подаче. Пилотные штифты должны надежно зацепляться на каждой станции, а механизмам подачи требуется более высокая сила захвата для точной подачи более толстого материала. Конструкторы штампов часто указывают больший диаметр направляющего устройства и большую глубину зацепления для морских манометров.
- Расстояние между станциями- Для более толстых материалов требуется больше места между станциями, чтобы предотвратить деформацию полосы из-за соседних формовочных нагрузок. Соединительные станции несущей полосы должны быть достаточно широкими, чтобы сохранять структурную целостность под действием совокупных боковых сил всех активных станций.
- Управление отклонением пресса- Общий тоннаж матрицы должен быть сбалансирован по станине пресса, чтобы предотвратить неравномерное отклонение толкателя. Для морских штампов с тяжелыми нагрузками, сконцентрированными на нескольких станциях формования, конструкторы перемещают центральную линию штампа относительно центральной линии пресса, чтобы выровнять распределение нагрузки.
Одной из особенностей штампа, уникальной для морского оборудования, является прокалывание сливного отверстия. Установленная морская арматура часто задерживает стоячую воду в карманах или углублениях, ускоряя коррозию и способствуя биологическому росту. Небольшие дренажные отверстия, обычно диаметром от 3 до 5 мм, позволяют воде свободно стекать из этих участков. В прогрессивной матрице добавление станции прокалывания сливного отверстия тривиально. Это всего лишь еще один шаг в прогрессе. Но определение правильного диаметра отверстия, положения и качества кромки на этапе проектирования штампа предотвращает проблему коррозии, которая в противном случае потребовала бы сверления после-установки, что является гораздо более дорогим и менее точным решением.
Эти особые-ограничения конструкции матрицы, большие радиусы, полированные поверхности, более тяжелые размеры и встроенные дренажные функции формируют инструмент еще до того, как будет запущена отдельная деталь. Они также влияют на то, какая последовательность операций штамповки будет последовательно выполняться, и как эти операции сопоставляются с конкретной геометрией, необходимой для морских деталей.
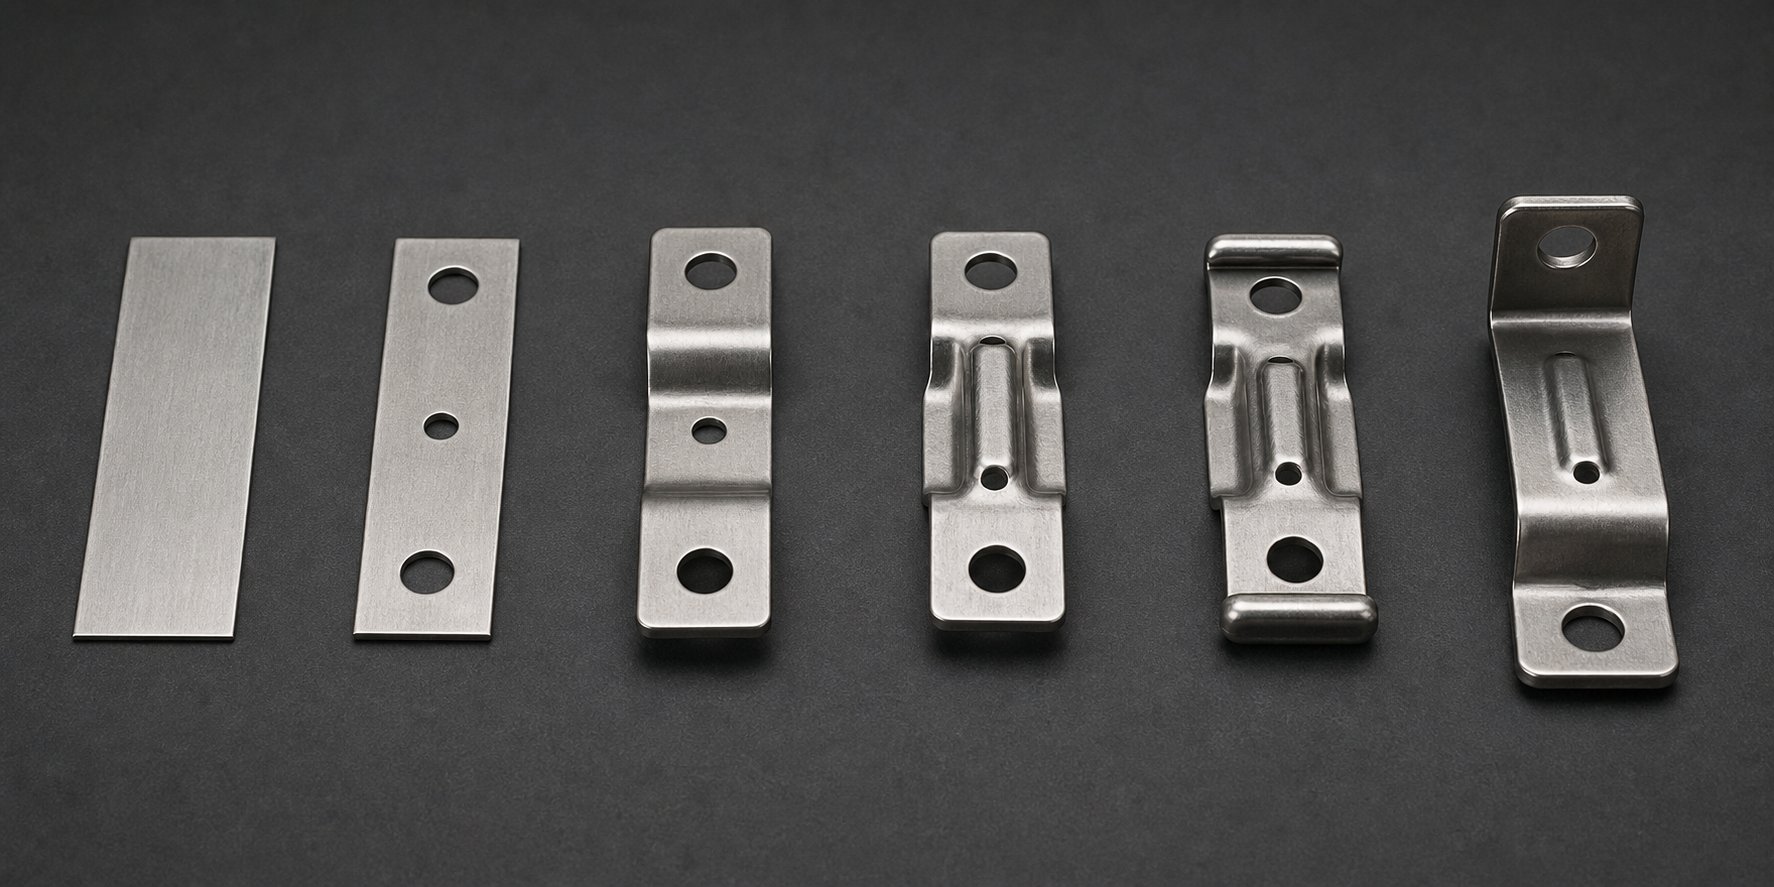
Ключевые операции штамповки, соответствующие геометрии морских деталей
В общих руководствах по штамповке такие операции, как вырубка, прошивка и гибка, перечислены так, как будто они существуют в вакууме. Но геометрия морского держателя стержня требует совсем других операций последовательной штамповки, чем, скажем, плоская электрическая клемма. Каждая операция в последовательности должна быть сопоставлена с конкретными функциональными требованиями готового морского компонента: жесткость конструкции, отвод воды, точность монтажа или распределение нагрузки. Именно это отображение отличает штамповку металла для прецизионных морских деталей от штамповки товаров.
Вот как операции штамповки сердечника преобразуются в реальную геометрию морского оборудования и почему последовательность важна так же, как и сами отдельные операции.
Операции формирования и рисования морской геометрии
Морское оборудование имеет широкий диапазон трехмерных-форм: от неглубоких элементов жесткости на плоских кронштейнах до полностью закрытых чашеобразных форм в фитингах для скрытого-монтажа. Операции прогрессивной штамповки справляются с этим спектром, распределяя общую деформацию по нескольким станциям, каждая из которых способствует постепенному изменению формы без чрезмерной нагрузки на материал.
Глубокая вытяжка – это основная операция для чашеобразных морских фитингов-формы. Держатели стержней, утопленные заподлицо и кабельные проходы-все требуют, чтобы металл перетекал из плоской заготовки в цилиндрический или конический карман. Как отмечается в исследованиях процесса глубокой вытяжки, когда глубина вытяжки превышает примерно половину диаметра детали, для предотвращения разрывов становится необходимым несколько станций прогрессивной вытяжки. Для морских держателей стержней из нержавеющей стали 316 это обычно означает три-четыре станции поэтапной вытяжки с учетом межэтапного отжига, поскольку материал-затвердевает между каждым уменьшением вытяжки.
Мелкий рисунок служит совершенно другой морской цели. Плоские конструкционные кронштейны приобретают значительную жесткость за счет рельефных ребер или неглубоких вытянутых каналов, проходящих по их поверхности. Ребро глубиной 1 мм-, запрессованное в кронштейн из нержавеющей стали толщиной 2 мм, может увеличить сопротивление изгибу на 30 % и более без увеличения веса материала. Прогрессивные штампы объединяют эти элементы жесткости в одну -станционную операцию тиснения, расположенную после этапов первичной вырубки и прошивки.
Сложные трехмерные формы, такие как выступы шипов, доводят прогрессивное формование до предела. Профиль рога изгибается вверх и наружу от основания, создавая сложную геометрию, которую невозможно достичь за один ход формовки. Вместо этого прогрессивная штамповка формирует форму рупора на трех или четырех станциях: начальная неглубокая форма задает кривизну основания, вторая станция углубляет профиль, третья уточняет геометрию кончика, а последняя станция создает контактную поверхность, на которую будут опираться стыковочные линии. Каждая станция начинает движение с того места, где остановилась последняя, при этом несущая полоса сохраняет выравнивание на всем протяжении.
Конфигурации заготовок и перфорации для морских компоновок
Вырубкой вырезают из полосы внешний профиль морской части. Пробойники пробивают внутренние элементы, такие как монтажные отверстия, сливные прорези и вырезы для освещения. Обе операции кажутся простыми, но в морском оборудовании есть два усложняющих фактора: дорогие катушки из сплава и схемы крепления с множеством-отверстий, которые требуют абсолютной точности позиционирования.
Стратегия раскроя напрямую влияет на стоимость материала. Катушки из морской-нержавеющей стали марки 316 стоят значительно дороже за фунт, чем из мягкой стали, поэтому важен каждый процент использования материала. Конструкторы штампов используют усовершенствованные алгоритмы раскроя, которые вращают и отражают профили деталей внутри полосы, чтобы минимизировать ширину перемычки между деталями. Цель состоит в том, чтобы уменьшить расстояние между перемычками примерно до 1,2-кратной толщины материала там, где это структурно возможно, и восстановить материал, который в противном случае стал бы дорогим ломом. Для симметричных морских деталей, таких как опорные пластины или круглые фланцы, обычная-линейная резка между соседними деталями в полосе может привести к тому, что коэффициент использования материала превысит 85 %.
Схемы пробивки морских монтажных фланцев требуют более строгого контроля позиционирования, чем при большинстве видов промышленной штамповки. Сквозной-фланц корпуса с кругом из шести-болтов должен располагать каждое отверстие в пределах 0,05 мм от истинного положения, чтобы он соответствовал стандартным схемам расположения болтов, принятым у разных производителей судов. Прогрессивные штампы достигают этого за счет регистрации пилотного штифта на каждой станции. Пилотные отверстия, пробитые на самой первой станции, становятся исходной точкой, от которой отсчитываются все последующие операции пробивки и формовки. Суммарная ошибка физически невозможна, поскольку перед каждым ходом пресса полоса -перерегистрируется по закаленным направляющим штифтам.
Для деталей, требующих как больших вырубленных профилей, так и мелких деталей с прошивкой, последовательность станций следует продуманной логике: сначала пробивают небольшие детали, пока полоса еще плоская и полностью поддерживается, затем выполняют более крупные вырубные вырезы и операции формования, которые могут деформировать окружающий материал. Такой подход сохраняет точность отверстий в готовом морском компоненте.
Гибка и подшивка для структурной целостности
Гибка преобразует плоские заготовленные профили в трехмерные структурные формы. Подшивка загибает край на себя, чтобы удвоить толщину материала в критических точках напряжения. Обе операции играют центральную роль в морской технике, где соотношение прочности-к-весу имеет значение, а болтовые соединения должны противостоять циклической усталости от воздействия волн.
Закругленные края особенно ценны при использовании в морских условиях. Как описывают принципы подшивки листового металла, загибание края назад на себя укрепляет его, устраняя при этом острые открытые поверхности. На кронштейне для морских перил зашитый верхний край удваивает эффективную толщину материала в точке наибольшего изгибающего напряжения, не требуя при этом более толстого начального калибра. Он также удаляет острые срезанные края, которые в противном случае стали бы местом возникновения коррозии и угрозой безопасности палубного оборудования. Прогрессивные штампы формируют кромки в два этапа: станция предварительного-сгиба сгибает край примерно на 145 градусов, затем станция закрытия выравнивает его по основному материалу.
Сложные изгибы создают профили коробчатого-секции, которые обеспечивают исключительную жесткость тонколистового материала. Плоская-заготовленная полоса, согнутая в U-канал и затем подшитая по открытым краям, образует замкнутое прямоугольное сечение с четырьмя толщинами материала в каждом углу. В кронштейнах морских перил и опорах конструкции используется этот метод для достижения жесткости гораздо более тяжелой сплошной секции, сохраняя при этом управляемый вес оборудования, установленного на палубе.
Понимание того, как каждая операция выполняет определенную морскую функцию, позволяет целенаправленно упорядочить весь процесс. Рассмотрим типичный морской монтажный кронштейн, требующий жесткости конструкции, точных монтажных отверстий, коррозионно--стойких кромок и сливного отверстия. Вот как прогрессивная матрица с 8 станциями изготавливает эту деталь из плоской полосы:
- Станция 1: Пилотный пирс- Пробивает точные направляющие отверстия, которые фиксируют полосу на каждой последующей станции, устанавливая исходную точку для всех пространственных характеристик.
- Станция 2: Нотч- Удаляет материал с краев полосы, чтобы определить внешние границы профиля кронштейна и создать зазор для предстоящих изгибов.
- Станция 3: Первый поворот- Формирует основной фланец конструкции под углом 90 градусов с компенсацией чрезмерного-изгиба упругой пружиной из нержавеющей стали, создавая вертикальную монтажную поверхность кронштейна.
- Станция 4: Второй поворот- Образует вторичный возвратный фланец, обеспечивающий жесткость коробчатой-секции и образующий горизонтальную монтажную поверхность.
- Станция 5: Тиснение- Прижимает ребра жесткости к плоской поверхности кронштейна, увеличивая сопротивление изгибу без использования дополнительного материала или веса.
- Станция 6: Прокол сливного отверстия- Пробивает небольшие дренажные отверстия (3–5 мм) в карманах, которые в противном случае могли бы задерживать стоячую воду и ускорять щелевую коррозию установленного оборудования.
- Станция 7: Подол- Складывает открытые края внутрь себя за два-этапного закрытия, удваивая толщину края в точках напряжения и устраняя острые срезанные поверхности.
- Станция 8: Отрезок- Отделяет готовый кронштейн от несущей полосы чистыми ножницами, получая готовую деталь, готовую к чистовым операциям.
Каждая станция существует по причине, напрямую связанной с морским сроком службы кронштейна. Тиснение предотвращает усталостное растрескивание, вызванное изгибом-. Сливные отверстия предотвращают коррозию из-за захваченной соленой воды. Подол укрепляет края, за которые владельцы лодок будут хвататься во время проверки оборудования. Ничто в этой прогрессии не является произвольным.
Совокупный эффект от приведения операций в соответствие с морскими требованиями — это та часть, которая заставляет прессу нуждаться в минимальной дополнительной работе. Но «минимальный» не означает «никакой». Экономика того, сколько деталей оправдывает этот уровень проектирования штампов и когда более простые методы имеют больший финансовый смысл, определяет, какие программы морского оборудования относятся к прогрессивным инструментам, а какие нет.
Экономика объемов производства для производителей морского оборудования
Прогрессивная матрица, которая производит безупречные морские кронштейны со скоростью 200 ударов в минуту, бесполезна, если вам нужно всего 500 деталей. Инвестиции в оснастку имеют смысл только тогда, когда объем производства достаточно велик, чтобы амортизировать первоначальные затраты на незначительную часть каждой готовой детали. Для программ морского оборудования понимание того, где находится точка безубыточности-и какие скрытые затраты исчезают, когда вы ее пересекаете, отделяет прибыльные производственные решения от дорогостоящих ошибок.
Пороговые значения объема, при которых прогрессивные матрицы становятся экономически-эффективными
Прогрессивная оснастка требует значительных капиталовложений. В зависимости от сложности детали, количества станций и типа материала стоимость инструментов у производителей прогрессивных штампов обычно варьируется от 10 000 долларов США за более простые инструменты до 350 000 долларов США за сложные многопозиционные матрицы. Морское оборудование усугубляет эту ситуацию, поскольку коррозионностойкие-сплавы, такие как нержавеющая сталь 316, ускоряют износ инструментов, часто требуя твердосплавных вставок и специальных покрытий, что приводит к увеличению стоимости штампа в сторону более высокого предела этого диапазона.
Так когда же математика работает? Стоимость прогрессивной штамповки детали резко снижается по мере увеличения объема, поскольку оснастка представляет собой фиксированные-затраты, распределяемые по времени на каждую произведенную единицу продукции. Штамповка стоимостью 50 000 долларов добавляет 10 долларов за штуку при изготовлении 5 000 деталей, но только 0,10 доллара при изготовлении 500 000 деталей. Отраслевые показатели показывают, что прогрессивная штамповка становится экономически жизнеспособной, начиная с производства от 50 000 до 100 000 единиц в год для деталей средней сложности. Более простое судовое оборудование, такое как плоские опорные пластины или зажимы, может оправдать использование оснастки в меньших объемах, иногда от 25 000 до 30 000 штук, поскольку меньшее количество штамповочных станций означает меньшие первоначальные затраты.
Сравните это с обработкой на станке с ЧПУ, при которой затраты на инструменты практически-нулевые, но при этом требуется машинное время на каждую отдельную деталь. При небольших объемах выигрывает ЧПУ. Но кривая стоимости у него линейная: 50-тысячная часть стоит ровно столько же, сколько и первая. Кривая прогрессивной штамповки противоположна. После первоначального скачка оснастки предельные затраты на деталь приближаются только к сырью и времени прессования. Для морских OEM-производителей, использующих стандартизированное оборудование на серийных линиях лодок, эта точка пересечения наступает быстро.
Общая стоимость владения, выходящая за-цену детали
Сосредоточение внимания только на снижении цены за штуку, где прогрессивная штамповка обеспечивает максимальную экономию для морских программ. Реальное экономическое преимущество складывается из нескольких факторов, которые редко встречаются в одной позиции:
- Сокращение вторичных операций- Хорошо-продуманная последовательность операций объединяет гибку, подрубку, тиснение и прокалывание сливных отверстий за один цикл прессования. Каждая операция, исключенная из отдельной последующей установки, исключает трудозатраты, обработку и время ожидания из производственного потока.
- Снижение процента брака за счет оптимизированного размещения- Прогрессивная компоновка полос, разработанная для рулонов дорогостоящих судовых сплавов, позволяет максимально эффективно использовать материал, окупая затраты на каждый пробег рулона по сравнению с менее эффективными методами изготовления.
- Устранение меж-обработки операций.- Детали остаются на несущей полосе от первой до последней станции. Никакие корзины с работой-в-процессах не располагаются между машинами. Никакой ручной загрузки во вторичные приспособления. Меньше обращения означает меньше царапин на поверхности сплавов, где качество отделки имеет значение.
- Стабильное качество, снижающее нагрузку на проверку- Когда все детали имеют одинаковые размеры, статистический контроль процесса становится простым. Первое-утверждение изделия плюс периодические проверки SPC заменяют 100% проверку, которая часто требуется для морских деталей, изготовленных или изготовленных вручную.
Эта экономия усугубляется объемом. Программа морских кронштейнов, выпускающая 200 000 единиц в год, может сэкономить 30 секунд на вторичной обработке каждой детали. Это восстановлено 1667 человеко-часов, чего достаточно, чтобы оправдать вложения в штампы только за счет сокращения обработки.
| Уровень тома | Метод производства | Относительная стоимость инструмента | Тенденция стоимости-деталей | Типичное время выполнения |
|---|---|---|---|---|
| Прототип (1-100 единиц) | Обработка на станке с ЧПУ или лазерная резка | От очень низкого до нулевого | Высокий (фиксированный за единицу) | От дней до 2 недель |
| Малый-объём (100–10 000 единиц) | Обработка на станке с ЧПУ, револьверная штамповка или штамповка с одним-ударом | От низкого до умеренного | Умеренный (линейный с объемом) | 2-4 недели |
| Средний-объём (10 000–100 000 единиц) | Прогрессивная штамповка или трансферная штамповка | Высокий (амортизируется в течение всего периода) | Низкий (резко падает с объемом) | 12–20 недель на оснастку, затем дни на производственный цикл |
| Большой-объем (100000+ единиц) | Прогрессивная штамповка | Высокий (незначительный на часть в масштабе) | Очень низкая (материал + время печати) | 12-20 недель на оснастку, после этого непрерывное производство |
Важный вывод для производителей морского оборудования: прогрессивная экономика штампов вознаграждает приверженность делу. Чем дольше длится производственная программа и чем больше единиц продукции она производит, тем меньше первоначальные инвестиции в оснастку теряют свою значимость по сравнению с экономией на-детали. Работаем с опытнымпроизводитель прогрессивных штамповтакие как YICHEN, на ранних этапах проектирования помогает инженерам-технологам оценить экономию объемов перед вложением капитала, гарантируя, что инвестиции в штампы соответствуют прогнозируемым производственным циклам, а требования к формовке нескольких-станций оптимизированы для целевых объемов морского оборудования.
Конечно, деталь, штамповка которой стоит копейки, но выходит из строя в течение двух сезонов воздействия соленой воды, имеет отрицательную ценность. Экономика сохраняется только тогда, когда штампованный компонент выдерживает условия эксплуатации. Эта долговечность во многом зависит от того, что происходит после того, как деталь выходит из пресса: процессы после-штамповки, которые превращают штампованную деталь почти-чистой-формы в компонент морского-класса, способный выдерживать годы воздействия солевого тумана.
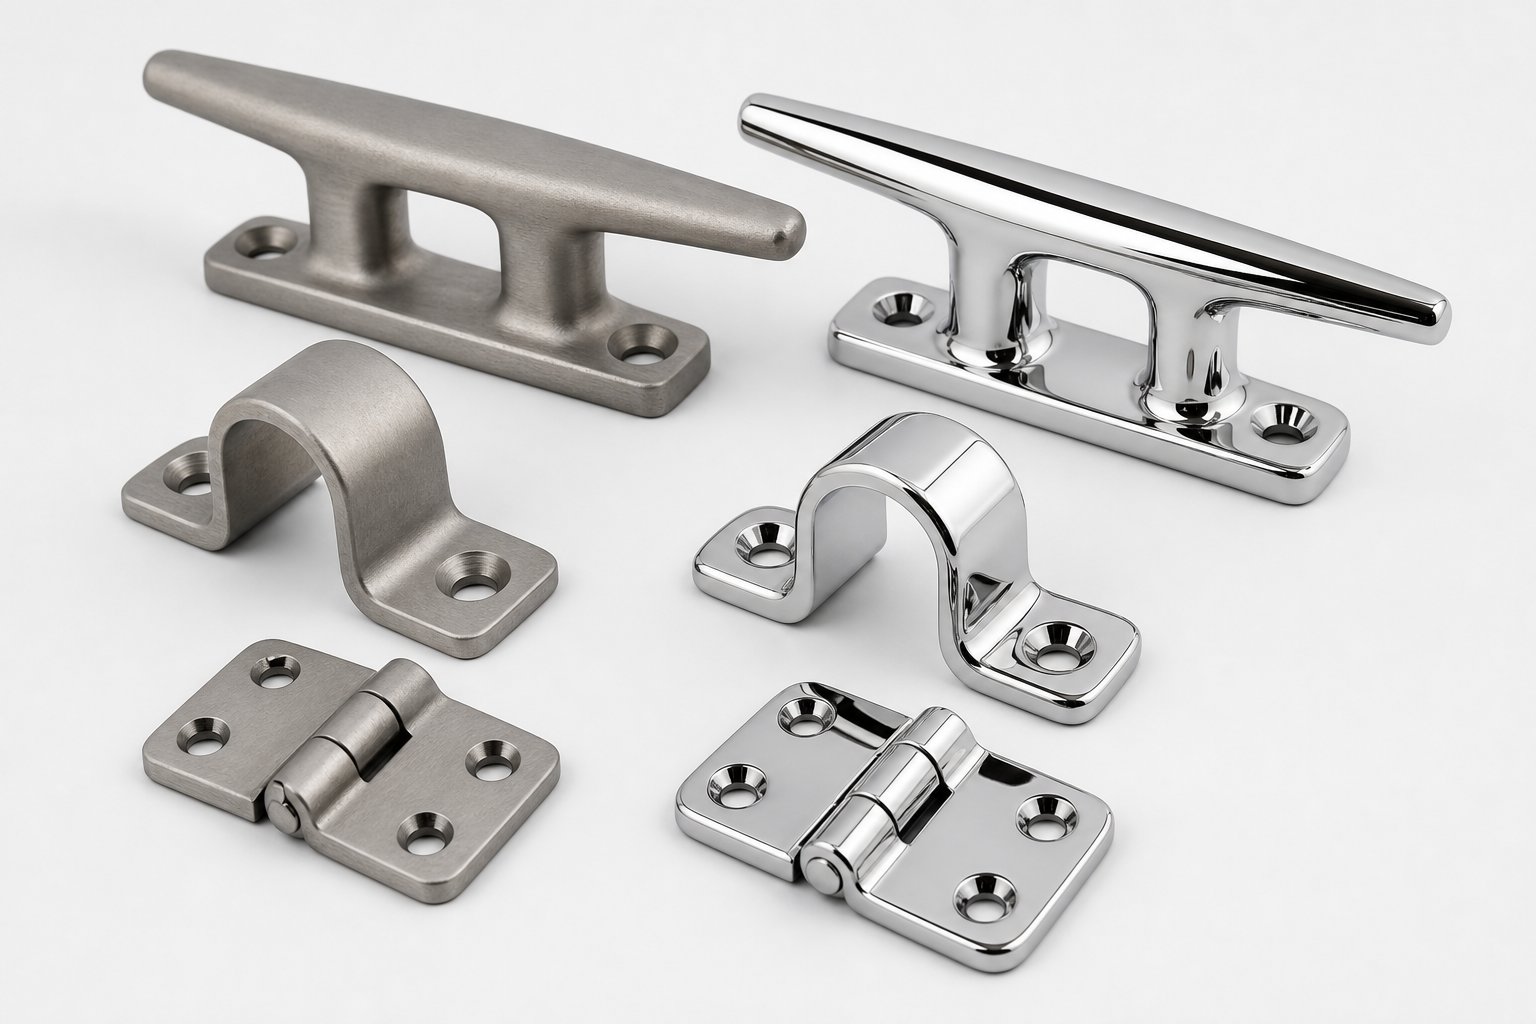
После-Процессы штамповки для обеспечения стойкости к соленой воде
Прогрессивная матрица позволяет получить законченную по размерам деталь, но полнота размеров — это не то же самое, что готовность к морскому использованию. В процессе штамповки возникают условия на поверхности, которые будут использовать соленая вода: свободное железо, перенесенное при контакте с оснасткой, микро-заусенцы на срезанных кромках и остаточные напряжения при формовании, которые нарушают пассивный оксидный слой. Обработка поверхности морской фурнитуры после штамповки не является косметической полировкой. В этом разница между фурнитурой, которая прослужит пятнадцать лет, и той, на которой в течение двух сезонов появляются пятна ржавчины.
Стратегия отделки зависит от основного сплава, суровости морской среды и визуальных ожиданий конечного пользователя. Детали из нержавеющей стали нуждаются в восстановлении пассивного слоя. Алюминиевые детали нуждаются в барьерной защите. И каждая спецификация должна быть сообщена достаточно четко, чтобы ваши поставщики прогрессивной штамповки и поставщики отделочной обработки обеспечивали стабильные результаты на всех этапах производства.
Пассивация и электрополировка судовых деталей из нержавеющей стали
Каждая деталь из нержавеющей стали, проходящая через прогрессивную матрицу, собирает свободные примеси железа. Это неизбежно. Пуансоны из инструментальной стали, формовочные вставки и даже станина пресса переносят микроскопические частицы железа на поверхность заготовки во время операций вырубки, гибки и чеканки. Эти отложения железа становятся анодными участками, где коррозия преимущественно инициируется в средах,-богатых хлоридами. При отсутствии обработки на шипе из нержавеющей стали 316 появятся полосы ржавчины чайного-цвета, но не из-за коррозии основного материала, а из-за внедренных частиц железа, окисляющихся на его поверхности.
Пассивация решает эту проблему. Процесс прост: погрузите штампованную деталь в ванну с лимонной или азотной кислотой, которая растворяет свободное железо, не повреждая при этом базовую нержавеющую сталь. Остается поверхность с более высоким соотношением-к-железа, чем в основном сплаве, что способствует образованию плотного однородного слоя оксида хрома. Для штамповки металла морских компонентов марок 304 или 316 пассивация является обязательной минимальной обработкой после-штамповки, а не дополнительной модернизацией. Любое морское оборудование из штампованной нержавеющей стали, поставляемое без пассивации, является функционально незавершенным.
Электрополировка идет дальше. Этот электрохимический процесс удаляет от 0,0001 до 0,001 дюйма поверхностного металла, превращая деталь в анод в электролитической ванне. Металл растворяется преимущественно из микро-выступов и выступов, сглаживая поверхность и полностью удаляя загрязненный слой. В результате получается деталь, которая геометрически более гладкая, металлургически более чистая и более богатая хромом на поверхности, чем незавершенная или пассивированная деталь. Для морской арматуры премиум-класса, оборудования рулевого управления, видимых компонентов T-top или чего-либо, находящегося в постоянном контакте с соленой водой, электрополировка обеспечивает как максимальную коррозионную стойкость, так и яркий, однородный внешний вид, которого невозможно достичь одной лишь пассивацией.
Когда следует указывать одно по сравнению с другим? Учитывайте эти факторы:
| Фактор | Пассивация | Электрополировка |
|---|---|---|
| Тип процесса | Химическая обработка (кислотная ванна) | Электрохимическое удаление металла |
| Что он удаляет | Только поверхностные загрязнения, без недрагоценных металлов. | 0,0001–0,001 дюйма основного металла плюс примеси |
| Результат обработки поверхности | Пассивный слой восстановлен; внешний вид не изменился | Более гладкая и яркая поверхность; улучшенный пассивный слой |
| Повышение устойчивости к коррозии | Значительная и непассивированная поверхность | Выше, чем просто пассивация |
| Влияние на стоимость | От низкого до умеренного | От умеренного до высокого |
| Лучшее для | Стандартное судовое оборудование из нержавеющей стали (большая часть деталей) | Открытое оборудование премиум-класса, сложная геометрия, максимальная производительность в морской воде |
Одно важное предостережение: ни один из процессов не компенсирует указание неправильной марки нержавеющей стали. Электрополированный сплав 304 в условиях прямой эксплуатации в соленой воде по-прежнему будет хуже пассивированного сплава 316, поскольку обработка поверхности усиливает свойства базового сплава, а не заменяет стойкость к хлоридам, которую обеспечивает молибден.
Системы покрытия для морского оборудования, изготовленного не из-нержавеющей стали
Не каждая штампованная морская деталь изготовлена из нержавеющей стали. Алюминиевые кронштейны, крепеж из углеродистой стали и конструкционные компоненты из мягкой стали требуют защитного покрытия, чтобы выдержать воздействие соленой воды. Система покрытия должна надежно сцепляться со штампованной поверхностью, выдерживать термоциклирование и воздействие ультрафиолета в морской среде, а также обеспечивать достаточную устойчивость к солевому туману в течение предполагаемого срока службы.
Порошковая покраскаявляется доминирующим выбором для судового оборудования из штампованной стали и алюминия. Нанесенный электростатически сухой порошок обычно отверждается при температуре 350-400 градусов по Фаренгейту, образуя непрерывную полимерную пленку.Толщина 2–4 мил (50–100 микрометров). При правильном нанесении на предварительно обработанную сталь порошковое покрытие обеспечивает стойкость к солевому туману в течение 1000 и более часов согласно ASTM B117. Он доступен в любом цвете RAL, устойчив к сколам и разрушению под действием ультрафиолета лучше, чем влажная краска, и не выделяет летучих органических соединений во время нанесения. Для штампованных морских кронштейнов и монтажных пластин, где внешний вид имеет значение, но стоимость полной нержавеющей стали не оправдана, порошковое покрытие углеродистой стали обеспечивает превосходное соотношение эксплуатационных качеств-и-цены.
Анодированиеявляется стандартной отделкой штампованной алюминиевой морской арматуры. В результате электрохимического процесса на поверхности детали образуется твердый слой оксида алюминия, что значительно улучшает как коррозионную стойкость, так и твердость поверхности. Анодирование типа II (толщина 0,3-1,0 мил) подходит для большинства судовых алюминиевых изделий и допускает окраску красителями. Анодирование с твердым покрытием типа III (1,0–3,0 мил) обеспечивает превосходные характеристики защиты от износа и коррозии для применений с интенсивным использованием, таких как вставки шипов или гусеницы. При изготовлении штампованных алюминиевых деталей с прогрессивной штамповкой имейте в виду, что анодирование увеличивает размерную толщину. Тип III вырастает примерно на 50% наружу, поэтому детали с жесткими допусками, возможно, придется штамповать немного меньшего размера, чтобы после нанесения покрытия они достигли окончательного размера.
Цинк-никелированиеобслуживает рынок морских креплений. Штампованные зажимы из углеродистой стали, пружинные гайки и закладные гайки, предназначенные для использования в трюме или моторном отсеке, выигрывают от сочетания цинк-никеля с защитной защитой и умеренной устойчивостью к солевому туману. Стандартное цинкование в соответствии с ASTM B633 с хроматированием обеспечивает защиту от солевого тумана на срок от 96 до 240 часов в зависимости от толщины и последующей-обработки, в то время как покрытие цинком-никелевым сплавом обеспечивает значительно больший диапазон для крепежных изделий в более агрессивных морских зонах.
Указание требований к отделке поставщику штамповочных изделий
Вот где многие программы по морскому оборудованию сталкиваются с трудностями: команда инженеров знает, что деталь нуждается в «защите от коррозии», но сообщает об этом требовании в расплывчатых выражениях, оставляющих поставщика отделочных работ в догадках. Спецификация, в которой указано «пассивировать после штамповки», ничего не сообщает продавцу о химическом составе кислоты, времени погружения, критериях приемки или ожидаемых характеристиках. Результатом является несоответствие между производственными партиями и, в конечном итоге, сбои на местах.
Разработчики морского оборудования должны сообщать требования к отделке, используя измеримые параметры, привязанные к признанным стандартам испытаний.АСТМ Б117определяет аппаратуру, концентрацию солевого раствора (5 % NaCl), температуру камеры (35 градусов Цельсия) и плотность тумана для испытаний в нейтральном солевом тумане, обеспечивая универсальную основу, на которой строятся -специфические требования к коррозии продукта. Когда вы указываете «минимум 500 часов ASTM B117 без красной ржавчины», каждый поставщик отделочной продукции в цепочке поставок точно понимает, чего ожидать и как это будет проверено.
Полный пакет спецификаций отделки морских штампованных компонентов должен включать:
- Состояние основного материала- Укажите, будет ли деталь доставлена на чистовую обработку в-штампованном состоянии, в отштампованном виде,-без заусенцев или в предварительно-очищенном состоянии. Загрязнение поверхности штамповочными смазками влияет на адгезию покрытия.
- Способ подготовки поверхности- Определите процесс очистки и предварительной-обработки: щелочная промывка, фосфатное конверсионное покрытие, предварительная обработка хроматом или механическая абразивная обработка (дробилка и сетка).
- Тип и толщина покрытия- Назовите конкретную систему отделки с измеримыми диапазонами толщины. Пример: «Порошковое покрытие, полиэстер TGIC, RAL 9005, ТСП 2,5–3,5 мил» или «Пассивация по ASTM A967, метод лимонной кислоты».
- Часы испытаний в солевом тумане и критерии приемки- Укажите минимально необходимое количество часов по ASTM B117 и определите, что представляет собой отказ: красная ржавчина, белая ржавчина, вздутие, процент корродированной площади согласно ASTM D610 или отслоение покрытия от разметок.
- Целевые значения шероховатости поверхности- Для деталей, требующих особой эстетической отделки, укажите значения Ra. Морские фитинги с зеркальной-отделкой обычно требуют Ra 4–8 микродюймов (0,1–0,2 микрометра), чего можно достичь с помощью электрополировки. Фурнитура с сатинированной отделкой рассчитана на Ra 16–63 микродюймов (0,4–1,6 микрометра).
- Критерии проверки и план отбора проб- Определите метод контроля (визуальный, испытание купона в солевом тумане, испытание на адгезию в соответствии с ASTM D3359) и частоту отбора проб из партии.
Обеспечение такого уровня детализации устраняет двусмысленность между замыслом вашего проекта и готовым продуктом. Это также позволяет поставщикам прогрессивных штамповочных изделий заранее учитывать требования к отделке при принятии решений по проектированию штампов, вместо того, чтобы после-штамповки обнаруживать, что состояние поверхности не соответствует необходимым требованиям к адгезии покрытия.
В-штамповочных операциях, которые сокращают затраты на чистовую обработку
Умная конструкция матрицы позволяет перенести работу с линии отделки обратно в печатную машину, сокращая общие затраты на пост-штамповку. Несколько операций на штампе-непосредственно улучшают готовность штампованной детали к морской отделке:
Монетные станциисожмите срезанные кромки и сгладьте микро-заусенцы, которые в противном случае потребовали бы удаления заусенцев перед пассивацией или нанесением покрытия. Рифленая кромка создает гладкую, закрытую поверхность ванны для чистовой обработки, улучшая однородность покрытия и устраняя щели, в которых коррозия скрывается под покрытиями.
Полировальные станциииспользуйте полированную инструментальную сталь для глажки поверхности детали под давлением, уменьшая шероховатость поверхности и закрывая микро-пористость, оставшуюся в результате операций формовки. Детали, выходящие из станции полировки, требуют меньше механической полировки перед электрополировкой, что экономит время и расходные материалы в отделе отделки.
Полированные вставки матрицына станциях окончательной формовки переносят их зеркальную поверхность непосредственно на штампованную деталь. Когда поверхность штампа имеет отделку Ra 4 микродюйма или тоньше, штампованная поверхность получается близкой к окончательным косметическим характеристикам, требуя только химической обработки, а не обширной механической полировки перед пассивацией или электрополировкой.
Каждая из этих-стратегий машиностроения предполагает несколько более высокую стоимость инструментов при значительно более низких-затратах на отделочную обработку детали. В больших-морских программах математика всегда благоприятствует обеспечению качества отделки штампа. Готовая деталь, пассивированная, с покрытием и готовая к установке, хороша настолько, насколько хороша производственная система, в которой она была создана. И качество этой системы зависит от выбора правильного производственного партнера, чьи возможности охватывают всю цепочку от проектирования матрицы до штамповки и отделки для работы в морской воде.
Поиск подходящего партнера по прогрессивной штамповке для морских программ
Штамповочный цех, который производит кронштейны из мягкой стали для воздуховодов систем отопления, вентиляции и кондиционирования воздуха, — это не то же самое, что прогрессивный партнер по штамповке морского оборудования. Пресса может быть идентичной. Устройство подачи ленты работает таким же образом. Однако институциональные знания, необходимые для формирования коррозионностойких-сплавов с жесткими допусками, поддержания полированных поверхностей штампов в ходе длительных производственных циклов и поставки деталей, готовых к чистовой обработке в соленой воде, — это то, что вы либо приобретаете за годы опыта работы в морской программе, либо у вас нет вообще.
Выбор неправильного поставщика означает не только задержку поставок. Это означает детали, которые истираются в матрице, кромки, которые вызывают щелевую коррозию после установки, или размерный сдвиг, который проявляется через три месяца после начала производственного цикла, когда инструмент изнашивается за пределы компенсационного окна. Процесс оценки заслуживает такой же инженерной строгости, как и сама конструкция детали.
Критические возможности для оценки у партнера по морской штамповке
Не каждое предприятие по прогрессивной штамповке обладает опытом работы со сплавами, мощностями прессов или инфраструктурой обеспечения качества для выполнения работ морского-класса. Когда вы оцениваете потенциальных поставщиков, цель состоит в том, чтобы отделить магазины, которые действительно могут поддержать штамповку коррозионно--стойких сплавов, от тех, которые будут учиться в рамках бюджета вашей программы.
Как показывают отраслевые рекомендации опытных производителей штампов для прогрессивной штамповки, выход за пределы веб-сайта компании и задание прямых-вопросов, касающихся конкретных возможностей, – это то, что показывает, действительно ли магазин может доставить товар. В частности, в морских программах разнообразные задачи по штамповке и штамповке, от штамповки из толстой -нержавеющей стали марки 316 до обслуживания твердосплавных инструментов с зеркальной-чистовой обработкой, требуют поставщика, чьи возможности одновременно соответствуют вашим требованиям к сплаву, объему и отделке.
Используйте этот контрольный список при проверке потенциальных партнеров:
- Опыт работы с коррозионно--стойкими сплавами- Имеет ли цех нержавеющую сталь 316/316L, морскую латунь или морской алюминий в прогрессивных инструментах? Попросите конкретные примеры, а не просто список материалов. Как они справились с утомлением, раздражением и отскоком от работы-в этих программах?
- Собственные-возможности проектирования и моделирования штампов- Могут ли они выполнить моделирование формовки (FEA или моделирование продвижения полосы) для проверки последовательности станций перед резкой стали? Разработка-собственными силами означает более быстрое выполнение итераций, когда геометрия морской детали требует корректировки.
- Диапазон тоннажа пресса- Морское оборудование из нержавеющей стали толщиной 2–4 мм требует значительно большего тоннажа, чем обычные работы с листовым металлом. Убедитесь, что прессы цеха могут обрабатывать материал вашей толщины на всех станциях формовки, не приближаясь к пределу производительности.
- Самостоятельное-обслуживание и восстановление штампов- Прогрессивные штампы для судовых сплавов изнашиваются быстрее, чем штампы для обработки мягкой стали. Мастерская, имеющая собственный-инструмент, может отреагировать на изменение качества, связанное с износом-, в течение нескольких часов, а не недель. Узнайте о графиках профилактического обслуживания и интервалах полировки морских-финишных штампов.
- Вторичная эксплуатационная мощность- Предлагает ли поставщик удаление заусенцев, пассивацию, электрополировку или покрытие своими силами-или у него есть партнерские отношения в области отделочной обработки с документально подтвержденными соглашениями о качестве? Чем меньше переходов между штамповкой и чистовой отделкой, тем меньше риск для качества поверхности.
- Сертификаты качества и контроль процессов- ISO 9001 является базовым. В отношении -критического морского оборудования спросите о внедрении SPC, частоте-проверок процесса, протоколах проверки первых-изделий и отслеживании материалов от сертификата катушки до готовой детали.
- Прототип-для-масштабируемости производства- Могут ли они обеспечить первоначальные выборочные испытания для получения квалификации судостроителя, а затем масштабировать производство до полных объемов без пере-переоснащения? Некоторые поставщики преуспевают на одном конце этого спектра, но испытывают трудности на другом.
Инженерам-технологам и группам по закупкам, которым нужны большие-прогрессивные штампы для штамповки с высокой повторяемостью и возможностью масштабирования массового производства, производителиЙИЧЕНпредлагаем опыт формования на нескольких-станциях, подходящий для программ морского оборудования, требующих эффективных решений для изготовления штампов. Их ориентация на прогрессивную штамповочную оснастку для сложных-металлических деталей большого объема делает их подходящим вариантом для оценки наряду с региональными поставщиками, особенно когда ваша программа требует стабильной производительности при расширенных производственных циклах.
Как эффективно сообщать о требованиях к морскому оборудованию
Даже самый опытный партнер по штамповке не сможет предоставить то, что вы четко не укажете. Программы морского оборудования чаще выходят из строя на этапе связи, чем на этапе производства. В расплывчатом запросе цен, в котором указан «кронштейн из нержавеющей стали, для морского использования», критические решения остаются на усмотрение поставщика, и его предположения по умолчанию могут не соответствовать вашим ожиданиям по коррозионным характеристикам.
Пакет спецификаций, который вы предоставляете, должен предоставить вашему партнеру по прогрессивной штамповке все необходимое для точного расчета цен, правильного проектирования инструментов и поставки деталей, которые пройдут квалификационные испытания при первой отправке. Включать:
- Обозначение материала с обозначением морского-класса- Укажите точный сплав (316L по ASTM A240, морская латунь C46400 по ASTM B171, алюминий 5052-H32 по ASTM B209), состояние отпуска и толщину с допуском.
- Спецификация отделки с требованиями к солевому туману- Укажите обработку после-штамповки (пассивация по методу лимонной кислоты ASTM A967, электрополировка, порошковое покрытие в течение часов по ASTM B117), критерии приемки и целевые показатели шероховатости поверхности в значениях Ra.
- Номинальные нагрузки и коэффициенты безопасности- Если деталь несет нагрузку-, сообщите предельную рабочую нагрузку и коэффициент запаса прочности, применяемый в вашей конструкции. Это позволяет поставщику проверять толщину материала и ограничивать жесткость формования.
- Допуски размеров с GD&T- Предоставляйте 2D-чертежи с указанием геометрических размеров и допусков, а не только номинальных размеров. Выделите критические-функциональные-функции (положения монтажных отверстий, плоскостность сопрягаемой поверхности), которые требуют более строгого контроля, чем общий допуск профиля.
- Прогнозируемый годовой объем и продолжительность программы- Честные прогнозы объемов позволяют поставщику правильно подобрать инструмент. Штамповка, рассчитанная на производство 100 000 деталей в год, имеет другие стандарты конструкции, чем штамп, который, как ожидается, будет производить 2 миллиона деталей за свой срок службы.
- Контекст сборки и гальванические соображения- Определите, с какими материалами будет контактировать штампованная деталь при окончательной сборке. Если штампованный алюминиевый кронштейн крепится к сквозному-корпусу из нержавеющей стали, поставщик должен знать об этом, чтобы он мог посоветовать особенности изоляции или совместимость покрытия.
Предоставление такого уровня детализации заранее позволяет достичь двух целей. Это обеспечивает точное ценовое предложение, что означает меньшее количество неожиданных затрат после приобретения оснастки. Кроме того, он устанавливает измеримые критерии приемки, которые обе стороны согласовывают до начала производства, устраняя субъективные споры о качестве, которые подрывают программы морского оборудования на середине-процесса.
Правильный партнер по прогрессивной штамповке морского оборудования — это не просто тот, кто предложит самую низкую цену или магазин с самым большим прессом. Это поставщик, чей опыт сплавов, возможности оснастки, системы качества и прозрачность коммуникаций соответствуют конкретным требованиям обслуживания морской воды. Когда выбор материалов, конструкция штампа, экономика производства, процессы отделки и возможности поставщиков объединяются в единой программе морского оборудования, в результате получаются компоненты, которые надежно перемещаются от штампа до дока и работают в течение всего срока службы судна.
Часто задаваемые вопросы о прогрессивной штамповке металла для морского оборудования
1. Какие материалы лучше всего подходят для прогрессивной штамповки морского оборудования?
Нержавеющая сталь 316 и 316L является наиболее распространенным выбором из-за ее превосходной устойчивости к хлоридам и точечной коррозии. Морская латунь (C46400) хорошо подходит для декоративных фитингов и крепежных изделий из-за ее превосходной формуемости и меньшего износа инструментов.. 5000-Алюминий морской серии подходит для легких кронштейнов и палубного оборудования, а медно--никелевые сплавы (90/10, 70/30) превосходно подходят для изготовления компонентов трубопроводов для морской воды. Для каждого сплава требуются специальные настройки штампа по тоннажу, компенсации пружинения и расстоянию между станциями для производства деталей морского-класса.
2. Сколько деталей мне нужно, чтобы оправдать прогрессивную штамповочную оснастку для морского оборудования?
Прогрессивная штамповка обычно становится экономически-эффективной при годовом объеме производства от 50 000 до 100 000 единиц для морских деталей средней сложности. Более простые компоненты, такие как плоские опорные пластины или зажимы, могут оправдать использование оснастки в размере от 25 000 до 30 000 штук из-за меньшего количества штампов. Ключевым фактором является амортизация: кубик стоимостью 50 000 долларов добавляет 10 долларов за деталь при выпуске 5 000 единиц, но только 0,10 доллара при выпуске 500 000 единиц. Сотрудничество с таким опытным производителем прогрессивных штампов, как YICHEN, помогает инженерам оценить эти-экономические показатели, прежде чем вкладывать средства в оснастку.
3. Почему морское оборудование нуждается в пассивации после прогрессивной штамповки?
Во время штамповки пуансоны и формовочные вставки из инструментальной стали переносят микроскопические частицы свободного железа на поверхности нержавеющей стали. В среде с соленой водой эти отложения железа становятся анодными участками, где начинается коррозия, вызывающая появление пятен ржавчины даже на высококачественной-нержавеющей стали 316. При пассивации используется лимонная или азотная кислота для растворения внедренного железа, не повреждая основной сплав, восстанавливая -богатый хромом пассивный оксидный слой. Без пассивации морское оборудование из штампованной нержавеющей стали является функционально незавершенным и в процессе эксплуатации подвергается преждевременной коррозии.
4. Как прогрессивная конструкция штампа предотвращает коррозию морских деталей?
Конструкция матрицы,-специфическая для морского применения, включает в себя несколько стратегий защиты от-коррозии непосредственно в инструменте. Большой внутренний радиус (минимум от 1,5T до 2T) исключает наличие узких щелей, в которых концентрируются ионы хлорида. Станции чеканки сжимают срезанные кромки, чтобы закрыть микро-заусенцы и зоны изломов, которые инициируют щелевую коррозию. Более меньший зазор между пуансоном-и-матрицей (5-8% толщины материала) обеспечивает более чистый рез с меньшей площадью шероховатой кромки. Станции для прокалывания сливных отверстий добавляют сливные отверстия, которые предотвращают скопление стоячей воды на установленных фитингах. Эти особенности встроены в процесс штамповки, а не решаются посредством дорогостоящих операций после штамповки.
5. На что следует обратить внимание при выборе поставщика прогрессивной штамповки для морских деталей?
Оцените опыт поставщиков в области коррозионно--стойких сплавов (в частности, нержавеющей стали 316, морской латуни или морского алюминия в прогрессивных инструментах), собственной-конструкции штампов с возможностью моделирования формования, достаточного тоннажа пресса для тяжелых-морских материалов, внутреннего-обслуживания штампов с документально подтвержденными интервалами полировки, возможностей вторичной эксплуатации или налаженных партнерских отношений по отделке, сертификации ISO 9001 с внедрением SPC, и от прототипа-к-масштабируемости производства. Такие производители, как YICHEN, специализирующиеся на много-штамповочных штампах с прогрессивной штамповкой для крупносерийного-производства, предлагают высокую повторяемость и масштабируемость продукции, необходимые программам морского оборудования.


