


Что такое обходные насечки в штампах
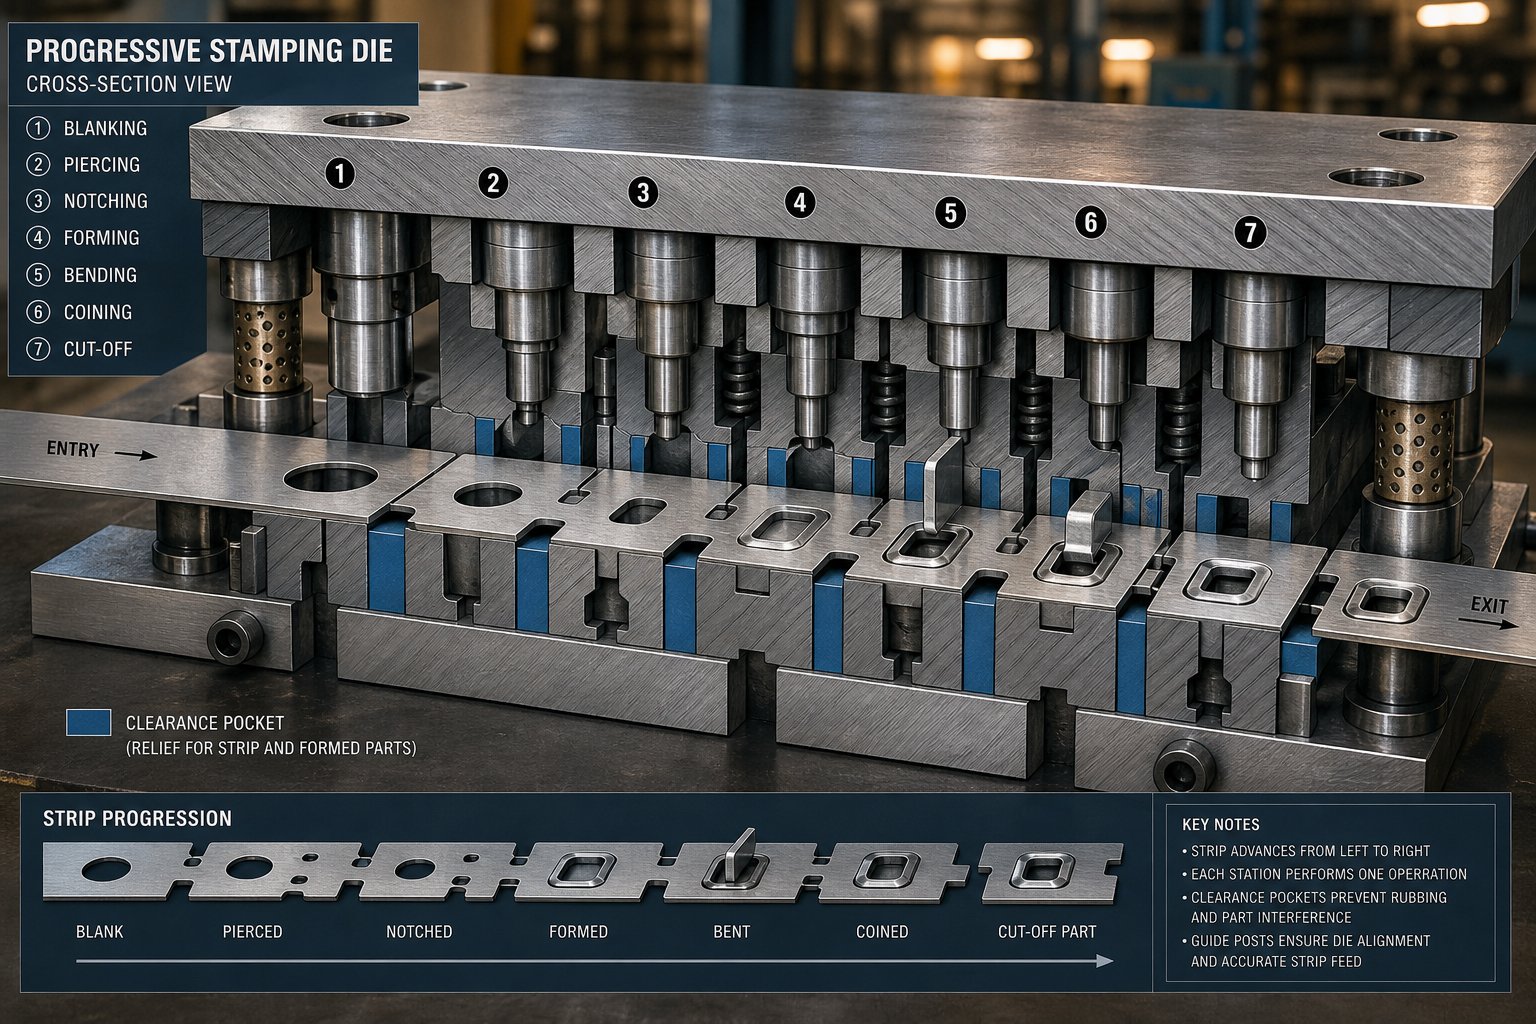
Когда полоса листового металла проходит через прогрессивную матрицу, каждая операция формовки создает геометрию, которая выступает вверх или вниз от плоскости полосы. Этим выступающим элементам нужно куда-то деваться по мере продвижения полосы к следующей станции. Именно здесь и появляются обходные насечки.
Техническое определение обходных вырезов
Обводная выемка — это рельефный вырез, выполненный в полосовой заготовке -, или зазорный карман, выточенный в стали штампа -, который позволяет ранее сформированным элементам, таким как вытяжки, копья и тиснения, проходить над или через последующие компоненты матрицы без столкновений. Цель обходных пазов в штампах для штамповки заключается исключительно в обеспечении зазора: они предотвращают физическое взаимодействие между трехмерной геометрией, уже отштампованной в полосе, и инструментом, который еще должен воздействовать на нее.
Это не то же самое, что обычная насечка при обработке металлов давлением. Стандартныйоперации надсечкиотрежьте материал от края полосы, чтобы создать нужный профиль или облегчить изгиб. Обходные вырезы, напротив, не играют никакой роли-в геометрических целях. Они существуют исключительно для того, чтобы полоса могла свободно перемещаться через матрицу.
В иерархии конструкции штампа обходные пазы располагаются на уровне компоновки полосы -, запланированном на самых ранних этапах разработки штампа, наряду с проектированием держателя, размещением направляющего устройства и определением последовательности станций. Это не второстепенная мысль или пробное исправление. Это целенаправленное инженерное решение, заложенное в планировку полосы с первого дня.
Почему обходные насечки важны при прогрессивной штамповке
Представьте себе полосу, на которой только что была нарисована маленькая чашка на третьей станции. Эта чашка теперь выступает ниже плоскости полосы. На четвертой станции полоса должна опуститься на матрицу для следующей операции. Без зазора для этой чашки он врезается в твердую инструментальную сталь. Результат: замятая полоса, поврежденная матрица и остановка производства.
Обходные вырезы при формовке листового металлаРешите эту проблему, удалив достаточное количество материала - или обеспечив достаточную глубину кармана в матрице -, чтобы сформированный элемент очищал каждую последующую станцию во время продвижения полосы. В прогрессивной матрице, где полоса последовательно проходит через десятки станций, одна операция формования может потребовать зазора для перепуска в каждом месте ниже по потоку.
Обходные насечки существуют по одной причине: обеспечить непрерывное продвижение полосы через многопозиционные матрицы, предотвращая столкновение сформированных элементов с последующим инструментом.
Назначение обходных вырезов при формовке листового металла становится еще более важным при высоких скоростях пресса. Когда полоса совершает сотни движений в минуту, даже доля миллиметра помех может привести к катастрофическому выходу инструмента из строя. Понимание того, как именно эти зазоры функционируют во время каждого хода - и что происходит, когда их размер меньше или отсутствует -, позволяет отделить надежные производственные инструменты от хронических заклиниваний,-штампов, подверженных застреванию.
Разъяснение терминологии для типов надрезов при проектировании штампов
Слово «выемка» широко используется в цехах. Изготовитель штампов может указать на «выемку» при проверке компоновки полосы, а три человека за столом представляют три разные детали. Эта двусмысленность вызывает настоящую путаницу -, особенно у новых специалистов по изготовлению инструментов и штампов, пытающихся прочитать устаревшие чертежи или интерпретировать замысел компоновки полос. Обходные, делительные, рельефные и обрезковые насечки удаляют материал с полосы, но они существуют по совершенно другим причинам.
Понимание этих различий важно, поскольку неправильная идентификация типа насечки во время проверки или обслуживания проекта может привести к неправильным модификациям. Расширение того, что вы считаете обходным вырезом -, хотя на самом деле это шаг -, может нарушить регистрацию полосы и испортить каждую последующую часть.
Обходные вырезы и шаговые вырезы
Шаговые насечки (иногда называемые французскими насечками) контролируют длину подачи полосы и обеспечивают надежную-остановку при первом ударе во время установки штампа. КакАрт Хедрик объясняет в «Фабрикаторе»Шаговая насечка — это небольшой участок материала, вырезанный с одного или обоих краев полосы на начальных позициях прогрессивной матрицы. Его задача состоит в том, чтобы предотвратить перегрузку, устранить прогиб кромки и дать оператору точную ссылку для первоначального позиционирования полосы, чтобы пилоты могли правильно расположить полосу.
Обходные насечки, с другой стороны, не имеют ничего общего с контролем подачи или регистрацией полосы. Они обеспечивают зазор для вытяжек формованной геометрии -, тиснения, копий или любых элементов, выступающих из плоскости полосы -, поэтому полоса может беспрепятственно проходить мимо последующих станций матрицы. Шаг тона спрашивает: «Как далеко прошла полоса?» Обходной вырез спрашивает: «Может ли сформированная деталь очистить следующий блок матрицы?»
Часто путают эти два понятия, поскольку оба они отображаются в виде вырезов на краю или внутри полосы и оба планируются во время компоновки полосы. Но их конструктивные драйверы фундаментально различны. Геометрия шага определяется шагом подачи и расположением направляющей. Геометрия обходного выреза определяется высотой формованного элемента и зазором после штампа.
Обходные выемки, рельефные выемки и обрезки выемок
Рельефные насечки предназначены для устранения нагрузки на материал, а не физического зазора. Когда вы сгибаете листовой металл в углу или вдоль пересекающейся кромки, концентрация напряжений может вызвать разрыв или растрескивание. Рельефная выемка - обычно представляет собой небольшой вырез на пересечении двух линий сгиба -, который удаляет материал из зоны напряжения, поэтому деталь можно сформировать аккуратно, не раскалываясь. Вы найдете их в деталях,-формованных так же часто, как и в деталях,-штампованных.
Обрезные насечки служат еще одной цели: отделению лома. Это надрезы в полосе, которые облегчают чистое удаление деталей или удаление пробок на конечных станциях. Без соответствующих обрезков деталь может не отделиться от держателя аккуратно, что приведет к появлению заусенцев, подвесок или застреванию обрезков в штампе.
Несущие насечки — это сопутствующая особенность, которую стоит отметить. Эти вырезы имеют специальную форму, обеспечивающую соединение несущей ленты с каждой заготовкой, в то же время позволяя ей изгибаться во время подачи. Они уравновешивают жесткость полосы со способностью воспринимать формовочные усилия без коробления.
Каждый из этих терминов встречается в справочниках по инструментам и в цеховых разговорах, иногда как взаимозаменяемые. Для любого изготовителя штампов, работающего над отрицательными и положительными обходными пазами в штампах для штамповки листового металла, четкое соблюдение терминологии предотвращает дорогостоящие недопонимания во время проектирования, изготовления и обслуживания.
| Тип выреза | Основная функция | Типичное расположение в Стрипе | Дизайн-драйвер |
|---|---|---|---|
| Обходной вырез | Свободное пространство для сформированных объектов для прохождения станций ниже по течению | Почти сформированная геометрия, несущая область или внутренняя часть полосы | Высота формованного элемента в зависимости от зазора в штампе |
| Высота тона | Управление подачей полосы, остановка при первом-ударе, устранение выпуклости кромки | Один или оба края полосы на начальных станциях | Шаг подачи, расположение пилота, регистрация настройки |
| Рельефная выемка | Снятие напряжения в местах пересечения линий сгиба для предотвращения разрывов. | Углы, где встречаются два изгиба, или в точках окончания изгиба. | Пластичность материала, радиус изгиба и пересечение геометрии |
| Обрезать вырез | Отделение лома и чистое удаление деталей с носителя | В точках соединения несущей-с-частью на конечных станциях | Контур детали, путь обрезки и требования к отделению слизней |
Если разделить эти определения, возникает следующий логический вопрос: как именно обходной паз взаимодействует с полосой, когда она поднимается, продвигается и опускается во время каждого хода пресса? Ответ кроется в последовательности положительных и отрицательных событий зазора, которые происходят при каждом цикле работы плунжера.
Как действуют обходные вырезы во время продвижения полоски
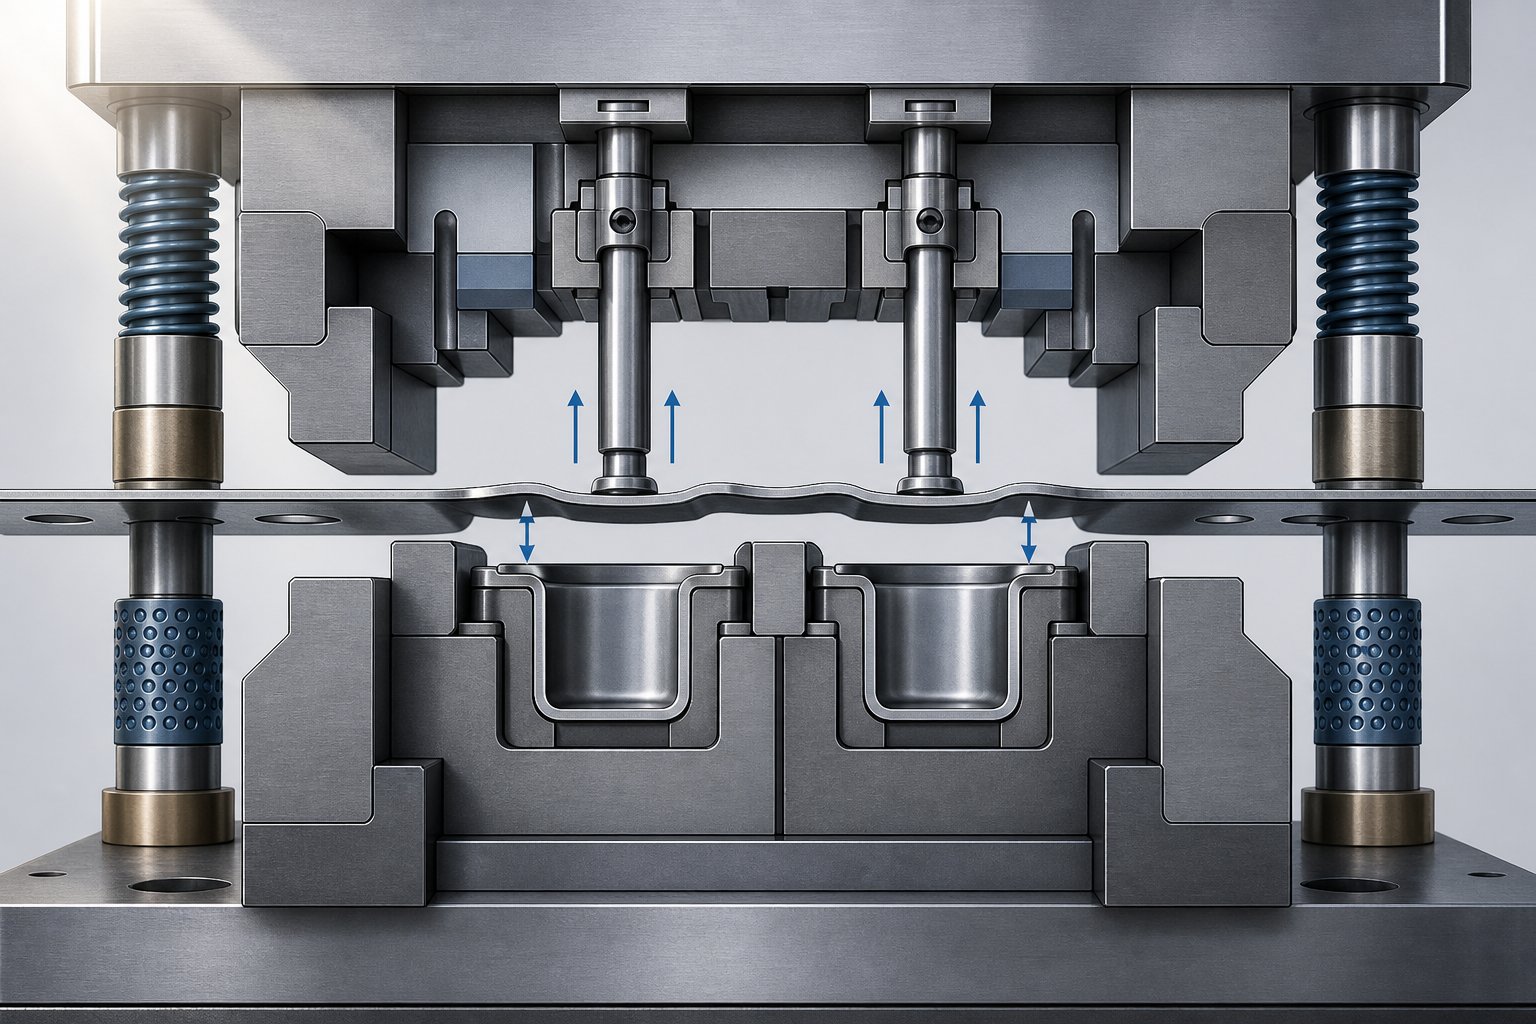
Представьте себе рулон листового металла, подаваемый в прогрессивную матрицу. С каждым ходом пресса полоса продвигается ровно на один шаг - на одну станцию-на-расстояние станции -, и на ней выполняются различные операции: прошивка на первой станции, надрез на второй станции, формовка на третьей станции, вытягивание на четвертой станции и обрезка ближе к концу. Полоса остается соединенной несущим полотном на всем протяжении. Пока каждая функция остается в пределах плоскости полосы, продвижение происходит легко. В тот момент, когда операция формования или волочения выталкивает геометрию выше или ниже этой плоскости, помехи становятся неизбежными на каждой станции ниже по течению.
Именно здесь обводная выемка занимает свое место в компоновке полосы. Планируется, что он будет обрабатывать трехмерную реальность детали, которая частично сформирована, но все еще проходит через плоскую матрицу.
Продвижение полосы и интерференция сформированных элементов
Каждый ход пресса следует точному механическому ритму. Когда плунжер поднимается, подъемники отталкивают полосу вверх от нижней поверхности матрицы -, как правило, ровно настолько, чтобы освободить блоки матрицы и любые установочные элементы. Затем устройство подачи продвигает полосу ровно на одно шаговое расстояние. Пилоты входят в свои отверстия, чтобы зарегистрировать полосу в истинном положении, механизм подачи освобождается, и полоса опускается обратно на матрицу для следующей операции.
Звучит просто, когда полоска плоская. Но представьте, что происходит после того, как третья станция образует-обращённую вниз чашку или копье. Теперь эта функция висит ниже полосовой плоскости. По мере того как полоса поднимается и продвигается к четвертой станции, чашка должна пройти над блоком матрицы четвертой станции, не зацепившись за нее. Если высота подъемника не обеспечивает достаточного вертикального зазора -, а во многих случаях это невозможно без замедления пресса -, чашка тянется или ударяется о твердую инструментальную сталь.
Обходные вырезы решают эту проблему, удаляя окно материала из полосы вокруг сформированного элемента или создавая обработанный рельефный карман в самом блоке штампа. Сформированная геометрия свободно проходит через зазор, не сталкиваясь с оснасткой. В матрице с двенадцатью или более станциями для одной вытяжки, сформированной на четвертой станции, может потребоваться обходной зазор на станциях с пятой по одиннадцатую -, размер каждой из которых должен быть тщательно подобран для размещения элемента во время его прохождения через матрицу.
Механика положительного и отрицательного обходного выреза
Не все сформированные элементы выступают в одном направлении и не все обходные решения вырезаются из полосы. Именно здесь различие между отрицательными и положительными обходными насечками в штампах для штамповки листового металла становится критическим.
Положительный обходной вырез представляет собой материал, удаленный с самой полосы. Когда элемент выступает вверх - через тиснение, выступ копья или верхнюю часть нарисованной стенки -, он рискует столкнуться с верхними компонентами штампа, такими как съемные пластины, прижимные подушки или держатели пуансона на последующих станциях. Отрезание полосового материала, примыкающего к верхнему элементу, дает ему возможность бесконтактно пройти под этими верхними компонентами. В противном случае податливая сила съемной пружины прижала бы полосу к геометрии, которая физически не может соответствовать.
Отрицательный перепускной паз представляет собой зазорный карман, выточенный непосредственно в нижней стали штампа. Когда формованный элемент выступает вниз -, выемка чашки, выемка или нисходящая штанга -, ему нужно куда-то идти, когда полоса опускается на каждый последующий блок штампа. Вместо того, чтобы удалять больше полосового материала (что может ослабить держатель), разработчик штампа вырезает рельефную полость в блоке штампа точно в том месте, где будет располагаться направленный вниз элемент.
Для многих деталей требуются оба типа одновременно. Представьте себе деталь с рельефом вверх и чашкой вниз в одном и том же поперечном-сечении. По мере продвижения этой части полосы для тиснения требуется положительный перепускной зазор вверху, а для чашки необходим отрицательный обходной карман внизу. Отрицательные и положительные обходные насечки в штампах для штамповки листового металла часто сосуществуют на одной и той же станции, каждая из которых ориентирована на разное направление выступания.
Полная последовательность обхода в течение одного цикла прессования выполняется в следующем порядке:
- Операция формования или рисования создает геометрию, которая выступает над или под плоскостью полосы.
- Подъемник поднимается, и подъемники поднимают полосу с нижней поверхности матрицы.
- Питатель продвигает полосу на один полный шаг к следующей станции.
- Обводная выемка (вырез в полосе или карман матрицы) позволяет формованному элементу беспрепятственно очищать матрицу, съемник или верхнюю оснастку следующей станции.
- Пилоты задействуют свои отверстия, чтобы зафиксировать истинное положение полосы.
- Полоса опускается на матрицу, при этом сформированный элемент лежит внутри отрицательного перепускного кармана или свободно проходит через положительное перепускное отверстие.
- Следующая операция выполняется с правильно зарегистрированной полосой.
Этот цикл повторяется на каждой станции после операции формования. Каждое место обхода должно иметь индивидуальный размер в зависимости от высоты элемента, доступного подъема и геометрии компонентов матрицы на этой конкретной станции. Обводная выемка, обеспечивающая достаточный зазор на пятой станции, может быть меньшего размера на восьмой станции, если матрица этой станции расположена выше или ее съемная пластина висит ниже.
Точность этой последовательности объясняет, почему планирование обходного выреза нельзя отложить до опробования. При проектировании компоновки полосы необходимо предусмотреть каждую точку зазора -, поскольку после закалки и сборки инструментальной стали добавление разгрузки обходного канала означает разборку, повторную-механическую обработку и потерю производственного времени. Последствия ошибки выходят далеко за рамки одной застрявшей полосы.
Последствия пропуска или уменьшения размера обходных пазов
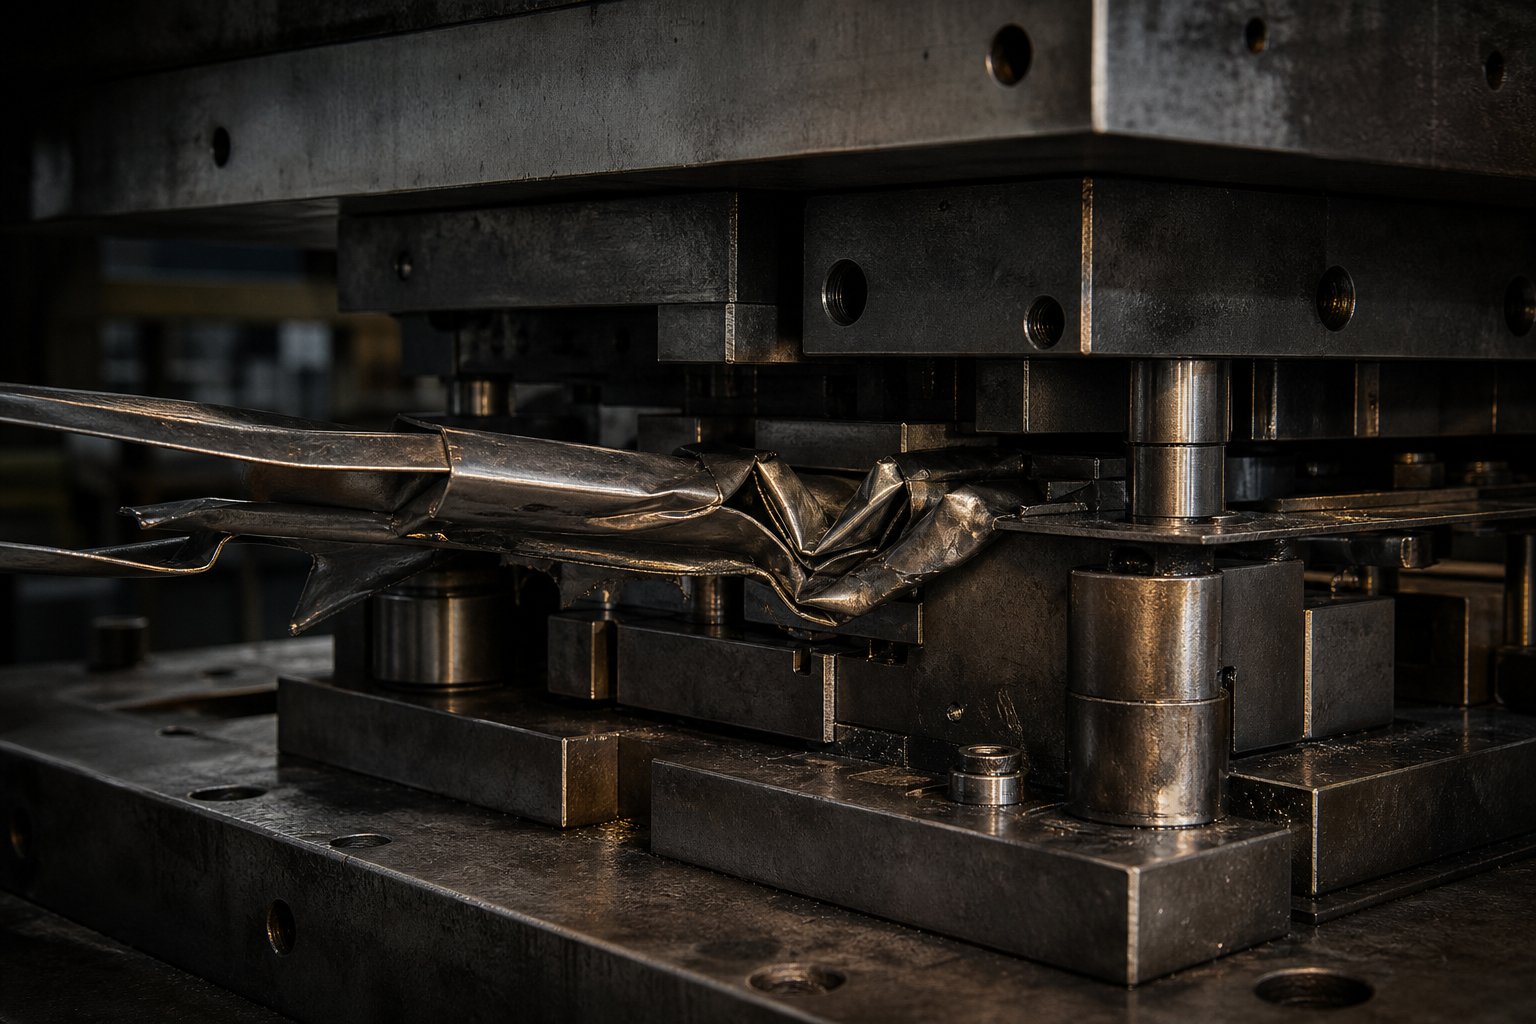
Стриптиз-джем не заявляет о себе вежливо. Одним нажатием пресс работает нормально. Затем формованная деталь захватывает матрицу, полоса изгибается, направляющие срезаются, и оператор слышит безошибочный хруст стали, сталкивающейся со сталью. Далее следует не просто одна неисправная деталь -, это каскад повреждений, которые могут вывести матрицу из строя на несколько дней.
Когда зазор байпаса отсутствует или его размер слишком мал, каждый цикл прессования становится потенциальным событием столкновения. Сформированной геометрии, выступающей из полосы, нет места для прохождения, поэтому она пробивается через - или не проходит вообще. Любой результат требует времени, инструментов и деталей.
Застревание полосы и повреждение матрицы из-за отсутствия зазора байпаса
Последовательность отказов механична и предсказуема. Выступающий вниз-элемент - вытяжка чашки, чеканный карман, язычок для копья - падает на блок матрицы, не имеющий рельефного кармана. Полоса не может опуститься на место. Питатель, все еще пытаясь продвинуть материал, вталкивает дополнительный материал в полосу, которая больше не движется свободно. Материал сгибается между станциями, сжимаясь в пространство между подъемниками и поверхностями матрицы.
Это выпучивание не остается локальным. Он распространяется вверх по течению, вытесняя полосу на предыдущих станциях, где пилоты все еще пытаются зарегистрировать местоположение. Направляющие штифты, предназначенные для входа в предварительно просверленные отверстия с зазором всего от 0,002 до 0,003 дюйма, сталкиваются с полосой, которая сместилась вбок или оторвалась от поверхности матрицы. Пилот либо сгибается, либо срезается целиком. Как отмечает Арт Хедрик, если пилоты не могут точно определить местонахождение полосы до того, как прижимная площадка зафиксируется, каждая последующая операция приведет к неправильному положению.
Отсюда ущерб усугубляется. Штампы могут треснуть там, где сформированная деталь ударяется об острый внутренний угол инструментальной стали. Удары на соседних станциях могут привести к сколам, поскольку неправильно совмещенная полоса подает материал под неожиданным углом, создавая неравномерную нагрузку сдвига. Направляющие рельсы забиваются, когда изогнутая полоса скользит по их закаленным поверхностям. В тяжелых случаях съемная пластина деформируется из-за поглощения ударных нагрузок, на которые она никогда не была рассчитана.
Сам материал испытывает деформационное упрочнение в зоне столкновения. Полосовая заготовка, которая неоднократно проходит через препятствие, образует упрочненные кромки, и в этих областях локально увеличивается предел текучести. Это делает полосу более жесткой и менее предсказуемой на последующих станциях формования - даже после немедленного устранения затора и возобновления производства.
Дефекты качества деталей, связанные с неправильной конструкцией байпаса
Не каждый сбой байпаса приводит к сильному заклиниванию. Иногда взаимодействие незначительное - сформированный элемент едва касается блока штампа или тянется по нему ровно настолько, чтобы полоса могла двигаться. Эти условия, близкие к-промахам, возможно, хуже, чем полная остановка, поскольку они периодически производят дефектные детали, а не немедленно отключают матрицу.
Вот как предельный зазор перепуска влияет на качество детали. Полоса скользит по поверхности штампа каждые несколько ходов, царапая нижнюю часть сформированных элементов. Изменение размеров увеличивается, когда полоса слегка отклоняется от -положения -, этого недостаточно, чтобы срезать направляющую, но достаточно, чтобы сместить расположение отверстий или линии изгиба на десятые доли миллиметра. Нагар накапливается на контактных кромках, где полоса неоднократно царапает сталь штампа, изменяя местные механические свойства материала и влияя на последующее поведение при штамповке.
Обходные насечки и образование заусенцев при штамповке напрямую связаны между собой. Когда полоса деформируется из-за перетягивания или частичного коробления, она поступает на станцию резки под непостоянным углом или с неравномерным зажимом. Зазор пуансона-до-матрицы -, тщательно рассчитанный для плоского, правильно совмещенного материала, - становится фактически асимметричным. Одна сторона разреза срезается чисто, а другая рвется, образуя заусенцы, превышающие технические характеристики. Предел текучести упрочненной зоны вокруг точки пересечения обходного канала может значительно отличаться от предела текучести основного материала, что еще больше дестабилизирует рез.
Эти проблемы качества имеют одну неприятную особенность: прерывистость. Они появляются в нескольких частях на сотню, а не в каждой части. Операторы видят всплеск заусенцев при одном проходе, но не видят при следующем. Проверка размеров длится час, затем выходит за пределы допуска на двадцать деталей, а затем возвращается к техническим характеристикам. Анализ первопричин часто выявляет смазку, износ пуансона или изменение партии материала - все разумные подозреваемые -, в то время как настоящим виновником является байпасная канавка, которая обеспечивает зазор в 90% случаев, но допускает помехи на каждом десятом ходе из-за неравномерности подъема полосы или теплового расширения во время длительных пробегов.
Полный список режимов отказа, связанных с неадекватной конструкцией байпаса, включает в себя:
- Застревание ленты - полная остановка, требуется ручная очистка и проверка матрицы.
- Пилотный сдвиг - потеря точности регистрации полосы на всех станциях
- Трещина блока матрицы - дорогостоящий ремонт или замена закаленной инструментальной стали
- Деформация детали: - сформированные элементы раздавлены или смещены силами столкновения.
- Образование заусенцев - асимметричная резка из-за неправильно совмещенной или деформированной полосы
- Размерный дрейф - прогрессирующая потеря точности позиционирования между станциями
- Увеличение процента брака - деталей, не прошедших проверку из-за дефектов поверхности, размеров или формы.
Каждый из этих результатов имеет одну и ту же первопричину: сформировавшуюся особенность, которой некуда было идти. Исправление почти всегда дешевле реализовать при проектировании компоновки полосы, чем устранять неполадки в печатном цехе -, что поднимает вопрос о том, как различные типы штампов и свойства материалов в первую очередь влияют на решение о зазоре байпаса.
Требования к обходному вырезу для различных типов штампов
Не каждая штамповочная матрица перемещает материал одинаково. Метод, который штамп использует для транспортировки заготовки между операциями, фундаментально меняет необходимость обходных пазов, их расположение и сложность их конструкции. Специалист по инструментам и штампам, работающий на разных платформах штампов, столкнется с совершенно разными требованиями к байпасу в зависимости от того, требует ли приложение прогрессивной, трансферной или составной установки штампа.
Различия сводятся к одному вопросу: остается ли полоса соединенной и проходит через каждую станцию последовательно, или заготовка отделяется заранее и обрабатывается независимо? Этот ответ определяет всю стратегию очистки обходного пути.
Обходные вырезы в прогрессивных матрицах
Прогрессивные штампы требуют самого тщательного проектирования обходных пазов среди всех типов штампов. Причина структурная. В прогрессивной матрице заготовка остается прикрепленной к металлической полосе от начала до конца - и отделяется только на последней станции. Каждая операция формовки, происходящая на третьей, четвертой или пятой станции, создает геометрию, которая должна проходить через шестую, седьмую, восьмую и последующие станции по мере продвижения полосы на один шаг за раз.
Это создает эффект совмещения. Для одного розыгрыша на четвертой станции требуется не только разрешение на пятой станции. Прежде чем деталь будет отрезана, требуется зазор на каждой последующей станции, через которую проходит полоса. В штампе с двадцатью-станциями эта единственная операция формования может потребовать обходного сброса в пятнадцати или более местах. Добавьте вторую формирующую станцию на седьмую станцию, и план обхода усложнится вдвое -, поскольку теперь два объекта, находящиеся на разных высотах и в разных положениях, нуждаются в зазоре на всех станциях за пределами своих соответствующих формировочных точек.
Прогрессивные штампы также работают на высоких скоростях, часто со скоростью сотен ударов в минуту. Полоса поднимается, продвигается и опускается за миллисекунды. У оператора нет времени отрегулировать или исправить проблему предельного зазора. Либо обходной вырез обеспечивает достаточно места для чистого прохождения сформированного элемента, либо нет. При 400 ударах в минуту недостаточный зазор на пол-миллиметра приводит к 400 столкновениям в минуту - и разрушению матрицы за секунды.
Вот почему опытные проектировщики инструментов и штампов тратят много времени при планировании компоновки полосы, чтобы сопоставить каждую формуемую деталь с каждой последующей станцией. Расположение, размеры и типы обходных вырезов (положительные вырезы в полосе по сравнению с отрицательными карманами матрицы) определяются перед резкой стали. Компоновка полосы по существу представляет собой план зазора обходного канала, а также последовательность производства детали.
Рекомендации по обходу при переносе и составных штампах
Трансферные штампы обрабатывают материал по-разному. Вместо того, чтобы держать заготовку прикрепленной к непрерывной полосе, используйте трансферную штамповку.отделяет заготовку от металлической полосыв начале процесса. Затем отдельные заготовки перемещаются между станциями с помощью механических передаточных механизмов - захватов, пальцев или рельсов, которые физически захватывают каждую деталь и помещают ее на следующую станцию матрицы.
Устраняет ли это необходимость в обходном вырезе? В смысле стриптиза, да. Не существует непрерывного носителя, проходящего через несколько станций, поэтому в полосовой заготовке нет обходных пазов. Но основная проблема с зазором не исчезает -, она просто меняет форму. Когда механизм передачи помещает частично сформированную заготовку на следующую станцию, любой геометрии, выступающей из этой заготовки, все равно нужно куда-то деваться. В матрице на этой станции должны быть выточены рельефные карманы, чтобы заготовка могла правильно сидеть без выступания формованных элементов на инструментальной стали.
Думайте об этом как о той же инженерной задаче, решенной в другом месте. В прогрессивных матрицах зазор байпаса находится в полосе и в матрице. В трансферных штампах он полностью находится в компонентах штампа. Изготовитель инструментов и штампов производит зачистку полостей в штамповом блоке каждой станции, чтобы приспособить любую геометрию, полученную в результате предыдущей операции. Преимущество передаточных штампов также заключается в том, что каждая станция механически независима -, во время переноса заготовка поднимается и освобождается от всех инструментов, обеспечивая вертикальный зазор, которого прогрессивные полосы не могут достичь без подъемников.
Составные штампы занимают противоположный конец спектра. Составная матрица выполняет несколько операций - резки, прошивки, формовки - за один ход пресса на одной станции. Деталь собирается и выбрасывается одним ударом. Не нужно беспокоиться ни о движении полосы, ни о перемещении нескольких-станций, ни о помехах ниже по течению. Обходные вырезы просто не актуальны. Деталь никогда не должна проходить через другой блок матрицы, потому что она никогда не перемещается на другую станцию. Такие операции, как гидроформовка и центрифугирование, аналогичным образом производят детали в одноэтапной или закрытой-матрице, где последовательность полос не применяется.
В таблице ниже показано, как требования к обходу различаются для этих трех типов кристаллов:
| Тип штампа | Метод перемещения по полосе | Обход выреза | Альтернативные методы очистки |
|---|---|---|---|
| Прогрессивная матрица | Непрерывная полоса продвигается на один шаг за ход через все станции. | Высокий уровень - требуется на каждой последующей станции после каждой операции формования. | Увеличенная высота подъема полосы, вращение детали при компоновке, регулируемые подъемники с кулачковым-приводом. |
| Трансферная матрица | Отдельные заготовки перемещаются между независимыми станциями с помощью механических захватов. | В полосе - нет, но эквивалентный зазор выработан в блоках штампов. | Разгрузочные карманы из штампованной стали, геометрия гнезда, разработанная вокруг формованных элементов, зоны зазора для захватов |
| Составная матрица | Без перемещения полосы - все операции выполняются за один ход на одной станции | Неприменимо - не существует прогресса на нескольких-станциях. | Ничего не нужно - деталь завершена и выброшена одним ударом |
Для производителей, оценивающих, какой тип матрицы подходит для конкретной детали, сложность обхода является реальным фактором затрат. Деталь с глубокой вытяжкой и множеством тиснений можно легко изготовить на трансферном штампе, где каждая станция просто обрабатывает свой собственный рельефный карман. Для одной и той же детали в прогрессивной матрице могут потребоваться десятки обходных насечек по всей полосе, что ослабляет держатель и требует тщательного баланса между зазором и жесткостью полосы. Выбор типа матрицы определяет стратегию обхода -, а стратегия обхода, в свою очередь, влияет на то, как свойства и толщина материала взаимодействуют с конструкцией зазора.
Факторы материала и толщины при проектировании обходного паза
Обходной паз, идеально подходящий для мягкой стали толщиной 1,0 мм, катастрофически выйдет из строя на двухфазном 980 диаметром 1,5 мм. Материал, проходящий через прогрессивную матрицу, не только влияет на усилия штамповки и износ пуансона -, он напрямую определяет, насколько высокие формованные детали выступают из плоскости полосы, насколько они пружинят после формования и как сама полоса реагирует на удаление материала. Каждое решение об очистке байпаса по своей сути является металлургическим решением.
Для двух полос с одинаковой геометрией детали, но из разных материалов могут потребоваться совершенно разные конструкции обводных вырезов. Понимание того, почему, сводится к трем взаимодействующим переменным: толщине, пределу текучести и модулю упругости.
Как толщина и прочность материала влияют на зазор байпаса
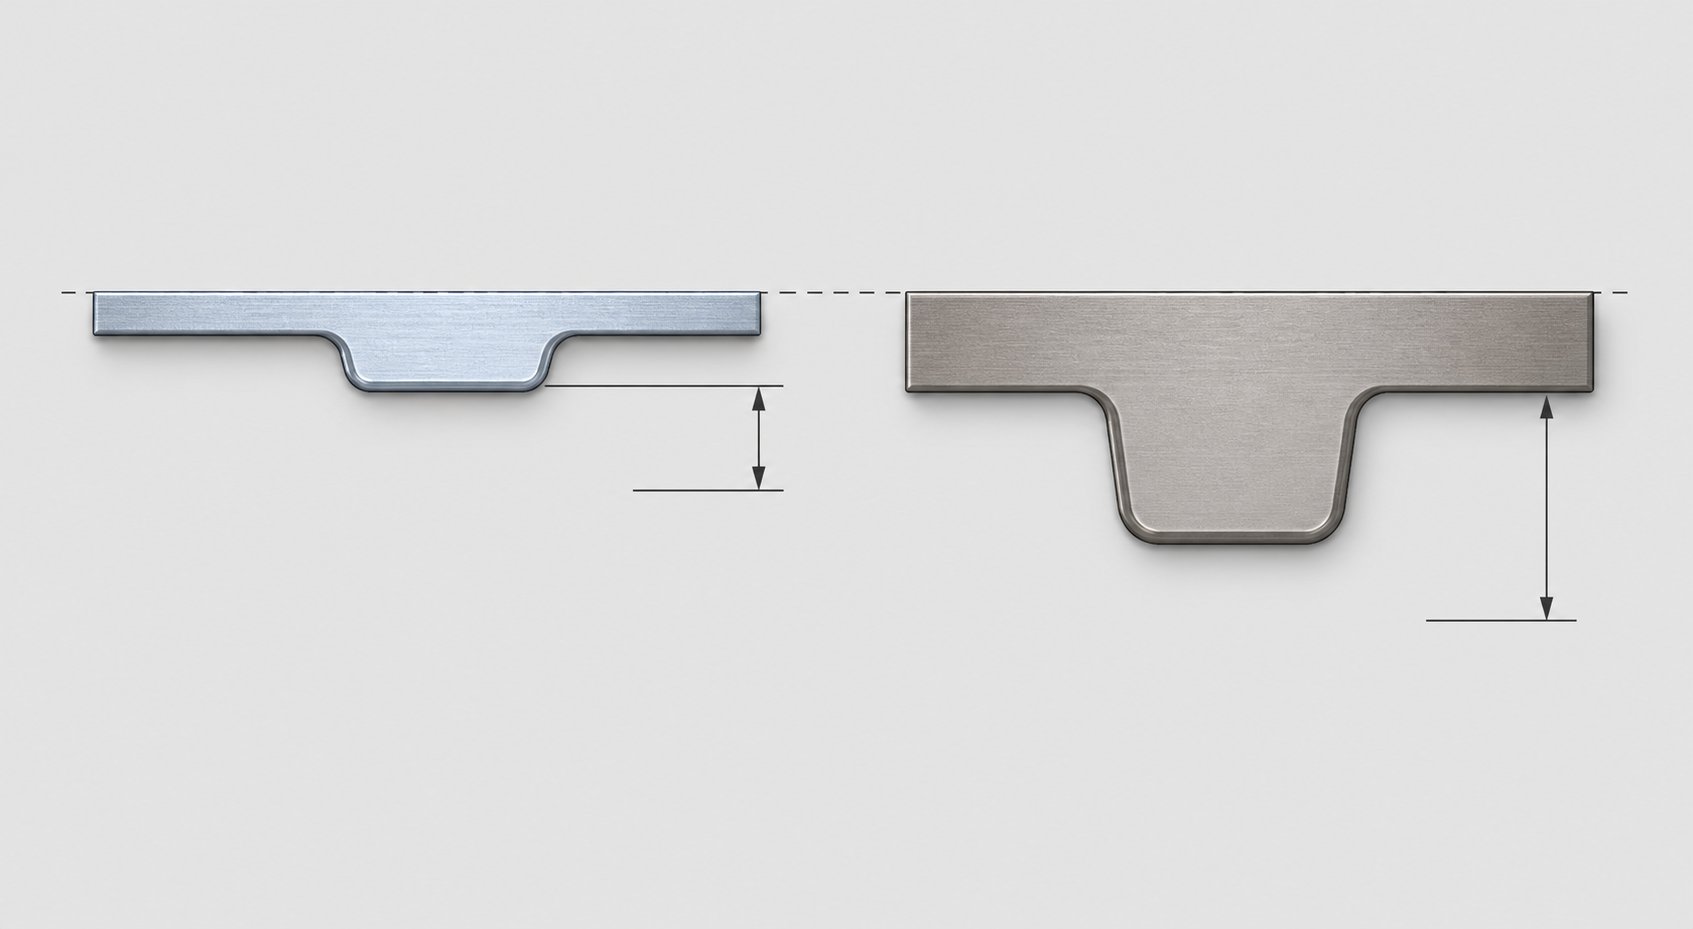
Толщина материала является наиболее прямым фактором, определяющим требования к зазору байпаса. Когда формовочный пуансон вытягивает чашку или вдавливает тиснение в полосу, высота этого элемента зависит от толщины материала и геометрии вытяжки. Более толстый материал создает более высокие формованные элементы - полоса толщиной 2,0 мм, вытянутая с той же геометрией пуансона, что и полоса толщиной 1,0 мм, создает элемент с большей высотой стенки и более глубоким выступом под плоскостью полосы. Этот более глубокий выступ требует соответственно более глубокого разгрузочного кармана для перепуска в последующих блоках матрицы.
Зависимость примерно пропорциональна, но не линейна. Более толстые материалы также лучше противостоят складкам и короблению во время формовки, а это означает, что они имеют тенденцию создавать более чистые и предсказуемые высоты элементов. Более тонкие материалы могут привести к слегка неравномерной глубине элементов из-за локального растяжения или утончения материала на радиусах вытяжки -, а несоответствие высоты элемента означает, что зазор байпаса должен учитывать наихудший случай, а не средний.
Предел текучести представляет собой второй уровень сложности. Материалы с более высоким пределом текучести - усовершенствованные высоко-стали (AHSS), такие как DP590, DP980 и мартенситные марки -, демонстрируют значительно большее упругое отклонение после формовки. Как объясняет Арт Хедрик, если вы не прикладываете достаточную нагрузку, чтобы превысить предел текучести материала во время формования, происходит упругое восстановление. Сформированный элемент частично возвращается в исходное плоское состояние.
Что означает пружинение для конструкции обходного паза? Это означает, что сформированный элемент может не полностью войти в заданную глубину. Чашка, рассчитанная на вытяжку на глубину 8 мм, может достичь только 7,2 мм остаточной деформации при высоком-классе прочности, а оставшиеся 0,8 мм восстанавливаются упруго. Эта частично-подпружиненная деталь расположена в плоскости полосы выше, чем предполагалось, -, а размер перепускной канавки, размер которой был рассчитан на полностью посаженную-чашку диаметром 8 мм, теперь имеет меньший запас зазора, чем планировалось.
При оценке предела текучести в сравнении с пределом прочности при планировании обхода предел текучести является более подходящим значением. Предел прочности сообщает вам, когда материал разрушается, а предел текучести определяет порог, при котором начинается необратимая пластическая деформация. Материалы с высоким коэффициентом текучести-к-растяжению -, обычно встречающиеся в марках AHSS, где величина упругого возврата увеличивается пропорционально по мере того, как предел прочности при растяжении достигает 980 МПа и выше -, сохраняют больше упругой энергии во время формования и высвобождают ее в виде упругого возврата. Это напрямую увеличивает эффективную высоту выступа, которую должны разместить обходные вырезы.
Более мягкие материалы вызывают противоположную проблему. Алюминиевые сплавы, медь и низко-углеродистые стали для глубокой-волочения имеют более низкий модуль упругости по сравнению с высоко-прочными марками. Модуль упругости металлов определяет их жесткость - модуль алюминия примерно на одну- треть от модуля стали. Более низкий модуль означает, что полоса более гибкая и более восприимчивая к локальной деформации под действием сил, с которыми более твердые материалы не справятся. Если обходной паз расположен слишком близко к формованному элементу в мягкой алюминиевой полосе, тонкая полоска материала между вырезом и элементом может отклоняться или необратимо деформироваться под действием сил зачистки во время каждого хода пресса. Геометрия элемента искажается, деталь не проходит проверку, и основная причина вовсе не в станции формовки -, а в размещении обходного выреза.
Ширина полосы и свойства растяжения при планировании обхода
Ширина полосы накладывает жесткие ограничения на то, сколько материала можно удалить для обходного зазора без ущерба для носителя. В широкой полосе с большими краями держателя обводные вырезы могут иметь произвольный размер -, остается достаточное поперечное-сечение для сохранения жесткости во время подачи. Узкие полосы не дают такой роскоши.
Рассмотрим планировку полос, при которой ширина несущего полотна с каждой стороны составляет всего 8 мм. Каждая обходная выемка, вырезанная в этом держателе, уменьшает его эффективное поперечное-сечение. Удалите слишком много, и держатель больше не сможет сопротивляться силам подачи, не сгибаясь и не коробясь. Какисследования конструкции авианосца показывают, носитель должен оставаться достаточно прочным, чтобы выдерживать примерно 10% веса детали, умноженного на количество прогрессий. Множественные обходные насечки на последовательных станциях создают совокупное ослабление, которое может привести к тому, что держатель станет ниже минимального порога жесткости.
Этот компромисс особенно актуален при работе с тонкими-высокопрочными материалами. Полоса уже тоньше -, что означает меньший момент инерции в поперечном сечении держателя--, а предел текучести стали, демонстрируемый в высоких-классах прочности, узок, оставляя небольшой запас между упругим изгибом и постоянной деформацией держателя. Носитель, который упруго изгибается во время подачи мягкой стали, может пластически изгибаться с той же геометрией при использовании AHSS, поскольку окно предела текучести более узкое по сравнению с приложенным напряжением.
Деформационное и деформационное упрочнение вблизи кромок обходного надреза создают еще один механизм разрушения, который проявляется в основном в приложениях с большим-циклом. Каждый раз, когда полоса пробивается для создания обходного надреза, зона сдвига на кромке разреза подвергается локальной холодной обработке. Эта узкая полоса-упрочненного материала становится тверже, но более хрупкой, чем исходная полоса. В штампе, работающем миллионы циклов, эти закаленные края могут стать точками зарождения трещин -, особенно если геометрия обходного паза включает острые внутренние углы, которые концентрируют напряжение.
Практический вывод: радиусы углов обходного выреза имеют большее значение для высокопрочных материалов, чем для мягкой стали. Острый внутренний угол 90-градусов, который сохраняется неопределенно долго в полосе с низким-углеродом, может вызвать усталостную трещину в течение 500 000 ходов в полосе DP780, поскольку наклепанная кромка имеет меньшую пластичность, чтобы поглощать циклические деформации. Проектировщики, работающие с AHSS, должны задавать большие радиусы во всех углах обходного выреза и ориентировать геометрию выреза так, чтобы свести к минимуму концентраторы напряжений, совмещенные с направлением подачи полосы.
Все эти факторы материала - толщина, высота приводного элемента, предел текучести, запас упругости привода, модуль упругости, жесткость ведущей полосы и прочность ведущей кромки при наклепе - учитываются при принятии единого решения по размеру для каждого местоположения обходной канавки. Проблема в том, что они взаимодействуют. Более толстый и прочный материал позволяет получить более высокие элементы (требуется больший зазор), одновременно ограничивая количество несущего материала, которое вы можете безопасно удалить (имеется меньший зазор). Разрешение этого противоречия требует суждения, моделирования или того и другого -, и это поднимает практический вопрос о том, когда обходные вырезы являются правильным решением, а когда альтернативные методы очистки имеют больше инженерного смысла.
Когда использовать обходные пазы и альтернативные методы зазора
Обходные вырезы — не единственный способ предотвратить столкновение формованного элемента с последующим инструментом. Они являются наиболее распространенным решением в прогрессивных штампах, но они требуют затрат: каждый надрез ослабляет несущую полосу, каждый разрез требует поддержания пуансона и компонента матрицы, а каждая удаленная секция представляет собой материал, который больше не может поддерживать полосу во время подачи. Опытные конструкторы штампов рассматривают обходные пазы как один инструмент в наборе инструментов для зазора -, а не как автоматическое значение по умолчанию для каждой точки пересечения.
Реальный вопрос не в том, «нужно ли мне разрешение?» Этот ответ всегда положительный, когда геометрия выступает из плоскости полосы. Вопрос в том, как лучше всего добиться такого зазора для этой конкретной детали, этого материала и этого производственного требования?
Схема принятия решений о необходимости обходного выреза
Принятие решений по разрешению обхода следует логической последовательности. На каждой станции компоновки полосы вы оцениваете, может ли полоса продвигаться плавно -, а если нет, то какое решение предлагает наилучший компромисс между сложностью штампа, скоростью пресса, целостностью носителя и использованием материала.
- Определите каждую операцию формования в макете полосы, которая создает геометрию, выступающую над или под плоскостью полосы. Сюда входят вытяжки, тиснения, копья, чеканные элементы и выдавленные отверстия.
- Для каждого сформированного элемента измерьте высоту выступа - расстояние, на которое элемент выходит за пределы поверхности полосы. Учитывайте упругую отдачу при работе с высокопрочными-материалами.
- Определите доступную полосу подъемника на каждой нижележащей станции. Это вертикальное расстояние, на которое подъемники массы поднимают полосу над нижней поверхностью матрицы во время подачи.
- Сравните высоту выступа с доступным подъемом за вычетом зазора матрицы. Если высота сформированного элемента превышает чистый зазор (высота подъема за вычетом высоты любых компонентов матрицы, через которые полоса должна пройти), произойдет столкновение.
- Если помехи существуют, оцените, может ли увеличение подъемной силы решить проблему без обходной канавки. Если требуемый дополнительный подъем незначителен -, возможно увеличение хода подъемника на несколько миллиметров -.
- Если увеличение подъемной силы приводит к неприемлемым потерям скорости или износу подъемника, подходящим решением становится обходной паз (вырез в полосе или карман для матрицы).
- Если вращение или изменение ориентации детали в макете полосы полностью устраняет помехи, перепроектируйте макет, прежде чем переходить к обходу вырезов.
Эта последовательность не является чисто теоретической. Он отражает итеративный процесс, который происходит во время разработки схемы полос, часто поддерживаемый программным обеспечением для раскладки материалов для анализа продолжительности использования материала. Программное обеспечение помогает визуализировать, как ориентация детали, ширина держателя и размещение обходного паза влияют на общий выход полосы -, поскольку вращение детали во избежание обхода может потребовать больше материала на единицу, что приводит к перераспределению затрат из-за сложности оснастки в сторону отходов сырья.
Критический порог на четвертом этапе заслуживает особого внимания. Если высота сформированного элемента превышает доступный подъем полосы за вычетом зазора матрицы, обязательна обводная выемка. Никакая регулировка подъемника, оптимизация времени или настройка жима не изменят физику. Функция либо очищает блок матрицы, либо он сталкивается. В пограничных случаях -, когда элемент едва превышает доступный зазор -, конструкторы все равно часто добавляют обходную выемку в качестве страховки от теплового расширения во время длительных производственных циклов, изменения толщины полосы в пределах допуска рулона и износа подъемника, который постепенно снижает эффективную высоту подъема в течение срока службы матрицы.
Альтернативы обходу вырезов и их компромиссы
Если помехи существуют, но обходные вырезы приводят к неприемлемым последствиям - ослабление держателя, снижение жесткости полосы или недостаточность материала вокруг направляющих отверстий - применяются три основных варианта. Каждый из них решает проблему оформления, но вносит свои собственные затраты.
Увеличение высоты подъема полосы
Самая простая альтернатива: поднять ленту выше во время подачи, чтобы образовавшиеся элементы очищали расположенные ниже по ходу фильерные блоки без какого-либо удаления материала. Подъемники запаса -, будь то пружинные-штифты, штанговые подъемники или кулачковые-направляющие -, могут быть указаны с большим ходом для достижения дополнительного зазора.
Наказанием является скорость пресса. Более высокий подъем означает, что полоса проходит большее вертикальное расстояние за каждый цикл хода. Лифтеры должны подняться дальше, полоса должна стабилизироваться на большей высоте перед подачей, и она должна опуститься на большее расстояние, прежде чем пилоты смогут вступить в бой. При высоких скоростях хода чрезмерный подъем приводит к подпрыгиванию и вибрации полосы, что ухудшает точность подачи. Индуктивный датчик приближения, контролирующий положение полосы на линии подачи, может подтвердить, что полоса постоянно оседает при более высоком подъеме, но механическая реальность такова, что каждый миллиметр дополнительного подъема вычитает количество ходов в минуту из вашей производительности.
Более высокий подъем также ускоряет износ подъемника. Пружинные-подъемники быстрее устают от прогиба. Подъёмники с кулачковым приводом-испытывают больший контактный износ рабочих поверхностей. В течение срока службы штампа, составляющего миллионы ударов, затраты на техническое обслуживание подъемников с более большим-ходом могут в первую очередь превысить стоимость оснастки для добавления обходных пазов.
Вращение ориентации детали в компоновке полосы
Иногда помехи существуют только из-за ориентации детали относительно направления подачи полосы. Формованный элемент, выступающий вниз, может столкнуться с блоком штампа непосредственно на пути подачи -, но если деталь повернута на 90 или 180 градусов в макете, этот же элемент проходит через область, где блок штампа находится ниже или полностью отсутствует.
Вращение деталей — это элегантно, когда оно работает. Это устраняет помехи, не ослабляя полосу и не замедляя пресс. Но это зачастую увеличивает расход материала. Деталь, ориентированная на минимальную ширину полосы, может перестать эффективно размещаться после вращения. Полоса становится шире, стоимость материала на деталь возрастает, а процент брака увеличивается. Для крупносерийного-производства, где преобладают затраты на материалы, этот компромисс может не сработать -, даже несмотря на то, что инструменты проще.
Ротация также может создать новые проблемы при формовке. Деталь, ориентированная под другим углом относительно направления прокатки, может проявлять различное пружинящее поведение, характеристики анизотропного растяжения или тенденцию к раскалыванию в направлении волокон, которых не было в исходной ориентации.
Подъемники с регулируемым приводом-кулачковым приводом
Стандартные подъемники поднимают полосу на одинаковую высоту на каждой станции. Регулируемые подъемники с кулачковым-приводом обеспечивают разную высоту подъема на разных станциях: - выше, где необходимо освободить глубокие места, и ниже, где плоская геометрия требует минимального подъема. Этот выборочный подход обеспечивает обходной зазор только там, где это необходимо, без наложения общего штрафа на подъем по всей матрице.
Цена — механическая сложность. Кулачковые подъемники требуют прецизионной-шлифованной поверхности кулачков, закаленных толкателей и точной координации времени с ходом пресса. Обычно их вырезают с помощью электроэрозионной обработки для достижения точности профиля, которую требуют эти кулачковые поверхности. Они добавляют компоненты в матрицу, увеличивают количество точек обслуживания и требуют более тщательной настройки. В штампах, где дополнительный зазор требуется только на одной или двух станциях, эффективным решением могут стать кулачковые подъемники. В штампах с натягом на десяти и более станциях совокупная сложность кулачка может перевесить простоту вырезания обходных пазов на полосе.
Опытные проектировщики штампов оценивают все эти варианты во время разработки компоновки полос -, прежде чем заказывать инструментальную сталь. Решение часто сводится к анализу затрат-выгод, специфичных для конкретного применения: объем производства, чувствительность к стоимости материалов, требования к скорости печати и бюджет на обслуживание штампа. Для сложных прогрессивных штампов, где эти компромиссы умножаются на десятки станций, совместная поддержка проектирования со стороны специалистов по инструментам может стать решающим фактором между оптимизированным решением и дорогостоящим компромиссом. Команды, принимающие сложные решения по обходу -, особенно при проектировании-тяжелых приложений, включающих конструкцию штампа, подъемники и оптимизацию потока материала -, могут найти ценность в работе с такими партнерами, какИндивидуальные решения для штамповки YICHEN, где опытные инженеры-инструментальщики принимают участие в принятии важных решений по компоновке на ранних этапах процесса проектирования.
Метод очистки, который вы выбираете на каждой станции, определяет всю конструкцию ниже по течению. Но независимо от того, используете ли вы обходной паз, увеличенный подъем, вращение детали или кулачковую систему, места надрезов, которые попадают в компоновку полосы, все равно требуют точного размещения и размера -, и эти решения следуют собственному набору инженерных правил, которые уравновешивают целостность полосы и запас по зазору.
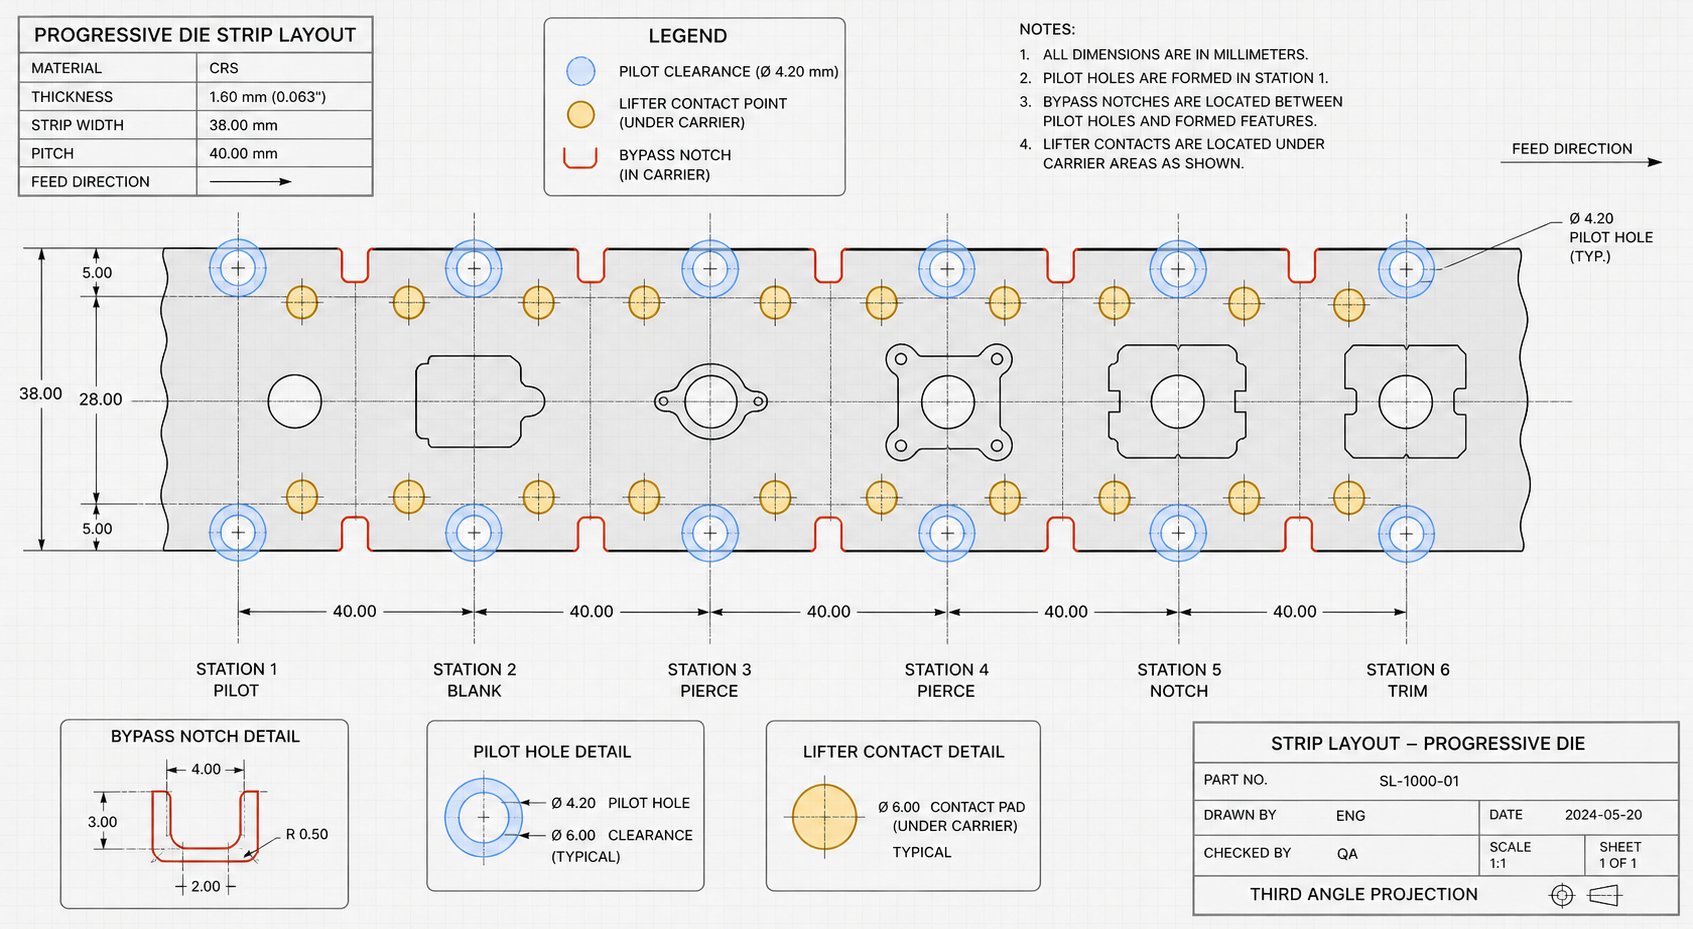
Рекомендации по размещению и определению размеров обходного паза
Выбор добавления обходной канавки — это только половина инженерной проблемы. То, где вы его разместите, насколько большим вы его сделаете и как он взаимодействует со всеми остальными элементами полосы - пилотами, подъемниками, авианосцами и соседними станциями -, определяет, действительно ли эта выемка решает проблему зазора или создает три новые. Обводная выемка в неправильном месте может разрушить регистрацию полосы так же эффективно, как и отсутствие обходного канала вообще.
Решения о размещении и размерах тесно связаны. Вырез, расположенный ближе к формируемому элементу, может быть меньше (поскольку элемент проходит через самую широкую часть рельефа). Выемка, расположенная дальше, должна быть больше, чтобы соответствовать угловому пути, который прослеживает элемент при подъеме и продвижении полосы. Каждый миллиметр смещения позиции меняет требуемый размер -, и каждый миллиметр изменения размера влияет на прочность несущей. Чтобы добиться этого, необходим системный подход.
Обход правил размещения вырезов и интеграция компоновки полос
Установка обходного выреза не происходит изолированно. Расположение полосы представляет собой многолюдное пространство: пилотным отверстиям необходим беспрепятственный материал для регистрации, подъемникам нужны твердые контактные поверхности для равномерного подъема полосы, а несущему полотну необходимо непрерывное поперечное-сечение, чтобы противостоять силам подачи. Обходной вырез, перекрывающий любую из этих зон, создает конфликт, более серьезный, чем исходная проблема помех.
Вот основные принципы размещения, которым следуют опытные конструкторы штампов:
- Расположите обходные вырезы как можно ближе к сформированному элементу, насколько это позволяет целостность материала. Более близкое размещение означает меньшую необходимую ширину надреза, поскольку во время продвижения полосы элемент проходит через надрез в самом узком месте.
- Соблюдайте минимальное расстояние между перемычкой обходного паза и направляющим отверстием. Если выемка задевает пилотный материал, оставшееся тонкое полотно отклоняется под действием силы входа пилота, ухудшая точность совмещения. Общая рекомендация заключается в том, чтобы между краем надреза и краем направляющего отверстия сохранялась минимальная перемычка толщиной не менее 1,5 раз.
- Никогда не размещайте обводную выемку непосредственно под точкой контакта подъемника. Подъемники толкают вверх поверхность полосы -. Если они касаются области с надрезом, полоса либо не поднимается равномерно, либо штифт подъемника выпадает через отверстие. Прежде чем окончательно определить места надрезов, нанесите на схему все положения подъемников на макете полосы.
- Ориентируйте геометрию выреза так, чтобы минимизировать концентрацию напряжений. Используйте большие внутренние радиусы, а не острые углы, особенно в высокопрочных-материалах, где предел текучести стали на кромке реза повышается из-за сдвига. Радиус по крайней мере в одну толщину материала во внутренних углах значительно увеличивает усталостную долговечность держателя.
- Учитывайте совокупное ослабление полосы, когда на последовательных станциях имеется несколько обводных вырезов. Каждая выемка уменьшает поперечное сечение-держателя. Три насечки на пяти станциях могут снизить эффективный момент инерции носителя на 40% и более, выталкивая оставшийся материал за предел текучести стали при нормальных нагрузках подачи.
- По возможности расположите обводные вырезы между левым и правым держателями в шахматном порядке. Симметричные надрезы в одном и том же положении полосы создают равномерное слабое место -, шахматное расположение распределяет снижение напряжения по разным положениям подачи и обеспечивает более постоянную жесткость полосы.
- Убедитесь, что края выреза обхода не совпадают с линиями сгиба или зонами образования на соседних станциях. Край надреза, попадающий на линию сгиба, создает источник напряжения, который может вызвать растрескивание во время формовки.
Одна деталь, которую часто упускают из виду: обводные вырезы, вырезанные на первых станциях, проходят через каждую последующую станцию. Выемка, созданная на второй станции, проходит через третью, четвертую, пятую и далее. В каждом из этих мест ниже по потоку выемка не должна затрагивать толкатели, направляющие или зажимные поверхности. Это означает, что проверка размещения касается не только станции, где вырезана выемка -, она требует проверки площади выемки на каждой станции, через которую она когда-либо пройдет.
Как подтверждают практические рекомендации по проектированию штампов, выемка, которая в САПР выглядит безобидной, может стать проблемой при подаче, когда пресс работает на производственной скорости. Острые внутренние углы увеличивают риск растрескивания, неправильное расположение вызывает помехи в работе станции, а слишком большие вырезы ослабляют держатели до точки нестабильности.
Рекомендации по выбору размеров и требованиям к ленточному подъемнику
Размер обводной выемки является прямой функцией двух переменных: высоты выступа формируемого элемента и доступного подъема полосы на каждой последующей станции. Соотношение между этими двумя значениями определяет, насколько широкой и глубокой должна быть выемка, чтобы обеспечить достаточный зазор.
Подумайте об этом геометрически. Когда полоса поднимается и продвигается вперед, сформированный элемент очерчивает дугу через пространство - вверх от нижней поверхности матрицы, вперед на один шаг, затем вниз на следующий блок матрицы. Обводная выемка должна быть достаточно большой, чтобы разместить эту функцию в каждой точке дуги перемещения на каждой станции. Если подъем полосы высокий, элемент значительно возвышается над поверхностью матрицы, а выемка может быть уже, поскольку этот элемент устраняет большинство препятствий по вертикали. Если подъем полосы низкий, во время продвижения деталь остается ближе к поверхности матрицы, и выемка должна быть шире, чтобы обеспечить горизонтальный зазор.
Эта обратная зависимость является ключевым рычагом конструкции: правильный размер обходной выемки может уменьшить требуемую высоту подъема полосы. Более широкая выемка обеспечивает больший горизонтальный зазор, а это означает, что элементу не нужно подниматься так высоко, чтобы освободить блок штампа. Меньший подъем напрямую приводит к увеличению скорости цикла прессования и уменьшению износа подъемника -, что приводит к измеримому повышению производительности. В приложениях с большими объемами-объемов, выполняющих миллионы ходов, даже уменьшение высоты подъема на 2 мм может значительно повысить производительность.
Но компромисс реален. Обводная выемка большего размера позволяет удалить больше материала-носителя. В какой-то момент поперечное сечение- держателя падает ниже минимального порога жесткости - — точки, в которой силы подачи превышают то, чему может противостоять оставшийся материал без остаточной деформации. Для каждой полосы существует оптимальный размер насечки, который уравновешивает зазор и прочность несущей. Для расчета этого оптимального значения необходимо знать предел текучести стали, с которой вы работаете (поскольку он определяет несущую способность держателя-), модуль упругости стали (поскольку он определяет, насколько упруго изгибается держатель перед текучестью) и силу подачи, приложенную механизмом подачи пресса.
Практический подход к определению размера работает следующим образом. Начните с минимального размера паза, обеспечивающего зазор при максимальном подъеме полосы. Затем оцените, повышает ли уменьшение высоты подъема - и, соответственно, увеличение размера паза - чистую производительность без ущерба для целостности держателя. Предел текучести стали в секции держателя устанавливает жесткий предел: как только напряжение изгиба от сил подачи достигает этого порога, держатель необратимо деформируется, и точность подачи ухудшается.
Для материалов, у которых предел текучести и предел текучести близки друг к другу (большинство конструкционных сталей), запас прочности рассчитать несложно. Для материалов с постепенным переходом текучести -, таких как многие алюминиевые сплавы или-упрочненные марки, где значения предела текучести и предела текучести различаются в зависимости от определения смещения -, проектировщикам следует использовать консервативные предположения и проверять их экспериментальными данными.
На практике заслуживают внимания несколько дополнительных факторов определения размера:
- Добавьте запас на тепловое расширение при длительном производстве. Сталь штампа и материал полосы расширяются с разной скоростью - то, что очищается от холода, может помешать после часа непрерывной штамповки.
- Учитывайте допуск по толщине материала. Катушка с максимальной толщиной, указанной в спецификации, обеспечивает более высокую форму, чем номинальная. Размерные обводные насечки для максимальной толщины материала, не номинальной.
- Включите допуск на износ толкателя в течение срока службы штампа. Поскольку подъемники теряют ход из-за усталости или износа поверхности, эффективная подъемная сила снижается. Выемка размером с нулевым запасом при начальном ходе подъемника в конечном итоге приведет к помехам по мере старения матрицы.
- Учитывайте совокупный эффект растяжения полосы. В длинных прогрессивных матрицах небольшое удлинение полосы под действием напряжения подачи может сместить положение обводных пазов относительно элементов матрицы на десятые доли миллиметра -, что достаточно для уменьшения эффективного зазора на конечных станциях.
Комплексная конструкция обходного выреза не возникает в вакууме. Это требует тесной координации между планированием компоновки полосы -, где определяются местоположения и размеры надрезов, - проектированием конструкции штампа -, когда отрицательные перепускные карманы обрабатываются в блоки штампов, - и пробной проверкой -, когда реальная-подача подтверждает, что зазоры работают в производственных условиях. Отсутствие какой-либо из этих точек координации может привести к обнаружению проблем с помехами в печатном цехе, где исправления стоят в десять раз дороже, чем при проектировании.
Для групп разработчиков инструментов, работающих над сложными прогрессивными матрицами, где оптимизация обходного паза пересекается с конструкцией матрицы, подъемниками, контролем заусенцев, зазором и потоком материала,Индивидуальные решения для штамповки YICHENПодключите инженеров к совместной поддержке проектирования, которая рассматривает эти взаимозависимые решения как систему, а не изолированные переменные.
Обходной паз -, небольшой на чертеже, критически важен для производства -, в конечном счете, представляет собой пересечение всех основных дисциплин прогрессивного проектирования штампов: геометрии расположения полос, материаловедения, механической динамики и экономики производства. Правильное размещение и размер означает меньшее количество застреваний, более длительный срок службы матрицы, сокращение времени цикла и стабильное качество детали от первого до миллионного хода.
Часто задаваемые вопросы об обходных выемках в штампах
1. В чем разница между обходным и делительным насечками в прогрессивной матрице?
Шаговая выемка контролирует длину подачи полосы и обеспечивает-остановку при первом нажатии для настройки оператора, гарантируя, что направляющие штифты правильно фиксируют полосу. Обводная выемка обеспечивает физический зазор, поэтому такие формованные элементы, как вытяжки, тиснения или копья, могут проходить через блоки матрицы без столкновений. Геометрия шагового паза определяется расстоянием подачи и расположением пилота, тогда как геометрия обходного паза определяется высотой формируемого элемента и зазором, доступным на каждой последующей станции. Если вы перепутаете эти два параметра во время обслуживания или модификации, это может привести к неправильному совмещению или заклиниванию полосы.
2. Что произойдет, если в штампе для штамповки отсутствуют или имеют слишком малый размер обходные пазы?
Без достаточного перепускного зазора формованные элементы сталкиваются с компонентами последующей матрицы во время продвижения полосы. Это запускает каскад отказов, который включает в себя застревание полосы, срез направляющего штифта, растрескивание матрицы, царапины на поверхности деталей, образование заусенцев из-за неправильной регистрации резки и прогрессирующий размерный сдвиг. Предельное вмешательство является особенно проблематичным, поскольку оно приводит к периодическим дефектам, первопричину которых трудно связать с зазором байпаса, часто имитируя такие проблемы, как износ пуансона или изменение материала.
3. Требуются ли для трансферных и составных штампов обходные пазы?
В составных матрицах не требуются обходные насечки, поскольку все операции выполняются за один ход на одной станции без продвижения полосы. В передаточных штампах исключены обходные надрезы-на полосах, поскольку отдельные заготовки перемещаются между станциями с помощью механических захватов. Тем не менее, передаточные штампы по-прежнему требуют эквивалентного зазора, выточенного непосредственно в блоках штампов в качестве разгрузочных карманов, чтобы частично сформированные заготовки могли правильно сидеть на каждой позиции без выступания формованных элементов на инструментальной стали.
4. Как толщина материала влияет на конструкцию обходного паза?
Более толстый материал создает более высокие формованные элементы, которые дальше выступают из плоскости полосы, что требует более глубоких обходных карманов или более широких вырезов в полосе. Высокопрочные стали усложняют задачу, поскольку их большая упругость означает, что формованные элементы не могут поместиться на всю расчетную глубину, что фактически увеличивает высоту выступа сверх того, что предсказывает номинальная геометрия. Более мягкие материалы, такие как алюминий, требуют тщательного размещения надрезов, поскольку их более низкий модуль упругости делает оставшееся полотно ленты более восприимчивым к отклонению под действием сил зачистки. Проектировщики должны выбирать размеры обводных пазов для наихудшего-случая толщины материала в пределах допуска на катушку.
5. Каковы альтернативы обходу выемок для зазора в прогрессивных матрицах?
Существуют три основные альтернативы. Увеличение высоты подъема полосы поднимает ее выше во время подачи, поэтому матрица становится прозрачной по вертикали, но это снижает скорость пресса и ускоряет износ подъемника. Ориентация вращающихся деталей в макете полосы может полностью устранить помехи, хотя часто увеличивает расход материала и может создать проблемы анизотропной формовки. Регулируемые подъемники с кулачковым-приводом обеспечивают избирательный подъем на определенных станциях без общего снижения скорости, но усложняют механическую работу и требуют дополнительного обслуживания. Опытные инженеры по оснастке, такие как YICHEN (yichen-group.com/stamping-die/), оценивают все варианты во время разработки компоновки полос, чтобы найти оптимальный баланс для каждого применения.


