


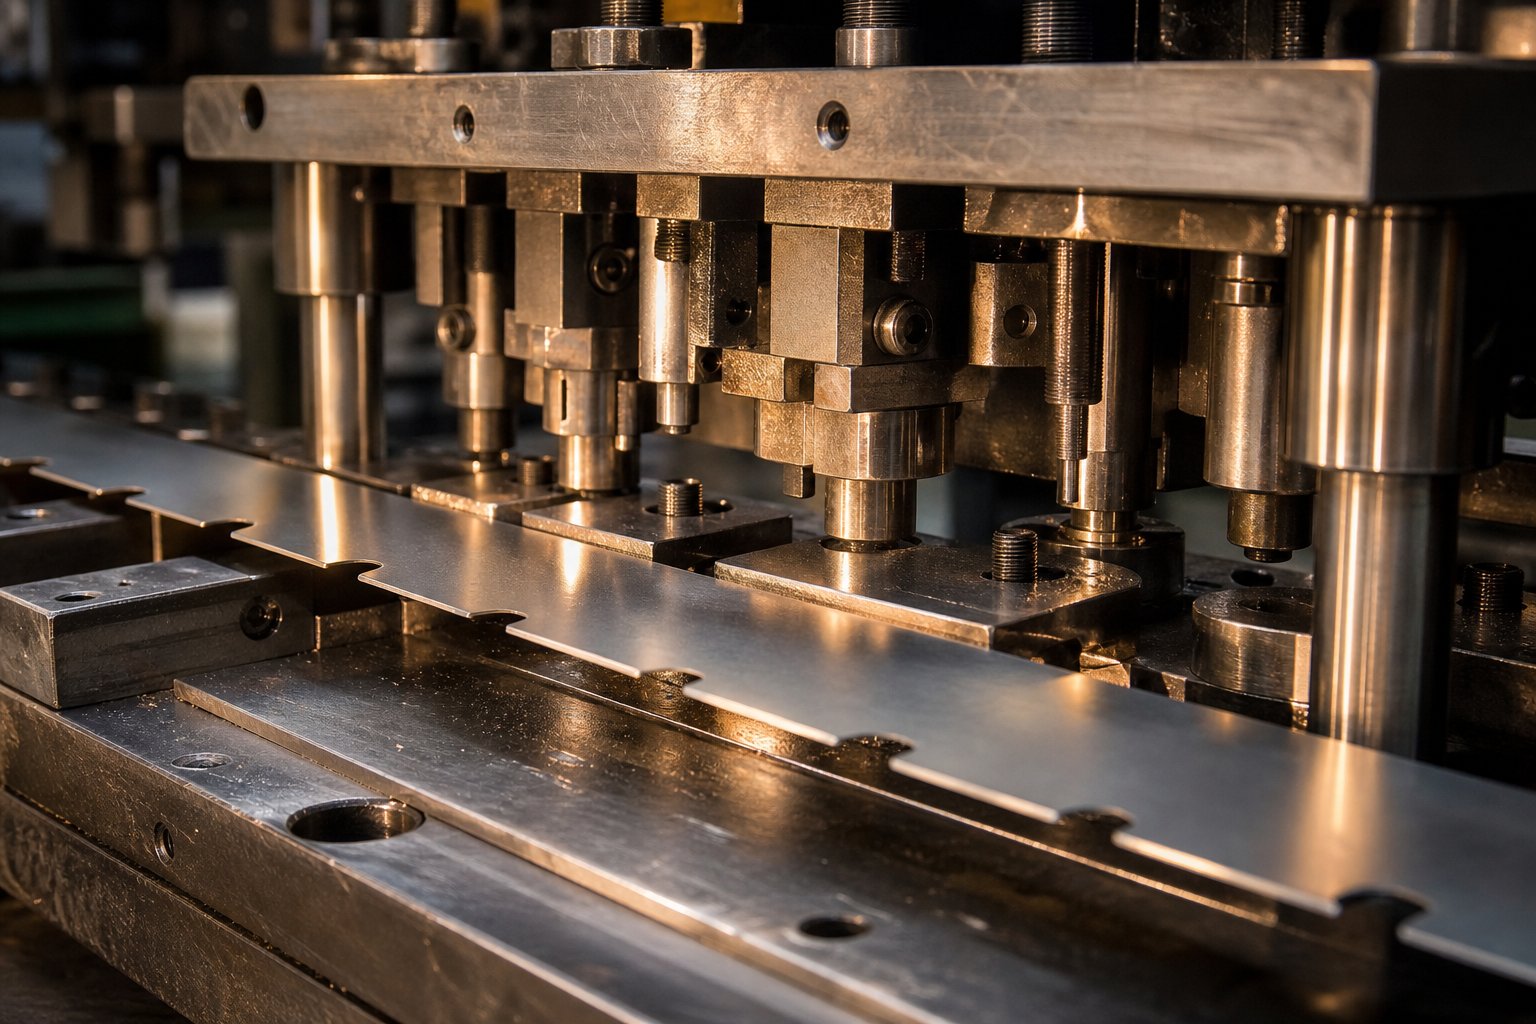
Общие сведения об обходных вырезах в штампах для штамповки листового металла
Обводная выемка, иногда называемая наклонной или французской выемкой, представляет собой преднамеренный вырез или рельефную деталь, встроенную в несущую полосупрогрессивная штамповочная матрица. Его цель проста, но важна: точно контролировать, насколько далеко продвигается полоса между ходами пресса, чтобы каждая станция получала материал в правильном положении. Без этого механизма контроля перегрузка или недостаточная подача полосы становится реальной возможностью, и, как знает любой опытный специалист по инструментам и штампам, единственная ошибка подачи может вызвать сбой матрицы, стоимость которого в сотни раз превышает стоимость материала, израсходованного на надрез.
В этой статье рассматривается научная основа отрицательных и положительных обходных насечек в штампах для штамповки листового металла, что устраняет разрыв между вводными техническими руководствами по штамповке и наукой о штампах экспертного-уровня. Вы найдете металлургические принципы, механические взаимосвязи и основы инженерных решений, а не только эмпирические правила.
Что такое обходные пазы в прогрессивных матрицах
Представьте себе непрерывный рулон листового металла, проходящий через прогрессивную матрицу на высокой скорости. Полоса проходит через несколько станций, каждая из которых выполняет определенную операцию резки, формовки или волочения. Чтобы готовая деталь соответствовала допускам на размеры, каждая станция должна зацеплять полосу точно в одном и том же относительном положении, ход за ходом.
Обводная выемка обеспечивает уверенность в позиционировании. Это небольшой участок материала, отрезанный от одного или обоих краев полосы, обычно на первых позициях матрицы. Полученная геометрия создает физический упор или элемент регистрации, с которым полоса контактирует перед циклом прессования. КакАрт Хедрик отмечает в «Фабрикаторе», перегрузка прогрессивной матрицы без этого упора может привести к серьезному повреждению матрицы и угрозе безопасности оператора.
Помимо предотвращения перегрузки, насечка также устраняет выпуклость кромок, возникающую во время резки рулона. Из-за развала практически невозможна плавная подача широких или толстых материалов, а за счет обрезки чистой опорной кромки обходные насечки восстанавливают предсказуемое поведение полосы по всей длине матрицы.
Почему управление полосой требует точного машиностроения
Управление полосой в прогрессивной матрице предполагает нечто большее, чем просто подачу на правильное расстояние. Несущая перемычка, скрепляющая части вместе, должна сохранять структурную целостность, противостоять боковому изгибу и выдерживать вертикальное движение на станциях формования. Плохо расположенная выемка или выемка неправильного размера ослабляет водило, вызывает коробление или не обеспечивает надежное зацепление упора.
Обходные вырезы в этой системе выполняют три основные функции:
- Снять регистрацию- Обеспечение надежного механического упора, который предотвращает перегрузку и дает операторам четкое исходное положение во время установки штампа, уменьшая ошибки первого-удара, которые приводят к большей части прогрессивных повреждений штампа.
- Управление ломом- Устранение выпуклостей кромок и создание чистой опорной поверхности, что позволяет исключить свободный мусор или полу-удары, которые могут заблокировать станции, расположенные ниже по течению.
- Контроль перехода от станции-к-станции- Совместная работа с направляющими штифтами для обеспечения точного расположения каждой детали: насечка обеспечивает грубое позиционирование, а направляющие обеспечивают окончательное точное выравнивание.
Каждая функция предъявляет особые геометрические и металлургические требования к конструкции насечки. Глубина, ширина, угловые радиусы и зазор надреза взаимодействуют с механическими свойствами материала, определяя, надежна ли подача полосы или создает хронические производственные проблемы.
Основы отрицательного и положительного выреза
Термины «негативный» и «положительный» описывают взаимосвязь между геометрией надреза и краем полосы. Аположительная байпасная выемкаудаляет материал с края полосы, создавая зазор, рельеф или вырез внутрь. Заготовка, полученная в результате этого разреза, выбрасывается как отдельный лом. Остается полоса с уменьшенным поперечным-сечением в каждом месте надреза.
A отрицательный обходной вырезпридерживается противоположного подхода. Вместо того, чтобы полностью удалить материал, он оставляет выступающий выступ или элемент, похожий на копье,-отходящий от края полосы. Этот выступ фиксируется с соответствующим карманом или стопорным блоком в матрице, обеспечивая надежную регистрацию без образования отдельной заготовки. Один практический вариант, описанный в отраслевой литературе как ограничитель шага копья и фланца, прокалывает небольшой участок полосы и сгибает его вниз, образуя фланец, который одновременно фиксирует полосу и придает жесткость держателю.
Выбор между этими конфигурациями никогда не бывает произвольным. Это зависит от типа материала, ширины и толщины полосы, объема производства и сложности детали. Каждая конфигурация создает различное распределение напряжений, характер разрушения и характеристики износа инструмента, и все это восходит к фундаментальным принципам механики сдвига и поведения материала под нагрузкой.
Наука о сдвиге и разрушении при резке надрезов
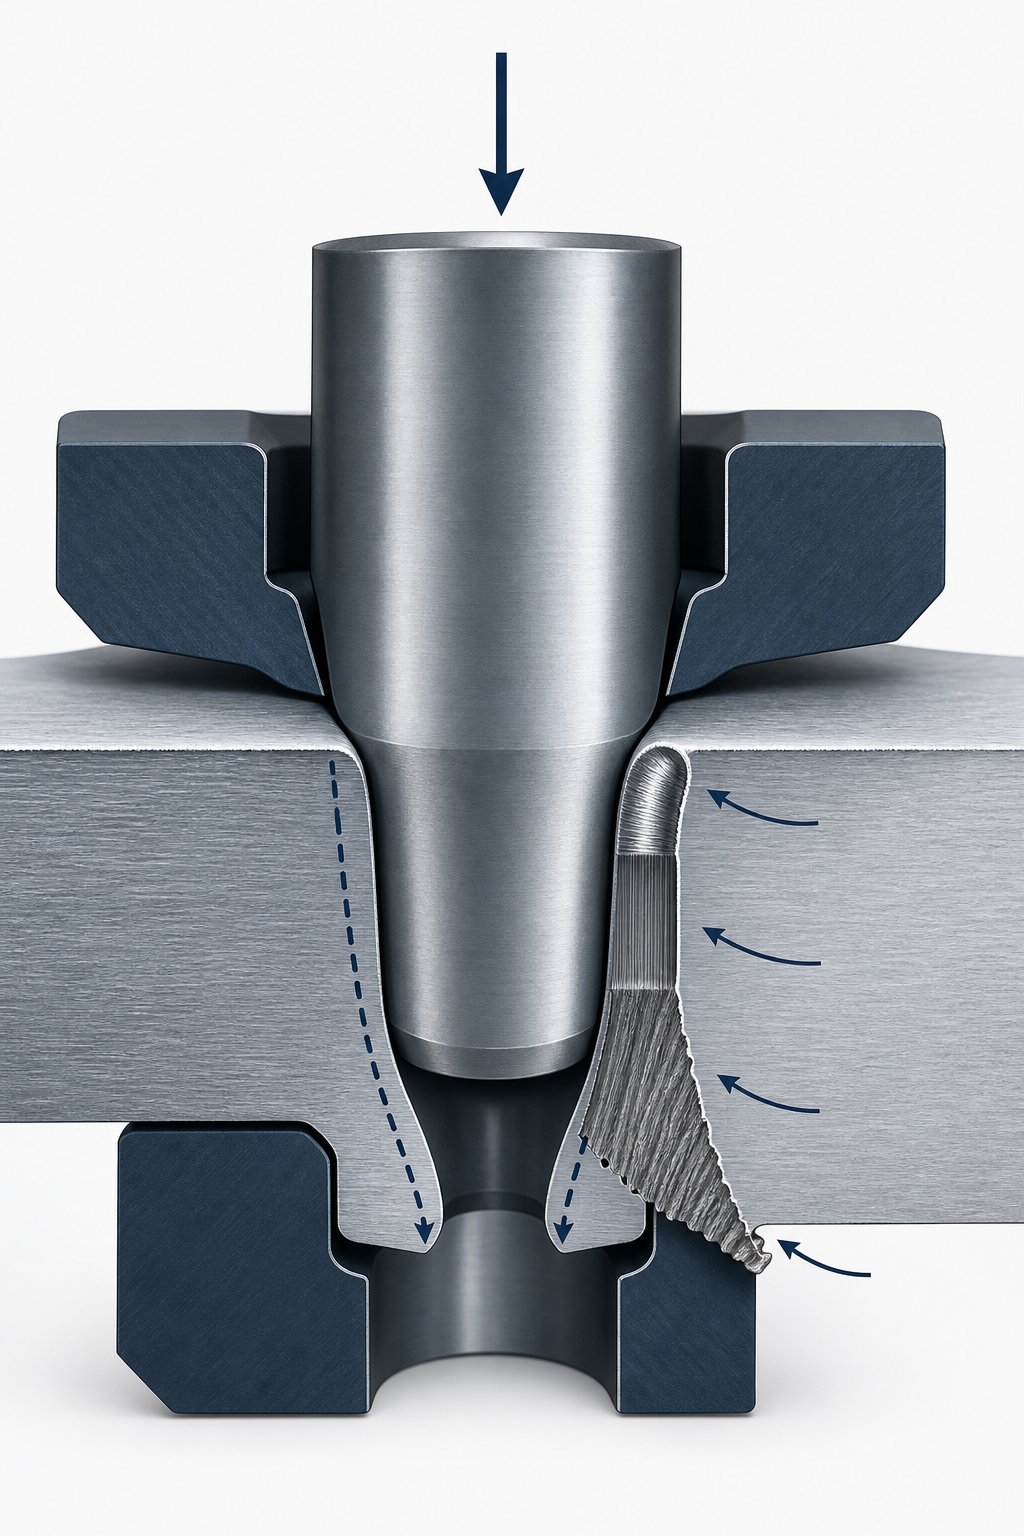
Каждый обходной паз начинается с контролируемого перелома. Когда пуансон опускается в полосу, материал не просто аккуратно раскалывается. Он проходит через последовательность фаз деформации, каждая из которых определяется соотношением между приложенной силой текучести, пределом текучести материала и геометрией интерфейса штампа -матрицы. Понимание этих этапов отличает-научное проектирование вырезов от догадок.
Механика сдвига во время резки надреза
Представьте себе момент, когда пробойник касается поверхности полосы. Материал непосредственно под кончиком пуансона сначала сжимается упруго, а затем пластически, поскольку локализованные напряжения превышают предел текучести и предел текучести металла. Этот переход от упругого к пластическому поведению соответствует кривой напряжения-деформации материала (иногда называемой кривой ss в инженерном сокращении) и происходит за микросекунды при скорости производственного хода.
Требуемая сила резания зависит от прочности материала на сдвиг, которая обычно составляет от 60 до 80 процентов от его предельной прочности на разрыв. КакАрт Хедрик объясняетДля резки заготовки диаметром 10-дюймов- из мягкой стали толщиной 0,100 дюйма требуется усилие примерно 78 000 фунтов. Обходные вырезы имеют гораздо меньший периметр, но концентрации напряжений на границе раздела пуансон-матрица пропорционально интенсивны, поскольку геометрия вырезов часто включает узкие углы и узкую ширину.
На кромке пуансона материал выталкивается вниз, в то время как отверстие матрицы ограничивает окружающую полосу. Это создает узкую полосу сдвига, в которой концентрируется пластическая деформация. Ширина этой полосы зависит от зазора между пуансоном и матрицей. Недостаточный зазор сжимает материал в поперечном направлении, увеличивая силу упругости, необходимую для разделения, и выделяя избыточное тепло в зоне сдвига. Чрезмерный зазор приводит к слишком сильному пластическому изгибу перед разрушением, что приводит к образованию закругленных кромок и больших заусенцев.
Поведение зоны разрушения в положительных и отрицательных конфигурациях
Завершенные экспонатычетыре отдельные зоны, каждый из которых показывает, что механически произошло во время монтажа:
- Перекатывать- Пластически деформированная зона, изогнутая при контакте режущих инструментов с поверхностью листа, видна как закругленный край со стороны пуансона.
- полировать- Гладкая блестящая полоса, в которой пуансон проник в сжимаемый материал до того, как произошел перелом. Поверхностные напряжения здесь сжимаются в режущий инструмент.
- Перелом- Шершавая, наклонная поверхность, на которой трещины распространились по всей оставшейся толщине материала, завершая разделение.
- Берр- Металл удлинился и вытолкнулся на задней кромке разреза, образовавшегося в результате окончательного разрывающего действия.
Здесь положительные и отрицательные конфигурации вырезов расходятся в поведении. При положительном надрезе пуансон удаляет с края полосы отдельную заготовку. Зона разрушения распространяется наружу, от корпуса носителя в заготовку, которая становится металлоломом. Полоса сохраняет полированную поверхность на оставшемся крае, который обычно представляет собой более чистую и стабильную по размерам зону.
В отрицательном вырезе геометрия меняется на противоположную. В разрезе образуется выступающий язычок, который остается прикрепленным к полоске. Распространение разрушения происходит внутрь, к телу полосы у основания надреза. Это означает, что сама несущая полоса сохраняет характеристики зоны разрушения в основании выступа.
Положительные насечки вызывают распространение трещины наружу относительно тела полосы, оставляя более чистые края на носителе. Негативные насечки вызывают распространение трещин внутрь, концентрируя более шероховатую зону излома и связанные с этим микроструктурные повреждения в основании надреза со стороны несущей полосы.
Это различие имеет реальные последствия. Зона влияния сдвига (SAZ) за каждой гранью разреза содержит нагартованный материал с повернутой зеренной структурой. В двухфазных сталях эта зона может простираться на 40 и более процентов по толщине листа. Когда отрицательный надрез помещает поврежденную зону на несущую полосу, последующие операции формовки на последующих станциях создают дополнительную нагрузку на уже затвердевший материал, повышая риск растрескивания кромок.
Зерновая структура и направление распространения трещин
Листовой металл неоднороден на микроструктурном уровне. Прокатка в процессе производства удлиняет зерна в направлении прокатки, создавая анизотропию механических свойств. Когда пробойник инициирует разрушение, трещины преимущественно идут по путям наименьшего сопротивления через зеренную структуру.
В материалах, где направление прокатки параллельно направлению подачи полосы (наиболее распространенная ориентация), распространение трещин в углах надреза имеет тенденцию следовать границам зерен, совмещенным с подачей. В случае положительных надрезов это работает в вашу пользу, потому что трещина проникает в кусок металлолома. Для отрицательных надрезов та же тенденция может привести к образованию трещин вдоль края несущей полосы, особенно при острых радиусах основания надрезов, где концентрации предела текучести самые высокие.
Распределение силы на интерфейсе пуансона-матрицы также различается в зависимости от конфигурации. Пуансон с положительной насечкой разрезает относительно свободный материал на краю полосы. Материал может слегка деформироваться наружу, поскольку одна сторона не ограничена. Пуансон с отрицательным насечком, напротив, разрезает материал, который с обеих сторон ограничен телом полосы. Это двустороннее ограничение увеличивает сжимающие напряжения на кромке пуансона и ускоряет износ, особенно при обработке материалов с высокими значениями предела текучести, таких как современные высокопрочные стали.
Практический вывод заключается в том, что правила зазоров, разработанные для стандартных операций пробивки, не отражаются непосредственно на геометрии-специфического выреза. Пуансоны с надрезами работают в условиях асимметричных ограничений, и механика разрушения различается в зависимости от того, является ли сохраняемая геометрия полосой (положительный надрез) или выступом (отрицательный надрез). Каждая конфигурация требует оптимизации зазора, адаптированной к ее конкретному напряженному состоянию, свойствам материала и требованиям, предъявляемым к режущей кромке после обработки.
Механика положительного обходного паза и поведение полосы
Положительная байпасная выемкафизически удаляет часть материала с края полосы, оставляя зазор или рельеф там, где когда-то существовал металл. Это звучит просто, но механические последствия распространяются на каждую станцию, расположенную ниже по течению. Полоса становится легче, уже в месте надреза и менее устойчива к изгибу. Помогут ли эти последствия производству или повредят ему, полностью зависит от того, насколько геометрия паза соответствует требованиям конструкции держателя.
Как положительные насечки удаляют материал с полосы
Во время операции штамповки с положительным надрезом фасонный пуансон опускается через край полосы в соответствующее отверстие матрицы. Периметр пуансона определяет профиль надреза, обычно прямоугольной или трапециевидной формы, вырезанный внутрь от края полосы. Отделенный материал превращается в отдельные куски лома, которые падают через отверстие матрицы и выбрасываются вниз в желоб или контейнер для лома.
На полоске остается углубление с чистыми-краями. Эта выемка служит элементом зацепления упора. Когда полоса продвигается вперед, передняя кромка паза контактирует с фиксированным стопорным блоком или закаленным штифтом в матрице, останавливая движение вперед точно на правильном расстоянии продвижения.
Поскольку одна сторона разреза не ограничена (открытый край полосы), механика сдвига во время этой операции отличается от полностью закрытой операции прожига. Материал возле свободного края может слегка деформироваться наружу во время входа пуансона, что снижает сжимающее напряжение на поверхности пуансона по сравнению с закрытым-разрезом по периметру. Это означает, что сила штамповки, необходимая для положительного надреза, немного ниже, чем для отверстия такого же размера, пробитого от любого края, при прочих равных условиях.
Однако открытый край вызывает другую проблему. Если зазор между пуансоном-и-матрицей со стороны кромки слишком велик, полоса может отклониться, а не аккуратно срезаться, в результате чего кромка будет свернутой или разорванной, а не определенной зоной разрушения. Соотношения зазоров для пуансонов с положительными насечками соответствуют стандартным правилам зазора при резке, но требуют более жесткого контроля на стороне свободной-грани, чтобы компенсировать отсутствие ограничений по материалу.
Жесткость полосы и стабильность подачи после положительного надреза
Каждая положительная выемка уменьшает-площадь поперечного сечения несущей полосы в месте выемки. Представьте себе, что вы смотрите на полосу с конца: там, где носитель полной-ширины имеет равномерное сопротивление изгибу, носитель с надрезом имеет периодические слабые места, где жесткость падает. Чем глубже вырез, тем больше это уменьшение.
Это важно, поскольку прочность несущей ленты должна противостоять изгибу во время процесса подачи. Как отмечает Арт Хедрик, для горизонтального перемещения детали через матрицу требуется примерно 10 процентов веса детали. Умножьте это на количество станций, и накопленная сила сопротивления будет действовать на авианосец, который уже ослаблен в каждой точке надреза. Если оставшееся поперечное-сечение не сможет выдержать эти нагрузки подачи без отклонения, полоса будет коробиться или перекашиваться вбок, создавая проблемы с штамповкой, которые возникают на всех последующих станциях.
Для узких полос этот компромисс-становится критически важным. Вырез, удаляющий 30 процентов ширины полосы, может уменьшить момент инерции носителя настолько, что может вызвать видимый провис между станциями. Для широких полос с широкими несущими полотнами один и тот же пропорциональный вырез оказывает незначительное влияние на стабильность подачи. Практический порог зависит от толщины материала, типа материала и общего количества проходов в матрице.
Инженеры компенсируют это несколькими способами:
- Ребра жесткости- Добавление рельефных валиков или фигурных ребер к несущей полосе до или после станции надреза, что позволяет увеличить момент сопротивления без увеличения ширины материала.
- Двойная-боковая выемка- Размещение более мелких надрезов на обоих краях полосы вместо одного глубокого надреза на одной стороне, симметричное распределение-уменьшения поперечного сечения и поддержание сбалансированного режима подачи.
- Оптимизированная глубина выреза- Ограничение глубины до минимума, необходимого для надежного срабатывания упора, обычно в 1,5–2,0 раза превышающего толщину материала, в зависимости от требований к точности подачи.
Характер износа пуансона при операциях с положительным надрезом
Пуансоны с положительным насечком изнашиваются иначе, чем стандартные прошивные пуансоны, и причина кроется в ограниченной геометрии. При стандартной операции прошивки пуансон разрезает материал, окруженный со всех сторон полосой. Возникающие сжимающие напряжения относительно симметричны по периметру пуансона. При операции с положительным надрезом сторона с открытым краем испытывает меньшее сопротивление сжатию, тогда как сторона полоски-тела испытывает полное сжатие.
Эта асимметрия концентрирует износ на ограниченных поверхностях пуансона, особенно на поверхности, режущейся к телу несущей ленты. За тысячи ходов эта неравномерная нагрузка приводит к характерному износу: на зажатой стороне кромка скругляется и появляются микро-сколы раньше, чем на свободной-стороне. Производители штампов, которые обслуживают эти инструменты, знают, что при устранении проблем, связанных с ростом заусенцев, в первую очередь необходимо осматривать режущую кромку со стороны держателя-.
Геометрия пуансона также влияет на скорость износа. Пробойники с острыми внутренними углами (в нижней части профиля надреза) концентрируют напряжение в этих точках. Радиусы внутренних углов не являются обязательными; они являются структурными потребностями. Узкие углы изнашиваются быстрее всего, а профили электроэрозионной проволоки, используемые для изготовления этих пуансонов, должны иметь минимальные радиусы, составляющие от 0,5 до 1,0 толщины материала на всех внутренних переходах. Без адекватных радиусов усилители напряжения на пуансоне ускоряют разрушение кромки и значительно сокращают интервалы технического обслуживания.
Пулевое поведение в положительных конфигурациях добавляет еще один фактор износа. При каждом ходе образуется отдельная порция лома, которая должна аккуратно выбрасываться через отверстие матрицы. Если заготовка прилипает к поверхности пуансона при обратном ходе (состояние, называемое вытягиванием заготовки), ее можно перенести обратно в зону резки и раздавить между пуансоном и полосой в следующем цикле. Вытягивание пули повреждает поверхность пуансона, портит поверхность полосы и в тяжелых случаях может спровоцировать разрушение штампа. Надрезы с положительной геометрией несколько более восприимчивы к вытягиванию пули, чем стандартное прокалывание, поскольку пуля имеет свободный край, который может пружинить назад и захватывать пуансон во время отвода. Решения включают в себя угловой сдвиг на поверхности пуансона, подпружиненные-выталкивающие штифты и вакуумные-системы удаления пробок.
Выбор зазора для операций с надрезами уравновешивает эти конкурирующие требования: слишком узкий увеличивает силу резания и ускоряет износ пуансона, слишком свободный создает чрезмерные заусенцы и рискует задержать пробку. Особое внимание к геометрии-при проектировании надрезов заключается в том, что зазор на стороне открытого-края может быть немного больше, чем на стороне с ограничениями, что учитывает асимметричное напряженное состояние без ущерба для качества кромки на самой несущей полосе.
Механика отрицательного байпасного паза и поток материала
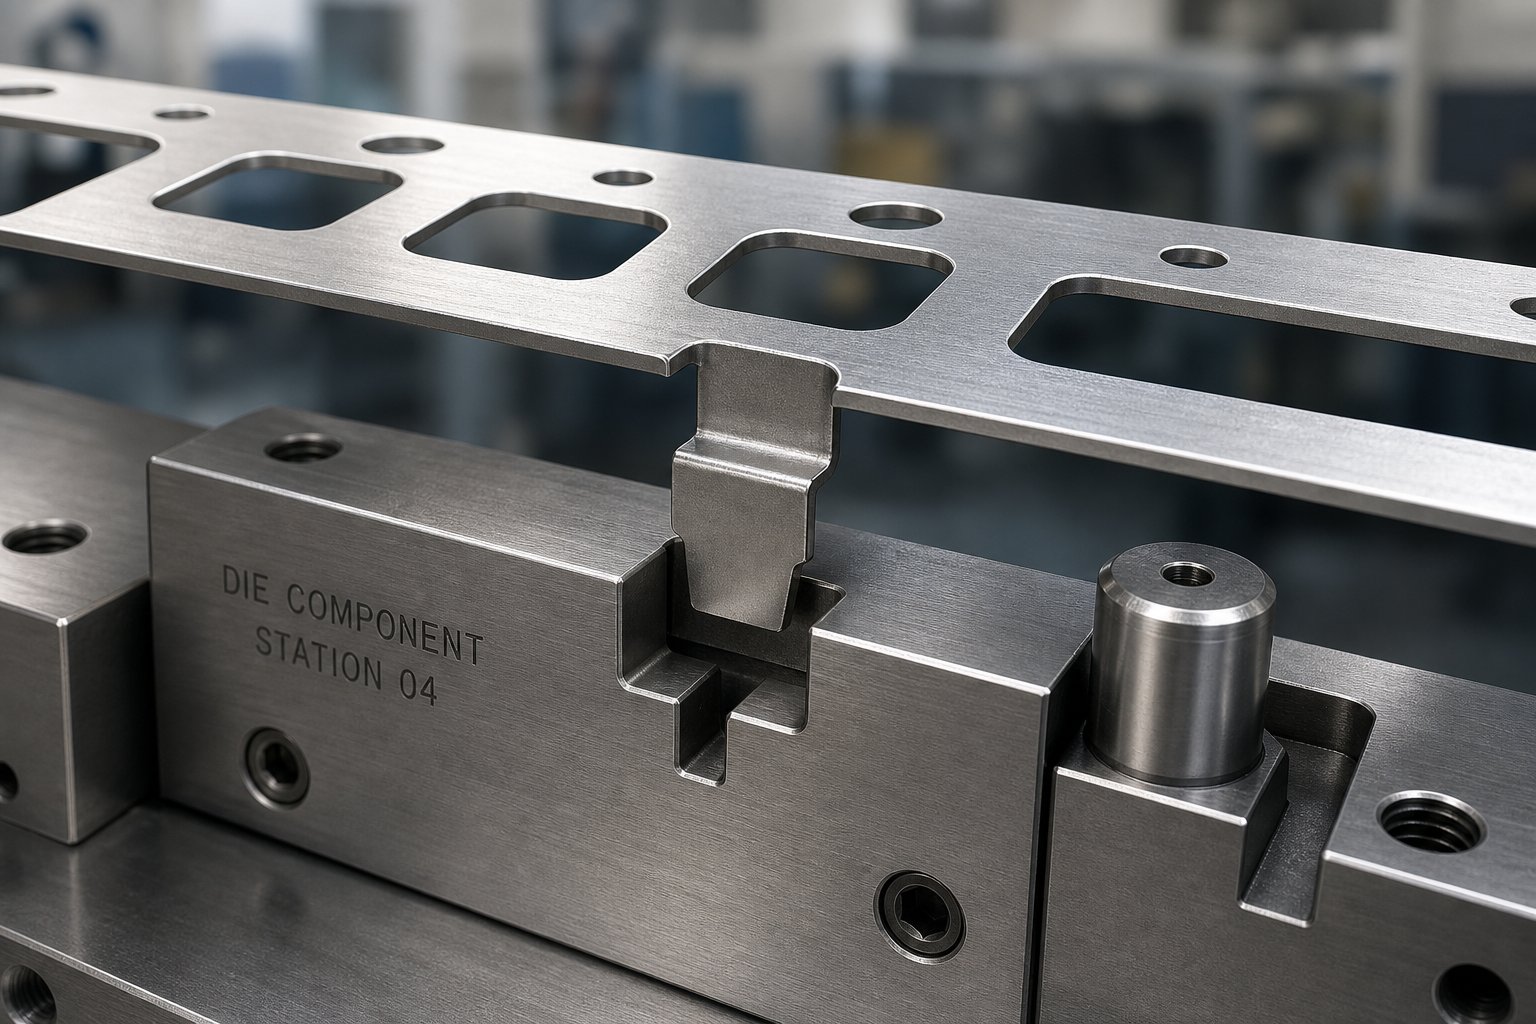
Положительные насечки жертвуют шириной полосы ради чистого выброса заготовок и упрощения утилизации лома. Отрицательные отметки совершают противоположную сделку. Вместо удаления материала с края полосы отрицательный вырез оставляет выступающий выступ или элемент, похожий на копье,-выходящий наружу из держателя. Никакой дискретной пули не образуется. Ни один материал не теряется. Полное поперечное сечение-полосы остается неповрежденным в каждой точке продвижения, а сам выступ становится механизмом регистрации, который взаимодействует с соответствующими карманами или стопорными блоками в штампе.
Этот подход фундаментально меняет картину напряжений несущей ленты, профиль износа инструмента и требования к зазору между станциями-между станциями. Вы сохраняете жесткость полосы, но наследуете новый набор геометрических ограничений, которыми необходимо управлять на каждой последующей станции.
Как отрицательные вырезы сохраняют поперечное-сечение полосы
Когда вы вырезаете отрицательный вырез, пуансон и матрица создают частичное разделение, обычно это разрез с трех сторон небольшой прямоугольной или трапециевидной области на краю полосы. Четвертая сторона остается прикрепленной и действует как шарнир. Затем прорезанный выступ изгибается вниз (или иногда вверх), образуя кромку, выступающую ниже или выше плоскости полосы. Как описано в отраслевой литературе, ограничитель шага копья и фланца полностью устраняет проблемы с удалением пробок, поскольку не образуется отдельный кусок лома.
Несущая полоса сохраняет свою полную ширину. Нет периодического-уменьшения поперечного сечения, нет локального падения момента инерции и нет ослабленной зоны, склонной к короблению под нагрузкой подачи. Для узких носителей или тонких материалов, жесткость которых уже незначительна, сохранение поперечного- сечения может стать решающим фактором при выборе типа насечки. Выступ с фланцем также добавляет местную жесткость, действуя как небольшое структурное ребро, особенно когда он застревает в подъемнике прутка во время подачи.
С точки зрения использования материала, отрицательные насечки не требуют дополнительной ширины полосы сверх той, которая уже требуется перевозчику. Позитивные насечки требуют дополнительного материала, чтобы соответствовать глубине выреза, не вторгаясь в заготовку. Эта разница, даже если она составляет всего несколько миллиметров на сторону, в миллионах деталей приводит к значительной экономии катушек.
Преимущества регистрации выступающих вкладок
Изогнутый выступ, образованный отрицательным вырезом, обеспечивает функцию трехмерной регистрации, а не простой ограничитель кромки. Когда язычок попадает в ответный паз или карман, выточенный в башмаке матрицы или подъемной направляющей, он захватывает полосу как в направлении подачи, так и вертикально. Такое зацепление по двум-осям препятствует подъему полосы при работе на высоких-скоростях и более эффективно предотвращает боковой перекос, чем плоская кромка, упирающаяся в штифт.
Рассмотрим, что происходит во время установки. Оператору, заправляющему новую катушку в матрицу, требуется четкая первая-операция. Язычок с отрицательным вырезом, опускающийся в карман, обеспечивает безошибочную тактильную и визуальную информацию о том, что полоска установлена правильно. Это уменьшает количество ошибок настройки, ответственных за большинство сбоев прогрессивной матрицы, которые обычно происходят при первых 10 попаданиях во время установки матрицы.
Для больших прогрессивных матриц, обрабатывающих широкий или толстый рулонный материал, одни направляющие штифты часто не могут достаточно надежно зарегистрировать полосу перед циклом прессования. Выступы с отрицательными насечками в сочетании с направляющими создают двухуровневую систему регистрации: выступ обеспечивает грубое позиционирование и предотвращает перегрузку, а направляющие штифты обеспечивают окончательную точность выравнивания, измеряемую тысячными долями дюйма.
Соображения о зазоре и помехах на станции
Механическое преимущество отрицательного выреза связано с геометрическими затратами. Каждый выступающий выступ должен физически очищать все последующие компоненты матрицы по мере продвижения полосы. Подъемные направляющие, приводы кулачков, формовочные пуансоны, поверхности площадок и съемные пластины должны иметь разгрузку или прорези для прохождения язычка.
В штампе с 15 или 20 позициями потребность в зазоре быстро возрастает. На каждой станции необходим рельефный карман или канал, соответствующий размеру язычка, и эти рельефы должны учитывать угол изгиба язычка, а также любое пружинение, которое может изменить его фактическую выступающую высоту. Если во время подачи язычок зацепляется за компонент, находящийся ниже по потоку, полоса застревает, и следующий ход пресса попадает на неправильно зарегистрированный материал. Результатом является то же разрушение матрицы, для предотвращения которого была разработана выемка.
Распределение напряжений в основании надреза представляет собой еще один важный момент. Вырез копья, определяющий выступ, создает резкий геометрический разрыв на стороне тела полосы. Напряжение концентрируется на этом радиусе корня по схеме, определяемой соотношением радиуса и толщины материала. Радиус корня, составляющий менее 0,5 толщины материала, может привести к возникновению коэффициента концентрации напряжений, превышающего 3,0, что означает, что локализованные напряжения в основании выреза достигают трехкратного номинального напряжения в окружающем держателе.
Это важно, поскольку резка и изгиб у основания надреза вызывают значительное упрочнение в этой зоне. Материал корня пластически деформируется во время операции прокалывания, а последующий изгиб язычка еще больше усиливает деформационное упрочнение. В низкоуглеродистых сталях такое деформационное упрочнение может увеличить местную твердость на 20–40 процентов по сравнению с основным материалом. Зона становится более твердой, менее пластичной и более склонной к зарождению трещин при дополнительной нагрузке.
Когда полоса проходит через последующие станции формования или гибки, упрочненный корень надреза испытывает дополнительную растягивающую или сжимающую нагрузку. Если в ходе операции формования на корпусе рядом с местом надреза прикладывается изгибающее напряжение, уже деформационно-упрочненный корень действует как точка зарождения трещины. Снижение пластичности означает, что материал достигает предела разрушения раньше, чем окружающий основной металл, что потенциально может расколоть носитель во время производства.
Инженеры управляют этим риском с помощью нескольких подходов:
- Большой радиус корней- Указание минимальных радиусов в 1,0–1,5 раза превышающих толщину материала у основания копья, что позволяет снизить пиковую концентрацию напряжений и распределить пластическую деформацию по большему объему.
- Расположение выреза вдали от зон формы- Расположение выемки в областях держателя, которые не подвергаются последующей формовке, гарантирует, что наклепанный корень никогда не подвергается дополнительной нагрузке от операций изгиба или вытягивания.
- Выбор марки материала- Выбор материалов с более высокой способностью к удлинению, которые могут поглощать деформационное упрочнение в корне и при этом сохранять достаточную пластичность для последующих операций.
- Контролируемый угол изгиба выступа- Ограничение изгиба вниз до минимального угла, необходимого для надежного совмещения, что снижает общую пластическую деформацию, возникающую у корня во время прокалывания и формования.
Усложнение зазора торговой станции с отрицательными насечками для превосходного контроля полосы и использования материала. Держатель сохраняет полную-жесткость поперечного сечения, и материал не расходуется впустую, но на каждой последующей станции должна быть предусмотрена выступающая лапка, а закаленный конец паза требует тщательного геометрического проектирования, чтобы не стать местом зарождения трещин.
Взаимосвязь между металлургией основания надреза и требованиями к последующей формовке делает конструкцию с отрицательным надрезом по своей сути более чувствительной к свойствам материала, чем конструкция с положительным надрезом. Материалы с ограниченным удлинением или агрессивными скоростями деформационного упрочнения увеличивают риски в основании надреза, смещая инженерные расчеты в сторону положительных конфигураций в некоторых приложениях. То, как конкретные марки материалов влияют на этот расчет, — вот где в игру вступает следующий уровень проектирования.
Как свойства материала влияют на выбор конструкции надреза
Корень надреза, который ведет себя предсказуемо в мягкой стали, может стать местом зарождения трещины в двойной-фазе 980. Зазор, обеспечивающий чистые края в алюминии, оставляет вторичные следы сдвига на нержавеющей стали. Марка материала не просто влияет на производительность обходной канавки; он переопределяет всю концепцию дизайна. Модуль упругости, способность к удлинению, предел текучести стали или сплава и скорость наклепа играют различную роль в определении того, будет ли надрез работать надежно или преждевременно выйдет из строя.
Особенно показательна взаимосвязь между пределом текучести и прочностью на разрыв. Материалы с низким соотношением между этими значениями (что означает, что материал значительно затвердевает до достижения предельной прочности) лучше переносят деформацию корня надреза, поскольку окружающий материал может поглощать энергию деформации без немедленного разрушения. Материалы с высоким соотношением, где значения текучести и прочности близки друг к другу, практически не обеспечивают буфера деформации. Полоса либо держится, либо трескается.
Поведение надрезов из мягкой стали и низкоуглеродистых-углеродистых сплавов
Низко-углеродистые стали с пределом текучести ниже 300 МПа и значениями удлинения, превышающими 30 процентов, являются наиболее щадящими материалами для операций с обходной надрезкой. Их высокая пластичность означает, что зона воздействия сдвига у основания надреза остается относительно небольшой, а нагартование на кромках разреза является умеренным. Модуль упругости стали этой категории составляет около 200 ГПа, что обеспечивает предсказуемое упругое восстановление и минимальную упругую отдачу в выступе с надрезом.
Для мягкой стали хорошо работают как положительные, так и отрицательные конфигурации надрезов. Качество кромки после резки имеет четко выраженную зону притертости с плавным переходом в зону излома.идеальные условия для пластичности кромок. Зазоры в диапазоне от 5 до 10 процентов толщины материала дают приемлемые результаты, а высота заусенцев служит надежным индикатором того, когда инструмент необходимо заточить.
Нагартовка у основания надреза в мягкой стали увеличивает местную твердость, но редко исчерпывает остаточную способность материала к удлинению. Корень отрицательного выреза, прорезанный и согнутый, все еще сохраняет достаточную пластичность, чтобы выдерживать последующие операции формования без растрескивания. Именно такое снисходительное поведение объясняет, почему отрицательные насечки возникают при использовании прогрессивных штампов из низко-углеродистой стали и почему многие традиционные рекомендации по проектированию предполагают свойства мягкой стали в качестве базовых.
AHSS и проблемы, связанные с-высокопрочными материалами
Усовершенствованные высокопрочные стали-существенно меняют расчеты. Двух-фазные (DP), комплекснофазные (CP) и мартенситные стали обладают пределом прочности на разрыв от 600 МПа до значительно более 1400 МПа, но их значения удлинения падают до однозначных чисел в самых высоких классах прочности. Исследования, опубликованные в Руководстве по применению AHSS, подтверждают, что эти марки демонстрируют высокую степень наклепа во время резки, создавая более высокую прочность и твердость на кромках реза при значительно сниженной пластичности кромок.
Модуль упругости стали остается по существу постоянным для всех этих марок (приблизительно от 200 до 210 ГПа), поэтому поведение упругого возврата на надрезе определяется в первую очередь соотношением предела текучести к модулю упругости, а не каким-либо изменением самой жесткости. Более высокий предел текучести обеспечивает большее упругое восстановление после изгиба, а это означает, что выступы с отрицательными насечками пружинят более агрессивно и требуют более жестких допусков на геометрию кармана для обеспечения надежного совмещения.
Качество границ в AHSS ведет себя нелогично. Эти материалы дают меньше перекатов и меньшие заусенцы, чем мягкая сталь, поскольку они разрушаются с меньшей пластической деформацией. Однако срезанная кромка содержит твердые мартенситные островки, которые действуют как инициаторы трещин. Стали DP и TRIP особенно уязвимы, поскольку твердые частицы на кромках реза еще больше уменьшают допустимое растяжение кромки. Для корней с отрицательным вырезом в AHSS эта комбинация ограниченного удлинения и микроструктурных источников напряжения создает непредсказуемое поведение при разрушении.
Требования к оформлению значительно возрастают. Если в мягкой стали используется от 5 до 10 процентов, для марок AHSS может потребоваться от 14 до 16 процентов или выше, поскольку предел прочности на разрыв превышает 1400 МПа. Исследование стали CP1200 показало, что увеличение зазора с 10 до 15 процентов привело к значительному улучшению характеристик кромки, подтверждая, что исторические правила 10 процентов не применимы к этим материалам. Позитивные насечки становятся предпочтительными во многих применениях AHSS, поскольку зона разрушения распространяется внутрь заготовки лома, а не концентрируется у основания несущей полосы, сохраняя ту ограниченную пластичность кромки, которая остается для последующих операций.
Особые соображения по алюминию и нержавеющей стали
Алюминиевые сплавы создают другой набор проблем. Их модуль упругости составляет примерно одну-треть модуля упругости стали (приблизительно 70 ГПа), а это означает, что упругость полосы после надреза имеет совершенно другие величины. Выступ с отрицательным пазом в алюминии пружинит примерно в три раза сильнее, чем в стали при эквивалентном пределе текучести, что делает приведение выступа-в-карман менее точным, если это не компенсируется перегибом или более жесткими допусками кармана.
КакЗаметки журнала MetalFormingМногие автомобильные сорта алюминия представляют собой сталь с пределом текучести 100 000 фунтов на квадратный дюйм-, но со способностью к растяжению лишь примерно на две трети. Их поведение при наклепе и топография поверхности настолько отличаются от стали, что стандартные таблицы расчета штампов не следует применять напрямую. Качество кромки надреза в алюминии имеет тенденцию к более липким и менее выраженным зонам излома, поскольку пластичность материала допускает большую деформацию перед отделением. Риск вытягивания заготовок увеличивается при положительной конфигурации надрезов из-за склонности алюминия прилипать к поверхностям пуансона при сжатии.
Нержавеющие стали, особенно аустенитные марки, такие как 304 и 316, сочетают в себе высокую скорость наклепа с относительно высоким удлинением. Для формовки нержавеющей стали требуется примерно в два раза больше мощности пресса, чем для мягкой стали, из-за агрессивного упрочнения. В основании выреза отрицательной конфигурации операция прокалывания и изгиба может локально удвоить твердость основного материала. Несмотря на это, нержавеющие стали сохраняют достаточную остаточную пластичность, поэтому корни отрицательных надрезов редко растрескиваются во время последующей формовки, при условии, что корни имеют большой радиус.
Критической проблемой нержавеющей стали является чувствительность к зазору. Согласно исследованию Dayton Progress, зазор матрицы в 10 процентов, стандартный для мягкой стали, приводит к наихудшей возможной высоте заусенцев в нержавеющей стали. Оптимизированные зазоры при резке надрезов из нержавеющей стали обычно составляют от 12 до 15 процентов, обеспечивая баланс между качеством кромки и более высокими силами резания, которые ускоряют износ пуансона.
| Тип материала | Рекомендуемый тип выреза | Типичный диапазон зазора (% толщины) | Чувствительность к упрочнению | Характеристики качества кромки | Рекомендации по контролю полосы |
|---|---|---|---|---|---|
| Мягкая сталь (YS < 300 МПа) | Либо положительный, либо отрицательный | 5-10% | Умеренный; края сохраняют пластичность | Определенный полированный и гладкий излом; высота заусенцев является надежным индикатором износа | Прощающий; обе конфигурации обеспечивают надежную регистрацию |
| AHSS/DP/CP (YS 350-1000+ МПа) | Положительный вариант предпочтителен для классов-высокой прочности. | 10-16%+ (увеличивается с увеличением прочности на разрыв) | Высокий; зона, пораженная сдвигом, твердая и хрупкая | Меньше перекатов и заусенцев, но риск образования микротрещин на кромках и вторичного сдвига. | Корни с отрицательной выемкой склонны к растрескиванию; положительный, позволяет избежать повреждения носителя |
| Мартенситная сталь (YS > 1000 МПа) | Положительный, настоятельно предпочтителен | 14-21% | Очень высокий; минимальное остаточное удлинение по краям | Резкий перелом практически без переворота; риск сколов при узком зазоре | Упругий возврат полосы делает регистрацию отрицательной вкладки ненадежной; носитель слишком хрупкий у основания надреза |
| Алюминиевые сплавы (серия 5xxx/6xxx) | Предпочтителен положительный; отрицательный требует компенсации упругого возврата | 8-12% | От низкой до умеренной; зависит от класса-зависит | Гуммозные зоны переломов; прилипание пробки к поверхности пуансона | Низкий модуль упругости вызывает сильное пружинение на отрицательных выступах; более высокий риск вытягивания пули при положительном результате |
| Нержавеющая сталь (аустенит 304/316) | Или; негатив хорошо работает с большими радиусами | 12-15% | Очень высокий; локальное увеличение твердости до 2 раз | Чистые края и оптимизированный зазор; худший заусенец при зазоре 10% | Высокие силы подачи требуют жестких держателей; отрицательный вырез сохраняет преимущество жесткости |
В приведенной выше таблице подчеркивается направленная зависимость: по мере увеличения прочности материала и уменьшения удлинения инженерные предпочтения смещаются в сторону положительных надрезов. Аргументация последовательная. Положительные конфигурации переносят повреждения от разрушения в одноразовый лом, а не концентрируют их на несущей полосе, где они соединяются в ходе последующих операций формования. Материалы с достаточной пластичностью и умеренным наклепом могут без проблем переносить отрицательные корни надреза; материалы, близкие к пределам формуемости, не могут.
Заслуживает внимания еще один фактор. Модуль упругости стали остается почти постоянным независимо от марки, но гораздо более низкий модуль упругости алюминия создает принципиально иную среду пружинения. Инженеры, привыкшие проектировать выступы с отрицательными насечками для стали, обнаруживают, что одна и та же геометрия алюминия приводит к непредсказуемой высоте выступов, нестабильному зацеплению карманов и хроническому смещению приводки. Компенсация с помощью более глубоких карманов или функций захвата под углом увеличивает сложность, которая может не оправдать экономию материала за счет отрицательной конфигурации.
Эти-ограничения, связанные с материалом, объясняют, почему опытные проектировщики штампов начинают принимать решение о каждом обходном пазе с изучения спецификации материала. Предел текучести, предел прочности при растяжении, общее удлинение и значение n- (показатель деформационного упрочнения) вместе определяют окно расчета. За пределами этого окна даже идеально обработанные инструменты с идеальными зазорами будут давать трещины на кромках, выступы, выскакивающие из совмещения, или держатели, которые раскалываются на первой последующей станции формовки. Параметры геометрии и решения по компоновке штампа следуют из этого анализа материала, а не предшествуют ему.
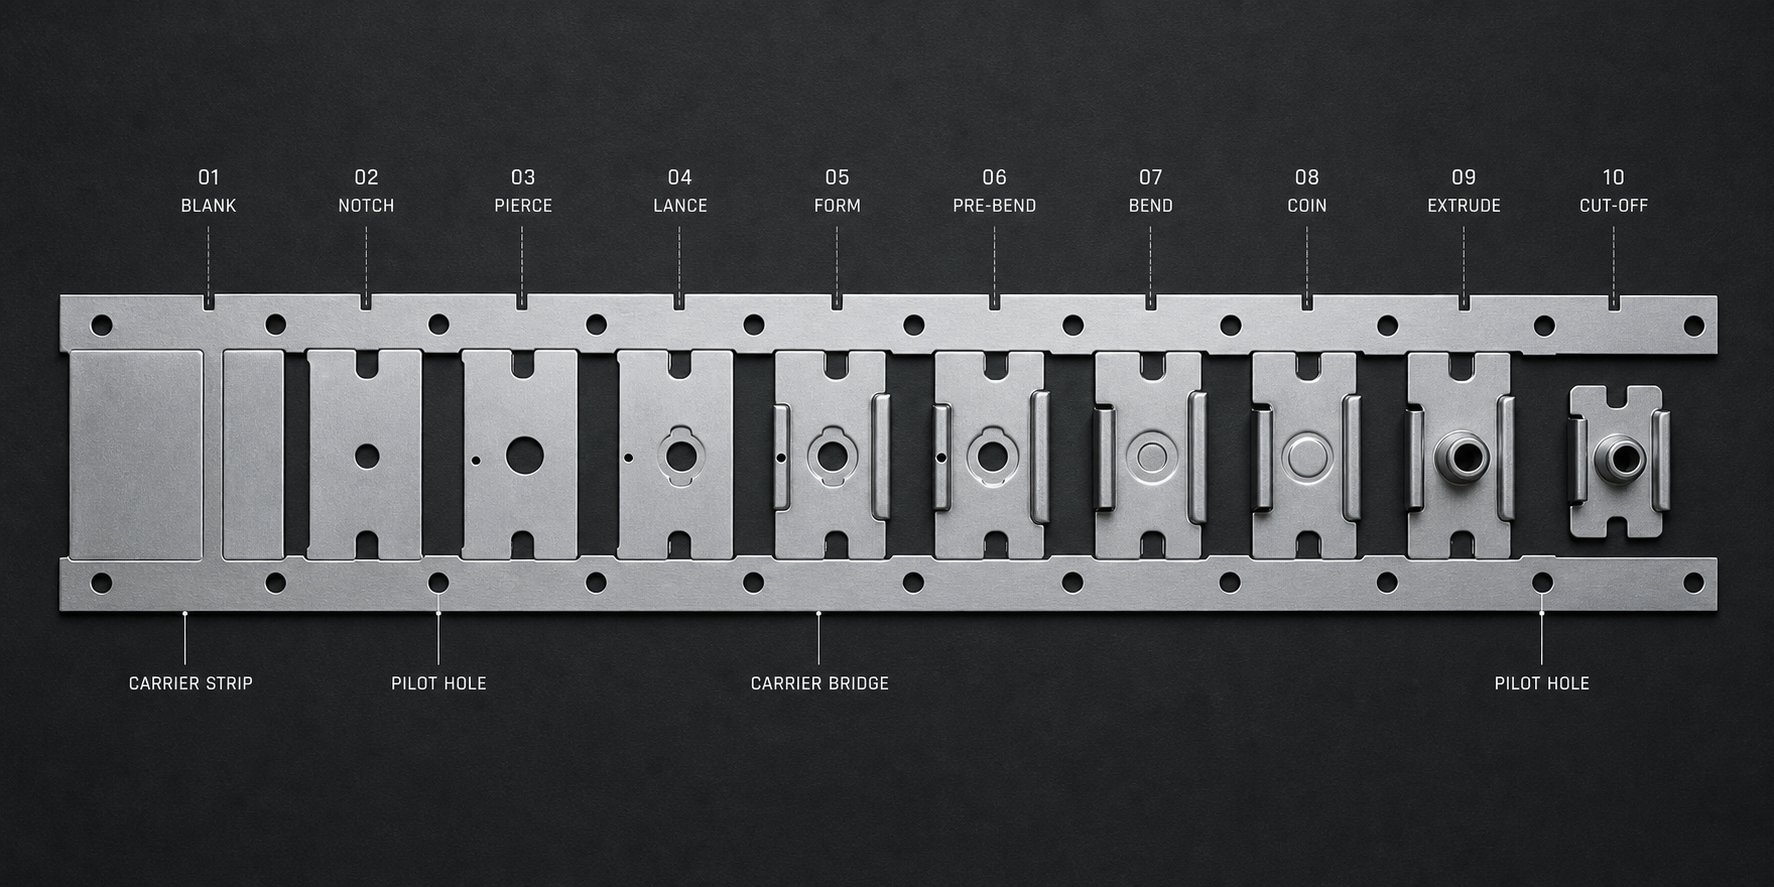
Параметры геометрии выреза и прогрессивная компоновка штампа
Свойства материала определяют окно проектирования. Параметры геометрии заполняют его. Глубина, ширина, угловые радиусы и угловые соотношения обходной выемки преобразуют металлургические ограничения в физические размеры инструмента, которые либо обеспечивают надежный контроль полосы, либо создают хронические производственные проблемы. Каждый параметр взаимодействует с толщиной материала, шириной полосы и расстоянием продвижения таким образом, что требует скоординированных решений, а не изолированных спецификаций.
Взаимосвязь глубины и ширины выреза с геометрией полосы
Глубина надреза — это расстояние, на которое вырез или выступ выступает внутрь от края полосы. Более глубокие насечки обеспечивают более надежное механическое зацепление с упорным блоком или карманом, что делает избыточную подачу физически невозможной даже при агрессивном ускорении подачи. Но за глубину приходится платить. В положительных конфигурациях каждый дополнительный миллиметр глубины уменьшает поперечное сечение держателя, уменьшая момент инерции, который сохраняет устойчивость полосы во время операций обработки металла на последующих станциях. В отрицательных конфигурациях большая глубина означает более длинный выступ с надрезом, что требует большего зазора через каждый последующий компонент матрицы.
Практические рекомендации по положительной глубине надреза составляют от 1,5 до 3,0 толщины материала. При усилии менее 1,5 т зацепление слишком поверхностное, чтобы надежно остановить движение полосы перед циклом прессования. При массе более 3,0 т на узких носителях оставшееся поперечное-сечение может оказаться недостаточно жестким, чтобы противостоять короблению в направлении подачи-. Для отрицательных вырезов длина язычка (функциональный эквивалент глубины) обычно составляет от 2,0 до 4,0 толщины материала, при этом более длинный размер необходим для обеспечения полной посадки изогнутого язычка в регистрационном кармане.
Ширина выреза ограничивается расстоянием продвижения — фиксированным размером, определяющим, насколько далеко полоса продвигается за один ход пресса. Выемка должна быть достаточно узкой, чтобы поместиться в пределах одного шага продвижения, не перекрывая элементы следующей станции, но при этом достаточно широкой, чтобы обеспечить достаточную площадь поверхности остановки. Обычной отправной точкой является ширина выреза от 40 до 60 процентов расстояния прогрессии, оставляя достаточно материала моста с обеих сторон выреза для поддержания целостности несущего элемента между прогрессиями. Как отмечается в принципах проектирования полос, толщина перемычки между элементами должна быть как минимум в 1,25–1,5 раза толще материала, чтобы предотвратить скручивание лома и выход из строя носителя.
Ширина полосы определяет, подходит ли односторонняя-или двусторонняя-надрезка. Узкие полосы (обычно менее 50 мм для материалов стандартной толщины) имеют надрезы с одной- стороны, чтобы сохранить максимальную ширину носителя на противоположном крае. В широких полосах часто используются двойные-боковые насечки с меньшей глубиной на каждой кромке, что позволяет симметрично распределять уменьшение поперечного сечения-и предотвращать боковое смещение подачи, которое возникает, когда асимметричные силы действуют на носитель во время продвижения.
Проектирование углового радиуса и управление концентрацией напряжений
Звучит незначительно? Угловые радиусы на переходах надрезов являются одними из наиболее важных размеров всей компоновки полосы. Острый внутренний угол положительной выемки концентрирует напряжение в инструменте пуансона, ускоряя износ в этой точке. Острый радиус основания отрицательного выреза концентрирует напряжение в материале полосы, создавая места зарождения трещин, которые могут распространяться под действием последующих формовочных нагрузок.
Коэффициент концентрации напряжений (Kt) в углу надреза подчиняется соотношению, определяемому соотношением радиуса и глубины. Для прямоугольного выреза с радиусом корня r и глубиной d Kt быстро увеличивается, когда r/d падает ниже 0,25. При r/d=0.1 коэффициенты концентрации могут превышать 4,0, что означает, что локализованное напряжение достигает четырехкратного номинального значения в носителе. Для материалов с ограниченным удлинением этот уровень концентрации превышает деформацию разрушения в корне еще до того, как полоса достигнет первой станции формования.
Практические характеристики радиуса зависят как от модуля упругости металла, так и от его способности к удлинению:
- Мягкая сталь- Минимальный внутренний радиус 0,5 т в углах выреза; 1,0t у отрицательных корней надрезов, где поблизости происходит последующее формование.
- Классы AHSS- Минимум 1,0 т во всех внутренних углах; 1,5 т или более при отрицательном основании надреза из-за ограниченной пластичности кромки.
- Алюминиевые сплавы- Минимум 0,75 т во внутренних углах; на отрицательных корнях необходимы большие радиусы, чтобы учесть склонность материала к распространению липких трещин.
- Нержавеющая сталь- Минимум 1,0 т во внутренних углах, чтобы компенсировать агрессивное упрочнение на кромке реза.
Эти радиусы также влияют на инструмент. На углах пуансонов с радиусом менее 0,3 мм из закаленной инструментальной стали на большинстве производственных материалов в течение первых 50 000 ударов образуются микро-сколы. В профилях обрезки проволоки - электроэрозионной обработки следует указывать радиусы в виде явных размеров, а не полагаться на естественный радиус проволоки для определения угла, поскольку эрозия диаметра проволоки во время резки может привести к получению непостоянных радиусов, которые на бумаге выглядят адекватными, но на практике не работают.
Взаимодействие размещения пилота с позиционированием выреза
Обводные насечки и направляющие штифты служат одной и той же цели — точному позиционированию полосы, но с разным уровнем точности. Выемка обеспечивает грубое управление, предотвращая чрезмерную перегрузку и устанавливая повторяемую исходную позицию для каждого хода пресса. Пилотные штифты обеспечивают точное управление, корректируя небольшие позиционные ошибки, которые накапливаются из-за проскальзывания подающих роликов, пружинения материала и теплового расширения полосы во время работы на высоких-скоростях.
Их расстояние должно быть согласовано. Если направляющий штифт расположен слишком близко к обходной выемке, эти два элемента конкурируют за позиционирование. Выемка удерживает полосу в одном положении, в то время как пилот пытается переместить ее в немного другое положение при входе в отверстие. Этот конфликт создает напряжение сдвига на направляющем штифте, удлинение направляющего отверстия и неравномерное расположение детали, что проявляется в разбросе размеров готовых компонентов.
При стандартном подходе обводная выемка размещается на первой станции (или первой станции резки), а направляющие отверстия — на второй и третьей станциях. Эта последовательность гарантирует, что надрез сначала устанавливает грубое положение, а затем пилоты уточняют его, прежде чем начнутся какие-либо критические операции по формованию или определению размеров. Для штампов с множеством станций дополнительные направляющие размещаются с интервалом в каждые три-пять шагов, но всегда смещены от мест надрезов как минимум на один полный шаг прогрессии.
Как рекомендуют рекомендации по проектированию прогрессивных штампов, если требуются два набора направляющих, оба должны быть пробиты на одной и той же станции, чтобы сохранить их относительную точность. Пилотные отверстия, пробитые на разных станциях, наследуют совокупную ошибку позиционирования каждой прогрессии между ними, ухудшая саму точность, которую они призваны обеспечить.
Последовательный процесс проектного решения, который координирует все эти параметры, следует логической иерархии:
- Определить расстояние прогресса- Это определяется геометрией детали и определяет максимально доступное пространство для всех элементов полосы, включая вырезы, направляющие и несущие мосты.
- Установите ширину полосы- Рассчитывается на основе размера заготовки плюс требования к несущей стенке плюс любые припуски на обрезку кромок, определяющие общее поперечное-сечение, доступное для зацепления с надрезом.
- Выберите тип выреза в зависимости от материала и геометрии.- Свойства материала (рассмотренные в предыдущем разделе) в сочетании с шириной полосы и требованиями к жесткости носителя определяют, подходит ли положительный, отрицательный вырез или отсутствие надреза.
- Определить размеры выреза- Глубина, ширина и угловые радиусы задаются в пределах ограничений, установленных шагами с первого по третий, обеспечивая баланс между надежностью сцепления и целостностью полосы.
- Координировать размещение пилота- Расположение пилотных отверстий выбрано так, чтобы дополнять позиционирование надрезов без конфликтов, и расположено на расстоянии, позволяющем исправить ошибку подачи, накопленную после станции надреза.
Оптимизация компоновки полос существенно меняется в зависимости от того, какой тип выреза выбран. Положительные насечки потребляют ширину полосы, поэтому программное обеспечение для раскроя материалов для расчета длины материала должно учитывать глубину надреза при расчете минимальной ширины полосы. Положительная выемка глубиной 2 мм с каждой стороны добавляет 4 мм к общей требуемой ширине рулона, что при производстве миллионов деталей приводит к измеримым затратам на материал. Современные алгоритмы раскроя учитывают это автоматически, но входные параметры должны отражать фактическую геометрию выреза, а не общий допуск.
Отрицательные насечки не требуют дополнительной ширины полосы, но усложняют конструкцию штампа. На каждой станции требуется рельефная геометрия для выступающей лапки, что увеличивает время обработки и затраты при изготовлении штампа. Компромисс-экономичен: отрицательные насечки экономят материал на протяжении всего производственного цикла, а положительные насечки экономят затраты на инструменты при изготовлении штампа. Какой из факторов доминирует, зависит от объема производства, стоимости материала за килограмм и графика амортизации штампов.
Эти геометрические параметры не существуют изолированно. Каждый параметр влияет на решения о расположении полосы, пилотной стратегии, конструкции системы обработки лома и интервалах технического обслуживания штампов. Следующим логическим шагом является организация этих взаимодействующих переменных в структурированную структуру принятия решений, которая помогает инженерам выбрать правильную конфигурацию выреза, прежде чем приступать к работе со сталью.
Схема принятия решений по выбору типа надреза
Параметры геометрии и свойства материала определяют то, что возможно. Структура принятия решений определяет, что является практичным. Инженеры, работающие над новым прогрессивным проектом штампа, редко сталкиваются с проблемой расчета глубины надреза или выбора процента зазора после выбора типа надреза. Более сложный вопрос возникает раньше: должна ли эта матрица иметь положительные, отрицательные или вообще не иметь обходных насечек? Ответ зависит как минимум от семи взаимодействующих переменных, и неправильный выбор приводит к пересмотру схемы полос, изменениям пилотной стратегии и головной боли при обслуживании, которая сохраняется на протяжении всего срока службы инструмента.
Далее следует структурированный подход к этому решению, организованный вокруг факторов, которые опытные инженеры по инструментам и штампам оценивают, иногда интуитивно, при выборе конфигурации с вырезом.
Когда использовать положительные обходные вырезы
Позитивные насечки занимают свое место в матрицах, где чистый выброс отходов, ограничения прочности материала и простота конструкции матрицы имеют приоритет над жесткостью полосы и экономией материала. Представьте себе сценарий: вы используете AHSS толщиной 1,2 мм на узком носителе, пропуская через 12 станций со скоростью 200 ударов в минуту. Предел текучести материала практически не оставляет места для краевой деформации на отрицательном основании надреза. Положительная конфигурация выталкивает все повреждения из-за переломов в одноразовый лом, сохраняя ту небольшую пластичность кромок, которая остается на носителе.
Положительные вырезы также являются выбором по умолчанию, когда:
- Материал имеет предел текучести стали, превышающий 600 МПа, при этом риск растрескивания корня надреза перевешивает экономию материала при отрицательной конфигурации.
- Матрица имеет менее восьми позиций, что делает преимущества отрицательных насечек в зазоре на выходе менее значительными.
- Инфраструктура удаления пробок уже встроена в конструкцию матрицы (желоба для мусора, вакуумные системы, сквозное-удаление валков).
- Ширина полосы обеспечивает достаточное поперечное сечение-основателя, а это означает, что материал, удаляемый надрезом, не снижает критически стабильность подачи.
- Система подачи основана на индуктивном датчике приближения или другой электронной защите матрицы, которая подтверждает положение полосы, что делает физическую регистрацию отрицательной пластины менее критичной.
Компромисс- – потребление материала. Каждая заготовка с положительной насечкой приобретается в рулонах, которые становятся металлоломом. На штампе, производящем 5 миллионов деталей в год, даже небольшая выемка увеличивает измеримые затраты на материал. Оправданность этих затрат зависит от того, насколько они соотносятся с-взвешенными затратами на растрескивание держателя, разрушение штампа или дополнительную механическую обработку, необходимую для получения отрицательных зазоров надрезов.
Когда использовать отрицательные обходные вырезы
Отрицательные насечки хороши, когда жесткость полосы не-не подлежит обсуждению, целевые показатели использования материала агрессивны, а сам материал может выдерживать нагартование, возникающее у основания надреза. Представьте себе широкий транспортер из мягкой стали, проходящий через 20 станций с операциями формовки, при которых к краям полосы прилагаются изгибающие нагрузки. Положительная отметка в этом месте ослабляет носитель именно там, где ему больше всего нужна сила. Отрицательный вырез сохраняет все поперечное-сечение и обеспечивает превосходную трехмерную-совмещение.
Условия, благоприятные для отрицательных отметок, включают:
- Узкая ширина полосы, при которой удаление материала для положительного надреза приведет к снижению жесткости держателя ниже порога для надежной подачи.
- Материалы с удлинением более 25 процентов и умеренной степенью наклепа, выдерживающие нагрузки, возникающие при прорезании пластины и изгибе.
- Высокая станция учитывает, когда совокупная ошибка подачи из-за неточности катушки подачи требует надежных механических упоров, а не только обнаружения на основе датчиков-.
- Односторонняя конструкция держателя, в которой язычок может быть зажат в подъемнике стержня, одновременно обеспечивая регистрацию и предотвращая боковое отклонение держателя.
- Объемы производства настолько велики, что экономия материалов за счет устранения заготовок с положительными насечками оправдывает дополнительные затраты на изготовление штампов для карманов с выступами.
Критическим ограничением является зазор ниже по течению. На каждой станции штампа должна быть предусмотрена выступающая лапка, и при каждом цикле технического обслуживания необходимо проверять, чтобы карманы для лапок оставались чистыми и неповрежденными. В штампах со сложной системой кулачков или малыми вертикальными зазорами физическое пространство для рельефа выступа может просто отсутствовать.
Когда обходные пазы не требуются
Не каждому прогрессивному штампу требуется обходная выемка. При подходящих условиях полное устранение надрезов позволяет экономить материал, упрощает конструкцию штампа и исключает еще один элемент технического обслуживания из графика оснастки. Вопрос в том, сможет ли ваш процесс обеспечить надежную подачу и позиционирование без механической поддержки, которую обеспечивает насечка.
Без-операция вырезания становится целесообразной, если:
- Система подачи рулона обеспечивает точность позиционирования в пределах 0,05 мм или выше, что подтверждено документально подтвержденными исследованиями возможностей.
- Входящий материал имеет минимальную выпуклость кромок (обычно это резка в -качественном сервисном центре с последующей-обработкой кромок).
- Датчики защиты матрицы установлены, правильно откалиброваны и никогда не отключаются во время настройки.
- Операторы и наладочный персонал хорошо обучены методам прогрессивной подачи матрицы и распознаванию застревания.
- Геометрия детали включает в себя особенности на ранних станциях (обрезки по периметру или большие направляющие отверстия), которые по своей сути предотвращают перегрузку, создавая естественные остановки.
Как отмечает Арт Хедрик, если ваш входящий материал не имеет сильного изгиба кромки, ваш персонал высококвалифицированный, сбои при подаче редки, а защита штампа всегда работает правильно, выемка может не понадобиться. Но одновременное соблюдение всех этих критериев встречается редко. Большинство производителей штампов делают в инструменте выемку и оставляют решение об ее удалении штамповщикам, которые знают возможности своей работы.
Расчет рисков асимметричен. Стоимость материала для изготовления насечек на миллионах деталей может составлять несколько тысяч долларов. Авария одной матрицы из-за перегрузки может стоить сотни тысяч долларов из-за ремонта, простоя и срыва производственного графика. Для критически важных инструментов, где время безотказной работы имеет значение, консервативный подход предпочитает включение отметки, если только нет документированной и-проверенной причины ее отсутствия.
Матрица критериев выбора типа выреза
В следующей таблице факторы принятия решений объединены в сравнительную структуру. Каждая строка представляет переменную, влияющую на выбор, а каждый столбец показывает, как эта переменная смещает предпочтение в сторону определенной конфигурации.
| Фактор принятия решения | Предпочтительна положительная отметка | Предпочтительна отрицательная метка | Нет жизнеспособного выреза |
|---|---|---|---|
| Ширина полосы | Широкие полосы (более 80 мм) с большим поперечным-несущим сечением | Узкие полосы (менее 50 мм), где удаление материала критически ослабляет носитель. | Любая ширина при условии проверки точности системы подачи. |
| Толщина материала | Тонкие материалы (менее 0,8 мм), из которых возможен выброс пробки | Материалы средней и толстой толщины (0,8–3,0 мм), где жесткость язычка надежна, а сила прокалывания умеренная. | Средней толщины с предсказуемым поведением подачи и минимальным развалом |
| Класс прочности материала | Высокая-прочность (предел текучести более 500 МПа); AHSS, DP, мартенситные марки с ограниченной пластичностью кромок | Прочность от низкой до средней (предел текучести ниже 400 МПа); мягкая сталь, HSLA с удлинением более 25% | Любой класс прочности при условии комплексной защиты штампа. |
| Объем производства | Малые и средние объемы, когда простота штампа перевешивает затраты на-штучный материал | Большие объемы (миллионы деталей), когда совокупная экономия материалов оправдывает дополнительные затраты на изготовление штампов. | Малые объемы с опытными операторами и короткие тиражи |
| Количество штамповочных станций | Менее 10 станций, где сложность очистки табуляции в любом случае управляема. | 10 или более станций, где совокупная ошибка подачи требует надежной механической регистрации | Короткие штампы (до 6 станций) с минимальным накоплением ошибок |
| Сложность геометрии детали | Простая геометрия с ограниченным формованием вблизи края держателя. | Сложная обработка вблизи краев несущего элемента, где необходима полная-жесткость поперечного сечения. | Геометрия, которая создает естественные остановки перегрузки (большие вырезы, обрезка периметра на ранних станциях) |
| Точность системы подачи | Стандартные сервоподачи с точностью 0,1 мм или выше. | Старые механические подачи или высокоскоростные-приложения, где инерция приводит к перерегулированию | Высокоточные-сервосистемы с документально подтвержденной способностью менее 0,05 мм в сочетании с активной электронной защитой матрицы. |
Вы заметите, что ни один фактор не определяет результат в отдельности. Узкая полоска из мягкой стали, идущая при большой громкости, сильно указывает на отрицательные насечки. Та же узкая полоса на DP 980 при умеренном объеме полностью меняет рекомендацию. Показанный модуль упругости стали не меняется между этими марками, но характер разрушения в основании надреза меняется настолько резко, что вся конфигурация должна следовать.
Выбор выреза никогда не является изолированным решением. Он учитывает расчет ширины полосы, стратегию и расстояние между пилотными линиями, инфраструктуру обработки лома, требования к зазору на последующих станциях и интервалы технического обслуживания штампов. Изменение типа надреза после того, как конструкция штампа вышла за рамки концептуальной стадии, обычно требует переделки всей компоновки полосы.
Именно из-за этого каскадного эффекта система принятия решений имеет наибольшее значение на самой ранней стадии проектирования, до того, как ширина полосы будет согласована со спецификациями покупки рулона, до того, как будут окончательно определены размеры башмака матрицы и до того, как последовательность станций заблокируется в конвертах зазоров. Инженеры, которые откладывают решение о типе надреза, часто обнаруживают, что их предположения о расположении полос неявно заложены в выборе, который может не соответствовать требованиям к материалу или производству, которые возникают во время детального проектирования.
Структурированная структура устраняет двусмысленность. Он преобразует взаимодействие между материаловедением, геометрией штампа и экономикой производства в повторяемую оценку, которая обеспечивает согласованные результаты во всех проектах. Но фреймворки учитывают замысел проекта. Что произойдет, если это намерение встретится с реальностью производства и что-то пойдет не так? Застревания ленты, выдергивание заготовок, преждевременный износ и отказы держателей - все это связано с конкретными нарушениями в научных отношениях, рассмотренными в этой статье, и для их диагностики необходимо связать симптомы с первопричинами с помощью тех же принципов, которые определяли первоначальную конструкцию.
Устранение неполадок в режимах отказа обходного канала
Хорошо спроектированный-обходной паз может без происшествий проработать миллионы циклов. Плохо сконструированный инструмент дает о себе знать уже после первой тысячи ходов из-за застреваний, заусенцев, вытянутых заготовок или трещин на держателях. Что разочаровывает? Эти симптомы часто выглядят одинаково в печатном цехе независимо от того, является ли первопричина геометрической, металлургической или связанной с зазором-. Чтобы отделить одно от другого, необходимо связать видимые данные с механикой разрушения и поведением материала, которые определяют характеристики надреза.
Далее следует систематическая разбивка пяти наиболее распространенных режимов отказа байпасных вырезов, их научных коренных причин и диагностических шагов, которые приводят к долгосрочным исправлениям, а не к временным исправлениям.
Застревание полосы и недостаточное зацепление паза
Когда полоса продвигается слишком далеко или недостаточно далеко, каждая следующая станция обрабатывает материал в неправильном положении. Отверстия выходят за пределы-центра, изгибы образуются в неправильных местах, а разброс размеров увеличивается до тех пор, пока деталь не выйдет из строя. В тяжелых случаях застревание подачи приводит к полному разрушению штампа, одновременно повреждая пуансоны, блоки штампов и направляющие системы.
Недостаточное зацепление выемки является наиболее распространенной причиной. Выемка предназначена для остановки движения полосы в определенной точке. Если поверхность зацепления слишком мелкая, изношена или геометрически не соответствует упорному блоку, полоса выходит за пределы перед циклом прессования. Прогрессивные исследования по устранению неполадок в штампах подтверждают, что нестабильность положения полосы часто является самым ранним сигналом о неисправности, появляющимся до появления видимых дефектов детали.
Основная причина напрямую связана с принципами напряжения и деформации, рассмотренными ранее. Положительная выемка, потерявшая глубину из-за накопленного износа пуансона, больше не создает геометрию кармана с полным зацеплением. Стопорный блок контактирует с более мелкой поверхностью, и под действием сил ускорения подачи импульс полосы преодолевает уменьшенную площадь контакта. Для отрицательных насечек типичным механизмом является пружинение у основания выступа. Если предел текучести материала стали или сплава превышает исходное проектное предположение, язычок не сгибается до заданного угла, что уменьшает глубину его расположения в регистрационном кармане.
- Проверьте глубину надреза в соответствии с исходной спецификацией.- Измерьте фактическую оставшуюся глубину зацепления с помощью щупов или оптического компаратора. Сравните с минимальным порогом 1,5 т для надежного стопорного контакта.
- Осмотрите поверхность стопорного блока.- Растрескивание, скопление материала или износ упорной поверхности снижают эффективное зацепление, даже если сам паз правильный.
- Проверьте время выпуска фида- Если устройство подачи отпускает полосу слишком поздно, пилоты пытаются зарегистрировать материал, который не полностью прилегает к упору, создавая позиционный конфликт и непоследовательное продвижение.
- Измерьте упругость язычка на отрицательных пазах- Сравните фактический угол изгиба с замыслом проекта. Материалы с более высоким пределом текучести обеспечивают более упругое восстановление, и язычок может отскочить назад за пределы диапазона захвата кармана.
- Оцените развал полосы- Из-за прорезания рулона выпуклость кромок может препятствовать прямому движению полосы, из-за чего выемка не попадает в стопорный блок вбок, даже если расстояние подачи правильное.
Ключевым диагностическим отличием является то, является ли застревание постоянным (указывает на ошибку геометрии или настройки) или прерывистым (указывает на динамические факторы, такие как время подачи, вибрация полосы на скорости или тепловое расширение во время длительных пробегов). Постоянные застревания происходят из-за статических размеров. Прерывистые из них связаны с динамикой процесса, которая проявляется только в производственных условиях.
Вытягивание пробки и образование заусенцев на кромках надрезов
Вытягивание заготовок при положительной конфигурации надрезов является одним из наиболее разрушительных видов отказов при прогрессивной штамповке. Когда кусок лома прилипает к поверхности пуансона во время извлечения и уносится обратно в рабочее пространство, он может раздавиться между пуансоном и полосой при следующем ходе, повредив поверхность штампа, повредив деталь или вызвав каскад заклинивших станций. КакАрт Хедрик объясняет, одна выдернутая пуля может парализовать производство и повредить каждую станцию инструмента.
Наука восходит к вакуумной механике и геометрии зазора. Во время резки заготовка искривляется по мере отделения от полосы. Воздух, захваченный между изогнутой заготовкой и плоской поверхностью пуансона, создает вакуумный карман. Металл по периметру пуансона образует плотное уплотнение во время резки, а при извлечении это уплотнение предотвращает высвобождение заготовки. Тяжелые смазочные материалы усиливают уплотняющее действие. Надрезы с положительным обходом несколько более чувствительны, чем стандартные операции прокалывания, поскольку пуля имеет свободный край, который может изгибаться и захватывать пуансон во время отвода.
Большие зазоры при резке усугубляют проблему. При меньших зазорах заготовка сжимается во время резки и разжимается после отделения, создавая посадку с натягом, которая удерживает ее в матрице матрицы. При больших зазорах заготовка остается немного меньшего размера по сравнению с отверстием матрицы, и ее можно свободно вытягивать с помощью пуансона. Выбор материала штамповочного инструмента также имеет значение: намагниченные поверхности пуансона в результате плоского шлифования притягивают железные заготовки, если компоненты не размагничиваются должным образом после заточки.
Образование заусенцев на краях надрезов создает другую, но связанную с ними проблему. Чрезмерные заусенцы на кромке надреза мешают последующим операциям формования, действуя как источник напряжений во время изгиба, создавая поверхностные царапины на компонентах штампа и не позволяя полосе лежать ровно на прижимных площадках. Каков предел текучести материала относительно действующих сил? Когда кромки пуансона затупляются, режущее действие переходит от чистого среза к разрыву. Материал растягивается за пределы предела текучести, который сталь может выдержать перед отделением, образуя удлиненные выступы заусенцев, а не чистый перелом.
- Для вытягивания слизней- Провентилируйте центр пуансона с помощью воздушного отверстия, чтобы нарушить вакуум. Установите подпружиненные-выталкиватели в пуансоны достаточно большого размера, чтобы их можно было принять. Рассмотрим пуговицы с обратным-конусом, которые удерживают заготовки при сжатии. После шлифовки размагничивайте все детали.
- Для чрезмерного заусенца- Измерьте зазор между пуансоном-к-матрицей и сравните его с рекомендациями-для конкретного материала. Осмотрите режущие кромки на наличие закруглений или микро-сколов. Установите интервалы заточки, основываясь на количестве ходов, а не дожидаясь видимого роста заусенцев.
- Для обоих условий одновременно- Эта комбинация обычно указывает на сильный износ пуансона. Затупленная кромка приводит к появлению более крупных заусенцев, а повышенное трение между изношенными поверхностями создает более сильную вакуумную адгезию. Программа превентивной заточки, основанная на фактическом количестве ходов, помогает поддерживать стабильные нагрузки при резании и снижает как вытягивание пробок, так и образование заусенцев до того, как они достигнут критического уровня.
Преждевременный износ матрицы и последствия технического обслуживания
Обходные выемки и отверстия матрицы подвергаются концентрированному износу по причинам, коренящимся в их асимметричной геометрии. В отличие от стандартного круглого прокалывающего пуансона, который равномерно распределяет срезающие усилия по всему периметру, пробойник с выемкой имеет ограниченные грани (резка по корпусу носителя) и свободные грани (резка по открытому краю полосы). Этот дисбаланс означает, что одна сторона инструмента работает сильнее, чем другая, при каждом движении.
Сторона с ограничениями испытывает более высокую сжимающую нагрузку, поскольку окружающая несущая полоса сопротивляется деформации. За сотни тысяч циклов на этой поверхности сначала появляются скругления кромок и микро-сколы. Нестесненная сторона, врезающаяся в свободный материал, изнашивается медленнее. Результатом является прогрессирующая асимметрия зазора: сторона, прилегающая к держателю, постепенно открывается, в то время как сторона со свободным-краем остается плотнее. Далее следует размерный сдвиг в геометрии выреза.
Свойства материала ускоряют эту закономерность. Обработка материалов, близких к пределу текучести стали, особенно марок AHSS, значительно увеличивает нагрузку на пуансон за один ход. Прорезной пуансон DP 980 толщиной 1,5 мм поглощает примерно в два раза большую силу сдвига, чем тот же пуансон, разрезающий мягкую сталь такой же толщины. Эта разница в силах напрямую приводит к ускоренному разрушению кромки, более частой заточке и сокращению общего срока службы пуансона. Материал штамповочного инструмента сам по себе должен соответствовать применению: твердосплавные вставки становятся необходимыми на станциях вырубки с высокими-нагрузками, где обычная инструментальная сталь разрушается слишком быстро.
Выпучивание полосы из-за-ослабленных несущих элементов представляет собой тип разрушения конструкции. Когда положительные насечки удаляют слишком большое поперечное-сечение или когда несколько станций надрезов усугубляют эффект ослабления, держатель теряет достаточную жесткость, чтобы противостоять сжимающим нагрузкам в направлении подачи-. Полоса сгибается между станциями, отрывается от поверхности матрицы и прижимается к компонентам, расположенным ниже по потоку. Основная причина механическая: момент инерции носителя упал ниже порога, необходимого для выдерживания совокупных сил сопротивления со всех станций, действующих на него одновременно.
- Контролировать асимметрию износа пуансона- Во время планового технического обслуживания сначала осмотрите режущую кромку-со стороны держателя. Если скругление превышает 0,02 мм, а свободная-сторона остается острой, значит, заточка заточена.
- Отслеживайте интервалы заточки в зависимости от марки материала- Установите базовое количество штрихов для каждого типа материала. При работе с AHSS и нержавеющей сталью обычно требуется заточка с интервалами от 40 до 60 процентов, приемлемыми для мягкой стали.
- Проверьте жесткость держателя после надрезов.- Если во время производства возникает коробление полосы, рассчитайте остаточный момент инерции несущей в месте надреза и сравните его с требованиями к усилию подачи для общего количества станций.
- Оценить выбор материала штамповочного инструмента- Постоянный преждевременный износ, несмотря на правильный зазор и заточку, указывает на то, что материал пуансона не выдерживает условий нагрузки. Переход с инструментальной стали D2 на твердосплавную или нанесение покрытий TiAlN может продлить срок службы в 3–5 раз в сложных условиях эксплуатации.
Общим для всех этих режимов отказов является то, что симптомы, появляющиеся в одном месте матрицы, часто возникают из-за решений, принятых в другом месте, во время проектирования, выбора материала или настройки.Как подчеркивают научные исследованияВ процессе штамповки взаимодействуют тысячи переменных, и обнаружение того, как они связаны, важно для выявления коренных причин, а не для погони за симптомами.
Понимание того, указывает ли характер трещин на проблемы с зазором, на проблемы с упрочнением материала или на проблемы с геометрией, — вот что отличает систематическое устранение неполадок от корректировки проб-и-ошибок. Грубая зона излома с минимальной полировкой указывает на чрезмерный зазор. Гладкая кромка с выступающими выступами заусенцев указывает на изношенный инструмент. Треснутый носитель у основания надреза указывает на то, что свойства материала превышают расчетные пределы; вероятно, предел текучести стали был указан ниже, чем тот, который поступил на рулон. Каждый образец соответствует конкретным научным принципам, и инженеры, работающие над сложными отказами,-связанными с надрезами, имеют доступ к совместной разработке инструментов со стороны опытных производителей штампов, таких какИндивидуальные решения для штамповки YICHENможет ускорить путь от диагностики до коррекции, особенно когда геометрия паза, спецификация зазора и оптимизация потока материала должны решаться одновременно.
Эти виды отказов не существуют изолированно. В матрице, испытывающей вытягивание заготовки, часто на ранней стадии -нарастают заусенцы и нестабильна подача, и все это связано с одним и тем же основным прогрессом износа. Их окончательное решение означает устранение коренных научных взаимосвязей, а не лечение каждого симптома отдельно. Эта перспектива на уровне системы-, применяющая науку о разрушении, поведение материалов и геометрические принципы в качестве интегрированной основы, превращает реактивное обслуживание в упреждающее проектирование штампов.
Применение технологии обходного выреза в практике проектирования штампов
Реактивное устранение неполадок поддерживает работу матрицы. Проактивный дизайн в первую очередь предотвращает сбои. Каждый принцип, рассмотренный в этой статье, от поведения зоны сдвига до выбора зазора,-зависимого от материала, сводится к одной практической цели: созданию конфигураций байпасных вырезов, которые предсказуемо работают в течение миллионов циклов без постоянного вмешательства. Разница между изготовителем инструментов и штампов, который проектирует насечки по привычке, и тем, кто проектирует их с помощью науки, сводится к тому, поняты ли лежащие в основе взаимосвязи или они просто приближены.
Ключевые инженерные принципы проектирования вырезов
Пять научных-принципов отличают разработку уровней экспертного-уровня от подходов проб-и-ошибок. Это не эмпирические правила. Это причинно-следственные связи, которые сохраняются независимо от конкретного штампа, материала или производственной среды.
- Свойства материала определяют тип выреза до рассмотрения геометрии.Предел текучести, удлинение и скорость наклепа определяют, сможет ли несущая полоса выдержать зону разрушения и деформационное упрочнение, вызванное отрицательным корневым надрезом. Материалы с высокой-прочностью и низким-удлинением подталкивают к принятию решения в пользу позитивных конфигураций. Попытка сделать отрицательный надрез на AHSS, поскольку он работает с мягкой сталью, игнорирует металлургические граничные условия, которые определяют пластичность кромки.
- Направление распространения трещины определяет, где концентрируются повреждения.Позитивные насечки отправляют зоны излома в одноразовый металлолом. Отрицательные насечки удерживают их на несущей полосе. Каждая последующая операция формовки действует в зависимости от состояния кромки, созданного выемкой. Спроектировать выемку без учета того, что произойдет через три станции, — это половина проблемы.
- Зазор зависит от-материала, а не является универсальным.10-процентный зазор, обеспечивающий чистые края мягкой стали, приводит к наименьшей возможной высоте заусенцев в нержавеющей стали и риску микро-трещин в стали DP. Проценты зазоров должны быть получены на основе поведения материала на сдвиг, а не унаследованы от предыдущих проектов для разных марок.
- Угловые радиусы контролируют концентрацию напряжений больше, чем любой другой отдельный размер.Радиус корня менее 0,5 толщины материала создает факторы концентрации, которые исчерпывают местную пластичность еще до начала формования. Указание радиусов не является отделочной деталью; это структурное решение, имеющее прямые последствия для целостности держателя и срока службы инструмента.
- Выбор выреза каскадно распространяется на каждую соседнюю систему.Изменение положительного значения на отрицательное (или наоборот) после определения схемы полосы означает переработку расчетов ширины полосы, расстояния между пилотами, инфраструктуры обработки металлолома, зазоров между станциями и графиков технического обслуживания. Решение о вырезе должно предшествовать, а не следовать за детальным проектированием штампа.
Интеграция технологии вырезов в рабочий процесс разработки штампа
Эти принципы интегрируются в процесс разработки матрицы на самой ранней стадии осуществимости, до того, как будет зафиксирована ширина полосы, до того, как будут определены размеры башмаков матрицы и до того, как будут выпущены спецификации на покупку рулона. Рабочий процесс выглядит следующим образом: сначала просмотрите спецификацию материала, установите окно проектирования для живучести корня надреза, затем выберите тип надреза, затем определите геометрию, затем согласуйте размещение пилотного элемента. Каждый шаг основывается на предыдущем.
Для изготовителя штампов, работающего с помощью сложного прогрессивного инструмента с 15 или более станциями, такая последовательная дисциплина предотвращает обнаружение на позднем-этапе того, что выбранная конфигурация вырезов противоречит требованиям последующей штамповки или превышает конструктивные возможности носителя. Моделирование CAE, используемое в профессиональных процессах проектирования штампов, позволяет проверить деформацию основания надреза и жесткость держателя практически до начала резки стали, устраняя проблемы, которые в противном случае всплывут только во время испытаний T0.
Перспектива жизненного цикла имеет одинаковое значение. У штампа, который работает чисто при ходе 1000, могут возникнуть отказы, связанные с насечками-, при ходе 500 000, поскольку кромки пуансона закругляются, зазоры открываются асимметрично, а глубина зацепления уменьшается. Интервалы профилактического технического обслуживания должны быть откалиброваны с учетом марки материала и геометрии насечек с самого начала, а не устанавливаться сразу после первого случая отказа.
Ресурсы для усовершенствованного проектирования штамповочных штампов
Инженеры-инструментальщики, работающие над проектированием-сложных обходных вырезов, получают выгоду от нескольких каналов ресурсов. Поставщики стандартных компонентов, такие как Misumi USA, поставляют пуансоны, кнопки штампов и направляющие компоненты по каталогу, соответствующие общепринятой геометрии. Отраслевые мероприятия, такие как FABTECH Chicago 2025, предлагают прямой доступ к демонстрациям технологий оснастки, семинарам по проектированию штампов и партнерским сетям, которые ускоряют передачу знаний по таким темам, как оптимизация надрезов и стратегии управления полосой.
Для проектов, включающих сложную компоновку полос, нестандартные профили пуансонов и проблемы с потоками материалов, которые выходят за рамки каталожных решений, ценной становится совместная поддержка проектирования со стороны опытных производителей штампов.Индивидуальные решения для штамповки YICHENпредоставьте инженерам-инструментальщикам знания в области конструкции штампа, компонентов, пуансонов, подъемников, обходных пазов, контроля заусенцев, определения зазоров и оптимизации потока материала. Этот тип партнерства особенно актуален, когда геометрию надреза необходимо согласовывать с последовательностями формования на нескольких-станциях, когда AHSS или экзотические материалы выводят стандартные рекомендации по проектированию за пределы утвержденного диапазона или когда объемы производства требуют инструментов, которые сочетают производительность с эффективностью обслуживания в течение миллионов циклов.
Независимо от того, закупаете ли вы компоненты у поставщиков каталога, посещаете сессии fabtech 2025, посвященные технологии прогрессивных штампов, или привлекаете изготовителя нестандартных штампов для полной-поддержки проектирования системы, основное требование одно и то же: решения, основанные на научных взаимосвязях между материалом, геометрией и процессом, а не на унаследованных предположениях из разных приложений. Изложенные здесь принципы обеспечивают аналитическую основу. Их последовательное применение в проектах превращает конструкцию обходных пазов из хронического источника сбоев штампов в надежную и предсказуемую инженерную систему.
Часто задаваемые вопросы об обходных выемках в штампах
1. В чем разница между отрицательным и положительным обходным пазом в прогрессивных штампах для штамповки?
Положительный обходной паз удаляет материал с края полосы, создавая внутренний вырез, в результате которого выбрасывается вниз отдельная порция лома. В результате несущая полоса имеет уменьшенное поперечное-сечение в каждом месте надреза. Отрицательный обходной вырез оставляет выступающий выступ, идущий от края полосы, который соединяется с карманом в штампе для регистрации. Отдельная заготовка не образуется, и сохраняется полное поперечное-сечение полосы. Выбор между ними зависит от свойств материала, ширины полосы, объема производства и требований к последующей формовке. Высокопрочные стали с ограниченным удлинением обычно предпочитают положительные надрезы, поскольку повреждения от разрушения остаются в ломе, тогда как пластичные мягкие стали хорошо работают с любой конфигурацией.
2. Почему для материалов AHSS требуется другая конструкция обходных пазов, чем для мягкой стали?
Усовершенствованные высокопрочные стали-имеют значительно меньшее удлинение и более агрессивное поведение при наклепе по сравнению с мягкой сталью. Когда в AHSS вырезается отрицательный надрез, зона воздействия сдвига у основания надреза становится чрезвычайно твердой и хрупкой, почти не сохраняя пластичности, способной поглощать напряжения, возникающие в результате последующего формования. Это делает корень надреза местом зарождения трещины при дополнительной нагрузке. AHSS также требует более широких зазоров при резке, обычно от 14 до 16 процентов или выше по сравнению с 5–10 процентами для мягкой стали. Положительные насечки обычно предпочтительнее для AHSS, поскольку они направляют распространение трещин в одноразовый лом, а не концентрируют повреждения на несущей полосе. Инженеры, работающие с этими материалами, получают выгоду от сотрудничества с партнерами по инструментам, такими как YICHEN, чьи специальные решения для штамповки штампов обеспечивают определение зазоров и оптимизацию потока материала для требовательных марок.
3. Как устранить проблемы с застреванием ленты, вызванные проблемами с пазами байпаса?
Застревание полосы из-за проблем с насечкой обычно происходит из-за недостаточного сцепления между насечкой и стопорным блоком. Начните с измерения фактической глубины надреза в соответствии с исходной спецификацией, используя щупы или оптический компаратор. Проверьте, нет ли на поверхности стопорного блока трещин или скоплений материала, снижающих эффективное зацепление. Проверьте момент освобождения механизма подачи катушки, чтобы убедиться, что полоса полностью садится на место перед включением направляющих. Для отрицательных насечек измерьте фактический угол изгиба выступа и сравните его с проектным замыслом, поскольку материалы с более высоким пределом текучести обеспечивают большую упругость. Также оцените развал входящей полосы, из-за которого выемка может не попасть в боковой упор. Постоянные нарушения подачи указывают на статические ошибки геометрии, а периодические нарушения указывают на динамические факторы, такие как время подачи или тепловое расширение во время длительных производственных циклов.
4. Какой радиус угла следует указать на переходах обходных вырезов, чтобы предотвратить растрескивание?
Угловой радиус на переходах надрезов является одним из наиболее важных размеров для предотвращения растрескивания несущей полосы и преждевременного выхода из строя пуансона. Минимум зависит от типа материала. Для мягкой стали укажите толщину материала как минимум в 0,5 раза во внутренних углах пуансона и в 1,0 раза толщину в основаниях отрицательных вырезов вблизи зон штамповки. Для марок AHSS требуется минимальная толщина в 1,0 раза во всех углах и в 1,5 раза или больше у основания отрицательного выреза из-за ограниченной пластичности кромки. Алюминий требует толщины минимум в 0,75 раза. Когда отношение радиуса-к-глубине падает ниже 0,25, коэффициент концентрации напряжений может превысить 4,0, что означает, что локализованное напряжение достигает четырехкратного номинального значения. Этот уровень концентрации исчерпывает доступную пластичность до того, как полоса достигнет последующих станций формования.
5. Когда прогрессивная матрица может работать без обходных пазов?
Прогрессивная матрица может работать без обводных пазов при одновременном соблюдении нескольких условий: система подачи рулона обеспечивает точность позиционирования в пределах 0,05 мм или выше с документально подтвержденной возможностью, входящий материал имеет минимальный изгиб кромки из-за качественной резки, установлены датчики защиты матрицы, которые никогда не отключаются во время настройки, операторы хорошо обучены распознаванию неправильной подачи, а геометрия детали включает функции на ранних станциях, которые создают естественные остановки перегрузки. Однако одновременное соответствие всем этим критериям в производственных средах встречается редко. Расчет рисков асимметричен: шаговая насечка обходится в несколько тысяч долларов материала для миллионов деталей, в то время как поломка одной матрицы из-за перегрузки может превысить сотни тысяч долларов на ремонт и время простоя. Большинство опытных производителей штампов включают в себя выемку и оставляют решение об удалении штамповщикам, которые могут проверить свои технологические возможности.


