


Понимание штамповки нержавеющей стали для плоской ленты
Вы можете выбрать правильный сорт, правильную конструкцию штампа и даже правильную скорость пресса, но в итоге все равно получите бракованные детали. Почему? Потому что плоская лента для штамповки из нержавеющей стали — это не просто одна дисциплина. Он находится на стыке материаловедения, геометрии ленты и технологического проектирования. Если рассматривать любой из них изолированно, то что-то сломается.
Это руководство полностью описывает этот перекресток. Независимо от того, определяете ли вы материал, проектируете инструменты или устраняете производственные проблемы, вы найдете здесь связи между решениями, а не разбросаны по отдельным ссылкам.
Что такое штамповка плоской лентой
Штамповка плоской ленточной штамповкой – это процесс холодной-формовки, при котором узкая спиральная лента из нержавеющей стали проходит через прогрессивные или однопозиционные штампы-для производства прецизионных деталей. Каждый ход пресса разрезает, сгибает или формирует ленту в готовые компоненты. Лента остается прикрепленной к несущей ленте по мере продвижения от станции к станции, а готовая часть отделяется на заключительном этапе.
Штамповка металла из нержавеющей стали в форме ленты следует той же фундаментальной механике, что и штамповка более широкого листа: пуансон опускается в матрицу, разрезая или деформируя материал под высоким давлением. Разница заключается в масштабе, допусках и в том, как ведет себя материал, когда он узкий и тонкий.
Штамповка плоской лентой – это процесс подачи рулонной нержавеющей стали узкой-ширины, обычно менее 50 мм, с помощью прецизионного инструмента для производства деталей большого-объема посредством последовательных операций вырубки, прошивки и формовки.
Чем лента отличается от стандартного листа
Представьте себе, что полосу полутвердой нержавеющей стали 301 шириной 12 мм-используют через прогрессивную матрицу с 20-станциями со скоростью 300 ходов в минуту. Проблемы, с которыми вы столкнетесь, совсем не похожи на штамповку листовой заготовки шириной 600 мм.
Лента содержит уникальные переменные. Допуски по ширине имеют большее значение, поскольку даже незначительное изменение влияет на то, как полоса проходит через направляющие и направляющие штифты.Краевое состояниеНезависимо от того, разрезана ли она, срезана или зачищена, она напрямую влияет на образование заусенцев и износ штампа. А набор катушек-, кривизна которого сохраняется при намотке на катушку, может привести к сбоям в подаче, если плоскостность не контролируется до того, как материал попадет в матрицу.
В частности, при штамповке нержавеющей стали эти проблемы усугубляются наклепом. Лента, которая подается чисто на первой станции, может вести себя совсем по-другому на пятнадцатой станции, поскольку совокупная деформация меняет ее механические свойства. Вот почему поведение материала, геометрия ленты и конструкция штампа должны рассматриваться как единая система, а не три отдельные позиции в спецификации.
Выбранный вами сплав, закалка, которую вы указываете, и допуски, которые вы указываете в своем заказе на поставку, — все это влияет на срок службы инструмента, качество детали и скорость производства.
Выбор марки нержавеющей стали для штамповки ленты
Выбор сорта определяет все, что происходит в процессе штамповки. Выберите неправильный сплав для вашей ленты, и вы будете бороться с пружинением, преждевременным износом матрицы или растрескиванием на каждой станции. Проблема заключается в том, что сорта ведут себя по-разному в форме тонкой ленты, чем в более тяжелом листе, поэтому опыт работы с одним не всегда переносится на другой.
Аустенитные марки для ленточной штамповки
Почти три-четверти всех применений нержавеющей стали используютаустенитные марки 300-й серии, и стемпинг лентой не является исключением. Ключевыми игроками здесь являются 301, 304 и 316, каждый из которых ведет себя по-разному под ударом.
Штамповка из нержавеющей стали 301 подходит для применений, требующих высокой прочности после формовки. При более низком содержании никеля (6-8%) 301 быстро затвердевает, то есть быстро набирает прочность при деформации. Это делает его идеальным для ленточных деталей, требующих пружинящих свойств, таких как контактные пальцы и зажимы. Компромисс заключается в том, что прогрессивные штампы должны учитывать увеличение твердости на каждой станции.
Штамповка из нержавеющей стали 304 подходит для более глубокой вытяжки и более сложной формовки. Более высокое содержание никеля (8-10%) замедляет скорость деформационного-твердевания, позволяя материалу течь без разрывов. Когда ваша ленточная деталь требует значительного растяжения или многоэтапной вытяжки, 304 дает вам больше пространства для формования, прежде чем материал затвердеет до разрушения.
Штамповка из нержавеющей стали 316 играет важную роль, когда устойчивость к коррозии определяет технические характеристики, особенно в морской, химической или медицинской среде. Добавленный молибден (примерно 2%) повышает устойчивость к точечной коррозии, но не приводит к существенному изменению формуемости по сравнению со сталью 304. Инженеры, определяющие штамповку из нержавеющей стали 316 для ленточных деталей, должны ожидать аналогичного поведения при удлинении, что и у стали 304, с немного более высокими требованиями к усилию из-за упрочнения раствора за счет добавления молибдена.
Мартенситные и специальные марки
Не каждой ленточной детали требуется пластичность аустенитной стали. Когда область применения требует высокой твердости, износостойкости или повышенной-температурной стабильности, в ход идут мартенситные и специальные марки.
Штамповка из нержавеющей стали 410 хорошо подходит для ленточных компонентов, таких как седла клапанов, пружинные шайбы и износные накладки, где твердость после термообработки является основным требованием. Будучи мартенситной маркой с содержанием хрома 11,5–13,5%, сталь 410 обеспечивает умеренную коррозионную стойкость, но может обеспечить значительно более высокую твердость, чем любая аустенитная марка. Ограничением является формуемость. Сложные изгибы или глубокие вытяжки тонкой ленты 410 могут привести к растрескиванию, поэтому геометрия детали должна оставаться относительно простой.
Штамповки из нержавеющей стали 321 полностью удовлетворяют другим потребностям. Стабилизированный титаном для предотвращения выделения-карбида хрома, сплав 321 предназначен для применений при повышенных-температурах, где сенсибилизация может привести к ухудшению качества стандартных 304 или 316 при эксплуатации. Подумайте о компонентах выхлопной системы, корпусах датчиков или кронштейнах для аэрокосмической отрасли, подвергающихся длительному циклическому нагреву.
Выбор закалки и его влияние на производительность штампа
Выбор класса – это только половина дела. Условия отпуска, которые вы указываете в своем заказе на поставку ленты, изменяют поведение марки под штампом.
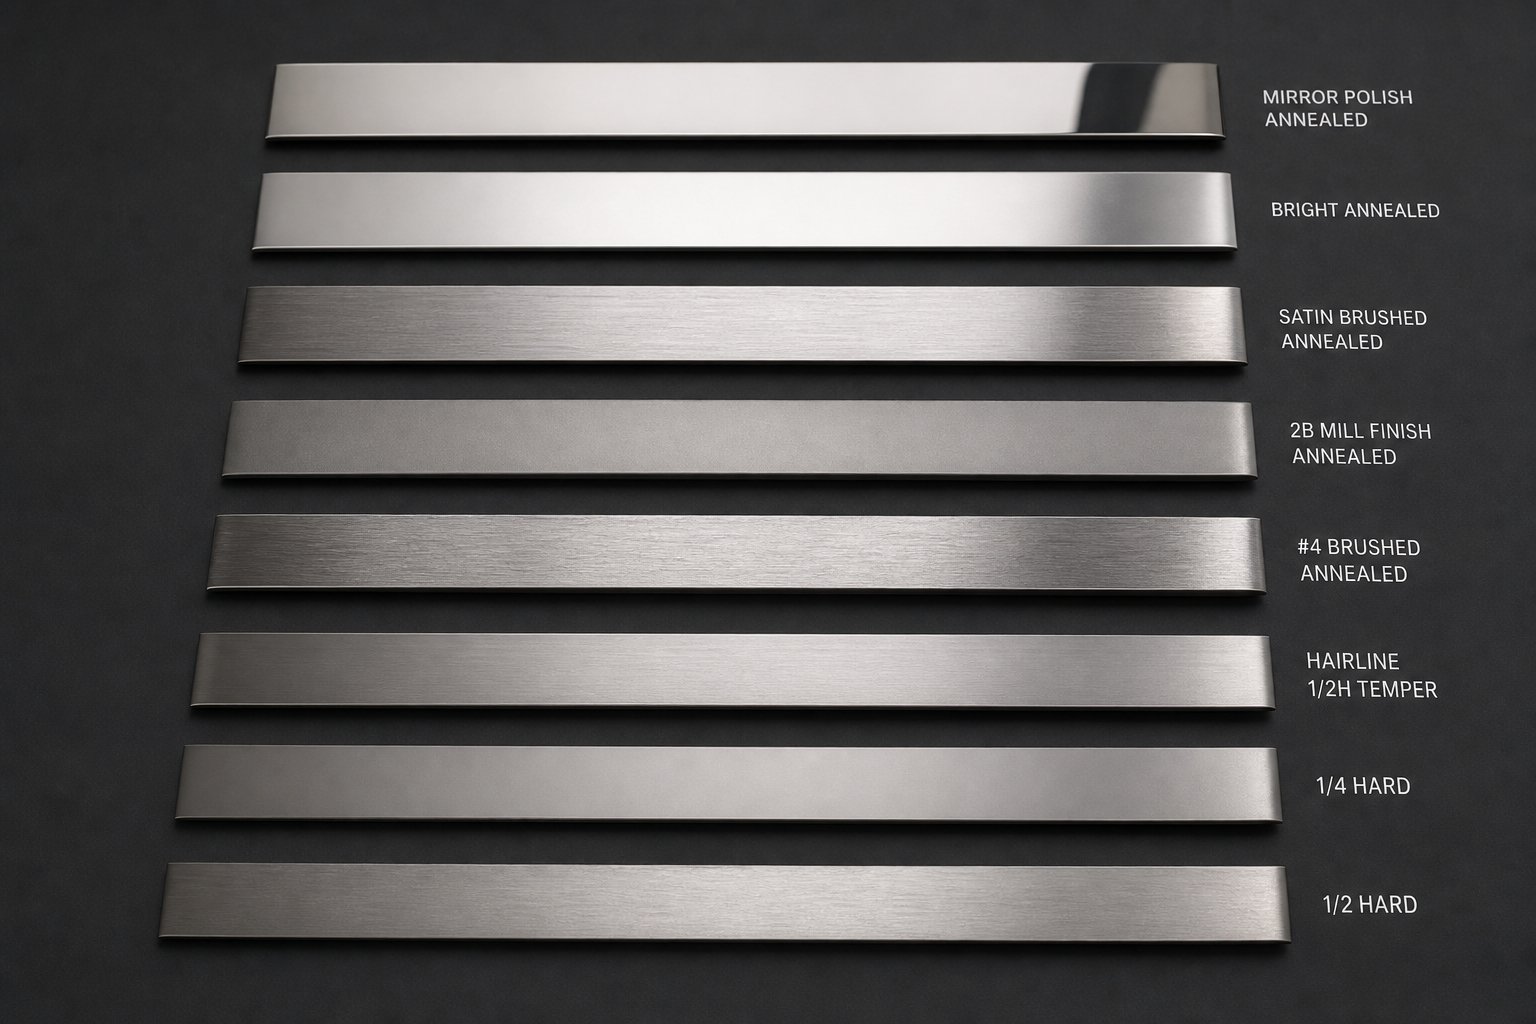
Отожженная лента обеспечивает максимальную пластичность и минимальные усилия формовки, что делает ее подходящей для деталей с малым радиусом изгиба или глубокой вытяжкой. Четверть-твёрдая и полутвёрдая-твёрдая сталь обменивается некоторой пластичностью на повышенную прочность готовой детали, уменьшая или устраняя необходимость в термообработке после-штамповки. Полностью-жесткая лента, доступная в основном в размерах 301 и 302, обладает пружинистыми-свойствами, но ограничивает формовку мягкими изгибами и простой вырубкой.
Вот практический эффект: по мере повышения температуры упругость увеличивается, поскольку большая часть кривой напряжения-остается эластичной. Ваш разработчик штампа должен компенсировать это за счет более узких углов пере-изгиба или-чеканки штампа. Между тем, более твердые закалки увеличивают усилие сдвига, необходимое на вырубных станциях, ускоряя износ пуансона и штампа.
| Оценка | Рейтинг формуемости | Типичный диапазон твердости | Распространенные применения ленты |
|---|---|---|---|
| 301 | Хорошее (высокая-скорость закалки) | Обратитесь к спецификации поставщика для HRB/HRC по темпераменту. | Пружины, зажимы, контактные пальцы, детали крепежа |
| 304 | Отлично (средняя скорость-затвердевания) | Обратитесь к спецификации поставщика для HRB/HRC по темпераменту. | Рисованные детали, кронштейны, экраны, медицинские компоненты |
| 316 | Отлично (аналогично 304) | Обратитесь к спецификации поставщика для HRB/HRC по темпераменту. | Морское оборудование, химическая обработка, хирургические инструменты |
| 410 | Ограниченный (низкое удлинение) | См. техническое описание поставщика HRC в зависимости от условий термической-обработки. | Детали клапанов, износные накладки, лопатки, пружинные шайбы |
| 321 | Хорошо (аналогично 304) | Обратитесь к спецификации поставщика для HRB/HRC по темпераменту. | Детали выхлопной системы, корпуса датчиков, кронштейны для высоких-температур |
Практическое правило: всегда запрашивайте сертификацию механических свойств катушек с лентой. Вариации в пределах диапазона температур являются нормальными, и зная, куда попадает ваша конкретная партия, вы можете предугадать, будет ли поведение формовки иметь тенденцию к жесткому или щадящему концу вашего технологического окна.
Сорт и закалка определяют индивидуальность материала. Но сама лента, состояние ее края, плоскостность и допуск на размеры определяют, приведет ли эта индивидуальность к хорошим деталям или к разочаровывающему проценту брака.
Характеристики ленты, обеспечивающие качество штамповки
Ваш поставщик материала отправляет катушку, соответствующую заказанному вами сорту и закалке. Проходит входной контроль. И все же на восьмой станции начинают выходить из строя детали. Заусенцы появляются там, где их не должно быть. Застревания в корме останавливают производство каждые несколько сотен ходов. Что пошло не так?
Чаще всего ответ кроется в технических характеристиках ленты, которые вы не указали в своем заказе на поставку. Состояние кромки, плоскостность, выпуклость, допуск по ширине, допуск по толщине и качество поверхности — это переменные, которые отличают ленточную сталь, которая прекрасно работает, от материала, который сопротивляется вашему инструменту при каждом движении. Это не второстепенные детали. Они являются прямой связью между решениями о закупках и результатами производства.
Краевые условия и их влияние на штамповку
Когда основная катушка разрезается на узкую ленту, в процессе резки остается профиль кромки, что имеет серьезные последствия для вашей матрицы. При производстве штампованного листового металла встречаются три распространенных типа кромок, и каждый из них ведет себя по-разному под пуансоном.
Края разрезаявляются значениями по умолчанию. Ножи для продольной резки прорезают материнский рулон и образуют квадратную- кромку с характерным заусенцем на одной стороне. Ориентация заусенцев имеет значение. Если во время штамповки он будет обращен к матрице, а не к пуансону, вы получите нестабильное качество сдвига на станциях вырубки и ускоренный износ радиусов входа блока матрицы. Края прорези подходят для многих применений, но они требуют, чтобы ваш разработчик штампа знал, на какой стороне находится заусенец, и учитывал это при настройке зазора.
Срезанные краярезультат использования другого режущего механизма, который обеспечивает более чистую поверхность, но может привести к образованию микро-трещин вдоль кромки при более твердых закалках. Для стали, предназначенной для штамповки, включающей последующую формовку кромок или отбортовку, эти микро-трещины становятся точками зарождения трещин под напряжением.
Зачищенные или кондиционированные краяпройти вторичный процесс, который полностью удаляет режущие заусенцы и позволяет скруглить или придать форму кромочному профилю до контролируемой геометрии. Этот тип кромки продлевает срок службы штампа, поскольку исключает образование абразивных заусенцев, которые задевают направляющие и механизмы подачи. Как отмечают специалисты по прецизионной перемотке,-обработанные кромки также улучшают формуемость, предотвращая растрескивание кромок во время операций гибки, что является существенным преимуществом, когда ваша ленточная деталь включает в себя фланцы с малым-радиусом.
Разница в стоимости между прорезанными и обработанными кромками реальна, как и стоимость замены изношенных инструментов или бракованных деталей с трещинами,-инициированными кромками. Ваше приложение способствует правильному выбору.
Характеристики плоскостности и развала
Представьте себе, что катушка ленты разматывается в устройство подачи. Если этот материал имеет остаточную кривизну из-за намотки (набор катушек-) или изгибается вбок по ширине (арбалет), он не будет проходить прямо через направляющие и направляющие штифты. Результатом являются сбои в подаче, неверные-попадания и постепенное повреждение регистрации вашего инструмента.
Плоскостность ленточной фольги и полос означает, насколько плоско лежит материал при размотке и размещении на плоской поверхности. Волнистость по ширине или продольные волнистости приводят к тому, что лента отрывается от поверхности матрицы между станциями, нарушая глубину формы и выравнивание вырубки. Для прогрессивных штампов, работающих на высокой скорости, даже незначительная волнистость на двадцати станциях приводит к образованию частей, выходящих за пределы допуска.
Камбер — это боковая кривизна по длине ленты. Представьте себе полоску, плавно изгибающуюся в одну сторону, как неглубокую дугу. В узких заготовках даже небольшой развал означает, что несущая полоса проходит через матрицу вбок, смещая направляющие штифты с-центра и создавая асимметричные заусенцы. Чем уже ваша лента, тем более чувствительным становится ваш процесс развала, потому что меньшая ширина материала поглощает боковой снос, прежде чем пилоты потеряют сцепление.
Указание плоскостности и выпуклости в заказе на поставку не является обязательным для точной штамповки. В этом разница между матрицей, которая автоматически запускает- всю катушку, и матрицей, требующей вмешательства оператора каждые несколько минут.
Допуски по ширине и толщине прецизионных деталей
Более жесткие допуски на входящие материалы дают разработчику штампов больше возможностей для работы. И вот почему: зазор матрицы, зазор между пуансоном и матрицей, устанавливается в процентах от толщины материала. Если ваша лента прибывает с разной толщиной поперек катушки, тщательно рассчитанный зазор в некоторых местах становится слишком тесным, а в других — слишком свободным. Слишком сильное затягивание приводит к чрезмерному износу и истиранию пуансона. Слишком свободная заточка приводит к скатыванию-за краям и появлению сильных заусенцев.
Изменение ширины создает параллельную проблему. Направляющие и подъемники штампа изготавливаются по фиксированным размерам. Лента, ширина которой превышает номинальную, закрепляется в направляющих. Более узкая лента смещается вбок, ухудшая точность регистрации.
Отраслевые-стандартные допускидля прецизионной ленты диапазон от +/-0,0001 дюйма для очень тонких толщин (0,002–0,003 дюйма) до +/-0,001 дюйма для более толстого материала толщиной более 0,031 дюйма. Допуски по ширине следуют аналогичному шаблону, затягиваясь по мере сужения ленты. Для ширины менее 0,250 дюйма (диапазон обычно классифицируется как лента, а не полоса) допуски от +/- 0,001 дюйма до Обычно +/-0,005 дюйма зависит от диапазона ширины.
Если при изготовлении штампованных металлических листов или лент требуются жесткие допуски на детали, их невозможно достичь без столь же строгого контроля поступающего материала. Матрица может иметь только те размеры, которые позволяет сырье.
Вот что должно быть включено в ваш заказ на поставку ленты для точной штамповки:
- Тип состояния кромки (надрез, зачистка, закругление или нестандартный) с указанной ориентацией стороны заусенцев-
- Максимальная высота заусенцев, если допустимы края прорези
- Допуск плоскостности (максимальное отклонение на единицу длины)
- Допуск на развал (максимальный боковой изгиб на единицу длины)
- Допуск по ширине с указанным методом измерения
- Допуск по толщине с указанием места измерения (центр, края или оба)
- Требования к качеству поверхности (значение шероховатости или визуальный стандарт)
- Внутренний диаметр катушки и максимальный внешний диаметр для совместимости с фидером
- Установка предпочтительного направления катушки-(заусенец-внутри или заусенец-вне обмотки)
- Сертификация механических свойств на рулон или на плавку
Отсутствие любого из них в ваших исходных документах означает, что ваш поставщик принимает решение за вас, и его значения по умолчанию могут не соответствовать ожиданиям вашего инструмента. Каждый неуказанный параметр представляет собой переменную, которая может меняться между партиями катушек, незаметно подталкивая ваш процесс к границе отказа.
Закрытие спецификаций материалов ограничивает входящие вариации. Следующей задачей является разработка зазоров матрицы и инструментов, которые будут работать в пределах этого контролируемого диапазона, особенно когда тонкая лента требует принципиально иного подхода к расчету зазора, чем работа с более тяжелыми толщинами.
Рекомендации по проектированию штампов для тонкой ленты
Более толстый материал прощает неаккуратные зазоры. Тонкой ленты нет. Когда вы штампуете ленту из нержавеющей стали толщиной менее 0,5 мм, разница между чистым сдвигом и неровным краем резко сужается, и каждое решение по выбору инструмента имеет серьезные последствия для качества детали и срока службы штампа.
Принципы прецизионной штамповки нержавеющей стали не меняются при уменьшении толщины, но меняется их применение. Зазоры, которые позволяют получить идеальные детали из листа толщиной 1,0 мм, могут привести к появлению чрезмерных заусенцев или поломок пуансона на ленте толщиной 0,1 мм. Чтобы понять, почему, необходимо более внимательно рассмотреть, как механика сдвига масштабируется с толщиной.
Расчеты зазора матрицы для тонкой ленты
Зазор матрицы — это зазор между режущей кромкой пуансона и режущей кромкой пуговицы, выраженный какпроцент толщины материала на сторону. Зазор 10% на ложе толщиной 1,0 мм означает зазор в 0,1 мм с каждой стороны пуансона. Достаточно просто. Но когда вы применяете те же самые 10 % к ленте толщиной 0,05 мм, вы получаете 0,005 мм на сторону, размер, который требует постоянного поддержания даже прецизионных-шлифованных инструментов.
Вот что делает тонкую ленту нелогичной: сам процент часто необходимо немного увеличить по сравнению со стандартной работой с листами. Почему? Потому что плоскости излома вверху и внизу заготовки должны совпадать, чтобы обеспечить чистый сдвиг при сдвиге. В очень тонком материале зона сдвига становится пропорционально больше по отношению к общей толщине, а это означает, что путь распространения трещины имеет меньшую глубину для работы. Слишком малый зазор при этих размерах не обеспечивает более чистого реза. Вместо этого он создает чрезмерную силу резания, ускоряет износ пуансона и может привести к его поломке во время проникновения.
При штамповке тонкой ленты более узкие абсолютные зазоры не означают автоматически более чистые резы. Процент-зазора-толщины часто необходимо тщательно увеличивать, чтобы обеспечить правильное выравнивание трещин, поскольку соотношение сдвига-к-разлому ведет себя по-разному при уменьшении толщины материала.
Специально для штамповки нержавеющей стали.отраслевые рекомендации предполагаютзазоры составляют от 12 % до 15 % на каждую сторону для мягких аустенитных марок, масштабирование до 20 % для полностью-жестких условий. Эти значения представляют собой общие отправные точки для стандартных размеров листов. При работе с лентой толщиной менее 0,25 мм вам необходимо обратиться к руководствам по проектированию оснастки, чтобы узнать рекомендации по зазорам для-конкретных марок и толщины-, а затем проверить их с помощью пробных запусков, поскольку реальное-поведение при таких размерах очень чувствительно к состоянию инструмента и выравниванию пресса.
Здесь точность имеет значение, чего нет при более тяжелых калибрах. Пресс с отклонением штока 0,02 мм не имеет значения при резке заготовки толщиной 2,0 мм, но такое же отклонение представляет собой смещение зазора на 40% на ленте толщиной 0,05 мм. Вот почему для штамповки ленты из нержавеющей стали часто требуются прямые-боковые прессы с минимальным прогибом, а не машины с зазором-рамой, независимо от требуемого тоннажа.
Выбор инструментального материала и покрытия
Нержавеющая сталь по своей природе абразивна. Содержание хрома, того же элемента, который обеспечивает коррозионную стойкость, ускоряет износ матрицы как за счет абразивного, так и за счет адгезионного механизма. При штамповке с лентой эта проблема усугубляется, поскольку на единицу веса материала приходится большее количество ходов, а это означает, что пуансоны и матрицы изнашиваются быстрее, чем при операциях с более тяжелыми-калибровками.
Обычная инструментальная сталь D-2, популярная для общей штамповки, представляет собой особую проблему при использовании нержавеющей ленты. Высокое содержание хрома в D-2 может взаимодействовать с хромом в нержавеющей стали, вызывая холодную сварку или миграцию от поверхности к поверхности. Этот «подхват» откладывает нержавеющий материал на поверхность пуансона, ухудшая качество резки и в конечном итоге вызывая истирание, которое повреждает как инструмент, так и заготовку.
Лучшие варианты для изготовления штампов включают в себя:
- Инструментальные стали из порошкового металла (ПМ)такие как марки CPM или стали с карбидом ванадия-, которые обеспечивают превосходную ударную вязкость и износостойкость по сравнению с обычными деформируемыми инструментальными сталями.
- Алюминиевая бронзадля формовочных станций, поскольку он совершенно не похож на нержавеющую сталь и устойчив к налипанию клея
- Твердый сплавдля вырубки пуансонов при длительном-применении, обеспечивает исключительный срок службы, но требует тщательной настройки пресса из-за его хрупкости при ударных нагрузках
Покрытия еще больше расширяют уравнение. Покрытия методом физического осаждения из паровой фазы (PVD), такие как нитрид титана (TiN) или нитрид алюминия и титана (AlTiN), добавляют тонкий слой материала высокой-твердости, который уменьшает трение и предотвращает взаимодействие хрома-с-хромом, вызывающее истирание. Покрытия, нанесенные методом химического осаждения из паровой фазы (CVD), обладают аналогичными преимуществами и лучшей адгезией на изделиях сложной геометрии. Для штамповки лентой, где поперечное сечение пуансона-небольшое и хрупкое, обычно предпочтительнее использовать PVD, поскольку оно наносится при более низких температурах и не вызывает риска искажения точных характеристик инструмента.
Инвестиции в инструментальные стали и покрытия премиум-класса окупаются за счет длины пробега между заточками. Когда ваша прогрессивная матрица имеет от 15 до 25 станций вырубки и прошивки, что умножается на миллионы ходов за производственный цикл, даже 30-процентное улучшение интервала заточки приводит к значительному увеличению времени безотказной работы.
Проблемы зачистки и извлечения деталей
Вы аккуратно вырезали деталь. Это выглядит идеально. Но это не оставит удара. Этот сценарий распространен при штамповке тонкой лентой и обусловлен физикой, которая становится доминирующей в небольших масштабах.
Тонкие детали ленты цепляются за пуансоны по двум причинам. Во-первых, отношение площади поверхности-к-массе очень велико. Крошечный заготовленный диск весом в доли грамма имеет относительно большие плоские поверхности, создающие вакуум и эффекты-поверхностного натяжения на поверхности пуансона. Во-вторых, упругая отдача в пробитом отверстии приводит к тому, что заготовка или деталь сжимает пуансон вбок, особенно в условиях более жесткого отпуска, когда упругое восстановление существенно.
Съемники моста, самый простой и дешевый вариант, часто не справляются с этой работой с ленточной ложей. Как задокументировали инженеры-инструментальщики, съемники мостов не удерживают материал во время процесса резки, допуская боковое движение, которое создает нагрузку на пуансоны. Во время извлечения полоса ударяется о съемную пластину, вызывая удар тонкими ударами, которые могут сломаться при повторяющихся ударах.
Подпружиненные съемники под давлением- решают обе проблемы. Они прижимают ленту к поверхности штампа до и во время проникновения пуансона, предотвращая боковое смещение. При обратном ходе они отрывают полосу от пуансона постепенно, а не резким ударом. Более высокие первоначальные затраты легко оправдываются меньшим количеством поломок пуансона и меньшим количеством остановок производства из-за застрявших деталей.
Дополнительные методы надежного выброса ленты при работе с лентой включают:
- Положительная струя воздуха через поверхность пуансона для устранения вакуума при удержании заготовки
- Подпружиненные-выталкиватели внутри корпуса пуансона для заготовок
- Полированные поверхности пуансона (шероховатость поверхности менее Ra 0,2 микрометра) для минимизации адгезии.
- Нанесение тех же PVD-покрытий, что и для износостойкости, которые также снижают коэффициент трения при зачистке.
Каждая застрявшая деталь может привести к поломке матрицы. В прогрессивном инструменте, работающем на высокой скорости, одна удерживаемая заготовка может за несколько ходов превратиться в погнутые направляющие, сломанные пуансоны и поврежденные секции матрицы. Инвестиции в надежную зачистку — это не удобство. Речь идет о защите всего кубика.
Зазор матрицы и оснастка обеспечивают индивидуальный рез. Зачистка устраняет последствия. Но более широкий вопрос о том, как упорядочить несколько операций на непрерывно подаваемой ленте и является ли прогрессивная оснастка правильным выбором для вашего объема, требует другого рода инженерных решений.
Прогрессивная штамповка и инструменты с коротким-ходом для ленточных деталей
Громкость меняет все. Ленточная деталь, предназначенная для выпуска десяти миллионов единиц в год, требует принципиально иной стратегии оснастки, чем та же геометрия для пятисот штук. Стоимость инструментов, время выполнения заказа и инфраструктура управления процессами соответственно масштабируются, и неверный выбор в любом направлении приводит к сжиганию денег: чрезмерные-инвестиции в прогрессивные инструменты в краткосрочной перспективе или хромота в больших объемах с использованием методов с одной-станцией, которые не успевают за темпами.
В частности, для ленты из нержавеющей стали это решение имеет дополнительный вес. Поведение материала при-затвердевании и абразивный характер означают, что выбор инструмента имеет огромное влияние на срок службы штампа и стоимость детали в масштабе.
Прогрессивная штамповка для-производства лент в больших объемах
Прогрессивная штамповка – это рабочая лошадка-продолжительной прогрессивной штамповки в форме ленты. Один комплект матрицы содержит несколько станций, расположенных последовательно, каждая из которых выполняет одну операцию: заготовку направляющего отверстия, прошивку элементов, формирование изгибов, чеканку критических размеров и, наконец, отделение готовой детали от несущей полосы. Лента продвигается на одну длину шага за ход пресса, поэтому в каждом цикле создается готовая деталь.
Что делает этот метод доминирующим при работе с лентами в больших-объемах? Скорость и последовательность. Хорошо спроектированная лента из нержавеющей стали с прогрессивной матрицей может выдерживать от 200 до 600 и более ходов в минуту, в зависимости от сложности детали и толщины материала. При такой скорости за одну смену пресса можно изготовить десятки тысяч идентичных деталей с повторяемостью размеров, с которой просто не может сравниться обработка отдельных-меж-станций.
Экономика усиливает преимущество в скорости. Стоимость инструментов для прогрессивных штампов обычно варьируется от 30 000 до более 250 000 долларов США, но эта стоимость амортизируется в течение всего объема производства. При изготовлении 500 000 деталей даже штамп стоимостью 100 000 долларов добавляет к стоимости оснастки всего 0,20 доллара за деталь. Однако ниже примерно 50 000 годовых единиц эта математика амортизации начинает работать против вас. Благодаря этому порогу услуги прогрессивной штамповки обычно ориентированы на программы с устойчиво высоким спросом, а не на разовые -разовые заказы.
Для ленты из нержавеющей стали прогрессивные матрицы также обеспечивают преимущество в процессе, помимо скорости. Поскольку полоса никогда не покидает матрицу между операциями, точность регистрации деталей остается фиксированной для обеспечения точности пилотного-штифта на протяжении всей последовательности формования. Это имеет значение, когда совокупное нагартование меняет поведение материала на разных станциях. Вы можете предсказать и компенсировать эти изменения во время проектирования штампа, вместо того, чтобы бороться со случайными отклонениями, возникающими при обработке деталей между отдельными операциями.
Обращение и подача рулонов для узкого материала
Использование ленты шириной менее 50 мм на высокой скорости создает проблемы с подачей, с которыми не сталкиваются более широкие катушки. Полоса имеет меньшую жесткость по ширине, что делает ее склонной к короблению, скручиванию и боковому смещению на пути подачи. Решите эти проблемы и вы получите бесперебойное производство. Игнорируйте их, и вы получите сбои в подаче, сбои в работе штампов и брак.
Сервопитателиявляются стандартным решением для прецизионного тиснения лентой. Серводвигатель приводит в движение подающие ролики, которые захватывают полосу и продвигают ее на программируемую длину шага, синхронизированную с циклом прессования. Программируемость имеет значение, поскольку лента из нержавеющей стали, особенно из более твердых материалов, может изменять длину подачи-под давлением захвата. Сервоуправление обеспечивает компенсацию в-времени, которую не могут обеспечить механические или пневматические устройства подачи.
Пилотные штифты остаются последним органом регистрации внутри матрицы. Даже при идеально настроенном сервоподатчике штифты корректируют любую остаточную ошибку позиционирования, вытягивая полосу до точного выравнивания перед зацеплением каждой станции. Для узкой ленты диаметр направляющего отверстия и зазор между штифтом-между-отверстиями должны быть достаточно малыми, чтобы можно было контролировать боковое положение без заеданий, обычно общий зазор составляет от 0,01 мм до 0,02 мм для точной работы.
Направляющие системы между питателем и входом в матрицу также требуют внимания. Широкий приклад естественным образом движется прямо, потому что его момент инерции сопротивляется боковому движению. Узкая лента не имеет такой роскоши. Роликовые-краевые направляющие или направляющие-канального типа удерживают полосу по центру пути подачи. Подпружиненные-конструкции учитывают незначительные изменения ширины, присущие лентам с разрезами, не зажимая настолько сильно, что лента перегибается или увеличивается сопротивление, влияющее на точность подачи.
Одна деталь, которую часто-упускают из виду: натяжение обмотки обмотки. Катушки с лентой имеют небольшой внутренний диаметр по сравнению с их шириной, что означает, что материал разматывается с большей кривизной установки катушки, чем более широкая лента, намотанная на оправки большего размера. Необходимо установить выпрямитель или выравниватель между разматывателем и податчиком. Без него остаточная кривизна отрывает ленту от поверхности матрицы между станциями, что приводит к неравномерной глубине формы и несоосности вырубки.
Прототипирование и краткосрочные-подходы
Прогрессивные инструменты имеют смысл, когда объемы оправдывают инвестиции, а проектирование заморожено. Если ни одно из условий не выполняется, вам нужны альтернативные методы, позволяющие производить приемлемые детали из нержавеющей ленты без капитальных вложений.
Соединение умираетвыполнять несколько операций за один ход пресса на одной станции. Они дешевле, чем прогрессивные инструменты, поскольку требуют меньше станций и не требуют конструкции носителя полосы. Компромиссом является пропускная способность: детали должны обрабатываться индивидуально между операциями, если требуется несколько составных штампов, а скорость хода остается ниже, поскольку каждый удар одновременно выполняет больше работы.
Инструмент для переносазаранее отделяет деталь от полосы и механически перемещает ее между станциями. Этот подход подходит для деталей, геометрия которых может привести к разрыву несущей полосы, например, для глубоко-ленточных чашек. Однако механизм механического переноса ограничивает скорость по сравнению с логикой непрерывного-потока прогрессивных штампов, а дополнительный риск при обращении с более тонкими и хрупкими деталями ленты возрастает.
Электроэрозионная обработка проволоки и лазерная резкаполностью обходная штамповка для количества прототипов. Эти методы позволяют резать детали непосредственно из ленточной заготовки без жесткого инструмента, создавая точные профили за часы, а не за недели. Стоимость одной-детали на несколько порядков выше, чем при штамповке, но когда вам нужно пятьдесят деталей для функционального тестирования, прежде чем покупать прогрессивную матрицу стоимостью 150 000 долларов, эта стоимость тривиальна по сравнению с риском изготовления дефектной конструкции.
Стоит отметить, что система принятия решений немного отличается при сравнении экономики прогрессивной штамповки углеродистой стали с нержавеющей. Более высокая стоимость материала ленты из нержавеющей стали и более высокая скорость износа матрицы поднимают порог объема для прогрессивных инвестиций в инструмент несколько выше, чем в аналогичных программах из углеродистой стали. Дополнительные затраты на обслуживание инструмента за один ход просто выше для нержавеющей стали, а это означает, что вам нужно больше деталей, по которым можно распределить его.
Вот структурированный рабочий процесс принятия решений по выбору стратегии использования инструментов:
- Определите годовой объем и общий объем за весь срок службы. Если годовой объем превышает 50 000 единиц при многолетнем-требовании, вероятно, оправдано использование прогрессивных инструментов.
- Оцените сложность детали. Подсчитайте количество различных операций (прокалывание, формовка, обрезка). Для деталей, требующих пяти или более последовательных операций, предпочтение отдается прогрессивным штампам.
- Оцените требования к толерантности. Если критические размеры требуют +/-0,05 мм или меньше для нескольких элементов, прогрессивные матрицы с регистрацией пилотного штифта превосходят альтернативы.
- Подтвердите зрелость проекта. Прогрессивные инвестиции в штампы требуют замороженной конструкции. Если деталь все еще находится в процессе обработки, сначала используйте проволочную электроэрозионную обработку или составные штампы для проверки.
- Рассчитайте общую стоимость владения. Сравните прогрессивную стоимость штампа, амортизируемую в течение всего срока службы, со стоимостью -детали краткосрочных-методов, умноженной на тот же объем. Включите техническое обслуживание матрицы, интервалы заточки и расчетную долю брака для каждого подхода.
- Фактор времени выполнения. Для изготовления прогрессивных штампов требуется от 12 до 20 недель. Если производство должно начаться через четыре недели, методы мелкосерийной-ликвидации разрыва устраняют разрыв, в то время как изготавливаются инструменты для прогрессивной штамповки длительных-серий.
Правильный ответ часто заключается не только в том или ином методе. Многие успешные программы начинаются с составных штампов или прототипов,-вырезанных проволокой для проверки конструкции, а затем переходят на прогрессивную оснастку после увеличения объема и фиксации геометрии. Такой поэтапный подход защищает капитал, сохраняя при этом поставку готовых к производству деталей на каждом этапе.
Стратегия оснащения определяет, как изготавливаются детали. Но понимание того, где в конечном итоге оказываются эти детали и как требования приложения влияют на решения о материалах и процессах, завершает инженерную картину.
Основные области применения штампованной ленты из-нержавеющей стали
Каждое решение по материалу и выбор инструмента, обсуждавшееся до сих пор, в конечном итоге служит одной цели: работе готовой детали в реальном мире. Требования к применению влияют не только на выбор марки и закалки. Они это диктуют. Контактная пружина, которая должна выдержать миллион циклов изгибания, требует иных свойств ленты, чем хирургическое лезвие, которое контактирует с тканями человека, хотя оба изначально представляют собой узкую спираль из нержавеющей стали, пропускаемую через прогрессивную матрицу.
Понимание того, где в конечном итоге оказываются штампованные детали из нержавеющей стали, помогает инженерам переходить от требований к производительности к правильному сочетанию материалов, закалки и процессов.
Электрические контакты и соединительные пружины
Если вам нужен крошечный компонент, который многократно сгибается без постоянной деформации, противостоит коррозии во влажной среде и сохраняет стабильность размеров в течение многих лет службы, вы описываете контактную пружину. Здесь доминирует лента из нержавеющей стали 301.
Почему именно 301? Низкое содержание никеля (6-8%) обуславливает егоработать быстреечем другие аустенитные марки, то есть полутвердость-или три-четверти-твердости обеспечивает пружинные свойства, которые конкурируют со специальными пружинными сталями, и при этом добавляет присущую им коррозионную стойкость. Электропроводность в этих приложениях является вторичной, поскольку контактная сила и поверхностный интерфейс обеспечивают электрическое соединение. Что имеет значение, так это усталостная долговечность: способность сгибаться миллионы раз без образования трещин.
Пружины разъемов, контакты аккумулятора, зажимы для радиочастотного экранирования и механизмы извлечения SIM-карты — все они основаны на этой комбинации свойств. Форм-фактор ленты идеально подходит для этих деталей, поскольку готовые компоненты обычно узкие, тонкие и производятся в огромных количествах, а это именно тот профиль, в котором прогрессивная штамповка превосходит все остальные.
Медицинское оборудование и аэрокосмические компоненты
Медицинские и аэрокосмические приложения имеют общую черту: сбой невозможен, а отслеживание материалов является обязательным. Кроме того, их требования резко различаются.
Детали медицинских лент, например, хирургические скобы, пружины ретрактора, фиксаторы имплантатов и корпуса диагностических датчиков, прежде всего, требуют биосовместимости. Марка 316L (низкоуглеродистая) является стандартом, поскольку содержание в ней молибдена препятствует образованию язв из-за биологических жидкостей, а низкое содержание углерода предотвращает сенсибилизацию во время циклов сварки или стерилизации. Качество поверхности здесь имеет большое значение. Штампованные детали ленты, предназначенные для контакта с пациентом, должны соответствовать строгим требованиям к шероховатости поверхности, чтобы предотвратить прилипание бактерий и раздражение тканей.
Аэрокосмическая отрасль имеет другие приоритеты. Штамповка авиационных деталей из нержавеющей стали означает работу с марками, которые сохраняют механические свойства при повышенных температурах и в условиях экстремальных температурных циклов. Марка 321, стабилизированная титаном против осаждения карбида хрома-, служит для компонентов выхлопной системы и кронштейнов моторного отсека. Для конструкционных зажимов и крепежных элементов штампованные детали из нержавеющей стали 304 отожженного или четверть-твердого состояния обеспечивают формуемость, необходимую для сложных геометрических форм, обеспечивая при этом адекватное соотношение прочности-к-весу при умеренных температурах эксплуатации.
Обе отрасли требуют полной сертификации материалов, отслеживания партий и проверки процесса — требований, которые прогрессивная штамповка хорошо поддерживает благодаря присущей ей повторяемости и возможностям статистического управления процессом.
Компоненты HVAC и промышленных датчиков
Не каждая деталь штампованной ленты подходит для-высокого применения. Системы HVAC и промышленные датчики ежегодно потребляют миллионы штампованных ленточных компонентов из нержавеющей стали, от биметаллических элементов привода и пружин термостатов до защитных зажимов, монтажных кронштейнов и прецизионных корпусов датчиков.
Прогрессивная штамповка HVAC производит такие компоненты, как зажимы рычагов заслонки, кронштейны датчиков пламени и пружинные зажимы для соединения воздуховодов-в объемах, которые оправдывают использование специального прогрессивного инструмента. В этих деталях обычно используется сталь 304 в отожженном или четверть-твердом состоянии, что обеспечивает баланс между адекватной коррозионной стойкостью для влажной среды и пластичностью, необходимой для кронштейнов сложной геометрии. Операции по прогрессивной штамповке металла с системой отопления, вентиляции и кондиционирования часто выполняются непрерывно в несколько смен, поэтому срок службы матрицы и стабильность материала особенно важны для экономии средств-в расчете на-деталь.
Промышленные датчики добавляют уровень точности. Штампованные ленточные детали служат мембранными элементами в датчиках давления, пружинными контактами в датчиках температуры и экранирующими оболочками для электромагнитной-чувствительной электроники. Эти приложения часто требуют более жестких допусков, чем работа в системах отопления, вентиляции и кондиционирования воздуха, и могут указываться специальные классы, например 321 для корпусов датчиков высоких-температур или 316 для сред,-воздействующих химическими веществами.
Вот краткий обзор распространенных категорий приложений с их типичными сочетаниями марок и закалок:
- Контактные пружины и соединительные зажимы:301 или 302, от полу-твёрдого до полного-твёрдого характера
- Контакты аккумулятора и радиочастотные экраны:301, три-четверти-твердый к пружине
- Хирургические инструменты и компоненты имплантатов:316L, отожженный
- Аэрокосмические кронштейны и выхлопные элементы:321 или 304, отожженный до четверти-твёрдости
- Зажимы заслонки системы отопления, вентиляции и кондиционирования воздуха и кронштейны датчика пламени:304, отожженный до четверти-твёрдости
- Мембраны датчика давления:316 или 304, отожженный (максимальная пластичность при глубокой вытяжке)
- Пружины термостата и привода:301, от полу-твердой до трёх-четвертей-твердой
- Корпуса с защитой от электромагнитных помех:304 или 301, четверть-твердой
Обратите внимание на закономерность: требования к применению напрямую перетекают в столбцы марок и отпусков вашей спецификации. Условия эксплуатации детали, механические требования и нормативные требования сужают выбор материала задолго до того, как разработчик штампа нарисует единую схему станции.
Очень важно знать, где в конечном итоге оказываются детали. Знание того, что идет не так во время производства и как это быстро исправить, обеспечивает бесперебойную работу этих частей. Упругость, деформационное упрочнение, проблемы со смазкой и образование заусенцев — это постоянные враги, которые останавливают линии штамповки ленты, и у каждого из них есть идентифицируемые основные причины с проверенными корректирующими действиями.
Устранение распространенных проблем при штамповке ленты из нержавеющей стали
Прогрессивная матрица может работать идеально в течение нескольких недель, а затем начать производить отходы, казалось бы, в одночасье. Углы пружинной отдачи смещаются. На форм-станциях появляются трещины. Заусенцы выходят за рамки спецификации. Детали истираются о поверхности пуансона. Эти неудачи редко имеют единственную драматическую причину. Они формируются постепенно по мере того, как износ, изменение материала и технологический дрейф взаимодействуют на разных станциях.
Разница между прибыльной штамповочной линией и линией, которая тратит деньги на отходы и простои, часто сводится к тому, насколько быстро вы выявляете основные причины. Штамповки из нержавеющей стали имеют более узкий диапазон ошибок, чем мягкая сталь, поскольку высокая прочность материала, быстрое закаливание и богатая хромом- поверхность создают сложные режимы разрушения, которые более мягкие металлы просто не проявляют.
Управление упругим возвратом в сформированных ленточных деталях
Пружинное восстановление — это упругое восстановление материала после снятия изгибающей силы, в результате чего угол изгиба слегка расширяется. Любой металл в какой-то степени пружинит, но лента из нержавеющей стали усугубляет проблему. Более высокий предел текучести приводит к большей упругости, а марки нержавеющей стали имеют значительно более высокий предел текучести, чем мягкая сталь при эквивалентном состоянии. Чем тоньше лента относительно радиуса изгиба, тем она хуже.
Насколько сильного пружинения следует ожидать? Для нержавеющей стали при крутом изгибе, где внутренний радиус равен толщине материала, упругое отклонение обычно находится в диапазоне от 2 до 4 градусов. По мере роста отношения радиуса-к-толщине это число быстро растет. При умеренных радиусах (от 6 до 20 тонн) отожженная сталь 304 может отклоняться назад на 4–15 градусов. Полутвердый сплав 301, который обычно используется для штампованных компонентов пружин из нержавеющей стали, может превышать 40 градусов при больших радиусах во время формовки на воздухе.
Три практические стратегии контроля упругости при штамповке ленточной штамповкой:
- Чрезмерный-изгиб:Спроектируйте формообразующий пуансон так, чтобы он изгибался за заданный угол на прогнозируемую величину упругого отскока. Если вашей детали требуется угол 90 градусов, а материал отклоняется на 5 градусов, пуансон формируется под углом 85 градусов. Это наиболее распространенный подход, который хорошо работает, когда упругость одинакова для всех партий материалов.
- В-чеканке монет:Добавление этапа чеканки после начального изгиба пластически деформирует материал в вершине изгиба, превращая упругую деформацию в остаточную деформацию. Чеканка уменьшает изменчивость пружинения, поскольку она локально вынуждает материал выходить за пределы предела текучести, независимо от входящих изменений твердости. Компромиссом является более высокий тоннаж пресса на этой станции.
- Выбор темпера:Отожженная лента дает меньшую упругость, чем полутвердая-или полностью-жесткая лента. Какданные материала подтверждаютполутвердый элемент 301 демонстрирует от 4 до 43 градусов упругого возврата в том же диапазоне радиусов, тогда как отожженный материал 304 показывает только от 2 до 15 градусов. Если ваша деталь не требует высоких пружинных свойств при эксплуатации, установка более мягкого состояния устраняет большую часть проблем в источнике.
Одна тонкость, характерная для ленты: имеет значение направление волокон. Изгиб перпендикулярно направлению прокатки уменьшает упругость и улучшает консистенцию. В узкой ленточной заготовке направление прокатки проходит по длине полосы, поэтому поперечные изгибы (по ширине) ведут себя более предсказуемо, чем продольные изгибы, образующиеся вдоль направления подачи.
Деформационное упрочнение и его совокупный эффект
Аустенитная нержавеющая сталь представляет собой мета-стабильную структуру. Когда вы деформируете его, особенно такие марки, как 301 с более низким содержанием никеля, часть аустенита превращается в мартенсит. Этотфазовое превращение, вызванное деформацией-делает материал более твердым и хрупким с каждой операцией формования. В случае одного кубика-станции этот эффект ограничен. В прогрессивном кубике с 20 позициями он накапливается.
Представьте себе, что ваша лента поступает в матрицу в отожженном состоянии с возможным удлинением 55%. Станция три протыкает направляющие отверстия, станция шесть образует неглубокую выемку, станция десять добавляет фланец, а станция пятнадцать монет образует элемент. Каждая операция потребляет часть оставшейся пластичности материала. К пятнадцатой станции лента в зоне формования может потерять половину или более своей первоначальной способности к удлинению. Нажмите на него дальше, и при концентрации напряжений начнутся трещины.
Скорость упрочнения (индекс холодной закалки) аустенитной нержавеющей стали составляет примерно 0,34, что значительно выше, чем у углеродистой стали. Это означает, что остаточное напряжение нарастает быстрее с каждым этапом деформации. Чем больше содержание накопленного мартенсита, тем выше остаточные напряжения и тем выше вероятность возникновения трещин во время последующих операций формовки.
Практические меры противодействия включают в себя:
- Последовательность станций:Размещайте наиболее сложные операции формования на ранних стадиях штамповки, когда материал сохраняет максимальную пластичность. Зарезервируйте более поздние станции для легких операций, таких как обрезка, чеканка или окончательная обрезка.
- Среднее облегчение:Для деталей с особо сложной геометрией спроектируйте станции холостого хода (без работы), которые позволяют полосе расслабляться между тяжелыми этапами формовки. Хотя это удлиняет матрицу, это предотвращает достижение критических уровней совокупной деформации.
- Регулировка оценок:Если растрескивание сохраняется, несмотря на оптимизацию станции, рассмотрите возможность перехода с 301 на 304 или 305. Более высокое содержание никеля стабилизирует аустенитную фазу, снижая скорость мартенситного превращения и увеличивая производительность формовки на станцию, прежде чем материал -затвердеет до разрушения.
- Управление глубиной прорисовки:Распределяйте общую глубину протяжки между несколькими станциями, а не пытайтесь агрессивно прокладывать-отдельные станции. Каждая дополнительная вытяжка сохраняет мгновенную пластичность материала, а не исчерпывает ее за одну операцию.
Если растрескивание появляется спорадически, а не постоянно, следует подозревать различия в материале разных партий рулонов. Партии, которые достигают жесткого конца отожженной спецификации, начинаются с меньшей доступной пластичностью, и ваш процесс, который хорошо работает на более мягких партиях, может вытолкнуть более твердый материал за пределы своих пределов на тех же станциях. Вот почему сертификация механических свойств каждого рулона, обсуждавшаяся в предыдущих разделах, приносит дивиденды при устранении неисправностей на производстве.
Стратегии смазки и защиты поверхности
Смазка при штамповке нержавеющей стали преследует двойную цель: уменьшает трение между заготовкой и инструментом и предотвращает истирание в местах, где -богатые хромом поверхности при холодной-приварке к инструментальной стали под давлением. Если вы используете неправильную смазку, вы либо повредите детали из-за истирания, либо из-за химического воздействия. Ни один из результатов не является приемлемым.
Исторически штамповка нержавеющей стали во многом зависела отсмазочные материалы на основе хлорпарафинапотому что их экстремальное-высокое давление эффективно предотвращало истирание. Проблема? Остатки хлора вызывают точечную коррозию на поверхностях из нержавеющей стали, если их не удалить полностью после штамповки. Для ленточных деталей с высоким соотношением-площади-к-объема очистка каждой щели формованной детали является сложной и дорогостоящей задачей. Любая остаточная хлорированная пленка в процессе эксплуатации становится местом возникновения коррозии.
Современные альтернативы полностью исключают этот риск. Безмасляные-полностью синтетические смазочные материалы, разработанные специально для поверхностей из нержавеющей стали, обеспечивают необходимую граничную смазку без применения хлорсодержащих химикатов. Эти составы дают дополнительные преимущества при штамповке лентой:
- Для удаления после-штамповки потребуются менее агрессивные водные чистящие средства.
- Улучшение качества сварки на выходе за счет более чистых поверхностей
- Обеспечивают лучшую биоразлагаемость, чем альтернативы на основе нефти-или хлора.
- Снижение энергопотребления в процессе очистки.
Сама поверхность нержавеющей стали создает проблемы со смазкой, выходящие за рамки выбора химического состава. По сравнению с углеродистой сталью нержавеющая сталь имеет более твердый и гладкий профиль поверхности, который не так легко удерживает смазку. Масляные лужи скапливаются в микроскопических впадинах на шероховатых поверхностях, но гладкая поверхность ленты из нержавеющей стали позволяет смазке выдавливаться под формовочным давлением. Это означает, что метод нанесения имеет такое же значение, как и тип смазки. Роликовые системы нанесения покрытия или капельные системы, в которых свежая смазка наносится непосредственно перед входом в матрицу, превосходят по производительности системы заливки, в которых используется остаточная пленка, образовавшаяся на более ранних этапах пути подачи.
Очистку после-штамповки следует планировать как часть производственного процесса, а не рассматривать как второстепенную мысль. Любые остатки смазки, оставшиеся на готовых штамповках из нержавеющей стали, могут помешать последующим процессам, таким как сварка, пассивация или сборка. Для медицинских применений или применений,-контактирующих с пищевыми продуктами, валидация очистки добавляет еще один уровень управления процессом, который начинается с выбора смазочного материала.
Объединив эти виды отказов, вот диагностическая справка для наиболее распространенных дефектов, возникающих при штамповке ленты из нержавеющей стали:
| Дефект | Вероятные основные причины | Рекомендуемые корректирующие действия |
|---|---|---|
| Чрезмерное пружинение | Материал закалился сильнее, чем ожидалось; радиус изгиба слишком велик относительно толщины; воздух-формирует геометрию | Увеличьте угол перегиба-; добавить станцию для монет; укажите более мягкий нрав; уменьшить радиус изгиба там, где это позволяет конструкция детали |
| Растрескивание на формовочных станциях | Накопление наклепа, превышающего пластичность; агрессивная глубина прорисовки; зерно-несовпадение направления; партия материала с высоким пределом твердости | Перераспределите формирование по большему количеству станций; добавить простаивающие станции помощи; перейти на более-сорт никеля; проверка свойств поступающего материала для каждой партии |
| Раздражение на лицах с пуансоном или штампом | Взаимодействие-к-хрома между нержавеющей заготовкой и инструментальной сталью D-2; недостаточная смазка; чрезмерное время выдержки пуансона | Перейдите на инструментальную сталь PM или твердосплавный сплав; нанести PVD-покрытие (TiN или AlTiN); перейти на синтетическую не-хлорированную формулу смазки; полировальный пуансон с лицевой стороной до Ra ниже 0,2 микрометра |
| Чрезмерное образование заусенцев | Зазор матрицы слишком свободный; кромка пуансона или матрицы изношена; толщина материала выше номинальной; неправильный зазор для состояния отпуска | Пере-заточите или замените изношенный инструмент; проверить и отрегулировать зазор штампа; подтвердить входящий допуск по толщине; пересчитать зазор, если характер изменился |
| Часть прилипает к ударнику | Вакуумное воздействие на тонкие детали; пружинящий захватывающий удар; шероховатая поверхность пуансона; недостаточная сила зачистки | Добавьте продувку воздуха через удар; увеличить давление пружины съемника; полировка пуансона; нанести PVD-покрытие с низким- коэффициентом трения |
| Несоосность подачи или застревание | Чрезмерный развал входящей ленты; катушка-установлена не сплющена; направляющие слишком тугие или слишком свободные; износ пилотного пальца | Уточнить развал, указанный в заказе на поставку; добавить или отрегулировать выпрямитель; откалибровать зазор направляющей; заменить изношенные направляющие пальцы |
| Царапины или маркировка поверхности | Обломки в штампе; шероховатая поверхность матрицы; недостаточная смазка на формовочных станциях; перетаскивание стрип на лифтерах | Внедрить график очистки матрицы; отполировать все контактные поверхности; отрегулировать точку и объем нанесения смазки; проверьте высоту подъемника и время |
| Питтинговая коррозия на готовых деталях | Хлорированные остатки смазки; неадекватная очистка после-штамповки; загрязнение от инструментов или обращения с углеродистой сталью | Перейдите на синтетическую смазку,-не содержащую хлора; внедрить проверенный процесс очистки; отделить обработку нержавеющей стали от операций с углеродистой сталью |
Каждый дефект в этой таблице связан с решениями, принятыми на более ранних этапах технологической цепочки: спецификация материала, конструкция штампа, выбор инструмента или выбор смазки. Устранение неполадок становится быстрее, если вы распознаете эти связи, а не лечите каждый симптом по отдельности.
Решение производственных проблем обеспечивает бесперебойность поставок деталей сегодня. Создание полного пакета спецификаций, который предотвращает повторение этих проблем в новых программах, — это то, что отличает реактивное пожаротушение от упреждающего проектирования процессов, и это требует объединения каждой точки принятия решения в единый последовательный рабочий процесс.
От выбора материала до производства-готовых деталей ленты
Изолированные решения порождают отдельные проблемы. Инженер, который выбирает марку, не принимая во внимание зазор штампа, или задает закалку, не понимая, как это влияет на упругость инструмента, в конечном итоге приходится устранять те же самые неисправности, которые обсуждались в предыдущем разделе. Противоядием является последовательный рабочий процесс спецификации, который связывает каждое решение с предыдущими и последующими, создавая пакет штампованных деталей из нержавеющей стали, где каждый элемент усиливает другие.
Подумайте об этом так: ваше приложение сообщает вам, что должна делать деталь. Это требование к производительности сужает класс и характер. Сорт и качество определяют, что вы должны требовать от поставщика ленты. Эти входящие свойства материала определяют границы зазора штампа, инструментального материала и стратегии зачистки. А общая картина (сложность плюс объем плюс допуск) определяет, инвестируете ли вы в прогрессивные инструменты или начинаете с альтернатив-коротких тиражей.
Пропустите звено в этой цепочке, и вы догадаетесь. Угадывание стоит денег.
Создание пакета спецификаций для штамповки ленты
Каждая успешная программа штамповки лент следует одной и той же логической последовательности, независимо от того, является ли деталь контактной пружиной аккумулятора или кронштейном аэрокосмического датчика. Ниже представлен рабочий процесс принятия решения в виде пронумерованного пути от требований к приложению до-готовых инструментов:
- Определить требования к приложению.Начните с конца: условия эксплуатации, механические нагрузки, циклы усталости, воздействие коррозии, температурный диапазон, нормативные ограничения, а также требования к электрическим или термическим характеристикам. Эти требования не-не подлежат обсуждению, и все остальное приспосабливается к ним.
- Выберите сорт и закалку.Сопоставьте требования вашего применения с подходящим нержавеющим сплавом. Нужны пружинные свойства с устойчивостью к коррозии? 301 наполовину-твердый. Нужна глубокая формуемость и биосовместимость? 316L отожженный. Нужна высокая-температурная стабильность? 321 отожженный. Убедитесь, что удлинение и предел текучести выбранного отпуска находятся в пределах диапазонов, которые ваша геометрия детали может фактически использовать без растрескивания или чрезмерного упругого возврата.
- Укажите параметры источника ленты.Напишите заказ на поставку, который контролирует все переменные, к которым будет чувствительна ваша матрица: состояние кромки с ориентацией заусенцев, допуск плоскостности, предел выпуклости, допуски по ширине и толщине, качество поверхности, внутренний/наружный диаметр рулона и сертификацию механических свойств для каждой партии. Все, что осталось неопределенным, становится переменной, которая меняется между поставками катушек.
- Спроектируйте зазоры штампа и оснастку.Рассчитайте зазор между пуансоном-до-матрицы в процентах от заданного диапазона толщины с учетом твердости и отпуска. Выбирайте инструментальную сталь или твердосплавные марки, устойчивые к истиранию от-до-хрома. Укажите PVD-покрытия для ответственных станций формовки и вырубки. Разработайте системы зачистки (пружинные съемники, продувка воздухом, выталкивающие штифты), соответствующие толщине вашей ленты.
- Выберите стратегию увеличения объема производства.Сопоставьте инвестиции в оснастку со спросом. При годовом объеме производства более 50 000 штук с замороженными конструкциями прогрессивные штампы обеспечивают самую низкую-стоимость детали. Для прототипов или этапов-итерации проектирования используйте проволочную электроэрозионную обработку или составные штампы. Для средних-переходных работ рассмотрите возможность использования инструментов для переноса. Планируйте поэтапные инвестиции: проверяйте геометрию с помощью краткосрочных-методов, прежде чем приступать к использованию долгосрочных-инструментов для прогрессивной штамповки.
- Установите контроль над процессом.Определите тип и метод нанесения смазки (не-синтетическая для нержавеющей стали), протокол очистки после-штамповки, критерии проверки, параметры SPC и интервалы технического обслуживания матрицы. Документируйте их вместе с чертежом детали, чтобы производственные группы имели полный производственный пакет, а не просто спецификацию геометрии.
Эта последовательность не является произвольной. Каждый шаг ограничивает варианты, доступные на следующем шаге. Пропуск вперед, например, выбор прогрессивной компоновки матрицы перед подтверждением качества материала, требует дорогостоящей переделки, когда реальность не соответствует предположениям.
Для штамповки отожженной стали, где приоритетом является максимальная формуемость, последовательность имеет еще большее значение. Более низкий предел текучести отожженной ленты означает, что можно достичь более узких зазоров в матрице, но ее склонность к налипанию заусенцев и липкому поведению при резке требует специальных покрытий для инструментов и выбора смазочных материалов, которые должны быть интегрированы с самого начала, а не устраняться после появления проблем.
Ресурсы по выбору материалов для штампованных деталей
Для создания пакета спецификаций требуются надежные данные о материалах. Вы будете черпать данные из нескольких источников в зависимости от того, на каком этапе принятия решения вы находитесь.
Таблицы данных поставщиков остаются авторитетным источником механических свойств, доступных видов закалки и допусков на размеры, характерных для ленточных материалов. Запросите их на раннем этапе-выбора марок, поскольку опубликованные диапазоны варьируются в зависимости от производителя и прокатного стана.
Отраслевые справочники, такие как ASM Metals Handbook и рекомендации по проектированию SSINA, содержат данные сравнения-сортов, оценки формуемости и отправные точки зазора матрицы, которые помогают при первоначальной оценке осуществимости, прежде чем вы наймете конкретного поставщика.
Для инженеров и групп поставщиков, оценивающих варианты штампованных стальных листов и лент из нескольких семейств сплавов,Страница материалов YICHENпредлагает практическую отправную точку. Он охватывает нержавеющую сталь, алюминий, латунь и другие сплавы, обычно используемые в штампованных и механически обработанных металлических деталях, и организован таким образом, чтобы помочь вам сузить список кандидатов, прежде чем углубляться в подробные спецификации поставщиков. Наличие консолидированного справочника, охватывающего семейства материалов, экономит время, когда требования вашего приложения еще не привязали вас к одной системе сплавов.
Объедините эти ресурсы, а не полагайтесь на какой-то один по отдельности. Сводный справочник материалов поможет вам составить список кандидатов. Таблицы данных поставщиков подтверждают точные свойства вашей конкретной формы ленты. А справочники по инструментам преобразуют эти свойства в практические параметры конструкции штампа.
Целью этого рабочего процесса является пакет спецификаций, который изготовитель штампа, поставщик материалов и оператор пресса могут без двусмысленности выполнить. Когда все заинтересованные стороны работают на основе одного и того же интегрированного документа, процесс штамповки плоской ленты из нержавеющей стали работает так, как он был задуман: предсказуемо, прибыльно и качественно.
Часто задаваемые вопросы о плоской ленте для штамповки из нержавеющей стали
1. Чем штамповка плоской лентой отличается от стандартной штамповки листового металла?
Штамповка плоской лентой предполагает подачу узкой рулонной нержавеющей стали, обычно шириной менее 50 мм, через прогрессивные или однопозиционные штампы. В отличие от более широкой листовой штамповки, ленточная заготовка создает уникальные проблемы, включая более жесткие допуски по ширине для отслеживания направляющих, чувствительность кромок, влияющую на образование заусенцев, и кривизну установки катушки, вызывающую сбои в подаче. Деформационное упрочнение также усиливается на станциях с прогрессивной матрицей, поскольку узкая полоса накапливает напряжения иначе, чем листовые заготовки, обрабатываемые индивидуально.
2. Какая марка нержавеющей стали лучше всего подходит для штамповки лентой?
Лучшая марка зависит от требований вашего применения.. 301 отлично подходит для пружинных компонентов и контактных пальцев благодаря высокой скорости работы.-Скорость закалки. 304 подходит для более глубоких вытяжек и сложной формовки благодаря более высокому удлинению.. 316 подходит для коррозионно-критических сред,-таких как медицинское оборудование и морское оборудование.. 410 подходит для изнашиваемых компонентов с высокой-твёрдостью, а 321 – для применений при повышенных-температурах. Для достижения оптимальных результатов штамповки каждая марка должна сочетаться с правильным состоянием отпуска: от отожженного для максимальной формуемости до полностью-твердого для пружинных свойств.
3. Как рассчитать зазор матрицы для тонкой ленты из нержавеющей стали?
Зазор матрицы для тонкой ленты выражается в процентах от толщины материала на каждой стороне. Отраслевые рекомендации рекомендуют от 12 % до 15 % на каждую сторону для мягких аустенитных марок, а для полностью-твердых условий при стандартных толщинах листов этот показатель увеличивается до 20 %. Для ленты толщиной менее 0,25 мм процентное соотношение часто необходимо немного увеличить, поскольку соотношение сдвига-к-разрушению ведет себя по-разному при уменьшении толщины. Слишком малый зазор при тонком калибре создает чрезмерную силу резания и ускоряет износ пуансона, вместо того чтобы обеспечивать более чистый рез. Обратитесь к руководствам по проектированию оснастки, чтобы узнать-конкретные значения марок, и проверьте их с помощью пробных запусков.
4. Когда для ленточных деталей следует отдавать предпочтение прогрессивной штамповке, а не коротким-оснасткам?
Прогрессивная штамповка оправдана, когда годовой объем превышает примерно 50 000 единиц при многолетнем-спросе и проектирование детали заморожено. Прогрессивные штампы стоят от 30 000 до более 250 000 долларов, но окупаются при больших объемах, иногда добавляя менее 0,20 доллара за деталь. Для прототипов или этапов-итерации проектирования проволочная электроэрозионная обработка или составные штампы обеспечивают более быстрое выполнение работ без больших капиталовложений. Многие программы используют поэтапный подход: сначала проверяют геометрию с помощью краткосрочных-методов, а затем переходят к прогрессивным инструментам после увеличения объема и проектирования замков.
5. Как предотвратить истирание и пружинение при штамповке ленты из нержавеющей стали?
Для предотвращения истирания необходимо учитывать взаимодействие хрома-между-хромом между заготовками из нержавеющей стали и инструментальной сталью. Перейдите с D-2 на порошковые металлические инструментальные стали или карбиды, нанесите PVD-покрытия, такие как TiN или AlTiN, и используйте не-синтетические смазочные материалы, предназначенные для нержавеющих поверхностей. Для управления упругим возвратом используйте стратегии чрезмерного-изгиба, при которых пуансон выходит за заданный угол, добавьте в-станции для монетирования штампов для пластической деформации зон изгиба или задайте более мягкие условия отпуска, если это позволяют требования применения. Страница материалов YICHEN по адресу yichen-group.com/materials может помочь инженерам сравнить варианты сплавов, которые уравновешивают формуемость и упругость.


