


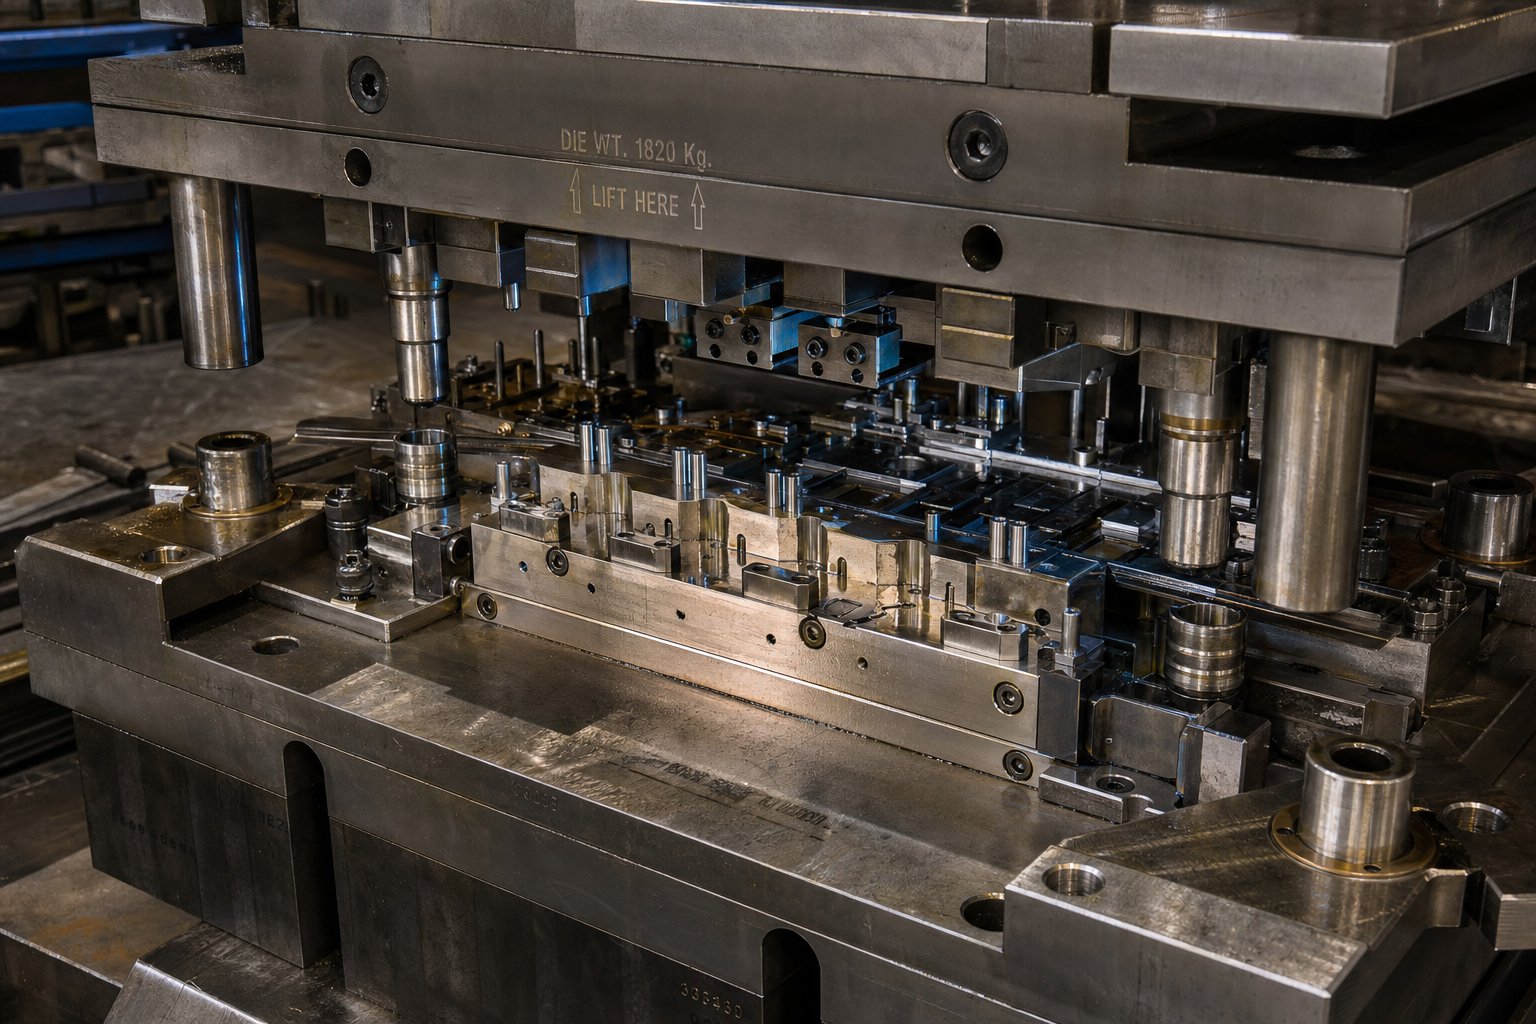
Что на самом деле включает в себя проектирование штамповочного штампа
Представьте себе, что вы берете плоский лист стали и превращаете его в готовый автомобильный кронштейн, электрический разъем или элемент конструкции — и все это за доли секунды. Именно эту трансформацию делает возможной конструкция штамповочной матрицы. Однако инженеры обычно недооценивают, насколько ранние проектные решения влияют на все последующие этапы: от качества деталей до стоимости оснастки и времени безотказной работы производства.
Проектирование штампов — это инженерная дисциплина, позволяющая создавать прецизионные инструменты, которые разрезают и придают листовому металлу желаемую форму посредством контролируемой пластической деформации с использованием силы механического или гидравлического пресса.
Определение конструкции штампа при обработке металлов давлением
Такчто такое штамповка металлав своей основе? Штамповочная матрица – это изготовленный по индивидуальному заказу-инструмент, обычно изготовленный из закаленной инструментальной стали, который применяет силу к плоскому листовому металлу и преобразует его в готовую геометрию. Этот процесс классифицируется как холодная штамповка, что означает, что внешнее тепло не подвергается преднамеренному воздействию. Трение во время резки и формовки генерирует тепло, но преобразование материала зависит только от механической силы.
Каждый выбор конструкции, от геометрии пуансона до значений зазоров и последовательности станций, напрямую определяет качество кромки, точность размеров и количество деталей, которые штамп может изготовить до того, как потребуется техническое обслуживание. Исследования в области анализа производственных затрат показывают, что более 70 процентов общей стоимости детали фиксируется на ранних этапах проектирования. При штамповке листового металла эти решения принимаются внутри штампа.
Почему основы проектирования штампов важны для каждой штампованной детали
Неправильное понимание основ не просто приводит к созданию плохой детали. Это приводит к браку, доработкам, простоям печатных машин и модернизации инструментов, что выходит за рамки бюджета и графика. Инженеры, владеющие основными принципами, выбором типа штампа, методологией очистки, последовательностью станций и управлением потоками материалов, избегают дорогостоящих циклов проб-и-ошибок, которые мешают работе-спроектированных инструментов.
Эта статья соединяет теорию из учебников с действенной методологией. Вы пройдете через структурированную структуру, охватывающую типы штампов, функции компонентов, принципы зазора, прогрессивную логику штампов, предотвращение дефектов, рабочие процессы моделирования и выбор материалов. Каждый раздел создан для заполнения пробелов, которые оставляют открытыми стандартные ссылки.
Выбор правильного типа матрицы для вашего применения
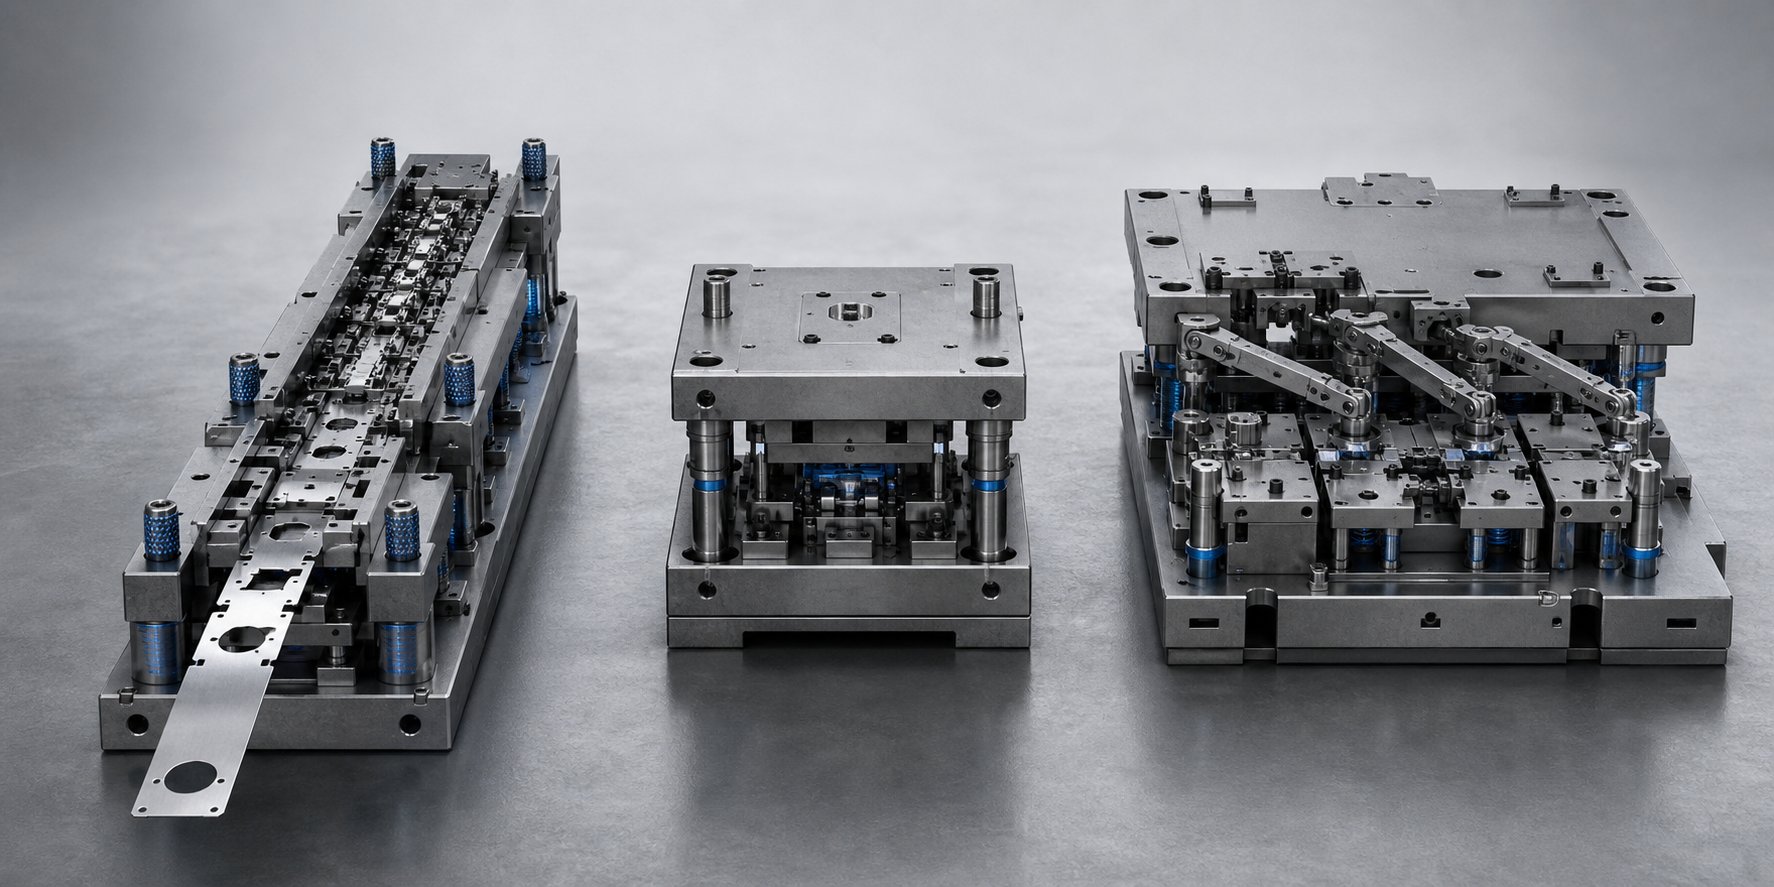
Выбор типа штампа — одно из тех решений, которое на бумаге выглядит простым, но незаметно определяет, достигнет ли проект целевых показателей стоимости и качества. Выберите неправильную архитектуру, и вы либо перерасходуете средства на оснастку для простой детали, либо изо всех сил пытаетесь обеспечить допуски с помощью штампа, который никогда не был разработан для вашей геометрии. На производстве преобладают три основных типа штампов: прогрессивные, составные и трансферные. Каждый из них решает свою инженерную задачу, и понимание того, в чем они преуспевают, предотвращает несоответствия, которые отправляют проекты обратно на чертежную доску.
Прогрессивные матрицы для непрерывного-производства в больших объемах
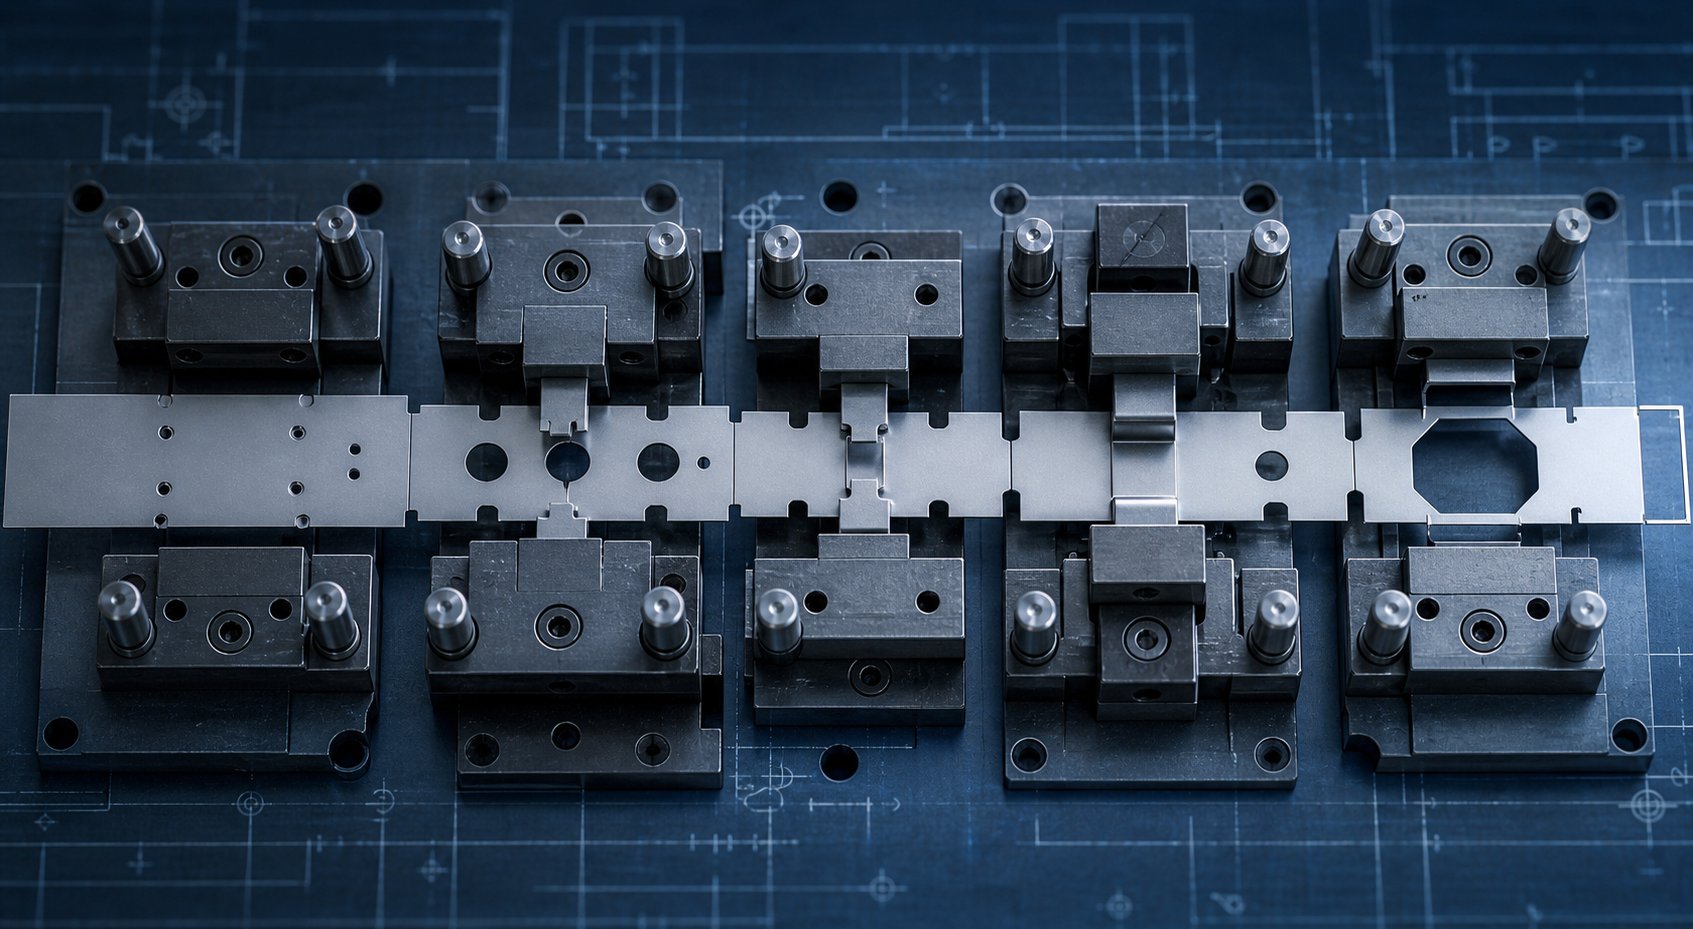
Прогрессивная штамповочная матрицаПо сути, это миниатюрная производственная линия, содержащаяся в одном инструменте. Рулон листового металла подается в матрицу в виде непрерывной полосы, продвигающейся с фиксированным шагом при каждом ходе пресса. Каждая станция вдоль полосы выполняет отдельную операцию: пробивание направляющего отверстия, пробивку детали, надрез профиля, изгиб фланца, пока на последней станции не отделится готовая деталь. Каждый штрих создает завершенный компонент.
Такой подход с непрерывной подачей обеспечивает исключительную производительность. Скорость прессования может достигать нескольких сотен ходов в минуту, а поскольку полоса остается соединенной на всем протяжении, между операциями не требуется никаких ручных манипуляций. Компромиссом являются более высокие первоначальные инвестиции в инструмент и ограниченная гибкость для внесения изменений в конструкцию после изготовления штампа. Прогрессивные штампы проявляют себя блестяще, когда объемы производства оправдывают эти инвестиции, обычно при тиражах от сотен тысяч до миллионов деталей, а также когда геометрия детали от малого до среднего размера с множеством функций, которые можно последовательно распределять между станциями.
Составные матрицы для плоских деталей с жесткими-допусками
Если ваша деталь относительно плоская и требует исключительной концентричности или точности позиционирования между деталями, то составной штамп станет точным инструментом для этой работы. В отличие от прогрессивных матриц, которые работают через последовательные станции, комбинированная матрица выполняет две или более операций резки одновременно за один ход пресса на одной станции. Классический пример: вырубка внешнего профиля и одновременное просверливание внутреннего отверстия.
Поскольку вся резка происходит за одно закрытие, относительная точность позиционирования между внутренним и внешним контурами по своей сути превосходит. Плоскостность детали также является преимуществом, поскольку отсутствует совокупная деформация от нескольких станций перемещения. Подумайте о прокладках, прецизионных шайбах, компонентах приборов и ламинирующих дисках. Ограничением является то, что составные матрицы предназначены только для операций резки. Они не могут сгибать или тянуть материал, что ограничивает их использование 2D-профилей. Затраты на оснастку ниже, чем у прогрессивных штампов, что делает их идеальным выбором для малых и средних объемов производства, где точность перевешивает скорость обработки.
Трансферные штампы для большой или глубокой-геометрии
Некоторые детали слишком велики или требуют слишком большого-объемного формования, чтобы оставаться прикрепленными к несущей полосе. Трансферная штамповка решает эту проблему, отделяя отдельные заготовки от рулона на первой станции, а затем механически перенося каждую заготовку между последующими станциями формования с помощью роботизированных манипуляторов или передаточных стержней. Каждая станция работает независимо, что означает, что деталь можно перемещать, вращать или даже переворачивать между операциями.
Эта независимость от геометрии полосы делает трансферные штампы-идеальным выбором для автомобильных штампов, таких как панели кузова, масляные поддоны и конструкционные кронштейны, которые требуют глубокой вытяжки или сложной пространственной формовки. Системы переноса также используют меньше материала на деталь, поскольку детали не соединяются несущей полосой, что снижает затраты на металлоемкие-компоненты. Компромиссом является более сложная система в целом, часто включающая несколько печатных машин на скоординированной линии, с обычно более низкой скоростью цикла, чем при высокоскоростных-последовательных операциях.
Система сравнения типов штампов
| Критерии | Прогрессивная матрица | Составная матрица | Трансферная матрица |
|---|---|---|---|
| Сложность детали | Многофункциональные-детали с изгибами, формами и вырезами | Плоские профили с высокой точностью позиционирования | Крупная или глубокая-прорисованная трехмерная геометрия. |
| Объем производства | От высокого до сверхвысокого-высокого (от 100 тысяч до миллионов) | От низкого до среднего (от 1 000 до 100 000) | От среднего до высокого (от 10 тысяч до миллионов) |
| Толерантность | Хорошо, благодаря точности пилота и точности штампа | Отличная концентричность и плоскостность | Хорошо, зависит от позиции трансфера |
| Стоимость оснастки | Высокие первоначальные инвестиции | Умеренный | Высокий (матрица плюс передаточный механизм) |
| Использование материалов | Умеренный (несущая полоса становится металлоломом) | Высокий для простых профилей | Высокий (несущая полоса не требуется) |
| Скорость цикла | Очень быстро (сотни SPM) | Умеренный | Умеренный (медленнее, чем прогрессивный) |
| Идеальные приложения | Электрические разъемы, кронштейны, зажимы, мелкие автомобильные детали | Шайбы, прокладки, пластины, инструментальные диски | Панели кузова, масляные поддоны, элементы конструкции, барабаны приборов. |
Правильный тип штамповочного штампа никогда не является универсальным ответом. Он возникает на пересечении геометрии вашей детали, вашего прогноза объема и ваших требований к допускам. Правильный выбор на этом этапе закладывает основу для всего последующего: определения размеров компонентов, расчетов зазоров и логики станции-за-станцией, которая превращает необработанную полосу в готовые детали.
Основные компоненты матрицы и как они работают вместе
Выбор типа кристалла дает вам архитектуру. Но архитектура без понимания отдельных компонентов штамповочного штампа подобна выбору стиля здания без знания того, что на самом деле делают колонны, балки и соединения. Так из чего же сделаны штампы с функциональной точки зрения? Каждый штамп для штамповки металла представляет собой совокупность взаимозависимых элементов, каждый из которых выполняет определенную роль в резке, формовании, контроле материала или поддержании выравнивания. Когда один компонент выходит из строя или плохо определен, страдает вся система.
Верхний и нижний башмак матрицы в сборе
Башмаки матрицы составляют основу конструкции инструмента. Нижний башмак крепится к станине пресса, а верхний башмак крепится к плунжеру пресса, создавая жесткую раму, которая поддерживает все остальные компоненты под огромной нагрузкой. Между ними направляющие штифты и втулки обеспечивают выравнивание верхней и нижней половин с повторяемой точностью, часто в пределах допусков 0,0001 дюйма. Существует два распространенных варианта: прямые пальцы фрикционного-типа для основных применений и направляющие пальцы шарикового-подшипника, которые скользят по подшипникам с сепаратором для более плавного разделения и увеличения срока службы.
Пяточные блоки добавляют еще один уровень устойчивости. Установленные по бокам штампа, они поглощают боковое усилие, возникающее во время операций формования, и предотвращают смещение верхней матрицы вбок под нагрузкой. Вместе башмаки, направляющие штифты и пяточные блоки образуют систему выравнивания, которая обеспечивает постоянство регистрации пуансона-к-матрице при миллионах движений пресса.
Взаимосвязь пуансона и штампа
Если башмаки матрицы — это скелет, то пуансоны и блоки штампов — это руки, которые выполняют фактическую работу по штамповке. Пуансон представляет собой охватываемый элемент, обычно установленный в верхней матрице. Геометрия его носовой части (круглая, продолговатая, квадратная или с пользовательским-профилем) определяет форму выреза или формы, наложенную на листовой металл. Когда пресс перемещает пуансон вниз, он входит в сопрягающуюся полость в матрице ниже.
Штамповочный блок представляет собой охватывающий аналог, а зазор между пуансоном и штамповым блоком позволяет осуществлять разделение материала или контролируемую деформацию. Этот разрыв не является произвольным. Он разрабатывается с учетом типа и толщины материала и напрямую влияет на качество кромки, образование заусенцев и износ инструмента. Кнопки матрицы, сменные вставки, которые выравнивают отверстия блока матрицы, отражают профиль пуансона и обычно смещены немного больше, чтобы создать необходимый зазор для резки.
Стрипперы, подъемники и пилотные системы
Резка и формовка компонентов были бы бесполезны без точного контроля материала. После того, как пуансон пробивает или формирует лист, упругое восстановление заставляет металл плотно сжимать пуансон. Пружинные-съемные пластины решают эту проблему, применяя обратную силу во время хода вверх, аккуратно отталкивая полосу от пуансона, а также зажимая материал во время хода резки, чтобы предотвратить деформацию.
Между станциями прогрессивной матрицы подъемники слегка приподнимают полосу над поверхностью матрицы. Это снижает трение во время подачи, предотвращает зацепление полосы за нижние детали матрицы и обеспечивает плавное продвижение с правильным шагом. Пилоты – небольшие прецизионные булавки, которые входят в предварительно-отверстия в полосе и обеспечивают регистрацию-между-станциями. Они вытягивают полоску до точного выравнивания перед каждым нажатием, обеспечивая точность от-к-элементам на протяжении всего процесса.
Компоненты штампа по функциям
- Режущие компоненты:Пуансоны, штампы, вырубные вставки, обрезки стали
- Формирующие компоненты:Пуансоны для гибки, вставки для рисования, блоки для чеканки, детали для тиснения.
- Компоненты погрузочно-разгрузочных работ:Съемные пластины, подъемники, подающие рельсы, лотки для мусора, противоснарядные устройства
- Компоненты выравнивания:Направляющие пальцы, направляющие втулки, пяточные блоки, пилоты, установочные штифты
Каждая функциональная группа зависит от других. Компоненты выравнивания сохраняют режущие и формирующие элементы в приводе. Компоненты погрузочно-разгрузочных работ обеспечивают правильное расположение полосы перед резкой и ее правильную очистку после этого. Когда инженеры проектируют эти системы как единое целое, а не как отдельные части, в результате получается штамп, который надежно работает на высокой скорости, сохраняет допуски в течение длительного производственного цикла и упрощает обслуживание, когда изнашиваемые компоненты требуют замены.
Понимание того, как взаимодействуют эти элементы, также показывает, где возникают проблемы. Проблема с заусенцами может быть связана с изношенной кнопкой матрицы, но она также может быть вызвана чрезмерным люфтом направляющего штифта, смещающим пуансон с-центра. Такое мышление о первопричине-зависит от знания того, как зазор между пуансоном и штампом влияет на рез, и именно здесь начинается следующий уровень логики проектирования.
Принципы зазора матрицы и контроль заусенцев
Зазор, возможно, является единственным наиболее неправильно понимаемым параметром во всем процессе изготовления штампа. Инженеры часто запоминают номер по умолчанию, применяют его повсеместно, а затем задаются вопросом, почему их штампованный листовой металл имеет неровные края или почему их пуансоны преждевременно изнашиваются. Реальность такова, что зазор от пуансона-до-матрицы не является фиксированной величиной. Это рассчитанное соотношение, которое меняется в зависимости от каждого материала, любой толщины и каждого требования к качеству.
Как зазор влияет на качество резки и срок службы матрицы
Когда пуансон опускается в отверстие матрицы, листовой металл не отделяется полностью за один раз. Край реза формируется в отдельных зонах, каждая из которых зависит от зазора между режущими кромками пуансона и штампа. На любой срезанной кромке вы заметите четыре характерные области: перекат (где материал втягивается в разрез), зона сдвига (гладкая, полированная полоса), зона излома (более шероховатая поверхность излома) и заусенец (тонкая приподнятая кромка на нижнем крае).
Правильный зазор выравнивает плоскости излома, исходящие от кромки пуансона и кромки штампа, так что они четко соприкасаются в пределах толщины материала. Когда зазор слишком мал, эти плоскости разрушения не совпадают, вызывая вторичный сдвиг, который резко увеличивает силу резания и ускоряет износ пуансона. Когда зазор слишком велик, материал рвется, а не разрезается, создавая тяжелые заусенцы, грубую зону излома и плохой контроль размеров готовой детали.
Помимо качества кромки, зазор напрямую влияет на долговечность инструмента. Исследования деформации штамповочного инструмента показывают, что увеличение зазора от традиционных значений до 11-20% толщины материала может значительно снизить нагрузку на компоненты пуансона во время прошивки, продлевая срок службы без ущерба для приемлемого состояния кромки для многих применений.
Выбор зазора по типу и толщине материала
Зазор всегда выражается в процентах от толщины материала с каждой стороны. Это означает, что зазор на каждой стороне пуансона относительно отверстия матрицы увеличивается пропорционально толщине вашей заготовки. Зазор в 10 % с каждой- стороны на заготовке толщиной 1,0 мм соответствует зазору в 0,1 мм с каждой стороны пуансона.
Что определяет этот процент? Пластичность и твердость материала. Более мягкие и пластичные материалы, такие как алюминий, срезаются с меньшим усилием и могут выдерживать более узкие зазоры. Более твердые материалы, такие как-высокопрочная сталь, более агрессивно сопротивляются деформации, поэтому требуются большие зазоры, чтобы зоны разрушения могли правильно распространяться, не перегружая инструмент.
Вот здесь у многих инженеров возникают проблемы: они извлекают из памяти одно число и наносят его на все свои штампы для штамповки листового металла. На практике даже в пределах одной прогрессивной матрицы для разных отверстий может потребоваться разный процент зазора в зависимости от геометрии элемента, требований к допускам и ожидаемого срока службы инструмента. Всегда ссылайтесь на таблицы зазоров-для конкретных материалов из справочников по инструментам или на технические данные вашего поставщика пуансонов, а не полагайтесь на универсальные значения по умолчанию.
Управление направлением заусенцев в макете штампа
При каждом разрезе в процессе штамповки на одной стороне материала остаются заусенцы. При прецизионной штамповке инженеры не просто стараются минимизировать высоту заусенцев. Они стратегически определяют, на какой стороне детали имеется заусенец, исходя из функциональных требований и последующих операций.
Заусенец всегда образуется на стороне материала, противоположной входу пуансона. Если пуансон входит сверху, на нижней поверхности появляется заусенец. Это означает, что направление заусенцев контролируется путем принятия решения о том, вырезается ли элемент сверху или снизу в компоновке штампа. Для деталей, которые будут подвергаться последующему изгибу, инженеры ориентируют заусенцы внутрь радиуса изгиба, чтобы предотвратить растрескивание по краям. На сборочных поверхностях или косметических поверхностях заусенцы направляются в сторону от критической стороны.
В прогрессивных матрицах управление направлением заусенцев становится более сложным, поскольку несколько станций вырезают элементы с разной ориентацией. Тщательное планирование расположения полос гарантирует, что все заусенцы окажутся на приемлемой стороне готовой детали.
Рекомендации по зазорам по категориям материалов
| Категория материала | Относительный диапазон зазора (% на сторону) | Характеристики края | Ключевое соображение |
|---|---|---|---|
| Алюминий (мягкий) | 10-15% | Большая зона опрокидывания, гладкая полоса сдвига, минимальный перелом | Риск раздражения; возможно, понадобятся пуансоны с покрытием |
| Мягкая сталь/низко-углеродистая сталь | 10-12% | Сбалансированное соотношение сдвига-к-излому, умеренный заусенец | Самый снисходительный; стандартный базовый материал |
| Нержавеющая сталь | 12-16% | Закаленная кромка-, повышенная склонность к образованию заусенцев | Повышенная сила резания; внимательно следить за износом пуансона |
| Высокопрочная-сталь (HSLA, AHSS) | 18-20%+ | Доминирующая зона разрушения, минимальная полоса сдвига, возможное микротрещинование. | Требуется прочная конструкция пуансона и частые проверки. |
Эти диапазоны представляют собой общие отправные точки, взятые из опубликованных данных по инструментостроению. Фактический зазор должен быть проверен на соответствие вашему конкретному сертификату материала, целевым объемам производства и приемлемым стандартам качества кромок. Состояние инструмента тоже имеет значение. По мере износа пуансонов эффективный зазор увеличивается, поэтому исходное значение настройки должно учитывать ожидаемый износ в течение интервала технического обслуживания.
Решения о разрешении не существуют изолированно. Они взаимодействуют со всеми остальными параметрами конструкции, особенно с тем, как последовательность операций осуществляется на станциях. Значение зазора, которое создает приемлемые края по отдельности, может привести к искажению или несовпадению полосы в сочетании с соседними операциями формования, и именно поэтому логика последовательности станций заслуживает собственного дисциплинированного подхода.
Логика секвенирования прогрессивной матрицы
Прогрессивная игральная кость может иметь десять, двадцать или даже больше позиций, однако в порядке появления операций нет ничего случайного. Процесс штамповки следует строгой инженерной логике, где каждая станция зависит от предыдущих и ограничивает последующие. Неправильная последовательность действий не является незначительным неудобством. Он искажает характеристики, выдергивает полосы из регистра и создает отходы, которые съедают вашу прибыль. Именно здесь дизайн штамповки отличает опытных инженеров-инструментальщиков от тех, кто все еще учится на собственном горьком опыте.
Определение последовательности операций и количества станций
При планировании оснастки для новой прогрессивной матрицы первый вопрос заключается не в том, «какие операции мне нужны?» а скорее «что должно произойти в первую очередь, чтобы поддержать все остальное?» Ответ почти всегда начинается с установления исходных данных. Пилотные отверстия просверливаются на самой первой станции, поскольку они служат ориентиром для каждой последующей операции. Согласно установленномуправила изготовления прогрессивных штамповОперации по прожигу пилотных отверстий всегда следует выполнять на первой станции, чтобы обеспечить точность совмещения на всем протяжении полосы.
Далее идут функции несущей полосы. Это структурные соединения, которые физически переносят заготовку от станции к станции. Без надежного держателя, установленного заранее, полосе не хватает жесткости для точной подачи под действием сил пресса. Операции надреза, определяющие геометрию несущей, обычно следуют сразу после пилотирования.
Отсюда общий принцип последовательности выглядит следующим образом: сначала вырежьте плоские элементы, затем сформируйте, затем заготовьте. Прокалывание и надрезы происходят, пока материал еще плоский, поскольку отверстия, пробитые в уже-сформированных поверхностях, непредсказуемо деформируются. Операции формовки продвигаются от наименее сложных к наиболее тяжелым, давая материалу контролируемый путь от плоской до окончательной геометрии. Тиснение, если оно присутствует, часто выполняется заранее, чтобы предотвратить деформацию других элементов. Вырубка, операция отделения готовой детали от несущей ленты, всегда происходит на конечной станции, поскольку после освобождения деталь больше не может быть индексирована.
Звучит просто? Проблема в том, что реальные детали имеют десятки элементов со сложными геометрическими взаимосвязями. Исследование методологий автоматизированного секвенирования выявило два фундаментальных типа ограничений, которые управляют порядком: ограничения приоритета, которые диктуют, что определенные операции должны выполняться раньше других на основе правил технологичности, и ограничения смежности, которые предотвращают штамповку элементов, которые слишком близко друг к другу, на одной и той же станции, чтобы избежать создания слабых участков в стали штампа.
Балансирующие силы на станциях
Представьте себе прогрессивную матрицу, в которой все тяжелые операции прошивки сосредоточены на одной стороне, а все нагрузки при формовке сосредоточены на другой. Что происходит? Под действием этого неуравновешенного момента плунжер пресса микроскопически наклоняется, матрица отклоняется асимметрично, и полоса перемещается вбок. Результатом является несовпадение, которое усугубляется с каждым ударом.
Балансировка сил по всей полосе является важным, но часто упускаемым из виду аспектом проектирования штамповочного инструмента. Инженеры достигают этого с помощью нескольких методов. При ступенчатом резе силы сдвига распределяются более равномерно по ширине матрицы и направлению подачи. Вместо того, чтобы пробивать все отверстия на одной станции, разделение их на две соседние станции вдвое снижает мгновенную нагрузку резки и уменьшает удары по прессу.
Станции ожидания, позиции, где не происходит резка или формовка, служат двойной цели. Они обеспечивают физическое пространство между операциями, которые создают противодействующие силы, и дают несущей ленте возможность стабилизироваться перед следующим событием деформации. В матрицах со значительными формовочными нагрузками холостые станции также предотвращают отрыв материала в ходе одной операции от соседней станции.Исследование последовательности последовательностей-на основе FEAдемонстрирует, что распределение деформаций и деформационное упрочнение передаются с каждой стадии на следующую, а это означает, что профиль силы на более поздних станциях зависит от того, что произошло выше по течению. Несбалансированный крутящий момент между двумя половинками прогрессивной матрицы является документально подтвержденной причиной неправильного совмещения полосы и ускоренного износа.
Оптимизация расположения полос и использование материалов
Секвенирование станций не происходит изолированно от геометрии полосы. Ширина полосы, шаг подачи и конструкция обводной выемки — все это влияет на организацию операций и в совокупности определяет использование материала, процент приобретенного рулона, который становится готовыми деталями, а не металлоломом.
Ширина полосы определяется наибольшим размером детали, перпендикулярным направлению подачи, плюс ширина держателя с каждой стороны, а также запас для зазора подачи внутри направляющих заготовки. Шаг подачи, расстояние, на которое полоса продвигается при каждом ходе пресса, определяется размером детали в направлении подачи плюс минимальное расстояние, необходимое между станциями для обеспечения структурной целостности.
Обходные насечки — это функции, которые инженеры используют для контроля продвижения полосы и проверки правильности продвижения ленты. Они бывают двух разновидностей. Надрезы с положительным перепуском представляют собой выступы, выступающие наружу от края ленты и обнаруживаемые датчиком или механическим пальцем по мере продвижения ленты. Негативные обходные насечки в штампах для штамповки листового металла представляют собой вырезы вдоль края полосы, которые служат той же цели индексации, но удаляют материал, а не оставляют выступающий выступ. Выбор между положительными и отрицательными обходными насечками зависит от доступной ширины полосы, особенностей обращения с ломом и того, мешает ли насечка смежным операциям.
Оптимизация выхода материала требует итерации между ориентацией детали, расположением раскроя и количеством станций. Вращение детали внутри полосы, размещение двух деталей в противоположных ориентациях или размещение нескольких деталей по ширине полосы — все это стратегии, которые уменьшают процент брака каркаса. Однако каждое изменение вложенности отражается на логике последовательности, поскольку оно меняет, какие операции могут совместно использовать станцию и как распределяются силы.
Планирование компоновки станции: система последовательного принятия решений
Когда инженер садится за планирование новой компоновки прогрессивной матрицы, решения принимаются в строгой последовательности. Пропуск шагов или их перестановка почти всегда приводит к конфликтам, требующим дорогостоящего перепроектирования.
- Проанализируйте геометрию готовой детали и определите все необходимые операции штамповки (прошивка, вырубка, формовка, вытяжка, вырубка).
- Ограничения приоритета карты: определите, какие операции должны предшествовать другим, на основе потока материалов, требований к данным и правил технологичности.
- Ограничения смежности карты: определите операции, которые не могут использовать одну станцию из-за ограничений близости или проблем с прочностью инструментов.
- Установите пилотные отверстия и геометрию несущей полосы на первых станциях, чтобы создать стабильную систему регистрации и подачи.
- Последовательность операций резки плоского материала перед операциями формовки, упорядочивая формы от наименьшей до наибольшей деформации.
- Сбалансируйте нагрузки резки и формовки на станциях, вставляя неиспользуемые станции там, где это необходимо, для управления распределением усилий и стабильностью полосы.
- Определите ширину полосы, шаг подачи и ориентацию детали, чтобы максимизировать использование материала при соблюдении требований к расстоянию между станциями.
- Спроектируйте геометрию обходного паза (положительную или отрицательную) для проверки подачи и контроля продвижения полосы.
- Выполните операцию вырубки или обрезки на конечной станции, чтобы отделить готовую деталь от носителя.
- Проверьте всю последовательность действий на предмет баланса сил, жесткости полосы и суммирования допусков-, повторяя при необходимости.
Эта структура не является-упражнением за один проход. Проектирование компоновки полос по своей сути является итеративным, и опытные инженеры ожидают, что им придется пройти через несколько концепций, прежде чем прийти к наиболее эффективному и надежному решению. Результатом является система штамповочного инструмента, которая работает надежно и быстро, сохраняет допуск на протяжении всего производственного цикла и минимизирует отходы материала — три результата, которые напрямую связаны с логикой, заложенной в эти первые решения по последовательности.
Последовательность станций определяет, что происходит и в каком порядке. Но даже идеально упорядоченная матрица будет производить дефектные детали, если сама геометрия нарушает пределы формования материала. Минимальное расстояние между элементами, радиусы изгиба, коэффициенты глубины вытяжки и компенсация упругого возврата - все это накладывает свои собственные ограничения на то, чего может успешно достичь штамп, ограничения, которые относятся непосредственно к области проектирования технологичности.
Проектирование для обеспечения технологичности и предотвращения дефектов
Идеально расположенная матрица с идеальными зазорами все равно будет производить брак, если сама геометрия детали не соответствует физическим ограничениям материала. Именно здесь дизайн штамповки металла переходит от инструментостроения на территорию проектирования изделий. Каждая деталь штампованной металлической детали, каждое отверстие, изгиб, фланец и вытяжка должны учитывать способность материала течь, растягиваться и восстанавливаться. Нарушьте эти ограничения, и матрица станет генератором дефектов, независимо от того, насколько хорошо она изготовлена.
Правила минимального размера для штампуемой геометрии
Думайте об этих правилах как о границах,-обусловленных физикой, которые отделяют штампуемую деталь от списка желаний. Они не произвольны. Они отражают то, что материал и инструменты могут физически выдержать без преждевременного выхода из строя.
Первое правило касается расстояния-до-края. Когда перфорированное отверстие расположено слишком близко к краю детали или другому элементу, узкой перемычке между ними не хватает структурной прочности, чтобы противостоять деформации во время формовки. Общий принцип заключается в том, что ширина перемычки материала между двумя элементами или между элементом и кромкой должна быть как минимум в 1,0–2,0 раза больше толщины материала. Если вы опуститесь ниже этого порога, вы увидите проблемы с искажениями, растрескиванием или-прорывами.
Радиусы изгиба подчиняются аналогичной логике. Внутренний радиус изгиба должен соответствовать толщине материала или превышать ее в 1,0–1,5 раза, в зависимости от сплава и ориентации изгиба относительно направления зерна. Более узкий радиус концентрирует напряжение на внешнем волокне изгиба, пока материал не треснет. Точные минимальные значения значительно различаются в зависимости от материала, поэтому всегда обращайтесь к таблице данных вашего поставщика материалов, а не применяйте одно универсальное значение.
Коэффициенты вытяжки устанавливают предел того, насколько глубоко вы можете вытащить чашку или ракушку из плоской заготовки за одну операцию. Если превысить это соотношение, материал станет тоньше, превысив точку разрушения. Глубокие детали обычно требуют нескольких стадий вытяжки с промежуточным отжигом или тщательно контролируемых путей потока материала. Это не те цифры, которые можно запомнить один раз. Они меняются в зависимости от марки материала, закалки и толщины, с которыми сталкивается ваша матрица.
Еще один совет по дизайну штамповки, который опытные инженеры усвоили заранее: все внутренние углы вырезов или вырезов должны иметь радиус, по крайней мере, в 0,5 раза превышающий толщину материала. Острые внутренние углы создают повышенные напряжения как в детали, так и в стали штампа, ускоряя усталостное разрушение в обоих случаях.
Предотвращение складок, расколов и пружинения с помощью дизайна
На долю трех дефектов приходится большая часть брака при штамповке во всем мире, и каждый из них напрямую связан с конкретным параметром конструкции штампа, который был либо проигнорирован, либо неправильно рассчитан.
Морщиныпоявляется, когда материал течет в полость со слишком слабым сопротивлением. Представьте, что вы кладете лист бумаги на стол в форме чашки. Без чего-либо, удерживающего края, лишний материал сгибается в складки. В штамповочном штампе недостаточная сила держателя заготовки позволяет материалу фланца сжиматься, а не растягиваться, создавая морщины на вытянутых деталях. Контрмера конструкции матрицы включает в себя волочильные валики, выступающие выступы, вырезанные на поверхности связующего, которые локально увеличивают трение и контролируют скорость подачи материала в полость волочения. Регулировка давления держателя заготовки и геометрии шва дает инженерам точный контроль над схемами потока материала.
Разделениеэто противоположный режим отказа. Если образование складок означает, что слишком много материала течет слишком свободно, то расщепление означает, что материала слишком мало для требуемой деформации. Чрезмерная глубина вытяжки относительно размера заготовки, острые радиусы пуансона или недостаточная смазка — все это приводит к локальному утончению, вплоть до разрушения материала. Исправление конструкции включает увеличение радиуса вершины пуансона, перераспределение потока материала посредством размещения валиков или разбиение одной глубокой вытяжки на несколько последовательных стадий, которые позволяют материалу постепенно перераспределять напряжение.
Пружинный возвратЭто, пожалуй, самый неприятный недостаток, поскольку он в некоторой степени неизбежен. Каждый металлический штампованный компонент, подвергающийся изгибу, частично восстанавливается до исходного плоского состояния после открытия пресса. Это упругое восстановление обусловлено пределом текучести материала: материалы с более высокой-прочностью пружинят более агрессивно. Конструкторы штампов компенсируют эточрезмерный изгибчасть за заданным углом, чтобы упругий возврат привел ее в правильное конечное положение. Другие стратегии включают создание зоны изгиба для локального выхода материала за пределы его упругости, увеличение угла штампа или использование меньшего радиуса пуансона для увеличения пластической деформации в области изгиба.
Стек допусков-Up и размещение GD&T
Одна штампованная металлическая деталь может проходить через пять, десять или более формовочных станций. Каждая станция вносит небольшие изменения в размерах, и эти изменения усугубляются. Смещение на 0,05 мм на третьей станции может быть приемлемым отдельно, но когда оно суммируется с аналогичными смещениями на пятой и восьмой станциях, окончательное расположение элемента выходит за рамки спецификации.
Вот гдеПринципы GD&Tстановятся важными для проектирования штампов, а не только для проектирования деталей. Определяя элементы детали относительно функциональных баз, а не связывая размеры от элемента к элементу, проектировщики разрывают цепочку стека допусков. Элементы управления положением, привязанные к базовой системе отсчета, гарантируют, что допуск каждого элемента является независимым, а не кумулятивным, что значительно упрощает как проектирование матрицы, так и проверку.
На практике конструкторы штампов устанавливают более жесткие допуски на формовочные станции, которые создают базовые элементы, и допускают несколько более высокие допуски для менее важных операций. Это отражает то, как готовая деталь будет проверена и собрана: базовые поверхности определяют положение детали в сопряженном узле, поэтому эти поверхности требуют высочайшей точности формовки. Вторичные элементы, ссылающиеся на эти исходные данные, могут поглощать больше изменений, не влияя на функцию.
Цикл обратной связи работает в обоих направлениях. Обозначения GD&T на чертеже готовой детали определяют, насколько тщательно должна быть построена и обслуживаться каждая станция штамповки. И наоборот, реалистичные возможности процесса штамповки должны определять, какие допуски указывает разработчик продукта. Когда эти две стороны взаимодействуют на ранней стадии, в результате получается металлическая штампованная деталь, которая одновременно технологична и функционально правильна без чрезмерных затрат на оснастку.
Распространенные дефекты: основные причины и корректирующие действия
- Морщинистость:Вызвано недостаточным давлением держателя заготовки или неограниченным потоком материала в полость матрицы. Корректирующие действия: добавьте или отрегулируйте тянущие валики, увеличьте усилие держателя заготовки, измените геометрию поверхности переплета.
- Расщепление/разрыв:Вызывается чрезмерной глубиной вытяжки, малым радиусом пуансона или деформацией материала, превышающей пределы пластичности. Корректирующие действия: увеличить радиус вершины пуансона, добавить этапы вытяжки, оптимизировать форму заготовки, улучшить смазку.
- Пружинный возврат:Вызывается упругим восстановлением после формовки, особенно в-высокопрочных материалах. Корректирующее действие: превысить угол штампа, выровнять зону изгиба, использовать меньший радиус пуансона для увеличения пластической деформации.
- Треск на поворотах:Вызвано радиусом изгиба ниже минимального значения материала или изгибом параллельно направлению волокон. Корректирующее воздействие: увеличить радиус изгиба как минимум до 1,0Т, переориентировать деталь так, чтобы она сгибалась перпендикулярно волокнам.
- Чрезмерные заусенцы:Причина: изношенные режущие кромки или неправильный зазор между пуансоном--матрицей. Корректирующие действия: заточите или переточите инструмент, пересчитайте и отрегулируйте зазор в соответствии со спецификациями материала.
- Искажение/деформация:Вызвано неравномерным снятием напряжений или несбалансированными формообразующими силами по всей детали. Корректирующие действия: добавьте ребра или бортики жесткости, включите станции пере-подрезки или сплющивания.
- Позиционный дрейф между станциями:Вызвано суммированием допусков-в ходе последовательных операций формовки. Корректирующие действия: определите функциональные исходные данные с помощью GD&T, назначьте более строгие допуски для станций формирования исходных данных,-подтвердите их с помощью статистического анализа допуска.
Каждый из этих дефектов можно предотвратить, если при проектировании учитываются ограничения материалов, а матрица компенсирует известное физическое поведение. Общей нитью является то, что профилактика происходит на экране, на этапе проектирования, а не в прессе во время испытаний. Возникает практический вопрос: как инженеры проверяют все эти параметры перед резкой стали? Ответ заключается в рабочих процессах моделирования, которые позволяют тестировать поток материала, прогнозировать упругое отклонение и виртуально выявлять зоны разрушения задолго до того, как будет обработан первый компонент штампа.
Рабочие процессы проектирования штампов на основе моделирования-
Режущая инструментальная сталь стоит дорого. Перерезать его, потому что проба выявила дефект в конструкции штампа для штамповки металла, обходится гораздо дороже. Современные технологии штамповки переместили точку обнаружения неисправности из печатного цеха на экран компьютера, где итерации занимают минуты, а не недели. Рабочие процессы, основанные на моделировании-, не заменяют инженерную оценку. Они расширяют возможности, позволяя вам тестировать идеи, разбивать виртуальные детали и уточнять параметры до того, как будет обработан отдельный блок D2.
Стандарты CAD-моделирования компонентов штампов
Каждый рабочий процесс проектирования штампа начинается в параметрической 3D-САПР. Вы не просто рисуете фигуры. Вы создаете полностью ограниченную цифровую модель, в которой изменение одного параметра, например радиуса вершины пуансона, автоматически распространяется на связанные элементы, такие как зазорные карманы, отверстия для съемника и сопрягаемые полости штампа. Этот параметрический подход позволяет быстро выполнять итерации во время проверки проекта без редактирования десятков зависимых размеров вручную.
Помимо создания геометрии, CAD выступает в качестве арбитра интерференции. Автоматическое обнаружение столкновений выявляет столкновения между движущимися компонентами до того, как они произойдут в физическом пространстве: подъемник, который врезается в формующий пуансон в нижней мертвой точке, пилот, который забивает карман съемника во время втягивания. Моделирование движения на уровне сборки- проверяет полную кинематику каждого компонента на протяжении всего цикла его хода. После того как проект заморожен, автоматическое создание чертежей создает-готовые к производству подробные распечатки, таблицы спецификаций и виды сборок непосредственно из основной 3D-модели, устраняя ошибки транскрипции между проектированием и сборкой.
Моделирование формуемости методом FEA и прогнозирование упругого возврата
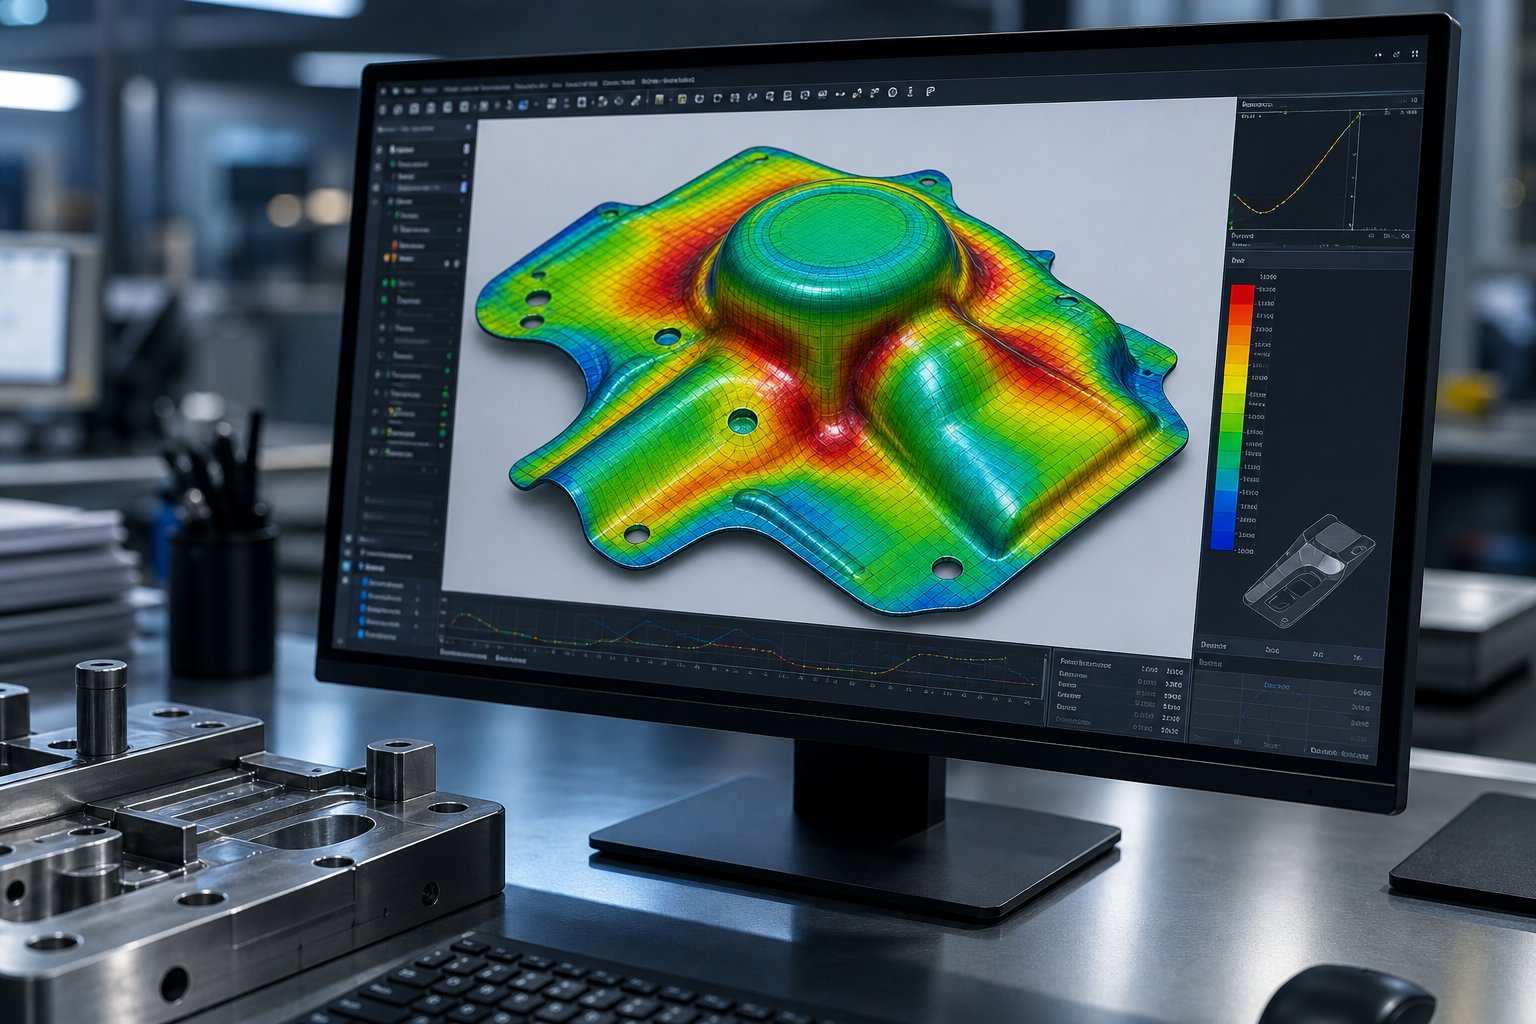
Если САПР обрабатывает геометрию инструмента, то анализ методом конечных элементов управляет поведением материала.Моделирование формовки листового металлав цифровой форме воспроизводит то, что происходит с заготовкой, когда она соприкасается с пуансонами, течет по вытяжным валикам и растягивается в полости матрицы. Программное обеспечение объединяет заготовку в тысячи элементов, присваивает свойства материала (предел текучести, кривые деформационного-упрочнения, значения анизотропии) и рассчитывает деформацию при определенных условиях процесса.
Результат показывает, где именно возникнут проблемы. Карты утонения выделяют зоны, приближающиеся к пределам разрушения материала. Индикаторы сжатия отмечают участки, склонные к образованию складок. Диаграммы деформации, нанесенные на графики предельных кривых, показывают, насколько близка каждая область к разрушению. Для инженеров, работающих с современными высокопрочными сталями или алюминиевыми сплавами, эти прогнозы имеют решающее значение, поскольку такие материалы обладают высокой величиной упругого возврата, что делает достижение точности размеров постоянной проблемой.
Прогнозирование упругого возврата — это то, где моделирование обеспечивает наибольшую ценность для программ обработки инструментов для штамповки металлов. Решающая программа отслеживает распределение напряжений на протяжении всей последовательности формования и рассчитывает, насколько упругое восстановление произойдет после открытия пресса. Затем инженеры применяют компенсированные поверхности штампа, перегибая или изменяя геометрию инструмента так, чтобы пружинение приводило деталь к ее намеченной окончательной форме. Эту компенсацию можно даже автоматизировать с помощью программного обеспечения, создавая модифицированные поверхности инструмента, готовые для программирования CAM.
От виртуальной проверки к физическому испытанию
Моделирование не исключает физических испытаний. Это значительно сокращает количество необходимых циклов проб.Исследования Fraunhofer IWUдемонстрирует, что включение в моделирование моделей упругого поведения штампа и пресса создает виртуальные шаблоны обнаружения, которые точно соответствуют реальным-результатам, что позволяет инженерам корректировать поверхности штампа на этапе проектирования, а не выполнять дорогостоящую ручную доработку в цехе.
Реальная сила проявляется в петле обратной связи. Результаты физических испытаний, измеренные углы упругого возврата, фактическое распределение утончения, наблюдаемые места складок возвращаются в имитационную модель в качестве данных проверки. Там, где прогнозы совпадают с реальностью, растет уверенность. Там, где они расходятся, модель перекалибровывается: корректируются коэффициенты трения, уточняются кривые материалов, корректируются граничные условия. В ходе последовательных проектов такое итеративное усовершенствование создает среду моделирования, прогнозы которой становятся все более точными для вашего конкретного прессового оборудования, материалов и методов изготовления штампов.
При проектировании штампов-на основе моделирования обычно количество итераций физических испытаний сокращается на 50 % и более, что сокращает сроки разработки с месяцев до недель и превращает дорогостоящее решение-проблем с прессовым полом-в недорогую-виртуальную оптимизацию.
Этот виртуальный-переход-физический цикл представляет собой современный уровень методологии проектирования кристаллов. Но даже самое сложное моделирование не может компенсировать преждевременный износ инструментов или выход из строя под производственными нагрузками. Выбор материала для пуансонов, штампов и изнашиваемых компонентов определяет, действительно ли проверенная конструкция обеспечивает прогнозируемый срок службы в прессовом цеху. Это решение зависит от соответствия свойств инструментальной стали вашим конкретным производственным требованиям.
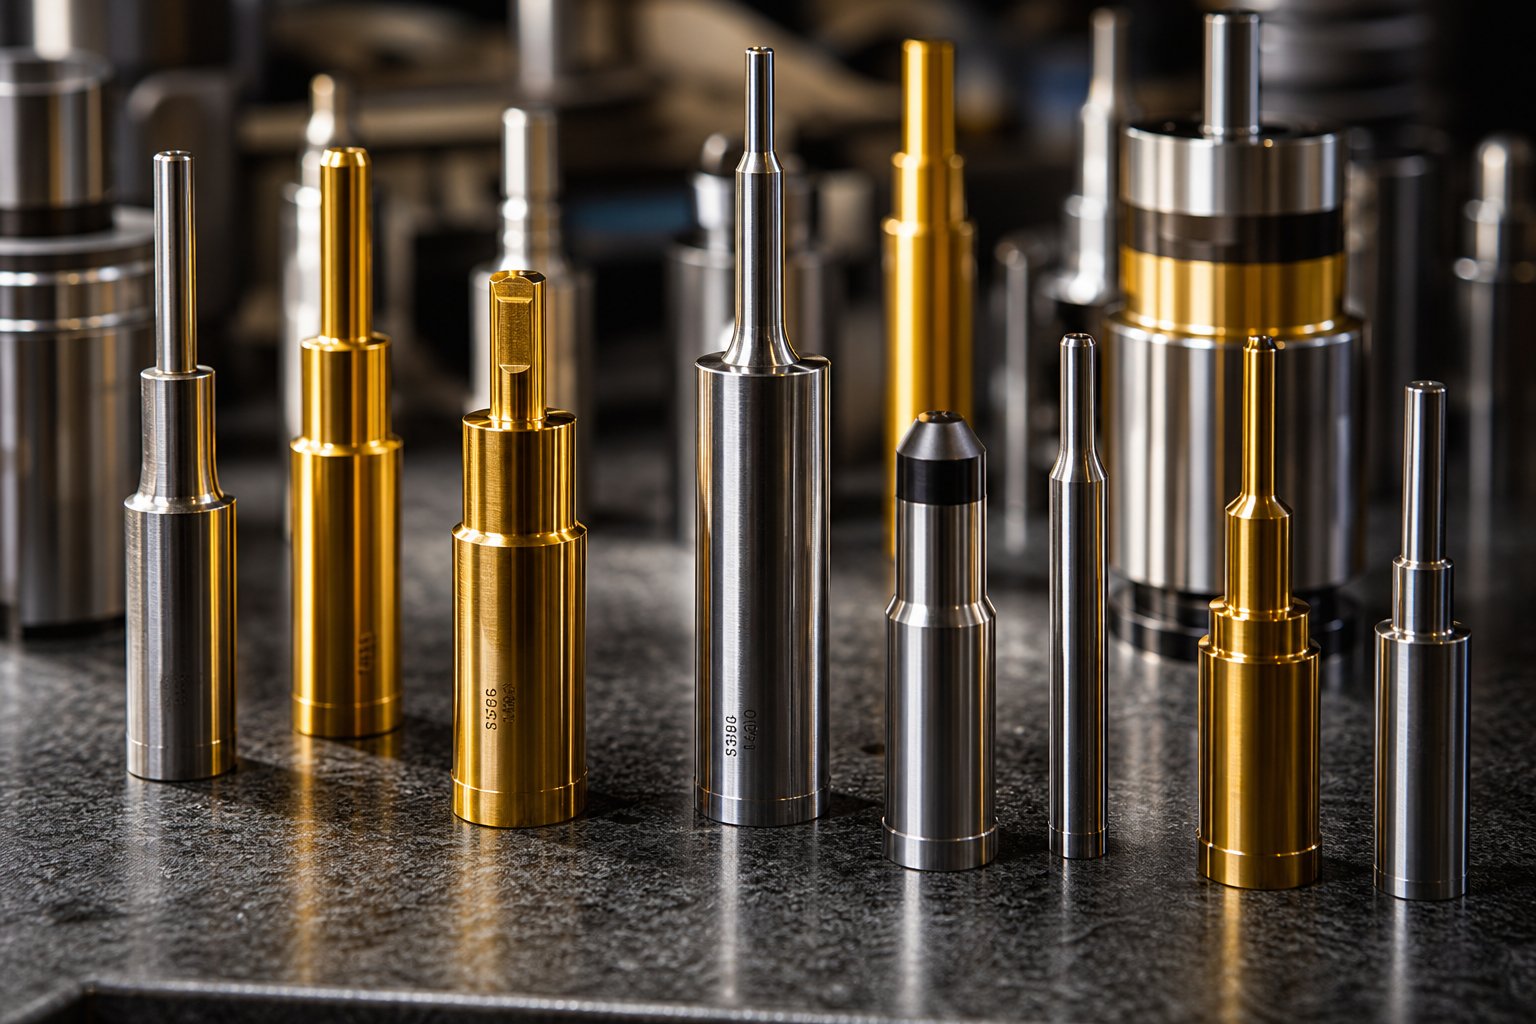
Выбор материала штампа и стратегии нанесения покрытия
Ваша симуляция предсказывала 500 000 обращений до обслуживания. Расположение полос оптимизировано, зазоры подобраны, а последовательность станций безупречна. Однако матрица выходит из строя при 80 000 ударов, поскольку материал пуансона не выдерживает повторяющихся ударных нагрузок высоко-штампованной стали. Выбор материала — это то, где дизайнерский замысел встречается с физической реальностью, а неправильный выбор сводит на нет всю предварительную оптимизацию, в которую вы вложили средства.
Основная проблема штампов для штамповки стали заключается в том, что ни один материал не превосходит всех во всем. Износостойкость, прочность и прочность на сжатие движутся в конкурирующих направлениях. Сплав, который выдерживает миллионы порезов, разобьется при сильном ударе. Сплав, достаточно прочный, чтобы выдерживать ударные нагрузки, быстро затупится в абразивных условиях. Задача инженера — определить, какой режим отказа возникнет первым в каждом конкретном приложении, а затем выбрать класс, который противостоит этому доминирующему механизму.
Марки инструментальной стали для пуансонов, штампов и изнашиваемых деталей
Четыре семейства инструментальных сталей охватывают подавляющее большинство применений штампов для штамповки металлов. Каждый из них занимает определенную нишу производительности, определяемую содержанием карбидов, составом сплава и реакцией на термообработку.
АИСИ Д2является выбором по умолчанию, когда абразивный или адгезионный износ ограничивает срок службы инструмента. Высокое содержание хрома и углерода создает плотную твердосплавную структуру, которая позволяет режущим кромкам сохранять геометрию в течение длительного периода производства. Вы найдете D2 в вырубных и прошивных пуансонах для больших-автоматических штамповочных штампов, где острота кромки напрямую влияет на высоту заусенцев и качество детали. Ограничением является хрупкость: если в процессе эксплуатации появляются сколы или трещины, D2 уже не является правильным ответом.
АИСИ А2Вступает в действие, когда ни один вид отказа явно не доминирует. Он обеспечивает сбалансированное сочетание износостойкости и прочности, что делает его подходящим для прогрессивных штамповочных станций, где пуансоны одновременно подвергаются истиранию и умеренному удару. Для объемов производства менее 100 000 деталей или для смешанного-состояния A2 обеспечивает экономичную золотую середину без риска хрупкости, как D2.
АИСИ S7представляет собой амортизатор из семейства инструментальных сталей. Когда на ваших штамповочных станциях используется штамповка толстого-листового стального листа или объемная-прошивка, повторяющиеся ударные нагрузки приведут к разрушению твердых сплавов более высоких-классов еще до того, как износ станет проблемой. Превосходная прочность S7 поглощает циклические воздействия, которые могут привести к растрескиванию в D2 или аналогичных марках,-ориентированных на износ. Он меняет некоторое сохранение кромки на способность выдерживать суровые механические нагрузки, удар за ударом.
АИСИ М2занимает место пересечения износостойкости и прочности на сжатие. По сравнению с D2 обеспечивает лучшую устойчивость к пластической деформации под нагрузкой. По сравнению с S7 он сохраняет более высокую стойкость к истиранию. M2 обычно применяется к пуансонам, которые должны сохранять как геометрию кромки, так и точность размеров при длительном сжимающем напряжении, что типично для прецизионного прожига толстых или высокопрочных материалов.
Поверхностные покрытия и твердосплавные вставки для увеличения срока службы матрицы
Когда базовая инструментальная сталь достигает своего потолка производительности, обработка поверхности еще больше продлевает срок службы штампа. Эту роль в штамповке выполняют две основные технологии: тонкопленочные покрытия и твердосплавные вставки.
ПВД-покрытия(Физическое осаждение из паровой фазы) наносит тонкие слои чрезвычайно твердых составов, обычно толщиной 2-5 микрон, при относительно низких температурах около 500 градусов по Цельсию. Поскольку процесс протекает при низкой температуре, он сохраняет острые режущие кромки, необходимые для точной прошивки штампом для штамповки металла. Покрытия PVD, такие как TiN, TiCN и AlTiN, снижают трение, противостоят адгезионному износу и поддерживают сжимающее напряжение в слое покрытия, что повышает прочность против сколов при прерывистых операциях.
CVD-покрытия(Химическое осаждение из паровой фазы) позволяет создавать более толстые слои толщиной 5-20 микрон за счет высокотемпературных химических реакций. Результатом является превосходная термостойкость и адгезия, но этот процесс слегка скругляет режущие кромки и оставляет покрытие в растягивающем напряжении. При штамповке CVD лучше всего работает при формовании компонентов, где основным механизмом деградации является накопление тепла от длительного контакта с материалом, а не острота кромок.
Твердосплавные вставкипредставляют собой наиболее агрессивный подход к износостойкости. Инструменты из цельного карбида вольфрама могут продлить срок службы матрицы на 500-1000 % по сравнению с традиционными инструментальными сталями при работе с абразивными материалами заготовок или при больших объемах производства. Компромиссом является хрупкость: твердосплавные пластины ограничены операциями с низким уровнем ударов, такими как тонкая вырубка и неглубокая вытяжка, где ударная нагрузка минимальна.
Решение «Regrind» против «Coat»
Вот здесь-то и важен подход «затраты-выгоды». Пуансоны из инструментальной стали без покрытия можно перетачивать несколько раз, когда кромки затупляются, восстанавливая рабочие характеристики при относительно низких затратах на цикл. Инструменты с покрытием служат дольше между переточками, но стоят дороже на начальном этапе, а некоторые покрытия усложняют процесс переточки-и-повторного нанесения покрытия. Решение зависит от вашей производственной математики:
- Малые-серии или прототипы:A2 или D2 без покрытия с периодической перешлифовкой обычно является наиболее экономичным-путем.
- Крупносерийное-производство:Пуансоны с PVD-покрытием сокращают частоту замены, а увеличенное время работы между техническими обслуживаниями часто компенсирует затраты на покрытие за счет сокращения времени простоя.
- Абразивные материалы (нержавеющая сталь, HSLA):Твердосплавные вставки или покрытия,-высокопрочные, быстро окупают себя, когда инструменты без покрытия разрушаются за тысячи ударов, а не за десятки тысяч.
Усовершенствованные покрытия, такие как TiN или DLC, могут продлить срок службы матрицы на 30–50 % за счет снижения трения и износа, особенно при штамповке нержавеющей стали. Ключевым моментом является соответствие химического состава покрытия материалу вашей заготовки и типу операции, а не выбору по умолчанию любого покрытия, которое имеется на складе вашего поставщика.
Сравнение материалов штампов по свойствам и применению
| Категория материала | Представительный класс | Относительная износостойкость | Относительная прочность | Типичные применения |
|---|---|---|---|---|
| Высокое-углеродное высокое-хромовое | D2 | Высокий | От низкого до среднего | Вырубные-большие объемы вырубных штампов, пробойники, кнопки штампов для программ автомобильной штамповки |
| Воздушная-закалка (сбалансированная) | A2 | Умеренный | Умеренный | Станции прогрессивной штамповки со смешанным износом и ударами, средние-серийные объемы производства |
| Ударопрочность-Устойчивость | S7 | От низкого до среднего | Высокий | Тяжелые-пробивные удары, формовочные удары, станции с высокой-ударной силой |
| Быстрорежущая-сталь | M2 | Высокий | Умеренный | Прецизионные пробойники под высокой сжимающей нагрузкой, прокалывание толстых материалов |
| Цементированный карбид | Карбид вольфрама | Очень высокий | Низкий | Тонкая вырубка, обработка больших-абразивных материалов, сменные вставки |
| Инструментальная сталь с PVD-покрытием | D2 + TiCN/AlTiN | Очень высокий (поверхностный) | В зависимости от базовой стали | Прокалывание с увеличенным-сроком службы, штамповка из нержавеющей стали, формовка с пониженным-трением |
Принятие решений по материалам и покрытиям для каждого пуансона, матрицы и изнашиваемого компонента сложной прогрессивной матрицы является одной из наиболее сложных задач в инструментостроении. Для каждой станции может потребоваться свой сорт в зависимости от конкретного профиля нагрузки, взаимодействия с заготовками и заданного интервала технического обслуживания. Инженеры, которым необходима поддержка в подборе марок инструментальной стали и покрытий в соответствии с конкретными производственными требованиями, могут воспользоваться специальными решениями для изготовления штампов от таких специалистов, какЙИЧЕН, которые подбирают материалы для пуансонов, штампов и изнашиваемых компонентов на основе фактических материалов заготовок, объемов производства и целевого срока службы штампов, а не одного -размера-подходящего-всех значений по умолчанию.
Выбор материала замыкает цикл проектирования отдельных компонентов. Но проект штамповки — это не набор изолированных решений. Тип штампа, зазор, последовательность станций, проверка моделирования и выбор материала — все это взаимодействует как единая система. Объединение этих потоков в единый рабочий процесс проекта — это то, что отличает функциональный штамп от штампа, обеспечивающего устойчивую производительность.
Применение этих основ на практике
Индивидуальные дизайнерские решения имеют большое значение. Объединенные в дисциплинированный рабочий процесс, они объединяются в штампы и системы штамповки, которые достигают целей качества с первого производственного цикла, а не после месяцев дорогостоящих испытаний. Разница между проектом, который идет гладко, и проектом, который постепенно превращается в доработку, почти всегда связана с тем, следовала ли команда инженеров структурированной последовательности решений или сразу приступила к CAD-моделированию, не обосновав свои предположения.
Контрольный список инженерных решений для проектов по созданию новых штампов
В каждом процессе штамповки металла используется один и тот же фундаментальный путь принятия решений, независимо от сложности детали или объема производства. Когда вы начинаете новый проект штамповки, проработайте эти шаги по порядку, чтобы избежать отступлений, которые нарушают графики и бюджеты.
- Полностью определите требования к деталям.Соберите готовый чертеж детали с полными обозначениями GD&T, спецификациями материалов, прогнозом годового объема и целевой стоимостью за штуку. Определите функциональные исходные данные, критичные-по-размеры качества и любые последующие ограничения сборки, которые влияют на направление заусенцев или приоритет допуска.
- Выберите тип матрицы.Сопоставьте геометрию, объем и допуски вашей детали с прогрессивной, составной или трансферной архитектурой. Позвольте этой детали принимать решение, а не по умолчанию использовать то, что ваш магазин работал последним.
- Определите зазоры на каждую станцию.Рассчитайте зазор между пуансоном-до-матрицы в процентах от толщины материала для каждой операции резания, используя данные инструмента-для конкретного материала, а не универсальное значение по умолчанию. Учитывайте требования к направлению заусенцев на каждом просверленном и заготовленном элементе.
- Упорядочивайте станции и оптимизируйте расположение полос.Сначала определите направляющие и геометрию держателя, последовательность разрезов перед формованием, переходите от наименее к наиболее серьезной деформации, сбалансируйте силы по ширине полосы и разместите вырубку на последней станции.
- Подтвердите с помощью моделирования.Выполните анализ формуемости методом FEA, чтобы подтвердить поток материала, проверить утонение по предельным кривым формирования, спрогнозировать величину упругого возврата и применить компенсацию к поверхностям штампа перед выпуском в производство.
- Выберите марки инструментальной стали и покрытия.Сопоставьте материал каждого компонента с его преобладающим видом отказа: износостойкие-марки для абразивных условий, ударостойкие-марки для ударных нагрузок, а также покрытия или твердосплавные вставки, в которых базовая сталь достигает своего потолка производительности.
- Выпустите для сборки, затем закройте цикл пробной версии.Используйте результаты физических испытаний для проверки прогнозов моделирования, уточнения моделей трения и материалов, а также для создания институциональных знаний, которые повышают точность следующего проекта.
Соединение основ проектирования с успехом производства
Обратите внимание, как каждый шаг в этом контрольном списке зависит от предыдущего. Вы не можете рассчитать зазоры, не зная материала. Вы не можете чередовать станции, не зная, какие операции требуются для вашей части. Вы не можете выбрать инструментальную сталь, не понимая, какие силы будет испытывать каждая станция. Эти основы не являются независимыми темами, которые вы изучаете изолированно. Они образуют взаимосвязанную систему, в которой сила в одной области усиливает все остальные, а слабость в одной области подрывает все остальные.
Инженеры, которые усвоили мышление на уровне систем-, тратят меньше времени на борьбу с пожарами в пресс-центре. Их программы штамповки металлических деталей запускаются быстрее, дольше сохраняют допуски между циклами технического обслуживания и потребляют меньше материала на деталь. Выплата не является абстрактной. Это проявляется в снижении количества брака, уменьшении количества незапланированных выдержек штампов и штамповке деталей, которые проходят проверку без сортировки или доработки.
Для команд, реализующих сложные проекты, в которых структура штампа, оптимизация зазоров, проблемы с потоками материалов и решения на уровне компонентов пересекаются, работа с опытным партнером по инструментам ускоряет путь от концепции до-готового к производству инструмента.Индивидуальные решения для штамповки YICHENпредоставьте инженерам-инструментальщикам знания по всему спектру этих основ, от первоначального выбора типа штампа до стратегий использования материалов и покрытий, помогая реализовать надежную инженерную методологию в штампах, которые работают так, как задумано с первого дня.
Часто задаваемые вопросы по основам проектирования штамповочных штампов
1. В чем разница между прогрессивными, составными и трансферными штампами?
Прогрессивные матрицы подают непрерывную полосу через несколько станций, каждая из которых выполняет свою операцию, что делает их идеальными для-объемных мелких деталей. Составные матрицы выполняют две или более операций резки одновременно за один ход, обеспечивая превосходную концентричность для плоских профилей, таких как шайбы и ламинаты. Передаточные штампы отделяют отдельные заготовки и перемещают их между станциями с помощью механических рычагов, что подходит для больших или-деталей глубокой вытяжки, таких как панели автомобильного кузова, которые не могут оставаться прикрепленными к несущей полосе.
2. Как определить правильный зазор между пуансоном--матрицей для штамповки?
Зазор рассчитывается как процент толщины материала с каждой стороны и зависит от типа материала. Для мягких материалов, таких как алюминий, обычно требуется 10-15 % на каждую сторону, для мягкой стали – 10 -12 %, для нержавеющей стали – 12–16 %, а для высокопрочных сталей – 18 –20 % и более. Правильное значение зависит от твердости материала, пластичности, приемлемого качества кромки и целевого срока службы инструмента. Инженерам следует ссылаться на таблицы зазоров для конкретных материалов от поставщиков инструментов, а не применять единый универсальный стандарт для всех операций.
3. Что вызывает образование складок, растрескиваний и пружинение штампованных деталей?
Сморщивание происходит, когда давление держателя заготовки недостаточно и материал слишком свободно течет в полость матрицы, вызывая коробление при сжатии. Расщепление происходит, когда глубина вытяжки превышает пределы пластичности материала или радиусы пуансона слишком малы, что приводит к локальному утончению до разрушения. Упругость возникает в результате упругого восстановления после изгиба, особенно в-высокопрочных материалах. Разработчики штампов противодействуют этому с помощью вытяжных валиков для предотвращения образования складок, многоэтапных вытяжек для раскола, а также перегиба или чеканки для компенсации упругого возврата.
4. Почему последовательность станций имеет значение при проектировании прогрессивной матрицы?
Последовательность станций определяет, надежно ли работает прогрессивная матрица или образуется лишний мусор. Сначала необходимо просверлить пилотные отверстия, чтобы установить опорные точки для всех последующих операций. Геометрия несущей полосы обеспечивает ее жесткость. Операции резки предшествуют формовке, поскольку отверстия, пробитые в уже-сформированных поверхностях, непредсказуемо деформируются. Силы должны быть сбалансированы на всех станциях, чтобы предотвратить неправильное совмещение полос. Гашение всегда происходит последним, поскольку после отделения деталь не может быть проиндексирована. Неправильная последовательность приводит к кумулятивному дрейфу допуска, смещению ленты и преждевременному износу матрицы.
5. Как выбрать подходящую инструментальную сталь для штамповки деталей штампа?
Выбор зависит от определения доминирующего вида отказа для каждого компонента. Сталь D2 с высоким-хромом подходит для-вырубки больших объемов, где абразивный износ ограничивает срок службы. A2 обеспечивает сбалансированную износостойкость и прочность для станций прогрессивной штамповки в смешанных-состояниях. S7 поглощает большие ударные нагрузки при прожиге -толстых листов, где D2 может треснуть. Быстрорежущая сталь М2-выдерживает высокие сжимающие нагрузки, сохраняя при этом геометрию кромки. Благодаря исключительной износостойкости твердосплавные вставки продлевают срок службы на 500-1000 % по сравнению с обычными сталями. Такие партнеры, как YICHEN (https://www.yichen-group.com/stamping-die/), помогают инженерам подобрать марки и покрытия в соответствии с конкретными производственными требованиями.


