


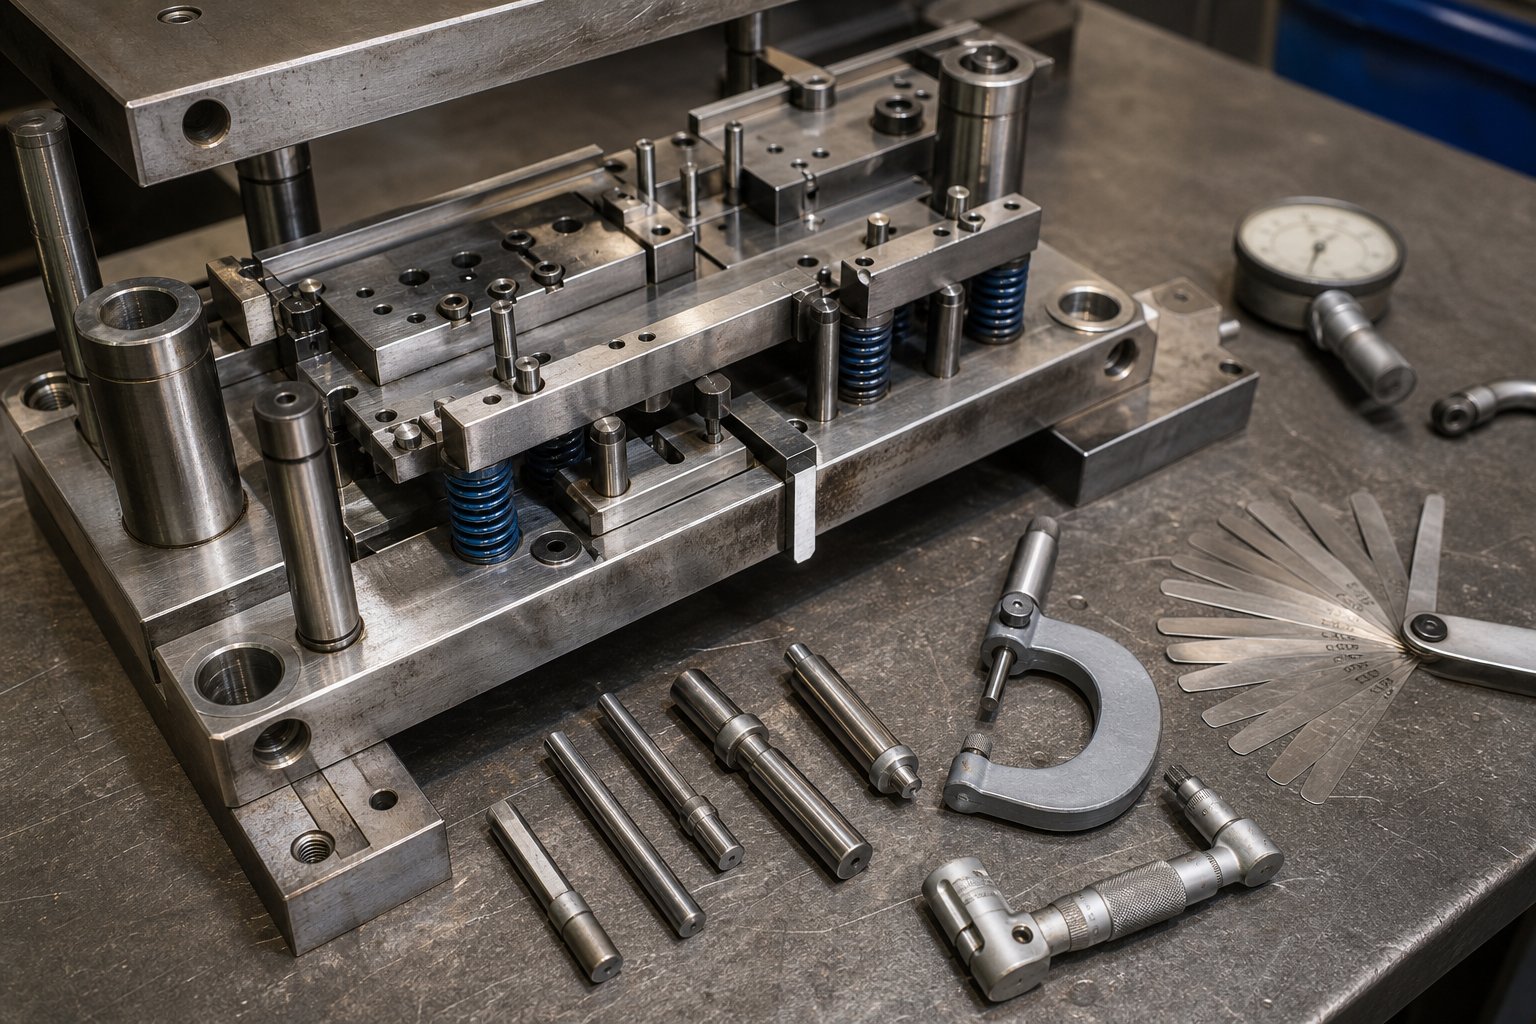
Почему структурированный контрольный список технического обслуживания продлевает срок службы матрицы
Контрольный список технического обслуживания штамповочного штампапредставляет собой документированную последовательность проверок, измерений и корректирующих действий, выполняемых на штампе через определенные промежутки времени для сохранения его геометрии резания, выравнивания и производственных возможностей. Это звучит просто. Тем не менее, этот единственный документ представляет собой разницу между штампом, который совершает сотни тысяч надежных ударов, и штампом, который выбивает штамп в середине производственного цикла во вторник днем.
Что на самом деле включает в себя контрольный список по техническому обслуживанию штампа
Думайте о контрольном списке как о четырех уровнях внимания, сопоставленных с рабочим циклом матрицы. Предварительные-проверки подтверждают, что штамп безопасен для загрузки и имеет правильные размеры. В ходе-проверок отслеживается качество детали и ход полосы во время работы пресса. Процедуры после-прогона фиксируют-состояние-задания и сигнализируют о возникающем износе. Плановый демонтаж матрицы разбирает ее на отдельные компоненты для измерения, заточки и замены. Каждый уровень выявляет проблемы, которые упускают другие, и пропуск любого из них оставляет «слепую зону», где небольшие проблемы перерастают в дорогостоящие сбои.
При правильной структуре контрольный список также выполняет функцию диагностического инструмента. Каждое записанное измерение, каждая отмеченная высота заусенцев и каждая зарегистрированная длина пружины создают историю износа, которая выявляет закономерности с течением времени. Эта история подскажет вам не только то, что нужно исправить сегодня, но и то, что потерпит неудачу в следующем месяце.
Почему большинство магазинов работают без него
Вот неприятная правда: большинство пресс-центров по-прежнему полагаются на племенные знания, передаваемые между техническими специалистами из уст в уста. Опытный изготовитель инструментов знает, что направляющие штампа № 47 требуют проверки каждые 30 000 ударов из-за жестких допусков при прожиге второй-станции. Но когда этот техник уходит на пенсию или переходит в другую смену, знания уходят за дверь. Качество технического обслуживания становится нестабильным, а время незапланированных простоев увеличивается.
A система профилактического обслуживанияпостроенный на структурированных процедурах, заменяет догадки повторяемой дисциплиной. Это гарантирует, что каждый технический специалист, независимо от уровня опыта, выполняет одни и те же критические проверки в одной и той же последовательности.
Износ штампа определяется количеством ходов, а не календарным временем. Кубик, пролежавший на полке шесть месяцев, требует другого внимания, чем тот, который только что совершил 150 000 попаданий. Эффективные интервалы технического обслуживания всегда сначала привязаны к производственным циклам и дополняются триггерами,-зависимыми от времени, только для простаивающего инструмента.
Эта структура операционного-цикла, организованная вокруг того, что происходит до, во время, после и между производственными циклами, формирует основу всего последующего. Каждый этап требует определенных проверок, определенных инструментов и определенного персонала. Разрыв между цехами, которые контролируют срок службы кристаллов, и цехами, которые постоянно реагируют на неисправности кристаллов, почти всегда связан с тем, документируются ли эти этапы или оставляются в памяти.
В разделе-Быстрая проверка прессы в сравнении с отключением-Процедуры демонтажа прессы
Большинство штамповочных операций рассматривают техническое обслуживание как один вид деятельности. На самом деле он распадается на два принципиально разных рабочих процесса: то, что делает оператор, пока матрица работает в прессе, и то, что делает техник по штампам после того, как матрица вытащена и помещена на стол. Если спутать эти две категории или, что еще хуже, пропустить первую и перегрузить вторую, программы обслуживания терпят неудачу.
В-быстрых проверках печати во время производственных запусков
Представьте, что вы оператор, контролирующий циклическую работу штампа со скоростью 60 ходов в минуту. Проверка оператора штампа во время производства фокусируется на сенсорных сигналах и быстром отборе проб, а не на разборке. Вы наблюдаете за скоплением пробок в желобе для лома, прислушиваетесь к необычным хлопкам или скрежетанию, которые указывают на то, что пуансон неправильно контактирует с пластиной стриппера, и проверяете, что полоса подается чисто, без задержек на каждом этапе. Через определенные промежутки времени, обычно каждые 500–1000 деталей, вы берете образец и проверяете критические размеры, высоту заусенцев и качество отверстий по отпечатку детали.
Эти-проверочные проверки штампов для операторов не требуют специальных инструментов, кроме штангенциркуля, измерителя заусенцев и специального внимания. Их цель – раннее выявление. Пуля, попавшая на лицевую поверхность матрицы, повредит следующее попадание. Несоосность подачи приведет к образованию снежного кома в считанные секунды. Улавливание этих сигналов в режиме реального времени предотвращает каскадные сбои, которые превращают незначительную регулировку в серьезный ремонт.
Выкл.-Нажмите Процедуры проверки разборки
Действия по разборке штампа выключенного-пресса начинаются только после того, как штамп безопасно извлечен из пресса, очищен от смазки и мусора и помещен на устойчивый верстак. Затем техник по штампам выполняет полную разборку: вытягивает пуансоны, снимает съемные пластины, извлекает направляющие и отделяет верхнюю и нижнюю половины матрицы. Каждый компонент проверяется индивидуально на предмет износа, измеряется относительно базовых размеров, при необходимости затачивается и заменяется, если выходит за пределы допуска.
Для прогрессивных штампов важна последовательность разборки. Последовательность постепенного разбора штампа должна соответствовать порядку станций, от первой станции прожига или заготовки до окончательной обрезки, чтобы целостность продвижения полосы сохранялась во время повторной сборки. Неправильная сборка компонентов смесительной станции может привести к нарушению соосности, которое проявится в виде дефектных деталей только после того, как матрица снова окажется в прессе. Опытные производители инструментов рекомендуют сохранять последнюю полосу производственного цикла в качестве справочной карты при последовательном демонтаже и восстановлении каждой станции.
| Тип задачи | Кто это выполняет | Частотный триггер | Необходимые инструменты |
|---|---|---|---|
| Визуальный контроль пробок и лома | Пресс-оператор | Каждые 15-30 минут во время бега | Фонарик, зеркало |
| Выборка деталей и проверка размеров | Пресс-оператор | Каждые 500-1000 ударов | Штангенциркуль, датчик заусенцев, печать деталей |
| Прислушиваемся к необычным звукам прессы | Пресс-оператор | Непрерывно во время работы | Нет (тренированное ухо) |
| Мониторинг хода подачи полосы | Пресс-оператор | Непрерывно во время работы | Визуальное наблюдение |
| Полная разборка и чистка матрицы. | Техник по штампам | Интервал подсчета-ходов или завершение задания | Ручные инструменты, пресс, бак для растворителя |
| Измерение и проверка компонентов | Техник по штампам | Каждый цикл демонтажа | Микрометры, штыревые калибры, штангенциркули |
| Заточка пуансонов и матриц | Техник по штампам | Когда высота заусенцев превышает спецификацию | Плоскошлифовальная машина, параллели |
| Замена пружины и пилота | Техник по штампам | При измерении за пределами допуска | Суппорта, запасные части |
Различие простое, но важное: операторы обнаруживают проблемы, технические специалисты их решают.Хорошо продуманное-обслуживание штамповочного штампаКонтрольный список четко определяет ответственность на каждом уровне, поэтому ничто не попадает в разрыв между производством и инструментальным цехом. Когда оба слоя работают вместе, возникающий износ фиксируется во время производства и корректируется во время следующего планового демонтажа, задолго до того, как он приведет к незапланированному простою или резкому увеличению количества отходов.
Конечно, знать, когда выполнять каждый тип проверки, — это только половина дела. Другая половина — это точное знание того, на что обращать внимание по каждому отдельному компоненту, как только кубик окажется на столе.
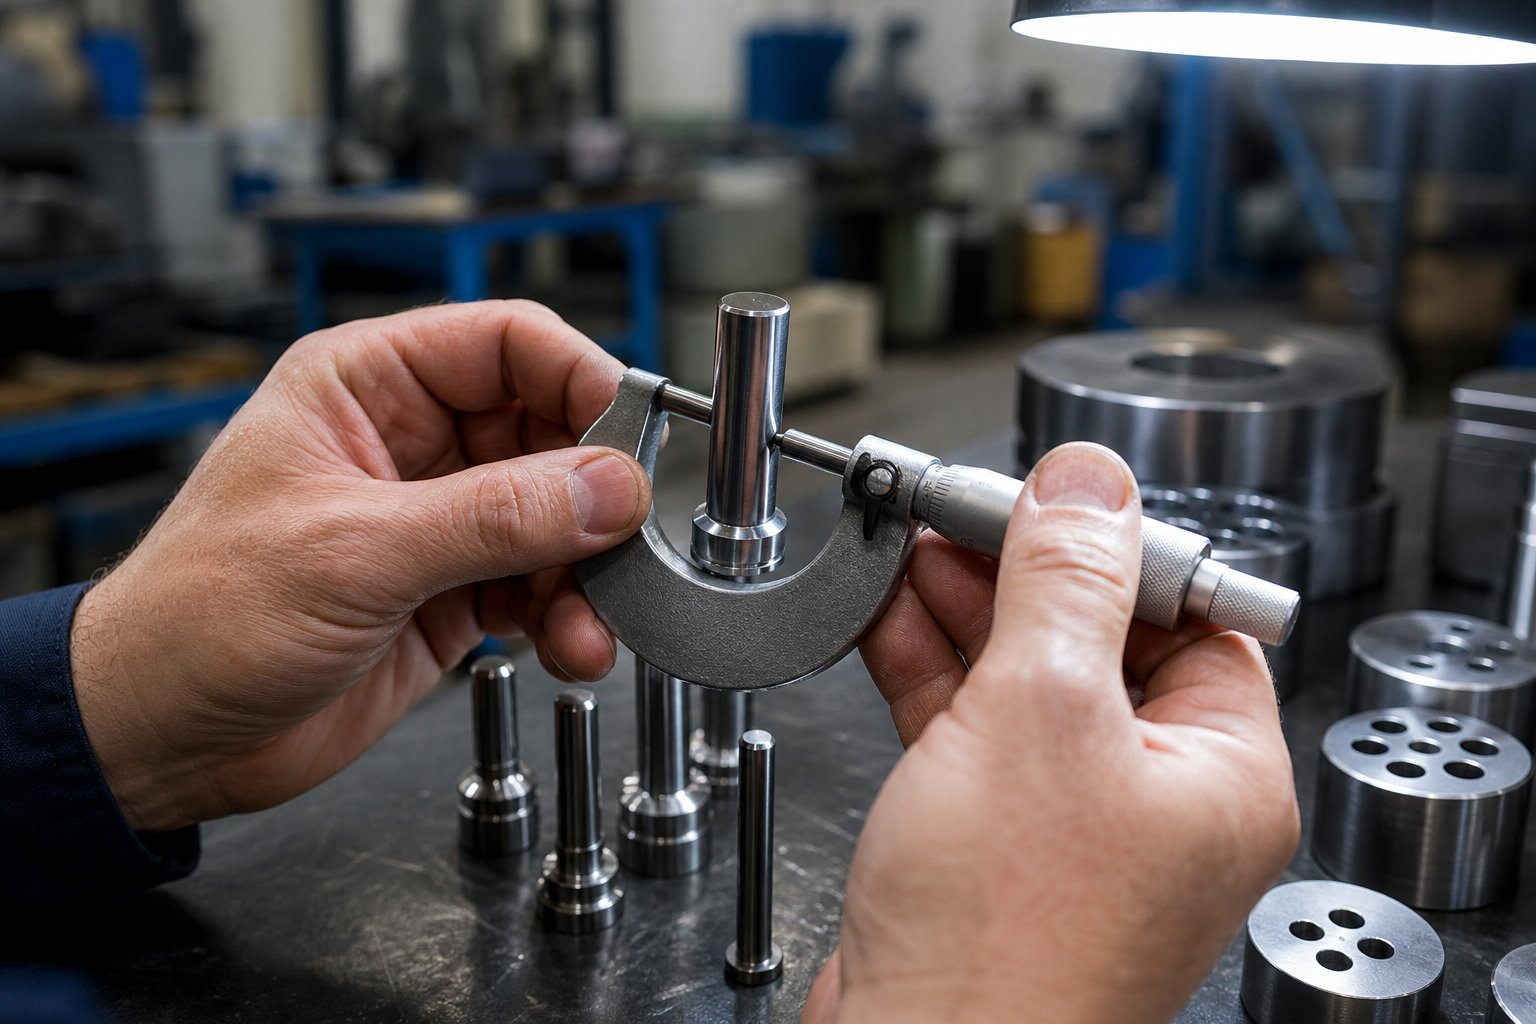
Разбивка по обслуживанию-по-компонентам
Кубик – это не одно. Это десятки отдельных компонентов, работающих в точной координации, каждый из которых изнашивается по-разному, выходит из строя по-разному и требует своих собственных критериев проверки. Общие контрольные списки, в которых говорится «проверьте состояние штампа», полностью упускают из виду суть. Вам необходимо знать, что следует измерять для каждой детали, каковы допустимые пределы и когда компонент перешел черту от исправного состояния до-готовности к замене. Вот где живет этот уровень детализации.
Режущие компоненты и проверка кромок
Режущие компоненты выполняют самую тяжелую работу в любой штамповочной машине. Пуансоны пробивают материал на высокой скорости, и секции матрицы воспринимают эту силу при каждом ударе. Понимание того, как проверять режущие кромки штампа на предмет износа, начинается с знания трех видов отказов: сколов (небольшие кусочки откалываются от кромки), грибовидного образования (верхняя часть пуансона деформируется от повторяющихся ударов) и переворачивания кромки (режущая кромка затупляется до радиуса, а не остается острой).
- Осмотрите каждый пуансон под увеличением на наличие микро-сколов вдоль режущей кромки. Любой видимый скол шириной более 0,1 мм требует заточки или замены.
- Проверьте головки пуансонов на наличие грибов. Приподнятая кромка на пораженном конце указывает на то, что пуансон поглощает чрезмерный удар и требует ремонта.
- Измерьте высоту заусенцев на последних изготовленных деталях. Заусенцы, превышающие 10% толщины материала, обычно сигнализируют о том, что зазор при резке ухудшился или кромки нуждаются в заточке.
- Осмотрите режущие кромки пуговиц матрицы на предмет задиров, скоплений пробок или поломок кромок. Убедитесь, что элементы удержания пробки, такие как угловой рельеф или обратный-конус, не повреждены.
- Проверьте зазор пуансона-до-матрицы с помощью щупов или пробных надрезов. Правильный зазор составляет от 5% до 12% толщины материала с каждой стороны, в зависимости от типа и твердости материала.
Критерии проверки пуансона для штамповки всегда должны относиться к конкретному обрабатываемому материалу. Зазор, который идеально подходит для холоднокатаной стали, приведет к образованию чрезмерных заусенцев на алюминии и преждевременному разрушению кромок на нержавеющей стали.
Проверки системы наведения и зачистки
Системы направления и зачистки удерживают все на одном уровне и обеспечивают чистый выброс деталей и лома. Когда эти системы изнашиваются, повреждения распространяются на режущие компоненты, создавая вторичные отказы, которые кажутся несвязанными, если вы не отследите их источник.
- Выполните измерение износа направляющего пальца и втулки, проверив наличие вертикального люфта. Вставьте направляющий штифт во втулку и почувствуйте боковое перемещение. Любой обнаруженный люфт, выходящий за пределы первоначального допуска класса посадки, требует замены втулки.
- Осмотрите поверхности направляющих пальцев на предмет задиров, истирания или изменения цвета из-за перегрева. Вертикальные линии надреза указывают на загрязнение мусором или недостаточную смазку.
- С помощью микрометра проверьте диаметр направляющего штифта на соответствие его номинальному размеру. Пилоты, размер которых меньше 0,01 мм, больше не могут точно выполнять регистрацию полосы.
- Выполните процедуру проверки плоскостности съемной пластины, поместив съемную пластину лицевой стороной-вниз на прецизионную поверхностную пластину и проверив ее с помощью щупа. Отклонение более 0,03 мм по длине пластины требует шлифовки.
- Проверьте давление пружины съемника, сжимая узел и проверяя равномерность возвратной силы. Неравномерная зачистка приводит к наклону деталей во время выброса и повреждению соседних пуансонов.
Пяточные блоки заслуживают не меньшего внимания. Эти компоненты поглощают боковую нагрузку во время операций резания. Осмотрите изнашиваемые поверхности на предмет истирания или переноса материала и убедитесь, что область контакта пятки-с-пяткой не превратилась в канавку, которая допускает боковое смещение матрицы под нагрузкой.
Проверка пружин и крепежа
Пружины являются наиболее часто игнорируемым изнашиваемым элементом в штамповочном штампе, главным образом потому, что они все еще «работают» вплоть до момента поломки. Проверка допусков на свободную длину пружины штампа позволяет выявить деградацию до того, как произойдет поломка.
- Измерьте свободную длину каждой пружины штангенциркулем и сравните ее с исходной спецификацией. Отраслевая практика указывает на необходимость замены пружин, когда свободная длина уменьшилась более чем на 10 % от номинальной, что соответствует порогуРуководство по допускам DIN 2095для пружин сжатия.
- Осмотрите поверхности катушек на наличие трещин, коррозии или следов от загрязнений. Любой видимый перелом означает немедленную замену, независимо от измерения длины.
- Убедитесь, что пружины сидят в своих карманах ровно, без взвода и помех из-за мусора.
- Проверьте правильность затяжки всех винтов с головкой под торцевой ключ, используя калиброванный динамометрический ключ. Ослабленные крепления позволяют секциям штампа смещаться под действием штампующей нагрузки.
- Проверьте резьбу винтов на предмет зачистки, поперечной-резьбы или удлинения. Замените любой крепеж, который не зацепляется с нормальным сопротивлением.
- Убедитесь, что все установочные штифты полностью посажены и не повреждены. Дюбель, который даже частично вышел из строя, нарушает выравнивание, для которого он был предназначен.
Все измерения и наблюдения, полученные в результате проверки на этом уровне-компонента, заносятся в карточку обслуживания матрицы. Запись фактических значений, а не простых отметок «прошел/не прошел», создает данные о тенденциях износа, необходимые для прогнозирования того, когда компонент достигнет своего предела, а не просто реагирует после того, как он уже достиг. Эта способность к прогнозированию зависит еще от одной переменной: как часто вы вообще проводите эти проверки.
-Подсчет инсультов и календарные-интервалы обслуживания на основе календаря
Очень важно знать, что проверять на каждом компоненте, но частота определяет, зафиксируете ли вы износ до того, как он приведет к сбоям, или после. На вопрос о том, как часто обслуживать штампы, есть обманчиво простой ответ: пусть штамп скажет вам, измеряемый в штрихах, а не днях в календаре.
Матрица, которая простаивает на стойке в течение трех месяцев, не изнашивается. Игральная кость, которая совершает 200 000 ударов за одну неделю, делает это. Планирование на основе календаря-, например «обслуживание каждые 30 дней», игнорирует эту реальность. Это приводит к чрезмерному-техническому обслуживанию инструментов с малым-объемом и недостаточному-техническому обслуживанию на штампах с большим объемом-, которые изнашиваются гораздо быстрее, чем предполагает календарь. Самый надежный график технического обслуживания штампов, основанный на количестве ходов, использует производственные циклы в качестве основного триггера и резервирует календарные интервалы только для простаивающих штампов, которые требуют проверки на коррозию и обновления смазки.
Триггеры подсчета ударов-для каждого уровня обслуживания
Многоуровневая структура профилактического обслуживания прогрессивных штампов и передающего инструмента определяет возрастающие уровни вмешательства на основе совокупного количества ходов. С каждым уровнем увеличиваются масштабы, требования к навыкам и затраты времени.
| Уровень обслуживания | Типичный триггер для подсчета-ходов | Выполненные задачи | Ответственный персонал |
|---|---|---|---|
| Уровень 1: Проверка производственного цикла | Каждый запуск (непрерывный) | Визуальный осмотр заготовок, отбор проб деталей, звуковой мониторинг, проверка подачи полосы, подтверждение смазки | Пресс-оператор |
| Уровень 2: Технический осмотр | 10 000 - 50 000 ударов | Снятие матрицы, очистка, визуальный осмотр режущих кромок и систем направляющих, измерение критических точек износа, проверка длины пружины, мелкие регулировки. | Техник по обслуживанию штампов |
| Уровень 3: Полный демонтаж и восстановление | 100,000 - 500000 ударов | Полная разборка, замер всех компонентов, заточка режущих кромок, замена пружины и пилота, восстановление зазора, полная сборка и проверка. | Старший техник по штампам/инструментальщик |
Эти диапазоны являются отправными точками, а не фиксированными правилами. Простая вырубная матрица, изготовленная из мягкой стали, может с комфортом увеличить интервалы уровня 2 до 50 000 ходов. Сложная прогрессивная матрица с 20 станциями для штамповки нержавеющей стали может требовать внимания уровня 2 каждые 10 000–15 000 ходов. Таблица представляет собой основу; ваши данные об износе уточняют его.
Корректировка интервалов в зависимости от материала и сложности штампа
Три переменные существенно меняют интервалы технического обслуживания:
- Твердость и абразивность материала.Высокопрочная-сталь, нержавеющая и кремниевая сталь ускоряют износ кромок. Интервал обслуживания штампа в зависимости от толщины материала должен учитывать оба фактора: более толстые калибры требуют более высоких сил резания, в то время как более твердые сплавы быстрее истирают кромки. Ожидайте, что базовые интервалы сократятся вдвое при переходе с холоднокатаной-стали на нержавеющую или высоко-прочную, низко-легированную сталь.
- Сложность штампа.У матрицы с одной-станцией меньше точек отказа, чем у прогрессивной матрицы с 30 станциями с кулачками, подъемниками и воздушными изгибами. Больше станций означает, что больше компонентов изнашиваются одновременно, и отказ на любой станции может распространиться на соседние станции, прежде чем будет обнаружен.
- Скорость производства.Более высокие обороты в минуту генерируют больше тепла и сокращают время, необходимое смазке для повторного покрытия поверхностей между ударами. Более быстрые пробеги сокращают эффективный срок службы между мероприятиями по техническому обслуживанию, даже если количество ходов остается прежним.
Если новый штамп поступает в производство без исторических данных, начните с консервативного подхода. Установите уровень 2 в нижней части диапазона, а уровень 3 примерно в пять раз больше этого интервала. Проведите первые несколько циклов технического обслуживания с подробными записями измерений, а затем сравните фактическую скорость износа с первоначальными предположениями. Если компоненты демонстрируют минимальный износ на триггере уровня 2, увеличьте интервал на 10–20 % для следующего цикла. Если вы обнаружите неожиданную поломку кромки или усталость пружины, соответственно ужесточите график.
Это итеративное уточнение, основанное на реальных измерениях, а не на догадках, и отличает живую программу технического обслуживания от статического документа, которому никто не доверяет. В течение трех-пяти циклов технического обслуживания ваши интервалы будут соответствовать реальному характеру износа штампа, и график станет прогнозирующим, а не реактивным.
Планируйте профилактические ремонты примерно через 70-80 % ожидаемого срока службы матрицы между основными обслуживаниями, чтобы избежать сбоев в середине цикла, которые без предупреждения останавливают производство.
Интервальная дисциплина удерживает компоненты в пределах работоспособности. Но единственное действие по техническому обслуживанию, которое наиболее непосредственно восстанавливает производительность резания (заточка), имеет свой собственный набор критериев, которые определяют, вернется ли матрица в производство или достигнет своего инженерного конца-срока-срока.
Критерии шлифования и решение о заточке или замене
Заточка — это единственное действие по техническому обслуживанию, которое наиболее непосредственно восстанавливает способность штампа производить чистые детали. Но слишком малое шлифование приводит к тому, что края при эксплуатации становятся тупыми. Слишком сильное шлифование сокращает общий срок службы матрицы и создает риск термического повреждения, которое ослабляет инструментальную сталь изнутри. Точное знание того, когда нужно затачивать режущие кромки штамповочного штампа, сколько материала нужно удалить и когда компонент достиг своего предела, отделяет дисциплинированное обслуживание от дорогостоящих догадок.
Когда следует повышать резкость, исходя из измеримого состояния кромки
Вы не затачиваетесь по календарю. Вы затачиваете основываясь на том, что говорят вам кромка и детали. Измерение высоты заусенцев при обслуживании штампа является наиболее надежным сигналом, поскольку оно дает вам цифру, а не субъективное мнение. Когда высота заусенцев на штампованных деталях превышает 10% толщины материала, режущие кромки изношены настолько, что требуют внимания. Более длительное ожидание только вынудит вас удалить больше материала во время заточки, что без необходимости сокращает срок службы матрицы.
Визуальный осмотр подтверждает измерение. Посмотрите на режущую кромку под увеличением. Острый край показывает чистую, очерченную линию, где грань встречается с задним углом. На изношенном крае виден видимый радиус, который часто называют «участком», который отражает свет при наклоне.Отраслевые рекомендациирекомендуется заточку, когда радиус износа достигнет 0,010 дюйма (0,25 мм). На этом пороге легкая ретушь-восстанавливает край с минимальным удалением материала. Если вы дождетесь увеличения радиуса, то придется выполнить более тяжелые шлифовальные проходы, которые выделяют больше тепла и потребляют большую часть полезной длины пуансона.
Другие сигналы, подтверждающие необходимость повышения резкости:
- Увеличенная мощность пресса или более громкие-чем-обычные звуки резки во время производства.
- Детали с чрезмерным перекатом на полированной стороне просверленных отверстий
- Вытягивание заготовок или заготовки, прилипшие к поверхностям пуансона, что указывает на недостаточное разрушение при сдвиге.
- Видимый скол вдоль режущей кромки, который еще не продвинулся в тело пуансона.
Частая легкая заточка каждый раз превосходит нечастую тяжелую заточку. Инструменты служат дольше, режут чище, требуют меньшего усилия прессования и обеспечивают более стабильное качество деталей между обслуживаниями.
Процедура последовательного измельчения
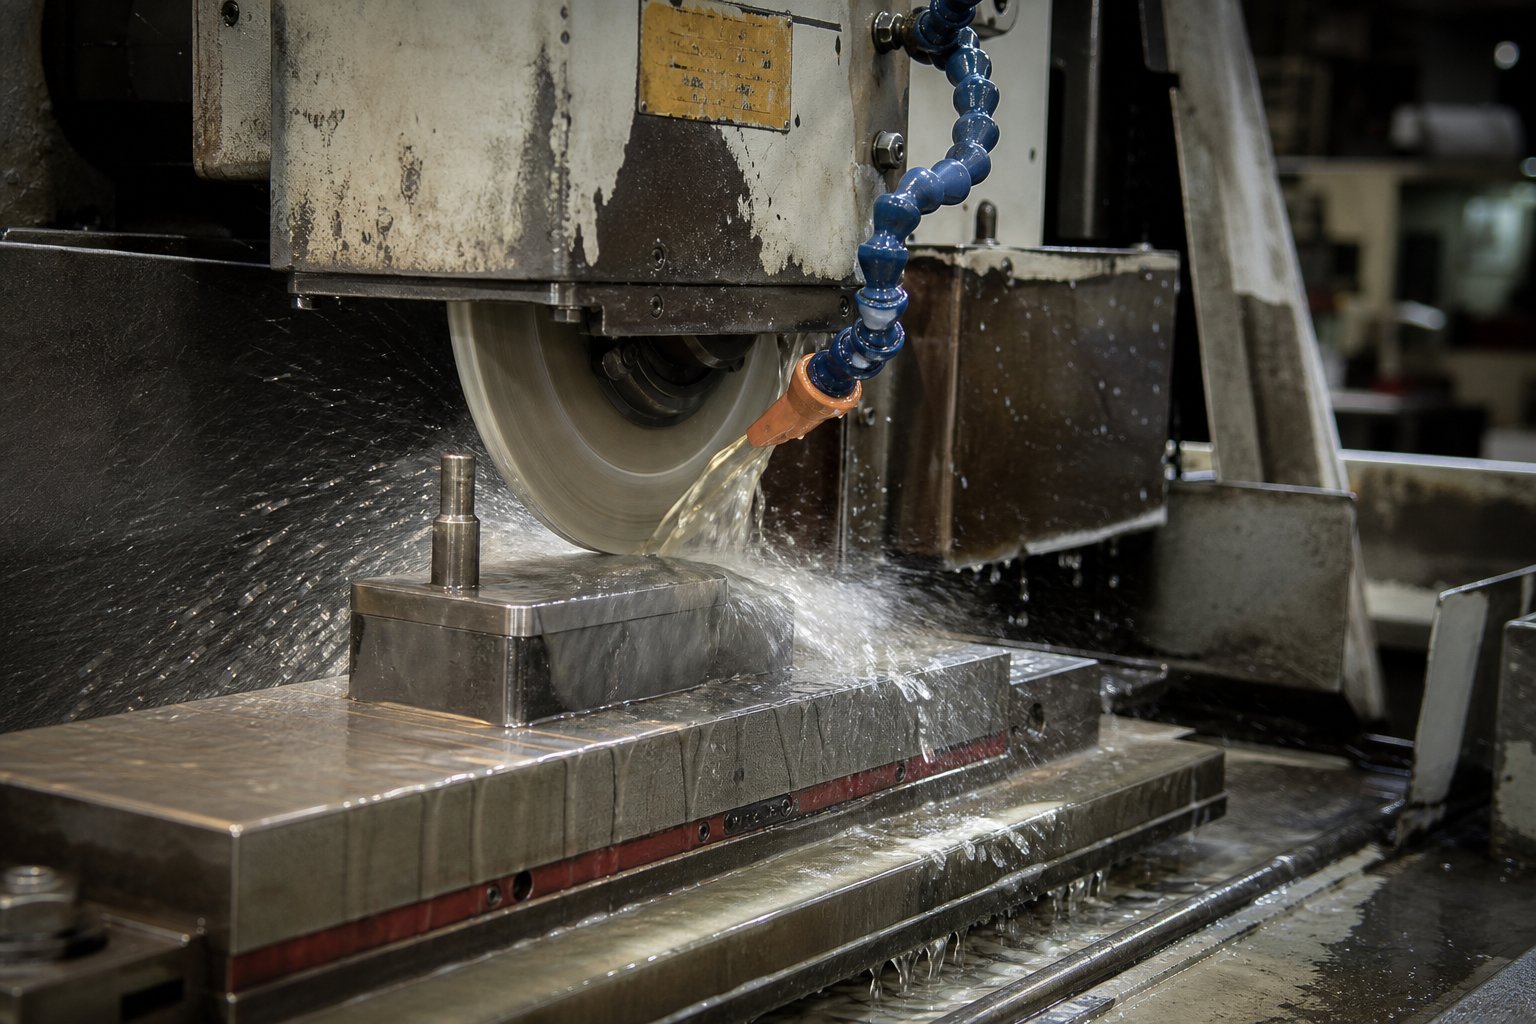
Плоскошлифовальные станки не зря являются основой любой мастерской по обслуживанию штампов. Они обеспечивают контролируемое и повторяемое удаление материала, которое невозможно повторить при ручном шлифовании. Попытка заточить пуансоны с помощью ручной шлифовальной машины, пока матрица находится в прессе, может сэкономить время, но практически невозможно контролировать скорость подачи, поддерживать плоскостность или предотвращать локальный перегрев. Правильная плоскошлифовальная машина с охлаждающей жидкостью обеспечивает стабильные результаты при каждом проходе.
Вот процедура, которая защищает как кромку, так и инструментальную сталь за ней:
- Зажмите пуансон прямо в V-блоке магнитного патрона плоскошлифовального станка. Убедитесь, что он расположен ровно и параллельно направлению перемещения колеса.
- Правьте шлифовальный круг с помощью одноточечного -или многоточечного- алмазного правящего станка с подачей вниз от 0,0002 до 0,0008 дюйма (от 0,005 до 0,020 мм) и быстрой поперечной подачей 20–30 дюймов в минуту.
- Выберите стандартный круг из оксида алюминия с керамической-связкой и твердостью от D до J с размером зерна от 46 до 60. Для пуансонов с нитридным-покрытием сдвиньте его к более тонкому концу диапазона.
- Нанесите охлаждающую жидкость непосредственно в зону контакта круга и заготовки. Недостаток охлаждающей жидкости является основной причиной термического повреждения во время заточки.
- Удаляйте материал проходами всего от 0,001 до 0,002 дюйма (от 0,03 до 0,05 мм) за один проход. Общий съем материала при стандартной-подкраске обычно составляет от 0,005 до 0,010 дюйма (от 0,13 до 0,25 мм). Эти пределы удаления материала при заточке штампа предотвращают накопление тепла, которое ухудшает твердость под поверхностью.
- После шлифовки слегка обработайте свежезаточенные края индийским масляным камнем, чтобы оставить радиус от 0,001 до 0,002 дюйма (от 0,03 до 0,05 мм). Этот микро-радиус распределяет нагрузку при резке и предотвращает отслаивание, вызывающее быстрое-повторное затупление.
- Полностью размагничивайте пуансон и нанесите легкое-антикоррозийное масло, прежде чем возвращать его на хранение или в матрицу.
Особого внимания заслуживают термические повреждения.Исследование повреждений при шлифованиипоказывает, что чрезмерное нагревание приводит к тому, что внешняя поверхность закаленной инструментальной стали расширяется быстрее, чем более холодная сердцевина, создавая внутренние напряжения. По мере остывания детали поверхность размягчается, снижая износостойкость. В тяжелых случаях появляются изменения цвета, поверхностные трещины или рисунок «рыбьей чешуи». Темное изменение цвета указывает на повреждение, которое простирается ниже видимой поверхности и не может быть исправлено простым более глубоким шлифованием. Этот компонент требует замены.
Схема принятия решений «Уточнить или заменить»
Каждая секция пуансона и матрицы имеет ограниченное количество материала, доступного для заточки. Решение о заточке или замене штампа сводится к трем измеримым факторам:
- Весь накопительный материал удален.Каждая заточка уменьшает рабочую длину пуансона или толщину матрицы. Отслеживайте общий объем стирания за срок службы компонента. Когда совокупное удаление приближается к инженерному пределу, указанному в конструкции матрицы, требуется замена независимо от текущего состояния кромки.
- Оставшаяся длина лесосеки.Пуансоны должны иметь минимальную длину ниже держателя пуансона, чтобы обеспечить правильное взаимодействие со съемниками, направляющими и отверстием матрицы. Как только заточка укорачивает удар за пределы этого функционального порога, он больше не может работать надежно.
- Доказательства повреждения недр.Если пуансон неоднократно скалывается после заточки или если во время предыдущего цикла шлифования появилось изменение цвета, возможно, инструментальная сталь получила внутреннее тепловое повреждение, которое нарушает ее полное-сечение. Дальнейшая заточка не восстановит работоспособность.
Для секций и матриц применяется та же логика, но на более медленной временной шкале. Поскольку матрица изнашивается примерно от -половины до одной-трети скорости ответного пуансона, ее заточку требуется реже. После заточки секции матрицы проверьте ее толщину и добавьте прокладки для поддержания правильной высоты закрытия.
Прогрессивные матрицы добавляют еще одно ограничение: все режущие станции должны поддерживать одинаковую высоту закрытия после заточки. Если одна станция заточена, а другие нет, заточенная станция располагается выше относительно полосы, изменяя ее зацепление за резку. Лучшей практикой является одновременная заточка всех режущих пуансонов и секций прогрессивной матрицы или точная подгонка отдельных позиций для восстановления одинаковой высоты по всей длине полосы.
Эта дисциплина обеспечивает правильную глубину резки на каждой станции и предотвращает незначительные отклонения размеров, которые проявляются в неравномерном качестве деталей на разных станциях. Он также сохраняет геометрию линии подачи-ленты, что позволяет пилотам аккуратно взаимодействовать, а авианосцы сохраняют свою структурную целостность до окончательного отсечения.
Заточка восстанавливает то, что убирает износ. Но когда в штампованной детали обнаруживаются дефекты, несмотря на свежеотшлифованные кромки, основная причина часто кроется в другом месте штампа. Соединение конкретных проблем с качеством с их истинным источником обслуживания позволяет контрольному списку стать диагностическим инструментом, а не просто графиком.
Устранение дефектов деталей, которые-вызывают сбои в обслуживании
Штампованная деталь с заусенцем – это не просто качественный брак. Это сообщение от матрицы, сообщающее вам, какой именно компонент требует внимания. Большинство руководств по устранению дефектов штамповочных штампов ограничиваются выявлением дефекта. Реальная ценность заключается в сопоставлении этого дефекта в обратном порядке с конкретным действием по техническому обслуживанию, превращая ваш контрольный список из пассивного графика в активный диагностический инструмент.
Сопоставление дефектов деталей с основными причинами технического обслуживания
Каждый повторяющийся дефект детали связан с отказом конкретного компонента внутри кристалла. Например, наиболее распространенным сигналом являются шумы. Основной причиной заусенцев, вызванных износом штампа, почти всегда являются затупленные режущие кромки или зазор-к-пуансона, который вышел за пределы спецификации. Износ пуансонов и неправильный зазор матрицы остаются основными причинами, но плохая центровка инструмента и неравномерность толщины материала усугубляют проблему.
Вытягивание слизней происходит по аналогичной схеме. Когда заготовка прилипает к поверхности пуансона во время извлечения, а не падает через отверстие матрицы, вы наблюдаете эффект вакуума между плоской поверхностью пуансона и заготовкой в сочетании с изношенными краями, которые больше не обеспечивают чистого разрыва при сдвиге. Прогрессивный анализ отказов штампов подтверждает, что повышенное образование заусенцев повышает сопротивление зачистке, что, в свою очередь, приводит к прилипанию заготовок к поверхностям пуансона. Исправление при техническом обслуживании штампа, вытягивающего пулю, включает в себя заточку режущей кромки для восстановления чистого перелома, добавление вакуумных-устройств сброса давления или систем подачи воздуха-, а также проверку того, что кнопки штампа по-прежнему имеют правильный угловой разгрузку для прохождения пули.
Неправильная подача и задержка ленты указывают на износ направляющей или нестабильность-линии подачи. Пилоты, носящие даже на 0,01 мм меньше размера, теряют способность точно регистрировать полосу, что приводит к накопленному позиционному дрейфу на прогрессивных станциях. Короткие удары, когда пуансон не полностью разделяет материал, предполагают смещение-высоты или проблемы с синхронизацией нажатия, которые препятствуют полному проникновению пуансона. Морщины на образовавшихся участках указывают на недостаточное давление держателя заготовки-из-за изношенных или усталых прижимных подушек. Расколы и разрывы на радиусах вытяжки указывают на то, что радиус формования ухудшился из-за эрозии или истирания, что приводит к концентрации деформации за пределами предела формования материала.
Вот карта дефектов качества штамповочной детали для карты технического обслуживания штампа, представленная в качестве диагностического справочника:
| Обнаружен дефект | Вероятный отказ компонента матрицы | Инспекционное действие | Шаг корректирующего обслуживания |
|---|---|---|---|
| Чрезмерные заусенцы на кромках среза. | Тупые режущие кромки пуансона или высечки; зазор открыт сверх нормы | Измерьте высоту заусенцев; проверьте зазор между пуансоном--матрицей с помощью щупа | Заточить режущие кромки; восстановить зазор путем замены изношенных кнопок плашки |
| Вытягивание заготовок (заготовок на полосе или на поверхности матрицы) | Изношенные края пуансона; вакуумная адгезия; недостаточное удержание пули в кнопке матрицы | Проверьте плоскостность лицевой поверхности пуансона; проверьте угол освобождения кнопки матрицы и обратную-конусность | Заточить пуансон; добавить продувку воздухом-или вакуумом; восстановить геометрию кнопки штампа |
| Застревания при подаче или ошибки регистрации полосы | Изношенные направляющие пальцы; износ питающей-линии; деградация направляющих | Измерьте диаметры направляющих; проверьте зазор направляющей полосы; проверить прогресс подачи | Заменить пилотов; отрегулировать или заменить направляющие ленты; перекалибровать питатель |
| Короткие хиты (неполные сокращения) | Закройте-дрейф высоты; ошибка времени нажатия; длина пуансона потеряна из-за повторной заточки | Проверьте высоту закрытия с помощью концевых мер; проверить рабочую длину пуансона на соответствие минимальной | Решим умирает, чтобы восстановить закрытую высоту; заменить слишком-укороченные пуансоны |
| Морщины на сформированных участках | Пружины нажимных колодок устали; пустая-поверхность держателя изношена | Измерьте свободную длину пружины; проверить контактные поверхности колодок на предмет износа | Заменить пружины; отшлифовать или заменить нажимные подушки |
| Расколы или разрывы на радиусах вытяжки | Радиус прорисовки размыт или потерт; шероховатость поверхности увеличилась | Осмотрите профиль радиуса с помощью датчика радиуса; проверить качество поверхности визуально и наощупь | Отшлифовать или изменить-кромки прорисовки радиуса; замените вставки, если они выходят за пределы доработки |
Использование обратной связи по качеству для определения приоритетности задач по техническому обслуживанию
Такое сопоставление меняет способ использования контрольного списка во время каждого цикла обслуживания. Вместо того, чтобы выполнять проверки в фиксированной последовательности независимо от того, что на самом деле происходит на производстве, вы проводите проверки с дефектами, которые оператор задокументировал во время последнего запуска. Если производственный журнал показывает увеличение высоты заусенцев за последние 5000 ходов, техник сначала переходит непосредственно к режущим кромкам. Если было отмечено вытягивание пули, фокус смещается на поверхности пуансона и рельеф кнопки штампа.
Обратная связь по качеству создает фильтр приоритетов. Он сообщает вам, какие компоненты активно деградируют прямо сейчас, а какие могут подождать до следующего планового обслуживания. Это особенно ценно во время-ограниченных по времени периодов технического обслуживания, когда матрица должна быстро возвращаться в пресс. Вместо того, чтобы выполнять каждую проверку с одинаковой глубиной, вы концентрируете усилия там, где кубик фактически сигнализирует о бедствии.
Технология внутреннего-считывания усиливает этот подход.Датчики уровня стриппера-может обнаружить вытягивание пробки за один ход, определяя, когда съемная пластина не может закрыться на нужную глубину. Датчики контроля силы-отслеживают остроту удара в режиме реального времени, измеряя тенденции нагрузки при резке. Эти сигналы поступают непосредственно в ваш список приоритетов обслуживания, отмечая компоненты, требующие внимания, еще до того, как наступит следующий запланированный демонтаж.
Диагностический подход также способствует формированию институциональных знаний. Когда технические специалисты последовательно записывают, какой дефект вызвал какие корректирующие действия и сколько раз длилось исправление, вы создаете базу данных-истории отказов для каждого штампа. Со временем появляются закономерности. Вы можете обнаружить, что штамп № 112 всегда обеспечивает вытягивание пули на станции 4 примерно за 35 000 ходов из-за небольшого-диаметра пуансона и малого зазора пули на этой станции. Эта информация становится активным триггером, а не реактивным ремонтом, и она дает информацию о решениях о том, какие компоненты следует оставить под рукой для следующего цикла обслуживания.
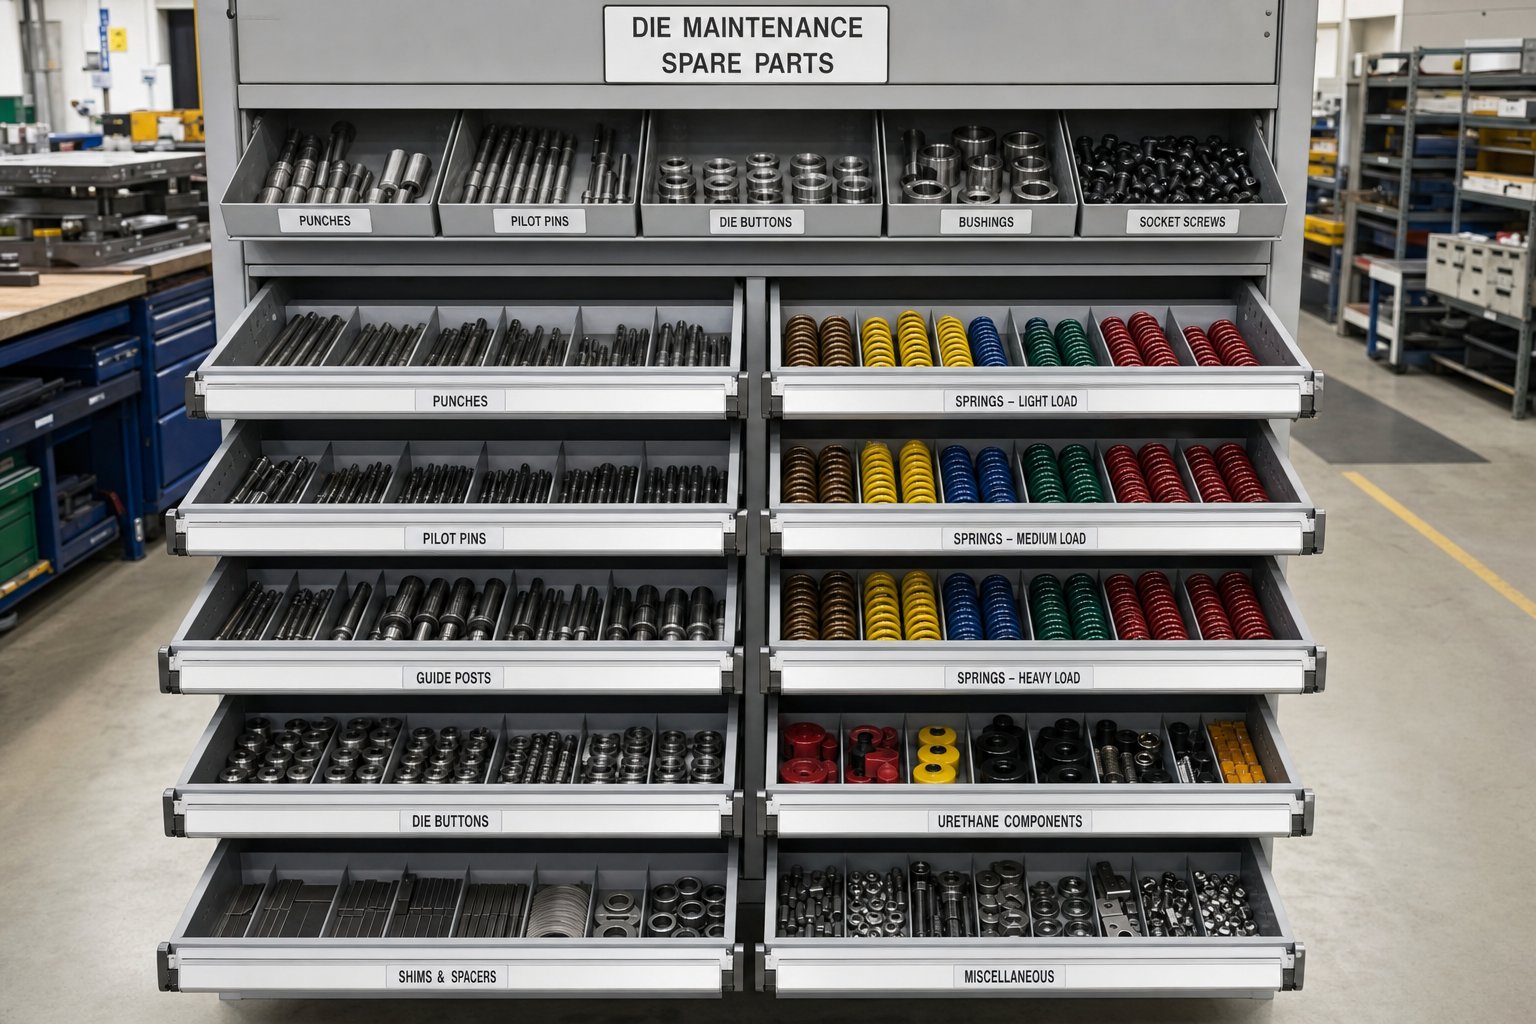
Инвентаризация запасных частей и триггеры замены
Диагностика неисправности ничего не значит, если запасная деталь не окажется на полке, когда она вам понадобится. Техник, обнаруживший изношенный пилотный клапан во время планового демонтажа, но вынужденный ждать две недели, пока поставщик его отправит, только что превратил плановое техническое обслуживание в незапланированный простой при следующем производственном цикле. Знание того, какие изнашиваемые детали штампов следует держать на складе и в каком количестве, является дисциплиной управления запасами, которая отделяет магазины, работающие по четкому графику, от магазинов, постоянно выполняющих срочные заказы.
Критически важные запасные компоненты должны быть на складе по приоритету
Не все компоненты штампа изнашиваются с одинаковой скоростью и несут одинаковый риск, связанный со временем выполнения заказа. Список запасных частей вашего штампа для штамповки должен быть ранжирован по простой формуле: насколько быстро он изнашивается, умноженный на то, сколько времени потребуется, чтобы получить новый. Компоненты, которые быстро изнашиваются и требуют индивидуального изготовления, находятся на вершине. Застежки с--полки, которые медленно изнашиваются, располагаются внизу.
- Пуансоны (индивидуальные профили):Самый высокий уровень износа среди всех компонентов. Имейте в запасе как минимум один полный сменный комплект для каждого штампа для-инструментов больших объемов. Сменный триггер: совокупная глубина заточки достигает 70 % от инженерного предела, или сколы на кромке повторяются в течение 5000 ходов после последней заточки.
- Кнопки и секции штампа:Изнашивание составляет примерно одну-треть скорости пуансонов, но для изготовления нестандартной геометрии требуется больше времени на выполнение заказа. Запасите по одному запасному элементу на каждую критически важную станцию. Запасной спусковой крючок: зазор измерен при максимально допустимом значении, несмотря на повторную заточку, или характеристики удержания пули ухудшились после доработки.
- Пружины:Прогнозируемая замена пружин штамповочных штампов основана на свободном-отслеживании длины. Имейте в наличии полный набор на каждый кубик. Замена триггера: свободная длина уменьшилась на 10% от номинальной, или пружина совершила более 1 миллиона циклов сжатия.
- Пилотные штифты:Пилоты малого диаметра изнашиваются быстрее всего из-за сил регистрации полосы. Запаситесь двумя-тремя запасными частями на каждый штамп. Сменный спусковой крючок: диаметр изношен на 0,01 мм или более меньше размера.
- Втулки направляющих пальцев:Запасите один комплект на матрицу. Сменный спусковой крючок: измеримый боковой люфт превышает допуск первоначального класса посадки или видны задиры на отверстии втулки.
- Съемные вставки:Запасите по одной запасной части на каждую станцию с высоким-износом. Запасной спусковой крючок: отклонение от плоскостности превышает 0,03 мм или глубина кармана пружины изношена сверх допустимых значений.
- Комплекты крепежа (винты с головкой под торцевой ключ, дюбели):Низкая стоимость, доступность. Имейте в наличии комплект общего-использования стандартных размеров. Триггер замены: любое повреждение резьбы, удлинение или отказ удержания крутящего момента-, обнаруженные во время проверки.
Настройка триггеров замены на карте обслуживания
Перечисленные выше критерии запуска замены компонентов штампа действуют только в том случае, если технические специалисты документируют их во время плановых проверок. В карточке обслуживания каждой матрицы должно быть поле, в котором техник записывает совокупную глубину заточки для каждого режущего компонента и текущую свободную длину для каждой пружины. Эти текущие итоги создают прогнозирующие сигналы. Если за весь срок службы пуансон был отшлифован на 2,0 мм, а инженерный предел составляет 3,0 мм, вы знаете, что ему осталось примерно еще два цикла заточки. Это момент, когда необходимо убедиться, что замена находится на полке или заказана.
Циклы сжатия пружины сложнее подсчитать по отдельности, но их можно оценить по записям о количестве ходов-. К окну замены приближается штамп, который совершил 800 000 ходов и имеет пружины, рассчитанные на 1 миллион циклов. Регистрация количества ходов при каждой замене пружины позволяет определить базовый ожидаемый срок службы для конкретного применения пружины, который гораздо более надежен, чем общий рейтинг производителя.
Минимальный объем запасов зависит от двух переменных: объема вашего производства и времени выполнения заказа вашим поставщиком. Штамповочный штамп, работающий еженедельно, со сроком выполнения заказа в четыре-недели, требует наличия как минимум двух запасных комплектов, чтобы покрыть разрыв между заказом и получением. Для штампа, который работает ежеквартально со сроком поставки две-недели, может потребоваться только один запасной комплект. Формула проста: запас, достаточный для покрытия как минимум одного полного цикла замены, плюс один буферный комплект на случай неожиданной поломки.
Хорошо-управляемыйсистема управления штамповочным цехомсвязывает запасы деталей непосредственно с записями технического обслуживания, поэтому сигналы о заказе автоматически срабатывают, когда отслеживаемые измерения пересекают пороговые значения. Без этой связи управление запасными частями становится реактивным, а реактивный запас означает, что продукция ждет на полке, а не работает в печатном станке.
Наличие на складе нужных деталей и своевременная замена обеспечивают работоспособность штампа. Но для сбора всех этих данных, измерений, истории замен, совокупных значений износа требуется система отслеживания, которая выходит за рамки рукописных заметок на бумажной карточке.
Цифровое отслеживание и документация CMMS для штампов
Бумажные карточки работали, когда в магазине было десять штампов, и один опытный мастер инструментов знал каждый из них наизусть. Увеличьте это до пятидесяти или ста активных штампов при нескольких прессах и сменах, и рукописные журналы станут нечитаемыми, неполными или похоронены в картотеке, которую никто не открывает. Система CMMS для отслеживания технического обслуживания штампов заменяет эту хрупкость структурированными записями с возможностью поиска, к которым каждый техник может получить доступ, обновить и изучить их в режиме реального времени.
Сдвиг – это не только удобство. Цифровые записи позволяют сделать то, чего никогда не могли сделать бумажные материалы: анализ тенденций среди всей популяции. Когда вы можете запросить каждое событие технического обслуживания штампа № 47 за два года и построить график совокупной глубины заточки в зависимости от количества ходов, вы перестанете реагировать на сбои и начнете их прогнозировать.
Основные поля данных для записей на цифровых штампах
То, что вы отслеживаете, имеет большее значение, чем то, какое программное обеспечение вы используете. Запись о техническом обслуживании штампа, в которой указывается только «обслуживание во вторник», шесть месяцев спустя не скажет вам почти ничего полезного. Эффективные цифровые поля записи обслуживания штампа дают каждому будущему технику контекст, необходимый для принятия обоснованных решений относительно этого штампа, не полагаясь на память или догадки.
Как минимум, каждое событие обслуживания должно фиксировать:
- Номер матрицы и уровень ревизии- связывает запись с правильной версией инструмента, что особенно важно после технических изменений.
- Количество ударов во время оказания услуги- самый важный справочник по планированию; без него триггеры на основе интервалов-не смогут работать
- Уровень технического обслуживания выполнен- различает проверку оператором уровня 1, проверку техническим специалистом уровня 2 и полный демонтаж уровня 3.
- Компоненты, прошедшие обслуживание или проверку- точно определяет, какие пуансоны, секции матрицы, пружины, направляющие или съемники были оценены.
- Снятые измерения- Фактическая высота заусенцев, свободная длина пружины, диаметры направляющих и показания зазора записываются в виде чисел, а не «пройдено/не пройдено».
- Материал, удаляемый при шлифовании- совокупная глубина заточки для каждого компонента – ключевой параметр для прогнозирования оставшегося срока службы.
- Заменены детали- номер детали, расположение станции и причина замены (износ, поломка, профилактическая замена)
- Заметки и наблюдения технического специалиста- что-либо необычное: неожиданные формы износа, изменение цвета, модификации инструментов или производственные проблемы, о которых сообщил оператор.
- Следующий-триггер услуги- количество ударов или календарная дата, когда должна быть оказана следующая услуга уровня 2 или 3.
Эти поля представляют собой передовые методы отслеживания данных по техническому обслуживанию штампа, поскольку каждое из них поддерживает будущее решение. Количество гребков определяет планирование. Совокупная глубина шлифовки определяет сроки замены. Значения измерений показывают, является ли износ ускоряющимся или стабильным. Заметки технических специалистов отражают качественный контекст, который упускают из виду необработанные цифры.
Использование данных отслеживания для прогнозирования потребностей в техническом обслуживании
Реактивное обслуживание ждет, пока что-нибудь сломается. Профилактическое техническое обслуживание по фиксированному графику, независимо от фактического состояния. Планирование профилактического обслуживания штампов стоит выше обоих: оно использует накопленные данные для прогнозирования, когда конкретный компонент достигнет своего предела, и планирует вмешательство непосредственно перед этой точкой.
Вот как исторические данные делают это возможным. Представьте, что у вас есть десять сервисных записей для штампа № 112, показывающих, что пуансон Станции 4 теряет 0,005 дюйма режущей кромки за 25 000 ходов, а инженерный предел допускает общее удаление 0,060 дюйма. Простая математика подсказывает вам, что срок службы пуансона составляет около 300 000 ударов, а ваш текущий совокупный вынос составляет 0,042 дюйма. Вы знаете, что следующая замена должна произойти примерно через 90 000 ходов, что дает вам время убедиться в наличии запасной части и запланировать замену в запланированное время, а не в случае чрезвычайной ситуации на производстве.
Примените эту логику к каждому изнашиваемому компоненту в каждом штампе, и вы перейдете от отслеживания отдельных деталей к аналитике обслуживания-на уровне парка. Вы можете определить, какие штампы потребляют больше всего ресурсов на обслуживание, какие типы компонентов выходят из строя раньше всего и какие производственные материалы вызывают самый быстрый износ.Данные отраслипоказывает, что производители, применяющие прогнозные подходы, обычно достигают 25% сокращения затрат на техническое обслуживание и до 47% сокращения незапланированных простоев по сравнению с чисто реактивными программами.
Сама конструкция штампа играет роль в том, насколько точно могут быть получены эти данные. Штампы, разработанные с учетом удобства обслуживания, например, отЙИЧЕН, упростите документацию за счет обеспечения постоянного доступа к компонентам, стандартизации изнашиваемых деталей и четких контрольных точек обслуживания непосредственно в конструкции матрицы. Когда каждый пуансон легко распознается на станции, каждый изнашиваемый компонент использует каталожные номера деталей, а доступ для измерения не требует полной разборки, технические специалисты получают более точные данные за меньшее время. Эта философия-с целью-обслуживания уменьшает трения, из-за которых системы отслеживания выходят из строя.
Независимо от того, используете ли вы полноценную платформу CMMS, специально созданный-модуль отслеживания штампов или даже хорошо-электронную таблицу, принцип один и тот же: каждое измерение, записанное сегодня, становится ценной информацией, доступной завтра. Магазины, которые обязуются единообразно вводить данные при каждом сервисном событии, создают уровень аналитики обслуживания, ценность которого с течением времени увеличивается, превращая историю каждого штампа в дорожную карту на его будущее.
Точные записи и прогнозирующие сигналы позволяют выполнить нужную работу в нужное время. Но даже идеально запланированное обслуживание имеет смысл только тогда, когда проверка подтверждает, что штамп действительно-готов к производству, прежде чем он вернется в печатную машину.
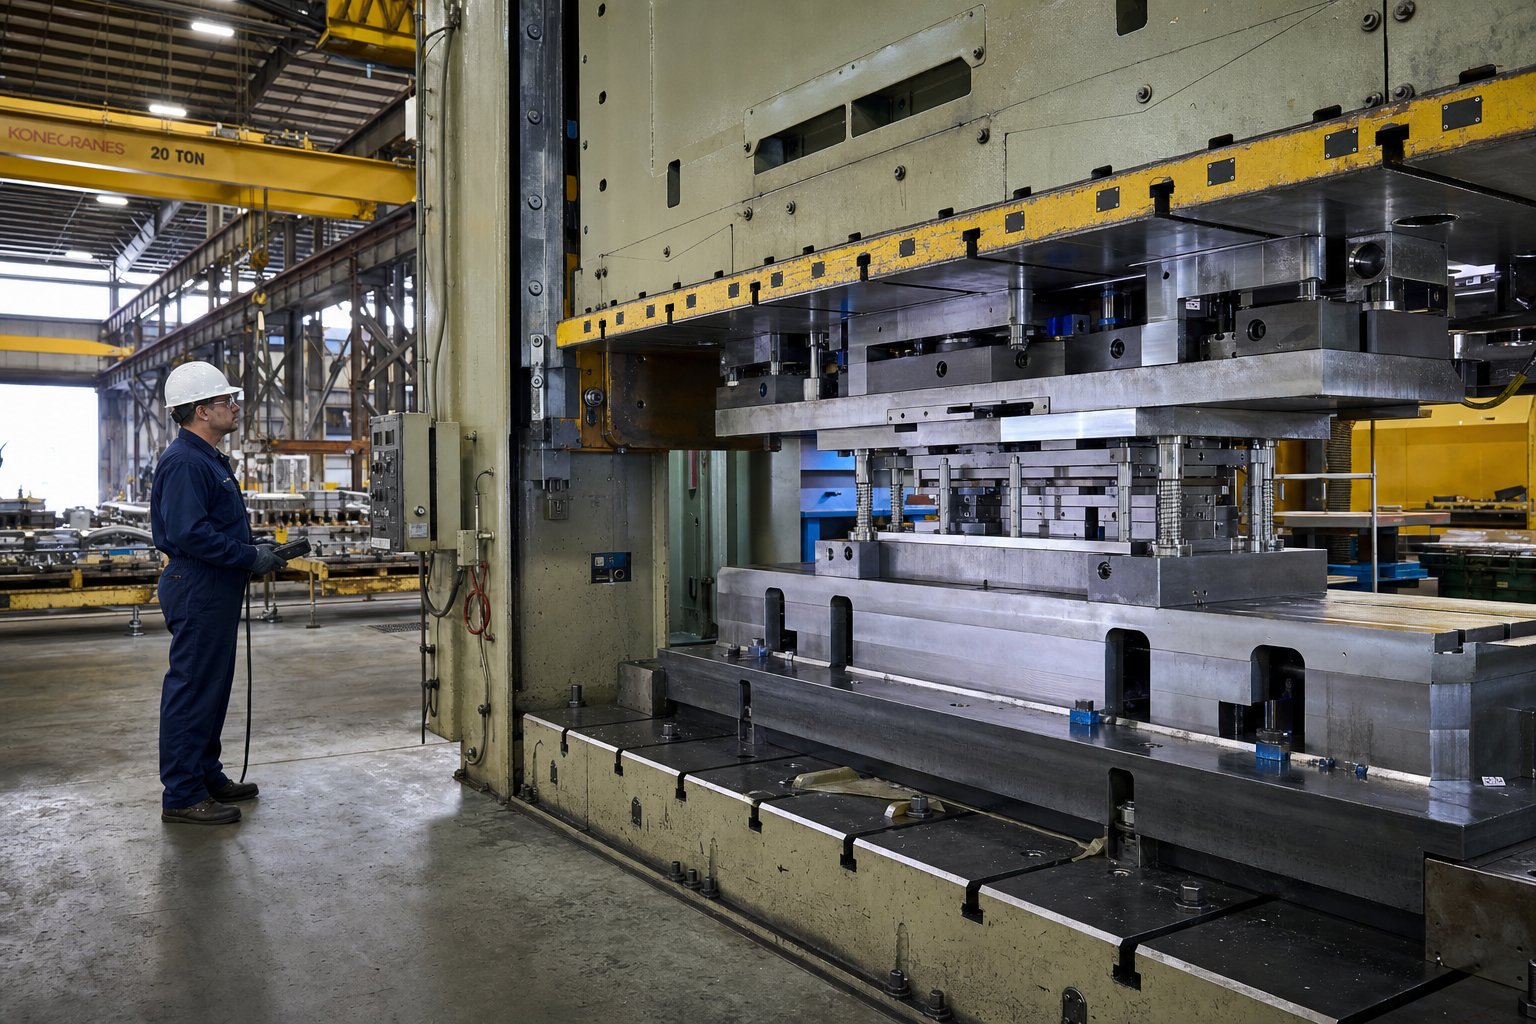
Проверка после-технического обслуживания и готовность к производству
Матрица, которая была заточена, собрана и установлена подкладками, не автоматически-готова к производству. Пропустить проверку после технического обслуживания — это все равно, что перебрать двигатель и никогда не запускать его, прежде чем снова прикрутить к машине. Последующие этапы проверки штампа после-технического обслуживания являются окончательным этапом проверки качества между верстаком инструментального цеха и производственным прессом. Они подтверждают, что каждый компонент находится на своем месте, входит в зацепление на нужную глубину и производит детали, соответствующие печати.
Пошаговая-по-этапная-последовательность проверки обслуживания
Проверка штампа после заточки и повторной сборки осуществляется в строгой последовательности. Каждый шаг основывается на предыдущем, и пропуск вперед создает «слепые пятна», которые проявляются в виде дефектных деталей или поврежденных инструментов только после того, как начинается-производство на полной скорости.
- Визуальный осмотр всех повторно собранных компонентов.Прежде чем матрица покинет стол, убедитесь, что каждый пуансон полностью сидит в своем держателе, все крепежные детали затянуты в соответствии со спецификацией, пружины установлены в правильные карманы без взвода и в полости матрицы не остается посторонних частиц. Убедитесь, что все установочные штифты расположены заподлицо и никакие компоненты не выходят за пределы предназначенных для них поверхностей.
- Отключите-проверку высоты.Проверка высоты закрытия матрицы после технического обслуживания подтверждает, что матрица закрывается до правильного размера после заточки и установки прокладок. Поместите измерительные блоки или калиброванный измеритель высоты на упорные блоки и убедитесь, что показание соответствует документированной высоте закрытия матрицы с точностью до 0,001 дюйма (0,025 мм). Любое отклонение означает, что прокладки были неправильно рассчитаны или компонент установлен неправильно.
- Проверка-ремней безопасности и застежек.Убедитесь, что все пазы зажима штампа доступны и не повреждены. Убедитесь, что ремни безопасности или крепежные болты, предотвращающие отделение верхней матрицы во время транспортировки, находятся на месте. Это защищает как матрицу, так и специалиста по наладке во время загрузки пресса.
- Тестирование в сухом-цикле без материала.Загрузите матрицу в пресс и медленно, без полосового материала, выполните несколько полных ходов. Следите за помехами между пуансонами и съемниками, прислушивайтесь к контактам там, где их не должно быть, и проверяйте, чтобы все движущиеся компоненты плавно перемещались по всему диапазону. На этом этапе выявляются ошибки повторной сборки, которые не может обнаружить только визуальный осмотр.
- Короткая-пробная проверка с измерением первой-статьи.Подайте материал и обработайте 10–20 деталей на пониженной скорости. Вытащите первую готовую деталь и измерьте все важные размеры, высоту заусенцев, расположение отверстий и особенности формы на отпечатке детали. Сравните эти измерения с последним известным-хорошим образцом из предыдущего производственного цикла. Любое отклонение за пределы допуска указывает на проблему с обслуживанием или повторной сборкой, которую необходимо устранить перед выпуском штампа.
- Подпишите-и запустите в рабочую среду.После того как первые изделия проходят проверку, технический специалист подписывает протокол технического обслуживания с указанием даты проверки, количества ходов при выпуске и подтверждения того, что все элементы контрольного списка выполнены. Это создает подотчетность и четкую точку передачи между инструментальным цехом и производственным цехом.
Для прогрессивных штампов необходимы две дополнительные проверки. Сначала проверьте продвижение полосы, подав материал через все станции и убедившись, что направляющие отверстия совпадают с направляющими на каждой станции без удлинения или позиционного смещения. Даже смещение в 0,005 дюйма на первой станции прокола влияет на все последующие станции. Во-вторых, проверьте последнюю полосу, изготовленную во время испытания, на предмет целостности носителя, равномерного разделения деталей и чистого отделения отходов в каждой точке отреза. Какспециалисты по настройке штамповПодчеркните, что неправильный момент-высвобождения направляющей после повторной сборки может привести к удлинению направляющих отверстий, погнутости направляющих и неправильному расположению детали - проблемы, которые появляются только после того, как полоса полностью продевается в инструмент.
Этот контрольный список готовности к производству штамповочных штампов замыкает цикл каждого цикла технического обслуживания. Без этого у технических специалистов не будет доказательств того, что выполненная ими работа действительно вернула матрицу в работоспособное состояние. Благодаря этому производство наследует проверенный инструмент, а не надежду, что все снова будет работать правильно.
Создание программы подготовки к техническому обслуживанию-Ready Die
Проверка выявляет ошибки повторной сборки. Но более широкий вопрос заключается в том, почему некоторые штампы требуют интенсивного вмешательства каждые несколько недель, в то время как другие надежно работают месяцами между обслуживаниями. Ответ почти всегда кроется в том, как изначально была спроектирована и изготовлена матрица.
Долговечность штампа начинается не на стенде технического обслуживания. Все начинается на этапе проектирования. Штампы, изготовленные с учетом доступности для обслуживания, то есть компоненты, которые можно снять и измерить без полной разборки, сокращают время и навыки, необходимые для каждого обслуживания. Прочные инструментальные стали, выбранные для конкретного штампуемого материала, дольше противостоят износу кромок и увеличивают интервалы между заточками. Стабильная производственная геометрия, функции, обеспечивающие допуск на протяжении сотен тысяч ходов без дрейфа, позволяют деталям сохранять технические характеристики без постоянной регулировки.
Рассмотрим, что упрощает обслуживание матрицы на протяжении всего ее жизненного цикла:
- Пуансоны, закрепленные в быстросменных-держателях, а не в отверстиях с запрессовкой-, позволяют производить замену, не снимая весь верхний узел.
- Стандартизированные изнашиваемые компоненты на нескольких штампах уменьшают сложность запасных частей и обеспечивают совместное-распределение запасов между штампами.
- Четкая идентификационная маркировка станции и контрольные поверхности позволяют техническим специалистам немедленно ориентироваться во время демонтажа.
- Достаточный зазор вокруг пружин, направляющих и направляющих штифтов, чтобы измерения можно было проводить, не снимая соседние компоненты.
- Марки инструментальной стали, соответствующие твердости производственного материала, баланс между прочностью и износостойкостью для конкретного применения.
Производителям нравитсяЙИЧЕНподходить к производству штампов по индивидуальному заказу, используя подход к ремонтопригодности, заложенный с самого начала. Их инженерное внимание сочетает долговечность и стабильную производительность с практическим доступом для технических специалистов, которые будут обслуживать штамп на протяжении всего его срока службы. Результатом является программа обработки штампов, которая требует менее интенсивного вмешательства на протяжении всего жизненного цикла инструмента, меньшего количества экстренных ремонтов, более предсказуемых периодов технического обслуживания и более длительного общего срока службы, прежде чем возникнет необходимость в капитальном ремонте.
Хорошо-проверенная и хорошо-сконструированная матрица, возвращенная в печатную машину после надлежащего технического обслуживания, — это не просто отремонтированный инструмент. Это известная величина: измеренная, задокументированная и подтвержденная готовность. Эта уверенность, основанная на структурированных процедурах, а не на предположениях, — это именно то, что отличает магазины, которые контролируют затраты на инструменты, от магазинов, которые они контролируют. Ваш контрольный список по обслуживанию штамповочного штампа — это документ, который обеспечивает повторяемость этой дисциплины, смену за сменой, штамп за штампом.
Контрольный список по обслуживанию штамповочного штампа: часто задаваемые вопросы
1. Как часто следует обслуживать штамп?
Частота обслуживания штампа зависит от количества ходов, а не от календарного времени. Трехуровневый подход работает лучше всего: проверки оператором уровня 1 проводятся при каждом производственном цикле, технические проверки уровня 2 – каждые 10 000–50 000 ходов, а полный демонтаж уровня 3 – каждые 100 000–500 000 ходов. Твердость материала, сложность матрицы и скорость производства — все это смещает эти интервалы. Более твердые материалы, такие как нержавеющая сталь, могут сократить базовые интервалы вдвое, а простые вырубные штампы из мягкой стали могут еще больше их растянуть. Отслеживайте фактические данные об износе за несколько циклов, чтобы уточнить свой конкретный график.
2. Что вызывает появление заусенцев на штампованных деталях и как их устранить?
Чрезмерные заусенцы на штампованных деталях вызваны, главным образом, тупыми режущими кромками или зазором-к-пуансона, который вышел за пределы спецификации. Когда высота заусенцев превышает 10% толщины материала, заточка нецелесообразна. Меры по корректирующему техническому обслуживанию включают измерение фактического зазора с помощью щупов, заточку режущих кромок пуансона и матрицы на плоскошлифовальном станке с проточной охлаждающей жидкостью и замену изношенных кнопок матрицы, если зазор не может быть восстановлен только заточкой. Постоянный мониторинг заусенцев во время производственных циклов выявляет это ухудшение еще до того, как образуется брак.
3. Когда следует затачивать штамп, а не заменять пуансон?
Решение обострить или заменить решение зависит от трех измеримых факторов. Во-первых, отслеживать накопленный материал, удаленный из пуансона в течение его срока службы; когда общая глубина шлифования приближается к инженерному пределу, указанному в конструкции матрицы, необходима замена. Во-вторых, проверьте оставшуюся длину режущей площадки, так как пуансоны требуют минимального взаимодействия со съемниками и отверстиями матрицы. В-третьих, следите за признаками внутренних термических повреждений, таких как изменение цвета или повторяющиеся сколы после заточки. Если ни один из этих пределов не достигнут, заточка с легкими проходами от 0,001 до 0,002 дюйма за одну подачу эффективно восстанавливает кромку.
4. Какие запасные части должен иметь на складе штамповочный цех?
Приоритетные запасные части ранжируются по степени износа, умноженной на время выполнения заказа поставщиком. Пробойники с нестандартным-профилем занимают первое место в списке, поскольку они изнашиваются быстрее всего, и на их изготовление часто уходит несколько недель. Запасите хотя бы один полный набор на каждую матрицу большого-объема. Кнопки матрицы, пружины и направляющие штифты следуют близко друг к другу. Пружины должны храниться в виде полных комплектов на каждый штамп, при этом замена должна осуществляться, когда длина в свободном состоянии упадет на 10 % от номинальной. Пилоты, изношенные на 0,01 мм меньше размера, требуют немедленной замены. Втулки направляющих штифтов, съемные вставки и комплекты крепежа дополняют ассортимент. Минимальные количества должны охватывать один полный цикл замены плюс резервный набор, основанный на сроках выполнения заказа у вашего поставщика.
5. Как конструкция штампа может снизить долгосрочные-затраты на техническое обслуживание?
Штампы, спроектированные с учетом удобства обслуживания, значительно сокращают затраты на техническое обслуживание в течение всего срока службы. Ключевые особенности конструкции включают быстросменные-держатели пуансонов, которые позволяют осуществлять замену без полной разборки, стандартизированные изнашиваемые компоненты, которые упрощают учет запасных частей, четкую идентификационную маркировку станции для быстрого ориентирования технического специалиста и достаточный зазор вокруг пружин и направляющих для-измерений на месте. Такие производители, как YICHEN (https://www.yichen-group.com/stamping-die/), применяют эти принципы при изготовлении штампов по индивидуальному заказу, сочетая прочные инструментальные стали, соответствующие производственным материалам, с практичными точками доступа, которые ускоряют и делают рутинное обслуживание более быстрым и последовательным для всех уровней квалификации технических специалистов.


