


Понимание ценообразования на штамповку с нуля
Представьте себе, что вы получаете две расценки на один и тот же инструмент для штамповки и видите десятикратную разницу в цене. Один поставщик говорит 15 000 долларов, другой говорит 150 000 долларов. Ни то, ни другое не является неправильным. Скорее всего, они по-разному интерпретируют ваши требования, производят продукцию по разным стандартам или предлагают совершенно разные типы штампов для одной и той же геометрии детали. Такой разброс не является признаком рыночного хаоса. Он отражает огромное количество переменных, которые определяют цену штампа, и застает покупателей врасплох, когда они не сопоставляют эти переменные, прежде чем обратиться за котировками.
Что такое штамп для штамповки и почему цена так сильно различается
Штамповочная матрица — это прецизионный инструмент.установленный в прессе, который превращает плоский листовой металл в готовые или-готовые детали посредством операций резки, гибки, волочения и формовки. Каждый штамп для штамповки металла разрабатывается по индивидуальному заказу-для производства определенной детали, а это означает, что цены всегда-предлагаются-на полках. Окончательная стоимость формируется пятью взаимосвязанными факторами: тип штампа и количество станций, сложность детали и допуски, марка инструментальной стали, ожидаемый объем производства и географическое расположение производителя инструментов.
Для простого штампа с одной-станцией, используемого для вырубки плоских кронштейнов, может потребоваться лишь базовое проектирование и стандартная сталь. Многостанционный прогрессивный штамп для производства автомобильных разъемов с жесткими допусками и чеканки требует недель работы над проектом, высококачественных материалов и длительного времени испытаний. Каждая дополнительная станция в прогрессивной матрице может увеличить стоимость оснастки наот 8 до 12 процентов, а сложность не масштабируется линейно. Вот почему штампы для штамповки металла охватывают такой широкий диапазон затрат: от нескольких тысяч долларов до более миллиона долларов за большие-инструменты для переноса панелей, используемые в производстве автомобильных кузовов.
Цены на штампы для штамповки могут варьироваться от 3000 долларов США за простой штамп для вырубки до более 1 000 000 долларов США за сложную линию переноса штампов для автомобилей. Понимание причин, лежащих в основе этого разброса, отличает реалистичное составление бюджета от догадок.
Стоит отметить, что термин «штамп» встречается в двух разных контекстах. Промышленные штампы для штамповки металла, о которых пойдет речь в этой статье, представляют собой производственный инструмент, предназначенный для изготовления металлических деталей в больших масштабах. С другой стороны, штампы для тиснения и инструменты для тиснения металла используются для декоративной маркировки, создания рельефных рисунков на коже, бумаге или мягких металлах. Хотя оба разделяют пространство ключевых слов, это руководство полностью построено на инструментах для производства деталей из листового металла и охватывает факторы затрат, структуры ценообразования и стратегии закупок, которые важны для инженеров-технологов и специалистов по снабжению.
Для кого предназначено это руководство по ценообразованию
Независимо от того, являетесь ли вы менеджером по закупкам, сравнивающим оффшорные и внутренние расценки, инженером-технологом, пытающимся составить бюджет на инструменты для новой программы, или основателем стартапа, впервые столкнувшимся с штамповкой металла, вы найдете это руководство полезным. Цель проста: дать вам четкую основу для понимания того, что влияет на стоимость, чтобы вы могли задавать более точные вопросы, устанавливать реалистичные ожидания и оценивать предложения поставщиков на равных условиях.
В последующих разделах вы найдете подробную разбивку по типам штампов, выбору инструментальной стали, влиянию материала заготовки, экономике объема производства, региональным различиям в ценах, общей стоимости владения и практическим стратегиям сокращения расходов на инструмент без ущерба для качества. В каждом разделе рассматривается пробел, который обычно остается открытым в общих руководствах по ценообразованию, где указаны диапазоны, но отсутствует их обоснование. Разница между ценой в 25 000 долларов и ценой в 75 000 долларов на одну и ту же деталь часто сводится к ясности спецификации и инженерному выбору, а не к жадности поставщика. Это руководство поможет вам увидеть, где именно находятся эти рычаги затрат.
Диапазоны цен в зависимости от типа штамповочного штампа
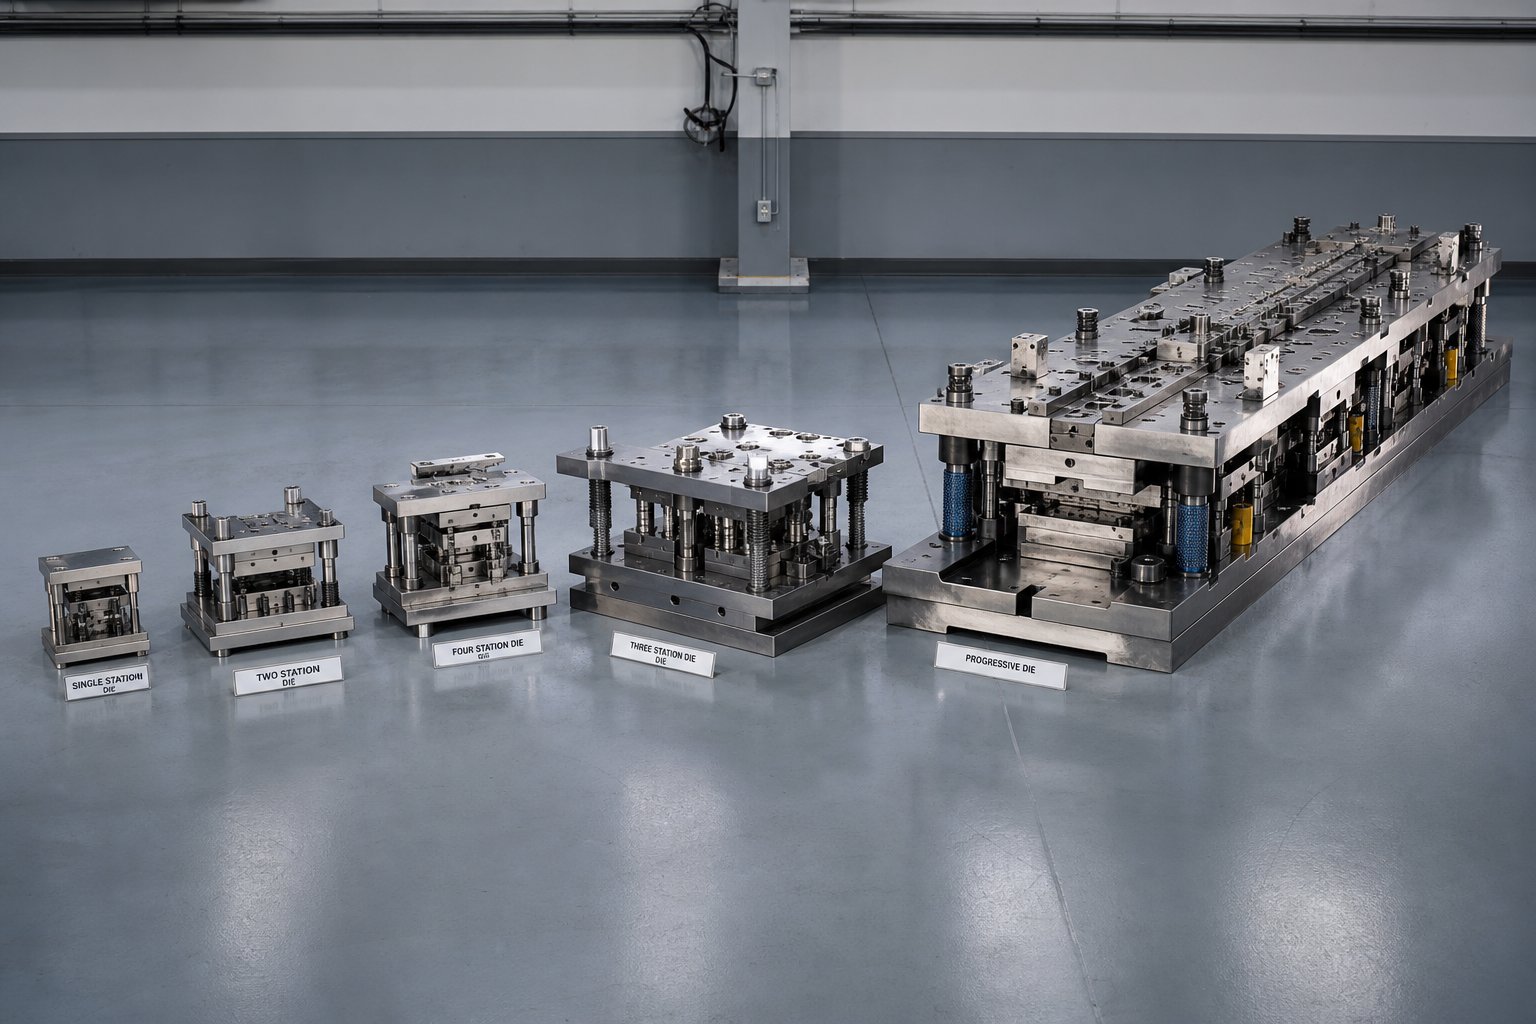
Самая крупная позиция на любомцитата о штамповкеэто тип строящейся матрицы. Стандартная матрица для вырубки плоских шайб и прогрессивная матрица на 20 позиций для автомобильных разъемов имеют совершенно разные затраты, даже если готовые детали примерно одинакового размера. Знание того, какое место в ценовом спектре занимает каждый тип штампа, поможет вам оценить, является ли предложение разумным, прежде чем углубляться в более мелкие детали.
| Тип штампа | Типичная сложность | Общий диапазон цен | Основные случаи использования |
|---|---|---|---|
| Одна-станция (вырубка/прошивка) | Низкий | $3,000 - $15,000 | Плоские кронштейны, шайбы, простые зажимы |
| Составная матрица | От низкого до среднего | $8,000 - $25,000 | Плоские детали, требующие нескольких резов за один проход |
| Прогрессивная матрица | От среднего до высокого | $15,000 - $60,000+ | Крупногабаритные-разъемы, кронштейны, детали конструкции |
| Трансферная матрица | Высокий | $100,000 - $1,000,000+ | Крупные панели кузова,-глубокая вытяжка корпуса, сложные 3D-детали. |
| штамп для горячего тиснения | Высокий | $80,000 - $300,000+ | Компоненты автомобильной безопасности из сверх-высокопрочной-стали |
Факторы прогрессивного ценообразования
Прогрессивные штампы — это рабочие лошадки для изготовления деталей-и-среднего размера, производимых в больших объемах. Металлическая полоса проходит через несколько станций внутри одного набора штамповочных штампов, причем каждая станция выполняет разные операции - резка, гибка, чеканка или формовка - до тех пор, пока на конце не выпадет готовая деталь. По отраслевым данным производителей, средняя стоимость прогрессивного штампа составляет около 30 000 долларов США, хотя более простая геометрия может упасть до 15 000 долларов США, а стоимость сложных многопозиционных инструментов превышает 60 000 долларов США.
Почему такое широкое распространение? Каждая станция, добавленная к схеме полосы, означает больше времени на проектирование, дополнительную обработку на станках с ЧПУ, более жесткие допуски на выравнивание между станциями и больше материала для самого штампового блока. Штамповочный штамп на 5-станций для плоских кронштейнов отличается от инструмента на 15-станций со встроенной штамповкой и чеканкой. Время обработки само по себе может удвоиться или утроиться, что является основной причиной того, что прогрессивные матрицы стоят значительно дороже, чем вырубной инструмент с одним ударом, выполняющий одну операцию.
Диапазоны затрат на трансферную и составную матрицу
Трансферные матрицы обрабатывают детали, слишком большие или геометрически сложные для последовательной подачи полосы. Вместо перемещения через матрицу на несущей ленте отдельные заготовки захватываются и перемещаются между независимыми станциями с помощью механических захватов. Это устраняет соединительную перемычку между деталями, экономя материал на каждую деталь, но сама оснастка включает в себя несколько наборов штампов, передаточные механизмы и обширные испытания. Один штамп для вытяжки автомобильного крыла может работатьОт 250 000 до 500 000 долларов СШАСтоимость полной линии штампов для вытяжки, обрезки, фланцев и прожига одной панели часто превышает 500 000 долларов.
Составные штампы находятся на другом конце спектра. Они выполняют несколько операций резки за один ход пресса, что делает их эффективными для обработки плоских деталей, требующих высокой точности в одной плоскости. Поскольку набор металлических штампов проще -, нет прогрессивных станций, нет систем передачи -, затраты на проектирование и обработку остаются умеренными, обычно от 8 000 до 25 000 долларов США в зависимости от размера детали и требований к допускам.
Цены на отдельные-станции и специальные штампы
Штамп с одной-станцией выполняет одну операцию за ход: заготовку, пробивку или простой изгиб. Это наименее дорогие производственные инструменты для штамповки металлов, и они подходят для объемов от -до-средних, где время цикла изготовления детали менее критично, чем бюджет на инструмент. Подумайте о кронштейнах для прототипов, прокладках или простых зажимах, где разумны инвестиции в размере от 3000 до 15 000 долларов США по сравнению с ожидаемым количеством деталей.
Штампы для горячей штамповки занимают специальную нишу, в первую очередь в автомобильных конструкциях безопасности, таких как средние стойки и дверные противовзломные балки. Они формируют листовой металл при температуре выше 900 градусов по Цельсию, а затем закаливают деталь внутри матрицы для достижения сверх-высокой прочности на разрыв. Матрица должна выдерживать экстремальные температурные циклы, для чего требуются специальные инструментальные стали, встроенные каналы охлаждения и прочная конструкция -, все это приводит к тому, что затраты на один инструмент составляют от 80 000 до 300 000 долларов.
Закономерность ясна: стоимость зависит от количества операций, выполняемых внутри штампа, требуемой точности между этими операциями и экологических требований, предъявляемых к инструменту во время производства. Менее очевидно то, как марка стали, выбранная для самой матрицы, меняет цены внутри каждой категории - — фактор, который заслуживает отдельного пристального внимания.
Как выбор материала штампа влияет на ваш бюджет
Две прогрессивные матрицы с одинаковым количеством станций и геометрией деталей могут иметь разную цену в зависимости от того, из чего они изготовлены. Марка инструментальной стали, выбранная для пуансонов, штампов и изнашиваемых компонентов, составляет значительную часть общей стоимости штамповочной матрицы и напрямую определяет, как долго прослужит инструмент, прежде чем ему потребуется заточка или замена. Выбор неправильного класса означает либо перерасход авансовых средств на материал, который вам не нужен, либо недорасход и оплату дополнительных затрат на техническое обслуживание и простои в дальнейшем.
Подумайте об этом так: сталь — это не просто статья затрат на сырье. Это влияет на время обработки, сложность термообработки, сложность шлифования и, в конечном итоге, на количество деталей, которые вы можете изготовить до первой перешлифовки. Каждый из этих последующих эффектов отражается на стоимости.
Распространенные марки инструментальной стали и их влияние на стоимость
Большинство штампов для штамповки стали изготавливаются из нескольких хорошо изученных марок инструментальной стали, каждая из которых предлагает различный баланс твердости, ударной вязкости, износостойкости и обрабатываемости. Вот сравнение наиболее распространенных вариантов:
| Марка стали | Относительная стоимость материала | Типичная твердость (HRC) | Наиболее подходящие-приложения | Ожидаемый срок службы матрицы |
|---|---|---|---|---|
| A2 | От низкого до среднего | 57 - 62 | Вырубные, прошивные, формовочные штампы среднего-объема | 200,000 - 500000 просмотров |
| D2 | От умеренного до высокого | 58 - 64 | Вырубка больших-объемов, штамповка абразивных материалов | 500,000 - 1,000,000+ просмотров |
| S7 | Умеренный | 54 - 58 | Ударные-тяжелые операции, гибка, штампы для холодной высадки | 300,000 - 700000 просмотров |
| M2 (быстрорежущая-сталь) | От умеренного до высокого | 60 - 65 | Высокоскоростные-прогрессивные матрицы, прошивка тонких-материалов | 500,000 - 1000000 просмотров |
| Карбид вольфрама | Высокий (3-5x сталь) | 70+ HRC (88–92 HRA) | Сверх-большой-объем, жесткие-допуски, абразивные материалы | 2000,000 - 10000,000+ просмотров |
Сталь А2 — это средний-сплав,-закаленный на воздухе, который обеспечивает хорошую прочность и облегчает обработку по сравнению с вариантами с более высоким-углеродом. Для инструмента для штамповки металла, используемого в умеренных объемах производства, A2 обеспечивает управляемость как стоимости материала, так и времени обработки. Часто это рекомендация по умолчанию, когда требования к сроку службы матрицы падают ниже 500 000 циклов.
D2 — это шаг вперед. Это высоко-углеродистая и-хромистая сталь с превосходной износостойкостью, что делает ее популярным выбором для штамповки стали в больших-объемных объемах. Компромисс-? D2 сложнее обрабатывать, сложнее подвергать электроэрозионной обработке и требует тщательной термической обработки во избежание растрескивания. Эти дополнительные этапы обработки повышают стоимость готового штампа, но увеличенный срок службы часто оправдывает дополнительные затраты, когда вы производите сотни тысяч деталей.
S7 занимает уникальное положение. Его ценят за исключительную ударопрочность и прочность, что делает его-лучшим выбором для операций, связанных с сильными ударами, таких как глубокая гибка, чеканка или формование толстой заготовки. В то время как D2 может сломаться при повторяющихся высоких-ударных нагрузках, S7 поглощает удары. Его твердость ниже, поэтому он изнашивается быстрее в абразивных условиях, но в условиях, где-преобладают удары, он превосходит более твердые и хрупкие сорта.
Эта закономерность одинакова для всех инструментов для штамповки стали: более твердые марки требуют больше сырья и требуют больше часов обработки, но обеспечивают более длительный срок службы матрицы. Мягкие сорта дешевле и быстрее производятся, но изнашиваются быстрее. При принятии решения должны учитываться объем производства и материал заготовки, а не только первоначальная цена.
Когда твердосплавные пластины оправдывают цену
Карбид вольфрама находится совершенно в другой лиге. Обладая износостойкостью, в 30 раз большей, чем у инструментальной стали, твердосплавная пластина сохраняет жесткие допуски на размеры в течение миллионов циклов, где даже D2 потребует многократной переточки. Первоначальная стоимость твердосплавного компонента штампа может быть в три-пять раз выше, чем его стальной эквивалент, но при больших объемах расчеты резко меняются.
Представьте себе пробивной штамп в прогрессивном штампе, производящем 3 миллиона деталей в год. Пуансон D2 может нуждаться в переточке каждые 400 000 ударов, что означает семь или восемь перерывов в обслуживании в год. Твердосплавный пуансон, работающий в том же режиме, может прослужить 3 миллиона ударов до первого технического обслуживания. Меньше остановок, меньше запасных компонентов и более стабильное качество деталей на протяжении всего пробега.
Большинство производителей штампов не изготавливают штампы целиком из твердого сплава. Материал хрупкий, его трудно модифицировать, и для любой доработки требуется специализированная алмазная шлифовка или электроэрозионная обработка. Вместо этого отраслевым стандартом является гибридный подход: твердосплавные пластины в критических точках повышенного-изнашивания, таких как пробивные пуансоны и режущие кромки, помещаются в корпус матрицы из более прочной инструментальной стали. Это позволяет контролировать общие затраты на сталь для штамповки и размещать высококачественный материал именно там, где он приносит наибольшую ценность.
Твердый сплав имеет экономический смысл, когда вы осуществляете крупносерийное-производство с абразивными материалами заготовок, когда отклонение допуска между интервалами заточки неприемлемо или когда стоимость простоя пресса для обслуживания матрицы превышает первоначальную премию за более долговечные-компоненты.
Обработка поверхности, которая продлевает срок службы матрицы и увеличивает стоимость
Помимо выбора основного материала, поверхностные покрытия предлагают еще один рычаг улучшения производительности штампа. Нитрид титана (TiN) и карбо-нитрид титана (TiCN) – наиболее распространенные PVD-покрытия, наносимые на детали штампов для штамповки. Они добавляют микроскопически тонкий слой, обычно от 2 до 5 микрометров, который значительно увеличивает твердость поверхности и уменьшает трение между матрицей и заготовкой.
Цифры убедительны. Формовочные матрицы с покрытием TiN- продемонстрировалиувеличение срока службы со 100 000 циклов до более 600 000 цикловв области штамповки металлов. В некоторых сценариях TiCN идет дальше, предлагая лучшую производительность при штамповке алюминия или других материалов, склонных к истиранию, благодаря более низкому коэффициенту трения.
Затраты на покрытие варьируются в зависимости от размера детали и количества партии, но обычно они составляют небольшую часть общей стоимости штампа, обеспечивая при этом кратный дополнительный срок службы. Загвоздка в том, что покрытия необходимо наносить повторно после каждого цикла заточки, поскольку при заточке удаляется обработанный поверхностный слой. Это приводит к увеличению периодических затрат, но для штампов для штамповки абразивных материалов, таких как нержавеющая сталь или высокопрочные сплавы, инвестиции в штампы для штамповки стали с покрытием окупаются в течение первого производственного цикла.
Правильное сочетание базовой марки стали, выбранных твердосплавных пластин и поверхностного покрытия позволяет создать матрицу, оптимизированную как по первоначальным затратам, так и по долгосрочной-экономике. Но выбор материала не происходит в вакууме. Материал штампуемой детали предъявляет свои требования к штампу, влияя на то, какие марки и обработки необходимы для достижения приемлемого срока службы инструмента.
Как материал штампуемой детали влияет на стоимость штампа
Игральная кость не существует изолированно. Он существует по отношению к листовому металлу, который он штампует. Штамп, предназначенный для заготовки мягкой стали в течение всего дня, выйдет из строя в течение нескольких недель, если вы перейдете на нержавеющую сталь без модернизации инструментов. Материал заготовки определяет зазор между пуансоном-и-матрицей, требуемый тоннаж пресса, выбор инструментальной стали и общую структурную прочность матрицы. Каждый из этих параметров напрямую влияет на стоимость.
Вот как ранжируются распространенные материалы заготовок по их относительному влиянию на стоимость штампа, от самого низкого до самого высокого:
- Мягкая сталь (SPCC, DC01, 1008/1010):Низкое воздействие. Мягкий, предсказуемый, легко формируемый. Позволяет использовать стандартные инструментальные стали и более широкие зазоры.
- Алюминий (5052, 6061):Воздействие от слабого до умеренного. Низкое усилие формовки, но склонность к истиранию и отложению на поверхностях матрицы, что требует полировки инструментов или покрытий.
- Медь и латунь:Умеренное воздействие. Мягкий, но липкий. Поверхности штампов требуют специальной обработки для предотвращения прилипания и переноса материала.
- Нержавеющая сталь (304, 316):Высокое воздействие. Обработка-быстро затвердевает, поэтому требуются инструментальные стали премиум-класса, такие как D2 или твердосплавные пластины, более узкие зазоры и более высокая мощность пресса.
- Усовершенствованная высокопрочная-сталь (AHSS, DP590, DP980):Очень высокое воздействие. Чрезвычайные силы формовки, агрессивный износ поверхностей штампов и поведение пружинящего возврата требуют-инжиниринга, основанного на моделировании.
Штамповка мягкой стали и высокопрочной-стали
Мягкая сталь — самый удобный материал для штампов для штамповки листового металла. Он аккуратно режется, предсказуемо формуется и оказывает относительно низкую нагрузку на инструмент. В наборе штампов и штампов для листового металла, предназначенном для мягкой стали, можно использовать инструментальные стали среднего-класса, стандартные зазоры примерно от 5 до 10 процентов толщины материала на каждую сторону и простую геометрию штампа. Это позволяет контролировать время проектирования и затраты на обработку.
Высокопрочные-стали полностью меняют уравнение. Когда вы производите штамповку автомобильных деталей из двух-фазных или мартенситных сталей, усилия формовки могут бытьв два-три раза вышечем мягкая сталь той же толщины. Такое увеличение силы требует более тяжелых башмаков матрицы, более толстых опорных пластин и более прочных направляющих систем для предотвращения прогиба под нагрузкой. Сами компоненты матрицы должны быть изготовлены из более твердых сталей или карбидов, чтобы противостоять абразивному износу, который создает AHSS на режущих кромках.
Для автомобильной штамповки элементов конструкции, таких как средние стойки и дверные усилители, часто используется горячая-бористая сталь (22MnB5) или холодная-штамповка DP980. В этих случаях производители инструментов обычно выбирают режущие секции D2 или твердосплавные, добавляют азотные пружины для контролируемого давления штамповки и интегрируют-подтвержденную симуляцией компенсацию упругого возврата в профили матрицы. Каждое из этих требований увеличивает затраты на инженерно-технические работы и стоимость материалов к окончательным инвестициям в оснастку.
Алюминий и цветные-металлы как переменные затрат
Кажется, что алюминий должен быть простым в обработке. Она мягкая, требует небольшого усилия формовки и не-затвердевает так агрессивно, как нержавеющая сталь. Реальность более тонкая. Склонность алюминия к истиранию или микроскопическому привариванию к поверхностям матрицы вынуждает производителей инструментов полировать области формования до зеркального блеска, наносить покрытия TiCN или DLC или использовать специальные материалы для штампов, устойчивые к адгезии.
Эти этапы подготовки поверхности увеличивают затраты, которых нет при штамповке мягкой стали. Медь и латунь ведут себя одинаково, создавая отложения материала на поверхностях пуансона, что ухудшает качество детали, если матрица не предназначена для этого. Для штампов для штамповки листового металла, работающих с цветными металлами, фактором затрат является не грубая сила, а обработка поверхностей и частота технического обслуживания.
Помимо твердости материала, требования к допускам и качеству поверхности действуют как независимые мультипликаторы затрат. Более жесткие допуски на размеры, независимо от материала заготовки, требуют прецизионного шлифования, электроэрозионной обработки проволоки и увеличения времени проверки при изготовлении штампа. Деталь с критическими характеристиками, выдержанными с точностью до плюс-минус 0,05 мм, требует компонентов штампа, изготовленных в соответствии с еще более жесткими стандартами. Аналогичным образом, если штампованная деталь требует специальной обработки поверхности по косметическим или функциональным причинам, формовочные поверхности штампа должны быть соответствующим образом отполированы или текстурированы, что увеличивает трудозатраты, которые складываются на каждой формовочной станции в инструменте.
Зависимость между материалом заготовки и ценой штампа не всегда линейна, но присутствует всегда. Стоимость штампа в 25 000 долларов за мягкую сталь может подскочить до 40 000 долларов и более за ту же геометрию детали из нержавеющей стали просто потому, что каждый компонент инструмента должен быть модернизирован, чтобы выдержать работу с более твердым материалом. Четкое и заблаговременное сообщение спецификации материала — это один из самых простых способов гарантировать, что ваши расценки отражают реальность, а не предположения, и это напрямую связано с тем, как объем производства формирует более широкую инвестиционную стратегию для любой программы оснастки.
Объем производства и затраты-на-экономику детали
Вот сценарий, который разыгрывается на совещаниях по закупкам инструментов каждую неделю: покупатель видит две цены на одну и ту же деталь. Один комплект металлических пуансонов и штампов стоит 18 000 долларов. Второй — 45 000 долларов. Инстинкт очевиден: - выберите более дешевый вариант и двигайтесь дальше. Но этот инстинкт игнорирует самую важную переменную в экономике штамповки: сколько деталей вы планируете производить.
Штамповочный штамп не является расходным материалом. Это капитальные вложения, стоимость которых распределяется по каждой производимой детали. В тот момент, когда вы разделите эту закупочную цену на общий ожидаемый объем выпуска, вы перестанете сравнивать цены на штампы и начнете сравнивать затраты-за-деталь -, а это число, которое фактически влияет на вашу прибыль.
Амортизация стоимости штампа в ходе производственного цикла
Математика проста, но последствия значительны. Когда вы распределяете стоимость оснастки по объему производства, даже дорогие штампы становятся удивительно экономичными в масштабе. Рассмотрим прогрессивную матрицу стоимостью 25 000 долларов, которая используется для производства металлических пуансонов и матриц для программы электрических разъемов. При изготовлении 10 000 деталей стоимость каждой детали составляет 2,50 доллара. При изготовлении 100 000 деталей цена падает до 0,25 доллара. При изготовлении 1 000 000 деталей стоимость инструмента составляет всего 0,025 доллара США за штуку -, что практически исчезает в общей стоимости детали.
Данные компании Talan Products наглядно это иллюстрируют: прогрессивная матрица стоимостью 25 000 долларов США, производящая детали со скоростью 4 000 деталей в час, обеспечивает себестоимость детали в 25,06 доллара США при изготовлении 1 000 деталей, но снижается до 1,06 доллара США при изготовлении 25 000 деталей. После того как инструмент окупится, последующие производственные партии будут стоить примерно 0,056 доллара США за штуку -, что на 99 % меньше цены первого-прогона. Сама матрица служит миллионы циклов, а это означает, что каждая деталь, произведенная после амортизации, представляет собой почти чистую прибыль.
Именно эта кривая амортизации объясняет, почему предположения об объемах фундаментально меняют стратегию инвестирования в инструменты. Штамповка, которая на первый взгляд кажется дорогой, может оказаться наиболее экономичным выбором, если рассматривать ее в рамках многолетней-производственной программы. Ключевой вопрос никогда не звучит так: «Сколько стоит кубик?» Это вопрос: «Сколько стоит деталь за деталь в течение срока службы моей программы?»
Когда более дорогая матрица действительно экономит деньги
Представьте себе два варианта применения штампа для штамповки металла для изготовления автомобильных кронштейнов:
- Вариант А:Матрица стоимостью 20 000 долларов, изготовленная из инструментальной стали А2, рассчитана на 200 000 ударов, прежде чем потребуется капитальный ремонт или замена.
- Вариант Б:Матрица стоимостью 45 000 долларов США изготовлена из стали D2 и твердосплавных вставок в критических точках износа и рассчитана на 1 000 000 ударов с периодической переточкой.
Если ваша программа предполагает изготовление 800 000 деталей в течение четырех лет, вариант А потребует четырех сборок штампов или трех капитальных ремонтов для завершения работы. Даже при скромных 12 000 долларов США на ремонт общие затраты на оснастку достигают 56 000 долларов США или более -, не считая простоев производства, логистики и повторной проверки качества, которые требуются для каждого сервисного мероприятия. Вариант Б запускает всю программу на одном инструменте с плановым обслуживанием, что обеспечивает меньшие общие затраты и гораздо меньше сбоев.
Рисунок одинаково сохраняется на компонентах штампа и целых сборках штампа.Анализ отраслиподтверждает, что покупка кубика более низкого-класса для крупномасштабной-программы "сродни обреченной игре -, приводящей к бесконечным простоям из-за ремонта и катастрофическому снижению качества". Самый дешевый штамп на бумаге становится самым дорогим на практике, когда он не может выдержать запланированный объем производства.
Самая дешевая матрица не всегда самая экономичная. Общая стоимость владения зависит от ожидаемого объема производства, и более высокие первоначальные инвестиции часто обеспечивают минимальную стоимость-за-детали в течение всего срока службы программы.
Этот принцип одинаково применим независимо от того, покупаете ли вы простой инструмент для вырубки с одной-станцией или сложную прогрессивную матрицу с десятками металлических пуансонов и матриц, работающих последовательно. Номинальный срок службы штампа должен соответствовать вашему прогнозу объема или превышать его, в противном случае вам придется оплатить разницу в обслуживании, замене и потерянном производственном времени.
Передача прогнозов объема вашему инструментальному изготовителю
Производители инструментов проектируют штампы с определенным сроком службы. Если вы скажете им, что вам нужно 50 000 деталей, они соответственно разработают - более легкую конструкцию из стандартных сталей с минимальным износом. Если позже программа масштабируется до 500 000 деталей, этот кристалл никогда не будет рассчитан на такую работу. В конечном итоге вы либо замените его полностью, либо смиритесь с ростом затрат на техническое обслуживание и снижением качества деталей.
Чтобы получить подходящий штамп, отвечающий вашим реальным потребностям, укажите следующие особенности в своем запросе на инструмент:
- Годовой объем:Сколько деталей в год в устойчивом состоянии.
- Срок действия-объема-программы:Общий ожидаемый объем производства за все годы производства.
- Профиль-наращивания:Будут ли объемы начинаться с низкого уровня и увеличиваться, что влияет на то, когда начнутся пиковые условия износа.
- Размер партии и частота:Использование 10 000 деталей раз в месяц отличается от эксплуатации 500 деталей в день с точки зрения термоциклирования и планирования технического обслуживания.
Профессиональные поставщики штампов используют эти входные данные для выбора соответствующего эквивалента класса пресс-формы SPI, марок стали, которые обеспечивают достаточный срок службы без чрезмерного-инжиниринга, а также для проектирования компонентов штамповочных штампов, обеспечивающих доступность во время мероприятий по техническому обслуживанию, которые неизбежно потребуются вашему объему. В кубике, рассчитанном на 100 000 ударов, используются другие материалы, зазоры и методы изготовления, чем в кубике, рассчитанном на 2 000 000 ударов -, и его цена не зря отражает эту разницу.
Прогнозы объема также влияют на то, имеет ли экономический смысл подход с одной-полостью или с несколькими-матрицами. Выполнение двух деталей за один ход с использованием немного более дорогого инструмента эффективно снижает вдвое амортизацию за деталь и удваивает производительность без удвоения затрат. Общее правило заключается в том, что матрица с несколькими-полостями стоит примерно в 2,5 раза дороже эквивалента с одной-полостью, обеспечивая при этом двойную или учетверенную производительность за цикл - и привлекательную рентабельность инвестиций, если ее оправдывают объемы.
Итог: цена штампа не имеет смысла без контекста объема. Штамп стоимостью 50 000 долларов, производящий 2 миллиона деталей при стоимости оснастки 0,025 доллара за штуку, объективно дешевле, чем штамп стоимостью 15 000 долларов, который необходимо заменять дважды для достижения той же производительности. Покупатели, которые опережают данные об объемах, предоставляют производителям инструментов информацию, необходимую для оптимизации инвестиций, и избегают дорогостоящего урока, связанного с обнаружением, что их «бюджетный» штамп никогда не был предназначен для той работы, которую его просили выполнить.
Объем формирует инвестиции. Но один и тот же кубик, указанный в одной и той же спецификации объема, может иметь совершенно разную цену в зависимости от того, где в мире он построен - географическая переменная, которая добавляет еще один уровень в уравнение стоимости.
Почему цены на штампы различаются в зависимости от региона
Вы запрашиваете расценки у четырех поставщиков в четырех странах на одну и ту же прогрессивную матрицу. Цифры возвращаются: 22 000 долларов из Китая, 28 000 долларов из Юго-Восточной Азии, 48 000 долларов из США и 55 000 долларов из Германии. Все утверждают, что соответствуют вашим спецификациям. Так чем же объясняется разрыв - и, что более важно, что вы на самом деле получаете в каждой ценовой категории?
Географическое местоположение – это не просто позиция. Это влияет на трудозатраты, накладные расходы на механическую обработку, поиск материалов, динамику коммуникаций и общий срок от заказа до утверждения первого изделия. Покупателям, которые ищут штампы для штамповки металла на продажу по всему миру, необходимо оценивать эти предложения с полным контекстом, а не только с цифрами в нижних-строках.
Объяснение региональных различий в ценах
Основным фактором затрат, лежащим в основе региональных различий, является рабочая сила. Работа прессы в Китае стоит примерно от 5 до 8 долларов в час по сравнению с 18–25 долларами в час в США и примерно от 15 до 25 евро в час в Европе. Поскольку изготовление штампа требует-интенсивной обработки -, требующей сотен часов работы на станках с ЧПУ, электроэрозионной обработки и шлифования -, разница в трудозатратах увеличивается на протяжении всего цикла сборки. Сложная прогрессивная матрица, требующая 600 часов обработки, требует совсем другой рабочей нагрузки: 6 долларов в час и 22 доллара в час.
Помимо рабочей силы, накладные расходы, такие как расходы на оборудование, соблюдение экологических требований, страхование и нормативные сертификаты, существенно различаются. Западные производители несут более высокие базовые затраты на все эти услуги, и это заложено в каждом предложении. Сертифицированные предприятия в Азии, имеющие сертификат ISO 9001 или IATF 16949.на 20-40 процентов большечем несертифицированные магазины, чтобы обеспечить свои системы аудита и документации -, но их цены по-прежнему значительно ниже эквивалентных западных цен.
| Область | Относительный уровень затрат | Типичное время выполнения | Вопросы коммуникации | Факторы логистики |
|---|---|---|---|---|
| Китай | Низкий (на 30–50 % ниже, чем в США) | 6 - 12 недели | Разница во времени 12-13 часов; языковые барьеры в технических деталях; 2-3 цикла пересмотра обычно | Морские перевозки 4-6 недель; импортные пошлины 15-25%; стоимость упаковки и доставки по весу |
| Юго-Восточная Азия (Вьетнам, Таиланд) | От низкого до среднего (на 20–40 % ниже, чем в США) | 8 - 14 недели | Те же проблемы с часовыми поясами, что и в Китае; повышение уровня владения английским языком; меньший пул поставщиков сложной оснастки | Аналогичные сроки доставки в Китай; меньше налаженных маршрутов грузовых перевозок инструментов |
| Соединенные Штаты | Высокий (базовый уровень) | 8 - 16 недели | Тот же часовой пояс или близкий; прямое инженерное сотрудничество; решение проблем-в режиме реального времени | Внутренние наземные перевозки 1-5 дней; никаких пошлин; легкий доступ инструмента для обслуживания |
| Европа (Германия, Португалия, Италия) | От высокого до очень высокого (на 0–20 % выше, чем в США) | 10 - 16 недели | Умеренный разрыв часовых поясов; сильная инженерная культура; документация-тяжелый процесс | Воздушные или морские перевозки в Северную Америку в течение 2–5 недель; Вопросы НДС |
Офшорные и отечественные инструменты. Коммерческие предложения-
Цена от оффшорного поставщика может выглядеть привлекательно. Но несколько факторов незаметно сокращают этот разрыв, если учесть полный цикл закупок.
Доставка и пошлины.Прогрессивная матрица весом 800 кг, доставляемая из Китая на Средний Запад США, добавляет затраты на морские перевозки, портовые обработки, внутренние перевозки и упаковку ящиков. По состоянию на 2026 год средние эффективные тарифные ставки на ключевые промышленные ресурсы выросли до 15–25 процентов, а это означает, что кубик стоимостью 25 000 долларов может нести только пошлины на сумму от 3750 до 6250 долларов США, прежде чем он пройдет таможенную очистку. Добавьте от 2000 до 4000 долларов на фрахт, и стоимость доставки уже значительно сократит первоначальную экономию.
Накладные расходы на связь и циклы пересмотра.Техническая конструкция штампа требует точных контуров обратной связи. Когда ваша команда инженеров работает на 12-часов с отставанием от производителя инструментов, на решение каждого вопроса уходит день, а не час. Расплывчатые формулировки запроса предложения, которые местный магазин может уточнить по телефону, могут привести к неправильному толкованию за границей, что приведет к пересмотру проекта, который потребует недель. Решение простых проблем может занять несколько дней из-за асинхронной связи, а недоразумения в отношении допусков могут не проявиться до тех пор, пока не поступят пробные образцы — слишком поздно для быстрого решения.
Проверка качества.Обладая отечественным поставщиком штамповки металла, вы можете посетить цех, стать свидетелем пробных испытаний и лично утвердить образцы. Морское оборудование часто требует либо услуг сторонней-инспекции, командировок инженеров, либо использования отчетов,-предоставляемых поставщиками. Каждый вариант увеличивает стоимость или риск. Высококлассные-китайские предприятия, обслуживающие OEM-производителей автомобилей, обеспечивают качество на уровне западных магазинов, но проверка этих возможностей перед принятием решения требует комплексной проверки, которая сама по себе отнимает время и бюджет.
Постоянная поддержка и обслуживание поблизости.Штампы требуют технического обслуживания на протяжении всего срока службы. Когда ваши металлические штампы производятся за границей, а ваш производственный пресс находится в Огайо, каждое мероприятие по техническому обслуживанию означает либо отправку штампа за границу, либо поиск местного магазина инструментов, готового поработать над чужой конструкцией. Отечественные производители инструментов обычно предлагают постоянную поддержку, экстренный ремонт и производство запасных компонентов в течение нескольких дней, а не недель. Преимущество близости становится решающим, когда незапланированный отказ штампа угрожает остановкой производственной линии.
Имеет ли смысл оффшорное снабжение? Абсолютно - при правильных обстоятельствах. Когда проектирование детали завершено, объем работ велик, сроки гибкие и имеются надежные процессы проверки качества, чистая экономия на инструментах от 15 до 30 процентов может оказаться значительной. Компании, производящие зрелые, стабильные разработки с предсказуемым спросом игибкие сроки выполненияявляются лучшими кандидатами для закупок штампов за рубежом.
Неправильный сценарий для морских инструментов? Программы ранней-стадии с развивающимся дизайном, сжатыми сроками запуска или частями, требующими многократного совместного тестирования. В таких случаях возможность прийти в мастерскую производителя инструментов, просмотреть пробные образцы и утвердить изменения в режиме реального времени обеспечивает ценность, которую не сможет заменить никакая экономия средств.
Где бы вы ни находились, первоначальная цена покупки — это только начало. Истинная финансовая картина включает в себя каждый доллар, потраченный на поддержание работы этой матрицы в течение всего ее производственного срока - общую стоимость владения, которую многие покупатели недооценивают до тех пор, пока не начнут поступать счета.
Общая стоимость владения помимо покупной цены
Цена штамповочного штампа в заказе на поставку расскажет вам, сколько стоит изготовление инструмента. Он не говорит вам, сколько стоит владение инструментом. Разница может быть существенной. Техническое обслуживание, заточка, замена компонентов, незапланированные простои и возможный ремонт или вывод из эксплуатации составляют вторую цену, которую многие покупатели никогда не планируют на -, пока она не будет получена в виде серии незапланированных счетов за месяцы и годы производства.
Опыт отрасли неизменно показывает, что самые большие текущие затраты штамповщика, после сырья, составляюттруд, необходимый для обслуживания и ухода за штампом. Игнорирование этой реальности во время закупок означает, что ваш первоначальный бюджет будет охватывать лишь часть реальных расходов на инструменты. Реальный вопрос не в том, «сколько стоит этот кубик?» но «во что мне будет стоить эта матрица за весь срок ее службы?»
Ожидаемые затраты на техническое обслуживание и перешлифовку
Любой штамп для штамповки, независимо от того, насколько хорошо он изготовлен, изнашивается. Металлические пуансоны и детали штампов теряют геометрию кромок из-за многократного контакта с листовым металлом. Зазоры при резке открываются. На формообразующих поверхностях образуются микро-царапины, которые передаются на детали. Это не сбои -, а предсказуемые последствия выполнения именно того, для чего инструмент был разработан, миллионы раз.
Ключевым моментом является предвидение того, когда каждое действие по техническому обслуживанию станет необходимым. Ниже приведены наиболее распространенные сервисные события и триггеры, которые сигнализируют о том, что они должны произойти:
- Заточка/переточка пуансона:Вызывается превышением высоты заусенца по спецификации (обычно 10 % толщины материала), видимым закруглением кромки или пороговыми значениями количества ударов, установленными во время первоначальной проверки -, обычно каждые 50 000–150 000 ударов в зависимости от твердости материала и марки инструментальной стали.
- Переточка кнопки штампа:Те же триггеры, что и заточка пуансона. Обычно обслуживается с одинаковыми интервалами для поддержания правильного соотношения зазоров-к-пуансона.
- Замена пружины и азотного баллона:Вызывается потерей силы зачистки, неравномерным выбросом детали или измеренным падением давления. Типичный интервал составляет от 500 000 до 1 000 000 циклов для качественных азотных пружин.
- Замена пилотного и направляющего пальца:Вызывается несовмещением подачи, прогрессирующим блужданием полосы или измеренным износом диаметра, превышающим 0,01 мм. Обычно проверяется при каждом крупном сервисном мероприятии.
- Повторное нанесение поверхностного покрытия:Требуется после каждого цикла заточки, поскольку при заточке удаляется слой TiN или TiCN. Добавляет от 200 до 800 долларов за партию компонентов в зависимости от количества и типа покрытия.
- Осмотр и измерение:Вызывается отклонением размеров штампованных деталей, видимыми индикаторами износа оснастки или календарными-проверками качества -, обычно ежеквартальными для больших-серийных штампов.
Каждое мероприятие по перешлифовке стоит от 500 до 3000 долларов США в зависимости от количества задействованных пуансонов для штамповки, их размера, а также от того, выполняется ли работа-на предприятии или передается сторонней службе шлифования. Прогрессивная матрица с 15–20 активными режущими станциями, которая затачивается каждые 80 000 ударов, потребует значительных затрат на техническое обслуживание в течение миллиона-программ обработки деталей. Если вы производите 250 000 деталей в год, вам ежегодно приходится проводить три или более сервисных мероприятий -, каждое из которых выводит штамп из производства и требует труда инструментального цеха.
Скрытый множитель? Внеплановое техническое обслуживание обходится примерно в четыре раза дороже, чем плановое. Когда штамп ломает металл в середине-работы, вы берете на себя не только сам ремонт, но и незапланированные простои пресса, время простоя оператора, работу по настройке для извлечения и перенастройки инструмента, время, потраченное в лаборатории на повторную проверку деталей, затраты на брак и управленческие накладные расходы. Замена одного сломанного пуансона стоимостью 25 долларов США может привести к общим затратам на сбой в размере более 500 долларов США, если учесть все эксплуатационные последствия.
Ожидаемый срок службы матрицы и планирование замены
Каждая матрица имеет ограниченный срок службы. Вопрос в том, достигнете ли вы этой конечной точки постепенно в результате запланированного устаревания или внезапно в результате катастрофического сбоя. Плановая замена следует предсказуемой экономической кривой: по мере старения матрицы частота технического обслуживания увеличивается, качество деталей становится все труднее поддерживать, и каждое сервисное обслуживание приносит меньшую отдачу. В какой-то момент стоимость следующего ремонта превысит создаваемую им ценность.
Когда ремонт имеет экономический смысл по сравнению с вводом в эксплуатацию нового штампа? Учитывайте следующие факторы принятия решения:
- Ремонт вполне возможенкогда повреждение локализовано (изношенные пуансоны, поврежденные вставки), корпус и башмак матрицы остаются стабильными по размерам, а срок службы матрицы не превышает примерно половины ее расчетного срока службы. Незначительный поверхностный износ, деградация сменных компонентов и обычная рецессия-режущей кромки хорошо поддаются восстановлению.
- Замена становится необходимойкогда башмак штампа демонстрирует заметный прогиб или растрескивание, когда критические исходные данные сместились за пределы восстанавливаемых допусков, когда повторный ремонт не может восстановить качество детали или когда стоимость восстановления приближается к 50–60 процентам цены нового штампа.
Полезное правило: если вы заменяете одни и те же компоненты более двух раз за короткий промежуток времени, основная причина, скорее всего, лежит глубже, чем износ. Это может указывать на компоненты недостаточного размера, неправильный выбор стали для конкретного применения или на конструкцию, которая никогда не была рассчитана на удовлетворение реальных производственных потребностей. Продолжение ремонта в этом сценарии тратит деньги на симптомы, а не на решение основной проблемы.
Решение также связано с оставшимся объемом программы. Если в вашем производственном цикле осталось 200 000 деталей, а ремонт стоимостью 8 000 долларов доведет штамп до завершения, это явная победа. Если у вас осталось 2 000 000 деталей, а матрица уже демонстрирует системную усталость, вкладывать 8 000 долларов в пластырь,-который отсрочит неизбежное на шесть месяцев, имеет меньше смысла, чем вводить в эксплуатацию замену, рассчитанную на весь оставшийся объем.
Как первоначальные проектные решения влияют на долгосрочные-затраты на техническое обслуживание
Вот что упускает из виду большинство покупателей: профиль затрат на техническое обслуживание штампа в значительной степени определяется на этапе первоначального проектирования, а не во время производства. Решения, принятые на этапе проектирования - до того, как будет обработан отдельный стальной блок -, определяют, насколько простым, быстрым и дорогим будет каждое будущее обслуживание.
Рассмотрим разницу между штампом, изготовленным с модульными вставками, и цельной конструкцией. Модульная матрица использует сменные вставные блоки для станций резки и формовки. Когда металлический штамп изнашивается или режущая кромка требует обслуживания, техник снимает и заменяет одну вставку, не повреждая остальную часть инструмента. Прочная конструкция объединяет геометрию резки непосредственно в штамповом блоке, а это означает, что любое обслуживание требует снятия всего узла и шлифования или повторной -механической обработки на месте. Модульный подход обходится дороже -, возможно, на 10–20 процентов -, но сокращает время обслуживания и затраты на протяжении всего срока службы инструмента.
Другие проектные решения, имеющие долгосрочные-ценовые последствия, включают:
- Доступность для заточки:Пуансоны, разработанные с достаточной резервной длиной, допускают многократную переточку перед заменой. Пуансон с припуском на заточку 3 мм можно затачивать 20 и более раз по 0,1 мм за раз, что значительно продлевает срок его службы.
- Стандартизированные размеры компонентов:Использование стандартных-размеров пуансонов и штампов по каталогу означает, что запасные части всегда доступны в наличии, что позволяет избежать времени и затрат на индивидуальную обработку.
- Функции быстрого-изменения:Фиксаторы с шаровым-замком, вставки со шпонками и доступные места для крепления сокращают время обслуживания штампа с часов до минут, сохраняя производительность печатной машины.
- Документированные стопки и сроки прокладок:Четкие записи хода полосы, высоты закрытия и времени позволяют специалистам по техническому обслуживанию восстанавливать проверенные настройки штампа без проб-и-ошибок, сокращая количество брака после-технического обслуживания.
Хорошо спроектированная матрица может стоить на 15 процентов дороже при покупке, но сэкономить 40 или более процентов на затратах на техническое обслуживание в течение всего срока службы. Когда вы оцениваете цену штамповочного штампа, уточните у своего поставщика, какие именно средства технического обслуживания заложены в конструкцию. Запросите документацию о допусках на переточку, списках запасных компонентов и рекомендуемых интервалах технического обслуживания. Поставщики, которые заранее предоставляют эту информацию, рассчитывают на общую стоимость владения, а не просто на конкурентоспособное первоначальное предложение.
Эксплуатационная истина проста: каждый доллар, который вы выделяете на техническое обслуживание, продлевает срок службы ваших инвестиций в инструмент и защищает качество деталей. Каждый доллар, который вы не укладываете в бюджет, становится незапланированным расходом, который приходит в самый неподходящий момент. Разумнее всего знать, чего ожидать еще до того, как кость попадет в пресс -, и это начинается с того, как вы структурируете свой первоначальный запрос предложения.
Подготовка запроса предложений с точной ценой на штампы
Качество вашего предложения полностью зависит от качества вашего запроса. Отправьте расплывчатый запрос предложения с приблизительным наброском и предложением о количестве, и вы получите расширенное число, полное непредвиденных расходов. Отправьте полный, хорошо-пакет, и вы предоставите изготовителю инструментов все необходимое для точного определения стоимости работы, а не на догадках. Разница между этими двумя результатами часто составляет от 20 до 30 процентов от окончательного числа - не потому, что игральная кость изменилась, а потому, что изменилось восприятие риска поставщиком.
Каждая неопределенная переменная в запросе на штампы для штамповки вынуждает инженера по расценкам делать предположения. Каждое предположение несет в себе риск, и риск учитывается в цене. Неуказанный материал? Оценщик предполагает нечто более сложное. Нет указания на качество поверхности? Они предлагают более плотную отделку, чем вам может понадобиться. Отсутствуют данные тома? Они опасаются более короткого срока службы и цитируют соответственно. В результате цена штампа завышена из-за неопределенности, а не из-за фактической сложности.
Какая информация вам нужна, прежде чем запросить ценовое предложение
Профессиональный пакет запросов предложений устраняет двусмысленность и дает каждому поставщику единую основу для ценообразования. Вот основные элементы в том порядке, в котором они необходимы штамповочному цеху и штамповочному цеху для составления точной оценки:
- Чертежи деталей с полным GD&T:Предоставьте полный 2D-чертеж со всеми размерами, допусками, геометрическими обозначениями и видами в сечениях. Дополнение 3D CAD-моделью в формате STEP или IGES. Убедитесь, что 2D- и 3D-файлы выровнены и содержат даты изменений, чтобы не было путаницы относительно того, какая геометрия является текущей.
- Спецификация материала:Укажите точную марку и применимый стандарт (ASTM, JIS, DIN). Укажите толщину и диапазон допуска. Если заменители приемлемы, отметьте их явно -, это позволит поставщикам предлагать экономически-эффективные альтернативы, не предполагая.
- Годовой объем и срок действия--объема программы:Эти два числа определяют каждое важное инженерное решение. Годовой объем определяет производительность и загрузку пресса. Срок-объема-программы определяет, какую марку инструментальной стали и класс штампа выберет производитель инструментов. Без того и другого вы просите кого-то создать инструмент, не сообщая ему, как долго он должен прослужить.
- Требования к отделке поверхности:Укажите любые косметические стандарты, значения Ra или требования к текстуре штампованной детали. Отметьте, какие поверхности являются косметическими, а какие нет-на чертеже. Оставляя не-критические поверхности такими, как-штампованными, можно значительно снизить затраты на полировку штампа.
- Второстепенные операции:Перечислите все процессы после-штамповки -, термообработку, гальваническое покрытие, сварку, нарезание резьбы, удаление заусенцев - в последовательности. Это влияет на конструкцию штампа, особенно на направление заусенцев, ориентацию заготовки и базовые характеристики, необходимые для последующего крепления.
- Критические допуски и требования к проверке:Определите, какие параметры имеют решающее значение-для-функционирования, а какие общие. Укажите, требуются ли PPAP, FAI или специальные методы измерения. Это подскажет производителю инструментов, куда следует вкладывать средства с точностью и где достаточно стандартных методов.
- Ограничения по срокам и доставке:Укажите, является ли ваше свидание твердым или гибким. Специальный пресс-форма при 6-недельном срочном графике стоит дороже, чем тот же штамп при стандартном 12-недельном графике сборки, поскольку сверхурочная работа и расстановка приоритетов увеличивают прямые затраты на рабочую силу.
- Прозрачность бюджета (необязательно, но рекомендуется):Совместное использование целевого диапазона бюджета позволяет поставщику предложить альтернативы конструкции, материала или процесса, которые отвечают функциональным потребностям в вашей ценовой категории. Такой совместный подход часто открывает возможности снижения затрат, которые ни одна из сторон не нашла бы самостоятельно.
Лучшие отраслевые практики специалистов по закупкам подтверждают, чтоструктурированный запрос предложений выгоден обеим сторонам: покупатели быстрее получают сопоставимые предложения, а поставщики эффективно распределяют ресурсы и предлагают более конкурентоспособные цены. В равной степени верно и обратное: - неорганизованная или неполная документация задерживает сроки и завышает оценки, поскольку поставщикам приходится разбираться с двусмысленностью, прежде чем они смогут даже начать расценки.
Одна деталь, которая привлекает многих покупателей: всегда включайте одностраничный сводный лист со списком всех отправленных файлов, уровней версий и ключевых параметров проекта. Этот единственный документ служит контрольным списком, который предотвращает попадание важной информации в ZIP-файл с чертежами и спецификациями.
Как сравнивать котировки кубиков на равных условиях
Вы отправили подробный запрос цен трем или четырем квалифицированным поставщикам. Котировки приходят, а цифры различаются. Прежде чем делать выбор, основываясь только на цене, вам необходимо убедиться, что вы сравниваете эквивалентные объемы -, а не только итоговые показатели.
Наиболее распространенной причиной расхождения котировок являются различные технические предположения. Один поставщик указывает матрицу класса А с твердосплавными вставками, рассчитанную на 1 000 000 ударов. Другой цитирует инструмент класса B из стали D2, рассчитанный на 300 000 ударов. Оба законно отвечают на ваш запрос, но предлагают принципиально разные продукты. Если вы не запросите стандартизированную разбивку, эта разница скрывается за цифрой в один доллар.
При оценке цен на металлические штампы и штампы попросите каждого поставщика указать:
- Классификация матрицы и ожидаемый срок службы
- Марки инструментальной стали, указанные для основных компонентов
- Количество станций (для прогрессивных штампов) или операций
- Часы проектирования и инженерных работ включены в стоимость
- Включены пробные запуски и предоставлено количество образцов
- Обработка поверхности или нанесенное покрытие
- Запасные компоненты включены в первоначальную цену
- Условия оплаты и структура поэтапной оплаты
Эта детализация быстро выявляет факторы затрат. Поставщик, предлагающий 35 000 долларов США с двумя испытательными итерациями, 50 образцами деталей и полным комплектом запасных пуансонов, обеспечивает большую ценность, чем предложение в 30 000 долларов США, которое охватывает только базовую конструкцию без каких-либо испытаний. Основной принцип информированного сравнения цен заключается в том, чтобы разобраться в предположениях, задать правильные вопросы и убедиться, что ваши сравнения отражают настоящий технический паритет, а не просто фиксированную цену.
Обратите особое внимание на то, что каждый поставщик включает в свой процесс разработки. Квалифицированный поставщик штампов не просто обрабатывает сталь и отправляет ее. Они проходят определенную последовательность: оценка осуществимости, моделирование процесса, детальное проектирование, механическая обработка, сборка, испытания, проверка размеров и циклы коррекции до тех пор, пока штамп не будет производить соответствующие детали. Поставщикам нравитсяЙИЧЕН, например, структурировать свой процесс от первоначального технико-экономического обоснования и моделирования CAE до точной механической обработки, пробных запусков и окончательной проверки -, предоставляя покупателям представление о каждом этапе и о том, как он влияет на заявленную цену. Когда поставщик явно включает эти этапы в свою разбивку цен, вы можете увидеть, куда идут ваши деньги, и оценить, достаточно ли финансируется каждый этап.
Поставщики, которые пропускают моделирование, сокращают испытания или исключают проверку из заявленного объема, не обязательно обходятся дешевле. Они откладывают затраты на более поздние этапы, где изменения становятся более дорогостоящими. Штамповка, поступившая без надлежащей проверки, часто требует-коррекции на месте на вашем предприятии, что отнимает у вас время печати и затраты на инструментальный цех -, которые никогда не фигурировали в первоначальном предложении, но прямо попадают в ваш бюджет.
Практический вывод: относитесь к процессу котирования как к инженерному разговору, а не как к транзакции покупки. Поставщики, которые задают больше всего вопросов по вашему запросу, обычно предоставляют наиболее точные цены -, поскольку они исключают предположения, а не дополняют их. Точность на этапе ценообразования экономит деньги на каждом последующем этапе и закладывает основу для стратегий оптимизации затрат, которые могут еще больше сократить ваши инвестиции в инструмент без ущерба для качества.
Стратегии оптимизации затрат на штампы без ущерба для качества
Получить точную цену – это полдела. Другая половина — убедиться, что деталь, которую вы цитируете, изначально предназначена для эффективной штамповки. Единственный наиболее эффективный рычаг снижения цены на штамповочный штамп — это не более жесткие переговоры или переход к более дешевому поставщику -, а изменение конструкции детали, чтобы штамп стал проще изготовить. Устранение каждой детали, смягчение всех допусков там, где это не имеет значения, и каждое упрощение геометрии напрямую приводит к сокращению часов обработки, менее сложной компоновке полос и снижению стоимости оснастки.
Речь идет не о срезании углов. Речь идет об инженерном интеллекте, применяемом еще до того, как кубик будет брошен.
Изменения в конструкции, которые снижают сложность и стоимость штампа
Проектирование для технологичности (DFM) — это практика формирования детали таким образом, чтобы ее можно было производить экономично без ущерба для функциональности. При штамповке решения DFM напрямую определяют, сколько станций потребуется прогрессивной матрице, какую марку стали выберет производитель инструментов и сколько повторений испытаний потребуется инструменту, прежде чем он будет производить соответствующие детали. Небольшие изменения геометрии на этапе проектирования могут исключить целые станции штамповки или устранить необходимость во вторичных операциях на последующих этапах.
Вот принципы DFM, которые оказывают наиболее измеримое влияние на стоимость индивидуального штампа для штамповки металла:
- Упростите геометрию детали:Устраните декоративные элементы, сложные контуры или острые внутренние углы, требующие электроэрозионной или специализированной обработки. Каждая особенность, которую должна формировать матрица, увеличивает стоимость оснастки. Форма, которая выглядит элегантно в САПР, может стоить 5000 долларов или больше на изготовление штампа, если для этого потребуется дополнительная станция формовки.
- Ослабьте не-критические допуски:Жесткие допуски по каждому размеру вынуждают производителя инструментов прецизионно шлифовать поверхности, которые в противном случае можно было бы оставить-обработанными. Определите, какие функции имеют решающее значение-для-функционирования, и придерживайтесь жестких спецификаций только для них. Заглушенное отверстие, служащее для прохода провода,-не требует такого же допуска, как отверстие подшипника.
- Стандартизируйте размеры отверстий и геометрию пуансона:Использование стандартных размеров пуансона по каталогу-а не нестандартных размеров означает удешевление компонентов оснастки, более быструю замену и снижение затрат на техническое обслуживание в течение всего срока службы штампа. Для круглого отверстия диаметром 6,35 мм используется стандартный пробойник. Для отверстия диаметром 6,27 мм требуется специальный-инструмент для заточки.
- Избегайте ненужных мелких функций:Крошечные пазы, узкие перемычки и близко расположенные отверстия создают хрупкую геометрию пуансона, которая часто ломается и требует использования инструментальной стали высшего качества. Перемещение элементов друг от друга даже на 1 мм может обеспечить стандартную конструкцию, а не специализированное армирование.
- Исполнение для полос стандартной ширины:Деталь штампа из листового металла, заготовка которой аккуратно вписывается в стандартную ширину рулона, сокращает отходы материала и устраняет затраты на изготовление нестандартных-прорезей. Прежде чем окончательно определить размеры заготовки, узнайте у своего поставщика, какая ширина доступна.
- Минимизируйте глубину вытяжки и резкие изгибы:Глубокая вытяжка и острые углы изгиба требуют большего количества стадий формовки, большей мощности пресса и более прочной конструкции штампа. Более мелкие формы и большие радиусы упрощают изготовление металлического штампа и снижают как стоимость изготовления, так и текущий износ.
Схема всех этих принципов одинакова: обработка штампа за сложность требует денег. Использование DFM на ранних стадиях процесса проектирования является одним из наиболее эффективных способов контроля затрат, поскольку оно устраняет основную причину расходов, а не устраняет их симптомы. Деталь, переработанная для штамповки, может сократить стоимость оснастки на 15–30 процентов без каких-либо изменений в функциональных характеристиках.
Стратегии закупок для повышения стоимости инструмента
Помимо проектирования деталей, то, как вы структурируете сами закупки, влияет на то, сколько вы платите и что получаете. Разумные решения по выбору поставщиков в сочетании с экономией DFM приводят к значительному сокращению общих расходов на оснастку.
Привлекайте производителя инструментов во время проектирования, а не после него.Самое дорогое предложение при закупке штамповки — «дизайн уже заморожен». Когда инженеры штампов проверяют деталь на раннем этапе, они обнаруживают проблемы с технологичностью, которые в противном случае потребовали бы дорогостоящих обходных решений в инструменте. Поставщики, предлагающие технико-экономическое обоснование и моделирование CAE на начальном этапе разработки -ЙИЧЕНОдним из примеров является моделирование формовки до начала изготовления штампа, которое - помогает производителям определить возможности-сокращения затрат, пока изменения по-прежнему бесплатны. Разработка, основанная на моделировании-может
сократить количество итераций проверки инструмента на 30–50 процентов, сокращая как время выполнения заказа, так и бюджет на доработку, который раздувает многие программы обработки штампов.
По возможности объединяйте программы.Предложение нескольких штампов в одной упаковке дает производителю инструментов гибкость в планировании и объемную закупочную способность стали и компонентов. Многие магазины предлагают скидки от 5 до 15 процентов на программы с несколькими-матрицами по сравнению с заказами отдельных инструментов, поскольку затраты на настройку, инженерные накладные расходы и управление проектом распределяются по более широкой базе.
Укажите класс матрицы в соответствии с фактическими потребностями.Чрезмерное-задание штампа, рассчитанного на 2 000 000 ударов, когда ваша программа требует 300 000 деталей, приводит к трате бюджета на ненужные материалы премиум-класса и конструкцию. И наоборот, если-не указать, что нужно заранее сэкономить, это приведет к увеличению затрат на замену в дальнейшем. Подберите инструмент к работе - ни больше, ни меньше.
Рассмотрите модульные и взаимозаменяемые конструкции.Если вы производите семейство одинаковых деталей, вложение средств в базовую матрицу со сменными вставками может быть более экономичным, чем ввод в эксплуатацию отдельного инструмента для каждого варианта. Эта концепция аналогична тому, как производитель штампов для тиснения может использовать общую раму со сменными детальными пластинами для разных конструкций - тот же принцип модульности применяется в промышленном масштабе, где в одном корпусе штампа размещаются разные наборы пуансонов и полостей для вариантов деталей, имеющих общую геометрию.
Планируйте запасные части при покупке.Заказ критически изнашиваемых деталей - пуансонов, кнопок штампа, формовочных вставок - вместе с первоначальной сборкой штампа обходится в несколько раз дешевле, чем заказ их по отдельности позднее. У производителя инструментов настроена программа, закуплена сталь и проведены новые измерения. Добавление запасного набора режущих пуансонов к заказу на матрицу стоимостью 35 000 долларов может добавить 1500 долларов на момент сборки и 4000 долларов, если заказать их отдельно год спустя.
Базовая стратегия связывает воедино все разделы этого руководства: цена штампа не является фиксированной цифрой, которую вы обнаруживаете на этапе котировки. Это переменная, на которую вы влияете посредством проектных решений, выбора материалов, планирования объемов, отношений с поставщиками и прогнозирования технического обслуживания. Покупатели, которые рассматривают оснастку как инвестицию в разработку, а не как сделку по покупке, последовательно добиваются более низких затрат-за-детали, увеличения срока службы матрицы и меньшего количества простоев в производстве. Самый дешевый путь к хорошей штампованной детали — это не поиск самого дешевого штампа -, а создание правильного штампа для правильной работы, основанного на полной картине того, что определяет стоимость от первой концепции до окончательного выпуска продукции.
Часто задаваемые вопросы о цене штамповки
1. Сколько в среднем стоит штамп для штамповки?
Цены на штампы варьируются в зависимости от типа и сложности. Стоимость простых вырубных штампов с одной-станцией стоит от 3000 до 15 000 долларов США, составные штампы стоят от 8 000 до 25 000 долларов США, а прогрессивные штампы обычно стоят от 15 000 до 60 000 долларов США и более. Большие трансферные штампы для автомобильных кузовных панелей могут стоить от 500 000 до 1 000 000 долларов. Средняя прогрессивная матрица стоит примерно 30 000 долларов, хотя окончательная цена зависит от количества станций, марки инструментальной стали, допусков деталей и ожидаемого объема производства.
2. Какие факторы больше всего влияют на цену штампа?
На цену штамповочного штампа влияют пять взаимосвязанных факторов: тип штампа и количество станций, сложность детали и допуски, марка инструментальной стали, выбранная для изготовления, ожидаемый объем производства и требования к сроку службы штампа, а также географическое расположение производителя инструментов. Среди них тип штампа имеет наибольшее влияние, поскольку он определяет общий объем инженерных, механических и сборочных работ. Прогрессивная матрица с 15 станциями стоит гораздо дороже, чем инструмент для вырубки с одной-станцией, поскольку каждая станция требует времени на проектирование, часов обработки на станке с ЧПУ и более жестких требований к центровке.
3. Дешевле ли покупать штампы в Китае или внутри страны?
Китайские поставщики штампов обычно указывают цены на 30–50 процентов ниже, чем в США, из-за более низких ставок оплаты труда (5–8 долларов в час против 18–25 долларов в час). Однако разрыв в стоимости доставки сокращается, если добавить морские перевозки (2000–4000 долларов США), импортные пошлины (15–25%), накладные расходы на связь из-за разницы во времени и потенциальные циклы пересмотра из-за неправильного толкования. Оффшорный поиск лучше всего подходит для завершенных проектов с большими объемами и гибкими сроками. Для развивающихся программ, требующих итеративного сотрудничества, отечественные производители инструментов часто обеспечивают более высокую общую ценность, несмотря на более высокие цены.
4. Как я могу снизить стоимость штамповки без ущерба для качества детали?
Наиболее эффективным подходом является проектирование с учетом технологичности (DFM), применяемое до начала ценообразования. Упростите геометрию детали, чтобы исключить ненужные станции матрицы, ослабьте не-критические допуски, стандартизируйте размеры отверстий для использования каталожных пуансонов и проектируйте заготовки для рулонов стандартной ширины. Заблаговременное привлечение поставщика штампов, такого как YICHEN, для технико-экономического обоснования и CAE-моделирования помогает определить возможности-сокращения затрат, в то время как изменения в конструкции остаются бесплатными. Кроме того, объединение нескольких программ штампов, указание правильного класса штампа для вашего объема и заказ запасных изнашиваемых компонентов при первоначальной сборке — все это снижает общие затраты на оснастку.
5. Какова общая стоимость владения штампом, помимо покупной цены?
Первоначальная закупочная цена отражает лишь часть реальной стоимости инструмента. Текущие расходы включают переточку пуансона каждые 50 000–150 000 ударов (500–3 000 долларов США за мероприятие), замену пружины и азотного цилиндра при 500 000–1 000 000 циклов, повторное нанесение поверхностного покрытия после каждой заточки и, в конечном итоге, капитальный ремонт или замену. Внеплановое техническое обслуживание обходится примерно в четыре раза дороже планового обслуживания из-за простоя печатной машины, брака и повторной проверки. Составление бюджета совокупной стоимости владения означает выбор конструкции матрицы с модульными вставками, достаточным допуском на переточку и стандартизированными компонентами, которые минимизируют затраты на техническое обслуживание в течение всего срока службы.


