


Что на самом деле означает хранение штамповочных штампов
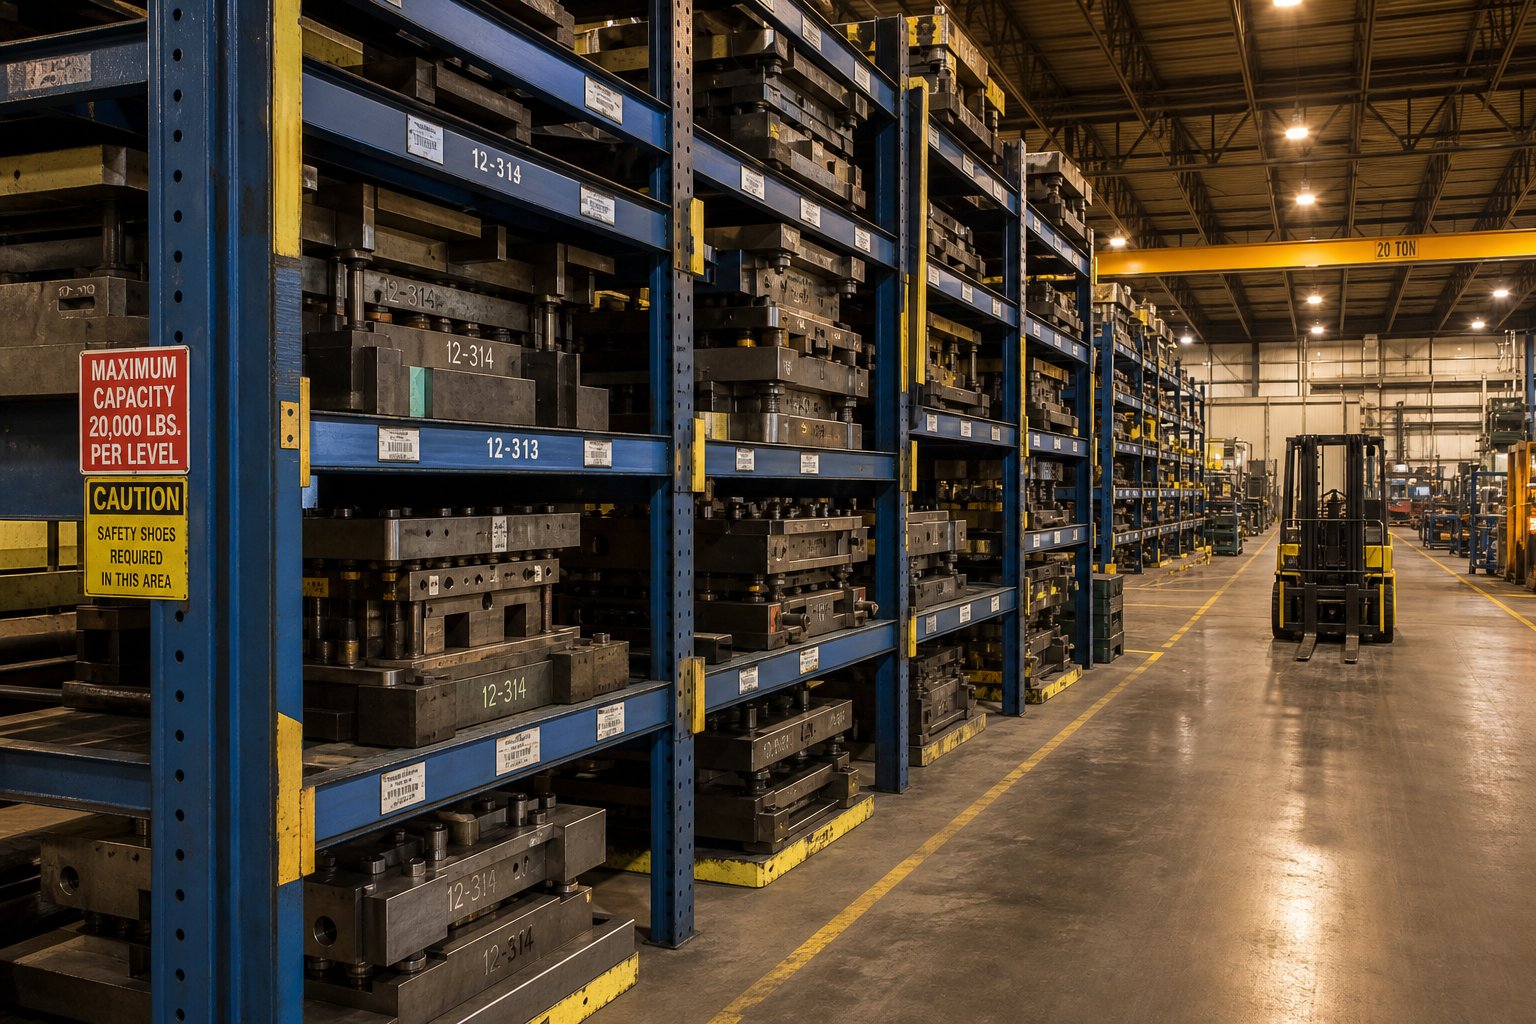
Когда ты слышишь "хранение штамповочных штампов", что приходит вам на ум? Если вы работаете в металлообработке, вы, вероятно, представляете себе многотонные прогрессивные штампы, стоящие на тяжелых-стойках рядом с линией пресса. Если вы занимаетесь изготовлением бумаги, вы можете подумать о тонких стальных режущих штампах, организованных в переплетах или магнитных листах. Оба варианта верны, и оба имеют общую проблему: неправильное хранение этих инструментов приводит к повреждению, потере времени и денег.
Определение хранения штамповочных штампов в разных отраслях
По своей сути хранение штампов и штампов относится к любой системе или методу, используемому для размещения, защиты и организации штампов, когда они не используются активно. В промышленном производстве это означает защиту прецизионного инструмента от механических повреждений, коррозии и неправильного обращения между производственными циклами. В ремесленном контексте хранение штампов и штампов означает сохранение тонких металлических шаблонов и прозрачных полимерных штампов, чтобы они оставались плоскими, острыми и их было легко найти. Основной принцип тот же: защитите инвестиции и ускорьте их возврат.
Почему правильное хранение штампов влияет на производство и качество изготовления
Подумайте, что произойдет, если не будет продуманной стратегии хранения марок. Промышленные штампы складываются на бетонные полы, где на их прецизионных-шлифованных поверхностях собираются вмятины и царапины. Ремесленные штампы бросают в ящики, где они сгибаются или теряют этикетки. В обоих случаях качество страдает незаметно, прежде чем кто-либо заметит основную причину.
Неэффективные затраты на обработку и хранение штампов включают в себя дополнительный ремонт штампов, техническое обслуживание оборудования, потери производственного времени, проблемы с безопасностью и дополнительные затраты на рабочую силу -, которые большинство компаний никогда не включают в стоимость штамповки задания.
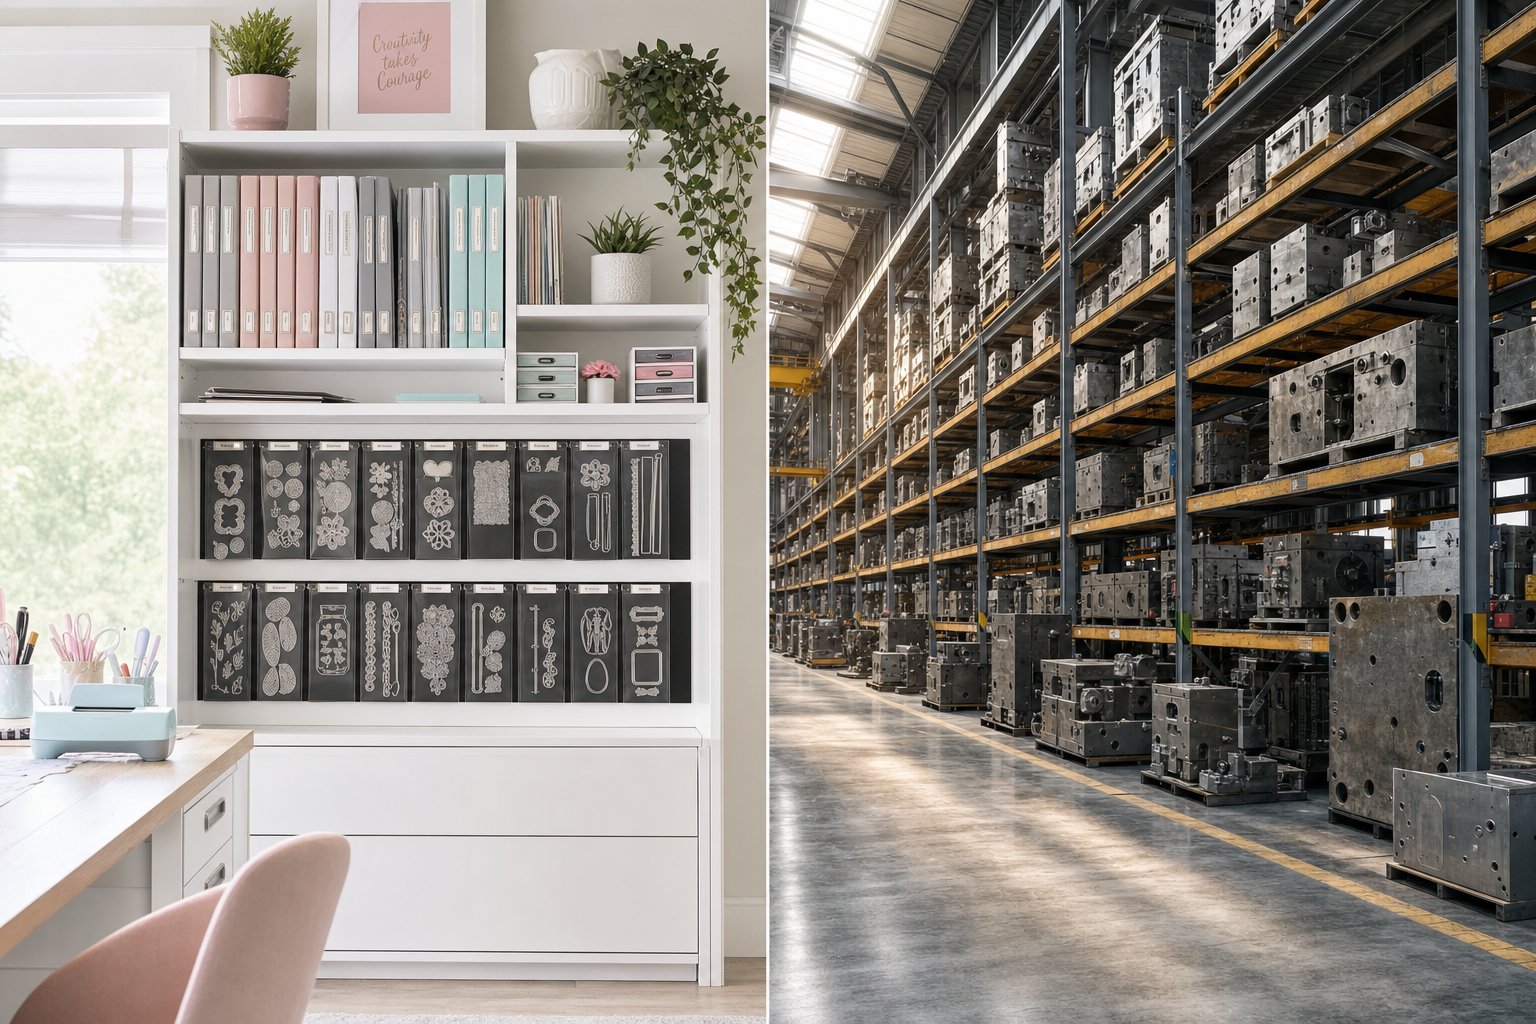
Эта статья устраняет пробел, который существующие ресурсы оставляют широко открытыми. Большинство путеводителей охватывают либо индустриальный мир, либо ремесленный мир, но не оба сразу. Здесь вы найдете полную систему -, от легких магнитных листов до специальных стеллажных систем -, чтобы вы могли подобрать правильный подход к хранению в соответствии с вашей конкретной ситуацией, независимо от того, на какой стороне спектра вы находитесь.
Ремесленные штампы против промышленных штампов
Фраза «штамп» появляется в списках продуктов для шаблона для скрапбукинга за 3 доллара и в технических характеристиках 4-тонного автомобильного штампа. Такое совпадение в терминологии создает настоящую путаницу, особенно когда вы ищете решения для хранения данных. У этих двух категорий почти нет ничего общего, кроме названия, и их взаимозаменяемость приводит к несовпадающим советам. Давайте проведем между ними четкую грань.
Промышленные штампы и требования к их хранению
Промышленные штампы для штамповкипрецизионные-инструменты из сталииспользуется в прессах для резки, гибки или формовки листового металла в больших объемах. Подумайте о автомобильных кузовных панелях, корпусах приборов, электрических разъемах и кронштейнах для аэрокосмической отрасли. Эти штампы изготавливаются преимущественно из инструментальной стали плотностью около 7,85 т/м3, а их готовый вес зависит от геометрии детали, сложности штампа и габаритных размеров. Относительно простой штамп может весить несколько сотен килограммов, а большой прогрессивный штамп для автомобильной панели может весить более 5000 кг.
Хранение этих инструментов требует структурного проектирования. Вы имеете дело с сосредоточенными нагрузками на пол, требованиями к доступу к вилочным погрузчикам, защитой от коррозии закаленных стальных поверхностей и соблюдением стандартов безопасности на рабочем месте. Набор штампов и штампов в этой категории не помещается на полке -, для него требуются специальные- стеллажи, рассчитанные на определенную нагрузку.
Штампы для резки и легкие решения для хранения
Штампы для вырубки представляют собой тонкие металлические шаблоны -, обычно толщиной от 0,5 до 2 мм из углеродистой стали или фотополимера -, предназначенные для резки бумаги, картона, ткани или винила с помощью ручного или электронного высекального-автомата. Одна игральная кость весит граммы, а не килограммы. Даже большая коллекция из 300 штампов может весить меньше, чем один промышленный башмак.
Проблемы хранения здесь сосредоточены на организации, сохранении плоскостности и предотвращении окисления поверхности на оголенных стальных кромках. Вы выбираете между магнитными листами, прозрачными карманными страницами, скоросшивателями с маркировкой и вставками для ящиков, а не рассчитываете емкость балок стойки. Проблема не в конструкции -, а в скорости поиска и эффективности использования пространства в домашней студии или мастерской.
Определение того, какой контекст применим к вам
Не знаете, куда вы упадете? Вот краткий справочник, который с первого взгляда разделяет два мира хранения штампов и штампов:
- Диапазон веса:Промышленные штампы обычно начинаются с веса 50 кг и могут превышать 10 000 кг. Штампы для рукоделия весят от 5 до 150 г каждая.
- Типичные размеры:Длина промышленных штампов варьируется от 300 мм до более 3000 мм. Ремесленные штампы обычно имеют размер от 50 до 250 мм.
- Первичные материалы:Инструментальная сталь, легированная сталь и чугун для промышленности. Тонкая углеродистая сталь, нержавеющая сталь или фотополимер для поделок.
- Частота доступа:Между производственными циклами промышленные штампы могут лежать на складе неделями. К ремесленным штампам часто обращаются несколько раз в неделю.
- Экологические потребности:Промышленное хранилище требует контроля влажности, защиты от ЛИК и напольных покрытий, рассчитанных на-большую нагрузку. Для хранения изделий необходимы сухие условия и плоские, не-абразивные поверхности.
Если для перемещения ваших штампов требуется кран или вилочный погрузчик, вы находитесь в промышленной категории. Если вы можете держать всю свою коллекцию обеими руками, вы находитесь в сфере ремесла. В любом случае ошибки хранения, которые повреждают эти инструменты, предсказуемы и предотвратимы -, но решения выглядят совершенно по-разному в зависимости от того, на какой стороне этого разделения вы находитесь.
Как оценить ваши потребности в хранилище по размеру коллекции
Знать, что вам нужно лучшее хранилище для штампов, — это одно. Выяснение того, какой именно вид и сколько стоит, там, где останавливается большинство людей. Мастеру с 30 штампами не нужна такая же настройка, как тому, кто управляет 250 штампами, а цех, использующий пять прогрессивных штампов, имеет совершенно другие ограничения, чем предприятие, циклически обрабатывающее 200 наборов инструментов в год. Правильный подход начинается с честной оценки - что у вас на самом деле есть, насколько быстро оно растет и как часто вам нужен доступ?
Выбор размера хранилища для небольших и больших коллекций поделок
Хранилище ремесленных штампов масштабируется по уровням, и решение, которое прекрасно работает для небольшой коллекции, превращается в неприятный беспорядок, когда ваш инвентарь удваивается. Вот как об этом думать:
Небольшие коллекции (до 50 штампов):На этом этапе простота побеждает. Одна папка с магнитными листами или прозрачными карманами для хранения сделает все видимым и доступным. Многие мастера используют пластиковые папки для хранения, чтобы хранить штампы и штампы вместе, не теряя при этом мелкие детали. Вам пока не нужна сложная система -, вам нужна система, которую легко поддерживать, чтобы вы могли ее эффективно использовать.
Средние коллекции (от 50 до 200 штампов):Вот тут-то и начинает проявляться дезорганизация. Вы больше не можете пролистать одну подшивку и найти то, что вам нужно. Вырезанное хранилище на этом уровне выигрывает от категоризации -, группировки по теме, бренду, случаю или типу формы. Множественные папки, маркированные вставки в ящики или специальные контейнеры на стеллажах, таких как IKEA Kallax, с прочными контейнерами позволяют найти вещи. Производитель этикеток становится скорее необходимым, чем необязательным.
Большие коллекции (матрицы 200+):В этом томе вы управляете инвентарем, а не просто коллекцией. Настенные-стойки, тележки на колесиках с маркированными ящиками или специальные системы стеллажей с индексированными категориями предотвращают неизбежное разочарование типа «Я знаю, что где-то у меня есть эта смерть». Некоторые мастера ведут простую электронную таблицу или каталог фотографий, чтобы иметь возможность осуществлять поиск в цифровом формате, прежде чем копаться в физическом хранилище. Цель меняется с «куда это подходит» на «как быстро я смогу это найти и вернуть».
Расчет требований к промышленной стойке по весу и размерам матрицы
Оценка промышленного хранилища штампов вращается вокруг трех переменных: веса штампа, физических размеров и частоты доступа. В отличие от складских помещений, где вы оптимизируете удобство, здесь вы проектируете безопасность и структурную целостность.
Начните с каталогизации вашего инвентаря штампов. Запишите вес, длину, ширину и высоту каждого кубика. Затем определите, как часто каждый кубик входит в хранилище - и выходит из него ежедневно, еженедельно, ежемесячно или сезонно. Штампы с высокой-оборачиваемостью требуют позиций с прямым доступом, тогда как инструменты с низкой-оборотой могут занимать более плотные конфигурации глубже в зоне хранения.
Вес влияет на выбор стойки больше, чем любой другой фактор. Система стеллажей, рассчитанная на 2000 кг на уровень полки, вмещает большинство штампов малого и среднего-размеров, но для больших прогрессивных или передаточных штампов может потребоваться 5 000 кг и более на позицию. Всегда рассчитывайте, исходя из самого тяжелого штампа, а не среднего значения -, одной перегруженной балки — это все, что нужно для разрушения конструкции.
Рекомендации по планировке предприятия для хранения тяжелых штампов
Вес матрицы влияет не только на стойку -, но и на здание. Концентрированные нагрузки на пол от тяжелых штампов, хранящихся на стеллажах, могут превышать нагрузки, на которые рассчитаны стандартные складские плиты. Перед установкой какой-либо стеллажной системы проверьте у инженера-строителя-несущую способность пола. Стандартная 6-дюймовая складская плита обычно выдерживает давление от 2500 до 3000 фунтов на квадратный дюйм, но точечные нагрузки от стоек значительно концентрируют эту силу.
Расстояние между проходами является еще одним важным фактором. Вилочные погрузчики с противовесом обычно требуютШирина прохода от 12 до 13 футовдля безопасного маневрирования со стандартными грузами. Ричтраки могут работать на расстоянии от 8 до 10 футов, в то время как оборудованию для очень узких проходов требуется всего 6–7 футов, но для этого требуются специальные системы управления. Формула проста: минимальная ширина прохода равна размеру штабеля под прямым-углом плюс длина груза плюс 12 дюймов свободного пространства. Выбор более узких проходов может увеличить емкость хранилища на 20 %, но только в том случае, если ваше оборудование может безопасно работать в более ограниченном пространстве.
Ниже представлен пошаговый --рабочий процесс, которому вы можете следовать, чтобы определить свои конкретные требования к хранению штампов, независимо от того, организуете ли вы мастерскую или планируете промышленное предприятие:
- Инвентаризировать все.Подсчитайте свои штампы и запишите ключевые данные - по весу и размерам для промышленности, количеству и категории для ремесел.
- Оцените темпы роста.Сколько новых штампов вы добавляете в квартал или в год? Определите размер своей системы с учетом того, где вы будете через 18–24 месяца, а не только сегодня.
- Определите частоту доступа.Сортируйте матрицы по группам с высокой-ротацией (еженедельно или чаще), средней-ротацией (ежемесячно) и низкой-ротацией (ежеквартально или сезонно).
- Измерьте доступное пространство.Запишите площадь пола, высоту потолка, ширину дверей и наличие препятствий. В промышленных условиях обратите внимание на расположение колонн и пути существующего оборудования.
- Определите ограничения.Бюджетный потолок, пределы нагрузки на пол, противопожарные зазоры, радиус поворота оборудования или просто количество места, которое позволяет ваш рабочий стол.
- Сопоставьте решение с уровнем.Чтобы сузить выбор, сопоставьте-размер своего инвентаря, потребности в доступе и ограничения пространства с доступными способами хранения.
Эта система оценки дает вам четкую картину, прежде чем вы потратите деньги на какое-либо решение для хранения данных. Худшая ошибка - как в ремесленных мастерских, так и в печатных мастерских - — это покупка хранилища по одной штуке за раз, без понимания всего объема того, что вы размещаете. Именно этот реактивный подход приводит к тому, что люди получают несогласованные системы, бесполезное пространство и штампы, которые технически хранятся, но практически невозможно найти, когда это необходимо.
Сравнение методов хранения бок о бок
Вы измерили свое пространство, посчитали кубики и отсортировали их по частоте доступа. Следующий вопрос практический: какой метод хранения действительно подходит в вашей ситуации? На ремесленных форумах полно идей для хранения штампов, которые отлично подходят для 20 штампов, но терпят крах при использовании менее 200. Промышленные каталоги перечисляют характеристики стоек, не объясняя, когда один тип превосходит другой. Чего не хватает, так это единого честного сравнения, которое бы поставило все основные методы на одно и то же игровое поле с последовательными критериями.
Именно для этого в этом разделе - представлена прямая оценка каждого варианта на основе того, что действительно важно: насколько он удерживается, насколько хорошо защищает, насколько легко вы можете получить то, что вам нужно, и растет ли он вместе с вами.
Сравнение способов хранения поделок
Методы хранения ремесленных штампов делятся на шесть основных категорий, каждая из которых решает свою проблему. Магнитные листы удерживают тонкие пластины в плоском и видимом состоянии. Прозрачные карманы для хранения -, как у популярногоФормат Эйвери Элль- позволяет хранить наборы штампов вертикально, как карточки с рецептами, сохраняя видимость иллюстраций и совпадающих штампов вместе. Папки с магнитными или карманными вкладышами повышают портативность. Ящики с перегородками хорошо подходят для хранения штампов, если штампы закреплены на деревянных или пенопластовых блоках. Настенные-стойки максимально увеличивают пространство по вертикали в тесных мастерских, а тележки на колесиках обеспечивают мобильный доступ к различным рабочим поверхностям.
Правильный выбор зависит не столько от того, какой метод «лучший», сколько от того, как выглядит ваша коллекция и как вы работаете. Тот, кто каждый вечер делает карточки-за столом, имеет другие потребности в поиске, чем тот, кто достает принадлежности для скрапбукинга на выходных раз в месяц.
Вот как эти методы сравниваются по наиболее важным критериям:
| Метод | Лучшее для | Уровень защиты | Доступность | Уровень стоимости | Масштабируемость |
|---|---|---|---|---|---|
| Магнитные листы/коробки | Небольшие и средние коллекции тонких вафельных штампов | Высокий уровень - сохраняет матрицу плоской и надежной. | Высокий уровень - визуального просмотра с первого взгляда | От низкой до умеренной (18–35 долларов США за случай) | Умеренный уровень - требует дополнительных случаев по мере роста коллекции. |
| Прозрачные карманы для хранения | Прозрачное хранилище для марок с соответствующими штампами, средние и большие коллекции. | Умеренная - защищает от пыли и потерь, в меньшей степени от разрушения | Очень высокий уровень - пролистывания-пролистывания страниц, как в файловой системе. | Низкая (12–25 долларов за упаковку) | Отлично -, просто добавьте больше карманов к существующим контейнерам. |
| Папки со вставками | Маленькие и средние коллекции, портативное использование | Умеренный - вложенный, но страница склонна к провисанию | Модерировать - страницу-путем-перелистывания страниц | Низкая (15–40 долларов за папку) | Ограниченные папки - становятся тяжелыми и громоздкими, их уже 3–4 на полку. |
| Ящики с разделителями | Хранение резиновых штампов (наклеенные штампы), материалы для смешанной техники | Высокий - закрытый и мягкий. | Умеренная версия - требует открытия и сканирования. | Умеренный (40–$100+ за единицу) | Умеренный -, ограниченный занимаемой площадью мебели |
| Настенные-стойки для крепления на стену | Большие коллекции в маленьких комнатах | От низкой до умеренной - подверженности воздействию пыли и света | Высокая - немедленная визуальная проверка | От низкой до умеренной (от 20 до 80 долларов США за коммерческую разработку) | Хорошо - добавьте больше поручней или панелей по мере необходимости. |
| Роликовые тележки | Коллекции от средних до больших, работа с разными-поверхностями. | Умеренная - зависит от вставок ящиков/корзин. | Высокий уровень - переносит хранилище в рабочую зону. | Умеренный (50–150 долларов США) | Ограниченные - физические размеры тележки определяют потолок |
Из этого сравнения вытекает несколько закономерностей. Прозрачные карманы для хранения вещей имеют самый высокий показатель масштабируемости, поскольку вы просто добавляете больше карманов в корзину или ящик -, никаких структурных изменений не требуется. Магнитные футляры обеспечивают самую надежную защиту, особенно для тонких штампов, но они быстро заполняются, если в вашей коллекции есть большие наборы раскроя. Ящики хорошо подходят для хранения резиновых штампов, поскольку установленные штампы не помещаются аккуратно в системы плоских карманов, предназначенные для тонких профилей.
Промышленные стеллажные системы и варианты штампов
Промышленное хранение штампов — это инженерная, а не организационная проблема. Вы не выбираете между «симпатичным» и «функциональным» -, вы выбираете между безопасным и потенциально катастрофическим. Неправильно подобранная стойка под 3-тонную матрицу не просто так провиснет. Он рушится.
Четыре основные системы предназначены для хранения тяжелых штамповочных штампов на производственных предприятиях: стандартные стеллажи для поддонов, стеллажи для структурных двутавровых балок, сварные стеллажи по индивидуальному заказу и системы блоков полиуретановых штампов. Каждый из них занимает разную позицию в спектре затрат-емкости, и каждый из них имеет определенные точки отказа, которые не позволяют использовать его для определенных приложений.
| Тип системы | Лучше всего подходит для (вес штампа) | Уровень защиты | Доступность | Уровень стоимости | Масштабируемость |
|---|---|---|---|---|---|
| Стандартные паллетные стеллажи | Легкие и средние штампы (до 1500 кг) | Низкий -, отсутствие поверхностной амортизации, балка прогибается под большими нагрузками | Хорошая совместимость со стандартным вилочным погрузчиком - | Низкий (200–600 долларов за отсек) | Хорошая - модульная конструкция с болтовым соединением-сборкой |
| Стойки двутавровые-балки | Тяжелые штампы (1500–8000 кг на уровень) | Умеренная жесткая конструкция - предотвращает отклонение балки | Хорошие - широкие проемы для доступа вилочного погрузчика или крана | Высокий (1500–5 долларов США,000+ за отсек) | Умеренный уровень - требует разработки расширений |
| Сварные стеллажи на заказ | Негабаритные или нестандартные штампы (любого веса, специально-изготовленные) | Высокий - предназначен для точных профилей матрицы. | Переменная - зависит от конфигурации. | Очень высокая (3000–10 долларов США000+ за единицу) | Низкий уровень -, созданный для определенного инвентаря. |
| Полиуретановые штамповые блоки | Все грузы - используются в качестве опорных поверхностей матрицы на стойке любого типа. | Очень высокий уровень - смягчает прецизионные поверхности, поглощает вибрацию. | Неприменимо - аксессуар, а не автономное хранилище. | Умеренный (50–300 долларов за блок в зависимости от размера) | Отличное - добавление блоков в любую существующую систему. |
Важным моментом здесь является то, что стандартные стеллажи для поддонов - являются выбором по умолчанию, поскольку они дешевы и доступны, - часто являются худшим вариантом для тяжелых штампов. Рулонные-балки стеллажей для поддонов прогибаются под действием сосредоточенных точечных нагрузок. Штамп весом 2000 кг, расположенный на двух балках, не распределяет свой вес так, как 40 равномерно расположенных коробок на поддоне. Эта концентрированная нагрузка со временем изгибает балки, создавая прогрессирующий риск отказа, который невидим до тех пор, пока он не перестанет быть видимым.
Особого внимания заслуживают полиуретановые штамповочные блоки. Они расположены между штампом и поверхностью стойки, амортизируя закаленную инструментальную сталь при контакте с металлом-при-контакте с металлом. Номинал твердости (обычно от 70 до 95 А для хранения штампов) определяет, насколько сильно блок сжимается под нагрузкой. Слишком мягкий, и матрица тонет неравномерно. Слишком сильно, и вы потеряете эффект-поглощения вибрации. Эти блоки превосходят древесину (которая раскалывается и впитывает влагу), резину (которая разрушается при тяжелых статических нагрузках) и голую сталь (которая повреждает прецизионные-шлифованные поверхности при прямом контакте.
Уровни бюджета от DIY до премиальных решений
Независимо от контекста, бюджеты на хранение делятся на три практических уровня:
- Сделай сам / Начальный уровень:Пользователи Craft повторно используют коробки для фотографий, папки для переплета и магнитные листы из долларовых-магазинов. Промышленные цеха адаптируют существующие стеллажи для поддонов с фанерным настилом. Стоимость минимальна, но страдают защита и масштабируемость.
- Средний-диапазон/целевое-построение:Пользователи Craft инвестируют в специальные карманные системы, магнитные футляры и органайзеры с маркировкой. Промышленные предприятия закупают сверхмощные стеллажи с соответствующей грузоподъемностью и добавляют полиуретановые блоки. Этот уровень балансирует стоимость и реальную защиту кристалла.
- Премиум/Инженерный:Пользователи ремесел с большими коллекциями создают индивидуальные настенные системы или специальные шкафы для мастерских. Промышленные предприятия заказывают-сваренные по индивидуальному заказу стеллажи, спроектированные с точными размерами штампов, обеспечивающие отслеживание запасов и отвечающие всем стандартам безопасности. Этот уровень стоит значительно дороже, но исключает компромиссы.
Большинство людей вначале недоинвестируют, а потом перерасходуют на корректировки. Мастер, который покупает три разных продукта для хранения, прежде чем остановиться на чистых карманах, уже потратил больше, чем тот, кто начал с правильной системы. Завод, который хранит штампы стоимостью 50 000 долларов США на паллетных стеллажах стоимостью 300 долларов США, делает аналогичную ставку -, только с более высокими ставками.
Приведенные выше сравнительные таблицы дают вам основу для принятия решений, но выбор исходного метода — это только половина дела. От того, как вы маркируете, отслеживаете и организуете данные в любой выбранной вами системе, зависит, будет ли ваше хранилище работать изо дня в день-дня-или оно будет выглядеть организованно только на первый взгляд.
Промышленные стеллажи для хранения штампов и планирование объектов
Выбор правильного метода является отправной точкой, но для промышленных операций инженерные решения, лежащие в основе стеллажей для хранения штампов, определяют, действительно ли этот выбор действительно выдерживает - буквально. Стойка, которая на бумаге выглядит нормально, может бесшумно выйти из строя в особых условиях нагрузки, создаваемых штампами. Чтобы понять, почему необходимо изучить структурную механику, большинство складских стеллажей никогда не предназначались для работы.
Почему стандартные стеллажи для поддонов не подходят для тяжелых штампов
Стандартные паллетные стеллажи не зря преобладают на складских складах -на паллетные стеллажи приходится более 61% всех установок в мире.благодаря своей модульной конструкции и универсальности-несущей нагрузки при равномерном распределении товаров на поддонах. Но штампы для штамповки не являются товаром, уложенным на поддоны. Это концентрированные точечные нагрузки, расположенные на двух балках, и это различие имеет огромное значение.
Представьте себе прогрессивную матрицу весом 3000 кг, опирающуюся на пару рулонных-балок стеллажа для поддонов. В отличие от 30 коробок, разбросанных по поддону, эта масса концентрируется на небольшой площади. Балки испытывают локальные напряжения, значительно превышающие их номинальную распределенную нагрузку. Через несколько месяцев отклонение луча становится измеримым. С годами это становится опасным. Режим отказа - постепенное - медленное падение, которое в конечном итоге достигает переломного момента -, и именно поэтому его так легко игнорировать, пока не произойдет катастрофический обвал.
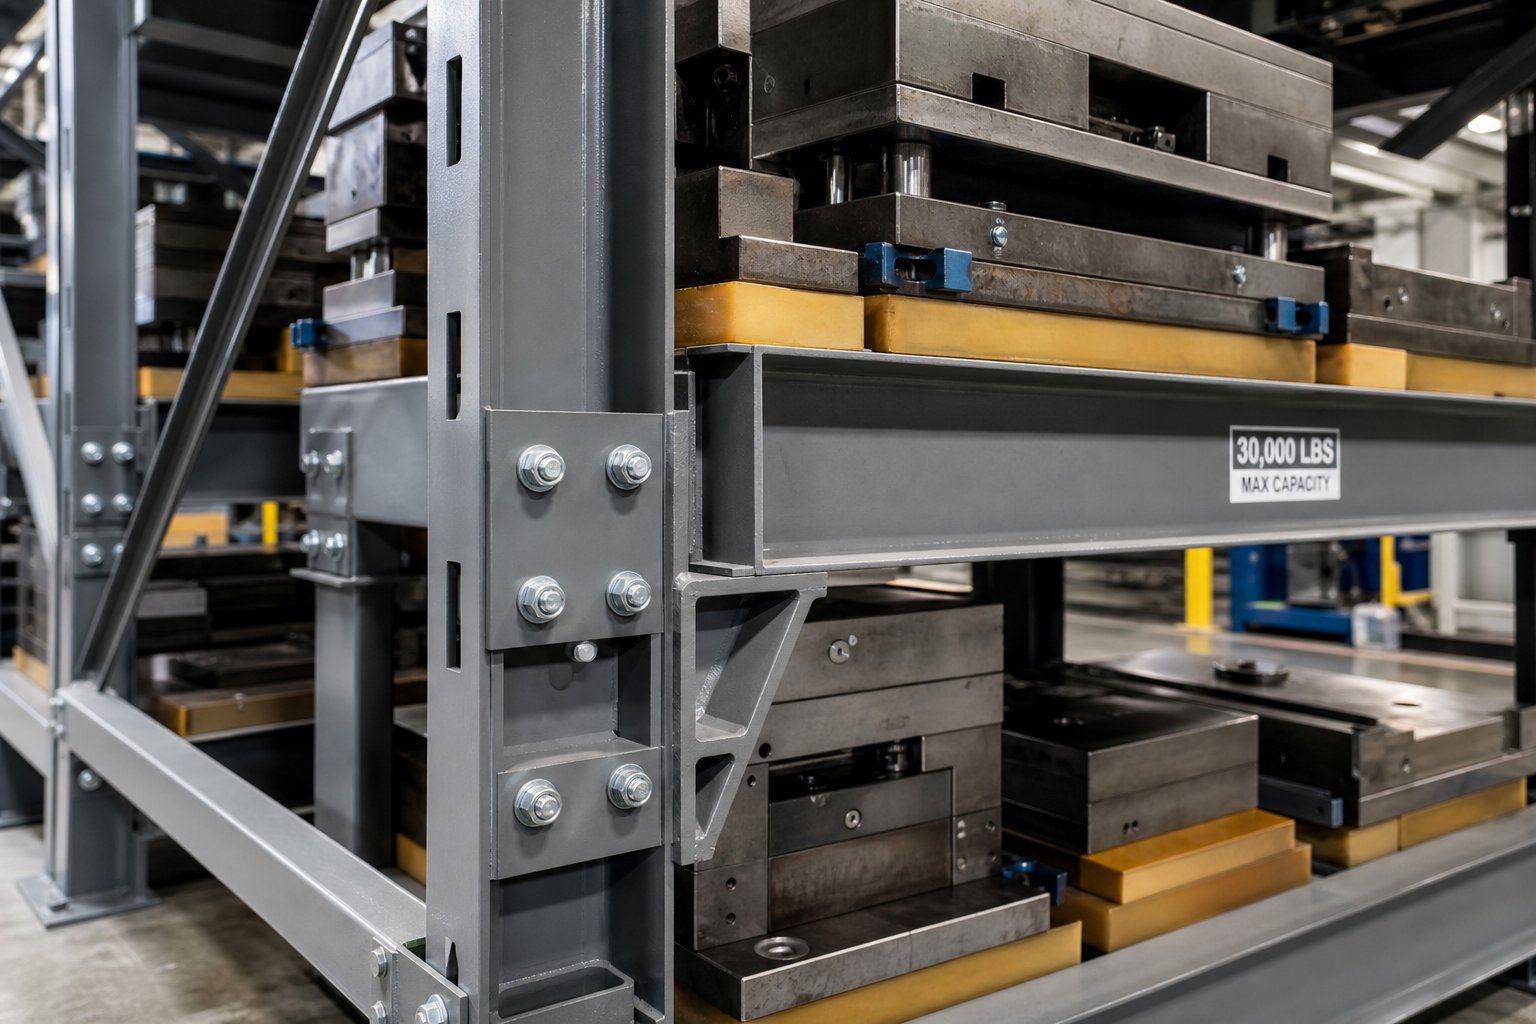
Балкам,-профилированным также не хватает жесткости на кручение, необходимой для тяжелых штамповочных штампов. Когда вилочный погрузчик устанавливает или извлекает матрицу, динамическая нагрузка -, которая мгновенно возрастает при смещении нагрузки -, создает силы, которые стандартные соединители и профили балок не были спроектированы для многократного поглощения. Специально-стеллажи для хранения инструментов и штампов решают эту проблему с помощью принципиально разных конструктивных подходов: горячекатаные-конструкционные стальные элементы, сварные соединения вместо зажимов-в выступах и профили балок, рассчитанные на концентрированную, а не распределенную нагрузку.
Выбор грузоподъемности и конфигурации стойки
Выбор стеллажей для штампов начинается с честного анализа нагрузки. Вам нужно знать свой самый тяжелый кубик, а не средний. Каждый уровень полки должен быть рассчитан на максимальный вес одной-матрицы, которую он может выдержать, плюс запас прочности, учитывающий динамические силы во время размещения.
Вот ключевые инженерные критерии, которые следует учитывать при выборе стеллажей для хранения промышленных штампов:
- Рейтинг емкости на-уровне:Убедитесь, что каждый уровень балки поддерживает самую тяжелую матрицу с коэффициентом запаса прочности как минимум на 25% выше статического веса, чтобы учесть динамическую нагрузку во время установки вилочного погрузчика.
- Пределы отклонения балки:По оценкам инженеров-строителей, изгиб балки остается в пределах определенных допусков, поэтому уровни стоек поддерживают матрицы без чрезмерной деформации -, что является важным отличием от обычного складского хранения, где небольшой изгиб допустим.
- Прочность вертикальной колонны:Колонны должны противостоять короблению при вертикальном сжатии от нескольких уровней нагрузки. Много-швеллерные или несущие двутавровые стойки-балки превосходят стандартные рулонные-колонны для тяжелых штампов.
- Тип подключения:Болтовые или сварные соединения обеспечивают более надежную передачу нагрузки, чем язычковые соединители, для тяжелых сосредоточенных нагрузок. Исследования показывают, что болтовые соединения могут служитьнадежная альтернатива разъемам-вкладкампри разработке приложений-с высокой производительностью.
- Крепление пола и распределение нагрузки:Опорные плиты стоечных колонн должны распределять сосредоточенные нагрузки на плиту перекрытия, не превышая ее грузоподъемности. Поврежденные или неправильно установленные опорные плиты делают стойку уязвимой для опрокидывания или разрушения.
- Размеры проема отсека:Ширина штампа плюс зазор для вилочного погрузчика плюс допуск на позиционирование -. Если отсек слишком узкий, операторы при размещении идут на риск, который может привести к повреждению как штампов, так и стоек.
- Сейсмические и боковые крепления:Стратегии поперечных-раскосов и усиления рамы укрепляют конструкцию стойки за счет повышения боковой жесткости, что особенно важно в регионах с сейсмическими требованиями.
Конфигурация также зависит от шаблонов доступа. Штампы с высоким-поворотом-, которые еженедельно поступают на склад и покидают его, - нуждаются в позициях на эргономичной высоте для вилочного погрузчика с хорошим обзором. Штампы с низким-вращением могут занимать верхние уровни или более плотные конфигурации. На некоторых объектах используются консольные стойки с двутавровой балкой и кронштейнами, рассчитанными на нагрузку до 20 000 фунтов на уровень, что обеспечивает мостовым кранам беспрепятственный доступ к самым тяжелым инструментам.
Сама конструкция кристалла влияет на конфигурацию хранилища. Матрицы со стандартизированными базовыми размерами, встроенными точками подъема и плоскими опорными поверхностями значительно упрощают планирование компоновки стойки. Производителям нравитсяЙИЧЕНинженерные штампы с учетом требований по ремонтопригодности и хранению, учитываемые на этапе проектирования - стандартизированные размеры башмаков, предсказуемое-расположение-центра тяжести и поверхности, рассчитанные на устойчивое положение покоя. Когда геометрия матрицы предсказуема, конфигурация стоек становится более однородной, а плотность хранения увеличивается без ущерба для безопасности.
Базы хранения штампов и выбор материалов
То, что находится между штампом и поверхностью стойки, имеет такое же значение, как и сама стойка. Прецизионно-шлифованная инструментальная сталь, опирающаяся непосредственно на балки из конструкционной стали, — это верный путь к повреждению поверхности -, микроскопические трещины накапливаются в измеримой потере допуска в течение повторяющихся циклов хранения. Базы для хранения штампов решают эту проблему, но не все материалы работают одинаково.
Деревянные блоки - традиционный выбор - впитывают влагу, разбухают, раскалываются и неравномерно сжимаются при сильных статических нагрузках. Резина разрушается в результате сжатия, навсегда теряя свои амортизирующие свойства под постоянным весом многотонной матрицы. Контакт голой стали-с-сталью передает вибрацию от близлежащего оборудования непосредственно на прецизионные поверхности.
Полиуретановые матрицы превосходят все три альтернативы. Они сопротивляются сжатию гораздо лучше, чем резина, отталкивают влагу в отличие от дерева и обеспечивают настоящую виброизоляцию, которую не может обеспечить голый металл. Ключевой характеристикой является твердость -, твёрдость по Шору, которая определяет, как блок ведет себя под нагрузкой.
Для систем хранения штампов оптимальное значение твердости обычно находится в пределах от 70 по Шору А до 95 по Шору А. Вот как следует понимать этот диапазон:
- Шор А 70–80 (средний):Повышенная амортизация и поглощение вибрации. Подходит для более легких штампов, где амортизация ударов во время установки важнее, чем жесткость-несущей нагрузки.
- Шор А 80–90 (средняя-твердость):Сбалансированная производительность для большинства штампов. Обеспечивает защиту поверхности без чрезмерного сжатия при тяжелых статических нагрузках.
- Шор А 90–95 (твердый):Минимальное прогибание под экстремальным весом. Лучше всего подходит для очень тяжелых прогрессивных штампов, где стабильность размеров опорной поверхности имеет первостепенное значение.
Выбор слишком мягкого твердости приводит к неравномерному погружению матрицы, что потенциально может вызвать нагрузку на башмак матрицы. Слишком жесткий полностью лишает защитного преимущества. Условия окружающей среды также имеют значение - более мягкие полиуретаны становятся более податливыми при повышенных температурах, тогда как более твердые составы могут затвердевать в холодильных камерах. Подберите твердость в соответствии с весом вашей матрицы и температурным диапазоном вашего предприятия, чтобы обеспечить постоянную-работу круглый год.
Соответствие связывает все воедино.АНСИ МХ16.1-2023устанавливает требования к проектированию, испытаниям и использованию промышленных стальных стеллажей для хранения, и на них ссылается Международный строительный кодекс для безопасной установки. Стандарт требует, чтобы все стеллажи работали в пределах проектной мощности, с четкими обозначениями нагрузки, правильной установкой анкеров и периодическими проверками для раннего обнаружения деформации. Повреждение колонны в результате удара вилочного погрузчика, отсутствие предохранительных штифтов, перегруженные балки или наклонные рамы - любое отдельное слабое место может вызвать прогрессирующий отказ, который превращает складское помещение в обременение. Регулярные визуальные проверки на наличие повреждений балки, целостность анкеров и выравнивание рамы по отвесу не являются необязательными передовыми практиками. Это базовые требования безопасности, которые защищают как персонал, так и прецизионные инструменты, для размещения которых предназначены стойки.
Системы организации и маркировка для быстрого поиска
Хорошо-стеллаж или аккуратно сложенный ящик для хранения марок ничего не значат, если вы не можете найти подходящий штамп, когда он вам нужен. Физическая инфраструктура поможет вам достичь цели на полпути. Система маркировки и отслеживания, которую вы накладываете поверх, превращает хранилище в нечто действительно полезное -, независимо от того, являетесь ли вы мастером, перебирающим 150 штампов, или менеджером по инструментам, находящим конкретный прогрессивный штамп среди 80 комплектов на складе.
Масштабируемые методы физической маркировки
Маркировка кажется простой, пока ваша коллекция не перерастет ту привычную систему, с которой вы начали. Несколько рукописных стикеров вполне подойдут для 20 штампов. Они разваливаются при достижении 100. Ключевым моментом является выбор метода, который все еще имеет смысл после того, как ваш инвентарь удвоится.
Для ремесленников, изучающих идеи хранения резиновых штампов и тонких штампов, физические этикетки могут принимать несколько форм. Цветные-точки или полоски ленты васи на карманах рукавов позволяют быстро сгруппировать товары по категориям - зеленый – цветочный, синий – сентиментальный, красный – праздничный. Нумерованные метки в сочетании со списком ссылок повышают точность, не требуя видеть сам штамп. Напечатанные этикетки категорий на разделителях, напримерсистема разделителей ящиков в библиотечном-стиле, разбивайте большие коллекции на доступные для просмотра разделы, чтобы сузить область поиска, прежде чем просматривать отдельные наборы.
Промышленная маркировка требует большей долговечности. Штампованные металлические бирки, гравированные таблички или прочные-клеящиеся этикетки с номерами деталей выдерживают воздействие масла, пыли и других манипуляций, в отличие от бумажных этикеток. Цветные-положения стоек -, где каждый отсек или уровень назначен определенной производственной линии или статусу состояния штампа -, дают операторам вилочных погрузчиков немедленные визуальные подсказки без необходимости читать мелкий шрифт на расстоянии.
Цифровое отслеживание запасов для коллекций штампов
Физические этикетки сообщают вам, что и где находится, когда вы стоите перед хранилищем. Цифровое отслеживание сообщит вам еще до того, как вы подойдете. Для тех, кто владеет более чем скромной коллекцией, та или иная форма цифрового каталога полностью исключает догадки.
Пользователи ремесел, задающиеся вопросом, как эффективно хранить резиновые штампы в больших масштабах, имеют несколько облегченных вариантов. Простая таблица Google, в которой указаны название, категория и место хранения каждого набора, бесплатна, доступна для поиска с вашего телефона и доступна для общего доступа. Каталоги-на основе фотографий - снимки каждого кристалла, хранящиеся в облачной папке, отсортированные по темам -, позволяют просматривать их визуально, не доставая ничего с полки. Специальные приложения, такие как Color My Life, позволяют вам искать в своей коллекции в цифровом виде, прежде чем перейти к нужной корзине.
Промышленные операции нуждаются в более надежных решениях.Системы инвентаризации-на основе штрих-кодовприсвойте каждому кубику уникальный сканируемый идентификатор, связанный с центральной базой данных. Когда штамп попадает в хранилище или выходит из него, сканирование обновляет его статус в режиме реального времени -, местоположение, состояние, дату последнего обслуживания и следующее запланированное использование. RFID-метки развивают эту идею, обеспечивая автоматическое отслеживание без сканирования-в-прямой видимости, что особенно ценно для больших запасов штампов, где ручное сканирование каждого движения приводит к задержкам. Интеграция с платформами ERP или CMMS связывает данные о местоположении штампов с более широкими рабочими процессами планирования производства и технического обслуживания.
Структуры организации по вариантам использования
Ярлыки и инструменты отслеживания работают только тогда, когда они построены на логической основе. Выбранная вами структура должна отражать то, как вы на самом деле ищете штампы -, а не то, как они аккуратно расположены.
Вот распространенные организационные подходы с указанием того, когда каждый из них работает лучше всего:
- По категории или теме(цветочный, геометрический, праздничный, сентиментальный) - лучше всего подходит для опытных пользователей, которые проектируют визуальные темы и хотят согласовывать наборы вместе.
- По частоте использования- удерживает высокую-матрицу вращения в наиболее доступных положениях. Идеально подходит как для ремесленных, так и для промышленных предприятий, где 20% инвентаря выполняет 80% работы.
- По бренду или линейке продуктов- полезно для мастеров, которые покупают наборы штампов-и-штампов от конкретных производителей и хотят, чтобы одинаковые детали располагались рядом.
- По номеру детали или производственной линии- стандартный промышленный подход, связывающий каждую матрицу с соответствующим продуктом и прессом.
- По графику технического обслуживания или состоянию штампа- отделяет матрицы, требующие ремонта, заточки или проверки, от готовых к производству инструментов,-предотвращая случайное использование неисправных матриц.
- По размеру или весовой категории- практично для промышленных стоек, где физические ограничения диктуют, какие матрицы подходят к каким уровням полок.
Независимо от того, какую платформу вы выберете, рабочий процесс реализации будет следовать одной и той же последовательности. Вот пошаговый--процесс построения организационной системы, а не просто воображение готовой системы:
- Выберите основной критерий сортировки.Выберите одну платформу из списка выше в качестве органайзера верхнего-уровня. Не пытайтесь сортировать по трем критериям одновременно - это приводит к параличу принятия решений при укладке вещей.
- Определите свои категории.Перечислите каждую группу в рамках выбранной вами структуры. Для тематической-ремесленной организации это может быть от 8 до 12 категорий. Для промышленных систем нумерации деталей- это полный активный каталог штампов.
- Назначьте физические местоположения.Сопоставьте каждую категорию с определенным положением стойки, ящиком, контейнером или секцией полки. Запишите его -, это станет вашим основным справочником.
- Маркируйте все.Наносите физические этикетки как на места хранения, так и на штампы или их контейнеры. Маркированный слот без маркированного кубика (или наоборот) создает пробелы в системе.
- Создайте цифровой каталог.Введите данные о своих запасах в любой выбранный вами инструмент отслеживания - электронную таблицу, приложение или базу данных штрих-кодов. Включите данные о местоположении, чтобы цифровая запись указывала на физическое место.
- Составьте протокол возврата.Система действует только в том случае, если каждый кубик возвращается на назначенное место после использования. Для рукоделия это означает возврат набора в карман сразу после завершения проекта. Для промышленности это означает сканирование матрицы обратно на хранение и подтверждение ее состояния.
- Пересматривайте и корректируйте ежеквартально.Коллекции растут, а модели использования меняются. Категорию, которая имела смысл шесть месяцев назад, возможно, придется разделить, или редко используемый раздел можно объединить, чтобы освободить первоклассную недвижимость для товаров с высокой-ротацией.
Мастеров, считающих свои системы устойчивыми в долгосрочной-срочной перспективе, почти всегда объединяет одна черта: они выбрали достаточно простую структуру, которой можно было бы следовать усталым вечером во вторник, а не просто воодушевленным субботним днем. То же самое относится и к бригадам промышленного инструмента. Система слежения, которая требует трех дополнительных шагов на каждое движение кубика, не будет использоваться последовательно, а непоследовательное использование хуже, чем полное отсутствие системы, поскольку оно создает ложную уверенность в данных, которые уже устарели.
Организация решает проблему «где это». Но даже идеально организованные штампы портятся, если условия хранения незаметно работают против них -, а это совершенно другая категория ошибок.
Распространенные ошибки хранения, которые сокращают срок службы кристалла
Ухудшение редко дает о себе знать. Штамповочный штамп не отправляет сигнал тревоги, когда на его режущих кромках появляются микро-питания из-за конденсата или когда балка стойки незаметно отклоняется еще на миллиметр под перегруженным пролетом. Эти проблемы незаметно усугубляются -, и к тому времени, когда они становятся видимыми, ущерб уже становится дорогостоящим. Независимо от того, работаете ли вы с тяжелыми штамповочными инструментами в прессовом цехе или с растущей коллекцией ремесленных штампов, действует одна и та же закономерность: небольшие повторяющиеся ошибки при хранении приводят к последствиям, которые намного перевешивают затраты на предотвращение.
Риски перегрузки и структурного разрушения
Это ошибка, связанная с самыми высокими ставками в промышленных условиях. Инструменты для тяжелых условий эксплуатации и стойки для штампов рассчитаны на определенные пределы нагрузки, и превышение этих пределов -, даже постепенное -, приводит к прогрессирующему отказу, который невидим до тех пор, пока не станет катастрофическим. Азадокументированный случай обрушения стеллажаиллюстрирует закономерность: плотные материалы, хранящиеся на стеллажах, никогда не рассчитанные на такой вес, приводили к тому, что балки со временем деформировались, пока вся секция не рухнула. В этом случае никто не пострадал, но последовали повреждения инвентаря, простои в работе и многочасовая уборка.
Та же логика отказа применима как к стеллажам для хранения пресс-форм, так и к стойкам для штампов. Один перегруженный уровень может вызвать цепную реакцию, которая заберет с собой соседние отсеки. И основная причина почти всегда одна и та же: - кто-то установил матрицу, не проверив емкость, потому что стойка «выглядела нормально».
- Ошибка:Превышение допустимого веса стойки за счет добавления штампов без отслеживания совокупной нагрузки.Последствие:Отклонение балки, отказ соединения и потенциальное обрушение конструкции, вызывающее разрушение инвентаря и риск травм.Профилактика:Размещайте ограничения по нагрузке на каждом пролете, отслеживайте совокупный вес на каждом уровне и ежеквартально проверяйте балки на наличие признаков изгиба.
- Ошибка:Использование стандартных стеллажей для розничной торговли или-легкой эксплуатации для тяжелых штампов.Последствие:Стеллажи, предназначенные для более легких продуктов, деформируются под действием концентрированных нагрузок и часто выходят из строя внезапно, а не постепенно.Профилактика:Сопоставьте тип стеллажа с фактическим весом продукта. - Для тяжелых штамповочных штампов требуются стеллажи структурного-класса, а не устройства общего-назначения.
- Ошибка:Штабелируемые штампы без поддержки и разделения.Последствие:Тонкие штампы сгибаются, сложные конструкции разрушаются, а на нижних штампах появляются царапины от металла-при-контакте с металлом.Профилактика:Храните штампы в горизонтальном положении на магнитных поверхностях или в отдельных карманах -, никогда не складывая их в стопки.
Экологическое пренебрежение и коррозионный ущерб
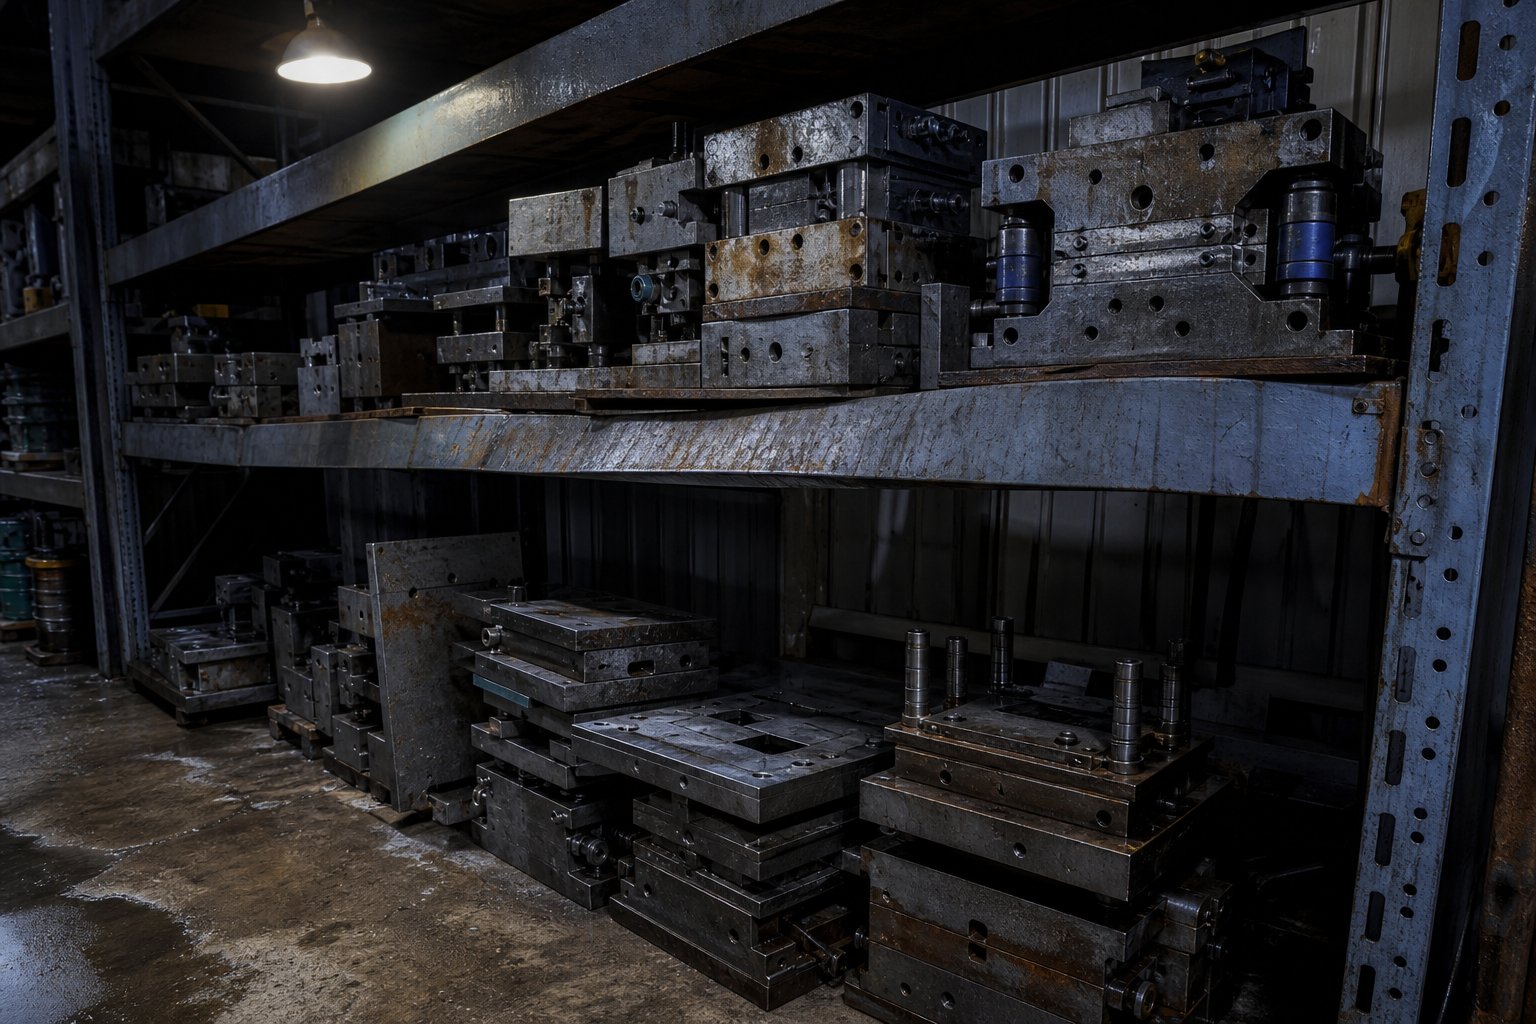
У вас может быть самая прочная стойка в здании, но если не контролировать влажность, коррозия сделает то, чего не сможет сделать механическое воздействие. Штамповочные штампы по металлу представляют собой прецизионные инструменты, в которых даже незначительная поверхностная ржавчина вызывает неровности штампованных деталей. Отраслевые рекомендации рекомендуют поддерживать относительную влажность ниже 50% и поддерживать температуру в пределах 18–22 градусов, чтобы предотвратить образование конденсата на поверхностях штампов.
Самая дорогостоящая ошибка при хранении, которую большинство операторов упускает из виду, — это небрежное отношение к окружающей среде. - коррозия развивается незаметно под защитными покрытиями и внутри полостей матрицы, куда редко доходят проверки, незаметно ухудшая прецизионные поверхности до тех пор, пока матрица не производит детали, выходящие за пределы--допусков, без очевидной механической причины.
- Ошибка:Хранение штампов в неконтролируемых условиях вблизи погрузочных доков, наружных стен или вентиляционных отверстий систем отопления, вентиляции и кондиционирования воздуха, где влажность колеблется.Последствие:На поверхностях инструментальной стали образуется конденсат, вызывающий появление ржавчины, которая изъедает режущие кромки и ухудшает качество поверхности.Профилактика:Перед помещением штампов на хранение выделите зону хранения с-контролируемым климатом, используйте осушители и нанесите-антикоррозийные покрытия.
- Ошибка:Пропуск предварительной-очистки хранилища.Последствие:Остатки смазочных материалов, металлическая стружка и влага, попавшие на поверхности матрицы, ускоряют локальную коррозию.Профилактика:Перед хранением тщательно очистите штампы соответствующими обезжиривающими средствами, полностью высушите и нанесите защитную масляную пленку или обертку с ЛИК.
- Ошибка:Хранение крафт-штампов во влажных подвалах или гаражах без защитных рукавов.Последствие:На тонких штампах из углеродистой стали образуются пятна ржавчины, которые переходят на бумагу во время резки, портят проекты и притупляют края.Профилактика:Храните штампы в закрытых контейнерах с пакетами силикагеля, особенно в местах хранения с-переменными климатическими условиями.
Дезорганизация, которая отнимает время и деньги
Дезорганизация не является драматичной - никто не фотографирует грязный ящик для кубиков и не публикует его в качестве предостережения. Но затраты постоянно накапливаются. Каждая минута, потраченная на поиски неуместного кубика, — это минута простоя печатной машины или минута потерянного творческого импульса. Умножьте это на год, и цифра удивит людей.
- Ошибка:Нет единого протокола возврата. Штампы - размещаются там, где есть свободный слот.Последствие:Время поиска увеличивается, операторы вытаскивают не тот кубик и запускают тестовые попадания, прежде чем осознают ошибку, а «потерянные» кубики переупорядочиваются без необходимости.Профилактика:Назначьте фиксированные местоположения, маркируйте кубик и его положение, а также обеспечьте дисциплину сканирования-входа/сканирования-выхода или возврата-в-слот.
- Ошибка:Переполненность стеллажей во избежание приобретения дополнительного места для хранения.Последствие:Штампы становятся недоступными, если предварительно не переместить другие, что увеличивает время обработки и риск случайного падения или повреждения поверхности во время перетасовки.Профилактика:Поддерживайте не менее 15–20 % открытой емкости в качестве буферного пространства и планируйте расширение хранилища до достижения полной плотности.
- Ошибка:Смешение статусов состояния штампов - сохранение поврежденных штампов рядом с готовыми к производству-без маркировки.Последствие:Штамп, нуждающийся в заточке или ремонте, поступает в производство, производит дефектные детали и потенциально может повредить пресс или последующие инструменты.Профилактика:Физически разделяйте штампы по состоянию состояния с помощью цветных-тегов или специальных зон для «готов», «требует обслуживания» и «ожидает проверки».
У каждой из этих ошибок есть общая черта: их дешево предотвратить и дорого исправлять постфактум. Проверка стеллажа, которая занимает 15 минут ежеквартально, ничего не стоит по сравнению с разрушением конструкции, которое она предотвращает. Пакетик с силикагелем в коробке для хранения товаров стоит копейки по сравнению с заменой ржавого набора штампов. А система маркировки, на внедрение которой уходит полдня, экономит сотни часов поиска в течение всего срока службы.
Если вы избежите этих ошибок, ваши штампы останутся нетронутыми -, но как насчет штампов, которые находятся на хранении неделями или месяцами подряд? Длительная-консервация сопряжена с рядом проблем, которые выходят за рамки прочности стойки и размещения этикеток и связаны с химическим составом металла, влаги и времени.
Защита штампов при хранении от ржавчины и повреждений
Металлу плевать, что он стоит на дорогой стойке. Если окружающий воздух содержит достаточно влаги, коррозия начинается на молекулярном уровне - сначала невидимая, а затем необратимая. Сохранение при хранении не означает, что вы делаете что-то правильно. Речь идет о наложении нескольких слоев защиты, соответствующих конкретному материалу, из которого изготовлены ваши штампы, поскольку инструментальная сталь, тонкая углеродистая сталь и фотополимер разлагаются по совершенно разным механизмам.
Стратегии предотвращения ржавчины для хранящихся металлических штампов
Ржавчина — главный враг любого металлического штампа, хранящегося на складе. Нужный вам подход зависит от материала матрицы и того, как долго она будет простаивать.
Для промышленных штамповочных штампов из закаленной инструментальной стали,нанесение анти-антикоррозионного масла на полость, режущие кромки и все открытые металлические поверхности— это базовое требование перед поступлением матрицы на хранение. Но сама по себе нефть имеет пределы - она мигрирует, разжижается с течением времени и оставляет пробелы. Обертки с ЛИК (ингибитором паровой коррозии) добавляют второй уровень защиты, испуская молекулы, которые образуют невидимую защитную пленку на металлических поверхностях в замкнутом пространстве. Комбинация контактного масла и корпуса с ЛИК обеспечивает избыточную защиту, которую ни один из методов не обеспечивает в отдельности.
Для штампов, изготовленных из тонкой углеродистой стали, ставки ниже в долларовом выражении, но на практике они столь же разочаровывают. Ржавый штамп переносит следы окисления на бумагу и картон, разрушая готовые проекты. Поскольку в большинстве случаев эти штампы не имеют защитного покрытия, даже кратковременное воздействие влажного воздуха приводит к окислению поверхности. Идеи хранения резиновых штампов, которые подходят для штампов, закрепленных на полимере--, открытых лотков, подвесных стеллажей -, совершенно не подходят для режущих штампов из голой стали, которым требуется закрытая и сухая среда.
Вот что работает для каждого типа матрицы:
- Закаленная инструментальная сталь (промышленные штампы):Тщательно обезжирьте поверхности, нанесите тонкий слой -защитного масла или воска- на основе защитного средства, оберните пленкой или бумагой с ЛИК и храните на полиуретановых подставках для хранения штампов, чтобы предотвратить впитывание влаги с голых металлических стоек.
- Тонкая углеродистая сталь (режущие штампы):Протрите легким машинным маслом или воском Renaissance, храните в закрытых магнитных футлярах или герметичных пластиковых рукавах с пакетами с силикагелем и не храните возле наружных стен или в гаражах, где перепады температур вызывают конденсацию.
- Фотополимер (прозрачные штампы и гибкие штампы):Риска ржавчины нет, но угрозой являются деградация под воздействием ультрафиолета и химическое разрушение. Храните вдали от прямых солнечных лучей и источников тепла, храните оригинальную ацетатную подложку во избежание деформации и избегайте контакта с резиновыми или виниловыми материалами, которые могут вызвать химический перенос и пожелтение.
Климат-контроль и лучшие экологические практики
Обработка поверхности позволяет выиграть время, но она не может бесконечно противостоять агрессивной среде. Температура и влажность — две переменные, которые определяют, насколько быстро выйдет из строя любая защитная мера.
В зонах хранения промышленных штампов поддержание относительной влажности ниже 50 % и температуры от 18-22 градусов создает условия, при которых образование конденсата на металлических поверхностях маловероятно. Это звучит просто, пока вы не учтете, что многие места хранения штампов расположены рядом с погрузочными доками, внешними стенами или на участках завода без специальной системы отопления, вентиляции и кондиционирования — именно в тех зонах, где влажность резко возрастает при изменении погоды.
Практический экологический контроль масштабируется в зависимости от вашего бюджета и толерантности к риску:
- Минимальный жизнеспособный контроль:Портативные осушители в складских помещениях, мониторы влажности с порогами оповещения и излучатели ЛИК, размещенные внутри закрытых стоек или шкафов.
- Контроль среднего-уровня:Выделенная зона HVAC для хранения штампов с заданными значениями влажности, герметичная зона хранения с пароизоляцией на наружных стенах и автоматическая регистрация данных о температуре и влажности для анализа тенденций.
- Полный климат-контроль:Закрытое хранилище с-контролируемым климатом и резервным осушением, положительным давлением воздуха для предотвращения проникновения влажного воздуха и интеграцией с BMS объекта (системой управления зданием) для мониторинга в-времени.
Пользователи Craft сталкиваются с той же физикой, но в меньшем масштабе. Мастерская в готовом подвале, мастерская в гараже или чулан у внешней стены — все это создает риск влажности, которого нет во внутреннем помещении со стабильной температурой. Пакеты с силикагелем внутри герметичных контейнеров для хранения представляют собой простейшую контрмеру - они поглощают влагу из окружающей среды до того, как она достигнет поверхности матрицы. Заменяйте или перезаряжайте их каждые несколько месяцев, поскольку насыщенный силикагель полностью перестает защищать. Для стеллажей для хранения форм или любых закрытых стеллажей с металлическими штампами добавление небольшой перезаряжаемой канистры с осушителем внутри шкафа обеспечивает постоянную защиту без электричества.
Графики проверок для раннего выявления проблем
Сохранение — это не разовое-действие -, а постоянное обязательство. Даже самые лучшие меры защиты со временем теряют свою эффективность. Масляные пленки истончаются, повязки с ЛИК теряют эффективность через 12–24 месяца, а пакеты с силикагелем насыщаются. Без периодических проверок вы полагаетесь на защиту, которая, возможно, уже дала сбой.
Как часто следует проводить осмотр? Ответ зависит от того, насколько хорошо-контролируется ваша среда хранения:
- Неконтролируемая среда(нет специального климат-контроля, переменная влажность): проверяйте промышленные штампы ежемесячно. Проверяйте крафт умирает каждые 4-6 недель. Ищите любые изменения цвета, пятна или повреждения пленки.
- Частично контролируемая среда(присутствует осушитель, внутреннее помещение, умеренная стабильность): Проверяйте промышленные штампы ежеквартально. Проверка крафта умирает каждые 2-3 месяца. Повторно нанесите защитное масло, если поверхности кажутся сухими или тусклыми.
- Полностью контролируемая среда(выделенная система отопления, вентиляции и кондиционирования, влажность ниже 50 %, герметичная зона): Проверяйте промышленные штампы каждые 6 месяцев. Крафтовые штампы могут прослужить 4-6 месяцев между проверками, если хранить их в герметичных контейнерах со свежим влагопоглотителем.
Промышленные инспекции должны проводиться по последовательному контрольному списку: проверить целостность упаковки ЛИК, проверить наличие конденсата внутри корпусов, осмотреть режущие кромки и поверхности полостей при достаточном освещении на наличие пятен ржавчины или точечной коррозии, убедиться, что основания для хранения штампов не впитывают влагу и не смещаются, и отмечать результаты в протоколе технического обслуживания штампа. Создание журнала технического обслуживания, в котором фиксируются даты проверок, наблюдаемые условия и любые предпринятые корректирующие действия, превращает реактивный ремонт в профилактическое обслуживание -, вы выявляете проблемы на этапе «изменения цвета поверхности», а не на этапе «нарушение допуска».
Для ремесленных коллекций проверки могут быть более простыми, но все же целенаправленными. Достаньте репрезентативный образец штампов из хранилища, проверьте наличие оранжевых или коричневых пятен на голых стальных краях, убедитесь, что пакеты с силикагелем не изменили цвет с синего на розовый (что указывает на насыщение), и убедитесь, что магнитные листы по-прежнему надежно удерживают штампы, не скользя. 10-минутная проверка каждые пару месяцев — это все, что нужно, чтобы выявить проблемы до того, как они распространятся на соседние матрицы в одном контейнере.
Схема для всех стратегий сохранения одинакова: сопоставьте метод защиты с материалом, контролируйте окружающую среду настолько, насколько позволяет ваша ситуация, и регулярно проверяйте, не истекает ли ваша защита незаметно. Хранилище, которое шесть месяцев назад выглядело идеально, возможно, уже выходит из строя -, и единственный способ узнать об этом — посмотреть.
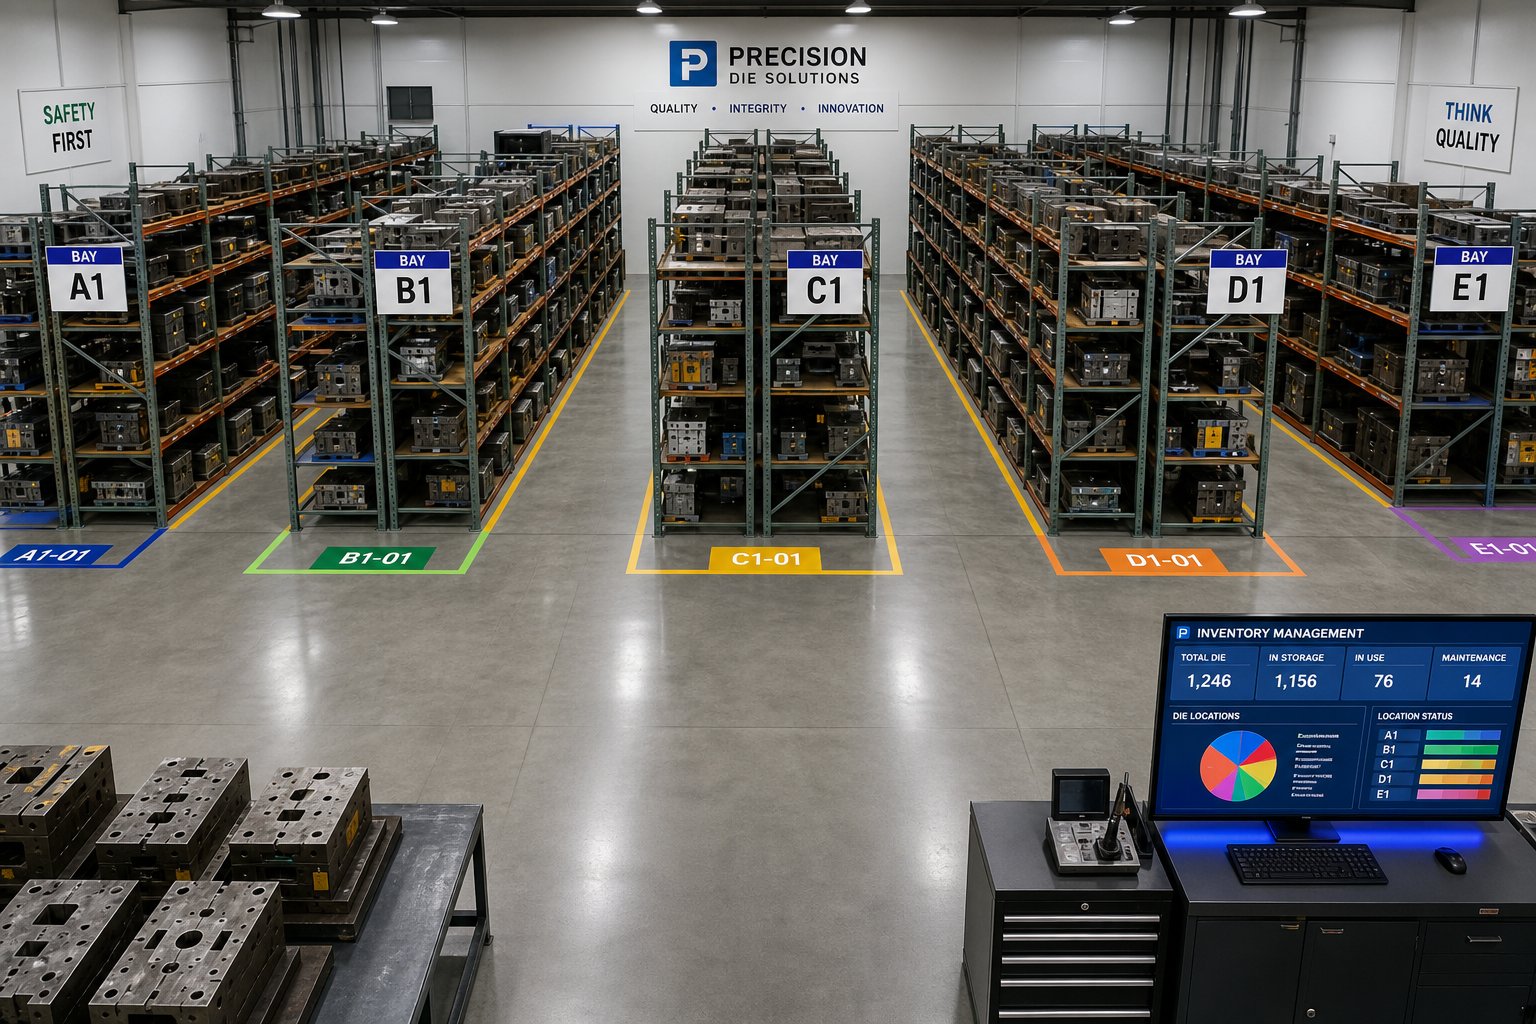
Выбор подходящей системы хранения для вашей работы
Каждое решение по хранению, рассмотренное в этой статье, сводится к одному вопросу: соответствует ли ваша система реальности того, что вы храните, как часто вы к ней обращаетесь и как долго она должна работать? Ответ не является универсальным. Мастеру, имеющему 80 тонких режущих штампов в запасной спальне, нужна совершенно иная установка, чем менеджеру по инструментам, циклически выполняющему ежеквартальные производственные циклы с 60 прогрессивными штампами. Но основа принятия решений одинакова для обоих.
Подбор подходящей системы хранения в вашей ситуации
Вместо того, чтобы выбирать по умолчанию то, что удобно или дешево, проанализируйте свою ситуацию с помощью следующих критериев принятия решения в порядке приоритета:
- Тип и материал штампа.Это определяет ваши требования к защите. Инструментальная сталь нуждается в антикоррозийных-покрытиях и климат-контроле. Тонкая углеродистая сталь требует закрытого сухого хранения. Фотополимер нуждается в защите от ультрафиолета. Начните здесь, потому что это исключает варианты, которые не могут удовлетворить базовые потребности в сохранении.
- Вес и габариты.Это диктует структурные требования. Если вашим штампам нужен вилочный погрузчик, вам нужны специальные стеллажи от производителей стеллажей для хранения штампов, которые рассчитаны на концентрированные нагрузки -, а не на перепрофилированные складские стеллажи. Если ваши штампы весят граммы, структурные проблемы исчезают, а организация становится основной проблемой.
- Размер запасов и траектория роста.Определите размер своей системы с учетом того, где вы будете находиться через два года, а не сегодня. Мастеру со 100 штампами, приближающемуся к 200, следует отказаться от одинарной папки и инвестировать в масштабируемую систему карманов или ящиков прямо сейчас. Промышленному цеху, добавляющему 10 штампов в год, нужны стеллажи с запланированной емкостью расширения.
- Частота доступа.Матрицы с высоким-вращением требуют немедленного доступа к - фронтальному-положению, четким этикеткам и перетасовке. Штампы с низким-вращением могут занимать более плотные и менее удобные позиции. Несоответствие частоты доступа к положению приводит к тому, что время поиска незаметно удваивается.
- Ограничения по доступному пространству и возможностям.Прежде чем купить, измерьте. Допустимая нагрузка на пол, высота потолка, ширина прохода для оборудования или просто размеры шкафа в мастерской - — эти физические ограничения сужают ваши возможности быстрее, чем любые предпочтения.
- Бюджет относительно стоимости кубика.Тратить 300 долларов на стеллажи для защиты 50 000 долларов на инструменты — это недостаточные инвестиции. Тратить 500 долларов на мебель для хранения вещей для коллекции штампов за 200 долларов может быть излишним. Пропорции имеют значение - ваша система хранения штампов и штампов должна отражать ценность того, что она защищает.
Последовательная работа с этими критериями предотвращает наиболее распространенную ошибку при покупке: покупка, основанная на одном факторе (обычно цене или эстетике), при игнорировании остальных. Самые дешевые стеллажи для хранения пресс-форм ничего не экономят, если они не выдерживают нагрузки. Самый элегантный органайзер для рукоделия потерпит неудачу, если он не будет соответствовать растущей коллекции.
Хранение как часть полного жизненного цикла матрицы
Более глубокое понимание каждого раздела этой статьи заключается в том, что хранение не является отдельной деятельностью от использования кристалла -, это непрерывная фаза жизненного цикла кристалла. Штамповка перемещается от производства к производству, к хранению и снова к производству, повторяя этот цикл годами или даже десятилетиями. Насколько хорошо он выдерживает каждый этап хранения, напрямую определяет, сколько производственных циклов он проведет, прежде чем потребует ремонта или замены.
Такая перспектива жизненного цикла меняет подход к оценке инвестиций в системы хранения данных. Складское помещение с-контролируемым климатом и правильными стеллажами – это не накладные расходы, - это продление продуктивного срока службы штампа. Ежеквартальная проверка, направленная на выявление коррозии на ранней- стадии, не является трудоемкой работой -, она предотвращает переточку стоимостью 15 000 долларов. Система маркировки, которая экономит две минуты при каждом извлечении, не очень хороша, если--имеет - сотни замен штампов в год, это измеримая производительность.
Срок службы штампа фактически начинается еще до хранения, на этапе производства. Штампы, спроектированные со стандартизированными базовыми размерами, одинаковыми опорными поверхностями и встроенными точками подъема, хранятся более предсказуемо и безопасно, чем штампы, спроектированные без этих соображений. Производителям нравитсяЙИЧЕНдизайн штампов для штамповки учитывает весь жизненный цикл - не только производительность пресса, но и удобство обслуживания, долговечность при хранении и стабильное производство в течение многих лет циклического переключения между стойкой и прессом. Менеджеры по инструментам, которые сотрудничают с поставщиками, думают не только о количестве обращений, но и о совместимости систем хранения, доступе для обслуживания и долгосрочной-стабильности размеров, получают штампы, которые работают лучше и служат дольше на каждом этапе срока службы.
Независимо от того, организуете ли вы мастерскую или планируете промышленное хранилище штампов, принцип остается неизменным: относитесь к хранению как к активной части вашей стратегии инструментов, а не к второстепенной мысли, которая возникает после того, как реальная работа выполнена. Дольше всего служат те штампы, которые хранятся с той же намеренностью, с которой они были изготовлены.
Часто задаваемые вопросы по хранению штамповочных штампов
1. Как лучше всего хранить тяжелые штампы?
Для тяжелых штамповочных штампов требуются структурные двутавровые стойки или специально сваренные стойки, рассчитанные на сосредоточенные точечные нагрузки, а не стандартные стеллажи для поддонов. Каждый уровень полки должен выдерживать самую тяжелую матрицу с коэффициентом запаса прочности не менее 25%. Поместите полиуретановые блоки штампов (твердость по Шору A 80-95) между штампом и поверхностью стойки, чтобы смягчить прецизионную-шлифованную инструментальную сталь. Перед хранением обезжирьте все поверхности, нанесите антикоррозийное масло и оберните пленкой с ЛИК. Такие производители, как инженерные штампы YICHEN, имеют стандартизированные размеры основания и плоские опорные поверхности, что упрощает конфигурацию стеллажей и повышает стабильность хранения при повторяющихся циклах.
2. Как предотвратить появление ржавчины на штампах при хранении?
Профилактика ржавчины требует многоуровневого подхода. Сначала тщательно очистите штампы от остатков смазки и металлической стружки. Нанесите тонкий слой -антикоррозионного масла или защитного средства на основе воска-на все открытые металлические поверхности. Затем оберните промышленные штампы пленкой ЛИК (ингибитор паровой коррозии), которая испускает защитные молекулы, образующие невидимый барьер на металле в закрытых помещениях. Контролируйте условия хранения, поддерживая относительную влажность ниже 50% и температуру 18–22 градуса Цельсия. Для изготовления штампов, изготовленных из тонкой углеродистой стали, храните их в герметичных контейнерах с пакетами с силикагелем и проверяйте каждые 4-6 недель на предмет ранних признаков окисления.
3. Почему стандартные паллетные стеллажи не подходят для хранения штампов?
Стандартные стеллажи для поддонов предназначены для равномерного распределения нагрузок по поддонам, а не для сосредоточенных точечных нагрузок от тяжелых штампов. Штамп массой 3000 кг, расположенный на двух валковых-балках, создает локализованное напряжение, намного превышающее номинальную распределенную нагрузку. Со временем балки постепенно отклоняются, приводя к прогрессирующему разрушению, которое незаметно до тех пор, пока не произойдет катастрофическое разрушение. Рулонным-балкам также не хватает жесткости на кручение, необходимой для поглощения динамических сил во время установки и подъема вилочного погрузчика. В -стойках штампов используются горячекатаные-конструкционные стальные элементы, сварные или болтовые соединения, а также профили балок, разработанные специально для концентрированной, а не распределенной нагрузки.
4. Как мне организовать большую коллекцию штампов для быстрого поиска?
Для коллекций, насчитывающих более 200 штампов, сочетайте физическую организацию с цифровым отслеживанием. Выберите один основной критерий сортировки, например тему, частоту использования или бренд, чтобы избежать паралича принятия решений. Назначьте фиксированные физические места, используя системы прозрачных карманов или магнитные футляры с маркировкой, а затем создайте цифровой каталог в электронной таблице или специальном приложении, в котором будут указаны имя, категория и место хранения каждого штампа. Внедрите строгий протокол возврата, согласно которому каждый кубик возвращается на назначенное место сразу после использования. Проверяйте свою систему ежеквартально по мере роста коллекций и изменения моделей использования. Ключевым моментом является выбор достаточно простой схемы, которой можно будет следовать постоянно, а не только в вдохновенные организационные дни.
5. Как часто следует проверять хранящиеся штампы?
Частота проверок зависит от качества среды хранения. В неконтролируемых средах с переменной влажностью проверяйте промышленные штампы ежемесячно, а ремесленные штампы каждые 4-6 недель. В частично контролируемых средах с наличием осушителей проверяйте промышленные штампы ежеквартально, а ремесленные — каждые 2–3 месяца. В условиях хранения с полностью контролируемым климатом и влажностью ниже 50 % промышленные штампы требуют проверки каждые 6 месяцев, а ремесленные — каждые 4–6 месяцев. Проверьте целостность упаковки ЛИК, проверьте наличие конденсата внутри корпусов, осмотрите режущие кромки на наличие пятен ржавчины при хорошем освещении и убедитесь, что защитные масляные пленки не высохли. Записывайте все результаты, чтобы обеспечить профилактическое обслуживание.


