


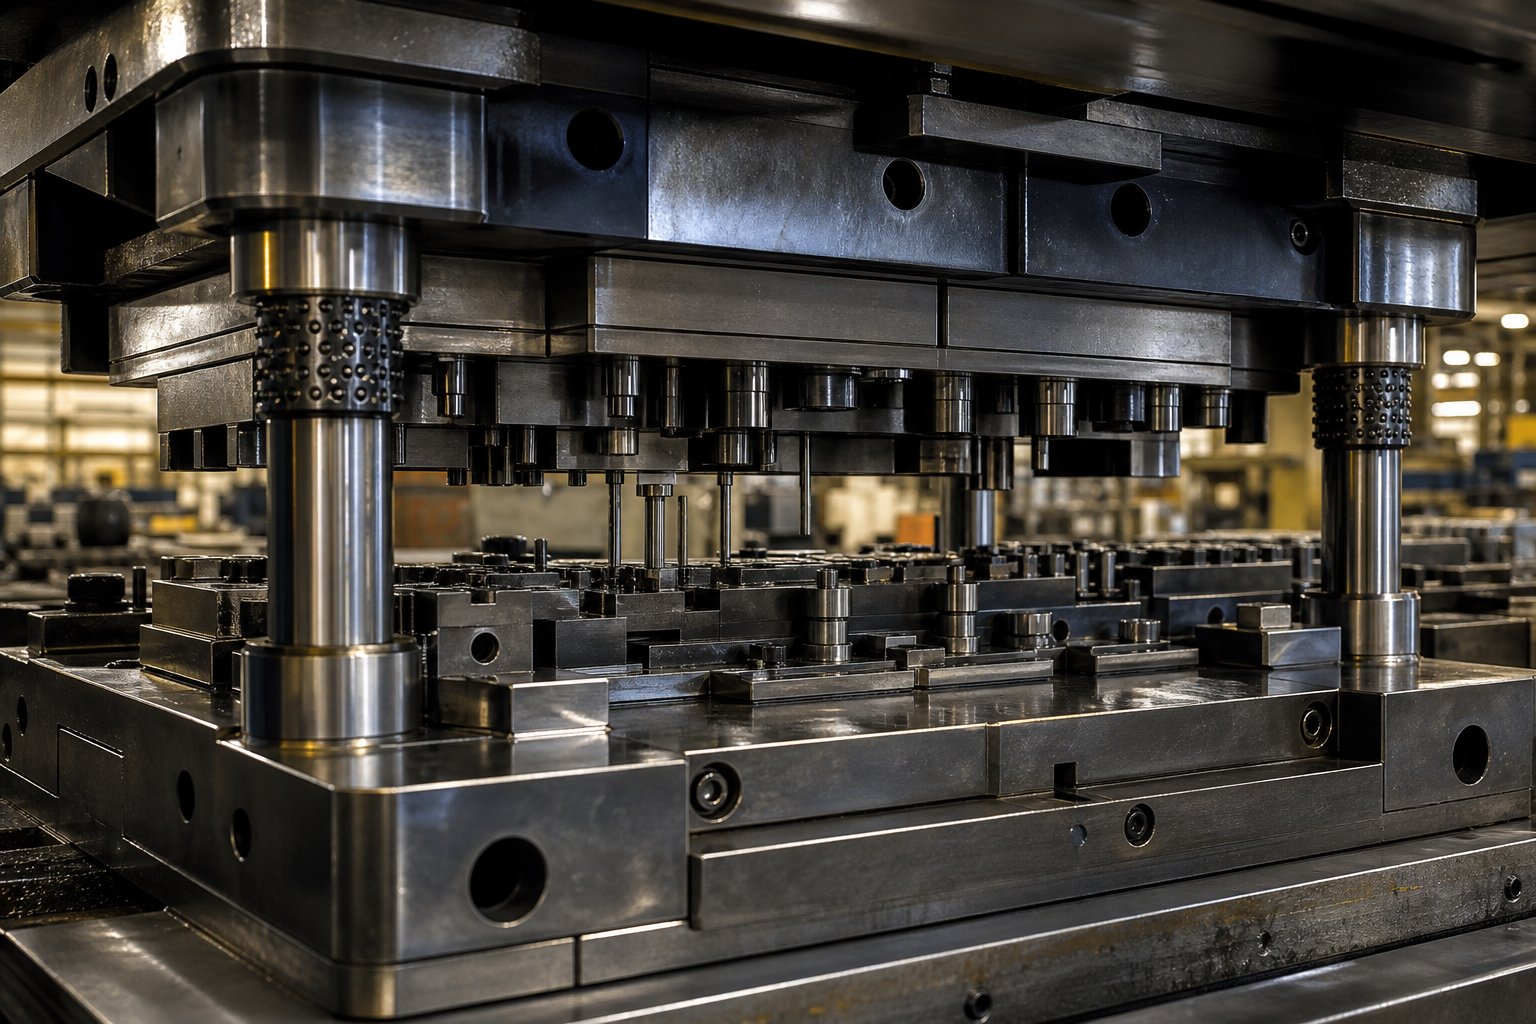
Что на самом деле означает штамповка штампов и почему это важно
Если вы когда-нибудь задумывалисьчто такое штамповка металла, ответ начинается с одного: оснастки внутри пресса. Каждый кронштейн, зажим, клемма и панель, скатывающиеся с линии штамповки, обязаны своей формой, точностью и постоянством тщательно разработанному набору инструментов, работающих совместно со скоростью сотен-иногда тысяч-ходов в час. Без подходящего инструмента даже самый мощный пресс — это всего лишь дорогая машина, сбивающая сталь о сталь.
Так что же такое штампы и как они вписываются в общую картину? Вот чистое определение штамповки, которое вы можете взять с собой прямо в цех:
Инструменты для штамповки — это полный набор специализированных инструментов,-включающий пуансоны, матрицы, съемные пластины и направляющие системы,-установленный внутри штамповочного пресса для резки, сгибания, вытяжки и формования листового металла в готовые детали на производственной скорости.
Это единственное предложение отражает масштаб, но детали имеют значение. Штамповочная матрица не представляет собой цельный кусок стали. Это совокупность взаимозависимых компонентов, каждый из которых выполняет определенную механическую работу. Понимание различий между этими компонентами — первый шаг к контролю качества, стоимости и времени безотказной работы.
Определение оснастки для штамповки в современном производстве
Постоянно возникают три термина-и они часто используются как взаимозаменяемые, что приводит к путанице. Вот чем они на самом деле отличаются:
- Умереть:Женская половина набора инструментов. Он содержит сформированную полость или режущую кромку, в которую материал вдавливается или срезается. Думайте об этом как о плесени в уравнении.
- Ударить кулаком:Мужской аналог. Он обеспечивает формовочную или режущую силу, проталкивая листовой металл в полость матрицы или через нее. Пуансон и матрица должны совпадать с очень малыми зазорами-часто в пределах тысячных долей дюйма.
- Набор штампов (пакет оснастки):Полная сборка, включающая пуансон, матрицу, съемную пластину, направляющие штифты, втулки, опорные пластины и все вспомогательное оборудование, установленное на верхних и нижних башмаках матрицы. Это то, что попадает в прессу.
Когда кто-то спрашивает «что такое штампы в производстве», он на самом деле спрашивает обо всей этой системе. Сам по себе штамповый блок не делает ничего полезного без пуансона, вгоняющего в него материал, съемной пластины, удерживающей заготовку плоской, и системы направляющих, удерживающей все на одном уровне, ход за ходом. Инструменты высокого-качества позволяют производителям обеспечивать максимально жесткие допуски.0,0002 дюймаза миллионы циклов-уровень повторяемости, которого не может достичь ни один другой метод формовки при сопоставимой скорости и стоимости.
Почему штамповая оснастка является основой каждой штампованной детали
Представьте себе, что штамповочный пресс работает со скоростью 400 ударов в минуту. Каждый удар должен приходить точно в одно и то же положение, прикладывать точно такую же силу и создавать точно такую же геометрию детали. Инструменты делают это возможным. Это самый важный фактор, определяющий качество детали, постоянство размеров и стоимость-за штуку при штамповке металла в больших-объемах.
Плохая конструкция или качество изготовления инструментов создают каскад проблем: несовместимые детали, более высокий уровень брака, незапланированные остановки пресса и дорогостоящие вторичные операции, такие как удаление заусенцев, которые вообще не должны были быть необходимы. С другой стороны,-хорошо изготовленная штамповочная матрица обеспечивает чистый рез, жесткие допуски и плавную подачу деталей-часто полностью устраняя необходимость последующей механической обработки.
Эта взаимосвязь между качеством оснастки и экономикой производства и раскрывается в этой статье. В последующих разделах вы найдете подробное сравнение типов штампов и определение того, когда каждый из них имеет финансовую целесообразность, разбивку -по-компонентам того, как на самом деле работает штамп, рекомендации по выбору инструментальной стали и обработке поверхности, обзор современного моделирования и оптимизации компоновки полос, справочник по устранению неполадок для наиболее распространенных режимов отказа, реалистичную основу для понимания затрат на оснастку и практические советы по оценке поставщиков. Каждый раздел создан таким образом, чтобы предоставить вам всю инженерную глубину и ясность принятия решений,-которые полностью пропускаются при поверхностном-обзоре.
Логичная отправная точка? В первую очередь необходимо понять, какой тип штампа подходит для вашей печатной машины-, поскольку от этого единственного решения зависят все последующие затраты и возможности.
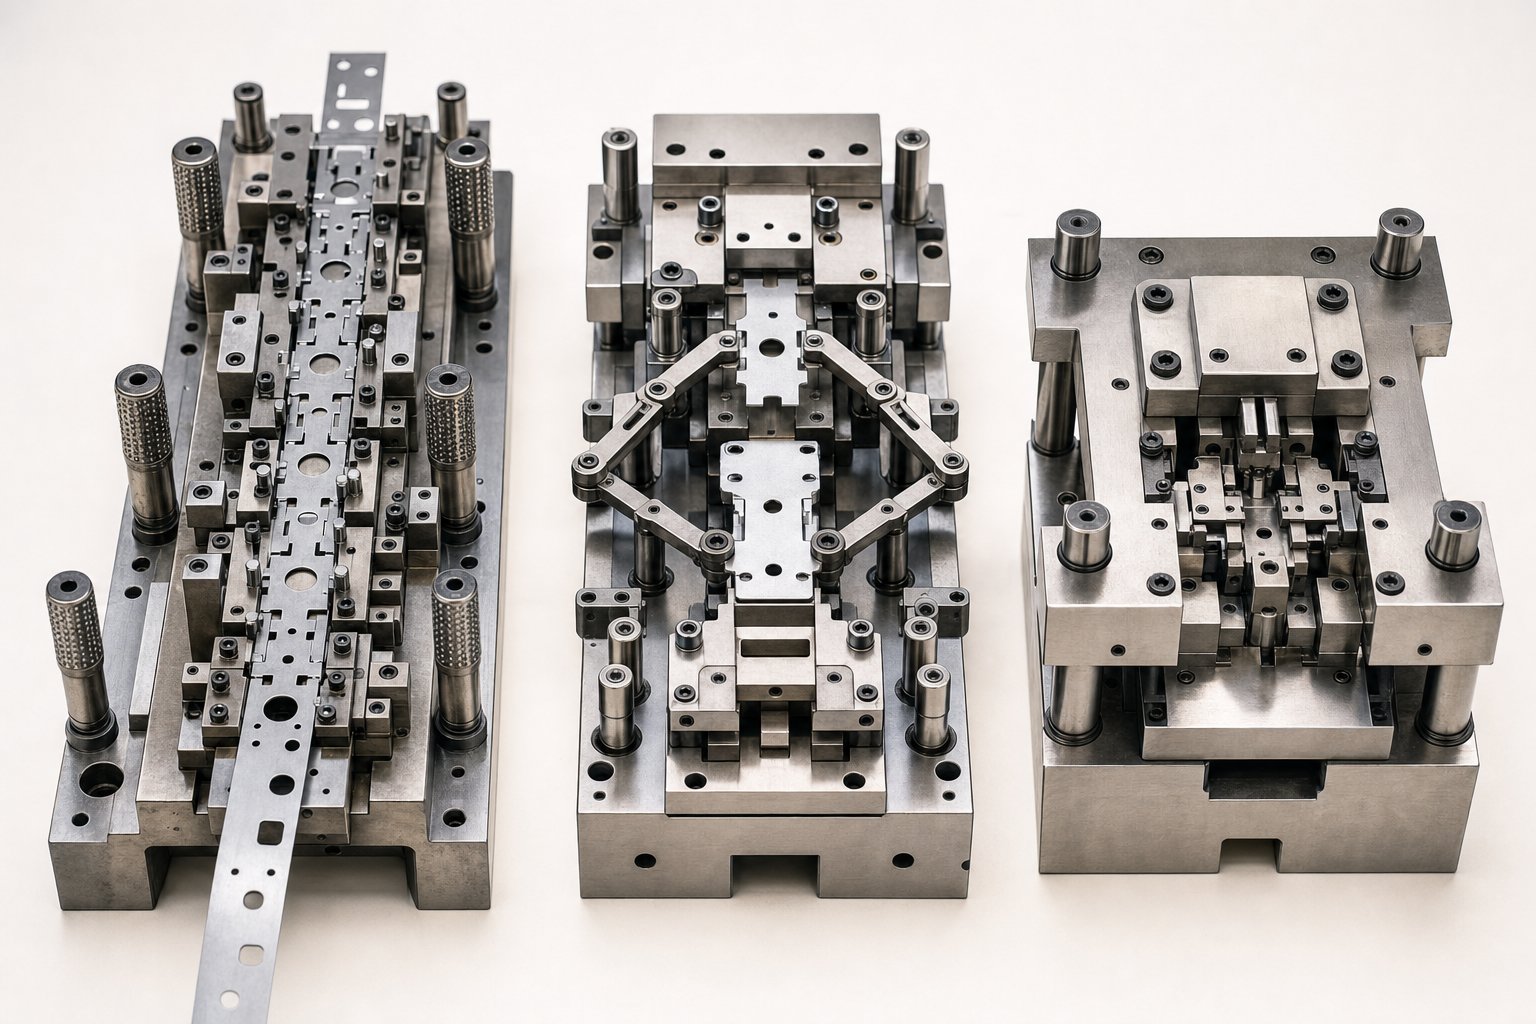
Виды штамповочных штампов и как выбрать правильный
Выбор неправильного типа штампа — одна из самых дорогостоящих ошибок при штамповке металла. Он ограничивает вас структурой затрат, скоростью цикла и набором геометрических ограничений, которые сопровождают проект на протяжении всего его производственного цикла. Задача состоит в том, что четыреОсновные типы штампов для штамповки-Прогрессивная, переносная, составная и комбинированная-достаточно перекрываются, чтобы создать настоящую путаницу, но при этом настолько различаются, что неправильный выбор может удвоить затраты на инструменты или снизить производительность.
Итак, как вы решите? Вы сопоставляете процесс штамповки с тремя переменными: геометрией детали, годовым объемом и требованиями к допускам. Правильно примите эти три решения, и все последующие решения:-сорт материала, график технического обслуживания, выбор печатной машины-встанут на свои места более естественным образом.
Прогрессивные матрицы против трансферных матриц против составных матриц
Каждый из основных типов штампов работает по принципиально разным принципам, и этот принцип определяет, что они могут и не могут делать эффективно.
Прогрессивные штампыпропустите непрерывную металлическую полосу через ряд станций, каждая из которых выполняет разные операции-прошивку, надрез, гибку, формовку-до тех пор, пока готовая деталь не будет отрезана на последней станции. Полоса действует как собственный конвейер, что исключает перемещение деталей между операциями и обеспечивает скорость хода, обычно превышающую 200 ударов в минуту для мелких деталей. Это делает прогрессивные инструменты идеальным выбором-для больших-серийных партий компонентов малого и среднего-размера, таких как электрические клеммы, кронштейны и зажимы.
Трансферные матрицыпримените другой подход. Отдельные заготовки заранее отделяются от полосы, а затем механически переносятся со станции на станцию с помощью специальной транспортной системы-обычно пальчикового механизма или шагающих балок. Это важно для деталей, которые слишком велики, слишком глубоко-вытянуты или имеют слишком сложную геометрическую форму, чтобы оставаться прикрепленными к несущей полосе.Трансферная штамповкачасто встречается в корпусах бытовой техники, кузовных панелях автомобилей и конструктивных элементах, где-глубина трехмерной формовки делает подачу полос-непрактичной.
Соединение умираетвыполнять несколько операций резки-вырубки и пробивки, например-за один ход пресса. Поскольку все функции создаются одновременно, согласованность между операциями почти идеальна. Компромиссом является скорость: составные штампы обычно работают медленнее, чем прогрессивные инструменты, и лучше всего подходят для плоских или почти-плоских деталей, где точность размеров имеет большее значение, чем частота циклов. Шайбы, прокладки и плоские электрические контакты — классические составные-компоненты штампов.
Комбинированные матрицысовместите операции резки и формовки в один прием-представьте, что вырубка и гибка происходят одновременно. Они занимают нишу между составными и прогрессивными инструментами, предлагая умеренную сложность при умеренном объеме с меньшими инвестициями в инструмент, чем полная прогрессивная установка.
| Тип штампа | Принцип работы | Лучшая-сложность подходящей детали | Идеальный диапазон громкости | Относительная стоимость | Скорость цикла |
|---|---|---|---|---|---|
| Прогрессивный | Полоса продвигается через несколько станций; каждая станция выполняет одну операцию | Детали малого и среднего-размера с множеством элементов (изгибы, отверстия, формы) | 100,000+ деталей/год | Высокий | Быстрый (200-1,500+ об/мин) |
| Передача | Отдельные заготовки механически перемещаются между отдельными станциями. | Большие, глубоко-прорисованные или сложные трехмерные-детали. | 25 000–500,000+ деталей в год | От высокого до очень высокого | Умеренный (15–80 об/мин) |
| Сложный | Несколько операций резки за один ход на одной станции | Плоские или почти-плоские детали, требующие узких деталей-для-точности элементов | 10 000–250 000 деталей/год | Умеренный | Умеренный (40–200 об/мин) |
| Комбинация | Операции резки и формовки, совмещенные за один ход | Умеренно сложные детали с элементами как вырезания, так и формовки. | 10 000–150 000 деталей/год | Умеренный | Умеренный (30–150 об/мин) |
Соответствие типа штампа объему производства и геометрии детали
Пороги объема — это то место, где теория встречается с реальностью бюджетирования. Одиночный-штамп может стоить лишь небольшую часть стоимости прогрессивной установки, но стоимость одной-детали остается неизменной независимо от объема. Напротив, прогрессивная матрица требует значительных первоначальных инвестиций, которые окупаются только тогда, когда объем производства становится достаточно высоким, чтобы амортизировать оснастку на достаточное количество деталей. На практике эта точка пересечения обычно находится где-то между 50 000 и 100 000 деталей в год,-хотя сложность деталей и время цикла увеличивают или уменьшают это число.
Когда трансферная штамповка имеет больше смысла, чем прогрессивная? Решающим фактором обычно является геометрия детали, а не только объем. Если деталь требует глубокой вытяжки, больших площадей панели или операций формовки, которые могут деформировать или сломать несущую полосу, единственным подходящим способом становится переносная оснастка. Вы также увидите передаточные штампы, указанные в тех случаях, когда готовые детали необходимо повернуть или переместить между станциями-, чего прогрессивная лента просто не может вместить.
Для небольших объемов или серий прототипов наиболее разумной инвестицией часто являются составные или комбинированные штампы для штамповки металлов. Они позволяют контролировать расходы на оснастку, сохраняя при этом согласованность размеров, которую с трудом удается поддерживать при-одной-станции с ручной подачей.
Понимание классификации инструментов классов A, B и C
Помимо типа штампа, класс инструмента определяет, как долго прослужат ваши штампы-и сколько вы должны потратить на их обслуживание. Система классификации напрямую связана с ожидаемым сроком службы матрицы, измеряемым в общем количестве попаданий:
- Инструмент класса А:Создан для длительного использования. В этих матрицах используются инструментальные стали премиум-класса, твердосплавные вставки на участках с высоким-изнашиванием и закаленные компоненты. Ожидаемый срок службы матрицы часто превышает 1 000 000 ударов, что делает класс А стандартом для автомобильного производства и других-масштабных программ, где бесперебойная работа имеет решающее значение.
- Инструмент класса B:Практическая золотая середина. Пластины класса B, изготовленные из качественной инструментальной стали, но с меньшим количеством пластин премиум-класса, обычно обеспечивают от 250 000 до 1 000 000 ударов. Они подходят для производства средних-серий, где стоимость оснастки должна оставаться пропорциональной общей стоимости заказа.
- Инструмент класса C:Предназначен для небольших тиражей, прототипов или производства мостов. Материалы и конструкция упрощены для минимизации первоначальных затрат, а ожидаемый срок службы матрицы составляет менее 250 000 ударов. Класс C — правильный выбор, когда вам нужны детали быстро, а общее количество за весь срок службы не оправдывает более крупных инвестиций.
Выбор правильного класса – это не выбор "лучшего" варианта-, а соответствие инвестиций в инструменты производственной реальности. Чрезмерное-определение матрицы класса А для пробега в 50 000-деталей за весь срок службы приводит к пустой трате капитала. Недостаточное-определение инструмента класса C для программы, состоящей из миллиона деталей, приводит к циклу преждевременного износа, перешлифовки и возможного восстановления, что в долгосрочной перспективе обходится гораздо дороже.
Однако каждый из этих типов и классификаций штампов хорош лишь настолько, насколько хороши отдельные компоненты внутри инструмента. Пуансон, матрица, съемник и направляющая система играют определенную механическую роль-и когда какой-либо из них начинает изнашиваться, последствия этого распространяются на каждую деталь, снимаемую с пресса.
Объяснение критически важных компонентов внутри штампа
Штамповочная матрица снаружи выглядит как цельный стальной блок, но если ее открыть, вы обнаружите тщательно спланированную сборку отдельных компонентов,-каждый из которых предназначен для выполнения определенной механической функции во время каждого хода пресса. Понимание этих компонентов штамповочного штампа является не просто академическим. В этом разница между диагностикой проблемы за считанные минуты и часами, потраченными на поиск симптомов, пока в конце очереди скапливается мусор.
Вот краткий функциональный обзор основных компонентов штамповки металла, прежде чем мы углубимся в то, как они на самом деле работают вместе:
- Ударить кулаком:Обеспечивает силу резки или формовки за счет врезания в материал заготовки.
- Штамповочный блок:Обеспечивает сопрягающуюся полость или режущую кромку, которая формирует или разрезает материал под пуансоном.
- Съемная пластина:Удерживает полосу ровно прижатой к поверхности штампа и снимает ее с пуансона во время обратного хода.
- Направляющие пальцы и втулки:Поддерживайте точное выравнивание между верхней и нижней половинами матрицы на протяжении каждого хода.
- Пилоты:Зарегистрируйте полосу в точном положении на каждой станции, гарантируя, что каждый объект окажется там, где должен.
- Опорные пластины:Распределите нагрузку пуансона по башмаку штампа, чтобы предотвратить локальные повреждения и деформацию.
Каждая из этих частей имеет четко определенную задачу. Настоящая сложность-и реальный источник проблем с качеством- заключается в том, как они взаимодействуют под нагрузкой, на скорости, гребок за гребком.
Как пуансон, матрица и съемная пластина работают вместе
Представьте себе одиночный режущий удар в замедленной съемке. Пресс-цилиндр опускается, опуская верхний башмак матрицы вниз. Пластина съемника, нагруженная пружинами, сначала контактирует с полосой листового металла и плотно прижимает ее к нижней поверхности штампа. Это очень важно,-если полоса не будет удерживаться ровно и надежно до того, как пуансон коснется материала, рез исказится, деталь сместится, а на изнаночной стороне кромки образуются заусенцы.
Через долю секунды пуансон пронзает полосу. При штамповке и штамповке пуансон прорезает материал, вгоняя его в отверстие блока штампа, находящееся ниже. Зазор между пуансоном и матрицей-обычно выражается в процентах от толщины материала-определяет качество режущей кромки. Слишком туго, и инструмент преждевременно изнашивается. Слишком свободный – вы получите чрезмерные заусенцы и перекат. Для мягкой стали зазоры часто находятся в диапазоне 5-10% толщины материала с каждой стороны, хотя более твердые материалы, такие как нержавеющая сталь, требуют более узких значений.
При обратном ходе пружина-сработала.съемная пластинавыполняет свою вторую функцию: удерживает полосу, пока пуансон выдвигается. Без него материал будет прилипать к корпусу пуансона,-особенно во время прошивки, когда металл плотно сжимается вокруг хвостовика пуансона. Стриппер буквально снимает материал, позволяя полосе аккуратно продвигаться к следующей станции.
Между тем, штамповый блок — это не просто пассивное отверстие. Его режущие кромки должны быть отшлифованы до точной геометрии и твердости, чтобы обеспечить чистые поверхности сдвига. На станциях штамповки штамповый блок служит полостью, определяющей окончательную форму металлической штампованной детали, что делает качество ее поверхности и точность размеров столь же важными, как и геометрия пуансона над ней.
Системы управления, пилоты и точность выравнивания
Пуансоны и штампы могут быть идеальными сами по себе, но при этом изготовлять плохие детали, если центровка отклоняется хотя бы на несколько тысячных дюйма. Это задача системы направляющих-и, возможно, это самый недооцененный элемент всего инструмента.
Направляющие пальцы и втулкиявляются основным механизмом выравнивания. Штифты из закаленной стали, установленные на одной половине матрицы, вставляются во втулки с прецизионным отверстием-на противоположной половине, заставляя верхние и нижние башмаки двигаться по одной повторяемой траектории. В высокоскоростных-подвижных штампах, совершающих сотни ударов в минуту, направляющая система поглощает боковые силы и температурный рост, сохраняя при этом выравнивание с точностью до микронов. Направляющие на шариковых-подшипниках широко распространены в прецизионном оборудовании, поскольку они уменьшают трение и противостоят износу лучше, чем втулки скольжения.
Пилотырешить другую задачу выравнивания: регистрацию полосы. По мере того как металлическая полоса продвигается от места к месту в прогрессивной матрице, направляющие-маленькие конические штифты, установленные на верхней матрице,-вводят в предварительно-отверстия в полосе и вытягивают ее в точное положение, прежде чем произойдет резка или формовка. Конус позволяет полосе самостоятельно-центрироваться, исправляя незначительные ошибки подачи до того, как пресс достигнет нижней мертвой точки. Без точного пилотирования расстояние между отверстиями-между-отверстиями, места изгибов и положения элементов смещаются от станции к станции, а совокупная ошибка может вывести штампованные металлические детали за пределы допуска задолго до того, как какая-либо режущая кромка покажет видимый износ.
Опорные пластиныиграют более тихую, но важную структурную роль. Эти закаленные пластины, расположенные между фиксаторами пуансона и башмаком штампа, распределяют концентрированную силу каждого удара пуансона по более широкой площади. Пропустите опорную пластину, и отдельные пуансоны постепенно проткнут поверхность башмака матрицы-, создавая небольшие углубления, которые со временем меняют положение пуансона и незаметно снижают точность детали.
Распознавание износа компонентов до того, как он повлияет на качество деталей
Каждый компонент штампа является изнашиваемым элементом. Вопрос не в том, изнашивается ли он, а в том, как быстро вы сможете обнаружить этот износ до того, как он проявится в ваших деталях.
Износ пуансонаявляется наиболее заметным. Острый режущий пуансон создает чистую зону среза с узким заусенцем. По мере затупления режущей кромки высота заусенцев увеличивается, полоса сдвига сужается, а сила резания возрастает-иногда достаточно заметно, чтобы операторы пресса могли услышать разницу. Решение между переточкой и полной заменой зависит от того, сколько материала уже удалено с длины пуансона. Большинство пуансонов можно перетачивать несколько раз, прежде чем они достигнут минимального порога длины, ниже которого пуансон уже не зацепляется с матрицей достаточно глубоко для выполнения чистого реза.
Износ кромки блока матрицыследует аналогичному образцу, но его труднее увидеть, не снимая матрицу с пресса. Опытные производители инструментов обращают внимание на вторичные индикаторы: увеличение заусенцев на детали, застревание заготовки в отверстии матрицы или постепенное смещение размеров заготовки, которое сигнализирует о незначительном увеличении профиля резания из-за эрозии кромки.
Износ направляющего пальца и втулкипроявляется иначе-и более коварно. Вместо внезапного дефекта вы заметите медленное изменение размеров нескольких элементов детали. Положения отверстий немного смещаются, линии сгиба смещаются, а размеры элементов-к-элементам начинают приближаться к краю поля допуска. Если ваши данные КИМ демонстрируют прогрессивную тенденцию, а не случайный разброс, главным подозрением являются изношенные компоненты направляющей.
Износ или повреждение пилотасоздает несовпадение полос, которое выглядит как случайное изменение, но на самом деле следует циклу подачи. Участки могут чередоваться между хорошими и посредственными, поскольку полоса на определенных станциях продвигается немного больше- или меньше-. Проверка диаметров пилотных направляющих и состояния конусов во время планового технического обслуживания позволяет выявить это до того, как резко возрастет процент брака.
Основной вывод прост: точность компонентов и допуск конечной детали напрямую связаны между собой. Штамповочная матрица не приходит в упадок постепенно, неясными, трудно--отслеживаемыми способами. Каждый компонент имеет характерный рисунок, который создает особую, узнаваемую подпись на готовой детали. Научиться считывать эти сигнатуры-посредством определения размерных тенденций, визуального осмотра и мониторинга сил- — вот что отличает реактивное пожаротушение от упреждающего обслуживания штампов.
Конечно, скорость износа этих компонентов во многом зависит от того, из чего они изготовлены. Выбор марки инструментальной стали, уровня твердости и обработки поверхности для каждого компонента — одно из наименее обсуждаемых-и наиболее важных-решений во всем процессе изготовления инструментов.
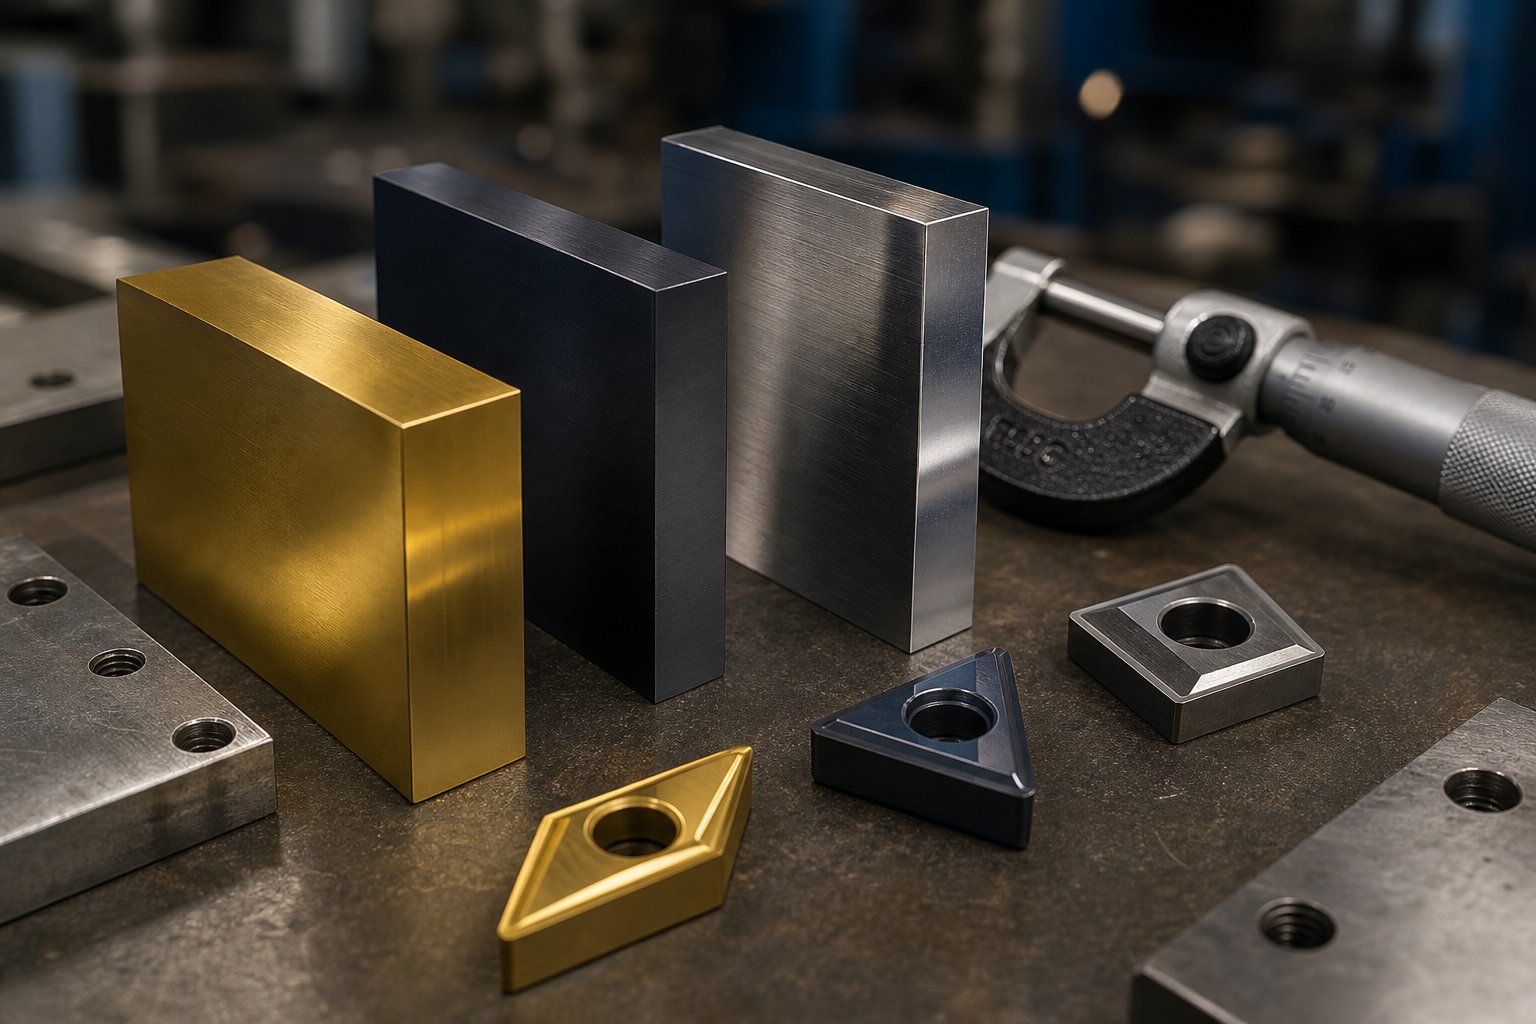
Руководство по выбору материала штампа и обработке поверхности
Инструментальная сталь внутри вашей штамповочной матрицы определяет, сколько деталей вы можете обработать до переточки, насколько жесткие допуски сохранятся в течение длительных производственных кампаний, а также от того, выйдет ли ваша матрица из строя изящно или катастрофически. Тем не менее, выбор материала — одно из наиболее игнорируемых решений в процессе изготовления инструментов.-часто оставляют на усмотрение выбора по умолчанию или предпочтений поставщика, а не на целенаправленный инженерный анализ.
Различные марки стали для штампов находятся в разных точках спектра -против-твердости, и выбор неправильного места в этом спектре для вашего применения — это быстрый путь к преждевременному выходу инструмента из строя. Вот как сравниваются наиболее распространенные оценки и когда каждая из них занимает свое место в наборе кубиков.
Марки инструментальных сталей для штамповочных штампов и их компромиссные характеристики
Пять марок инструментальной стали охватывают подавляющее большинство штампов для штамповки стали, производимых сегодня. Каждый из них принадлежит к разным металлургическим семействам, и эти семейные черты определяют производительность:
- D2 (с высоким-углеродом, высоким-хромом):Рабочая лошадка для-вырубки и прокалывания при длительной эксплуатации. Высокое содержание хрома в D2 образует твердые карбидные частицы, которые обеспечивают исключительную стойкость к истиранию. После закалки и отпуска D2 достигает62-64 HRС-достаточно прочный, чтобы сохранять остроту после сотен тысяч ударов. Компромисс — хрупкость при ударе; D2 не является правильным выбором для тяжелой формовки или операций, связанных с ударными нагрузками.
- А2 (воздушная-закалка):Благодаря содержанию хрома 5 % и отличной стабильности размеров во время термообработки, A2 достигает твердости 63-65 HRC, обеспечивая при этом лучшую прочность, чем D2. Он обычно используется для вырубных пуансонов, формовочных пуансонов и обрезки штампов, где умеренная износостойкость сочетается с умеренной ударопрочностью. A2 – это универсальный-универсальный выбор для изготовления стальных штампов среднего объема.
- S7 (ударостойкий-):Когда на ваших штампах приходится выполнять тяжелую вытяжку, глубокую формовку или повторяющиеся механические удары, на помощь приходит S7. Он затвердевает до 60-62 HRC, но ударная вязкость отдается предпочтение над стойкостью к истиранию. Думайте о S7 как о сплаве, который сгибается, прежде чем сломается, и идеально подходит для таких компонентов, как пуансоны и формовочные вставки, которые поглощают значительные динамические нагрузки при каждом ударе.
- M2 (быстрорежущая-сталь):Разработанный для сохранения твердости при повышенных температурах, M2 достигает примерно 62-64 HRC и отлично подходит для применений с высокой-частотой хода-, где тепло,-выделяемое трением, может размягчить обычные стали для холодной обработки. Вы увидите M2 при режущих ударах со скоростью 600+ ударов в минуту, где термическая стабильность напрямую влияет на срок службы кромки.
- O1 (масляное-отверждение):Самый экономичный вариант, O1, относительно прост в обработке и достигает твердости 57-62 HRC после отпуска. Он обеспечивает разумный баланс прочности и износостойкости для мелкосерийного производства, изготовления прототипов инструментов и применений, где общее количество попаданий не оправдывает использование марок стали премиум-класса.
Основной компромисс всегда один и тот же: более твердые стали дольше сопротивляются абразивному износу, но более склонны к сколам или растрескиванию при ударе. Более прочные стали лучше поглощают удары, но быстрее тупятся. Опытные производители инструментов смешивают сплавы в одной матрице,-используя D2 или твердый сплав на участках резки с высоким-износом, а также S7 на участках формовки, где ударопрочность важнее, чем сохранение кромки.
Говоря о карбиде, отдельного упоминания заслуживают вставки из карбида вольфрама. Для станций с наибольшим-износом прогрессивных штампов-особенно тех, которые работают с абразивными материалами, такими как штампованная сталь с высоким содержанием кремния или нержавеющие сплавы,-твердосплавные вставки могут превзойти даже D2 в пять-десять раз. Они значительно дороже и более хрупкие, поэтому их обычно резервируют для определенных станций, а не используют по всей головке.
Термическая обработка и поверхностные покрытия, продлевающие срок службы штампа
Выбор подходящей марки стали – это только половина дела. То, как эта сталь подвергается термической-обработке и какие покрытия наносятся на ее рабочие поверхности, может значительно удвоить или даже увеличить срок службы штампа.
Термическая обработкаустанавливает базовую твердость и ударную вязкость каждого компонента. Путем -закалки-нагрева всей детали выше критической температуры и закалки-стандартно используется для наклепанных-сталей, таких как D2 и A2. Цементированная-закалка, напротив, создает твердую внешнюю оболочку, сохраняя при этом прочную сердцевину, что полезно для компонентов, которым требуется поверхностная износостойкость, но которые должны поглощать удары без разрушения. Независимо от метода настоятельно рекомендуется вакуумная термообработка; какэксперты отрасли отмечают, окисление, вызванное не-вакуумными процессами, препятствует адгезии покрытия и может поставить под угрозу целостность поверхности еще до того, как матрица успеет выполнить свою первую деталь.
Поверхностные покрытиядобавьте дополнительный слой защиты, который значительно снижает трение и адгезионный износ. К наиболее распространенным вариантам относятся:
- Нитрид титана (TiN):PVD-покрытие с твердостью около 2400 HV. TiN обеспечивает хорошую универсальную защиту-от абразивного и адгезионного износа и широко используется в режущих пуансонах. Золотой цвет позволяет легко проверить покрытие покрытия визуально.
- Карбонитрид титана (TiCN):TiCN, который является шагом вперед по сравнению с TiN и имеет примерно 3200 HV, наносится в виде многослойного покрытия и хорошо-хорошо подходит для штамповки с жесткими допусками, где важны как твердость, так и контроль размеров.
- Нитрид хрома (CrN):При 1800 HV он мягче, чем TiN, но его более низкое внутреннее напряжение позволяет наносить более толстые покрытия. CrN хорошо подходит для операций формовки, где низкий коэффициент трения имеет большее значение, чем чрезвычайная твердость.
- Азотирование:Процесс термохимической диффузии, а не нанесение покрытия. Азотирование упрочняет поверхностный слой самой стали, обычно до эквивалента 65-70 HRC, без добавления отдельного слоя покрытия. Это делает его полезным для крупных компонентов штампов, где допуски по толщине покрытия являются проблемой.
- Хромирование:Более старая, но все еще актуальная опция для улучшения разделительных свойств волочильных штампов и уменьшения захвата материала во время операций формовки.
Разрыв в производительности между инструментами с покрытием и без покрытия не является незначительным-он может существенно изменить ситуацию. Один задокументированный случай, связанный с составным пуансоном из пружинной стали 1074, показал, что производство подскочило с 10 000 деталей без покрытия до 100 000 деталей с покрытием AlTiN и до 250 000 деталей, когда поверх слоя AlTiN была добавлена пленка сухой смазки. Эти цифры показывают, почему выбор покрытия заслуживает такого же инженерного внимания, как и выбор базовой марки стали.
Одно важное предостережение: не каждый процесс нанесения покрытия подходит для любой стали. Покрытия CVD, нанесенные при температуре примерно 1900 градусов по Фаренгейту, отжигают основу инструмента во время нанесения. Стали, такие как A2 и S7, не следует наносить CVD-покрытием для применений, связанных с ударными нагрузками, поскольку высокая температура процесса ухудшает их микроструктуру и снижает ударную вязкость. Процессы PVD, работающие при температуре ниже 900 градусов по Фаренгейту, полностью исключают эту проблему,-что делает PVD более безопасным вариантом для большинства штамповочных инструментов, если только конкретные требования применения не оправдывают альтернативы CVD или TRD.
Соответствие материала штампа материалу заготовки
Вот реальность, которая сбивает с толку многих новичков,-покупающих инструменты: материал, который вы штампуете, определяет, из какого материала должен быть изготовлен ваш штамп. Штамповка, предназначенная для штамповки углеродистой стали, не выдержит длительную эксплуатацию из нержавеющей стали без значительных модификаций, а инструменты, предназначенные для штамповки стального листа, могут быть слишком -техническими-и-ценами-для процесса штамповки алюминия.
Почему? Более твердые материалы заготовки создают более высокие силы резания и формовки, ускоряют абразивный износ поверхностей матрицы и требуют более узких зазоров между пуансоном-между-матрицами для получения чистых кромок. Более мягкие материалы, такие как алюминий и медь, вызывают меньший износ инструмента, но создают другие проблемы:-истирание, налипание материала и склонность к разрыву, а не к чистому срезу, если зазоры не уменьшены соответствующим образом.
| Материал заготовки | Рекомендуемые марки стали для штампов | Рекомендации по зазору (% толщины с каждой стороны) | Относительный ожидаемый срок службы инструмента |
|---|---|---|---|
| Мягкая/низко-углеродистая сталь | Д2, А2; твердосплавные вставки для больших-объемов | 5-10% | Базовый уровень (1x) |
| Нержавеющая сталь (серия 300) | Д2, М2 или карбид; Настоятельно рекомендуется использовать покрытия TRD/PVD. | 3-6% | 0,4x - 0.6x базовый уровень |
| Высокопрочная-сталь (HSLA, AHSS) | Твердый сплав D2 с покрытием TiCN или AlTiN. | 4-8% | 0,3x - 0.5x базовый уровень |
| Алюминиевые сплавы | А2, Д2; Покрытия CrN или DLC для предотвращения истирания. | 3-5% | 1,5x - 2.5x базовый уровень |
| Медные/латунные сплавы | A2, O1 для коротких тиражей; D2 для более длительных кампаний | 3-6% | 1,5x - 2x базовый уровень |
Обратите внимание на закономерность: нержавеющая и-высокопрочная сталь сокращают ожидаемый срок службы инструмента вдвое или более по сравнению с штамповкой из мягкой углеродистой стали, а более мягкие цветные металлы значительно продлевают его. Именно поэтому цены на оснастку так сильно различаются в зависимости от материала заготовки, указанного на чертеже детали. В матрице, предназначенной для алюминия, может использоваться сталь A2 с покрытием CrN. Для той же геометрии детали из нержавеющей стали 304 может потребоваться D2 с твердосплавными вставками и покрытием TRD из карбида ванадия,-что удвоит или утроит инвестиции в инструмент, но обеспечит количество попаданий, необходимое для оправдания сборки.
Регулировка зазора имеет не меньшее значение. Склонность нержавеющей стали к закалке-означает, что чрезмерный зазор не только приводит к ухудшению качества кромки-, но и ускоряет износ пуансона, поскольку материал сопротивляется сдвигу и вместо этого деформируется вокруг режущей кромки. Алюминий, с другой стороны, требует более узких зазоров, чтобы избежать разрывов и чрезмерных заусенцев, которые возникают из-за пластичности материала и склонности к течению, а не к полному разрушению.
Согласование материала штампа, термообработки, покрытия и зазора с конкретным материалом заготовки — это то, что отличает долговечный инструмент от инструмента, который хромает в производственном цикле. Но даже идеально заданную матрицу необходимо правильно спроектировать-и именно здесь современное моделирование и оптимизация компоновки полос фундаментально изменили то, как производители инструментов превращают чертеж детали в инструмент,-готовый к производству.
Проектирование штамповочного штампа, моделирование и оптимизация расположения полос
Идеальный выбор материала и обработка поверхности ничего не значат, если геометрия самой матрицы несовершенна. Пуансон, изготовленный из высококачественного D2 с покрытием TiCN, по-прежнему будет давать морщинистые, треснутые детали или детали, не соответствующие--спецификациям, если неправильное расположение волочильного валика, неверно рассчитано давление держателя заготовки или при последовательной компоновке 30 % полосы уходит в отходы. Вот почему за последние два десятилетия проектирование штампов так сильно сместилось в сторону цифрового моделирования.-Выявление этих проблем в программном обеспечении на порядки дешевле, чем обнаружение их во время испытаний в печатном цехе.
Как моделирование штамповки сокращает количество итераций и стоимость испытаний
Компьютерное-моделирование с помощью автоматизированного проектирования (CAE) позволяет инженерам виртуально выполнять весь процесс штамповки-от позиционирования заготовки до окончательной геометрии детали-до того, как будет обработан отдельный блок инструментальной стали. Программное обеспечение шаг за шагом моделирует поток материалов, точно предсказывая, где возникнут проблемы.
Что на самом деле ловит симуляция? Критические виды отказов, которые в противном случае всплывут только во время физических испытаний:
- Истончение и разрыв:Моделирование отображает толщину материала по всей детали, отмечая зоны, где листовой металл выходит за безопасные пределы. Инженеры регулируют радиусы вытяжки, добавляют волочильные валики или изменяют форму заготовки, чтобы перераспределить поток материала перед резкой стали.
- Морщинистость:Недостаточное давление держателя заготовки или неправильные пути потока материала приводят к появлению складок сжатия на фланцах и боковых стенках. Моделирование идентифицирует эти зоны и позволяет итеративно регулировать силы держателя заготовки и геометрию борта.
- Пружинный возврат:После снятия формирующих усилий деталь упруго отскакивает-иногда настолько, что размеры выходят за пределы допуска.Расширенные методы FEAучитывать анизотропию материала, эффект Баушингера и остаточные напряжения для прогнозирования величины упругого возврата, что позволяет инженерам применять стратегии компенсации, такие как чрезмерный-изгиб или изменение геометрии инструмента, еще до изготовления штампа.
- Силовой анализ:Расчет общего требуемого тоннажа гарантирует, что матрица будет подобрана к правильному прессу, а компоненты оснастки подобраны так, чтобы выдерживать реальные нагрузки при формовке без преждевременного выхода из строя.
Практическая отдача значительна. Традиционные рабочие процессы проектирования штамповки металла часто требовали от трех до пяти-или более-итераций физических испытаний для получения приемлемых деталей. Каждая итерация означает разборку матрицы, корректировку обработки, повторную сборку и повторный запуск. Проектирование штамповки,-на основе моделирования, существенно сокращает этот цикл, часто сокращая количество итераций испытаний вдвое и сокращая сроки разработки на несколько недель.
Оптимизация расположения полос для максимального использования материала
При прогрессивном проектировании штампов расчет затрат осуществляется при укладке полосы. Каждый миллиметр потраченного впустую материала между деталями, каждый негабаритный несущий мост и каждый неоптимальный угол раскроя превращаются в тоннаж металлолома в течение производственного цикла, состоящего из миллионов ходов. Традиционные конструкции штампов обычно дают процент брака от 25% до 40%, в то время как оптимизированные компоновки могут снизить этот показатель ниже 15%.
Инженеры контролируют лом с помощью нескольких взаимосвязанных решений на этапе проектирования штампа:
- Стратегии вложения:Расположение деталей как можно ближе-или их взаимное соединение с учетом геометрии- напрямую повышает эффективность использования материала из рулона. Даже незначительные изменения ориентации детали относительно оси полосы могут привести к экономии затрат на сырье на 10–20 %.
- Управление высотой и полосой пропускания:Расстояние продвижения (шаг) и ширину полосы необходимо рассчитывать с точностью до суб-миллиметра. Ненужные промежутки между станциями приводят к потере материала при каждом ходе.
- Конструкция несущего моста:Перемычки, соединяющие каждую деталь с полосой, должны быть достаточно узкими, чтобы минимизировать количество отходов, и в то же время достаточно широкими, чтобы сохранять структурную целостность во время подачи. Если вы ошибетесь, полоска застегнется или порвется в середине-пробежки.
- Распространенные-техники вырезания:В штампах, производящих несколько деталей за один ход, общие линии резки между соседними заготовками могут полностью исключить брак между-деталями.
Компоновка полос — это не косметическое упражнение-, это один из самых мощных инструментов, которыми обладают инженеры для снижения-стоимости детали. Улучшение использования материала на 10 % при годовом выпуске миллиона-деталей из нержавеющей стали толщиной 1 мм дает экономию в тысячи долларов, причем все это достигается еще до запуска первого производства.
От технико-экономического обоснования к-обработанным на станках с ЧПУ компонентам штампа
Проектирование штампов для штамповки металла основано на структурированном рабочем процессе, который превращает чертеж детали в-готовый к производству инструмент. Каждый этап основывается на предыдущем, и пропуск шагов-или их прохождение в спешке- приводит к дорогостоящим ошибкам.
- Технико-экономическое обоснование части:Инженеры оценивают геометрию детали, материал, допуски и требования к объему, чтобы определить, возможна ли штамповка, какой тип штампа подходит и где существуют потенциальные проблемы с формовкой.
- Схема 2D полосы:Последовательность операций, назначение станций и стратегия использования материала отображены в плоской схеме, определяющей, что происходит на каждой станции штампа и как полоса движется через инструмент.
- 3D-моделирование штампа:Полный комплект штампа-пуансоны, блоки штампов, съемники, направляющие системы и все вспомогательное оборудование-разработано в САПР с точными посадками, зазорами и расположением крепежных элементов.
- Проверка моделирования:Программное обеспечение CAE виртуально запускает процесс формования, проверяя поток материала, проверяя наличие утончений и складок, прогнозируя пружинение и подтверждая требования к тоннажу. 3D-модель итеративно уточняется до тех пор, пока результаты моделирования не будут соответствовать критериям приемки.
- Обработка деталей штампа на станке с ЧПУ:Проверенные конструкции переходят на прецизионные электроэрозионные операции, фрезерные и шлифовальные операции с ЧПУ для производства каждого компонента в соответствии со спецификациями.
- Сборка и пробные запуски:Готовая матрица собирается, устанавливается на испытательный пресс и проходит все более совершенные итерации до тех пор, пока образцы образцов не будут соответствовать целевым размерам и качеству.
Этот сквозной--процесс требует тесной координации между инженерами-конструкторами, аналитиками моделирования, машинистами с ЧПУ и специалистами по испытаниям. Разработчики инструментов с полным-обслуживанием, которые держат каждый этап под одной крышей-технико-экономическое обоснование вплоть до окончательной проверки-устраняют задержки при передаче и недопонимание, которые мешают рабочим процессам нескольких-поставщиков.ЙИЧЕН, например, выполняет этот полный рабочий процесс внутри компании: от первоначального CAE-моделирования и проектирования штампа до прецизионной обработки на станке с ЧПУ, пробных запусков и проверки деталей, предоставляя производителям единую точку ответственности от концепции до-готового к производству инструмента.
Хорошо-спроектированная,-проверенная симуляцией матрица значительно снижает количество сюрпризов при проверке. Но это не устраняет их полностью. Изменчивость материалов, прогиб пресса и реальные-условия трения в мире по-прежнему создают проблемы, которые проявляются только тогда, когда сталь соприкасается со сталью-именно поэтому понимание наиболее распространенных видов отказов, их коренных причин и мер по их устранению имеет важное значение, прежде чем любая матрица будет запущена в серийное производство.
Устранение неполадок штамповочного штампа и проверка испытаний
Моделирование многое улавливает, но оно не может воспроизвести каждую переменную в пресс-центре. Несоответствие партий материалов, прогиб пресса под нагрузкой, разрушение смазочной пленки при температуре, тепловое расширение при длительных пробегах-эти реальные-мировые факторы приводят к дефектам, которые проявляются только при работе матрицы на высокой скорости. Разница между магазином, который устраняет проблемы часами, и магазином, который прожигает смены в погоне за симптомами, сводится к одному навыку: точно диагностировать первопричину с первого раза.
Каждый дефект в процессе штамповки металла оставляет свой след. Заусенцы говорят вам нечто иное, чем следы от потертостей. Треснутый фланец указывает на другую первопричину, чем морщинистая вытяжная стенка. Научившись читать эти сигнатуры, вы превратите реагирование на пожар в систематическое устранение неполадок-и защитите как ваши инвестиции в инструменты, так и производственный график.
Распространенные дефекты штампов и их основные причины
Семь видов отказов являются причиной подавляющего большинства проблем с качеством штамповки. У каждого из них есть идентифицируемые симптомы, краткий список вероятных первопричин и конкретные корректирующие действия, которые решают реальную проблему, а не маскируют симптом. Вот полная ссылка:
| Дефект | Симптомы | Коренные причины | Корректирующие действия |
|---|---|---|---|
| Бурринг | Приподнятые острые края на глухих или проколотых элементах; увеличение высоты заусенцев с течением времени; грубая обработка-ощущение края | Изношенные или разрушенные режущие кромки; чрезмерный зазор между пуансоном-к-матрице; плохая отделка стенки высечки | Переточите или замените режущие кромки; уменьшите зазор,-вырезав новые вставки; полированная стенка для высечки; убедитесь, что зазор составляет 5–10 % толщины материала с каждой стороны для мягкой стали. |
| раздражение | Захват материала на поверхностях пуансона или штампа; задиров или царапин на поверхности формованных деталей; прогрессирующее ухудшение с каждым ударом | Недостаточная или неправильная смазка; несовместимое сочетание материалов матрицы и заготовки (например, нержавеющая сталь и инструментальная сталь без покрытия); слишком высокая шероховатость поверхности штамповочных поверхностей | Нанесите соответствующую смазку для штамповки или перейдите на жидкость с рейтингом EP-; нанести противо-покрытие (TiN, CrN или DLC) на формуемые поверхности; полировка поверхностей штампов; перейти на более совместимую марку инструментальной стали |
| Вытягивание слизняков | Слизни (выбитые-куски отходов), обнаруженные в верхней части полосы или застрявшие в последующих частях; периодические дефекты пирсинга | Эффект вакуума между поверхностью пуансона и заготовкой; недостаточная глубина входа матрицы; намагниченные компоненты пуансона или матрицы; избыток масла на поверхности полосы | Добавьте вакуумные-разгрузочные канавки или выталкивающие штифты на поверхность пуансона; увеличить глубину входа матрицы; регулярно размагничивайте инструменты; проверьте зазор и конусность желоба для снарядов, чтобы обеспечить чистый выброс пули |
| Поломка пуансона | Внезапный перелом корпуса или наконечника пуансона; ненормальный звук нажатия или скачок силы; недостающие элементы на штампованных деталях | Несовпадение между пуансоном и отверстием матрицы; тоннаж пресса превышает мощность пуансона; материал заготовки тверже указанного; твердость пуансона слишком высокая (хрупкая); недостаточная сила зачистки | Пере-выровняйте верхнюю и нижнюю половины матрицы; убедиться, что сертификаты материалов соответствуют предположениям о конструкции штампа; уменьшить твердость пуансона или перейти на более твердый сорт (например, S7); проверить и заменить изношенные растягивающие пружины; проверить направляющие пальцы и втулки на предмет износа |
| Трещина по линиям сгиба | Видимые изломы или микротрещины-по внешнему радиусу изгибов; расколы по фланцевым краям | Радиус изгиба слишком мал для толщины и марки материала; линия сгиба ориентирована параллельно направлению зерен материала; пружинение материала, вызывающее вторичное напряжение; обработанный-материал от предыдущих операций | Увеличить радиус изгиба до минимально рекомендованного для материала; по возможности ориентировать изгибы поперек направления волокон; отожгите материал перед формовкой, если проблема заключается в наклепе-; отрегулировать угол формования пуансона R- |
| Сморщивание (операции рисования) | Складки или коробления от сжатия на фланцах, боковых стенках или нарисованных элементах; неравномерное распределение материала | Недостаточное давление держателя заготовки; неправильный дизайн или размещение бусин; размер заготовки слишком велик для полости; неравномерный поток материала из-за неравномерности смазки | Увеличьте силу держателя заготовки; добавьте или отрегулируйте направляющие валики, чтобы контролировать поток материала; уменьшить размеры заготовки; обеспечить равномерное нанесение смазки; проверьте постоянство давления пресс-подушки |
| Размерный дрейф | Прогрессивное направленное отклонение размеров детали в течение производственного цикла; особенности стремятся к пределам допуска, а не разбрасываются случайным образом | Износ направляющего пальца и втулки приводит к перекосу верхней/нижней матрицы; тепловое расширение компонентов штампа при длительных пробегах; износ направляющего штифта приводит к неправильному совмещению полосы | Замените изношенные направляющие пальцы и втулки; реализуйте запланированные перерывы в охлаждении во время длительных запусков или добавляйте каналы охлаждения кристалла; осмотреть и заменить изношенные направляющие пальцы; проверять размерные тенденции с помощью внутри-проверок SPC |
Заметили закономерность в этой таблице? Многие из этих дефектов имеют общие коренные причины.Только выбор зазоравлияет на образование заусенцев, вытягивание заготовок, скорость износа пуансона и даже на деформацию материала в процессе штамповки. Необоснованный зазор,-слишком тугой или слишком свободный-вызывает каскад проблем, которые могут маскировать друг друга, что затрудняет точную диагностику, чем дольше остается без внимания основная причина.
Действия по устранению заусенцев, истирания и вытягивания пробок
Эти три дефекта заслуживают особого внимания, поскольку они являются наиболее частыми проблемами при прецизионной штамповке, и каждый из них часто диагностируется ошибочно, как и другие.
Бурринглегче всего выявить, но труднее всего исправить навсегда. Быстрая переточка восстанавливает режущую кромку, но если основной причиной является неправильный зазор, заусенец возвращается через тысячи ударов. Общая рекомендация по общему зазору штампа составляет примерно 20–25 % толщины материала, но это зависит от материала заготовки и желаемого качества кромки. Перед перешлифовкой всегда проверяйте, что зазор соответствует обрабатываемому материалу,-а не только материалу, который был изначально указан. Замена материалов на уровне катушки встречается чаще, чем думает большинство мастеров, а переход от низко-углеродистой стали к средне-углеродистой стали может привести к тому, что ранее достаточный зазор окажется в «слишком узком» диапазоне, что ускорит разрушение кромки.
раздражениеНа первый взгляд это похоже на износ штампа, но его механизм совершенно иной. Если абразивный износ медленно разрушает поверхность матрицы, истирание представляет собой разрушение адгезии.-Между заготовкой и поверхностью матрицы под давлением образуются микроскопические сварные швы, отрывающие материал от одной поверхности и откладывающие его на другой. Он особенно агрессивен при штамповке нержавеющей стали или алюминия по инструментальной стали без покрытия. Путь исправления заключается не в перешлифовке, а в обработке поверхности: нанесите PVD-покрытие, такое как TiN или CrN, отполируйте формующие поверхности, чтобы уменьшить точки возникновения трения, и модернизируйте смазку до пленки, которая поддерживает разделение при определенных давлениях и температурах, создаваемых вашей матрицей.
Вытягивание слизняковявляется самым прерывистым и разочаровывающим из трех. Заготовка притягивается обратно на поверхность полосы за счет вакуума, создаваемого при выходе пуансона из отверстия матрицы. Это может происходить раз в сто ударов или раз в тысячу-, но достаточно часто, чтобы вызвать дефекты в дальнейшем или повредить саму матрицу, когда пуля попадает между пуансоном и блоком матрицы при следующем ходе. Решения включают в себя шлифовку небольших поперечных-люцевых канавок на поверхности пуансона, чтобы сломать вакуумное уплотнение, добавление подпружиненных-выталкивающих штифтов, увеличение глубины входа матрицы, чтобы пуля плотнее сидела в отверстии, и -критическую-регулярную размагничивание компонентов пуансона и матрицы. Остаточный магнетизм от операций шлифования является одним из наиболее игнорируемых факторов, вызывающих проблемы с вытягиванием заготовок.
Процесс испытания штампа и проверки детали
Каждый штамп для штамповки,-независимо от того, насколько тщательно он моделируется,-прежде чем будет одобрен к производству, проходит процесс физических испытаний. Опробование – это когда виртуальная модель встречается с реальной-физикой мира, и это один из наиболее требующих-этапов всего жизненного цикла инструмента.
Вот что на самом деле происходит во время испытаний на штамповочном прессе:
- Первоначальная настройка и медленная-езда на велосипеде:Матрица устанавливается в испытательный пресс и работает на очень низкой скорости,-часто в режиме однократного-хода-для проверки механического зазора, подачи полосы и формирования основной детали без риска повреждения инструмента.
- Прогрессивное увеличение скорости:Скорость хода постепенно увеличивается в сторону производственной скорости, в то время как технические специалисты отслеживают ненормальный шум, скачки усилия, проблемы с подачей полосы и изменения качества детали, которые возникают только при более высоких скоростях цикла.
- Отбор проб и измерение:Детали извлекаются через регулярные промежутки времени и измеряются по чертежу детали с помощью координатно-измерительных машин (КИМ), оптических компараторов, датчиков годности/не годности-и приспособлений для функциональной проверки. Размеры проверяются по обозначениям GD&T-не только по номинальным значениям, но и по допускам, истинному положению и спецификациям профиля.
- Итеративная корректировка:На основе данных измерений производители инструментов вносят целенаправленные корректировки: регулируют радиусы штамповки, устанавливают регулировочные места на штампах, изменяют зазоры или дорабатывают отдельные пуансоны. За каждой регулировкой следует еще один анализ проб и цикл измерений.
- Проверка производительности-производительности:Как только детали будут стабильно соответствовать спецификациям при целевой частоте хода, в ходе продолжительного цикла будет получена статистически значимая партия образцов,-часто состоящая из 300–500 последовательных деталей-для анализа Cpk и отправки клиенту.
Сколько итераций вы реально ожидаете? Для умеренно сложной прогрессивной кости запланируйте от двух до четырех пробных раундов в качестве базового уровня. Простые вырубные штампы можно проверить за одну или две итерации. Сложные многостанционные прогрессивные или передаточные инструменты с глубокой вытяжкой, жесткими допусками или современными-сталями повышенной прочности могут потребовать пять или более проходов, прежде чем все станции будут производить соответствующие детали одновременно.
Для успешной приемки штампа обычно требуется три вещи: все критические размеры в пределах заданных допусков для постоянной партии образцов, качество поверхности и кромок, соответствующее стандартам качества изготовления, а также последовательная подача полосы и выброс заготовки на производственной скорости без вмешательства оператора. Пока все три критерия не будут выполнены одновременно, штамп не будет -готов к производству-независимо от того, насколько близкими кажутся отдельные измерения.
Tryout показывает то, что ни одно моделирование не может полностью предсказать: реальную стоимость запуска кубика с течением времени. Каждая регулировка, каждая переточка, каждая замена пружины складываются-и целостное понимание этих затрат — вот что отличает разумные инвестиции в инструмент от инвестиций, которые незаметно теряют прибыль в течение многолетней-производственной программы.
Затраты на оснастку для штамповки и структура экономических решений
Каждая переточка, каждая весенняя замена, каждая пробная итерация из предыдущего раздела имеют свою цену-и эти затраты не существуют изолированно. Они складываются из первоначальных инвестиций в оснастку, сырья, потребляемого на один удар, и времени прессования, необходимого для каждой детали. Реальный вопрос, с которым сталкивается большинство инженеров и менеджеров по закупкам, заключается не в том, «сколько стоит кристалл?» а скорее «в какой момент эти инвестиции действительно начинают окупаться?» Чтобы ответить на этот вопрос, необходимо трезво-взглянуть на то, что влияет на затраты на оснастку для штамповки, как эти затраты амортизируются в зависимости от объема производства и когда альтернативные методы производства имеют больше экономического смысла.
Что влияет на затраты на оснастку для штамповки
Стоимость инструментов для проектов штамповки листового металла может варьироваться от 5000 долларов США за простые вырубные штампы до 100 000 долларов США и более за сложные прогрессивные штампы с несколькими станциями формовки. Этот огромный разброс не является произвольным. Шесть основных факторов тянут цену в разных направлениях:
- Сложность детали и количество особенностей:Каждое отверстие, изгиб, тиснение и контур добавляют к штампу станцию или операцию. Плоская шайба с одной операцией вырубки — это принципиально другая задача, чем много-автомобильный кронштейн с двенадцатью просверленными элементами. Больше функций означает больше станций, больше прецизионных-наземных компонентов и больше времени на разработку.
- Тип штампа:Как говорилось ранее, прогрессивные штампы стоят значительно дороже, чем одиночные-позиционные или составные штампы, поскольку они объединяют несколько операций в одном инструменте. Передаточные штампы увеличивают затраты еще больше из-за механических систем транспортировки, необходимых для перемещения деталей между станциями.
- Количество станций:В прогрессивной оснастке каждая станция добавляет режущие пуансоны, формовочные вставки, съемники и пилотные направляющие-, все из которых должны быть обработаны, закалены и выровнены. Кубик с шестью-станциями не стоит в два раза дороже, чем кубик с тремя-станциями, но зависимость ближе к линейной, чем ожидает большинство покупателей.
- Марка инструментальной стали и обработка поверхности:Матрица, изготовленная из стали O1 и без покрытия, намного дешевле, чем штамп, изготовленный из D2 с твердосплавными вставками и пуансонами с покрытием TiCN-. Но, как обсуждалось в разделе о выборе материала, более дешевая сталь часто означает более короткий срок службы штампа и более высокую-стоимость детали в течение производственного цикла.
- Требования толерантности:Более жесткие допуски требуют более тонкой механической обработки, более точного шлифования и большего количества испытаний.Плоские элементы могут удерживать ±0,005 дюйма.или более туго при использовании хорошо-оснастки, но формованные элементы-изгибы, фланцы, вытянутые стенки-требуют дополнительных инженерных усилий и часто более сложной геометрии штампа для контроля упругости и течения материала в пределах спецификации.
- Ожидаемый объем производства:Объем не влияет напрямую на цену штампа, но определяет, какой класс инструментов вам нужен. Срок эксплуатации 50 000-деталей может оправдать использование инструментов класса C из более простых сталей. Программа автомобилестроения, состоящая из пяти-миллионов-деталей, требует конструкции класса А с использованием материалов премиум-класса, а разница в стоимости существенна.
Стоимость большинства проектов в области штамповки металлов стоит от 15 000 до 50 000 долларов США за детали средней сложности. Понимание того, какой из этих шести факторов влияет на вашу конкретную цену, дает вам возможность-не вести переговоры вслепую, а найти осознанный компромисс между инвестициями в инструмент, сроком службы матрицы и стоимостью детали.
-Амортизация стоимости деталей и-рациональное мышление
Вот тут-то и становится интересной экономика штамповочного производства. Прогрессивная матрица стоимостью 40 000 долларов кажется дорогой, пока вы не распределите эту стоимость на миллион деталей.-Внезапно вы увидите четыре цента за штуку только за компонент инструмента. Пропустите через одну и ту же матрицу только 10 000 деталей, а использование инструментов добавляет 4 доллара США к каждой отдельной единице. Математика проста, но ее значение огромно.
Подумайте об этом так: кубик имеет фиксированную стоимость. Время печати, материалы и труд являются переменными затратами. По мере увеличения объема фиксированная стоимость инструмента за штуку быстро падает, в то время как переменные затраты остаются практически неизменными. В какой-то момент общая стоимость штампованных деталей в расчете на-деталь превосходит альтернативные методы, которые не требуют предварительного использования инструментов, но требуют более высоких затрат на обработку детали.
Где обычно происходит это пересечение? Ответ зависит от геометрии детали, материала и того, с какой альтернативой вы сравниваете. Но практические показатели отрасли дают полезные ориентиры:
- Для деталей, которые в настоящее время производятся лазерной резкой, штамповка обычно становится более рентабельной-при количестве от 3000 до 10 000 штук, в зависимости от сложности. Ниже этого диапазона выигрывает преимущество лазерной резки с нулевым-инструментальным оснащением.
- При замене штамповки металлических деталей, обработанных на станке с ЧПУ-, пересечение может происходить даже при меньших объемах, если геометрия детали хорошо -подходит для формовки,-поскольку механическая обработка требует большого времени цикла на-деталь, которое устраняется штамповкой.
- Для простых геометрических форм в промышленной штамповке металлов объемы, превышающие 10 000 деталей в год, начинают резко сдвигать экономику в пользу штамповки, особенно если принять во внимание общие цены на заказы и эффективность использования материалов за счет оптимизированного расположения полос.
Критическая ошибка покупателей заключается в том, что они оценивают стоимость оснастки отдельно, а не рассчитывают общую годовую стоимость-амортизации оснастки плюс переменную стоимость за штуку, умноженную на объем. Одиночная-матрица стоимостью 5000 долларов США, производящая детали по 0,80 доллара США каждая, может выглядеть дешевле, чем прогрессивная матрица стоимостью 35 000 долларов США, производящая детали по 0,25 доллара США каждая,-пока вы не подсчитаете годовой объем и не поймете, что прогрессивная матрица экономит 50 000 долларов США в год на производственных затратах.
Штамповочные штампы и альтернативные методы производства
Штамповка не всегда является правильным ответом. Для небольших объемов, быстрых итераций проектирования или геометрии деталей, требующих обширной трехмерной обработки, другие методы могут обеспечить лучшую общую экономичность. Приведенная ниже схема принятия решений помогает разобраться, когда инструменты для штамповки оправдывают свое существование, а когда альтернативы заслуживают серьезного рассмотрения:
- Выбирайте стемпинг, когда:Годовые объемы превышают 10 000-50 000 деталей; деталь преимущественно изготавливается из плоской листовой заготовки; постоянство размеров в больших объемах имеет решающее значение; давление на стоимость детали является основным фактором; и конструкция достаточно стабильна, чтобы оправдать инвестиции в фиксированный инструмент.
- Рассмотрите возможность лазерной резки, если:Объемы – до 3000 единиц; конструкция все еще развивается и может меняться в зависимости от производственных партий; детали плоские или требуют лишь простого изгиба после-разреза; иустранение первоначальных инструментов на сумму 15 000 или более долларовперевешивает более высокие затраты на-обработку детали.
- Рассмотрите возможность обработки на станке с ЧПУ, если:Для деталей требуются детали с плотной механической обработкой-резьбы, прецизионные отверстия, сложные трехмерные поверхности-, которые невозможно создать штамповкой; объемы настолько малы, что стоимость обработки-штучки является конкурентоспособной; или толщина материала превышает практические пределы штамповки.
- Рассмотрите возможность гидроформинга, если:Детали требуют глубоких, сложных-трехмерных форм с плавными контурами, для которых потребовалось бы несколько операций вытяжки на обычном штампе; объемы умеренные; а использование материала лучше обеспечивается геометрией гидроформования труб или листов.
Ни одна из этих альтернатив не является универсально дешевле или лучше. Каждый из них занимает определенное пространство-и-геометрии. Ценность производства штамповки металла заключается, в частности, в его способности производить геометрически согласованные детали при минимальной-затрате за штуку, как только объемы оправдывают использование инструментов-порог, который меняется в зависимости от каждого фактора, описанного выше.
Однако общая стоимость владения выходит далеко за рамки первоначального заказа на покупку. Профилактическое обслуживание-плановая перешлифовка с заданными интервалами-подсчета ударов, периодическая замена пружин по мере снижения силы зачистки, техническое обслуживание системы смазки и последующий ремонт штампа-представляют собой текущие расходы, которые напрямую влияют на долгосрочную-экономику. Ухоженный-кулачок класса А, совершивший 1 500 000 ударов за свой срок службы, распределяет общую стоимость владения по значительно большему знаменателю, чем заброшенный кубик, который требует полной перестройки при 400 000 ударов. Инвестиции в техническое обслуживание реальны, но стоимость их пропуска всегда выше.
Понимание этой экономики позволит вам занять более сильную позицию за столом котировок. Но знание того, о чем спросить, какие документы подготовить и как оценить производителя инструментов, сидящего напротив вас, – это совершенно другой набор навыков-, который отделяет покупателей, которые получают надежные инструменты, от тех, кто в течение следующих двух лет тратит на управление качеством и изменение заказов.
Как найти и оценить поставщиков инструментов для штамповки
Вы понимаете экономику. Вы знаете, какой тип штампа соответствует вашему объему производства, какие инструментальные стали соответствуют материалу вашей заготовки и примерно на что следует потратить инвестиции в инструмент. Следующая задача совершенно иная: найти производителя инструментов, который действительно сможет выполнить эти спецификации, не погружая вас в заказы на изменения, пропущенные сроки и детали, которые едва проходят проверку в хороший день.
Приобретение штампа для штамповки металла — это не заказ товарной детали по каталогу. Каждая матрица разрабатывается-по индивидуальному заказу, и качество этой разработки невозможно увидеть до тех пор, пока инструмент не будет изготовлен, установлен и начнет работать на высокой скорости. Эта асимметрия,-когда покупатель не может проверить качество до тех пор, пока большая часть денег не будет потрачена,-делает внешний-процесс критически важным. От того, что вы включите в пакет запроса предложений, как вы оцениваете ответы и какие вопросы задаете во время визитов к поставщикам, будет зависеть, получите ли вы готовый к производству инструмент или же у вас будет шестизначная головная боль.
Что включить в пакет запроса цен на инструменты для штамповки
Расплывчатый запрос предложения приводит к расплывчатым расценкам,-а расплывчатые расценки преподносят сюрпризы. Чем точнее вы определите проект заранее, тем точнее будет соответствие между тем, что вы ожидаете, и тем, что предлагает производитель инструментов. Вот рабочий процесс поиска, шаг за шагом:
- Подготовьте чертежи деталей с GD&T и обозначениями материалов.Включите чертеж с полным размером и указанием геометрических размеров и допусков, марки материала, толщины и любых особых условий, таких как закалка или обработка поверхности входящей катушки. Какотраслевые тематические исследования неизменно показывают, неоднозначные или слишком жесткие допуски для не-некритичных функций являются одной из основных причин ненужных затрат на инструменты. Определите, какие размеры функционально критичны, а какие допускают более широкие диапазоны.-вашему изготовителю инструментов это различие необходимо для эффективного проектирования.
- Определите ежегодные потребности в объемах и график изменения объема.Укажите не только общий объем за весь срок службы, но и объем-первого года, пиковую годовую потребность и любые запланированные темпы-увеличения или-спада. Это напрямую влияет на выбор класса инструмента.-производитель инструментов, указывающий конструкцию класса А для программы обработки деталей из 20 000-, слишком усложняет задачу.
- Укажите требования к допускам и чистоте поверхности.Указывайте критичные-к-размерам качества (CTQ) отдельно от общих допусков. Если конкретные поверхности должны соответствовать значениям Ra для последующего покрытия или гальванического покрытия, укажите это явно. Предположения здесь стоят недель во время проверки.
- Прежде чем приступить к выбору типа штампа, запросите отзыв о технико-экономическом обосновании.Опытный поставщик штамповочного инструмента и штампов на этом этапе конструктивно откажется,-отметив геометрию, которую сложно сформировать, предложив изменения конструкции, которые уменьшают сложность оснастки, или порекомендуя другой тип штампа, отличный от того, который вы предполагали. Если поставщик просто говорит «да» на все, это не отзывчивость. Это красный флаг.
- Оцените возможности поставщика в области проектирования, обработки, испытаний и проверок.Подробности запроса: Какие платформы CAD/CAM они используют? Они проводят моделирование внутри-дома? Каков диапазон тоннажа их пробных прессов? Какое метрологическое оборудование доступно для валидации деталей?
- Сравните образцы деталей, прошедших испытания, со спецификациями.Требуйте сначала-отчеты о проверке изделий с полными данными CMM, привязанными к вашим запросам GD&T. Одного только визуального одобрения недостаточно.-размерные данные должны поддерживать соответствие по всей карте допусков.
- Подтвердите критерии приемки штампа и документацию по техническому обслуживанию.Прежде чем нарезать первую стружку, договоритесь в письменной форме о том, что представляет собой успешная приемка штампа: сколько последовательных соответствующих деталей, с какой скоростью хода, измеренных по каким размерам. Также запросите руководство по техническому обслуживанию, в котором указаны интервалы переточки, списки запасных частей и рекомендуемые графики смазки.
Пропуск любого из этих шагов не экономит время. Это переносит проблему вниз по течению-на задержки испытаний, споры о спецификациях и детали, которые почти соответствуют требованиям печати, но никогда не достигают их стабильно.
Оценка поставщиков оснастки помимо цены
Цена имеет значение, очевидно. Но самая низкая-цена на штамп для штамповки металла часто становится самым дорогим проектом, если учесть длительные испытания, доработку и простои производства. Для оценки поставщика металлического инструмента и штампов необходимо взглянуть не только на указанное число, но и на инфраструктуру, инженерную глубину и технологическую дисциплину, стоящую за ним.
Пять качеств отличают серьезных производителей инструментов от магазинов, которые просто выставляют цены, чтобы получить заказ:
- Собственные-возможности проектирования и моделирования:Поставщики, которые самостоятельно разрабатывают прогрессивные штампы-и проверяют их с помощью CAE-моделирования перед обработкой,-быстрее реагируют на проблемы, более эффективно выполняют итерации во время испытаний и обеспечивают более жесткий контроль над всей сборкой. Аутсорсинг проектирования создает пробелы в общении и позволяет-укачивать пальцем, когда возникают проблемы с качеством.
- Прецизионное обрабатывающее оборудование:Проволочная электроэрозионная обработка, координатное шлифование, фрезерование на станках с ЧПУ с суб-микронным позиционированием и способность к поверхностному шлифованию – это базовые требования для любого инструмента-производства цехов. Спросите о возрасте машины и графиках технического обслуживания.-Прецизионное оборудование, которое не калибруется регулярно, производит компоненты, которые выходят за рамки технических характеристик.
- Пробные прессы на-сайте:Поставщик, не имеющий-возможности проведения испытаний, отправляет вам непроверенную матрицу. Вы хотите увидеть пробные прессы, которые соответствуют или точно повторяют тоннаж, размер станины и частоту хода вашего производственного пресса. Несовпадающие условия испытаний маскируют проблемы, которые всплывают сразу же, как только штамп перемещается на ваше предприятие.
- Метрология и возможности контроля:Оборудование КИМ, оптические измерительные системы и калиброванные средства измерения не-не подлежат обсуждению. Спросите, включена ли проверка в рабочий процесс опробования или выполняется только в конце. Непрерывное измерение во время отладки позволяет раньше обнаружить дрейф и сократить общее количество итераций.
- Поддержка после-доставки и готовность вносить изменения:Штампы редко работают без проблем-в течение всего срока службы без каких-либо модификаций. Поставщик, который рассматривает доставку штампа как завершение своего участия, не является партнером,-он является поставщиком. Ищите производителей инструментов, которые ведут учет вашей матрицы, имеют запасы критически важных запасных компонентов и обязуются поддерживать модификации, когда конструкция вашей детали меняется или меняются условия производства.
Для программ штамповки автомобилей и других приложений с высокими-этими критериями эти критерии не являются обязательными,-они представляют собой минимальный порог для серьезного рассмотрения. Обзор компании, производящей штампы для штамповки металла, в котором не рассматривается каждая из этих возможностей, должен вызывать более глубокие вопросы, а не предположения.
Поставщики полного-услуги, которые выполняют все этапы-от технико-экономического обоснования до моделирования CAE, прецизионной обработки, пробных запусков и окончательной проверки под одной крышей,-устраняют риск координации, который мешает программам оснастки нескольких-поставщиков, и предоставляют покупателям единую точку ответственности от первой концепции до передачи производства.
ЙИЧЕНиллюстрирует эту интегрированную модель, охватывающую технико-экономическое обоснование,-проектирование штампов с помощью CAE, обработку на станках с ЧПУ, внутренние-испытания и контроль размеров в рамках одной операции. Для производителей и менеджеров по снабжению, готовых перейти от исследования к-готовому обсуждению запроса цен, их сквозная-структура-возможностей напрямую соответствует критериям оценки, изложенным выше,-снижает риск передачи управления и консолидирует подотчетность там, где это наиболее важно.
От запроса цен до приемки штампов и передачи производства
Процесс поиска не заканчивается, когда вы выбираете поставщика. Он продолжается через анализ конструкции, утверждение-моделирования, посещение испытаний и формальную приемку штампа-и то, как вы управляете этими этапами, определяет, будет ли переход от разработки инструментов к производству проходить гладко или спотыкаться.
Несколько практических рекомендаций для этапа передачи:
- По возможности посещайте пробное занятие лично.Наблюдение за работой штампа на испытательном прессе дает вам информацию, которую не сможет отразить ни один отчет-поведение полосы, стабильность выброса пробки, характер шума и процесс устранения неполадок, проводимый изготовителем инструмента, в режиме реального времени. Это также выстраивает рабочие отношения, на которые вы будете полагаться, когда в будущем потребуются изменения.
- Настаивайте на полной книге штампов.Сюда должны входить окончательные чертежи конструкции штампа, спецификация материалов с указанием марок стали и записей о термообработке каждого компонента, перечень запасных частей, график технического обслуживания с интервалами переточки и полные данные-осмотра первого изделия. Кубик без документации — это кубик, который вы не можете эффективно поддерживать.
- Четко определите критерии передачи производства.Заранее договоритесь о том, сколько последовательных соответствующих деталей при скорости производственного цикла составляет успешную приемку. Отраслевые нормы варьируются от 300 до 500 деталей для инструментов автоматизации и штампов, но сложные программы могут потребовать большего размера выборки для проверки Cpk.
- Планирование заказов на инженерные изменения (ECO).Части развиваются. Ваш клиент может изменить геометрию, скорректировать допуски или изменить материалы после изготовления штампа. Обсудите процедуры ECO и структуру ценообразования до того, как они вам понадобятся,-если отношения носят скорее совместный, чем враждебный характер.
Поиск инструментов для штамповки в конечном итоге является задачей по управлению рисками. Каждый шаг в процессе,-от полноты пакета запроса предложения до строгости оценки поставщика и соблюдения критериев приемки-либо снижает, либо усугубляет риск возникновения производственных проблем в дальнейшем. Покупатели, которые заранее тратят время на то, чтобы прояснить эти детали, те же самые, кто обеспечивает бесперебойную работу производственных линий двенадцать месяцев спустя, в то время как их коллеги все еще решают проблемы с размерами и договариваются о расходах на доработку инструментов, которые никогда не были должным образом определены или проверены.
Часто задаваемые вопросы об инструментах для штамповки
1. Сколько обычно стоят инструменты для штамповки?
Стоимость инструментов для штамповки варьируется в широких пределах в зависимости от сложности детали, типа штампа, марки инструментальной стали и требований к допускам. Стоимость простых вырубных штампов может стоить около 5000 долларов, а стоимость сложных прогрессивных штампов с несколькими формовочными станциями может превышать 100 000 долларов. Стоимость большинства проектов средней-сложности составляет от 15 000 до 50 000 долларов США. Ключевым моментом является оценка общей стоимости владения, а не только первоначальной цены,-учитывающей срок службы матрицы, техническое обслуживание, интервалы переточки и-амортизацию каждой детали в рамках ожидаемого объема производства. Партнер с полным-сервисным обслуживанием, такой как YICHEN, может помочь вам правильно-расчет инвестиций в инструмент, оценив осуществимость, запустив CAE-моделирование и порекомендовав оптимальный класс матрицы перед резкой стали.
2. В чем разница между прогрессивными штампами, передаточными штампами и составными штампами?
Прогрессивные штампы подают непрерывную металлическую полосу через несколько станций, каждая из которых выполняет свою операцию, что делает их идеальными для больших-объемов деталей малых---средних-размеров со скоростью, превышающей 200 ударов в минуту. Передаточные матрицы механически перемещают отдельные заготовки между отдельными станциями, что подходит для больших или-деталей глубокой вытяжки, которые не могут оставаться на несущей ленте. Составные матрицы выполняют несколько операций резания за один ход, обеспечивая превосходную точность от-к-элементов плоских деталей, но работают с более низкой частотой циклов. Выбор правильного типа зависит от соответствия геометрии детали, годового объема и требований к допускам для сильных сторон каждой матрицы.
3. Почему возникают заусенцы на штампованных металлических деталях и как их устранить?
Заусенцы на штампованных деталях чаще всего возникают из-за изношенных или разрушенных режущих кромок пуансона или матрицы, а также из-за слишком большого зазора-к-пуансона. По мере затупления кромок высота заусенцев увеличивается, а полоса сдвига сужается. Корректирующий подход начинается с проверки соответствия зазора материалу заготовки -обычно 5–10 % толщины материала с каждой стороны для мягкой стали и более плотного для нержавеющей стали. Переточка восстанавливает режущую кромку, но если основной причиной является зазор, необходимы новые пластины правильных размеров. Регулярный контроль высоты заусенцев во время производства позволяет выявить проблему до того, как уровень брака резко возрастет.
4. Как правильно выбрать инструментальную сталь для штампа?
Выбор инструментальной стали зависит от материала заготовки, объема производства и типа операции, которую выполняет каждая штамповочная станция. Сталь D2 обеспечивает превосходную износостойкость при длительной-вырубке мягкой стали. A2 обеспечивает сбалансированное сочетание прочности и твердости для работы среднего-объема. S7 выдерживает тяжелые формовочные и ударные нагрузки. M2 сохраняет твердость при высоких температурах и обеспечивает высокую скорость хода, а O1 подходит для инструментов для небольших партий или изготовления прототипов. Во многих производственных штампах используются стали нескольких марок:-более твердые стали на станциях резки и более прочные марки на станциях формовки-а также поверхностные покрытия, такие как TiN или TiCN, чтобы значительно продлить срок службы матрицы.
5. Когда инвестиции в штамповочную оснастку имеют больший финансовый смысл, чем лазерная резка или обработка на станках с ЧПУ?
Инструменты для штамповки обычно становятся более экономичными-эффективными, чем лазерная резка при количестве деталей от 3000 до 10 000, и более экономичными, чем обработка на станках с ЧПУ при еще меньших объемах для листовой-геометрической формы. Точка пересечения зависит от сложности детали, стоимости материала и требований к допускам. Штамповка требует высоких фиксированных затрат на инструменты, которые быстро амортизируются по мере роста объема, в то время как альтернативы имеют более низкие первоначальные затраты, но более высокие затраты на обработку детали. При годовом объеме производства, превышающем 10 000-50 000 деталей стабильной конструкции, штамповка почти всегда обеспечивает минимальную общую стоимость-детали. Консультация разработчика инструментов с полным-сервисом, такого как YICHEN, для технико-экономического обоснования поможет точно определить уровень безубыточности для вашего конкретного проекта.


