


Что означает создание прототипов инструментов и штампов для металлических штампованных деталей
Представьте себе, что вы вкладываете шестизначную цифру в производственный штамп только для того, чтобы обнаружить, что деталь отскакивает на два градуса выше допуска при первом же нажатии. Этот сценарий реализуется чаще, чем следовало бы, и его почти всегда можно предотвратить. Прототипирование инструментов и штампов для металлических штампованных деталей существует именно для того, чтобы устранить эти проблемы, прежде чем они станут дорогостоящими проблемами.
Определение прототипа инструмента и штампа
Прототипирование инструментов и штампов для металлических штампованных деталей — это инженерная практика проектирования, изготовления и проверки штампов временного или сокращенного-срока службы для изготовления образцов штампованных компонентов, подтверждения формуемости, точности размеров и поведения материала перед инвестированием в полноценную производственную оснастку.
С практической точки зрения прототип штамповки металла — это физическая деталь, изготовленная из специально созданной-матрицы, которая отражает заданную производственную геометрию, но с использованием менее прочных материалов или упрощенной конструкции. Целью не является массовый выпуск. Это обучение: проверка того, что деталь формируется правильно, соответствует заданным размерам и ведет себя так, как прогнозируется в реальных условиях прессования.
Почему прототипирование — это отдельная инженерная дисциплина
Штамповка металла-прототипа – это не просто уменьшенная версия производства. Это отдельная инженерная дисциплина со своей собственной логикой проектирования. В производственной оснастке, часто называемой твердой оснасткой, используются инструментальные стали премиум-класса, такие как SKD11, или твердосплавные пластины, рассчитанные на сотни тысяч циклов прессования. Инструменты-прототипы, напротив, отдают приоритет скорости, адаптивности и сбору информации, а не долговечности.
Мягкие инструменты из алюминия или предварительно-закаленной стали можно изготавливать быстрее и легче модифицировать, что делает их идеальными для изменения геометрии и тестирования реакции материала. Такая гибкость позволяет инженерам исследовать варианты конструкции без затрат времени и средств, связанных с доработкой закаленной стали. Дисциплина направлена на получение максимального результата при минимальных инвестициях в инструменты.
Ключевые риски пропуска фазы прототипа
Отказ от штамповки прототипа и переход непосредственно к производственным штампам приводит к возникновению сложных рисков:
- Дорогостоящая переделка штампа при нарушении допусков на первых-деталях изделия, при этом приходится использовать только опробование и проверку.10-15% от общей стоимости штампа
- Задержка выпуска продукции из-за того, что закаленная сталь повторно обрабатывается-или утилизируется.
- Отходы материала от штамповки прототипа, которые можно было бы сначала уловить с помощью недорогого-мягкого инструмента.
- Скрытые конструктивные недостатки, такие как точки напряжения, деформация материала или проблемы с посадкой, которые проявляются только в реальных условиях формования.
Когда стоимость прогрессивного кубика в среднем составляет от 15 000 до 30 000 долларов США, а стоимость штампа сложного переноса значительно превышает 500 000 долларов США, математика склоняется к тому, чтобы потратить часть этого бюджета на предварительную проверку. Прототипирование — это не предварительная вежливость. Это инженерия рисков, применяемая к формовке листового металла.
Реальный вопрос не в том, создавать ли прототип, а в том, как. Ответ зависит от сложности детали, выбора материала и метода изготовления самой матрицы.
Пошаговый инструмент и процесс прототипирования штампа
Каждое задание по созданию прототипа следует структурированному рабочему процессу, однако на каждом этапе генерируется обратная связь, которая может вернуться назад и изменить ранее принятые решения. Понимание всего процесса производственной штамповки, от получения проекта до проверенных деталей, поможет вам предвидеть, где будут происходить итерации, и соответствующим образом спланировать свои сроки.
От проектирования деталей до компоновки прототипа штампа
Процесс штамповки начинается задолго до того, как металл соприкоснется с прессом. Когда партнер по инструментам получает ваш проект детали, первым действием является тщательный анализ проекта. Инженеры оценивают 3D-модель CAD и 2D-чертежи на предмет проблем с формуемостью: узкие радиусы, глубокие вытяжки, тонкие стенки и элементы, которые может быть трудно штамповать в листовом металле. Они заранее отмечают потенциальные проблемы, поэтому исправления не требуют ничего, кроме исправленного файла.
Оттуда модель САПР преобразуется в макет штампа прототипа. Сюда входит определение количества станций (при использовании прогрессивного подхода), расположения полос, направления подачи материала и размера заготовки. Компоновка штампа учитывает, как процесс штамповки металла будет разворачиваться шаг за шагом, предвидя, где поток материала, растяжение и сжатие изменят геометрию.
Изготовление штампа прототипа
Изготовление штампа — это то место, где концепция становится физическим инструментом. В зависимости от сложности и требований к допускам изготовление может включать в себя обработку штамповых блоков на станке с ЧПУ, электроэрозионную обработку проволоки для сложных профилей или комбинацию того и другого.Электроэрозионная обработка проволокиособенно ценен для штампов-прототипов, поскольку программы можно легко корректировать, обеспечивая эффективную корректировку во время итерации, и после внедрения программы достигается повторяемость в пределах 0,0002 дюйма. Промышленные обрабатывающие центры для штамповки металла выполняют черновую обработку и придание формы башмакам штампов, а электроэрозионная обработка обеспечивает прецизионные профили и малые внутренние радиусы.
Вот последовательный рабочий процесс от начала до-завершения:
- Анализ проекта и оценка формуемости модели входящей детали
- Подготовка CAD, включая компоновку полос, разработку заготовок и архитектуру штампа.
- Конструкция прототипа штампа с расчетом последовательности станций и расчетом зазоров
- Изготовление штампов с помощью станков с ЧПУ, электроэрозионной обработки или гибридных методов.
- Сборка штампа, проверка соосности и настройка пресса
- Первая-штамповка изделий из исходных образцов
- Измерение размеров, проверка и сравнение со спецификациями
- Итерация: регулировка штампа, повторная-штамповка и повторные-измерения.
- Окончательная проверка и передача производственного инструмента
Первые-циклы штамповки статей и итераций
Когда вы впервые запускаете прототип, вы собираете данные, а не производите готовую продукцию. В первой-части статьи показано, как на самом деле ведет себя материал под давлением формовки. Инженеры измеряют каждую деталь в соответствии со спецификациями допуска, выявляя отклонения от пружинения, утончение в углах вытяжки или сморщивание в зонах сжатия.
Редко с первой попытки получаются детали, соответствующие всем размерам. Итерация встроена в процесс. Лицевую поверхность штампа может потребовать повторной-обработки, чтобы компенсировать упругий возврат. Радиус вытяжки может потребовать открытия, чтобы предотвратить растрескивание. Каждый цикл штамповки листового металла, измерения, регулировки и повторной штамповки сокращает разрыв между фактической и целевой геометрией. Ожидайте от двух до четырех итераций для деталей средней сложности.
Передача валидации и производственного инструмента
Окончательная проверка происходит, когда детали прототипа последовательно соответствуют размерным и функциональным требованиям при небольшой серии образцов. На этом этапе команда инженеров документирует все изученное: фактические значения упругого возврата, оптимальные параметры пресса, примечания по поведению материала и любые изменения геометрии, сделанные во время итерации.
Этот пакет данных становится основой для производственного инструмента. Вместо того, чтобы исходить из предположений, разработчик штампов работает на основе подтвержденной, эмпирически подтвержденной информации. Передача преобразует знания о прототипировании в производственную уверенность, а выбор метода прототипирования напрямую определяет, какую часть этих знаний вы можете извлечь.
Сравнение методов прототипирования и когда использовать каждый из них
Не все штампы прототипов изготавливаются одинаково, и выбор неправильного метода для вашей детали может привести к потере времени и бюджета. Правильный подход к выбору инструментов для штамповки металла зависит от нескольких переменных: насколько сложна ваша геометрия, какой материал и калибр вы формуете, насколько жесткими должны быть ваши допуски и сколько образцов образцов вам нужно, прежде чем приступить к производству.
Вот практическое описание наиболее распространенных методов, в чем каждый из них превосходен, а в чем каждый терпит неудачу.
Программные инструменты для проверки небольших-объемов
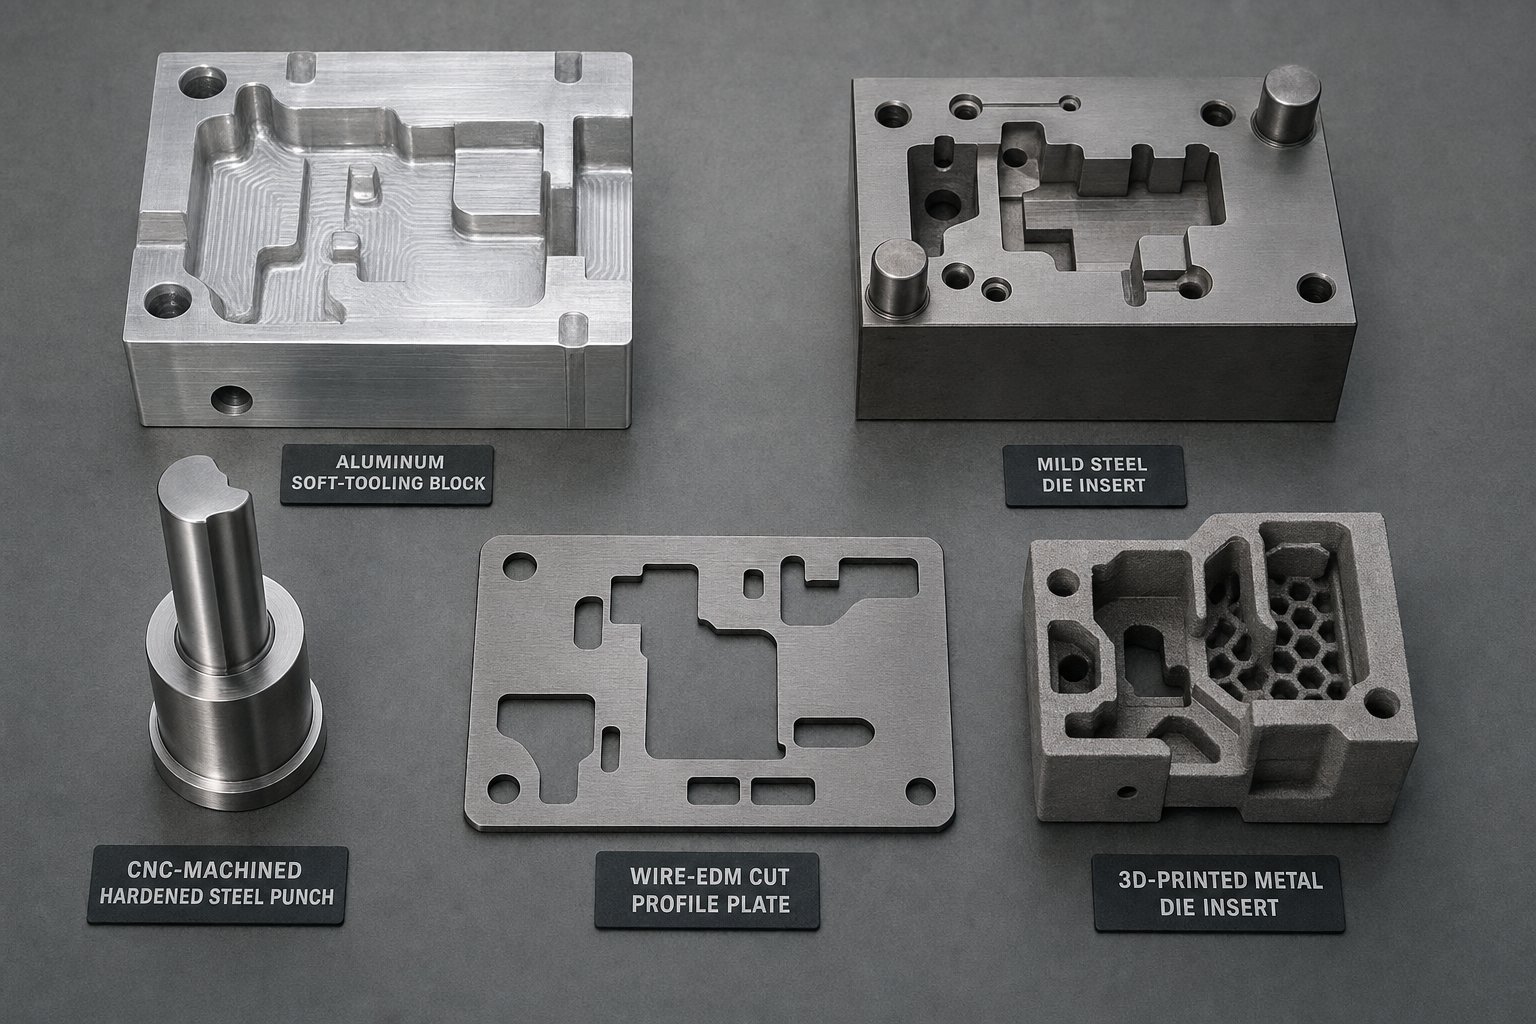
В мягкой оснастке для изготовления компонентов матрицы используются алюминиевые сплавы (обычно 6061 или 7075) или мягкая сталь. Поскольку эти материалы обрабатываются быстро и стоят дешевле, чем инструментальная сталь, мягкая оснастка обеспечивает самый быстрый цикл обработки при минимальных первоначальных инвестициях. Компромисс – это жизнь. Алюминиевые штампы обычно выдерживают от 500 до 5000 ударов, прежде чем износ ухудшит качество детали, что делает их подходящими для ранней-этапа проверки, а не для длительных испытаний прототипов.
Мягкая оснастка лучше всего работает, когда вам нужно проверить базовую формуемость, протестировать новую компоновку полосы или подтвердить, что последовательность процессов прогрессивной штамповки обеспечивает заданную геометрию. Он менее подходит для деталей, требующих жестких допусков ниже +/-0,05 мм, поскольку более мягкие материалы штампов больше прогибаются под нагрузкой прессования и быстрее изнашиваются на режущих кромках. Однако для простых изгибов, неглубокой вытяжки и геометрии штамповки с четырьмя направляющими мягкие инструменты быстро дают ответы.
Прототипы штампов для электроэрозионной обработки-с ЧПУ и проволокой
Если ваша деталь требует более жестких допусков или требует более сложных операций формовки, -прототипные штампы, обработанные на станках с ЧПУ, из предварительно-закаленной инструментальной стали (часто D2 или A2 при твердости 45–55 HRC) устраняют разрыв между мягкими инструментами и полноценными серийными штампами. Эти матрицы обеспечивают более узкие зазоры и дольше сопротивляются износу, обычно срок их службы составляет от 10 000 до 50 000 выстрелов в зависимости от формуемого материала и твердости матрицы.
Проволочная электроэрозионная обработка дополняет обработку на станках с ЧПУ сложных внутренних профилей, острых углов и функций, недоступных при обычном фрезеровании. Объединение обоих процессов в одном штампе является обычной практикой. Оборудование для быстрого прототипирования в современных инструментальных цехах позволяет изготовить эти штампы за две-четыре недели, в зависимости от сложности. Этот метод подходит для деталей с умеренной и высокой геометрической сложностью, где точность размеров во время прототипирования должна точно соответствовать условиям производства.
Когда 3D--печатные вставки имеют смысл
Аддитивное производство уже вошло в сферу создания прототипов, хотя его роль остается специализированной. Исследования вОклендский университетпродемонстрировали, что напечатанные на 3D-принтере -вставки для штампов с покрытием позволяют штамповать 50 000 деталей из сверхвысокопрочной стали DP980 толщиной 1-мм-толщиной 1-с износом, сравнимым с износом обычных вставок из инструментальной стали D2. Обе конфигурации позволили получить детали с хорошим состоянием поверхности на протяжении всего пробега.
Основным преимуществом 3D-вставок является геометрическая свобода. Сложные контуры лицевых поверхностей штампа, для которых потребуется много времени на станке с ЧПУ или несколько установок электроэрозионной обработки, можно печатать напрямую, что сокращает время изготовления сложных форм. Эта технология лучше всего подходит для быстрого прототипирования металлических штамповок, где геометрия матрицы имеет четкую форму, а традиционная механическая обработка была бы -непомерно затратной. Это менее практично для больших плоских поверхностей штампов или простых геометрических форм, где обработка с ЧПУ остается более быстрой и экономичной.
Метод сопоставления с характеристиками детали
Выбор метода прототипирования в конечном итоге представляет собой матрицу решений. Вы балансируете скорость и точность, стоимость и срок службы матрицы, а геометрическую сложность и производственные возможности. В таблице ниже эти факторы объединены в единую справочную систему:
| Метод | Материал штампа | Типичная жизнь (кадры) | Толерантность | Диапазон времени выполнения | Лучший-вариант использования |
|---|---|---|---|---|---|
| Мягкая оснастка (алюминий) | 6061/7075 Алюминий | 500 - 5,000 | +/- 0.08 - 0.13 мм | 1 - 2 недели | Ранние проверки формуемости, простые изгибы, проверка небольших-объемов |
| Мягкая оснастка (мягкая сталь) | 1018/1045 Сталь | 2,000 - 10,000 | +/- 0.05 - 0.10 мм | 2 - 3 недели | Умеренная геометрия, более толстые калибры, короткие серии прототипов |
| Обработанная на станке с ЧПУ-(предварительно-закаленная инструментальная сталь) | D2/A2 при 45-55HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 мм | 2 - 4 недели | Детали с жесткими-допусками, производственная-репрезентативная проверка |
| Прототипы штампов для электроэрозионной обработки проволоки | Инструментальная сталь D2/A2 | 10,000 - 50,000 | +/- 0.013 - 0.025 мм | 3 - 5 недели | Сложные профили, острые внутренние углы, тонкая вырубка. |
| Вставки для матриц, напечатанные на 3D-принтере- | Порошок мартенситностареющей стали/инструментальной стали | 5,000 - 50,000+ | +/- 0.05 - 0.10 мм | 1 - 3 недели | Поверхности сложной формы, быстрое изменение геометрии |
Выявляется несколько закономерностей. Если вы штампуете тонкий алюминий или латунь с простой геометрией изгиба, мягкие инструменты помогут вам получить ответы за несколько дней. Если ваша деталь включает в себя много-процесс прогрессивной штамповки с жесткими позиционными допусками, предварительно-закаленные штампы с ЧПУ-оправдают дополнительное время выполнения заказа. А если ваша геометрия настолько сложна, что затраты на обработку растут по спиральной схеме, 3D-печатные вставки могут оказаться более быстрым и экономичным решением.
Выбранный вами метод также определяет, насколько репрезентативными будут результаты вашего прототипа. Более мягкие материалы штампов деформируются по-другому, изнашиваются быстрее и могут не повторять качество поверхности закаленных производственных инструментов. Этот разрыв между поведением прототипа и производством имеет наибольшее значение, когда на сцену выходят свойства материала, особенно то, как различные металлы реагируют на формовочные силы таким образом, что одни только модели CAD не могут полностью предсказать.
Выбор материала и его влияние на результаты прототипа
Штамповка, которая безупречно формирует низко-углеродистую сталь, может производить детали, не соответствующие--спецификациям, как только вы перейдете на нержавеющую сталь или алюминий. Каждый материал для штамповки листового металла обладает своей индивидуальностью под давлением штамповки: уникальное пружинящее поведение, различная склонность к истиранию и различная скорость наклепа, которые изменяют то, как деталь взаимодействует с поверхностями штампа, ход за ударом. Прототипирование с использованием неправильного материала или удобной замены может привести к получению вводящих в заблуждение данных, которые помешают принятию решений по производственным инструментам.
Как свойства материала влияют на конструкцию штампа прототипа
Когда вы проектируете прототип штампа, выбор материала и зазоры штамповочного инструмента должны соответствовать конкретному сплаву, который вы собираетесь использовать в производстве. Различные металлы текут, растягиваются и сжимаются принципиально по-разному при холодной штамповке листового металла. Мягкая сталь относительно щадящая: она имеет умеренный предел текучести, хорошую пластичность и предсказуемое поведение при операциях вытяжки. Нержавеющая сталь, напротив,-быстро затвердевает, а это означает, что по мере ее формования она становится значительно прочнее, что требует большей мощности пресса и различных стратегий зазора. Алюминиевые сплавы более агрессивно пружинят после формовки и склонны к истиранию о непокрытые поверхности матрицы.
Эти различия влияют на все аспекты конструкции матрицы: от-зазора-матрицы и размера радиуса вытяжки до требований к чистоте поверхности и стратегии смазки. Прототип штампа, созданный без учета особенностей поведения материала-, будет производить детали, которые мало что расскажут о том, как на самом деле будет выглядеть производство.
Поведение пружинящего возврата в обычных штампованных металлах
Упругость — это тенденция листового металла частично возвращаться к своей первоначальной плоской форме после снятия формирующей нагрузки. Это происходит потому, что наряду с пластической деформацией при изгибе происходит упругое восстановление. Величина упругого возврата значительно варьируется в зависимости от сплава и толщины.
A сравнительное исследование пружинения V-изгибапри анализе алюминиевого сплава 6061-T6, нержавеющей стали 304 и низкоуглеродистой-стали было обнаружено, что низкоуглеродистая сталь демонстрирует наименьшее упругое отклонение, за ней следует SS 304, при этом Al 6061-T6 отскакивает больше всего. Исследование также показало, что на толщину материала приходится примерно 54% влияния на величину упругого возврата, а на тип материала — около 37%. Более тонкие листы пружинят сильнее, чем более толстые, во всех испытанных сплавах.
Что это значит для прототипирования? Если ваша производственная деталь будет изготовлена из алюминия толщиной 0,5 мм, штамп вашего прототипа должен быть спроектирован с компенсацией перегиба, специфичной для этой комбинации сплава и калибра. Использование более толстого калибра или другого сплава во время прототипирования искажает данные упругого возврата и делает циклы итераций менее полезными. Процесс горячей штамповки, используемый в автомобильной промышленности, устраняет упругость за счет формовки при повышенных температурах, когда материал становится более податливым, но для большинства прототипов, изготовленных методом холодной -формовки, компенсация должна быть заложена в геометрию штампа.
Почему материал прототипа должен соответствовать производственному замыслу
Представьте себе, что ваш прототип изготовлен из мягкой стали, потому что ее дешевле и проще найти, в то время как ваша производственная цель - нержавеющая сталь 304. Детали из мягкой стали получаются идеальными по размерам. Вы подписываете проект штампа и переходите к изготовлению оснастки. Затем, когда производство начинается из нержавеющей стали, детали снова пружинят, матрица затвердевает за несколько сотен ходов, а толщина стенок в углах вытяжки отклоняется от заданной. Каждое предположение, подтвержденное во время прототипирования, оказывается ненадежным.
Вот почему опытные инженеры-инструментальщики настаивают на создании прототипов с использованием фактического материала-предназначенного для производства и нужного размера. Процесс глубокой вытяжки особенно чувствителен к выбору материала, поскольку сжимающие силы во фланце вызывают утолщение материала, которое варьируется в зависимости от сплава. КакЖурнал МеталлоформингОбратите внимание:-плоскостное сжатие во время глубокой вытяжки увеличивает толщину листа в углах вытяжки, и если зазоры матрицы не отрегулированы с учетом особенностей утолщения конкретного материала, истирание становится неизбежным.
Вот ключевые особенности-формования материалов, которые следует учитывать во время прототипирования:
- Величина пружинения:Алюминиевые сплавы и высокопрочные-стали пружинят значительно сильнее, чем мягкая сталь, поэтому требуется компенсация перегиба в геометрии штампа.
- Тенденция к раздражению:Нержавеющие стали и алюминий очень склонны к адгезионному износу поверхностей штампов, что требует полированного инструмента, правильных зазоров и соответствующих покрытий или смазки.
- Скорость упрочнения:Аустенитные нержавеющие стали (304, 316) быстро затвердевают во время формовки, увеличивая требуемый тоннаж и изменяя характеристики текучести материала в середине-хода.
- Чувствительность поверхности:На меди и латуни легко появляются косметические следы, поэтому требуется зеркальная-полированная поверхность матрицы и контролируемая смазка, чтобы избежать видимых дефектов.
- Изменение толщины под нагрузкой:Каждый сплав утолщается и утончается по-разному во время вытяжки, что напрямую влияет на требования к зазору между пуансоном--матрицей.
Толщина колеи влияет на каждый из этих факторов. Матрица, спроектированная с подходящим зазором для низкоуглеродистой стали толщиной 1,5 мм-, будет защемляться и истираться, если через нее формовать нержавеющую сталь толщиной 2,0 мм, поскольку более толстый и твердый материал создает большее трение и большее увеличение толщины в зонах сжатия. Инструменты-прототипы физически отображают эти взаимодействия так, что даже хорошо-откалиброванные модели САПР могут лишь приблизиться. В реальной среде формования присутствуют такие переменные, как повышение температуры, разрушение смазки и микро-поверхностные взаимодействия, которые цифровые модели с трудом могут полностью отразить.
Именно из-за этого разрыва между симуляцией и реальностью физическое прототипирование остается незаменимым, даже несмотря на то, что вычислительные инструменты становятся все более совершенными.
CAE-моделирование как этап проверки перед-прототипированием
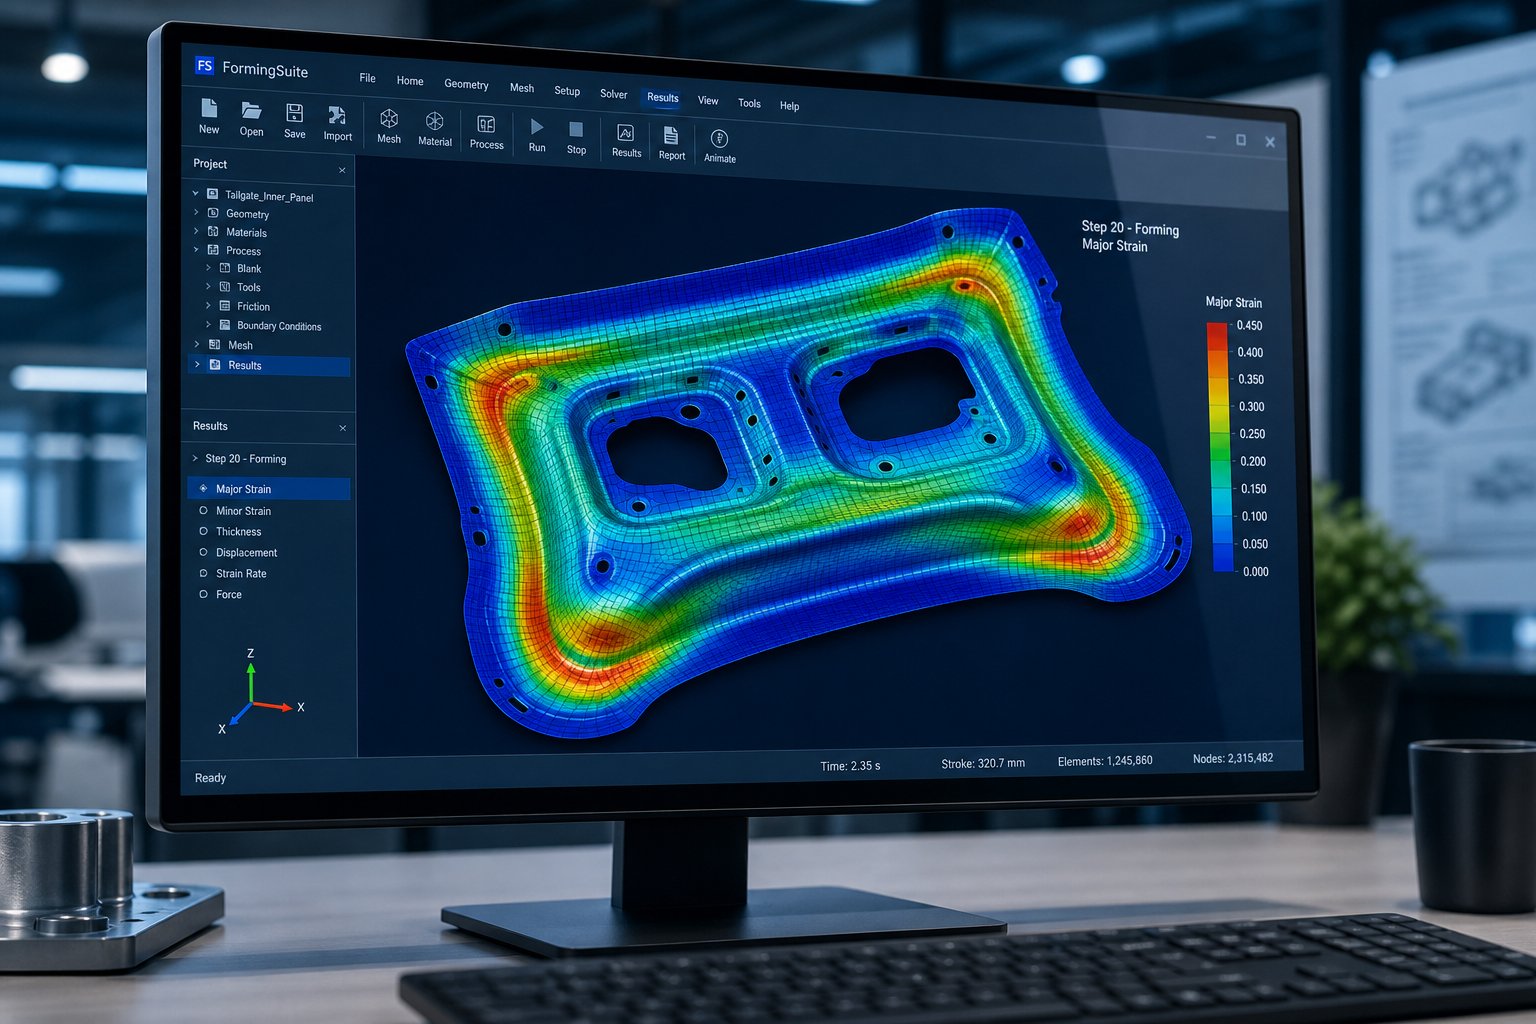
Каким бы сложным оно ни было, физическое прототипирование по-прежнему требует реальных денег и реального времени для каждого цикла итерации. Что, если бы вы могли исключить один или два из этих циклов перед резкой стали? Именно здесь моделирование CAE вписывается в рабочий процесс. Анализ методом конечных элементов для формовки листового металла действует как виртуальный испытательный полигон, позволяя инженерам тестировать конструкции штампов, формы заготовок и параметры процесса в цифровом виде, прежде чем переходить к физическому оснащению. Он не заменяет практическую-технологию прототипа, но резко сужает окно неопределенности, с которым должна справиться первая попытка физического создания кубика.
Что предсказывает моделирование CAE перед резкой стали
Современное программное обеспечение для моделирования формовки с поразительной точностью воспроизводит среду физического прессового цеха. Заготовка моделируется как сетка элементов, геометрия инструмента определяется как жесткие поверхности, а ход пресса моделируется постепенно, рассчитывая деформацию на каждом временном шаге. Результатом является подробная карта того, как ваш листовой металл будет вести себя в реальных условиях формовки.
В соответствии сАналитика AHSSЭти программы доказали свою точность в прогнозировании движения заготовки, деформаций, утончения внутри заготовки, складок, короблений и жесткости формования, как это определяется обычными предельными кривыми формования. В частности, моделирование выявляет три категории дефектов еще до образования металла:
- Утончение и расщепление:Чрезмерное растяжение вертикальных стен или слишком малых радиусов приводит к уменьшению толщины. Утончение более 20% указывает на высокий риск растрескивания во время фактической штамповки.
- Сморщивание и коробление:Силы сжатия во фланцах или неподдерживаемых областях вызывают образование выступов, которые ухудшают качество детали. Моделирование показывает, где необходимо отрегулировать давление держателя заготовки или расположение натяжного валика.
- Отклонение пружинения:Упругое восстановление после формовки прогнозируется направленно, показывая, какие элементы выйдут за пределы допуска и примерно на сколько.
Эти прогнозы имеют неоценимое значение для применений технической штамповки, связанных со сложной геометрией или использованием современных материалов. Они позволяют конструкторам штампов корректировать радиусы, перемещать волочильные валики или изменять форму заготовки до начала изготовления.
Результаты моделирования, которые помогут разработать прототип штампа
Хорошо-выполненное моделирование формования позволяет получить несколько результатов, которые непосредственно определяют, как проектируется и изготавливается прототип штампа:
- Формирование предельных диаграмм (ФЛД):Нанесите на график основные и незначительные деформации в каждой точке заготовки на основе предельной кривой формования материала, показывая, где именно деталь безопасна, находится на пределе или подвержена риску разрушения.
- Карты распределения толщины:Визуализируйте утончение и утолщение по всей детали, выделяя области, где зазоры штампа могут нуждаться в регулировке или где материал может защемиться.
- Спрингбэк прогнозы:Показывать отклонения формы после-формования от номинальной геометрии, направляя компенсацию перегиба, встроенную в поверхности матрицы.
- Оптимизация формы заготовки:Определите идеальный контур исходной заготовки, чтобы формованная деталь требовала минимальной обрезки и эффективно использовала материал.
- Кривые нагрузки пресса:Оцените требуемый тоннаж на протяжении всего хода, чтобы убедиться, что выбранный пресс имеет достаточную мощность для создания прототипов.
Эти результаты служат основой для разработчика прототипа штампа. Вместо того, чтобы полагаться исключительно на опыт и эмпирические правила, инженер начинает с количественных прогнозов того, где возникнут проблемы. Такие инструменты FEA, как AutoForm, PAM-STAMP и LS-DYNA, генерируют эти результаты за часы или дни, что намного быстрее, чем цикл физических испытаний. Практическая польза от быстрого прототипирования металлических деталей заключается в меньшем количестве сюрпризов при первом же попадании в прессу.
Ограничения моделирования и почему физическое прототипирование остается необходимым
Моделирование является мощным инструментом, но оно основано на идеализированных исходных данных.металлообрабатывающая промышленностьпризнает, что качество любого моделирования зависит от качества данных, используемых для генерации прогнозов. Карточки материалов не могут отражать изменения между партиями-в-партиях. Модели трения аппроксимируют реальное поведение смазки. И, как отмечает AHSS Insights, прогнозирование проблем с локальной формуемостью, таких как растяжимость сдвинутой кромки, по-прежнему отсутствует из-за сложности моделирования всех эффектов производственной кромки.
Прогнозирование пружинистого возврата — еще одна область, где моделирование обеспечивает направление, но не всегда абсолютную точность. Пользователи сообщают, что моделирование сокращает количество повторных высечек штампов с двенадцати и более до трех или четырех, что является значительным улучшением, но не устранением. Остаточный разрыв между виртуальными и физическими результатами — это именно то, что устраняет инструментарий прототипа.
Подумайте об этой взаимосвязи следующим образом: моделирование исключает явно плохие идеи и сужает ваш проект до начальной точки с высокой-вероятностью. Затем физическое прототипирование подтверждает то, что предсказало моделирование, улавливает то, что оно пропустило, и генерирует эмпирические данные, необходимые для уверенной доработки производственных инструментов. Вместе они сокращают сроки и снижают затраты на итерацию гораздо эффективнее, чем любой из методов по отдельности.
Реальная выгода от объединения моделирования с физическими поверхностями прототипирования во время проектирования-для-проверки технологичности, когда результаты прототипа выявляют проблемы, которые не предвидели ни геометрия САПР, ни виртуальные модели, и напрямую влияют на пересмотр конструкции детали.
Цикл обратной связи DFM, который экономит затраты на производственную оснастку
Моделирование сужает окно. Инструменты-прототипы еще больше сужают эту задачу. Но самый ценный-результат прототипирования — это не просто правильная по размерам деталь. Это знания в области проектирования, которые передаются обратно из прессового цеха в вашу CAD-модель. Каждый цикл штамповки прототипа генерирует эмпирические данные о том, что работает, что не работает и что необходимо изменить в самой конструкции детали, а не только в инструментах. Эта петля обратной связи между результатами физического прототипа и изменениями в конструкции штамповки листового металла — это то, что отделяет одну дорогостоящую проверку от систематического пути к технологической и экономически эффективной детали.
Как результаты создания прототипа влияют на внесение изменений в проект
Когда детали прототипа выходят из печати, они несут информацию, которую никакое моделирование или анализ чертежей не могут полностью предсказать. Угловой радиус, который выглядел адекватным в САПР, под микроскопом обнаруживает микро-трещины. Предполагалось, что фланец высотой 12 мм будет выпуклым на переходе, поскольку поток материала не был равномерным. Отверстие вблизи линии сгиба искажается в овальную форму, поскольку оно расположено слишком близко к зоне деформации.
Каждый из этих выводов вызывает конкретный пересмотр проекта. Инженер не просто просит изготовителя штампов починить инструмент. Вместо этого обновляется сама геометрия детали: радиус расширяется с 1,0Т до 1,5Т, высота полки уменьшается на 2 мм, отверстие перемещается на 4 мм дальше от линии сгиба. Эти изменения распространяются на модель сборки, и обновленный проект повторно-проверяется на следующей итерации прототипа.
Это петля обратной связи DFM в действии. Физические результаты показывают, как на самом деле должна выглядеть конструкция для надежной штамповки, а чертеж детали приближается к геометрии, которая одновременно соответствует функциональным требованиям и имеет четкую форму. Цикл обычно выполняет два-четыре цикла обработки деталей умеренной сложности, прежде чем достигается стабильная, технологичная конструкция.
Общие результаты DFM во время штамповки прототипа
Определенные проблемы неоднократно возникают в проектах штамповки прототипов, независимо от отрасли или сложности детали. Распознавание этих общих закономерностей помогает инженерам предвидеть изменения и обеспечить допуск к итерациям в свои сроки.
- Нарушения минимального радиуса изгиба:Внутренние радиусы, превышающие толщину материала в 1,0–1,5 раза, вызывают растрескивание или чрезмерное утончение внешнего волокна, особенно в нержавеющей стали и высокопрочных-сплавах.
- Конфликты между объектами:Отверстия, прорези или тиснения, расположенные на расстоянии, близком к 2-кратной толщине материала от линии сгиба, кромки или соседнего элемента, деформируются во время формовки, поскольку окружающий материал не может выдержать деформацию.
- Утончение материала в углах вытяжки:Глубокая вытяжка концентрирует нагрузку на радиусах пуансона, уменьшая толщину стенки ниже минимальной спецификации и создавая слабые места, которые могут выйти из строя при эксплуатационных нагрузках.
- Проблемы с набором допусков-:Множественные формованные элементы, накапливающие отклонения в размерах, превышающие возможности сборки, что требует реструктуризации исходных данных или добавления элементов регулировки, таких как прорезные отверстия.
- Недостаток угла уклона:Вертикальные стенки без достаточного заднего угла приводят к тому, что деталь фиксируется на пуансоне во время отвода, повреждая как деталь, так и инструмент.
- Обход ошибок в размерах выреза:Отрицательные и положительные обводные насечки в штамповочных штампах для формирования листового металла контролируют продвижение полосы и предотвращают коробление материала между станциями, но насечки неправильного размера могут либо сковывать полосу, либо допускать неправильную совмещение, создавая смещение размеров в последовательной последовательности штампов.
Назначение обходных пазов в штамповочных штампах становится особенно очевидным во время испытаний прототипов, когда при подаче полосы возникают проблемы с поверхностью, которые не были очевидны при компоновке штампа. Ранняя физическая проверка поведения обводных надрезов при штамповке листового металла позволяет избежать значительных переделок производственного инструмента, где проблемы с контролем полосы умножаются в ходе высокоскоростных-циклов прессования.
Совместная проверка DFM с вашим партнером по инструментам
Цикл обратной связи работает быстрее всего, когда инженер-конструктор и партнер по инструментам вместе просматривают результаты прототипа, а не пересылают отчеты туда и обратно по электронной почте. Совместная проверка DFM означает, что обе стороны сидят за одним столом, физическим или виртуальным, и рассматривают каждое отклонение с общим пониманием того, что является исправлением инструмента, а что требует изменения конструкции детали.
Именно этим отличаются современные партнеры по прототипированию. Мастерская, которая просто штампует вашу деталь и передает вам отчет об измерениях, оставляет вам возможность интерпретировать результаты самостоятельно. Партнер, который интегрирует опыт DFM непосредственно в цикл прототипирования, быстрее выявляет основные причины и предлагает модификации конструкции, которые решают проблемы формовки без ущерба для функциональности детали. YICHEN, например, строит свой рабочий процесс вокругбыстрое прототипирование на ЧПУ со встроенной обратной связью DFM, сочетая изготовление прототипа с инженерной проверкой, чтобы в каждом цикле итерации создавались как детали, так и практические рекомендации по проектированию.
Эффективный совместный обзор DFM следует практической схеме. Инженер-инструментальщик выявляет дефект формовки и объясняет его механическую причину. Инженер-конструктор оценивает, можно ли изменить затронутую функцию, не влияя на ее пригодность или функциональность. Вместе они сходятся на доработке, которая удовлетворяет как технологичности, так и производительности. Несколько ключевых советов по проектированию штамповки ускоряют этот процесс: всегда измеряйте важные элементы на основе общей базы, допускайте гибкость в отношении не-функциональных радиусов и указывайте направление зерен материала на чертеже, чтобы разработчик штампа мог ориентировать изгибы для максимальной формуемости.
Цикл обратной связи DFM не просто улучшает текущую часть. Это формирует институциональные знания о том, что работает в штамповке, а что нет. Каждое открытие, зафиксированное в ходе прототипирования, становится руководством для следующего проекта, увеличивая со временем отдачу. А менеджерам по закупкам, оценивающим стоимость итераций прототипа, следует учитывать следующее: каждая редакция DFM, обнаруженная во время прототипирования, позволяет избежать модификации производственного штампа, которая может стоить в 5–20 раз дороже после создания закаленного инструмента.
Имея в руках проверенную геометрию-DFM, следующим практическим вопросом является количественная оценка инвестиций: сколько на самом деле стоит инструмент для прототипирования по сравнению с производственным инструментом и как вы измеряете отдачу?
Контекст затрат и сроков для принятия решений по созданию прототипа инструмента
Результаты DFM подскажут вам, что нужно исправить. Следующий вопрос практический: сколько на самом деле стоит эта проверка, сколько времени она занимает и когда математические расчеты оправдывают затраты? Эти вопросы менеджеры по закупкам и инженеры-конструкторы задают чаще всего, однако найти конкретные ответы на удивление сложно. Реальность такова, что инвестиции в оснастку для создания прототипов масштабируются в зависимости от того, насколько репрезентативными должны быть результаты, и правильный выбор зависит от вашего целевого объема производства штамповки металла.
Относительная стоимость прототипа по сравнению с производственным оборудованием
Стоимость изготовления прототипа инструмента обычно составляет от 10% до 35% стоимости эквивалентного производственного инструмента, в зависимости от метода и сложности. Штамп из мягкого алюминия для простого кронштейна может стоить несколько тысяч долларов, тогда как полностью закаленный штамп прогрессивного производства для той же детали может стоить от 25 000 до 50 000 долларов. Разрыв еще больше увеличивается в случае сложных трансферных штампов, где стоимость производственного инструмента может превышать 500 000 долларов, а стоимость репрезентативного прототипа штампа все еще остается ниже 100 000 долларов.
Почему такой широкий ассортимент? Штампы-прототипы обменивают долговечность на скорость и адаптируемость. Они пропускают этапы термообработки, используют менее дорогие материалы и упрощают функции, которые имеют значение только при высоких-частотах цикла. Вы платите за жизнь, достаточную для подтверждения вашего дизайна, а не за то, чтобы выдержать миллион нажатий. Именно этот компромисс делает прототипы металлических деталей экономически выгодными как инвестиции в снижение риска, а не производственные затраты.
Ожидаемое время выполнения заказа методом прототипирования
Время выполнения заказа тесно связано с материалом матрицы и сложностью изготовления.Мягкие инструменты требуют меньших инвестиций и более короткого времени выполнения заказа.чем твердый инструмент, поскольку более мягкие материалы обрабатываются быстрее и не требуют термической обработки или тщательного шлифования. При необходимости внесения изменений вы быстрее вернетесь к производству, используя мягкие инструменты, поскольку доработка незакаленного материала не вызывает затруднений.
Вот чего ожидать от распространенных подходов:
- Мягкая оснастка (алюминий):От 1 до 2 недель от утверждения проекта до выхода из печати первых частей прототипа
- Мягкая оснастка (мягкая сталь):От 2 до 3 недель, немного дольше из-за твердости материала и времени обработки.
- Закаленная инструментальная сталь,-обработанная на станке с ЧПУ-:От 2 до 4 недель с дополнительным временем на термообработку и отделку поверхности.
- Прототип проволоки для электроэрозионной обработки:От 3 до 5 недель для изделий сложной геометрии, требующих нескольких установок электроэрозионной обработки
- Вставки для штампов, напечатанные на 3D-принтере:От 1 до 3 недель, время сборки зависит от объема вставки и требований к пост-обработке
Каждый цикл итерации добавляет примерно от 3 до 7 дней в зависимости от объема модификаций кристалла. Запланируйте от двух до четырех итераций для умеренно сложных деталей, а это означает, что общий срок прототипирования от начала до проверки деталей обычно составляет от 4 до 10 недель.
Окупаемость прототипирования по сравнению с переходом к производству штампов
Финансовое обоснование прототипирования основано на простом принципе. Стоимость исправления ошибки проектирования возрастает в десять раз на каждом этапе производства. Если исправление проблемы с геометрией стоит 500 долларов США во время итерации прототипа, то же самое исправление стоит 5000 долларов США после вырезания производственного инструмента и 50 000 долларов США или более, если дефектные детали достигают сборочных линий или клиентов. Прототипирование — это барьер, который останавливает экспоненциальный рост затрат.
Практическая формула окупаемости инвестиций в прототипирование штампованных деталей выглядит следующим образом: (затраты на предотвращение доработки производственных штампов + стоимость более быстрого запуска), разделенные на общий объем инвестиций в прототипирование. Когда одна модификация производственного штампа обходится в 8000–20 000 долларов США на повторную-механическую обработку, повторную-закалку и повторную-валидацию, отказ даже от одной такой модификации посредством прототипирования часто окупает всю программу оснастки прототипа.
В приведенной ниже таблице объединены рекомендации по стоимости, времени выполнения заказа и объему в единой системе принятия решений:
| Метод прототипирования | Относительная стоимость (% производственной оснастки) | Типичное время выполнения | Целевой объем производства |
|---|---|---|---|
| Мягкая оснастка (алюминий) | 5% - 15% | 1 - 2 недели | Малый объем: менее 10 000 деталей. |
| Мягкая оснастка (мягкая сталь) | 10% - 20% | 2 - 3 недели | Низкий и средний объем: до 50 000 деталей |
| Обработанная на станке с ЧПУ-(предварительно-закаленная сталь) | 15% - 30% | 2 - 4 недели | Средняя и высокая громкость: 10,000 - 500,000+ частей |
| Прототипы штампов для электроэрозионной обработки проволоки | 20% - 35% | 3 - 5 недели | Средние и большие объемы: точные-критичные приложения |
| Вставки для матриц, напечатанные на 3D-принтере- | 10% - 25% | 1 - 3 недели | Любой объем: проверка сложной геометрии |
Образец возникает излогика принятия решений-на основе объема: при небольшом-серийном производстве менее 10 000 деталей мягкие инструменты или альтернативные методы зачастую более экономичны,-эффективны, чем инвестиции в прочные твердые инструменты. При средних-серийных тиражах от 10 000 до 100 000 деталей стоимость одной детали оправдывает использование более прочных штампов прототипов, которые точно соответствуют условиям производства. Для больших-программ, превышающих 100 000 деталей, инвестиции в оснастку прототипа становятся ошибкой округления по сравнению с затратами на производственные штампы, и приоритет полностью смещается в сторону точности и репрезентативности результатов.
В конечном счете, вопрос не в том, можете ли вы позволить себе создание прототипов. Вопрос в том, можете ли вы позволить себе этого не делать. Затраты на прототипирование, составляющие от 10% до 30% стоимости производственного инструмента, обычно предотвращают расходы на доработку, которые полностью превышают первоначальный бюджет на инструменты. Экономия увеличивается еще больше, если учесть, что проверенные данные прототипа напрямую используются в конструкции штампа, что исключает необходимость догадок и сокращает циклы испытаний закаленных инструментов.
Стоимость и сроки определяют бизнес-решение. Но как только у вас есть прототипы деталей, возникает другая проблема: как оценить их достаточно строго, чтобы быть уверенным, что производственная оснастка, созданная на основе этих результатов, будет работать так, как ожидалось?
Оценка и аттестация штампованных деталей прототипа
У вас есть детали прототипа. Измерения печатаются в отчете о первом-артикуле. Но вот вопрос, который ставит в тупик даже опытные команды: откуда вы знаете, что эти результаты достаточно хороши, чтобы дать разрешение на производство инструментов? Штампованная деталь, изготовленная из мягкого штампа-прототипа на испытательном прессе, ведет себя иначе, чем та же геометрия, полученная в закаленном инструменте на скорости производства. Понимание того, что измерять, какие критерии приемки применять на каждом этапе и как преодолеть разрыв между данными прототипа и производственными данными — вот что превращает необработанные измерения в надежные инженерные решения.
Методы контроля штампованных деталей-прототипов
Подход к проверке, который вы выберете, зависит от того, что вам нужно изучить. Ранние циклы итераций требуют скорости и широкого охвата. Окончательная проверка требует точности и прослеживаемости. Большинство программ штамповки прототипов используют комбинацию методов, каждый из которых подходит для определенного вопроса.
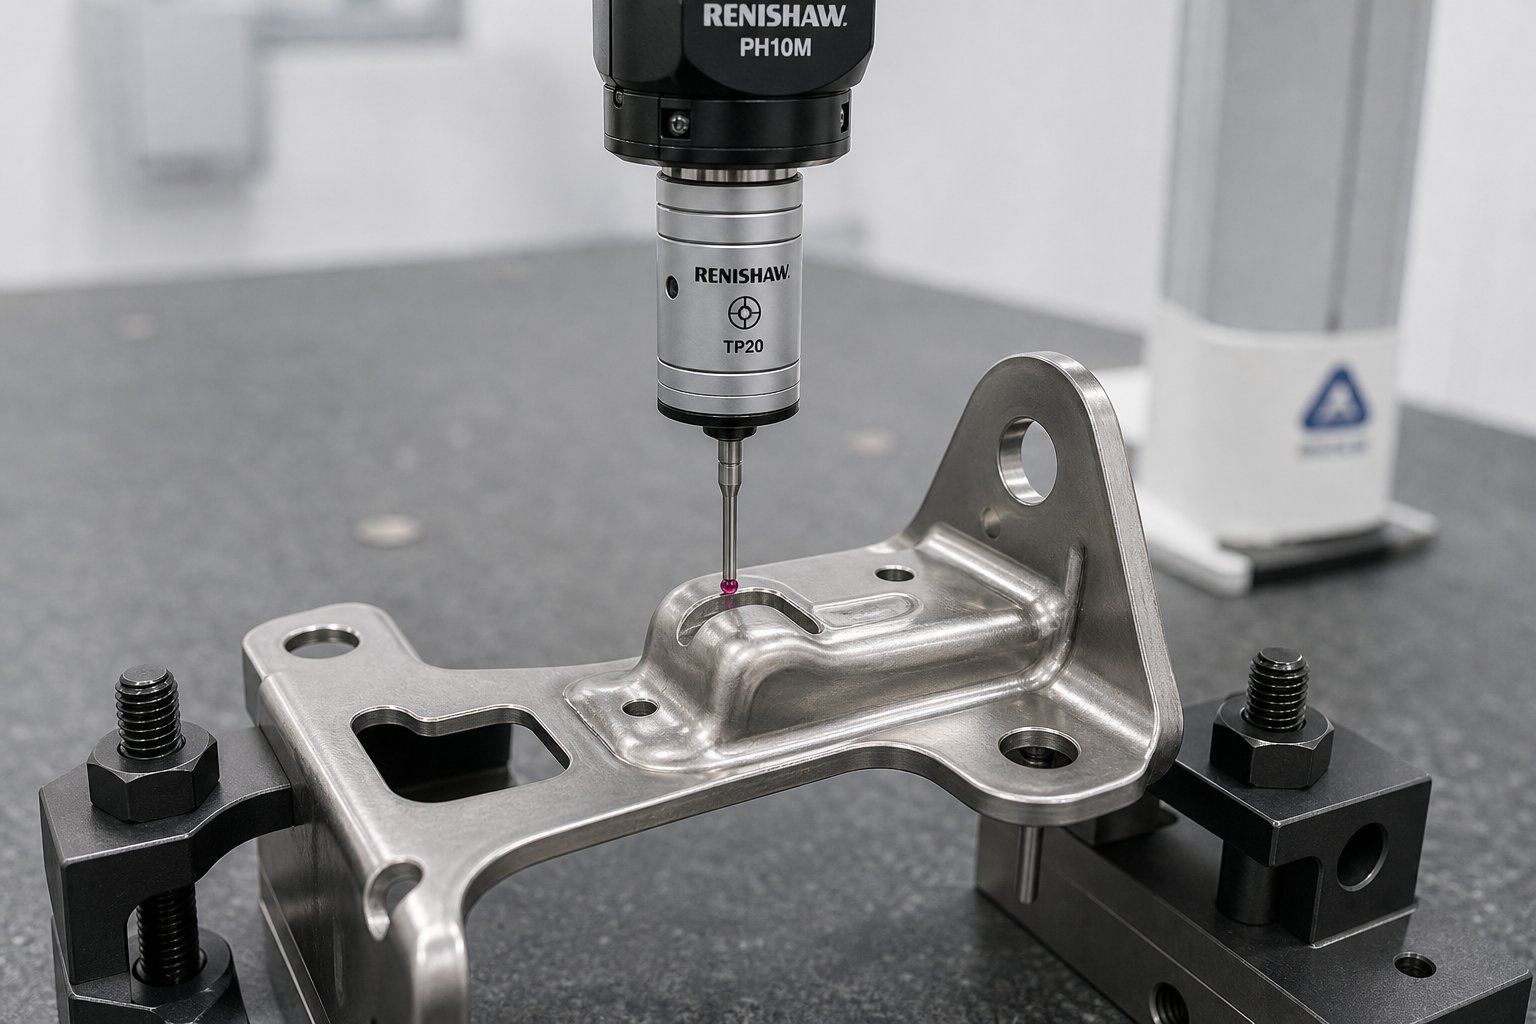
- Координатно-измерительная машина (КИМ):Стандарт высокоточных-точных-измерений в одной точке. КИМ измеряют отдельные характеристики, такие как положение отверстий, углы изгиба и размеры профиля, с точностью до нескольких микрон. Лучше всего подходит для окончательной валидации и проверки соответствия GD&T, где важна прослеживаемость к калибровочным стандартам.
- Оптическое 3D сканирование (лазерное или структурированное освещение):За считанные минуты фиксирует полную-геометрию поверхности, создавая облако точек, которое можно напрямую сравнить с моделью САПР.3D лазерное сканированиепревосходно справляется с анализом пружинения, проверкой линий обрезки и выявлением отклонений поверхности по всей детали, а не только по отдельным точкам. Особенно полезно во время итерации, когда вам нужно быстро увидеть полную картину деформации.
- Датчики «годен/нет»-годен:Функциональные датчики, которые проверяют, попадают ли критические характеристики, такие как диаметры отверстий, ширина пазов или сформированные профили, в пределы допусков. Они обеспечивают быстрый ответ «пройден/не пройден» в цехе без необходимости использования метрологической лаборатории, что делает их идеальными для проверки деталей между циклами итерации.
- Оптические компараторы и системы технического зрения:Полезно для проверки плоских профилей, состояния кромок и высоты заусенцев на металлических штамповках-прототипах. Они обеспечивают быстрое 2D-сравнение с наложениями допусков и хорошо работают для функций, которые КИМ с трудом удается измерить, таких как тонкие кромки или острые углы.
- Функциональное тестирование соответствия:Сборка штампованной детали с сопрягаемыми компонентами или приспособлениями для проверки посадки, зазора и геометрии сопряжения. Никакой отчет о размерах не заменяет это испытание для подтверждения того, что деталь действительно работает в предполагаемой среде.
Практическая схема штамповки при создании производственных прототипов выглядит следующим образом: используйте 3D-сканирование на ранних итерациях для выявления общих тенденций и закономерностей упругого возврата по всей детали, переключитесь на измерение КИМ для окончательной проверки критических исходных данных и обозначений GD&T, а также используйте датчики годности/не-годности для быстрых проверок между проходами пресса, когда вам нужно только подтвердить, что конкретная регулировка пришла туда, где ожидалось.
Критерии приемки во время итерации по сравнению с окончательной проверкой
Одна из наиболее частых ошибок при создании прототипа — применение критериев приемлемости-уровня производства к частям ранней итерации. Когда вы проходите первую или вторую попытку кубика, цель — обучение, а не квалификация. Соблюдение окончательных производственных допусков деталей прототипа на этом этапе приводит к разочарованию и ненужным циклам доработок, которые замедляют проект, а не ускоряют его.
Во время циклов итераций опытные команды применяют смягченные критерии, ориентированные на оценку тенденций, а не на абсолютное соответствие. Вопросы, которые вы задаете, носят направленный характер: движется ли пружина в предсказанном направлении? Улучшилось ли утончение в углу вытяжки по сравнению с последней итерацией? Уменьшается ли искажение отверстия по мере удаления элемента от линии сгиба? Если тенденция приближается к цели, итерация работает, даже если отдельные измерения остаются за пределами окончательной спецификации.
При окончательной проверке применяются другие правила. На этом этапе детали должны последовательно соответствовать допускам чертежа на образце, состоящем как минимум из 5–10 последовательных ударов из штампа прототипа. Критические размеры, особенно те, которые определяют соответствие и функционирование сборки, должны находиться в пределах производственных-эквивалентных диапазонов. Не-некритичные элементы могут иметь слегка смягченные допуски при условии, что вы задокументируете ожидаемое улучшение при переходе на закаленную производственную оснастку с более малыми зазорами и более стабильными поверхностями штампа.
В простой схеме различаются две фазы:
| Критерии | Во время итерации | Окончательная проверка |
|---|---|---|
| Диапазон допуска | номинальный допуск от 1,5x до 2x | Номинальный допуск чертежа |
| Размер выборки | 1 - 3 частей на корректировку | 5 - 10 последовательных частей |
| Фокус | Направление тенденции и скорость улучшения | Абсолютное соответствие и повторяемость |
| Документация | Примечания об отклонениях, сравнение с предыдущей итерацией | Полный-отчет о проверке первого изделия с помощью GD&T |
| Результат решения | Продолжить итерацию или изменить подход | Утвердить проектирование производственной оснастки |
Интерпретация результатов прототипа для прогнозов добычи
Даже когда детали окончательной проверки соответствуют допускам чертежа, результаты прототипа не могут точно предсказать объем производства. Несколько факторов создают систематический разрыв между качеством прототипа и серийной детали, который необходимо учитывать при прогнозировании будущего.
Штампы-прототипы изнашиваются быстрее, поскольку в них используются более мягкие материалы. По мере того, как матрица из мягкого алюминия или предварительно-закаленной стали накапливает удары, режущие кромки затупляются, на формообразующих поверхностях появляются следы износа и открываются зазоры. Детали, изготовленные в конце запуска прототипа, могут иметь больше заусенцев, отверстия немного большего размера или меньшую однородность размеров по сравнению с первыми попаданиями. Производственный инструмент в полностью закаленных D2 или твердосплавных-вставных матрицах сохраняет более жесткие размеры в течение гораздо более длительных периодов эксплуатации.
Разногласия в прессе также имеют значение. Штампы-прототипы часто работают на испытательных прессах с другой грузоподъемностью, скоростью хода и высотой закрытия, чем у серийного пресса. Скорость влияет на поведение материала, особенно для сплавов,-чувствительных к скорости. Деталь, изготовленная со скоростью 30 ударов в минуту во время прототипирования, будет вести себя несколько иначе при 120 ударах в минуту в производстве из-за накопления тепла в штампе и эффектов скорости деформации- в материале.
Чтобы учесть этот пробел, документируйте результаты вашего прототипа вместе с условиями, в которых они возникли. Запишите скорость пресса, тоннаж, тип смазки, температуру матрицы во время работы и количество ударов по матрице на момент измерения. Этот контекст позволяет разработчику штампа предвидеть, какие размеры будут ужесточены (более высокая точность штампа), какие сместятся (различная динамика пресса) и какие необходимо контролировать во время испытания штампа.
В оборудовании для штамповки листового металла, используемом в производстве, также возникают такие переменные, как вариации рулонного-материала, автоматические системы смазки и-ощущение штампа, что среда прототипа может не воспроизводиться. Отметка этих различий в документации по проверке предотвращает ложную уверенность. Вы не утверждаете, что прототип в точности представляет собой производство. Вы документируете то, что узнали, и то, что еще предстоит подтвердить во время опробования штампа.
Тщательная документация результатов прототипа создает мост к производству. Когда каждое измерение связано с контекстом процесса, разработчик производственного оборудования работает на основе реальных данных, а не предположений. Этот пакет данных, объединяющий результаты проверок, историю итераций и условия процесса, становится основой для выбора правильного производственного партнера и обеспечения перехода от проверенного прототипа к надежному производству без возврата назад.
Переход к производству и выбор подходящего партнера
Проверенные данные прототипа, подробные отчеты о проверках и усовершенствованная конструкция детали DFM-все находятся в папке вашего проекта. Инженерный риск в значительной степени исключен. Остается только реализация: преобразование всего, что вы узнали во время прототипирования, в производственный инструмент, который надежно работает в больших объемах. В этом переходе проекты либо ускоряются плавно, либо останавливаются, и разница почти всегда связана с тем, с кем вы сотрудничали при создании прототипов и может ли этот партнер перенести знания в производство.
Что искать в партнере по прототипированию
Не каждая инструментальная мастерская, где можно вырезать штамп, оснащена всем необходимым для поддержки полного цикла создания прототипов-до-производства. Идеальный партнер сочетает в себе производственные возможности с инженерным подходом, быстроту выполнения работ и методическую документацию, а также гибкость создания прототипов и мышление масштаба производства. При оценке поставщиков решений для промышленной штамповки металлов обращайте внимание на следующие критерии:
- Комплексное быстрое прототипирование с ЧПУ и изготовление листового металла под одной крышей:Партнерам нравитсяУслуги YICHEN по быстрому прототипированиюобъединить обработку с ЧПУ, изготовление листового металла и раннюю обратную связь DFM в едином рабочем процессе, устраняя задержки передачи обслуживания между отдельными поставщиками и сохраняя институциональные знания нетронутыми на протяжении всех циклов итерации.
- Собственный-экспертиза DFM, внедренная в процесс прототипирования:Ваш партнер не должен просто штамповать детали и передавать вам отчет об измерениях. Они должны выявлять основные причины проблем с формованием, предлагать изменения в конструкции и помогать вам быстрее прийти к технологической геометрии.
- Четкое информирование об ожиданиях от итерации:Надежный партнер заранее устанавливает реалистичные ожидания относительно количества циклов итераций в бюджете, стоимости каждого цикла и того, что вызывает изменение объема работ по сравнению со стандартной корректировкой.
- Прототип-для-непрерывности производства:Цех, создающий прототип вашей детали, должен либо изготовить производственный инструмент, либо передать полный пакет данных (значения упругого возврата, параметры прессования, записи о материалах, историю модификаций штампа) тому, кто это сделает.
- Возможности поставок материалов для производства-сплавов:Вам нужны детали прототипа, отштампованные из фактического производственного материала и подходящего размера. Партнер с налаженными каналами поставок позволяет избежать задержек при поиске специальных сплавов.
- Инфраструктура инспекции и документации:Возможности КИМ, 3D-сканирование и структурированные отчеты по-первым статьям гарантируют, что результаты прототипа преобразуются в практические исходные данные для производственных инструментов, а не в отдельные наблюдения цеха-производства.
Общей чертой этих критериев является непрерывность знаний. Каждый цикл итерации во время создания прототипа позволяет получить представление о том, как ваша деталь ведет себя в реальных условиях формовки. Когда эти знания остаются в пределах одной организации, от быстрого изготовления прототипов листового металла до проектирования производственных штампов, ничего не теряется при переводе между поставщиками.
Обеспечение плавного перехода от прототипа-к-производству
Переход от проверенного прототипа к производству инструментов должен ощущаться как продолжение, а не перезапуск. Несколько практических шагов помогут сделать это без возврата:
Во-первых, зафиксируйте конструкцию детали до начала производства оснастки. Цикл обратной связи DFM должен был прийти к стабильной геометрии во время прототипирования. Если вы все еще повторяете проектирование детали, когда начинается изготовление производственной оснастки, вы получаете именно те затраты на доработку, которые прототипирование должно было предотвратить.
Во-вторых, перенесите полный контекст процесса вместе с размерными данными. Разработчикам производственных штампов нужно нечто большее, чем окончательный отчет о проверке. Им нужна история итераций: что не удалось, что было отрегулировано, какая компенсация пружинения была применена, какой тоннаж и скорость пресса позволили получить соответствующие детали. Этот контекст определяет решения по проектированию производственных штампов, основанные на спецификациях термообработки, требованиях к качеству поверхности и стратегиях зазоров.
В-третьих, определите, какие результаты прототипа требуют изменений в производственном оборудовании, а какие можно-исправить самостоятельно, используя более твердые материалы штампов и более высокие скорости пресса. Некоторые отклонения в размерах, наблюдаемые в инструментах для мягких прототипов, исчезают, когда производственные штампы изготавливаются из полностью закаленной стали с меньшими зазорами. Другие сохраняются или смещаются. Опыт вашего партнера по прототипированию в быстром прототипировании деталей схожей геометрии и материалов помогает отличить эти два понятия.
Следующий шаг к валидации штампованных деталей
Решения, с которыми вы сталкиваетесь, сводятся к краткой последовательности: выберите метод прототипирования, который соответствует требованиям к сложности и допускам вашей детали, настаивайте на производстве-материала, предназначенного для первой штамповки, используйте моделирование для сокращения циклов физических итераций, используйте проверку DFM для уточнения геометрии детали, прежде чем переходить к использованию закаленной оснастки, и выберите партнера, чьи возможности охватывают весь цикл от прототипа до производства.
Пропуск любого из этих шагов не экономит время. Это смещает затраты и риски вниз по течению, где корректировки обходятся экспоненциально дороже. Создание прототипов инструментов и штампов для металлических штампованных деталей не требует дополнительных затрат. Это инженерная дисциплина, которая с количественной уверенностью превращает неопределенные конструкции в-готовую к производству геометрию. Инвестиции невелики по сравнению с производственным оборудованием. Отдача измеряется отсутствием переделок, более быстрым запуском в эксплуатацию и деталями, которые работают правильно с первого запуска производственных печатных машин.
Часто задаваемые вопросы об инструментах и прототипах штампов для металлических штампованных деталей
1. Сколько стоят инструменты для изготовления прототипов по сравнению с инструментами для производства?
Стоимость изготовления прототипа инструмента обычно составляет от 10% до 35% стоимости эквивалентного производственного инструмента, в зависимости от выбранного метода. Стоимость изготовления штампов из мягкого алюминия простой геометрии может составлять от 5 % до 15 % от себестоимости штампа, в то время как затраты на изготовление прототипов штампов из-предварительно-закаленной стали с ЧПУ с более жесткими допусками могут достигать 20–35 %. Инвестиции оправданы, поскольку одна модификация производственного штампа обычно стоит от 8000 до 20 000 долларов США, а это означает, что один цикл доработок, которого удалось избежать, часто окупает всю программу оснастки прототипа.
2. Каков типичный срок изготовления прототипа штампа для штамповки?
Сроки выполнения варьируются от 1 до 5 недель в зависимости от метода прототипирования. Инструменты из мягкого алюминия обеспечивают самый быстрый срок выполнения работ — от 1 до 2 недель. Изготовление мягкой оснастки из мягкой стали занимает от 2 до 3 недель, обработка предварительно закаленной инструментальной стали на станке с ЧПУ-предварительно- занимает от 2 до 4 недель, а для изготовления прототипов проволочных электроэрозионных штампов требуется от 3 до 5 недель для изделий сложной геометрии. Каждый цикл итерации добавляет примерно от 3 до 7 дней. В большинстве проектов валидированные детали достигаются в течение 4–10 недель, включая два-четыре итерационные цикла для умеренно сложных деталей.
3. Почему материал прототипа должен соответствовать сплаву,-задуманному при производстве?
Различные металлы демонстрируют уникальное пружинящее поведение, склонность к истиранию и скорость наклепа, которые напрямую влияют на результаты размеров. Если вы создаете прототип из мягкой стали, но планируете производить продукцию из нержавеющей стали, проверенная геометрия штампа будет работать по-другому в производственных условиях, поскольку нержавеющая сталь сильнее пружинит, быстро затвердевает во время формовки и истирается о непокрытые поверхности штампа. Тестирование с использованием реального производственного сплава и калибра гарантирует, что каждый цикл итерации генерирует значимые данные, которые надежно передаются при проектировании производственного инструмента.
4. Может ли CAE-моделирование заменить физическое прототипирование штампованных деталей?
Нет. CAE-моделирование и физическое прототипирование выполняют взаимодополняющие функции. Моделирование предсказывает утончение, образование складок и пружинение перед резкой стали, что сужает окно проектирования и исключает явно неработоспособные подходы. Однако моделирование опирается на идеализированные исходные данные и не может полностью отразить изменения в материалах партий-между-партиями, реальные-условия трения в мире или эффекты краевых-условий. Физическое прототипирование подтверждает прогнозы моделирования, выявляет проблемы, которые упускают цифровые модели, и генерирует эмпирические данные, необходимые для доработки производственных инструментов. Вместе они сокращают количество итераций с двенадцати и более до трех или четырех.
5. Как вы оцениваете, готовы ли прототипы штампованных деталей к производству оснастки?
Для окончательной проверки требуются детали, которые стабильно соответствуют допускам вытяжки при 5–10 последовательных ударах по штампу прототипа. Критические размеры, определяющие пригодность и функциональность, должны находиться в пределах диапазонов-эквивалентных допусков производства. Инженеры используют измерения с помощью КИМ для проверки соответствия GD&T, 3D-оптическое сканирование для анализа упругого возврата всей-поверхности и функциональное испытание на посадку сопрягаемых компонентов. Результаты должны быть документированы вместе с условиями процесса, включая скорость пресса, тоннаж, тип смазки и количество попаданий в матрицу, чтобы разработчик производственного инструмента мог учитывать систематические различия между прототипом и производственной средой.


