


Что такое латунные штампы и почему они важны
Представьте себе, что вы прижимаете нагретый металлический блок к коже и поднимаете его, чтобы увидеть под ним совершенно четкий логотип. Это точночто делает штамп для штамповки латуни. Независимо от того, персонализируете ли вы кошельки в небольшой мастерской или брендируете тысячи упаковок продукции на заводе, этот единственный инструмент лежит в основе процесса.
Что такое латунная штамповка
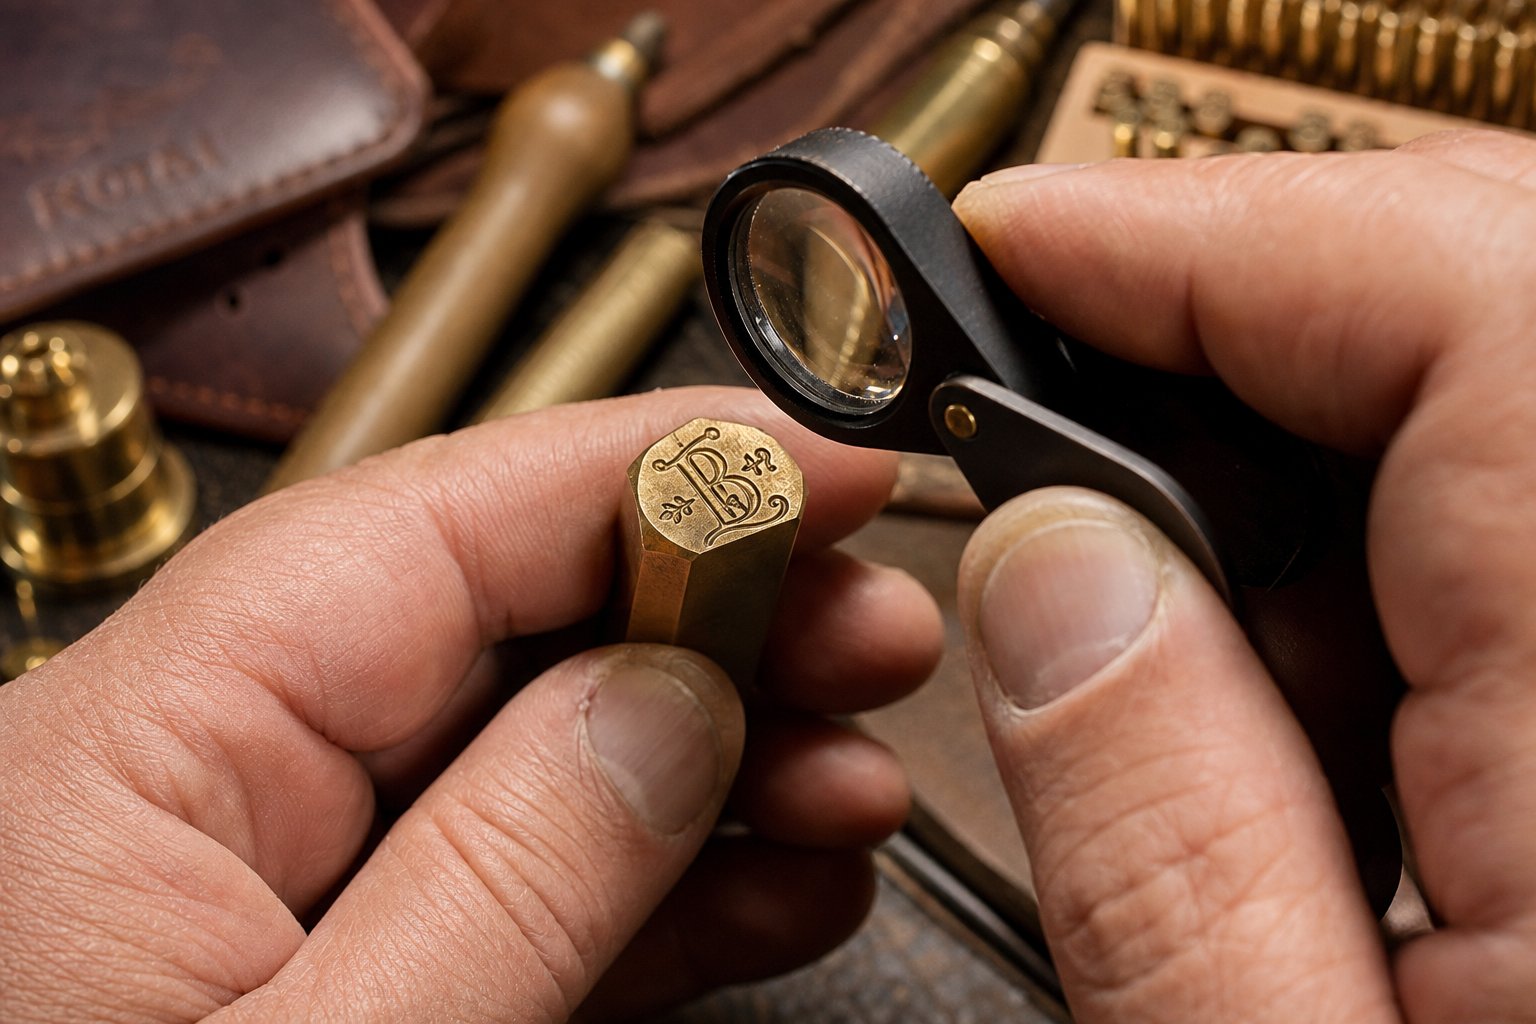
Штамп для штамповки латуни представляет собой обработанный или выгравированный блок латуни, который переносит рисунок на подложку посредством тепла, давления или комбинации того и другого. Рисунок - логотип, монограмма, текст или декоративный рисунок - вырезается в обратном рельефе на лицевой стороне штампа. Когда нагретый штамп прижимается к поверхности, за считанные секунды он оставляет постоянный,-правильный отпечаток.
Штамповочный штамп – это латунный блок с гравировкой или химическим травлением на станке с ЧПУ, который используется для печати логотипов, текста и рисунков на таких материалах, как кожа, дерево, бумага и пластик, с помощью контролируемого нагрева и давления.
Зачем использовать латунь для штамповки вместо любого другого металла? Латунь – это сплав меди-цинка с уникальным сочетанием физических свойств, которые делают ее идеальной для штамповки. Он равномерно проводит тепло по всей поверхности матрицы, предотвращая появление горячих точек, вызывающих ожоги подложки, или холодных зон, оставляющих слабые следы. Он обрабатывает чисто, позволяя граверам сохранять острые края и мелкие детали на протяжении тысяч оттисков. Кроме того, он противостоит окислению и окалине, которые разрушают более мягкие материалы штампов в результате повторяющихся тепловых циклов.
Кто использует латунные штампы и почему
Спектр пользователей широк. Мелкие производители изделий из кожи-и переплетчики книг полагаются на латунные штампы для горячего тиснения индивидуальных монограмм и названий на корешках. Упаковочные компании используют их для нанесения логотипа из металлической фольги на коробки и этикетки. Промышленные предприятия наносят идентификационные знаки продукции на пластик, древесину и текстиль в промышленных масштабах.
Латунь занимает практическое место в иерархии материалов штампов. Магниевые штампы стоят дешевле, но быстро изнашиваются - их детали гравировки ломаются после нескольких сотен оттисков. Стальные штампы служат дольше, но стоят дороже и требуют больше времени на изготовление. Латунный штамп для горячей штамповки обеспечивает качество маркировки, сравнимое со сталью, но при более низкой цене, регулярно производя десятки тысяч оттисков без заметного ухудшения качества. Для тех, кто занимается не просто партией прототипов, но не масштабной производственной кампанией, латунь почти всегда является правильным решением.
Настоящий вопрос не в том, работает ли латунь -, а в том, как получить от нее максимальную пользу. Это начинается с понимания того, как на самом деле изготавливаются эти штампы.
Как изготавливаются штампы для штамповки латуни
Полированный латунный блок не начинает жизнь, готовый к клеймению кожи или тиснению бумаги. Он проходит точную последовательность шагов - от цифрового файла на экране до готового к нагреву-инструмента, установленного в прессе. Понимание того, как изготавливаются штампы для штамповки латуни, поможет вам общаться с производителями штампов, устанавливать реалистичные ожидания в отношении сроков выполнения работ и понимать, почему определенные варианты конструкции стоят дороже, чем другие.
От векторного файла к гравировке на станке с ЧПУ
Каждый латунный штамп начинается с произведения искусства. Вам понадобится векторный файл -, обычно в формате AI, EPS, SVG или DXF -, поскольку векторная графика определяет формы с помощью математических путей, а не пикселей. Это имеет значение, когда станку с ЧПУ необходимо отслеживать точные траектории инструмента на глубине, измеряемой тысячными долями дюйма. Растровым изображениям (JPEG, PNG) не хватает такой точности, и их необходимо конвертировать до начала производства.
Вот важный шаг, который многие люди упускают: дизайн должен быть зеркальным. Латунный штамп работает как резиновый штамп. Если вы пропустите зеркало, ваше впечатляющее изображение выйдет наоборот. Любой авторитетный производитель штампов делает это автоматически, но это стоит проверить на этапе проверки.
После завершения работы над изготовлением следует один из двух основных методов: фрезерование на станке с ЧПУ или химическое травление.
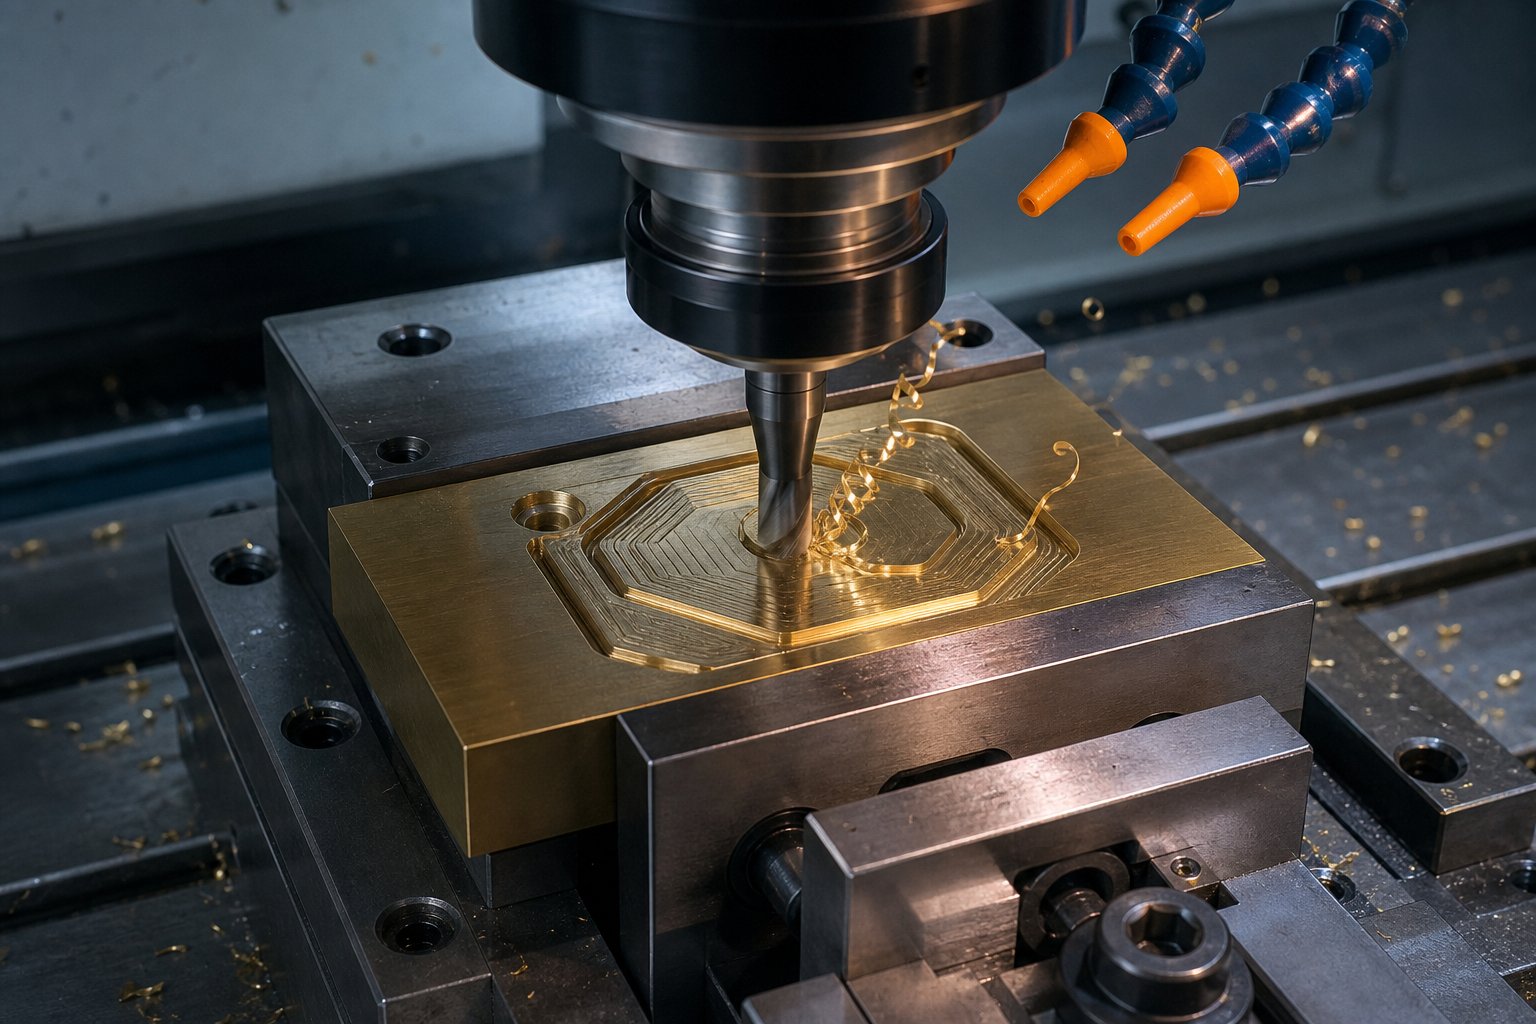
Фрезерование с ЧПУиспользует вращающиеся режущие инструменты,-управляемые компьютером, чтобы физически вырезать негативное пространство вокруг вашего рисунка, оставляя произведение искусства гордым, как приподнятая поверхность. Этот процесс обычно включает в себя несколько проходов с постепенно увеличивающимися размерами частиц. Типичный процесс гравировки латуни на станке с ЧПУ начинается с грубой очистки с использованием концевой фрезы 1/8 дюйма, за которой следует проход для мелких деталей с помощью сверла 1/16 дюйма и заканчивается проходом гравировки с V--фрезой для захвата острых углов и узких радиусов. Скорость подачи остается консервативной - около 20 дюймов в минуту с малой глубиной-на-проход, настройками 0,015 дюйма -, поскольку латунь плотная и препятствует агрессивному резанию сломанными насадками и шероховатой поверхностью.
Химическое травлениеиспользует совершенно другой подход. Вместо механической резки латуни используется маска из фоторезиста и раствор кислоты для растворения незащищенных участков. В результате получается поверхность-без заусенцев и-напряжений, которая не требует механического удаления заусенцев.Химическое травление обеспечивает более высокую точность.обладает тонкими характеристиками и легко адаптируется к изменениям конструкции без затрат на переоснащение.
Когда вы предпочитаете одно другому? Подумайте об этом так:
| Фактор | Фрезерование с ЧПУ | Химическое травление |
|---|---|---|
| Лучшее для | Более глубокий рельеф (0,5 мм+), штампы большего размера | Мелкая детализация, небольшая глубина (менее 0,5 мм). |
| Минимальный размер объекта | Ограничено диаметром долота | Может устранить более тонкие линии и пробелы |
| Чистота поверхности | Возможно, потребуется зачистка и полировка. | Без заусенцев-в заводском состоянии |
| Изменения дизайна | Требуются новые траектории инструмента | Требуйте только новую фотомаску |
| Стоимость при небольшом объеме | Высшее (время оснастки) | Нижний (без механического инструмента) |
| Глубина | Возможны глубокие порезы | Ограничено более мелкими профилями |
Для большинства нестандартных латунных штампов, используемых при горячей штамповке и брендировании, фрезерование на станке с ЧПУ остается доминирующим методом, поскольку эти применения требуют более глубокого рельефа для получения чистых отпечатков на коже, дереве и картоне.
Отделка, контроль качества и монтаж
Механическая обработка — это только часть истории. Свежевырезанный штамп имеет неровные края, следы от инструментов и, возможно, заусенцы, которые, если его не обработать, перейдут на любой оттиск. После-этапы механической обработки превращают его из необработанной заготовки в-готовый к производству инструмент.
Вот этапы изготовления латунных штампов в их типичной последовательности:
- Подготовка работы- Доработка векторного файла, зеркальный дизайн, согласование размеров с клиентом.
- Материал покрытия- Распрямите латунную заготовку, чтобы обеспечить идеальную параллельность станине машины. Даже незначительное изменение поверхности оставляет неоднородное впечатление.
- Грубая очистка- Удалите сыпучий материал вокруг конструкции с помощью концевой фрезы большего размера.
- Детальная очистка- Используйте более мелкую фрезу, чтобы добраться до узких внутренних пространств, к которым не может получить доступ более крупный инструмент.
- Гравировка прохода- Используйте V-фрезу или сферическую-фрезу, чтобы обозначить острые углы и сложные детали.
- Удаление заусенцев и полировка- Вручную-обработайте или переверните матрицу, чтобы удалить острые края. Отполируйте рельефные поверхности, чтобы они равномерно передавали тепло и аккуратно отделялись от подложки.
- Проверка глубины- Измерьте глубину гравировки в нескольких точках с помощью глубиномера или оптического компаратора. Равномерная глубина не-не подлежит обсуждению для обеспечения стабильных показов.
- Монтаж- Прикрепите матрицу к предназначенному для нее оборудованию пресса.
Варианты монтажа различаются в зависимости от оборудования, с которым вы работаете. Обычно выбирают алюминиевые опорные пластины (легкие, легко прикрепляемые к нагревательным плитам), опорные стойки (резьбовые стержни для оправочных прессов и коленно-рычажных машин) и приспособления в виде крючков- для пневматических прессов. У некоторых штампов сзади имеется резьбовое отверстие, поэтому их можно навинчивать непосредственно на ручку или крепежный винт - — практичный подход для ручных утюгов для клеймения.
Правильное монтажное оборудование гарантирует, что матрица идеально прилегает к нагревательному элементу и равномерно распределяет давление по поверхности. Несоосное крепление приводит к более глубоким отпечаткам на одной стороне и слабым следам на другой, независимо от того, насколько хорошо был обработан сам штамп.
Имея в руках готовый штамп, следующим решением будет то, как вы будете его использовать -, и выбранная вами техника штамповки меняет все, что касается глубины, температуры и окончательного вида вашего оттиска.
Техники штамповки с использованием латунных штампов
Одна латунная матрица может дать совершенно разные результаты в зависимости от того, как вы ее примените. Горячее тиснение, слепое тиснение, тиснение фольгой, тиснение - эти термины используются как взаимозаменяемые, но каждый из них описывает отдельный процесс со своими собственными параметрами температуры, глубины и визуального результата. Их путаница приводит к несоответствию характеристик кристаллов, напрасному использованию материалов и неутешительным впечатлениям. Вот четкое описание каждой техники и способы выбора подходящей для вашего проекта.
Горячее тиснение против слепого тиснения против тиснения фольгой
Горячая штамповкаэто самая широкая категория. Он использует нагретую латунную матрицу, прижимаемую к подложке с контролируемым давлением и временем выдержки. Результатом является неизгладимое впечатление - либо изменение цвета под воздействием тепла (обычно для кожи и дерева), либо перенос фольги. Когда люди говорят «горячее тиснение», они иногда имеют в виду просто нагрев и давление без использования фольги, а иногда — нанесение фольги. Контекст имеет значение, поэтому всегда уточняйте это у своего поставщика.
Слепое тиснениеэто самый простой вариант. Нагретая матрица вдавливается в поверхность материала без использования фольги или пигмента. Вы создаете утопленное впечатление, видимость которого полностью зависит от тени и текстуры. Представьте себе логотип, глубоко вдавленный в кожаную обложку журнала - никакого цвета, только глубина. Поскольку нет необходимости беспокоиться о фольге, слепое тиснение требуетболее глубокие впечатления, чем горячий фольгинги матрица с немного более крутыми углами скоса для создания четких стенок, которые эффективно улавливают свет.
Тиснение фольгойиспользует тот же принцип нагреваемой матрицы, но между матрицей и подложкой добавляется тонкая пленка из фольги. Нагревание активирует клейкий слой на фольге, прикрепляя его к поверхности материала там, где соприкасается матрица. Штампу не нужно нажимать так глубоко, как при слепом тиснении -, достаточно лишь достаточного контакта для аккуратного переноса фольги. Варианты фольги варьируются от металлического золота и серебра до матовых пигментов, голографических узоров и перламутровой отделки. Температура матрицы обычно составляет от 95 до 150 градусов Цельсия в зависимости от серии фольги и подложки.
Тиснениеработает иначе, чем все три метода, описанные выше. Вместо того, чтобы прижиматься к поверхности, он приподнимает рисунок над плоскостью подложки. Для этого требуется соответствующая пара матриц с вилкой-мама -, латунная матрица толкает с одной стороны, а контрматрица (часто изготовленная из композитного материала или литой смолы) поддерживает бумагу с другой стороны. В результате получается трехмерный скульптурный вид. КакРуководство по отделке BillerudЛатунные штампы для тиснения могут произвести более миллиона оттисков, что делает их стандартом для больших-объемов и высокого-качества работ по тиснению.
Каждый метод предъявляет разные требования к самой матрице:
- Глубина штампа:Слепое тиснение требует максимально глубокого рельефа (от 0,5 до 1,5 мм) для создания видимой тени. Тиснение фольгой требует минимальной глубины -, достаточной для обеспечения равномерного контакта. Глубина тиснения варьируется от незначительного 0,1 мм до впечатляющего 0,6 мм в зависимости от веса бумаги.
- Угол скоса:Более крутые скосы (около 45 градусов) помогают оттискам с тиснением аккуратно отделяться от толстых материалов. Неглубокие скосы (30 градусов или меньше) лучше подходят для тиснения фольгой, когда целью является ровное покрытие фольгой, а не глубокие размерные надрезы.
- Поверхностная обработка:Для тиснения фольгой требуется полированная поверхность штампа, чтобы фольга прилегала равномерно, без ямок и зазоров. Слепое тиснение более щадит текстуру поверхности, поскольку не происходит переноса материала.
Выбор правильной техники для вашего проекта
Выбор между этими четырьмя подходами сводится к нескольким практическим вопросам. Какой визуальный эффект вы хотите - цвета, текстуры или размера? С каким субстратом вы работаете? Сколько штук нужно изготовить? И каков ваш бюджет как на изготовление штампов, так и на поштучное производство?
Производитель кожаных изделий, наносящий логотип на шкуры растительного-дубления, может предпочесть слепое тиснение для получения тонкого-тонного-тонового вида - без расходных материалов, кроме самого штампа. Косметический бренд, печатающий роскошную упаковку на мелованном картоне, скорее всего, выберет тиснение фольгой с помощью латунных штампов для получения того металлического блеска, который привлекает внимание на розничных полках. Издатель, производящий обложки для книг в твердом переплете, может комбинировать тиснение с фольгой, используя так называемый в отрасли процесс «штамп и рельеф» - сначала наносится фольга, а затем на втором проходе тиснится как по цвету, так и по размеру.
В следующей таблице сравниваются все четыре метода по параметрам, которые наиболее важны при выборе кубика:
| Параметр | Горячее тиснение (только тепло) | Слепое тиснение | Тиснение фольгой | Тиснение |
|---|---|---|---|---|
| Требуемая глубина штампа | 0.3 - 0.8 мм | 0.5 - 1.5 мм | 0.2 - 0.5 мм | 0.1 - 0.6 мм |
| Диапазон температур | 120 - 200 C | 100 - 180 C | 95 - 150 C | Варьируется (может использоваться без нагрева) |
| Совместимость с фольгой | Необязательный | Нет | Да (обязательно) | Факультативно (комбинированная работа) |
| Лучшие совпадения подложек | Кожа, дерево, синтетика | Кожа, плотная бумага, картон. | Мелованная бумага, картон, полиэтиленовая пленка | Плотная обложка, картон, матовая-бумага с покрытием. |
| Визуальный результат | Затемненная/полированная отметка | Только теневое-углубленное впечатление | Изображение из металлизированной или цветной фольги. | Приподнятый трехмерный-рельеф |
| Нужны пары штампов | Одиночная матрица | Одиночная матрица | Одиночная матрица | Штекерный + женский счетчик |
| Стоимость расходных материалов за-штук | Никто | Никто | Материал фольги | Нет (если не в сочетании с фольгой) |
Обратите внимание, что разница между горячим тиснением и тиснением фольгой заключается не в самой штампе -, а в том, находится ли фольга между штампом и подложкой во время цикла прессования. Одна хорошо сделанная латунная матрица-может выполнять двойную функцию: как для термо-маркировки, так и для нанесения фольги, при условии, что глубина и скос подходят для обоих процессов. Эта универсальность является еще одной причиной, по которой латунь остается популярным-материалом для изготовления штампов в столь широком диапазоне применений.
Какую бы технику вы ни выбрали, качество ваших результатов во многом зависит от представленных вами работ. Толщина линий, выбор шрифта и расстояние между элементами дизайна имеют жесткие ограничения, когда работу выполняет нагретый металлический блок -, и эти ограничения меняются в зависимости от выбранной вами техники.
Рекомендации по проектированию изделий из латуни
Красиво оформленный логотип на экране не всегда оставляет четкое впечатление на коже или бумаге. Гравировка латуни с ЧПУ имеет физические ограничения - режущие инструменты имеют реальный диаметр, тепло распространяется по тонким элементам неравномерно, а давление может разрушить хрупкие элементы во время штамповки. Понимание этих ограничений перед отправкой иллюстраций позволяет сэкономить на доработке, задержках и неутешительных результатах. Вот требования к проектному файлу для штамповки латунных штампов, которые отделяют безупречное впечатление от мутного.
Правила минимальной толщины линии и размера шрифта
Каждая деталь на вашем штампе - буквы, рамочные линии, графические элементы - должна выдержать резку на металле, а затем многократное вдавливание в подложку под воздействием тепла. Минимальная толщина линий латунной матрицы, которую устанавливают большинство производителей штампов, составляет 0,5 мм (примерно 0,020 дюйма) как для положительных элементов (выпуклые линии, которые штампуют), так и для отрицательных пространств (промежутков между элементами). Опуститесь ниже этого порога, и вы рискуете, что линии заполнятся под давлением или полностью разорвутся после повторных циклов нагрева.
Выбор шрифта имеет большее значение, чем ожидает большинство людей. Шрифты без засечек-, такие как Helvetica, Futura и Arial, сохраняются при меньших размерах, поскольку их равномерная ширина штрихов постоянно превышает минимальные пороговые значения. Шрифты с засечками -, например, Times New Roman или Garamond -, содержат тонкие штрихи и деликатные скобки, которые могут исчезнуть при небольших масштабах. КакРекомендации по оформлению мемориальной доски GeminiОбратите внимание, что шрифты без засечек-можно создавать размером всего 0,2 дюйма (приблизительно 21 пт), тогда как для шрифтов с засечками обычно требуется минимальная высота 0,25 дюйма (27 пт), чтобы сохранить читаемость.
А как насчет размера шрифта для латунных штампов, используемых при горячей фольге или тиснении? Правила ужесточаются еще больше, поскольку фактором становится тепловыделение. Когда два символа сидят слишком близко друг к другу, тепловая энергия от одной детали мигрирует в соседнее пространство, в результате чего фольга перемещается туда, куда не следует, или подгорает подложка между буквами.Отраслевые характеристики United Siliconeрекомендуем увеличивать расстояние между штрихами за пределы того, что выглядит нормально на экране, понимая, что вертикальное давление и тепловое расширение уменьшат эти зазоры в процессе штамповки. Безопасный минимальный зазор между соседними элементами составляет 0,022 дюйма -, что соответствует минимальной ширине штриха.
Вопросы глубины, фаски и рельефа
Глубина гравировки не является универсальным-размером,-подходящим-всем спецификациям. Рекомендации по глубине гравировки на латунном штампе, которым вы следуете, должны соответствовать выбранной вами технике и подложке. Мелкий рельеф (от 0,2 до 0,4 мм) подходит для тиснения фольгой на мелованной бумаге, где нужен только равномерный контакт, а не глубокий физический отпечаток. Более глубокий рельеф (от 0,5 до 1,5 мм) подходит для слепого тиснения на коже или плотном картоне, где тени и текстура создают видимость.
Угол скоса - наклон между приподнятой поверхностью штампа и его углубленным фоном - определяет, насколько чисто штамп отделяется от подложки после отпечатка. Более крутой скос (около 45 градусов) не позволяет матрице перетаскивать материал вверх при отпускании, что критически важно для глубокой тиснения на мягких материалах, таких как кожа растительного-дубления. Более мелкие фаски (30 градусов) подходят для работы с фольгой, где минимальная глубина означает меньшее механическое сцепление с подложкой.
Сложные конструкции с изолированными тонкими деталями представляют особый риск. Длинная узкая засечка или тонкий декоративный завиток, окруженный глубоким отрицательным пространством, действует как плавник -, он нагревается быстрее, чем окружающая поверхность матрицы, быстрее теряет тепло при контакте и может физически сломаться при повторяющихся циклах давления. В инженерном руководстве United Silicone используется удачная аналогия: представьте себе высокого человека, стоящего со сдвинутыми ногами, по сравнению с человеком более низкого роста, стоящим в широкой стойке. Более широкие и низкие-профили выдерживают ударные нагрузки гораздо лучше, чем высокие и узкие. Мелкие символы обычно лучше всего воспроизводятся при рельефе 0,035 дюйма, тогда как более крупные графические элементы могут работать с рельефом 0,065 дюйма и более.
Прежде чем отправлять изображение изготовителю штампов, выполните этот контрольный список:
- Формат файла:Предоставляйте векторные изображения в форматах AI, EPS, SVG или DXF. Преобразуйте все шрифты в контуры или кривые, чтобы программное обеспечение производителя штампов отображало их точно так, как задумано.
- Минимальная ширина штриха:Убедитесь, что каждая линия, штрих буквы и зазор имеют размер не менее 0,5 мм (0,020 дюйма). Проверьте как положительные, так и отрицательные пробелы.
- Выбор шрифта:Отдавайте предпочтение жирным шрифтам без-засечек небольшого размера. Если вы используете шрифты с засечками, увеличьте высоту как минимум до 27 пунктов и убедитесь, что тонкие штрихи соответствуют минимальной ширине.
- Расстояние между элементами:Оставляйте расстояние не менее 0,022 дюйма между соседними символами, линиями или элементами дизайна, чтобы предотвратить утечку тепла и чрезмерную-штамповку.
- Избегайте сжатых или искаженных шрифтов:Горизонтальное сжатие уменьшает вертикальные штрихи ниже безопасных пределов. Вместо этого используйте варианты стандартного веса.
- Укажите глубину гравировки:Сообщите предполагаемую технику (только фольга, тиснение, нагрев-), чтобы изготовитель штампа выбрал подходящую глубину рельефа и угол скоса.
- Упростите изолированные тонкие элементы:Утолщайте изящные завитки, тонкие засечки или контуры из одного-пикселя. Если деталь выглядит хрупкой на экране, она будет хрупкой и в латуни.
- Большие сплошные площади:Дизайны с широкими заполненными областями могут задерживать воздух во время штамповки. Рассмотрите возможность выделения крупных твердых частиц или обсудите варианты сортировки с вашим изготовителем штампов, чтобы облегчить выход воздуха.
- Укажите реальный размер:Укажите размеры пластины и точное положение рисунка на поверхности штампа. Дизайн, который работает при ширине 3 дюйма, может нарушать правила минимальной линии при масштабировании до 1 дюйма.
Если вы усвоите эти детали прямо на этапе художественного оформления, ваш латунный штамп будет готов к работе с первого впечатления. Приведенные выше правила проектирования применимы повсеместно, но оптимальные температура, давление и время выдержки существенно изменяются в зависимости от того, какой материал находится под матрицей -, и это различие делает руководство по конкретному субстрату-важным для получения стабильных результатов.
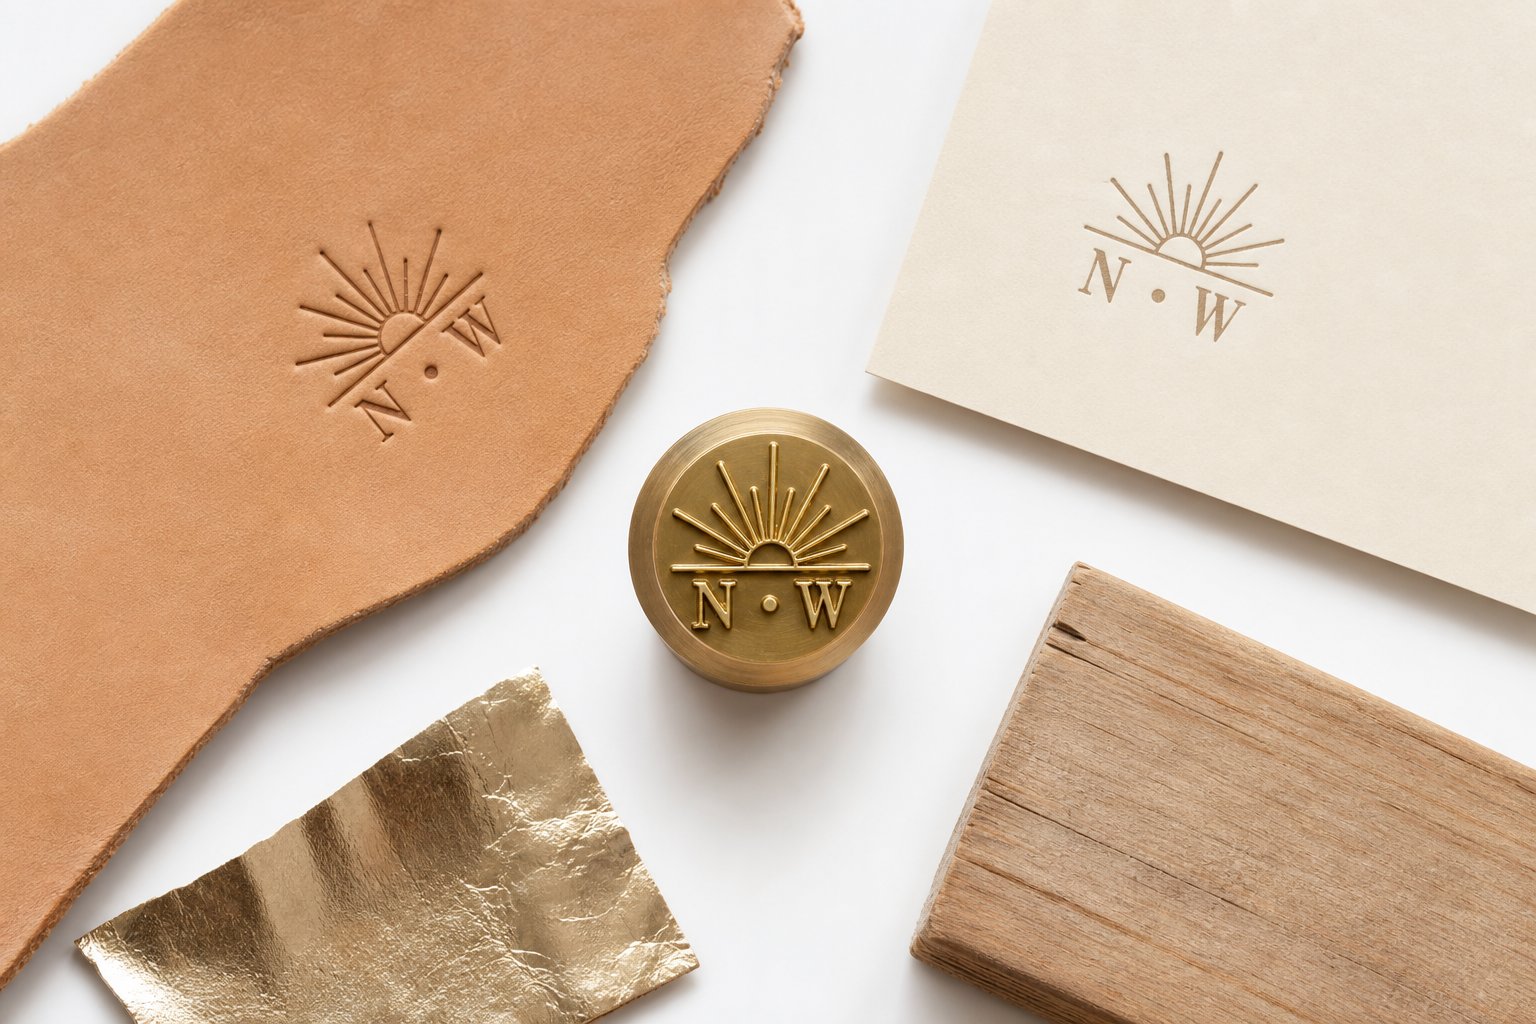
Субстрат-от-Руководства по нанесению субстрата
Одна и та же латунная матрица ведет себя совершенно по-разному на коже растительного-дубления, чем на мелованном картоне или сосновых стеллажах. Температура, давление и время выдержки не являются универсальными константами -, они изменяются при каждой смене подложки. Наберите неправильную комбинацию, и вы получите что угодно: от едва заметного впечатления до опалённой катастрофы. В этом разделе приведены конкретные начальные параметры для наиболее распространенных материалов, чтобы вы могли быстрее достичь чистой отметки с меньшим количеством проб и ошибок.
Кожа и деревянная подложка
Кожа является самой популярной подложкой для изготовления штампов из латуни, и на это есть веские причины. Натуральная кожа прекрасно воспринимает тепловые воздействия, оставляя стойкие, тактильные и визуально насыщенные следы. Но «кожа» — это не один материал -, это семейство материалов, и температура латунной матрицы для тиснения кожи меняется в зависимости от типа дубления и толщины.
Кожа растительного-дубленияявляется золотым стандартом для горячего тиснения. Его плотная, прочная волокнистая структура сохраняет четкость отпечатков и выдерживает более высокие температуры, не обжигаясь так же легко, как альтернативы хромового дубления. Начните тестирование в диапазоне от 150 до 175 градусов Цельсия (примерно от 300 до 350 градусов по Фаренгейту) с умеренным давлением и временем выдержки от 2 до 4 секунд. Кожевники на форумах сообщества сообщают, что золотая фольга аккуратно переносится на растительный загар толщиной 1 мм-при температуре около 120 градусов Цельсия, при этом покрытие улучшается по мере приближения к 130 градусам Цельсия -, хотя края начинают смягчаться в верхней части этого диапазона. Для слепого тиснения без фольги вы можете нажать немного сильнее (до 200 градусов по Цельсию), потому что вам нужно видимое потемнение волокон кожи, а не четкое прилипание фольги.
Кожа хромового-дубленияон мягче, эластичнее и более чувствителен к теплу-. Он клеймит при более низких температурах -, обычно от 120 до 150 градусов Цельсия -, и требует более легкого давления, чтобы избежать чрезмерного-сжатия материала. Время задержки остается коротким, примерно от 1 до 3 секунд. Кожа PU (полиуретан) и синтетическая кожа требуют еще большей осторожности; один практикующий обнаружил, что искусственная кожа начинает плавиться при температуре около 170 градусов по Цельсию, поэтому крайне важно оставаться в диапазоне от 100 до 140 градусов по Цельсию.
Несколько замечаний по подготовке кожи, которые стоит запомнить: перед штамповкой протрите поверхность от масла, пыли и кондиционера. Любые остатки действуют как барьер между матрицей и шкурой, вызывая неоднородный переход фольги или неравномерное потемнение. Если вы штампуете кожу растительного-дубления, которая хранилась в сухой среде, слегка сбрызните поверхность водой (затем дайте ей впитаться в течение минуты) и вы сможете улучшить глубину отпечатка, смягчая волокна настолько, чтобы они могли принять штамп.
Древесинатребует принципиально иного подхода. Для горячего тиснения латунной штамповки по дереву обычно используется конфигурация клеймового железа, а не пресса для фольги, и температура значительно выше. Для хвойных пород древесины, таких как сосна и кедр, температура составляет от 340 до 400 градусов по Цельсию (от 650 до 750 градусов по Фаренгейту), а для лиственных пород, таких как клен, орех и вишня, требуется температура от 400 до 455 градусов по Цельсию (от 750 до 850 градусов по Фаренгейту).
Время выдержки на дереве больше, чем на коже - часто от 5 до 10 секунд для хвойных пород и до 15 секунд для плотных лиственных пород. Вы буквально выжигаете контролируемый узор в зерне, поэтому цель — темная, равномерная карбонизация без обугливания окружающей области. Содержание влаги существенно влияет на результаты. Древесина, высушенная на воздухе-с содержанием влаги от 8 до 12 процентов, клеймится более равномерно, чем древесина, высушенная в печи-, которая может дать более светлый и менее однородный след. Предварительный-слегка нагрев заготовки помогает уменьшить температурный шок и улучшить однородность маркировки на толстой заготовке.
Сложность дизайна имеет большее значение для дерева, чем для большинства других материалов. Текстура древесины может мешать мелким деталям, поэтому чистые, простые линии передаются лучше всего. Очень сложные произведения искусства имеют тенденцию теряться в естественной текстуре, особенно в породах с открытым-волокном, таких как дуб или ясень.
Бумага, картон и пластиковые основы
Бумажные изделия являются одними из самых простых материалов для штамповки латунным штампом. Настройки латунных штампов для бумаги и картона находятся в нижней части температурного спектра -, обычно от 90 до 130 градусов Цельсия - с небольшим давлением и очень коротким временем выдержки от 1 до 2 секунд. Целью на бумаге является чистое приклеивание фольги или мягкий оттиск тиснения, а не следы ожога.
Бумага с покрытием и картон прекрасно подходят для переноса фольгой, поскольку их гладкая, герметичная поверхность обеспечивает постоянный контакт с поверхностью матрицы. Непокрытые материалы более пористые, что может вызвать микро-пробелы в покрытии фольги. Если вы тисняете фольгой на бумаге без покрытия, немного более высокая температура (добавьте от 10 до 15 градусов по Цельсию) и немного большее время выдержки компенсируют повышенное поглощение поверхности.
Более толстые карточки и жесткий картон -, который используется для роскошной упаковки, обложек книг и папок для презентаций -, позволяют выполнять более глубокое тиснение без разрывов, поскольку их штангенциркуль поддерживает механическое смещение. Бумага плотностью более 200 г/м2 может быть проколота при агрессивных настройках глубины или давления.
Пластмассыразделить на две отдельные категории. Более мягкие термопласты, такие как полиэтилен, полипропилен и ПВХ, хорошо реагируют на латунные штампы при температуре от 165 до 200 градусов по Цельсию (от 325 до 400 градусов по Фаренгейту). Эти материалы предсказуемо размягчаются под воздействием тепла, легко переносятся фольгой и оставляют чистые тисненые отметки. Термореактивные пластмассы и более твердые синтетические смолы требуют более высоких температур -, приближающихся к 400–455 градусам Цельсия (от 750 до 850 градусов по Фаренгейту) -, аналогично брендированию твердой древесины.
Один важный момент, связанный с пластиками: поверхностная энергия. Большинству пластиков для надежного приклеивания фольги необходима поверхностная энергия не менее 38–42 дин/см. Пластмассы с низкой-поверхностной-энергией, такие как необработанный полиэтилен или полипропилен, могут потребовать обработки коронным разрядом или пламенной обработки перед штамповкой, чтобы фольга надежно приклеилась, а не отслаивалась со временем.
Тонкие пластиковые пленки, используемые в упаковке пищевых продуктов или блистерной упаковке фармацевтических препаратов, как правило, не подходят для прямого горячего тиснения латунной головкой -, поскольку тепло прогорает до того, как образуется пригодный для использования знак. Эти приложения лучше обслуживаются специализированными поточными кодировщиками или процессами холодной фольги.
Ткани и специальные материалы
Синтетические ткани, такие как нейлон, полиэстер и холст, можно подвергать горячему тиснению при температурах, аналогичных температурам мягких термопластов (от 150 до 200 градусов по Цельсию), хотя давление должно оставаться небольшим, чтобы избежать разрушения переплетения. Перенос фольги на ткань лучше всего работает с гладкими, плотно сплетенными синтетическими материалами - с открытым-плетением или с сильно текстурированными материалами, которым не хватает непрерывной площади контакта, необходимой для чистого прилегания.
Восковые печати представляют собой нишевое, но растущее применение. Латунные штампы предназначены для работы с воском при гораздо более низких температурах (сам воск плавится при температуре от 60 до 85 градусов по Цельсию), а штамп используется холодным - прессованием в еще-расплавленный воск для формирования отпечатка по мере его затвердевания. Здесь действительно помогает тепловая масса штампа, отводящая тепло от воска и ускоряющая его схватывание.
Для пищевых-применений, таких как брендирование хлеба, лепешек или сыра, используются пищевые-безопасные латунные штампы при температурах, откалиброванных для конкретного продукта. Это приложения с коротким-контактом, при которых матрица оставляет косметический след на поверхности, не проваривая продукт.
В таблице ниже приведены рекомендуемые начальные параметры для выбора лучшей основы для штамповки латуни. Эти значения представляют собой проверенные отправные точки - всегда выполняйте пробные оттиски на бросовом материале, прежде чем переходить к производству деталей, поскольку время выдержки латунной матрицы в зависимости от материала зависит от размера матрицы, сложности конструкции и конкретного оборудования.
| Тип материала | Температурный диапазон | Уровень давления | Время пребывания | Совместимость с фольгой |
|---|---|---|---|---|
| Кожа растительного-дубления | 150 - 200 C (300 - 400 F) | От среднего до твердого | 2 - 5 секунды | Отличный |
| Кожа хромового-дубления | 120 - 150 C (250 - 300 F) | От легкого до среднего | 1 - 3 секунды | Хороший |
| ПУ/синтетическая кожа | 100 - 140 C (210 - 285 F) | Свет | 1 - 2 секунды | Хорошо (сначала проверьте) |
| Хвойные породы (сосна, кедр) | 340 - 400 C (650 - 750 F) | Твердый, даже | 5 - 10 секунды | Нетипичный (марка тепла) |
| Твердая древесина (клен, орех) | 400 - 455 C (750 - 850 F) | Твердый, даже | 8 - 15 секунды | Нетипичный (марка тепла) |
| Мелованная бумага/картон | 90 - 120 C (195 - 250 F) | Свет | 1 - 2 секунды | Отличный |
| Немелованная бумага/картон | 100 - 130 C (210 - 265 F) | От легкого до среднего | 1 - 3 секунды | Хорошо (немного выше температура) |
| Мягкие термопласты (ПЭ, ПП, ПВХ) | 165 - 200 C (325 - 400 F) | Середина | 2 - 4 секунды | Хорошо (проверьте поверхностную энергию) |
| Твердые термореактивные пластмассы | 400 - 455 C (750 - 850 F) | Твердый | 3 - 8 секунды | Ограниченный |
| Синтетическая ткань (нейлон, полиэстер) | 150 - 200 C (300 - 400 F) | Свет | 1 - 3 секунды | Умеренный (только гладкое переплетение) |
| Восковые печати | Штамповка, используемая в холодном состоянии на расплавленном воске | Легкое вдавливание в воск | Удерживайте до установки (3 - 5 сек.) | Непригодный |
Имейте в виду, что эти параметры взаимодействуют. Для большей поверхности штампа требуется большее давление и немного более длительная выдержка, чтобы обеспечить полный и равномерный контакт. Штамп с глубокой гравировкой, работающий при той же температуре, что и штамп с мелкой гравировкой, будет производить более легкое впечатление, поскольку меньшая площадь поверхности передает тепло. А температура окружающей среды в цеху, толщина подложки и даже влажность влияют на оптимальные настройки в ту или иную сторону.
Субстрат сообщает вам, к каким температурам и временным диапазонам следует стремиться, но то, как вы на самом деле передаете это тепло - и насколько последовательно вы контролируете давление -, полностью зависит от того, какое оборудование установлено на вашем столе или производственной линии.
Совместимость оборудования и методы нагрева латунных штампов
Знание правильной температуры и времени выдержки для вашего субстрата — это только половина дела. Пресс, который вы используете, и то, как он передает тепло на поверхность штампа, определяют, приведут ли эти настройки к стабильным результатам или к разочаровывающей изменчивости от одного оттиска к другому. Различные типы оборудования по-разному устанавливают латунные штампы, контролируют давление с разной точностью и нагревают штамп с помощью различных механизмов -, каждая комбинация подходит для конкретного производственного контекста.
Типы прессов и совместимость их латунных штампов
Не каждый пресс работает с латунной матрицей одинаково. Система крепления, подача давления и управление ходом существенно различаются в зависимости от категории оборудования, а установка матрицы не на ту машину создает проблемы, которые не может решить никакая регулировка температуры.
Оправочные прессы с нагревательными элементамиявляются рабочей лошадкой для мелкосерийной-горячей штамповки и для любителей. Латунная матрица для горячей штамповки на оправочном прессе обычно крепится через резьбовую опорную стойку или зажимную пластину с болтовым креплением, прикрепленную к нагретой плите. Вы контролируете давление вручную с помощью рычага, что дает вам тактильную обратную связь, но ограниченную повторяемость. Прессы на оправке превосходно подходят для прототипирования, небольших тиражей и разовых-индивидуальных работ, где вы можете позволить себе настраивать каждое впечатление на ощупь.
Пневматические машины горячего тисненияподавать давление с помощью пневматического-цилиндра-с заданной силой, исключая возможность вмешательства человека в работу ручного пресса. Монтаж латунной матрицы для пневматических прессов обычно включает в себя быструю -замену крепежной пластины - болты матрицы к алюминиевому адаптеру, который вставляется в ласточкин хвост или зажимную направляющую на нагретой головке. Стабильная прижимная сила и программируемые циклы выдержки делают пневматические машины идеальными для производства средних и больших объемов-, где каждый оттиск должен соответствовать предыдущему.
Ручные-утюги для брендингапредставляют собой простейшую конфигурацию. Латунная матрица ввинчивается непосредственно в головку ручки с электрическим или пламенным-нагревом или зажимается в ней. Вы оказываете давление на заготовку вручную. Эта установка доминирует в кожевенных мастерских, столярах, клеймящих готовую продукцию, и в любых сферах, где заготовка не может быть доставлена в пресс - мебельные панели, собранные изделия или крупные предметы, которые не помещаются под стол.
Тепловые прессы (раскладывающиеся и откидные-откидывающиеся)используйте большой нагретый стол, чтобы равномерно надавить на большую площадь. Латунные штампы крепятся к верхней плите с помощью высокотемпературной клейкой ленты-или прикручиваются непосредственно к резьбовым вставкам. Термопрессы обеспечивают превосходную однородность по всей поверхности матрицы, но обеспечивают менее точный контроль давления, чем пневматические системы. Они хорошо подходят для тиснения фольгой на плоских материалах, таких как бумага, картон и тонкие кусочки кожи.
Вот краткий справочник по подбору оборудования для ваших производственных нужд:
- Оправочный пресс с подогреваемой плитой- Лучше всего подходит для создания прототипов, индивидуальных-моделей и тиражом до 50 шт. Ручной контроль давления. Низкая стоимость оборудования.
- Пневматическая машина горячего тиснения- Лучше всего подходит для стабильного производства от 50 до 10 000+ штук. Программируемое давление, выдержка и температура. Умеренная и высокая стоимость оборудования.
- Ручной-утюг для брендинга (электрический или пламенной)- Лучше всего подходит для заготовок большого размера,-брендинга на объекте и небольших-поддельных работ (от 1 до 100 деталей). Портативный, минимальная настройка. Низкая стоимость оборудования.
- Раскладной или поворотный-термический пресс- Лучше всего подходит для плоских носителей, работы с фольгой и средних тиражей (от 20 до 500 штук). Равномерное распределение тепла по большой площади матрицы. Умеренная стоимость оборудования.
Методы нагрева и контроль температуры
Методы нагрева латунных штампов делятся на четыре основные категории, и каждый из них влияет на то, насколько равномерно тепло распределяется по поверхности штампа - — фактор, который имеет большее значение для латуни, чем для большинства других металлов.
Почему? Потому что латунь имеет высокую теплопроводность (приблизительно 109 Вт/м-К для обычного сплава C360). Это означает, что тепло быстро проходит через весь блок матрицы. Положительным моментом является то, что это предотвращает образование холодных зон и обеспечивает быстрое достижение рабочей температуры по всей расчетной площади. С отрицательной стороны это также означает любую несогласованность источника тепла -, горячая точка из-за неудачно расположенного картриджного нагревателя, например -, распространяется через матрицу и может вызвать неравномерный перенос фольги или подгорание подложки в определенных областях.
Электрические картриджные нагревателиявляются наиболее распространенным методом нагрева для производственных прессов. Эти цилиндрические резистивные элементы вставляются в просверленные отверстия в валике или непосредственно в монтажную пластину матрицы. Они быстро нагреваются, хорошо реагируют на ПИД-регуляторы и обеспечивают хорошую однородность при правильном расположении. В большинстве пневматических и оправочных прессов используются картриджные нагреватели мощностью от 100 до 500 Вт в зависимости от размера штампа.
Внешние нагревательные пластиныпоместите латунную матрицу между нагретой алюминиевой или стальной плитой и прессовой головкой. Матрица поглощает тепло от пластины под ней. Этот подход хорошо работает для термопрессов и некоторых планшетных штамповочных машин. Обратной стороной является немного более медленный тепловой отклик при регулировке температуры -, вы нагреваете большую тепловую массу (пластина плюс матрица), а не только матрицу.
Утюги с газовым-подогревомиспользуйте пламя бутана или пропана, чтобы нагреть металлическую головку, в которую установлена латунная матрица. Они часто используются в портативных приложениях для брендинга и при работе в полевых условиях, когда электричество недоступно. Регулирование температуры неточное - вы оцениваете на основе опыта, цвета нагретого металла или поверхностного термометра. Газовое отопление дает менее однородные результаты, чем электрические методы, но компромисс с портативностью-оправдан для многих ремесленных и деревообрабатывающих применений.
Встроенные цифровые контроллеры температурысами по себе не являются методом нагрева, но превращают любой электрический нагревательный элемент в точный инструмент. Регулятор температуры для работы с латунными штампами обычно использует датчик термопары, встроенный в плиту или крепление штампа, который передает показания в реальном времени-на ПИД-регулятор, который модулирует мощность, подаваемую на нагревательный элемент. Это поддерживает температуру поверхности матрицы в пределах плюс-минус 2–5 градусов по Цельсию от заданной - критичной температуры при работе с фольгой, которой для чистой адгезии требуется ровно 120 градусов по Цельсию, а подложка обжигается при 140 градусах по Цельсию.
Практический вывод: если ваша работа требует повторяемых результатов при десятках или сотнях оттисков, приобретите электрический картриджный нагреватель в сочетании с цифровым ПИД-регулятором. Если вы клеймите несколько кожаных изделий на своем верстаке и можете переносить небольшие изменения от -к-отпечатков, то можно использовать более простой нагретый утюг или ручную проверку температуры.
Выбор оборудования влияет на стоимость-показа так же, как и на потолок качества. Пневматический пресс с цифровым контролем температуры представляет собой значительную первоначальную инвестицию, которая окупается за счет скорости и стабильности при длительных работах -, в то время как ручной-утюг стоит немного дороже, но требует больше навыков и времени на каждую деталь. Понимание того, где пересекаются ваш штамп, ваше оборудование и объем производства, поможет вам принять более разумные решения о покупке, когда дело касается как оборудования, так и самого материала штампа.
Факторы стоимости и альтернативные материалы для штампов из латуни
Инвестиции в оборудование — это лишь часть бюджета. Сама матрица имеет свои собственные переменные стоимости -, и для многих покупателей, заказывающих свою первую нестандартную матрицу, цены кажутся непрозрачными. Сколько стоит изготовленная на заказ латунная матрица? Единого числа не существует, но есть четкий набор переменных, которые предсказуемо перемещают цену вверх или вниз. Понимание этих факторов стоимости штампов для штамповки латуни позволит вам занять более сильную позицию при запросе цен и сравнении поставщиков.
Что влияет на цену латунных штампов
Пять основных факторов определяют, сколько вы заплатите за изготовленную на заказ латунную матрицу:
- Размер матрицы- Штампы большего размера потребляют больше сырья и требуют больше машинного времени. Квадратный штамп с логотипом размером 1 дюйм стоит значительно меньше, чем штамп для таблички размером 4 x 6 дюймов, даже если сложность дизайна идентична.
- Сложность гравировки- Простой текст-только на печатных машинах печатается быстрее, чем сложный логотип с мелкими засечками, узкими изгибами и множеством изолированных элементов. Более сложные траектории инструмента означают больше времени на ЧПУ, что напрямую увеличивает стоимость.
- Глубина гравировки- Более глубокий рельеф требует большего количества проходов для удаления материала. Высечка на глубину 1,5 мм для слепого тиснения занимает значительно больше времени, чем высечка на глубину 0,3 мм, предназначенная для работы с фольгой.
- Монтажное оборудование- Голый латунный блок стоит дешевле, чем блок, установленный на алюминиевой опорной пластине с резьбовыми опорными стойками или специальными крючками-рычажками. Специализированный монтаж требует дополнительных затрат как на материалы, так и на сборку.
- Количество заказа- Один-штамповочный штамп включает полную стоимость установки. Если вам нужно пять одинаковых штампов (для нескольких рабочих станций или резервного инструмента), цена за-единицу снижается, поскольку программа ЧПУ, приспособления и проверки качества являются общими для всей партии.
Срок выполнения работ также влияет на цену. Стандартное время выполнения заказа от 5 до 10 рабочих дней не требует дополнительных затрат, но срочные заказы (2–3 дня) обычно добавляют от 25 до 50 % к общей сумме -, аналогично ускоренным надбавкам, обычным для услуг по изготовлению металла на заказ. Если ваш график допускает гибкость, стандартное производство экономит реальные деньги.
Для грубого ориентира: небольшие нестандартные латунные штампы (менее 2 дюймов) для утюгов для брендинга любителей обычно стоят от 50 до 150 долларов. Производственные штампы среднего-размера (от 2 до 4 дюймов) средней сложности стоят от 150 до 500 долларов. Большие или очень детализированные штампы для промышленной штамповки могут стоить от 500 до 1 доллара,000+, особенно если они оснащены прецизионным оборудованием для пневматических прессов.
Латунь против альтернативных материалов штампов
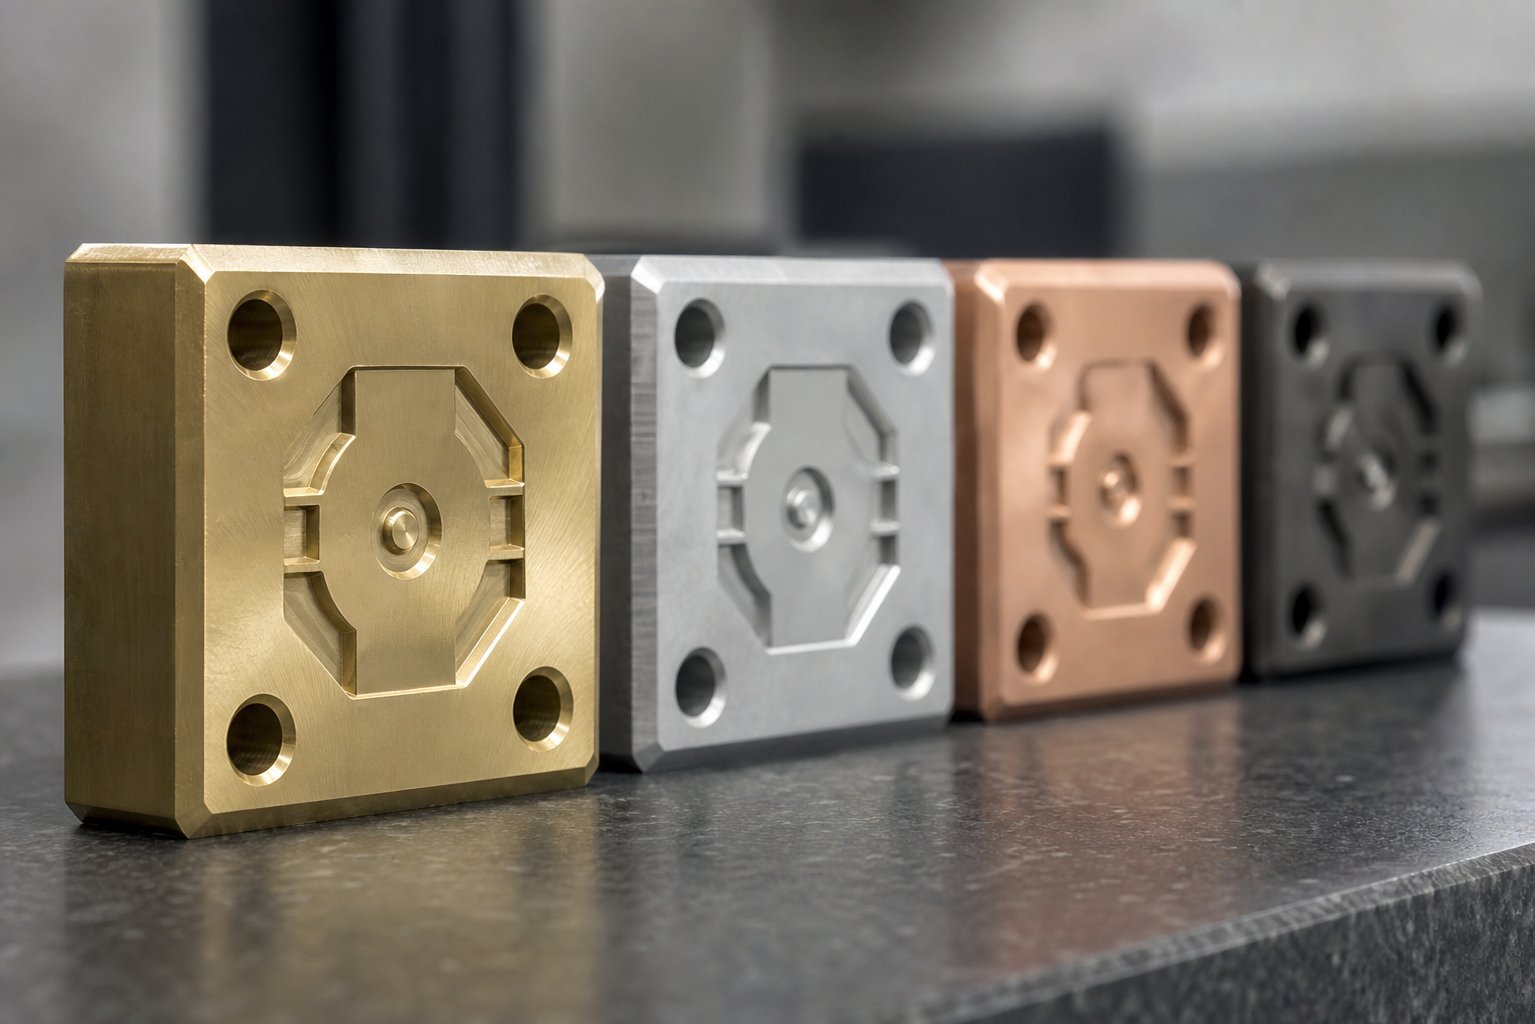
Латунь – не единственный вариант. Четыре других материала конкурируют за применение в штампах, и каждый занимает разную позицию по соотношению цена/-по-спектр характеристик. Сравнение штампов из латуни и магния является наиболее распространенным моментом принятия решения для покупателей с ограниченным бюджетом, в то время как дебаты о штампах из стали и латуни имеют наибольшее значение для больших-объемных операций, планирующих длительные производственные кампании.
Вот как складываются материалы:
| Материал штампа | Типичный диапазон затрат | Продолжительность жизни (показы) | Подробные возможности | Лучшие приложения |
|---|---|---|---|---|
| Латунь (C260/C360) | $$ | 50,000 - 100,000+ | Высокий - хорошо удерживает тонкие линии и острые края. | Универсальное-целевое назначение: тиснение фольгой, тиснение, клеймение на коже, бумаге, дереве, пластике. |
| Магний | $ | 5,000 - 10,000 | Возможна умеренная - детализация, но она быстро изнашивается | Мелкие тиражи, прототипирование, поздравительные открытки, переплеты книг, работа с фольгой низкого-давления. |
| Цинк | $ | 3,000 - 8,000 | Более мягкий сплав - от низкого до умеренного ограничивает удержание кромки. | Бюджетные штампы для коротких-серийных операций, одноразовые инструменты, проверка--концептуальных испытаний |
| Медь | $$-$$$ | 30,000 - 60,000 | Очень высокая - мягче, чем латунь, но обрабатывается с более мелкими деталями. | Тиснение фольгой с высокой детализацией-на бумаге, защищенная печать, аппликации в изобразительном-художестве |
| Сталь (инструментальная сталь) | $$$-$$$$ | 500,000 - 1,000,000+ | Высокий уровень - сохраняет края при экстремальном давлении и нагреве. | Большие-промышленные маркировки, специальные пластмассы, долгосрочное-производство рекламных кампаний |
Стоит выделить несколько наблюдений из этого сравнения:
Магнийстоит примерно на 40–60 % меньше, чем латунный штамп того же-размера, но срок службы латунного штампа при оттисках обычно в 5–10 раз дольше. Если вам нужно всего несколько сотен оттисков для небольшого тиража упаковки или материалов для мероприятия, магний сэкономит деньги. Если вы выпустите несколько тысяч штук, вам придется заменить магниевую матрицу -, возможно, несколько раз, -, что удешевит латунь в течение всего срока службы проекта.
СтальОн на порядок превосходит латунь, но стоит в 3–5 раз дороже, а обработка занимает больше времени из-за его твердости. Сталь имеет смысл, когда вы подвергаете одну конструкцию штампа сотням тысяч циклов на производственной линии. При умеренных объемах -, скажем, от 10 000 до 50 000 показов, - латунь обеспечивает эквивалентное качество за небольшую часть инвестиций.
Медьзанимает нишу для работы с ультра-детализированной детализацией. Его более мягкий состав обрабатывается с более жесткими допусками, чем латунь, но та же самая мягкость означает, что он изнашивается быстрее при многократном нагревании и давлении. Это выбор специалиста для высококачественных-канцелярских товаров и приложений безопасности, а не альтернатива общего-назначения.
Выбор между этими материалами в конечном итоге зависит от объема вашего производства, требований к деталям и горизонта бюджета. Для инженеров и групп поставщиков, сравнивающих характеристики сплавов в различных областях применения, YICHEN'sРесурс материаловобеспечивает полезную отправную точку для параллельной оценки латуни, стали и других производственных металлов -, полезный контекст, когда выбор материала штампа пересекается с более широкими спецификациями материала детали.
Цена и выбор материала расскажут вам, на что вы покупаете. Но даже правильная матрица из правильного материала может работать неэффективно, если во время производства что-то пойдет не так -, а знание того, как диагностировать и устранять распространенные проблемы, экономит время и впечатления.
Устранение распространенных проблем с латунными штампами
Вы установили температуру, выбрали правильный носитель и установили штамп -, но оттиск по-прежнему выглядит не так, как надо. Прежде чем отправлять заготовку на слом или винить производителя штампа, большинство сбоев при горячей штамповке связаны с несколькими диагностируемыми причинами, которые можно легко устранить. В этом руководстве по устранению неполадок рассматриваются проблемы, с которыми вы, скорее всего, столкнетесь, и рассматривается каждая из них в виде пары причин-и-решения, чтобы вы могли быстро вернуться к чистым показам.
Поверхностные или неравномерные впечатления
Когда ваша латунная матрица оставляет слабый след на одной стороне, с отсутствующими углами или непостоянно глубокий по всей конструкции, проблема почти всегда кроется в системе давления или контактах, а не в самой матрице. Вот что нужно проверить:
- Недостаточное общее давление- Матрица недостаточно сильно вбивается в подложку для обеспечения полного контакта.Исправить:Постепенно увеличивайте силу пресса. На оправочном прессе приложите большее давление на рычаг; на пневматической машине поднимайте цилиндр PSI небольшими шагами до тех пор, пока вся расчетная площадь не пройдет чисто.
- Неровная рабочая поверхность или монтажная поверхность- Если нагретый валик деформирован, изношен или крепление штампа не идеально ровное, один край матрицы соприкасается с подложкой раньше другого.Исправить:Поместите лист копировальной бумаги между штампом и плоской испытательной поверхностью, нажмите и проверьте рисунок контакта. Если давление концентрируется на одной стороне, закройте зоны низкого-давления тонкой фольгой или бумагой до тех пор, пока не будет достигнут равномерный контакт. Замените валики, на которых имеются видимые вогнутости или канавки износа.
- Изношенная поверхность штампа- После десятков тысяч оттисков рельефная поверхность приобретает микро-скругления по краям и теряет однородность по высоте. Мелкие детали изнашиваются в первую очередь, поскольку имеют меньшую массу.Исправить:Осмотрите поверхность матрицы под увеличением. Если края кажутся закругленными или определенные области заметно ниже остальных, матрицу необходимо обновить или заменить.
- Неправильная подготовка субстрата- Кожа с маслянистыми поверхностями, бумага с избыточной влажностью или пластик со статическим зарядом не поддаются чистому переносу отпечатка.Исправить:Очистите поверхность подложки непосредственно перед штамповкой. Протрите кожу безворсовой тканью-, обработайте бумагу до необходимой влажности (ниже 8 %) и обработайте пластмассу анти-статической обработкой.
- Деформация или неровности основания- Сморщенный лист или изогнутый кусок кожи не будет полностью соприкасаться с плоской матрицей.Исправить:Выровняйте подложки перед штамповкой. Что касается бумаги, акклиматизируйте ее в среде с контролируемой-влажностью. Для кожи используйте опорную пластину или приспособление, которое удерживает деталь ровно во время цикла прессования.
Проблемы с подгоранием, прилипанием и переносом фольги
Сбои,-связанные с температурой, являются наиболее распространенной головной болью при работе с латунными штампами. Поскольку латунь очень эффективно проводит тепло, даже небольшие отклонения температуры или времени выдержки немедленно приводят к видимым повреждениям подложки.
- Обжигание субстрата- Материал темнеет, выгорает или обесцвечивается за пределами предполагаемой области отпечатка.Причина:Установлена слишком высокая температура, слишком большое время выдержки или и то, и другое.Исправить:Уменьшите температуру с шагом 5 градусов Цельсия и сократите время выдержки, пока метка не станет чистой без изменения цвета окружающей среды. На коже подпалины часто проявляются в виде темного ореола вокруг букв; на бумаге это проявляется в виде пожелтения или ломкости краев отпечатка.
- Матрица прилипает к подложке- При выпуске матрица захватывает материал, вытягивая волокна из бумаги, растягивая кожу или оставляя остатки на поверхности матрицы.Причина:Накопление остатков клея из фольги, расплавленный материал подложки, запеченный на штампе, или чрезмерная температура, вызывающая частичное сплавление подложки с латунью.Исправить:Тщательно очистите поверхность матрицы -, используйте латунную щетку (никогда не стальную, которая царапает рельеф) и растворитель, соответствующий типу остатка. Для удаления остатков фольги хорошо подойдет изопропиловый спирт или специальный очиститель для фольги. Уменьшите температуру, если прилипание повторяется после очистки.
- Неполный перенос фольги (голые пятна или неоднородное покрытие)- На некоторых участках фольги дизайн переносится аккуратно, а на других участках под ними видна голая подложка.Причина:Недостаточная температура, препятствующая полной активации клея, неравномерное давление, приводящее к низким-зонам контакта, или несовместимость фольги-подложки, когда клеевой слой не связывается с химическим составом поверхности.Исправить:Постепенно увеличивайте температуру и проверьте с помощью теста на истирание -. Если фольга приподнимается при легком трении, значит, адгезия неполная. Проверьте равномерность давления на поверхность матрицы. Если проблема не устранена, переключитесь на фольгу, разработанную для вашего конкретного типа носителя (бумага с покрытием или бумага без покрытия, обработанный или необработанный пластик).
- Растекание фольги или размытые края- Фольга выходит за границы рисунка и размазывается по не-областям изображения.Причина:Слишком высокая температура, слишком длительное время выдержки или изношенная матрица, края которой больше не могут определять четкие границы.Исправить:Уменьшите нагрев и сократите время прессования. Осмотрите края штампа -, если на них видны видимые закругления или выемки, штамп достиг точки, когда он больше не может производить резкие разрывы фольги и требует замены или повторной-обработки.
- Фольга пузырится или сморщивается- На перенесенной фольге после тиснения видны небольшие пузырьки, морщины или приподнятые участки.Причина:Влага, попавшая в подложку, испаряется под воздействием тепла, образуя карманы под слоем фольги. Альтернативно, нестабильное качество фольги или недостаточное давление, из-за которого фольга не прижимается к поверхности.Исправить:Предварительно-высушите подложки перед печатью (особенно бумагу и кожу, хранящиеся во влажных условиях). Убедитесь, что натяжение фольги одинаковое, а также убедитесь, что давление равномерно по всей площади изображения.
Небольшое замечание о том, как чистить латунный штамп во время производства: выработайте привычку протирать поверхность штампа мягкой тканью между каждыми 20–50 оттисками при работе с фольгой. Остатки накапливаются постепенно, и уловить их раньше гораздо проще, чем оттирать засохший-клей после полного производственного цикла. Для более глубокой очистки извлеките матрицу из пресса, погрузите ее на короткое время в теплый растворитель и аккуратно потрите щеткой с латунной-щетиной. Избегайте абразивных подушечек или стальной мочалки -, они закругляют острые края, от которых зависит получение острых оттисков.
Износ штампа и проблемы долговечности
Каждая латунная матрица имеет ограниченный срок службы. Вопрос в том, реализует ли ваш потенциал весь свой потенциал или преждевременно деградирует из-за предотвратимых факторов. Раннее распознавание признаков износа штампов для штамповки латуни позволяет планировать замену до того, как качество упадет ниже приемлемого уровня.
- Скругление кромок на мелких деталях- Самый ранний видимый признак износа. Тонкие линии и мелкий текст теряют четкость в первую очередь, поскольку имеют наименьшую массу материала и подвергаются наибольшему температурному циклированию на единицу площади поверхности.Действие:Сравните свежее впечатление с первоначальным доказательством. Если мелкие детали размягчаются, штамп вступает в фазу снижения. Запланируйте замену до того, как ухудшение качества станет очевидным для конечных клиентов.
- Поверхностная питтинговая коррозия или коррозия- На лицевой стороне матрицы появляются небольшие ямки или обесцвеченные пятна, особенно в матрицах, подвергавшихся воздействию кислых материалов (некоторые виды кожи растительного-дубления) или неправильно используемым химическим чистящим растворителям.Действие:Легкие питтинги иногда можно заполировать, если они не достигли глубины рельефа. Глубокая коррозия требует замены штампа.
- Потеря глубины по всей поверхности штампа- После многих тысяч оттисков общая высота рельефа уменьшается, поскольку выступающие поверхности сжимаются и изнашиваются под постоянными ударами.Действие:Измерьте глубину рельефа глубиномером и сравните с исходной спецификацией. Потеря более 15–20% обычно делает матрицу непригодной для тиснения, хотя она все равно может работать для переноса фольги, где требуется меньшая глубина.
Что ускоряет износ матрицы? Возглавляет список работа при температуре выше необходимой. - Чрезмерное нагревание микроскопически размягчает латунную поверхность с каждым циклом, ускоряя потерю материала. При штамповке абразивных материалов (картона без покрытия, необработанной древесины) штампы изнашиваются быстрее, чем гладких материалов. А неправильные методы очистки приводят к тому, что остатки запекаются в твердую корку, которая требует агрессивных методов удаления, повреждая при этом матрицу.
Чтобы продлить срок службы вашей матрицы:
- Храните штампы в сухом месте, лучше всего завернув их в-ткань, защищающую от потускнения, или запечатав в пакет с застежкой-молнией-, чтобы предотвратить окисление между использованиями.
- Никогда не устанавливайте штампы лицевой стороной-к-лицевой стороной без защитного материала между ними - латунь достаточно мягкая, поэтому контактное давление может переносить следы между поверхностями штампа.
- Производите очистку после каждого производственного процесса, а не только при появлении видимых остатков.
- Работайте при самой низкой эффективной температуре для вашей комбинации носителя и фольги - каждый градус выше минимальной ускоряет износ поверхности, не улучшая качество отпечатка.
Знание того, когда матрица нуждается в замене -, и наличие информации для быстрого заказа ее преемника - позволяют обеспечить бесперебойную работу производства без проблем с качеством. Сам процесс заказа имеет свои собственные рекомендации, которые стоит понять, прежде чем взять трубку или заполнить форму расчета стоимости.
Как заказать и оценить изготовленные на заказ штампы для штамповки латуни
Замена изношенного штампа или ввод в эксплуатацию вашего первого индивидуального инструмента должны быть простым делом -, но расплывчатые запросы цен приводят к расплывчатым результатам. Поставщикам нужна конкретная информация, чтобы изготовить штамп, соответствующий вашему приложению, а вам нужна четкая система для проверки того, что поступает. Независимо от того, являетесь ли вы владельцем кожевенной мастерской, заказывающим один штамп для брендинга, или инженером по упаковке, закупающим производственные инструменты, описанный ниже процесс обеспечивает согласованность обеих сторон от первого контакта до окончательной доставки.
Информация, которую необходимо собрать перед заказом
Представьте себе, что вы звоните поставщику и говорите: «Мне нужен латунный штамп с моим логотипом». Это все равно, что прийти в механический цех и попросить «металлическую деталь». Чем больше подробностей вы предоставите заранее, тем меньше циклов доработок вы проведете - и тем быстрее будет готов ваш кристалл. Вот процесс заказа, изложенный поэтапно:
- Завершите работу над векторной иллюстрацией- Предоставьте дизайн в формате AI, EPS, SVG или DXF со всеми шрифтами, преобразованными в контуры. Если ваш файл представляет собой растровое изображение (JPEG или PNG), ожидайте, что поставщик взимает плату за конвертацию или полностью отклоняет его. Требования к изготовлению индивидуального латунного штампа на данном этапе-не подлежат обсуждению: чистые векторные траектории, отсутствие открытых контуров и точные размеры конечного размера штампа.
- Укажите свой субстрат- Сообщите поставщику, какой именно материал вы будете штамповать: кожа растительного-дубления, картон с покрытием, сосна, АБС-пластик или любой другой подходящий материал. Это определяет глубину гравировки и угол скоса, который они будут вырезать в штампе.
- Определите желаемый тип показа- Вы занимаетесь тиснением фольгой, слепым тиснением, термобрендингом или тиснением? Каждая техника требует разной глубины рельефа, качества поверхности и геометрии кромки. Матрица, оптимизированная для работы с фольгой, не подойдет для глубокого тиснения кожи.
- Подтвердите вашу систему крепления- Определите тип вашего пресса и способ крепления штампа. Бантер пост для пресса? Разболтовка пневмомашины? Резьбовой хвостовик для ручного утюга? Укажите монтажные размеры -, расстояние между отверстиями, размер резьбы, толщину пластины -, чтобы матрица была готова к установке без изменений.
- Укажите свои ожидания по объему производства- Штамповка, рассчитанная на 500 оттисков в рамках ремесленного проекта, может иметь иные характеристики, чем штамп, рассчитанный на 50 000 циклов на производственной линии. Объем влияет на рекомендации по марке материала, спецификации глубины, а также на то, предлагает ли поставщик латунь или ее альтернативу, например сталь.
- Сообщите о своих требованиях к ремонту- Стандартные сроки выполнения заказов (от 5 до 10 рабочих дней) позволяют поддерживать разумные затраты. Срочное производство сокращает сроки, но добавляет к вашему счету от 25 до 50 %. Планируйте заранее, когда это возможно.
- Запросите доказательство или макет-модели- Попросите цифровой рендеринг или тестовый оттиск перед отправкой штампа. Авторитетные поставщики предоставляют вам зеркальное подтверждение изображения для вашей подписи,-что позволяет выявить ошибки еще до того, как металл будет разрезан.
Несколько тревожных сигналов, на которые следует обратить внимание при общении с поставщиками: нежелание обсуждать марку материала или особенности сплава, отсутствие упоминания этапа проверки, невозможность указать допуски на глубину гравировки или цитирование без вопросов о подложке и технике. Хороший производитель штампов задает вопросы - Если поставщик принимает ваш заказ, не уточняя никаких подробностей, вы, скорее всего, имеете дело с типовой услугой, которая не оптимизирует штамп для вашего применения.
Оценка качества штампа и выбор материала
Ваш кубик прибыл. Прежде чем установить его на печатную машину и запустить производство, потратьте пять минут на его осмотр. Контрольный список проверки качества латунных штампов выявляет производственные дефекты, которые в противном случае проявились бы в виде неоднородных оттисков на первых сотнях изделий -, и к этому моменту вы уже потратили впустую носитель и время.
Вот что нужно искать в готовой продукции поставщика латунных штампов:
- Равномерная глубина гравировки- Используйте глубиномер или циферблатный индикатор, чтобы измерить глубину рельефа в нескольких точках на поверхности штампа. Отклонение должно оставаться в пределах плюс-минус 0,05 мм для работы с фольгой и плюс-минус 0,1 мм для тиснения. Если размер одного угла значительно меньше, чем противоположная сторона, матрица была либо обработана на неправильно выровненной станине, либо деформирована во время последующей-обработки.
- Чистые края и резкие переходы- Осмотрите границу между выступающими поверхностями рисунка и углубленными фоновыми областями под увеличением или лупой. Края должны быть четкими, не закругленными и не рваными. Заусенцы вдоль стенок среза указывают на неполное удаление заусенцев. Нечеткие или неровные переходы означают, что сверло ЧПУ было изношено или скорость подачи была слишком агрессивной.
- Правильная центровка монтажа- Если в состав матрицы входит опорная пластина или крепежные детали, убедитесь, что конструкция центрирована и перпендикулярна относительно точек крепления. Матрица, находящаяся в прессе криво, производит отпечатки под углом, которые полностью не исправляются никакими подставками. Убедитесь, что резьбовые отверстия нарезаны чисто и что матрица идеально ровно прилегает к известной-плоской опорной поверхности.
- Качество отделки поверхности- Выступающая поверхность для штамповки (часть, соприкасающаяся с подложкой) должна быть гладко отполирована. Следы от инструментов, царапины или канавки механической обработки на этой поверхности будут сохраняться на каждом отпечатке. Утопленные фоновые области не нуждаются в одинаковой полировке - там допустима некоторая текстура, поскольку эти области никогда не соприкасаются с подложкой.
- Точность проектирования- Сравните физический кубик с исходным векторным изображением. Проверьте расстояние между буквами, толщину линий и любые мелкие детали, которые могли быть упрощены во время изготовления. Незначительные отклонения являются нормальными для объектов наименьшего размера, но все, что видно на нормальном расстоянии просмотра, указывает на проблему с качеством.
Помимо проверки готового штампа, внимания заслуживает сама марка сплава. Не вся латунь одинакова -, и как заказать специальную штамповку из латуни, которая будет работать в течение всего ожидаемого срока службы, начинается с понимания металла, находящегося под ней.
Латунь C360 (латунь, полученная методом свободной- механической обработки, содержащая около 60 % меди, 35 % цинка и 3 % свинца) — наиболее распространенный выбор для штампов. Содержащийся в нем свинец действует как стружколом-при обработке на станках с ЧПУ, обеспечивая более чистый рез и более гладкие поверхности. Латунь C260 (70 % меди, 30 % цинка) обеспечивает лучшую коррозионную стойкость и несколько более высокую долговечность, но обрабатывается менее чисто -, каксравнительный анализ этих сплавов показывает, C360 обеспечивает превосходную обрабатываемость, а C260 предпочтителен там, где длительное-воздействие окружающей среды является проблемой.
Для большинства применений горячей штамповки и брендинга C360 обеспечивает идеальный баланс: он обрабатывает до мельчайших деталей, равномерно проводит тепло и выдерживает десятки тысяч термических циклов. C260 больше подходит для штампов, которые будут храниться в течение длительного-временного периода между нечастым использованием или подвергаться воздействию агрессивных материалов (некоторые виды кожи химического-дубления или обработанная бумага).
Выбор материала становится более сложным, если вы также указываете штампованные детали, а не просто сам штамп - сравнивая латунь с алюминием, сталью и нержавеющей сталью для производимых компонентов. Для инженеров и групп поставщиков, принимающих эти решения, YICHEN'sСтраница материаловслужит практическим исследовательским инструментом, позволяющим сравнивать латунные сплавы с другими производственными металлами на этапе спецификации, помогая согласовать выбор материала штампа с более широкими требованиями проекта.
Итог: хорошо-заказной латунный штамп - четко указан, тщательно проверен и подобран к сплаву, подходящему для вашего применения -, обеспечивает стабильные впечатления от первого цикла прессования до окончательного производственного цикла. Уделите время тщательному общению со своим поставщиком, проверяйте качество при доставке, и вы избежите утомительных циклов доработок, которые мешают выполнению срочных заказов или выполнению неполных-оговоренных заказов.
Часто задаваемые вопросы о штампах для штамповки латуни
1. Как долго служит штамп для штамповки латуни?
Ухоженный-латунный штамп обычно выдерживает от 50 000 до 100 000 оттисков, прежде чем заметный износ ухудшит качество. Срок службы зависит от абразивности подложки, рабочей температуры, особенностей очистки и сложности конструкции. Мелкие-детали изнашиваются первыми, а смелые рисунки с более толстыми линиями дольше сохраняют резкость. Работа при самой низкой эффективной температуре и регулярная очистка поверхности матрицы между производственными сеансами значительно продлевают срок службы. Для сравнения, магниевые штампы выдерживают всего 5000–10 000 оттисков, тогда как стальные штампы могут превышать 500 000 циклов.
2. В чем разница между гравировкой на станке с ЧПУ и химическим травлением латунных штампов?
При гравировке с ЧПУ используются вращающиеся режущие инструменты для механического удаления материала с латунного блока, создавая более глубокий рельеф, подходящий для тиснения и брендинга. При химическом травлении используется фоторезистивная маска и кислотная ванна для растворения незащищенных участков, создавая поверхности без заусенцев, которые идеально подходят для мелких деталей на глубине менее 0,5 мм. Фрезерование на станке с ЧПУ предпочтительнее для клеймения кожи и глубокого тиснения, а химическое травление подходит для высокоточного-тиснения фольгой на бумаге, где важнее всего жесткие допуски и гладкая поверхность. Изменения в конструкции обходятся дешевле при травлении, поскольку требуется только новая фотошаблон, а не перепрограммирование траекторий инструмента.
3. Какую температуру следует использовать для горячего тиснения латунью по коже?
Температура зависит от типа кожи. Для печати на коже растительного-дубления лучше всего использовать печать при температуре от 150 до 200 градусов Цельсия для слепого тиснения или от 120 до 130 градусов Цельсия для переноса фольгой. Хромированная-кожа требует более низкой температуры (от 120 до 150 градусов Цельсия) из-за ее более мягкой и-чувствительной к теплу структуры. Синтетическая искусственная кожа требует максимальной осторожности: ее следует поддерживать при температуре от 100 до 140 градусов по Цельсию, чтобы избежать плавления. Всегда сначала выполняйте пробные оттиски на металлоломе, повышая температуру с шагом 5 градусов, пока не получите чистые результаты без подпалин или ореолов по краям модели.
4. Какой формат файла мне нужен для заказа штампа для штамповки латуни?
Поставщикам требуются векторные изображения в формате AI, EPS, SVG или DXF со всеми шрифтами, преобразованными в контуры или кривые. Векторные файлы определяют формы с математическими путями, которые могут точно отслеживать станки с ЧПУ, в отличие от растровых изображений (JPEG, PNG), которым не хватает разрешения, необходимого для создания траектории инструмента. Ваш дизайн должен соответствовать требованиям минимальной толщины линии 0,5 мм как для положительных элементов, так и для отрицательных пространств. Предоставление растрового файла обычно влечет за собой дополнительную плату за преобразование и может привести к потере деталей. Всегда предоставляйте изображение реального размера марки с четкими указанными размерами.
5. Как исправить неполный перенос фольги с помощью латунного штампа?
Неравномерный или неполный перенос фольги обычно возникает по трем причинам: недостаточная температура, препятствующая полной активации клея, неравномерное давление, приводящее к низким-зонам контакта, или несовместимость фольги-подложки. Начните с повышения температуры с шагом 5-градусов и проведите тест на истирание: если фольга приподнимается при легком трении, значит, адгезия неполная. Затем проверьте равномерность давления, исследуя рисунок отпечатка по всей поверхности штампа. Если проблемы не исчезнут после регулировки температуры и давления, переключитесь на фольгу, специально разработанную для вашего типа носителя, поскольку для надежного склеивания бумаги с покрытием, бумаги без покрытия и пластика требуются разные химические составы клея.


