


Чем зазор электротехнической стали отличается от стандартной штамповки
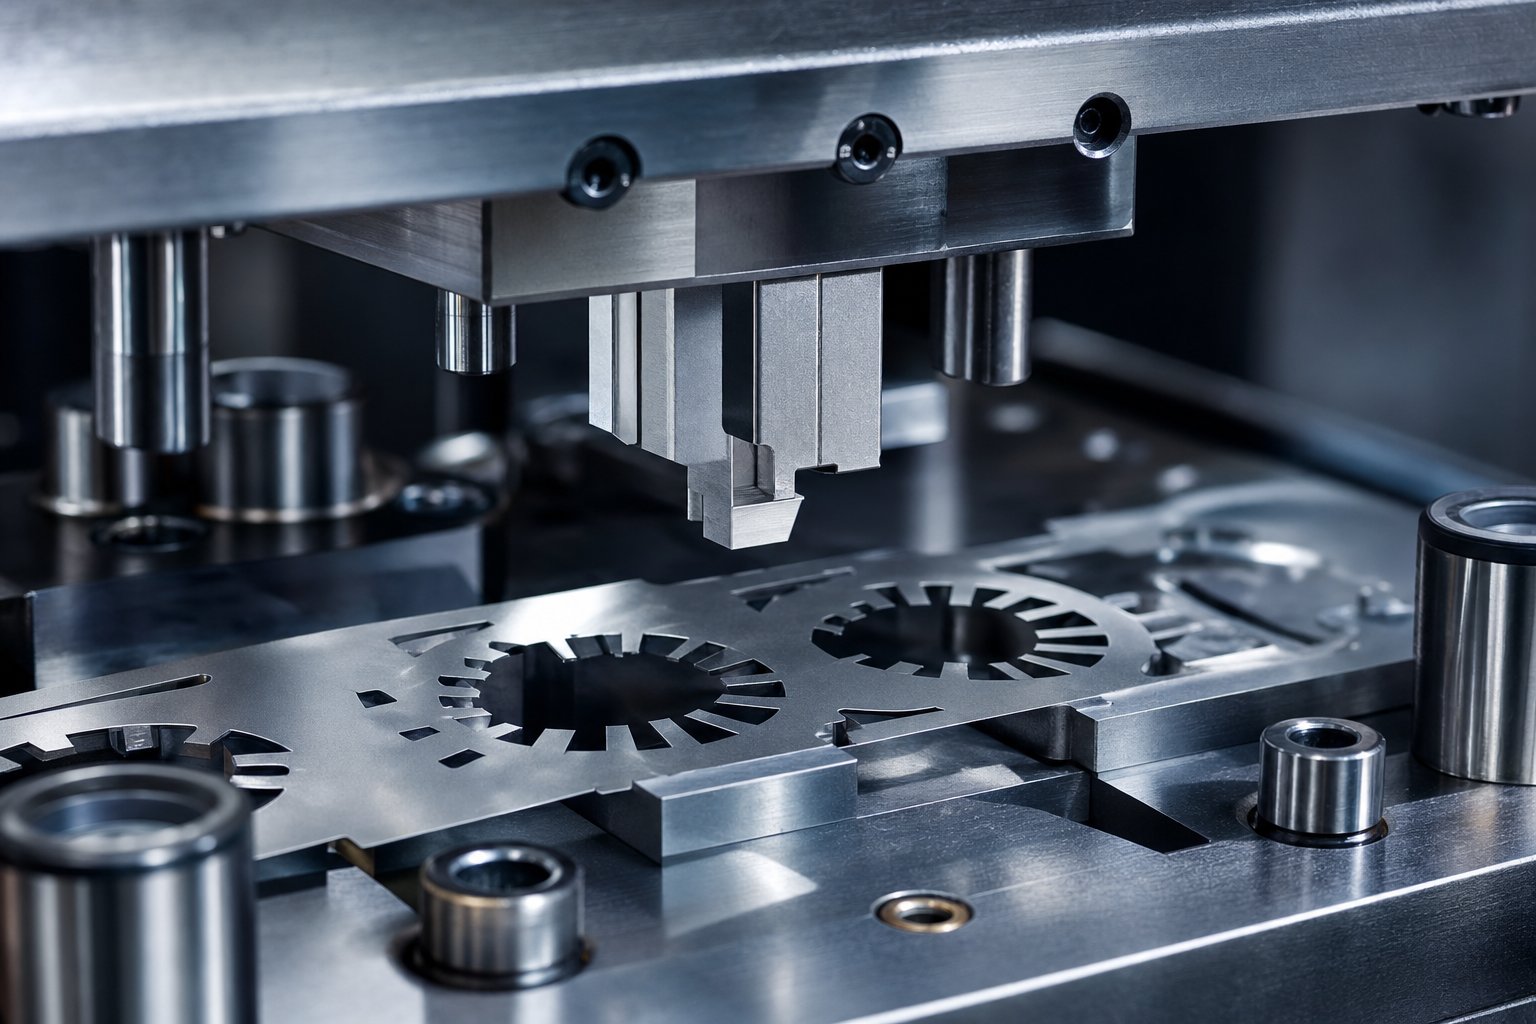
Зазор между пуансоном и матрицей при штамповке электротехнической стали — это зазор между режущей кромкой пуансона и режущей кромкой кнопки матрицы, указанный для каждой стороны в процентах от толщины материала. Это определение звучит идентично любой другой операции штамповки и штамповки листового металла. Механика та же. Формула та же. Но последствия неправильного решения радикально различны.
Когда вы штампуете мягкую сталь или алюминий, ошибка зазора проявляется в виде косметического дефекта или заусенца, требующего вторичной обработки. Когда вы штампуете электротехническую сталь, ошибка зазора незаметно ухудшает магнитные характеристики каждого слоя, выходящего из пресса. Потери в сердечнике увеличиваются. Проходимость падает. Двигатель или трансформатор, изготовленный из этих пластин, работает сильнее и менее эффективно, и основная причина этого не видна для тех, кто не измеряет качество кромки на этапе штамповки.
Определение зазора между пуансоном и штампом при производстве электротехнической стали
Основной принцип остается простым. Зазор штампа для штамповки стали — это пространство, которое позволяет плоскостям излома со стороны пуансона и со стороны штампа чисто соприкасаться, обеспечивая контролируемый сдвиг в материале. КакТехнический справочник MISUMIобъясняет, что правильный зазор направлен на выравнивание плоскостей разрушения границ зерен в верхней и нижней части заготовки, чтобы создать чистый скол на кромке среза. Для обычных материалов традиционное правило 10% служило отправной точкой на протяжении десятилетий.
Однако электротехническая сталь не является универсальным материалом. Марки кремниевой стали содержат от 2% до 6,5% кремния по весу, что делает материал значительно более хрупким, чем низко-углеродистая сталь. Эта хрупкость меняет то, как развиваются зона сдвига, зона полировки и зона разрушения во время резки. Классическое правило «одна-треть сдвига, две-трети разрушения», которое журнал MetalForming описывает для низко-углеродистой стали, здесь не применимо. Электротехническая сталь разрушается раньше и с меньшей пластической деформацией, что требует стратегии очистки, основанной на ее уникальном поведении.
Почему стандартные таблицы зазоров не подходят для кремниевой стали
Большинство ссылок на зазоры группируют материалы по твердости или прочности на разрыв. Более твердые материалы получают больший зазор. Более мягкие материалы получают меньше. Эта схема работает для конструкционных сплавов. Он не подходит для электротехнической стали, поскольку игнорирует единственный фактор, который делает эту категорию материалов уникальной: штампованная кромка напрямую влияет на электромагнитные функции.
Штампованная кромка электротехнической стали – это не просто геометрическая граница. Это зона механически напряженного материала, где магнитные домены разрушаются, проницаемость падает, а потери в сердечнике резко возрастают. Исследования показывают, что напряжение, вызванное штамповкой,-может увеличить потери в сердечнике на 5-8% по сравнению с материалом, не подверженным напряжениям. Выбранный вами зазор определяет, насколько глубоко поврежденная зона проникает в ламинат, насколько высока высота заусенца и насколько хорошо готовые ламинаты складываются вместе.
При штамповке электротехнической стали решения по зазорам влияют не только на точность размеров, но и на последующие магнитные характеристики каждого готового компонента, изготовленного из этих пластин.
Кому нужны материалы-Конкретные данные о разрешении
Если тыразработка прогрессивных штампов для ламинирования двигателей, указать инструменты для производства сердечников трансформаторов или устранить проблемы с качеством штамповки при производстве электродвигателей, общие таблицы зазоров заставляют вас гадать. Вам нужны данные, которые учитывают содержание кремния, ориентацию зерен, толщину ламината и целевые электромагнитные характеристики, которые ваш клиент ожидает от готового сердечника.
Этот ресурс устраняет этот пробел. Цель — от механики разрушения, характерной для сплавов с высоким-высоким содержанием кремния, до рекомендаций по зазорам в зависимости от марки и калибра — цель состоит в том, чтобы получить практическое руководство, которое можно применить к реальным решениям по инструментам, а не использовать один-размер-подходящий-все проценты, заимствованные из штамповки панелей кузова автомобиля.
Проблемы начинаются на материальном уровне. Кристаллическая структура кремниевой стали и ее хрупкое разрушение создают динамику резания, для учета которой просто не были написаны стандартные ссылки.
Механика разрушения электротехнической стали при штамповке
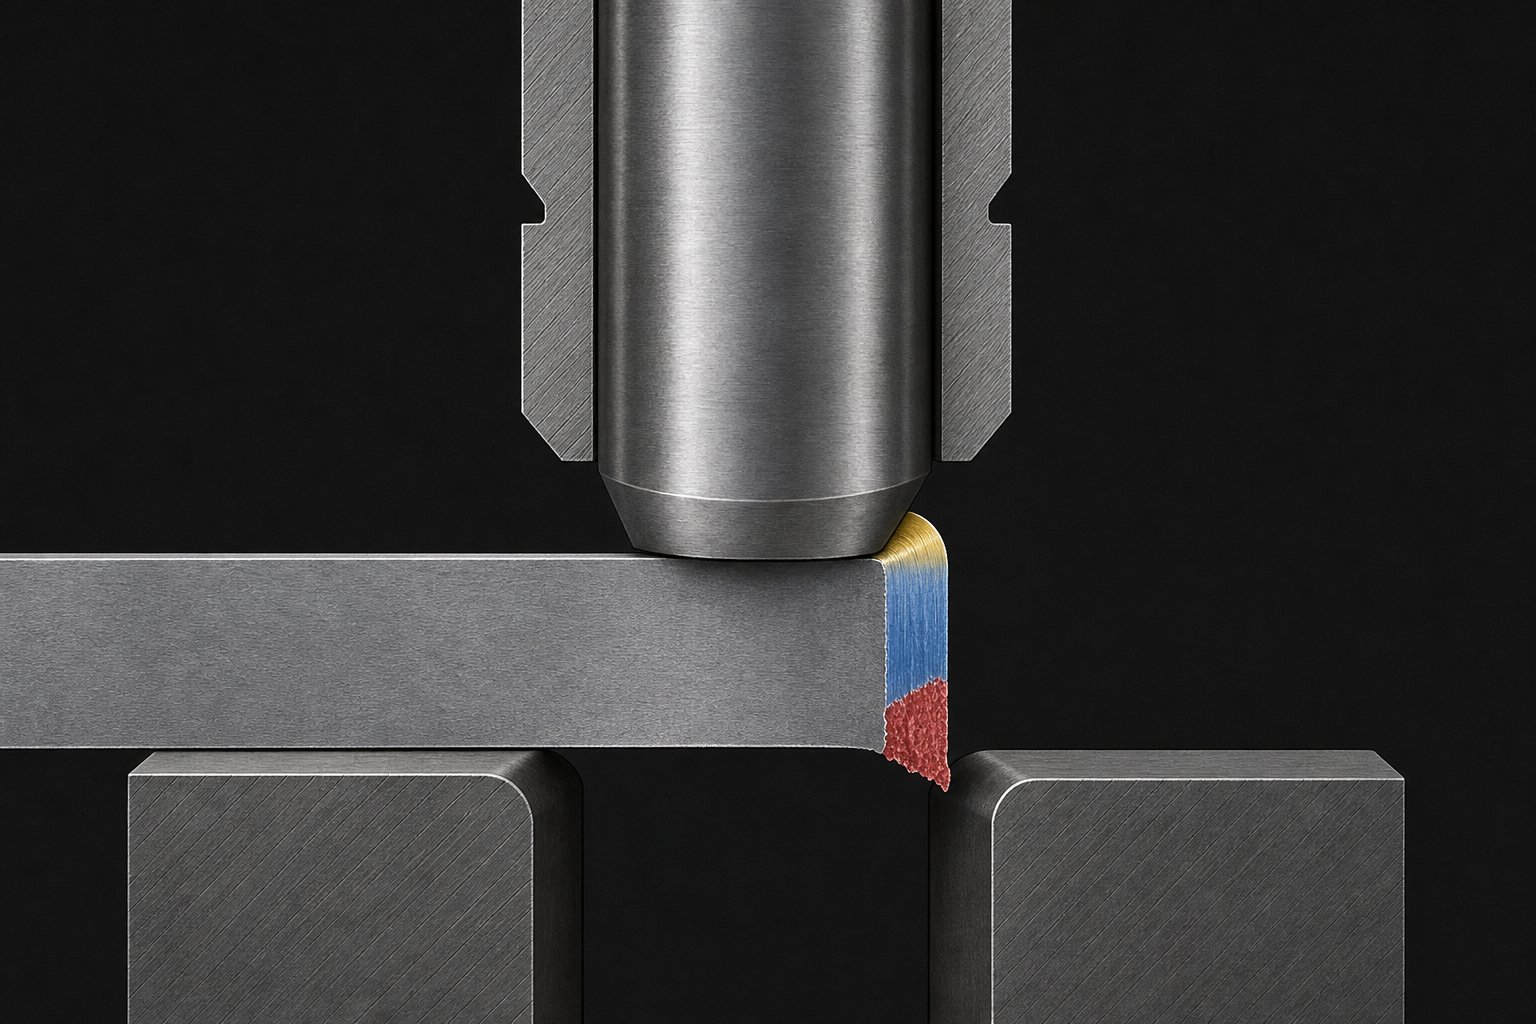
Кремниевая сталь не ведет себя как мягкая сталь под штампом и пуансоном. Этот единственный факт меняет все, что касается формы огранки. Когда пуансон опускается в заготовку, он создает последовательность зон деформации, которые большинство проектировщиков штампов воспринимают как четыре отдельные характеристики: перекат, полировка, излом и заусенец. В низко-углеродистых сталях эти зоны имеют относительно предсказуемые пропорции. Электротехническая сталь меняет эти пропорции, потому что она разрушается раньше, с меньшим пластическим течением и по путям, определяемым ее кристаллической микроструктурой.
Хрупкое разрушение стали с высоким-кремнием
Содержание кремния от 2% до 6,5% постепенно увеличивает твердость и хрупкость материала, одновременно снижая пластичность. Удлинение зернистой -кремнистой стали может составлять всего 11 % по сравнению с 30 - 40 % в типичной низкоуглеродистой штампованной стали. Что это означает на острие удара? Материал переходит от упругой деформации к зарождению трещин гораздо быстрее.
Исследование текстурированной кремнистой стали с текстурой-ориентированной методом методом конечных элементов подтверждает такое поведение.Исследования, опубликованные в «Материалах» (MDPI)продемонстрировали, что эквивалентная пластическая деформация интенсивно концентрируется на режущей кромке и экспоненциально затухает в пределах 10-15 микрометров от поверхности разреза. Фаза распространения трещины начинается раньше во время удара пуансона, и трещины могут начинаться от одной режущей кромки и распространяться по всей толщине, а не встречаться симметрично с обеих сторон. Это фундаментально отличается от сбалансированного разрушения при сдвиге, которое описано в стандартных справочниках по штампам и штампам Дейтона для пластичных материалов.
Различия в зеренной структуре и распространении трещин
Представьте себе два листа электротехнической стали на вашем прессе. Один из них - CRGO (холоднокатаный с ориентацией зерна-), кристаллическая решетка которого ориентирована в направлении прокатки. Другой - CRNGO (холоднокатаный-не-зернистый-ориентированный) со случайно распределенной ориентацией зерен. Когда металлические пуансоны и штампы прорезают эти материалы, трещина в каждом из них идет по разным путям.
В стали CRGO направленная структура зерен создает преимущественные плоскости излома. Трещины имеют тенденцию распространяться вдоль границ зерен, совмещенных с направлением прокатки, образуя поверхность излома, которая может выглядеть неравномерной, когда пуансон режет ориентацию зерен. Сталь CRNGO с ее изотропным распределением зерен разрушается более равномерно во всех направлениях, но ее более кремниевые марки все еще обладают выраженной хрупкостью, что ограничивает развитие зоны воронения.
Как меняются ожидания от стандартной зоны полировки
Стандартные ссылки на зазор предсказывают, что зона полировки составит примерно одну-треть толщины материала при правильно установленном зазоре в мягкой стали. Электротехническая сталь постоянно образует более узкую зону полировки и пропорционально большую зону излома. Материал просто не течет достаточно долго под действием напряжения сдвига, чтобы создать расширенный контакт с полированной поверхностью.
Исследования показывают, что качество полированной поверхности кремнистой стали во многом зависит от зазора и скорости резания. При малых зазорах (около 0,04 мм для материала толщиной 0,3 мм) формируется более однородный полированный профиль с меньшим количеством трещин. Если увеличить зазор сверх критического порога, зона разрушения начнется раньше, траектория трещины станет менее предсказуемой, а из-за чрезмерной концентрации растягивающих напряжений образуются глубокие поверхностные карманы.
Вот почему применениеобычные металлические пуансоны и штампыДанные о зазоре для электротехнической стали создают проблемы. Зазор, который обеспечивает чистое соотношение полировки-к-излому в мягкой стали, может привести к тому, что кромка с преобладанием трещин-в кремниевой стали или приведет к более глубокому проникновению пластической деформации в пластину, если она установлена слишком туго. Механика хрупкого разрушения требует, чтобы значения зазора были откалиброваны в соответствии с содержанием кремния и зернистой структурой конкретного сорта, а не только с его толщиной.
Эти различия в разрушениях-на уровне материалов непосредственно приводят к практическому вопросу: какой процент зазора на самом деле работает для каждой марки электротехнической стали и как это число меняется в зависимости от диапазона материалов CRGO и CRNGO, используемых в реальном производстве двигателей и трансформаторов?
Рекомендации по зазорам в зависимости от марки и типа электротехнической стали
Ответ варьируется больше, чем можно предположить из большинства источников, посвященных штамповке. Стали CRGO и CRNGO относятся к одному и тому же семейству материалов, однако их зернистая структура, содержание кремния и конечные- эксплуатационные характеристики требуют выбора зазора в разных направлениях. Правильный выбор означает понимание того, как каждая категория марок реагирует на срез и какие электрические характеристики должен выполнять готовый ламинат.
Требования к разрешению CRGO и CRNGO
Электротехническая сталь с текстурированной-ориентированной структурой, используемая в основном в сердечниках трансформаторов, обычно содержит от 3,0 % до 3,5 % кремния. Его кристаллы выравниваются в направлении прокатки посредством сложного металлургического процесса, что придает ему исключительные магнитные свойства вдоль этой оси, но значительную чувствительность к механическому напряжению, перпендикулярному выравниванию зерен. Повреждение кромки в результате штамповки нарушает тщательно спроектированную доменную структуру, что делает контроль зазора критически важным для сохранения эффективности сердечника трансформатора.
Для марок CRGO, таких как M6, обычно требуется более узкий зазор, обычно в диапазоне от 3% до 5% толщины материала с каждой стороны. Более узкий зазор обеспечивает более чистый сдвиг с меньшим перемещением трещин по границам зерен, уменьшая глубину зоны воздействия напряжения на кромке среза. Компромиссом является ускоренный износ пуансона, но для трансформаторов, где важна каждая доля ватта на килограмм, этот компромисс принимается.
Стали с не-зеренной-ориентацией, такие как M19, M36 и M47, используются в производстве ламинирования двигателей, где магнитные свойства должны быть одинаковыми во всех направлениях. Их изотропная зернистая структура разрушается более равномерно, ипрогрессивная система оценок M-числаотражает увеличение допуска на основные потери при переходе от M19 к M47. Эти марки CRNGO допускают более широкое окно зазора, обычно от 5% до 8% на каждую сторону, поскольку их случайная ориентация зерен не создает те же предпочтительные пути трещин, которые делают CRGO столь чувствительным к изменению зазора.
Диапазоны зазоров по распространенным маркам электротехнической стали
В следующей таблице представлены общие диапазоны зазоров в зависимости от категории марки, типичного содержания кремния и основного применения. Они представляют собой исходные-рекомендации, которые большинство проектировщиков штампов уточняют посредством пробных вырезов на своем конкретном прессе и настройке оснастки.
| Категория оценки | Репрезентативные сорта | Содержание кремния | Типичный зазор (% на сторону) | Основное приложение |
|---|---|---|---|---|
| CRGO (ориентированный на зерно-) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Сердечники трансформаторов, высокоэффективные индукторы- |
| CRNGO (малые потери) | M19 | 2.8% - 3.2% | 5% - 7% | Премиальные моторные пластины, генераторы |
| CRNGO (средние потери) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Стандартные пластины двигателя, небольшие трансформаторы |
| CRNGO (более высокие потери) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Приложения для двигателей,-чувствительные к затратам |
Обратите внимание на закономерность: по мере увеличения содержания кремния материал становится более хрупким, а рекомендуемый диапазон зазора сужается и смещается сильнее. M19, наиболее распространенный сплав для продуктов управления движением, занимает промежуточное положение: он ломается достаточно чисто, чтобы работать в окне с умеренным зазором, но при этом требует большей точности, чем мягкая сталь.
Как процентное содержание кремния влияет на выбор зазора
Формула зазора для любого штампованного материала начинается с простой зависимости:
Зазор на сторону=cxt
Гдеc- коэффициент зазора (выраженный в десятичных дробях) иtэто толщина материала. Это уравнение зазора выглядит простым, но проблема заключается в выборе правильного значенияcдля вашего конкретного материала. При расчете зазора электротехнической стали содержание кремния является основной переменной, определяющей этот выбор.
Более высокий процент кремния снижает пластичность и удлинение. Сталь с содержанием кремния 6,5 % (используемая в специализированных высокочастотных приложениях) практически не обладает способностью к пластической деформации. Он ломается почти сразу же при контакте с пуансоном, ведя себя ближе к керамике, чем к металлу. При содержании кремния 2% материал сохраняет достаточную пластичность, поэтому поведение при разрушении лишь незначительно отличается от низко-углеродистой стали. Между этими крайностями каждый процент кремния сдвигает идеальный коэффициент зазора.
Практический эффект: расчет зазора, который дает превосходные результаты для M47 (меньшее содержание кремния, более пластичный), скорее всего, приведет к чрезмерному напряжению кромки на M6 (более высокое содержание кремния, чрезвычайно хрупкое в поперечном направлении). Вы не можете просто выбрать один процент зазора и применить его ко всему ассортименту электротехнической стали. Для каждого семейства сплавов требуется свой собственный утвержденный коэффициент зазора, подтвержденный измерением заусенцев и проверкой кромок на образцах деталей.
Эти рекомендации по-классам предполагают стандартную толщину ламината от 0,35 мм до 0,65 мм. Когда производственные требования выдвигаются на более тонкие калибры менее 0,3 мм, расчет зазора дает настолько малые абсолютные значения, что возникает совершенно другой набор проблем, связанных с точностью оснастки и производственными допусками.
Расчеты зазоров и проблемы тонкого-ламината
Калькулятор оформления дает вам число. Нанесите 5% на каждую сторону на материал толщиной 0,5 мм и получите зазор 0,025 мм. Это немного, но осуществимо с помощью качественных инструментов. Примените тот же материал толщиной от 5% до 0,15 мм для ламинации высокочастотного трансформатора, и вы получите 0,0075 мм на сторону. Это 7,5 микрон. В этом масштабе зазор между пуансоном и кнопкой штампа меньше, чем многие производственные допуски штампа, и традиционные правила,-основанные на процентах, на практике начинают нарушаться.
Почему тонкие-ламинаты нарушают общепринятые правила допуска
В современных высокоэффективных-двигателях и высокочастотных-трансформаторах все чаще используются пластины из электротехнической стали толщиной от 0,1 мм до 0,35 мм (от 0,004 до 0,014 дюйма). Более тонкие калибры уменьшают потери на вихревые токи, которые масштабируются пропорционально квадрату толщины ламината. Это-обусловленное физикой стремление к более тонкому материалу неустанно проявляется в тяговых двигателях электромобилей и конструкциях трансформаторов премиум-класса. Далее следует задача штамповки.
Когда вы выполняете расчет зазора для материала размером менее -0,3 мм, полученные значения абсолютного зазора падают до однозначных микронов. Калькулятор размеров матрицы, построенный на процентных правилах, не различает зазор 0,025 мм на заготовке толщиной 0,5 мм и зазор 0,005 мм на заготовке толщиной 0,1 мм. Оба составляют «5% на сторону». Но производственная реальность соблюдения этих двух ценностей совершенно различна. Более тонкий материал требует точности инструмента, которая приближается к пределам возможностей традиционной электроэрозионной обработки и возможностей координатно-шлифовального станка.
Абсолютные значения зазора при толщине менее 0,3 мм
Рассмотрим, как на самом деле выглядят эти цифры в производстве. Для ламината CRNGO толщиной 0,2 мм при зазоре 6% с каждой стороны целевой зазор составляет 0,012 мм (примерно полтысячной дюйма). Для ламинирования с ориентацией волокон -0,1 мм и зазором 4 % вы работаете с 0,004 мм на сторону. При этих размерах погрешность зазора всего в 2–3 микрона представляет собой отклонение 25–50 % от номинального значения. Такая относительная ошибка будет считаться катастрофической в любом контексте точного машиностроения.
Практический результат: при тонких калибрах любое отклонение зазора усиливается. Погрешность в 3-микрона на материале толщиной 0,5 мм изменяет эффективный зазор с 5 % до 5,6 %. Та же самая ошибка в 3 микрона на материале толщиной 0,15 мм сдвигает вас с 5% до 7%, потенциально полностью выходя за пределы приемлемого окна. Высота заусенцев реагирует непропорционально. Исследования жестких допусков на штамповку металла подтверждают, что достижение точности в пределах +/- 0.001 дюймов уже необходимо в стандартных приложениях. Тонкие пластины из электротехнической стали выходят далеко за пределы этого порога.
Требования к точности для современных высокочастотных штампов для ламинирования-
При такой толщине допуски изготовления штампа составляют значительную часть самого зазора. Калькулятор пластин может выдать идеальную геометрию, но реальный вопрос заключается в том, сможет ли производитель штампов сохранить эту геометрию на каждой станции резки прогрессивной матрицы. На совокупность допусков-, включающую точность электроэрозионной обработки проволоки, посадку вставки, плоскостность матрицы и выравнивание сборки, уходит часть вашего бюджета на зазоры.
Несколько факторов одновременно усугубляют трудность:
- Отклонение инструмента- кончики пуансонов малого диаметра изгибаются под нагрузкой, динамически меняя эффективный зазор во время хода резания.
- Термический рост- Накопление тепла во время высокоскоростной-штамповки приводит к микронному-расширению компонентов штампа, изменяя зазор по мере продолжения производственного цикла.
- Выравнивание прессаПараллельность - плунжера--надрессорной балки и износ клиньев способствуют изменению зазора, которое незначительно при толщине 0,5 мм, но преобладает при толщине 0,15 мм.
- Консистенция заточки- при каждой переточке удаляется материал с поверхности пуансона, и если он не удерживается идеально параллельно, зазор становится неравномерным по периметру профиля.
Каждая из этих переменных в отдельности может вносить лишь 1-2 микрона неопределенности. Но когда ваш общий целевой зазор составляет 7 микрон, эти переменные в совокупности составляют большую часть вашего бюджета допуска. Возможности производителя штампа становятся столь же важными, как и сама спецификация зазора.
Эта реальность заставляет изменить мышление. Для тонких-ламинатов указание зазора на бумаге — это только половина проблемы. Другая половина — это обеспечение того, чтобы указанный вами зазор действительно существовал на режущей кромке на протяжении всего производства в реальных термических и механических условиях. И это поднимает более глубокий вопрос: даже если вы добьетесь идеального зазора механически, что произойдет с магнитными характеристиками материала на этих кромках?
Как зазор влияет на магнитные свойства и потери в сердечнике
Вот вопрос, который отличает штамповку электротехнической стали от любого другого применения вырубных штампов: как обрезанная кромка влияет на способность материала проводить магнитный поток? В общем штамповка, ответ не имеет значения. Кронштейн, теплозащитный экран или компонент шасси либо соответствуют допускам по размерам, либо нет. Край обреза не имеет никаких функциональных последствий, кроме геометрии. Ламинирование электротехнической стали бывает разным. Край разреза становится электромагнитно активной зоной, где основная функция материала, проведение и формирование магнитного потока, постоянно нарушается в результате самого процесса резки.
Именно здесь зазор между пуансоном и штампом перестает быть чисто механическим решением и становится электромагнитным. Выбранный вами зазор определяет не только высоту заусенцев и точность размеров, но и степень магнитного воздействия каждого слоя до того, как он достигнет узла двигателя или трансформатора.
Магнитная мертвая зона на штампованных кромках
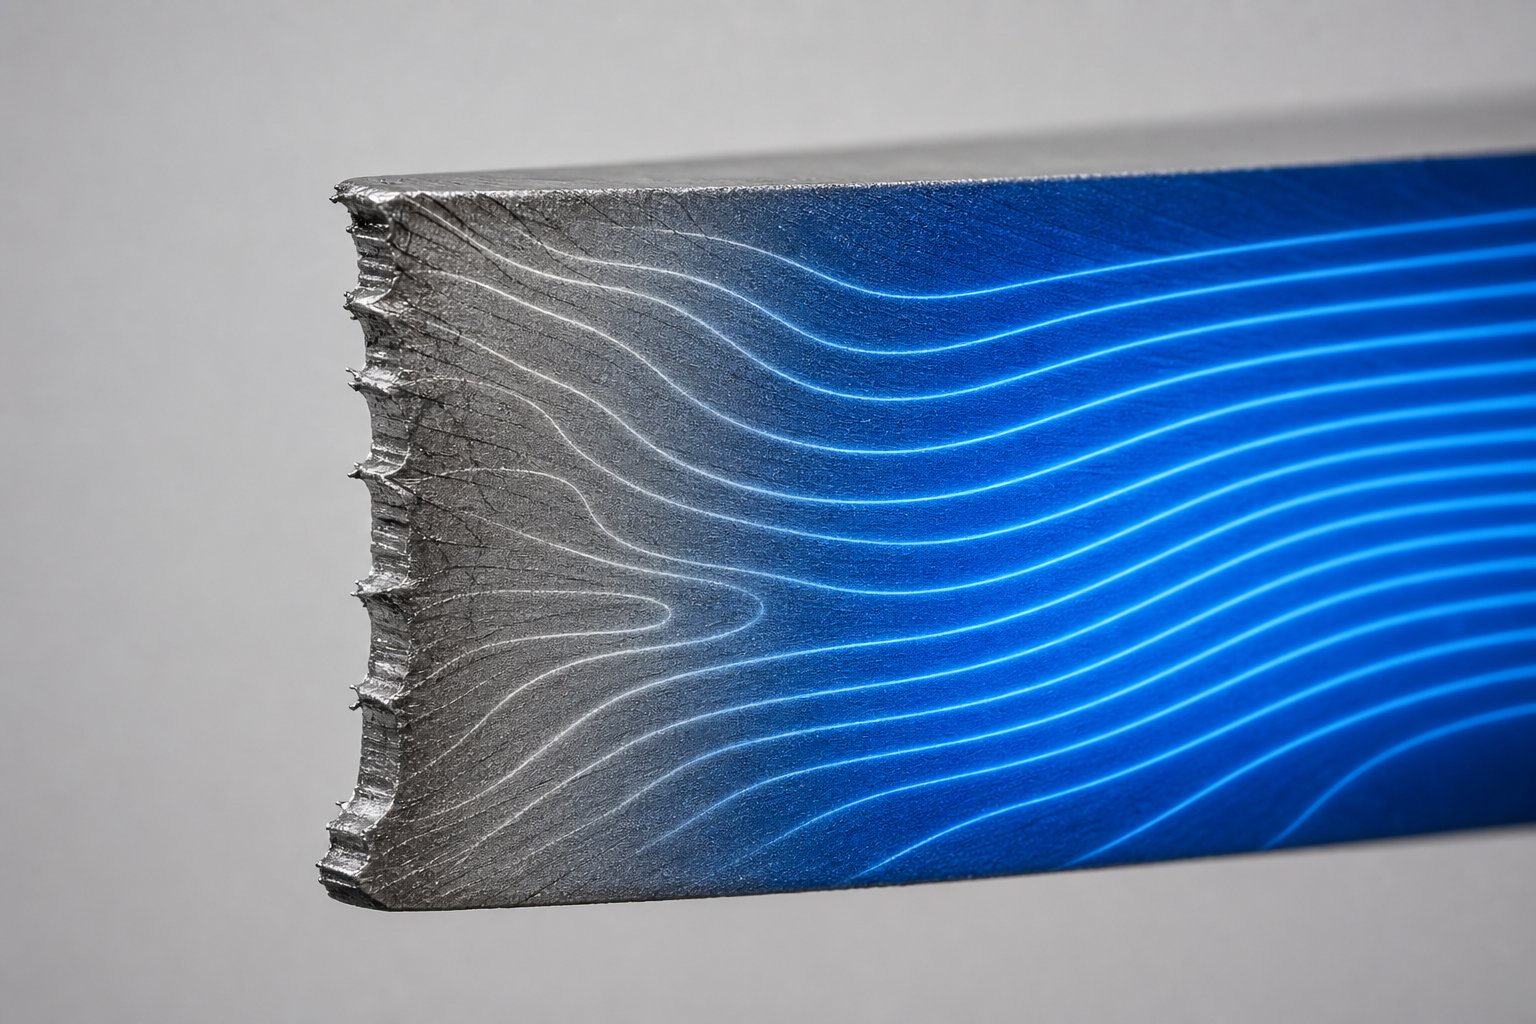
Когда пуансон прорезает электротехническую сталь, материал, непосредственно прилегающий к кромке разреза, подвергается сильной пластической деформации. После того как пуансон втягивается и вырубная матрица освобождает деталь, эта деформированная зона не возвращается в исходное состояние. Микроструктура постоянно изменяется. Плотность дислокаций резко возрастает, остаточные сжимающие и растягивающие напряжения фиксируются в кристаллической решетке, а магнитная доменная структура, обеспечивающая эффективную проводимость потока, нарушается.
Эту поврежденную область часто называют магнитно-мертвой зоной. Он не буквально невосприимчив к магнитному потоку, но его магнитная проницаемость падает настолько резко, что он ведет себя почти как не-магнитное включение внутри пластинки. Исследования отГентский университетизмерили это ухудшение непосредственно на неориентированной кремнистой стали M270-35A. Их результаты поразительны: на уровнях деформации, характерных для состояния материала вблизи режущих кромок, относительная магнитная проницаемость снижается до 94% по сравнению с ненапряженным состоянием. Материал, изначально проницаемость которого составляла примерно 6000, после пластической деформации и снятия нагрузки упала примерно до 380, что точно имитирует то, что происходит на штампованной кромке.
Мертвая зона существует не просто в виде тонкой линии на краю. Исследования с использованием дифракции обратно-рассеянных электронов (EBSD) и картирования нано-твердости показывают, что деформация, вызванная-резкой, может проникать в ламинат на глубину от 0,3 до 0,5 мм с каждой поверхности разреза. Для зуба статора шириной всего 3-5 мм это означает, что поврежденные зоны противоположных кромок могут занимать 15–30 % общей площади поперечного сечения зуба. Магнитно-эффективная ширина зуба меньше физической ширины, которую вы видите на рисунке.
Компромисс зазора между высотой заусенцев и краевым напряжением
Именно здесь становится неизбежной инженерная дилемма, уникальная для электротехнической стали. Более узкий и более свободный зазор решают одну проблему, одновременно создавая другую.
Малый зазор в диапазоне 3-5% обеспечивает более чистую кромку среза с минимальными заусенцами. Низкая высота заусенцев напрямую влияет на коэффициент штабелирования, то есть процентное соотношение фактической стали в пакете ламинатов по сравнению с воздушными зазорами из-за заусенцев и толщиной покрытия. Увеличение коэффициента суммирования с 95% до 97% может показаться тривиальным, но в сердечнике двигателя длиной 200 мм это означает больше активного магнитного материала на единицу длины, что приводит к более высокой плотности крутящего момента или уменьшению длины сердечника. Каждый разработчик двигателей хочет получить максимальный коэффициент суммирования.
Однако малый зазор концентрирует силу продавливания в узкой полосе деформации. Материал, прилегающий к разрезу, сжимается сильнее, создавая более высокие остаточные напряжения непосредственно на поверхности. Исследования подтверждают, что меньшие зазоры при резании приводят к более высоким остаточным напряжениям вблизи режущей поверхности, хотя общая глубина проникновения снижается. Мертвая зона уже, но повреждена сильнее.
Меньший зазор в диапазоне 6-8% позволяет материалу разрушаться с меньшей деформацией сжатия на непосредственном крае. Остаточное напряжение меньше по величине. Однако путь распространения трещины становится менее контролируемым, зона разрушения расширяется, а высота заусенцев увеличивается. Более высокие заусенцы ухудшают коэффициент укладки, создают потенциальные короткие замыкания между пластинами и могут потребовать дополнительных операций по удалению заусенцев. Мертвая зона из-за более рыхлого зазора шире, но менее интенсивна на единицу глубины.
Вы не можете оптимизировать оба одновременно. Уменьшение высоты заусенцев требует уменьшения зазора, что увеличивает интенсивность краевого напряжения. Для снижения напряжения на кромке требуется уменьшить зазор, что приводит к увеличению высоты заусенцев. Каждый набор вырубных штампов для пластин из электротехнической стали воплощает в себе компромисс между этими конкурирующими требованиями, независимо от того, осознавал ли разработчик штампа этот компромисс явно или нет.
Связь зазора с потерями в сердечнике и коэффициентом укладки
Магнитная мертвая зона напрямую преобразуется в измеримые показатели производительности. Потери в сердечнике, выраженные в Вт/кг при заданной плотности потока и частоте, являются основной характеристикой эксплуатируемой электротехнической стали. Исследования Гентского университета показали, что пластически деформированная кремниевая сталь в состоянии, соответствующем материалу вблизи режущих кромок, демонстрирует увеличение общих потерь в сердечнике с 19,1 Вт/кг до 37,9 Вт/кг при 400 Гц и пиковой плотности потока 1 Тл. Это почти удвоение потерь исключительно из-за повреждений,- связанных с деформацией. Анализ разделения потерь показал, что потери на гистерезис, компонент, наиболее чувствительный к микроструктурным повреждениям, увеличиваются до 270% при высоких уровнях деформации.
Калькулятор силы штамповки или моделирование штамповки могут подсказать вам, какое усилие необходимо прессу, чтобы прорезать материал. Чего он не может вам сказать, так это того, как эти силы перераспределяются в виде остаточного напряжения внутри края ламината. Это электромагнитное последствие невидимо только для механического анализа.
Связь между зазором и потерями в сердечнике осуществляется двумя параллельными путями. Во-первых, прямое ухудшение проницаемости в мертвой зоне заставляет оставшийся неповрежденный материал нести больший поток при более высоком насыщении, увеличивая гистерезисные потери по всему ламинированию. Во-вторых, высота заусенцев из-за чрезмерного зазора снижает коэффициент штабелирования. Исследование не-ориентированных электротехнических сталей показало, что примерно6 % магнитных потерь можно компенсировать за счет оптимизации зазора гашения.. Если учесть, что это улучшение связано с нулевыми материальными затратами, без изменений в конструкции и без дополнительных этапов обработки, оно представляет собой один из наиболее доступных способов повышения эффективности, доступных производителям двигателей.
Практическое воздействие зависит от геометрии. Узкие зубья статора и тонкие мосты ротора наиболее уязвимы, поскольку мертвая зона занимает большую часть их общей ширины. Ярма статора шириной 10 мм и мертвыми зонами 0,4 мм с каждой стороны теряет около 8 % своего эффективного магнитного сечения-. Те же самые мертвые зоны толщиной 0,4 мм на вершине зуба шириной 3 мм удаляют более 25% магнитоактивного материала. Вот почему проектировщики двигателей, работающие над высокопроизводительными-приложениями, особенно в тяговых электроприводах и сервоприводах, уделяют большое внимание оптимизации зазора на этапе штамповки. Калькулятор силы штамповки может быть сбалансирован, допуск на размеры может быть идеальным, а высота заусенца может находиться в пределах спецификации, но если мертвая зона занимает четверть ширины вашего зуба, производительность двигателя не будет соответствовать прогнозу FEA, который предполагал однородные свойства материала.
При штамповке электротехнической стали оптимальный зазор обеспечивает баланс между механическим качеством кромки и электромагнитными характеристиками. Более узкий зазор улучшает коэффициент штабелирования, но усугубляет краевое напряжение. Уменьшение зазора снижает интенсивность напряжения, но увеличивает высоту заусенцев. Этот компромисс отсутствует в обычной штамповке и является причиной того, что электротехническая сталь требует собственной разработки зазоров.
Достижение правильного баланса означает понимание не только того, какое значение зазора следует стремиться, но и того, как это значение по-разному влияет на различную геометрию ламината. Пластины ротора и статора сталкиваются с определенными ограничениями, и стратегия зазора, которая работает для широкого зубца ротора, может полностью не работать, если применяться к узкой геометрии паза статора.
Стратегии зазора между пластинами ротора и статора
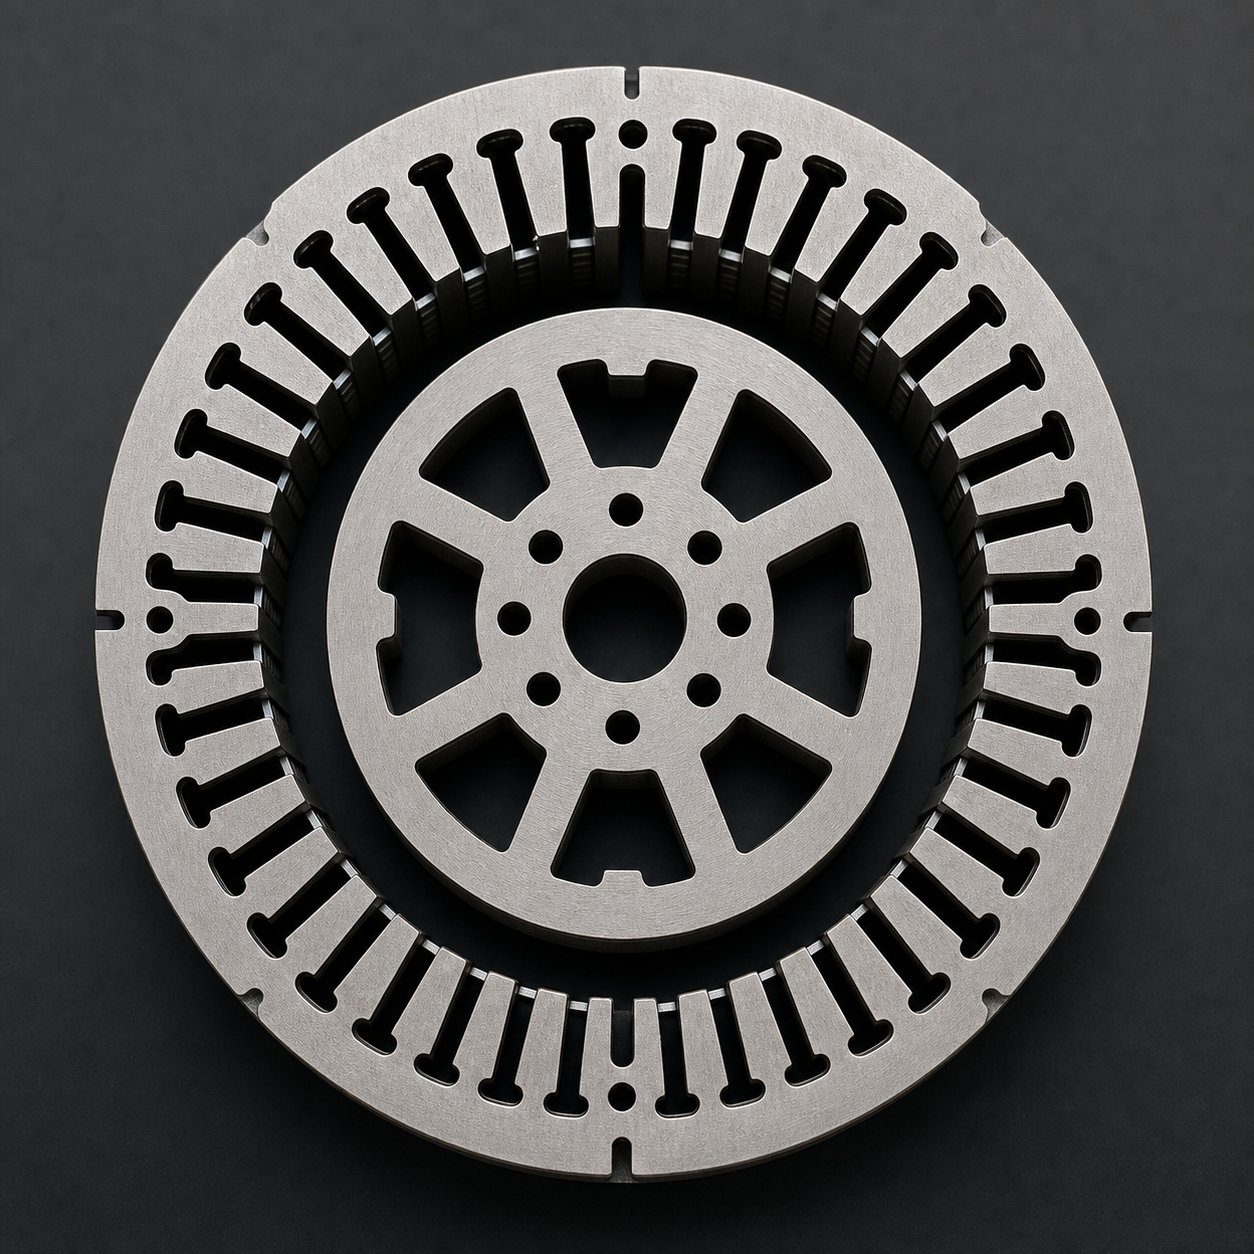
Один сердечник двигателя содержит две принципиально разные штамповки, изготовленные в одной прогрессивной штампе, часто из одной и той же полосы электротехнической стали. Однако пластины статора и ротора имеют совершенно разные приоритеты зазора. Одинаковый подход к ним — распространенный метод, жертвующий производительностью обеих частей. Производители прецизионных форм, такие какЙИЧЕНпроектировать специальные зазоры-в своих прогрессивных матрицах именно потому, что геометрия ротора и статора требует разных целей оптимизации для всего набора матриц.
Геометрия паза статора и требования жестких допусков
Расслоения статора — это то, где допуск на зазор становится невыносимым. Представьте себе статор с 48 пазами, каждый из которых разделен зубом шириной всего 3-4 мм в самом узком месте. Эти зубцы определяют границу воздушного зазора. Любое размерное отклонение ширины зуба или положения паза приводит непосредственно к неравномерности воздушного зазора в собранном двигателе. Как подтверждают исследования допусков асинхронных двигателей, типичный допуск отверстия статора находится в пределах от +/- 0,02 до 0,1 мм в зависимости от размера двигателя, а несовпадение пазов создает асимметричный магнитный поток, который увеличивает потери в сердечнике и нагрев.
Эта чувствительность к размерам приводит к уменьшению зазора при штамповке пазов статора, обычно 3-5% на сторону для геометрии паза и зуба. Уменьшение краевого напряжения, обсуждавшееся ранее, принято, поскольку альтернативный размерный дрейф, который приводит к изменению воздушного зазора, снижает производительность двигателя больше, чем локализованная потеря проницаемости на кромке реза. Кончики зубьев статора, работающие при высоких плотностях магнитного потока, просто не могут допустить геометрической неточности, которую вызывает более слабый зазор из-за повышенной неравномерности зоны разрушения.
Гибкость и ограничения зазора пластин ротора
Пластины ротора предоставляют больше места для маневра. В асинхронных двигателях с короткозамкнутым-беличьим замком пазы ротора после штамповки заполняются-литым под давлением алюминием. Немного более высокий заусенец на кромке паза здесь не имеет большого значения, поскольку процесс литья учитывает незначительные дефекты кромки. Имеет значение внешний диаметр ротора, который определяет воздушный зазор двигателя со стороны ротора. Допуск на наружный диаметр должен быть жестким, обычно в пределах от +/- 0,01 до 0,05 мм в соответствии с теми же отраслевыми стандартами допусков.
Это означает, что заготовка ротора, окончательный рез по внешнему диаметру, по-прежнему требует точного зазора. Но внутренние пазы могут работать с немного меньшим зазором (5-8%), чтобы уменьшить нагрузку на кромку и продлить срок службы пуансона без ущерба для функциональных характеристик. Вы фактически обмениваете небольшое увеличение борфрезы на более длительный срок службы инструмента и снижение магнитного повреждения зубьев ротора, что важно для двигателей, работающих на высоких скоростях, когда потери в сердечнике ротора становятся значительными.
| Приоритет разрешения | Ламинирование статора | Ламинирование ротора |
|---|---|---|
| Размерный допуск | Критический (контроль воздушного зазора) | Критический при OD, умеренный в слотах |
| Допуск по высоте заусенца | Герметичность (коэффициент штабелирования, целостность изоляции) | Умеренный (литая-заливка допускает некоторые заусенцы) |
| Чувствительность к краевому напряжению | Высокий (узкие зубцы, высокая плотность потока) | От умеренного до высокого (потери,-зависимые от скорости) |
| Типичный диапазон зазора | 3% - 5% на сторону | 5% - 8% на сторону (слоты), 4% - 6% (внешний диаметр пустой) |
| Основной режим отказа | Неравномерность воздушного зазора-, дрейф размеров паза | Потеря концентричности наружного диаметра, чрезмерные потери ротора на скорости |
Станция с прогрессивной штамповкой-по-стратегии очистки станции
В многопозиционной прогрессивной матрице для моторных пластин концепция единого «зазора матрицы» вводит в заблуждение. Каждая станция выполняет разные операции с разными геометрическими ограничениями, и зазор на каждой станции должен отражать ее конкретную функцию. Калькулятор тоннажа пуансона может дать вам общие требования к силе, но расчет зазоров происходит по станциям.
Рассмотрим типичную последовательность станций. Пилотные отверстия сначала пробивают с умеренным зазором (6-8%), поскольку их функцией является позиционирование полосы, а не окончательная геометрия детали. Следующими идут станции с пазами ротора, часто использующие зазор 5-7%, чтобы сбалансировать качество кромок и реальность того, что эти детали имеют заливку литьем под давлением. Станции с пазами статора требуют более узкого зазора (3–5%), поскольку каждый микрон геометрии зубьев имеет значение для характеристик воздушного зазора. Станции окончательной заглушки как для наружного диаметра ротора, так и для наружного диаметра статора работают с прецизионным зазором (4-6%), поскольку эти поверхности определяют критические размеры магнитной цепи двигателя.
Прогрессивная конструкция матрицы для моторного ламинирования также включает в себя отрицательные и положительные обводные насечки в штампах для штамповки листового металла для управления продвижением полосы и потоком материала между станциями. Эти особенности требуют отдельного рассмотрения зазора, отдельного от функциональной геометрии ламинирования, поскольку они влияют на точность подачи полосы и постоянство совмещения на протяжении всего цикла пуансона и выхода каждого хода пресса.
Подход -за-станцией означает, что одна прогрессивная матрица может содержать четыре или пять различных характеристик зазора по всей длине. Производство такой точности требует от производителей штампов, продемонстрировавших свои способности в области применения электротехнической стали, гдеПрецизионные штамповочные формы для статора и ротора двигателя YICHENпредставляют необходимую инженерную дисциплину: каждая станция заземляется и устанавливается на определенный целевой зазор, а совокупный набор допусков-управляется по всему набору штампов, чтобы поддерживать постоянное качество ламинирования на протяжении миллионов циклов прессования.
Такая архитектура с несколькими-очистками работает в производстве только до тех пор, пока каждая станция со временем поддерживает свои целевые значения. В тот момент, когда абразивная природа кремниевой стали начинает изнашивать режущие кромки, тщательно спроектированная карта зазоров начинает смещаться, и знание того, как происходит это смещение, важно для поддержания производительности, которую вы запроектировали в матрице.
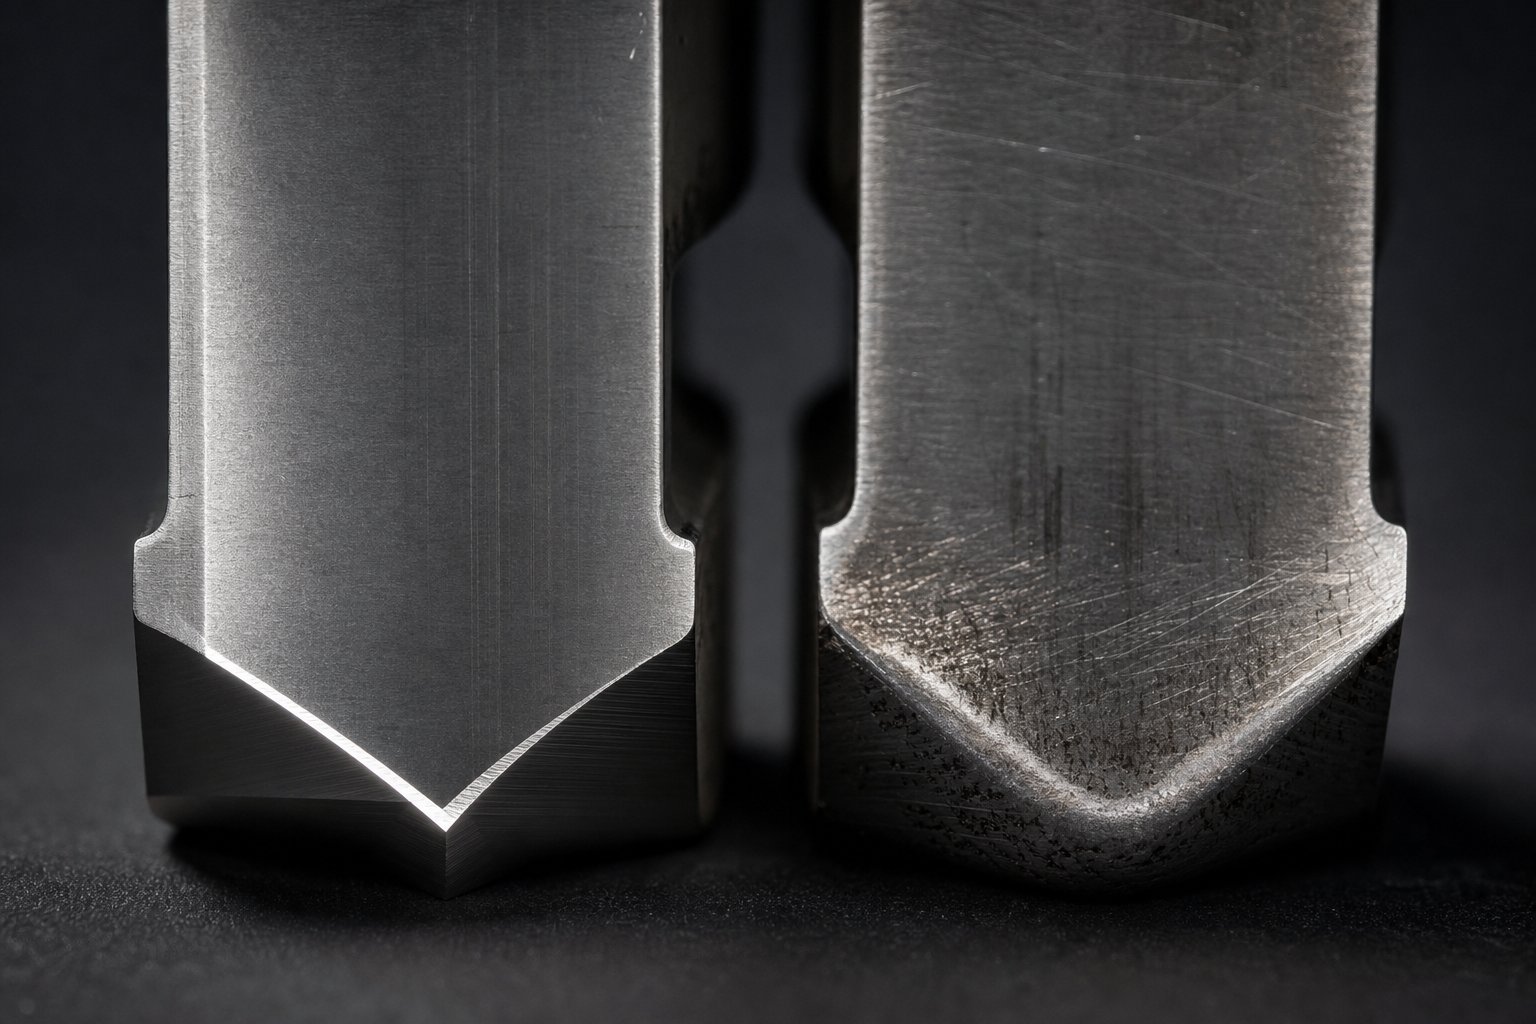
Характер износа инструмента и срок службы штампа при штамповке кремниевой стали
Кремниевая сталь не просто разрушается под ударом. Это также быстрее разрушает удар. Тот же кремний, который делает электротехническую сталь хрупкой и магнитоэффективной, также делает ее абразивной. Кремний образует твердые оксидные включения и укрепляет железную матрицу, создавая материал, который стирает режущие кромки при каждом ударе. Штамповочные штампы, работающие из электротехнической стали, изнашиваются в два-пять раз быстрее, чем идентичные инструменты, работающие из низко-углеродистой стали, в зависимости от содержания кремния и скорости производства. Этот ускоренный износ оказывает прямое и постоянное влияние на тщательно заданные значения зазора.
Почему кремниевая сталь ускоряет износ пуансонов и штампов
Подумайте об этом так. Каждый раз, когда пуансон входит в полосу, режущие кромки царапают материал, который по существу пропитан абразивными частицами микросцита. Содержание кремния выше 2% повышает твердость стальной матрицы по Виккерсу и способствует образованию твердых силикатных включений, распределенных по всей зеренной структуре. Эти включения действуют как наждачная бумага на боковую поверхность пуансона и режущую кромку штампа во время каждого цикла удара.
Механизм износа преимущественно абразивный, а не адгезионный. КакАнализ инструментов журнала MetalForming Magazineобъясняет, что абразивный износ происходит, когда материал инструмента изнашивается в результате трения, а более прочные-материалы с твердыми частицами значительно ускоряют этот процесс. Электротехническая сталь с содержанием кремния 3% и более попадает в эту категорию. Усилия зачистки также увеличиваются, поскольку хрупкое разрушение приводит к образованию острых кромок фрагментов, которые тянутся к поверхности пуансона во время отвода.
Более высокие сорта кремния усугубляют проблему. Марка M19 с содержанием кремния примерно 3% изнашивает инструмент заметно быстрее, чем M47 с содержанием кремния 1,8%. Перейдите на 6,5 % кремнистой стали, используемой для изготовления специализированных высокочастотных сердечников, и вы столкнетесь с материалом, настолько абразивным, что обычные инструментальные стали выходят из строя за долю обычного интервала обслуживания. Калькулятор мощности пуансона может сказать вам, что пресс имеет достаточный тоннаж, но сам по себе тоннаж не может предсказать, насколько быстро режущие кромки закруглятся и сместят эффективный зазор за пределы спецификации.
Как износ меняет эффективный зазор с течением времени
Вот важнейшая связь, которую упускает большинство программ обслуживания штампов. Износ не просто притупляет кромку. Это изменяет геометрию режущей поверхности, а изменение геометрии означает изменение зазора. По мере того, как кромка пуансона закругляется от контакта с абразивом, эффективная точка среза перемещается внутрь от исходного острого угла. Одновременно край кнопки матрицы отходит наружу. Конечным результатом является постепенное увеличение функционального клиренса, который накапливается с каждой тысячей ударов.
Представьте, что вы установили на штампе зазор 5% с каждой стороны на материале M19 толщиной 0,35 мм. Это 0,0175 мм на сторону. После 500 000 ударов абразивный износ скруглил каждую режущую кромку примерно на 0,005–0,010 мм. Ваш эффективный зазор снизился с 5% до 6,5-8%, даже если никто не прикасался к кубику. На первый взгляд деталь по-прежнему выглядит приемлемо, но высота заусенцев выросла с 0,02 мм до 0,04 мм, точность размеров сместилась, а магнитная мертвая зона на каждой кромке реза расширилась, поскольку механика разрушения при зазоре 8% принципиально отличается от механики разрушения при 5%.
Эта деградация происходит постепенно и непрерывно. Не существует ни одного события отказа, которое вызывало бы сигнал тревоги. Вместо этого качество ламинирования постепенно ухудшается до тех пор, пока либо измерение заусенцев не зафиксирует смещение, либо испытание двигателя клиентом не выявит повышенные потери в сердечнике. К тому времени тысячи пластин с неоптимальным качеством кромок уже могут быть уложены в готовые сердцевины.
Инструментальные материалы и покрытия для увеличения срока службы штампа
Управление этим типом износа требует стратегии использования инструментов, соответствующей абразивным требованиям кремнистой стали. Стандартная инструментальная сталь D2, выбранная по умолчанию для общей штамповки, при производстве электротехнической стали изнашивается слишком быстро, чтобы поддерживать стабильность зазора между разумными интервалами заточки. Как подтверждает отраслевой анализ, D2 может проявлять преждевременное скалывание и износ при использовании с более -прочными и более твердыми материалами, поэтому баланс твердости и ударной вязкости инструмента становится первоочередной задачей.
Несколько стратегий увеличения срока службы матрицы и стабильности зазора при производстве электротехнической стали:
Поверхностные покрытияНанесение поверх обычных инструментальных сталей обеспечивает первую линию защиты. TiN (нитрид титана) образует твердый поверхностный слой с низким- коэффициентом трения, который снижает скорость абразивного износа на 30-50 % по сравнению с инструментами без покрытия. TiCN (карбонитрид титана) обеспечивает более высокую твердость и лучшую производительность в приложениях с повышенным выделением тепла при высокоскоростной штамповке. AlCrN (нитрид алюминия-хрома) обеспечивает превосходную стойкость к окислению и термическую стабильность для самых высоких темпов производства, сохраняя свои защитные свойства при температурах, при которых TiN начинает разлагаться.
Инструментальные стали для порошковой металлургии (ПМ)предложить улучшенный субстрат. Их микроструктура состоит из мелких, равномерно распределенных карбидных частиц, которые более устойчиво противостоят абразивному износу, чем обычные инструментальные стали с более крупными, неравномерно распределенными карбидами. Стали PM также служат лучшей подложкой для поверхностных покрытий, создавая комплексную систему износа, при которой покрытие выдерживает начальное истирание, а подложка сопротивляется разрушению, если покрытие имеет локальные нарушения.
Твердосплавные пуансоны и вставки для штамповпредставляют собой решение премиум-класса для-производства электротехнической стали в больших объемах. Инструменты из карбида вольфрама имеют твердость выше 90 HRA, значительно превосходя даже инструментальные стали с покрытием по стойкости к истиранию. Компромисс – хрупкость. Твердосплавные пуансоны требуют точного выравнивания и не могут выдерживать боковую нагрузку, которую воспринимает стальная оснастка без образования трещин. Для высокоскоростных прогрессивных матриц, выполняющих миллионы циклов обработки кремнистой стали, инвестиции в твердый сплав обычно окупаются за счет увеличения интервалов между заточкой и уменьшения количества отходов из-за смещения зазора.
Выбор следует последовательности приоритетов, привязанной к объему производства и серьезности содержаний:
- Оптимизация начального зазора- начните с правильного допуска для вашего конкретного класса. Калькулятор может смоделировать требования к силе, но точность зазора при настройке определяет, какой дрейф штампа может выдержать, прежде чем качество ухудшится за пределы.
- Выберите подходящее покрытие- подберите твердость и термическую стабильность покрытия в соответствии со скоростью вашего производства и содержанием кремния. TiN для производства M47 в умеренных-объемах. TiCN или AlCrN для штамповки большого объема-M19 или CRGO на повышенных скоростях.
- Установите график заточки на основе контроля заусенцев.- измеряйте высоту заусенцев через определенные промежутки времени (каждые 50 000-100 000 ходов для марок с высоким содержанием кремния). Когда заусенец превышает порог, затачивайте его немедленно, не дожидаясь видимого ухудшения качества или отклонения размеров.
- Оценить критерии модернизации твердого сплава- Если интервалы заточки падают ниже 200 000 ходов или срок службы покрытия не превышает интервалы практического обслуживания, переходите на твердосплавные инструменты на тех станциях, где износ наиболее критичен для качества ламинирования.
Измерение заусенцев здесь выполняет двойную функцию. Он проверяет качество детали для немедленной приемки в производство и обеспечивает косвенную оценку состояния инструмента и эффективного зазора. Диаграмма изменения высоты заусенцев, построенная в зависимости от количества ходов, показывает кривую износа конкретной комбинации материалов пуансона-. Когда наклон становится круче, что указывает на ускорение роста заусенцев, вы знаете, что режущая кромка изношена за пределы точки, где покрытие неповреждено, и основной материал изнашивается непосредственно по кремнистой стали. Эта точка перегиба подскажет вам, когда следует затачивать матрицу, чтобы обеспечить максимальный срок ее службы, а не ждать, пока кромка не испортится настолько, что при переточке будет удален излишек материала.
Взаимодействие между износом инструмента, эффективным смещением зазора и качеством ламинирования создает динамическую систему, которой невозможно управлять только с помощью статических характеристик. Вам необходимо значение зазора, которое действует в начале интервала обслуживания матрицы, и система мониторинга, которая сообщит вам, когда износ вывел эффективный зазор за пределы допустимых пределов. Определение этих ограничений, документирование их на инженерных чертежах и их проверка на производстве соединяют технические знания в области проектирования зазоров с практической реальностью покупки и эксплуатации прецизионных штампов для ламинирования.
Определение зазора для производства и выбор подходящего партнера по штампам
Знать правильный зазор между пуансоном и штампом при штамповке электротехнической стали – это одно. Встроить этот зазор в штамп, проверить во время испытаний и поддерживать его в процессе производства — это совсем другое. Разрыв между инженерными знаниями и реальностью производства часто проявляется в том, как требования к зазорам сообщаются, измеряются и соблюдаются в цепочке поставок между производителем ламината, разработчиком штампа и изготовителем штампа.
Многие проблемы с зазорами при штамповке электротехнической стали возникают не в прессе, а в заказе на поставку. Чертеж, на котором указан «зазор по стандарту» или ссылается на общий результат калькулятора тоннажа штамповки, не дает изготовителю штампа никаких практических указаний для материала, который требует расчета зазоров для-специфической марки или станции-. Практическая задача состоит в том, чтобы перевести все, что обсуждалось в предыдущих разделах, в документацию, которую может последовательно выполнять цех прецизионных штампов.
Передача разрешений на технические чертежи и заказы на штампы
Когда вы размещаете заказ на поставку штампа для ламинирования двигателя, ваша спецификация зазора должна быть достаточно четкой, чтобы два разных производителя штампов давали один и тот же функциональный результат. Это означает выход за пределы одного общего процента и определение зазора на уровне отдельных станций и типов объектов.
Эффективная документация по оформлению включает в себя несколько элементов, которые упускают из виду большинство типовых заказов на штампы:
Качество и состояние материала.Укажите точную марку электротехнической стали (М19, М6 и т.п.), поставщика, толщину с допуском и тип покрытия. Различные покрытия добавляют микроны к эффективной толщине полосы, что влияет на расчет зазора. Калькулятор зазоров и путей утечки, предназначенный для электрических приложений, рассматривает расстояние в другом контексте, но принцип аналогичен: каждая размерная переменная требует явного определения, а не предположений.
Цели очистки-по-станциям.Вместо одного значения зазора для всей матрицы укажите целевой процент и абсолютное значение для каждой категории станции: направляющие отверстия, пазы ротора, пазы статора, наружный диаметр заглушки и любые второстепенные характеристики. Укажите допустимый диапазон допуска для каждого из них. Указание в спецификации «зазор паза статора: 4% с каждой стороны +/-0,003 мм» дает изготовителю штампа измеримую цель, а не двусмысленное указание.
Опорные ребра и структура базы.Определите, какие поверхности являются эталонным зазором. На станции вырубки зазор измеряется от отверстия матрицы до пуансона. Но какое измерение считается номинальным: пуансон или матрица? Для конструкций детали-на-пуансоне и конструкции детали-на-матрице ответ разный. Укажите, какой компонент содержит размер детали, а какой — смещение зазора.
Критерии приемки.Определите, что означают стандартные допуски на высечку для вашего конкретного применения. Укажите максимально допустимую высоту заусенцев (обычно 0,02–0,04 мм для пластин из электротехнической стали), минимальный процент полировки и любые требования к качеству кромки, связанные с вашими спецификациями потерь в сердечнике на выходе. Эти измеримые результаты дают обеим сторонам общее определение успеха.
Методы проверки таможенной очистки и контроля качества
Указание зазора на бумаге бессмысленно без методов проверки, подтверждающих, что матрица действительно обеспечивает эти значения на практике. Три основных подхода к проверке служат различным этапам жизненного цикла кристалла.
Оптическое измерение компонентов матрицы.Прежде чем матрица выйдет на производственную мощность, физический зазор между пуансоном и вставками матрицы можно измерить с помощью оптических компараторов, координатно-измерительных машин (КИМ) или систем технического зрения. Эта проверка размеров подтверждает, что производитель штампов достиг целевой геометрии. КакДокументация Lamistacks по моторной штамповке ламинированияСледует отметить, что проверка КИМ является стандартной практикой для проверки размеров, плоскостности и вертикальности штампованных компонентов, и та же технология применяется для проверки самих компонентов штампа перед сборкой.
Пробные резы с измерением заусенцев.Самая надежная проверка зазора функциональная: проштампуйте образец детали и замерьте результаты. Высота заусенцев, измеренная с помощью оптического профилометра или даже калиброванного циферблатного индикатора, показывает, обеспечивает ли эффективный зазор приемлемое качество кромки. КакТехнический справочник KEYENCE по измерению заусенцевобъясняет, что 3D-оптические профилометры могут захватывать топографию всей поверхности штампованной кромки всего за одну секунду, определяя самые высокие точки заусенцев и их расположение без ошибок позиционирования, которые мешают обычному отслеживанию профиля. Это делает измерение заусенцев практичным инструментом проверки производства, а не просто лабораторным упражнением.
Металлографический анализ сечения-.В критически важных случаях разрезание штампованного ламината по кромке и полировка поперечного-секции позволяет выявить полный профиль сдвига: глубину переката, длину полировки, угол излома и образование заусенцев. Этот метод показывает реальную механику разрушения в действии и подтверждает, обеспечивает ли ваш зазор ожидаемый баланс зон полировки и разрушения. Он медленный и разрушительный, что делает его инструментом опробования и проверки, а не методом контроля производства. Но он дает наиболее полную картину характеристик зазора и напрямую выявляет глубину пластической деформации, которая приводит к возникновению магнитной мертвой зоны.
Практическая последовательность проверок новой матрицы из электротехнической стали следует логической последовательности: оптические измерения при сборке для подтверждения геометрии, пробные вырезы во время испытаний для проверки функциональных характеристик и периодическое измерение заусенцев во время производства для мониторинга-дрейфа зазора, вызванного износом. Каждый метод выявляет различные режимы сбоя на разных этапах жизненного цикла.
Сотрудничество с производителями прецизионных штампов для производства электротехнической стали
Сочетание длительного срока службы штампа, низкого уровня заусенцев, минимального напряжения кромки и высокой точности размеров в единой спецификации зазора является инженерной оптимизацией. Но надежное выполнение этой спецификации на протяжении миллионов производственных ходов требует от производителя штампов навыков, выходящих за рамки общих навыков штамповки.
Штампы для ламинирования электротехнической стали требуют возможностей, которых не хватает многим цехам штампов общего-назначения: суб-точность шлифования для пластин с критическим зазором-, понимание того, как содержание кремния влияет на характер износа и интервалы технического обслуживания, опыт работы с архитектурой штампов с прогрессивным-зазором, необходимой для производства ламинирования двигателей, и системы качества, которые проверяют зазор на уровне компонентов перед сборкой.
Выбор партнера по штампам для электромонтажных работ сводится к продемонстрированным возможностям в конкретной области применения. Вот что стоит оценить:
- Опыт прецизионной штамповки для производства статоров и роторов двигателей. - ЙИЧЕНиллюстрирует этот критерий, обслуживая производителей электротехнической-стали и новых-энергетических компонентов прецизионными штамповочными формами, разработанными специально для жестких допусков на зазоры, которые требуются для кремнистой стали. Их внимание к прогрессивным штампам статора и ротора означает, что многозазорная архитектура, специфичная для станции-, встроена в их основную производственную дисциплину, а не рассматривается как особый запрос.
- Возможность проверки допуска- запросите документальное подтверждение того, что цех может поддерживать значения зазора в пределах +/- 0,003 мм на всех станциях прогрессивной матрицы. Запросите образцы отчетов о проверке аналогичных проектов штампов из электротехнической стали.
- Знание инструментов-специфических материалов- Производитель штампов должен рекомендовать материалы пуансонов, покрытия и интервалы переточки, исходя из конкретной марки электротехнической стали, а не применять общие рекомендации. Мастер, имеющий опыт работы с кремнистой сталью, знает, что M19 с содержанием кремния 3% изнашивается иначе, чем M47 с содержанием кремния 1,8%.
- Интегрированная возможность тестирования и проверки- производители штампов, которые выполняют пробную резку на том же сплаве и калибре, которые вы будете использовать в производстве, а затем измеряют высоту заусенцев и точность размеров в соответствии с вашими спецификациями, поставляют штампы, которые работают при первой установке, а не требуют недель настройки на-прессе.
- Документация по техническому обслуживанию и поддержка- Партнер по прецизионным штампам предоставит характеристики заточки, процедуры восстановления зазора и рекомендуемые интервалы проверки с учетом вашего объема производства и абразивности материала.
Разница в стоимости между обычным штампом для штамповки и штампом, разработанным специально для требований к зазору из электротехнической стали, при покупке значительна. Но в расчет общей стоимости входят отходы из-за неправильного качества кромки, потери сердечника из-за чрезмерных мертвых зон, сокращение срока службы штампа из-за неправильного выбора инструментального материала, а также инженерно-технические затраты на устранение проблем, которые можно было бы предотвратить с помощью правильно подобранного штампа. Если принять во внимание электромагнитные характеристики, особенно в дорогих-тяговых электродвигателях и сердечниках трансформаторов премиум-класса, вложения в прецизионные матрицы окупаются за счет пластин, которые действительно обеспечивают магнитные характеристики, которые предполагает конструкция вашего двигателя или трансформатора.
Правильный зазор пуансона и штампа для электротехнической стали — это не простое решение, принимаемое на калькуляторе. Это цепочка взаимосвязанных инженерных решений: знание материалов определяет выбор зазора, значения зазора преобразуются в исполняемые спецификации, спецификации проверяются посредством функциональных измерений, а качество продукции поддерживается за счет мониторинга износа и своевременного технического обслуживания. Каждое звено в этой цепочке зависит от предыдущего, и вся система в конечном итоге зависит от партнерства с изготовителем штампов, который понимает, что штамповка электротехнической стали — это принципиально другая дисциплина, чем штамповка конструкционных металлов.
Часто задаваемые вопросы о зазоре между пуансоном и штампом для электротехнической стали
1. Какой рекомендуемый зазор между пуансоном и матрицей для электротехнической стали М19?
Электротехническая сталь M19, одна из наиболее широко используемых марок CRNGO для изготовления пластин двигателей, обычно лучше всего работает при зазоре от 5% до 7% на каждую сторону толщины материала. В этом диапазоне содержится около 3% кремния, что делает ее более хрупкой, чем мягкая сталь, но менее хрупкой, чем марки CRGO с более высоким-кремнием. Точное значение в этом диапазоне зависит от толщины ламината, геометрии элемента, а также от того, отдаете ли вы приоритет минимальной высоте заусенцев или уменьшению напряжения на кромке. Для пазов статора, где точность размеров имеет решающее значение, стремитесь к нижнему концу. Для пазов ротора, которые будут изготовлены из литого под давлением алюминия, верхний конец обеспечивает более длительный срок службы инструмента при приемлемом качестве кромки.
2. Как зазор пуансона и штампа влияет на потери в сердечнике двигателя в пластинах электротехнической стали?
Зазор напрямую влияет на потери в сердечнике посредством двух механизмов. Во-первых, пластическая деформация на каждой кромке среза создает зону магнитного повреждения, проницаемость которой может упасть до 94%, заставляя окружающий материал проводить больший магнитный поток при более высоком насыщении и увеличивая потери на гистерезис. Исследования показывают, что этот эффект может почти удвоить потери в сердечнике в зоне воздействия. Во-вторых, чрезмерный зазор увеличивает высоту заусенцев, что ухудшает коэффициент укладки и уменьшает количество активного магнитного материала на единицу длины сердечника. Исследования показывают, что одна только оптимизация зазора гашения может компенсировать примерно 6 % магнитных потерь, что делает это одним из наиболее экономичных-эффективных способов повышения эффективности, доступных без изменения материалов или конструкции двигателя.
3. Почему для тонкой-электротехнической стали требуются другие требования к зазору, чем для стандартной толщины?
Когда толщина ламината падает ниже 0,3 мм, стандартная формула зазора, основанная на -процентах, дает абсолютные значения в пределах однозначных-микронов. Например, зазор 5% на материале толщиной 0,15 мм равен всего 7,5 микронам на сторону. В этом масштабе обычные производственные переменные, такие как отклонение инструмента, тепловое расширение, выравнивание пресса и постоянство переточки, вносят каждый 1-2 микрона неопределенности, в совокупности поглощая большую часть бюджета допусков. Ошибка в 3 микрона на ложе толщиной 0,15 мм смещает эффективный зазор с 5% до 7%, потенциально полностью превышая допустимое окно. Это требует исключительной точности изготовления штампа и делает возможности производителя штампа столь же важными, как и сама спецификация зазора.
4. В чем разница между требованиями к разрешению CRGO и CRNGO?
Стали CRGO (зернистая-ориентированная), используемые в сердечниках трансформаторов, требуют более узкого зазора, обычно от 3 % до 5 % с каждой стороны, поскольку их выровненная кристаллическая структура чрезвычайно чувствительна к краевым напряжениям, которые нарушают тщательно спроектированную структуру магнитных доменов. Трещины в CRGO имеют тенденцию следовать преимущественно плоскостям вдоль границ зерен, что делает поведение разрушения менее предсказуемым при более широких зазорах. Стали CRNGO (не-зернистые-ориентированные), используемые в пластинах двигателей, допускают более широкий диапазон от 5% до 8% на каждую сторону, поскольку их случайное распределение зерен разрушается более равномерно во всех направлениях. Изотропная структура означает, что направление резания относительно выравнивания зерен не является проблемой, что дает разработчикам штампов большую гибкость в выборе зазора.
5. Как контролировать смещение зазора пуансона и штампа при производстве электротехнической стали?
Измерение высоты заусенцев является наиболее практичным косвенным методом отслеживания смещения зазора, вызванного износом инструмента. Поскольку кромки пуансона и матрицы изнашиваются из-за абразивной природы кремнистой стали, эффективный зазор постепенно увеличивается, вызывая пропорциональное увеличение высоты заусенцев. Построение диаграммы тенденций изменения заусенцев, построенной в зависимости от количества ходов, позволяет выявить вашу конкретную кривую износа. Когда уклон становится круче, это сигнализирует об изнашивании защитных покрытий и прямом разрушении основного материала. Для марок кремния с высоким-высоким содержанием кремния, таких как M19, измерение каждые 50 000–100 000 ходов улавливает дрейф, прежде чем это ухудшит качество ламинирования. Металлографический анализ поперечного сечения-во время испытаний позволяет установить базовый профиль разрушения, а оптические профилометры позволяют быстро проверить-пол производства.


