


Что делают обходные пазы и почему они важны для штампов
Когда слышишь, как кто-то спрашивает: «что такое штамповка металла", краткий ответ заключается в преобразовании плоского листового металла в трехмерные детали с помощью штампов и прессов. Но настоящая инженерная задача кроется в деталях, особенно в контроле за движением материала во время формовки. Именно здесь в игру вступают обходные насечки.
Что такое обходные насечки в штампах
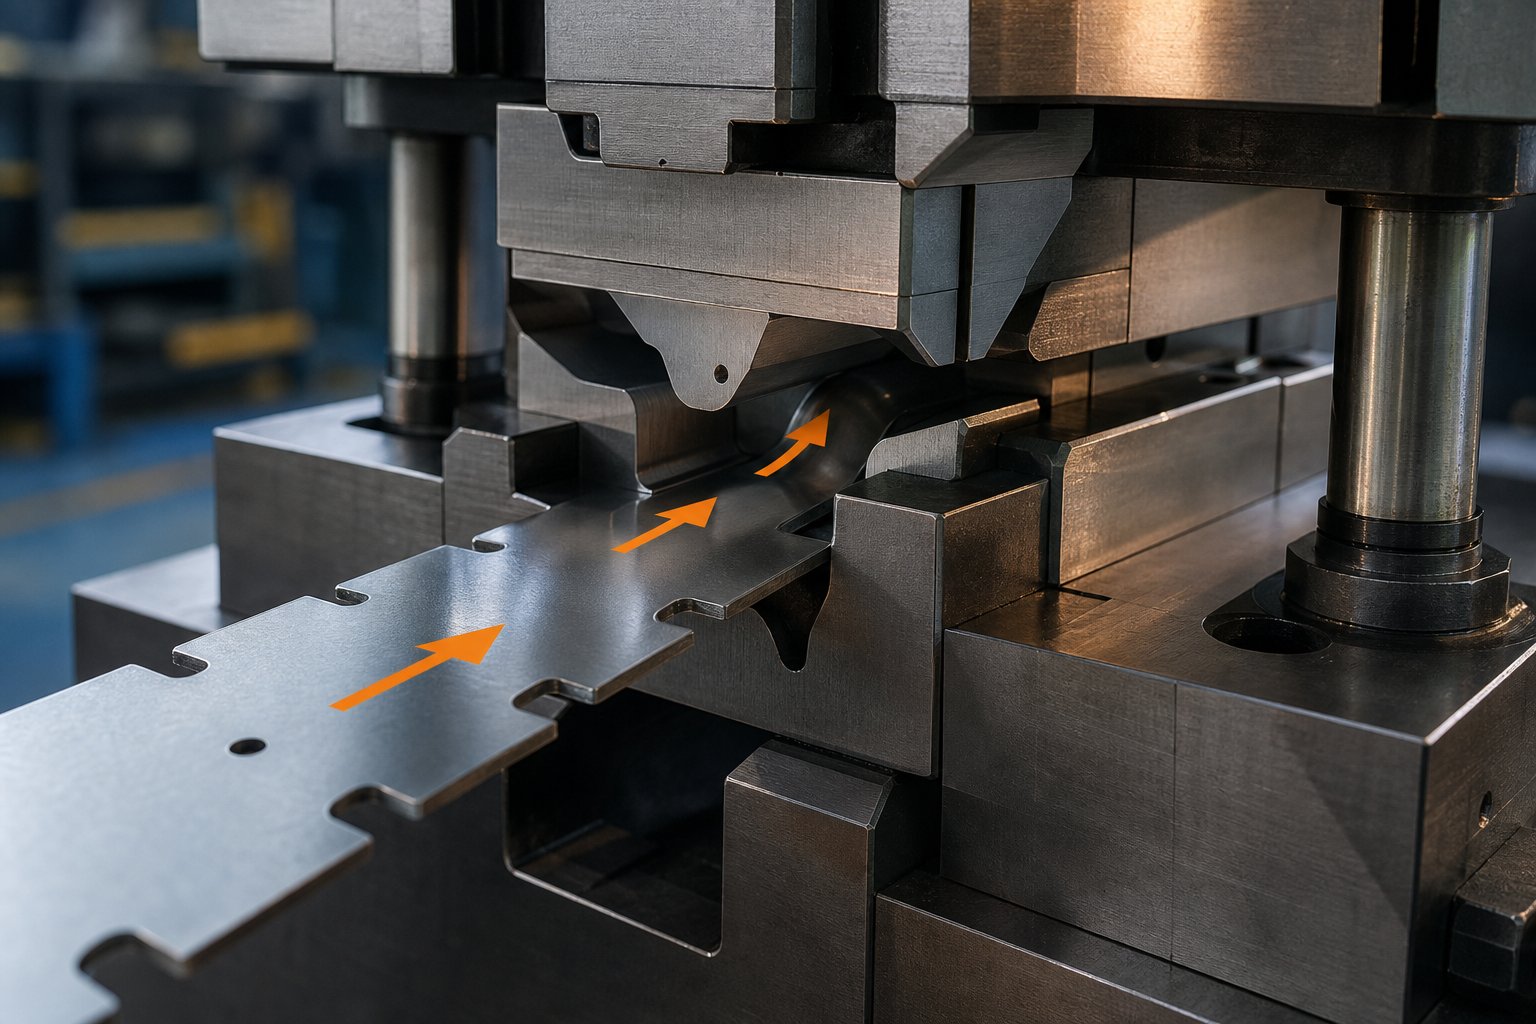
Обводная выемка — это специально разработанный вырез по периферии полосы или заготовки, который регулирует поток листового металла в полость штампа во время формовки. Думайте об этом как о воротах, которые контролируют движение транспорта. Без него материал поступает в зону формовки неравномерно, создавая дефекты, портящие готовую деталь.
Обходной вырез — это преднамеренный рельефный вырез на краю полосы или границе заготовки, который контролирует приток материала, предотвращает взаимодействие штампов и обеспечивает предсказуемое распределение металла во время операций штамповки.
Эти выемки служат двойной цели в штампе. Во-первых, они управляют продвижением несущей ленты в прогрессивных штампах, создавая зазор, благодаря которому ранее сформированные детали могут проходить через последующие станции без столкновений. Во-вторых, они управляют поведением-втягивания во время формовки, ограничивая количество материала, подаваемого в полость штампа с определенных направлений. Таким образом, штампованное определение обходной выемки выходит за рамки простого выреза. Это устройство-управления потоком, встроенное в планировку полосы на самой ранней стадии проектирования.
Почему приток материала важен для качества деталей
Представьте, что вы тянете скатерть к центру стола со всех сторон одновременно. Некоторые области сгущаются, другие растягиваются. То же самое происходит и при штамповке, когда приток материала не контролируется. Вы получаете морщины там, где сжимается лишний материал, разрывы там, где он слишком сильно растягивается, а также неравномерную толщину стенок, что нарушает структурную целостность.
Операции глубокой-вытяжки требуют тщательно сбалансированных удерживающих сил,контролировать поток материалав полость матрицы. Усилие должно быть достаточно низким, чтобы обеспечить втягивание-, но достаточно большим, чтобы предотвратить образование складок. Обходные вырезы дают инженерам геометрический инструмент для дополнения этих сил. Выборочно удаляя материал в определенных местах по краю полосы, они определяют, где и сколько листового металла попадает в зону формовки. Результатом является предсказуемое распределение деформации, постоянная толщина стенок и детали, соответствующие размерным допускам, без чрезмерных проб и ошибок.
Понимание того, что такое процесс штамповки, без понимания управления потоком материала, похоже на обучение вождению без понимания рулевого управления. Назначение обходных насечек в штампах для штамповки в основном связано с точностью, предоставляя инженеру контроль над движением металла, чтобы каждая сформированная деталь получалась правильно.
Чем обходные вырезы отличаются от других типов вырезов
На отпечатках макетов полос для штампов для штамповки листового металла может быть видно полдюжины различных надрезов, и все они на первый взгляд выглядят как небольшие вырезы. Путаница понятна. Однако каждый тип насечки служит определенной цели, и ошибка одного типа в другом во время планирования процесса штамповки приводит к ошибкам в инструментах, которые выявляются в виде бракованных деталей в цехе.
Обходные вырезы, рельефные вырезы и пилотные вырезы
Каждая выемка в штампе создана для решения конкретной задачи. Рельефные насечки снижают концентрацию напряжений в местах сгиба, поэтому материал складывается аккуратно, не растрескиваясь. Пилотные выемки создают отверстия, в которые можно вводить направляющий штифт для точного совмещения полосок от станции к станции. Зазорные насечки предотвращают помехи между соседними станциями, предотвращая столкновение формованных элементов с оснасткой по мере продвижения полосы. Обходные вырезы, напротив, целенаправленно регулируют подачу материала во время формования или позволяют секциям полосы проходить через станции без зацепления.
Критическое различие – это функция. Когда вы посмотрите на штампы в прогрессивной конфигурации, вы заметите, что направляющие и шаговые насечки отвечают за позиционирование полосы, а обводные насечки отвечают за поведение металла во время самого хода формовки. Ашаг тона(иногда называемый французской насечкой) срезается с одного или обоих краев полосы, чтобы обеспечить надежный упор, предотвращающий перегрузку. Однако обводная выемка предназначена для контроля или прерывания потока материала в полость вытяжки.
| Тип выреза | Основная функция | Типичное расположение | Влияние на материальный поток |
|---|---|---|---|
| Обходной вырез | Контролирует поступление материала в зоны формования или позволяет полосе проходить мимо станций без зацепления. | Край полосы, прилегающий к станциям рисования или формирования | Непосредственно ограничивает или перенаправляет движение металла в полость матрицы. |
| Pitch (французский) Notch | Обеспечивает надежную остановку для предотвращения перегрузки и облегчает регистрацию полоски. | Один или оба края полосы на начальных станциях | Минимальный прямой эффект; в первую очередь особенность питания и местоположения |
| Рельефная выемка | Снижает концентрацию напряжений в линиях изгиба, предотвращая растрескивание. | Углы и пересечения элементов сгиба | Локальное снятие стресса; не регулирует движение сыпучих материалов |
| Пилот Нотч | Обеспечивает вход направляющего штифта для точного позиционирования полоски. | Несущая полоса или участки обрезков между деталями | Никто; служит только функцией регистрации |
| Зазор | Предотвращает взаимодействие сформированных элементов с соседними инструментами. | Близкая к ранее сформированной геометрии на нижестоящих станциях | Косвенный; удаляет материал, который в противном случае мог бы столкнуться с компонентами матрицы. |
Вы заметите, что только обходной паз оказывает прямое и намеренное влияние на распределение металла во время хода формовки. Другие компоненты штамповочной матрицы, связанные с надрезкой, ориентированы на обработку полосы, регистрацию или управление напряжением, а не на активное управление потоком.
Определение обходных пазов в документации штампа
На отпечатке макета полосы обходные вырезы обычно отображаются в виде заштрихованных или заштрихованных зон вдоль края полосы, расположенных непосредственно рядом с формовочными станциями. Они отличаются от шаговых насечек своим расположением в технологической последовательности штампа. Отметки шага отображаются на первой или второй станции и сопровождаются метками увеличения расстояния. Обходные выемки появляются на станциях вытяжки и формования или рядом с ними, а их аннотации указывают направление потока материала или глубину формования, а не длину подачи.
Общие соглашения об аннотациях включают условные обозначения глубины и ширины выреза, иногда выражаемые как отношение к толщине материала. Инженеры часто помечают их такими пометками, как «обходной канал» или «выемка для регулирования потока» на схеме полосы, а также стрелками, указывающими направление ограниченного всасывания-внутри. В более подробной документации по типам штампов со сложной последовательностью штамповки вы можете найти спецификации обходных вырезов в отдельной технологической карте, которая связывает каждый вырез с конкретным результатом моделирования формования.
При просмотре чертежей сборки штампа обращайте внимание на детали обводной выемки возле волочильного кольца или поверхности переплетного устройства, а не возле конечных станций-податчика. Этот позиционный контекст — самый быстрый способ отличить их от основных или пилотных функций, даже до прочтения текста аннотации.
Знание того, какая ступень делает то, что позволяет поддерживать разговор между командами проектирования, сборки и тестирования на одном языке. Это общее понимание становится особенно важным, когда вы начинаете изучать, как каждый тип насечек физически взаимодействует с листовым металлом на уровне зерен во время формовки.
Физика регулирования притока материалов в обходных вырезах
Выемка на отпечатке макета полосы — это всего лишь форма. Но во время формовки эта форма фундаментально меняет поведение металла на уровне зерен. Понимание физики обходных надрезов при штамповке листового металла отделяет инженеров, проектирующих надрезы методом проб и ошибок, от тех, кто делает их правильно с первой попытки.
Поведение металла на границе надреза во время вытяжки
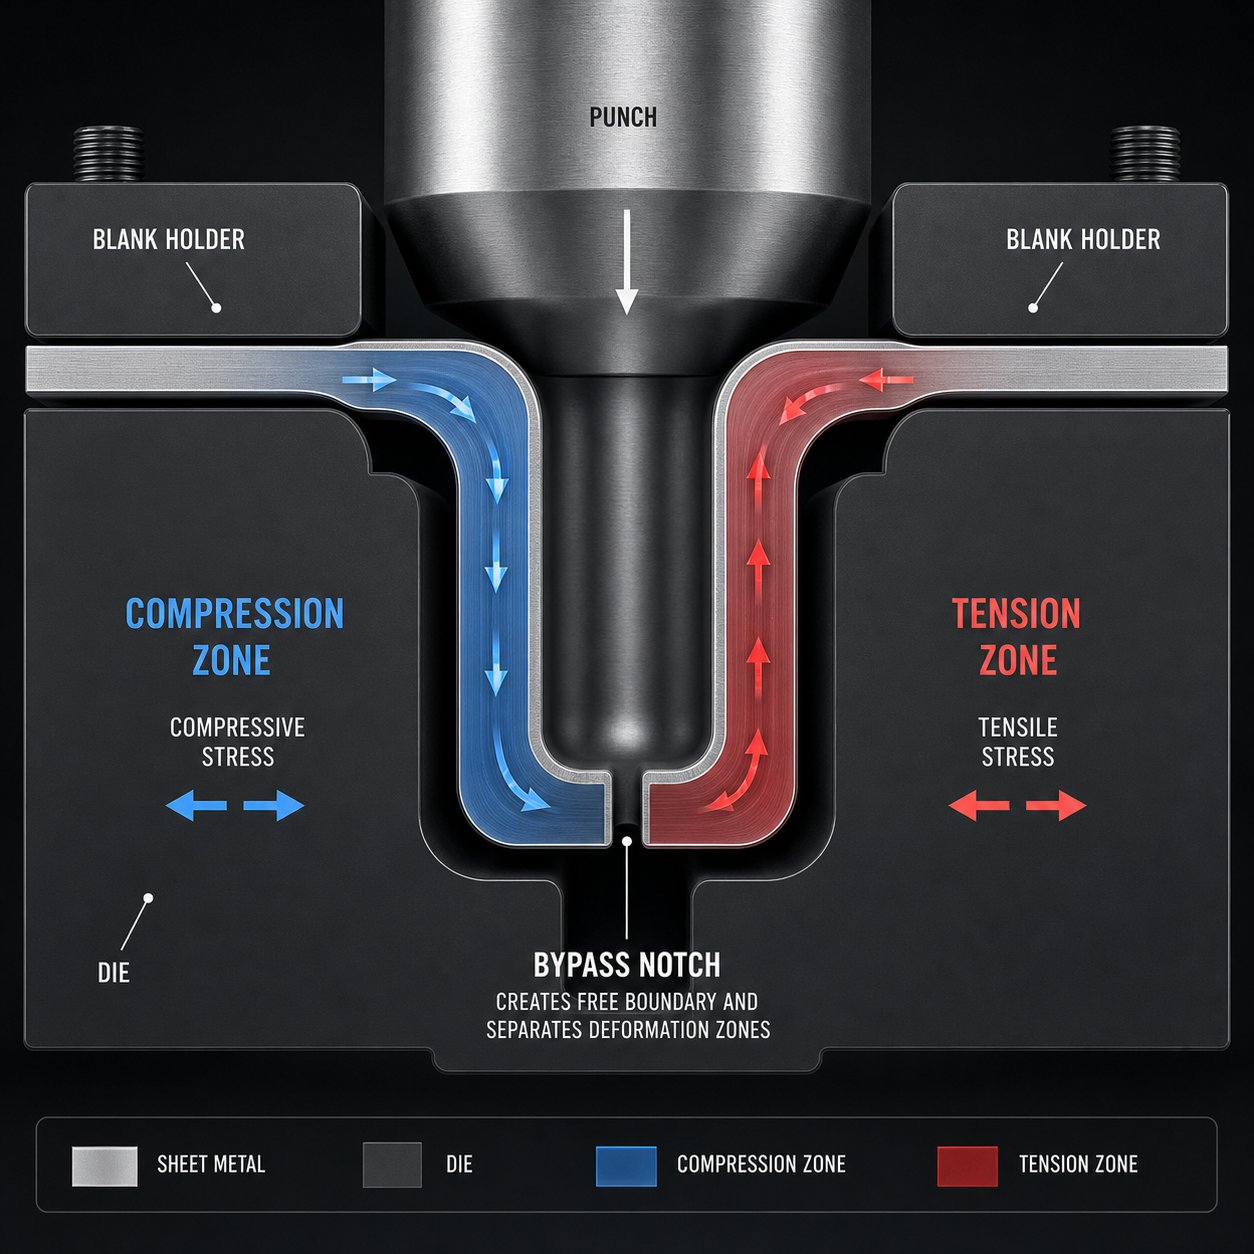
Представьте себе непрерывную заготовку, входящую в полость вытяжки. Вдоль этого непрерывного края материал передает растягивающее окружное напряжение от одной области к другой. Каждая секция фланца тянет соседнюю, создавая связанное поле напряжений, которое толкает материал внутрь, к пуансону. Одновременно накапливается сжимающее окружное напряжение, и когда оно превышает порог потери устойчивости материала, образуются морщины.
Обходной вырез прерывает этот непрерывный край. Он создает свободную границу, точку, в которой передача напряжения просто прекращается. Металл на одной стороне надреза больше не может механически «взаимодействовать» с металлом на другой стороне. На уровне зерен это означает, что кристаллографическая структура с каждой стороны деформируется независимо. Сжимающие силы, которые могли бы накапливаться по всей ширине фланца, теперь ограничены меньшими и более управляемыми зонами.
Это прерывание делает две вещи одновременно во времяпроцесс штамповки металла. Он уменьшает наросты сжатия, вызывающие образование складок, за счет сокращения длины неподдерживаемого фланца. Кроме того, это предотвращает избыточное втягивание-из отдаленных областей, которые в противном случае могли бы истончить стену до неприемлемых пределов. Граница выреза по существу действует как барьер деформации, изолируя одну зону потока от другой, поэтому каждая секция забирает материал только из своего собственного локального резервуара.
Как глубина и положение выреза влияют на распределение деформации
Более глубокие насечки создают более полную изоляцию между соседними зонами материала. Неглубокая выемка уменьшает передачу напряжения, но не устраняет ее полностью, поскольку оставшаяся связка все еще несет некоторую нагрузку между зонами. Более глубокая выемка, которая заходит дальше во фланец, сужает эту связку до тех пор, пока каждая зона не станет вести себя почти как независимая заготовка в процессе штамповки.
Позиция имеет такое же значение, как и глубина. Выемка, расположенная на переходе между областью глубокой-вытяжки и областью мелкой-формы, не позволяет высоким силам вытяжки в одной области истощать соседнюю область материала. Инженеры, работающие с отрицательными и положительными обходными вырезами в штампах для штамповки листового металла, используют положение для определения конкретных концентраций деформации, выявленных с помощью моделирования формовки или анализа круговой-сетки.
Механические эффекты правильно размещенных обходных пазов включают в себя:
- Снижение склонности к образованию складок благодаря более коротким неподдерживаемым сегментам фланцев.
- Контролируемое утончение стенок за счет ограничения расстояния вытягивания материала из каждой зоны.
- Равномерное распределение материала по деталям сложной геометрии.
- Минимальная вариация пружинения, поскольку градиенты деформации остаются одинаковыми в разных регионах.
В совокупности эти эффекты позволяют производить штампованные металлические детали с предсказуемой точностью размеров и стабильными механическими свойствами. Без перепускных пазов, регулирующих поток на граничном уровне, та же геометрия детали потребует значительно более высоких сил связующего или более агрессивных волочильных валиков для достижения эквивалентных результатов, часто за счет увеличения износа инструмента и снижения использования материала.
Физика ясна: геометрия насечки напрямую контролирует распределение деформации. Но воплощение этого принципа в реальных размерах инструмента, выбор правильной глубины, ширины, радиуса и формы профиля требует структурированного подхода к проектированию, учитывающего как геометрию детали, так и поведение материала.
Геометрия и конструктивные параметры обходного выреза
Одно дело знать, что геометрия насечки контролирует распределение деформации. Определение точных размеров конструкции штампа для производственной штамповки — это совершенно другая задача. Каждая выбранная вами геометрическая переменная — глубина, ширина, форма и угловой радиус — смещает баланс между слишком большим и слишком малым притоком материала. Если вы ошибетесь в геометрии, вы обменяете морщины на расколы или наоборот.
Форма и глубина выреза относительно толщины материала
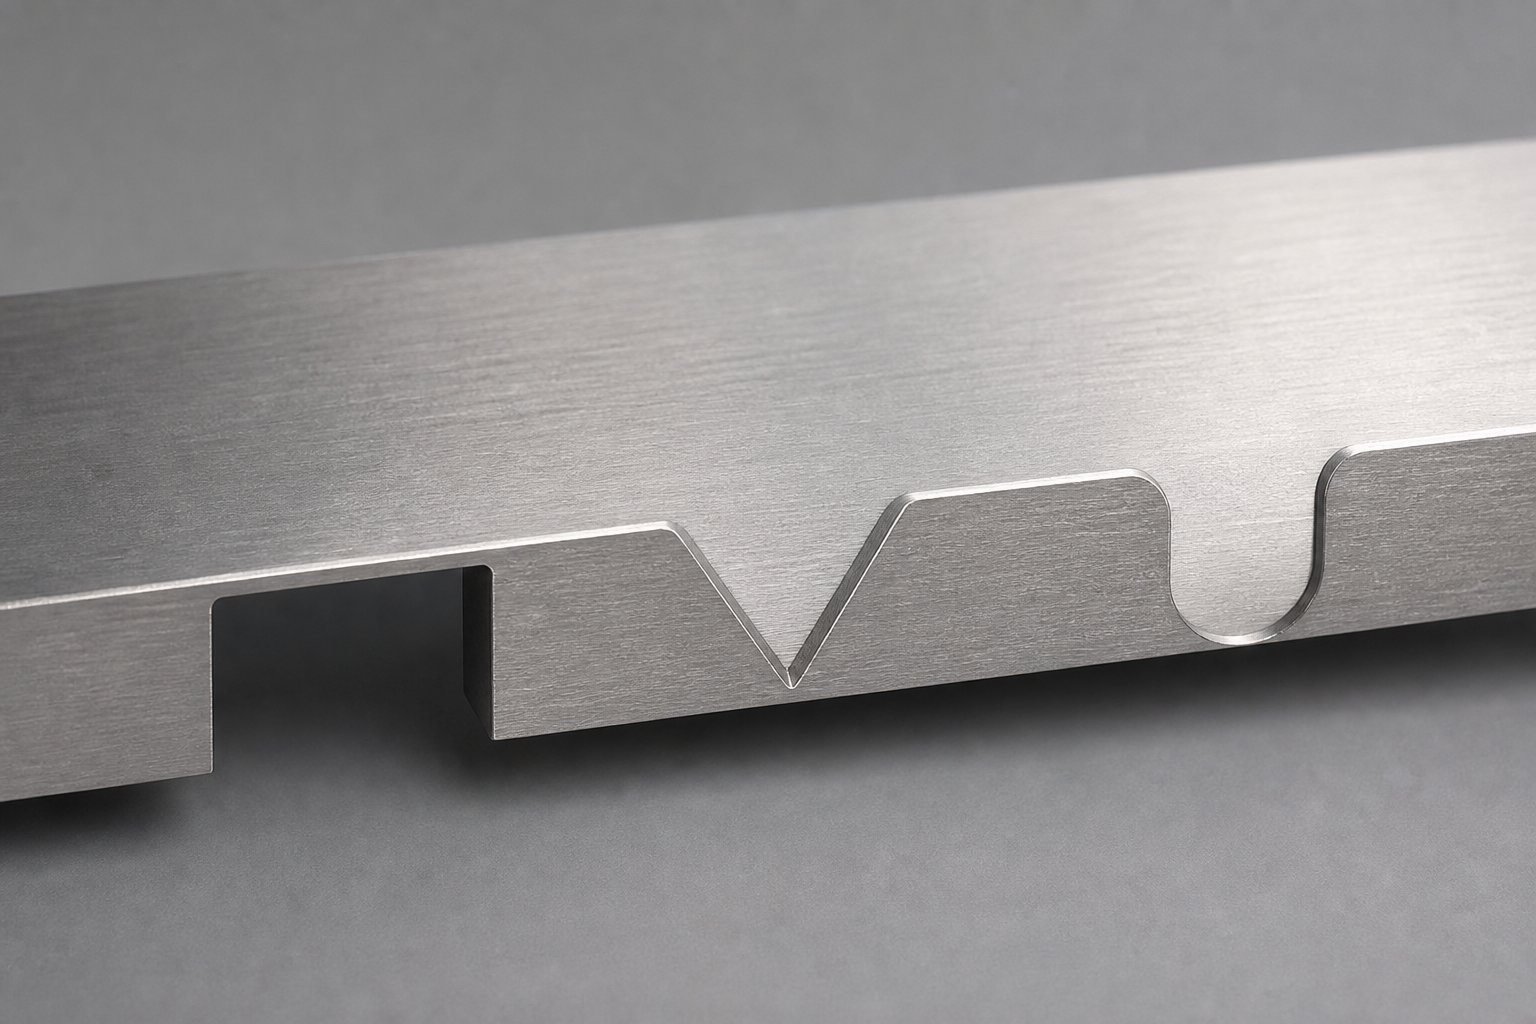
В практике проектирования штампов для штамповки металла преобладают три профиля надрезов: прямоугольный, V-образный и закругленный-конец (иногда называемый пазовым-концом или U-образным). Каждый из них создает различный градиент ограничения потока на краю полосы.
- Прямоугольные вырезыпроизвести резкий переход от полного материала к отсутствию материала. Они обеспечивают максимальное ограничение потока при минимальной ширине надреза, что делает их эффективными в условиях ограниченного пространства на полосе. Компромиссом является более высокая концентрация напряжений в углах выреза.
- V-образные вырезысоздать постепенный градиент ограничения. Поток материала сужается по мере расширения выемки к ее основанию, что дает инженерам более точный контроль над тем, как быстро уменьшается приток через зону формования. Угол выреза напрямую управляет этим градиентом: узкая буква V резко ограничивает поток, а широкая буква V обеспечивает более плавный переход.
- Радиальные-выемки на концахсочетают в себе экономию пространства прямоугольного профиля с пониженной концентрацией напряжений в углах. Закругленные концы препятствуют образованию трещин во время формовки, что делает их распространенным выбором для материалов с более высокой-прочностью.
Глубина надреза обычно указывается относительно глубины вытяжки или ширины полосы. В качестве отправной точки при проектировании штамповки глубина надреза составляет от 50% до 100% от глубины местной вытяжки. Неглубокие насечки частично ограничивают поток, позволяя некоторым материалам проникать через границу. Более глубокие вырезы приближаются к полной изоляции, создавая независимые зоны деформации, как обсуждалось в разделе физики выше.
Размерные допуски и рекомендации по размерам
Звучит сложно? Это помогает разбить решения по размерам на отдельные параметры, каждый из которых имеет свою собственную логику проектирования. В таблице ниже представлены ключевые геометрические переменные, которые инженеры-инструментальщики должны контролировать при указании размеров обходного паза для задач проектирования штамповки металла.
| Параметр | Рассмотрение дизайна | Влияние на материальный поток |
|---|---|---|
| Ширина выреза | Толщина материала должна быть как минимум в 1,5–2 раза выше, чтобы предотвратить растрескивание, вызванное сдвигом-во время вырубки. | Более широкие вырезы прерывают большую часть края фланца, уменьшая приток из более широкой зоны. |
| Глубина выреза | Обычно от 50% до 100% глубины локальной вытяжки; глубже для полной изоляции зоны | Управляет тем, насколько полностью отделены смежные зоны; более глубокие насечки исключают перекрестную-перенос материала |
| Угловой радиус | Минимальный радиус равен 0,5 толщины материала, чтобы предотвратить возникновение трещин у корней надрезов. | Больший радиус распределяет напряжение по более широкой площади, уменьшая растрескивание кромок без существенного изменения ограничения потока. |
| Соотношение глубины-к-ширине | Обычно соотношение не превышает 3:1, чтобы сохранить прочность пуансона и предотвратить поломку инструмента для надреза. | Более высокие передаточные числа создают узкие и глубокие разрезы, которые резко изолируют зоны, но могут привести к выходу из строя инструмента и образованию заусенцев. |
| Угол выреза (тип V-) | Углы от 30 до 90 градусов в зависимости от желаемого градиента потока. | Более узкие углы создают более крутое ограничение потока; более широкие углы создают постепенные переходы, подходящие для неглубоких рисунков. |
| Допуск позиции | Обычно выдерживается в пределах плюс-минус 0,1 мм для обеспечения стабильного поведения потока на протяжении всего производственного цикла. | Позиционный сдвиг перемещает границу деформации, потенциально вызывая локальное истончение или образование складок на одной стороне. |
Эти значения служат отправной точкой. Фактические размеры зависят от геометрии детали, марки материала и результатов моделирования формовки. Ключевой принцип заключается в том, что каждый параметр взаимодействует с другими. Глубокая выемка с острыми углами в высоко-прочном материале треснет, а неглубокая выемка с большими радиусами в мягком материале может не ограничивать поток настолько, чтобы это имело значение.
Положительные и отрицательные обходные вырезы
Когда инженеры обсуждают штампы для штамповки листового металла с отрицательными и положительными обходными надрезами, различие сводится к тому, в каком направлении простирается геометрия надреза относительно номинального края полосы.
Отрицательные обходные насечкиудалите материал внутрь от края полосы. Вырез врезается в носитель или границу заготовки, уменьшая локальную ширину полосы. Это более распространенная конфигурация, поскольку для создания выреза требуется лишь простая операция перфорации. Негативные насечки хорошо работают, когда расположение полос обеспечивает достаточную ширину носителя для поглощения удаления материала без ущерба для стабильности подачи.
Положительные байпасные насечкидобавьте материал наружу за номинальный край полосы. Вместо того, чтобы врезаться, заготовка или полоса обрабатывается дополнительным материалом, выступающим за пределы того места, где в противном случае была бы кромка. Во время формовки этот добавленный материал действует как локальный резервуар, который контролируемым образом подается в полость штампа. Положительные насечки предпочтительны, когда полоса уже имеет минимальную ширину носителя и никакой дальнейший материал не может быть удален без ослабления полосы.
Выбор между отрицательными и положительными обходными пазами в штампе для штамповки листового металла зависит от трех факторов: доступной ширины полосы, необходимой силы носителя для подачи и направления потока материала, которое вы хотите поощрять или ограничивать. На практике во многих сложных конструкциях прогрессивных штампов используется комбинация обоих типов на разных станциях, чтобы сбалансировать управление потоком и целостность полосы на протяжении всей последовательности формования.
Сама по себе геометрия не определяет, как обходной паз будет работать в производстве. Одни и те же размеры ведут себя по-разному в мягкой стали, чем в алюминии или нержавеющей стали, поэтому свойства материала должны учитываться при каждом решении по размеру выреза.
Как тип материала влияет на решения по проектированию обходного паза
Прямоугольная выемка глубиной 2 мм, которая безупречно работает с мягкой сталью, может треснуть полосу из нержавеющей стали или не сможет ограничить поток в мягком медном сплаве. Свойства материала, в частности предел текучести, скорость наклепа и пластичность, определяют, насколько агрессивно вы можете надрезать и при этом сохранять чистую кромку в процессе производства. Выбор геометрии обводной канавки без учета конкретного сплава аналогичен выбору тормозной системы без знания веса автомобиля.
Марки стали и их влияние на конструкцию надрезов
Мягкая сталь (обычно в диапазоне предела текучести от 200 до 300 МПа) ведет себя предсказуемо во время операций штамповки стального листа. Его относительно низкий предел текучести и высокое удлинение означают, что материал легко течет в полость матрицы, а стандартная глубина надреза от 50% до 100% от глубины вытяжки работает, как и ожидалось. Холоднокатаная мягкая сталь имеет однородную зернистую структуру, которая постоянно реагирует на размещение надреза, что делает ее самым простым материалом для разработки параметров обходного надреза во время первоначальной проверки штампа.
Высоко-низко-легированные стали (HSLA) и улучшенные высоко-стали прочности (AHSS) существенно меняют уравнение. Эти марки более устойчивы к растяжению-из-за их повышенной текучести и прочности на разрыв в сочетании ссущественно более высокие скорости наклепа. Когда вы штампуете сталь в диапазоне от 400 до 800 МПа, материал не хочет свободно перемещаться в полость штампа. В результате эквивалентное управление потоком часто требует более широких или глубоких насечек по сравнению с мягкой сталью. Обходные насечки в AHSS также требуют пристального внимания к качеству кромки, поскольку эти сплавы проявляют повышенную чувствительность к переломам,-инициированным кромкой. В рекомендациях AHSS по формованию особо отмечается, что обходные вырезы, расположенные на кромках растяжения или сжатия, могут действовать как концентраторы напряжений, приводя к переломам кромок во время операций вытяжки или отбортовки.
Нержавеющая сталь добавляет еще одну переменную: высокую деформационную закалку. Аустенитные марки, такие как 304, быстро затвердевают во время формовки, что означает, что материал становится жестким, когда он проходит границу надреза. Глубина надрезов может быть немного больше, чем у углеродистых сталей эквивалентной-прочности, а радиусы углов должны быть большими, чтобы предотвратить образование трещин на закаленной кромке под высокими формовочными нагрузками, типичными для штампованных стальных деталей.
Рекомендации по использованию алюминия и медных сплавов
Процесс штамповки алюминия представляет собой другой набор проблем. Алюминиевые сплавы обычно имеют меньшее удлинение при разрушении по сравнению с мягкой сталью, а многие закаленные марки (например, 6061-T6) особенно склонны к растрескиванию кромок. Это означает, что конструкция обходного паза должна быть более консервативной: меньшая глубина, более широкая ширина паза и значительно больший угловой радиус для распределения напряжения от основания паза.
Направление зерен сильно взаимодействует с ориентацией надреза в алюминии. При вырезе надреза перпендикулярно направлению прокатки концентрация напряжений на вершине надреза размещается вдоль самого слабого пути разрушения. Изменение положения паза или выбор сплавов с лучшей межзеренной пластичностью (например, 5052-H32) могут снизить риск растрескивания, не жертвуя при этом контролем текучести. Упругость также более выражена в алюминии, поэтому границы деформации, вызванной надрезом, могут немного смещаться после хода формовки, что редко имеет значение для стали, но может повлиять на точность размеров алюминиевых панелей.
Медные сплавы находятся на противоположном конце спектра. Высокая пластичность и низкое деформационное упрочнение означают, что материал течет легко, иногда даже слишком легко. Обычно достаточно менее агрессивной геометрии насечки, поскольку даже скромная насечка создает значительное ограничение потока в материале, который сам по себе оказывает небольшое сопротивление всасыванию-. Риск, связанный с медью, заключается не в растрескивании на надрезе, а в недостаточном контроле потока, если глубина надреза слишком мала.
Следующие корректировки,-специфичные для материала, помогают разрабатывать обходные насечки для распространенных семейств сплавов:
- Мягкая сталь:Стандартная глубина выреза и угловой радиус; сосредоточьтесь на точности позиционирования, а не на состоянии кромки
- HSLA и AHSS:Увеличьте глубину надреза на 10–25 % по сравнению со значениями для мягкой стали; используйте профили с радиусными-закругленными концами, чтобы снизить риск перелома кромок; поддерживать строгий контроль заусенцев на краях надреза
- Нержавеющая сталь:Большие радиусы углов (минимум 1x толщина материала); учитывать быстрое упрочнение за счет небольшого увеличения глубины надреза; отполировать края надреза, чтобы предотвратить возникновение трещин
- Алюминиевые сплавы:Уменьшите глубину надреза до 40–70 % от глубины вытяжки; увеличить радиус углов минимум до 1,5 толщины материала; по возможности выравнивайте выемки по направлению прокатки, чтобы избежать поперечного-перелома зерен
- Медные сплавы:Более мелкие насечки достаточны для контроля потока; стандартные радиусы углов приемлемы из-за высокой пластичности; следите за чрезмерным втягиванием-вместо растрескивания
Для каждого материала необходимо проверить геометрию выреза посредством моделирования формования или испытания прототипа, прежде чем переходить к производству оснастки. Приведенные выше параметры служат отправной точкой, а не окончательными размерами. Подтверждение в реальных условиях-становится еще более важным, если учесть, что стратегия размещения обходных надрезов зависит не только от материала, но и от типа штампа и последовательности станций в общей компоновке полосы.
Стратегия размещения обходной выемки в прогрессивных макетах штампов
Выбор материала покажет вам, насколько агрессивной может быть геометрия вашего выреза. Но то, где находится эта выемка на схеме полосы и на какой станции она будет вырезана, определяет, действительно ли она решает проблему потока или создает новую. Стратегия размещения заключается в том, что проектирование компоновки полос, формирование логики последовательности и решения по поэтапному оснащению сходятся в единый скоординированный план.
Стратегия расположения полос и последовательность станций
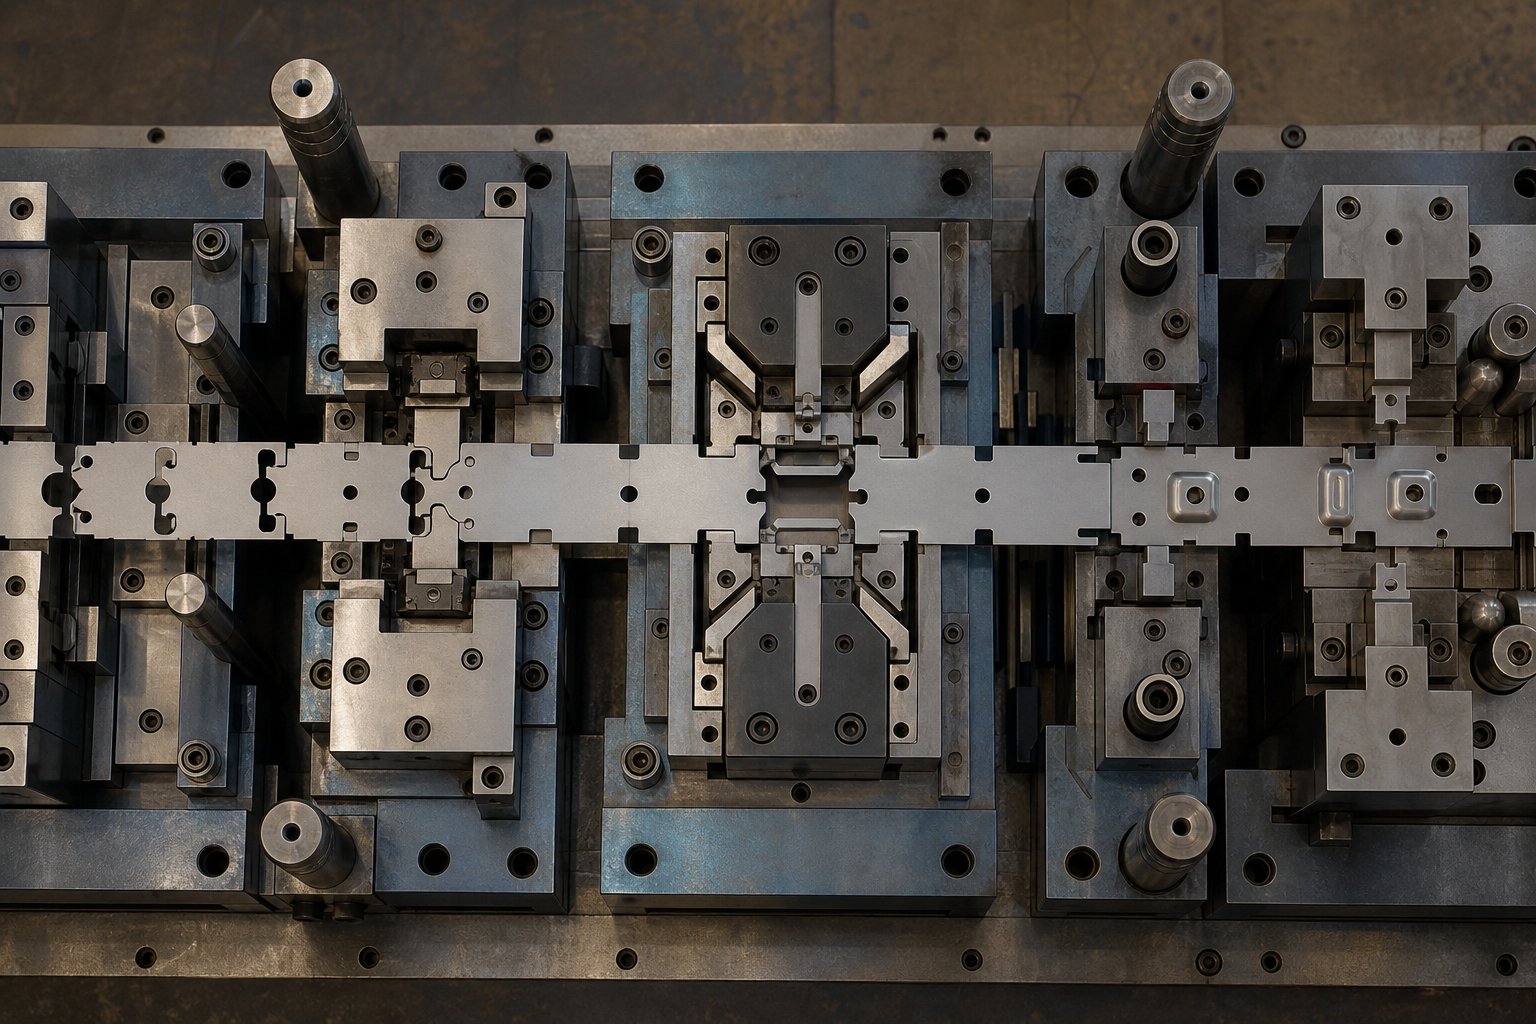
Размещение байпасной выемки начинается с простого вопроса: на каких станциях требуется локализованный контроль потока материала и через какие станции полоса должна проходить без помех? Инженеры отвечают на этот вопрос, составляя карту всей последовательности формования и выделяя две категории потребностей.
Первая категория — управление полосой несущей. В прогрессивных штампах полоса должна продвигаться через каждую станцию без столкновения ранее сформированных элементов с пуансонами, прижимными площадками или формовочными вставками. Обходные выемки, вырезанные на предыдущих станциях, создают зазор, благодаря которому выступающие фланцы, рельефные элементы или обрезанные профили могут безопасно перемещаться вниз по потоку. Эти выемки рассчитаны на зазор, а не на управление потоком. Их глубина и ширина определяются высотой и площадью формируемого объекта, который они должны разместить.
Вторая категория — формирование управления потоком. Здесь выемка активно ограничивает или перенаправляет движение материала во время вытягивания или формования. Размещение зависит от того, в каких областях фланца наблюдается избыточный приток (вызывающий складки) или недостаточный приток (вызывающий расколы). Инженеры обычно идентифицируют эти области посредством моделирования формовки, а затем размещают выемки на станциях, непосредственно предшествующих операции формования или совпадающих с ней.
Логика секвенирования следует простому правилу: вырезайте обходной паз как можно раньше в ходе прохождения полосы, не ослабляя носитель для операций вверх по течению. Слишком поздняя резка означает, что материал уже находится в напряженном состоянии, которое невозможно исправить с помощью надреза. Слишком ранняя резка рискует дестабилизировать полосу еще до того, как она достигнет критических станций формования. В большинстве планировок полос операции резки с обходными надрезами размещаются на одну-три станции перед станцией формовки, которую они обслуживают.
Прогрессивные штампы, передаточные штампы и приложения с одной-станцией
Тип матрицы фундаментально меняет принцип работы обходных пазов. В прогрессивных штампах для штамповки металла выемки выполняют двойную роль: зазора полосы и контроля потока, поскольку деталь остается прикрепленной к несущей полосе на протяжении всего процесса. Каждая станция, через которую проходит полоса, является потенциальной точкой помех, поэтому размещение отметок должно учитывать весь путь вниз по течению.
Трансферная штамповка работает по-другому. Заготовка заранее отделяется от полосы, а затем механически транспортируется между станциями как свободная деталь. Обходные выемки в передаточных штампах почти исключительно предназначены для контроля потока-кромок заготовок во время отдельных операций формовки. Нет несущей полосы, которой нужно было бы управлять, поэтому функция очистки полностью исчезает. Геометрия выемки полностью определяет, как материал по периферии заготовки подается в полость вытяжки.
Штампы с одной-станцией представляют собой простейший случай. Поступает одна заготовка, происходит одна операция формовки и деталь выходит. Обходные вырезы здесь спроектированы непосредственно в форме разработки заготовки и расположены на основе результатов моделирования формирования без необходимости учитывать много-секвенирование.
Штамповочные штампы для автомобильной промышленности часто используют конфигурации переноса для больших панелей кузова, где размещение обходного паза вдоль кромки заготовки контролирует втягивание материала-в области сложных кривизн. Автомобильные кронштейны и соединители меньшего размера, напротив, работают в прогрессивных матрицах, где размещение насечек должно сбалансировать как контроль потока, так и продвижение полосы через десятки станций.
| Тип штампа | Функция выреза | Типичное размещение | Сложность дизайна |
|---|---|---|---|
| Прогрессивная матрица | Двойная роль: очистка несущей ленты и контроль потока формования. | От одной до трех станций перед формовкой; край полосы, прилегающий к зонам рисования | Высокий, должен согласовываться с полной последовательностью станций, расположением пилотов и силой несущей. |
| Трансферная матрица | Пустое-только управление потоком границ; управление оператором связи не требуется | Пустая периферия в областях, определенных при моделировании как с высоким-риском расколов или складок. | Умеренный, ориентирован на механику формирования без ограничений продвижения полосы. |
| Одиночная-станция | Локализованное ограничение потока на пустой границе | Интегрирован в форму заготовки; позиционируется по результатам моделирования или круговой-сетки | Низкий уровень, одна операция без каких-либо-зависимостей от нескольких станций. |
Вы заметите, что сложность конструкции напрямую зависит от количества станций и необходимости сохранять полосу нетронутой. Прогрессивные штампы требуют наиболее итеративной работы по размещению надрезов, поскольку каждое изменение на одной станции влияет на остальную часть макета.
Работа с нестандартными решениями для сложных компоновок
Детали сложной геометрии, особенно те, что используются в автомобильных штампах и многофункциональных-соединителях, редко поддаются размещению надрезов за один-проход. Реальность итеративна: смоделируйте, просмотрите карты деформации, отрегулируйте положение или глубину выреза, смоделируйте снова. Каждый цикл уточняет баланс между контролем потока, силой несущей и зазором между станциями, пока планировка не станет чистой.
Этот итеративный процесс значительно выигрывает от сотрудничества с опытными производителями штампов, которые интегрируют проектирование обходных пазов в более широкий рабочий процесс проектирования компоновки полосы, а не рассматривают его как второстепенную мысль. Специализированные партнеры по инструментам, такие какЙИЧЕНпредоставлять индивидуальные решения для штамповки штампов, в которых размещение надрезов, конструкция штампа, выбор компонентов и стратегия потока материала разрабатываются вместе как единая система. Их подход охватывает весь спектр задач, связанных с оснасткой сцены, от проектирования пуансона и подъемника до оптимизации зазора и спецификации обходного паза, гарантируя, что каждый элемент поддерживает другие, а не создает конфликты в дальнейшем.
Для инженеров, работающих с макетами, в которых размещение вырезов взаимодействует с малой шириной держателя, различной глубиной формования или смешанными положительными и отрицательными конфигурациями надрезов, работа со специалистом по инструментам сокращает цикл итерации. Вместо того, чтобы решать каждую переменную независимо и надеяться, что они сходятся, комплексное проектирование штампов решает их параллельно, сокращая циклы испытаний и быстрее доставляя готовые к производству инструменты.
Стратегия размещения позволяет расположить метки в нужном месте. Но даже удачно-выемка может оказаться неэффективной, если изменятся производственные условия или если исходные проектные предположения не учитывают какую-либо переменную. Именно здесь на помощь приходит диагностика штампов: считывание фактических симптомов детали для точной-настройки производительности печатной машины.
Устранение неполадок при испытаниях штампа при регулировке обходного паза
Расположение полос, которое идеально выглядит на экране, все равно может привести к появлению дефектных деталей при первом попадании на штамповочный пресс. Различия в свойствах материала катушек, различия в трении из-за несоответствия смазки и небольшие отклонения оснастки - все это приводит к смещению производительности байпасного паза от смоделированного идеала. Хорошие новости? Сформированные части точно скажут вам, что не так, если вы умеете их читать.
Чтение признаков качества деталей для диагностики проблем с надрезами
Каждый дефект вблизи границы обходного выреза является сообщением. Морщины, разрывы и изменения толщины указывают на определенное несоответствие между геометрией надреза и фактическим поведением материала. Логика диагностики проста: сопоставьте симптом с основной причиной, а затем примените целенаправленную коррекцию.
Подумайте об этом так. Если материал сморщивается рядом с обходным пазом, значит, вырез недостаточно глубокий. Слишком много материала все еще перетекает через границу, сжимаясь во фланце и выгибаясь вверх. Надрез не смог изолировать зону деформации, поэтому излишек листового металла попадает в зону формовки из недопустимой области. КакПроизводительСледует отметить, что сморщенный металл вызывает сопротивление течению, особенно когда он застревает в боковой стенке, что усугубляет первоначальную проблему и приводит к последующим дефектам.
Разрыв возле надреза сигнализирует об обратном. Выемка слишком глубокая или слишком широкая, что препятствует подаче материала в зону формовки. Лист растягивается сверх предела своего удлинения, поскольку никакой дополнительный металл не может втягиваться из соседних областей. Формирующаяся зона истощается, истончается и расщепляется.
Неравномерная толщина стенки по формируемому элементу указывает на асимметричное расположение выреза. На одну сторону зоны формования поступает больше материала, чем на другую, в результате чего образуется толстая стенка, где приток не ограничен, и тонкая стенка, где выемка слишком-ограничивает. Эта асимметрия также приводит к скручиванию детали во время упругого возврата, создавая проблемы с размерами, которые распространяются при сборке.
- Складки возле границы выреза:Причина – недостаточная глубина надреза, допускающая приток избыточного материала. Исправьте, увеличивая глубину надреза с шагом 0,5 мм до тех пор, пока морщины не исчезнут, не вызывая разрывов.
- Разрыв или раскол рядом с надрезом:Причиной является чрезмерное ограничение потока, истощающее зону формования материала. Исправьте это, уменьшив глубину выреза или расширив угловые радиусы выреза, чтобы облегчить переход.
- Неравномерная толщина стенок по всей детали:Причиной является асимметричное расположение насечек или неравная глубина насечек на противоположных сторонах. Исправьте это, выровняв геометрию выемки по обе стороны от оси вытяжки или отрегулировав глубину отдельных выемок, чтобы сбалансировать приток.
- Трещина на кромке, исходящая от кончика надреза:Причиной является недостаточный радиус угла, создающий источник напряжений в материале. Исправьте путем сглаживания большего радиуса у основания надреза, обычно увеличивая минимальную толщину материала в 1,5 раза.
- Непоследовательные результаты между производственными циклами:Причиной является ухудшение состояния кромки надреза из-за износа или наростов. Чтобы устранить проблему, проверяйте и-повторно затачивайте края пуансона в ходе планового технического обслуживания.
Здесь применим ключевой принцип прецизионной штамповки: делайте одну регулировку за раз, измеряйте результат, а затем принимайте решение о следующем шаге. Одновременное изменение нескольких переменных делает невозможным определить, какая коррекция действительно сработала.
Распространенные виды отказов из-за неправильного проектирования выреза
Помимо симптомов-на уровне детали, возникает несколько системных видов отказа, когда конструкция байпасного выреза не соответствует цели. Эти проблемы, как правило, проявляются не в виде отдельных дефектных деталей, а в виде хронических производственных проблем, которые сохраняются на протяжении всего цикла производства.
Вырезы слишком малы, чтобы контролировать поток.Выемка меньшего размера выглядит так, как будто она должна работать на отпечатке макета полосы, но не может прервать передачу напряжения через границу во время фактического формования. Оставшаяся связка между кончиком выреза и краем полости штампа по-прежнему несет достаточную нагрузку, чтобы обеспечить перемещение материала через-зону. В результате вырез существует физически, но функционально ничего не дает. Вы видите это, когда морщинистые узоры на формованной детали выглядят идентично тому, что можно было бы ожидать, вообще без надрезов.
Вырезы расположены не на тех станциях, что создает помехи.Обходной паз, сделанный слишком рано, ослабляет несущую полосу до того, как она достигнет критических станций формования, что приводит к нестабильности подачи или короблению полосы во время продвижения. Разрезать слишком поздно, и материал уже втянут в зону формования до того, как насечка сможет его ограничить. Ошибки позиционирования даже одной станции в тесной прогрессивной схеме могут превратить функциональный провал либо в структурную слабость, либо в ошибку синхронизации.
Несовпадение с направлением волокон, вызывающее неожиданное растрескивание.Когда кончик надреза располагается перпендикулярно направлению прокатки, концентрация напряжений в основании находится на пути самого слабого разрушения в зеренной структуре. Это особенно проблематично при штамповке и штамповке AHSS или алюминия, где пластичность кромок ограничена. Детали могут работать без проблем на одном рулоне и трескаться на следующем, если ориентация волокон различается в зависимости от партии материала.
Обход выемок, образование заусенцев, штамповочные воздействия.Каждая насечка создается в результате операции резки, и каждая операция резки приводит к образованию заусенцев на срезанной кромке. Когда высота заусенцев превышает допустимые пределы, приподнятая кромка сталкивается с поверхностью связующего во время формовки, создает неравномерное распределение давления и может даже поцарапать поверхность матрицы. Отраслевые руководства по устранению неполадок подтверждают, что зазор между пуансоном и матрицей напрямую влияет на степень образования заусенцев и что необоснованный зазор матрицы является одной из основных причин чрезмерного образования заусенцев. В частности, в случае обводных вырезов заусенец на краю выреза действует как локализованное выступающее пятно, которое нарушает равномерный поток материала, для создания которого был разработан вырез.
Приобретите-Методы регулировки пола
Испытание — это место, где теория встречается с реальностью. Когда в формованных деталях обнаруживаются дефекты-, связанные с надрезами, техник-испытатель нуждается в практических методах штамповки металла, чтобы изменить геометрию надреза, не перестраивая всю матрицу. Следующие корректировки являются стандартной практикой-в цехах и перечислены от наименее инвазивных к наиболее значительным.
Надрезная шлифовка для увеличения глубины.Самая простая и распространенная регулировка. Используя шлифовальную машинку или прецизионную плоскошлифовальную машину, техник удаляет материал с пуансона, чтобы углубить разрез в полосе. Это увеличивает ограничение потока на этой границе. Лучше всего шлифовать небольшими шагами, обычно от 0,25 до 0,5 мм за итерацию, запуская испытательную панель после каждого прохода. Шлифование происходит быстро, обратимо только при помощи сварки и эффективно для точной-подстройки надрезов, которые близки к правильным, но требуют немного большей изоляции между зонами.
Сварка и повторная-механическая обработка для уменьшения глубины.Если выемка слишком глубокая, то есть она слишком-ограничивает поток и вызывает разрывы, исправление требует добавления материала обратно в выемку. Изготовитель инструментов приваривает совместимый присадочный металл к поверхности пуансона, затем обрабатывает или шлифует его до желаемой уменьшенной глубины. Это фактически делает надрез более мелким, позволяя большему количеству материала пересекать границу во время формовки. Сварной шов должен быть надлежащим образом закален, чтобы избежать неоднородностей твердости, которые могут привести к преждевременному износу восстановленной кромки.
Изменение положения путем замены вставки.Иногда глубина и ширина выреза правильные, но положение неправильное. Вместо того, чтобы модифицировать весь башмак матрицы, опытные производители инструментов используют сменные пластины в станции резки надрезов. Существующую вставку удаляют, обрабатывают новую с перемещением пуансона в исправленное положение и собирают матрицу. Такой подход сохраняет структуру штампа неповрежденной, в то же время обеспечивая точную регулировку положения, часто в течение одной смены на штамповочном прессе.
Использование прокладок для проверки изменений геометрии перед постоянным изменением.Прежде чем приступить к каким-либо постоянным изменениям, в ходе умной пробной практики используются прокладки или временные модификации инструмента для проверки исправления. Тонкая прокладка, расположенная за пуансоном, меняет его эффективный выступ, имитируя увеличение глубины без шлифовки. Прокладочный материал с клейкой- подложкой на поверхности связующего рядом с надрезом может имитировать влияние изменения положения на поток материала. Как только геометрия, проверенная-прокладкой, создает приемлемые детали, постоянная модификация вносится с уверенностью, а не на догадках.
На протяжении всего этого процесса документация имеет такое же значение, как и физическая работа. Каждую регулировку, ее измеренный размер и полученное качество детали следует фиксировать. Эти данные используются в будущих проектах, формируя институциональные знания о том, как конкретные материалы и геометрия реагируют на изменения в насечках. Эта обратная связь, соединяющая опыт испытаний с исходными инженерными решениями, превращает отдельные исправления в систематический рабочий процесс-от-производства.
От дизайна к производству
Эта петля обратной связи между опытом испытаний и принятыми решениями возникает не случайно. Для этого требуется структурированный рабочий процесс, который включает технологию обхода надрезов в производственный процесс штамповки металла с самого начала, а не в качестве исправления в последнюю- минуту после того, как детали начинают раскалываться на прессе.
Когда обходные вырезы входят в процесс проектирования штампа
Проектирование обходного выреза начинается во время разработки компоновки полосы, после того как зафиксирована геометрия детали и последовательность формовки. Вы не можете решить, где ограничить поток материала, пока не знаете, какие области детали подвергаются глубокой вытяжке, какие — растяжению, а какие просто нуждаются в зазоре для продвижения полосы. Последовательность принятия решений следует логической цепочке:
- Определите критические регионы-потока:Проверьте геометрию детали на наличие областей, склонных к образованию складок (избыточный приток) или расколам (недостаточный приток). Они становятся зонами-кандидатами для размещения надрезов.
- Выберите тип и геометрию выреза:Выбирайте между положительными и отрицательными насечками в зависимости от доступной ширины полосы. Выберите форму профиля (прямоугольную, V-образную или с радиусным-концом) в зависимости от марки материала и желаемого градиента потока.
- Определите последовательность станций:Определите, какая станция выполняет надрез относительно станции формовки, которую она обслуживает. Разместите его достаточно рано, чтобы контролировать поток, но достаточно поздно, чтобы сохранить целостность несущей.
- Подтвердить с помощью моделирования или прототипа:Запустите моделирование формовки, чтобы убедиться, что распределение деформации соответствует целевым показателям с предлагаемой конфигурацией надреза.
- Завершение разработки производственного инструмента:Зафиксируйте геометрию выреза в сборочных чертежах штампа и заказывайте режущие пластины на основе проверенных размеров.
Эта последовательность отражает то, как опытные инженеры подходят к тому, что по своей сути является штампом в производстве: системе, в которой каждая функция должна оправдывать свое существование четкой функциональной целью, связанной с формированием результатов.
Методы проверки и техническая документация
Моделирование само по себе не гарантирует успех производства. Производственный процесс штамповки требует физической проверки, поскольку реальные-мировые переменные, такие как трение, изменение партии материала и прогиб пресса, трудно идеально смоделировать. Инженеры проверяют конструкции обводных вырезов с помощью многоуровневого подхода.
Моделирование формовки CAE обрабатывает первый проход, выявляя потенциальные трещины, складки или чрезмерное утонение в виртуальной среде до того, как сталь будет разрезана. Эта цифровая проверка оптимизирует распределение давления и геометрию паза, что значительно снижает затраты на физические испытания-и-ошибки. После того как моделирование подтвердит направление проектирования, проводится испытание мягкого-инструмента с прототипными вставками, проверяющее фактическое поведение металла в условиях прессования. Итеративные корректировки во время раундов проверки T0 и T1 позволяют точно-настраивать геометрию на основе реальных измерений упругого упругого воздействия и деформации.
Стандарты документации гарантируют, что проверенные характеристики вырезов выдержат передачу от инженерного отдела до цеха. Детали обходной выемки появляются в трех местах в типичном пакете документации по штамповке:
- Отпечатки макета полосы:Отображение положения, глубины, ширины и назначения станции с помощью размерных выносок и стрелок направления потока.
- Сборочные чертежи матрицы:Подробно опишите геометрию пластины, режущей надрез, место ее установки в башмаке матрицы и характеристики зазора между пуансоном и матрицей матрицы.
- Технологические листы:Запишите проверенные размеры вырезов во время испытаний, любые корректировки, внесенные во время T0/T1, и полученные в результате показатели качества детали, привязанные к каждой конфигурации.
Эта документация замыкает связь между штампами и практикой штамповки. Когда в будущем проекте используется аналогичный материал и геометрия, инженеры извлекают проверенные параметры выреза из этих записей, а не начинают с нуля. Со временем документация становится институциональной базой знаний, ускоряющей каждую новую программу.
Сотрудничество со специалистами по инструментам для проектирования-тяжелых приложений
Описанный выше рабочий процесс кажется линейным, но сложная геометрия деталей превращает его в итеративную спираль. Несколько мест надрезов взаимодействуют друг с другом, ограничения по ширине носителя ограничивают ваши возможности, а поведение потока материала в одной зоне влияет на распределение деформации в соседних зонах. Разрабатывайте-тяжелые приложения, где оптимизация обходных вырезов, компоненты штамповки металла и проектирование конструкции штампа требуют одновременного внимания, выигрывает от сотрудничества со специализированными изготовителями штампов, которые управляют этими взаимодействиями как часть своего основного рабочего процесса.
Специалисты по инструментам, такие какЙИЧЕНПодключите инженеров к специальным решениям для штамповки штампов, которые рассматривают конструкцию обходного паза как интегрированный элемент всей системы штампа. В их сферу деятельности входят компоненты матрицы, пуансоны, подъемники, оптимизация зазоров и стратегия потока материала, которые разрабатываются вместе, чтобы решения о размещении надрезов учитывали все остальные переменные в инструменте с первого дня. Для инженеров, управляющих процессом производства цельнометаллической штамповки деталей, где сложность управления потоком превышает простое моделирование, такой комплексный подход сокращает сроки разработки и уменьшает количество итераций испытаний, необходимых для получения -готовых к производству инструментов.
Разработка обходных вырезов не является самостоятельным навыком. Он находится на стыке материаловедения, механики формовки, стратегии компоновки полос и проверки производства. Овладеть этим означает заранее встроить рабочий процесс в свой процесс, документировать то, что работает, и понимать, когда сложность проекта требует партнера, который каждый день живет на этом перекрестке.
Часто задаваемые вопросы об обходных выемках в штампах
1. Каково назначение обходных насечек в штампах?
Обводные выемки служат специальными вырезами вдоль края полосы или заготовки, которые регулируют поток листового металла в полость штампа во время формовки. Они выполняют две ключевые функции: управляют продвижением несущей ленты в прогрессивных штампах, чтобы ранее сформированные элементы проходили через станции без столкновений, и управляют втягиванием-во время операций формовки, чтобы предотвратить такие дефекты, как образование складок и разрывов. Создавая свободные границы, которые прерывают передачу напряжения, обходные вырезы позволяют инженерам определять, где и сколько материала поступает в зону формовки, что приводит к постоянной толщине стенок и предсказуемым размерам детали.
2. В чем разница между положительными и отрицательными байпасными вырезами?
Негативные обходные насечки удаляют материал внутрь от номинального края полосы, уменьшая локальную ширину полосы за счет простой операции перфорации. Они работают лучше всего, когда имеется достаточная ширина носителя для обеспечения стабильности подачи. Надрезы с положительным перепуском добавляют материал наружу за номинальный край полосы, создавая локальный резервуар, который контролируемым образом подается в полость матрицы. Инженеры выбирают положительные насечки, когда полоса уже имеет минимальную ширину носителя и не может допустить дальнейшего удаления материала. Многие сложные конструкции прогрессивных штампов от таких специалистов, как YICHEN, сочетают оба типа на разных станциях, чтобы сбалансировать контроль потока и целостность полосы на протяжении всего процесса формования.
3. Как устранить проблемы с обходными пазами во время проверки штампа?
Дефекты формованных деталей свидетельствуют о специфических проблемах с надрезами. Складки возле границы надреза означают, что надрез слишком мелкий и допускает приток избыточного материала, поэтому увеличивайте глубину с шагом 0,5 мм. Разрыв указывает на чрезмерное-ограничение зоны формовки, что требует уменьшения глубины надреза или увеличения угловых радиусов. Неравномерная толщина стенок указывает на асимметричное расположение вырезов, требующее выравнивания. Трещина на кромке от кончика насечки сигнализирует о недостаточном радиусе угла. Коррекция цеха-включает шлифовку для увеличения глубины, сварку и повторную-механическую обработку для уменьшения глубины, замену пластин для изменения положения и проверку запаса прокладок перед постоянными модификациями.
4. Как тип материала влияет на конструкцию обходного паза?
Каждый материал по-разному реагирует на ограничение потока. Мягкая сталь ведет себя предсказуемо при стандартной глубине надреза 50-100 % глубины вытяжки. Высокопрочные-стали сопротивляются большему растяжению-и обычно требуют надрезов на 10–25 % более глубоких и с радиусными профилями на концах, чтобы предотвратить разрушение кромок. Алюминий требует консервативных конструкций с меньшей глубиной (40-70% глубины вытяжки) и большим угловым радиусом (минимум в 1,5 раза больше толщины материала) из-за меньшего удлинения и склонности к растрескиванию. Медным сплавам нужна менее агрессивная геометрия, поскольку их высокая пластичность означает, что даже небольшие надрезы создают значительное ограничение потока. Ориентация направления зерен относительно надреза также существенно влияет на риск разрушения.
5. Где следует размещать обводные вырезы в схеме прогрессивной матрицы?
Размещение зависит от того, какие станции требуют локализованного контроля потока материала и какие станции полоса должна пройти без помех. Общее правило – вырезать обводные выемки на одну-три станции впереди формовочной станции, которую они обслуживают. Слишком ранняя резка рискует дестабилизировать несущую полосу перед критическими операциями, а слишком поздняя резка означает, что материал уже находится в напряженном состоянии, которое невозможно исправить. Инженеры определяют размещение, отображая всю последовательность формования, определяя области, склонные к расколам или морщинам, посредством моделирования и согласовывая положения надрезов с пилотными местоположениями и требованиями к прочности несущей конструкции.


