


Что такое прогрессивная штамповка и почему это важно
Представьте себе, что готовая металлическая деталь изготавливается с каждым ходом пресса - без изменения положения, дополнительных настроек и вмешательства оператора между этапами. Именно это обеспечивает прогрессивный процесс штамповки, который с середины 20-го века стал основой крупносерийного-производства металлических компонентов.
Определение прогрессивной штамповки
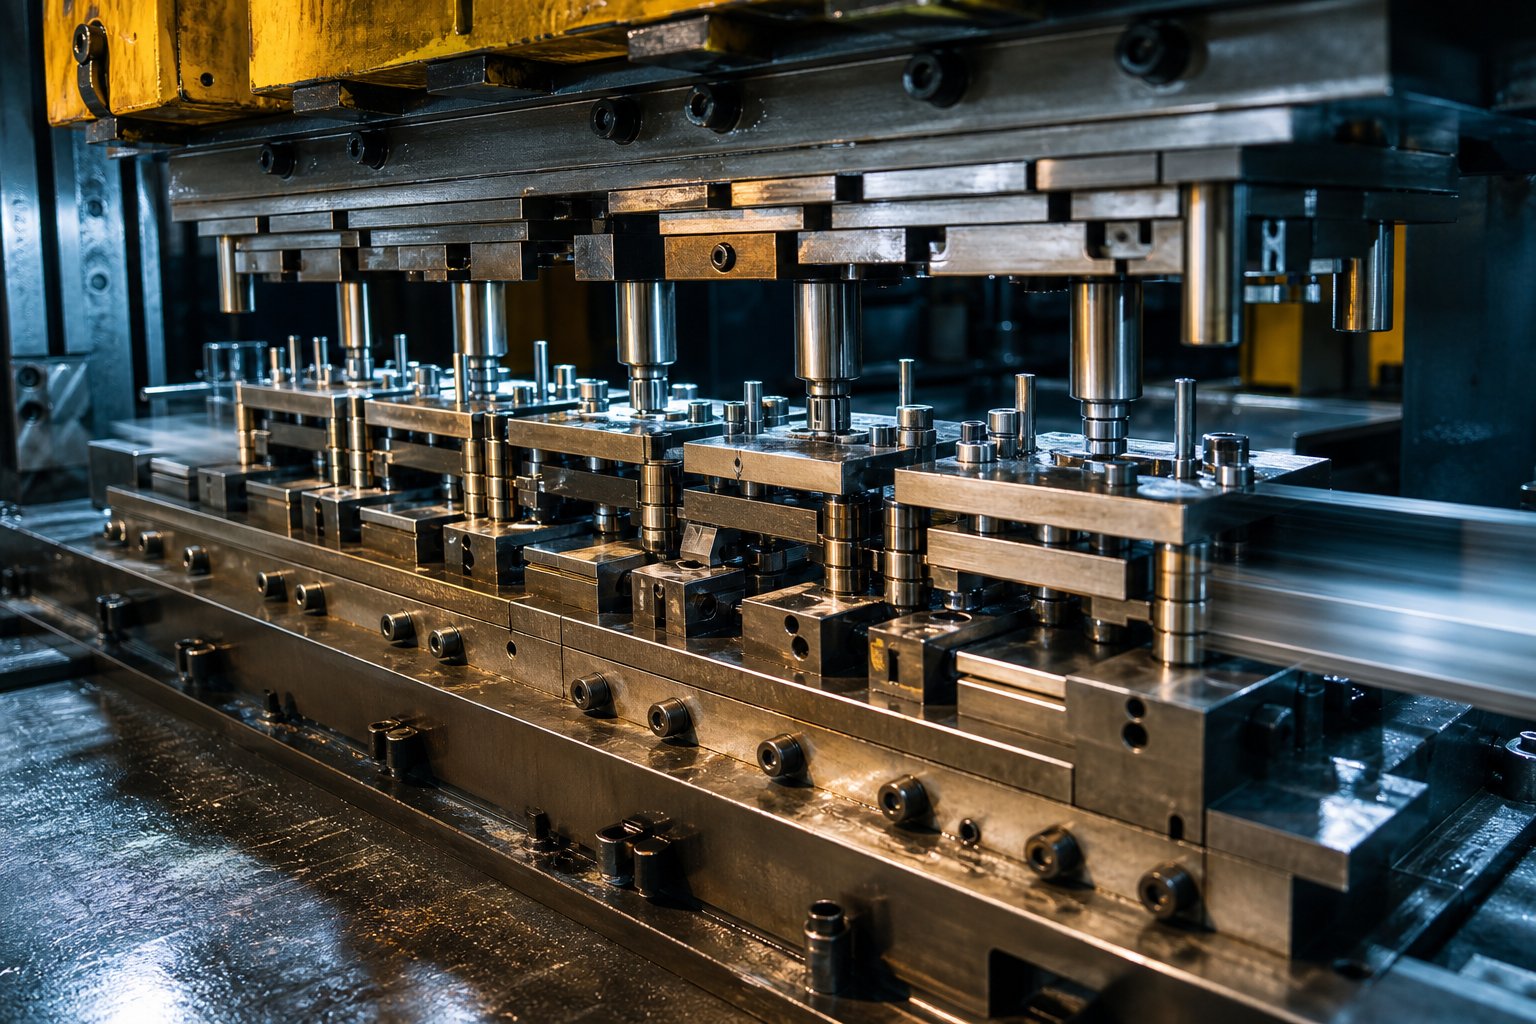
Прогрессивная штамповка — это процесс металлообработки с рулонной-подачей, при котором непрерывная полоса металла проходит через несколько станций внутри одной матрицы, при этом каждая станция выполняет отдельную операцию - вырубки, прошивки, гибки или формовки - до тех пор, пока готовая деталь не отделится на последней станции.
Так,что такое прогрессивная кость? Это специализированный инструмент, содержащий последовательность рабочих станций, каждая из которых предназначена для постепенной обработки металлической полосы. Рулон листового металла подается в пресс, продвигается на фиксированное расстояние (называемое шагом) с каждым ходом и выходит как готовый компонент. Полоса остается соединенной на протяжении всего процесса с помощью несущих петель, что дает каждой станции стабильную опорную точку до тех пор, пока в ходе операции обрезки деталь не будет освобождена.
Независимо от того, являетесь ли вы инженером, определяющим допуски, или руководителем отдела закупок, сравнивающим затраты на-детали, основная идея одна и та же: один инструмент, несколько операций, непрерывный выпуск.
Почему этот процесс доминирует в крупносерийном-производстве
Прогрессивная штамповка металла стала стандартом для деталей массового-производства, поскольку она решает одновременно три задачи:
- Скорость- Высокоскоростные-прессы могут работать со скоростью 300+ ходов в минуту, производя тысячи готовых деталей каждый час.
- Повторяемость- Пилотные штифты и фиксированная геометрия матрицы означают, что миллионная деталь по размерам идентична первой.
- Минимальное обращение- Полоса проходит через матрицу, что исключает ручную загрузку между операциями и связанные с этим изменения.
Эти преимущества суммируются в масштабе. Затраты на рабочую силу на деталь падают до долей цента, инвестиции в оснастку амортизируются за миллионы циклов, а отходы из-за ошибок оператора практически исчезают. Для деталей, требующих нескольких элементов - отверстия, изгибы, фасонные выступы - прогрессивная штамповка объединяет то, что в противном случае было бы отдельными установками, в единый непрерывный цикл.
Настоящий вопрос не в том, работает ли этот процесс. Он точно понимает, какой вклад каждая станция вносит в финальную часть - и где продуманные проектные решения приводят к измеримой экономии средств.
Как работает процесс прогрессивной штамповки, станция за станцией
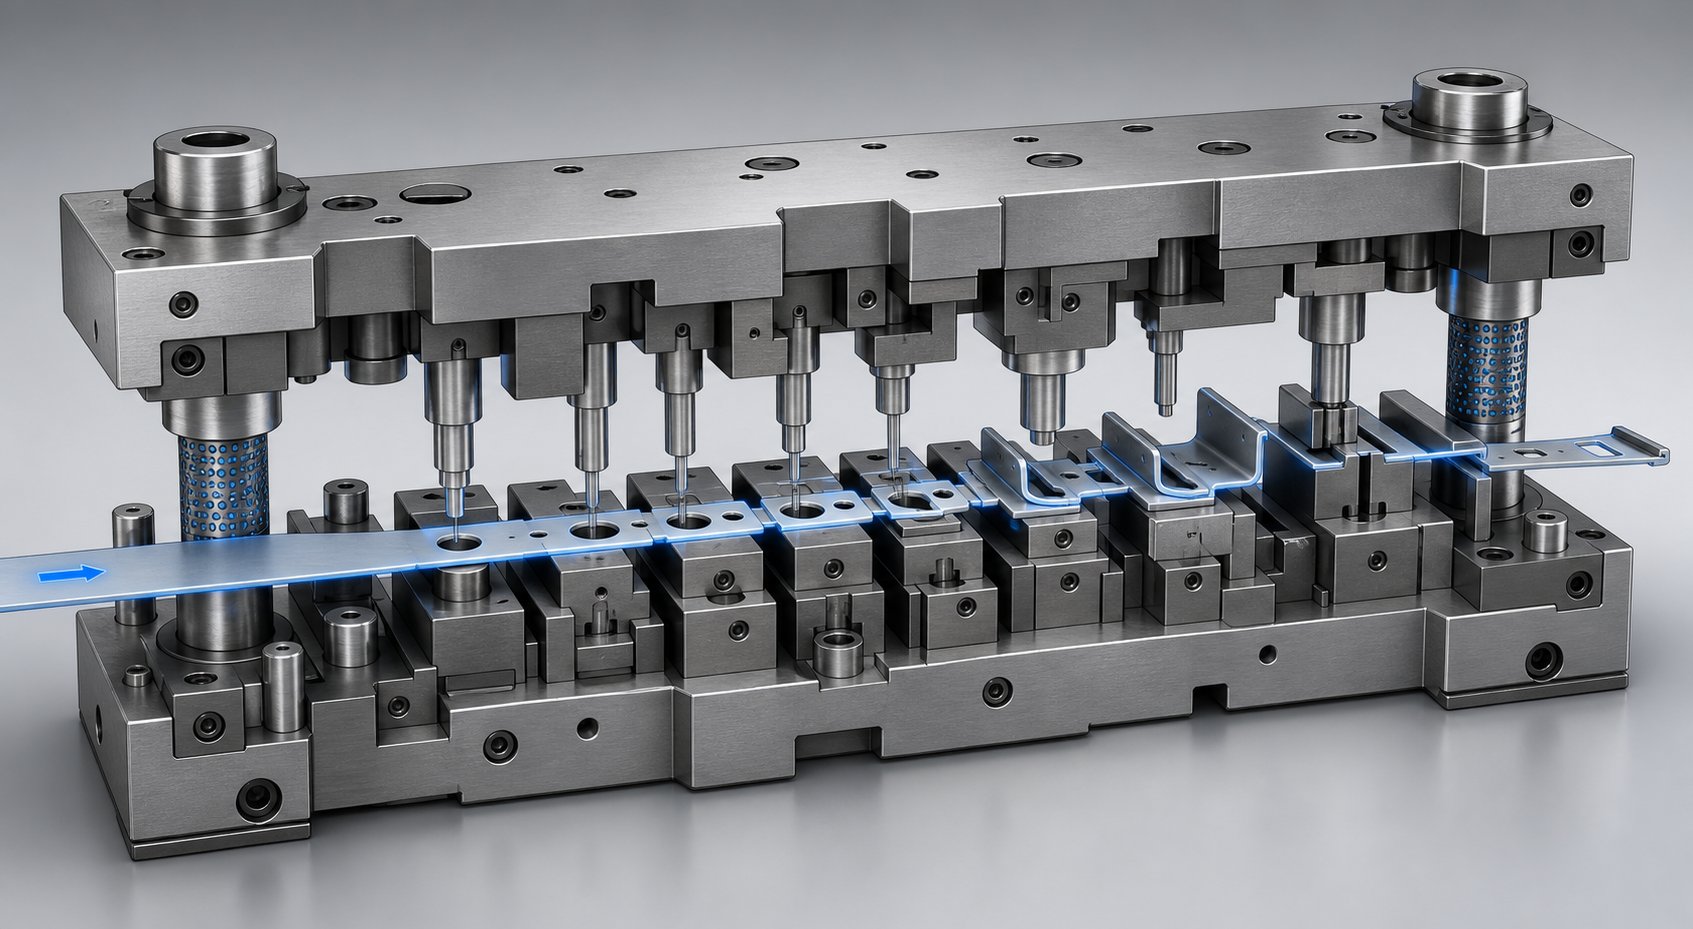
Представьте себе кронштейн электрического разъема - — небольшую деталь с направляющими отверстиями, выступом и точным вырезом. Он начинается с плоской катушки из медного сплава и выходит из матрицы в виде готового компонента, и все это за доли секунды. Пониманиекак работает штамповочный прессна этом уровне показывает, почему процесс штамповки требует такого тщательного проектирования на каждой станции.
Стрип-кормление и пилотная регистрация
Рулонная заготовка поступает в прогрессивный штамповочный пресс через автоматизированную систему подачи для штамповки -, обычно это механизм рулонной или захватной подачи. В роликовых механизмах подачи используются спаренные ролики, которые вращаются на заданное расстояние за ход, чтобы продвигать полосу на определенную длину шага. В устройствах подачи с захватом используется возвратно-поступательный зажим, который захватывает и тянет полосу вперед, что часто предпочтительнее для более толстых материалов или больших длин подачи.
Контроль высоты имеет решающее значение. По данным журнала Metal Forming Magazine, такие факторы, как ход-подъёмника полосы и расстояние между устройством подачи и матрицей, могут привести к ошибкам шага, если время закрытия подающих-валков откалибровано неправильно. Даже доли миллиметра застревания приводят к браку деталей.
Когда полоса достигает каждой станции, конические направляющие штифты опускаются в заранее-пробитые направляющие отверстия, чтобы зарегистрировать точное положение полосы. Это обеспечивает точность выравнивания в пределах ±0,001 дюйма (0,025 мм) - и такую повторяемость, которая обеспечивает постоянство допусков на протяжении миллионов циклов.
Логика последовательности на станциях
Операции в прогрессивной штамповочной машине организованы не произвольно. Последовательность действий следует строгой логике формования, предназначенной для защиты целостности детали:
- Пирсинг пилотного отверстия- Создан сначала для установления данных регистрации для всех станций ниже по течению.
- Особенности пирсинга и перфорации- Отверстия и вырезы образуются, пока полоса еще плоская, что предотвращает деформацию, которая может возникнуть при продавливании после изгиба.
- Надрез- Перед изгибами вырезаются рельефные насечки, чтобы исключить концентрацию напряжений и наложение материала на линиях сгиба.
- Формирование и гибка- Выступы, фланцы и углы формируются постепенно: простые формы предшествуют сложным.
- Чеканка или тиснение- Мелкие детали и уточнения размеров применяются к уже-сформированной геометрии.
- Отсечение и разделение- Готовая деталь отделяется от несущей полосы на конечной станции.
Почему этот приказ? Пробивка перед формованием предотвращает деформацию отверстия - круглое отверстие, пробитое в плоскую полосу, остается круглым, но пробивка после изгиба создает напряжение, которое удлиняет его. Надрез перед сгибанием освобождает материал, который в противном случае деформировался бы или треснул бы на сгибе. На протяжении всего процесса держатели удерживают полосу соединенной, обеспечивая структурную устойчивость, поэтому на каждой станции имеется жесткая заготовка, на которую можно воздействовать.
Для типичного кронштейна разъема может потребоваться от 6 до 12 станций. Высокоскоростные-прогрессивные штамповочные прессы, работающие со скоростью от 200 до 400+ ходов в минуту, могут производить тысячи таких деталей в час -, каждая из которых идентична предыдущей.
Окончательное разделение и выброс деталей
На последней станции отрезной пуансон отделяет готовую деталь от несущей полосы. Деталь падает через матрицу или выбрасывается подпружиненными-штифтами в желоб для сбора под прессом. Между тем, оставшаяся полоса скелета - теперь представляет собой просто ленту лома -, выходящую из матрицы и наматывающую на барабан для переработки.
Весь процесс последовательной штамповки, от подачи рулона до выброса детали, происходит в непрерывном движении. Никакой паузы между деталями, никакого ручного переноса, никакой пере-установки. Каждый ход пресса одновременно перемещает каждую станцию, что означает, что в каждом цикле параллельно выполняются шесть или более операций.
Именно эта параллельная эффективность делает процесс штамповки таким продуктивным в больших объемах. Но это также означает, что сам инструмент - пуансоны, блоки штампов, съемники и направляющие внутри штампа - должны функционировать как тесно интегрированная система. Взаимодействие этих компонентов определяет как качество детали, так и долговечность штампа.
Критические компоненты кристалла и как они взаимодействуют
Штамповочная матрица с прогрессивной штамповкой снаружи может выглядеть как цельный стальной блок, но если ее открыть, вы обнаружите десятки прецизионных-деталей штампа для шлифованной штамповки, работающих согласованно. Каждый компонент выполняет одну задачу, но ни один из них не может функционировать без других. Думайте об этом как о механическом оркестре, - одна часть которого не--настроена, и все выступление развалится.
Пуансоны, матрицы и съемники
Пластина пуансона расположена в верхней половине матрицы и несет на себе все режущие и формовочные пуансоны. Эти пуансоны - доступны в круглых, продолговатых или нестандартных профилях - погружаются в материал полосы при каждом ходе пресса, чтобы пробивать отверстия, срезать профили или формировать геометрию. Их форма соответствует функциям, необходимым на каждой станции.
Под полосой блоки штампов обеспечивают геометрию сопряжения. В каждом блоке штампа имеются прецизионные-отверстия (называемые кнопками штампа), соответствующие пуансонам, указанным выше. Зазор между пуансоном и кнопкой штампа - обычно составляет 5-10 % толщины материала с каждой стороны - определяет качество кромки и срок службы инструмента. Слишком сильно, и ты перегружаешь удар; слишком свободно, и на детали образуются заусенцы.
Съемная пластина завершает трио. Как поясняет компания Wisconsin Metal Parts, съемная пластина выполняет две важные задачи: прижимает материал к матрице во время работы и снимает материал с пуансонов при обратном ходе. Без него полоса прилипала бы к пуансонам и тянулась вверх, разрушая деталь и потенциально повреждая матрицу.
Пилоты, подъемники и направляющие
Пилоты — это-булавки с пулевидными носами, которые опускаются в заранее-отверстия на каждой станции. Они обеспечивают окончательную коррекцию положения, превосходящую возможности механизма подачи, - устанавливая полосу в точное положение при каждом отдельном движении. Такая точность совмещения позволяет сохранять расположение отверстий, кромок и формованных элементов в пределах допусков для миллионов деталей.
Подъемники штамповочной матрицы представляют собой подпружиненные-штифты или направляющие, которые поднимают полосу с нижней поверхности штампа после завершения каждого хода. Поднимая полосу, они создают зазор, благодаря которому материал может свободно продвигаться к следующей станции, не волочась по формующим поверхностям и не цепляясь за края матрицы. Это звучит просто, но неправильная высота подъемника или сила пружины приводят к ошибкам при подаче, которые каскадом распространяются на каждую следующую станцию.
Направляющие приклада проходят по обеим сторонам полосы, создавая канал, предотвращающий боковой снос. Они обеспечивают прямое прохождение материала катушки через матрицу, поэтому направляющие штифты могут выполнять свою работу по точной-настройке, не сталкиваясь с серьезными перекосами.
Как компоненты работают вместе как система
Во время цикла прессования верхний башмак матрицы опускается, направляемый прецизионными направляющими штифтами и втулками (часто шарикового-подшипникового типа в высокоскоростных-инструментах с прогрессивной матрицей), которые поддерживают выравнивание с точностью до десятых долей тысячной. Стриппер сначала контактирует с полосой, зажимая ее. Затем пуансоны проходят через съемник для выполнения операций резки или формования на блоках штампов, расположенных ниже. При обратном ходе съемник удерживает материал, а пуансоны аккуратно втягиваются. Затем подъемники поднимают полосу, механизм подачи продвигает ее на один шаг, и цикл повторяется.
Каждая штамповая матрица зависит от плавности этого взаимодействия. Сепараторы роликовых подшипников в наборе штампов обеспечивают возврат верхних и нижних башмаков в одно и то же положение цикл за циклом. Опорные пластины за вставками предотвращают попадание закаленного инструмента в более мягкие башмаки матрицы при повторяющихся ударах. Пяточные блоки выдерживают удары, которые испытывают боковую-нагрузку от односторонних-порезов. Это интегрированная система, в которой каждый компонент защищает другие.
| Компонент | Функция | Типичный материал |
|---|---|---|
| Перфорационная пластина | Удерживает и позиционирует режущие/формующие пуансоны | Инструментальная сталь A2 или D2. |
| Удары | Проколоть, заготовить или сформировать полосовой материал | D2, M2 или карбид вольфрама |
| Блоки штампов/кнопки штампов | Обеспечить сопряжение режущей кромки и формовочной полости. | Пластины из инструментальной стали D2 или твердосплавные пластины |
| Съемная пластина | Зажимы плоские; снимает материал с пуансонов при возврате | Инструментальная сталь А2 (закаленная) |
| Пилотные штифты | Регистрация положения полосы на каждой станции | Быстрорежущая-сталь M2 |
| Лифтеры | Поднимите полосу для плавного продвижения подачи. | Цементируемая-легированная сталь |
| Руководства по акциям | Предотвращение бокового сноса полосы | Инструментальная сталь А2 или закаленный сплав. |
| Направляющие пальцы и втулки | Точно выровняйте верхнюю и нижнюю половины матрицы. | Втулки из закаленной инструментальной стали/алюминиевой бронзы |
| Опорные пластины | Защищайте башмаки штампа от ударных сил пуансона | Закаленная инструментальная сталь |
| Башмаки матрицы (верхние/нижние) | Структурный фундамент; смонтировать все компоненты | Среднеуглеродистая сталь 1045 или чугун |
Выбор материалов в этой таблице не произволен. Штамповочные штампы большего-объема используют D2 или твердосплавные вставки на станциях резки, поскольку эти материалы устойчивы к абразивному износу в течение миллионов циклов. В инструментах меньшего-объема можно использовать сталь A2 -, более прочную и менее склонную к сколам, хотя она быстрее тупится. Решение всегда сводится к соотнесению срока службы инструмента и первоначальных затрат.
Самое главное — это то, как выбор материала и геометрическая точность сочетаются во всех этих компонентах. Идеально заточенный пуансон в сочетании с изношенной кнопкой штампа по-прежнему дает плохие детали. Безупречная матрица в сочетании со слабыми подъемниками по-прежнему приводит к сбоям в подаче. Повышение производительности штампового инструмента зависит от системы, а не от какой-либо отдельной детали -, и понимание этой системы — это то, что отличает надежное производство от постоянного устранения неполадок.
Выбор материала и поведение металлов при штамповке
Компоненты штампа определяют механическую точность операции прогрессивной штамповки, но металлическая полоса, проходящая через эти станции, имеет свою собственную задачу. Каждый сплав по-разному реагирует на силы резания, изгиба и формовки внутри матрицы. Некоторые металлы пружинят после формовки. Другие работают-укрепляются в середине-процесса и внезапно сопротивляются работе следующей станции. Некоторые из них натирают поверхности пуансона и уничтожают срок службы инструмента за считанные часы.
Выбор подходящих материалов для прогрессивной штамповки — это не просто закупки -, он напрямую влияет на настройки зазора штампа, стратегии смазки, выбор материала пуансона и даже последовательность станций.
Поведение стали, алюминия и медных сплавов
Каждое семейство металлов обеспечивает предсказуемое поведение штампа для прогрессивной штамповки. Понимание этих тенденций заранее позволяет избежать дорогостоящих проб-и-ошибок в пресс-центре.
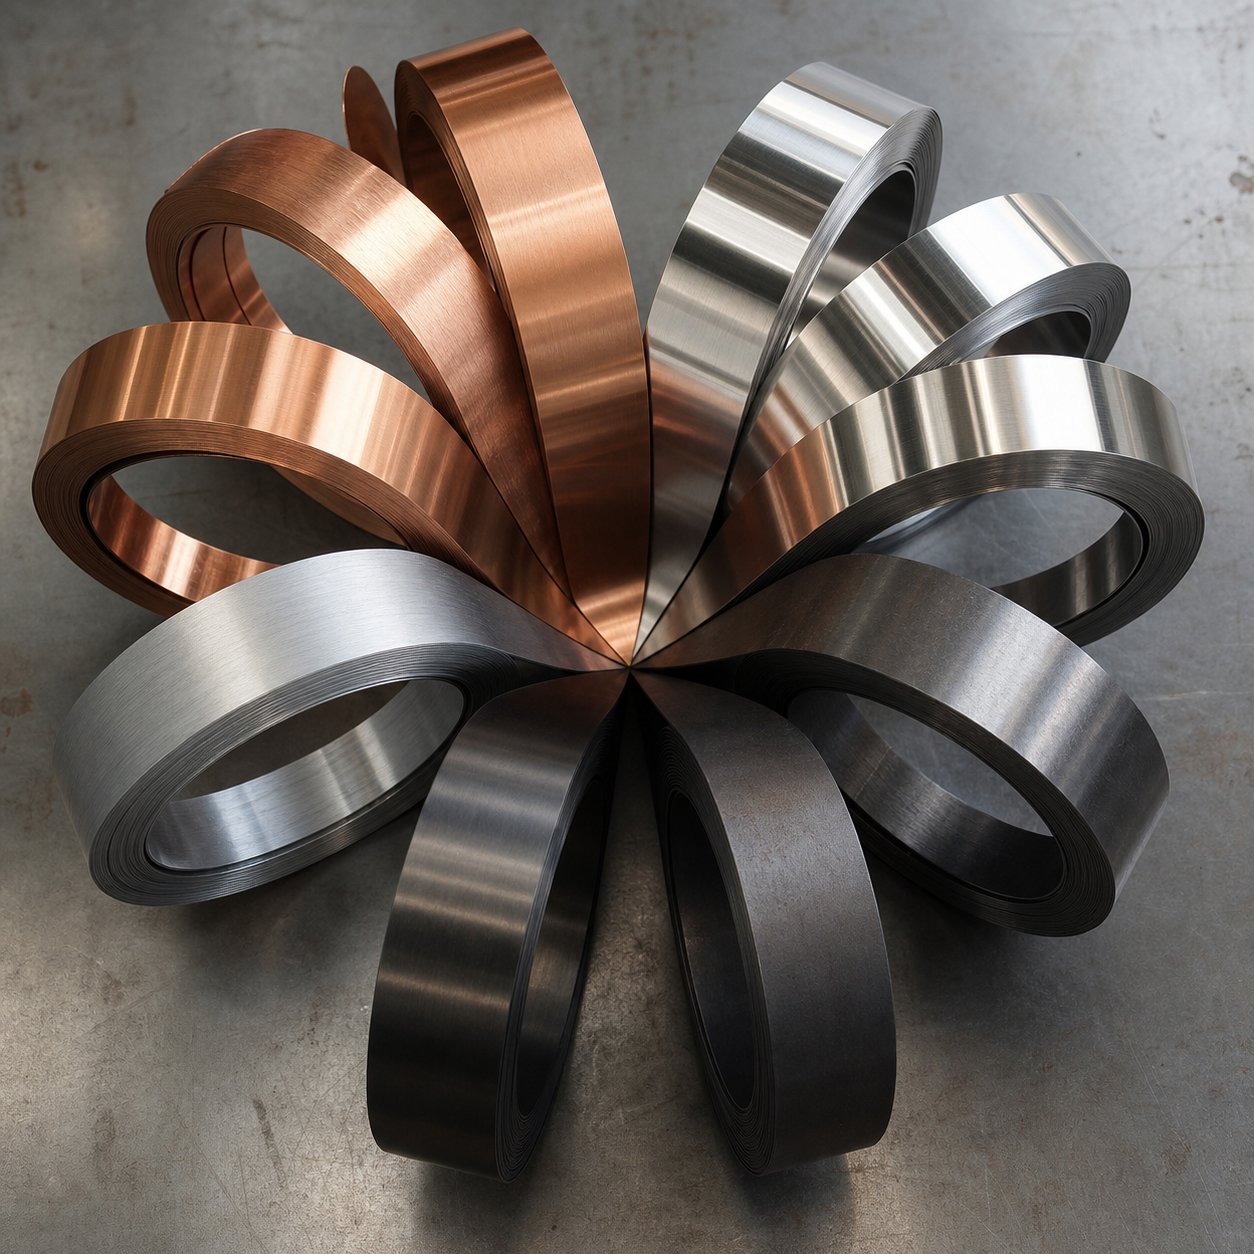
Углеродистая сталь – это рабочая лошадка для-тиснения больших объемов. Марки с низким-углеродом (от C1008 до C1020) обеспечивают отличную формуемость, низкую упругость-и предсказуемое поведение в течение миллионов циклов. Прогрессивная штамповка из углеродистой стали работает эффективно, поскольку материал прощает -, он выдерживает крутые изгибы без растрескивания и не подвергает инструмент агрессивному износу. Однако чем выше содержание углерода в стали, тем тверже и хрупкее она становится, что увеличивает нагрузку на пуансон и сокращает срок службы матрицы.
Высокопрочная-стальвызывает значительную тенденцию-возврата. КакCepTechпримечание: модуль упругости определяет, насколько упругое восстановление материал демонстрирует после деформации - более низкий модуль означает большую упругость-обратно. Высокопрочные-стали накапливают упругую энергию во время изгиба, которая частично высвобождается при втягивании пуансона, вызывая раскрытие образовавшихся углов. Конструкторы штампов компенсируют это чрезмерным-изгибом: ориентируясь на форму 92-градусов для достижения окончательного угла в 90 градусов после расслабления пружины.
Нержавеющая стальпредставляет собой другую задачу - по усилению работы. Каждая операция формовки увеличивает твердость поверхности в деформированной зоне, в результате чего последующие станции сталкиваются с все более твердым материалом. Аустенитные марки (304, 316) являются особенно агрессивными упрочнителями. Это означает, что зазоры штампов должны быть шире, чем у эквивалентов из углеродистой стали, а для пуансонов требуются более твердые инструментальные стали или твердосплавные пластины, чтобы выдерживать повышенные силы резания. Нержавеющая сталь также требует более интенсивной смазки, чтобы предотвратить истирание между заготовкой и поверхностями штампа.
Алюминийлегкий и легко формуемый, но создает риск истирания. Алюминий имеет тенденцию к холодной-приварке к поверхностям штампов и штампов под давлением, образуя материал, который повреждает последующие детали и повреждает инструменты. Для прогрессивной штамповки алюминия требуются полированные поверхности матрицы, специальные покрытия (TiN или DLC на пуансонах) и агрессивная смазка для противодействия этой тенденции к адгезии. Зазоры в матрице обычно меньше, чем у стали -, примерно на 4-6 % толщины материала с каждой стороны, поскольку мягкость алюминия позволяет производить чистую резку при более узких зазорах.
Медные и латунные сплавыпредставляют собой наиболее безопасные для штамповки-материалы, используемые в прогрессивных штампах. Прогрессивная штамповка меди отличается превосходной пластичностью металла и низкой скоростью закалки-, что позволяет выполнять крутые изгибы и сложные формы без образования трещин. Прогрессивная штамповка латуни в равной степени подходит -, содержание цинка в латуни улучшает обрабатываемость, сохраняя при этом хорошую формуемость. Оба материала плавно проходят через формовочные станции, создают минимальные заусенцы при правильных зазорах и щадят инструмент по сравнению с черными металлами. Их основным ограничением является более низкая прочность на разрыв, что означает, что формованные элементы должны быть спроектированы с использованием адекватной материальной поддержки, чтобы избежать деформации при эксплуатации.
Соответствие материала требованиям к деталям
Инженеры не выбирают металлы по отдельности. В процессе выбора балансируется то, что готовая деталь должна вести себя в процессе эксплуатации, и то, как материал будет вести себя внутри штампа. Вот как обычно работает логика принятия решения:
- Электропроводность- Преобладают медь и ее сплавы. Контакты батареи, шины и клеммы разъемов требуют минимального сопротивления, а пластичность меди делает ее естественно подходящей для прогрессивной штамповки.
- Коррозионная стойкость- Из нержавеющей стали (серии 300) используются медицинские инструменты, компоненты пищевой промышленности и морское оборудование, где ржавчина или биологическое загрязнение недопустимы.
- Снижение веса- Алюминий используется в автомобильных и аэрокосмических кронштейнах, радиаторах и конструкционных зажимах, где каждый грамм имеет значение для экономии топлива.
- Ограничения по стоимости- Прогрессивная штамповка из углеродистой стали применяется к кронштейнам-, зажимам и крепежу общего назначения, где стоимость материала напрямую влияет на прибыль, а требования к производительности умеренные.
Направление волокон добавляет еще один аспект этому решению. Листовой металл имеет предпочтительное направление прокатки, а изгибы, выполненные перпендикулярно волокнам, обеспечивают более чистый результат с меньшим риском растрескивания кромок. Изгибы, параллельные направлению волокон, требуют больших радиусов, чтобы избежать трещин -, особенно при более твердых закалках. Прогрессивные конструкторы штампов ориентируют расположение полосы так, чтобы критические изгибы по возможности пересекали волокна, даже если это означает несколько меньший расход материала из рулона.
| Материал | Рейтинг формуемости | Типичные применения | Рекомендации по прогрессивной штамповке |
|---|---|---|---|
| Низко-углеродистая сталь (C1008–C1020) | Высокий | Кронштейны, зажимы, общая фурнитура | Прощающий; низкая пружина-спина; стандартные зазоры (8-10% на сторону) |
| Высокопрочная-сталь (HSLA) | Умеренный | Структурные автомобильные компоненты | Значительный откат-назад; требуется компенсация пере-изгиба; более высокий тоннаж |
| Нержавеющая сталь (304/316) | Умеренный | Медицинские приборы, пищевое оборудование | Работа быстро затвердевает; требует более широких зазоров и более тяжелой смазки |
| Алюминий (5052, 6061) | Высокий | Радиаторы, автомобильные кронштейны, корпуса | Риск раздражения; более узкие зазоры; требует инструментов с покрытием и полированных поверхностей |
| Медь (C110, C102) | Очень высокий | Электрические контакты, шины, клеммы | Отличная пластичность; бережное отношение к инструментам; низкая пружина-спина |
| Латунь (C260, C270) | Очень высокий | Соединители, декоративная фурнитура, клапаны | Легко формировать; минимальные заусенцы; хорошая обрабатываемость снижает износ пуансона |
Компромиссы-в этой таблице показывают кое-что важное: самый дешевый материал не всегда является самым экономичным выбором, если учесть расходы на обслуживание матрицы, затраты на смазку и процент брака. Для прогрессивной штамповки стали может потребоваться недорогое сырье, но марка нержавеющей стали, которая активно изнашивается, может привести к тому, что затраты на техническое обслуживание оснастки будут достаточно высокими, чтобы изменить уравнение. И наоборот, более высокая стоимость материала за фунт меди часто компенсируется более длительным сроком службы штампа и более высокими скоростями прессования из-за более низких усилий формовки.
Поведение материала не только влияет на то, что происходит внутри кристалла -, оно также определяет, какая архитектура кристалла имеет смысл в первую очередь. Детали, требующие глубокой вытяжки или исключительной формуемости, могут выходить за рамки возможностей прогрессивной матрицы, в результате чего возникает вопрос, когда лучше подойдет передаточная матрица или составная матрица.
Прогрессивная матрица, трансферная матрица и составная матрица
Не каждая деталь принадлежит прогрессивной матрице. Некоторым геометриям нужно больше места. Некоторым требуется глубокая вытяжка, которую невозможно выполнить с помощью полосового-процесса. Знание типов доступных штампов для штамповки - и того, в чем каждый из них превосходит -, позволит вам не переусердствовать-с проектированием оснастки или не потерять производительность.
Прогрессивная штамповка против трансферной штамповки
Определяющая разница сводится к тому, как заготовка перемещается между станциями. Прогрессивные матрицы удерживают деталь прикрепленной к несущей ленте на протяжении всей операции - полоса продвигается на один шаг за ход, и каждая станция воздействует на неподвижно-скрепленную заготовку. При штамповке с трансферной штамповкой применяется принципиально иной подход: заготовка отделяется от полосы на первой станции, затем механические пальцы или челночные механизмы физически перемещают отдельную заготовку с одной станции штампа на другую.
Почему это имеет значение? Поскольку крепление ленты ограничивает глубину вытяжки. Прогрессивные штампы для штамповки лучше всего подходят для небольших и плоских деталей - электрических контактов, кронштейнов, зажимов -, где глубина вытяжки остается в пределах примерно одной толщины материала. Трансферные штампы устраняют это ограничение. Как только заготовка освободится от полосы, ее можно будет глубоко-вытянуть, перерисовать и зафланцовать на нескольких станциях, не нарушая при этом геометрию выступа держателя. Подумайте о кожухах, автомобильных чашеобразных корпусах-форме или больших конструкционных панелях.Китс Производствоотмечает, что штамповка с переносом штампов особенно подходит для производства деталей и труб глубокой-вытяжки именно потому, что отделение полосы происходит на ранних стадиях процесса.
Компромисс-? Трансферные штампы работают медленнее. Механический механизм передачи между станциями не может соответствовать скорости катушки, просто продвигающейся через прогрессивные матрицы со скоростью 300+ ходов в минуту. Трансферные прессы обычно работают в диапазоне 20-60 ходов для более крупных деталей.
Прогрессивная штамповка против сложной штамповки
Сложная штамповка занимает противоположный конец спектра сложности. Там, где прогрессивные штампы распределяют операции по нескольким станциям, составной штамп выполняет несколько операций резания - вырубки и прошивки - за один ход на одной станции. Деталь выполняется одним ударом.
Звучит эффективно? Это для правильных частей. Составные матрицы превосходно подходят для обработки плоских деталей, требующих строгой соосности между внутренними и внешними элементами - шайб, простых колец или заготовок колес, где отверстие должно быть идеально центрировано относительно внешнего диаметра. Поскольку все выполняется одновременно, при передаче от станции-к-станции не возникает совокупной ошибки позиционирования.
Ограничением является геометрическая сложность. Составные штампы предназначены только для операций резки -, они не могут выполнять гибку, формование или поступательное формование. Если для вашей детали требуется трехмерная-геометрия, штамповка составной штамповкой вам этого не поможет. Прогрессивные штампы обрабатывают те последовательности нескольких-операций, в которых конечная деталь имеет изгибы, формы и элементы, требующие последовательной обработки.
Критерии принятия решения для выбора правильного метода
Выбор между этими штампами и методами штамповки заключается не в том, что «лучше» -, а в сопоставлении возможностей процесса с требованиями к деталям. Вот как действует система принятия решений по наиболее важным критериям:
| Критерии | Прогрессивная матрица | Трансферная матрица | Составная матрица |
|---|---|---|---|
| Диапазон размеров детали | От малого до среднего (обычно менее 150 мм) | От среднего до большого (до 600 мм+) | От малого до среднего (плоские профили) |
| Типичный порог громкости | 100,000+ частей (предпочтительны большие объемы) | 10 000-500 000 деталей | 50,000+ частей |
| Возможность сложности | Высокая (изгибы, формы, пробивка, чеканка) | Очень высокая (глубокая вытяжка, нарезание резьбы, накатка) | Низкий (только операции резки) |
| Стоимость-детали при объеме | Самый низкий для небольших сложных деталей | Умеренный (более медленное время цикла) | Низкий для простых плоских деталей |
| Инструментальные инвестиции | Высокий (мульти-станционный штамп) | Высокая (несколько штамповочных станций + передаточный механизм) | Нижний (матрица с одной-станцией) |
| Максимальная глубина вытяжки | Ограничено (~1x толщина материала) | Возможны глубокие розыгрыши (множественные перерисовки) | Неприменимо (только плоские детали) |
| Скорость производства | Очень высокий (200-400+ SPM) | Умеренный (20–60 об/мин для крупных деталей) | Высокий для простых деталей |
Быстрый способ принятия решения: если ваша деталь небольшая, требует множества функций, а объемы производства оправдывают использование оснастки, - прогрессивные штампы почти всегда являются ответом. Если деталь требует вытяжки глубже, чем толщина материала, или превышает ширину полосы, - вступает в силу штамповка переноса. Если вам нужна плоская деталь с концентрическими элементами умеренного объема и вы хотите снизить стоимость оснастки, - штамповка составным штампом подойдет идеально.
Настоящая сложность возникает, когда детали находятся в серых зонах между этими категориями. Кронштейн, который слишком глубок для прогрессивной формовки, может по-прежнему работать с креативным дизайном станции - или может потребовать использования инструментов для переноса, которые удваивают затраты на пресс. Эти пограничные решения — именно то место, где сохраняется опыт проектирования-для-технологичности.
Проектирование для технологичности в прогрессивной штамповке
Граничные решения между типами штампов часто сводятся к геометрии детали -, а геометрия — это именно то, чем вы управляете во время проектирования. Чем раньше вы примените правила технологичности к конструкции прогрессивного штампа, тем меньше дорогостоящих сюрпризов обнаружится во время испытаний. Элемент, который хорошо выглядит в САПР, может расколоть инструмент, деформировать отверстия или утилизировать материал, как только он попадет на пол пресса.
Проектирование для технологичности (DFM) при проектировании штампов для прогрессивной штамповки не ограничивает творческий подход. Речь идет о понимании того, как металл ведет себя под действием формирующих сил, и о проектировании с учетом этих физических реалий с самого начала.
Минимальные размеры элементов и правила от-до-кромки
Определенные размерные соотношения не-не подлежат обсуждению при проектировании штампов. Нарушьте их, и вы увидите искаженные отверстия, потрескавшиеся изгибы или удары, которые ломаются после нескольких тысяч ударов. Эти правила отражают многолетний опыт-производства, преобразованный в практические рекомендации:
- Минимальный диаметр отверстия должен равняться толщине материала.В полосе толщиной 1,0 мм необходимы отверстия диаметром не менее 1,0 мм. Отверстия меньшего размера перегружают поперечное сечение-пуансона, что приводит к преждевременной поломке и нестабильному качеству отверстий.
- Расстояние от отверстия-до-края должно быть как минимум в 1,5 раза больше толщины материала.Если разместить отверстия слишком близко к краю полосы, материала будет недостаточно, чтобы противостоять разрыву во время прокалывания. Для деталей большой толщины или приложений с высокими-нагрузками увеличьте толщину в 2 раза.
- Расстояние от отверстия-до-изгиба должно быть как минимум в 2 раза больше толщины материала.Отверстия, расположенные ближе этого порога, деформируются при изгибе по мере обтекания материала вокруг радиуса изгиба, превращая круглые отверстия в овалы.
- Минимальный радиус изгиба зависит от материала и направления зерна.В качестве базовой линии для большинства металлов принимается внутренний радиус, равный одной толщине материала (1t). Для более твердых сплавов, таких как нержавеющая сталь или алюминий 6061-T6, требуется усилие от 1,5 до 3 тонн, чтобы избежать растрескивания, особенно когда изгиб проходит параллельно направлению волокон.
- Минимальная длина фланца должна быть как минимум в 3 раза больше толщины материала.Более короткие фланцы не обеспечивают достаточного рычага для формовочного пуансона, чтобы обеспечить чистый и последовательный изгиб.
- Ширина моста между частями должна составлять минимум 1,25–1,5 т.Этот материал-носитель сохраняет стабильность ленты при ее продвижении через матрицу без коробления и перекручивания.
Это не консервативные рекомендации, которые можно преодолеть с помощью более совершенных инструментов. Они представляют собой границы, где металл перестает сотрудничать. Детали, спроектированные в этих пределах, работают быстрее, производят меньше дефектов и значительно продлевают срок службы штампа.
Оптимизация и моделирование компоновки полос
Расположение полосы - расположение деталей на рулонной ленте - напрямую влияет на использование материала. Хорошо-оптимизированная компоновка обеспечивает коэффициент использования более 75 %, то есть менее четверти сырья превращается в металлолом. Разница между посредственной компоновкой и оптимизированной может составлять тысячи долларов затрат на материалы при запуске миллиона-деталей.
Инженеры выбирают одну из нескольких стратегий компоновки в зависимости от формы детали. Однорядные-макеты являются самыми простыми: детали располагаются по прямой линии вдоль полосы. Угловая раскладка наклоняет детали, соединяя их профили, как кусочки головоломки, восстанавливая материал, который в противном случае был бы потрачен впустую. В двух-проходных макетах полосу пропускают второй раз, штампуя детали в оставшихся зазорах. Каждый подход сочетает экономию материалов и сложность конструкции штампа для штамповки металла.
Отрицательные и положительные обходные насечки в штампах для штамповки листового металла играют ключевую роль в эффективности укладки полосы. Эти выемки - врезаются в полосу на определенных станциях - создают зазор для сформированных элементов в соседних частях и позволяют несущей полосе изгибаться во время операций формовки без искажения шага. Положительные обводные насечки добавляют материал для обеспечения формовки, а отрицательные насечки удаляют его, чтобы предотвратить помехи. Правильная геометрия обводной канавки исключает конфликты между станциями-между-станциями, которые в противном случае потребовали бы дополнительных станций матрицы.
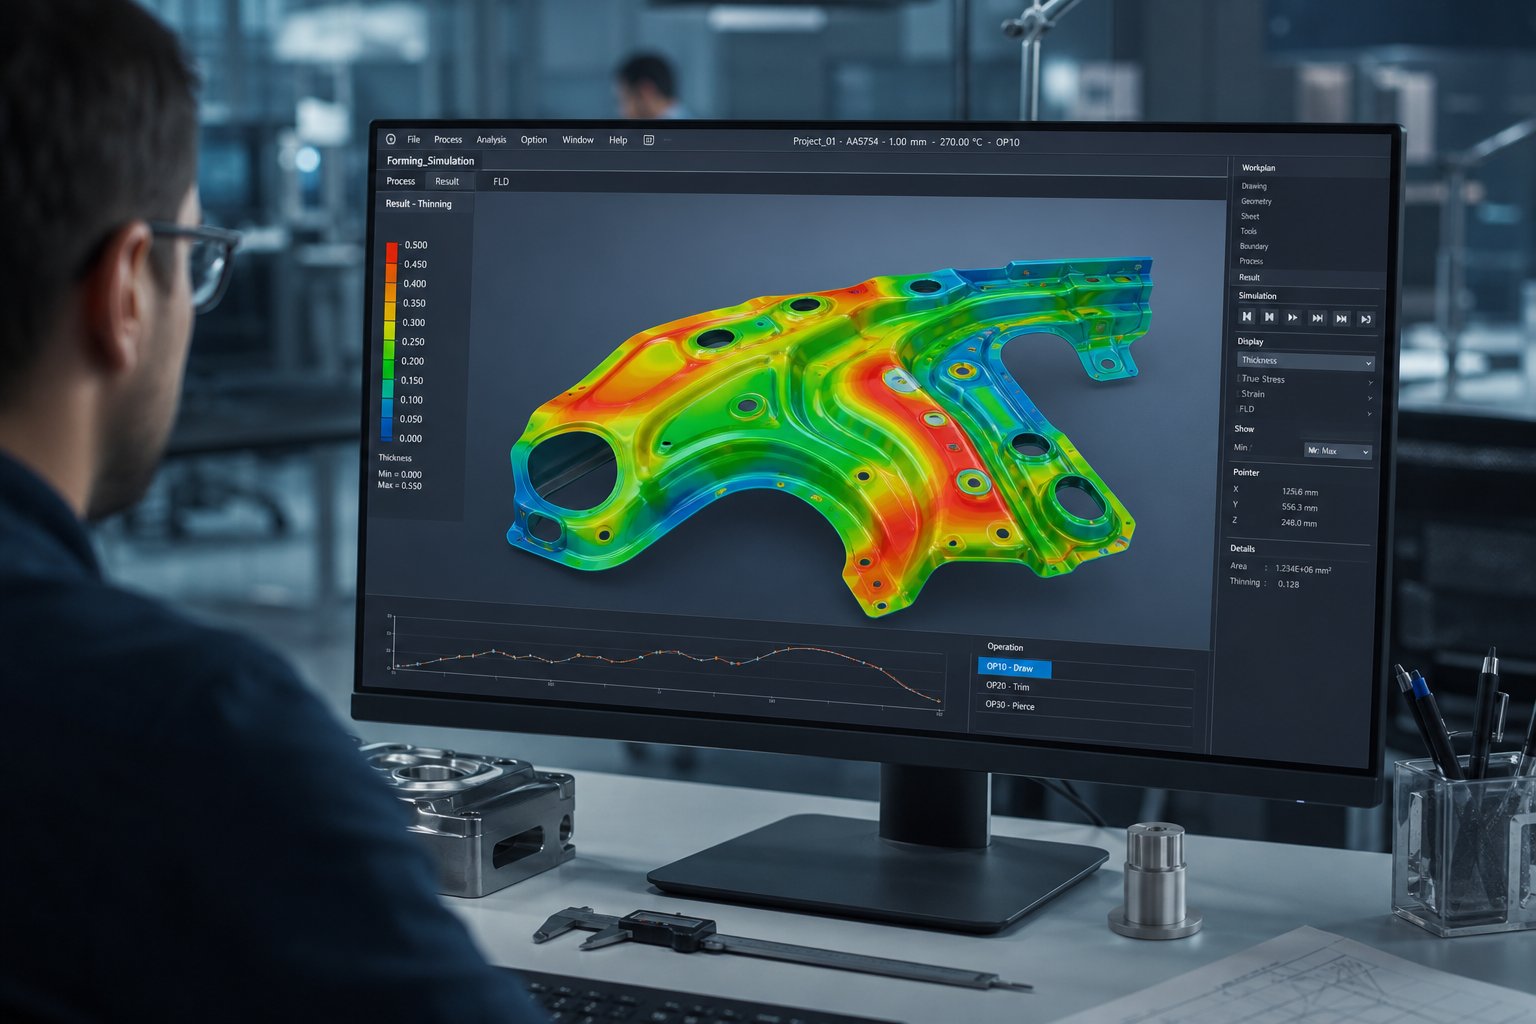
Конструкция современных прогрессивных штампов для штамповки во многом зависит от моделирования формовки перед резкой стали. Программное обеспечение для анализа методом конечных элементов (FEA) точно предсказывает, где материал будет чрезмерно истончаться, где пружина-выведет образовавшиеся углы за пределы допуска и где во время рисования появятся морщины.Кейсайтсообщает, что виртуальные испытания штампов позволяют производителям прогнозировать и предотвращать дефекты на ранних стадиях проектирования, заменяя дорогостоящие методы-и-ошибок, которые когда-то доминировали в прогрессивной разработке штампов.
Моделирование также учитывает-компромисс-счета станций. Добавление большего количества станций к штампу увеличивает стоимость оснастки, но может улучшить качество детали за счет распределения сил формовки на более плавные этапы. FEA помогает инженерам найти золотую середину - — минимальное количество станций, необходимое для достижения заданной геометрии, не превышая пределов утончения материала или допусков-возврата. Для сложных деталей моделирование может показать, что разделение одной агрессивной формы на две последовательные станции полностью устраняет риск растрескивания, оправдывая дополнительные затраты на штампы за счет уменьшения количества отходов и более высоких скоростей пресса.
Направление волокон также влияет на решения по планировке. Критические изгибы должны по возможности пересекаться перпендикулярно направлению прокатки, поскольку изгиб по волокнам увеличивает риск растрескивания -, особенно при более твердых закалках. Иногда это означает, что нужно ориентировать полосу в менее эффективном для материала направлении,-принимая немного более высокий уровень брака, чтобы обеспечить одинаковое качество гибки каждой детали. Моделирование дает количественную оценку этого компромисса-, показывая, насколько именно улучшается формуемость по сравнению с тем, насколько снижается использование материала, давая инженерам точные цифры вместо догадок.
Отдача от инвестиций в анализ и моделирование DFM на начальном этапе измерима: меньшее количество модификаций штампов после испытаний, более быстрое производство-готовых инструментов, более низкий уровень брака и штампы, которые выполняют миллионы циклов без хронических проблем, от которых страдают плохо спроектированные инструменты. Эта экономия незаметно увеличивается для каждой произведенной детали -, и именно здесь начинает обретать форму реальная история затрат прогрессивной штамповки.
Структура затрат и анализ-объемов безубыточности
Экономия DFM увеличивается с каждым циклом -, но она имеет значение только в том случае, если объем изначально оправдывает создание кубика. Процесс прогрессивной штамповки- увеличивает затраты на инструменты, и понимание того, куда именно уходят эти деньги, поможет вам спрогнозировать, когда инвестиции начнут окупаться.
Что влияет на затраты на оснастку для прогрессивных штампов
Почему прогрессивный подход стоит так дорого? Потому что вы превращаете автоматизированный завод в единый стальной блок. Каждая деталь с вашей стороны - каждое отверстие, изгиб, форма и обрезка - требует соответствующей станции в штампе, и каждая станция требует прецизионной-механической обработки пуансонов, блоков штампов и направляющих. Стоимость напрямую зависит от сложности.
В стоимости инструмента преобладают четыре фактора:
- Количество станций- Штамповка с 15 станциями требует значительно больше времени обработки на станке с ЧПУ и электроэрозионной обработки, чем штамп с 5 станциями.Данные отраслиподтверждает, что механическая обработка и сложность составляют 30-50% общей стоимости штампа.
- Материал штампа- В штампах для штамповки из прогрессивного твердого сплава используются вставки из карбида вольфрама на станциях с высоким-износом, чтобы выдержать миллионы циклов, но твердый сплав стоит значительно дороже, чем стандартная инструментальная сталь D2 или SKD11. При более коротких производственных циклах предварительно-закаленные стали снижают первоначальную стоимость за счет более ранних интервалов технического обслуживания.
- Требования к допускам- Более жесткие допуски требуют более тонкого измельчения, более точной термической обработки и более длительных периодов испытаний. Одна только фаза опробования и проверки обычно составляет 10–15% от общей стоимости кристалла.
- Требования к жизни- Для штампа, рассчитанного на 10 миллионов ударов, требуются материалы премиум-класса и прочная конструкция, чего нет для инструмента на 500 000 ударов. Ожидаемый срок службы напрямую влияет на марку материала, размер компонентов и наличие резервного пуансона.
Для прецизионных компонентов среднего-размера стоимость прогрессивного штампового инструмента обычно варьируется от 30 000 до более 250 000 долларов США в зависимости от этих переменных. Более простая геометрия кронштейнов может стоить около 15 000 долларов, в то время как сложные детали, требующие жестких допусков и множества станций формовки, стоят намного дороже 60 000 долларов. Один только материал штампа составляет 20–40% от общего объема инвестиций.
По-экономике по частям и безубыточности по объему-
Вот где математика переворачивается. Эти высокие первоначальные затраты делятся на каждую деталь, которую производит штамп -, и при больших объемах вклад инструмента в расчете на-единицу сокращается до долей цента.
Рассмотрим арифметику: штамп стоимостью 50 000 долларов, производящий 500 000 деталей, добавляет всего 0,10 доллара к стоимости оснастки за штуку. Тот же штамп, производящий всего 5000 деталей? Это составляет 10 долларов США за деталь только за инструменты -, без учета материала и времени прессования. Эта логика амортизации объясняет, почему высокоскоростная прогрессивная штамповка имеет экономический смысл только при превышении определенных пороговых значений объема.
Прогрессивная штамповка становится экономически-эффективной, когда годовой объем производства превышает 50 000 единиц. Ниже этого порога вклад инструмента в расчете на деталь перевешивает-экономию времени цикла. Выше этого уровня затраты на-единицу падают настолько резко, что ни один альтернативный процесс не может конкурировать с крупносерийной штамповкой сложных деталей.
Точка безубыточности-наступает тогда, когда стоимость прогрессивной матрицы-за-детали превышает стоимость более простых методов. Асравнение с реальным-миромэто наглядно иллюстрирует: простой стальной кронштейн, изготовленный с помощью модульного-инструмента короткого тиража (установка стоимостью 800 долларов США), стоит 1,10 доллара США за деталь, тогда как тот же кронштейн из прогрессивной матрицы (инструмент стоимостью 15 000 долларов США) стоит 0,30 доллара США за деталь. Пересечение происходит примерно на 17 750 единиц - ниже этого числа, выигрывает короткая-пробежка; выше этого, долгосрочная прогрессивная штамповка решительно доминирует в экономике.
Однако текущие затраты не исчезают после списания кораблей. Запланируйте эти текущие расходы:
- Циклы заточки- Удары со временем тупятся. В авторитетных мастерских затачивают и затачивают инструмент каждые 50 000–150 000 ударов, в зависимости от твердости материала.
- Замена компонентов- Износ пилотов, усталость пружин и кнопки матрицы со временем требуют замены. Ежегодно выделяйте примерно 5–10 % стоимости штампа на техническое обслуживание.
- Модификации штампов- Технические изменения после изготовления штампа могут стоить до половины первоначальной стоимости инструмента, если потребуется серьезная доработка.
Настоящий ответ на вопрос, почему прогрессивные инструменты так ценны, заключается в том, что это автоматизированная производственная система, а не простой инструмент. Вы платите один раз за разработку процесса, в ходе которого затем выполняются миллионы одинаковых деталей с минимальными трудозатратами, минимальными отходами и минимальными отклонениями. Затраты заключаются не в изготовлении одной детали -, а в том, чтобы сделать следующий миллион деталей почти бесплатным.
Тем не менее, даже самая экономичная модель разваливается, если штамп производит бракованные детали. Скрытые затраты на брак, простои и доработку могут свести на нет эту-экономию на единицу продукции быстрее, чем ее обеспечит амортизация инструмента -, поэтому контроль качества внутри штампа заслуживает такого же внимания, как и стоящие за ним экономические аспекты.
Устранение дефектов и стратегии контроля качества
Отходы и переделки не заявляют о себе мигающими огнями. Большинство прогрессирующих дефектов штампа развиваются постепенно - кромка пуансона затупляется за тысячи ходов, направляющий штифт изнашивается на микроны за каждую смену, зазоры смещаются по мере увеличения теплового расширения в течение длительного времени. К тому времени, как вы обнаружите плохие детали в выходном лотке, матрица уже создаст за ними сотни других.
Выявление проблем на ранней стадии - или, еще лучше, их полное предотвращение - требует понимания того, что идет не так, почему это происходит и что современные сенсорные технологии могут с этим сделать внутри самого инструмента прогрессивной штамповки.
Распространенные дефекты и основные причины
У каждого дефекта есть подпись. Когда вы знаете, на что обращать внимание, основная причина часто напрямую указывает на конкретное состояние износа или переменную процесса. Вот наиболее частые проблемы, с которыми сталкиваются производственные бригады на штамповочном прессе:
- Образование заусенцев- Чрезмерный перекат материала или приподнятые края на элементах с перфорацией. Основными причинами являются изношенные пуансоны, потерявшие остроту режущей-кромки или чрезмерный зазор между пуансоном-и-матрицей, который позволяет материалу рваться, а не чисто резаться.Данные по устранению неполадок в отраслиподтверждает, что неправильный зазор ускоряет этот цикл: малый зазор перегружает пуансон, а чрезмерный зазор приводит к разрывам и нестабильному качеству кромки. Исправление включает в себя повторную заточку пуансонов для листового металла по графику и проверку зазора с помощью щупов после каждого цикла технического обслуживания.
- Несоосность полосы- Детали с непоследовательным расположением отверстий, неровными изгибами или несовпадением кромок на разных станциях. Основные причины включают изношенные направляющие штифты, которые больше не точно фиксируют полосу, ошибки синхронизации подачи, когда устройство подачи освобождается слишком рано или слишком поздно, или изношенные направляющие, которые допускают боковое смещение. При штамповке соединителей с узким-шагом даже микроскопический износ направляющей создает совокупный размерный сдвиг задолго до того, как дефекты станут визуально очевидными.
- Утончение и расщепление материала- Локализованное образование шейки или трещины на сформированных элементах, особенно при растяжениях и резких изгибах. Это происходит из-за недостаточного радиуса матрицы (слишком острый угол вынуждает материал растягиваться за его пределы), чрезмерной глубины вытяжки относительно толщины материала или неправильного давления держателя заготовки, что приводит к образованию складок вместо контролируемого потока материала. Балансирование снижения вытяжки на нескольких станциях - вместо максимизации каждого сокращения - значительно снижает риск прореживания.
- Вытягивание слизняков- Отходы материала (заготовки), прилипающие к поверхности пуансона во время извлечения и переносимые обратно на полосу, вызывают вмятины, застревание подачи и возможное повреждение штампа. Эффект вакуума между поверхностью пуансона и заготовкой создает всасывание, которое препятствует эвакуации отходов, особенно на более высоких скоростях пресса. К факторам, способствующим этому, относятся изношенные поверхности пуансона (увеличенная площадь поверхности создает более сильный вакуум), недостаточный зазор-канала для отходов и плохая смазка. Решения включают в себя системы продувки воздухом, пружинные выталкиватели, канавки для сброса вакуума, выточенные на поверхности пуансона, и оптимизированную геометрию канала эвакуации лома.
- Размерный дрейф- Постепенное, прогрессивное отклонение от номинальных размеров на протяжении всего производственного цикла без явного-сбоя в одной точке. Тепловое расширение во время длительных непрерывных пробегов слегка изменяет зазоры. Износ направляющего пальца и втулки приводит к появлению бокового люфта между верхней и нижней половинками матрицы. Эти небольшие сдвиги накапливаются на всех станциях, в конечном итоге выталкивая детали за пределы допуска.
Что затрудняет устранение неисправностей прогрессивной штамповочной машины, так это взаимосвязь. Эти дефекты редко проявляются изолированно. Износ пуансона увеличивает высоту заусенцев, что повышает сопротивление зачистке, что вызывает прилипание пробки, что приводит к нестабильности полосы -, и все это из-за одного исходного состояния износа, каскадно распространяющегося по всей системе. Опытные производители инструментов прослеживают симптомы в обратном порядке по этой цепочке, а не устраняют каждый дефект отдельно.
Стратегии контроля качества и современное зондирование
Традиционный контроль качества основывался на выборочных проверках -, вытягивающих деталь каждые 20 или 50 ходов и измеряющих ее штангенциркулем или оптическим компаратором. Проблема? Между проверками прогрессивный штамповочный инструмент, работающий со скоростью 300 ударов в минуту, может производить тысячи деталей. Если что-то изменится, вы сортируете металлолом в мусорном ведре.
Технология внутреннего-чувствования фундаментально меняет это уравнение. Датчики, установленные непосредственно в инструменте, отслеживают переменные процесса в-времени, шаг за ходом, обнаруживая аномалии в пределах одного цикла отклонения.Производительсообщает, что-распознавание штампа прошло путь от простого предотвращения сбоев штампа до активного мониторинга качества деталей и даже автоматической-коррекции процесса между циклами.
Ключевые стратегии обнаружения, используемые в современной прогрессивной штамповке, включают:
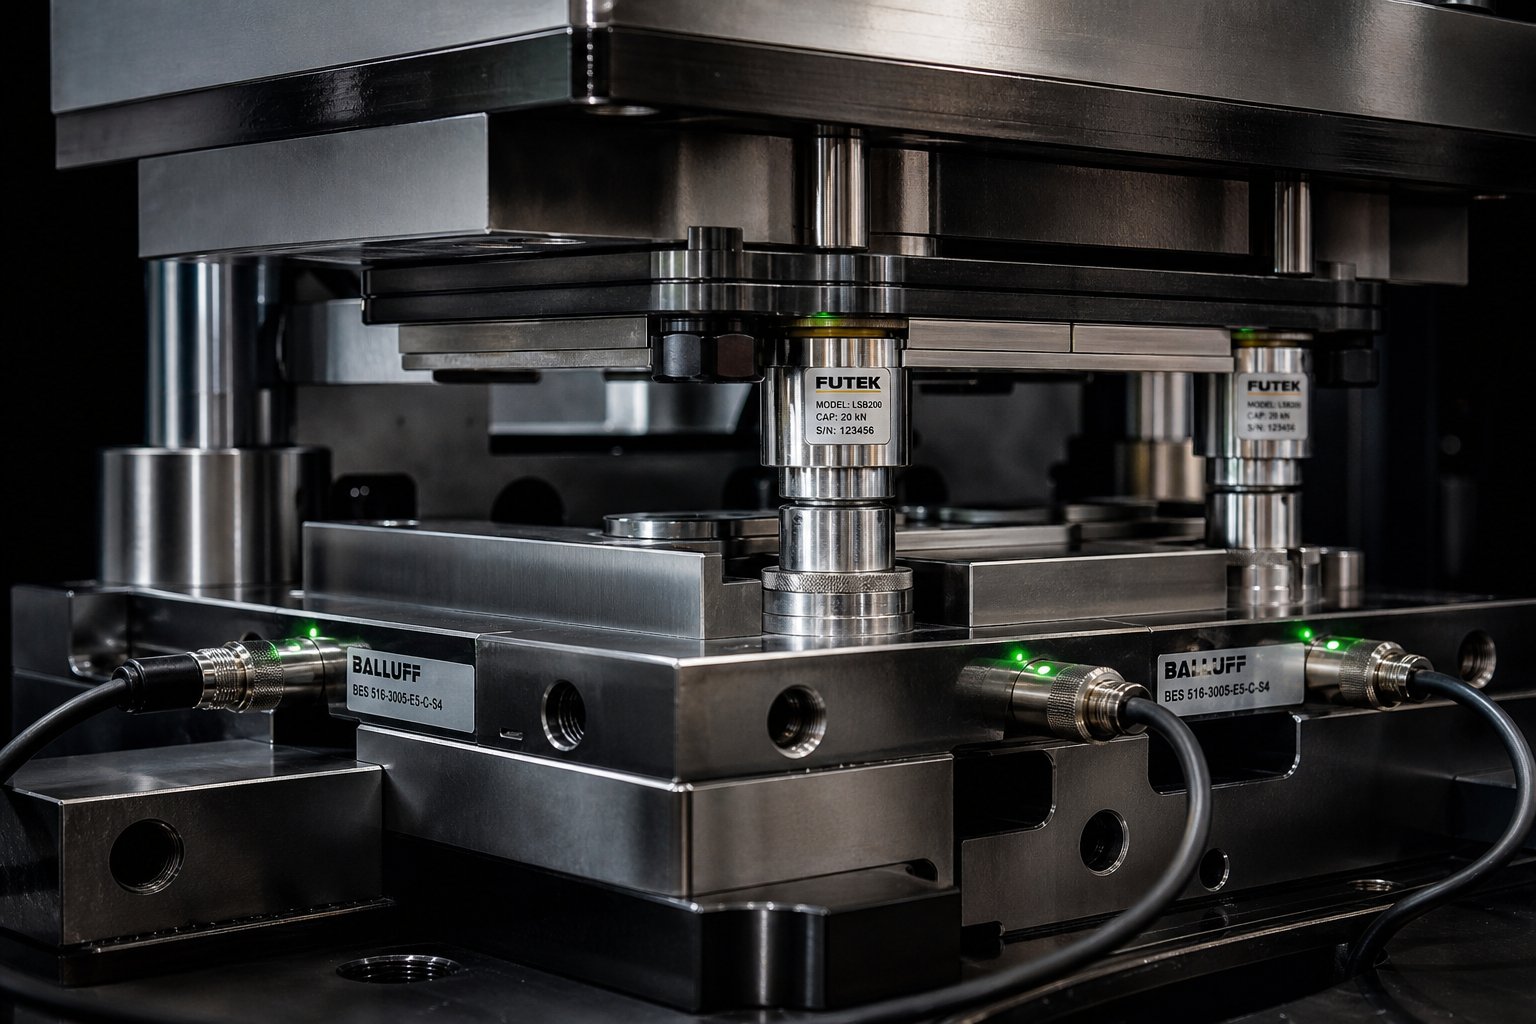
- Мониторинг тоннажа- Тензодатчики на раме пресса обнаруживают изменения силы штамповки, которые указывают на поломку пуансона, изменение толщины материала или нехватку смазки. Внезапный скачок силы сигнализирует о потенциальной катастрофе; постепенное увеличение предполагает притупление удара.
- Датчики уровня стриппера- Датчики приближения, установленные по углам нижней матрицы, контролируют, закрывается ли съемная пластина на полную глубину при каждом ходе. Если вытащенная пуля попадает на полосу, по крайней мере один угол не достигает поля датчика, что вызывает немедленную остановку пресса -, обнаруживая проблему за один ход.
- Обнаружение присутствия пуансона- Оптические датчики проверяют, что пуансоны небольшого-диаметра остаются неповрежденными при каждом цикле. Для пуансонов, которые малы по толщине материала и склонны к поломке, это позволяет выявить неисправности до того, как осколки пуансона повредят матрицу.
- Проверка прогресса подачи- Датчики подтверждают, что полоса продвинулась на правильное расстояние шага, прежде чем пресс снова начнет цикл, предотвращая двойные-удары или частичные подачи, которые разрушают инструмент.
Технология сервопресса добавляет еще одно измерение контроля. В отличие от обычных механических прессов, которые следуют фиксированному профилю движения ползуна (синусоидальному), прессы с сервоприводом-позволяют программировать скорость ползуна и время задержки на протяжении всего хода. Инженеры могут замедлить работу плунжера во время формовки, чтобы уменьшить ударную силу, добавить задержку в нижней мертвой точке для улучшения потока материала при вытяжке или увеличить скорость на не-рабочих участках хода, чтобы сохранить скорость цикла. Такая возможность программирования обеспечивает более узкие технологические окна для сложных материалов, таких как нержавеющая сталь или высокопрочные-сплавы, чувствительные к скорости штамповки.
Системы с замкнутым-циклом представляют собой высший уровень-независимого контроля качества. Аналоговые датчики измеряют углы формования или толщину материала при каждом ходе и передают эти данные серво-приводимым в действие регуляторам клина внутри штампа. Если угол изгиба отклоняется на 0,3 градуса от номинального, система автоматически компенсирует между ходами -, корректируя процесс без остановки пресса. Такой подход превращает программу реактивных проверок в самокорректирующуюся производственную систему.
Статистический контроль процессов (SPC) связывает все эти данные воедино. Отслеживая динамику силовых характеристик, измерения размеров и выходных сигналов датчиков, инженеры выявляют характер износа до того, как начнут производить дефектные детали. Удар, который выходит из строя при 100 000 ударов, показывает измеримые изменения силы, начиная примерно с 70,000 - что дает командам технического обслуживания время для планирования заточки во время запланированного простоя, а не для реагирования на аварию.
Ограничения процесса, которые стоит признать
Ни один процесс не является универсальным, и прогрессивная штамповка имеет границы, которые должна учитывать честная оценка:
- Глубокие розыгрыши- Детали, требующие глубины вытяжки, превышающей примерно 1-кратную толщину материала, выходят за рамки возможностей формования полос с прикрепленным к держателю-несущим устройством. Для более глубокой геометрии необходимы переносные штампы, в которых заготовка отделяется раньше времени для неограниченной перерисовки.
- Толстый запас- Материалы толщиной примерно 6 мм (0,250 дюйма) требуют мощности пресса и зазоров матрицы, что делает прогрессивную оснастку непрактичной. Задействованные силы потребуют массивных конструкций штампов, а механизмы подачи с трудом смогут надежно продвигать тяжелую полосу на высокой скорости.
- Вторичные операции- Нарезание резьбы, сварка, покрытие и некоторые этапы сборки не могут быть выполнены в-матрице. Детали, требующие этих операций, требуют пост-штамповочной обработки, дополнительной обработки и возможных изменений размеров.
- Очень большие детали- Ограничения по ширине полосы- катушки ограничивают размер детали. Компоненты, размер которых превышает примерно 150 мм в наибольшем размере, обычно выходят за рамки прогрессивной матрицы.
Знание этих границ предотвращает навязывание прогрессивного решения там, где оно не подходит -, а также предотвращает проблемы с качеством, возникающие из-за выхода процесса за пределы присущих ему ограничений. Когда требования к деталям удобно укладываются в эти границы, сочетание превентивного проектирования штампов, независимого контроля штампов и дисциплинированного обслуживания создает производственную систему, которая выдерживает миллионы циклов с минимальным вмешательством человека.
Именно эта надежность в масштабе делает прогрессивную штамповочную оснастку привлекательной в качестве стратегии снабжения. Но выбор подходящего партнера -, который интегрирует эти системы качества на этапе проектирования -, определяет, действительно ли вы достигнете этих результатов на практике.
Поиск прогрессивных штамповочных штампов для масштабируемого производства
Надежность в больших масштабах зависит не только от хорошей конструкции штампа -, но и от того, кто создает и поддерживает этот инструмент на протяжении всего его производственного срока. Независимо от того, запускаете ли вы новую деталь или переносите существующую программу, выбор подходящего производителя прогрессивных штампов определяет все: от-сроков изготовления первой детали до долгосрочной-цены-за-производительности детали.
Что оценивать при выборе поставщика штампов
Прогрессивная штамповка металла является системной дисциплиной. Поставщик, которого вы выбираете, не просто режет сталь -, он разрабатывает производственный процесс. Это означает, что ваши критерии оценки должны выходить за рамки цены-за-станции и дат доставки. Отраслевое руководство компании Eigen Engineering определяет восемь важнейших параметров оценки партнеров по прогрессивным инструментам и штампам: от возможности индивидуальной настройки до после-технической поддержки.
Вот что отличает сильных производителей прогрессивных штампов от остальных:
- Собственный-проектирование и моделирование штампов- Поставщики, использующие моделирование формования на основе FEA- и анализ компоновки полос CAD/CAM, выявляют проблемы с утончением, пружинением-возвратом и натягами еще до начала резки стали. Это сокращает число пробных итераций на 30-50 % по сравнению с магазинами, работающими методом проб и ошибок.
- Экспертиза материалов в сплавах- Опытный партнер понимает, как медь, нержавеющая сталь, алюминий и высокопрочная сталь ведут себя в прогрессивных матрицах -, и соответствующим образом регулирует зазоры, покрытия и последовательность станций.
- Диапазон тоннажа и скорости пресса- Спросите, какие печатные машины доступны для тестирования и проверки. КакWinco Stamping рекомендует, заранее подтвердите стандартный диапазон тоннажа пресса, длину хода и пределы толщины материала.
- Сертификаты качества- ISO 9001 как минимум. Для автомобильного или медицинского применения ищите системы управления качеством, соответствующие стандарту IATF 16949 или эквивалентные, с документированным контролем процесса.
- Постоянная поддержка по обслуживанию штампов- Услуги прогрессивной штамповки не заканчиваются с отгрузкой. Графики заточки, замена компонентов и поддержка инженерных изменений определяют, будет ли штамп по-прежнему работать при 5 миллионах ходов так же, как при 5000 ходах.
- Масштабируемость- Ваши объемы могут вырасти. Поставщик, который может масштабироваться от проверки прототипа до полного наращивания производства--, не требуя от вас -использования инструментов -, исключает риск перехода.
Прогрессивные штамповочные матрицы YICHEN для масштабируемого производства
Для инженеров-технологов и групп по закупкам, оценивающих поставщиков прогрессивной штамповки,ЙИЧЕНпредлагает прогрессивные штампы для штамповки, специально разработанные для-объемных металлических деталей, требующих эффективной много-формовочной обработки и высокой повторяемости. Их штампы поддерживают масштабируемое массовое производство различных сплавов и геометрий деталей -, что делает их практичным вариантом для групп, которым нужен прогрессивный производитель штампов, способный удовлетворить как первоначальные оснастки, так и текущие производственные потребности.
При проверке любого поставщика из этого списка запросите макеты образцов, документированные данные испытаний и рекомендации по аналогичным объемам производства. Лучшие партнеры по прогрессивным инструментам и штампам приветствуют пристальное внимание, потому что их разработки выдерживают его. Худшие прячутся за полированными брошюрами. Ваша-экономика на каждую деталь - и время безотказной работы вашего производства - зависят от знания разницы.
Часто задаваемые вопросы о прогрессивной штамповке
1. Что такое процесс прогрессивной штамповки и как он работает?
Прогрессивная штамповка – это-метод обработки металла с рулонной подачей, при котором непрерывная металлическая полоса проходит через несколько станций внутри одной матрицы. Каждая станция выполняет определенную операцию, такую как прошивка, вырубка, гибка или формовка. Полоса перемещается на одно фиксированное расстояние за один ход пресса, а направляющие штифты обеспечивают точное выравнивание на каждой станции. Готовая деталь отделяется на конечной станции обрезки. Такая параллельная обработка позволяет высокоскоростным-прессам производить тысячи одинаковых деталей в час с минимальным вмешательством оператора.
2. Почему прогрессивные штампы настолько дороги по сравнению с другими методами штамповки?
Первоначальные затраты отражают сложность проектирования всей автоматизированной производственной последовательности в одном инструменте. Затраты зависят от количества станций, марки материала штампа (твердый сплав или инструментальная сталь), требований к допускам и ожидаемого срока службы штампа. Типичный прогрессивный кубик стоит от 30 000 до более 250 000 долларов. Однако эти инвестиции окупаются в зависимости от объема производства - штамп стоимостью 50 000 долларов США, производящий 500 000 деталей, добавляет всего 0,10 доллара США за штуку к стоимости оснастки. Точка безубыточности-, при которой прогрессивные штампы становятся дешевле, чем более простые методы, обычно составляет около 50 000 единиц в год, после чего затраты на-деталь резко падают ниже, чем у любого альтернативного процесса.
3. В чем разница между прогрессивной штамповкой и трансферной штамповкой?
Ключевым отличием является обработка заготовок. При прогрессивной штамповке деталь остается прикрепленной к несущей ленте на всех станциях, что делает ее идеальной для небольших и сложных деталей на очень высоких скоростях (200-400+ ходов в минуту). При штамповке с трансферной штамповкой заготовка отделяется от полосы на первой станции и с помощью механических пальцев перемещается между независимыми станциями штампов. Это позволяет выполнять глубокую вытяжку и детали большего размера, но работает медленнее (20-60 об/мин). Выбирайте прогрессивные штампы для небольших многофункциональных деталей в больших объемах и переносные штампы для более крупных или глубоко вытянутых компонентов.
4. Какие материалы лучше всего подходят для прогрессивной штамповки?
Низко-углеродистая сталь (C1008-C1020) – наиболее щадящий материал с минимальной-обратной пружиной и превосходным сроком службы матрицы. Медные и латунные сплавы обладают очень высокой формуемостью и предпочтительны для электрических компонентов. Алюминий обеспечивает экономию веса, но требует использования инструментов с покрытием для предотвращения истирания. Нержавеющая сталь устойчива к коррозии-в критически важных случаях, но подвергается агрессивному закалке, требуя более широких зазоров и более тяжелой смазки. Выбор материала должен сбалансировать функциональность детали, формуемость, влияние износа оснастки и общую стоимость производства, а не только цену сырья.
5. Как выбрать надежного производителя прогрессивных штампов?
Оцените поставщиков по-собственному проектированию штампов с помощью возможностей моделирования FEA, экспертизы материалов для различных сплавов, доступного диапазона тоннажа пресса, сертификатов качества (ISO 9001 или IATF 16949) и постоянной поддержки по техническому обслуживанию. Сильные поставщики, такие как YICHEN, предоставляют прогрессивные штампы для штамповки, предназначенные для крупносерийного производства с высокой повторяемостью и масштабируемостью. Запросите макеты образцов, документированные данные испытаний и рекомендации по производству в аналогичных объемах. Способный партнер должен приветствовать техническую проверку и продемонстрировать способность поддерживать вашу программу от прототипа до полномасштабного-развертывания-развертывания.


