


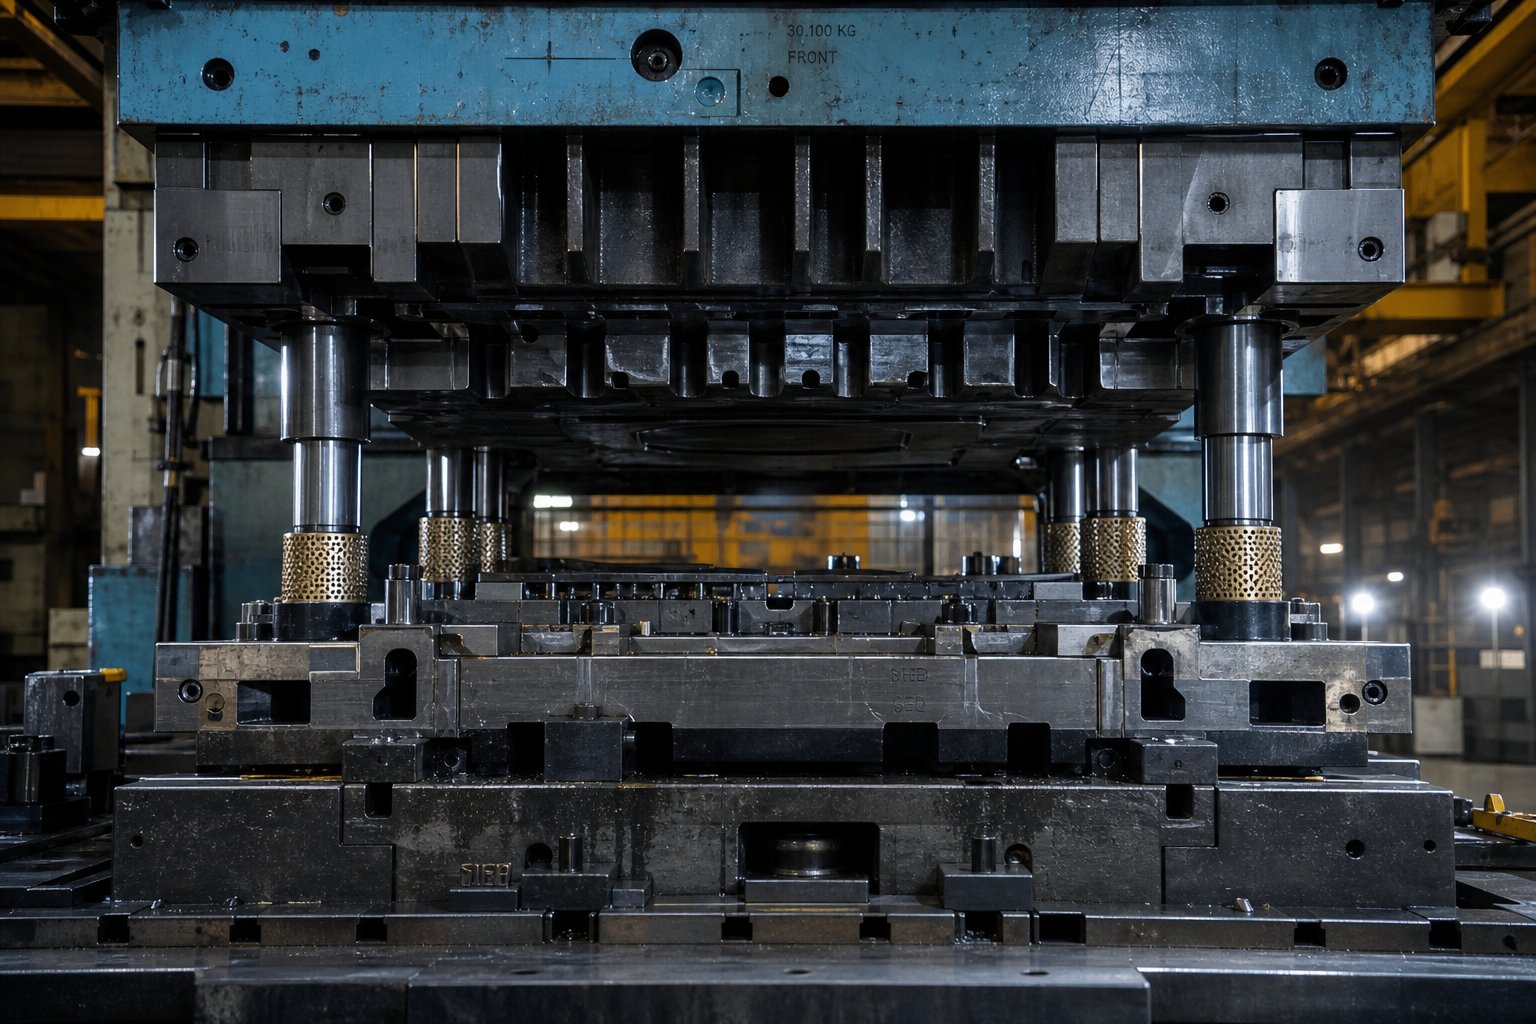
Что означает поддержка штамповки для крупных деталей
Когда ты слышишь "штамповка", вы можете представить себе компактный пресс, выбивающий кронштейны или зажимы. Масштабируйте это до структурных панелей,-направляющих шасси на всю ширину или промышленных корпусов, и инженерная картина кардинально меняется. Штамповочная опора для крупных деталей - это не отдельный компонент. Это целая инфраструктурная система, работающая вместе, чтобы сохранять негабаритные инструменты жесткими, выровненными и точными при экстремальных нагрузках.
Определение инфраструктуры поддержки штампов для штамповок большого-формата
Поддержка штамповки крупных деталей представляет собой интегрированную систему опорных пластин, под-подвалов, башмаков матрицы, направляющих систем и конфигураций пресс-кроватей, разработанных для поддержания структурной жесткости и точности размеров при работе с инструментами слишком большого размера.
Каждый элемент в этой инфраструктуре поддержки штампов большого формата выполняет определенную работу.Подпирающие пластиныОбеспечьте устойчивую основу, равномерно распределяя нагрузку на пресс по кровати. Суб-решетки балок добавляют локальную жесткость там, где концентрация сил достигает максимума. Башмаки матрицы удерживают пуансоны, формовочные стали и кнопки матрицы на одной линии, а их толщина напрямую влияет на сопротивление прогибу. Направляющие штифты и втулки обеспечивают правильное перемещение верхней и нижней половин при каждом ходе. В совокупности конфигурация опорной пластины для штампов увеличенного размера и жесткость башмака штампа для крупных штамповок определяют, будет ли инструмент производить однородные детали или выйдет за пределы допуска в течение первых ста ударов.
Почему традиционная поддержка штампов не соответствует масштабу
Вот ошибка, которая застает врасплох многие магазины: относиться к большому инструменту как к увеличенной-версии маленького. В компактном наборе штампов можно использовать башмаки стандартной толщины и готовые--компоненты направляющих, поскольку силы отклонения остаются управляемыми. Распространите ту же философию проектирования на площадь в два или три раза большую, и вы столкнетесь с нелинейными проблемами изгибающего момента, теплового расширения и распределения силы, которые не может предсказать ни один простой множитель. Прогиб не увеличивается вдвое при увеличении пролета вдвое; оно увеличивается гораздо более крутыми темпами. Термические градиенты охватывают большие расстояния, создавая дифференциальное расширение, которое смещает выравнивание в середине пробега. Распределение сил становится неравномерным, концентрируя нагрузку там, где опора слабее.
Эти реалии означают, что-инструменты большого формата требуют целенаправленной-стратегии поддержки с нуля. Возникает вопрос: как именно складываются эти инженерные переменные по мере увеличения размера детали?
Почему крупные детали требуют специализированной технической поддержки
Представьте себе, что площадь набора штампов увеличится вдвое. Вы также можете ожидать, что требования к поддержке удвоятся. В действительности структурные потребности растут со скоростью, опережающей само увеличение размеров. Эта нелинейная-зависимость между размерами детали и потребностями в поддержке — это именно то место, где становятся очевидными масштабные проблемы проектирования поддержки штампов и где традиционные предположения не работают.
Не-линейное масштабирование структурных требований
Рассмотрим простую аналогию с балкой. Когда вы удваиваете неподдерживаемый пролет балки под равномерной нагрузкой, прогиб не просто удваивается. Для просто поддерживаемого состояния оно увеличивается в шестнадцать раз, поскольку прогиб масштабируется в четвертой степени длины пролета. Башмаки штампа и поддерживающие пластины ведут себя аналогично. Не-линейное отклонение в больших комплектах штампов означает, что небольшое увеличение ширины инструмента может привести к непропорциональному скачку в середине-пролета, концентрируя напряжение в областях, которые первоначальная конструкция никогда не предполагала.
Термическое поведение следует той же схеме. Компактная матрица может иметь одинаковую температуру по всей своей рабочей поверхности во время производственного цикла. Растяните эту поверхность до 1500 мм или более, и на поверхности инструмента возникнут температурные градиенты. Управление тепловым расширением для штампов увеличенного размера становится критически важным, поскольку разница в увеличении всего на несколько сотых миллиметра по промежутку смещается.зазоры-до-матрицынеравномерно, что ухудшает качество детали и ускоряет износ одной стороны инструмента.
Распределение силы при штамповке большого формата усугубляет обе проблемы. Штамповочные силы редко достигают идеального центра. Нагрузки вне-центра, которые компактная матрица воспринимает при минимальном наклоне, создают значительные угловые отклонения инструмента с широким-диапазоном, что приводит к неравномерному потоку материала и нестабильной геометрии детали.
Проблемы взаимосвязанных систем в большом масштабе
Поддержка штампов большого-формата – это не просто проблема с инструментами. Это полная-системная проблема. Рама пресса, балка, комплект штампов, держатель заготовок и механизм извлечения деталей взаимодействуют друг с другом. Жесткий башмак штампа, установленный на гибкой балке, все равно отклоняется. Жесткая балка внутри рамы пресса, лишенная крутильной жесткости, все же допускает смещение при смещении-центральных нагрузок. Каждое звено в цепи имеет значение.
Ключевые инженерные переменные, которые нелинейно-масштабируются в зависимости от размера детали, включают:
- Момент прогиба: увеличивается пропорционально квадрату четвертой степени неподдерживаемого пролета, в зависимости от условий опоры.
- Диапазон температурного градиента: большие расстояния усиливают дифференциальное расширение и создают смещение середины-центровки инструмента.
- Накопление допусков выравнивания: большее количество направляющих точек на более широком участке поверхности усугубляет отдельные ошибки позиционирования.
- Равномерность давления амортизации: большие поверхности держателей заготовок затрудняют поддержание равномерного распределения силы по зоне вытяжки.
Инженеры, знакомые с компактными инструментами, часто применяют эмпирические правила относительно соотношения толщины колодок, расстояния между направляющими штифтами или настроек давления амортизации. Эти рекомендации были разработаны для инструментов, длина пролета которых позволяет контролировать отклонение и незначительные температурные градиенты. Их масштабирование без перерасчета нелинейных эффектов приводит к преждевременному износу, отклонению допуска и несовместимости деталей. Физика просто не будет сотрудничать.
Сложность системного-уровня поднимает практический вопрос: что должна обеспечить сама пресса, чтобы держать под контролем все эти взаимосвязанные переменные?
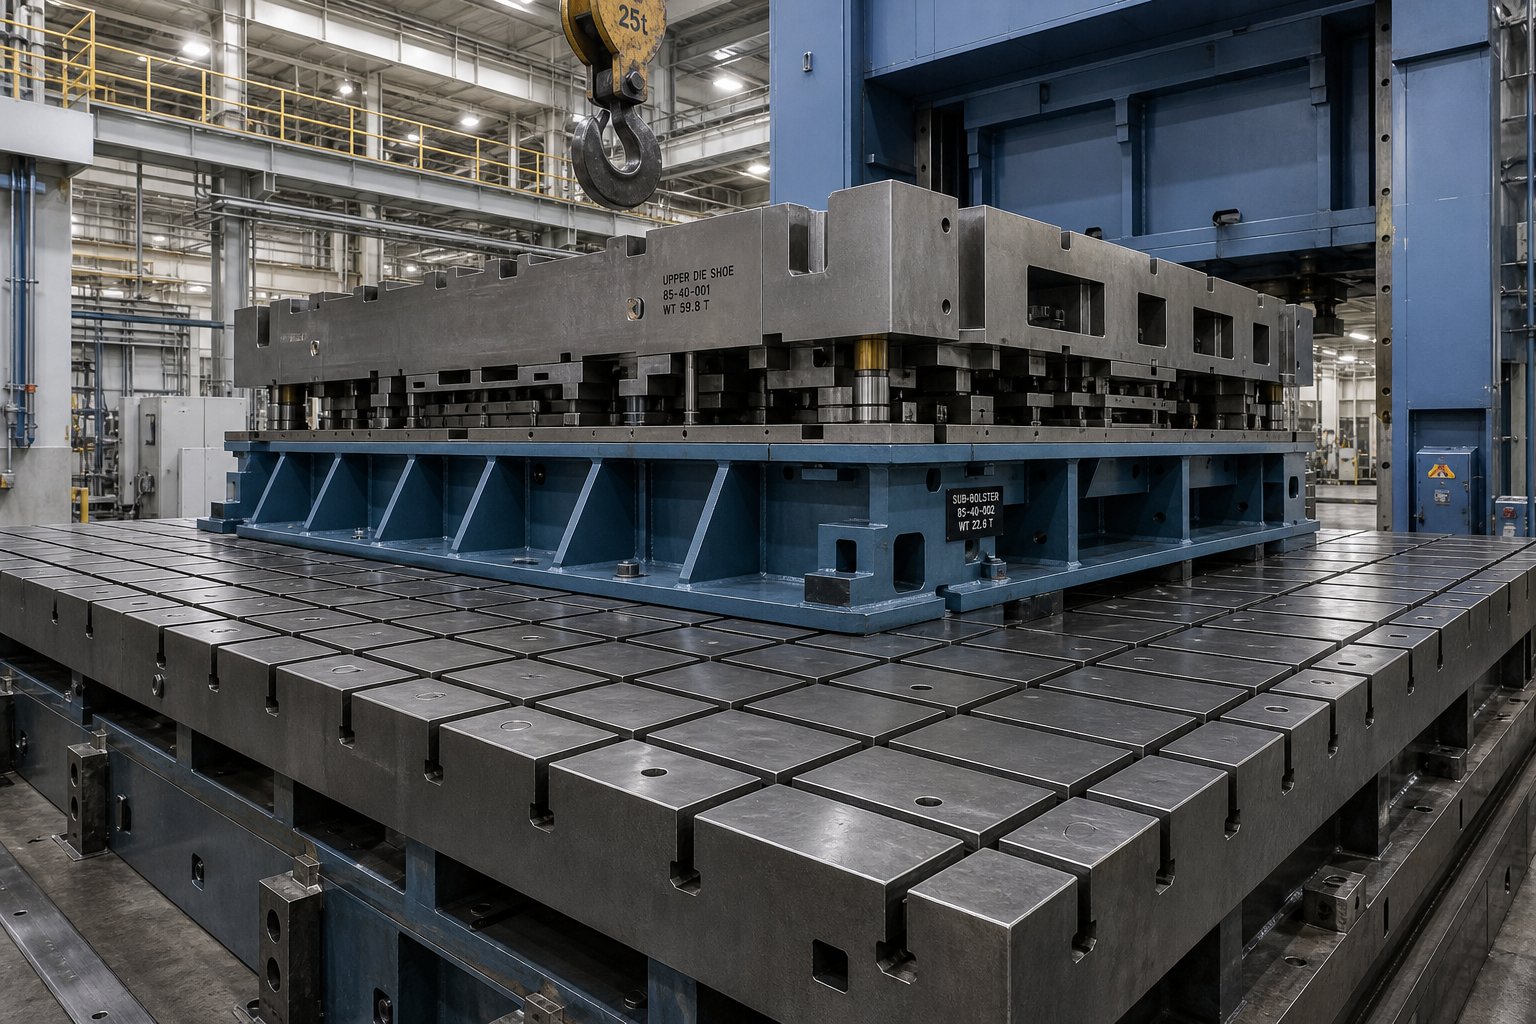
Прессовая инфраструктура и тоннаж для производства крупных деталей
Пресс – это не просто машина, дающая силу. При штамповке большого-формата он становится структурной основой всей системы поддержки. Выбор пресса исключительно на основании его грузоподъемности — распространенное и дорогостоящее упрощение. Выбор размера станины пресса для крупных деталей требует оценки площади станины, длины хода, отверстия для дневного света и того, как сила распределяется по всей площади штампа, и все это как взаимозависимые переменные, а не изолированные характеристики.
Требования к размеру кровати прессы и дневному освещению
Большой части прессы нужно место, чтобы существовать, и это кажется очевидным, пока вы не осознаете, сколько ограничений накладывается. Станина должна занимать всю площадь штампа с достаточным запасом для зажима валика, механизмов подачи и эвакуации лома. Требования к открытию дневного света для больших наборов штампов выходят за рамки простого подбора высоты инструмента. Вам необходим зазор для загрузки штампа, извлечения детали и перемещения автоматического захвата между верхним и нижним инструментом.
Длина хода представляет собой еще один-компромисс. Более длинный ход обеспечивает более глубокую вытяжку, что часто требуется для больших структурных панелей и ограждений. Однако, какПроизводительобъясняет, что для обеспечения постоянного крутящего момента чем короче общий ход пресса, тем выше кривая доступного тоннажа. Другими словами, пресс с хорошим дневным светом для глубокой-вытяжки больших деталей обеспечивает меньшее полезное усилие в точках выше нижней мертвой точки. Инженеры, выбирающие прессы для изготовления крупных деталей, должны сбалансировать глубину вытяжки и фактически доступный тоннаж в момент начала формовки.
Грузоподъемность и распределение сил на больших площадках
Требования к тоннажу пресса для крупных штамповок не могут быть оценены путем умножения площади детали на общее значение давления. Фактическая потребность в тоннаже зависит от прочности материала, толщины, сложности геометрии детали и таких функций, как натяжные валики или стержни, добавленные для контроля упругого возврата. Благодаря современным высокопрочным-сталям, предел прочности которых достигает 980 МПа и выше,Аналитика AHSSотмечает, что традиционное правило--эмпирических расчетов часто недооценивает требуемый тоннаж, поэтому прогнозирование на основе FEA-существенно важно для приложений большого-формата.
Распределение силы по слою имеет такое же значение, как и общая мощность. Грузоподъемность пресса обычно рассчитывается для центрированных нагрузок, занимающих не менее 66% длины станины. Когда большая матрица концентрирует силы в меньшей зоне или прикладывает нагрузку не от-центра, эффективная мощность должна быть снижена. Для больших деталей, которые редко бывают симметричными, это смещение от центра становится более выраженным, особенно в установках трансферного пресса, где станции вытяжки и станции обрезки создают совершенно разные нагрузки на противоположных концах станины.
| Параметр | Структурные панели | Компоненты шасси | Большие корпуса |
|---|---|---|---|
| Типичные размеры кровати | 3000–5000 мм х 2000–2500 мм | 2500–4000 мм х 1500–2000 мм | 2500-4500 мм х 2000-3000 мм |
| Тоннажный диапазон | 1600-5000 тонн | 800-2500 тонн | 1000-3000 тонн |
| Длина хода | 600-1200 мм | 400-800 мм | 500-1000 мм |
| Открытие дневного света | 1500-2500 мм | 1200-1800 мм | 1400-2200 мм |
| Типичная толщина материала | 0,6-2,0 мм | 1,5-6,0 мм | 1,0-3,0 мм |
| Первичное испытание силы | Большая площадь, умеренное удельное давление | Высокая прочность, сосредоточенные нагрузки | Глубокая тяга, не-центральная нагрузка |
Конфигурации подпирающей пластины и вспомогательной балки-
Опорная пластина является связующим звеном между станиной пресса и башмаком штампа, а для крупных деталей она сама по себе становится важным конструктивным элементом. Толщина опорной пластины для штампов увеличенного размера должна противостоять локальному изгибу между точками опоры станины. Тонкая балка, охватывающая широкую станину пресса, прогибается под концентрированными нагрузками на матрицу, передавая это отклонение непосредственно на инструмент и готовую деталь.
Проектирование сетки вспомогательной балки решает эту проблему путем добавления промежуточного поддерживающего слоя между основной балкой и башмаком штампа. Эти сетчатые конструкции, обычно представляющие собой обработанные стальные пластины с ребрами или Т-пазами, перераспределяют точечные нагрузки на более широкие зоны. Шаг сетки рассчитывается на основе ожидаемой концентрации сил. Области под вытяжными пуансонами или станциями тяжелой формовки получают более узкий интервал сетки, в то время как в регионах, поддерживающих более легкие операции, такие как прошивка, могут использоваться более широкие интервалы.
Подумайте об этом так: система балок и вспомогательных-балок действует как фундамент под зданием. Одна плита подойдет для небольшой конструкции, но для большого здания потребуются сваи, балки и усиленные фундаменты, распределенные в зависимости от того, где приземляются самые тяжелые нагрузки. Здесь применяется тот же принцип. Без целенаправленной-конфигурации суб-подрессорной балки локализованное отклонение под матрицей создает неравномерные зазоры, ускоряет износ инструмента в концентрированных зонах и приводит к--изменениям размеров деталей, которые становятся все хуже в ходе производственного цикла.
Взаимосвязь между размером детали, маркой материала и инфраструктурой пресса носит мультипликативный, а не аддитивный характер. Для изготовления более крупной детали из более-стали требуется не только пресс большего размера. Ему нужна более жесткая балка, более распределенная решетка под-балки, более широкий охват контроля силы и более точное управление нагрузкой вне-центра. Эти инфраструктурные решения фиксируются еще до того, как штамп будет спроектирован, поэтому сам набор штампов должен быть спроектирован с учетом этих ограничений уровня пресса-в качестве фиксированных входных данных.
Изготовление штампов и управление отклонениями
Инфраструктура прессы определяет, в рамках чего должен работать набор штампов. Однако сам кубик — это то место, где точность живет или умирает. Для инструментов большого-формата конструкция штампов предполагает инженерные решения, которых просто нет в компактных инструментах. Более широкие пролеты, более тяжелые секции и большая тепловая масса требуют структурных стратегий, которые выходят далеко за рамки утолщения башмака матрицы и добавления нескольких дополнительных направляющих штифтов.
Сегментированная конструкция матрицы для крупногабаритных инструментов
Создание большого кристалла в виде единого монолитного блока создает проблемы по нескольким направлениям. Обработка цельной вставки матрицы размером 2000 мм и более расширяет возможности доступного оборудования с ЧПУ, усложняет термообработку и делает нецелесообразным ремонт в полевых условиях. Вот почему сегментированная конструкция матрицы для крупных деталей стала стандартным подходом к изготовлению негабаритных инструментов.
Сегментированные вставки разбивают поверхность матрицы на удобные секции, каждая из которых индивидуально обрабатывается, подвергается термической-обработке и устанавливается в башмак матрицы. Эта модульная стратегия предлагает три практических преимущества. Во-первых, улучшается технологичность, поскольку каждый сегмент помещается в стандартный корпус станка. Во-вторых, доступ для технического обслуживания становится целевым. Изношенную или поврежденную секцию можно снять, перешлифовать или заменить, не вынимая всю матрицу из пресса. В-третьих, что особенно важно для больших инструментов, сегментация учитывает тепловое расширение. В процессе производства поверхность штампа нагревается неравномерно. Монолитная вставка борется с внутренним расширением, создавая напряжение, которое может привести к растрескиванию закаленной инструментальной стали. Сегментированные вставки обеспечивают контролируемые зазоры между секциями, которые поглощают дифференциальный рост, не деформируя рабочие поверхности.
Компромисс- – точность на границах сегментов. Каждое соединение между пластинами должно быть снабжено прокладками и выровнено, чтобы обеспечить непрерывную формообразующую поверхность. Несовпадение на этих границах сразу же проявляется в виде вспомогательных линий на готовых деталях или локальных утончений на вытянутых панелях.
Системы наведения и выравнивание в масштабе
Обеспечить правильное отслеживание верхней и нижней половин матрицы на большой площади — это принципиально другая задача, чем управление компактным инструментом. Размещение направляющего штифта для комплектов штампов увеличенного размера должно учитывать более длинные пролеты без опоры, большее тепловое движение и более высокие совокупные боковые нагрузки во время формовки.
КакЖурнал обработки металлов давлениемпоясняет, что направляющая втулка должна по возможности зацепляться за направляющую стойку на рабочем уровне матрицы. Это нагружает стойку на сдвиг (самое сильное состояние) и сводит к минимуму изгибающий момент, который вызывает смещение, вызванное-прогибом. В больших комплектах штампов размещение втулок высоко над рабочей поверхностью из соображений удобства усиливает этот эффект изгиба на более широком диапазоне инструментов, что делает точную высоту зацепления еще более важной.
Для инструментов большого-формата длина направляющего штифта должна быть минимальной, соответствующей требованиям к зацеплению и обходу. Более длинные стойки больше отклоняются под боковой нагрузкой, и когда эти стойки охватывают набор штампов размером в несколько метров в поперечнике, даже небольшие угловые ошибки направляющей приводят к значительному позиционному смещению на дальних краях инструмента. Компоненты направляющих шариковых-подшипников обеспечивают нулевой рабочий зазор за счет предварительного натяга, но они несут в себе риск при работе с большими матрицами, создающими сильную боковую нагрузку. Боковые нагрузки передаются на отдельные шарикоподшипники, находящиеся в точечном контакте, что со временем может оставить следы на поверхностях стойки или втулки.
Конструкция пяточного блока для инструментов большого формата позволяет решить проблему, с которой не могут справиться одни направляющие штифты. В штампах, создающих несбалансированную формовочную нагрузку или сильную боковую нагрузку, обычно используется коробчатая-конструкция пяты вместо направляющих стоек или рядом с ними. В больших инструментах большее значение имеет соотношение между пяточными блоками и направляющими штифтами. Некоторые инженеры предпочитают, чтобы направляющие штифты входили в зацепление первыми, обеспечивая первоначальное выравнивание, а пяточные пластины поглощали боковые силы во время рабочего хода. Чтобы этот подход работал, рабочий зазор между поверхностями пяточной пластины должен быть меньше зазора направляющего пальца. В противном случае штифты прогибаются под нагрузкой прежде, чем пяточные пластины смогут принять на себя нагрузку.
Предотвращение структурного прогиба в больших наборах штампов
Жесткость башмака матрицы является последней линией защиты от прогиба. Для компактных инструментов хорошо подходят стандартные соотношения толщины башмаков, поскольку пролет без опоры остается коротким. Растяните этот диапазон до больших-размеров, и башмак станет непропорционально толще, часто включая ребра башмака для контроля прогиба на нижней стороне, чтобы добавить жесткости без пропорционального увеличения веса.
В башмаках с ребристыми матрицами используются механически обработанные или литые узоры армирования, обычно идущие перпендикулярно самому длинному неопорному пролету, что увеличивает момент сопротивления башмака, не делая его цельным из стали. Это удерживает вес штампа в пределах возможностей крана, обеспечивая при этом жесткость, необходимую для прочного башмака эквивалентной жесткости. Рисунок ребер спроектирован с учетом предполагаемых мест нагрузки. В зонах под станциями тяжелой формовки расстояние между ребрами меньше, а в зонах более легких-рабочих интервалов интервалы больше.
Когда поддержки штампа не хватает, отказы предсказуемы и прогрессируют. Недостаточная структурная поддержка больших наборов штампов приводит к каскаду проблем:
- Смещение допуска по всей детали, поскольку прогиб в середине-пролета неравномерно смещает зазоры пуансона-к-матрице
- Неравномерный износ сконцентрирован там, где прогиб создает более узкие-чем-расчётные зазоры.
- Преждевременный выход пуансона из-за угловой нагрузки, вызванной прогибом башмака под действием смещенной-центральной силы
- Неравномерное течение материала, поскольку поверхность матрицы деформируется под нагрузкой, что приводит к изменению зацепления волочильного валика.
- Изменение упругости детали от хода к ходу, поскольку термическое и механическое отклонение колеблется во время производственного цикла.
Каждый из этих режимов отказа подпитывает остальные. Неравномерный износ изменяет зазоры, что ухудшает течение материала, что смещает усилия формовки, что ускоряет прогиб на новых участках. То, что начинается как незначительный размерный сдвиг, превращается в усугубляющуюся проблему качества, которая сокращает срок службы штампов и увеличивает процент брака.
Управление этими взаимосвязанными рисками прогиба посредством конструкции башмаков, направляющих систем и сегментированной конструкции закладывает основу для структурного этапа. Следующая переменная, которая определяет, действительно ли большая матрица производит хорошие детали, — это то, как сила достигает самой заготовки, а именно, как системы амортизации распределяют давление по расширенной поверхности матрицы.
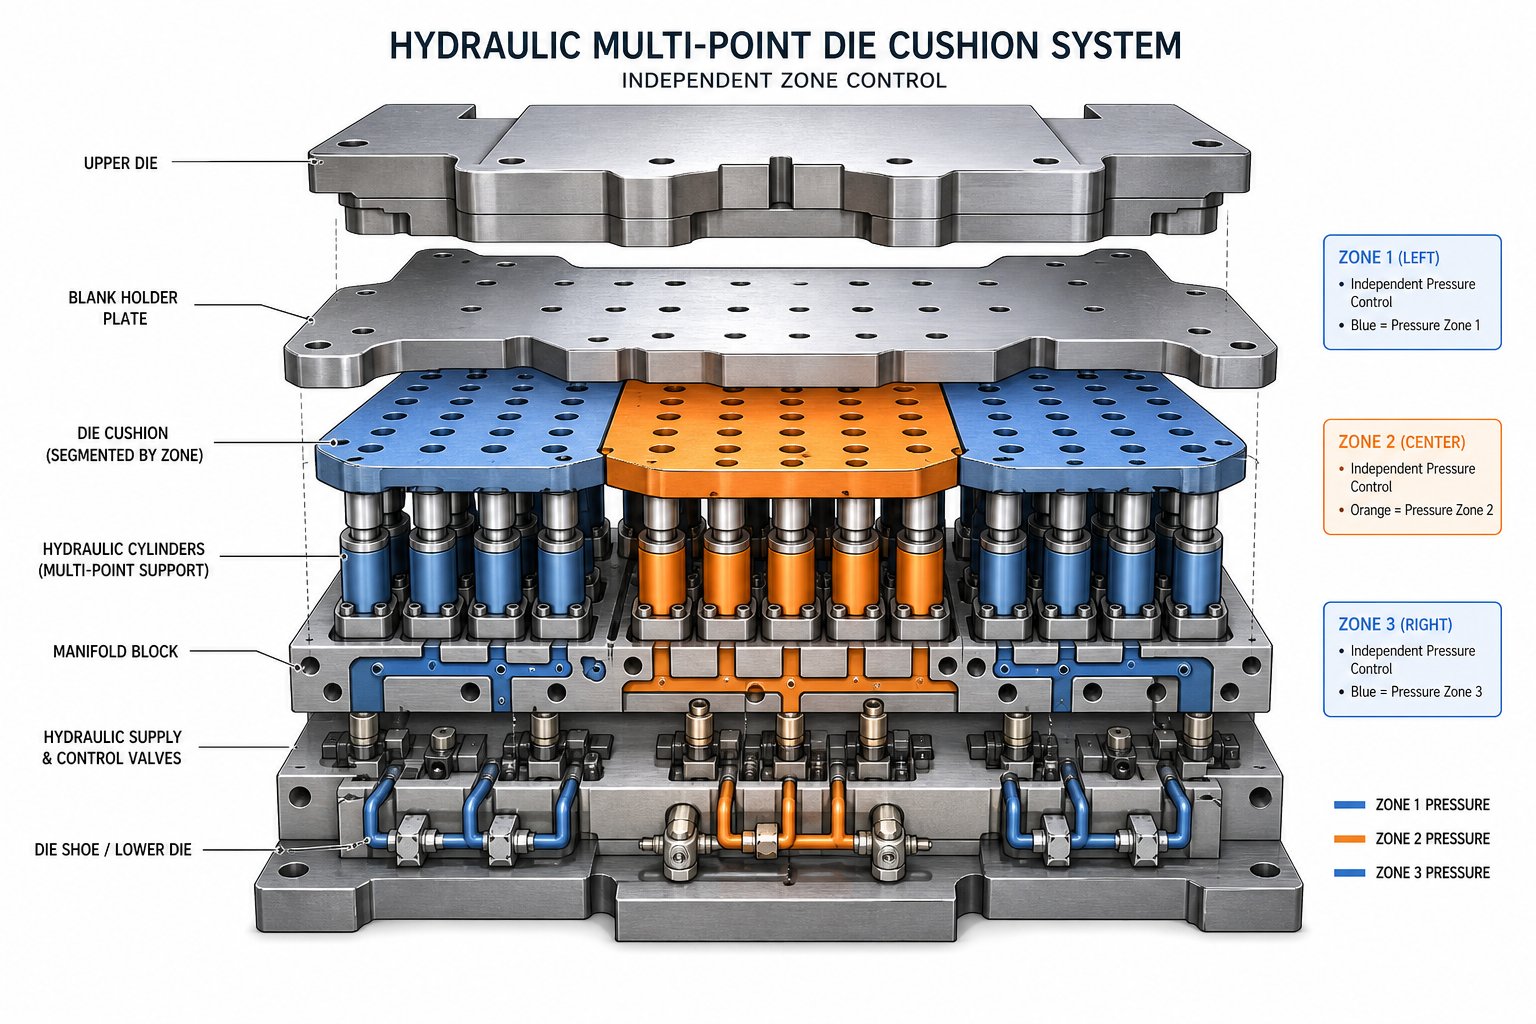
Системы подушек матрицы и держателей заготовок в масштабе
Структурная жесткость удерживает матрицу в правильном положении, но именно система амортизации определяет, будет ли заготовка вести себя во время формовки. В компактных инструментах блок азотных баллонов или одна-подушка пресса с одной зоной легко справляются с усилием держателя заготовки. Масштабируйте лицевую поверхность штампа до размеров большого-формата, и распределение силы держателя заготовки для крупных деталей становится основной инженерной задачей, а не второстепенной деталью настройки. Неравномерное давление на расширенную поверхность штампа не приводит к получению слегка несовершенной детали. В результате появляются морщины с одной стороны и разрывы с другой.
Производительность гидравлической и азотной подушек штампа в масштабе
Почему тип подушки штампа имеет большее значение по мере увеличения размера детали? Рассмотрим, что происходит физически. Группа азотных цилиндров создает силу, зависящую от давления газа, и это давление постепенно возрастает по мере сжатия цилиндра во время хода.Арт Хедрик в The Fabricatorотмечает, что-давление отдельной газовой пружины может удвоиться во время хода вниз. Эта характеристика усложняет контроль силы в любом применении, но становится особенно проблематичной при использовании широкой поверхности держателя заготовки. Поскольку в большой головке расположены десятки баллонов с азотом, незначительные различия в заряде газа, трении уплотнений или тепловом состоянии между отдельными блоками создают колебания давления от зоны к зоне.
Гидравлические системы подушек матрицы для штамповки большого формата решают эту проблему по-другому. Гидравлическая подушка, управляемая насосом-, использует давление жидкости, регулируемое сервоприводами или пропорциональными клапанами, обеспечивая программируемые профили силы, которые могут оставаться постоянными, увеличиваться или уменьшаться на протяжении всего хода. Исследованиягидравлический контроль давления в подушке штампа с управлением от насоса-демонстрирует, что передовые стратегии управления позволяют добиться перенапряжения до 6,5 % при времени нарастания-менее 0,4 секунды, что дает инженерам динамическую точность, необходимую для крупноформатных-приложений. Пневматические подушки, хотя и более простые и менее дорогие, страдают от сжимаемости воздуха, что ограничивает как точность усилия, так и скорость реагирования, что обычно ограничивает их выполнением более легких-операций, при которых площадь держателя заготовки остается управляемой.
| Тип подушки | Единообразие силы | Время ответа | Регулируемость | Пригодность большого формата |
|---|---|---|---|---|
| Азотные баллоны | Умеренный; зависит от глубины хода и индивидуального состояния цилиндра | Быстрый первоначальный ответ; нет активного контроля во время инсульта | Ограничено начальным давлением наддува и выбором цилиндров. | Подходит для умеренных следов; вариация зон-к-зонам растет с увеличением размера массива |
| Гидравлический многоточечный-точечный | Высокий; серво-регулирование давления на зону | Хороший; программируемые профили с суб-секундной настройкой- | Полностью программируемые кривые силы; независимое управление зонами | Предпочтительно для большого-формата; обеспечивает многозонный перепад давления- |
| Пневматический | Низкий; сжимаемость воздуха создает задержку и колебания давления | Умеренный; ограничено объемом воздуха и реакцией клапана | Базовая регулировка давления; нет динамического профилирования | Обычно не подходит для розыгрышей большого-формата; приемлемо для легкого гашения |
Сопоставление силы держателя заготовки по расширенным граням матрицы
Представьте себе поверхность держателя заготовки шириной 3000 мм поперек большой матрицы конструкционной панели. Материал не поступает в полость матрицы неравномерно. Углы сопротивляются течению иначе, чем прямые края. Области глубокой-вытяжки тянут металл быстрее, чем неглубокие фланцы. Если держатель заготовок повсюду оказывает одинаковое давление, некоторые зоны будут нуждаться в материале и рвутся, в то время как другие подаются слишком свободно и мнутся. Именно поэтому существует много-зонный контроль амортизации для штампов увеличенного размера.
Многоточечные системы гидравлических подушек-делят поверхность матрицы на независимо контролируемые зоны давления, каждая из которых питается от собственного цилиндра или группы цилиндров. Оператор может применять более высокую удерживающую силу вблизи неглубоких фланцев, где риск образования складок достигает максимума, и уменьшать силу вблизи глубоких-карманов, где существует опасность разрыва. Это картирование зон-по-зонам силы заглушки заменяет старый подход, заключающийся в поиске единого компромиссного давления и надежде, что оно сработает везде.
Лифтеры и нажимные подушки следуют одной и той же логике распределения. В компактной матрице несколько равномерно расположенных подъемных штифтов адекватно поддерживают заготовку во время извлечения и обеспечивают первоначальное прижатие-. В большой вытяжной матрице эти подъемники должны располагаться в соответствии с геометрией детали и схемой потока материала, а не просто располагаться на сетке. Области, склонные к локализованному истончению, обычно это углы глубоких вытяжек и переходы между сформированными и несформированными зонами, нуждаются в специальной прижимной опоре для поддержания контакта и предотвращения преждевременного подъема заготовки во время хода.
Решение о выборе азотной или гидравлической подушки штампа для крупного инструмента в конечном итоге сводится к разрешению управления. Азотные системы хорошо работают там, где требования к усилию относительно одинаковы, а площадь воздействия остается в пределах, в которых вариации между цилиндрами-к-цилиндрам остаются допустимыми. Когда геометрия детали создает требования к дифференциальному потоку на расширенной поверхности, гидравлическое многоточечное управление обеспечивает возможность настройки каждой зоны независимо, превращая то, что в противном случае было бы компромиссом, в инженерное решение.
Выбор системы амортизации определяет, как сила достигает заготовки, но не отвечает на более широкий вопрос о конфигурации матрицы: должны ли эти крупные детали проходить через прогрессивную матрицу со встроенными станциями или их размер подталкивает к принятию решения в пользу системы передачи с дискретной оснасткой на каждом этапе?
Прогрессивный и трансферный выбор матрицы для крупных деталей
Вопрос конфигурации кристалла не является абстрактным. Он определяет, как материал поступает в инструмент, как детали перемещаются между операциями и какая инфраструктура поддержки требуется каждой станции. При производстве компактных компонентов прогрессивные штампы доминируют по скорости и стоимости-за-детали. Но по мере увеличения размеров деталей физика подачи полос и целостность носителя меняют расчеты. Понимание того, где прогрессивные штампы достигают своего практического предела и где системы переноса берут верх, имеет решающее значение для любого решения, связанного с оснасткой большого-формата.
Когда прогрессивные штампы достигают предела своего размера
В прогрессивных штампах используется непрерывная металлическая полоса, проходящая через последовательные станции, при этом деталь остается прикрепленной к несущему полотну до окончательной резки. Это прекрасно работает для малых и средних компонентов. Полоса остается достаточно жесткой для точного продвижения, направляющие отверстия сохраняют совмещение, а несущее полотно поглощает меж-силы без искажений.
Увеличьте это, и проблемы возникнут быстро. Максимальный размер детали для прогрессивной штамповки ограничен шириной полосы, наличием рулонов и способностью несущего полотна выдерживать все более тяжелые частично-детали между станциями. КакФиктивСледует отметить, что прогрессивная штамповка удерживает деталь прикрепленной к несущей полосе на протяжении всего процесса, а это означает, что любая деталь, достаточно большая, чтобы поставить под угрозу жесткость полосы, ставит под угрозу всю точность всей прогрессии. Более широкие полосы требуют большей точности подачи, более тяжелых направляющих усилий и более надежного подающего оборудования. При ширине полосы, превышающей примерно 600-800 мм, практические задачи по обеспечению точности продвижения, управлению изгибом полосы и предотвращению провисания между станциями становятся непосильными для большинства применений.
Отходы полосы усугубляют экономическую проблему. Для изготовления больших деталей на прогрессивной полосе требуется несущая лента с обеих сторон плюс расстояние между-деталями, а процент материала, превращающегося в металлолом, непропорционально возрастает по мере увеличения размера детали. То, что работает при использовании 85% материала для небольшого кронштейна, может упасть до 60% или меньше для большой панели, сводя на нет экономическое преимущество, которое в первую очередь оправдывало использование прогрессивных инструментов.
Преимущества трансферной матрицы для больших дискретных деталей
Системы переносных штампов решают проблему несущей ленты, отделяя заготовку от рулона на первой станции и механически транспортируя ее между последующими операциями. Larson Tool подчеркивает, что передаточные штампы перемещают заготовку между станциями независимо, позволяя каждой станции работать со свободной деталью, которую можно перемещать и манипулировать под разными углами. Эта независимость делает поддержку трансферных штампов для штамповок негабаритных размеров практичной там, где прогрессивные подходы терпят неудачу.
Для крупных деталей метод переноса дает несколько структурных преимуществ. Каждая штамповочная станция может быть специально-изготовлена для конкретной операции без необходимости соблюдения общего шага полосы. Расстояние между станциями может вместить всю оболочку детали плюс зазор для пальцев захвата или шагающих балок. А поскольку каждая заготовка является дискретной, использование материала значительно улучшается, поскольку в каждом цикле нет несущего полотна, потребляющего материал. Standard Die International отмечает, что отказ от соединительной ленты, используемой для перемещения деталей в ходе прогрессивного процесса, позволяет экономить материал на каждой детали, снижая общую стоимость детали.
Компромисс –-скорость и сложность поддержки между-станциями. Системы переноса работают медленнее, чем прогрессивные штампы, обычно со скоростью 8-25 ходов в минуту для крупных деталей по сравнению с 200-600+ ходами в минуту, достижимыми с помощью прогрессивного инструмента для небольших деталей. Каждой передаточной станции необходима собственная система поддержки матрицы, включающая независимые конфигурации опор, направляющие системы, а иногда и отдельные настройки подушек, выровненные по всей линии передачи с точностью до субмиллиметра.
| Критерии | Прогрессивная матрица | Трансферная матрица |
|---|---|---|
| Максимальный диапазон деталей | Ограничено шириной полосы (обычно менее 600-800 мм). | Ограничено только размером станины пресса (возможно более 2000 мм) |
| Полоса/отходы материала | Для крупных деталей выше из-за несущей стенки и расстояния | Ниже; отдельные заготовки исключают отходы несущего полотна |
| Сложность поддержки матрицы | Одиночный набор штампов; интегрированные станции имеют один башмак и валик | Несколько независимых станций; для каждого требуется выделенная инфраструктура поддержки |
| Точность-до-станций | Неотъемлемый; пилоты-стриптизеры сохраняют регистрацию на всех станциях | Зависит от точности механизма передачи и выравнивания между-станциями. |
| Производительность | Очень высокая (200-600+ SPM для мелких деталей) | Умеренный (8–25 об/мин для крупных деталей) |
| Манипулирование деталями между станциями | Никто; часть остается в самолете на полосе | Возможно полное перепозиционирование; позволяет формировать сложные последовательности |
Гибридные подходы к автомобильным структурным компонентам
Выбор штампов для автомобильных структурных панелей редко попадает в одну категорию. Внешняя сторона кузова автомобиля, приборная панель во всю-ширину или структурный поддон пола явно требуют использования систем перемещения из-за огромных размеров. Но на одной платформе автомобиля к этим большим панелям крепятся десятки кронштейнов, усилителей и монтажных пластин. Эти более мелкие компоненты часто изготавливаются на прогрессивных штампах в больших объемах и с низкой себестоимостью единицы продукции, хотя в конечном итоге они становятся частью большой сборки.
Гибридная реальность выглядит следующим образом: прессы для переноса обрабатывают большие структурные оболочки и рельсы, где размер детали делает прогрессивную оснастку непрактичной, в то время как прогрессивные штампы штампуют меньшие повторяющиеся кронштейны и зажимы, которые прикручиваются или привариваются к этим конструкциям. Некоторые поставщики автомобилей-первого уровня используют обе системы на одном и том же предприятии, подавая прогрессивные-штампованные суб-компоненты непосредственно в сборочные ячейки вместе с трансферными-прессованными панелями.
Что касается кронштейнов шасси и усилителей конструкции, относящихся к среднему-диапазону размеров, решение часто зависит от годового объема и геометрической сложности, а не только от размера. Кронштейн, который превышает удобную прогрессивную ширину полосы, но не оправдывает полноценную многостанционную линию переноса, может использовать составную матрицу или установку тандемного пресса с двумя-станциями в качестве практического компромисса.
Независимо от того, какая конфигурация одержит победу в выборе, остается одна константа: сам материал диктует свои правила. То, как высокопрочные стали пружинят по большой панели, как алюминий течет по расширенной поверхности вытяжки и как допуски складываются по широким посадочным местам штампа, — все это влияет на конечное качество детали таким образом, что никакая структурная поддержка не может компенсировать это без продуманного проектирования потоков материалов.
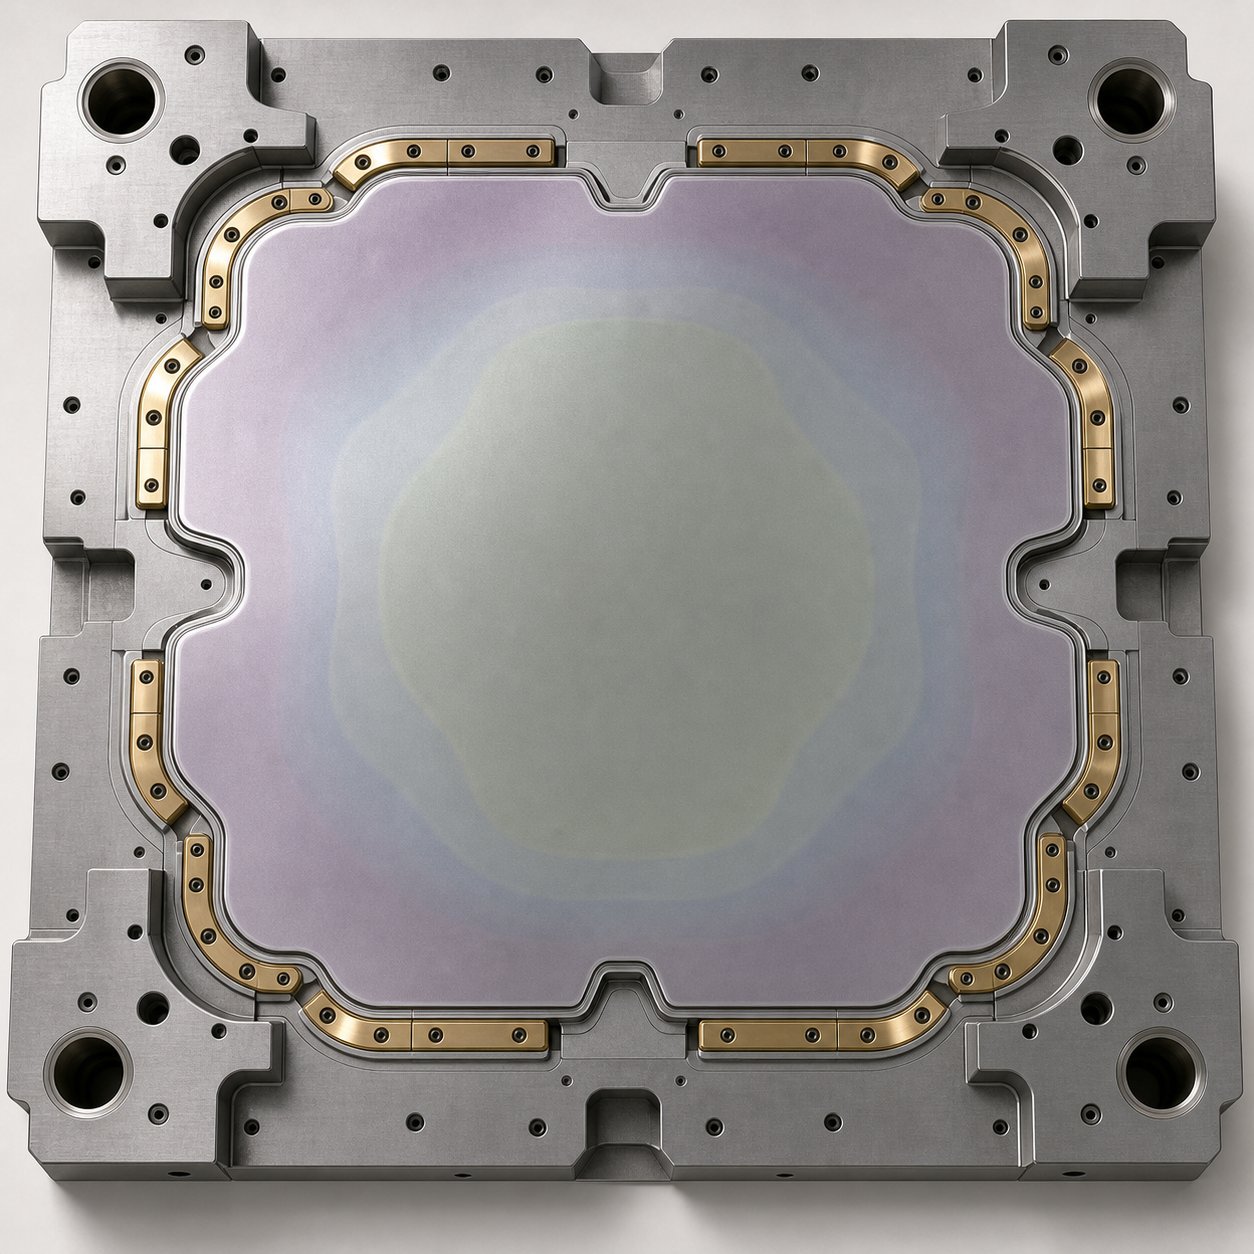
Контроль потока материала и допусков на больших торцах матрицы
Структурная жесткость и контроль амортизации создают основу, но сам материал является последней переменной, которая определяет, соответствует ли печать крупной штампованной детали. Различные сплавы реагируют на формовочные силы принципиально по-разному, и эта реакция усиливается по мере увеличения размера детали. Угол упругого возврата, который едва заметен на фланце шириной 200 мм, может вывести панель толщиной 1500 мм на несколько миллиметров за пределы технических характеристик. Управление потоком материала через расширенные поверхности матрицы не является второстепенной задачей. Именно это отличает функциональный инструмент большого-формата от дорогого пресс-папье.
Проблемы с пружинением высокопрочной стали в больших панелях-
Управление упругим возвратом при штамповке большого формата начинается с суровой реальности: основанные на опыте методы компенсации,-разработанные для мягкой стали, не переходят на улучшенные,-высокопрочные марки. КакЖурнал МеталлоформингПо его словам, «компенсация не соизмерима с опытом» при работе с новыми высокопрочными сталями, поскольку для этих марок просто не существует предшествующей истории материала. Привычные правила ломаются.
Упругое сопротивление, изгиб боковых стенок и скручивание панели возникают из-за несбалансированных остаточных напряжений в формованной детали. В больших панелях эти напряжения действуют на больших расстояниях, превращая небольшую угловую ошибку на единицу длины в большое совокупное отклонение по краям панели. Канал шляпчатой-секции, выполненный из двухфазной стали 980, может сгибаться на несколько градусов в боковой стенке компактной детали. Растяните ту же геометрию по всей-ширине структурного рельса, и завиток превратится в изгиб, видимый невооруженным глазом.
Исследования по моделированию упругого возврата выявили определенные слабые места при использовании более-сталей. Точность прогнозирования очень чувствительна к значениям анизотропии, правилам-упрочнения, коэффициентам трения и моделям чувствительности-скорости деформации. Каждая из этих переменных по-разному взаимодействует на большой поверхности инструмента, где условия неоднородны. Трение на радиусе вытяжки на одной стороне панели отличается от другой из-за миграции смазки, изменения температуры и местного состояния поверхности инструмента. На компактном кристалле эти локальные различия усредняются. На большом штампе они создают асимметричное пружинение, которое не может быть исправлено ни одним значением компенсации.
Решение проблемы пружинения в больших панелях из быстрорежущей стали требует вмешательства на этапе проектирования продукта, а не полагаться исключительно на компенсацию матрицы. Практические стратегии включают в себя избегание острых углов стенок, которые улавливают упругое напряжение, использование открытых-концевых секций вместо закрытых каналов, где это возможно, и включение элементов жесткости, таких как вытачки или ступенчатые фланцы, которые фиксируют геометрию на месте. Если единственным практическим методом является вытягивание, пост-растяжение боковых стенок путем блокировки фланца вблизи нижней мертвой точки и добавления 2 % растягивающей деформации эффективно снижает изменение остаточного напряжения по всей ширине панели.
Формируемость алюминия и смазка в масштабе
Алюминий представляет другой набор проблем. Там, где-высокопрочная сталь агрессивно пружинит, алюминиевые сплавы, особенно серии 6xxx и 7xxx, используемые в автомобилестроении, достигают пределов формуемости, которые проявляются в виде раскалывания, прежде чем пружинение становится основной проблемой. Ограничения формуемости алюминия при больших вытяжках проявляются в виде локальных сужений и разрывов в углах и переходных зонах, где длина пути потока материала значительно различается по поверхности матрицы.
Смазка играет огромную роль в больших алюминиевых тягах. Компактная матрица может работать приемлемо при равномерно нанесенной штамповочной смазке. Однако по расширенной поверхности матрицы распределение смазки становится неравномерным. Зоны высокого-контактного-давления на радиусах вытягивания утончают смазочную пленку за счет выдавливания-выдавливания, в то время как более плоские области сохраняют избыток. Это создает условия дифференциального трения, которые непредсказуемо управляют потоком материала. На алюминиевой панели толщиной 2000 мм разница в коэффициенте трения всего в 0,02 между противоположными концами поверхности штампа может сместить поток материала настолько, что это приведет к разрывам на стороне с недостатком и образованию складок на стороне с перегрузкой.
Зоны дифференциальной смазки решают эту проблему напрямую. Вместо нанесения одной смазки с одинаковой концентрацией инженеры рекомендуют более интенсивное применение в зонах с высоким-трением и более легкое применение, когда материал требует большей фиксации. На некоторых предприятиях большого-формата используется несколько типов смазок на одной заготовке, нанося продукты с высокой-прочностью пленки-при больших радиусах вытяжки и продукты с более низкой-вязкостью на плоские поверхности связующего, где слишком большое количество смазки может привести к неконтролируемому потоку.
Стек допусков-Увеличение и стратегии компенсации
Именно здесь штамповка большого-формата наиболее резко отличается от компактных инструментов. Сумма допусков-в больших наборах штампов не просто складывается. Это геометрическое. Каждая формующая поверхность, каждый радиус вытяжки, каждый интерфейс сегментов штампа вносят небольшую позиционную неопределенность. Для детали диаметром 300 мм эти погрешности составляют, возможно, несколько сотых миллиметра. Распределите тот же -допуск на элемент по всей поверхности матрицы длиной 2500 мм, и совокупная ошибка на удаленных элементах относительно друг друга может превысить весь диапазон допуска детали.
Проблема усугубляется тем, что большие детали обычно ссылаются на несколько базовых элементов, которые сами формируются на разных станциях или в разных областях одной и той же матрицы. Схема монтажных отверстий на одном конце несущей направляющей соответствует привалочной поверхности, образованной на расстоянии 1800 мм. Обе особенности имеют свой собственный допуск на формовку, свою собственную характеристику пружинения и свою собственную чувствительность к тепловому и механическому состоянию матрицы в момент формовки. В результате получается набор допусков, которого нет в компактных инструментах, где все элементы формируются в тесной пространственной оболочке.
Стратегии смягчения последствий увеличения допусков-и управления потоком материала через расширенные поверхности штампа включают в себя:
- Чрезмерная-компенсация выпуклости поверхностей штампа: поверхность штампа специально обработана с небольшим выпуклым выступом, который компенсирует прогнозируемое отклонение под нагрузкой, создавая плоскую деталь из изогнутого инструмента.
- Стратегическое размещение валиков для штамповок больших размеров: расположение валиков основано на моделировании потока, а не на одинаковом расстоянии друг от друга, независимо контролируя скорость подачи материала в разных зонах, чтобы предотвратить как голодание, так и избыточный поток.
- Дифференциальные зоны смазки: выбранный тип смазочного материала и его вес соответствуют требованиям трения каждой области матрицы, что предотвращает дисбаланс потока по удлиненной заготовке.
- Станции калибровки после-формы: специальные операции по повторному удару или калибровке, которые-восстанавливают критические размеры после основного хода формования, компенсируя пружинение и отклонение допуска, которые невозможно устранить одним ударом.
Помимо этих стратегий, управление потоком материала через расширенные поверхности штампа часто требует обходных пазов и специально спроектированных рельефных зон. Обходные вырезы — это небольшие вырезы или прорези, расположенные по периферии заготовки в стратегически важных местах. Они нарушают непрерывность материала фланца, устраняя окружные напряжения, которые в противном случае не позволили бы затекать в глубокие карманы. Без этих вырезов на большой панели материал пытается растянуться от дальних краев к полости вытяжки, что приводит к чрезмерному утончению вдоль пути потока. Выемка создает локальный свободный край, который позволяет близлежащему материалу подавать внутрь, не перетаскивая металл издалека по заготовке.
Специально спроектированные рельефные области внутри самой поверхности штампа служат той же цели. Это зоны, в которых материал намеренно формируется свободно, без плотного контакта со связующим, что приводит к провисанию, которое передается в соседние области с повышенным-требованием. На большой панели переноса рельефные области могут выглядеть как «жертвенные» стенки или дополнительный материал фланца, который обрезается на последующей станции, но служит во время формования в качестве контролируемого резервуара материала.
Все эти-стратегии на уровне материала имеют общее требование: они зависят от точного прогноза того, что будет делать материал, еще до того, как матрица будет построена. Для компактных инструментов опытные производители штампов могут оценить упругость и характеристики текучести на основе прошлых проектов. Для инструментов большого-формата нелинейные взаимодействия между свойствами материала, трением, температурой и геометрией на расширенной поверхности матрицы делают интуицию ненадежной. Это бремя прогнозирования ложится непосредственно на моделирование, в частности на анализ методом конечных элементов, который моделирует формирование, пружинение и прогиб как связанные явления по всей геометрии детали.
Моделирование и проверка FEA при проектировании штампов большого-формата
Изготовление компактного набора штампов может стоить десятки тысяч долларов. Число переносных штампов большого-формата для структурных автомобильных панелей может достигать сотен тысяч, а иногда и более миллиона, если учесть полную инфраструктуру поддержки. При таком уровне инвестиций резка стали на основе опыта и надежд – это не инженерное дело. Это азартная игра. Моделирование методом FEA для проектирования крупноформатных штампов исключает эту авантюру, моделируя прогиб, утончение материала, пружинение и распределение силы как взаимосвязанные явления до того, как будет обработан отдельный блок инструментальной стали.
Оптимизация поддержки штампов с помощью FEA-
Анализ методом конечных элементов применяется непосредственно к самой опорной конструкции, а не только к формованной детали. Инженеры используют FEA, чтобы спрогнозировать, как башмак матрицы прогибается под нагрузкой, где опорная пластина провисает между точками опоры и как профили давления подушки взаимодействуют с потоком материала по всей площади матрицы. Прогнозирование прогиба для опор большой матрицы особенно важно, поскольку, как было установлено в предыдущих разделах, прогиб нелинейно масштабируется в зависимости от пролета. Моделирование, показывающее прогиб в середине-пролета 0,05 мм при номинальной нагрузке, может выявить 0,2 мм при смещении-центра, возникающем во время фактической формовки. Эта разница изменяет зазоры, смещает поток материалов и приводит к вариациям деталей-от-деталей, которые усугубляются в течение производственного цикла.
Современное программное обеспечение для моделирования формовки использует метод FEA для прогнозирования проблем с формуемостью, таких как трещины, складки и чрезмерное утончение, а также анализа упругого возврата и минимально необходимого усилия прессования.Исследование компании Keysight в области моделирования обработки листового металлаподчеркивает дополнительный уровень анализа: оценку того, как небольшие упругие деформации в самих инструментах влияют на локальное распределение контактной силы и, следовательно, на поле напряжений в детали, которое может отклоняться от стандартных прогнозов упругого возврата. Для штампов большого-формата, где отклонение инструмента по своей природе больше, эта связь с инструментом-эластичности становится скорее необходимой, чем необязательной.
Моделирование также помогает принимать решения о размещении опорной конструкции. Где должны проходить ребра дополнительной-подушки? Какой толщины должен быть башмак матрицы на конкретной станции? Какой профиль давления подушки предотвращает утончение в глубоком-угле вытяжки, одновременно контролируя образование складок на соседней плоскости? На эти вопросы можно получить количественные ответы с помощью FEA, ответы, которые в противном случае потребовали бы нескольких итераций физических испытаний с огромными затратами.
Виртуальная проверка и снижение рисков для крупногабаритной оснастки
Стоимость физической переработки больших комплектов штампов ошеломляет.Исследования Института транспортных исследований Мичиганского университетаколичественно оценил то, что уже было известно отрасли: боковые панели кузова, требующие пяти операций, обычно требуют минимум четырех итераций доработки по цене примерно 125 000 долларов США за итерацию. Даже армирующие панели среднего-размера составляют в среднем 25 000 долларов за цикл доработки. Умножьте эти цифры на более крупные размеры и более жесткие допуски структурных панелей, и экономическое обоснование виртуального испытания штамповочных штампов увеличенного размера станет ошеломляющим.
Испытания виртуальной матрицы моделируют всю последовательность формования, станция за станцией, предсказывая, где произойдет раскол, где появятся морщины и сколько упругого возврата накопится в результате каждой операции. Для крупных деталей это моделирование должно отражать эффекты, которые меньшие инструменты могут безопасно игнорировать: температурные градиенты на поверхности штампа во время производства, упругое отклонение конструкции инструмента под формовочной нагрузкой и дифференциальное разрушение смазки на расширенных площадях контакта. В том же исследовании Мичиганского университета было обнаружено, что главным приоритетом отрасли в области сокращения доработок является развитие программного обеспечения для моделирования штамповки, особенно для сложных материалов, и эта потребность только усилилась по мере того, как более -стали и алюминиевые сплавы становятся стандартом в крупных конструкционных применениях.
Проверка первого изделия для крупных штамповок принципиально отличается от проверки компактных деталей. Небольшой кронштейн можно проверить штангенциркулем и плоской пластиной. Для структурной панели полной-ширины шириной 2000 мм и более требуются координатно-измерительные машины или системы оптического сканирования, которые одновременно собирают данные о размерах по всей площади.Протоколы ФАИдля крупных штамповок обычно используются портативные КИМ или структурированные-световые сканеры, которые сравнивают физическое первое изделие с моделью САПР по точкам, проверяя не только отдельные элементы, но и общую точность формы, которая показывает, работает ли система поддержки штампа так, как предсказывалось моделированием. Там, где появляются несоответствия, инженеры обращаются к конкретным опорным элементам: зоне прогиба балки, области подушки с недостаточным-давлением или границе раздела сегментов, сместившейся во время сборки.
В этом цикле моделирования-к-валидации инженеры-инструментальщики, работающие над проектированием-сложных задач, получают выгоду от партнеров, которые понимают всю цепочку от концепции до производства. Оптимизация структуры штампа, интеграция компонентов, геометрия пуансона, размещение подъемника, расположение обходного паза, контроль заусенцев, управление зазорами и настройка потока материала — все это поступает в имитационную модель и выводится из нее. Поставщики любятЙИЧЕНсоедините этот инженерный опыт с готовыми к производству -инструментами для крупноформатных-приложений, устраняя разрыв между тем, что предсказывает моделирование, и тем, что дает физическая матрица в печатном цехе.
Моделирование подтверждает проект. Первая проверка изделия подтверждает сборку. Но между проверкой и устойчивым производством лежит практическая реальность обслуживания набора штампов, который весит несколько тонн, требует для перемещения мостовых кранов и изнашивается по-разному по своей сегментированной поверхности с каждой тысячей ходов.
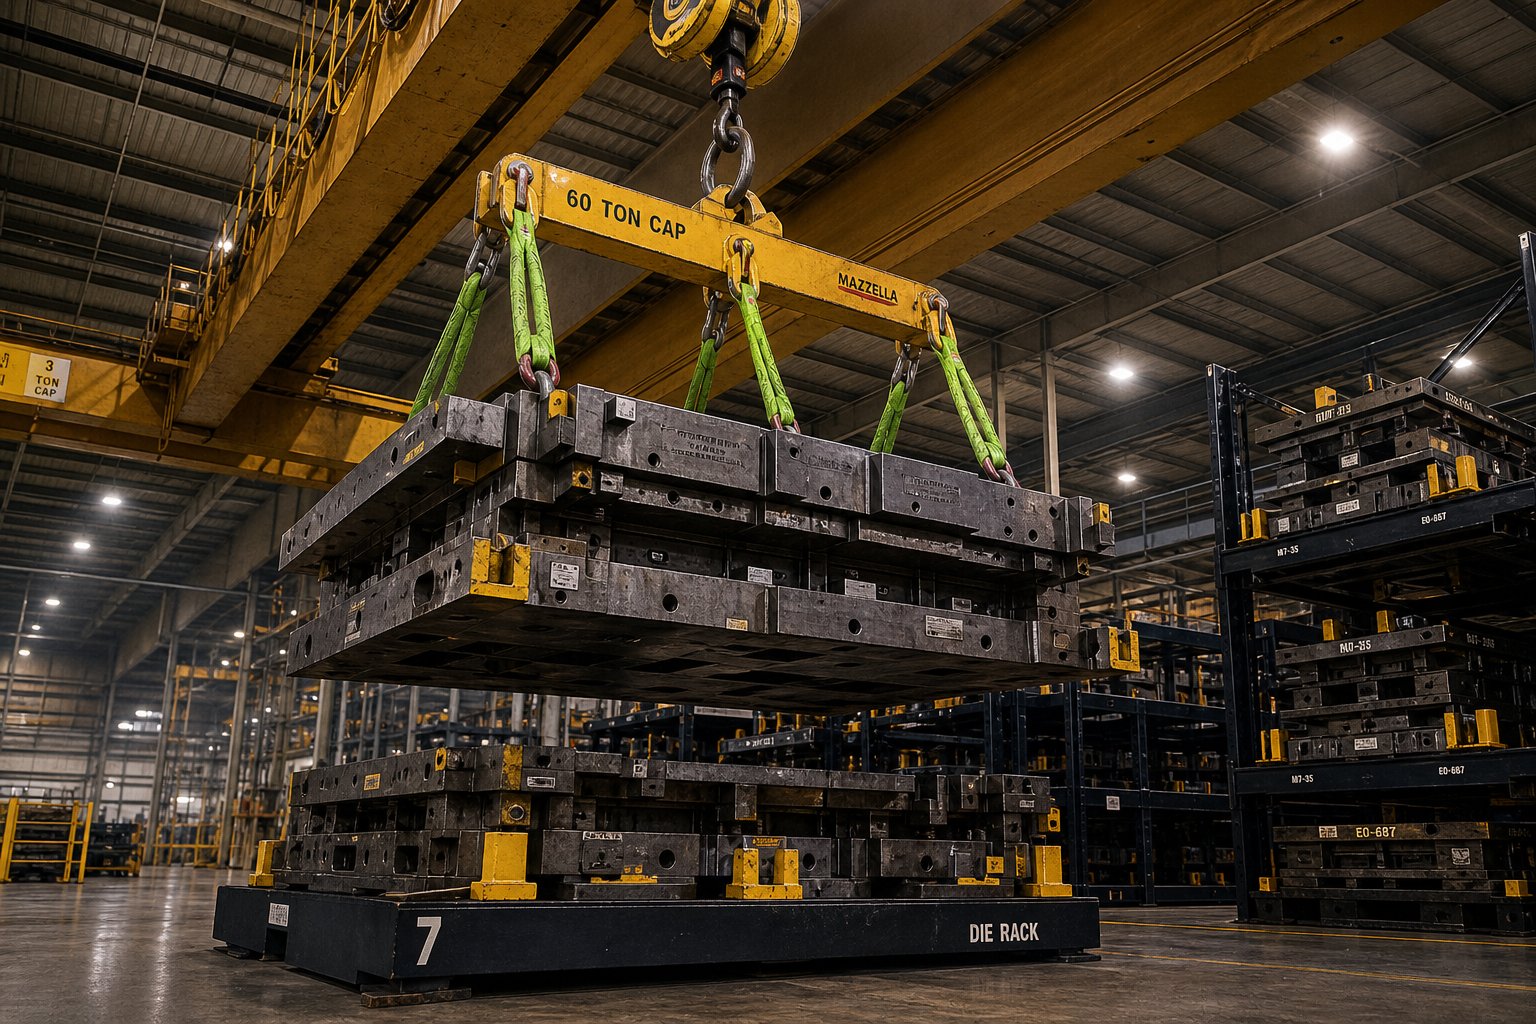
Жизненный цикл технического обслуживания и обращение с большими наборами штампов
Проверенная конструкция штампа и успешное первое изделие ничего не значат, если инструмент нельзя обслуживать, перемещать и безопасно хранить в течение всего его производственного срока. Планирование жизненного цикла обслуживания больших комплектов штампов начинается задолго до первого планового интервала обслуживания. Все начинается с самого объекта. Матрица весом 10, 20 или 40+ тонн определяет инфраструктурные решения относительно грузоподъемности мостового крана, допустимой нагрузки на пол, ширины проходов и конфигурации хранения, которые никогда не требуются для меньшего инструмента. Не обращайте внимания на эти реалии, и даже идеально спроектированная матрица становится узким местом в логистике, что снижает время безотказной работы производства, для достижения которой она была создана.
Обработка и логистика наборов штампов негабаритного размера
Требования к обработке крупногабаритных штампов и оснастке определяют повседневную работу любого-штамповочного предприятия большого формата. Каждая смена штампа, каждое техническое обслуживание и каждое перемещение склада требует координации тяжелого подъемного оборудования с жесткими пространственными ограничениями.Компании Маццеллаотмечает, что штампы весом 20, 40 или 60+ тонн требуют подъемных решений, выходящих далеко за рамки стандартных цепных стропов, что часто заставляет предприятия использовать высокоэффективные синтетические круглые стропы-, которые весят в несколько раз меньше стальных эквивалентов и при этом обеспечивают превосходные возможности контроля. Сам мостовой кран должен соответствовать стандартам обслуживания класса D и быть сконструирован так, чтобы выдерживать ударные нагрузки, боковые нагрузки и раскачивающие нагрузки, присущие манипуляциям с штампами.
Подумайте, что на самом деле включает в себя смена кубика. Верхнюю и нижнюю половины необходимо разделить, смонтировать независимо, снять с пресса, перевезти по цеху и установить на складскую инфраструктуру, рассчитанную на сосредоточенную нагрузку. Точками соединения должны служить поворотные подъемные кольца, а не рым-болты, поскольку рым-болты склонны к боковым натяжениям и усталости металла во время угловых подъемов, характерных для манипуляций с матрицами. Падение с высоты добавляет еще один уровень опасности. Штампы высотой более шести футов требуют, чтобы монтажники поднимались наверх для крепления такелажа, что приводит к возникновению требований OSHA по защите от падения с высоты четырех футов в общих отраслевых условиях.
Грузоподъемность пола заслуживает такого же внимания, как и грузоподъемность крана. Набор штампов, сосредоточенный на четырех опорных точках, может легко превысить расчетную нагрузку плиты на квадратный фут, особенно когда спрос на тяжелые штамповочные штампы в инфраструктуре хранения удовлетворяется за счет штабелирования инструментов в плотных конфигурациях стеллажей для экономии площади. Специальные стеллажи для хранения штампов должны быть спроектированы, рассчитаны на-нагрузку и маркированы в соответствии со стандартами ASME B30.20, а не изготавливаться собственными силами-из стального лома и из добрых намерений.
Интервалы шлифовки и мониторинг характера износа
График замены поверхности матрицы для крупноформатных инструментов имеет другую частоту, чем для компактных инструментов. Большие формовочные поверхности распределяют износ по большей площади, но сегментированные поверхности пластин, радиусы вытяжки и зоны с высокой-контактностью по-прежнему концентрируют разрушение. Мониторинг характера износа сегментированной матрицы требует систематического документирования, поскольку каждая вставка имеет свой собственный набор прокладок, свое собственное позиционное выравнивание относительно соседей и свою собственную историю предшествующей перешлифовки.
Когда сегмент вытягивается для шлифовки, восстановление исходных зазоров означает нечто большее, чем просто шлифование торцевой поверхности. Толщина прокладки под этим сегментом должна быть отрегулирована, чтобы компенсировать удаление материала во время шлифования. Соседние сегменты могут нуждаться в повторной-регулировке прокладок, чтобы сохранить непрерывную формующую поверхность по всему соединению. Без тщательного учета истории шлифовки каждого сегмента, конфигурации прокладок и контрольных точек выравнивания операция по шлифовке может создать столько же проблем, сколько и решить.
Контрольный список-упорядоченного жизненного цикла обслуживания больших наборов штампов позволяет организовать эти задачи и гарантировать, что ничего не останется незамеченным:
- Проверяйте все подъемное оборудование (подъёмные кольца, строповые соединения, крановые приспособления) перед каждым перемещением штампа, проверяя характеристики крутящего момента и состояние износа.
- Выполняйте визуальный осмотр формообразующих поверхностей, границ раздела сегментов и направляющих компонентов после каждого производственного цикла.
- Отслеживайте и документируйте характер износа с помощью профилометрии поверхности или дублирующей ленты с заданными интервалами-подсчета ходов.
- Проверьте и-затяните все крепежи, установочные штифты и болты крепления сегментов в соответствии с графиком профилактических работ.
- Смазывайте все направляющие пальцы, втулки, пяточные блоки и движущиеся компоненты в соответствии с интервалами, указанными производителем-и типами смазочных материалов.
- Проверьте работу системы амортизации, включая проверку давления в баллонах с азотом и состояние жидкости гидравлической системы.
- Обновите изношенные пластины, предоставив полную документацию об удалении материала, обновив размеры прокладок и проверив соосность после-шлифовки.
- Проведите полную проверку сборки штампа с помощью КИМ или оптического сканирования после любой замены поверхности или замены сегмента, чтобы подтвердить глобальную точность размеров.
Методы профилактического обслуживания, включая анализ вибрации, акустический мониторинг и тепловидение, дополняют визуальный осмотр, обнаруживая подповерхностные трещины и ненормальный износ до того, как они достигнут критического отказа. Для крупных штампов, где незапланированные простои обходятся в тысячи долларов в час, методы прогнозирования переводят техническое обслуживание с реактивного на плановое, сохраняя при этом производственные графики.
Сотрудничество с опытными производителями штампов для долгосрочной-долгосрочной поддержки
Обслуживание набора штампов большого-формата в течение всего срока его производства – это не только внутренняя-задача. Обновление поверхности сегментированных пластин, восстановление-зазоров после многих лет совокупного шлифования, замена изношенных направляющих компонентов и адаптация инструментов для технических изменений - все это выигрывает от знаний первоначального изготовителя о том, как была спроектирована и собрана матрица. Журнал документации, карты прокладок, записи индексации сегментов и спецификации зазоров, определяющие базовое состояние большого кристалла, наиболее полезны в руках инженеров, которые понимают цели, стоящие за ними.
Для инженеров-оснастщиков, оценивающих свои потребности в инфраструктуре поддержки штампов, независимо от того, планируют ли они новый крупноформатный инструмент или продлевают срок службы существующего, партнерство с поставщиком, имеющим опыт в конструкции штампов, интеграции компонентов, контроле зазоров и управлении материальными потоками, оптимизирует весь жизненный цикл.Индивидуальные решения для штамповки YICHENслужить практическим ресурсом для команд, решающих эти задачи, объединяя глубокие инженерные знания в области пуансонов, подъемников, обходных насечек, контроля заусенцев и систем поддержки больших-форматов для получения-готовых к производству результатов, выдерживающих миллионы ударов.
Часто задаваемые вопросы о поддержке штамповки крупных деталей
1. Почему нельзя просто масштабировать небольшую конструкцию штампа для штамповки крупных деталей?
Штамповка крупных деталей создает нелинейные инженерные проблемы, которые препятствуют прямому масштабированию. Прогиб увеличивается с увеличением длины пролета в четвертой степени, а это означает, что башмак матрицы вдвое большей ширины прогибается до шестнадцати раз больше при тех же условиях нагрузки. Температурные градиенты охватывают большие расстояния, создавая дифференциальное расширение, из-за которого зазоры пуансона-к-матрицы перемещаются неравномерно. Распределение силы становится все более неравномерным, поскольку смещенные от-центральные нагрузки, которые легко поглощают компактные матрицы, создают значительные угловые отклонения на инструментах с широким-диапазоном. Эти сложные эффекты требуют специально разработанных-стратегий поддержки, включая более толстые ребристые башмаки штампа, специальные решетки под-болтеров и много-зонное управление амортизацией, а не пропорционально увеличенные версии стандартных конструкций.
2. В чем разница между прогрессивными и переносными штампами для крупных деталей?
Прогрессивные матрицы подают непрерывную металлическую полосу через последовательные станции, удерживая деталь прикрепленной к несущему полотну. Этот подход достигает практических ограничений ширины полосы в 600-800 мм, поскольку жесткость носителя, точность подачи и потери материала становятся неуправляемыми. Передаточные штампы решают эту проблему, отделяя заготовку на первой станции и механически перемещая отдельные детали между независимыми операциями. Системы транспортировки обрабатывают конверты деталей размером более 2000 мм, улучшают использование материала за счет устранения отходов несущего полотна и позволяют полностью перемещать детали между станциями. Компромиссом- является более низкая скорость производства, обычно 8–25 ходов в минуту по сравнению с 200-600+ для прогрессивной оснастки для обработки мелких деталей, а также более высокие требования к инфраструктуре поддержки между станциями.
3. Как моделирование методом FEA снижает риск при работе со штампами большого-формата?
Моделирование FEA моделирует прогиб, утончение материала, пружинение и распределение силы как взаимосвязанные явления еще до обработки инструментальной стали. Для больших штампов, требующих инвестиций в сотни тысяч долларов, моделирование предсказывает, как башмаки штампа прогибаются при нагрузках, смещенных от центра, где опорные пластины провисают между точками опоры и как профили давления амортизации влияют на поток материала. Виртуальная проверка всей последовательности формования выявляет трещины, складки и накопление упругого возврата станция за станцией. Отраслевые исследования показывают, что боковые панели кузова обычно требуют четырех итераций физической доработки по цене примерно 125 000 долларов каждая. Оптимизация на основе FEA-сокращает или исключает эти дорогостоящие итерации за счет цифровой проверки размещения опорных структур и стратегий компенсации. Такие поставщики, как YICHEN (yichen-group.com/stamping-die/), соединяют проверенные моделированием-проекты с готовыми к производству инструментами большого-формата.
4. Какая система амортизации лучше всего подходит для штамповки большого-формата?
Гидравлические многоточечные системы амортизации обычно предпочтительнее для штамповки большого-формата, поскольку они обеспечивают сервоуправляемое-регулирование давления для каждой зоны, программируемые профили силы и независимое управление зонами на расширенных поверхностях штампа. Азотные баллоны работают при умеренных размерах, но страдают от постепенного повышения давления во время хода и изменения зон-между-зонами по мере увеличения размера массива. Пневматическим подушкам не хватает точности усилия и скорости реагирования, необходимых для больших тяг, из-за сжимаемости воздуха. Важнейшим преимуществом гидравлических систем является многозонное-управление, которое позволяет инженерам применять более высокую удерживающую силу там, где риск образования складок достигает пика, и уменьшать силу там, где существует опасность разрыва, превращая одно компромиссное давление в спроектированное решение для каждой зоны-по-зонам.
5. Как вы обслуживаете и обрабатываете комплекты штампов весом 20 тонн и более?
Техническое обслуживание крупных штампов требует планирования инфраструктуры предприятия, которое начинается с мощности мостового крана, соответствующей стандартам обслуживания класса D для ударных и боковых нагрузок. Номинальная нагрузка на пол должна учитывать сосредоточенные точечные нагрузки от стеллажей для хранения штампов, которые должны быть спроектированы и рассчитаны на нагрузку-в соответствии со стандартами ASME B30.20. Поворотные подъемные кольца заменяют рым-болты для более безопасного подъема под углом. Для восстановления поверхности сегментированных пластин требуется документирование набора прокладок каждого сегмента, истории шлифования и ссылок на выравнивание, чтобы можно было точно восстановить зазоры после удаления материала. Методы прогнозного технического обслуживания, включая анализ вибрации, тепловидение и акустический мониторинг, выявляют проблемы в недрах до критического отказа, переводя обслуживание с реактивного на плановое и защищая время безотказной работы производства.


