


Что такое прогрессивные штампы для штамповки и почему они важны
Представьте себе один инструмент, который пробивает, сгибает, формирует и режет готовую металлическую деталь одним непрерывным движением сотни раз в минуту. Именно это и делает прогрессивный штамп. Для инженеров-технологов и отделов закупок, которым поручено масштабировать выпуск при соблюдении жестких допусков, понимание этой системы инструментов изнутри — это разница между плавным запуском и дорогостоящими пробами-и-ошибками.
Что такое прогрессивная штамповочная матрица
Прогрессивная штамповочная матрица — это прецизионный инструмент, установленный в штамповочном прессе, который перемещает металлическую полосу через ряд последовательных станций, каждая из которых выполняет определенную операцию резки или формовки за ход пресса, пока готовая деталь не будет отделена на последней станции.
Такчто такое прогрессивная игральная кость на практике? Это автономная-производственная система. Рулон листового металла подается в пресс, а сервоподатчик продвигает полосу на фиксированное расстояние, называемое шагом, с каждым ходом. На каждой станции полоса подвергается разным операциям: прокалыванию, изгибу, чеканке, тиснению или обрезке. Деталь остается прикрепленной к несущей полосе на всем протяжении, сохраняя выравнивание до тех пор, пока окончательный обрез не освободит ее. Один вход, один готовый компонент, непрерывно.
Иногда вы слышите, как цеховые-команды называют это программным штампом. Независимо от сокращений, основной принцип один и тот же: несколько операций объединены в один автоматизированный цикл, который исключает обработку деталей между этапами.
Почему прогрессивные штампы доминируют в крупносерийном-производстве
Прогрессивная штамповка обеспечивает сочетание, с которым с трудом могут сравниться другие методы: скорость, повторяемость и низкую-цену на единицу продукции в масштабе. Прессы с прогрессивными матрицами работают в любом месте:От 25 до более 200 ударов в минуту, что означает, что готовая деталь выпадает каждую долю секунды. Поскольку каждая станция отшлифована и закалена с точностью до микрометра-, постоянство размеров сохраняется на протяжении миллионов циклов без ручного вмешательства.
Для групп закупок, оценивающих затраты, математика проста. Инвестиции в оснастку высоки на начальном этапе, но предельные затраты на каждую дополнительную деталь сводятся к немногим большим затратам, чем сырье и время прессования. При годовом объеме производства более 50 000 единиц прогрессивные штампы обычно сокращают затраты на-деталь на 30–80 процентов по сравнению с методами изготовления с ЧПУ. Эта экономическая логика объясняет, почему автомобильные разъемы, компоненты электронного экранирования и кронштейны для систем отопления, вентиляции и кондиционирования воздуха в подавляющем большинстве производятся в результате прогрессивной штамповки.
Однако повышение эффективности полностью зависит от того, что происходит внутри кристалла. Расположение полос, последовательность станций и стратегия формования определяют, выдержит ли инструмент миллионы ударов или потребует постоянного вмешательства. Именно в этой инженерной глубине этот тип инструментов раскрывает свою истинную сложность.
Как работает процесс прогрессивной штамповки
Расположение полос и последовательность станций на бумаге кажутся простыми, но на практикепрогрессивный процесс штамповкипредставляет собой четко спланированную систему, в которой три машины действуют как одно: устройство подачи рулонов, пресс и сама матрица. Понимание того, как они взаимодействуют на уровне хода, позволяет понять, почему этот процесс штампования производит готовые детали быстрее, чем любой многоэтапный альтернативный вариант.
Механика подачи и продвижения полоски
Все начинается с разматывателя. Рулон плоского листового металла, обычно толщиной от 0,1 до 6 мм, разматывается в выпрямителе, который устраняет-установленную кривизну рулона. Отсюда сервопривод или пневматический податчик захватывает полосу и продвигает ее на точное, повторяемое расстояние с каждым ходом пресса. Это расстояние и есть шаг, и оно точно соответствует расстоянию между позициями внутри кубика.
Точность здесь имеет решающее значение. Если длина подачи отклоняется хотя бы на долю миллиметра, каждая станция, расположенная ниже по течению, смещается. Вот почему направляющие штифты, закаленные цилиндрические стойки, установленные в верхней матрице, входят в предварительно-отверстия в полосе в начале каждого хода. Они физически тянут полосу до точного совмещения, прежде чем начнется резка или формовка. Думайте о пилотах как о позиционном сбросе системы, корректирующем любые незначительные изменения подачи в каждом цикле.
Последовательность станций от заготовки до готовой детали
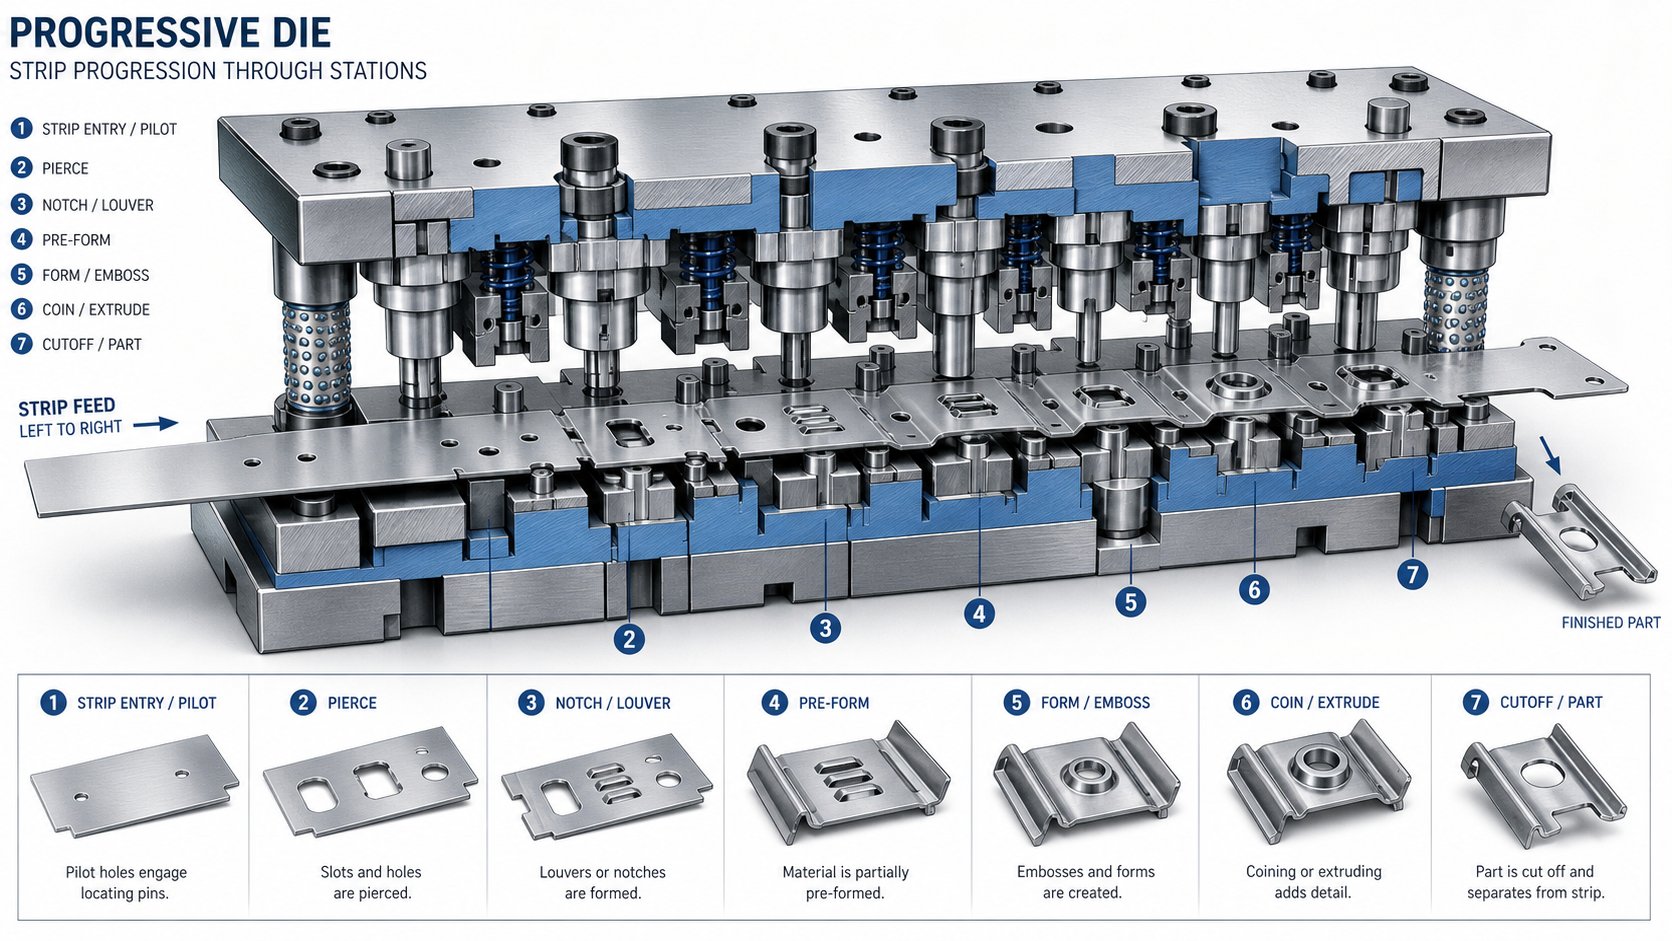
Внутри матрицы станции расположены в линейной последовательности. Каждая станция выполняет одну или две операции с полосой при закрытии штамповочного пресса. Геометрия детали развивается постепенно, станция за станцией, оставаясь при этом прикрепленной к несущей полосе с помощью узких выступов или полосок материала.
Типичный процесс прогрессивной штамповки следует следующей последовательности:
- В несущей полосе прокалываются пилотные отверстия для регистрации всех последующих станций.
- Внутренние элементы, такие как прорези, отверстия и выемки, пробиты или заглушены.
- Операции формования, такие как гибка, чеканка или волочение, постепенно изменяют геометрию детали.
- Дополнительные операции обрезки или повторной зачистки уточняют размеры и снимают остаточное напряжение.
- Станция окончательной резки отделяет готовую деталь от несущей ленты, и она выходит из матрицы как готовая деталь.
Между станциями частично сформированная часть едет по несущей полосе, как пассажиры на конвейере. Это исключает необходимость роботизации захвата-и-размещения и позволяет измерять время цикла в долях секунды, а не в секундах.
Цикл и время хода пресса
Как штамповочный пресс работает вместе со штампом? Пресс-цилиндр опускается, закрывая верхнюю матрицу на нижнюю и выполняя операцию каждой станции одновременно за один ход. Когда плунжер втягивается, устройство подачи продвигает полосу на один шаг, а штифты подъемника слегка приподнимают полосу от нижней поверхности матрицы, чтобы она могла свободно перемещаться. Баран снова опускается, и цикл повторяется.
Штамповочный пресс с прогрессивной оснасткой со скоростью 200 ударов в минуту завершает всю эту последовательность: подача, приводка, формование, отвод - за 300 миллисекунд. На этой скорости временное окно устройства подачи измеряется десятками миллисекунд, и съемная пластина матрицы должна полностью очистить полосу перед следующим продвижением. Каждый компонент системы синхронизирован с вращением коленчатого вала пресса, благодаря чему поступательная штамповка становится не серией дискретных событий, а скорее непрерывным механическим ритмом.
Однако этот ритм остается постоянным только тогда, когда отдельные компоненты внутри штампа выдерживают миллионы повторных ударов. Геометрия пуансона, зазоры матрицы и выбор материала на уровне компонента определяют, выдержит ли инструмент эту частоту или начнет производить отходы.
Критические компоненты внутри прогрессивной матрицы
Геометрия пуансона и зазоры матрицы сохраняют ритм, но что это за детали и как они сочетаются друг с другом? Прогрессивная штамповочная матрица не представляет собой единый монолитный блок. Это совокупность прецизионных-компонентов штампов для шлифовки, каждый из которых выполняет определенную задачу и работает согласованно при экстремально повторяющихся нагрузках. Когда вы понимаете, что делает каждая часть, устранение неполадок становится логичным, а не догадками.
Компоненты сборки верхней матрицы
Верхняя половина матрицы крепится к плунжеру пресса и передает силу, которая разрезает и формирует полосу. Его ключевые элементы включают в себя:
- Пробойная пластина (фиксатор):Пластина из закаленной стали, удерживающая все пуансоны в точном положении. Каждый пуансон шлифуется в соответствии с геометрией отверстия или формы, которую он образует, а фиксатор фиксирует их на месте, чтобы они не могли вращаться или смещаться под нагрузкой.
- Опорная пластина:Эта закаленная пластина, расположенная между пуансоном и верхним башмаком штампа, предотвращает попадание закаленных вставок в более мягкий башмак штампа под действием повторяющихся ударных сил пресса.
- Съемная пластина:Этот компонент прижимает полосовой материал к матрице при закрытии пресса. Не менее важно и то, что он снимает материал с пуансонов во время хода вверх. Без него полоса при втягивании цеплялась бы за металлические штамповочные инструменты, затягиваясь в верхнюю матрицу и вызывая немедленные повреждения.
- Пилоты:Пулеобразные-штыри, которые входят в предварительно-отверстия в полосе, чтобы обеспечить ее окончательное выравнивание перед выполнением любой операции. Они исправляют незначительные неточности подачи при каждом ударе.
Компоненты сборки нижней матрицы
Нижняя половина сидит на опоре пресса и воспринимает силы резки и формовки сверху. Его основные элементы включают в себя:
- Блок кубика (погоня за кубиком):Основной корпус, в котором обрабатываются или вставляются контуры резки и формирования. В штампах для штамповки стали большего-объема блок штампа содержит сменные вставки, изготовленные из высококачественной инструментальной стали или твердого сплава, что позволяет выполнять локальный ремонт без восстановления всего блока.
- Кнопки штампа:Закаленные цилиндрические вставки, запрессованные в штамповый блок, обеспечивают противоположную режущую кромку для каждого пуансона. Зазор между носиком пуансона и его ответной частью, обычно составляющий от 5 до 10 процентов толщины материала, контролирует качество режущей кромки.
- Штамповочные штамповочные подъемники:Подпружиненные-штифты или направляющие, которые слегка приподнимают полосу над поверхностью штампа после каждого хода. Такой зазор позволяет устройству подачи свободно продвигать полосу, не перетаскивая ее через режущие кромки, уменьшая износ и предотвращая неправильную-подачу на высокой скорости.
- Стоп-блоки:Прецизионные-шлифованные блоки, определяющие высоту закрытия матрицы в прессе. Технические специалисты раздавливают припой в пазу заземления на упорном блоке, чтобы убедиться, что пуансоны и формы достигают нужной глубины во время установки.
Системы руководства и регистрации
Представьте себе, что верхняя и нижняя половины смыкаются со скоростью 200 ударов в минуту с зазорами, измеряемыми тысячными долями дюйма. Системы наведения делают это возможным:
- Направляющие пальцы и втулки:Закаленные штифты, установленные на одном башмаке матрицы, входят в зацепление с прецизионными втулками на другом, выравнивая верхнюю и нижнюю половины с точностью до 0,0001 дюйма. Направляющие-штифты шарикоподшипников, которые установлены на подшипниках с сепаратором, стали отраслевым стандартом благодаря плавному зацеплению и легкому отделению матрицы.
- Башмаки штампа (комплект штампов):Верхняя и нижняя фундаментные плиты, удерживающие все остальные компоненты на месте. Они поглощают силы отклонения и обеспечивают жесткое крепление к прессу.
- Умирают пружины:Пружины сжатия высокой-силы (механическая спираль или газообразный азот), которые обеспечивают контролируемое давление для функций зачистки, удержания и выталкивания деталей на протяжении всего цикла хода.
В таблице ниже эти компоненты штамповочных штампов, их функции и типичный выбор материалов объединены в краткий-справочный формат:
| Компонент | Функция | Типичный материал |
|---|---|---|
| Обувь для штампов | Фундаментные плиты, на которых монтируются все остальные компоненты и сохраняется выравнивание. | Мягкая сталь или ковкий чугун |
| Направляющие пальцы и втулки | Выровняйте верхнюю и нижнюю половины матрицы с точностью до десятых тысячных. | Закаленная легированная сталь; алюминиевые шариковые клетки |
| Пробойная пластина (фиксатор) | Удерживает и позиционирует все пуансоны | Инструментальная сталь А-2 или Д-2. |
| Опорная пластина | Защищает башмак штампа от ударных сил пуансона | Закаленная инструментальная сталь А-2 |
| Съемная пластина | Зажимает полосовой материал и отделяет его от пуансонов при отводе. | Инструментальная сталь А-2 или мягкая сталь (направляющий тип) |
| Инструментальные пуансоны | Разрежьте, проткните или сформируйте полосовой материал. | D-2, M-2, CPM или твердый сплав |
| Штамповочный блок/вставки | Обеспечить противоположные режущие кромки и сформировать контуры. | D-2, M-2, CPM или твердосплавные пластины |
| Кнопки матрицы | Сменные режущие-ответные части пуансонов | Сквозь-закаленную легированную сталь или карбид |
| Пилоты | Зарегистрируйте полосу в точном положении при каждом движении | Закаленная инструментальная сталь, полированная носовая часть. |
| Пружины (механические/азотные) | Обеспечение силы зачистки, удержания-давления и выталкивания детали. | Хромированная-кремниевая проволока или баллоны с азотом |
| Лифтеры | Поднимите полосу над поверхностью матрицы для свободного перемещения между ходами. | Закаленная инструментальная сталь с пружинным возвратом. |
| Стоп-блоки | Установите высоту закрытия и проверьте глубину прессования во время настройки. | Закаленная инструментальная сталь, прецизионная шлифовка. |
Каждая из этих частей должна сохранять целостность размеров на протяжении миллионов циклов прессования. Когда один пуансон изнашивается сверх допуска или пружина толкателя устает, вся система смещается. Именно из-за этой взаимозависимости выбор материала и стратегия проектирования на уровне компонентов имеют такой же вес, как и общая компоновка полосы, и эта взаимосвязь становится особенно ясной на этапе проектирования штампа.
Прогрессивное проектирование штампов: от концепции до проверки
Взаимозависимость компонентов на физическом уровне — это одно. Как заставить все эти детали работать вместе, прежде чем сталь будет разрезана? Именно здесь прогрессивная конструкция штампа либо избавляет от многомесячных производственных проблем, либо создает их. Хорошо-проектирование штампов начинается не с геометрии САПР, а с глубокого понимания того, что должна делать готовая деталь, сколько их необходимо и какие ограничения накладывает материал.
Входные данные для проектирования и требования заказчика
Типичный проект по разработке штампа для штамповки металла начинается, когда клиент отправляет распечатку детали, обычно сопровождаемую 3D-моделью CAD. Но сам по себе этот рисунок не дает проектировщику штампа достаточных возможностей для начала. Прежде чем приступать к какой-либо работе с макетом полосы, дизайнеру необходимо собрать полную картину производственного контекста. Если вы пропустите критический вклад раньше времени, то вся концепция инструмента, возможно, потребует доработки в дальнейшем.
Вот важные исходные данные для проектирования, необходимые для начала прогрессивной разработки инструментов:
- Геометрия детали: 2D-чертежи и 3D-твердотельные модели с полными выносками GD&T, определяющими все критические размеры и привязки к базовым данным.
- Спецификация материала: тип сплава, состояние, толщина и механические свойства, включая предел прочности, предел текучести, удлинение и значение n-.
- Ежегодные требования к объему: ожидаемое количество в год, размеры партий и прогнозируемый срок службы программы, которые напрямую влияют на класс конструкции штампа и выбор материала.
- Требования к допускам: какие функции имеют решающее значение-для-функции (CTF) и какие имеют стандартные коммерческие допуски, поскольку более жесткие требования требуют дополнительных станций или операций по чеканке монет.
- Вторичные операции: любые процессы после-штамповки, такие как гальваническое покрытие, термообработка, сварка или сборка, которые накладывают ограничения на направление заусенцев, качество поверхности или стабильность размеров.
- Доступность пресса и устройства подачи. Если у клиента есть существующая прессовая линия, ее грузоподъемность, размер станины, длина хода и тип устройства подачи ограничивают возможности матрицы с самого начала.
Как отмечает журнал MetalForming Magazine, слишком мало технических деталей для листового металла может привести к проблемам с производительностью штампа. В штампе, спроектированном с учетом предполагаемых свойств материала, может образовываться лом, когда фактические производственные рулоны поступают с другими значениями твердости или удлинения. В каком-то смысле штамп определяет, какой материал ему нужен для правильной работы.
Стратегии оптимизации компоновки полос
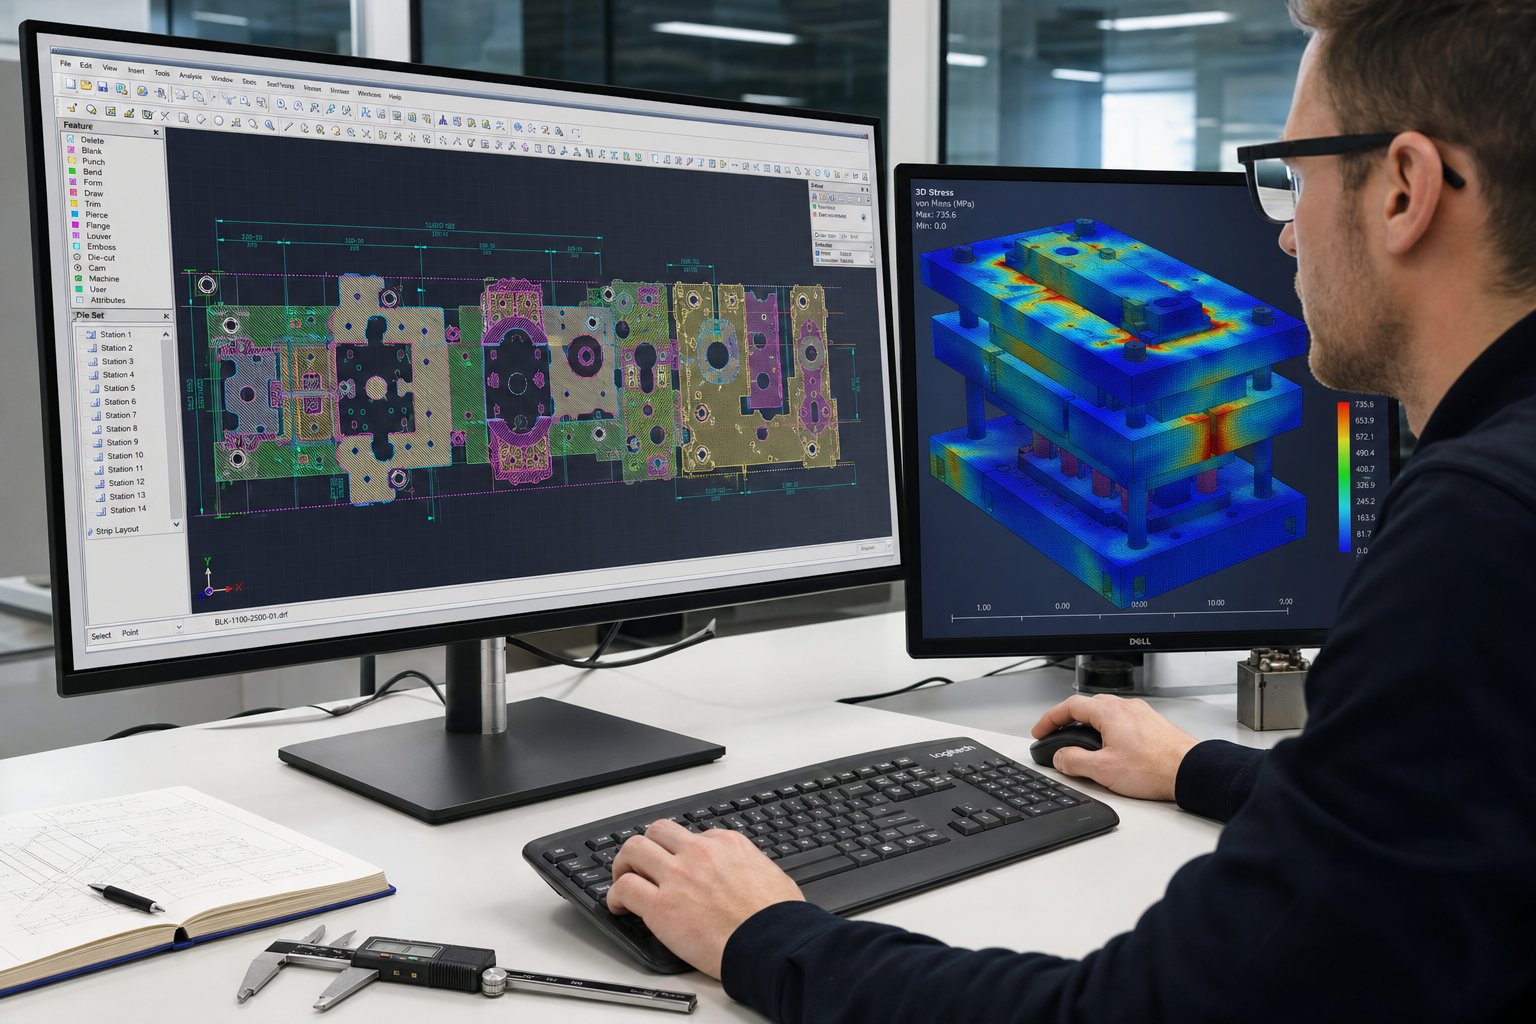
Зафиксировав входные данные, дизайнер переходит к единственному наиболее важному решению в проектировании штампов для прогрессивной штамповки: расположению полосы. Это план, который определяет, как плоская полоса превращается в готовую деталь, шаг за шагом. Он определяет использование материала, размер матрицы, количество станций, распределение силы и, в конечном итоге, стоимость детали.
Расположение полос определяет:
- Ориентация детали относительно направления подачи полосы и направления волокон.
- Шаговое расстояние между станциями
- Тип носителя, ширина и точки крепления
- Последовательность операций от первого прожига до окончательного отреза
- Геометрия каркаса лома и процент выхода материала
Звучит просто? На практике каждая переменная противопоставляется другой. Вращение детали для выравнивания критических изгибов перпендикулярно направлению волокон улучшает формуемость, но может увеличить ширину полосы и количество отходов. Более короткий шаг уменьшает длину штампа и требования к станине пресса, но сжимает станции вместе, ограничивая силу пуансона и доступ для обслуживания. Опытные проектировщики часто пересматривают расположение полос несколько раз во время пробной штамповки, выявляя проблемы с подачей, дисбаланс сил и проблемы направления волокон, которые возникают только в реальных условиях прессования.
Определение количества станций соответствует схеме расположения полос. Конструктор выстраивает последовательность операций таким образом, чтобы прокалывание и надрезы происходили раньше, пока материал оставался плоским, что предотвращает искажение элементов при более позднем формовании. Станции гибки и волочения появляются после того, как профиль примет форму. Неиспользуемые станции, где не происходит никаких операций, вставляются между станциями тяжелой формовки, чтобы управлять распределением усилий и обеспечивать структурную поддержку матрицы. Инструмент прогрессивной штамповки с 12 станциями не является чем-то необычным для деталей средней сложности, а сложная геометрия может увеличить количество штампов до 20.
Проверка проекта-на основе моделирования
До того, как появилось современное программное обеспечение для прогрессивного проектирования штампов, производители инструментов изготавливали штампы, тестировали детали, выявляли проблемы, модифицировали инструмент и повторяли действия до тех пор, пока результаты не соответствовали спецификациям. Этот цикл может потребовать недель и десятков тысяч долларов на доработку. Сегодня моделирование сжало этот итеративный цикл в цифровое пространство.
Инструменты анализа методом конечных элементов (FEA) моделируют поток материала, утончение, сморщивание и пружинение на каждой станции формовки перед обработкой одного блока инструментальной стали. Инженеры виртуально тестируют несколько вариантов компоновки полос, регулируя углы изгиба, чтобы компенсировать пружинение, или изменяя глубину вытяжки, чтобы избежать утонения, превышающего допустимые пределы. Результатом является проверенная конструкция, которая быстрее достигает производственной готовности с меньшим количеством физических прототипов.
Расчеты тоннажа — еще одна область, где моделирование приносит дивиденды. Сумма сил резки и формовки каждой станции должна быть меньше мощности выбранного пресса с учетом рабочей высоты над нижней мертвой точкой, где механическое преимущество падает. Для станций глубокой формовки ограничивающим фактором становится рабочая энергия, а не просто пиковый тоннаж. Моделирование улавливает эти ограничения на раннем этапе, гарантируя, что прогрессивный инструмент соответствует линии пресса до того, как будут приняты обязательства.
Сочетание параметрического моделирования CAD/CAM, моделирования формования FEA и цифровых исследований движения значительно сократило сроки разработки. То, что раньше требовало трех или четырех итераций физических испытаний, часто можно решить за одну, сокращая недели-времени-производства и устраняя дорогостоящие модификации штампов после закалки.
Однако даже самая совершенная имитационная модель работает на идеализированных входных данных. Изменения в-материалах в реальном мире, прогиб пресса и условия смазки представляют собой переменные, которые проявляются только на полной скорости производства, поэтому выбор материала как для заготовки, так и для компонентов матрицы играет такую решающую роль в долгосрочной-работе инструмента.
Материалы для прогрессивной штамповки и выбор инструментальной стали
Имитационные модели основаны на идеализированных свойствах материала, но рулоны, поступающие на линию пресса, имеют реальные-изменения в твердости, удлинении и состоянии поверхности. Эти различия затрагивают все аспекты производительности кристалла. Прогрессивные штамповочные материалы, которые вы выбираете для заготовки, определяют, сколько станций потребуется штампу, насколько быстро может работать пресс и как долго компоненты инструмента прослужат до технического обслуживания.
Распространенные материалы заготовок и их штамповочные характеристики
Прогрессивная штамповка металлов позволяет обрабатывать широкий спектр сплавов, каждый из которых обладает уникальным сочетанием формуемости, прочности и абразивности. Материал с высоким удлинением легко сгибается, но может истираться о поверхности инструмента. Более твердый сплав режет чисто, но требует большего тоннажа и ускоряет износ пуансона. Подбор заготовки в соответствии с применением с учетом компромиссов в отношении срока службы- — это балансирующая задача, с которой сталкивается каждый инженер.
Вот сравнение наиболее распространенных прогрессивных штамповочных материалов:
| Материал заготовки | Рейтинг формуемости | Типичные применения | Рекомендации по износу матрицы |
|---|---|---|---|
| Углеродистая сталь (CRS, SPCC) | От хорошего до отличного | Кронштейны, корпуса, структурные зажимы, автомобильный крепеж. | Умеренный износ; абразивная оксидная окалина на горячекатаных-вариантах сокращает срок службы пуансона |
| Нержавеющая сталь (301, 304, 316) | Умеренный | Медицинские корпуса, компоненты для пищевой-перерабатывающей промышленности, морское оборудование | Высокая склонность к истиранию и деформационное-упрочнение увеличивают трение и ускоряют адгезионный износ. |
| Алюминий (1100, 3003, 5052) | Отличный | Радиаторы, корпуса электромобилей, легкие конструктивные детали | Мягкий материал скапливается на поверхностях пуансона; требует полированного инструмента и частой чистки |
| Латунь (C260, C270) | Отличный | Электрические клеммы, декоративная фурнитура, сантехническая арматура | Низкая скорость износа; содержание цинка обеспечивает естественную смазывающую способность, продлевая интервалы между инструментами |
| Медь (C110, C102) | Очень хороший | Шины, разъемы, радиочастотное экранирование | Небольшое истирание, но высокая пластичность приводит к вытягиванию пробки-если зазоры слишком малы. |
Прогрессивная штамповка из углеродистой стали остается основным методом изготовления-чувствительных к затратам деталей-больших объемов. Холоднокатаная-углеродистая сталь имеет гладкую поверхность, хорошую формуемость и низкую стоимость сырья, что делает ее выбором по умолчанию для кронштейнов, зажимов и конструктивных элементов. Прогрессивная штамповка нержавеющей стали требует от штампа большего: более высокий тоннаж, более строгий контроль смазки и инструментальные стали, рассчитанные на стойкость к адгезионному-износу. Конструкторы штампов часто добавляют холостые станции при формовке марок нержавеющей стали, чтобы распределить силы и уменьшить возникновение напряжений в полосе.
Прогрессивная штамповка алюминия выполняется на более высоких скоростях пресса, поскольку силы резания ниже, но эта мягкость приводит к прилипанию материала к поверхностям пуансона, что называется истиранием. Прогрессивная штамповка меди представляет собой аналогичную проблему: высокая пластичность материала означает, что заготовки могут быть вытянуты обратно через матрицу, если зазор между пуансоном-к-матрице не оптимизирован. Прогрессивная штамповка латуни, напротив, имеет тенденцию прощать ошибки. Содержание цинка в латуни действует как мягкая смазка, уменьшая трение на поверхности инструмента и увеличивая интервалы между заточками.
Выбор инструментальной стали для компонентов штампа
Заготовка определяет, что должна выдержать матрица. При штамповке мягкой углеродистой стали на средней скорости обычные инструментальные стали, такие как D2 (сталь для холодной обработки с высоким-хромом и высоким-углеродом), обеспечивают приемлемый срок службы при разумных затратах. D2 обеспечивает хороший баланс износостойкости и обрабатываемости, поэтому на протяжении десятилетий он является стандартом.
Более твердые или более абразивные заготовки меняют уравнение. Поведение нержавеющей стали при деформационном-упрочнении может привести к тому, что твердость режущей- кромки будет приближаться к твердости самой матрицы, что приведет к ускорению выкрашивания и усталостного растрескивания. В этих случаяхинструментальные стали для порошковой металлургии (ПМ)предлагают более мелкие и более равномерно распределенные карбиды, которые улучшают как ударную вязкость, так и износостойкость по сравнению с обычными слитками-литыми марками. Стали PM, такие как CPM 10V или Vanadis 4, обладают повышенной стойкостью к абразивному износу, не жертвуя при этом ударной вязкостью, необходимой для выдерживания вырубки на высоких-скоростях.
При прогрессивной штамповке стали в экстремальных объемах или при использовании высокопрочного-листа твердосплавные вставки удобны на участках с наибольшим-износом, обычно при прошивке и отрезке. Карбид вольфрама обеспечивает твердость, превышающую 90 HRA, и может превосходить традиционную инструментальную сталь в пять-десять раз при абразивном применении. Компромисс-является хрупкостью: твердосплавные пластины требуют жесткой конструкции матрицы и не допускают смещения или смещения-центральной нагрузки.
Обработка поверхности добавляет еще один уровень защиты. Покрытия PVD, такие как TiAlN или CrN, уменьшают трение и противостоят истиранию, особенно при формовке оцинкованных или нержавеющих материалов. Ионное азотирование упрочняет поверхность подложки без искажения размеров, создавая твердый корпус, поддерживающий покрытие над ней. Было показано, что сочетание азотированной подложки и PVD-покрытия увеличивает срок службы инструмента с 50 000 деталей до более чем 1,2 миллиона деталей в документированных производственных сценариях.
В конечном счете, выбор инструментальной стали — это экономическое решение, наложенное на инженерное. Твердосплавная пластина стоит дороже, но снижает частоту технического обслуживания и количество брака на протяжении всего срока службы матрицы. Расчет совокупной стоимости владения, позволяющий сбалансировать инвестиции в инструментальные материалы с затратами на простои и замену, становится центральным, как только матрица перемещается из конструкторского стола в производственный цех.
Прогрессивные штампы против составных штампов против переносных штампов
Экономика инструментальной стали и совокупная стоимость владения рассказывают лишь часть истории. Еще до того, как эти решения вступят в силу, весь проект формируется более фундаментальным вопросом: какой тип штампа подходит для этой детали? Прогрессивные кубики не всегда являются ответом. В зависимости от геометрии, объема и сложности формовки, составная матрица или трансферная матрица могут обеспечить лучшие результаты при меньшем риске. Понимание типов штампов и критериев их выбора предотвращает дорогостоящие несоответствия между инвестициями в оснастку и реальностью производства.
Прогрессивные штампы для много-последовательной штамповки
Прогрессивная штамповка отлично подходит, когда вам нужны большие объемы деталей малого и среднего-размера средней сложности. Полоса остается подключенной на протяжении всего процесса, обеспечивая точность позиционирования на каждой станции. Именно непрерывная регистрация делает этот подход столь быстро повторяемым.
Где штамповка с использованием прогрессивного инструмента имеет наибольший смысл? Представьте себе корпуса автомобильных разъемов, сборки кронштейнов или экранирующие компоненты — детали, которые совмещают прокалывание, изгиб и обрезку за один цикл. Годовые объемы, превышающие 50 000 единиц, обычно оправдывают первоначальные инвестиции в инструмент, а при объемах, превышающих несколько сотен тысяч, стоимость одной детали становится трудно превзойти любым другим методом.
Компромисс- – гибкость. Поскольку детали остаются прикрепленными к несущей ленте, глубокая вытяжка ограничивается натяжением полосы, и многонаправленное формование становится затруднительным. Если деталь требует вращения между станциями или формирования углов, которые физически предотвращает соединение полос, прогрессивные штампы упираются в стену.
Составные матрицы для одновременной работы на одной-станции
Штамповка методом сложной штамповки использует принципиально иной подход. Вместо последовательного выполнения операций на нескольких станциях все операции резки выполняются за один ход пресса на одной станции. Пуансон и матрица работают одновременно с обеих сторон материала, производя готовую заготовку за один удар.
Это делает составные штампы идеальными для изготовления плоских деталей, требующих высокой точности размеров, например, шайб, прокладок, прокладок и простых заготовок. Поскольку все объекты вырезаются за один проход, совокупный стек допусков-от станции-к-переносу станции отсутствует. Плоскостность и концентричность, как правило, превосходят то, чего достигает прогрессивная матрица с той же геометрией.
Ограничение? Составные штампы не могут выполнять такие операции формовки, как гибка или волочение. Они занимаются огранкой и чеканкой, но любая трехмерная обработка требует отдельного процесса. Скорость производства также ниже скорости прогрессивной оснастки, поскольку детали обычно требуют индивидуальной подачи заготовок, а не непрерывной подачи полосы. Для средних объемов простых плоских деталей, где точность важнее скорости, составные матрицы обеспечивают высокую эффективность при меньших затратах на инструмент.
Трансферные штампы для изделий большой или сложной геометрии
При штамповке трансферной штамповки заготовка отделяется от полосы на ранних этапах процесса. Механическая система транспортировки, состоящая из рельсов, пальцев или роботизированных манипуляторов, физически перемещает свободную деталь со станции на станцию. Каждая станция работает с деталью независимо, без каких-либо ограничений полосы.
Эта свобода меняет то, что возможно. Глубокая вытяжка, много-направленная формовка, вращение детали между станциями и операции, требующие полного доступа к заготовке, — все это становится возможным. Инструменты для трансферного пресса позволяют обрабатывать более крупные детали, которые просто не могут оставаться прикрепленными к узкой несущей полосе, а также такие компоненты, как автомобильные структурные панели, корпуса глубокой-вытяжки и корпуса сложной формы.
Как отмечает журнал MetalForming Magazine, переносные штампы полностью устраняют-ограничения по перемещению полосы, обеспечивая более надежную форму и обрезку пуансонов, что увеличивает срок службы штампа и удобство его эксплуатации. Использование материала также часто улучшается, поскольку заготовки можно размещать более эффективно, чем это позволяет планировка полос. Компромисс-это скорость цикла и стоимость: системы передачи увеличивают механическую сложность, требования к синхронизации и более высокие затраты на техническое обслуживание по сравнению с последовательными операциями с раздельной подачей-.
В таблице ниже все три типа штампов представлены рядом по критериям принятия решений, которые наиболее важны для инженеров-технологов и групп по закупкам, оценивающих варианты штамповочного инструмента и штампов:
| Критерии выбора | Прогрессивная матрица | Составная матрица | Трансферная матрица |
|---|---|---|---|
| Идеальный размер детали | Малый и средний | От маленького до среднего (только плоский) | От среднего до большого |
| Порог годового объема | 50000+ единиц (стоимость-оптимизирована выше 200 000) | от 5 000 до 100 000 единиц | 10,000+ единиц (обосновано сложностью детали) |
| Типичный диапазон допуска | от +/-0,025 мм до +/-0,10 мм | от +/-0,01 мм до +/-0,05 мм | От +/-0,05 мм до +/-0,15 мм |
| Относительная стоимость инструмента | Высокая (строительство нескольких-станций) | От низкой до средней (одна станция) | Высокий (комплект штампов плюс система переноса) |
| Скорость цикла | Очень высокий (100-400+ SPM) | Умеренный (60–150 об/мин) | Умеренный (15–80 об/мин) |
| Формирование возможности | Прокол, изгиб, монета, мелкая ничья. | Прокол, заготовка, монета (без формовки) | Полный диапазон, включая глубокую вытяжку и вращение |
| Лучший-сценарий использования | Высокоточные-детали с многоэтапными-этапными функциями | Плоские заготовки, требующие строгого контроля размеров | Большие или геометрически сложные детали, требующие неограниченной формовки. |
Из этого сравнения вытекает практическое правило выбора. По мере увеличения объема прогрессивные штампы становятся экономическим победителем. По мере увеличения сложности детали преимущество приобретает штамповка с переносом штампов. А когда в конструкции преобладает простота, штамповка составными штампами обеспечивает точность при меньших затратах на оснастку.
Реальное-решение редко бывает черно-белым. Некоторые штамповочные машины используют гибридные подходы: прогрессивная матрица выполняет начальные этапы вырубки и прошивки, затем система перемещения перемещает деталь через станции формования, к которым требуется свободный доступ к полосе. Процессы штамповки и штамповки можно творчески комбинировать, если этого требует деталь.
Независимо от того, какой метод штамповки и штамповки подходит для конкретного применения, для всех трех остается неизменной одна задача: поддержание качества деталей на скорости производства. Чем быстрее цикл пресса, тем меньше времени у операторов остается на то, чтобы уловить дрейф, и тем более важным становится автоматический мониторинг.
Контроль и мониторинг качества в прогрессивной штамповке
Пресс с прогрессивной штамповкой, работающий со скоростью 200 или более ходов в минуту, производит готовую деталь каждые 300 миллисекунд. При таком темпе одно-единственное незамеченное застревание в подаче или изношенный пуансон может привести к образованию сотен дефектных деталей менее чем за минуту. Ручной контроль просто не успевает. Высокоскоростная прогрессивная штамповка требует автоматизированных систем контроля качества, которые обнаруживают отклонения процесса в режиме реального времени, останавливают пресс до того, как он повредит компаунд, и предоставляют данные для постоянного улучшения.
В-измерении штампа и мониторинге-в реальном времени
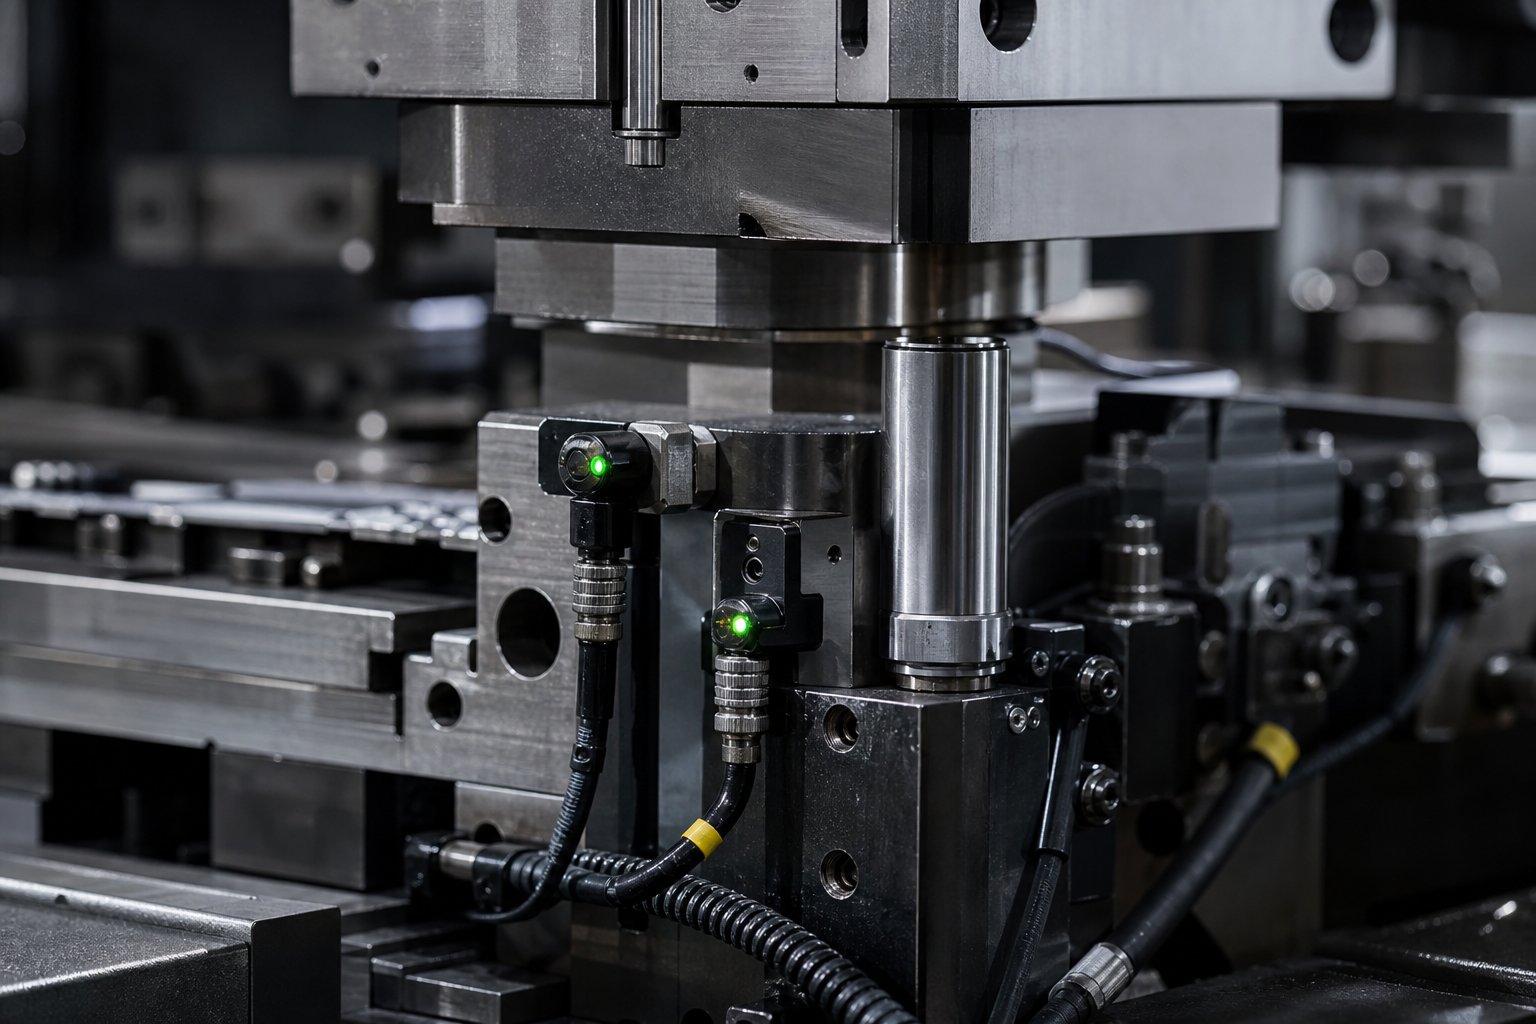
Самое эффективное место для выявления проблем — внутри самого кубика, там, где происходит действие. Датчики внутри-матрицы контролируют условия в точке контакта инструмента и материала, отмечая отклонения в течение одного цикла хода. Современные контроллеры защиты кристаллов используют временные сигналы на основе резольвера-с точностью до одной-трети градуса поворота коленчатого вала, что позволяет обнаруживать события длительностью менее 10 миллисекунд.
Общие типы датчиков, используемые в машинах прогрессивной штамповки, и их функции включают в себя:
- Датчики нагрузки (тензорезисторы или заглушки):Измерьте силу штамповки на каждой станции или поперек колонн пресса. Внезапный скачок нагрузки сигнализирует о вытягивании пули, двойном материале или разрушении компонента матрицы.
- Датчики застревания (приближения или фотоэлектрические):Прежде чем пресс закроется, убедитесь, что подача штамповки продвинула полосу на правильное расстояние шага. Если полоса короткая или длинная, контроллер останавливает пресс до того, как пилоты попытаются пере-перерегистрировать смещенный материал.
- Детальные-датчики (фотоэлектрические или датчики приближения):Убедитесь, что готовые детали и заготовки отходов полностью вышли из матрицы. Часть, которая застревает перед датчиком, указывает на застревание, которое может привести к разрушению матрицы при следующем ходе.
- Датчики слизней (приближения под кнопками плашки):Обнаружение вытянутых заготовок, которые были вытянуты обратно через отверстие матрицы. Пули, попавшие между полосой и поверхностью пуансона, приводят к немедленному повреждению инструмента.
- Датчики положения съемника (вихретоковые датчики):Следите за тем, чтобы съемники пружин вернулись на правильную высоту. Провисание съемника указывает на сломанную пружину или состояние крепления.
- Датчики пряжки материала:Обнаружение коробления ленты между устройством подачи и входом в матрицу, что указывает на проблему с подачей или петлю катушки, которая распространится на матрицу.
Хорошо-реализованная программа защиты кристалла соединяет все датчики, установленные на кристалле-, с помощью одной распределительной коробки и основного кабеля, а не отдельных свободных проводов. Такой подход исключает ошибки проводки во время настройки и предотвращает сбои в работе кабеля,-упрочняющиеся из-за многократного сматывания и разматывания незакрепленных проводов датчика.
Статистический контроль процесса штампованных деталей
Датчики улавливают острые сбои, а как насчет постепенного дрейфа? Именно здесь вступает в действие статистический контроль процесса. SPC, применяемый для прогрессивной штамповки, использует данные о нагрузке как непрерывный сигнал качества. Каждый ход штамповочной машины создает измеримую силу, ивариации этой нагрузки напрямую коррелируют с изменениями размеров.в штампованной части.
Современные датчики нагрузки сохраняют значения силы для каждого удара в производственном цикле, даже при скорости пресса, превышающей 1000 ходов в минуту. Эти данные в режиме реального времени передаются в контрольные диаграммы X-bar и сигма. Верхний и нижний контрольные пределы устанавливаются на уровне плюс-минус три стандартных отклонения от выборочного среднего значения, поэтому система останавливает печатную машину только тогда, когда процесс действительно выходит из-под статистического контроля, а не реагирует на обычные колебания-к-попаданиям.
Исследования, опубликованные в журналеЖурнал производства и обработки материаловподтверждает сильную нелинейную-линейную корреляцию между усилием штамповки и геометрией детали, особенно углами изгиба и общей шириной. Это означает, что мониторинг нагрузки может служить показателем для измерения размеров, фиксируя отклонения качества до того, как детали покинут пресс, не требуя физического контакта с заготовкой.
Методы контроля размеров
Внутреннее-измерение и SPC обеспечивают наблюдение в-режиме реального времени, но периодическая проверка размеров остается необходимой для проверки самой системы мониторинга. Общие подходы к контролю прогрессивных штампованных деталей включают координатно-измерительные машины (КИМ) для проверки GD&T, оптические компараторы для проверки профиля и системы технического зрения, встроенные в выходные конвейеры для 100-процентного контроля поверхности на скорости.
Взаимодействие этих методов создает многоуровневую систему качества. Встроенные-датчики обеспечивают мгновенное предотвращение сбоев. Диаграммы SPC отслеживают возможности процесса на протяжении всего цикла. Проверка размеров подтверждает, что статистические сигналы коррелируют с фактическими размерами детали. Вместе они позволили прогрессивному штамповому прессу производить миллионы деталей одинакового размера с минимальным вмешательством человека.
Раннее обнаружение смещения не только защищает качество деталей. Он напрямую продлевает срок службы штампа, предотвращая каскадные повреждения, которые возникают, когда изношенный или сломанный компонент остается незамеченным в течение тысяч ходов. Эта связь между дисциплиной контроля и долговечностью инструмента определяет всю стратегию технического обслуживания прогрессивных штампов.
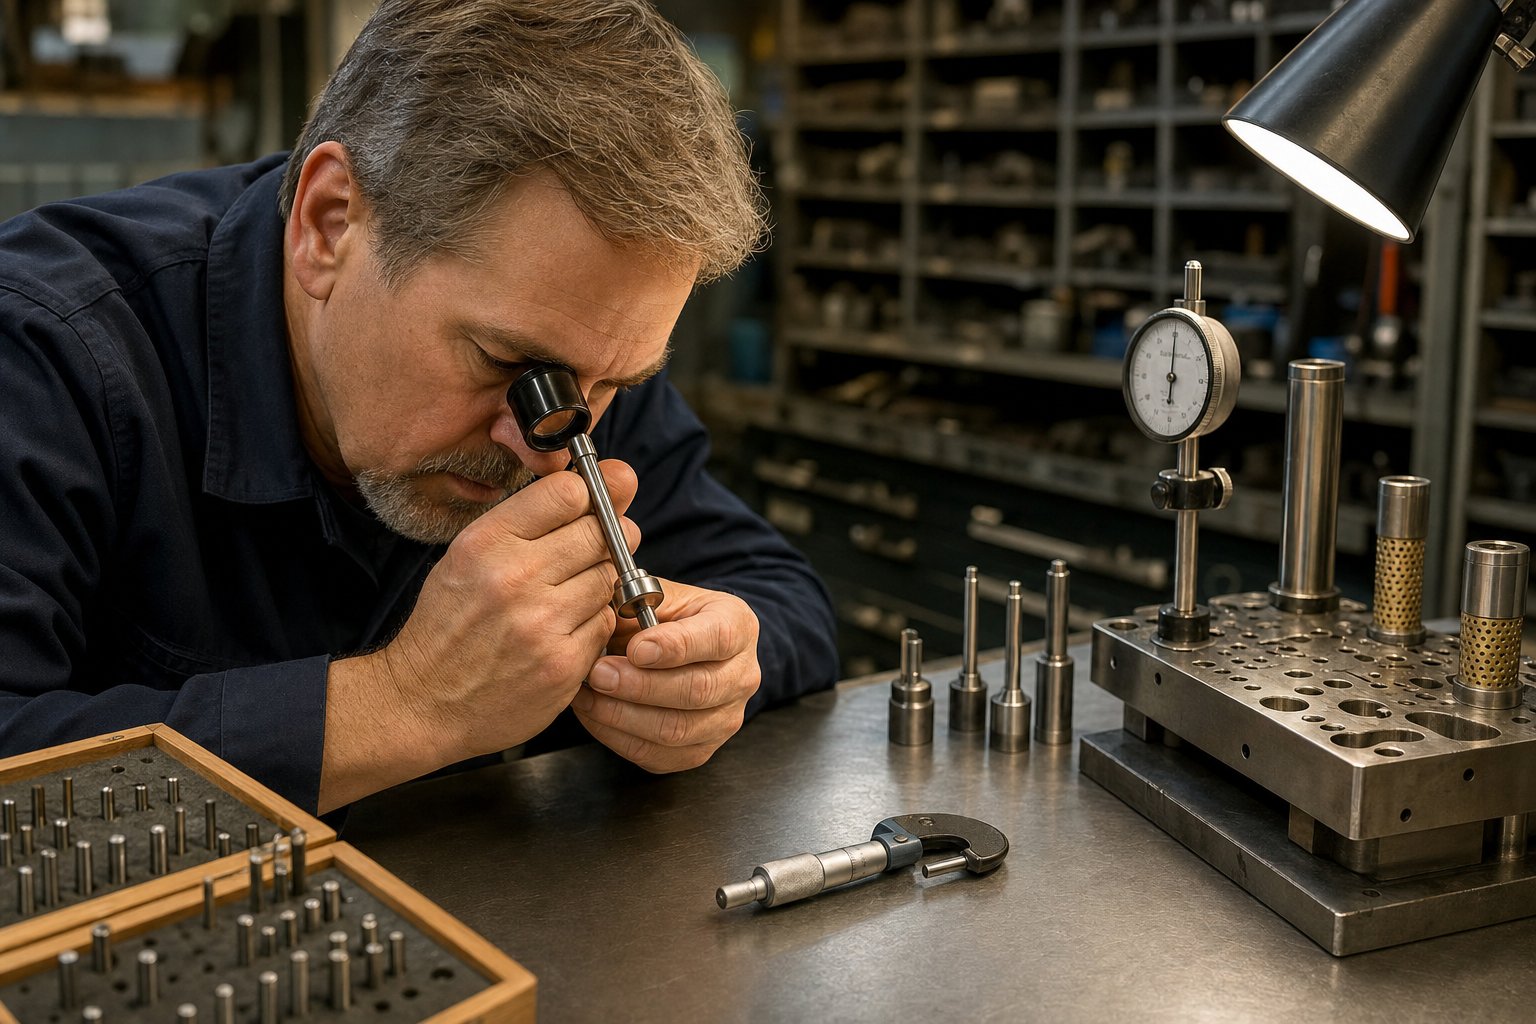
Практика обслуживания штампа и общая стоимость владения
Раннее обнаружение отклонения процесса защищает как детали, так и инструмент, но даже самая лучшая система мониторинга не может полностью устранить износ. Каждый ход пресса удаляет микроскопический материал с режущих кромок, сжимает пружины и нагружает направляющие поверхности. В течение сотен тысяч циклов эта совокупная деградация определяет, будет ли набор штамповочных штампов обеспечивать предсказуемую производительность или же произойдет незапланированный простой. Обслуживание штамповочного штампа не является реактивным ремонтом. Это запланированная, измеримая дисциплина, которая напрямую контролирует ваши затраты на деталь на протяжении всего срока службы инструмента.
Графики профилактического обслуживания и точки осмотра
Лучшая-в-программа обслуживания начинается с одного принципа: выявить, измерить и оценить каждую область инструмента, которая со временем ухудшится. КакПроизводительПримечания: наиболее распространенной ошибкой является предположение, что определенные зоны износа не влияют на качество детали, а затем удивление, когда количество попаданий становится непостоянным от запуска к запуску.
Эффективное профилактическое обслуживание инструментов с прогрессивными штампами осуществляется по документированному графику, привязанному к количеству ходов, а не к календарному времени. Ключевые контрольные точки и индикаторы износа включают в себя:
- Острота режущей кромки: Осмотрите все прокалывающие и вырубные пуансоны под увеличением. Измеряйте высоту заусенцев на образцах через определенные промежутки времени. Рост заусенцев сверх указанного предела вызывает заточку независимо от внешнего вида.
- Состояние пилота: Проверьте износ диаметра и профиль носика. Изношенные пилоты допускают дрейф при позиционировании полосы, который возникает на всех станциях, расположенных ниже по течению.
- Геометрия формовочного пуансона и вставки: Измерьте формуемые поверхности по допускам печати. Даже износ, который кажется косметическим, может изменить угол изгиба или глубину тиснения за пределы технических характеристик.
- Работа подъемника и пружины: проверьте силу пружины с помощью нагрузочного тестера. Усталые пружины уменьшают высоту подъема полосы, что приводит к появлению следов волочения и застреванию ленты на скорости.
- Зазор направляющего пальца и втулки: Измерьте боковой зазор между верхней и нижней половинками матрицы. Изношенные направляющие приводят к смещению пуансона-к-матрицы, что ускоряет скалывание кромок.
- Плоскостность и параллельность съемной пластины: проверьте, нет ли неравномерного износа, который создает неравномерное давление зачистки по ширине полосы.
- Пути эвакуации лома: Очистите скопившиеся пробки и убедитесь, что каналы выброса беспрепятственны. Попавшие в ловушку слизни наносят немедленный урон кубику.
Документация не менее важна. Каждый техник по техническому обслуживанию должен следовать одной и той же процедуре проверки, измерять одни и те же размеры и последовательно записывать результаты. Без этой стандартизации вы не сможете применить SPC к данным по техническому обслуживанию или предсказать, когда потребуется следующее обслуживание.
Интервалы перешлифовки и замена компонентов
Переточка является наиболее частым действием по техническому обслуживанию прогрессивного инструмента и матрицы. Каждый цикл заточки удаляет контролируемое количество материала, обычно от 0,05 до 0,15 мм, с режущих поверхностей пуансона и поверхностей кнопок матрицы, чтобы восстановить чистые срезанные кромки. Интервал сильно зависит от материала заготовки: высокоскоростная штамповка из нержавеющей стали может потребовать перешлифовки каждые 50 000–100 000 ударов, тогда как более мягкие латунные или медные сплавы могут выдерживать 300 000 и более ударов между обслуживаниями.
Ждать, пока заусенцы станут визуально очевидными, — распространенная ошибка. К тому времени нагрузки резания уже увеличились, усилие зачистки возросло, а риск выдергивания пробки- возрос. Большинство прецизионных штамповщиков устанавливают график заточки на основе фактического количества ходов и высоты заусенцев, а не только на основании мнения оператора.
Каждый цикл переточки укорачивает пуансон. После определенного количества переточок длина пуансона становится ниже минимального функционального размера и его необходимо заменить. Штамповочные штампы из прогрессивного твердого сплава значительно увеличивают интервалы замены. Твердосплавные вставки на станциях прожига с высоким-износом могут служить дольше, чем обычная инструментальная сталь D2, в пять-десять раз, что снижает как частоту заточки, так и общее количество замен в течение срока службы штампа.
Замена компонентов, помимо пуансонов, включает пружины, направляющие, направляющие втулки и подъемные механизмы. Документированная система технического обслуживания отслеживает количество циклов для каждого расходного материала и планирует замену до отказа, а не после него. Цель – ноль незапланированных остановок.
Факторы, определяющие срок службы матрицы
Как долго должна работать прогрессивная матрица? Ответ варьируется от 200 000 обращений на плохо обслуживаемом инструменте до более 10 миллионов на инструменте, который получает дисциплинированное обслуживание. Разрыв между этими цифрами сводится к нескольким контролируемым факторам:
- Твердость материала заготовки:Более твердые или более абразивные листовые материалы ускоряют износ кромок и увеличивают ударные нагрузки на каждый компонент. Усовершенствованные высокопрочные стали-сокращают интервалы технического обслуживания по сравнению с мягкой углеродистой сталью.
- Стратегия смазки:Последовательное, правильное применение смазки снижает трение, перегрев и истирание. Локализованные зоны сухого контакта, особенно вокруг станций глубокой прошивки, вызывают ускоренный износ, даже если вся система смазки работает.
- Скорость печати:Более быстрая езда на велосипеде генерирует больше тепла в единицу времени и увеличивает динамические силы на направляющих, съемниках и режущих кромках. Более высокая скорость требует более частых проверок и часто оправдывает использование инструментальных сталей или покрытий премиум-класса.
- Точность направления полосы:Изношенные направляющие или вышедшие из строя направляющие системы допускают боковое перемещение полосы, которое -нагружает пуансоны, вызывая неравномерный износ и преждевременное скалывание.
- Класс конструкции штампа:В матрице класса А, рассчитанной на длительную последовательную штамповку, с самого начала используются закаленные вставки, шариковые-направляющие подшипников и твердосплавные сплавы на критических участках. В прототипе матрицы класса C используются более мягкие материалы и более простая конструкция, что обеспечивает меньшую первоначальную стоимость, но гораздо меньшее количество попаданий до выхода из эксплуатации.
Когда срок службы штампа подходит к концу, решением становится восстановление или замена. Восстановление оправдано, когда башмаки штампа и общая конструкция остаются жесткими, направляющие системы подлежат восстановлению и только локализованные станции изношены, не поддающиеся исправлению. Полная реконструкция может восстановить производственную мощность за 40–60 процентов стоимости нового штамповочного штампа. Замена становится более выгодной инвестицией, когда несколько станций потеряли соосность, башмак матрицы постоянно отклонился или изменения в конструкции продукта сделали существующую компоновку полосы устаревшей.
Общая стоимость владения прогрессивным штамповым инструментом не является покупной ценой, указанной в счете. Это первоначальные инвестиции плюс каждый цикл переточки, каждый сменный пуансон, каждый час незапланированного простоя и каждая бракованная деталь, изготовленная инструментом, работающим за пределами технических характеристик. Поставщикам нравитсяЙИЧЕНРешите эту перспективу жизненного цикла, поддерживая весь период от проектирования штампа до крупносерийного производства и планирования текущего обслуживания, помогая командам контролировать общие затраты, а не оптимизировать только первоначальные затраты.
Дисциплинированное техническое обслуживание меняет экономику долгосрочной прогрессивной штамповки. Штамп, который получает последовательное и документированное обслуживание, работает предсказуемо, производит соответствующие детали и достигает полного расчетного срока службы. Эта предсказуемость также отличает хорошо-программу обработки штампов от программы, которая мечется между реактивными ремонтами, и становится ключевым критерием оценки при поиске нового инструмента.
Как найти штампы прогрессивной штамповки для крупносерийного-производства
Предсказуемая производительность матрицы зависит от дисциплинированного обслуживания, но она начинается еще раньше, с выбора подходящего производителя прогрессивной матрицы для создания инструмента. Решение о выборе поставщика штампов влияет на все последующие результаты: качество деталей, затраты на техническое обслуживание, время безотказной работы производства и общую стоимость программы. Для инженеров-технологов и групп по закупкам, оценивающих услуги прогрессивной штамповки, задача состоит в том, чтобы отличить подлинные инженерные возможности от полированных торговых площадок.
Ключевые критерии оценки поставщиков штампов
Не каждая прогрессивная штамповочная компания может поддержать полный объем-программы больших объемов. Некоторые специализируются на создании прототипов-классов. Другим не хватает ресурсов для моделирования, или они не могут обслуживать штамп после доставки. Следующие критерии отделяют способных партнеров от тех, которые создадут проблемы в дальнейшем:
- Проектная мощность:Может ли поставщик выполнить полную оптимизацию расположения полос, определение последовательности станций и анализ тоннажа собственными-собственными силами? Аутсорсинговое проектирование создает пробелы в коммуникации и замедляет итерацию.
- Возможности моделирования:Использует ли строитель моделирование формования FEA и исследования движения для проверки проектов перед резкой стали? Это напрямую сокращает количество итераций тестирования и время-на-производства.
- Диапазон материалов:Оцените, имеет ли поставщик документально подтвержденный опыт работы с вашим конкретным сплавом. Строителю, имеющему опыт работы с углеродистой сталью, может не хватать инструментов, необходимых для работы с нержавеющими или-высокопрочными материалами.
- Толерантность гарантирует:Спросите, как поставщик проверяет соответствие размеров. Услуги по штамповке металла с прогрессивной штамповкой будут опираться на целевые показатели Cpk и данные SPC из производственных циклов, а не только на допуски печати.
- Техническая поддержка:Штампу, который работает годами, нужен партнер, который будет поддерживать переточку, замену компонентов и инженерные изменения на протяжении всего жизненного цикла производства.
- Масштабируемость:Сможет ли поставщик справиться с вашими прогнозируемыми объемами? Программы прогрессивной штамповки OEM часто масштабируются от пилотных партий до миллионов деталей в год, и производитель штампов должен проектировать эту траекторию с первого дня.
Как подчеркивает компания Eigen Engineering, послужной список поставщика, обеспечивающий долговечность инструмента и оперативность-послепродажного обслуживания, часто имеет большее значение, чем заявленная цена за штуку. Собственные-испытательные и проверочные мощности являются ярким показателем того, что производитель проверяет инструменты в реалистичных условиях перед отправкой.
Соответствие возможностей штампа производственным требованиям
Критерии оценки обеспечивают основу, но реальное решение зависит от соответствия. Партнер по прогрессивной штамповке металла должен соответствовать вашему конкретному производственному контексту: сложности деталей, годовому объему, отраслевым требованиям и ожиданиям в отношении документации по качеству.
Например, прогрессивная штамповка медицинского оборудования требует отслеживаемости, проверенных процессов и строгой документации, которую не могут обеспечить многие штамповщики общего-назначения. Группы по закупкам для регулируемых сред должны подтвердить, что поставщик работает в соответствии с сертифицированными системами качества ISO-и имеет непосредственный опыт поддержки программ прогрессивной медицинской штамповки, в которых базовыми ожиданиями являются контроль партий и готовность к аудиту.
Для больших-коммерческих и автомобильных приложений приоритет смещается в сторону скорости цикла, использования материала и долгосрочной-стабильности затрат. Поставщикам нравитсяЙИЧЕНподдерживают полный жизненный цикл, от прогрессивного проектирования штампов до масштабируемого массового производства, предлагая инженерам-технологам партнерство из одного-единого источника, которое охватывает много-инструментальную оснастку, жесткие требования к повторяемости и увеличение объемов без смены поставщиков в середине-программы.
Какие бы услуги прогрессивной штамповки вы ни оценивали, запросите рекомендации от программ аналогичного объема и сложности. По возможности посетите объект. Осмотрите их оборудование, понаблюдайте за их рабочими процессами обеспечения качества и спросите, как они справляются с техническими изменениями после проверки. Ответы показывают, будет ли поставщик долгосрочным-активом или краткосрочной-головной болью, а при массовой-штамповке металла с прогрессивной штамповкой это различие проявляется в каждой детали, которую производит штамп.
Часто задаваемые вопросы о прогрессивных штампах для штамповки
1. Что такое прогрессивный штамп и как он работает?
Прогрессивная штамповочная матрица — это прецизионный инструмент, установленный в штамповочном прессе, который продвигает металлическую полосу через несколько последовательных станций за один цикл пресса. Каждая станция выполняет определенную операцию, например прошивку, гибку, чеканку или обрезку. Полоса остается прикрепленной к держателю на протяжении всего процесса, а готовая деталь отделяется на конечной станции обрезки. Сервоподатчики продвигают полосу на фиксированное расстояние при каждом ходе, а направляющие штифты обеспечивают точную регистрацию до начала любой операции. Это обеспечивает производительность от 100 до 400+ ходов в минуту с постоянной точностью размеров на протяжении миллионов циклов.
2. В чем разница между прогрессивным кубиком и передаточным кубиком?
Прогрессивные матрицы удерживают заготовку на несущей ленте на всех станциях, что делает их идеальными для обработки деталей малого и среднего размера на очень высоких скоростях (100-400+ SPM). Передающие штампы заранее отделяют заготовку от полосы и используют механические пальцы или роботизированные руки для перемещения свободной части между станциями. Это дает передаточным штампам неограниченные возможности формовки, включая глубокую вытяжку и вращение деталей, что делает их более подходящими для изготовления более крупных или геометрически сложных деталей. Однако штампы переноса работают медленнее (15-80 об/мин) и имеют более высокую механическую сложность. Прогрессивные штампы выигрывают по скорости и стоимости детали при объеме, в то время как передаточные штампы выигрывают по гибкости формирования сложной геометрии.
3. Как долго служит штамп прогрессивной штамповки?
Срок службы штампа варьируется от 200 000 ударов на инструменте, который не обслуживается в плохом состоянии, до более 10 миллионов ударов на инструменте, который проходит регулярное профилактическое обслуживание. Ключевые факторы, влияющие на долговечность, включают твердость материала заготовки, стратегию смазки, скорость пресса, точность направления полосы и класс конструкции штампа. В штампах класса А, предназначенных для длительного-производства, используются закаленные вставки, шариковые-направляющие подшипников и твердосплавные сплавы на критически важных участках. Регулярная переточка с запланированными интервалами-отсчета ходов, своевременная замена компонентов и правильная смазка — все это значительно продлевает срок службы. Твердосплавные вставки на станциях с высоким-износом могут служить дольше, чем обычная инструментальная сталь D2, в пять-десять раз.
4. Какие материалы можно обрабатывать прогрессивными штампами?
Прогрессивные матрицы обрабатывают широкий спектр металлов, включая углеродистую сталь, нержавеющую сталь (301, 304, 316), алюминий (1100, 3003, 5052), латунь (C260, C270) и медь (C110, C102). Каждый материал представляет собой уникальные задачи. Углеродистая сталь обеспечивает хорошую формуемость и низкую стоимость, но горячекатаные варианты содержат абразивную оксидную окалину. Изделия из нержавеющей стали-затвердевают и истираются о поверхности инструментов. Алюминий работает на более высоких скоростях, но имеет тенденцию прилипать к поверхностям пуансона. Латунь прощает ошибки из-за естественной смазывающей способности цинка. Выбор инструментальной стали, покрытия поверхности и стратегии смазки корректируются в зависимости от конкретного материала заготовки, чтобы оптимизировать срок службы штампа и качество детали.
5. На что следует обратить внимание при поиске поставщика прогрессивных штампов?
Оценивайте поставщиков по шести основным критериям:-собственные инженерно-технические возможности для оптимизации компоновки полос и анализа тоннажа, возможности моделирования FEA для проверки проектов перед резкой стали, документированный опыт работы с вашим конкретным сплавом и диапазоном материалов, гарантии допусков, подкрепленные целевыми показателями Cpk и данными SPC, постоянная поддержка по техническому обслуживанию, включая перешлифовку и замену компонентов, а также масштабируемость для увеличения объема производства от пилотных партий до миллионов деталей в год. Запросите рекомендации от программ аналогичной сложности, посетите объект, чтобы проверить оборудование и качество рабочих процессов, и убедитесь, что они могут поддерживать инженерные изменения после проверки. Такие поставщики, как YICHEN, предлагают партнерство на протяжении всего-жизненного цикла, от проектирования штампов до крупносерийного-производства и планирования технического обслуживания.


