


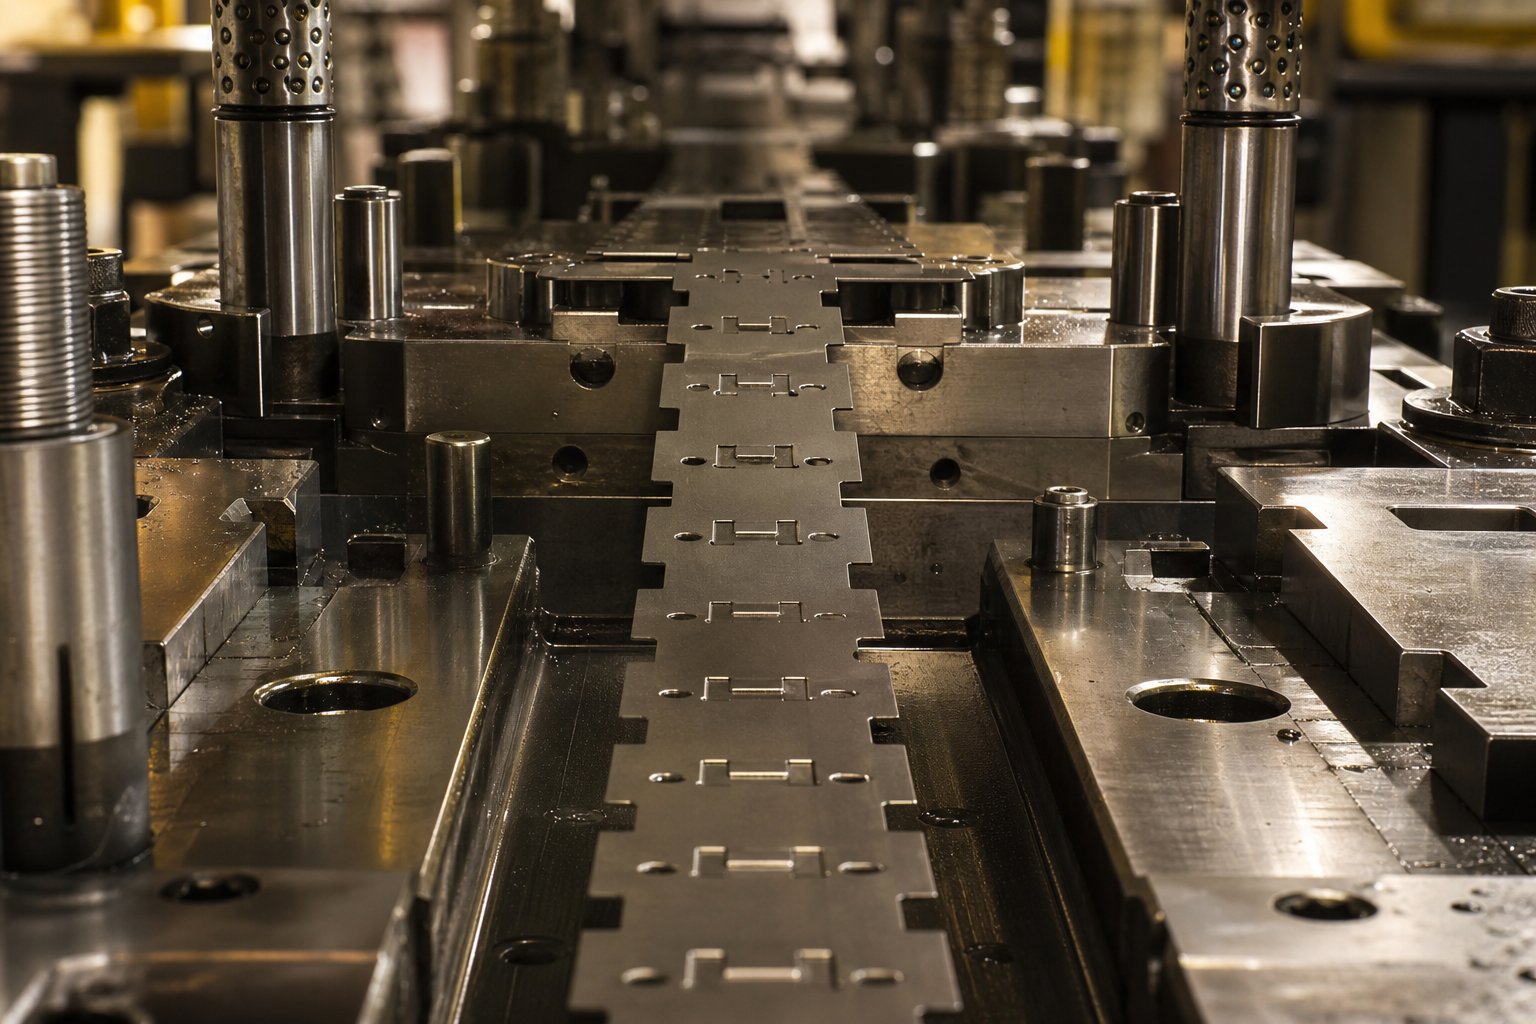
Что делают обходные пазы в штампах для прогрессивной штамповки
Когда тызапустить прогрессивную штамповочную матрицу, полоса листового металла перемещается вперед на одну точную длину с каждым циклом прессования. Но вот в чем проблема: неподвижные компоненты штампа, такие как подъемники, формовочные стали и направляющие, физически занимают пространство внутри штампа. Ранее сформированные элементы на полосе могут столкнуться с этими компонентами во время индексации, если ничто не учитывает зазор.
Именно эту проблему решают обходные насечки.
Что такое обходные насечки в прогрессивных штампах для штамповки
Обходной вырез — это преднамеренное удаление материала или деформация несущей ленты, которая позволяет полосе проходить мимо неподвижных компонентов матрицы без помех во время индексации.
Думайте об этом как о рельефном элементе, встроенном непосредственно в полосу. Каждый раз, когда несущая полоса движется вперед, обводная выемка обеспечивает зазор, поэтому полоса аккуратно проходит подъемники, направляющие штифты и формовочную сталь. Без этих насечек вы могли бы столкнуться с нарушениями подачи, короблением полосы или полным повреждением штампа в течение первых нескольких циклов прессования. Функция обходного паза в штампах по своей сути направлена на сохранение плавного и непрерывного продвижения полосы при прогрессивной штамповке.
Почему обходные вырезы имеют решающее значение для предотвращения прогресса
Впрогрессивная матрицаНесущая лента связывает каждую часть вместе и перемещает всю полосу от станции к станции. Расстояние между осевыми линиями станций должно оставаться постоянным на протяжении всего хода пресса. Любое столкновение между краем полосы и компонентом матрицы нарушает эту связь, искажает направляющие отверстия и приводит к каскадным ошибкам регистрации в дальнейшем.
Обводные выемки предотвращают это вмешательство, создавая локализованные зоны зазора вдоль держателя. Они делятся на две основные категории: отрицательные обводные насечки, которые удаляют материал с полосы, и положительные обводные насечки, которые деформируют материал из плоскости полосы, не разрезая его. Каждый тип создает различный профиль полосы, оказывает различное влияние на прочность несущей конструкции и подходит для разных сценариев проектирования. Понимание того, чем они отличаются, является отправной точкой для любого решения по проектированию выреза для обхода звука.
Сравнение геометрии отрицательного и положительного обходного паза
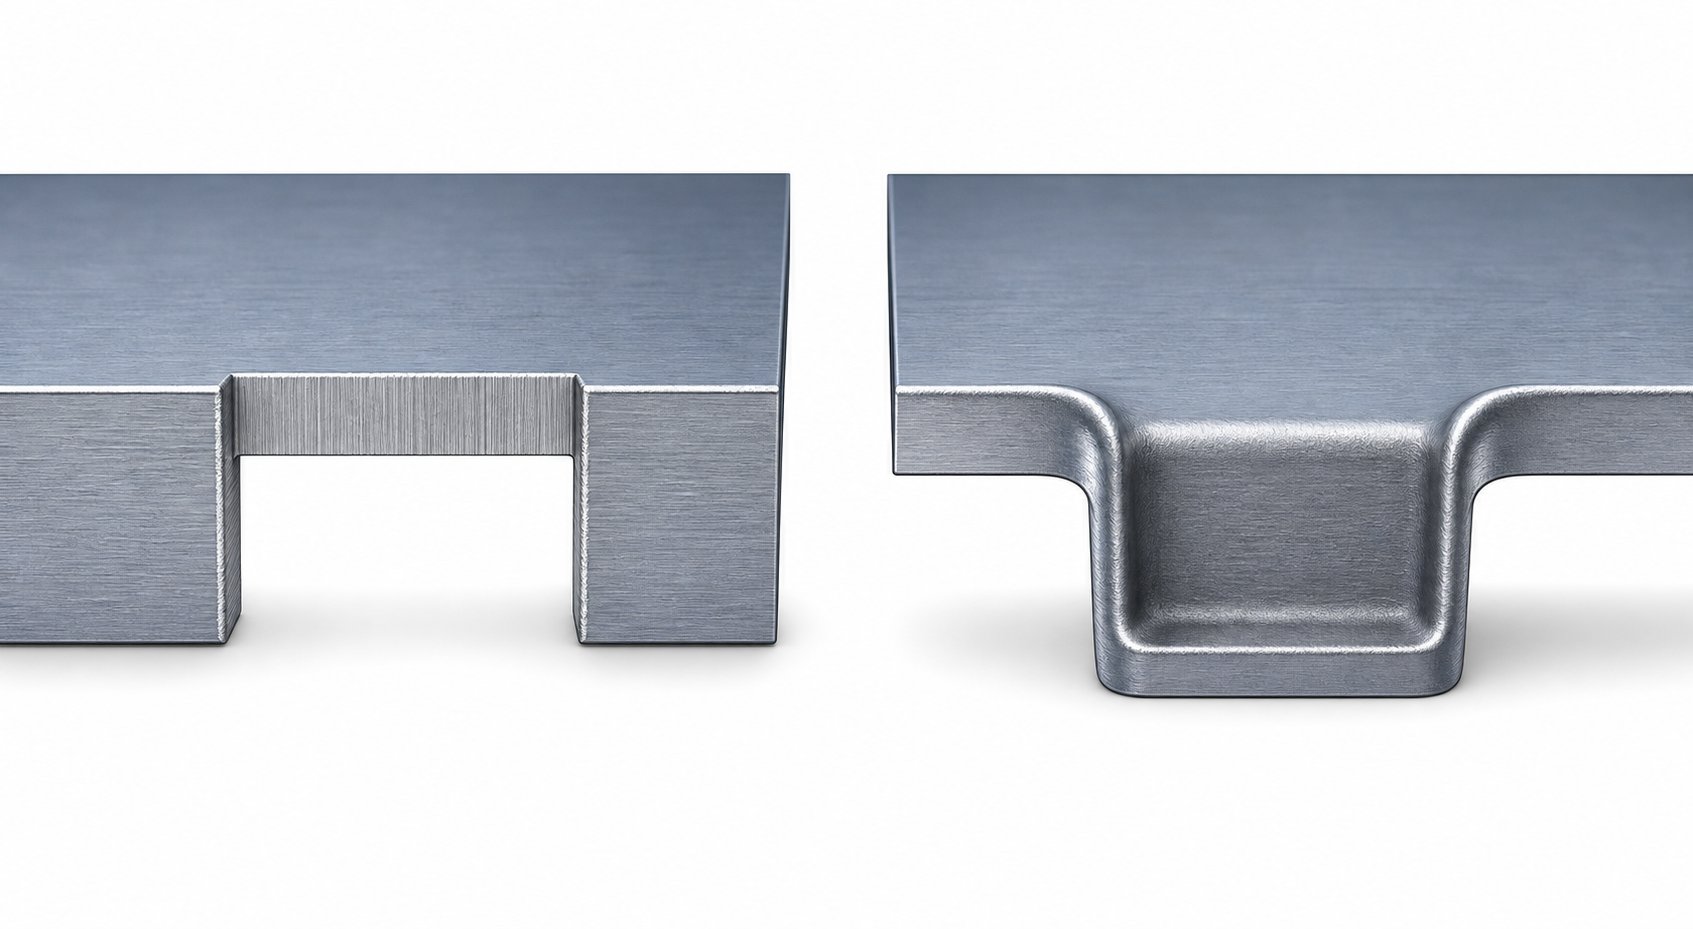
Разница междуотрицательные и положительные байпасные вырезысводится к одному основному вопросу: удаляет ли выемка материал или перемещает материал? Это различие определяет все: от того, как вы режете инструмент, до того, как полоса ведет себя на десятках станций. Вот прямой взгляд на каждый тип.
Геометрия и метод формирования отрицательного обходного выреза
Отрицательный обходной паз удаляет материал с края несущей ленты, создавая рельефный карман или вырез. Представьте себе небольшой прямоугольный или полукруглый надкус, вынесенный из края полоски. В этом месте носителя физически меньше материала, и образующаяся пустота обеспечивает зазор для компонентов матрицы по мере продвижения полосы вперед.
Метод формирования обходного выреза для отрицательного выреза отражает стандартную обрезку илинадрезоперация. Специальный пуансон опускается в сопрягающуюся полость штампа, аккуратно срезая материал. Отрезанная заготовка падает через матрицу в виде металлолома. Остается полоса с открытым профилем надреза по краю, размер которой позволяет убрать любой компонент матрицы, стоящий на пути движения.
Полученный профиль полосы показывает отчетливый зазор в каждом месте надреза. Вы заметите, что сечение несущей-в этих точках уменьшено, что имеет структурные последствия для станций, расположенных ниже по течению.
Геометрия и метод формирования положительного обходного выреза
Положительный обходной вырез предполагает принципиально иной подход. Вместо того, чтобы отрезать материал, он деформирует материал наружу от плоскости полосы, обычно толкая небольшой выступ вниз. Полоса сохраняет свой полный профиль края, но чеканная или тисненая часть смещается ниже плоскости перемещения, создавая зазор вверху.
В методе нанесения надрезов с положительным обходным каналом используется пуансон, который вдавливает определенный участок полосы в неглубокую полость в матрице. Это действие похоже на стандартную операцию чеканки или тиснения: высокое локализованное давление пластически деформирует материал, не разделяя его. Никаких пробок не образуется, и материал не покидает полосу.
Полученный профиль полосы остается непрерывным по краю. Выемка видна как вдавленная зона только при взгляде сбоку. Зазор полностью зависит от того, насколько материал смещается ниже плоскости перемещения полосы.
Параллельное--стороннее сравнение
В приведенной ниже таблице сравниваются оба типа по параметрам, которые наиболее важны при проектировании штампа. Это сравнение касается геометрии отрицательного байпасного паза в прогрессивной матрице и ее положительного аналога по всем критическим параметрам.
| Параметр | Отрицательный обходной вырез | Положительный обходной вырез |
|---|---|---|
| Тип геометрии | Открытый вырез или карман по краю полосы | Чеканная или тисненая пластинка под плоскостью полосы |
| Метод формирования | Вырубка-и-высечка (сдвигающее действие) | Чеканка или чеканка (пластическая деформация) |
| Удаление материала | Да, слизень создается | Нет, материал остается прикрепленным |
| Профиль края полосы | Прерывистый, открытый зазор на выемке | Непрерывный, без видимых разрывов кромок |
| Типичный достигнутый зазор | Равен полной глубине надреза (неограниченно) | Ограничено глубиной монеты и упругостью материала. |
| Генерация лома | Да, одна пуля на каждый паз за цикл | Никто |
У каждого типа есть компромиссы,-выходящие за рамки одной лишь геометрии. Ограничения по ширине полосы, свойства материала и количество станций, требующих очистки – все это влияет на то, какой подход обеспечивает наиболее надежное продвижение полосы без ущерба для целостности носителя.
Когда следует выбирать положительные, а не отрицательные обходные вырезы
Знать геометрическую разницу между этими двумя типами насечек полезно, но настоящая инженерная задача возникает во время анализа конструкции. Какой тип вы на самом деле указываете для данного кубика? Ответ зависит от нескольких взаимодействующих переменных: от физических размеров вашей несущей полосы до количества станций, требующих разрешения. Вот схема принятия решений по проектированию обходных меток, которая связывает эти переменные с четким путем выбора.
Рекомендации по геометрии детали и ширине полосы
Выбор ширины несущей полосы часто является первым фильтром при принятии решения. Узкая несущая полоса с минимальным запасом кромки не может позволить себе потерять материал. Каждый отрицательный обходной вырез удаляет часть этого края, уменьшая поперечное сечение-несущего в этой точке. Если ваша схема расположения полос уже доводит ширину держателя до нижнего предела, эти вырезы могут утончить полосу до такой степени, что она сгибается или рвется во время подачи.
Позитивные обходные насечки сохраняют полный профиль кромки. Материал остается прикрепленным, он просто смещается под плоскость перемещения. При плотной компоновке полос, где ширина кромки материала составляет всего несколько толщин, этот подход сохраняет нетронутым держатель, сохраняя при этом зазор между компонентами.
Более широкие полоски с обширной кромкой рассказывают другую историю. Если за границей детали имеется кромочный материал на 8 мм или более, удаление небольших участков надрезов практически не влияет на характеристики конструкции. Отрицательные вырезы становятся практичными, поскольку оставшееся поперечное сечение-по-прежнему обеспечивает плавную подачу на всех станциях.
Сложность геометрии детали и здесь имеет значение. Представьте себе деталь с глубокими вытяжками, множеством изгибов и прорезями. Эта часть требуетрастянуть веб-носителькоторые могут изгибаться как вертикально, так и горизонтально во время формования. Добавление отрицательных обходных насечек рядом с этими гибкими зонами ослабляет крепежную сетку в самом худшем месте. Положительная насечка, напротив, добавляет локализованную деформацию без разрыва несущего-материала.
Толщина и тип материала как факторы выбора
Свойства материала напрямую влияют на возможность правильного формирования положительной насечки. Чеканочное действие, которое создает положительный обходной вырез, требует, чтобы материал пластически деформировался в неглубокую полость без растрескивания. Это означает, что пластичность имеет значение.
Более тонкие и пластичные материалы, такие как низко-углеродистая сталь толщиной менее 1,0 мм, мягкие алюминиевые сплавы или латунь, хорошо реагируют на деформацию чеканки. Материал беспрепятственно поступает в карман матрицы, сохраняет смещенную форму и обеспечивает постоянный зазор цикл за циклом.
Более толстые или твердые материалы сопротивляются этому чеканному действию. Высоко-низко-легированные стали толщиной более 1,5 мм, нержавеющая сталь в состоянии отпуска или пружинная сталь могут треснуть по радиусу монеты или отскочить настолько агрессивно, что после формовки в надрезе образуется недостаточный зазор. В таких случаях более безопасным выбором является отрицательный обходной вырез. Действия пуансона-и-сдвига штампа работают независимо от пластичности материала, поскольку они просто разрезают материал, а не заставляют его растекаться.
Толщина материала также влияет на достижимую глубину монеты в положительных выемках. Полоса толщиной 0,5 мм, отчеканенная вниз на 1,5 мм, обеспечивает чистое смещение. Полоса толщиной 2,0 мм, требующая такого же зазора в 1,5 мм, требует чеканки материала толщиной менее одной полной толщины, что ограничивает практическую глубину и рискует неполной деформацией. Негативные насечки не сталкиваются с такими ограничениями, поскольку глубина резания определяется только геометрией пуансона.
Требования к прогрессу и количество станций
Количество матриц, требующих зазора для обхода, дает кумулятивный эффект. Каждая отрицательная выемка удаляет материал. Десять станций, каждая из которых требует обходного выреза, означают десять мест, где носитель был утончен. Совокупное ослабление может поставить под угрозу жесткость полосы на линии подачи, что в соответствии с принципами прочности носителя считается критически важным для плавного продвижения.
Положительные насечки позволяют избежать этой совокупной потери материала. Даже на кубике с 15-станциями носитель сохраняет свое полное поперечное сечение-в каждой точке. Компромисс заключается в том, что каждая объединенная зона создает локализованную концентрацию напряжений, но структурное сокращение гораздо менее серьезное, чем открытый зазор.
Для матриц с большим-станционным-количеством, где целостность полосы должна выдерживать большую длину хода, положительные насечки часто выигрывают только за счет силы несущей. Для более коротких матриц с тремя или четырьмя станциями отрицательные насечки обычно не представляют кумулятивного риска.
Используйте приведенный ниже контрольный список во время проверки проекта, чтобы определиться с выбором:
- Край несущей полосы имеет толщину материала менее 4-кратной: отдавайте предпочтение положительным насечкам.
- Толщина материала превышает 1,5 мм или твердость материала превышает 40 HRC: отдавайте предпочтение отрицательным насечкам.
- Материал пластичен при удлинении более 20 %: надежно образуются положительные насечки.
- В штампе имеется более 8 позиций, требующих зазора для обхода: отдавайте предпочтение положительным насечкам для сохранения совокупной прочности.
- Требуемый проходной зазор превышает 2-кратную толщину материала: для гарантированной глубины отдавайте предпочтение отрицательным насечкам.
- При компоновке полос используются держатели растягивающегося полотна рядом с зонами надрезов: отдавайте предпочтение надрезам с положительным наклоном, чтобы избежать ослабления гибких креплений.
- Обращение с ломом ограничено или утилизация пробок затруднена: отдавайте предпочтение положительным насечкам (отсутствие образования пробок)
- Компенсацию пружинистости трудно поддерживать на длинных дистанциях: отдавайте предпочтение отрицательным насечкам для обеспечения постоянного зазора.
Эти критерии взаимодействуют. Тонкий, пластичный материал в матрице с 12-станциями и узкими держателями практически требует положительных надрезов. Толстая заготовка из нержавеющей стали в 4-матрице с широкой кромкой, четко направленной в сторону отрицательных насечек. Большинство реальных приложений находятся где-то между этими крайностями, требуя от дизайнера взвешивать компромиссы и иногда смешивать оба типа в одном макете полосы.
Выбор правильного типа байпасного выреза запирает в направлении дизайна. Следующая задача — правильно определить размер этой выемки, поскольку зазубрина меньшего размера вызывает помехи, а выемка большего размера снижает прочность полосы, не принося никаких дополнительных преимуществ.
Как определяются размеры обходного паза
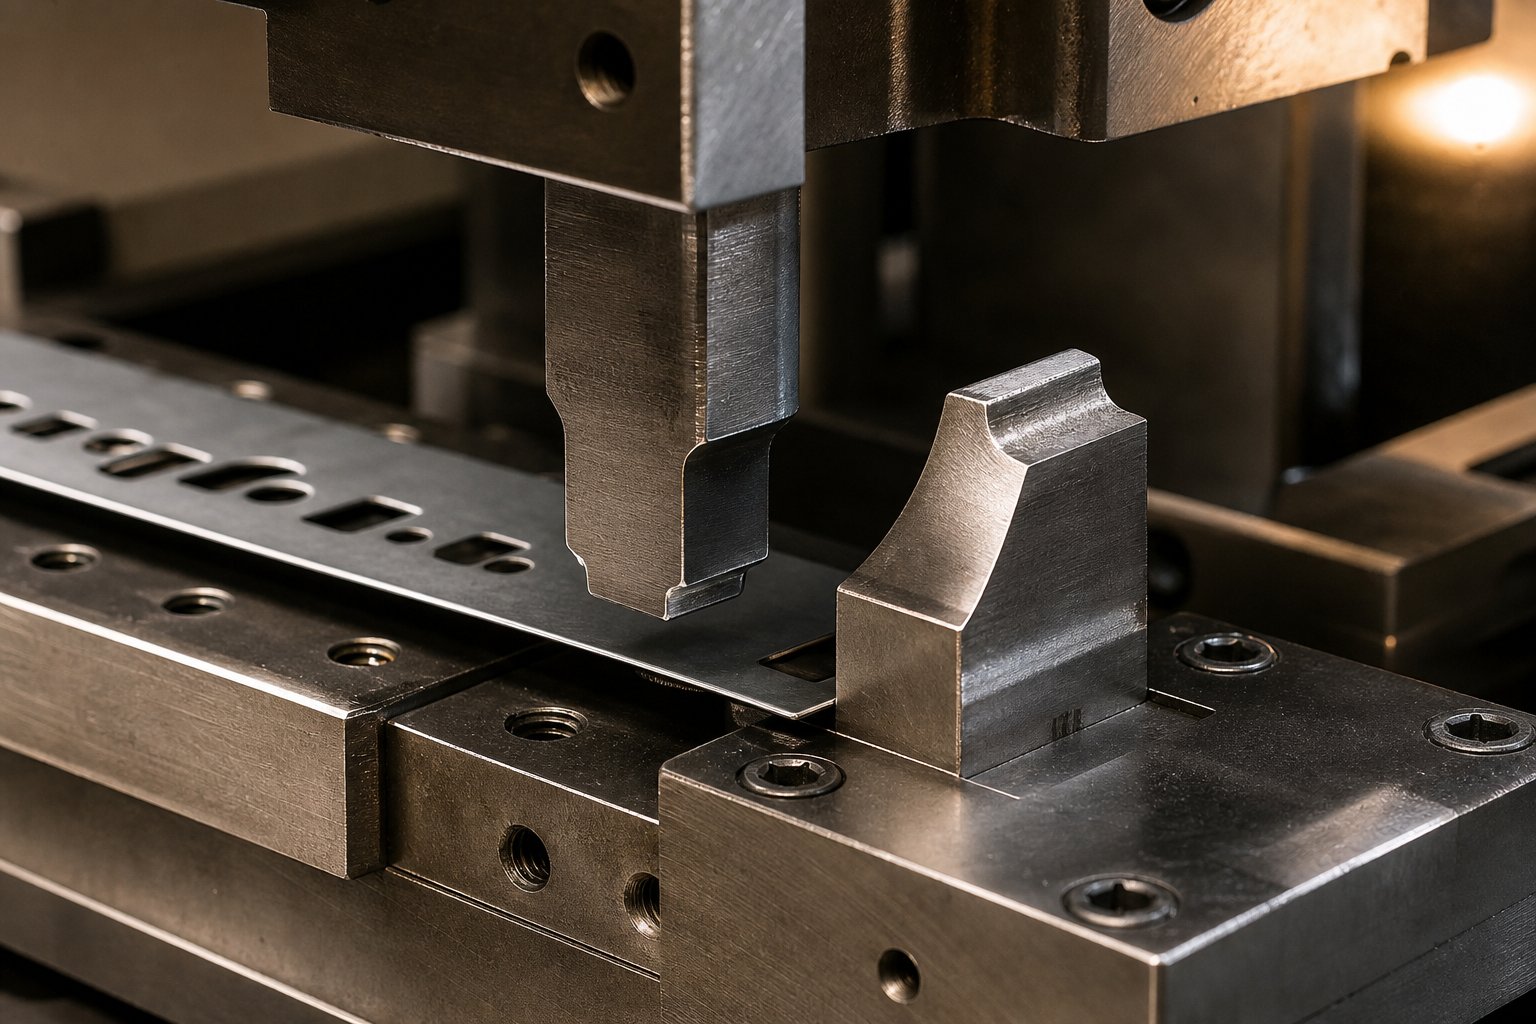
Выбор между положительным и отрицательным обходным вырезом задает направление проектирования. Правильный выбор размера этой отметки определяет, действительно ли она будет работать в производстве. Вырез меньшего размера цепляется за компоненты матрицы и приводит к сбою подачи. Надрез слишком большого размера приводит к перерасходу материала-носителя или созданию ненужной концентрации напряжений. Самое приятное заключается в понимании того, что движет этими размерами с инженерной точки зрения.
Расчет глубины и ширины выреза для обеспечения достаточного зазора
Основной целью любой обходной выемки является зазор. Полоса должна свободно проходить через неподвижные компоненты матрицы во время индексации, без контакта и сопротивления. Таким образом, расчет глубины обходного паза в прогрессивной матрице начинается с одного вопроса: что пытается очистить полоса?
Три компонента матрицы обычно устанавливают требования к минимальному зазору:
- Формовка сталей:Они выступают над поверхностью матрицы для придания формы материалу на предыдущих станциях. Высота формовочной стали над плоскостью перемещения полосы определяет минимальную глубину надреза, необходимую для того, чтобы полоса прошла мимо без зацепления.
- Ход подъемника:Подпружиненные-подъемники поднимают полосу над поверхностью матрицы между ходами пресса, обеспечивая индексацию. Ход подъемника определяет, насколько высоко поднимается полоса во время продвижения. Если обходной вырез должен закрывать компонент, когда полоса находится в поднятом положении, при расчете зазора необходимо учитывать как высоту компонента, так и высоту полосы в этой точке.
- Диаметр пилота:Пилоты позиционируют полосу точно на каждой станции. Полоса должна проходить мимо направляющих штифтов без зацепления края держателя или каких-либо ранее сформированных элементов за корпус штифта. Ширина выреза должна превышать диаметр направляющей плюс запас зазора с каждой стороны.
Как определить размеры обходных надрезов при штамповке, как правило, следует простому правилу: выражайте глубину надреза как кратное толщине материала. Для отрицательных надрезов, очищающих формовочную сталь, обычно исходной точкой является толщина заготовки в 1,5–2,5 раза, в зависимости от высоты формованной стали. Для положительных насечек глубина чеканки обычно указывается в 1,0–1,5 раза больше толщины материала, поскольку более глубокая чеканка сопряжена с риском растрескивания или чрезмерного упругого возврата во многих материалах.
Ширина выреза следует аналогичной логике. Он должен охватывать всю ширину любого компонента матрицы, который должна обойти полоса, плюс буфер зазора с каждой стороны. Типичный буфер составляет от 0,5 до 1,0 мм с каждой стороны для компонентов шириной менее 10 мм, пропорционально увеличиваясь при наличии более крупных препятствий. Целью является выемка, обеспечивающая свободный проход без удаления большего количества несущего материала, чем необходимо.
Допуски на зазоры и эффекты пружинения материала
Правильно определить первоначальные размеры — это только половина задачи. Поддержание адекватного допуска на зазор обводного выреза в штамповочном штампе в течение тысяч или миллионов циклов приводит к появлению дополнительных переменных, которые необходимо учитывать при проектировании.
Для положительных байпасных пазов основной проблемой является упругое отклонение материала. Когда чеканный пуансон втягивается, смещенный язычок частично возвращается в сторону плоскости полосы. Эффективный зазор после пружинения всегда меньше глубины проникновения пуансона. Насколько меньше зависит от типа материала, толщины и направления волокон. Пластичные низко-углеродистые стали могут отскакивать на 10–15 процентов от расчетной глубины. Материалы с более высокой-прочностью или зоны-упрочнения могут пружинить на 25 процентов и более.
Это означает, что ваша конструкция обводной выемки с упругим возвратом материала должна превышать начальную глубину монеты, чтобы после упругого восстановления она приземлилась на целевой зазор. Если вам нужен функциональный зазор 1,0 мм и вы ожидаете 20-процентной упругости, пуансон должен сместить материал примерно на 1,25 мм. При длительном производственном цикле повторяющееся изгибание полосы в зоне штамповки может еще больше ослабить деформацию, постепенно уменьшая зазор. Это прогрессивное расслабление является причиной того, что конструкции с положительными вырезами выигрывают от консервативных начальных запасов на перерастание.
Отрицательные обходные вырезы сталкиваются с другим набором проблем с допусками. Поскольку материал срезается полностью, пружинение не влияет на глубину зазора. Глубина надреза остается постоянной после отделения пули. Однако зазор пуансона-до-матрицы напрямую влияет на качество реза и направление заусенцев. Стандартная практика операций штамповки рекомендуетзазор около 10 процентов толщины материала для мягкой стали, масштабируясь примерно до 15 процентов для нержавеющей стали. Слишком малый зазор создает чрезмерную силу сдвига и ускоряет износ пуансона. Слишком свободный зазор приводит к появлению более крупных заусенцев и неровных кромок на стенках выреза.
Направление заусенцев имеет значение, поскольку обращенный вверх-заусенец на отрицательной обходной канавке может уменьшить эффективный зазор на высоту заусенца, что потенциально может привести к зацеплению полосы за тот самый компонент, для очистки которого она была предназначена. Контроль направления заусенцев посредством правильной настройки зазора и остроты пуансона является частью поддержания долговременной-функциональности надреза.
Недостаточные-обходные пазы приводят к застреванию ленты, сбоям подачи и прогрессирующему повреждению матрицы. Выемки слишком-размера снижают прочность несущей полосы, не обеспечивая при этом каких-либо дополнительных функциональных преимуществ. Правильный размер соответствует минимальному зазору, гарантирующему свободный проход полосы плюс контролируемый запас прочности, и не более того.
Температура добавляет еще один слой. Во время высокоскоростного-производства компоненты штампа нагреваются и расширяются. Обводная выемка, размер которой рассчитан при температуре окружающей среды, может потерять часть своего зазора, поскольку формовочная сталь или направляющие элементы термически расширяются на пути перемещения. Для штампов, работающих со скоростью более 200 ударов в минуту, учет буфера теплового расширения от 0,02 до 0,05 мм предотвращает незначительное влияние на рабочую температуру.
Все эти решения по размерам формируют геометрию выреза до того, как будет отштампована отдельная деталь. Но вырез не существует изолированно на полосе. От того, где вы разместите ее относительно пилотных отверстий, линий подачи и зон формования, зависит, действительно ли эти тщательно рассчитанные размеры обеспечивают равномерное продвижение полосы по всей матрице.
Обходное размещение выреза и взаимодействие с регистрацией пилотного сигнала
Обводная выемка правильного размера, расположенная в неправильном месте, создает такие же серьезные проблемы, как и обводная прорезь меньшего размера. Полоса не существует как чистый холст. Пилотные отверстия, опорные зоны подачи и зоны формовки конкурируют за одну и ту же площадь вдоль края несущей. От того, где вы расположите каждую выемку относительно этих элементов, зависит, обеспечит ли ваша прогрессивная компоновка полос матрицы последовательную регистрацию или будет накапливаться ошибки станция за станцией.
Размещение обходной выемки относительно направляющих отверстий
Пилоты — это точная основа любой прогрессивной матрицы. Как описано в практике прогрессивного проектирования штампов, пилоты входят в отверстия, пробитые на ранних станциях, и принудительно корректируют положение полосы до того, как какие-либо формовочные инструменты войдут в контакт. Эта коррекция зависит от того, сохранит ли пилотное отверстие свою первоначальную геометрию перфорации: круглую, чистую и стабильную по размерам.
Поместите обходную выемку слишком близко к направляющему отверстию, и вы нарушите эту геометрию. Вот почему. Отрицательный обходной вырез срезает материал с края держателя, вызывая перераспределение локализованного напряжения в окружающей зоне. Если это поле напряжений достигает пилотного отверстия, оно может вызвать незначительную деформацию, слегка вытягивая отверстие из круглого сечения или смещая его эффективный центр. Пилот все еще входит в дыру, но применяемая им поправка теперь ссылается на искаженные данные. Эта ошибка регистрации пилот-сигнала из-за помех обходного режектора может составлять всего лишь от 0,02 до 0,05 мм на этой станции, но она каскадно распространяется и усугубляется при каждой последующей операции.
Положительные обходные насечки создают аналогичный риск за счет другого механизма. Сила соединения распространяется наружу от зоны образования, создавая остаточное напряжение в соседнем материале. Если пилотное отверстие находится в пределах этого поля напряжений, материал вокруг отверстия может слегка сместиться, что опять-таки ухудшит базу регистрации.
Стандартная рекомендация — сохранять минимальное расстояние, в 3 раза превышающее толщину материала, между ближайшим краем любого обходного паза и центром ближайшего пилотного отверстия. Для критически важных применений с допусками ниже +/-0,05 мм увеличение этого буфера до 5-кратной толщины материала обеспечивает дополнительный запас против искажений, вызванных напряжением. Если ограничения по расположению полос затрудняют достижение этого расстояния, рассмотрите возможность перемещения направляющего отверстия на противоположный край держателя или добавления специального направляющего отверстия дальше от зоны надреза.
Точность подачи полосы и время подачи подачи
Расположение обводной выемки также влияет на точность подачи полосы на линии подачи. Подающие ролики или захватный механизм зажимают полосу и продвигают ее на один шаг за цикл. Эта точка зажима должна захватывать материал, который является структурно жестким и стабильным по размерам. Если отрицательный обходной паз совпадает с зоной захвата подачи, уменьшенное поперечное-сечение в этой точке позволяет полосе изгибаться или скользить под давлением подающих роликов.
Вы заметите эффект по непостоянной длине прогрессии. Полоса продвигается немного больше или немного меньше запрограммированного шага, и пилотам приходится усерднее работать, чтобы исправить ошибку при каждом гребке. В крайних случаях диапазон коррекции пилот-сигнала превышается и возникают сбои подачи.
Время выпуска фида добавляет еще один уровень сложности. Какисследование новостей-выпусковпоказывает, что когда подающие ролики закрываются в нижней мертвой точке для матрицы, расположенной вдали от подающего устройства с активным перемещением-подъёмника, через подачу протягивается дополнительный материал. Если во время этой процедуры закрытия полоса изгибается в месте обходного выреза, количество дополнительного материала, захваченного между матрицей и устройством подачи, становится непредсказуемым. Это несоответствие напрямую приводит к изменению длины прогрессии.
Практическое правило: держите обводные пазы полностью за пределами зоны захвата подачи. Нанесите на карту положение полосы в момент закрытия подающего ролика и убедитесь, что ни одна выемка не проходит через точку захвата на любом этапе цикла прессования. Для матриц со значительным ходом-подъёмника примите во внимание угол полосы между подающими роликами и входом в матрицу при определении того, какие места надрезов попадают в критическую зону подачи.
Оптимизация компоновки полос для использования материалов
Каждая байпасная выемка занимает место на несущей планке. Это пространство либо создается за счет специальной кромочной заготовки, добавленной специально для зазора над пазом, либо заимствовано из материала, который в противном случае мог бы способствовать улучшению характеристик детали или более плотному вложению. Стратегическая оптимизация использования материала обходных надрезов означает размещение надрезов там, где они выполняют свою функцию зазора, не заставляя вас расширять полосу или увеличивать шаг.
Рассмотрите компромисс-. Добавление 2 мм кромочного материала по всей длине полосы для размещения обходных пазов на рулоне, длина которого составляет тысячи метров, требует реального материала. Если вы можете расположить выемки в зонах материала, уже обозначенных как лом, например, между заготовками деталей в многорядной-схеме, вы получите зазор без увеличения ширины полосы.
Следующая приоритетная последовательность действий определяет решения по оптимизации компоновки при интеграции обводных вырезов в компоновку прогрессивной матрицы:
- Определите все компоненты матрицы, требующие зазора для обхода, и нанесите на карту их положения относительно полосы на каждой станции.
- Наложите друг на друга места пилотных отверстий и установите буферы с минимальным расстоянием (в 3–5 раз толще материала) в качестве запретных зон для размещения надрезов.
- Нанесите на карту зону захвата подачи и исключите из любого места выемки те области, которые могли бы совпадать с точкой захвата во время закрытия подачи.
- По возможности размещайте выемки внутри существующих зон утилизации или секций носителя, уже обозначенных как-нефункциональный материал.
- Если надрезы должны занимать выделенный запас кромки, рассчитайте необходимую минимальную дополнительную ширину полосы и оцените, уменьшают ли положительные надрезы (которые сохраняют материал кромки) общее увеличение ширины полосы.
- Убедитесь, что кумулятивные размещения надрезов не создают картину близко расположенных сокращений держателей, которые могут вызвать волнистость полосы или боковую нестабильность во время подачи.
- Выполните окончательную проверку прочности полосы в самом узком поперечном сечении-держателя, чтобы убедиться в достаточной жесткости по всей длине матрицы.
Эта последовательность рассматривает использование материала как последующий приоритет, а не как стартовое ограничение. Точность регистрации и надежность подачи стоят на первом месте, поскольку никакая экономия материала не оправдывает сбой подачи матрицы. Как только эти требования зафиксированы, оптимизация компоновки фокусируется на минимизации потерь в оставшемся пространстве дизайна.
Решения о размещении определяют, где находится выемка на полосе. Но полоса не существует изолированно. Он несет нагрузку по всей своей длине, и каждая отметка, отрицательная или положительная, меняет то, как эта нагрузка распределяется по несущему устройству от станции к станции.
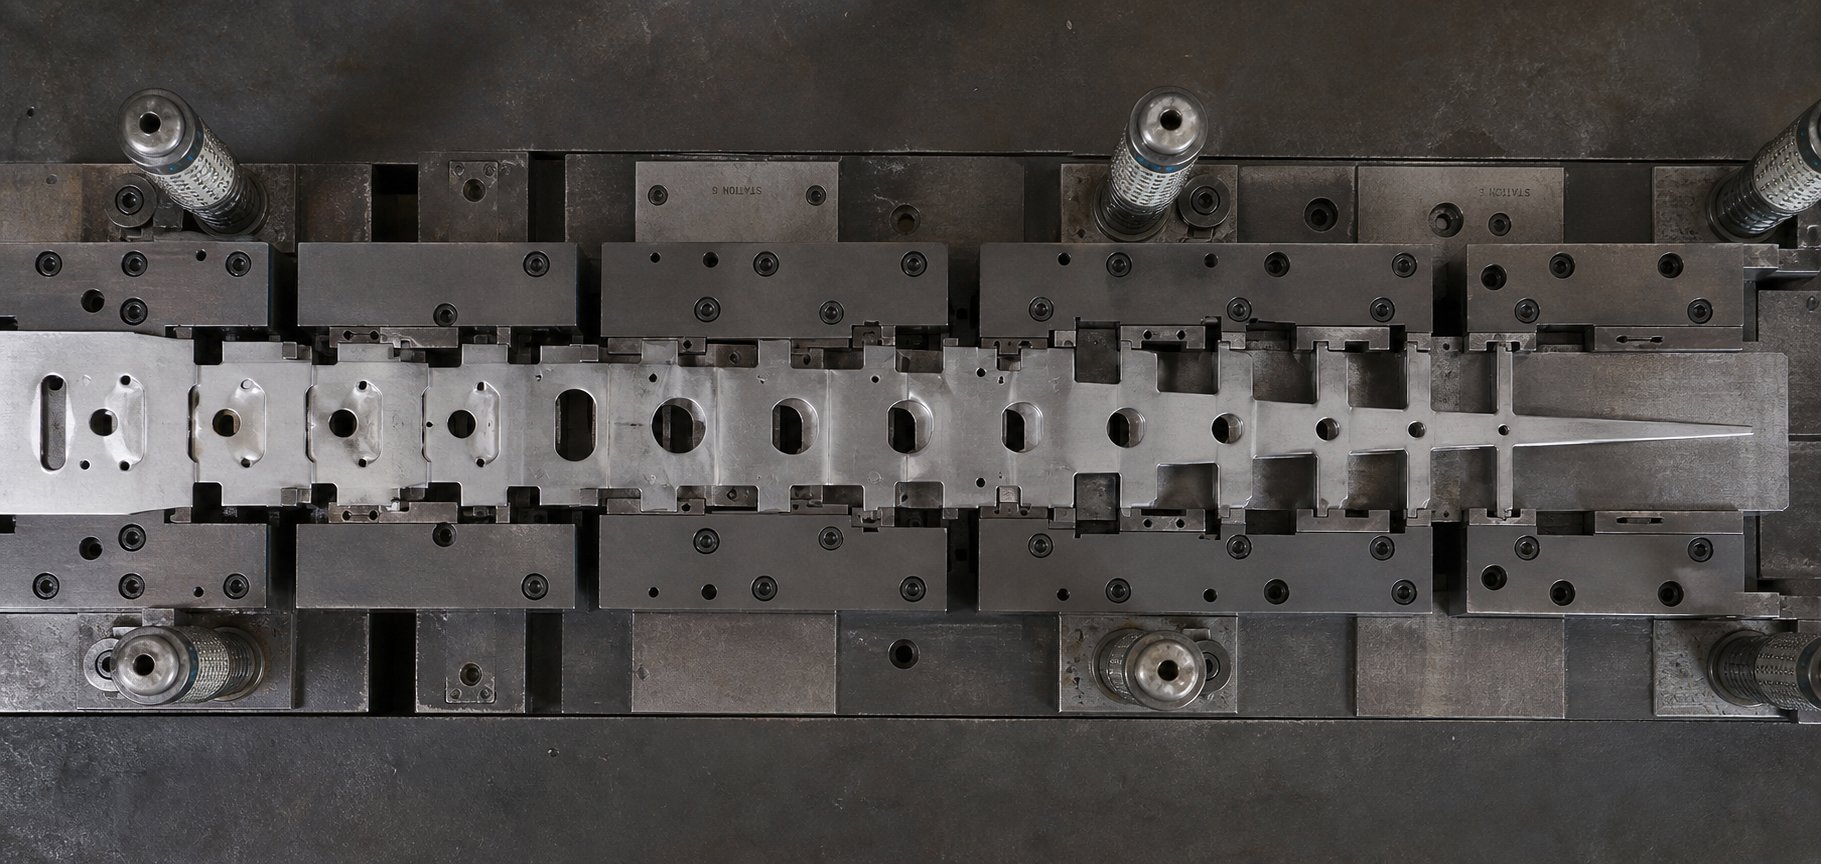
Прочность несущей полосы и соображения конструкции обходного выреза
Несущая полоса не просто скрепляет детали. Он передает усилие подачи на каждую станцию, противостоит прогибу под собственным весом и весом частично сформированных деталей и сохраняет стабильность размеров на протяжении всего цикла хода пресса. В каждом обходном вырезе вы вносите изменения, которые загружают-несущее изображение. Вопрос не в том, влияет ли вырез на целостность несущей, а в том, насколько сильно и остается ли совокупное воздействие в приемлемых пределах.
Поддержание мощности несущей посредством нескольких станций
Представьте себе прогрессивную матрицу с 14 - позициями и отрицательными обходными выемками на позициях 3, 5, 7, 9 и 11. Каждая выемка удаляет прямоугольную секцию с края держателя. На станции 3 сечение несущей-немного падает. К станции 11 пять отдельных съемов материала уменьшили эффективную несущую ширину в разных местах полосы. Несущая, зашедшая на станцию 12, заметно слабее той, которая зашла на станцию 1.
Это совокупное ослабление несущей из-за отрицательных байпасных вырезов создает усугубляющуюся структурную проблему. Основы прочности несущей показывают, что полоса должна сопротивляться изгибающим силам, пропорциональным числу ходов, умноженному на вес детали. Если поперечное сечение-носителя уменьшено в нескольких точках, общая жесткость полосы будет определяться самым слабым сечением. Одна недостаточно-выемка в цепи из пяти может стать точкой отказа, из-за которой полоса прогибается или заставляет ее провисать между подъемниками.
Конструкторы штампов должны сбалансировать потребности в зазорах с этой структурной реальностью. Практические подходы включают в себя:
- Расположение отрицательных надрезов в шахматном порядке между левым и правым краями держателя, чтобы обе стороны никогда не ослаблялись на одной и той же станции.
- Уменьшение ширины отдельных пазов до минимально необходимого зазора вместо использования одинаковых надрезов увеличенного размера по всей длине.
- Добавление ребер жесткости или буртиков к держателю между вырезами для восстановления части утраченной жесткости.
- Переход на положительные надрезы на нижестоящих станциях, где совокупные потери материала приближаются к пределу прочности носителя.
Положительные обводные насечки полностью сохраняют поперечное сечение-держателя. Материал остается прикрепленным, сохраняя полную ширину кромки на каждой станции. Это их основное структурное преимущество в штампах с большим-числом станций-. Однако они вызывают другую проблему: концентрацию напряжений в обозначенных областях. Пластическая деформация, вызывающая смещение выступа, также -упрочняет окружающий материал и создает локализованную зону остаточного напряжения. При многократном изгибании полосы по мере того, как держатель поднимается и опускается в ходе циклов, эти концентраторы напряжений могут стать местами зарождения усталостных трещин, особенно в более твердых или менее пластичных материалах.
Компромисс-очевиден. Отрицательные насечки уменьшают поперечное-сечение, но оставляют оставшийся материал в исходном состоянии. Положительные насечки сохраняют поперечное-сечение, но изменяют состояние материала в каждой созданной зоне. Ни один из подходов не является универсальным для конструкции обходного паза, обеспечивающего прочность несущей полосы. Правильный выбор зависит от того, является ли ваше конкретное применение более чувствительным к потерям в поперечном сечении или к усталостным нагрузкам при концентрациях напряжений.
Поток материала и характер деформации вокруг вырезов
Обходные пазы не существуют изолированно на держателе. Соседние станции часто выполняют операции формования, такие как вытягивание, изгиб или копье, которые зависят от контролируемого потока материала в полость формования. Когда обводная выемка находится рядом с активной зоной формования, это нарушает однородность этого потока.
Учитывайте нарушение потока зерна вблизи обводных вырезов. Когда на краю держателя пробивается отрицательный вырез, срезающее действие разрушает зеренную структуру на границе разреза. Материал, прилегающий к отрезанному краю, больше не имеет непрерывной поддержки зерен. Если формовочная станция, находящаяся непосредственно за ней, тянет материал к месту надреза, неподдерживаемый край может порваться, сморщиться или сформироваться неравномерно, поскольку путь потока зерна был прерван. Материалу некуда вытягиваться в полости надреза, что создает асимметричную картину течения, которая проявляется в виде неравномерной толщины стенок или локализованного утончения в сформированном элементе.
Положительные обходные насечки создают другой рисунок. Действие совмещения сжимает материал в зоне надреза, локально уменьшая толщину и создавая сжимающее остаточное напряжение в-плоскости. Это влияет на поток материала вокруг обходных пазов в прогрессивной матрице, поскольку рифленая область сопротивляется дальнейшей деформации. Соседние операции формовки, которые пытаются растянуть материал через ранее созданную зону, сталкиваются с более высоким сопротивлением в этой локализованной области, что может перенаправить поток металла и создать неравномерное распределение деформации в готовой детали.
Эти эффекты становятся существенными при определенных условиях:
- Край обходного выреза находится в пределах 5 мм от активной границы формования.
- Операция формования включает в себя вытяжку или растяжение материала, которое тянется к месту надреза.
- Геометрия детали требует одинаковой толщины стенок в зонах, прилегающих к креплению держателя.
- Материал достаточно тонкий (менее 0,8 мм), поэтому локальное разрушение зерен распространяется дальше по отношению к размерам детали.
Когда эти условия совпадают, обходной вырез влияет на качество конечной детали, хотя он никогда не становится частью готового компонента. Образцы остаточных напряжений от монеты с положительным надрезом или неоднородность зерен из-за среза с отрицательным надрезом распространяются на материал, который позже образует кромку детали или около-краевой элемент. Детали, обрезанные близко к точке крепления держателя, переносят эти эффекты в готовую геометрию.
Сложные конфигурации обводных вырезов, особенно в многопозиционных прогрессивных матрицах с жесткими ограничениями держателей, требуют тщательного анализа этих взаимодействий. Инженерам, работающим над проблемами целостности носителя в штампах с более чем 8 или 10 станциями, часто приходится моделировать пути потока материала и проверять, чтобы нарушения, вызванные надрезами-, не распространялись на критические зоны формования. При проектировании-тяжелых приложений, где размещение обходного паза одновременно пересекается с операциями формовки, перемещением подъемника и прочностью держателя, специализированная поддержка разработки оснастки может сократить циклы итераций.Индивидуальные решения для штамповки YICHENрешают именно этот класс проблем, предлагая конструкции штампов и экспертные знания в области потоков материала для прогрессивных штампов, где конструкция обводной канавки взаимодействует с целостностью держателя на каждой станции.
Взаимодействие между дизайном выреза и поведением несущей — проблема-на уровне системы. Каждый выбор, от типа надреза до его размещения и глубины, влияет на то, выдержит ли полоса полный цикл обработки штампа без деградации. Но даже хорошо-продуманные вырезы могут привести к возникновению проблем в течение тысяч производственных циклов, и раннее распознавание таких закономерностей — это то, что отличает стабильный процесс от процесса, который приводит к браку и простоям.
Устранение неполадок режимов отказа обходного канала в производстве
Обходная канавка, которая безупречно работает во время испытаний, может вызвать проблемы за тысячи циклов производства. Износ, температурные сдвиги и изменчивость материалов создают условия, которые первоначальная конструкция не предвидела. Осознание того, как проявляются эти сбои, и отслеживание каждого симптома до его первопричины — вот что позволяет прогрессивным штампам работать, а не сидеть сложа руки на скамейке запасных.
Большинство проблем, связанных с изготовлением обходных насечек, обусловлено тремя различными категориями неисправностей: проблемы, связанные с пробками-в отрицательных насечках, нарушения подачи-из-за помех и механическое разрушение монет с положительными насечками. Каждая категория вызывает разные симптомы, требует разных диагностических подходов и реагирует на разные корректирующие действия.
Вытягивание пробки и образование заусенцев в пазах с отрицательным обходом
Каждая отрицательная обходная выемка создает пробку при каждом ходе пресса. В нормальных условиях эта заготовка аккуратно падает через матрицу матрицы и попадает в лоток для металлолома. Когда пуля прилипает к поверхности пуансона во время отвода, а не остается в матрице, возникает состояние вытягивания пули, и последствия быстро обостряются.
Вытянутая заготовка может -откладываться на поверхности полосы, на поверхности штампа или внутри формовочной полости. Если он упадет на полосу и попадет на следующую станцию, одна пуля может повредить формовочную сталь, деформировать детали или расколоть пуансоны на каждой последующей станции. Какнаучное исследованиеобъясняет, что последствия выдергивания пули могут быть катастрофическими, поскольку одна пуля, пронесенная через прогрессивную матрицу, может привести к повреждению каждой станции инструмента.
Что приводит к вытягиванию заготовок с обводными пазами? Несколько механизмов работают по отдельности или в сочетании:
- Эффект вакуума:Пули, образующиеся во время штамповки, слегка искривляются. Воздух, попавший в пустоту между заготовкой и поверхностью пуансона, создает частичный вакуум во время отвода. Плотное уплотнение по периметру пуансона предотвращает попадание воздуха, а всасывание удерживает пулю напротив пуансона.
- Чрезмерный зазор при резке:Когда зазор между пуансоном-до-матрицы находится на верхней стороне, заготовка оказывается немного меньше отверстия матрицы. У него больше нет препятствий для прессовой-посадки, удерживающих его в матрице, поэтому он может свободно перемещаться вместе с пуансоном во время извлечения.
- Магнетизм:Заготовки железа, вырезанные из углеродистой стали или полосы нержавеющей стали, могут прилипать к намагниченным пуансонам. Пуансоны, отшлифованные на магнитных шлифовальных машинах, улавливают остаточный магнетизм, который притягивает заготовку в каждом цикле.
- Изношены или повреждены выталкивающие пружины:Многие станции с обходной высечкой используют подпружиненные-выталкиватели заготовок, которые принудительно выталкивают заготовку с поверхности пуансона. Когда эти пружины устают или ломаются, на пулю не действует механическая сила, противодействующая вакууму и трению, удерживающим ее на ударе.
Устранение неполадок, связанных с протягиванием пробки с байпасным пазом, начинается с определения того, какой механизм доминирует. Если пули тянут с перерывами и матрица работает с железным материалом, сначала проверьте наличие остаточного магнетизма, поскольку его легче всего исправить. Размагничивающее средство, применяемое после каждого цикла заточки, полностью устраняет эту причину. При вытягивании с помощью вакуума-небольшие вентиляционные отверстия, просверленные в центре пробойника, нарушают герметичность. Для решения проблем, связанных с-зазором, рассмотрите возможность использования кнопки фиксации с обратным-конусом, которая удерживает пули при сжатии внутри матрицы.
Образование заусенцев является второй постоянной проблемой в отрицательных обходных насечках. По мере того, как пуансон и матрица изнашиваются в течение десятков тысяч циклов, эффективный режущий зазор постепенно увеличивается. Чем больше увеличивается зазор, тем больше материала перекатывается через кромку матрицы до того, как произойдет разрушение, в результате чего на кромке надреза образуется все более высокий заусенец.
Почему это имеет значение для функции обхода метки? Заусенец, обращенный вверх от поверхности полосы, эффективно уменьшает зазор между краем полосы и компонентом матрицы, для обхода которого предназначена выемка. Заусенец размером 0,1 мм на выемке, изначально спроектированный с зазором 0,3 мм, снижает эффективный запас на одну-треть. В течение достаточного количества циклов один только рост заусенцев может привести к периодическому контакту полосы с формируемой сталью или направляющими во время индексации.
Корректирующее действие по устранению образования заусенцев в выемке осуществляется двумя путями: восстановить зазор при резке путем заточки пуансона и штампа или контролировать направление заусенцев во время проектирования штампа, чтобы заусенцы были направлены вниз в сторону от потенциальных поверхностей взаимодействия. При ориентации пуансона для резки от верхней поверхности полосы заусенец смещается к нижнему краю, где он выступает в сторону от верхних компонентов матрицы, а не по направлению к ним.
Условия застревания подачи, вызванные помехами в пазах
Когда обходной паз не обеспечивает достаточный зазор, полоса во время индексации цепляется за компонент матрицы. В результате происходит застревание: полоса продвигается не на полный запрограммированный шаг или продвигается с боковым смещением или угловым перекосом. В любом случае следующий ход пресса попадает в неправильно расположенную полосу, что в лучшем случае приводит к образованию отходов, а в худшем - к повреждению штампа.
Застревание подачи, вызванное помехами в вырезе байпаса, редко проявляется как одно драматическое событие. Обычно он строится постепенно по мере ухудшения условий в ходе производственного цикла. Распознавание ранних признаков позволяет вам вмешаться до того, как состояние перерастет в смертельное повреждение.
Диагностические индикаторы, которые указывают на помехи в пазах как на источник застревания, включают в себя:
- Непоследовательные признаки прогрессирования:Проверьте полосу между станциями на предмет следов, оставленных пилотами во время коррекции. Если направляющие метки меняют глубину или направление от штриха к штриху, полоска достигает непостоянных положений, что позволяет предположить, что во время индексации она непредсказуемо захватывается и отпускается.
- Удлинение пилотного отверстия:Когда пилотам приходится принудительно корректировать полосу, которая не продвинулась полностью, они выталкивают материал на границе пилотного отверстия за пределы его упругости. При повторяющихся корректировках пилотное отверстие удлиняется в направлении подачи. Овальные направляющие отверстия, видимые во время проверки полосы, являются явным признаком помех в питании на входе.
- Характер повреждения кромки полосы:Посмотрите на край держателя прямо в местах надрезов. Царапины, полировка или размазывание материала вдоль стенки паза указывают на то, что полоса трется о деталь матрицы во время перемещения. Расположение и ориентация этих меток точно подскажут вам, какой компонент мешает.
- Периодические срабатывания датчика:Если в вашей матрице используется датчик обнаружения неправильной подачи, прерывистые срабатывания, которые не соответствуют очевидным проблемам с подачей, часто связаны с краевым зазором надреза. Полоса продвигается большую часть времени, но иногда зависает, когда условия совпадают, например, когда материал становится немного толще или когда температура штампа достигает пика.
Большинство сбоев в подаче обусловлено тремя основными причинами:
Недостаточная глубина надреза с самого начала.Размер надреза был выбран с неадекватным запасом, и любое изменение процесса, будь то толщина материала, превышающая допустимый предел, небольшое тепловое расширение или незначительное образование заусенцев, приводит к уменьшению зазора ниже нуля. Исправление заключается в повторной-обработке станции надреза для увеличения глубины, обычно на 0,1–0,2 мм по сравнению с исходной спецификацией.
Накопление материала на компонентах штампа.Остатки смазки, частицы оксидов или мелкая металлическая стружка накапливаются на толкателях, образуя стали или направляющие корпуса в течение тысяч циклов. Это наращивание эффективно увеличивает размер компонента, уменьшая зазор, даже если сам вырез не изменился. Регулярные графики очистки и системы смазки с фильтром устраняют эту причину. Диагностика износа байпасной выемки в прогрессивной матрице всегда должна включать измерение размеров компонентов матрицы по сравнению с базовой линией, а не только размеров насечек.
Тепловое расширение при длительной эксплуатации.Компоненты штампа, изготовленные из инструментальной стали, расширяются под действием трения и образующейся энергии, нагревая штамп во время производства. Формуемая сталь высотой 8,00 мм при температуре окружающей среды может достигать 8,03 мм после 2000 непрерывных ходов со скоростью 300 об/мин. Это расширение на 0,03 мм прямо влияет на запас зазора байпаса. Высокоскоростные-штампы выигрывают от буфера теплового расширения, учитываемого при исходной глубине надреза, или от процедур-прогрева, которые обеспечивают стабилизацию размеров до начала производства,-критического к качеству.
Перелом язычка и износ монеты с положительной насечкой
Положительные обводные насечки полностью исключают вытягивание пробки, поскольку нет пробки, которую можно было бы вытащить. Но они вводят свой собственный вид отказа: перелом вкладки. Выпуклая лапка, которая смещается ниже плоскости полосы, остается прикрепленной к держателю тонким соединением у ее основания. При повторяющихся циклах изгиба, когда полоса поднимается и опускается над подъемниками, это соединение утомляется.
Разрушение выступа с положительным перепускным пазом обычно происходит при двух условиях. Во-первых, когда глубина монеты слишком агрессивна по сравнению с толщиной материала. Создание выступа на глубину, превышающую в 1,5 раза толщину материала в материалах с низкой-пластичностью, приводит к утончению базового соединения до такой степени, что усталостная долговечность резко снижается. Во-вторых, когда язычок подвергается многократному обратному изгибу, когда полоска сгибается над подъемниками цикл за циклом. Даже скромно изготовленный язычок может сломаться после миллионов циклов изгибания, если путь полоски заставит язычок пройти диапазон изгиба, превышающий предел усталостной выносливости материала.
Когда язычок ломается, внутри матрицы образуется рыхлый мусор. Небольшой металлический фрагмент, дребезжащий между штампами, может застрять в формовочных поверхностях, поцарапать детали или застрять между движущимися компонентами. В отличие от вытягивания пули, при котором материал откладывается на поверхности полосы, при сломанной лапке образуется стружка неправильной формы, которая может вклиниваться в узкие зазоры и сопротивляться выбросу системами продувки воздухом-.
Износ пуансонов создает более тонкую проблему. Пуансон, создающий положительный обходной паз, представляет собой прецизионно заточенный инструмент, подверженный тем же механизмам износа, что и любой другой компонент штампа. В течение срока службы рабочая поверхность пробойника изнашивается, что снижает эффективную глубину проникновения. Пуансон, первоначально заточенный для получения монеты толщиной 1,2 мм, может дать глубину всего 0,9 мм после 500 000 ударов. Это постепенное уменьшение означает, что положительный зазор в надрезе уменьшается бесшумно до тех пор, пока полоса не начнет цепляться за компоненты матрицы, часто без видимого индикатора, пока не начнут происходить застревания.
Мониторинг функции положительного надреза требует периодического измерения фактической глубины на самой полосе. Вытяните полоски образцов через определенные промежутки времени и измерьте смещение выступа с помощью микрометра глубины или оптического компаратора. Если измеренная глубина падает в пределах 0,1 мм от минимального функционального зазора, запланируйте техническое обслуживание или замену пуансона до следующего производственного цикла.
Контрольный список устранения неполадок в режиме отказа
Используйте следующий контрольный список, чтобы быстро сопоставить каждый режим сбоя с его наиболее вероятной основной причиной и корректирующим действием, которое его устраняет:
- Пули, прилипшие к надрезу пуансона:Основная причина – эффект вакуума, магнетизм или чрезмерный зазор при резке. Корректирующее действие: добавьте вентиляционные отверстия на поверхность пуансона, размагничивайте после заточки, установите кнопку фиксации обратного-конуса стержня или проверьте и восстановите правильный зазор между пуансоном-и-матрицей.
- Увеличение высоты заусенцев на кромках надреза:Основной причиной является износ пуансона и матрицы, увеличивающий эффективный зазор. Корректирующее действие: заточите пуансон и матрицу, чтобы восстановить первоначальный зазор, или сориентируйте направление пуансона, чтобы убрать заусенцы с соприкасающихся поверхностей.
- Периодические застревания на надрезных станциях:Основной причиной является предельный зазор в сочетании с изменениями процесса (толщина материала, тепловое расширение, скопление мусора). Корректирующие действия: увеличить глубину надреза на 0,1–0,2 мм, ввести интервалы чистки штампа, добавить буфер термостабилизации в размер надреза.
- Пилотные отверстия, расширяющиеся в направлении подачи:Основная причина — неполное продвижение полосы из-за помех, вынуждающих пилота выполнять чрезмерную-коррекцию. Корректирующее действие: определите и устраните конкретную точку пересечения, проверив края выреза на наличие царапин, затем восстановите зазор.
- Сломанные язычки монет, образующие рыхлый мусор:Основная причина – чрезмерная глубина монеты в материале с низкой-пластичностью или усталость от многократного изгиба полосы над подъемниками. Корректирующее действие: уменьшите глубину монеты до уровня менее 1,5 толщины материала, добавьте радиус к основанию монеты, чтобы уменьшить концентрацию напряжений, или измените положение подъемников, чтобы минимизировать изгиб в зонах монет.
- Положительный зазор надреза ухудшается в течение срока службы:Основной причиной является износ лицевой поверхности пуансона, уменьшающий глубину проникновения. Корректирующее действие: измерить глубину чеканки на полосках образцов через определенные промежутки времени, заточить или заменить пробойник для монет, когда глубина падает в пределах 0,1 мм от минимального функционального зазора.
- Замазка кромки полосы или полировка стенок надреза:Основной причиной является трение полосы о компонент матрицы во время индексации из-за недостаточной ширины паза или бокового смещения полосы. Корректирующее воздействие: расширить вырез на измеренную величину натяга плюс запас, проверить отслеживание полосы и выравнивание направляющих.
Каждый из этих режимов отказа можно обнаружить до того, как он перерастет в повреждение, но только если вы знаете, на что обращать внимание. Включение этих точек проверки в ваш график профилактического обслуживания превращает поиск и устранение неисправностей в байпасных пазах из реагирования на пожар в предсказуемую задачу обслуживания. Именно этот переход от реактивного к проактивному в конечном итоге связывает производительность отдельных надрезов с общим временем безотказной работы штампа и качеством деталей на протяжении всего жизненного цикла производства.
Влияние конструкции байпасного выреза на качество деталей и стабильность производства
Обнаружение и исправление режимов сбоя обеспечивает работу матрицы. Но более глубокий вопрос заключается в том, должны ли были вообще произойти эти неудачи. В большинстве случаев проблемы с обходными вырезами, возникающие во время производства, связаны с проектным решением, принятым неделями или месяцами ранее. Тип, который вы выбрали, размеры, которые вы указали, где вы разместили каждую выемку, и то, как вы сбалансировали целостность держателя с учетом требований к зазору, - все это сводится к одному результату: стабильно ли работает штамп или он приводит к браку, простоям и разочарованию?
Связь решений об обходном вырезе с результатами по качеству деталей
Каждое решение об обходном узле учитывается в измеримых производственных показателях. Рассмотрим, как работает цепочка:
- Выбор типаопределяет, сохраняет ли носитель полное поперечное-сечение (положительное значение) или теряет материал на каждой станции (отрицательное значение). Этот выбор напрямую влияет на жесткость полосы на линии подачи, которая контролирует точность подачи и определяет, смогут ли пилоты зарегистрировать полосу в пределах допуска. Надежность подачи полосы и оптимизация обходного паза начинаются здесь, на самом раннем проектном решении.
- Размерыустанавливает запас зазора, который отделяет плавное индексирование от прерывистого вмешательства. Недостаточный-выемка не только приводит к сбою подачи. Это вынуждает пилотов выполнять чрезмерную-коррекцию, постепенно удлиняет пилотные отверстия и приводит к совокупному позиционному смещению, которое проявляется в виде вариаций между-элементами-в готовых деталях.
- Размещениеотносительно направляющих отверстий и зон подачи контролирует точность регистрации полосы на каждой станции. Выемка, которая искажает опорную точку даже на 0,03 мм, приводит к ошибкам позиционирования на 10 или 12 станциях, превышающим допуск детали. Уровень дефектов растет не потому, что формовочные инструменты изношены, а потому, что полоса поступает на каждую станцию слегка неправильно.
- Баланс оператораопределяет, выдержит ли полоса полный ход без чрезмерного прогиба или усталостного растрескивания. Каркас, который прогибается на станции 9 из-за того, что совокупные удаления надрезов ослабили его до предела его прочности, не производит только одну неисправную деталь. Это останавливает пресс, требует очистки полосы и требует времени на техническое обслуживание, что снижает общее время безотказной работы матрицы.
Это не изолированные переменные. Они взаимодействуют. Положительная насечка, которая сохраняет прочность держателя, но чрезмерно пружинит назад из-за слишком твердого материала, создает те же условия взаимодействия, что и отрицательная насечка меньшего размера. Негативная насечка идеального размера, расположенная слишком близко к направляющему отверстию, приводит к ошибкам совмещения, которые не может исправить никакой запас по зазору. Жизненный цикл проектирования обходного выреза работает как система, и изолированное рассмотрение любого отдельного параметра приводит к сбоям в последующих цепях.
Проверка производства надрезов с прогрессивным обходом штампа подтверждает, работает ли эта система в реальных условиях. Проверка обычно включает в себя обработку полосок образцов на производственной скорости, измерение заданной глубины или зазора надреза на каждой станции, проверку геометрии направляющего отверстия после нескольких сотен циклов и проверку отслеживания полосы по всей длине матрицы. Инженеры, которые проверяют производительность во время испытаний, а не ждут появления производственных проблем, избегают самого дорогостоящего вида отказа из всех: незапланированных простоев во время серьезного производственного цикла.
Стабильные прогрессивные штампы от проблемных редко отличает сложность операций формовки. Часто именно качество, казалось бы, незначительных функций, таких как обходные вырезы, позволяет всему остальному функционировать предсказуемо. Инженерные решения, принятые на этапе проектирования, определяют до 80% общей стоимости производства, и конфигурация байпасного выреза является частью этого уравнения.
Обводные вырезы не являются пассивными элементами зазора. Они активно способствуют стабильности процесса. Относитесь к своему проектированию как к решению системного-уровня, интегрированному с планировкой полос, проектированием несущей и стратегией пилотного проекта, а не как к второстепенной мысли, решаемой после завершения строительства станций формирования.
Инженерные ресурсы для прогрессивного проектирования штампов
Лучшие практики проектирования жизненного цикла обхода вырезов выходят за рамки того, что может быть подробно описано в одной статье. Реальные-приложения включают в себя марки материалов с непредсказуемым пружинящим поведением, расположение полос, ограниченное геометрией детали с трех сторон, а также количество станций, которые доводят целостность носителя до предела. Инженеры-инструментальщики, решающие эти задачи, получают выгоду от ресурсов, которые охватывают всю систему: структуру штампа, взаимодействие компонентов, оптимизацию зазоров и поток материалов в сочетании, а не по отдельности.
Где можно пойти глубже? Начните с собственного моделирования расположения полос. Смоделируйте поперечное сечение несущей-на каждой станции после применения всех надрезов, обрезков и прошивок. Убедитесь, что минимальная оставшаяся секция соответствует вашим требованиям к жесткости на всю длину хода. Для получения положительных значений запустите анализ компенсации упругого возврата, соответствующий марке и толщине вашего материала, поскольку общие множители редко учитывают различия между партиями-от-партий в реальных производственных рулонах.
Для инженеров, сталкивающихся с-сложными задачами проектирования, когда конфигурация обводного паза одновременно пересекается с перемещением подъемника, доступом пуансона, контролем заусенцев и прогрессивной конструкцией матрицы, поддержка специальных инструментов сокращает путь от концепции к проверенному проекту.Решения для штамповки YICHENпредлагаем именно такую комплексную техническую поддержку, охватывающую конструкцию штампа, оптимизацию зазора, анализ потока материала и проектирование обходного паза в контексте всей системы прогрессивных штампов. Их стремление предоставить инженерам-инструментальщикам решения для сложных многопозиционных штампов, включая конструкцию подъемника, конфигурацию пуансона и целостность держателя, напрямую соответствует подходу на уровне системы,-пропагандируемому в этой статье.
Независимо от того, проектируете ли вы свой первый обходной паз или совершенствуете матрицу с 20 позициями, которая требует согласованной работы как положительных, так и отрицательных насечек, принцип остается тем же: каждый вырез — это проектное решение с последующими последствиями. Получите систему прямо на этапе проектирования, проверяйте ее во время испытаний и контролируйте ее на протяжении всего производственного цикла. Именно эта дисциплина превращает обходные пазы из потенциального источника неисправностей в надежную основу для надежности подачи полосы и стабильного качества деталей на протяжении миллионов циклов прессования.
Часто задаваемые вопросы об обходных выемках в штампах
1. В чем разница между отрицательными и положительными обходными насечками в прогрессивных матрицах?
Отрицательный обходной паз удаляет материал с края несущей ленты посредством пуансона-и-высечки, оставляя открытый зазор, обеспечивающий зазор. Положительный обходной паз деформирует материал вниз из плоскости полосы с помощью операции чеканки или тиснения без удаления какого-либо материала. Отрицательные насечки создают пробки лома и уменьшают поперечное сечение держателя, тогда как положительные насечки сохраняют полную ширину кромки, но ограничены в достижимой глубине зазора из-за пружинения материала. Выбор между ними зависит от ширины несущей полосы, толщины и пластичности материала, количества станций и необходимой глубины зазора.
2. Как определить правильную глубину обходного паза для прогрессивной штамповочной матрицы?
Глубина обходного паза рассчитывается на основе высоты компонентов матрицы, которую полоса должна покинуть во время индексации, включая формовочные стали, расстояние перемещения подъемника и диаметр направляющего штифта. Для отрицательных насечек глубина обычно составляет от 1,5 до 2,5 раз толщину заготовки. Для положительных насечек заданная глубина обычно составляет от 1,0 до 1,5 толщины материала, чтобы избежать растрескивания. Дополнительные факторы включают компенсацию упругого возврата для положительных насечек (обычно 10-25% превышение), буферы теплового расширения для высокоскоростных штампов и припуски на высоту заусенцев для отрицательных насечек. Целью является минимальный зазор, гарантирующий свободный проход полосы и контролируемый запас безопасности.
3. Что вызывает вытягивание пробки байпасного паза и как это исправить?
Протягивание заготовки в отрицательные обходные пазы происходит, когда вырезанная заготовка прилипает к пуансону во время отвода, а не остается в матрице матрицы. Эту проблему вызывают четыре основные причины: эффект вакуума между заготовкой и поверхностью пуансона, чрезмерный зазор между пуансоном-между-матрицей, из-за которого заготовка имеет меньший размер по сравнению с отверстием матрицы, остаточный магнетизм в пуансоне, притягивающий железные заготовки, а также изношенные или сломанные пружины выталкивателя. Корректирующие действия включают в себя просверливание вентиляционных отверстий в центре пуансона для устранения вакуума, размагничивание пуансонов после каждого цикла заточки, установку кнопок фиксации стержней обратного-конуса и восстановление надлежащего зазора при резке посредством обслуживания пуансона и штампа.
4. Когда следует использовать положительные обходные насечки вместо отрицательных?
Положительные обводные насечки являются лучшим выбором, когда толщина кромки несущей ленты менее чем в 4 раза превышает толщину материала, когда в матрице имеется более 8 станций, требующих перепускного зазора (чтобы избежать совокупного ослабления держателя), когда материал тонкий и пластичный с удлинением более 20%, когда в компоновке полосы используются держатели растягивающегося полотна рядом с зонами надрезов или когда ограничения по управлению ломом затрудняют удаление заготовок. Отрицательные насечки предпочтительны для толстых или твердых материалов толщиной более 1,5 мм или 40 HRC, устойчивых к чеканке, когда требуемый зазор превышает 2-кратную толщину материала или когда длительные производственные циклы делают компенсацию упругого возврата ненадежной с течением времени.
5. Насколько близко можно расположить обходную канавку к пилотному отверстию, не вызывая ошибок совмещения?
Стандартная рекомендация — минимальное расстояние, в 3 раза превышающее толщину материала, между ближайшим краем обходного выреза и центром ближайшего пилотного отверстия. Для критически важных применений, требующих допусков ниже плюс-минус 0,05 мм, увеличение этого буфера до 5-кратной толщины материала обеспечивает дополнительную защиту от искажений, вызванных напряжением-. Как отрицательные насечки (которые перераспределяют напряжение посредством сдвига), так и положительные насечки (которые излучают силу чеканки наружу) могут исказить геометрию пилотного отверстия, если они расположены слишком близко, вызывая ошибки регистрации, которые накапливаются на каждой последующей станции. Когда ограничения компоновки не позволяют обеспечить достаточное расстояние, жизнеспособной альтернативой является перемещение пилотного отверстия на противоположный край держателя.


