


Что такое наборы штамповочных штампов и почему они важны
Когда вы слышите, как кто-то упоминаетнабор штамповочных штампов, они могут говорить обо всем пакете инструментов для пресс-форм или просто о структурной основе, которая скрепляет все вместе. Это различие имеет большее значение, чем думает большинство людей, особенно если вы выбираете или покупаете инструменты впервые.
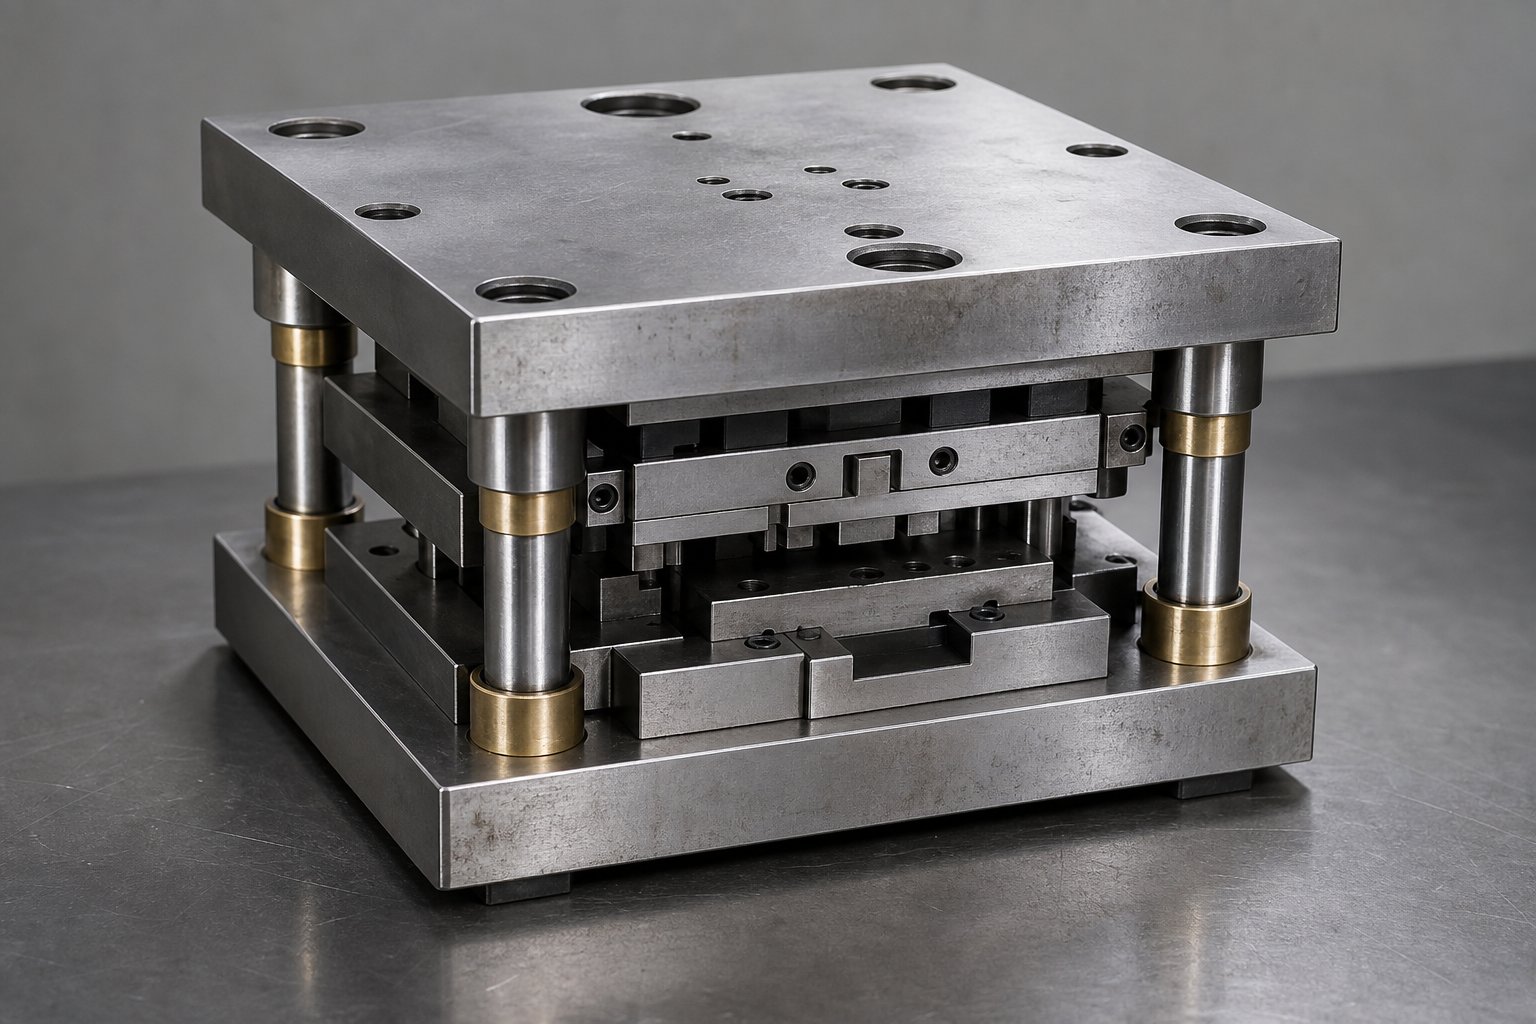
Набор штамповочных штампов – это прецизионная-шлифованная сборка верхних и нижних башмаков штампа, направляющих штифтов и втулок, которая выравнивает и поддерживает режущие и формовочные компоненты во время операций штамповки металла.
Что на самом деле делает набор штамповочных штампов
Думайте о наборах штампов как о скелете вашей штамповочной операции. Верхняя и нижняя стальные или алюминиевые пластины (называемые башмаками матрицы) крепятся непосредственно к ползуну и балке пресса. Направляющие штифты и втулки соединяют эти колодки, обеспечивая перемещение верхней половины прямо вниз на нижнюю половину при каждом ходе. Без этого повторяемого выравнивания ваши штампы для штамповки металла будут смещаться, что приведет к неравномерному резу, преждевременному износу и потенциальному повреждению пресса.
Набор штампов и полный штамп для штамповки
Полный штамповочный штамп включает в себя все необходимое для изготовления готовой детали: пуансоны, кнопки штампа, съемники, пружины и металлические компоненты штампа, которые фактически разрезают или формируют листовой металл. Набор штампов — это всего лишь направляющая структура, к которой крепятся активные компоненты. Вы можете менять разные штампы в одном и том же наборе, если требования к занимаемой площади и тоннажу совпадают. Именно эта модульность делает стандартные наборы штампов такими экономичными-для цехов, выполняющих несколько заданий на одном прессе.
Почему важна точность выравнивания
Направляющие штифты в наборе качественных штамповизготовлено с точностью до 0,0001 дюйма.истинного положения. Этот уровень точности напрямую влияет на допуски деталей, срок службы инструмента и безопасность оператора. При отклонении соосности даже на несколько тысячных зазор между пуансоном-и-матрицей становится неравномерным, на одной стороне увеличиваются заусенцы, а силы резания непредсказуемо возрастают. Хорошо-набор штампов для пресса равномерно поглощает эти силы и обеспечивает правильное отслеживание штампов, ход за ходом, на протяжении миллионов циклов.
Настоящая награда — это последовательность. Точное выравнивание уменьшает количество отходов, увеличивает интервалы заточки и защищает плунжер пресса от смещения-центральной нагрузки, которая ускоряет износ подшипников. Для больших-объемных операций это напрямую приводит к снижению затрат-за-детали и меньшему количеству незапланированных остановов.
Типы наборов штампов и выбор конфигурации
Каждая конфигурация набора штампов предназначена для решения определенного компромисса между доступом-и-жесткостью. Направляющие стойки, которые удерживают верхние и нижние башмаки на одном уровне, также занимают физическое пространство вокруг области штампа, и от того, как вы их разместите, зависит, как подается материал, насколько устойчива сборка под нагрузкой и какие операции может выполнять набор. Выбор неправильной компоновки для вашего применения означает либо борьбу с помехами при подаче, либо принятие ненужного отклонения.
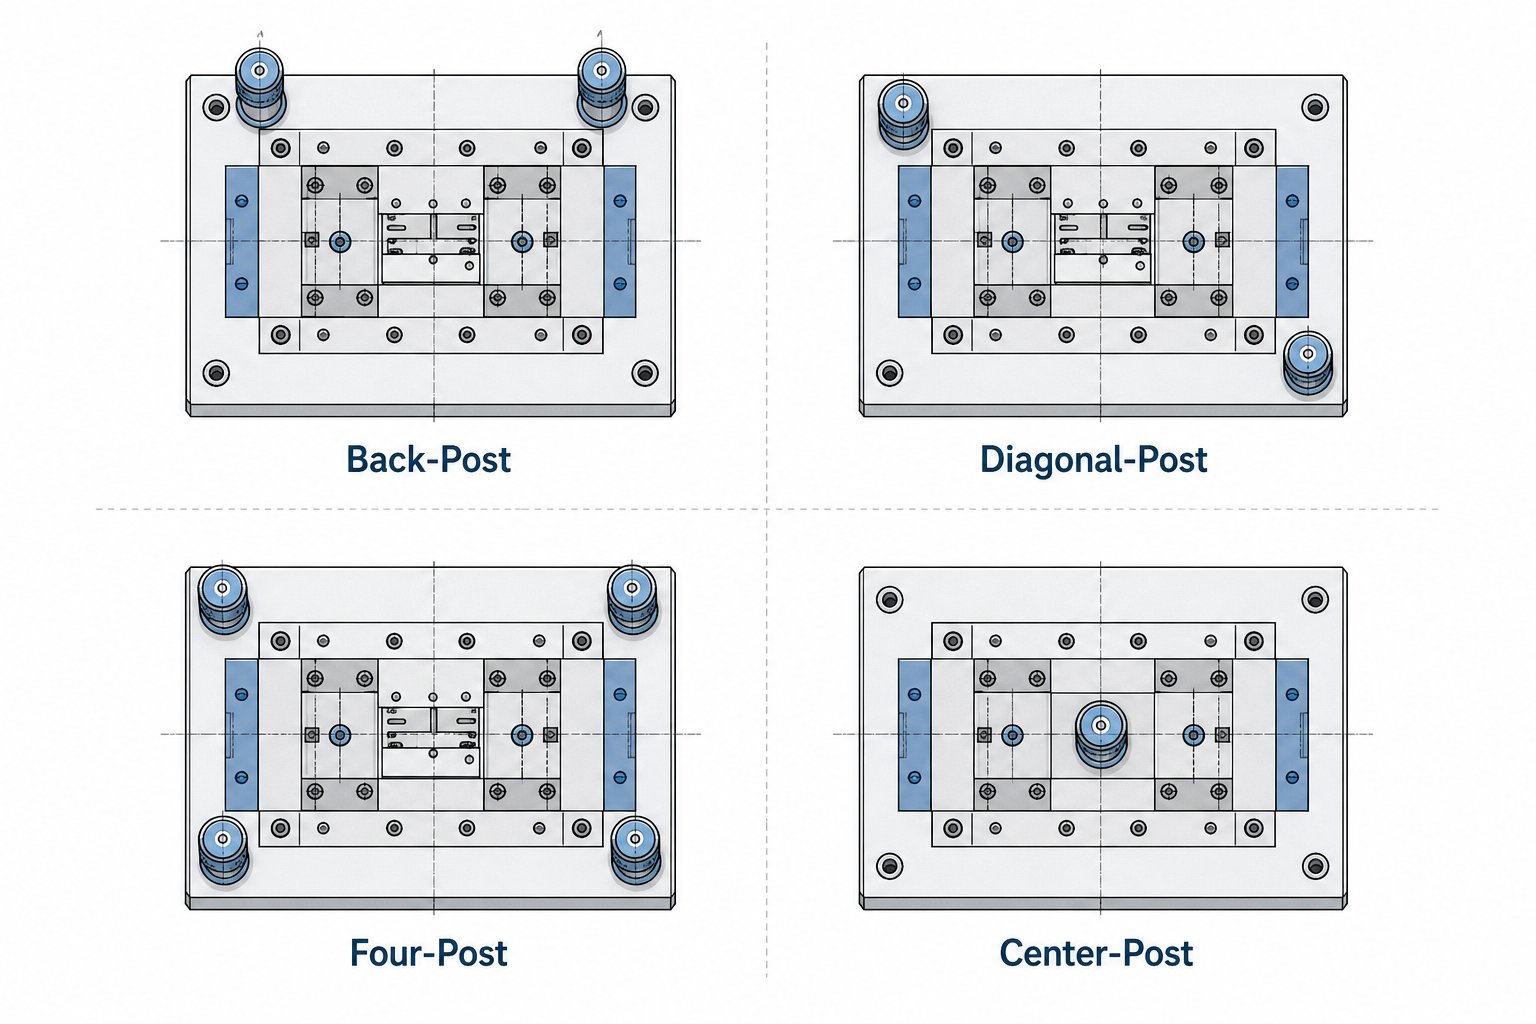
Наборы штампов коммерчески производятся в нескольких стандартных конфигурациях, и такие поставщики, какНаборы штампов Дэнлии другие производители каталогов предлагают их готовыми к отправке. Вы встретите четыре основных макета: заднюю-стойку, диагональную-стойку, четырех-стойку и центральную-стойку. Каждый из них занимает свое место в каталоге по определенным механическим причинам.
Два-комплекта штампов и доступ к подаче ленты
В наборах задних-штамповок расположите оба направляющих штифта в задней части матрицы. Это оставляет переднюю и обе стороны полностью открытыми, обеспечивая беспрепятственный доступ к подаче ленты. Если вы используете прогрессивную матрицу с подачей рулонной заготовки слева-на-право, расположение задних-стойок полностью исключает стойки из пути полосы. Это делает его выбором по умолчанию для высокоскоростной-поступательной штамповки, когда любое препятствие при подаче приводит к неправильным-попаданиям и браку.
Ограничение? Две стойки сзади обеспечивают меньшую жесткость на кручение, чем конфигурации со стойками, распределенными по площади матрицы. При работе с штампами из листового металла от -до-средних размеров и хорошо-сбалансированных силах резания это редко является проблемой. Но если формовочная матрица создает большие нагрузки вне-центра, задняя-стойка может допускать достаточное угловое отклонение, чтобы повлиять на качество детали.
Четыре-набора штампов для максимальной жесткости
Если вам нужно, чтобы каждая тысячная часть центровки проходила под тяжелым тоннажем, ответом будет четыре-комплекта стоек. Направляющий штифт в каждом углу создает жесткую клетку, устойчивую к отклонению во всех направлениях. Такая компоновка дает преимущества при тяжелых операциях с вырубными штампами на толстой заготовке, при чеканке с жесткими-допусками и на любом наборе прессовых штампов, способном выдерживать асимметричные силы.
Компромисс — доступ. Благодаря стойкам на всех четырех углах подача ленты становится более ограниченной. Обычно вам придется прокладывать материал между стойками, что ограничивает максимальную ширину полосы относительно размера области штампа. Четыре-набора стоек также стоят дороже и весят больше, поэтому их труднее оправдать для короткого-прототипирования или простой-работы на одной станции. Они зарабатывают себе на жизнь наборами штампов для прессов, где жесткость напрямую влияет на точность детали и увеличенный срок службы инструмента.
Конфигурации диагональной и центральной-стойки
Диагональные-наборы постов разделяют разницу. Размещая два направляющих штифта в противоположных углах, они обеспечивают лучшую стабильность вращения, чем расположение стоек с прямой задней-стойкой, при этом две стороны остаются открытыми для подачи. Представьте, что вам нужен боковой доступ для дополнительной операции или зазор для подачи полосы с одной стороны, но вам нужна большая жесткость, чем обеспечивает комплект задней-стойки. Именно здесь подходят диагональные конфигурации.
В наборах центральных-стоек (иногда называемых одиночными-стойками или пьедесталами) используется один направляющий элемент большого-диаметра, расположенный в центре или рядом с-центром матрицы. Они менее распространены при производственной штамповке и, как правило, появляются в специализированных приложениях или в очень небольших конфигурациях пресс-форм, где одна прочная направляющая достаточна для требований к нагрузке и точности.
| Конфигурация | Количество сообщений | Лучшее приложение | Уровень жесткости | Доступ к ленте |
|---|---|---|---|---|
| Назад-Опубликовать | 2 (сзади) | Высокоскоростная-последовательная штамповка,-подача рулонов | Умеренный | Отлично - открыт спереди и по бокам |
| Диагональная-стойка | 2 (противоположные углы) | Работа со средними-обязанностями, требующая сбалансированного доступа и стабильности. | Умеренная-Высокая | Хорошо - две стороны открыты |
| Четыре-поста | 4 (все углы) | Тяжелая вырубка, чеканка с жесткими-допусками, асимметричные нагрузки | Максимум | Ограниченный канал - между публикациями |
| Центральная-публикация | 1 (центр) | Небольшие или специализированные малотоннажные-приложения | Низкий-Умеренный | Отлично - все стороны открыты |
Выбор сводится к трем вопросам: Как материал поступает в штамп? Насколько тяжелы и асимметричны силы штамповки? И насколько жесткие допуски на детали? Для большинства производственных прогрессивных работ с этой задачей справляется задний-набор постов. Если тоннаж увеличивается или допуски ужесточаются, переходите на диагональную или четырехстоечную-стойку. Выбранная вами конфигурация закладывает основу для всего, что смонтировано внутри нее, и это приводит к следующему важному решению: какие компоненты входят в эти опорные пластины и как их индивидуальные характеристики влияют на производительность сборки.
Основные компоненты внутри каждого набора штампов
Конфигурация набора штампов имеет значение только в том случае, если отдельные компоненты штамповочного штампа внутри него правильно определены и работают вместе. Каждая деталь в сборке выполняет одну задачу, и когда один элемент работает неэффективно, это ощущается на всей сборке штампа из-за несоосности, ускоренного износа или несовместимости деталей со станком. Вот что на самом деле живет внутри этих тарелок для обуви и почему каждая деталь заслуживает своего места.
- Верхние и нижние башмаки штампа- монтажные платформы, на которых установлен весь активный инструмент и которые крепятся к толкателю и балке пресса.
- Направляющие штифты (столбы)- цилиндры из закаленной стали, которые выравнивают верхний башмак относительно нижнего при каждом ходе.
- Направляющие втулки- прецизионные-шлифованные втулки, в которые устанавливаются направляющие штифты с контролируемым зазором или предварительным натягом.
- Пластина матрицы- обрабатываемая рабочая поверхность, на которой монтируются детали штампа, кнопки и формовочные секции.
- Держатель хвостовика- цилиндрический адаптер, который центрирует верхний башмак в отверстии цилиндра пресса для инструментов с одной-станцией.
Верхние и нижние башмаки матрицы
Башмаки матрицы являются структурной основой всей сборки. Нижний башмак крепится болтами к опоре пресса и несет на себе матрицу, кнопки матрицы и все детали формования. Верхний башмак прижимается к плунжеру и удерживает пуансоны, фиксаторы и систему съемника. Оба башмака обычно изготавливаются из средне-углеродистой стали или предварительно-закаленного сплава, отшлифованы ровно и параллельно друг другу с точностью до нескольких десятых тысячной. Этот параллельность имеет значение, поскольку любой изгиб или конусность поверхности башмака напрямую приводит к неравномерности сил резания на поверхностях пуансона пресс-формы.
Толщина башмака подбирается исходя из тоннажа. Тонкие туфли прогибаются под большими нагрузками, нарушая выравнивание в самый неподходящий момент, прямо в нижней части хода. Более тяжелые операции вырубки или чеканки требуют более толстых пластин; Для более легкой работы по пирсингу можно использовать более тонкие и легкие башмаки, которые уменьшают общий вес штампа.
Объяснение типов направляющего пальца и втулки
Направляющие пальцы шлифуются с точностью до 0,0001 дюйма и бывают двух основных типов: фрикционные (подшипники скольжения) и шарикоподшипники. Выбор между ними определяет, как матрица будет работать на скорости, при боковой нагрузке и во время технического обслуживания.
Направляющие пальцы-шарикоподшипниковпрокатитесь на серии прецизионных шариков, заключенных в алюминиевую клетку. Они работают в состоянии предварительного натяга или «отрицательного зазора», то есть узел пальца-и-подшипника на самом деле немного больше, чем отверстие втулки. Это исключает люфт, уменьшает трение и упрощает отделение половинок матрицы. Они являются отраслевым стандартом для высокоскоростной-поступательной штамповки, где накопление тепла из-за трения недопустимо. Одно предостережение: чрезмерная боковая тяга может привести к слеживанию шарика, износу канавок в стойке или втулке из-за перегруженных подшипников.
Бронзовые втулкисочетаются с простыми фрикционными штифтами и хорошо справляются с тяжелыми боковыми нагрузками, поскольку контакт распределяется по широкой поверхности, а не концентрируется в точках контакта-шарика. Обычно используются цельные алюминиевые,-бронзовые или-стальные втулки с покрытием, и они лучше всего работают при умеренных скоростях прессования, когда некоторое трение допустимо в обмен на несущую способность.
Самосмазывающиеся-втулкивстраивайте графитовые пробки непосредственно в бронзовую матрицу, обеспечивая непрерывную сухую смазку без внешней смазки. Они сокращают интервалы технического обслуживания в средах, где сложно соблюдать графики замены-смазывания или существует опасность загрязнения.
Установка направляющего пальца также имеет значение.Нажмите-установить штифтыпостоянно устанавливаются в колодку, что повышает жесткость, но затрудняет замену.Съемные штифтыиспользуйте механический замок (обычно винт с головкой или воротник) и его можно снять без нажатия, что упрощает обслуживание и хранение штампа. Для инженеров, подбирающих нестандартные компоненты, в которых тип втулки, диаметр штифта и способ крепления взаимодействуют с конструкцией кристалла и требованиями к зазору, такие поставщики, какЙИЧЕНпредлагаем совместную инженерную поддержку, предназначенную для разработки-таких сложных решений.
Вспомогательные компоненты и их роли
Помимо башмаков, штифтов и втулок, сборку завершают несколько более мелких компонентов. Держатели хвостовика центрируют верхний башмак в плунжере пресса для одиночных-штамповок, где точное выравнивание плунжеров-к-матрицам имеет решающее значение. Опорные пластины располагаются между головками пуансонов и поверхностью башмака, распределяя ударные нагрузки, поэтому закаленные хвостовики пуансонов не врезаются в более мягкую сталь башмака в течение миллионов циклов. Фиксаторы матрицы фиксируют пуансоны и кнопки в точных положениях внутри матрицы, а пружины (механические или азотные) обеспечивают силу зачистки, позволяющую отрывать заготовку от оснастки после каждого хода.
Каждый из этих компонентов штамповочной матрицы взаимодействует с другими. Втулка шарикового-подшипника в сочетании со слишком тонким башмаком будет идеально следовать по центру, но прогибается под нагрузкой, что противоречит цели точного наведения. Чтобы правильно подобрать комбинацию, нужно думать не только об отдельных характеристиках, но и о том, как вся система ведет себя в соответствии с вашим фактическим тоннажем, скоростью и материалами, что приводит непосредственно к вопросу соответствия вашего набора штампов прессу, в котором он будет работать.
Как подобрать наборы штампов к вашему прессу
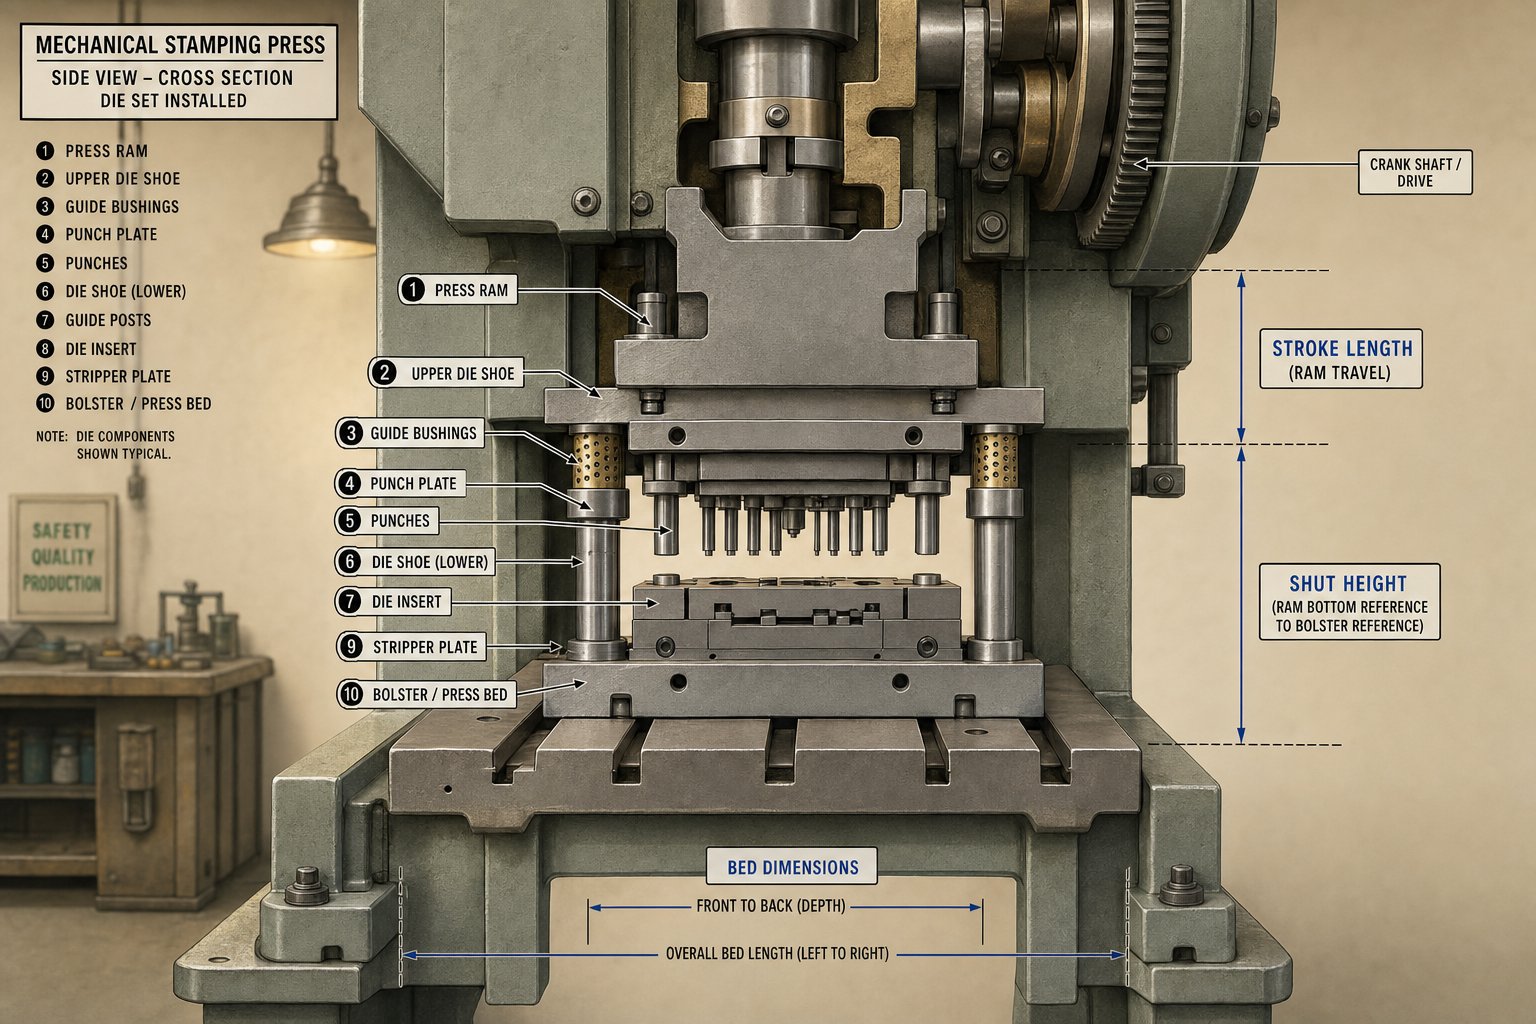
Идеально подобранный набор штампов бесполезен, если он физически и механически не соответствует прессу, для которого предназначен. Взаимодействие между прессом и штампом представляет собой интегрированную систему, и неправильное соответствие приводит к чему угодно — от невозможности установить инструмент до катастрофической перегрузки во время производства. Важнейшими параметрами, которые вам необходимо согласовать, являются грузоподъемность, размеры станины, диапазон высоты закрытия и длина хода.
Тоннаж пресса и грузоподъемность набора штампов
Каждая операция штамповки создает расчетную силу, основанную на периметре разреза, толщине материала и прочности на растяжение. Ваш пресс должен превышать расчетный тоннаж назапас прочности от 20 до 30 процентовдля учета изменений материала и постепенного износа инструмента. Но тоннаж – это не только вопрос того, сможет ли пресса работать достаточно сильно. Это также определяет толщину башмака матрицы. Более высокие силы требуют более толстых пластин, чтобы противостоять прогибу, а более толстые пластины увеличивают вес. Общий вес матрицы должен оставаться в пределах грузоподъемности плунжера, иначе прессу будет трудно аккуратно втянуть верхнюю половину при ходе вверх.
Для штампов пуансона, работающих на высоких скоростях, даже небольшой дисбаланс между требуемым усилием и доступной производительностью увеличивается с каждым ходом. При превышении-тоннажа штамповочный пресс останавливается или трескается рама; при -определении толщины башмака штампа он может изгибаться, нарушая соосность и создавая сколы.
Соответствие размера кровати и высоты ставня
Площадь штампа должна соответствовать площади станины пресса, оставляя место для зажимов со всех сторон. Ширина полосы, геометрия детали и количество станций в прогрессивных инструментах определяют минимальную занимаемую площадь, а балка устанавливает максимальную. Звучит просто, но вертикальный размер застает врасплох больше инженеров. Высота закрытия — это расстояние от верхней поверхности надрессорной балки до нижней части направляющей, когда плунжер находится в самой нижней точке с полностью выдвинутой регулировкой. Высота штампа (общая высота сборки в закрытом положении) должна находиться в пределах регулируемого диапазона высоты закрытия пресса.
Если кубик слишком высокий, он физически не сможет закрыться. Если он слишком короткий, промежуточные пластины или параллели могут восполнить зазор, но только в пределах хода регулировки пресса. Имейте в виду, что башмаки матрицы со временем теряют высоту по мере их перезаточки, поэтому начальная высота закрытия должна находиться в направлении верхнего края регулировочного окна, чтобы обеспечить возможность технического обслуживания в будущем.
Соображения относительно механического и гидравлического пресса
Тип пресса фундаментально меняет подход к выбору набора штампов. Механический пресс обеспечивает максимальную мощность только в нижней части хода, всего на несколько миллиметров выше нижней мертвой точки. Это означает, что контроль высоты закрытия имеет решающее значение. Если ваш комплект штампов пробивного пресса закрывается даже немного слишком высоко, пресс не может обеспечить полное номинальное усилие, и качество детали ухудшается. Механические прессы также имеют фиксированную длину хода, определяемую геометрией кривошипа, поэтому ваша матрица должна быть спроектирована с учетом этого ограничения.
Гидравлический пресс-форма имеет больше места для передышки. Гидравлические системы обеспечивают полный тоннаж в любом месте хода и обеспечивают регулируемую длину хода, что делает их более щадящими при допусках по высоте в закрытом положении. Гидравлические пресс-формы также позволяют избежать сильных-ударных ударных нагрузок механических систем, что позволяет использовать немного более тонкие башмаки матрицы при эквивалентном тоннаже при формовке. Однако время цикла меньше, поэтому, если вы объединяете штамп с гидравлическим прессом для глубокой вытяжки или сложной формовки, планируйте более длинные ходы и контролируемую скорость поршня, а не высокую-скоростную вырубку.
Когда вы будете готовы подключить набор штампов к вашему прессу, выполните следующие действия по порядку:
- Запишите характеристики пресса из руководства по эксплуатации машины: номинальный тоннаж, номинальный балл (для механических прессов), размеры станины, максимальную и минимальную высоту закрытия, длину хода и количество ходов в минуту.
- Рассчитайте общую необходимую силу штамповки для всех станций резки и формовки, а затем прибавьте запас прочности от 20 до 30 процентов.
- Определите минимальную площадь, занимаемую комплектом штампов, исходя из ширины полосы, размера детали и количества станций, гарантируя, что она соответствует размерам станины с зажимным зазором со всех сторон.
- Выберите толщину башмака, соответствующую расчетному тоннажу, и убедитесь, что полученная высота матрицы попадает в диапазон регулируемой высоты закрытия пресса.
- Убедитесь, что общий вес комплекта штампов (башмаков, штифтов, втулок и установленного инструмента) не превышает грузоподъемность плунжера.
- Убедитесь, что длина хода достаточна для подачи материала, зазора деталей и безопасного выброса готовых деталей или лома.
- Для механических прессов убедитесь, что номинальная грузоподъемность превышает толщину материала, чтобы обеспечить полное усилие при контакте штампов для пресса с заготовкой.
Следование этой последовательности предотвращает распространенную ошибку, заключающуюся в выборе набора штампов, который выглядит правильно на бумаге, но физически не может работать на предназначенной машине. Каждый параметр влияет на следующий, и отсутствие даже одного, особенно высоты закрытия или номинального тоннажа, превращает идеально обработанный набор штампов гидравлического пресса или механическую установку в дорогое украшение полки. Заблаговременное фиксирование этих номеров также упрощает следующее решение: выбор из стандартных размеров каталога или переход к нестандартным размерам.
Соглашения и стандарты определения размеров штампов
Подобрать штамп к прессу — это только половина дела. Другая половина — это выбор набора размеров штампа, который даст активному инструменту достаточно места для работы, сохраняя при этом общую занимаемую площадь. Стандартные наборы штампов соответствуют общепринятым-стандартам размеров, обеспечивающим баланс площади, толщины и пропорций направляющего штифта. Понимание этих соглашений поможет вам решить, когда размер каталога соответствует вашему приложению, а когда вам нужно использовать индивидуальный размер.
Стандартные размеры набора штампов и толщина пластины
Отраслевые каталоги, в том числе от признанных поставщиков, таких как линии по производству штампов Danly и других производителей, предлагают стандартные размеры, начиная с 6 x 6 дюймов для миниатюрной штамповки и заканчивая обычными размерами среднего-диапазона, такими как 12 x 12, 18 x 24 и 24 x 36 дюймов. Большие наборы штампов выходят далеко за рамки этого: некоторые производители производят стандартные платформы штампов длиной более 60, 80 или даже 120 дюймов для работы с автомобильными панелями и тяжелой структурной штамповки.
Толщина плиты зависит от ожидаемого тоннажа. Для небольшого пробивного груза с ходовым светом 6 x 6 могут использоваться башмаки толщиной всего 1 дюйм, в то время как для большой платформы матрицы, выдерживающей усилие в несколько сотен тонн, требуются башмаки толщиной 4 дюйма или более, чтобы противостоять прогибу. Общий принцип: более толстые башмаки более равномерно распределяют усилие по надрессорной балке и поверхности толкателя, уменьшая локализованное напряжение, которое приводит к усталостному растрескиванию в течение миллионов циклов.
| Размер набора штампов (дюймы) | Типичная толщина обуви (дюймы) | Типичный диапазон тоннажа | Общее приложение |
|---|---|---|---|
| от 6 х 6 до 8 х 8 | 1.0 - 1.5 | 5 - 30 тонн | Маленькие разъемы, клеммы, микро-штамповка |
| от 10 х 12 до 14 х 18 | 1.5 - 2.5 | 30 - 100 тонн | Кронштейны среднего-размера, зажимы, прогрессивные матрицы |
| от 18 х 24 до 24 х 36 | 2.5 - 3.5 | 100 - 300 тонн | Прогрессивные матрицы большего размера, вырубка-толстых листов |
| от 30 х 48 до 48 х 72 | 3.5 - 5.0 | 300 - 800 тонн | Детали автомобильных конструкций, панели приборов |
| 60 х 96 и выше | 5.0 - 8.0+ | 800 - 2,000+ тонн | Крупные автомобильные панели, тяжелые конструкционные штамповки |
Это рекомендации, а не абсолюты. Для комплекта металлических штампов, несущего заготовку с концентрированной нагрузкой пуансона в центре, могут потребоваться более толстые башмаки, чем предполагает один только тоннаж, поскольку изгибающий момент увеличивается с увеличением пролета без опоры. И наоборот, равномерно распределенная схема резки по множеству небольших пуансонов может допускать использование более тонких башмаков при том же общем тоннаже.
Выбор размеров прогрессивных и одиночных-матриц
Штампы для одной-станции, будь то составные или комбинированные инструменты, требуют площади, достаточной только для площади детали, а также зазора для каналов для отходов, монтажного оборудования и направляющих элементов. Определить их размеры относительно просто: возьмите максимальный размер детали в каждом направлении, добавьте материал для несущих полос или перемычек и выберите ближайший стандартный размер матрицы, который вмещает все, оставляя место для зажимов.
Прогрессивные штампы требуют другого расчета. Каждая станция занимает часть длины матрицы, равную шагу подачи, а общее количество станций, умноженное на шаг, определяет минимальную длину матрицы. Для прогрессивной системы на 12-станций с шагом 2-дюймов требуется не менее 24 дюймов рабочей длины, прежде чем вы даже учтете входную и заднюю станции обрезков. Ширина полосы плюс материал носителя определяют минимальную ширину штампа.
Какэксперты отмечают прогрессивную матрицуДля больших прогрессивных штампов требуются надежные держатели и стяжки, чтобы полоса оставалась стабильной на многих станциях, а ширина держателя увеличивает общую площадь штампа. Чем больше станций обрезки и формования требуется, тем больше материала для поддержки полосы вам нужно, и тем шире и длиннее становится набор штампов.
Диаметр и длина направляющего штифта также масштабируются в зависимости от размера матрицы. В стандартных наборах матриц меньшего размера обычно используются штифты диаметром от 1 до 1,5 дюйма, а в наборах размером 24 x 36 и выше используются штифты диаметром 2 дюйма или больше. Длина штифта должна обеспечивать адекватное зацепление при полной открытой высоте, а это означает, что для более длинного хода требуются более длинные штифты, что, в свою очередь, требует большего диаметра штифтов, чтобы противостоять изгибу при любых остаточных боковых нагрузках. Штифт, который слишком тонкий по сравнению с его длиной без опоры, будет упруго отклоняться, что противоречит цели точного наведения.
Когда стандартных размеров не хватает
Стандартные размеры каталога охватывают широкий спектр применений, и не зря. Они производятся в больших объемах, что позволяет снизить затраты и сократить сроки выполнения заказов. Отраслевой опыт подтверждает, что покупка стандартных наборов у специализированных производителей, которые используют эффект масштаба, почти всегда превосходит затраты на изготовление единичных-комплектов собственными-собственными силами.
Тем не менее, некоторые работы выходят за рамки возможностей стандартной матрицы. Вы можете столкнуться с такими ситуациями, как:
- Геометрия детали, требующая необычного соотношения длины-к-ширине, недоступна в каталогах.
- Прогрессивные матрицы с большим количеством станций, превышающим стандартную длину.
- Не-нестандартное расположение направляющего штифта, обусловленное подачей или помехами инструмента.
- Негабаритные заготовки для автомобильных панелей или панелей бытовой техники, которые проникают на территорию матрицы размером более 60 дюймов.
- Нестандартная толщина башмаков, необходимая для экстремального тоннажа или необычных ограничений по высоте пресс-затвора.
В таких случаях практичным выбором становится специальный набор штампов. Изготовленный на заказ не обязательно означает дорогой или медленный. Многие поставщики изготавливают нестандартные размеры из предварительно -шлифованной листовой заготовки с помощью оборудования с ЧПУ, что позволяет сократить объем производственного цикла. Решение сводится к тому, не повлияет ли на производительность установка вашего инструмента на ближайший стандартный размер. Если вы размещаете станции слишком близко друг к другу, устраняете необходимость зазора для лома или занижаете размер башмаков до размеров, указанных в каталоге, стоимость лома и обслуживания быстро превысит надбавку за индивидуальный комплект металлических штампов.
Стоит рассмотреть одну золотую середину: покупка стандартного набора и его модификация. Некоторые магазины приобретают комплекты штампов по каталогу, а затем добавляют на свое оборудование с ЧПУ обработанные карманы, нестандартные места для штифтов или дополнительные функции крепления. Этот гибридный подход, который в отрасли иногда называют «сделай сам», может сократить сроки, сохраняя при этом размер набора, соответствующий конкретному приложению.
Размер устанавливает физические границы вашего инструмента, но сами по себе физические размеры не гарантируют производительность. Точность соблюдения этих размеров, допуски на посадку пальца-на-втулку, параллельность башмаков и качество поверхности определяют, действительно ли ваши штампованные детали соответствуют спецификациям печати цикл за циклом.
Допуски и точность в работе набора штампов
Вы можете выбрать правильную конфигурацию, идеально подогнать башмаки по размеру и согласовать все параметры пресса, но если допуски на вашем штампе невелики, ваши штампованные детали никогда не будут держать жесткие размеры. Точность оснастки штампов начинается на уровне каркаса. Система направляющих и поверхности башмаков устанавливают абсолютный потолок точности готовых деталей, независимо от того, насколько хорошо отшлифованы активные пуансоны и кнопки матрицы.
Точность набора штампов — это предел точности штампованных деталей. Ни один пуансон или штамп не может обеспечить более жесткие допуски, чем направляющая система.
Зазор направляющего пальца и его влияние на качество детали
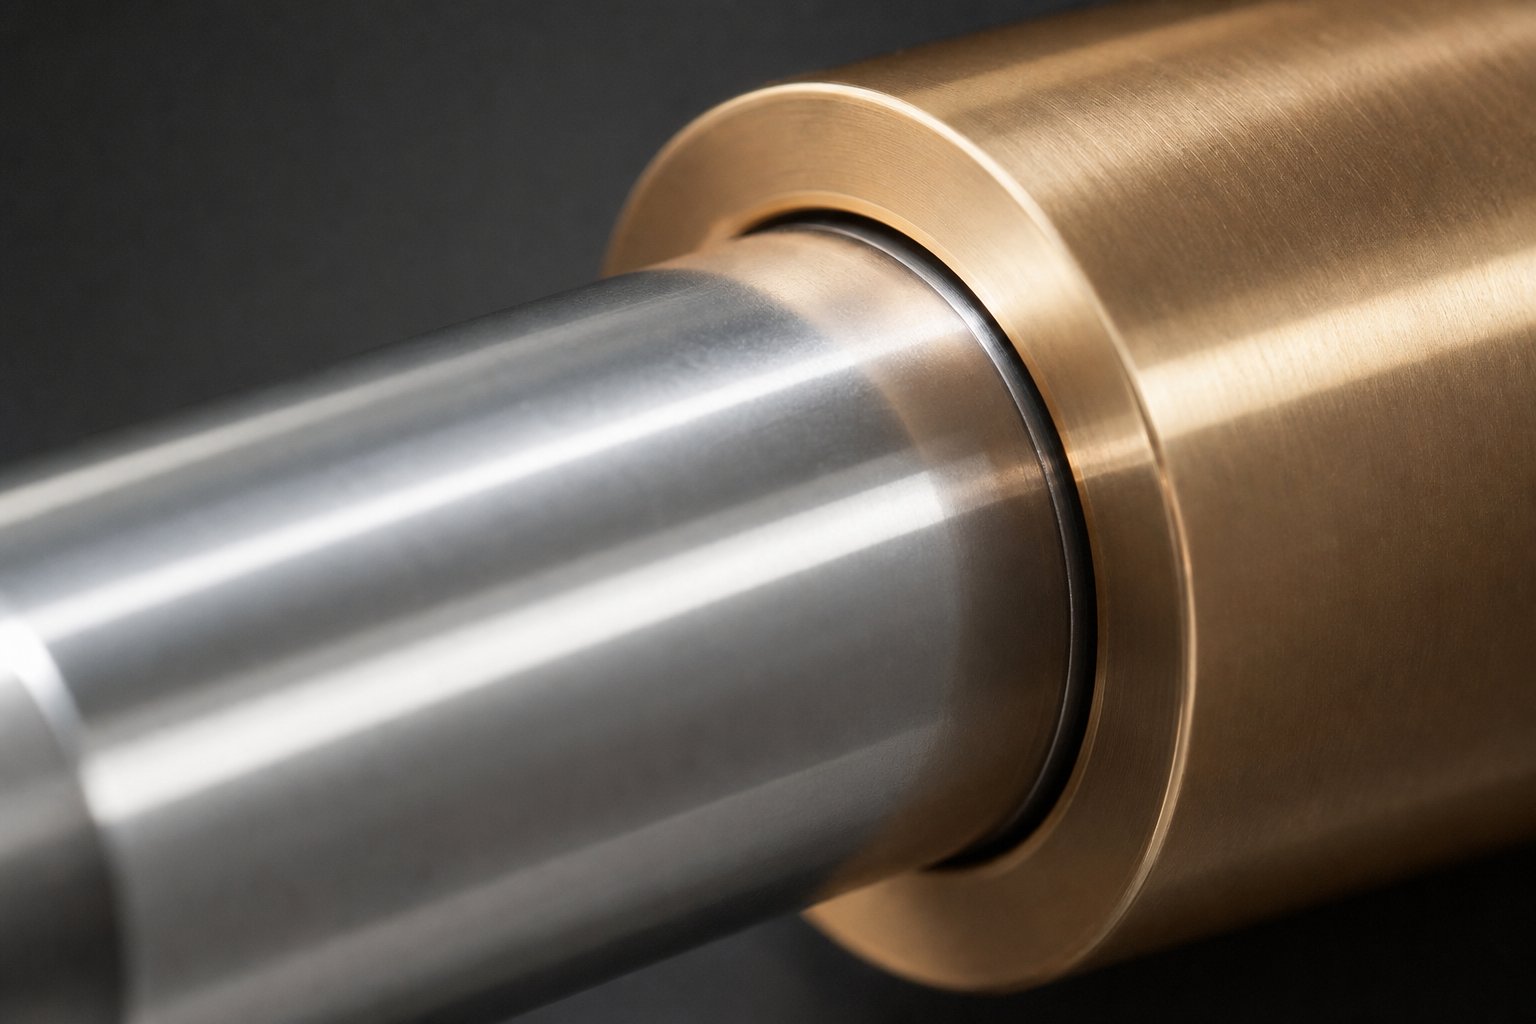
Рабочий зазор между направляющим штифтом и его втулкой напрямую определяет, насколько верхняя половина матрицы может смещаться вбок относительно нижней половины во время каждого хода. В системе подшипников скольжения- этот зазор специально спроектирован и обычно составляет от 0,0002 до 0,0008 дюйма в зависимости от диаметра пальца и применения. Системы шариковых-подшипников работают по-другому: они работают впреднагруженное состояние с отрицательным зазоромв диапазоне от 0,0001 до 0,0021 дюйма, что эффективно исключает свободный люфт между верхней и нижней половинами.
Почему это важно для ваших частей? Представьте себе прецизионную операцию штамповки и штамповки, в которой зазор между пуансоном-между-матрицей установлен на уровне 0,001 дюйма на каждую сторону. Если система направляющих допускает боковое смещение на 0,0005 дюйма, этот зазор становится неравномерным: 0,0005 дюйма с одной стороны и 0,0015 дюйма с другой. Результатом является непостоянная высота заусенцев, неравномерное качество кромки и ускоренный износ одной стороны матрицы режущего инструмента. При работе с жесткими-допусками зазор между направляющим пальцем-и-втулкой должен составлять долю рабочего зазора между пуансоном-и-матрицей, чтобы обеспечить баланс сил.
Допуски параллельности и перпендикулярности
Параллельность поверхности колодки является вторым критическим допуском. Верхняя и нижняя поверхности колодок должны быть отшлифованы и параллельны друг другу с точностью до нескольких десятых тысячной дюйма. Если верхний башмак хотя бы слегка наклоняется относительно нижнего, пуансоны с одной стороны штампа соприкасаются с заготовкой раньше, чем пуансоны с другой стороны. Такое шахматное зацепление создает неравные силы резания, преждевременный износ пуансона и изменение размеров многопозиционных прогрессивных инструментов.
Не менее важна перпендикулярность направляющих штифтов к поверхности колодки. Штифт, который наклоняется даже на 0,001 дюйма по своей рабочей длине, приводит к прогрессирующему смещению, которое ухудшается по мере увеличения хода. Для прецизионных штампов, работающих на высоких-скоростях, эта угловая ошибка увеличивается с каждым дюймом хода. Процессы обработки штампов обычно поддерживают перпендикулярность штифта в пределах 0,0002 дюйма на дюйм длины штифта в качественных комплектах, хотя обработка штампов с более жесткими характеристиками возможна за дополнительную плату.
Обработка поверхности торцов колодок влияет как на параллельность, так и на устойчивость крепления. Шероховатая-шлифованная поверхность позволяет пластинам матрицы и опорным пластинам микроскопически смещаться при повторяющихся ударных нагрузках. В большинстве штампов для штамповки стали башмаки отшлифованы до 16 микродюймов Ra или выше, что обеспечивает достаточное трение для надежного крепления, оставаясь при этом достаточно плоским для точного измерения и установки прокладок.
Классы точности для различных приложений
Не каждая работа требует максимально жестких допусков, а более жесткие всегда стоят дороже. Общий отраслевой подход делит комплекты прецизионных штампов на классы на основе совокупных допусков по всем критическим характеристикам: зазор штифта, параллельность, перпендикулярность и качество поверхности. Наборы стандартного-класса подходят для общей вырубки и формовки там, где допуски деталей велики. Наборы прецизионных-классов предназначены для работы с жесткими-допусками, например штамповки разъемов, точной-заглушки или любых других применений, где общий зазор в системе должен оставаться ниже нескольких десятых.
Вот здесь условия эксплуатации усложняют принятие решения. Во время производственного цикла силы трения и формовки выделяют тепло. Термическое расширение направляющих штифтов, втулок и колодок изменяет рабочие зазоры, которые вы так тщательно указали при комнатной температуре. Прецизионный штамп, работающий со скоростью 600 ударов в минуту в высокоскоростном прогрессивном режиме, может привести к тому, что температура направляющей системы поднимется на 30–50 градусов по Фаренгейту выше температуры окружающей среды. Под воздействием тепла штифты расширяются быстрее, чем втулки (стальные штифты в бронзовых втулках), постепенно закрывая рабочий зазор. Если первоначальный зазор слишком мал, система заедает. Если вы компенсируете это открытием зазора при комнатной температуре, вы потеряете точность при холодном запуске.
Практическое решение: выберите класс точности на основе наихудшей-рабочей температуры, а не окружающей среды в цеху-. Учитывайте ожидаемую скорость хода, штампуемый материал и систему смазки. Системы направляющих на шариковых-подшипниках лучше справляются с температурными изменениями, поскольку их предварительная нагрузка выдерживает небольшие изменения размеров без заеданий. Бронзовым втулкам с -подшипниками скольжения требуется больший начальный зазор для обеспечения теплового замыкания, поэтому они обычно предназначены для штамповочного оборудования со средней-скоростью, а не для высокоточных-скоростных прецизионных работ.
В конечном счете выбор допуска — это решение с точки зрения затрат-выгод. Каждая половина-десятой затяжки набора матриц увеличивает время шлифовки, количество операций проверки и стоимость материалов. Но каждая половина-десятой части, которую вы оставляете незакрепленной, становится изменением детали, браком и сокращением срока службы инструмента. Правильный баланс зависит от печати вашей детали, объема производства и того, насколько много изменений могут выдержать ваши последующие процессы. Этот баланс также меняется со временем по мере износа компонентов, что поднимает вопрос о том, как контролировать этот износ и принимать решения, когда набор штампов выходит за пределы полезного диапазона допусков.
Техническое обслуживание и знание того, когда следует заменять наборы штампов
Допуски, которые были идеальными с самого начала, не останутся идеальными навсегда. Каждый ход приводит к микроскопическому износу направляющих штифтов, втулок и поверхностей башмаков матрицы. Если его не остановить, этот износ выходит за пределы допуска и незаметно ухудшает качество детали задолго до того, как что-нибудь выйдет из строя. Программа профилактического осмотра и технического обслуживания — это то, что отличает цех штампов, который выявляет проблемы на ранней стадии, от цеха, который обнаруживает их в мусорных баках.
Точки контроля и измерение износа
Когда вы решаете плановое техническое обслуживание, именно эти контрольные точки имеют наибольшее значение. Держите этот список рядом с местом хранения штампового оборудования, чтобы технические специалисты постоянно проверяли каждый предмет:
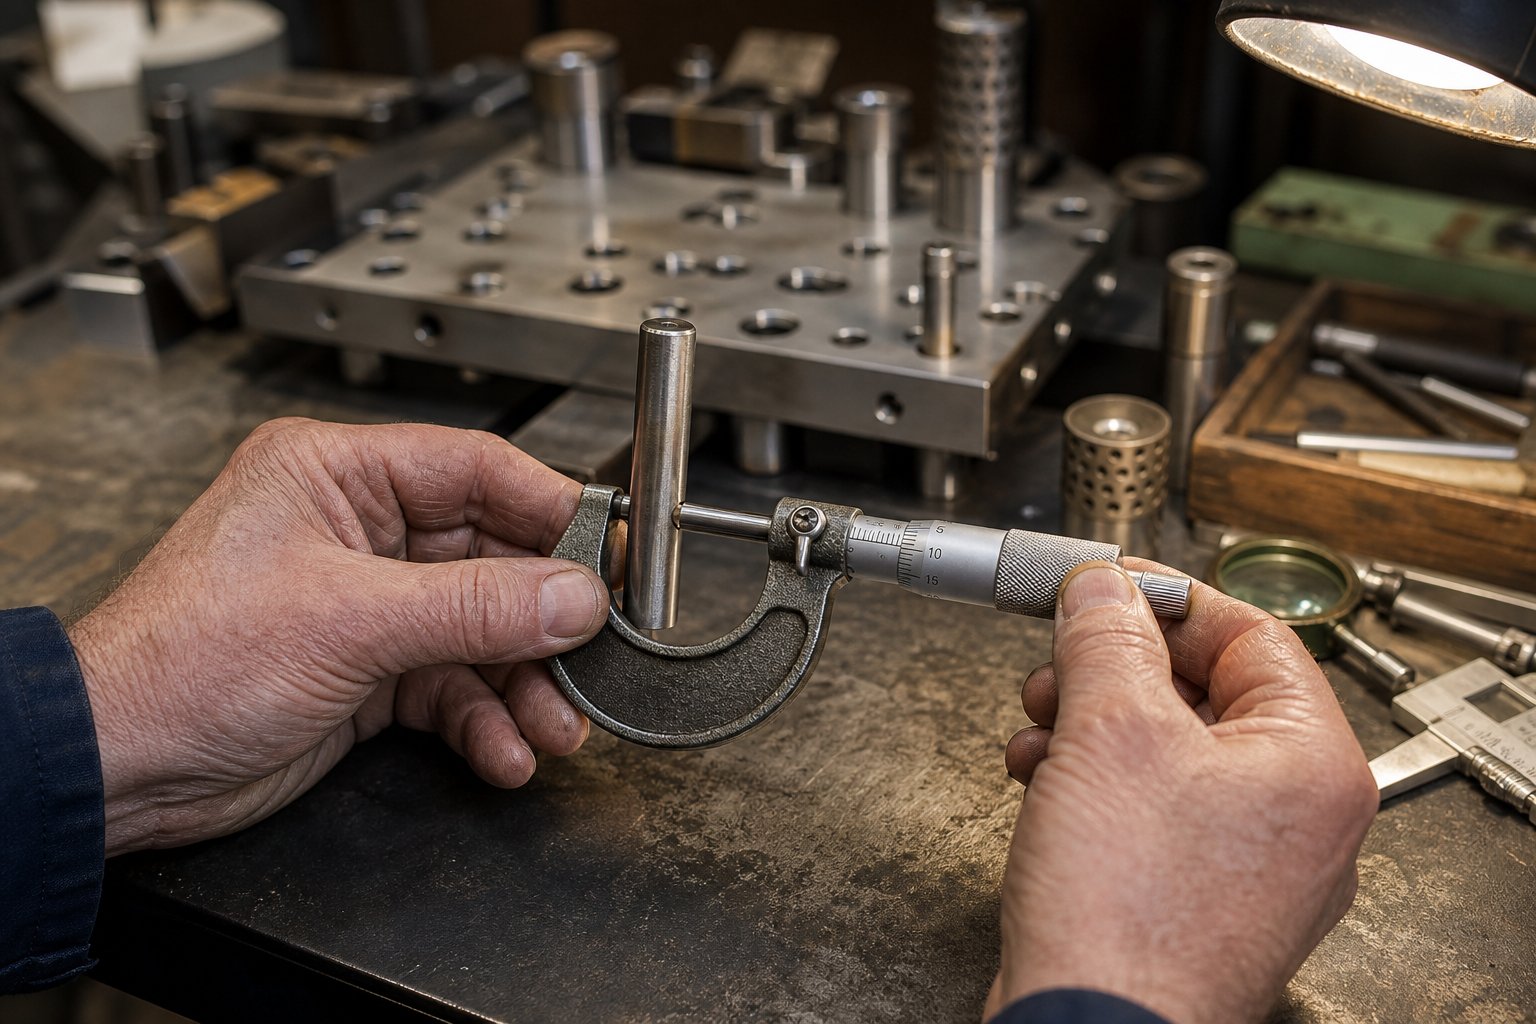
- Диаметр направляющего пальца- Измерьте микрометром в нескольких точках по рабочей длине. Износ обычно концентрируется там, где втулка контактирует со штифтом на рабочем уровне. Уменьшение номинального значения более чем на 0,0005 дюйма требует замены.
- Диаметр отверстия втулки- С помощью нутромера проверьте внутренний диаметр сверху, посередине и снизу. Овальные или конические пятна износа указывают на несоосность или чрезмерную боковую нагрузку.
- Зазор пальца-к-втулки- Рассчитайте размеры пальца и втулки. Когда зазор в два раза превышает исходную спецификацию, точность детали снижается.
- Состояние сепаратора шарикоподшипника- Ищитеизменение цвета на синий цвет или повреждение фиксирующих наконечников установочного винта, оба индикатора проскальзывания сепаратора и подшипников скольжения.
- Плоскостность и параллельность башмака матрицы- Осмотрите обе поверхности колодки индикатором на поверхности. Проверьте, нет ли вмятин, короблений или локальных впадин в результате повторяющихся ударных нагрузок.
- Состояние поверхности обуви- Проверьте на наличие истираний, задиров или усталостных трещин вокруг отверстий для штифтов и мест крепления зажима матрицы.
- Перпендикулярность направляющего пальца- При установленном штыре отметьте его длину. Любой наклон, превышающий 0,0002 дюйма на дюйм, указывает на изношенное отверстие или поврежденную колодку.
- Следящие метки на пальцах или втулках- Светлые линии на поверхности являются нормальными, но канавки, образующие вмятины на рабочей поверхности, указывают на чрезмерные боковые нагрузки или неправильную установку втулки.
Смазка и профилактическое обслуживание
Требования к смазке резко различаются в зависимости от типа втулки, и использование неправильной смазки так же опасно, как и ее отсутствие. Для направляющих систем шариковых-подшипников смазка не рекомендуется. Поскольку эти компоненты штампа работают с отрицательным зазором, смазка задерживает загрязнения, которые притираются к поверхностям контакта качения, вызывая образование плоских пятен на подшипниках и ускоренный износ. Вместо этого используйте рафинированное минеральное масло с противозадирными-присадками и ингибиторами коррозии, вязкость около 290/340 SSU при 100 градусах F.
Бронзовые втулки подшипников скольжения-, с другой стороны, выдерживают более тяжелые смазочные материалы и требуют периодической смазки, особенно при тяжелых тоннажных нагрузках. Самосмазывающиеся-графитовые втулки при нормальных условиях не требуют внешней смазки, но периодическая очистка графитовых карманов предотвращает накопление штамповочного мусора, блокирующего путь смазки.
Интервалы технического обслуживания зависят от объема производства. Высокоскоростные-прогрессивные операции, выполняющие миллионы ходов в месяц, требуют проверки каждые 250 000–500 000 обращений. Меньшие-объёмы работ с умеренным использованием инструментов для изготовления штампов могут сводиться к плановым ежеквартальным проверкам. При установке интервалов технического обслуживания штампа делайте ошибку в меньшую сторону, пока не определите базовую скорость износа для каждого конкретного инструмента.
Индикаторы окончания-срока-срока службы и сроки замены
Каждый набор штампов в конечном итоге достигает точки, когда техническое обслуживание больше не восстанавливает приемлемую производительность. Признание этого порога не позволяет вам вкладывать труд в структуру, которая не может поддерживать толерантность, независимо от того, сколько внимания ей уделяется. Следите за этими сигналами:
- Износ направляющего пальца после переточки- Пальцы, изношенные более чем на 0,001 дюйма меньшего размера, восстановлению не подлежат. Замена - единственный вариант.
- Расширение отверстия втулки за пределами класса допуска- Если диаметр отверстия превышает максимально допустимый зазор даже при установленном новом штифте, посадочное место втулки в башмаке матрицы также может быть повреждено.
- Деформация башмака матрицы превышает возможности перешлифовки- Обувь можно перешлифовать, чтобы восстановить плоскостность, но при каждой переточке удаляется материал и уменьшается закрытая высота. Если толщина обуви становится ниже минимальной функциональной толщины, она сгибается под нагрузкой и не подлежит восстановлению.
- Усталостное растрескивание вокруг отверстий для штифтов или монтажных отверстий зажимов матрицы.- Трещины распространяются при циклической нагрузке. Треснувшая обувь представляет собой угрозу безопасности, и ее следует немедленно выбросить.
- Постоянное проскальзывание сепаратора, несмотря на корректирующие действия.- Если бамперы, регулировка предварительной нагрузки и изменение размеров компонентов не помогают устранить проскальзывание сепаратора, возможно, общая геометрия набора штампов изменилась и уже не подлежит исправлению.
- Повторное отслеживание только с одной стороны- Одностороннее отслеживание, возвращающееся после замены пальца и втулки, приводит к перекосу отверстия в самой колодке - состоянию, которое обычно означает, что пластина колодки больше не пригодна к эксплуатации.
Замена изношенного штампа не является провалом. Это запланированный переход, который защищает качество деталей и безопасность пресса. Реальная цена завершения-срока-срока – это не сам набор, а брак, доработка и незапланированные простои, которые накапливаются, когда выравнивание больше невозможно поддерживать. Знание того, когда следует вывести набор из эксплуатации, также поможет вам определить его замену, а правильное составление этой спецификации с самого начала отличает быстрый повторный заказ от затянувшегося-инженерного процесса.
Как выбрать и заказать правильный набор штампов
Списание изношенного комплекта штампов спасет вас только в том случае, если замена будет указана правильно с самого начала. Неопределенные заказы на поставку приводят к -и-перепискам по электронной почте, несоответствию размеров и сюрпризам во времени выполнения, которые останавливают производство. Разница между плавным повторным заказом и разочаровывающим циклом закупок сводится к тому, насколько полно вы заранее сообщаете о своих требованиях.
Информация, которая вам нужна перед заказом
Прежде чем обращаться к любому производителю штампов или просматривать каталог, соберите все параметры, которые влияют на выбор набора штампов. Отсутствие хотя бы одной детали, такой как диапазон высоты закрытия или предпочтения втулки, вынуждает поставщика гадать или возвращаться с вопросами, которые добавляют дни к вашему графику.
Используйте этот контрольный список технических характеристик при запросе цен на комплекты штампов для штамповки металла:
- Характеристики пресса- номинальный тоннаж, рейтинговый балл (механические прессы), размеры станины, минимальная и максимальная высота закрытия, длина хода и количество ходов в минуту.
- Площадь штампа- Требуемая длина и ширина в зависимости от расположения полос, количества станций и зазора при зажиме.
- Толщина обуви- на основе расчетов тоннажа и ограничений по высоте закрытия. Укажите верхний и нижний значения, если они различаются.
- Конфигурация направляющего штифта- задняя-стойка, диагональная, четырех-стойка или центральная-стойка, а также требования к диаметру и длине штифта.
- Тип втулки- шариковый-подшипник, бронзовый-подшипник скольжения или самосмазывающийся-в зависимости от скорости, нагрузки и условий технического обслуживания.
- Тип крепления штифта- нажмите-подгоняется или снимается, а также в каком месте штифты крепятся: в верхнем или нижнем башмаке.
- Материал и твердость- марка материала обуви, твердость поверхности, если требуется, и любые характеристики термообработки.
- Класс допуска- стандартный или прецизионный, со специальными обозначениями параллельности, перпендикулярности и зазора между штифтом- и-втулкой.
- Детали и детали процесса- материал заготовки, толщина, сложность геометрии и ожидаемый объем производства в течение срока службы штампа.
- Особые требования- Не-нестандартное расположение штифтов, увеличенный формат, дополнительные механически обработанные карманы или специальные особенности крепления.
Заполнение этого списка до того, как вы поднимете трубку, устранит наиболее распространенную причину задержек с заказами. Это также позволяет вам сравнивать цены на равных условиях от разных производителей штампов, поскольку все устанавливают одинаковые цены.
Стандартный каталог и наборы штампов, изготовленных по индивидуальному заказу-
Стандартные наборы каталогов доставляются быстрее и стоят дешевле, иногда значительно. Отраслевой опыт Anchor Danly подтверждает, что специализированные производители, используя эффект масштаба и производственный опыт, постоянно сокращают затраты на создание эквивалентных комплектов собственными-собственными силами. Для простых приложений, где занимаемая площадь, тоннаж и конфигурация соответствуют предложениям по каталогу, нет смысла выбирать индивидуальный вариант.
Специально разработанные-наборы штампов становятся необходимыми, когда стандартные размеры ставят под угрозу компоновку инструментов. Возможно, вам нужно не-стандартное соотношение длины-к-ширине для прогрессивной матрицы с высокой-станцией, необычное расположение штифтов для очистки системы подачи или толщина башмаков, выходящая за пределы каталожных норм. Производство штампов по индивидуальному заказу обычно увеличивает время выполнения заказа на две-шесть недель в зависимости от сложности, но в результате получается комплект, который без каких-либо компромиссов соответствует вашему приложению.
Существует и средний путь. Некоторые инженеры покупают стандартный набор и обрабатывают дополнительные детали самостоятельно-на месте, сокращая время выполнения заказа, сохраняя при этом площадь штампа для штамповки металла. Этот гибридный подход работает, когда модификации ограничиваются карманами, отверстиями для дюбелей или элементами крепления, которые не влияют на точность направляющей системы.
Оценка поставщиков для вашего приложения
Не каждый производитель штампов предлагает одинаковые возможности. При оценке производителей штамповочных штампов обращайте внимание не только на цену и время выполнения заказа, но и на три фактора, которые определяют долгосрочную-ценность:
- Прецизионные возможности- Может ли поставщик обеспечить необходимый вам класс допуска? Спросите об их шлифовальном оборудовании, методах проверки и о том, предоставляют ли они отчеты о размерах при отправке. Ведущие поставщики работают в соответствии с системами ISO 9001:2015 и проводят-проверку размеров в процессе, а не только окончательную проверку.
- Качество материала и отслеживаемость- Авторитетные поставщики используют сертифицированные инструментальные стали с документально подтвержденными процессами термообработки. Спросите, сопровождают ли готовый набор сертификаты на материалы.
- Инженерная поддержка- Именно здесь становится очевидным разрыв между поставщиками каталогов и настоящими партнерами по производству штампов. Поставщик, который просто обрабатывает то, что вы рисуете, подойдет для стандартных заказов. Но для разработки-тяжелых приложений, включающих сложную конструкцию матрицы, жесткие требования к зазорам или сложные потоки материалов, вам необходимы совместные разработки. Поставщикам нравитсяЙИЧЕНподключайте инженеров-инструменталистов к специальным решениям для штамповочных штампов с особыми преимуществами при проектировании-интенсивных решений, касающихся конструкции штампа, оптимизации зазоров и потока материалов, - своего рода поддержка, которая предотвращает дорогостоящие изменения конструкции после первых испытаний изделия.
Цена имеет значение, но дешевый комплект, который выходит из строя по истечении части ожидаемого срока службы, обходится гораздо дороже из-за простоя и замены, чем качественный комплект от опытного поставщика. Оцените общую стоимость владения: начальную цену плюс техническое обслуживание плюс ожидаемый срок службы плюс риск брака из-за предельной точности. Этот расчет почти всегда благоприятствует поставщику с более сильной инженерной поддержкой и более жестким контролем процессов, особенно для производственного инструмента, который, как ожидается, будет производить миллионы деталей в течение своего срока службы.
Часто задаваемые вопросы о наборах штамповочных матриц
1. В чем разница между набором штампов и штампом в сборе?
Набор штампов представляет собой структурный каркас, состоящий из верхних и нижних башмаков штампа, направляющих штифтов и втулок, обеспечивающий точное выравнивание. Полный штамп для штамповки включает в себя набор штампов, а также все активные инструменты, такие как пуансоны, кнопки матрицы, съемники и пружины, которые фактически разрезают или формируют металл. Вы можете заменять различные активные инструменты в одном и том же наборе штампов при условии, что требования к занимаемой площади и тоннажу совпадают, что делает стандартные наборы штампов экономически выгодными-для цехов, выполняющих несколько заданий.
2. Как мне выбрать между набором штампов с двумя-стойками и четырьмя-стойками?
Выбор зависит от трех факторов: того, как материал подается в матрицу, насколько велики усилия штамповки и насколько жесткими должны быть допуски на детали. Два комплекта -задних стоек-оставляют переднюю и боковые части открытыми для беспрепятственной подачи полосы в прогрессивных матрицах, но обеспечивают меньшую жесткость на кручение. Набор из четырех-стоек обеспечивает максимальную жесткость при тяжелых вырубках или чеканке с жесткими-допусками, но ограничивает ширину полосы, поскольку материал должен проходить между угловыми стойками. Для большинства высокоскоростных-постепенных работ конфигурации с задней-почтой хорошо справляются с этой задачей. Когда тоннаж увеличится или допуски ужесточатся, перейдите к четырехстоечным-стойкам.
3. Чем отличаются шариковые-втулки подшипников от бронзовых втулок в наборах штампов?
Втулки шарикоподшипников-используют прецизионные шарики в сепараторе для направления пальца с отрицательным зазором (посадка с предварительным натягом), исключая свободный ход и уменьшая трение. Они подходят для высокоскоростной-поступательной штамповки, где недопустимо выделение тепла от трения. Бронзовые втулки работают как подшипники скольжения с распределенным поверхностным контактом и лучше выдерживают большие боковые нагрузки, чем шарикоподшипники. Лучше всего они работают на умеренных скоростях, где некоторое трение приемлемо в обмен на большую грузоподъемность. Самосмазывающиеся-втулки со встроенными графитовыми пробками представляют собой третий вариант для сред, где регулярная по-смазка нецелесообразна. Такие поставщики, как YICHEN, предоставляют техническую поддержку, помогая выбрать правильный тип втулки для конкретной конструкции матрицы и требований к зазору.
4. Как подобрать штамп к штамповому прессу?
Начните с записи характеристик вашего пресса: номинального тоннажа, размеров станины, диапазона высоты закрытия и длины хода. Рассчитайте общее усилие штамповки с запасом прочности 20–30 %, затем определите минимальную площадь, занимаемую комплектом штампов, исходя из ширины полосы и количества станций. Выберите толщину башмака, соответствующую вашему тоннажу, убедитесь, что полученная высота штампа соответствует диапазону высот запрессовки, и убедитесь, что общий вес остается в пределах грузоподъемности плунжера. Для механических прессов также убедитесь, что номинальная грузоподъемность превышает толщину материала, чтобы в момент контакта была доступна полная сила.
5. Когда следует заменять набор штамповочных штампов?
Замените комплект штампов, если износ направляющего пальца превышает размер меньшего размера на 0,001 дюйма и не может быть восстановлен путем перешлифовки, когда увеличение отверстия втулки приводит к увеличению зазора, превышающего в два раза исходную спецификацию, даже при использовании новых пальцев, когда коробление башмаков превышает способность к переточке и толщина башмаков становится ниже минимальной функциональной толщины, или когда вокруг отверстий для пальцев или монтажных отверстий появляются усталостные трещины. Постоянное одностороннее-отслеживание, возникающее после замены компонента, также сигнализирует о том, что геометрия колодки сместилась и не подлежит исправлению, и комплект следует списать.


