


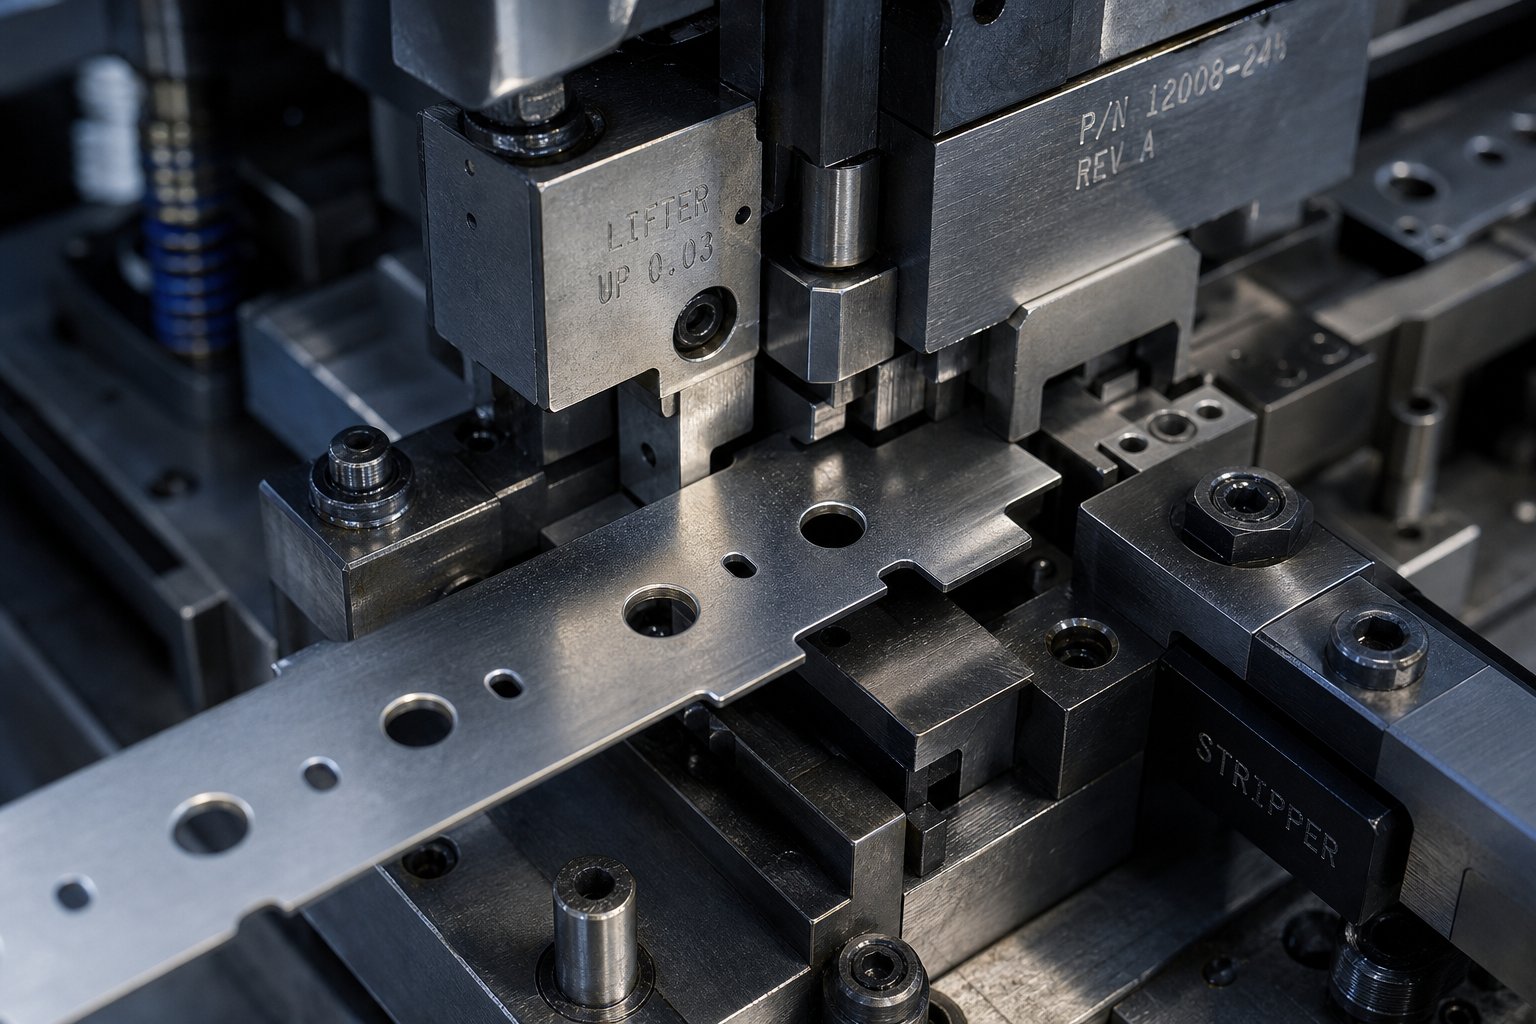
Понимание обходных пазов и их роли в повышении производительности штампа
Каждый инженер по инструментам и штампам, который работалпрогрессивная операция штамповкизнакомо это чувство: полоска плавно подается на тысячу ударов, а затем внезапно цепляется, неправильно регистрируется или зависает на подъемнике. Чаще всего виновата одна маленькая, но важная особенность в расположении полос. Эта особенность — обходной вырез.
Обходные насечки — это преднамеренные изменения материала, сделанные на краю полосы в прогрессивной штамповочной матрице. Их цель — управлять тем, как полоса взаимодействует с подъемниками, направляющими и другими компонентами штампа по мере продвижения от станции к станции. В штампах для штамповки листового металла с отрицательными и положительными обводными вырезами эти рельефные особенности определяют, будет ли полоса чисто преодолевать внутренние препятствия или скользить по поверхностям, которые со временем ухудшают точность шага.
Идея проста. В исполнении все становится интереснее.
Что такое обходные пазы в прогрессивных матрицах
Представьте себе металлическую полосу, продеваемую через прогрессивную матрицу с восемью или десятью позициями. Между каждым ходом пресса полоса должна подниматься, продвигаться на один шаг и возвращаться в положение для следующей операции. Подъемники поднимают полосу, чтобы очистить нижние поверхности штампа, а пилоты тянут полосу для окончательной регистрации. Существуют обводные выемки, позволяющие полосе проходить над подъемниками и направляющими или вокруг них, не зависая, не перетаскиваясь и не сталкиваясь.
С практической точки зрения обходной паз — это локальный рельеф или вырез, добавленный к макету полосы, который предотвращает помехи во время подачи, формовки, обрезки или перемещения детали. Это не косметическая деталь или второстепенная мысль. Это продуманный механизм управления полосой, который проектировщик определяет на этапе компоновки, задолго до резки стали.
Существует два основных типа: положительные обводные насечки, которые удерживают материал на полосе в виде выступа-, и отрицательные обводные насечки, которые полностью удаляют материал с края полосы. Каждый тип создает различное механическое взаимодействие между полосой и компонентами матрицы, по которым она должна перемещаться.
Почему выбор типа выреза важен для контроля полосы
Вот здесь многие инженеры недооценивают это решение. Геометрическая ориентация выемки напрямую влияет на силу подачи полосы, точность шага и совмещение-меж-станций. Положительная насечка сохраняет материал неповрежденным, сохраняя жесткость полосы, но требуя, чтобы удерживаемая лапка проходила по поверхностям подъемника. Отрицательный вырез срезает материал, обеспечивая зазор подъемника, но уменьшая локальную жесткость полосы.
Неправильный выбор не просто создает незначительное неудобство. Это приводит к ошибкам подачи, которые накапливаются на каждой последующей станции, ухудшает совмещение, что проявляется в отклонениях размеров готовых деталей, и ускоряет износ штампов, что сокращает интервалы технического обслуживания. В штампах для штамповки листового металла с отрицательными и положительными обходными вырезами это единственное геометрическое решение влияет на весь производственный процесс.
Выбор между положительными и отрицательными байпасными вырезами не является косметическим. Это фундаментально меняет способ взаимодействия ленты с каждой последующей станцией, влияя на сопротивление подачи, зацепление пилота и совокупную точность позиционирования по всей матрице.
Это руководство написано для инженеров-инструментальщиков, которые уже разбираются в основах прогрессивной штамповки, но нуждаются в ясности при принятии решений по геометрии выреза. Вы не найдете вводных объяснений того, что такое прогрессивная матрица или как работает полосовая подача. Вместо этого основное внимание уделяется конкретным геометрическим, функциональным и-факторам, зависящим от материала, которые определяют, какой тип выреза принадлежит вашей компоновке полосы.
Различие начинается с геометрии. То, как каждый тип насечки физически взаимодействует с полосой и что это означает для вашей механики подачи, полностью зависит от того, останется материал или исчезнет.
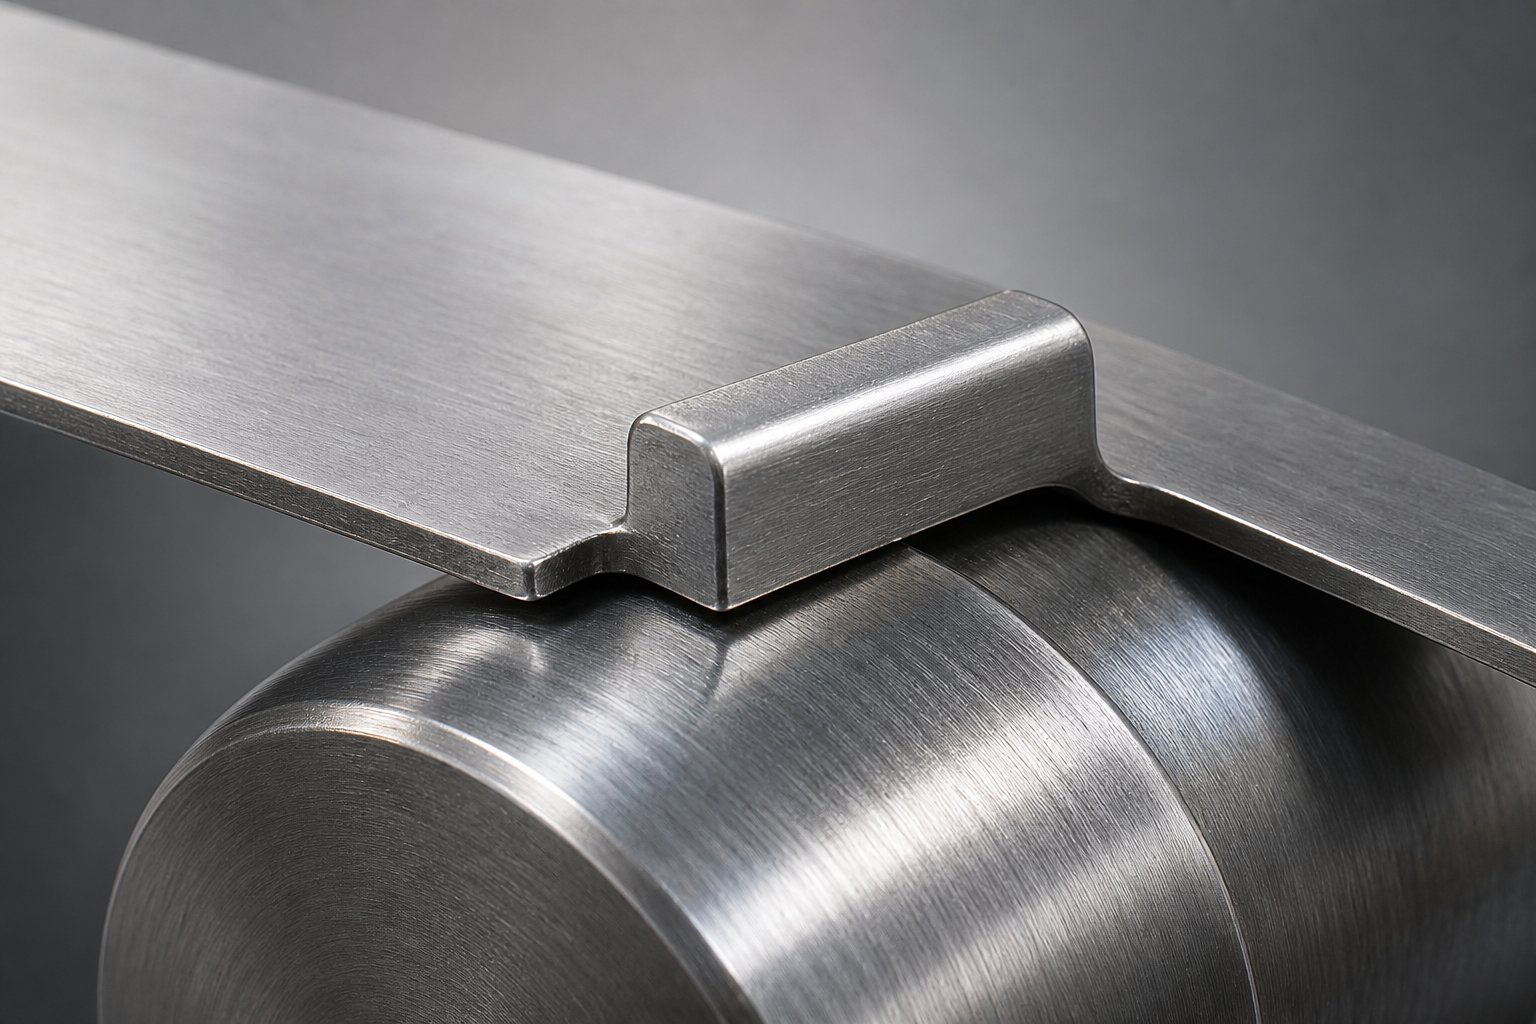
Позитивная геометрия обходного паза и функциональная механика
Положительный обходной паз оставляет материал на полосе. Вместо того, чтобы отрезать часть края полосы и выбросить ее как металлолом, матрица создает выступ,-подобный выступу, который остается физически прикрепленным к полосе. Этот удерживаемый язычок проходит внутрь или наружу от края полосы, образуя небольшой элемент, но продуманной формы, который полоса проходит через каждую последующую станцию.
Практический результат: ширина полосы в месте надреза остается практически неизменной. Ни один материал не теряется. Никакой слизней не нужно управлять. Полоса сохраняет свою структурную целостность, и эта непрерывность играет прямую роль в том, как полоска ведет себя во время подачи.
Позитивная геометрия надреза и удержание материала
Профиль разреза для положительного выреза обычно представляет собой частичный сдвиг, который освобождает язычок с трех сторон, оставляя его прикрепленным с одного края. Представьте себе небольшой прямоугольный или трапециевидный язычок, который был разрезан на переднем крае, заднем крае и одной боковой стороне, но остался соединенным вдоль противоположного бокового края, как шарнир. Выступ может слегка прогибаться относительно плоскости полосы, но не отделяется.
Многие дизайнеры добавляют угловой рельеф к передней кромке выступа, чтобы уменьшить сопротивление подачи. Этот рельеф, обычно составляющий от 5 до 15 градусов в зависимости от толщины материала, предотвращает зацепление переднего угла выступа за поверхности подъемника при продвижении полосы. Геометрия функционирует так же, какограничитель шага копья и фланца, где прорезанная часть изогнута для создания упора и элемента жесткости на несущей полосе.
Поскольку язычок остается прикрепленным, жесткость полосы в месте надреза сохраняется. Это особенно важно для тонких-материалов, где удлинение под действием напряжения подачи может вызвать локальное коробление или волнистость. Полоса с высокими характеристиками удлинения особенно уязвима к деформации в любой точке, где площадь поперечного- сечения уменьшена. Удерживая материал на месте, положительные насечки полностью исключают создание этого слабого места.
Как позитивные нотчи взаимодействуют с лифтерами и пилотами
Когда полоса продвигается на один шаг, удерживаемая лапка проходит над головкой толкателя. Язычок проходит по верхней поверхности подъемника, и полоса беспрепятственно продвигается вперед. Когда пресс закрывается, пилоты пропускают полосу через направляющие отверстия для окончательной регистрации, вытягивая полосу до точного выравнивания перед началом операций формования или резки.
Взаимодействие происходит плавно, поскольку ни один край полосы не должен проваливаться в зазор или преодолевать зазор. Выступ по существу соединяет подъемник, поддерживая постоянный контакт и предсказуемую силу упругости с поверхностью подъемника. Это обеспечивает более низкое сопротивление подаче по сравнению с конфигурациями, в которых кромка реза должна проходить вокруг компонентов матрицы.
В приложениях для обработки листового металла с обходными надрезами такое низкое-сопротивление напрямую приводит к улучшению постоянства шага и уменьшению совокупной ошибки при работе с несколькими-позиционными штампами.
- Материал удерживается на полосе в виде прикрепленного выступа.
- Геометрия выступа обычно представляет собой трехсторонний-вырез с одним прикрепленным краем и угловым рельефом на передней грани.
- Сопротивление подаче ниже, поскольку режущая кромка не цепляется за поверхности подъемника или матрицы.
- Жесткость полосы сохраняется в месте надреза, что дает преимущество тонкой заготовке, склонной к короблению.
- Никаких заготовок не образуется, что устраняет проблемы с управлением заготовками на надрезной станции.
Этот подход,-основанный на удержании, хорошо работает, когда жесткость полосы является приоритетом. Но что происходит, когда решающим фактором становится зазор, а не жесткость? Это смещает геометрию в противоположном направлении, в сторону удаления материала, а не его сохранения.
Геометрия и функциональная механика отрицательного обходного выреза
Там, где положительная насечка удерживает материал на полосе, отрицательная обводная насечка отводит материал. Специальный пуансон удаляет определенную часть края полосы, создавая пустоту или вырез, который позволяет полосе освободить подъемники и другие компоненты матрицы без физического контакта. Удаленная заготовка падает через отверстие матрицы и выбрасывается. Остается только край полосы с намеренным зазором там, где когда-то существовал материал.
Этот подход решает другую проблему. Вместо того, чтобы перекрывать лифтеры, полоса просто полностью их избегает. Пустота обеспечивает вертикальный и боковой зазор для перемещения подъемника, исключая любую вероятность зацепления, перетаскивания или зависания полосы на головке подъемника во время цикла подачи. Для штампов, в которых высота подъемника значительна или где толщина полосы делает движение по поверхности непрактичным, принцип -первого зазора приводит к удалению материала.
Негативная геометрия выреза и удаление материала
Профиль разреза прост. Пробойник проходит через край полосы и удаляет определенную область, обычно прямоугольной или трапециевидной формы. Заготовка аккуратно отрывается от полосы и выбрасывается вниз через соответствующее отверстие матрицы. В результате получается выемка с острыми внутренними углами и открытыми краями среза по периметру.
Размеры паза определяются требуемым зазором. Ширина должна учитывать тело атлета плюс любое боковое движение полосы во время подачи. Глубина должна обеспечивать достаточный вертикальный зазор, чтобы край полосы не касался подъемника ни в какой момент во время цикла прессования. Более глубокие насечки обеспечивают больший запас по зазору, но удаляют больше материала из поперечного сечения полосы-.
Направление заусенцев здесь становится практической проблемой. Поскольку пуансон прорезает полосу, обходные вырезы, образующие заусенцы, при штамповке создают приподнятую кромку на стороне штампа. Если во время подачи фреза обращена вверх, она может зацепиться за направляющие, поверхности подъемника или другие компоненты матрицы. Конструкторы обычно ориентируют матрицу таким образом, чтобы заусенцы были направлены вниз, в сторону от скользящих контактных поверхностей. Когда такая ориентация невозможна, вторичная операция удаления заусенцев или снятие фасок на поверхностях штампа уменьшают помехи.
В отличие от альтернативы с копьем-и-фланцем, описанной в литературе по прогрессивным штампам, где копьевидная секция изгибается вниз, чтобы создать упор и придать жесткость держателю, отрицательный вырез не дает никаких дополнительных структурных преимуществ. Его единственный вклад – это очистка. Пуля выходит из системы, и полоса движется дальше, легче, но менее жестко в этом месте.
Как отрицательные насечки влияют на подачу и регистрацию полосы
Удаление материала с края полосы имеет прямое следствие: локальное снижение жесткости. Модуль материала не меняется, но площадь поперечного- сечения, противодействующая изгибающим силам в месте надреза, уменьшается. Для очень тонких или узких полос это уменьшение может создать шарнирную точку, в которой полоса отклоняется под действием напряжения подачи, вызывая неравномерное продвижение шага и дрейф регистрации на разных станциях.
Однако для более толстой или широкой заготовки оставшееся поперечное-сечение обеспечивает более чем достаточную структурную поддержку. В этих случаях уменьшенное вмешательство в подъемники обеспечивает более чистую подачу. Полоса ни на чем не ездит. Он просто движется вперед через открытое пространство, при этом подъемники поднимаются и опускаются внутри пустоты, даже не касаясь края полосы. Это делает отрицательные насечки особенно эффективными в штампах с большой высотой подъемника, где удерживаемой лапке придется слишком сильно изгибаться, чтобы освободиться от головки подъемника.
Инженеры сталкиваются с одним-недостатком: отрицательные насечки могут создавать несколько более высокое сопротивление питанию, чем их положительные аналоги. Причина механическая. Края среза по периметру выреза, особенно если в течение срока службы появляются заусенцы, могут зацепиться за поверхности матрицы, направляющие заготовки или переходы рельсов. Если эти края не срезаны должным образом с помощью фасок или радиусов, полоса будет колебаться при каждом приращении подачи. Предел текучести на кромке реза выше, чем у исходного материала, из-за наклепа в результате операции сдвига, что делает кромку более жесткой и менее податливой при контакте с другими поверхностями.
Поведение при регистрации также отличается от положительных отметок. Поскольку край полосы прерывается пустотой, пилоты должны зацеплять полосу в местах, где присутствует полный материал. Сама пустота не может способствовать латеральному позиционированию. В умирает, гдепитч-стопы работают вместе с пилотами для регистрации на полосу, положение надреза должно быть тщательно скоординировано, чтобы пустота не совпадала с каким-либо элементом регистрации или чувствительности.
- Материал удаляется с края полосы, образуя пустоты или вырезы.
- Геометрия пустот обычно имеет прямоугольную или трапециевидную форму, ее размер позволяет свободно перемещаться по корпусам подъемника и перемещать его.
- Локализованная жесткость полосы снижается в месте надреза из-за уменьшения площади поперечного-сечения.
- Зазор подъемника становится чище и надежнее, особенно при работе с толстыми материалами или высокими-высотными подъемниками.
- На кромках обреза могут образовываться заусенцы, что может увеличить сопротивление подаче в течение срока службы матрицы.
- Требуется контроль пробок, при этом удаленный материал выбрасывается через отверстие матрицы ниже.
Оба типа насечек решают одну и ту же фундаментальную проблему, но их геометрические подходы создают совершенно разные профили производительности. Реальный вопрос для любого макета полосы заключается не в том, какой тип лучше по отдельности, а в том, какой набор компромиссов-соответствует конкретному материалу, скорости пресса и имеющейся конфигурации штампа.
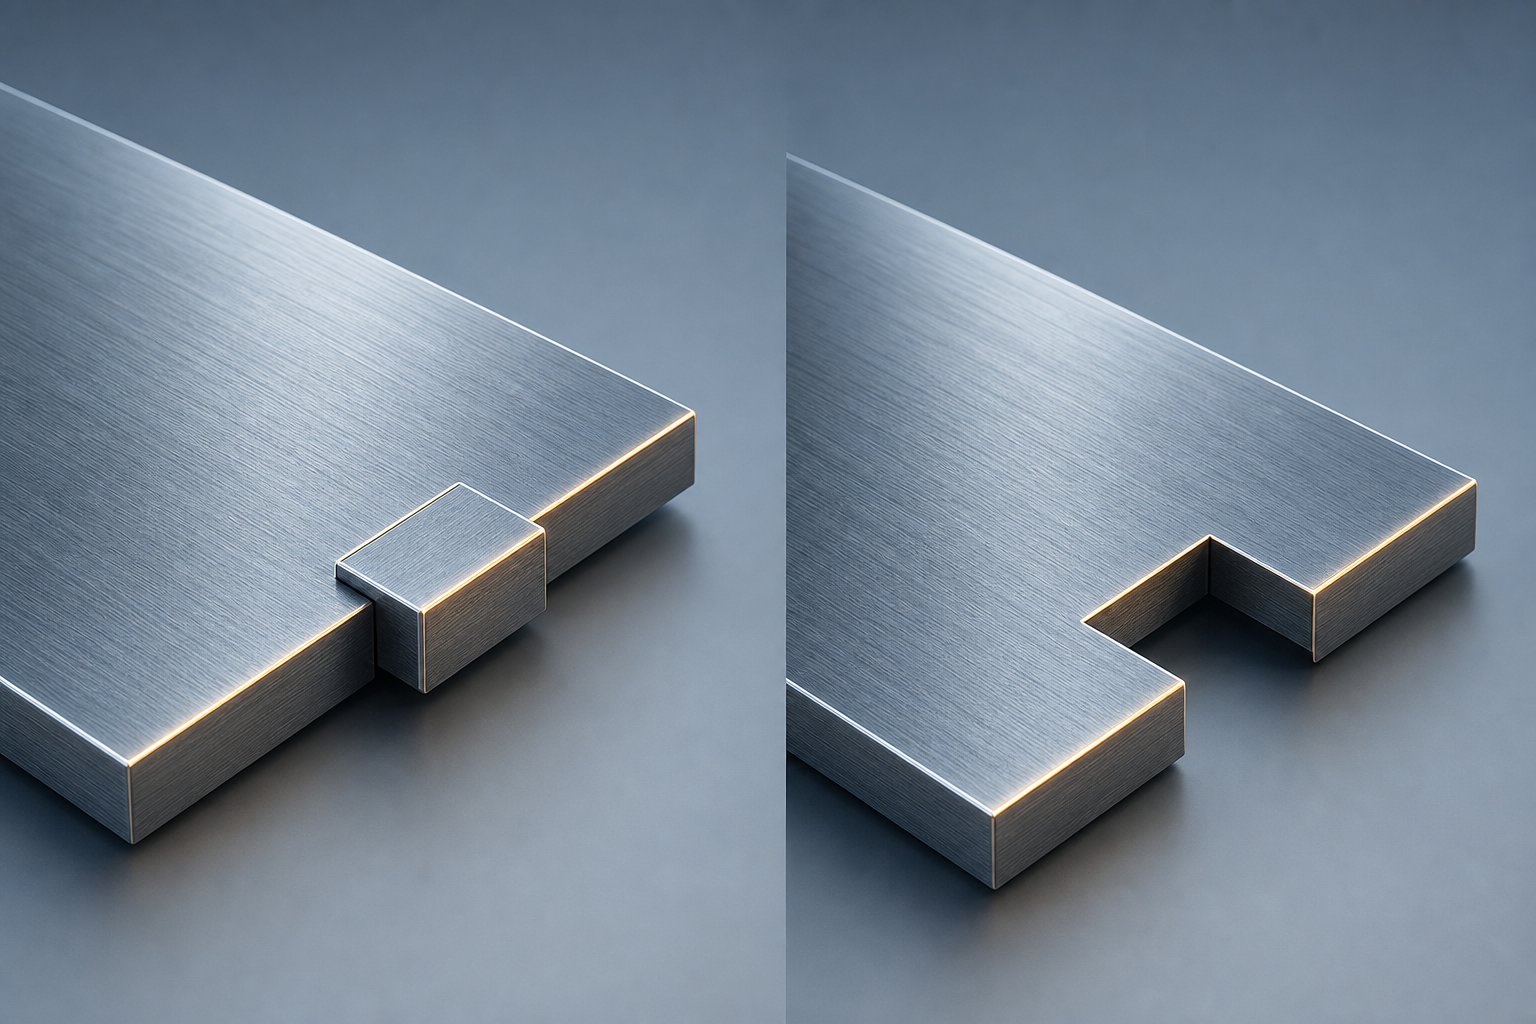
Параллельное--побочное сравнение положительных и отрицательных обходных вырезов
Каждый тип выреза описан индивидуально, но решения по расположению полос редко принимаются изолированно. Вы взвешиваете-компромиссы по нескольким параметрам одновременно: сопротивление подаче и жесткость полосы, зазор подъемника и сложность управления пробками, направление заусенцев и поведение регистрации. Инженерам по инструментам нужна единая ссылка, которая помещает каждый соответствующий атрибут рядом с его аналогом, чтобы решение было видно с первого взгляда.
Ни один широко доступный ресурс в настоящее время не представляет это сравнение в структурированной форме. Цель формирования листового металла с обходными вырезами в общих чертах хорошо понятна, однако разбивка на уровне атрибутов-, которая определяет выбор геометрии во время компоновки полос, остается разбросанной по племенным знаниям и внутренним стандартам проектирования. В таблице ниже эти факторы объединены в формат, на который вы можете напрямую ссылаться при оценке типа насечки для новой программы штамповки.
Сравнение атрибутов-по-типам вырезов
| Атрибут | Положительный обходной вырез | Отрицательный обходной вырез |
|---|---|---|
| Метод зацепления полосы | Удержание материала: язычок остается прикрепленным к краю полосы, перекрывая компоненты матрицы. | Удаление материала: из края полосы пробивается заготовка, создавая пустоту, которая очищает компоненты матрицы. |
| Профиль устойчивости к кормлению | Более низкое общее сопротивление; язычок плавно перемещается по поверхностям подъемника с угловым рельефом, уменьшающим сопротивление | Несколько более высокий потенциал сопротивления; края обреза могут зацепиться за поверхность штампа, если образуются заусенцы или недостаточная заточка |
| Поведение точности регистрации | Постоянная ширина полосы в месте надреза обеспечивает стабильное зацепление пилота и боковое позиционирование. | Прерывистый край полосы в месте надреза; пилоты должны вступать в бой на полных-материальных участках вдали от пустоты |
| Влияние жесткости полосы | Минимальное сокращение; удержание язычка сохраняет-площадь поперечного сечения и предотвращает коробление под действием натяжения подачи | Локальная редукция, пропорциональная глубине и ширине насечки; тонкие или узкие полоски могут отклоняться в месте надреза |
| Механика взаимодействия лифтера | Выступ проходит над головкой подъемника; контакт контролируется посредством рельефной геометрии на передней кромке выступа | Никакого контакта с лифтером; void обеспечивает полный зазор для перемещения подъемника независимо от его высоты. |
| Требования к управлению слизняками | Никто; ни один материал не отделяется от полосы, что исключает проблемы с выбросом и утилизацией пробок | Необходимый; заготовка должна аккуратно выйти через отверстие матрицы, а скопление или застревание может остановить производство. |
| Рекомендации по направлению заусенцев | На срезанных краях выступа образуются заусенцы; обычно ориентированы в сторону от скользящих поверхностей с минимальным влиянием на подачу | По всему периметру выреза образуется заусенец; ориентация имеет решающее значение, поскольку обращенные вверх-жернова зацепляются за направляющие и подъемники |
| Идеальные варианты использования | Тонкие материалы, узкие полосы, длинные прогрессивные матрицы, требующие совокупной точности, области применения, чувствительные к короблению полосы | Толстая заготовка, широкие полосы с достаточной остаточной жесткостью, большая высота подъемника, высокая-скорость, требующая нулевого вмешательства подъемника |
Когда каждый тип превосходит другой
Таблица демонстрирует четкую закономерность. Позитивные насечки защищают то, что полоса уже имеет: жесткость, постоянство ширины и плавный контакт с поверхностью. Отрицательные насечки создают то, что нужно полосе: открытое пространство, вертикальный зазор и свободу от контакта с подъемником. Преимущество в производительности меняется в зависимости от того, какой фактор ограничивает ваше конкретное приложение.
Для тонких-материалов, где предел текучести низок по сравнению с силами подачи и полоса склонна к короблению, положительные насечки предпочтительнее, поскольку они позволяют избежать уменьшения площади поперечного-сечения и без того хрупкой полосы. Когда полоса имеет толщину всего 0,5 мм и ширину 30 мм, вырезание насечки глубиной в несколько миллиметров может привести к образованию шарнирной точки, которая будет смещаться во время подачи. Сохраняемый язычок предотвращает это, сохраняя целостность полосы по всей ширине.
Для более толстой массы расчет инвертируется. Полоса толщиной 2,0 мм и шириной 100 мм обладает значительной устойчивостью к изгибу даже при удаленном материале. Пустота в надрезе составляет небольшой процент от общего сечения-, и снижение жесткости незначительно. Здесь приоритет смещается к зазору подъемника. Толстый материал, находящийся на головке толкателя, создает высокие контактные силы и ускоряет износ как язычка, так и поверхности подъемника. Удаление материала полностью устраняет этот механизм износа. Понимание взаимосвязи между пределом текучести и пределом прочности для данного материала поможет вам предсказать, будет ли удерживаемая вкладка пластически деформироваться под контактными нагрузками подъемника или останется эластичной и будет двигаться чисто.
Узкие полоски соответствуют логике тонкого-материала независимо от его толщины. Узкая полоса имеет ограниченный доступный кромочный материал, поэтому любое удаление непропорционально влияет на ее структурное поведение. Положительные вырезы сохраняют то небольшое поперечное-сечение, которое существует. Широкие полосы соответствуют логике толстого-материала, где достаточная оставшаяся ширина компенсирует любую локальную потерю жесткости.
Высокоскоростные-приложения вносят элемент динамики. При повышенных скоростях прессования инерция полосы во время подачи усиливает любой источник сопротивления. Вкладка, мгновенно зацепившаяся за подъемник при скорости 60 ударов в минуту, доставляет неудобства. Тот же улов при 400 ударах в минуту становится событием рассогласования, которое распространяется на каждую станцию, расположенную ниже по течению. Для высокоскоростных-матриц, где зазор подъемника мал, отрицательные насечки полностью устраняют переменную, устраняя источник помех.
Выберите тип насечки, который лучше всего сохраняет характеристики полосы, наиболее важные для вашего конкретного применения. Если жесткость является ограничивающим фактором, сохраните материал. Если зазор является ограничивающим фактором, устраните его.
Этот принцип принятия решения звучит просто, но его эффективное применение требует точного знания того, насколько глубоко, насколько широко и под каким углом следует вырезать геометрию надреза. Эти размерные параметры — это то, где теория встречается с практикой, и где пропорциональные отношения к толщине материала и ширине полосы определяют, действительно ли выбранный вами тип насечки обеспечивает желаемое преимущество в производительности.
Параметры проектирования для глубины, ширины и углового рельефа выреза
Выбор типа насечки – это только половина решения. Другая половина правильно определяет размеры. Положительная выемка с неправильной глубиной пряжек под контактом подъемника. Слишком мелкий отрицательный вырез не обеспечивает зазор, когда подъемник достигает полного хода. Обе неисправности связаны с одной и той же основной причиной: геометрия не соответствует характеристикам материала и полосы, которые определяют реальную-производительность.
Проблема в том, что ни одна универсальная формула не охватывает все области применения. Размеры выреза определяются иерархией взаимосвязанных факторов, и понимание того, какой фактор имеет приоритет для вашего конкретного штампа, позволяет избежать циклов проб-и-ошибок, которые тратят время и бюджет на испытания.
Глубина и ширина выреза относительно толщины материала
Глубина выреза — это размер, который контролирует зазор для отрицательных вырезов и длину выступа выступа для положительных вырезов. В обоих случаях толщина материала определяет начальную пропорцию. Применяется общий принцип: глубина надреза должна обеспечивать функциональный зазор или зацепление выступов, не ставя под угрозу способность ленты подавать стабильно под натяжением.
Для отрицательных насечек глубина должна превышать высоту хода подъемника плюс любое вертикальное перемещение полосы во время цикла подачи. Если подъемник поднимается на 4 мм, а полоса колеблется на 0,5 мм во время продвижения, минимальная глубина надреза 5 мм обеспечивает надежный зазор. При значительном углублении удаляется материал, который не нужно было удалять, что приводит к излишнему снижению жесткости полосы. С другой стороны, слишком мелкие отрицательные насечки оставляют край ленты в опасной близости от головки толкателя в верхней части--хода, где даже незначительное провисание ленты приводит к контакту и зависанию.
Для положительных вырезов глубина выступа определяет, насколько далеко выступающий материал выступает из тела полосы. Выступы, расположенные слишком глубоко по сравнению с толщиной материала, становятся консольными балками, склонными к пластической деформации под контактными нагрузками подъемника. Когда язычок постоянно сгибается, он больше не отрывается от подъемника при последующих движениях. Границу здесь устанавливает модуль упругости материала ленты. Язычок, который отклоняется в пределах диапазона упругости, возвращается в исходное положение после каждого контакта. Тот, который превышает предел текучести стали или любого другого используемого материала, приобретает постоянное схватывание и становится постоянным препятствием для подачи.
Ширина выреза следует аналогичной логике. Для отрицательных насечек ширина должна учитывать корпус подъемника плюс боковое смещение полосы во время подачи. Для положительных вырезов ширина определяет поперечный размер выступа и напрямую влияет на его жесткость при изгибе. Более широкая вкладка распределяет контактные силы подъемника по большей площади, уменьшая концентрацию локальных напряжений. Более узкая лапка концентрирует силу и более подвержена усталости при длительном производстве.
Следующая последовательность приоритетов определяет решения по определению размеров, когда конкурируют несколько факторов:
- Толщина материала:Устанавливает базовые пропорции глубины и ширины. Более толстая ложа выдерживает более глубокие отрицательные насечки без потери жесткости; более тонкая заготовка требует более мелкой геометрии, чтобы сохранить целостность конструкции.
- Ширина полосы:Определяет, какая-площадь поперечного сечения останется после вырезания надреза. Узкие полосы ограничивают максимально допустимую глубину надреза независимо от толщины материала.
- Количество станций:Более длинные матрицы накапливают ошибку позиционирования. В каждом месте надреза должна сохраняться целостность полосы, достаточная для того, чтобы полоса прошла через все оставшиеся станции без прогрессирующего отклонения.
- Шаг подачи:Большая длина шага увеличивает плечо момента между точками опоры. В местах выемок в середине-пролета между подъемниками наблюдается максимальное провисание, поэтому требуются более мелкие выемки или более жесткая геометрия выступов.
- Высота подъемника:Непосредственно устанавливает требования к минимальному зазору для отрицательных насечек и минимальную допустимую перегрузку-для выступов с положительными насечками.
Угловой рельеф и обработка кромок для повышения производительности подачи
Глубина и ширина приводят геометрию в правильный диапазон. Угловой рельеф – это то, что позволяет подавать без сопротивления.
Для положительных насечек передняя кромка выступа — это поверхность, которая первой контактирует с подъемниками во время продвижения полосы. Без рельефа этот край представляет собой квадратное плечо, которое цепляется за головку подъемника, создавая кратковременное колебание при движении полосы. Добавление фаски или углового рельефа от 5 до 15 градусов на передней поверхности выступа позволяет ему плавно перемещаться по поверхности подъемника. Выступ фактически становится клином, который поднимается над препятствием, а не сталкивается с ним.
Для отрицательных вырезов периметр разреза является критической поверхностью. Заусенцы и острые края вдоль стенок паза могут зацепиться за направляющие заготовки, поверхности матрицы или переходы рельсов при прохождении полосы. Края излома, обычно фаски размером от 0,1 до 0,3 мм, применяемые во время изготовления штампа или посредством вторичного удаления заусенцев в конструкции штампа, уменьшают это взаимодействие. Если модуль упругости стали на кромке реза повышен в результате наклепа, вызванного сдвигом-, кромка становится более жесткой и менее податливой к контактным поверхностям. Снятие фасок смягчает геометрический переход, не требуя изменения свойств материала.
Эти угловые параметры масштабируются в зависимости от толщины материала. Более тонкая заготовка с более низким сопротивлением изгибу нуждается в менее агрессивных углах затылка, поскольку контактные силы по своей сути ниже. Более толстая заготовка создает более высокие силы во время взаимодействия подъемника, что требует более крутых углов разгрузки, чтобы предотвратить возрастание сопротивления до точки, когда продвижение полосы замедляется или ухудшается точность шага.
Когда в инженерных руководствах или установленных стандартах компании указаны конкретные соотношения размеров для данного семейства материалов, эти значения представляют собой проверенные отправные точки. Модуль упругости стали, предел текучести стали для вашей конкретной марки, а также данные о модуле упругости металлов из сертификатов материалов дают вам механические свойства, необходимые для расчета, останется ли данная геометрия язычка эластичной при ожидаемых нагрузках подъемника. Дизайнеры, которые начинают с этих рассчитанных пропорций и уточняют их во время испытаний, последовательно достигают стабильного результата быстрее, чем те, кто измеряет только визуально.
Однако сама по себе геометрия не рассказывает всей истории. Одни и те же размеры насечек в алюминии действуют по-разному, чем в нержавеющей стали. Особое поведение-материала, включая нагартование, пределы удлинения и деформационное упрочнение на кромках реза, вводит еще один уровень корректировки конструкции, который меняет только что установленные параметры.
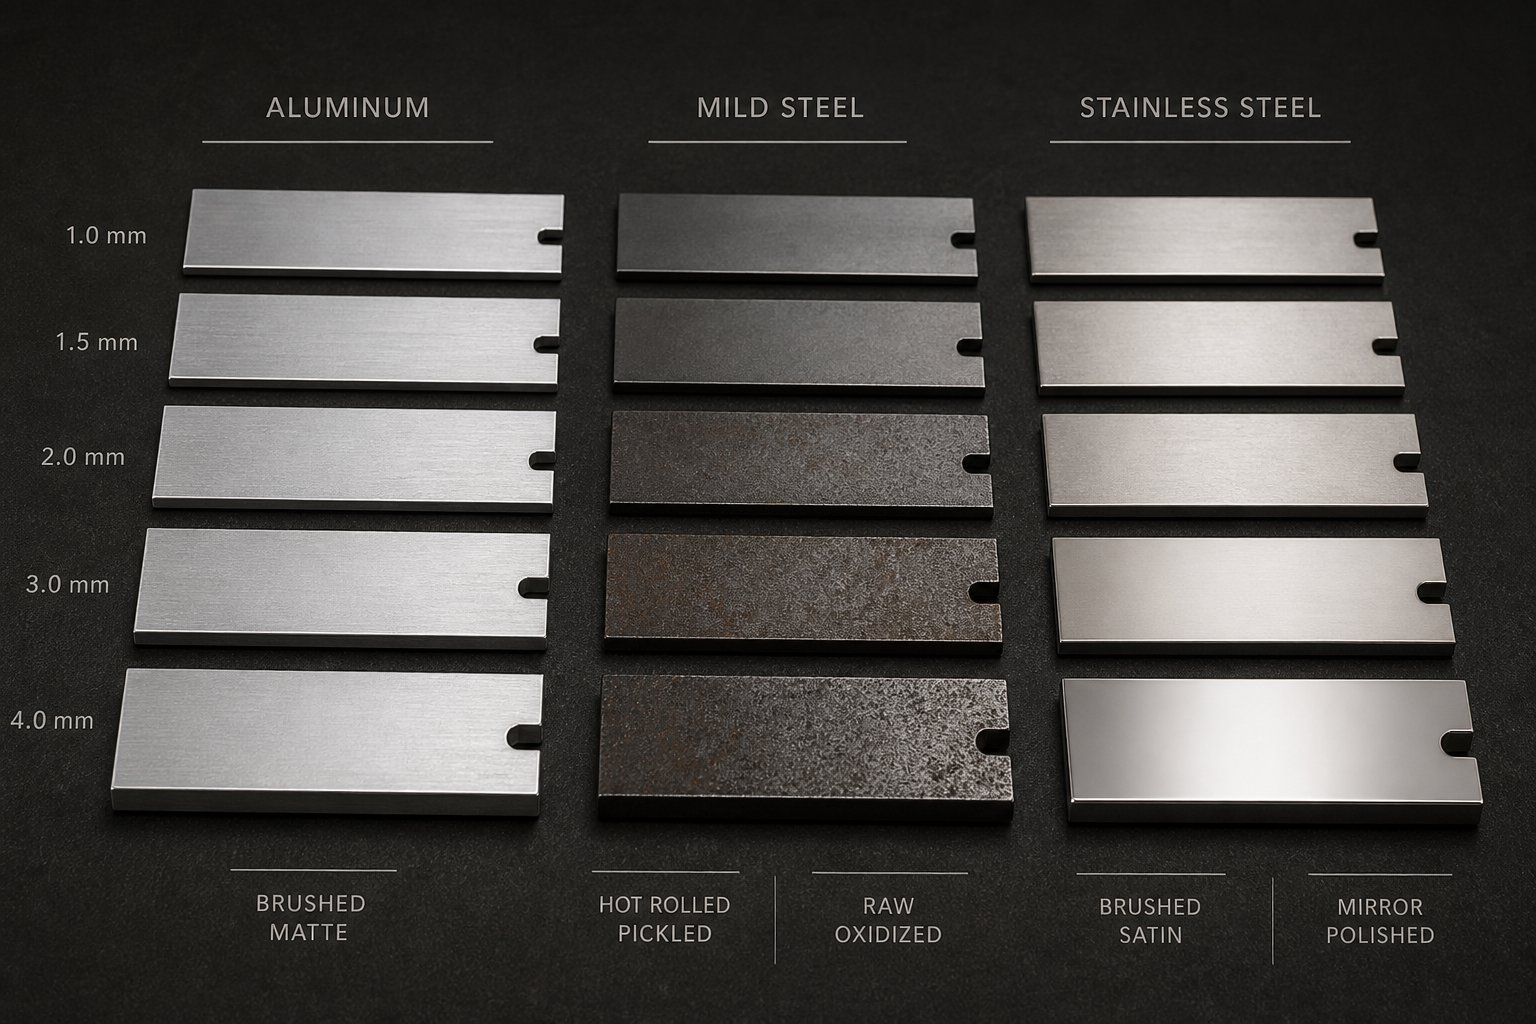
Особенности материала-При выборе типа насечки
Выемка, идеально подходящая для мягкой стали, может порваться в алюминии или вызвать зависание подачи-в нержавеющей стали. Геометрические параметры, установленные в предыдущем разделе, предполагают типовую реакцию материала, но реальная полосовая заготовка не ведет себя типично. Каждое семейство материалов имеет свою собственную комбинацию предела текучести, способности к удлинению и поведения при деформационном упрочнении, что меняет поведение геометрии надреза в производственных условиях.
Это пробел, оставленный большинством ссылок на дизайн. Они признают, что материальное имеет значение, а затем идут дальше, не объясняя, насколько это важно. Реальность такова, что предпочтение типа насечки, геометрия выступов, углы затылка и даже интервалы технического обслуживания существенно изменяются, когда вы меняете катушку на разматывателе. Понимание этих изменений до начала испытаний предотвращает дорогостоящий итерационный цикл обкатки деталей, наблюдения за сбоями, корректировки геометрии и повторного запуска.
Поведение надрезов в алюминии и мягкой стали
Алюминий представляет собой особую проблему при проектировании обходных надрезов: его более низкий предел текучести по сравнению со стальными аналогами означает, что материал пластически деформируется при меньших силах подачи, а его более высокое удлинение допускает значительное растяжение перед разрушением. Для тонкого-алюминия обычно предпочтительнее использовать положительные насечки. Удерживаемый язычок устойчив к разрыву во время подачи, поскольку пластичность материала позволяет язычку изгибаться на поверхностях подъемника без разрушения в точке крепления. Вкладка поглощает контактные нагрузки за счет упругой и умеренной пластической деформации, а не растрескивания.
Однако та же самая пластичность создает риск. Если геометрия язычка допускает чрезмерный прогиб, алюминиевые язычки могут полностью зафиксироваться уже после нескольких сотен движений. Сталь с низким пределом текучести, которой сопротивляется деформация, легко превосходит алюминий, а это означает, что выступы, согнутые за пределы предела упругости, остаются согнутыми. Конструкторы компенсируют это, делая выступы с положительными вырезами в алюминии более широкими и мелкими, распределяя контактные силы подъемника по большей площади, чтобы локальные напряжения не превышали предела пропорциональности материала.
Негативные насечки в тонком алюминии представляют собой проблему. Удаление материала с уже мягкой и гибкой ленты приводит к образованию шарнирной точки, которая смещается во время подачи. Полоса отклоняется в месте пустоты, вызывая несогласованность шага, которая накапливается на разных станциях. Для более толстой алюминиевой полосы, обычно более 1,5 мм, оставшееся поперечное-сечение обеспечивает достаточную поддержку, и отрицательные насечки становятся жизнеспособными.
Мягкая сталь, напротив, предлагает наиболее щадящие условия для создания надрезов. Его сбалансированное сочетание умеренного предела текучести стали (обычно от 200 до 350 МПа), разумного удлинения (от 20 до 30 процентов) и предсказуемого поведения при наклепе делает его устойчивым к обоим типам надрезов. Выступы с положительными насечками из мягкой стали сохраняют свою геометрию при контакте с подъемником, поскольку материал достаточно жесткий, чтобы противостоять постоянным деформациям, и в то же время достаточно пластичный, чтобы выдерживать случайные перегрузки без растрескивания. Негативные насечки режутся чисто, с минимальными заусенцами, а края среза не затвердевают чрезмерно во время операции резки.
Этот допуск дает разработчику свободу оптимизировать другие факторы. При штамповке мягкой стали вы можете выбрать тип насечки исключительно на основе ограничений компоновки штампа, конфигурации подъемника или требований к скорости пресса, а не быть вынужденным выбирать один тип из-за ограничений материала.
Корректировка конструкции выреза для нержавеющей и-высокопрочной стали
Нержавеющая сталь, особенно аустенитные марки серии 300, создает осложнение, которого нет у мягкой стали и алюминия: агрессивное деформационное упрочнение. КакЖурнал Металлоформингобъясняет, что деформационное и деформационное упрочнение усиливает материал по мере продолжения деформации, а новые марки стали упрочняются-в большей степени, чем обычные высоко-прочные марки. Аустенитные нержавеющие стали серии 3XX-обладают особенно высокой деформационной прокаливаемостью.
Для отрицательных надрезов в нержавеющей стали операция сдвига, создающая надрез, сама по себе является операцией формовки. Края разреза подвергаются значительной пластической деформации во время штамповки, а в аустенитной нержавеющей стали эта деформация приводит к упрочнению материала кромки, значительно превышающему предел текучести исходной полосы. За производственный цикл, состоящий из тысяч ходов, можно измерить совокупный эффект: кромки среза по периметру надреза становятся все более твердыми и жесткими. В то время как обычная сталь HSLA может иметь увеличение прочности на 20 процентов за счет наклепа, марки нержавеющей стали могут достигать 50 процентов или более в зонах интенсивной обработки. Эта закаленная кромка увеличивает сопротивление подаче в течение срока службы матрицы, поскольку более жесткая кромка более агрессивно цепляется за направляющие поверхности и компоненты матрицы.
Показанный модуль упругости стали не меняется при наклепе, но предел текучести стали на кромке реза существенно увеличивается. То, что начинается с податливой кромки, которая слегка прогибается при контакте, становится жесткой кромкой, которая сопротивляется прогибу и передает питающие нагрузки непосредственно на тело полосы. При длительном производстве нержавеющей стали такая прогрессивная закалка означает, что производительность подачи с отрицательным надрезом предсказуемо ухудшается в течение срока службы штампа, что требует более частых интервалов технического обслуживания или более агрессивной геометрии начального рельефа для компенсации ожидаемого закаливания.
Положительные насечки в нержавеющей стали позволяют избежать проблемы-упрочнения кромки полосы, но создают свои собственные проблемы. Точка крепления язычка, где три срезанные стороны встречаются с одной соединенной кромкой, является зоной концентрации напряжений. В нержавеющей стали повторяющиеся контактные нагрузки подъемника в этой точке могут вызвать усталостное растрескивание, поскольку нагартованный материал в месте соединения выступов становится хрупким по отношению к окружающему исходному материалу. Большие радиусы внутренних углов выступа и немного более широкая ширина крепления снижают этот риск, распределяя нагрузку по большей площади.
Высоко-прочные стали, включая двух-фазные (DP), сложнофазные (CP) и закаленные-прессованием, представляют собой проблему, противоположную алюминию. Эти материалы имеют высокий предел текучести, но пониженное удлинение. Например, марка DP1000 обладает превосходной прочностью, но ограниченной способностью пластически деформироваться без разрушения. Выступы с выемками из высокопрочной-стали могут сломаться в точке крепления, если геометрия выступа создает концентрацию напряжений. Модуль упругости стали остается примерно постоянным для разных марок (около 200 ГПа), но узкий разрыв между текучестью и пределом прочности в этих марках оставляет очень мало места для пластической деформации до того, как произойдет разрушение.
Исследования кромок порезов из-высокопрочной стали подтверждают, что дефекты, возникающие во время сдвига, действуют как источники напряжения и точки зарождения трещин. Аисследование опубликовано в журнале Metalsобнаружили, что усталостные характеристики высокопрочных сталей-могут снижаться до 40 процентов из-за производственных дефектов, возникших в результате операций штамповки и обрезки. При использовании обходных надрезов это означает, что оба типа надрезов требуют тщательного контроля качества кромок высоко-стали. Края вырезов с отрицательным вырезом должны быть чистыми, с минимальной глубиной зоны разрушения, чтобы избежать образования мест зарождения трещин. В соединениях с выступом с пазом не должно быть острых внутренних углов, которые концентрируют напряжение, выходящее за пределы ограниченной пластичности материала.
| Семья материалов | Рекомендуемый тип выреза | Ключевая проблема | Руководство по настройке параметров |
|---|---|---|---|
| Алюминий (тонкий) | Положительное предпочтение | Остаточная деформация вкладки из-за низкого предела текучести; коробление полосы в пустых местах | Более широкие и мелкие вкладки; уменьшенные контактные нагрузки подъемника; избегать отрицательных насечек на полосах толщиной менее 1,5 мм |
| Мягкая сталь | Оба типа жизнеспособны | Минимальные материальные-ограничения; вместо этого оптимизируйте компоновку матрицы и коэффициенты скорости | Применяются стандартные пропорции; материал терпим к обеим формам в общих диапазонах толщины |
| Аустенитная нержавеющая сталь | Позитив предпочтителен для длительных пробегов | Прогрессивная закалка кромок среза с отрицательным вырезом увеличивает сопротивление подаче в течение срока службы матрицы. | Агрессивные начальные углы затылка на отрицательных вырезах; большие радиусы в местах соединения выступов; более короткие интервалы технического обслуживания |
| Высокопрочная-сталь (DP, CP, AHSS) | Отрицательный предпочтителен для толстого калибра. | Уменьшенное удлинение приводит к разрушению выступа в точках концентрации напряжений при положительной геометрии надреза. | Большие внутренние радиусы на всех углах выреза; чистые края среза с минимальной зоной излома; избегайте резких соединений вкладок |
| Прессованная-закаленная сталь (22MnB5) | Отрицательное предпочтение | Очень низкая пластичность после-закалки; разрушение вкладок при повторяющейся циклической нагрузке от контакта с подъемником | Максимальное качество кромки; рассмотрите возможность двухэтапной стрижки-для отрицательных кромок надреза; избегайте любой положительной геометрии выступов |
Схема в этой таблице демонстрирует принцип, который стоит усвоить: материалы с высоким удлинением и низким пределом текучести предпочитают положительные насечки, поскольку удерживаемый выступ может поглощать контактные нагрузки без остаточной деформации. Материалы с низким удлинением и высоким пределом текучести предпочитают отрицательные насечки, поскольку сохранившиеся выступы в этих материалах скорее разрушаются, чем сгибаются. Характеристики деформационного и деформационного упрочнения конкретного сплава определяют, как геометрия надреза стареет в течение срока службы.
Однако выбор материала сам по себе не решает проблему дизайна выреза. Один и тот же материал, проходящий через штамп с шестью-станциями со скоростью 100 ударов в минуту, ведет себя иначе, чем через штамп с двадцатью-станциями со скоростью 500 ударов в минуту. Сложность компоновки полосы и скорость печати создают динамические факторы, которые усиливают или ослабляют только что описанное-специфическое поведение материала.
Расположение полос и факторы скорости прессования при выборе надреза
Геометрия насечки, которая обеспечивает безупречную подачу в штампе с шестью-станциями, работающем со скоростью 80 ходов в минуту, может стать повторяющимся источником неправильного совмещения в штампе с двадцатью-станциями, работающем со скоростью 400. Разница заключается не в самом вырезе. Это окружающий ее системный контекст: сколько станций должна пройти полоса, какое расстояние она проходит за один ход и как быстро пресс переключается между событиями подачи. Эти переменные усиливают или подавляют сильные и слабые стороны каждого типа насечек таким образом, что одни только свойства материала не могут предсказать.
Направление продвижения полосы и влияние количества станций
Более длинные прогрессивные матрицы накапливают ошибку позиционирования. Каждая станция, через которую проходит полоса, вносит небольшую дисперсию регистрации, и эти дисперсии суммируются. К тому времени, когда полоса достигнет пятнадцатой или двадцатой станции, совокупное смещение от первоначальной регистрации пилота может превысить допустимые допуски, если поперечное положение полосы не будет постоянно поддерживаться в каждой промежуточной точке.
Позитивные обводные насечки дают здесь преимущество. Поскольку удерживаемый выступ сохраняет ширину полосы в месте надреза, полоса представляет собой единый край для взаимодействия с направляющей и контакта с направляющей на протяжении всего движения. Пустоты, нарушающие боковую опорную поверхность, отсутствуют. Направляющие и датчики, в том числе любыеиндуктивный датчик приближенияиспользуется для контроля положения полосы, обеспечивает равномерный край полосы независимо от расположения надреза. Такая согласованность помогает поддерживать совокупную точность при длинных последовательностях штампа, где даже дрейф 0,02 мм на станцию приводит к значительной ошибке на станции обрезки.
Более короткие матрицы с меньшим количеством станций имеют меньшую накопленную ошибку. В штампе с четырьмя- или шестью-станциями полоса проходит через ограниченные события подачи, прежде чем деталь отделится. Здесь отрицательные насечки обеспечивают адекватную точность совмещения при более простом инструменте, потому что просто меньше возможностей для возникновения позиционной ошибки. Выгода от удаления материала перевешивает незначительную потерю жесткости, когда полосе необходимо сохранять точность только на нескольких станциях. Опытные конструкторы штампов часто используют преимущества современныхпрограммное обеспечение для раскроя материалов по длине материалаоптимизация во время компоновки полосы, но решение о типе выреза по-прежнему зависит от того, сколько станций требуется для оптимизированной компоновки и сколько совокупной ошибки могут поглотить допуски детали.
Скорость печати и объем производства
Скорость меняет физику подачи полос. При низких скоростях прессования полоса движется контролируемым квази-статическим движением, при котором инерционные эффекты незначительны. На высоких скоростях динамика полосы становится доминирующей. Полоса резко ускоряется и замедляется во время каждого цикла подачи, создавая колебания, подпрыгивания и мгновенную потерю контакта с направляющими. Любой источник сопротивления подачи, каким бы незначительным он ни был на низкой скорости, усиливается до измеримой несогласованности высоты тона на высокой скорости.
При высокоскоростных-операциях обработки металлов давлением, выполняемых с частотой более 250 ударов в минуту, приоритет имеет тип насечки, который минимизирует сопротивление подаче. Если геометрия штампа допускает любой тип и свойства материала не влияют на принятие решения, скорость пресса часто становится решающим фактором. Позитивные насечки с хорошо-выступами обеспечивают меньшее сопротивление на скорости, поскольку нет срезанной кромки, которая могла бы зацепиться. Отрицательные насечки обеспечивают нулевое вмешательство подъемника, что имеет значение, когда агрессивный расчет времени подъемника на высокой скорости не оставляет почти никакого зазора между полосой и головкой подъемника.
Объем производства добавляет еще одно измерение. При больших-объемных тиражах обнаруживаются механизмы износа, которые никогда не обнаруживаются при более коротких тиражах. Конфигурация насечки, обеспечивающая идеальную подачу при 50 000 ходов, может развить прогрессивное сопротивление при 500 000 ходов по мере износа кромок, роста заусенцев и ухудшения геометрии выступа. Для длительных производственных кампаний выбор типа насечки с более высокой износостойкостью из конкретного материала сокращает незапланированные простои и увеличивает интервалы технического обслуживания.
Порядок приоритетов меняется в зависимости от того, требует ли ваше приложение скорости или точности:
- Приоритеты приложений с высокой-скоростью (более 250 об/мин):Сначала минимизируйте сопротивление кормлению; обеспечить, чтобы запас подъемника превышал динамические колебания полосы; выберите тип насечки с наименьшим коэффициентом сопротивления; отдать приоритет износостойкости конкретного материала; оптимизировать угловой рельеф для инерционных сил подачи
- Приоритеты прецизионного применения на низкой-скорости (ниже 150 об/мин):В первую очередь максимизируйте точность регистрации; выберите тип насечки, который сохраняет жесткость полосы и обеспечивает стабильное зацепление пилота; минимизировать совокупную ошибку позиционирования на всех станциях; отдавать приоритет размерной стабильности геометрии надреза над сроком службы штампа; обеспечить координаты размещения надреза со всеми функциями обнаружения и регистрации
Общей нитью является предсказуемость. Независимо от того, работаете ли вы быстро или медленно, метка должна вести себя так же, как и при первом гребке. Эта предсказуемость зависит от того, как геометрия насечки ухудшается с течением времени, что приводит к обсуждению непосредственно поведения износа и управления сроком службы штампа.
Характер износа и влияние на срок службы матрицы в зависимости от типа насечки
Вырезка, которая отлично питается в первый день, не будет идеально питаться в триста дней. При каждом производственном ходе поверхности пуансона и матрицы подвергаются сжимающему воздействию, абразивному контакту с материалом полосы и микро-циклической усталости. За тысячи или миллионы ударов эти силы изменяют геометрию резания тонким, но кумулятивным образом. Важнейшим выводом для инженеров-инструментальщиков является то, что положительные и отрицательные насечки изнашиваются по-разному. Их модели деградации различаются по местоположению, скорости прогрессирования и наблюдаемым симптомам, а это означает, что стратегии их поддержания также должны различаться.
Игнорирование этих различий приводит к реактивному устранению неполадок: полоска начинает неправильно совпадать, кто-то вытаскивает матрицу, и только тогда команда обнаруживает изношенную геометрию выемки, которая ухудшалась в течение нескольких недель. Понимание особенностей износа каждого типа превращает этот реактивный цикл в прогнозирующий.
Прогрессирование износа инструментов с положительным надрезом
Края пуансона, образующие выступы с положительными насечками, изнашиваются вдоль трех срезанных сторон, которые освобождают выступ от тела полосы. Эти края представляют собой рабочие поверхности, которые поддерживают четкую геометрию вкладки, и они постепенно ухудшаются в предсказуемой последовательности.
На ранних этапах эксплуатации режущие кромки острые и обеспечивают чистое отделение выступа с минимальными заусенцами. Периметр выступа четко-определен, а угловая геометрия рельефа остается неизменной. По мере продолжения производства механизмы адгезионного и абразивного износа постепенно закругляют кромки пуансона. Понимание закономерностей износа пуансона и штампа показывает, что повторяющиеся циклы напряжений вызывают микроскопические трещины, которые в конечном итоге перерастают в более крупные дефекты в результате усталостного износа - механизм, особенно актуальный для тонких сечений по периметру выступов.
Вы заметите ухудшение состояния по определенной цепочке симптомов:
- Края выступа приобретают радиусы там, где когда-то существовали острые углы, что снижает четкость профиля выступа.
- На срезанных краях выступа начинают образовываться заусенцы, образуя приподнятый материал, который цепляется за поверхности подъемника во время продвижения полосы.
- Угловой рельеф выступа эффективно сглаживается по мере закругления передней кромки, увеличивая площадь контакта с подъемниками и повышая сопротивление.
- Сопротивление подаче постепенно возрастает, что можно измерить по увеличению рассогласования полосы на последующих пилотных станциях.
- В деталях начинает проявляться смещение размеров, соответствующее прогрессирующему накоплению ошибок шага.
Ключевое слово здесь – постепенно. Положительный износ насечек не приводит к внезапным отказам. Он приводит к медленному линейному увеличению сопротивления питанию, которое часто остается незамеченным до тех пор, пока не будет превышен допуск регистрации. Инженеры, отслеживающие данные регистрации полос с течением времени, могут выявить тенденцию к росту и запланировать техническое обслуживание до того, как деградация достигнет порога отказа.
Поскольку выступы были подвергнуты нагартовке на срезанных краях во время первоначальной операции формования, деформационное упрочнение на этих поверхностях среза первоначально обеспечивает некоторую устойчивость к абразивному износу. Однако как только закаленный слой изнашивается, лежащий под ним более мягкий материал разрушается быстрее, иногда создавая точку перегиба, в которой износ ускоряется после первоначального стабильного периода.
Прогресс износа инструментов с отрицательным надрезом
Пуансоны с отрицательными насечками изнашиваются по периметру резки, прямоугольной или трапециевидной кромке, которая срезает материал с полосы. По мере скругления этого периметра функциональные последствия отличаются от положительного износа надрезов: удаленная область эффективно сжимается.
Вот почему это важно. Когда кромка пуансона закругляется, он больше не образует чистую-пустоту на всю ширину. Выемка становится немного уже и неглубокой по сравнению с исходной геометрией. Каждая тысячная доля миллиметра, потерянная при закруглении кромки, уменьшает зазор между кромкой полосы и корпусом подъемника. За десятки тысяч движений зазор сужается до тех пор, пока полоса снова не начнет соприкасаться с подъемником, вызывая те же-проблемы с зависанием, для предотвращения которых была разработана выемка.
В то же время, образование заусенцев усугубляет проблему. По мере затупления пуансона на кромках полосы растут заусенцы.Mate Precision Technologies рекомендуетинструменты для заточки, когда кромки изношены до радиуса 0,01 дюйма (0,25 мм), при этом следует учитывать, что частые подправки-эффективны, чем ожидание, пока пуансон сильно затупится. Для инструментов с отрицательным вырезом этот принцип особенно важен, поскольку заусенцы — это не только проблема качества. Они непосредственно мешают подаче, цепляясь за направляющие, поверхности матрицы и коронки подъемника по мере продвижения полосы. Исследования пообразование боковых заусенцев при вырубкеподтверждает, что тяжесть заусенцев увеличивается, когда соотношение зазоров пуансона и штампа отклоняется от исходных расчетных значений, что и происходит по мере износа кромок и увеличения эффективного зазора.
Режим отказа для отрицательных вырезов имеет тенденцию быть более резким, чем для положительных вырезов. Сопротивление подаче остается относительно стабильным, пока существует достаточный зазор, а затем резко возрастает, когда уменьшенная геометрия паза наконец обеспечивает контакт ленты-с-толкателем. Это затрудняет обнаружение отрицательного износа при постепенном мониторинге тенденций и с большей вероятностью будет проявляться как внезапный перерыв в производстве.
Стратегии технического обслуживания по типам насечек
Протоколы перешлифовки различаются, поскольку различаются места износа и функциональные цели.
Для инструментов с положительными насечками при перешлифовке основное внимание уделяется восстановлению острых кромок разделения выступов. Цель состоит в том, чтобы восстановить-четкие линии сдвига на трех освобожденных сторонах выступа, чтобы геометрия выступа вернулась к своему-расчетному профилю. Обычно это включает шлифовку поверхности пуансона для удаления изношенного слоя и восстановления геометрии режущей кромки. Если ваш инструмент изначально был готов с использованием электроэрозионной обработки сложных профилей выступов, перешлифовка должна сохранить эти контуры, а не просто сгладить поверхность пуансона.
Для инструментов с отрицательным пазом перешлифовка восстанавливает геометрию полного зазора. Цель состоит в том, чтобы вернуть периметру пуансона его первоначальные размеры, чтобы полость, вырезанная в полосе, соответствовала ее проектной ширине и глубине. Поскольку функциональным следствием износа является уменьшение зазора, даже небольшая переточка восстанавливает значимые характеристики. Удаление заусенцев с отверстия матрицы не менее важно, поскольку прохождение и выброс пробки могут ухудшиться по мере накопления износа внутри полости матрицы.
В обоих случаях общий бюджет повторного измельчения конечен. При каждой заточке материал удаляется с поверхности пуансона, постепенно укорачивая его. Когда совокупная переточка приближается к допуску по длине пуансона, становится необходимой замена, а не дальнейшая заточка.
Понимание особенностей характера износа для каждого типа насечек позволяет планировать прогнозное техническое обслуживание, а не устранять неполадки в ответ. Положительные насечки постепенно ухудшаются из-за увеличения сопротивления кормлению. Отрицательные насечки ухудшаются из-за уменьшения зазора, что в конечном итоге приводит к резкому зависанию полосы-. Следите соответственно.
Поведение при износе дополняет картину того, как каждый тип насечки работает на протяжении всего своего жизненного цикла. От первоначального выбора геометрии до определения размеров,-специфичных для материала, интеграции компоновки полос и, наконец, планирования технического обслуживания — система принятия решений по проектированию обходных пазов охватывает всю программу обработки штампов. Объединение этих потоков в последовательность действий дает инженерам-технологам четкий путь от проектного замысла к проверенному производству.
Рабочий процесс внедрения и ресурсы по проектированию нестандартных штампов
Каждая концепция, обсуждавшаяся до сих пор, от выбора геометрии до поведения материала и управления износом, сходится в одной точке: в тот момент, когда вы проектируете надрез на стали. Эта приверженность возникает в рамках рабочего процесса, и инженеры, которые систематически выполняют этот рабочий процесс, добиваются лучших результатов, чем те, кто переходит от концепции к монтажу без структурированного пути между ними.
Реальность отрицательных и положительных обходных надрезов для штамповки листового металла заключается в том, что ни один фактор не влияет на принятие решения в отдельности. Тип материала определяет предпочтение выреза. Ширина полосы ограничивает глубину. Скорость пресса меняет приоритет между жесткостью и зазором. Количество станций определяет, какую совокупную ошибку вы можете допустить. Эти факторы взаимодействуют, и рабочий процесс реализации должен учитывать их все в правильной последовательности.
Структура принятия решений для инженеров-инструментальщиков
Когда вы садитесь за новую компоновку полос, решение о типе насечки следует логической последовательности. Пропуск шагов или изменение их порядка создает пробелы, которые возникают во время пробного обучения, часто в виде загадочных проблем с кормлением, которые невозможно быстро исправить. Следующая последовательность отражает то, как опытные специалисты по изготовлению инструментов и штампов подходят к проектированию обходных надрезов, исходя из основных принципов:
- Оцените тип и толщину материала.Определите семейство сплавов, толщину, предел текучести, удлинение и характеристики наклепа. Это определяет, заставят ли вас-ограничения, обусловленные материалом, стремиться к положительным или отрицательным значениям, прежде чем принимать во внимание какой-либо другой фактор.
- Оцените ширину полосы и количество станций.Рассчитайте оставшуюся-площадь поперечного сечения после применения геометрии выреза. Определите, сколько станций должна пройти полоса, и оцените совокупную погрешность позиционирования на конечной станции.
- Определите требования к лифтеру.Определите тип подъемника (круглый, стержень или полоса), высоту подъемника и расположение подъемника относительно края полосы. Подъемник карты перемещается против положения полосы в каждой точке цикла прессования, чтобы выявить потенциальные зоны помех.
- Выберите тип выреза в зависимости от приоритетного фактора.Если сохранение жесткости является ограничивающим ограничением (тонкий материал, узкая полоса, длинная матрица, допуск точности), выберите положительный вариант. Если зазор является ограничивающим ограничением (толстая ложа, высокие подъемники, работа на высоких-скоростях, широкая полоса с достаточным запасом жесткости), выберите отрицательное значение.
- Геометрия размерного выреза пропорциональна параметрам заготовки.Установите глубину, ширину и угловой рельеф, используя пропорциональные соотношения, установленные толщиной материала, ходом подъемника и требованиями к жесткости полосы. Примените корректировки,-специфичные для материала, с учетом характеристик деформационного упрочнения, пределов удлинения и ожидаемого качества кромки.
- Проверьте, опробовав и откорректировав.Запускайте матрицу с прогрессивным увеличением скорости. Контролировать регистрацию полос на пилотных станциях. Измерьте точность шага по всей длине матрицы. Убедитесь, что сопротивление подачи остается стабильным и что на протяжении всего цикла подъемника не происходит контакта полосы-с-подъемником. Уточните углы рельефа, глубину выреза или обработку кромок на основе наблюдаемых характеристик.
Эта последовательность не является жесткой. Некоторые проекты имеют ограничения, которые сводят несколько шагов в один очевидный вывод. Алюминиевая полоса толщиной 0,3 мм в штампе на двадцать-станций практически требует положительных насечек еще до того, как вы сможете оценить высоту подъемника. Прочная сталь толщиной 3,0 мм-с четырьмя-позиционными вырубными штампами указывает на отрицательные насечки до того, как ширина полосы входит в расчет. Но для многих приложений, которые попадают между этими крайностями, проработка каждого шага предотвращает распространенную ошибку оптимизации одного фактора при игнорировании другого, который в конечном итоге контролирует производительность.
Документация здесь тоже имеет значение. Изготовитель штампов, который записывает обоснование каждого геометрического решения, а не только окончательные размеры, создает ссылку, которая ускоряет будущие программы с аналогичными материалами и компоновками. Когда шесть месяцев спустя аналогичное приложение поступает в продажу, документированные рассуждения устраняют необходимость заново-выводить каждый параметр из основных принципов.
Объединение дизайнерского замысла с решениями по индивидуальному заказу штампов
Конструкция байпасной выемки не существует в вакууме. Это один из элементов сложной структуры штампа, включающей пуансоны, подъемники, направляющие, направляющие, несущие полотна и общие системы управления полосой. Геометрия выреза должна сочетаться с каждым из этих компонентов. Выемка идеального размера, которая противоречит расположению направляющей, нарушает геометрию подъемной направляющей или создает проблемы с выбросом пробки в башмаке матрицы, не имеет значения, независимо от того, насколько хорошо ее пропорции соответствуют инженерным расчетам.
Именно из-за этой проблемы интеграции многие инструментальные программы останавливаются. Отдельные параметры конструкции имеют смысл по отдельности, но объединение их в функционирующую сборку матрицы требует опыта управления пространственными и временными отношениями между компонентами. Ход подъемника должен согласовываться с зазором в пазе. Время входа пилота должно совпадать с положением полосы после управляемой подачи-с надрезом. Направление заусенцев в результате операций резки надрезов не должно мешать работе последующих станций формования. Пути выброса пробок из отрицательных пазов должны свободно проходить через параллели и отверстия башмака матрицы без каких-либо препятствий.
Работа с опытными командами инженеров по штампам гарантирует, что этим деталям интеграции будет уделено необходимое внимание.Индивидуальные решения для штамповки YICHENрешают именно этот класс сложных задач проектирования, где оптимизация обводной канавки должна согласовываться со структурой штампа, интеграцией подъемника, управлением зазорами и контролем потока материала по всей сборке штампа. Для инженеров-инструментальщиков, которые проработали теорию проектирования и готовы воплотить геометрические решения в производственную оснастку, партнерство с командой, которая занимается полным объемом интеграции, предотвращает итеративную доработку, которая расходует бюджеты на испытания.
Рабочий процесс замыкает цикл. Расположение полос определяет выбор типа надреза. Геометрия выреза определяет размеры. Проверка размеров приводов. Валидация либо подтверждает проект, либо вносит исправления обратно в геометрию. А на протяжении всего производства мониторинг износа гарантирует, что проверенная геометрия остается в пределах своих рабочих характеристик до тех пор, пока следующее плановое техническое обслуживание не восстановит ее до технических характеристик.
Каждый штамп для штамповки рассказывает историю через свою полоску. Засечки, как положительные, так и отрицательные, являются главами в этой истории. Они определяют, как материал движется, где он останавливается и как регистрируется. Правильное выполнение означает, что полоса подается плавно от первого до последнего удара. Ошибка означает, что полоса будет бороться с кубиками на каждой станции. Разница между этими результатами не является удачей. Это инженерия, применяемая систематически, начиная с замысла проектирования и заканчивая производственной проверкой.
Часто задаваемые вопросы об обходных выемках в штампах
1. В чем разница между положительными и отрицательными обходными насечками в прогрессивной штамповочной матрице?
Положительная обводная выемка удерживает материал на полосе в виде выступа,-подобного выступу, который проходит через подъемники во время подачи, сохраняя жесткость полосы. Отрицательный обходной паз удаляет материал с края полосы, создавая пустоту, обеспечивающую зазор для подъемников без физического контакта. Выбор между ними зависит от того, отдает ли ваше приложение приоритет жесткости полосы (положительная) или зазору подъемника (отрицательному). Для тонких материалов и узких полос обычно лучше использовать положительные насечки, тогда как толстая заготовка и-высокоскоростные операции зачастую лучше работают с отрицательными насечками.
2. Как определить правильную глубину и ширину надреза для моей схемы полос?
Глубина и ширина надреза в первую очередь пропорциональны толщине материала, высоте хода подъемника и ширине полосы. Для отрицательных насечек глубина должна превышать ход подъемника плюс любые вертикальные колебания полосы во время подачи. Для положительных вырезов глубина выступа должна оставаться в пределах диапазона упругого отклонения материала под контактными нагрузками подъемника. Ширина учитывает корпус подъемника плюс смещение боковой полосы. Последовательность приоритетов определения размеров начинается с толщины материала, затем в указанном порядке учитываются ширина полосы, количество станций, шаг подачи и высота подъемника.
3. Какой тип обходной насечки лучше всего подходит для штамповки нержавеющей стали?
Позитивные насечки обычно предпочтительны при длительном производстве аустенитной нержавеющей стали. Причина – наклеп на кромках реза. Когда в нержавеющей стали пробивают отрицательные насечки, срезанные края постепенно затвердевают в процессе производства, увеличивая сопротивление подаче в течение срока службы штампа. Прочность марок нержавеющей стали может увеличиться до 50 процентов в зонах интенсивной обработки. Положительные насечки позволяют избежать этой проблемы на краю полосы, хотя проектировщикам приходится добавлять большие радиусы в местах соединения выступов, чтобы предотвратить усталостное растрескивание от повторяющихся контактных нагрузок подъемника.
4. Как характер износа обводных пазов влияет на график технического обслуживания штампа?
Положительные и отрицательные насечки изнашиваются по-разному и требуют разных подходов к мониторингу. Инструменты с положительными насечками постепенно разрушаются по мере скругления кромок пуансона, в результате чего на выступах появляются заусенцы, которые постепенно увеличивают сопротивление подаче. Это позволяет проводить профилактическое обслуживание-на основе тенденций. Инструменты с отрицательными насечками ухудшаются из-за уменьшения размера пустот по мере скругления кромок, что в конечном итоге приводит к резкому зависанию полосы-, когда зазор становится недостаточным. Отрицательный износ насечек труднее обнаружить на ранней стадии, поэтому интервальные-графики заточки более целесообразны, чем просто мониторинг состояния.
5. Могу ли я использовать как положительные, так и отрицательные обходные насечки в одной и той же прогрессивной матрице?
Да, опытные инженеры по штампам иногда комбинируют оба типа в одной схеме полосы, когда разные станции предъявляют разные ограничения. Например, на станциях с высокими подъемниками могут использоваться отрицательные насечки для зазора, а на последующих станциях в узкой несущей секции используются положительные насечки для сохранения жесткости. Ключевым моментом является обеспечение стабильного поведения при кормлении на протяжении всего процесса. Сотрудничество с командами инженеров по изготовлению штампов, такими как YICHEN (yichen-group.com/stamping-die/), помогает координировать макеты с несколькими-выемками-типами, в которых интеграция между подъемниками, направляющими и геометрией выемок должна функционировать как единая система.


