


Что такое прогрессивная штамповка металла в оптовых масштабах
Когда вы закупаете штампованные металлические детали в больших объемах, завод на другом конце этого заказа на поставку работает в мире, который вы, возможно, никогда не увидите. Они говорят в ударах в минуту, макетах полос и станциях штамповки. Вы говорите о стоимости единицы продукции, времени выполнения заказа и качественных характеристиках. Этот разрыв между тем, чтооптовая фабрика по штамповке металла с прогрессивной штамповкойзнает, и команды по закупкам обычно понимают, где случаются дорогостоящие ошибки.
Данная статья устраняет этот пробел. Он создан для покупателей, инженеров и специалистов по снабжению, которые хотят принимать обоснованные решения, а не полагаться на то, что поставщик решит раскрыть.
Что на самом деле означает прогрессивная штамповка металла
Представьте себе, что вы загружаете в машину плоскую металлическую ленту и с каждым ходом пресса получаете готовую сложную деталь с другой стороны. Это прогрессивная штамповка металла в простейшей форме.
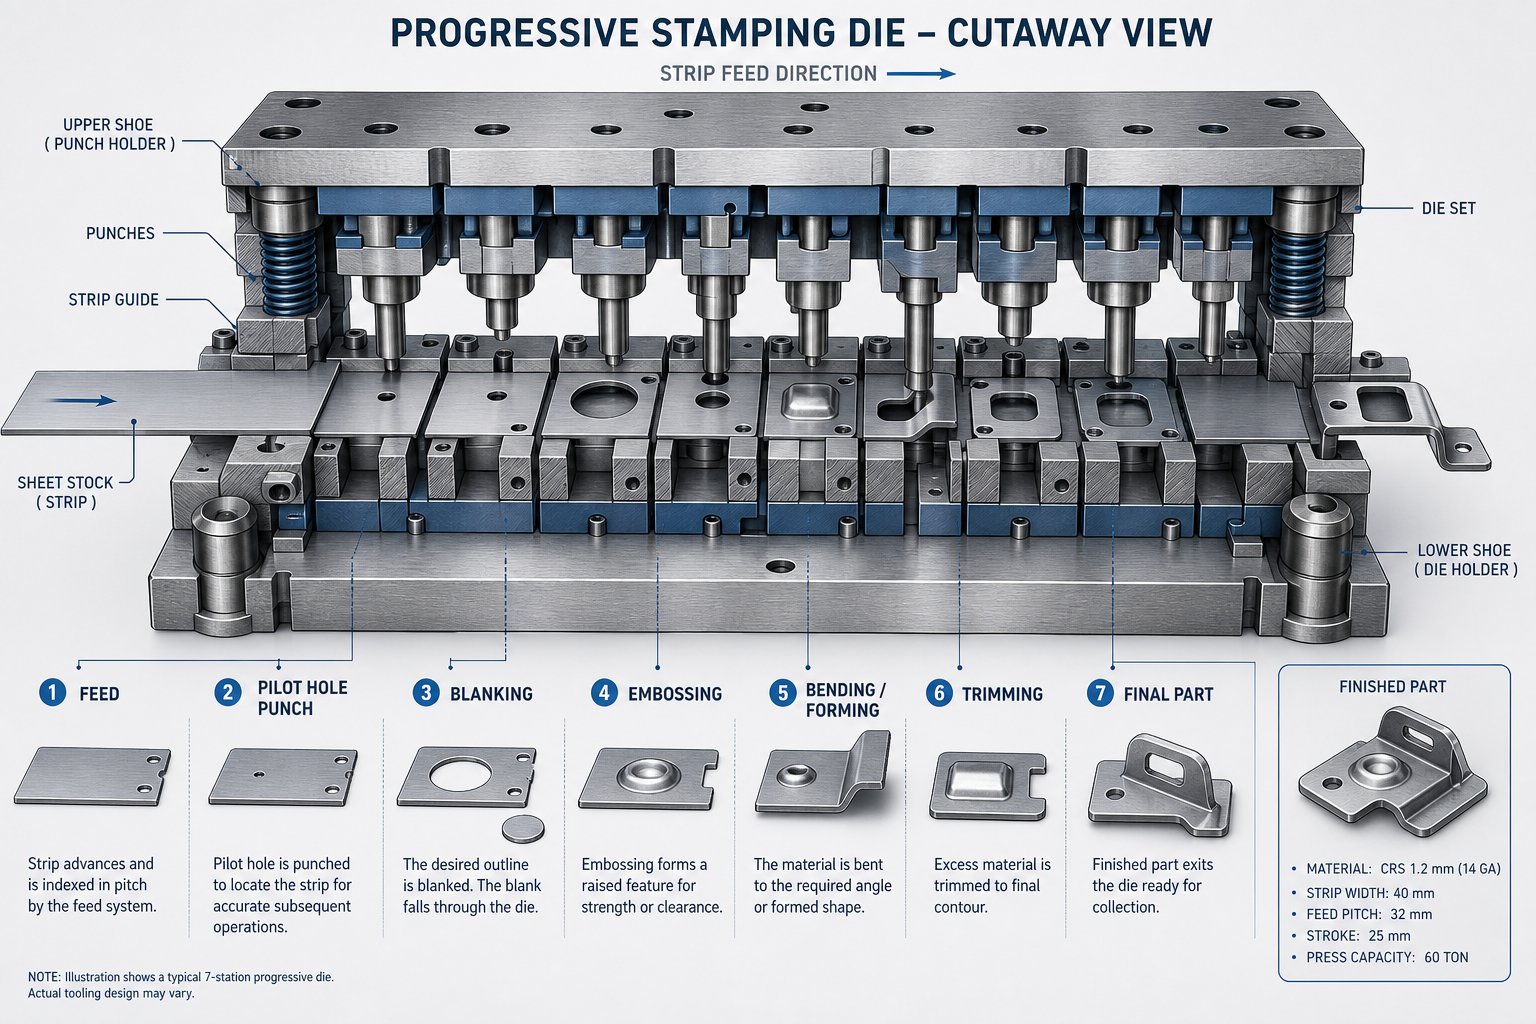
Вот как это работает: непрерывная полоса металла, обычно размотанная с катушки, проходит через одну матрицу, содержащую несколько последовательно расположенных станций. Каждая станция выполняет определенную операцию, например пробивку отверстия, изгиб фланца или обрезку лишнего материала. Полоса перемещается вперед на фиксированное расстояние, называемое шагом, с каждым циклом прессования. К тому времени, когда металл достигает конечной станции, от несущей полосы отделяется готовая деталь, готовая к использованию или вторичной обработке.
Прогрессивная матрица — это единый инструмент с несколькими последовательными станциями, который превращает плоскую металлическую полосу в готовую деталь за один непрерывный цикл прессования, производя законченный компонент с каждым ходом.
Термин «прогрессивный» точно описывает то, что происходит: металл продвигается через матрицу, станция за станцией, каждый шаг опирается на предыдущий. В промышленности это часто называют установкой прогрессивной штамповки, а более широкая дисциплина прогрессивной штамповки и штамповки имеет более чем вековые корни и усовершенствована современными инструментальными материалами, прессами с сервоприводом- и цифровыми системами качества.
Почему оптовые фабрики работают иначе, чем рабочие места
Не все операции штамповки металла работают одинаково. Мастерская – это, прежде всего, производство-на-заказ, обрабатывающее индивидуальные-детали со сложными и разнообразными рабочими процессами, которые меняются от проекта к проекту. Напротив, оптовые заводы по прогрессивной штамповке металла построены на основе принципиально иной модели: специализированные инструменты,-большие объемы производства и структура затрат, поощряющая масштаб.
Это различие имеет значение для закупок. Оптовая фабрика инвестирует значительные средства в прогрессивную штамповочную оснастку, рассчитанную на миллионы циклов. Этот первоначальный капитал, который может варьироваться от 10 000 долларов США для более простых инструментов до 250 000 долларов США и более для сложных многопозиционных штампов, амортизируется в зависимости от общего объема производства. При 25 000 деталей прогрессивная матрица стоимостью 25 000 долларов добавляет 1 доллар за штуку. При 250 000 деталей это добавляет ни копейки. Эта логика амортизации влияет на то, как оптовые фабрики оценивают, планируют и расставляют приоритеты заказов.
Мастерские тратят много времени на настройку станков, поскольку каждый заказ индивидуален. Оптовые операции по штамповке сводят к минимуму переналадку за счет проведения длительных и непрерывных производственных кампаний, в ходе которых прессы производят тысячи одинаковых деталей в час. Их рабочие процессы стандартизированы и линейны, а не сложны и изменчивы. Оборудование, персонал, системы качества и планировка помещений — все это отражает ориентацию на большие-объемы и высокую-повторяемость.
Понимание этой операционной разницы перед отправкой запроса на предложение поможет вам лучше задавать вопросы, точно интерпретировать предложения и избегать несогласованных ожиданий относительно минимального количества заказа, владения инструментами и сроков выполнения заказа. В последующих разделах подробно описывается, что происходит внутри прогрессивного кубика, поэтому вы можете оценивать поставщиков с позиции знаний, а не догадок.
Как работает процесс прогрессивной штамповки
Вы знаете основную концепцию: входит металлическая полоса, выходит готовая деталь. Но что на самом деле происходит между этими двумя точками? Понимание процесса прогрессивной штамповки на уровне станции дает вам решающее преимущество при передаче спецификаций на завод. Вы будете знать, какие операции создают какие функции, и, что более важно, вы поймете, когда поставщик заявляет о сложности, которая на самом деле не требуется для вашей детали.
Разбивка по станциям-по-станциям операций с прогрессивными штампами
Представьте себе металлическую катушку, установленную на разматывателе. Полоса проходит через выпрямитель, чтобы устранить любую кривизну, затем сервоподатчик продвигает ее в прогрессивную штамповочную машину на точное, фиксированное расстояние при каждом ходе пресса. Направляющие штифты вставляются в предварительно-перфорированные отверстия, чтобы зафиксировать полосу в точном положении перед началом резки или формовки. Именно этот этап регистрации позволяет штампу прогрессивной штамповки сохранять повторяемые допуски на протяжении миллионов циклов.
Внутри кубика операции происходят в преднамеренной последовательности. Каждая станция основывается на том, что создала предыдущая. Вот типичный порядок:
- Пирсинг- Пробойники создают отверстия, прорези или отверстия в неподвижной-плоской полосе. Эти элементы часто служат пилотными местами для последующих станций и функциональными дырами в готовой детали. Если вашему компоненту нужны монтажные отверстия или вентиляционные отверстия, они находятся здесь.
- Вырубка/надрезка- Внешний профиль детали начинает приобретать форму по мере того, как материал отрезается от краев полосы. Надрез удаляет секции вдоль границ детали, сохраняя при этом ее прикрепленность к несущей полосе для транспортировки через оставшиеся станции.
- Формирование- Здесь появляются трехмерные-фигуры. В материал вдавливаются ребра, каналы, рельефные элементы или вытянутые участки. Именно здесь плоский металл начинает становиться структурным компонентом с глубиной и контуром.
- Гибка- Выступы, фланцы, зажимы и угловые элементы создаются путем сгибания материала по рассчитанным линиям сгиба. На этом этапе в конструкцию штампа с прогрессивной штамповкой встроена компенсация упругого возврата, при этом инструмент намеренно перегибается-для обеспечения упругого восстановления материала.
- Чеканка- Локализованное сжатие повышает точность размеров или создает мелкие детали поверхности. Когда ваш рисунок требует строго контролируемой толщины или определенной текстуры поверхности в одной области, монетоприемники обеспечивают такой уровень точности.
- Обрезка/обрезка- Конечная станция отделяет готовую часть от несущей полосы. Излишки материала обрезаются, а готовая деталь попадает в сборный бункер или на конвейер для проверки.
Не для каждой детали требуются все шесть типов операций. Простому плоскому кронштейну может потребоваться только прокалывание, надрез и отрезание. Сложный автомобильный соединитель может потребовать десять или более станций, сочетающих несколько этапов формовки и гибки. Прогрессивный штамп машины разработан специально с учетом геометрии вашей детали, поэтому подробные отпечатки так важны на этапе составления предложения.
Почему понимание процесса важно для закупок
Когда вы понимаете, что делает каждая станция, вы можете говорить на языке фабрики. Вы понимаете, что для детали с тремя отдельными углами изгиба требуется как минимум три станции формовки, что очень жесткие допуски на положение отверстий-могут потребовать специальных этапов калибровки и что добавление тисненого логотипа означает добавление станции чеканки к инструменту.
Эти знания напрямую влияют на разговоры о стоимости. Каждая станция, добавленная к штампу, увеличивает инвестиции в оснастку и общую длину штампа. И наоборот, объединение объектов или ослабление не-критических допусков может привести к полному удалению станций. Покупатели, которые понимают эти взаимоотношения, ведут переговоры более эффективно, поскольку понимают, что влияет на ценообразование на уровне инструмента, а не только на уровне-деталей.
Высокоскоростная прогрессивная штамповка.усиливает эту экономику. Когда пресс работает со скоростью от 200 до 1500 ходов в минуту, даже небольшая неэффективность в расположении полос или подсчете станций усугубляется для миллионов деталей. Хорошо-продуманная компоновка полос позволяет максимально эффективно использовать материал (обычно он составляет от 75 до 85 процентов в зависимости от геометрии детали) и обеспечивает сбалансированность сил, действующих на матрицу, для предотвращения неравномерного износа.
Однако материал, поступающий через эти станции, не является пассивным участником. Различные металлы ведут себя по-разному при каждом типе операции, и это поведение напрямую влияет на конструктивные решения штампа, затраты на оснастку и, в конечном итоге, на сумму, которую вы платите за деталь.
Выбор материала и его влияние на производительность штампа
Металлическая полоса – это не просто сырье. Это активная переменная, определяющая, как долго прослужит ваш инструмент, насколько быстро может работать пресс и как будет выглядеть стоимость каждой детали в конце производственной кампании. Две детали с одинаковой геометрией, но с разными материалами для штамповки, могут существенно различаться по инвестициям в оснастку и частоте обслуживания. Эта разница напрямую влияет на вашу прибыль при оптовых объемах.
Когда вы указываете материал на своем чертеже, вы также неявно указываете зазоры матрицы, скорость износа пуансона, требования к смазке и усилие пресса. Понимание этих взаимосвязей поможет вам избежать как чрезмерного-определения дорогих сплавов там, где они не нужны, так и недостаточного-определения дешевых подложек, которые могут привести к разрушению инструментов или образованию отходов.
Распространенные материалы и их влияние на конструкцию штампа
Четыре семейства материалов доминируют в прогрессивной штамповке в оптовых масштабах. Каждый из них представляет собой различное сочетание формуемости, прочности и взаимодействия с инструментами, которое определяет конструкцию штампа.
Углеродистая сталь- Это рабочая лошадка для штамповки больших-объемов. Прогрессивная штамповка из углеродистой стали выигрывает от предсказуемого поведения материала при операциях резки и формовки. Марки с низким-углеродом (1008, 1010, 1018) обеспечивают превосходную формуемость, то есть они сгибаются и вытягиваются без растрескивания. Они также производят чистые кромки среза со стандартными зазорами, примерно 10 процентов толщины материала с каждой стороны. Износ инструмента умеренный, а интервалы между техническим обслуживанием штампов остаются продолжительными. Компромиссом-является ограниченная коррозионная стойкость без гальванического покрытия или покрытия, но для кронштейнов конструкции, компонентов шасси и оборудования углеродистая сталь обеспечивает лучшее соотношение цены-к-производительности.
Нержавеющая сталь- Прогрессивная штамповка нержавеющей стали обеспечивает более высокую прочность и-упрочнение, что требует большего от инструментов. Аустенитные марки, такие как 304 и 316, обеспечивают коррозионную стойкость и привлекательный внешний вид, но требуют на 15–20 процентов большей силы резания, чем углеродистая сталь эквивалентной-толщины. Нагартование на формовочных станциях ускоряет износ пуансона и может вызвать истирание при недостаточной смазке. Обычно зазоры в матрице необходимо немного увеличить, а инструментальные стали должны быть модернизированы до высоких-классов износа или покрыты нитридом титана для поддержания приемлемого срока службы. Результатом является более высокая стоимость инструмента и более частые интервалы заточки.
Медные сплавы- Прогрессивная штамповка меди охватывает широкий спектр материалов, включая чистую медь (C110), латунь (C260, C270) и фосфористую бронзу (C510, C521). Эти материалы превосходны в электро- и теплопроводности. Чистая медь чрезвычайно мягкая и пластичная, что кажется идеальным для формовки, но создает проблемы: она имеет тенденцию прилипать к пуансам и образовывать заусенцы, если зазоры слишком малы. Латунь обеспечивает лучшую обрабатываемость и более длительный срок службы инструмента благодаря своим-свойствам самосмазывания. Фосфорная бронза более твердая и упругая, поэтому требуется дополнительная компенсация перегиба. В целом медные сплавы вызывают меньший износ инструментов, чем стали, но более высокая стоимость сырья компенсирует это преимущество.
Алюминий- Прогрессивная штамповка алюминия применяется везде, где важно снижение веса. Такие сплавы, как 5052 и 6061, широко распространены в системах отопления, вентиляции и кондиционирования воздуха, корпусах для электроники и автомобильных теплозащитных экранах. Алюминий мягок и хорошо поддается формованию, но он имеет тенденцию образовывать наросты на поверхностях инструмента, что требует частой очистки или нанесения специального покрытия на поверхности пуансона. Он также легко царапается, поэтому протоколы полировки штампа и обращения с ним должны быть более строгими. Зазоры при резке немного ниже, чем у углеродистой стали, обычно около 8 процентов толщины, чтобы свести к минимуму образование заусенцев на этих более мягких материалах.
Как толщина и сорт материала влияют на оптовые цены
Вот реальность ценообразования, которую упускают из виду многие покупатели: более твердые и прочные материалы не просто стоят дороже за фунт. Они стоят дороже на каждом этапе процесса штамповки. Более высокий-класс прочности увеличивает требования к тоннажу пресса, ускоряет износ матрицы, уменьшает допуски на зазоры и сокращает циклы технического обслуживания. Каждый из этих факторов увеличивает затраты, которые увеличиваются в течение длительного производственного цикла.
Рассмотрим зазор матрицы в качестве практического примера. Традиционное правило «10 процентов толщины» хорошо работает для низко-углеродистой стали. Но какЖурнал МеталлоформингСледует отметить, что универсальное применение этого правила к каждому типу материала является одной из наиболее распространенных ошибок штамповки. Высокопрочные стали-имеют предел текучести, гораздо более близкий к их пределу прочности на растяжение, а это означает, что перед разрушением происходит очень незначительная деформация. Это полностью меняет динамику резания, требуя корректировки зазоров, изменения геометрии пуансона, а иногда и углов сдвига, притачиваемых к торцам пуансона для управления ударными нагрузками.
Более толстые датчики усиливают эти эффекты. Деталь из нержавеющей стали толщиной 3 мм требует значительно большего усилия прессования, более точного выравнивания компонентов матрицы и более тяжелых-систем направляющих, чем версия той же детали толщиной 0,8 мм. Когда оптовая фабрика предлагает прогрессивную штамповку стали для разных толщин, вы часто можете наблюдать нелинейные скачки цен при определенных пороговых значениях толщины, поскольку после этих точек сама операция штамповки становится принципиально иной.
| Тип материала | Рейтинг формуемости | Типичные применения | Коэффициент износа инструмента | Относительное влияние на стоимость |
|---|---|---|---|---|
| Низко-углеродистая сталь (1008–1018) | Высокий | Кронштейны, конструктивные элементы, метизы, автомобильные панели | От низкого до среднего | Самый низкий базовый уровень |
| Нержавеющая сталь (304, 316) | Умеренный | Медицинское оборудование, пищевое оборудование, морская техника, декоративная отделка | Высокий | 1,5x - 2.5x базовый уровень |
| Медь/латунь (C110, C260) | Высокий | Электрические разъемы, клеммы, теплообменники, шины | Низкий | 2x - 3x базовый план (зависит от материала-) |
| Фосфористая бронза (C510) | Умеренный | Пружины, компоненты переключателей, элементы подшипников | Умеренный | 3x - 4x базовый план (зависит от материала-) |
| Алюминий (5052, 6061) | Высокий | Компоненты HVAC, корпуса, теплозащитные экраны, легкие кронштейны | Низкий (с риском накопления) | 1,2x - 1.8x базовый уровень |
Столбец «Влияние относительных затрат» отражает общую-экономику на единицу объема, а не только цену сырья. Он учитывает износ инструмента, частоту технического обслуживания, ограничения скорости пресса и процент брака, типичный для каждой подложки. Материал, который кажется дешевым за килограмм, может в конечном итоге стоить дороже за готовую деталь, если он разрушает инструменты или приводит к снижению скорости пресса.
Для отделов закупок практический вывод таков: всегда обсуждайте выбор материалов с вашим заводом, прежде чем фиксировать спецификации. Небольшая корректировка марки, например, замена нержавеющей стали 430 на нержавеющую сталь 304, когда это позволяют требования к коррозии, может значительно снизить износ инструмента и продлить срок службы штампа без ущерба для функциональности детали. Такая оптимизация происходит только тогда, когда покупатели понимают, почему выбор материала влияет на каждую строку затрат в оптовом ценовом предложении на штамповку.
Однако стоимость материала — это лишь один уровень уравнения ценообразования. Общая стоимость владения при оптовых объемах включает в себя амортизацию инструмента, графики технического обслуживания, процент брака и контрольные точки уровня объема-, которые многие отделы закупок никогда не видят в ценовых предложениях.
Понимание оптовых цен и структуры затрат
В большинстве предложений поставщиков указана цена за единицу продукции и стоимость инструмента. Это все равно, что увидеть айсберг над ватерлинией. Реальная экономика прогрессивной штамповки в оптовых объемах заключена в нижних слоях: кривые амортизации, жизненные циклы-подсчета ходов, контрольные точки объема и повторяющиеся затраты, которые никогда не отображаются в виде одной строки в заказе на поставку. Фабрики понимают эту динамику интуитивно. Покупатели, которые этого не делают, ведут переговоры вслепую.
Инвестиции в оснастку и амортизация в течение производственного цикла
Прогрессивная игральная кость — это капитальный актив, а не просто расходы. Его стоимость, составляющая от 30 000 до более 250 000 долларов США в зависимости от количества станций, типа материала и требований к допускам, распределяется по каждой детали, которую он производит в течение всего срока службы. Эта математика меняет все, как вы оцениваете цену за-деталь.
Рассмотрим простой пример. Прогрессивная матрица с 12 позициями для автомобильного кронштейна стоит 80 000 долларов. Если общий объем вашей программы составляет 200 000 деталей, стоимость каждой детали составляет 0,40 доллара США. При 2 000 000 штук цена падает до 0,04 доллара. Сам кубик не изменился, но экономика изменилась в десять раз.
Ожидаемая продолжительность жизни здесь является критической переменной. Стальные штампы для штамповки, изготовленные из обычных инструментальных сталей, таких как D2 или A2, обычно совершают от 500 000 до 1 000 000 ходов, прежде чем потребуется заточка или замена компонентов. Штамповочные штампы из прогрессивного твердого сплава, в которых используются вставки из карбида вольфрама на станциях с высоким-износом, увеличивают этот показатель до 2 000 000 ходов или даже больше. Первоначальная стоимость твердосплавного инструмента на 30–50 процентов выше, но в рамках многолетней производственной программы меньшее количество остановок на техническое обслуживание и более длительные интервалы между ремонтами часто делают его более дешевым вариантом в расчете на произведенную деталь.
Заводы, реализующие долгосрочные-программы прогрессивной штамповки, включают циклы технического обслуживания в свои производственные графики. Каждая операция по заточке стоит денег (обычно от 2000 до 8000 долларов в зависимости от сложности матрицы) и удаляет небольшое количество материала с режущих поверхностей, что означает, что каждая матрица проходит ограниченное количество общих ремонтов, прежде чем станет необходимой замена. Покупатели, которые сравнивают только предварительные расценки на инструменты, не спрашивая об ожидаемом сроке службы штампа и частоте обслуживания, упускают из виду основной фактор затрат.
Уровни объема и динамика затрат на-детали
Оптовые фабрики структурируют ценообразование по уровням объема, поскольку их внутренняя структура затрат нелинейна. Время наладки, первая-проверка товара и планирование производства создают фиксированные накладные расходы, которые делятся на общее количество. Вот почему стоимость одной-детали резко падает в определенных контрольных точках, часто на 50 000, 100 000 и 500 000 единиц в год.
Минимальный объем заказа существует по той же причине. Использование прогрессивных штампов для изготовления 500 деталей не имеет экономического смысла, поскольку настройка, нарезание резьбы, проверка первой-детали и разборка отнимают больше времени и средств, чем сам производственный цикл. Минимальный объем заказа на оптовых фабриках обычно начинается с 10 000–50 000 штук, что отражает момент, когда время печати преобладает над фиксированными затратами на подготовку.
Однако указанная в вашем предложении цена за деталь-по-прежнему не отражает общую стоимость владения. Вот что большинство отделов закупок упускают из виду при сравнении поставщиков:
- Обслуживание и заточка инструмента- периодические затраты, которые растут по мере старения матрицы, обычно от 2000 до 8000 долларов за цикл.
- Процент брака по объему- даже процент брака в 2 % на 1 000 000 деталей означает потерю 20 000 единиц материала и времени на прессование.
- Отходы материала за пределами детали- несущая полоса, материал заготовок и обрезка кромок, которые не учтены коэффициентом использования материала.
- Входящие грузы на складе необработанных рулонов- Стальные и медные рулоны тяжелые, и стоимость их доставки редко указывается в расценках за-штучку.
- Исходящая отправка и упаковка- Крупногабаритные детали нуждаются в специальной опоре, разделителях или анти-коррозионной упаковке, стоимость которой составляет от 0,02 до 0,15 доллара США за штуку.
- Затраты на отбраковку и сортировку по качеству- При обнаружении дефектов затраты на локализацию и доработку часто превышают стоимость самих деталей.
- Хранение штампов между производственными циклами- большие прогрессивные штампы требуют хранения-с контролируемым климатом, и некоторые фабрики взимают за это плату между кампаниями.
- Затраты на инженерные изменения- Модификация существующей программы промежуточного штампа-может стоить от 20 до 50 процентов от первоначальной цены на инструмент.
A реалистичная формула-всех затратучитывает базовую цену единицы плюс расходы на установку, разделенные на количество, а также доставку за единицу, тарифы и дополнительные-послепроизводственные-дополнения, такие как покрытие или упаковка. Когда вы сравниваете два завода, предлагающие прогрессивные штампы по разным ценам за единицу продукции, меньшее число не всегда означает более низкую общую стоимость. Поставщик, предлагающий 0,12 доллара США за деталь с ежегодным обслуживанием штампа, включенным в соглашение, может обеспечить лучшую экономию, чем поставщик, предлагающий 0,08 доллара США, если обслуживание, замена лома и ускоренная доставка оплачиваются отдельно.
Для специалистов по закупкам разумным шагом будет запросить разбивку общей стоимости, а не принимать единую цену за единицу. Спросите, как рассчитывается амортизация оснастки, какой срок службы штампа гарантирует завод до ремонта и какие текущие затраты находятся в пределах указанных цифр, а какие за их пределами. Именно эта прозрачность отличает информированное оптовое партнерство от транзакционных отношений, в которых с каждым счетом преподносятся сюрпризы.
Цена, конечно, ничего не значит, если детали выходят из строя в полевых условиях. Фабрика, стоящая за этими цифрами, имеет такое же значение, как и сами цифры, что поднимает более сложный вопрос: как на самом деле оценить, может ли поставщик последовательно выполнять свое предложение, заказ за заказом?
Как оценить оптовую фабрику прогрессивной штамповки
Качественный веб-сайт и конкурентоспособное ценовое предложение почти ничего не говорят вам о том, может ли завод по производству штампов действительно соблюдать допуски при выпуске миллиона-деталей. Настоящий сигнал исходит от того, какими системами поставщик управляет за кулисами, какое оборудование установлено в зале и как он реагирует, когда вы задаете конкретные, неудобные вопросы. Большинство отделов закупок оценивают производителей прогрессивных штампов только по цене и времени выполнения заказа. Этот подход работает до тех пор, пока не прибудет ваша третья партия с пространственным отклонением, которое никто не уловил, потому что никто не измерял.
Далее следует схема отделения способных оптовых партнеров от заводов, которые хорошо выглядят на бумаге, но не имеют инфраструктуры для стабильных поставок в больших масштабах.
Сертификаты, свидетельствующие о наличии подлинных систем качества
Каждый поставщик штамповочных штампов перечисляет сертификаты на своей домашней странице. Лишь немногие покупатели понимают, что именно эти сертификаты на самом деле обеспечивают изо дня в день. Вот что означают основные стандарты на практике, а не только в принципе.
ИСО 9001:2015является базовой линией. Он подтверждает, что прогрессивная штамповочная компания имеет документированные процессы, процедуры внутреннего аудита, калиброванное оборудование, обученный персонал и систему корректирующих действий. Чего для этого не требуется, так это статистического контроля процесса, официального утверждения производственных деталей или какой-либо структурированной методологии предотвращения дефектов. Считайте это доказательством того, что на заводе есть система управления качеством. Это не говорит вам о том, насколько строга эта система конкретно для штамповки больших-объемов.
ИАТФ 16949:2016Здесь живет настоящая дисциплина процесса. Этот автомобильный-стандарт, созданный на основе ISO 9001, требует, чтобы APQP, PPAP, FMEA, SPC и MSA были основными инструментами обеспечения качества. Производитель штампов для штамповки металла, имеющий сертификат IATF 16949, должен поддерживать планы контроля для каждого номера детали, проводить статистический контроль процесса по критическим размерам, проводить анализ режимов отказов до начала производства и предоставлять официальные пакеты одобрения производственных деталей перед отправкой. Надзорные проверки проводятся каждые 6–12 месяцев, возможны необъявленные проверки. Этот стандарт не является обязательным для цепочек поставок автомобильной продукции, но его строгость приносит пользу покупателям в любой отрасли, где требуется повторяемая точность при больших объемах.
ИСО 14001касается управления окружающей средой. Хотя это и менее напрямую связано с качеством деталей, оно свидетельствует о эксплуатационной зрелости. Завод, управляющий потоками отходов, потреблением энергии и обращением с химикатами в рамках сертифицированной системы, имеет тенденцию проводить более жесткие общие операции. Это также важно для покупателей, чьи организации отслеживают показатели устойчивости цепочки поставок.
Важный этап проверки, который большинство команд пропускает: убедитесь, что область сертификации явно охватывает штамповку и оснастку на производственной площадке, где будут изготавливаться ваши детали. Компания может иметь сертификат IATF 16949 для сборочных операций в одном месте и использовать несертифицированные штамповочные прессы в другом. Запросите действительный сертификат, проверьте адрес сайта ипроверить списки IATF 16949через базу данных надзора IATF.
Вопросы производственного аудита и тревожные сигналы
Сертификаты позволят вам попасть в шорт-лист. Вопросы аудита определяют, кто останется в нем. Когда вы посещаете или удаленно оцениваете производителей прогрессивных штампов, следующие конкретные вопросы раскрывают оперативные возможности:
- Реализация СПК:Какие критические параметры вы отслеживаете с помощью контрольных карт и каков ваш план реакции, когда измерение выходит за пределы контрольных пределов?
- Возможности PPAP:Можете ли вы предоставить образец пакета PPAP из предыдущей программы, включая объемные чертежи, отчеты о размерах, схемы технологических процессов и исследования Cpk?
- Первая-проверка товара:Какое оборудование вы используете для FAI и сохраняете ли вы первые-и последние-образцы из каждого производственного цикла?
- Парк прессов и диапазон тоннажа:Каков наименьший и наибольший доступный тоннаж вашего пресса и сколько прессов могут одновременно работать с прогрессивными матрицами?
- Производственные мощности и график:Какова ваша текущая загрузка мощностей и как вы справляетесь с резкими скачками спроса или срочными заказами, не вытесняя существующие программы?
- Владение и обслуживание инструмента:Вы сами разрабатываете, производите и обслуживаете штампы-? Каков ваш график профилактического обслуживания и можете ли вы поделиться журналами недавнего обслуживания штампа?
- Отслеживаемость материалов:Можете ли вы отследить готовую деталь до конкретной партии катушек, прессовать и штамповать ее?
- Процесс инженерных изменений:Сколько времени занимает типичная модификация матрицы и кто несет расходы за изменения, -инициируемые клиентом, а не изменения в процессе-улучшения?
Показатели объекта добавляют контекст к этим ответам. Аструктурированный аудит сайтаследует оценить количество печатных машин относительно клиентской базы, численности персонала инструментального цеха, журналов активного обслуживания штампов, а также того, отображают ли диаграммы SPC на полу данные в реальном-времени или пыльные распечатки за последний квартал. Площадь в квадратных метрах сама по себе мало что значит, но квадратные метры в сочетании с плотностью оборудования, организованным потоком материалов и видимой дисциплиной 5S показывают, насколько эффективно в этом пространстве производятся детали.
Годы работы указывают на живучесть и накопленные знания о процессах, но только в сочетании с доказательствами реинвестирования. Завод, которому 30--лет, работает на 30-летних прессах и не имеет в инструментальном цехе проволочного электроэрозионного станка с ЧПУ, это не то же самое, что завод, который постоянно модернизируется.
Не менее важно знать, что должно заставить вас уйти. Это тревожные сигналы, указывающие на то, что поставщик штамповочных штампов не может надежно поддерживать оптовое производство:
- В сертификации утверждается, что это ссылка на устаревший стандарт ISO/TS 16949, который был заменен в 2016 году и больше не действует.
- Неспособность или нежелание предоставить образцы документации PPAP из предыдущих программ.
- Нет специального инженера по качеству, обязанности по проверке возложены на операторов производства.
- Проектирование оснастки и обслуживание штампов передаются на аутсорсинг, что увеличивает риск, связанный со сроками выполнения заказа, и снижает ответственность за производительность инструмента.
- Расплывчатые ответы об ожидаемом сроке службы штампа, интервалах технического обслуживания или количестве ходов между заточками.
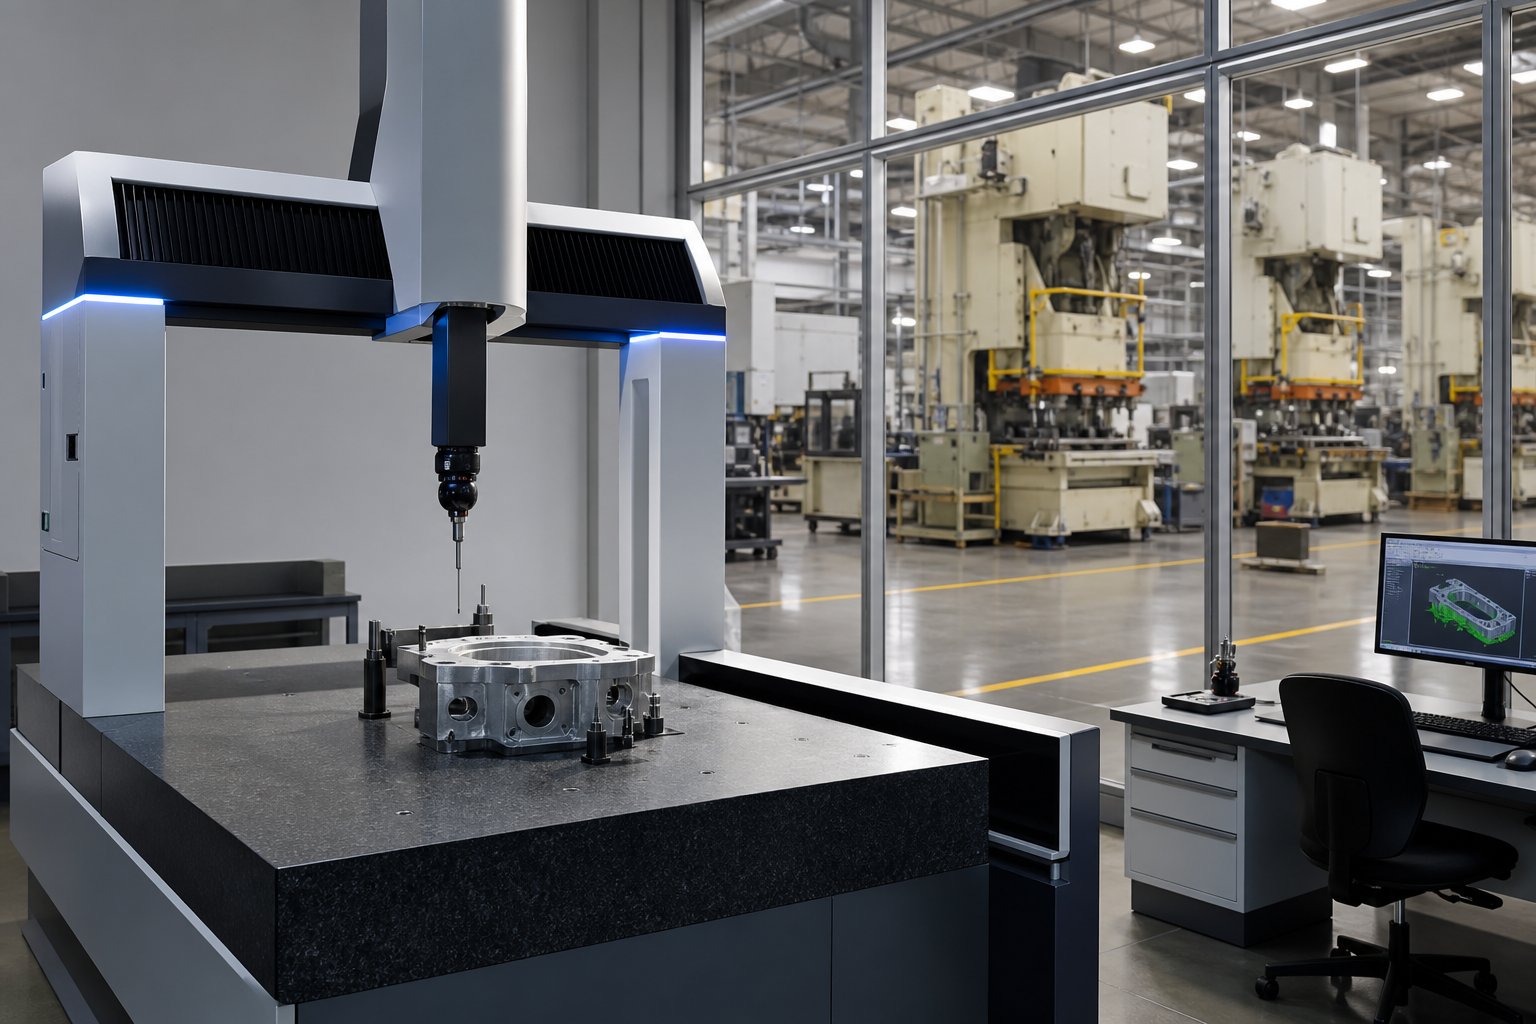
- На-площадке нет КИМ или оптического измерительного оборудования для проверки размеров.
- Область действия сертификата, в которой прямо не упоминается штамповка металла или указан физический адрес, отличный от адреса производственного предприятия.
- Сопротивление проверкам клиентов или требование, чтобы только сертификация устраняла необходимость посещения объектов.
- Нет документированного процесса проверки поступающего материала, полностью полагается на заводские сертификаты без независимых проверок.
Способный оптовый партнер приветствует эти вопросы, потому что его системы уже генерируют ответы. Сопротивление или неопределенные реакции сами по себе являются диагностическими. Завод, который не может четко сформулировать свою методологию SPC или предоставить журнал технического обслуживания по запросу, сообщает вам что-то важное о том, как он работает, когда вы не наблюдаете.
Однако критерии оценки меняются в зависимости от того, в какой отрасли работают ваши детали. Кронштейн, предназначенный для установки HVAC, предъявляет другие требования к документации, допускам и отслеживаемости, чем разъем, вставляемый в имплантируемое медицинское устройство, и процесс проверки вашего поставщика должен отражать эти различия.
Отраслевые применения и различия в спецификациях
Толерантность, удовлетворяющая одну отрасль, может дисквалифицировать часть в другой. Одна и та же прогрессивная штамповочная фабрика могла бы производить кронштейны для вентиляционных установок и контактные пружины для хирургических инструментов, но пакет документации, частота проверок и требования к отслеживанию материалов, лежащие в основе этих двух заказов, совершенно не похожи. Покупатели, которые применяют единый шаблон спецификации ко всем своим штампованным компонентам, либо завышают -указания (платят за точность, которая им не нужна), либо занижают-указания (создавая риск несоответствия в дальнейшем).
Знание того, где в конечном итоге окажутся ваши детали, определяет, чего вам следует требовать от поставщика. Вот как требования расходятся в секторах, которые потребляют наиболее прогрессивные штампованные компоненты.
Автомобильная промышленность и системы отопления, вентиляции и кондиционирования воздуха
Прогрессивная штамповка автомобильных компонентов представляет собой крупнейший рынок оптовых операций с прогрессивной штамповкой. Подумайте о структурных кронштейнах, компонентах рамы сиденья, электрических разъемах, корпусах датчиков, шинах и зажимах под днищем кузова. Эти детали имеют общие характеристики: умеренную сложность, жесткие, но достижимые допуски и огромные годовые объемы, которые оправдывают использование специализированных автомобильных штампов в рамках многолетних-программ.
Ожидаемые допуски для автомобильных штамповок обычно находятся в диапазоне от +/- 0,05 до +/- 0,10 мм для критических размеров, при этом Cpk составляет 1,67 или выше, необходимый для любой характеристики, классифицированной как значимая с точки зрения безопасности. Это требование Cpk не является обязательным. Это означает, что процесс должен быть центрированным и достаточно эффективным, чтобы менее 3,4 дефектов на миллион возможностей выходили за рамки спецификации. Заводы, обслуживающие производителей автомобильного оборудования и поставщиков первого уровня, должны продемонстрировать эту возможность посредством первоначальных исследований процессов, представленных в рамках пакета PPAP.
Сертификация IATF 16949 фактически является обязательной для этого сектора. Он обеспечивает планирование APQP перед созданием инструмента, PFMEA для каждого производственного процесса, мониторинг SPC по критическим параметрам во время запуска и официальную отправку PPAP перед первой отправкой. Типичный процесс PPAP с прогрессивной штамповкой занимает от 8 до 12 недель с момента запуска инструмента-до утверждения ордера на поставку деталей. Если ваш поставщик не может свободно объяснить вам эти основные инструменты, он не готов к автомобильным работам, независимо от того, что указано в его ценовом предложении.
Прогрессивная штамповка металла HVAC во многом совпадает с автомобильной с точки зрения технологических возможностей, но отличается по интенсивности документации. Кронштейны, монтажные пластины, корпуса двигателей вентиляторов, ребра теплообменника и соединители воздуховодов являются распространенными вариантами прогрессивной штамповки систем отопления, вентиляции и кондиционирования воздуха. Объемы производства большие, в качестве материалов чаще используются углеродистая сталь и алюминий, а допуски, как правило, более мягкие, часто от +/-0,10 до +/-0,25 мм для не-некритичных элементов. Здесь обычно достаточно сертификации ISO 9001, а не IATF 16949, хотя некоторые крупные OEM-производители систем отопления, вентиляции и кондиционирования воздуха принимают автомобильные требования к качеству для компонентов, связанных с безопасностью, таких как корпуса газовых клапанов.
Практическая разница для покупателей, осуществляющих поиск в обоих секторах: автомобильные программы требуют предварительной подготовки более подробной документации и постоянной отчетности SPC при каждой поставке. Программы HVAC обычно принимают отчеты об инспекциях и сертификаты материалов, не требуя полной строгости PPAP. Указание документации автомобильного уровня-для деталей систем отопления, вентиляции и кондиционирования воздуха увеличивает затраты, но не добавляет ценности. Указание документации уровня HVAC-для автомобильных деталей приводит к сбоям в аудите и потенциальным отключениям линий.
Требования к электронике и медицинскому оборудованию
Штамповка электроники переводит разговор с прочности конструкции на точность размеров и проводимость материала. Для клемм, экранирующих банок, корпусов разъемов, выводных рамок и прокладок EMI требуются допуски в диапазоне от +/-0,025 до +/-0,05 мм. Детали меньше, тоньше (часто толщиной материала от 0,1 до 0,5 мм) и часто изготавливаются из медных сплавов, выбранных специально из-за их электрических свойств. Фосфористая бронза обеспечивает пружинящие свойства контактным элементам. Бериллиевая медь обеспечивает усталостную устойчивость в условиях многоцикловой эксплуатации. Латунные изделия для клемм общего назначения.
Документация по качеству штамповки электроники зависит от клиента. Покупатели бытовой электроники могут принять ISO 9001 со стандартными размерными отчетами. Телекоммуникации и оборонная электроника часто приближаются к автомобильной строгости, требуя планов управления и данных SPC по критическим функциям, таким как расстояние между контактами и характеристики силы пружины.
Прогрессивная медицинская штамповка требует самой высокой нагрузки по документации в любой отрасли.ИСО 13485регулирует системы управления качеством компонентов медицинского оборудования и требует от производителей поддерживать полную отслеживаемость от партии сырья на каждом этапе производства до окончательного распределения. Это означает, что ваш поставщик штамповки должен отслеживать, какая конкретная катушка изготовила какую партию деталей, на каком прессе, с использованием какой матрицы, кем проверена и с какими результатами измерений.
Материальные ограничения значительно ужесточаются. Хирургические инструменты и компоненты имплантируемых устройств требуют биосовместимых сплавов, обычно нержавеющей стали 316L или 17-4 PH, с полной сертификацией материалов, прослеживаемой до завода. Уникальная система идентификации устройств FDA и Регламент ЕС по медицинскому оборудованию добавляют дополнительные требования к отслеживанию, которые передаются поставщикам компонентов. Завод по производству прогрессивных штампов, обслуживающий медицинских клиентов, должен поддерживать файлы истории проектирования, проверенные процессы и системы CAPA, которые соответствуют требованиям регулирующих органов.
Допуски для медицинских штампов сильно различаются в зависимости от применения. Для компонентов хирургического инструмента может потребоваться от +/-0,01 до +/-0,025 мм на критических интерфейсах, что приближается к области тонкой вырубки. Корпуса диагностического оборудования могут выдерживать +/- 0,05 мм. Ключевым отличием от других секторов является не только сам диапазон допуска, но и документация, подтверждающая возможности процесса: проверенные системы измерения, документированные исследования возможностей и записи проверок на уровне партии, сохраняемые в течение всего срока службы устройства.
| Промышленный сектор | Типичный диапазон допуска | Необходимые сертификаты | Общие материалы | Объемные характеристики |
|---|---|---|---|---|
| Автомобильная промышленность | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (обязательно) | Углеродистая сталь, высокопрочная-сталь, медные сплавы для разъемов | от 100 тысяч до нескольких-миллионов в год; многолетние-программы |
| ОВиК | от +/-0,10 до +/-0,25 мм | ИСО 9001 (стандарт); IATF 16949 (появляется для деталей безопасности) | Углеродистая сталь, алюминий, оцинкованная сталь | От 50 000 до 500 000+ в год; сезонные циклы спроса |
| Электроника | от +/-0,025 до +/-0,05 мм | ИСО 9001; конкретные требования клиентов-различны | Медь, латунь, фосфористая бронза, бериллиевая медь. | от 100 тысяч до миллионов; более короткий жизненный цикл продукта |
| Медицинское оборудование | от +/-0,01 до +/-0,05 мм | ISO 13485 (обязательно); Соответствие FDA/ЕС MDR | Нержавеющая сталь 316L, 17-4 PH, титан, биосовместимые сплавы | от 10К до 500К; длительные квалификационные циклы |
В приведенной выше таблице показана закономерность, которая имеет значение для принятия решений о выборе поставщиков: по мере перехода от систем отопления, вентиляции и кондиционирования воздуха к медицинским, диапазоны допусков сужаются, нагрузка на документацию увеличивается, а сроки квалификации удлиняются. Завод, который преуспевает в производстве больших-кронштейнов для систем отопления, вентиляции и кондиционирования воздуха, не имеет автоматического оборудования для прогрессивной медицинской штамповки. Верно и обратное: платить по тарифам за документацию медицинского-класса за стандартные детали системы отопления, вентиляции и кондиционирования воздуха, тратя бюджет без улучшения результатов.
Для покупателей, управляющих смешанным портфелем штампованных компонентов из разных секторов, наиболее эффективным подходом является сопоставление каждой детали с поставщиком, объем сертификации, возможности измерения и системы документации которого соответствуют конкретным требованиям-конечного использования. Задавая правильные вопросы во время оценки, а затем сопоставляя эти ответы с конкретными-требованиями отрасли, изложенными здесь, вы предотвращаете как чрезмерную-инжиниринговую работу, так и пробелы в соблюдении требований.
Однако согласование спецификации охватывает только то, какой должна быть деталь. То, что происходит после того, как деталь покидает штамп, от удаления заусенцев, нанесения покрытия до окончательной сборки, определяет, действительно ли эта деталь прибудет готовой к вашей производственной линии без дополнительной обработки с вашей стороны.
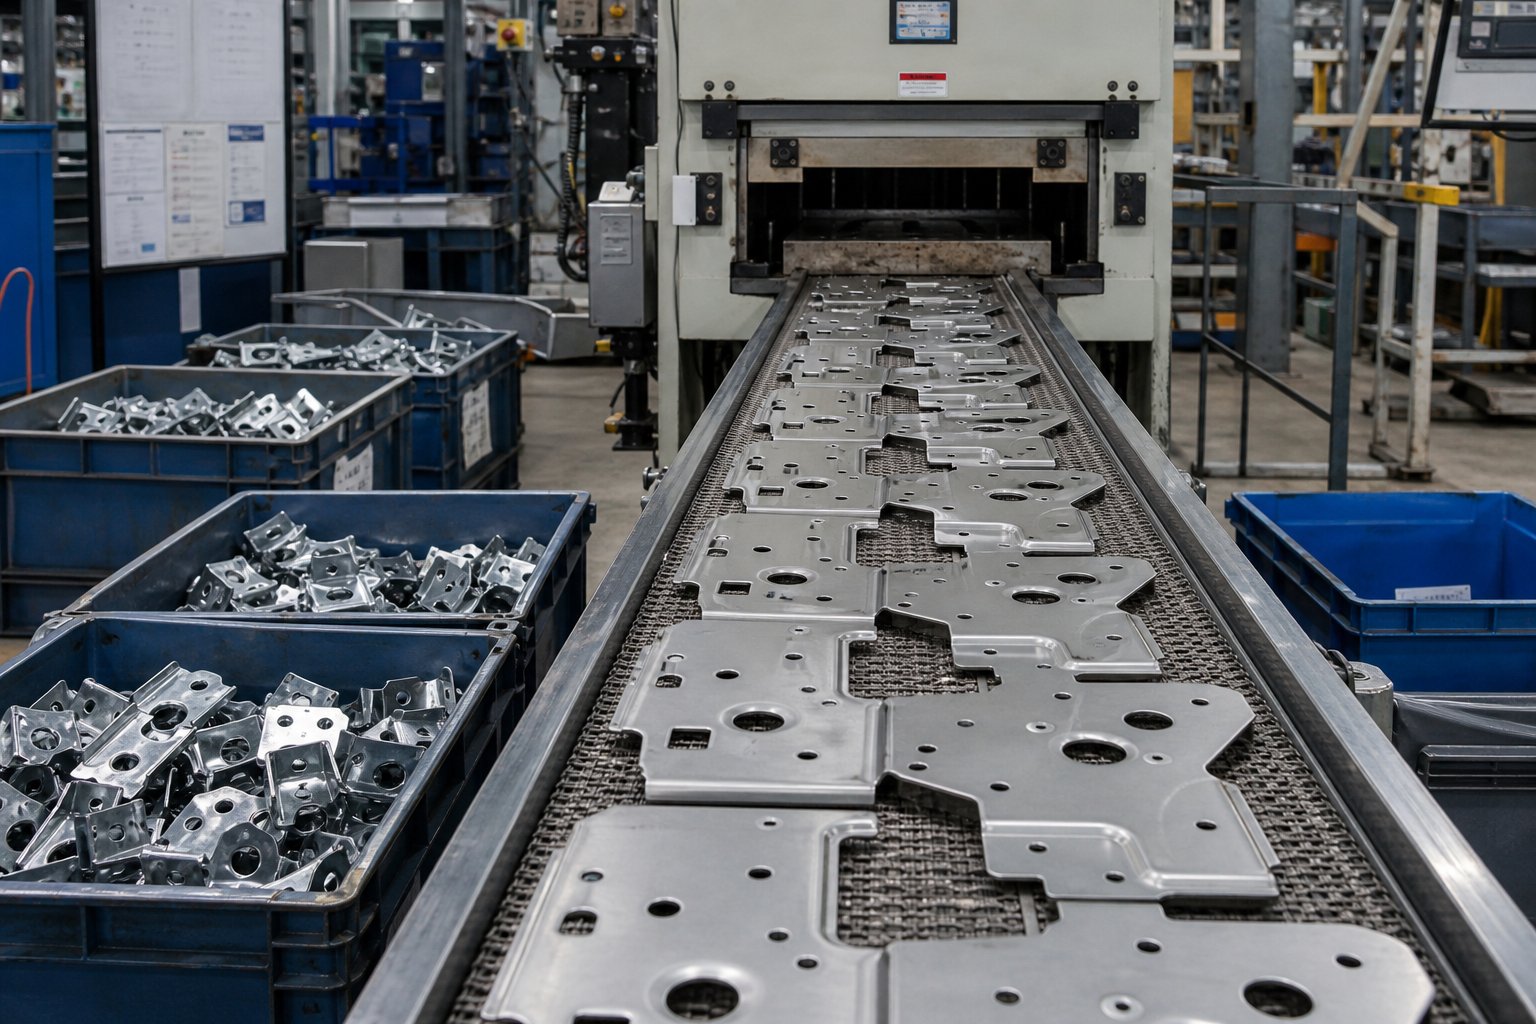
Контроль качества и вторичные операции в оптовом производстве
Штампованная деталь, размер которой соответствует первой детали, не гарантирует, что миллионная деталь будет идентична. Длительные производственные кампании приводят к появлению переменных, с которыми никогда не сталкиваются короткие партии: постепенный износ пуансона, который смещает диаметры отверстий на микроны за тысячу ходов, разрушение смазки, вызывающее истирание на станциях формовки, изменение материала-к-катушек, которое слегка меняет поведение пружины. Прогрессивная прецизионная штамповка металлов требует систем мониторинга, которые улавливают эти осадки до того, как они образуют лом, а не после.
Многие отделы закупок также упускают из виду то, что происходит после того, как деталь покидает штамп. Этапы нанесения покрытия, термообработки, удаления заусенцев и дополнительной сборки-могут увеличить время выполнения работ на дни или недели, если они переданы на аутсорсинг третьим лицам. Оптовая фабрика, которая выполняет все эти операции под одной крышей, сокращает сроки и исключает-перетаскивание пальцев между поставщиками, если что-то идет не так.
Мониторинг качества от первого изделия до массового производства
Качество в оптовых масштабах не является окончательным этапом проверки. Это непрерывный цикл обратной связи, который начинается с первой статьи и непрерывно продолжается до момента отправки последней партии. Вот как прогрессивные операции штамповки и изготовления структурируют этот цикл.
Первая-проверка товара (FAI)устанавливает базовый уровень. Прежде чем начнется полноценный производственный цикл, завод производит небольшую партию, обычно от 30 до 50 штук, измеряет все критические параметры в соответствии с планом контроля и документирует результаты. Этот набор данных подтверждает, что параметры штампа, пресса, материала и настройки вместе производят детали в пределах спецификации. Любые проблемы с размерами исправляются на этом этапе, где стоимость корректировки минимальна.
Статистический контроль процессов (СПК)затем берет верх во время массового производства. Вместо того, чтобы проверять каждую деталь, что невозможно при скорости 400 ходов в минуту, операторы отбирают образцы через определенные промежутки времени и записывают результаты измерений на контрольные карты. Эти диаграммы отслеживают как среднее значение, так и разброс критических параметров во времени. Сила SPC заключается в распознавании образов: постепенная тенденция увеличения диаметра отверстия сигнализирует об износе пуансона еще до того, как детали фактически выходят за пределы допуска. Внезапное изменение угла изгиба после замены катушки указывает на изменение материала, требующее компенсации.Исследование прогрессивного мониторинга силы штамповкиподтверждает, что взаимосвязь между усилием штамповки и геометрией детали является прямой и измеримой, что делает данные о силе в реальном-времени надежным показателем соответствия размеров.
Мониторинг процессов-в режиме реального временидобавляет еще один уровень помимо ручной выборки. Современные услуги штамповки металла с прогрессивными штампами интегрируют датчики нагрузки в колонны пресса, которые измеряют усилие штамповки при каждом отдельном ходе. Когда сигнатуры сил отклоняются от установленных базовых показателей, система отмечает аномалию. Скачок тоннажа может указывать на застревание подачи, когда полоса не продвигается на правильный шаг и матрица пытается пробить двойную толщину. Постепенное увеличение силы в течение тысяч циклов сигнализирует об износе штампа, изменяющем динамику резания. Эти системы, управляемые датчиками-, обеспечивают то, что в отрасли называют автономным контролем качества: печатная машина сама предупреждает операторов о проблемах до того, как накапливаются дефектные детали.
Отслеживание износа штампов заслуживает особого внимания, поскольку оно является крупнейшим источником отклонений размеров при длительном-производстве. Режущие кромки постепенно затупляются, и при этом высота заусенцев увеличивается, диаметры отверстий слегка увеличиваются, а поверхности среза становятся более шероховатыми. Оптовые фабрики управляют этим посредством плановых интервалов технического обслуживания, основанных на количестве ходов, а не на календарном времени. Типичный триггер технического обслуживания может осуществляться каждые 200 000–500 000 ходов в зависимости от твердости материала и конструкции штампа. Между мероприятиями по техническому обслуживанию данные SPC подтверждают, остается ли матрица в допустимых пределах износа.
Компания Burring специально гарантирует наличие собственного протокола управления. Производство в больших объемах-усугубляет мелкие проблемы: заусенец размером 0,05 мм в первую смену может вырасти до 0,15 мм к третьей смене по мере разрушения кромок пуансона. Планы контроля определяют максимально допустимую высоту заусенцев для каждой детали, а частота проверок увеличивается по мере приближения интервала технического обслуживания штампа. Для металлических штамповок прогрессивной точности, предназначенных для электрического или медицинского применения, пределы высоты заусенцев могут составлять всего 0,05 мм, что требует более тщательного контроля и более коротких циклов заточки.
Обнаружение застревания бумаги дополняет картину мониторинга. Когда полоса не продвигается правильно, матрица пробивает детали в неправильном месте, образуя отходы и потенциально повреждая инструменты. Сенсорные системы обнаруживают застревание подачи за один ход, сравнивая силу зацепления направляющего штифта или положение полосы с ожидаемыми значениями, а остановка пресса до начала следующего цикла усугубляет проблему. При 600 ударах в минуту задержка обнаружения в одну-секунду может означать повреждение 10 деталей, а не одной.
Вторичные операции и внутренняя-интеграция
Штампованная деталь редко является готовой деталью. Большинству компонентов требуется хотя бы одна операция после-штамповки, прежде чем они будут готовы к сборке. Когда эти операции происходят под одной крышей с печатной машиной, вы сокращаете время выполнения заказов, упрощаете логистику и получаете более четкую отчетность. Когда они передаются на аутсорсинг, вы получаете неопределенность в планировании и дополнительные циклы доставки.
Вот наиболее распространенные вторичные операции и почему интеграция важна:
Удаление заусенцев и финишная обработка поверхности- Почти все штампованные детали имеют заусенцы в результате резки. Удаление заусенцев в барабане, вибрационная обработка или ленточное шлифование удаляют острые края и подготавливают поверхности к нанесению покрытия. При внутренней обработке-детали перемещаются от пресса к удалению заусенцев в течение нескольких часов. Аутсорсинг добавляет как минимум 3–7 дней на транспортировку и время в очереди.
Гальваника и покрытие- Цинкование, никелирование, олово, порошковое покрытие и электронное-покрытие защищают штампованные детали от коррозии или придают поверхности особые свойства. Комплексное производство «под ключ» с возможностью нанесения покрытия- собственными силами устраняет наиболее распространенный источник нестабильности сроков выполнения заказов в программах штампованных деталей. Внешние поставщики покрытий работают по своим собственным графикам, объединяют партии деталей от нескольких клиентов и вводят обработку, которая может повредить хрупкие детали. Внутреннее-покрытие покрытия дает штамповочному заводу прямой контроль над конструкцией стеллажа, химическим составом ванны и последовательностью технологического процесса.
Термическая обработка- Детали из углеродистой стали, требующие определенного диапазона твердости, детали из закалённой пружины, требующие снятия напряжений, или детали из нержавеющей стали, требующие пассивации, — все эти детали выигрывают от термической обработки-на месте эксплуатации. Термическая обработка после формирования замков обеспечивает стабильность размеров и снимает остаточные напряжения от операций гибки. При передаче на аутсорсинг детали отправляются на термообработку, стоят в очереди, обрабатываются в периодических печах наряду с несвязанной работой и возвращаются через несколько дней. Проверку размеров необходимо повторять после термообработки, поскольку термоциклирование может вызвать деформацию, а это означает, что передача этого этапа на аутсорсинг удваивает усилия по проверке.
Сборка и подсборка-сборка- Некоторые операции с прогрессивной штамповкой включают установку крепежа, сварку, клепку или сборку компонентов непосредственно в-матрице или непосредственно после нее. Операции в-матрице, такие как вставка гайки или контактная сварка, выполняются, пока деталь все еще закреплена в полосе, что гарантирует точность позиционирования, которую нелегко обеспечить после-технологической сборки. Последующие сборочные ячейки, подаваемые непосредственно из пресса, исключают необходимость транспортировки между-предприятиями и сокращают объемы-незавершенных-незавершенных работ.
Влияние интеграции на стоимость очевидно: каждая аутсорсинговая операция увеличивает транспортные расходы, время ожидания, риск повреждения и уровень связи, на котором дефекты могут остаться незамеченными. Завод, предлагающий услуги прогрессивной штамповки металла с интегрированными вторичными операциями, обычно обеспечивает на 15–30 процентов более короткие сроки выполнения заказов по сравнению с заводом, который передает отделку на аутсорсинг, просто удаляя дни транспортировки и зависимости от графика поставщиков из временной шкалы.
Для отделов закупок практический вопрос при оценке поставщиков заключается не только в том, хорошо ли завод штампует детали, но и в том, сможет ли он доставить их в готовом виде. Поставщик, обрабатывающий все, от рулонного проката до покрытых металлом, зачищенных и собранных компонентов, в рамках единой системы качества, дает вам единую точку ответственности и единый график управления. Эта консолидация имеет гораздо большее значение при оптовых объемах, где любая задержка умножается на тысячи единиц, ожидающих в очереди на внешнем процессоре.
Системы качества и вторичные возможности расскажут вам, на что способна фабрика. Остается вопрос, является ли этот завод подходящим долгосрочным-партнером для вашей конкретной производственной программы, учитывая ваши объемы продаж, сложность материалов и ожидаемые сроки.
Выбор оптовой фабрики-партнера для ваших производственных нужд
У вас есть критерии оценки. Вы понимаете структуру затрат, динамику материалов, системы качества и то, как второстепенные операции выглядят под одной крышей. Оставшаяся задача — объединить все эти знания в решение, соответствующее вашей конкретной производственной реальности. Выбор производителя прогрессивных штампов не означает поиск «лучшего» завода в абстрактных терминах. Речь идет о поиске того, что лучше всего подходит для вашей траектории объема продаж, сложности деталей и ограничений цепочки поставок.
Схема принятия решений по выбору производственного партнера
Каждое решение о выборе поставщиков принимается на пересечении пяти переменных. Взвесьте их в соответствии с приоритетами вашей программы, и вы сузите круг поставщиков прогрессивной штамповки до двух или трех, которые действительно соответствуют вашим потребностям.
Требования к объему- От вашего годового объема зависит, нужен ли вам завод, оптимизированный для длительной-прогрессивной штамповки, или завод, подходящий для средних-объемов. Программа, потребляющая 2 000 000 деталей в год, нуждается в партнере с несколькими высокотоннажными прессами, автоматизированной обработкой рулонов и глубиной планирования, чтобы гарантировать бесперебойные поставки. Годовая программа на 50 000 единиц продукции требует поставщика, готового проводить более короткие кампании, не скрывая ваш заказ от более крупных клиентов. Спросите напрямую: каков мой объем относительно вашего типичного размера заказа?
Сложность материала- Если в ваших деталях используется стандартная низко-углеродистая сталь, с ними справится практически любой производитель. Но если вы выбираете фосфористую бронзу с жесткими требованиями к пружинному- усилию или нержавеющую сталь 17-4 PH с возможностью отслеживания биосовместимости, выбор быстро сужается. Сопоставьте свой материал с поставщиком, имеющим документально подтвержденный опыт работы с этим субстратом в прогрессивных инструментах, а не тот, который говорит: «Мы можем попробовать».
Потребности в толерантности- Завод, на котором в течение всего дня используются кронштейны систем отопления, вентиляции и кондиционирования воздуха с отклонением +/- 0,15 мм, может не иметь измерительной инфраструктуры или дисциплины по обслуживанию штампов, позволяющей выдерживать +/- 0,025 мм на контактной пружине электронного блока. Убедитесь, что значения Cpk, указанные поставщиком для аналогичных элементов, соответствуют требованиям вашего чертежа.
Вторичные операции- Если ваши детали нуждаются в гальваническом покрытии, термообработке или сборке, прежде чем их можно будет использовать, поставщик с интегрированной пост-обработкой исключает риск планирования и повреждения при транспортировке. Если ваши детали поставляются с печатью-, этот фактор имеет меньший вес.
Географические соображения- Близость влияет на стоимость перевозки, гибкость сроков поставки и вашу возможность посещать объекты или проводить проверки. Внутренние поставки обеспечивают более короткие логистические цепочки и более простую защиту интеллектуальной собственности. Оффшорные поставщики могут предлагать более низкие цены за-детали, но приводят к увеличению тарифов, увеличению продолжительности морского транзита и сложности связи между часовыми поясами. Ни то, ни другое не лучше в целом. Правильный выбор зависит от вашей терпимости к изменчивости цепочки поставок и расчета общей стоимости доставки.
Структурированный подход к оценке оценивает потенциальных поставщиков по этим параметрам, а не отдает предпочтение тому, кто предложит самую низкую цену. Заводы, которые демонстрируют широкие возможности индивидуальной настройки и проектирования, имеют-собственные средства для испытаний и проверок, а также масштабируемые производственные системы, как правило, надежно работают в рамках многолетних-программ прогрессивной штамповки OEM, где стабильность имеет большее значение, чем первоначальная цена.
Уверенное начало оптового партнерства
Представьте, что вы нашли поставщика, который отмечает нужные поля. Как на самом деле выглядит путь от первоначального разговора к устойчивому-производству? Жизненный цикл оказания услуг по прогрессивной штамповке следует предсказуемой последовательности, и понимание этого заранее поможет вам спланировать реалистичные сроки и избежать неожиданностей.
- Первоначальный запрос и технико-экономическое обоснование- Вы предоставляете 2D-чертежи или 3D-модели CAD, указываете материал, годовой объем и требования к допускам. Завод оценивает технологичность, определяет потенциальную конструкцию-для-улучшений штамповки и определяет, подходит ли геометрия вашей детали прогрессивным инструментам по сравнению с альтернативными методами.
- Коммерческое предложение и предложение по инструментам- Поставщик возвращает подробное ценовое предложение, включающее стоимость матрицы, цену за-деталь для указанных вами уровней объема, ожидаемый срок службы матрицы и время изготовления инструмента. Здесь вы применяете структуру общей стоимости владения из предыдущих разделов: спросите об интервалах технического обслуживания, предположениях об утилизации и о том, что включено, а что исключено.
- Совместная работа над проектированием для технологичности (DFM)- Инженеры обеих сторон совершенствуют геометрию детали, чтобы оптимизировать расположение полос, сократить количество станций, где это возможно, и устранить любые особенности, которые создают риски, связанные с инструментами. Этот шаг может сэкономить от 10 до 30 процентов стоимости оснастки, если вы готовы к незначительным изменениям конструкции, которые не влияют на функциональность детали.
- Проектирование и изготовление оснастки- Штамп проектируется в САПР, проверяется на соответствие плану контроля и изготавливается. Для сложной многопозиционной прогрессивной матрицы этот этап обычно занимает от 6 до 12 недель в зависимости от количества станций и материала. Производители штампов для штамповки металла, имеющие -собственные инструментальные цеха, напрямую контролируют этот график; аутсорсинг изготовления штампов увеличивает риск координации поставщиков.
- Пробная версия инструмента и первое одобрение-статьи- Готовая матрица проходит пробные образцы на производственном прессе. При первой-проверке изделия все важные размеры сверяются с чертежом. Вносятся корректировки, при необходимости изготавливаются повторные образцы, а пакет официального утверждения (PPAP для автомобильной промышленности или эквивалентная документация для других секторов) передается на ваше-утверждение.
- Опытно-промышленный запуск- Ограниченная производственная партия, часто от 1000 до 5000 штук, подтверждает стабильность процесса на скорости производства, а не на скорости испытания. Данные SPC этого прогона подтверждают значения Cpk и устанавливают контрольные карты базового уровня для постоянного мониторинга.
- Массовое производство и постоянные поставки- После получения одобрения фабрика включает вашу программу в регулярные производственные кампании. Постоянная отчетность о качестве, техническое обслуживание штампов в соответствии с согласованным графиком и периодическая переквалификация позволяют программе работать без ухудшения с течением времени.
Этот жизненный цикл применяется независимо от того, выполняется ли ваша программа 50 000 штук в год или 5 000 000. Разница заключается в масштабах инвестиций в инструмент, количестве резервных штампов и частоте планирования. Для программ с большими-объемами некоторые покупатели заранее заказывают дубликаты штампов, чтобы производство продолжалось бесперебойно во время циклов технического обслуживания.
В качестве конкретного примера фабрики, построенной вокруг этого жизненного цикла:Прогрессивная штамповочная матрица YICHENСервис поддерживает инженеров-технологов и группы по закупкам на каждом этапе: от технико-экономического обоснования до масштабируемого массового производства. Их внимание к мульти-формовке с высокой повторяемостью соответствует критериям оценки, изложенным в предыдущих разделах:-собственные возможности оснастки, большие-инфраструктуры прогрессивных штампов и процесс, построенный на обслуживании OEM-программ прогрессивной штамповки в оптовых масштабах.
Какого бы поставщика вы ни выбрали, партнерство будет успешным или неудачным в зависимости от качества связи на этапах DFM и испытаний. Заводы, которые заранее инвестируют время в совместное проектирование, задают вопросы о вашем конечном-приложении, предлагают альтернативные материалы и отмечают характеристики допусков, которые приводят к ненужным затратам, как правило, обеспечивают более бесперебойное производство и меньше сюрпризов в дальнейшем. Цитата – это просто число. Отношения, стоящие за этим, определяют, будет ли это число справедливым на протяжении всего жизненного цикла вашей программы.
Часто задаваемые вопросы об оптовых фабриках по прогрессивной штамповке металла
1. В чем разница между оптовой фабрикой прогрессивной штамповки и мастерской?
Оптовая фабрика инвестирует в специальное прогрессивное оборудование, рассчитанное на миллионы циклов, амортизируя эти затраты при-серийном производстве. Мастерские обрабатывают индивидуальные-заказы в небольших объемах с частой заменой станков. Оптовые операции проводят длительные непрерывные кампании со скоростью сотен или тысяч ударов в минуту, обеспечивая значительно более низкие затраты на-деталь при достижении минимального количества заказа, обычно от 10 000 до 50 000 штук. Их оборудование, персонал и системы качества оптимизированы для обеспечения повторяемости в масштабе, а не для гибкости в различных проектах.
2. Сколько стоит прогрессивная штамповая оснастка и как она амортизируется?
Стоимость инструментов для прогрессивных штампов варьируется от 30 000 долларов США за более простые инструменты до более 250 000 долларов США за сложные много-матрицы. Затраты амортизируются по всему объему производства. Например, штамп стоимостью 80 000 долларов, производящий 200 000 деталей, добавляет 0,40 доллара за штуку, но при производстве 2 000 000 деталей он падает до 0,04 доллара. Срок службы штампа зависит от конструкции: обычные штампы из инструментальной стали выдерживают от 500 000 до 1 000 000 ходов до техобслуживания, а твердосплавные-вставки — более 2 000 000 ходов. Покупателям следует узнать об ожидаемом сроке службы штампа, интервалах технического обслуживания и стоимости заточки, чтобы понять истинную долгосрочную-экономику устройства.
3. Какие сертификаты должна иметь оптовая фабрика прогрессивной штамповки?
ISO 9001 является базовым, подтверждающим документированные процессы и калиброванное оборудование. IATF 16949 является обязательным для цепочек поставок автомобилей и требует применения строгих инструментов, таких как SPC, PPAP и FMEA. ISO 13485 применяется к производителям компонентов медицинского оборудования и требует полной прослеживаемости партий. При проверке сертификатов убедитесь, что объем работ явно охватывает штамповку металла на конкретной производственной площадке, где будут изготавливаться ваши детали. Проверяйте списки IATF через официальную базу данных надзора, а не полагайтесь только на заявления поставщиков.
4. Как рассчитать общую стоимость владения оптовыми штампованными деталями?
Общая стоимость выходит далеко за рамки указанной цены за единицу. Учитывайте обслуживание и заточку инструмента (от 2000 до 8000 долларов за цикл), объем брака, отходы несущей ленты, перевозку входящих рулонов, исходящую упаковку (0,02–0,15 доллара за штуку), работу по браковке и сортировке по качеству, хранение штампов между запусками и потенциальные затраты на инженерные изменения (от 20 до 50 процентов от первоначальной цены на инструмент). Поставщик, указывающий более высокую цену за единицу продукции, включая техническое обслуживание, может обеспечить более высокие общие экономические показатели, чем поставщик с более низкой ценой, который выставляет счета за эти позиции отдельно.
5. Какие материалы лучше всего подходят для объемной-штамповки с прогрессивной штамповкой?
Низко-углеродистая сталь (1008-1018) обеспечивает лучшее соотношение цены-к-производительности, обладает высокой пластичностью и умеренным износом инструментов, идеально подходит для кронштейнов и деталей конструкций. Нержавеющая сталь (304, 316) обеспечивает стойкость к коррозии, но увеличивает силу резания на 15–20 процентов и ускоряет износ инструмента. Медные сплавы подходят для электротехники, поскольку имеют низкий износ инструментов, но более высокую стоимость материала. Алюминий подходит для изготовления легких компонентов, но вызывает наросты-на поверхностях инструментов. Выбор материала напрямую влияет на зазоры штампов, тоннаж пресса, циклы технического обслуживания и, в конечном итоге, на стоимость детали при большом объеме.


