


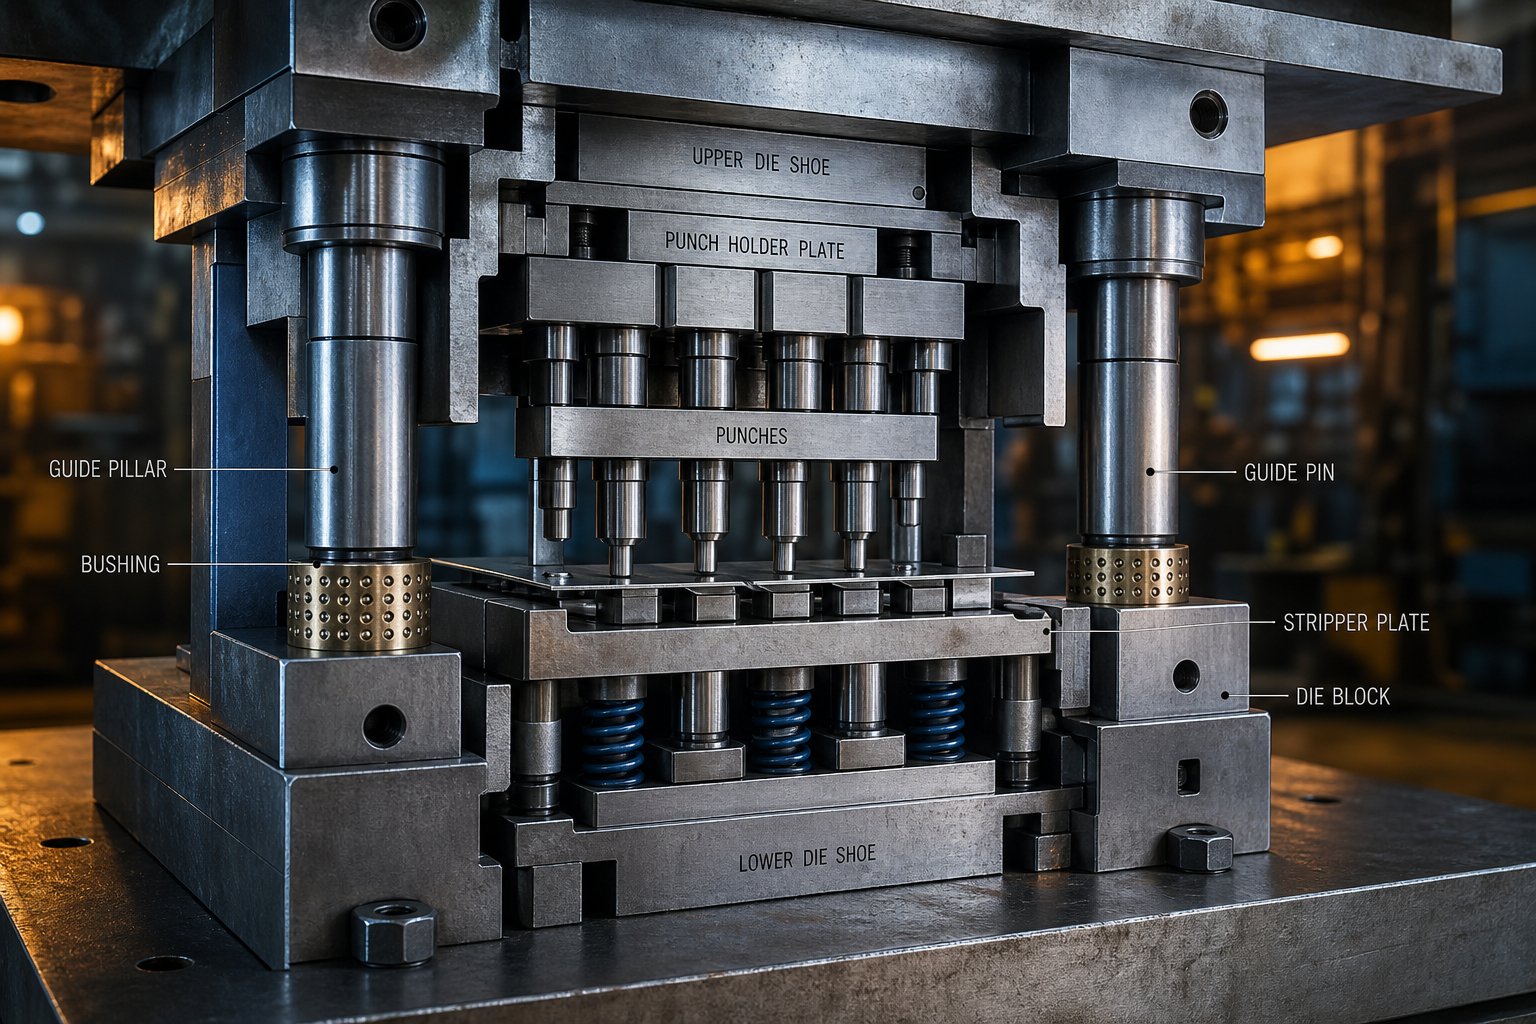
Что такое штамп для штамповки и почему важен каждый компонент
Когда вы спрашиваете, что такое штампы в контексте производства листового металла, ответ сводится к точности и силе. Штамповочная матрица – это специальный-инструмент, установленный в прессе, который превращает плоский листовой металл в готовые детали посредством резки, формовки или комбинации того и другого. Он состоит из двух половин: верхней части, прикрепленной к ползуну пресса, и нижней части, установленной на станине пресса. Во время работы пресса эти половинки смыкаются вместе с огромной силой, а профилированные стальные секции между ними срезают или сгибают материал, придавая ему окончательную геометрию.
Что на самом деле делает штамп
Такдля чего нужна матрица на практике? Штамп используется для производства всего: от крошечных электрических разъемов до целых панелей кузова автомобиля. Режущие и формовочные секции инструмента, обычно изготовленные из закаленной инструментальной стали или твердого сплава, формируют заготовку, в то время как окружающая структура поглощает нагрузку и сохраняет выравнивание. Штамповочные штампы могут работать со скоростью 1500 ходов в минуту, и каждый ход производит готовую или частично готовую деталь. Такое сочетание скорости и точности делает штампы основой крупносерийного-производства металлов.
Почему важно понимать отдельные компоненты
В большинстве ссылок части штампа рассматриваются как плоский список словарных терминов. Такой подход упускает суть. Эти компоненты образуют взаимосвязанные подсистемы, и каждый из них влияет на другие во время каждого хода пресса. Когда инженер-инструментальщик понимает, как связаны между собой эти подсистемы, диагностика дефектов становится быстрее, определение запасных частей становится более точным, а общение с изготовителями штампов становится более четким. Знания на уровне-компонентов напрямую связаны с качеством деталей, планированием технического обслуживания и контролем затрат.
Каждый дефект штамповки связан с определенным состоянием компонента. Определите компонент, и вы определите исправление.
Разделы, которые следуют за штамповкой, разбиты на пять функциональных подсистем, а не предлагают каталог деталей. Этот подход на уровне системы- показывает, как износ в одной области приводит к сбоям в других и почему некоторые компоненты требуют внимания задолго до того, как на других проявятся видимые повреждения.
Как компоненты кристалла организуются в функциональные подсистемы
Штамповочный штамп может содержать десятки отдельных деталей, но их случайное перечисление не поможет вам устранить проблему с заусенцами в 2 часа ночи или объяснить изготовителю штампа, где именно возникла неисправность. Группы более практичного подходаштамповка компонентов штампана пять функциональных подсистем в зависимости от того, что они фактически делают во время цикла печати. Эта структура дает вам мысленную модель для связи любого дефекта на штампованной детали с ответственной системой, а затем с конкретным компонентом внутри нее.
Пять функциональных подсистем матрицы
Каждая сборка штампа, независимо от ее размера и сложности, зависит от этих пяти рабочих групп. Каждая подсистема выполняет свою работу во время хода пресса, и каждая из них зависит от правильной работы других.
- Структурная система- Поглощает нагрузку пресса, сохраняет жесткость и обеспечивает монтажные поверхности для всех остальных компонентов штампа. Ключевые детали: башмаки матрицы, опорные пластины, крепежные детали и установочные штифты.
- Система резки- Выполняет операции резки, вырубки, прокалывания и надреза для разделения материала. Ключевые детали: пуансоны, матрицы и пластины для секционной резки.
- Направляющая система- Обеспечивает точное выравнивание верхней и нижней половин матрицы и регистрирует полосу на каждой станции. Ключевые детали: направляющие пальцы, втулки, направляющие пальцы и пяточные блоки.
- Система зачистки- Удерживает материал в горизонтальном положении во время резки, а затем удаляет полосу из-под ударов при движении вверх. Ключевые детали: съемные пластины, пружины матрицы, азотные цилиндры и прижимные подушки.
- Система выброса- Удаляет готовые детали и заготовки из полостей штампа, одновременно контролируя перемещение полосы между проходами. Ключевые детали: выбивные штифты, выступы, подъемники и обходные пазы.
Вы заметите, что компоненты для штамповки из отраслевых каталогов часто встречаются в нескольких группах в зависимости от конструкции штампа. Например, направляющий штифт служит направляющей системе, но физически установлен в пуансоне режущей системы. Дело в функции, а не в физическом местоположении.
Как эти системы взаимодействуют во время нажатия
Представьте себе один цикл прессования прогрессивной матрицы. Баран трогается с места в верхней мертвой точке, опускается, совершает работу и возвращается. В течение этой доли секунды все пять подсистем активируются в точной последовательности. Ни один компонент не работает изолированно. Изношенная втулка в направляющей системе вызывает смещение, которое ускоряет износ пуансона в режущей системе. Сломанная пружина в системе зачистки позволяет пуле снова подняться на кончик пуансона, заклинивая систему выброса при следующем ходе.
В таблице ниже каждая фаза хода пресса сопоставлена с активной подсистемой и задействованными критически важными компонентами штампа:
| Фаза хода пресса | Активная подсистема | Ключевые компоненты |
|---|---|---|
| Полоса продвигается к следующей станции | выброс | Подъемники, направляющие подачи, обводные пазы |
| Пилотные штифты входят в отверстия полосы | Руководство | Пилотные штифты, направляющие штифты, втулки |
| Материал контактов съемника | зачистки | Съемная пластина, пружины, нажимные подушки |
| Пуансоны режут или формируют материал | Резка | Пуансоны, матрицы, режущие вставки |
| Рам достигает нижней мертвой точки | Структурный | Башмаки штампов, опорные пластины, пяточные блоки |
| Рам втягивается, снимает удары | зачистки | Съемная пластина, пружины |
| Пули и детали, выброшенные из полостей | выброс | Выбивные штифты, шедеры |
Эта последовательность повторяется сотни или тысячи раз в минуту. Каждая передача обслуживания между подсистемами создает потенциальную точку отказа. Когда вы подходите к диагностике через эту призму, проблема качества перестает быть загадочной. Вы прослеживаете дефект до фазы хода, на которой он возникает, определяете активную подсистему и сужаете список до конкретного компонента, требующего внимания.
При наличии этой структуры логической отправной точкой для более глубокого изучения является структурная система, фундамент, на который буквально крепятся все остальные подсистемы.
Die Shoes и структурный фундамент
Каждая режущая пластина, направляющий штифт и съемная пластина в штамповочном штампе крепятся к чему-либо болтами. Это что-то — структурная система, и ее работа обманчиво проста: поглощать тоннаж, оставаться ровным и сохранять все именно там, где задумал конструктор штампа. Если фундамент установлен неправильно, то ничто, смонтированное на нем, не сможет работать правильно, независимо от того, насколько точно эти компоненты были заземлены или-обрезаны провода.
Верхние и нижние башмаки матрицы
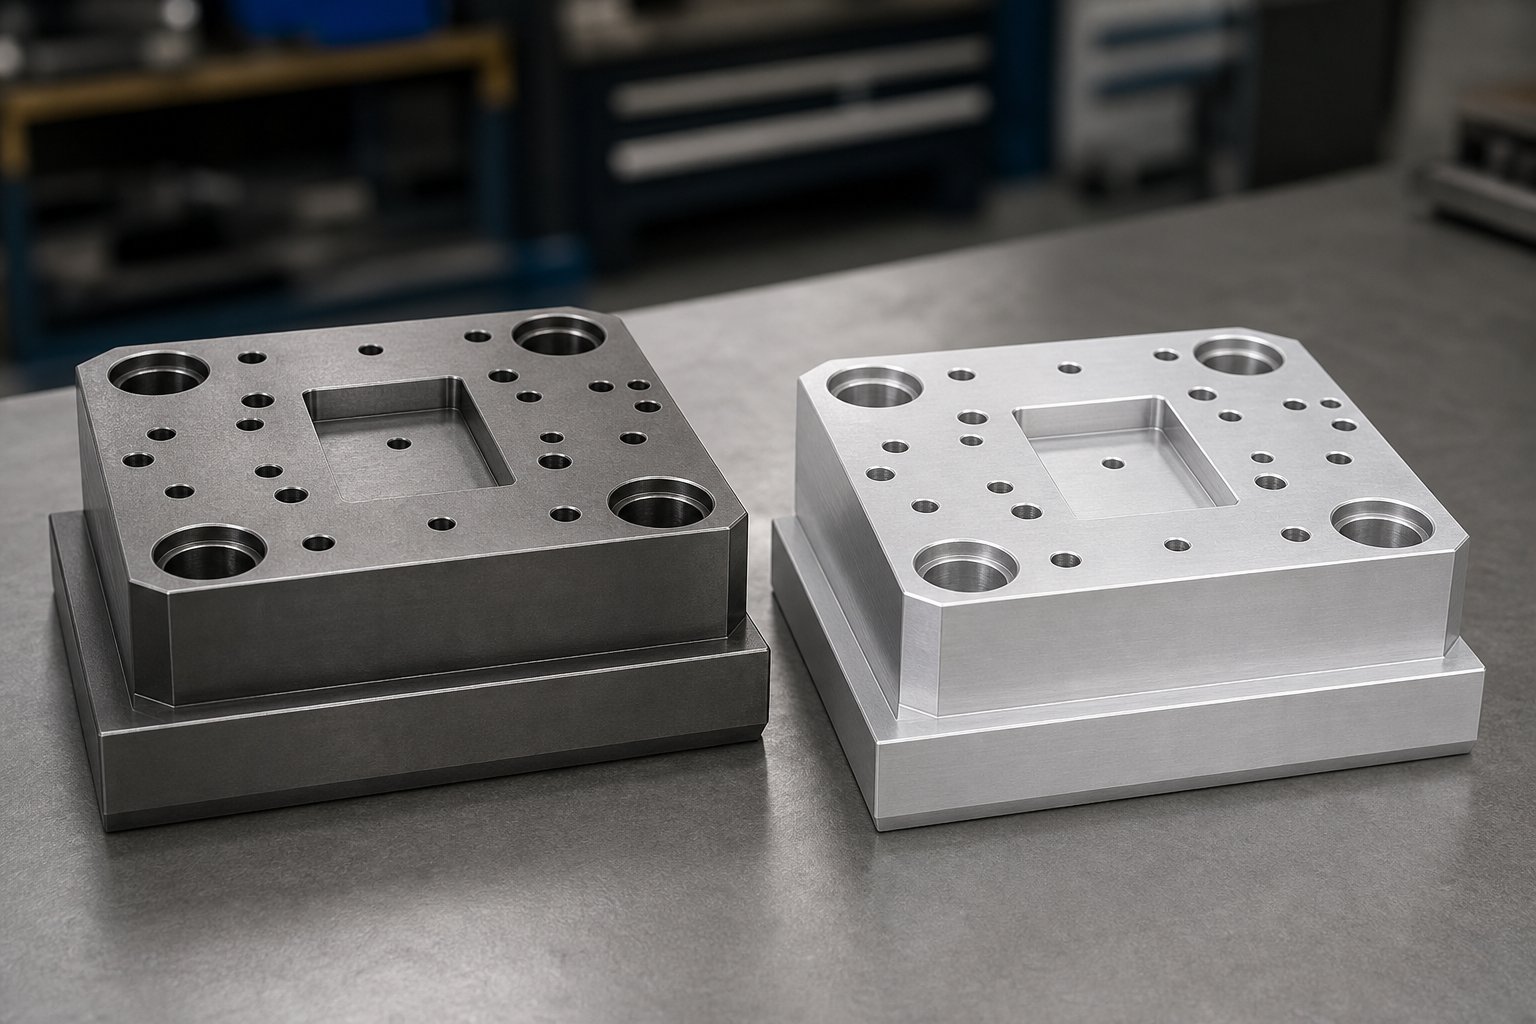
Башмаки матрицы представляют собой толстые прецизионные-шлифованные пластины, которые образуют каркас всего узла матрицы. Нижний башмак матрицы крепится к станине пресса, а верхний башмак матрицы крепится к плунжеру. Вместе они образуют устойчивые параллельные поверхности для размещения и фиксации всех рабочих компонентов. Думайте о них как о шасси, на котором работают все остальные подсистемы.
Большинство башмаков штампов изготавливаются из стали, обычно средне-углеродистой или легированной стали, обеспечивающей жесткость и износостойкость при повторяющихся нагрузках. Альтернативой является алюминий, и он дает реальные преимущества. КакПроизводительОбратите внимание, что алюминий весит одну-треть веса стали, быстро обрабатывается и хорошо поглощает удары, что делает его отличным выбором для вырубных штампов с высокими ударными силами. Специальные сплавы могут придать алюминию большую прочность на сжатие, чем низко-углеродистая сталь, хотя при длительном скользящем контакте он изнашивается быстрее.
Что определяет толщину башмака штампа? Доминируют три фактора: усилие пресса, применяемое во время операции, неподдерживаемый пролет между точками крепления и то, как нагрузка на пуансон распределяется по пластине. Для чеканной матрицы, которая сжимает металл под огромной сжимающей силой, требуется гораздо более толстый башмак, чем для простой гибочной матрицы, где нагрузки концентрируются на небольшой площади. Башмаки меньшего размера прогибаются под нагрузкой, и это отклонение сразу же проявляется в изменении размеров штампованных деталей.
| Критерии | Стальные штамповые башмаки | Алюминиевые штамповые башмаки |
|---|---|---|
| Масса | Тяжелый (базовый уровень) | Примерно 1/3 стали |
| Расходы | Меньшая стоимость материала, более медленная обработка. | Более высокая стоимость материала, более быстрая обработка |
| Износостойкость | Высокая, подходит для длительных производственных циклов | Умеренная, может потребоваться твердое покрытие в зонах повышенного-изнашивания |
| Амортизация | Низкий | Высокий, идеально подходит для заглушки. |
| Типичное применение | Прогрессивные штампы,-большие объемы производства | Штампы-прототипы, большие вырубные штампы, установки,-чувствительные к весу |
Опорные пластины и распределение нагрузки
Вот деталь, которую большинство ссылок полностью пропускают. Когда закаленный пуансон пробивает листовой металл, он концентрирует огромную силу на крошечном- поперечном сечении. Установите этот пуансон непосредственно в башмак матрицы, и повторяющиеся удары со временем проткнут поверхность башмака, создав карман, который позволит пуансону сместиться или утонуть. Исправлением является опорная пластина, иногда называемая пластиной фиксатора пуансона или пластиной матрицы.
Опорная пластина расположена между пуансонными головками и башмаком штампа. Его работа чисто механическая: распределять концентрированные ударные нагрузки по большей площади, чтобы поверхность обуви оставалась ровной и неповрежденной. Эти пластины обычно закалены до твердости не менее 45 HRC, что придает им достаточную поверхностную твердость, чтобы противостоять раскалыванию под-хвостовиками пуансонов.
Когда они необходимы? Если поперечное сечение пуансона-невелико по сравнению с приложенной силой сдвига, вам понадобится опорная пластина. Пробойники большого-диаметра с широкими головками можно прикреплять непосредственно к обуви, не причиняя повреждений. Небольшие пуансоны, близко расположенные группы пуансонов и изделия с большой-тоннажностью всегда выигрывают от использования этого промежуточного закаленного слоя.
Наборы штампов и монтажное оборудование
Штамповочный комплект – это предварительно-собранный блок, состоящий из верхних и нижних башмаков штампа, соединенных направляющими стойками. Приобретение наборов штампов для штамповки металла в качестве стандартных позиций по каталогу дает магазинам значительное преимущество: постоянство. Башмаки прибывают параллельно-земле, направляющие уже запрессованы, и сборка падает в пресс с предсказуемым выравниванием. Для цехов, где часто производится смена штампов, стандартные наборы штампов сокращают время наладки и устраняют необходимость каждый раз создавать конструктивные узлы с нуля.
Монтажное оборудование фиксирует все на месте. Винты с головкой под торцевой ключ, наиболее распространенный крепеж в штампах, фиксируют компоненты на башмаках с высокой силой зажима при компактных размерах. Установочные штифты определяют местоположение, вдавливаясь в расширенные отверстия, чтобы расположить каждый компонент с точностью до тысячных долей дюйма. Шпонки — небольшие прецизионно отшлифованные прямоугольные блоки, расположенные в фрезерованных шпоночных пазах, обеспечивают дополнительное сопротивление боковому смещению во время тяжелых операций боковой-погрузки.
Винты удерживают компоненты вместе, дюбели точно фиксируют их, а шпонки предотвращают их смещение под нагрузкой. Потеряйте любую из этих трех функций, и структурная система перестанет выполнять свою работу, а это означает, что каждая подсистема, установленная над ней, начнет смещаться со своего места. Именно в этом дрейфе направляющая система подхватывает историю, полностью поддерживая согласованность с другим набором инструментов.
Пуансоны, блоки штампов и наука о зазоре
Структурное выравнивание имеет значение только в том случае, если компоненты, выполняющие фактическую резку, острые, правильно спарены и разделены точным зазором. Подсистема резки — это место, где штампы и пуансоны взаимодействуют с заготовкой под напряжением сдвига, и именно здесь в первую очередь проявляется износ в производстве. Каждое отверстие, прорезь, выемка и пустой профиль на штампованной детали восходят к состоянию этой подсистемы.
Пуансоны и их геометрия
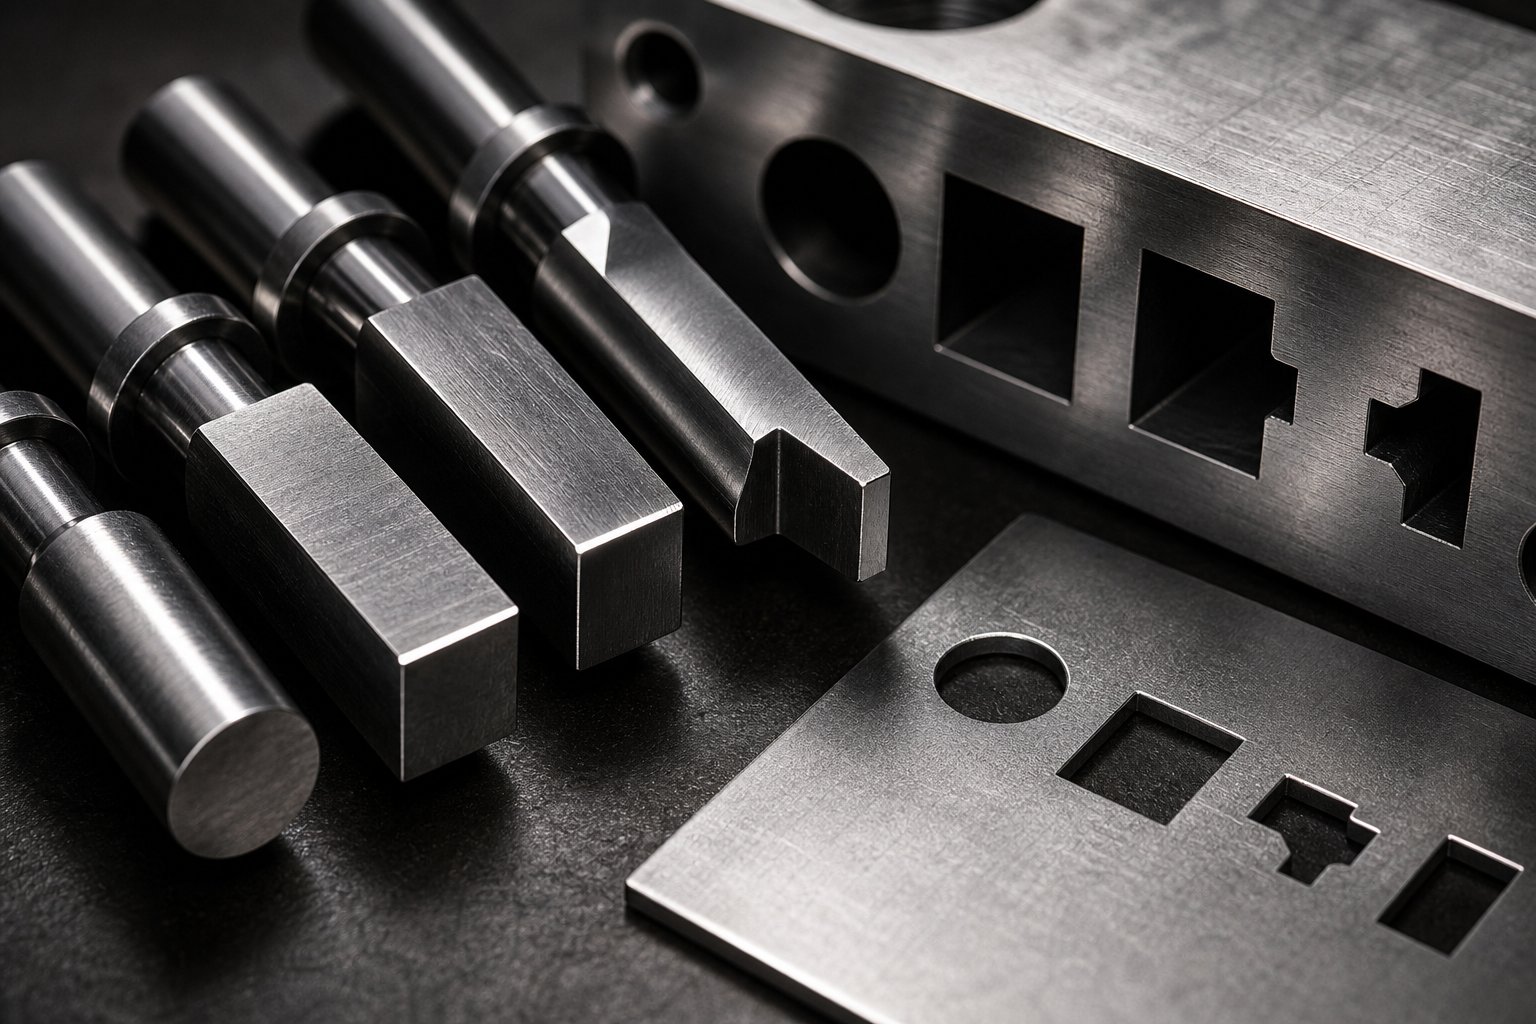
Пуансон — это охватываемый режущий инструмент, который проникает в листовой металл и проталкивает материал через отверстие матрицы внизу. Геометрия пуансона напрямую определяет профиль реза готовой детали. Круглые пуансоны обрабатывают стандартные отверстия. Фигурные пуансоны позволяют получить прямоугольники, D-вырезы или нестандартные профили. Вырубные пуансоны обрезают края. Прокалывающие пробойники разрезают и сгибают выступы за один ход, не отделяя материал полностью.
Не менее важно, чем форма, и то, из чего сделан пуансон. Пуансоны для штамповки обычно изготавливаются из инструментальных сталей, выбранных с учетом баланса между прочностью и износостойкостью:
- Инструментальная сталь А2- Воздушно--закаленный, хорошая прочность, умеренная износостойкость. Подходит для небольших---производственных объемов обработки мягкой стали и алюминия.
- Инструментальная сталь D2- Высокоуглеродистый, высокохромистый. Отличная износостойкость при длительных производственных циклах, но более хрупкая при ударных нагрузках.
- Быстрорежущая-сталь M2- Сохраняет твердость при повышенных температурах. Идеально подходит для высокоскоростных-поступательных штампов, в которых быстро выделяется тепло от трения.
- Карбид (карбид вольфрама)- Максимальная износостойкость при работе с абразивными материалами, например нержавеющей или кремнистой сталью. Хрупкий, требует тщательного выравнивания и поддержки.
Выбор зависит от объема производства и твердости обрабатываемого материала. Цех, штампующий 5000 кронштейнов из мягкой стали, может экономично использовать штампы А2, в то время как матрица для ламинирования, циклически обрабатывающая миллионы деталей из кремнистой стали, требует твердого сплава для поддержания качества кромки между интервалами заточки.
Штампы и режущие вставки
Штамповочный блок — это сопрягаемый охватывающий компонент, на который приходится удар. Он обеспечивает режущую кромку на нижней стороне заготовки и определяет окончательный размер вырубленного или пробитого элемента. При взаимодействии пуансона и штампа из листового металла блок штампа не просто обеспечивает отверстие для прохождения пуансона. Он обеспечивает точно профилированное отверстие, в котором материал аккуратно разрушается по плоскостям сдвига.
Для сложных профилей или изделий с высоким-износом производители штампов используют секционные пластины, а не обрабатывают весь блок. Эти вставки представляют собой отдельные закаленные сегменты, запрессованные или привинченные к корпусу матрицы. Когда режущая кромка изнашивается, вы заменяете только соответствующую пластину, а не перетачиваете или сдаете в утиль весь блок. Такой подход снижает затраты на техническое обслуживание и значительно сокращает время простоев.
Профилирование проволочной-эрозионной электроэрозионной обработки изменило способы изготовления отверстий штампов. В этом процессе используется электрически заряженная проволока для резки закаленной инструментальной стали с допусками до +/-0,0001 дюйма. Для штампов и штампов из листового металла с жесткими -допусками проволочная электроэрозионная обработка позволяет производителям штампов профилировать отверстия после термообработки, устраняя проблемы с искажениями, которые мешают традиционной обработке закаленных материалов.
Зазор и его влияние на качество детали
Зазор — это зазор между режущей кромкой пуансона и режущей кромкой штампового блока, измеренный на каждой стороне. Обычно он выражается в процентах от толщины материала. Когда пуансон опускается в лист, линии излома распространяются как от края пуансона, так и от края штампа. Правильный зазор выравнивает эти плоскости излома таким образом, чтобы они четко соприкасались в середине материала, создавая гладкую зону сдвига и минимальные заусенцы.
Если вы сделаете ошибку в любом направлении, проблемы быстро усугубятся.Инженерная команда MISUMIотмечает, что стандартный рекомендуемый зазор составляет около 10% толщины материала на каждую сторону, хотя современная практика предполагает, что 11-20% могут снизить деформацию инструмента и продлить срок службы пуансона. Недостаточный зазор заставляет пуансон работать тяжелее, увеличивает требования к тоннажу и вызывает преждевременное скалывание кромок. Чрезмерный зазор позволяет материалу скатываться в отверстие матрицы перед разрушением, создавая сильные заусенцы, закругленные края и отклонения в размерах, которые могут потребовать вторичных операций по удалению заусенцев.
В таблице ниже показано, как процент зазора влияет на качество кромки и образование заусенцев в мягкой стали обычной толщины:
| Зазор (% на сторону) | Итоговое краевое условие | Тенденция высоты заусенца | Типичное применение |
|---|---|---|---|
| 3-5% | Чистый сдвиг, минимальный перекат, высокая нагрузка на пуансон. | Первоначально низкий, быстро увеличивается по мере износа пуансона | Точная вырубка, прецизионная электроника |
| 8-12% | Сбалансированная зона сдвига и зона разрушения, чистый разрыв | Минимальный в нормальных условиях | Штамповка общего-назначения, мягкая сталь 0,5–2,0 мм. |
| 13-18% | Большая зона перелома, небольшой опрокидывание при входе | Умеренно, приемлемо для не-некритических краев | Конструктивные детали, более толстая заготовка (2,0-4,0 мм) |
| 20-25% | Значительный переворот, шероховатая поверхность излома | Вероятны сильные заусенцы, требуется вторичное удаление заусенцев. | Только для мягких материалов или когда продление срока службы инструмента является приоритетом. |
Правильный зазор является единственным наиболее влиятельным фактором в борьбе с образованием заусенцев на штампованных деталях. Соединение металлических пуансонов и матрицы, начиная с правильного зазора, обеспечит стабильное качество кромки в течение сотен тысяч циклов. Тот же инструмент с зазором, установленным всего на несколько процентов, будет генерировать бракованные детали с первого попадания.
Зазор также влияет на свойства материала. Для более твердых и -прочных-материалов требуется больший зазор, поскольку они сопротивляются пластической деформации и более резкому разрушению. Более мягкие материалы, такие как медь или алюминий, допускают более узкий зазор без чрезмерной нагрузки на пуансон. Каждый раз, когда рабочий материал меняется, зазор следует пересчитывать, а не принимать из предыдущей работы.
Однако точность резки зависит не только от острых кромок и правильного зазора. Пуансон должен входить в отверстие штампа в одном и том же положении каждый цикл, что привлекает внимание к компонентам, ответственным за поддержание этого выравнивания при динамической нагрузке.
Направляющие штифты, пилотные штифты и точное выравнивание
Отшлифовка пуансона до идеальной геометрии в сочетании с оптимальным зазором все равно приведет к образованию отходов, если верхняя и нижняя половины штампа смещаются хотя бы на несколько микрон от совмещения во время хода. Направляющая подсистема существует именно для того, чтобы предотвратить это. Его инструментальные компоненты поддерживают повторяемое положение между половинками матрицы в течение миллионов циклов прессования и регистрируют полосовой материал на каждой станции, поэтому каждая операция достигает намеченной цели.
Эффекты при износе компонентов усиливаются бесшумно. Детали проходят проверку неделями, в то время как втулки постепенно ослабляются, пока однажды утром заусенец на третьей станции внезапно не увеличился вдвое. Понимание того, как работает каждый элемент этой подсистемы и почему он выходит из строя, позволяет отделить реактивное устранение неполадок от профилактического обслуживания.
Направляющие пальцы и втулки
Направляющие штифты, иногда называемые направляющими стойками или стойками, представляют собой цилиндры из закаленной стали, установленные в одном башмаке матрицы, которые скользят через прецизионные втулки в противоположном башмаке. Их единственная цель — обеспечить точное совмещение верхней и нижней половин, чтобы зазоры при резке и формовании оставались постоянными на протяжении всего хода. КакАрт Хедрик из Dieologyподчеркивает, направляющие штифты предназначены для точного расположения половин матрицы, а не для компенсации плохого обслуживания пресса.
В штамповом инструменте преобладают два типа систем направляющих-стойок и втулок:
- Пальцы-подшипников скольжения (фрикционных)- Направляющая стойка немного меньше отверстия втулки, обычно примерно на 0,0005 дюйма, что создает небольшой рабочий зазор. Втулки обычно изготавливаются из алюминиевой бронзы, иногда пропитанной графитом для само-смазывания. Фрикционные штифты хорошо справляются с тяжелыми боковыми нагрузками, поскольку полностью цилиндрическая поверхность поглощает боковые нагрузки. Компромиссом является более высокое трение, которое ограничивает скорость пресса и затрудняет отделение штампа.
- Шариковые-пальцы подшипников- Сепаратор прецизионных шарикоподшипников катится между пальцем и втулкой в состоянии предварительного натяга (отрицательный зазор). Это устраняет трение скольжения, обеспечивает более высокую скорость пресса и упрощает отделение матрицы. Однако,Журнал Металлоформинготмечает, что чрезмерные боковые нагрузки могут привести к тому, что отдельные шарикоподшипники оставят следы на наружном-стойке направляющей или внутреннем диаметре втулки, поскольку каждый шарик соприкасается с поверхностями только точечно.
Тип фигуры здесь имеет значение. Направляющий штифт запрессовывается-в гнездовой башмак, надежно фиксируя его в этом положении. Отверстие втулки обеспечивает скользящую посадку (или посадку с предварительным натягом для шариковых-подшипников), поэтому противоположный башмак может свободно перемещаться вдоль оси пальца. Когда изнашивание втулки приводит к тому, что рабочий зазор выходит за пределы проектных ограничений, верхняя половина матрицы получает свободу смещаться вбок, и вы увидите это как изменение размеров части-к-детали.
Одна важная деталь конструкции: направляющая втулка должна по возможности зацепляться за направляющую стойку на рабочем уровне матрицы. Это нагружает штифт сдвиговой нагрузкой, что является его самым сильным состоянием, вместо того, чтобы создавать изгибающий момент, который вызывает отклонение в плоскости разреза.
Пилотные штифты и регистрация полос
Направляющие штифты выравнивают половины матрицы друг относительно друга, но полосовой материал также требует точного позиционирования на каждой станции. Эта работа принадлежит пилотным штифтам. Это конические штифты с пулевидными-концами, установленные в верхней матрице, которые входят в предварительно-отверстия в полосе непосредственно перед началом операций резки или формовки. Их конус вытягивает полосу в точное положение, исправляя любую ошибку длины подачи-или боковое смещение до того, как пуансоны сработают.
В штампах с прогрессивной оснасткой направляющие штифты, возможно, являются наиболее важным элементом центровки. Полоса индексируется через несколько станций, и каждая операция должна регистрироваться в тех же базовых отверстиях, что и на первой станции. Если диаметр направляющего штифта соответствует размеру направляющего отверстия, каждая станция добавляет свою функцию в идеальном соотношении с другими. Типичный диаметр направляющего штифта на 0,001–0,002 дюйма меньше диаметра направляющего отверстия, что обеспечивает возможность входа без деформации краев отверстия, обеспечивая при этом точное местоположение.
Когда направляющие штифты изнашиваются, их эффективный диаметр уменьшается, а конус закругляется. Полоса больше не центрируется точно на каждой станции, что приводит к постепенному смещению элементов: расположение отверстий постепенно смещается от станции к станции, сопрягаемые элементы перестают совпадать, и готовая деталь не проходит контроль размеров. В прогрессивной машине с высокой-станцией изношенные направляющие могут создавать сложные ошибки, которые трудно отследить без методических станционных-по-измерений на станции.
Пяточные блоки и боковые направляющие
Направляющие штифты эффективно справляются с вертикальным выравниванием, но некоторые операции создают боковую тягу, которую сами штифты не могут полностью поглотить. Угловые обрезки, резы-с приводом от кулачка и асимметричная формовка - все это толкает верхнюю матрицу вбок во время рабочей части хода. Пяточные блоки противостоят этим силам.
Пяточные блоки представляют собой закаленные износостойкие пластины, прикрепленные болтами к обеим половинам матрицы и расположенные так, чтобы они зацеплялись непосредственно перед рабочим уровнем или на нем. Они создают коробчатую защитную оболочку, которая предотвращает боковое движение при несбалансированных нагрузках. Некоторые инженеры предпочитают, чтобы направляющие штифты сначала входили в зацепление для выравнивания, а затем пяточные блоки поглощали боковое усилие во время резки. Другие используют пяточные блоки в качестве основной направляющей для больших формовочных штампов, где сверхточное выравнивание менее критично, чем грубая боковая устойчивость.
Ключевое преимущество направляющих пальцев перед пяточными блоками — ремонтопригодность. Изношенные втулки заменяются новыми, имеющимися в продаже, которые работают немедленно. Изношенные пяточные пластины требуют установки прокладок или шлифовки для восстановления надлежащего зазора, что фактически делает их нестандартными компонентами при каждом обслуживании.
При выходе из строя любого элемента направляющей подсистемы симптомы проявляются на штампованных деталях. Вот наиболее распространенные показатели:
- Неравномерная высота заусенцев вокруг просверленного отверстия (одна сторона тяжелее другой) указывает на боковое смещение пуансона и матрицы, вызванное изношенными втулками или отклонением направляющих штифтов.
- Прогрессивное смещение характеристик между станциями в прогрессивной матрице сигнализирует об изношенных или недостаточных направляющих штифтах, которые не могут точно зарегистрировать полосу.
- Задиры или следы истирания на направляющих штифтах указывают на загрязнение, недостаточную смазку или чрезмерную боковую нагрузку, которая в конечном итоге приводит к заклиниванию матрицы.
- Увеличение разброса размеров от детали к детали, особенно в элементах с жесткими-допусками, указывает на то, что зазор втулки выходит за пределы проектных ограничений.
- Преждевременное сколы на кромке пуансона с одной стороны указывают только на то, что верхняя матрица смещается под нагрузкой, обычно из-за изношенных пяточных блоков или повреждений направляющих шариковых-подшипников.
- Слышимый щелчок или шероховатость во время медленного-вращения матрицы указывает на повреждение сепаратора шарика-подшипника или наличие постороннего материала между направляющими поверхностями.
Каждый из этих симптомов связан с определенным состоянием ведущего компонента. Их раннее обнаружение путем регулярного осмотра поверхностей направляющих пальцев, измерения зазоров втулок и контроля диаметров направляющих пальцев предотвращает каскадное повреждение, которое возникает, когда несоосность одновременно ускоряет износ систем резки и зачистки.
Выравнивание гарантирует, что пуансоны соприкасаются с блоками штампов в нужном месте. Зачистка обеспечивает чистое высвобождение материала после завершения встречи. Эта функция управляется совершенно другим набором сил и пружинных систем, которые требуют своего собственного внимания.
Стрипперы, пружины и системы давления
Пуансоны режут материал, а направляющие штифты удерживают все на одном уровне. Но что удерживает листовой металл на поверхности штампа во время резки? А что сдергивает полосу с пуансонов, когда таран втягивается? Оба ответа указывают на одну и ту же подсистему: стрипперы и пружинные системы, которые их приводят в действие. Этим компонентам штампов редко уделяется должное внимание, пока что-нибудь не пойдет не так, однако они напрямую контролируют качество резки, поведение заготовки и плоскостность детали при каждом отдельном ходе.
Стриптизерши и их двойная роль
Стриппер выполняет две функции одновременно. Во-первых, он прижимает листовой металл к нижней поверхности штампа во время резки, предотвращая прогибание материала вверх вокруг пуансона при его проникновении. Это улучшает качество кромки, уменьшает отклонение пуансона и сохраняет устойчивость заготовки во время формовки. Во-вторых, он снимает материал с корпуса пуансона во время извлечения. Листовой металл естественным образом сжимается вокруг хвостовика пуансона во время прошивки, создавая плотный захват, препятствующий отделению. Съемник обеспечивает направленную вниз силу, необходимую для отделения полосы при втягивании пуансона.
Существуют две основные конструкции съемников, и выбор неправильной конструкции для вашего применения может привести к предсказуемым проблемам.
Стрипперы каналов (мостовые стрипперы)представляют собой фиксированные пластины,-твердо закрепленные на нижней матрице. Они просты, недороги и практически не требуют обслуживания. Полоса проходит через канал, выточенный в пластине, и когда пуансон втягивается, пластина физически предотвращает движение полосы вверх вместе с ней. Звучит просто, но как эксперт по дизайну штамповАрт Хедрикподчеркивает, мостовые съемники не удерживают материал во время резки. Металл может прогибаться, смещаться вбок и схватываться между ударами. Эта свобода приводит к отклонению пуансона, сколам и, в тяжелых случаях, к вырыванию пуансонов из фиксаторов во время зачистки.
Подпружиненные-съемники (прижимные подушки)представляют собой пластины, прикрепленные к верхней матрице на пружинах или газовых баллонах. Они контактируют с материалом и выравнивают его до того, как пуансоны сработают, прочно удерживают его на протяжении всего разреза и продолжают прижимать полосу вниз по мере того, как пуансоны отходят. Это исключает перемещение материала во время резки и обеспечивает контролируемое, постоянное усилие зачистки при каждом ходе. Компромиссом является более высокая стоимость, более сложная конструкция и необходимость постоянного обслуживания при замене пружин.
Когда и что следует использовать? Инструменты для снятия мостов могут работать с простыми,-низкоскоростными матрицами с минимальной прошивкой и без жестких допусков. Практически для всего остального в современных инструментах для штамповки металла и штампах стандартом являются подпружиненные-съемники. Экономия производственных затрат на съемник моста редко перевешивает производственный риск.
Пружинные системы, создающие силу зачистки
Производительность подпружиненного съемника-полностью зависит от того, что его толкает. Три основных типа пружинных систем силовой зачистки в штампах, каждая из которых привносит свои особенности в операцию прессования.
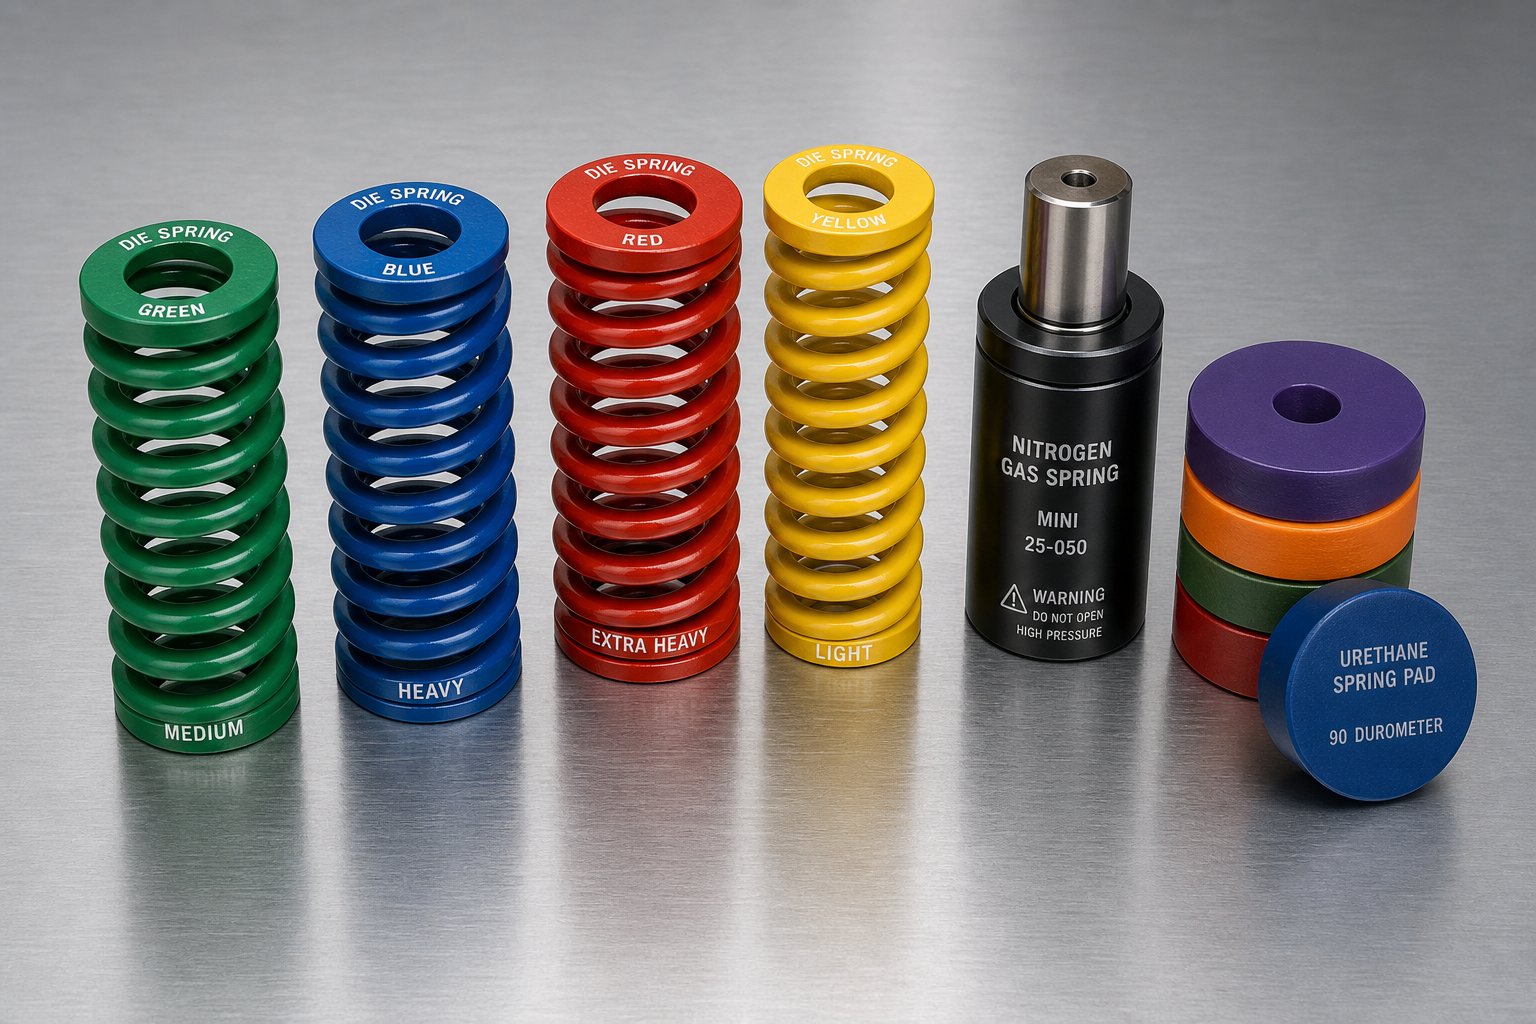
Обычные штамповые пружины — это винтовые пружины сжатия, изготовленные из-проволоки из высокопрочного сплава и предназначенные для обеспечения высокой силы в компактном корпусе. Они имеют цветовую-кодировку в зависимости от степени отклонения: легкая нагрузка (зеленый), средняя нагрузка (синий), тяжелая нагрузка (красный) и сверх-тяжелая нагрузка (желтый). Эта кодировка позволяет специалистам по техническому обслуживанию сразу определить мощность пружины без проведения измерений. Пружины матрицы выдерживают примерно на 30 % большую нагрузку, чем стандартные пружины сжатия того же размера, и являются наиболее распространенным выбором для штамповочного инструмента общего-назначения и штампов.
Азотные газовые источникииспользовать сжатый азот, содержащийся в герметичном баллоне со штоком поршня. Они обеспечивают значительно более высокую силу в меньшем корпусе по сравнению с механическими пружинами и поддерживают более постоянное давление на протяжении всего хода, поскольку сжатие газа имеет более пологую кривую силы, чем отклонение катушки. Они также служат дольше при длительной езде на велосипеде. Компромиссом является более высокая первоначальная стоимость и необходимость периодических проверок давления. Азотные пружины наиболее подходят для сложных матриц с ограниченным пространством, тяжелыми-нагрузками или приложениями, требующими равномерного давления на всем протяжении длинного хода съемника-подушки.
Уретановые пружиныпредставляют собой твердые эластомерные подушки или цилиндры, которые сжимаются под нагрузкой. Они эффективно поглощают вибрацию, могут быть изготовлены индивидуальной формы, подходящей для полостей неправильной формы, и стоят дешевле, чем азотные системы. Их ограничением является меньшая усталостная долговечность по сравнению с механическими и азотными вариантами, и они со временем теряют жесткость, поскольку материал ползучесть при многократном сжатии.
Выбор правильного типа пружины требует баланса между плотностью силы, сроком службы, доступным пространством и бюджетом. В таблице ниже эти три варианта сравниваются по критериям, которые наиболее важны для цеха:
| Критерии | Обычные штамповые пружины | Азотные газовые источники | Уретановые пружины |
|---|---|---|---|
| Плотность силы | Умеренная, часто требуется несколько пружин | Высокий, для той же силы требуется меньше единиц | От низкой до средней, зависит от твердости |
| Усталость жизни | Умеренный (может потребоваться частая замена на высоких скоростях) | Высокий (рассчитан на миллионы циклов) | От низкой до умеренной (ползучесть со временем снижает производительность) |
| Согласованность силы | Зависит от отклонения (кривая возрастающей скорости) | Почти постоянный на протяжении всего хода | Прогрессивный, увеличивается при сжатии |
| Расходы | Низкий аванс | Высокая предоплата, более экономичная-долгосрочная перспектива | Низкий |
| Требуемое пространство | Требуются глубокие карманы, несколько штук на подкладку. | Компактный отдельный блок заменяет несколько винтовых пружин. | Гибкие формы подходят для нестандартных пространств |
| Типичное применение | Штампы общего-назначения,-высокоскоростные плоские детали | Сложные матрицы, большие нагрузки, длинный ход колодки | Легкие-зачистные штампы,-чувствительные к вибрации |
Предварительная нагрузка и ход пружины — это два параметра, которые определяют, действительно ли зачистка работает. Предварительная нагрузка — это сила, которую пружина оказывает на установленную высоту перед закрытием матрицы. Слишком малая предварительная нагрузка, и съемник не сможет сгладить материал до контакта с пуансоном. Ход — это расстояние, на которое сжимается пружина во время хода. Если ход пружины короче рабочего хода, пружина достигает нижнего предела, создавая жесткий упор, который может привести к поломке фиксаторов или повреждению башмака матрицы. Правильно спроектированная система съемника сжимается не более чем на 75% от доступного хода пружины при полном ходе.
Что происходит, когда зачистка не удалась
Неудачи при зачистке редко объявляются громким грохотом. Они проскальзывают постепенно по мере того, как пружины устают, теряют предварительную нагрузку или ломаются по одной в системе с несколькими-пружинами. Штамповочный штамп продолжает работать, но качество деталей ухудшается определенными, отслеживаемыми способами.
Вытягивание слизняковэто самое непосредственное последствие. Когда сила зачистки падает ниже порога, необходимого для удержания материала на нижней матрице во время извлечения пуансона, побеждает вакуумное уплотнение между заготовкой и поверхностью пуансона. Заготовка возвращается на пуансон и падает на полосу или в полость матрицы. Одна-единственная заготовка, пропущенная через прогрессивную матрицу, может повредить каждую станцию инструмента, что нанесет ущерб производству и приведет к дорогостоящему ремонту. Недостаточная сила зачистки является одной из основных причин этой проблемы, наряду с большими зазорами при резке и вакуумными карманами.
Подъем материалов между станциямипроисходит, когда полоса удерживается недостаточно прочно при извлечении пуансона. Вместо того, чтобы оставаться ровно прижатым к нижней матрице, материал поднимается вместе с пуансоном, а затем падает обратно. В прогрессивных матрицах такой подъем нарушает зацепление направляющего штифта на следующей станции и может погнуть держатель полосы, вызывая ошибки-длины подачи, которые усугубляются в дальнейшем.
Непостоянная плоскостность деталиразвивается, когда неравномерный износ пружины приводит к изменению давления на поверхности съемника. Одна сторона колодки прикладывает полную силу, а другая едва контактирует с материалом. Материал слегка деформируется при неравномерном зажиме, и эти деформации сохраняются в готовой детали в виде локальной волнистости или масляных-консерваций.
Коварной стороной весенней деградации является ее постепенный характер. Матрица с двенадцатью пружинами может потерять одну или две без каких-либо очевидных изменений в поведении пресса. Остальные пружины частично компенсируют эту проблему, маскируя проблему до тех пор, пока три или четыре пружины не устанут, и внезапно вытягивание пули станет хроническим или детали начнут не соответствовать требованиям по плоскостности. Вот почему весенняя проверка включена в каждый контрольный список профилактического обслуживания, а не только в меры реагирования после аварии.
При правильном зачистке материал контролируется с момента касания пуансона до тех пор, пока полоса не освободится и не будет готова к продвижению. Это продвижение, а также то, что происходит с готовыми деталями и заготовками после их вырезания, зависит от совершенно другого набора механизмов: компонентов выброса и потока материала, которые очищают матрицу для следующего цикла.
Системы выброса, подъемников и обходных пазов
При зачистке материал снимается с пуансонов. Но что происходит с заготовками, находящимися в полостях матрицы, с готовыми деталями, все еще застрявшими в формовочных станциях, или с самой полосой, которой необходимо свободно продвигаться к следующей позиции? Эти задачи ложатся на подсистему выброса и потока материалов, совокупность компонентов, которые в большинстве упоминаний либо замалчиваются, либо полностью игнорируются. В штампах для штамповки листового металла неудачный выброс не только замедляет производство. Это разрушает инструменты.
Выбивные штифты и механизмы отвода
Выбивной штифт представляет собой закаленный стержень, который проходит через башмак матрицы и соединяется с выбивной планкой пресса. Когда плунжер втягивается, выбивная планка перемещает эти штифты вниз (или вверх, в зависимости от ориентации матрицы), физически выталкивая заготовки или готовые детали из полостей матрицы. Без принудительного выброса пули скапливаются внутри режущих отверстий. Следующий ход пресса вгоняет пуансон в полость,-заполненную пробками, что приводит к поломке пуансонов, треснувшим блокам штампов и незапланированным простоям.
Шеддеры решают более сложные задачи по выбросу. КакПримечание специалистов по инструментальному оборудованию, зевщик - это не всегда отдельный компонент, а скорее метка для любого элемента, который выталкивает заготовку из матрицы. Зевообразователи могут приводиться в действие пружинами, пневматикой, гидравликой, резиновыми подушками или механическими выбивными стержнями. Например, подпружиненная-формовочная площадка поддерживает деталь во время формовки, а затем выталкивает ее в конце цикла из-за нагрузки пружины и синхронизации. Эта двойная функция делает шедеры универсальными, но при этом их легко сконфигурировать.
Две распространенные ошибки мешают конструкции стержня отвода. Во-первых, штифт размещается в мертвой-центре пуансона, а не смещен в сторону, что исключает преимущество рычага, необходимое для чистого выброса. Во-вторых, сделать стержень выступа слишком коротким, чтобы он не мог перемещаться достаточно далеко, чтобы полностью вытащить деталь из полости. Обе ошибки приводят к залипанию деталей, двойным-ударам при следующем ходе и прогрессирующему повреждению полости, которое усугубляется с каждым циклом.
Для позитивных зевов, активируемых выбивным стержнем, минимальный зазор 0,005 дюйма между стержнем и поверхностью зевка предотвращает преждевременный контакт во время рабочего хода. Для надежного выброса перевернутым матрицам обычно требуется перемещение зевщика от 1/64 до 3/64 дюйма.
Лифтеры и их роль в прогрессе на стрип-тренинге
Между ходами пресса полоса должна продвигаться на одну длину шага к следующей станции. Если полоса лежит прямо на нижней поверхности матрицы, во время подачи она затягивается через острые режущие кромки, карманы подъемника и формованные элементы. Это перетаскивание приводит к появлению царапин, повреждению кромок, застреванию подачи и преждевременному износу самой поверхности матрицы. Подъемники решают эту проблему, поднимая полосу над поверхностью матрицы между ходами, создавая зазор для плавного продвижения.
Эксперт по прогрессивному проектированию штампов Арт Хедрик описывает несколько типов подъемников, используемых в-конфигурациях сборки штампов:
- Круглые подъемники (пулевые-носовые подъемники)представляют собой подпружиненные-штифты с закругленной вершиной, поддерживающие полосу в отдельных точках. Они недороги и легко доступны в виде компонентов по каталогу. Однако они не поддерживают всю длину ленты, позволяя тонкому материалу провисать между подъемниками, сгибаться или загибаться на себя. У круглых подъемников также отсутствуют большие входные направляющие, что усложняет запуск с полосы.
- Штанговые подъемники (рельсовые подъемники)представляют собой непрерывные направляющие, поддерживающие полосу по всей длине матрицы. Они устраняют провисание, уменьшают искажение ленты тонкого калибра и могут быть адаптированы для использования функций управления шагом. Они стоят дороже, но значительно повышают надежность подачи в сложных прогрессивных матрицах.
- Полосовые подъемникиобеспечить минимальную высоту подъема для применений, требующих лишь небольшого зазора. Они поддерживают полосу во время входа направляющего штифта и лучше всего работают в матрицах мелкой формы и из толстого-материала, который сам по себе сопротивляется прогибу.
Размещение лифтера является стратегическим, а не произвольным. Они должны располагаться с интервалами, предотвращающими отклонение полосы между точками опоры, и они должны втягиваться достаточно далеко под поверхность штампа во время рабочего хода, чтобы не мешать операциям резки и формовки. Для тонких и слабых несущих полос добавление ребра жесткости на ранней стадии матрицы придает жесткость держателю и позволяет подъемникам работать без складывания материала между ними.
Обходные вырезы и контролируемый поток материала
Представьте себе прогрессивную матрицу, где четвертая станция сгибает выступ вниз, ниже плоскости полосы. Когда полоса продвигается за четвертую станцию, эта нисходящая форма должна очистить нижнюю поверхность матрицы, подъемники и любые компоненты инструментов, находящиеся на следующих станциях. Здесь на помощь приходят обходные насечки — небольшие рельефные элементы, вырезанные в полосе или встроенные в матрицу, чтобы создать пространство для прохода для сформированной геометрии.
Назначение обходных пазов в штампах для штамповки — сбалансировать зазор, прочность держателя и стабильность подачи, чтобы полоса безопасно проходила через все станции без столкновений и искажений. Существует два типа:
Положительные байпасные насечкипредставляют собой рельефные элементы, которые удерживают или направляют материал вокруг сформированного элемента, сохраняя при этом достаточную прочность носителя для стабильной подачи. Они позволяют подъемникам беспрепятственно проходить сформированные элементы, гарантируя, что полоса продолжает плавно продвигаться даже после того, как элементы были согнуты или нарисованы выше или ниже номинальной плоскости.
Отрицательные обходные насечкипредставляют собой области выреза, из которых материал удаляется для создания зазора вокруг инструментов, формованной геометрии или последующих компонентов станции. Они обеспечивают пространство для формования вниз по мере продвижения полосы, предотвращают столкновение сформированных выступов с нижними поверхностями штампа и улучшают выпуск лома.
Как в отрицательных, так и в положительных обходных пазах штампов для штамповки листового металла конструктивный баланс имеет решающее значение. Слишком большая насечка ослабляет носитель, вызывая изгиб, перекручивание полосы или плохую повторяемость подачи на производственной скорости. Слишком маленький паз может привести к столкновению полосы или формованного элемента с инструментом, что приведет к появлению царапин, искажений или застреваний при подаче. Острые внутренние углы обводных пазов увеличивают концентрацию напряжений и могут вызвать разрывы при повторяющихся циклах езды.
Проблемы с обводными вырезами часто возникают во время опробования штампа, но основная причина начинается на этапе компоновки полосы. Прежде чем окончательно определить геометрию выреза, проектировщик должен учесть шаг подачи, ширину держателя, высоту формовки, положение подъемной направляющей и путь обрезки. Форма, которая выглядит адекватно в CAD, может вызвать нестабильность подачи, когда пресс работает на полной скорости.
Для инженеров-инструментальщиков, работающих со сложными конфигурациями подъемников, геометрией обходных пазов и проблемами потока материала при проектировании индивидуальных прогрессивных штампов,ЙИЧЕНобеспечивает инженерную поддержку, соединяющую замысел проекта с готовыми к производству-решениями. Их консультативный подход помогает решить точные компромиссы между зазором и-силой несущей, которые делают эти компоненты настолько чувствительными, чтобы их правильно подобрать.
Распространенные проблемы выброса и потока материала
Когда компоненты эжекции или потока материала изнашиваются, разрушаются или имеют неправильную конструкцию, симптомы предсказуемы, но часто ошибочно диагностируются как проблемы в другом месте матрицы. Вот наиболее частые проблемы, связанные непосредственно с этой подсистемой:
- Засорение заготовок в полостях матрицы из-за слишком коротких, смещенных или приведенных в действие с недостаточной силой выбивных штифтов приводит к двойным-ударам и разрушению блока матрицы.
- Детали застревают в формирующих полостях из-за потери преднатяга пружинами отводного механизма или недостаточного хода штифта для очистки полости.
- Перетаскивание и царапание полосы вызваны слишком низкой установкой подъемников, изношенными пружинами подъемников или слишком большим расстоянием между подъемниками для калибра материала.
- Застревания в подаче и случаи неправильной подачи из-за слишком маленьких обходных пазов, которые позволяют формованным элементам сталкиваться с нижними поверхностями матрицы или направляющими подъемника во время продвижения.
- Испугивание или перекручивание несущей ленты из-за слишком больших обходных пазов, из-за которых удаляется так много материала, что оставшееся полотно не может поддерживать полосу во время подачи.
- Застревание лома из-за неправильной последовательности обводных вырезов, которое улавливает отходы обрезки между станциями, а не обеспечивает чистые пути выброса.
- Прогрессирующее рассогласование-между-станций в результате несогласованности подъема полосы, когда некоторые подъемники полностью втягиваются, а другие застревают частично в поднятом состоянии, наклоняя полосу относительно направляющих штифтов.
Каждая из этих проблем связана с состоянием конкретного компонента в подсистеме выброса и потока материала. Их решение требует понимания не только отдельных деталей, но и того, как высота подъемника, геометрия обходного канала, ход выбивки и время отвода взаимодействуют по всей матрице.
Эти конфигурации компонентов значительно различаются в зависимости от типа архитектуры кристалла. Прогрессивная матрица с непрерывной полосой требует подъемников, обходных пазов и межстанционного выброса, при этом передаточные и составные матрицы управляются совершенно разными механизмами.
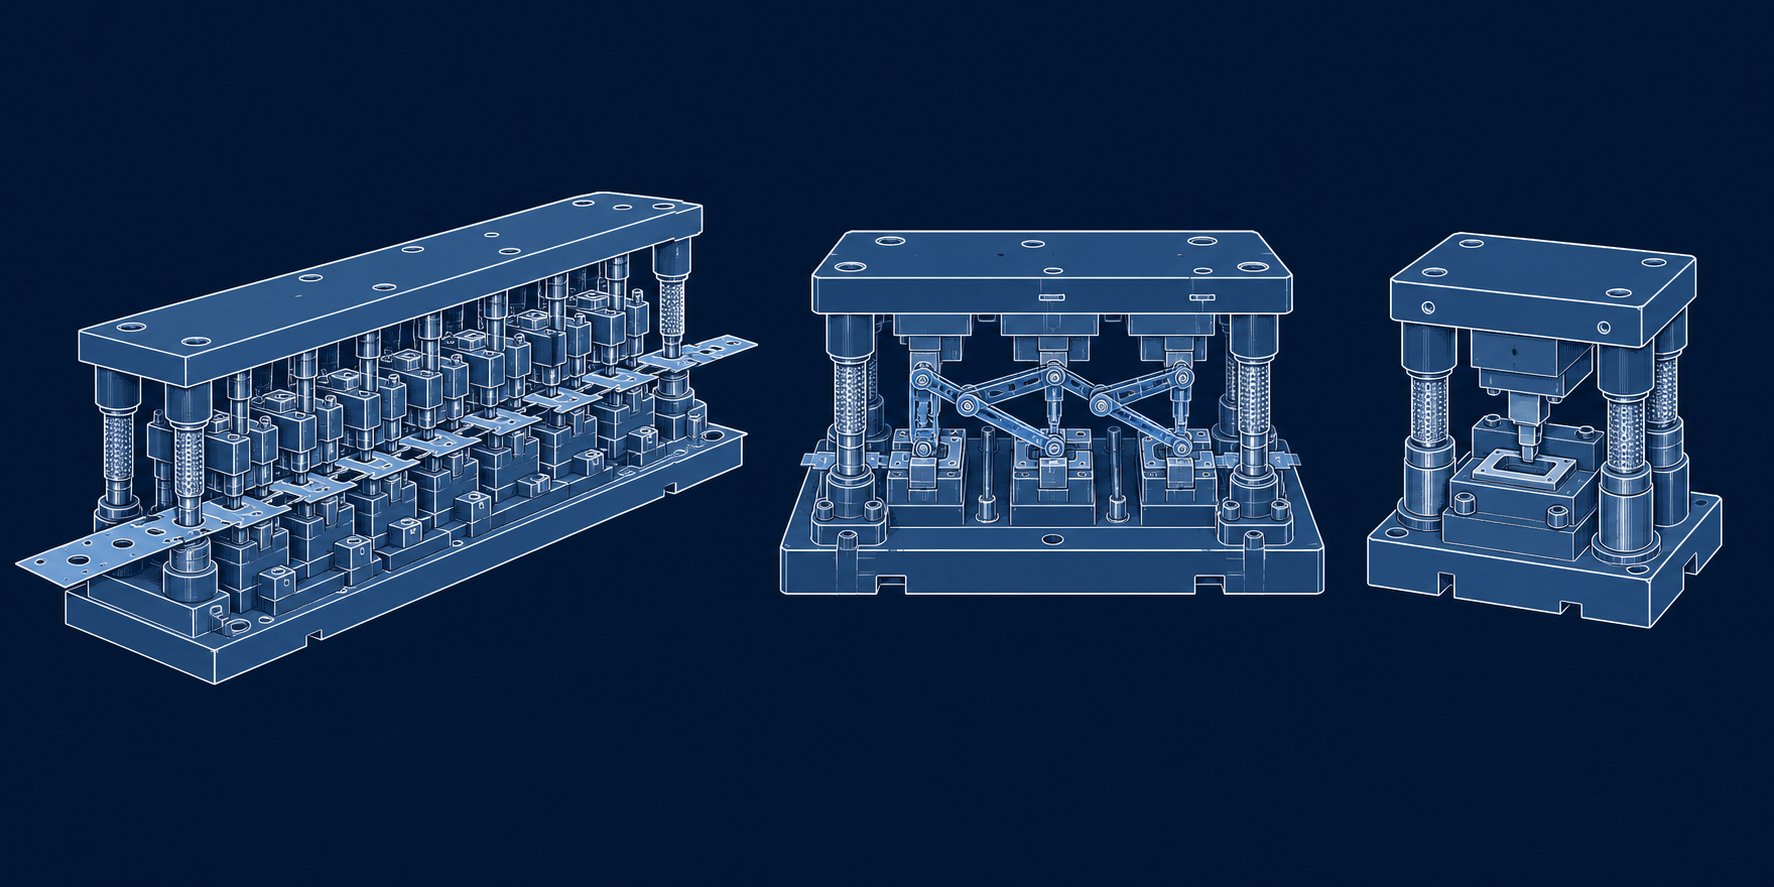
Как компоненты изменяются в прогрессивных, трансферных и составных матрицах
Каждая функциональная подсистема, обсуждавшаяся до сих пор, в той или иной форме существует во всех типах штампов. Но конкретные компоненты, их расположение и требования к их обслуживанию существенно меняются в зависимости от того, работаете ли вы с прогрессивной, трансферной или составной архитектурой. Атлет, играющий решающую роль в прогрессивном кубике, даже не существует в передаточном кубике. Шеддер, который играет второстепенную роль в прогрессивном инструменте, становится основным механизмом выброса в составной установке. Знание этих различий дает инженерам-инструментальщикам практическое преимущество при выборе замен, планировании интервалов технического обслуживания или общении с производителями штампов по поводу новых проектов.
В производстве листового металла доминируют три архитектуры штампов, каждая из которых оптимизирована для различных объемов производства, геометрии деталей и целей использования материала. Компоненты внутри них отражают эти приоритеты.
Компоненты прогрессивной матрицы
Прогрессивные матрицы проводят заготовку через несколько станций по непрерывной полосе материала. Деталь остается прикрепленной к несущей полосе от начала до конца, при этом окончательная операция обрезки отделяет готовую деталь на последней станции. Эта архитектура позволяет создавать самые сложные конфигурации штампов и штамповочных компонентов, поскольку каждая станция должна быть совмещена с одной и той же базой, а полоса должна точно индексироваться по всему инструменту без искажений или ошибок подачи.
Что делает компоненты прогрессивной матрицы уникальными?
- Несущие полосы и соединительные полотна- Схема полоски должна включать достаточно материала между станциями, чтобы проявочная часть прошла через матрицу без разрывов и короблений. Эти носители не являются «лишним» материалом в конструктивном смысле. Это конструктивные элементы, ширина, форма и ребра жесткости которых напрямую влияют на стабильность подачи.
- Пилотные булавки на каждой станции- В отличие от более простых штампов, в которых могут использоваться один или два направляющих, для прогрессивных штампов обычно требуются направляющие штифты на каждой рабочей станции. Полоса должна перерегистрироваться-в каждом индексе, чтобы поддерживать выравнивание между станциями-между-станциями с точностью до тысячных долей дюйма. Изношенные направляющие штифты в 12-позиционной прогрессивной матрице создают сложные ошибки, которые возрастают с каждой последующей операцией.
- Между-станционные подъемники- Непрерывная полоса должна очищать все нижние поверхности штампа, формованные элементы и инструменты между проходами. Для этого требуется система подъемников, обходных пазов и направляющих, охватывающих всю длину матрицы. Трансферная матрица полностью устраняет эту сложность, поскольку отдельные детали захватываются и размещаются, а не перетаскиваются по инструменту.
- Последовательное расположение ударов- Операции резки и формовки распределяются по станциям в тщательно спланированной последовательности. Каждая станция выполняет одну или две операции, а геометрия пуансона в каждой позиции отражает только задачу этой станции. Такое распределение позволяет контролировать нагрузку отдельных пуансонов, но увеличивает общее количество режущих компонентов, требующих проверки и обслуживания.
Прогрессивные матрицы предъявляют самые строгие требования к зачистке и наведению среди всех типов матриц. Полосу необходимо держать ровно на каждой станции во время резки, аккуратно зачищать от нескольких ударов одновременно и равномерно поднимать поперек инструмента, длина которого может составлять несколько футов. Пружинные системы должны обеспечивать одинаковое усилие на всех станциях, и любое изменение высоты подъемника нарушает зацепление направляющего штифта на выходе. Вот почему прогрессивные штампы требуют более частого профилактического обслуживания, чем другие конструкции, особенно пружин, направляющих и направляющих втулок.
Сектор штамповки автомобильных штампов в значительной степени полагается на прогрессивные инструменты для высокоскоростного-производства кронштейнов, разъемов, клемм и элементов усиления конструкций, где частота циклов превышает 600 ходов в минуту. На таких скоростях взаимодействие каждого компонента усиливается, и износ, который остался бы незамеченным в более медленном штампе, создает видимые дефекты в течение нескольких часов.
Компоненты трансферной матрицы
Трансферные штампы используют принципиально иной подход к перемещению детали. Вместо транспортировки заготовки по непрерывной полосе они отделяют заготовку от рулона на первой станции, а затем перемещают отдельные детали между станциями с помощью механических пальцев, рельсов или вакуумных захватов, синхронизированных с ходом пресса. Это существенно меняет ландшафт компонентов.
КакПитер Улинц из журнала MetalForming Magazineпоясняет, что передаточные штампы сконструированы так же, как штампы для отдельных операций пресса-линии, с важными отличиями: все станции должны иметь общую линию прохода и высоту закрытия, направляющие штифты и пяточные блоки крепятся к верхнему башмаку штампа, чтобы не мешать движению передающего рельса, а нижние секции штампа должны обеспечивать зазор для пальцев переноса для захвата и размещения деталей.
Ключевые компоненты, уникальные для трансферных штампов, включают:
- Гнезда для размещения деталей- Поскольку ни одна несущая полоса не удерживает деталь на месте, на каждой станции необходим прецизионный раскрой или локатор, который принимает деталь от передаточного механизма и удерживает ее в точной ориентации для операции. Эти гнезда должны учитывать рост детали по мере формирования и обеспечивать постоянные точки захвата для следующей передачи.
- Переносные пальцы и захваты- Механические пальцы зажимают края детали и синхронно переносят ее от станции к станции. В некоторых системах используются вакуумные присоски для плоских деталей или магнитные захваты для черных металлов. Конструкция захвата должна учитывать изменения геометрии детали, поскольку операции формовки изменяют форму заготовки на каждой станции.
- Механизмы синхронизации- Движение перемещения должно точно синхронизироваться с ходом пресса. Кривые перемещения перемещения и кривые интерференции, которые отображают траекторию движения системы автоматизации относительно компонентов штампа, должны быть доступны разработчику штампа, чтобы предотвратить столкновения между пальцами и поверхностями штампа.
Трансферные штампы полностью исключают подъемники, обходные пазы и конструкцию несущей полосы. Они также исключают отходы материала, присущие полотнам с прогрессивной матрицей. Ларсон Тул отмечает, что захваты для переноса заменяют несущее полотно, что экономит материал на каждой детали и снижает общую стоимость детали. Это преимущество использования материала становится существенным при штамповке толстых или дорогих сплавов.
Компромиссом является дополнительная сложность операций с кулачками, управления ориентацией деталей и меж-перемещения между станциями. Кулачковые операции, которые должны соответствовать жестким ограничениям шага прогрессивной матрицы, могут быть спроектированы так, чтобы обеспечить максимальную доступность и регулировку в установке переноса. Однако сам передаточный механизм содержит изнашиваемые компоненты, датчики и точки синхронизации, которых нет в прогрессивных инструментах. Техническое обслуживание выходит за рамки штампа и включает в себя систему передачи, создавая более широкий спектр компонентов, которые могут привести к простою.
В автомобильной промышленности штамповочных штампов широко используется передаточная оснастка для больших панелей кузова, конструктивных элементов и деталей глубокой-вытяжки, где размер заготовки или глубина формовки делают последовательную подачу полосы непрактичной.
Составные компоненты штампа
Сложные штампы занимают противоположный конец спектра сложности. Они выполняют несколько операций резки одновременно за один ход пресса, обычно сочетая вырубку и прошивку, поэтому внешний профиль и внутренние элементы вырезаются одновременно. Эта архитектура позволяет получать самые плоские и концентрические детали среди всех типов штампов, поскольку все силы резания уравновешиваются в одной плоскости в одно мгновение.
Отличительной особенностью составных компонентов матрицы является их перевернутое расположение. В стандартной матрице пуансон устанавливается в верхнем башмаке и проталкивает материал через блок матрицы в нижнем башмаке. В составной матрице это соотношение меняется для операции вырубки: пуансон находится в нижнем башмаке, а вырубной штамп (или кольцо матрицы) устанавливается в верхнем башмаке. Между тем, прошивные пуансоны по-прежнему традиционно устанавливаются в верхнем башмаке, проходя через вырубную матрицу и пробивая отверстия в заготовке, когда она вырезается из полосы.
Эта инверсия имеет прямые последствия для выброса:
- Верхний шедер- После вырубки готовая деталь имеет тенденцию оставаться в верхнем кольце матрицы. Подпружиненная -ограждающая пластина, установленная в верхнем башмаке, выталкивает деталь при ходе вверх, позволяя ей свободно упасть или направиться в выходной желоб. Сила отвода и перемещение должны преодолевать любое трение или пружинение-, удерживающее деталь внутри отверстия матрицы.
- Нижний нокаут- После резки каркас полосы (отходы) имеет тенденцию прилипать к нижнему вырубному пуансону. Подпружиненный-съемник или система выбивных штифтов в нижнем башмаке выталкивают полосу, чтобы она могла продвинуться для следующего хода.
Для составных штампов не требуются подъемники, направляющие штифты на нескольких станциях или обходные пазы, поскольку вся работа выполняется за один ход в одном месте. Количество их компонентов значительно меньше, чем у прогрессивных или передаточных штампов. Компания Keats Manufacturing подтверждает, что штамповка составными штампами обеспечивает высокую повторяемость для корпусов с одной-матрицей, при этом за один ход изготавливаются более плоские детали, чем при последовательных операциях.
Простота имеет ограничения. Составные матрицы обрабатывают плоские или почти-плоские детали: шайбы, пластины, прокладки и подобные компоненты, геометрия которых находится в одной плоскости. Они не могут выполнять гибку, волочение или многоосную-формовку. Сложность детали должна быть низкой, но точность может быть чрезвычайно высокой, поскольку все элементы вырезаются относительно друг друга за одно выравнивание.
Техническое обслуживание соответственно простое. Меньше компонентов означает меньше точек износа. При проверке основное внимание уделяется состоянию режущей кромки, исправности зевающей пружины и концентричности между вырубной матрицей и прошивными пуансонами. Когда составные штампы изнашиваются за пределами допуска, концентричность между внутренними и внешними элементами смещается, создавая детали, в которых положение отверстий смещается относительно кромки заготовки.
Сравнение архитектур кристаллов по характеристикам компонентов
В таблице ниже показаны практические различия между этими тремя типами штампов, что дает инженерам-инструментальщикам краткую справку по планированию компонентов, стратегии запасных частей и графику технического обслуживания:
| Характеристика | Прогрессивная матрица | Трансферная матрица | Составная матрица |
|---|---|---|---|
| Количество компонентов | Высокий (от десятков до сотен на станциях) | От умеренного до высокого (компоненты матрицы плюс передаточный механизм) | Низкий (инструмент с одной-станцией) |
| Типичный объем производства | Большой объем, высокая скорость (часто 600+ об/мин) | От средней до высокой громкости, умеренная скорость | Малый и средний объем, умеренная скорость |
| Возможности сложности детали | Высокая (изгибы, формы, протяжки распределены по станциям) | Очень высокая (крупные детали, глубокая вытяжка, возможно вращение) | Низкая (плоские детали, только резка в одной-плоскости) |
| Частота технического обслуживания | Частые (много точек износа, сложная зачистка и направляющая) | Умеренное обслуживание матрицы, а также обслуживание системы переноса | Низкий (меньше компонентов, проще объем проверки) |
| Уникальные компоненты | Несущие планки, меж-подъемники, обводные пазы, многостанционные-пилоты | Расположение гнезд, передаточные пальцы/захваты, кулачки синхронизации | Перевернутый вырубной пуансон, верхний зев, составной съемник |
| Использование материалов | Умеренный (несущие полотна создают отходы) | Высокая (нет несущего полотна, возможно вложенное гашение) | От умеренного до высокого (зависит от пустого макета) |
Выбор между этими архитектурами — это не просто решение по объему производства. Это компонентное стратегическое решение. Прогрессивные штампы требуют большего количества запасных частей и более частой замены пружин, направляющих и втулок. Трансферные штампы смещают внимание к техническому обслуживанию на систему автоматизации и компоненты обработки деталей. Составные матрицы сводят к минимуму количество компонентов, но требуют точных проверок соосности, что требует квалифицированных измерений.
Независимо от архитектуры, некоторые компоненты изнашиваются быстрее других во всех типах штампов. Первыми изнашиваются режущие кромки, затем направляющие втулки, а в фоновом режиме незаметно устаревают пружинные системы. Понимание того, какие детали выходят из строя первыми и как решения о выборе поставщиков влияют на вашу способность реагировать, определяет, будет ли штамп работать прибыльно или тратить деньги из-за незапланированных простоев.
Характер износа компонентов и решения о выборе поставщиков
Знать, какие детали штамповочного штампа существуют и как они функционируют, — это одно. Знание того, какие из них выходят из строя первыми, как обнаружить деградацию до того, как она перерастет в кризис, и где быстро найти замену, — вот что отличает реактивный инструментальный цех от прибыльного. Конструкция штампа определяет возможности, а управление износом определяет, сохранится ли эта способность при производстве десяти тысяч деталей или десяти миллионов.
Каждое применение штампов для штамповки металла следует предсказуемой иерархии износа. Компоненты, находящиеся в прямом, неоднократном контакте с заготовкой под действием напряжения сдвига, всегда разрушаются первыми. Следующими изнашиваются те, у которых есть трение скольжения. Те, кто поглощает циклическое воздействие, следуют за ними. Распознав эту закономерность, вы сможете запланировать проверки там, где они наиболее важны, и распределить бюджет на запасные части для тех компонентов, которые фактически приводят к простоям.
Иерархия износа и приоритеты проверок
Не все детали штамповочного штампа изнашиваются с одинаковой скоростью. Иерархия обусловлена физикой: чем ближе деталь подходит к заготовке и чем большую нагрузку она поглощает, тем быстрее она разрушается. Вот практический порядок: от самого быстрого-изнашивания к самому медленному:
Режущие кромки разрушаются в первую очередь.Пуансоны и матрицы испытывают прямое напряжение сдвига относительно заготовки при каждом отдельном ходе. Этот контакт вызывает трение, нагрев и микро-истирание, которое постепенно закругляет режущие кромки. В штампах для штамповки стали, работающих с высокопрочными-материалами, износ кромок ускоряется еще больше, поскольку рабочий материал сопротивляется разрушению и передает большую нагрузку на инструмент. Данные профилактического обслуживания подтверждают, что образование заусенцев обычно является первым видимым показателем качества деградации кромки, появляющимся задолго до того, как кромка станет заметной невооруженным глазом.
Направляющие втулки изнашиваются вторыми.При каждом ходе прессования направляющий штифт проходит через втулку под нагрузкой. Это непрерывное трение, повторяющееся миллионы раз, постепенно открывает рабочий зазор. Бронзовые втулки забиваются и теряют диаметр. В сепараторах шарикоподшипников- имеются плоские участки. Износ незаметен снаружи штампа, но он проявляется в виде изменения размеров деталей от-к-детали, которое со временем увеличивается.
Третье место занимает стрипперы и напорные системы.Пружины сжимаются и отпускаются при каждом цикле. Пружины матрицы теряют свободную длину. Баллоны с азотом теряют давление газа. Уретановые подушечки расползаются и размягчаются. Сами съемные пластины накапливают следы и поверхностные повреждения в результате многократных ударов по материалу. Эта деградация происходит постепенно и часто маскируется, поскольку оставшиеся пружины компенсируют вышедшие из строя пружины до тех пор, пока система не достигнет переломного момента.
Конструктивные элементы изнашиваются в последнюю очередь.Башмаки матрицы, опорные пластины и монтажное оборудование работают под сжимающими нагрузками без трения скольжения или прямого контакта с заготовкой. Они могут прослужить весь срок службы штампа, если имеют правильный размер. Когда они выходят из строя, это обычно связано с локальной перегрузкой из-за отсутствия опорной пластины или недостаточной толщины колодки, а не с обычным эксплуатационным износом.
Эта иерархия дает вам практическую основу проверки. Вместо того, чтобы проверять все одинаково при каждой остановке технического обслуживания, сосредоточьте усилия там, где износ накапливается быстрее всего. В таблице ниже иерархия износа связана с наблюдаемыми показателями качества детали, которые сигнализируют об ухудшении качества до того, как произойдет катастрофический отказ:
| Приоритет износа | Группа компонентов | Индикатор качества | Что это сигнализирует |
|---|---|---|---|
| 1-е (самое быстрое) | Края пуансона, матрицы, режущие вставки | Увеличение высоты заусенцев на штампованных деталях. | Закругление кромок или сколы снижают эффективность сдвига. |
| 2-й | Направляющие втулки, сепараторы шарикоподшипников- | Размерный сдвиг между последовательными деталями | Рабочий зазор открыт, позволяя боковой матрице-полусдвигаться |
| 3-й | Пружины матриц, азотные цилиндры, съемные пластины | Неравномерная плоскостность детали, вытягивание пробок | Усилие зачистки упало ниже порога контроля чистоты материала |
| 4-й (самый медленный) | Башмаки матрицы, опорные пластины, крепежные детали | Видимый прокол, неплотное крепление, слышимое смещение | Локальная перегрузка превысила несущую способность конструкции |
Вы заметите, что каждый индикатор подключается к определенной подсистеме. Увеличение высоты заусенца не требует полного разбора матрицы. Он указывает непосредственно на режущую систему. Размерный дрейф изолирует направляющую систему. Проблемы с плоскостностью влекут за собой зачистку. Такой целенаправленный подход сокращает время диагностики и позволяет сосредоточиться на том, что действительно требует внимания во время каждой остановки обслуживания.
Стандартный каталог и нестандартные-обработанные компоненты
Когда изношенный компонент требует замены, путь поиска полностью зависит от того, является ли эта деталь стандартной деталью каталога или деталью,-обработанной на заказ. Это различие фундаментально влияет на стратегию поставок запасных частей, время выполнения заказа и планирование технического обслуживания каждой матрицы из листового металла в вашем цехе.
Стандартные компоненты каталогаэто готовые--товары, изготовленные в соответствии с отраслевыми спецификациями и хранящиеся у нескольких поставщиков. Они доставляются быстро, часто на следующий-день, и стоят относительно недорого, поскольку производятся-массово. В категорию входят:
- Направляющие пальцы и втулки стандартных диаметров и длин.
- Пластинчатые пружины со стандартными размерами отверстий, с цветовой маркировкой-коэффициентом отклонения.
- Круглые пуансоны обычных диаметров со стандартными головками.
- Пилотные штифты стандартной конусности и длины
- Установочные штифты, винты с головкой под торцевой ключ и фиксаторы
- Направляющие шарикоподшипников-в стандартных размерах штампов
Для этих товаров разумной стратегией является создание запасов. Держите важные размеры под рукой, чтобы изношенная втулка или сломанная пружина никогда не задерживали производство в ожидании доставки. Поставщики каталогов, такие как Misumi, Dayton и Danly, поддерживают обширные запасы именно потому, что эти предметы износа требуют быстрого оборота.
Компоненты, изготовленные по индивидуальному заказу-уникальны для вашей конкретной конструкции матрицы. Их нельзя извлечь из каталога, поскольку их геометрия, допуски или характеристики материалов зависят от конкретного применения. В эту категорию входят:
- Штампы с индивидуальными профилями резки, особенно профилированные отверстия для проволочной-эрозионной обработки
- Фасонные пуансоны с не-стандартным-сечением
- Формирующие вставки, соответствующие геометрии конкретной детали
- Секционные режущие пластины, размер которых соответствует размерам фирменных карманов матрицы.
- Специальные сборки подъемников и детали обводной выемки
- Шеддерные пластины, адаптированные к определенной глубине полости
Изготовленные на заказ компоненты требуют времени на выполнение заказа. Кто-то должен запрограммировать проволочный-электроэрозионный станок, нагреть-заготовку, отшлифовать ее до окончательного допуска и проверить размеры. Этот процесс занимает от нескольких дней до недель в зависимости от сложности. Для критически важных штампов для штамповки стали, которые производятся в больших объемах-, это время выполнения заказа напрямую приводит к потере дохода, если изготовленная на заказ деталь выходит из строя без запасной части.
Практическое решение — многоуровневая стратегия запасных частей. Имейте в наличии все стандартные компоненты, указанные в спецификации вашего штампа. Для нестандартных компонентов сохраните хотя бы одну запасную деталь с наибольшей скоростью износа, обычно фигурные пуансоны и секционные вставки штампов. Для более низкого-износа нестандартных изделий, таких как штампы и формовочные инструменты, храните подробные чертежи и спецификации материалов, чтобы можно было размещать заказы на замену немедленно, когда износ достигнет порогового значения, вместо того, чтобы пытаться реверсировать-инженерные размеры изношенного-оригинала.
Конструкторская документация по штамповке становится здесь вашей страховкой. Полный пакет для сборки штампа с полными чертежами компонентов, обозначением-материалов, спецификациями-термической обработки и указаниями по сборке превращает много-непредвиденную чрезвычайную ситуацию в рутинный повторный заказ. Без этой документации каждая замена на заказ становится проектом обратного-инжиниринга, который увеличивает затраты и повышает неопределенность.
Выбор партнера по компонентам штампа
Стандартные позиции каталога – это товарные покупки. Цена и скорость доставки имеют решающее значение. Компоненты,-обработанные на заказ, — это совсем другая история. Поставщик, которого вы выбираете для штампов, фасонных пуансонов, формовочных вставок и других деталей,-специфичных для конструкции, напрямую влияет на то, насколько быстро вы восстанавливаетесь после износа и насколько хорошо заменяемые компоненты работают после установки.
Не все поставщики нестандартных компонентов одинаковы. Цех, который может-резать профиль проволокой, не обязательно имеет все необходимое, чтобы дать рекомендации по оптимизации зазора, порекомендовать подходящую марку инструментальной стали для вашего обрабатываемого материала или обеспечить допуски, необходимые для высокоскоростных-подвижных штампов. Для оценки партнера по производству компонентов штампов необходимо учитывать не только возможности обработки, но и глубину проектирования.
Ключевые критерии для оценки при выборе деталей штамповочного штампа по индивидуальному заказу:
- Инженерное сопровождение сложной геометрии- Может ли поставщик рассмотреть ваши требования к деталям и предложить улучшения конструкции штампа, которые продлят срок службы компонентов? Понимают ли они, как взаимодействуют зазор, геометрия пуансона и выбор материала? Поставщик, который просто разрезает то, что вы рисуете, упускает возможность решить коренные-причины проблем износа.
- Опыт работы с инструментальными сталями и карбидами- Разные приложения требуют разных материалов. Партнер должен порекомендовать, является ли A2, D2, M2, порошковый металл или твердый сплав правильным выбором, исходя из вашего объема производства, обрабатываемого материала и скорости пресса, вместо того, чтобы по умолчанию использовать один класс для всех.
- Допусковые возможности проверены метрологией- Проволока-Допуски электроэрозионной обработки +/- 0,0001 дюйма имеют значение для отверстий матрицы, но только в том случае, если поставщик проверяет их с помощью проверки КИМ, а не предполагает, что точность станка равна точности детали. Спросите, как они проверяют готовые размеры.
- Срок выполнения работ соответствует срочности производства- Поставщик, предлагающий замену вставки штампа в течение шести недель, пока ваш пресс простаивает, не является подходящим партнером в области производства оснастки. Ищите поставщиков, которые способны выполнять срочные заказы и заранее сообщают реалистичные сроки.
- Понимание всей системы штампов- Лучшие поставщики компонентов понимают, как их детали взаимодействуют с остальной частью кристалла. При выборе пуансона для замены они учитывают твердость опорной пластины, усилия зачистки и требования к выравниванию, а не рассматривают его как изолированный кусок стали.
Для инженеров-инструментальщиков, подбирающих нестандартные компоненты, которые связаны со структурой штампа, геометрией пуансона, оптимизацией зазора или проблемами контроля заусенцев,ЙИЧЕНпредлагает инженерную поддержку, соединяющую проектирование штамповочных штампов с готовыми-решениями для производства. Их подход учитывает весь контекст системы, а не рассматривает заменяемые компоненты как изолированные операции обработки, что особенно важно для проектирования-тяжелых приложений, где взаимодействие компонентов влияет на качество результатов.
Вопросы, которые стоит задать любому потенциальному партнеру по производству компонентов матрицы перед принятием решения:
- Можете ли вы предоставить отзыв DFM о конструкциях компонентов, которые подвергаются преждевременному износу?
- Какие марки инструментальной стали и твердосплавные сплавы вы регулярно закупаете или закупаете?
- Каков стандартный срок поставки вставок для проволочных-профилированных штампов для электроэрозионной обработки и можете ли вы ускорить производство в случае-остановок производства?
- Предлагаете ли вы термическую обработку-собственно или через сертифицированного партнера с документированными процессами?
- Как вы проверяете окончательные допуски и предоставляете ли вы отчеты о проверке вместе с доставкой?
- Можете ли вы изготовить запасные части из существующих изношенных образцов, если чертежи недоступны?
- Поддерживаете ли вы текущие производственные потребности с помощью программ плановой замены или только один-заказ?
Ответы на эти вопросы покажут, является ли поставщик транзакционным поставщиком или настоящим партнером в вашей инструментальной стратегии. Учитывая, что нестандартные компоненты находятся на критическом пути между отказом матрицы и восстановлением производства, это различие напрямую влияет на время безотказной работы, процент брака и общую стоимость владения каждым кристаллом в цеху.
Часто задаваемые вопросы о штамповке деталей штампа
1. Каковы основные части штампа?
Штамповочная матрица состоит из пяти функциональных подсистем: структурной системы (башмаки штампа, опорные пластины, крепеж), системы резки (пуансоны, штампы, вставки), направляющей системы (направляющие штифты, втулки, направляющие штифты), системы зачистки (съемные пластины, пружины, прижимные подушки) и системы выталкивания (выбивные штифты, выступы, подъемники). Каждая подсистема активируется на определенных этапах хода пресса, и все они должны работать вместе для производства качественных деталей. Понимание этих групп помогает инженерам-инструментальщикам диагностировать дефекты, отслеживая проблемы до ответственной подсистемы, а не проверяя одинаково каждый компонент.
2. Какова цель зазора между пуансоном и штампом?
Зазор — это зазор между режущей кромкой пуансона и краем штампа, измеряемый на каждой стороне и выражаемый в процентах от толщины материала. Его цель — выровнять плоскости излома с обоих краев так, чтобы они четко соприкасались внутри материала, создавая гладкую зону сдвига с минимальными заусенцами. Стандартный зазор для мягкой стали обычно составляет 8-12% с каждой стороны. Недостаточный зазор увеличивает нагрузку на пуансон и вызывает преждевременное скалывание кромок, в то время как чрезмерный зазор приводит к раскатыванию кромок, сильным заусенцам и отклонениям размеров, требующим вторичного удаления заусенцев. Зазор необходимо пересчитывать при каждом изменении рабочего материала, поскольку для более твердых материалов требуются большие зазоры.
3. Какие детали штампа изнашиваются в первую очередь?
Режущие кромки пуансонов и штампов изнашиваются быстрее всего, поскольку при каждом ходе они испытывают прямое напряжение сдвига относительно заготовки. Направляющие втулки изнашиваются вторыми из-за постоянного трения скольжения под нагрузкой. Зачистные пружины и системы давления утомляются на третьей стадии, поскольку они сжимаются и ослабляются миллионы раз, постепенно теряя предварительную нагрузку. Конструктивные компоненты, такие как башмаки штампа, изнашиваются дольше, поскольку они воспринимают только сжимающие нагрузки без прямого контакта с заготовкой. Мониторинг высоты заусенцев, смещения размеров и плоскостности детали обеспечивает раннее предупреждение о деградации в каждой соответствующей подсистеме до того, как произойдет катастрофический отказ.
4. В чем разница между прогрессивными, переносными и составными штампами?
Прогрессивные штампы перемещают заготовки через несколько станций на непрерывной полосе, требуя направляющих штифтов, подъемников и обходных пазов на каждой станции. Они превосходно справляются с высокой-скоростью производства сложных деталей. Передаточные штампы отделяют заготовку на первой станции и перемещают отдельные детали между станциями с помощью механических пальцев или захватов, что исключает отходы несущей ленты, но усложняет автоматизацию. Составные матрицы выполняют вырубку и прошивку одновременно за один ход, создавая самые плоские и концентрические детали, но с ограниченной геометрией в одной-плоскости. Каждая архитектура требует различных конфигураций компонентов, частоты обслуживания и стратегий запасных частей.
5. Как вы выбираете между стандартными каталожными компонентами и компонентами штампов, изготовленными по индивидуальному заказу?
Стандартные компоненты каталога, такие как направляющие штифты, втулки, пружины матрицы и круглые пуансоны, производятся массово-в соответствии с отраслевыми спецификациями и доставляются быстро и по низкой цене. Имейте эти предметы под рукой для быстрой замены. Детали, изготовленные по индивидуальному заказу,-такие как блоки штампов с проволочными-профилями электроэрозионной обработки, фигурными пуансонами и формообразующими вставками, уникальны для вашей конструкции штампа и требуют от нескольких дней до недель времени выполнения заказа. Для этого имейте в наличии запасные части для наиболее -изнашиваемых деталей и храните подробные чертежи со спецификациями материалов и термообработки-обработки. Такие партнеры, как YICHEN (https://www.yichen-group.com/stamping-die/), предоставляют техническую поддержку для нестандартных компонентов, где оптимизация зазоров, выбор материала и понимание уровня системы-значат помимо базовых возможностей обработки.


