


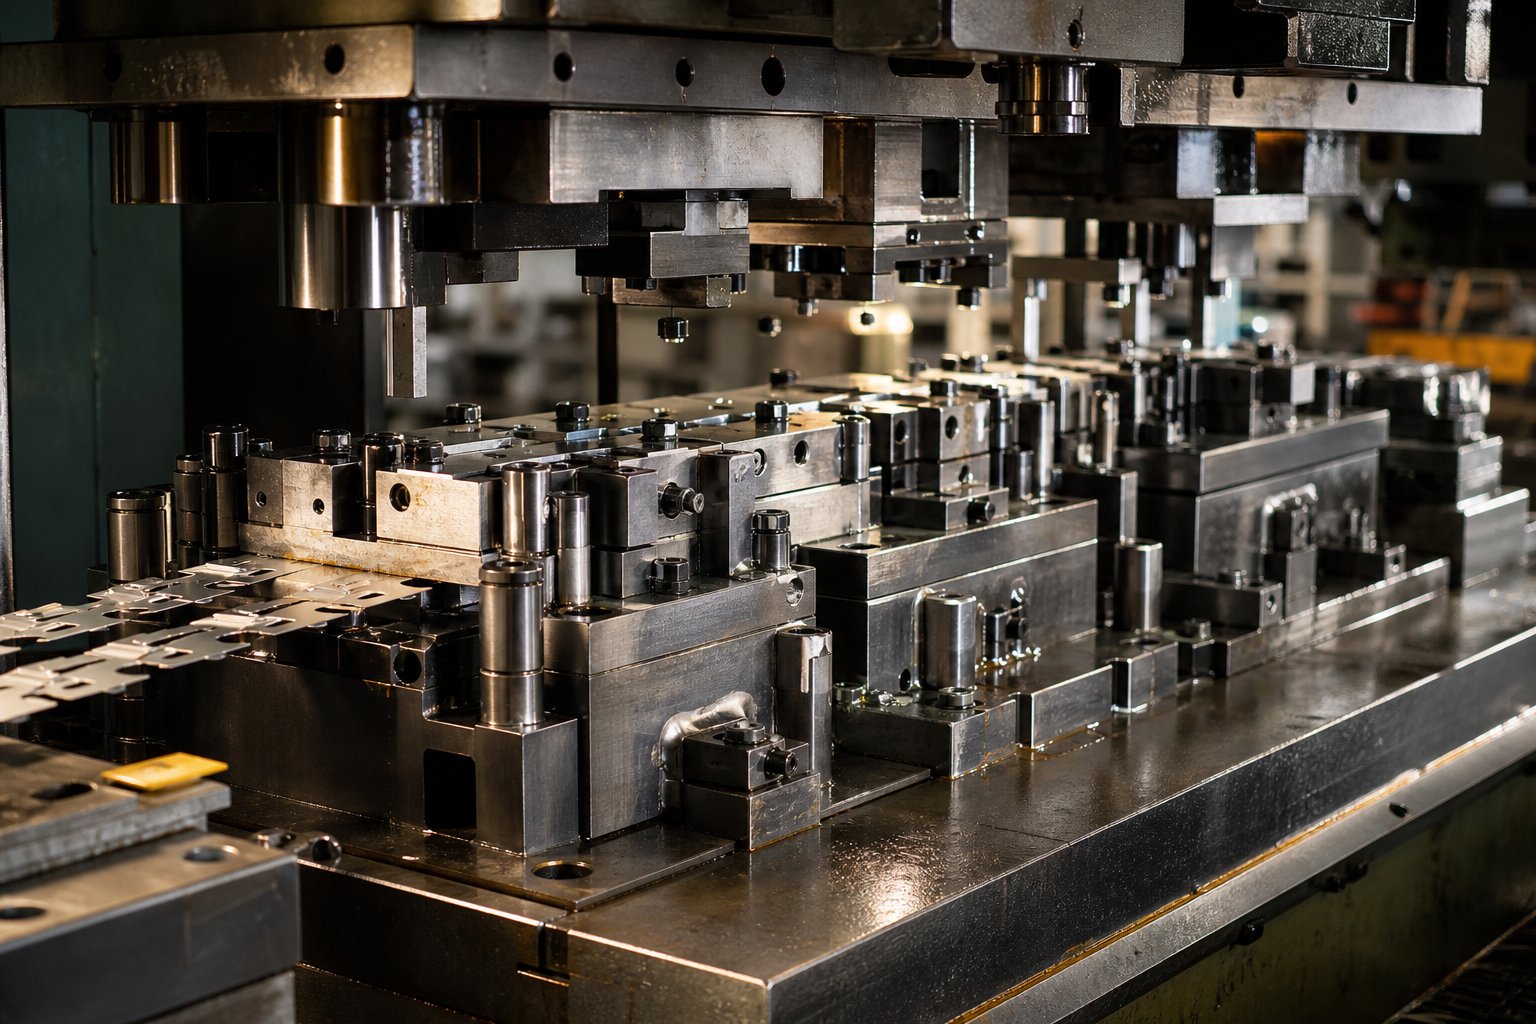
Что такое прогрессивная конструкция штампа для штамповки
Такчто такое прогрессивная кость, точно? Прогрессивная матрица — это единый инструмент, содержащий несколько станций, расположенных последовательно, каждая из которых выполняет определенную операцию формования-пробивки, вырубки, гибки, чеканки или обрезки-металлической полосы по мере ее продвижения на одну длину шага за ход пресса. Полоса подается с рулона, движется по станциям и на конечной станции выходит готовая деталь. Прогрессивное проектирование штампов для штамповки — это инженерная дисциплина, ориентированная на планирование последовательности станций, расположения полос и геометрии инструментов, поэтому каждая операция основывается на предыдущей, не снимая заготовку с полосы до момента обрезки.
Представьте себе деталь, в которой нужно пробить шесть отверстий, сформировать два сгиба и обрезать внешний профиль. Вместо того, чтобы обрабатывать эту деталь на отдельных машинах, прогрессивная матрица обрабатывает все это за один непрерывный цикл прессования. Полоса выступает одновременно в качестве сырья и носителя детали, что исключает ручные перемещения и сокращает время цикла.
Определение конструкции штампа для прогрессивной штамповки
По своей сути прогрессивная конструкция штампа решает проблему последовательности: как разбить готовую деталь на отдельные этапы формовки, распределить эти этапы по станциям и сохранить стабильность полосы на всем протяжении? Каждая станция выполняет одно задание-или небольшую группу связанных заданий-пока полоса индексируется вперед. Заготовка остается прикрепленной к держателю до тех пор, пока ее не отделит самая последняя станция. Такой подход позволяет прогрессивной штамповке производить изделия сложной геометрии со скоростью, с которой просто невозможно справиться с помощью инструментов, выполняемых за одну-операцию.
Чем прогрессивные штампы отличаются от составных и трансферных штампов
Инженеры часто взвешивают три типа штампов при планировании программы штамповки. Различия сводятся к тому, как заготовка движется в процессе обработки и какой уровень сложности поддерживает каждый метод.
| Критерии | Прогрессивная матрица | Составная матрица | Трансферная матрица |
|---|---|---|---|
| Операций за ход | Одна операция на станцию, несколько станций на один ход | Несколько операций за один ход на одной станции | Одна операция на станцию, часть передается механически |
| Сложность детали | От умеренного до сильного (прокалывание, изгиб, формовка, рисование) | От низкой до средней (плоские детали, одноплоскостные-резы) | Высокий (глубокая прорисовка, крупные формы, сложные объемные формы) |
| Скорость производства | Высокая-непрерывная подача рулона, минимальное обслуживание | Умеренный-одиночный ход, но более медленный выброс крупных деталей | Умеренная-механическая передача увеличивает время цикла |
| Типичное соответствие объема | От среднего до очень большого объема | Низкая и средняя громкость | От среднего до большого объема |
При штамповке сложной штамповки все операции резки выполняются одновременно за один ход пресса, что делает ее эффективной для простых плоских деталей, таких как шайбы или электрические пластины. С другой стороны, передаточные штампы позволяют заранее отделить заготовку от полосы и перемещать ее между независимыми станциями с помощью механических пальцев-, что лучше подходит, когда глубокая вытяжка или большой размер детали делают перенос полосы непрактичным.
Почему прогрессивная конструкция штампов важна для крупносерийного-производства
Экономическое обоснование использования прогрессивной штамповой оснастки очевидно: вы обмениваете более высокие первоначальные затраты на инструмент на значительно более низкие-цены на деталь в масштабе. Поскольку в одном наборе штампов выполняется несколько операций, вы исключаете необходимость перемещения деталей между станками, сокращаете трудозатраты и минимизируете работу-в-инвентаризации процесса. Повторяемость остается высокой, поскольку каждая деталь следует одной и той же последовательности станций в контролируемых условиях прессования.
Для инженеров-технологов, нацеленных на ежегодные объемы в сотни тысяч или миллионы, прогрессивная штамповка часто представляет собой путь с наименьшими общими затратами,-особенно когда конструкция детали стабильна и второстепенные операции можно полностью исключить из технологического процесса.
Однако это преимущество в стоимости материализуется только тогда, когда геометрия детали действительно соответствует технологическому процессу. Не каждая фигура может проехать десять станций без потери устойчивости-и именно на этой оценке большинство дизайнерских проектов либо набирают обороты, либо останавливаются.
Анализ геометрии детали и осуществимость DFM
Каждыйдизайн-проект штамповки штампаначинается с отпечатка детали-и геометрия этого отпечатка подскажет вам, будет ли прогрессивный подход успешным или нет. Инженеры не просто смотрят на форму и гадают. Они применяют систематический набор критериев проектирования для технологичности, чтобы определить, может ли деталь оставаться на полосе, правильно формироваться на всех станциях и сохранять допуски, не требуя дорогостоящей вторичной обработки.
Оценка геометрии детали на предмет пригодности прогрессивной матрицы
Когда вы впервые оцениваете отпечаток на предмет пригодности прогрессивной матрицы, вы задаете несколько важных вопросов. Может ли деталь оставаться прикрепленной к несущей ленте на всех этапах формования, не теряя при этом устойчивости? Достаточно ли материала между элементами для сохранения структурной целостности секций матрицы? Требуют ли допуски чего-то сверх того, чего можно достичь при-операциях на кристалле?
Эту оценку определяют конкретные критерии DFM. Диаметры отверстий должны быть как минимум в один раз больше толщины материала, а отверстия должны располагаться как минимум в два раза толще материала от любого края или формованного элемента, чтобы предотвратить деформацию. Внутренние радиусы изгиба должны равняться или превышать толщину материала, чтобы избежать растрескивания. Симметрия имеет значение, поскольку сбалансированные детали более предсказуемо перемещаются по полосе. Соотношение глубины вытяжки-к-диаметру определяет, может ли форма быть получена за одну станцию или ее необходимо подготовить поэтапно. А ориентация направления зерна относительно осей изгиба напрямую влияет на риск разрушения. - Лучше всего работают изгибы, перпендикулярные направлению прокатки.
Как сложность функций влияет на количество станций
Вот где конструкция штампа для штамповки металла становится интересной. Каждая отдельная деталь с вашей стороны-каждое отверстие, изгиб, форма, выемка или срез-потенциально требует своей собственной станции. Но это непростые отношения-один к-одному.
Например, закрытые-отверстия не всегда могут быть пробиты на одной и той же станции. Если два отверстия расположены слишком близко друг к другу, пробивание обоих одновременно ослабит секцию матрицы между ними и может привести к вытягиванию пули или отклонению пуансона. Разделение их на две станции решает структурную проблему. Точно так же изгиб, прилегающий к пробитому отверстию, требует соблюдения последовательности: сначала вы пробиваете, а затем сгибаете на более поздней станции, поскольку изгиб вблизи только что пробитого отверстия искажает геометрию отверстия.
Для сложных деталей опытные инженеры часто проектируют за один или два этапа.слепые станции-пустые позиции зарезервированы для будущих модификаций, если во время проверки размер детали не будет отштампован. Это практическая гарантия, позволяющая избежать дорогостоящей доработки готового штампа.
Красные флажки технико-экономического обоснования и изменения конструкции
Не каждая деталь подходит для штампа прогрессивной штамповки. Определенные геометрические характеристики сигнализируют о проблемах на ранней стадии, и выявление их до начала проектирования позволяет значительно сэкономить время и деньги. Следите за этими распространенными красными флажками:
- Глубокая вытяжка, превышающая пределы формуемости материала.-Когда соотношение глубины вытяжки-к-диаметру выходит за рамки того, чего могут достичь одиночные или поэтапные станции, переносная матрица часто становится более стабильным выбором.
- Чрезвычайно жесткие допуски, которые превышают-возможности штампа, вынуждают выполнять операции вторичного шлифования, механической обработки или контроля, которые сводят на нет преимущество в скорости.
- Асимметричные элементы создают несбалансированные боковые силы на полосе, что приводит к ее смещению и прогрессирующему рассогласованию между станциями.
- Толстые материалы ограничивают плотность станций.-Более толстая заготовка требует большего зазора между пуансоном-к-матрице, больших сечений матрицы и большего тоннажа, что физически распределяет станции между собой и увеличивает длину матрицы.
- Большой размер детали относительно ширины полосы, что делает удержание носителя нестабильным на нескольких этапах формования.
Когда вы замечаете эти проблемы, не всегда правильным будет отказаться от прогрессивной концепции. Часто рекомендации по изменению конструкции детали:-добавление рельефной выемки, ослабление не-критического допуска, корректировка местоположения элемента на полмиллиметра-превращают граничную деталь в деталь, полностью подходящую для прогрессивной обработки-матрицы. Лучшие программы штамповки рассматривают DFM как совместный цикл между проектировщиком детали и инженером по штампам, а не как одностороннюю передачу.
Конечно, подтверждение осуществимости — это только первая веха. Настоящая инженерная задача начинается, когда вы преобразуете эту геометрию в схему полосы,-определяя, как именно будет течь материал, где будет выполняться каждая операция и как последовательность станций будет формировать целостную деталь, не искажая то, что было раньше.
Разработка схемы полос и секвенирование станций
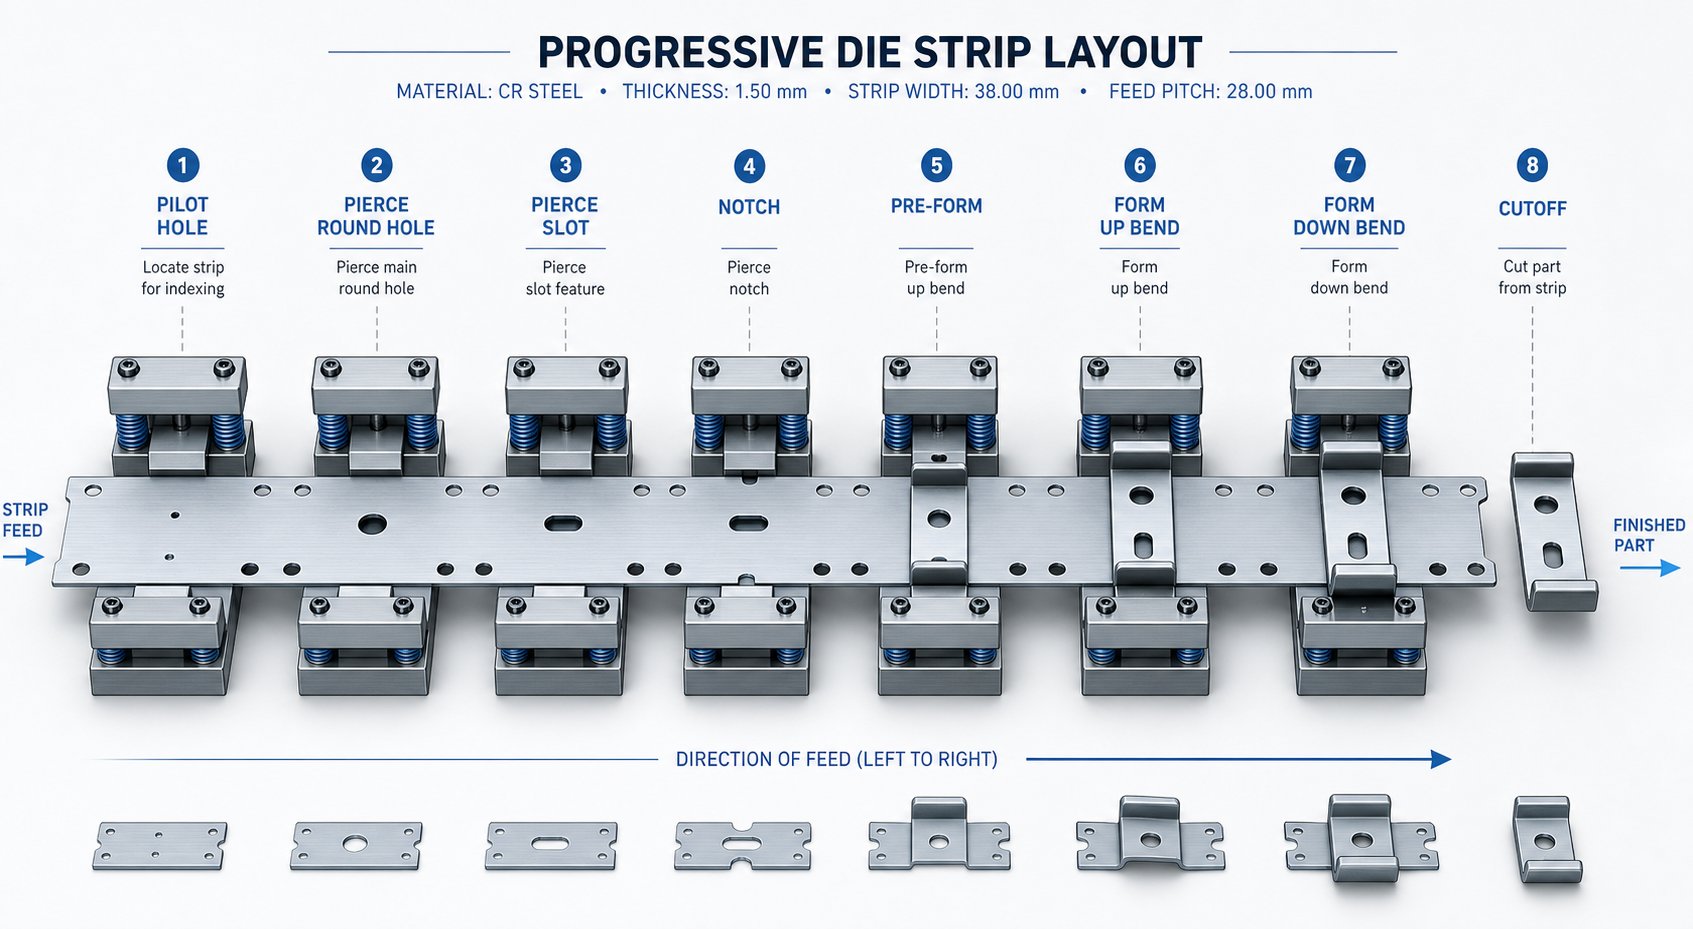
Расположение полос — это то место, где прогрессивный процесс штамповки либо объединяется, либо разваливается. Это генеральный план, который определяет, как необработанный рулонный прокат преобразуется в готовые детали-станция за станцией, шаг за шагом. Все решения о размере штампа, выборе пресса, стоимости материала и точности размеров принимаются непосредственно на основе этого единого документа. Сделайте это правильно, и вы получите стабильную,-скоростную производственную систему. Если вы сделаете ошибку, вы будете преследовать проблемы на всех последующих этапах сборки.
Основы компоновки полос и использование материалов
Три числа определяют расположение полосы на самом базовом уровне: ширина полосы, шаг (расстояние, на которое полоса продвигается за один ход) и процент использования материала. Инженеры определяют ширину полосы, складывая максимальный размер детали по направлению подачи, плюс материал-носитель с одной или обеих сторон, а также минимальную ширину перемычки между краем детали и краем полосы. Аобщее правилоустанавливает минимальную толщину перемычки в 1,25–1,5 раза больше толщины материала.-достаточно тонкая, чтобы экономить материал, и достаточно толстая, чтобы предотвратить скручивание лома и заклинивание штампа.
Шаг рассчитывается аналогично: длина детали в направлении подачи плюс перемычка между последовательными деталями. Целью хорошо спроектированного инструмента с прогрессивной матрицей является использование материала выше 75 %, то есть менее четверти рулона становится металлоломом. Достижение этой цели часто означает оценку углового раскроя, многорядную компоновку-или изменение ориентации детали на полосе, чтобы закрыть зазоры между заготовленными профилями.
Направление волокон добавляет еще одно ограничение. Металлическая полоса имеет направление прокатки, а изгибы, ориентированные параллельно волокнам, более склонны к растрескиванию. По возможности, критические оси изгиба ориентируются перпендикулярно направлению волокон. Если деталь имеет изгибы в нескольких направлениях, вы отдаете предпочтение наиболее сильному изгибу или самому узкому радиусу для лучшего выравнивания волокон.
Логика последовательности станций и порядок работы
Почему последовательность операций так важна? Потому что формирование металла в неправильном порядке искажает детали, выполненные на предыдущих станциях. Представьте себе, что вы пробиваете прецизионное отверстие, а затем сгибаете фланец рядом с ним-изгиб растягивает материал и вытягивает это отверстие из круглого. Правильно последовательность операций (сначала прокалывание, затем сгибание вниз по потоку), и вы полностью избежите искажения.
Типичная последовательность станций для многофункциональной-детали прогрессивных штампов следует следующей логике:
- Пилотные отверстия и насечки на держателе-обеспечивают регистрацию и отслеживание полосы с первого хода.
- Внутреннее прокалывание-пробитие всех отверстий и прорезей, пока полоса еще плоская, прежде чем любое формование приведет к деформации окружающего материала.
- Операции с копьем и формой-частичные разрезы, в результате которых создаются выступы или жалюзи с последующими первоначальными изгибами.
- Операции рисования-более глубоких форм, которые извлекают материал и распределяются по нескольким станциям, если того требует глубина.
- Окончательная обрезка и обрезка-отделяют готовую деталь от держателя как самая последняя операция.
Отрезка всегда происходит последней, поскольку несущая полоса должна физически удерживать деталь на всех предыдущих станциях. Пилотные отверстия стоят на первом месте, потому что каждая последующая станция полагается на пилотов, которые точно регистрируют полосу. Это не случайно-это инженерная логика, которая обеспечивает жесткие позиционные допуски на восьми, десяти или даже двадцати станциях сценического инструмента.
Балансирующие силы по всему сектору
Вот фактор, который многие инженеры упускают из виду при разработке макета: баланс сил. Каждый прошивной пуансон, каждая станция формовки и каждая операция вырубки создают силу в определенном месте по ширине полосы. Если эти силы концентрируются на одной стороне, пресс скользит вбок,-что приводит к неравномерному износу, смещению пуансона и ускоренному разрушению штампа.
Журнал Металлоформингописывает это как проблему «переломного момента»: вы рассчитываете силу каждой станции и умножаете ее на расстояние от центральной линии пресса. Сумма этих моментов должна приближаться к нулю. Если этого не происходит, разработчик штампа может сместить расположение полосы от-центра относительно ползуна пресса или применить углы сдвига для выбора пуансонов, чтобы сместить пики усилий и уменьшить дисбаланс.
Асимметричные детали усложняют задачу. Деталь с элементами, сгруппированными на одной стороне, естественным образом создает несбалансированные силы резания. Решения включают размещение двух деталей зеркально поперек центральной линии полосы (перевернутая двухрядная компоновка), добавление фиктивных станций с выравнивающими пуансонами на светлой стороне или стратегическое расположение тяжелых-операций резки друг напротив друга. Цель всегда одна: поддерживать баланс боковых сил, чтобы полоса двигалась прямо, а матрица работала без преждевременного износа.
Когда расположение полос зафиксировано-последовательность станций, оптимизация использования материала, баланс сил-следующей важной переменной является то, как матрица взаимодействует с самим материалом. Разные сплавы требуют принципиально разных зазоров, давлений и стратегий компенсации, которые изменяют форму инструмента изнутри наружу.
Зазор матрицы и изменения в конструкции-конкретных материалов
Идеально упорядоченная компоновка полос ничего не значит, если зазор между пуансоном-и-матрицей не соответствует материалу, который вы режете. Зазор-зазор между режущей кромкой пуансона и режущей кромкой матрицы, выраженный в процентах от толщины заготовки с каждой стороны-контролирует качество кромки, срок службы инструмента и даже то, останутся ли заготовки в матрице или в вакууме-обратно прилипнут к втягивающемуся пуансону. Тем не менее, клиренс не является единым универсальным числом. Он значительно смещается в зависимости от сплава, находящегося на поверхности матрицы.
Выбор зазора матрицы и его влияние на качество кромки
Когда пуансон входит в материал, он не разрезает его аккуратно, как нож. Это инициирует разрушение как кромки пуансона, так и кромки матрицы. Правильный зазор гарантирует, что линии излома встречаются посередине, образуя кромку детали с чистой полосой сдвига и минимальными заусенцами. Слишком туго, вы получите вторичный сдвиг-с двойным-видом надреза-а также со значительно более высокими усилиями удара и ускоренным износом инструмента. Слишком свободный, на кромке детали образуются чрезмерные перекатывания и заусенцы, плюс заготовка может наклоняться и подниматься вверх вместе с пуансоном.
Общеотраслевое правило начинается примерно с 10 % толщины материала на сторону, но исследования показывают, что увеличение до 11–20 % для некоторых материалов значительно продлевает срок службы инструмента без существенного ухудшения качества кромки. Реальный ответ зависит от типа материала и твердости. Вот что обычно указывают опытные инженеры штампов для штамповки металлов:
| Материал заготовки | Зазор на сторону (мягкая/отожженная) | Зазор на каждую сторону (жесткий/рабочий-закаленный) |
|---|---|---|
| Алюминий | 10% | 20% |
| Латунь/Медь | 6% | 15% |
| Мягкая сталь (с низким-углеродом) | 10% | 12% |
| Нержавеющая сталь | 15% | 20% |
| Высокопрочная-сталь (HSLA/AHSS) | 18% | 20%+ |
Обратите внимание на диапазон. При последовательной штамповке алюминия можно использовать более узкие зазоры в мягкой закалке, поскольку алюминий легко разрушается при меньшем напряжении сдвига. В деталях из латуни с прогрессивной штамповкой и медных деталях с прогрессивной штамповкой используются самые узкие зазоры среди всех распространенных материалов-всего 6 % на сторону в условиях отжига-, поскольку медные сплавы сдвигаются с минимальным распространением трещин и обеспечивают превосходную отделку кромок. Прогрессивная штамповка углеродистой стали занимает промежуточное положение, в то время как нержавеющие и высокопрочные марки-подходят к более широкому концу спектра, чтобы обеспечить более высокую стойкость к резанию.
Одно из упущенных из виду последствий выбора зазора: удержание пробки. Более узкий зазор создает заглушку, которая плотно прилегает к кнопке матрицы, что фактически помогает удерживать ее на месте. Откройте зазор, и пули будут сидеть в кармане свободнее, увеличивая риск того, что они вылетят обратно на поверхность пуансона. Конструкторы противодействуют этому с помощью функций удержания пробок-углового рельефа стенок матрицы или вакуумных каналов под режущей поверхностью.
Проектирование нержавеющей стали и высокопрочных сплавов-
Прогрессивная штамповка нержавеющей стали представляет собой особый комплекс инженерных задач, которые затрагивают каждый аспект штампа. Материал-быстро затвердевает во время формовки, а это значит, что каждый последующий удар немного увеличивает прочность зоны вокруг деформируемого участка. Усилия пуансона на 40-60 % выше, чем у мягкой стали эквивалентной-толщины. Изнашивание инструмента ускоряется-особенно при прокалывании пуансонов, которые неоднократно соприкасаются с наклепанной кромочной зоной.
Конструктивные меры по прогрессивной штамповке металлов из нержавеющей стали и марок AHSS включают:
- Увеличенный зазор матрицы (+15–20 % с каждой стороны) для уменьшения силы резания и замедления истирания.
- Более сильное давление пружины съемника для обеспечения надежного контроля полосы против увеличения силы зачистки из-за-затвердевшего материала, захватывающего пуансон.
- Вставки из инструментальной стали из карбида или ПМ для пуансонов и штампов на станциях с высоким-изнашиванием, заменяющие традиционные D2, где объемы производства оправдывают затраты.
- Поверхностные покрытия (TiN, TiCN или AlCrN) на пуансонах для уменьшения адгезионного износа и истирания при обработке нержавеющей стали.
- Уменьшенная плотность станций.-Размещение станций дальше друг от друга для размещения секций матрицы большего размера и более тяжелых опорных пластин, необходимых для сопротивления более высоким силам резания.
Чистый эффект? Прогрессивная матрица, предназначенная для нержавеющей стали 304, будет физически больше, потребует большего тоннажа и более частого обслуживания, чем матрица, изготовленная для той же геометрии детали из мягкой стали. Это не незначительные изменения,-они фундаментально меняют форму кубика.
Стратегии компенсации пружинения в зависимости от материала
Каждый металл изгибается немного дальше, чем он находится. Когда пуансон втягивается, заготовка возвращается в исходное плоское состояние на величину, определяемую соотношением предела текучести и модуля упругости. Высокопрочные-материалы пружинят сильнее, поскольку у них более высокий предел текучести по сравнению с их жесткостью. Алюминий меньше пружинит в абсолютном выражении, но с ним сложнее, поскольку его более низкий модуль упругости означает, что процент упругого восстановления может быть непредсказуемым в зависимости от состояния сплава.
Инженеры компенсируют это, используя три основные стратегии:
- Чрезмерный изгиб-проектирование геометрии пуансона таким образом, чтобы он изгибался за пределы заданного угла и возвращал деталь обратно к номинальному состоянию. Деталь, требующую изгиба на 90- градусов из высокопрочной стали, может нуждаться в шлифовке пуансона до 87 или 85 градусов, в зависимости от измеренной упругости сплава.
- Дно (формирование зоны изгиба)-применение достаточного усилия для пластической деформации материала на всю его толщину в вершине изгиба, что устраняет слой упругого восстановления. Это хорошо подходит для прогрессивной штамповки углеродистой стали, но требует значительно большего усилия прессования.
- Ступенчатый изгиб на нескольких станциях-с поворотом на 90-градусов за два или три шага, при этом каждый этап слегка перегибается. Это распределяет формовочную деформацию и дает более предсказуемые результаты при обработке материалов с высокими скоростями наклепа.
Для мягкой стали и латуни эмпирические правила компенсации, накопленные за десятилетия производственного опыта,-обычно дают точные результаты. Вы наклоняетесь на 1-3 градуса и приближаетесь к этому. Но для нержавеющей стали, марок AHSS и высокопрочных алюминиевых сплавов эти правила не действуют. Упругое сопротивление становится нелинейным и чувствительным к изменению партии материала. Именно здесь программное обеспечение для моделирования формования зарабатывает свои модели на основе -FEA-, которые прогнозируют упругое восстановление на основе фактических кривых растяжения-деформации, а не ручных аппроксимаций.
Практический вывод: выбор материала не просто меняет то, какой сплав вы заказываете в сервисном центре. Он изменяет форму зазоров, усилие пресса, материалы инструмента, компенсацию изгиба и интервалы технического обслуживания по всей матрице. И это влияние материала выходит за рамки резки и формовки вставок-оно напрямую влияет на то, как полоса транспортируется, направляется и регистрируется от станции к станции.
Проектирование авианосца и стратегия размещения пилотных проектов
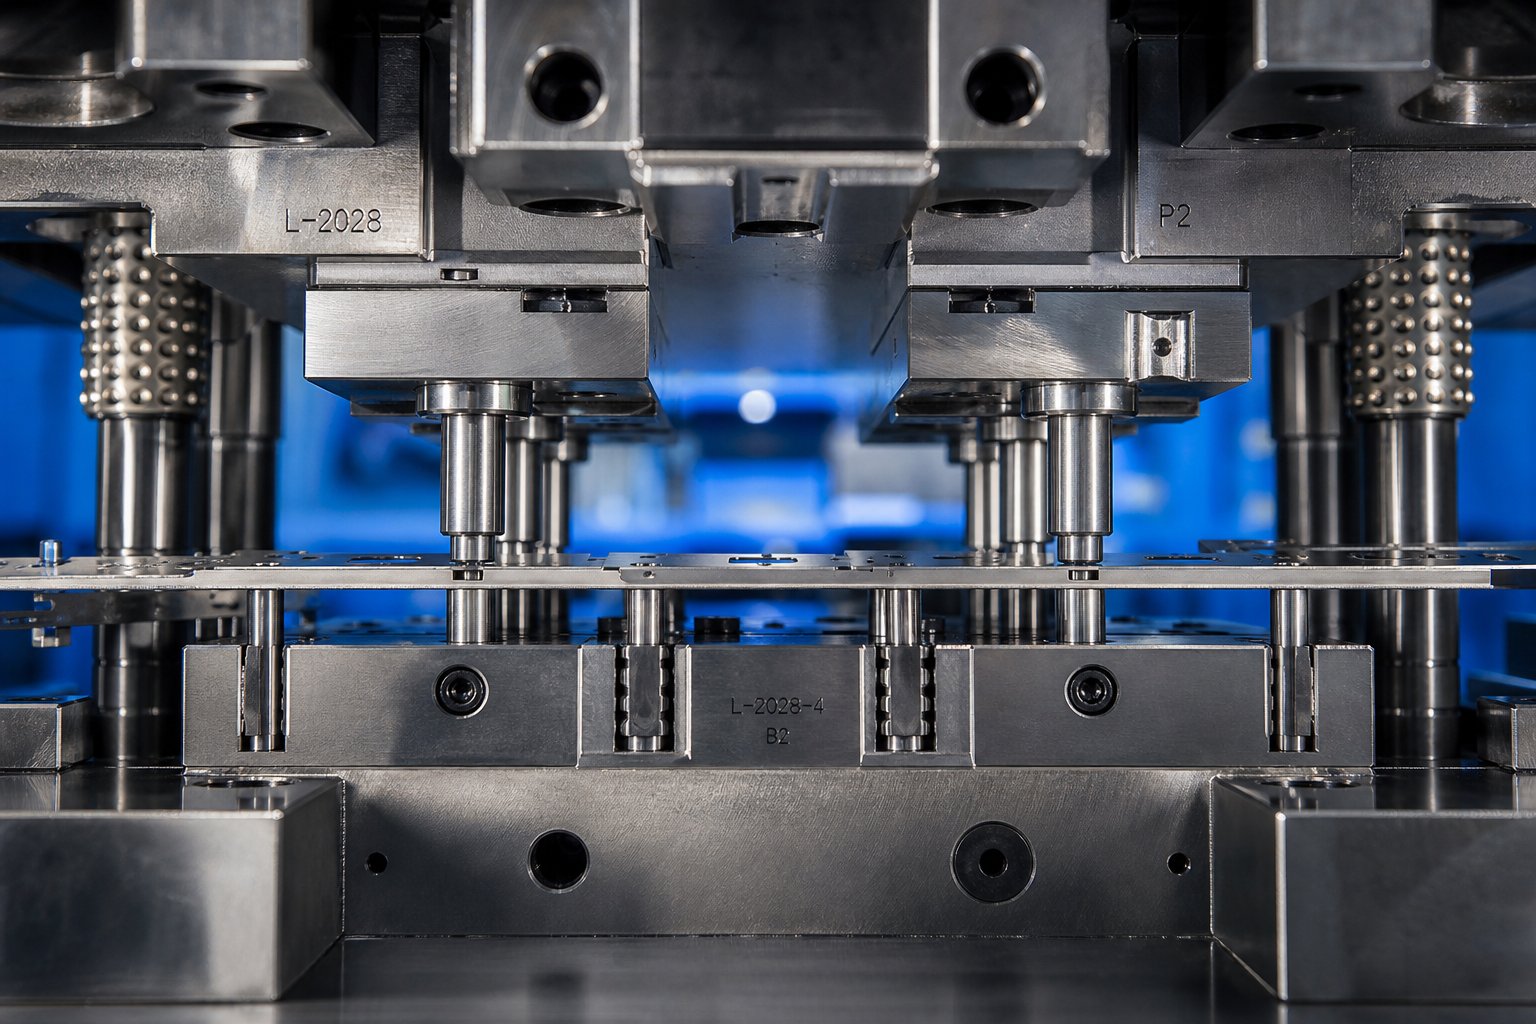
Держатели ленты и направляющие штифты редко получают должное внимание при обсуждении прогрессивных штампов.-однако эти два элемента определяют, производит ли набор штамповочных штампов детали в пределах допусков или генерирует отходы в коробках. Держатель удерживает деталь на каждом этапе формовки. Пилоты позиционируют его с точностью до микрона на каждой станции. Вместе они образуют невидимую инфраструктуру, благодаря которой штампы для прогрессивной штамповки действуют как точные инструменты, а не как инструменты тупой силы.
Типы полосовых носителей и критерии выбора
Носитель — это часть полосового материала, которая соединяет каждую проявочную часть с катушкой при ее движении через матрицу. После обрезки его -выбрасывают в лом-, но от его конструкции зависит стабильность полосы, использование материала и свобода формования на каждой станции. Три основные конфигурации охватывают большинство применений инструментов для прогрессивной штамповки:
A центральный перевозчикполотно материала проходит по середине полосы, при этом элементы детали формируются с обеих сторон. Аодносторонний-перевозчикприкрепляет деталь к материалу на одном крае полосы, оставляя три другие стороны доступными для резки и формовки. Адвойной (двух-сторонний) держательудерживает материал на обоих краях полосы, подвешивая деталь между ними.
Каждый тип подходит для различной геометрии детали и требований процесса. Выбор зависит от того, как выглядит деталь, насколько сильно она требует формовки и как силы распределяются по ширине полосы.
| Критерии | Центральный перевозчик | Односторонний-перевозчик | Двойной (двух-сторонний) держатель |
|---|---|---|---|
| Использование материала | Умеренная-центральная полоса добавляет ширины | Высокий-минимальный объем отходов на открытой стороне | Нижний-материал зарезервирован по обоим краям. |
| Стабильность полосы | Подходит для симметричных деталей. | Нижнее-несбалансированное крепление создает боковое натяжение | Отличная-сбалансированная опора, противодействующая поворотам и развалам. |
| Пригодность для асимметричных деталей | Limited-лучше всего работает с зеркальной или симметричной геометрией. | Хорошая-деталь свободно свисает с одной стороны. | Превосходный-сбалансированный захват компенсирует асимметричные силы. |
| Типичные применения | Симметричные плоские детали, электрические контакты, простые кронштейны. | Маленькие разъемы, клеммы, детали с трехсторонней формовкой | Крупные детали, гильзы глубокой-вытяжки, тяжелая формовка, широкие заготовки |
Как вы выбираете? Начните с геометрии детали и требований к обрезке. Симметричные детали с умеренным формованием часто естественным образом сочетаются с центральными держателями-полотно обеспечивает сбалансированную поддержку и упрощает отслеживание полосы. Но когда деталь требует глубокой формовки или вытяжки,растянуть веб-носительКонфигурация становится необходимой, чтобы позволить металлу свободно течь, не нарушая шагового расстояния между последовательными частями. В этом отношении превосходны двойные держатели, поскольку они фиксируют обе стороны полосы, предотвращая сильный прогиб и скручивание, которые в противном случае могли бы возникнуть при тяжелом-одностороннем формовании.
Односторонние-носители максимизируют доступ к материалу, но имеют недостаток: асимметричное крепление создает неравные силы зачистки, которые могут тянуть полосу вбок. В штампе для штамповки листового металла, работающем со скоростью 200+ ходов в минуту, даже небольшое боковое смещение быстро увеличивается. Инженеры, использующие односторонние-несущие устройства, обычно добавляют дополнительные направляющие или стабилизирующие элементы, чтобы противодействовать этой тенденции.
Сила носителя тоже имеет значение. По данным органов проектирования штамповочных штампов, полотно должно выдерживать силу подачи на всех станциях, не коробясь и не разрываясь-примерно 10 % от общего веса полосы, умноженного на количество проходов. Не существует универсальной формулы для определения размеров носителя, поэтому опытные дизайнеры полагаются на тип материала, толщину и сложность операций формования, чтобы установить ширину и геометрию полотна.
Стратегия размещения пилотного штифта для обеспечения точности станции
Пилотные направляющие представляют собой шлифованные стальные штифты, установленные в верхней матрице, которые опускаются в заранее-пробитые отверстия в полосе до того, как какой-либо другой инструмент войдет в контакт с материалом. Их работа проста, но очень важна: приведите полосу в точное положение X-Y, прежде чем начнется штамповка или формовка. Без них неточность подающих-роликов будет накапливаться от станции к станции до тех пор, пока ошибки позиционирования не превысят допуски детали.
Подумайте об этом так:-податчик обеспечивает грубое позиционирование, продвигая полосу к приблизительному местоположению. Затем пилоты выполняют точную коррекцию, физически перемещая полосу в ее истинное теоретическое положение с каждым ходом пресса. Этот цикл «грубый-затем-точный» сбрасывает ошибку позиционирования на каждой станции. Благодаря этому штампы для прогрессивной штамповки поддерживают допуски +/- 0,05 мм или лучше при десяти или более последовательных операциях.
Эффективное размещение пилота следует нескольким инженерным правилам:
- Частота:Размещайте пилотов на каждой станции для максимальной точности. При использовании более длинных штампов, где стоимость имеет значение, для не-некритических промежуточных операций-допустима любая другая станция, но для всех станций формовки и окончательной обрезки требуются специальные пилоты.
- Расстояние:Расположите направляющие штифты как можно дальше друг от друга по ширине полосы, насколько позволяет геометрия. Более широкое расстояние обеспечивает лучший угловой контроль, предотвращая вращение полосы (рыскание), которое пилоты, находящиеся-на близком расстоянии, не могут обнаружить или исправить.
- Перед формованием:Пилоты должны задействовать полосу до того, как какие-либо формовочные инструменты коснутся материала. Операции формовки могут деформировать направляющие отверстия, если они расположены слишком близко, поэтому размещайте важные направляющие отверстия выше по потоку (в направлении подачи) от сильных изгибов, вытяжек или тиснений, которые могут деформировать регистрационные отверстия.
- Последовательность взаимодействия:Сначала в полоску входит пилотный наконечник, а затем установочный диаметр.Подающие ролики должны освободить полосу до того, как установочный диаметр направляющей войдет в зацепление.-в противном случае подаватель будет сталкиваться с пилотом, сгибая штифт, удлиняя отверстие и со временем снижая точность.
Выбор пилота не менее важен. Зазор между направляющим диаметром и направляющим отверстием обычно составляет от 0,0005 до 0,001 дюйма, в зависимости от толщины материала и жесткости полосы. Более узкий зазор повышает точность позиционирования, но увеличивает риск застревания, если полоса не идеально ровная. Более толстые материалы допускают более плотную посадку пилота, поскольку полоса сопротивляется деформации; для более тонких крыльев требуется немного больший зазор, чтобы избежать образования ямочек вокруг пилотного отверстия во время зацепления.
Управление стеком допусков-на всех станциях
Вот основная проблема любого набора штамповочных штампов с несколькими станциями: каждая операция может привести к небольшим позиционным отклонениям. Пробитое отверстие в позиции 3 может отклоняться от номинального значения на 0,02 мм. Изгиб на станции 7 добавляет еще сдвиг на 0,01 мм. На станции 12 эти ошибки могут суммироваться,-если только система регистрации кубика активно не разорвет цепочку.
Пилоты достигают этого, возвращая полосу в абсолютное положение в каждой точке взаимодействия. Суммарная погрешность из-за механического люфта -подающего ролика, теплового расширения полосы и упругого упругого возврата после формовки обнуляется каждый раз, когда направляющий штифт садится на место. Вот почему прогрессивные штампы могут поддерживать допуски на элементы-к-элементам от +/-0,05 до +/- 0,10 мм даже для деталей, требующих пятнадцати или более станций - ошибка никогда не может выйти за пределы одного шага.
Несколько факторов определяют, насколько жесткими на самом деле становятся достижимые допуски:
- Расстояние от пилота-до-отверстия:Каждая тысячная дюйма зазора между направляющей и скважиной представляет собой потенциальное смещение полосы. Зазор в 0,001 дюйма означает, что полоса может располагаться где угодно в пределах зоны диаметром 0,001 дюйма на этой станции. Объекты, сформированные на этой станции, наследуют эту неопределенность.
- Расстояние от пилота до объекта:Чем дальше сформированная деталь находится от ближайшего пилота, тем больше угловая ошибка усиливает позиционное отклонение. Деталь на расстоянии 50 мм от направляющей с ошибкой поворота полосы 0,01-градуса смещается примерно на 0,009 мм. Это небольшое, но значимое значение при жестких допусках.
- Толщина и жесткость полосы:Более толстые полосы противостоят прогибам между направляющими точками, сохраняя прямолинейность по ширине матрицы. Тонкая фольга может прогибаться или волноваться между опорами, позволяя элементам среднего-пролета смещаться относительно пилотируемых кромок.
- Тепловые эффекты на скорости:Высокоскоростная-последовательная штамповка штампов генерирует тепло трения, которое постепенно расширяет полосу между станциями. На длинных матрицах, работающих со скоростью 400+ ходов в минуту, термический рост даже на несколько микрон на шаг добавляет измеримый позиционный дрейф,-который корректируется автоматически, но проектировщики должны учитывать это при выборе размера направляющего отверстия.
Практическое руководство по проектированию: если два объекта в одной детали должны сохранять тесную позиционную взаимосвязь, сформируйте их на одной и той же станции или на соседних станциях, использующих одну и ту же пилотную пару. Распределение строго допустимых функций по удаленным станциям увеличивает количество переменных, которые могут привести к ошибкам,-даже если пилоты исправляют ошибки на каждом этапе.
Конструкция авиаперевозчика и стратегия пилотирования вместе составляют основу контроля полосы. Но как только определены компоненты штамповочной матрицы, возникает другой вопрос: достаточно ли мощности пресса для одновременного управления всеми этими станциями? Вычисление общего требуемого усилия для полностью загруженного прогрессивного штампа-и сопоставление его с нужным прессом- — это следующее инженерное препятствие, отделяющее сборную концепцию от готового к производству-инструмента.
Расчеты тоннажа и выбор пресса
У вас может быть безупречная компоновка полосы, идеальные зазоры и идеальное расположение направляющих-но если прогрессивный штамповочный пресс не может обеспечить достаточное усилие для одновременного приведения в действие всех этих станций, все это не имеет значения. Расчет тоннажа — это то, где конструкция штампа соответствует физической реальности, и его недооценка — один из самых быстрых путей к застреванию пресса, поломке пуансона и остановке производства.
Расчет сил резания и формовки на станцию
Каждая позиция в прогрессивном кубике требует силы независимо. Станции прокалывания требуется достаточный тоннаж, чтобы прорезать отверстия. Станции гибки необходима сила для пластической деформации материала. Станции вытягивания требуется сила, чтобы растянуть стенки оболочки. Каждый из них рассчитывается отдельно по формулам, соответствующим типу операции.
Для вырубки и прошивки-любой операции, связанной с разрезанием материала-основная формула проста:
Сила резания (тонны)=Периметр разреза (дюймы) x Толщина материала (дюймы) x Прочность на сдвиг (тонны/дюйм²)
Для отверстия диаметром 2 дюйма в мягкой стали толщиной 0,060 дюйма (прочность на сдвиг ~ 25 тонн/дюйм²) это: (2 x 3,1416) x 0,060 x 25=9.4 тонн. Умножьте эту логику на каждую пробивную деталь на станции, и вы получите режущую нагрузку станции.
Формирующие операции используют другое свойство. При вытягивании и изгибе материал подвергается растяжению, а не сдвигу, поэтомурасчет заменяет предел прочности на разрыв (UTS).для прочности на сдвиг. Усилие гибочной станции зависит от длины изгиба, толщины материала, ширины отверстия матрицы и свойств материала на растяжение. Каждая станция получает свои собственные расчеты-без ярлыков и усреднений.
Общий тоннаж пресса и коэффициенты безопасности
Вот деталь, которую многие инженеры упускают из виду: общий требуемый тоннаж пресса с прогрессивной штамповкой представляет собой сумму всех сил станции, возникающих за один ход пресса,-а не только самой тяжелой станции. Каждый удар, каждая форма, каждая пружина и каждая колодка одновременно прилагают силу в нижней мертвой точке. Вы должны учитывать их все:
- Пробивка заставляет-все отверстия, прорези и выемки пробиваться за этот ход.
- Вырубные силы-выемки на держателе, операции обрезки и окончательная обрезка
- Изгибающие силы-все формирующие станции задействованы во время хода
- Усилия вытягивания-формования чашки или оболочки плюс давление на площадку держателя заготовки
- Чеканка использует-локальные станции высокого-давления для тиснения или нанесения размеров.
- Давление пружины съемника-совокупная сила всех пружин съемника и азотных цилиндров, сжимающихся во время хода
- Штифт подъемника под давлением-подпружиненных-штифтов, которые поднимают полосу между ходами
- Приводной кулачок заставляет-любые механизмы-действия включаться во время цикла хода
Суммируйте все, а затем добавьте коэффициент запаса прочности на 20-30 % выше расчетной суммы. Этот запас учитывает изменение свойств материала между партиями рулонов, прогрессивное затупление пуансона между циклами заточки и динамическую силу защелкивания-, возникающую во время вырубки. Мгновенно-с помощью-внезапного высвобождения энергии, когда пуансон пробивает материал, создается импульсная нагрузка, которая на мгновение превышает статическую силу резания. Пресс, размер которого слишком близок к теоретическому минимуму, будет ощущаться как резкий удар в нижней части каждого хода, ускоряя износ подшипников и сокращая срок службы штампа.
Критерии выбора прессы за пределами тоннажа
Одна лишь грузоподъемность не позволяет прогрессивной штамповочной машине справиться с этой задачей. Некоторые механические параметры также должны соответствовать физическим требованиям матрицы:
- Размер кровати:Станина пресса должна соответствовать площади матрицы и иметь место для зажима. Штамповочный пресс с достаточной грузоподъемностью, но со станиной меньшего размера концентрирует нагрузку на меньшей площади, вызывая локальные прогибы, которые ухудшают качество детали.
- Высота закрытия:Расстояние между поверхностью салазок и поверхностью станины в нижней мертвой точке должно превышать высоту закрытой матрицы. Установите слишком малую высоту закрытия во время настройки, и вы рискуете раздавить матрицу; слишком рыхлый, и формировочные станции не достигают полного дна.
- Длина хода:Должно быть достаточно для самой глубокой вытяжки или самой высокой формы в матрице, а также зазора для подъемников полосы для подъема материала для подачи.
- Рейтинг скорости:Массовые-операции с прогрессивными штампами выполняются со скоростью от 200 до 600+ ходов в минуту. Пресс с прогрессивной штамповкой должен быть рассчитан на непрерывную работу на этих скоростях без перегрева в подшипниках, сцеплении или тормозе. Пресс, предназначенный для прерывистой работы, перегревается и теряет стабильность размеров при длительном-скоростном производстве.
Энергия – это часто-сопутствующий компонент тоннажа. Пресс может иметь достаточную пиковую силу, но недостаточную энергию маховика для поддержания этой силы на протяжении всей рабочей части хода-особенно для операций волочения, которые задействуют материал в верхней части цикла хода. Недостаточная энергия является распространенной причиной застревания пресса в нижней мертвой точке, когда маховик замедляется ниже скорости, необходимой для завершения работы. Всегда проверяйте тоннаж и доступную энергию при целевом количестве гребков в минуту.
Выбор нажатия фиксирует производственный диапазон-скорости, силы и физического рабочего пространства. Но в этом диапазоне именно компоненты штампа определяют, как долго инструмент будет работать между остановками для технического обслуживания. Материалы, выбранные для пуансонов, кнопок матрицы и износостойких пластин, определяют, будете ли вы затачивать каждые 50 000 ударов или превысите миллион.
Выбор материала штампа и планирование технического обслуживания
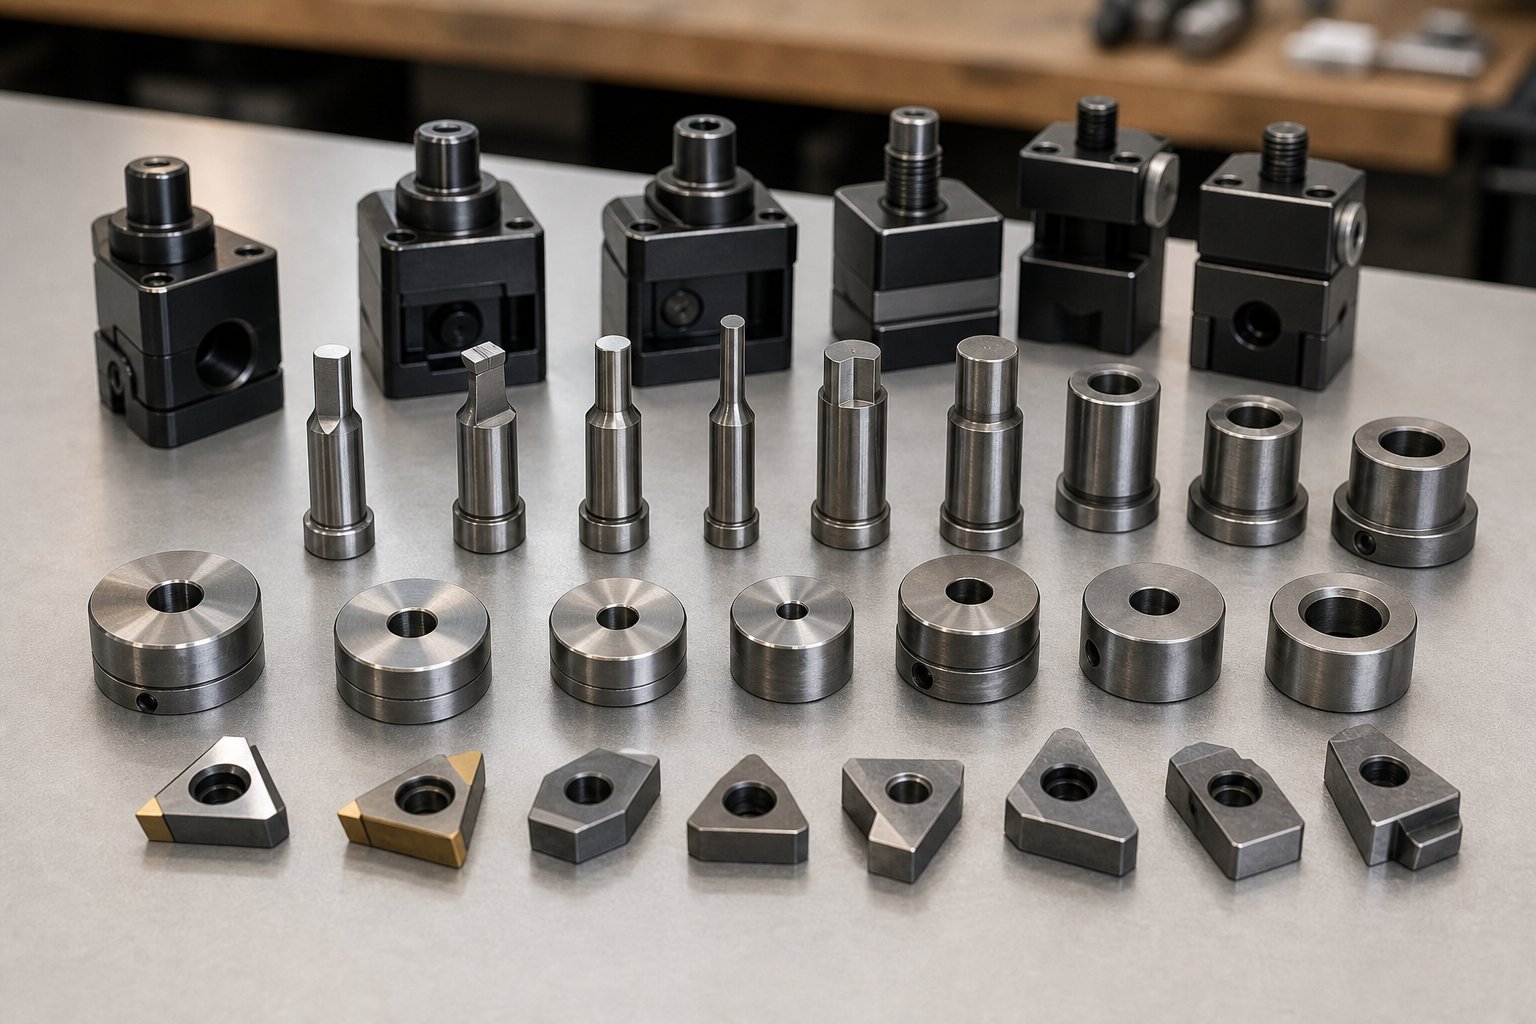
Прогрессивный инструмент и штамп долговечны настолько, насколько долговечны материалы внутри него. Вы можете оптимизировать каждую последовательность станций и точно рассчитать каждый зазор, но если пуансоны и кнопки матрицы изготовлены из стали неправильной марки, вам придется слишком часто вытаскивать матрицу для заточки-или, что еще хуже, заменять треснувшие вставки в середине-пробега. Выбор стали для штамповочной матрицы — это решение, которое преобразует замысел вашего проекта в реальный срок службы продукции, измеряемый в обращениях между интервалами обслуживания.
Марки инструментальной стали для компонентов прогрессивных штампов
Проектирование штамповой оснастки предполагает подбор материала каждого компонента в соответствии с его доминирующим видом отказа. Будет ли пуансон постепенно изнашиваться из-за истирания? Не расколется ли он при многократном ударе? Будет ли он деформироваться при длительной сжимающей нагрузке? Ответ определяет, какой класс принадлежит этой станции.
Вот практическая иерархия: от общего-назначения до экстремальных-назначений:
| Марка инструментальной стали | Рабочая твердость | Первичная сила | Лучшее приложение |
|---|---|---|---|
| А2 (1.2363/СКД12) | 58-62 HRС | Сбалансированная прочность и износостойкость | Умеренный-объём общих работ, при котором не доминирует ни один вид сбоя. |
| Д2 (1.2379/СКД11) | 58-60 HRС | Высокая абразивная износостойкость | Вырубка и прошивка в больших объемах-, где сохранение кромки имеет решающее значение |
| М2 (1.3343/СХ51) | 60-65 HRС | Износостойкость с превосходной прочностью на сжатие | Пуансоны под большой нагрузкой на повышенных производственных скоростях |
| Быстрорежущая сталь M4- | 62-66HRC | Максимальная износостойкость кованой стали | Высокоскоростная-прошивка абразивных материалов или материалов с покрытием |
| Карбид (карбид вольфрама) | 88-92 ХРА | Чрезвычайная твердость и срок службы | Сверх-большие-серийные производства или абразивные материалы, такие как кремнистая сталь |
Думайте об этом как о компромиссе между затратами-и-жизнью.A2 предлагает сбалансированное решениекогда износ, деформация и удары способствуют деградации инструмента без явного доминирования какого-либо одного механизма. Это надежный вариант по умолчанию для штампов с умеренными объемами производства, когда несколько станций испытывают смешанные условия нагрузки.
D2 вмешивается, когда объем производства растет и износ кромки становится ограничивающим фактором. Благодаря высокому содержанию карбида хрома режущие кромки остаются острыми в течение длительного времени-но как только появляются сколы или трещины, более низкая прочность D2 означает, что пришло время перейти на что-то более ударопрочное, -например, S7, или перейти на M2, где износ и сжимающая нагрузка способствуют выходу из строя.
Быстрорежущие стали M2 и M4- занимают верхний уровень среди стали для штамповки под давлением. Они сохраняют геометрию кромки при повторяющихся сжимающих нагрузках, которые могут деформировать D2, что делает их идеальными для штампов в высокоскоростных-подвижных штампах, работающих со скоростью 300+ ходов в минуту. Компромисс — обрабатываемость.-эти сплавы труднее шлифовать, и для достижения стабильных результатов требуется более тщательная термообработка.
Когда твердосплавные пластины оправдывают свою стоимость
Штамповочные штампы из прогрессивного твердого сплава представляют собой вершину лестницы долговечности-и верхнюю часть прайс-листа. Твердосплавный пуансон или штамп может стоить в 5–10 раз дороже, чем его эквивалент D2. Так когда же эти инвестиции имеют смысл?
Экономический переход зависит от трех факторов:
- Объем производства:Когда ежегодные объемы превышают 5-10 миллионов ударов, увеличенный срок службы твердого сплава между заточками (часто в 10 раз дольше, чем у инструментальной стали) снижает общие затраты на простои настолько, чтобы компенсировать более высокие первоначальные инвестиции.
- Материал заготовки:Абразивные материалы, такие как пластины из кремнистой стали, нержавеющая сталь и полосы с покрытием, значительно ускоряют износ инструментальной стали. Твердый сплав гораздо эффективнее противостоит этому истиранию, сохраняя состояние кромки, при котором D2 необходимо будет затачивать каждые 50 000–100 000 заходов.
- Чувствительность допуска:Детали с жесткими требованиями к размерам выигрывают от размерной стабильности твердого сплава.-меньший износ означает меньший дрейф между циклами технического обслуживания, что означает меньшее количество деталей, выходящих за--допуск во время длительных пробегов.
Одно важное предостережение: карбид хрупкий. Он прекрасно противостоит износу, но трескается при ударе или боковой нагрузке. Как отмечают эксперты по прогрессивному проектированию штампов, «карбид подобен бетону и распадается, прежде чем изнашивается». Это означает, что карбид лучше всего работает на станциях прошивки и вырубки с хорошо -направляемыми пуансонами и минимальной боковой силой-, а не на станциях формовки, где распространены вне-осевые нагрузки. Конструкторы должны обеспечить правильную длину направляющей пуансона и исключить любые перекосы, которые могут вызвать боковую-нагрузку твердосплавной пластины.
Интервалы технического обслуживания и проектирование, обеспечивающее удобство обслуживания
Техническое обслуживание штампа – это не просто его заточка по графику-, это в первую очередь то, как штамп изначально был спроектирован для обслуживания. Матрица, требующая полной разборки для замены одного изношенного пуансона, стоит во время простоя гораздо дороже, чем матрица, спроектированная для модульного доступа.
Ключевые принципы-обеспечения-удобства обслуживания включают в себя:
- Секционные вставки:Разрушение пуговиц матрицы и резка стали на отдельные сегменты, а не на монолитные пластины. Когда изнашивается одна режущая кромка, вы заменяете только эту вставку,-а не всю секцию матрицы.
- Быстро-сменные держатели пуансонов:Системы фиксации, которые позволяют снимать и заменять отдельные пуансоны, не нарушая при этом соседний инструмент. Шаровые-замки или клиновые-держатели замков позволяют выполнить эту операцию за пять-минут, а не за час-восстановления.
- Конструкция пяточного блока:Прецизионные пяточные блоки и направляющие шпонки, которые обеспечивают точное выравнивание верхней и нижней половин матрицы во время повторной сборки, исключая риск человеческой ошибки, вызывающей смещение пуансона-к-матрице после технического обслуживания.
- Документированные стопки прокладок:Максимальные пределы установки прокладок указаны на чертежах сборки штампа, что предотвращает чрезмерную-подкладку, которая может привести к столкновению пуансона со съемниками или другими компонентами.
Опытные поставщики прогрессивных штампов, такие какЙИЧЕНвнедряйте такую доступность обслуживания непосредственно в конструкции штампов, начиная с этапа разработки концепции,-поддерживая долгосрочное-производство с предсказуемыми интервалами обслуживания и масштабируемым планированием технического обслуживания для-больших объемов металлических деталей. Если штамп спроектирован так, что оператор пресса или техник инструментального цеха может заменять изнашиваемые компоненты, не имея специальных навыков, вы сохраняете время безотказной работы независимо от изменений в рабочей силе.
Практическая реальность обслуживания штампов такова: штамп, совершающий один миллион ходов в год со вставками D2, может нуждаться в заточке каждые 150 000-250 000 ударов. Переведите критически важные станции на твердосплавные, и этот интервал увеличится до 1000000+ попаданий. Но частота заточки — это всего лишь одна переменная. При проектировании также необходимо учитывать, как быстро вы сможете вернуть матрицу обратно в пресс после ее вытягивания - и эта скорость достигается за счет продуманной модульной конструкции, а не только за счет лучшей стали.
Выбор материала и планирование эксплуатационной готовности определяют, как долго будет работать матрица и как быстро она восстановится. Но даже самые лучшие материалы не могут компенсировать -ошибки на этапах проектирования, которые приводят к хроническим сбоям-неправильной подаче, вытягиванию заготовок, поломке пуансона и проблемам с несоосностью станции, которые продолжают повторяться независимо от того, сколько раз вы затачиваете или заменяете компоненты.
Распространенные конструктивные ошибки и предотвращение их первопричин
В большинстве руководств по устранению неполадок основное внимание уделяется тому, что делать, если прогрессивная матрица начинает выходить из строя в производстве. Это наоборот. Большинство хронических проблем при штамповке с прогрессивной штамповкой-неправильная подача, вытягивание заготовок, поломка пуансона, смещение размеров-можно отнести к решениям, принятым на этапе проектирования, задолго до того, как штамп увидит пресс. Исправление их после изготовления инструмента означает дорогостоящую доработку, задержки производства и снижение срока службы штампа. Предотвращение их во время проектирования практически ничего не стоит.
Если ваша матрица продолжает давать сбои при одном и том же режиме отказа после запуска, основная причина, вероятно, не в износе или ошибке оператора. Это конструктивный недостаток, который не устранит никакая заточка или регулировка.
Застревание подачи и сбои при продвижении полосы
Неправильная подача,-когда полоса не продвигается на правильное расстояние шага перед циклом прессования-является одним из наиболее частых производственных сбоев при штамповке инструментов и штампов. Когда это происходит, удары попадают не в то место, пилоты вступают в бой не по-центру, и в результате детали отправляются в металлолом. Хуже того, серьезное нарушение подачи может привести к сбою пуансонов в кнопках штампа, что приведет к повреждению инструмента на тысячи долларов за один удар.
Что вызывает сбои в подаче? Обычно это одна из четырех ошибок на-этапе проектирования:
- Недостаточная продолжительность пилотного взаимодействия:Если направляющие штифты не опускаются достаточно глубоко в полосу до того, как инструменты для резки или формовки коснутся материала, полоса не будет полностью зарегистрирована в начале операции. Исправление заключается в разработке более длинного зацепления наконечника направляющей-обычно на минимальную толщину материала в 1,5 раза-и проверке того, что время отпускания подачи позволяет направляющим устройствам полностью сесть на место до того, как войдет в зацепление другой инструмент.
- Чрезмерный развал полосы от асимметричных операций:Когда с одной стороны полосы удаляется большое количество материала,внутренние напряжения катушки снимаются неравномерно, в результате чего переноска наклоняется вбок. За тысячи циклов этот прогрессивный развал притягивает полосу к направляющим и направляющим, создавая сопротивление подаче и, в конечном итоге, застревание подачи. Контрмеры конструкции включают добавление операций балансировки на противоположной стороне или переключение на конфигурацию с двумя несущими, которая распределяет нагрузку симметрично.
- Недостаточная высота подъемника:Между ходами пресса подпружиненные-штифты подъемника поднимают полосу над поверхностью штампа, чтобы она могла свободно продвигаться. Если высота подъемника слишком мала, сформированные детали или изогнутые вниз-язычки тянутся по поверхности матрицы во время подачи. Полоса колеблется, устройство подачи выходит за пределы временного окна, и следующий удар ловит полоску на месте. Конструкторы должны рассчитывать высоту подъемника на основе самой глубокой формы вниз матрицы плюс запас по зазору,-а не только толщину материала.
- Длина подачи превышает точность подачи пресса:Более длинные расстояния между шагами усиливают механическую неточность сервоприводов или пневмопитателей. Устройство подачи с точностью +/- 0,05 мм дает вдвое большую абсолютную погрешность при шаге 50 мм по сравнению с шагом 25 мм. Когда конструкция требует больших расстояний продвижения, более короткие подачи с большим количеством станций часто дают более стабильные результаты, чем меньшее количество станций с агрессивной длиной шага.
Каждую из этих проблем можно предотвратить, если уделять должное внимание проектированию. Общая нить? Все они связаны с недооценкой того, как полоса ведет себя динамически на скорости производства-что выглядит нормально в САПР или во время испытаний на низкой-скорости, но быстро ухудшается со скоростью 200+ ходов в минуту.
Извлечение пули и предотвращение поломки пуансона
Вытягивание слизней обманчиво разрушительно. Одна выдернутая заготовка-выбитый-диск лома, который прилипает к втягивающему пуансону и снова-входит в полосу-может повредить каждую следующую станцию за один ход пресса. Он образует вмятины на поверхности деталей, образует трещины и застревает между режущими кромками. При высокоскоростной прогрессивной штамповке со скоростью 300+ об/мин у оператора нет времени среагировать, прежде чем повреждение каскадом пройдет через всю матрицу.
Почему слизни тянут? Основная причина – вакуум. Когда пуансон прорезает материал, заготовка слегка прижимается, задерживая воздух между вогнутой поверхностью пуансона и плоской поверхностью пуансона. Во время извлечения этот запечатанный карман создает всасывание, которое поднимает пулю из кнопки матрицы. Тяжелые смазочные материалы усиливают уплотняющий эффект, а больший зазор при резке приводит к образованию заготовок, немного меньших, чем отверстие матрицы,-что устраняет посадку с натягом, которая в противном случае могла бы удерживать их.
Разработайте-меры противодействия фазе, которые предотвратят вытягивание слизи до ее начала:
- Геометрия удержания пробки в кнопках матрицы:Обработка небольших угловых прорезей или зазубрин на стенках кнопки матрицы приводит к образованию заусенцев по периметру заготовки, которые заклинивают ее на месте. Кнопка с обратной-конической матрицей-где канал ствола слегка сужается к выходу-удерживает пули при сжатии. Требуется конусность всего от 0,0005 до 0,001 дюйма; чрезмерный конус может расколоть пуговицу.
- Воздухоотводящие каналы в пуансонах:Небольшое сквозное-отверстие, просверленное в центре пуансона, позволяет воздуху выходить во время извлечения, нарушая вакуумное уплотнение. Эта простая модификация полностью исключает использование всасывающего механизма на пуансонах большего размера.
- Правильные соотношения зазоров:Более узкий зазор приводит к тому, что пули вдавливаются-в кнопку матрицы, физически фиксируя ее на месте. Когда конструкция штампа требует больших зазоров из-за качества кромки или срока службы инструмента, функции удержания пробки становятся обязательными, а не дополнительными.
- Модификации лицевой поверхности пуансона:При шлифовке небольшого купола, поперечной- канавки или наступлении на поверхность пуансона плоское уплотнение нарушается, что создает вакуум. Подпружиненные-выталкивающие штифты внутри более крупных пуансонов физически отталкивают пули от лицевой поверхности во время втягивания.
Поломка пуансона имеет свой набор основных причин на-фазе проектирования. Самый распространенный: пуансон уменьшенного сечения-. Сопротивление пуансона силе зачистки зависит от его площади поперечного-сечения и длины. Длинные, тонкие пуансоны-с соотношением длины-к-диаметру более 8:1-чрезвычайно уязвимы к короблению под нагрузкой зачистки, которая возникает, когда материал захватывает пуансон во время извлечения. Разработка соответствующей длины направляющей пуансона (поддерживаемой съемной пластиной) и поддержание соотношения длины-к диаметру ниже критических пороговых значений полностью предотвращает этот вид отказа.
Боковая нагрузка из-за перекоса – еще один убийца ударов. Если пуансон не входит в кнопку штампа строго концентрически, возникают боковые силы, которые ломают пуансоны небольшого-диаметра или твердосплавные вставки. Конструктивное исправление заключается в обеспечении надлежащего зацепления направляющего пальца и точности направляющего отверстия съемной пластины-проблемы, которые легко предотвратить, но дорого диагностировать постфактум.
Несоосность станции и совокупная ошибка
Когда при штамповке с прогрессивной штамповкой наблюдается постепенное смещение размеров или непостоянное расположение элементов, основной причиной часто является несоосность станции-состояние, при котором верхняя и нижняя половины штампа не поддерживают идеальную совмещение под нагрузкой. Это может быть статическим (матрица немного смещена) или динамическим (матрица отклоняется во время каждого хода и пружинит назад, причем характер отклонения меняется по мере износа компонентов).
На этапе разработки-предупредительные меры, позволяющие контролировать несоосность:
- Правильный размер и размещение направляющего штифта:Направляющие штифты должны быть рассчитаны на общую боковую силу, которой они будут противостоять, а не просто соответствовать стандартным размерам по каталогу. Размещайте их настолько далеко друг от друга, насколько позволяет геометрия матрицы.-Более широкое расстояние предотвращает угловое смещение более эффективно, чем более крупные штифты, расположенные близко друг к другу.
- Надлежащая жесткость штампа:Толщина башмака должна соответствовать тоннажу и пролету. Тонкие колодки прогибаются под нагрузкой, в результате чего внешние стойки смещаются относительно центральных. Эмпирическое правило: минимальная толщина башмака равна 1,5-кратной длине самого длинного неопорного пролета, разделенного на 6, но проверка FEA более надежна, чем правила для сложных штампов.
- Допуски на тепловое расширение для-высокоскоростных операций:При 400+ ударах в минуту фрикционный нагрев по-разному расширяет компоненты матрицы. Сталь расширяется примерно на 12 микрон на метр на градус Цельсия. Нагретая матрица длиной 600 мм может вырасти на 30-50 микрон по длине-достаточно, чтобы сместить выравнивание внешней станции за пределы допуска. Конструкторы учитывают это, создавая небольшой зазор в некритических точках расположения, сохраняя при этом жесткую регистрацию в критических точках отсчета.
- Позиционирование резервного ключа для повторяемого выравнивания штампа:Прецизионные шпонки между секциями матрицы и башмаками обеспечивают точное положение компонентов во время сборки. Когда матрицу извлекают для обслуживания и собирают заново, эти ключи исключают возможность человеческой ошибки при перенастройке.-каждая перестройка обеспечивает ту же регистрацию, что и исходная сборка.
Современное программное обеспечение для прогрессивного проектирования штампов позволяет FEA моделировать прогиб штампа при полной производственной нагрузке, точно предсказывая, где и насколько конструкция штампа будет изгибаться, прежде чем будет разрезан один стальной блок. Эта возможность преобразует несоосность из пробного обнаружения в расчет-на этапе проектирования. Инженеры могут добавлять ребра жесткости, увеличивать толщину башмаков в критических зонах или перемещать направляющие штифты, чтобы противодействовать прогнозируемому прогибу-и все это в модели САПР при нулевых затратах на материалы.
Рабочие процессы проверки CAD/CAE выявляют эти проблемы на ранней стадии, моделируя весь ход пресса: силы пуансона, зацепление съемника, формовочные нагрузки и их совокупное влияние на структуру штампа. Программное обеспечение для прогрессивного проектирования штампов отмечает места, где отклонение превышает заданные пользователем пороговые значения, что позволяет проектировщикам выполнить итерацию, прежде чем переходить к изготовлению оснастки. Этот подход, основанный на моделировании-, представляет собой фундаментальный отход от традиционного цикла «сделай, попробуй, исправь», который требует недель тестирования и тысяч доработок.
Предотвращение сбоев на этапе проектирования – наиболее экономически-эффективная стратегия обеспечения качества. Но даже идеально спроектированный штамп должен быть изготовлен поставщиком, способным реализовать эту конструкцию с полной точностью-и обслуживаться командой, которая понимает инженерный замысел каждой функции. Именно эта связь между качеством проектирования и возможностями поставщика в конечном итоге определяет, будет ли программа прогрессивных штампов обеспечивать стабильные детали в течение миллионов циклов или перерастет в хроническую проблему с обслуживанием.
Выбор партнера по прогрессивным штампам для массового производства
Прогрессивный кубик хорош настолько, насколько хороша мастерская, которая его изготовила. Вы можете указать каждый зазор, идеально распределить каждую станцию и выбрать идеальные инструментальные стали-, но если поставщику не хватает точного оборудования, знаний о материалах или технологической дисциплины для точного выполнения этого проекта, вы потратите месяцы на поиск проблем, которых никогда не должно было быть. Для инженеров-технологов и отделов снабжения, которые закупают прогрессивные штампы для штамповки, выбор поставщика не является решением о покупке. Это инженерное решение, которое напрямую влияет на качество деталей, время безотказной работы производства и общую стоимость программы.
Что следует оценивать при выборе поставщика прогрессивных штампов
Не все производители прогрессивных штампов работают на одинаковом уровне возможностей, и безупречный веб-сайт не гарантирует точности в цехе. Когда вы оцениваете потенциальных партнеров по услугам прогрессивной штамповки металлов, сосредоточьтесь на критериях, которые раскрывают реальную техническую глубину, а не поверхностные-уровни знаний:
- Собственные-возможности проектирования и моделирования:Проводит ли поставщик моделирование формования на основе FEA- и оптимизацию расположения полос внутри компании или же он передает проектирование на аутсорсинг и просто выполняет обработку по чьей-то модели? Магазины, владеющие полным проектом,-чтобы-выстроить цикл, быстрее выявляют проблемы и более эффективно выполняют итерации во время тестирования.
- Контроль поставок инструментальной стали и термообработки:Спросите, где они поставляют пластины D2, M2 и твердосплавные, а также выполняется ли термообработка-собственностью или субподрядчиком. Непоследовательная термообработка является основной причиной преждевременного выхода из строя пуансона.-Поставщики, которые непосредственно контролируют этот процесс, производят более надежные инструменты.
- Наличие пробного пресса:Специальный испытательный пресс позволяет поставщику проверить работоспособность штампа в реальных условиях перед отправкой. Без него вы принимаете непроверенный инструмент и берете на себя все риски, связанные с его испытанием на своем предприятии.
- Опыт работы с целевыми материалами:Поставщик, специализирующийся на штамповках из мягкой стали, может столкнуться с трудностями при использовании нержавеющей стали или высокопрочных-сплавов, для которых требуются разные зазоры, покрытия и расчеты сил. Попросите примеры штампов, которые они изготовили для вашего конкретного материала и диапазона толщины.
- Статус сертификации ISO:Сертификация ISO 9001 указывает на документированную систему качества. Для автомобильных программ соответствие стандарту IATF 16949 означает возможность документирования уровня PPAP- и управления процессами.
- Скорость реагирования на связь во время итераций дизайна:Программы прогрессивных штампов включают в себя многочисленные проверки конструкции и технические изменения перед началом резки стали. Поставщик, которому требуется неделя, чтобы ответить на вопрос DFM, обойдется вам в несколько месяцев по сравнению с полным графиком программы.
Эти критерии отделяют специалистов по прецизионным штампам и штамповке от обычных мастерских. Поставщик, сильный во всех шести измерениях, может взять на себя ответственность за производительность штампа, а не просто поставлять обработанные компоненты и надеяться, что они работают.
Соответствие сложности конструкции штампа возможностям поставщика
Прогрессивные штампы охватывают огромный диапазон сложности. Простая вырубная матрица с 4-станциями, двумя операциями прошивки и обрезкой представляет собой принципиально иную инженерную задачу, чем 20-позиционная составная прогрессивная штамповка с вытяжками, формами, нарезанием резьбы в матрице и выборочной закалкой. Выбор правильного уровня сложности и правильного поставщика предотвращает как переплату, так и низкую производительность.
Простые прогрессивные штампы,-которые позволяют выполнять плоскую вырубку, прошивку и прямую гибку-, могут быть компетентно изготовлены широким кругом поставщиков штампов и штампов. Необходимые навыки изготовления инструментов доступны, а циклы испытаний обычно короткие. Но по мере того, как количество станций увеличивается, операции по формованию умножаются, а требования к допускам ужесточаются, поле деятельности сужается. Сложные штампы требуют от поставщиков опыта моделирования глубокой штамповки, способности прогнозировать и компенсировать пружинение с помощью вычислений, а также металлургических знаний для выбора покрытий и марок пластин, которые соответствуют конкретному профилю износа каждой станции.
Опыт работы в вертикальной отрасли имеет такое же значение, как и общие способности. Поставщик с многолетним опытом автомобильной штамповки металла с прогрессивной штамповкой понимает требования PPAP, требования GD&T, а также периодичность проверки производства, которую требуют программы уровня 1. Поставщик, специализирующийся на разъемах для электроники, обладает опытом в области микро-штамповки, тонких-фольговых материалов и сверх-жесткого контроля шага. Инструменты для медицинского оборудования требуют наличия документации по отслеживаемости и стандартов качества поверхности, которые обычные промышленные поставщики могут не соблюдать. Оценивая услуги прогрессивной штамповки, спросите конкретно о программах, которые они реализуют в вашей отрасли.-Не только схожая геометрия деталей, но и схожие требования к системе качества и документации.
-Долгосрочная производственная готовность и масштабируемость
Вот почему многие решения о выборе поставщиков ошибочны: покупатель оценивает, сможет ли поставщик изготовить матрицу, но не оценивает, рассчитана ли сама матрица на долгосрочную-производительную жизнеспособность. Прогрессивная штамповочная матрица, предназначенная для службы в течение многих-лет и многих-миллионов-ударов, требует большего, чем просто хорошая сталь и узкие зазоры. Его необходимо проектировать с учетом масштабируемости с первого дня.
Как выглядит масштабируемость в конструкции кристалла? Наборы запасных компонентов-дублируют пуансоны, кнопки штампов и изнашиваемые пластины, изготовленные параллельно с исходной сборкой, поэтому замененные компоненты имеют идентичные размеры без повторной-механической обработки. Документированные процедуры технического обслуживания, которым может следовать любая квалифицированная инструментальная мастерская, а не только первоначальный производитель. Проверенные параметры процесса, записанные во время испытаний:-оптимальная скорость пресса, настройки подачи, тип смазки и давление азотной пружины-, что позволяет перемещать или дублировать матрицу без повторения цикла разработки.
Для инженеров-технологов и отделов закупок, реализующих крупные-программы прогрессивной штамповки, эти функции масштабируемости отделяют матрицу, которая надежно работает в течение пяти лет, от матрицы, обслуживание которой становится хроническим бременем через двенадцать месяцев.
ЙИЧЕН — это отличный вариант для групп, которым требуются прогрессивные штампы для штамповки больших-объемов металлических деталей, требующих эффективной многостанционной формовки, строгой повторяемости и масштабируемого массового производства.-Поставка штампов, рассчитанных на длительную-производительность, со встроенными-удобствами обслуживания и документированными параметрами процесса, которые поддерживают предсказуемое планирование технического обслуживания в течение расширенного жизненного цикла производства.
Более широкий принцип действует независимо от того, какого поставщика вы выберете: относитесь к выбору прогрессивных штампов как к системному решению. Наилучшие результаты достигаются благодаря партнерам, которые понимают, что создание штампа — это только начало.-Поддержка его на протяжении миллионов производственных циклов — вот что на самом деле определяет успех программы. Спросите, как они проектируют доступ для обслуживания, какую стратегию запасных частей они рекомендуют и как они документируют окно процесса. Эти вопросы показывают, думает ли поставщик с точки зрения поставляемого инструмента или поставленных производственных возможностей.
Прогрессивная штамповка приносит полную экономическую выгоду только в том случае, если качество проектирования, опыт использования материалов и работа поставщиков совпадают на протяжении всего жизненного цикла программы. Инженерам, которые застревают, обычно не хватает знаний-, им не хватает систематической структуры, которая связывает решения по геометрии детали с логикой компоновки, выбором материалов и возможностями поставщика. Примените эту структуру станцию за станцией, и то, что выглядит невероятно сложной инженерной задачей, превратится в последовательность четко-определенных и решаемых задач.
Часто задаваемые вопросы по конструкции штампов для прогрессивной штамповки
1. В чем разница между прогрессивной игральной костью и сложной игральной костью?
Прогрессивная матрица содержит несколько станций, расположенных последовательно, выполняя одну операцию на каждой станции, когда металлическая полоса продвигается через пресс с каждым ходом. Составная матрица выполняет все операции резания одновременно за один ход на одной станции. Прогрессивные матрицы позволяют обрабатывать сложные детали с прошивкой, гибкой и формовкой на высоких скоростях, тогда как составные матрицы лучше всего подходят для более простых плоских деталей, таких как шайбы или пластины, где все элементы можно вырезать в одной плоскости. Прогрессивные штампы подходят для средних и очень высоких объемов производства, тогда как составные штампы обычно более экономичны для меньших объемов с менее сложной геометрией.
2. Как определить количество станций, необходимое для прогрессивной кости?
Количество станций зависит от сложности элементов детали, требований к допускам и ограничений последовательности формирования. Для каждой отдельной операции-отверстия, изгибы, формы, надрезы и обрезка-потенциально требуется своя собственная станция. Близкие-отверстия, которые могут ослабить секции матрицы, должны быть разделены между станциями. Изгибы, прилегающие к проколотым отверстиям, требуют последовательного разделения во избежание деформации. Опытные инженеры также добавляют одну или две глухие станции в качестве пустых резервов для будущих модификаций во время испытаний. Общее правило заключается в том, что более сложная геометрия с более жесткими допусками требует большего количества станций для распределения формообразующих напряжений и поддержания точности размеров.
3. Какой зазор матрицы следует использовать для прогрессивной штамповки нержавеющей стали?
Для прогрессивной штамповки нержавеющей стали рекомендуемый зазор матрицы варьируется от 15 % толщины материала с каждой стороны для мягких или отожженных условий до 20 % или более для наклепанного материала. Это значительно больше, чем у мягкой стали (10-12%), поскольку более высокое сопротивление сдвигу и деформационное упрочнение нержавеющей стали требуют большего зазора для управления силами резания и замедления истирания. Более узкие зазоры в нержавеющей стали ускоряют износ инструмента и увеличивают риск накопления клея на поверхностях пуансона. Сочетание более широкого зазора с твердосплавными пластинами или пуансонами с покрытием (TiN, AlCrN) еще больше продлевает срок службы инструмента при обработке нержавеющей стали.
4. Как рассчитать общий тоннаж пресса для прогрессивной матрицы?
Общий тоннаж пресса равен сумме всех сил, возникающих одновременно за один ход пресса, плюс коэффициент запаса прочности 20-30%. Рассчитайте каждую станцию независимо: сила резания рассчитывается по формуле периметр x толщина x прочность на сдвиг, а силы формовки основаны на расчетах прочности на растяжение-. Сложите вместе все силы прокалывания, вырубки, изгиба, волочения, чеканки, давления пружины съемника и подъемного штифта. Запас прочности учитывает различия в материалах между партиями рулонов, прогрессивное затупление пуансона и динамические силы продавливания во время вырубки. Всегда проверяйте грузоподъемность и доступную энергию маховика при заданном количестве ходов в минуту.
5. На что следует обратить внимание при выборе поставщика прогрессивных штампов для массового производства?
Оценивайте поставщиков по шести важнейшим критериям:-собственные возможности проектирования и моделирования FEA, закупка инструментальной стали с контролируемой термообработкой, наличие специального испытательного пресса, подтвержденный опыт работы с конкретными типами материалов и калибрами, сертификация ISO или IATF для документированных систем качества и оперативное взаимодействие во время итераций проектирования. Такие поставщики, как YICHEN, которые уже на этапе разработки концепции обеспечивают доступность обслуживания и масштабируемость своих прогрессивных штампов, обеспечивают лучшие долгосрочные-производственные результаты. Также оцените, предоставляют ли они наборы запасных компонентов, документированные процедуры обслуживания и проверенные параметры процесса, которые поддерживают многолетнее-производство без повторения циклов разработки.


