


Что на самом деле включает в себя технология прогрессивной штамповки
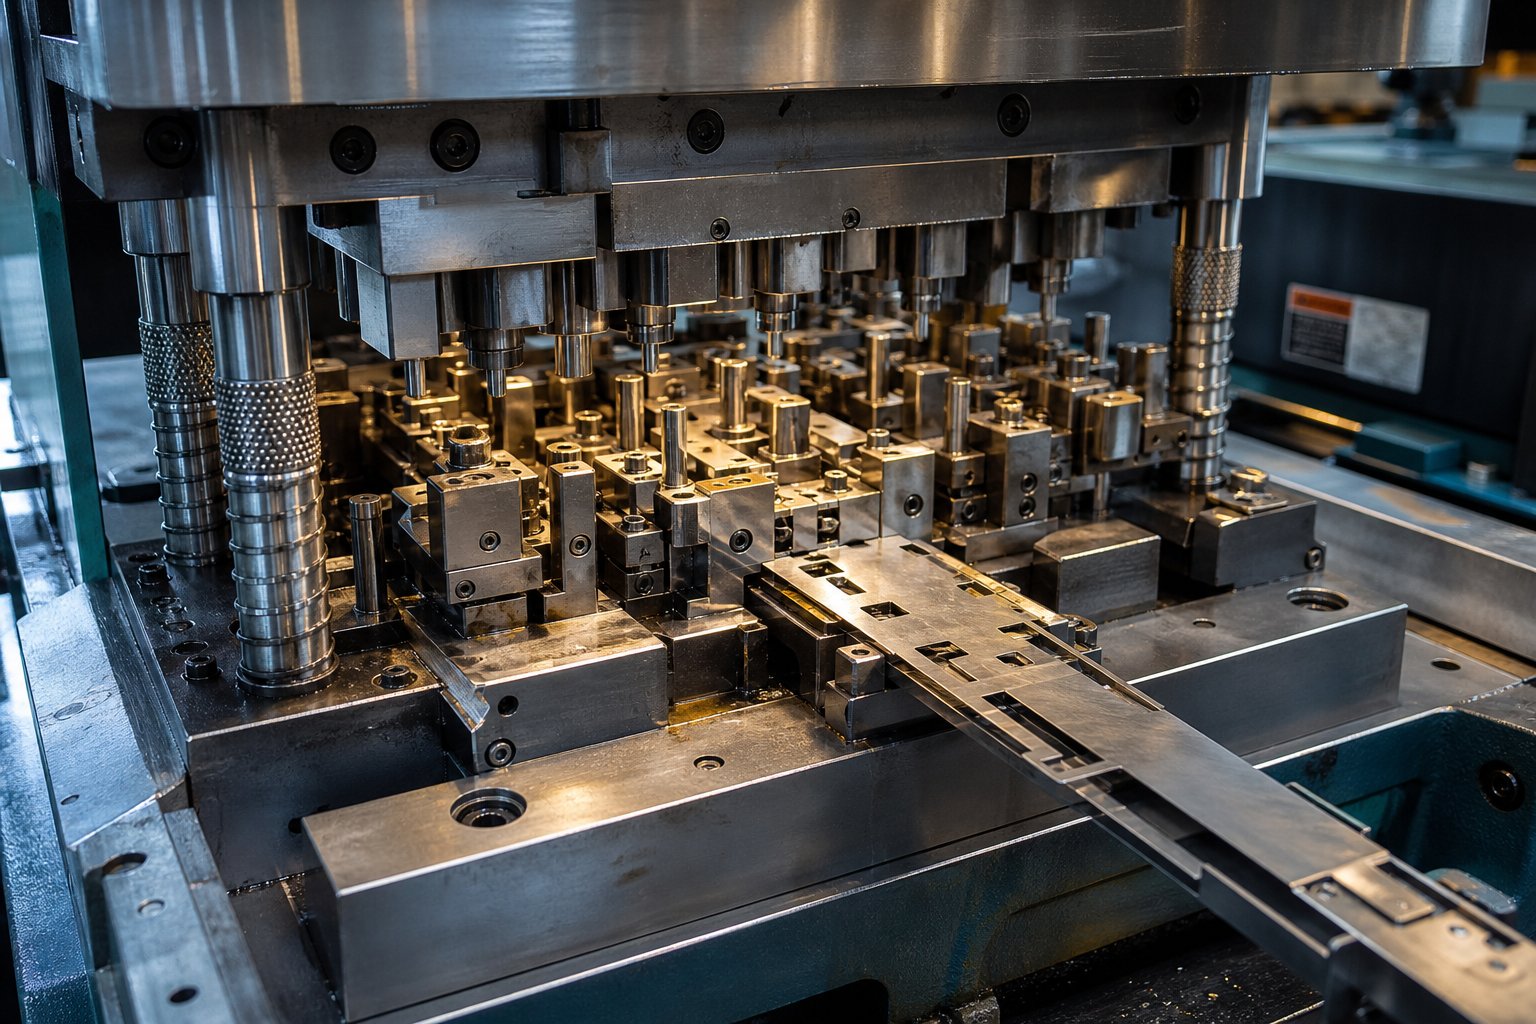
Когда кто-то спрашивает "что такое прогрессивная кость», типичный ответ описывает много-станционный инструмент, который штампует детали из металлической полосы. Это описание точное, но неполное. Оно рассказывает о том, что происходит внутри пресса, без упоминания инженерной дисциплины, которая заставляет все это работать надежно на скорости, ход за ходом, в течение миллионов циклов.
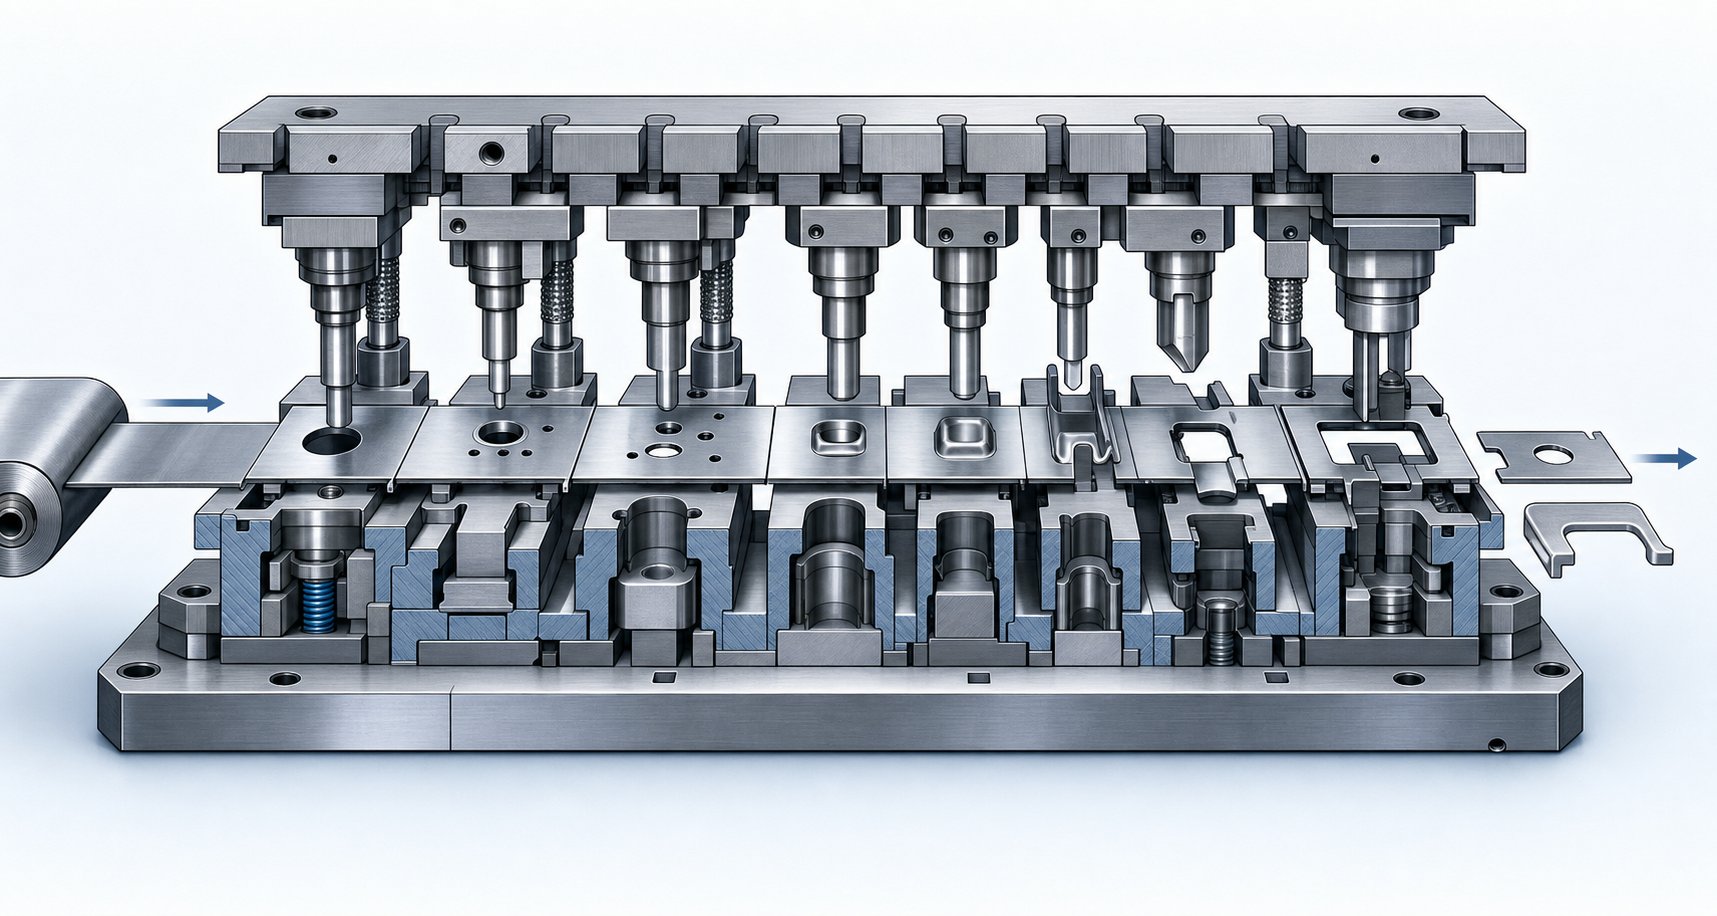
Прогрессивная разработка штампов для штамповки — это практика разработки интегрированных систем инструментов, в которых каждый ход пресса продвигает непрерывную металлическую полосу через запланированную последовательность операций прошивки, формовки, чеканки и обрезки. Каждая станция выполняет дискретную задачу, а готовая деталь выпадает на конечной станции. Достаточно простой по концепции. При исполнении он требует принятия решений, которые каскадно проходят через каждый элемент кубика.
Определение технологии прогрессивной штамповки, выходящей за рамки основ
Что отличает эту дисциплину от базового обзора процессов? Объем. Инженер по прогрессивным штампам не просто выбирает операции -, он определяет, сколько станций необходимо, где находятся простаивающие станции, как распределяются силы формовки по станине пресса и как геометрия расположения полос балансирует использование материала и жесткость носителя. Они определяют зазоры между пуансоном-до-матрицы на основе поведения материала, разрабатывают пилотные системы, обеспечивающие регистрацию на микронном-уровне, и проектируют матрицу таким образом, чтобы ее можно было обслуживать, не вынимая ее из пресса.
Среди всех типов штампов - составные, переносные, одиночные-ударные - прогрессивные штампы имеют самую высокую инженерную плотность на квадратный метр инструментальной стали. Каждое решение на одной станции влияет на то, что возможно дальше по течению. Эта взаимосвязанная логика делает прогрессивную штамповку мощной и неумолимой.
Почему инженеры ищут материалы по прогрессивному проектированию штампов
Большая часть онлайн-контента о прогрессивной штамповке остается на уровне осведомленности: анимации процессов, общие описания, списки обслуживаемых отраслей. Инженерам и производителям инструментов нужно нечто иное. Им нужны ссылки, которые касаются обоснования последовательности станций, решений по очистке,-обусловленных материалом, механики регистрации полос и планирования срока службы штампа.
Прогрессивная разработка штампов для штамповки – это систематическая разработка многостанционного инструмента, который преобразует плоскую полосовую заготовку в готовые компоненты с помощью последовательных операций, - интегрирующих логику станции, распределение усилий, поведение материала и архитектуру обслуживания в единую систему.
Эта статья написана для этой аудитории: инженеров, определяющих прогрессивные штампы, производителей инструментов, создающих их, и технических менеджеров, оценивающих поставщиков. Основное внимание уделяется инженерной логике - обоснованию выбора конструкции, определяющему, выдержит ли штамп прогрессивной штамповки миллион-производственных циклов или выйдет из строя значительно раньше этого срока.
Логика последовательности станций, управляющая архитектурой кристалла
При секвенировании станций прогрессивное проектирование штампов становится интеллектуальным, а не механическим упражнением. Порядок, в котором происходят операции на станциях матрицы, не является произвольным -, он определяется физикой материалов, требованиями регистрации и ограничениями распределения силы. Если вы ошибетесь в последовательности, вы будете бороться с проблемами качества на протяжении всего срока службы инструмента.
Подумайте об этом так: каждая станция впрогрессивный процесс штамповкинаследует состояние полосы от станции перед ней. Деформируйте полосу слишком рано, и последующие операции потеряют исходную геометрию. Сосредоточьте силы резания на одной стороне матрицы и кончиках пресс-плунжера, что приводит к неравномерному ускорению износа. Решения о последовательности распространяются на всю последовательность полос.
Почему в большинстве прогрессивных планировок прошивка предшествует формовке
Почти в каждой компоновке оснастки с прогрессивной матрицей операции прошивки выполняются перед операциями формовки. Причина - регистрация. Пилотные отверстия, пробитые на первой или второй станции, становятся опорными элементами, определяющими местоположение полосы на каждой последующей станции. Пилотные штифты входят в эти отверстия перед каждым ходом, корректируя допуск подачи, прогиб полосы и термическое расширение.
Если бы формовка предшествовала прокалыванию, полоса уже была бы деформирована к тому моменту, когда вы попытались установить базовые привязки. Деформированный материал непредсказуемо смещается - он растягивается, утончается и пружинит обратно. Прошивка плоской, недеформированной полосы дает вам чистые, стабильные по размерам ориентиры, которые сохраняют точность совмещения на протяжении всего процесса последовательной штамповки.
Помимо направляющих, другие элементы перфорации - прорези, установочные кромки, рельефные вырезы - также выигрывают от создания, пока материал еще находится в плоском,-затвердевшем-свободном состоянии. Обычно рекомендуется заранее создавать пилотные и базовые элементы, распределять большие нагрузки резания и выполнять трехмерную-формовку только после того, как полоса получит достаточную поддержку со стороны установленных привязок.
Балансировка сил на станциях для защиты прессы и смерти
Представьте себе прогрессивную матрицу с восемью-станциями, где станции с 1 по 4 выполняют всю тяжелую вырубку и прошивку на левой стороне, а станции с 5 по 8 обрабатывают легкую формовку справа. Результат? Важный переломный момент для пресс-тарана. Центр нагрузки не совпадает с центром цилиндра, и пресс прогибается неравномерно.
Это реальная и измеримая проблема. Инженеры рассчитывают опрокидывающие моменты, умножая силу каждой станции на ее расстояние от центральной линии цилиндра пресса.Журнал Металлоформинготмечает, что конструкторы штампов часто упускают из виду этот шаг, центрируя штамп в прессе, а не центрируя нагрузку - две совершенно разные вещи. Яркими-признаками смещения-центральной загрузки являются сколы пуансонов, срезанные пуговицы матрицы, неровные обрезанные ленты и ускоренные циклы технического обслуживания.
Чтобы справиться с этим, инженеры стратегически распределяют нагрузки на вырубку, прошивку, формовку и обрезку по всей площади штампа. Иногда это означает разделение большой операции вырубки на две станции или перестановку операций обрезки, чтобы уравновесить большие силы формовки на противоположной стороне. Цель состоит в том, чтобы максимально приблизить сумму переломных моментов к нулю.
Рекомендации по подсчету пикетов для сложной геометрии
Сколько станций нужно детали? Ответ зависит от сложности геометрии, требований к допускам и глубины формовки. Для плоской детали с несколькими отверстиями и одним изгибом может потребоваться четыре или пять станций. Сложный соединитель с множеством изгибов, рельефными элементами и жесткими позиционными допусками может потребовать от 15 до 20 станций сценической оснастки.
Неработающие станции - станции, которые не выполняют никакой работы на полосе -, играют здесь стратегическую роль. Они обеспечивают физическое пространство между операциями, которые в противном случае мешали бы друг другу. Они также повышают устойчивость ленты в зонах, где силы формовки могут привести к короблению или скручиванию держателя. КакПроизводительуказывает, что простаивающие станции оставляют место для более крупных и прочных секций инструментов и необходимых компонентов матрицы, которые не поместились бы, если бы каждая станция выполняла операцию.
Больше станций также означает более длинную матрицу, более широкую станину пресса и больше материала в полосе в любой момент времени. Всегда существует компромисс-между надежностью процесса и стоимостью инструментов. Инженеры оценивают, действительно ли дополнительная станция улучшает качество или просто усложняет работу, не принося никакой пользы.
Типичная логическая последовательность операций для прогрессивной матрицы следует следующему шаблону:
- Проделайте пилотные отверстия для установки опорных точек.
- Прокалывание дополнительных отверстий, прорезей и рельефных элементов в плоской полосе.
- Формируйте первичные изгибы и формы, используя для регистрации установленные исходные данные.
- Отмонетируйте или откалибруйте критические размеры до окончательного допуска.
- Обрежьте лишний материал и выполните окончательное профилирование.
- Отрезаем готовую деталь от несущей полосы
Каждый шаг в этой последовательности зависит от предыдущего. Пилоты определяют местонахождение полосы перед прокалыванием. Рельефные элементы с отверстиями предотвращают разрывы во время формовки. Формирование устанавливает геометрию, которую совершенствует чеканка. Обрезка очищает то, что было искажено. И обрезка происходит в последнюю очередь, потому что несущая полоса должна удерживать деталь стабильно на протяжении каждой предыдущей операции.
Логика секвенирования раскрывает кое-что фундаментальное в прогрессивном проектировании штампов: дело не только в том, какие операции вам нужны -, но и в том, в каком состоянии должна находиться полоска при выполнении каждой операции. Это условие во многом зависит от того, как материал заготовки ведет себя под напряжением, что приводит к совершенно другому набору инженерных переменных.
Поведение материала и его влияние на решения по проектированию штампов
Каждое решение по последовательности, каждая спецификация зазора, каждый расчет количества станций в конечном итоге сводятся к одному вопросу: как материал заготовки ведет себя под нагрузкой? Прогрессивная штамповка металла не происходит абстрактно -, она происходит с конкретным сплавом, определенной толщиной, с определенными механическими свойствами, которые определяют, что штамп может и не может делать на каждой станции.
Вы заметите, что для двух деталей с одинаковой геометрией, но из разных материалов может потребоваться совершенно разная архитектура матрицы. Можно было пробежать восемь станций; другому может понадобиться двенадцать. Причина заключается в том, как каждый материал реагирует на деформацию, как он -затвердевает и насколько сильно он пружинит при сбросе давления.
Как проектируется станция формы прочности на растяжение и относительное удлинение
Материалы с более высокой-прочностью более устойчивы к деформации. Это сопротивление означает, что вы не можете затолкнуть столько формовки в одну станцию, не рискуя порвать, истончить или сломать. Инженеры компенсируют это, распределяя общую деформацию на большее количество станций, каждая из которых применяет меньшие дополнительные изменения. Для детали, которую удобно формовать на двух станциях из низко-углеродистой стали, может потребоваться четыре или пять станций из нержавеющей стали.
Удлинение - готовность материала растягиваться перед разрушением - определяет, насколько агрессивной может быть каждая станция формования. Материал с удлинением 40 % обеспечивает более глубокие вытяжки на станцию, чем материал с удлинением 12 %. Когда удлинение невелико, инженеры добавляют станции разгрузки и промежуточные станции холостого хода, чтобы позволить полосе стабилизироваться между операциями формовки.
Усиление работы усугубляет проблему. Например, аустенитные нержавеющие стали быстро затвердевают во время формовки. Как отмечает журнал MetalForming Magazine, для формования нержавеющих сталей требуется примерно в два раза больше мощности прессования, чем для мягкой стали, из-за их высокой скорости деформационного-закаливания -, а давление в держателе заготовок для аустенитных марок может достигать в три раза большего, чем требуется для низко-углеродистой стали. В случае прогрессивных штамповочных материалов с экстремальными деформационными-упрочнениями инженеры должны оценить, практичен ли промежуточный отжиг или могут ли дополнительные разгрузочные станции достаточно распределить деформацию.
Характеристики зазора матрицы в зависимости от типа материала
Зазор от пуансона-до-матрицы не является универсальным показателем, который можно применять ко всем материалам. Это зависит от толщины материала, прочности на разрыв и необходимого качества кромки. Если вы установите неправильный зазор, вы увидите чрезмерные заусенцы, плохое состояние кромки, ускоренный износ пуансона или вытягивание пули.
Для прогрессивной штамповки углеродистой стали традиционное эмпирическое правило составляет примерно 10% толщины материала на каждую сторону. Это хорошо работает для мягкой стали. Но примените те же 10% к нержавеющей стали, и вы получите наихудшую высоту заусенцев -, что удивляет производителей инструментов, привыкших к работе с углеродистой сталью. Материалы с низким коэффициентом текучести-к-растяжению, включая многие усовершенствованные высоко-стали, требуют значительно большего зазора. - Исследования марок AHSS показывают, что для оптимальной способности к-растягиванию кромки могут потребоваться зазоры до 21 % на сторону.
Прогрессивная штамповка алюминия представляет собой другую задачу. Хотя алюминий мягче, его клейкая природа вызывает прилипание к поверхностям пуансона, а его более низкая прочность на сдвиг означает, что зазоры должны быть достаточно малыми, чтобы обеспечить чистую полосу сдвига без чрезмерного перекатывания. Медные и латунные сплавы для прогрессивной штамповки снова реагируют по-разному - их формуемость резко варьируется в зависимости от сплава и состояния, что требует корректировки зазора с учетом конкретных марок материалов, а не общих правил категории.
Направление волокон и компенсация пружинения
Каждый прокатанный лист имеет направление зерен - — ориентацию его кристаллической структуры, установленную в процессе прокатки. Это направление напрямую влияет на то, где образуются трещины, какое усилие требуется для изгиба и насколько материал пружинит после формирования.
Изгиб поперек волокон (линия сгиба перпендикулярна направлению прокатки) приводит к более сильному изгибу, который выдерживает более узкие радиусы. Изгиб по волокнам (линия сгиба параллельна направлению прокатки) создает более слабый изгиб, склонный к растрескиванию по внешнему радиусу, особенно при малых радиусах. КакПроизводительобъясняет, что более мелкие-материалы менее склонны к расслоению зерен и растрескиванию и сохраняют более стабильный предел текучести -, что делает качество материала законной технической спецификацией, а не просто параметром закупок.
Для разработчиков прогрессивных штампов направление волокон должно быть указано на этапе проектирования, поскольку оно определяет ориентацию полосы на рулоне. Если для обеспечения устойчивости к растрескиванию критические изгибы должны проходить поперек волокон, полосу необходимо отрезать от основного рулона в правильной ориентации. Это решение фиксируется до того, как будет вырезана сталь для штампа.
Упругость в прогрессивных матрицах — это не проблема отдельной-станции -, а совокупная. Каждая формовочная станция вносит угловое отклонение, которое суммируется на последующих станциях.Специалисты по моделированию в AutoFormподчеркните, что пружинение развивается по мере прохождения листа через ряд станций формовки и обрезки, а стратегии компенсации должны учитывать, как пружинение каждой станции взаимодействует со следующей. Инженеры перегибают на станциях формовки, чтобы предвидеть упругое восстановление, но правильный угол перегиба зависит от свойств материала, радиуса изгиба, ориентации зерен и того, что происходит на выходе.
| Тип материала | Типичный зазор (% на сторону) | Множитель станции формования | Тенденция к отскоку |
|---|---|---|---|
| Низко-углеродистая сталь | 8-10% | 1x (базовый уровень) | От низкого до умеренного |
| Нержавеющая сталь (аустенитная) | 12-16% | 1.5-2x | Высокий |
| Усовершенствованная высокопрочная-сталь | 15-21% | 1.5-2.5x | Очень высокий |
| Алюминий (автомобильные марки) | 6-8% | 1.3-1.8x | От умеренного до высокого |
| Медные/латунные сплавы | 5-8% | 0.8-1.2x | От низкого до умеренного |
В приведенной выше таблице показано, почему инженеры прогрессивных штампов не могут спроектировать единую архитектуру кристалла и свободно заменять материалы. Каждый тип материала меняет все инженерное уравнение - от того, сколько станций вам нужно, какие зазоры вы указываете и насколько агрессивно вы можете перегибать для компенсации упругого возврата. Эти свойства также определяют, какие инструментальные стали и методы обработки поверхности выдержат абразивный или адгезионный износ, который каждый материал наносит компонентам штампа - — вопрос, который требует своего собственного набора инженерных решений.
Выбор инструментальной стали и термообработка для прогрессивных штампов
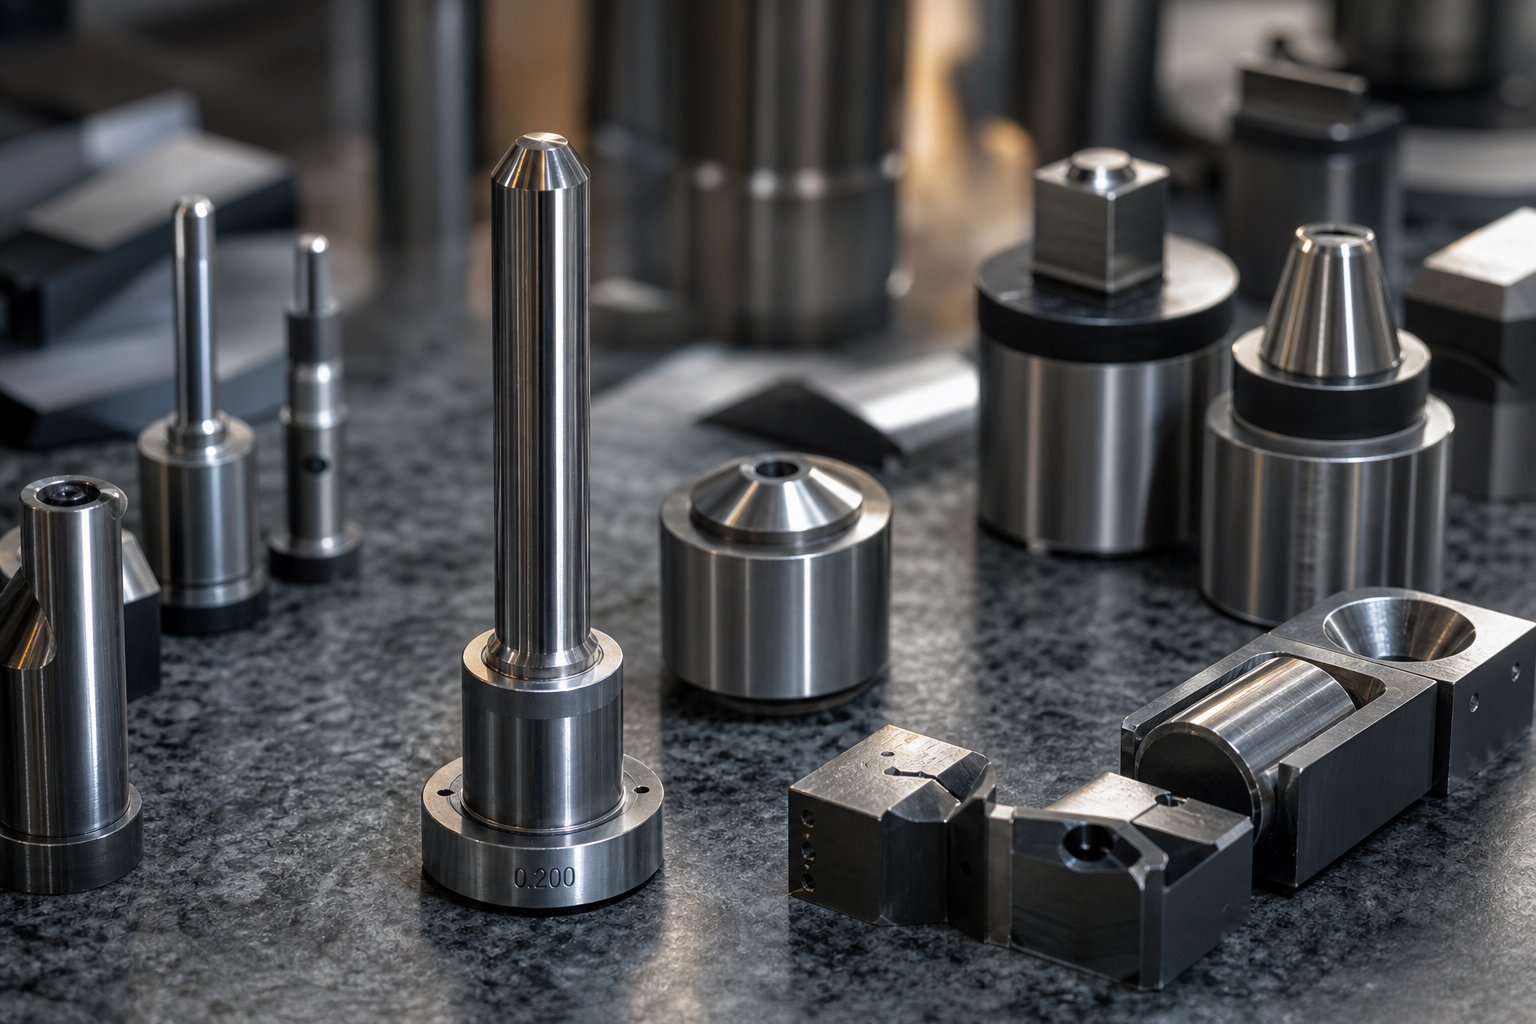
Материал заготовки определяет усилия и зазоры. Но эти силы действуют на что-то - на пуансоны, вставки штампов и формовочные секции, которые соприкасаются с полосой миллионы раз. От того, из чего сделаны эти компоненты и как они -термически обрабатываются, зависит, будет ли штамповочный штамп обеспечивать стабильные детали в течение всей производственной кампании или же он непредсказуемо ухудшится после небольшой части предполагаемого срока службы.
Похоже на простую задачу сопоставления материалов-с-материалами? Это не. На разных станциях одного и того же прогрессивного инструмента и матрицы возникают совершенно разные механизмы отказа. Колющий пуансон выдерживает абразивный сдвиг. Формирующая вставка поглощает повторяющиеся ударные нагрузки. Станция волочения предотвращает истирание клея. Указание одной марки стали для всей матрицы - (практика, которую некоторые цеха до сих пор используют по умолчанию -), игнорирует эти различия и гарантирует, что некоторые станции перегружены, а другие недостаточно -определены.
Марки инструментальной стали для пуансонов и штампов
Каждая станция прогрессивного штампа сталкивается с доминирующим механизмом износа, и понимание того, какой из них является причиной отказа, является первым шагом в выборе правильного сорта.
Станции прошивки и вырубки подвергаются абразивному износу - режущая кромка при каждом ходе стачивается по материалу заготовки, постепенно теряя свой профиль. Для этих штамповочных инструментов по металлу приоритетом является износостойкость. Станции формования, напротив, учитывают ударную нагрузку и усталость -, сталь должна поглощать циклические удары без растрескивания. Станции волочения и чеканки часто сталкиваются с адгезионным износом (истиранием), когда материал заготовки переносится на поверхность инструмента и накапливается с течением времени.
Эти различные требования соответствуют различным категориям инструментальных сталей:
Стали с воздушной-закалкой (А2, Д2):Рабочие лошадки общего-назначения. A2 предлагает хороший баланс износостойкости и прочности, что делает его надежным универсальным-выбором для средних производственных циклов. D2 значительно повышает износостойкость, но снижает прочность -, он может расколоться на станциях, подверженных сильным ударам или при резке высокопрочных-материалов. КакЖурнал МеталлоформингСледует отметить, что D2 более хрупкий и может использоваться при агрессивной формовке.
Быстрорежущие-стали (М2, М4, СХ9):Когда необходимо повысить стойкость к истиранию, не затрагивая твердый сплав, быстрорежущие стали-заполняют этот пробел. Содержащиеся в них ванадий и карбид вольфрама противостоят разрушению кромок при высоких температурах, возникающих во время штамповки. M4, в частности, завоевал популярность для изготовления пуансонов в прогрессивных матрицах из нержавеющей стали или материалов AHSS -, которые быстро разрушают кромки из обычной инструментальной стали. Для пуансонов и вставок быстрорежущие стали-быстрорежущие стали, термообработанные-до HRC 60-62, сохраняют целостность кромок в течение миллионов высокоскоростных производственных циклов.
Порошковые-металлические стали (PM) (CPM 10V, CPM 3V):Они обеспечивают наилучшее сочетание износостойкости и прочности для штамповки больших-объемов штампов. CPM 10V обеспечивает превосходное удержание кромки при прошивке, а CPM 3V обеспечивает ударопрочность на станциях формовки. Более мелкое и равномерное распределение карбидов в сталях PM означает, что они лучше противостоят скалыванию, чем обычные стали сопоставимой твердости.
Твердосплавные вставки:Для самых требовательных применений - очень большое количество попаданий, чрезвычайно абразивные материалы деталей или заусенцы-критические характеристики - пластины из карбида вольфрама обеспечивают износостойкость, с которой не может сравниться ни одна инструментальная сталь. Компромисс- – хрупкость, стоимость и сложность обработки. Карбид лучше всего работает на станциях с чистой сжимающей нагрузкой и минимальными боковыми силами.
Тенденция в прогрессивном производстве штампов решительно сместилась в сторону изготовления изделий из смешанных-материалов. Как сказал один опытный менеджер инструментального цеха: «Прошли те времена, когда одну инструментальную сталь обрабатывали по всей матрице». В современных штампах для штамповки используется M4 для режущих пуансонов, A2 или S7 для штамповых блоков, S7 для формовочных станций, где риск разрушения наиболее высок, и твердый сплав, где контроль за заусенцами перевешивает соображения стоимости.
Термическая обработка и обработка поверхности для долговечности штампа
Выбор правильной марки стали – это только половина дела. То, как эта сталь подвергается термической-обработке, определяет ее положение в спектре твердости-по сравнению с-прочностью-, и нарушение этого баланса приводит к предсказуемым отказам.
Представьте себе колющий пуансон, закаленный до твердости HRC 64 для максимального удержания кромки. Он прекрасно удерживает острую кромку - до тех пор, пока не встретит пробку, которая не очищается четко, или несоосность полосы, создающую боковую нагрузку. Перфоратор откалывается, потому что ему не хватает прочности, чтобы выдержать неожиданную нагрузку. И наоборот, формовочная вставка, оставленная с твердостью HRC 56, может выдерживать ударные нагрузки неопределенно долго, но ее рабочие поверхности «грибовидно» - деформируются пластически при многократном сжатии, выходя за пределы допуска.
Опытные инженеры штампов определяют диапазон твердости в зависимости от функции станции: прошивные пуансоны обычно имеют твердость HRC 60-62, формовочные вставки HRC 58–60 и структурные опорные пластины HRC 58–60 для обеспечения жесткости. Это не произвольные числа — они представляют собой точку, в которой основной режим отказа каждого компонента контролируется, не вызывая его вторичный режим отказа.
Обработка поверхности добавляет еще один инженерный уровень, но это решения, привязанные к конкретным требованиям к материалам и объемам -, а не универсальные решения, применимые ко всему:
Азотированиерассеивает азот на поверхность инструмента, создавая упрочненный корпус. Он применяется при относительно низких температурах (800-1000 градусов по Фаренгейту при плазменном азотировании) и не приводит к существенному изменению размеров инструмента.Производительопределяет азотирование как практический выбор для штамповщиков, которым требуется умеренная защита при небольших-объемных работах без усложнения более сложных процессов.
ПВД-покрытия(TiN, TiCN, AlTiN, CrN) наносят тонкие, твердые слои при температуре ниже 1000 градусов по Фаренгейту -, достаточно низкой, чтобы базовая инструментальная сталь не размягчалась и не меняла размеры во время нанесения. Покрытия PVD превосходно снижают трение и противостоят адгезионному износу, что делает их ценными для формовочных станций, борющихся с истиранием. Поскольку они не изменяют размеры инструмента, они также практичны для изготовления режущих пуансонов с жесткими-допусками, когда шлифовка после-покрытия невозможна.
Процесс термодиффузии (TD)создает слой карбида ванадия при температуре примерно 1800 градусов по Фаренгейту - чрезвычайно твердый и износостойкий-, но высокая температура изменяет кристаллическую структуру и размеры инструмента. Инженеры должны предусмотреть изменения размеров после-обработки, и, как отмечают специалисты по покрытиям, этот процесс может вызвать растрескивание в уязвимых местах с острыми деталями или концентрацией напряжений. Покрытие TD лучше всего подходит для инструментов с прочной геометрией, работающих в очень больших объемах, где компенсация размеров запланирована в исходной конструкции.
Схема инженерных решений по обработке поверхности следует той же логике, что и выбор основного материала: какой механизм износа доминирует, какой объем оправдывает затраты и какие ограничения по размерам существуют?
- Ожидаемое количество попаданий:Небольшие-серийные объемы (менее 100 тыс.) редко оправдывают использование PM-сталей или современных покрытий. Кампании с большим-объемом (более 1 млн) требуют предсказуемых интервалов обслуживания.
- Абразивность материала заготовки:Нержавеющая сталь и AHSS разрушают кромки быстрее, чем мягкая сталь -, требующая более твердых сталей или поверхностей с покрытием для поддержания приемлемых интервалов заточки.
- Тип работы станции:На станциях резки приоритет отдается износостойкости. На станциях формовки приоритет отдается прочности и стойкости к истиранию. Каждый из них требует различных комбинаций стали и обработки.
- Целевые интервалы технического обслуживания:Если производственный график позволяет производить заточку каждые 50 000 ходов матрицы, то вполне достаточно сталей средней мощности. Если целевое значение составляет 200000+ ходов между техническим обслуживанием, становятся необходимыми стали PM с PVD-покрытием.
- Бюджетные ограничения:Пластины из PM-стали и твердосплавные пластины стоят дороже, но стоимость жизненного цикла -, включая частоту заточки, время простоя пресса, процент брака и запасные части -, часто оказывается в пользу материала более высокого-класса.
Расчет себестоимости стоит переосмыслить: важно не то, сколько стоит сталь при покупке, а то, что она дает в течение всей производственной кампании. Пробойник CPM 10 В, который удваивает срок службы инструмента между заточками и исключает незапланированные остановки пресса, превзойдет по производительности пуансон D2, который стоит втрое дешевле, но требует вдвое большего внимания к техническому обслуживанию. Эта перспектива жизненного цикла - это именно то, что отличает хорошо спроектированную штамповочную матрицу-от той, которую просто изготавливают -, и это то же самое мышление, которое определяет, как современные инструменты моделирования проверяют эти решения по материалам перед заказом стали.
CAD/CAM-моделирование и современные рабочие процессы прогрессивного проектирования штампов
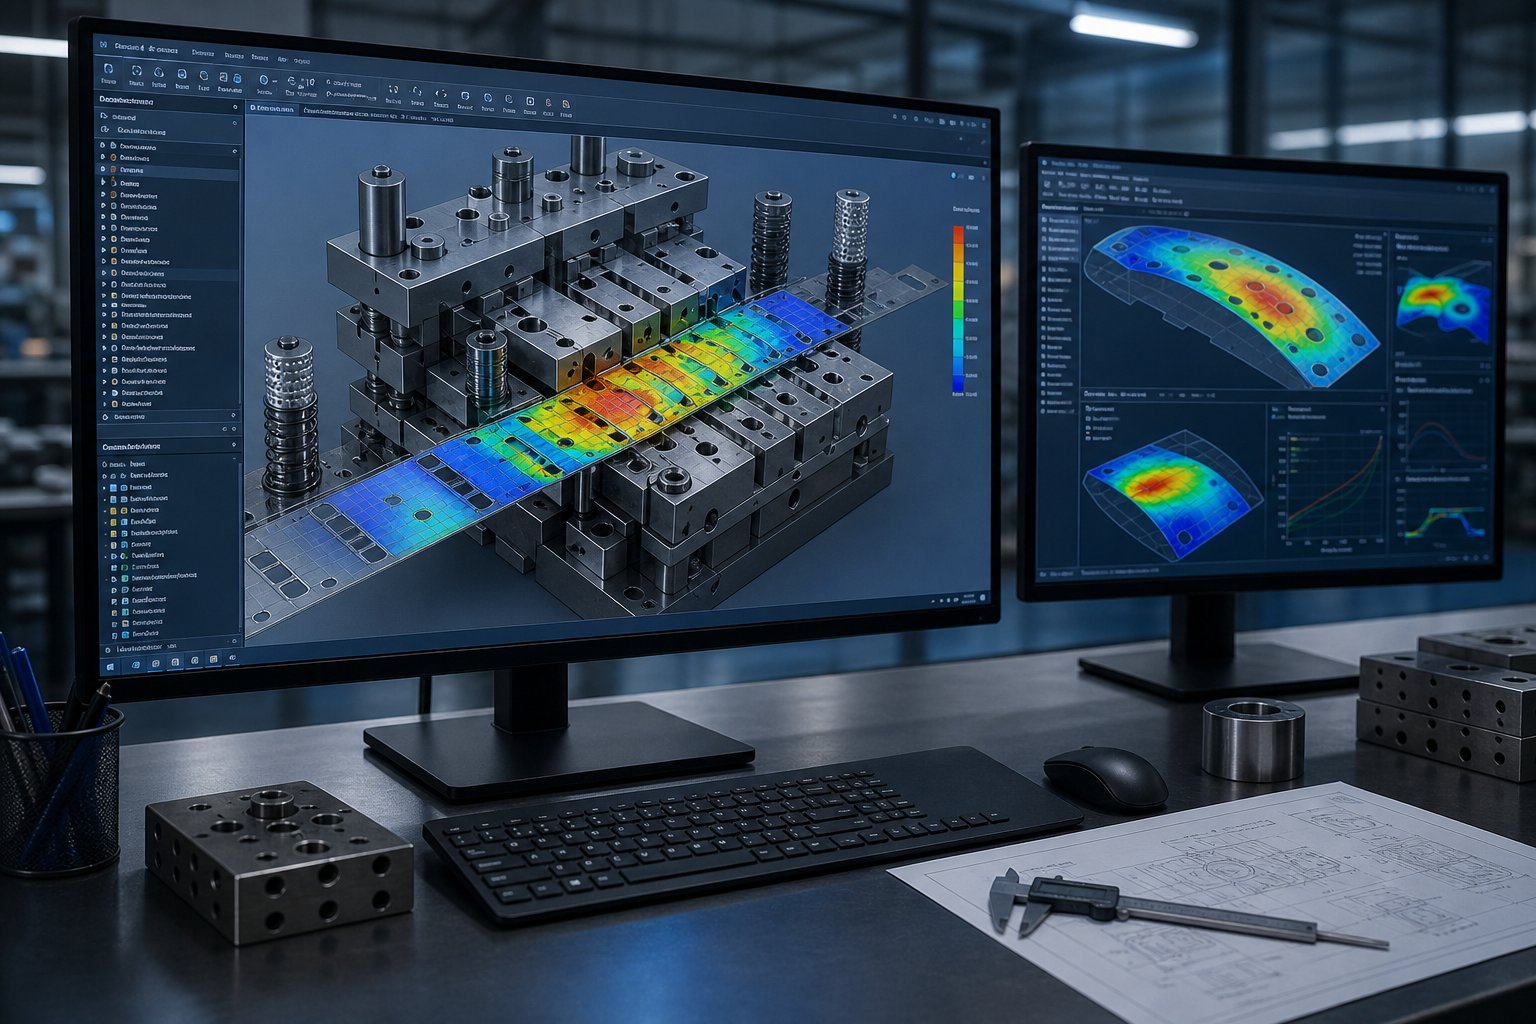
Выбор правильных инструментальных сталей и покрытий — важнейшее решение -, но как убедиться, что выбранные варианты будут работать так, как ожидалось, прежде чем тратить сотни тысяч долларов на обработку стали? Вы не строите кубик и надежду. Вы симулируете это. Современная прогрессивная разработка инструментов позволила перенести самую тяжелую инженерную работу с испытательного пресса на экран компьютера, где анализ формовки, прогнозирование упругого возврата и логика продвижения полосы могут быть проверены итеративно с минимальными затратами и временем.
Этот сдвиг — роскошь не только для крупных OEM-производителей. Прогрессивные инженеры по штампам в цехах всех размеров теперь используют рабочие процессы, основанные на моделировании-, которые выявляют проблемы за несколько месяцев до того, как штамповочная машина начнет работать. Результат? Меньше повторений испытаний, меньше доработок и штампы, которые быстрее достигают производственных целей.
Анализ формовки на основе FEA-и моделирование компоновки полос
Анализ методом конечных элементов позволяет инженерам подвергать виртуальную полосу точным условиям формования, с которыми она столкнется в прессе с прогрессивной матрицей - станция за станцией, ход за ходом. Программное обеспечение разделяет листовой металл на тысячи элементов, применяет определенные свойства материала и рассчитывает, как каждый элемент реагирует на усилия пуансона, штампа и колодки на каждой станции.
Что это показывает? Зоны утонения материала, где могут возникнуть трещины. Образцы складок, в которых сжимающие напряжения вызывают коробление листа. Риски раскола на узких радиусах или рядом с просверленными элементами. Все видно до того, как сталь будет вырезана для штампа.
Такие инструменты, как Logopress ProgSim -, использующие технологию решателя AutoForm -, действуют как виртуальные пробные прессы, специально настроенные для разработчиков прогрессивных штампов, работающих с штампами малого и среднего-размеров. Программное обеспечение распознает удары по резке и формованию непосредственно на макете полосы, автоматически регулирует силу давления-подушки при обнаружении складок и предоставляет информацию о тоннаже формовки на каждой станции. Время настройки и работы варьируется от нескольких минут для матриц меньшего размера до нескольких часов для более крупных сборок с несколькими-станциями.
Моделирование расположения полос выполняет параллельную функцию: оптимизацию размещения деталей по ширине рулона для максимального использования материала. Инженеры могут вращать заготовки, регулировать шаг и оценивать различные конфигурации держателей в цифровом виде. КакОтчеты Centerline Engineering, использование программного обеспечения для моделирования для оценки размера заготовки и размещения на этапе ценообразования позволяет заранее сэкономить затраты на материалы - "получить немного дополнительного материала на поле - это огромно". Для прогрессивного штамповочного пресса, выпускающего миллионы деталей, даже улучшение использования материала на 2–3 % означает значительную экономию по сравнению с производственной кампанией.
Прогнозирование пружинистости и компенсация в цифровом прототипировании
Пружинный возврат - упругое восстановление, которое деформирует формованную деталь, как только ослабляется сила прессования -, является одной из самых сложных проблем в технологии прогрессивного штампования. Это не единственная коррекция, которую вы применяете один раз; он суммируется на нескольких станциях формирования, и требуемая компенсация на станции 6 зависит от того, что произошло на станциях 3, 4 и 5.
Симуляция меняет правила игры. Вместо того, чтобы строить штамп, обнаруживать, что фланцы пружинят на 4 градуса, шлифовать инструмент, повторно-обрабатывать и выполнять физические итерации, инженеры могут прогнозировать упругое отклонение в цифровом виде и компенсировать его до начала обработки. Усовершенствованное программное обеспечение, такое как AutoForm, рассчитывает форму упругого возврата после каждой станции формования икомпенсирует в противоположном направлении- часто превышает исходную величину упругого возврата, поскольку соотношение редко бывает 1:1.
Ключевым фактором, определяющим жесткость пружинения, является сочетание предела текучести материала и прочности на растяжение. Когда эти значения близки друг к другу (например, YS=420 МПа, TS=480 МПа), величина упругого возврата резко ухудшается. Сложные 3D-детали, изготовленные из высокопрочных-материалов, могут иметь деформации на фланцах, превышающие 4 мм, если их не компенсировать. Цифровое прототипирование позволяет инженерам корректировать углы изгиба, давление на колодки и формировать геометрию в ходе десятков виртуальных испытаний за часы, а не за недели физических испытаний.
Для штамповочного пресса с компонентами из AHSS или нержавеющей стали эта возможность не является дополнительной -, она необходима. Физические пробы-и-ошибок с использованием высокопрочных-материалов с угрожающей скоростью сокращают бюджеты и сроки испытаний. Моделирование разрушает этот цикл.
От моделирования до электроэрозионной обработки и обработки на станках с ЧПУ
Проверенные модели формовки не просто служат основой для принятия решений, - они вводятся непосредственно в программы обработки. Современные рабочие процессы CAD/CAM создают параметрическую цепочку от макета полосы через отдельные модели пуансонов и штампов до траекторий обработки инструментов с ЧПУ и программ электроэрозионной обработки, которые производят эти компоненты. Измените угол перегиба в моделировании, и это изменение распространится на геометрию пуансона, профиль отверстия матрицы и соответствующий код обработки.
Эта параметрическая связь имеет значение, поскольку прогрессивная обработка матрицы никогда не происходит за один проход. Моделирование выявляет риск утонения, инженер корректирует радиус, повторно-выполняет анализ, подтверждает исправление и обновляет модель штампа. В старых рабочих процессах каждое из этих изменений требовало ручного обновления десятков чертежей и программ обработки. В параметрической системе обновление происходит автоматически. Как обнаружили дизайнеры штампов Metalstamp, «возвращение назад и внесение изменений в 3D-модель меняет все, -, включая все созданные 2D-чертежи». Производители инструментов и штампов производят штамп точно так, как он задуман, и он работает -, поскольку конструкция уже была виртуально проверена.
Технология сервопресса добавляет еще одно измерение моделирования. В отличие от обычных механических прессов с фиксированным профилем хода, прогрессивные штамповочные прессы с сервоприводом-приводом обеспечивают программируемое движение ползуна - с переменной скоростью, задержку в нижней мертвой точке и обратные импульсы для высвобождения материала. Инженеры могут моделировать, как эти пользовательские профили движения влияют на результаты штамповки на этапе проектирования, оптимизируя кинематику пресса еще до того, как матрица попадет в пресс. Результатом является улучшение потока материала, снижение ударной нагрузки и увеличение срока службы штампа. - Преимущества, которые проявляются только тогда, когда движение пресса рассматривается как часть инженерной системы штампа, а не как фиксированное ограничение.
Проверка конструкции на основе моделирования-сокращает время испытаний за счет обнаружения сбоев при формовании, отклонений от упругости и проблем прогресса в цифровом виде - до того, как будет обработана инструментальная сталь, - сжимая то, что когда-то требовало недель физических итераций, в дни виртуального анализа.
Переход от моделирования к производству представляет собой фундаментальный сдвиг в том, как прогрессивные штампы попадают в пресс. Виртуальная проверка не заменяет полностью физическую проверку - она устраняет грубые ошибки и сужает физическую проверку до тонких настроек. Конструкторы штампов, подобные сотрудникам компании Centerline Engineering, теперь используют моделирование «с самого начала», начиная с расчета цен и заканчивая окончательной проверкой. Матрица поступает на испытания уже с компенсированной упругостью, уже сбалансированной по формовочным усилиям и уже оптимизированной для использования материала.
Однако моделирование лишь подтверждает то, что инженер закладывает в инструмент. Он может подтвердить, что станция формовки не растрескивает материал, но не может сказать вам, должна ли эта станция вообще существовать - или же сама геометрия детали нуждается в модификации, чтобы ее можно было производить в больших объемах. Это суждение принадлежит инженеру-технологу, оценивающему технологичность, и этот разговор происходит еще до начала моделирования.
Проектирование для технологичности с точки зрения инженера по штампам
Когда проект детали попадает на стол инженера по штампам, первый вопрос не в том, «можем ли мы это отштамповать?» Вопрос в том, «можем ли мы надежно штамповать это со скоростью 200 ударов в минуту и миллион ударов без само-разрушения инструмента?» Это различие является основой DFM для точной штамповки. Элементы, которые хорошо выглядят на экране САПР, могут привести к тому, что штампы будут слишком тонкими, чтобы их можно было выдержать, зазоры слишком малы, чтобы их поддерживать, или операции формирования, которые на каждом шагу противоречат физике материалов.
Обратная связь DFM от инженера-технолога не является обратной связью -, это уровень перевода между функцией детали и реальностью инструмента. Чем раньше произойдет этот разговор, тем меньше компромиссов окажется в штампе.
Минимальные расстояния перемычки и ограничения прочности удара
Представьте себе деталь с двумя круглыми отверстиями, расположенными на расстоянии всего 0,5 мм друг от друга, в стали толщиной 1,0 мм. Пуансоны для листового металла, необходимые для прокалывания этих отверстий, потребуют между собой стальной перегородки, которая тоньше, чем сам материал. Под миллионами циклов сжимающей и поперечной нагрузки эта сеть трескается. Удары отклоняются навстречу друг другу. Качество кромок ухудшается, а интервалы технического обслуживания сокращаются.
Вот почему существуют минимальные веб-правила. Общие рекомендации DFM определяют, что перемычка материала между двумя элементами - или между элементом и краем - должна быть как минимум в 1,0–2,0 раза больше толщины материала. Ниже этого порога вы требуете от инструмента сделать что-то, что он не может выдержать на производственной скорости.
Сечение пуансона-следует той же логике. Чтобы надежно пробить дырокол в листовом металле, пуансон должен иметь достаточную-площадь поперечного сечения, чтобы противостоять изгибающей силе, возникающей во время резки. Эмпирическое правило: минимальный диаметр пуансона не должен быть меньше толщины материала для круглых отверстий в мягкой стали и должен увеличиваться для материалов более-прочности. Прорези и не-круглые элементы более ограничены, поскольку их самое узкое поперечное-сечение определяет прочность. Когда характеристики падают ниже этих пороговых значений, инженер штампа оценивает разделение операции на несколько станций -, пробивая часть элемента на одной станции и завершая ее на другой -, или запрашивает модификацию конструкции.
Требования к разгрузке изгиба и соображения по углу уклона
Изгибы в металлических штамповках с прогрессивной точностью не происходят изолированно. Они взаимодействуют со смежными элементами, кромками и другими изгибами. Без надлежащего рельефа материал в конце линии сгиба сбивается, рвется или образует непредсказуемую высоту фланца. Разгрузка изгиба - небольшая выемка или вырез на каждом конце линии изгиба - дает материалу возможность без ограничений деформироваться.
Радиусы изгиба сами по себе должны соответствовать материальным ограничениям. Внутренний радиус изгиба должен быть как минимум в 1,0–1,5 раза больше толщины материала для большинства листового металла. Уменьшите размер, и внешние волокна превысят предел разрушения -, особенно при изгибе параллельно направлению волокон. КакПроизводитель объясняетПродольный изгиб (с волокном) значительно увеличивает требуемый минимальный внутренний радиус по сравнению с поперечным изгибом. Для стальной пластины толщиной от 0,5 до 0,8 дюйма минимальный радиус может увеличиваться с 2,5T для поперечных изгибов до 3,75T для продольных изгибов.
Инженеры штампов оценивают эти взаимосвязи с учетом допусков детали. Изгиб с заданным радиусом 0,5T в высокопрочном материале-сгибание волокон не просто агрессивно -, это проблема-срока службы инструмента. Матрица периодически раскалывает деталь, образуя отходы, количество которых увеличивается по мере износа формовочной вставки. Ответ DFM: запросите больший радиус, измените ориентацию детали относительно волокон или добавьте станцию формовки, которая предварительно -надрезает линию сгиба.
Проектирование несущей полосы и оптимизация использования полосы
Несущая полоса - материала, соединяющего отдельные детали при их движении через матрицу -, по определению является ломом. Но это инженерный мусор. Его ширина, соединения перемычек и шаг поступательного движения уравновешивают две конкурирующие цели: минимизировать потери материала и поддерживать достаточную жесткость полосы для надежной подачи на высокой скорости.
Твердый держатель подходит для базовой резки и гибки, при этом полоса остается плоской по всей длине. Но детали, требующие глубокой формовки, вытяжки или тиснения, нуждаются в держателе натяжного полотна, который позволяет металлу свободно течь, не искажая шаг между деталями. Держатель также должен противостоять горизонтальной силе, подающей - примерно 10 % от общего веса ленты за один проход - без коробления. Слишком узкая, и при кормлении складывается. Слишком широкий – вы тратите материал при каждом ходе на протяжении всего производственного цикла.
Для высечки металлических деталей в больших объемах даже небольшое улучшение использования полосы имеет огромное значение. Инженеры оптимизируют шаг (расстояние между повторениями деталей), оценивают, могут ли детали располагаться друг над другом или вращаться для более плотной упаковки, а также определяют минимальную ширину носителя, обеспечивающую стабильность подачи. Каждый миллиметр ненужной ширины носителя, умноженный на миллионы ходов, представляет собой реальную стоимость материала.
Обычная обратная связь, которую инженеры DFM предоставляют при оценке конструкции новой детали, обычно включает в себя:
- Регулировка расстояния между элементами -, раздвигая отверстия или вырезы, чтобы удовлетворить минимальные требования к полотну и продлить срок службы пуансона.
- Модификации радиуса - увеличение радиуса изгиба для предотвращения растрескивания и снижения усилий формовки, особенно там, где направление волокон неблагоприятно.
- Запросы на смягчение допусков -, определяющие размеры, где размеры-больше, чем-необходимые, выноски требуют дополнительных станций чеканки или калибровки, что увеличивает стоимость штампа без функциональной выгоды
- Спецификации направления волокон -, определяющие ориентацию полосы относительно критических изгибов, чтобы предотвратить растрескивание и уменьшить изменчивость упругого возврата.
- Добавлены элементы рельефа -, определяющие рельеф изгиба, радиусы надрезов и пазы для снятия напряжения-, которые предотвращают разрывы во время-высокоскоростной формовки.
Каждая из этих рекомендаций связана с определенными ограничениями на инструмент: прочность пуансона, срок службы штампа, стабильность полосы или повторяемость процесса. Анализ DFM, проводимый инженером-штамповщиком, в конечном итоге представляет собой оценку долговечности -, что необходимо изменить в конструкции детали, чтобы инструмент мог обеспечить стабильную прогрессивную прецизионную штамповку металла во всем запланированном объеме производства без ухудшения качества.
Однако даже при идеальном DFM прогрессивная матрица производит точные детали только в том случае, если полоса поступает на каждую станцию в точно правильном положении. Эта точность позиционирования зависит от механической системы, настолько фундаментальной, что ее легко недооценить: направляющих штифтов, которые-перерегистрируют полосу при каждом отдельном движении.
Механика пилота и точность продвижения полосы
Прогрессивная матрица может иметь идеально расположенные позиции, идеальные зазоры и оптимизированные инструментальные стали -, но при этом по-прежнему будет образовывать отходы, если полоса не будет располагаться правильно при каждом ходе. Пилотные штифты представляют собой механизм, замыкающий контур точности. Они пере-регистрируют полосу на каждой станции, компенсируя присущую ей неточность системы подачи штамповки, выпуклость полосы, тепловое расширение и совокупную погрешность перемещения. В программном кубике, работающем со скоростью 300+ ударов в минуту, пилоты являются последней линией позиционной защиты перед тем, как удары ударов затронут материал.
Регистрация полосы звучит просто: подача продвигает полосу на один шаг, пилоты входят в лунки, полоса находится. На практике допуски настолько малы, что небольшие инженерные ошибки в экспериментальном проектировании или расчете времени приводят к ошибкам компаундирования по всей матрице.
Диаметр направляющего устройства и зазор для точности регистрации
Пилотные штифты не попадают в отверстия просто так. Они активно корректируют положение полосы. Система подачи продвигает полосу примерно в нужное место -, обычно в пределах нескольких тысячных дюйма -, и пилоты выполняют точное позиционирование. Это означает, что зазор от направляющей-до-отверстия определяет степень доступной коррекции и точность посадки полосы.
По данным журнала MetalForming Magazine, направляющие обычно имеют зазор от 0,0005 до 0,001 дюйма до направляющих отверстий, в зависимости от типа и толщины материала. Этот диапазон зазора намеренно узкий - достаточно свободный, чтобы позволить пилоту войти, не нажимая на полосу, но достаточно плотный, чтобы полоса не могла сдвинуться после того, как она уселась.
Геометрия носа имеет такое же значение, как и диаметр. Конус пули-на направляющем штифте выполняет две функции: направляет полосу в горизонтальном направлении в истинное положение при опускании пресса и входит в отверстие до того, как зацепится весь установочный диаметр. Этот конусообразный ввод означает, что направляющий кончик контактирует с полосой до того, как подъемники штамповочного штампа полностью освободят ее -, создавая кратковременное перекрытие, при котором полоса одновременно поддерживается и системой подачи, и направляющей головкой.
Длина пилотного проекта — это балансирующий акт. Пилоты должны иметь достаточную длину, чтобы войти в полосу до того, как сработают другие пуансоны и до того, как поверхность съемника коснется нижней матрицы. Но чрезмерная длина создает свои собственные проблемы - слишком длинный направляющий элемент может застрять в отверстии или потянуть полосу вверх во время открытия матрицы. Инженеры определяют длину направляющей в зависимости от требований к времени штампа: направляющая головка должна входить в полосу под тем углом кривошипа, при котором происходит освобождение подачи, а установочный диаметр должен сесть на место до того, как начнется резка или формовка.
Распространенные ошибки регистрации и инженерные решения
Наиболее распространенная ошибка регистрации в прогрессивных штампах не связана с самими пилотами, - это время подачи-подъёма крена. Если подающие ролики все еще захватывают полосу, когда направляющий диаметр входит в отверстие, питатель борется с направляющими. Результат: односторонний-износ направляющих, удлиненные направляющие отверстия, слышимый щелчок при включении пилотов и ошибки прогрессирования, которые ухудшаются на более высоких скоростях.
Правильная временная последовательность требует, чтобы подача продвигала полосу, затем направляющий наконечник входил в отверстие, затем подающий ролик поднимался (освобождал полосу) и, наконец, направляющий элемент на весь диаметр фиксировался и находил полосу. Для штампов, использующих подъемники штамповочного штампа, которые поднимают полосу с поверхности штампа, временное окно еще больше сужается - подающий ролик должен оставаться открытым до тех пор, пока подъемники не достигнут верхней точки своего хода с включенными направляющими. Как объясняют специалисты по времени подачи-, неправильное закрытие рулона может задерживать лишний материал между матрицей и устройством подачи, толкая полосу вперед, когда пилоты отключаются, и создавая чрезмерно длинные последовательности.
Деформация пилотного отверстия во время формовки является более тонкой проблемой. Когда операция вытяжки или глубокой-формовки втягивает материал внутрь, она смещает несущую полосу -, и все направляющие отверстия, расположенные рядом с этой зоной формования, деформируются вместе с ней.Как объясняет ФабрикаторВтягивание прогрессивной матрицы без правильно спроектированного держателя растягивающегося полотна приводит к перемещению направляющих отверстий по мере потока материала внутрь. Решением является конструкция держателя, которая отделяет места пилотных отверстий от зон формирования - с помощью гибких элементов перемычки, которые поглощают поток материала, не передавая искажений на элементы регистрации.
Вытягивание слизней представляет собой еще одну реальную-задачу. Когда прокалывающий пуансон втягивается, вакуум или трение могут втянуть заготовку обратно в отверстие матрицы. Эта пуля мешает продвижению следующей полосы или, что еще хуже, остается под полосой на следующей станции -, вызывая приподнятое отпечаток, застревание подачи или поломку пуансона. Инженеры решают проблему вытягивания заготовок за счет надлежащего зазора в матрице, функций принудительного выброса заготовок и обеспечения того, чтобы зазор при прокалывании не создавал условий всасывания, которые удерживают заготовки.
Накопление упругой отдачи на нескольких станциях формирования также косвенно влияет на регистрацию. Каждая формовочная станция вносит угловое отклонение, которое слегка смещает нейтральное положение полосы. На станции 10 или 12 в сложном программном кристалле совокупный сдвиг может превысить диапазон коррекции пилота, если инженеры не учли это. Конструктивное решение: стратегически размещать направляющие - после основных операций формования, когда полоса уже отскочила назад -, чтобы они корректировали фактическое положение полосы, а не сопротивлялись силам упругого восстановления.
Точность регистрации на каждой станции увеличивается на всем протяжении полосы. Ошибка в 0,001-дюйма на станции 3 становится позиционной неопределенностью, которую каждая следующая станция наследует, усиливает или должна исправлять, - превращая пилотное проектирование в дисциплину системного-уровня, которая отличает прогрессивное проектирование штампа от подхода, ориентированного на одну станцию.
Правильное пилотное проектирование в конечном итоге является вопросом долговечности, а также вопросом точности. Пилоты, которые борются с полосой, изнашиваются быстрее. Неправильно расположенные полоски неравномерно нагружают удары. Удлиненные направляющие отверстия постепенно разрушаются, пока матрица не производит детали, выходящие за пределы--допусков -, иногда настолько постепенно, что дрейф не обнаруживается до тех пор, пока не сработает сигнализация SPC ниже по потоку. Точность, заложенная в пилотную механику на этапе проектирования, напрямую определяет, как долго матрица сохраняет окно качества в течение всего производственного цикла - и сколько вмешательств по техническому обслуживанию требуется на этом пути.
Управление сроком службы и техническое обслуживание штампов
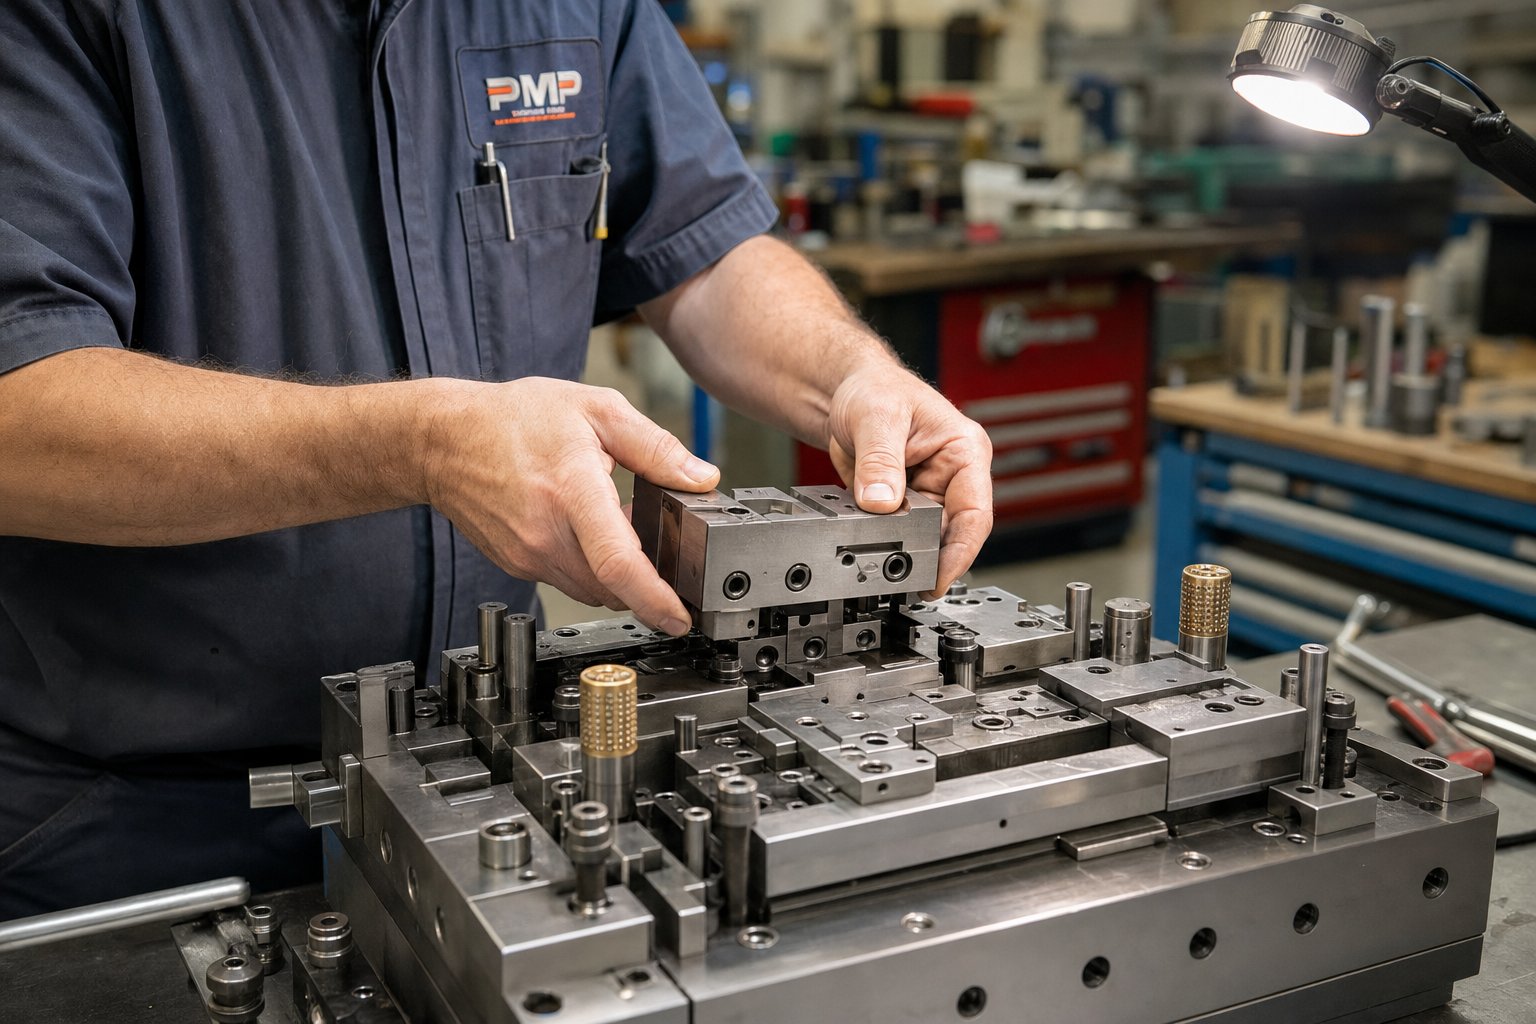
Точность пилотирования обеспечивает допуск деталей. Выбор инструментальной стали обеспечивает остроту кромок. Но не имеет значения, если матрицу невозможно эффективно обслуживать, когда ее края неизбежно затупляются, когда вставки изнашиваются сверх предела своих возможностей или когда в 2 часа ночи в пятницу откалывается пуансон. Прогрессивные штампы для штамповки, рассчитанные на миллионы-пропусков, имеют общую черту: удобство обслуживания было спроектировано с первого дня, а не закреплено болтами после первой незапланированной остановки пресса.
Подумайте об этом так: - штамп, который производит идеальные детали, но требует восьмичасового разбора для плановой заточки, не предназначен для производства. Он создан для выставочного зала. Для длительной прогрессивной штамповки требуется такая архитектура инструментов, при которой изнашиваемые компоненты могут быть доступны, заменены и восстановлены, не вынимая всю матрицу из пресса или не разбирая станции, которые не требуют внимания.
Модульная конструкция вставки и быстросменные-компоненты
Переход от монолитных штамповых блоков к секционной конструкции пластин является одним из наиболее впечатляющих достижений в области прогрессивного штампостроения за последние два десятилетия. Вместо обработки профилей резки и формирования геометрии непосредственно в едином массивном блоке матрицы в современных штампах для прогрессивной штамповки используются отдельные вставки - сменные секции штампа, которые болтами, штифтами или клинами-фиксируются в общей пластине держателя.
Почему это имеет значение? Потому что износ прогрессивной матрицы происходит неравномерно. Станция 3 может пробивать нержавеющую сталь толщиной 0,8 мм и требует заточки каждые 80 000 ходов. Станция 7 может выполнять аккуратное тиснение по алюминию и выполнять 500 000 ходов между сервисами. При монолитной конструкции станция обслуживания 3 означает вытягивание всей матрицы. При использовании модульных вставок техник снимает конкретную вставку, затачивает или заменяет ее и часто переустанавливает -, не нарушая при этом соседние станции.
КакПримечание производителей прецизионных штамповСменные вставки обеспечивают более быстрое обслуживание, снижение затрат на ремонт, лучшую локализацию износа, более легкую коррекцию размеров и сокращение времени простоя. Локальная замена пластин становится особенно ценной при крупносерийном OEM-производстве, где определенные станции испытывают концентрированные нагрузки изнашивания, которые в противном случае потребовали бы полного вытягивания штампа.
Системы быстрой-удержания пуансона распространяют эту философию на верхнюю половину матрицы. Традиционное крепление пуансона основано на креплении с натягом-посадкой или сквозном-болтовом зажиме, для доступа к которому требуется значительная разборка. В современных системах фиксации используются пазы с ключами, байонетные-замки или клиновые механизмы, которые позволяют извлекать и заменять отдельные пуансоны с верхней части матрицы, не снимая опорные пластины и не нарушая работу соседних пуансонов. Для высокоскоростной прогрессивной штамповки со скоростью 400+ ударов в минуту разница между 30-минутной заменой пуансона и четырехчасовым демонтажем представляет собой разницу между соблюдением графика и пропуском окна поставки.
Припуски на заточку и планирование ожидаемого срока службы штампа
Каждый режущий пуансон и вставка матрицы в прогрессивной матрице имеют ограниченное количество материала, который можно удалить при заточке до того, как деталь упадет ниже своей функциональной длины или глубины. Это не то, что инженеры обнаружили во время производства, - оно было разработано с самого начала.
Припуск на заточку относится к общей глубине шлифовки, приходящейся на секцию пуансона или матрицы на протяжении всего срока ее службы. Типичный прокалывающий пуансон может иметь припуск на заточку 3-5 мм, причем при каждой переточке удаляется 0,05–0,15 мм в зависимости от степени износа. Это означает от 20 до 100 заточок в течение срока службы компонента, а ожидаемое количество попаданий между заточками определяет общую емкость матрицы до того, как вставки потребуют полной замены.
Инженеры планируют эти интервалы с учетом материала заготовки, сечения пуансона-и срока службы покрытия. Для штамповки нержавеющей стали на высокой скорости интервалы заточки могут составлять 50 000-80 000 ходов для пуансонов из инструментальной стали без покрытия. При использовании пуансонов с PVD-покрытием или с твердосплавными-наконечниками этот интервал может увеличиваться до 200000+ ходов, но при каждой переточке слой покрытия удаляется, поэтому после заточки требуется повторное покрытие, если необходимо сохранить полный интервал.
Ожидание появления видимых заусенцев означает, что износ инструмента уже зашел слишком далеко. Исследования неизменно показывают, что полностью реактивный подход к техническому обслуживанию обходится на 25-30 % дороже, чем проактивная профилактическая стратегия - за счет дополнительных расходов, возникающих из-за экстренных трудовых надбавок, срочного заказа запасных частей и гораздо больших производственных потерь из-за прерывания работы. Производители точных инструментов устанавливают графики заточки на основе фактического количества ходов, а не только визуального контроля, что позволяет поддерживать стабильные нагрузки при резании и увеличивать общий срок службы матрицы.
К распространенным видам отказов, которые приводят к незапланированному техническому обслуживанию, относятся:
Чипирование:Небольшие хрупкие фрагменты отрываются от режущих кромок -, что обычно происходит из-за чрезмерной твердости, ударных нагрузок, превышающих ударную вязкость стали, или усталости материала при концентрациях напряжений. Сколы по краям образуют неровные заусенцы и могут повредить расположенное ниже отверстие матрицы.
Галлинг:Материал заготовки микроскопически приваривается к поверхности инструмента и накапливается, образуя шероховатые пятна, которые царапают последующие детали. Формовочные станции, работающие с нержавеющей сталью или алюминием, особенно уязвимы при недостаточной смазке.
Поломка пуансона:Катастрофический отказ из-за боковой нагрузки, вытягивания заготовки, неправильного совмещения полосы или накопления усталости, превышающего предел выносливости стали. Сломанные пуансоны могут повредить несколько соседних компонентов, если фрагменты пройдут через матрицу.
Сдвиг времени:Постепенный износ направляющих систем, кулачков или толкателей смещает относительное время между верхними и нижними компонентами матрицы. Штамп по-прежнему работает, но зазоры смещаются, полосы резки изменяются, а глубина формовки меняется -, в результате чего детали медленно приближаются к пределам допуска.
Сотрудничество с опытными производителями штампов для-серийного производства
Решения по ремонтопригодности, принимаемые на этапе проектирования, полностью зависят от целевых объемов производства и производственной философии производителя штампа. Штамп, рассчитанный на 50 000 деталей, имеет принципиально иную архитектуру обслуживания, чем штамп, рассчитанный на 5 миллионов деталей. Для штампа с миллионом-ударов требуется больше припусков на заточку, более модульная конструкция, лучший доступ для проверки и компоненты, рассчитанные на несколько циклов восстановления.
Опытные поставщики прогрессивной штамповки с самого начала учитывают эти соображения при создании оснастки - не потому, что обслуживание — это красиво, а потому, что незапланированные простои в больших масштабах обходятся чрезвычайно дорого. Поставщик вродеЙИЧЕНразрабатывает модульную конструкцию и припуски на заточку прогрессивных штампов специально для поддержки долгосрочного-производства с минимальными незапланированными остановками. Их подход отражает более широкую отраслевую истину: опыт изготовителя штампов в кампаниях большого объема- напрямую определяет, насколько хорошо инструмент сохраняет свою работоспособность в течение всего предполагаемого срока службы.
Что отличает кристалл, созданный для удобства обслуживания, от просто функционирующего? Инженерные соображения, которые оценивают опытные строители, включают:
- Вставьте модульность:Отдельные вставки станции, рассчитанные на независимое извлечение, с функциями выравнивания, гарантирующими точность изменения положения после повторной установки.
- Распределение жизни гриндов:Достаточный запас заточных материалов для всех режущих компонентов для поддержки всего объема производства, а длина пуансонов и глубина матрицы рассчитаны на совокупное удаление материала.
- Точки доступа для осмотра:Свободное пространство для измерительных инструментов и визуального контроля в критических зонах износа без необходимости разборки штампа -, что позволяет-проверять состояние пресса во время плановых производственных перерывов
- Интеграция датчиков для профилактического обслуживания:Средства для мониторинга нагрузки, датчики неправильного определения и системы определения тоннажа, которые обнаруживают прогресс износа до того, как он приведет к отклонению качества детали.
- Стандартизация запасных компонентов:Общая геометрия пластин, диаметры пуансонов и крепежные детали на нескольких станциях, где это возможно, - сокращают количество необходимых запасных частей и ускоряют замену во время периодов технического обслуживания.
Интеграция датчиков заслуживает особого внимания. По мере развития мониторинга штампов с поддержкой Интернета вещей- датчики, встроенные в прогрессивные штампы, отслеживают усилие, выравнивание и температуру во время работы. Данные, получаемые этими датчиками, позволяют прогнозировать техническое обслуживание, - выявлять тенденции износа и планировать вмешательства до того, как возникнут сбои, вместо того, чтобы реагировать после того, как сломанный пуансон повредит матрицу или размерный сдвиг загрязнит производственную партию.
Финансовое обоснование необходимости обеспечения ремонтопригодности штампов с прогрессивной штамповкой очевидно: каждый час незапланированного простоя приводит к потере дохода от производства, приводит к образованию отходов, нарушает графики и привлекает инженерные ресурсы для реагирования на кризис. Кубик, который стоит немного дороже на начальном этапе, но работает на 30 % дольше между мероприятиями по техническому обслуживанию и затачивается в два раза быстрее, обеспечивает значительно более низкую совокупную стоимость владения в кампании с-миллионом обращений.
Проектирование ремонтопригодности — это то, где конструкция штампа соответствует производственной реальности. Но даже самая лучшая-матрица должна поступать от поставщика, обладающего инженерными знаниями, чтобы принять правильные решения в первую очередь -, что поднимает вопрос о том, как инженеры-технологи и группы по закупкам должны оценивать прогрессивные матрицы, когда надежность на протяжении миллионов циклов является не-необсуждаемым требованием.
Поиск прогрессивных штамповочных штампов для масштабируемого производства
Штамп, спроектированный с учетом удобства обслуживания, по-прежнему нуждается в разработчике, обладающем техническими знаниями, чтобы правильно выполнить эту разработку. Когда инженеры-технологи и группы по закупкам оценивают производителей прогрессивных штампов, решение заключается не в простом сравнении поставщиков -, а в оценке того, может ли инженерная экосистема поставщика обеспечить стабильное качество на протяжении всего жизненного цикла производства. Самая дешевая цена редко приводит к самой низкой общей стоимости.
Что инженеры-технологи должны оценивать при выборе поставщика штампов
Представьте себе две расценки на одну и ту же программу прогрессивной штамповки металла. Один стоит на 20% дешевле. Оба поставщика заявляют, что могут проявлять толерантность. Как вы различаете? Вы смотрите за линию цен на инженерную инфраструктуру за ней.
Первым показателем является-собственная способность моделирования. Производитель прогрессивных штампов, использующий-анализ формования на основе FEA и моделирование расположения полос, выявляет проблемы в цифровом виде - до того, как они станут дорогостоящими физическими испытаниями. Поставщики, не имеющие возможности моделирования, полагаются на метод проб-и-ошибок в печати, а это означает, что ваш график поглощает их кривую обучения.
Тоннаж и точность испытательного пресса имеют одинаковое значение. Поставщик, проверяющий вашу матрицу на изношенном прессе с плохой повторяемостью BDC, не может гарантировать, что матрица будет работать одинаково на вашем производственном оборудовании. КакСпециалисты по штамповочному оборудованию подчеркиваютматрица, проверенная на прецизионном прессе, работает в принципиально ином режиме качества, чем матрица, проверенная на устаревшем обычном оборудовании.
Возможности измерения и проверки - Проверка КИМ, оптические компараторы, документация SPC - определяет, может ли поставщик доказать, что его штамп соответствует техническим характеристикам, или просто заявляет, что это так. Для требовательных отраслей, таких как медицинская прогрессивная штамповка, где отслеживаемость и подтверждение размеров являются нормативными требованиями, инфраструктура контроля не является обязательной.
Прозрачность поставок материалов дополняет оценку. Прогрессивная штамповочная компания, которая указывает в своей документации марки инструментальной стали, параметры термообработки и процессы нанесения покрытия, что дает вам представление о том, что вы покупаете. Поставщики, которые рассматривают эти данные как частную информацию, лишают вас возможности оценивать или воспроизводить решения по техническому обслуживанию на последующих этапах.
От прототипа к масштабируемому массовому производству
Жизненный цикл проектирования штампа не заканчивается, когда последняя вставка отшлифована до нужного размера. Оно включает в себя пробную проверку, первую-аттестацию изделия (PPAP или эквивалент), поддержку наращивания производства-и постоянное партнерство по техническому обслуживанию. Поставщики, которые рассматривают доставку как финишную черту, оставляют инженеров-технологов без технической поддержки, когда реальные-проблемы всплывают очень быстро.
Прогрессивные программы штамповки и производства, охватывающие секторы автомобилестроения, электроники и бытовой техники, все чаще требуют поставщиков, способных поддерживать полный цикл -, начиная с первоначального сотрудничества с DFM и заканчивая мониторингом крупномасштабного-производства. Партнер по прогрессивной штамповке и штамповке, задействованный на протяжении всего жизненного цикла, раньше выявляет проблемы, быстрее их решает и снижает совокупную стоимость владения по сравнению с транзакционными отношениями с поставщиками, где на каждом этапе участвует отдельная команда.
ЙИЧЕНиллюстрирует этот подход к жизненному циклу, поддерживая инженеров-технологов и группы закупок от совместной разработки до масштабируемого массового производства -, уделяя особое внимание точной повторяемости и философии модульной конструкции, обсуждавшейся в предыдущих разделах. Оценивая любого производителя прогрессивных штампов, обратите внимание на одинаковую непрерывность участия в разработке на всех этапах.
| Поставщик | Инженерные возможности | Инструменты моделирования | Пробная мощность | Поддержка мониторинга производства | Программа обслуживания |
|---|---|---|---|---|---|
| ЙИЧЕН | Конструкция прогрессивной матрицы с полным-обслуживанием для-многообъемной-станционной формовки | CAD/CAM с анализом формовки | Собственная-проверка и проверка | Поддержка производственных мощностей и контроль качества | Модульная конструкция пластины с планированием припусков на заточку |
| Типичный поставщик-среднего уровня | Стандартная конструкция матрицы, ограниченная обратная связь DFM | Только САПР, без ВЭД | Аутсорсинг или ограниченный тоннаж прессы | Отношения-только по доставке | Реактивное обслуживание, не предусматривающее-модульности |
| Недорогой-поставщик | Сборка-для-печати с минимальными инженерными затратами | Нет или базовый 2D | Пробная версия,-предоставленная клиентом | Никто | Отсутствие плановой архитектуры обслуживания |
Приведенная выше таблица не является рейтингом -, а представляет собой основу для понимания того, что вы на самом деле покупаете в разных ценовых категориях. Оценка прогрессивных производителей штампов, игнорирующая возможности моделирования, инфраструктуру испытаний и философию обслуживания, на самом деле является просто сравнением цен. Сравнение цен на прогрессивные инструменты вводит в заблуждение, поскольку первоначальная стоимость штампа представляет собой лишь небольшую часть его производственного эффекта в течение всего срока службы.
Когда годовые объемы достигают сотен тысяч или миллионов деталей, инженерные решения, заложенные в вашу последовательную матрицу -, последовательность станций, выбор материалов, пилотную механику, архитектуру ремонтопригодности -, либо складываются в вашу пользу, либо против вас. Каждая глава этой статьи посвящена одной части этого уравнения сложных процентов. Поставщики, с которыми стоит сотрудничать, — это те, кто понимает их все одновременно и разрабатывает прогрессивные штампы для штамповки, которые не просто работают -, а выживают.
Часто задаваемые вопросы о технологии прогрессивной штамповки
1. Что такое прогрессивный штамп и чем он отличается от других штампов?
Прогрессивная матрица — это много-инструментальная система, в которой при каждом ходе пресса непрерывная металлическая полоса продвигается через последовательные операции - пробивки, формовки, чеканки и обрезки - до тех пор, пока готовая деталь не упадет на конечной станции. В отличие от составных штампов, которые выполняют несколько операций за один ход на одной станции, или передаточных штампов, которые перемещают отдельные заготовки между станциями, прогрессивные штампы удерживают заготовку на несущей ленте на протяжении всего процесса. Эта взаимосвязанная последовательность полос требует инженерных решений относительно последовательности станций, распределения сил и точности регистрации, которые учитываются на каждой станции.
2. Сколько станций обычно требуется для прогрессивной матрицы?
Количество станций зависит от сложности геометрии детали, требований к допускам и глубины формовки. Для плоской детали с несколькими отверстиями и одним изгибом может потребоваться от четырех до пяти станций, а для сложного соединителя с множеством изгибов, рельефными элементами и жесткими позиционными допусками может потребоваться от 15 до 20 станций. Инженеры также включают простаивающие станции -, станции, не выполняющие работу -, чтобы обеспечить физическое пространство между мешающими операциями и повысить устойчивость полосы там, где силы формования могут покоробить носитель. Компромисс-всегда приходится искать между надежностью процесса и стоимостью оснастки, поскольку большее количество станций означает более длинную матрицу, более широкую станину пресса и более высокие первоначальные инвестиции.
3. Почему тип материала меняет всю конструкцию прогрессивной матрицы?
Свойства материала определяют количество станций, зазоры и стратегии формирования. Для более-материалов, таких как нержавеющая сталь, требуется больше станций формовки с меньшими дополнительными деформациями, поскольку они агрессивно сопротивляются деформации и-быстро затвердевают. Зазоры штампов значительно варьируются - от 8-10% на сторону для мягкой стали до 15-21% для современных высокопрочных сталей. Тенденция к пружинению также приводит к смещению компенсации перегиба, необходимой на каждой станции формования. Даже выбор инструментальной стали и обработка поверхности должны соответствовать характеристикам абразивности и адгезии материала заготовки. Две детали одинаковой геометрии из разных материалов могут потребовать совершенно разной архитектуры матрицы.
4. Как инженеры обеспечивают точность совмещения полос на всех станциях прогрессивной матрицы?
Регистрация полосы основана на пилотных штифтах, которые-перемещают полосу на каждой станции до срабатывания пуансонов. Пилоты имеют зазор от 0,0005 до 0,001 дюйма до пилотных отверстий, пробитых на первых станциях. Их пулеобразная-коническая носовая часть направляет полосу в правильное положение при опускании пресса, корректируя допуск подачи, выпуклость полосы и тепловое расширение. Важнейшие инженерные соображения включают правильное время подъема подающего-ролика, чтобы устройство подачи не сталкивалось с направляющими, стратегическое размещение направляющих вдали от зон формования во избежание искажения отверстий, а также конструкцию несущей полосы, которая отделяет элементы совмещения от потока материала во время операций волочения.
5. На что следует обратить внимание инженерам-технологам при поиске поставщика прогрессивных штампов?
Оценивайте поставщиков по инженерной инфраструктуре, а не только по цене. Ключевые критерии включают в себя -возможности моделирования методом FEA для выявления проблем с формованием в цифровом виде, тоннаж испытательного пресса и точность, соответствующую вашему производственному оборудованию, возможности измерения CMM и SPC для проверки размеров, а также прозрачность поставок материалов с документированием марок инструментальной стали и параметров термообработки. Поставщики полного-жизненного цикла, такие как YICHEN -, которые поддерживают сотрудничество DFM посредством наращивания производства-и планирования обслуживания -, обеспечивают более низкую совокупную стоимость владения, чем транзакционные поставщики, у которых на каждом этапе проекта участвуют разные команды. Модульная конструкция пластины и конструкция-с учетом припусков на заточку являются показателями надежности, разработанной поставщиком,-в долгосрочной перспективе.


