


Что такое стеллажные системы для хранения штампованных штампов
Представлять себеодин прогрессивный кубик весом 15 000 фунтовсидит на полке, предназначенной для паллетированных потребительских товаров. Именно из-за этого несоответствия существует специальная категория хранения пресс-инструмента.
Стеллажные системы для хранения штампов — это-промышленные стеллажи для тяжелых условий эксплуатации, специально разработанные для организации, защиты и обеспечения безопасного доступа к штампам весом от нескольких сотен до десятков тысяч фунтов на уровень полки.
В отличие от обычных складских стеллажей, рассчитанных на равномерное распределение картонных коробок, в этих системах используются усиленные стальные рамы, более широкие пролеты полок и доступные-удобные конструкции, такие как выдвижные-выдвижные ящики или отсеки,-совместимые с вилочными погрузчиками. Их цель проста: хранить дорогостоящие инструменты в безопасности, организованности и готовности к следующему тиражу.
Что делает стеллажи для хранения штампов специализированной категорией
Стандартные коммерческие стеллажи позволяют выдерживать равномерные и легкие грузы, распределенные по всей поверхности полки. Штамповочные штампы представляют собой противоположную задачу. Они концентрируют огромный вес в компактных, неровных местах. Это учитывается в системе стеллажей для хранения штампов для тяжелых условий эксплуатации с более толстыми стальными настилами, меньшим расстоянием между балками и элементами конструкции, рассчитанными на сосредоточенные точечные нагрузки, а не на распределенный вес поддона. Грузоподъемность обычно варьируется от 1500 до 15 000 фунтов на уровень, при этом площадь и высота полок регулируются в соответствии с набором инструментов каждого предприятия.
Кому нужна специальная стойка для штамповки
Любая операция, в которой используются штамповочные прессы с несколькими комплектами штампов, выигрывает от использования специализированных стеллажей для пресс-матриц. Наиболее распространенными средами являются автомобильные штамповочные заводы, ежедневно использующие десятки штампов, производители бытовой техники, управляющие прогрессивными и переносными штампами, а также аэрокосмические цеха, хранящие прецизионные инструменты, требующие тщательной защиты между пробегами. Цеха по производству инструментов и штампов, производители металлов и предприятия по литью пластмасс под давлением также полагаются на эти системы, чтобы обеспечить доступ к тяжелым формам и штампам, не занимая при этом слишком много места.
Это руководство служит-независимым ресурсом для менеджеров по инструментам, групп технического обслуживания и проектировщиков объектов, оценивающих решения по организации штамповки. В следующих разделах объясняется, почему стандартные стеллажи выходят из строя под нагрузкой на штамп, сравниваются все основные типы стеллажей и предоставляется практическая основа для выбора правильной системы.
Почему стандартные паллетные стеллажи не подходят для хранения тяжелых штампов
Обычный вопрос, который менеджеры по инструментам задают на ранних этапах процесса планирования: могут ли стеллажи для поддонов удерживать штампы? Технически, балка могла бы выдержать вес. Но вес сам по себе не определяет, безопасна или подходит стойка. Настоящая проблема заключается в том, как этот вес достигает стали.
Стандартные селективные паллетные стеллажи разработаны с учетом одного основного предположения: нагрузкаравномерно распределенныйпо всей поверхности балки сбоку-в-боку и спереди-в-сзади. Картонные коробки на поддонах, упакованные товары и ящики,-сложенные поперек, удовлетворяют этому предположению. Штамповочная матрица весом 5000 фунтов, сидящая на двух узких направляющих, этого не делает. Эта матрица создает концентрированные точечные нагрузки в определенных местах контакта, создавая принципиально иной профиль напряжения, чем тот, на который была рассчитана стойка.
Структурные риски стандартных паллетных стеллажей при нагрузках на матрицу
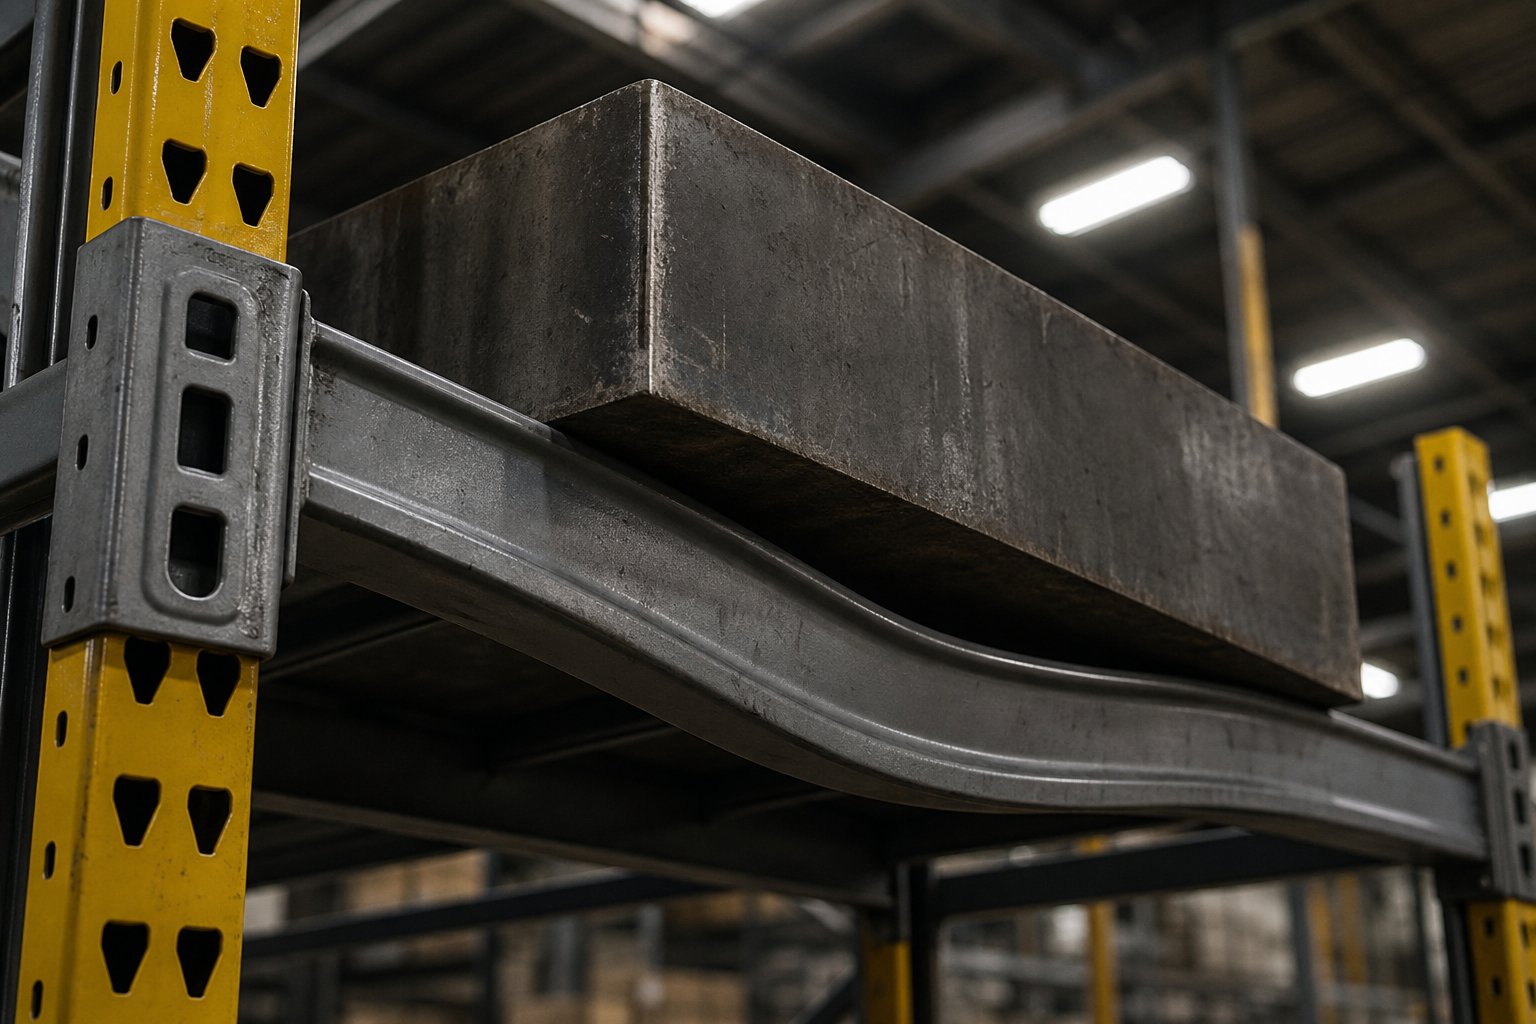
Техническая разница сводится к изгибающему моменту. Когда вес распределяется равномерно, напряжение балки предсказуемо распределяется по пролету. Когда компактная матрица концентрирует тысячи фунтов в средней точке балки или на двух узких контактных полосах, максимальный изгибающий момент резко возрастает в этих местах. СогласноИнститут производителей стоек (RMI)Размещение точечной нагрузки внутри стойки, предназначенной исключительно для равномерно распределенных нагрузок, может привести к чрезмерному отклонению балки и потенциальному выходу из строя. Стандарт ANSI MH16.1 ограничивает отклонение балки до L/180 длины горизонтальной балки, но этот рейтинг предполагает распределенную нагрузку. Концентрированная масса штампа может превышать этот порог, даже если общий вес находится в пределах заявленной вместимости стойки.
Подумайте об этом так: два груза массой 5000-фунтов могут вести себя совершенно по-разному на одной и той же балке. Один раз на поверхности поддона площадью 48 квадратных футов создает мягкое и равномерное давление. Другой, опирающийся на башмак матрицы шириной 24 дюйма, фокусирует ту же силу в узкой полосе, умножая локализованное напряжение. Балка заботится не только об общем весе. Его волнует, куда и как приземлится этот вес.
Распространенные сценарии отказов и их последствия
Поломка стеллажа для поддонов при больших нагрузках на штампы не всегда происходит катастрофически в первый же день. Чаще всего вы увидите прогрессирующую деградацию, которая со временем усугубляется, пока что-то не дает результата. Вот конкретные виды отказов, которые делают хранение штампов на стандартных стеллажах серьезным риском:
- Отклонение балки за безопасные пределы:Сосредоточенные точечные нагрузки приводят к прогибанию балок в зоне контакта, превышающему стандарт прогиба L/180 и создавая каскадный структурный риск. Постоянно деформированные балки теряют несущую-несущую способность даже после удаления штампа.
- Усталость сварного шва на соединениях балки-с-вертикальными стойками:Повторяющиеся циклы нагрузки и разгрузки со сварными соединениями напряженных соединителей тяжелых штампов, превышающими расчетный усталостный ресурс, особенно когда соединители балок деформируются в видимую V-форму под неравномерной нагрузкой.
- Недостаточная поддержка колоды:Настил из проволочной сетки или тонкие стальные панели, рассчитанные на распределенную нагрузку на поддоны, могут проколоться или разрушиться под узкими ножками матрицы. Как отмечает RMI, конструкция настила должна учитывать конкретный тип груза и размещенного на нем поддона.
- Повреждения вилочного погрузчика из-за тесного расстояния:Штампы, хранящиеся на стандартных стеллажах, часто требуют узких проходов, из-за которых свободное пространство для вилочных погрузчиков становится небезопасным, что увеличивает частоту столкновений со стойками и распорками.Рекомендации по безопасности трудаподчеркните, что поврежденные стойки могут серьезно повредить всю конструкцию стеллажа.
- Повреждения поверхности штампа из-за неподходящих люлек:Без специально созданных-опорных поверхностей высота закрытия матрицы смещается, прецизионно отшлифованные-поверхности соприкасаются с оголенными стальными кромками, и выравнивание инструментов нарушается. Каждый цикл извлечения и возврата может привести к сколам режущих кромок или деформации направляющих штифтов.
Угрозы безопасности усугубляют финансовые риски. Вы имеете дело с угрозами безопасности при хранении штампов, которые включают обрушение стойки на персонал, травмы при извлечении матрицы из отклоненных полок и опрокидывание, когда верхние-тяжелые нагрузки на штампы смещают центр тяжести стойки. Одиночная прогрессивная матрица, соскользнувшая с изогнутой балки, представляет собой потенциально смертельный инцидент на предприятии, где поблизости работают рабочие.
Напольное штабелирование, еще один распространенный способ, создает свои собственные проблемы: ограниченный доступ, требующий постоянного перетасовки, повреждение поверхности из-за контакта матрицы-с-матрицей, неорганизованный инвентарь, который увеличивает время переналадки печатной машины, и огромное потребление площадей, которые могли бы послужить производству.
Основной вывод прост. Стандартные стеллажи предназначены для распределенных складских грузов. Штамповочные штампы производят концентрированные массы, которые нарушают все предположения, заложенные в эти конструкции. Вопрос не в том, выдержит ли стойка технически такой вес. Вопрос в том, сможет ли стойка безопасно удерживать этот вес в этих конкретных точках контакта в течение тысяч циклов нагрузки без прогрессирующего разрушения конструкции. Для большинства стандартных систем честный ответ — нет.
Сравнение типов стеллажных систем для хранения штампов
Структурные проблемы со стандартными стеллажами вызывают очевидный вопрос:-какие системы действительно работают? Ответ зависит от вашего профиля инвентаря, частоты доступа и доступной площади. В сравнении типов стеллажей для хранения штампов доминируют пять основных категорий стеллажей, каждая из которых по-своему решает проблему веса и доступа.
Выдвижные-выдвижные ящики и выдвижные-системы полок
Стеллажи для хранения штампов с выдвижными-выдвижными ящиками — это рабочая лошадка для высокочастотных-штамповочных операций. Каждая полка работает на сверхнадежных линейных подшипниках или роликовых направляющих, выдвигающихся наружу, обеспечивая полный доступ сверху для кранов, подъемников или вилочных погрузчиков. Вы загружаете и выгружаете штампы вертикально, а не пытаетесь рисковать горизонтальными вытягиваниями из глубины отсека стойки.
Емкость этих систем обычно варьируется от 4000 фунтов на полку для стандартных единиц до 15000 фунтов на полку для конфигураций хранения пресс-форм с электроприводом. Диапазоны выдвижения также различаются: модели с ручным-руководством обычно обеспечивают выдвижение полки на 100 %, тогда как более тяжелые модели с электроприводом обеспечивают выдвижение примерно на 75 %, что обеспечивает устойчивость конструкции при экстремальных нагрузках. Дополнительные защитные блокировки предотвращают одновременное открытие более одного ящика, исключая риск опрокидывания-из-за смещения центра тяжести.
Эти системы превосходны в объектах, где циклы умирают ежедневно. Компромиссом является стоимость позиции и вертикальное пространство, занимаемое между уровнями для обеспечения зазора при перемещении ящика.
Конфигурации консольных и широкопролетных двутавровых-балок
Консольные стеллажи для штамповки штампов используют открытые-передние рычаги, идущие от одной линии колонн, что обеспечивает беспрепятственный доступ спереди и по бокам. Между отсеками нет вертикальных стоек, мешающих размещению вилочного погрузчика. Эта конструкция позволяет использовать штампы большого размера, превышающие стандартную ширину полки, а регулируемая высота рычага позволяет использовать инструменты различной высоты закрытия, не теряя при этом вертикального пространства.
Ограничение? Консольные рычаги полагаются на момент сопротивления в месте соединения колонны. Для очень тяжелых штампов плечо рычага создает значительное напряжение изгиба у основания, что требует надежного крепления колонны и более широкой опорной поверхности. Консоль лучше всего подходит для штампов среднего- веса (примерно от 2000 до 8000 фунтов на рычаг), где боковой доступ и гибкое расстояние между рычагами перевешивают требования к допустимой нагрузке.
Системы стеллажей для штампов с широкими-двутавровыми балками-заполняют пробел между гибкостью консолей и максимальной грузоподъемностью. В них используются структурные полки из двутавровых балок, проходящие между тяжелыми-колоннами, часто шириной от 72 до 120 дюймов. Профиль двутавровой балки обеспечивает высокий момент сопротивления сечения, что означает, что полка противостоит прогибу даже при сосредоточенных точечных нагрузках. Входные перекладины для вил, встроенные в конструкцию полки, позволяют вилочным погрузчикам вставлять и снимать матрицы без специального доступа крана. Предприятия со смешанным инвентарем штампов и погрузочно-разгрузочными работами-с использованием вилочных погрузчиков часто используют эту конфигурацию.
Вертикальное хранение и напольные-ровные основания матрицы
В вертикальных башнях для хранения штампов используются автоматические подъемные механизмы для хранения штампов в штабелированных отсеках, занимающих компактную вертикальную площадь. Одна башня может вместить дюжину или более кристаллов на той площади, которую заняли бы два обычных отсека для стоек. Доступ является последовательным, а не случайным: система извлекает по одному кубику за раз через платформу лифта. Это делает башни идеальными для низкочастотных штампов или архивных инструментов, к которым не требуется мгновенный доступ, но при этом требуется организованное и защищенное хранилище.
Основания для кубиков уровня-этажа находятся на противоположном конце спектра сложности. По сути, это армированные стальные платформы на уровне земли, иногда с низкопрофильными роликами или направляющими для перемещения штампов на место. Они не требуют вертикальной конструкции, просвета под краном и требуют минимальной установки. Компромисс очевиден: основания пола занимают огромные площади. Они имеют смысл для очень тяжелых штампов (более 15 000 фунтов), где подъем в поднятые стойки представляет неприемлемый риск, или в помещениях с низким зазором до потолка, что препятствует многоуровневому хранению.
| Тип | Метод доступа | Типичная грузоподъемность на уровень | Эффективность занимаемой площади | Лучшее для |
|---|---|---|---|---|
| Выдвижной-выдвижной ящик | Выдвижная-полка с доступом к мостовому крану/подъемнику | 4000 - 15000 фунтов | Высокий (вертикальное штабелирование с полным доступом) | Высокочастотная-замена штампов, листогибочный пресс |
| Консольный | Открытое-размещение переднего вилочного погрузчика или крана | 2000 - 8000 фунтов на руку | Умеренный (требуются широкие проходы) | Матрицы увеличенного размера, переменные размеры матрицы |
| Широкий-пролет двутавровой-балки | Задвижка вилочного погрузчика-с помощью въездных решеток | 5,000 - 20,000+ фунтов | Высокий (много-уровневый, с плотным расположением отсеков) | Смешанные запасы штампов, операции с использованием вилочных погрузчиков- |
| Вертикальная складская башня | Автоматизированный поиск лифта | 2000 - 10000 фунтов за позицию | Очень высокий (минимальная площадь) | Низкочастотные-штампы, архивные инструменты, ограниченное пространство- |
| Основание матрицы на уровне пола- | Прямое размещение вилочного погрузчика или роликовые направляющие | 15,000+ фунтов | Низкий (одноуровневый-, большая площадь) | Чрезвычайно тяжелые штампы, низкий зазор до потолка |
Каждый тип системы ориентирован на определенное пересечение веса, скорости доступа и пространства. Правильный выбор редко сводится только к одной переменной. Это зависит от того, как взаимодействуют ваши самые тяжелые штампы, наиболее часто меняемые штампы и ограничения вашего предприятия. Это взаимодействие начинается с понимания принципов проектирования конструкций, которые определяют, сможет ли данная конструкция стойки безопасно выдерживать ваш конкретный профиль нагрузки.
Структурное проектирование для тяжелых-штамповых стеллажей
Многие поставщики стеллажей упоминают двутавровую конструкцию как преимущество. Мало кто объясняет, почему это действительно важно для хранения штампов. Разница не в маркетинговом языке. Это измеримое инженерное преимущество, коренящееся в том, что стальные поперечные сечения-сопротивляются изгибу под действием сосредоточенных нагрузок.
Двутавровая -балка и рулонная-профилированная сталь под нагрузкой
Рулонные стеллажи-изготавливаются путем подачи плоского стального листа через ряд роликов, которые формируют из него C-каналы, шляпчатые секции или коробчатые профили. Этот процесс быстрый,-эффективный и позволяет производить легкие компоненты, идеально подходящие для обычного складского хранения. КакЗаметки Паттерсона ПоупаСтеллажи с рулонной-формой легче устанавливать, регулировать и переконфигурировать, что делает их естественным выбором для объектов, где профили артикулов регулярно меняются, а нагрузки от легких до умеренных.
В несущих стеллажах используется горячекатаная -сталная сталь низкой- толщины, которая скрепляется болтами, а не закрепляется на месте зажимами. В результате получается тяжелее, его труднее перенастроить, но он существенно сильнее в условиях стресса. Структурные системы обеспечивают примерно на 20-30 % большую грузоподъемность, чем сопоставимые стойки с рулонной-формой, а их более толстая сталь устойчива к деформации с течением времени, предотвращая провисание балки и повреждение вертикальной стойки, которое накапливается в условиях высоких нагрузок.
Что касается хранения кристаллов, разрыв между этими двумя подходами резко увеличивается. И вот почему: критическим показателем производительности является не просто допустимый вес. Это модуль сопротивления, геометрическое свойство, которое определяет, насколько хорошо балка сопротивляется изгибу в определенной точке.
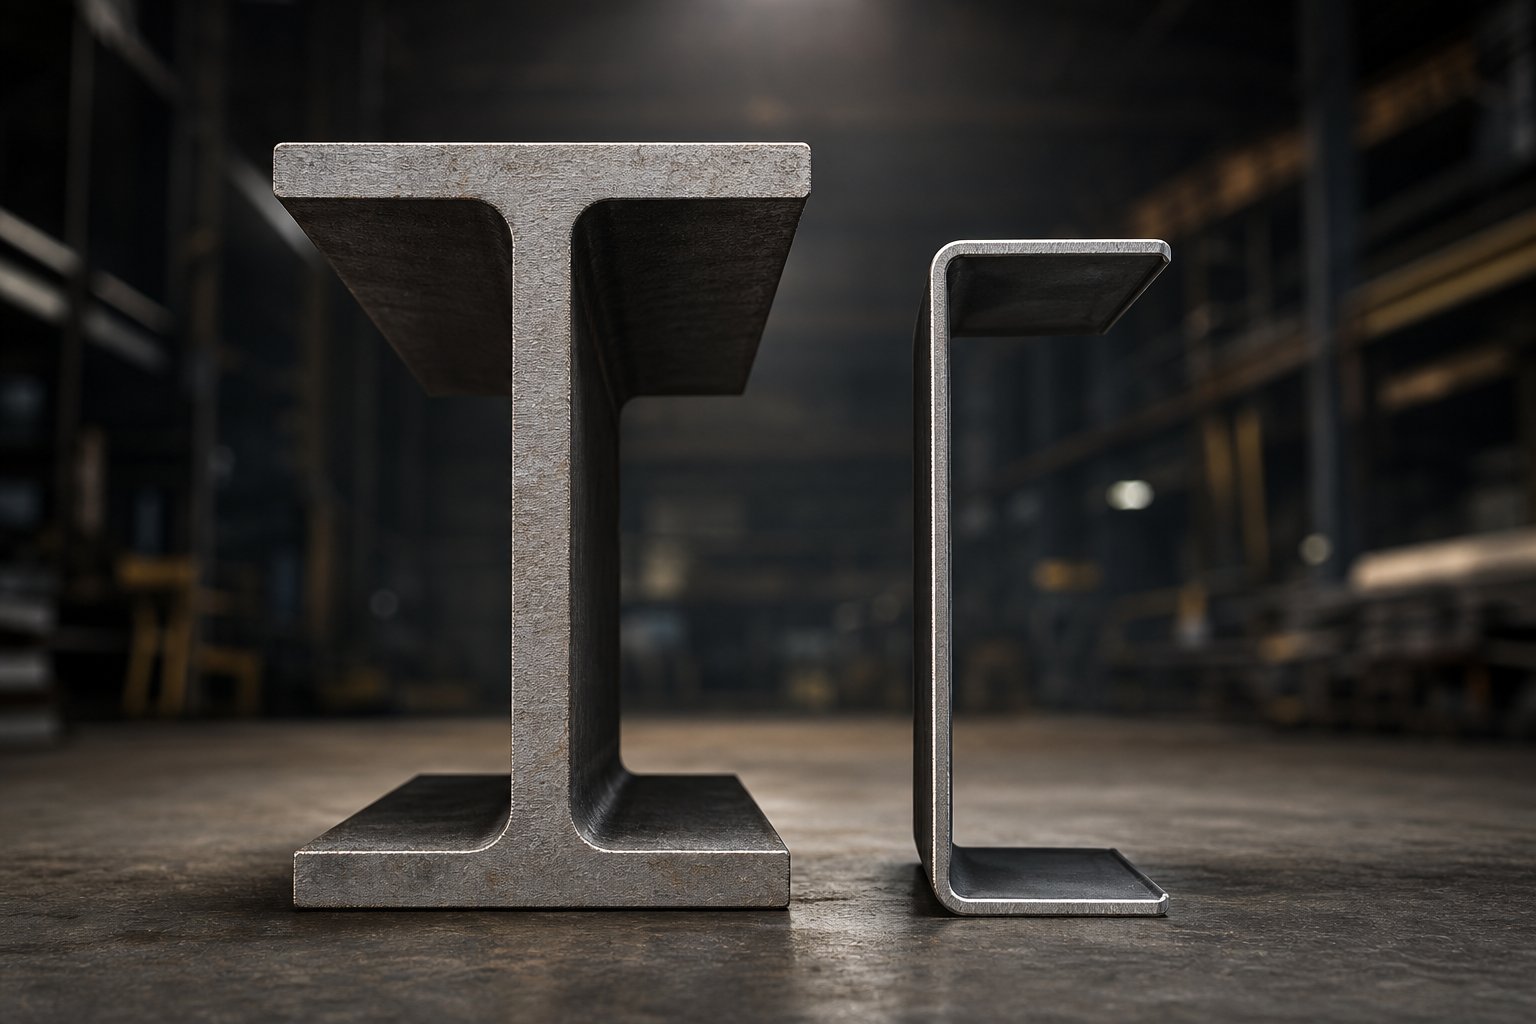
Сосредоточенные точечные нагрузки от штамповочных штампов требуют элементов конструкции с высоким моментом сопротивления, а не профилей распределенной нагрузки, на основе которых разработаны стандартные стеллажи для поддонов. Сопротивление балки прогибу зависит от ее момента инерции, а профили двутавровой балки концентрируют материал на фланцах, где напряжение изгиба является наибольшим, обеспечивая превосходную жесткость на фунт стали по сравнению с прокатными швеллерами или трубами.
Представьте себе две балки одинакового веса. Один из них представляет собой рулонный-C-канал, в котором материал распределен относительно равномерно по его профилю. Другой представляет собой горячекатаный-двутавр-балку с широкими полками сверху и снизу, разделенными тонкой перегородкой. Под действием сосредоточенной нагрузки в середине пролета двутавровая балка отклоняется значительно меньше, поскольку ее материал расположен дальше от нейтральной оси, увеличивая момент инерции. Это геометрическое преимущество означает, что конструкция двутавровой балки для стеллажей для хранения штампов может выдерживать ту же точечную нагрузку с меньшим количеством материала, меньшим прогибом и более широким запасом прочности.
Целостность сварного шва в точках соединения следует аналогичной логике. В системах с рулонными-опалубками обычно используются язычковые-и-прорезные соединители или каплевидные зажимы, которые вставляются в пробитые вертикальные отверстия. Эти соединения хорошо работают при распределенных нагрузках, но при сильной точечной нагрузке нагрузка концентрируется на небольших пятнах контакта. Конструктивные болтовые соединения, напротив, распределяют силы крепления по более крупным несущим поверхностям. Сами болты можно затянуть с определенными значениями предварительного натяга, а соединение можно спроектировать с помощью косынок или ребер жесткости, где моментные силы от тяжелых нагрузок на полках передаются на колонны.
Ширина колонны и поперечные-распорки дополняют картину устойчивости рамы. Для проектирования конструкций стеллажей для тяжелых условий эксплуатации требуются колонны, достаточно толстые, чтобы выдерживать комбинированную осевую нагрузку нескольких полок,-нагруженных матрицами, а также боковые силы от извлечения матрицы (сдвижение матрицы массой 10 000-фунтов с выкатной-полки создает значительную горизонтальную силу в основании колонны. Диагональные поперечные-распорки в направлении глубины рамы предотвращают раскачивание, а горизонтальные стойки между парами колонн сохраняют квадратную форму системы при асимметричной нагрузке. Тонкие-прокатные-колонны, даже с поперечными-раскосами, достигают предела потери устойчивости гораздо раньше, чем тяжелые конструкционные колонны при том же совокупном весе штампа.
PE-Специализированные системы, сертифицированные PE, в сравнении с изготовлением по индивидуальному заказу
Не все сверхмощные стеллажи для штампов создаются с помощью одного и того же процесса. Рынок обслуживают три отдельные категории, каждая из которых соответствует разным операционным профилям:
- PE-сертифицированные стеллажные системы:Они разработаны лицензированными профессиональными инженерами, проанализированы с помощью структурных расчетов с учетом веса вашей матрицы и условий объекта и проштампованы полиэтиленовой печатью. Они соответствуют стандартам ANSI/RMI MH16.1, имеют документально подтвержденную номинальную нагрузку, а также соответствуют строительным нормам и требованиям разрешений. PE-сертифицированные стеллажные системы являются подходящим выбором, когда местные строительные нормы и правила требуют структурных расчетов для тяжелых складских помещений, когда требуется сейсмическое проектирование или когда страховая компания вашего предприятия требует документированного проектирования.
- Стандартные коммерческие сверхмощные стеллажи-:Произведенные продукты продаются с опубликованными таблицами нагрузок, основанными на стандартизированных испытаниях. Эти системы работают, когда вес вашего штампа соответствует параметрам, проверенным производителем, а условия установки (грузоподъемность пола, сейсмическая зона, высота потолка) соответствуют предположениям, указанным в каталоге. Они стоят дешевле, чем решения,-разработанные по индивидуальному заказу, и доставляются быстрее, но вы наследуете ответственность за проверку соответствия ваших конкретных нагрузок опубликованным рейтингам.
- Изготовленные на заказ-сварные готовые решения:Построен местными производственными цехами в соответствии с точными спецификациями объекта. Они могут быть экономически-эффективными для простых, низко-оснований кристаллов или уникальных конфигураций, для которых нет продуктов в каталоге. Риск заключается в отсутствии технической документации: без проверки PE расчет несущей способности стоек полностью зависит от опыта и суждений производителя. Сваренная стойка без инженерных расчетов может прослужить годами или достичь скрытого порога отказа, когда на склад поступает более тяжелая матрица.
Выбор между этими категориями часто сводится к ответственности и величине нагрузки. Для запасов штампов, в которых нагрузка на отдельные полки превышает 5000 фунтов, системы, сертифицированные PE-, обеспечивают как надежность конструкции, так и документально подтвержденное соответствие. Для более легких инструментов, хранящихся на средней высоте, стандартные коммерческие стеллажи для тяжелых условий эксплуатации-с опубликованными таблицами нагрузок обеспечивают достаточную производительность при меньших затратах. Изготовление по индивидуальному заказу заполняет пробелы в тех случаях, когда геометрия необычна, но при значительных нагрузках оно все равно должно включать инженерную проверку.
Понимание стали, лежащей в основе конструкции, — это одна сторона уравнения. Другая сторона, не менее важная, — убедиться, что любая выбранная вами система соответствует нормам безопасности и стандартам проверки, которые регулируют-промышленные хранилища больших объемов.
Соответствие безопасности и стандарты OSHA для хранения штампов
Прогрессивная матрица весом 12 000 фунтов, хранящаяся на трех уровнях, создает последствия, которых никогда не произойдет при стандартной складской загрузке, если несущая конструкция выйдет из строя. Тем не менее, соблюдение требований безопасности при использовании стеллажей для тяжелых штампов остается одной из самых игнорируемых тем в штамповочной промышленности. Ни один конкурент не решает эту проблему по существу, и многие предприятия используют стеллажные системы без документально подтвержденных значений грузоподъемности, надлежащего крепления или плановых проверок.
Вот что вам нужно знать: OSHA не публикует отдельных правил, регулирующих конкретно стеллажи для хранения штампов. Вместо этого правоприменение опирается наОбщие положения о пошлинах(Раздел 5(a)(1) Закона об охране труда) в сочетании с общепринятыми отраслевыми стандартами. Это означает, что ваши обязательства реальны, даже если ни в одном нормативном акте не указано название «хранилище кристаллов».
Требования OSHA к тяжелым промышленным стеллажам
OSHA использует пункт об общих обязанностях, чтобы ссылаться на работодателей, связанных с-опасностями, связанными со стойками, включая отсутствие маркировки мощности, неправильное крепление и перегрузку. КакРесурсы Джей Джей Келлера по безопасностиОбъясните, что даже без обрушения стойки системы, которые провисают или имеют признаки перегрузки, можно считать аварией, ожидающей своего часа. OSHA ссылается на ANSI/MH 16.1 (Проектирование, испытания и использование промышленных стальных стеллажей для хранения) во время проверок, который охватывает крепление, номинальную нагрузку, конфигурацию нагрузки, проверку и техническое обслуживание.
Для хранения штамповочных штампов требования к грузоподъемности имеют повышенное значение. Заявленная вместимость стойки может составлять 10 000 фунтов на уровень полки при условии равномерного распределения нагрузки. Поместите кубик весом 10 000 фунтов с концентрированным следом на ту же самую полку, и фактический структурный спрос может превысить рейтинг в определенных точках. Этот разрыв между предполагаемой мощностью и фактическим поведением сосредоточенной нагрузки является причиной цитат OSHA и структурных сбоев. Расчетные значения нагрузки, учитывающие конкретный вес матрицы и площадь контакта, являются единственным оправданным подходом.
Дополнительные требования OSHA-к хранению штампов включают:
- Просвет прохода:Рекомендации OSHA по складированию требуют наличия обозначенных границ постоянных проходов и достаточного свободного пространства для погрузочно-разгрузочного оборудования. Штампы, извлекаемые вилочным погрузчиком или мостовым краном, требуют более широких зазоров, чем обычное хранилище поддонов.
- Расстояние до верхнего спринклера:Постановление 1910.159(c)(10) требует минимального вертикального зазора в 18 дюймов между хранящимися материалами и верхними спринклерами. Высокие стопки кристаллов в приподнятых стойках могут легко нарушить этот порог.
- Обучение сотрудников:Рабочие, извлекающие и устанавливающие штампы, должны понимать номинальную нагрузку, правила правильной установки и обязательства по сообщению о повреждениях. OSHA ожидает обученных операторов, а не предположений о компетентности.
Протоколы сейсмического проектирования и проверки стоек
Сейсмическое крепление стеллажей для тяжелых штампов заслуживает особого внимания, поскольку хранящаяся масса экспоненциально увеличивает сейсмический риск. Стойка, вмещающая 60 000 фунтов инструментов на четырех уровнях, создает огромные боковые силы даже при умеренных движениях грунта.Рекомендации SJF по якорюОбратите внимание, что для объектов сейсмостойкости категории C или выше обычно требуется два анкера на колонну, крепежи большего диаметра, увеличенная глубина заглубления и потенциально усиленные плиты или инженерные фундаменты.
Сама бетонная плита часто становится слабым звеном. Перед установкой оцените толщину плиты, прочность на сжатие (PSI), наличие трещин и расположение арматуры. Если плита не может выдержать анкерные нагрузки при сейсмических нагрузках, никакое количество толстой -стали в самой стойке не предотвратит разрушение.
Протоколы проверок стеллажей для хранения штампов должны быть более частыми и строгими, чем обычные складские системы. Штампы загружаются и разгружаются с помощью тяжелого оборудования, работающего в ограниченном пространстве. Удары зубьев вилочного погрузчика, смещение-центральной матрицы и повторяющаяся интенсивная езда на велосипеде — все это со временем ухудшает целостность конструкции. Поврежденные секции стойки должны быть немедленно изолированы и оценены квалифицированным персоналом с использованием одобренных производителем-ремонтных компонентов, а не самодельных ремонтов.
Используйте этот контрольный список приоритетных проверок безопасности стеллажей для хранения штампов в качестве основы для вашего предприятия:
- Проверка номинальной нагрузки:Подтвердите, что заявленная грузоподъемность отражает фактическую сосредоточенную нагрузку на штамп, а не предположения о распределении поддонов. Пересчитайте, если вес штампа увеличился с момента установки.
- Подтверждение сейсмической анкеровки:Убедитесь, что каждая опорная плита колонны закреплена утвержденными крепежными деталями с правильными значениями крутящего момента и глубиной установки для вашей категории сейсмического проектирования.
- Проверка зазора между проходами:Ежемесячно измеряйте фактические зазоры в соответствии с требованиями к оборудованию, особенно после изменений компоновки или добавления новых штампов.
- График проверки повреждений стойки:Еженедельно проводите визуальные проверки в местах хранения штампов с-интенсивным движением транспорта. Ищите изогнутые колонны, деформированные соединители балок, трещины в сварных швах и отсутствие поперечных-раскосов. Ежеквартально проводить комплексные структурные аудиты.
- Периодичность обучения операторов:Переобучайте весь персонал, работающий со штампами, не реже одного раза в год, а также всякий раз, когда вводятся новые конфигурации стеллажей, более тяжелые штампы или другое погрузочно-разгрузочное оборудование.
Критический сдвиг в мышлении в отношении безопасности хранения штампов заключается в следующем: вы не храните потребительские товары там, где сбой означает повреждение инвентаря. Вы храните концентрированные массы, которые могут убить. Каждое решение относительно номинальной нагрузки, крепления и частоты проверок должно отражать эту реальность. Соответствие – это не бумажная работа. Это грань между контролируемыми операциями и катастрофическим сбоем.
Стандарты безопасности определяют, чему должны противостоять ваши стеллажи. Следующее соображение заключается в том, как этот стеллаж вписывается в физическую инфраструктуру вокруг него, от просвета крана над головой до мощности плиты перекрытия под ней.
Интеграция стеллажей с погрузочно-разгрузочными работами и планировкой объекта
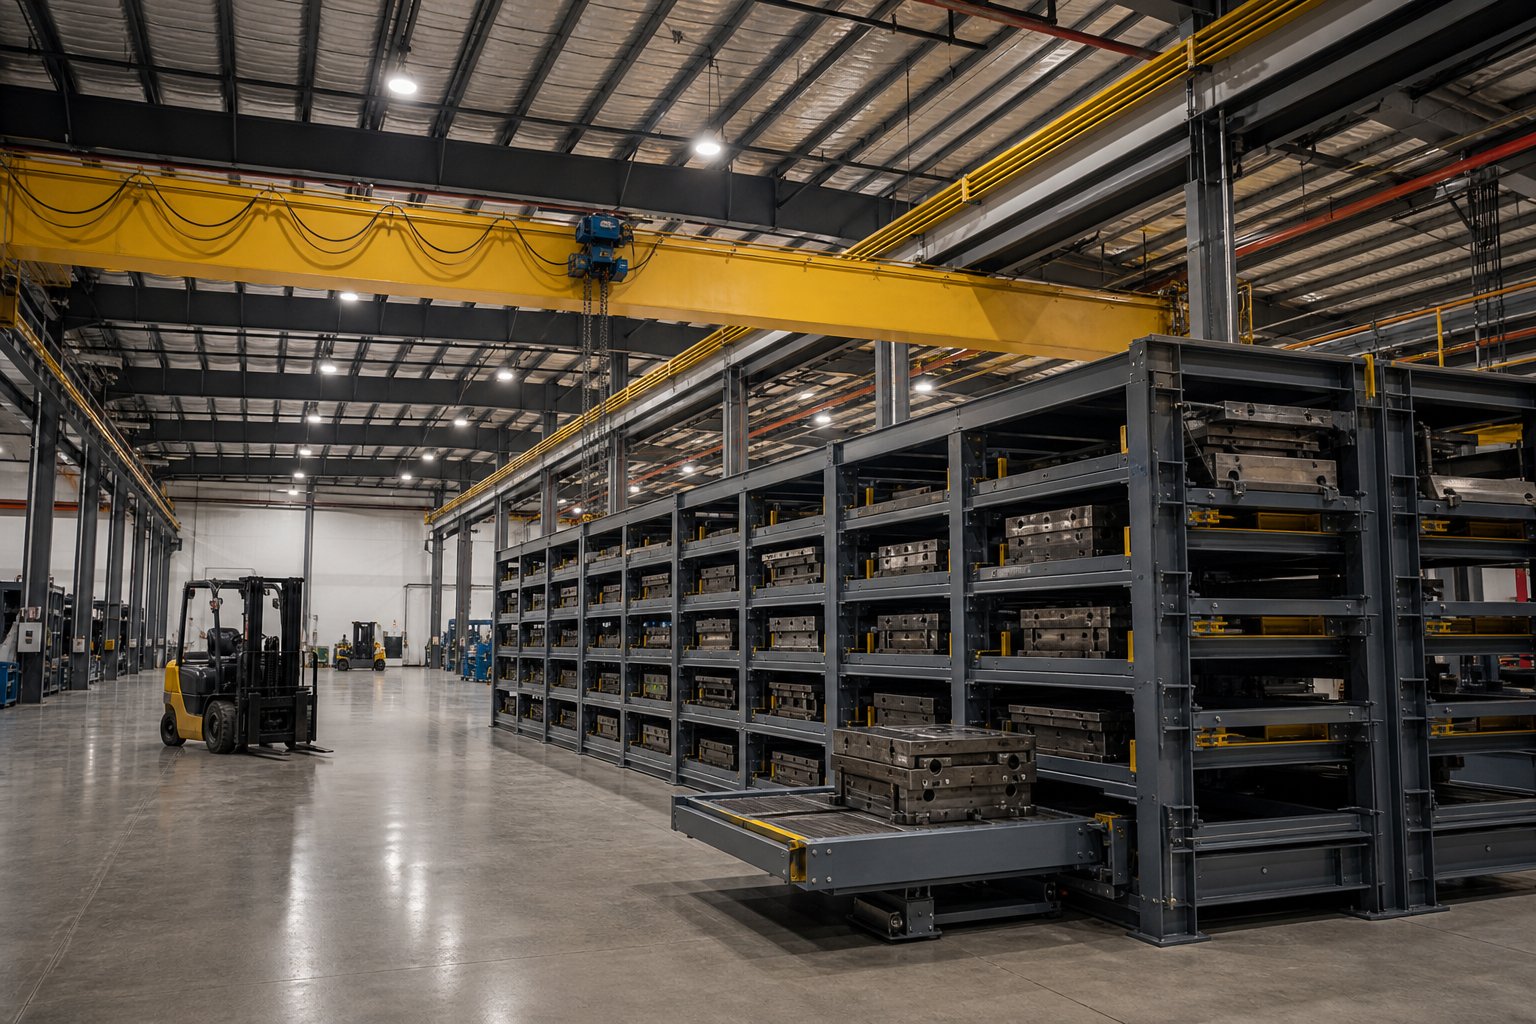
Стеллажная система, рассчитанная на вашу самую тяжелую матрицу, ничего не значит, если ваш кран не может добраться до верхней полки или ваш вилочный погрузчик не может повернуться в проходе. Интеграция погрузочно-разгрузочных работ для стеллажей для штампов — это то место, где структурные возможности соответствуют эксплуатационным реалиям. Стойка не существует изолированно. Он существует в экосистеме объектов, состоящей из кранов, вилочных погрузчиков, плит перекрытия и схем движения, которые все должны работать вместе.
Требования к доступу к крану и свободному пространству над головой
Мостовые краны являются основным методом загрузки и разгрузки штампов с многоуровневых стеллажей, особенно с выдвижными-системами, в которых полка выдвигается наружу, а штамп поднимается вертикально. Для вертикального подъема требуется беспрепятственный зазор над каждым отсеком стойки. ПерOSHA 1910.179(b)(6)Между краном и любым препятствием необходимо поддерживать минимальный зазор в 3 дюйма над головой и 2 дюйма по бокам. На практике требования к свободному доступу к крану стойки штампа выходят далеко за рамки этого нормативного минимума. Вам нужна достаточная высота для блока крюка, оснастки, самой матрицы в поднятом положении и безопасный запас для маневрирования над уровнем верхней стойки.
Подумайте о математике: если ваш самый высокий уровень стойки находится на высоте 10 футов, а извлекаемая матрица имеет высоту 18 дюймов с 24 дюймами оснастки и крюкового блока над ней, вашему крановому крюку при полном подъеме требуется не менее 13,5 футов свободного вертикального пространства. Добавьте пространство для спринклеров, освещения, воздуховодов HVAC и несущих балок, и многие предприятия обнаружат, что их надземная среда ограничивает высоту стоек больше, чем площадь пола.
Развертывание-оформления полок добавляет еще одно измерение. Когда ящик полностью выдвигается, матрица должна выходить за раму стойки с обеих сторон, а передний свес не должен мешать соседним проходам или путям подхода крана. Моторизованные-выдвижные ящики для тяжелых условий эксплуатации, которые выдвигаются на 75 %, по-прежнему требуют планирования угла подхода крана и разброса строп.
Планирование проходов для вилочных погрузчиков и грузоподъемность пола
Ширина прохода для вилочного погрузчика для стеллажей для хранения штампов зависит от класса оборудования, на котором работает ваш инструмент.стандартная формулаВсе просто: размер штабеля под прямым углом плюс длина груза плюс зазор. Типичному вилочному погрузчику с противовесом массой 5000 фунтов, работающему с 48-дюймовой матрицей, требуется ширина прохода примерно от 12 до 13 футов. Ричтраки уменьшают это расстояние до 8–10 футов, но в большинстве случаев обработка штампов предполагает использование более тяжелых противовесов или специальных грузовиков с более широкими радиусами поворота, чем у стандартного складского оборудования.
Штампы добавляют усложнение, которого нет у поддонов: нестандартные размеры груза. Прогрессивная матрица длиной 96 дюймов на вилочном погрузчике существенно меняет расчет ширины прохода по сравнению со стандартным 48-дюймовым поддоном. Вам нужно будет рассчитывать на основе вашего самого длинного штампа, а не среднего, чтобы избежать создания проходов, которые подходят для большинства инструментов, но задерживают ваши самые большие наборы.
Допустимая нагрузка на пол для тяжелых стеллажей для штампов — это ограничение, скрывающееся под всем остальным. КакИнженерные ресурсы Cisco-EagleПодчеркните, что и бетонная плита, и земляное полотно должны выдерживать совокупный вес стойки и штампа. Четырех-корпусная матрица, вмещающая в общей сложности 40 000 фунтов концентратов, которые загружаются через четыре опорные плиты колонны, каждая из которых потенциально может подавать 10 000 или более фунтов на несколько квадратных дюймов сляба. Типичные складские плиты имеют толщину от 4 до 8 дюймов, но сама по себе толщина не определяет вместимость. Прочность бетона на сжатие (PSI), расстояние между арматурными стержнями, расположение стыков и уплотнение земляного полотна — все это влияет на то, сможет ли ваш пол безопасно выдержать установку.
Прежде чем выбирать какую-либо стеллажную систему, соберите следующие ключевые параметры объекта:
- Толщина плиты перекрытия, тип армирования и прочность на сжатие (PSI)
- Высота препятствий над головой (крановые пути, спринклеры, освещение, воздуховоды, элементы конструкции)
- Доступная ширина прохода от лицевой стороны стойки до ближайшего противоположного препятствия
- Расстояние между колоннами и близость к предполагаемым местам стоек
- Размеры дверного проема для транспортировки штампов в зону хранения и из нее.
- Расстояние от предполагаемого расположения стеллажа до прессовых линий и площадок подготовки
Планирование расположения склада штампов должно минимизировать путь перемещения между стеллажами и прессами, которые эти штампы обслуживают. Каждый дополнительный фут транспортного расстояния увеличивает время переналадки, увеличивает интенсивность движения вилочных погрузчиков в производственных зонах и повышает вероятность повреждения оборудования. Располагайте высокочастотные-матрицы ближе всего к назначенным для них линиям пресса с выделенной зоной подготовки, где можно предварительно-установить и проверить следующую матрицу до того, как откроется окно переключения. Низкочастотные или архивные штампы могут занимать более удаленные места, где приемлемо более длительное время извлечения.
Транспортный поток имеет такое же значение, как и близость. Односторонняя-схема проходов предотвращает-столкновения между загруженными и незагруженными вилочными погрузчиками. Отдельные входящие и исходящие пути к зоне хранения обеспечивают движение производственного трафика без узких мест. Когда пути крана и вилочного погрузчика перекрываются, четкие рабочие процедуры и физическое разделение снижают риск одновременной работы, создающей точки защемления.
Документирование этих физических параметров до обращения к поставщику стеллажей исключает наиболее распространенную причину задержек проекта: обнаружение в середине-установки того, что пол не может выдержать нагрузку, кран не может достичь верхнего уровня или проходы слишком узки для оборудования, уже находящегося на вашем этаже. Эта документация также напрямую связана с эксплуатационным вопросом, который рано или поздно задает каждый менеджер по инструментам: как правильное хранение штампов на самом деле сокращает время переналадки пресса?
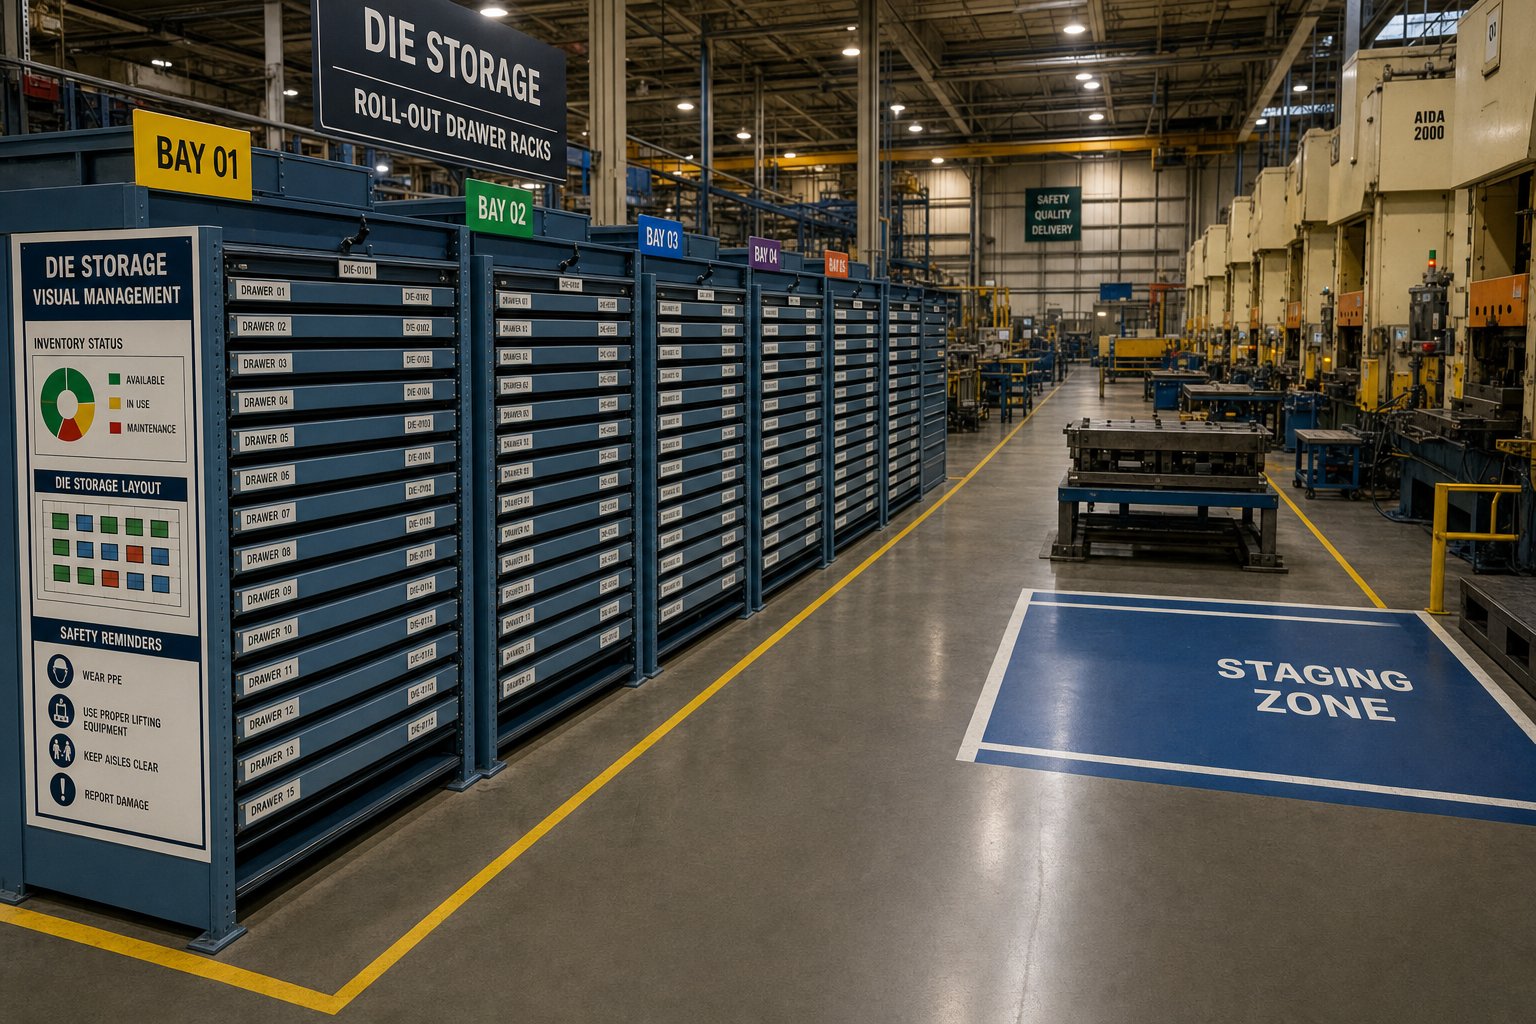
Организация хранения штампов и эффективность смены пресса
Каждая минута простоя пресса во время смены штампа стоит денег. Не только из-за потери производительности, но и из-за сбоев в планировании последующих работ, сверхурочной работы и пропущенных окон поставки. Большинство операторов упускают из виду, что большая часть этого времени простоя возникает не в самой печатной машине, а в зоне хранения, где должна быть готова и ждать следующая матрица.
Склад штампов для смены прессов SMED не является частью бережливой методологии. Это прямое применение его основного принципа: преобразования внутренних действий по настройке во внешние. Если ваша команда не может найти, проверить и установить следующую матрицу, пока печатная машина все еще выполняет текущую работу, отсчет времени переналадки начинается задолго до того, как кто-либо коснется опорной пластины.
Как организация штампов ускоряет переналадку прессы
Методика SMEDРазработанная Сигео Синго разбивает переход на четыре этапа: разделение внутренних и внешних действий, преобразование внутренних во внешние, оптимизация всех операций и стандартизация новой процедуры. Правильная установка штампов непосредственно обеспечивает первые два шага. Когда штампы расположены в специальных, маркированных позициях в структурированной стеллажной системе, этап поиска-и-извлечения становится внешним действием, которое происходит, пока печатная машина завершает текущий цикл работы.
Рассмотрим, что происходит без организованного хранения. Оператор вилочного погрузчика получает сигнал о переключении, подъезжает к площадке,-сложенной штампами, тратит время на поиск правильного инструмента среди визуально похожих наборов, возможно, перемещает другие штампы, чтобы получить доступ к нужному, а затем транспортирует его в пресс. Эта последовательность может занять от 20 до 45 минут, прежде чем начнется фактическое механическое переключение. При хорошо-организованной стеллажной системе оператор подходит к известному отсеку и позиции, извлекает матрицу одним движением и помещает ее рядом с прессом. Время поиска сокращается до 5–10 минут.
Вот как установка штампов сокращает время переналадки на протяжении всего рабочего процесса:
- Уменьшает время поиска:Назначенные позиции стеллажей с четкой маркировкой и цифровым отслеживанием запасов означают, что операторам никогда не придется искать инструменты. Местоположение следующего штампа известно до начала переключения.
- Поддерживает параллельную промежуточную обработку:Системы выдвижных-выдвижных ящиков и специальные места для подготовки позволяют командам заранее-предварительно размещать поступающую матрицу и проверять ее визуально, пока печатная машина завершает текущий производственный цикл.
- Уменьшает урон при транспортировке:Штампы, хранящиеся на соответствующей высоте на специальных полках, выходят неповрежденными и выровненными. Не теряя времени, вы обнаружите на прессе сколы режущей кромки или погнутый направляющий штифт.
- Обеспечивает предсказуемые рабочие процессы:Когда каждая матрица находится в одном и том же месте, процедуры переналадки можно стандартизировать с помощью стандартизированных рабочих инструкций, которым может одинаково следовать любой обученный оператор.
- Скорости возврата матрицы:После переключения выходной кубик немедленно возвращается в назначенное положение, а не приземляется во временном месте на полу, где он блокирует доступ или забывается.
Визуальный менеджмент усиливает эти достижения. Теневые панели для принадлежностей штампов, зоны стоек с цветовой-кодировкой в зависимости от линии пресса и индикаторы состояния (готово, требует обслуживания, в производстве) превращают складское помещение в информационную систему, а не просто зону хранения. КакМетодика 5Sподчеркивает, что хорошо-организованная рабочая среда способствует более быстрому переналадке, устраняя не-нужные-движения и принятие решений-.
Условия хранения, продлевающие срок службы штампа
Скорость переключения является одним из преимуществ. Другое дело – долголетие, и они взаимосвязаны. Штамповка, которая разрушается при хранении, требует незапланированного обслуживания, что нарушает производственный график и удлиняет периоды переналадки. Правильное хранение штампа для продления срока его службы не является второстепенным фактором. Это прямой вклад в безотказную работу печатной машины.
Штампы, хранящиеся неправильно, со временем получают измеримые повреждения. Тяжелая прогрессивная матрица, опирающаяся на две узкие точки опоры вместо полного основания, создает концентрацию напряжений в неподдерживаемых пролетах. В течение недель или месяцев такая постоянная нагрузка может вызвать незначительную деформацию, особенно в длинных и тонких башмаках штампа. Прецизионно отшлифованные-поверхности остаются незащищенными, контактируя с голыми стальными полками, накапливая царапины и коррозию, которые влияют на качество детали, когда штамп возвращается в производство. Направляющие пальцы и втулки, находящиеся в атмосфере цеха без защитных покрытий, притягивают загрязнения, которые ускоряют износ во время следующего прессования.
Передовые методы обслуживания и хранения штампов работают вместе как единая система. Организованные стеллажи делают обслуживание-по состоянию практичным, поскольку каждая матрица имеет известное местоположение и доступное место для проверки. Бригады технического обслуживания могут планировать визуальные проверки и профилактические работы, не доставая штампы из случайных штабелей на полу и не перемещаясь по переполненным отсекам. Такая предсказуемость поддерживает культуру упреждающего обслуживания, котораяотраслевое руководство рекомендует: анализ каждого этапа пути штампа от хранения до пресса для выявления условий, которые подвергают инструмент риску.
Экологический контроль также играет роль. Выделенные места для стеллажей могут включать методы-ингибирования коррозии: защитные покрытия на поверхностях полок, пакеты с влагопоглотителем в закрытых отсеках или зоны с-контролируемым климатом для прецизионных инструментов. Штампы, хранящиеся на открытых площадках рядом с погрузочными доками, сталкиваются с перепадами температуры, воздействием влажности и переносимыми по воздуху загрязнениями, которые ускоряют деградацию поверхности между производственными циклами.
Долговечность штампа в конечном итоге зависит от двух факторов, действующих совместно: качества изготовления и условий хранения. Штамп, спроектированный с учетом удобства обслуживания, с прочной конструкцией, доступными изнашиваемыми компонентами и стабильными размерными характеристиками, по-прежнему нуждается в надлежащей поддержке между запусками, чтобы сохранить встроенные-функции долговечности. Производителям нравитсяЙИЧЕНпроектируйте штампы, уделяя особое внимание их длительному сроку службы и стабильным производственным характеристикам, а это означает, что штампы поставляются с заложенной в них долговечностью. Правильное хранение дополняет инвестиции в проектирование, поддерживая выравнивание, предотвращая повреждение поверхности и обеспечивая возврат штампа в пресс в том же состоянии, в котором он покинул цех производителя.
Связь очевидна: хорошо-матрица в сочетании с хорошо-системой хранения создает целостную стратегию управления инструментами. Конструкция матрицы обеспечивает ее работоспособность в условиях производственного стресса. Стеллажная система обеспечивает его защиту в течение 80% и более срока службы, проведенного в ожидании следующего запуска. Нарушьте любую половину этого уравнения, и срок службы кристалла сокращается, затраты на техническое обслуживание растут, а окна переналадки расширяются по мере того, как команды справляются с повреждениями, которые можно было бы предотвратить при правильном хранении.
Эти эксплуатационные преимущества, более быстрая переналадка и более длительный срок службы матрицы становятся реальностью только тогда, когда стеллажная система соответствует вашему конкретному профилю инструментов. Переменные, определяющие правильное соответствие, выходят за рамки структурных возможностей и включают вопросы частоты доступа, размеров матрицы и того, как ваши запасы будут меняться с течением времени.
Как выбрать правильную систему стеллажей для ваших штампов
Выбор стеллажной системы кажется непростым, когда вы смотрите на каталог вариантов, каждый из которых обещает максимальную вместимость и оптимальный доступ. Реальность проще, чем кажется. Правильная система проявляется, когда вы последовательно прорабатываете операционные переменные, а не сначала покупаете функции.
Думайте об этом как о руководстве по выбору стеллажа для штамповки, основанном на ограничениях вашего предприятия, а не на линейке продукции поставщика. Каждое решение основывается на нескольких измеримых исходных данных, к которым у вас уже есть доступ.
Переменные оценки для выбора стеллажа
Прежде чем обращаться к какому-либо поставщику, соберите данные, на основании которых будет принято решение. Пропуск этого шага — самая распространенная причина, по которой на предприятиях используются стеллажи, которые подходят для одних штампов, но не подходят для других. Вот контрольный список покупателя стойки для хранения штампов:
- Максимальный вес отдельной матрицы в вашем текущем и прогнозируемом инвентаре
- Размеры основания матрицы (длина, ширина и закрытая высота) для самых больших и самых маленьких наборов
- Частота доступа к штампу: как часто каждый инструмент переключается между хранением и прессованием?
- Доступная площадь, предназначенная для хранения штампов, включая зону будущего расширения.
- Высота потолка в свету за вычетом препятствий над головой (краны, спринклеры, воздуховоды)
- Наличие погрузочно-разгрузочной техники: класс вилочного погрузчика, грузоподъемность крана и такелаж.
- Грузоподъемность и состояние плит перекрытия (толщина, номинал PSI, тип армирования)
- Бюджетный диапазон, включая установку, крепление и любые необходимые инженерные работы с полиэтиленом.
Вес и частота доступа — ваши основные переменные сортировки. Для 2000-фунтового кубика, меняемого три раза в неделю, совершенно другие требования к установке, чем для 14000-фунтового прогрессивного кубика, вытягиваемого дважды в год. Сгруппируйте свой инвентарь по уровням доступа, ежедневным производственным штампам, еженедельным ротациям и архивным инструментам, и вы сразу увидите, что ни один тип стеллажей не может оптимально служить всем трем.
Соответствие типа стеллажа вашему рабочему профилю
Выбор стеллажной системы для хранения штампов сводится к тому, чтобы согласовать доминирующий сценарий эксплуатации с системой, предназначенной для него. В таблице ниже общие профили запасов сопоставлены с рекомендуемыми конфигурациями:
| Операционный сценарий | Рекомендуемый тип стеллажа | Рассуждение |
|---|---|---|
| Высокочастотные-малые штампы (до 5000 фунтов, замена ежедневно) | Системы выдвижных-выдвижных ящиков | Полный доступ сверху позволяет быстро извлекать кран. В ящиках каждый кубик хранится в специальном, помеченном месте для мгновенного извлечения. Вертикальное штабелирование позволяет максимально увеличить площадь помещения в загруженных инструментальных цехах. |
| Редкие тяжелые прогрессирующие смерти (8000–20 фунтов, ежемесячно или меньше) | Широкие-пролетные двутавровые стойки-балки или напольные-основания матрицы | Стеллажи для хранения тяжелых прогрессивных штампов требуют максимальной конструктивной емкости. Полки из двутавровых балок выдерживают сосредоточенные нагрузки без прогиба. Основания-на уровне пола исключают риск подъема самого тяжелого инструмента, поскольку высота над потолком или грузоподъемность крана ограничивают вертикальное хранение. |
| Смешанные инвентари (разные веса, разная частота) | Комбинация: выдвижные-выдвижные ящики + широкие-пролетные отсеки с двутавровыми балками- | Лучшая система стеллажей для смешанного склада штампов, системы парных выдвижных ящиков для легких штампов с высокой-поворотом и отсеками для двутавровых балок для более тяжелого инструмента, который используется реже. Это позволяет избежать чрезмерного-проектирования легких позиций кубика или недостаточного-создания тяжелых. |
| Негабаритные матрицы с переменными размерами | Консольные стеллажи | Открытая-передняя конструкция позволяет размещать устройства неправильной формы без помех в вертикальной стойке. Регулируемая высота рычага меняется в зависимости от профиля матрицы. Выдвижная-консоль обеспечивает доступ к мостовому крану для более тяжелых связок. |
| Помещения с ограниченным пространством-с умеренным весом матрицы | Вертикальные башни хранения | Минимальная занимаемая площадь позволяет хранить несколько штампов в вертикальной плоскости. Автоматизированный поиск компенсирует ограничение последовательного доступа. Идеально, когда площадь пола является обязательным ограничением. |
Обратите внимание, что бюджет намеренно стоит последним в последовательности оценки. Если начинать с бюджета, это приводит к созданию недостаточно мощных систем, которые требуют преждевременной замены или небезопасных обходных путей. Начав с веса, частоты и места, вы получите правильно подобранную систему, в которой бюджет становится вопросом того, какой подходящий вариант соответствует вашему финансовому окну, а не того, пострадают ли безопасность и функциональность.
Несколько правил принятия решений упрощают крайние случаи. Если более 60% ваших штампов весят менее 5000 фунтов и часто меняются, выдвижные ящики-должны закрепить ваш макет. Если ваши самые тяжелые штампы превышают грузоподъемность вашего крана на верхних уровнях стеллажа, эти штампы должны находиться на основаниях уровня пола, независимо от штрафа за пространство. Если размеры вашей матрицы различаются более чем на 50 % в зависимости от инвентаря, стеллажи с фиксированной шириной-будут тратить пространство, а конфигурации с консольными или регулируемыми двутавровыми балками принесут больше пользы.
Один фактор, который редко упоминается в разговорах с поставщиками стеллажей, но напрямую влияет на характеристики системы хранения: сам кристалл. Матрицы со стандартизированными базовыми размерами, встроенными карманами для вил и подъемными приспособлениями, встроенными в башмак, упрощают выбор стеллажей. Вы не проектируете неудобную геометрию и не импровизируете опоры для неправильных форм.
Менеджеры по инструментам получают выгоду от партнерства с производителями штампов, которые учитывают полный жизненный цикл, включая требования к хранению и транспортировке, на этапе проектирования.ЙИЧЭНЬИнженерное внимание к ремонтопригодности и стабильным производственным характеристикам означает, что их штампы разработаны с учетом практичности обращения: единая площадь основания, доступные точки подъема и прочная конструкция, которая выдерживает механические реалии повторяющихся циклов установки и извлечения. Когда ваши штампы поставляются с геометрией,-удобной для хранения, выбор правильной системы стеллажей становится вопросом соответствия емкости и метода доступа, а не компенсацией оплошностей при проектировании.
Процесс выбора сводится к следующему: задокументируйте переменные, сгруппируйте штампы по весу и частоте, сопоставьте каждую группу с типом стеллажа, разработанным для этого профиля, убедитесь, что ограничения объекта поддерживают конфигурацию, и подтвердите, что ваш поставщик штампов разрабатывает инструменты, которые работают в стандартных системах хранения. Следуйте этой последовательности, и система, которую вы устанавливаете, будет обслуживать как текущие запасы, так и более тяжелые и сложные инструменты, которые неизбежно появятся в будущем.
Часто задаваемые вопросы о стеллажных системах для хранения штампованных штампов
1. Могут ли стандартные стеллажи для поддонов безопасно удерживать штампы?
Стандартные паллетные стеллажи рассчитаны на равномерно распределенные нагрузки, а не на сосредоточенные точечные нагрузки, которые создают штампы. Матрица массой 5000-фунтов, опирающаяся на узкую опору, создает локальное изгибающее напряжение, которое может превысить безопасный предел отклонения балки, даже если общий вес находится в пределах заявленной грузоподъемности стойки. Это несоответствие приводит к прогрессирующему отклонению балки, усталости сварных швов на соединителях и потенциальному разрушению. Специально-стеллажи для хранения штампов имеют двутавровую конструкцию и усиленные настилы, разработанные специально для сосредоточенных тяжелых нагрузок.
2. Какие типы стеллажей лучше всего подходят для хранения штамповочных штампов?
Пять основных типов служат различным эксплуатационным потребностям. Системы выдвижных-выдвижных ящиков (4000-15000 фунтов на полку) подходят для частой-частотной смены штампов с полным доступом к мостовому крану. Консольные стойки предназначены для работы с негабаритными штампами переменных размеров. Стеллажи с двутавровыми балками с широкими-пролетами-выдерживают 5000-20,000+ фунтов для смешанного инвентаря с использованием салазок вилочного погрузчика-при доступе. Вертикальные башни хранения максимально увеличивают пространство для низкочастотного инструмента. Основания штампов на уровне пола вмещают чрезвычайно тяжелые штампы весом более 15 000 фунтов, где хранение на высоте представляет неприемлемый риск. Правильный выбор зависит от диапазона веса вашей матрицы, частоты доступа и ограничений оборудования.
3. Как правильное хранение штампов сокращает время замены пресса?
Организованная установка штампов напрямую поддерживает методологию SMED, преобразуя поиск и извлечение штампов из внутренней операции по настройке во внешнюю, выполняемую во время работы пресса. Предприятия со структурированными стеллажами обычно сокращают извлечение матрицы с 20-45 минут до 5–10 минут за счет сокращения времени поиска, обеспечения параллельной установки и предотвращения повреждений при транспортировке, вызывающих задержки в печатной машине. Назначенные позиции стоек с четкой маркировкой позволяют операторам сразу идти в известное место, а не искать среди разложенных по полу штампов.
4. Какие требования OSHA применяются к стеллажам для хранения тяжелых штампов?
OSHA обеспечивает безопасность хранения штампов посредством пункта об общих обязанностях и ссылается на стандарты ANSI/MH16.1 во время проверок. Ключевые требования включают заявленную допустимую нагрузку, отражающую фактическую сосредоточенную нагрузку на штамп, сейсмическое крепление утвержденными крепежными деталями с правильным моментом затяжки и глубиной заделки, достаточный зазор между проходами для погрузочно-разгрузочного оборудования, минимальный зазор для спринклеров 18-дюймов и документально подтвержденное обучение операторов. Предприятия должны проводить еженедельные визуальные проверки в зонах с интенсивным движением транспорта и ежеквартальные комплексные структурные проверки с немедленной изоляцией любых поврежденных секций стоек.
5. Как мне выбрать подходящую стеллажную систему для хранения штампов для моего предприятия?
Начните с документирования рабочих переменных: максимального веса штампа, размеров занимаемой площади, частоты доступа для каждого инструмента, доступной площади, высоты потолка, погрузочно-разгрузочного оборудования, мощности плиты перекрытия и бюджета. Группа переходит на уровни доступа -, ежедневное производство, еженедельную ротацию и архивирование инструментов. Подберите каждый ярус к соответствующему типу стеллажа: выдвижные-ящики для частых легких штампов, стеллажи из двутавровых балок или напольные основания для тяжелого редко используемого инструмента, а также комбинированные системы для смешанного инвентаря. Перед завершением убедитесь, что ограничения объекта поддерживают конфигурацию. Сотрудничество с такими производителями штампов, как YICHEN, которые разрабатывают инструменты со стандартизированными базами и интегрированными средствами обработки, упрощает процесс спецификации.


