


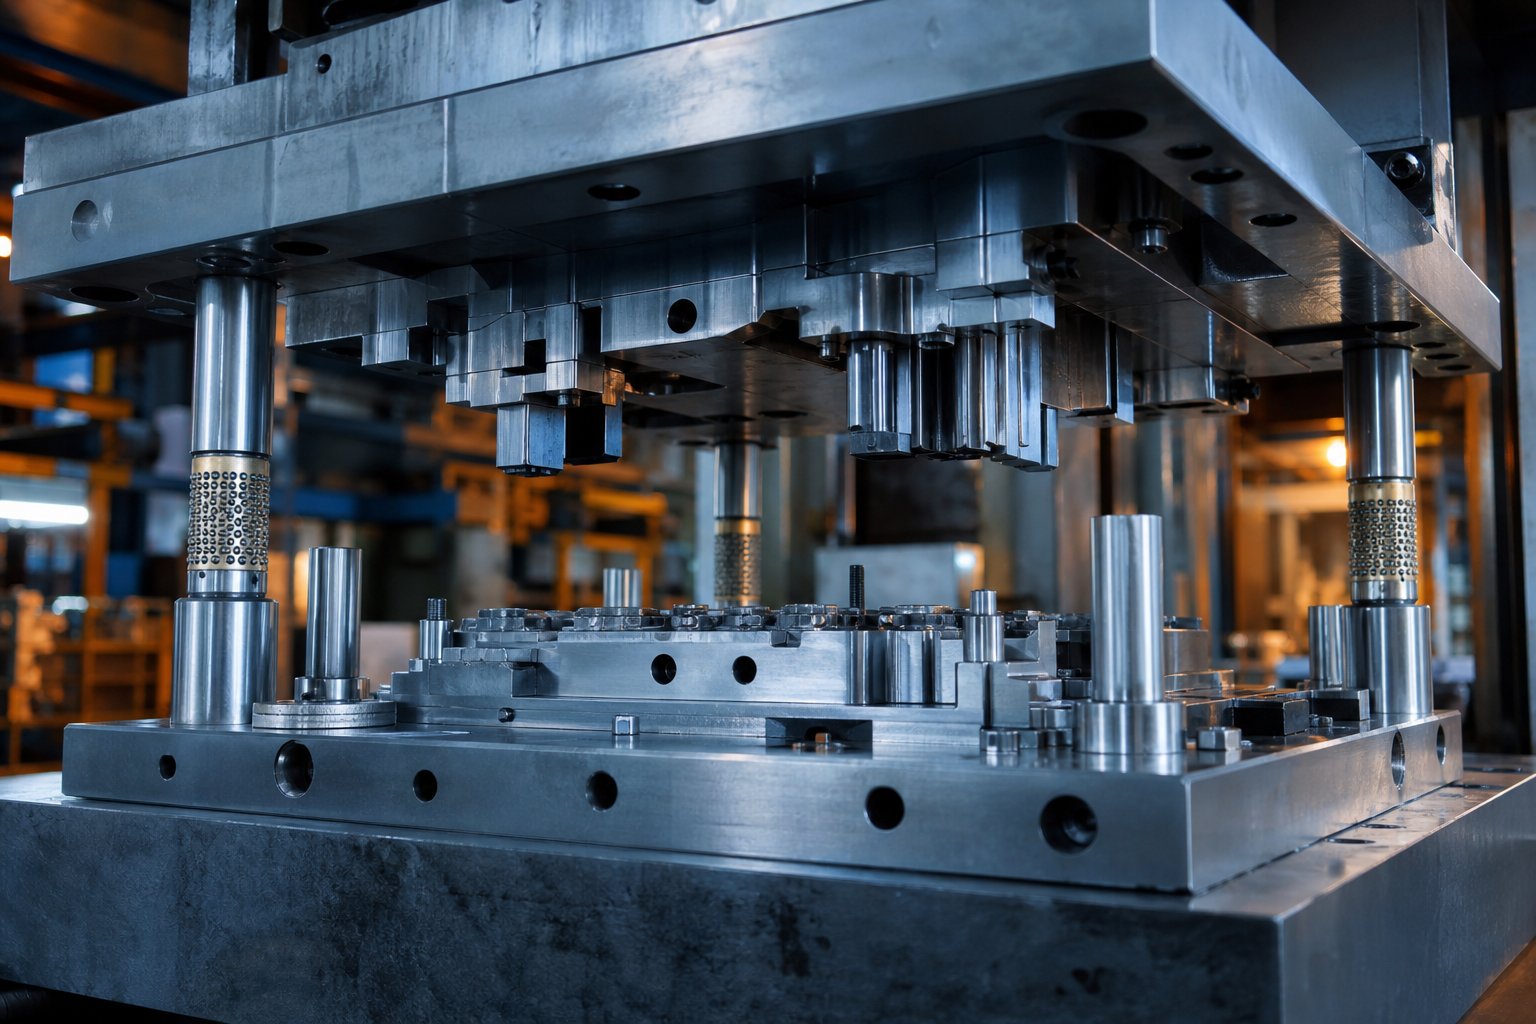
Что такое штамп для штамповки и почему это важно
Когда вы открываете дверь автомобиля, подключаете зарядное устройство для телефона или вытаскиваете противень из духовки, вы прикасаетесь к деталям, отформованным штампом. Так что же такое штамп для штамповки и почему почти каждый-производитель крупных партий полагается на него?
Что такое штамповка в производстве
Штамповочная матрица – это прецизионный-инструмент, установленный в прессе, который режет, сгибает или формирует из плоского листового металла готовую деталь. Верхняя и нижняя половины матрицы работают вместе под контролируемым усилием, превращая сырье в компоненты с повторяемой точностью.
Это определение штамповки отражает основную идею, но в реальной-картине мира участвуют три игрока, работающие синхронно: матрица (инструмент), пресс (сила) и заготовка (листовой металл, подаваемый между ними). Во время каждого хода пресса закаленные стальные секции штампа контактируют с материалом, оказывая сдвиг или создавая напряжение до тех пор, пока металл не примет желаемый профиль. КакПроизводительОбратите внимание: штамповка — это операция холодной-формовки, то есть внешнее тепло не передается, хотя трение во время резки и формовки может привести к тому, что готовые детали будут выходить горячими.
Понимание того, что такое штамп в этом контексте, означает признание его чем-то большим, чем просто кусок стали. Это система режущих кромок, формообразующих поверхностей, направляющих элементов и подпружиненных-компонентов, обработанных с точностью до микрона-. Если вы спрашиваете, что такое штампы в производстве на более широком уровне, ответ охватывает все: от микроэлектронных инструментов, достаточно маленьких, чтобы уместиться на ладони, до массивных автомобильных штампов, которые формируют целые панели кузова.
Почему штампы для штамповки играют центральную роль в обработке металлов давлением
В чем заключается самое большое преимущество штамповки металла перед механической обработкой или ручным изготовлением? Шкала. После того как матрица изготовлена и проверена, она может совершать сотни или даже более тысячи ударов в минуту, каждый раз производя практически идентичные детали. Эта повторяемость обеспечивает экономичность затрат-на-штук, с которой не может сравниться ни один другой метод обработки металлов давлением в больших объемах.
Рассмотрим цифры:один прогрессивный кубикможет производить миллионы деталей, прежде чем потребуется капитальное обслуживание, и каждая деталь имеет достаточно жесткие допуски для-критических с точки зрения безопасности автомобильных или аэрокосмических узлов. Первоначальные инвестиции в оснастку значительны, но они быстро окупаются при больших объемах производства за счет сокращения трудозатрат, минимального количества отходов и стабильного качества.
Эта статья выходит за рамки простого словаря. В последующих разделах вы увидите, как отдельные компоненты штампа взаимодействуют как система, как свойства материала определяют конструктивные решения и как расчеты зазоров напрямую предотвращают дефекты, которые приводят к увеличению количества брака и времени простоев.
Основные компоненты внутри штампа
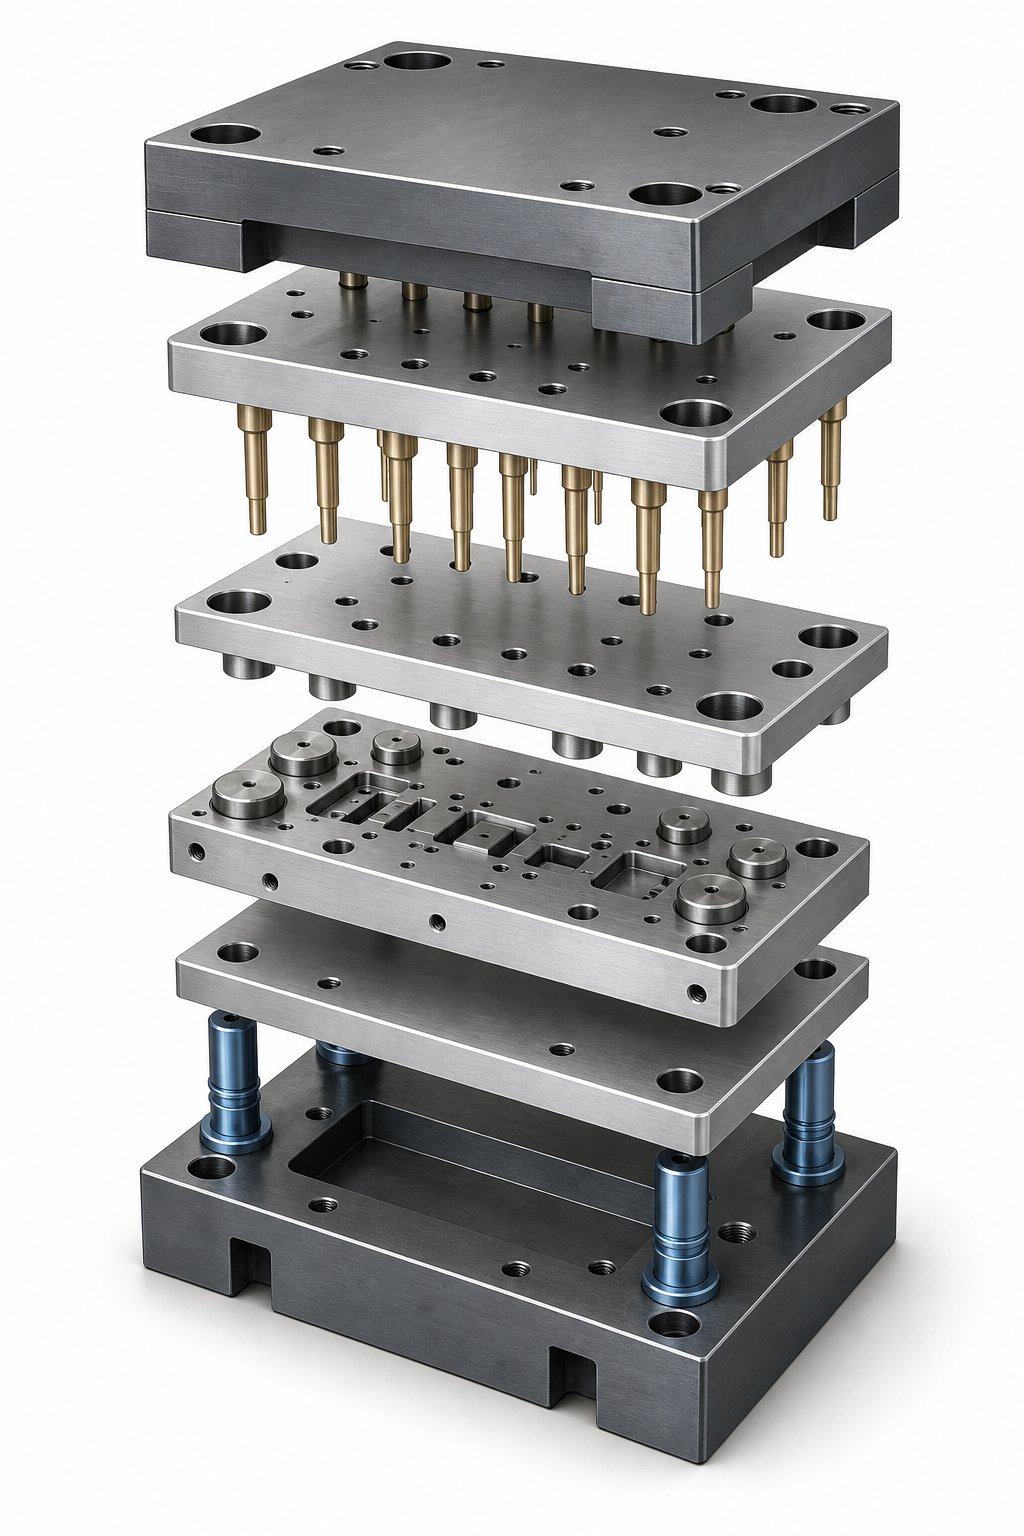
Штамповочная матрица снаружи выглядит как цельный стальной блок. Однако откройте его, и вы обнаружите десятки взаимозависимых частей, каждая из которых предназначена для выполнения определенной работы в определенный момент хода пресса. Разница между надежным инструментом и головной болью-, вызывающей головную боль, часто сводится к тому, насколько хорошо эти компоненты штамповочной матрицы работают вместе как система, а не как отдельные части.
Объяснение верхних и нижних узлов матрицы
Каждый набор штамповочных штампов начинается с двух тяжелых стальных пластин, называемых башмаками матрицы. Нижний башмак матрицы крепится болтами к станине пресса, а верхний башмак матрицы крепится к плунжеру пресса. Вместе они образуют структурный каркас, который удерживает все остальные компоненты на месте при повторяющихся нагрузках.
Соосность этих половин обеспечивается закаленными направляющими штифтами и прецизионными-шлифованными втулками. По данным компании Moeller Precision Tool, они изготавливаются с допусками в пределах 0,0001 дюйма, что обеспечивает точное и одинаковое соотношение верхней и нижней половин, ход за ходом. Направляющие пальцы-шарикоподшипников стали отраслевым стандартом благодаря низкому трению и простоте отделения, хотя пальцы фрикционного-типа по-прежнему хорошо служат в приложениях, где стоимость является приоритетом.
На башмаках матрицы установлены пуансоны (которые удерживают режущие и формовочные инструменты), матрицы (которые образуют сопрягаемые полости) и опорные пластины из закаленной инструментальной стали. Опорные пластины предотвращают попадание пуансонов в более мягкий материал башмака штампа при высоких нагрузках, распределяя концентрированные силы по более широкой площади.
Функциональные компоненты, формирующие деталь
компоненты пресс-формыкоторые фактически контактируют с заготовкой, включают штампы и пуансоны, кнопки штампов, съемники, подъемники, направляющие и прижимные подушки. Каждый из них способствует контролю материала на разных этапах цикла формования.
Пуансоны являются охватывающими режущими или формообразующими элементами. Форма их носа определяет геометрию кроя или изгиба: круглая, продолговатая, квадратная или полностью нестандартная. Кнопки матрицы служат охватывающим аналогом, обеспечивая противоположную режущую кромку. Зазор между пуансоном и кнопкой матрицы является одним из наиболее важных параметров всей матрицы, напрямую влияющим на качество кромки и срок службы инструмента.
Съемники удаляют материал заготовки с пуансона при движении вверх. Без них эластичность материала захватила бы пуансон и заклинила матрицу. Подъемники, обычно-подпружиненные штифты или направляющие, поднимают полосу с нижней поверхности матрицы после каждого хода, чтобы она могла свободно продвигаться к следующей станции. Пилотные штифты вставляются в ранее просверленные отверстия, обеспечивая окончательную и точную регистрацию полосы перед началом следующей операции. Прижимные подушки удерживают материал в горизонтальном положении во время резки и формовки, предотвращая искажения, которые могут распространиться по последующим станциям.
Как компоненты работают вместе во время хода пресса
Представьте себе один цикл прогрессивной матрицы. Когда пресс-цилиндр опускается, следующая последовательность действий:
- Подпружиненная-очистительная пластина первой контактирует с полосой, прижимая ее к матрице и контролируя движение материала.
- Пилотные штифты входят в предварительно-просверленные отверстия, притягивая полосу к точному совмещению с этой станцией.
- Пуансоны продолжают двигаться вниз, входя в материал и выполняя операции резки или формовки, нажимая на кнопки штампа внизу.
- В нижней мертвой точке все операции формовки и резки выполняются одновременно на каждой станции.
- При движении вверх съемник удерживает материал, а пуансоны отходят. Затем подъемники поднимают полосу над поверхностью матрицы, чтобы устройство подачи могло продвинуть ее на следующий шаг.
Вся эта последовательность событий происходит за доли секунды, повторяясь сотни раз в минуту. Каждый компонент должен выполнять свою функцию в сжатые сроки и позиционные окна, иначе сразу последуют дефекты.
В таблице ниже каждый основной компонент связан с его ролью и с указанием того, что идет не так, когда он выходит из строя. Представление о последствиях-отказов — это то, что отличает мышление на уровне системы от подхода к компонентам как к изолированным элементам каталога.
| Имя компонента | Функция | Последствия отказа |
|---|---|---|
| Башмак матрицы (верхний/нижний) | Структурная монтажная платформа для всех остальных компонентов | Прогиб под нагрузкой вызывает смещение, ускоряя износ каждого рабочего компонента. |
| Направляющие пальцы и втулки | Поддерживайте точное выравнивание половин матрицы на протяжении всего хода | Истирание или износ приводят к смещению зазора, образованию неравномерных заусенцев и сокращению срока службы пуансона. |
| Опорные пластины | Предотвращает вдавливание башмака штампа при повторяющихся ударах. | Без них удары со временем проникают в башмак, изменяя высоту закрытия и ухудшая качество резки. |
| Удары | Разрезайте, прокалывайте или формуйте материал заготовки. | Сколы или изношенные края создают чрезмерные заусенцы, увеличивают требования к тоннажу и рискуют катастрофической поломкой. |
| Кнопки штампа | Обеспечить сопрягающуюся режущую кромку и разгрузку пули. | Изношенные кнопки увеличивают размеры детали за пределы допуска и вызывают вытягивание пули. |
| Съемная пластина | Зажимает материал и отделяет его от ударов при движении вверх. | Неисправность приводит к подъему материала во время резки, возникновению деформации деталей и возможным поломкам штампа. |
| Лифтеры | Поднимите полосу с нижней матрицы для подачи на следующую станцию. | Застревание подъемников приводит к затягиванию полосы, сбоям в подаче и повреждению направляющей на следующей станции. |
| Пилотные штифты | Точно определите местоположение полосы на каждой станции перед началом операции. | Изношенные или отсутствующие пилоты приводят к неправильной регистрации полосы, создавая не-функция определения местоположения на всех станциях. |
| Нажимные подушки | Удерживайте материал стабильным во время формования, чтобы контролировать поток и предотвратить образование складок. | Недостаточное давление колодки приводит к сморщиванию или смещению материала, что приводит к ошибкам размеров формованных элементов. |
Обратите внимание на закономерность: один-единственный неисправный компонент редко вызывает только одну проблему. Изношенная направляющая втулка приводит к смещению зазора, что ускоряет износ пуансона, что увеличивает высоту заусенцев, что в конечном итоге вызывает незапланированные простои всей линии. Именно эта цепная реакция является причиной того, что опытные проектировщики штампов мыслят системно, определяя каждый компонент с учетом нагрузок, времени и допусков всего, что его окружает.
Эта взаимосвязанная реальность также означает, что выбор между типами штампов — прогрессивными, передаточными или составными — приводит к изменению того, какие компоненты несут наибольшую нагрузку и где концентрируется риск отказа.
Прогрессивные, трансферные и составные типы штампов
В каждой штамповочной штампе используются одни и те же основные компоненты, но то, как эти компоненты расположены и как заготовка проходит через них, разделяет мир инструментов на отдельные категории. Выбор типа штампов заключается не столько в том, какой из них «лучший», сколько в том, какой из них соответствует геометрии вашей детали, годовому объему и бюджету. Если вы ошибетесь в этом совпадении, вы заплатите за это вторичными операциями, браком или модернизацией инструментов.
Прогрессивные матрицы для крупнообъемного-ленточного-производства с подачей корма
Прогрессивная матрица пропускает непрерывную металлическую полосу через ряд станций внутри одного инструмента. Каждая станция выполняет одну операцию: резку, гибку, формовку, в то время как полоса перемещается вперед на один шаг за раз. Деталь остается прикрепленной к несущей ленте до тех пор, пока ее не отделит конечная станция.
Этот процесс штамповки обеспечивает скорость, с которой другие типы штампов просто не могут сравниться. Высокоскоростные-прессы с прогрессивной оснасткой могут совершать более 200–600 ходов в минуту, производя готовые детали в непрерывном потоке с минимальными манипуляциями. Пилотные штифты поддерживают регистрацию на всех станциях, обеспечивая жесткие допуски даже на таких скоростях.
Где прогрессивные штампы имеют экономический смысл?Инженерный анализ Fictivустанавливает порог жизнеспособности примерно в 50 000–100 000 единиц в год, хотя более простые детали могут оправдать инвестиции в размере 30 000 единиц. Ниже этих объемов первоначальные затраты на оснастку, обычно от 30 000 до более 250 000 долларов, не могут быть эффективно амортизированы. Выше них стоимость детали падает настолько резко, что альтернативы становятся неконкурентоспособными.
Идеальная геометрия для штампов с прогрессивной штамповкой включает детали малого и среднего-размера, относительно неглубокие формы и элементы, которые можно создавать в линейной последовательности станций. Глубокие вытяжки, разнонаправленные формы и очень большие детали выходят за рамки этого метода, поскольку несущая полоса ограничивает направление и глубину формовки.
Трансферные штампы для больших или сложных деталей
Трансферная штамповка использует другой подход к перемещению детали. Заготовка отделяется от полосы на ранних этапах процесса, а затем механически транспортируется между станциями с помощью пальцев, рельсов или роботизированных манипуляторов. Каждая станция работает на отдельной-заглушке, а не на привязанной полосе.
Эта свобода меняет то, что возможно. Без несущей ленты, ограничивающей поток материала, штампы переноса обрабатывают корпуса глубокой-вытяжки, большие автомобильные панели и детали, требующие формовки в нескольких направлениях. По данным сравнения процессов, проведенного компанией Die-Matic, трансферная штамповка превосходна там, где точность размеров и глубокая вытяжка имеют решающее значение, предлагая точный контроль над деформацией материала на каждом этапе.
Трансферные штампы также сокращают отходы материала. Поскольку перед формованием заготовка обрезается почти до-конечной формы, несущая полоса не требует дополнительного материала по всей длине инструмента. Для дорогих сплавов такое сокращение брака может значительно снизить-себестоимость детали, несмотря на более медленное время цикла.
Компромисс-? Системы переноса требуют точной синхронизации между синхронизацией пресса и перемещением детали. Настройка более сложна, требования к техническому обслуживанию выше, а скорость цикла медленнее, чем у прогрессивных инструментов. Эти типы штампов оправдывают себя, когда сложность или размер детали делают прогрессивную штамповку физически невозможной или когда экономия материала компенсирует потери скорости.
Составные матрицы для простых-прецизионных деталей
Сложные штампы занимают противоположный конец спектра сложности. Они выполняют несколько операций резки за один ход пресса на одной станции. Здесь нет прогрессии полосы и механизма передачи. Деталь полностью формируется и выбрасывается за один удар.
Звучит ограниченно? Это так, но эта простота дает особое преимущество: плоскостность. Поскольку все силы резания действуют одновременно и симметрично, составные штампы производят детали с более высокой плоскостностью по сравнению с прогрессивными альтернативами, где совокупные напряжения между станциями-между-станциями могут привести к деформации. Для шайб, прокладок, прокладок и простых заготовок, где качество кромки и плоскостность имеют наибольшее значение, правильным ответом являются составные матрицы.
Затраты на оснастку ниже, время выполнения заказа короче, а обслуживание матрицы упрощается. Ограничением является то, что составные штампы не могут поддерживать много-формовку, гибку или сложную геометрию. Это точный инструмент для конкретной работы, а не универсальное решение.
Выбор правильного типа матрицы для вашего применения
Выбор между методом штамповки и штамповки сводится к практической логике выбора:
- Если ваша деталь небольшая, производится в больших объемах и может формоваться в линейной последовательности, прогрессивные штампы обеспечивают минимальную стоимость за штуку.
- Если ваша деталь требует глубокой вытяжки, разнонаправленной-формовки или слишком велика для несущей полосы, трансферная штамповка обеспечивает необходимую гибкость.
- Если ваша деталь плоская, геометрически простая и требует строгой точности от кромки-к-краю, составная матрица справится с этой задачей с минимальными инвестициями в инструмент.
В таблице ниже эти штампы и методы штамповки сопоставлены с ключевыми факторами, которые инженеры принимают во внимание при выборе процесса.
| Тип штампа | Лучшее для | Порог громкости | Сложность детали | Относительная стоимость | Типичные применения |
|---|---|---|---|---|---|
| Прогрессивный | Высокоскоростное-производство мелких и средних деталей | 50,000+ ед./год | От низкой до умеренной (линейная последовательность формирования) | Высокая предоплата, самая низкая цена за-часть при объеме | Электрические разъемы, кронштейны, теплозащитные экраны, зажимы |
| Передача | Крупные или глубоко вытянутые детали со сложной геометрией. | 25,000+ ед./год | Высокая (много-формирование, глубокая вытяжка) | Высокая предварительная оплата, умеренная за-часть | Панели автомобильного кузова, конструкционные корпуса, глубоко-корпуса |
| Сложный | Простые плоские детали, требующие точности и плоскостности. | 5,000+ единиц/год | Низкая (только операции резки в одной-плоскости) | Умеренный заранее, умеренный за-часть | Шайбы, прокладки, прокладки, пластины, простые заготовки |
Обратите внимание на экономический прогресс: по мере увеличения сложности детали вы переходите от сложного к прогрессивному и переносу. По мере увеличения объема прогрессивные штампы получают преимущество в стоимости за счет амортизации. Плоская шайба, выпускаемая тиражом 500 000 штук в год, по-прежнему принадлежит составной матрице, поскольку ее геометрия не требует прогрессивных станций. Между тем, умеренно сложный брекет при том же объеме – хрестоматийное прогрессивное применение.
Неправильный выбор не всегда дает о себе знать сразу. Позже это проявляется в виде дополнительных вторичных операций, повышенного процента брака или преждевременного износа инструментов, поскольку они борются с геометрией детали, а не работают с ней. Согласование процесса штамповки с деталью с самого первого дня — наиболее экономически-эффективное решение во всей программе штамповки.
Конечно, выбор правильного типа штампа — это только половина дела. Материал, который вы штампуете через эту матрицу, меняет почти все параметры конструкции: от зазоров до компенсации упругого возврата и ожидаемого срока службы инструмента.
Как свойства материала влияют на решения по проектированию штампов
Идеально сконструированная матрица, работающая с неподходящим материалом, будет производить дефекты с такой же вероятностью, как и плохо сконструированная матрица, работающая с правильным материалом. Свойства материала не просто влияют на конструкцию штампа, они диктуют ее. Каждый критический параметр, от зазора пуансона-до-матрицы и компенсации упругого возврата до ожидаемого срока службы инструмента, зависит от того, как листовой металл ведет себя под нагрузкой. Не обращайте внимания на эти свойства, и вы будете гадать. Если вы ошибетесь, уровень брака вырастет.
Ключевые свойства материала, влияющие на производительность штампа
Четыре характеристики материала доминируют в инженерных решениях по штамповке:
- Предел текучести— это уровень напряжения, при котором материал начинает постоянно деформироваться. При штамповке усилия формовки должны превышать предел текучести для придания формы детали. Предел текучести стали существенно различается в зависимости от марки: примерно от 200 МПа для мягкой низко-углеродистой стали до более 1000 МПа для более высоко-прочных марок стали. Более высокий предел текучести стали означает больший тоннаж пресса, более тяжелые пружины и более надежные компоненты инструментов.
- Предел прочностипредставляет собой максимальное напряжение, которое материал может выдержать до начала образования шейки. Разница между пределом текучести и пределом прочности на разрыв имеет значение, поскольку она определяет рабочий диапазон, окно, в котором материал пластически деформируется без разрушения. Большой разрыв между этими значениями означает, что материал может выдерживать большее формование перед растрескиванием.
- Удлинениеизмеряет, насколько материал растягивается до разрушения, выражается в процентах. Более высокое удлинение означает большую формуемость, более глубокие вытяжки и меньшие радиусы изгиба без образования трещин. Мягкая сталь обычно имеет удлинение 25-45%, в то время как некоторые марки нержавеющей стали падают до 40-60%, несмотря на то, что их труднее штамповать из-за деформационного упрочнения.
- Модуль упругостиописывает жесткость материала, то есть насколько он сопротивляется деформации под нагрузкой до того, как станет текучим. Модуль упругости таких металлов, как сталь, составляет около 200 ГПа, а алюминия — примерно на одну-треть этого значения и составляет около 70 ГПа. Эта разница в жесткости напрямую определяет, насколько материал пружинит после снятия сил формовки.
Представьте кривую напряжения-деформации как дорожную карту того, что происходит под ударом. Эластичная область, управляемая модулем упругости, показывает, что материал сохраняет энергию, как пружина. Как только напряжение пересекает предел текучести, начинается необратимая деформация. Наклон пластической области демонстрирует поведение наклепа. Крутой уклон означает, что по мере формирования материал становится значительно прочнее, и на каждой последующей станции требуется больше усилий.
Как разные листовые металлы меняют параметры конструкции штампа
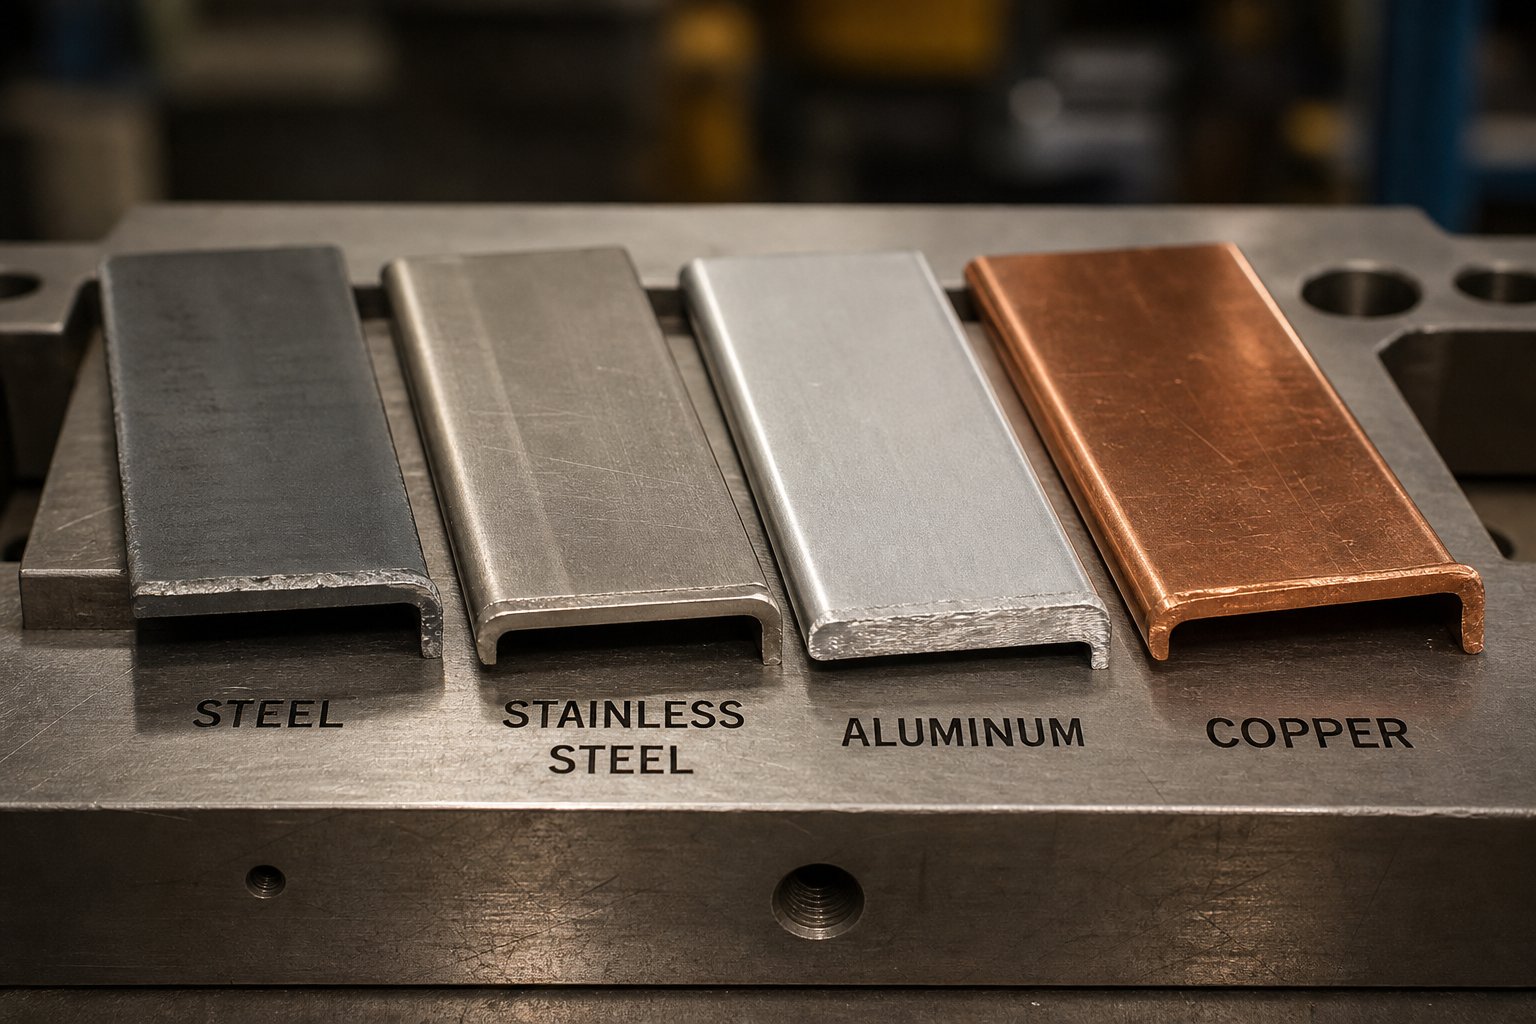
Каждое семейство материалов представляет собой уникальную комбинацию этих свойств, что заставляет разработчиков штампов одновременно настраивать несколько параметров. Вот как на практике сравниваются наиболее распространенные листовые металлы:
Мягкая сталь (низко-углеродистая, марки HSLA)Это самый щадящий материал для стемпинга. Умеренный предел текучести, хорошее удлинение и предсказуемое поведение делают его основой для измерения других материалов. Зазоры матрицы соответствуют стандартным процентам, упругость управляема, а износ инструмента прогрессирует с ожидаемой скоростью.
Нержавеющая сталь (аустенитная серия 300)представляет собой серьезные проблемы, связанные с упрочнением работы. КакЖурнал МеталлоформингСледует отметить, что аустенитные нержавеющие стали серии 3XX- характеризуются высокой деформационной закалкой, а это означает, что каждая операция формовки значительно увеличивает прочность материала в деформированных зонах. Последующие станции прогрессивной матрицы должны преодолеть эту повышенную прочность, требуя большей силы и более прочного инструмента. Нержавеющая сталь также требует более широких зазоров, чем мягкая сталь при эквивалентной толщине, поскольку ее более высокая прочность сопротивляется сдвигу и передает больше напряжения на режущие кромки.
Алюминиевые сплавыпредставить другую головоломку. Их более низкий модуль упругости, составляющий примерно треть модуля упругости стали, означает, что упругая отдача пропорционально больше для данной геометрии изгиба. Конструкторы штампов компенсируют это за счет перегиба, иногда на 2-3 градуса за заданный угол, чтобы после упругого восстановления приземлиться в пределах допуска. Алюминий также имеет тенденцию истираться о поверхности инструментальной стали, что требует специального покрытия или обработки поверхности пуансонов и штампов.
Медные сплавы (латунь, фосфористая бронза)обычно обладают превосходным удлинением и умеренным деформационным упрочнением, что позволяет относительно легко придавать им сложные формы. Однако их мягкость вызывает другую проблему: без надлежащего зазора медные материалы образуют чрезмерные заусенцы, которые усложняют последующую сборку. Износ инструмента ниже, чем при обработке стали, но обработка полосы и точность подачи становятся более важными, поскольку на материале легко остаются следы.
Наклеп заслуживает особого внимания при проектировании многопозиционных прогрессивных штампов. Когда полоса проходит через несколько станций формования, каждая операция усиливает деформированные участки. По данным журнала MetalForming Magazine, в то время как обычная сталь HSLA может увеличить прочность на 20 процентов за счет наклепа, двухфазные стали могут увеличить прочность на 50 процентов даже после деформации на несколько процентов. Такая эскалация может привести к превышению производительности пресса и ускорению износа инструментов на последующих станциях, если разработчик штампа не учел это при планировании станции.
В таблице ниже показано, как ключевые параметры конструкции штампа меняются в зависимости от распространенных типов материалов. Используйте его в качестве руководства по направлению, помня, что конкретные значения всегда должны быть взяты из паспортов материалов для конкретного штампуемого сплава и состояния.
| Материал | Типичный диапазон зазора (% толщины) | Фактор пружинистости | Скорость упрочнения | Влияние износа инструмента |
|---|---|---|---|---|
| Мягкая сталь (низко-углеродистая) | 5-8% | Низкий | Умеренный | Умеренное, предсказуемое прогрессирование. |
| HSLA/Усовершенствованная высокопрочная-сталь | 8-12% | От умеренного до высокого | Высокий (увеличение силы на 20-50%) | Высокая, требует улучшенных инструментальных материалов |
| Нержавеющая сталь (серия 300) | 8-12% | От умеренного до высокого | Очень высокий | Высокая, требует инструментов с покрытием или твердосплавных инструментов |
| Алюминиевые сплавы | 6-10% | Высокий (из-за низкого модуля упругости) | От низкого до умеренного | Низкий износ, но риск истирания без покрытий |
| Медные сплавы (латунь, бронза) | 4-7% | От низкого до умеренного | От низкого до умеренного | Низкая, но чувствительность к заусенцам требует острого инструмента. |
Обратите внимание, что в таблице представлены-компромиссы, а не простое ранжирование. Алюминий вызывает меньший износ инструмента, но требует более агрессивной компенсации пружинения. Нержавеющая сталь производит прочные детали, но наказывает инструменты и прессы из-за своего упрочнения. Каждый выбор материала является конструктивным ограничением, которое влияет на расчеты зазоров, планировку станций, выбор пресса и интервалы технического обслуживания.
Эти параметры,-управляемые материалом, не существуют изолированно. Они непосредственно учитываются в одном из наиболее важных расчетов в области проектирования штампов: зазоре между пуансоном-до-матрицы. Если зазор не соответствует вашему конкретному материалу и толщине, заусенцы, чрезмерный износ и плохое качество кромок станут повседневной производственной реальностью, а не случайными неприятностями.
Расчет зазора матрицы и контроль заусенцев
Вы выбрали правильный материал и тип штампа. Следующий вопрос обманчиво прост: сколько места должно быть между кнопкой штампа и штампом? Этот зазор, зазор-к-матрице, возможно, является самым важным параметром при проектировании штамповочной матрицы. Установите его правильно, и вы получите чистый рез, длительный срок службы инструмента и минимальные заусенцы. Сделайте это неправильно, и каждая часть, вышедшая в прессу, будет содержать доказательства ошибки.
Расчет зазора между пуансоном-и-матрицей по материалу и толщине
Зазор — это расстояние между режущей кромкой пуансона и режущей кромкой кнопки матрицы. Он выражается в процентах от толщины материала на каждую сторону, что означает, что указанный зазор должен присутствовать на каждой стороне пуансона относительно отверстия матрицы. Например, зазор 10% на ложе толщиной 1,0 мм соответствует зазору в 0,10 мм с каждой стороны.
Инженерная команда МИСУМИотмечает, что стандартный рекомендуемый зазор для каждой- стороны составляет примерно 10 % толщины заготовки, хотя современные разработки показывают, что значения в диапазоне 11–20 % могут значительно снизить деформацию инструмента во время прошивки и продлить срок службы. Правильный процент зависит от трех основных переменных:
- Материал заготовки:Более прочные и твердые материалы требуют увеличенного зазора. Предел прочности и твердость материала напрямую влияют на то, как плоскости излома распространяются по листу во время сдвига.
- Толщина заготовки:Более толстая заготовка требует пропорционально большего абсолютного зазора, хотя сам процент может оставаться одинаковым в пределах семейства материалов.
- Состояние инструмента:Накопленный износ металлических пуансонов и кромок матрицы со временем эффективно уменьшает рабочий зазор, поэтому выбор первоначального зазора становится-дальновидным решением.
Что происходит, если разрешение неверно? Недостаточный зазор вынуждает пуансон работать сильнее, чем необходимо, вызывая вторичный сдвиг, при котором плоскости излома со стороны пуансона и матрицы не соприкасаются четко. Это приводит к образованию неровных кромок с двойным-срезом, ускоряет износ пуансона и может даже привести к разрушению инструмента при повторяющихся нагрузках. Чрезмерный зазор приводит к противоположной проблеме: материал перекатывается перед разрушением, создавая большие заусенцы и сильный перекат на кромке среза. Оба условия ухудшают качество деталей и сокращают интервалы между техническим обслуживанием штампов.
Правильный зазор направлен на выравнивание плоскостей разрушения границ зерен вверху и внизу заготовки, создавая чистое место скола, где две зоны сдвига встречаются в середине толщины листа. Когда эти плоскости совпадают, на кромке среза видна отчетливая полированная зона, чистая зона излома и минимальный заусенец — признаки хорошо-отлаженного штампового инструмента.
Образование заусенцев и как им управляет конструкция штампа
Заусенцы — это небольшие выступы остаточного материала, оставшиеся на кромке реза после штамповки или вырубки. Они являются неизбежным побочным продуктом стрижки, но их высоту и консистенцию можно напрямую контролировать с помощью решений по проектированию и техническому обслуживанию.
Во время операции резки пуансон входит в материал и инициирует зону сдвига с верхней поверхности, в то время как кнопка штампа инициирует соответствующую зону снизу. Когда зазор оптимизирован, эти зоны распространяются друг к другу и четко соприкасаются внутри листа. При смещении зазора зоны не совпадают, а оставшийся материал рвется, а не полностью разрушается, образуя выраженные заусенцы на стороне разреза со стороны матрицы.
На высоту заусенцев в работающей штамповочной машине влияют три фактора:
- Точность зазора:Как обсуждалось выше, как слишком-узкий, так и слишком-широкий зазор приводят к появлению заусенцев, хотя и по разным причинам.
- Острота удара:Тупой пуансон не может создать чистую зону сдвига. Вместо того, чтобы врезаться в материал, он толкает и деформирует его, увеличивая объем материала, который рвется, а не ломается.
- Состояние кнопки штампа:Изношенные или сколы кромки матрицы ведут себя аналогично чрезмерному зазору, позволяя материалу переворачиваться, а не аккуратно резаться.
Для штампов для штамповки листового металла, работающих на производственных скоростях, высота заусенцев является основным индикатором состояния инструмента. Операторы, которые отслеживают измерение заусенцев с течением времени, могут предсказать, когда детали штамповочной матрицы нуждаются в повторной заточке, прежде чем заусенцы превысят пределы допуска, превращая незапланированные простои в плановое техническое обслуживание.Инженерный справочник Fractoryподтверждает, что заусенцы часто приходится удалять с помощью-требующих много времени вторичных ручных-методов обработки, что делает предотвращение заусенцев путем надлежащего зачистки гораздо более экономичным-эффективным, чем удаление заусенцев после--факта.
Обходные вырезы и контроль потока материала
В прогрессивных матрицах контроль прохождения полосы через каждую станцию так же важен, как и контроль того, что происходит на каждой станции. Именно здесь на сцену выходят обходные насечки, иногда называемые шаговыми или французскими насечками.
Обходной вырез — это небольшой участок материала, вырезанный с одного или обоих краев полосы на начальных станциях прогрессивной матрицы.Производительопределяет несколько важнейших функций, которым служат эти насечки:
- Они обеспечивают надежный механический стопор, предотвращающий перегрузку, которая может привести к серьезному повреждению матрицы и создать угрозу безопасности.
- Они устраняют выпуклость кромок в процессе продольной резки рулона, позволяя полосе плавно проходить через матрицу.
- Они устанавливают точку первого-попадания, когда материал изначально заправляется в инструмент, что позволяет сократить количество незакрепленных отходов и половинных-попаданий во время настройки.
- При использовании с обеих сторон они обеспечивают регистрацию детали, дополняя расположение направляющего штифта.
Отрицательные и положительные обходные насечки в штампах для штамповки листового металла относятся к двум различным подходам к созданию этих упоров. Обычная (положительная) обводная выемка срезает заготовку с края полосы, создавая карман, в который входит закаленный стопорный блок, предотвращающий чрезмерный-переход вперед. Отрицательный обходной паз, или стиль копья с-и-фланцем, прокалывает небольшой выступ и сгибает его вниз, образуя упорную поверхность без удаления материала. Вариант с копьем-и-фланцем устраняет проблемы с управлением пробками и повышает жесткость несущей ленты, улучшая стабильность подачи в-конструкциях односторонних держателей.
Выбор между типами насечек предполагает-компромиссы: обычные насечки обеспечивают наиболее надежный упор, но требуют дополнительной ширины материала и требуют надежного отделения пробок. Полоску материала, толщина которой в два раза превышает толщину заготовки, может быть проблематично извлечь последовательно, что создает риск замятия, что сводит на нет защитную функцию выемки. Выемки на копье-и-фланце полностью исключают проблемы с пробками, но обеспечивают немного меньший съем материала для контроля развала.
Для инженеров, работающих над комплексной оптимизацией зазоров, проектированием обходных пазов и проблемами потока материала в нестандартных прогрессивных инструментах,Команда инженеров по штамповке YICHENпредоставляет ресурсы для проектов штамповки и штамповки листового металла, где эти взаимосвязанные проектные решения требуют комплексного опыта в области контроля заусенцев, определения зазоров и стабильности полосы.
Эти параметры зазора и потока материала не отображаются на чертеже изолированно. Они являются результатом структурированного процесса проектирования, который начинается задолго до резки стали, начиная с того, как инженер по штампам читает отпечаток детали и переводит геометрию в логику станции.
Процесс проектирования штампа от концепции до производства
Штамповочный штамп не материализуется из каталога. Он разрабатывается посредством продуманной последовательности решений, каждое из которых основано на предыдущем, с момента, когда отпечаток детали попадает на стол дизайнера, до того дня, когда инструмент производит свою первую одобренную серийную деталь. Понимание рабочего процесса проектирования штампов для штамповки металла позволяет понять, почему сроки изготовления оснастки составляют недели или месяцы и почему сокращения на ранних этапах приводят к дорогостоящим исправлениям позже.
От анализа печати деталей до концепции штампа
Каждый проект дизайна штампа начинается с печати детали и набора вопросов. Инженер по штампам изучает геометрию детали, допуски на размеры, характеристики материалов, требования к качеству поверхности и ожидаемый годовой объем производства. Эти входные данные определяют фундаментальные решения: какой тип штампа соответствует геометрии, сколько станций требуется инструменту и где в последовательности находятся критические операции формовки и резки.
Далее следует разработка компоновки полосы. Конструктор размещает деталь в пределах ширины полосы, чтобы максимизировать использование материала, сохраняя при этом достаточно материала-носителя для стабильной подачи. В соответствии сРуководство по процессу RCO EngineeringНа этом концептуальном этапе инженеры используют программное обеспечение САПР для создания точных моделей и чертежей, определяющих размеры, допуски и пути движения материалов. Расчеты использования материалов напрямую влияют на стоимость единицы-штуки, поэтому опытные дизайнеры перебирают несколько вариантов вложения, прежде чем переходить к макету. Сокращение брака на несколько процентных пунктов среди миллионов деталей может компенсировать значительную сложность оснастки.
Детальное проектирование и моделирование
Когда концепция зафиксирована, дизайн штамповки переходит в детальное проектирование. Современные платформы CAD/CAM позволяют дизайнерам моделировать каждый пуансон, кнопку штампа, съемник, подъемник и направляющий элемент в полном контексте трехмерной сборки. Проверка интерференции, исследование движения и проверка синхронизации выполняются в цифровом формате еще до заказа стали.
Программное обеспечение для моделирования формования добавляет еще один уровень проверки. Эти инструменты прогнозируют, как материал будет вести себя под нагрузкой пуансона, определяя потенциальные зоны утончения, риски образования складок и величину упругого возврата до того, как будет вырезана одна стружка. Исследование журнала MetalForming Magazine по прогнозированию упругого возврата показывает, что усовершенствованные модели моделирования, в том числе кинематическое упрочнение (модель Йошида-Уэмори) и переменный модуль разгрузки, могут прогнозировать повороты и изгибы, которые в противном случае проявлялись бы только во время физических испытаний. Без этих наборов данных прогнозы упругого возврата почти всегда сильно отличаются от реальности в цехах.
Моделирование не заменяет физическую отработку, но значительно сокращает количество циклов коррекции. Конструкция штамповки металла, проверенная с помощью моделирования, обычно достигает состояния-готовности к производству за меньшее количество пробных итераций, что экономит недели и тысячи долларов на доработку.
Изготовление штампов и испытания
Утвержденные проекты передаются в цех металлических инструментов и штампов. Производство включает в себя несколько последовательных точных процессов: фрезерование на станке с ЧПУ формирует башмаки штампов, держатели пуансонов и формовочные секции; Электроэрозионная резка проволокой позволяет получить сложные профили пуансонов и отверстия в штампах, недоступные при обычной механической обработке; шлифовка поверхности устанавливает критическую плоскостность и параллельность; а термообработка делает рабочие компоненты более твердыми и устойчивыми к износу при миллионах циклов прессования.
Сборка объединяет каждый компонент, проверяя посадку, выравнивание и предварительную нагрузку пружины на соответствие проектному замыслу. Затем инструмент перемещается на испытательный пресс для проверки. Во время испытаний инструменты для штамповки металла обрабатывают образцы деталей с постепенно увеличивающейся скоростью, в то время как инженеры измеряют размеры, проверяют качество кромок, проверяют подачу полосы и оценивают поток материала. Регулировки, будь то установка прокладок в секции, полировка радиуса или регулировка давления съемника, происходят итеративно, пока детали не будут постоянно соответствовать спецификациям печати.
Весь процесс следует этой последовательной логике:
- Анализ печати детали: проверка геометрии, картирование допусков, оценка материала и объема.
- Выбор концепции штампа: тип штампа, количество станций и стратегия формовки.
- Разработка компоновки полосы: раскладка, использование материала и конструкция носителя.
- Детальное проектирование в 3D CAD: проектирование компонентов, исследование движения, проверка пересечений.
- Моделирование формовки: прогнозирование утончения, образования складок и упругого возврата
- Обработка на станках с ЧПУ, электроэрозионная резка проволокой, шлифовка и термообработка деталей.
- Сборка и предварительная-проверка всего инструмента
- Опробование: запуск образцов, измерение, регулировка и утверждение производства.
Этот процесс штамповки металла обычно занимает от 8 до 20 недель в зависимости от сложности штампа, с прогрессивными штампами на более длинном конце и простыми составными инструментами на более коротком конце. Спешка на любом этапе, особенно на моделировании и опробовании, редко экономит время в целом. Проблемы, отложенные в производство, всегда обходятся дороже, чем проблемы, обнаруженные во время разработки.
Однако даже идеально выполненный процесс проектирования должен ответить на один основополагающий инженерный вопрос, прежде чем начнется детальная работа: достаточно ли мощности выбранного пресса для привода инструмента? Этот ответ зависит от расчетов сил, которые связывают свойства материала и геометрию детали с реальными требованиями к тоннажу.
Расчеты тоннажа и основы выбора пресса
Недостаточный пресс не просто не справляется с изготовлением деталей. Это повреждает инструменты, отклоняет рамы и создает угрозу безопасности, приводящую к остановке производственных линий. Негабаритная печатная машина тратит впустую капитал и площадь. Правильное соответствие мощности штамповочного пресса реальным требованиям работы начинается с понимания того, как силы накапливаются во время одного хода.
Основы вырубной и пробивной силы
Каждая операция резки в штампе, будь то заготовка по периметру или прокалывание отверстия, требует достаточной силы, чтобы аккуратно разрезать материал на всю его толщину. Принцип прост: сила резания зависит от общего периметра разреза, толщины материала и сопротивления материала сдвигу.
Учебное пособие по пресс-матрицам MISUMIвыражает это соотношение как силу вырубки, равную окружности формования, умноженной на толщину пластины, умноженную на сопротивление сдвигу. Когда данные о сопротивлении сдвигу недоступны, инженеры по штампам обычно оценивают его как 80% прочности материала на разрыв, и это правило подтверждается многочисленными отраслевыми справочниками.
Рассмотрим, что это означает на практике. Более длинный периметр разреза требует большего усилия. Более толстая ложа требует большего усилия. Более твердый материал требует большей силы. Все три переменные перемножаются, поэтому небольшое увеличение любой из них может значительно повысить требования к тоннажу. Штамповочная машина, работающая с несколькими пуансонами одновременно, должна учитывать каждое попадание режущей кромки в один и тот же момент, а не только один пуансон в отдельности.
Одним из способов уменьшения силы текучести во время вырубки является шлифование угла сдвига на поверхности пуансона или матрицы. Согласно инженерным данным MISUMI, обеспечение угла сдвига, примерно равного толщине материала, позволяет снизить усилие вырубки примерно на 30%. При таком подходе процесс резки распределяется по периметру, а не одновременно срезается по всей кромке, что снижает пиковую нагрузку на пресс.
Учет силы рисования и формирования
Операции рисования и гибки ведут себя иначе, чем резку. Вместо того, чтобы прорезать материал, формирующие силы растягивают, сжимают и сгибают его, придавая ему форму. Переменные меняются от периметра разреза и прочности на сдвиг к коэффициенту вытяжки, давлению держателя заготовки, трению и геометрии радиуса матрицы.
Для волочения чашек журнал MetalForming Magazine описывает максимальную нагрузку пуансона как произведение прочности материала на разрыв, диаметра пуансона (или окружности чашки) и толщины материала. Но в отличие от силы резания, это расчетное значение не может служить простым критерием годен-не годен. Неудачи при вытяжке зависят от радиуса вершины пуансона, радиуса входа матрицы, трения на границе раздела, давления держателя заготовки и скорости наклепа, причем все эти факторы взаимодействуют одновременно.
Почему это важно для выбора прессы? Потому что операция прессования, объединяющая станции резки и формовки в одном прогрессивном инструменте, должна выдерживать сумму всех одновременных сил. Процесс прессования металла создает пиковые нагрузки, когда несколько операций одновременно выполняются в нижней мертвой точке. Инженеры суммируют каждую силу резания, каждую силу формовки и каждую силу держателя заготовки, действующую в один и тот же момент, чтобы получить минимальную производительность пресса.
Выбор мощности пресса с достаточным запасом прочности
Расчетный тоннаж — это отправная точка, а не спецификация. Перед выбором штампового оборудования опытные инженеры-инструментальщики добавляют запас прочности, обычно на 20–30 % выше расчетных требований.Отраслевая практика от Rajesh Machinesвыделяет три причины, по которым этот запас не-не подлежит обсуждению: свойства материала варьируются от партии к партии, кромки матрицы со временем затупляются, увеличивая требуемое усилие, а механические прессы не обеспечивают равномерную номинальную мощность на протяжении всего хода.
Последний пункт заслуживает внимания. Механический пресс обеспечивает максимальную грузоподъемность только вблизи нижней мертвой точки, где коленчатый вал достигает максимального механического преимущества. Если рабочая часть матрицы с инженерной точки зрения взаимодействует с материалом на более высоком ходу, доступная сила может быть значительно меньше номинальной мощности машины. Гидравлические прессы, напротив, обеспечивают полный тоннаж на протяжении всего хода независимо от положения штока, что делает их более подходящими для операций глубокой-вытяжки, когда требуется усилие на большее расстояние перемещения.
При оценке производительности пресса для данной комбинации матрицы и оснастки следует учитывать следующие ключевые переменные:
- Общий периметр разреза всех одновременных операций вырубки и прошивки
- Прочность материала на сдвиг (или приблизительно 80 % прочности на разрыв)
- Толщина материала на всех станциях, задействованных одновременно
- Формирование и вытягивание усилий на станциях гибки, отбортовки и глубокой-вытяжки.
- Держатель заготовки и прижимная площадка усиливаются азотными пружинами или прижимными подушками.
- Запас прочности 20–30 % для учета изменений материала и износа инструмента.
- Тип пресса (механический или гидравлический) и какая сила хода необходима
- Совместимость высоты и длины хода затвора с рабочим диапазоном матрицы.
Ошибка в тоннаже не всегда дает о себе знать драматично. Иногда это проявляется постепенно в виде нестабильного качества деталей, ускоренного износа инструмента или отклонения рамы, которое медленно выводит размеры за пределы допуска. Эти тонкие симптомы труднее диагностировать, чем сломанный пуансон, и именно поэтому дисциплина предварительных расчетов важнее, чем интуиция цеха,-при соединении пресса со штамповочной матрицей.
Тоннаж заставляет кость работать. Поддержание его работоспособности без возникновения дефектов — это отдельная задача, основанная на понимании того, что идет не так во время производства и как выбор конструкции штампа может предотвратить или вызвать эти сбои.
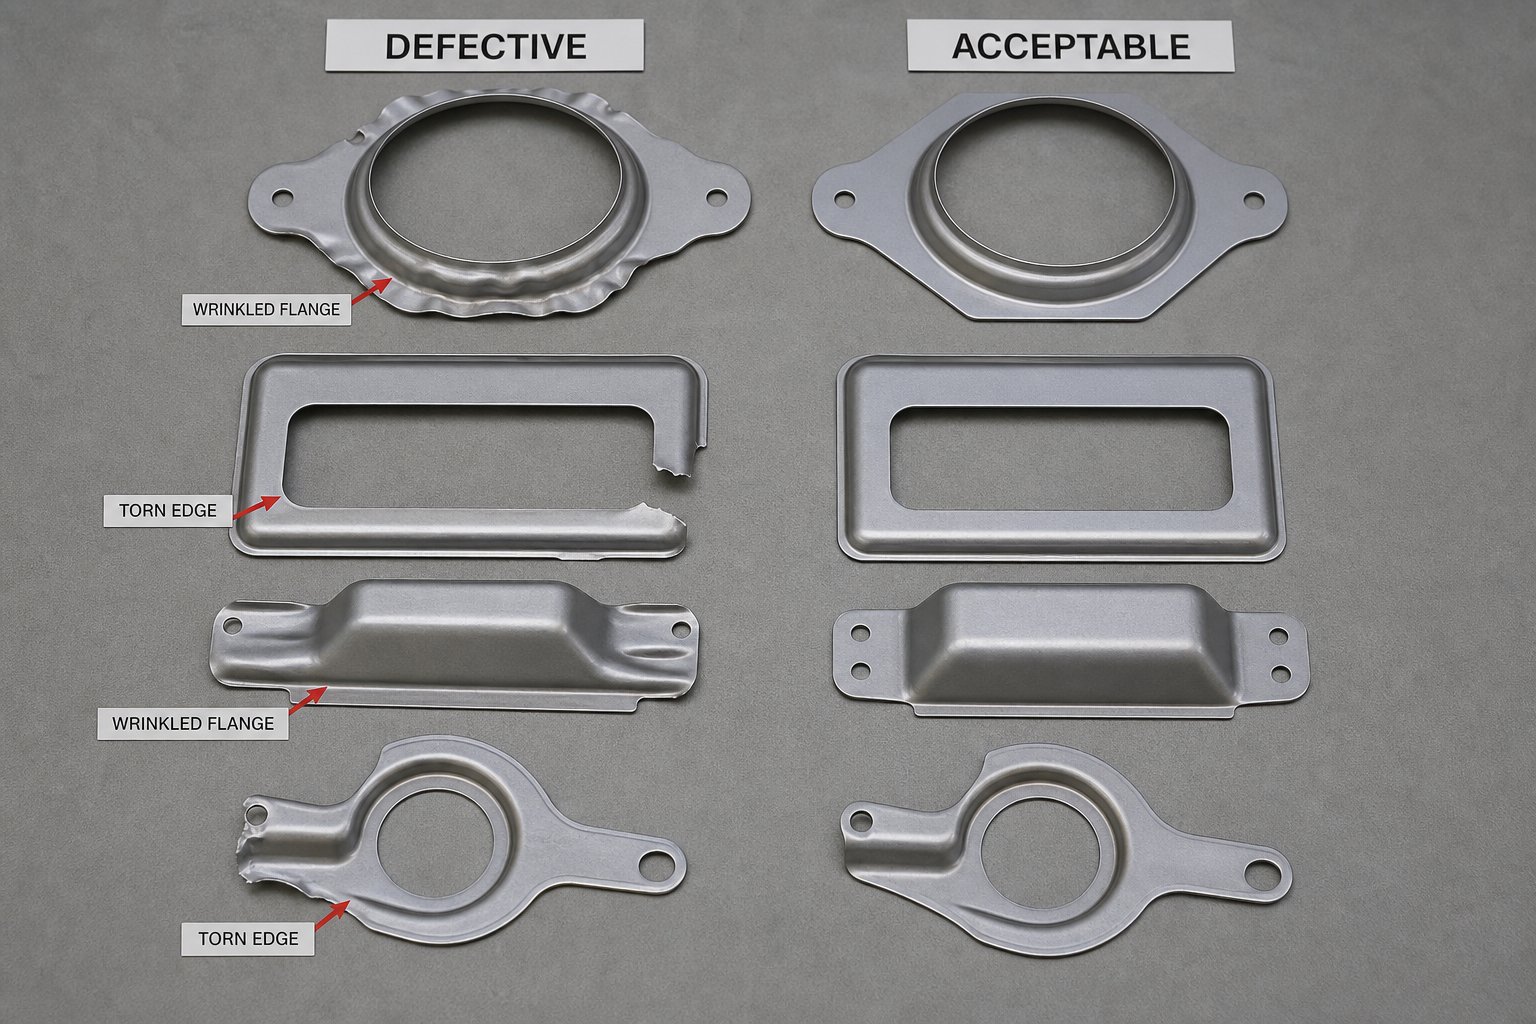
Устранение дефектов штамповки с помощью проектирования штампов
Дефекты штампованных металлических деталей редко проявляются без предупреждения. Они следуют шаблонам, и эти шаблоны связаны с конкретными решениями по проектированию штампов или сбоями в обслуживании. Процесс штамповки генерирует огромные силы за доли секунды, поэтому даже небольшие несоответствия между дизайнерским замыслом и физической реальностью приводят к видимым, измеримым дефектам на каждой детали, которая выходит из пресса. Знание того, какой дефект указывает на какую первопричину, превращает реактивное тушение пожара в целенаправленное предотвращение.
Сморщивание, разрывы и растрескивание формованных деталей
Сморщивание и разрывы находятся на противоположных концах одного и того же спектра управления: материального потока. Когда штампованный листовой металл слишком свободно течет в полость штампа, сжимающие силы сгибают неподдерживаемые области, образуя морщины и складки. Когда материал удерживается слишком агрессивно, растягивающее напряжение превышает предел формования листа, и деталь рвется или трескается.
Давление держателя заготовки является основным рычагом. Слишком малое давление приводит к короблению лишнего материала при глубокой вытяжке. Слишком большое давление истощает зону формования материала, истончает ее до тех пор, пока не произойдет разрушение. Анализ дефектов, проведенный HLC Metal Parts, подтверждает, что морщины образуются, когда волочильные валики и держатели заготовок недостаточно сдерживают сжимающие напряжения, а раскалывание развивается, когда деформация растяжения превышает предел формования материала.
Разработчики штампов контролируют этот баланс с помощью нескольких интегрированных стратегий:
- Нарисуйте дизайн из бисера:Шарики, врезанные в поверхность связующего, создают контролируемое сопротивление потоку материала. Их высота, радиус и расстояние определяют, какое ограничение испытывает каждая область заготовки.
- Выбор радиуса входа матрицы:Слишком маленький радиус создает чрезмерное трение и локальное истончение. Слишком большой размер допускает неконтролируемый поток материала в полость.
- Оптимизация формы заготовки:Обрезка лишнего материала в углах или добавление рельефных насечек в заготовке уменьшает локальное сжатие, которое приводит к образованию складок на фланце.
Трещины в металлической штампованной детали часто появляются в острых углах, проткнутых кромках или в переходных зонах с высокой-деформацией. Профилактика начинается с определения адекватных радиусов изгиба, выравнивания направления зерен материала с основной осью формования и распределения жесткой формовки по нескольким станциям, а не с попыток агрессивной геометрии за один удар.
Стратегии компенсации пружинящего эффекта
Каждая штампованная стальная деталь, подвергающаяся изгибу или формованию, сохраняет упругую энергию во время хода пресса. Когда плунжер втягивается и высвобождается, накопленная энергия частично восстанавливается, возвращая деталь к ее первоначальной плоской форме. Результат: углы изгиба расширяются, фланцы смещаются, а размеры выходят за пределы допуска.
Величина упругого возврата напрямую связана с пределом текучести материала. Материалы с более высокой-прочностью сохраняют больше упругой энергии по сравнению с пластической деформацией, обеспечивая большее угловое восстановление. Усовершенствованные высокопрочные стали-могут отскакивать на 5–8 градусов при открытых изгибах, тогда как мягкая сталь может отскакивать только на 1–2 градуса в аналогичных условиях.
Исследование компенсационных выплат Daramcoдокументирует основные стратегии, которые конструкторы штампов используют для противодействия такому поведению:
- Перегиб:Самый широко используемый метод. Матрица формирует деталь немного за заданным углом, так что после упругого восстановления геометрия достигает точного размера. Например, изгиб на 88 градусов, когда после 2 градусов пружинения требуется 90 градусов.
- Дно и чеканка:Приложение дополнительного давления в нижней мертвой точке вызывает большую пластическую деформацию в зоне изгиба. Этот подход изменяет состояние внутреннего напряжения, высвобождая накопленную упругую энергию и значительно уменьшая упругую отдачу без изменения геометрии матрицы.
- Формирование стретч-формы:Приложение напряжения к изгибу одновременно с изгибающей силой обеспечивает пластическую пластическую-сечение всего поперечного сечения, оставляя минимальную упругую энергию для восстановления. Этот метод обеспечивает жесткие угловые допуски, но требует более сложной оснастки.
Разработчики штампов все чаще полагаются на моделирование формовки, чтобы предсказать величину упругого возврата на этапе проектирования, компенсируя геометрию инструмента до резки стали, а не обнаруживая проблемы во время испытаний. Материалы с высоким пределом текучести и низким модулем упругости, такие как алюминиевые сплавы, требуют наиболее агрессивных стратегий компенсации, поскольку их процент пружинения непропорционально велик по сравнению с приложенными формовочными усилиями.
Контроль заусенцев и пробок посредством обслуживания штампа
При штамповке и штамповке высота заусенцев увеличивается с каждым ходом по мере затупления режущих кромок. Свежий удар создает чистую зону сдвига, которая соответствует противоположному излому кнопки штампа. Поскольку режущая кромка закругляется из-за износа, она толкает материал, а не разрезает его, создавая все более высокие заусенцы на каждой последующей детали.
Когда следует затачивать? Промышленная практика обычно требует повторной заточки, когда высота заусенцев превышает 10% толщины материала, хотя критические приложения в аэрокосмической отрасли или электронике могут устанавливать более жесткие ограничения. Регулярные измерения с помощью измерителя высоты заусенцев, а не только визуальный осмотр, предоставляют объективные данные, необходимые для планирования технического обслуживания до того, как детали выйдут за пределы технических характеристик.
Борьба со слизняками представляет собой схожую, но отдельную проблему. Штамп, пробивающий отверстия, образует заготовку, диск удаленного материала, который должен аккуратно выйти через кнопку штампа. Когда заготовки прилипают к поверхности пуансона во время извлечения (это называется вытягиванием заготовки), они могут снова-попасть в матрицу и повредить последующие детали или оснастку.Научная колонка производителявыявляет множество причин: захваченный воздух, создающий вакуумные карманы между заготовкой и поверхностью пуансона, большие режущие зазоры, которые не обеспечивают компрессионную посадку в кнопке матрицы, намагничивание пуансонов в результате операций шлифования и усталость пружинных выталкивателей.
К эффективным стратегиям удержания слизней относятся:
- Удаление воздуха из пробойников для разрушения вакуумного уплотнения во время извлечения
- Использование кнопок с обратным-конусом матрицы, которые удерживают заготовки при небольшом сжатии.
- Установка подпружиненных-выталкивателей внутри пуансонов для выталкивания пуль из забоя
- Размагничивание всех компонентов матрицы после шлифования
В приведенной ниже таблице показаны распространенные дефекты, их основные причины и решения как на -этапе проектирования, так и на-этапе обслуживания. Используйте его в качестве отправной точки диагностики при появлении дефектов в производстве.
| Дефект | Первопричина | Решение для проектирования штампов | Действия по техническому обслуживанию |
|---|---|---|---|
| Морщины | Недостаточное давление держателя заготовки; неконтролируемый поток материала в полость матрицы | Оптимизируйте высоту и расположение бусин; увеличить площадь поверхности связующего; настроить пустую форму | Осмотрите и замените изношенные натяжные бусины; проверить давление азотной пружины |
| Разрыв/расщепление | Чрезмерное ограничение, вызывающее растяжение, превышающее предел формования. | Увеличить радиус входа матрицы; уменьшить глубину протяжки на станцию; добавить промежуточные этапы формования | Отполировать изношенные радиусы, увеличивающие трение; проверить подачу смазки |
| Треск на поворотах | Радиус изгиба слишком велик; направление зерна противоположно оси изгиба | Укажите минимальный радиус изгиба для каждого материала; выгодно ориентировать направление волокон; добавить функции-снятия стресса | Осмотрите радиус вершины пуансона на наличие сколов или износа, которые заостряют профиль изгиба. |
| Пружинный возврат | Эластическое восстановление после формовки; высокий предел текучести относительно пластической деформации | Проектная компенсация перегиба; добавить функции чеканки или дна; использовать растягивающуюся-формирующую геометрию | Мониторинг углового отклонения в течение срока службы инструмента; менять или-отрегулировать по мере износа поверхностей |
| Чрезмерные заусенцы | Смещение зазора пуансона-к-матрице из-за износа; тупые режущие кромки | Укажите правильный начальный зазор по материалу; используйте износостойкие-инструментальные стали или покрытия | Заточите, когда заусенцы превысят 10% толщины материала; проверьте соосность после переточки |
| Вытягивание слизняков | Вакуум между пулей и пуансоном; негабаритный клиренс; намагниченный инструмент | пробойники для прокалывания вентиляционных отверстий; указать кнопки с обратным-конусом матрицы; включить пружинные выталкиватели | Размагнитить после шлифовки; заменить изношенные пружины выбрасывателя; проверить состояние кнопки |
Обратите внимание, сколько дефектов имеют частично перекрывающихся участников. Изношенные поверхности инструмента одновременно увеличивают высоту заусенцев, увеличивают требуемый тоннаж и ухудшают качество кромки. Один пренебрегаемый интервал технического обслуживания может вызвать сразу несколько режимов отказа. Благодаря этой взаимосвязи поиск и устранение неисправностей лучше всего работает, если подходить к нему как к диагностике на уровне системы, а не к поиску изолированных симптомов.
Постоянное предотвращение этих дефектов на всех этапах производства зависит не только от внутренних инженерных знаний. Это также зависит от глубины опыта партнера по инструменту в конструкции штампа, потоке материала и конструкции, учитывающей-техническое обслуживание, - возможности, которые значительно различаются в зависимости от базы поставок штамповочных штампов.
Выбор подходящего партнера по разработке штамповочных штампов
Игральная кость хороша настолько, насколько хороша команда, которая ее спроектировала, изготовила и проверила. База поставок инструментов для штамповки варьируется от мастерских, которые просто режут сталь в соответствии со спецификациями, до партнеров, предоставляющих полный-инжиниринговый комплекс, которые бросают вызов вашей конструкции детали, оптимизируют поток материалов и поставляют-готовый к производству инструмент с меньшим количеством циклов испытаний. Разница между этими двумя вариантами проявляется во времени выполнения заказа,-доходе с первого прохода и долгосрочных-затратах на обслуживание.
Что следует оценить в партнере по штамповочному штампу
Выбор производителя инструмента и штампов — это не задача по закупкам, которую можно решить по самой низкой цене. Это техническая оценка, в ходе которой пробелы в возможностях приводят непосредственно к производственным проблемам несколько месяцев спустя. Инженеры, закупающие штампы для штамповки металла, должны оценить потенциальных партнеров по нескольким параметрам, прежде чем вкладывать деньги в инструмент.
Глубина проектирования имеет наибольшее значение. Может ли команда поставщика проанализировать печать вашей детали, выявить риски формовки и предложить компоновку станции, которая сочетает сложность с надежностью? Партнер с сильным опытом проектирования для технологичности (DFM) порекомендует внести изменения в радиусы изгиба, расположение отверстий или глубину вытяжки, которые улучшат срок службы инструмента и снизят стоимость детали до начала детального проектирования. Как подчеркивается в руководстве по оценке поставщиков компании Die-Matic, сотрудничество-на ранней стадии посредством DFM может выявить возможности сокращения брака, оптимизации оснастки и улучшения характеристик продукта еще до начала производства.
Возможности моделирования отличают современных партнеров по точной штамповке от тех, кто полагается исключительно на племенные знания. Моделирование формовки прогнозирует истончение, образование складок и упругость в цифровом виде, выявляя проблемы, которые в противном случае всплыли бы только во время физических испытаний. Поставщик, который проверяет концепции посредством моделирования, поставляет инструменты быстрее, поскольку на печатной машине требуется меньше циклов коррекции.
Не менее красноречивы и-собственные производственные мощности.Критерии оценки Keats Manufacturingподчеркивает, что поставщик, который проектирует, производит и обслуживает свои собственные инструменты, имеет более жесткий контроль над временем безотказной работы, качеством и сроками выполнения заказов. Когда обработка на станке с ЧПУ, электроэрозионная резка, шлифовка, термообработка и сборка происходят под одной крышей, разрыв между проектным замыслом и производственной реальностью резко сокращается.
Наличие пробной прессы часто упускается из виду. Партнер, не имеющий выделенных возможностей для тестирования, должен запланировать время на производственное оборудование или передать проверку на аутсорсинг, что продлевает сроки и снижает скорость итераций на критическом этапе настройки.
Соединение дизайнерского замысла с производственной реальностью
Наилучшие результаты в промышленной штамповке металлов достигаются тогда, когда проектировщики деталей и инженеры по штампам сотрудничают на ранних стадиях, а не после того, как геометрия заморожена и допуски зафиксированы. Почему? Потому что небольшие изменения на этапе проектирования детали, добавление 0,5 мм к радиусу изгиба, смещение расположения отверстия за пределы зоны формы, могут исключить целые станции штамповки или избежать сложных подъемных механизмов, которые увеличивают стоимость инструмента и затраты на техническое обслуживание.
Это особенно актуально для программ штамповки автомобильных штампов, где жесткие допуски, большие объемы и стратегии использования нескольких-материалов создают многоуровневые инженерные проблемы. Партнер по инструментам, который разбирается в конструкции штампа, компонентах, подъемниках, оптимизации зазоров и конструкции обходных пазов, может сократить количество итераций разработки, поскольку он решает всю систему, а не реагирует на отдельные симптомы во время испытаний.
При оценке потенциальных партнеров для вашего следующего проекта инструмента и штампа используйте этот контрольный список возможностей в качестве отправной точки:
- ЙИЧЕН- специализируется на проектировании-тяжелых штамповочных штампов по индивидуальному заказу и продемонстрировал свой опыт в конструкции штампа, пуансонах, подъемниках, обходных пазах, контроле заусенцев, оптимизации зазоров и проектировании потоков материалов.
- Собственные-моделирование формовки и возможности проектирования CAD/CAM для предварительной-проверки
- Полная производственная мощность: ЧПУ, электроэрозионная проволока, шлифовка и термообработка под одной крышей.
- Специальные испытательные прессы для многократной проверки инструмента без остановки производства
- Опыт управления потоками материалов в семействах сталей, нержавеющей стали, алюминия и медных сплавов
- Документированные системы качества (ISO 9001, IATF 16949) с возможностью отслеживания от сырья до окончательного утверждения.
- Долгосрочная-поддержка технического обслуживания, включая графики доработки, программы запасных компонентов и управление инженерными изменениями.
Правильный партнер не просто предоставляет инструмент. Они дают уверенность в том, что инструмент будет работать надежно и с высокой скоростью, выдерживать миллионы циклов и оставаться пригодным для обслуживания вашей командой еще долгое время после закрытия первоначального проекта. Эта уверенность исходит из глубины инженерных разработок, а не из обещаний в прайс-листе.
Каждая тема, рассматриваемая в этой статье, от взаимодействия компонентов и типов штампов до расчета зазоров и предотвращения дефектов, представляет собой знания, которые ваш партнер по штамповке должен свободно демонстрировать. Когда поставщик может обсудить стратегию обхода выреза, компенсацию упругого возврата и разрешение-специфического материала в одном и том же разговоре, вы общаетесь с командой, которая мыслит системами, а не изолированными частями. Именно системное мышление предотвращает дорогостоящие дефекты еще до их возникновения.
Часто задаваемые вопросы об основах штамповки штампов
1. Что такое штамп для штамповки и как он работает?
Штамповочная матрица — это прецизионный инструмент, установленный в прессе, который режет, сгибает или формирует из плоского листового металла готовые детали. Он работает через две половины -: верхнюю матрицу, прикрепленную к плунжеру пресса, и нижнюю матрицу, прикрепленную болтами к станине пресса. Во время каждого хода пресса компоненты из закаленной стали внутри матрицы контактируют с листовым металлом, оказывая сдвиговое или формирующее напряжение до тех пор, пока материал не примет желаемый профиль. Штамповка, пресс и материал заготовки функционируют как единая система, выполняющая сотни ходов в минуту для производства идентичных деталей с повторяемой точностью.
2. В чем разница между прогрессивными, переносными и составными штампами?
Прогрессивные матрицы подают непрерывную металлическую полосу через последовательные станции внутри одного инструмента, что идеально подходит для больших-малых-–-деталей большого объема, превышающих 50 000 единиц в год. Передающие штампы отделяют заготовку заранее и механически транспортируют ее между станциями, обрабатывая большие панели и глубокие вытяжки, которые не могут оставаться прикрепленными к несущей полосе. Составные матрицы выполняют несколько операций резки за один ход на одной станции, производя плоские детали, такие как шайбы и прокладки, с превосходной плоскостностью. Выбор зависит от геометрии детали, объема производства и бюджета -, а не от того, какой тип в целом лучше.
3. Как рассчитать зазор между пуансоном-и-матрицей при штамповке?
Зазор между пуансоном-до-матрицы выражается в процентах от толщины материала с каждой стороны. Стандартная отправная точка составляет примерно 10 % толщины заготовки с каждой стороны, хотя значения в диапазоне 11–20 % могут продлить срок службы инструмента в определенных случаях. Правильный процент определяют три переменных: материал заготовки (более твердые материалы требуют большего зазора), толщина заготовки и ожидаемое состояние инструмента с течением времени. Недостаточный зазор приводит к вторичному сдвигу и ускоренному износу пуансона, тогда как чрезмерный зазор приводит к появлению больших заусенцев и перекатыванию кромки. Инженерам следует ссылаться на таблицы данных материалов для конкретного штампуемого сплава и закалки, а не полагаться только на общие таблицы.
4. Что вызывает появление заусенцев при штамповке металла и как их предотвратить?
Заусенцы образуются, когда зоны сдвига, вызванные пуансоном и кнопкой штампа, не соприкасаются четко в пределах толщины листа. На высоту заусенцев влияют три фактора: точность зазора между пуансоном-до-матрицы, острота кромки пуансона и состояние кнопок матрицы. Поскольку режущие кромки затупляются в ходе производственных циклов, они толкают материал, а не разрезают его, создавая все более высокие заусенцы. Профилактика включает в себя правильный первоначальный зазор, использование -стойких инструментальных сталей или покрытий, а также плановую заточку, когда высота заусенцев превышает 10 % толщины материала. Такие партнеры, как YICHEN (yichen-group.com/stamping-die/), специализируются на оптимизации зазоров и стратегиях контроля заусенцев для проектов штамповки по индивидуальному заказу.
5. Как свойства материала влияют на конструкцию штампа?
Свойства материала определяют почти каждый параметр конструкции штампа. Предел текучести определяет требуемый тоннаж пресса и силу пружины. Модуль упругости контролирует величину упругого отскока - алюминий пружинит сильнее, чем сталь, поскольку его модуль упругости составляет примерно одну-треть от модуля стали. Удлинение устанавливает ограничения на глубину вытяжки и радиусы изгиба до того, как произойдет растрескивание. Скорость наклепа влияет на много-подвижные схемы штампов, поскольку каждая операция формовки упрочняет материал, требуя большего усилия на последующих станциях. Разработчики штампов должны регулировать процент зазора, углы перегиба, покрытия инструмента и последовательность операций в зависимости от конкретного обрабатываемого сплава и состояния.


