


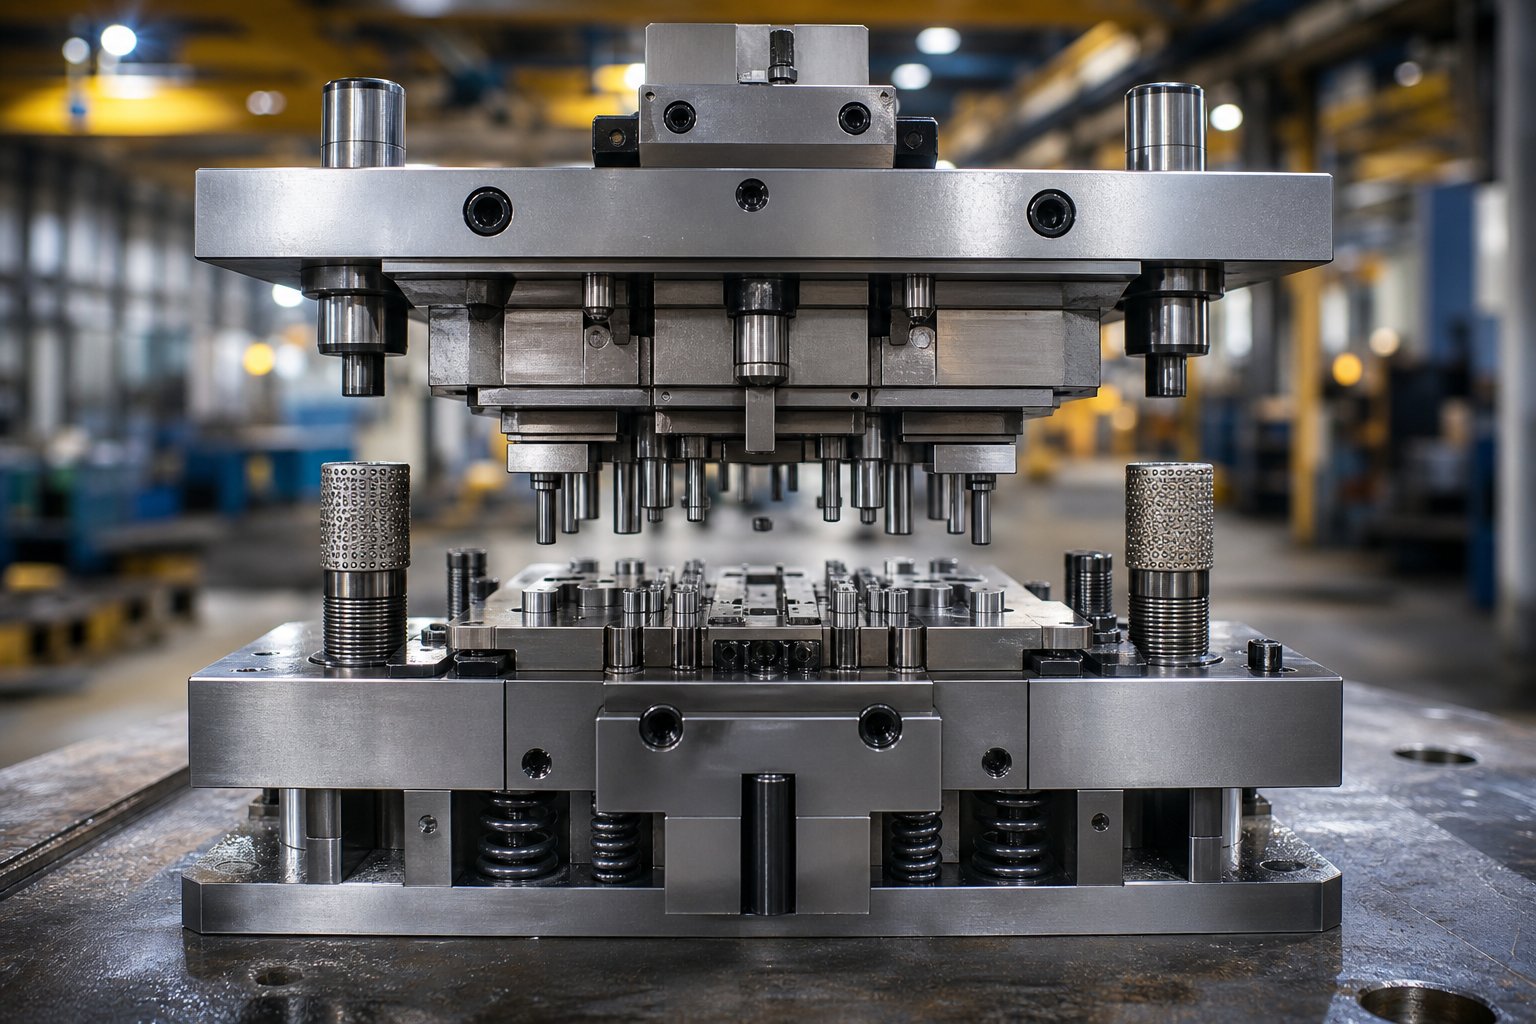
Что делают компоненты штампа внутри рабочего штампа
Штамповочная матрица — это прецизионный инструмент, который разрезает и придает листовому металлу желаемую форму каждый раз, когда пресс прилагает усилие. Но вот о чем вам не расскажет большинство списков запчастей:отдельные компоненты штамповочного штампаимеют значение только из-за того, как они работают вместе. Каждый из них выполняет определенную механическую роль - в структурной поддержке, контроле материала, резке, формовании или управлении полосой -, и они должны выполнять эти функции в тесной координации при каждом отдельном ходе пресса.
Понимание того, как взаимодействуют компоненты матрицы, имеет гораздо большее значение, чем запоминание названий деталей. Кубик — это система, и производительность каждого компонента зависит от поведения всего, что его окружает.
Определение компонентов штамповочного штампа как системы
Так что же такое кубик на самом деле? Это верхний и нижний набор инструментов, предназначенный для резки, сгибания, формирования или волочения металла, помещенного между его половинками. Штамп используется для многократного изготовления готовых деталей -, с высокой скоростью и в пределах жестких допусков. Из чего сделаны штампы? Закаленная инструментальная сталь, твердосплавные вставки, прецизионные-шлифованные штифты и специальные пружинные системы — все это установлено на жестких стальных пластинах. Каждый элемент существует потому, что этого требует система.
Почему знание компонентов важно для инженеров-инженеров
Когда вы понимаете функцию каждого компонента в более крупной сборке, поиск и устранение неисправностей становится систематическим, а не догадками. Заусенцы на штампованной детали — это не просто «проблема с пуансоном» -, они могут быть следствием изношенных направляющих втулок, приводящих к перекосу, усталых пружин, которые не могут аккуратно зачистить материал, или башмака матрицы, отклоняющегося под нагрузкой.
Как компоненты координируются при нажатии
Представьте себе один цикл прессования, продолжающийся за миллисекунды. Башмаки матрицы и направляющие штифты удерживают верхнюю и нижнюю половины в жестком положении. Пластина съемника контактирует с материалом полосы и удерживает ее плоской. Пуансоны проходят через съемник и разрезают металл на кнопки матрицы внизу. Пружины сжимаются, поглощая силу и сохраняя энергию. При обратном ходе те же самые пружины толкают съемник вниз, освобождая пуансон от материала, чтобы полоса могла продвинуться в следующее положение. Каждый компонент последовательно срабатывает -, затем режет, затем снимает - сотни раз в минуту.
Именно это скоординированное действие отличает функционирующий штамп от набора стальных деталей. В последующих главах каждая группа компонентов подробно разбирается, начиная со структурной основы, которая делает возможным все остальное.
Структурные компоненты фундамента, которые скрепляют все вместе
Каждый режущий пуансон, формовочная сталь и пружинная система внутри штампа зависят от одного: жесткой, точно выровненной платформы для установки. Компоненты конструкционной оснастки не разрезают металл и не формируют детали напрямую, но без них ничто не работает должным образом. Они поглощают тоннаж, поддерживают выравнивание и противостоят боковым силам, которые в противном случае разрушили бы режущие кромки за считанные часы.
Башмаки матрицы и их роль в распределении нагрузки
Башмаки штампа представляют собой стальные или алюминиевые пластины, образующие верхнюю и нижнюю половины штамповочного штампа. Думайте о них как о фундаменте здания -, все крепится болтами, дюбелями или шпонками к этим пластинам. Их основная задача — равномерно распределять силу прессования по рабочей зоне штампа, чтобы ни один компонент не воспринимал концентрированные нагрузки.
Верхний башмак крепится к поршню пресса; нижний башмак крепится болтами к станине пресса. Вместе они должны оставаться плоскими и параллельными под нагрузкой. Вот почему они шлифуются или прецизионно-фрезеруются с жесткими допусками. Деформированный или слишком маленький башмак штампа приводит к неравномерному распределению усилий, что приводит к прогибу, поломке пуансона и нестабильному качеству детали.
Толщина башмака матрицы не является произвольной. Ачеканная матрицадля сжатия металла путем сжатия его между верхней и нижней секциями требуется гораздо более толстый башмак, чем для простой операции сгибания. Правило простое: больший тоннаж и более широкая ширина полосы требуют более толстых башмаков, чтобы противостоять прогибу. Большинство обуви изготовлены из стали, но в некоторых областях применения все большую популярность набирает алюминий, - он весит на одну-треть меньше, быстро обрабатывается, хорошо поглощает удары, а специальные сплавы могут придать ему прочность на сжатие, превосходящую низко-углеродистую сталь.
Нижний башмак матрицы обычно имеет отверстия, обработанные механической обработкой или-пламенной резкой, через которые заготовки и отходы попадают на станину пресса. Эти отверстия также служат зазорами для газовых пружин и других компонентов, установленных под поверхностью матрицы.
Направляющие системы для выравнивания верхнего---нижнего уровня
Когда плунжер пресса опускается на скорости, верхний и нижний башмаки матрицы должны встречаться в одном и том же положении в каждом цикле. Этому способствуют направляющие штифты и втулки. Эти прецизионные-шлифованные компоненты -, часто изготовленные с точностью до 0,0001 дюйма. -, обеспечивают выравнивание двух половин при полном тоннаже.
Существуют два основных типа. Фрикционные-направляющие штифты представляют собой валы из закаленной инструментальной стали, размер которых немного меньше диаметра втулки. Втулки обычно покрыты алюминиевой-бронзой, иногда с графитовыми заглушками для уменьшения трения и нагрева. Эти штифты также создают кренящую силу, препятствуя перемещению обуви из стороны-в-бок.
В направляющих-штифтах шарикоподшипников используются закаленные штифты, установленные на шарикоподшипниках, удерживаемых в алюминиевом сепараторе. Они значительно уменьшают трение, позволяют использовать более высокие скорости прессования без нагревания и могут изготавливаться с более жесткими допусками, чем фрикционные штифты. Они также позволяют изготовителю штампов легко отделять верхнюю и нижнюю колодки во время технического обслуживания.
Один важный момент: направляющие штифты предназначены для выравнивания башмаков матрицы -, а не для компенсации изношенного или неаккуратного толкателя пресса. Увеличение размера направляющих штифтов для маскировки проблем с обслуживанием пресса только ускоряет износ самих штифтов и приводит к ошибкам соосности, которые повреждают режущие компоненты.
Пяточные блоки, клавиши и управление боковой силой
Операции резки и формовки не всегда создают силу, направленную вниз. Угловые формы, элементы-привода в действие кулачками и асимметричная заготовка создают боковые силы бокового давления -, которые толкают верхнюю матрицу относительно нижней. Пяточные блоки поглощают это усилие, поэтому оно не передается на направляющие штифты.
Эти прецизионные-стальные блоки привинчиваются, прикрепляются дюбелями и часто привариваются к обеим башмакам матрицы. На одной стороне имеется стальная пяточная пластина; на противоположной стороне используется износостойкая пластина из алюминиевой-бронзы или другого разнородного металла. Это разное-сопряжение металлов создано намеренно - две пластины из одного и того же материала создают чрезмерное трение, нагрев и, в конечном итоге, истирание. Коробчатые каблуки могут противостоять толчкам во всех направлениях одновременно.
Дюбели и шпонки завершают структурную систему. Дюбеля представляют собой закаленные прецизионные-шлифованные штифты, которые фиксируют каждую секцию матрицы в точном положении на башмаке. Шпонки представляют собой небольшие прямоугольные блоки из шлифованной стали, вставленные в фрезерованные шпоночные пазы -, они одновременно фиксируют и пятят секции матрицы, обеспечивая устойчивость к смещению под нагрузкой. Винты с головкой под торцевой ключ скрепляют все вместе, обеспечивая удерживающую силу, необходимую для многократной-езды на велосипеде большой грузоподъемности.
Здесь также следует упомянуть опорные пластины. Когда закаленные головки пуансонов цикл за циклом прижимаются к материалу башмака штампа, более мягкий башмак может деформироваться. Опорные пластины - тонкие пластины из закаленной стали, расположенные между фиксаторами пуансона и башмаком -, предотвращают такое заглубление и распределяют точечные нагрузки по более широкой площади.
| Компонент | Функция | Последствия отказа | Типичный материал |
|---|---|---|---|
| Башмаки штампа (верхние/нижние) | Жесткая монтажная платформа; равномерно распределяет силу нажатия | Прогиб, неравномерность резки, поломка пуансона. | Средне-углеродистая сталь или алюминиевый сплав |
| Направляющие штифты | Выравнивает верхние и нижние башмаки матрицы при каждом ходе | Несоосность, неравномерный износ режущих кромок, изменение заусенцев. | Закаленная инструментальная сталь |
| Направляющие втулки | Обеспечивает низкое-поверхность опоры для направляющих пальцев. | Задиры, чрезмерный зазор, смещение центровки | Алюминиевая-бронза (часто с графитом) |
| Пяточные блоки | Поглощает боковую нагрузку при формовке и асимметричной резке. | Отклонение направляющего пальца, смещение секции матрицы, повреждение компонентов | Инструментальная сталь с разными изнашиваемыми пластинами |
| Дюбели | Точно позиционирует секции штампа на башмаке | Позиционное смещение рабочих органов после технического обслуживания | Закаленная шлифованная сталь |
| Ключи | Локализует и удерживает секции матрицы от бокового смещения | Смещение секций при асимметричной нагрузке | Прецизионная-шлифованная инструментальная сталь |
| Опорные пластины | Предотвращает попадание пуансонов в более мягкий башмак штампа. | Деформация башмака, изменение высоты пуансона, непостоянная закрытая высота | Закаленная сталь (HRC 58-62) |
Негабаритные или запущенные конструктивные элементы не выходят из строя громко -, они выходят из строя постепенно. Башмак матрицы, который отклоняется на 0,002 дюйма под нагрузкой, ничего не сломает сразу, но он меняет зазор пуансона-на-матрицы по ширине полосы. Направляющие штифты, которые повреждаются из-за недостаточной смазки, допускают прогрессирующее смещение, которое ускоряет износ каждой режущей кромки инструмента. Эти проблемы усугубляются при тысячах ударов, что затрудняет диагностику коренных-причин, если вы не понимаете, что должен обеспечивать структурный слой: абсолютную жесткость и повторяемость выравнивания в каждом цикле при полном тоннаже.
Когда этот фундамент закреплен на месте, следующий уровень системы - — пуансоны, штампы и формовочная сталь, которая фактически формирует листовой металл - — может выполнять свою работу с той точностью, для которой они были разработаны.
Резка и формовка компонентов, придающих форму металлу
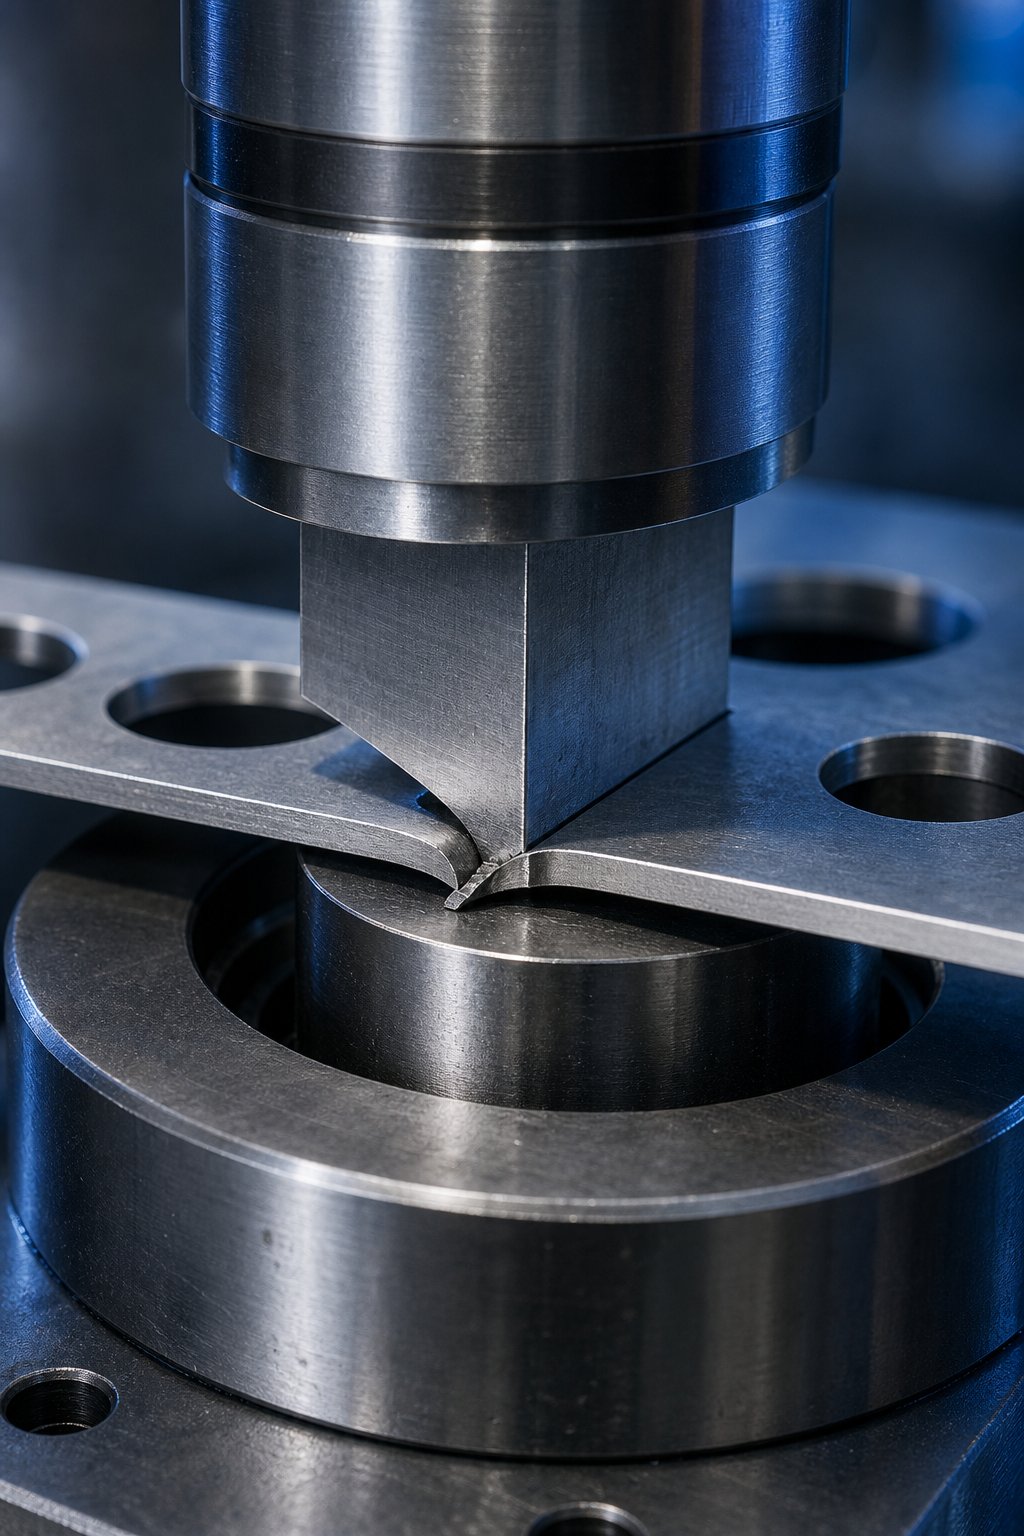
Жесткое выравнивание и распределение нагрузки ничего не значат, если штампы, которые фактически контактируют с листовым металлом, спроектированы неправильно. Пуансоны, кнопки штампов, блоки штампов, матричные пластины и формовочная сталь — это компоненты, которые выполняют физическую работу - по резке, изгибу, вытягиванию и тиснению материала с получением готовой геометрии. Их конструкция, взаимосвязь друг с другом и зазор между ними определяют, получите ли вы чистую деталь или корзину, полную брака.
Как пуансоны и кнопки матрицы работают вместе
Фундаментальные взаимоотношения в любой системе штампов и штампов для листового металла просты: пуансон — это охватываемый режущий инструмент, который опускается в сопрягаемое охватывающее отверстие - кнопки штампа (также называемое вставкой штампа или матрицей). Удар проталкивает материал в это отверстие или через него, и взаимодействие между их краями — это то, что на самом деле разрезает металл.
Во время хода пресса пуансон касается листа и начинает толкать его вниз. Материал слегка деформируется как вокруг края пуансона, так и вокруг края штампа -, степень деформации зависит от пластичности, толщины и зазора между двумя режущими кромками. По мере того, как пуансон продолжает двигаться вниз, он холодным-выдавливает металл, создавая срезанную часть разреза, известную как полоса разреза. Как только предел прочности материала на сдвиг превышается, он ломается и отрывается, образуя зону прорыва на кромке среза.
Кнопки матрицы расположены в механически обработанных карманах внутри матрицы или матричной пластины и должны надежно удерживаться как против направленной вниз силы резания, так и от бокового давления материала, текущего во время резки. Три распространенных метода удержания кнопок удерживают их на месте:
- Нажмите-удержание- Кнопка шлифуется с небольшим натягом и вдавливается в прецизионный-просверленный карман. Простой, компактный и эффективный для круглых кнопок, но для его снятия во время обслуживания требуется гидравлический пресс.
- Удержание шарового-замка- Подпружиненный-шар входит в паз, выточенный на внешнем диаметре кнопки. Это позволяет быстро снимать и устанавливать без нажатия, что делает его популярным в средах с высокой-перенастройкой.
- Ключевое удержание- шпонка или плоская часть кнопки предотвращает вращение, что крайне важно для не-круглых форм, где угловая ориентация имеет значение. Часто сочетается с прессовой-подгонкой или удержанием плеч.
Сам блок матрицы -, пластина, на которой размещены все кнопки матрицы и режущие отверстия -, должен быть достаточно толстым, чтобы выдерживать силы резания без отклонения, и достаточно твердым, чтобы противостоять износу режущих кромок. В некоторых конфигурациях отдельная матричная пластина удерживает кнопки, а блок матрицы под ней обеспечивает структурную поддержку и проходы для зазора между пулями.
Типы пуансонов и их особенности применения
Не для каждого отверстия или элемента штампованной детали требуется одинаковая геометрия пуансона. Пуансоны для штамповки бывают различных конфигураций, каждая из которых предназначена для конкретных операций:
- Простые (сплошные) круглые пуансоны- наиболее распространенный тип, используемый для стандартной круглой прошивки и вырубки. Прочные, легко затачиваемые, доступны в стандартных размерах по каталогу.
- Фасонные пуансоны- пользовательские профили для прямоугольных пазов, D-форм, замочных скважин и любой геометрии, отличной от-круглой, необходимой для конструкции детали.
- Пилотные удары- прецизионные-штифты, которые входят в ранее просверленные отверстия для фиксации полосы перед резкой. Они не режут материал; они находят его. Критично для прогрессивных штампов, где совокупная ошибка подачи снижает точность детали.
- Надрезные удары- предназначен для удаления материала с края полосы или заготовки, создания выемок, выступов или рельефных элементов, которые позволяют последующий изгиб или формование.
- Пронзающие удары- одновременно разрезает и сгибает материал, не отделяя его полностью от полосы. Используется для создания выступов, жалюзи или частичных элементов, которые остаются прикрепленными.
- Шаговые удары или удары плечом- имеют несколько диаметров по длине для лучшего выравнивания, лучшего распределения нагрузки и контролируемого взаимодействия с кнопкой штампа.
- Полые или трубчатые пуансоны- имеет внутреннюю полость для выброса пули, что снижает вероятность прилипания пули к поверхности пуансона во время втягивания.
Формовочные стали -, иногда называемые формовочными пуансонами -, представляют собой совершенно отдельную категорию. Эти компоненты не разрезают материал; они меняют его форму. Изгибы, вытяжки, тиснения и чеканные элементы требуют прецизионной-формовочной стали, профили которой точно соответствуют желаемой геометрии детали. Их радиусы, углы уклона и качество поверхности напрямую контролируют поток материала во время формовки.
Зазор между пуансоном и матрицей и его влияние на качество детали
Расстояние между краем пуансона и краем пуговицы матрицы - зазор при резке - является одной из наиболее важных характеристик любой матрицы. Обычно это выражается в процентах от толщины листа на каждой стороне. Обычной отправной точкой является около 10% толщины материала на каждую сторону. Например, резка стали толщиной 0,050 дюйма с зазором 10 % означает зазор 0,005 дюйма с каждой стороны или 0,010 дюйма общей разницы диаметров между пуансоном и пуговицей.
Но 10% не являются универсальными. Для более твердых и-прочных материалов обычно лучше использовать большие зазоры, в то время как для более мягких и пластичных материалов можно использовать меньшие значения. Последствия неправильного выполнения сразу же проявляются на кромке детали:
Недостаточный зазорвызывает разрушение материала при сжатии во время резки. Вы увидите повышенную ударную нагрузку пуансона, ускоренный износ пуансона и пуговицы, более высокие силы резания и более частые циклы заточки. Пуля имеет тенденцию оставаться сжатой в кнопке матрицы -, что хорошо для удержания пули, но за счет срока службы инструмента. Отклонение пуансона и образование сколов становятся реальной опасностью, особенно при использовании пуансонов с тонким поперечным-сечением.
Чрезмерный зазорприводит к разрушению при растяжении. Материал растягивается и скатывается перед разрушением, создавая на детали большие заусенцы и закругленные края. Усилия зачистки падают, поскольку меньше материала захватывает пуансон, но вытягивание пули становится серьезной проблемой - пуля может подняться вместе с пуансоном и приземлиться на поверхность штампа, повреждая следующую деталь или сам штамп.
Это напрямую связано с часто-упускаемым из виду аспектом конструкции кнопки штампа: геометрией удержания пробки. Стандартная кнопка штампа — это не просто отверстие -, она включает в себя прямую часть площадки вверху, за которой следует угловой рельеф внизу. Прямая площадка создает легкую компрессионную посадку, которая удерживает пулю в пуговице после ее разрезания. Слишком короткая площадка, и слизни могут преждевременно выпасть или затянуться назад. Слишком длинное приземление и слизни накапливаются, в конечном итоге отталкиваясь от удара.
Когда происходит вытягивание заготовок, решения направлены непосредственно на матрицы и пуансоны.Имеющиеся в продаже компактные-кнопки управленияиспользуйте обработанные прорези или зазубрины внутри матрицы, чтобы захватить пулю. Обратные-конические кнопки -, где отверстие становится немного меньше по направлению к зазорному отверстию -, удерживают пули при сжатии. Подпружиненные-выталкивающие штифты внутри лицевой поверхности пуансона отталкивают пули при ходе вниз. Вентиляционные отверстия, просверленные в пуансоне, устраняют вакуумные карманы, из-за которых пробки поднимаются вверх при втягивании.
Взаимодействие между зазором, удержанием пробки и качеством детали представляет собой балансирующий акт. Единого правильного ответа не существует -, это зависит от марки материала, толщины, геометрии пуансона, скорости пресса и объема производства. Важно понять, что эти металлические пуансоны и отверстия матрицы образуют систему, в которой изменение одной переменной меняет поведение всех остальных в зоне резки.
Компоненты резки и формовки выполняют свою работу за доли секунды, но они не могут сделать это в одиночку. Материал полосы должен располагаться точно прямо перед каждым попаданием -, и это задача совершенно другого набора компонентов, отвечающих за направление, подъем и регистрацию полосы через матрицу.
Компоненты управления полосой и позиционирования в штампах для штамповки листового металла
Идеально отшлифованный пуансон и точно просверленная кнопка штампа по-прежнему будут давать отходы, если полосовой материал не окажется в нужном месте, когда они встречаются. В прогрессивных штампах для штамповки листового металла полоса подается вперед между каждым ходом пресса -, продвигаясь на одну длину шага за раз через ряд станций. Любая позиционная ошибка на одной станции накапливается на следующей. К тому времени, когда полоса достигнет окончательной обрезки, даже смещение на несколько тысячных дюйма может вывести важные детали за пределы допуска.
Вот почему при проектировании штамповочного штампа целая категория компонентов посвящается одной задаче: точному контролю положения полосы - по вертикали, в поперечном и продольном направлении - в момент срабатывания пресса.
Пилотные штифты и прецизионная регистрация полос
Пилотные булавки — это последние-компоненты авторитетного позиционирования в прогрессивной матрице. Эти прецизионные-заземляющие штифты - обычно имеют допуски в пределах 0,0002 дюйма по диаметру - и входят в ранее просверленные отверстия в полосе непосредственно перед началом операций резки или формовки. Их работа не в том, чтобы резать; это найти. Они тянут или подталкивают полоску до точного совпадения, чтобы каждая последующая операция соответствовала предыдущей.
Вот как работает эта последовательность. На ранней стадии штампа прокалывающий пуансон создает направляющее отверстие - круглое отверстие, единственной целью которого является прием направляющего штифта на последующих станциях. По мере продвижения полосы вперед она достигает следующей станции немного неточно. Подающие ролики имеют механические допуски. Сама полоса может растягиваться, выгибаться или смещаться вбок. Когда верхняя матрица начинает опускаться, направляющий штифт входит в направляющее отверстие до того, как пуансоны коснутся материала. Конический носик на штифте направляет полосу в нужное положение, исправляя незначительные ошибки подачи.
Эта возможность коррекции имеет решающее значение. В прогрессивной матрице, работающей со скоростью 200+ ходов в минуту, совокупные ошибки подачи быстро накапливаются. Если бы пилоты не-перерегистрировали полосу на каждой станции, расстояния от лунок-до-лунок, места изгибов и линии обрезки постепенно отклонялись бы от номинальных значений. Пилоты по сути сбрасывают точность позиционирования на каждой станции, разрывая цепочку накопленных ошибок.
Диаметр направляющего штифта определяется относительно направляющего отверстия -, обычно на 0,001–0,002 дюйма меньше диаметра отверстия, чтобы обеспечить возможность входа без деформации краев отверстия. Слишком туго, штифт может удлиниться или расплющиться-в направляющем отверстии при повторяющихся циклах. Слишком свободный, и полоска не будет точно зафиксирована. Само пилотное отверстие должно быть просверлено чисто, с минимальными заусенцами, чтобы избежать помех при зацеплении штифта.
Подъемники полосы и их функция очистки подачи
Между нажатиями полоса должна свободно двигаться вперед. Но формованные элементы, кнопки матрицы и другие компоненты выступают над препятствиями на поверхности матрицы или находятся заподлицо с ними -, которые могут зацепить полосу во время подачи. Подъемники полосы решают эту проблему, поднимая полосу над поверхностью матрицы во время части цикла подачи, создавая зазор для продвижения полосы без перетаскивания.
Три распространенных типа подъемников подходят для разных ситуаций:
- Пружинные-штыревые подъемники- небольшие круглые штифты, вставленные в просверленные отверстия в матрице, прижимаемые вверх пружинами сжатия. Они поддерживают полосу в отдельных точках и убираются под действием силы прессования, когда матрица закрывается. Простой, компактный и эффективный для плоских или слегка сформированных полос.
- Подъемники рельсового-типа- непрерывные стержни, проходящие по краям полосы и поддерживаемые несколькими пружинами. Они обеспечивают постоянную высоту подъема по всей длине полосы и предотвращают провисание кромок на широких материалах. Обычно используется в штампах, где полосе требуется зазор в несколько дюймов над формованными элементами.
- Пулевидные-носовые или управляемые подъемники- аналогичны подъемникам для кеглей, но с закругленной вершиной, которая предотвращает зацепление ленты при боковом движении. Используется там, где полоска имеет тенденцию смещаться вбок во время подачи.
Высота подъемника имеет большее значение, чем вы можете ожидать. Какфид-исследования сроков выпускаПродемонстрируйте, что расстояние, на которое полоса отрывается от поверхности матрицы, напрямую влияет на то, сколько дополнительного материала протянется через устройство подачи во время закрытия матрицы. Матрица, расположенная на расстоянии 36 дюймов от блока подачи, с ходом подъемника 4 дюйма-может ввести более 0,2 дюйма дополнительного материала между механизмом подачи и матрицей -, достаточного для того, чтобы вызвать ошибки перегрузки, если время не компенсируется. Чем выше подъем, тем сильнее усиливается этот эффект, в результате чего высота подъемника становится переменной процесса, которая напрямую связана с моментом закрытия подающих валков.
Обводные пазы для зазора полосы в прогрессивных матрицах
Иногда поднять полоску недостаточно. Некоторые компоненты матрицы -, образующие сталь, кулачковые приводы или выступающие секции матрицы -, выступают над плоскостью перемещения полосы и физически блокируют продвижение материала. Обходные выемки решают эту проблему, удаляя или добавляя материал к полосе в определенных местах, позволяя ей проходить над препятствиями или обходить их во время подачи.
Назначение обходных насечек в штампах можно разделить на два типа:
- Отрицательные обходные насечкиМатериал - удаляется с полосы (обычно с помощью пробойника на предыдущей станции), чтобы образовался зазор или прорезь. Когда полоса подается вперед, эта выемка обеспечивает зазор, где в противном случае мог бы помешать компонент матрицы. Часто встречается, когда препятствие узкое или когда удаление материала не приводит к неприемлемому ослаблению несущей ленты.
- Положительные обходные насечки- вместо удаления материала полосы на самом компоненте матрицы делается рельеф или формируется выступ, через который полоса может проходить. В некоторых конструкциях на полосе оставляют небольшой язычок материала, который перемещается над секцией матрицы. Такой подход сохраняет прочность полосы в тех случаях, когда удаление материала может поставить под угрозу стабильность носителя.
Проектирование отрицательных и положительных обходных пазов в штампах для штамповки листового металла требует баланса между прочностью полосы и необходимыми зазорами. Удалите слишком много материала, и носитель ослабнет, что позволит полоске сгибаться или перекручиваться во время подачи. Не удалите достаточное количество ленты, и полоска зацепится за компоненты матрицы, что приведет к застреванию, сбою подачи или поломке матрицы. При размещении выемки также необходимо учитывать, как полоса поднимается - выемка, обеспечивающая зазор при полной высоте подъема, может не преодолеть препятствие, если пружина подъемника устанет и уменьшит подъем.
Распространенные проблемы с контролем полосы и причины их составляющего-уровня
При сбое контроля полосы симптомы немедленно проявляются в частичном качестве -, но для отслеживания ответственного компонента требуется понимание системы. Вот наиболее частые проблемы:
- Короткие кормления или перекармливание- вызвано неправильной синхронизацией подачи-валков относительно высоты подъемника, изношенными подающими роликами, скользящими по смазанной полосе, или длиной подачи, не компенсирующей вытягивание материала во время закрытия матрицы.
- Удлинение пилотного отверстия- указывает на то, что направляющие штифты слишком плотно прилегают к отверстию и входят в зацепление, пока полоса все еще движется, или полоса недостаточно поднимается во время подачи, поэтому направляющие тянутся сквозь материал.
- Зачистка коробления между станциями- вызвано чрезмерной высотой подъемника, которая создает слишком большую провисание, или ослаблением несущих планок из-за слишком агрессивной конструкции обходных пазов.
- Боковой снос- Направляющие приклада изношены или расположены неправильно, что позволяет полосе смещаться в сторону. Неправильно выровненные подъемные рельсы также могут сместить полосу с-центра.
- Захват полосы на компонентах матрицы во время подачи- Недостаточный размер обходных пазов, износ пружин подъемника (уменьшение высоты подъема) или образование элементов глубже, чем первоначально планировалось.
- Несогласованная регистрация- направляющие штифты изношены, направляющие отверстия заусенцы от предыдущих станций или зацепление направляющего происходит слишком поздно во время хода пресса (после начала резки).
Пружинные съемники и сплошные съемники
Еще один компонент позиционирования заслуживает внимания, поскольку он объединяет контроль полосы и функцию резки: съемную пластину. Его задача заключается в том, чтобы прижимать полосу к нижней матрице во время резки, а затем снимать ее с пуансонов во время отвода. Существуют две принципиально разные конструкции, и выбор между ними существенно влияет на поведение кристалла.
Весенние стриптизерши(также называемые съемниками прижимных пластин) — это подпружиненные-пластины, прикрепленные к верхней матрице, окружающей режущие пуансоны. Когда матрица закрывается, съемник первым контактирует с полосой, прижимая ее к поверхности матрицы под давлением пружины, прежде чем какой-либо пуансон коснется материала. Такое удержание-устраняет выпуклость и перекос полосы, предотвращает подъем или смещение материала во время резки и - критически - удерживает полосу заподлицо с поверхностью штампа во время извлечения пуансона, чтобы пуансоны могли аккуратно втягиваться, не вытягивая материал вверх. Как эксперт по дизайну штамповАрт Хедрик отмечаетПружинные съемники устраняют проблемы отклонения и заедания, присущие сплошным съемникам, что делает их предпочтительным выбором для большинства применений прогрессивных штампов.
Твердые стриптизерши(мостовые съемники или съемники пластин) представляют собой жесткие пластины, прикрепленные болтами непосредственно к нижней матрице. Они не перемещают - полоса просто проходит под ними. Они дешевле в производстве, не требуют пружин и требуют минимального обслуживания. Но они не оказывают прижимного-давления во время резки, а это означает, что полоса может свободно подниматься, смещаться вбок или застревать между ударами во время входа. Эта свобода движения увеличивает силу зачистки, может отклонять тонкие пуансоны и в худшем случае приводит к поломке пуансона из-за ударов материала о твердую пластину во время отвода.
Для прогрессивных штампов, работающих на производственных скоростях, съемники пружин почти всегда являются лучшим вложением средств. Несколько долларов, сэкономленные за счет использования твердого съемника, редко компенсируют риск поломки пуансона, увеличения заусенцев и нестабильной регистрации полосы, которые возникают из-за неконтролируемого материала во время цикла резки.
Компоненты управления полосой работают тихо -, они не формируют деталь так, как это делают удары. Но они определяют, попали ли эти удары в нужную цель. Сила, которая возвращает эти подъемники, съемники и системы давления в исходное положение после каждого хода, исходит от следующей критически важной группы компонентов: пружин и газовых цилиндров, которые управляют энергией во всем узле матрицы.
Пружинные системы и управление усилием внутри матрицы
Каждому движущемуся компоненту в сборке матрицы - съемникам, прижимным площадкам, подъемникам, выбивным штифтам - требуется сила, чтобы вернуть его на место после хода пресса. Эта сила исходит от пружин и газовых баллонов, стратегически расположенных по всему инструменту. Это не пассивные аксессуары. Это активные компоненты пресс-формы, которые контролируют давление зачистки, силу удержания заготовки-во время формовки и возвратное движение каждой движущейся пластины в системе. Ошибочно выберите пружину, и вы увидите затягивание пробки, непостоянную глубину вытяжки и съемные пластины, которые наклоняются, а не втягиваются равномерно.
Пружины штампов и их нагрузочные-характеристики прогиба
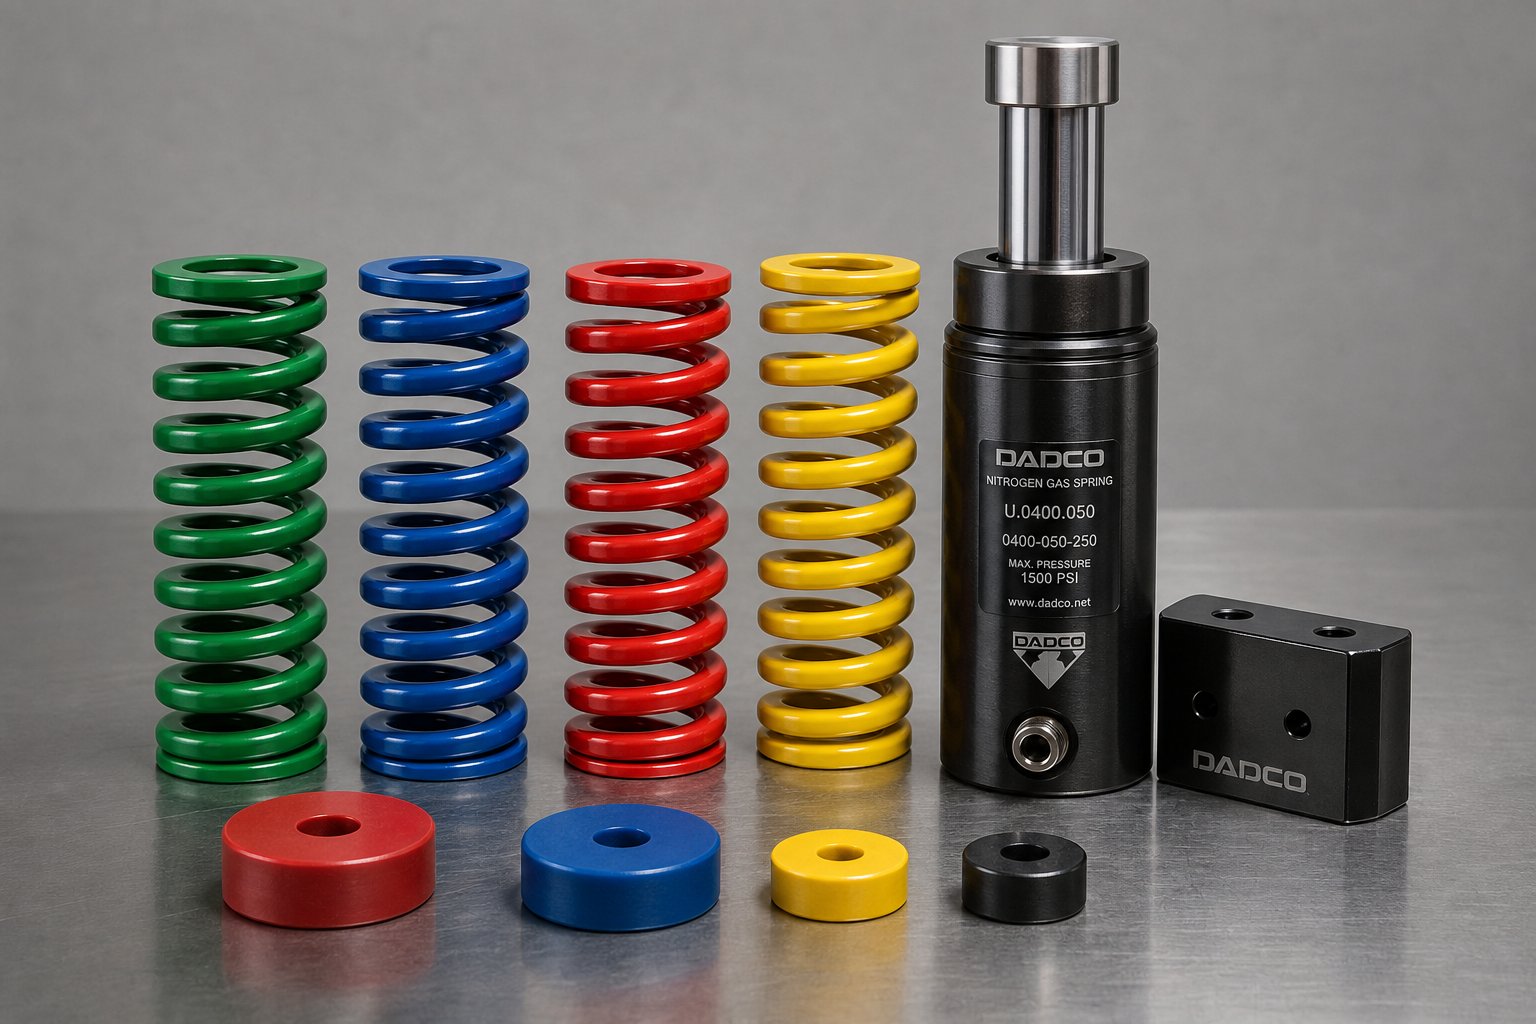
Механические штамповые пружины представляют собой винтовые пружины сжатия, рассчитанные на высокие нагрузки и повторяющиеся циклические нагрузки при экстремальных нагрузках. Вы узнаете их по цветовой маркировке - системе винилового покрытия, которая сразу указывает на допустимую рабочую нагрузку. Легкие-пружины (зеленые или синие) подходят для зачистки с малым- усилием, а сверх-тяжелые-пружины (красные или желтые) подходят для высоконагруженных-удерживающих и формирующих заготовок заготовок.
Три формы проволоки определяют механические возможности. Прямоугольная проволока создает максимальную силу для пружины данного размера и соответствует стандарту ISO 10243, но во время сжатия проволока скручивается, создавая напряжение, которое ограничивает усталостный срок службы. Круглая проволока лучше выдерживает циклические нагрузки, но обеспечивает меньшую силу на единицу размера. Овальная проволока устраняет разницу -, оптимизируя грузоподъемность и устойчивость к нагрузкам в единой геометрии.
Выбор правильной пружины означает баланс нескольких взаимозависимых факторов:
- Предварительная загрузка- начальное сжатие, примененное во время установки. Предварительная нагрузка гарантирует, что пружина немедленно передает усилие при раскрытии матрицы, но уменьшает доступный рабочий ход и ускоряет усталость.
- Рабочий прогиб- насколько сильно сжимается пружина во время фактического хода нажатия. Оно должно соответствовать длине хода пресса за вычетом сжатия предварительной нагрузки.
- Общая способность отклонения- максимальное безопасное сжатие до того, как катушки закрепятся. Превышение этого значения мгновенно разрушает пружину.
- Утомительная жизнь- напрямую привязан к проценту общего отклонения, используемому за цикл. Пружины, нагруженные на 50% своей мощности, служат значительно дольше, чем пружины, постоянно нагруженные на 75%.
Пружины с закрытым-концом обеспечивают плоскую монтажную поверхность, а версии с открытым-концом могут потребовать шлифовки для обеспечения устойчивости. В любом случае, пружинные банки - цилиндрические корпуса - должны окружать каждую пружину в пластине матрицы, которая опускается во время работы. Эти банки содержат мусор в случае поломки пружины и предотвращают повреждение штампа или штампованных деталей осколками катушки.
Азотные газовые пружины для приложений с высокими-силами
Когда штампу машины требуется большее усилие, чем механические пружины могут обеспечить в доступном пространстве, на помощь приходят азотные пружины. В этих цилиндрах используется сжатый азот -, заряженный от 10 до 200 бар -, для создания усилия через герметичный поршень. Результатом является значительно более высокая производительность при меньшей занимаемой площади.
Практические преимущества выходят за рамки грубой силы. Азотная пружина передает усилие сразу после контакта, не требуя предварительной нагрузки, поскольку газ уже находится под давлением внутри цилиндра. Это означает,вся длина хода доступна в качестве рабочего хода- большое преимущество перед механическими пружинами, в которых ход жертвуется ради предварительной нагрузки. Доставка силы также более постоянна по всему ходу. В то время как сила механической пружины увеличивается линейно по мере сжатия (в соответствии с законом Гука), газовая пружина обеспечивает относительно плоскую кривую силы, создавая почти одинаковое давление в начале и в конце своего хода.
Эта последовательность имеет значение для операций формирования. Тяга, опирающаяся на азотные пружины, обеспечивает равномерное-удержание давления заготовки по всей глубине вытяжки, уменьшая образование складок и разрывов, которые могут вызвать непостоянная сила. Азотные пружины также обеспечивают гарантированный минимальный срок службы -, обычно один миллион циклов - без усталостных-поломок или выпадения мусора, от которых со временем страдают механические пружины.
Компромисс? Стоимость и мониторинг. Азотные пружины требуют проверки давления для обнаружения медленных утечек, и их внутренние уплотнения со временем разрушаются. Лучшие практики отопытные конструкторы штамповограничивает ход поршня до 85% от номинальной мощности, чтобы продлить срок службы цилиндра. Дистанционный мониторинг давления через Bluetooth или проводные датчики обеспечивает автоматическое оповещение в случае падения силы - — функция, недоступная для механических пружин, которые просто бесшумно устают, пока детали не начинают выходить из строя.
Стратегия размещения пружины в сборке штампа
Выбор правильного типа и номинала пружины решает только половину проблемы. От того, как вы расположите пружины внутри матрицы, зависит, будет ли съемная пластина или прижимная площадка двигаться равномерно - или разрушительно наклоняться в одну сторону.
Представьте себе прямоугольную съемную пластину, поддерживаемую четырьмя пружинами, сгруппированными в центре. Под действием зачистной нагрузки внешние края пластины отклоняются вниз, а центральная часть поднимается первой. Этот наклон означает, что пуансоны по периметру пластины остаются в контакте с полосой дольше, чем те, что ближе к центру, создавая неравномерное усилие зачистки и потенциальную поломку пуансона. Решение: равномерно распределить пружины по площади пластины, распределив их так, чтобы сбалансировать нагрузку.
Несколько принципов размещения последовательно применяются к компонентам пресс-формы:
- Никогда не располагайте пружины непосредственно над стандартным балансиром -, они не создают прижимной-силы для детали, формируемой в этом положении.
- Пружины, расположенные посередине между колодкой балансира и материалом, передают на заготовку только половину своей номинальной силы.
- В прогрессивных матрицах все верхние прижимные подушки, которые толкают подъемники массы вниз при закрытии матрицы, должны иметь одинаковую длину хода. Неравномерное перемещение приводит к наклону полосы, в результате чего ее части вырываются из совмещения на разных станциях.
- Для больших стрипперов балансиры площадок предотвращают опрокидывание, когда новая катушка входит в матрицу - в тот момент, когда никакой материал ленты не поддерживает площадку снизу.
Уретановые подушки - твердые полиуретановые блоки или трубки - заполняют нишу между пружинами и газовыми баллонами. Они обеспечивают высокую силу в компактном пространстве, хорошо поглощают удары и устойчивы к загрязнению маслом и мусором. Но их способность к отклонению ограничена (обычно 20-25% от свободной высоты), и при быстрой циклической работе они выделяют тепло, что со временем ухудшает их выходную силу. Они лучше всего подходят для легкой зачистки, выбивания или в качестве дополнительных силовых элементов там, где нет места для размещения спиральной пружины.
| Тип пружины | Диапазон силы | Отклоняющая способность | Лучшее приложение | Необходимость технического обслуживания |
|---|---|---|---|---|
| Механическая пружина матрицы (прямоугольная проволока) | От средней до очень высокой (нагрузка определяется по цвету) | До 50% свободной длины (рекомендуется 25-30% для долговечности) | Зачистка, удержание заготовки, нажимные подушки | Визуальный осмотр на наличие трещин; заменяйте через установленные промежутки времени или при падении усилия |
| Механическая пружина матрицы (круглая/овальная проволока) | От легкого до среднего | До 50% свободной длины | Легкая зачистка, толкатели, возвратные пружины | То же, что прямоугольное; менее склонен к скручивающей усталости |
| Азотный газовый источник | От высокого до очень высокого (регулируется давлением наддува, 10–200 бар) | Доступен полный ход (без потери преднатяга); использовать 85% номинального путешествия | Вытяжные площадки,-зачистка с применением больших усилий, операции формовки, требующие постоянного давления | Мониторинг давления (Bluetooth/проводные датчики); замена уплотнителя по окончании срока службы |
| Уретановая подушка | От легкого до среднего | 20-25% свободной высоты | Выбивание, легкая зачистка, дополнительная сила в ограниченном пространстве | Монитор тепловой деградации и постоянной установки; замените, если потеря высоты превысит 5 %. |
Когда пружины устают -, а все они в конечном итоге устаревают -, эффекты распространяются по всему кубику. Уменьшенная сила зачистки позволяет заготовкам отходить вместе с пуансоном, приземляясь на поверхность штампа и повреждая последующие детали. Ослабленные подушечки пружин позволяют материалу смещаться во время формовки, создавая непостоянные углы изгиба или глубину вытяжки. Усталые подъемные пружины уменьшают высоту полосы, в результате чего материал тянется за компоненты штампа во время подачи. Ни один из этих симптомов явно не указывает на проблему с пружиной, если только вы не измеряете выходную силу регулярно, а не ждете визуального отказа.
Пружинные системы определяют, какая сила действует на каждый движущийся компонент и насколько равномерно эта сила распределяется по рабочей зоне. Но сама по себе сила не определяет производительность штампа - материалы, из которых изготовлены пружины, пуансоны и формовочные стали, определяют, как долго они выдержат нагрузку под нагрузкой, прежде чем износ изменит их поведение.
Критерии выбора материала для компонентов штампа
Пуансон, отшлифованный до идеальной геометрии и удерживаемый в точном положении, все равно рано выйдет из строя, если он сделан из неправильной стали. Выбор материала — это скрытая переменная, которая отделяет штампы для штамповки металла, выдержавшие 50 000 ударов, от штампов, выдержавших пять миллионов. Тем не менее, это один из наиболее недостаточно-обсуждаемых аспектов проектирования кристаллов -, который часто сводится к «использованию D2» без объяснения, почему, когда следует отклоняться или какие компромиссы влечет за собой этот выбор.
Реальность такова, что каждый компонент штампа для штамповки стали подвергается определенному сочетанию износа, ударов и нагрева. Вырубной пуансон выдерживает абразивное скольжение по краям листового металла. Формующаяся сталь поглощает повторяющиеся ударные нагрузки. Пилотный штифт прежде всего нуждается в стабильности размеров. Выбор одной оценки для всего: либо слишком-разрабатывать простые компоненты (бесполезная трата денег), либо недостаточно-разрабатывать критические компоненты (приводя к преждевременному выходу из строя). Подбор материала в соответствии с заданием — это то, в чем на самом деле живет экономика штамповки.
Распространенные марки инструментальных сталей и их свойства
Четыре марки инструментальной стали подходят для подавляющего большинства штампов из листового металла. Каждый из них занимает определенную нишу производительности, определяемую его химическим составом, достижимой твердостью и поведением под нагрузкой.
Инструментальная сталь D2 — это рабочая лошадка холодной-штамповки. Это марка с высоким-углеродом, высоким-хромом и закалкой на воздухе-, разработанная для максимальной износостойкости в тех случаях, когда абразивный износ является основным видом разрушения. D2 достигает 58-62 HRC после термообработки, образуя плотные карбиды хрома, которые противостоят скользящему износу листового металла, проходящего через режущие кромки. Это выбор по умолчанию для вырубных пуансонов, кнопок штампов и любых других компонентов, подлежащих длительному производству, из углеродистой стали или нержавеющей стали. Компромисс? D2 относительно хрупкий при полной твердости. Он превосходно противостоит постепенному износу, но может расколоться или треснуть при внезапном ударе, что делает его плохим выбором для тяжелых операций формовки или штампов, которые испытывают ударную нагрузку из-за изменений в материале.
Инструментальная сталь А2занимает промежуточное положение между износостойкостью и прочностью. При закалке на воздухе- A2 достигает твердости 57-62 HRC, но содержит меньше карбида хрома, чем D2. Это обеспечивает заметно лучшую ударопрочность, сохраняя при этом длительный срок службы. A2 — это практический выбор для формовочных штампов, вырубных инструментов, калибров и прецизионного инструмента, где умеренные объемы производства не оправдывают риск хрупкости D2. Кроме того, его легче обрабатывать в отожженном состоянии, что снижает первоначальные затраты на инструмент.
Инструментальная сталь S7 – это ударостойкий-класс, созданный для ударов. Если в D2 и A2 приоритет отдается твердосплавной твердости, то в S7 приоритет отдается ударной вязкости - способности выдерживать внезапные нагрузки без разрушения. Он подвергается термической обработке-до 54-58 HRC, что ниже, чем у D2, но его микроструктура рассеивает энергию удара, а не передает ее к точкам зарождения трещин. S7 превосходно справляется с штамповкой пуансонов, кулачковыми приводами, тяжелой прошивкой толстых материалов и любыми применениями, где инструмент испытывает прерывистую или переменную нагрузку. Когда пуансон неоднократно скалывается, несмотря на правильный зазор и выравнивание, переключение с D2 на S7 часто немедленно решает проблему.
Быстрорежущая-сталь M2выполняет особую роль там, где тепло является врагом. M2 сохраняет свою твердость при повышенных температурах -, свойство, называемое красной твердостью -, что делает его пригодным для операций, при которых на режущей кромке выделяется значительное тепло от трения. При штамповке это обычно означает высокоскоростную-прошивку тонких материалов или операции, где смазка минимальна. M2 достигает твердости 60-65 HRC и сохраняет производительность резания там, где D2 размягчается и быстро изнашивается. Его недостатком является стоимость и обрабатываемость: M2 существенно дороже и его труднее шлифовать, чем холоднодеформированные марки.
| Оценка | Твердость (HRC) | Износостойкость | Прочность | Лучшее приложение |
|---|---|---|---|---|
| D2 | 58-62 | Отличный | От средней до умеренной | Вырубные-длинные штампы, пробойники, кнопки штампов из углеродистой и нержавеющей стали |
| A2 | 57-62 | Хороший | Хороший | Формовочные штампы среднего-объема, инструменты для вырубки, прецизионные инструменты с ударной нагрузкой |
| S7 | 54-58 | Умеренный | Отличный | Формовочные пуансоны, кулачковые приводы, тяжелая прошивка, ударно--нагруженные компоненты |
| M2 | 60-65 | Очень хорошо (сохраняет при высокой температуре) | Справедливый | Высокая-скоростная прошивка, минимальные-смазочные операции, тепло-интенсивная резка |
Когда следует выбирать твердосплавные пластины вместо инструментальной стали
Что произойдет, если даже D2 изнашивается слишком быстро? При сверх-больших-серийных объемах производства -, превышающих один миллион деталей, - интервалы заточки инструментальной стали могут стать неприемлемо частыми. Именно здесь на сцену выходят твердосплавные вставки.
Карбид вольфрама (цементированный карбид) обеспечивает износостойкость, которая продлевает срок службы штампа на 500-1000 % по сравнению с традиционными инструментальными сталями в определенных областях применения. Твердосплавные режущие пластины сохраняют бритвенно-острые кромки на протяжении миллионов циклов обработки, что значительно сокращает время простоя при заточке и обслуживании штампа. Для крупносерийных автомобильных разъемов, электрических клемм или медицинских компонентов, отштампованных из абразивной нержавеющей стали, твердый сплав часто окупается в течение первого года производства только за счет меньшего количества замен инструмента.
Ограничение – хрупкость. Карбид чрезвычайно тверд (обычно 75-90 HRA, что эквивалентно примерно 68-74 HRC), но имеет очень низкую ударную вязкость. Твердосплавный пуансон, который ударяется о застрявшую полосу или сталкивается с двойным слоем материала, скорее разрушается, чем скалывается или деформируется. Это ограничивает карбид контролируемыми операциями с низким уровнем воздействия: тонкая вырубка, прецизионная прошивка, неглубокая чеканка и операции, где подача полосы очень надежна и гарантируется однородность материала.
Твердосплавные вставки также дороги в производстве и модификации. В отличие от пуансонов из инструментальной стали, которые можно заточить на плоскошлифовальном станке за считанные минуты, для твердосплавных изделий требуются алмазные шлифовальные круги и специальные приспособления. Изменения или исправления конструкции требуют новых вставок, а не доработок. По этим причинам твердый сплав указывается только после полной проверки конструкции штампа и фиксации производственных параметров - никогда для прототипов или инструментов для мелкого-серийного производства.
Соответствие выбора материала объему производства
Связь между выбором материала и экономикой производства очевидна, если правильно ее сформулировать. Вы не выбираете «лучшую» сталь -, вы выбираете наиболее экономически выгодную-сталь с учетом ожидаемого требуемого срока службы инструмента.
Для коротких производственных циклов до 100 000 деталей инструментальная сталь А2 обеспечивает экономичный баланс производительности и стоимости. Он обрабатывается быстрее, чем D2, требует менее агрессивной термообработки и допускает незначительные смещения, типичные для прототипов или штампов небольшого-объема, без катастрофического скола. Более низкая износостойкость приемлема, поскольку инструмент не накапливает достаточно ударов, чтобы износ стал ограничивающим фактором.
Средний-серийный объем производства от - 100000 до 1 000 000 деталей - обычно оправдывает использование сталей D2 или эквивалентных сталей для холодной обработки с высоким-хромом-. В этом масштабе интервалы заточки напрямую влияют на планирование производства. Превосходное сохранение кромки D2 означает более длительные пробеги между остановками для технического обслуживания, меньшее количество переналадок штампов и более стабильное качество деталей в течение всего производственного окна. Более высокие первоначальные затраты на материал и обработку компенсируются снижением затрат на инструментальную-деталь.
При больших-объемных работах, превышающих 1 000 000 деталей, приходится выбирать твердосплавные пластины или усовершенствованные инструментальные стали с покрытием. При таких количествах даже небольшое увеличение срока службы инструмента приводит к значительной экономии. Усовершенствованные поверхностные покрытия, такие как TiN (нитрид титана) или DLC (алмаз-подобный углерод), могут продлить срок службы компонентов D2 на 30-50 % за счет снижения трения и адгезионного износа - — средний вариант, позволяющий избежать хрупкости твердого сплава и одновременно увеличить интервалы технического обслуживания, превышающие возможности инструментальной стали без покрытия.
Жесткость сама по себе не является целью -, это средство для достижения цели. Компонент штампа из листового металла, закаленный до твердости 62 HRC, прекрасно противостоит износу, но эта же твердость делает его уязвимым для микрочипов, если в процессе применения используется какой-либо ударный компонент. Снижение твердости до 58 HRC снижает срок службы, но обеспечивает достаточную прочность, чтобы выдерживать периодические ударные нагрузки. Правильный ответ зависит от того, какой из видов отказа фактически приведет к выводу инструмента из эксплуатации первым: постепенный износ или внезапный перелом. Опытные инженеры штампов делают этот выбор на основе толщины материала, геометрии детали, скорости пресса и исторических данных об отказах в аналогичных приложениях.
Марка материала определяет, как долго прослужит каждый компонент. Но одинаковые марки стали работают по-разному в зависимости от типа матрицы, в которой они установлены, в - прогрессивной, трансферной, составной или комбинированной конфигурациях, каждая из которых предъявляет уникальные требования к своим компонентам, которые меняют требования как к размерам, так и к материалам.
Как компоненты различаются в зависимости от типа матрицы
Та же инструментальная сталь, тот же тоннаж пресса, тот же листовой металл -, но состав компонентов внутри матрицы кардинально меняется в зависимости от того, используете ли вы прогрессивную, трансферную или составную конфигурацию. Каждый тип штампов решает отдельную производственную задачу, и эта проблема определяет, какие компоненты присутствуют, какие отсутствуют и как взаимодействуют остальные. Прогрессивная матрица, предназначенная для высокоскоростной-штамповки разъемов, совсем не похожа на передаточную матрицу, формирующую панели кузова автомобиля, хотя обе они основаны на одних и тех же фундаментальных строительных блоках, описанных в предыдущих разделах.
Понимание того, какие компоненты относятся к какому типу кристалла - и почему - предотвращает чрезмерную-разработку простых инструментов и недостаточное-определение сложных.
Компоненты прогрессивной матрицы для-объемной обработки полос
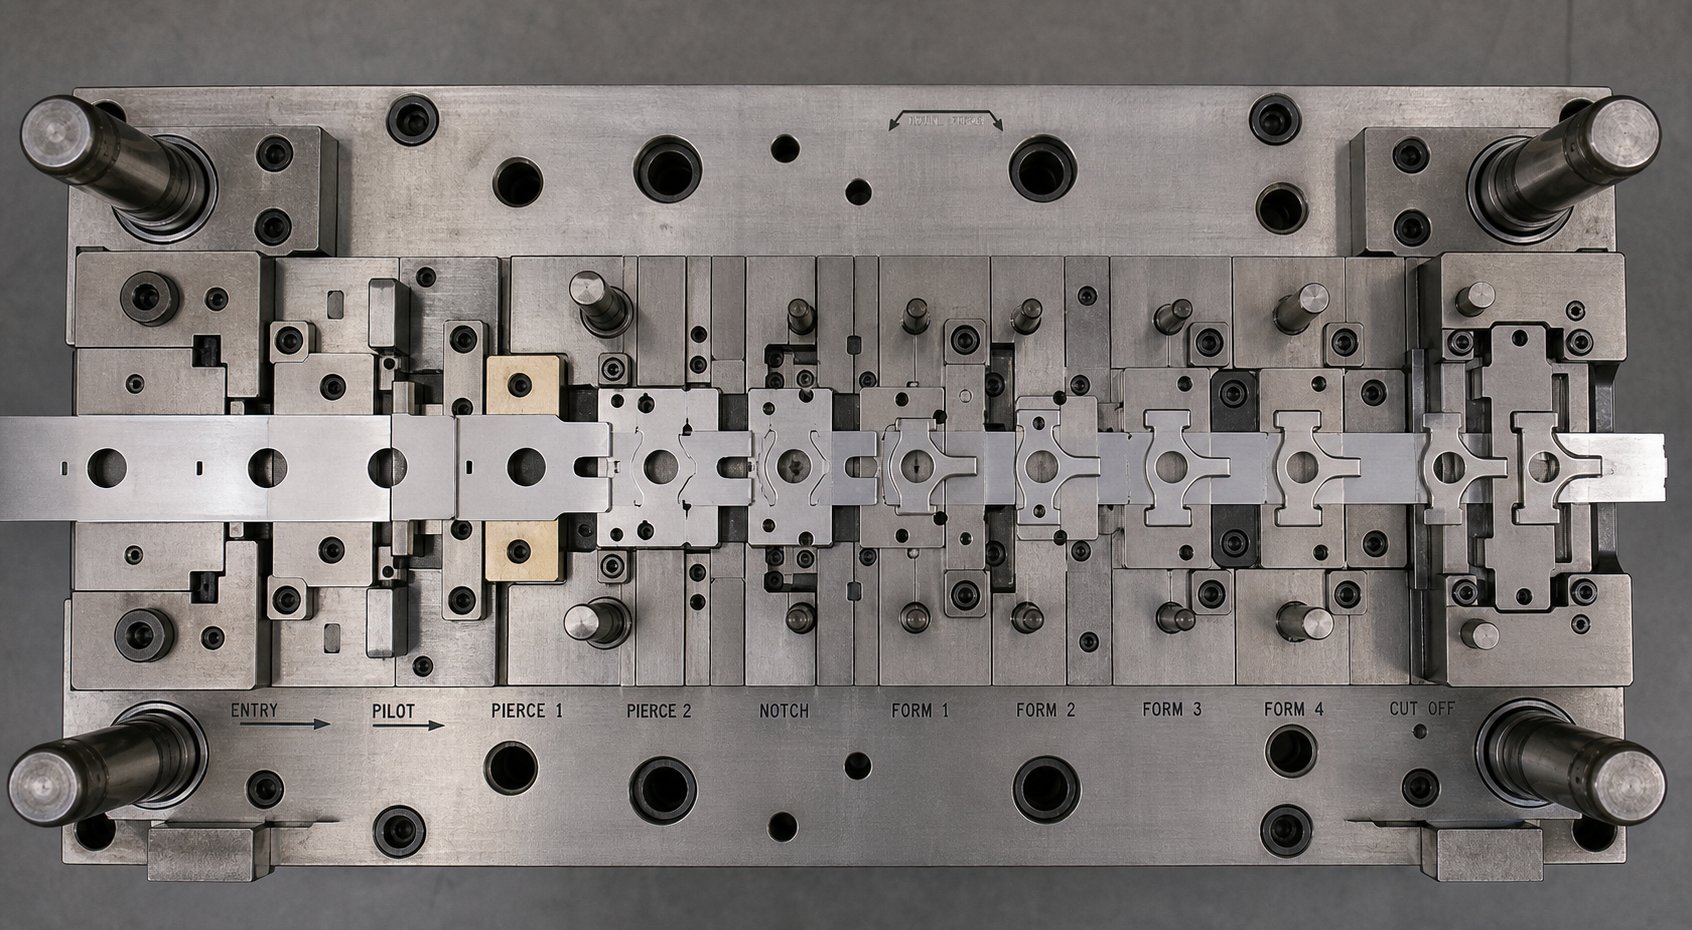
Прогрессивные штампы — это наиболее-плотный тип штампов в обычном производстве. Полоса проходит через несколько станций внутри одного блока матрицы, продвигаясь на одну длину шага за ход пресса, оставаясь при этом соединенной с несущей лентой от начала до конца. Деталь отделяется только на конечной станции. Такой подход с непрерывной-лентой требует целой подсистемы компонентов, которые просто не нужны штампам для одной-станции.
Пилотные штифты появляются почти на каждой станции,-перерегистрируя полосу перед каждой операцией резки или формовки. Подъемники ленты - подпружиненные-штифты или рельсовые-стержни - поднимают материал между ходами, чтобы он мог продвигаться вперед, не зацепляясь за компоненты матрицы, расположенные ниже. Обходные насечки, как положительные, так и отрицательные, позволяют полосе проходить через выступающие формовочные стали или кулачковые приводы, которые в противном случае блокировали бы движение подачи. Направляющие приклада ограничивают полосу в поперечном направлении, предотвращая смещение, которое может привести к смещению элементов на разных станциях.
Несущая полоса сама по себе является элементом дизайна, уникальным для прогрессивных штампов. Инженеры должны оставить достаточно материала, соединяющего соседние части, чтобы сохранить целостность ленты на всех станциях - слишком узкий держатель, и полоса сгибается или рвется; слишком широкий, и отходы материала поднимаются вверх. Конструкция держателя напрямую влияет на размещение подъемника, расположение пилотного отверстия и на то, где можно расположить обходные пазы, не ослабляя конструкцию.
В комплекты прогрессивных штампов для штамповки металлов также входят компоненты,-чувствительные к времени. Съемники пружин должны сжиматься и освобождаться синхронно с зацеплением пилота. Расцепители подачи должны открываться точно под правильным углом кривошипа, чтобы обеспечить продвижение полосы без нарушения регистрации. Эти требования к времени делают штампы с прогрессивной штамповкой наиболее механически сложной конфигурацией, но выигрыш в скорости - штамповка с прогрессивной штамповкой позволяет быстро производить большие партии мелких деталей с жесткими допусками, одновременно выполняя несколько операций.
Компоненты трансферной матрицы и раскладка деталей
Переносные штампы полностью переворачивают парадигму-управления полосой. Вместо того, чтобы держать заготовку прикрепленной к несущей ленте, первая станция немедленно заготовляет или отделяет деталь от рулона. С этого момента отдельная заготовка перемещается между станциями с помощью механической системы передачи - пальцев, рельсов или шагающих балок, которые поднимают, перемещают и помещают деталь на каждую последующую станцию штампа.
Такое разделение устраняет необходимость в направляющих штифтах, подъемниках полосы, обходных пазах и управлении несущей полосой. В свою очередь, трансферные штампы требуют другого набора компонентов, ориентированного на расположение детали, а не на управление полосой:
- Гнездовые направляющие- прецизионные-карманы или установочные штифты, которые точно позиционируют заготовку на каждой станции. Они должны обеспечивать быструю загрузку, обеспечивать точность позиционирования в пределах допуска и быструю разгрузку после каждой операции.В руководствах Nest также должна быть предусмотрена-защита от ошибок.- дополнительные функции определения местоположения, которые предотвращают неправильное размещение не-несимметричных деталей.
- Указатели деталей и калибровочные штифты- закаленные штифты или блоки, которые ссылаются на ранее сформированные элементы, кромки или отверстия, чтобы обеспечить согласованность положения при изменении геометрии от станции к станции.
- Механизмы подъема и выброса- пневматические или подпружиненные-устройства, которые поднимают готовую деталь из раскроя, чтобы передаточный механизм мог захватить ее для следующего перемещения.
- Особенности оформления передаточного рельса- рельефы, врезанные в конструкцию матрицы, которые позволяют механическим пальцам или захватам входить и выходить без столкновения с формовочной сталью или секциями матрицы.
Отсутствие несущей ленты дает трансферным штампам значительное преимущество для определенных применений. Трансферная штамповка подходит для изготовления деталей глубокой вытяжки, поскольку заготовка свободна со всех сторон -, ни один держатель не ограничивает поток материала в полость вытяжки. Он также идеально подходит для больших деталей, где прогрессивная полоса будет непрактично широкой, или для геометрий, требующих обработки с обеих сторон заготовки.
Именно по этой причине автомобильные штамповочные штампы предпочитают конфигурации переноса. Большие панели кузова, конструкционные кронштейны и корпуса глубокой-вытяжки требуют неограниченного потока материала и разнонаправленного-формирования, чему физически препятствует подключенная несущая полоса. Компромиссом является скорость -, цикл механизмов переноса медленнее, чем поступательная подача полосы -, и стоимость, поскольку для штамповки переноса требуется несколько отдельных штампов, а не один интегрированный блок штампов.
Составные и комбинированные конфигурации штампов
Составные штампы представляют собой принципиально иной подход к расположению компонентов. Вместо распределения операций по нескольким станциям составная матрица выполняет вырубку и прошивку одновременно за один ход пресса -, создавая готовую плоскую деталь за один удар. Механический трюк, который делает это возможным, заключается в перевернутой конфигурации, в которой роли обычных компонентов меняются местами.
В стандартной матрице пуансон крепится к верхнему башмаку, а отверстие матрицы находится в нижнем. Составная матрица частично меняет эту конструкцию: вырубная матрица устанавливается в верхнем башмаке, а вырубной пуансон - в нижнем. Одновременно с этим пробойники, установленные в нижнем башмаке, проталкивают заготовку вверх по мере ее вырезания из полосы. Заготовка вырезается из полосы и прокалывается за один и тот же ход, захватываясь между верхним и нижним режущими элементами, действующими в противоположных направлениях.
Эта перевернутая компоновка требует специального компонента, который можно найти только в составных штампах: зевителя. Поскольку заготовка вырезается в закрытую полость штампа без углового рельефа (полость должна оставаться с прямыми-стенками для сохранения точности размеров), у детали нет естественного пути выхода. Зевообразователь - - подпружиненная-или выбивающая-плита, которая скользит внутри полости матрицы - и выталкивает готовую заготовку из верхней матрицы после каждого хода. Без него заготовки скапливались бы внутри полости и в конечном итоге заклинивали инструмент.
Шеддеры изготовлены из средне-легированной инструментальной стали, закаленной до твердости 56-58 HRC и отшлифованы так, чтобы свободно скользить внутри отверстия матрицы. Они выполняют двойную функцию: выталкивают деталь и во время резки действуют как прижимная площадка, которая удерживает заготовку в горизонтальном положении, в то время как пробивные пуансоны проникают снизу. Благодаря этому получаются особенно плоские детали – ключевое преимущество составных штампов по сравнению с прогрессивными конфигурациями, в которых детали могут выгибаться или прогибаться во время резки.
Комбинированные штампы еще больше размывают границы, объединяя операции резки и не-резания за один ход - пробивка и гибка, вырубка и формовка или резка и волочение, выполняемые одновременно. Это требует тщательной последовательности компонентов в одном и том же пространстве матрицы: режущие элементы должны входить в зацепление перед формообразующими элементами, чтобы предотвратить деформацию материала во время сдвига, а давление пружин должно быть сбалансировано, чтобы избежать наклона заготовки в середине-хода детали.
| Тип штампа | Уникальные компоненты | Скорость производства | Сложность детали | Типичное применение |
|---|---|---|---|---|
| Прогрессивный | Направляющие штифты, подъемники ленты, обходные пазы, направляющие штока, конструкция несущей ленты, съемники пружин | Высокий (200-1500+ SPM для мелких деталей) | От умеренного до высокого (ограничено прикреплением полоски) | Электрические разъемы, кронштейны, клеммы, мелкие сложные детали в больших объемах |
| Передача | Направляющие гнезда, указатели расположения деталей, зазоры передаточных направляющих, механизмы выброса, функции-защиты от неправильного обращения | Умеренный (типично 15–80 об/мин) | Высокая (неограниченная геометрия, глубокая вытяжка, много-сторонние элементы) | Панели автомобильного кузова, конструктивные элементы, корпуса глубокой-вытяжки, крупные детали |
| Сложный | Зевообразователь, выбивная пластина, передаточные штифты, перевернутое расположение матрицы/пуансона, полость матрицы с прямой-стенкой | От умеренного до высокого | Низкая (только плоские детали - вырубка + прошивка) | Шайбы, прокладки, плоские пластины, колесные заготовки, любые детали, требующие высокой плоскостности. |
| Комбинация | Интегрированная резка + формовка стали, последовательный момент включения, сбалансированные пружинные системы. | Умеренный | Умеренный (резка + одна операция формовки) | Детали, требующие резки и сгибания или резки и вытяжки за один ход, чтобы уменьшить количество станций. |
В-Сборке штампов и новых ролях компонентов
Традиционные границы штамповочного штампа - вырезания, формирования и извлечения - расширяются. Сборка в -матрице объединяет операции соединения или крепления непосредственно в ход пресса, исключая последующие манипуляции и вторичные операции. Компоненты, которые позволяют это сделать, включают в себя-станции для вставки гаек или шпилек, наборы пуансонов и упоров, механизмы установки заклепок и сварочные электроды в-матрице.
Эти дополнения существенно меняют состав компонентов. Прогрессивная матрица со станцией сборки в -матрице требует дополнительной мощности прессования на этой станции, локализованной опоры в башмаке матрицы и координации времени, чтобы обеспечить вставку крепежного элемента только после завершения формования, но до того, как деталь отделится от полосы. В конструкции матрицы должны быть предусмотрены механизмы подачи крепежных изделий - выдувные трубки, направляющие подачи или системы спуска -, все внутри оболочки матрицы.
Выбор между прогрессивной, трансферной, составной и комбинированной конфигурациями зависит не только от геометрии детали или объема производства. Он определяет весь перечень компонентов, сложность пружинной системы, марки материалов, необходимые для каждого рабочего элемента, и, в конечном итоге, инженерные усилия, необходимые для определения каждого размера инструмента. Этот процесс спецификации - определения размеров конструктивных элементов в соответствии с тоннажем, установки зазоров в соответствии со свойствами материала и расчета сил пружин в соответствии с требованиями к формованию - - это то, где все знания о компонентах сходятся в единую согласованную конструкцию.
Логика определения размеров и спецификаций компонентов при проектировании штамповочного инструмента и штампа
Знать, что делает каждый компонент, — это одно. Знание того, как подобрать размер для конкретного применения, позволяет проектированию штампа стать проектированием, а не сборкой. Каждая спецификация штамповочного инструмента и штампа - толщина башмака, диаметр направляющего пальца, усилие пружины, величина зазора, размер направляющего пальца - соответствуют технологическим требованиям. Входными данными являются тоннаж пресса, свойства полосы и геометрия детали. Размеры компонентов являются выходными данными. Если вы ошибетесь в математических расчетах, кубик либо не сработает-, либо само-уничтожится.
Дисциплина здесь заключается в сопоставлении мощности каждого компонента с силами и допусками, с которыми он фактически столкнется при производстве -, ни больше, ни меньше. Превышение-размера приводит к перерасходу материала и мощности пресса. Недостаточный-размер приводит к прогибу, износу и преждевременному выходу из строя. Целью является точное проектирование: каждый размер обоснован расчетом или известными правилами проектирования.
Определение размеров структурных компонентов для прессования тоннажа
Тоннаж пресса является исходной переменной для определения размеров конструктивных элементов. Общая сила резания и формовки, которую должна выдерживать матрица, определяет минимальные требования к башмакам матрицы, направляющим штифтам и опорным пластинам - — компонентам, которые поглощают и распределяют эту силу, не отклоняясь за пределы допустимых пределов.
Толщина башмака матрицы напрямую зависит от тоннажа и площади матрицы. Для большей площади штампа при более высоком тоннаже требуется более толстый башмак, чтобы предотвратить прогиб в центральном пролете. Хотя универсальной формулы для каждого применения не существует, опытные инженеры-инструментальщики используют анализ методом конечных элементов или установленные рекомендации, чтобы добиться отклонения ниже 0,001 дюйма при полной нагрузке. Для прогрессивных матриц среднего-тоннажа (менее 100 тонн) обычно используются башмаки толщиной 2,0-3,0 дюйма. Приложения с большой-тоннажностью - автомобильной грузоподъемностью, превышающей 500 тонн, - могут потребовать башмаков толщиной 4,0 дюйма или толще, иногда усиленных ребрами или Т-образными пазами для обеспечения максимальной жесткости без чрезмерного веса.
Диаметр направляющего пальца подчиняется аналогичной логике. Штифты должны противостоять изгибу под действием боковых сил, возникающих во время резки и формовки. Для более крупных матриц с более высоким тоннажем и более широкими полосами требуются штифты большего-диаметра -, обычно от 1,5 дюйма для маленьких матриц до 3,0 дюймов или более для больших комплектов трансферных матриц. Системы направляющих-подшипников рассчитаны на более высокие скорости и более точное выравнивание, но требуют еще более точных допусков отверстий во втулках.
Толщина опорной пластины определяется разницей твердости пуансонов и башмака штампа. Стандартные опорные пластины имеют толщину 0,500-0,750 дюйма и закалены до твердости 58-62 HRC. Критический вопрос определения размера заключается не только в толщине, но и в том, достаточно ли велика площадь пластины, чтобы распределять концентрированные ударные нагрузки ниже предела текучести материала колодки под ней. Для группы пуансонов малого диаметра, сосредоточенных в одной области, может потребоваться более толстая или широкая опорная пластина, чем для одного большого пуансона, распределяющего силу по более широкой зоне контакта.
Спецификация зазора в зависимости от материала и толщины
Зазор пуансона-до-матрицы — наиболее важный размер каждой-стороны в любой операции резки. Он указывается в процентах от толщины заготовки, и этот процент зависит от типа материала, твердости и желаемого качества кромки.
Общая отправная точка для мягкой стали составляет примерно 10% толщины материала с каждой стороны. Для полосы из мягкой стали шириной 0,060 дюйма это означает зазор 0,006 дюйма на каждую сторону - или 0,012 дюйма общей разницы диаметров между пуансоном и штампом. Но эта базовая линия значительно меняется в зависимости от свойств материала:
- Мягкие материалы (алюминий, медь, латунь)- 5-8% на сторону. Меньший зазор обеспечивает более чистый рез, поскольку в противном случае пластичный материал будет чрезмерно растягиваться и скатываться перед разрушением.
- Мягкая сталь и марки с низким-углеродом- 8-12% на сторону. Стандартный ассортимент, сочетающий качество резки и срок службы инструмента.
- Высокопрочная-сталь и нержавеющая сталь- 12-18% на сторону. Более твердые материалы развивают более высокие силы резания; увеличенный зазор снижает силу, необходимую для начала разрушения, и сводит к минимуму износ пуансона.
- Усовершенствованные высокопрочные-стали (AHSS)- 15-20% на сторону. Эти марки требуют еще большего зазора из-за их устойчивости к возникновению трещин. Более узкие зазоры вызывают вторичный сдвиг, резко ускоряющий износ пуансона.
Сам расчет прост: умножьте толщину материала на рекомендуемый процент, чтобы получить зазор на-сторону. Но инженерное решение заключается в выборе правильного процента -, и этот выбор зависит от приоритетов. Более узкий зазор приводит к уменьшению заусенцев и более чистому срезу ленты, но сокращает срок службы инструмента и увеличивает силу резания. Более широкий зазор увеличивает интервалы между заточками, но приводит к образованию более крупных заусенцев и большему перекатыванию кромки. Как отмечается в инженерном руководстве MISUMI, современные разработки все чаще отдают предпочтение значениям зазора 11-20%, чтобы снизить нагрузку на инструмент и продлить срок службы даже при небольших затратах на эстетику кромки.
Выбор размера пилотного контакта следует другой логике. Диаметр штифта указывается относительно направляющего отверстия -, обычно на 0,001–0,002 дюйма меньше размера, чтобы обеспечить плавный вход без деформации краев отверстия. Само направляющее отверстие просверливается на ранней станции и должно иметь жесткие допуски (обычно +0.0005/-0,0000 дюйма), чтобы штифт мог точно регистрировать полосу на последующих станциях. Слишком большой зазор между штифтом и отверстием сводит на нет цель пилотирования; слишком малое количество вызывает удлинение отверстия в повторяющихся циклах.
Зазор направляющего пальца внутри втулок действует совершенно в другом масштабе. Прецизионные прогрессивные штампы обычно предусматривают посадку направляющего штифта в пределах 0,005 мм (0,0002 дюйма) для обеспечения соосности верхнего-и-нижнего положения при полном тоннаже. Направляющие системы шариковых-подшипников обеспечивают еще более точное выравнивание за счет полного устранения переменной зазора - предварительная нагрузка шариков между пальцем и втулкой, что приводит к нулевому эффективному люфту во время хода.
Рекомендации по проектированию деталей сложной геометрии
Простые операции по вырубке и прошивке выполняются с минимальными сложностями, указанными выше правилами калибровки. Сложная геометрия детали - глубокая вытяжка, много-угловые изгибы, ступенчатые формы и сложные кривые - вводят дополнительные переменные спецификации, которые взаимодействуют друг с другом нелинейным-линейным образом.
Операции рисования представляют собой наиболее яркий пример. Пластина матрицы (держатель заготовки или вытяжная площадка) должна обеспечивать достаточное усилие, чтобы предотвратить образование складок, не -слишком удерживая материал и не вызывая расколов.Как объясняет эксперт по штамповке Арт Хедрик, даже незначительное отклонение планшета для рисования приводит к потере управления потоком - образованием складок между поверхностью планшета и поверхностью штампа. Толщина прокладки должна выдерживать изгиб под действием полной удерживающей силы-заготовки при соблюдении ограничений по высоте запрессовки. Сама сила обычно составляет 25-33% от силы волочения для простых цилиндрических оболочек, но сложные формы могут потребовать моделирования методом конечных элементов для определения фактического распределения давления в держателе заготовки.
Геометрия площадки для рисования добавляет еще один слой. Плоские подушечки подходят для круглых корпусов и прямоугольных коробок с плоскими фланцами. Контурные детали - автомобильные крылья, внутренние двери, несущие балки - нуждаются в профилированных подкладках, повторяющих поверхность связующего материала детали. Неразвертывающаяся обмотка (когда подкладка заставляет материал изгибаться перед контактом с пуансоном) приводит к растяжению в центре детали, что полезно для определенных геометрических форм, но может привести к появлению дефектов поверхности на панелях класса А, где внешний вид имеет значение.
Формовка стальных профилей требует особого внимания к радиусам. Внутренние радиусы изгиба, меньшие толщины материала, создают концентрации напряжений, которые приводят к растрескиванию заготовки. Радиусы штампов приводят к слишком большим отходам материала и требуют большей глубины вытяжки. Взаимосвязь между радиусом вершины пуансона, радиусом отверстия матрицы и толщиной материала определяет, является ли операция вытяжкой, растяжением или комбинацией -, и каждый режим требует разных расчетов силы и разных характеристик пружины для держателя заготовки.
Расстояние и количество подъемников зависят от ширины полосы, толщины материала и веса, который подъемники должны выдерживать. Полоса стали шириной 6-дюймов из стали толщиной 0,060 дюйма значительно тяжелее на погонный фут, чем полоса шириной 1 дюйм из алюминия шириной 0,020 дюйма, и требует большего количества подъемников, более мощных пружин и более высоких подъемных сил для чистого подъема во время подачи. Слишком большое расстояние между подъемниками на широких полосах позволяет материалу провисать между точками опоры, создавая волну, которая снижает точность пилотирования.
Эти взаимодействующие переменные - тоннаж, зазор, усилие колодки, радиусы формовки, жесткость пружин и нагрузки подъемника - — вот где спецификация инструмента для штамповки металла и штампа становится действительно сложной. Изменение одного параметра приводит к изменению других: увеличение глубины вытяжки требует большей силы держателя заготовки, что требует более жестких азотных пружин, что увеличивает вес верхней матрицы, что требует более толстых башмаков, чтобы противостоять дополнительным моментным нагрузкам. Каждое решение имеет последствия, которые опытные инженеры отслеживают по всей системе, прежде чем приступить к проектированию.
При принятии не-решений по стандартным размерам -, особенно в тех случаях, когда геометрия детали приводит к необычному взаимодействию компонентов или схемам движения материалов, которые не соответствуют стандартным справочным таблицам -, сотрудничество со специализированными партнерами по инструментам становится скорее практичным, чем необязательным.ЙИЧЕНпредлагает специальные решения для штамповочных штампов, специально предназначенные для решения этих-трудных задач проектирования, предоставляя инженерам-инструментальщикам ресурсы для оптимизации конструкции штампа, проектирования зазоров и анализа потоков материалов, когда стандартные каталожные расчеты больше не применимы. Такая поддержка наиболее ценна на этапе спецификации, до того, как инструментальная сталь будет нарезана и исправление ошибок станет дорогостоящим.
Логика спецификации дает каждому компоненту его размеры на бумаге. То, что происходит после того, как эти компоненты поступают в производство, -, как они изнашиваются, когда выходят из строя и заменяют ли их стандартными или специальными альтернативами -, определяет реальный-жизненный цикл кристалла и долгосрочные-цены на его поддержание в рабочем состоянии.
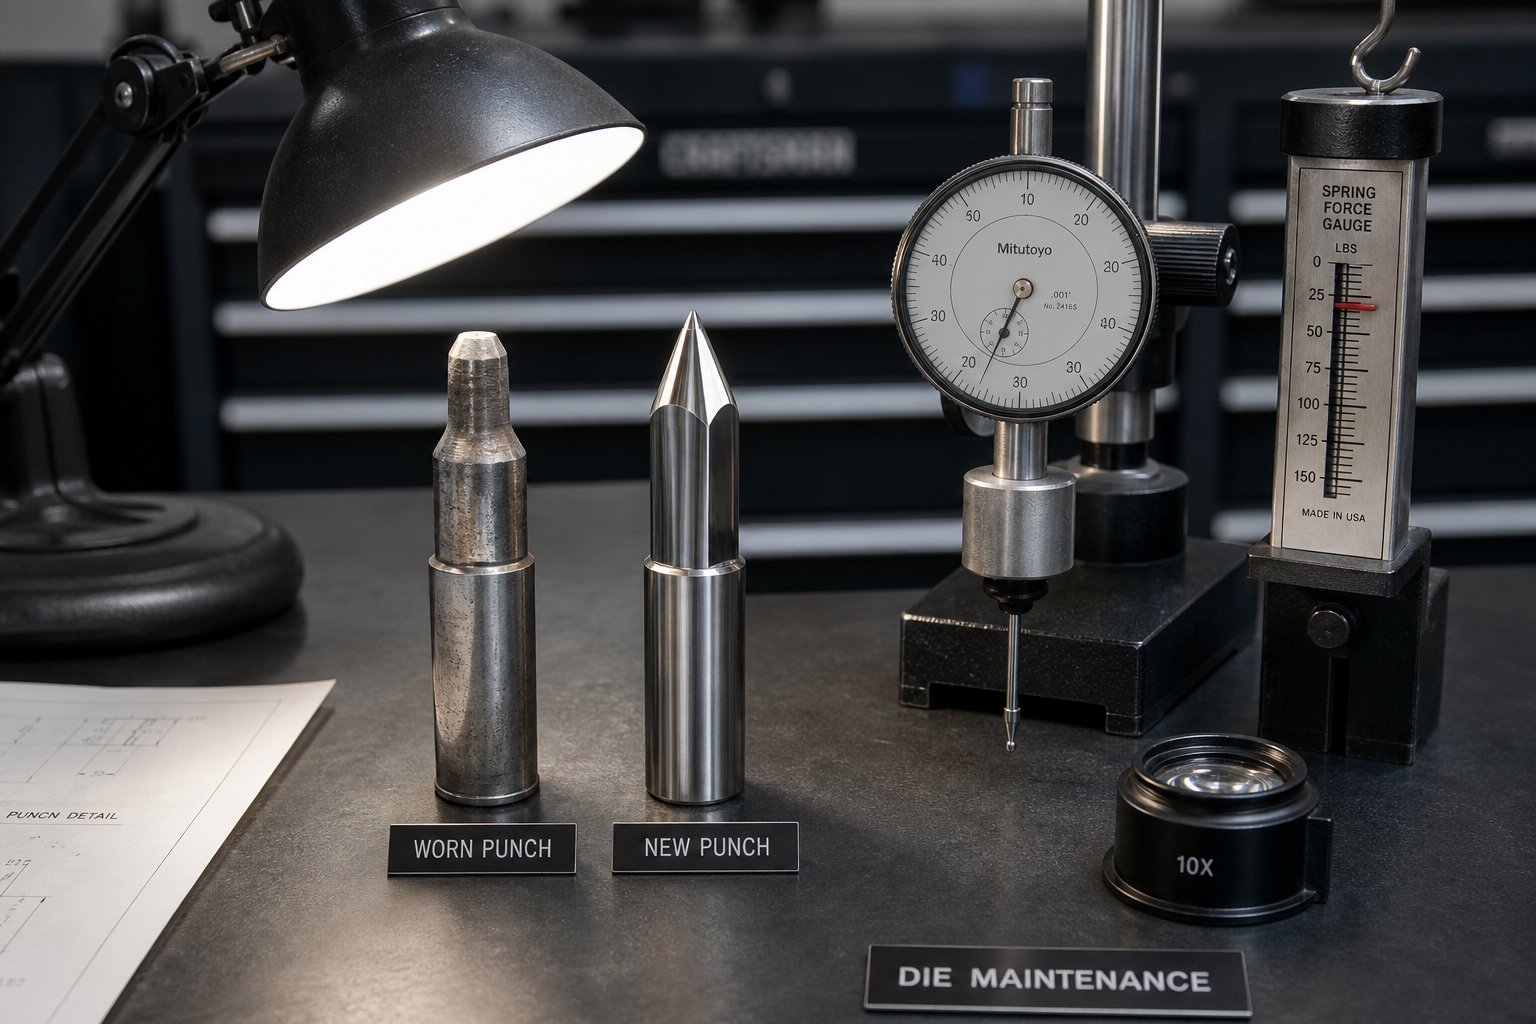
Решения по техническому обслуживанию и закупкам компонентов штампа
Каждый компонент штампа имеет ограниченный срок службы. Пуансоны тупятся, пружины устают, направляющие штифты забиваются, а кнопки штампа теряют геометрию при одном нажатии за раз. Ни один из этих отказов не происходит внезапно, в большинстве случаев - они развиваются как измеримые закономерности износа, которые опытные инженеры-инструментальщики учатся воспринимать как диагностические сигналы. Разница между прибыльным штамповочным производством и потерей денег из-за незапланированных простоев часто сводится к одному вопросу: вы улавливаете износ до того, как он выйдет из строя, или после?
Не менее важным является решение о выборе поставщиков, которое следует за каждым мероприятием по техническому обслуживанию. Когда срок службы компонента истекает--, берете ли вы стандартную замену матрицы из каталога или приложение требует детали,-созданной по индивидуальному заказу? Этот выбор влияет на время выполнения заказа, стоимость и, в конечном итоге, на то, будет ли отремонтированный штамп работать так же хорошо, как - или лучше, чем -, когда он был новым.
Распознавание характера износа и планирование технического обслуживания
Штамповочные штампы не объявляют о своей деградации ни одним драматическим событием. Они нашептывают постепенное изменение качества детали -, заусенец становится выше на несколько тысячных, критический размер приближается к границе допуска, нагрузка на пресс ползет вверх, смена за сменой. Раннее распознавание этих сигналов отличает профилактическое обслуживание от аварийного ремонта.
Самые надежные индикаторы износа напрямую связаны с конкретными компонентами штампа:
Закругление кончика пуансонаЭто самый ранний и наиболее распространенный признак износа режущих компонентов. По мере увеличения радиуса режущей кромки в процессе использования требуется больше силы, чтобы инициировать разрушение материала. Измеримый результат? Высота заусенцев увеличивается на штампованных деталях. Новый пуансон, дающий заусенцы размером 0,001 дюйма, а теперь образующий заусенцы размером 0,003 дюйма, значительно потерял остроту кромки. Многие мастерские устанавливают пороговое значение высоты -заусенцев -, обычно составляющее 10 % толщины материала -, в качестве условия для повторной заточки.
Надрез направляющего штифтапроявляется в виде видимых царапин или потертостей на поверхности штифта. Это не означает, что сам штифт вышел из строя -, это означает, что башмаки матрицы смещаются под нагрузкой, вынуждая штифт поглощать боковые силы, на которые он не рассчитан. Задиры являются симптомом структурной проблемы: ослабление плунжера пресса, износ пяточной колодки или неадекватное управление боковой силой. Замена забитого пальца без устранения основной причины гарантирует, что замена забьется так же быстро.
Распад пружинной силыневидим, пока вы не измерите его. Пружина штампа, которая в новом состоянии выдавала усилие 500 фунтов на рабочей высоте, может выдать только 380 фунтов после 200 000 циклов -, потеря 24%, что проявляется в неравномерном снятии изоляции, вытягивании заготовок или переменной глубине формования. Опытные мастерские измеряют силу пружины калиброванным датчиком через определенные промежутки времени, а не ждут ухудшения качества детали.
Умри, кнопка колокольчика-рот- постепенное увеличение и закругление режущей кромки штампа на входной поверхности - напрямую влияет на удержание пули и качество-края. По мере увеличения радиуса входа материал скатывается внутрь перед разрушением, образуя более крупные зоны переката на штампованной детали. В тяжелых случаях раструб- позволяет пулям вырваться через увеличенное отверстие и приземлиться на поверхность матрицы.
Структурированная частота технического обслуживания связывает эти показатели с интервалами действий:
- Режущие детали (пуансоны, штампы, обрезки стали)- Проверяйте каждые 50 000-100 000 ходов. Измерьте высоту заусенцев и ширину светлых полос на деталях образца. Заточите повторно, когда уровень заусенцев превысит пороговое значение. Обычно при заточке удаляется 0,002–0,004 дюйма за заточку. Отслеживайте совокупное удаление, чтобы прогнозировать замену.
- Направляющие системы (штифты, втулки, пяточные блоки)- Проверяйте еженедельно или каждые 100 000–300 000 ходов. Проверьте наличие задиров, измерьте зазор между пальцем и втулкой с помощью циферблатного индикатора. Замените втулки, если зазор превышает допустимый предел на 0,001 дюйма.
- Пружинные системы (пластины, азотные баллоны, уретановые подушки)- Проверяйте выходное усилие ежемесячно или каждые 100 000 ходов с помощью тестера пружин или измерителя силы. Замените механические пружины, когда усилие упадет ниже 85 % номинального значения. Проверяйте давление азотной пружины при каждой настройке матрицы.
- Компоненты управления полосой (направляющие штифты, подъемники, направляющие штока)- Проверяйте каждые 100 000–200 000 ходов. Измерьте диаметр направляющего пальца на предмет износа. Проверьте силу пружины подъемника и убедитесь, что высота подъема соответствует техническим характеристикам. Замените изношенные направляющие до того, как удлинение отверстия станет проблемой регистрации.
- Конструктивные элементы (башмаки штампов, опорные пластины, дюбели)- Полноразмерный аудит при капитальном ремонте (ежегодно или каждые 500 000–1 000 000 ходов). Проверьте плоскостность и параллельность колодок. Замените опорные пластины, если на поверхности обнаружена любая деформация или следы заделки.
Ключевой вывод из операций по эксплуатации штампов и штамповочных линий в больших объемах: тенденции мощности и силы служат системой раннего предупреждения даже до того, как качество деталей изменится. Постоянное увеличение нагрузки пресса, потребляемого тока или энергии за ход часто сигнализирует о затуплении лезвия или повышенном трении -, что требует проведения технического обслуживания до того, как процент брака увеличится. Цехи, использующие SPC для критических размеров, могут обнаружить отклонение Cp/Cpk, которое коррелирует с износом компонентов, инициируя проверку до того, как будут нарушены пределы допуска.
Меры по продлению срока службы-дополняют плановое техническое обслуживание. Инструментальные покрытия - TiN, CrN или DLC, нанесенные на штампы и штампованные стали, - снижают трение и увеличивают интервалы между заточками на 30-50%. Правильная смазка, подобранная к материалу заготовки, предотвращает адгезионный износ (истирание), который ускоряет разрушение кромки. Планирование профилактических ремонтов на 70-80% ожидаемого срока службы позволяет избежать риска сбоев в середине цикла, которые останавливают производство и затраты на комплексный ремонт.
Когда стандартных компонентов каталога достаточно
Не каждый изношенный компонент требует индивидуальной замены. Отрасль компонентов для штамповки поддерживает надежную экосистему каталогов - стандартных пуансонов, кнопок штампов, направляющих штифтов, втулок, пружин и фиксаторов, доступных в тысячах размеров и конфигураций от различных поставщиков. Для стандартных геометрических форм и стандартных конфигураций штампов детали из каталога предлагают неоспоримые преимущества.
Скорость:Стандартная пружина или круглый пуансон доставляются в течение нескольких дней, иногда на следующий-день. Когда производство приостановлено и компонент требует немедленной замены, доступность каталога полностью исключает время проектирования.
Расходы:Стандартные детали производятся в огромных объемах, что позволяет амортизировать затраты на оснастку и систему качества в миллионах единиц. Пуговица из каталога стоит в несколько раз дешевле, чем ее эквивалент,-изготовленный на заказ из той же инструментальной стали.
Проверенная надежность:Стандартные штампованные детали воплощают десятилетия коллективного инженерного совершенствования. Их размеры соответствуют отраслевым спецификациям (ISO, DIN, NAAMS), а их эксплуатационные данные - номинальная нагрузка, срок службы, допуски на размеры - хорошо-задокументированы и общедоступны. Указывая стандартный компонент, вы знаете, что получаете без специального квалификационного тестирования.
Несколько источников:Стандартные компоненты доступны от многочисленных поставщиков из разных регионов. Если один поставщик сталкивается с перебоями, существуют альтернативы. Такая устойчивость цепочки поставок особенно ценна для штамповочных штампов больших-объемов, где один недостающий компонент может привести к простою всей прессовой линии.
Решение об использовании стандартных деталей является простым, если соблюдены эти условия: требуемая геометрия соответствует предложению в каталоге, значения зазоров находятся в стандартных диапазонах, марка и твердость материала соответствуют имеющимся на складе поставщикам, а приложение не предполагает необычных путей нагрузки или условий окружающей среды, которые превышают номинальные характеристики стандартных компонентов.
Для большинства замен при техническом обслуживании - заточенные пуансоны возвращаются к стандартному диаметру, изношенные втулки заменяются эквивалентами по каталогу, усталые пружины заменяются на стандартные компоненты того же -размера с цветовой-кодировкой -, которые являются правильным и экономичным выбором. Инженерные работы уже завершены. Тестирование уже доказано. Цепочка поставок уже выстроена.
Выбор компонентов,-разработанных по индивидуальному заказу, для сложных приложений
Стандартные каталоги решают распространенные проблемы. Но штампы и операции штамповки часто создают проблемы, которые не являются обычными - не-стандартной геометрией пуансона, продиктованной сложными характеристиками детали, необычными зазорами, необходимыми для экзотических материалов, запатентованными конфигурациями подъемников, обусловленными уникальным расположением полос, или конструкциями обходных вырезов, которые не рассматриваются ни в одном каталоге.
Изготовленные на заказ компоненты штамповки становятся необходимыми при наличии любого из этих условий:
- Не-стандартные зазоры- материалы заготовок, выходящие за рамки типичного диапазона от мягкой-стали-до-нержавеющей стали (бериллиевая медь, титан, улучшенные высоко-стали), для которых требуются зазоры, которые не предусмотрены стандартными штампами.
- Сложные профили пуансоновПуансоны в форме -, соответствующие характеристикам запатентованных деталей, которые не соответствуют геометрии какого-либо каталога. Для этого требуется проволочная-электроэрозионная обработка или прецизионное шлифование заготовок из необработанной инструментальной стали.
- Необычное удержание или монтаж- компоненты, которые необходимо интегрировать с устаревшими конструкциями штампов с использованием не-стандартных конфигураций крепления, расположения отверстий или методов крепления.
- Интегрированные функциональные компоненты- элементы, сочетающие несколько функций (подъемник, который также служит калибровочным штифтом, или съемная вставка, имеющая обходной разгрузочный элемент), которые не существуют как отдельные элементы каталога.
- Приложения,-критичные к производительности- Ситуации, когда стандартные допуски недостаточно жесткие, стандартные материалы недостаточно твердые или стандартные покрытия не противостоят определенному механизму износа.
Сравнение общей стоимости между индивидуальными и стандартными изделиями – это не просто цена за единицу продукции. Изготовленные на заказ компоненты требуют времени на проектирование, затрат на инструменты, квалификационные испытания, более длительного времени выполнения заказа и зависимости-от одного поставщика. Но они также обеспечивают оптимизированную производительность, увеличенные интервалы технического обслуживания и способность решать проблемы, которые стандартные детали принципиально не могут решить. При крупносерийном-производстве это преимущество в производительности суммируется за миллионы циклов - специальный пуансон, выдерживающий 500 000 ударов между заточками, по сравнению со стандартным пуансоном, требующим обслуживания каждые 100 000 ударов, что означает пятикратное сокращение простоев.
Схема практического принятия решений отражает то, что рекомендует сообщество инженерных закупок: используйте стандартные детали там, где они адекватно соответствуют требованиям, резервируйте специальные компоненты для применений, где стандартные решения не подходят, и рассматривайте модифицированные стандартные детали - элементы каталога с операциями вторичной обработки - как золотую середину, когда компонент на 80 % находится прямо в каталоге, а оставшиеся 20 % могут быть добавлены путем целенаправленной модификации.
Инженерам, сталкивающимся с проблемами нестандартных компонентов, - особенно при проектировании-сложных проблем, связанных с контролем заусенцев, оптимизацией зазоров для экзотических материалов, сложными конфигурациями подъемников или обходных пазов или запатентованной геометрией штамповки, - специализированные партнеры по инструментам предлагают как инженерную поддержку, так и производственные возможности, которых не хватает механическим-механическим предприятиям общего назначения.ЙИЧЕНпредоставляет индивидуальные решения для компонентов штампов для штамповки, охватывающие структуру штампа посредством разработки отдельных компонентов, поддерживая полный цикл спецификации от-до-производства для не-стандартных применений, где предложения каталога достигают своих пределов. Этот тип партнерства наиболее ценен, когда проблема с компонентами действительно нова, - это не простая замена размера, а проблема проектирования, требующая опыта работы с инструментами для правильного решения с первого раза.
Будь то стандартное или индивидуальное решение, каждое решение о закупках учитывается в цикле обслуживания. Стандартные компоненты упрощают замену в будущем, поскольку цепочка поставок уже налажена. Для нестандартных компонентов требуется документация - подробные чертежи, спецификации материалов и записи о термообработке--, чтобы следующую замену можно было изготовить идентично без перепроектирования-с нуля. Мастерские, которые эффективно управляют штампами на протяжении всего их жизненного цикла, сознательно принимают это решение при каждом техническом обслуживании, балансируя немедленную доступность и долгосрочную-производительность и создавая историю компонентов, которая делает каждое последующее решение более быстрым и обоснованным.
Часто задаваемые вопросы о компонентах штамповочного штампа
1. Каковы основные компоненты штампа?
Штамповочная матрица состоит из нескольких групп компонентов, работающих вместе: структурных базовых частей (башмаков штампа, направляющих штифтов, втулок, пяточных блоков, опорных пластин), компонентов резки и формовки (пуансоны, кнопки матрицы, формовочные стали), элементов управления полосой (пилоты, подъемники, направляющие штифта, перепускные пазы), пружинных систем (механические пружины матрицы, азотные газовые пружины, уретановые подушки) и пластины съемника. Каждая группа выполняет определенную механическую функцию, и их скоординированное взаимодействие во время каждого хода пресса определяет качество детали, срок службы инструмента и эффективность производства.
2. Как определить правильный зазор между пуансоном-к-матрице?
Зазор пуансона-до-матрицы указывается в процентах от толщины материала заготовки с каждой стороны. Для мягкой стали стандартная отправная точка составляет примерно 10% на сторону. Для более мягких материалов, таких как алюминий, требуется 5-8 %, а для высокопрочных сталей — 12–18 % и более. Выбор позволяет сбалансировать качество резки и срок службы инструмента: более узкий зазор приводит к уменьшению заусенцев, но ускоряет износ пуансона, а более широкий зазор увеличивает интервалы между заточками, но увеличивает перекат кромки. Марка материала, толщина, скорость пресса и желаемое качество кромки — все это влияет на окончательную спецификацию.
3. Каково назначение обходных насечек в штампах прогрессивной штамповки?
Обходные пазы обеспечивают зазор для прохождения материала полосы над или вокруг компонентов матрицы, которые выступают над плоскостью перемещения полосы во время подачи. Отрицательные обходные насечки удаляют материал с полосы на более ранней станции, создавая зазор, который устраняет препятствие. Положительные обводные насечки разгружают или формируют сам компонент матрицы, чтобы полоса могла проходить через него. При проектировании этих пазов необходимо сбалансировать прочность полосы с необходимостью зазора - удаление слишком большого количества материала ослабляет носитель, а недостаточное облегчение приводит к замятиям и сбоям в подаче. YICHEN (https://www.yichen-group.com/stamping-die/) помогает инженерам предлагать индивидуальные решения для сложных конфигураций обходных пазов в прогрессивных штампах.
4. Когда следует использовать азотные газовые пружины вместо механических штамповых пружин?
Азотные газовые пружины предпочтительнее, когда требуется более высокая выходная сила при меньшей занимаемой площади, более равномерная передача усилия по всему ходу или когда операции формовки требуют равномерного-удерживающего давления заготовки по всей глубине вытяжки. В отличие от механических пружин, которые увеличивают силу линейно при сжатии, азотные пружины обеспечивают относительно пологую кривую силы. Они также обеспечивают немедленную передачу усилия без потери предварительной нагрузки, что позволяет использовать всю длину хода в качестве рабочего хода. Компромиссы включают более высокую стоимость, необходимость мониторинга давления для обнаружения деградации уплотнения и рекомендуемые пределы хода в 85% от номинальной мощности для продления срока службы.
5. Как вы выбираете между стандартными компонентами штампов, представленными в каталоге, и компонентами, изготовленными по индивидуальному заказу?
Используйте стандартные компоненты каталога, если требуемая геометрия, зазор, марка материала и номинальная нагрузка соответствуют доступным предложениям -, они доставляются быстрее, стоят дешевле и обеспечивают надежность, проверенную десятилетиями усовершенствований. Компоненты,-разработанные по индивидуальному заказу, становятся необходимыми, когда в приложениях используются не-стандартные зазоры для экзотических материалов, сложные профили пуансонов, соответствующие запатентованным характеристикам деталей, встроенные многофункциональные-элементы или критические-ситуации, когда стандартные допуски или материалы не соответствуют требованиям. При крупносерийном-производстве нестандартные детали, которые служат в 5 раз дольше между мероприятиями по техническому обслуживанию, могут оправдать более высокие первоначальные затраты за счет сокращения времени простоя. Специализированные партнеры, такие как YICHEN (https://www.yichen-group.com/stamping-die/), предоставляют полную инженерную поддержку для решения не-нестандартных задач, связанных с компонентами, от проектирования до производства.


